Beth yw stampio cynyddol yn marw a pham maen nhw'n bwysig
Dychmygwch un offeryn sy'n dyrnu, yn plygu, yn ffurfio, ac yn torri rhan fetel gorffenedig mewn un cynnig parhaus, gannoedd o weithiau'r funud. Dyna'n union y mae marw stampio blaengar yn ei wneud. Ar gyfer peirianwyr cynhyrchu a thimau caffael sydd â'r dasg o raddio allbwn tra'n dal goddefiannau tynn, deall y system offer hon o'r tu mewn allan yw'r gwahaniaeth rhwng lansiad llyfn a threialu costus a-gwall.
Beth Yw Die Stampio Cynyddol
Mae marw stampio blaengar yn offeryn manwl gywir wedi'i osod mewn gwasg stampio sy'n symud stribed metel trwy gyfres o orsafoedd dilyniannu, pob un yn perfformio gweithrediad torri neu ffurfio penodol fesul strôc wasg, nes bod rhan gorffenedig wedi'i wahanu yn yr orsaf derfynol.
Fellybeth yw marw cynyddol mewn termau ymarferol? Mae'n-system gynhyrchu hunangynhwysol. Mae coil o fetel dalen yn bwydo i'r wasg, ac mae peiriant bwydo servo yn symud y stribed ymlaen o bellter sefydlog, a elwir yn draw, gyda phob strôc. Ym mhob gorsaf mae'r stribed yn dod ar draws gweithrediad gwahanol: tyllu, plygu, bathu, boglynnu, neu docio. Mae'r rhan yn aros ynghlwm wrth stribed cludo drwyddo draw, gan gynnal aliniad nes bod y toriad terfynol yn ei ryddhau. Un strôc i mewn, un gydran orffenedig allan, yn barhaus.
Weithiau byddwch yn clywed{0}}timau llawr siop yn ei alw'n prog dei. Waeth beth fo'r llaw-fer, mae'r egwyddor sylfaenol yr un peth: gweithrediadau lluosog wedi'u cyfuno'n un cylch awtomataidd sy'n dileu trin rhan rhwng camau.
Pam Mae Marwau Cynyddol yn Dominyddu Cynhyrchu Cyfaint Uchel
Mae stampio blaengar yn darparu cyfuniad y mae dulliau eraill yn ei chael hi'n anodd ei gyfateb: cyflymder, ailadroddadwyedd, a chost isel fesul-uned ar raddfa. Mae gweisg sy'n rhedeg yn marw cynyddol yn gweithredu o unrhyw le25 i dros 200 o strôc y funud, sy'n golygu bod rhan orffenedig yn disgyn bob ffracsiwn o eiliad. Gan fod pob gorsaf yn ddaear ac wedi'i chaledu i drachywiredd lefel micromedr, mae cysondeb dimensiwn yn dal ar draws miliynau o gylchoedd heb ymyrraeth â llaw.
Ar gyfer timau caffael sy'n gwerthuso cost, mae'r fathemateg yn syml. Mae buddsoddiad offer yn uchel ymlaen llaw, ond mae cost ymylol pob rhan ychwanegol yn crebachu i ychydig mwy na deunydd crai ac amser y wasg. Ar gyfeintiau blynyddol dros 50,000 o unedau, mae marw cynyddol yn cael ei dorri'n rheolaidd fesul rhan o gostau 30 i 80 y cant o'i gymharu â dulliau saernïo CNC. Y rhesymeg economaidd honno yw pam mae cysylltwyr modurol, cydrannau cysgodi electronig, a bracedi HVAC yn dod yn bennaf o weithrediadau stampio blaengar.
Mae'r enillion effeithlonrwydd, fodd bynnag, yn dibynnu'n llwyr ar yr hyn sy'n digwydd y tu mewn i'r marw. Mae cynllun stribed, dilyniannu gorsafoedd, a strategaeth ffurfio yn pennu a yw offeryn yn rhedeg am filiynau o drawiadau neu'n gofyn am ymyrraeth gyson. Y dyfnder peirianneg hwnnw yw lle mae'r math hwn o offer yn datgelu ei wir gymhlethdod.
Sut mae'r Broses Stampio Die Flaengar yn Gweithio
Mae gosodiad y stribed a dilyniant yr orsaf yn swnio'n syml ar bapur, ond yn ymarferol mae'rproses stampio marw blaengaryn system goreograffi dynn lle mae tri pheiriant yn gweithredu fel un: y peiriant bwydo coil, y wasg, a'r dis ei hun. Mae deall sut maen nhw'n rhyngweithio ar y lefel strôc yn datgelu pam mae'r broses farw hon yn cynhyrchu rhannau gorffenedig yn gyflymach nag unrhyw-gam amgen.
Mecaneg Porthiant Llain a Dilyniant
Mae popeth yn dechrau yn yr uncoiler. Mae coil o lenfetel gwastad, sydd fel arfer yn amrywio o 0.1 mm i 6 mm o drwch, yn dad-ddirwyn i mewn i beiriant sythu sy'n tynnu -grymedd gosod coil. O'r fan honno, mae servo neu borthwr aer yn gafael yn y stribed ac yn ei symud ymlaen pellter manwl gywir y gellir ei ailadrodd gyda phob strôc yn y wasg. Y pellter hwnnw yw'r cae, ac mae'n cyfateb yn union i'r bylchau rhwng gorsafoedd y tu mewn i'r dis.
Mae cywirdeb yma yn hollbwysig. Os yw hyd y porthiant yn drifftio hyd yn oed ffracsiwn o filimedr, mae pob gorsaf i lawr yr afon yn camalinio. Dyna pam mae pinnau peilot, pyst silindrog caled wedi'u gosod yn y dis uchaf, yn mynd i mewn i dyllau sydd wedi'u tyllu ymlaen llaw yn y stribed ar ddechrau pob strôc. Maent yn tynnu'r stribed yn gorfforol i mewn i gofrestriad union cyn i unrhyw dorri neu ffurfio ddechrau. Meddyliwch am gynlluniau peilot fel ailosodiad safle'r system, gan gywiro unrhyw fân amrywiad porthiant bob cylch unigol.
Dilyniannu Gorsaf O Wag i Ran Gorffenedig
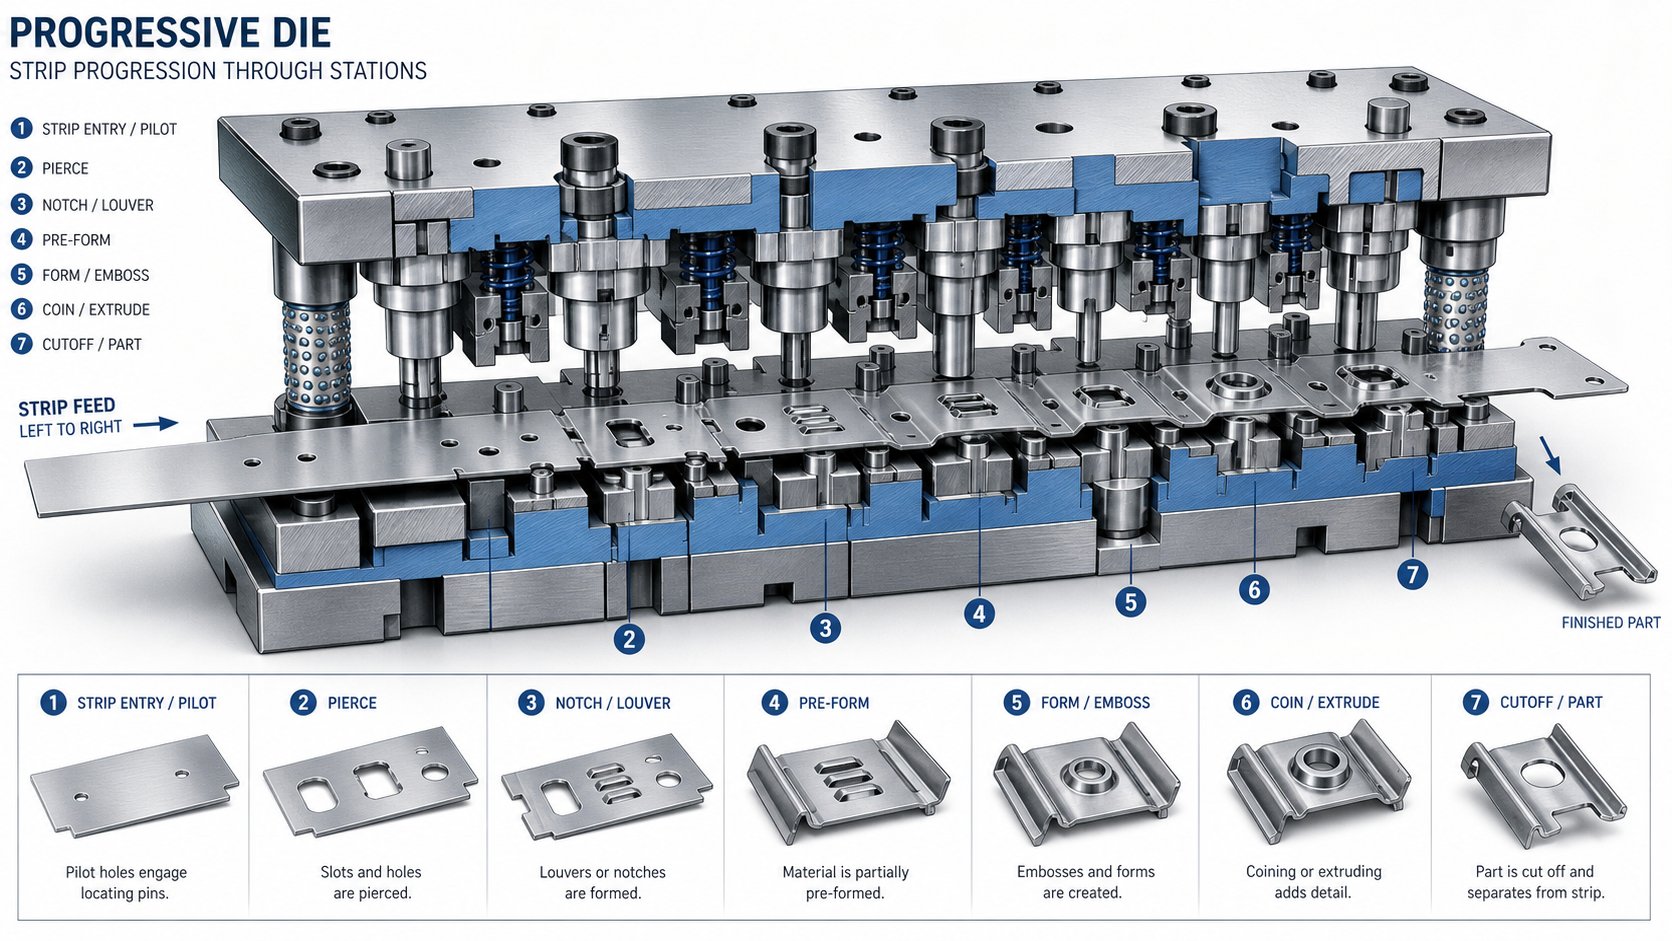
Y tu mewn i'r marw, trefnir gorsafoedd mewn dilyniant llinol. Mae pob gorsaf yn perfformio un neu ddau o weithrediadau ar y stribed wrth i'r wasg stampio flaengar gau. Mae geometreg y rhan yn datblygu'n gynyddrannol, fesul gorsaf, tra'n parhau i fod ynghlwm wrth y stribed cludo trwy dabiau cul neu we o ddeunydd.
Mae proses stampio flaengar nodweddiadol yn dilyn y dilyniant hwn:
- Mae tyllau peilot yn cael eu tyllu yn y stribed cludo i sefydlu cofrestriad ar gyfer pob gorsaf ddilynol.
- Mae nodweddion mewnol fel slotiau, tyllau, a rhiciau yn cael eu tyllu neu eu cuddio.
- Mae ffurfio gweithrediadau fel plygu, bathu, neu luniadu yn siapio geometreg y rhan yn gynyddol.
- Mae gweithrediadau tocio neu atal ychwanegol yn mireinio dimensiynau a lleddfu straen gweddilliol.
- Mae'r orsaf dorri terfynol yn torri'r rhan orffenedig o'r stribed cludo, ac mae'n gadael y marw fel cydran wedi'i chwblhau.
Rhwng gorsafoedd, mae'r rhan sydd wedi'i ffurfio'n rhannol yn rhedeg ar hyd y stribed cludo fel teithwyr ar gludwr. Mae hyn yn dileu dewis robotig-a{-trin lle ac yn cadw amseroedd beicio wedi'u mesur mewn ffracsiynau o eiliad yn hytrach nag eiliadau.
Gwasgwch Strôc Beicio ac Amseru
Sut mae gwasg stampio yn gweithio ar y cyd â'r dis? Mae hwrdd y wasg yn disgyn, gan gau'r dis uchaf i'r dis isaf a chyflawni gweithrediad pob gorsaf ar yr un pryd mewn un strôc. Wrth i'r hwrdd dynnu'n ôl, mae'r peiriant bwydo yn symud y stribed un hyd traw ymlaen, ac mae pinnau codi yn codi'r stribed ychydig oddi ar yr arwyneb marw isaf fel y gall deithio'n rhydd. Mae'r hwrdd yn disgyn eto, ac mae'r cylch yn ailadrodd.
Mae gwasg stampio marw sy'n rhedeg offer blaengar ar 200 strôc y funud yn cwblhau'r dilyniant cyfan hwn, bwydo, cofrestru, ffurfio, tynnu'n ôl, mewn 300 milieiliad. Ar y cyflymder hwnnw, mae ffenestr amseru'r peiriant bwydo yn cael ei fesur mewn degau o filieiliadau, a rhaid i blât stripiwr y marw glirio'r stribed yn lân cyn y symud ymlaen nesaf. Mae pob cydran yn y system wedi'i chydamseru â chylchdro crankshaft y wasg, gan wneud stampio marw cynyddol yn llai tebyg i gyfres o ddigwyddiadau arwahanol ac yn debycach i rythm mecanyddol parhaus.
Fodd bynnag, dim ond pan fydd y cydrannau unigol y tu mewn i'r dis yn dal i fyny dan filiynau o effeithiau ailadroddus y mae'r rhythm hwnnw'n aros yn gyson. Mae geometreg dyrnu, cliriadau marw, a dewis deunydd ar lefel y gydran yn pennu a yw'r offeryn yn cynnal y diweddeb honno neu'n dechrau cynhyrchu sgrap.
Cydrannau Critigol Y Tu Mewn i Ddisgyniad Cynyddol
Mae geometreg dyrnu a chliriadau marw yn cadw'r rhythm yn gyson, ond beth yn union yw'r rhannau hynny, a sut maen nhw'n cyd-fynd â'i gilydd? Nid yw marw stampio blaengar yn un bloc monolithig. Mae'n gasgliad o gydrannau marw sy'n stampio'r ddaear yn fanwl gywir, pob un â swydd benodol, gan weithio ar y cyd dan lwyth ailadroddus eithafol. Pan fyddwch chi'n deall beth mae pob darn yn ei wneud, mae datrys problemau yn dod yn rhesymegol yn hytrach na gwaith dyfalu.
Cydrannau Cynulliad Die Uchaf
Mae hanner uchaf y marw yn mowntio i hwrdd y wasg ac yn darparu'r grym sy'n torri ac yn ffurfio'r stribed. Mae ei elfennau allweddol yn cynnwys:
- Plât dyrnu (cadwr):Plât dur caled sy'n dal yr holl dyrniadau offer yn yr union leoliad. Mae pob dyrnu wedi'i falu i gyd-fynd â geometreg y twll neu'r ffurf y mae'n ei gynhyrchu, ac mae'r daliad cadw yn eu cloi yn eu lle fel na allant gylchdroi na symud o dan lwyth.
- Plât cefnogi:Wedi'i leoli rhwng y plât dyrnu a'r esgid marw uchaf, mae'r plât caled hwn yn atal mewnosodiadau caled rhag cael eu gyrru i'r esgid marw meddalach gan rym effaith ailadroddus y wasg.
- Plât stripiwr:Mae'r gydran hon yn clampio'r deunydd stribed yn erbyn y bloc marw wrth i'r wasg gau. Yr un mor bwysig, mae'n tynnu'r deunydd oddi ar y punches yn ystod y trawiad. Hebddo, byddai'r stribed yn glynu wrth yr offer dyrnu metel wrth dynnu'n ôl, gan dynnu i fyny i'r marw uchaf ac achosi difrod ar unwaith.
- Cynlluniau peilot:Pinnau trwyn bwled sy'n mynd i mewn i dyllau sydd wedi'u tyllu ymlaen llaw yn y stribed i'w setlo i'r aliniad terfynol cyn i unrhyw weithred danio. Maent yn cywiro mân wallau porthiant bob strôc.
Cydrannau Cynulliad Die Is
Mae'r hanner isaf yn eistedd ar y bolster wasg ac yn derbyn y grymoedd torri a ffurfio oddi uchod. Mae ei elfennau craidd yn cynnwys:
- Bloc marw (marw ar drywydd):Y prif gorff lle mae cyfuchliniau torri a ffurfio yn cael eu peiriannu neu eu mewnosod. Mewn -mae stampio dur cyfaint uwch yn marw, mae'r bloc marw yn gartref i fewnosodiadau y gellir eu newid wedi'u gwneud o ddur offer premiwm neu garbid, gan ganiatáu atgyweiriadau lleol heb ailadeiladu'r bloc cyfan.
- Botymau marw:Mewnosodiadau silindrog caled wedi'u gwasgu i mewn i'r bloc marw sy'n darparu'r ymyl torri gwrthwynebol ar gyfer pob dyrnu. Mae'r cliriad rhwng trwyn dyrnu a'i botwm paru, fel arfer 5 i 10 y cant o drwch deunydd, yn rheoli ansawdd y toriad.
- Stampio codwyr marw:Pinnau neu reiliau wedi'u llwytho yn y gwanwyn sy'n codi'r stribed ychydig oddi ar yr arwyneb marw ar ôl pob strôc. Mae'r cliriad hwn yn gadael i'r peiriant bwydo symud y stribed ymlaen yn rhydd heb lusgo ar draws yr ymylon torri, gan leihau traul ac atal-camborthi ar gyflymder uchel.
- Atal blociau:Blociau daear manwl sy'n gosod uchder cau'r dis yn y wasg. Mae technegwyr yn malu sodr mewn slot daear ar y bloc stopio i wirio bod dyrniadau a ffurflenni yn cyrraedd dyfnder priodol yn ystod y gosodiad.
Canllawiau a Systemau Cofrestru
Dychmygwch gau'r haneri uchaf ac isaf gyda'i gilydd ar 200 strôc y funud gyda chliriadau wedi'u mesur mewn milfedau o fodfedd. Mae systemau canllaw yn gwneud hynny'n bosibl:
- Pinnau canllaw a llwyni:Mae pinnau caled wedi'u gosod ar un esgid marw yn ymgysylltu â llwyni manwl gywir ar y llall, gan alinio'r haneri uchaf ac isaf â goddefiannau o 0.0001 modfedd. Mae pinnau tywys sy'n cario pêl, sy'n reidio ar berynnau cawell, wedi dod yn safon diwydiant ar gyfer eu hymgysylltiad llyfn a'u gwahanu marw'n hawdd.
- Esgidiau marw (set marw):Y platiau sylfaen uchaf ac isaf sy'n dal pob cydran arall yn ei lle. Maent yn amsugno grymoedd gwyro ac yn darparu rhyngwyneb mowntio anhyblyg i'r wasg.
- Die springs:Ffynhonnau cywasgu -grym uchel, naill ai coil mecanyddol neu nwy nitrogen, sy'n darparu pwysau rheoledig ar gyfer swyddogaethau stripio, dal, a alldafliad rhannol trwy gydol y cylch strôc.
Mae'r tabl isod yn cydgrynhoi'r cydrannau marw stampio hyn, eu swyddogaethau, a'r detholiadau deunydd nodweddiadol mewn-fformat cyfeirio cyflym:
| Cydran | Swyddogaeth | Deunydd Nodweddiadol |
|---|---|---|
| Esgidiau marw | Platiau sylfaen sy'n gosod yr holl gydrannau eraill ac yn cynnal aliniad | Dur ysgafn neu haearn hydwyth |
| Pinnau tywys a llwyni | Alinio haneri marw uchaf ac isaf i fewn degfedau i filfed | Dur aloi caledu; cewyll pêl alwminiwm |
| Plât dyrnu (cadwr) | Yn dal ac yn lleoli pob pwnsh offer | Dur offeryn A-2 neu D-2 |
| Plât cefndir | Yn amddiffyn esgid marw rhag grymoedd effaith dyrnu | A-2 dur offer caledu |
| Plât stripper | Clampio deunydd stripio a stripio o dyrniadau wrth dynnu'n ôl | Dur offer A-2 neu ddur ysgafn (math dan arweiniad) |
| Dyrnau offeru | Torri, tyllu, neu ffurfio'r deunydd stribed | D-2, M-2, CPM, neu carbid |
| Die bloc / mewnosodiadau | Darparwch ymylon torri cyferbyniol a ffurfio cyfuchliniau | D-2, M-2, CPM, neu fewnosodiadau carbid |
| Die botymau | Cymheiriaid -ymyl torri-amnewidiadwy i ddyrnu | Trwy-dur aloi caled neu garbid |
| Peilotiaid | Cofrestrwch y stribed yn union leoliad pob strôc | Dur offer caledu, trwyn caboledig |
| Springs (mecanyddol / nitrogen) | Darparwch rym stripio, dal{0}}pwysedd i lawr, a alldafliad rhannol | Gwifren silicon Chrome neu silindrau nwy nitrogen |
| Codwyr | Codwch stribed oddi ar wyneb marw ar gyfer datblygiad rhydd rhwng strôc | Dur offer caledu gyda dychwelyd gwanwyn |
| Stopio blociau | Gosod uchder cau a gwirio dyfnder y wasg yn ystod y gosodiad | Dur offer caledu, trachywiredd ddaear |
Rhaid i bob un o'r rhannau hyn ddal cyfanrwydd dimensiwn ar draws miliynau o gylchoedd y wasg. Pan fydd dyrnu sengl yn gwisgo y tu hwnt i oddefgarwch neu mae gwanwyn codwr yn blino, mae'r system gyfan yn drifftio. Y gyd-ddibyniaeth honno yw pam mae dewis deunydd a strategaeth ddylunio ar lefel y gydran yn cario cymaint o bwysau â chynllun cyffredinol y stribedi, perthynas sy'n dod yn arbennig o amlwg yn ystod y cyfnod dylunio marw.
Dyluniad Die Blaengar o'r Cysyniad i'r Dilysu
Mae cyd-ddibyniaeth cydran ar y lefel gorfforol yn un peth. Cael yr holl rannau hynny i weithio gyda'i gilydd cyn torri unrhyw ddur? Dyna lle mae dyluniad marw blaengar naill ai'n arbed misoedd o gur pen cynhyrchu neu'n eu creu. Mae dyluniad marw stampio wedi'i gyflawni'n dda yn dechrau nid gyda geometreg CAD ond gyda dealltwriaeth drylwyr o'r hyn y mae'n rhaid i'r rhan orffenedig ei wneud, faint sydd ei angen, a pha gyfyngiadau y mae'r deunydd yn eu gosod.
Mewnbynnau Dylunio a Gofynion Cwsmeriaid
Mae prosiect dylunio marw stampio metel nodweddiadol yn dechrau pan fydd cwsmer yn anfon print rhannol, fel arfer gyda model CAD 3D. Ond nid yw'r lluniad hwnnw yn unig yn rhoi digon i'r dylunydd marw ddechrau. Cyn i unrhyw waith gosod stribedi ddigwydd, mae angen i'r dylunydd gasglu darlun llawn o'r cyd-destun cynhyrchu. Colli mewnbwn beirniadol yn gynnar, ac efallai y bydd angen ail-weithio'r cysyniad offeryn cyfan i lawr yr afon.
Dyma'r mewnbynnau dylunio critigol sydd eu hangen cyn i waith datblygu offer cynyddol ddechrau:
- Geometreg rhannol: lluniadau 2D a modelau solet 3D gyda galwadau GD&T cyflawn yn diffinio'r holl ddimensiynau critigol a chyfeiriadau datwm.
- Manyleb deunydd: Math o aloi, tymer, trwch, a phriodweddau mecanyddol gan gynnwys cryfder tynnol, cryfder cnwd, elongation, a gwerth n-.
- Gofynion cyfaint blynyddol: Meintiau disgwyliedig y flwyddyn, meintiau lot, a bywyd rhaglen rhagamcanol, sy'n dylanwadu'n uniongyrchol ar ddosbarth adeiladu marw a dewisiadau deunyddiau.
- Gofynion goddefgarwch: Pa nodweddion sy'n hanfodol-i{-weithredu (CTF)) ac sydd â goddefiannau masnachol safonol, gan fod manylebau llymach yn galw am orsafoedd ychwanegol neu weithrediadau bathu.
- Gweithrediadau eilaidd: Unrhyw brosesau stampio post fel platio, trin gwres, weldio, neu gydosod sy'n gosod cyfyngiadau ar gyfeiriad byrr, gorffeniad arwyneb, neu sefydlogrwydd dimensiwn.
- Argaeledd y wasg a'r porthwr: Os oes gan y cwsmer linell wasg bresennol, mae ei allu tunelledd, maint y gwely, hyd strôc, a math bwydo yn cyfyngu ar yr amlen marw o'r cychwyn cyntaf.
Fel y mae MetalForming Magazine yn ei nodi, gall nodi metel dalen gyda rhy ychydig o fanylion technegol arwain at faterion perfformiad marw. Gall marw sydd wedi'i ddylunio o amgylch priodweddau materol tybiedig gynhyrchu sgrap pan fydd coiliau cynhyrchu gwirioneddol yn cyrraedd gyda gwerthoedd caledwch neu ehangiad gwahanol. Mae'r dis, mewn ffordd, yn pennu pa ddeunydd sydd ei angen arno i redeg yn gywir.
Strategaethau Optimeiddio Cynllun Llain
Gyda mewnbynnau wedi'u cloi i mewn, mae'r dylunydd yn symud i'r penderfyniad mwyaf canlyniadol mewn dyluniad stampio marw blaengar: cynllun y stribedi. Dyma'r glasbrint sy'n diffinio sut mae'r stribed gwastad yn trawsnewid yn rhan orffenedig, fesul gorsaf. Mae'n pennu defnydd deunydd, maint marw, cyfrif gorsaf, dosbarthiad grym, ac yn y pen draw fesul-rhan o gost.
Mae cynllun stribed yn nodi:
- Cyfeiriadedd rhan o'i gymharu â chyfeiriad porthiant a chyfeiriad grawn y stribed
- Pellter cae rhwng gorsafoedd
- Math o gludwr, lled, a phwyntiau atodiad
- Dilyniant gweithredu o'r twll cyntaf i'r toriad terfynol
- Geometreg sgerbwd sgrap a chanran cynnyrch deunydd
Swnio'n syml? Yn ymarferol, mae pob newidyn yn cyfnewid yn erbyn un arall. Mae cylchdroi'r rhan i alinio troadau critigol yn berpendicwlar i gyfeiriad grawn yn gwella ffurfadwyedd ond gall gynyddu lled y stribed a sgrap. Mae traw byrrach yn lleihau hyd marw a gofynion gwelyau gwasgu ond yn cywasgu gorsafoedd gyda'i gilydd, gan gyfyngu ar gryfder dyrnu a mynediad cynnal a chadw. Mae dylunwyr profiadol yn aml yn adolygu gosodiadau stribedi sawl gwaith yn ystod treialon stampio sampl, gan ddatgelu problemau bwydo, anghydbwysedd grym, a materion cyfeiriad grawn sydd ond yn ymddangos o dan amodau gwirioneddol y wasg.
Mae penderfyniad cyfrif gorsaf yn dilyn cynllun y stribedi. Mae'r dylunydd yn dilyniannu gweithrediadau fel bod tyllu a rhicio'n digwydd yn gynnar tra bod y deunydd yn aros yn wastad, gan atal ystumio nodweddion yn ystod ffurfio diweddarach. Daw gorsafoedd plygu a thynnu ar ôl i'r proffil gymryd siâp. Mae gorsafoedd segur, lle nad oes unrhyw weithrediadau'n digwydd, yn cael eu gosod rhwng gorsafoedd ffurfio trwm i reoli dosbarthiad grym a darparu cefnogaeth strwythurol yn y marw. Nid yw teclyn stampio blaengar 12-orsaf yn anarferol ar gyfer rhan weddol gymhleth, a gall geometregau cymhleth wthio cyfrifiadau heibio i 20.
Dilysiad Dyluniad Seiliedig ar Efelychu{0}}
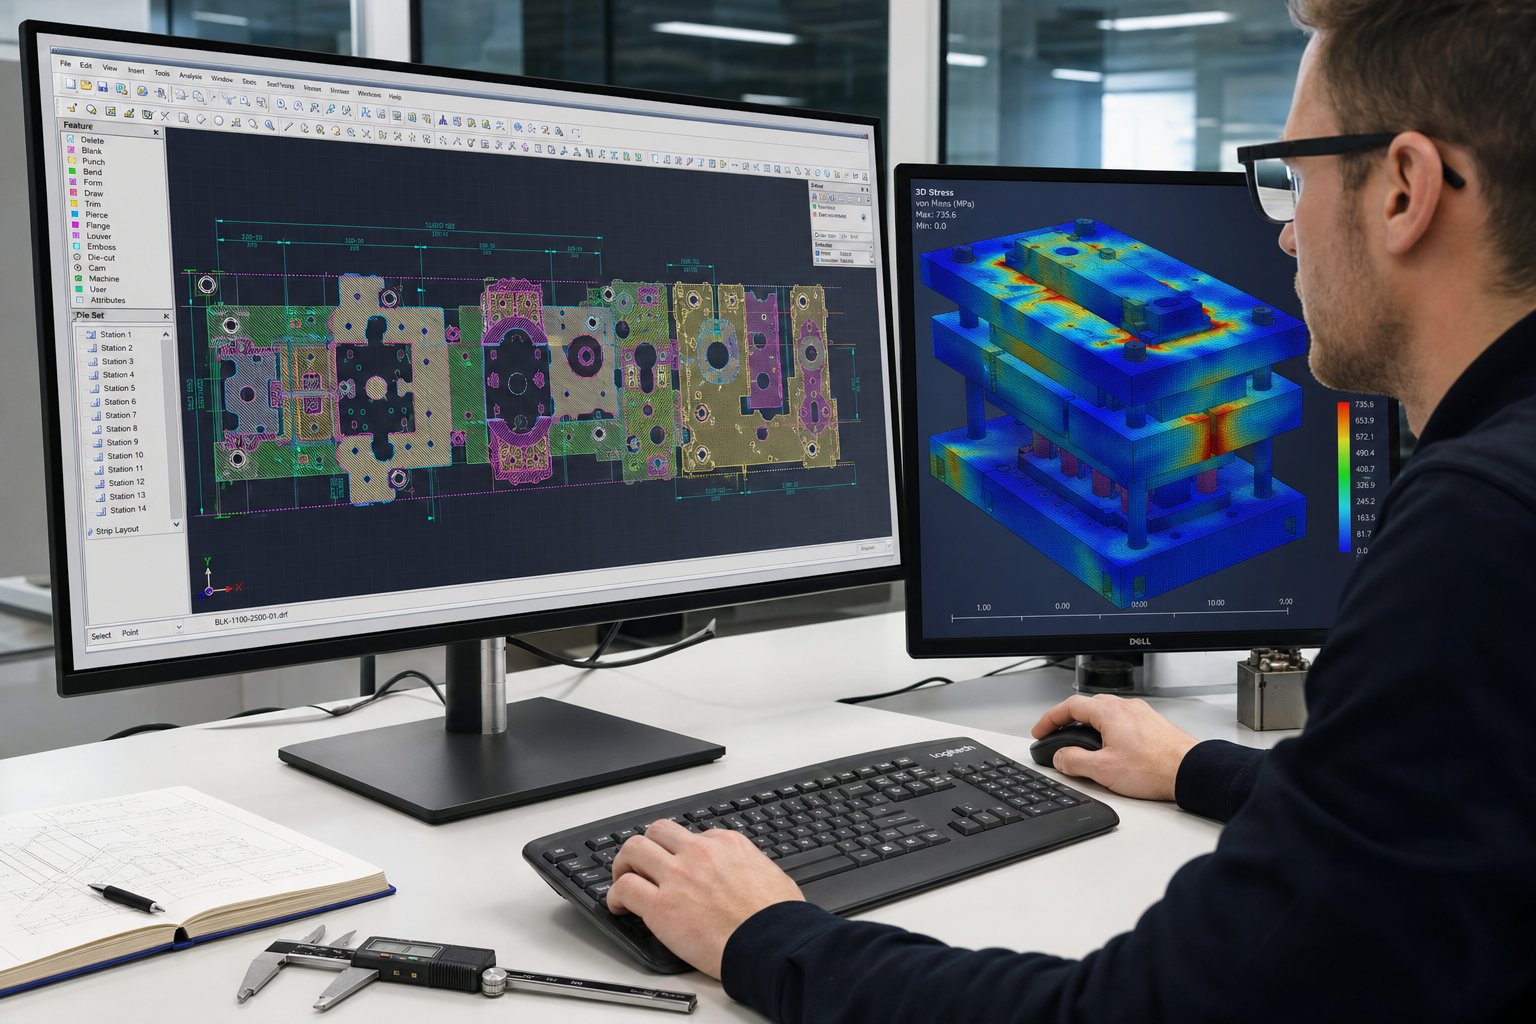
Cyn bod meddalwedd dylunio marw blaengar modern yn bodoli, adeiladodd gwneuthurwyr offer y marw, rhedeg rhannau prawf, nodi problemau, addasu'r offeryn, ac ailadrodd nes bod y canlyniadau'n cyrraedd y fanyleb. Gallai'r cylch hwnnw ddefnyddio wythnosau a degau o filoedd o ddoleri wrth ail-weithio. Heddiw, mae efelychu wedi cywasgu'r ddolen ailadroddol honno i'r gofod digidol.
Mae offer dadansoddi elfennau meidraidd (FEA) yn modelu llif deunydd, teneuo, crychau, a sbringback ym mhob gorsaf ffurfio cyn i un bloc o ddur offer gael ei beiriannu. Mae peirianwyr yn profi amrywiadau cynllun stribedi lluosog yn rhithiol, gan addasu onglau tro i wneud iawn am springback neu addasu dyfnder tynnu i osgoi teneuo y tu hwnt i derfynau derbyniol. Y canlyniad yw dyluniad wedi'i ddilysu sy'n cyrraedd parodrwydd cynhyrchu yn gyflymach gyda llai o brototeipiau ffisegol.
Mae cyfrifiadau tunelledd yn faes arall lle mae efelychu'n talu ar ei ganfed. Rhaid i rymoedd torri a ffurfio pob gorsaf fod yn llai na chynhwysedd y wasg a ddewiswyd, wedi'i ystyried ar gyfer yr uchder gweithio uwchben y ganolfan farw gwaelod lle mae mantais fecanyddol yn gostwng. Ar gyfer gorsafoedd ffurfio dwfn, ynni gweithio, nid dim ond tunelledd brig, yw'r ffactor cyfyngol. Mae efelychu yn dal y cyfyngiadau hyn yn gynnar, gan sicrhau bod yr offer blaengar yn cyd-fynd â llinell y wasg cyn i ymrwymiadau gael eu gwneud.
Mae'r cyfuniad o fodelu parametrig CAD/CAM, efelychiad ffurfio FEA, ac astudiaethau mudiant digidol wedi lleihau llinellau amser datblygu'n sylweddol. Yn aml, gellir datrys yr hyn a oedd yn ofynnol ar un adeg o dri neu bedwar o iteriadau trio corfforol mewn un, gan dorri wythnosau i ffwrdd o amser i gynhyrchu a dileu addasiadau marw costus ar ôl caledu.
Ac eto mae hyd yn oed y model efelychu mwyaf mireinio yn gweithredu ar fewnbynnau delfrydol. Mae amrywiad deunydd byd go iawn, gwyriad y wasg, ac amodau iro yn cyflwyno newidynnau sydd ond yn dod i'r amlwg ar gyflymder cynhyrchu llawn, a dyna pam mae dewis deunydd ar gyfer y gweithle a'r cydrannau marw yn chwarae rhan mor bendant ym mherfformiad offer tymor hir.
Deunyddiau mewn Stampio Cynyddol a Dewis Dur Offer
Mae modelau efelychu yn rhedeg ar briodweddau deunydd delfrydol, ond mae gan goiliau sy'n cyrraedd y llinell wasg amrywiad byd go iawn o ran caledwch, ehangiad, a chyflwr arwyneb. Mae'r gwahaniaethau hynny'n ymledu trwy bob agwedd ar berfformiad marw. Mae'r deunyddiau stampio blaengar a ddewiswch ar gyfer y darn gwaith yn pennu faint o orsafoedd sydd eu hangen ar y marw, pa mor gyflym y gall y wasg feicio, a pha mor hir y mae cydrannau offer yn goroesi cyn cynnal a chadw.
Deunyddiau Workpiece Cyffredin a'u Nodweddion Stampio
Mae stampio metel blaengar yn trin ystod eang o aloion, pob un yn dod â chymysgedd unigryw o ffurfadwyedd, cryfder a sgraffiniaeth. Mae defnydd ag ehangiad uchel yn plygu'n hawdd ond fe all garlamu yn erbyn arwynebau offer. Mae aloi caletach yn torri'n lân ond yn cynyddu gofynion tunelledd ac yn cyflymu traul dyrnu. Mae paru'r darn gwaith â'r rhaglen wrth roi cyfrif am y masnach bywyd marw wedi'i ddileu yn weithred gydbwyso y mae pob peiriannydd yn ei hwynebu.
Dyma sut mae'r deunyddiau stampio blaengar mwyaf cyffredin yn cymharu:
| Deunydd Workpiece | Graddfa Ffurfiadwyedd | Cymwysiadau Nodweddiadol | Ystyriaethau Die Wear |
|---|---|---|---|
| Dur carbon (CRS, SPCC) | Da i ardderchog | Cromfachau, gorchuddion, clipiau strwythurol, caewyr modurol | Gwisgo cymedrol; mae graddfa sgraffinio ocsid ar amrywiadau-rholio poeth yn byrhau bywyd dyrnu |
| Dur di-staen (301, 304, 316) | Cymedrol | Llociau meddygol,{0}}cydrannau prosesu bwyd, caledwedd morol | Mae tueddiad carlamu uchel a gwaith caledu yn cynyddu ffrithiant ac yn cyflymu traul gludiog |
| Alwminiwm (1100, 3003, 5052) | Ardderchog | Sinciau gwres, clostiroedd EV, rhannau strwythurol ysgafn | Mae deunydd meddal yn cronni ar wynebau dyrnu; angen offer caboledig a glanhau aml |
| Pres (C260, C270) | Ardderchog | Terfynellau trydanol, caledwedd addurniadol, gosodiadau plymio | Cyfradd gwisgo isel; mae cynnwys sinc yn darparu lubricity naturiol, gan ymestyn cyfnodau offer |
| Copr (C110, C102) | Da iawn | Bariau bysiau, cysylltwyr, cysgodi RF | Mae sgraffiniad ysgafn ond hydwythedd uchel yn achosi-tynnu gwlithod os yw'r cliriadau'n rhy dynn |
Stampio blaengar dur carbon yw'r ceffyl gwaith o hyd ar gyfer rhannau cost-sensitif, cyfaint uchel. Mae dur carbon rholio oer yn cynnig arwyneb llyfn, ffurfadwyedd da, a chost deunydd crai isel, sy'n golygu mai hwn yw'r dewis rhagosodedig ar gyfer cromfachau, clipiau a chydrannau strwythurol. Mae stampio cynyddol dur di-staen yn mynnu mwy gan y marw: tunelledd uwch, rheolaeth iro llymach, a duroedd offer wedi'u graddio ar gyfer ymwrthedd gwisgo gludiog. Mae dylunwyr marw yn aml yn ychwanegu gorsafoedd segur wrth ffurfio graddau di-staen i ddosbarthu grymoedd a lleihau codwyr straen yn y stribed.
Mae stampio blaengar alwminiwm yn rhedeg ar gyflymder uwch i'r wasg oherwydd bod grymoedd torri yn is, ond mae'r meddalwch hwnnw'n achosi deunydd i gadw at arwynebau dyrnu, cyflwr a elwir yn galling. Mae stampio cynyddol copr yn cyflwyno her debyg: mae hydwythedd uchel y deunydd yn golygu y gellir tynnu gwlithod yn ôl drwy'r dis os nad yw'r cliriad dyrnu i farw wedi'i optimeiddio. Mewn cyferbyniad, mae stampio cynyddol pres yn dueddol o fod yn faddau. Mae'r cynnwys sinc mewn pres yn gweithredu fel iraid ysgafn, gan leihau ffrithiant ar y rhyngwyneb offer ac ymestyn y cyfnodau rhwng miniogi.
Dewis Dur Offeryn ar gyfer Cydrannau Die
Mae'r darn gwaith yn pennu'r hyn y mae'n rhaid i'r marw ei ddioddef. Wrth stampio dur carbon ysgafn ar gyflymder cymedrol, mae duroedd offer confensiynol fel D2 (-cromiwm uchel, dur carbon oer gwaith uchel) yn darparu bywyd derbyniol am gost resymol. Mae D2 yn darparu cydbwysedd da o wrthsefyll traul a machinability, a dyna pam y mae wedi bod yn safon ers degawdau.
Mae workpieces caletach neu fwy sgraffiniol yn newid yr hafaliad. Gall gwaith caledu dur di-staen-ymddygiad caledu wthio caledwch ymyl torri yn agos at galedwch y dis ei hun, gan gyflymu naddu a hollti blinder. Yn yr achosion hyn,duroedd offer meteleg powdr (PM).yn cynnig carbidau manach, wedi'u dosbarthu'n fwy cyfartal, sy'n gwella gwydnwch a gwrthsefyll traul o gymharu â graddau cast ingot confensiynol. Mae duroedd PM fel CPM 10V neu Vanadis 4 Extra yn gwrthsefyll traul sgraffiniol heb aberthu'r cryfder effaith sydd ei angen i oroesi'r gwagio cyflym.
Ar gyfer stampio dur cynyddol ar gyfeintiau eithafol neu â thaen cryfder uchel uwch, mae mewnosodiadau carbid yn dod yn ymarferol yn y gorsafoedd traul uchaf, yn nodweddiadol yn tyllu a thorri i ffwrdd. Mae carbid twngsten yn cynnig caledwch sy'n fwy na 90 HRA a gall bara mwy na dur offer confensiynol bump i ddeg gwaith mewn cymwysiadau sgraffiniol. Breuder yw'r fasnach-: mae mewnosodiadau carbid angen gwneuthuriad dei anhyblyg ac ni allant oddef camlinio neu ddadlwytho-canolfan.
Mae triniaethau wyneb yn ychwanegu haen arall o amddiffyniad. Mae haenau PVD fel TiAlN neu CrN yn lleihau ffrithiant ac yn gwrthsefyll galw, yn enwedig wrth ffurfio deunydd galfanedig neu ddi-staen. Mae nitriding Ion yn caledu wyneb y swbstrad heb afluniad dimensiwn, gan greu cas caled sy'n cynnal y cotio uwch ei ben. Dangoswyd bod y cyfuniad o swbstrad nitrided ynghyd â gorchudd PVD yn ymestyn oes offer o 50,000 o rannau i dros 1.2 miliwn o rannau mewn senarios cynhyrchu wedi'u dogfennu.
Yn y pen draw, mae dewis dur offer yn benderfyniad economaidd wedi'i haenu ar ben un peirianneg. Mae mewnosodiad carbid yn costio mwy ymlaen llaw ond yn lleihau amlder cynnal a chadw a chyfraddau sgrap dros oes y marw. Daw cyfanswm cost cyfrifo perchnogaeth, gan gydbwyso buddsoddiad deunydd offer yn erbyn amser segur a chostau adnewyddu, yn ganolog unwaith y bydd y marw yn symud o'r fainc ddylunio i'r llawr cynhyrchu.
Marw Cynyddol vs Marw Cyfansawdd yn erbyn Marw Trosglwyddiad
Dim ond rhan o'r stori y mae economeg dur arfau a chyfanswm cost perchnogaeth yn ei hadrodd. Cyn i'r penderfyniadau hynny ddod i rym hyd yn oed, mae cwestiwn mwy sylfaenol yn siapio'r prosiect cyfan: pa fath o farw sy'n cyd-fynd â'r rhan? Nid marw cynyddol yw'r ateb bob amser. Yn dibynnu ar geometreg, cyfaint, a chymhlethdod ffurfio, gall marw cyfansawdd neu farw trosglwyddo sicrhau canlyniadau gwell ar risg is. Mae deall y mathau o stampio yn marw a'u meini prawf dethol yn atal anghysondebau costus rhwng buddsoddiad offer a realiti cynhyrchu.
Marw Cynyddol ar gyfer Ffurfio Dilyniannol Aml-Orsaf
Mae stampio marw cynyddol yn rhagori pan fydd angen llawer iawn o ddarnau bach i ganolig arnoch gyda chymhlethdod cymedrol. Mae'r stribed yn aros yn gysylltiedig trwy gydol y broses, gan gynnal cywirdeb lleoliadol ar draws pob gorsaf. Y cofrestriad parhaus hwnnw sy'n gwneud y dull hwn mor ailadroddadwy ar gyflymder.
Ble mae stampio marw gydag offer blaengar yn gwneud y mwyaf o synnwyr? Llun cregyn cysylltydd modurol, cynulliadau braced, neu gydrannau cysgodi, rhannau sy'n cyfuno tyllu, plygu a thocio mewn un cylch. Mae cyfeintiau blynyddol dros 50,000 o unedau fel arfer yn cyfiawnhau'r buddsoddiad offer ymlaen llaw, ac ar symiau sy'n fwy na rhai cannoedd o filoedd, mae'n anodd curo'r gost fesul-rhan gydag unrhyw ddull arall.
Mae'r cyfnewid-i ffwrdd yn hyblygrwydd. Oherwydd bod rhannau'n parhau i fod ynghlwm wrth y stribed cludo, mae tyniant dwfn yn cael ei gyfyngu gan densiwn y stribed, ac mae ffurfio amlgyfeiriad yn dod yn anodd. Os yw rhan yn gofyn am gylchdroi rhwng gorsafoedd neu ffurfio onglau y mae'r cysylltiad stribed yn ei atal yn gorfforol, mae marw cynyddol yn taro wal.
Marw Cyfansawdd ar gyfer Gweithrediadau Gorsaf ar y Cyd-Gorsaf Sengl
Mae stampio marw cyfansawdd yn cymryd agwedd sylfaenol wahanol. Yn hytrach na dilyniannu gweithrediadau ar draws gorsafoedd lluosog, mae'n cwblhau'r holl weithrediadau torri mewn un strôc wasg mewn un orsaf. Mae'r dyrnu a marw yn gweithio ar yr un pryd o ddwy ochr y deunydd, gan gynhyrchu'r gwag gorffenedig mewn un taro.
Mae hyn yn gwneud marw cyfansawdd yn ddelfrydol ar gyfer rhannau gwastad sy'n gofyn am gywirdeb dimensiwn uchel, golchwyr meddwl, gasgedi, shims, a chydrannau wedi'u gorchuddio'n syml. Oherwydd bod yr holl nodweddion yn cael eu torri mewn un strôc, nid oes pentwr goddefiant cronnus-i fyny o'r orsaf-i-drosglwyddiad gorsaf. Mae gwastadrwydd a chrynoderedd yn tueddu i fod yn well na'r hyn y mae marw cynyddol yn ei gyflawni ar yr un geometreg.
Y cyfyngiad? Ni all marw cyfansawdd berfformio gweithrediadau ffurfio fel plygu neu dynnu llun. Maent yn trin torri a bathu, ond mae angen proses ar wahân ar gyfer unrhyw siapio tri dimensiwn. Mae cyflymder cynhyrchu hefyd yn is na'r offer cynyddol oherwydd bod rhannau fel arfer yn gofyn am fwydo gwag unigol yn hytrach na dilyniant stribedi parhaus. Ar gyfer cyfeintiau canolig o rannau gwastad syml lle mae manwl gywirdeb yn bwysicach na chyflymder, mae marw cyfansawdd yn darparu gwerth cryf am gost offer is.
Trosglwyddo Marw ar gyfer Geometregau Mawr neu Gymhleth
Mae stampio marw trosglwyddo yn gwahanu'r darn gwaith o'r stribed yn gynnar yn y broses. Mae system drosglwyddo fecanyddol, sy'n cynnwys rheiliau, bysedd, neu freichiau robotig, yn symud y rhan rydd yn gorfforol o orsaf i orsaf. Mae pob gorsaf yn gweithredu ar y rhan yn annibynnol, heb unrhyw gyfyngiad stribed.
Mae'r rhyddid hwnnw'n newid yr hyn sy'n bosibl. Mae lluniadu dwfn, ffurfiant aml-gyfeiriadol, cylchdroi rhannol rhwng gorsafoedd, a gweithrediadau sy'n gofyn am fynediad llawn i'r gweithfan i gyd yn ymarferol. Mae offer gwasg trosglwyddo yn trin rhannau mwy na allant aros yn gysylltiedig â stribed cludo cul, cydrannau fel paneli strwythurol modurol, gorchuddion dwfn wedi'u tynnu, a llociau ffurfiedig cymhleth.
Fel y noda MetalForming Magazine, mae trosglwyddo'n marw yn dileu'r cyfyngiad dilyniant yn gyfan gwbl, gan alluogi punches ffurf a thrwsio mwy cadarn sy'n gwella bywyd marw a defnyddioldeb. Mae'r defnydd o ddeunyddiau yn aml yn gwella hefyd, oherwydd gellir nythu bylchau'n fwy effeithlon nag y mae cynllun stribedi yn ei ganiatáu. Y fasnach yw cyflymder a chost beiciau: mae systemau trosglwyddo yn ychwanegu cymhlethdod mecanyddol, gofynion cydamseru, a gorbenion cynnal a chadw uwch o gymharu â gweithrediadau blaengar sy'n cael eu bwydo gan stribedi.
Mae'r tabl isod yn rhoi'r tri math o stampio marw ochr yn ochr ar draws y meini prawf penderfynu sydd bwysicaf i beirianwyr cynhyrchu a thimau caffael sy'n gwerthuso opsiynau offer stampio a marw:
| Meini Prawf Dethol | Marw Blaengar | Cyfansawdd Die | Trosglwyddo Marw |
|---|---|---|---|
| Maint rhan delfrydol | Bach i ganolig | Bach i ganolig (fflat yn unig) | Canolig i fawr |
| Trothwy cyfaint blynyddol | 50,000+ uned (cost-wedi'i optimeiddio dros 200,000) | 5,000 i 100,000 o unedau | 10,000+ uned (wedi'u cyfiawnhau gan gymhlethdod rhannol) |
| Ystod goddefgarwch nodweddiadol | +/-0.025 mm i +/-0.10 mm | +/-0.01 mm i +/-0.05 mm | +/-0.05 mm i +/-0.15 mm |
| Cost offer cymharol | Uchel (aml-adeiladu gorsaf) | Isel i gymedrol (gorsaf sengl) | Uchel (set marw ynghyd â system drosglwyddo) |
| Cyflymder beicio | Uchel iawn (100-400+ SPM) | Cymedrol (60-150 SPM) | Cymedrol (15-80 SPM) |
| Gallu ffurfio | Pierce, tro, darn arian, tynnu bas | Pierce, gwag, darn arian (dim ffurfio) | Amrediad llawn gan gynnwys tynnu dwfn a chylchdroi |
| Senario defnydd gorau | Rhannau manwl cyfaint uchel gyda nodweddion sawl cam | Bylchau gwastad sydd angen rheolaeth ddimensiwn tynn | Rhannau mawr neu geometrig gymhleth y mae angen eu ffurfio heb gyfyngiad |
Daw rheol ddethol ymarferol o'r gymhariaeth hon. Wrth i'r niferoedd gynyddu, mae marw cynyddol yn dod yn enillydd economaidd. Wrth i gymhlethdod rhan gynyddu, mae stampio marw trosglwyddo yn ennill y fantais. A phan mae symlrwydd yn dominyddu'r dyluniad, mae stampio marw cyfansawdd yn darparu manwl gywirdeb ar ffracsiwn o'r buddsoddiad offer.
Anaml y bydd y penderfyniad byd go iawn yn ddu a gwyn. Mae rhai stampwyr yn rhedeg ymagweddau hybrid: mae marw cynyddol yn delio â'r camau gwagio a thyllu cychwynnol, yna mae system drosglwyddo yn symud y rhan trwy orsafoedd ffurfio sydd angen mynediad rhydd i stribedi. Gellir cyfuno prosesau marw a stampio yn greadigol pan fo'r rhan yn mynnu hynny.
Ni waeth pa ddull marw a stampio sy'n cyd-fynd â'r cais, mae un her yn parhau i fod yn gyson ar draws y tri: cynnal ansawdd rhan ar gyflymder cynhyrchu. Po gyflymaf y mae'r wasg yn cylchredeg, y lleiaf o amser y mae'n rhaid i weithredwyr ddal drifft, a'r mwyaf hanfodol yw monitro awtomataidd.
Rheoli Ansawdd a Monitro mewn Stampio Blaengar
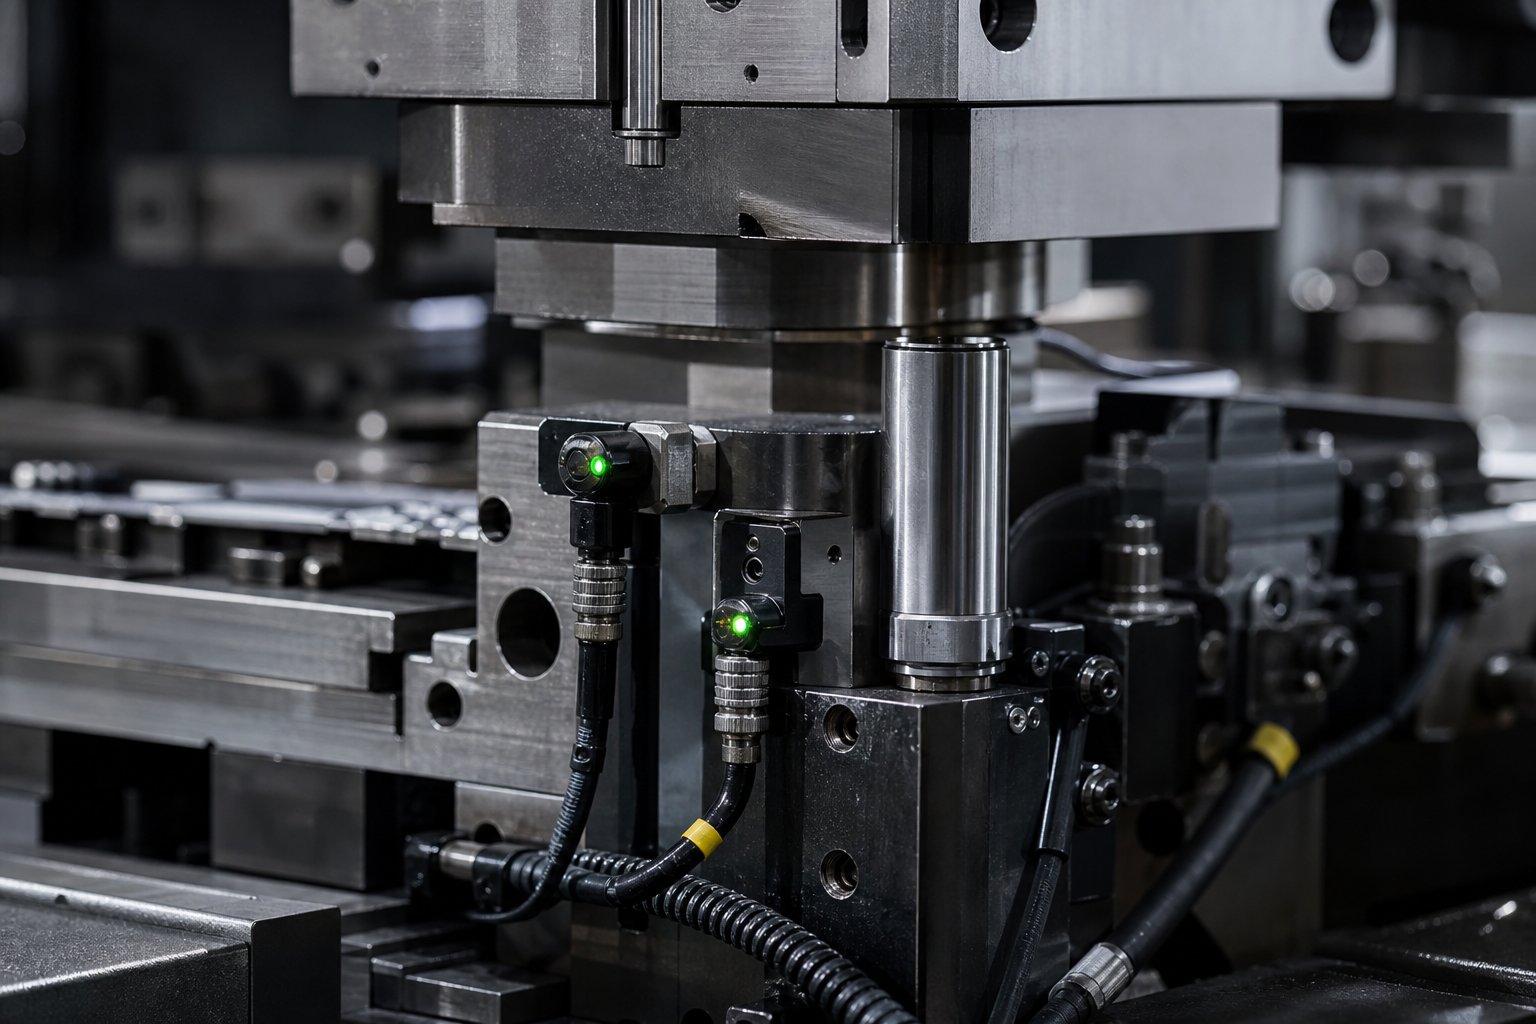
Mae gwasg marw cynyddol sy'n rhedeg ar 200 neu fwy o strôc y funud yn cynhyrchu rhan orffenedig bob 300 milieiliad. Ar y cyflymder hwnnw, gall un pwnsh wedi'i gam-borthi neu ei dreulio heb ei ganfod gynhyrchu cannoedd o rannau diffygiol mewn llai na munud. Yn syml, ni all archwiliad â llaw gadw i fyny. Mae stampio marw blaengar cyflym yn gofyn am systemau ansawdd awtomataidd sy'n canfod drifft proses mewn amser real, yn cau'r wasg cyn difrod i gyfansoddion, ac yn darparu data ar gyfer gwelliant parhaus.
Ym-Die Sensing a-Monitro Amser Go Iawn
Y lle mwyaf effeithiol i ddal problemau yw y tu mewn i'r dis ei hun, yn union lle mae'r weithred yn digwydd. Mewn-mae synwyryddion marw yn monitro amodau ar y pwynt cyswllt rhwng offer a deunydd, gan amlygu annormaleddau o fewn un gylchred strôc. Mae rheolwyr amddiffyn marw modern yn defnyddio signalau amseru seiliedig ar ddatryswr sy'n gywir i un rhan o dair o rywfaint o gylchdroi crankshaft, gan alluogi canfod digwyddiadau sy'n para llai na 10 milieiliad.
Mae mathau cyffredin o synwyryddion a ddefnyddir mewn peiriant stampio blaengar ac mae eu swyddogaethau yn cynnwys:
- Synwyryddion llwyth (mesurydd straen neu blygiau marw):Mesur grym stampio ym mhob gorsaf neu ar draws colofnau'r wasg. Mae pigyn llwyth sydyn yn arwydd o dyniad gwlithod, deunydd dwbl, neu doriad cydran marw.
- Synwyryddion camborth (agosrwydd neu ffotodrydanol):Gwiriwch fod y porthiant stampio wedi symud y stribed y pellter traw cywir cyn i'r wasg gau. Os yw'r stribed yn fyr neu'n hir, mae'r rheolydd yn stopio'r wasg cyn i beilotiaid geisio ail-gofrestru deunydd sydd wedi'i gamalinio.
- Synwyryddion allanol rhannol (ffotodrydanol neu agosrwydd):Cadarnhewch fod rhannau gorffenedig a gwlithod sgrap wedi taflu'n llwyr o'r dis. Mae rhan sy'n glynu o flaen y synhwyrydd yn dynodi jam a fyddai'n achosi damwain marw ar y strôc nesaf.
- Synwyryddion gwlithod (agosrwydd o dan fotymau marw):Canfod gwlithod wedi'u tynnu sydd wedi'u tynnu'n ôl i fyny trwy'r agoriad marw. Mae gwlithod sydd wedi'u dal rhwng y stribed a'r wyneb dyrnu yn achosi difrod uniongyrchol i offer.
- Synwyryddion safle stripiwr (stilwyr cerrynt eddy):Monitro a yw stripwyr y gwanwyn yn dychwelyd i'w huchder cywir. Mae stripiwr sagging yn dynodi gwanwyn wedi torri neu gyflwr rhwymo.
- Synwyryddion bwcl deunydd:Canfod bwclo stribedi rhwng y porthwr a'r marw, sy'n dynodi problem porthiant neu fater dolen coil a fydd yn ymledu i'r marw.
Mae rhaglen amddiffyn marw sydd wedi'i rhoi ar waith yn dda yn cysylltu'r holl synwyryddion sydd wedi'u gosod yn marw trwy un blwch cyffordd a phrif gebl yn hytrach na gwifrau rhydd unigol. Mae'r dull hwn yn dileu gwallau gwifrau yn ystod gosod ac yn atal gwaith cebl-methiannau caledu a achosir gan dorchi dro ar ôl tro a dad-dorri gwifrau synhwyrydd rhydd.
Rheoli Proses Ystadegol ar gyfer Rhannau wedi'u Stampio
Mae synwyryddion yn dal methiannau acíwt, ond beth am drifft graddol? Dyna lle mae camau rheoli prosesau ystadegol i mewn. Mae SPC a gymhwysir i stampio blaengar yn defnyddio data llwyth fel signal ansawdd parhaus. Mae pob strôc o'r peiriant stampio marw yn cynhyrchu grym mesuradwy, amae amrywiadau yn y llwyth hwnnw'n cyfateb yn uniongyrchol i newidiadau dimensiwnyn y rhan wedi'i stampio.
Mae monitorau llwyth modern yn storio gwerthoedd grym ar gyfer pob ergyd mewn rhediad cynhyrchu, hyd yn oed ar gyflymder y wasg sy'n fwy na 1,000 o strôc y funud. Mae'r data hwnnw'n bwydo siartiau rheoli bar a sigma X- mewn amser real. Mae terfynau rheoli uchaf ac isaf wedi'u gosod ar plws neu finws tri gwyriad safonol o'r cymedr sampl, felly mae'r system yn atal y wasg dim ond pan fydd y broses yn symud allan o reolaeth ystadegol yn hytrach nag ymateb i amrywiad taro arferol i amrywiad taro.
Ymchwil a gyhoeddwyd yn yCylchgrawn Gweithgynhyrchu a Phrosesu Deunyddiauyn cadarnhau cydberthynas aflinol gref rhwng grym stampio a geometreg rhannol, yn enwedig onglau plygu a lled cyffredinol. Mae hyn yn golygu y gall monitro llwyth fod yn ddirprwy ar gyfer mesur dimensiwn, gan ddal drifft ansawdd cyn i rannau adael y wasg heb fod angen cyswllt corfforol â'r darn gwaith.
Dulliau Arolygu Dimensiynol
Mewn-yn synhwyro marw a SPC ymdrin â{-gwyliadwriaeth amser real, ond mae dilysu dimensiwn cyfnodol yn parhau i fod yn hanfodol i ddilysu'r system fonitro ei hun. Mae dulliau arolygu cyffredin ar gyfer rhannau blaengar wedi'u stampio yn cynnwys peiriannau mesur cydlynu (CMMs) ar gyfer gwirio GD&T, cymaryddion optegol ar gyfer gwiriadau proffil, a systemau gweledigaeth wedi'u hintegreiddio i gludwyr ymadael ar gyfer archwiliad arwyneb 100 y cant ar gyflymder.
Mae'r cydadwaith rhwng y dulliau hyn yn creu system ansawdd haenog. Yn{1}}mae synwyryddion marw yn darparu atal damweiniau ar unwaith. Mae siartiau SPC yn olrhain gallu prosesau yn ystod y cyfnod. Ac mae archwiliad dimensiwn yn cadarnhau bod signalau ystadegol yn cydberthyn â dimensiynau rhan gwirioneddol. Gyda'i gilydd, maent yn gadael i wasg farw flaengar gynhyrchu miliynau o rannau cydymffurfio heb fawr o ymyrraeth ddynol.
Mae dal drifft yn gynnar yn gwneud mwy na diogelu ansawdd rhan. Mae'n ymestyn bywyd marw yn uniongyrchol trwy atal y difrod rhaeadru sy'n digwydd pan na chaiff cydran sydd wedi treulio neu dorri ei chanfod am filoedd o strôc. Mae'r cysylltiad hwnnw rhwng disgyblaeth monitro a hirhoedledd offer yn siapio'r strategaeth cynnal a chadw gyfan ar gyfer marw cynyddol.
Arferion Cynnal a Chadw Die a Chyfanswm Cost Perchnogaeth
Mae drifft proses dal yn gynnar yn amddiffyn y ddwy ran a'r offer, ond ni all hyd yn oed y system fonitro orau ddileu traul yn gyfan gwbl. Mae pob strôc yn y wasg yn tynnu deunydd microsgopig o ymylon torri, yn cywasgu sbringiau, ac yn llwytho arwynebau tywys. Dros gannoedd o filoedd o gylchoedd, mae'r diraddiad cronnol hwnnw'n pennu a yw set stampio marw yn darparu perfformiad rhagweladwy neu droellau i amser segur heb ei gynllunio. Nid yw cynnal a chadw marw stampio yn weithgaredd atgyweirio adweithiol. Mae'n ddisgyblaeth fesuradwy wedi'i chynllunio sy'n rheoli'ch cost fesul rhan yn uniongyrchol dros oes yr offeryn.
Amserlenni Cynnal a Chadw Ataliol a Phwyntiau Archwilio
Mae rhaglen cynnal a chadw orau yn y dosbarth yn dechrau gydag un egwyddor: nodi, mesur ac asesu pob rhan o'r offeryn a fydd yn diraddio dros amser. FelY Gwneuthurwrnodiadau, y trosolwg mwyaf cyffredin yw rhagdybio nad yw rhai meysydd gwisgo yn effeithio ar ansawdd rhan, ac yna'n synnu pan fydd cyfrif taro yn dod yn anghyson o redeg i redeg.
Mae cynnal a chadw ataliol effeithiol ar gyfer offer marw cynyddol yn dilyn amserlen ddogfenedig sy'n gysylltiedig â chyfrif strôc yn hytrach nag amser calendr. Mae'r pwyntiau gwirio allweddol a'r dangosyddion traul yn cynnwys:
- Craffter blaengar: Archwiliwch bob pwnsh tyllu a blancio o dan chwyddhad. Mesur uchder burr ar rannau sampl ar adegau a drefnwyd. Mae twf Burr y tu hwnt i'r terfyn penodedig yn sbarduno miniogi waeth beth fo'u golwg.
- Cyflwr peilot: Gwiriwch draul diamedr a phroffil trwyn. Mae peilotiaid wedi treulio yn caniatáu drifft lleoli stribedi sy'n gwaethygu ar draws yr holl orsafoedd i lawr yr afon.
- Ffurf dyrnu a mewnosod geometreg: Mesur ffurfio arwynebau yn erbyn goddefiannau print. Gall hyd yn oed gwisgo sy'n ymddangos yn gosmetig symud onglau plygu neu ddyfnderoedd boglynu allan o fanyleb.
- Swyddogaeth codwr a gwanwyn: Gwirio grym y gwanwyn gyda phrofwr llwyth. Mae ffynhonnau blinedig yn lleihau uchder y lifft stribedi, gan achosi marciau llusgo a digwyddiadau camborthi ar gyflymder.
- Clirio pin canllaw a bushing: Mesur chwarae ochrol rhwng haneri marw uchaf ac isaf. Mae canllawiau treuliedig yn caniatáu i ddyrnu-i-farwoli anghydweddiad sy'n cyflymu naddu ymyl.
- Gwastadedd plât stripper a chyfochrogrwydd: Gwiriwch am draul anwastad sy'n creu pwysau stripio anghyson ar draws lled y stribed.
- Llwybrau gwagio sgrap: Clirio cronni gwlithod a gwirio bod sianeli alldaflu yn ddirwystr. Mae gwlithod sydd wedi'u dal yn achosi difrod marw ar unwaith.
Mae dogfennaeth yr un mor hanfodol. Rhaid i bob technegydd gwasanaeth ddilyn yr un weithdrefn arolygu, mesur yr un dimensiynau, a chofnodi canlyniadau yn gyson. Heb y safoni hwnnw, ni allwch gymhwyso SPC i'ch data cynnal a chadw na rhagweld pryd y bydd angen y gwasanaeth nesaf.
Ysbeidiau Ail-grindio a Amnewid Cydrannau
Regrinding yw'r cam cynnal a chadw amlaf ar offeryn cynyddol a marw. Mae pob cylch hogi yn tynnu swm rheoledig o ddeunydd, fel arfer 0.05 i 0.15 mm, o dorri wynebau pwnsh ac arwynebau botymau marw i adfer ymylon cneifio glân. Mae'r cyfwng yn dibynnu'n fawr ar ddeunydd gweithfan: efallai y bydd angen ail-lenwi pob 50,000 i 100,000 o drawiadau ar gyfer stampio dur di-staen cyflym, tra gall aloion pres neu gopr meddalach redeg 300,000 o drawiadau neu fwy rhwng gwasanaethau.
Mae aros nes bod pyliau'n dod yn amlwg yn weledol yn gamgymeriad cyffredin. Erbyn hynny, mae llwythi torri eisoes wedi cynyddu, grymoedd stripio wedi codi, ac mae risg tynnu gwlithod wedi cynyddu. Mae'r rhan fwyaf o stampwyr manwl gywir yn sefydlu amserlenni miniogi yn seiliedig ar gyfrif strôc gwirioneddol a mesur uchder burr yn hytrach na barn gweithredwr yn unig.
Mae pob cylch ail-grindio yn byrhau'r dyrnu. Ar ôl nifer diffiniedig o regrinds, mae hyd y dyrnu yn disgyn islaw ei ddimensiwn swyddogaethol lleiaf a rhaid ei ddisodli. Mae stampio carbid blaengar yn marw yn ymestyn y cyfnodau amnewid hyn yn sylweddol. Gall mewnosodiadau carbid mewn gorsafoedd tyllu traul uchel bara pump i ddeg gwaith yn fwy na dur offer confensiynol D2, sy'n lleihau amlder hogi a chyfanswm yr amnewidiadau dros oes cynhyrchu'r dis.
Mae ailosod cydrannau y tu hwnt i ddyrnu yn cynnwys sbringiau, peilotiaid, llwyni canllaw, a gwasanaethau codi. Mae system cynnal a chadw wedi'i dogfennu yn olrhain cyfrif beiciau ar gyfer pob traul ac yn trefnu amnewidiad cyn methu yn hytrach nag ar ei ôl. Y nod yw sero stopiau heb eu cynllunio.
Ffactorau Sy'n Pennu Hyd Oes Marw
Pa mor hir ddylai marw cynyddol bara? Mae'r ateb yn amrywio o 200,000 o drawiadau ar declyn sy'n cael ei gynnal yn wael i ymhell dros 10 miliwn ar un sy'n derbyn gwasanaeth disgybledig. Daw’r bwlch rhwng y niferoedd hynny i lawr i lond llaw o ffactorau y gellir eu rheoli:
- Caledwch deunydd workpiece:Mae deunyddiau dalennau anoddach neu fwy sgraffiniol yn cyflymu traul ymyl ac yn cynyddu llwythi effaith ar bob cydran. Mae duroedd cryfder uchel uwch yn byrhau cyfnodau gwasanaeth o gymharu â dur carbon ysgafn.
- Strategaeth iro:Mae iro cyson, wedi'i gymhwyso'n gywir, yn lleihau ffrithiant, cronni gwres a charnu. Mae parthau cyswllt sych lleol, yn enwedig o amgylch gorsafoedd tyllu dwfn, yn achosi traul cyflymach hyd yn oed pan fydd y system iro gyffredinol yn ymddangos yn ymarferol.
- Cyflymder y wasg:Mae beicio cyflymach yn cynhyrchu mwy o wres fesul uned amser ac yn cynyddu grymoedd deinamig ar ganllawiau, stripwyr ac ymylon torri. Mae cyflymder uwch yn gofyn am archwiliad amlach ac yn aml mae'n cyfiawnhau duroedd neu haenau offer premiwm.
- Cywirdeb arweiniad stribed:Mae rheiliau tywys wedi'u treulio neu systemau peilot diraddiedig yn caniatáu symud stribedi ochrol sydd i'r ochr-sy'n gwneud dyrnau llwythi, gan greu traul anwastad a naddu'n gynnar.
- Dosbarth adeiladu marw:Mae dis Dosbarth A a adeiladwyd ar gyfer stampio cynyddol hirdymor yn defnyddio mewnosodiadau wedi'u caledu, canllawiau cario pêl, a charbid mewn gorsafoedd critigol o'r cychwyn cyntaf. Mae marw prototeip Dosbarth C yn defnyddio deunyddiau meddalach ac adeiladu symlach, gan sicrhau cost gychwynnol is ond llawer llai o drawiadau cyn ymddeol.
Pan fydd marw yn cyrraedd diwedd ei oes gwasanaeth darbodus, daw'r penderfyniad i ailadeiladu neu ddisodli. Gellir cyfiawnhau ailadeiladu pan fydd yr esgidiau marw a'r strwythur cyffredinol yn parhau i fod yn anhyblyg, mae systemau canllaw yn adenilladwy, a dim ond gorsafoedd lleol sydd wedi treulio y tu hwnt i'w cywiro. Gall ailadeiladu llawn adfer gallu cynhyrchu ar 40 i 60 y cant o gost set marw stampio newydd. Mae ailosod yn dod yn fuddsoddiad gwell pan fydd gorsafoedd lluosog wedi colli aliniad, mae'r esgid marw wedi gwyro'n barhaol, neu mae newidiadau i ddyluniad y cynnyrch wedi gwneud y gosodiad stribedi presennol wedi darfod.
Nid cyfanswm cost perchnogaeth ar gyfer offer marw cynyddol yw'r pris prynu ar yr anfoneb. Y buddsoddiad cychwynnol hwnnw ynghyd â phob cylch ail-falu, pob dyrnu cyfnewid, pob awr o amser segur heb ei gynllunio, a phob rhan wedi'i sgrapio a gynhyrchir gan offeryn sy'n rhedeg y tu allan i fanyleb. Mae cyflenwyr yn hoffiYICHENmynd i'r afael â'r persbectif cylch bywyd hwn trwy gefnogi'r rhychwant llawn o ddyluniad marw trwy gynhyrchu cyfaint uchel a chynllunio cynnal a chadw parhaus, gan helpu timau i reoli cyfanswm y gost honno yn hytrach na optimeiddio'r nifer ymlaen llaw yn unig.
Mae cynnal a chadw disgybledig yn trawsnewid economeg stampio blaengar hirdymor. Mae marw sy'n derbyn gwasanaeth cyson, wedi'i ddogfennu, yn rhedeg yn rhagweladwy, yn cynhyrchu rhannau sy'n cydymffurfio, ac yn cyrraedd ei oes dylunio llawn. Y rhagweladwyedd hwnnw hefyd sy'n gwahanu-rhaglen marw a reolir yn dda oddi wrth un sy'n llechu rhwng atgyweiriadau adweithiol, a daw'n faen prawf gwerthuso allweddol wrth ddod o hyd i offer newydd.
Sut i Darganfod Marw Stampio Blaengar ar gyfer Cynhyrchu Cyfaint Uchel
Mae perfformiad marw rhagweladwy yn dibynnu ar waith cynnal a chadw disgybledig, ond mae'n dechrau hyd yn oed yn gynharach, gyda dewis y gwneuthurwyr marw blaengar cywir i adeiladu'r offeryn yn y lle cyntaf. Mae penderfyniad cyrchu marw yn siapio pob canlyniad i lawr yr afon: ansawdd rhan, baich cynnal a chadw, amser cynhyrchu a chyfanswm cost y rhaglen. Ar gyfer peirianwyr cynhyrchu a thimau caffael sy'n gwerthuso gwasanaethau stampio marw blaengar, yr her yw gwahaniaethu rhwng gallu peirianneg gwirioneddol a deciau gwerthu caboledig.
Meini Prawf Gwerthuso Allweddol ar gyfer Cyflenwyr sy'n Marw
Ni all pob cwmni stampio blaengar gefnogi cwmpas llawn rhaglen cyfaint uchel. Mae rhai yn arbenigo mewn offer dosbarth prototeip. Mae gan eraill ddiffyg adnoddau efelychu neu ni allant wasanaethu'r marw ar ôl ei ddanfon. Mae’r meini prawf canlynol yn gwahanu partneriaid galluog oddi wrth y rhai a fydd yn creu problemau i lawr yr afon:
- Gallu peirianneg dylunio:A all y cyflenwr gyflawni optimeiddio cynllun stribedi cyflawn, dilyniannu gorsafoedd, a dadansoddi tunelledd yn-tŷ? Mae dylunio ar gontract allanol yn creu bylchau cyfathrebu ac yn arafu iteriad.
- Galluoedd efelychu:A yw'r adeiladwr yn defnyddio astudiaethau efelychu a mudiant ffurfio FEA i ddilysu dyluniadau cyn torri dur? Mae hyn yn lleihau iteriadau treialon ac amser-i-gynhyrchu yn uniongyrchol.
- Ystod deunydd:Gwerthuswch a yw'r cyflenwr wedi dogfennu profiad gyda'ch aloi penodol. Efallai na fydd gan adeiladwr sydd â phrofiad o ddur carbon y strategaethau offer sydd eu hangen ar gyfer deunyddiau di-staen neu gryfder uchel.
- Gwarantau goddefgarwch:Gofynnwch sut mae'r cyflenwr yn dilysu cydymffurfiad dimensiwn. Bydd gwasanaethau stampio metel marw blaengar galluog yn cyfeirio at dargedau Cpk a data SPC o rediadau cynhyrchu, nid goddefiannau argraffu yn unig.
- Cefnogaeth cynnal a chadw:Mae marw sy'n rhedeg am flynyddoedd angen partner sy'n cefnogi ail-gronni, ailosod cydrannau, a newidiadau peirianneg dros y cylch bywyd cynhyrchu llawn.
- Scalability:A all y cyflenwr drin eich cyfeintiau rhagamcanol? Mae rhaglenni stampio blaengar OEM yn aml yn amrywio o feintiau peilot i filiynau o rannau'r flwyddyn, a rhaid i'r adeiladwr marw ddylunio ar gyfer y llwybr hwnnw o'r diwrnod cyntaf.
Fel y mae Eigen Engineering yn ei bwysleisio, mae hanes cyflenwr gyda hirhoedledd offer ac ymatebolrwydd ar ôl gwerthu yn aml yn bwysicach na phris y darn a ddyfynnir. Mae-cyfleusterau treialu a dilysu mewnol yn ddangosydd cryf bod yr adeiladwr yn profi offer dan amodau realistig cyn ei anfon.
Paru Galluoedd Marw â Gofynion Cynhyrchu
Mae meini prawf gwerthuso yn darparu fframwaith, ond daw'r penderfyniad go iawn i fod yn addas. Rhaid i bartner stampio metel marw blaengar alinio â'ch cyd-destun cynhyrchu penodol: cymhlethdod rhan, cyfaint blynyddol, gofynion y diwydiant, a disgwyliadau dogfennaeth ansawdd.
Mae stampio cynyddol dyfeisiau meddygol, er enghraifft, yn gofyn am olrheiniadwyedd, prosesau wedi'u dilysu, a thrylwyredd dogfennaeth na all llawer o stampwyr -diben cyffredinol eu darparu. Dylai timau caffael sy'n cyrchu amgylcheddau rheoledig gadarnhau bod y cyflenwr yn gweithredu o dan systemau ansawdd ardystiedig ISO a bod ganddo brofiad uniongyrchol o gefnogi rhaglenni stampio blaengar meddygol lle mae rheoli lotiau a pharodrwydd am archwiliad yn ddisgwyliadau sylfaenol.
Ar gyfer cymwysiadau masnachol a modurol cyfaint uchel, mae'r flaenoriaeth yn symud tuag at gyflymder beicio, defnyddio deunyddiau, a sefydlogrwydd cost tymor hir. Mae cyflenwyr yn hoffiYICHENcefnogi'r cylch bywyd llawn o ddyluniad marw blaengar trwy gynhyrchiad màs graddadwy, gan gynnig partneriaeth ffynhonnell sengl i beirianwyr cynhyrchu sy'n cynnwys offer aml-orsaf, gofynion ailadroddadwyedd tynn, a ramp sain heb newid -rhaglen gwerthwyr.
Pa bynnag wasanaethau stampio marw blaengar y byddwch yn eu gwerthuso, gofynnwch am eirdaon gan raglenni sydd â chyfaint a chymhlethdod tebyg. Ymwelwch â'r cyfleuster os yn bosibl. Archwiliwch eu hoffer, arsylwch eu llifoedd gwaith o ansawdd, a gofynnwch sut maen nhw'n trin newidiadau peirianneg ar ôl dilysu. Mae'r atebion yn datgelu a fydd cyflenwr yn ased-tymor hir neu'n-cur pen-byr, ac mewn-maint stampio metel marw blaengar, mae'r gwahaniaeth hwnnw'n gwaethygu ar draws pob rhan y mae'r dis yn ei gynhyrchu.
Cwestiynau a Ofynnir yn Aml Am Flaengar Stampio Marw
1. Beth yw marw stampio blaengar a sut mae'n gweithio?
Mae marw stampio blaengar yn offeryn manwl gywir sydd wedi'i osod mewn gwasg stampio sy'n symud stribed metel ymlaen trwy orsafoedd dilyniannu lluosog mewn un cylch strôc wasg. Mae pob gorsaf yn cyflawni gweithrediad penodol fel tyllu, plygu, bathu, neu docio. Mae'r stribed yn parhau i fod ynghlwm wrth gludwr trwy gydol y broses, ac mae rhan orffenedig wedi'i gwahanu yn yr orsaf dorri terfynol. Mae porthwyr Servo yn symud y stribed ymlaen fesul pellter llain sefydlog bob strôc, tra bod pinnau peilot yn sicrhau cofrestriad manwl gywir cyn i unrhyw weithred danio. Mae hyn yn caniatáu cyfraddau cynhyrchu o 100 i 400+ strôc y funud gyda chywirdeb dimensiwn cyson ar draws miliynau o gylchoedd.
2. Beth yw'r gwahaniaeth rhwng dis cynyddol a dis trosglwyddo?
Mae marw cynyddol yn cadw'r darn gwaith ynghlwm wrth stribed cludo ym mhob gorsaf, gan eu gwneud yn ddelfrydol ar gyfer rhannau bach i ganolig ar gyflymder uchel iawn (100-400+ SPM). Mae marw trosglwyddo yn gwahanu'r gwag o'r stribed yn gynnar ac yn defnyddio bysedd mecanyddol neu freichiau robotig i symud y rhan am ddim rhwng gorsafoedd. Mae hyn yn rhoi gallu anghyfyngedig i ffurfio marw trosglwyddo gan gynnwys tynnu dwfn a chylchdroi rhannol, gan eu gwneud yn fwy addas ar gyfer rhannau mwy neu gymhleth yn geometrig. Fodd bynnag, mae'r trosglwyddiad yn marw'n beicio'n arafach (15-80 SPM) ac yn cario cymhlethdod mecanyddol uwch. Mae marw cynyddol yn ennill ar gyflymder a chost fesul rhan ar gyfaint, tra bod marw trosglwyddo yn ennill ar ffurfio hyblygrwydd ar gyfer geometregau cymhleth.
3. Pa mor hir y mae marw stampio blaengar yn para?
Mae hyd oes marw yn amrywio o 200,000 o drawiadau ar declyn sydd wedi'i gynnal a'i gadw'n wael i dros 10 miliwn o drawiadau ar un sy'n derbyn gwaith cynnal a chadw ataliol disgybledig. Mae ffactorau allweddol sy'n effeithio ar hirhoedledd yn cynnwys caledwch deunydd workpiece, strategaeth iro, cyflymder y wasg, trachywiredd canllaw stribed, a dosbarth adeiladu marw. Dosbarth A yn marw wedi'i adeiladu am-rediad hir o gynhyrchu gan ddefnyddio mewnosodiadau caled,-arweinlyfrau cario pêl, a charbid mewn gorsafoedd hollbwysig. Mae ail-gronni rheolaidd ar gyfnodau cyfrif strôc a drefnwyd, amnewid cydrannau yn amserol, ac iro cywir i gyd yn ymestyn oes defnyddiadwy yn sylweddol. Gall mewnosodiadau carbid mewn gorsafoedd traul uchel bara pump i ddeg gwaith yn fwy na dur offer confensiynol D2.
4. Pa ddeunyddiau y gellir eu prosesu gyda stampio blaengar yn marw?
Mae marw cynyddol yn trin ystod eang o fetelau gan gynnwys dur carbon, dur di-staen (301, 304, 316), alwminiwm (1100, 3003, 5052), pres (C260, C270), a chopr (C110, C102). Mae pob deunydd yn cyflwyno heriau unigryw. Mae dur carbon yn cynnig ffurfadwyedd da a chost isel ond mae amrywiadau rholio poeth yn cario graddfa sgraffinio ocsid. Mae gwaith dur gwrthstaen-yn caledu ac yn bustl yn erbyn arwynebau offer. Mae alwminiwm yn rhedeg ar gyflymder uwch ond mae'n tueddu i gadw at wynebau dyrnu. Mae pres yn faddau oherwydd lubricity sinc naturiol. Mae dewis dur offer, haenau arwyneb, a strategaethau iro yn cael eu haddasu yn seiliedig ar y deunydd gweithle penodol i wneud y gorau o fywyd marw ac ansawdd rhan.
5. Beth ddylwn i edrych amdano wrth ddod o hyd i gyflenwr marw blaengar?
Gwerthuso cyflenwyr ar draws chwe maen prawf craidd: -capasiti peirianneg dylunio mewnol ar gyfer optimeiddio cynllun stribedi a dadansoddi tunelledd, galluoedd efelychu FEA i ddilysu dyluniadau cyn torri dur, profiad wedi'i ddogfennu gyda'ch ystod aloi a deunydd penodol, gwarantau goddefgarwch wedi'u cefnogi gan dargedau Cpk a data SPC, cefnogaeth cynnal a chadw parhaus gan gynnwys ail-gronni ac ailosod cydrannau, a scalability i drin rampiau cyfaint o filiynau o rannau peilot yn flynyddol. Gofyn am eirdaon gan raglenni sydd â chymhlethdod tebyg, ymweld â'r cyfleuster i archwilio llifoedd gwaith offer ac ansawdd, a chadarnhau y gallant gefnogi newidiadau peirianyddol ar ôl dilysu. Mae cyflenwyr fel YICHEN yn cynnig-partneriaethau cylch bywyd llawn o ddylunio marw trwy{-cynhyrchu cyfaint uchel a chynllunio cynnal a chadw.