Beth Yw Rhedeg Cynhyrchu Stampio Die a Pam Mae'n Bwysig
Mae marw stampio rhediad cynhyrchu yn declyn wedi'i beiriannu'n fanwl wedi'i adeiladu o fewnosodiadau dur caled neu garbid, wedi'i gynllunio i gynhyrchu rhannau metel union yr un fath â chyfaint uchel gyda chywirdeb ailadroddadwy dros gannoedd o filoedd neu filiynau o strôc yn y wasg. Yn wahanol i brototeip neu offer meddal rhedeg byr, mae'n fuddsoddiad cyfalaf hirdymor mewn cysondeb gweithgynhyrchu.
Diffinio Rhedeg Cynhyrchu Stampio Die
Pan glywch "stampio'n marw" mewn cyd-destun cynhyrchu, mae'r sgwrs yn canolbwyntio ar offer sy'n goroesi cylchoedd dyletswydd eithafol heb ddrifftio allan o oddefgarwch.Mae cynhyrchu rhedeg metel stampio marwfel arfer mae'n cynnwys adeiladwaith dur offer caled (graddau fel D2, A2, neu fewnosodiadau carbid), manylion torri a ffurfio manwl gywir, a systemau canllaw stribedi peirianyddol sy'n cadw deunydd wedi'i fynegeio o fewn milfedau i orsaf fodfedd ar ôl gorsaf.
Mae'r marw hyn yn integreiddio cynlluniau peilot, stripwyr positif, a systemau gwanwyn cadarn sy'n cynnal aliniad o dan weithrediad cyflymder uchel parhaus. Mae pob cydran wedi'i hadeiladu i wrthsefyll traul, gwyriad, ac afluniad thermol ar draws miliynau o drawiadau, gan wneud y marw safonol yn gosod sylfaen o allbwn ailadroddadwy yn hytrach nag offeryn prototeip tafladwy.
Sut mae Cynhyrchu'n Marw yn Wahanol i Offer Prototeip
Mae prototeip a -rhedeg byr yn cyflawni pwrpas gwahanol. Maent yn dilysu geometreg rhan yn gyflym ac yn rhad, yn aml gan ddefnyddio deunyddiau meddalach fel alwminiwm, aloion wedi'u seilio ar sinc, neu ddur heb ei drin â gwres. Y cyfaddawd yw hyd oes a manwl gywirdeb. Gallai stamp prototeip a set marw drin 1,000 i 10,000 o drawiadau cyn i draul effeithio ar ansawdd y rhan, tra bod teclyn gradd cynhyrchu wedi'i beiriannu ar gyfer 100,000 i ymhell dros 1,000,000 o gylchoedd ar oddefiant llawn.
| Priodoledd | Prototeip / Byr-Rhedeg Die | Cynhyrchu Run Die |
|---|---|---|
| Deunydd Cynradd | Alwminiwm, dur ysgafn, aloion meddal | D2, A2, M2, mewnosodiadau carbid |
| Hyd Oes Disgwyliedig (Trawiadau) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Gallu Goddefiad | Cymedrol (±0.005" nodweddiadol) | Tyn (±0.001" neu well) |
| Amser Arweiniol Nodweddiadol | 1-4 wythnos | 8-16 wythnos |
Mae'r gwahaniaethau'n mynd y tu hwnt i galedwch materol. Mae'r cynhyrchiad yn marw yn ymgorffori mewnosodiadau y gellir eu newid, -postiadau canllaw daear manwl gywir, ac mewn- synhwyro marw, mae'r holl nodweddion yn absennol o ddis safonol a adeiladwyd ar gyfer rhediadau dilysu cyflym.
Pan fydd Cynhyrchiad yn Marw yn Dod yn Fuddsoddiad Cywir
Felly pryd mae'n gwneud synnwyr i ymrwymo'r gyllideb? Mae tri ffactor yn gyrru’r penderfyniad hwnnw:
- Disgwyliadau cyfaint- Os yw'ch rhaglen yn galw am ddegau o filoedd o rannau neu fwy, mae economeg y darn yn marw a stampio ar y radd cynhyrchu yn perfformio'n well o lawer na chylchredau offer -rhedeg byr dro ar ôl tro.
- Rhan feirniadol- Mae cydrannau diogelwch, cydosodiadau sydd angen ffit cyson, neu rannau sy'n bwydo prosesau awtomataidd i lawr yr afon yn gofyn am yr ailadroddadwyedd y mae offer caledu yn ei gyflenwi yn unig.
- Gofynion goddefgarwch- Pan fydd manylebau'n tynhau o dan ±0.002", ni all offer meddalach ddal dimensiynau ar draws meintiau ystyrlon.
Mae'r gost ymlaen llaw yn uwch a'r amser arweiniol yn hirach, ond mae marw cynhyrchu wedi'i nodi'n gywir yn talu amdano'i hun trwy ddileu sgrap, lleihau amser segur y wasg, a darparu cysondeb rhan i ran y mae gweithrediadau i lawr yr afon yn dibynnu arno. Nid y cwestiwn go iawn yw a allwch chi fforddio offer cynhyrchu, ond a all eich targedau cyfaint ac ansawdd oroesi hebddo.
Mae'r cyfaddawd cost hwnnw yn erbyn-yn codi cwestiwn dyfnach: pa fath o bensaernïaeth marw sy'n cyd-fynd orau â'ch senario cynhyrchu penodol chi?
Mathau o Stampio Marwau wedi'u Mapio i Gyfrolau Rhedeg Cynhyrchu
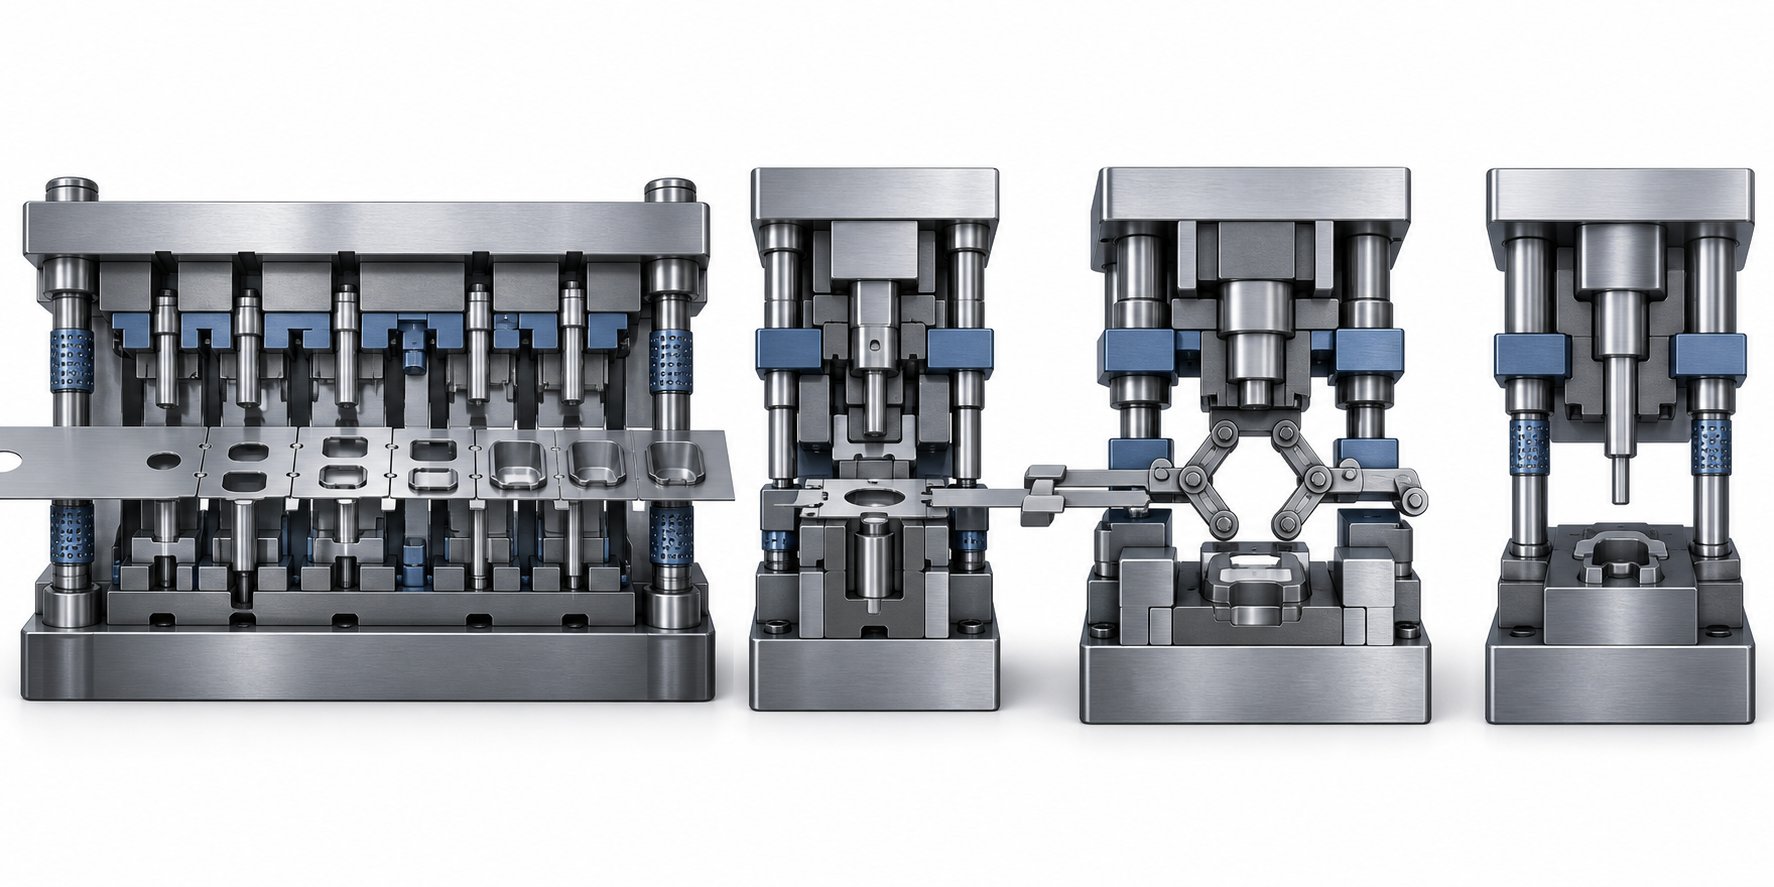
Nid ymarfer peirianneg yn unig yw dewis ymhlith y mathau o stampio marw. Mae'n benderfyniad cynllunio cynhyrchu sy'n cloi yn eich cyflymder beicio, cromlin cost uned, a chyfyngiadau capasiti ar gyfer oes y rhaglen. Mae pob pensaernïaeth marw yn datrys hafaliad gwahanol o gyfaint, cymhlethdod rhannol, ac economeg y wasg.
Marw Cynnydd -Rhediadau Parhaus Cyfaint Uchel
Dychmygwch stribed metel parhaus yn bwydo trwy set marw sengl gyda gorsafoedd lluosog, pob un yn perfformio gweithrediad penodol - dyrnu, plygu, bathu, trimio - mewn un strôc wasg. Dyna yw stampio blaengar hirdymor ar waith. Mae'r darn gwaith yn aros ynghlwm wrth y stribed cludwr o'r taro cyntaf i'r gwahaniad terfynol, gan ddileu trin rhan rhwng gweithrediadau.
Mae'r bensaernïaeth hon yn dominyddu-cynhyrchu cyfaint uchel am reswm.Llinellau stampio a gwneuthuriad blaengaryn gallu gweithredu ar 200 i 600+ strôc y funud, gan gynhyrchu rhannau gorffenedig cymhleth heb fawr o ymyrraeth llafur. Mae'r cyfaddawd yn gost offer ymlaen llaw - mae marw cynyddol yn amrywio o $30,000 i dros $250,000 yn dibynnu ar gyfrif yr orsaf a gofynion goddefgarwch - ond mae cost fesul rhan yn gostwng yn ddramatig unwaith y bydd niferoedd yn cyfiawnhau'r buddsoddiad hwnnw. Mae hyfywedd economaidd fel arfer yn dechrau tua 50,000 i 100,000 o unedau blynyddol.
Mae stampio cynyddol rhediad hir hefyd yn lleihau gwastraff deunydd trwy gynlluniau stribedi wedi'u optimeiddio ac yn dileu gweithrediadau eilaidd trwy adeiladu sawl cam ffurfio yn uniongyrchol i'r dis.
Cyfansawdd yn Marw ar gyfer Gwastadedd Goddefgarwch Tyn
Mae stampio marw cyfansawdd yn cymryd agwedd wahanol: mae gweithrediadau torri a ffurfio lluosog yn digwydd ar yr un pryd mewn un strôc yn y wasg, ond heb ddilyniant yr orsaf ddilyniannol. Mae'r rhan gyfan wedi'i chwblhau ar unwaith.
Mae hyn yn gwneud cam cyfansawdd yn marw yn ddelfrydol ar gyfer rhannau gwastad - wasieri, shims, lamineiddiadau trydanol - lle mae gwastadrwydd uwchraddol a chrynodedd yn bwysicach na chymhlethdod geometrig. Oherwydd bod pob llawdriniaeth yn digwydd mewn un awyren yn ystod un strôc, mae rhannau'n dod allan yn fwy gwastad na'r rhai a gynhyrchir gan ddulliau cynyddol lle gall tensiwn stribedi gyflwyno ychydig o ystumiad.
Mae costau offer yn rhedeg yn is na marw cynyddol, ac mae'r strwythur symlach yn golygu cynnal a chadw llai dwys. Fodd bynnag, mae marw cyfansawdd wedi'i gyfyngu i geometregau cymharol syml ac nid ydynt yn addas ar gyfer rhannau tro dwfn neu amldro.
Gorsafoedd Trosglwyddo a Throsglwyddo Sengl ar gyfer Rhannau Mawr neu Ddwfn
Pan geometreg rhan yn rhy fawr ar gyfer llain cludwr, neu pan fyddai lluniadu dwfn yn rhwygo'r pwyntiau cysylltiad, trosglwyddo yn marw yn dod yn ateb. Yma, mae'r gwag yn cael ei wahanu o'r stribed yn gynnar a'i symud rhwng gorsafoedd annibynnol gan fysedd mecanyddol neu awtomeiddio. Mae hyn yn agor posibiliadau dylunio - edafu, asennau, knurling, a tyniadau dwfn - na all dulliau blaengar eu cynnwys.
Mae gorsaf sengl yn marw yn gwasanaethu gweithrediadau pwrpasol ar rannau mwy neu pan nad yw cyfeintiau cynhyrchu yn cyfiawnhau cymhlethdod aml-orsaf. Maent yn cynnig cost offer is ond mae angen mwy o drin ac amseroedd beicio arafach.
| Math Marw | Ystod Cyfrol Gorau | Cymhlethdod Rhan | Cyflymder Beicio Nodweddiadol | Cost Offer Cymharol |
|---|---|---|---|---|
| Blaengar | 50,000 – 1,000,000+ rhan/blwyddyn | Uchel (aml-weithrediad) | 200 – 600+ SPM | Uchel i uchel iawn |
| Cyfansawdd | 10,000 - 500,000 rhan y flwyddyn | Isel i gymedrol (rhannau gwastad) | Uchel (strôc sengl) | Isel i ganolig |
| Trosglwyddo | 25,000 - 500,000 rhan y flwyddyn | Uchel (mawr neu ddwfn-wedi'i dynnu) | Cymedrol | Uchel |
| Gorsaf-Singlo | 1,000 - 50,000 rhan y flwyddyn | Isel i gymedrol | Isel i gymedrol | Isel |
Mae dewis math o farw yn benderfyniad cynllunio cynhyrchu, nid dim ond dewis peirianneg. Mae'r bensaernïaeth a ddewiswch yn diffinio'ch cromlin gost, y nenfwd trwygyrch, a'ch baich cynnal a chadw ar gyfer cylch bywyd y rhaglen gyfan.
Dim ond yr haen gyntaf yw deall y mathau o farw a'u cyfaint smotiau melys. Mae'r newidyn nesaf - eich targed maint cynhyrchu penodol - yn mireinio ymhellach sut mae'r dis ei hun yn cael ei nodi, o nifer y gorsafoedd i'r radd o ddur offer y tu mewn iddo.
Trothwyon Cyfrol Cynhyrchu Sy'n Ysgogi Penderfyniadau Dylunio
Mae eich cyfrif rhan blynyddol yn gwneud mwy na llenwi llinell ar archeb brynu. Mae'n pennu deunydd marw, cyfrif gorsaf, cydnawsedd y wasg, ac yn y pen draw, strwythur cost pob darn sy'n dod oddi ar yr offeryn. Ac eto mae dosbarthiadau cyfaint mewn stampio metel yn parhau i fod yn syndod o amwys ar draws y diwydiant. Dyma fframwaith ymarferol sy'n cysylltu maint cynhyrchu â'r dewisiadau peirianneg y tu mewn i'r marw.
Cynhyrchu Rhedeg Byr ac Offer Pontio
Mae stampio tymor byr fel arfer yn cwmpasu meintiau cynhyrchu o dan 10,000 i 50,000 o rannau. Yn y cyfeintiau hyn, anaml y mae ymrwymo i offer blaengar aml-orsaf cwbl galed yn gwneud synnwyr economaidd. Mae'r buddsoddiad offer ymlaen llaw yn parhau i fod yn uchel o'i gymharu â nifer y rhannau a gynhyrchir, felly mae dylunwyr yn symleiddio lle bynnag y bo modd.
Sut olwg sydd ar hynny yn ymarferol? Llai o orsafoedd marw, deunyddiau mewnosod meddalach (dur nad yw wedi'i drin neu hyd yn oed aloion sy'n seiliedig ar sinc-), a geometregau symlach sy'n lleihau amser peiriannu. Mae offer pont - cynhyrchu dros dro-yn gallu marw wedi'i adeiladu tra bod yr offeryn terfynol yn cael ei ddatblygu - yn perthyn i'r categori hwn hefyd. Mae'n sicrhau bod rhannau'n llifo i'r farchnad heb aros 12 i 20 wythnos am offer cynyddol caled.
Mae'n bosibl y bydd marw stampio metel sy'n rhedeg yn fyr yn defnyddio gweithrediad llaw neu led-awtomatig a blaenoriaethu cyflymder-i-gynhyrchu dros hirhoedledd. Maent yn ddigon da ar gyfer lansiadau marchnad, adeiladau dilysu peirianneg, neu raglenni lle nad yw'r galw wedi sefydlogi digon eto i gyfiawnhau buddsoddiad cynhyrchu llawn.
Trothwyon Cyfrol Rhedeg Canolig a Hir
Yn gyffredinol, mae cynhyrchu rhediad canolig yn rhychwantu 10,000 i 100,000 o rannau. Ar yr ystod hon, mae'r economeg yn newid. Mae modd cyfiawnhau offer dur caled oherwydd bod y gost fesul rhan yn gostwng yn ystyrlon pan gaiff ei wasgaru ar draws degau o filoedd o unedau. Mae dyluniadau marw yn tyfu mwy cymhleth - pensaernïaeth blaengar neu drosglwyddo yn dod yn hyfyw, ac mae goddefiannau tynnach yn gynaliadwy oherwydd gall y dur offeryn wrthsefyll y gwisgo cronnol.
Mae stampio metel tymor hir yn croesi'r trothwy 100,000 rhan ac yn ymestyn i'r miliynau. Yma, mae costau offer yn uchel mewn termau absoliwt ond yn isel fesul darn, ac mae'r ffocws yn symud yn gyfan gwbl i wneud y mwyaf o effeithlonrwydd cynhyrchu, amseriad y wasg, a chysondeb rhannol dros gylchoedd dyletswydd eithafol.
Ar y cyfeintiau hyn, mae stampio cyflym yn dod yn norm. Gweisg yn gweithredu yn800+ strôc y funudmae'r galw'n marw wedi'i beiriannu'n benodol ar gyfer y cylch dyletswydd hwnnw - ychwanegol-esgidiau marw trwchus, pinnau canllaw rholio mawr, llai o lifft stribed, a systemau alldaflu rhannau cadarn. Mae gwasg stampio cyflymder uchel ar y cyfraddau hynny yn bwydo deunydd fwy na 13 gwaith yr eiliad, sy'n golygu bod yn rhaid i bob cydran y tu mewn i'r marw oddef grymoedd syrthni eithafol heb ystwytho, symud na thorri.
Mae cynhyrchu cyflym ar y lefel hon hefyd yn gofyn am integreiddio tynnach rhwng y marw a'r offer ategol: mae angen i borthiant servo, sythwyr, riliau talu-off, a synwyryddion marw i gyd weithredu fel system wedi'i chydamseru yn hytrach na chydrannau annibynnol.
Sut Mae Cyfrol Targedau Siâp Die Manyleb
Mae'r maint cynhyrchu rydych chi'n ymrwymo iddo yn mynd trwy bob paramedr dylunio yn y marw. Ystyriwch sut mae'r manylebau allweddol hyn yn newid wrth i gyfaint gynyddu:
- Nifer y gorsafoeddGall - Isel-cyfaint yn marw ddefnyddio 3 i 5 gorsaf; cyfaint uchel yn marw cynyddol yn rhedeg yn aml rhwng 10 a 20+ o orsafoedd i atgyfnerthu gweithrediadau a dileu prosesu eilaidd.
- Gradd deunydd marw- Mae -offer rhediad byr yn defnyddio dur heb ei galedu neu led-wedi'i galedu; offer rhedeg canolig- sy'n camu i fyny i D2 neu A2 caled; gall offer rhedeg hir ymgorffori mewnosodiadau dur neu garbid M2 cyflymder uchel ar ôl traul-manylion dyrnu a marw critigol.
- Triniaethau arwynebMae - cyfaint uchel-yn marw yn aml yn derbyn TiN, TiCN, neu haenau PVD eraill i leihau ffrithiant, gwrthsefyll carlamu, ac ymestyn cyfnodau miniogi ar draws cannoedd o filoedd o drawiadau.
- Pwyswch cydnawsedd- Mae rhediadau mwy yn cyfiawnhau llinellau gwasg pwrpasol gyda ffrydiau servo, systemau amddiffyn rhag marw, a thynnu sgrap yn awtomataidd. Gall -rediad byr yn marw redeg ar weisg {-pwrpas cyffredinol gyda gosodiadau porthiant â llaw.
- Optimeiddio cynllun stribed- Ar gyfeintiau uchel, mae hyd yn oed gwelliannau bach yn y defnydd o ddeunyddiau (nythu tynnach, stribedi cludo culach) yn arbed miloedd o ddoleri mewn deunydd crai dros oes y rhaglen.
Mae math a thrwch deunydd hefyd yn ffactor sylweddol yn y fanyleb marw. Mae rhediad cynhyrchu yn marw fel arfer yn prosesu dur carbon (0.005" i 0.250" o drwch), dur di-staen, alwminiwm, aloion copr, a phres. Mae deunyddiau workpiece caletach a mwy trwchus yn galw am ddur marw llymach, cliriadau mwy, a chyfnodau cynnal a chadw amlach. Mae dur di-staen ac aloion cryfder uchel, er enghraifft, yn aml yn gofyn am fewnosodiadau carbid mewn gorsafoedd torri i wrthsefyll traul sgraffiniol a fyddai'n diraddio duroedd offer confensiynol yn gyflym ar gyfeintiau cynhyrchu.
Mae'r manylebau hyn sy'n cael eu gyrru gan gyfaint yn diffinio nid yn unig sut mae'r dis yn perfformio ar y diwrnod cyntaf, ond sut mae'n dal i fyny ar draws ei fywyd gwasanaeth cyfan. Mae'r cwestiwn gwydnwch hwnnw'n arwain yn uniongyrchol at y dewisiadau adeileddol - adeiladu caled, mewnosod dylunio, a pheirianneg cydrannau - sy'n gwahanu marw cynhyrchu oddi wrth offeryn prototeip byrhoedlog.
Dulliau Adeiladu Die ar gyfer Cynhyrchu Rhedeg Hirhoedledd
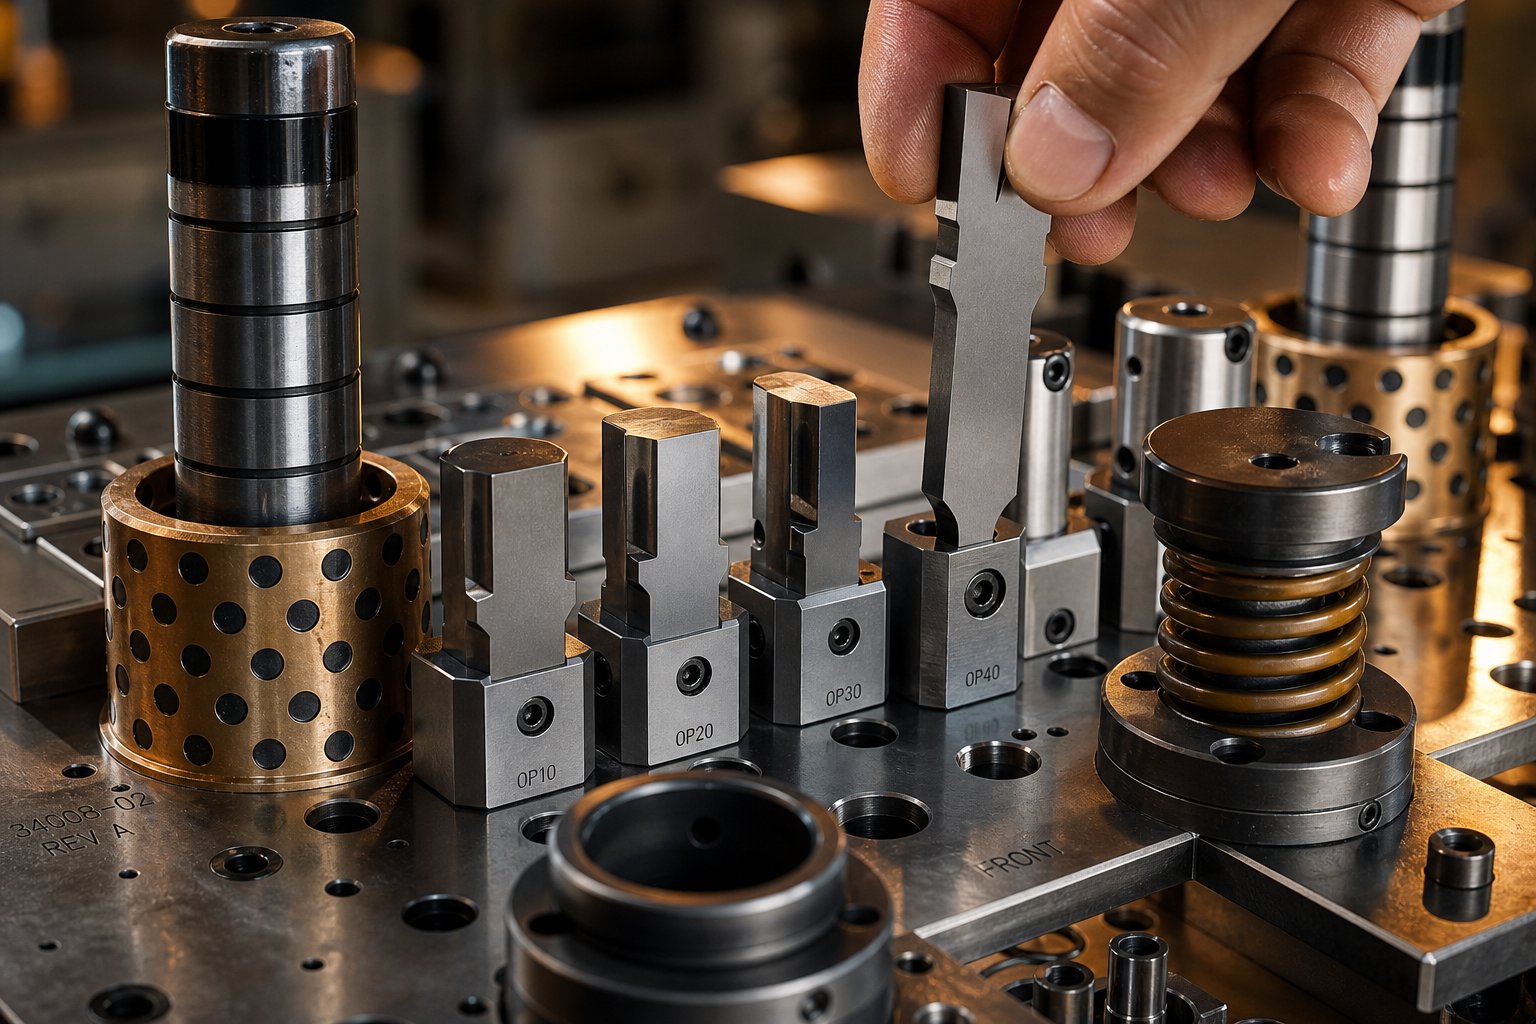
Gall dis sy'n rhedeg am wythnos a dis sy'n rhedeg am dair blynedd edrych yn debyg ar y tu allan. Mae'r gwahaniaeth yn byw yn y penderfyniadau adeiladu sydd wedi'u claddu y tu mewn i - y radd ddur ym mhob dyrnu, p'un a yw'r manylion torri yn gadarn neu'n mewnosod -arddull, a sut mae pob cydran yn gwrthsefyll blinder cronnol miliynau o gylchoedd gwasg. Y dewisiadau strwythurol hyn yw'r hyn y mae stampio dur ar wahân yn marw a adeiladwyd ar gyfer hirhoedledd cynhyrchu o offer a gynlluniwyd i fynd trwy rediad dilysu byr.
Offeryn Calededig Dur a Carbide Mewnosod Adeiladu
Nid yw dewis deunydd y tu mewn i farw cynhyrchu yn un penderfyniad. Mae'n ddyfarniad peirianyddol o orsafoedd wrth orsaf sy'n cyfateb amgylchedd straen pob manylyn i'r dur marw stampio cywir.
Mae'r dewisiadau mwyaf cyffredin yn dadansoddi fel a ganlyn:
- D2 (cromiwm-carbon uchel,-uchel)- Meincnod y diwydiant ar gyfer gwagio a thyllu gorsafoedd. Mae D2 yn darparu ymwrthedd traul eithriadol yn HRC 60-62, gan ei wneud yn rhagosodiad ar gyfer gweithrediadau torri ar ddur carbon ac aloion meddalach. Ei wendid yw brau - mae carbidau bras yn gweithredu fel crynodyddion straen o dan effaith trwm.
- A2 (caledu aer)- Yn cynnig proffil cytbwys gyda llai o wrthiant traul na D2 ond yn arbennig o uwch caledwch. Mae A2 hefyd yn mynd trwy tua 40% yn llai o newid dimensiwn yn ystod triniaeth wres na-dur caledu olew, gan ei wneud yn ddelfrydol ar gyfer geometregau dyrnu manwl lle mae post yn trin materion cywirdeb.
- M2 (-dur cyflymder uchel)- Fe'i defnyddir mewn gorsafoedd lle byddai gwresogi ffrithiannol o-gyflymder uchel yn meddalu dur confensiynol oer. Mae M2 yn cadw ei galedwch ar dymheredd uchel, gan ei wneud yn addas ar gyfer marw sy'n rhedeg ar 600+ strôc y funud.
- DC53 (Gwell-gwaith dur oer)- Esblygiad modern o D2 sy'n cyrraedd 62-64 HRC tra'n cyflawni tua dwywaith caledwch D2. Mae cydnawsedd tymheru tymheredd uchel DC53 hefyd yn ei wneud yn swbstrad ardderchog ar gyfer haenau PVD fel TiN neu DLC.
- Mewnosodiadau carbid- Wedi'i gadw ar gyfer y gorsafoedd traul uchaf neu wrth brosesu deunyddiau sgraffiniol fel dur gwrthstaen ac aloion cryfder uchel. Mae carbide yn darparu caledwch uwchlaw 90 HRA a gall bara 5 i 10 gwaith yn fwy na dur offer, er bod angen cefnogaeth ofalus arno i osgoi cracio o dan lwythi trawiad.
Mae'r rhesymeg dewis yn syml: parwch y gradd dur marw stampio â sgraffiniaeth y deunydd darn gwaith, modd straen amlycaf yr orsaf (traul yn erbyn effaith), a'r cyfrif taro disgwyliedig cyn cynnal a chadw. Mae dyrnu tyllu sy'n torri 0.040" di-staen ar 400 strôc y funud yn wynebu amgylchedd gwisgo hollol wahanol na gorsaf ffurfio sy'n plygu 0.020" copr - a dylai'r dur marw ym mhob gorsaf adlewyrchu'r gwahaniaeth hwnnw.
Mewnosod-Arddull yn erbyn Solid Die Construction
Dyma lle mae meddwl cynhyrchu yn ymwahanu'n sydyn oddi wrth resymeg prototeip. Mae solid yn marw - lle mae'r manylion dyrnu neu farw wedi'u peiriannu'n uniongyrchol o un bloc - yn cynnig anhyblygedd a chywirdeb rhagorol. Ar gyfer rhediadau byr, mae'r symlrwydd hwnnw'n gweithio'n iawn. Ond pan fydd rhaglen flaengar yn pylu ar 80,000 mewn rhaglen miliwn o ddarnau, nid ydych chi eisiau tynnu'r adran marw gyfan i'w hail-lenwi.
Mae Insert{0}}adeiladwaith arddull yn datrys hyn trwy wahanu cydrannau traul oddi wrth y corff marw adeileddol. Mae'r manylion dyrnu neu dorri yn ddarn y gellir ei ailosod wedi'i wasgu neu ei folltio i mewn i gadw neu boced, gan ganiatáu iddo gael ei gyfnewid heb darfu ar weddill y cynulliad marw.
Mae manteision cynhyrchu yn sylweddol:
- Cynnal a chadw cyflymach- Gall mewnosodiad treuliedig gael ei ddisodli neu ei ail-lunio a'i ailosod mewn munudau yn hytrach nag oriau. Mae'r marw yn aros ar y wasg yn hirach.
- Cost regrind is- Rydych yn miniogi mewnosodiad bach yn hytrach na bloc monolithig mawr, gan leihau tynnu deunydd ac amser peiriant.
- Llai o amser segur- Mae mewnosodiadau sbâr a gedwir yn y rhestr yn golygu dim amser aros ar gyfer ail-gronni. Cyfnewid, ailddechrau, a hogi'r mewnosodiad treuliedig all-lein.
- Optimeiddio deunydd- Dim ond lle mae traul yn mynnu hynny y mae'r carbid drud neu'r dur PM yn mynd. Gall y daliad cynnal fod yn ddur llymach, llai costus sy'n gwrthsefyll sioc heb fod angen caledwch eithafol.
Mae marw solet yn dal i fod â rôl mewn cynhyrchu pan fo anhyblygedd yn hollbwysig - gorsafoedd ffurfio trwm neu weithrediadau blancio mawr lle gallai rhyngwynebau mewnosod gyflwyno gwyriad. Ond ar gyfer tyllu, tocio, a manylion torri ar draws dis cynyddol aml-orsaf, mewnosodwch adeiladu yw'r safon cynhyrchu oherwydd mae'n lleihau'n uniongyrchol y gost fesul-trawiad dros gylch oes yr offeryn.
Stampio Critigol Cydrannau Die Sy'n Galluogi Hirhoedledd Cynhyrchu
System yw marw cynhyrchu, nid un offeryn. Mae pob cydran yn chwarae rhan mewn cynnal manwl gywirdeb ar draws miliynau o gylchoedd. Pan fydd un elfen yn methu neu'n drifftio, mae ansawdd rhan yn dioddef ar unwaith. Dyma'r cydrannau marw stampio critigol a'r hyn y maent yn ei gyfrannu:
- Set marw (esgid uchaf, esgid isaf, pyst canllaw)- Y sylfaen lle mae'r holl offer marw a chydrannau eraill wedi'u gosod. Mae esgidiau marw manwl gywir yn cynnal cyfochredd rhwng yr haneri uchaf ac isaf, tra bod pyst canllaw a llwyni (a weithgynhyrchir i oddefiannau o fewn 0.0001") yn sicrhau strôc aliniad ailadroddadwy ar ôl strôc.
- punches- Yr offer torri a ffurfio sy'n cysylltu'n uniongyrchol â'r darn gwaith. Fel arfer mae tyllau cynhyrchu wedi'u caledu a'u gosod yn fanwl gywir, ar gael mewn geometregau trwyn safonol neu arferol i gyd-fynd â phroffil y rhan.
- Die botymau- Y gwrthran i ddyrnu, gan ddarparu'r flaengar sy'n gwrthwynebu. Mae botymau marw yn cael eu gwrthbwyso ychydig yn fwy na'r trwyn dyrnu (fel arfer 5-10% o drwch deunydd yr ochr) i sefydlu'r cliriad torri cywir.
- Stripwyr- Daliwch y stribed yn fflat yn erbyn yr wyneb marw a stripiwch ddeunydd oddi ar y dyrnu wrth dynnu'n ôl. Mae marw cynhyrchu yn defnyddio stripwyr tywys (platiau wedi'u llwytho yn y gwanwyn) yn hytrach na stripwyr sefydlog syml, gan wella rheolaeth stribedi ac atal gwlithod rhag tynnu ar gyflymder uchel.
- Peilotiaid- Pinnau manwl sy'n cofrestru'r stribed ym mhob gorsaf trwy fynd i mewn i dyllau sydd wedi'u tyllu'n flaenorol. Maent yn gwneud iawn am fân wallau porthiant ac yn sicrhau bod pob gorsaf yn gweithredu ar ddeunydd sydd wedi'i leoli'n gywir.
- Ffynhonnau marw (nwy mecanyddol neu nitrogen)- Darparwch y grym sy'n rheoli gwasgedd stripiwr, grym dal pad, a rhan alldafliad. Mae ffynhonnau nwy nitrogen yn darparu grym mwy cyson dros deithio hirach ac maent yn gyffredin mewn marw cynhyrchu sy'n gofyn am rym stripio uwch.
- Dalwyr- Daliwch dyrnau a botymau marw yn eu lle o fewn y platiau marw. Mae -cadwyr clo pêl yn caniatáu newidiadau dyrnu cyflym heb dynnu'r dis o'r wasg.
- Platiau cefndir- Platiau caledu y tu ôl i bennau dyrnu sy'n dosbarthu grym trawiad ac yn atal pigau rhag gyrru i mewn i esgidiau marw meddalach dros amser.
Mae pob un o'r cydrannau hyn wedi'u cynllunio i atal dulliau methiant penodol sy'n dod yn anochel dros gynhyrchu estynedig. Mae stripwyr tywys yn atal gwlithod rhag tynnu - lle mae gwlithen wedi'i thorri yn glynu wrth wyneb y dyrnu ac yn cael ei chario'n ôl i fyny, gan jamio'r dis neu farcio'r rhan nesaf. Mae cynlluniau peilot o'r maint cywir yn atal-stribedi wedi'u mynegeio anghywir rhag cynhyrchu{4}}o-rhannau goddefgarwch. Mae punches â chefn yn atal madarch y pen a fyddai'n symud safle dyrnu gan filoedd o fodfedd dros gannoedd o filoedd o drawiadau.
Mae'r set marw stampio, o'i gymryd yn ei gyfanrwydd, yn gweithredu fel peiriant manwl yn hytrach nag offeryn statig. Mae pob cliriad, cyfradd y gwanwyn, a gorffeniad wyneb yn cael ei beiriannu i aros yn sefydlog ar draws bywyd cynhyrchu llawn y marw - a phan fydd rhywbeth yn gwisgo, mae'r mewnosod - athroniaeth adeiladu yn sicrhau y gellir ei adfer yn gyflym heb ailadeiladu'r cynulliad cyfan.
Nid yw cael yr holl benderfyniadau strwythurol hyn yn gywir yn digwydd ar lawr y siop. Mae'n dechrau'n llawer cynharach, yn y cyfnod peirianneg lle mae dadansoddiad dichonoldeb, efelychiad, a pheiriannu manwl yn cydgyfeirio i ddod â marw cynhyrchiad o'r cysyniad i'r rhan gymeradwy gyntaf.
Proses Beirianneg Die o Ddichonoldeb i'r Erthygl Gyntaf
Nid yw rhediad cynhyrchu stampio marw yn dechrau ar ganolfan peiriannu. Mae'n dechrau fel cwestiwn: a ellir ffurfio'r rhan hon yn ddibynadwy, ar y goddefgarwch hwn, yn y deunydd hwn, ar gyflymder cynhyrchu? Mae'r cylch bywyd peirianneg sy'n ateb y cwestiwn hwnnw yn rhychwantu misoedd ac yn cynnwys camau dilysu lluosog cyn i ddur gwrdd â stribed mewn gwasg gynhyrchu. Mae pob cam yn lleihau risg, ac mae sgipio unrhyw un ohonynt yn lluosi cost i lawr yr afon.
Dadansoddiad Dichonoldeb a Chydweithrediad DFM
Mae pob offeryn stampio a phrosiect marw yn dechrau gydag asesiad dichonoldeb. Mae peirianwyr yn gwerthuso geometreg y rhan yn erbyn terfynau ffurfio - radii tro lleiaf o'i gymharu â thrwch deunydd, cymarebau dyfnder tynnu, ac a ellir cynhyrchu nodweddion mewn gweithrediad stampio heb beiriannu eilaidd.
Dyma lle mae cydweithrediad DFM (Dylunio ar gyfer Gweithgynhyrchu) rhwng y dylunydd cynnyrch a'r peiriannydd marw yn talu ar ei ganfed. Mae dadansoddiad DFM cynhwysfawr yn cadarnhau bod radiysau tro yn cwrdd neu'n uwch na thrwch deunydd, bod diamedrau dyrnu yn ddigon mawr i atal torri, a bod strategaethau goddefgarwch yn targedu gwerthoedd cymedrig i wneud iawn am wisgo offer naturiol dros gylch bywyd y marw.
Ar gyfer marw cynyddol, mae'r cam hwn hefyd yn diffinio cynllun y stribed - y dilyniant o orsafoedd, y defnydd o ddeunyddiau, lled y stribedi cludo, a'r strategaeth beilot. Mae gorsafoedd segur yn aml yn cael eu cynllunio ymlaen llaw i ddarparu ar gyfer newidiadau peirianyddol yn y dyfodol heb fod angen ailadeiladu marw llawn. Mae penderfyniadau cynllun stribed yn cloi cost deunydd fesul rhan ar gyfer y rhaglen gyfan, gan wneud hwn yn un o'r gweithgareddau peirianneg trosoledd uchaf yn y broses.
Efelychu CAE a Rhith Treialu Die
Dychmygwch allu profi eich marw cyn iddo fodoli'n gorfforol. Dyna'n union beth mae efelychiad CAE (Peirianneg â Chymorth Cyfrifiadur-Peirianneg â Chymorth) yn ei ddarparu. Gan ddefnyddio dadansoddiad elfennau meidraidd, mae peirianwyr yn modelu sut y bydd y llenfetel yn ymddwyn o dan rymoedd ffurfio - gan ragweld lle gallai craciau gychwyn, lle bydd crychau yn datblygu, lle mae teneuo gormodol yn creu mannau gwan, a faint o sbring i'w ddisgwyl ar ôl i'r wasg agor.
Treialon marw rhithwircaniatáu i weithgynhyrchwyr nodi a datrys diffygion posibl cyn dechrau cynhyrchu, gan leihau costau treial corfforol a gwallau yn sylweddol. Mae'r efelychiad hefyd yn optimeiddio cyfuchliniau gwag i wneud y mwyaf o ddefnydd o ddeunydd ac yn rhagweld lleiafswm grym y wasg - data critigol ar gyfer dewis y peiriant stampio marw cywir a llinell wasg.
Ar gyfer deunyddiau heriol fel duroedd cryfder uchel datblygedig ac aloion alwminiwm, mae efelychu'n arbennig o werthfawr oherwydd bod y deunyddiau hyn yn dangos meintiau sbringback uchel sy'n anodd eu rheoli trwy iteriad corfforol yn unig. Mae iawndal springback digidol yn addasu geometreg marw cyn peiriannu, felly mae'r tryout corfforol cyntaf yn glanio'n agosach at y fanyleb derfynol.
Peiriannu Manwl, Cynulliad, a Rhedeg Treialu
Gyda'r efelychiad wedi'i ddilysu a'r dyluniad marw wedi'i gwblhau, mae gweithgynhyrchu'n dechrau. Mae'r dilyniant peiriannu ar gyfer cynhyrchu yn marw mewn gweithgynhyrchu fel arfer yn dilyn y dilyniant hwn:
- melino CNC- Gorffen peiriannu bras a lled-esgidiau marw, platiau cadw, a manylion ffurf i geometreg net agos.
- Triniaeth wres- Caledu a thymheru cydrannau dur offer i dargedu gwerthoedd HRC, ac yna lleddfu straen.
- EDM gwifren- Torri proffiliau dyrnu yn fanwl, agoriadau marw, a geometregau cymhleth i oddefiannau o fewn 0.0001" lle na all melino confensiynol gyrraedd.
- Malu wyneb- Gorffeniad terfynol arwynebau paru, wynebau marw, a fflatiau dyrnu i gyflawni paraleliaeth a manylebau gorffeniad arwyneb.
- Cydosod a gosod- Cydosod cydrannau yn gynyddol i'r set ddeig, gyda-cydweddu arwynebau critigol glas a gwirio cliriadau ym mhob gorsaf.
Ar ôl ei ymgynnull, mae'r marw yn symud i weisg tryout ar gyfer samplu cychwynnol. Mae rhediadau treial yn dilysu llif deunydd, yn cadarnhau cywirdeb dimensiwn, ac yn datgelu unrhyw faterion na allai efelychiad ragweld yn llawn - ryngweithiadau cynnil rhwng gorsafoedd, ymddygiad codi stribedi, neu broblemau alldaflu sgrap sydd ond yn ymddangos o dan amodau'r wasg go iawn.
Archwiliad erthygl gyntaf yw'r giât olaf. Mae rhannau o'r treial yn destun adroddiadau dimensiwn llawn yn erbyn y print rhan, yn aml yn cynnwys mesur CMM, sganio optegol, a dilysu GD&T. Ar gyfer rhaglenni stampio marw modurol, mae hyn yn bwydo'n uniongyrchol i'r cyflwyniad PPAP (Proses Cymeradwyo Rhan Gynhyrchu) sy'n rhyddhau'r marw i'w gynhyrchu'n llawn.
Mae cyflenwyr yn hoffiYICHENcynnig diwedd-i-gallu terfynu sy'n rhychwantu'r cylch bywyd cyfan hwn - o ddichonoldeb cychwynnol ac efelychu CAE trwy beiriannu manwl gywir, rhediadau prawf, ac archwiliad dimensiwn terfynol - gan roi un pwynt atebolrwydd i dimau cyrchu o'r cysyniad trwy gynhyrchu-offeryn parod.
Mae'r buddsoddiad peirianneg yn y broses hon yn sylweddol, ond mae'n pennu economeg cynhyrchu'r marw yn uniongyrchol. Mae pob iteriad efelychiad sy'n cael ei osgoi, pob dolen roi cynnig wedi'i dileu, a phob pas erthygl gyntaf a gyflawnwyd yn unol â'r amserlen yn trosi i gyfanswm cost rhaglen is - perthynas sy'n dod yn gliriach pan fyddwch chi'n archwilio sut mae buddsoddiad offer yn amorteiddio ar draws cyfaint cynhyrchu.
Cost-Fesul-Part Economics of Production Run Die Investment
Dyma'r mathemateg sy'n gyrru pob penderfyniad offer: mae marw $ 100,000 sy'n cynhyrchu 1,000,000 o rannau yn ychwanegu $ 0.10 y darn. Mae'r un marw hwnnw'n cynhyrchu dim ond 5,000 o rannau yn ychwanegu $20.00 y darn. Nid yw'r dis ei hun wedi newid - dim ond y cyfaint sy'n llifo drwyddo. Mae'r rhesymeg amorteiddio hon yn pennu a yw offer gradd cynhyrchu yn fuddsoddiad craff neu'n gamgymeriad drud, ac mae deall ei fod yn gwahanu ffynonellau strategol oddi wrth waith dyfalu.
Sut Mae Die Cost yn Amorteiddio Ar Draws Cyfaint Cynhyrchu
Meddyliwch am rediad cynhyrchu sy'n stampio marw fel cost sefydlog sy'n cael ei rannu ar draws pob rhan y mae'n ei gynhyrchu. Po fwyaf o rannau rydych chi'n eu rhedeg, y lleiaf yw'r cyfraniad offer i bob uned. Ar niferoedd isel, mae'r cyfraniad hwnnw'n dominyddu pris eich darn. Ar gyfeintiau uchel, mae'n dod yn ddibwys - yn aml dim ond ceiniogau fesul rhan - gan adael deunydd crai ac amser y wasg fel y prif yrwyr cost.
Dyma pam mae buddsoddiad marw cychwynnol uwch yn aml yn arwain at gyfanswm cost rhaglen is ar gyfer stampiadau rhediad mawr. Efallai y bydd marw cynyddol $ 150,000 gyda 15 gorsaf yn edrych yn ddrud wrth ymyl offeryn symlach $ 40,000, ond os yw'r marw cynyddol yn dileu tri gweithrediad eilaidd (deburing, tapio, a cham ffurfio ar wahân), bydd yr arbedion i lawr yr afon fesul rhan yn cyfansawdd ar draws pob uned a gynhyrchir. Lluoswch hwnnw fesul-cynilion rhan â 500,000 o ddarnau, a daw'r offeryn drud yn rhaglen ratach.
Nid yw'r berthynas yn-llinol yn ymarferol. Mae cynhyrchu cynnar yn amsugno'r gost offeru yn gyflym - mae eich 10,000 o rannau cyntaf yn cario baich trwm fesul uned. Ond wrth i gyfaint ddringo heibio 50,000, yna 100,000, mae'r gost offer wedi'i amorteiddio yn gwastatáu tuag at sero tra bod yr arbedion fesul rhan o weithrediadau eilaidd a ddilëwyd yn parhau i waethygu. Dyma'r injan economaidd y tu ôl i bob penderfyniad i fuddsoddi mewn-offeryn gradd cynhyrchu dros ddewisiadau eraill rhediad byr.
Ffactorau Sy'n Dylanwadu ar Gynhyrchu Prisiau Marw
Nid yw prisio marw yn un rhif sy'n cael ei dynnu o gatalog. Mae'n adlewyrchu cymhlethdod cronnus popeth sydd wedi'i beiriannu yn yr offeryn. Pan fyddwch yn derbyn dyfynbris ar gyfer offer cynhyrchu, mae'r pris yn cael ei siapio gan y ffactorau cost sylfaenol hyn:
- Nifer y gorsafoedd- Mae pob gorsaf mewn marw cynyddol yn ychwanegu amser dylunio, peiriannu, triniaeth wres a ffitiadau. Mae marw 6-orsaf yn costio llawer llai na marw 16-orsaf gan berfformio'r un gweithrediadau mewn dilyniant mwy optimaidd.
- Gradd deunydd marw- Mae dur offer D2 yn costio llai na dur cyflym M2, sy'n costio llai na mewnosodiadau carbid. Mae sgraffiniaeth deunydd y gweithle a'r cyfrif taro targed rhwng hogi yn pennu pa radd y mae'r gwneuthurwr offer yn ei phennu.
- Rhan gymhlethdod- Mae radiysau tynn, tyniadau dwfn, nodweddion goddefgarwch agos, ac echelinau tro lluosog i gyd yn cynyddu amser peiriannu a nifer y cydrannau arwahanol y tu mewn i'r dis.
- Gofynion goddefgarwch- Mae daliad ±0.001" yn gofyn am malu manwl gywir, ffitiau cydrannau tynnach, ac archwiliad mwy trwyadl na ±0.005". Mae pob cam yn dynnach yn ychwanegu cost at adeiladu cychwynnol a chynnal a chadw parhaus.
- Gweithrediadau eilaidd yn rhan o'r dis- Mewn-tapio marw, mewn-cynulliad marw, mae weldio cyswllt, neu integreiddio synhwyrydd yn dileu prosesau i lawr yr afon ond yn ychwanegu cymhlethdod (a chost) i'r offeryn ei hun.
- Gofynion tunelledd y wasg- Mae rhannau cryfach mwy, trwchus neu uwch yn gofyn am farw wedi'i adeiladu i wrthsefyll grymoedd ffurfio mwy. Mae esgidiau marw trymach, pyst canllaw mwy, a systemau gwanwyn mwy cadarn yn cynyddu costau deunydd a pheiriannu.
Yn gyffredinol, mae offer marw cynyddol yn amrywio o $ 30,000 i dros $ 250,000 yn dibynnu ar sut mae'r ffactorau hyn yn cyfuno. Mae rhannau dur gwrthstaen goddefgarwch uchel gyda llawer o orsafoedd ffurfio ar frig yr ystod honno, tra bod geometregau dur carbon syml gyda llai o weithrediadau yn glanio ar y pen isaf.
Cymharu ROI Offer ar draws Hyd Rhedeg
Mae'r cwestiwn adennill costau yn syml: ar ba gyfaint mae'r marw cynhyrchu drutach yn arwain at gyfanswm cost is na chylchoedd offer rhedeg byr a ailadroddir? Mae'r ateb yn dibynnu ar eich strwythur costau penodol, ond mae'r patrwm yn gyson ar draws diwydiannau.
| Ffactor | Byr-Rhedeg Soft Tooling | Cynhyrchu-Rhedeg Hardened Tooling |
|---|---|---|
| Ystod Costau Ymlaen Llaw | $5,000 – $30,000 | $30,000 – $250,000+ |
| Die Life Disgwyliedig | 1,000 – 50,000 o drawiadau | 500,000 – 2,000,000+ trawiadau |
| Fesul-Tuedd Cost Rhan | Yn parhau i fod yn uchel (amorteiddiad cyfyngedig) | Yn disgyn yn sydyn wrth i gyfaint gynyddu |
| Amlder Cynnal a Chadw | Amnewid neu ailadeiladu'n aml | miniogi wedi'i drefnu ar gyfnodau hir |
Yn fyr-rhedeg stampio metel - dywedwch 5,000 i 20,000 o rannau - mae'r mathemateg yn aml yn ffafrio offer meddal. Rydych chi'n gwario llai ymlaen llaw, yn derbyn bywyd marw byrrach, ac yn symud ymlaen. Ond pan fydd galw heibio i 50,000 o ddarnau, mae'r economeg yn gwrthdroi. Mae{12}}rhediad byr yn marw, ac mae angen cylchoedd newydd neu ailadeiladu sy'n ychwanegu cost ac amser arweiniol. Yn y cyfamser, mae marw cynhyrchu yn dal i redeg ar ei amserlen hogi wreiddiol gyda rhannau-y-munud o allbwn na all offer meddal gyfateb.
Mae yna fantais gost gudd hefyd nad yw'r tabl uchod yn ei nodi: mewn-gweithrediadau marw. Gall cynhyrchu yn marw integreiddio tapio, gosod caledwedd, cydosod cyswllt, neu hyd yn oed yn y broses synhwyro'n uniongyrchol i strôc y wasg. Mae pob gweithrediad sydd wedi'i gyfuno â'r marw yn dileu cam trin i lawr yr afon, peiriant ar wahân, a'r risg ansawdd cysylltiedig o symud rhannau rhwng prosesau. Ar gyfer stampiadau rhediad mawr gyda chyfeintiau blynyddol uchel, mae'r gwerth hyn-yn ychwanegu sent eillio fesul rhan sy'n cyfuno'n arbedion sylweddol dros oes y rhaglen.
Fodd bynnag, dim ond hanner y stori y mae'r gost fesul hafaliad rhan yn ei ddweud. Mae marw sy'n sicrhau economeg wych ar y diwrnod cyntaf ond sy'n diraddio ar ôl 200,000 o drawiadau - sy'n gofyn am ailadeiladu heb ei gynllunio neu gynhyrchu sgrap - yn dileu'r arbedion hynny'n gyflym. Hanner arall y darlun economaidd yw pa mor dda y mae'r marw yn cynnal ei berfformiad ar draws ei oes fwriadedig lawn, sy'n dibynnu'n llwyr ar strategaeth cynnal a chadw a'r gallu i ddal dulliau methu cyn iddynt raeadru i amser segur.
Die Hyd Oes a Chynnal a Chadw Trwy'r Cylch Oes Cynhyrchu
Faint o drawiadau mae cynhyrchiad yn marw yn para mewn gwirionedd? Mae'r ateb yn amrywio o 250,000 i ymhell dros 7 miliwn - ac fel arbenigwr gwyddoniaeth marwNodiadau Celf Hedrick, mae rhai yn marw yn gwneud 7 miliwn o drawiadau y dydd am bum mlynedd cyn ymddeol. Nid yw'r ystod enfawr honno'n amwysedd - mae'n adlewyrchu gwahaniaethau gwirioneddol mewn gradd dur marw, deunydd workpiece, amodau'r wasg, a disgyblaeth cynnal a chadw. Deall y newidynnau sy'n rheoli hyd oes marw, ac adeiladu strategaeth cynnal a chadw o'u cwmpas, yw'r hyn sy'n gwahanu siopau sy'n gwasgu'r gwerth mwyaf o'u buddsoddiad offer oddi wrth y rhai sy'n diffodd tân yn gyson amser segur heb ei gynllunio.
Oes Disgwyliedig Die yn ôl Adeiladwaith a Deunydd
Nid oes unrhyw gyfrif taro cyffredinol sy'n diffinio diwedd oes marw. Yn lle hynny, mae hyd oes yn gynnyrch nifer o newidynnau rhyngweithiol, pob un yn gallu torri oes offer yn ei hanner - neu ei ddyblu:
- Gradd dur marw- Mae offer a wneir o garbid solet yn darparu oes sylfaenol wahanol i ddur offer confensiynol fel A2 neu D2. Gall uwchraddio i ddur CPM (meteleg powdwr) neu fewnosodiadau carbid mewn gorsafoedd traul uchel ymestyn oes y gwasanaeth 3 i 10 gwaith o'i gymharu â-gwaith dur safonol.
- Deunydd workpiece- Mae deunyddiau caletach, mwy trwchus a mwy sgraffiniol yn byrhau oes offer yn ddramatig. Mae stampio alwminiwm yn marw, er enghraifft, yn wynebu paradocs: mae alwminiwm yn feddal, ond yn sgraffiniol iawn oherwydd ei haen ocsid. Mae'n galls yn erbyn arwynebau dur offer, cyflymu traul mewn ffyrdd nad yw dur ysgafn yn ei wneud. Mae duroedd cryfder uchel ac aloion di-staen yn gorfodi mwy o rymoedd torri, gan gynyddu cyfraddau torri ymylon.
- Pwyswch cyflymder a sefydlogrwydd- Mae gwasg sy'n cael ei gynnal a'i gadw'n dda gyda chyfochrogrwydd hwrdd tynn yn ymestyn oes y marw. Mae gwasg sydd wedi treulio gyda gwyriad gormodol, dirgryniad, neu uchder cau anghyson yn gweithredu fel llongddrylliad symudiad araf ar yr offer. Bydd hyd yn oed dis manwl-adeiladu yn methu'n gynamserol mewn gwasg na all ddal aliniad dan lwyth.
- Geometreg adran- Mae rhannau marw sy'n stampio'n fwy ac yn fwy iach yn gwrthsefyll blinder cronnol yn well na mewnosodiadau bach, bregus. Mae punches tenau neu nodweddion torri cul yn crynhoi straen ac yn fwy agored i gracio dros rediadau estynedig.
- Cywirdeb triniaeth wres- Mae darnau marw sydd wedi'u trin â gwres yn iawn yn meddu ar y cydbwysedd o galedwch a chaledwch sydd eu hangen ar gyfer-perfformiad hirdymor. Gwres gwael-cydrannau wedi'u trin - lle'r oedd diffodd y diffodd yn anwastad neu'r tymheredd yn drifftio - yn meddalu'n gynamserol neu'n cracio o dan lwythi cynhyrchu.
O ystyried yr holl ffactorau hyn, y ffordd fwyaf dibynadwy o amcangyfrif oes ddisgwyliedig marw penodol yw cyfeirio at hanes cynhyrchu offer tebyg sy'n rhedeg deunyddiau tebyg ar gyflymder tebyg. Heb y meincnod hwnnw, rydych chi'n dyfalu - ac mewn stampio marw metel, mae dyfalu'n arwain at naill ai amnewid marw cynamserol (arian wedi'i wastraffu) neu fethiant annisgwyl ar ganol-rhediad (cynhyrchu gwastraff).
Amserlenni Cynnal a Chadw Ataliol ac Ail-lenwi
Mae cynnal a chadw ataliol gwirioneddol yn cadw marw yn perfformio yn unol â'r fanyleb. Nid yw'r un peth â thrwsio marw - sef yr hyn sy'n digwydd pan fydd gwaith cynnal a chadw yn cael ei esgeuluso a rhywbeth yn torri. Mae'r gwahaniaeth yn bwysig.Cynnal a chadw ataliolyn cynnwys gweithgareddau wedi'u hamserlennu a gyflawnir p'un a yw'n ymddangos bod eu hangen ar y dis, oherwydd bod traul yn gronnus ac yn aml yn anweledig nes ei fod yn cynhyrchu sgrap.
Mae rhaglen cynnal a chadw cynhyrchu fel arfer yn cynnwys:
- Ysbeidiau miniogi- Torri ymylon yn raddol ddiflas, gan gynhyrchu pyliau a phroblemau bwydo. Mae amserlenni miniogi yn cael eu gosod yn seiliedig ar gyfrif taro (er enghraifft, bob 50,000 i 150,000 o strôc yn dibynnu ar radd deunydd a dur), heb aros nes bod burrs yn ymddangos ar rannau gorffenedig.
- Amnewid y gwanwyn- Mae sbringiau coil a silindrau nwy yn blino dros filiynau o gylchredau. Amnewidiwch nhw ar eu cylch bywyd graddedig, nid ar ôl i doriad achosi damwain marw.
- Archwiliad ar gyfer cydrannau rhydd- Gwiriwch yr holl sgriwiau, pinnau hoelbren, a dalwyr ar bob tyniad a drefnwyd. Gall hoelbren rhydd ganiatáu i adran farw symud, gan niweidio pob gorsaf i lawr yr afon.
- Gwiriadau cyflwr wyneb- Archwiliwch blatiau traul, arwynebau cam, a manylion ffurfio am garlamu neu ddadansoddiad arwyneb. Ail-grinio ac ailosod yn ôl yr angen cyn i drifft dimensiwn gyrraedd y rhan.
- Glanhau ac iro- Dileu croniad gwlithod, gweddillion iraid a malurion. Iro'r holl arwynebau paru i atal cyrydiad rhwng rhediadau cynhyrchu.
Wrth hogi adrannau torri, mae techneg malu yn bwysig. Mae defnyddio'r olwyn malu anghywir - un sy'n llwytho i fyny yn hytrach na thorri i lawr yn rhydd - yn cynhyrchu gwres gormodol a all feddalu neu gracio'r rhan marw. Mae oerydd llifogydd a dewis olwyn priodol (sy'n cyfateb i'r dur offer penodol yn ddaear) yn atal difrod thermol yn ystod ail-siarpio. Dylid hefyd cynnal onglau cneifio priodol yn ystod malu er mwyn cadw grymoedd torri yn gytbwys ar draws y marw.
Ar ôl unrhyw weithrediad malu, dadfagneteiddiwch yr holl gydrannau. Mae llifanu wyneb yn defnyddio magnetau pwerus i ddal darnau gwaith, ac mae punches magnetized yn denu malurion metelaidd ac yn cyfrannu at dynnu gwlithod wrth gynhyrchu.
Dulliau Methiant Cyffredin a Lliniaru Trwy Ddylunio
Hyd yn oed gyda gwaith cynnal a chadw disgybledig, mae cynhyrchu'n marw yn wynebu dulliau methu y mae'n well mynd i'r afael â nhw yn ystod y cyfnod dylunio yn hytrach nag ar lawr y siop. Gwybod beth sy'n methu - a pham mae - yn caniatáu i beirianwyr marw gynnwys nodweddion ataliol o'r cychwyn:
- Tynnu gwlithod- Torrwch wlithod yn glynu at yr wyneb dyrnu a'u cario'n ôl i'r stribed, gan niweidio rhannau a'r dis. Mae'r achosion yn cynnwys aer wedi'i ddal (gwactod), cliriadau torri mawr, punches magnetedig, ac ireidiau gludiog. Lliniariadau dylunio: fentio wyneb dyrnu (tyllau rhyddhau aer), botymau marw tapr gwrthdroi sy'n dal gwlithod mewn cywasgiad, alldaflwyr gwlithod wedi'u llwytho yn y gwanwyn, a manyleb clirio torri cywir i gynnal ffit ymyrraeth rhwng gwlithod a matrics.
- Strip misfeeds- Mae'r stribed yn symud ymlaen yn rhy bell, yn rhy fyr, neu'n gwyro i'r ochr, gan osod deunydd allan o'i le ar gyfer yr orsaf nesaf. Lliniaru: cynlluniau peilot rhy fawr sy'n-cywiro mân wallau bwydo, teclynnau codi strip positif sy'n atal llusgo, mewn-synwyryddion camborthi marw sy'n atal y wasg cyn i ddifrod ddigwydd, a bwydo{4}}systemau monitro hyd.
- Toriad dyrnuMae - Bach{1}}dyrniadau diamedr neu ddyrniadau gyda chymarebau hyd uchel-i-yn canolbwyntio straen plygu a snap o dan lwythi cynhyrchu. Lliniaru: stripwyr tywys sy'n cynnal y dyrnu yn agos at y pwynt torri, pennau dyrnu grisiog sy'n cynyddu'r trawsdoriad i ffwrdd o'r blaen, onglau cneifio sy'n lleihau snap-trwy rym, a phlatiau cefn priodol sy'n atal madarch y pen.
- Galling- Mae deunydd workpiece yn weldio ei hun i'r wyneb marw o dan bwysau a gwres, gan rwygo'r rhan a sgorio'r offeryn. Yn gyffredin â dur di-staen, alwminiwm, a thitaniwm. Lliniaru: haenau PVD (TiN, TiCN, DLC) ar ffurfio arwynebau, radiws marw caboledig, iro priodol, a dewis dur marw â chynnwys cromiwm neu fanadiwm uchel sy'n gwrthsefyll adlyniad.
- Die cracio adran- Mae straen thermol o falu, crynhoad grym gormodol, neu driniaeth wres amhriodol yn arwain at ymlediad crac mewn manylion marw caled. Lliniaru: straen-dymheru lleddfu ar ôl malu, radiysau ffiled iawn wrth drawsnewid geometreg, ac osgoi corneli mewnol miniog sy'n gweithredu fel pwyntiau cychwyn crac.
Mae pob un o'r methiannau hyn yn golygu cost ymhell y tu hwnt i'r gydran sydd wedi'i thorri ei hun. Gall un wlithen wedi'i thynnu sy'n cael ei chludo trwy farw cynyddol niweidio pob gorsaf yn yr offeryn. Gall dyrnu wedi torri chwalu'r marw, sy'n gofyn am ddyddiau o atgyweirio a miloedd o ddoleri mewn rhannau newydd. Dylunio yn erbyn y moddau hyn o'r dechrau - yn hytrach na'u clytio ar ôl iddynt ddigwydd - sy'n cadw marw cynhyrchiad i redeg yn broffidiol ar draws ei oes fwriadedig lawn.
Mae gwybod pan fydd dis yn cyrraedd diwedd-o-oes yr un mor bwysig. Mae meini prawf ymddeoliad yn amrywio, ond mae dangosyddion cyffredin yn cynnwys: drifft dimensiwn na ellir ei gywiro trwy ail-siarpio, symudliw cronnus sy'n fwy na goddefgarwch y dyluniad, methiannau dro ar ôl tro yn yr un orsaf er gwaethaf atgyweirio priodol, neu ddiraddio cyflwr materol lle mae gwirio gwres neu ficrocraciau yn peri risg cynhyrchu pellach.
Mae cynnal perfformiad ar draws miliynau o gylchoedd yn un ochr i'r hafaliad hirhoedledd. Mae'r ochr arall yn gwirio bod y rhannau sy'n dod allan o'r marw mewn gwirionedd yn bodloni'r fanyleb - nid yn unig ar yr erthygl gyntaf, ond yn barhaus trwy gydol y rhediad cynhyrchu. Mae'r dilysu hwnnw'n dibynnu ar systemau ansawdd sydd wedi'u peiriannu'n uniongyrchol i'r dis ei hun.
Rheoli Ansawdd Ymgorfforedig Mewn Cynhyrchu Rhedeg Stampio yn Marw
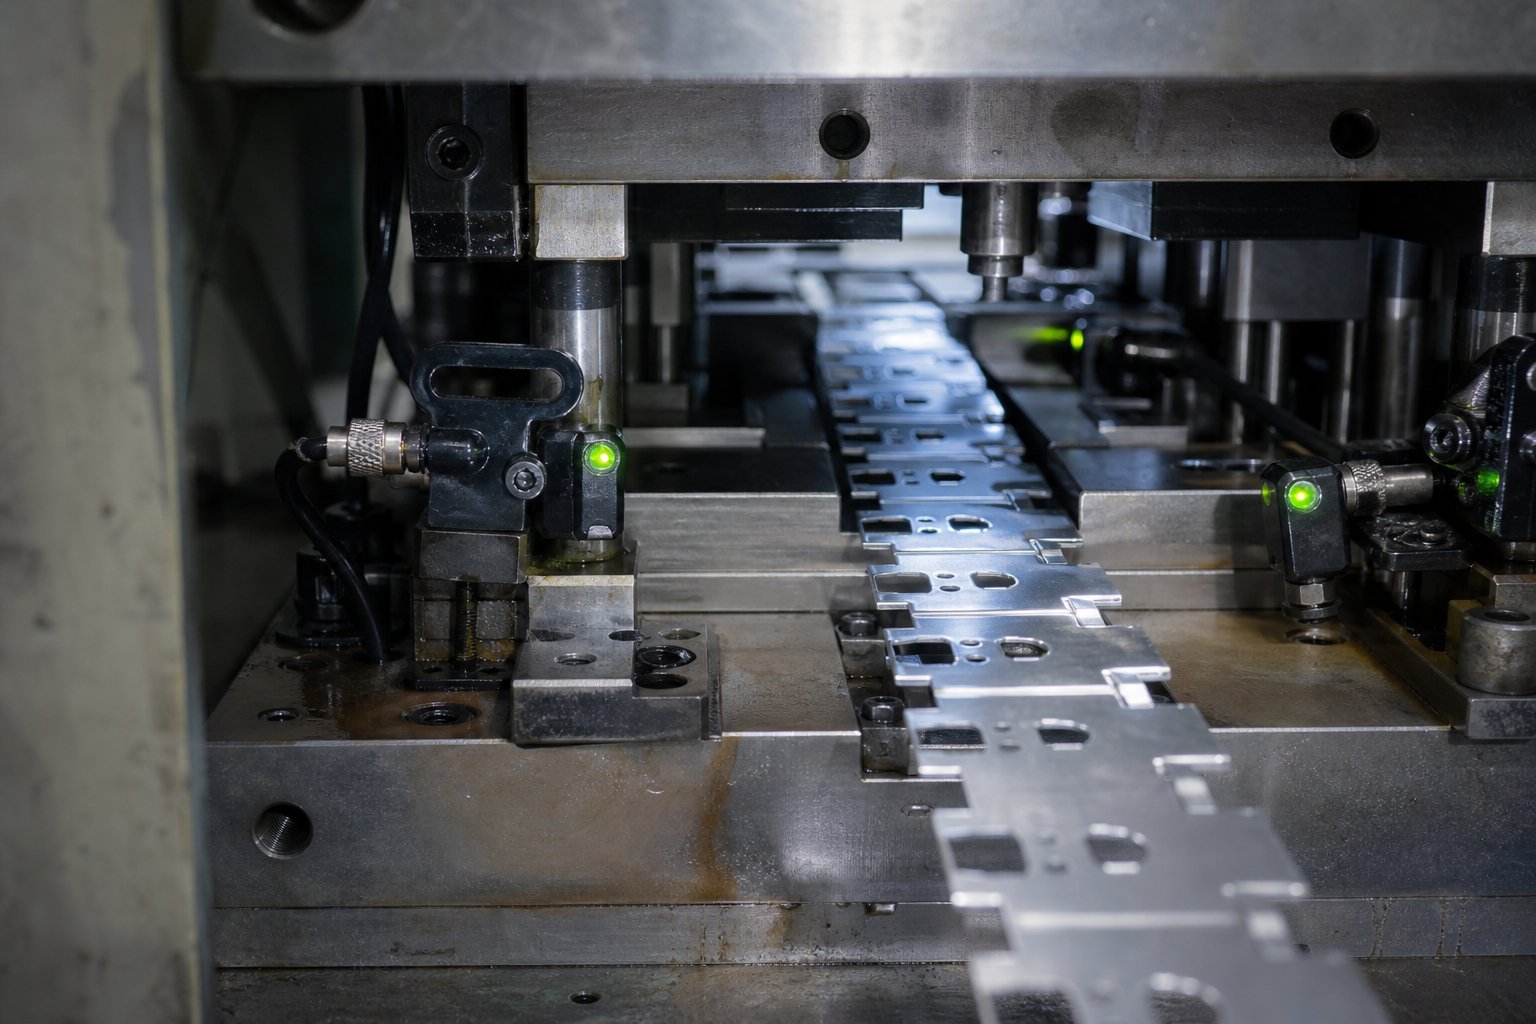
Nid yw ansawdd yn digwydd ar ddiwedd llinell gynhyrchu. Mewn marw stampio metel dalen wedi'i beiriannu'n dda, mae wedi'i ymgorffori yn yr offeryn ei hun - wedi'i fewnosod mewn synwyryddion, nodweddion rheoli stribedi, a phrotocolau dilysu sy'n dal problemau cyn iddynt gynhyrchu sgrap. Mae'r gwahaniaeth yn bwysig: mae archwilio rhannau ar ôl y ffaith yn dal diffygion, ond mewn-mae systemau ansawdd yn eu hatal.
Mewn-Synwyryddion Die a Monitro Awtomataidd
Pan fydd gwasg stampio cyflymder uchel yn rhedeg ar 400 neu fwy o strôc y funud, gall un camborth raeadru i ddamwain marw o fewn milieiliadau. Ni all amser ymateb dynol amddiffyn yr offeryn. Dyna pam mae cynhyrchu'n marw yn integreiddio systemau synhwyro electronig sy'n monitro pob strôc ac yn atal y wasg cyn gynted ag y bo rhywbeth yn gwyro oddi wrth normal.
Mae -technoleg synhwyro marw yn cynnwys:
- Canfod camborth- Mae synwyryddion agosrwydd neu ffotodrydanol yn cadarnhau bod y stribed wedi symud y traw cywir ymlaen cyn i'r wasg gwblhau ei strôc nesaf. Os bydd y porthiant yn brin neu'n orlawn, mae'r wasg yn stopio cyn i beilotiaid orfodi deunydd sydd wedi'i gamalinio i orsafoedd torri.
- Synwyryddion alldaflu rhan- Mae llygaid ffotodrydanol yn cadarnhau bod rhannau gorffenedig a gwlithod sgrap wedi clirio'r marw cyn y cylch nesaf. Mae rhan sownd a gludir yn ôl i'r offeryn yn achosi difrod ar unwaith.
- Monitro sefyllfa stripper- Mae synwyryddion o dan stripwyr gwanwyn yn canfod a yw'r stripiwr wedi dychwelyd yn llawn ar ôl pob strôc. Mae monitro safle stripiwr ar bob cornel hefyd yn canfod gwlithod wedi'u tynnu - os yw un gornel yn codi'n uwch na'r disgwyl, mae'n debygol y bydd gwlithen yn sownd oddi tano.
- Canfod dwbl-gwag- Mae synwyryddion yn mesur trwch deunydd yn y cofnod marw, gan atal y wasg os yw dwy haen o ddeunydd yn bwydo ar yr un pryd.
- Dilysiad dychwelyd cam- Rhaid i gamerâu gweithredu ochr-dynnu'n ôl yn llawn cyn i'r wasg agor. Mae synwyryddion yn cadarnhau lleoliad cam i atal ymyrraeth rhwng cydrannau symudol.
Mae rheolwyr amddiffyn marw modern yn defnyddio amseriad seiliedig ar ddatrysydd sy'n gywir i un rhan o dair o radd o gylchdroi crankshaft, gan alluogi canfod digwyddiadau sy'n para llai na 10 milieiliad. Mae'r rheolydd yn monitro pob synhwyrydd yn erbyn ffenestri amseru wedi'u rhaglennu - dylai rhai signalau fod yn ennyd (allaniad rhannol), eraill yn barhaus (presenoldeb materol), ac eraill yn gylchol (porthiant stribed). Methu-mae rhesymeg ddiogel hefyd yn dal synwyryddion sy'n camweithio: os yw synhwyrydd cylchol yn aros wedi'i actio am strôc gyfan, mae'r system yn ei fflagio yn hytrach na chymryd yn ganiataol gweithrediad arferol.
Yr arfer gorau yw gwifrau'r holl synwyryddion marw yn barhaol i flwch cyffordd ar yr esgid marw isaf, wedi'i gysylltu â'r rhyngwyneb wedi'i osod yn y wasg trwy brif gebl sengl. Mae hyn yn dileu gwallau gwifrau yn ystod setup ac yn atal y gwisgo cebl sy'n achosi'r rhan fwyaf o fethiannau synhwyrydd mewn amgylcheddau cynhyrchu.
Rhiciau Ffordd Osgoi a Nodweddion Rheoli Llain
Mae synwyryddion yn dal camborth difrifol, ond beth am wallau mynegeio cynnil sy'n dod o fewn goddefiannau synhwyrydd ond sy'n dal i gynhyrchu rhannau diffygiol? Dyma lle mae rhiciau ffordd osgoi yn gât ansawdd mecanyddol y tu mewn i'r marw stampio metel dalen.
Mae pwrpas rhiciau osgoi wrth stampio marw yn syml: maen nhw'n creu ymyrraeth gorfforol sy'n atal stribed wedi'i fynegeio anghywir rhag symud ymlaen i orsafoedd i lawr yr afon. Mewn marwolaethau cynyddol, mae rhiciau osgoi negyddol a chadarnhaol yn gweithio gyda'i gilydd i wirio lleoliad y stribed yn fecanyddol ar bob strôc.
- Rhiciau osgoi cadarnhaol- Tab bach neu allwthiad wedi'i dyrnu i'r stribed mewn gorsaf gynnar. Os yw'r stribed yn bwydo'n gywir, mae'r tab hwn yn mynd heibio'n ddiniwed trwy ryddhad mewn gorsafoedd diweddarach. Os yw'r stribed dros{3}}yn bwydo neu lai, mae'r tab yn cysylltu â dur dei solet ac yn rhwystro datblygiad - yn gorfforol gan atal y gwasgu neu jamio'r stribed cyn y gellir cynhyrchu rhan ddiffygiol.
- Rhiciau osgoi negyddol- Rhic neu slot wedi'i dorri i mewn i'r stribed y mae'n rhaid iddo alinio â synhwyrydd cyfatebol neu nodwedd fecanyddol i lawr yr afon. Os bydd aliniad yn methu, ni all y stribed symud ymlaen.
Gyda'i gilydd, mae rhiciau osgoi negyddol a chadarnhaol mewn stampio metel dalen yn marw yn creu system ddilysu mynegeio sy'n methu-diogel sy'n gweithredu'n annibynnol ar synwyryddion electronig. Hyd yn oed os yw synhwyrydd yn camweithio neu'n cael ei osgoi, mae'r system rhicyn fecanyddol yn atal y canlyniad mwyaf niweidiol: cynhyrchu rhannau o ddeunydd sydd wedi'i leoli'n anghywir. Mae'r diswyddiad hwn yn hollbwysig ar-wasg stampio cyflym lle gall un ergyd wedi'i gam-fynegeio niweidio sawl gorsaf ar yr un pryd.
Dilysu Die a Chymeradwyaeth PPAP
Cyn rhyddhau marw cynhyrchu ar gyfer gweithrediad cyfaint llawn, rhaid iddo basio dilyniant dilysu ffurfiol sy'n profi y gall gynhyrchu rhannau cydymffurfio dro ar ôl tro - nid yn unig unwaith, ond yn gyson o dan amodau cynhyrchu arferol.
Mae'r broses ddilysu fel arfer yn dilyn y dilyniant hwn:
- Marw tryout- Samplu cychwynnol ar wasg tryout i wirio llif deunydd, bwydo stribedi a ffurfio rhan. Mae peirianwyr yn arsylwi pob gorsaf, gan wirio am anghysondebau fel crychau, teneuo, neu broblemau taflu allan.
- Arolygiad erthygl gyntaf (FAI)- Mae rhannau o'r rhediad tryout yn cael eu mesur mewn dimensiwn llawn yn erbyn y lluniad rhan. Mae pob galwad GD&T, lleoliad twll, ongl blygu, a gofyniad gorffeniad wyneb yn cael ei wirio, fel arfer gan ddefnyddio CMM a systemau mesur optegol.
- Adrodd dimensiwn- Mae'r canlyniadau wedi'u dogfennu mewn cynllun dimensiynol ffurfiol sy'n dangos gwerthoedd mesuredig gwirioneddol yn erbyn nominal a goddefgarwch ar gyfer pob nodwedd hollbwysig.
- Proses Cymeradwyo Rhan Gynhyrchu (PPAP)- Ar gyfer diwydiannau modurol a diwydiannau eraill a reoleiddir, mae pecynnau PPAP yn dilysu gallu'r cyflenwr i gynhyrchu rhannau sy'n bodloni holl ofynion y cwsmer yn ddibynadwy. AMae cyflwyniad PPAP yn cynnwys 18 elfen: cofnodion dylunio, diagramau llif proses, cynlluniau rheoli, dadansoddi system fesur, astudiaethau SPC, canlyniadau dimensiwn, ardystiadau deunydd, a mwy.
Nid yw PPAP yn ddigwyddiad un-amser. Mae'n ofynnol eto pryd bynnag y caiff offer ei addasu, ei adleoli, neu'n anactif am fwy na blwyddyn. Mae hyn yn sicrhau bod unrhyw newid - waeth pa mor fychan - yn cael ei ail-ddilysu cyn i'r cynhyrchiad ailddechrau.
Mae ansawdd yn dechrau mewn dylunio marw, nid yn yr arolygiad terfynol. Mae synwyryddion, rhiciau ffordd osgoi, a phrotocolau dilysu yn benderfyniadau peirianneg a wneir fisoedd cyn y llongau rhan cynhyrchu cyntaf.
Mae'r systemau ansawdd hyn yn amddiffyn y marw a'r rhannau y mae'n eu cynhyrchu. Ond mae hyd yn oed yr offeryn a ddyluniwyd orau, sy'n cael ei fonitro gan y synwyryddion gorau, yn dibynnu yn y pen draw ar benderfyniad ehangach: pwy a'i hadeiladodd, pa alluoedd a ddaeth i'r prosiect, ac a allant gefnogi'r offer trwy ei gylch oes cynhyrchu llawn. Mae'r cwestiwn hwnnw'n arwain yn uniongyrchol at werthuso cyflenwyr.
Dewis y Cynhyrchiad Cywir Run Die Partner
Nid yw marw stampio rhediad cynhyrchu ond mor ddibynadwy â'r partner y tu ôl iddo. Mae'r dyluniad marw gorau yn y byd yn disgyn ar wahân os nad oes gan y cyflenwr drachywiredd peiriannu, os na all redeg arbrawf iawn, neu os yw'n mynd yn dawel am wythnosau ar ganol-adeiladu. Ar gyfer rheolwyr cyrchu sy'n gwerthuso cyflenwyr marw a stampio - yn enwedig ar gyfer rhaglenni sy'n cynnwys stampio modurol yn marw neu gymwysiadau eraill sy'n uchel o ran critigedd - mae'r meini prawf dethol yn ymestyn ymhell y tu hwnt i'r pris a ddyfynnwyd.
Galluoedd Allweddol i Werthuso mewn Cyflenwr Die
Nid yw pob siop marw yn gyfartal. Mae rhai yn arbenigo mewn dylunio ond allanoli peiriannu. Mae eraill yn peiriannu'n hyfryd ond heb allu efelychu. Mae'r partneriaid marw cynhyrchu cryfaf wedi'u hintegreiddio'n fertigol - yn trin y broses lawn o ddichonoldeb trwy arolygiad terfynol o dan yr un to. Mae'r integreiddio hwnnw'n dileu gwallau trosglwyddo, yn cywasgu llinellau amser, ac yn rhoi un pwynt atebolrwydd i chi pan fydd materion yn codi.
Wrth werthuso darpar gyflenwyr ar gyfer stampio metel dalen yn marw, graddiwch nhw yn erbyn y meini prawf hyn:
- Dylunio integredig fertigol-trwy-gallu arolygu- Mae'r cyflenwr yn ymdrin ag efelychu CAE, cydweithrediad DFM, peiriannu manwl gywir, cydosod, rhoi cynnig ar farw, ac archwilio dimensiwn yn fewnol. Dyma'r dangosydd cryfaf o reoli prosesau a dibynadwyedd amserlen.
- Yn-gallu peiriannu manwl y tŷ- Wire EDM, melino CNC, a malu arwyneb wedi'i berfformio ar-safle yn hytrach na'i ffermio allan. Chwiliwch am restrau offer a manylebau peiriannau sy'n cyd-fynd â'ch cymhlethdod marw.
- Die tryout gweisg- Gweisg treialon pwrpasol (nid gweisg cynhyrchu a fenthycwyd rhwng rhediadau) gyda thunelledd yn cyfateb i'ch amodau cynhyrchu. Mae rhoi cynnig ar wasg rhy fach yn cuddio problemau sy'n dod i'r amlwg yn ddiweddarach wrth gynhyrchu.
- Offer mesureg ac archwilio- CMMs, cymaryddion optegol, ac offer mesur arwyneb sy'n gallu dilysu pob galwad GD&T ar eich rhan-luniad. Gofynnwch am adroddiadau dimensiwn sampl o raglenni blaenorol.
- Tryloywder cyrchu deunydd- Dur marw ardystiedig yn dod o felinau hysbys y gellir ei olrhain yn llawn. Gwirio bod y cyflenwr yn darparu adroddiadau prawf deunydd a chofnodion triniaeth wres fel dogfennaeth safonol.
- Disgyblaeth cyfathrebu peirianneg- Diweddariadau cynnydd rheolaidd, adborth DFM o fewn dyddiau (nid wythnosau), a phrotocolau rheoli newid clir. Mae distawrwydd yn ystod y cyfnod offeru yn arwydd rhybudd bod materion yn gwaethygu heb eu datrys.
- Cymorth cylch bywyd- Parodrwydd i gefnogi ail-gronni, cyflenwad mewnosod sbâr, a newidiadau peirianyddol ar ôl lansio cynhyrchiad. Mae cyflenwr sy'n diflannu ar ôl ei ddanfon yn gadael i chi reoli cynhaliaeth yn unig.
Ar gyfer marwolaethau modurol a rhaglenni -diwydiant rheoledig eraill, ychwanegwch ardystiad IATF 16949, gallu cyflwyno PPAP, a phrofiad gyda-gofynion ansawdd penodol cwsmeriaid at eich gwerthusiad. Nid yw'r rhain yn-trafodadwy yn y gofod marw stampio modurol, lle mae safonau olrhain a dogfennaeth broses yn arbennig o llym.
O Ymchwil i Fanyleb RFQ-Barod
Rydych wedi nodi cyflenwyr galluog. Y cam nesaf yw trosi'ch gofynion cynhyrchu yn becyn RFQ sy'n rhoi dyfynbrisiau cywir, cymaradwy - i chi nid amcangyfrifon wedi'u padio â'r arian wrth gefn oherwydd bod gwybodaeth ar goll.
Dylai RFQ cyflawn ar gyfer marw stamp metel gynnwys:
- Darluniau rhan- 2D yn argraffu gyda galwadau GD&T llawn a model CAD 3D (STEP neu fformat brodorol). Cynhwyswch lefel adolygu ac unrhyw newidiadau ECN sydd ar y gweill.
- Manyleb deunydd- Aloi, tymer, trwch, ac unrhyw ofynion gorffeniad wyneb ar y coil sy'n dod i mewn neu'n wag.
- Targedau cyfaint blynyddol- Cynnwys rhagamcanion ramp-i fyny os yn berthnasol. Mae'r gwahaniaeth rhwng 50,000 a 500,000 o rannau blynyddol yn newid pob manyleb y tu mewn i'r marw.
- Galwadau goddefgarwch- Tynnwch sylw at ddimensiynau critigol ar wahân i oddefiannau cyffredinol. Galwch allan unrhyw nodweddion sydd angen astudiaethau Cpk.
- Gweithrediadau eilaidd- Nodwch a oes angen cynnwys tapio, mewnosod caledwedd, paratoi platio, neu mewn-mewn synhwyro marw yn yr offeryn yn erbyn trin i lawr yr afon.
- Gwybodaeth i'r wasg- Os oes gennych linell wasg ddynodedig, rhowch faint gwely, tunelledd, uchder caead, a manylion offer bwydo fel bod y marw wedi'i ddylunio ar gyfer eich amgylchedd cynhyrchu penodol.
Mae cyflenwyr yn hoffiYICHEN, sy'n cynnig diwedd{0}}i-gallu o efelychiad CAE a chydweithrediad DFM trwy beiriannu manwl gywir, rhediadau prawf, ac archwilio dimensiwn, gymryd y pecyn RFQ hwn a dychwelyd nid yn unig pris - ond asesiad dichonoldeb sy'n nodi risgiau cyn ymrwymiad offer. Y dull ymgynghorol hwnnw, lle mae eich partner marw a stampio yn tynnu sylw at broblemau posibl wrth ddyfynnu yn hytrach na'u darganfod wrth roi cynnig arnynt, yw'r arwydd cliriaf o gyflenwr sy'n diogelu amserlen a chyllideb eich rhaglen.
P'un a ydych chi'n dod o hyd i'ch marw stampio modurol cyntaf neu'n amnewid teclyn heneiddio ar linell cyfaint uchel, mae'r fframwaith yn aros yr un fath: gwerthuso gallu cyn cost, gwirio integreiddio cyn hawliadau, a dewis partner y mae ei ddisgyblaeth proses yn cyfateb i'r manwl gywirdeb rydych chi'n ei ddisgwyl gan y marw ei hun.
Cwestiynau a Ofynnir yn Aml Ynghylch Cynhyrchu Rhedeg Stampio Dies
1. Pa mor hir mae cynhyrchu rhedeg stampio marw yn para?
Mae rhediad cynhyrchu sy'n stampio marw fel arfer yn para rhwng 500,000 a dros 2,000,000 o drawiadau, gyda rhai marwolaethau o ansawdd uchel yn rhedeg 7 miliwn o drawiadau y dydd am flynyddoedd. Mae oes yn dibynnu ar radd dur marw, caledwch deunydd workpiece, cyflymder y wasg, disgyblaeth cynnal a chadw, ac ansawdd triniaeth wres. Gall mewnosodiadau carbid bara 5 i 10 gwaith yn fwy na duroedd offer confensiynol mewn gorsafoedd traul uchel. Mae gwaith cynnal a chadw ataliol rheolaidd, gan gynnwys miniogi wedi'i drefnu bob 50,000 i 150,000 o strôc, ailosod gwanwyn, ac archwiliadau arwyneb, yn sicrhau'r elw mwyaf posibl ar eich buddsoddiad offer.
2. Beth yw'r gwahaniaeth rhwng dis cynyddol a dis cyfansawdd?
Mae marw cynyddol yn symud stribed metel parhaus trwy orsafoedd lluosog yn olynol, gan berfformio gwahanol weithrediadau (dyrnu, plygu, trimio) ym mhob gorsaf mewn un strôc wasg. Mae'n rhagori ar-rhannau cymhleth cyfaint uchel sy'n rhedeg 200 i 600+ strôc y funud. Mae marw cyfansawdd yn cyflawni'r holl weithrediadau torri a ffurfio ar yr un pryd mewn un strôc heb ddilyniant gorsaf, gan ei wneud yn ddelfrydol ar gyfer rhannau gwastad fel golchwyr a lamineiddiadau lle mae gwastadrwydd a chrynoder uwch yn hanfodol. Mae marw cynyddol yn costio mwy ond yn delio â mwy o gymhlethdod, tra bod marw cyfansawdd yn cynnig adeiladu symlach a chynnal a chadw is ar gyfer rhannau geometrig syml.
3. Faint mae cynhyrchiad rhedeg stampio marw yn ei gostio?
Mae stampio rhediad cynhyrchu fel arfer yn amrywio o $30,000 i dros $250,000, yn dibynnu ar nifer y gorsafoedd, gradd deunydd marw, cymhlethdod rhan, gofynion goddefgarwch, ac a yw gweithrediadau eilaidd fel tapio neu fewnosod caledwedd wedi'u cynnwys yn yr offeryn. Y mewnwelediad economaidd allweddol yw amorteiddiad: mae marw $100,000 sy'n cynhyrchu 1,000,000 o rannau yn ychwanegu dim ond $0.10 y darn. Mae buddsoddiad ymlaen llaw uwch yn aml yn arwain at gyfanswm cost rhaglen is trwy ddileu gweithrediadau eilaidd a lleihau treuliau fesul rhan ar raddfa. Mae cyflenwyr fel YICHEN yn darparu asesiadau dichonoldeb ochr yn ochr â dyfynbrisiau i helpu prynwyr i ddeall y gwir gost i'r berthynas werth cyn ymrwymo.
4. Pa ddeunyddiau a ddefnyddir i wneud stampio cynhyrchu yn marw?
Mae stampio cynhyrchu yn marw yn defnyddio duroedd offer caledu o'r orsaf a ddewiswyd-wrth-orsaf yn seiliedig ar ofynion traul ac effaith. Mae dewisiadau cyffredin yn cynnwys D2 (-carbon uchel,-cromiwm uchel yn HRC 60-62 ar gyfer blancio), A2 (caledu aer gyda chaledwch uwch a sefydlogrwydd dimensiwn), M2 (dur cyflym-uchel ar gyfer gweithredu tymheredd uchel-ddwywaith, oerfel PM-65 Swch â gweithrediad tymheredd uwch na 6300), caledwch o D2), a mewnosodiadau carbid solet (uwchlaw 90 HRA ar gyfer prosesu deunyddiau sgraffiniol fel dur di-staen). Mae haenau PVD fel TiN a TiCN yn aml yn cael eu cymhwyso i leihau ffrithiant ac ymestyn cyfnodau miniogi.
5. Beth ddylwn i ei gynnwys mewn RFQ ar gyfer marw stampio cynhyrchu?
Dylai pecyn RFQ cyflawn gynnwys lluniadau rhan 2D gyda galwadau GD&T llawn a model CAD 3D, manyleb ddeunydd (aloi, tymer, trwch), targedau cyfaint blynyddol gyda rhagamcaniadau ramp-i fyny, galwadau goddefgarwch critigol gyda gofynion Cpk, anghenion gweithredu eilaidd, a gwybodaeth i'r wasg (maint gwely, tunelledd, uchder cau, offer bwydo). Mae darparu gwybodaeth gyflawn ymlaen llaw yn galluogi cyflenwyr i ddychwelyd dyfynbrisiau cywir yn hytrach nag amcangyfrifon wedi'u padio â'r arian wrth gefn. Gall partneriaid gwasanaeth llawn fel YICHEN ddefnyddio'r pecyn hwn nid yn unig i ddarparu prisiau ond hefyd asesiad dichonoldeb sy'n nodi risgiau cyn i ymrwymiad offer ddechrau.