


Beth yw marw cynyddol a pham mae ffatrïoedd OEM yn dibynnu arno
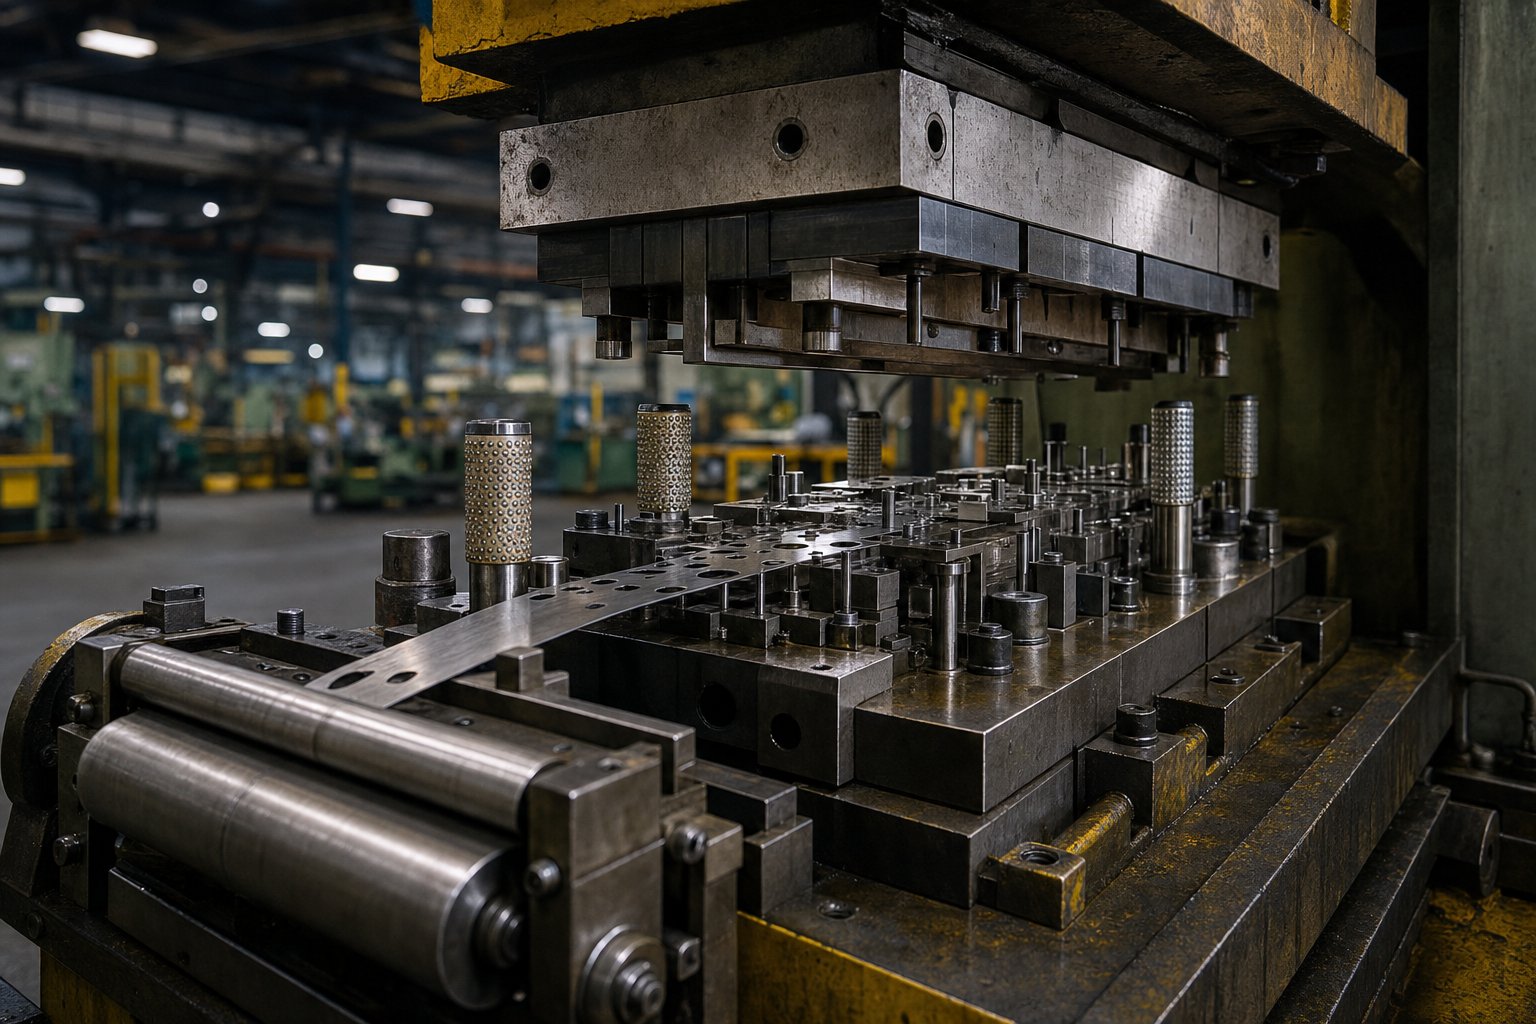
Dychmygwch un offeryn sy'n dyrnu, yn plygu, yn ffurfio ac yn trimio rhan fetel yn olynol yn gyflym, i gyd heb ddwylo dynol yn cyffwrdd â'r darn gwaith rhwng camau. Mae'r offeryn hwnnw'n marw cynyddol, ac mae wrth wraidd pob ffatri marw a stampio blaengar OEM cyfaint uchel y byddwch chi'n dod ar ei thraws wrth ddod o hyd i gydrannau metel manwl gywir.
Beth Yw Die Cynyddol
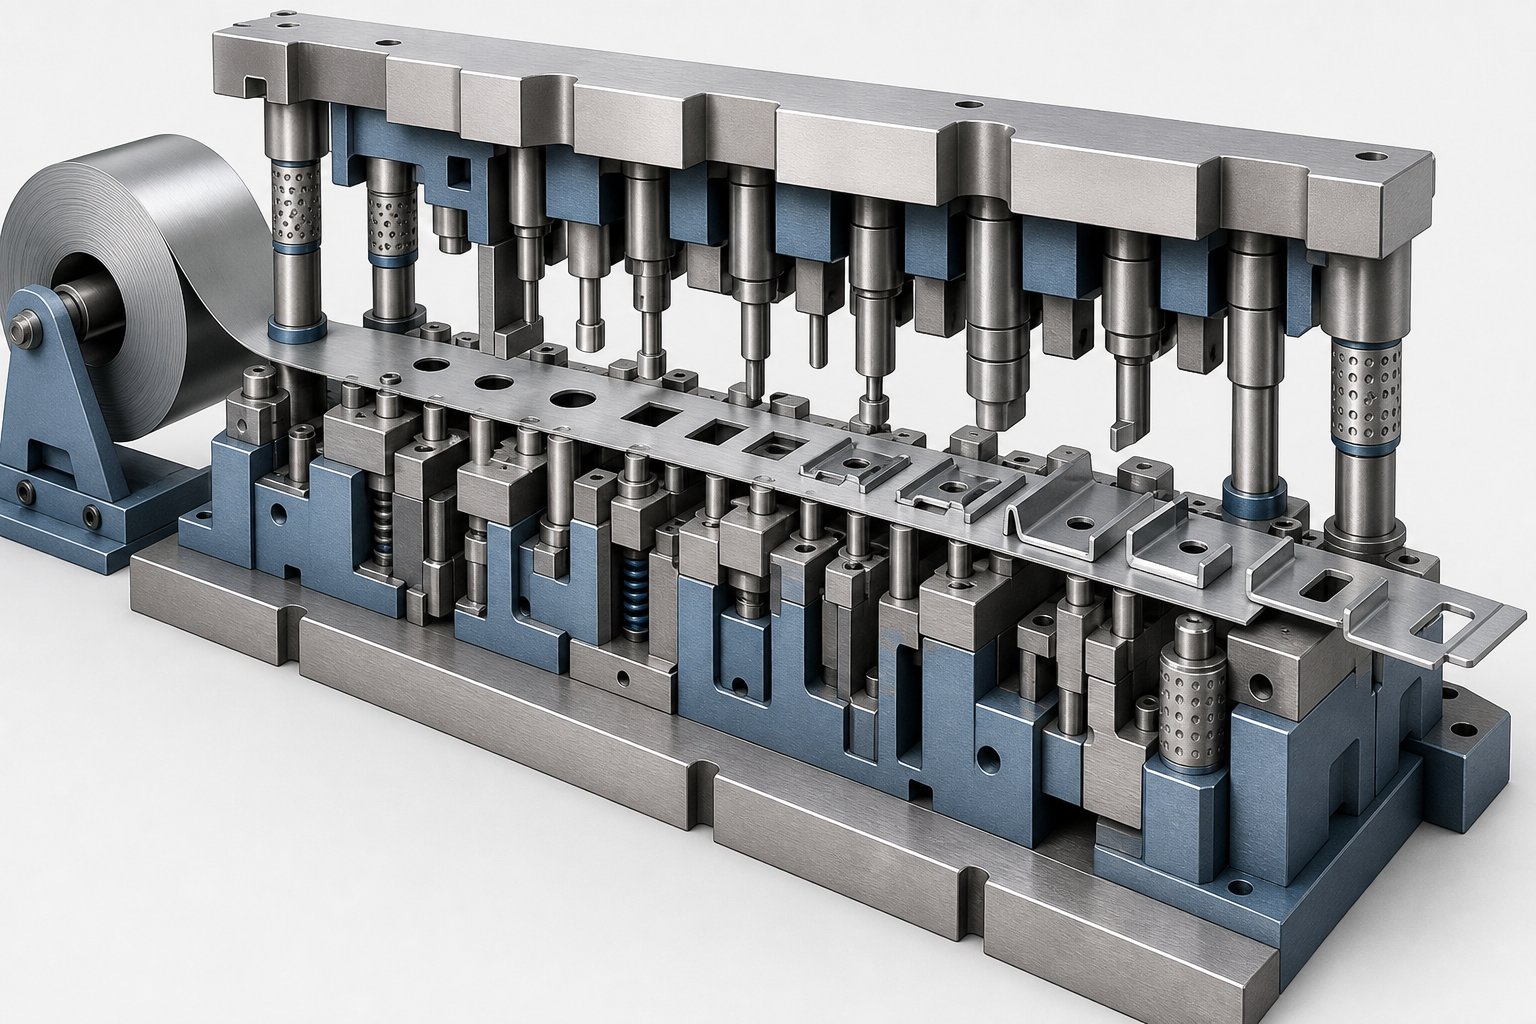
Offeryn stampio arbenigol yw marw cynyddol sy'n cynnwys gorsafoedd lluosog wedi'u trefnu mewn trefn y tu mewn i un set marw. Mae coil -stribed metel wedi'i fwydo yn symud ymlaen trwy'r gorsafoedd hyn gyda phob trawiad yn y wasg, ac mae pob gorsaf yn perfformio gweithrediad penodol, megis tyllu, blancio, plygu, ffurfio neu fathu, nes bod y rhan orffenedig wedi'i gwahanu yn yr orsaf derfynol.
Y cysyniad allweddol y tu ôlstampio marw blaengaryw gweithredu cydamserol, dilyniannol. Tra bod un rhan o'r stribed yn cael ei thyllu yng ngorsaf un, mae rhan arall yn cael ei phlygu yng ngorsaf tri, ac mae rhan arall eto'n cyrraedd terfyn yn yr orsaf derfynol. Mae pob strôc o'r wasg yn cynhyrchu rhan wedi'i chwblhau unwaith y bydd y stribed wedi symud ymlaen trwy bob gorsaf. Y cylch parhaus hwn sy'n gwneud i'r prog farw mor effeithlon ar gyfer rhediadau cynhyrchu mawr.
Cyferbynnwch hwn â dis-cam sengl, sy'n perfformio dim ond un llawdriniaeth fesul strôc wasg mewn un orsaf. Byddai rhan sy'n gofyn am bum nodwedd, dyweder dau dwll, tro, ffurf, a thrwm, angen pum marw ar wahân, pum set o wasg, a thrin â llaw rhwng pob cam. Mae stampio marw cynyddol yn cydgrynhoi'r holl weithrediadau hynny i un offeryn ac un cylch wasg, gan ddileu trin rhan, lleihau amser beicio, a gwella cysondeb dimensiwn yn ddramatig o ddarn i ddarn.
Ychydig o dermau y byddwch yn dod ar eu traws dro ar ôl tro wrth weithio gyda ffatrïoedd stampio:
- Gorsafoedd- Lleoliadau unigol o fewn y dis lle mae gweithrediad torri neu ffurfio penodol yn digwydd.
- Llain- Y band di-dor o lenfetel, heb ei dorri o coil, sy'n bwydo drwy'r dis.
- Tyllau peilot- Tyllu tyllau manwl yn gynnar yn y stribed sy'n lleoli'r deunydd yn gywir ym mhob gorsaf ddilynol trwy binnau peilot.
- Stribed cludwr- Y gyfran o ddeunydd sy'n cysylltu rhannau sydd wedi'u ffurfio'n rhannol ac yn eu cludo drwy'r dis tan y toriad terfynol.
Sut mae Ffatrïoedd OEM yn Defnyddio Dies Blaengar
Pan fydd angen miloedd neu filiynau o gydrannau metel wedi'u stampio ar berchennog brand neu gwmni cynnyrch, anaml y byddant yn adeiladu ac yn gweithredu'r offer eu hunain. Yn lle hynny, maent yn partneru â ffatri marw a stampio blaengar OEM sy'n delio â pheirianneg marw a chynhyrchu cyfaint ar eu rhan.
Yn y berthynas hon, mae'r prynwr OEM, fel arfer peiriannydd cynhyrchu neu dîm caffael, yn darparu lluniadau rhan, gofynion cyfaint, a chyd-destun cais. Yna mae'r ffatri stampio yn dylunio'r marw cynyddol, yn adeiladu'r offer, yn dilysu'r erthyglau cyntaf, ac yn rhedeg cynhyrchiad parhaus. Y ffatri sy'n berchen ar yr arbenigedd proses; y prynwr sy'n berchen ar y manylebau dylunio cynnyrch a pherfformiad.
Mae'r rhaniad llafur hwn yn bodoli oherwydd bod dylunio a gweithredu marw cynyddol yn galw am arbenigedd dwfn. Mae angen peirianwyr offer sydd â blynyddoedd o brofiad ymarferol ar optimeiddio cynllun stribedi, dilyniannu gorsafoedd, cydbwyso grym, a chofrestru peilotiaid. Ar gyfer y sefydliad prynu, mae gosod gwaith allanol i ffatri stampio bwrpasol yn golygu mynediad at yr arbenigedd hwnnw heb gynnal ystafell offer fewnol, fflyd y wasg na thîm cynnal a chadw marw.
Mae'r ad-daliad yn syml: ailadroddadwyedd uchel, cost isel fesul darn, ac ansawdd cyson ar draws rhediadau cynhyrchu a all rychwantu miliynau o strôc. Ond mae dal y buddion hynny'n dibynnu'n llwyr ar yr hyn sy'n digwydd y tu mewn i'r marw ac y tu mewn i'r ffatri, a dyna'n union lle nad oes gan y mwyafrif o brynwyr welededd.
Sut mae'r Broses Stampio Die Flaengar yn Gweithio
Beth sy'n digwydd mewn gwirionedd yn yr ychydig gannoedd o filieiliadau hynny rhwng un strôc yn y wasg a'r nesaf? Mae'rproses stampio marw blaengaryn dwyllodrus o syml ei gysyniad ond yn fanwl gywir wrth ei weithredu. Mae pob cylchred yn trawsnewid stoc coil amrwd yn gydran orffenedig trwy ddilyniant coreograffi tynn o ddigwyddiadau mecanyddol.
Cam-wrth-Step Station Sequence
Lluniwch coil o stribed metel gwastad wedi'i lwytho ar uncoiler, wedi'i sythu trwy lefelydd, a'i fwydo i mewn i'r agoriad marw. O'r pwynt hwnnw ymlaen, mae'r broses stampio gynyddol yn datblygu mewn trefn sefydlog gyda phob strôc yn y wasg:
- Coil bwydo a sythu- Mae'r stribed yn dad-ddirwyn o'r coil, yn mynd trwy beiriant sythu i dynnu crymedd, ac mae servo neu beiriant bwydo mecanyddol yn ei symud pellter manwl gywir (y traw bwydo) i'r dis.
- Cofrestru peilot- Mae pinnau peilot yn disgyn i dyllau sydd wedi'u tyllu'n flaenorol i gloi'r stribed yn yr union leoliad cyn i unrhyw dorri neu ffurfio ddechrau. Mae hyn yn dileu gwall bwydo cronnol.
- Tyllu a blancio- Mae punches yn torri tyllau, slotiau neu adrannau proffil. Mae'r gorsafoedd cynnar hyn yn aml yn sefydlu nodweddion datwm y mae gweithrediadau diweddarach yn cyfeirio atynt.
- Ffurfio a phlygu- Mae gorsafoedd yn gynyddol yn siapio'r gwagle gwastad yn geometreg tri dimensiwn trwy droadau, tyniadau neu boglynnau.
- Bathu ac atal- Lle mae angen goddefiannau tynn neu orffeniadau arwyneb penodol, mae gorsafoedd bathu yn cywasgu'r deunydd i ddimensiynau terfynol.
- Trimio a thorri i ffwrdd- Mae'r rhan orffenedig yn cael ei wahanu oddi wrth y stribed cludo a'i daflu allan o'r marw, tra bod webin sgrap yn cael ei gyfeirio i mewn i llithrennau o dan y wasg.
Mae pob un o'r gweithrediadau hyn yn cyflawni ar yr un pryd ar wahanol bwyntiau ar hyd y stribed yn ystod un strôc yn y wasg. Y gorgyffwrdd hwnnw yw'r rheswm craidd bod stampio marw cynyddol yn cyflawni cyfraddau trwybwn na all -dulliau gweithredu unigol gyfateb.
Mae optimeiddio cynllun stribed yn chwarae rhan hanfodol yma. Mae peirianwyr yn pennu sut mae rhannau'n nythu ar y stribed, pa mor eang y mae angen i'r tabiau cludo fod, a faint o ddeunydd sydd rhwng nodweddion. Gall cynllun sydd wedi'i ddylunio'n dda wthio defnydd deunydd uwchlaw 80%, tra bod un sydd wedi'i gynllunio'n wael yn cynhyrchu sgrap gormodol ac yn cynyddu cost darnau, rhywbeth na fydd prynwyr OEM yn ei weld yn aml nes iddynt archwilio dyluniad y stribed yn fanwl.
Mecaneg Wasg a Chyflymder Beicio
Mae'r wasg marw blaengar sy'n gyrru'r broses hon o faint i gyd-fynd â gofynion y marw. Dylai prynwyr OEM ddeall ychydig o fanylebau craidd:
- Tunelledd- Mae cyfanswm y grym sydd ar gael fesul strôc, fel arfer yn amrywio o 30 tunnell ar gyfer cysylltydd bach yn marw hyd at 600 tunnell neu fwy ar gyfer rhannau modurol adeileddol. Rhaid i dunelledd fod yn fwy na chyfanswm holl heddluoedd yr orsaf ynghyd ag ymyl diogelwch.
- Strôc y funud (SPM)- Yn diffinio cyflymder beicio. Mae cynhyrchu safonol yn aml yn rhedeg rhwng 60 a 150 SPM, ond gall stampio marw cynyddol cyflym ar rannau llai fod yn fwy na 300 i 500 strôc y funud, yn enwedig ar gyfer terfynellau trydanol a chydrannau mesurydd tenau.
- Maint gwely a chynhwysedd lled y stribed- Rhaid i'r gwely gwasgu gynnwys yr hyd marw llawn, sy'n tyfu wrth i gyfrif yr orsaf gynyddu.
Dyma'r berthynas i'w chadw mewn cof: mae angen mwy o orsafoedd ar geometreg rhan fwy cymhleth, sy'n golygu marw hirach, sy'n gofyn am wely gwasg mwy. Mae marw 6-orsaf ar gyfer braced syml yn ffitio gwasg gryno, tra gall marw 20-orsaf ar gyfer cydosod cysylltydd aml-dro fod angen gwasg stampio marw gwely llydan gyda gallu servo feed.
Mae cyfrif gorsafoedd uwch hefyd yn dosbarthu grymoedd ffurfio yn fwy cyfartal ar draws y stribed, gan leihau straen ar unrhyw orsaf sengl ac ymestyn bywyd marw. Ond maen nhw'n cynyddu cost offer ac yn ymestyn y gwaith adeiladu marw. Ar gyfer prynwyr OEM, mae'r cyfaddawd hwn rhwng cymhlethdod rhannol, gofynion y wasg, a buddsoddiad offer yn un o'r penderfyniadau peirianneg cynharaf sy'n siapio economeg prosiect, pwnc sy'n ymwneud yn uniongyrchol â sut mae dewis materol yn dylanwadu ymhellach ar ganlyniadau dylunio a chynhyrchu marw.
Canllaw Dewis Deunydd ar gyfer Stampio Die Blaengar
Nid yw'r metel a ddewiswch yn diffinio perfformiad rhan yn unig. Mae'n siapio cyfraddau traul marw, strategaethau iro, terfynau cyflymder y wasg ac yn y pen draw fesul{1}}cost darn. Ac eto, mae'r rhan fwyaf o brynwyr OEM yn nodi deunydd yn seiliedig ar ofynion diwedd y defnydd yn unig, heb ystyried sut mae'r aloi hwnnw'n ymddwyn wrth iddo lifo trwy ddisyn cynyddol aml-orsaf. Mae'r rhesymeg peirianneg y tu ôl i ddeunyddiau stampio blaengar yn haeddu sylw agosach oherwydd ei fod yn effeithio'n uniongyrchol ar hirhoedledd offer ac effeithlonrwydd cynhyrchu.
Mae dau gategori eang yn dominyddu: metelau fferrus (dur carbon a dur gwrthstaen) a metelau anfferrus (copr, pres, ac aloion alwminiwm). Mae gan bob un nodweddion ffurfio gwahanol sy'n dylanwadu ar sut mae ffatri stampio yn dylunio ac yn cynnal y marw.
Deunyddiau Fferrus ar gyfer Stampio Blaengar
Mae dur carbon yn parhau i fod yn geffyl gwaith o stampio blaengar dur. Mae ei argaeledd, cost effeithlonrwydd, ac ystod eang o briodweddau mecanyddol yn ei gwneud yn fan cychwyn diofyn ar gyfer cromfachau strwythurol, clipiau, a chydrannau siasi. Y newidyn allweddol yw cynnwys carbon:
- -dur carbon isel (1008, 1010)- Hydwyth iawn a hawdd ei ffurfio. Yn ddelfrydol ar gyfer tynnu dwfn, troadau cymhleth, a rhannau sydd angen llif deunydd sylweddol. Mae stampio cynyddol dur carbon gyda'r graddau hyn yn rhedeg ar gyflymder uwch yn y wasg oherwydd bod y deunydd meddal yn cynhyrchu llai o draul dyrnu.
- Dur carbon canolig (1045, 1050)- Mwy o gryfder tynnol a chaledwch, yn addas ar gyfer bracedi cario llwyth a chaledwedd swyddogaethol. Mae llai o ductility yn golygu radii tro tynnach a mwy o sylw i iawndal springback mewn dylunio marw.
- -dur carbon uchel (1070, 1095)- Defnyddir ar gyfer sbringiau, clipiau ac ymylon torri. Mae ffurfadwyedd yn gyfyngedig, felly mae'n rhaid i ddilyniant gorsafoedd ddosbarthu straen yn ofalus i atal cracio.
Mae stampio blaengar dur di-staen yn cyflwyno grymoedd ffurfio uwch a mwy o draul marw o'i gymharu â dur carbon. Mae'r gyfres 300 (304, 316) yn cynnig ymwrthedd cyrydiad rhagorol ac nid yw'n-magnetig, sy'n golygu ei bod yn gyfle i ddewis dyfeisiau meddygol, offer prosesu bwyd a chydrannau morol. Mae'r gyfres 400 (410, 430) yn darparu priodweddau magnetig a gwrthiant cyrydiad cymedrol am gost is, gan osod paneli offer a chymwysiadau trim modurol. Mae gwaith y ddwy gyfres yn caledu'n gyflym wrth ffurfio, sy'n golygu bod angen duroedd offer caletach neu fewnosodiadau carbid mewn gorsafoedd traul uchel ac iro mwy ymosodol i atal carlamu.
Mae ystodau mesur nodweddiadol ar gyfer stampio cynyddol fferrus yn disgyn rhwng 0.15 mm a 6.0 mm, er bod y rhan fwyaf o gynhyrchu cyflymder uchel yn canolbwyntio yn yr ystod 0.3 mm i 3.0 mm lle mae cyflymder y wasg a bywyd marw yn parhau i fod yn ffafriol.
Deunyddiau Anfferrus a'u Cymwysiadau
Pan fydd dargludedd trydanol, perfformiad thermol, neu ostyngiad pwysau yn gyrru'r dyluniad, mae aloion anfferrus yn camu i mewn. Mae pob un yn dod ag ymddygiadau ffurfio penodol sy'n effeithio ar beirianneg marw:
- Copr (C110, C101)- Dargludedd trydanol a thermol hynod o uchel. Mae stampio cynyddol copr yn cynhyrchu terfynellau, bariau bysiau, a chysylltwyr batri. Mae meddalwch copr pur yn golygu traul dyrnu isel ond tueddiad i ddeunydd gadw at arwynebau marw (codi), sy'n gofyn am haenau neu iro arbenigol.
- Pres (C260, C280, C360)- Aloi copr-sinc sy'n cynnig cydbwysedd o gryfder, ymwrthedd cyrydiad ac apêl weledol. Mae stampio cynyddol pres yn gwasanaethu cysylltiadau trydanol, caledwedd addurniadol, a ffitiadau plymio. Mae ffurfadwyedd da a sbringback is na dur yn ei gwneud hi'n faddau mewn sawl tro yn marw.
- Alwminiwm (3003, 5052, 6061)- Ysgafn gydag ymwrthedd cyrydiad da. Mae stampio blaengar alwminiwm yn gyffredin mewn tariannau gwres modurol, stoc esgyll HVAC, a chlostiroedd electroneg defnyddwyr. Mae meddalwch alwminiwm yn galluogi cynhyrchu cyflym, ond mae ei duedd i garlamu yn erbyn dur offer yn gofyn am driniaeth arwyneb marw gofalus ac iro cyson.
Mae'r tabl isod yn cydgrynhoi'r ystyriaethau peirianneg y dylai prynwyr OEM a pheirianwyr cynhyrchu eu pwyso wrth ddewis deunyddiau stampio blaengar:
| Deunydd | Ystod Trwch Nodweddiadol | Cymwysiadau Cyffredin | Ystyriaethau Ffurfio Allweddol |
|---|---|---|---|
| -dur carbon isel (1008-1010) | 0.3 - 4.0 mm | Cromfachau modurol, clipiau strwythurol, clostiroedd | Hydwythedd rhagorol; gwisgo marw isel; springback lleiaf |
| Dur carbon canolig (1045-1050) | 0.5 - 5.0 mm | Llwytho{0}}cromfachau cario, gerau, caledwedd | Grymoedd ffurfio uwch; angen iawndal springback |
| Dur di-staen 300 o gyfres | 0.15 - 3.0 mm | Dyfeisiau meddygol, offer bwyd, rhannau morol | Mae gwaith{0}}yn caledu'n gyflym; mae angen offer carbid ac iro trwm |
| Dur di-staen 400 o gyfres | 0.3 - 3.0 mm | Paneli offer, trim modurol, cydrannau magnetig | Gwaith cymedrol-caledu; cost is na 300 o gyfres |
| Copr (C110, C101) | 0.1 - 2.0 mm | Terfynellau trydanol, bariau bysiau, cysylltwyr batri | Meddal; yn dueddol o godi deunydd ar offer; dargludedd rhagorol |
| Pres (C260, C360) | 0.15 - 3.0 mm | Cysylltiadau trydanol, caledwedd addurniadol, gosodiadau plymio | Springback isel; ffurfioldeb da; gwisgo marw cymedrol |
| Alwminiwm (3003, 5052, 6061) | 0.2 - 4.0 mm | Tariannau gwres, cydrannau HVAC, gorchuddion electroneg | Ysgafn; mae risg bustl yn gofyn am offer gorchuddio; cyflymder uchel yn y wasg yn gyraeddadwy |
Sylwch ar batrwm: mae deunyddiau meddalach, mwy hydwyth yn galluogi cyflymder beicio cyflymach a chyfnodau hirach rhwng cynnal a chadw marw, tra bod aloion caletach yn gofyn am offer mwy cadarn a rheolaethau prosesau llymach. Y cyfaddawd hwn yw'r union beth sy'n siapio'r cyfnod peirianneg dylunio marw, lle mae dilyniannu gorsafoedd, mewnosod dewis deunydd, a chyfrifiadau grym yn trosi dewis deunydd yn offeryn cynhyrchu gweithredol.
Peirianneg Dylunio Die ac Economeg Offer
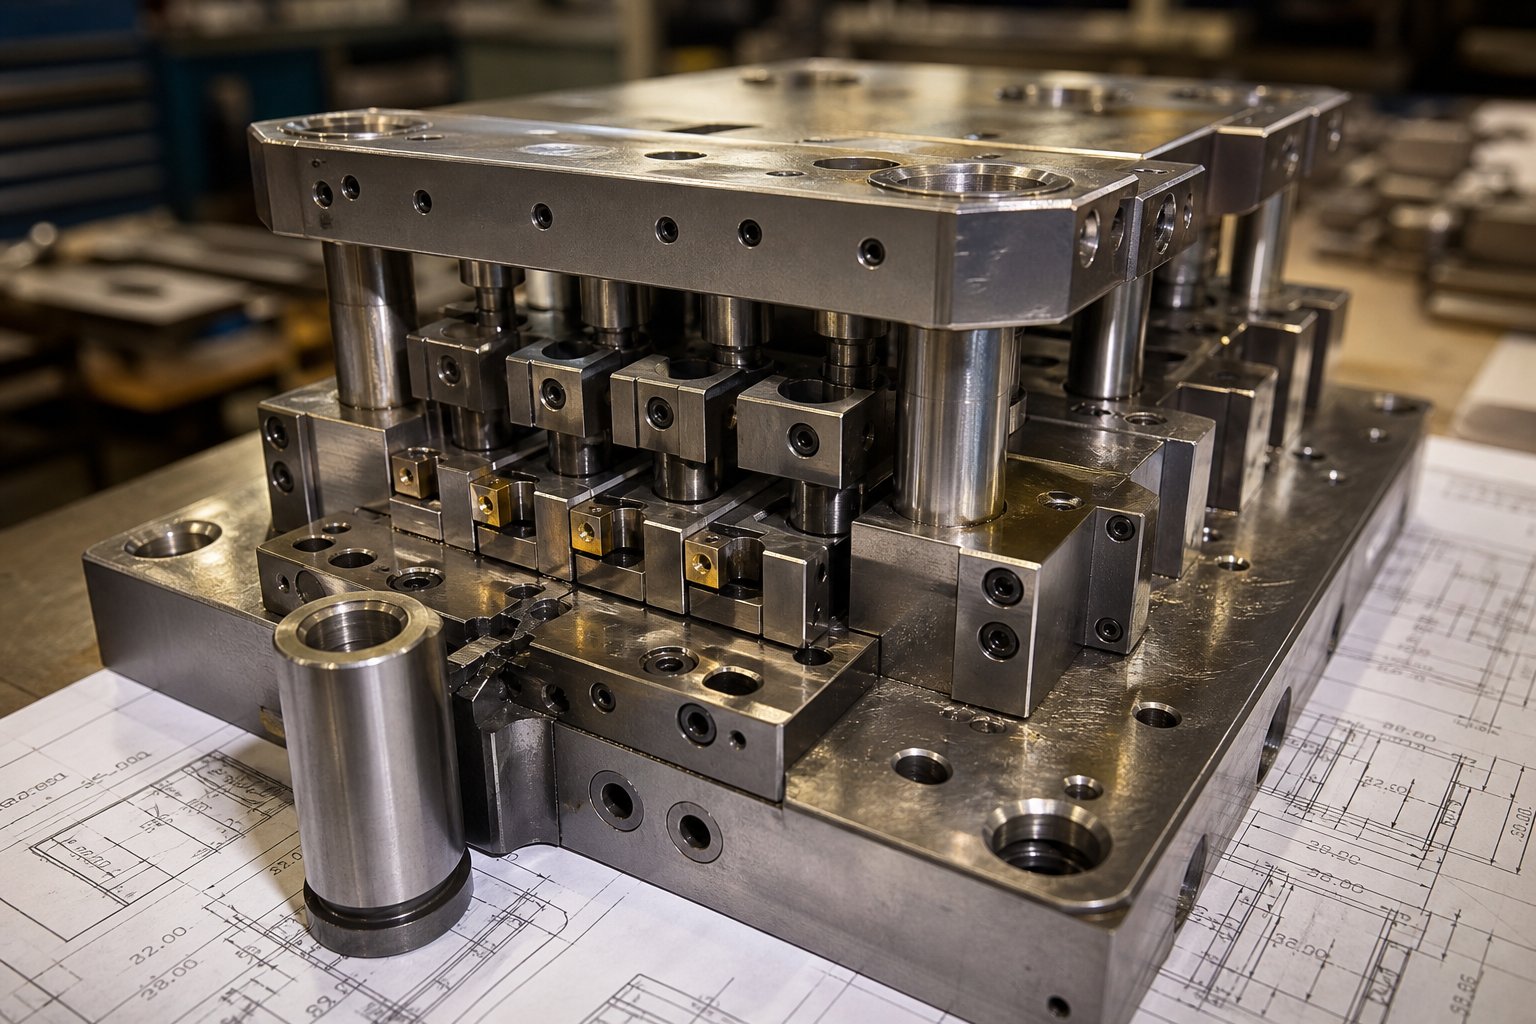
Mae prosiect dylunio marw stampio blaengar naill ai'n llwyddo neu'n methu ymhell cyn y strôc cynhyrchu cyntaf. Mae'r llif gwaith peirianneg sy'n trawsnewid lluniad rhan yn offeryn aml-orsaf gweithredol yn golygu cydweithio agos rhwng tîm peirianneg y prynwr OEM a dylunwyr marw'r ffatri stampio, a dyma lle mae'r rhan fwyaf o strwythur costau'r prosiect yn cael ei gloi i mewn.
Mae'r cydweithio hwn fel arfer yn dechrau gydag adolygiad Dylunio ar gyfer Gweithgynhyrchu. Mae peirianwyr offer y ffatri yn archwilio geometreg y rhan, yn nodi nodweddion a allai achosi ansefydlogrwydd stribedi, yn awgrymu addasiadau sy'n symleiddio'r marw heb gyfaddawdu ar swyddogaeth, ac yn nodi galwadau goddefgarwch a fydd yn gyrru cymhlethdod offer. Nid yw newidiadau DFM a wnaed ar hyn o bryd yn costio dim. Mae'r un newidiadau y gofynnwyd amdanynt ar ôl adeiladu offer marw blaengar eisoes yn dod yn ail-weithio drud.
Cynllun Llain a Chynllunio Gorsaf
Cynllun stribed yw lle mae dyluniad marw stampio blaengar yn dod yn ddisgyblaeth celf a pheirianneg. Rhaid i'r peiriannydd offer ateb cyfres o gwestiynau rhyngddibynnol: Sut y dylid dilyniannu gweithrediadau ar draws gorsafoedd? Ble mae angen atgyfnerthu'r stribed cludo i gefnogi nodweddion sydd wedi'u ffurfio'n rhannol? Pa mor llydan y mae'n rhaid i'r tabiau cludo fod i gynnal anhyblygedd stribedi heb wastraffu deunydd?
Mae sawl ffactor yn llywio’r penderfyniadau hyn:
- Grym cydbwyso- Rhaid dosbarthu grymoedd torri a ffurfio ym mhob gorsaf fel bod y llwyth gwasgu yn parhau i fod yn ganolog. Mae grymoedd anghytbwys yn achosi traul marw anwastad a gwyriad stribedi.
- Rheoli llif deunydd- Rhaid i orsafoedd ffurfio roi cyfrif am sut mae metel yn ymestyn ac yn teneuo. Mae dilyniant gorsaf yn effeithio ar a fydd tro neu dynfa yn ystumio nodweddion a grëwyd mewn gorsafoedd cynharach.
- Optimeiddio sgrap- Mae lled stribed cludwr, pellter traw, a chyfeiriadedd rhan ar y stribed i gyd yn pennu'r defnydd o ddeunydd. Gall cynllun wedi'i gynllunio'n dda leihau sgrap o sawl pwynt canran o'i gymharu â threfniant naïf.
- Cyfrif gorsaf- Mae angen mwy o orsafoedd ar geometreg rhan fwy cymhleth. Mae pob gorsaf ychwanegol yn ychwanegu hyd marw, yn cynyddu cost offer, ac yn gofyn am wely gwasg mwy, ond mae hefyd yn dosbarthu straen yn fwy graddol ac yn gwella ansawdd rhan.
Efallai y bydd rhan yn edrych yn syml ar y lluniad ond bydd angen deuddeg neu fwy o orsafoedd unwaith y bydd y peirianwyr yn cyfrif am dyllau peilot, gorsafoedd segur ar gyfer sefydlogi stribedi, a dilyniannau ffurfio cynyddol sy'n atal cracio deunydd. Mae cynllun stribed yn gyson yn un o'r ysgogwyr cost mwyaf mewn unrhyw raglen farw gynyddol oherwydd ei fod yn pennu bron popeth i lawr yr afon.
Offer Amseroedd Arweiniol a Ffactorau Cost
Mae offer marw blaengar yn fuddsoddiad sylweddol ymlaen llaw, ond mae'r economeg yn newid yn ddramatig o ran maint. Meddyliwch amdano fel hyn: mae marw sy'n costio degau o filoedd o ddoleri yn ychwanegu cost ystyrlon fesul rhan ar 5,000 o ddarnau, ond ar 500,000 o ddarnau, mae'r un buddsoddiad hwnnw'n cyfrannu ffracsiynau o cant i bob uned. Mae data'r diwydiant yn dangos y gall marw cynyddol amrywio o tua $10,000 ar gyfer offer symlach i $350,000 ar gyfer adeiladau aml-orsaf cymhleth, gydag offer sy'n cael eu cynnal yn dda yn para miliynau o gylchoedd y wasg.
Mae sawl ffactor yn gwthio stampio cynyddol tuag at ben uchaf yr ystod honno:
- Cyfrif gorsaf uwch ar gyfer geometregau cymhleth
- Goddefiannau llymach sy'n gofyn am gydrannau daear manwl a-nodweddion addasu yn y broses
- Deunyddiau stribedi caletach sy'n cyflymu traul ar dorri a ffurfio arwynebau
- Gofynion ar gyfer-mewn{0}}synhwyro marw, canfod sgrap awtomatig, neu systemau alldafliad rhannol
Mae perchnogaeth offer yn ystyriaeth arall y mae prynwyr OEM yn aml yn ei hanwybyddu. Mae rhai ffatrïoedd yn cadw perchnogaeth farw ac yn amorteiddio cost yn bris darn, tra bod eraill yn adeiladu offer y mae'r prynwr yn berchen arnynt yn llwyr. Mae gan bob model oblygiadau ar gyfer-hyblygrwydd hirdymor, yn enwedig os ydych yn rhagweld symud cynhyrchiant rhwng cyflenwyr.
Mae'r dewis o ddeunyddiau mewnosod mewn gorsafoedd traul uchel yn siapio'n uniongyrchol hirhoedledd marw. Mae dur offer confensiynol (D2, A2, M2) yn gweithio'n dda ar gyfer cyfeintiau cynhyrchu cymedrol a deunyddiau stribed meddalach. Ond ar gyfer stampio carbid blaengar yn marw, gall mewnosodiadau carbid twngsten ar flaenau dyrnu ac arwynebau ffurfio ymestyn bywyd y gwasanaeth gan sawl lluosrif o'i gymharu â dur offer, yn enwedig wrth stampio aloion di-staen sgraffiniol neu redeg ar gyflymder uchel. Y cyfaddawd yw cost a brau: mae mewnosodiadau carbid yn ddrutach ac yn llai maddau i rymoedd ochrol, felly maen nhw'n mynnu aliniad llymach i'r wasg ac adeiladu marw mwy anhyblyg.
Mae amseroedd arweiniol ar gyfer offer marw blaengar yn amrywio'n fawr yn seiliedig ar gymhlethdod, ôl-groniad ffatri, ac a yw treialon prototeip wedi'u cynnwys. Mae'n bosibl y bydd marw symlach yn cael ei anfon mewn wythnosau, tra gall offer aml-orsaf cymhleth gyda phrofion a dilysu helaeth ymestyn dros sawl mis. Mae prynwyr OEM sy'n ymgysylltu â ffatrïoedd yn gynnar yn y cyfnod dylunio ac yn cwblhau cydweithrediad DFM cyn ymrwymo i fanylebau offer terfynol yn dueddol o gywasgu llinellau amser ac osgoi diwygiadau costus canol-adeiladu.
Mae'r holl ymdrech beirianyddol a'r buddsoddiad offer hwn yn un pwrpas: cynhyrchu rhannau am y cyfanswm cost isaf posibl unwaith y rampiau cyfaint. Ond nid yw'r penderfyniad i fuddsoddi mewn offer blaengar ond yn gwneud synnwyr o'i gymharu â dulliau stampio amgen, ac mae angen cymhariaeth glir ar draws prosesau i ddeall lle mae'r adennill costau.
Stampio Die Blaengar yn erbyn Dulliau Eraill
Felly rydych chi'n gwybod bod marw cynyddol yn darparu cost isel fesul-darn. Ond a yw dull marw a stampio blaengar mewn gwirionedd yn addas ar gyfer eich rhan chi? Mae hynny'n dibynnu ar geometreg, maint rhediad, trwch deunydd, a faint rydych chi'n fodlon ei fuddsoddi mewn offer ymlaen llaw. Mae pedwar dull stampio cynradd yn cystadlu am ddoleri prosiect OEM: marw cynyddol, marw trosglwyddo, marw cyfansawdd, a phedwar llithro (multislide). Mae pob un mewn man melys unigryw, ac mae dewis yr un anghywir yn golygu talu naill ai gormod y darn neu ormod mewn offer nad yw byth yn ennill ei fuddsoddiad yn ôl.
Die Blaengar vs Trosglwyddo Die vs Compound Die
Mae'r gwahaniaethau rhwng y prosesau hyn yn dibynnu ar sut mae'r darn gwaith yn symud, pa ran geometreg y mae pob dull yn ei drin yn dda, a lle mae'r economeg yn ffafrio un dros y llall. Trosglwyddo yn marw, er enghraifft, gwahanu'r gwag oddi wrth y stribed yn gynnar a defnyddio bysedd mecanyddol i'w wennol rhwng gorsafoedd annibynnol. Mae hyn yn eu gwneud yn ddelfrydol ar gyfer rhannau mwy sydd angen tynnu lluniau dyfnach a siapiau mwy cymhleth na allant aros yn gysylltiedig â stribed cludo. Mae marw cyfansawdd yn cymryd agwedd wahanol yn gyfan gwbl: maen nhw'n cyflawni'r holl weithrediadau torri a ffurfio mewn un strôc gwasg ar un awyren, sy'n eu gwneud yn gyflym ac yn rhad ar gyfer geometregau gwastad syml ond yn anaddas ar gyfer unrhyw beth sy'n gofyn am droadau lluosog neu ffurfio tri dimensiwn.
Mae stampio Fourslide yn ychwanegu opsiwn arall. Yn lle grym gwasgu fertigol, mae'n defnyddio pedair sleid offer llorweddol i siapio deunydd o onglau lluosog. Mae'r dull hwn yn rhagori ar gydrannau bach, wedi'u plygu'n gywrain fel clipiau gwanwyn, cysylltiadau cysylltwyr, a ffurfiau gwifren lle byddai plygu cyfeiriadol aml-- yn anodd ei gyflawni mewn gosodiad stampio metel blaengar confensiynol.
Mae'r tabl isod yn dadansoddi sut mae'r rhain yn marw ac mae dulliau stampio yn cymharu ar draws y meini prawf sydd bwysicaf i-wneuthurwyr penderfyniadau OEM:
| Meini prawf | Marw Blaengar | Trosglwyddo Marw | Cyfansawdd Die | Fourslide / Amllithriad |
|---|---|---|---|---|
| Rhan gymhlethdod | Cymedrol i uchel (aml-nodwedd, -tro) | Uchel (tyniadau dwfn, siapiau 3D mawr) | Isel (gweithrediadau awyren fflat, sengl) | Cymedrol i uchel (troeon onglau aml-cymhleth) |
| Amrediad cyfaint delfrydol | Cyfaint uchel (cannoedd o filoedd i filiynau) | Cyfaint canolig i uchel | Cyfaint isel i ganolig | Cyfaint isel i ganolig |
| Amrediad trwch deunydd | 0.1 - 6.0 mm nodweddiadol | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Gallu goddefgarwch | Dynn (cofrestru gorsaf gyson-i-) | Tyn (aliniad gorsaf annibynnol) | Da ar gyfer nodweddion awyren sengl | Cymedrol (amrywedd-echelin) |
| Cost fesul-darn yn ôl cyfaint | Isaf ar gyfeintiau uchel | Cymedrol | Isel ar gyfer rhannau syml | Cymedrol |
| Offer buddsoddiad | Uchel | Uchel (ynghyd â mecanwaith trosglwyddo) | Isel i gymedrol | Cymedrol |
| Ceisiadau delfrydol | Cysylltwyr, cromfachau, terfynellau, laminiadau modur | Paneli corff mawr, gorchuddion wedi'u tynnu'n ddwfn, rhannau strwythurol | Wasieri, bylchau syml, shims fflat | Clipiau gwanwyn, ffurflenni gwifren, cysylltiadau plygu bach |
Pan fydd Stampio Die Blaengar Yw'r Dewis Cywir
Mae marw cynyddol yn ennill eu buddsoddiad pan fydd sawl cyflwr yn cyd-fynd. Mae eu hangen arnoch pan fydd angen gweithrediadau lluosog ar eich rhan, megis tyllu, ffurfio a thocio, wedi'u perfformio mewn dilyniant tynn ar oddefiannau sy'n galw am orsafoedd amlroddadwy i{2} gofrestru gorsaf. Mae eu hangen arnoch pan fydd cyfeintiau blynyddol yn cyfiawnhau'r gost offer uwch trwy brisiau darnau sylweddol is. Ac mae eu hangen arnoch pan fydd amser beicio'n bwysig, oherwydd mae stampio cynyddol hirdymor ar ddis sydd wedi'i ddylunio'n dda yn cynhyrchu rhannau'n gyflymach nag unrhyw drosglwyddiad neu ddewis arall cyfansawdd ar gymhlethdod cymharol.
Mae'r trothwy cyfaint lle mae offer blaengar yn talu ar ei ganfed yn amrywio yn ôl cymhlethdod a deunydd rhannol. Mae egwyddor diwydiant cyffredinol yn berthnasol: po fwyaf o weithrediadau sydd eu hangen ar eich rhan, yr isaf y daw'r swm adennill costau yn gymharol â pherfformio'r gweithrediadau hynny mewn setiau ar wahân. Efallai na fydd braced syml sydd angen dwy nodwedd yn unig yn cyfiawnhau marw cynyddol nes bod cyfeintiau'n cyrraedd cannoedd o filoedd. Mae'n bosibl y bydd cysylltydd aml-dro gydag wyth nodwedd yn adennill costau'n llawer cynt oherwydd bod y dewis arall, sy'n rhedeg wyth set o weithrediadau sengl gyda thrin rhan rhwng pob un, yn peri risg uchel o ran llafur ac ansawdd ar unrhyw gyfaint.
Pryd ddylech chi edrych yn rhywle arall?
- Trosglwyddo yn marwMae'n well pan fo rhannau'n rhy fawr yn gorfforol i aros ar stribed cludo, angen tynnu'n ddwfn iawn (dyfnder yn fwy na lled y deunydd), neu angen gweithrediadau ar arwynebau nad ydynt yn hygyrch tra bod y rhan wedi'i chysylltu â webin.
- Cyfansawdd yn marwYn ddigon pan fo'r rhan yn wastad, mae geometreg yn syml, ac mae goddefiannau yn gyraeddadwy mewn un strôc. Mae golchwyr, shims a bylchau -weithrediad cyntaf yn dod yma.
- Stampio pedwar sleidyn ennill pan fo rhannau'n fach, angen troadau cyfeiriadol aml, ac mae'r cyfeintiau yn yr ystod isel i-ganolig lle na all offer marw cynyddol adennill ei gost.
Ar gyfer prynwyr OEM, mae'r penderfyniad yn aml yn dibynnu ar gwestiwn syml: a yw'r arbedion fesul darn o stampio blaengar hirdymor yn gwrthbwyso'r buddsoddiad marw ymlaen llaw o fewn eich cylch bywyd cyfaint rhagamcanol? Os mai 'ydw' yw'r ateb, a bod angen mwy na dwy weithred ffurfio ar eich rhan, mae marw cynyddol bron bob amser yn darparu cyfanswm cost perchnogaeth orau.
Fodd bynnag, dim ond hanner yr hafaliad yw dewis y dull cywir. Mae hyd yn oed y dewis proses mwyaf priodol yn colli ei werth heb reolaeth ansawdd trwyadl i sicrhau bod pob rhan sy'n gadael y marw yn bodloni'r fanyleb, strôc ar ôl strôc, ar draws miliynau o gylchoedd.
Safonau Rheoli Ansawdd a Goddefgarwch mewn Stampio Blaengar
Gellir peiriannu marw stampio blaengar yn wych a dal i gynhyrchu sgrap os nad yw systemau rheoli ansawdd yn cyfateb i'r manwl gywirdeb sydd wedi'i gynnwys yn yr offer. Ar gyfer prynwyr OEM, mae deall sut mae ffatri'n monitro, yn mesur ac yn dogfennu ansawdd rhan yr un mor bwysig â gwerthuso tunelli'r wasg neu gyfrif gorsaf. Mae'r gwasanaethau stampio metel marw blaengar gorau yn gwahanu eu hunain nid trwy hawliadau marchnata ond trwy reolaethau proses gwiriadwy sy'n cadw amrywiad dimensiwn yn dynn ar draws miliynau o gylchoedd.
Galluoedd Goddefiad yn ol Materol a Chymhlethdod
Pa oddefiannau allwch chi eu disgwyl yn realistig? Mae'r ateb yn dibynnu ar dri newidyn rhyngberthynol: math o ddeunydd, cymhlethdod rhan, a lefel y buddsoddiad offer y mae eich prosiect yn ei gyfiawnhau. Mae stampio metel marw blaengar safonol fel arfer yn dal goddefiannau yn yr ystod o ± 0.05 mm i ± 0.10 mm ar gyfer y rhan fwyaf o waith cynhyrchu. Mae manylebau llymach yn gyraeddadwy, gyda ffatrïoedd blaenllaw yn cyrraedd goddefiannau lleoliadol mor iawn â ± 0.005 mm ar nodweddion critigol, er bod y lefel hon o fanylder yn cynyddu cost offer, amlder cynnal a chadw, a gofynion miniogi yn sylweddol.
Mae'r tabl isod yn trefnu ystodau goddefgarwch cyraeddadwy yn ôl deunydd a chymhlethdod, gan roi cyfeiriad ymarferol i beirianwyr cynhyrchu OEM wrth ddiffinio manylebau:
| Categori Deunydd | Fflat Syml (tyllu / gwag yn unig) | Ffurfio Cymedrol (1-2 dro) | Aml cymhleth-Troi (3+ troadau, tynnu) |
|---|---|---|---|
| -dur carbon isel | ±0.03 - ±0.05 mm | ±0.05 - ±0.08 mm | ±0.08 - ±0.12 mm |
| Dur di-staen (300/400) | ±0.04 - ±0.06 mm | ±0.06 - ±0.10 mm | ±0.10 - ±0.15 mm |
| Aloeon copr | ±0.03 - ±0.05 mm | ±0.05 - ±0.08 mm | ±0.08 - ±0.12 mm |
| Aloi alwminiwm | ±0.04 - ±0.06 mm | ±0.06 - ±0.10 mm | ±0.10 - ±0.15 mm |
Sylwch ar y patrwm: mae deunyddiau â chyfraddau caledu gwaith uwch (di-staen, alwminiwm) yn cyflwyno mwy o amrywioldeb springback, gan ehangu goddefiannau cyraeddadwy ar gyfer geometregau cymhleth. Mae deunyddiau meddalach fel dur carbon isel a chopr yn dal dimensiynau tynnach oherwydd bod eu hymddygiad ffurfio yn fwy rhagweladwy ac yn fwy cyson o strôc i strôc.
Mae goddefiannau hefyd yn tynhau neu'n llacio yn seiliedig ar y math o nodwedd. Mae lleoliadau tyllau tyllog yn dal yn hawdd eu hailadrodd oherwydd eu bod yn cael eu sefydlu gan ddyrnu anhyblyg-a-clirio marw. Mae dimensiynau ffurfiedig neu blygu yn cario mwy o amrywioldeb oherwydd amrywiadau eiddo materol rhwng coiliau. Bydd ffatri stampio alluog yn trafod y gwirioneddau hyn yn ystod yr adolygiad DFM yn hytrach nag addo goddefiannau cyffredinol sydd ond yn berthnasol o dan amodau delfrydol.
Yn-Monitro Ansawdd Proses
Sut mae peiriant stampio blaengar modern yn cynnal y goddefiannau hyn ar draws rhediad cynhyrchu o gannoedd o filoedd o rannau? Mae'r ateb yn gorwedd mewn systemau synhwyro haenog ac ystadegol sy'n dal gwyriadau cyn iddynt gyfuno'n sgrap.
Mewn-synwyryddion marwcynrychioli'r llinell amddiffyn gyntaf. Mae peirianwyr stampio profiadol yn disgrifiotri dull canfod safonola ddylai fod yn bresennol ym mhob cynhyrchiad stampio blaengar yn marw:
- Canfod methiant peilot- Mae peilot wedi'i lwytho â sbring yn tynnu'n ôl os nad yw'r stribed wedi datblygu'n gywir, gan faglu synhwyrydd sy'n atal y wasg cyn i'r dis gau ar ddeunydd sydd wedi'i gamalinio.
- Synwyryddion micron (pellter).- Mesurwch y bwlch pan fydd y dis ar gau. Os yw gwlithen yn tynnu i mewn i'r ceudod marw neu'r bwceli stribed, mae'r synhwyrydd yn canfod yr anghysondeb ar unwaith.
- Monitors tunelledd- Mesurwch yn barhaus y grym sydd ei angen yn ystod pob strôc. Mae cynnydd graddol mewn tunelli yn datgelu pocedi gwlithod tynhau neu draul marw cyn i fethiant trychinebus ddigwydd.
Y tu hwnt i'r hanfodion hyn, mae ffatrïoedd datblygedig yn gosod synwyryddion cylch bwydo mewn sawl safle ar hyd y marw i wirio datblygiad stribedi ar 50-70% o'r cylch bwydo, nid dim ond wrth gau. Mae hyn yn rhoi digon o amser i system rheoli'r wasg atal yr hwrdd ar y trawiad, ymhell cyn i offer effeithio ar ddeunydd sydd wedi'i gamleoli. Mae synwyryddion bwcl wrth y fynedfa farw yn canfod rhwystrau stribedi cyn i'r mecanwaith bwydo hyd yn oed geisio symud y deunydd ymlaen.
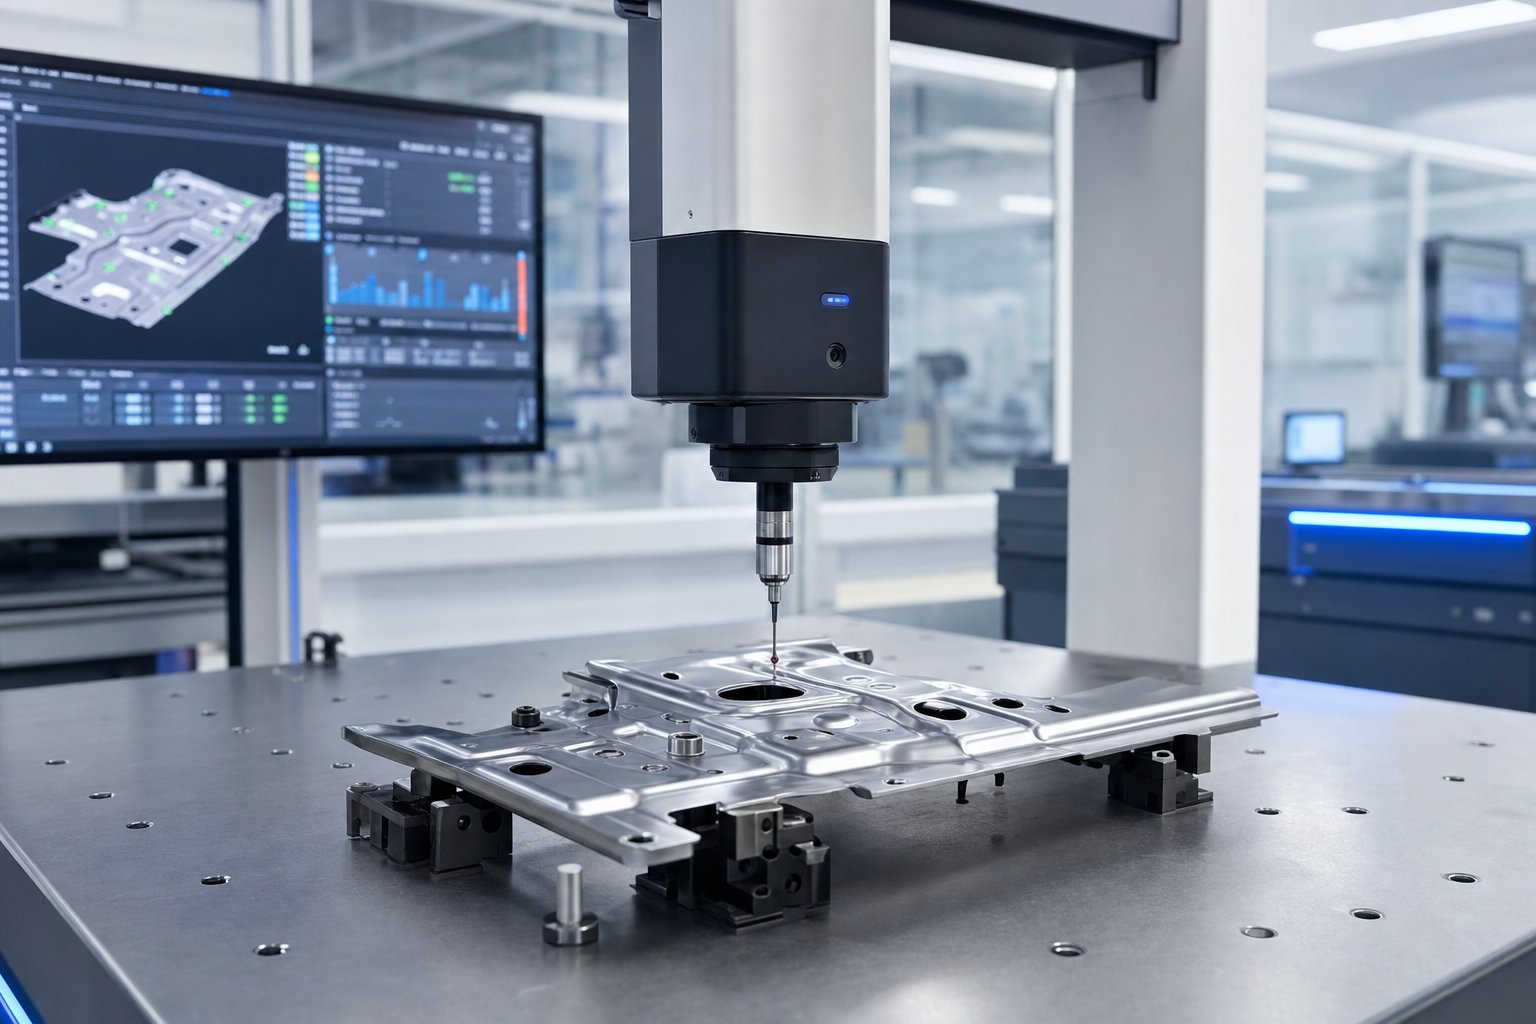
Systemau arolygu awtomataiddintegreiddio'n uniongyrchol â gweithrediadau'r wasg i wirio allbwn dimensiwn heb arafu cynhyrchiad. Mae systemau golwg yn defnyddio camerâu wedi'u lleoli wrth yr allanfa farw i wirio presenoldeb nodwedd, cyfeiriadedd, a chydymffurfiaeth dimensiwn gros ar gyflymder llawn y wasg. Mae gorsafoedd mesur laser yn samplu dimensiynau critigol ar rannau sy'n cael eu taflu allan ar gyfnodau diffiniedig, gan fwydo data'n uniongyrchol i feddalwedd SPC. Mae arolygiad CMM (Peiriant Cydlynu Mesur) yn darparu'r cywirdeb uchaf ar gyfer mesuriadau dilysu erthyglau cyntaf ac archwilio cyfnodol, fel arfer yn cyflawni ansicrwydd mesur o dan ± 0.002 mm.
Rheoli Proses Ystadegol (SPC)clymu'r holl ddata hwn gyda'i gilydd. Yn hytrach nag archwilio rhannau unigol a gwneud penderfyniadau pasio/methu, mae SPC yn olrhain tueddiadau proses dros amser. Mae siartiau rheoli yn datgelu a yw amrywiad yn sefydlog, yn drifftio, neu'n tueddu tuag at derfynau manyleb. Mae'r gwahaniaeth hwn yn bwysig oherwydd gall proses sefydlog gydag amrywiad derbyniol redeg heb oruchwyliaeth, tra bod angen ymyrryd â phroses ddrifftio cyn iddi gynhyrchu diffygion.
Ar gyfer cwsmeriaid modurol a meddygol OEM, mae'r rheolaethau hyn yn ffurfioli'r fframwaith PPAP (Proses Cymeradwyo Rhan Gynhyrchu). Mae PPAP yn ei gwneud yn ofynnol i'r ffatri ddangos gallu proses cyn cludo rhannau cynhyrchu, wedi'u dogfennu trwy astudiaethau Cpk (Mynegai Gallu Proses). Mae'rMae safon AIAG yn gofyn am Cpk o 1.33 o leiafar gyfer nodweddion critigol, sy'n golygu nad yw'r broses yn defnyddio mwy na 75% o'r goddefiant sydd ar gael ac yn parhau i fod wedi'i chanoli'n dda o fewn terfynau'r fanyleb. Mae angen Cpk o 1.67 neu uwch ar lawer o OEMs ar gyfer cydrannau hanfodol diogelwch, gan fynnu i bob pwrpas bod y broses yn defnyddio llai na 60% o'r band goddefiant.
Mae astudiaeth Cpk yn golygu mesur sampl ystadegol arwyddocaol, fel arfer 30 neu fwy o rannau olynol, cyfrifo cymedrig a gwyriad safonol y broses, a dangos bod y dosbarthiad yn cyd-fynd yn dda o fewn terfynau manyleb uchaf ac isaf. Gall ffatrïoedd sy'n buddsoddi mewn-amser real SPC fonitro Cpk yn barhaus, gan ddal diraddio gallu o fewn munudau yn hytrach na'i ddarganfod yn ystod archwiliadau sifftiau ar ddiwedd{3}}.
Ar gyfer prynwyr OEM sy'n gwerthuso partner stampio posibl, gofynnwch gwestiwn uniongyrchol: a all y ffatri ddangos data Cpk hanesyddol i chi o raglenni cynhyrchu tebyg? Mae gan ffatri sy'n monitro ac yn archifo data gallu prosesu ddiwylliant ansawdd sylfaenol wahanol i un sy'n dibynnu ar archwiliad terfynol yn unig. Mae'r seilwaith ansawdd hwn yn dod yn bwysicach fyth pan fydd rhannau'n gwasanaethu diwydiannau a reoleiddir, lle mae gofynion penodol y cymhwysiad yn gosod rheolaethau ychwanegol ar ben arferion stampio safonol.
Ceisiadau Diwydiant ar gyfer Rhannau Die Stampio Blaengar
Nid goddefiannau llymach yn unig y mae diwydiannau a reoleiddir yn mynnu. Maent yn gosod ecosystemau rheoli ansawdd cyfan sy'n siapio sut mae ffatri stampio yn gweithredu o dderbyn deunydd crai trwy gludo terfynol. Mae'r gofynion hynny'n amrywio'n ddramatig yn dibynnu ar ble mae'r rhan orffenedig yn dod i ben, ac mae pob marchnad fertigol yn dod â'i chyfuniad ei hun o ddewisiadau materol, gofynion dimensiwn, a disgwyliadau dogfennaeth y mae'n rhaid i ffatri marw a stampio blaengar OEM eu bodloni.
Cymwysiadau Modurol a HVAC
Mae stampio cynyddol cydrannau modurol yn cyfrif am gyfran fawr o gynhyrchu marw blaengar ledled y byd. Mae'r rheswm yn syml: mae cerbydau modern yn cynnwys cannoedd o rannau metel wedi'u stampio, ac mae'r cyfeintiau fesul platfform yn cyfiawnhau buddsoddiad offer blaengar yn hawdd. Mae rhannau modurol stampiedig blaengar yn amrywio o derfynellau trydanol bach i atgyfnerthiadau strwythurol mawr, pob un wedi'i gynhyrchu ar gyflymder a lefelau cysondeb na all unrhyw broses amgen gyfateb yn economaidd.
Mae rhannau stamp marw blaengar cyffredin mewn modurol yn cynnwys:
- Cromfachau blaengar â stamp marw ar gyfer mowntio injan, strwythur y corff, a gwasanaethau mewnol
- Laminiadau modur ar gyfer moduron gyrru cerbydau trydan a moduron cychwyn
- Cysylltwyr trydanol, terfynellau, a bariau bysiau mewn systemau harnais gwifrau
- Clipiau strwythurol a chaewyr ar gyfer y corff-mewn-cynulliad gwyn
- Cydrannau ffrâm sedd a mecanweithiau addasu
Beth sy'n gwneud modurol yn unigryw fel marchnad? Ardystiad IATF 16949. Mae'r safon rheoli ansawdd hon yn adeiladu ar ISO 9001 ond yn ychwanegu-gofynion modurol penodol ynghylch cynllunio ansawdd cynnyrch uwch (APQP), cynlluniau rheoli, a dadansoddi modd methu (FMEA). Rhaid i ffatri sy'n stampio modurol yn marw gynnal y gallu i olrhain o wres coil trwy'r rhan orffenedig, dangos gallu proses trwy fonitro Cpk parhaus, ac ymateb i rybuddion ansawdd o fewn oriau yn hytrach na dyddiau. Mae cost stopio llinell mewn OEM modurol yn rhedeg i filoedd o ddoleri y funud, sy'n esbonio pam mae gwneuthurwyr ceir yn cadw eu cyflenwyr stampio i'r safonau cymhwyster mwyaf llym mewn gweithgynhyrchu.
Mae stampio metel blaengar HVAC yn meddiannu gofod peirianneg gwahanol. Yma, y gofyniad hollbwysig yw gwastadrwydd cyson ac unffurfiaeth dimensiynol ar draws poblogaethau rhan fawr yn hytrach na thrachywiredd nodwedd sengl. Gall esgyll cyfnewidydd gwres, er enghraifft, fod yn geometregol syml, ond mae hyd yn oed mân wyriadau gwastadrwydd yn diraddio effeithlonrwydd trosglwyddo thermol pan fydd miloedd o esgyll yn pentyrru gyda'i gilydd mewn cyddwysydd neu graidd anweddydd.
Mae rhannau stampio blaengar HVAC nodweddiadol yn cynnwys:
- Esgyll cyfnewidydd gwres a phatrymau llewfer
- Mowntio cromfachau a chydrannau tai ar gyfer unedau trin aer
- Lamineiddiadau modur ffan
- Llafnau mwy llaith awyru
- Clipiau llinell oergell a bracedi cymorth
Mae rhannau HVAC yn aml yn rhedeg mewn alwminiwm neu ddur wedi'i orchuddio ar gyflymder uchel, lle mae'n rhaid monitro patrymau gwisgo marw yn agos i atal dirywiad ffurf graddol ar draws rhediadau cynhyrchu hir. Mae marw esgyll sy'n cynhyrchu cannoedd o strôc y funud yn cynhyrchu miliynau o rannau cyn cynnal a chadw, gan wneud mewnosodiadau carbid ac mewn-monitro grym marw yn hanfodol ar gyfer ansawdd parhaus.
Cymwysiadau Dyfeisiau Trydanol a Meddygol
Mae gweithgynhyrchu cysylltwyr trydanol yn dibynnu'n fawr ar farw cynyddol oherwydd bod y rhannau'n fach, yn gymhleth, ac mae eu hangen mewn symiau enfawr. Gallai tai cysylltydd sengl gynnwys dwsinau o gysylltiadau â stamp unigol, pob un yn gofyn am geometreg gwanwyn manwl gywir a grym cyswllt cyson. Mae aloion copr a phres yn dominyddu'r gofod hwn oherwydd eu dargludedd, ac mae dyluniadau marw yn aml yn fwy nag 20 gorsaf i gyflawni'r geometregau amldro cymhleth y mae'r cysylltiadau hyn yn gofyn amdanynt.
Mae cydrannau trydanol blaengar cyffredin â stamp yn cynnwys:
- Terfynellau a chysylltiadau pin ar gyfer cysylltwyr modurol a diwydiannol
- Bariau bws ar gyfer dosbarthu pŵer mewn pecynnau batri EV
- Caniau cysgodi a llociau EMI ar gyfer electroneg RF
- Fframiau arweiniol ar gyfer pecynnu lled-ddargludyddion
- Cysylltiadau batri ar gyfer electroneg defnyddwyr
Mae stampio blaengar meddygol yn cyflwyno'r rheolaethau proses mwyaf llym o unrhyw fertigol. Rhaid i rannau sydd i fod ar gyfer offer llawfeddygol, dyfeisiau mewnblanadwy, neu offer diagnostig fodloni gofynion biogydnawsedd a chynnal olrheiniadwyedd lot lawn. Mae’r amgylchedd gweithgynhyrchu ei hun yn destun craffu:Ystafelloedd glân sy'n cydymffurfio ag ISO 14644rheoli halogiad gronynnol yn yr awyr wrth stampio a thrin cydrannau a fydd yn cysylltu â chleifion. Mae rheoliadau'r FDA o dan 21 CFR Rhan 820 yn gofyn am brosesau dilys, gweithdrefnau dogfenedig, a monitro amgylcheddol sy'n mynd ymhell y tu hwnt i arfer stampio diwydiannol safonol.
Mae rhannau dyfeisiau meddygol stampiedig blaengar yn cynnwys:
- Bylchau llafn llawfeddygol a chydrannau offer torri
- Clipiau gosodion mewnblaniad ac angorau
- Amgaeadau dyfeisiau diagnostig a gwarchodaeth
- Cylchoedd atgyfnerthu cathetr
- Mecanwaith cyflenwi cyffuriau ffynhonnau a chysylltiadau
Rhaid i ffatrïoedd sy'n gwasanaethu OEMs meddygol gynnal ardystiadau deunydd ar gyfer pob coil, cofnodi paramedrau proses ar gyfer pob rhan gynhyrchu, a chadw samplau am gyfnodau estynedig i gefnogi olrhain y farchnad ôl--. Mae gorbenion y system ansawdd yn sylweddol, ond mae meintiau dyfeisiau meddygol a phrisiau fesul-darn yn adlewyrchu'r buddsoddiad hwnnw.
Yn-Die Assembly ac Integreiddio Prosesau Eilaidd
Un gallu sy'n gwahanu ffatrïoedd stampio uwch o siopau gwasg sylfaenol yw'r gallu i gyflawni gweithrediadau y tu hwnt i ffurfio a thorri heb dynnu'r rhan o'r marw cynyddol. Dychmygwch fraced sydd angen twll wedi'i dapio, mewnosodiad rhybedog, neu gneuen wedi'i weldio. Yn draddodiadol, mae angen gweithrediadau eilaidd ar y nodweddion hyn: mae'r rhan sydd wedi'i stampio yn gadael y wasg, yn symud i weithfan ar wahân, ac yn cael ei drin ymhellach. Mae pob trosglwyddiad yn ychwanegu cost, amser beicio, a risg ansawdd.
Yn-mae cynulliad marw yn dileu'r trosglwyddiadau hynny trwy integreiddio gweithrediadau eilaidd yn uniongyrchol i ddilyniant gorsaf y dis:
- Yn-tapio marwMae - Thread-ffurfio neu edafu-torri pennau wedi'u gosod yn y dis yn creu tyllau wedi'u tapio yn ystod y cylch gwasgu, gan ddanfon rhan barod i-osod rhan wrth yr allanfa marw.
- Mewn-weldio marw- Mae gorsafoedd weldio gwrthsefyll neu laser yn ymuno â chydrannau eilaidd (cnau, pinnau, cysylltiadau) i'r rhan wedi'i stampio tra ei fod yn aros ar y stribed cludwr.
- Mewn-mewnosod marw- Pwyswch-ffit llwyni, rhybedion, neu binnau cyswllt yn cael eu bwydo a'u gosod o fewn gorsafoedd marw, gan gynhyrchu is-cynulliad yn hytrach na stampio amrwd.
- Yn-marw plygu a rhybed- Mae cydrannau lluosog stribed-yn cael eu dwyn ynghyd, eu ffurfio dros ei gilydd, a'u cau'n fecanyddol o fewn y dis.
Ar gyfer prynwyr OEM, mewn- marw cynulliad yn trosi'n uniongyrchol i gyfanswm cost is. Mae dileu gweithrediad tapio eilaidd, er enghraifft, yn tynnu peiriant, gweithredwr, gosodiad, a chiw rhyng-broses o'r ffrwd gwerth. Lluoswch hynny ar draws sawl nodwedd a rhai cannoedd o filoedd o rannau'r flwyddyn, a daw'r arbedion yn sylweddol. Mae hefyd yn gwella ansawdd oherwydd nad yw'r rhan byth yn gadael amgylchedd rheoledig y marw, felly mae cywirdeb lleoliadol rhwng nodweddion wedi'u stampio a chydrannau ychwanegol yn parhau i gael eu rheoli gan drachywiredd marw yn hytrach nag ailadroddadwyedd gosodiadau.
Mae ehangder y diwydiannau a wasanaethir a dyfnder yr integreiddio prosesau sydd ar gael o fewn un marw cynyddol yn amlygu pam mae dewis ffatrïoedd mor bwysig. Mae cyflenwr sy'n gallu rhedeg modurol yn marw o dan IATF 16949, rhannau meddygol o dan brotocolau ystafell lân, ac mewn-cynulliad marw ar gyfer cysylltwyr trydanol yn gweithredu ar lefel gallu sylfaenol wahanol i siop sy'n rhedeg gwasg yn unig. Deall sut i werthuso'r gallu hwnnw, a beth i edrych amdano yn ystod cymhwyso, yw lle mae angen yr arweiniad cliriaf ar y rhan fwyaf o brynwyr OEM.
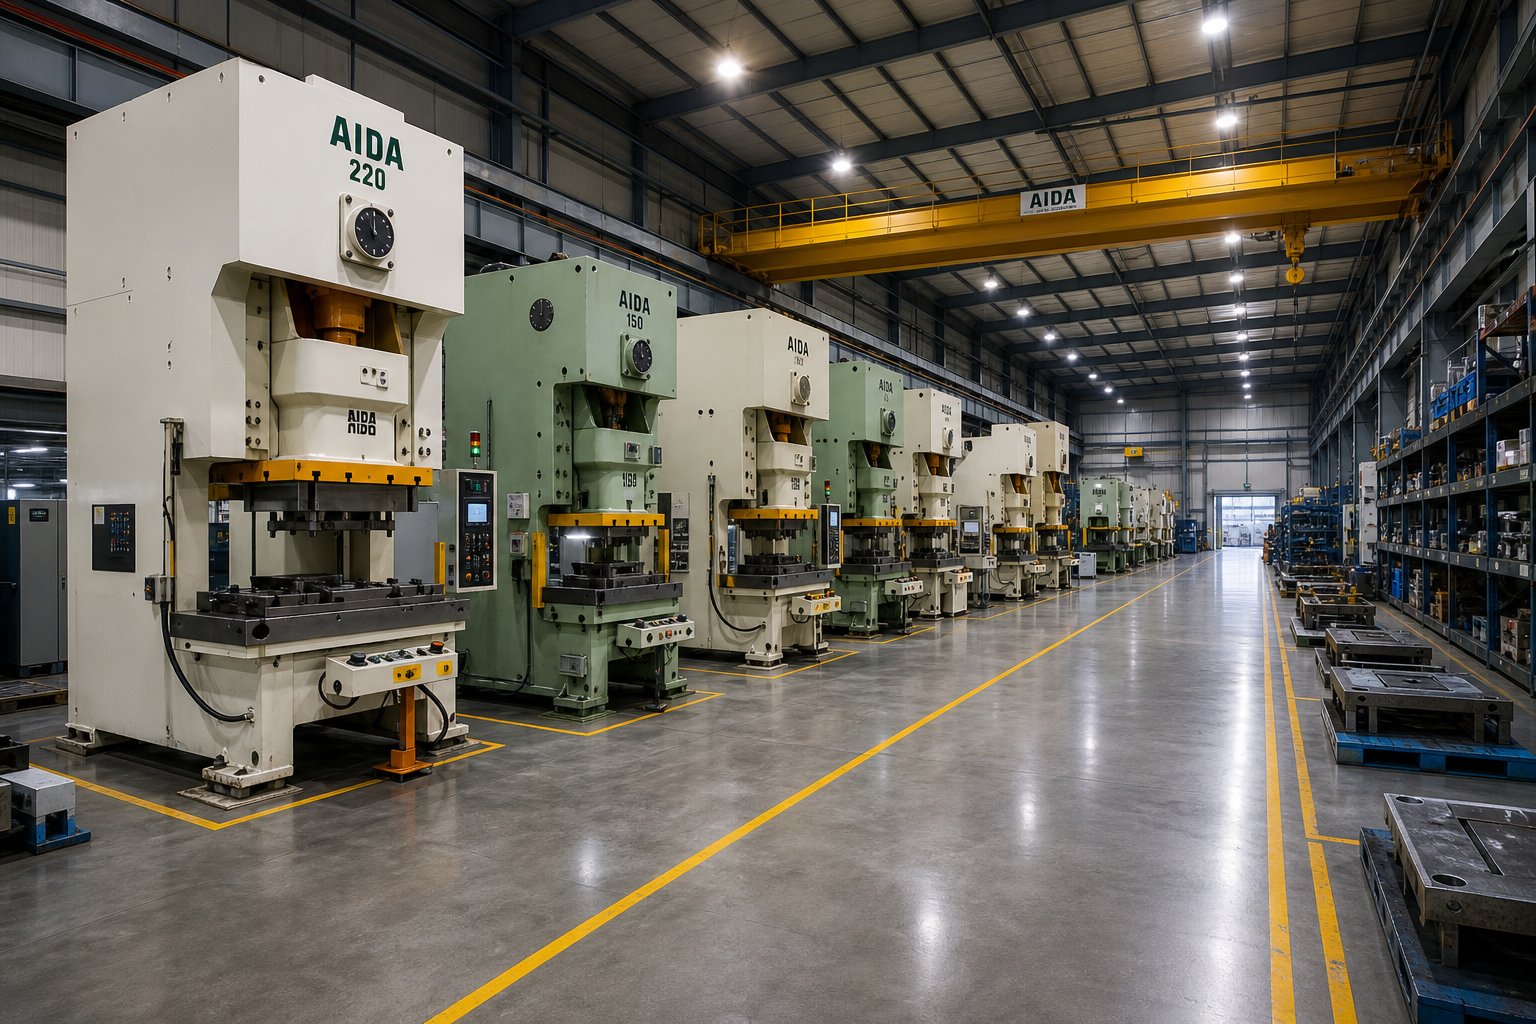
Sut i Werthuso a Dewis Ffatri Stampio Die Flaengar OEM
Nid yw gwybod pa ddull stampio sy'n cyd-fynd â'ch rhan chi a pha safonau ansawdd sy'n berthnasol yn helpu llawer os na all y ffatri a ddewiswch gyflawni'r gofynion hynny'n gyson. Ac eto mae'r rhan fwyaf o brynwyr OEM yn gwerthuso gweithgynhyrchwyr marw blaengar yn seiliedig ar bris darn yn unig, gan hepgor y diwydrwydd dyladwy technegol a pherthnasol sy'n pennu a yw rhaglen yn llwyddo mewn gwirionedd dros ei gylch oes cynhyrchu. Mae fframwaith cymhwyster strwythuredig yn dileu gwaith dyfalu ac yn diogelu eich buddsoddiad offer o'r cychwyn cyntaf.
Asesiad Gallu Technegol
Pan fyddwch yn cerdded llawr ffatri neu'n adolygu pecyn gallu cyflenwr, rydych yn chwilio am dystiolaeth bod eu hoffer, eu harbenigedd offer, a'u seilwaith yn cyfateb i ofynion eich rhaglen benodol. Bydd cyflenwr stampio marw sy'n dyfynnu'n ymosodol ar y pris ond sydd heb yr ystod gywir yn y wasg neu'r dyfnder offer yn costio llawer mwy i chi o ran oedi, materion ansawdd, a throsglwyddiadau rhaglenni canol- nag y byddai pris darn ychydig yn uwch erioed.
Dyma beth i'w asesu yn ystod gwerthusiad technegol o unrhyw gwmni stampio blaengar:
- Ystod tunelledd y wasg- A yw'r fflyd yn cwmpasu eich rhaglen gyfredol a thwf rhagweladwy? Chwiliwch am ehangder, nid dim ond un wasg sydd prin yn ffitio'ch dis. Gall ffatri sy'n rhedeg gweisg rhwng 30 a 300+ tunnell ddarparu ar gyfer esblygiad dyluniad heb fod angen cyflenwr newydd.
- Lled mwyaf y stribed a maint y gwely- Yn cadarnhau a all y ffatri redeg eich dis yn gorfforol, yn arbennig o bwysig ar gyfer rhannau â chyfrif gorsaf uchel sy'n cynhyrchu offer hir.
- Gallu cyfrif gorsaf- Gofynnwch am y dis mwyaf cymhleth maent yn ei redeg ar hyn o bryd yn cynhyrchu. Mae ffatri sy'n gyfforddus â 20+ gorsaf yn marw yn gweithredu ar lefel beirianneg wahanol i un sy'n ychwanegu at wyth.
- Yn-ystafell offer tŷ- Nid yw hyn yn-trafodadwy ar gyfer rhaglenni difrifol. Mae ffatrïoedd sy'n dylunio, adeiladu a chynnal marw yn fewnol yn ymateb yn gyflymach i newidiadau peirianneg, yn rheoli ansawdd yn dynnach, ac yn lleihau risg amser arweiniol o'i gymharu â'r rhai sy'n rhoi gwaith offer ar gontract allanol.
- Gweithrediadau eilaidd ac yn-cynulliad marw- A all y ffatri ddosbarthu is-cynulliadau gorffenedig, neu a fydd angen gwerthwyr ychwanegol arnoch ar gyfer tapio, weldio, platio neu fewnosod?
- Systemau trin deunyddiau- Cynhwysedd storio coil, cywirdeb porthiant servo, a thrin rhan awtomataidd ar yr allanfa marw holl aeddfedrwydd cynhyrchu signal.
- Seilwaith arolygu- Mae offer CMM, systemau gweld, meddalwedd SPC, ac mewn- synhwyro marw yn cadarnhau ansawdd monitorau'r ffatri yn hytrach na gwirio'r rhannau gorffenedig yn unig.
Yn ystod archwiliadau safle, edrychwch y tu hwnt i linell y wasg nodedig. Gwiriwch yr ystafell offer ar gyfer logiau cynnal a chadw ataliol gweithredol. Adolygu amodau storio marw ar gyfer-offerynnau sy'n eiddo i'r cwsmer. Gwiriwch fod sticeri graddnodi ar fesuryddion yn gyfredol. Mae'r manylion hyn yn datgelu a yw'r system ansawdd yn gweithredu'n ddyddiol neu'n bodoli mewn rhwymwyr dogfennaeth yn unig. Mae systemau sy'n seiliedig ar atal stampio graddau allforio fel arfer yn cyflawni cyfraddau diffygion yn yr ystod 50 i 200 PPM, tra bod siopau sy'n dibynnu ar ddidoli diwedd-yn derbyn lefelau sylweddol uwch.
Strwythur Partneriaeth a Chyfathrebu
Nid yw gallu technegol yn unig yn gwneud partner gwasanaethau stampio metel OEM dibynadwy. Mae'r strwythur perthynas, sy'n golygu sut mae'r ffatri'n ymgysylltu â'ch tîm ar draws cylch bywyd y rhaglen lawn, yn pennu a yw'r gallu hwnnw'n trosi'n ddarpariaeth gyson. Mae'r cyflenwyr stampio marw blaengar gorau yn trin rhaglenni fel cydweithrediadau yn hytrach na thrafodion.
Mae cylch bywyd partneriaeth OEM cyflawn fel arfer yn dilyn y dilyniant hwn:
- Ymgynghoriad dylunio cychwynnol- Mae'r ffatri yn adolygu eich cysyniad rhannol, eich gofynion cymhwysiad, a'ch rhagamcanion cyfaint cyn dyfynnu. Dyma lle mae stampio a gwneuthuriad blaengar yn cael eu trafod yn agored.
- Adolygiad DFM- Mae peirianwyr offer yn tynnu sylw at bryderon ynghylch gweithgynhyrchu, yn awgrymu addasiadau geometreg, ac yn argymell opsiynau deunydd sy'n gwella hirhoedledd marw a lleihau cost darnau.
- Dull prototeipio- Offer meddal neu wifren-Mae samplau EDM yn dilysu geometreg rhan cyn ymrwymo i offer cynhyrchu caled.
- Adeiladu offer a rhoi cynnig arni- Mae'r ffatri yn adeiladu'r dis cynyddol, yn rhedeg samplau cyntaf, yn mesur canlyniadau yn erbyn print, ac yn ailadrodd nes bod dimensiynau a ffurfio ansawdd yn bodloni'r fanyleb.
- Cyflwyniad PPAP- Mae adroddiadau dimensiynol, astudiaethau Cpk, cynlluniau rheoli, a dogfennaeth llif proses yn dangos parodrwydd cynhyrchu.
- Ramp cynhyrchu-i fyny- Mae-cynhyrchu cyfradd isel cychwynnol yn dilysu logisteg cadwyn gyflenwi, pecynnu, a diweddeb dosbarthu cyn-rhyddhau cyfaint llawn.
- Rheoli cynhyrchu yn barhaus- Mae ailgyflenwi Kanban, amserlenni cyflawni JIT, ail-ddilysu cyfnodol, a gweithgareddau gwelliant parhaus yn cynnal ansawdd ac argaeledd dros oes y rhaglen.
Ble mae perthnasoedd ffatri stampio OEM-yn chwalu? Mae tri dull methiant cyffredin yn wynebu dro ar ôl tro:
- Bylchau cyfathrebu- Mae'r ffatri yn trin eich rhaglen fel cyflawni archeb yn hytrach na phartneriaeth. Dim cyswllt peirianneg pwrpasol, dim diweddariadau rhagweithiol ar gyflwr marw na newidiadau materol. Fel y mae ymarferwyr y diwydiant yn ei nodi, mae cyflenwyr sy'n cyfathrebu'n rhagweithiol, gan dynnu sylw at oedi posibl neu faterion materol cyn iddynt waethygu, meithrin ymddiriedaeth a galluogi datrys problemau'n gyflymach.
- Esgeuluso offer- Mae gwaith cynnal a chadw ataliol yn cael ei ohirio er mwyn cadw'r gweisg i redeg, ac mae traul marw cynyddol yn diraddio allbwn dimensiwn yn raddol nes bod rhannau'n dechrau methu archwilio yn eich ffatri gydosod.
- Graddio anhyblyg- Cynnydd yn y galw neu newidiadau peirianyddol yn taro wal oherwydd nad oes gan y ffatri gapasiti'r wasg, lled band ystafell offer, neu barodrwydd i fuddsoddi mewn addasiadau marw.
Mae atal y methiannau hyn yn dibynnu ar sefydlu disgwyliadau clir yn ystod cymhwyso. Diffiniwch ddiweddeb cyfathrebu, gofynion adrodd am waith cynnal a chadw, a byfferau capasiti yn eich cytundeb cyflenwi yn hytrach na thybio y byddant yn digwydd yn organig.
Ffatrïoedd sy'n cefnogi'r cylch bywyd llawn o ymgynghoriad DFM trwy gynhyrchu màs graddadwy, megisYICHEN, rhoi un pwynt ymgysylltu i beirianwyr cynhyrchu a thimau caffael ar gyfer stampio cynyddol sy'n gofyn am ffurfiant aml-orsaf, gallu ailadrodd tynn, a hyblygrwydd cyfaint. Mae'r model integredig hwn, sy'n rhychwantu stampio a gwneuthuriad blaengar o dan un fframwaith gweithredol, yn lleihau'r risg o drosglwyddo arian ac yn symleiddio atebolrwydd pan fydd newidiadau i raddfa rhaglenni neu beirianneg yn codi.
Yn y pen draw, nid yw dewis y ffatri gywir yn ymwneud â dod o hyd i'r dyfynbris rhataf. Mae'n ymwneud â chyfateb dyfnder technegol, disgyblaeth cyfathrebu, ac ymrwymiad partneriaeth i gymhlethdod a gofynion cylch bywyd eich rhaglen, yna gwirio'r rhinweddau hynny trwy werthusiad strwythuredig cyn ymrwymo doleri offer.
Y Camau Nesaf ar gyfer Prynwyr OEM sy'n Barod i Ddod o Hyd i Farw Blaengar
Dim ond pan fyddant yn troi'n weithredu y mae fframweithiau gwerthuso a gwybodaeth dechnegol yn cynhyrchu gwerth. Ar gyfer peirianwyr cynhyrchu a gweithwyr proffesiynol caffael sy'n pwyso a mesur rhaglenni stampio blaengar OEM, mae'r llwybr ymlaen yn gofyn am drosi'r meini prawf penderfynu a gwmpesir yn y canllaw hwn yn ddilyniant lansio prosiect concrit sy'n amddiffyn buddsoddiad offer a chanlyniadau cynhyrchu tymor hir.
Cost{0}i-Fframwaith Penderfyniad Gwerth
Mae pob prosiect marw a stampio blaengar yn dibynnu ar bedwar newidyn rhyngweithiol: buddsoddiad mewn offer, cost fesul darn, gofynion ansawdd, a rhagamcanion cyfaint. Nid yw'r rhain yn gweithredu'n annibynnol. Mae buddsoddiad offer uwch mewn mewnosodiadau carbid a gorsafoedd ychwanegol yn codi cost ymlaen llaw ond yn gostwng pris fesul-darn ac yn ymestyn cyfnodau cynnal a chadw. Mae gofynion goddefgarwch llymach yn cynyddu cymhlethdod offer ond gallant ddileu problemau cydosod i lawr yr afon sy'n cario costau cudd. Mae rhagamcanion cyfaint yn pennu pa mor gyflym y mae offer yn amorteiddio, ond mae rhagolygon rhy optimistaidd yn cloi cyfalaf i mewn i farw nad yw byth yn cyrraedd adennill costau.
Mae'r gwneuthurwr marw blaengar cywir yn lleihau cyfanswm cost perchnogaeth y tu hwnt i bris darn yn unig. Mae ffatrïoedd sy'n cynnig cydweithrediad DFM, mewn-yn marw cydosod, a systemau ansawdd integredig yn dileu trosglwyddiadau, gwerthwyr eilaidd, a dihangfeydd ansawdd sy'n chwyddo cost glanio. Wrth gymharu dyfynbrisiau, gwerthuswch gyfanswm cost y rhaglen ar draws y cylch oes cynhyrchu disgwyliedig yn hytrach nag ynysu unrhyw eitem llinell sengl. Gall cyflenwr sy'n dyfynnu pris darn uwch ond sy'n cyflwyno rhannau parod PPAP gydag ailgyflenwi Kanban a didoli sero gostio llai dros dair blynedd na'r cynigydd isaf sydd angen ymyrraeth o ansawdd cyson.
Dechrau Eich Prosiect Stampio Die Blaengar
Yn barod i symud o ymchwil i ymgysylltu? Mae'r camau ymarferol hyn yn gosod eich rhaglen ar gyfer lansiad llyfn:
- Paratowch luniadau rhan cyflawn gyda galwadau GD&T- Nodwch ddimensiynau critigol, strwythurau datwm, a gofynion gorffeniad arwyneb. Mae printiau anghyflawn yn gorfodi cyflenwyr i ragdybiaethau sy'n arwain at anghysondebau o ran dyfynbrisiau ac syrpreisiadau canol-.
- Diffinio amcangyfrifon cyfaint blynyddol a rhagamcanion cylch bywyd- Cynnwys ramp-amserlenni i fyny, senarios galw brig, a hyd disgwyliedig y rhaglen. Mae'r wybodaeth hon yn siapio penderfyniadau dylunio offer ynghylch bywyd marw a chynllunio cynnal a chadw.
- Nodi gofynion deunydd a gorffeniad- Nodwch radd aloi, tymer, trwch, ac unrhyw driniaethau postio stampio (platio, cotio, triniaeth wres). Mae dewis deunydd yn effeithio ar ddyluniad marw, felly mae ei gloi yn gynnar yn atal diwygiadau offer costus.
- Ymgysylltu â phartneriaid ffatri posibl yn gynnar ar gyfer mewnbwn DFM- Mae'r-gostyngiadau cost effaith uchaf yn digwydd cyn i ddyluniad offer ddechrau. Gweithgynhyrchwyr marw blaengar arbenigol megisYICHENcynnig ymgynghoriad DFM sy'n helpu peirianwyr cynhyrchu i wneud y gorau o geometreg rhannol ar gyfer ffurfio aml-orsaf effeithlon a chynhyrchu màs graddadwy.
- Gofyn am dystiolaeth ddogfennol o allu- Gofynnwch am ddata Cpk o raglenni tebyg, hanes PPM, a chyfeiriadau gan ddiwydiannau tebyg. Mae gwasanaethau stampio marw blaengar yn amrywio'n aruthrol o ran ansawdd seilwaith, ac mae tystiolaeth yn curo honiadau bob tro.
Nid pris darn yw'r maen prawf dethol mwyaf hanfodol ar gyfer unrhyw raglen stampio flaengar OEM ond dangosodd allu proses, sy'n golygu ffatri a all brofi rheolaeth ystadegol ar rannau tebyg i'ch un chi, cynnal y rheolaeth honno ar draws miliynau o strôc, a chyfathrebu'n dryloyw pan fydd amodau'n newid.
Mae -ymgysylltu â chyflenwyr wedi'i strwythuro'n dda, wedi'i adeiladu ar fanylebau cyflawn, meintiau realistig, a chydweithrediad DFM cynnar, yn cywasgu amserau arweiniol, yn atal annisgwyliadau canol rhaglen, ac yn gosod y sylfaen ar gyfer partneriaeth sy'n darparu gwerth cyson flwyddyn ar ôl blwyddyn. Y ffatrïoedd sy'n ennill perthnasoedd OEM tymor hir yw'r rhai sy'n trin eich rhaglen fel cydweithrediad peirianneg o'r diwrnod cyntaf, nid archeb brynu i'w llenwi.
Cwestiynau Cyffredin Am Ffatrïoedd Die a Stampio Blaengar OEM
1. Beth yw dis cynyddol a sut mae'n wahanol i ddisyn un cam?
Offeryn stampio aml-orsaf yw marw cynyddol lle mae stribed metel yn symud ymlaen trwy weithrediadau dilyniannol (tyllu, plygu, ffurfio, trimio) gyda phob trawiad yn y wasg, gan gynhyrchu rhan orffenedig pob cylchred. Yn wahanol i ddisyn cam sengl sy'n perfformio un llawdriniaeth fesul strôc ac sy'n gofyn am godi a chario rhwng camau, mae dis cynyddol yn cyfuno'r holl weithrediadau yn un teclyn ac yn un cylch gwasgu. Mae hyn yn dileu trin rhan, yn lleihau amser beicio, ac yn gwella cysondeb dimensiwn, gan ei wneud yn ddelfrydol ar gyfer cynhyrchu cyfaint uchel lle mae angen i ffatrïoedd OEM gynhyrchu miloedd neu filiynau o gydrannau metel union yr un fath yn effeithlon.
2. Faint mae offer marw blaengar yn ei gostio a phryd mae'r buddsoddiad yn talu ar ei ganfed?
Mae offer marw cynyddol fel arfer yn amrywio o tua $10,000 ar gyfer offer symlach i $350,000 ar gyfer adeiladau cymhleth aml-orsaf. Mae'r buddsoddiad yn talu ar ei ganfed drwy gostau fesul darn yn sylweddol is. Mae marw sy'n costio degau o filoedd yn ychwanegu cost ystyrlon fesul rhan ar 5,000 o ddarnau, ond ar 500,000 o ddarnau mae'r un buddsoddiad hwnnw'n cyfrannu ffracsiynau o cant yr uned. Mae'r pwynt adennill costau yn dibynnu ar gymhlethdod rhan, cyfrif gorsaf, deunydd, a chyfaint blynyddol. Mae rhannau sydd angen gweithrediadau ffurfio lluosog yn cyrraedd mantoli'r gyllideb yn gynt oherwydd bod y dewis arall o redeg gosodiadau llawdriniaeth sengl ar wahân yn peri risg uchel o ran llafur ac ansawdd. Mae ffatrïoedd fel YICHEN (https://www.yichen-group.com/stamping-die/progressive-stampio-marw/) yn helpu prynwyr OEM i wneud y gorau o ddyluniadau marw i sicrhau'r elw mwyaf posibl ar fuddsoddiad offer trwy ffurfio aml-orsaf effeithlon.
3. Pa oddefiannau y gall stampio marw blaengar eu cyflawni?
Mae goddefiannau cyraeddadwy yn dibynnu ar y math o ddeunydd a chymhlethdod rhan. Ar gyfer gweithrediadau gwastad syml fel tyllu a gorchuddio, mae dur carbon isel ac aloion copr yn dal ±0.03 i ±0.05 mm. Mae ffurfio cymedrol gydag un i ddau dro fel arfer yn cyflawni ±0.05 i ±0.10 mm. Mae rhannau amldro cymhleth gyda thri thro neu fwy yn amrywio o ±0.08 i ±0.15 mm. Mae deunyddiau â chyfraddau caledu gwaith uwch fel dur di-staen ac alwminiwm yn cyflwyno mwy o amrywioldeb springback. Gall ffatrïoedd blaenllaw gyrraedd goddefiannau lleoliadol mor iawn â ± 0.005 mm ar nodweddion critigol, er bod hyn yn gofyn am fuddsoddiad offer uwch, mewnosodiadau carbid, a chylchoedd cynnal a chadw amlach.
4. Pa ddeunyddiau sydd fwyaf addas ar gyfer stampio marw blaengar?
Mae'r deunyddiau mwyaf cyffredin yn cynnwys dur carbon isel (1008-1010) ar gyfer cromfachau modurol a llociau, dur di-staen cyfres 300 a 400 ar gyfer rhannau meddygol a chyfarpar sy'n gwrthsefyll cyrydiad, aloion copr (C110, C101) ar gyfer terfynellau trydanol a bariau bysiau, pres (C260) a chysylltwyr addurniadol (C260), C3 a chaledwedd addurniadol 5052, 6061) ar gyfer cydrannau modurol a HVAC ysgafn. Mae dewis deunydd yn effeithio ar draul marw, anghenion iro, cyflymder y wasg, a goddefiannau cyraeddadwy. Mae deunyddiau meddalach fel copr yn galluogi cyflymderau cyflymach a chyfnodau cynnal a chadw hirach, tra bod aloion caletach fel di-staen angen offer carbid ac iro ymosodol i atal carlamu.
5. Sut ddylai prynwyr OEM werthuso a dewis ffatri stampio marw blaengar?
Gwerthuso ffatrïoedd ar draws gallu technegol a strwythur partneriaeth. Mae meini prawf technegol allweddol yn cynnwys amrediad tunelledd y wasg, lled stribed mwyaf, gallu cyfrif gorsafoedd (gofynnwch am eu marw cynhyrchu mwyaf cymhleth), yn-ystafell offer tŷ ar gyfer dylunio a chynnal a chadw marw, gweithrediadau eilaidd a gallu cydosod marw, a seilwaith arolygu gan gynnwys CMM, systemau gweledigaeth, a meddalwedd SPC. Y tu hwnt i offer, aseswch ddisgyblaeth cyfathrebu, parodrwydd cydweithredu DFM, ansawdd dogfennaeth PPAP, a byfferau capasiti ar gyfer amrywiadau yn y galw. Gofyn am ddata Cpk o raglenni tebyg a hanes PPM. Mae ffatrïoedd atal-fel arfer yn cyflawni cyfraddau diffygion o 50 i 200 PPM. Y ffactor mwyaf hanfodol yw gallu proses a ddangosir, nid pris darn yn unig.




