


Beth mae Gwneud Marw Stampio Metel yn ei Wir yn ei Olygu
Pan fyddwch yn chwilio am wybodaeth argwneud stampio metel yn marw, byddwch fel arfer yn glanio ar un o ddau begwn: hobïwr yn dyrnu tyllau mewn metel dalennau tenau neu bennod trwchus o werslyfr wedi'i llenwi â hafaliadau. Mae'r erthygl hon yn llenwi'r bwlch rhwng y bydoedd hynny, gan eich tywys trwy'r hyn y mae adeiladu marw proffesiynol yn edrych fel o ddur crai i'r cynhyrchiad cyntaf.
Beth Yw Stampio Die a Beth Mae Gwneud Un yn ei Gynnwys
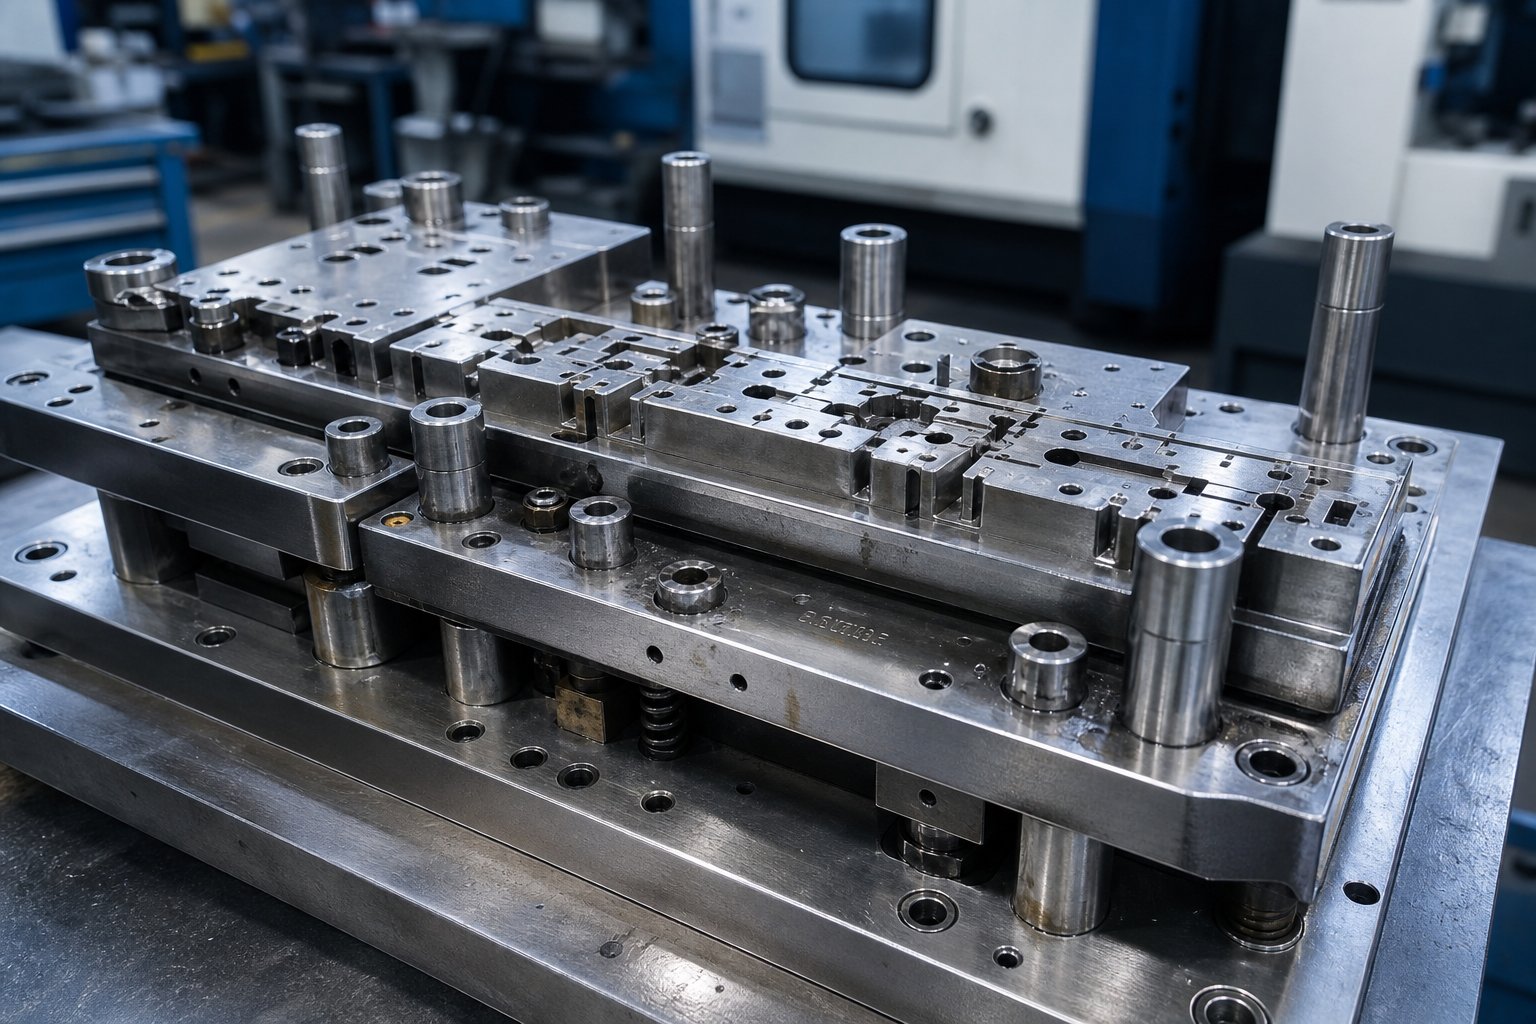
Felly beth yw marw mewn gweithgynhyrchu? Yn ei graidd, mae marw stampio yn offeryn manwl gywir sy'n cynnwys dau hanner paru sy'n torri, plygu, neu'n ffurfio dalen fetel yn siâp gorffenedig o dan rym y wasg. Mae'r hanner uchaf ac isaf yn gartref i ddyrnu, ceudodau marw, stripwyr, peilotiaid, a chydrannau tywys sy'n gweithio gyda'i gilydd i leoli deunydd, perfformio gweithrediadau, a rhyddhau'r rhan orffenedig. Diffiniad stampio syml: proses -rym uchel sy'n trawsnewid llen fflat yn gydrannau tri dimensiwn ar gyflymder cynhyrchu.
Ond dyma'r gwahaniaeth y mae'r rhan fwyaf o gynnwys yn ei anwybyddu. Mae gweithredu marw stampio yn golygu ei lwytho i mewn i wasg a rhedeg rhannau. Mae gwneud un yn golygu peirianneg pob cydran o floc o ddur offer, ei beiriannu i oddefiannau lefel micron, ei galedu, a phrofi ei fod yn cynhyrchu rhannau derbyniol cyn iddo byth gyrraedd cynhyrchiant. Beth yw gwasg stampio heb farw wedi'i adeiladu'n iawn? Dim ond tunelledd heb unman defnyddiol i fynd.
Mae cwmpas yr erthygl hon yn canolbwyntio'n llwyr ar yr ochr adeiladu: dylunio, peiriannu, triniaeth wres, archwilio a dilysu. Os ydych chi'n gofyn beth sy'n marw a sut maen nhw'n cael eu hadeiladu, rydych chi yn y lle iawn.
Pam Marw-Mae Gwneud Manwl yn Pennu Ansawdd Rhannol
Mae pob dimensiwn ar ran wedi'i stampio yn olrhain yn uniongyrchol yn ôl i'r ffordd y cynhyrchwyd ei marw stampio. Punch-i-farw rheolaethau clirio uchder burr. Geometreg ceudod sy'n pennu llif deunydd. Mae gorffeniad wyneb ar ddur ffurfio yn pennu a yw rhannau'n rhyddhau'n lân neu'n bustl ac yn glynu. Pan fydd goddefiannau'n drifftio hyd yn oed ychydig filfedau o fodfedd, mae cyfraddau sgrap yn codi, mae amser segur y wasg yn cynyddu, ac mae cost fesul trawiad yn codi.
Y dis yw DNA pob rhan sydd wedi'i stampio. Mae pob diffyg gorffeniad arwyneb, gwall dimensiwn, neu burr yn olrhain sut y gwnaed y marw.
Mae deall beth yw stampio metel ar lefel ymarferol yn golygu cydnabod nad yw stampio metel yn marw yn offer generig. Maent yn offerynnau wedi'u hadeiladu'n arbennig lle mae pob dewis dylunio, dewis deunydd, a gweithrediad peiriannu yn cyfuno i ansawdd, hirhoedledd ac economeg pob rhan y maent yn ei chynhyrchu. Mae'r adrannau o'ch blaen yn dadansoddi'n union sut mae hynny'n digwydd, gan ddechrau gyda'r cyfnod peirianneg ddigidol sy'n rhagflaenu unrhyw dorri sglodion.
Llif Gwaith Die Design o Fodelu CAD i Raglennu CAM
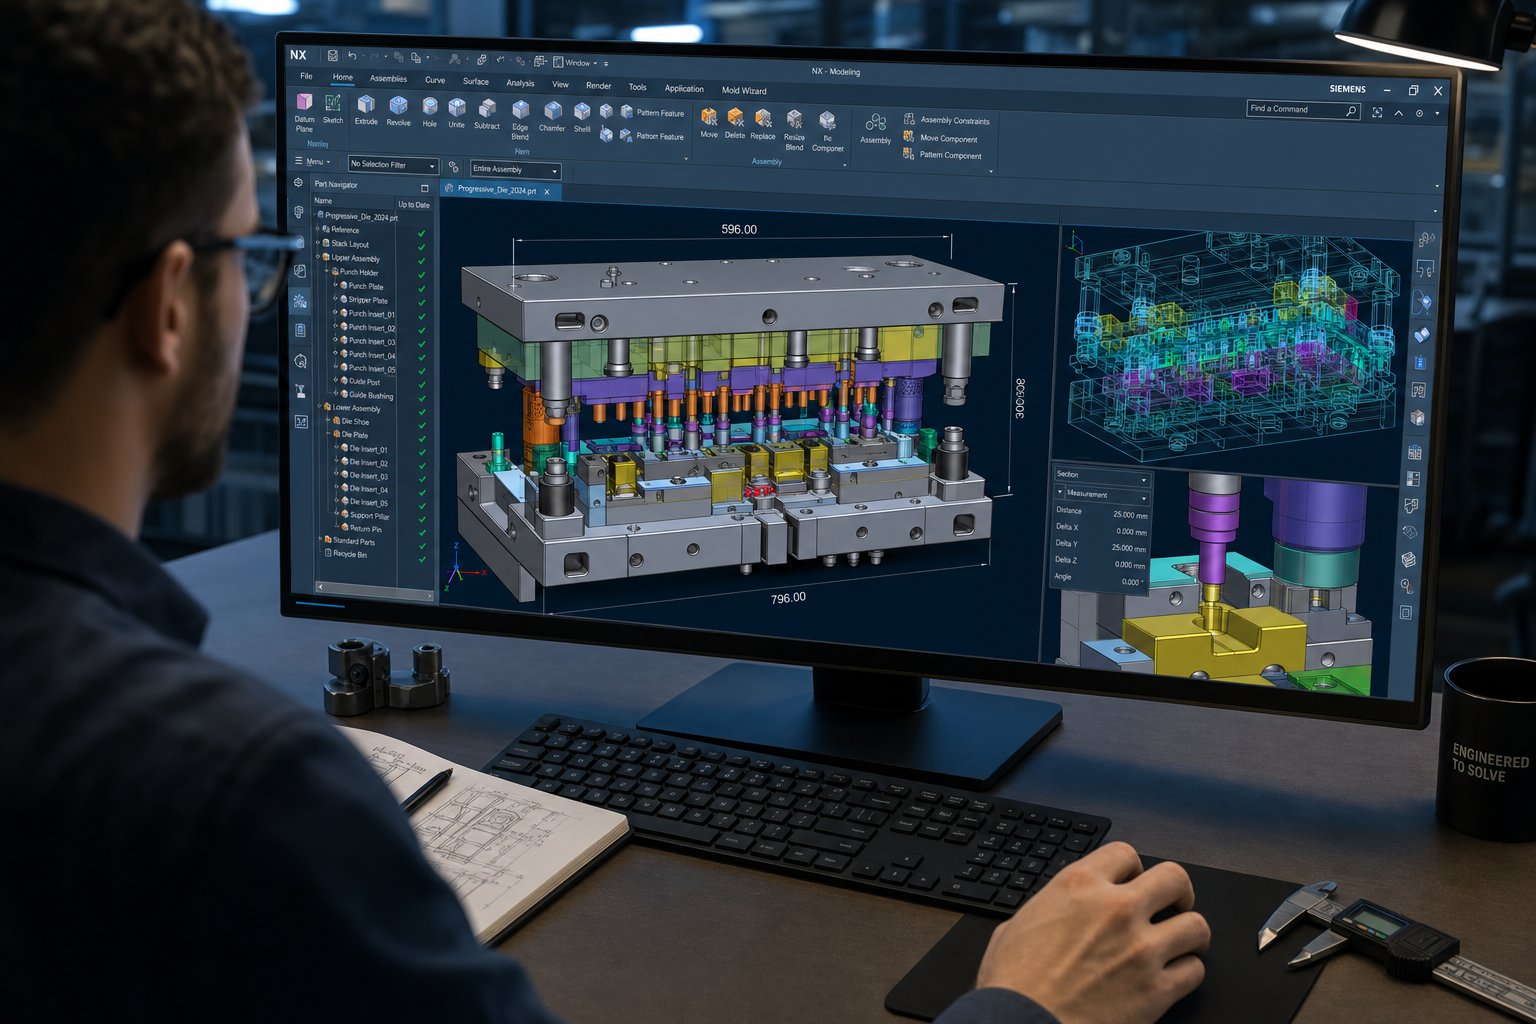
Cyn i unrhyw ddur offer gael ei dorri, mae marw stampio yn bodoli'n gyfan gwbl fel geometreg ddigidol. Y cam peirianneg pen blaen yw lle mae cost, cywirdeb a pherfformiad cynhyrchu yn cael eu pennu i raddau helaeth, ac eto dyma'r cam y mae'r rhan fwyaf o drafodaethau adeiladu marw drosodd.Dyluniad marw stampio modernyn dibynnu ar dair disgyblaeth ddigidol ryng-gysylltiedig: modelu CAD 3D i ddiffinio pob cydran, efelychiad CAE i ddilysu ymddygiad ffurfio, a rhaglennu CAM i gynhyrchu'r llwybrau offer a fydd yn peiriannu pob rhan. Sicrhewch fod y cam hwn yn iawn a byddwch yn lleihau dolenni tryout, sgrapio ac ail-weithio. Ei gael yn anghywir ac rydych yn talu am y camgymeriadau hynny mewn dur.
Modelu CAD 3D ar gyfer Geometreg Pwnsh a Die
Mae dyluniad marw stampio metel yn dechrau gyda model parametrig 3D o'r rhan stampio gorffenedig. Mae peirianwyr yn mewnforio'r geometreg rhan, fel arfer fel ffeil STEP neu CAD brodorol, ac yn dechrau gweithio yn ôl o'r siâp terfynol i ddiffinio sut mae'n rhaid i'r marw ei ffurfio. Y dull peirianyddol gwrthdroi hwn yw lle mae dyluniad stampio metel dalen yn wahanol i ddyluniad mecanyddol cyffredinol. Nid modelu cydrannau solet yn unig yr ydych; rydych yn modelu'r gofod negyddol a'r mudiant a fydd yn cynhyrchu rhan filiynau o weithiau.
Mae modelu parametrig yn golygu bod pob dimensiwn yn cael ei yrru gan berthnasoedd. Newid radiws dyrnu a'r ceudod marw paru, agoriad stripiwr, a phoced plât cefn i gyd yn diweddaru'n awtomatig. Mae'r cysylltiad hwn yn atal yr anghysondebau sy'n achosi ymyrraeth yn ystod y gwasanaeth. Mae punches yn cael eu modelu gyda'u proffiliau torri, hyd y tir, ac onglau cneifio. Mae blociau marw yn derbyn geometreg ceudod gyda chliriadau priodol ar gyfer y deunydd penodol a'r trwch sy'n cael ei stampio. Mae stripwyr, peilotiaid, pinnau tywys, a blociau sawdl i gyd yn ffurfio o fewn yr un model cydosod, gan sicrhau bod pob cydran yn gweithio fel system gydlynol.
Mae cynllun stribed yn rhan hanfodol o'r cyfnod modelu hwn. Mae'r dylunydd yn pennu sut y bydd y stribed gwastad yn nythu, faint o ddeunydd sy'n eistedd rhwng rhannau, lle mae tabiau cludo yn cysylltu, a pha bellter traw sy'n gwahanu gorsafoedd. Mae cynllun stribed wedi'i gynllunio'n dda yn cydbwyso'r defnydd o ddeunydd yn erbyn ffurfio dosbarthiad grym a sefydlogrwydd porthiant. Mae nythu gwael yn gwastraffu deunydd. Mae dilyniannu gwael yn creu grymoedd anghytbwys sy'n gwisgo'r dis yn anwastad.
Efelychu CAE i Ragweld Ymddygiad Ffurfiol
Dychmygwch wasgu siâp cymhleth o ddur cryfder uchel a darganfod bod y wal dynnu yn teneuo i'r pwynt o gracio, ond dim ond ar ôl i chi eisoes wedi peiriannu'r ceudodau marw. Roedd y senario hwnnw'n arfer bod yn gyffredin. Heddiw, mae efelychiad CAE yn rhagweld y methiannau hyn cyn bod unrhyw offeryn corfforol yn bodoli, gan ei wneud yn un o'r technegau stampio metel mwyaf gwerthfawr sydd ar gael i beirianwyr marw.
Mae dadansoddiad elfen gyfyngedig yn modelu'r broses ffurfio gyfan: cyswllt deiliad gwag, teithio dyrnu, llif deunydd i mewn i geudodau, a'r adferiad elastig sy'n dilyn. Mae efelychu'n nodi crychau mewn mannau heb eu cynnal, teneuo mewn radiysau tynn, a chracio lle mae straen yn fwy na'r terfynau defnydd. Mae hefyd yn rhagweld springback, sef tueddiad metel ffurfiedig i adennill ei siâp yn rhannol unwaith y bydd grym y wasg yn cael ei dynnu. Ar gyfer dur cryfder uchel, gall springback fod yn ddigon difrifol i wthio rhannau allan o oddefiant yn gyfan gwbl.Offer efelychu uwchnawr cyfrifwch faint springback ar draws yr arwyneb rhan cyfan, gan ganiatáu i beirianwyr wneud iawn am geometreg marw yn rhagweithiol yn hytrach na mynd ar drywydd cywiriadau yn ystod treial.
Mae'r iawndal hwn yn gweithio trwy addasu'r wyneb marw yn fwriadol fel bod y rhan yn dod yn ôl i'w siâp terfynol cywir. Heb efelychiad, roedd peirianwyr yn dibynnu ar dreialu corfforol a gwall, gan orblygu trwy ddyfalu ac ailadrodd trwy ail-doriadau marw drud. Mae technoleg stampio wedi datblygu i'r pwynt lle gellir dilysu prototeip stampio metel yn ddigidol cyn ymrwymo i offer caled, torri wythnosau o linellau amser datblygu a dileu rowndiau cyfan o samplu ffisegol.
Rhaglennu CAM a Strategaeth Llwybr Offer
Gyda geometreg wedi'i chloi ac efelychiad wedi'i ddilysu, mae rhaglennu CAM yn trosi'r dyluniad yn gyfarwyddiadau peiriant. Mae angen llwybr offer ar bob cyfuchlin, poced a phroffil ar bob cydran marw sy'n cydbwyso gorffeniad wyneb, cywirdeb dimensiwn, ac amser beicio. Dyma lle mae penderfyniadau dylunio stampio yn cwrdd â realiti gweithgynhyrchu.
Mae rhaglenwyr CAM yn diffinio strategaethau brasio sy'n cael gwared ar ddeunydd swmp yn gyflym, gan adael stoc ar gyfer pasiau gorffen a gorffen. Maent yn dewis geometregau torrwr sy'n cyfateb i nodweddion penodol: melinau pen trwyn pêl ar gyfer ceudodau cyfuchlinol, melinau pen gwastad ar gyfer arwynebau planar, ac offer diamedr bach ar gyfer corneli tynn. Mae strategaethau llwybr offer fel peiriannu cyflymder uchel gyda llwyth sglodion cyson yn lleihau grymoedd torri ac yn ymestyn oes offer, sy'n bwysig pan fyddwch chi'n peiriannu dur offer caled yn 60+ HRC ar ôl triniaeth wres.
Ar gyfer proffiliau marw cymhleth gyda chromliniau cyfansawdd a thandoriadau, mae rhaglennu cydamserol 5-echel yn cadw'r torrwr yn canolbwyntio'n optimaidd i'r wyneb, gan leihau uchder cregyn bylchog a lleihau sgleinio dwylo. Efallai mai dim ond gwaith 3-echel fydd ei angen ar geometregau cynllunr symlach. Mae'r rhaglennydd yn gwneud y penderfyniadau hyn fesul cydran yn seiliedig ar gymhlethdod geometreg a gofynion goddefgarwch.
Mae'r llif gwaith dylunio stampio metel nodweddiadol o'r cysyniad i'r rhaglenni parod-peiriant yn dilyn dilyniant diffiniedig:
- Mewnforio geometreg rhannol ac adolygiad dichonoldeb
- Cynllun stribed, nythu, a dilyniannu gweithrediad
- Modelu cydrannau marw gyda chysylltiad parametrig llawn
- Ffurfio efelychiad, rhagfynegiad springback, ac iawndal wyneb yn marw
- Cynhyrchu llwybr offer, dilysu efelychiadau, a-prosesu post ar gyfer CNC
Mae pob cam yn bwydo'r nesaf. Mae hepgor efelychu i arbed amser bron bob amser yn costio mwy wrth ail-weithio. Mae rhuthro rhaglennu CAM yn arwain at orffeniadau arwyneb gwael sy'n gofyn am waith llaw gormodol. Y cyfnod digidol yw lle mae disgyblaeth yn talu ar ei ganfed, oherwydd unwaith y byddwch chi'n dechrau torri dur, mae newidiadau'n dod yn ddrytach yn esbonyddol. Y trawsnewidiad hwnnw o fodel digidol i fetel ffisegol, sef peiriannu gwirioneddol cydrannau marw, yw lle mae cymhlethdod adeiladu yn datgelu ei hun yn fwyaf clir.
Mathau o Stampio yn Marw a Sut Mae Adeiladu'n Gwahaniaethu
Nid yw pob marw stampio yn cael ei adeiladu yr un ffordd, ac mae cymhlethdod adeiladu yn amrywio'n ddramatig yn dibynnu ar y math. Mae'n bosibl y bydd angen ychydig wythnosau o beiriannu ar gyfer un marw gwagio gorsaf. Gall marw cynyddol 20-orsaf ar gyfer cais marw stampio modurol gymryd misoedd o waith manwl ar draws dwsinau o gydrannau cydgysylltiedig. Mae deall y mathau o stampio yn marw yn helpu i esbonio pam mae strategaethau adeiladu, goddefiannau a chostau mor wahanol ar draws prosiectau.
Gorsaf-Gorsaf Sengl yn marw yn erbyn Compound Dies
Mae - marw gorsaf sengl yn cynrychioli'r categori symlaf o stampio metel dalen. Mae pob strôc yn y wasg yn perfformio un llawdriniaeth: gwag, twll, neu un ffurf. Mae adeiladu yn gymharol syml oherwydd eich bod yn adeiladu un set o offer paru gydag un pryder aliniad. Mae marw syml yn delio â swyddi sylfaenol fel torri wasieri neu dyllu tyllau mowntio mewn cromfachau.
Mae marw cyfansawdd yn gwneud cymhlethdod yn gam. Maent yn perfformio gweithrediadau torri lluosog mewn un strôc mewn un orsaf. Gallai marw cyfansawdd nodweddiadol wagio proffil allanol a thyllu tyllau mewnol ar yr un pryd. Yr her adeiladu yma yw crynoder. Rhaid i bob agoriad dyrnu a marw alinio'n union oherwydd eu bod i gyd yn ymgysylltu â'r deunydd ar yr un amrantiad. Mae goddefgarwch yn tynhau, a rhaid i'r gwneuthurwr marw gyfrif am wyro o dan rymoedd torri cydamserol.
Cyfuniad yn marw yn mynd gam ymhellach trwy gymysgu torri a ffurfio mewn un strôc. Efallai y byddwch yn gwagio siâp a'i dynnu i mewn i gwpan mewn un cylch gwasgu. Mae adeiladu'r rhain yn ei gwneud yn ofynnol i'r gwneuthurwr marw reoli cliriadau cneifio a ffurfio radiysau o fewn yr un offeryn, sy'n gofyn am sylw gofalus i sut mae deunydd yn llifo yn ystod y llawdriniaeth gyfunol. Er hynny, mae'r rhain i gyd yn offer gorsaf sengl. Mae'r cynnydd gwirioneddol mewn cymhlethdod adeiladu yn digwydd pan fyddwch chi'n symud i offer llwyfan sy'n prosesu stribed trwy orsafoedd lluosog.
Adeiladu Die Blaengar a Dilyniannu Gorsaf
Marw cynyddol yw'r ceffyl gwaith o stampio cyfaint uchel. Maent yn perfformio cyfres o weithrediadau ar draws gorsafoedd lluosog gyda phob strôc yn y wasg, gan drawsnewid stribed metel yn raddol yn rhan orffenedig. Fel y mae MetalForming Magazine yn ei ddisgrifio, mae marw cynyddol yn perfformio gweithrediadau dalen fetel sylfaenol mewn dwy orsaf neu fwy ar yr un pryd, gyda'r stribed yn symud pellter a bennwyd ymlaen llaw yn ystod pob strôc trwy system fwydo awtomataidd.
Swnio'n syml mewn egwyddor. Yn ymarferol, mae adeiladu un ymhlith y tasgau mwyaf heriol ym maes gweithgynhyrchu offer a marw. Dyma pam:
- Gorsaf-i-aliniad gorsaf:Rhaid i bob gorsaf ddal safle o'i gymharu â'r holl orsafoedd eraill o fewn micron. Mae symudiad cronnol o hyd yn oed 0.01 mm ar draws deg gorsaf yn cynhyrchu rhannau allan o oddefiant. Mae'r peiriannau gwneuthurwr marw i gyd yn nodweddu'r orsaf o ddatwm cyffredin ac yn gwirio aliniad ar draws y set marw gyfan.
- Rheoli cae:Traw yw'r pellter sefydlog y mae'r stribed yn symud ymlaen rhwng strôc. Mae'n rhaid i bob nodwedd ym mhob gorsaf gael ei gosod ar yr union leiniau lluosog. Os yw dyrnu tyllu yng ngorsaf tri 0.02 mm oddi ar y llain o'r offer ffurf yng ngorsaf wyth, ni fydd y nodweddion hynny'n alinio ar y rhan orffenedig.
- Canllawiau stribed a chodi:Rhaid i'r stribed fwydo'n esmwyth trwy bob gorsaf heb ddal ar nodweddion ffurfiedig na sagio rhwng codwyr. Mae codwyr bar, canllawiau stoc, a phocedi rhyddhad rhwng gorsafoedd i gyd yn gofyn am beiriannu manwl gywir i gynnal awyren porthiant gwastad.
- Amseriad rhwng-orsaf:Mae peilotiaid yn mynd i mewn i dyllau a dyllwyd yn flaenorol i gofrestru lleoliad y stribedi cyn i bob gweithrediad ymgysylltu. Rhaid i'r cynlluniau peilot hyn ddod i mewn a thynnu'n ôl mewn cydweithrediad â stripwyr a chodwyr. Mae gwallau amseru yn achosi difrod stribed neu gofrestriadau a gollwyd.
Mae defnyddio rhiciau ffordd osgoi negyddol a chadarnhaol mewn stampio metel dalen hefyd yn chwarae rhan mewn adeiladu marw cynyddol. Mae'r rhiciau hyn ar ymyl y stribed yn darparu pwyntiau cyfeirio ffisegol ar gyfer lleoliad traw ac yn caniatáu i synwyryddion ganfod porthiant byr neu hir cyn iddynt achosi difrod. Adeiladu'r orsaf ricio gyda'r geometreg a'r safle cywir yw un o'r gweithrediadau aliniad cyntaf yn y dis.
Mae adeiladu stampio dur yn marw ar gyfer cymwysiadau blaengar hefyd yn gofyn am gysondeb eithriadol mewn gweithgynhyrchu cydrannau. Rhaid i bob dyrnu, mewnosodiad marw, a phlât cefn fod yn wastad ac yn gyfochrog. Rhaid i binnau tywys a llwyni ddal yr esgidiau uchaf ac isaf mewn aliniad o dan lwythi gwasg deinamig. Nid dim ond casgliad o orsafoedd yw marw cynyddol; mae'n system fecanyddol gydgysylltiedig lle mae pob cydran yn dylanwadu ar berfformiad ei gilydd.
Trosglwyddo Darnau ar gyfer Rhannau Mawr neu Ddwfn
Mae stampio trosglwyddo yn cymryd agwedd wahanol. Yn hytrach na chadw rhannau ynghlwm wrth stribed cludo, mae bylchau unigol yn cael eu torri'n rhydd yn yr orsaf gyntaf a'u trosglwyddo'n fecanyddol rhwng gorsafoedd dilynol gan grippers neu fecanweithiau gwennol. Mae'r dull hwn yn addas ar gyfer rhannau mawr, cregyn wedi'u tynnu'n ddwfn, a geometregau na allant aros yn gysylltiedig â stribed wrth ffurfio.
Mae trosglwyddo adeiladau yn marw yn cyflwyno ei gymhlethdod ei hun. Mae pob gorsaf yn gweithredu fel offeryn annibynnol, ond rhaid i bob un rannu union aliniad â'r system drosglwyddo. Rhaid i leoliadau'r gripper, cyfeiriadedd rhannol, a bylchau rhwng yr orsaf a'r orsaf gydweddu'n union â'r mecanwaith trosglwyddo mecanyddol. Mae stampio modurol yn marw ar gyfer paneli corff strwythurol, drysau mewnol, a gorchuddion wedi'u tynnu'n ddwfn-yn aml yn defnyddio ffurfweddiadau trosglwyddo oherwydd bod maint y rhan a dyfnder y tynnu yn fwy na'r hyn y gall stribed cynyddol ei gynnwys.
Mae'r tabl isod yn cymharu sut mae gofynion adeiladu yn wahanol ar draws y mathau hyn o stampio yn marw:
| Math Marw | Cyfrif Gorsaf Nodweddiadol | Goddefgarwch Aliniad | Adeiladu Cymhlethdod | Cymwysiadau Cyffredin |
|---|---|---|---|---|
| Syml (gorsaf-sengl) | 1 | +/- 0.05 mm | Isel | Gwagio, tyllu, troadau sengl |
| Cyfansawdd | 1 (gweithrediadau lluosog) | +/- 0.02 mm | Cymedrol | Ar yr un pryd yn wag ac yn dyllog |
| Cyfuniad | 1 (torri + ffurf) | +/- 0.02 mm | Cymedrol-Uchel | Gwag a thynnu llun mewn un strôc |
| Blaengar | 4 i 30+ | +/- 0.01 mm cronnus | Uchel | Cysylltwyr, cromfachau, clipiau modurol |
| Trosglwyddo | 3 i 12+ | +/- 0.02 mm fesul gorsaf | Uchel | Paneli mawr, tynnu dwfn, rhannau strwythurol |
Nid mater o ychwanegu gorsafoedd yn unig yw'r naid o orsaf sengl i adeiladwaith cynyddol neu drosglwyddiad. Mae'n newid sylfaenol yn y ffordd rydych chi'n cynllunio, peiriannu a dilysu'r marw. Mae pob gorsaf ychwanegol yn lluosi nifer y dimensiynau critigol, nifer y cydrannau sydd angen cywirdeb is-micron, a nifer y rhyngweithiadau y mae'n rhaid iddynt weithio ar y cyd. Mae'r cynnydd hwnnw mewn gofynion manwl gywir yn gyrru'r dewisiadau materol y mae gwneuthurwyr marw yn eu hwynebu wrth ddewis y duroedd offer a fydd yn ffurfio asgwrn cefn pob cydran.
Dewis Dur Offer yn seiliedig ar yr hyn yr ydych yn ei stampio
Nid yw marw ond mor wydn â'r dur y mae wedi'i wneud ohono, ac mae'r radd gywir yn dibynnu bron yn gyfan gwbl ar ba fetel dalen rydych chi'n bwriadu ei stampio. Mae dur ysgafn, di-staen, alwminiwm, ac aloion cryfder uchel i gyd yn gosod pwysau gwahanol ar offer. Mae rhai yn gwisgo ymylon i lawr yn raddol trwy sgraffinio. Mae eraill yn darparu llwythi effaith sydyn sy'n naddu dur brau. Mae dewis deunyddiau stampio metel ar gyfer punches, blociau marw, a ffurfio mewnosodiadau heb ystyried y deunydd wedi'i stampio fel dewis teiars heb wybod wyneb y ffordd.
Graddau Dur Offer a'u Cymwysiadau Stampio
Mae pum categori deunydd yn cwmpasu mwyafrif y cydrannau marw a ddefnyddir wrth stampio cynhyrchu. Mae pob un mewn safle gwahanol ar y sbectrwm caledwch, ac mae pob un yn gweddu i fodd methiant penodol.
D2 dur offerynyw'r dewis rhagosodedig pan fydd traul sgraffiniol yn cyfyngu ar fywyd offer. Mae ei gynnwys carbid cromiwm uchel yn cadw ymylon torri yn sydyn dros rediadau cynhyrchu hir. Ar gyfer -gwanhau cyfaint uchel a thyllu dur wedi'i stampio a deunyddiau wedi'u gorchuddio, mae D2 yn darparu'r cadw ymylon gorau. Fodd bynnag, nid yw'n ddigon caled i oroesi effaith trwm, felly nid yw'n ddelfrydol ar gyfer gorsafoedd ffurfio mesurydd trwchus lle mae llwythi sioc yn dominyddu.
dur offeryn A2yn gweithio orau pan nad oes un modd methiant yn amlwg yn dominyddu. Mae'n cydbwyso ymwrthedd traul gyda digon o galedwch i drin effaith gymedrol, gan ei wneud yn ddewis ymarferol ar gyfer marw cynyddol lle mae sawl gorsaf yn profi amodau traul, llwyth ac effaith gylchol cymysg. Ar gyfer-cynhyrchu cyfaint canolig llai na 1,000,000 o drawiadau, A2 yn aml sy'n darparu'r perfformiad mwyaf cost effeithiol.
S7 dur offerynyn blaenoriaethu caledwch uwchlaw popeth arall. Pan fydd yn dyrnu sglodion neu graciau dan effaith dro ar ôl tro, yn enwedig mewn-stampio mesurydd trwm neu orsafoedd â llwythi tyllu ymosodol, mae S7 yn amsugno straen cylchol a fyddai'n torri-graddau carbid uwch. Mae'n rhedeg ar galedwch is (56-58 HRC) ond mae'n gwrthsefyll cracio blinder yn llawer gwell na D2 neu M2.
M2 dur cyflymder uchelyn llenwi'r bwlch lle mae traul a llwyth cywasgol yn cyfrannu at fethiant. Mae punches sy'n gorfod cynnal geometreg ymyl o dan bwysau parhaus uchel yn elwa o gyfuniad M2 o galedwch (60-65 HRC) a chryfder cywasgol. O'i gymharu â D2, mae'n gwrthsefyll anffurfiad yn well. O'i gymharu â S7, mae'n dal ymyl mwy craff yn hirach.
Carbid twngstenmae mewnosodiadau yn darparu ymwrthedd gwisgo hyd at 30 gwaith yn fwy na dur offer confensiynol. Maent yn cynnal cywirdeb dimensiwn dros filiynau o gylchoedd, sy'n eu gwneud yr unig opsiwn ymarferol ar gyfer cymwysiadau cyfaint hynod o uchel neu wrth stampio deunyddiau sgraffiniol iawn. Y cyfaddawd: mae carbid yn frau, yn ddrud, ac mae angen malu neu EDM arbenigol i'w siapio. Ni all amsugno llwythi ochr trwm nac effaith heb risg o dorri asgwrn yn drychinebus.
| Gradd | Caledwch (HRC) | caledwch | Gwisgwch Resistance | Gorau-Deunydd Stampio Ffit |
|---|---|---|---|---|
| D2 | 58-62 | Cymedrol | Ardderchog | Dur wedi'i orchuddio, dur ysgafn, gorchuddio cyfaint uchel |
| A2 | 58-62 | Da | Da | Gweithrediadau cymysg, -gynhyrchu cyfaint canolig |
| S7 | 56-58 | Ardderchog | Cymedrol | Gorsafoedd -mesurydd dur trwchus, tyllu trwm, trawiad |
| M2 | 60-65 | Cymedrol | Da iawn | Dyrnio llwyth uchel, metel dalennau sgraffiniol |
| Carbide (WC-Co) | 70+ (HRA 88-92) | Isel | Eithriadol | Dur di-staen, aloion sgraffiniol, rhediadau rhan gwerth miliynau o filiynau |
Sut mae'r Deunydd wedi'i Stampio yn Newid Dewisiadau Dylunio Marw
Mae'r llenfetel sy'n rhedeg drwy'r dis yn pennu pa raddau sy'n perthyn i ba safleoedd. Ystyriwch dri senario cyffredin:
Stampio dur di-staenyn cyflwyno her ddeuol. Mae graddau awstenitig fel 304 a 316 yn sgraffiniol ac yn dueddol o wisgo gludiog (gallu). Mae'r gwaith materol-yn caledu'n gyflym wrth ffurfio, sy'n cynyddu grymoedd torri ac yn cyflymu dirywiad ymyl. Mae stampio di-staen yn gofyn am offer caledwch uchel, yn nodweddiadol D2 neu fewnosodiadau carbid mewn gorsafoedd torri, ynghyd ag arwynebau caboledig a haenau gwrth-gallu i atal codi deunydd ar ddur sy'n ffurfio.
Stampio alwminiwmmae'n ymddangos y dylai fod yn hawdd ar offer oherwydd bod y deunydd yn feddal. Yn ymarferol, mae'r broses stampio alwminiwm yn creu ei broblemau ei hun. Mae gan alwminiwm dueddiad cryf i gadw at arwynebau offer dur, gan adeiladu ar wynebau dyrnu a radiysau marw nes bod ansawdd rhan yn diraddio. Wrth weithio gyda metel dalennau alwminiwm wedi'i stampio, mae dylunwyr marw yn blaenoriaethu gorffeniad wyneb a dewis cotio dros galedwch amrwd. Mae mewnosodiadau A2 wedi'u gorchuddio â DLC neu TiN yn aml yn perfformio'n well na duroedd caletach heb eu gorchuddio oherwydd eu bod yn gwrthsefyll y mecanwaith gwisgo gludiog y mae alwminiwm yn ei ddefnyddio.
Dur -cryfder uchel(dros 590 MPa tynnol) yn gofyn am galedwch a chaledwch ar yr un pryd. Mae grymoedd ffurfio uchel y deunydd yn pwysleisio cydrannau offer mewn cywasgu, tra bod ei dueddiad springback yn gofyn am geometregau marw tynnach. Mae dyrniadau blaen M2 neu garbid yn trin y llwyth sgraffiniol mewn gorsafoedd torri, tra gall S7 wasanaethu'n well mewn gorsafoedd ffurfio lle mae'r effaith yn dominyddu.
Pryd mae mewnosodiadau carbid yn cyfiawnhau eu cost premiwm dros -ddur offer caled? Mae'r penderfyniad fel arfer yn dibynnu ar gyfaint a sgraffiniad materol. Ar gyfer rhediadau cynhyrchu sy'n fwy na miliwn o rannau, neu wrth stampio aloion di-staen neu gryfder uchel sy'n defnyddio ymylon D2 yn gyflym, mae cyfanswm cost perchnogaeth carbid yn disgyn yn is na dur oherwydd ei fod yn dileu cylchoedd ail-siarpio lluosog a'r amser segur cysylltiedig. Ar gyfer rhediadau o dan 100,000 o rannau neu wrth stampio metel meddalach ar gyfer stampio cymwysiadau, trwy -ddur offer caled yw'r dewis economaidd o hyd.
Mae dewis deunydd yn gosod y llwyfan, ond dim ond ar ôl peiriannu priodol a thriniaeth wres y mae'n cyflawni ei werth llawn ac actifadu'r priodweddau materol hynny. Y cam nesaf mewn adeiladu yw trawsnewid y blociau dur offer crai hyn yn gydrannau marw manwl trwy gyfres o weithrediadau peiriannu CNC wedi'u dilyniannu'n ofalus.
Prosesau Peiriannu CNC Sy'n Siapio Pob Cydran Die
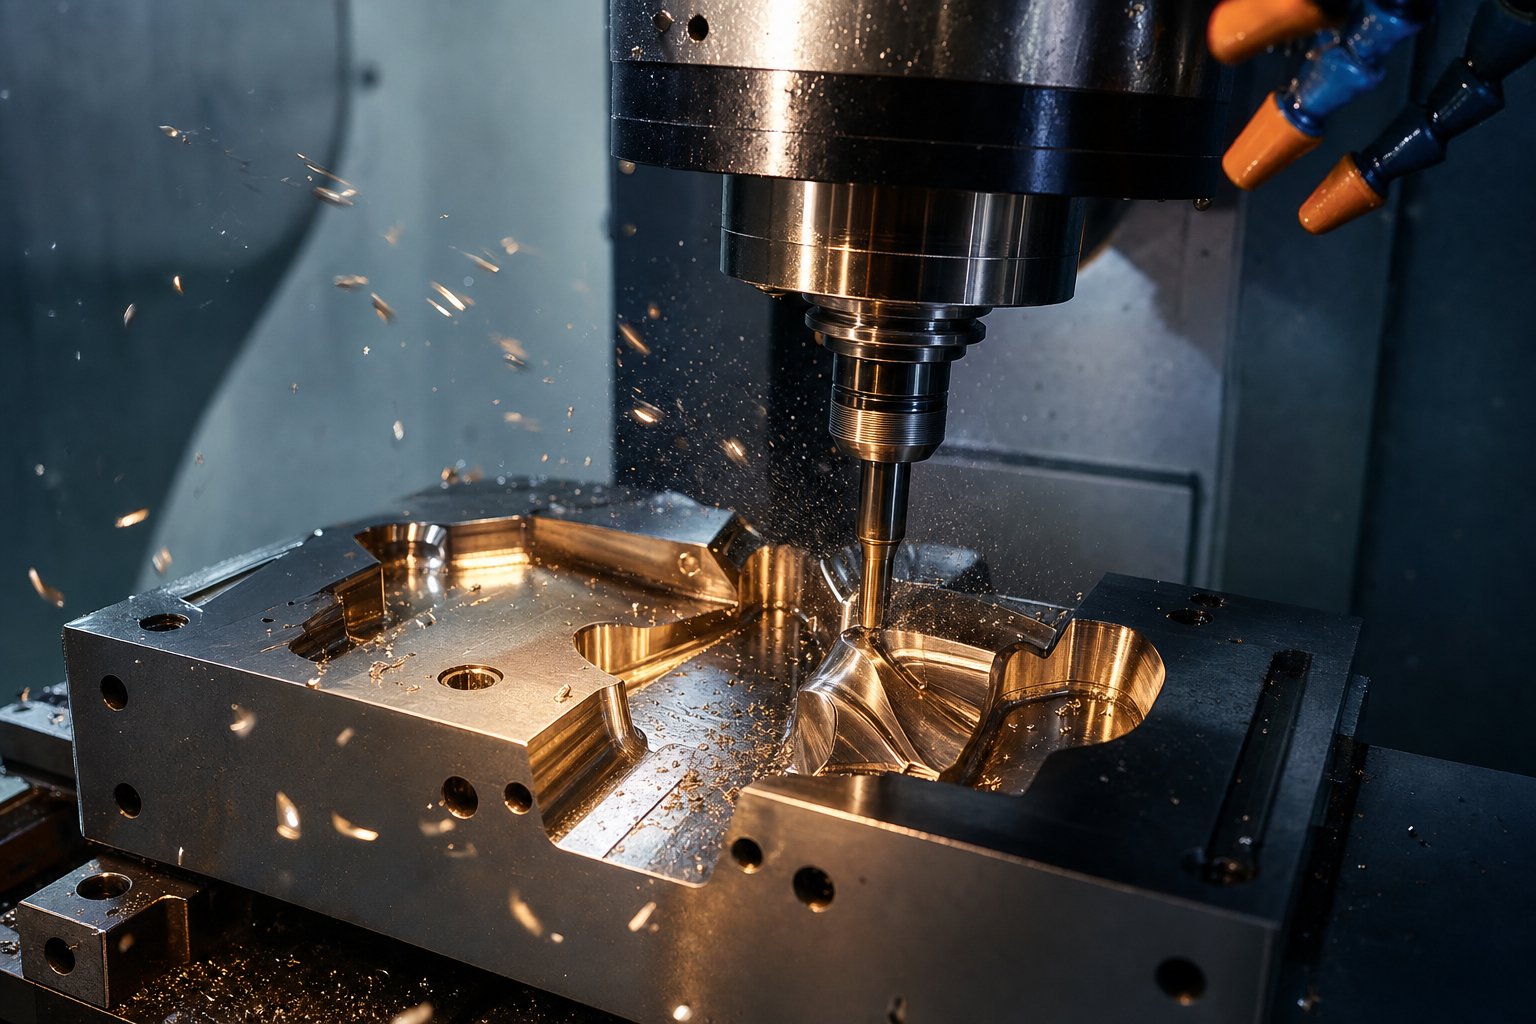
Potensial amrwd yn unig yw bloc o D2 neu M2 yn eistedd ar baled. Mae ei droi'n gydran marw gweithredol yn gofyn am ddilyniant bwriadol o weithrediadau peiriannu CNC, pob un yn perfformio ar gam penodol am reswm penodol. Mae'r gorchymyn yn gymaint o bwys â'r gweithrediadau eu hunain. Yn arw yn rhy ymosodol ac rydych chi'n cyflwyno straen mewnol sy'n ystumio'r rhan yn ystod triniaeth wres. Gorffen cyn caledu a byddwch yn colli eich cywirdeb pan fydd y dur yn symud yn ystod diffodd. Mae pob offeryn stampio metel a siop marw yn dilyn rhesymeg peiriannu a adeiladwyd o amgylch un egwyddor: tynnwch y swmp tra bod y dur yn feddal, caledwch ef, yna dewch ag ef i'r maint terfynol tra ei fod yn galed.
Melino Garw a Lled-Gorffen Cyn Triniaeth Gwres
Mae cydrannau marw yn dechrau eu bywyd peiriannu mewn cyflwr anelio neu wedi'i galedu ymlaen llaw, fel arfer tua 20-30 HRC. Ar y meddalwch hwn, mae'r deunydd yn torri'n hawdd, mae offer yn para'n hirach, ac mae cyfraddau symud deunydd yn aros yn uchel. Mae gweithrediadau garw yn cuddio mwyafrif y stoc dros ben, gan adael 0.5 i 1.0 mm o ddeunydd ar bob arwyneb critigol fel "lwfans gorffen" ar gyfer gweithrediadau diweddarach.
Pam gadael y lwfans hwnnw? Dau reswm. Yn gyntaf, mae triniaeth wres yn achosi symudiad dimensiwn. Mae hyd yn oed dur offer caled wedi'i wactod yn newid ychydig wrth i'w strwythur grisial drawsnewid yn ystod diffodd. Yn ail, mae'r broses garw ei hun yn cynhyrchu straen gweddilliol o rymoedd torri a gwres lleol. Pe baech chi'n peiriannu i'r maint terfynol ar hyn o bryd, byddech chi'n gwylio'r dimensiynau hynny'n symud ar ôl caledu.
Rhwng garwu a thriniaeth wres, mae cylch lleddfu straen tua 600-650 gradd Celsius yn llacio'r straen mewnol sy'n cael ei greu gan dorri ymosodol. Yna mae pasiau lled-orffen yn dod ag arwynebau yn agosach at ddimensiynau terfynol, fel arfer o fewn 0.2-0.3 mm, tra'n cynnal cyflwr stoc unffurf sy'n sicrhau treiddiad gwres cyfartal yn ystod y cylch caledu dilynol. Mae troi CNC yn trin cydrannau crwn fel pinnau canllaw, llwyni, a dyrnodau crwn ar hyn o bryd, gan gynhyrchu geometreg siâp bron-rhwyd cyn i'r dur drawsnewid.
Gorffen Malu a-Melino Caled Uchel ar ôl Caledu
Unwaith y bydd triniaeth wres yn dod â chydrannau i'w caledwch gweithio o 58-65 HRC, mae'r deunydd yn ymddwyn yn hollol wahanol o dan dorwr. Mae bellach yn gaer sgraffiniol sy'n gwrthsefyll peiriannu traddodiadol. Mae dwy strategaeth orffen yn delio â'r her hon: malu manwl gywir a melino caled cyflym.
Mae malu wyneb yn dod â chydrannau gwastad fel platiau marw, platiau cefn, a stribedi gwisgo i drwch terfynol gyda goddefiannau gwastadrwydd o +/- 0.005 mm neu well. Mae malu silindrog yn gorffen cydrannau crwn i oddefiannau diamedr o fewn micronau. Mae malu yn rhagori ar gynhyrchu perffeithrwydd geometrig ar arwynebau hygyrch. Felmae arbenigwyr peiriannu manwl yn nodi, pan fo dyluniad yn gofyn am fflatrwydd neu gyfochrogrwydd o fewn +/- 0.002 mm, malu yw'r unig ddewis rhesymegol, gan gyflwyno gorffeniadau wyneb i lawr i Ra 0.1 micrometers.
Mae melino caled cyflymder uchel wedi dod i'r amlwg fel cyflenwad pwerus i falu. Gan ddefnyddio offer carbid neu PCBN ar gyflymder gwerthyd uchel, mae'r broses hon yn manteisio ar gneifio adiabatig: mae amser cyswllt yr offer mor fyr fel bod mwyafrif y gwres yn trosglwyddo i'r sglodion yn hytrach na'r darn gwaith. Y canlyniad yw tynnu deunydd yn effeithlon o ddur caled heb niwed thermol i wyneb y gydran. Gall melino caled gael gwared ar ddeunydd hyd at bum gwaith yn gyflymach na malu tra'n cynhyrchu straen gweddilliol cywasgol ar yr wyneb, sydd mewn gwirionedd o fudd i fywyd blinder wrth stampio offer sy'n destun llwythi cylchol.
Mae'r rhaniad ymarferol rhwng y dulliau hyn yn syml. Mae malu yn trin datwm gwastad, arwynebau cyfochrog, a phroffiliau silindrog syml. Mae melino caled yn mynd i'r afael â chyfuchliniau 3D, geometregau poced, a phroffiliau ceudod cymhleth na all olwyn malu yn gorfforol eu cyrraedd. Mae'r rhan fwyaf o gydrannau marw yn gofyn am y ddau: arwynebau cyfeirio daear ar gyfer cydosod, a chyfuchliniau caled wedi'u melino ar gyfer ffurfio geometreg. Mae'r dull hybrid hwn yn arfer safonol mewn cynhyrchu offer stampio metel oherwydd bod pob proses yn cwmpasu geometregau na all y llall.
CNC 5-Echel ar gyfer Proffiliau Die Cymhleth
Ni ellir gorffen pob cydran marw gyda gwaith 3-echel. Pan fydd gan dyrnu sy'n ffurfio gromliniau cyfansawdd, neu pan fo ceudod marw yn cynnwys waliau dwfn gydag arwynebau wedi'u drafftio a radiysau tynn, mae grymoedd melino 3-echel yn cyfaddawdu. Dim ond o'r uchod y gall yr offeryn fynd ato, gan ofyn am dorwyr hirach sy'n gwyro o dan lwyth a gadael marciau cregyn bylchog ar arwynebau onglog sy'n gofyn am sgleinio dwylo gormodol.
Mae peiriannu 5-echel yn datrys hyn trwy ogwyddo'r offeryn neu'r darn gwaith, gan ganiatáu i'r torrwr gynnal y cyfeiriadedd gorau posibl o'i gymharu â'r wyneb sy'n cael ei dorri. Yn ôlcymariaethau gallu peiriannu, Mae melinau 5-echel yn cyflawni goddefiannau o +/- 0.0005 modfedd gyda gorffeniadau arwyneb i lawr i Ra 0.4 micrometers, ac maent yn peiriannu arwynebau 3D cymhleth mewn un gosodiad a fyddai angen ail-leoli lluosog ar beiriant 3-echel.
Ar gyfer cymwysiadau stampio offer a marw, gallu 5-echel sydd bwysicaf yn y sefyllfaoedd hyn:
- Tynnu dwfn yn marw ceudodaugyda-waliau crwm cyfansawdd sydd angen offer byr, anhyblyg sy'n canolbwyntio'n normal ar yr wyneb
- Gorsafoedd ffurfio marw cynyddolgyda nodweddion onglog na ellir eu cyrraedd o ymagwedd fertigol
- Proffiliau dyrnu cymhlethlle mae angen peiriannu nodweddion tandor lluosog heb eu hail-osod
Fodd bynnag, nid yw pob cydran yn cyfiawnhau amser 5-echel. Platiau marw gwastad syml, platiau cefn, a pheiriant mewnosod wal syth yn effeithlon ar offer 3{-echel ar gyfraddau is fesul awr. Mae'r penderfyniad yn dibynnu ar geometreg: os yw nodwedd yn gofyn am ail-leoli neu offer pellgyrhaeddol ar beiriant 3-echel, mae 5-echel fel arfer yn darparu gwell cywirdeb am gyfanswm cost is er gwaethaf y gyfradd peiriant uwch. Wrth adeiladu marw sydd wedi'i fwriadu ar gyfer peiriant stampio metel cyflym, mae'r manwl gywirdeb dimensiwn y gellir ei gyflawni trwy orffen 5 echel yn trosi'n uniongyrchol i oddefiannau rhan tynnach a chyfnodau hirach rhwng cynnal a chadw.
Mae'r dilyniant peiriannu cyflawn ar gyfer cydran marw nodweddiadol, o floc amrwd i fewnosodiad caboledig yn barod ar gyfer cydosod, yn dilyn y dilyniant hwn:
- Mae melin garw i gyd yn nodweddu'r cyflwr meddal (annealed), gan adael stoc 0.5-1.0 mm ar arwynebau critigol
- Lleddfu straen ar 600-650 gradd Celsius i ryddhau straen gweddilliol a achosir gan beiriannu
- Hanner{0}}gorffen o fewn 0.2-0.3 mm i ddimensiynau terfynol gyda lwfans stoc unffurf
- Anfonwch at driniaeth wres ar gyfer caledu gwactod a thymeru i dargedu caledwch
- Gorffen arwynebau cyfeirio malu a chyfuchliniau cymhleth melin caled i ddimensiynau terfynol
- Sglein terfynol yn ffurfio arwynebau i'r gwerthoedd Ra gofynnol ar gyfer llif deunydd a rhyddhau rhan
Mae pob cam yn gatiau i'r nesaf. Mae hepgor rhyddhad straen cyn triniaeth wres yn gwahodd ystumio. Mae melino caled cyn dilysu postiad-gwres-maint triniaeth yn gwastraffu amser peiriant ar ran a allai fod wedi symud y tu hwnt i derfynau adferadwy. Disgyblaeth y dilyniant hwn yw'r hyn sy'n gwahanu offer metel proffesiynol a gwneuthuriad marw oddi wrth siopau sy'n mynd ar ôl problemau trwy ail-weithio.
Mae malu manwl gywir a melino caled yn trin y mwyafrif o geometregau marw, ond mae rhai nodweddion yn gwthio y tu hwnt i'r hyn y gall unrhyw dorrwr cylchdroi neu olwyn sgraffiniol ei gyflawni. Mae corneli mewnol miniog, slotiau cul, a phroffiliau cywrain yn galw am fecanwaith tynnu hollol wahanol, un sy'n torri â gwreichionen drydanol yn hytrach na grym mecanyddol.
Wire EDM a Sinker EDM ar gyfer Geometries Die Cymhleth
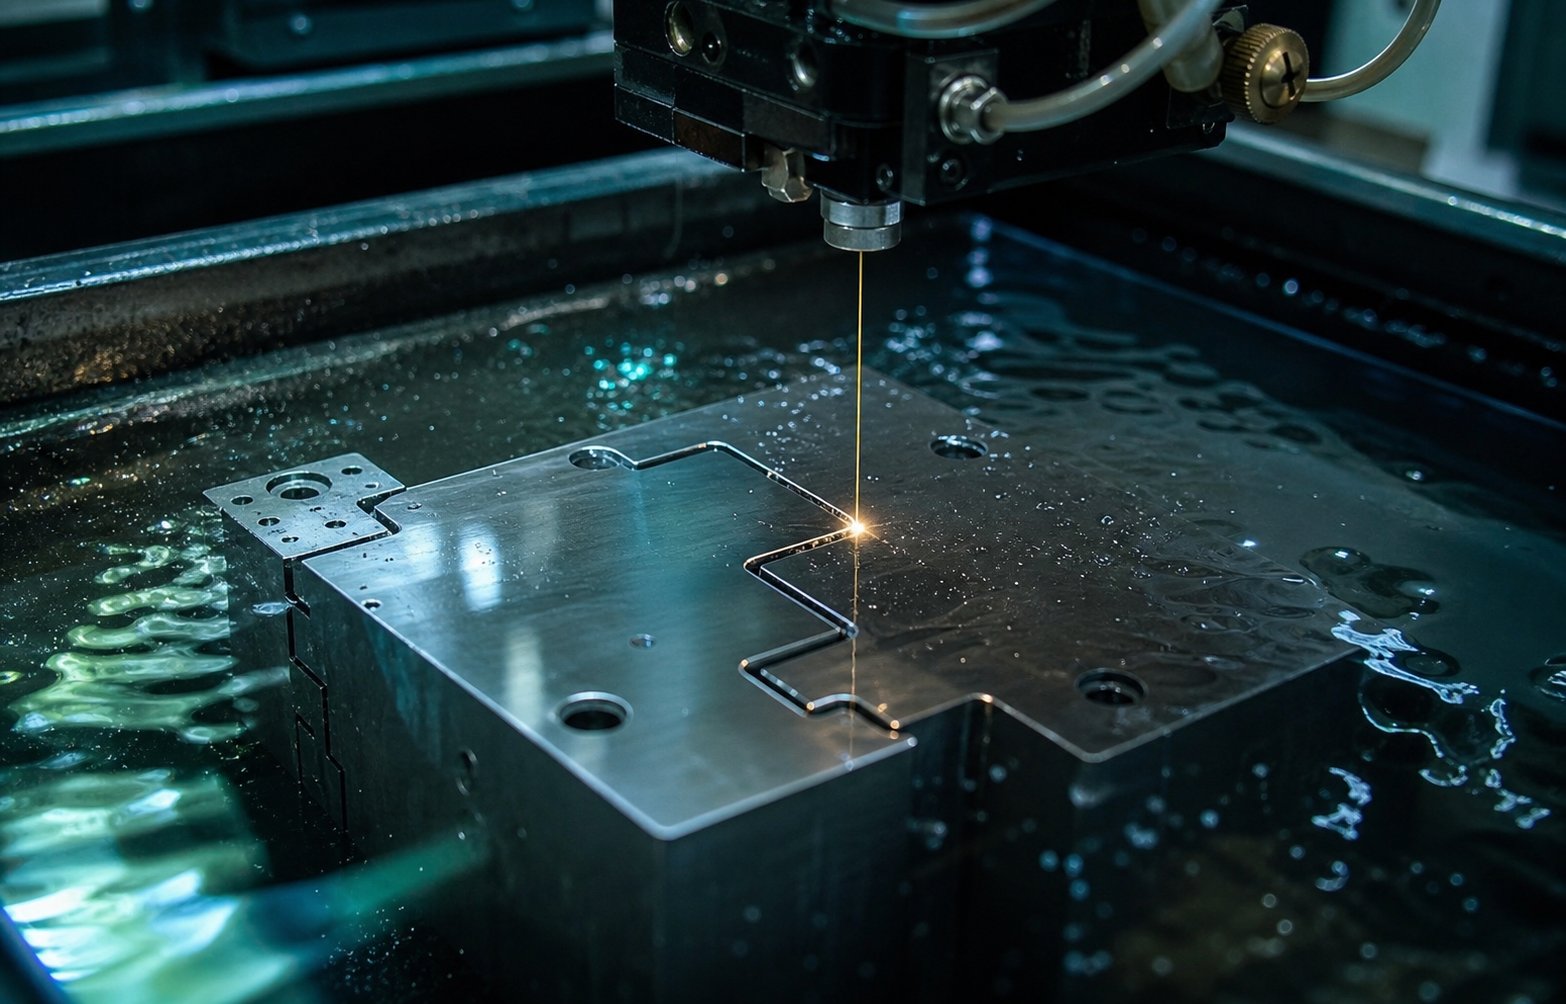
Mae torrwr melino, ni waeth pa mor fach yw ei ddiamedr, yn gadael radiws ym mhob cornel fewnol sy'n hafal i'w faint ei hun. Ni all olwyn malu gyrraedd y tu mewn i slot cul. Mae'r cyfyngiadau ffisegol hyn yn golygu bod rhai cydrannau marw stampio, yn enwedig dyrnu a marw metel dalen cymhleth, yn gofyn am broses symud deunydd sy'n sylfaenol wahanol. Mae peiriannu rhyddhau trydanol yn tynnu metel trwy erydiad gwreichionen rheoledig yn hytrach na grym torri mecanyddol, gan gynhyrchu geometregau na all unrhyw offeryn cylchdroi eu hailadrodd.
Wire EDM ar gyfer Precision Punch a Die Profiles
Mae Wire EDM yn defnyddio pres tenau neu wifren wedi'i gorchuddio, fel arfer 0.1 i 0.3 mm mewn diamedr, fel electrod sy'n torri trwy'r darn gwaith ar hyd llwybr wedi'i raglennu gan CNC. Nid yw'r wifren byth yn cysylltu â'r deunydd. Yn lle hynny, mae gollyngiadau trydanol cyflym yn anweddu gronynnau microsgopig tra bod dŵr wedi'i ddad-ïoneiddio yn fflysio malurion ac yn oeri'r parth torri. Oherwydd bod y wifren yn mynd trwy'r darn gwaith yn gyfan gwbl,Mae gwifren EDM yn cynhyrchu proffiliau torri trwy- gyda radiysau mewnol mor fach â diamedr y wifren ei hun, yn llawer craffach nag y gall unrhyw dorrwr melino ei gyflawni.
Ar gyfer marw stampio metel dalen, mae gwifren EDM yn mynd-i brosesu ar gyfer torri proffiliau dyrnu, agoriadau marw, a thyllau clirio ar ôl triniaeth wres. Fe sylwch fod hyn yn hollbwysig: mae torri dur offer caled yn 60+ HRC yn arferol ar gyfer gwifren EDM oherwydd ychydig iawn o ddylanwad sydd gan galedwch deunydd ar erydiad gwreichionen. Mae'r peiriannau proses D2, M2, a hyd yn oed carbid yr un mor rhwydd. Mae proffiliau marw stamp sy'n gofyn am berthynas glirio dynn rhwng yr agoriad dyrnu a marw, weithiau cyn lleied â 5-8% o drwch deunydd yr ochr, yn dibynnu ar allu EDM gwifren i ddal goddefiannau yn yr ystod o +/- 0.005 mm o dan amodau rheoledig.
Mae pasiau sgim lluosog yn mireinio cywirdeb a gorffeniad arwyneb yn raddol. Mae toriad garw yn cael gwared ar y rhan fwyaf o'r deunydd, yna mae dau neu bedwar gorffeniad yn pasio micronau eillio ar y tro, gan wella cywirdeb dimensiwn ac ansawdd wyneb pob tocyn. Mae hyn yn gwneud gwifren EDM yn ddelfrydol ar gyfer torri proffiliau paru cydrannau marw stampio lle mae punch-i-yn pennu uchder burr ar bob rhan wedi'i stampio.
EDM Sinker ar gyfer Cavities a Chyfuchliniau Cymhleth
Lle mae EDM gwifren yn rhagori ar-broffiliau torri, mae sinker EDM yn trin ceudodau dall, cyfuchliniau 3D, ac arwynebau gweadog na all gwifren eu cynhyrchu'n gorfforol. Mae'r broses yn defnyddio electrod siâp arfer, wedi'i beiriannu fel arfer o graffit neu gopr, sy'n "suddo" i'r darn gwaith trwy erydiad gwreichionen. Mae siâp yr electrod yn cyfateb yn uniongyrchol i'r geometreg ceudod sydd ei angen arnoch, ac wrth i'r broses fynd yn ei blaen, mae miloedd o wreichion micro yr eiliad yn tynnu deunydd yn fanwl gywir tra bod olew hydrocarbon deuelectrig yn rheoli gwres a malurion.
Mewn adeiladu marw stampio metel, mae sinker EDM yn canfod ei rôl wrth ffurfio ceudodau ag arwynebau 3D cymhleth, manylion bathu, a nodweddion boglynnu na all unrhyw dorrwr melino eu cyrraedd heb allwyriad. Mae hefyd yn creu arwynebau gweadog ar wynebau stamp marw lle mae garwedd rheoledig yn cynorthwyo llif deunydd wrth ffurfio. Nid yw'r broses yn cynhyrchu unrhyw rym mecanyddol ar y darn gwaith, sy'n golygu bod adrannau marw tenau a nodweddion cain yn parhau heb eu ystumio yn ystod y peiriannu.
Y cyfaddawd yw cyflymder a chost offer. Rhaid i bob electrod fod wedi'i beiriannu i gyd-fynd â'r ceudod dymunol, a gwisgo electrodau wrth eu defnyddio, weithiau mae angen copïau lluosog ar gyfer un nodwedd. Mae amseroedd beicio yn rhedeg yn arafach na gwifren EDM ar gyfer cyfeintiau deunydd cyfatebol. Ond ar gyfer ceudodau dall mewn dur caled, sinker EDM yw'r unig opsiwn ymarferol o hyd.
| Paramedr | EDM gwifren | EDM Sinker |
|---|---|---|
| Goddefgarwch Cyraeddadwy | +/- 0.002 i 0.005 mm | +/- 0.005 i 0.025 mm |
| Gorffen Arwyneb (Ra) | 0.1 i 0.8 micromedr | 0.4 i 3.2 micromedr |
| Mathau Geometreg Gorau | Trwy-broffiliau wedi'u torri,-agoriadau muriog syth, amlinelliadau dyrnu | Ceudodau dall, cyfuchliniau 3D, arwynebau ffurfio gweadog |
| Amser Beicio Nodweddiadol | 2 i 12 awr y proffil (yn dibynnu ar drwch a phasiau) | 4 i 40+ awr fesul ceudod (yn dibynnu ar ddyfnder a chymhlethdod) |
Lapio a Chaboli ar gyfer Ansawdd Arwyneb
Mae EDM yn gadael haen ail-gastio nodweddiadol ar arwynebau wedi'u peiriannu, parth tenau o ddeunydd wedi'i ail-gadarnhau a all fod yn galetach ac yn fwy brau na'r rhiant ddur. Ar gyfer torri cydrannau fel punches ac agoriadau marw, mae'r haen hon fel arfer yn dderbyniol neu hyd yn oed yn fuddiol. Ar gyfer ffurfio arwynebau lle mae'n rhaid i fetel dalen lifo'n esmwyth dan bwysau, mae angen ei symud.
Mae lapio yn defnyddio cyfansoddion sgraffiniol mân ar lapiau gwastad neu gyfuchlinol i dynnu deunydd ar lefel is-micron, gan gynhyrchu gwastadrwydd a gorffeniadau arwyneb na all malu ar ei ben ei hun gydweddu. Dyma'r dull safonol ar gyfer dod ag arwynebau paru critigol marw metel dalen i'r perffeithrwydd geometrig sy'n ofynnol ar gyfer cyswllt hyd yn oed o dan lwyth y wasg.
Mae caboli yn mynd i'r afael â ffurfio arwynebau yn benodol. Fel gwneuthurwyr marw profiadol ynNodyn y Gwneuthurwr, mae caboli i gyfeiriad llif metel yn lleihau ffrithiant ac yn helpu dalen fetel i symud trwy orsafoedd tynnu a ffurfio heb garlamu. Fodd bynnag, nid yw pob arwyneb yn elwa o orffeniad drych. Mae dur o ansawdd tyniad mwy garw mewn gwirionedd yn perfformio'n well yn erbyn offer ychydig yn wead oherwydd bod eu cymoedd micro yn dal iraid. Mae'r penderfyniad o ble i sgleinio a ble i adael gwead rheoledig ar ddalen fetel stampio marw yn dibynnu ar y deunydd penodol sy'n cael ei stampio a'r math o weithrediad ffurfio ym mhob gorsaf.
Gyda'i gilydd, mae EDM a gorffeniad wyneb yn rhoi rheolaeth i wneuthurwyr marw dros geometregau ac amodau arwyneb na all peiriannu CNC yn unig eu cyflawni. Mae'r prosesau hyn yn cwblhau'r cam siapio o adeiladu marw. Ond dim ond rhan o'r hyn sy'n gwneud i gydrannau marw stampio berfformio o dan lwythi cynhyrchu yw geometreg amrwd a gorffeniad wyneb. Rhaid trawsnewid y dur ei hun trwy driniaeth wres a haenau amddiffynnol i wrthsefyll y miliynau o effeithiau, cylchoedd sgraffiniol, a digwyddiadau thermol y mae stampio cynhyrchu yn eu mynnu.
Triniaeth Gwres a Haenau Arwyneb Sy'n Ymestyn Bywyd Marw
Mae peiriannu yn rhoi siâp i gydran marw. Mae triniaeth wres yn rhoi'r priodweddau mecanyddol iddo oroesi cynhyrchu. Heb galedu a thymheru priodol, byddai hyd yn oed y dyrnu D2 sydd wedi'u peiriannu fwyaf manwl gywir yn dadffurfio o dan lwythi stampio o fewn miloedd o drawiadau. A heb haenau amddiffynnol, byddai gwisgo gludiog yn dinistrio arwynebau ffurfio ymhell cyn i sgraffinio ddod yn ffactor cyfyngol. Mae'r ddau gam peiriannu postio hyn, sef triniaeth wres a gorchudd, yn golygu bod hirhoedledd marw yn cael ei ennill neu ei golli.
Dilyniannau Caledu a Tymheru dan wactod
Mae caledu gwactod yn gwresogi dur offer i'w dymheredd austenitizing y tu mewn i-siambr gwasgedd isel, yna'n ei ddiffodd gan ddefnyddio -nwy anadweithiol gwasgedd uchel. Mae'r amgylchedd gwactod yn atal ocsidiad a datgarburiad, gan gadw cyfanrwydd yr wyneb a grëwyd yn ofalus yn ystod peiriannu gorffeniad. Daw rhannau allan yn lân ac yn sefydlog o ran dimensiwn, gydag ychydig iawn o afluniad o gymharu â dulliau sy'n seiliedig ar yr atmosffer.
Nid yw un cylch torri byth yn stori lawn. Mae tymheru yn dilyn caledu, fel arfer mewn dau neu dri chylch ar dymheredd sy'n gostwng yn raddol. Mae pob tymer yn trawsnewid austenit cadw yn martensite sefydlog, yn lleddfu straen mewnol o'r diffodd, ac yn tiwnio'r cydbwysedd terfynol rhwng caledwch a chaledwch. Mae hepgor cylch tymer yn gadael microstrwythurau ansefydlog a all newid yn ddimensiwn yn ystod y cynhyrchiad, gan achosi colled goddefgarwch cynyddol sy'n anodd ei ddiagnosio.
Mae triniaeth cryogenig yn gwthio'r trawsnewid hwn ymhellach. Trwy oeri cydrannau i tua minws 300 gradd Fahrenheit gan ddefnyddio nitrogen hylifol mewn disgyniad rheoledig dros sawl awr, mae prosesu cryogenig yn trosi austenite gweddilliol y mae tymheru safonol yn ei adael ar ôl. Ymchwil a gyhoeddwyd yn yCylchgrawn Rhyngwladol Gwyddor Peiriannegdogfennu bod proses cryogenig dwfn a reolir yn wyddonol yn cynhyrchu cynnydd mewn bywyd defnydd o fwy na 200 y cant ar draws cymwysiadau offer lluosog. Mae'r newidiadau lefel moleciwlaidd, gan gynnwys dosbarthiad carbid gwell a thrawsnewidiad martensitig cyflawn, yn lleihau'r cyfernod ffrithiant ac yn gwella sefydlogrwydd dimensiwn yn barhaol. Ar gyfer stampio marw y disgwylir iddo redeg miliynau o gylchoedd, gall triniaeth cryogenig ar ôl triniaeth wres gonfensiynol ddyblu neu dreblu bywyd marw defnyddiol cyn i ail-siarpio ddod yn angenrheidiol.
Haenau PVD a CVD sy'n Lleihau Traul a Gallu
Mae triniaeth wres yn gwneud y gorau o'r deunydd swmp. Mae haenau'n amddiffyn yr arwyneb lle mae'r teclyn-i-cyswllt dalen yn digwydd mewn gwirionedd. Mae dyddodiad anwedd corfforol (PVD) a dyddodiad anwedd cemegol (CVD) yn gosod haenau ceramig tenau, fel arfer 2 i 5 micron o drwch, sy'n lleihau ffrithiant yn ddramatig ac yn gwrthsefyll trosglwyddo deunydd o'r ddalen wedi'i stampio i arwynebau marw.
Pam fod hyn o bwys? Wrth stampio dur di-staen, mae tueddiad y deunydd i weithio-caledu a bustl yn creu cronni gludiog ar arwynebau marw sy'n diraddio ansawdd rhan yn gyflym. Treial yn ffatri stampio Ford Motor Company,adroddwyd gan ymchwilwyr Prifysgol Deakin, wedi canfod bod TiCN{0}}marwolaethau wedi'u gorchuddio wedi cynyddu bywyd marw gan ffactor o fwy nag 20 o'i gymharu ag arwynebau caboledig heb eu gorchuddio wrth stampio deunyddiau tueddol i garlamu. Gohiriodd y gorchudd y cam trosglwyddo deunydd critigol am gyfnod amhenodol o fewn ffenestr prawf 20,000 cylch y treial.
Mae pob math cotio yn targedu mecanwaith gwisgo penodol:
- TiN (Titaniwm Nitrid):Amddiffyniad gwisgo cyffredinol-pwrpas gyda chaledwch tua 2000-2500 HV. Cost-yn effeithiol ar gyfer stampio deunydd cymysg ar gyflymder a chyfeintiau cymedrol.
- TiCN (Titanium Carbonitride):Caledwch uwch a ffrithiant is na TiN. Yn rhagori yn erbyn deunyddiau sgraffiniol gan gynnwys cymwysiadau stampio metel dur gwrthstaen lle mae arwynebau gwaith caled yn cyflymu traul ymyl.
- TiAlN (Nitrid Alwminiwm Titaniwm):Yn goddef tymheredd uwch na 800 gradd Celsius trwy ffurfio haen amddiffynnol alwminiwm ocsid o dan wres. Yn addas ar gyfer-stampio cyflym a chymwysiadau lle mae dadansoddiad iraid yn creu tymereddau offer uwch.
- DLC (Diamond-Fel Carbon):Cyfernod ffrithiant hynod o isel o tua 0.1 i 0.15, gan atal codi deunydd gludiog. Y prif ddewis ar gyfer stampio alwminiwm yn marw ac offer stampio alwminiwm lle mae galw alwminiwm wedi'i stampio ar arwynebau marw yw'r prif ddull methiant yn hytrach na gwisgo sgraffiniol.
Mae dewis cotio yn cysylltu'n uniongyrchol â'r deunydd wedi'i stampio. Ar gyfer stampio 316 o ddur di-staen, lle mae sgraffiniad ac offer ymosodiad adlyniad ar yr un pryd, mae TiCN neu TiAlN yn darparu'r caledwch a'r ansefydlogrwydd cemegol sydd eu hangen i wrthsefyll carlamu mewn gorsafoedd ffurfio. Ar gyfer stampio metel alwminiwm, mae ffrithiant ultra- DLC yn atal y deunydd meddal rhag bondio i arwynebau offer, gan gadw arwynebau rhan yn lân a chyfnodau cynnal a chadw marw yn hir.Cymariaethau perfformiadcadarnhau bod gostyngiad ffrithiant DLC yn lleihau ymwrthedd torri yn fawr ac yn atal adlyniad sglodion wrth beiriannu neu ffurfio metelau meddal fel alwminiwm a chopr.
Mae effaith gyfansawdd y penderfyniadau hyn yn sylweddol. Gall marw sydd wedi'i adeiladu o'r radd dur offer cywir, wedi'i galedu'n iawn dan wactod â thriniaeth cryogenig, ac wedi'i orchuddio â'r haen seramig gywir, redeg tair i bum gwaith yn hirach nag un lle cafodd unrhyw un cam ei beryglu. Mae'r lluosydd hwnnw'n trosi'n uniongyrchol i lai o ataliadau cynhyrchu, cost is fesul trawiad, ac ansawdd rhan stampiedig mwy cyson ar draws y bywyd marw cyfan. Ond mae angen mesur y perfformiad hwnnw'n drylwyr ar bob cam, o'r gwiriad dimensiwn cyntaf ar ôl triniaeth wres i'r arolygiad terfynol o rannau wedi'u stampio ar brawf.
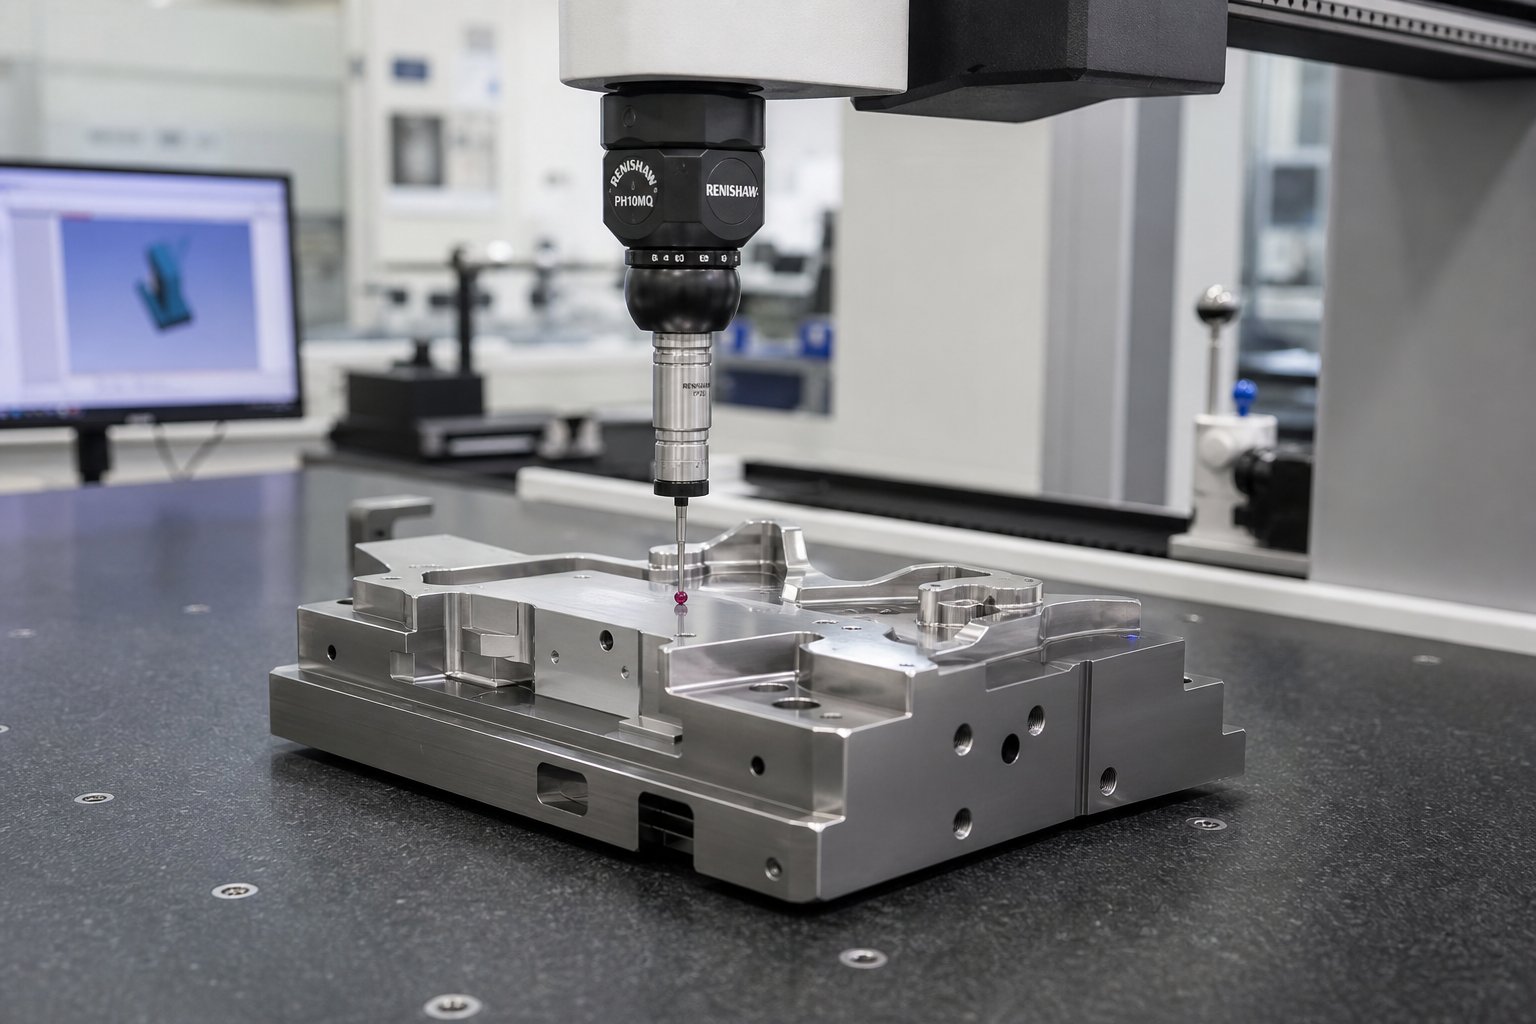
Rheoli Ansawdd o'r Toriad Cyntaf i Stampio Treialu
Gellir peiriannu marw o ddur offer premiwm, ei drin â gwres yn ddi-ffael, a'i orchuddio â'r haen seramig ddelfrydol, ond mae'n dal i fethu cynhyrchu os nad oes neb yn gwirio dimensiynau rhwng cyfnodau. Nid yw rheoli ansawdd mewn stampio marw manwl gywir yn bwynt gwirio terfynol. Mae'n gyfres o gatiau sydd wedi'u hymgorffori trwy gydol y dilyniant gweithgynhyrchu cyfan, pob un yn cadarnhau bod y gydran yn barod i symud ymlaen. Hepiwch gât ac rydych mewn perygl o waethygu gwall cynnar trwy bob gweithrediad dilynol nes iddo ddod i'r wyneb fel darnau sgrap ar lawr y wasg.
Arolygiad CMM a Gwirio Garwedd Arwyneb
Mae peiriannau mesur cydlynu yn ganolog i ddilysu dimensiwn ar gyfer stampio cydrannau marw. Mae stiliwr CMM yn cyffwrdd neu'n sganio nodweddion critigol, gan gipio data cyfesurynnau XYZ a'i gymharu â'r model CAD 3D. Ar gyfer mewnosodiadau marw, dyrnu, a blociau ceudod, mae'r CMM yn gwirio cywirdeb lleoliad tyllau, cydymffurfiad proffil arwynebau cyfuchlinol, a pherthnasoedd geometrig fel gwastadrwydd, paraleliaeth, a pherpendicwlar sy'n pennu sut mae rhannau paru yn cyd-fynd â'i gilydd yn ystod y cynulliad.
Pryd mae'r mesuriadau hyn yn digwydd? Nid dim ond ar y diwedd. Mae gwiriadau mewn-broses ar ôl peiriannu garw yn cadarnhau bod digon o stoc ar ôl ar yr holl arwynebau critigol cyn lleddfu straen a-hanfod lled-. Ar ôl triniaeth wres, mae ailwiriad CMM yn gwirio faint o symudiad dimensiwn a ddigwyddodd wrth galedu, sy'n dweud wrth y peiriannydd gorffen faint yn union o ddeunydd i'w dynnu ac ymhle. Mae archwiliad postio gorffeniad malu yn cynhyrchu'r adroddiad cydymffurfio terfynol sy'n rhyddhau pob cydran i'w chydosod. Fel y mae Moeller Precision Tool yn ei nodi, mae gweithgynhyrchwyr offer manwl yn dal goddefiannau mor dynn â 0.0002 modfedd, gan ddefnyddio dyfeisiau CMM ochr yn ochr â chymaryddion optegol a systemau mesur proffil i wirio cydymffurfiad ar bob cam.
Mae mesur garwedd arwyneb yn ategu data dimensiwn. Mae proffilomedr yn olrhain yr arwyneb wedi'i beiriannu neu wedi'i sgleinio ac yn adrodd am werthoedd Ra (garwedd cyfartalog rhifyddol) ac Rz (brig cyfartalog-i-uchder dyffryn). Pam fod hyn yn bwysig i'r broses stampio metel? Oherwydd bod gorffeniad wyneb ar ddur ffurfio yn rheoli ffrithiant, llif deunydd, a rhyddhau rhan. Bydd dyrnu ffurfio a bennir yn Ra 0.2 micrometers sydd mewn gwirionedd yn mesur Ra 0.8 yn cynhyrchu rhannau â marciau llusgo gweladwy a thrwch wal anghyson. Mae gwirio garwedd wyneb cyn cydosod yn atal y materion ansawdd hyn i lawr yr afon rhag cyrraedd y wasg byth.
Mae profion caledwch yn ffurfio giât hanfodol arall, yn enwedig ar ôl triniaeth wres. Mae mesuriadau caledwch Rockwell mewn lleoliadau lluosog ar bob cydran yn cadarnhau trawsnewidiad unffurf. Mae dyrnu sy'n darllen 60 HRC ar yr wyneb ond 56 HRC ar ei waelod yn dangos caledu anghyflawn, o bosibl oherwydd amser socian annigonol neu dorri anghysondeb. Mae protocolau archwilio diwydiant yn nodi bod yn rhaid i werthoedd caledwch ddod o fewn ystod ddiffiniedig oherwydd bod caledwch rhy isel yn arwain at draul cyflym, tra bod caledwch rhy uchel yn creu bregusrwydd a risg o dorri asgwrn o dan lwythi stampio.
Mae gwiriadau ffit swyddogaethol yn cwblhau'r dilysiad cyn-cynulliad. Mae cydrannau paru, megis pwnsh a'i agoriad marw cyfatebol, yn cael eu cydosod yn gorfforol ar fainc i wirio perthnasoedd clirio, ffitiau llithro ar elfennau canllaw, ac amodau ymyrraeth ar fanylion ffitio'r wasg. Mae cymaryddion optegol yn troshaenu proffiliau cydrannau chwyddedig yn erbyn geometreg y dyluniad i ddal gwyriadau cynnil y gallai archwilio pwyntiau CMM eu methu. Mae'r gwiriadau ffitiadau hyn yn cadarnhau y bydd cydrannau unigol yn gweithredu fel system gydlynol ar ôl eu bolltio i'r set marw.
Treial yn Rhedeg a-Mesur Rhan Erthygl Cyntaf
Mae arolygiad y Cynulliad yn cadarnhau bod y marw yn edrych yn gywir. Mae stampio treial yn profi ei fod yn gweithio. Mae'r marw gorffenedig wedi'i osod mewn gwasg, mae deunydd stribed yn cael ei fwydo, ac mae'r rhannau cyntaf yn dod oddi ar yr offeryn. Dyma'r foment sy'n dilysu pob penderfyniad i fyny'r afon, o geometreg CAD trwy beiriannu a thriniaeth wres. Mae treial llwyddiannus yn cynhyrchu rhannau stampio metel sy'n cwrdd â dimensiynau print, yn arddangos ymylon glân, ac yn ffurfio heb gracio, crychu, na sbringback gormodol.
Mae rhediadau treial yn dilyn protocol strwythuredig. Mae'r marw wedi'i osod ar yr uchder cau a gyfrifir, yn cael ei fwydo ar gyflymder rheoledig, ac yn rhedeg ar dunelli llai o dunelli i ddechrau tra bod gweithredwyr yn arsylwi dilyniant stribedi, yn gwrando am sŵn annormal, ac yn archwilio'r ychydig rannau cyntaf yn weledol. Mae sefydlogrwydd bwydo stribed, ymgysylltiad peilot, a swyddogaeth stripiwr i gyd yn cael eu monitro mewn amser real. Os yw'r marw yn fath cynyddol, caiff gwaith pob gorsaf ei werthuso'n annibynnol trwy archwilio rhannau sydd wedi'u cwblhau'n rhannol mewn gorsafoedd canolradd cyn y toriad gwahanu terfynol.
Yn gyntaf-treial mesurau archwilio erthyglau-stampiwyd rhannau yn erbyn y lluniad peirianyddol gan ddefnyddio'r un offer CMM a ddilysodd y cydrannau marw eu hunain. Cofnodir pob dimensiwn critigol, galwad GD&T, a manyleb arwyneb. Mae'r adroddiad canlyniadol naill ai'n cadarnhau cydymffurfiaeth neu'n nodi gwyriadau y mae angen eu haddasu'n farw. Mae addasiadau cyffredin yn cynnwys gorsafoedd ffurf symudliw i gywiro sbringback onglog, ail-sgleinio arwynebau sy'n dangos marciau llusgo, neu addasu dyrnu i- glirio marw mewn gorsafoedd sy'n cynhyrchu burr gormodol. Fel y mae arbenigwyr treial marw yn pwysleisio, mae archwiliad erthygl cyntaf trylwyr yn darparu adroddiadau mesur manwl, samplau treial corfforol, a dogfennaeth sy'n cadarnhau bod y marw yn cael ei gynhyrchu-yn barod cyn ei anfon.
Mae pob rhan â stamp metel sy'n gadael gwasg gynhyrchu yn etifeddu'r ansawdd sydd wedi'i gynnwys yn ei farw. Stampio treial yw lle mae'r etifeddiaeth honno wedi'i phrofi. Mae marw sy'n pasio -archwiliad erthygl gyntaf gyda phob dimensiwn o fewn goddefgarwch a phob arwyneb yn rhydd o ddiffygion yn cynrychioli offer dilys, sy'n barod i gynhyrchu rhannau metel wedi'u stampio yn gyson ar draws cannoedd o filoedd neu filiynau o gylchoedd.
Mae'r dilyniant giât arolygu llawn, o'r sglodyn cyntaf i'r offeryn cynhyrchu dilys, yn dilyn y dilyniant hwn:
- Yn{0}}gwiriadau dimensiwn y broses ar ôl gorffen peiriannu bras a lled-i wirio lwfans stoc
- Postio{0}}gwres-gwirio caledwch triniaeth ac ail-fesuriad CMM ar gyfer symudiad dimensiwn
- Mae adroddiad terfynol CMM ar ôl gorffen malu a melino caled yn cadarnhau'r holl nodweddion o fewn goddefgarwch
- Gwiriad ffit y cynulliad o gydrannau paru, dilysu clirio, a chymharu proffil optegol
- Stampio prawf mewn -wasg sy'n cyfateb i gynhyrchiad gyda pharamedrau rheoledig
- -Archwiliad erthygl cyntaf yn mesur rhannau wedi'u stampio yn erbyn printiau peirianyddol gydag adroddiadau dimensiwn llawn
Rhaid i bob giât fynd heibio cyn i'r gwaith symud ymlaen. Mae'r ddisgyblaeth hon yn atal y methiant ansawdd drutaf wrth wneud marw: darganfod problem ar ôl i'r holl weithrediadau i lawr yr afon gael eu cwblhau ar gydran ddiffygiol.
Mae gweithgynhyrchwyr sy'n cwmpasu'r cylch bywyd llawn hwn o dan yr un to, o asesiad dichonoldeb ac efelychiad CAE trwy beiriannu manwl gywir, rhediadau prawf, ac archwiliad CMM, yn dileu'r bylchau cyfathrebu sy'n codi pan fydd cyfrifoldebau'n rhannu ar draws sawl gwerthwr.Proses stampio marw YICHENyn enghreifftio'r dull integredig hwn, gan ddilysu marw ym mhob cam a ddisgrifir yma fel bod peirianwyr offeru a rheolwyr cyrchu yn derbyn-offeryn parod cynhyrchu wedi'i ategu gan ddata archwilio dogfenedig wrth bob giât. Ar gyfer timau sy'n symud o ymchwil i ddatblygiad RFQ gweithredol, mae partneru ag un darparwr ffynhonnell sy'n berchen ar y gadwyn QC gyfan yn lleihau risg ac yn cywasgu llinellau amser yn sylweddol.
Mae archwilio a dilysu yn cau'r ddolen weithgynhyrchu, ond gwir fesur marw stampio yw sut mae'r holl benderfyniadau unigol hyn, o geometreg CAD trwy ddewis deunydd, dilyniant peiriannu, triniaeth wres, a gwirio ansawdd, yn cyfuno i berfformiad cynhyrchu tymor hir.
Dod a'r Cyfan ynghyd o Ddichonoldeb i Gynhyrchu
Rydych chi bellach wedi cerdded trwy bob cam o wneud marw stampio metel: dylunio digidol ac efelychu, dewis deunydd, peiriannu CNC, prosesu EDM, trin gwres, cotio, a gwirio ansawdd. Roedd pob adran yn ymdrin â phroses unigol. Mewn gwirionedd, nid yw'r camau hyn yn gweithredu'n annibynnol. Maent yn cyfansawdd. Mae penderfyniad dylunio yn CAD yn crychau ymlaen trwy ddewis deunydd, strategaeth peiriannu, ac yn y pen draw i'r ansawdd rhan stampiedig y mae eich gwasg yn ei gynhyrchu ar gyflymder llawn. Deall sut mae'r cyfansawdd hwnnw'n gweithio yw'r hyn sy'n gwahanu marw stampio sy'n darparu 500,000 o drawiadau dibynadwy oddi wrth un sy'n diraddio ar ôl 10,000.
Sut Mae Pob Penderfyniad Gweithgynhyrchu yn Cyfuno i Berfformiad Marw
Meddyliwch am y broses marw fel cadwyn o luosyddion yn hytrach na dilyniant o ychwanegiadau. Nid yw dewis gradd dur offeryn cywir yn ychwanegu gwydnwch yn unig. Mae'n lluosi budd pob cam i lawr yr afon. Mae gwactod-caledu ffynnon-mewnosod D2 a ddewiswyd yn rhoi canlyniadau gwell na gwactod-caledu gradd ymylol. Mae gosod gorchudd TiCN ar arwyneb sydd wedi'i dymheru a'i sgleinio'n iawn yn cyflawni ei botensial i leihau ffrithiant llawn. Rhowch yr un cotio hwnnw ar wyneb gyda straen gweddilliol o gylchoedd tymheru nad ydynt wedi'u hepgor, ac mae'n diflannu o fewn miloedd o strôc.
Mae'r un rhesymeg yn gweithio i'r gwrthwyneb. Mae llwybr byr ar unrhyw adeg yn rhannu perfformiad popeth sy'n dilyn. Mae rhuthro efelychiad CAE a methu rhagfynegiad springback yn golygu bod y geometreg marw yn anghywir cyn i'r peiriannu ddechrau hyd yn oed. O dan-mae pennu dur offer ar gyfer cymhwysiad di-staen yn golygu bod haenau yn brwydro yn erbyn anffurfiad swbstrad oddi tanynt. Mae sgipio rhyddhad straen cyn triniaeth wres yn cyflwyno warpage na all gorffen malu adennill yn llwyr. Mae pob cyfaddawd yn tynnu o fywyd marw, ansawdd rhan, ac amser cynhyrchu.
Beth mewn gwirionedd sy'n gwahanu dis sy'n rhedeg 100,000+ o drawiadau oddi wrth un sy'n methu'n gynnar? Fel arfer nid un gwall trychinebus, ond casgliad o benderfyniadau ymylol:
- Llwybrau byr dylunio:Mae efelychiad annigonol yn arwain at gywiriadau treialu a gwallau ar ddur caled, gan wanhau cydrannau trwy eu haddasu dro ar ôl tro
- Cyfaddawdau deunydd:Mae dewis A2 lle mae cyfiawnhad dros D2 neu garbid yn arbed costau ymlaen llaw ond yn dyblu amlder ail-siaradu ac amser segur y wasg
- Toriadau dilyniant peiriannu:Mae gorffen cyn rhyddhad straen priodol yn cyflwyno ansefydlogrwydd dimensiwn sy'n gwaethygu o dan lwythi gwasg cylchol
- Bylchau triniaeth wres:Mae colli cylch tymer neu hepgor triniaeth cryogenig yn gadael austenite a gedwir sy'n trawsnewid yn anrhagweladwy yn ystod y cynhyrchiad, gan achosi drifft goddefgarwch cynyddol
- Darfodiadau arolygu:Mae rhyddhau cydrannau heb ddilysu -gwres-dimensiynau triniaeth yn golygu cydosod marw o rannau a allai fod allan o'r fanyleb yn barod
Mae'r broses weithgynhyrchu stampio metel yn gwobrwyo disgyblaeth ym mhob giât. Graddfeydd disgwyliadau cost ac amserlen yn unol â hynny. Mae'n bosibl y bydd angen 4 i 6 wythnos a $5,000 i $15,000 mewn buddsoddiad mewn offer ar gyfer un{2}}dei blancio gorsaf syml. Mae marw cynyddol gymedrol gydag 8 i 12 gorsaf fel arfer yn gofyn am 8 i 12 wythnos a $25,000 i $60,000. Gall modurol cynyddol cymhleth neu drosglwyddo yn marw gyda goddefiannau tynn, gorsafoedd ffurfio lluosog, a-gofynion bywyd cyfaint uchel fod yn fwy na 16 wythnos a $100,000 mewn cost offer. Mae'r ystodau hyn yn adlewyrchu nid yn unig oriau peiriannu, ond yr ymdrech beirianyddol, efelychu, archwilio a threialu cronnus sy'n dilysu pob offeryn ar gyfer ei oes gynhyrchu arfaethedig.
Mae pob cam wrth wneud marw stampio, o geometreg CAD i orchudd terfynol, yn benderfyniad sydd naill ai'n ychwanegu neu'n tynnu o fywyd marw, ansawdd rhannol, ac effeithlonrwydd cynhyrchu. Nid oes unrhyw ddewisiadau niwtral yn y broses adeiladu marw a stampio.
Symud o Ymchwil i Ateb RFQ-Ready Die
Os ydych chi wedi darllen hyd yma, mae'n debyg eich bod chi'n perthyn i un o ddau gategori. Naill ai rydych chi'n adeiladu gwybodaeth fewnol i werthuso cyflenwyr yn fwy effeithiol, neu rydych chi'n mynd ati i RFQ ar gyfer marw stampio metel wedi'i deilwra ac eisiau deall pa gwestiynau i'w gofyn a pha alluoedd i'w gwirio. Mae'r ddau lwybr yn elwa o'r un egwyddor: mae'r broses weithgynhyrchu stampio yn gweithio orau pan fo partner unigol yn berchen ar y gadwyn lawn o ddichonoldeb trwy offer cynhyrchu dilys.
Mae cyrchu darniog, lle mae dylunio'n digwydd mewn un cwmni, peiriannu mewn cwmni arall, a rhoi cynnig ar drydydd, yn cyflwyno risg trosglwyddo ym mhob cyfnod pontio. Mae bwriad dimensiwn yn mynd ar goll rhwng ffeiliau CAD a gweithredwyr peiriannau. Mae manylebau triniaeth wres yn cael eu symleiddio er hwylustod. Nid yw canlyniadau treial yn bwydo'n ôl yn effeithlon i gywiriadau dylunio. Mae'r offer marw a stampio sy'n perfformio orau mewn rhediadau cynhyrchu hir bron bob amser yn dod o raglenni integredig lle mae pob cam yn hysbysu'r nesaf heb fylchau cyfathrebu.
Ar gyfer rheolwyr cyrchu a pheirianwyr offer sy'n barod i symud o ymchwil i ddyfynnu gweithredol, chwiliwch am bartner y mae ei alluoedd yn rhychwantu'r cylch bywyd cyfan a gwmpesir yn yr erthygl hon: asesiad dichonoldeb, efelychiad CAE ar gyfer ffurfio a springback, peiriannu CNC manwl gywir ac EDM, triniaeth wres dan reolaeth, stampio prawf mewn cynhyrchu -amodau cynrychioliadol, a CMM -archwiliad erthygl gyntaf wedi'i ddogfennu{2.Atebion marw stampio personol YICHENcwmpasu'r union gwmpas hwn, gan ddarparu diwedd{0}}i-roi diwedd-adnodd stampio metel ar gyfer timau sydd angen offer dilysedig wedi'i gyflwyno RFQ-yn barod, wedi'i ategu gan ddata ansawdd wedi'i ddogfennu ym mhob giât gweithgynhyrchu.
Mae'r wybodaeth yn yr erthygl hon yn rhoi'r eirfa a'r fframwaith i chi werthuso proses unrhyw gyflenwr marw yn feirniadol. Rydych chi'n deall nawr pam mae rhai camau yn costio'r hyn maen nhw'n ei wneud, pam mae llinellau amser yn ymestyn ar drothwyon cymhlethdod penodol, a pham mai anaml y mae'r dyfynbris rhataf yn darparu'r gost isaf fesul trawiad dros oes cynhyrchu llawn marw. Y ddealltwriaeth honno yw'r sylfaen ar gyfer gwneud penderfyniadau cyrchu gwybodus mewn unrhyw sgwrs caffael sy'n marw a rhoi terfyn ar hynny.
FAQs About Making Metal Stamping Dies
1. Pa mor hir mae'n ei gymryd i wneud stampio metel yn marw?
Mae llinellau amser yn dibynnu ar gymhlethdod. Fel arfer mae angen 4 i 6 wythnos ar gyfer un-dei blancio gorsaf syml. Mae marw cynyddol gymedrol gydag 8 i 12 gorsaf yn cymryd 8 i 12 wythnos. Cymhleth modurol cynyddol cynyddol neu drosglwyddo yn marw gyda goddefiannau tynn a gall gorsafoedd ffurfio lluosog fod yn fwy na 16 wythnos. Mae'r llinellau amser hyn yn cynnwys peirianneg, efelychu, peiriannu, triniaeth wres, a chyfnodau dilysu treial.
2. Pa ddeunyddiau a ddefnyddir i wneud stampio yn marw?
Mae marw stampio yn cael ei adeiladu'n bennaf o raddau dur offer a ddewiswyd yn seiliedig ar y metel dalen sy'n cael ei stampio. Mae dewisiadau cyffredin yn cynnwys D2 ar gyfer ymwrthedd traul sgraffiniol, A2 ar gyfer gwydnwch a chaledwch cytbwys, S7 ar gyfer trawiad-cymwysiadau trwm, M2 ar gyfer llwythi cywasgol uchel, a mewnosodiadau carbid twngsten ar gyfer rhediadau cyfaint uwch-uchel neu ddeunyddiau sgraffiniol iawn fel dur di-staen. Mae pob gradd mewn safle gwahanol ar y sbectrwm caledwch.
3. Beth yw'r gwahaniaeth rhwng dis cynyddol a dis trosglwyddo?
Mae marw cynyddol yn cadw rhannau wedi'u cysylltu â stribed cludo wrth iddo symud ymlaen trwy orsafoedd lluosog gyda phob strôc yn y wasg, gan eu gwneud yn ddelfrydol ar gyfer cydrannau cyfaint uchel, llai fel cysylltwyr a bracedi. Trosglwyddwch yn marw torrwch fylchau yn rhydd yn yr orsaf gyntaf a'u symud yn fecanyddol rhwng gorsafoedd annibynnol gan ddefnyddio grippers. Mae marw trosglwyddo yn gweddu i rannau mawr, cregyn wedi'u tynnu'n ddwfn, a geometregau na allant aros ynghlwm wrth stribed wrth ffurfio, megis paneli corff modurol.
4. Sut mae triniaeth wres yn effeithio ar berfformiad stampio marw?
Mae triniaeth wres yn trawsnewid dur offer o gyflwr peiriannadwy i offeryn gweithio caled sy'n gallu gwrthsefyll miliynau o gylchoedd gwasg. Mae caledu gwactod wedi'i ddilyn gan gylchoedd tymheru lluosog yn creu strwythur martensitig sefydlog. Gall ychwanegu triniaeth cryogenig gynyddu bywyd marw dros 200 y cant trwy drosi austenite cadw a gwella dosbarthiad carbid. Heb driniaeth wres briodol, byddai hyd yn oed cydrannau wedi'u peiriannu'n fanwl gywir yn dadffurfio neu'n gwisgo'n gyflym o dan lwythi stampio cynhyrchu.
5. Pwy all weithgynhyrchu marw stampio cyflawn o ddylunio i ddilysu cynhyrchu?
Mae gweithgynhyrchwyr marw integredig sy'n berchen ar y gadwyn broses lawn, o asesiad dichonoldeb ac efelychiad CAE trwy beiriannu CNC, EDM, triniaeth wres, stampio prawf, ac archwiliad CMM, yn sicrhau'r canlyniadau mwyaf dibynadwy. Mae YICHEN yn cynnig y nod hwn{1}i-derfynu gallu ar gyfer datrysiadau stampio marw wedi'u teilwra, gan ddarparu dilysiad ansawdd wedi'i ddogfennu ym mhob giât gweithgynhyrchu fel bod rheolwyr cyrchu a pheirianwyr offer yn derbyn-offeryn parod cynhyrchu heb risgiau trosglwyddo rhwng gwerthwyr lluosog.




