


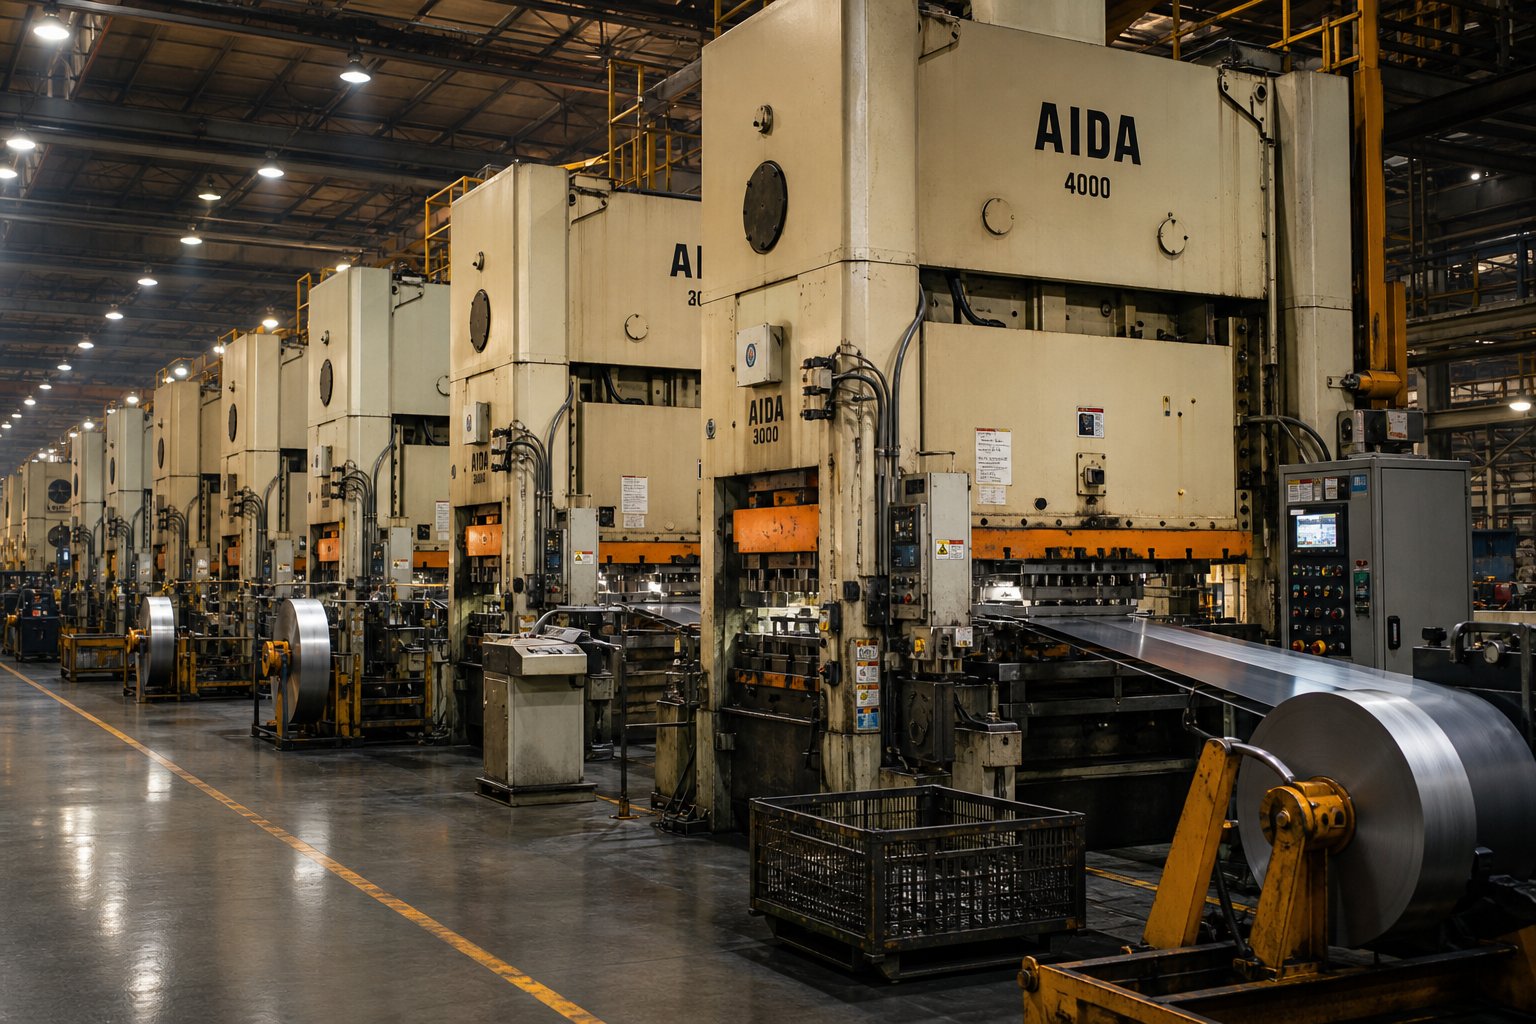
Beth yw stampio metel marw blaengar ar Raddfa Gyfanwerthol
Pan fyddwch chi'n dod o hyd i rannau metel wedi'u stampio mewn cyfaint, mae'r ffatri ar ben arall yr archeb brynu honno'n gweithredu mewn byd na fyddwch byth yn ei weld. Maent yn siarad mewn strôc y funud, gosodiadau stribedi, a gorsafoedd marw. Rydych chi'n siarad mewn cost uned, amser arweiniol, a manylebau ansawdd. Mae'r bwlch hwnnw rhwng yr hyn ablaengar marw metel stampio ffatri cyfanwerthugwybod a'r hyn y mae timau caffael yn ei ddeall yn nodweddiadol yw lle mae camgymeriadau costus yn digwydd.
Mae'r erthygl hon yn pontio'r bwlch hwnnw. Mae wedi'i adeiladu ar gyfer prynwyr, peirianwyr, a gweithwyr proffesiynol cyrchu sydd am wneud penderfyniadau gwybodus yn hytrach na dibynnu ar beth bynnag y mae cyflenwr yn dewis ei ddatgelu.
Yr hyn y mae stampio metel marw blaengar yn ei olygu mewn gwirionedd
Dychmygwch fwydo rhuban fflat o fetel i mewn i beiriant a chael rhan orffenedig, gymhleth allan yr ochr arall gyda phob strôc yn y wasg. Dyna stampio metel marw blaengar yn ei ffurf symlaf.
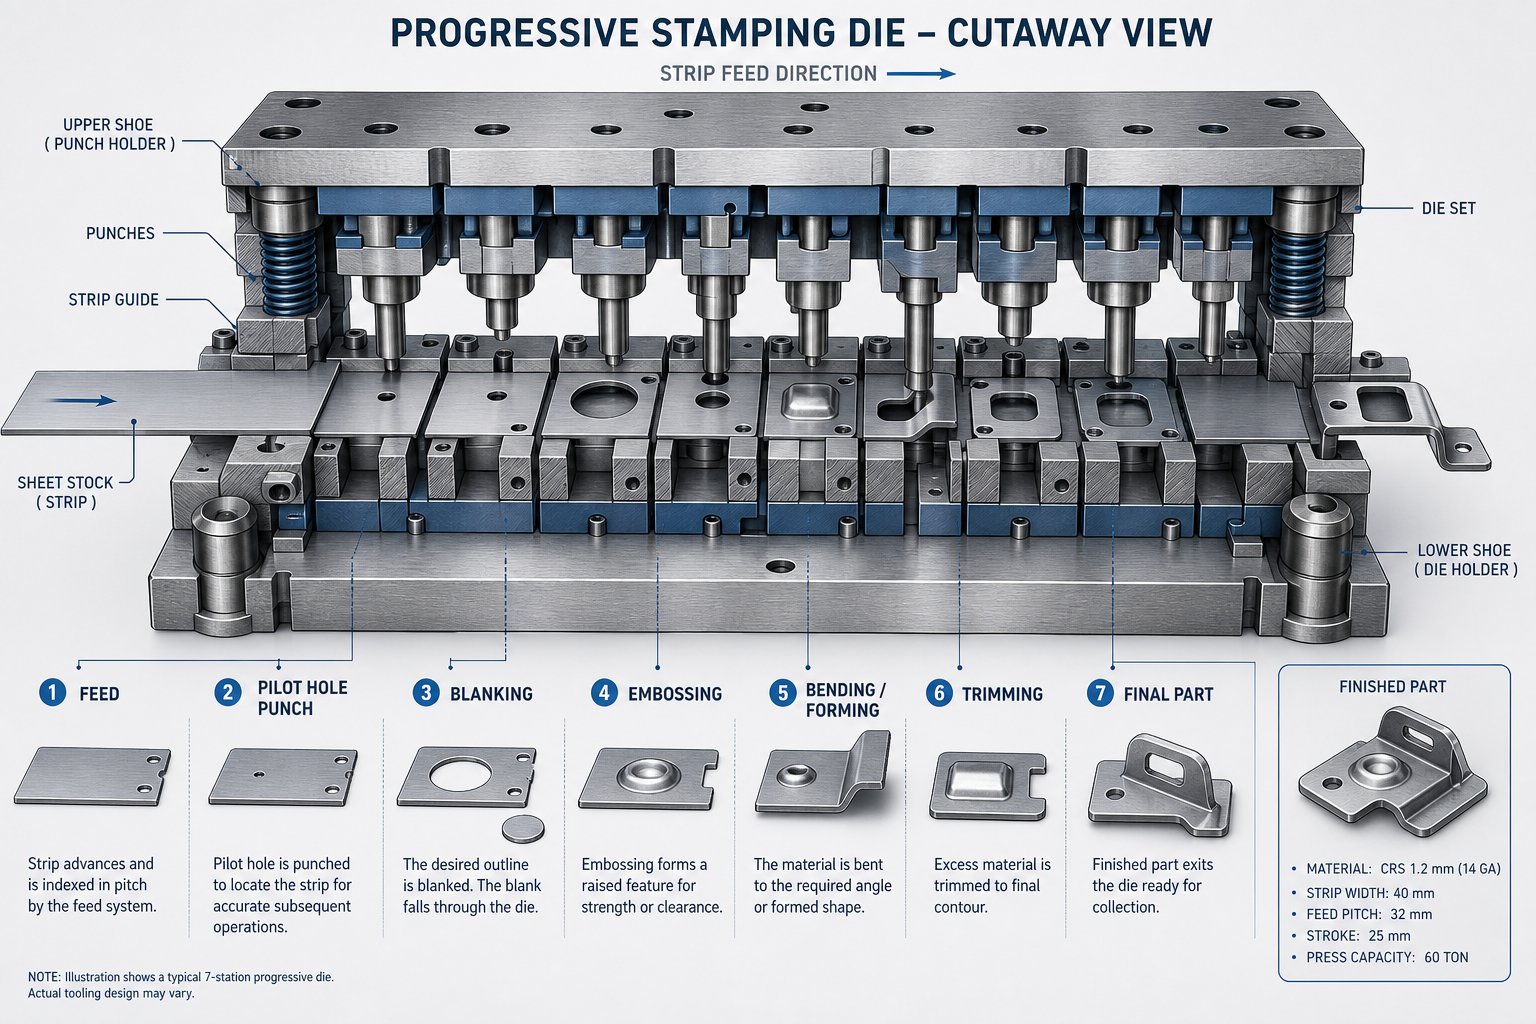
Dyma sut mae'n gweithio: mae stribed di-dor o fetel, sydd fel arfer yn cael ei ddad-ddirwyn o goil, yn symud ymlaen trwy declyn marw sengl sy'n cynnwys gorsafoedd lluosog wedi'u trefnu mewn trefn. Mae pob gorsaf yn cyflawni gweithrediad penodol, megis dyrnu twll, plygu fflans, neu docio deunydd dros ben. Mae'r stribed yn symud ymlaen pellter sefydlog, a elwir yn traw, gyda phob cylch gwasgu. Erbyn i'r metel gyrraedd yr orsaf derfynol, mae rhan wedi'i chwblhau yn gwahanu oddi wrth y stribed cludwr, yn barod i'w ddefnyddio neu brosesu eilaidd.
Offeryn sengl yw marw cynyddol gyda gorsafoedd dilyniannol lluosog sy'n trawsnewid stribed metel gwastad yn rhan orffenedig mewn un cylch gwasgu parhaus, gan gynhyrchu cydran gyflawn gyda phob strôc.
Mae'r term "cynyddol" yn disgrifio'n union beth sy'n digwydd: mae'r metel yn symud ymlaen trwy'r marw, fesul gorsaf, pob cam yn adeiladu ar yr un blaenorol. Mae llaw-fer diwydiant yn aml yn cyfeirio at hyn fel gosodiad prog dei, ac mae gan ddisgyblaeth ehangach marw a stampio blaengar wreiddiau sy'n ymestyn yn ôl dros ganrif, wedi'i mireinio gan ddeunyddiau offer modern, gweisg a yrrir gan servo, a systemau ansawdd digidol.
Pam mae Ffatrïoedd Cyfanwerthu yn Gweithredu'n Wahanol i Siopau Swyddi
Nid yw pob gweithrediad stampio metel yn gweithio yr un ffordd. Yn bennaf mae siop swyddi yn-i-archebu rhannau gweithredu sy'n ymdrin ag arfer, un-rhannau gyda llifoedd gwaith cymhleth, amrywiol sy'n newid o brosiect i brosiect. Mewn cyferbyniad, mae ffatrïoedd stampio metel blaengar cyfanwerthu wedi'u hadeiladu o amgylch model sylfaenol wahanol: offer pwrpasol, rhediadau cynhyrchu cyfaint uchel, a strwythurau cost sy'n gwobrwyo graddfa.
Mae'r gwahaniaeth yn bwysig ar gyfer caffael. Mae ffatri gyfanwerthu yn buddsoddi'n drwm mewn offer marw blaengar sydd wedi'u cynllunio i redeg miliynau o gylchoedd. Mae'r cyfalaf ymlaen llaw hwnnw, a all amrywio o $10,000 ar gyfer offer symlach i $250,000 neu fwy ar gyfer gorsaf aml-orsaf gymhleth yn marw, yn cael ei amorteiddio ar draws cyfanswm cyfaint y cynhyrchiad. Ar 25,000 o rannau, mae marw cynyddol $25,000 yn ychwanegu $1.00 y darn. Ar 250,000 o rannau, mae'n ychwanegu dime. Mae'r rhesymeg amorteiddio hon yn gyrru popeth am sut mae ffatrïoedd cyfanwerthu yn dyfynnu, amserlennu a blaenoriaethu archebion.
Mae siopau swyddi yn treulio amser sylweddol ar osod peiriannau oherwydd bod pob archeb yn wahanol. Mae gweithrediadau stampio cyfanwerthu yn lleihau'r newid trwy redeg ymgyrchoedd cynhyrchu hir, di-dor lle mae gweisg yn cynhyrchu miloedd o rannau unfath yr awr. Mae eu llifoedd gwaith yn safonol ac yn llinol yn hytrach na chymhleth ac amrywiol. Mae offer, staffio, systemau ansawdd, a chynlluniau lloriau i gyd yn adlewyrchu'r cyfeiriadedd ailadroddedd uchel hwn, cyfaint, uchel.
Mae deall y gwahaniaeth gweithredol hwn cyn i chi gyhoeddi RFQ yn eich helpu i ofyn cwestiynau gwell, dehongli dyfynbrisiau'n gywir, ac osgoi disgwyliadau anghywir ynghylch meintiau archeb lleiaf, perchnogaeth offer, ac amseroedd arweiniol. Mae'r adrannau sy'n dilyn yn dadansoddi beth yn union sy'n digwydd y tu mewn i'r marw cynyddol hwnnw, felly gallwch chi werthuso cyflenwyr o safbwynt gwybodaeth yn hytrach na dyfalu.
Sut mae'r Broses Stampio Die Flaengar yn Gweithio
Rydych chi'n gwybod y cysyniad sylfaenol: stribed metel yn mynd i mewn, rhan gorffenedig yn dod allan. Ond beth sy'n digwydd mewn gwirionedd rhwng y ddau bwynt hynny? Mae deall y broses stampio marw blaengar ar lefel yr orsaf yn rhoi mantais hanfodol i chi wrth gyfathrebu manylebau i ffatri. Byddwch yn gwybod pa weithrediadau sy'n creu pa nodweddion, ac yn bwysicach fyth, byddwch yn cydnabod pan fydd cyflenwr yn dyfynnu cymhlethdod nad oes ei angen ar eich rhan mewn gwirionedd.
Gorsaf-gan-Toriad Gorsaf o Weithrediadau Die Blaengar
Lluniwch coil metel wedi'i osod ar uncoiler. Mae'r stribed yn bwydo trwy beiriant sythu i gael gwared ar unrhyw grymedd, yna mae peiriant bwydo servo yn ei symud ymlaen i'r peiriant stampio blaengar o bellter penodol, sefydlog gyda phob strôc yn y wasg. Mae pinnau peilot yn mynd i mewn i dyllau wedi'u dyrnu ymlaen llaw i gloi'r stribed i'w union leoliad cyn i unrhyw dorri neu ffurfio ddechrau. Y cam cofrestru hwn yw'r hyn sy'n caniatáu i farw stampio cynyddol gynnal goddefiannau ailadroddadwy ar draws miliynau o gylchoedd.
Y tu mewn i'r dis, mae gweithrediadau'n digwydd mewn dilyniant bwriadol. Mae pob gorsaf yn adeiladu ar yr hyn a grëwyd gan yr un flaenorol. Dyma'r drefn arferol:
- Tyllu- Mae punches yn creu tyllau, slotiau, neu agoriadau yn y stribed fflat llonydd. Mae'r nodweddion hyn yn aml yn gweithredu fel lleoliadau peilot ar gyfer gorsafoedd diweddarach ac fel tyllau swyddogaethol yn y rhan orffenedig. Os oes angen tyllau mowntio neu slotiau awyru ar eich cydran, dyma lle maen nhw'n tarddu.
- Blancio/rhicio- Mae proffil allanol y rhan yn dechrau cymryd siâp wrth i ddeunydd gael ei dorri i ffwrdd o ymylon y stribed. Mae rhicio yn tynnu rhannau ar hyd y ffin rhannol wrth ei gadw ynghlwm wrth y stribed cludo i'w gludo trwy'r gorsafoedd sy'n weddill.
- Ffurfio- Mae -siapau tri dimensiwn yn ymddangos yma. Mae asennau, sianeli, nodweddion boglynnog, neu adrannau wedi'u tynnu'n cael eu pwyso i'r deunydd. Dyma lle mae metel gwastad yn dechrau dod yn gydran strwythurol gyda dyfnder a chyfuchlin.
- Plygu- Mae tabiau, fflansau, clipiau a nodweddion onglog yn cael eu creu trwy blygu'r deunydd ar hyd llinellau tro wedi'u cyfrifo. Mae iawndal Springback wedi'i ymgorffori yn y dyluniad stampio marw cynyddol ar hyn o bryd, gyda'r offer yn mynd dros-yn fwriadol i gyfrif am adfer deunydd elastig.
- Bathu- Mae cywasgu lleol yn gwella cywirdeb dimensiwn neu'n creu manylion arwyneb mân. Pan fydd eich llun yn galw am drwch a reolir yn dynn neu wead arwyneb penodol mewn un ardal, mae gorsafoedd bathu yn darparu'r lefel honno o gywirdeb.
- Trimio/Torri i ffwrdd- Mae'r orsaf derfynol yn gwahanu'r rhan orffenedig oddi wrth y stribed cludo. Mae deunydd gormodol yn cael ei docio, ac mae'r darn gorffenedig yn disgyn i fin casglu neu gludwr i'w archwilio.
Nid yw pob rhan yn gofyn am bob un o'r chwe math o lawdriniaeth. Efallai mai dim ond tyllu, rhicio a thorri i ffwrdd fydd angen braced fflat syml. Gallai cysylltydd modurol cymhleth fynnu deg neu fwy o orsafoedd sy'n cyfuno sawl cam ffurfio a phlygu. Mae'r peiriant marw cynyddol wedi'i ddylunio'n benodol o amgylch geometreg eich rhan, a dyna pam mae printiau manwl mor bwysig yn ystod y cyfnod dyfynnu.
Pam Mae Deall Proses yn Bwysig ar gyfer Caffael
Pan fyddwch chi'n deall beth mae pob gorsaf yn ei wneud, gallwch chi siarad iaith y ffatri. Byddwch yn cydnabod bod angen o leiaf tair gorsaf ffurfio ar ran sydd â thair ongl blygu ar wahân, y gall fod angen camau graddnodi penodol ar gyfer goddefiannau lleoliad twll hynod dynn, a bod ychwanegu logo boglynnog yn golygu ychwanegu gorsaf fathu at yr offeryn.
Mae'r wybodaeth hon yn effeithio'n uniongyrchol ar sgyrsiau cost. Mae pob gorsaf sy'n cael ei hychwanegu at ddis yn cynyddu buddsoddiad offer a hyd y marw cyffredinol. I'r gwrthwyneb, gall cydgrynhoi nodweddion neu lacio goddefiannau nad ydynt yn hanfodol ddileu gorsafoedd yn gyfan gwbl. Mae prynwyr sy'n deall y perthnasoedd hyn yn negodi'n fwy effeithiol oherwydd eu bod yn deall beth sy'n gyrru prisio ar y lefel offer, nid dim ond y lefel fesul-rhan.
Stampio marw blaengar cyflymder uchelyn ehangu'r economeg hyn. Pan fydd gwasg yn rhedeg ar 200 i 1,500 o strôc y funud, hyd yn oed aneffeithlonrwydd bach mewn gosodiad stribedi neu gyfansawdd cyfrif gorsaf ar draws miliynau o rannau. Mae cynllun stribed wedi'i ddylunio'n dda yn gwneud y defnydd gorau o ddeunydd, gan dargedu defnydd o 75 i 85 y cant yn nodweddiadol yn dibynnu ar geometreg rhannol, ac yn sicrhau grymoedd cytbwys ar draws y marw i atal traul anwastad.
Fodd bynnag, nid yw'r deunydd sy'n bwydo drwy'r gorsafoedd hynny yn gyfranogwr goddefol. Mae gwahanol fetelau yn ymddwyn yn wahanol o dan bob math o weithrediad, ac mae'r ymddygiad hwnnw'n siapio penderfyniadau dylunio marw, costau offer, ac yn y pen draw yr hyn rydych chi'n ei dalu fesul rhan.
Dewis Deunydd a'i Effaith ar Berfformiad Die
Nid dim ond deunydd crai yw stribed metel. Mae'n newidyn gweithredol sy'n pennu pa mor hir y bydd eich offer yn para, pa mor gyflym y gall y wasg redeg, a beth yw eich cost fesul-rhan ar ddiwedd ymgyrch gynhyrchu. Gall dwy ran gyda geometreg union yr un fath ond gwahanol ddeunyddiau stampio blaengar fod yn wahanol iawn o ran buddsoddiad offer ac amlder cynnal a chadw. Mae'r gwahaniaeth hwnnw'n llifo'n uniongyrchol i'ch llinell waelod ar gyfeintiau cyfanwerthu.
Pan fyddwch chi'n nodi deunydd ar eich llun, rydych chi hefyd yn nodi cliriadau marw, cyfraddau gwisgo dyrnu, gofynion iro, a thunelledd y wasg. Mae deall y cysylltiadau hyn yn eich helpu i osgoi gor-nodi aloion drud lle maent yn ddiangen ac o dan-nodi swbstradau rhad a fydd yn dinistrio offer neu'n cynhyrchu sgrap.
Deunyddiau Cyffredin a'u Heffaith ar Ddylunio Die
Mae pedwar teulu materol yn dominyddu stampio marw blaengar ar raddfa gyfanwerthu. Mae pob un yn dod â chyfuniad unigryw o ffurfadwyedd, cryfder, a rhyngweithio offer sy'n siapio sut mae'r marw yn cael ei beiriannu.
Dur Carbon- Dyma'r ceffyl gwaith o stampio cyfaint uchel. Mae stampio blaengar dur carbon yn elwa o ymddygiad rhagweladwy'r deunydd o dan weithrediadau torri a ffurfio. Mae graddau-carbon isel (1008, 1010, 1018) yn cynnig ffurfadwyedd ardderchog, sy'n golygu eu bod yn plygu ac yn tynnu lluniau heb gracio. Maent hefyd yn cynhyrchu ymylon cneifio glân ar gliriadau safonol, tua 10 y cant o drwch deunydd yr ochr. Mae traul offer yn gymedrol, ac mae cyfnodau cynnal a chadw marw yn aros yn hir. Y fasnach i ffwrdd yw ymwrthedd cyrydiad cyfyngedig heb blatio na chaenen, ond ar gyfer cromfachau adeileddol, cydrannau siasi, a chaledwedd, dur carbon sy'n darparu'r gymhareb orau o ran cost i berfformiad.
Dur Di-staen- Mae stampio blaengar dur di-staen yn cyflwyno cryfder uwch ac ymddygiad caledu gwaith sy'n mynnu mwy gan offer. Mae graddau austenitig fel 304 a 316 yn cynnig ymwrthedd cyrydiad a gorffeniad deniadol, ond mae angen grym torri 15 i 20 y cant yn fwy arnynt na dur carbon trwch cyfatebol. Mae caledu gwaith mewn gorsafoedd ffurfio yn cyflymu traul dyrnu a gall achosi carlamu os nad yw iro'n ddigonol. Yn nodweddiadol mae angen i gliriadau marw gynyddu ychydig, a rhaid uwchraddio dur offer i raddau gwisgo uchel neu eu gorchuddio â nitrid titaniwm i gynnal bywyd gwasanaeth derbyniol. Y canlyniad yw cost offer uwch a chyfnodau miniogi amlach.
Aloi Copr- Mae stampio cynyddol copr yn cwmpasu ystod o swbstradau gan gynnwys copr pur (C110), pres (C260, C270), ac efydd ffosffor (C510, C521). Mae'r deunyddiau hyn yn rhagori mewn cymwysiadau dargludedd trydanol a thermol. Mae copr pur yn hynod o feddal a hydwyth, sy'n swnio'n ddelfrydol ar gyfer ffurfio ond yn creu heriau: mae'n tueddu i gadw at ddyrnu a chynhyrchu pyliau os yw'r cliriadau'n rhy dynn. Mae pres yn cynnig gwell peiriannu a bywyd offer hirach oherwydd ei briodweddau iro. Mae efydd ffosffor yn galetach ac yn fwy gwanwyn, sy'n gofyn am iawndal gorblygu ychwanegol. Yn gyffredinol, mae aloion copr yn achosi llai o draul offer na dur, ond mae eu cost deunydd crai uwch yn gwrthbwyso rhywfaint o'r fantais honno.
Alwminiwm- Apeliadau stampio blaengar alwminiwm unrhyw le sy'n faterion lleihau pwysau. Mae aloion fel 5052 a 6061 yn gyffredin mewn HVAC, clostiroedd electroneg, a thariannau gwres modurol. Mae alwminiwm yn feddal ac yn hynod ffurfadwy, ond mae'n dueddol o gynhyrchu ymyl adeiledig ar arwynebau offer, sy'n gofyn am lanhau aml neu haenau arbenigol ar wynebau dyrnu. Mae hefyd yn crafu'n hawdd, felly mae'n rhaid i brotocolau sgleinio marw a thrin fod yn dynnach. Mae cliriadau torri yn rhedeg ychydig yn is na dur carbon, fel arfer tua 8 y cant o drwch, i leihau ffurfio burr ar y swbstradau meddalach hyn.
Sut mae Trwch Materol a Gradd yn Effeithio ar Brisio Cyfanwerthu
Dyma'r realiti prisio y mae llawer o brynwyr yn ei golli: nid yw deunyddiau anoddach, cryfach yn costio mwy y bunt yn unig. Maent yn costio mwy ar bob cam o'r broses stampio. Mae gradd cryfder uwch yn cynyddu gofynion tunelli'r wasg, yn cyflymu traul marw, yn tynhau goddefiannau clirio, ac yn byrhau'r cylchoedd cynnal a chadw. Mae pob un o'r ffactorau hynny yn ychwanegu cost sy'n gwaethygu ar draws rhediad cynhyrchu hir.
Ystyriwch glirio marw fel enghraifft ymarferol. Mae'r rheol "10 y cant o drwch" traddodiadol yn gweithio'n dda ar gyfer dur carbon isel. Ond felCylchgrawn Ffurfio Metelnodiadau, mae cymhwyso'r rheol hon yn gyffredinol at bob math o ddeunydd yn un o'r gwallau stampio mwyaf cyffredin. Mae gan ddur cryfder uchel gryfderau cynnyrch yn llawer agosach at eu cryfderau tynnol, sy'n golygu mai ychydig iawn o anffurfiad sy'n digwydd cyn torri asgwrn. Mae hyn yn newid y ddeinameg torri yn gyfan gwbl, gan ofyn am gliriadau wedi'u haddasu, geometregau dyrnu wedi'u haddasu, ac weithiau onglau cneifio wedi'u malurio'n wynebau dyrnu i reoli llwythi sioc.
Mae mesuryddion mwy trwchus yn chwyddo'r effeithiau hyn. Mae rhan dur di-staen 3mm yn gofyn am lawer mwy o rym yn y wasg, aliniad tynnach o gydrannau marw, a systemau canllaw dyletswydd trymach na fersiwn 0.8mm o'r un rhan. Pan fydd ffatri gyfanwerthu yn dyfynnu stampio blaengar dur ar draws gwahanol fesuryddion, fe welwch neidiau prisio aflinol yn aml ar drothwyon trwch penodol oherwydd bod y gweithrediad stampio ei hun yn dod yn sylfaenol wahanol uwchlaw'r pwyntiau hynny.
| Math o Ddeunydd | Graddfa Ffurfiadwyedd | Cymwysiadau Nodweddiadol | Ffactor Gwisgo Offer | Effaith Cost Cymharol |
|---|---|---|---|---|
| Isel-Dur Carbon (1008-1018) | Uchel | Cromfachau, cydrannau strwythurol, caledwedd, paneli modurol | Isel i Gymedrol | Y llinell sylfaen isaf |
| Dur Di-staen (304, 316) | Cymedrol | Dyfeisiau meddygol, offer bwyd, caledwedd morol, trim addurniadol | Uchel | 1.5x - 2.5x llinell sylfaen |
| Copr / Pres (C110, C260) | Uchel | Cysylltwyr trydanol, terfynellau, cyfnewidwyr gwres, bariau bysiau | Isel | 2x - 3x llinell sylfaen (deunydd-wedi'i yrru) |
| Efydd Ffosffor (C510) | Cymedrol | Ffynhonnau, cydrannau switsh, elfennau dwyn | Cymedrol | 3x - 4x llinell sylfaen (deunydd-wedi'i yrru) |
| Alwminiwm (5052, 6061) | Uchel | Cydrannau HVAC, clostiroedd, tariannau gwres, cromfachau ysgafn | Isel (gyda risg cronni) | 1.2x - 1.8x llinell sylfaen |
Mae'r golofn "Effaith Cost Cymharol" yn adlewyrchu cyfanswm fesul{0} rhan economeg o ran cyfaint, nid pris deunydd crai yn unig. Mae'n cyfrif am draul offer, amlder cynnal a chadw, cyfyngiadau cyflymder y wasg, a chyfraddau sgrap sy'n nodweddiadol ar gyfer pob swbstrad. Gall deunydd sy'n ymddangos yn rhad fesul cilogram gostio mwy fesul rhan orffenedig os yw'n dinistrio offer neu'n gorfodi cyflymder gwasgu arafach.
Ar gyfer timau caffael, y tecawê ymarferol yw hyn: trafodwch ddewis deunydd gyda'ch ffatri bob amser cyn cloi manylebau. Gall addasiad gradd bach, fel amnewid 430 di-staen am 304 pan fydd gofynion cyrydiad yn caniatáu hynny, leihau traul offer yn ystyrlon ac ymestyn bywyd marw heb gyfaddawdu ar swyddogaeth ran. Dim ond pan fydd prynwyr yn deall pam mae dewis deunydd yn mynd trwy bob llinell gost mewn dyfynbris stampio cyfanwerthu y mae'r math hwnnw o optimeiddio yn digwydd.
Fodd bynnag, dim ond un haen o'r hafaliad prisio yw cost deunydd. Mae cyfanswm cost perchnogaeth ar gyfaint cyfanwerthu yn cynnwys amorteiddiad offer, amserlenni cynnal a chadw, cyfraddau sgrap, a-torbwyntiau haen cyfaint nad yw llawer o dimau caffael byth yn eu gweld wedi'u torri allan ar ddyfynbris.
Deall Strwythur Prisio a Chostau Cyfanwerthu
Mae'r rhan fwyaf o ddyfyniadau cyflenwyr yn dangos pris uned ac eitem llinell offer. Mae hynny fel gweld mynydd iâ uwchben y llinell ddŵr. Mae gwir economeg stampiadau marw cynyddol ar gyfaint cyfanwerthu yn byw yn yr haenau oddi tano: cromliniau amorteiddio, strôc-cyfrif cylchoedd bywyd, torbwyntiau cyfaint, a chostau cylchol nad ydynt byth yn ymddangos fel llinell sengl ar archeb brynu. Mae ffatrïoedd yn deall y ddeinameg hyn yn reddfol. Mae prynwyr nad ydynt yn trafod yn ddall.
Rhediadau Buddsoddi Offer ac Amorteiddio Dros Gynhyrchu
Mae marw cynyddol yn ased cyfalaf, nid yn draul yn unig. Mae ei gost, unrhyw le o $30,000 i dros $250,000 yn dibynnu ar gyfrif yr orsaf, y math o ddeunydd, a gofynion goddefgarwch, yn cael ei wasgaru ar draws pob rhan y mae'n ei gynhyrchu dros ei fywyd gwaith. Mae'r mathemateg hwnnw'n newid popeth am sut rydych chi'n gwerthuso fesul-prisio rhan.
Ystyriwch enghraifft syml. Mae marw cynyddol 12-orsaf ar gyfer braced modurol yn costio $80,000. Os mai cyfanswm cyfaint eich rhaglen yw 200,000 o ddarnau, mae offer yn cyfrannu $0.40 at bob rhan. Ar 2,000,000 o ddarnau, mae'n gostwng i $0.04. Ni newidiodd y marw ei hun, ond symudodd yr economeg gan ffactor o ddeg.
Disgwyliad oes marw yw'r newidyn hollbwysig yma. Mae stampio dur yn marw wedi'i adeiladu o ddur offer confensiynol fel D2 neu A2 fel arfer yn darparu 500,000 i 1,000,000 o strôc cyn bod angen miniogi neu amnewid cydrannau. Mae stampio carbid cynyddol yn marw, sy'n defnyddio mewnosodiadau carbid twngsten mewn gorsafoedd traul uchel, yn gwthio'r ffigur hwnnw i 2,000,000 o strôc neu fwy. Mae cost ymlaen llaw offer carbid yn rhedeg 30 i 50 y cant yn uwch, ond ar draws rhaglen gynhyrchu aml-, mae llai o gau cynnal a chadw a chyfnodau hirach rhwng adnewyddu yn aml yn ei gwneud yn opsiwn rhatach fesul rhan a gynhyrchir.
Mae ffatrïoedd sy'n rhedeg-rhaglenni stampio blaengar hir yn cynllunio'r cylchoedd cynnal a chadw hyn yn eu hamserlenni cynhyrchu. Mae pob digwyddiad hogi yn costio arian (fel arfer $2,000 i $8,000 yn dibynnu ar gymhlethdod marw) ac yn cael gwared ar ychydig bach o ddeunydd oddi ar arwynebau torri, sy'n golygu bod gan bob marw nifer gyfyngedig o gyfanswm adnewyddu cyn bod angen ailosod. Mae prynwyr sydd ond yn cymharu dyfynbrisiau offer ymlaen llaw heb ofyn am fywyd marw disgwyliedig a diweddeb cynnal a chadw yn colli gyrrwr cost mawr.
Haenau Cyfrol a Fesul-Deinameg Rhan Gost
Mae ffatrïoedd cyfanwerthu yn strwythuro prisiau o amgylch haenau cyfaint oherwydd bod eu strwythur costau mewnol yn aflinol. Mae amser gosod, -archwiliad erthygl gyntaf, ac amserlennu cynhyrchu yn creu gorben sefydlog sy'n cael ei rannu ar draws cyfanswm. Dyma pam mae cost fesul-rhan o gost yn disgyn yn sydyn ar rai torbwyntiau, yn aml ar 50,000, 100,000, a 500,000 o unedau bob blwyddyn.
Mae meintiau archeb lleiaf yn bodoli am yr un rheswm. Nid yw rhedeg marw blaengar ar gyfer 500 o rannau yn gwneud unrhyw synnwyr economaidd pan fydd gosod, edafu coil, dilysu'r darn cyntaf, a rhwygo i lawr yn defnyddio mwy o amser a chost na'r rhediad cynhyrchu ei hun. Mae MOQ mewn ffatrïoedd cyfanwerthu fel arfer yn dechrau ar 10,000 i 50,000 o ddarnau, gan adlewyrchu'r pwynt lle mae amser rhedeg y wasg yn dominyddu costau paratoi sefydlog.
Ond nid yw'r pris fesul{0}}rhan ar eich dyfynbris yn dal i fod yn dal cyfanswm cost perchnogaeth. Dyma beth mae’r rhan fwyaf o dimau caffael yn ei anwybyddu wrth gymharu cyflenwyr:
- Cynnal a chadw offer ac ail-siarpio- costau cylchol sy'n tyfu wrth i'r marw heneiddio, yn nodweddiadol $2,000 i $8,000 y cylch
- Cyfradd sgrap ar gyfaint- mae hyd yn oed cyfradd sgrap o 2% ar 1,000,000 o rannau yn golygu bod 20,000 o unedau deunydd wedi'u gwastraffu ac amser y wasg
- Gwastraff materol y tu hwnt i'r rhanStribed cludwr -, deunydd gwlithod, a trim ymyl nad oedd eich cyfradd defnyddio deunydd yn ei ddal
- Cludo nwyddau i mewn ar stoc coil amrwdMae - coiliau dur a chopr yn drwm, ac anaml y mae eu cost cludo yn ymddangos mewn dyfyniadau fesul-darn
- Cludo a phecynnu allanMae - rhannau swmp angen dunnage, rhanwyr, neu ddeunydd pacio gwrth-cyrydiad sy'n ychwanegu $0.02 i $0.15 y darn
- Ansawdd gwrthod a didoli costau- pan fydd diffygion yn llithro drwodd, mae'r cyfyngu a'r llafur ailweithio yn aml yn fwy na chost y rhannau eu hunain
- Storio marw rhwng rhediadau cynhyrchuMae - marw cynyddol mawr angen storfa a reolir gan yr hinsawdd, ac mae rhai ffatrïoedd yn codi tâl am hyn rhwng ymgyrchoedd
- Costau newid peirianneg- gall addasu rhaglen ganol marw sy'n bodoli gostio 20 i 50 y cant o bris offer gwreiddiol
A realistig i gyd-mewn fformiwla costcyfrifon ar gyfer pris uned sylfaenol ynghyd â thaliadau sefydlu wedi'u rhannu â maint, ynghyd â chludo fesul uned, amlygiad tariff, ac ychwanegiadau postio megis platio neu becynnu. Pan gymharwch ddwy ffatri sy'n dyfynnu marw cynyddol ar wahanol brisiau uned, nid y nifer isaf bob amser yw'r cyfanswm cost is. Gall cyflenwr sy'n dyfynnu $0.12 y rhan gyda gwaith cynnal a chadw marw blynyddol wedi'i gynnwys yn y cytundeb sicrhau gwell economeg nag un sy'n dyfynnu $0.08 gyda chynnal a chadw, amnewid sgrap, a chludiant cyflym yn cael eu bilio ar wahân.
Ar gyfer gweithwyr caffael proffesiynol, y cam y gellir ei weithredu yw gofyn am ddadansoddiad o gyfanswm y gost yn hytrach na derbyn pris uned sengl. Gofynnwch sut mae amorteiddiad offer yn cael ei gyfrifo, pa fywyd marw y mae'r ffatri'n ei warantu cyn ei hadnewyddu, a pha gostau cylchol sydd y tu mewn yn erbyn y tu allan i'r rhif a ddyfynnir. Y tryloywder hwnnw yw'r hyn sy'n gwahanu partneriaeth gyfanwerthol wybodus oddi wrth berthynas drafodol lle mae pethau annisgwyl yn dod gyda phob anfoneb.
Nid yw pris, wrth gwrs, yn golygu dim os bydd y rhannau'n methu yn y maes. Mae’r ffatri y tu ôl i’r niferoedd hynny yr un mor bwysig â’r niferoedd eu hunain, sy’n codi cwestiwn anoddach: sut ydych chi mewn gwirionedd yn gwerthuso a all cyflenwr gyflawni eu dyfynbris yn gyson, trefn ar ôl archeb?
Sut i Werthuso Ffatri Cyfanwerthu Stampio Die Flaengar
Nid yw gwefan raenus a dyfyniad cystadleuol yn dweud dim byd wrthych ynghylch a all ffatri marw stampio ddal goddefiannau ar draws miliwn o rediad rhan. Daw'r signal go iawn o ba systemau y mae'r cyflenwr yn eu gweithredu y tu ôl i'r llenni, pa offer sy'n llenwi'r llawr, a sut maen nhw'n ymateb pan fyddwch chi'n gofyn cwestiynau penodol, anghyfforddus. Mae'r rhan fwyaf o dimau caffael yn gwerthuso gweithgynhyrchwyr marw blaengar ar bris ac amser arweiniol yn unig. Mae'r dull hwnnw'n gweithio nes bod eich trydydd llwyth yn cyrraedd gyda drifft dimensiwn nad oedd neb yn ei ddal oherwydd nad oedd neb yn mesur.
Yr hyn sy'n dilyn yw fframwaith ar gyfer gwahanu partneriaid cyfanwerthu galluog oddi wrth ffatrïoedd sy'n edrych yn dda ar bapur ond nad oes ganddynt y seilwaith i gyflawni'n gyson ar raddfa.
Tystysgrifau Sy'n Arwyddo Systemau Ansawdd Dilys
Mae pob cyflenwr marw stampio yn rhestru ardystiadau ar eu hafan. Ychydig iawn o brynwyr sy'n deall yr hyn y mae'r ardystiadau hynny yn ei orfodi o ddydd i ddydd. Dyma ystyr y prif safonau yn ymarferol, nid mewn egwyddor yn unig.
ISO 9001:2015yw'r llinell sylfaen. Mae'n cadarnhau bod cwmni stampio blaengar wedi dogfennu prosesau, gweithdrefnau archwilio mewnol, offer wedi'u graddnodi, personél hyfforddedig, a system gweithredu cywiro. Yr hyn nad oes ei angen yw rheoli prosesau ystadegol, cymeradwyo rhan gynhyrchu ffurfiol, neu unrhyw fethodoleg atal diffygion strwythuredig. Meddyliwch amdano fel prawf bod gan y ffatri system rheoli ansawdd. Nid yw'n dweud wrthych pa mor drylwyr yw'r system honno ar gyfer stampio cyfaint uchel yn benodol.
IATF 16949:2016dyma lle mae disgyblaeth prosesau go iawn yn byw. Wedi'i adeiladu ar ben ISO 9001, mae'r modurol safonol hwn yn gorchymyn APQP, PPAP, FMEA, SPC, ac MSA fel offer ansawdd craidd. Rhaid i wneuthurwr marw stampio metel sy'n dal IATF 16949 gynnal cynlluniau rheoli ar gyfer pob rhif rhan, rhedeg rheolaeth broses ystadegol ar ddimensiynau critigol, cynnal dadansoddiad modd methiant cyn dechrau cynhyrchu, a chyflwyno pecynnau cymeradwyo rhan cynhyrchu ffurfiol cyn eu cludo. Cynhelir archwiliadau gwyliadwriaeth bob 6 i 12 mis, ac mae archwiliadau dirybudd yn bosibl. Nid yw'r safon hon yn ddewisol ar gyfer cadwyni cyflenwi modurol, ond mae ei thrylwyredd o fudd i brynwyr mewn unrhyw ddiwydiant sy'n mynnu cywirdeb ailadroddadwy o ran cyfaint.
ISO 14001mynd i’r afael â rheolaeth amgylcheddol. Er ei fod yn gysylltiedig yn llai uniongyrchol ag ansawdd rhan, mae'n arwydd o aeddfedrwydd gweithredol. Mae ffatri sy'n rheoli ffrydiau gwastraff, defnydd ynni, a thrin cemegolion o dan system ardystiedig yn tueddu i redeg gweithrediadau cyffredinol llymach. Mae hefyd yn bwysig i brynwyr y mae eu sefydliadau'n olrhain metrigau cynaliadwyedd cadwyn gyflenwi.
Y cam dilysu critigol y mae'r rhan fwyaf o dimau yn ei hepgor: cadarnhewch fod cwmpas yr ardystiad yn ymdrin yn benodol â stampio ac offer yn y safle cynhyrchu lle bydd eich rhannau'n cael eu gwneud. Gall cwmni ddal IATF 16949 ar gyfer gweithrediadau cydosod mewn un lleoliad tra'n rhedeg gweisg stampio heb eu hardystio mewn un arall. Gofynnwch am y dystysgrif wirioneddol, gwiriwch gyfeiriad y safle, agwirio rhestrau IATF 16949drwy gronfa ddata oruchwylio IATF.
Cwestiynau Archwilio Ffatri a Baneri Coch
Mae ardystiadau yn eich arwain at y rhestr fer. Mae cwestiynau archwilio yn pennu pwy sy'n aros arno. Pan fyddwch chi'n ymweld â chynhyrchwyr marw blaengar neu'n eu gwerthuso o bell, dyma'r cwestiynau penodol sy'n datgelu gallu gweithredol:
- Gweithredu SPC:Pa ddimensiynau critigol ydych chi'n eu holrhain gyda siartiau rheoli, a beth yw eich cynllun ymateb pan fydd mesuriad y tu allan i derfynau rheoli?
- Gallu PPAP:A allwch chi ddarparu pecyn PPAP sampl o raglen flaenorol, gan gynnwys lluniadau balŵn, adroddiadau dimensiwn, diagramau llif proses, ac astudiaethau Cpk?
- -archwiliad erthygl cyntaf:Pa offer ydych chi'n ei ddefnyddio ar gyfer FAI, ac a ydych chi'n cadw'r samplau cyntaf a'r olaf-o bob rhediad cynhyrchu?
- Fflyd y wasg ac ystod tunelledd:Beth yw eich tunelledd gwasg lleiaf a mwyaf sydd ar gael, a faint o weisg all redeg marw cynyddol ar yr un pryd?
- Capasiti cynhyrchu ac amserlennu:Beth yw eich defnydd presennol o gapasiti, a sut ydych chi'n trin pigau galw neu orchmynion brys heb ddisodli rhaglenni presennol?
- Perchnogaeth offer a chynnal a chadw:Ydych chi'n dylunio, adeiladu a chynnal marw yn-tŷ? Beth yw eich amserlen cynnal a chadw ataliol, ac a allwch chi rannu cofnodion cynnal a chadw marw diweddar?
- Olrhain deunydd:Allwch chi olrhain rhan gorffenedig yn ôl i'r darn coil penodol, pwyso, a marw y daeth ohono?
- Proses newid peirianneg:Pa mor hir mae addasiad marw nodweddiadol yn ei gymryd, a phwy sy'n ysgwyddo'r gost ar gyfer newidiadau gwella a gychwynnir gan y cwsmer yn erbyn proses-?
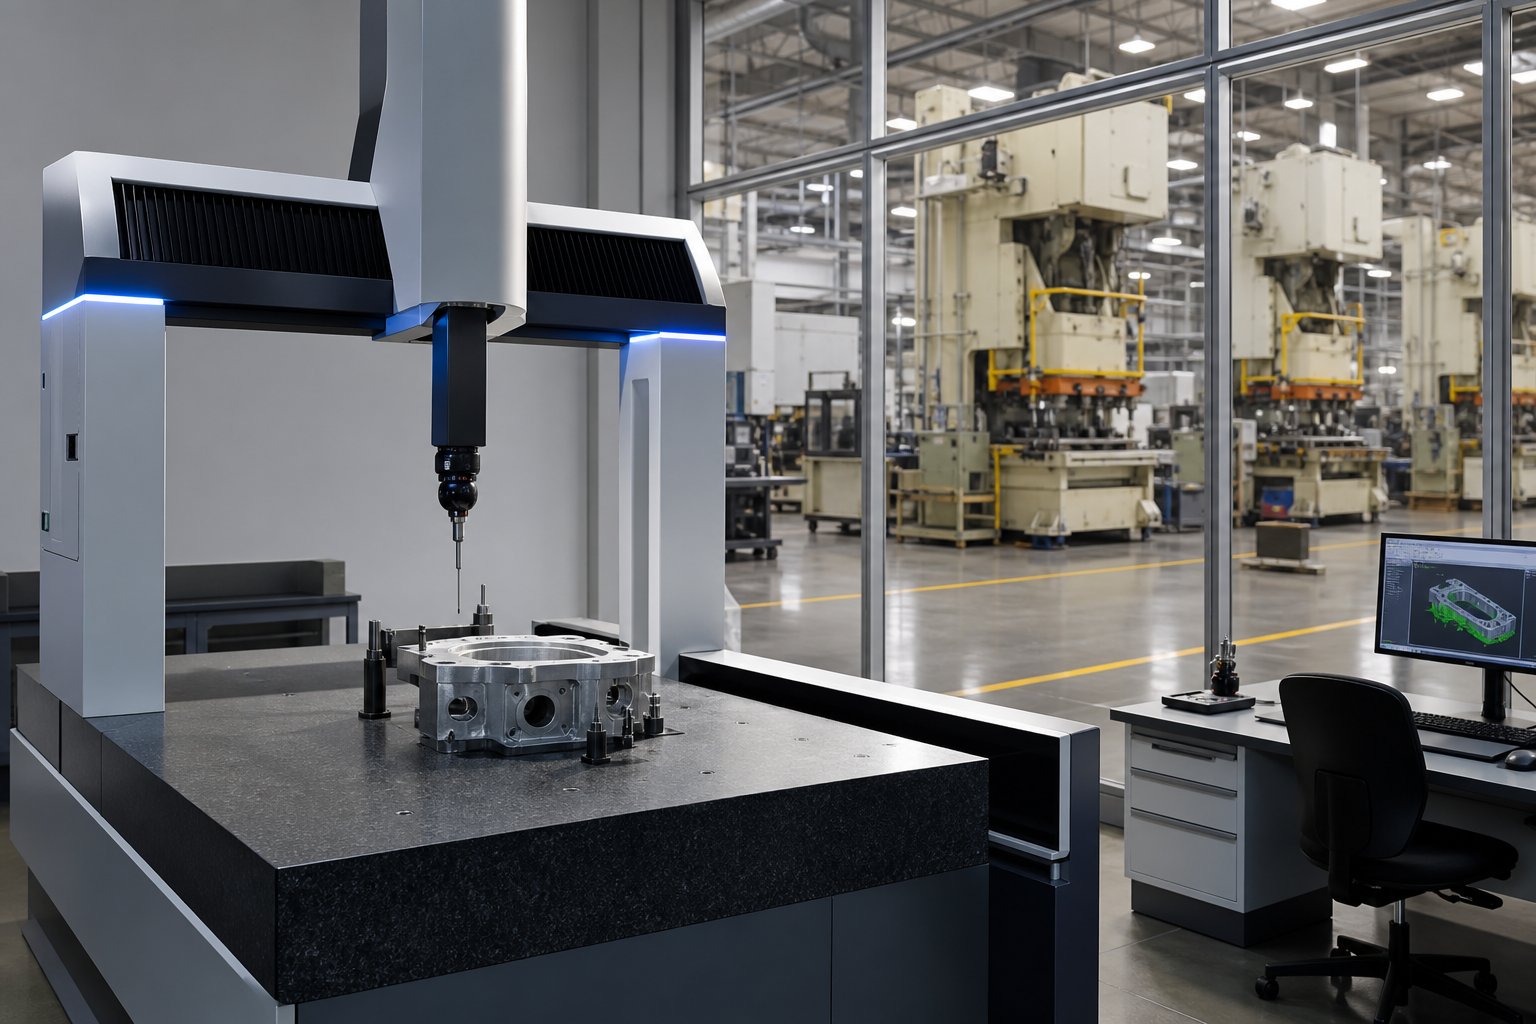
Mae metrigau cyfleuster yn ychwanegu cyd-destun i'r atebion hynny. Aarchwiliad safle strwythuredigasesu cyfrif y wasg mewn perthynas â sylfaen cwsmeriaid, lefelau staffio ystafell offer, logiau cynnal a chadw marw gweithredol, ac a yw siartiau SPC ar y llawr yn dangos data amser real neu allbrintiau llychlyd o'r chwarter diwethaf. Nid yw lluniau sgwâr yn unig yn golygu fawr ddim, ond mae ffilm sgwâr ynghyd â dwysedd offer, llif deunydd trefnus, a disgyblaeth 5S gweladwy yn dweud wrthych pa mor effeithlon y mae'r gofod hwnnw'n cynhyrchu rhannau.
Mae blynyddoedd gweithredu yn dynodi goroesiad a gwybodaeth gronedig am y broses, ond dim ond os caiff ei gyfuno â thystiolaeth o ail-fuddsoddi. Nid yw ffatri 30{2}mlwyddyn-sy'n rhedeg gweisg 30 oed heb unrhyw EDM gwifren CNC yn yr ystafell offer yr un peth ag un sydd wedi'i moderneiddio'n barhaus.
Yr un mor bwysig yw gwybod beth ddylai wneud i chi gerdded i ffwrdd. Dyma'r baneri coch sy'n nodi na all cyflenwr marw stampio gefnogi cynhyrchu cyfanwerthu yn ddibynadwy:
- Mae ardystiad yn honni sy'n cyfeirio at y safon ISO/TS 16949 anarferedig, a ddisodlwyd yn 2016 ac nad yw bellach yn ddilys
- Anallu neu amharodrwydd i ddarparu dogfennaeth PPAP sampl o raglenni blaenorol
- Dim peiriannydd ansawdd pwrpasol, gyda chyfrifoldebau archwilio wedi'u neilltuo i weithredwyr cynhyrchu
- Dylunio offer allanol a chynnal a chadw marw, sy'n ychwanegu risg amser arweiniol ac yn lleihau atebolrwydd am berfformiad offer
- Atebion amwys am ddisgwyliad oes marw, cyfnodau cynnal a chadw, neu gyfrif strôc rhwng miniogi
- Dim CMM nac offer mesur optegol ar-safle ar gyfer dilysu dimensiwn
- Cwmpas tystysgrif nad yw'n sôn yn benodol am stampio metel nac yn dangos cyfeiriad ffisegol gwahanol na'r cyfleuster cynhyrchu
- Gwrthwynebiad i archwiliadau cwsmeriaid neu fynnu bod ardystiad yn unig yn dileu'r angen am ymweliadau safle
- Dim proses ddogfenedig ar gyfer dilysu deunydd sy'n dod i mewn, gan ddibynnu'n llwyr ar ardystiadau melinau heb wiriadau annibynnol
Mae partner cyfanwerthu galluog yn croesawu'r cwestiynau hyn oherwydd bod eu systemau eisoes yn cynhyrchu'r atebion. Mae ymwrthedd neu ymatebion annelwig eu hunain yn ddiagnostig. Mae'r ffatri na all fynegi'n glir ei methodoleg SPC na chynhyrchu log cynnal a chadw ar gais yn dweud rhywbeth pwysig wrthych am sut mae'n gweithredu pan nad ydych yn gwylio.
Fodd bynnag, mae meini prawf gwerthuso yn newid yn dibynnu ar ba ddiwydiant y mae eich rhannau'n ei wasanaethu. Mae braced sydd i fod i uned HVAC yn wynebu gwahanol ofynion dogfennaeth, goddefgarwch ac olrhain na chysylltydd sy'n mynd i mewn i ddyfais feddygol fewnblanadwy, ac mae angen i'ch proses fetio cyflenwr adlewyrchu'r gwahaniaethau hynny.
Cymwysiadau Diwydiant a Gwahaniaethau Manyleb
Gall goddefgarwch sy'n bodloni un diwydiant anghymhwyso rhan mewn diwydiant arall. Efallai y bydd yr un ffatri stampio marw blaengar yn cynhyrchu cromfachau ar gyfer unedau trin aer a ffynhonnau cyswllt ar gyfer offer llawfeddygol, ond nid yw'r pecyn dogfennu, amlder archwilio, a gofynion olrhain deunydd y tu ôl i'r ddau orchymyn hynny yn edrych yn ddim byd tebyg. Mae prynwyr sy'n defnyddio templed manyleb sengl ar draws eu holl gydrannau wedi'u stampio naill ai dros-yn nodi (gan dalu am drachywiredd nad oes ei angen arnynt) neu o dan-benodi (creu risg cydymffurfio i lawr yr afon).
Mae gwybod ble mae'ch rhannau yn y pen draw yn pennu'r hyn y dylech ei fynnu gan eich cyflenwr. Dyma sut mae gofynion yn ymwahanu ar draws y sectorau sy'n defnyddio'r cydrannau stamp marw mwyaf blaengar.
Cymwysiadau Modurol a HVAC
Mae stampio cynyddol cydrannau modurol yn cynrychioli'r farchnad sengl fwyaf ar gyfer gweithrediadau marw blaengar cyfanwerthu. Meddyliwch am fracedi strwythurol, cydrannau ffrâm sedd, cysylltwyr trydanol, gorchuddion synhwyrydd, bariau bysiau, a chlipiau o dan y corff. Mae'r rhannau hyn yn rhannu nodweddion cyffredin: cymhlethdod cymedrol, goddefiannau tynn ond cyraeddadwy, a chyfeintiau blynyddol enfawr sy'n cyfiawnhau marw modurol pwrpasol sy'n rhedeg ar draws rhaglenni -flwyddyn.
Mae disgwyliadau goddefgarwch ar gyfer stampiadau modurol fel arfer yn disgyn yn yr ystod +/- 0.05 i +/- 0.10 mm ar ddimensiynau critigol, gyda Cpk o 1.67 neu uwch yn ofynnol ar gyfer unrhyw nodwedd a ddosberthir fel un sy'n arwyddocaol i ddiogelwch. Nid yw'r gofyniad Cpk hwnnw'n ddewisol. Mae'n golygu bod yn rhaid i'r broses fod yn ganolog ac yn ddigon galluog fel bod llai na 3.4 o ddiffygion fesul miliwn o gyfleoedd yn disgyn y tu allan i'r fanyleb. Rhaid i ffatrïoedd sy'n gwasanaethu OEMs modurol a chyflenwyr Haen 1 ddangos y gallu hwn trwy astudiaethau proses cychwynnol a gyflwynir fel rhan o'r pecyn PPAP.
Mae ardystiad IATF 16949 yn orfodol i bob pwrpas ar gyfer y sector hwn. Mae'n gorfodi cynllunio APQP cyn adeiladu offer, PFMEA ar gyfer pob proses gynhyrchu, monitro SPC ar ddimensiynau critigol yn ystod rhediadau, a chyflwyniad PPAP ffurfiol cyn ei anfon gyntaf. Mae PPAP nodweddiadol sy'n stampio marw yn cymryd 8 i 12 wythnos o'r cychwyniad-i'r Warant Cyflwyno Rhan a gymeradwywyd. Os na all eich cyflenwr eich tywys trwy'r offer craidd hyn yn rhugl, nid yw'n barod ar gyfer gwaith modurol waeth beth mae ei ddyfynbris yn ei ddweud.
Mae stampio metel blaengar HVAC yn gorgyffwrdd yn sylweddol â modurol o ran gallu prosesu ond yn amrywio o ran dwyster dogfennaeth. Mae cromfachau, platiau mowntio, gorchuddion modur ffan, esgyll cyfnewidydd gwres, a chysylltwyr dwythell yn gymwysiadau stampio blaengar HVAC cyffredin. Mae cyfeintiau'n rhedeg yn uchel, mae deunyddiau'n tueddu tuag at ddur carbon ac alwminiwm, ac mae'r goddefiannau yn gyffredinol yn fwy hamddenol, yn aml +/{{{{{.0.10 i +/{{{{{.}0.25mm) ar gyfer nodweddion nad ydynt yn hanfodol). Mae ardystiad ISO 9001 fel arfer yn ddigonol yma yn hytrach nag IATF 16949, er bod rhai OEMs HVAC mawr yn mabwysiadu gofynion ansawdd arddull modurol ar gyfer cydrannau sy'n gysylltiedig â diogelwch fel gorchuddion falf nwy.
Y gwahaniaeth ymarferol i brynwyr sy'n cyrchu ar draws y ddau sector: mae rhaglenni modurol yn mynnu dogfennaeth drymach ymlaen llaw ac adroddiadau SPC parhaus gyda phob llwyth. Mae rhaglenni HVAC fel arfer yn derbyn adroddiadau arolygu ac ardystiadau materol heb fod angen trylwyredd PPAP llawn. Mae pennu dogfennaeth lefel modurol ar gyfer rhannau HVAC yn ychwanegu cost heb ychwanegu gwerth. Mae nodi dogfennaeth lefel HVAC-ar gyfer rhannau modurol yn creu methiannau archwilio a chau llinellau posibl.
Gofynion Electroneg a Dyfeisiau Meddygol
Mae stampio electroneg yn symud y sgwrs o gryfder strwythurol i drachywiredd dimensiwn a dargludedd materol. Mae terfynellau, caniau cysgodi, gorchuddion cysylltwyr, fframiau plwm, a gasgedi EMI yn galw am oddefiannau yn yr ystod +/-0.025 i +/{+0.05 mm. Mae rhannau'n llai, yn deneuach (trwch deunydd 0.1 i 0.5 mm yn aml), ac yn aml wedi'u gwneud o aloion copr a ddewiswyd yn benodol ar gyfer eu priodweddau trydanol. Mae efydd ffosffor yn darparu nodweddion gwanwyn ar gyfer elfennau cyswllt. Mae copr Beryllium yn darparu ymwrthedd blinder mewn cymwysiadau cylch uchel. Gwaith pres ar gyfer terfynellau pwrpas cyffredinol.
Mae dogfennaeth ansawdd ar gyfer stampio electroneg yn amrywio yn ôl cwsmer. Gall prynwyr electroneg defnyddwyr dderbyn ISO 9001 gydag adroddiadau dimensiwn safonol. Mae electroneg telathrebu ac amddiffyn yn aml yn gwthio'n agosach at drylwyredd modurol, gan ofyn am gynlluniau rheoli a data SPC ar nodweddion hanfodol fel bylchau cyswllt a nodweddion grym y gwanwyn.
Stampio blaengar meddygol sy'n cyflwyno'r baich dogfennaeth uchaf o unrhyw sector.ISO 13485yn llywodraethu systemau rheoli ansawdd ar gyfer cydrannau dyfeisiau meddygol ac yn ei gwneud yn ofynnol i weithgynhyrchwyr gynnal olrhain cyflawn o lot deunydd crai trwy bob cam cynhyrchu i ddosbarthiad terfynol. Mae hyn yn golygu bod yn rhaid i'ch cyflenwr stampio olrhain pa coil penodol a gynhyrchodd pa swp o rannau, ar ba wasg, gan ddefnyddio pa farw, a arolygwyd gan bwy, a chyda pha ganlyniadau mesur.
Mae cyfyngiadau materol yn tynhau'n sylweddol. Mae offerynnau llawfeddygol a chydrannau dyfeisiau mewnblanadwy angen aloion biocompatible, yn nodweddiadol dur gwrthstaen 316L neu 17-4 PH, gydag ardystiadau deunydd llawn y gellir eu holrhain i'r felin. Mae system Adnabod Dyfeisiau Unigryw yr FDA a Rheoliad Dyfeisiau Meddygol yr UE yn ychwanegu mandadau olrhain pellach sy'n llifo i lawr i gyflenwyr cydrannau. Rhaid i ffatri marw blaengar sy'n gwasanaethu cwsmeriaid meddygol gynnal ffeiliau hanes dylunio, prosesau wedi'u dilysu, a systemau CAPA sy'n bodloni craffu rheoleiddiol.
Mae goddefiannau ar gyfer stampio meddygol yn amrywio'n fawr yn ôl cais. Mae'n bosibl y bydd angen +/-0.01 i +/-0.025 mm ar ryngwynebau critigol ar gydrannau offer llawfeddygol, gan nesáu at diriogaeth blancio manwl. Gallai gorchuddion offer diagnostig oddef +/-0.05 mm. Nid y band goddefgarwch ei hun yn unig yw'r gwahaniaeth allweddol o sectorau eraill, ond y ddogfennaeth sy'n profi gallu'r broses: systemau mesur wedi'u dilysu, astudiaethau gallu wedi'u dogfennu, a chofnodion arolygu lefel lot a gedwir am oes marchnad gyfan y ddyfais.
| Sector Diwydiant | Ystod Goddefgarwch Nodweddiadol | Tystysgrifau Angenrheidiol | Defnyddiau Cyffredin | Nodweddion Cyfrol |
|---|---|---|---|---|
| Modurol | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (gorfodol) | Dur carbon, dur cryfder uchel, aloion copr ar gyfer cysylltwyr | 100K i sawl-miliwn yn flynyddol; rhaglenni {2}mlynedd |
| HVAC | +/-0.10 i +/-0.25 mm | ISO 9001 (safonol); IATF 16949 (yn dod i'r amlwg ar gyfer rhannau diogelwch) | Dur carbon, alwminiwm, dur galfanedig | 50K i 500K+ yn flynyddol; cylchoedd galw tymhorol |
| Electroneg | +/-0.025 i +/-0.05 mm | ISO 9001; mae gofynion -penodol y cwsmer yn amrywio | Copr, pres, efydd ffosffor, copr beryllium | 100K i filiynau; cylchoedd bywyd cynnyrch byrrach |
| Dyfeisiau Meddygol | +/-0.01 i +/-0.05 mm | ISO 13485 (gorfodol); Cydymffurfiad MDR FDA/UE | 316L di-staen, 17-4 PH, titaniwm, aloion biocompatible | 10K i 500K; cylchoedd cymhwyster hir |
Mae'r tabl uchod yn tynnu sylw at batrwm sy'n bwysig ar gyfer dod o hyd i benderfyniadau: wrth i chi symud o HVAC tuag at feddygol, mae bandiau goddefgarwch yn tynhau, baich dogfennaeth yn cynyddu, a llinellau amser cymwysterau yn ymestyn. Nid yw ffatri sy'n rhagori ar fracedi HVAC cyfaint uchel wedi'i chyfarparu'n awtomatig ar gyfer stampio blaengar meddygol. Mae'r gwrthwyneb hefyd yn wir: mae talu cyfraddau dogfennaeth gradd feddygol ar gyfer nwyddau HVAC rhannau nwyddau yn gwastraffu cyllideb heb wella canlyniadau.
Ar gyfer prynwyr sy'n rheoli portffolio cymysg o gydrannau wedi'u stampio ar draws sectorau, y dull mwyaf effeithlon yw paru pob rhan â chyflenwr y mae ei gwmpas ardystio, ei allu i fesur, a'i systemau dogfennu yn cyd-fynd â'r gofyniad defnydd terfynol penodol hwnnw. Mae gofyn y cwestiynau cywir yn ystod y gwerthusiad, ac yna paru'r atebion hynny â-galwadau penodol y sector a amlinellir yma, yn atal bylchau dros-beirianneg a chydymffurfiaeth.
Fodd bynnag, nid yw aliniad y fanyleb ond yn cwmpasu'r hyn y mae angen i'r rhan fod. Mae'r hyn sy'n digwydd ar ôl iddo adael y marw, o dynnu burr trwy blatio i'r cynulliad terfynol, yn pennu a yw'r rhan honno'n cyrraedd yn barod ar gyfer eich llinell gynhyrchu heb unrhyw driniaeth ychwanegol ar eich pen.
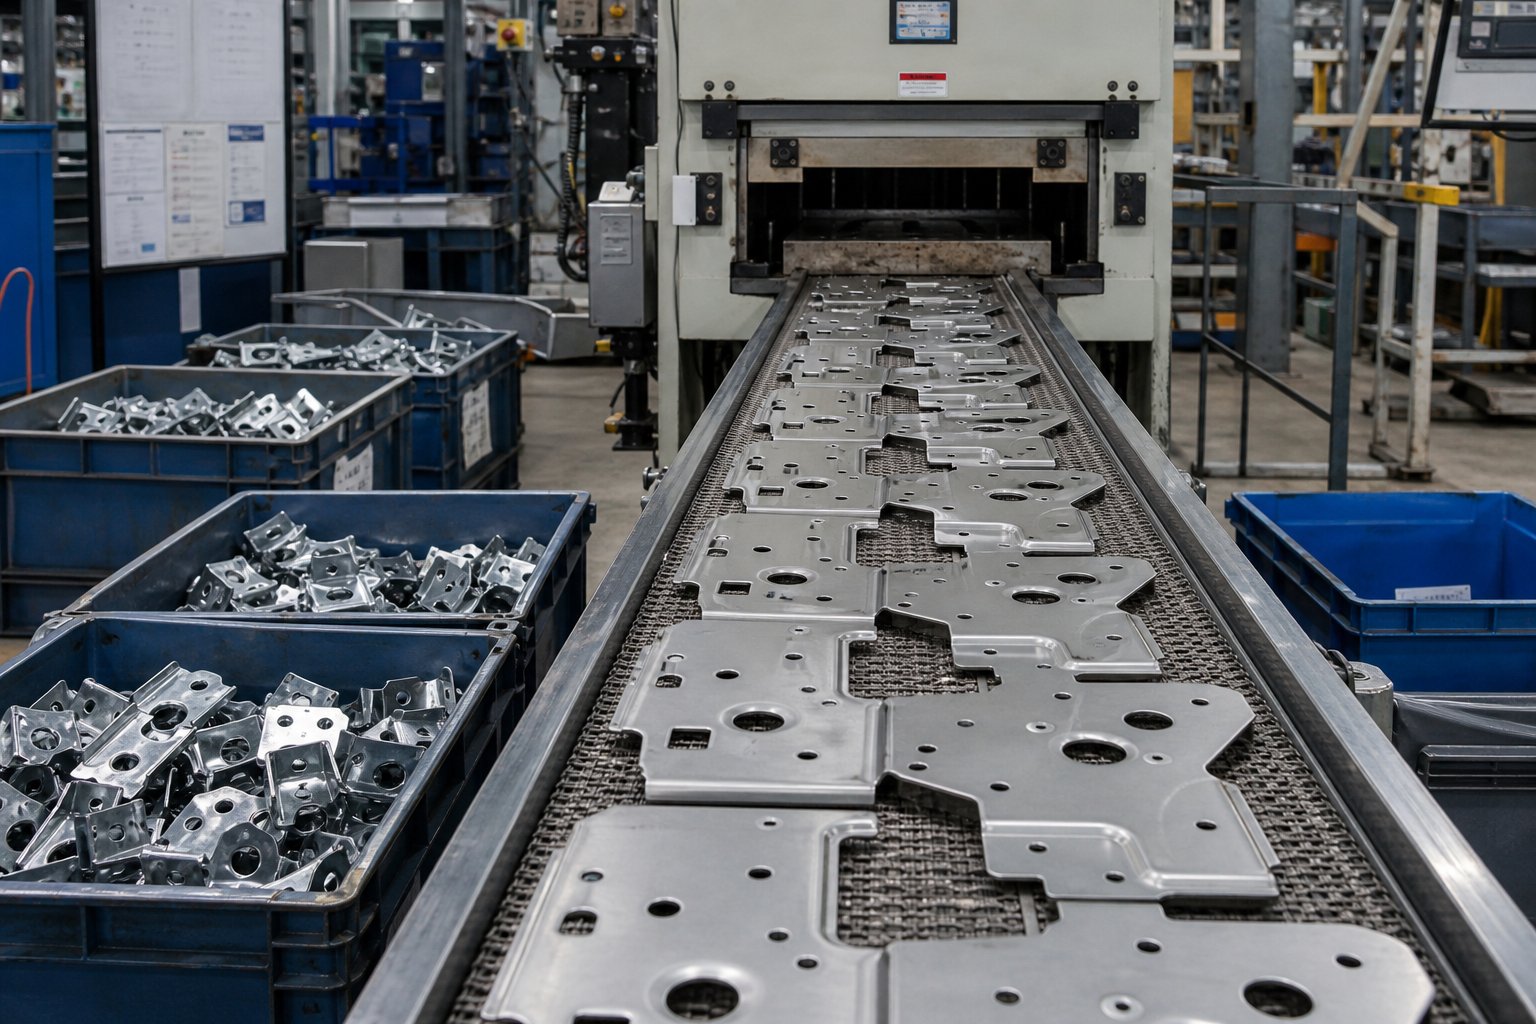
Rheoli Ansawdd a Gweithrediadau Eilaidd mewn Cynhyrchu Cyfanwerthu
Nid yw rhan wedi'i stampio sy'n mesur yn gywir ar y darn cyntaf yn gwarantu y bydd y miliynfed darn yn union yr un fath. Mae ymgyrchoedd cynhyrchu hir yn cyflwyno newidynnau nad yw rhediadau byr byth yn dod ar eu traws: traul dyrnu graddol sy'n symud diamedrau tyllau fesul micron fesul mil o strôc, dadansoddiad iraid sy'n achosi carlamu mewn gorsafoedd ffurfio, coil{1}}i-amrywiad deunydd coil sy'n newid ymddygiad springback yn gynnil. Mae stampiau metel manwl blaengar yn galw am systemau monitro sy'n dal y drifft hyn cyn iddynt gynhyrchu sgrap, nid ar ôl.
Yr un mor anwybyddus gan lawer o dimau caffael yw'r hyn sy'n digwydd ar ôl i'r rhan adael y marw. Gall platio, trin â gwres, deburring, ac is-camau cydosod ychwanegu dyddiau neu wythnosau at yr amser arweiniol pan gaiff ei roi ar gontract allanol i drydydd partïon. Mae ffatri gyfanwerthu sy'n trin y gweithrediadau hyn o dan un to yn cywasgu llinellau amser ac yn dileu -pwyntio bys rhwng gwerthwyr pan aiff rhywbeth o'i le.
Monitro Ansawdd o'r Erthygl Gyntaf i Gynhyrchu Torfol
Nid yw ansawdd ar raddfa gyfanwerthu yn gât arolygu derfynol. Mae'n ddolen adborth barhaus sy'n dechrau gyda'r erthygl gyntaf ac yn rhedeg yn ddi-dor trwy'r darn olaf a gludir. Dyma sut mae gweithrediadau stampio a gwneuthuriad blaengar galluog yn strwythuro'r ddolen honno.
-archwiliad erthygl cyntaf (FAI)yn sefydlu'r llinell sylfaen. Cyn i rediad cynhyrchu llawn ddechrau, mae'r ffatri'n cynhyrchu swp bach, fel arfer 30 i 50 darn, yn mesur pob dimensiwn critigol yn erbyn y cynllun rheoli, ac yn dogfennu'r canlyniadau. Mae'r set ddata hon yn cadarnhau bod y paramedrau marw, gwasg, deunydd a gosod gyda'i gilydd yn cynhyrchu rhannau o fewn y fanyleb. Mae unrhyw faterion dimensiwn yn cael eu cywiro ar y cam hwn, lle mae cost yr addasiad yn fach iawn.
Rheoli proses ystadegol (SPC)yna yn cymryd drosodd yn ystod cynhyrchu màs. Yn hytrach nag archwilio pob rhan, sy'n amhosibl ar 400 strôc y funud, mae gweithredwyr yn samplu ar gyfnodau diffiniedig ac yn plotio mesuriadau ar siartiau rheoli. Mae'r siartiau hyn yn olrhain gwerth cyfartalog a lledaeniad dimensiynau critigol dros amser. Mae pŵer SPC mewn cydnabyddiaeth patrwm: tueddiad graddol ar i fyny mewn diamedr twll signalau dyrnu traul cyn rhannau mewn gwirionedd yn disgyn allan o goddefgarwch. Mae newid sydyn mewn ongl blygu ar ôl newid coil yn amlygu amrywiad materol sydd angen iawndal.Ymchwil i fonitro grym stampio blaengaryn cadarnhau bod y berthynas rhwng grym stampio a geometreg rhannol yn uniongyrchol ac yn fesuradwy, gan wneud data grym amser real yn ddirprwy dibynadwy ar gyfer cydymffurfiad dimensiwn.
Monitro proses-amser realyn ychwanegu haen arall y tu hwnt i samplu â llaw. Mae gwasanaethau stampio metel marw blaengar modern yn integreiddio synwyryddion llwyth i golofnau'r wasg sy'n mesur grym stampio ar bob strôc unigol. Pan fydd llofnodion grym yn gwyro oddi wrth linellau sylfaen sefydledig, mae'r system yn tynnu sylw at yr anghysondeb. Gallai pigyn mewn tunelli awgrymu camborth, lle nad oedd y stribed yn symud y traw cywir ymlaen a bod y dis yn ceisio dyrnu trwy drwch dwbl. Mae cynnydd graddol grym ar draws miloedd o gylchoedd signalau marw traul newid y deinameg torri. Mae'r systemau hyn a yrrir gan synwyryddion yn galluogi'r hyn y mae'r diwydiant yn ei alw'n monitro ansawdd ymreolaethol: mae'r wasg ei hun yn rhybuddio gweithredwyr am broblemau cyn i rannau diffygiol gronni.
Mae olrhain traul marw yn haeddu sylw penodol oherwydd dyma'r ffynhonnell unigol fwyaf o ddrifft dimensiwn mewn-cynhyrchu rhediad hir. Mae ymylon torri yn pylu'n gynyddol, ac fel y maent, mae uchder y burr yn cynyddu, mae diamedrau'r tyllau'n agor ychydig, ac mae arwynebau cneifio yn mynd yn fwy garw. Mae ffatrïoedd cyfanwerthu yn rheoli hyn trwy gyfnodau cynnal a chadw wedi'u hamserlennu yn seiliedig ar gyfrif strôc yn hytrach nag amser calendr. Gallai sbardun cynnal a chadw nodweddiadol fod bob 200,000 i 500,000 o strôc yn dibynnu ar galedwch materol ac adeiladwaith marw. Rhwng digwyddiadau cynnal a chadw, mae data SPC yn cadarnhau a yw'r marw yn parhau i fod o fewn terfynau gwisgo derbyniol.
Mae Buring yn gwarantu ei brotocol rheoli ei hun yn benodol. Mae cynhyrchiant cyfaint uchel yn chwyddo problemau bach: gallai burr sy'n mesur 0.05 mm ar y sifft gyntaf dyfu i 0.15 mm erbyn trydydd shifft wrth i ymylon dyrnu ddirywio. Mae cynlluniau rheoli yn diffinio'r uchder burr uchaf a ganiateir ar gyfer pob nodwedd, ac mae amlder archwilio yn cynyddu wrth i'r marw nesáu at ei gyfwng cynnal a chadw. Ar gyfer stampiadau metel manwl cynyddol sydd wedi'u bwriadu ar gyfer cymwysiadau trydanol neu feddygol, gall terfynau uchder burr fod mor dynn â 0.05 mm, sy'n gofyn am fonitro mwy ymosodol a chylchoedd miniogi byrrach.
Mae canfod camborth yn crynhoi'r darlun monitro. Pan fydd y stribed yn methu â symud ymlaen yn gywir, mae'r marw yn dyrnu nodweddion yn y lleoliad anghywir, gan gynhyrchu sgrap ac offer a allai fod yn niweidiol. Mae systemau synhwyrydd yn canfod cam-borthi o fewn un strôc trwy gymharu grym ymgysylltu pin peilot neu safle stribed yn erbyn gwerthoedd disgwyliedig, gan atal y wasg cyn i'r cylch nesaf waethygu'r broblem. Ar 600 strôc y funud, gallai oedi canfod eiliad olygu 10 rhan wedi'u difrodi yn hytrach nag un.
Gweithrediadau Eilaidd ac Integreiddio Mewn-Tai
Anaml y bydd rhan wedi'i stampio yn rhan orffenedig. Mae angen o leiaf un postiad-gweithrediad stampio ar y rhan fwyaf o gydrannau cyn eu bod yn barod i'w cydosod. Pan fydd y gweithrediadau hynny'n digwydd o dan yr un to â'r wasg, byddwch yn ennill amseroedd arwain byrrach, logisteg symlach, ac atebolrwydd cliriach. Pan gânt eu rhoi ar gontract allanol, byddwch yn cael ansicrwydd amserlennu a chylchoedd cludo ychwanegol.
Dyma'r gweithrediadau eilaidd mwyaf cyffredin a pham mae integreiddio'n bwysig:
Deburring a gorffeniad wyneb- Mae bron pob rhan wedi'i stampio yn cario rhywfaint o burr o weithrediadau torri. Mae dadburiad y tymbl, gorffeniad dirgrynol, neu sandio gwregys yn tynnu ymylon miniog ac yn paratoi arwynebau ar gyfer cotio. Pan fyddant yn cael eu trin yn-tŷ, mae rhannau'n symud o'r wasg i'w dadburiad o fewn oriau. Mae gosod gwaith ar gontract allanol yn ychwanegu 3 i 7 diwrnod o gludiant ac o leiaf amser ciw.
Platio a gorchuddio- Mae platio sinc, platio nicel, platio tun, cotio powdr, ac e-gorchudd i gyd yn diogelu rhannau wedi'u stampio rhag cyrydiad neu'n darparu priodweddau arwyneb penodol. Mae gweithrediad un contractwr integredig gyda gallu cotio mewnol yn dileu'r ffynhonnell fwyaf cyffredin o amrywioldeb amser arweiniol mewn rhaglenni rhannau wedi'u stampio. Mae gwerthwyr platio allanol yn gweithredu ar eu hamserlenni eu hunain, yn swp rhannau gan gwsmeriaid lluosog gyda'i gilydd, ac yn cyflwyno trin a all niweidio nodweddion cain. Mae platio mewnol yn rhoi rheolaeth uniongyrchol i'r ffatri stampio dros ddyluniad raciau, cemeg bath, a dilyniant proses.
Triniaeth wres- Mae rhannau dur carbon sydd angen ystodau caledwch penodol, cydrannau tymer y gwanwyn sydd angen lleddfu straen, neu rannau dur di-staen sydd angen goddefiad i gyd yn elwa o brosesu thermol ar-safle. Triniaeth wres ar ôl ffurfio cloeon mewn sefydlogrwydd dimensiwn ac yn dileu straen gweddilliol o weithrediadau plygu. Pan gânt eu gosod ar gontract allanol, mae rhannau'n teithio i driniwr gwres, yn eistedd mewn ciw, yn cael eu prosesu mewn ffwrneisi swp ochr yn ochr â gwaith digyswllt, ac yn dychwelyd ddyddiau'n ddiweddarach. Rhaid ailadrodd gwiriadau dimensiwn ar ôl triniaeth wres oherwydd gall beicio thermol achosi rhyfela, sy'n golygu bod gosod y cam hwn ar gontract allanol yn dyblu'r ymdrech arolygu.
Cynulliad ac is{0}}cynulliad- Mae rhai gweithrediadau marw cynyddol yn integreiddio gosod clymwr, weldio, rhybedio, neu gydosod cydrannau yn uniongyrchol yn- marw neu yn syth i lawr yr afon. Mewn-mae gweithrediadau marw fel mewnosod cnau neu weldio cyswllt yn digwydd tra bod y rhan yn dal i gael ei gosod yn y stribed, gan warantu cywirdeb lleoliadol na all postiad proses gydweddu'n hawdd. Mae celloedd cydosod i lawr yr afon sy'n cael eu bwydo'n uniongyrchol o'r wasg yn dileu cludo rhwng-cyfleusterau ac yn lleihau{7}}yn{8}}rhestr cynnydd.
Mae effaith cost integreiddio yn syml: mae pob gweithrediad a gontractir yn allanol yn ychwanegu cost cludiant, amser ciw, trin risg difrod, a haen gyfathrebu lle gall diffygion fynd heb eu canfod. Mae ffatri sy'n cynnig gwasanaethau stampio metel marw blaengar gyda gweithrediadau eilaidd integredig fel arfer yn darparu amseroedd arwain byrrach o 15 i 30 y cant o'i gymharu ag un sy'n allanoli gorffen, dim ond trwy ddileu diwrnodau cludo a dibyniaethau amserlennu gwerthwyr o'r llinell amser.
Ar gyfer timau caffael, y cwestiwn ymarferol yn ystod gwerthusiad cyflenwyr yw nid yn unig a yw'r ffatri'n stampio rhannau'n dda, ond a all eu cyflawni'n orffenedig. Mae cyflenwr sy'n trin popeth o stoc coil trwy gydrannau wedi'u platio, wedi'u debured, ac wedi'u cydosod o dan un system ansawdd yn rhoi un pwynt atebolrwydd ac un llinell amser i chi ei reoli. Mae'r cydgrynhoi hwnnw'n bwysicach o lawer ar gyfeintiau cyfanwerthu, lle mae unrhyw oedi yn lluosi ar draws miloedd o unedau sy'n aros mewn ciw wrth brosesydd allanol.
Mae systemau ansawdd a galluoedd eilaidd yn dweud wrthych beth y gall ffatri ei wneud. Y cwestiwn sy'n weddill yw ai'r ffatri honno yw'r partner tymor hir iawn ar gyfer eich rhaglen gynhyrchu benodol, o ystyried eich taflwybr cyfaint, cymhlethdod materol, a disgwyliadau'r amserlen.
Dewis Partner Ffatri Cyfanwerthu ar gyfer Eich Anghenion Cynhyrchu
Mae gennych y meini prawf gwerthuso. Rydych chi'n deall strwythurau cost, dynameg materol, systemau ansawdd, a sut olwg sydd ar weithrediadau eilaidd o dan yr un to. Yr her sy'n weddill yw tynnu'r holl wybodaeth honno i mewn i benderfyniad sy'n cyfateb i'ch realiti cynhyrchu penodol. Nid yw dewis gwneuthurwr marw blaengar yn ymwneud â dod o hyd i'r ffatri "gorau" mewn termau haniaethol. Mae'n ymwneud â dod o hyd i'r ffit iawn ar gyfer eich taflwybr cyfaint, cymhlethdod rhan, a chyfyngiadau'r gadwyn gyflenwi.
Fframwaith Penderfynu ar gyfer Dewis Eich Partner Cynhyrchu
Mae pob penderfyniad cyrchu yn eistedd ar groesffordd pum newidyn. Pwyswch nhw yn unol â blaenoriaethau eich rhaglen, a byddwch yn cyfyngu maes o gyflenwyr stampio marw blaengar i'r ddau neu dri sy'n cyd-fynd yn wirioneddol â'ch anghenion.
Gofynion cyfaint- Eich swm blynyddol sy'n pennu a oes angen ffatri sydd wedi'i hoptimeiddio ar gyfer -stampio blaengar am gyfnod hir neu un sy'n gyfforddus gyda hyblygrwydd cyfaint canol. Mae rhaglen sy'n defnyddio 2,000,000 o rannau'n flynyddol angen partner gyda gwasgoedd tunelli uchel lluosog, trin coil awtomataidd, a dyfnder amserlennu i warantu cyflenwad di-dor. Mae rhaglen flynyddol 50,000 o ddarnau angen cyflenwr sy'n barod i redeg ymgyrchoedd byrrach heb gladdu'ch archeb y tu ôl i gwsmeriaid mwy. Gofynnwch yn uniongyrchol: ble mae fy nghyfaint yn eistedd o'i gymharu â maint eich archeb nodweddiadol?
Cymhlethdod materol- Os yw eich rhannau'n defnyddio-dur carbon isel safonol, gall bron unrhyw ffatri alluog eu trin. Ond os ydych chi'n nodi efydd ffosffor gyda gofynion grym y gwanwyn tynn, neu 17-4 PH di-staen gydag olrhain biocompatibility, mae'r cae yn culhau'n gyflym. Parwch eich deunydd â chyflenwr sydd â phrofiad wedi'i ddogfennu o redeg yr is-haen honno mewn offer blaengar, nid un sy'n dweud "gallwn roi cynnig arno."
Anghenion goddefgarwch- Efallai na fydd gan ffatri sy'n rhedeg cromfachau HVAC ar +/-0.15 mm drwy'r dydd y seilwaith mesur na'r ddisgyblaeth cynnal a chadw marw i ddal +/- 0.025 mm ar wanwyn cyswllt electroneg. Cadarnhewch fod gwerthoedd Cpk dangosedig y cyflenwr ar nodweddion tebyg yn cyd-fynd â'r hyn y mae eich lluniad yn gofyn amdano.
Gweithrediadau eilaidd- Os oes angen platio, triniaeth wres neu gydosod ar eich rhannau cyn y gellir eu defnyddio, mae cyflenwr â phrosesu post integredig yn dileu risg amserlennu a difrod cludo. Os yw eich rhannau'n cael eu llongio fel-wedi'u stampio, mae'r ffactor hwn yn cario llai o bwysau.
Ystyriaethau daearyddol- Mae agosrwydd yn effeithio ar gost cludo nwyddau, hyblygrwydd amser arweiniol, a'ch gallu i gynnal ymweliadau safle neu archwiliadau. Mae cyrchu domestig yn cynnig cadwyni logisteg byrrach ac amddiffyniad IP symlach. Gall cyrchu alltraeth gynnig prisiau is fesul-rhan, ond mae'n cyflwyno amlygiad i dariffau, cludiant cefnfor hirach, a chymhlethdod cyfathrebu ar draws parthau amser. Nid yw'r naill na'r llall yn well yn gyffredinol. Mae'r dewis cywir yn dibynnu ar eich goddefiant ar gyfer amrywioldeb y gadwyn gyflenwi a chyfanswm eich cyfrifiad cost glanio.
Mae dull gwerthuso strwythuredig yn rhoi sgôr i gyflenwyr posibl ar draws y dimensiynau hyn yn hytrach na pheidio â rhoi'r dyfynbris isaf i bwy bynnag sy'n dychwelyd. Mae ffatrïoedd sy'n dangos galluoedd addasu a dylunio cryf, mewn-cyfleusterau profi a dilysu tai, a systemau cynhyrchu graddadwy yn tueddu i berfformio'n ddibynadwy ar draws rhaglenni stampio blaengar OEM aml- lle mae cysondeb yn bwysicach na phris cychwynnol.
Dechrau Partneriaeth Cyfanwerthu gyda Hyder
Dychmygwch eich bod wedi nodi cyflenwr sy'n gwirio'r blychau cywir. Sut olwg sydd ar y llwybr o'r sgwrs gychwynnol i gynhyrchu cyflwr cyson? Mae cylch bywyd ymgysylltu cynyddol â gwasanaethau stampio marw yn dilyn dilyniant rhagweladwy, ac mae ei ddeall ymlaen llaw yn eich helpu i gynllunio llinellau amser realistig ac osgoi syrpréis.
- Ymholiad cychwynnol ac adolygiad dichonoldeb- Rydych yn darparu lluniadau 2D neu fodelau CAD 3D, yn nodi deunydd, cyfaint blynyddol, a gofynion goddefgarwch. Mae'r ffatri yn asesu gweithgynhyrchu, yn nodi-dyluniad posib{-ar gyfer-gwelliannau stampio, ac yn penderfynu a yw eich geometreg rhan yn addas ar gyfer offer blaengar yn erbyn dulliau amgen.
- Cynnig dyfynbris ac offer- Mae'r cyflenwr yn dychwelyd dyfynbris manwl sy'n cwmpasu cost marw, prisio fesul-rhan yn ôl eich haenau cyfaint penodedig, bywyd marw disgwyliedig, ac amser arweiniol ar gyfer adeiladu offer. Dyma lle rydych chi'n cymhwyso'r fframwaith cyfanswm cost perchnogaeth o adrannau cynharach: gofynnwch am gyfnodau cynnal a chadw, tybiaethau sgrap, a beth sy'n cael ei gynnwys yn erbyn eithrio.
- Cydweithrediad dylunio ar gyfer gweithgynhyrchu (DFM).- Mae peirianwyr o'r ddwy ochr yn mireinio geometreg rhan i wneud y gorau o gynllun stribedi, lleihau nifer yr orsafoedd lle bo modd, a datrys unrhyw nodweddion sy'n creu risg offer. Gall y cam hwn arbed 10 i 30 y cant ar gost offer os ydych chi'n agored i fân addasiadau dylunio nad ydynt yn effeithio ar swyddogaeth rhannol.
- Dylunio ac adeiladu offer- Mae'r dis yn cael ei beiriannu yn CAD, ei adolygu yn erbyn y cynllun rheoli, a'i weithgynhyrchu. Ar gyfer marw cynyddol aml-orsaf cymhleth, mae'r cam hwn fel arfer yn cymryd 6 i 12 wythnos yn dibynnu ar gyfrif yr orsaf a'r deunydd. Mae gwneuthurwyr marw stampio metel sydd ag ystafelloedd offer mewnol yn rheoli'r llinell amser hon yn uniongyrchol; mae'r rhai sy'n gosod gwaith adeiladu marw ar gontract allanol yn ychwanegu risg cydgysylltu gwerthwyr.
- Treial offer a chymeradwyaeth -erthygl gyntaf- Mae'r marw gorffenedig yn rhedeg samplau prawf ar y wasg gynhyrchu. -archwiliad erthygl cyntaf yn gwirio pob dimensiwn critigol yn erbyn y lluniad. Gwneir addasiadau, cynhyrchir samplau ail-dreialu os oes angen, a chyflwynir pecyn cymeradwyo ffurfiol (PPAP ar gyfer modurol, neu ddogfennaeth gyfatebol ar gyfer sectorau eraill) i'ch cymeradwyo-i ffwrdd.
- Rhedeg cynhyrchu peilot- Mae swp cynhyrchu cyfyngedig, yn aml 1,000 i 5,000 o ddarnau, yn dilysu sefydlogrwydd proses ar gyflymder cynhyrchu yn hytrach na chyflymder prawf. Mae data SPC o'r rhediad hwn yn cadarnhau gwerthoedd Cpk ac yn sefydlu siartiau rheoli gwaelodlin ar gyfer monitro parhaus.
- Cynhyrchu màs a chyflenwad parhaus- Gyda chymeradwyaeth wedi'i sicrhau, mae'r ffatri yn amserlennu eich rhaglen yn ymgyrchoedd cynhyrchu rheolaidd. Mae adroddiadau ansawdd parhaus, cynnal a chadw marw yn unol â'r amserlen y cytunwyd arni, ac ail-gymhwyso cyfnodol yn cadw'r rhaglen i redeg heb ei diraddio dros amser.
Mae'r cylch bywyd hwn yn berthnasol p'un a yw'ch rhaglen yn rhedeg 50,000 o ddarnau bob blwyddyn neu 5,000,000. Y gwahaniaeth yw maint y buddsoddiad mewn offer, nifer y bobl wrth gefn yn marw, ac amlder yr amserlennu. Ar gyfer-rhaglenni cyfaint uchel, mae rhai prynwyr yn comisiynu copïau dyblyg yn marw ymlaen llaw fel bod y cynhyrchiad yn parhau yn ddi-dor yn ystod cylchoedd cynnal a chadw.
Fel enghraifft goncrid o ffatri wedi'i strwythuro o amgylch y cylch bywyd hwn,YICHEN's Progressive Stamping DieMae'r gwasanaeth yn cefnogi peirianwyr cynhyrchu a thimau caffael trwy bob cam, o asesu dichonoldeb i gynhyrchu màs graddadwy. Mae eu ffocws ar ffurfio aml-orsaf gydag ailadroddadwyedd tynn yn cyd-fynd â'r meini prawf gwerthuso a amlinellwyd mewn adrannau cynharach: mewn-gallu offer tŷ, seilwaith marw blaengar cyfaint uchel, a phroses sydd wedi'i hadeiladu o amgylch gwasanaethu rhaglenni stampio blaengar OEM ar raddfa gyfanwerthol.
Pa bynnag gyflenwr a ddewiswch, mae'r bartneriaeth yn llwyddo neu'n methu yn seiliedig ar ansawdd y cyfathrebu yn ystod y cyfnodau DFM a threialu. Mae ffatrïoedd sy'n buddsoddi amser mewn peirianneg gydweithredol ymlaen llaw, yn gofyn cwestiynau am eich cymhwysiad defnydd terfynol, yn awgrymu dewisiadau amgen perthnasol, ac yn tynnu sylw at nodweddion goddefgarwch sy'n gyrru costau diangen, yn dueddol o sicrhau cynhyrchiant llyfnach a llai o bethau annisgwyl i lawr yr afon. Dim ond rhif yw dyfynbris. Mae'r berthynas y tu ôl iddo yn pennu a yw'r rhif hwnnw'n wir ar draws oes gynhyrchu lawn eich rhaglen.
Cwestiynau Cyffredin Am Flaengar Die Metal Stampio Ffatrïoedd Cyfanwerthu
1. Beth yw'r gwahaniaeth rhwng ffatri cyfanwerthu stampio marw blaengar a siop swyddi?
Mae ffatri gyfanwerthu yn buddsoddi mewn offer blaengar pwrpasol a ddyluniwyd ar gyfer miliynau o gylchoedd, gan amorteiddio'r gost honno ar draws rhediadau cynhyrchu cyfaint uchel. Mae siopau swyddi'n delio ag archebion cyfaint isel, arferol gyda pheiriannau yn newid yn aml. Mae gweithrediadau cyfanwerthol yn rhedeg ymgyrchoedd hir, di-dor ar gannoedd neu filoedd o strôc y funud, gan ddarparu costau sylweddol is fesul-rhan unwaith y bydd y meintiau archeb lleiaf, sef 10,000 i 50,000 o ddarnau fel arfer, wedi'u bodloni. Mae eu hoffer, eu staffio, a'u systemau ansawdd i gyd wedi'u hoptimeiddio ar gyfer ailadroddadwyedd ar raddfa yn hytrach na hyblygrwydd ar draws prosiectau amrywiol.
2. Faint mae offer marw blaengar yn ei gostio, a sut mae'n cael ei amorteiddio?
Mae offer marw cynyddol yn amrywio o $30,000 ar gyfer offer symlach i dros $250,000 ar gyfer gorsaf aml-orsaf gymhleth. Mae'r gost yn cael ei hamorteiddio ar draws cyfanswm cyfaint y cynhyrchiad. Er enghraifft, mae marw $80,000 sy'n cynhyrchu 200,000 o rannau yn ychwanegu $0.40 y darn, ond ar 2,000,000 o rannau mae'n gostwng i $0.04. Mae bywyd marw yn dibynnu ar adeiladu: mae dur offer confensiynol yn marw yn olaf rhwng 500,000 a 1,000,000 o strôc cyn cynnal a chadw, tra bod carbid-mewnosod marw yn fwy na 2,000,000 o strôc. Dylai prynwyr ofyn am fywyd marw disgwyliedig, cyfnodau cynnal a chadw, a chostau ail-siaradu i ddeall gwir economeg uned hirdymor.
3. Pa ardystiadau ddylai fod gan ffatri cyfanwerthu stampio marw blaengar?
ISO 9001 yw'r llinell sylfaen, sy'n cadarnhau prosesau dogfenedig ac offer wedi'u graddnodi. Mae IATF 16949 yn orfodol ar gyfer cadwyni cyflenwi modurol ac mae'n gorfodi offer trwyadl fel SPC, PPAP, a FMEA. Mae ISO 13485 yn berthnasol i weithgynhyrchwyr cydrannau dyfeisiau meddygol, sy'n gofyn am olrhain lot lawn. Wrth wirio ardystiadau, cadarnhewch fod y cwmpas yn cwmpasu stampio metel yn benodol ar y safle cynhyrchu penodol lle bydd eich rhannau'n cael eu gwneud. Gwiriwch restrau IATF trwy'r gronfa ddata oruchwylio swyddogol yn hytrach na dibynnu ar hawliadau cyflenwyr yn unig.
4. Sut ydw i'n cyfrifo cyfanswm cost perchnogaeth ar gyfer rhannau blaengar cyfanwerthu â stamp marw?
Mae cyfanswm y gost yn ymestyn ymhell y tu hwnt i'r pris uned a ddyfynnir. Ffactor mewn cynnal a chadw offer ac ail-siarpio ($ 2,000 i $8,000 y cylch), cyfraddau sgrap ar gyfaint, gwastraff stribedi cludwr, cludo nwyddau coil i mewn, pecynnu allan ($ 0.02 i $ 0.15 y darn), gwrthod ansawdd a didoli llafur, storio marw rhwng rhediadau, a chostau newid peirianneg posibl (20 i 50 y cant o'r pris offer gwreiddiol). Mae'n bosibl y bydd cyflenwr sy'n dyfynnu pris uned uwch gyda gwaith cynnal a chadw wedi'i gynnwys yn darparu gwell economeg gyfan nag un â phris is sy'n bilio'r eitemau hyn ar wahân.
5. Pa ddeunyddiau sy'n gweithio orau ar gyfer stampio marw blaengar cyfaint uchel?
Dur carbon isel (1008-1018) sy'n cynnig y gymhareb cost i berfformiad orau gyda ffurfadwyedd uchel a thraul offer cymedrol, yn ddelfrydol ar gyfer cromfachau a rhannau strwythurol. Mae dur di-staen (304, 316) yn darparu ymwrthedd cyrydiad ond yn cynyddu grym torri 15 i 20 y cant ac yn cyflymu traul offer. Mae aloion copr yn addas ar gyfer cymwysiadau trydanol gyda thraul offer isel ond cost deunydd uwch. Mae alwminiwm yn gweithio ar gyfer cydrannau ysgafn ond yn achosi ymyl adeiledig ar arwynebau offer. Mae dewis deunydd yn effeithio'n uniongyrchol ar gliriadau marw, tunelledd y wasg, cylchoedd cynnal a chadw, ac yn y pen draw, cost fesul rhan ar gyfaint.




