


Yr hyn y mae Offeryn Stampio'n Marw yn ei Wneud Mewn gwirionedd
Pan fydd dalen wastad o ddur yn mynd i mewn i wasg ac yn gadael fel braced gorffenedig, cysylltydd, neu banel corff, y gydran sy'n gyfrifol am y trawsnewid hwnnw yw'r offeryn stampio marw. Mae'n swnio'n syml, ond mae'r beirianneg y tu ôl iddo yn penderfynu a ydych chi'n cael rhannau cyson ar raddfa neu finiau sgrap yn llawn pethau sy'n cael eu gwrthod.
Beth Yw Offeryn Stampio Die
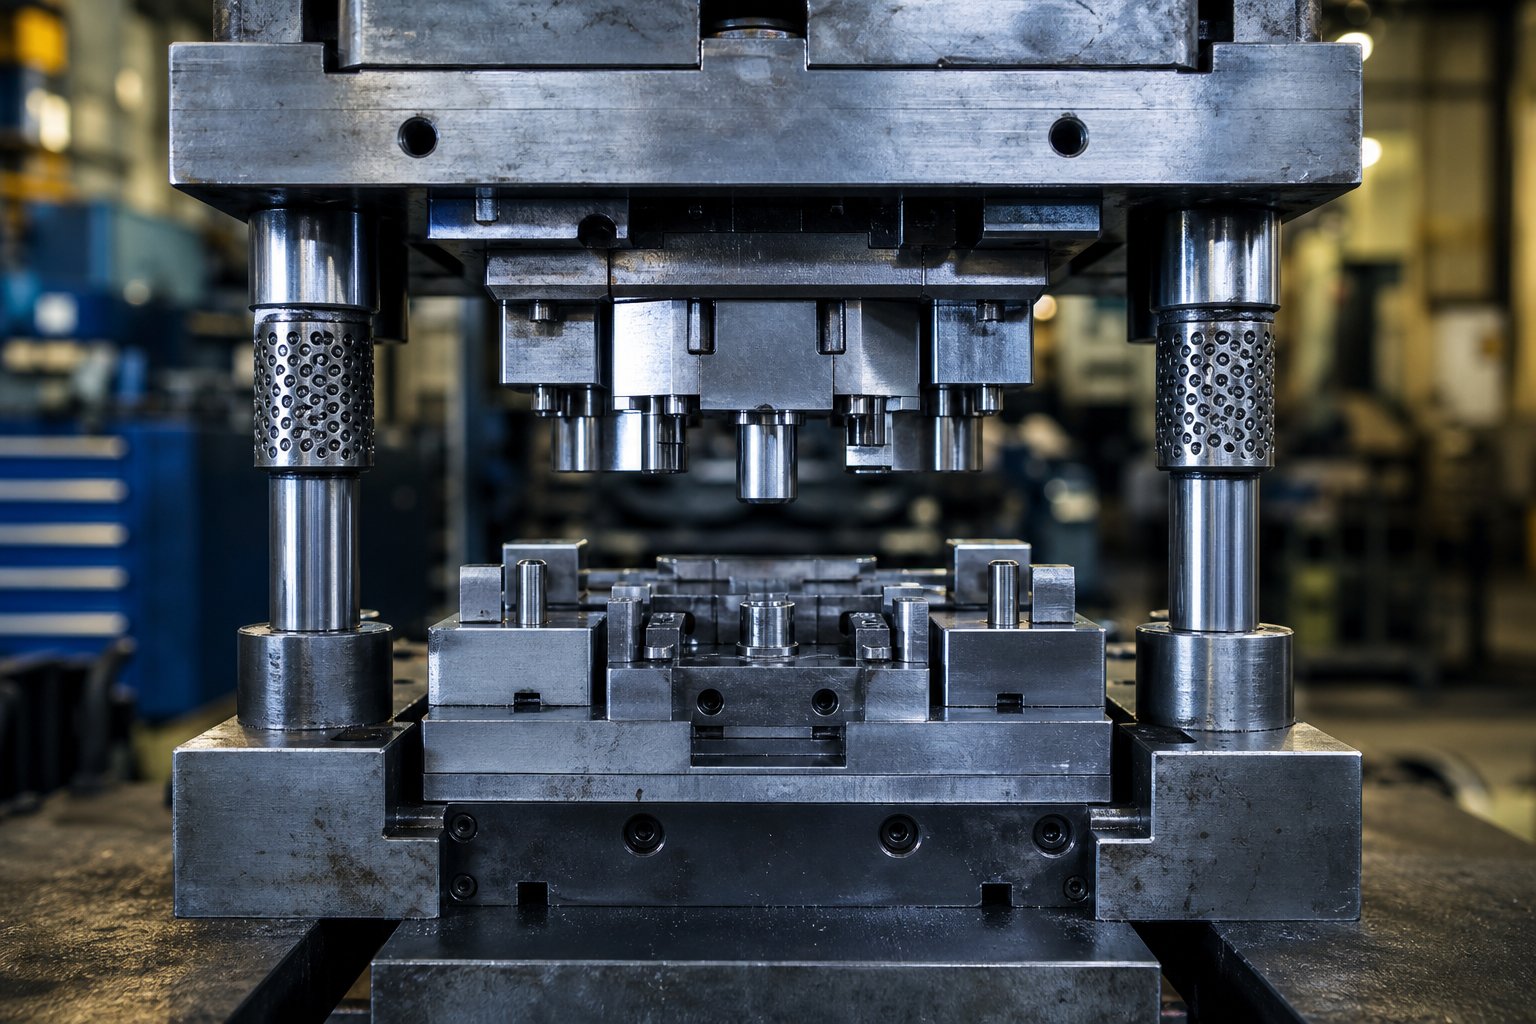
Fellybeth yw marw stampio, yn union? Wrth ei graidd, mae'n gynulliad peirianyddol o gydrannau caledu - dyrnu, bloc marw, plât stripiwr, a system dywys - wedi'u gosod y tu mewn i wasg fecanyddol neu hydrolig. Pan fydd y wasg yn cylchredeg, mae'r cynulliad hwn yn defnyddio grym rheoledig i dorri, plygu, neu ffurfio bylchau metel gwastad yn rhannau siâp rhwyd gyda thrachywiredd ailadroddadwy.
Mae marw offer stampio yn gynulliad offer wedi'i beiriannu'n fanwl sy'n defnyddio grym rheoledig i drawsnewid metel dalen fflat yn gydrannau gorffenedig trwy weithrediadau torri, plygu neu ffurfio.
Efallai y byddwch chi'n meddwl tybed: beth yw marw o'i gymharu â mowldiau neu offer cyffredinol y wasg? Mae'r gwahaniaeth yn bwysig. Mae mowld yn siapio deunydd sy'n dechrau mewn cyflwr hylifol neu hyblyg - meddwl chwistrelliad -plastig wedi'i fowldio neu alwminiwm wedi'i gastio'n marw. Mewn cyferbyniad, mae marw stampio yn gweithio ar fetel dalen solet ar dymheredd ystafell, gan ei ail-lunio trwy rym mecanyddol yn hytrach na llenwi ceudod. Ac er bod "offeryn" yn yterm ymbarél eangsy'n cwmpasu'r holl gymhorthion gweithgynhyrchu (gosodiadau, jigiau, mesuryddion, a mwy), y marw yw'r offeryn corfforol penodol sy'n diffinio geometreg rhan yn ystod y broses stampio. Mae deall beth yw gweithrediad stampio yn erbyn dulliau ffurfio eraill yn dechrau yn union yma - gyda'r dis ei hun.
Pam Mae Stampio Marw yn Bwysig mewn Gweithgynhyrchu
Os ydych chi'n gofyn beth sy'n marw mewn gweithgynhyrchu o safbwynt cynhyrchu, mae'r ateb yn cysylltu'n uniongyrchol â chyfaint, cysondeb a chost. Mae marw stampio metel yn galluogi gweithgynhyrchwyr i gynhyrchu miloedd neu hyd yn oed filiynau o rannau union yr un fath â goddefiannau mor dynn â0.0002 modfedd. Mae paneli drws modurol, caniau cysgodi electronig, gorchuddion offer, clipiau strwythurol awyrofod - i gyd yn dibynnu ar offer stampio a chynulliadau marw yn rhedeg ar gyflymder uchel heb fawr o amrywiad.
Mae ansawdd marw yn rheoli tri pheth yn uniongyrchol mae rheolwyr a pheirianwyr yn dod o hyd i'r peth mwyaf pwysig: goddefgarwch rhannol, gorffeniad arwyneb, a chost fesul darn. Mae dis wedi'i adeiladu'n dda yn lleihau sgrap, yn lleihau gweithrediadau eilaidd, ac yn cadw amseroedd beicio yn fyr. Mae un sydd wedi'i ddylunio'n wael yn creu pyliau, drifft dimensiwn, ac amser segur heb ei gynllunio sy'n crychdonni drwy'r gadwyn gyflenwi gyfan.
Y berthynas honno rhwng cyfanrwydd marw a pherfformiad cynhyrchu yw'r union reswm pam mai deall pensaernïaeth marw - y mathau, y cydrannau, a'r deunyddiau dan sylw - yw'r cam cyntaf tuag at wneud diagnosis o fethiannau cyn iddynt ddod yn ddrud.
Mathau o stampio marw a phryd i ddefnyddio pob un
Nid yw pensaernïaeth marw yn benderfyniad sy'n cyfateb i bawb. Mae'r math o ddeien stampio a ddewiswch yn siapio popeth i lawr yr afon - amser cylch, fesul-cost darn, cyllideb offer, a hyd yn oed pa mor gyflym y gallwch chi droi rhwng diwygiadau rhannol. Mae dewis y cyfluniad anghywir ar gyfer eich cyfaint neu geometreg yn un o'r ffyrdd cyflymaf o erydu ymylon. Dyma sut ymathau mawr o stampio yn marwtorri i lawr yn ymarferol.
Gorsaf-Gorsaf Sengl yn Marw ar gyfer Gweithrediadau Syml
Dychmygwch fod angen golchwr gwastad wedi'i orchuddio â stribed dur, neu gyfres o dyllau mowntio wedi'u tyllu i fraced. Mae un dis gorsaf yn trin un llawdriniaeth fesul trawiad o'r wasg: blancio, tyllu, neu blygu. Mae pob proses marw yn cael ei hynysu, sy'n cadw'r offer yn syml a'r amser arweiniol yn fyr.
Dis safonol yn y categori hwn - dyweder, dis gwagio sylfaenol - yw'r dewis mwyaf cost effeithiol pan fo'ch cyfaint blynyddol yn isel i gymedrol neu pan fyddwch yn rhedeg gweithrediadau eilaidd ar rannau sydd eisoes wedi mynd trwy ffurfiant cynradd. Mae'r gosodiad yn gyflym, mae datrys problemau yn syml, ac mae'r buddsoddiad ymlaen llaw yn aros yn fach iawn. Y cyfaddawd? Mae angen taro'r wasg ar wahân ar gyfer pob llawdriniaeth ychwanegol, sy'n ychwanegu amser llafur a thrin wrth i gyfeintiau ddringo.
Marw Cynyddol ar gyfer {0}Rhediadau Cyfrol Uchel
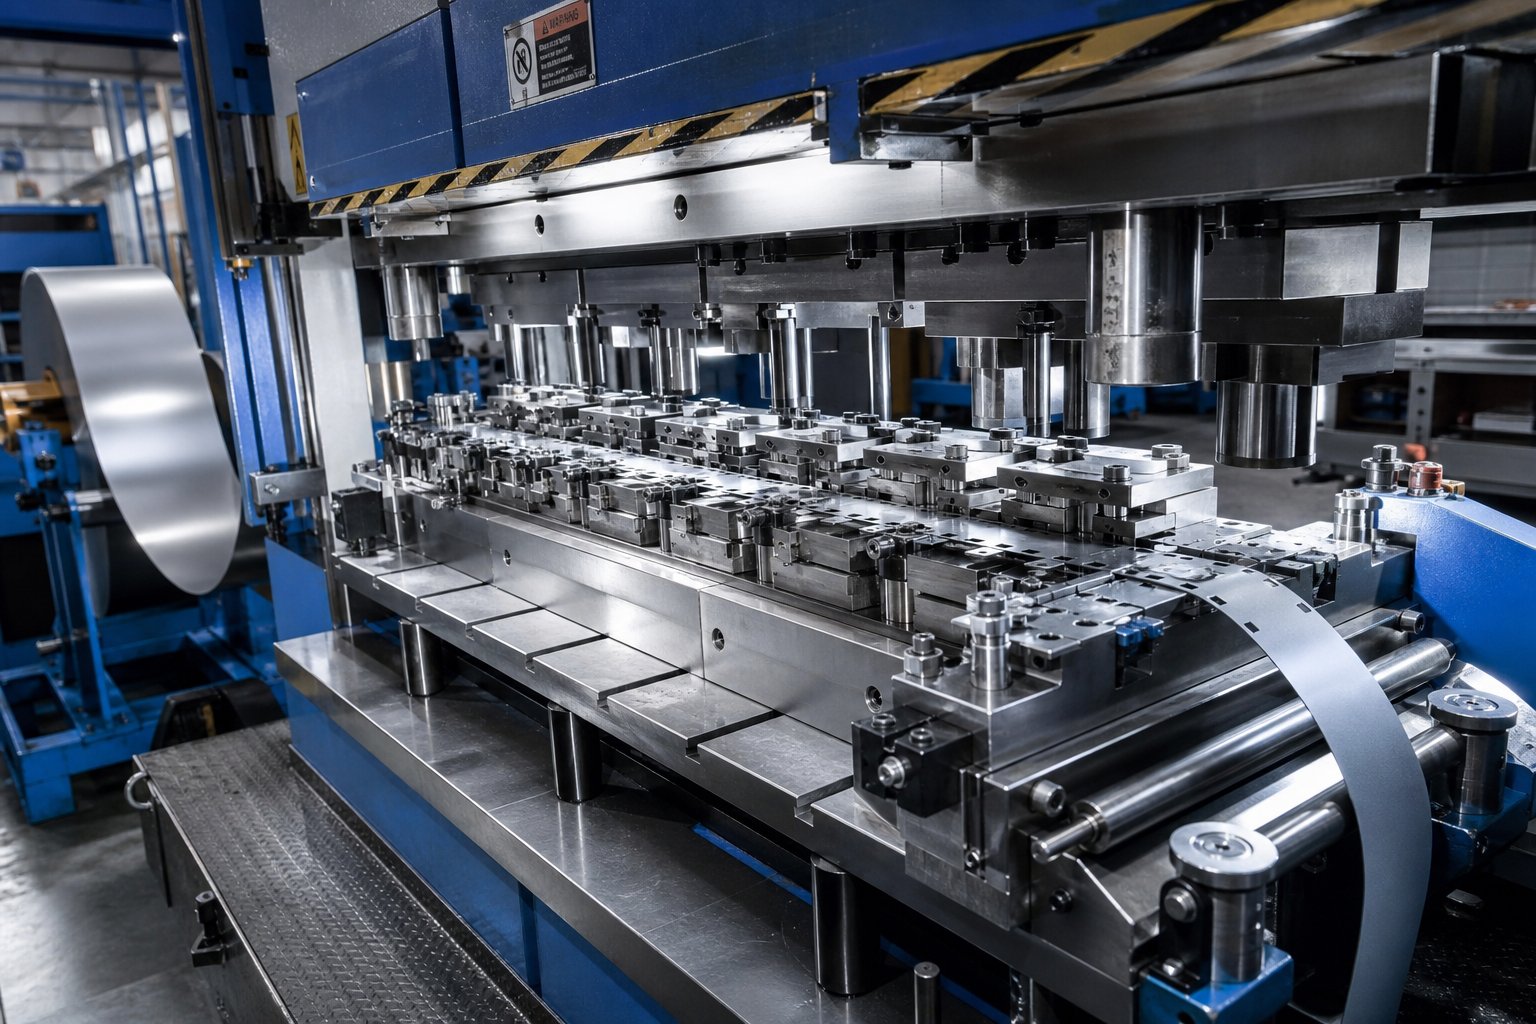
Pan fydd cynhyrchiant yn mynd yn gannoedd o filoedd neu filiynau o rannau y flwyddyn, daw marw cynyddol yn geffyl gwaith. Mae'r broses stampio metel mewn dis cynyddol yn gweithio fel hyn: mae stribed wedi'i fwydo â choil yn symud ymlaen trwy orsafoedd lluosog y tu mewn i un offeryn. Mae pob strôc yn y wasg ar yr un pryd yn perfformio llawdriniaeth wahanol - tyllu yng ngorsaf un, rhicio yng ngorsaf dau, gan ffurfio yng ngorsaf tri - ac mae rhan orffenedig yn gollwng yn yr orsaf olaf bob cylchred.
Mae'r canlyniad yn sylweddol is fesul-darn cost ac ychydig iawn o ymyrraeth gweithredwr. Mae'r cyfaddawd yn fuddsoddiad uwch ymlaen llaw mewn offer a dyluniad hirach-i-amser arweiniol cynhyrchu. Ond ar raddfa, mae'r ROI ar farw cynyddol yn llawer mwy na rhedeg yr un rhan ar draws gosodiadau gorsaf sengl lluosog. Dyma lle mae marw ac effeithlonrwydd stampio yn cydgyfeirio mewn gwirionedd.
Trosglwyddo a Marw Cyfansawdd
Mae rhai rhannau yn rhy fawr neu wedi'u tynnu'n rhy ddwfn i aros ynghlwm wrth stribed cludo. Mae stampio trosglwyddo yn datrys hyn trwy dorri bylchau unigol a'u symud yn fecanyddol o orsaf i orsaf yn y wasg. Mae paneli corff modurol, cregyn offer coginio, a gorchuddion wedi'u tynnu'n ddwfn-yn ymgeiswyr nodweddiadol. Rydych chi'n cael yr effeithlonrwydd aml-orsaf o offer blaengar heb gyfyngiadau geometrig deunydd wedi'i fwydo â stribedi.
Mae marw cyfansawdd yn cymryd agwedd wahanol. Maent yn perfformio gweithrediadau torri lluosog - blancio a thyllu, er enghraifft - ar yr un pryd mewn un strôc gwasgu mewn un orsaf. Mae'r broses stampio mewn dis cyfansawdd yn cynhyrchu rhannau eithriadol o wastad, heb burr, gan eu gwneud yn ddelfrydol ar gyfer golchwyr, shims a gasgedi lle mae goddefgarwch gwastadrwydd yn hollbwysig.
| Math Marw | Amrediad Cyfrol Nodweddiadol | Cymhlethdod Rhan | Amser Arweiniol Cymharol | Cost Offer Cymharol | ROI Gorau Pan... |
|---|---|---|---|---|---|
| Gorsaf-Singlo | Isel i Ganolig | Syml (un llawdriniaeth) | Byr | Isel | Mae cyfeintiau blynyddol yn aros o dan ~10,000 o rannau neu mae angen gweithrediadau eilaidd |
| Blaengar | Uchel i Uchel Iawn | Cymedrol i Uchel (troadau, ffurfiau, tyllu) | Hir | Uchel | Cyfaint yn fwy na ~50,000+ rhan/blwyddyn gyda geometreg ailadroddus |
| Trosglwyddo | Canolig i Uchel | Uchel Iawn (mawr, dwfn-llunio) | Hir | Uchel Iawn | Mae rhannau'n rhy fawr ar gyfer stribedi neu mae angen tynnu lluniau dwfn arnynt |
| Cyfansawdd | Isel i Uchel | Isel (fflat, proffiliau-toriad aml) | Cymedrol | Canolig | Mae gwastadrwydd a chrynoderedd yn bwysicach na ffurfio cymhlethdod |
Mae'r rhesymeg ariannol yn syml: dim ond pan fydd cyfaint yn ei amorteiddio yn ddigon cyflym y mae buddsoddiad mewn offer uwch yn talu ar ei ganfed. Gall marw cynyddol sy'n costio rhwng pump a deg gwaith yn fwy nag un orsaf gael ei gosod o hyd i gyfanswm cost perchnogaeth is os yw'r galw blynyddol yn cyfiawnhau'r awtomeiddio. I'r gwrthwyneb, mae gor-buddsoddi mewn marw trosglwyddo cymhleth ar gyfer rhan cyfaint isel yn cloi cyfalaf i mewn i offer nad yw byth yn cyrraedd ei bwynt adennill costau.
Paru pensaernïaeth marw â'ch realiti cynhyrchu yw'r penderfyniad strategol cyntaf. Ond bydd hyd yn oed y math marw cywir yn tanberfformio os yw ei gydrannau mewnol wedi'u nodi'n wael - sy'n dod â ni at yr hyn sydd mewn gwirionedd y tu mewn i'r cynulliad a sut mae pob darn yn cyfrannu at y cylch stampio.
Cydrannau Allweddol y tu mewn i Gynulliad Stampio Die
Efallai y bydd set marw stampio yn edrych fel bloc solet o ddur wedi'i folltio i wasg, ond cracio ar agor ac fe welwch ddwsinau o rannau marw stampio rhyngddibynnol yn gweithio gyda'i gilydd. Pan fydd un gydran yn drifftio allan o fanyleb, mae'r system gyfan yn teimlo ei bod - yn ymddangos, yn tynnu'n anghywir, ac yn dyrnu'n sydyn. Mae deall sut mae'r darnau hyn yn rhyngweithio yn rhoi geirfa gyffredin i beirianwyr a phrynwyr ar gyfer nodi offer a gwneud diagnosis o broblemau yn gyflymach.
Cynulliadau Die Uchaf ac Isaf
Mae pob set marw metel yn dechrau gyda dau hanner strwythurol: mae'r esgid uchaf yn mowntio i hwrdd y wasg, a'r bolltau esgidiau isaf i wely'r wasg. Mae'r platiau dur trwm hyn yn sylfaen ar gyfer pob cydran arall yn y cynulliad. Meddyliwch amdanyn nhw fel y siasi - os ydyn nhw'n ystwytho neu'n symud o dan tunelledd, does dim byd i lawr yr afon yn aros mewn aliniad.
Mae pinnau canllaw manwl a llwyni yn cysylltu'r ddau hanner, gan gynnal aliniad i fewn 0.0001 modfedd trwy gydol strôc y wasg. Mae pinnau canllaw sy'n cynnwys pêl wedi dod yn safon diwydiant oherwydd eu bod yn hawdd eu gwahanu a'u tracio'n gyson. Mae dalwyr dyrnu a phlatiau cefn yn dosbarthu llwythi trawiad ar draws yr esgid uchaf, gan atal straen lleol a fyddai'n cracio punches unigol neu'n anffurfio pocedi mowntio.
Torri a Ffurfio Cydrannau
Dyma lle mae'r gwaith gwirioneddol yn digwydd. Mae metel dalen yn dyrnu ac yn marw yn rhyngweithio ym mhob gorsaf i dorri, plygu, a ffurfio'r stribed yn ei geometreg derfynol. Mae gan bob cydran swydd benodol o fewn y cylch stampio:
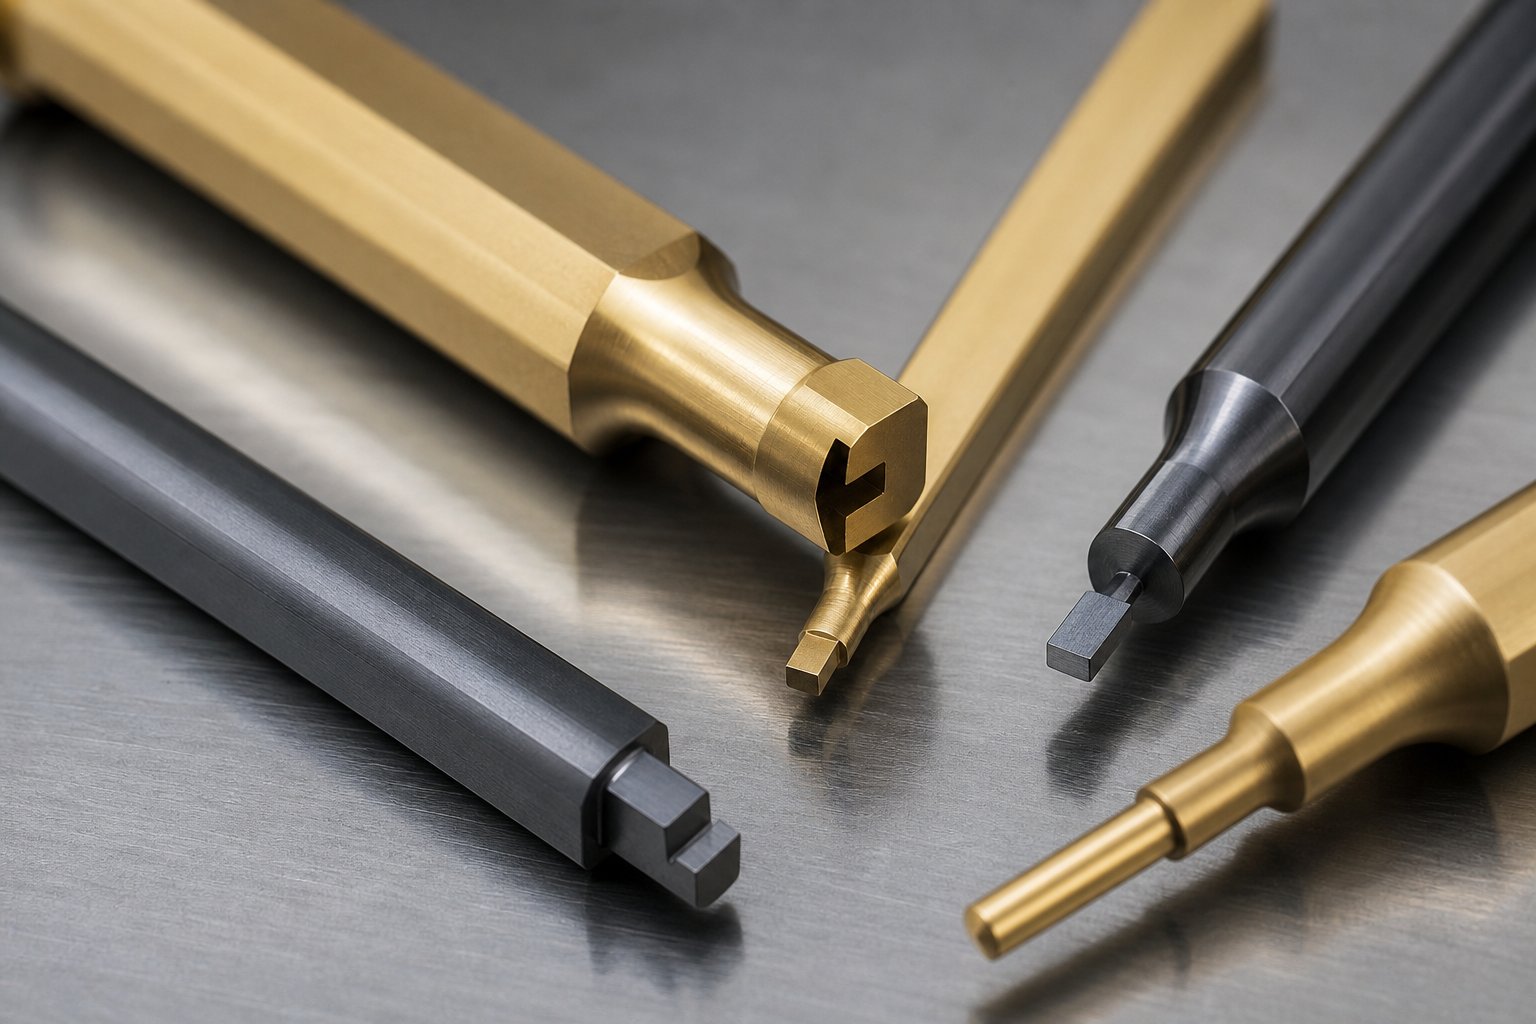
- punches- Pwyswch i mewn i'r llenfetel i dyllu tyllau neu dorri proffiliau; ar gael mewn siapiau crwn, hirsgwar, sgwâr a thrwyn wedi'u teilwra.
- Die botymau- Darparwch yr ymyl torri gwrthwynebol sy'n paru â'r dyrnu, wedi'i wrthbwyso gan 5-10% o drwch deunydd i greu cneifio glân.
- Peilotiaid- Pinnau taprog sy'n lleoli'r stribed ym mhob gorsaf, gan sicrhau safle traw a nodwedd cywir trwy gydol y dilyniant.
- Stripwyr (gwanwyn a solet)- Daliwch y stribed yn fflat wrth ei dorri a'i dynnu'n rhydd o'r punch ar y trawiad; Mae stripwyr gwanwyn yn caniatáu grym clampio rheoledig tra bod stripwyr solet yn cynnig anhyblygedd ar gyfer blancio trwm.
- Stampio codwyr marw- Codwch y stribed rhwng gorsafoedd i glirio nodweddion ffurfiedig a lleihau llusgo, gan alluogi dilyniant porthiant llyfn.
- Padiau pwysau- Defnyddio grym i lawr rheoledig yn ystod gweithrediadau ffurfio i atal crychau a rheoli llif deunydd i'r ceudod marw.
- Ffynhonnau marw (mecanyddol a nitrogen)- Cyflenwi'r grym sy'n gweithredu stripwyr, codwyr, a phadiau pwysedd; mae ffynhonnau nwy nitrogen yn darparu grym uwch mewn pecyn cryno.
- Dalwyr- Sicrhewch y dyrniadau a'r botymau marw yn eu lle, gan alluogi amnewidiad cyflym heb ddadosod y set marw stamp gyfan.
Nid yw'r cydrannau marw stampio hyn yn gweithredu ar eu pennau eu hunain. Mae peilotiaid yn lleoli'r stribed cyn i'r dyrnu ymgysylltu. Mae stripwyr yn clampio'r deunydd yn fflat fel bod torri'n lân. Ar ôl y cylchoedd wasg, stampio codwyr marw codi'r stribed fel y gall ymlaen llaw i'r orsaf nesaf heb snagging ar nodweddion ffurfiedig. Mae pob elfen yn dibynnu ar yr un cyn iddo - golli curiad, ac rydych chi'n cael eich camsynio â stribedi neu dynnu gwlithod.
Systemau Ategol a Synwyryddion
Mae gwasg metel modern yn marw fwyfwy yn ymgorffori monitro electronig fel offer safonol yn hytrach nag ychwanegiadau dewisol.Systemau amddiffyn marwcanfod symudiad materol a digwyddiadau tyngedfennol mewn amser real, gan atal cam-borthi a damweiniau marw costus. Mae mathau cyffredin o synwyryddion yn cynnwys:
- Synwyryddion camfeed- Gwiriwch leoliad y stribed cyn i'r wasg gwblhau ei strôc, gan atal y gylchred os nad yw'r deunydd wedi datblygu'n gywir.
- Synwyryddion gwlithod- Monitro alldaflu gwlithod i gadarnhau bod deunydd wedi'i dorri'n clirio'r ceudod marw, gan atal cronni gwlithod sy'n niweidio ymylon torri.
- Monitoriaid heddlu- Traciwch dunelledd fesul strôc i dynnu sylw at lwythi annormal sy'n dynodi pigiadau wedi torri, amrywiad materol, neu drifft aliniad.
Mae'r synwyryddion hyn yn trawsnewid set marw stampio o offeryn goddefol yn ased cynhyrchu sy'n cael ei fonitro'n weithredol. Maent yn amddiffyn eich buddsoddiad mewn offer caled wrth gynnal ansawdd rhan ar draws miliynau o gylchoedd.
Wrth gwrs, bydd hyd yn oed cydrannau a bennir yn berffaith yn tanberfformio os yw'r deunydd anghywir y tu ôl iddynt. Mae'r radd ddur, y driniaeth wres, a'r cotio arwyneb a gymhwysir i bob pwnsh, botwm, a mewnosodiad ffurfio yn pennu pa mor hir y mae'r manwl gywirdeb hwnnw'n para o dan lwythi cynhyrchu.
Marw Deunyddiau a Haenau Sy'n Rheoli Hirhoedledd
Gall marw stampio dur ddal goddefiannau ar gyfer miliynau o gylchoedd - neu dreulio mewn ychydig filoedd o drawiadau. Mae'r gwahaniaeth yn aml yn dibynnu ar un penderfyniad a wnaed yn gynnar yn y cyfnod dylunio: pa stampio dur marw sy'n mynd i bob gorsaf dorri a ffurfio, ac a yw'n derbyn cotio arwyneb. Gwnewch hyn yn iawn ac mae'ch offer yn rhedeg yn hirach rhwng miniogi. Gwnewch bethau'n anghywir ac rydych chi'n mynd ar drywydd pyliau, carlamu, a methiannau dyrnu cynamserol o'r diwrnod cyntaf.
Graddau Dur Offeryn ar gyfer Cymwysiadau Gwahanol
Nid yw pob dur offer yn ymddwyn yr un ffordd o dan tunelledd y wasg. Mae pob gradd yn cyfnewid caledwch, caledwch, a gwrthiant traul yn wahanol, sy'n golygu bod y dewis gorau yn dibynnu ar yr hyn y mae'r dis yn ei wneud mewn gwirionedd - blancio cyflym, ffurfiad trwm, neu rywbeth yn y canol.
Dyma'r pedair gradd y byddwch chi'n dod ar eu traws amlaf mewn cynhyrchu dur wedi'i stampio:
- D2 (cromiwm-carbon uchel,-uchel)- Mynd-i oerni-gwaith blancio a thyllu blegwisgo sgraffiniol yw'r modd methiant sylfaenol. Mae D2 yn darparu cadw ymylon rhagorol a bywyd hirdymor ar gymwysiadau stampio dalennau dur, ond mae ei galedwch cymedrol yn ei gwneud yn agored i naddu o dan lwythi sioc trwm.
- A2 (caledu-aer)- Yn cynnig tir canol cytbwys rhwng ymwrthedd traul a chaledwch, gyda gwell sefydlogrwydd dimensiwn yn ystod triniaeth wres na D2. Mae A2 yn ddewis cryf ar gyfer ffurfio marw a -blancio cyfaint cymedrol lle mae angen rhywfaint o ymwrthedd effaith ochr yn ochr â bywyd traul rhesymol.
- M2 (dur cyflymder uchel molybdenwm)- Yn cadw caledwch ar dymheredd uchel, gan ei wneud yn addas ar gyfer gorsafoedd marw blaengar cyflymder uchel lle mae gwres ffrithiant yn cronni'n gyflym. Mae M2 yn rhagori mewn ceisiadau torri sy'n mynnu caledwch poeth heb aberthu ymwrthedd gwisgo.
- S7 (sioc-wrthsefyll)- Yn blaenoriaethu caledwch yn fwy na dim arall. Pan fydd gorsaf yn profi trawiad trwm - lluniadu dwfn, bathu, neu ffurfio dur trwchus uchel -cryfder - S7yn amsugno sioc heb gracio. Mae ei wrthwynebiad gwisgo yn is, felly mae'n paru orau gyda haenau neu wedi'i neilltuo ar gyfer ffurfio yn hytrach na thorri.
Ar gyfer gorsafoedd traul eithafol - lle na all hyd yn oed D2 gadw i fyny - meddyliwch yn hir -rhedeg marw blaengar yn gorchuddio deunyddiau sgraffiniol - stampio marw carbid defnyddiwch fewnosodiadau carbid twngsten. Mae carbide yn cynnig caledwch sylweddol uwch a gwrthsefyll traul nag unrhyw ddur offer, er ar gost brau. Fel arfer byddwch yn gweld mewnosodiadau carbid yn pwyso-ffitio i mewn i ddalwyr dur mewn gorsafoedd traul uchel penodol yn hytrach nag adeiladu dis cyfan o garbid.
Gorchuddion Arwyneb Sy'n Ymestyn Bywyd Die
Mae hyd yn oed y dur marw stampio gorau yn elwa o orchudd arwyneb sy'n lleihau ffrithiant ac yn atal deunydd darn gwaith rhag glynu wrth arwynebau offer. Mae haenau PVD (dyddodiad anwedd corfforol) yn ychwanegu ffilm denau, galed - fel arfer 2 i 10 micron - heb newid dimensiynau rhan yn sylweddol na bod angen malu côt post.
Mae'r opsiynau mwyaf cyffredin ar gyfer stampio dur yn marw yn cynnwys:
- TiN (Titaniwm Nitrid)- Gorchudd -pwrpas cyffredinol gyda chaledwch o gwmpas 2,200 HV. Mae'n lleihau ffrithiant ar stampio dur carbon a blancio dur ysgafn, gan ymestyn cyfnodau miniogi ar gyfer gweithrediadau ysgafn i{6}}dyletswydd ganolig.
- TiCN (Titanium Carbonitride)- Yn galetach na TiN ar tua 3,400 HV gyda chyfernod ffrithiant is (0.2 yn erbyn 0.6 ar gyfer TiN). Mae TiCN yn arbennig o effeithiol ar gyfer ffurfio dur di-staen, lle mae gwisgo gludiog a galling yw'r prif ddulliau methiant.
- CrN (Cromium Nitrid)- Yn cynnwys straen mewnol isel, adlyniad rhagorol, a gwrthiant cyrydiad uchel. Mae CrN yn gweithio'n dda ar stampio alwminiwm yn marw lle mae deunydd workpiece meddalach yn tueddu i gronni ar arwynebau offer heb eu gorchuddio.
- DLC (Diamond-Fel Carbon)- Cyfernod ffrithiant isaf unrhyw orchudd PVD cyffredin (islaw 0.1), gyda chaledwch yn cyrraedd 4,000 HV. Mae DLC yn rhagori ar aloion copr ac alwminiwm, lle mae'r rhyngweithio arwyneb lleiaf posibl yn atal carlamu yn gyfan gwbl. Mae ei drwch cotio uchaf yn gyfyngedig, felly mae'n fwyaf addas ar gyfer ffurfio gweithrediadau yn hytrach na blancio trwm.
Swnio'n gymhleth? Mae'r rhesymeg dewis mewn gwirionedd yn syml - paru'r cotio â'r deunydd darn gwaith sy'n achosi'r drafferth mwyaf ar gyfer offer heb ei orchuddio.
Paru Deunydd Die i Workpiece Metal
Mae pob aloi dalen fetel yn gosod pwysau gwahanol ar y marw. Mae stampio dur rholio oer ar fesurydd cymedrol yn gymharol faddau - D2 gyda TiN yn ymdrin â'r rhan fwyaf o gymwysiadau. Mae dur di-staen, ar y llaw arall, yn gludiog ac mae gwaith yn caledu'n gyflym, gan ofyn am ddur aloi uwch a haenau gwrth-gallu. Mae dur cryfder uchel yn cynhyrchu llwythi ffurfio enfawr sy'n gofyn am raddau -sy'n gwrthsefyll sioc. Ac mae alwminiwm, er ei fod yn feddal, yn cronni'n ymosodol ar arwynebau offer heb iro a gorchudd priodol.
| Deunydd Workpiece | Her Allweddol | Argymhellir Die Steel | Gorchudd a Argymhellir | Nodiadau |
|---|---|---|---|---|
| Dur ysgafn / carbon (CRS) | Gwisgo sgraffiniol | D2 neu A2 | TiN | Paru safonol ar gyfer stampio dur rholio oer; bywyd tymor hir gyda chynnal a chadw sylfaenol |
| Dur Di-staen (cyfres 300/400) | Gwisgo adlyn, galling | A2 neu D2 (osgoi darn gwaith uchel-Cr ar uchel-Cr) | TiCN neu AlCrN | Gall tebygrwydd metelegol rhwng D2 a di-staen achosi micro-weldio; Rhwystr TiCN yn hollbwysig |
| Uchel-Cryfder Dur / AHSS | Llwythi ffurfio eithafol, toriad dyrnu | S7 (ffurfio) neu M2 (torri) | TiAlN neu TiCN | Caledwch ar gyfer gorsafoedd ffurfio; caledwch poeth ar gyfer -orsafoedd torri cyflymder uchel |
| Aloi Alwminiwm | Adeiladu deunydd, sgorio | A2 neu D2 | CrN neu DLC | Mae haenau ffrithiant isel yn atal adlyniad alwminiwm; punch ehangach-i-angen clirio |
| Aloi Copr / Pres | Galling, marcio wyneb | D2 neu A2 | DLC | Mae ffrithiant isel iawn yn atal trosglwyddo; arwynebau marw caboledig ymestyn effeithiolrwydd cotio |
Un manylyn sy'n dal prynwyr oddi ar eu gwyliadwriaeth: mae'n rhaid i ddyrnu-i-farw clirio hefyd addasu yn ôl deunydd. Mae angen llai o glirio metelau meddalach fel alwminiwm (tua 5% o drwch deunydd yr ochr yn nodweddiadol), tra bod dur cryfder uchel yn mynnu mwy (hyd at 12-15%) i osgoi llwyth dyrnu gormodol. Dim ond os yw'r dyluniad mecanyddol yn darparu ar gyfer priodweddau'r gweithle hefyd y bydd dewis y cyfuniad cywir o ddur marw stampio a chaenen yn gweithio.
Mae dewis deunydd yn rhoi oes bosibl i ddis. Mae gwireddu'r potensial hwnnw, fodd bynnag, yn gofyn am broses dylunio ac adeiladu sy'n trosi bwriad peirianneg yn offer ffisegol heb gyflwyno pwyntiau methiant newydd ar hyd y ffordd.
Sut mae Marwau Stampio Modern yn cael eu Dylunio a'u Hadeiladu
Nid dim ond tag pris ar floc o ddur yw dyfynbris stampio marw. Y tu ôl i bob amcangyfrif amser arweiniol a ffigur cost mae llif gwaith peirianneg aml-gyfnod sy'n trawsnewid print rhan 2D yn offer caled, parod-parod. Mae deall y broses ddylunio stampio marw hon yn helpu peirianwyr i osod disgwyliadau realistig ac yn rhoi'r cyd-destun sydd ei angen ar reolwyr cyrchu i werthuso a yw llinell amser cyflenwr yn gwneud synnwyr mewn gwirionedd.
O Argraffiad Rhannol i Gynllun Cysyniad Die
Mae pob prosiect dylunio stampio yn cychwyn yr un ffordd: mae dylunydd yn derbyn print rhannol - wedi'i gwblhau gyda galwadau GD&T, manyleb deunydd, a thargedau cyfaint cynhyrchu - ac yn dechrau wrthdroi-peirianneg sut i wneud y geometreg honno o fetel llen fflat.
Y dasg gyntaf yw pennu dilyniant y broses. Pa nodweddion sy'n cael eu cuddio gyntaf? Ble mae troadau'n digwydd? A oes angen gêm gyfartal ar y rhan? FelNodiadau Art Hedrick yn The Fabricator, mae union nifer y camau proses yn dibynnu ar y deunydd workpiece, cymhlethdod rhan, a gofynion goddefgarwch. Efallai y bydd angen pedair neu bum gorsaf ar fraced syml. Efallai y bydd angen pymtheg neu fwy ar glip modurol cyfuchlinol gyda throadau lluosog a nodweddion gwaywffon.
Ar gyfer marw cynyddol, mae'r dadansoddiad hwn yn cynhyrchu cynllun stribed - golygfa cynllun sy'n dangos sut mae'r stribed metel yn symud ymlaen trwy bob gorsaf. Mae cynllun y stribedi yn diffinio:
- Cyfrif gorsaf a dilyniant gweithrediadau (tyllu, rhicyn, ffurf, toriad)
- Dyluniad gwe cludwr - p'un a yw'r stribed yn aros yn fflat (cludwr solet) neu angen cludwyr fflecs i ddarparu ar gyfer newidiadau uchder a llif deunydd
- Strategaeth gollwng sgrap - sut mae deunydd gwastraff yn gadael yr offeryn trwy dyllau clirio neu oddi ar yr ochrau
- Pellter traw - yr union gynnydd fesul strôc pwyso sy'n cadw nodweddion cofrestredig ar draws gorsafoedd
Defnydd stribed yw lle mae dyluniad marw stampio metel yn effeithio'n uniongyrchol ar gost deunydd. Mae strategaeth nythu sy'n cynyddu nifer y rhannau fesul lled stribed yn lleihau canran sgrap, weithiau'n ddramatig. Ar rediad cyfaint uchel o filiynau o rannau, gall hyd yn oed gwelliant o 2-3% yn y defnydd o ddeunyddiau arbed degau o filoedd o ddoleri bob blwyddyn. Mae dylunwyr yn cydbwyso hyn yn erbyn cyfyngiadau ymarferol cryfder cludwr - rhaid i we'r cludwr fod yn ddigon anhyblyg i fwydo'r stribed heb byclo, yn enwedig ar ddeunyddiau tenau lle mae anystwythder yn gyfyngedig.
Mae gorsafoedd segur (swyddi nad ydynt yn gwneud unrhyw waith) yn aml yn ymddangos yng nghynllun y cysyniad hefyd. Mae'r rhain yn caniatáu lle ar gyfer adrannau offer cryfach, clirio gwlithod yn iawn, neu'n syml ddigon o le corfforol rhwng gweithrediadau ffurfio cymhleth. Mae eu sgipio i arbed hyd marw fel arfer yn mynd yn ôl gyda chur pen cynnal a chadw yn ddiweddarach.
Efelychu CAE a Dadansoddiad Dichonoldeb
Dychmygwch fuddsoddi chwe ffigwr mewn offer caled, dim ond i ddarganfod ar y rhediad prawf cyntaf bod y rhan yn crychau yn ystod tynnu neu'n tarddu'n ôl y tu hwnt i oddefgarwch. Ddegawd yn ôl, roedd y sefyllfa honno'n gyffredin. Heddiw, mae dadansoddi elfennau meidraidd (FEA) a ffurfio efelychiad yn dal y problemau hynny cyn torri unrhyw ddur.
Mae efelychiad ffurfio metel dalen yn defnyddio modelau cyfrifiannol i ragfynegi sut mae'r gwag yn ymddwyn o dan lwythi'r wasg. Mae'r meddalwedd yn cyfrif am briodweddau materol (cryfder cynnyrch, elongation, caledu straen), geometreg offer, amodau ffrithiant, a pharamedrau proses fel grym deiliad gwag a chyflymder y wasg. Yna mae'n tynnu sylw at ddiffygion posibl:
- Teneuo a hollti- Ardaloedd lle mae deunydd yn ymestyn y tu hwnt i'w derfyn ffurfio, gan ragweld lle byddai craciau yn ymddangos mewn treialon ffisegol
- Crychu- Parthau ansefydlogrwydd cywasgol, fel arfer mewn ardaloedd fflans neu ddwfn-tynnu corneli lle mae llif deunydd heb ei reoli
- Springback- Yr adferiad elastig sy'n achosi i rannau ffurfiedig wyro o'r geometreg arfaethedig unwaith y bydd grym gwasgu wedi'i dynnu, yn arbennig o broblemus gydaduroedd cryfder uchel ac aloion alwminiwm
Pam fod hyn yn bwysig i'r broses weithgynhyrchu stampio gyffredinol? Mae efelychiad yn cywasgu'r hyn a arferai fod yn dri neu bedwar o fersiynau prototeip ffisegol yn gylchoedd rhithwir sy'n rhedeg dros nos. Gall pob cais corfforol gostio wythnosau o amser arweiniol a miloedd mewn deunydd prawf. Mae dileu hyd yn oed un iteriad yn talu am y feddalwedd efelychu lawer gwaith drosodd.
Mae datryswyr uwch hefyd yn rhagfynegi gofynion lleiafswm grym y wasg, gan helpu cynllunwyr cynhyrchu i gadarnhau bod gan y wasg arfaethedig ddigon o dunelli cyn i'r gweithgynhyrchu farw ddechrau. Mae rhai llwyfannau hyd yn oed yn efelychu gwyriad offer o dan lwyth, gan ddatgelu sut y gallai anffurfiad elastig yn y marw ei hun effeithio ar bwysau cyswllt ac, o ganlyniad, ansawdd rhan dros rediadau hir. Mae'r lefel hon o fewnwelediad yn trawsnewid y broses weithgynhyrchu stampio metel o-gwallau-a{-bod yn ddisgyblaeth ragfynegol).
Peiriannu CNC, EDM Wire, a Chynulliad
Gyda dyluniad wedi'i ddilysu wedi'i gloi i mewn, mae'r gwaith adeiladu ffisegol yn dechrau. Mae gweithgynhyrchu offer a marw yn dilyn dilyniant sy'n cadw'r manwl gywirdeb dimensiwn a sefydlwyd yn CAD trwy bob cam o dynnu a chaledu deunydd:
- Peiriannu garw- Mae melinau CNC yn tynnu deunydd swmp o esgidiau marw, dalwyr dyrnu, a blociau marw, gan adael 0.010-0.020 modfedd o stoc ar gyfer gweithrediadau gorffen. Mae canolfannau peiriannu cyflym modern yn rhedeg llwybrau offer 3D a gynhyrchir yn uniongyrchol o'r model CAD, gan ddileu gwallau dehongli â llaw.
- Triniaeth wres- Mae cydrannau'n cael eu caledu i'w gwerthoedd targed Rockwell (fel arfer HRC 58-62 ar gyfer torri dur fel D2, HRC 54-58 ar gyfer ffurfio dur). Mae triniaeth wres gwactod yn lleihau afluniad a decarburization arwyneb.
- Gorffen malu- Mae llifanu wyneb a llifanu silindrog yn dod â chydrannau caledu i ddimensiynau terfynol a gofynion gorffeniad wyneb. Mae gwastadrwydd ar esgidiau marw yn cael ei ddal o fewn 0.0002 modfedd ar draws y plât llawn.
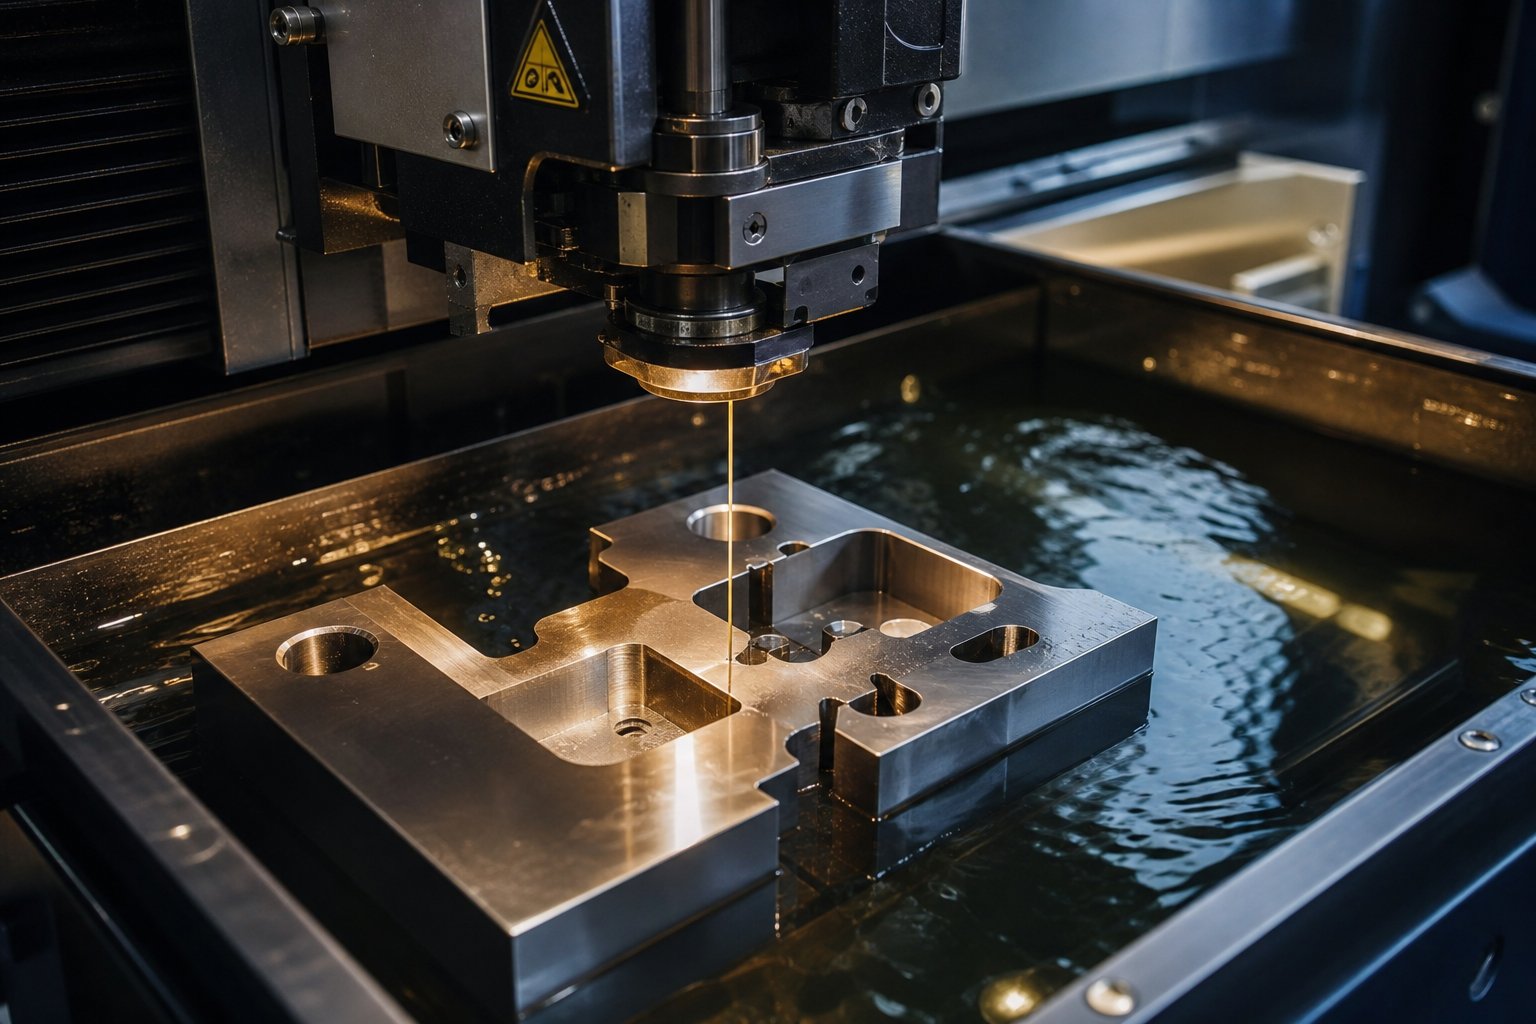
- EDM gwifren- Ar gyfer proffiliau agor dyrnu a marw cymhleth na ellir eu daearu'n economaidd, mae peiriannu gollwng trydan gwifren yn torri dur caled i oddefiannau o +/- 0.0001 modfedd. Mae Wire EDM yn hanfodol ar gyfer proffiliau blancio cymhleth, agoriadau marw radiws tynn, a geometregau tyllu afreolaidd.
- Cydosod terfynol a gwirio ffit- Mae'r holl gydrannau'n gosod yn yr esgidiau marw. Mae punch{2}}i-aliniad marw yn cael ei wirio gyda mesuriadau optegol neu wiriadau cyswllt lliw glas. Cadarnheir cliriad pin canllaw a llwyni. Mae'r cynulliad gorffenedig yn cael ei wirio uchder a'i ddilysu cylch sychu cyn i unrhyw ddeunydd fynd i mewn i'r offeryn.
Mae'r edefyn digidol - o fodel CAD i lwybrau offer CAM i adroddiadau arolygu CMM - yn cadw gweithgynhyrchu yn marw yn gyson o ran maint ar draws pob cam o'r broses. Pan fydd proffil EDM gwifren wedi'i raglennu'n uniongyrchol o'r un model 3D a ddefnyddir wrth ffurfio efelychiad, nid oes cyfle i gamgymeriadau trawsgrifio nac ailddehongli â llaw. Y dilyniant hwnnw sy'n gwahanu marw stampio manwl gywir oddi wrth gynulliad sydd angen wythnosau o osod llaw wrth roi cynnig arni.
Ar gyfer prynwyr, mae deall y llif gwaith hwn yn esbonio pam mae amseroedd arwain credadwy ar gyfer offer gradd cynhyrchu yn rhedeg rhwng 8 ac 16 wythnos fel arfer. Mae pob cam yn adeiladu ar yr olaf, ac mae rhuthro un cam - efelychu sgipio, torri -triniaeth wres yn fyr, dileu dilysu ffit - yn creu problemau sy'n dod i'r amlwg fel methiannau yn ystod cynhyrchu. Y methiannau hynny, a sut i wneud diagnosis ohonynt cyn iddynt raeadru, yw'r union beth sy'n gwahanu marw sy'n cael ei gynnal a'i gadw'n dda oddi wrth un sy'n bwyta i'ch ymylon bob shifft.
Moddau Methiant Marw a Sut i'w Atal
Gall marw oroesi miliynau o gylchoedd neu ddechrau cynhyrchu sgrap o fewn wythnosau. Anaml y daw'r gwahaniaeth o un digwyddiad trychinebus. Mae'r rhan fwyaf o fethiannau mewn offer stampio metel yn datblygu'n raddol - traul yn cronni, clirio'n symud, iro'n diraddio - nes bod y broses yn croesi trothwy a rhannau'n disgyn allan o'r fanyleb yn sydyn. Mae gwybod ble i edrych gyntaf yn arbed oriau o amser segur yn y wasg a miloedd mewn costau atgyweirio offer stampio.
Dulliau Methiant Marw Cyffredin ac Achosion Gwraidd
Pan fydd ansawdd yn llithro yng nghanol y rhediad, y reddf sydd ar fai'r amlwg: pwnsh wedi torri neu ymyl diflas. Ond difrod gweladwy fel arfer yw cam olaf adwaith cadwynol a ddechreuodd yn llawer cynharach. Fel y dengys ymchwil marw cynyddol, mae twf burr, tynnu gwlithod, ansefydlogrwydd bwydo, a drifft dimensiwn yn aml yn symptomau o'r un dilyniant gwisgo sylfaenol yn hytrach na diffygion ynysig.
Ystyriwch dorri dyrnu. Nid yw dyrnu yn snapio heb rybudd - mae'n sglodion yn gyntaf, yn aml oherwydd bod llwytho ochrol o ôl traul canllaw neu gamliniad stribed yn canolbwyntio straen ar un ochr i'r blaen. Yn yr un modd, mae ffurfio burr gormodol yn arwydd bod dyrnu ymylon stampio wedi pylu y tu hwnt i'w geometreg cneifio effeithiol, gan gynyddu ymwrthedd stripio a chynyddu'r risg y bydd gwlithod yn tynnu ar y strôc nesaf.
Dyma'r dulliau methiant y byddwch chi'n dod ar eu traws amlaf ar wasg stampio marw, wedi'u paru ag achosion sylfaenol a chamau unioni:
- Pwnsh torri neu naddu- Achos gwraidd: camlinio, clirio gormodol ar un ochr, cefnogaeth plât cefn annigonol, neu radd dur offer anghywir ar gyfer y cais. Camau cywiro: gwirio pin canllaw a chyflwr bushing, gwirio am ddosbarthiad clirio anwastad, cadarnhau cadw dyrnu mewn deiliaid, a gwerthuso a yw'r radd dur yn cyfateb i galedwch y darn gwaith.
- Ffurfiant burr gormodol- Achos gwraidd: ymylon torri wedi treulio, dyrnu annigonol-i-farwoli clirio, neu gyfnodau miniogi gohiriedig. Camau cywiro: archwiliwch gyflwr ymyl stampio punches marw a botymau marw, mesurwch y cliriad gwirioneddol gyda mesuryddion teimlo, a sefydlu amserlenni miniogi yn seiliedig ar gyfrif strôc yn hytrach nag archwiliad gweledol yn unig.
- Tynnu gwlithod- Achos gwraidd: adlyniad gwactod rhwng wyneb dyrnu a gwlithod, ymylon dyrnu wedi treulio yn cynyddu ymwrthedd stripio, neu wacáu sgrap gwael. Camau cywiro: ychwanegu systemau chwythu aer neu alldaflwyr gwanwyn, gwirio bod llwybrau gollwng gwlithod yn glir, ac adfer cyflwr ymyl dyrnu trwy ail-gronni.
- Gallu (codi deunydd ar arwynebau marw)- Achos gwraidd: iro annigonol, cliriadau ffurfio tynn, garwedd arwyneb ar ardaloedd cyswllt marw, neu debygrwydd metelegol rhwng deunyddiau marw a workpiece. Camau cywiro: sgleinio arwynebau marw yr effeithir arnynt, gwirio bod yr iraid yn cyrraedd parthau cyswllt, lledu cliriadau tynnu lle mae deunydd yn tewhau, ac ystyried haenau gwrth-gallu fel TiCN neu DLC.
- Gwisgo cynamserol ar draws sawl gorsaf- Achos gwraidd: ansefydlogrwydd lleoli stribed o gynlluniau peilot sydd wedi treulio, diraddio canllaw, neu wallau amseru porthiant sy'n creu straen cronnol ar gydrannau i lawr yr afon. Camau cywiro: archwiliwch gyflwr y pin peilot ac elongation twll peilot, gwirio amseriad rhyddhau porthiant, a gwirio clampiau marw stampio a strwythurau cynnal stribedi am llacrwydd.
Byddwch yn sylwi ar batrwm: mae'r rhan fwyaf o fethiannau yn olrhain yn ôl i aliniad, clirio, iro, neu amseriad - nid diffyg materol sydyn. Y rhyng-gysylltedd hwnnw yw'r union reswm pam mae siopau metel stampio offer profiadol yn trin yr achosion sylfaenol hyn fel system yn hytrach na mynd ar drywydd symptomau unigol.
Hanfodion Clirio a Goddefgarwch
Punch{0}}i-clirio marw yw'r newidyn unigol mwyaf dylanwadol mewn perfformiad torri. Fe'i mynegir yn nodweddiadol fel canran o drwch deunydd fesul ochr - sy'n golygu bod cliriad o 10% ar stoc 0.060-modfedd yn cyfateb i 0.006 modfedd o ofod rhwng ymyl y dyrnu a'r agoriad marw ar bob ochr.
Mae'rrheol 10% traddodiadolei sefydlu pan oedd y rhan fwyaf o ystafelloedd gwasgu yn rhedeg-dur carbon isel yn unig. Mae'n parhau i fod yn fan cychwyn rhesymol ar gyfer dur ysgafn, ond mae ei gymhwyso'n gyffredinol yn creu problemau. Mae duroedd cryfder uwch yn torri gyda llai o anffurfiad, felly maent yn aml yn perfformio'n well gydag ychydig mwy o glirio (12-15%) i leihau llwyth dyrnu a sioc. Mae metelau meddalach fel alwminiwm neu gopr angen llai o glirio (5-8%) oherwydd eu bod yn anffurfio mwy cyn torri asgwrn, ac mae clirio gormodol yn creu treiglo a rhwygo yn lle cneifio glân.
Pan fydd y clirio'n rhy dynn, rydych chi'n cael mwy o rym torri, traul ymyl cyflymach, ymwrthedd stripio uwch, a thymheredd dyrnu uchel. Pan fydd y clirio yn rhy eang, disgwyliwch burr gormodol ar yr ochr marw, treigl ymyl, amrywiad dimensiwn, ac arwynebau torri garw. Mae'r naill amod neu'r llall yn byrhau'r cyfnod rhwng cylchoedd miniogi ac yn cynyddu eich cost fesul-darn drwy sgrap a chynnal a chadw heb ei gynllunio.
Mae clirio hefyd yn newid dros oes y marw. Wrth i ymylon torri wisgo a chael eu hailgynhyrfu, mae'r cliriad effeithiol yn symud ychydig - yn enwedig os yw malu yn tynnu mwy o ddeunydd o un gydran na'r llall. Mae olrhain dyfnder malu cronnus a gwneud iawn â shims yn cadw'r broses yn sefydlog ar draws bywyd gwasanaeth llawn yr offeryn.
Cynllunio Cynnal a Chadw Ataliol
Cynnal a chadw adweithiol - aros nes bod rhannau'n mynd yn ddrwg i agor y dis - yw'r dechneg stampio metel drutaf y gallwch chi ei hymarfer. Mae amserlen ataliol strwythuredig yn cadw traul rhagweladwy ac yn dal dirywiad cyn iddo gyrraedd y rhan.
Mae fframwaith effeithiol yn ymdrin â phedwar maes ar gyfnodau sy’n gorgyffwrdd:
- Ysbeidiau miniogi (strôc-cyfrif-yn seiliedig ar)- Sefydlu sbardunau ailgrind o ddata cynhyrchu gwirioneddol yn hytrach na chalendrau mympwyol. Traciwch dueddiadau uchder burr a grym stripio.Rhaglenni arfer goraudefnyddio trawiadau cyson fesul-targedau gwasanaeth i gynnal llwythi torri sefydlog a gwrthiant stripio is.
- Archwiliad cydran (shifft, dyddiol, wythnosol)- Gwiriwch beilotiaid, arweinlyfrau, sbringiau a cherbydau cadw ym mhob arhosfan PM. Dylai ailosod y gwanwyn sbarduno pan fydd hyd rhydd yn gostwng mwy na 10% neu pan fydd cracio'n ymddangos. Mae angen iro a sgorio ar gyfer pinnau tywys a llwyni bob tro.
- Dilysu iro (fesul sifft)- Cadarnhewch fod iraid yn cyrraedd pob parth cyswllt bwriedig, yn enwedig gorsafoedd tyllu cul ac ardaloedd ffurfio dwfn lle mae newyn lleol yn digwydd hyd yn oed pan fydd y system gyffredinol yn ymddangos yn weithredol. Mae iro annigonol yn achosi carlamu, cronni gwres, codi wyneb, a gwisgo canllaw cyflymach.
- Rhestr{0}}rhannau sbâr (ar y gweill)- Stocio cydrannau traul - dyrniadau, botymau marw, sbringiau, peilotiaid, a phlatiau gwisgo - yn seiliedig ar amlder amnewid hanesyddol. Mae rhedeg allan o fewnosod critigol yn rhedeg canol-grymoedd byrfyfyr sy'n anaml yn gorffen yn dda.
Gall cynnal a chadw priodol ymestyn bywyd marw gan luosrifau o'r cyfwng gwasanaeth gwreiddiol. Anaml y gwahaniaeth rhwng marw sy'n rhedeg dwy filiwn o drawiadau cyn ailadeiladu ac un sy'n methu ar 200,000 yw'r ansawdd adeiladu cychwynnol yn unig - disgyblaeth dal traul tra bod camau cywiro yn dal yn rhad ac yn syml.
Hanner yr hafaliad yw gwybod sut i gadw dis i redeg. Mae'r hanner arall - sy'n nodi'r marw cywir yn y lle cyntaf fel bod y gwaith cynnal a chadw yn parhau i fod yn hylaw a thargedau cynhyrchu yn aros yn realistig - yn dibynnu ar ba wybodaeth sy'n ei wneud yn y pecyn RFQ.
Sut i Nodi Die Stampio ar gyfer Caffael
Mae marw sy'n methu â chynhyrchu yn aml yn olrhain yn ôl nid i adeiladu ansawdd ond i'r hyn a gafodd ei gyfleu - neu na chafodd ei gyfleu yn ystod y cam dyfynnu. Mae pecynnau RFQ anghyflawn yn gorfodi gwneuthurwyr marw i ddyfalu ar oddefiannau, cyfyngiadau'r wasg, neu ddisgwyliadau cyfaint. Mae'r dyfalu hynny'n ymddangos yn ddiweddarach fel offer sy'n tanberfformio, yn rhedeg dros y gyllideb, neu'n methu dyddiadau dosbarthu yn gyfan gwbl. P'un a ydych chi'n cyrchu marw stampio metel arferol ar gyfer lansio cynnyrch newydd neu'n disodli offer heneiddio, pecyn manyleb cyflawn yw'r llwybr cyflymaf i ddyfynbris cywir a marw sy'n gweithio mewn gwirionedd.
Gwybodaeth Hanfodol ar gyfer Pecyn Die RFQ
Meddyliwch am eich RFQ fel y glasbrint y mae gwneuthurwr marw yn ei ddefnyddio i brisio, cynllunio ac adeiladu'ch offer. Gall colli hyd yn oed un mewnbwn hanfodol ystumio'r dyfyniad neu gyflwyno rhagdybiaethau dylunio sy'n gwrthdaro â realiti eich cynhyrchiad. Dyma beth mae pecyn cyflawn yn ei gynnwys:
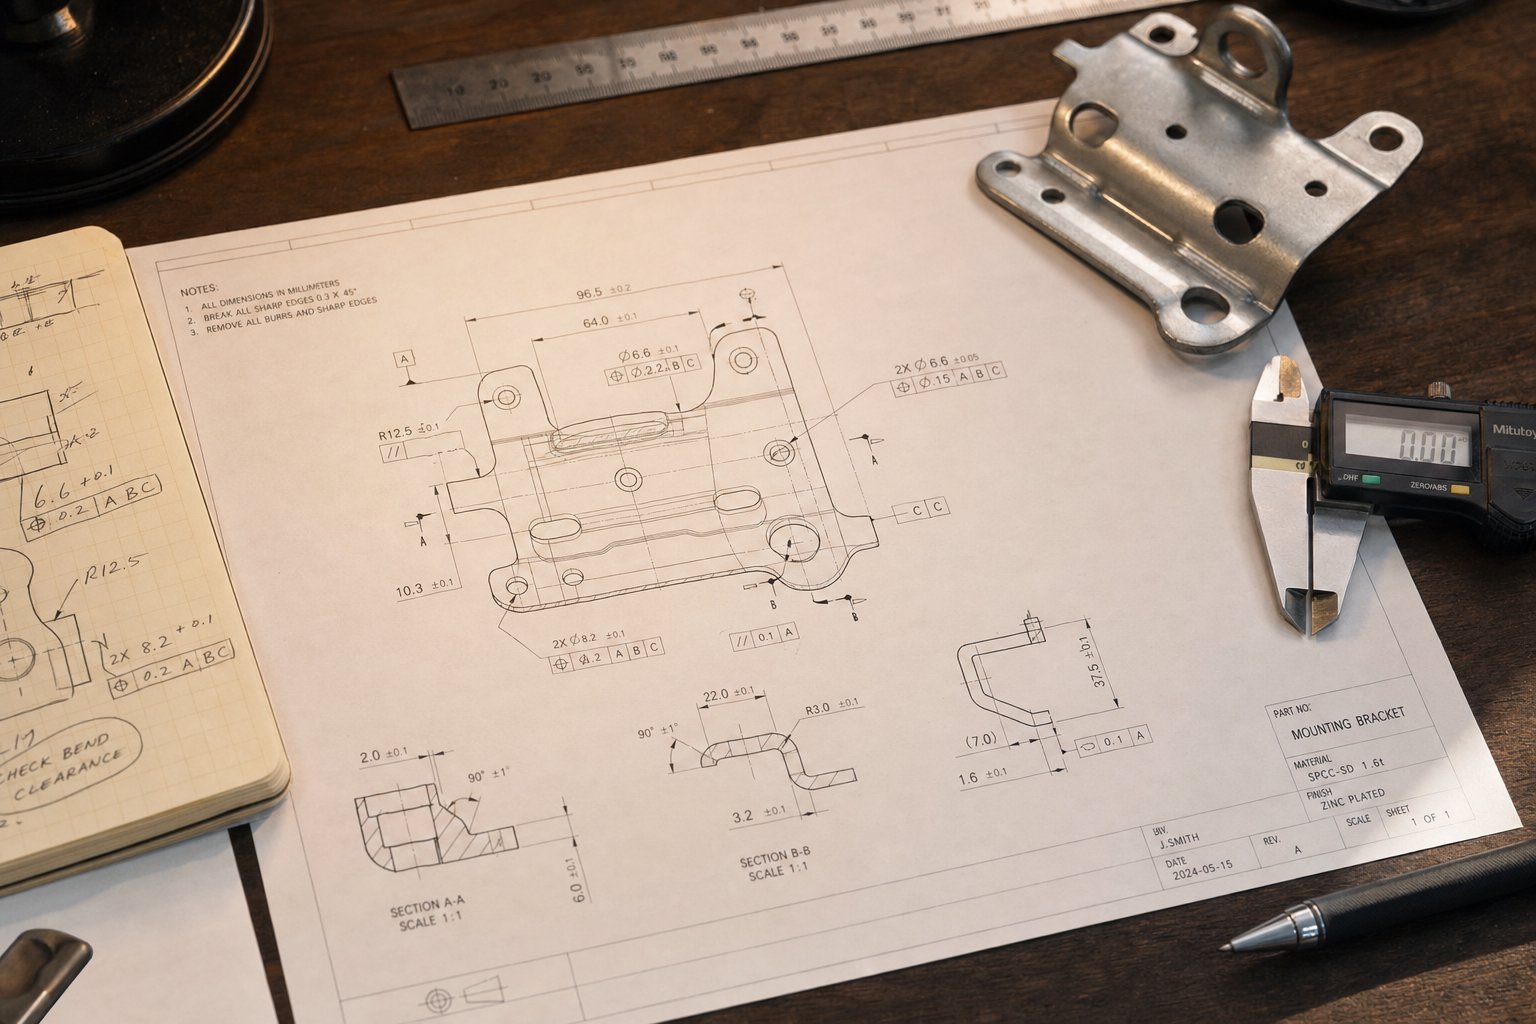
- Argraffiad rhannol gyda GD&T- Lluniad dimensiwn llawn yn cynnwys dimensiwn geometrig a galwadau goddefol, strwythur datwm, a nodweddion -critigol i-wedi'u nodi'n glir.
- Manyleb deunydd a thrwch- Gradd aloi union (ee, ASTM A1008 CR, 304 SS, 5052-H32 alwminiwm), trwch nominal, ac ystod trwch derbyniol.
- Rhagamcaniad cyfrol blynyddol- Galw blynyddol disgwyliedig a chyfanswm oes y rhaglen; mae hyn yn gyrru dewis dosbarth marw, dewisiadau deunydd, a chynllunio cynnal a chadw.
- Manylebau'r wasg- Capasiti tunelledd, maint gwelyau, hyd strôc, amrediad uchder caead, math o borthiant, ac unrhyw gyfyngiadau awtomeiddio (terfynau lled coil, bylchau rhwng y rheilen drosglwyddo).
- Goddefiannau gofynnol a dimensiynau critigol- Mae pa nodweddion yn gofyn am reolaeth broses dynn yn erbyn pa nodweddion sy'n gallu derbyn goddefiannau gwagio safonol. Felastudiaethau achos diwydiant yn dangos, gall dros{0}}oddef nodweddion nad ydynt yn hanfodol chwyddo cost offer o 20% neu fwy.
- Gweithrediadau eilaidd- Unrhyw brosesau i lawr yr afon (tapio, weldio, platio, cydosod) sy'n effeithio ar sut mae rhannau stampio yn gadael y marw neu'n gosod gofynion cyfeiriad byrr.
Mae darparu'r wybodaeth hon ymlaen llaw yn dileu'r -ac-yn ôl sy'n achosi oedi cyn dyfynnu. Mae hefyd yn rhoi digon o gyd-destun i'r gwneuthurwr marw dynnu sylw at faterion gweithgynhyrchu posibl yn gynnar - cyn ymrwymo doleri offer.
Rhagamcanion Cyfrol a Detholiad Dosbarth Marw
Nid eitem linell yn unig ar yr RFQ yw cyfaint blynyddol. Mae'n pennu'r strategaeth offer gyfan. Mae marw stampio metel wedi'i adeiladu ar gyfer 5,000 o rannau'r flwyddyn yn edrych yn sylfaenol wahanol i un a gynlluniwyd i gynhyrchu 5 miliwn.
Mae dosbarth marw yn amrywio o offer meddal gradd prototeip (cydrannau marw alwminiwm neu ddur ysgafn, caledu lleiaf) i gynhyrchiant caled Dosbarth A wedi'i adeiladu o ddur offer premiwm gyda mewnosodiadau carbid mewn-gorsafoedd traul uchel. Mae dosbarth marw uwch yn golygu mwy o fuddsoddiad ymlaen llaw ond cost is fesul-darn a bywyd gwasanaeth hirach - yr un cyfaddawd ariannol a drafodwyd yn y dewis math o farw, sydd bellach yn cael ei gymhwyso ar lefel y gydran.
Ar gyfer rheolwr cyrchu sy'n gwerthuso rhaglen offer stampio metel wedi'i deilwra, y cwestiwn allweddol yw adennill costau: ar ba gyfaint blynyddol y mae'r buddsoddiad offer ychwanegol yn talu amdano'i hun trwy lai o waith cynnal a chadw, llai o hogi, a chyfnodau hirach rhwng ailadeiladu? Bydd cyflenwr cymwys yn eich arwain trwy'r dadansoddiad hwnnw yn hytrach na pheidio â mynd i'r opsiwn drutaf.
Gwerthuso Dichonoldeb a Gallu Cyflenwr
Mae pecyn RFQ cyflawn yn rhoi dyfynbris cywir i chi. Ond nid yw dyfynbris yn unig yn gwarantu cydrannau stampio metel cynhyrchiol. Mae'r bwlch rhwng geometreg ddyfynedig a chynhyrchu-rhannau stampio parod yn cael ei bontio trwy ddilysu dichonoldeb - ac nid yw pob cyflenwr yn buddsoddi yn y cam hwn.
Mae gwneuthurwr marw galluog yn defnyddio efelychiad ffurfio CAE i wirio bod geometreg, deunydd a goddefiannau eich rhan yn gyraeddadwy cyn ymrwymo i ddyluniad marw terfynol. Mae'r treial yn rhedeg ar wasg tryout yna cadarnhewch yr hyn a ragfynegwyd gan efelychiad, gan ddal amrywiadau springback neu faterion llif deunydd sydd ond yn dod i'r amlwg o dan amodau'r wasg go iawn.
Mae gweithgynhyrchwyr yn hoffiYICHENstrwythuro eu llif gwaith o amgylch y llwybr llawn hwn - dadansoddiad dichonoldeb ac efelychiad CAE trwy beiriannu manwl gywir, rhediadau prawf, ac archwiliad CMM terfynol - o dan yr un to. Ar gyfer rheolwyr cyrchu a pheirianwyr offer, mae'r terfyn{3}}i-gallu terfynu yn golygu un pwynt atebolrwydd o fanyleb marw stampio personol trwy offer cynhyrchu dilysedig, lleihau gorbenion cydgysylltu a chywasgu'r llinell amser o RFQ i gymeradwyaeth yr erthygl gyntaf.
Mae'r fanyleb a'r broses ddichonoldeb yn culhau maes cyflenwyr posibl. Ond mae dewis y partner marw cywir yn gofyn am werthuso galluoedd y tu hwnt i ddyfynnu - yr offer, y systemau ansawdd, a'r dyfnder technegol sy'n pennu a yw'ch offer yn perfformio fel yr addawyd unwaith y bydd yn cyrraedd y llawr cynhyrchu.
Dewis y Partner Marw Stampio Cywir
Gallwch chi nodi'r pecyn RFQ perffaith, dewis y bensaernïaeth marw delfrydol, a hoelio dewisiadau deunydd a gorchuddio - ond mae'r holl fanwl gywirdeb hwnnw'n anweddu os nad oes gan y cyflenwr sy'n adeiladu eich offer y dyfnder technegol i'w weithredu. Mae gwerthuso gweithgynhyrchwyr marw stampio yn mynd y tu hwnt i gymharu prisiau a ddyfynnir. Mae'n golygu archwilio'r offer, y systemau a'r gallu peirianneg sy'n penderfynu a yw eich stampio metel yn marw yn perfformio fel y'i dyluniwyd ar ôl iddynt gyrraedd cyflymder cynhyrchu.
Galluoedd Technegol i Werthuso
Mae llawr siop gwneuthurwr marw yn dweud mwy wrthych na'u dec gwerthu. Pan fyddwch yn cerdded trwy gyfleuster - neu'n adolygu eu dogfennaeth gallu - chwiliwch am dystiolaeth o integreiddio fertigol. Mae cyflenwyr sy'n trin dylunio, efelychu, peiriannu, a threialu o dan un to yn dileu'r bylchau cydgysylltu sy'n cyflwyno gwallau pan fydd gwerthwyr lluosog yn trin gwahanol gyfnodau.
Dyma beth sydd bwysicaf wrth werthuso unrhyw wneuthurwr marw stampio metel:
- -dylunio marw mewnol a chapasiti CAD/CAM- Yn cadarnhau mai'r cyflenwr sy'n berchen ar eu hallbwn peirianneg yn hytrach na rhoi gwaith cysyniad ar gontract allanol sy'n datgysylltu bwriad dylunio rhag cyflawni'r gwaith adeiladu.
- Offer efelychu ffurfio CAE- Dilysu dichonoldeb cyn torri dur, gan leihau iteriadau prototeip a chywasgu amser arweiniol.
- Canolfannau peiriannu CNC (3-echel a 5-echel)- Yn darparu'r manwl gywirdeb peiriannu a gorffeniad sy'n dal goddefiannau deiliad bloc marw a dyrnu trwy gydol yr adeiladu.
- Gallu EDM Wire- Hanfodol ar gyfer proffiliau dyrnu cymhleth ac agoriadau marw lle na all malu confensiynol gyflawni'r geometreg neu'r goddefgarwch gofynnol.
- Jig malu a malu wyneb- Yn darparu'r cywirdeb dimensiwn terfynol ar gydrannau wedi'u caledu sy'n pennu cysondeb clirio punch -i-.
- Labordy arolygu a mesureg CMM- Yn gwirio pob dimensiwn critigol yn erbyn y print rhan cyn i'r dis adael y siop, gan ddarparu data erthygl gyntaf y gellir ei olrhain.
- Argaeledd gwasg prawf- Caniatáu i'r gwneuthurwr marw ddilysu perfformiad offer gyda deunydd gwirioneddol o dan amodau gwirioneddol y wasg, gan ddal problemau cyn eu hanfon yn hytrach nag yn ystod eich ramp cynhyrchu.
Pam mae integreiddio fertigol mor bwysig? Mae pob trosglwyddiad rhwng gwerthwyr yn cyflwyno risg dehongli. Pan fydd un siop yn dylunio'r dis, mae un arall yn peiriannu'r cydrannau, a thraean yn cydosod ac yn rhoi cynnig arno, mae bwriad dimensiwn yn drifftio ar bob trawsnewidiad. Mae un ffynhonnell stampio yn marw sy'n rheoli'r gadwyn honno o'r dechrau i'r diwedd.
Systemau Ansawdd a Safonau'r Diwydiant
Mae gallu technegol heb ddisgyblaeth ansawdd yn cynhyrchu canlyniadau anghyson. Mae'r ardystiadau y mae cyflenwr yn eu dal yn arwydd o'u hymrwymiad i reoli prosesau a gwelliant parhaus - yn enwedig ar gyfer stampio marw sydd wedi'i fwriadu ar gyfer rhaglenni modurol neu awyrofod lle nad oes modd negodi -olrhain.
Dau fframwaith sydd bwysicaf wrth werthuso gweithgynhyrchwyr marw:
- System rheoli ansawdd ISO 9001- Sefydlu gweithdrefnau wedi'u dogfennu ar gyfer adolygu dyluniad, rheoli prosesau, archwilio a chamau unioni. Fel y mae arbenigwyr offer manwl yn ei nodi, mae ardystiad ISO 9001 yn dangos gallu gwneuthurwr i gynhyrchu cynhyrchion yn gyson sy'n bodloni gofynion rheoliadol a gofynion cwsmeriaid.
- NAAMS (Safon Metrig Modurol Gogledd America)- Yn diffinio manylebau cydrannau marw safonol a gynhelir gan OEMs mawr. Stampiwr yn marw a chydrannau sy'n cydymffurfio â safonau NAAMS yn sicrhau cyfnewidioldeb ac yn symleiddio cynnal a chadw ar draws rhaglenni offer lluosog.
Ar gyfer cymwysiadau modurol, mae OEMs yn cynnal rhestrau gwerthwyr cymeradwy sy'n pennu pa weithgynhyrchwyr marw stampio metel y gall cyflenwr Haen 1 ddod o hyd iddynt. Er mwyn cyrraedd - ac aros ar - y rhestrau hynny, mae angen systemau ansawdd wedi'u dogfennu, archwiliadau rheolaidd, a gallu prosesu amlwg. Mae rhaglenni awyrofod yn ychwanegu gofynion AS9100 sy'n gosod haenau olrhain-critigol i'r fframwaith ansawdd.
O Ymchwil i RFQ-Penderfyniad Parod
Mae popeth a gwmpesir yn yr erthygl hon - mathau marw, anatomeg cydrannau, dewis deunydd, llif gwaith dylunio, atal methiant, a manyleb caffael - yn bwydo i mewn i un penderfyniad ymarferol: pa bartner sy'n cael eich rhaglen offer?
Mae'r meini prawf gwerthuso uchod yn berthnasol yn gyffredinol wrth asesu unrhyw gyflenwr marw. Ond mae dod o hyd i bartner sy'n cwmpasu'r dadansoddiad dichonoldeb sbectrwm llawn -, efelychiad CAE, peiriannu manwl gywir, rhediadau prawf, ac archwiliad CMM terfynol o dan yr un to - yn lleihau risg eich prosiect yn ddramatig.YICHENyn cynnig yr union ddiben hwn{0}}i-derfynu gallu ar gyfer gweithgynhyrchwyr sy'n ceisio-partner ffynhonnell sengl ar gyfer stampio personol yn marw. Mae eu llif gwaith integredig yn cymryd peirianwyr offer a rheolwyr cyrchu o ddichonoldeb cychwynnol trwy offer cynhyrchu dilysedig heb y gorbenion cydlynu o reoli gwerthwyr lluosog.
Pan fyddwch chi'n barod i symud o ymchwil i weithred, dewch â phecyn RFQ cyflawn (rhan-brint, manyleb deunydd, cyfaint, manylion y wasg) a gofynnwch i ddarpar gyflenwyr eich tywys trwy eu proses - o ganlyniadau efelychu i dreialu -redeg data. Y gwneuthurwyr marw stampio metel a all ddangos i chi mai llwybr llawn, gyda chefnogaeth ardystiadau ansawdd a chofnodion arolygu, yw'r rhai sy'n werth ymrwymo'ch cyllideb offer iddo.
Cwestiynau Cyffredin Offeryn Stampio Die
1. Beth yw marw offeryn stampio a sut mae'n gweithio?
Mae marw teclyn stampio yn -gynulliad manwl gywir o gydrannau caled - gan gynnwys pwnsh, bloc marw, plât stripiwr, a system dywys - wedi'i osod y tu mewn i wasg. Pan fydd y wasg yn cylchredeg, mae'n defnyddio grym rheoledig i dorri, plygu, neu ffurfio metel dalen fflat yn rhannau siâp rhwyd. Yn wahanol i fowldiau sy'n siapio deunyddiau hylif neu hyblyg, mae stampio marw yn ail-lunio metel solet ar dymheredd ystafell trwy rym mecanyddol, gan alluogi cynhyrchu cydrannau unfath y gellir eu hailadrodd gyda goddefiannau mor dynn â 0.0002 modfedd.
2. Beth yw'r prif fathau o stampio marw a phryd y dylid defnyddio pob un?
Y pedwar prif fath yw - marw gorsaf sengl, marw cynyddol, marw trosglwyddo a marw cyfansawdd. Mae gorsaf sengl yn marw yn trin un llawdriniaeth fesul strôc ac mae'n gweddu i -gyfeintiau isel i-ganolig o dan tua 10,000 o rannau'r flwyddyn. Mae marw cynyddol yn cario stribed trwy orsafoedd lluosog mewn un strôc, gan gynnig y gost isaf fesul-darn am gyfeintiau sy'n fwy na 50,000 o rannau bob blwyddyn. Mae marw trosglwyddo yn symud bylchau unigol rhwng gorsafoedd ar gyfer rhannau mawr neu ddwfn. Mae marw cyfansawdd yn cyflawni gweithrediadau torri lluosog ar yr un pryd ar gyfer rhannau gwastad, manwl uchel fel golchwyr a shims.
3. Sut ydych chi'n atal methiannau stampio marw cyffredin fel burrs a punch breakage?
Mae'r rhan fwyaf o fethiannau marw stampio yn olrhain yn ôl i faterion aliniad, clirio, iro neu amseru yn hytrach na diffygion materol sydyn. Er mwyn atal torri dyrnu mae angen gwirio cyflwr y pin canllaw, gwirio dosbarthiad clirio, a chyfateb gradd dur offer â chaledwch y gweithle. Rheolir pyliau gormodol trwy gynnal cliriad cywir i farw (5-fel arfer 15% o drwch deunydd yr ochr yn dibynnu ar y math o ddeunydd) a sefydlu amserlenni miniogi yn seiliedig ar ddata cyfrif strôc. Gall rhaglen cynnal a chadw ataliol strwythuredig sy'n cwmpasu cyfnodau miniogi, archwilio cydrannau, gwirio iro, a rhestr eiddo darnau sbâr ymestyn bywyd marw yn sylweddol.
4. Pa wybodaeth y dylid ei gynnwys mewn pecyn marw stampio RFQ?
Mae pecyn RFQ cyflawn yn cynnwys chwe mewnbwn critigol: print rhan dimensiwn llawn gyda galwadau GD&T, union fanyleb deunydd a thrwch, rhagamcaniad cyfaint blynyddol a maint oes y rhaglen, manylebau'r wasg (tunelledd, maint gwely, hyd strôc, uchder caead), goddefiannau gofynnol gyda dimensiynau critigol wedi'u nodi, ac unrhyw weithrediadau eilaidd fel tapio neu blatio. Mae'r wybodaeth hon yn caniatáu i wneuthurwyr marw brisio offer yn gywir, dewis dosbarth marw priodol, a thynnu sylw at faterion gweithgynhyrchu yn gynnar. Mae cyflenwyr fel YICHEN yn defnyddio'r data hwn i redeg efelychiadau dichonoldeb CAE cyn ymrwymo i ddyluniad marw terfynol.
5. Pa raddau dur offer a haenau sydd orau ar gyfer stampio marw?
Mae'r cyfuniad gorau posibl yn dibynnu ar eich deunydd workpiece. Mae dur offer D2 gyda gorchudd TiN yn delio â'r rhan fwyaf o gymwysiadau gorchuddio dur carbon. Mae dur di-staen yn gofyn am A2 neu D2 wedi'i baru â gorchudd TiCN i atal carlamu. Mae dur cryfder uchel yn gofyn am S7 ar gyfer gorsafoedd ffurfio (caledwch) neu M2 ar gyfer gorsafoedd torri (caledwch poeth), ynghyd â gorchudd TiAlN. Mae stampio alwminiwm yn elwa o A2 neu D2 gyda haenau CrN neu DLC i atal deunydd rhag cronni. Mae mewnosodiadau carbid yn gwasanaethu gorsafoedd traul eithafol lle na all hyd yn oed duroedd offer premiwm gynnal bywyd ymyl digonol.




