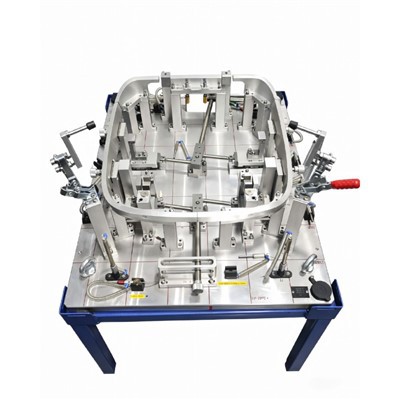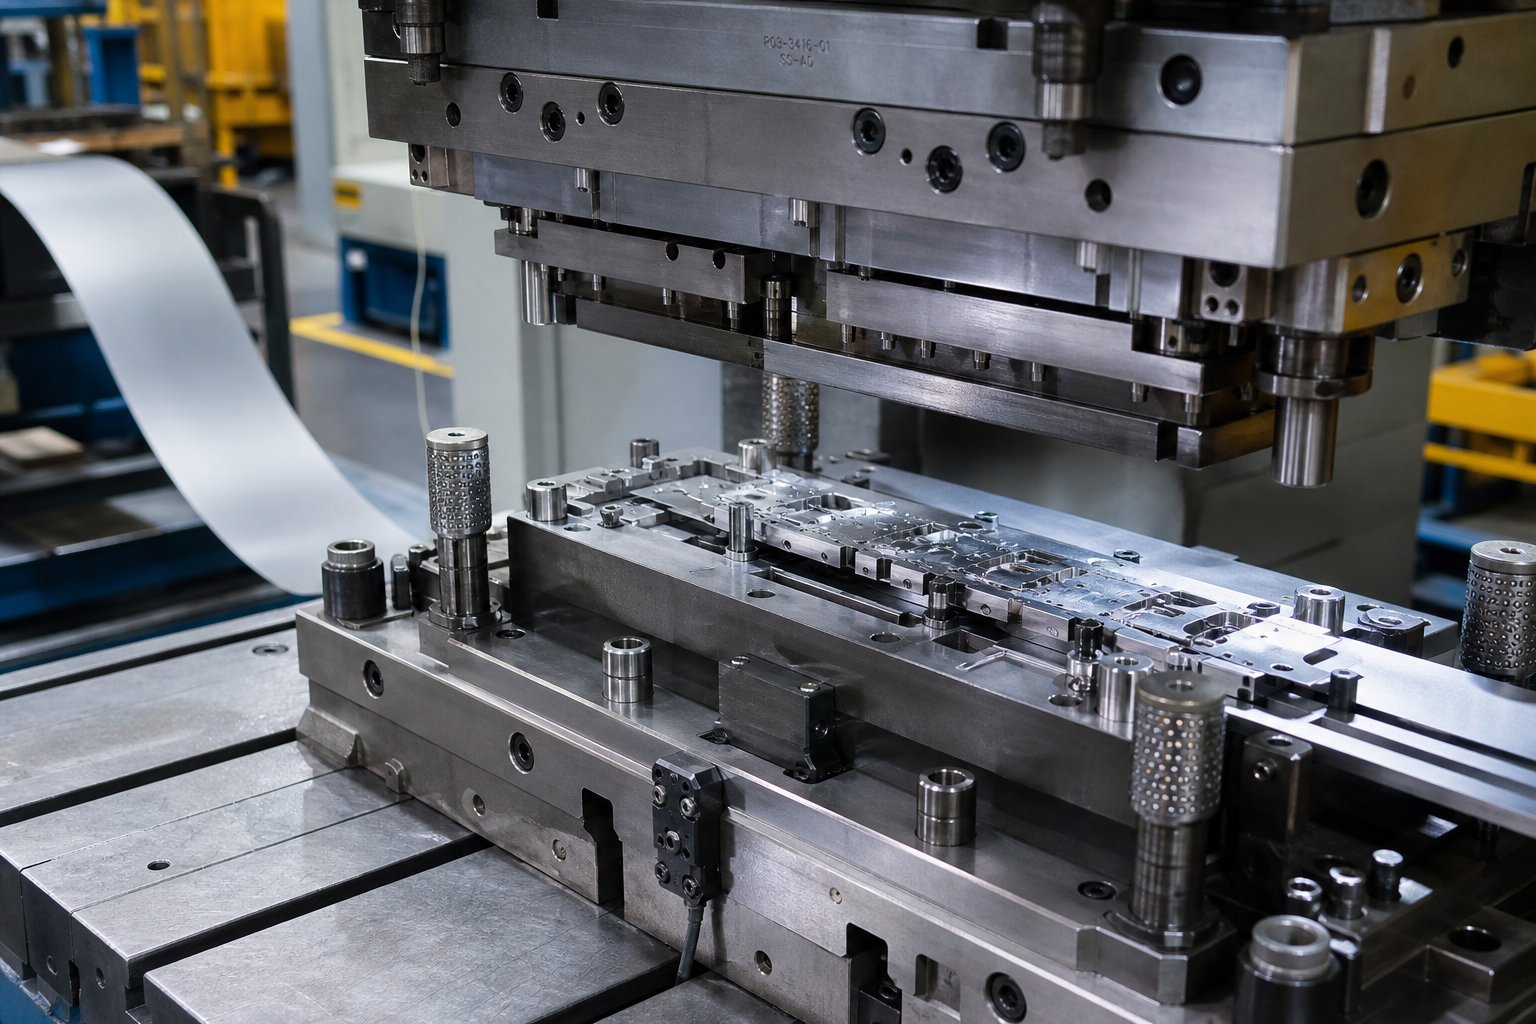
Beth mae Offeryn Stamp Metel a Die yn ei olygu mewn gwirionedd
Chwilio am "offeryn stamp metel a marw" ac fe welwch bopeth o stampiau llaw $15 a werthir ar farchnadoedd crefftau i $200,000 yn marw blaengar wedi'u peiriannu ar gyfer llinellau cynhyrchu modurol. Mae'r ystod honno'n creu dryswch gwirioneddol i brynwyr sy'n ceisio dod o hyd i'r ateb cywir. Gadewch i ni drwsio hynny.
Diffinio Offeryn Stamp Metel a Die
Mae teclyn stamp metel a marw yn cyfeirio at y categori eang o offerynnau manwl a ddefnyddir i farcio, torri, ffurfio, neu siapio metel trwy rym cymhwysol, yn amrywio o stampiau marcio llaw i farw diwydiannol cymhleth sy'n cynhyrchu cydrannau metel dalen.
Mae'r diffiniad stampio yn newid yn dibynnu ar y cyd-destun. Mewn gweithdy gemwaith, mae stampio yn golygu gwasgu dyluniad i mewn i arwyneb. Ar lawr ffatri, mae'n golygu trawsnewid metel dalen fflat yn rhannau gorffenedig ar gyflymder uwch na 1,500 o strôc y funud. Mae'r ddau yn ddilys, ond maent yn cynrychioli buddsoddiadau hollol wahanol, amseroedd arwain, a gofynion peirianneg.
Stampiau Artisan vs Stampio Diwydiannol yn Marw
Felly beth yw offeryn stampio mewn termau ymarferol? Dyma lle mae'r sbectrwm yn bwysig:
- Stampiau llawyn offer dur caled a weithredir â llaw ac wedi'u taro â morthwyl i adael argraffiadau fel rhifau cyfresol, logos, neu lythrennau. Maent yn gludadwy, yn gost isel, ac yn addas ar gyfer tasgau marcio cyfaint isel neu un-diffodd.
- Stampiau peiriantintegreiddio â gweisg hydrolig neu systemau dot peen ar gyfer marcio cyfaint uwch, ailadroddadwy ar linellau cynhyrchu.
- Mae stampio diwydiannol yn marwyn un-o{1}}offer trachywiredd caredig sy'n torri ac yn ffurfio llenfetel yn siapiau dymunol. Mae marw stampio metel yn aofferyn arbenigol, -wedi'i beiriannu'n arbennigsy'n cynnwys pwnsh a ceudod wedi'u gosod ar esgidiau marw dan arweiniad, wedi'u cynllunio i gynhyrchu miloedd neu filiynau o rannau union yr un fath.
Beth yw stampio metel ar y lefel ddiwydiannol? Dyma'r broses o fwydo dalen fetel fflat rhwng yr haneri marw manwl hyn, lle mae grym aruthrol y wasg yn trawsnewid deunydd crai yn gydrannau gorffenedig gyda goddefiannau mor dynn â 0.0002 modfedd.
Pam mae'r Derminoleg yn Gorgyffwrdd
Mae'r dryswch yn bodoli oherwydd bod offer crefftus a diwydiannol yn cyflawni'r un weithred sylfaenol: cymhwyso grym i fetel trwy offeryn siâp. Beth yw marw mewn gweithgynhyrchu? Nhw yw'r ceudodau metel arferol sy'n diffinio geometreg rhannol. Beth yw stampio mewn stiwdio grefftau? Mae'n pwyso patrwm i mewn i arwyneb. Yr un ferf, graddfa dra gwahanol.
Meddyliwch amdano fel sbectrwm. Ar un pen, mae stamp llaw yn nodi un rhif cyfresol. Ar y llall, mae marw cynyddol yn perfformio dwsinau o weithrediadau torri a ffurfio dilyniannol ar stribed metel sy'n cael ei fwydo'n barhaus, gan gynhyrchu rhan orffenedig yn unig yn yr orsaf derfynol. Mae'r gost offer, cymhlethdod peirianneg, a gallu cynhyrchu rhwng y ddau bwynt terfyn hyn yn amrywio yn ôl trefn maint, a'r bwlch hwnnw yn union lle mae camgymeriadau cyrchu costus yn digwydd.
Mathau o stampio marw a phryd i ddefnyddio pob un
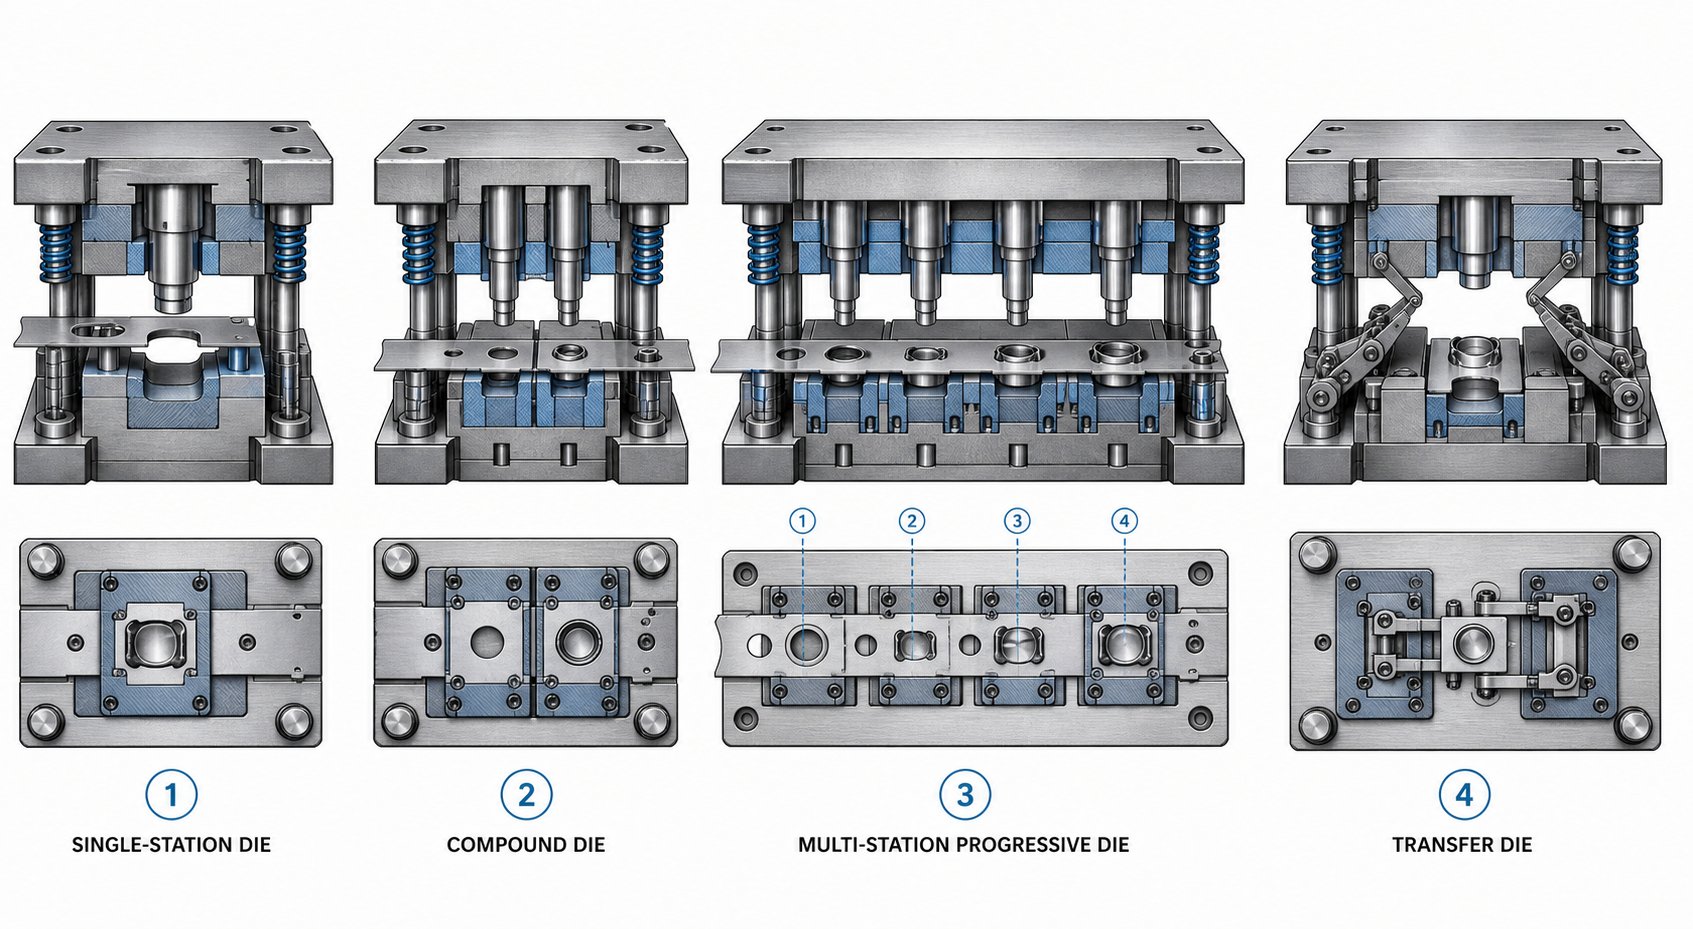
Mae'r sbectrwm hwnnw o stamp llaw i farw cynyddol yn codi cwestiwn nesaf amlwg:pa fath o farw stampio sy'n gweddu i'ch prosiect? Mae dewis yr un anghywir yn un o'r camgymeriadau mwyaf costus y mae prynwyr yn ei wneud. Dewiswch marw yn rhy syml ar gyfer eich geometreg rhan a byddwch yn llosgi arian ar weithrediadau eilaidd. Gor-beiriannu'r offer ar gyfer rhediad cynhyrchu cymedrol ac ni fyddwch byth yn adennill y buddsoddiad. Dyma sut mae'r pedwar prif fath o stampio yn marw yn torri i lawr yn ymarferol.
Marw Syml a Chyfansawdd
Mae marw syml yn perfformio un llawdriniaeth fesul strôc yn y wasg. Un strôc, un toriad, un tro, neu un ffurf. Dyna fe. Maent yn geffylau gwaith o gynhyrchu cyfaint isel a phrototeipio, lle mae hyblygrwydd yn bwysicach na chyflymder. Gellir trefnu sawl marw syml mewn llinell wasg tandem, gyda rhannau'n cael eu llwytho â llaw neu gan robot rhwng gorsafoedd. Mae'r gosodiad hwn yn cadw costau offer unigol yn isel, ond mae amser llafur ac amser beicio yn cynyddu'n gyflym.
Mae marw cyfansawdd yn cymryd y cam nesaf trwy berfformio gweithrediadau torri lluosog mewn un strôc. Dychmygwch gynhyrchu golchwr: mewn un cylch wasg, mae'r marw cyfansawdd ar yr un pryd yn dyrnu twll y ganolfan ac yn gwagio'r diamedr allanol. Y canlyniad yw rhan wastad, fanwl gywir wedi'i chwblhau mewn un ergyd. Oherwydd bod popeth yn digwydd ar unwaith, mae marw cyfansawdd yn cynhyrchu rhannau mwy gwastad na dewisiadau amgen blaengar ac mae'r offer yn gyflymach ac yn rhatach i'w adeiladu. Y fasnach-i ffwrdd? Maent yn gyfyngedig i geometregau cymharol syml, gwastad. Pan fydd angen plygu, ffurfio dwfn, neu weithrediadau dilyniannol cymhleth ar eich rhan, ni all marw cyfansawdd gadw i fyny.
Marw Cynyddol ar gyfer Cynhyrchu Cyfaint Uchel
Yn marw cynyddol mae stampio metel cyfaint uchel yn marw mewn gwirionedd. Mae coil o fetel dalen yn bwydo trwy gyfres o orsafoedd dilyniannol, pob un yn perfformio gweithrediad penodol - torri, dyrnu, plygu, ffurfio - wrth i'r stribed symud ymlaen pellter sefydlog (y traw) gyda phob strôc wasg. Mae'r darn gwaith yn aros yn gysylltiedig â stribed cludwr trwy gydol y broses, ac mae'r rhan orffenedig yn gwahanu yn yr orsaf derfynol yn unig.
Gall cyflymder cynhyrchu gyrraedd1,500 o rannau y funudar gyfer cydrannau bach. Mae marw cynyddol yn aml yn rhedeg heb oruchwyliaeth gyda phorthwyr coil a sythwyr, sy'n golygu y gall un gweithredwr fonitro gweisg lluosog ar yr un pryd. Mae'r cysyniad o offer llwyfan yn ganolog yma: mae pob gorsaf yn y marw yn cynrychioli cam gweithgynhyrchu arwahanol, ac mae dilyniant y camau hynny yn pennu ansawdd rhan, defnydd deunydd, ac amser beicio. Mae camau sydd wedi'u dilyniannu'n wael yn creu crynodiadau straen, teneuo deunydd, neu gamborth sy'n lladd cynhyrchiant.
Y dal? Mae marwolaethau cynyddol yn galw am fuddsoddiad ymlaen llaw uchel a pheirianneg fanwl gywir. Mae difrod i orsaf sengl yn golygu tynnu'r set marw gyfan i'w hatgyweirio. Maent hefyd yn anaddas ar gyfer rhannau wedi'u tynnu'n ddwfn, gan fod y stribed cludo yn cyfyngu ar ba mor bell y gall deunydd lifo.
Trosglwyddo Marwau a Chyfluniadau Arbenigedd
Mae stampio trosglwyddo yn datrys cyfyngiadau marw cynyddol trwy wahanu pob rhan o'r stribed metel fel y llawdriniaeth gyntaf. Yna mae bysedd neu reiliau mecanyddol yn symud bylchau unigol rhwng gorsafoedd annibynnol ar gyfer ffurfio, plygu, tynnu llun neu edafu. Gan nad oes unrhyw stribed cludo yn cyfyngu ar lif deunyddiau, mae'r trosglwyddiad yn marw yn rhagori ar gynhyrchu cydrannau mawr, dwfn neu gymhleth yn geometrig fel paneli corff modurol a chymwysiadau tiwb.
Gall systemau trosglwyddo tair echel afael, codi, symud a gostwng rhannau i leoliadau manwl gywir ym mhob gorsaf, gan alluogi gweithrediadau a fyddai'n amhosibl gyda stribed cysylltiedig. Daw'r hyblygrwydd ar gost: mae angen rheolaethau mecanyddol ac electronig soffistigedig, mwy o synwyryddion amddiffyn rhag marw, a systemau dad-bacio gwag ar gyfer trosglwyddo marw. Mae amseroedd gosod yn hirach, ac mae gofynion cynnal a chadw yn cynyddu gyda chymhlethdod mecanyddol.
Ar gyfer prynwyr sy'n gwerthuso marw a stampio atebion, mae'r penderfyniad rhwng blaengar a throsglwyddo yn aml yn dibynnu ar ddyfnder a maint rhannol. Os yw'ch cydran yn gymharol wastad ac yn fach, bydd cynyddol yn ennill o ran cyflymder a chost-fesul-rhan. Os yw'n fawr, yn ddwfn, neu'n gofyn am gylchdroi rhwng gweithrediadau, trosglwyddo fel arfer yw'r unig lwybr ymarferol.
| Math Marw | Cyfrol Cynhyrchu | Cymhlethdod Rhan | Ystod Cost Offer | Cyflymder Beicio Nodweddiadol |
|---|---|---|---|---|
| Syml (Llinell) Marw | Isel i ganolig | Gweithrediad sengl; geometreg syml | $5,000 - $30,000 | 7 - 30 rhan/munud |
| Cyfansawdd Die | Canolig i uchel | Rhannau gwastad; toriad aml-mewn un strôc | $10,000 - $50,000 | 20 - 60 rhan/munud |
| Marw Blaengar | Uchel i uchel iawn | Rhannau llawdriniaeth aml-cymhleth (dyfnder tynnu cyfyngedig) | $30,000 - $250,000+ | 50 - 1,500 rhan/munud |
| Trosglwyddo Marw | Canolig i uchel | Rhannau 3D mawr, dwfn neu gywrain | $50,000 - $500,000+ | 10 - 40 rhan/munud |
Nid yw'r math stampio marw cywir bob amser yn amlwg o ran geometreg yn unig. Mae ymddygiad materol o dan bwysau ffurfio, goddefiannau gofynnol, a'ch targedau cyfaint blynyddol i gyd yn ffactor yn yr hafaliad. Y mecaneg deunyddiau a phrosesau hynny yw lle mae'r haen nesaf o wneud penderfyniadau yn dod yn dechnegol - a lle mae llawer o gamgymeriadau cyrchu yn dechrau'n dawel.
Sut mae'r Broses Stampio Metel yn Gweithio Cam wrth Gam
Dim ond hanner y llun yw gwybod pa fath o farw sy'n gweddu i'ch prosiect. Mae'r hanner arall yn deall beth sy'n digwydd mewn gwirionedd i'r metel unwaith y bydd y wasg yn cylchredeg. Mae llawer o brynwyr yn nodi offer heb afael yn y mecaneg oddi tano, ac mae'r man dall hwnnw'n arwain at broblemau goddefgarwch, sgrap gormodol, a rhwystredigaeth yn ôl-ac-ymlaen gyda siopau marw. Dyma sut mae'r broses stampio metel yn gweithio o coil amrwd i ran gorffenedig.
Mae cylch stampio nodweddiadol yn dilyn dilyniant ailadroddadwy bob tro mae hwrdd y wasg yn disgyn:
- Bwydo deunyddMae stoc coil - yn dad-ddirwyn trwy beiriant sythu ac yn bwydo i mewn i'r dis ar bellter traw manwl gywir.
- Clampio/stripio- mae'r plât stripiwr yn cysylltu â'r ddalen, gan ei dal yn fflat yn erbyn yr arwyneb marw i atal codi neu fwclo.
- Torri a ffurfio- mae'r dyrnu yn disgyn drwy'r ddalen i'r ceudod marw, gan gyflawni'r llawdriniaeth ddynodedig (blancio, tyllu, plygu, tynnu llun neu ffurfio).
- Gwahaniad rhan/gwlithen- mae gwlithod wedi'u torri'n disgyn drwy'r agoriad dei; mae rhannau ffurfiedig naill ai'n aros ar y stribed cludo neu'n cael eu taflu allan trwy ergydion mecanyddol neu chwythiadau aer.
- Tynnu hwrdd- mae'r punch yn tynnu'n ôl, mae'r stripiwr yn dal y daflen i lawr i'w atal rhag codi gyda'r dyrnu, ac mae'r peiriant bwydo yn symud y stribed ymlaen i'r safle traw nesaf.
Mae'r dilyniant hwnnw'n ailadrodd cannoedd neu filoedd o weithiau'r funud yn dibynnu ar gyflymder y wasg, deunydd, a chymhlethdod rhannol. Mae pob gweithrediad o fewn y broses marw yn cymhwyso grym yn wahanol i'r metel dalen, ac mae deall y gwahaniaethau hynny yn eich helpu i osgoi nodi'r offer anghywir.
Esboniad o Weithrediadau Stampio Craidd
Cynhyrchir pob rhan stampio metel dalen trwy gyfuniad o bum gweithrediad sylfaenol. Meddyliwch amdanynt fel blociau adeiladu - gallai dis cynyddol gadwyno chwech neu wyth ohonynt yn eu trefn, tra bod dis syml yn perfformio un yn unig.
Blancioyn torri siâp fflat allan o'r ddalen. Y darn sydd wedi'i dyrnu yw eich rhan orffenedig (neu'n wag ar gyfer prosesu pellach). Sgrap yw'r sgerbwd sy'n weddill. Mae gwagio yn cynhyrchu amlinelliadau rhannau manwl gywir a dyma'r man cychwyn ar gyfer cydrannau fel wasieri, cromfachau a bylchau gêr.
Tylludyrnu tyllau neu doriadau i mewn i'r ddalen. Yma, eich rhan chi yw'r ddalen sy'n weddill ac mae'r gwlithod sydd wedi'u dyrnu allan yn sgrap. Mae'n wrthdro o blancio'n fecanyddol, er bod y ddau yn defnyddio gweithred dyrnu-a-cneifio marw. Fe welwch dyllu ym mron pob rhan wedi'i stampio sydd angen tyllau clymwr, slotiau awyru, neu doriadau trydanol.
Plyguyn anffurfio'r ddalen ar hyd echelin syth i greu onglau, flanges, neu sianeli. Nid oes unrhyw ddeunydd yn cael ei dynnu. Mae lwfans plygu a chyfrifiadau sbring yn ôl yn llywio sut mae'r marw wedi'i ddylunio, ac mae eu cael yn anghywir yn cynhyrchu rhannau nad ydynt yn bodloni dimensiynau print.
Arlunioyn tynnu llenfetel gwastad i mewn i geudod tri dimensiwn, gan gynhyrchu cwpanau, blychau, neu glostiroedd heb wythiennau. Mae lluniadu dwfn yn cyflawni dyfnder sylweddol heb rwygo trwy reoli llif deunydd yn ofalus i'r ceudod marw.
Ffurfioyn ail-lunio metel heb dynnu deunydd, gan gwmpasu gweithrediadau fel boglynnu, bathu, cyrlio a fflansio. Mae ffurfio yn ychwanegu nodweddion strwythurol neu fanylion addurnol i ran sydd fel arall wedi'i stampio'n fflat.
Blancio vs Tyllu yn erbyn Arlunio
Mae'r dryswch mecanyddol rhwng gwagio a thyllu yn codi hyd yn oed prynwyr profiadol wrth adolygu cynigion marw. Mae'r ddau yn weithrediadau stampio dyrnu sy'n defnyddio ffiseg cneifio union yr un fath - mae punch yn gwthio trwy'r ddalen i mewn i agoriad marw. Yr unig wahaniaeth yw pa ddarn rydych chi'n ei gadw.
Yn blanking, mae geometreg yagoriad marwyn diffinio dimensiynau eich rhan gorffenedig. Yn tyllu, mae geometreg ydyrnuyn diffinio maint y twll. Mae'r gwahaniaeth hwn yn effeithio'n uniongyrchol ar sut mae clirio'n cael ei gymhwyso a pha gydran (dyrnu neu farw) sy'n cael ei ddal i'r dimensiwn enwol.
Mae lluniadu yn sylfaenol wahanol i'r ddau. Yn lle cneifio, mae'r broses wasgu metel wrth luniadu yn cynnwys dadffurfiad plastig lle mae deunydd llen yn llifo'n rheiddiol i mewn dros radiws tynnu ac i mewn i geudod. Yr her? Rheoli'r llif hwnnw. Gormod o ataliaeth gan y deiliad gwag ac mae'r defnydd yn teneuo neu'n rhwygo. Nid oes digon o ataliaeth a wrinkles yn ffurfio wrth i ddeunydd gormodol gywasgu. Mae ffactorau fel grym deiliad gwag, geometreg gleiniau lluniadu, iro, a nifer y camau tynnu sydd eu hangen i gyd yn cymhlethu dyluniad offer. Dyma pam mae rhannau sydd wedi'u tynnu'n ddwfn yn aml yn costio llawer mwy i'r offeryn na chydrannau wedi'u gorchuddio'n fflat â dimensiynau allanol tebyg.
Rôl Clirio Die
Clirio marw yw'r bwlch rhwng ymyl torri'r dyrnu ac ymyl cyfatebol yr agoriad marw. Fe'i mynegir yn nodweddiadol fel canran o drwch deunydd fesul ochr. Mae'n swnio'n syml, ond clirio anghywir yw un o achosion sylfaenol mwyaf cyffredin problemau ansawdd a methiant offer cynamserol mewn unrhyw broses weithgynhyrchu stampio.
Ar gyfer y rhan fwyaf o geisiadau dur ysgafn, mae clirio yn disgyn rhwng 5% a 10% o drwch deunydd yr ochr. Mae angen cliriad mwy o faint (hyd at 12-15%) ar gyfer deunyddiau caletach fel dur di-staen, tra bod metelau meddalach fel alwminiwm neu bres yn defnyddio cliriad tynnach. Acyfrifiannell clirio dyrnu a marwffactorau mewn math o ddeunydd, trwch, ac ansawdd ymyl dymunol i argymell gwerth bwlch penodol.
Pan fydd y clirio'n rhy dynn, mae angen mwy o rym ar y dyrnu i gneifio trwy'r deunydd, gan gynhyrchu gwres gormodol a chyflymu traul ar ddyrnu a marw. Mae galling yn dod yn risg wrth i ddeunydd weldio'n ficrosgopig i arwynebau'r offer. Pan fydd y cliriad yn rhy fawr, mae'r metel yn plygu yn hytrach na chneifio'n lân, gan gynhyrchu pyliau trwm ar ymyl y toriad, parthau torri i ffwrdd carpiog, a dimensiynau rhan anghyson.
Mae'r cliriad delfrydol yn cynhyrchu parth cneifio glân sy'n gorchuddio tua-traean o drwch y deunydd, ac yna parth torri asgwrn rheoledig. Fe welwch burr bach, cyson (llai na 10% o drwch fel arfer) - nid y pyliau trwm, miniog sy'n nodi problemau clirio. Mewn proses weithgynhyrchu stampio metel wedi'i thiwnio'n dda, mae clirio priodol hefyd yn ymestyn bywyd marw yn ddramatig oherwydd bod grymoedd torri yn dosbarthu'n gyfartal yn hytrach na chanolbwyntio straen ar ymylon offer.
Mae priodweddau materol, clirio marw, a mecaneg ffurfio i gyd yn rhyngweithio i benderfynu pa mor hir y bydd eich offer yn para cyn bod angen ei hogi neu ei newid. Mae'r hafaliad gwydnwch hwnnw'n dechrau gyda'r hyn y mae'r marw ei hun wedi'i wneud o - y radd dur offer, ei driniaeth wres, ac unrhyw haenau arwyneb a ddefnyddir i frwydro yn erbyn traul.
Canllaw Dewis Deunyddiau Die ac Offer Dur
Mae geometreg marw stampio yn pennu pa siâp y mae'n ei gynhyrchu. Mae'r dur marw stampio yn pennu pa mor hir y mae'n parhau i gynhyrchu'r siâp hwnnw'n gywir. Dewiswch y deunydd anghywir ac rydych chi'n edrych ar naddu cynamserol, traul gormodol, neu hollti trychinebus ar ganol-rhedeg - pob un sy'n golygu amser segur heb ei gynllunio a chostau atgyweirio brys. Ac eto mae llawer o brynwyr yn trin dewis deunydd fel ôl-ystyriaeth, gan dderbyn beth bynnag y mae eu siop marw yn ei wneud heb gwestiynu a yw'n optimaidd ar gyfer y cais.
Graddau Dur Offeryn ar gyfer Stampio Dies
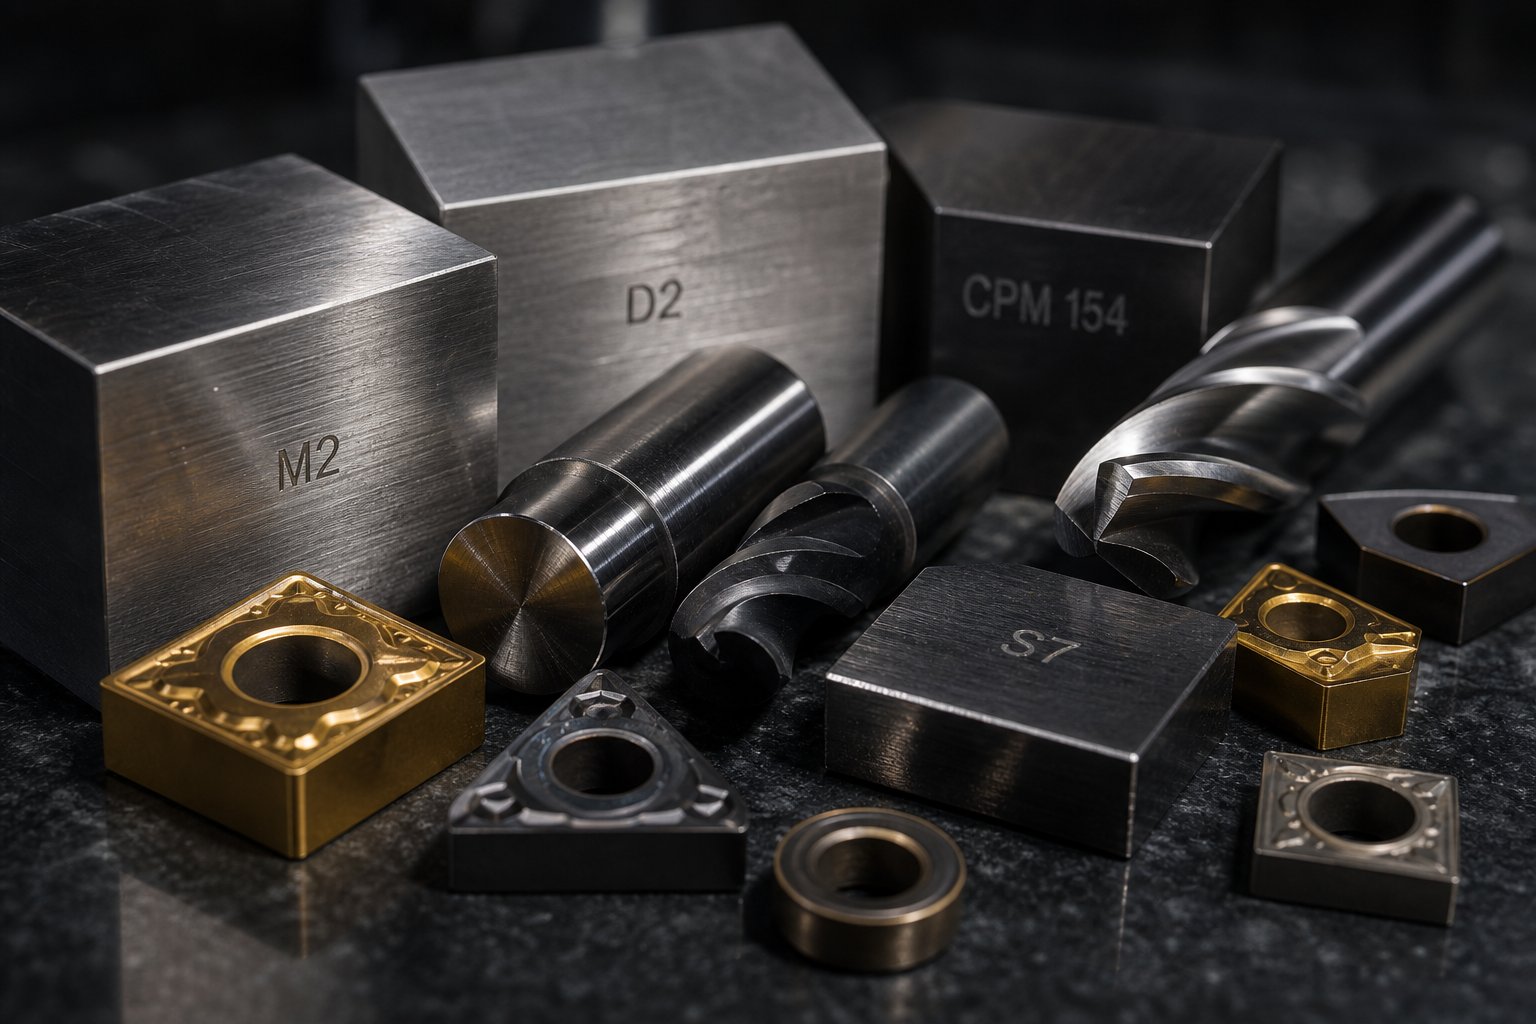
Mae dur offer yn deulu o ddur aloi carbon wedi'u peiriannu'n benodol ar gyfer caledwch, ymwrthedd crafiad, a'r gallu i ddal siâp dan straen dro ar ôl tro. O fewn y teulu hwnnw, mae gwahanol raddau yn cyflawni rolau tra gwahanol mewn stampio dur. Dyma sut mae'r categorïau mawr yn torri i lawr ar gyfer y wasg fetel yn marw:
Dur offer carbon (cyfres W-)yw'r pwynt mynediad. Mae dŵr yn caledu ac yn gymharol rad, mae'r graddau hyn yn gweithio ar gyfer offer rhedeg byr a phrototeip yn marw lle mae targedau cyfaint yn aros o dan ychydig filoedd o rannau. Maent yn gwisgo'n gyflym o dan amodau cynhyrchu, ond mae eu cost isel yn eu gwneud yn ymarferol ar gyfer cymwysiadau bywyd cyfyngedig.
Dur -offer gwaith oer (D2, A2)dominyddu-stampio pwrpas cyffredinol. Mae D2 yn radd cromiwm carbon uchel, uchel sy'n adnabyddus am wrthwynebiad traul eithriadol, sy'n ei gwneud yn ddelfrydol ar gyfer blancio, dyrnu a ffurfio marw sy'n gofyn am oddefiannau agos. Mae A2 yn cynnig-caledu aer gyda gwell gwydnwch a sefydlogrwydd dimensiwn yn ystod triniaeth wres - ddewis cryf ar gyfer dyrnu sy'n gweld llwythi effaith cymedrol. Pan fydd prynwyr yn gofyn am stampio dur marw ar gyfer cynhyrchu cyffredinol, mae D2 ac A2 yn cwmpasu'r rhan fwyaf o senarios.
Sioc-dur gwrthsefyll (S7)yn llenwi cilfach benodol. Lle mae D2 yn rhagori ar ymwrthedd traul, mae S7 yn aberthu rhywfaint o berfformiad sgraffinio ar gyfer caledwch effaith uchel. Dyma'r ffordd orau o gael dyrnu blancio trwm, cneifio deunydd trwchus, ac unrhyw orsaf lle mae'r offeryn yn amsugno sioc fecanyddol sylweddol. Felnodyn ymarferwyr diwydiant, mae'r meddylfryd rhagosodedig o "S7 ar gyfer adrannau trimio, D2 ar gyfer adrannau ffurf" yn parhau'n eang - ac er ei fod yn fan cychwyn rhesymol, mae'n aml yn atal peirianwyr rhag archwilio dewisiadau amgen gwell.
-dur cyflymder uchel (M2)yn cynnal caledwch ar dymheredd uchel lle byddai graddau gwaith oer yn meddalu. Mewn - marw cynyddol cyflym sy'n cynhyrchu gwres ffrithiannol sylweddol, neu mewn cymwysiadau stampio poeth, mae M2 yn dal i fod ar flaen y gad lle byddai D2 yn diraddio. Mae'n cyflawni tua 62-64 HRC ar ôl tymheru ac yn dod o hyd i ddefnydd cyffredin mewn offer torri a gweithrediadau stampio tymheredd uchel.
Carbid twngstenyn eistedd ar ben eithafol y sbectrwm gwydnwch. Mae stampio carbid yn darparu ymwrthedd traul heb ei ail ar gyfer cynhyrchu cyfaint hynod - filiynau o gylchoedd ar ddeunyddiau sgraffiniol fel lamineiddiadau dur di-staen neu ddur silicon. Brauder a chost yw'r fasnach -. Yn nodweddiadol, defnyddir mewnosodiadau carbid yn ddetholus mewn gorsafoedd traul uchel yn hytrach nag ar gyfer cydosodiadau marw cyfan, gan adael i beirianwyr osod targed gwydnwch yn union lle mae cyfaint yn gofyn amdano fwyaf.
Ar gyfer stampio alwminiwm yn marw, mae dewis deunydd yn newid oherwydd bod meddalwch alwminiwm yn creu heriau gwahanol. Galling - lle mae deunydd workpiece welds i wyneb yr offeryn - yn dod yn y modd methiant cynradd yn hytrach na traul sgraffiniol. Mae D2 neu A2 wedi'i sgleinio â haenau priodol yn aml yn perfformio'n well na graddau anoddach oherwydd bod ansawdd gorffeniad wyneb yn bwysicach na chaledwch amrwd wrth ffurfio alwminiwm.
Caledwch, Caledwch, a Masnach Ymwrthedd Gwisgo-i ffwrdd
Dyma'r gwir anghyfforddus am stampio dur marw: nid oes yr un radd yn gwneud y mwyaf o'r tri eiddo critigol ar yr un pryd. Mae caledwch, caledwch, a gwrthsefyll traul yn bodoli mewn tensiwn, ac mae gwthio un yn uwch bron bob amser yn peryglu un arall.
Caledwch(wedi'i fesur ar raddfa Rockwell C, neu HRC) yn pennu ymwrthedd i anffurfiad arwyneb. Mae caledwch uwch yn golygu bod yr ymyl flaen yn dal ei geometreg yn hirach. Mae D2 yn cyrraedd 62-64 HRC; Mae A2 yn taro 63-65 HRC ar ôl triniaeth wres iawn.
caledwchyn mesur y gallu i amsugno effaith heb dorri. Mae marw caled yn plygu cyn iddo dorri. Mae S7 yn 60-62 HRC yn cynnig bron i ddwywaith ymwrthedd effaith D2 ar galedwch tebyg, oherwydd bod ei ficrostrwythur yn cynnwys llai o ronynnau carbid mawr sy'n gweithredu fel safleoedd cychwyn crac.
Gwisgwch ymwrtheddyn adlewyrchu pa mor dda y mae arwyneb yr offeryn yn gwrthsefyll tynnu deunydd trwy sgrafelliad neu adlyniad. Mae carbidau cromiwm caled yn D2 yn creu arfwisg microsgopig yn erbyn metelau dalennau sgraffiniol, ond mae'r un carbidau hynny yn gwneud y dur yn fwy tebygol o naddu o dan lwythi sydyn.
Y goblygiad ymarferol? Daw tua 80% o fethiannau marw cynamserol o holltau blinder neu naddu - nid traul graddol. Yn aml, mae prynwyr sy'n sefydlog ar y caledwch mwyaf yn cael offer brau sy'n torri'n annisgwyl. Y dull callach yw dewis y deunydd anoddaf sy'n ei ddarparudigonolymwrthedd gwisgo ar gyfer eich deunydd penodol, trwch, a gofynion cyfaint.
Mae duroedd meteleg powdwr (PM) fel CPM 10V yn cynrychioli datrysiad modern i'r fasnach hon -i ffwrdd. Trwy atomeiddio dur tawdd yn bowdr mân a'i atgyfnerthu dan bwysau, mae gweithgynhyrchwyr yn cynhyrchu dosbarthiadau carbid hynod unffurf. Y canlyniad yw deunydd sy'n cario cynnwys aloi uchel ar gyfer gwrthsefyll traul tra'n cynnal caledwch na all dur confensiynol ar yr un caledwch gyfateb. Ar gyfer duroedd cryfder uchel, graddfeydd PM yn aml sy'n darparu'r cyfanswm cost perchnogaeth isaf er bod costau deunyddiau 5-10 gwaith yn uwch na safon D2.
Triniaethau a Haenau Arwyneb Sy'n Ymestyn Bywyd Marw
Hyd yn oed gyda'r dewis deunydd sylfaen gorau posibl, mae peirianneg wyneb yn ychwanegu haen arall o amddiffyniad sy'n trosi'n uniongyrchol i gyfnodau hirach rhwng hogi, llai o garnio, ac ansawdd rhan dur wedi'i stampio'n fwy cyson dros fywyd gwasanaeth y marw.
Nitridingyn tryledu nitrogen i'r arwyneb marw ar dymheredd cymharol isel, gan greu cas hynod o galed (hyd at 70 HRC cyfwerth) heb ystumio geometreg yr offeryn. Mae'n arbennig o effeithiol ar D2 ac A2 fel triniaeth sylfaenol cyn gosod haenau ychwanegol - techneg o'r enw cotio deublyg sy'n gwella cefnogaeth adlyniad ac anhyblygedd ar gyfer unrhyw haen cotio ddilynol.
Nitrid Titaniwm (TiN)yn ychwanegu gorchudd PVD lliw aur sy'n cynyddu caledwch wyneb i tua 2,300 HV ac yn lleihau ffrithiant yn ystod llif deunydd. Mae'n gam cyntaf cost-effeithiol ar gyfer ffurfio marw sy'n prosesu dur ysgafn ac alwminiwm.
Titaniwm Carbonitrid (TiCN)yn adeiladu ar TiN gyda chaledwch uwch (tua 3,000 HV) a pherfformiad gwell yn erbyn deunyddiau sgraffiniol. Ar gyfer cydrannau dur wedi'u stampio wedi'u gwneud o aloion di-staen neu gryfder{-uchel, mae TiCN yn perfformio'n sylweddol well na TiN sylfaenol.
Platio Chromeyn darparu arwyneb ffrithiant trwchus, isel sy'n ddelfrydol ar gyfer gweithrediadau lluniadu. Mae ei briodweddau iro'i hun yn lleihau'r galw ar alwminiwm a dur gwrthstaen lle mae traul adlyn yn dominyddu.
Diemwnt-Fel Carbon (DLC)mae haenau yn darparu caledwch eithafol a chyfernodau ffrithiant isel iawn. Maent yn cael eu pennu'n gynyddol ar gyfer ffurfio gweithrediadau ar ddur cryfder uchel uwch lle mae haenau safonol yn torri i lawr yn gyflym.
Y mewnwelediad allweddol? Nid yw penderfyniadau gorchuddio yn annibynnol ar ddeunydd swbstrad. Mae gorchudd premiwm a roddir ar ddur sylfaen a ddewiswyd yn wael yn wastraff arian - mae'r swbstrad meddalach yn anffurfio o dan lwyth, gan gracio'r cotio anhyblyg o dan. Mae siopau sy'n trin dewis deunydd a pheirianneg arwyneb fel system unedig yn hytrach nag eitemau llinell ar wahân yn gyson yn darparu offer sy'n para'n hirach.
| Deunydd marw | Ystod Caledwch (HRC) | Cymwysiadau Gorau | Cost Cymharol | Die Life Disgwyliedig |
|---|---|---|---|---|
| Dur Offer Carbon (W1/W2) | 58-65 | -prototeipio rhediad byr, marcio cyfaint isel yn marw | Isel ($) | 10,000 - 50,000 o drawiadau |
| D2 (Gwaith Oer) | 62-64 | Blancio, dyrnu, ffurfio yn marw; cau-gwaith goddefgarwch | Canolig ($$) | 250,000 - 1,000,000+ trawiadau |
| A2 (Gwaith Oer) | 63-65 | Gwagio punches, trim yn marw; ceisiadau effaith gymedrol | Canolig ($$) | 200,000 - 800,000 o drawiadau |
| S7 (Gwrthsefyll Sioc) | 60-62 | Blancio trwm, cneifio deunydd trwchus, punches effaith uchel | Canolig ($$) | 150,000 - 500,000 o drawiadau |
| M2 (Cyflymder-Uchel) | 62-64 | Cyflymder uchel yn marw cynyddol, gweithrediadau tymheredd uchel | Canolig-Uchel ($$$) | 500,000 - 2,000,000 o drawiadau |
| Carbid Twngsten | 74-78 (cyfwerth â HRA) | Cynhyrchu cyfaint hynod o uchel, deunyddiau sgraffiniol, lamineiddiadau | Uchel ($$$$) | 5,000,000+ trawiad |
| PM Steels (CPM 10V) | 62-65 | Cyfaint uchel yn marw cynyddol, ffurfio AHSS, traul eithafol | Uchel ($$$$) | 2,000,000 - 5,000,000+ trawiadau |
Mae dewis deunydd a thriniaeth arwyneb gyda'i gilydd yn diffinio faint o rannau da y mae marw yn eu cynhyrchu cyn bod angen sylw. Ond ni all hyd yn oed y dur marw stampio gorau wneud iawn am ddyluniad diffygiol. Mae sut mae geometreg y dis, dilyniant yr orsaf, a phensaernïaeth cydrannau yn dod ynghyd yn ystod peirianneg yn gwahanu offer sy'n rhedeg trafferth-yn rhydd oddi wrth offer sy'n eich ymladd ar bob rhediad cynhyrchu.
Die Egwyddorion Dylunio a Hanfodion Peirianneg
Bydd marw wedi'i adeiladu o'r radd ddur gywir ond wedi'i beiriannu â geometreg ddiffygiol, dilyniant gorsaf gwael, neu reolaeth llif deunydd annigonol yn dal i gynhyrchu rhannau drwg. Dyluniad marw stampio yw lle mae gwyddoniaeth ddeunydd yn cwrdd â manwl gywirdeb mecanyddol, a dyma'r cam lle mae'r rhan fwyaf o fethiannau offer y gellir eu hatal yn cael eu geni. Mae'r penderfyniadau peirianneg a wneir cyn torri unrhyw ddur yn pennu a yw marw yn rhedeg yn ddibynadwy am filiynau o gylchoedd neu'n dod yn gur pen cynnal a chadw o'r diwrnod cyntaf.
Efelychu CAD/CAM a CAE mewn Peirianneg Die
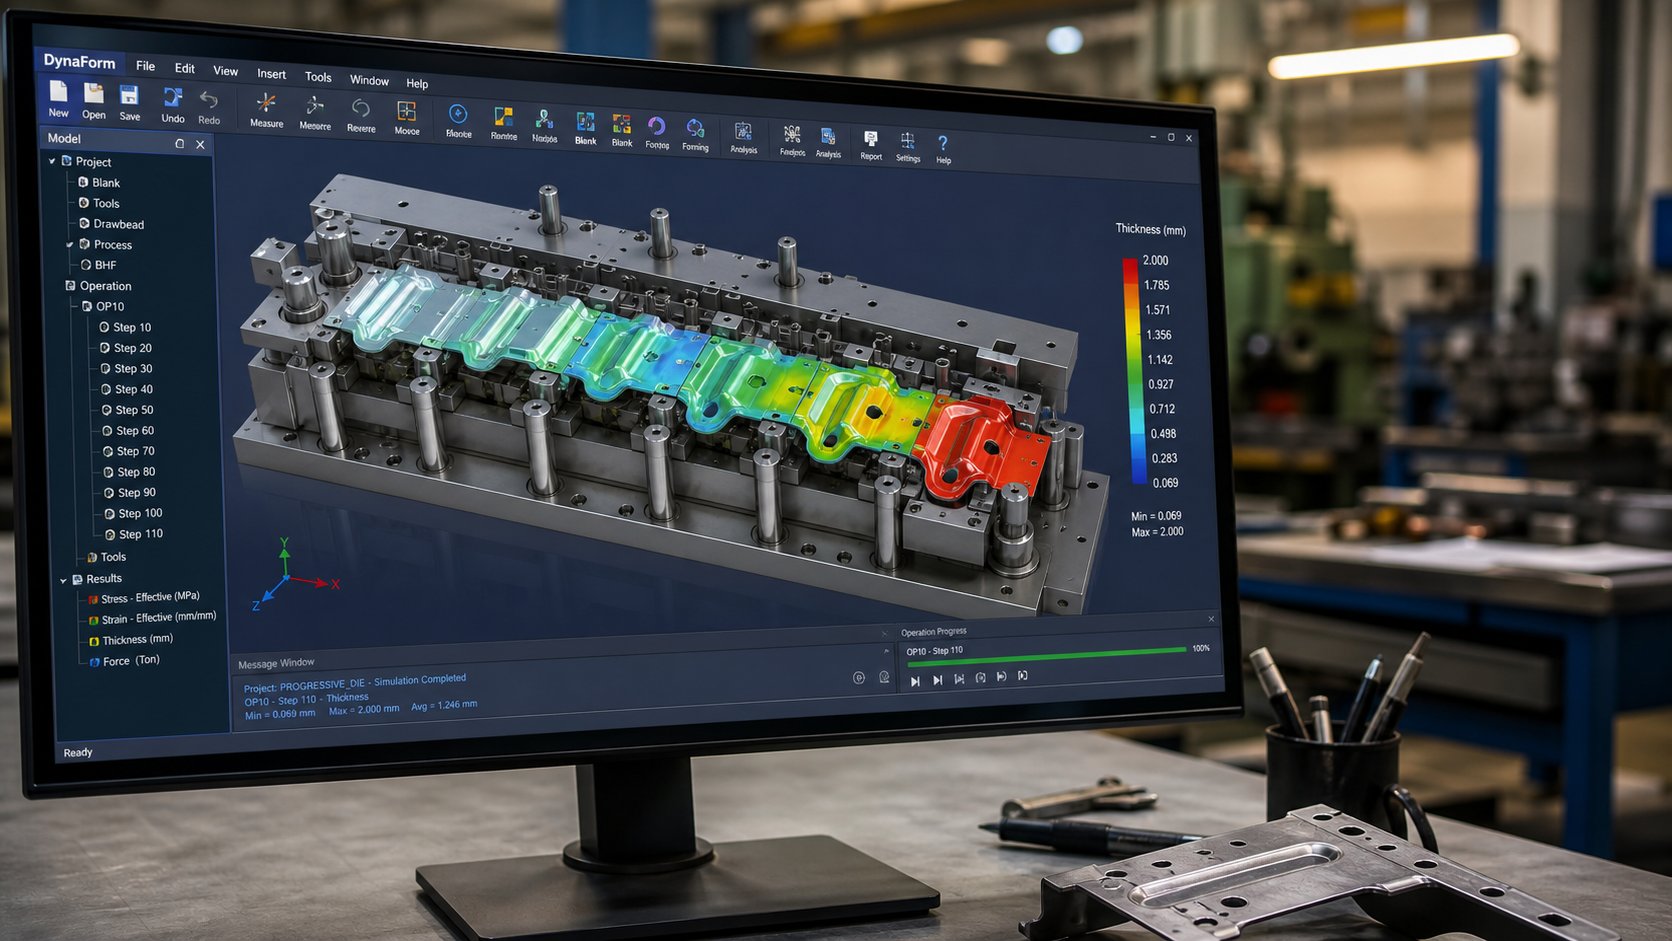
Mae dyluniad dei stampio metel modern wedi symud ymhell y tu hwnt i-gosodiadau braslun a threialu-a-adeiladu gwall. Dychmygwch wario $150,000 ar ddisyn cynyddol dim ond i ddarganfod yn ystod y treial cyntaf bod y deunydd yn crychau yng ngorsaf chwech neu'n hollti yn ystod gêm gyfartal. Mae'r senario hwnnw'n dal i ddigwydd pan fydd siopau'n hepgor dilysu digidol, ond mae modd ei atal yn llwyr.
Mae'r llif gwaith peirianneg presennol yn dibynnu ar dri chategori meddalwedd integredig yn gweithio yn eu trefn:
CAD (Cynllunio â Chymorth Cyfrifiadur-)mae llwyfannau fel SolidWorks, Siemens NX, a CATIA yn creu modelau 3D manwl o bob cydran marw. Mewnosodiadau arbenigol megis Logopress3 a 3DQuickPress yn awtomeiddio creu cynllun stribedi, cyfrifiadau dadblygu, a gosod cydrannau safonol. Mae'r offer hyn yn cynhyrchu'r glasbrint digidol y mae systemau i lawr yr afon yn ei ddefnyddio.
CAE (Peirianneg â Chymorth Cyfrifiadur-)Mae meddalwedd efelychu fel AutoForm neu DYNAFORM yn rhedeg dadansoddiad elfen gyfyngedig ar y broses stampio gyfan cyn i un darn o ddur gael ei beiriannu. Gall peirianwyr ragfynegi llif deunydd, nodi crychau neu hollti posibl, cyfrifo iawndal springback, a gwneud y gorau o siâp gwag - i gyd yn ddigidol. Mae'r cam treial rhithwir hwn yn peryglu'r prosiect, yn byrhau'r cyfnod dilysu ffisegol, ac yn cynyddu cyfraddau llwyddiant amser cyntaf yn ddramatig.
CAM (Gweithgynhyrchu â Chymorth Cyfrifiadur-)mae meddalwedd yn trosi dyluniadau dilys yn llwybrau offer CNC - y cod G- sy'n gyrru melinau, turnau, EDMs gwifrau, a llifanwyr i dorri cydrannau marw gwirioneddol i fanyleb.
Mae cyflenwyr marw stampio uwch yn integreiddio'r tri cham i mewn i edau digidol parhaus. Er enghraifft,YICHEN's Stamping DieMae'r gwasanaeth yn ymdrin â dadansoddi dichonoldeb ac efelychu CAE trwy beiriannu manwl gywir, rhediadau prawf, ac arolygu - sy'n cynrychioli sut mae llifoedd gwaith peirianneg marw modern yn gweithredu o'r cysyniad cychwynnol i offer cynhyrchu dilys. Mae'r diwedd hwn-i-roi'r diwedd ar ddull digidol yn golygu bod diffygion dylunio ar yr wyneb mewn meddalwedd, nid ar lawr y wasg.
Dylunio{0}}ar gyfer-Gweithgynhyrchu a Chyfyngiadau Stampio
Ni all hyd yn oed yr efelychiad mwyaf soffistigedig achub rhan na chafodd ei ddylunio erioed gyda stampio mewn golwg. Dylunio-ar gyfer-Gweithgynhyrchu (DFM) yw'r arfer o siapio geometreg rhan o amgylch yr hyn y mae metel yn dyrnu ac yn marw yn gallu cynhyrchu - yn realistig a dyma lle mae cydweithio rhwng y dylunydd rhan a'r peiriannydd marw yn talu ar ei ganfed.
Mae egwyddorion allweddol DFM sy'n effeithio'n uniongyrchol ar ddyluniad stampio yn cynnwys:
- Tro radiiDylai - tu mewn radiws tro fod o leiaf yn gyfartal â thrwch deunydd. Mae troadau mwy miniog yn pwysleisio'r deunydd ac mae angen offer mwy ymosodol sy'n gwisgo'n gyflymach.
- Lleoliad twllDylai - tyllau eistedd o leiaf 1.5 gwaith o drwch deunydd i ffwrdd o droadau, ymylon a thyllau cyfagos. Mae troseddau yn ystumio nodweddion a deunydd crac.
- Maint twllDylai - diamedr twll lleiaf fod yn gyfartal neu'n fwy na'r trwch deunydd. Mae tyllau llai yn gofyn am ddyrniadau bregus sy'n dueddol o dorri.
- GoddefiadauGall - dros{1}}oddef nodweddion nad ydynt yn hanfodol gynyddu cost marw yn esbonyddol. Er mwyn symud o +/- 0.05mm i +/{- 0.005mm, mae'n bosibl y bydd angen offer carbid, malu optegol, a-archwiliad proses ychwanegol.
- Dewis deunydd- dur cryfder uchel ac aloion egsotig yn cyflwyno heriau springback ac yn cyflymu traul marw. Mae dylunio o amgylch deunydd mwy ffurfadwy yn symleiddio offer yn sylweddol.
Mae cynllun cynllun y stribedi, yn enwedig ar gyfer marw cynyddol, yn cymhwyso'r egwyddorion hyn ar draws pob gorsaf. Dilyniant gweithrediadau yn rhesymegol: mae tyllu a rhicio yn digwydd yn gynnar ar ddeunydd gwastad, tra bod plygu a ffurfio yn digwydd mewn gorsafoedd diweddarach ar ôl sefydlu'r proffil. Mae nodweddion fel rhiciau ffordd osgoi negyddol a chadarnhaol mewn marw stampio metel dalen yn caniatáu i'r stribed cludo symud o gwmpas nodweddion ffurfiedig heb ymyrraeth wrth iddo symud ymlaen trwy'r offeryn. Mae cael y dilyniant hwn yn anghywir yn achosi drifft dimensiwn, teneuo deunydd, neu ddifrod llwyr i offer.
Nid yw DFM yn ymwneud â chyfyngu ar greadigrwydd - mae'n ymwneud â sicrhau y gellir cynhyrchu'ch rhan yn ddibynadwy, yn economaidd ac yn swmpus. Mae peirianwyr sy'n cyflogi eu cyflenwr marw yn gynnar yn y broses ddylunio fel mater o drefn yn arbed 15-30% ar gostau offer trwy addasu nodweddion nad ydynt yn hanfodol cyn ymrwymo unrhyw beth i ddur.
Cydrannau Die Allweddol a'u Swyddogaethau
Mae pob dis stampio, o declyn blancio syml i ddisyn cynyddol aml-orsaf, yn rhannu anatomeg adeileddol gyffredin. Mae deall y cydrannau stampio metel hyn yn helpu prynwyr i werthuso cynigion, gofyn cwestiynau gwybodus, a nodi bylchau ansawdd posibl mewn dyfynbrisiau cyflenwyr.
- Esgid marw (uchaf ac isaf)- y platiau sylfaen sy'n gosod i'r hwrdd gwasgu a'r gwely yn y drefn honno. Maent yn dal yr holl gydrannau eraill mewn aliniad ac yn amsugno tunelledd llawn pob strôc wasg.
- Pinnau tywys a llwyni- trachywiredd-elfennau daear wedi'u gosod yn yr esgidiau marw sy'n sicrhau aliniad fertigol perffaith rhwng yr haneri uchaf ac isaf. Mae cewyll cario pêl yn cael eu defnyddio mewn-manylrwydd uchel yn marw er mwyn symud yn llyfnach ac ailadroddadwyedd tynnach.
- Plât dyrnu (deiliad dyrnu)- plât caled wedi'i gysylltu â'r esgid marw uchaf sy'n lleoli ac yn cadw pob pwnsh torri a ffurfio yn eu hunion safleoedd.
- punches- y cydrannau gweithio gwrywaidd. Mae dyrniadau tyllu yn torri tyllau, mae dyrnu blancio yn torri perimedrau rhan, ac mae ffurfio dyrnodau yn creu troadau neu dynnu. Mae pob un wedi'i-siapio'n benodol i'w thasg benodol.
- Bloc marw (botwm marw / mewnosod)- y cymar benywaidd i'r dyrnu, yn cynnwys ceudod wedi'i siapio'n union i'r proffil dyrnu ynghyd â chliriad wedi'i gyfrifo. Mae mewnosodiadau dis traul uchel yn aml yn gydrannau carbid y gellir eu cyfnewid.
- Plât stripperMae - yn dal y gynfas yn wastad wrth ei thorri ac yn ei thynnu oddi ar dyrnu tynnu'n ôl ar ôl pob strôc. Mae stripwyr wedi'u llwytho yn y gwanwyn hefyd yn clampio'r deunydd i atal symudiad wrth ffurfio.
- Peilotiaid- conigol neu fwled-pinnau trwyn sy'n cysylltu tyllau wedi'u tyllu ymlaen llaw i osod y stribed yn union ym mhob gorsaf cyn i unrhyw weithred arall ddigwydd. Maent yn cywiro mân wallau bwydo ac yn sicrhau cywirdeb yr orsaf i'r orsaf.
- Canllawiau stoc a chodwyr- rheiliau sy'n cadw'r stribed yn ganolog wrth iddo fwydo, ac elfennau wedi'u llwytho yn y gwanwyn sy'n codi'r stribed oddi ar yr wyneb marw ar ôl ffurfio fel y gall symud ymlaen yn rhydd.
Mae rhyngweithio'r cydrannau marw stampio hyn wedi'i amseru'n union i gylchred y wasg. Gall camaliniad o hyd yn oed ychydig o ficronau rhwng pinnau canllaw raeadru i doriad dyrnu, ffurfio burr, neu drifft dimensiwn ar draws y rhediad cynhyrchu cyfan. Dyna pam mae adeiladwyr marw cymwys yn dilysu pob cydran yn erbyn bwriad dylunio gan ddefnyddio peiriannau mesur cydlynu ac archwiliad optegol cyn y cynulliad terfynol.
Gyda'r bensaernïaeth peirianneg a chydrannau wedi'u diffinio, daw cwestiwn ymarferol i'r amlwg: beth mae'r holl gywirdeb hwn yn ei gostio mewn gwirionedd? Mae cymhlethdod marw, dewisiadau deunydd, gofynion goddefgarwch, a thargedau cyfaint cynhyrchu i gyd yn bwydo i mewn i hafaliad prisio y mae llawer o brynwyr yn ei chael yn afloyw - a lle mae disgwyliadau aneglur yn arwain at syrpréis cyllideb.
Ffactorau Cost a Phrisiau mewn Gweithgynhyrchu Die
Mae dyfyniadau offeru mewn gweithgynhyrchu offer a marw yn aml yn teimlo fel blychau du. Gall dau gyflenwr edrych ar yr un rhan gan dynnu a dychwelyd prisiau $30,000 ar wahân. Anaml y mae'r bwlch hwnnw'n golygu bod rhywun yn codi gormod - mae fel arfer yn golygu bod pob siop wedi dehongli'ch gofynion yn wahanol, yn cynnig mathau gwahanol o farw, neu'n rhagdybio gwahanol dargedau bywyd marw. Mae deall yr hyn sy'n gyrru cost mewn gwirionedd yn eich rhoi mewn sefyllfa i gymharu dyfynbrisiau ar sail gyfartal ac osgoi gordalu am allu nad oes ei angen arnoch.
Beth Sy'n Sbarduno Costau Offer Stampio Die
Nid yw pob gyrrwr cost yn cario pwysau cyfartal. Dyma beth sy'n effeithio ar gyfanswm eich pris offer, wedi'i raddio o'r dylanwad uchaf i'r dylanwad isaf:
- Cymhlethdod marw a nifer y gorsafoedd- mae dei cynyddol 12-gorsaf yn costio mwy yn esbonyddol nag offeryn 4-orsaf. Mae pob gorsaf ychwanegol yn ychwanegu peirianneg dylunio, peiriannu manwl, ac oriau cydosod. Mae geometregau cymhleth sy'n gofyn am weithrediadau ffurfio dilyniannol tynn yn lluosi'r gost yn gyflym.
- Gofynion goddefgarwchGall - neidio o +/- 0.1mm i +/- 0.02mm ddyblu cost offer. Mae goddefiannau llymach yn galw am ddur offer anoddach, torri gwifren EDM, malu optegol, a mwy o gylchoedd dilysu.
- Bywyd marw gofynnolMae - dei sydd wedi'i warantu ar gyfer 100,000 o drawiadau yn defnyddio gwahanol ddeunyddiau a thriniaethau gwres nag un a adeiladwyd ar gyfer 5,000,000 o gylchoedd. Mae mewnosodiadau carbid, dur PM, a haenau premiwm yn ymestyn oes ond yn ychwanegu'n sylweddol at fuddsoddiad ymlaen llaw.
- Deunydd yn cael ei stampio- yn marw yn prosesu dur di-staen neu ddur cryfder uwch -mae angen offer caletach, mwy gwrthsefyll traul na'r rhai sy'n stampio dur ysgafn neu alwminiwm. Mae deunyddiau workpiece sgraffiniol yn cyflymu traul, sy'n gofyn am ddur marw premiwm.
- Maint rhan a thunelledd y wasgMae - rhannau mwy angen esgidiau marw mwy, platiau trymach, a gweisg mwy. Cost materol ar gyfer y marw ei hun graddfeydd gyda maint corfforol.
- Nodweddion eilaiddMae - mewn-tapio marw, mewn-cynulliad marw, synwyryddion, ac archwilio awtomatig yn ychwanegu cymhlethdod peirianyddol y tu hwnt i weithrediadau torri a ffurfio safonol.
Ar gyfer cyd-destun, gallai marw blancio syml redeg $8,000 i $25,000, tra bod nifer o orsafoedd blaengar yn marw ar gyfer rhannau stampio cymhleth yn amrywio o $30,000 i ymhell dros $250,000. Gall nifer uchel o farwolaethau trosglwyddo modurol fod yn fwy na $500,000. Mae'r niferoedd hynny'n teimlo'n serth nes i chi gyfrifo'r hyn maen nhw'n ei gyflwyno fesul rhan dros oes y marw.
Cost-Fesul-Part Economics a Break-Eilchion Cyfrol
Dyma lle mae'r mathemateg yn troi o blaid stampio. Mae dis stampio metel wedi'i deilwra yn ased ymlaen llaw sy'n gyrru fesul rhan o'r gost tuag at geiniogau yn ôl cyfaint. Ystyriwch senario go iawn:
- Buddsoddiad marw personol: $12,000
- Fesul{0}}rhan o'r gost gyda stampio: $0.45
- Fesul-rhan o'r gost trwy beiriannu CNC (dim offer): $3.50
Torri{0}}cyfaint eilrif: $12,000 / ($3.50 - $0.45)=tua 3,900 o rannau. O dan y rhif hwnnw, mae peiriannu eich rhannau metel wedi'u stampio yn rhatach yn gyffredinol. Uwch ei ben, mae pob rhan ychwanegol â stamp metel yn arbed $3.05 o'i gymharu â'r dewis arall. Ar 20,000 o rannau, mae'r $12,000 hwnnw'n marw yn ychwanegu dim ond $0.60 y darn tra byddai peiriannu CNC wedi costio cyfanswm o $70,000 - sef arbedion o dros $49,000.
Y camgymeriad y mae prynwyr yn ei wneud o hyd? Maent yn gwerthuso cost offer yn seiliedig ar un archeb yn hytrach na chyfaint oes. Os byddwch yn ail-archebu 5,000 o unedau'n flynyddol am dair blynedd, eich cyfaint go iawn yw 15, 000 - ymhell ar ôl yr egwyl-hyd yn oed ar gyfer y rhan fwyaf o stampiau metel personol. Mae pob ail-archeb yn cyrraedd yn gyflymach (dim amser arwain offer newydd) ac yn rhatach (dim ond fesul-rhan o'r pris a'r gosodiad). Mae stampio economeg gweithgynhyrchu yn gwobrwyo - meddwl hirdymor.
Mae cost deunydd yn cynyddu'r fantais ymhellach. Pan fydd stampio rhannau metel yn defnyddio aloion drud fel dur di-staen neu gopr beryllium, mae'r defnydd gorau o ddeunydd stampio (mae gosodiadau stribed wedi'u optimeiddio yn gwastraffu llai) yn ychwanegu at arbedion gyda phob rhediad cynhyrchu.
Sut i Werthuso a Chymharu Dyfyniadau Die
Pan fydd stampio metel arferol yn marw, mae dyfynbrisiau'n amrywio'n wyllt, mae'r mater bron bob amser yn rhagdybiaethau anghyson rhwng cyflenwyr. Adadansoddiad cost manwlyn dangos bod pris uned yn bwndelu pum gyrrwr sylfaenol: deunydd (45-55%), llafur (15-25%), gorbenion (10-20%), sicrwydd ansawdd (2-8%), a phecynnu (2-5%). Ar ben hynny, gall ffioedd sefydlu fesul rhediad, gofynion archwilio, ac ôl-brosesu ychwanegu $0.10 i $1.00 y darn os na chaiff ei nodi ymlaen llaw.
I gael dyfynbrisiau gwirioneddol gymaradwy, mae angen i'ch RFQ hoelio manylion sy'n dileu gwaith dyfalu:
- Enwch union safonau deunydd gyda gofynion olrhain - "Q235B per GB/T 700" nid dim ond "dur carbon"
- Diffinio dosbarthiadau goddefiant yn rhifiadol - "±0.05mm ar dyllau critigol" nid "goddefiannau tynn"
- Nodwch ragamcanion cyfaint blynyddol a bywyd marw disgwyliedig mewn cyfanswm trawiadau
- Galw am driniaethau arwyneb, manylebau platio, a safonau pecynnu yn benodol
- Gofyn am ddyfynbrisiau wedi'u heitemeiddio sy'n gwahanu cost offer, pris fesul-darn, taliadau gosod, ac unrhyw ffioedd archwilio cylchol
Heb y galwadau hynny, byddwch yn cymharu dyfyniadau sy'n adlewyrchu rhagdybiaethau hollol wahanol am lefel ansawdd, disgwyliad oes marw, a'r hyn sy'n cael ei gynnwys. Nid y pris offer isaf o reidrwydd yw'r gwerth gorau os yw'n cynhyrchu dis y gellir ei warantu am 100,000 o drawiadau pan fydd angen 2,000,000 arnoch.
Mae eglurder cost yn eich helpu i fuddsoddi'n ddoeth, ond mae hyd yn oed marw penodol yn dechrau diraddio'r eiliad y mae'n dechrau cynhyrchu. Mae sut rydych chi'n cynnal y buddsoddiad hwnnw - a phan fyddwch chi'n sylweddoli ei fod yn methu - yn pennu a yw eich amcanestyniadau cost fesul rhan yn dal i fyny dros y blynyddoedd neu'n erydu'n dawel wrth i ansawdd ddrifftio.
Cynnal a Chadw Die, Datrys Problemau, a Hyd Oes
Nid yw marw cynyddol $100,000 yn methu i gyd ar unwaith. Mae'n diraddio'n dawel - burr ychydig yn dalach yr wythnos hon, dimensiwn yn drifftio 0.01mm mis nesaf, crafiad arwyneb nad oedd yno ddoe. Mae prynwyr sy'n buddsoddi'n drwm mewn offer stampio metel ond sy'n esgeuluso gwaith cynnal a chadw strwythuredig fel mater o drefn yn colli 30-50% o oes bosibl eu marw. Mae'r rhannau'n dod oddi ar y wasg stampio marw o hyd, ond mae ansawdd yn erydu mor raddol fel bod angen atgyweirio drud yn hytrach na chynnal a chadw syml erbyn i rywun sylwi.
Amserlenni Cynnal a Chadw Ataliol ac Arferion Gorau
Mae cynnal a chadw offer stampio effeithiol yn cyfuno-gwiriadau seiliedig ar amser â-sbardunau cyfrif strôc. Mae marw sy'n rhedeg 500,000 o drawiadau y mis angen cyfnodau llymach nag un seiclo 20,000. Dyma sut mae amserlen ymarferol yn torri i lawr:
fesul shifft:gwiriwch am byliau gweladwy, cam-borthi, cronni gwlithod, a sŵn annormal yn y wasg. Cadarnhewch fod iro yn cyrraedd pob pwynt cyswllt. Mae'r arsylwadau cyflym hyn yn dal problemau cyn iddynt raeadru.
Wythnosol:archwilio peilotiaid, sbringiau, pinnau tywys, a llwybrau gwacáu sgrap. Glanhewch ddirwyon wedi'u dal ac iraid sych o orsafoedd sy'n cronni malurion dro ar ôl tro.
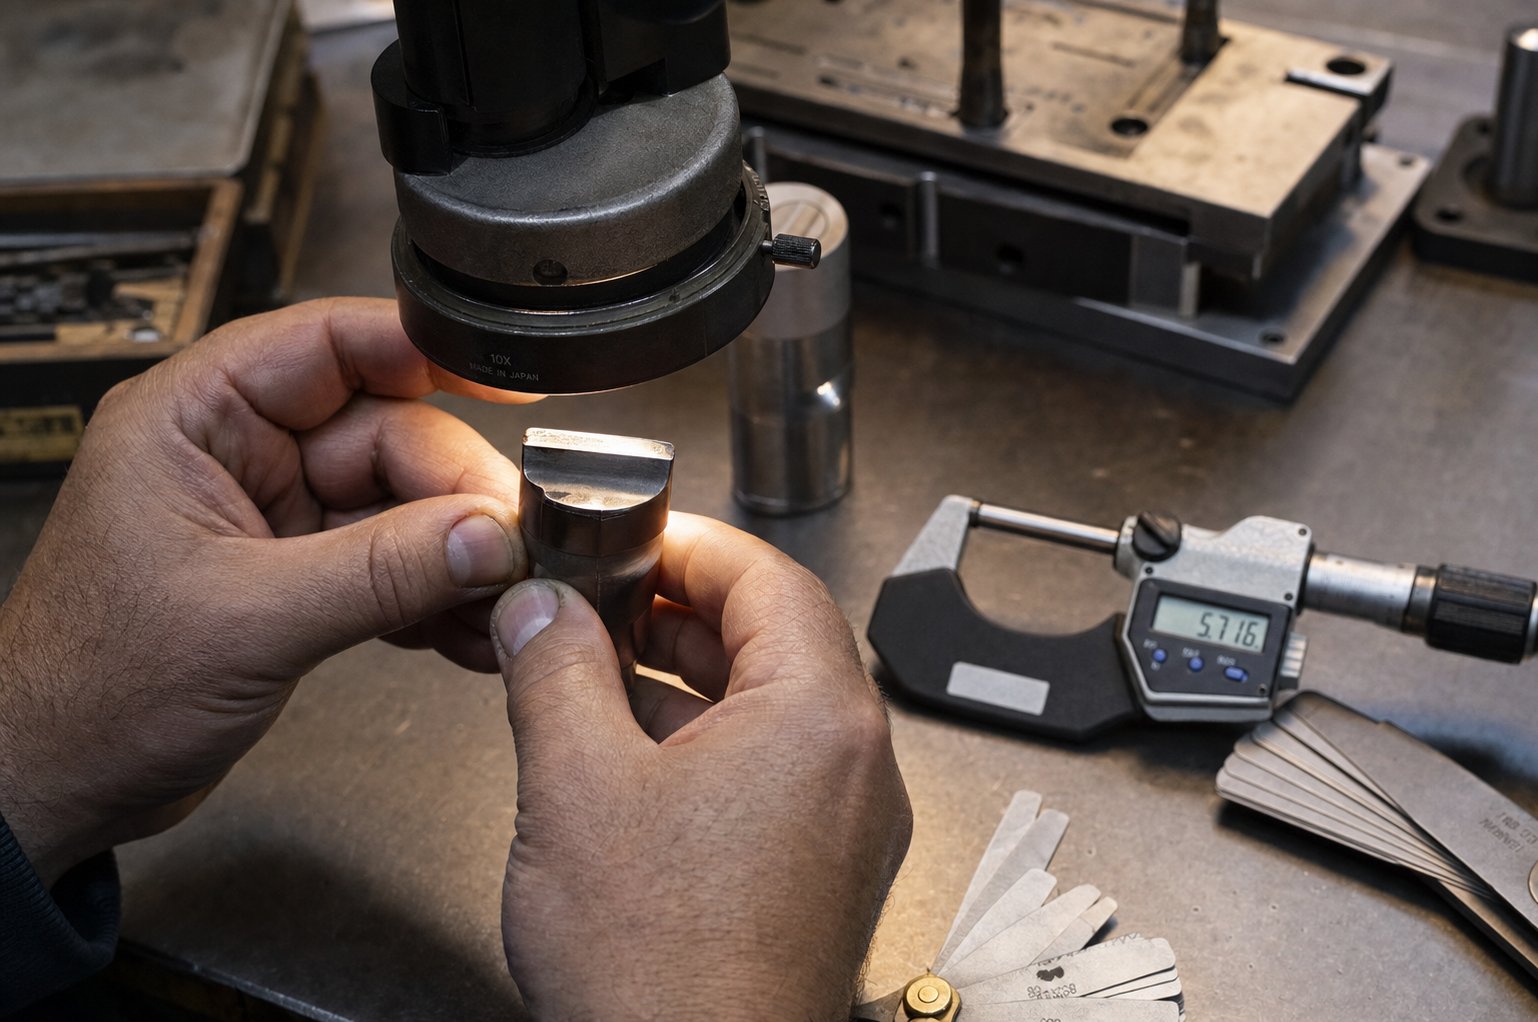
Yn fisol neu ar gyfnodau strôc wedi'u dogfennu:mesur{0}}traul ymyl torri, gwirio-dyrnu i-cliriad marw gyda mesuryddion teimlo, ac adolygu anghenion miniogi yn seiliedig ar ddata traul gwirioneddol yn hytrach nag amserlenni mympwyol. Disodli sbringiau sy'n dangos colled o fwy na 10% am ddim.
Yn flynyddol:cynnal rhwygiad llawn, adolygiad mesureg, ac asesiad traul cronnol. Diweddaru cofnodion PM ac addasu cyfnodau yn seiliedig ar yr hyn y mae'r hanes yn ei ddangos.
Yr egwyddor allweddol? Dylai amlder y gwasanaeth ddilyn realiti cynhyrchu - sgraffiniad materol, rhan feirniadol, a chymhlethdod marw - nid calendr generig. Mae marw trachywiredd sy'n rhedeg dur gwrthstaen sgraffiniol ar gyflymder uchel angen cylchoedd adolygu llymach nag un blancio dur ysgafn ar gyfeintiau cymedrol.
Canfod Problemau Marw o Ddiffygion Rhannol
Pan fydd ansawdd yn llithro, mae'r rhan wedi'i stampio ei hun yn dweud wrthych ble i edrych. Mae pob patrwm diffyg yn mapio'n ôl i gyflwr marw penodol. Dyma restr wirio sy'n cysylltu symptomau ag achosion sylfaenol:
- Cynyddu uchder burr- ymylon torri sydd wedi treulio neu dyrnu-i-mae clirio wedi agor y tu hwnt i'r fanyleb. Mae hogi neu ail-gronni yn adfer y cyflwr.
- Gallu (deunydd yn cronni ar arwynebau marw)- cliriadau tynnu tynn, gorffeniad arwyneb gwael, neu iro annigonol. Ardaloedd cyswllt Pwyleg a gwirio geometreg clirio.
- Naddu neu dorri ymyl- gorlwytho dur offer, diffyg cyfatebiaeth materol, neu beiriant stampio marw yn darparu tunelledd gormodol. Stopiwch gynhyrchu ar unwaith ac archwiliwch gydrannau paru.
- Drifft dimensiwn- camaliniad o binnau canllaw treuliedig, caledwedd mowntio rhydd, neu uchder cau'r wasg anghyson. Ail-wirio'r gosodiad cyn cymryd bod angen ailosod rhannau marw stampio.
- Crafiadau arwyneb neu farciau sgôr- malurion wedi'u dal, iraid wedi'i sychu, neu arwynebau cyswllt sydd wedi treulio yn y llwybr stribed. Mae glanhau trylwyr yn aml yn datrys hyn heb unrhyw gydrannau stampio offer newydd.
- Camborth neu wallau olrhain stribed- traul peilot, traul bwydo anghywir, neu rwystrau yn y llwybr stoc. Gwiriwch ddilyniant-cydrannau cysylltiedig yn gyntaf.
- Blinder y gwanwyn (stripio gwan neu ddaliad gwag anghyson)Mae - yn mynd heibio eu bywyd gwasanaeth yn colli grym yn raddol. Mesur hyd rhydd yn erbyn y fanyleb a'i ddisodli'n rhagweithiol.
Egwyddor ddiagnostig hanfodol o siopau offer a marw profiadol: gwiriwch y gosodiad a'r cadw tŷ bob amser cyn newid offer. Mae gwlithod wedi'u dal, bolltau rhydd, a llwybrau sgrap wedi'u blocio yn dynwared-diffygion cysylltiedig â thraul ond yn costio dim i'w trwsio. Mae neidio'n syth i stampio atgyweirio offer heb wirio'r pethau sylfaenol yn gwastraffu amser ac weithiau'n cyflwyno problemau newydd.
Atgyweirio yn erbyn Fframwaith Penderfyniadau Amnewid
Yn y pen draw, mae pob marw yn cyrraedd pwynt lle nad yw hogi arferol a chyfnewid cydrannau yn cynnal proses sefydlog mwyach. Nid y cwestiwn yw a yw'r pwynt hwnnw'n cyrraedd - ond a ydych chi'n ei adnabod cyn suddo ddoleri atgyweirio i offer y mae angen eu hailadeiladu.
Daliwch ati i hogipan fydd traul ymyl yn unffurf, mae'r marw yn dychwelyd i'r fanyleb ar ôl ail-gronni, ac mae ansawdd y rhan yn sefydlogi yn syth ar ôl y gwasanaeth. Problem cynnal a chadw yw traul ymyl torri arferol ar ddis wedi'i ddylunio ffynnon, nid problem adeileddol.
Atgyweirio neu adnewyddupan fydd difrod wedi'i leoleiddio - dyrnu wedi cracio, bushing canllaw wedi treulio, gorsaf sengl yn colli goddefgarwch. Mae ailosod rhannau marw stampio unigol yn gwneud synnwyr os yw gweddill yr offeryn yn parhau i fod yn sefydlog o ran dimensiwn ac nad yw'r methiant yn digwydd eto.
Amnewid neu ailgynlluniopan welwch golled aliniad dro ar ôl tro ar ôl cynnal a chadw wedi'i ddilysu, drifft dimensiwn cronig sy'n dychwelyd o fewn dyddiau o wasanaeth, cracio strwythurol mewn esgidiau marw neu blatiau, neu'r un orsaf yn methu yn fuan ar ôl pob cylch atgyweirio. Ar y pwynt hwn, mae traul cronedig y marw yn fwy na'r hyn y gall ailosod cydrannau fynd i'r afael ag ef.
Y ffactor sy'n penderfynu yw adnabod patrwm. Mae un methiant yn ddigwyddiad. Mae'r un methiant sy'n digwydd eto ar ôl atgyweirio priodol yn duedd - ac mae tueddiadau'n pwyntio at gyfyngiadau dylunio, blinder deunydd, neu ofynion cynhyrchu sydd wedi tyfu'n rhy fawr i'r fanyleb offer wreiddiol. Mae cadw cofnodion cynnal a chadw manwl (cyfrif trawiadau, codau diffygion, gweithredoedd atgyweirio, a phost-canlyniadau ansawdd gwasanaeth) yn trawsnewid y penderfyniad hwn o reddf perfedd yn ddadansoddiad a yrrir gan ddata.
Mae cynnal a chadw priodol yn ymestyn oes marw o 2-3x o'i gymharu â -rhedeg i-agoriadau methiant, ond mae hefyd yn cynhyrchu'r ddogfennaeth y bydd ei hangen arnoch pan ddaw'n amser dod o hyd i offer newydd. Y broses gyrchu honno - gwybod beth i'w nodi, pa gwestiynau i'w gofyn, a beth ddylai partner marw cymwys ei gyflawni - yw lle mae'r haen nesaf o gamgymeriadau prynwr yn cronni'n dawel.
Sut i Nodi a Darganfod Die Stampio Personol
Mae logiau cynnal a chadw yn dweud wrthych pan fydd marw wedi cyrraedd diwedd oes. Yr hyn sy'n digwydd nesaf - wrth gyrchu ei amnewidiad neu nodi-offeryn newydd - yw lle mae prynwyr naill ai'n symleiddio'r broses neu'n ailadrodd pob camgymeriad a oedd yn plagio eu hofferyn gwreiddiol. Mae'r gwahaniaeth fel arfer yn dibynnu ar baratoi. Mae RFQ wedi'i strwythuro'n dda yn rhoi dyfynbrisiau cywir, cymaradwy i chi mewn dyddiau. Mae un amwys yn sbarduno wythnosau o e-byst eglurhad a dyfyniadau wedi'u hadeiladu ar ragdybiaethau nad ydych erioed wedi'u cymeradwyo.
Pa wybodaeth sydd ei hangen ar eich gwneuthurwr marw
Mae angen yr un pecyn craidd ar bob gwneuthurwr marw stampio metel cymwys cyn y gallant ddyfynnu'n gyfrifol. Mae colli hyd yn oed un elfen yn gorfodi'r siop i ddyfalu - ac mae'r dyfalu hynny'n cael ei bobi i'ch pris, eich amser arweiniol, neu'n waeth, perfformiad eich marw.
Dyma beth i'w baratoi cyn cyrraedd gweithgynhyrchwyr marw stampio:
- Darluniau rhan gyda GD&TMae - yn cynnwys dimensiwn geometrig llawn a galwadau goddefgar. Mae cyfeiriadau datwm, goddefiannau lleoliadol, a gofynion gwastadrwydd yn dweud wrth y peiriannydd marw pa nodweddion cymhlethdod offer gyrru. Fel y mae arbenigwyr saernïo metel dalen yn nodi, heb oddefiannau diffiniedig, mae'r gwneuthurwr yn cymhwyso rhagosodiadau nad ydynt efallai'n cwrdd â'ch bwriad dylunio.
- Manyleb deunydd- galw allan yr union safon a gradd (ee, "SUS304 per ASTM A240" neu "SPCC fesul JIS G3141"). Mae angen gwahanol ddur marw, cliriadau a haenau ar wahanol ddeunyddiau.
- Rhagamcaniadau cyfrol blynyddol- mae eich meintiau blynyddol disgwyliedig a chyfanswm eich oes yn pennu a yw'r siop yn dyfynnu dis syml neu declyn cynyddol gyda mewnosodiadau carbid wedi'u hadeiladu ar gyfer miliynau o gylchoedd.
- Gofynion goddefgarwch yn ôl nodwedd- nodi pa ddimensiynau sy'n hollbwysig yn erbyn cyffredinol. Mae gor-oddef popeth yn chwyddo cost offer; o dan-mae pennu nodweddion critigol yn cynhyrchu rhannau nad ydynt yn cydosod.
- Disgwyliadau gorffeniad wyneb- pennu gwerthoedd Ra neu safonau gweledol ar gyfer arwynebau cosmetig. Mae panel allanol addurnol yn mynnu arwynebau marw caboledig nad yw braced strwythurol cudd yn ei wneud.
- Gweithrediadau eilaidd- nodwch unrhyw mewn-tapio marw, mewnosod caledwedd, neu brosesau stampio post sy'n effeithio ar sut mae'r dis yn danfon rhannau gorffenedig.
Cwestiynau Hanfodol i'w Gofyn i Gyflenwyr Posibl
Mae pecyn RFQ cyflawn yn cael dyfynbrisiau i chi. Mae'r cwestiynau cywir yn gwahanu gweithgynhyrchwyr marw stampio metel galluog oddi wrth siopau a fydd yn cael trafferth gyda'ch prosiect. Wrth werthuso unrhyw offeryn stampio a chyflenwr marw, clowch i mewn i allu prosesu yn hytrach na phris yn unig:
- Pa offer efelychu CAD / CAM a CAE ydych chi'n eu defnyddio wrth ddylunio marw? Mae siopau sy'n rhedeg efelychiad yn dal problemau yn ddigidol yn hytrach na'u darganfod yn ystod treial corfforol costus.
- Pa raddau dur offer a thriniaethau wyneb sy'n safonol ar gyfer fy deunydd a'm cyfaint? Mae'r ateb yn datgelu a yw'r cyflenwr yn beirianyddol ar gyfer eich rhaglen neu'n ddiofyn i un maint sy'n gweddu i bob dewis.
- Beth mae eich proses brofi a dilysu yn ei gynnwys? Nid yw taro sengl ar y wasg yn ddilysiad. Chwiliwch am samplu T0 / T1 wedi'i ddogfennu, adrodd dimensiwn, a dadansoddiad gallu proses CPK ar draws cylchoedd cynhyrchu lluosog.
- Sut ydych chi'n trin newidiadau peirianneg ar ôl cymeradwyo marw? Mae hyblygrwydd i ddarparu ar gyfer ECNs heb ailgynllunio llawn - trwy orsafoedd segur neu fewnosodiadau modiwlaidd - yn diogelu eich buddsoddiad wrth i ddyluniadau cynnyrch esblygu.
- Beth yw'r disgwyliad oes marw dogfenedig, a pha warant sy'n cwmpasu methiant cynamserol?
Mae teclyn metel cymwys a phartner marw yn ateb y cwestiynau hyn gyda manylion, nid cyffredinolrwydd. Os yw'r ymateb i "pa offer efelychu ydych chi'n eu defnyddio?" yn amwys, mae hynny'n arwydd bod y siop yn dibynnu ar ddulliau treial a gwall sy'n costio amser ac arian i chi yn ystod y datblygiad.
O RFQ i Gynhyrchu-Ready Tooling
Nid yw'r perthnasoedd gwneuthurwr stampio marw gorau yn drafodol. Maent yn dilyn llwybr datblygu strwythuredig sy'n dilysu pob rhagdybiaeth cyn ymrwymo i gyfaint cynhyrchu. Dyma sut olwg sydd ar y llwybr hwnnw gyda-partner gwasanaeth llawn:
- Dadansoddiad dichonoldeb- mae'r cyflenwr yn adolygu eich geometreg rhannol, deunydd, a goddefiannau yn erbyn cyfyngiadau stampio. Maent yn nodi risgiau ffurfio posibl, yn awgrymu gwelliannau DFM, ac yn cadarnhau bod y prosiect yn hyfyw cyn dyfynnu offer manwl.
- Efelychu CAE a chynllun stribediMae efelychiad ffurfio - yn dilysu llif deunydd, yn rhagweld springback, ac yn gwneud y gorau o ddilyniant gorsaf. Mae cynllun y stribed yn cloi mewn defnydd deunydd a rhesymeg cynhyrchu.
- Adolygu dyluniad a chymeradwyaeth- rydych yn adolygu ac yn cymeradwyo'r dyluniad marw 3D cyflawn, gan gynnwys deunyddiau cydrannol, manylebau clirio, a dogfennaeth bywyd marw disgwyliedig.
- Peiriannu manwl a chydosod- Mae melino CNC, gwifren EDM, malu, a thriniaeth wres yn cynhyrchu cydrannau marw i fanyleb. Mae Cynulliad yn dod â phopeth ynghyd ag aliniad wedi'i ddilysu.
- Rhedeg treial a samplu T0/T1- mae'r dis yn rhedeg ar wasg dosbarth cynhyrchu, gan gynhyrchu rhannau sampl wedi'u mesur yn erbyn eich llun. Mae addasiadau'n mynd i'r afael ag unrhyw wyriadau dimensiwn neu wyriadau dimensiwn a welwyd mewn treial corfforol.
- Archwilio a dilysu dimensiwnMae - mesuriadau CMM, adroddiadau arolygu erthyglau cyntaf, ac astudiaethau gallu proses yn cadarnhau bod y marw yn bodloni'r fanyleb cyn ei anfon.
- Rhyddhau cynhyrchiad a chefnogaeth barhaus- mae'r dis wedi'i ddilysu yn mynd i mewn i'ch amgylchedd cynhyrchu gyda dogfennaeth cynnal a chadw, cyfnodau miniogi a argymhellir, a manylebau cydrannau sbâr.
Y diwedd{0}}i-derfynu llif gwaith yw'r hyn sy'n gwahanu gwir declyn stampio metel a phartner marw oddi wrth siop sy'n danfon bloc o ddur wedi'i beiriannu yn unig.YICHEN's Stamping Diemae'r gwasanaeth yn enghreifftio'r{0}}dull cylch bywyd - llawn hwn gan gymryd rheolwyr cyrchu a pheirianwyr offer o ddichonoldeb ac efelychu CAE trwy beiriannu, rhediadau prawf ac archwilio. Mae'r sylw cyflawn hwnnw'n golygu bod problemau'n dod i'r amlwg yn ystod datblygiad yn hytrach nag ar eich llawr cynhyrchu, a bydd eich marw stampio metel wedi'i deilwra'n cyrraedd wedi'i ddilysu a'i gynhyrchu'n barod yn hytrach na bod angen dadfygio ychwanegol yn eich cyfleuster.
Wrth werthuso unrhyw wneuthurwr marw stampio, rhowch flaenoriaeth i bartneriaid sy'n berchen ar y broses gyfan o efelychu i offer dilys. Bydd dyfynbris is o siop sy'n rhoi marw heb ei brofi i chi ac yn diflannu yn costio mwy yn y tymor hir trwy gylchoedd ceisio estynedig, newidiadau peirianyddol, a lansiadau cynhyrchu gohiriedig. Nid yw'r camgymeriad mwyaf costus mewn offer stampio metel a ffynonellau marw yn ordalu am offer - mae'n tandalu am allu ac yn etifeddu pob problem na allai'r cyflenwr ei datrys.
Cwestiynau Cyffredin Am Offeryn Stamp Metel a Die
1. Beth yw'r gwahaniaeth rhwng stamp metel a marw stampio?
Mae stamp metel yn declyn llaw neu beiriant sy'n pwyso marciau fel rhifau cyfresol neu logos i mewn i arwyneb. Offeryn manwl wedi'i beiriannu'n arbennig yw marw stampio sy'n cynnwys pwnsh a cheudod wedi'i osod ar esgidiau marw dan arweiniad, wedi'i ddylunio i dorri, plygu, tynnu llun neu ffurfio llenfetel yn rhannau gorffenedig ar gyfaint uchel. Mae'r ddau yn cymhwyso grym trwy offeryn siâp, ond mae stampio marw yn golygu llawer mwy o gymhlethdod peirianneg, buddsoddiad offer uwch, a galluoedd cynhyrchu wedi'u mesur mewn miloedd neu filiynau o rannau union yr un fath fesul set marw.
2. Faint mae marw stampio metel arferol yn ei gostio?
Mae costau marw stampio personol yn amrywio'n eang ar gymhlethdod. Mae marw blancio syml yn dechrau tua $5,000 i $25,000, mae marw cyfansawdd yn rhedeg $10,000 i $50,000, mae marw cynyddol yn amrywio o $30,000 i dros $250,000, a gall marwolaethau trosglwyddiadau mawr ar gyfer ceisiadau modurol fod yn fwy na $500,000. Y prif yrwyr cost yw nifer y gorsafoedd, gofynion goddefgarwch, disgwyliadau bywyd marw, deunydd yn cael ei stampio, a maint rhan. Mae{16}}cyflenwr gwasanaeth llawn fel YICHEN (https://www.yichen-group.com/stamping-die/) yn darparu dadansoddiad dichonoldeb ymlaen llaw fel bod prynwyr yn deall goblygiadau cost cyn ymrwymo i fuddsoddi mewn offer.
3. Pa ddur offer sydd orau ar gyfer stampio yn marw?
Mae'r dur offeryn gorau yn dibynnu ar eich cais. Mae D2 (cromiwm carbon uchel, uchel-) yn cynnig ymwrthedd traul ardderchog ar gyfer blancio a ffurfio cyffredinol yn 62-64 HRC. Mae A2 yn darparu gwydnwch gwell gyda-sefydlogrwydd caledu aer ar gyfer punches effaith cymedrol. Mae S7 yn delio â llwythi sioc trwm mewn-cneifio deunydd trwchus. Mae dur cyflym M2 yn cynnal caledwch ar dymheredd uchel mewn{-cyflymder uchel yn marw. Mae carbid twngsten yn darparu'r ymwrthedd traul mwyaf ar gyfer rhediadau cyfaint uwch-uchel sy'n fwy na 5 miliwn o drawiadau. Graddau meteleg powdr fel ymwrthedd gwisgo cydbwysedd CPM 10V a chaledwch ar gyfer cymwysiadau dur cryfder uchel datblygedig.
4. Pryd ddylwn i ddewis marw cynyddol dros ddis trosglwyddo?
Dewiswch farw cynyddol pan fo'ch rhannau'n gymharol wastad, yn fach i ganolig eu maint, ac yn ofynnol mewn cyfeintiau uchel (50 i 1,500+ rhan y funud). Mae marw cynyddol yn cadw'r darn gwaith wedi'i gysylltu â stribed cludo trwy'r holl orsafoedd dilyniannol, gan eu gwneud yn ddelfrydol ar gyfer rhannau aml-weithrediad cymhleth heb dynnu lluniau dwfn. Dewiswch marw trosglwyddo pan fydd rhannau'n fawr, angen lluniadu dwfn, neu angen cylchdroi rhwng gweithrediadau. Trosglwyddo yn marw wahanu pob gwag yn gyntaf, yna mae bysedd mecanyddol yn symud darnau unigol rhwng gorsafoedd annibynnol, gan ganiatáu llif deunydd na all stribed cysylltiedig ddarparu ar gyfer.
5. Sut ydw i'n gwybod pan fydd angen atgyweirio neu amnewid marw stampio?
Monitro dangosyddion ansawdd rhan: cynyddu burr uchder signalau gwisgo ymylon torri, drifft dimensiwn yn awgrymu ôl traul pin canllaw neu gamlinio, a galling yn nodi clirio neu broblemau iro. Parhewch i hogi pan fydd traul ymyl yn unffurf ac ansawdd yn sefydlogi ar ôl gwasanaeth. Atgyweiriwch pan fo difrod wedi'i leoli i gydran unigol fel pwnsh wedi cracio neu lwyn treuliedig. Amnewid neu ailgynllunio pan welwch golled aliniad dro ar ôl tro ar ôl cynnal a chadw wedi'i ddilysu, drifft dimensiwn cronig yn dychwelyd o fewn dyddiau o wasanaeth, cracio strwythurol mewn esgidiau marw, neu'r un orsaf yn methu dro ar ôl tro ar ôl atgyweirio priodol. Mae cofnodion cynnal a chadw manwl gyda chyfrif trawiadau a chodau diffygion yn trawsnewid y penderfyniad hwn o ddyfalu yn ddadansoddiad a yrrir gan ddata.