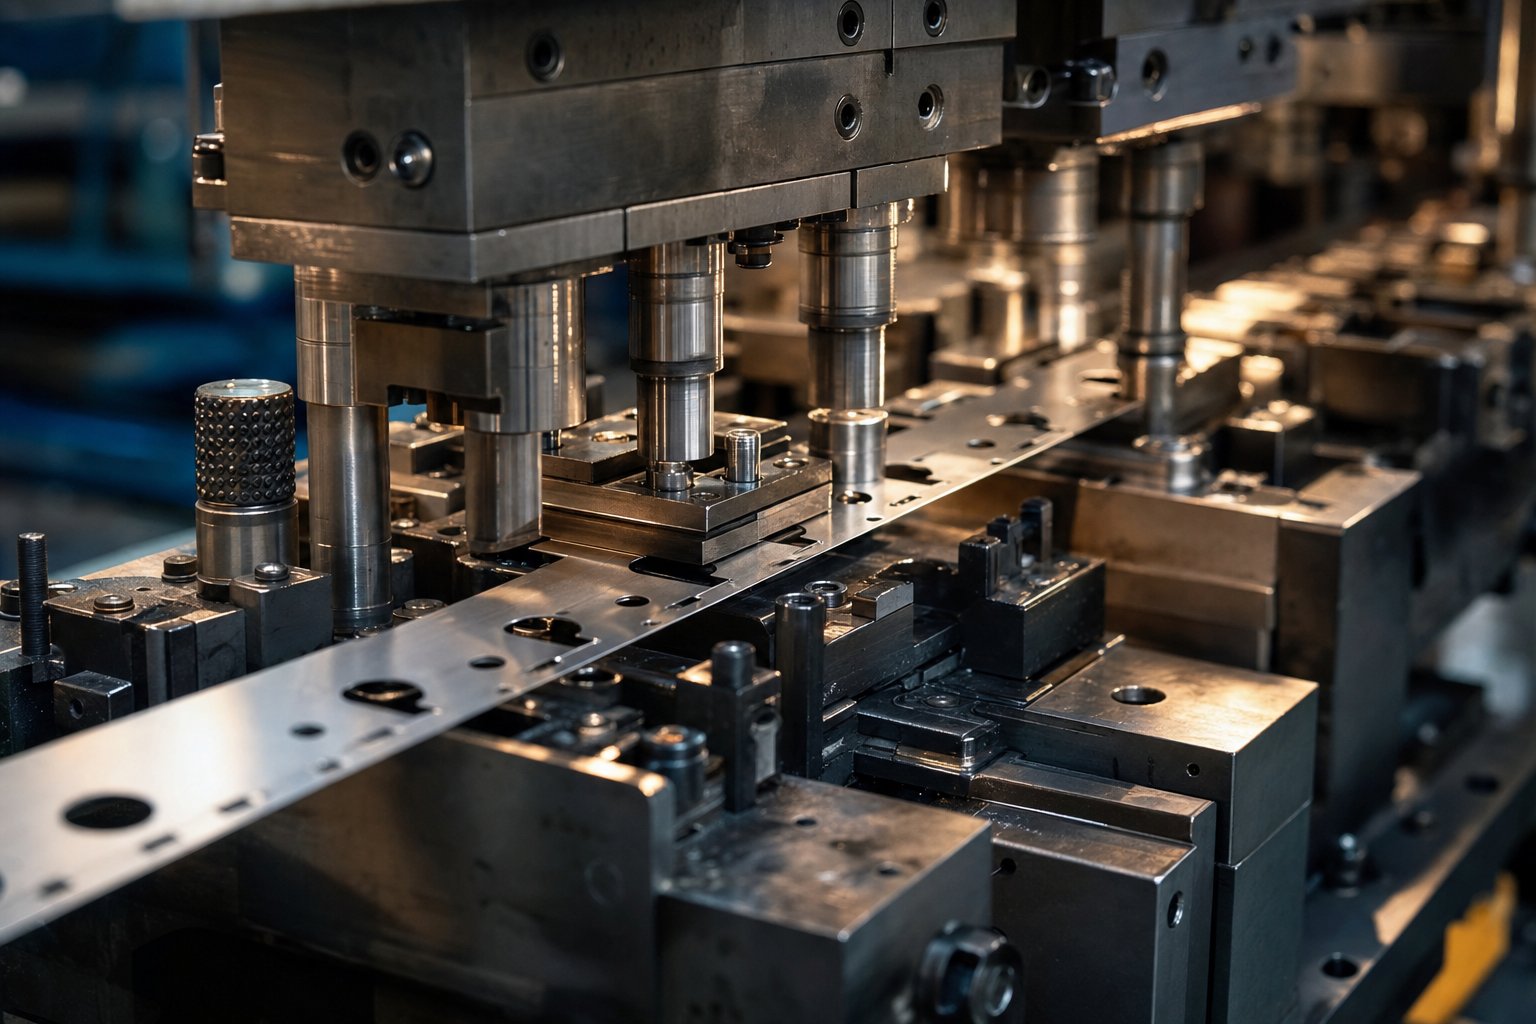
Beth yw stampio metel marw blaengar
Fellybeth yw marw cynyddol, yn union? Lluniwch declyn sengl wedi'i ffitio â nifer o orsafoedd wedi'u trefnu yn eu trefn. Mae stribed metel parhaus yn bwydo trwy'r gorsafoedd hynny un hyd traw ar y tro, a chyda phob strôc yn y wasg, mae pob gorsaf yn perfformio gweithrediad gwahanol - tyllu, plygu, ffurfio, neu dorri - ar ran wahanol o'r stribed ar yr un pryd. Erbyn i'r stribed ddod allan o'r orsaf derfynol, mae rhan orffenedig yn gollwng. Dyna stampio metel marw blaengar yn ei ffurf symlaf.
Mae stampio marw cynyddol yn broses ffurfio metel cyfaint uchel lle mae stribed di-dor o fetel yn symud ymlaen trwy ddisafiad aml-orsaf, gyda phob gorsaf yn cyflawni gweithrediad dilyniannol, gan gynhyrchu rhan wedi'i chwblhau gyda phob strôc o'r wasg.
Pam Mae Stampio Blaengar yn Bodoli
Dychmygwch fod angen braced metel cymhleth arnoch gyda thyllau, troadau a thoriad wedi'i dynnu. Mewn stampio gweithrediad sengl, byddech chi'n rhedeg y rhan trwy farw ar wahân, yn ei ail-leoli rhwng pob cam, ac yn amsugno'r holl amser trin a risg alinio a ddaw yn ei sgil. Mae stampio blaengar yn dileu'r broblem honno'n llwyr. Un marw, un wasg, un porthiant parhaus - ac rydych chi'n cynhyrchu rhannau gorffenedig cymhleth ar gyflymder sy'n gallu cyrraedd 300 strôc y funud ar-gyflymder uchel. Dim ail-leoli â llaw, dim tagfeydd gosod lluosog, dim amrywiad-rhan-wedi'i gyflwyno gan weithredwyr.
Pwy sy'n Defnyddio Gwasanaethau Stampio Die Blaengar
Mae tri grŵp gwahanol fel arfer yn dod o hyd i wasanaethau stampio metel marw blaengar, ac mae gan bob un flaenoriaethau gwahanol:
- Peirianwyr cynhyrchucanolbwyntio ar allu prosesau, goddefiannau, ac a all y dyluniad marw gynnal miliynau o gylchoedd heb ddiraddio.
- Timau caffaelpwyso a mesur buddsoddiad offer yn erbyn-rhan o gost, gan edrych am y trothwy cyfaint lle mae stampio blaengar yn perfformio'n well na dewisiadau eraill.
- Dylunwyr cynnyrchangen gwybod pa geometregau sy'n ymarferol o fewn marw cynyddol a sut mae eu dewisiadau nodwedd yn effeithio ar gymhlethdod offer.
Mae pob persbectif yn siapio cwestiynau gwahanol - a chamgymeriadau - gwahanol wrth werthuso cyflenwyr. Mae mecaneg sut mae stribed yn symud trwy'r gorsafoedd hynny mewn gwirionedd, a beth sy'n digwydd ym mhob un, yn datgelu pam mae'r camgymeriadau hynny'n digwydd yn y lle cyntaf.
Sut mae'r Broses Stampio Die Flaengar yn Gweithio Cam wrth Gam
Mae coil o fetel gwastad yn mynd mewn un pen. Mae rhannau gorffenedig yn dod allan y llall. Mae'r hyn sy'n digwydd rhwng y ddau bwynt hynny yn pennu a ydych chi'n cael cydrannau dibynadwy, cyson o ran dimensiwn - neu gur pen cynhyrchu. Dyma'r daith lawn, o orsaf i orsaf.
Bwydo Stribed a Datgelu Coil
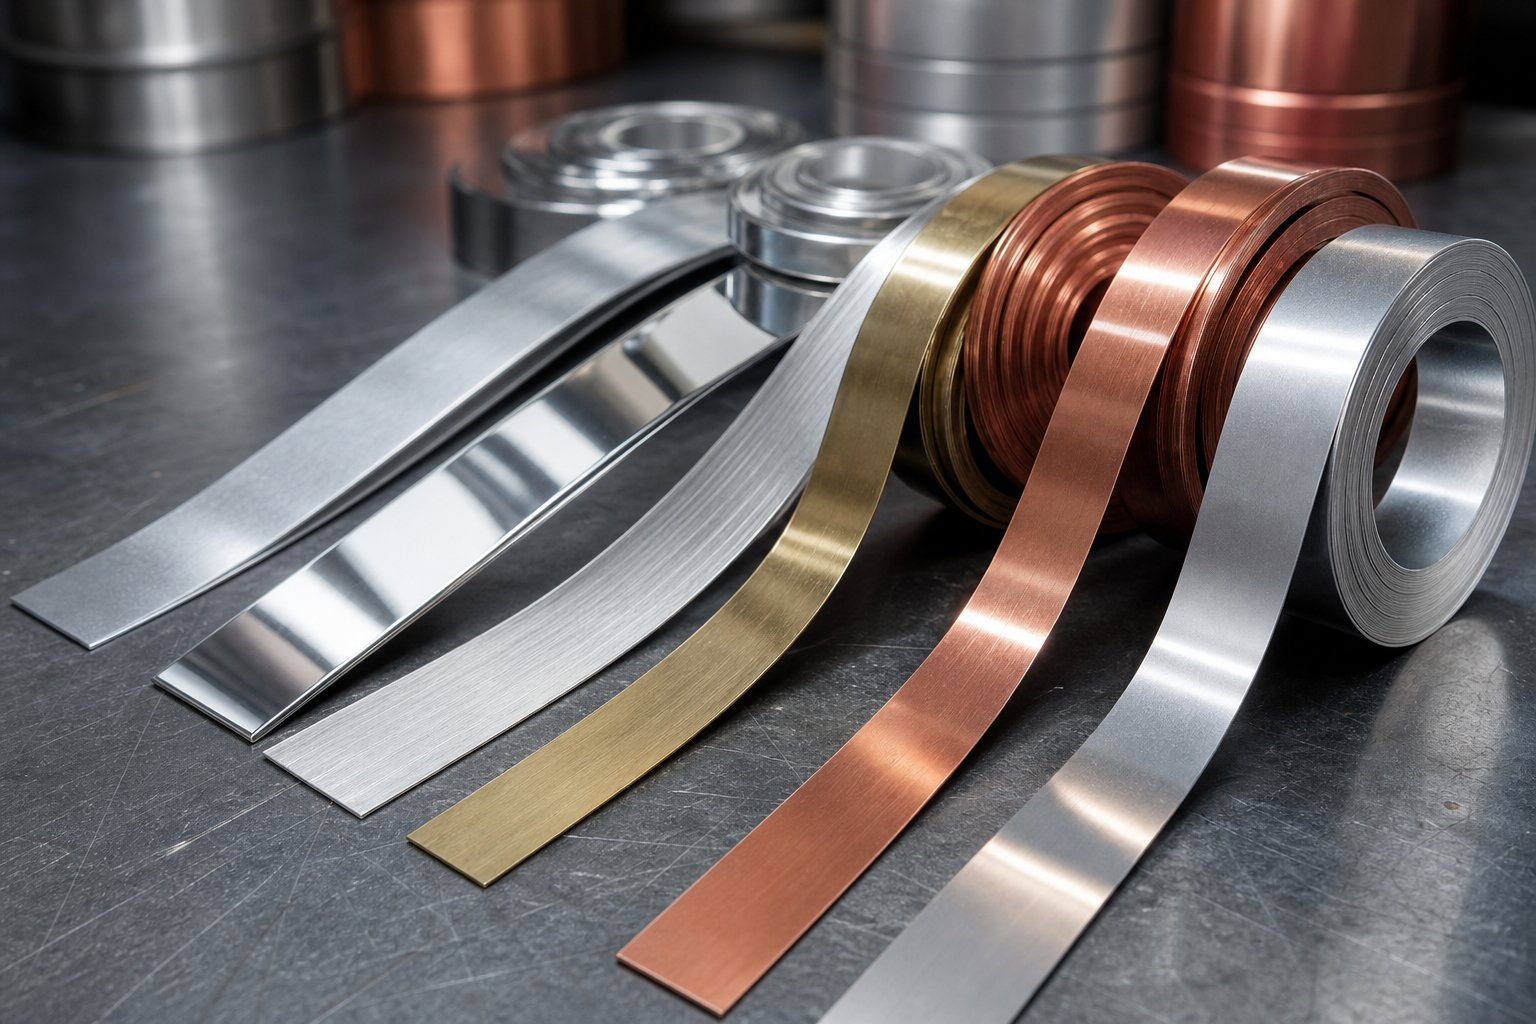
Mae pob cylch marw a stampio cynyddol yn cychwyn yn yr uncoiler. Mae coil o fetel dalen - dur, alwminiwm, copr, pres, neu staen - yn cael ei lwytho ar fandrel sy'n cylchdroi i ryddhau deunydd fel y mae'r wasg yn ei fynnu. Mae'r stribed yn mynd trwy sythwr yn gyntaf, sy'n dileu'r gromlin naturiol (a elwir yn set coil) a gyflwynwyd yn ystod dirwyn i ben. Heb y cam hwn, byddai'r stribed yn bwydo'n anwastad ac yn cynhyrchu drifft dimensiwn ar draws eich rhannau.
O'r peiriant sythu, mae servo feeder yn tynnu'r stribed i mewn i'r dis ar gynyddiad manwl gywir o'r enw'r cae bwydo. Mae cywirdeb porthiant yma yn bwysicach nag y mae'r rhan fwyaf o brynwyr yn ei sylweddoli. Mae hyd yn oed gwyriad 0.05 mm fesul strôc yn cyfansoddi ar draws gorsafoedd, gan greu tyllau wedi'u camlinio, troadau anwastad, a sgrap. Rhaid i'r peiriant bwydo gydamseru'n berffaith â chylch strôc y wasg, gan ryddhau'r stribed dim ond pan fydd y marw yn gwbl agored a'i symud ymlaen yr un pellter bob tro.
Dilyniant Gorsaf O Dyllu i Gyfyngiad
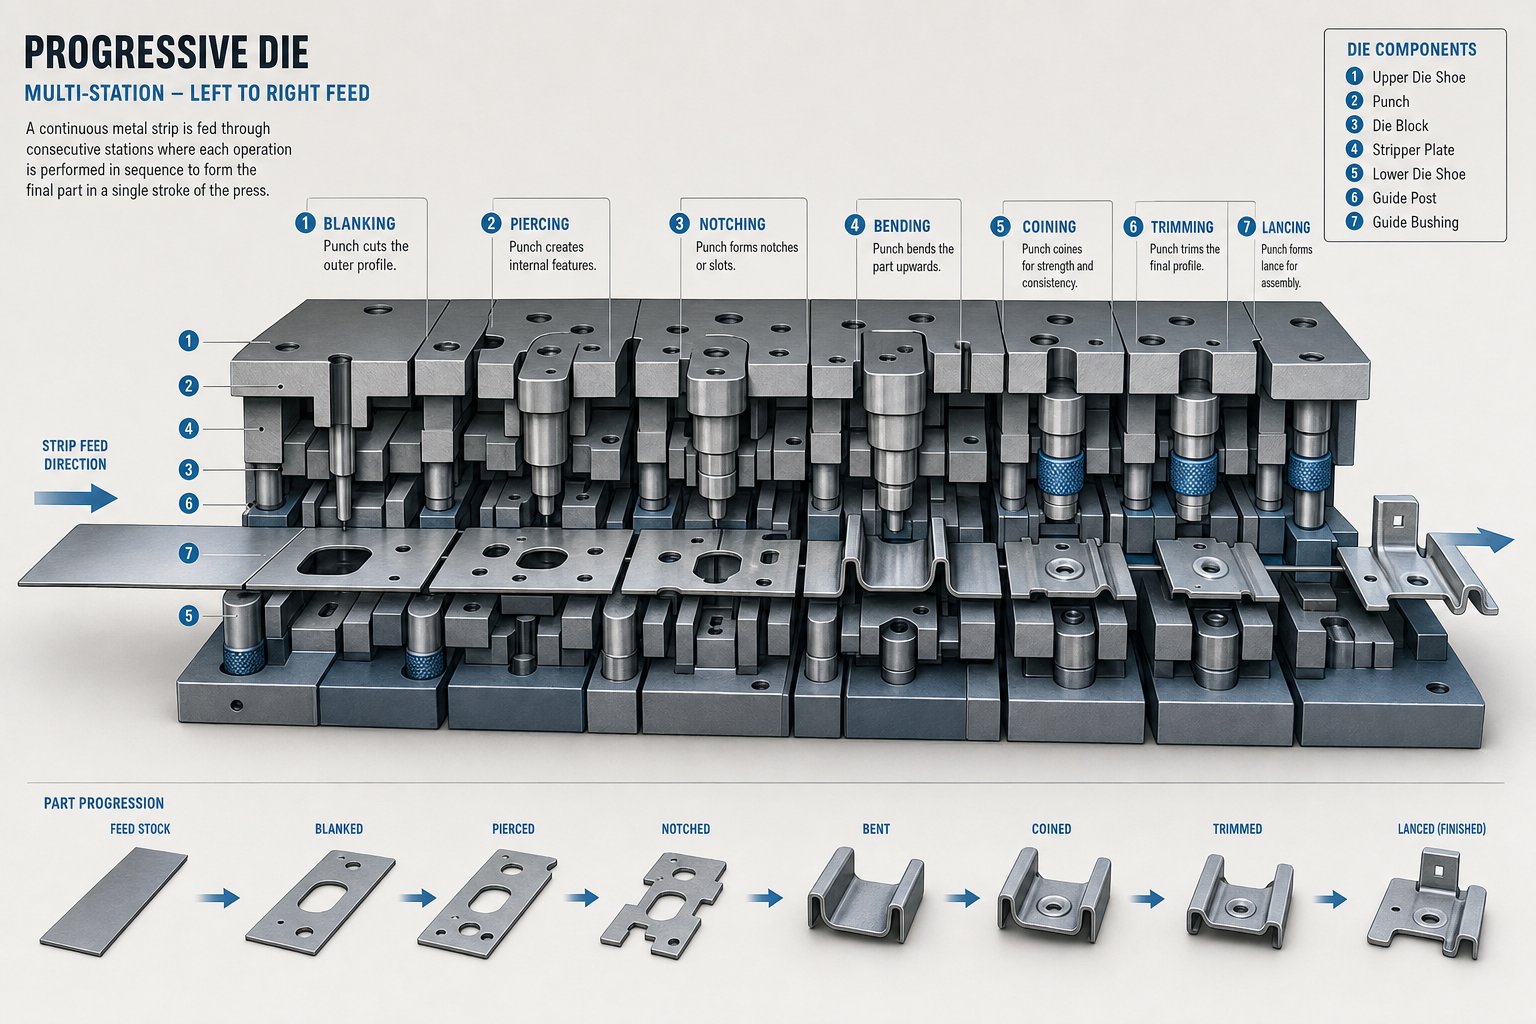
Unwaith y tu mewn i'rmarw stampio blaengar, mae'r stribed yn dod ar draws dilyniant o orsafoedd - pob un yn perfformio un gweithrediad penodol. Mae'r rhan yn aros yn gysylltiedig â stribed cludo (a elwir weithiau yn we) trwy gydol y broses gyfan, sy'n ei gadw'n sefydlog ac wedi'i leoli'n gywir wrth iddo symud ymlaen. Meddyliwch am y cludwr fel cludwr wedi'i ymgorffori yn y deunydd ei hun.
Mae dilyniant gorsaf nodweddiadol mewn prog die yn edrych fel hyn:
- Tyllau peilot- Wedi'i dyllu yn gyntaf i greu pwyntiau cofrestru manwl gywir sy'n arwain y stribed trwy bob gorsaf ddilynol.
- Tyllu- Mae tyllau mewnol, slotiau a thoriadau yn cael eu pwnio i'r stribed.
- dawnsio- Mae toriadau rhannol yn creu tabiau neu louvers heb dynnu deunydd yn llwyr.
- Ffurfio- Mae -siapau, asennau neu nodweddion boglynnog tri dimensiwn yn cael eu pwyso i mewn i'r rhan.
- Arlunio- Mae deunydd yn cael ei dynnu i siapiau cwpan neu sianel bas lle bo angen.
- Bathu- Mae cywasgu gwasgedd uchel -yn mireinio arwynebau, yn miniogi manylion, neu'n graddnodi dimensiynau critigol.
- Toriad- Mae'r rhan orffenedig yn cael ei wahanu oddi wrth y stribed cario a'i daflu allan i'w gasglu.
Nid yw pob rhan yn gofyn am yr holl weithrediadau hyn. Efallai mai dim ond tyllu, plygu a thorri i ffwrdd sydd ei angen ar fraced syml. Gallai cysylltydd trydanol cymhleth fynnu deg neu fwy o orsafoedd. Y pwynt yw bod pob gweithrediad yn digwydd mewn dilyniant sefydlog, peirianyddol - ac nid yw'r dilyniant hwnnw byth yn amrywio o ran i ran.
Mecaneg Wasg a Beicio Strôc
Dyma beth sy'n gwneud gwasg stampio blaengar mor gynhyrchiol: mae pob un strôc o'r hwrdd yn perfformio holl weithrediadau'r orsaf ar yr un pryd ar wahanol rannau o'r stribed. Tra bod yr orsaf gyntaf yn tyllu tyllau peilot i mewn i ddeunydd ffres, mae gorsafoedd i lawr yr afon yn plygu, ffurfio a thorri rhannau a aeth i mewn i'r marw sawl strôc ynghynt. Mae rhannau lluosog bob amser ar y gweill ar unwaith.
Mae'r wasg stampio marw yn cylchdroi ar gyflymder sefydlog wedi'i fesur mewn strôc y funud (SPM). Gall gweithrediadau stampio metel cyflymder uchel ar rannau llai redeg ar 200 i dros 1,000 SPM, yn dibynnu ar drwch deunydd, cymhlethdod rhan, a thunelledd y wasg. Mae pob strôc yn symud y stribed yn union un hyd traw ymlaen. Mae'r rhythm hwnnw - ymlaen llaw, stampio, symud ymlaen, stamp - yn cynhyrchu rhan orffenedig gyda phob cylchred.
Fodd bynnag, nid yw cyflymder yn unig yn diffinio trwygyrch. Bydd dis sydd wedi'i ddylunio'n dda sy'n rhedeg ar 400 SPM heb ddim amser segur yn cynhyrchu mwy o ddis wedi'i ddylunio'n wael sy'n rhedeg ar 600 SPM sy'n jamio bob awr. Mae sefydlogrwydd porthiant, aliniad marw, iro, a alldaflu sgrap i gyd yn pennu a yw cyflymder damcaniaethol yn trosi'n allbwn gwirioneddol.
Mae'r rhesymeg fecanyddol - gorsafoedd sefydlog, porthiant rheoledig, gweithrediadau cydamserol - yn esbonio pam mae stampio cynyddol yn darparu rhannau ailadroddadwy ar gyfaint. Ond nid rhedeg y wasg yw'r her beirianneg go iawn. Mae'n dylunio'r dis ei hun: dewis faint o orsafoedd sydd eu hangen, pa ddilyniant y maent yn ei ddilyn, a sut mae cynllun y stribedi yn rheoli straen materol trwy bob gweithrediad.
Hanfodion Dylunio Offer a Pheirianneg Die
Cael y wasg i feicio yw'r rhan hawdd. Mae'r buddsoddiad deallusol gwirioneddol mewn offer marw blaengar yn digwydd fisoedd cyn y strôc gyntaf - yn ystod cynllunio gosodiad stribedi, dilyniannu gorsafoedd, a dewis deunydd ar gyfer y marw ei hun. Mae'r penderfyniadau peirianneg hyn yn cloi i mewn ansawdd rhannol, bywyd offer, ac economeg fesul-darn ar gyfer y rhediad cynhyrchu cyfan.
Cynllun Llain a Rhesymeg Dilyniannu Gorsaf
Sut mae peiriannydd yn penderfynu a oes angen chwe gorsaf neu bedair ar ddeg ar ran? Mae'n dechrau gyda geometreg y rhan. Mae angen o leiaf un orsaf bwrpasol ar bob twll, tro, ffurf a thoriad, ond mae'n rhaid i'r dilyniant barchu ymddygiad materol. Ni allwch fathu arwyneb ar ôl tynnu'n ddwfn heb fentro afluniad. Ni allwch dyllu twll ger tro sydd heb ei ffurfio eto heb gyflwyno toriadau straen.
Mae dyluniad marw stampio blaengar yn dibynnu ar resymeg dilyniannu bwriadol: mae gweithrediadau sy'n creu'r straen materol lleiaf yn digwydd yn gyntaf, tra bod gweithrediadau grym uchel fel bathu neu ffurfio dwfn yn dod yn ddiweddarach, ar ôl i nodweddion amgylchynol gael eu cloi i mewn eisoes. Mae gorsafoedd segur - safleoedd lle nad oes unrhyw waith yn digwydd - mewn lleoliad strategol i ganiatáu i'r stribed sefydlogi rhwng gweithrediadau ymosodol peirianneg yn y dyfodol, ac i ddarparu gofod ar gyfer newidiadau yn y dyfodol os oes angen.
Mae lleoliad twll peilot yn ffactor hollbwysig arall. Mae'r tyllau bach hyn sydd wedi'u tyllu'n fanwl gywir yn cofrestru'r stribed ym mhob gorsaf, ac mae eu lleoliad mewn perthynas â nodweddion ffurfio yn pennu pa mor gywir y mae gweithrediadau i lawr yr afon yn glanio. Ymchwil a gyhoeddwyd yn yCylchgrawn Rhyngwladol Ymchwil Cynhyrchuyn nodi pedwar ffactor allweddol ar gyfer gwerthuso cynllun stribedi: effeithlonrwydd rhif gorsaf, cydbwyso momentau, sefydlogrwydd stribedi, ac uchder porthiant - pob un wedi'i sgorio a'i bwysoli i gynhyrchu gwerthusiad gwrthrychol o opsiynau gosodiad cystadleuol yn hytrach na dibynnu ar gonsensws grŵp.
Dyluniad ar gyfer Cynhyrchedd mewn Marwau Blaengar
Mae gan ddylunwyr rhan ddylanwad enfawr dros gymhlethdod offer marw blaengar - a chost - trwy eu dewisiadau geometreg. Gall cydran sydd wedi'i optimeiddio ar gyfer stampio cynyddol redeg mewn marw 10-orsaf. Mae'n bosibl y bydd yr un rhan â nodweddion sydd wedi'u hystyried yn wael yn gofyn am 16 o orsafoedd, gan ddyblu costau offer a chynyddu goddefgarwch ar draws y stribed.
Mae egwyddorion allweddol DFM ar gyfer stampio graddfeydd cynyddol yn cynnwys:
- Radi tro lleiaf:Cadwch y tu mewn i radiws tro ar neu uwch na 1.0x trwch deunydd i atal cracio ar y llinell dro. Ar gyfer bywyd offer gwell, mae'n well 1.2x i 1.5x o drwch.
- Terfynau diamedr twll:Cynnal diamedrau tyllau ar drwch deunydd 1.0x neu uwch er mwyn osgoi torri dyrnu o dan feicio cyflym.
- bylchau nodwedd:Cadwch nodweddion dyrnu o leiaf 2.0x o drwch deunydd o ymylon a nodweddion cyfagos i atal dur marw rhag cwympo dros amser.
- Trwch wal unffurf:Osgoi trawsnewidiadau trwch llym sy'n creu llif deunydd anwastad ac yn cynyddu anrhagweladwyedd springback.
- Ymwybyddiaeth o gyfeiriad grawn:Troadau dwyreiniol yn berpendicwlar i'r cyfeiriad treigl pan fo'n bosibl i leihau'r risg o dorri asgwrn.
- Dyfnder ffurfio bas:Lleihau dyfnder tynnu o'i gymharu â lled rhan - mae dyfnder gormodol yn gofyn am brosesau marw trosglwyddo yn hytrach na gweithrediadau sy'n seiliedig ar stribedi cynyddol.
Mae peirianwyr offer a marw blaengar profiadol yn adolygu printiau rhan yn gynnar ac yn nodi nodweddion sy'n ychwanegu gorsafoedd, yn cymhlethu gwaith cynnal a chadw, neu'n lleihau bywyd marw. Mae'r adborth uniongyrchol hwnnw gan DFM yn aml yn arbed mwy o arian nag unrhyw negodi cyrchu.
Offer Adeiladu a Deunyddiau Die
Mae adeiladu ffisegol offeryn stampio blaengar yn pennu faint o filiynau o rannau y gall eu cynhyrchu cyn bod angen eu hadnewyddu'n fawr. Mae cydrannau marw yn dioddef effaith cyflymder uchel, ffrithiant a llif deunydd - dro ar ôl tro, felly mae dewis deunydd ar gyfer yr offer ei hun yn bwysig iawn.
Mae'r rhan fwyaf o setiau marw blaengar yn defnyddio dur offer D2 neu A2 ar gyfer punches a mewnosodiadau marw. Mae D2 yn cynnig ymwrthedd traul rhagorol a chadw ymylon, gan ei wneud yn geffyl gwaith ar gyfer tyllu a glanhau gorsafoedd. Mae A2 yn darparu gwell caledwch ar gyfer gorsafoedd ffurfio lle mae llwythi effaith yn uwch ond mae traul sgraffiniol yn is. Ar gyfer cymwysiadau sy'n mynnu bywyd offer eithafol - stampio duroedd di-staen sgraffiniol ar gyfeintiau sy'n fwy na sawl miliwn o rannau - mae stampio carbid blaengar yn marw gyda mewnosodiadau carbid twngsten yn lle dur confensiynol ar fannau traul critigol. Fel y mae un canllaw diwydiant yn ei nodi, mae carbid yn ymddwyn fel concrit: bydd yn dadelfennu cyn iddo wisgo, gan ei wneud yn ddelfrydol ar gyfer gorsafoedd lle byddai sgraffiniad yn diraddio dur offer yn gyflym.
Yn nodweddiadol, caiff platiau marw a setiau esgidiau eu hadeiladu o ddur wedi'i chaledu S7 neu 4140, gan ddarparu'r anhyblygedd strwythurol sydd ei angen i gynnal aliniad ar draws pob gorsaf o dan y tunelli gwasg llawn. Rhaid i binnau canllaw, llwyni, a chydrannau aliniad fod yn ddigon cadarn i oresgyn y grymoedd ochrol a gynhyrchir gan y{4}}canolfan yn ffurfio - manylyn sy'n cysylltu'n uniongyrchol yn ôl â'r foment{6}}ffactor cydbwyso wrth werthuso cynllun stribedi.
Yn y pen draw, mae penderfyniadau deunydd offeru yn olrhain yn ôl i un cwestiwn: beth yw'r cyfaint cynhyrchu disgwyliedig? Nid yw rhediad blynyddol o 50,000 o ddarnau yn cyfiawnhau mewnosod carbid ym mhobman, tra na all rhaglen 5-miliwn o ddarnau fforddio'r amser segur o amnewidiadau dyrnu D2 aml. Cydweddu adeiladu marw â disgwyliadau cyfaint yw lle mae barn beirianyddol ac optimeiddio cost yn croestorri - a lle mae'r deunydd sy'n cael ei stampio yn cyflwyno ei set ei hun o gyfyngiadau.
Dethol Defnyddiau a Sut Mae Metelau'n Ymddygiad Mewn Marwadau Cynyddol
Mae adeiladu o bwys - ond mae'r deunydd sy'n rhedeg drwy'r marw hwnnw'n pennu bron pob penderfyniad peirianyddol arall. Mae ymddygiad porthiant stribed, dilyniannu gorsafoedd, strategaeth iro, clirio dyrnu, a chyfnodau cynnal a chadw i gyd yn newid yn dibynnu ar ba fetel rydych chi'n ei ffurfio. Mae prynwyr sy'n trin dewis deunydd fel blwch ticio caffael syml yn aml yn darganfod, yng nghanol-cynhyrchu, bod eu hoff aloi yn gofyn am ddull offer sylfaenol wahanol i'r hyn a gyllidebwyd ar ei gyfer.
Ystyriaethau Stampio Dur a Dur Di-staen
Stampio blaengar dur carbon yw'r cymhwysiad mwyaf cyffredin o hyd ar gyfer marw cynyddol. Mae graddau-carbon isel fel 1008 a 1010 yn cynnig ffurfadwyedd rhagorol, ymddygiad rhagweladwy ar draws gorsafoedd, ac ychydig iawn o draul offer. Maent yn derbyn troadau tynn, ffurfiau dwfn, a-beicio cyflym heb ddrama. Mae ystodau trwch nodweddiadol ar gyfer stampio dur cynyddol yn disgyn rhwng 0.4 mm a 3.0 mm, gyda mesuryddion teneuach yn rhedeg ar strociau uwch y funud a stoc mwy trwchus yn mynnu mwy o dunelli o wasg.
Ar y llaw arall, mae stampio blaengar dur di-staen yn cyflwyno set hollol wahanol o heriau. Mae graddau awstenitig fel 304 yn gweithio-yn caledu'n ymosodol wrth iddynt fynd trwy orsafoedd ffurfio - sy'n golygu bod pob gweithrediad olynol yn dod ar draws deunydd cynyddol galetach. Rhaid i beirianwyr roi cyfrif am hyn trwy gyfrifo tunelli esbonyddol uwch mewn gorsafoedd i lawr yr afon a dilyniannu gweithrediadau i leihau straen cronnol.
Mae Springback yr un mor broblemus. Lle gallai dur ysgafn ddod yn ôl 1 i 2 radd ar ôl tro, mae di-staen yn sbringio 3 i 5 gradd neu fwy fel mater o drefn. Mae peirianwyr offeru yn gwneud iawn trwy orblygu - onglau dyrnu a marw peiriannu i 93 gradd, er enghraifft, felly mae'r rhan yn ymlacio i'r geometreg 90 gradd targed. Heb yr iawndal hwn wedi'i ymgorffori yn y dyluniad marw, mae pob nodwedd blygu yn glanio allan o oddefgarwch.
Galling gyflwyno'r modd methiant mwyaf aflonyddgar. Stribedi ffrithiant uchel haen ocsid goddefol dur gwrthstaen, gan achosi deunydd agored i oer-weldio yn uniongyrchol ar wyneb yr offeryn. Unwaith y bydd y carlamu yn dechrau, daw'r cynhyrchiad i ben ar gyfer sgleinio marw. Mae haenau PVD fel TiCN ar arwynebau dyrnu ac ireidiau pwysedd eithafol yn wrthfesurau gorfodol ar gyfer unrhyw raglen ddi-staen sy'n rhedeg ar lefel uchel.
Ymddygiad aloi copr a phres mewn marw cynyddol
Mae stampio blaengar copr yn dominyddu'r cysylltydd trydanol a'r farchnad derfynell, ac am reswm da. Mae copr traw caled electrolytig C11000 yn darparu tua 101% o ddargludedd IACS ochr yn ochr â hydwythedd rhagorol, gan ei wneud yn ddelfrydol ar gyfer y ffurfiau casgen, tabiau cyswllt, a nodweddion crychu y mae eu hangen ar derfynellau copr stampio blaengar. Mae coil stribed ar gyfer y cymwysiadau hyn fel arfer yn amrywio o 0.13 mm i 1.5 mm o drwch, gyda thymer penodol (wedi'i anelio trwy galed) yn effeithio'n uniongyrchol ar ymddygiad ffurfio ym mhob gorsaf.
Yr her? Galls copr yn ymosodol yn erbyn dur offer - tebyg i staen, ond yn cael ei yrru gan feddalwch copr ac adlyniad arwyneb uchel yn hytrach na methiant haen ocsid. Nid yw systemau iro awtomataidd ac arwynebau marw caboledig yn-yn agored i drafodaeth ar gyfer rhediadau cynhyrchu copr parhaus.
Mae stampio cynyddol pres yn cynnig dewis ymarferol arall lle nad oes angen dargludedd copr llawn. Mae pres cetris C26000 yn darparu cryfder uwch a gwell priodweddau gwanwyn ar gyfer clipiau cadw, tra bod ei gyfernod ffrithiant is yn ei gwneud yn llawer mwy cyfeillgar i offer na chopr pur. Mae efydd ffosffor (C51000) yn llenwi'r bwlch ar gyfer ceisiadau sydd angen y ddau rym gwanwyn a dargludedd cymedrol - meddwl cysylltiadau cysylltydd y mae'n rhaid cynnal pwysau cyson dros filoedd o gylchoedd paru.
Mae caledu gwaith mewn aloion copr yn dilyn cromlin wahanol na dur. Mae'r deunyddiau hyn yn caledu'n gyflym yn ystod y ffurfiant cychwynnol ond yn wastad yn gynharach, sy'n golygu bod yn rhaid i ddilyniannau cynyddol aml-orsaf flaen-lwytho'r anffurfiad trymaf cyn i'r aloi gryfhau. Mae peirianwyr yn aml yn nodi stribed tymer anelio yn benodol fel y gall gorsafoedd cynnar ffurfio'n ymosodol heb dorri'r deunydd mewn gweithrediadau i lawr yr afon.
Heriau Stampio Cynyddol Alwminiwm
Mae stampio blaengar alwminiwm yn apelio at -gymwysiadau sensitif - tariannau gwres modurol, clostiroedd electroneg, cromfachau awyrofod - lle mae arbedion dwysedd yn cyfiawnhau'r ymdrech beirianyddol ychwanegol. Mae aloion fel 5052-H32 a 6061-T4 yn cynnig ffurfadwyedd rhesymol yn yr ystod drwch 0.5 mm i 3.0 mm, ond maent yn cyflwyno ymddygiadau stampio sy'n dal prynwyr oddi ar eu gwarchod.
Galling ar frig y rhestr eto. Mae haen ocsid meddal alwminiwm yn torri i lawr o dan bwysau ffurfio, gan ddatgelu deunydd ffres sy'n bondio'n syth i ddur offer. Yn wahanol i staen, lle mae haenau arbenigol yn datrys y rhan fwyaf o broblemau, mae galw am alwminiwm yn aml yn gofyn am gyfuniad o ddulliau: arwynebau marw platiog cromiwm, ireidiau ffilm sych wedi'u seilio ar PTFE, a mwy o gliriadau marw (8% i 12% fel arfer o drwch deunydd yn erbyn 5% i 8% ar gyfer dur).
Mae'r cliriadau ehangach hynny'n bodoli oherwydd bod rhwygiadau alwminiwm yn hytrach na chneifio'n lân pan mae bylchau dyrnu i farw yn rhy dynn. Mae rheoli Burr yn dod yn weithred gydbwyso - yn rhy dynn ac rydych chi'n cael eich rhwygo a thraul dyrnu gormodol, yn rhy rhydd ac mae uchder burr yn fwy na'r terfynau derbyniol ar gyfer cydosod i lawr yr afon.
Mae gofynion iro hefyd yn fwy heriol. Yn aml nid oes gan olewau stampio safonol sy'n gweithio'n berffaith ar gyfer dur carbon y ffin-eiddo haen sydd ei angen ar alwminiwm. Heb iro priodol, mae sgorio arwynebau a chronni marw yn cronni o fewn ychydig gannoedd o strôc, gan orfodi ataliadau cynnal a chadw heb ei gynllunio.
| Teulu Materol | Ffurfioldeb | Ystod Trwch Nodweddiadol | Cymwysiadau Cyffredin | Ystyriaethau Stampio Allweddol |
|---|---|---|---|---|
| Isel{0}}Dur Carbon (1008/1010) | Ardderchog | 0.4 – 3.0 mm | Cromfachau, clipiau, atgyfnerthiadau strwythurol, caledwedd modurol | Springback lleiaf; gwisgo offer isel; gallu cyflymder uchaf |
| Dur Di-staen (304/316L) | Cymedrol | 0.3 – 2.5 mm | Cydrannau meddygol, offer bwyd, tai sy'n gwrthsefyll cyrydiad | Sbardun difrifol; gwaith caledu; mae galw am haenau PVD ac ireidiau EP |
| Copr (C11000) | Ardderchog | 0.13 – 1.5 mm | Terfynellau trydanol, bariau bysiau, cysylltwyr | Tuedd galling; mae meddalwch yn achosi cronni marw; dewis tymer yn hollbwysig |
| Pres (C26000) | Da iawn | 0.2 – 2.0 mm | Ffynhonnau cysylltydd, caledwedd addurniadol, cydrannau offeryn | Risg bustl is na chopr; gwell cadw gwanwyn; caledu gwaith cymedrol |
| Alwminiwm (5052/6061) | Da | 0.5 – 3.0 mm | Tariannau gwres, clostiroedd, cromfachau ysgafn, sinciau gwres | Angen cliriadau marw ehangach; Ireidiau PTFE; dagrau yn hytrach na gwellaif os yw'r clirio yn dynn |
Mae pob deunydd yn gosod ei reolau ei hun ar glirio marw, cyfrif gorsafoedd, iro, ac amlder cynnal a chadw. Efallai y bydd y print rhan yn edrych yn union yr un fath mewn dur yn erbyn alwminiwm, ond gall y marw cynyddol y tu ôl iddo - a'r gost i'w adeiladu a'i gynnal - amrywio'n sylweddol. Dim ond pan ddechreuwch gymharu sut mae'r deunyddiau hyn yn perfformio yn erbyn dulliau stampio amgen sy'n eu trin mewn ffyrdd sylfaenol wahanol y bydd y gwahaniaeth hwnnw'n miniogi.
Die Blaengar vs Trosglwyddo Die vs Compound Die
Mae ymddygiad materol yn siapio'r dis - ond mae'r math o ddis rydych chi'n ei ddewis yn siapio'r strategaeth gynhyrchu gyfan. Mae prynwyr yn aml yn tybio bod marw cynyddol yn trin popeth, neu fod yr holl ddulliau marw a stampio yn gyfnewidiol gyda mân wahaniaethau cost. Mewn gwirionedd, mae marw cynyddol, trosglwyddiad yn marw, a marw cyfansawdd ill dau yn datrys problemau gweithgynhyrchu sylfaenol wahanol. Nid yw dewis yr un anghywir yn gwastraffu cyllideb offer - yn unig, mae'n eich cloi i mewn i broses sy'n brwydro yn erbyn geometreg eich rhan am oes y rhaglen.
| Nodweddiadol | Marw Blaengar | Trosglwyddo Marw | Cyfansawdd Die |
|---|---|---|---|
| Mecaneg Proses | Mae rhan yn aros ynghlwm wrth y stribed cludo trwy bob gorsaf | Rhan yn cael ei wahanu oddi wrth stribed yn gynnar, symud rhwng gorsafoedd gan bysedd mecanyddol | Gweithrediadau torri lluosog a gyflawnir mewn un strôc |
| Cymhlethdod Rhan Delfrydol | Rhannau bach i ganolig gyda nodweddion ffurfio cymedrol, troadau a thyllu | Rhannau wedi'u lluniadu'n fawr neu'n ddwfn sy'n gofyn am newidiadau ffurfiant neu gyfeiriadedd helaeth | Rhannau gwastad sydd angen eu gorchuddio, tyllu, neu gneifio syml yn unig |
| Addasrwydd Cyfaint | 50,000+ uned/blwyddyn (optimwm uwch na 100,000+) | 25,000+ uned/blwyddyn | Cyfeintiau canolig i uchel o geometregau syml |
| Cyflymder Beicio | 200–1,000+ strôc y funud | Cymedrol (cyflymder terfyn trosglwyddo mecanyddol) | Cyflym ar gyfer rhannau syml; arafach ar gyfer cydrannau mwy |
| Cost Offer | Uchel ($30,000 – $250,000+) | Uchel (yn debyg i flaengar) | - adeiladu symlach is, llai o orsafoedd |
| Fesul-Rhan o'r Gost yn ôl Cyfaint | Yr isaf ar gyfer geometregau cymwys | Isel, ond yn uwch na chynyddol oherwydd cylchred arafach | Isel ar gyfer rhannau gwastad; ddim yn berthnasol i rannau ffurfiedig |
Die Blaengar vs Stampio Die Trosglwyddo
Mae'r gwahaniaeth craidd yn syml: mewn marw cynyddol, nid yw'r rhan byth yn gadael y stribed tan yr orsaf derfyn derfynol. Wrth stampio marw trosglwyddo, mae'r rhan yn cael ei wahanu o'r stribed yn y llawdriniaeth gyntaf, yna'n cael ei symud yn gorfforol rhwng gorsafoedd gan fysedd mecanyddol neu fecanwaith trosglwyddo.
Pam fod hynny o bwys? Oherwydd bod y terfynau stribed cludwr yn tynnu dyfnder. Os oes angen - cwpanau, cregyn, neu glostiroedd sy'n ffurfio'n ddwfn ar eich rhan sy'n dalach na thua 1.5x y diamedr rhan - bydd y stribed yn rhwygo neu'n bwcl cyn i'r gweithrediad ffurfio ddod i ben. Mae trosglwyddo'n marw yn dileu'r cyfyngiad hwnnw'n gyfan gwbl. Unwaith y bydd y gwag yn rhydd o'r stribed, gall y wasg dynnu mor ddwfn ag y mae eiddo elongation y deunydd yn caniatáu.
Mae marw trosglwyddo hefyd yn delio â rhannau mwy sydd angen newidiadau cyfeiriadedd rhwng gorsafoedd, megis paneli corff modurol neu amgaeadau dwfn sydd angen eu cylchdroi ar gyfer ffurfio aml-echel. Ni all marw cynyddol gylchdroi rhan - y mae wedi'i chloi'n gorfforol i'r stribed drwyddo draw.
Y cyfaddawd? Cyflymder. Mae angen amser ar fecanweithiau trosglwyddo i afael, symud, a rhyddhau pob un yn wag. Mae'r ailosodiad mecanyddol hwnnw'n golygu bod gweisg trosglwyddo fel arfer yn rhedeg ar strociau is y funud na gweithrediadau cynyddol ar rannau o'r un maint. Ar gyfer terfynellau trydanol bach, cyfaint uchel -, clipiau sbring, cromfachau tenau - marw cynyddol ennill trwygyrch o gryn dipyn. Ar gyfer cydrannau strwythurol mwy neu unrhyw beth sydd angen dyfnder tynnu y tu hwnt i derfynau cludwyr stribedi, stampio trosglwyddo yw'r unig lwybr ymarferol.
Mae pwyntiau croesi cyfaint hefyd yn wahanol. Mae stampio metel marw cynyddol fel arfer yn dod yn gost-o 50,000 i 100,000+ uned flynyddol, tra gall rhaglenni marw trosglwyddo gyfiawnhau buddsoddiad offer ar gyfeintiau mor isel â 25,000 o unedau, yn rhannol oherwydd bod y rhannau mwy a gynhyrchir yn cario gwerth uwch fesul-darn.
Die Blaengar vs Cyfansawdd Die
Mae marw cyfansawdd yn gweithredu ar egwyddor hollol wahanol. Yn hytrach na dilyniannu gweithrediadau ar draws gorsafoedd lluosog, mae marw cyfansawdd yn perfformio sawl gweithrediad torri ar yr un pryd mewn un strôc yn y wasg. Mae'r stribed yn mynd i mewn, mae un strôc yn tanio, ac mae rhan fflat sydd wedi'i gorchuddio a'i thyllu'n llawn yn gollwng.
Mae'n swnio'n effeithlon - ac ar gyfer y rhaglen gywir, mae. Mae stampio marw cyfansawdd yn cynhyrchu rhannau mwy gwastad gyda chywirdeb dimensiwn gwell rhwng nodweddion oherwydd bod yr holl ymylon torri yn cael eu creu mewn un weithred, gan ddileu camlinio rhwng gweithrediadau ar wahân. Mae golchwyr, shims, gasgedi, a lamineiddiadau trydanol gwastad yn gymwysiadau marw cyfansawdd gwerslyfrau.
Mae'r cyfyngiad yn sylfaenol: dim ond torri y gall marw cyfansawdd ei dorri. Nid oes ganddynt y gallu i ffurfio. Dim plygu, dim tynnu llun, dim boglynnu. Os oes angen unrhyw -geometreg tri dimensiwn - ar eich rhan chi, ni all hyd yn oed tab 90-gradd syml - cyfansawdd yn marw ei gynhyrchu. Byddai angen gweithrediad plygu eilaidd arnoch i lawr yr afon, sy'n ychwanegu risg trin, cost ac ansawdd.
Mae offer cyfansawdd hefyd yn rhatach ac yn gyflymach i'w adeiladu nag offer blaengar, gan ei wneud yn ddewis darbodus ar gyfer rhannau gwastad ar gyfeintiau canolig lle mae stampio marw manwl ar geometregau syml yn ofynnol. Ond y foment y mae cymhlethdod rhan yn gofyn am ffurfio, mae'r marw cyfansawdd yn cyrraedd nenfwd caled - a daw marw cynyddol yn angenrheidiol.
Pan fydd Stampio Die Blaengar Yw'r Dewis Gorau
Nid yw pob rhan yn perthyn i farw cynyddol. Mae'r penderfyniad yn dibynnu ar bum maen prawf croestoriadol:
- Maint rhan:Mae marw cynyddol yn ffafrio cydrannau bach i ganolig sy'n ffitio o fewn lled stribedi safonol (yn nodweddiadol o dan 300 mm).
- Cymhlethdod geometreg:Mae'r rhannau sydd angen gweithrediadau lluosog - tyllu a ffurfio a phlygu - yn elwa fwyaf ar y dull gorsaf ddilyniannol.
- Cyfrol flynyddol:Dim ond pan gaiff ei amorteiddio ar draws degau neu gannoedd o filoedd o rannau y mae'r gost offer ymlaen llaw uchel yn gwneud synnwyr.
- Gofynion goddefgarwch:Mae dilyniant seiliedig ar stribed-gyda chofrestriad twll peilot yn darparu goddefiannau cyson o ±0.05 mm i ±0.10 mm ar draws miliynau o gylchoedd.
- Dileu gweithrediad eilaidd:Os gall dull marw a stampio cynyddol atgyfnerthu'r hyn a fyddai angen gosodiadau lluosog fel arall, mae'n lleihau cyfanswm cost y rhaglen hyd yn oed os yw offer yn ddrud.
Mae marw cynyddol yn dod yn ddewis mwyaf darbodus pan fydd cyfeintiau blynyddol yn fwy na 50,000 o unedau ac mae geometreg rhannol yn gofyn am weithrediadau ffurfio lluosog a fyddai fel arall yn galw am setiau offer ar wahân, codi a chario, neu brosesau eilaidd.
O dan y trothwy cyfaint hwnnw, mae dulliau symlach - cyfansawdd yn marw ar gyfer rhannau gwastad, torri laser CNC ar gyfer prototeipiau, neu hyd yn oed -orsaf sengl yn marw ar gyfer -siapau cymhlethdod isel - yn sicrhau gwell cost-fesul-rhan o economeg. Uwchben iddo, mae marw cynyddol yn dominyddu oherwydd bod cost fesul uned yn gostwng tuag at ddeunydd crai ynghyd ag amser y wasg, tra bod cosbau amser cylchred neu lafur llinol sy'n gwaethygu'n sylweddol ar gyfer pob dewis arall.
Mae'r dewis cywir hefyd yn dibynnu ar hirhoedledd y rhaglen. Mae rhan sydd ag oes gynhyrchu o bum{1}mlynedd ar 80,000 o unedau'r flwyddyn (cyfanswm o 400,000) yn cyfiawnhau adeiladu offer premiwm - mewnosod carbid, systemau canllaw caledu,{7}}newid cydrannau'n gyflym - na fyddai rhaglen dwy flynedd, 60,000 o unedau o bosibl. Mae paru buddsoddiad marw â chyfanswm cyfaint oes, nid galw blynyddol yn unig, yn gwahanu penderfyniadau cyrchu craff oddi wrth gamgymeriadau drud.
Dim ond y cam cyntaf yw deall pa broses sy'n gweddu i'ch rhan chi. Y cwestiwn nesaf y mae'r rhan fwyaf o brynwyr yn ei danamcangyfrif yw sut mae-gofynion penodol y diwydiant - ardystiadau, safonau dogfennaeth, olrhain deunydd - yn gosod gofynion ychwanegol ar yr hyn sy'n ymddangos fel penderfyniad stampio syml.
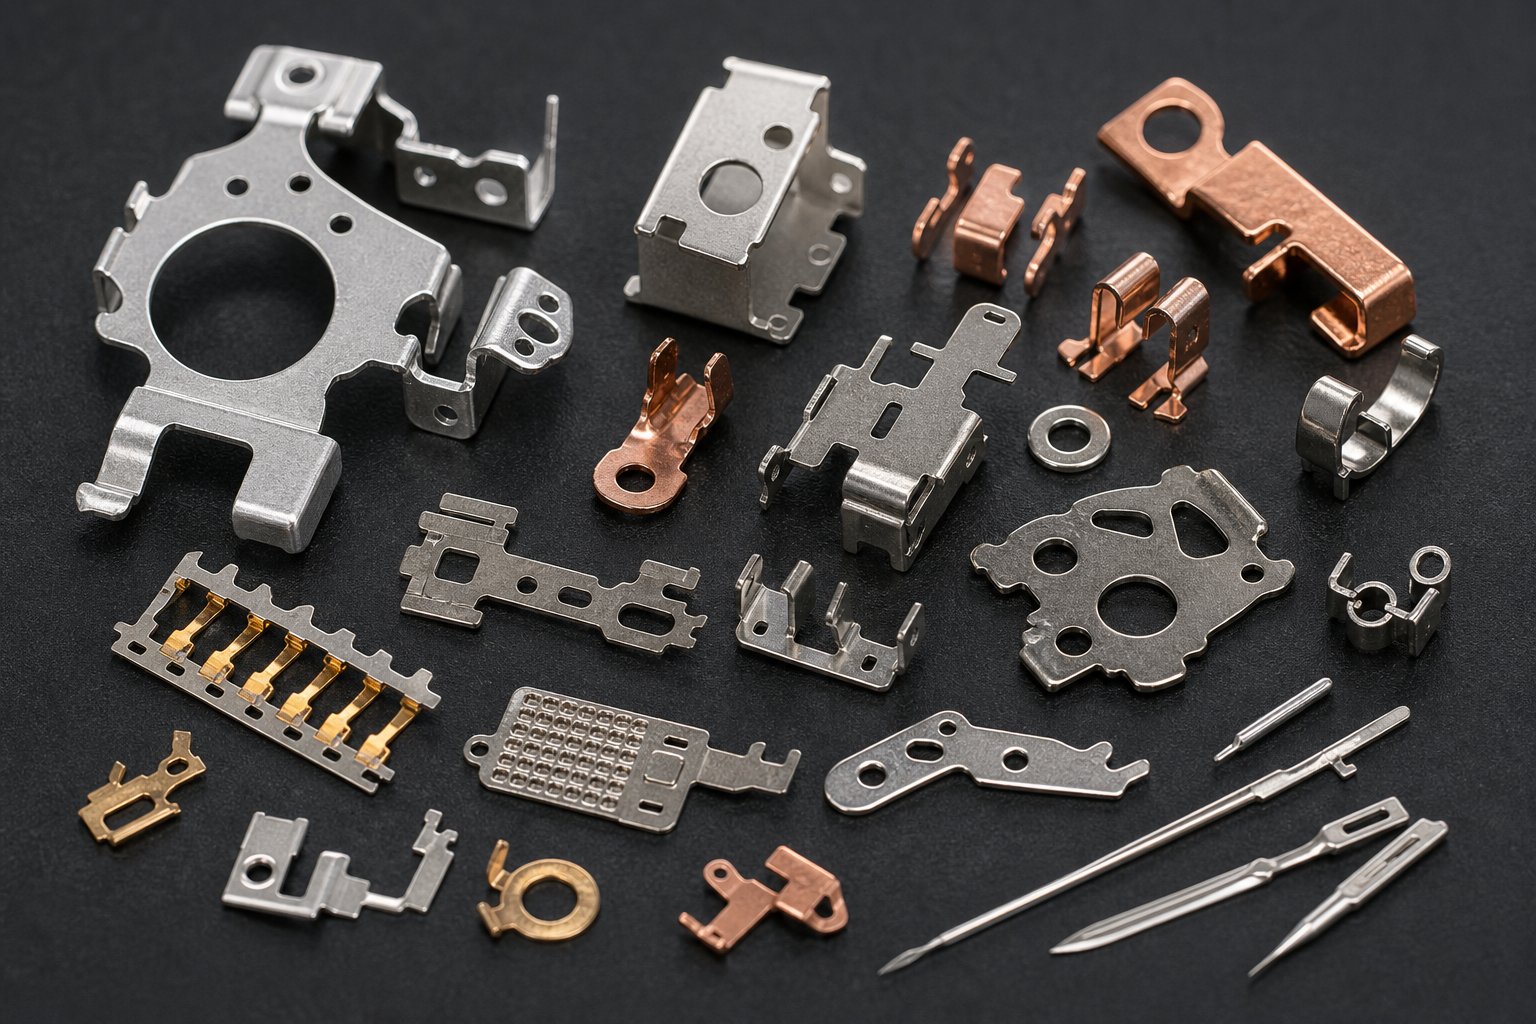
Diwydiannau sy'n Dibynnu ar Stampio Die Blaengar
Mae pob diwydiant yn stampio metel. Ond mae'r rheswm y mae pob diwydiant yn dewis stampio marw cynyddol dros ddewisiadau amgen yn dibynnu ar ofynion technegol penodol na all prosesau eraill eu cyfateb ar raddfa. Nid yw rhestru "modurol, meddygol, electroneg" yn dweud dim byd defnyddiol wrthych. Yr hyn sy'n bwysig yw pam mae'r sectorau hyn yn gofyn am y cyfuniad penodol o gyflymder, ailadroddadwyedd, a chymhlethdod geometrig y mae marw cynyddol yn ei gyflawni.
Modurol Uchel-Gofynion Cysondeb Cyfaint
Nid dim ond rhannau - y mae rhaglenni modurol yn mynnu eu bod yn gofyn am dystiolaeth ddogfennol bod pob rhan yn union yr un fath â'r miliwn diwethaf. Dyna pam mae stampio cynyddol cydrannau modurol yn gweithredu o dan ardystiad IATF 16949, sy'n gofyn am ddogfennaeth PPAP, rheoli prosesau ystadegol (SPC), dadansoddi system fesur (MSA), a dadansoddiad modd methiant ac effeithiau (FMEA) trwy gydol y cynhyrchiad.
Mae marw cynyddol yn darparu'r gallu i ailadrodd y rhaglenni hyn oherwydd mai hunangofrestru yn ei hanfod yw'r broses. Mae tyllau peilot yn alinio pob strôc yn union yr un fath, ac mae'r cludwr stribedi yn dileu amrywiad trin rhan rhwng gweithrediadau. Pan fyddwch chi'n cynhyrchu 500,000 o fracedi y flwyddyn ar gyfer cynulliad clicied drws, y cysondeb mecanyddol hwnnw sy'n cadw'ch gwerthoedd Cpk yn uwch na 1.33 heb ymyrraeth gweithredwr cyson.
Mae rhannau modurol nodweddiadol a gynhyrchir trwy stampio cynyddol yn cynnwys:
- Cromfachau atgyfnerthu strwythurol a phlatiau mowntio
- Clipiau rheolydd ffenestri a chydrannau cadw gwanwyn
- Amgaeadau cysylltwyr trydanol a chysylltiadau terfynell
- Cromfachau ffrâm sedd a chaledwedd system ddiogelwch
- Amgaeadau synhwyrydd curo injan a chydrannau falf solenoid
Mae'r cyfuniad o gyfaint uchel, goddefiannau tynn, a dogfennaeth orfodol yn gwneud stampio blaengar y broses ddiofyn ar gyfer unrhyw gydran modurol stampio yn ddigon bach i redeg ar stribed.
Cymwysiadau Goddefgarwch Micro{0}Meddygol
Mae stampio cynyddol dyfeisiau meddygol yn gweithredu ar ben arall y sbectrwm maint - ond gyda gofynion manwl gywir neu fwy. Wrth i ddyfeisiau grebachu tuag at ddyluniadau lleiaf ymledol, mae'r cydrannau y tu mewn iddynt yn dilyn. Mae genau offer llawfeddygol, nodweddion clip y gellir eu mewnblannu, a bracedi synhwyrydd diagnostig bellach yn gofyn am oddefiannau a fesurir mewn micromedrau, nid degfedau o filimetrau.
Yr hyn sy'n gwneud stampio blaengar meddygol yn arbennig o anodd yw croestoriad tri chyfyngiad. Yn gyntaf, mae deunyddiau biocompatible - 316L dur di-staen, titaniwm, cobalt-aloiau cromiwm - yn anoddach eu ffurfio ac yn fwy sgraffiniol i offer na dur carbon safonol. Yn ail, mae micro-stampio ar gyfer dyfeisiau mewnblanadwy yn gofyn am offer arbenigol a systemau rheoli manwl sy'n gwthio y tu hwnt i alluoedd offer stampio traddodiadol. Yn drydydd, mae amgylcheddau gweithgynhyrchu glân ac olrhain deunydd llawn yn ychwanegu gorbenion proses nad yw'n bodoli mewn rhaglenni stampio masnachol.
Mae stampio metel manwl uchel ar gyfer cymwysiadau meddygol fel mater o drefn yn cyflawni goddefiannau o ±0.01 mm i ±0.025 mm ar nodweddion critigol - posibl oherwydd bod marw cynyddol yn dileu'r gwallau ail-leoli sy'n gynhenid mewn{-prosesau gosod lluosog. Mae cydrannau meddygol cyffredin yn cynnwys:
- Staple llawfeddygol a bylchau clip
- Bandiau atgyfnerthu blaen cathetr
- Cysylltiadau batri cymorth clyw a gorchuddion
- Sylfaen cromfachau orthodontig
- Cysylltiadau electrod stribed diagnostig
Cymwysiadau Electroneg a HVAC
Mae gweithgynhyrchwyr electroneg yn dibynnu ar stampiadau metel manwl cynyddol am un rheswm syml: mae pinnau cysylltydd, caniau tarian, a ffynhonnau cyswllt yn rhy fach ac yn rhy gymhleth yn geometrig i gynhyrchu'n economaidd unrhyw ffordd arall. Gallai un cysylltydd ffôn clyfar gynnwys dwsinau o derfynellau wedi'u stampio, pob un â adfachau wedi'u ffurfio, pylau cyswllt, a chynffonnau sodro a gynhyrchir mewn marw cynyddol 12-orsaf yn rhedeg ar 800+ strôc y funud.
Mae stampiadau electroneg nodweddiadol yn cynnwys:
- USB a bwrdd-i-fwrddio terfynellau cysylltwyr
- Caniau cysgodi EMI a chlipiau sylfaen
- Esgyll sinc gwres LED a chydrannau rhyngwyneb thermol
- Ffynhonnau cyswllt batri
Mae stampio blaengar HVAC yn mynd i'r afael â phroblem wahanol - nid bychanu, ond cyfaint pur am gost isel. Mae systemau HVAC yn defnyddio llawer iawn o gydrannau wedi'u stampio'n gymharol syml: cromfachau mowntio, clychau diwedd modur y gefnogwr, esgyll cyfnewidydd gwres, a chaeadwyr dwythell. Nid oes angen goddefiannau gradd meddygol ar gyfer y rhannau hyn, ond maen nhw'n gofyn am filiynau o ddarnau bob blwyddyn ar bwyntiau pris y gall dim ond gweithrediadau cynyddol cyflym eu cyflawni.
Stampiadau HVAC cyffredin a gynhyrchir mewn marw cynyddol:
- Araeau esgyll cyddwysydd ac anweddydd
- Platiau falf cywasgwr a falfiau cyrs
- Mowntio cromfachau a lamineiddiadau modur
- Platiau cymorth tiwb cyfnewidydd gwres
Mae pob un o'r diwydiannau hyn yn cyrraedd stampio marw cynyddol o gyfeiriad gwahanol - modurol trwy drylwyredd dogfennaeth, meddygol trwy anghenraid goddefgarwch micro, electroneg trwy gymhlethdod bach, a HVAC trwy economeg cyfaint pur. Ond maen nhw i gyd yn rhannu un bregusrwydd cyffredin: tanamcangyfrif faint mae'r strwythur cost yn symud pan fydd-haen gofynion penodol y diwydiant i economeg stampio sylfaen.
Sbardunau Cost ac Economeg Stampio Blaengar
Mae{0}}gofynion penodol y diwydiant yn ychwanegu haenau cost - ond mae llawer o brynwyr yn camddarllen yr economeg sylfaenol cyn i'r haenau hynny ddod i mewn i'r llun hyd yn oed. Mae gan wasanaethau stampio marw blaengar strwythur cost nad yw'n edrych yn ddim byd tebyg i brynu nwyddau. Mae'r nifer ymlaen llaw yn fawr. Mae'r rhif fesul-rhan yn fach iawn. Ac mae'r berthynas rhwng y ddau ffigur hynny yn drysu timau caffael sy'n gwerthuso dyfynbrisiau offer yn yr un modd ag y maent yn gwerthuso cynigion deunydd crai.
Buddsoddiad Offer yn erbyn-Economeg Rhan Gost
Dyma'r tensiwn sylfaenol: mae offer marw blaengar fel arfer yn amrywio o $30,000 i dros $250,000 yn dibynnu ar gymhlethdod. Mae hynny'n wariant cyfalaf sylweddol cyn bod un rhan o'r cynhyrchiad yn bodoli. Ond unwaith y bydd y marw hwnnw'n rhedeg, mae cost ymylol pob rhan ychwanegol yn gostwng i ychydig mwy na deunydd crai ynghyd ag amser y wasg.
Beth sy'n gyrru cost offer ar i fyny? Cyfrif gorsaf, yn bennaf. Mae'n bosibl y bydd tylliad o chwech o orsafoedd a'u tro mewn dur ysgafn yn glanio rhwng $10,000 a $25,000. Ychwanegwch weithrediadau ffurfio, goddefiannau llymach, mewnosodiadau carbid ar gyfer deunyddiau sgraffiniol, neu mewn-pecynnau synhwyro marw, ac rydych yn edrych ar $25,000 i $60,000 ar gyfer-offer cymhlethdod - canolig, sef lle mae'r rhan fwyaf o gymwysiadau modurol ac electroneg yn canolbwyntio. Mae stampio marw blaengar cyflym yn marw gyda lluniadu dwfn, mewn-tapio marw, neu weithrediadau stampio trwm ar ddeunyddiau medrydd trwchus yn gwthio ymhell y tu hwnt i'r ystod honno.
Y tâl ar ei ganfed? Fesul{0}}gostyngiadau cost rhannol o 60% i 80% o gymharu â dulliau gweithgynhyrchu arwahanol. Mae braced mowntio sy'n costio $5.00 yr uned trwy dorri laser gyda gweithrediadau eilaidd â llaw yn gostwng i tua $0.50 yr uned trwy stampio cynyddol. Y lledaeniad hwnnw sy'n gwneud y buddsoddiad ymlaen llaw yn werth chweil - ond dim ond ar raddfa fawr.
Trothwyon Cyfrol a Torri-Hyd yn oed Ystyriaethau
Pryd mae stampio marw cynyddol yn dod yn ddewis darbodus? Y trothwy a ddyfynnir yn gyffredin yw 50,000 o unedau blynyddol, er y gall rhannau hynod syml gyfiawnhau offeru ar 30,000 o unedau. O dan yr ystod hon, mae'r gost marw wedi'i rhannu â'r cyfrif unedau yn llethu fesul rhan o'r arbedion. Uwchben iddo, mae stampio blaengar hirdymor yn amorteiddio buddsoddiad offeru yn gyflym - yn aml yn sicrhau ad-daliad o fewn 6 i 18 mis o gynhyrchu.
Ystyriwch y mathemateg yn uniongyrchol. Mae marw $50,000 sy'n cynhyrchu 500,000 o rannau yn ychwanegu dim ond $0.10 yr uned mewn cost offer. Mae'r un marw hwnnw'n cynhyrchu dim ond 5,000 o rannau yn ychwanegu $10.00 yr uned - gan droi proses effeithlon yn drychineb economaidd. Mae rhaglenni stampio blaengar OEM sy'n rhedeg contractau aml-flwyddyn ar chwe ffigur blynyddol yn gwthio'r cyfraniad offer tuag at ffracsiynau o geiniog y rhan, gan wneud stampiadau cyfaint uchel ar y diriogaeth lle mae marw cynyddol yn sicrhau eu dychweliadau cryfaf.
Ffactorau Cost Cudd y Dylai Prynwyr eu Deall
Nid yw'r dyfynbris marw a'r-rhan bris yn dweud y stori gyfan. Mae prynwyr profiadol yn cyfrif am yrwyr cost nad ydynt byth yn ymddangos ar y dyfynbris cychwynnol - ac mae'r ffactorau cudd hyn yn aml yn pennu a yw rhaglen yn aros ar y gyllideb neu'n droelli y tu hwnt iddi.
- Gofynion goddefgarwch:Mae nodweddion sy'n cael eu dal yn llai na ±0.05 mm yn galw am hogi marw'n aml a duroedd offer gradd uwch, gan chwyddo cost offer a chynnal a chadw yn sylweddol.
- Cyfradd defnyddio deunydd:Mae effeithlonrwydd cynllun stribed yn pennu faint o'ch coil a brynwyd sy'n dod yn rhannau gorffenedig yn erbyn sgrap. Gall nythu gwael wastraffu 30%+ o ddeunydd crai.
- Newidiadau peirianneg ar ôl adeiladu marw:Gall newid cynllun cam hwyr gostio cymaint â hanner pris yr offer gwreiddiol - mae ailweithio peiriannu, trin â gwres a malu yn adio'n gyflym.
- Gweithrediadau eilaidd:Tapio, platio, trin â gwres, neu gamau cydosod na all y dis eu cydgrynhoi ychwanegu fesul-darn o lafur a chost trin yn ôl cyfaint.
- iteriadau datblygu a phrofi:Mae cymhlethdod canolig yn marw fel arfer mae angen 5 i 8 iteriad samplu cyn cyflawni cynhyrchiant sefydlog. Mae'r treialon hynny'n defnyddio amser y wasg, oriau peirianneg, a deunydd nad yw'n ymddangos yn aml yn y dyfyniad gwreiddiol.
- Cynnal a chadw marw dros oes cynhyrchu:Mae ail-siarpio dyrnu, gosod ailosod, ac ailwampio ataliol yn gostau parhaus sy'n cynyddu gyda chyfanswm cyfrif rhan.
Mae'r ddisgyblaeth caffael sy'n gweithio ar gyfer pryniannau nwydd - bid cydymffurfio isaf yn ennill - yn methu ar gyfer rhaglenni marw blaengar. Mae dyfynbris $22,000 sy'n eithrio efelychiad cadarn, cwmpas treialu digonol, ac adeiladu dosbarth marw cywir yn aml yn cynhyrchu $15,000 neu fwy mewn costau datblygu i lawr yr afon y byddai dyfynbris $35,000 gyda pheirianneg pen blaen trylwyr wedi'i osgoi'n llwyr.
Mae prynwyr doeth yn gwerthuso cyfanswm cost perchnogaeth: offer ynghyd â datblygiad ynghyd â chynnal a chadw ynghyd â-rhan bris ar draws oes lawn y rhaglen. Mae'r cyfrifiad hwnnw'n symud sylw o'r archeb brynu i'r economeg cynhyrchu - ac yn codi'r cwestiwn mwy ymarferol o sut i nodi cyflenwyr sy'n gallu darparu'r economeg hynny yn ddibynadwy.
Sut i Werthuso Cyflenwr Stampio Die Blaengar
Mae cyfanswm cost perchnogaeth yn dweud wrthych beth i'w wario. Mae gwerthusiad cyflenwyr yn dweud wrthych pwy sy'n ei haeddu. A dyma lle mae llawer o dimau caffael yn baglu - maen nhw'n cymharu dyfynbrisiau fesul llinell heb wirio a all y cwmni stampio blaengar y tu ôl i'r niferoedd hynny mewn gwirionedd ddarparu'r dyfnder peirianneg, y seilwaith ansawdd, a'r graddadwyedd cynhyrchu y mae'r rhaglen yn ei ofyn.
Galluoedd Technegol i Wirio
Y gwahaniaethydd unigol mwyaf ymhlith gweithgynhyrchwyr marw blaengar yw a ydynt yn dylunio ac yn adeiladu offer yn-tŷ neu'n ei is-gontractio. Gall cyflenwr â pheirianneg marw mewnol ailadrodd ar gynlluniau stribedi, addasu dilyniant gorsafoedd, a datrys problemau ceisio mewn dyddiau yn hytrach nag wythnosau. Pan fydd eich adeiladwr offer a'ch llawr cynhyrchu yn rhannu'r un to, mae adborth DFM yn digwydd mewn amser real - nid trwy gadwyni e-bost rhwng cwmnïau sydd wedi'u datgysylltu.
Y tu hwnt i allu offer, gwiriwch y manylion hyn cyn llunio rhestr fer o unrhyw gyflenwyr stampio marw blaengar:
- Tunelledd y wasg ac ystod maint y gwely:A yw eu hoffer yn cyd-fynd â thrwch deunydd ac ôl troed eich rhan? Ni all cyflenwr sy'n rhedeg gweisg 30 tunnell drin cydrannau di-staen trwchus sydd angen 150+ tunnell o rym ffurfio.
- Gallu trin deunydd:A allant brosesu lled y coil, y trwch, a'r aloion sydd eu hangen ar eich rhan? Mae systemau bwydo Servo, sythwyr coil, ac iro mewn-llinell i gyd yn effeithio ar ba ddeunyddiau y gallant redeg yn ddibynadwy.
- Gweithrediadau eilaidd:Mae tapio, weldio, platio, trin gwres, a chynulliad a gyflawnir o dan yr un to yn dileu cost logisteg a risg ansawdd rhwng camau proses.
- Arbenigedd ffurfio aml-orsaf:Mae cyflenwyr yn hoffiYICHEN, sy'n gwasanaethu peirianwyr cynhyrchu a thimau caffael yn benodol sy'n cyrchu marw stampio blaengar ar gyfer rhannau metel cyfaint uchel, yn dangos y math o allu ffocws - ffurfio aml-orsaf effeithlon, ailadroddadwyedd tynn, a chynhyrchu màs graddadwy - sy'n gwahanu partner cymwysedig oddi wrth siop swyddi gyffredinol.
Gall cyflenwr sydd wedi'i fuddsoddi mewn peiriannu CNC uwch, EDM gwifren, ac offer efelychu digidol fel Dadansoddiad Elfen Feidraidd (FEA) ragweld a datrys problemau offer cyn i ddur gael ei dorri hyd yn oed. Mae'r hyfedredd technolegol hwnnw'n trosi'n uniongyrchol i lai o iteriadau treialon, amseroedd arwain byrrach, a chyfanswm cost datblygu is.
Systemau Ansawdd ac Ardystiadau Sy'n Bwysig
Nid logos ar wefan yn unig yw tystysgrifau. Mae pob un yn gosod disgyblaeth broses benodol sy'n effeithio ar sut mae'ch rhannau'n cael eu cynhyrchu, eu harolygu a'u dogfennu:
| Ardystiad | Cwmpas | Yr hyn y mae'n ei olygu ar gyfer eich rhannau wedi'u stampio |
|---|---|---|
| ISO 9001 | Ansawdd gweithgynhyrchu cyffredinol | Rheoli proses llinell sylfaen, meddwl yn seiliedig ar risg, gwelliant parhaus. Yn ddigon ar gyfer stampio diwydiannol cyffredinol. |
| IATF 16949 | Cynhyrchu modurol | Mandadau PPAP, SPC, FMEA, ac MSA. Yn ofynnol ar gyfer unrhyw gyflenwr haen modurol. Yn gorfodi Cpk Yn fwy na neu'n hafal i 1.67 ar nodweddion critigol. |
| AS9100 | Awyrofod ac amddiffyn | Yn ychwanegu rheolaeth cyfluniad, archwiliad erthygl gyntaf fesul AS9102, ac atal rhannau ffug. Ddim yn-trafodadwy ar gyfer cysefiniau awyrofod. |
Ar gyfer rhaglenni modurol, PPAP (Proses Cymeradwyo Rhan Gynhyrchu) yw'r porth i gynhyrchu. Mae PPAP stampio marw blaengar nodweddiadol yn cymryd 8 i 12 wythnos o'r gic offer-i'r Warant Cyflwyno Rhan a gymeradwywyd. Mae'r llinell amser honno'n cwmpasu gwneuthuriad marw, rhediadau erthygl gyntaf, dilysu dimensiwn, astudiaethau gallu, a'r pecyn cyflwyno 18-elfen llawn. Os na all gwneuthurwr marw blaengar fynegi ei broses PPAP yn glir, nid yw wedi rhedeg digon o raglenni modurol i drin eich un chi.
Ar gyfer gwaith nad yw'n waith modurol, gallwch barhau i ofyn am is-set: adroddiadau dimensiwn, tystysgrifau deunydd, cynllun rheoli, a rhannau sampl. Mae'r strwythur yn darparu atebolrwydd hyd yn oed pan nad oes angen y baich dogfennaeth modurol llawn.
Cwestiynau i'w Gofyn i'ch Cyflenwr Stampio
Mae gwybod beth i'w wirio yn un peth. Er mwyn cael atebion gonest mae angen gofyn cwestiynau pigfain. Defnyddiwch y rhestr wirio hon wrth werthuso gwneuthurwyr marw stampio - mae'n gorchuddio'r bylchau lle mae dyfyniadau arwynebol yn cuddio gwahaniaethau gallu gwirioneddol:
- Perchnogaeth offer:Pwy sy'n berchen ar y dis ar ôl talu - chi neu'r cyflenwr? A allwch ei drosglwyddo i gyfleuster arall os oes angen?
- Mewn-peirianneg marw mewnol:Ydyn nhw'n dylunio, efelychu ac adeiladu marw cynyddol yn fewnol, neu'n is-gontractio unrhyw gam?
- Proses adborth DFM:A fyddant yn adolygu eich dyluniad rhan ac yn awgrymu addasiadau ar gyfer stampadwyedd cyn dyfynnu offer? Pa mor gyflym?
- Scalability cyfaint:A allant raddio o samplu cychwynnol i 500,000+ o unedau blynyddol heb gontract allanol i gapasiti'r wasg?
- Cyrchu deunydd:A ydynt yn stocio aloion coil safonol, neu a oes angen amser arweiniol ar gyfer caffael deunyddiau ar bob archeb?
- Cwmpas treialu a dilysu:Faint o iteriadau samplu sydd wedi'u cynnwys yn y dyfynbris offer? Beth sy'n digwydd os oes angen treialon ychwanegol?
- Rhaglen cynnal a chadw marw:Beth yw eu hamserlen cynnal a chadw ataliol? Pwy sy'n ysgwyddo'r gost o ail-siarpio dyrnu a gosod un newydd yn ei le dros oes y dis?
- Proses newid peirianneg:Sut maen nhw'n trin diwygiadau dylunio canol-cynhyrchu? Beth yw'r gost nodweddiadol a'r effaith llinell amser?
- Dogfennaeth ansawdd:A allant ddarparu PPAP Lefel 3, adroddiadau arolygu erthygl gyntaf, a data SPC parhaus fel cyflawniadau safonol?
- Cyfathrebu a rheoli prosiect:A fydd gennych chi gyswllt technegol penodol, neu a ydych chi'n cael eich cyfeirio trwy werthiannau cyffredinol?
Mae cyflenwr sy'n ateb y cwestiynau hyn â manylion - llinellau amser gwirioneddol, cysylltiadau peirianneg a enwir, prosesau dogfenedig - yn ddyfnach signalau. Mae un sy'n gwyro tuag at sicrwydd cyffredinol yn arwydd o risg. Ymhlith gweithgynhyrchwyr marw stampio metel, mae'r gwahaniaeth rhwng partner hirdymor dibynadwy a ffynhonnell cur pen cynhyrchu cylchol yn aml yn dod i'r amlwg yn y cam gwerthuso hwn, ymhell cyn llofnodi unrhyw archeb brynu.
Mae dewis cyflenwyr yn gosod y sylfaen. Ond mae deall sut mae'r prosiect yn datblygu - o'r adolygiad dylunio cyntaf hwnnw trwy ramp cynhyrchu - yn pennu a yw eich disgwyliadau llinell amser yn realistig neu'n deimlad dymunol.
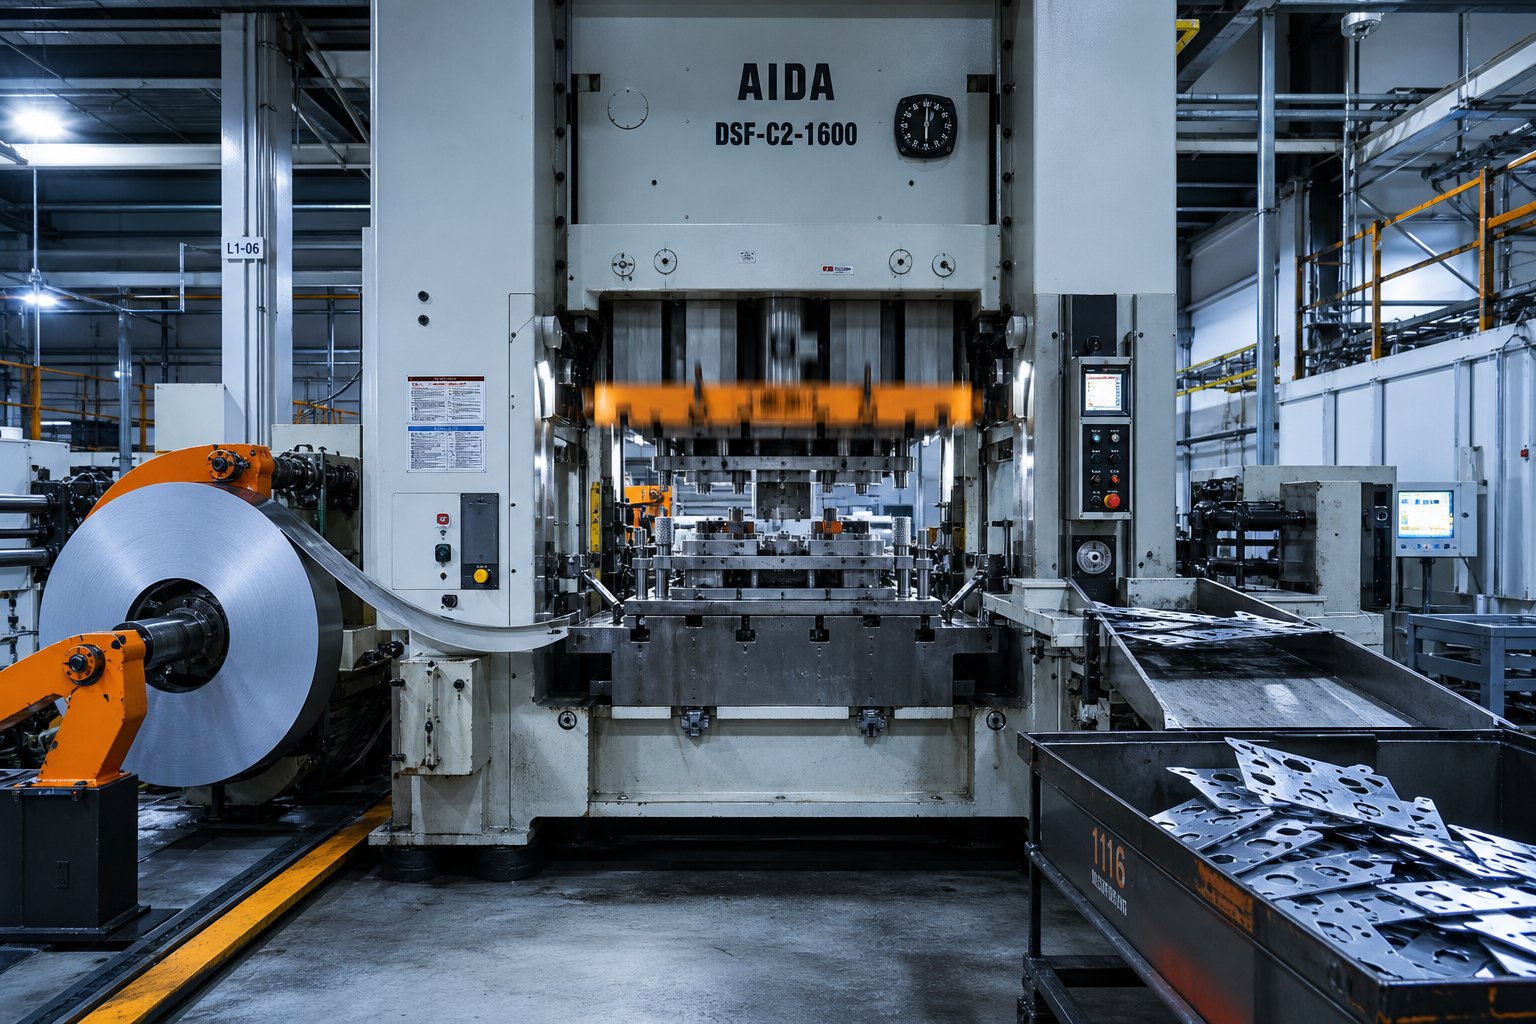
O Ymholiad Cychwynnol i Gynhyrchu Llawn
Rydych chi wedi nodi'r cyflenwr cywir. Gwiriwyd y cwestiynau gwerthuso. Felly beth sy'n digwydd nesaf mewn gwirionedd? Mae'r rhan fwyaf o brynwyr yn mynd i mewn i raglenni gwasanaethau stampio metel marw blaengar gydag ymdeimlad annelwig bod offer yn cael eu hadeiladu, samplau'n cael eu cymeradwyo, a chynhyrchu'n dechrau. Y realiti yw dilyniant strwythuredig o gatiau peirianneg, pob un â'i linell amser ei hun, yr hyn y gellir ei gyflawni, a phwyntiau methiant posibl. Camddealltwriaeth o'r cylch bywyd hwn yw lle mae gorwario amserlen yn tarddu - nid o anghymhwysedd cyflenwyr, ond o ddisgwyliadau prynwyr sy'n hepgor cyfnodau critigol.
Adolygu Dyluniad a'r Cam Adborth DFM
Mae pob prosiect stampio metel blaengar yn dechrau gydag asesiad peirianyddol - nid archeb brynu. Mae peirianwyr offer y cyflenwr yn adolygu geometreg eich rhan, dewis deunyddiau, galwadau goddefgarwch, a thargedau cyfaint blynyddol i benderfynu a yw'r gydran yn addas ar gyfer prosesu marw cynyddol o gwbl. Dyma lle maent yn tynnu sylw at nodweddion sy'n ychwanegu gorsafoedd diangen, yn awgrymu newidiadau radiws sy'n atal cracio, ac yn nodi cyfleoedd i gyfuno gweithrediadau eilaidd yn y dis ei hun.
Disgwyliwch i'r cam hwn gynnwys:
- Cysyniadau cynllun stribed yn dangos cyfrif gorsaf, dyluniad cludwr, a thraw bwydo
- Detholiad rhagarweiniol o'r wasg yn seiliedig ar gyfrifiadau tunelledd a gofynion maint gwelyau
- Argymhellion DFM - addasiadau geometreg sy'n lleihau cost offer neu'n gwella bywyd marw
- Cadarnhad deunydd, gan gynnwys trafodaeth am ymddygiad deunyddiau stampio blaengar ac unrhyw ofynion offer penodol aloi
- Offerynnau cyllidebol a-amcangyfrifon pris yn gysylltiedig â thybiaethau cyfaint penodol
Hyd nodweddiadol? Dwy i bedair wythnos ar gyfer rhannau cymhlethdod safonol. Gall cydrannau hynod gymhleth gyda goddefiannau tynn neu ddeunyddiau egsotig gymryd mwy o amser wrth i beirianwyr redeg efelychiadau ffurfio a gwerthuso dewisiadau amgen cynllun stribed lluosog cyn ymrwymo i gyfarwyddyd. Rhuthro'r cam hwn - neu hepgor adborth DFM yn gyfan gwbl - yw'r camgymeriad unigol mwyaf cyffredin y mae prynwyr yn ei wneud. Mae pob doler a arbedir mewn adolygiad peirianneg yn cynhyrchu deg doler mewn ailweithio offer i lawr yr afon.
Offer Adeiladu Trwy Gymeradwyaeth Erthygl Gyntaf
Unwaith y bydd cynllun stribed a dyluniad rhan wedi'u cloi, mae'r gwaith adeiladu marw yn dechrau. Mae marw cynyddol o ansawdd uchel fel arfer yn gofyn am 12 i 20 wythnos i ddylunio, peiriannu, trin â gwres, malu, cydosod a chomisiynu. Cymhleth yn marw gyda llawer o orsafoedd neu gall goddefiannau tynn wthio y tu hwnt i'r ystod honno. Nid yw'r llinell amser hon yn padin - mae'n adlewyrchu realiti offer marw a stampio manwl gywir sy'n gorfod cynnal cywirdeb dimensiwn ar draws miliynau o gylchoedd.
Mae'r dilyniant adeiladu-i-gymeradwyaeth yn dilyn y llwybr hwn yn gyffredinol:
- Dyluniad marw manwl:Modelu 3D llawn o bob gorsaf, cydran, a dilyniant stribed (2-4 wythnos)
- Peiriannu cydrannau:Melino CNC, gwifren EDM, a malu punches, mewnosodiadau marw, a phlatiau (4-8 wythnos)
- Triniaeth wres a gorffeniad:Caledu dur marw i werthoedd Rockwell penodedig, malu wyneb i ddimensiynau terfynol (1-2 wythnos)
- Gosodiad cynulliad a mainc:Gosod cydrannau, gosod cliriadau, gwirio aliniad ar draws pob gorsaf (1-2 wythnos)
- Treial cyntaf:Mae'r wasg gychwynnol yn rhedeg i ddilysu dilyniant stribed, nodi ymyrraeth, a chynhyrchu samplau rhagarweiniol
- iteriad a mireinio:Addasu uchder dyrnu, addasu radiysau ffurfio, cywiro gwyriadau dimensiwn yn seiliedig ar fesur sampl
- Arolygiad erthygl gyntaf:Adroddiad dimensiwn llawn yn erbyn y print rhannol, yn aml yn cynnwys mesuriadau GD&T ar nodweddion critigol
Ar gyfer rhaglenni modurol, daw'r cam hwn i ben gyda chyflwyniad PPAP - pecyn dogfennaeth cynhwysfawr sy'n dangos gallu proses trwy ddata dimensiwn, astudiaethau gallu (dadansoddiad Cpk), cynlluniau rheoli, a Gwarant Cyflwyno Rhannol. Mae PPAP Lefel 3, y lefel gyflwyno ofynnol fwyaf cyffredin, yn cynnwys dogfennaeth lawn o luniadau peirianneg, llif prosesau, astudiaethau gallu, a samplau cynhyrchu a gynhyrchir o dan amodau arferol.
Mae cymhlethdod canolig yn marw fel arfer mae angen 5 i 8 iteriad samplu cyn cyflawni cynhyrchiant sefydlog-ansawdd parod. Mae pob iteriad yn cynnwys rhedeg rhannau, eu mesur, nodi gwyriadau, addasu offer, ac ail-redeg. Prynwyr sy'n cyllidebu ar gyfer dau gynnig ac yna'n darganfod bod angen chwech arnynt yw'r rhai sy'n galw eu cyflenwr mewn rhwystredigaeth yn ystod wythnos 18 - pan oedd yr amserlen yn rhagdybio y byddai'r cynhyrchiad eisoes yn rhedeg.
Ramp Cynhyrchu a Rheoli Ansawdd Parhaus
Nid yw cymeradwyo erthygl gyntaf yn golygu bod cynhyrchiad llawn yn dechrau drannoeth. Mae yna gyfnod ramp bwriadol lle mae cyfraddau cynhyrchu yn cynyddu'n gynyddrannol tra bod y cyflenwr yn dilysu bod ansawdd yn parhau i fod yn sefydlog ar gyflymder. Mae rhedeg marw ar 50 strôc y funud yn ystod y prawf yn dweud wrthych fod yr offeryn yn gweithio. Mae ei redeg ar 400 SPM am wyth awr yn olynol yn dweud wrthych a all gynnal cynhyrchiad heb ddrifft thermol, dadansoddiad iro, neu faterion cronni sgrap.
Yn ystod cynhyrchu cyson, mae rheoli ansawdd yn dibynnu ar dri philer:
- Rheoli proses ystadegol (SPC):Mesurir dimensiynau critigol ar gyfnodau diffiniedig a'u siartio i ganfod drifft cyn i rannau fynd allan o oddefiant. Mae terfynau rheoli yn sbarduno camau cywiro ymhell cyn i rannau diffygiol gyrraedd eich doc.
- Cynnal a chadw marw ataliol:Mae cau i lawr wedi'i drefnu ar gyfer ail-siarpio dyrnu, archwilio mewnosod, ac ailosod gwanwyn yn atal methiannau heb eu cynllunio. Mae'r rhan fwyaf o farwolaethau cynyddol angen cynnal a chadw bob 50,000 i 150,000 strôc yn dibynnu ar abrasiveness materol ac adeiladu offer.
- Monitro cynhyrchiad:Mewn-synwyryddion marw, monitorau tunelledd, a synwyryddion porthiant anghywir, ataliwch y wasg ar unwaith os aiff rhywbeth o'i le - gan ddiogelu'r buddsoddiad offer ac ansawdd y rhan.
Ar gyfer peirianwyr cynhyrchu a thimau caffael sy'n barod i ddechrau ar eu taith cyrchu marw stampio blaengar, mae cyflenwyr yn hoffiYICHENcanolbwyntio'n benodol ar alluoedd amlroddadwy tynn a - masgynhyrchu graddadwy sydd bwysicaf yn ystod y cam ramp cynhyrchu hwn, lle mae'n rhaid i'r marw brofi y gall ddarparu rhannau cyson nid yn unig mewn samplu, ond ar draws rhediadau cyfaint uchel parhaus.
Mae'r cylch bywyd llawn - o'r ymholiad cyntaf i gynhyrchiad sefydlog - fel arfer yn rhychwantu 16 i 30 wythnos yn dibynnu ar gymhlethdod rhannol, heriau materol, a gofynion dogfennaeth. Mae prynwyr sy'n deall y llinell amser hon ymlaen llaw yn cynllunio lansio eu cynnyrch yn unol â hynny. Y rhai nad ydyn nhw'n cywasgu cyfnodau peirianneg yn y pen draw, yn hepgor camau dilysu, ac yn talu amdano mewn dihangfeydd o ansawdd ac yn trefnu oedi sy'n costio llawer mwy na'r wythnosau y gwnaethon nhw geisio'u harbed.
Cwestiynau Cyffredin Am Stampio Metel Die blaengar
1. Beth yw marw cynyddol mewn stampio metel?
Offeryn aml-orsaf yw marw cynyddol sydd wedi'i osod mewn gwasg stampio lle mae stribed metel parhaus yn symud ymlaen trwy orsafoedd dilyniannol gyda phob strôc gwasgu. Mae pob gorsaf yn cyflawni gweithrediad penodol fel tyllu, plygu, ffurfio, neu dorri. Mae'r rhan yn parhau i fod ynghlwm wrth stribed cludo trwy gydol y broses ac mae'n cael ei wahanu yn yr orsaf dorri derfynol yn unig, gan gynhyrchu cydran wedi'i chwblhau gyda phob cylch strôc.
2. Faint mae offer marw blaengar yn ei gostio?
Mae offer marw cynyddol fel arfer yn amrywio o $30,000 i dros $250,000 yn dibynnu ar gyfrif yr orsaf, gofynion deunydd, gofynion goddefgarwch, a nodweddion fel mewnosodiadau carbid neu mewn{-ynsynwyr marw. Gall darn syml o chwech o orsafoedd a'u plygu mewn dur ysgafn gostio $10,000 i $25,000, tra bod offer modurol neu electroneg cymhlethdod canolig fel arfer yn disgyn rhwng $25,000 a $60,000. Daw'r buddsoddiad yn economaidd pan gaiff ei amorteiddio ar draws cyfeintiau blynyddol sy'n fwy na 50,000 o unedau, lle mae cost fesul rhan yn gostwng yn sylweddol o gymharu â phrosesau amgen.
3. Beth yw'r gwahaniaeth rhwng marw blaengar a stampio marw trosglwyddo?
Mewn stampio marw cynyddol, mae'r rhan yn aros yn gysylltiedig â'r cludwr stribedi metel trwy bob gorsaf tan y toriad terfynol. Mewn stampio marw trosglwyddo, mae'r rhan yn cael ei wahanu o'r stribed yn gynnar a'i symud yn gorfforol rhwng gorsafoedd gan fysedd mecanyddol. Mae marw trosglwyddo yn gweddu i rannau mwy neu'r rhai sydd angen tynnu lluniau dwfn a newidiadau cyfeiriadedd, tra bod marw cynyddol yn rhagori ar gydrannau llai, cyfaint uchel sy'n rhedeg ar strôc uwch y funud. Mae marw cynyddol fel arfer yn dod yn gost-effeithiol dros 50,000 o unedau blynyddol, tra gall rhaglenni marw trosglwyddo gyfiawnhau buddsoddiad mor isel â 25,000 o unedau.
4. Pa ddeunyddiau y gellir eu defnyddio mewn stampio marw blaengar?
Mae deunyddiau cyffredin yn cynnwys dur carbon isel (1008/1010), dur di-staen (304/316L), copr (C11000), pres (C26000), efydd ffosffor (C51000), ac aloion alwminiwm (5052/6061). Mae angen addasiadau offer penodol ar bob deunydd. Mae dur yn cynnig ffurfadwyedd rhagorol heb fawr o draul offer. Mae dur di-staen yn gofyn am iawndal springback a haenau gwrth-gallu. Mae angen iro arbenigol ar gopr a phres i atal marw rhag cronni. Mae angen cliriadau marw ehangach ar alwminiwm ac ireidiau seiliedig ar PTFE i atal rhwygo a sgorio arwyneb.
5. Pa mor hir mae'n ei gymryd o'r ymholiad cychwynnol i'r cynhyrchiad llawn gyda stampio marw blaengar?
Mae'r cylch bywyd llawn fel arfer yn ymestyn dros 16 i 30 wythnos yn dibynnu ar gymhlethdod rhannol a gofynion dogfennaeth. Mae cam adolygu DFM yn cymryd dwy i bedair wythnos, mae adeiladu marw yn gofyn am 12 i 20 wythnos gan gynnwys dylunio, peiriannu, triniaeth wres, a chydosod, ac mae cymeradwyo'r erthygl gyntaf yn cynnwys 5 i 8 iteriad samplu. Ar ôl cymeradwyo, mae cam ramp cynhyrchu yn dilysu ansawdd ar gyflymder llawn cyn dechrau gweithgynhyrchu cyflwr cyson. Gall cyflenwyr fel YICHEN sy'n canolbwyntio ar ailadroddadwyedd tynn a chynhyrchu màs graddadwy symleiddio'r llinell amser hon trwy alluoedd dylunio ac adeiladu offer mewnol.