


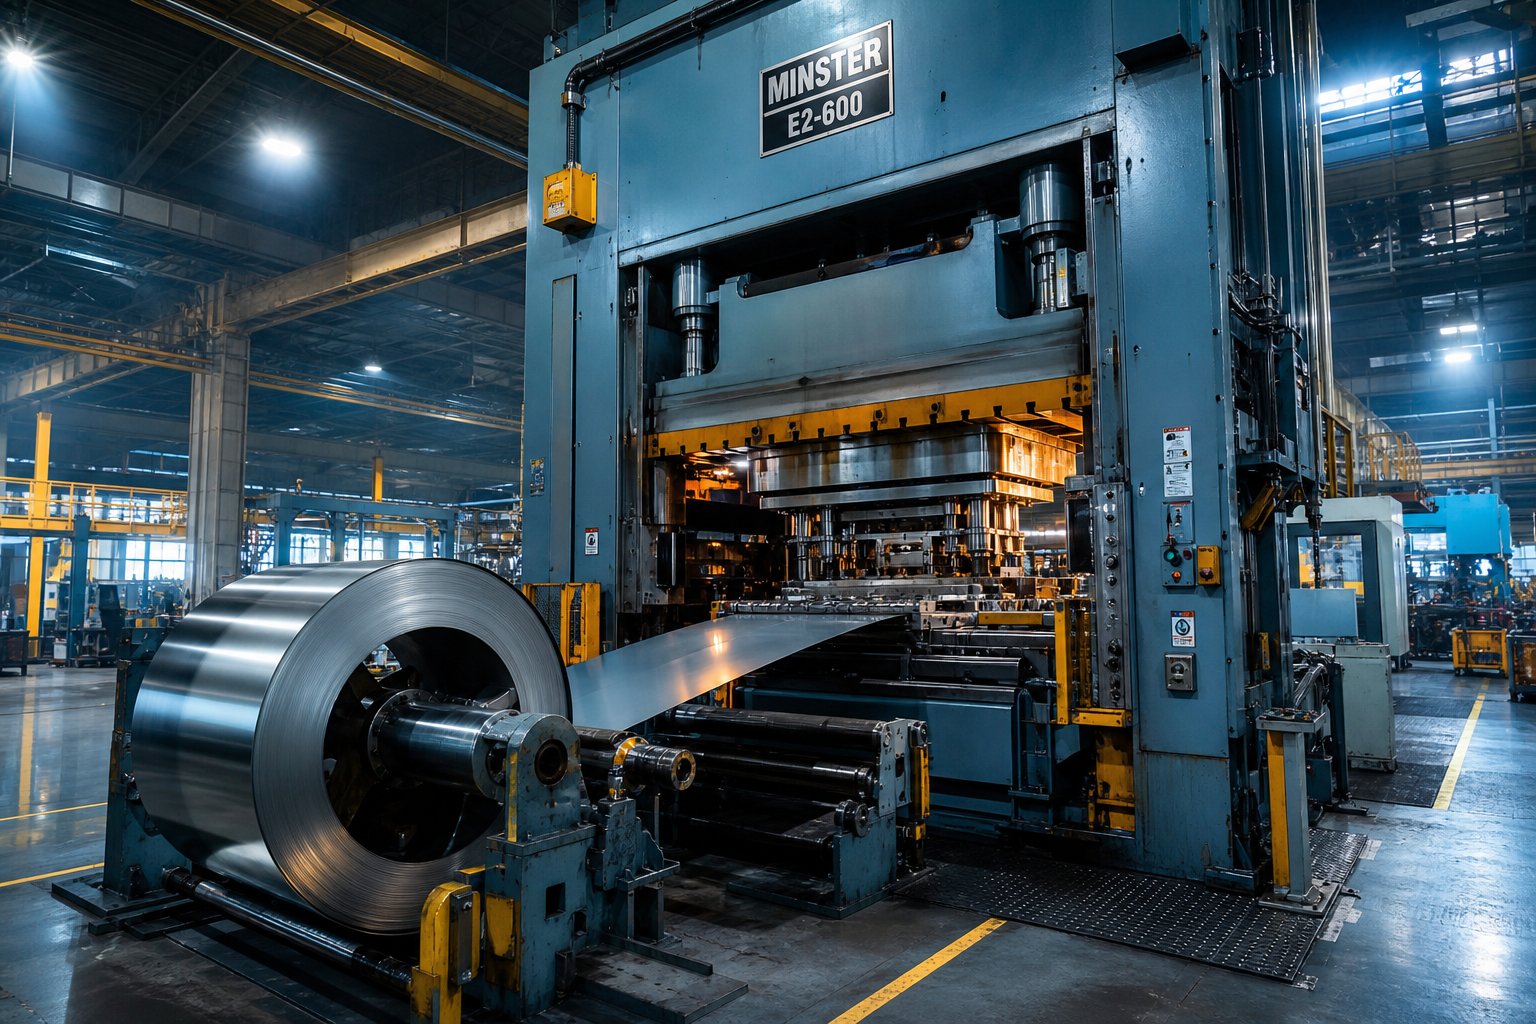
Beth Yw Cwmni Die Stampio a Pam Mae'n Bwysig
Dychmygwch fod angen miloedd o fracedi metel union yr un fath, pob un yn gywir o fewn ychydig filoedd o fodfedd. Mae metel dalen fflat yn mynd i mewn, mae rhannau trachywiredd gorffenedig yn dod allan. Y trawsnewidiad hwnnw yw'r union beth sy'n digwydd y tu mewn i gwmni stampio marw bob dydd.
Mae cwmni stampio marw yn defnyddio marw offer caledu wedi'i osod mewn gweisg stampio i dorri, plygu, a ffurfio metel dalen fflat yn gydrannau wedi'u peiriannu'n fanwl trwy weithrediadau ffurfio oer rheoledig.
Yr hyn y mae Cwmni Stampio Die yn ei Wneud Mewn gwirionedd
Yn greiddiol iddo, mae gwaith marw a stampio yn dechneg ffurfio oer. Rhoddir stribed neu wag o fetel rhwng marw wedi'i grefftio'n arbennig, ac mae grym o'r wasg yn ail-lunio'r deunydd yn geometreg benodol. Gweithrediadau felblancio, dyrnu, plygu, bathu, a lluniaduyn digwydd ar gyflymder uchel, gan gynhyrchu rhannau sy'n amrywio o gysylltwyr electronig bach i baneli modurol mawr. Mae'r marw eu hunain yn offer manwl gywir, wedi'u peiriannu o ddur caled a'u peiriannu i gynnal goddefiannau tynn ar draws miliynau o gylchoedd.
Yr hyn sy'n gosod cywirdeb marw a stampio ar wahân i wneuthuriad cyffredinol yw ailadroddadwyedd. Unwaith y bydd yr offer wedi'i brofi, mae pob rhan sy'n dod oddi ar y wasg yn union yr un fath o ran maint â'r un o'i flaen, gan wneud y broses yn ddelfrydol ar gyfer rhediadau cynhyrchu cyfaint uchel lle nad oes modd negodi cysondeb.
Pwy Sy'n Dibynnu ar Wasanaethau Stampio Die
Yr ateb byr: bron pob diwydiant sy'n defnyddio cydrannau metel ar raddfa. Mae gweithgynhyrchwyr modurol yn dibynnu ar rannau wedi'u stampio ar gyfer paneli corff, cromfachau a chydrannau trenau pŵer. Mae angen stampiadau goddefgarwch llym ar gwmnïau awyrofod ar gyfer cydosodiadau adeileddol ac electronig. Mae cwmnïau electroneg yn dod o hyd i gysylltwyr microstamp a gwarchod, tra bod gwneuthurwyr dyfeisiau meddygol angen cydrannau wedi'u stampio biocompatible a gynhyrchir o dan reolaethau ansawdd llym. Mae diwydiannau adeiladu, offer a chaledwedd yn crynhoi'r rhestr.
hwncwmni stampio metel yn marwtrosolwg yn gosod y llwyfan ar gyfer golwg ddyfnach ar yr hyn sy'n digwydd mewn gwirionedd y tu ôl i ddrysau ystafell y wasg. Mae'r adrannau o'ch blaen yn dadansoddi mathau o brosesau, dewis deunyddiau, ardystiadau ansawdd, gyrwyr cost, a sut i werthuso cyflenwr cyn ymrwymo doleri offer.
Esbonio Mathau o Brosesau Stampio Die
Nid yw pob rhan wedi'i stampio yn dilyn yr un llwybr trwy'r wasg. Mae geometreg eich cydran, cyfaint cynhyrchu, a gofynion goddefgarwch i gyd yn pennu pa broses y mae cwmni stampio marw yn ei dewis ar gyfer eich prosiect. Mae pedwar prif ddull yn cwmpasu mwyafrif helaeth y senarios cynhyrchu, ac mae deall sut mae pob un yn gweithio'n fecanyddol yn eich helpu i siarad yr un iaith â'ch peiriannydd offer wrth ddyfynnu.
Stampio Die Blaengar ar gyfer -Rhediadau Cyfrol Uchel
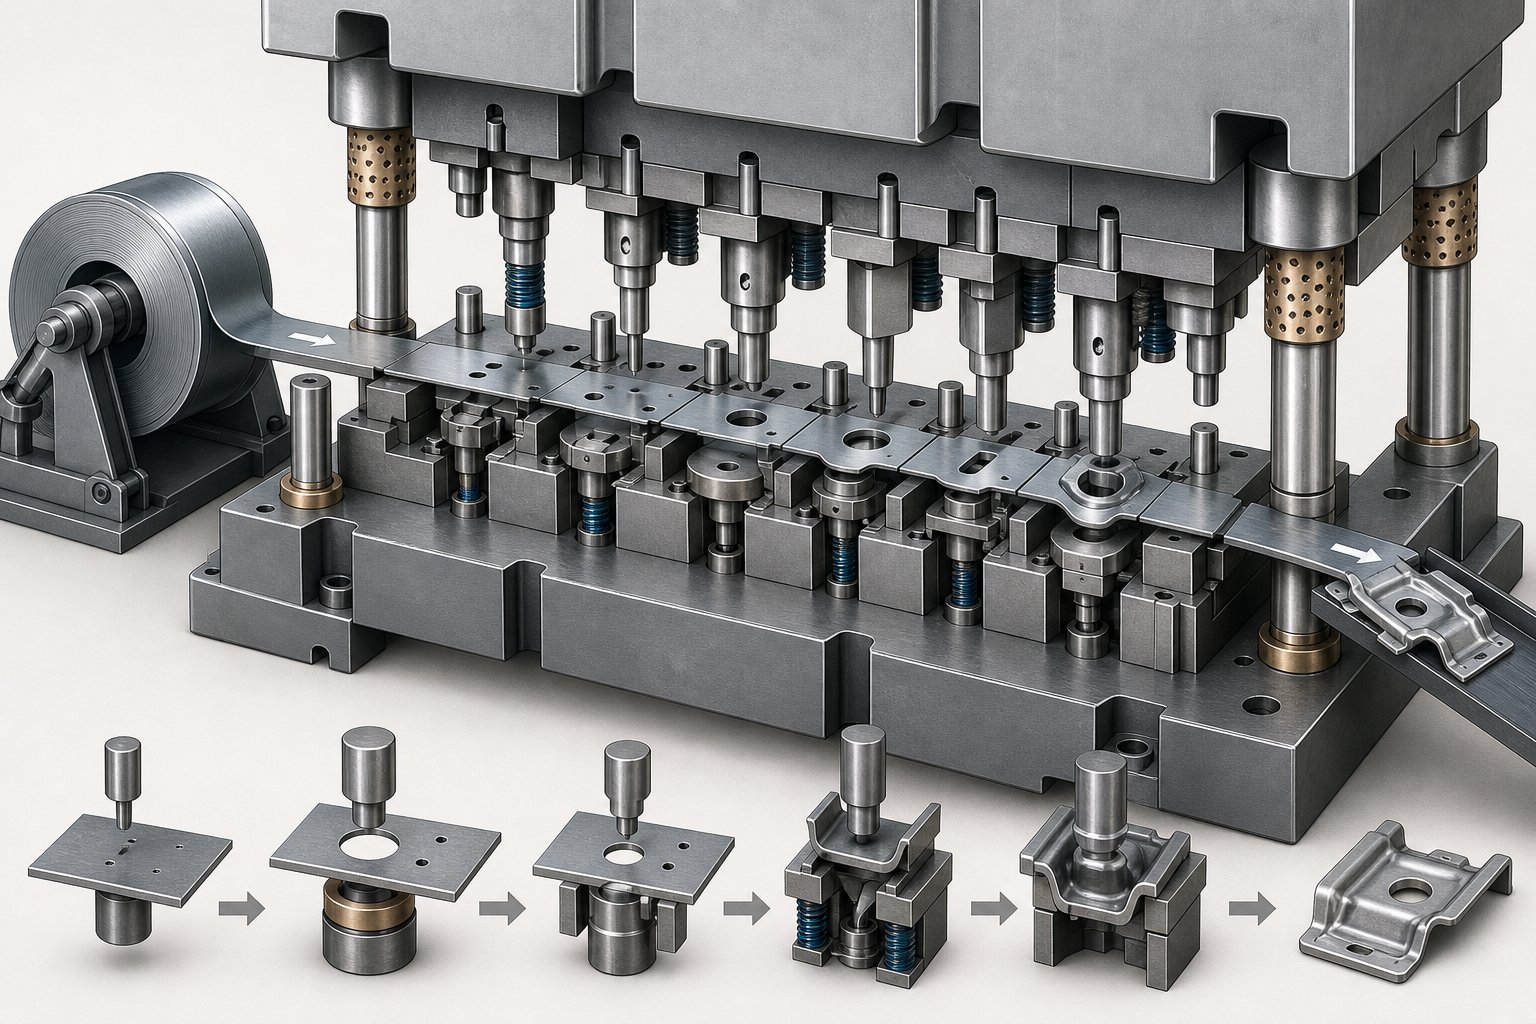
Lluniwch coil o lenfetel yn bwydo'n barhaus i wasg sy'n gartref i un marw gyda nifer o orsafoedd wedi'u trefnu yn eu trefn. Ym mhob gorsaf, mae'r stribed yn cael ei weithredu'n wahanol: dyrnu twll, rhicio ymyl, ffurfio tro, neu fathu nodwedd arwyneb. Mae'r darn gwaith yn aros yn gysylltiedig â'r stribed cludo drwyddo draw, gan symud un hyd traw ymlaen fesul strôc wasg. Dim ond yn yr orsaf derfynol y mae'r rhan orffenedig wedi'i gwahanu oddi wrth y stribed metel sylfaen.
Y dull porthiant parhaus hwn sy'n gwneud cwmni stampio blaengar mor effeithlon â chynhyrchiad cyfaint uchel. Oherwydd nad yw'r stribed byth yn gadael y marw, mae'r amser gosod yn fach iawn, mae costau llafur yn aros yn isel, a gall cyflymder y wasg gyrraedd cannoedd o strôc y funud. Mae gwasanaethau stampio metel marw blaengar yn rhagori pan fydd angen geometregau cymhleth arnoch mewn-rhannau bach i{{5}{-ganolig{{{{{{}}) gyda goddefiannau mor dynn â +/-0.05 mm.
Y cyfaddawd? Mae buddsoddi mewn offer yn sylweddol. Mae marw cynyddol yn offerynnau manwl gyda nifer o orsafoedd, pob un wedi'i beiriannu i safonau manwl gywir. Maent hefyd yn cael trafferth gyda nodweddion wedi'u tynnu'n ddwfn gan fod y rhan yn parhau i fod ynghlwm wrth y stribed, gan gyfyngu ar ba mor bell y gellir ymestyn deunydd i mewn i geudod.
Trosglwyddo Stampio Die ar gyfer Rhannau Mwy
Pan fydd rhannau'n rhy fawr ar gyfer dulliau cynyddol, neu pan fo'ch dyluniad yn galw am dynnu dwfn, asennau, knurls, neu edafu, mae stampio marw trosglwyddo yn cymryd drosodd. Y gwahaniaeth mecanyddol allweddol: mae'r llawdriniaeth gyntaf yn gwahanu'r gwag oddi wrth y stribed metel. O'r pwynt hwnnw ymlaen, mae "bysedd" awtomataidd neu systemau trosglwyddo mecanyddol yn symud y darn gwaith unigol yn gorfforol o orsaf i orsaf.
Oherwydd bod y rhan yn rhydd-sefyll, gall y wasg dyrnu mor ddwfn ag y mae'r deunydd crai yn ei ganiatáu heb stribed cludo sy'n cyfyngu ar ddyfnder ffurfio. Mae hyn yn golygu bod y dull trosglwyddo yn stampio'r dull ar gyfer cymwysiadau tiwb, gorchuddion silindrog, a chydrannau â nodweddion tri dimensiwn cywrain. Mae cyflenwyr stampiau marw trosglwyddo fel arfer yn gwasanaethu prynwyr sydd angen meintiau canolig o rannau mwy neu fwy cymhleth na all offer blaengar eu cynnwys.
Daw amlbwrpasedd ar gost cyflymder. Mae'r mecanwaith trosglwyddo mecanyddol yn cyflwyno amser beicio y mae bwydo cynyddol yn ei osgoi, ac mae offer yn dal i gynrychioli buddsoddiad sylweddol. Fodd bynnag, mae marw trosglwyddo yn lleihau neu'n dileu gweithrediadau eilaidd ar gyfer geometregau arbenigol, sy'n aml yn gwrthbwyso'r gwahaniaeth cyflymder fesul rhan.
-Dulliau Gorsaf Cyfansawdd a Sengl
Stampio marw cyfansawddyn meddiannu cilfach arbennig. Dychmygwch farw sy'n perfformio gweithrediadau torri a ffurfio lluosog mewn un strôc yn y wasg yn hytrach na symud ymlaen trwy orsafoedd dilyniannol. Mae golchwr fflat, er enghraifft, yn cael ei dwll mewnol wedi'i ddyrnu a'i ddiamedr allanol yn cael ei guddio ar yr un pryd. Mae'r canlyniad yn broses hynod effeithlon ar gyfer rhannau gwastad, syml a gynhyrchir ar gyfeintiau canolig i{4}}uchel.
Mae offer cyfansawdd yn rhatach ac yn gyflymach i'w adeiladu nag offer blaengar, ac mae'r dull un strôc yn cynhyrchu rhannau hynod o wastad. Y cyfyngiad yw cymhlethdod geometrig. Mae rhannau â throadau, ffurfiau dwfn, neu nodweddion cymhleth yn cael eu gwasanaethu'n well gan ddulliau cynyddol neu drosglwyddo.
Stampio gorsaf sengl yw'r ffurfweddiad symlaf: un dis yn perfformio un llawdriniaeth fesul strôc. Fe'i defnyddir ar gyfer gwagio, tyllu, neu blygu syml pan fo cyfeintiau'n ddigon isel fel nad oes cyfiawnhad dros fuddsoddi mewn offer aml-orsaf. Mae hefyd yn gyffredin yn ystod cyfnodau prototeipio, lle mae angen prawf-o-rhannau cysyniad ar brynwr cyn ymrwymo i offer cynhyrchu llawn.
| Dull | Ystod Cyfrol Gorau | Cymhlethdod Rhan | Goddefgarwch nodweddiadol | Ceisiadau Delfrydol |
|---|---|---|---|---|
| Marw Blaengar | Uchel (100K+ o rannau) | Cymedrol i uchel (aml-nodwedd, bach i ganol-maint) | +/-0.05 mm i +/-0.1 mm | Cysylltiadau trydanol, cromfachau, cysylltwyr, clipiau |
| Trosglwyddo Marw | Canolig (rhannau 10K-100K) | Uchel (tyniadau dwfn, ffurflenni 3D, edafu) | +/-0.05 mm i +/-0.2 mm | Cydrannau tiwb, gorchuddion, rhannau strwythurol mawr |
| Cyfansawdd Die | Canolig i uchel (50K+ o rannau) | Isel (geometreg gwastad, syml) | +/-0.05 mm i +/-0.1 mm | Wasieri, bylchau olwyn, shims, modrwyau fflat |
| Gorsaf-Singlo | Isel i ganolig (o dan 50K) | Isel (un llawdriniaeth fesul strôc) | +/-0.1 mm i +/-0.2 mm | Prototeipiau, bylchau syml, rhannau -tro sengl |
Mae dewis y broses gywir yn y pen draw yn weithred gydbwyso rhwng geometreg rhannol, cyfaint blynyddol, a chyllideb. Bydd gwneuthurwr marw blaengar yn eich llywio tuag at offer - aml-orsaf pan fydd cyfeintiau'n cyfiawnhau'r buddsoddiad, tra efallai mai dim ond gosodiadau cyfansawdd neu orsaf sengl sydd eu hangen ar rannau symlach ar symiau is. Daw'r cwestiwn go iawn: pa fetelau ac aloion sy'n paru orau â phob dull, a sut mae priodweddau materol yn siapio penderfyniadau dylunio marw?
Deunyddiau sydd fwyaf addas ar gyfer gweithrediadau stampio marw
Mae dewis deunydd yn siapio popeth i lawr yr afon. Mae'r aloi a ddewiswch yn pennu geometreg marw, tunelledd y wasg, oes offer, ac yn y pen draw eich cost fesul-rhan. Mae gwneuthurwr marw stampio metel yn dylunio offer o amgylch ymddygiad mecanyddol penodol y deunydd a ddewiswyd gennych, felly mae cael y penderfyniad hwn yn iawn yn gynnar yn arbed ail-weithio, sgrap, a chyllideb annisgwyl yn ddiweddarach.
Metelau ac Aloeon Cyffredin ar gyfer Stampio Die
Mae cwmnïau stampio marw yn prosesu teulu eang o fetelau. Mae pob un yn dod â chydbwysedd gwahanol o gryfder, ffurfadwyedd, ymwrthedd cyrydiad, a chost i'r bwrdd. Dyma'r prif gategorïau y byddwch chi'n dod ar eu traws wrth ddyfynnu cynhyrchion stampio manwl gywir:
- Dur Carbon (1008, 1010, 1045, 1095)- Y ceffyl gwaith o stampio. Mae graddau carbon isel yn cynnig ffurfadwyedd ardderchog ar gyfer cromfachau, clostiroedd a chydrannau modurol. Mae -graddau carbon canolig ac uchel yn masnachu hydwythedd ar gyfer caledwch, siwtio sbringiau a-rhannau sy'n gwrthsefyll traul.
- Uchel{0}Cryfder Isel-Alloy (HSLA) Steel- Mae graddau fel HSLA 50 a HSLA 70 yn darparu cryfder tynnol uwch ar lai o bwysau, gan eu gwneud yn boblogaidd mewn cymwysiadau strwythurol modurol ac offer trwm.
- Dur Di-staen (cyfres 300 a 400, 17-4 PH)- Mae'r gyfres 300 (304, 316) yn darparu ymwrthedd cyrydiad uwch ar gyfer amgylcheddau meddygol, prosesu bwyd a morol. Mae'r gyfres 400 (410, 430) yn ychwanegu ymwrthedd traul ar gyfer offer a rhannau trim modurol.
- Alwminiwm (1100, 3003, 5052, 6061)- Ysgafn ac yn gallu gwrthsefyll cyrydiad. Mae Gradd 1100 yn rhagori mewn lluniadu dwfn, tra bod 5052 a 6061 yn gwasanaethu cymwysiadau morol, trafnidiaeth ac awyrofod lle mae cymhareb cryfder i{7}}bwysau yn bwysig.
- Aloi Copr a Chopr (C110, C260, C510)- Wedi'i wobrwyo am ddargludedd trydanol a thermol. Mae copr pur yn addas ar gyfer cysylltwyr trydanol, mae pres (copr-sinc) yn cydbwyso ymarferoldeb ag ymwrthedd cyrydiad, ac mae efydd ffosffor (C510) yn darparu cryfder blinder ar gyfer cysylltiadau gwanwyn.
- Aloi Arbenigedd- Mae aloion nicel (Inconel, Monel) yn trin tymereddau eithafol mewn awyrofod. Mae titaniwm yn gwasanaethu mewnblaniadau meddygol a chymwysiadau amddiffyn lle mae angen biogydnawsedd neu gryfder uchel iawn i{4}}bwysau.
Sut Mae Priodweddau Materol yn Dylanwadu ar Ddylunio Marw
Pan fydd gweithgynhyrchwyr marw stampio metel yn peiriannu eich offer, mae pedwar priodwedd mecanyddol yn gyrru eu penderfyniadau:
Cryfder tynnolyn pennu'r tunelledd gwasg sydd ei angen i gneifio neu ffurfio'r defnydd. Aloiau cryfder uwch fel HSLA neu 17-4 PH gweisg trymach galw ac adeiladu marw mwy cadarn.Hydwytheddyn pennu pa mor bell y gall y deunydd ymestyn cyn cracio. Mae metelau tra hydwyth fel dur carbon isel ac alwminiwm pur yn goddef tynnu dwfn a throadau cymhleth a fyddai'n torri aloion caletach.
Caledwchyn effeithio'n uniongyrchol ar draul offer. Mae stampio graddau di-staen sgraffiniol neu ddur carbon uchel yn cyflymu diraddio marw, sy'n golygu y gallai fod angen duroedd offer premiwm neu haenau arwyneb ar yr offer, gan ychwanegu cost ymlaen llaw ond ymestyn oes y gwasanaeth.
Springbackyw'r adferiad elastig sy'n digwydd ar ôl ffurfio llwyth yn cael ei dynnu. Ymchwil ganY Gwneuthurwryn cadarnhau bod springback yn cynyddu wrth i fodwlws Young leihau ac wrth i anisotropi materol gynyddu. Mae alwminiwm a dur HSLA, er enghraifft, yn dod yn ôl yn fwy ymosodol na dur ysgafn. Mae dylunwyr marw yn digolledu trwy dros-blygu neu addasu radiysau marw, ond rhaid cyfrifo'r cywiriadau hyn yn union yn ystod cam efelychu CAE.
Ystod Trwch ac Ystyriaethau Ffurfioldeb
Mae'r rhan fwyaf o weithrediadau stampio marw yn trin deunydd mewn ystod o tua 0.020 i mewn i 0.625 modfedd (tua 0.5 mm i 16 mm). Mae deunyddiau mesur tenau o dan 0.030 i mewn yn gyffredin mewn cymwysiadau electroneg a chysylltwyr, lle mae prosesau microstampio yn ffurfio nodweddion bach ar gyflymder uchel. Mae'r stoc mesur canol (0.030 i. i 0.125 i mewn) yn cwmpasu'r rhan fwyaf o stampio diwydiannol cyffredinol, modurol a pheiriannau. Mae stampio mesurydd trwm uwchlaw 0.125 i mewn yn gofyn am wasgiau tunelledd uwch ac mae'n nodweddiadol mewn sectorau trycio, amddiffyn a dosbarthu pŵer.
Mae deunyddiau teneuach yn ffurfio'n hawdd ond maent yn fwy agored i wrinkling ac afluniad. Mae stoc mwy trwchus yn gwrthsefyll y diffygion hynny ond mae angen mwy o rym yn y wasg ac yn cyflymu traul marw. Taro'r cydbwysedd cywir rhwng mesurydd, gradd aloi, a dyluniad marw yw lle mae cymorth peirianneg profiadol yn talu amdano'i hun, ac mae'n un rheswm pam mae'r llif gwaith o'r cysyniad i'r cynhyrchiad yn cynnwys cymaint o gamau bwriadol.
Y Llif Gwaith Stampio Die o Ddylunio i Gyflenwi
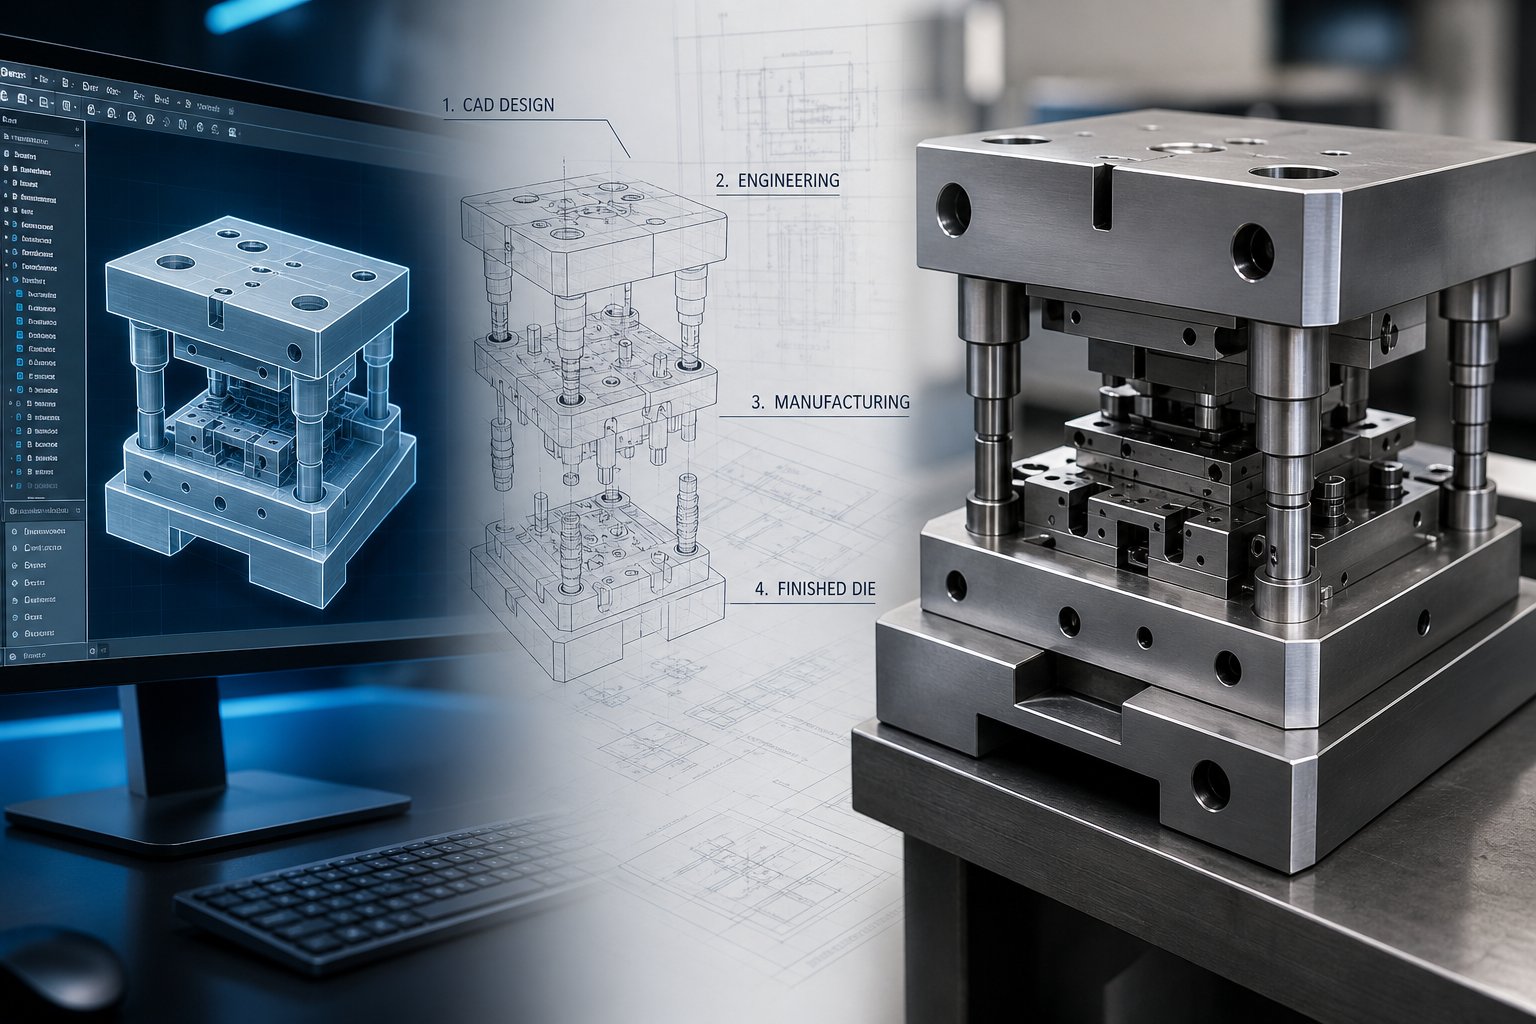
Dim ond dau ddarn o'r pos yw dewis deunydd a math o broses. Yr hyn sy'n aml yn dal prynwyr oddi ar warchod yw nifer y camau peirianneg rhwng cyflwyno lluniad rhannol a derbyn cydrannau cynhyrchu. Mae ffatri marw stampio nodweddiadol yn dilyn dilyniant strwythuredig o gamau, pob un yn adeiladu ar yr olaf, i sicrhau bod eich offer yn perfformio'n ddi-ffael ar gyflymder llawn. Mae sgipio neu ruthro unrhyw gam fel arfer yn golygu ail-weithio, oedi, neu sgrapio i lawr y llinell.
Dyma'r diwedd{0}}i-roi'r llif gwaith i ben mae'r rhan fwyaf o brosiectau stampio marw yn ei ddilyn:
- Adolygiad Dichonoldeb- Asesiad cychwynnol o geometreg rhan, goddefiannau, gofynion cyfaint, a dewis deunydd.
- Dylunio ar gyfer Gweithgynhyrchu (DFM)- Tîm peirianneg yn argymell addasiadau i symleiddio ffurfio, lleihau gorsafoedd offer, neu ddileu gweithrediadau eilaidd.
- Efelychiad CAE- Mae dadansoddiad elfen feidraidd yn modelu llif metel, yn rhagweld teneuo, ac yn nodi cracio neu grychu posibl cyn torri unrhyw ddur.
- Dylunio Die- Modelu CAD 3D manwl o gydrannau marw: punches, blociau marw, stripwyr, systemau tywys, a dilyniant deunyddiau.
- Peiriannu Dur Offer- CNC melino, malu, a gwifren siâp EDM dur caledu yn gydrannau marw manwl gywir.
- Die Cynulliad- Mae'r holl gydrannau wedi'u gosod, wedi'u halinio gan ddefnyddio pinnau canllaw a llwyni, a'u profi i'w clirio.
- Treial yn Rhedeg- Mae'r dis yn cael ei osod yn y wasg a'i redeg ar gyflymder is i gynhyrchu rhannau sampl i'w gwerthuso.
- Arolygiad Erthygl Gyntaf (FAI)- Mae dilysu dimensiwn manwl yn cadarnhau bod y rhan gynhyrchu gyntaf yn bodloni'r holl fanylebau lluniadu.
- Cymeradwyaeth Cynhyrchu- Cwsmer yn adolygu data FAI ac yn cymeradwyo gweithgynhyrchu cyfradd lawn.
- Cynhyrchiad Parhaus- Mae-stampio cyflymder llawn yn dechrau gyda rheolaeth prosesau ystadegol yn monitro ansawdd mewn amser real.
O'r Cysyniad i'r Adolygiad Dichonoldeb
Mae'r broses yn dechrau pan fyddwch chi'n cyflwyno'ch lluniad rhan neu'ch model 3D. Mae peirianwyr yn y gwneuthurwr marw stampio metel yn gwerthuso a yw'r geometreg yn gyraeddadwy o fewn eich goddefgarwch, cyfaint a pharamedrau deunydd a nodwyd. Maen nhw'n chwilio am nodweddion a allai fod yn broblematig: radiysau hynod o dynn, tyniadau dwfn o'u cymharu â thrwch deunydd, neu nodweddion a fyddai angen gorsafoedd gormodol mewn dis cynyddol.
Mae adborth DFM fel arfer yn dilyn o fewn dyddiau. Dychmygwch eich bod wedi dylunio braced gyda fflans 90 gradd sy'n cynnwys twll wedi'i dyrnu'n rhy agos at y llinell dro. Mae'r tîm peirianneg yn tynnu sylw at hyn ac yn cynnig adleoli'r twll neu addasu'r radiws fflans, gan arbed wythnosau o ail-weithio offer yn ddiweddarach. Yna mae efelychiad CAE yn dilysu'r newidiadau hyn yn ddigidol, gan fodelu sut mae'r metel yn llifo o dan bwysau'r wasg a rhagfynegi materion fel sbringback neu deneuo deunydd cyn bod unrhyw offer corfforol yn bodoli.
Die Design, Peiriannu, a Chynulliad
Gyda data efelychu yn cadarnhau'r strategaeth ffurfio, mae dylunwyr marw yn adeiladu modelau 3D manwl o bob cydran. Mae gwneuthurwr marw blaengar, er enghraifft, yn mapio pob gorsaf ar hyd cynllun y stribedi: lle mae blancio'n digwydd, lle mae ffurflenni'n cael eu gwneud, a lle mae'r rhan orffenedig yn gwahanu oddi wrth y stribed cludo.
Mae gwneuthuriad offer yn dod â'r modelau hynny yn fyw. Mae marw personol yn cael ei beiriannu gan ddefnyddio melino CNC, malu manwl gywir, ac EDM gwifren o ddeunyddiau o ansawdd uchel fel dur caled neu garbid twngsten i wrthsefyll pwysau parhaus stampio cynhyrchu. Mae cydosod yn golygu gosod dyrnodau i dalwyr, alinio esgidiau marw gyda phinnau tywys a llwyni, a gwirio cliriadau ym mhob gorsaf. Mae'r cam hwn fel arfer yn cynrychioli'r amser arweiniol hiraf yn y prosiect, yn aml yn amrywio o chwech i ddeuddeg wythnos yn dibynnu ar gymhlethdod.
Rhedeg Treial, Arolygu, a Lansio Cynhyrchu
Rhedeg treial yw lle mae theori yn cwrdd â realiti. Mae'r marw wedi'i ymgynnull yn cael ei osod yn y wasg, ac mae gweithredwyr yn ei redeg ar gyflymder is i gynhyrchu samplau cychwynnol. Mae peirianwyr yn gwirio am fwydo stribedi priodol, grymoedd ffurfio cytbwys, ac ymylon cneifio glân. Mae addasiadau i uchder dyrnu, amseru, neu iro yn digwydd yma yn hytrach nag yn ystod cynhyrchiad llawn.
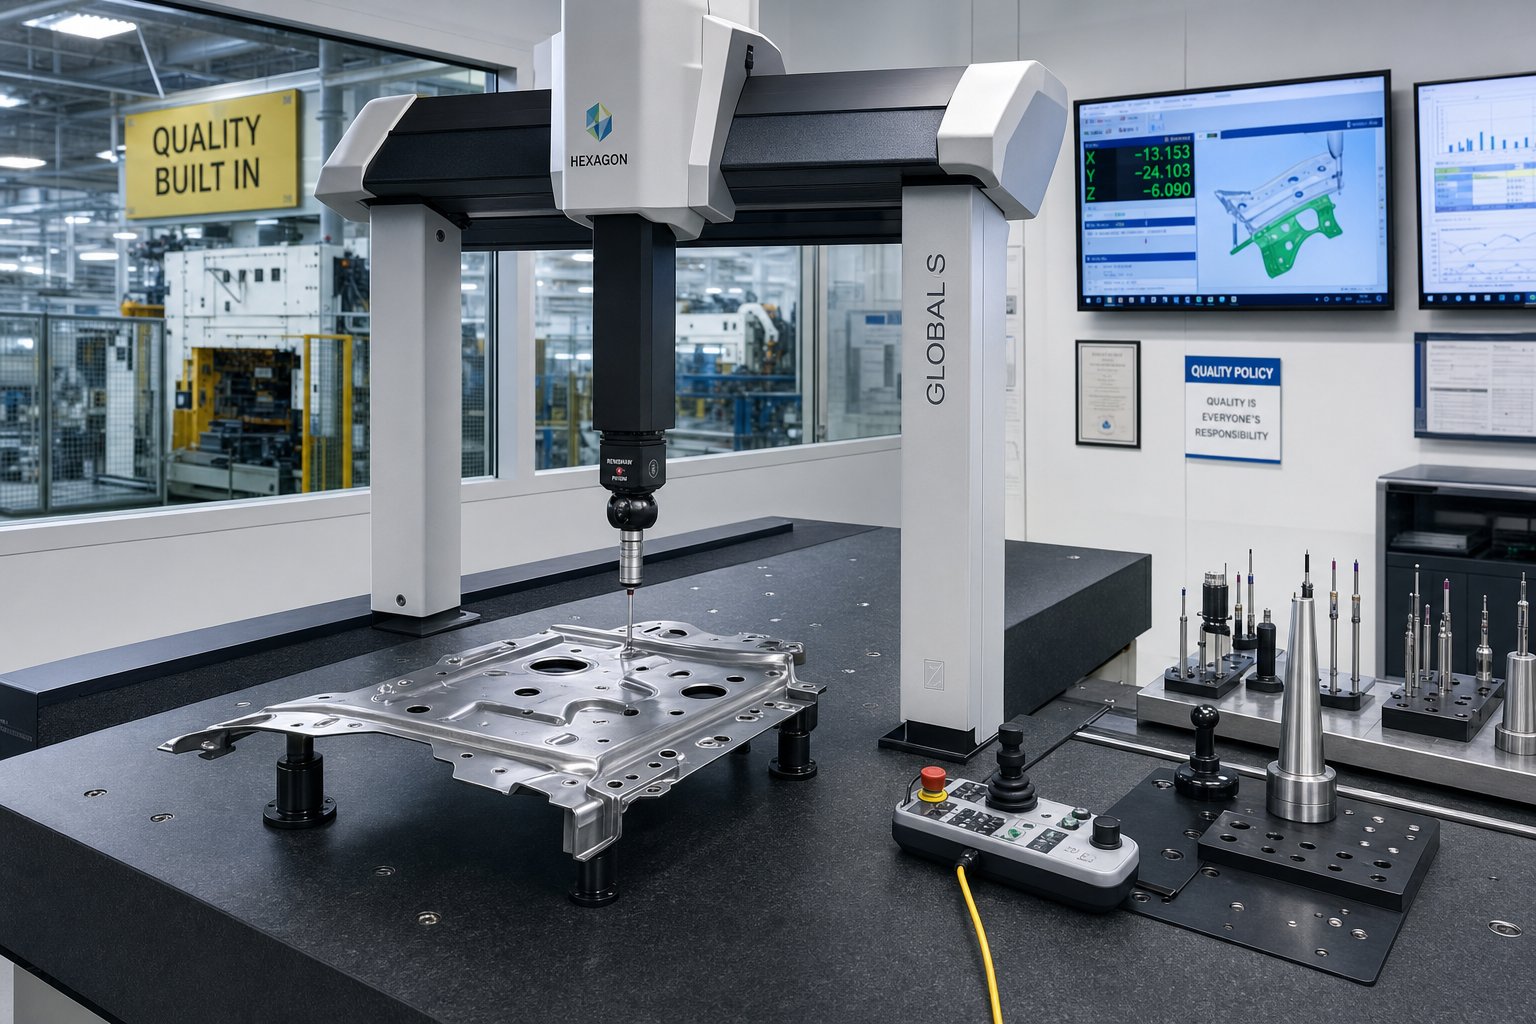
Arolygiad Erthygl Gyntafyw'r porth ffurfiol rhwng rhoi cynnig a chynhyrchu. Mae arolygwyr yn mesur dimensiynau critigol gan ddefnyddio CMMs, calipers, neu sganwyr laser, yna dogfennu canlyniadau yn erbyn lluniadau balŵn. Mae FAI yn dal materion fel onglau tro anghywir neu gamlinio tyllau cyn i gannoedd o filoedd o rannau gael eu cynhyrchu. Mae'n arbennig o bwysig wrth lansio rhan newydd, newid offer, neu ddefnyddio deunyddiau newydd.
Ar ôl i chi adolygu a chymeradwyo adroddiad FAI, mae'r cynhyrchiad yn dechrau ar gyflymder llawn yn y wasg. Mae rheolaeth prosesau ystadegol yn monitro cysondeb dimensiwn mewn amser real, ac mae archwiliadau cyfnodol yn sicrhau bod y marw yn cynnal ei gywirdeb ar draws y rhediad cynhyrchu.
Cwmnïau felYICHENstrwythuro eu llif gwaith i arwain prynwyr trwy bob un o'r camau hyn, o ddichonoldeb ac efelychiad CAE trwy beiriannu, rhediadau prawf, ac arolygu, gan roi gwelededd clir i dimau cyrchu i linellau amser a chostau ar bob carreg filltir.
Mae pob un o'r camau llif gwaith hyn yn ychwanegu amser a chost i'ch prosiect, ac mae deall i ble mae'r doleri hynny'n mynd yn hanfodol ar gyfer gwneud penderfyniadau cyllidebu gwybodus cyn i chi ymrwymo i offer.
Tystysgrifau a Rheoli Ansawdd mewn Stampio Die
Mae camau llif gwaith yn dweud wrthych sut mae rhan yn cael ei gwneud. Mae ardystiadau yn dweud wrthych a allwch ymddiried yn y canlyniadau. Pan fyddwch yn gwerthuso unrhyw wneuthurwr marw stampio, mae'r ardystiadau sydd ganddynt yn datgelu llawer mwy na logo ar eu gwefan. Maent yn cynrychioli systemau archwiliedig, prosesau wedi'u dogfennu, ac ymrwymiad i allbwn cyson sydd wedi'i wirio'n annibynnol.
Yr hyn y mae pob Ardystiad Diwydiant yn ei olygu i Brynwyr
Nid yw pob ardystiad ansawdd yn cael ei greu yn gyfartal. Mae pob un yn targedu amgylchedd rheoleiddio diwydiant penodol ac yn cario ei ofynion gweithredol ei hun. Dyma sut mae'r ardystiadau mawr yn cronni ar gyfer prynwyr sy'n cyrchu cydrannau wedi'u stampio:
| Ardystiad | Ffocws ar y Diwydiant | Gofynion Allweddol | Pam Mae'n Bwysig i Brynwyr |
|---|---|---|---|
| ISO 9001:2015 | Gweithgynhyrchu cyffredinol (pob diwydiant) | QMS wedi'i ddogfennu, -strwythur sy'n canolbwyntio ar brosesau, meddwl yn seiliedig ar risg, mecanweithiau adborth cwsmeriaid, archwiliadau mewnol | Sefydlu disgyblaeth ansawdd sylfaenol; yn cadarnhau bod y cyflenwr yn gweithredu system strwythuredig y gellir ei hailadrodd |
| IATF 16949 | Modurol | Dogfennaeth PPAP, cynllunio APQP, dadansoddiad FMEA, dadansoddi system fesur,-gofynion penodol cwsmeriaid | Gorfodol ar gyfer cyflenwyr modurol Haen 1 a Haen 2; yn sicrhau bod rhannau'n cwrdd â manylebau OEM ar draws miliynau o gylchoedd |
| AS9100 | Awyrofod ac amddiffyn | Rheoli cyfluniad, archwiliad erthygl gyntaf fesul AS9102, olrhain llawer gwres materol, rheoli risg, atal rhan ffug | Yn cadarnhau y gall y cyflenwr drin -goddefiannau critigol ac achyddiaeth ddeunydd lawn |
| ISO 13485 | Dyfeisiau meddygol | Dyluniad rheolaethau gyda dilysu a dilysu, dogfennaeth biogydnawsedd, rheoli halogiad, trin cwynion, systemau gwyliadwriaeth y farchnad post | Yn ofynnol ar gyfer marchnadoedd meddygol rheoledig yn fyd-eang; yn pwysleisio diogelwch cleifion a chydymffurfiaeth reoleiddiol dros welliant parhaus yn unig |
Mae gwneuthurwr stampio metel marw sy'n dal IATF 16949 eisoes wedi profi y gallant reoli prosesau cymeradwyo rhan gynhyrchu, rheoli systemau mesur, ac ymateb i ofynion penodol cwsmeriaid. Byddai angen i'r un cyflenwr sy'n edrych i wasanaethu prynwyr dyfeisiau meddygol haenu ISO 13485 ar ei ben, gan ychwanegu dogfennaeth ragnodol, cadw cofnodion hirach, rheolaethau halogi, ac adrodd am ddigwyddiadau niweidiol ffurfiol i'w systemau presennol.
Beth mae hyn yn ei olygu yn ymarferol? Pan welwch ardystiad wedi'i restru, nid dim ond plac ar y wal rydych chi'n edrych arno. Rydych chi'n edrych ar dystiolaeth bod y cyflenwr yn cael archwiliadau trydydd parti rheolaidd, yn cynnal a chadw offer wedi'u graddnodi ar amserlenni wedi'u dogfennu, yn olrhain pob lot o ddeunydd trwy gynhyrchu, ac yn gweithredu systemau gweithredu cywiro sy'n cau'r ddolen ar ddiffygion cyn iddynt gyrraedd eich llinell ymgynnull.
Dulliau Rheoli Ansawdd a Phrosesau Arolygu
Mae ardystiadau yn diffinio'r system reoli. Mae dulliau rheoli ansawdd yn diffinio sut mae'r system honno'n gweithredu ar lawr y siop. Mae gweithrediad marw a stampio manwl gywir fel arfer yn defnyddio haenau arolygu lluosog i ddal amrywiad cyn iddo ddod yn ddiffyg:
- Tystysgrif Deunydd sy'n Dod i Mewn- Gwirio gradd deunydd crai, tymer, caledwch, a thrwch cotio yn erbyn manylebau prynu cyn i'r stribed fynd i mewn i'r wasg byth.
- Arolygiad Erthygl Gyntaf (FAI)- Gwiriad dimensiwn cynhwysfawr o'r rhannau cyntaf o offeryn newydd neu swp cynhyrchu, wedi'i fesur yn erbyn y model CAD gan ddefnyddio CMM, calipers, a micrometers. Dyma'r giât ffurfiol rhwng rhoi cynnig a chymeradwyaeth cynhyrchu.
- Rheoli Proses Ystadegol (SPC)- Monitro dimensiynau rhannau allweddol yn barhaus yn ystod rhediad cynhyrchu, gan blotio pwyntiau data ar siartiau rheoli i ganfod tueddiadau sy'n arwydd o draul offer neu ddrifft gwasgu cyn i{1}}rhannau goddefiant gael eu cynhyrchu.
- Mesur Cydlynu CMM- Archwilio geometregau cymhleth y gellir eu rhaglennu, gan wirio nodweddion fel gwir leoliad y twll, goddefiannau proffil, a pherthnasoedd onglog na all offer llaw eu mesur yn ddibynadwy.
- Arolygiad Optegol ac Awtomataidd- Mae systemau golwg ac archwiliadau optegol awtomataidd (AOI) yn darparu gwasanaeth canfod diffygion arwyneb gwrthrychol, cyflym ar gyfer crafiadau, pyliau a marciau offer, gan ddileu goddrychedd gwiriadau gweledol â llaw.
- Profi Dinistriol- Gwirio priodweddau mecanyddol o bryd i'w gilydd trwy brofion caledwch (dulliau Rockwell neu Vickers), profion tynnu tynnol, a thrawstoriad i gadarnhau cyfanrwydd deunydd ar ôl ffurfio ac unrhyw driniaeth wres wedi hynny.
Yr egwyddor allweddol yma yw bod ansawdd yn cael ei gynnwys yn y dilyniant cynhyrchu yn hytrach na'i archwilio wedyn. Mae SPC yn canfod drifft mewn amser real. Mae CMM yn dilysu geometreg ar gyfnodau diffiniedig. Mae profion dinistriol yn cadarnhau bod perfformiad mecanyddol yn cyd-fynd â'r fanyleb. Gyda'i gilydd, mae'r dulliau hyn yn creu system ddolen gaeedig lle mae amrywiad yn cael ei nodi a'i gywiro cyn iddo gyfuno'n fethiannau sgrap neu faes.
Deall Goddefiannau Cyraeddadwy
Mae goddefiannau'n amrywio yn dibynnu ar ddeunydd, geometreg, a lefel y rheolaeth proses a ddefnyddir. Dyma fframwaith cyffredinol ar gyfer yr hyn y gall prynwyr ei ddisgwyl gan weithrediadau stampio marw manwl gywir:
- Goddefiannau masnachol cyffredinol- Yn nodweddiadol +/-0.1 mm i +/- 0.25 mm ar gyfer nodweddion dimensiwn fel diamedrau tyllau, lled fflans, a hyd cyffredinol. Yn addas ar gyfer cromfachau, caeau, a chynulliadau nad ydynt yn hanfodol.
- Goddefiadau agos- Cyraeddadwy yn yr ystod o +/-0.025 mm i +/-0.05 mm ar gyfer nodweddion critigol. Mae angen adeiladu offer tynnach, priodweddau deunydd rheoledig, a samplu SPC yn amlach. Yn gyffredin mewn pinnau cysylltydd, rhannau strwythurol awyrofod, a chydrannau dyfeisiau meddygol.
- Gwastadedd a goddefiannau ffurf- Gall rhannau wedi'u stampio ddal gwastadrwydd o fewn 0.05 mm fesul 25 mm o'r rhychwant pan fydd offer wedi'u dylunio gyda gorsafoedd bathu neu lefelu. Mae rhannau sydd angen arwynebau sêl neu mowntio fflysio yn elwa o'r gweithrediadau ffurfio ychwanegol hyn.
Mae cymwysiadau modurol fel arfer yn nodi goddefiannau yn yr ystod +/- 0.1 mm i +/- 0.25 mm ar gyfer aliniad gosodiadau weldio, tra bod cydrannau awyrofod a meddygol yn gwthio tuag at ben tynnach y sbectrwm. Po dynnach y byddwch chi'n ei nodi, y mwyaf o reolaeth prosesau, amlder archwilio, a manwl gywirdeb offer sydd eu hangen, ac mae pob un ohonynt yn dylanwadu ar gost y prosiect.
Mae ardystiadau a systemau ansawdd yn rhoi hyder i chi y gall eich cyflenwr ddal y goddefiannau hynny'n gyson. Ond mae goddefiannau, protocolau arolygu, a chymhlethdod offer i gyd yn bwydo'n uniongyrchol i economeg eich prosiect, sy'n codi cwestiwn ymarferol: beth sy'n gyrru pris rhaglen stampio marw mewn gwirionedd?
Ffactorau Cost Sy'n Sbarduno Prisio Prosiect Stampio Marw
Byddwch yn cael dau ddyfynbris am yr hyn sy'n ymddangos fel yr un braced â stamp. Daw un yn ôl ar $0.50 y darn, a'r llall ar $5.00. Nid yw'r naill gyflenwr na'r llall yn anghywir. Mae'r bwlch yn adlewyrchu gwahanol ragdybiaethau ynghylch cymhlethdod offer, cyfaint, gradd deunydd, a gweithrediadau eilaidd, pob un yn tynnu'r rhif terfynol i gyfeiriad gwahanol. Mae deall y gyrwyr cost hyn yn caniatáu ichi wneud cyfaddawdau doethach yn lle mynd ar drywydd y dyfynbris isaf yn unig.
Dyma'r prif ffactorau sy'n llywio prisiau mewn unrhyw gwmni stampio marw:
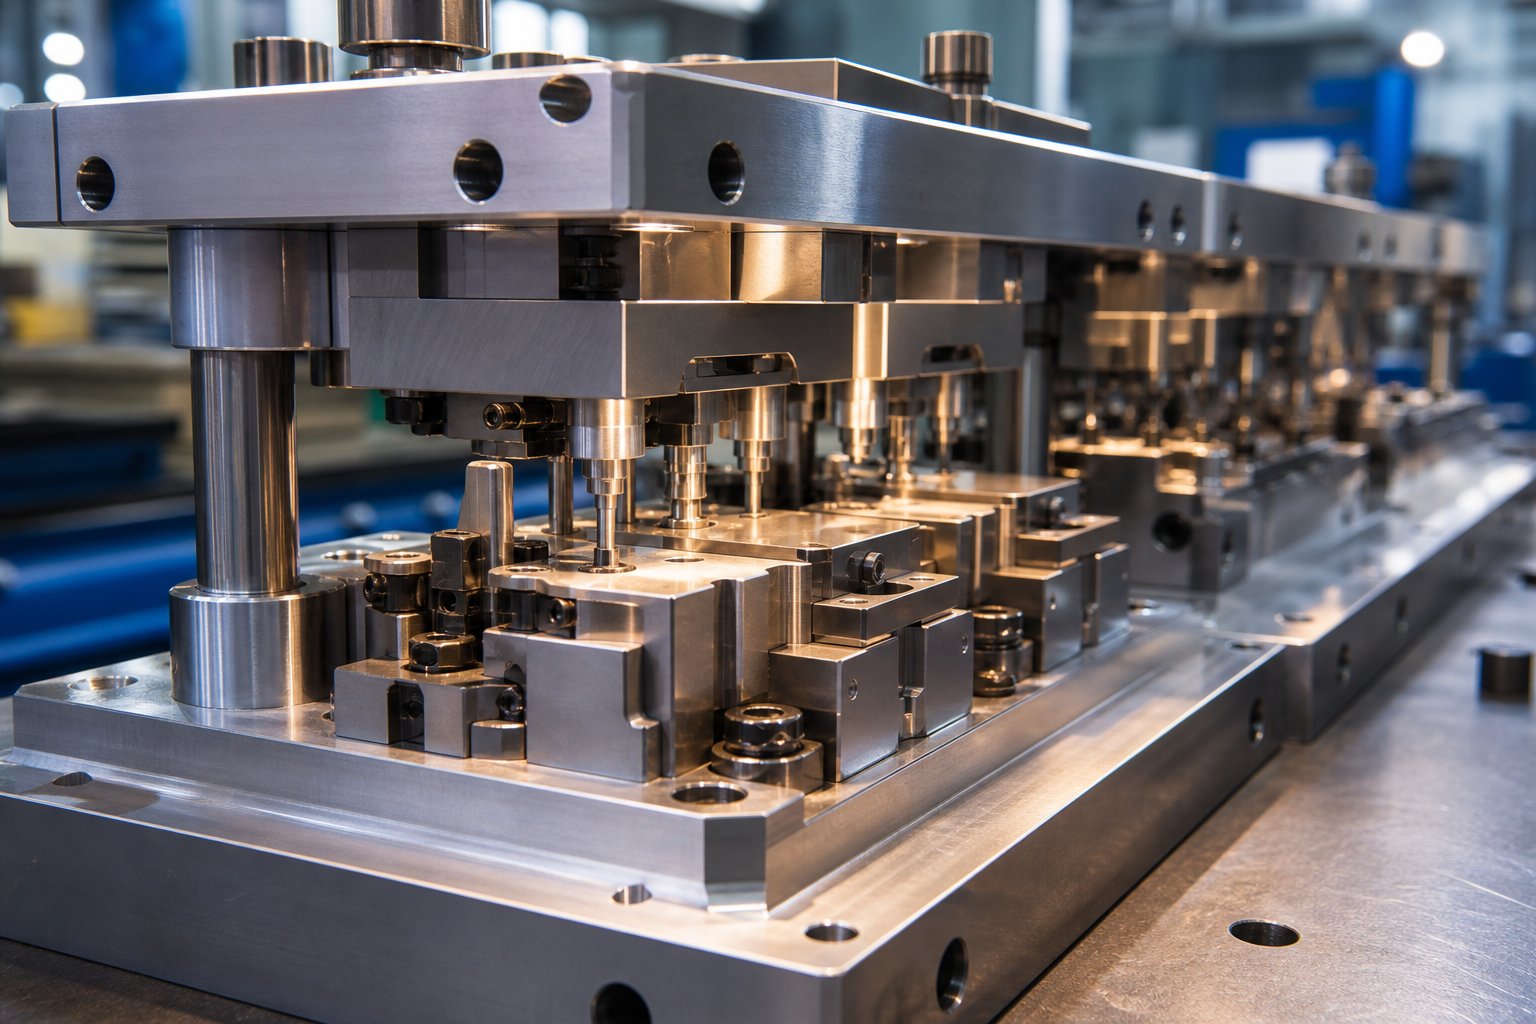
- Offer buddsoddiad- Cymhlethdod marw, nifer y gorsafoedd, gradd dur offer, a bywyd offer disgwyliedig. Gallai marw blancio syml gostio $5,000, tra gall marw cynyddol cymhleth gyda gorsafoedd ffurfio lluosog fod yn fwy na $100,000. Mae'r rhan fwyaf o brosiectau yn cyrraedd yr ystod $15,000 i $50,000 ar gyfer cymhlethdod cymedrol.
- Costau deunydd- Dewis aloi, cyfradd sgrap, ac effeithlonrwydd nythu. Mae dur carbon yn eistedd ar y pen isel; mae aloion di-staen, copr, a metelau arbenigol yn cario premiymau cynyddol uwch. Mae cynllun stribedi gwael yn gwastraffu deunydd sy'n mynd yn syth i'r bin sgrap.
- Cyfrol cynhyrchu- Costau offer sefydlog wedi'u hamorteiddio dros gyfrif rhannol. Mae niferoedd uwch yn lledaenu'r buddsoddiad hwnnw'n deneuach, gan ostwng pris fesul-darn yn ddramatig.
- Gweithrediadau eilaidd- Mae dadburiad, triniaeth wres, platio, tapio, a gosod caledwedd i gyd yn ychwanegu amser trin a chost y tu hwnt i'r wasg stampio marw ei hun.
- Rhan gymhlethdod- Mae goddefiannau tynn, toriadau cymhleth, ffurfiau dwfn, a nodweddion sleidiau lluosog ill dau yn ychwanegu gorsafoedd at eich marw neu'n gofyn am gyflymder gwasgu arafach, gan gynyddu costau offeru a chynhyrchu.
Buddsoddiad Offer a Chostau Cymhlethdod Marw
Offer bron bob amser yw'r gost unigol fwyaf ymlaen llaw. Mae pob twll, tro, boglyn, a thoriad yn trosi'n orsaf ychwanegol neu geometreg marw mwy cymhleth. Mae marw cynyddol gyda deuddeg gorsaf yn costio llawer mwy i'w ddylunio a'i beiriannu nag un gyda phedair gorsaf, ond mae hefyd yn dileu trin i lawr yr afon trwy gwblhau'r holl weithrediadau mewn un tocyn trwy'r wasg.
Mae gradd dur offer yn bwysig hefyd. Dur marw D2 neu A2 safonol sy'n delio â'r rhan fwyaf o gyfeintiau cynhyrchu, ond gall stampio aloion di-staen sgraffiniol neu redeg rhaglenni sy'n cynnwys sawl miliwn o ddarnau alw am fewnosodiadau carbid neu raddau premiwm fel dur cyflym M2. Mae'r uwchraddiadau hyn yn ymestyn oes offer ac yn lleihau amlder cynnal a chadw, ond maent yn codi'r buddsoddiad cychwynnol. Daw'r penderfyniad i lawr i economeg oes: gall marw drutach sy'n rhedeg dwy filiwn o drawiadau cyn ail-siarpio gostio llai fesul rhan na marw rhatach sydd angen gwasanaeth bob 200,000 o gylchoedd.
Mae strwythurau talu fel arfer yn dilyn rhaniad 50/50, gyda hanner yn ddyledus ar archeb offer a'r balans ar ôl cymeradwyo sampl. Mae stampio cyflenwyr y wasg a gwneuthurwyr offer yn ei strwythuro fel hyn i dalu costau peiriannu wrth roi giât ansawdd i brynwyr cyn y taliad terfynol.
Cyfaint Cynhyrchu a Fesul-Part Economics
Cyfrol yw'r cyfartalwr gwych mewn economeg stampio. Dychmygwch farw cynyddol $30,000 yn cynhyrchu 10,000 o rannau. Mae hynny'n $3.00 y darn mewn amorteiddiad offer yn unig. Graddfa i 300,000 o rannau ac mae'n gostwng i $0.10. Mae'r deunydd crai ac amser y wasg yn aros yn weddol gyson fesul uned, felly mae trosoledd cyfaint yn dod bron yn gyfan gwbl o ledaenu costau sefydlog.
Mae'r mathemateg hwn yn esbonio pam mae stampio yn dod yn gost -gystadleuol yn erbyn torri laser neu beiriannu CNC ar gyfeintiau sy'n nodweddiadol yn fwy na 10,000 o rannau'r mis. O dan y trothwy hwnnw, mae prosesau amgen yn osgoi'r buddsoddiad offer trwm. Uwchben iddo, mae'n anodd curo economeg fesul rhan o wasg stampio marw sy'n rhedeg ar gannoedd o strôc y funud.
Mae archebion cyffredinol yn cynyddu'r fantais ymhellach. Mae ymrwymiadau cyfaint blynyddol yn caniatáu i gyflenwyr gynllunio amserlennu cynhyrchu, prynu deunydd mewn swmp, a lleihau gorbenion gweinyddol. Yn gyfnewid, mae prynwyr yn datgloi prisiau gwell ac amseroedd arwain mwy rhagweladwy. Mae'r cyfaddawd yn rhagfynegi cywirdeb: mae gor-ymrwymo yn clymu cyfalaf yn y rhestr eiddo, tra bod tan-ymrwymo yn gadael arbedion ar y bwrdd.
Strategaethau i Leihau Costau Prosiect Stampio Die
Mae optimeiddio cost yn dechrau ymhell cyn y strôc gyntaf i'r wasg. Mae'r lifer mwyaf effeithioldylunio ar gyfer gweithgynhyrchu. Gall newidiadau geometreg syml, fel defnyddio radiysau tro safonol, lleoli tyllau o leiaf 1.5 gwaith o drwch deunydd o droadau, a chynnal adrannau wal cyson, ddileu gorsafoedd offer a lleihau cyfraddau sgrap heb gyfaddawdu ar swyddogaeth.
Mae strategaethau ymarferol eraill yn cynnwys:
- Amnewid deunydd- Gall newid o ddur di-staen i ddur carbon wedi'i orchuddio lle mae gofynion cyrydiad yn caniatáu dorri cost deunydd yn sylweddol wrth symleiddio dyluniad marw.
- Cydgrynhoi gweithrediadau eilaidd- Mae integreiddio mewn-tapio marw neu fewnosod clymwr PEM yn codi cost offer ymlaen llaw ond yn gostwng pris fesul-darn trwy ddileu trin ar wahân a stampio gweithrediadau ar draws gweithfannau lluosog.
- Optimeiddio cynllun stribedi- Mae gwell nythu rhannau ar y coil yn lleihau sgrap. Mae dyluniad marw blaengar craff yn gwasgu'r gwerth mwyaf o bob modfedd o ddeunydd.
- Cytundebau dros{0}flwyddyn- Mae ymrwymiadau hirach yn rhoi sefydlogrwydd prisio ac yn galluogi cyflenwyr i fuddsoddi mewn offer wedi'i optimeiddio gan wybod bod y swm yn ei gyfiawnhau.
- Ymgysylltu cynnar â chyflenwyr- Mae dod â'ch partner stampio i'r cam dylunio yn rhoi'r cyfle iddynt awgrymu newidiadau sy'n lleihau cymhlethdod cyn ymrwymo offer.
Mae'r egwyddor sylfaenol yn syml: mae pob penderfyniad a wnewch yn ystod dylunio a chyrchu yn mynd trwy'r strwythur cost. Efallai y bydd geometreg rhannol sy'n edrych yn dda ar sgrin CAD yn gofyn am offer drud, tra gallai newid radiws bach neu adleoli twll arbed miloedd mewn adeiladu marw a gwella-effeithlonrwydd cynhyrchu hirdymor.
Fodd bynnag, nid yw ymwybyddiaeth o gost yn unig yn gwarantu canlyniad da. Gall yr un rhan sydd wedi'i phrisio'n union yr un fath berfformio'n wahanol iawn yn dibynnu ar y diwydiant y mae'n ei wasanaethu, yr ardystiadau sydd eu hangen, a'r ddogfennaeth a ddisgwylir wrth ei chyflwyno. Mae cymwysiadau modurol, awyrofod, electroneg a meddygol bob un yn haenu eu gofynion eu hunain ar ben economeg stampio sylfaenol.
Cymwysiadau'r Diwydiant a'r Hyn y Mae Pob Galw
Efallai y bydd braced sydd i fod ar gyfer panel drws minivan a chan warchod y tu mewn i robot llawfeddygol ill dau yn dechrau fel metel dalen fflat, ond mae'r safonau, y ddogfennaeth, a'r rheolaethau proses o amgylch pob un yn fyd ar wahân. Mae eich diwydiant yn pennu llawer mwy na dewis materol. Mae'n diffinio pa ardystiadau y mae'n rhaid i'ch cyflenwr eu dal, pa ddogfennau archwilio sy'n cael eu cludo gyda phob lot, a pha mor dynn y mae angen cynnal y goddefiannau ar draws y rhediad cynhyrchu cyfan.
Gofynion Stampio Die Modurol
Mae rhaglenni modurol yn rhedeg ar gyfaint. Mae meintiau blynyddol yn y cannoedd o filoedd neu filiynau yn arferol, a rhaid i bob rhan fodloni manylebau OEM ar draws yr oes gyfan honno. Mae ardystiad IATF 16949 yn orfodol i bob pwrpas ar gyfer cyflenwyr Haen 1 a Haen 2, sy'n gofyn am ddogfennaeth PPAP ffurfiol, cynllunio APQP, a dadansoddi system fesur cyn i un rhan gynhyrchu gael ei hanfon.
Byddwch hefyd yn dod ar draws-gofynion cwsmeriaid penodol wedi'u haenu ar ben. Mae pob OEM yn ychwanegu safonau pecynnu unigryw, protocolau labelu, a gweithdrefnau rheoli newid peirianneg. Mae goddefiannau fel arfer yn glanio yn yr ystod +/- 0.1 mm i +/- 0.25 mm ar gyfer cromfachau wedi'u stampio, clipiau, ac atgyfnerthiadau strwythurol. Mae cyflenwyr rhanbarthol ar draws coridor stampio metel y Great Lakes, er enghraifft, wedi meithrin arbenigedd dwfn yn y llifoedd gwaith modurol hyn oherwydd bod agosrwydd at OEMs Detroit yn gofyn amdano.
Ystyriaethau Awyrofod ac Amddiffyn
Awyrofod yn codi'r bar ar drachywiredd ac olrhain. Mae goddefiannau'n tynhau'n rheolaidd i +/- 0.001 modfedd, a rhaid i bob cydran wedi'i stampio olrhain yn ôl i'w wres materol penodol. Mae ardystiad AS9100 yn llywodraethu rheoli cyfluniad, atal rhan ffug, ac archwiliad erthygl gyntaf fesul protocolau AS9102.
Mae dewis deunyddiau hefyd yn newid yn ddramatig. Mae rhaglenni awyrofod yn aml yn nodi titaniwm, Inconel, ac aloion alwminiwm arbenigol sy'n cynnig cryfder uwch-i-berfformiad pwysau ond sy'n peri heriau ffurfio unigryw gan gynnwys cracio, carlamu, a sbringback ymosodol. Mae offer ar gyfer yr aloion hyn yn aml yn gofyn am haenau marw arbenigol a thunelledd y wasg wedi'i gyfrifo'n ofalus i gynnal cywirdeb y deunydd. Mae cyfeintiau yn tueddu i fod yn is na modurol, yn amrywio o ychydig filoedd i ddegau o filoedd o ddarnau, ond mae'r baich dogfennu ac archwilio fesul rhan yn sylweddol uwch.
Electroneg, Meddygol, ac Anghenion Diwydiannol Cyffredinol
Mae stampio electroneg yn gweithredu ar raddfa wahanol yn gyfan gwbl. Mae cydrannau fel caniau cysgodi EMI, clipiau sylfaen, cysylltiadau batri, a chyrff cysylltwyr yn gofyn am drwch deunydd yn amrywio o 0.001 modfedd i 0.032 modfedd, gyda nodweddion unigol weithiau dim ond -lled neu ddau o wallt ar draws. Mae deunyddiau fel efydd ffosffor, copr beryllium, arian nicel, a MuMetal yn gyffredin oherwydd eu bod yn cyfuno dargludedd trydanol ag ymwrthedd gwisgo. Mae rhannau'n aml yn cael eu cludo mewn pecynnau tâp a-rîl ar gyfer dewis awtomataidd-a-rhoi cydosod ar fyrddau cylched.
Dyfeisiau meddygol stampio haenau gofynion ISO 13485 dros y broses weithgynhyrchu. Mae deunyddiau biocompatible fel dur di-staen 316L neu ditaniwm yn safonol, a gall rheoli halogiad ymestyn i drin ystafell lân a phecynnu arbenigol. Mae gofynion dogfennaeth yn pwysleisio rheolaethau dylunio, cofnodion dilysu, a gwyliadwriaeth ar ôl y farchnad, gyda chyfnodau cadw cofnodion yn llawer uwch na'r rhai mewn diwydiannau eraill.
Mae cymwysiadau diwydiannol cyffredinol yn blaenoriaethu hyblygrwydd dros gymhlethdod rheoleiddio. Mae angen i brynwyr adeiladu, HVAC, amaethyddiaeth ac offer trwm gynhyrchu cost effeithlon ar draws ystod eang o ddeunyddiau a chyfaint. Mae gweithgynhyrchwyr cynhyrchion peiriannau diwydiannol mewn rhanbarthau fel Rhydychen, MI a ledled y Canolbarth yn aml yn gwasanaethu'r marchnadoedd hyn gyda galluoedd gwasg amlbwrpas ac amseroedd arwain byrrach, gan fod beichiau ardystio yn ysgafnach a bandiau goddefgarwch yn fwy maddau.
| Diwydiant | Ardystiad Allweddol | Cyfrolau Nodweddiadol | Manylebau Critigol | Defnyddiau Cyffredin |
|---|---|---|---|---|
| Modurol | IATF 16949 | 100K i filiynau bob blwyddyn | PPAP, +/- goddefiannau 0.1 i +/- 0.25 mm, gofynion penodol i OEM | Dur carbon, HSLA, alwminiwm, dur di-staen |
| Awyrofod ac Amddiffyn | AS9100 | 1K i 50K yn flynyddol | +/- 0.025 mm goddefiannau, olrhain llawer gwres, AS9102 FAI | Titaniwm, Inconel, aloion alwminiwm awyrofod |
| Electroneg | ISO 9001 (lleiafswm) | 10K i filiynau yn flynyddol | Gallu microstampio, deunydd 0.001"-0.032", tâp-pecynnu rîl | Efydd ffosffor, BeCu, arian nicel, copr, MuMetal |
| Dyfeisiau Meddygol | ISO 13485 | 5K i 500K yn flynyddol | Biocompatibility, rheoli halogiad, olrhain estynedig | 316L di-staen, titaniwm, cobalt-crom |
| Diwydiannol Cyffredinol | ISO 9001 | 5K i 500K yn flynyddol | Effeithlonrwydd cost, cyfeintiau hyblyg, amseroedd arwain byrrach | Dur carbon, alwminiwm, pres, dur di-staen |
Mae gofynion unigryw pob diwydiant yn creu mecanwaith hidlo. Efallai na fydd gan gyflenwr sy'n addas iawn ar gyfer cromfachau modurol cyfaint uchel y seilwaith olrhain ar gyfer awyrofod, tra efallai na fydd gan arbenigwr microstampio y tunelledd gwasg ar gyfer-rhannau diwydiannol mesurydd trwm. Cydnabod lle mae'ch prosiect yn disgyn ar y sbectrwm hwn yw'r cam cyntaf tuag at gulhau rhestr fer eich cyflenwr, ond mae gwybod beth i'w chwilio yn ystod y broses werthuso wirioneddol yn gwahanu penderfyniad cyrchu da oddi wrth wers ddrud.
Sut i Werthuso a Dewis y Partner Stampio Die Cywir
Rydych chi wedi culhau eich rhestr fer i lond llaw o gyflenwyr stampio marw blaengar. Mae eu gwefannau yn edrych yn broffesiynol, mae'r ardystiadau yn gwirio, ac mae'r prisiau a ddyfynnir mewn ystod debyg. Felly sut ydych chi'n gwahanu cyflenwr a fydd yn darparu ansawdd cyson am flynyddoedd oddi wrth un a fydd yn eich gadael yn mynd ar drywydd llwythi hwyr ac yn ymdrin â chwynion cwsmeriaid chwe mis o nawr?
Anaml y bydd y gwahaniaeth yn ymddangos mewn cymhariaeth prisiau. Mae'n byw yn y manylion: pa mor ddwfn y mae eu mainc peirianneg yn mynd, sut maent yn cyfathrebu yn ystod y cyfnod dyfynnu, ac a yw eu hoffer mewn gwirionedd yn cyfateb i'ch gofynion rhan. Dyma fframwaith ymarferol y gall rheolwyr cyrchu a pheirianwyr offer ei ddefnyddio i werthuso ymgeiswyr yn hyderus.
Rhestr Wirio Gallu Technegol i Brynwyr
Ffit dechnegol yw'r man cychwyn na ellir ei drafod. Efallai y bydd gan gyflenwr systemau ansawdd rhagorol, ond os na all eu gweisg ymdrin â geometreg eich rhan neu ofynion tunelledd, nid oes unrhyw beth arall o bwys. Wrth adolygu galluoedd, gwiriwch y manylion hyn:
- Ystod tunelledd y wasg- A yw'r cyflenwr yn gweithredu gweisg sy'n cyfateb i'ch gofynion deunydd a mesurydd? Mae stampio dur di-staen 0.060-modfedd yn gofyn am lawer mwy o dunelli na ffurfio alwminiwm 0.020-modfedd. Gofynnwch am yr ystod tunelledd lawn, nid dim ond y wasg fwyaf ar y llawr.
- Maint gwely ac uchder caead- Mae angen maint gwelyau digonol ar rannau mwy neu gymhleth cynyddol gyda llawer o orsafoedd. Os yw eich marw yn fwy na maint y gwely sydd ar gael, ni all y cyflenwr ei redeg waeth beth fo'r cymwysterau eraill.
- Ystod cyflymder y wasg-Efallai y bydd angen 400+ strôc y funud ar raglenni cysylltydd cyfaint uchel, tra bod-rhannau strwythurol mesur trwm yn rhedeg ar 30-60 SPM. Cadarnhewch fod y cyflenwr yn gweithredu ar gyflymder sy'n gydnaws â'ch maint a'ch cymhlethdod rhannol.
- Mewn-gallu offer mewnol- Mae cyflenwyr sy'n dylunio ac adeiladu yn marw yn rheoli eu hamseroedd arweiniol eu hunain yn fewnol a gallant wneud addasiadau yn gyflymach na'r rhai sy'n gosod offer ar gontract allanol i drydydd partïon. Chwiliwch am beiriannu CNC, EDM gwifren, a malu manwl gywir o dan yr un to.
- Gweithrediadau eilaidd- A allant drin dadburiad, tapio, platio, weldio, neu gydosod yn-tŷ? Mae pob gweithrediad a anfonir at isgontractwr yn cyflwyno amser cludo, trin risg, a chymhlethdod cydgysylltu.
- Trin deunydd a chynhwysedd coil- Gwiriwch eu bod yn gallu ymdrin â lled eich coil, pwysau, a mathau o ddeunyddiau. Mae angen decoilers, straighteners, a feeders priodol sy'n cyfateb i'ch dimensiynau stribedi ar weithrediadau cynyddol sy'n cael eu bwydo â choil.
- Tystysgrifau sy'n cyfateb i'ch diwydiant- Fel y soniwyd yn gynharach, mae gofynion modurol IATF 16949, awyrofod angen AS9100, ac anghenion meddygol ISO 13485. Nid yw gweithrediad marw a stampio manwl gywir heb yr ardystiad cywir ar gyfer eich marchnad yn ddechreuwr, waeth beth fo'r pris.
Swnio fel llawer o focsys i'w gwirio? Y mae. Ond mae pob un yn dileu'r risg a fyddai fel arall yn dod i'r amlwg yn ystod y cynhyrchiad pan fo cost newid cyflenwyr yn esbonyddol uwch.
Gwerthuso Cymorth Peirianneg a Chyfathrebu
Mae manylebau technegol ar daflen allu yn dweud wrthych beth y gall cyflenwr ei wneud. Mae cymorth peirianneg yn dweud wrthych pa mor dda y maent yn ei wneud. Mae dyfnder tîm peirianneg cyflenwr yn aml yn pennu a yw'ch prosiect yn lansio ar amser neu'n mynd yn sownd wrth adolygu offer dro ar ôl tro.
Wrth ymgysylltu â phartneriaid posibl, rhowch sylw i'r dangosyddion hyn:
Ansawdd adborth DFM.Cyflwyno'ch lluniad rhannol a gwerthuso sut mae'r cyflenwr yn ymateb. A ydynt yn dyfynnu'n oddefol yr hyn a anfonwyd gennych, neu a ydynt yn mynd ati'n rhagweithiol i nodi problemau ffurfio posibl, awgrymu newidiadau radiws, a galwadau goddefgarwch fflagio a fydd yn gyrru cost offer diangen? Mae cyflenwr sy'n cynnig argymhellion DFM ystyrlon yn ystod y cam dyfynnu yn dangos yr un ddisgyblaeth beirianyddol ag y byddant yn ei chyflwyno i'ch rhaglen gynhyrchu.
Gallu efelychu.Nid yw CAE a dadansoddi elfennau meidraidd bellach yn ddewisol ar gyfer stampiadau cymhleth. Gofynnwch a yw'r cyflenwr yn rhedeg efelychiadau ffurfio i ddilysu dyluniadau marw cyn i'r peiriannu ddechrau. Mae efelychu'n dal sbring, teneuo a chrychni'n ddigidol, gan arbed wythnosau o iteriadau trio corfforol. Mae cyflenwyr yn hoffiYICHENintegreiddio efelychiad CAE i'w llif gwaith safonol o ddichonoldeb trwy rediadau prawf, gan leihau'r bwlch rhwng dyluniad dei damcaniaethol a{0}}pherfformiad y wasg fyd-eang go iawn.
Opsiynau prototeipio.Ar gyfer cyflwyniadau cynnyrch newydd, a all y cyflenwr gynhyrchu rhannau prototeip gan ddefnyddio offer meddal neu ddulliau gorsaf sengl cyn ymrwymo i gynhyrchu llawn yn marw? Mae'r gallu hwn yn cyflymu eich amserlen dilysu dyluniad heb y risg o ail-weithio'n ddrud ar offer cynyddol caled.
Diweddeb cyfathrebu.Mae ymchwil i ddeinameg cyflenwyr prynwyr mewn stampio metel yn gyson yn amlygu bod rhagweladwyedd mewn cyfathrebu yn gymaint o bwys â rhagweladwyedd mewn ansawdd rhannol. Mae cyflenwr sy'n mynd yn dawel wrth adeiladu offer neu'n methu â darparu diweddariadau carreg filltir yn nodi sut y bydd yn ymddwyn yn ystod y cynhyrchiad. Chwiliwch am reolaeth prosiect strwythuredig: cerrig milltir diffiniedig, adroddiadau statws rheolaidd, ac un pwynt cyswllt sy'n berchen ar eich rhaglen.
Offeru polisïau perchnogaeth.Mae'r un hwn yn dal prynwyr oddi ar eu gwyliadwriaeth. Pwy sy'n berchen ar y dis ar ôl talu amdano? Mae arfer safonol y diwydiant yn rhoi perchnogaeth i'r prynwr, ond mae rhai cyflenwyr yn cadw offer neu'n codi ffioedd trosglwyddo. Egluro perchnogaeth, cyfrifoldebau cynnal a chadw, a beth sy'n digwydd i'ch marw os oes angen i chi symud cynhyrchiant. Ei gael yn ysgrifenedig yn ystod y cyfnod dyfynnu, nid ar ôl i anghydfod godi.
Baneri Coch RFQ a Dangosyddion Cadarnhaol
Mae'r broses RFQ ei hun yn offeryn diagnostig. Sut mae cyflenwr yn ymddwyn pan fydd yn ceisio ennill eich busnes yw'r fersiwn orau o sut y bydd yn ymddwyn unwaith y bydd ganddo. Dyma beth i wylio amdano:
Dangosyddion cadarnhaol:
- Cwestiynau manwl am eich cais, gorffen{0}}defnyddio amgylchedd, a gofynion cydosod yn hytrach na dyfynnu'n llym o'r print
- Awgrymiadau DFM rhagweithiol sy'n lleihau cost neu wella ansawdd
- Amcangyfrifon amser arweiniol offer clir gyda cherrig milltir diffiniedig
- Dadansoddiadau prisiau tryloyw yn gwahanu offer, pris darn, a gweithrediadau eilaidd
- Geirdaon gan gwsmeriaid yn eich diwydiant y gallwch chi gysylltu â nhw mewn gwirionedd
- Parodrwydd i ddarparu rhannau prawf a samplu cyn ymrwymo i gyfeintiau cynhyrchu
- Dangosyddion sefydlogrwydd ariannol: blynyddoedd mewn busnes, buddsoddi mewn cyfleusterau, sylfaen cwsmeriaid amrywiol
Baneri coch:
- Dyfynbrisiau wedi'u dychwelyd heb ofyn unrhyw gwestiynau technegol, arwydd mae'r cyflenwr yn ei ddyfalu yn hytrach na pheirianneg
- Ymrwymiadau amser arweiniol annelwig neu ar goll
- Amharodrwydd i rannu mynediad taith cyfleuster neu ddarparu tystlythyrau cwsmeriaid
- Mae'r prisiau'n sylweddol is na'r holl ddyfynbrisiau eraill heb unrhyw esboniad clir o sut mae costau'n cael eu lleihau
- Dim sôn am ddulliau arolygu, SPC, na dogfennaeth ansawdd yn y cynnig
- Amharodrwydd i ddiffinio telerau perchnogaeth offer ymlaen llaw
- Trosiant gweithwyr uchel neu newidiadau aml yn eich pwynt cyswllt yn ystod y cyfnod dyfynnu
Mae ystyriaethau daearyddol hefyd yn ffactor, yn enwedig ar gyfer rhaglenni sy'n gofyn am gydweithio cyson yn ystod datblygiad marw. Mae cyflenwr sydd wedi'i leoli o fewn pellter gyrru yn galluogi -cyfranogiad ymarferol, newidiadau peirianyddol cyflymach, a llai o gostau cludo ar gyfer cylchoedd cymeradwyo samplau. Wedi dweud hynny, ni ddylai daearyddiaeth ddiystyru gallu. Gall cyflenwr pell sydd ag arbenigedd dwfn yn eich cais penodol berfformio'n well na siop leol sydd heb brofiad perthnasol.
Mae sefydlogrwydd ariannol yn haeddu craffu hefyd. Mae perthnasoedd hirsefydlog â gwerthwyr deunyddiau a degawdau o weithrediad parhaus yn dangos gwydnwch trwy gylchoedd marchnad. Mae cyflenwr sydd wedi dod dros y dirywiad heb gyfaddawdu ar fuddsoddiad mewn offer neu bersonél yn llawer llai tebygol o amharu ar gyflenwad yng nghanol y rhaglen nag un sy'n gweithredu ar ymylon tenau gyda pheiriannau sy'n heneiddio.
Yn y pen draw, mae'r fframwaith gwerthuso yn dibynnu ar un cwestiwn: a yw'r cyflenwr hwn yn dangos y gallu technegol, y dyfnder peirianneg, a'r ddisgyblaeth gyfathrebu i fod yn bartner gweithgynhyrchu gwirioneddol yn hytrach na dim ond gwerthwr sy'n llenwi archebion prynu? Mae'r ateb fel arfer yn dod yn glir ymhell cyn i chi gyhoeddi'r PO cyntaf, os ydych chi'n gwybod beth i chwilio amdano yn ystod y sgwrs RFQ.
Gwneud Penderfyniadau Cyrchu Hyderus Stampio Die
Mae pob adran o'r canllaw hwn yn cyfeirio at yr un gwirionedd sylfaenol: mae rhaglenni stampio llwyddiannus yn seiliedig ar benderfyniadau gwybodus a wneir yn gynnar, nid atebion adweithiol a gymhwysir yn hwyr. P'un a ydych yn cyrchu braced modurol cyfaint uchel neu gysylltydd awyrofod goddefgarwch micro, mae'r egwyddorion sy'n gwahanu lansiadau llyfn oddi wrth oedi costus yn parhau'n gyson.
Siopau cludfwyd allweddol ar gyfer penderfyniadau cyrchu
Dyma beth sydd bwysicaf pan fyddwch chi'n symud o ymchwil i ymgysylltu â chyflenwyr gweithredol gyda chwmni stampio marw:
- Paru math o broses â geometreg rhan a chyfaint.Mae marw cynyddol yn gwasanaethu-cyfaint, aml-rhannau nodwedd uchel. Mae marw trosglwyddo yn trin geometregau mwy neu ddyfnach. Mae dulliau gorsaf cyfansawdd a sengl yn ffitio rhannau symlach ar feintiau is. Mae dewis y dull anghywir yn chwyddo cost offer neu'n cyfyngu ar effeithlonrwydd cynhyrchu.
- Gwiriwch ardystiadau ar gyfer eich diwydiant penodol.IATF 16949 ar gyfer modurol, AS9100 ar gyfer awyrofod, ISO 13485 ar gyfer meddygol. Nid yw'r rhain yn bethau ychwanegol dewisol. Maent yn cynrychioli systemau archwiliedig sy'n sicrhau olrhain, dogfennaeth, a rheolaeth prosesau ar y lefel y mae eich cais yn gofyn amdani.
- Deall llinell amser llif gwaith llawn.O adolygiad dichonoldeb trwy beiriannu marw, rhediadau prawf, ac archwiliad erthygl gyntaf, mae rhaglen nodweddiadol yn cymryd wythnosau i fisoedd cyn llong rhannau cynhyrchu. Mae cynnwys y llinell amser honno yn eich cynllun prosiect yn atal pwysau- munud olaf sy'n arwain at lwybrau byr.
- Gwerthuso dyfnder peirianneg, nid dim ond gallu'r wasg.Bydd cyflenwr sydd ag adborth DFM cryf, gallu efelychu CAE, a chyfathrebu rhagweithiol wrth ddyfynnu yn perfformio'n well na siop fwy sy'n gweithgynhyrchu'n oddefol beth bynnag a roddwch iddynt. Mae cydweithredu peirianneg yn dal problemau yn ddigidol cyn iddynt ddod yn ail-weithio corfforol drud.
- Gwneud cais am brawf-rhedeg data cyn ymrwymo i gyfeintiau cynhyrchu.Mae adroddiadau arolygu erthyglau cyntaf, data SPC o rediadau treial, a rhannau sampl yn rhoi tystiolaeth wrthrychol o allu i chi. Bydd unrhyw gyflenwr marw stampio sy'n hyderus yn eu proses yn darparu'r data hwn heb oedi.
Daw'r canlyniadau cyrchu gorau o gydweithio cynnar rhwng timau peirianneg prynwyr a gweithgynhyrchwyr marw stampio, nid o ddewis y dyfynbris isaf ar ôl i ddyluniadau gael eu cloi.
Y Camau Nesaf i Symud o Ymchwil i RFQ
Mae gennych y fframwaith. Mae ei roi ar waith yn golygu ymgysylltu â phartneriaid posibl cyn i'ch dyluniad gael ei gwblhau, nid ar ôl hynny. Mae cyfranogiad cynnar yn rhoi cyfle i amrywiaeth o gyflenwyr sy'n marw a stampio argymell amnewidiadau deunyddiau, awgrymu newidiadau geometreg sy'n symleiddio offer, a thynnu sylw at alwadau goddefgarwch a fydd yn gyrru costau diangen. Mae ymchwil yn dangos yn gyson bod y dull cydweithredol hwn yn byrhau cylchoedd datblygu, yn lleihau iteriadau prototeip, ac yn creu llwybr mwy rhagweladwy i gynhyrchu.
Pan fyddwch chi'n barod i gyhoeddi RFQs, anfonwch eich lluniad rhannol at weithgynhyrchwyr marw stampio cymwys lluosog a chymharwch nid yn unig y prisiau ond ansawdd eu cwestiynau technegol, adborth DFM, a llinellau amser arfaethedig. Yn nodweddiadol, y cyflenwr sy'n gofyn y cwestiynau mwyaf meddylgar wrth ddyfynnu yw'r un sy'n cyflwyno'r nifer lleiaf o bethau annisgwyl yn ystod y cynhyrchiad.
Chwiliwch am bartner sy'n cynnig-cymorth gwasanaeth llawn o ddadansoddi dichonoldeb trwy archwilio cynhyrchiad, un sy'n trin eich rhaglen fel cydweithrediad peirianneg yn hytrach nag archeb brynu trafodion. Y gwahaniaeth hwnnw, yn fwy na thunelledd neu ddaearyddiaeth, sy'n gyrru llwyddiant gweithgynhyrchu hirdymor.
Cwestiynau Cyffredin Am Gwmnïau Stampio Die
1. Beth yw'r gwahaniaeth rhwng stampio marw blaengar a stampio marw trosglwyddo?
Mae stampio marw cynyddol yn bwydo stribed metel parhaus trwy orsafoedd lluosog tra bod y darn gwaith yn aros ynghlwm wrth stribed cludo, sy'n ei wneud yn ddelfrydol ar gyfer -cyfaint bach-i-rhannau canolig ar gannoedd o strôc y funud. Mae stampio marw trosglwyddo yn gwahanu'r gwag oddi wrth y stribed yn yr orsaf gyntaf, yna mae bysedd mecanyddol yn symud y darn rhydd rhwng gorsafoedd. Mae hyn yn caniatáu tynnu lluniau dyfnach, edafu, a ffurfio tri dimensiwn mwy cymhleth ar gyfer rhannau mwy. Mae offeru blaengar yn gweddu i gyfeintiau sy'n uwch na 100,000 o ddarnau, tra bod trosglwyddo'n marw fel arfer yn gwasanaethu 10,000 i 100,000 o rediadau darn lle mae geometreg rhan yn fwy na galluoedd blaengar.
2. Faint mae offer yn ei gostio ar gyfer prosiect stampio marw?
Mae costau offer yn amrywio'n fawr yn seiliedig ar gymhlethdod marw, nifer y gorsafoedd, a gradd dur offer. Gall marw blancio syml gostio tua $5,000, tra gall marw cynyddol gymhleth gyda gorsafoedd ffurfio lluosog fod yn fwy na $100,000. Mae'r rhan fwyaf o brosiectau cymhlethdod-cymedrol yn disgyn yn yr ystod $15,000 i $50,000. Mae'r ffactorau sy'n cynyddu cost offer yn cynnwys goddefiannau tynnach, gorsafoedd ychwanegol ar gyfer nodweddion ychwanegol, duroedd offer premiwm ar gyfer deunyddiau sgraffiniol, a mewnosodiadau carbid ar gyfer rhediadau cynhyrchu estynedig. Mae'r taliad fel arfer wedi'i strwythuro fel 50% ar orchymyn offer a 50% ar ôl cymeradwyo sampl.
3. Pa ardystiadau ddylai fod gan gwmni stampio marw?
Mae'r ardystiadau gofynnol yn dibynnu ar eich diwydiant. ISO 9001 yw'r llinell sylfaen ar gyfer systemau ansawdd gweithgynhyrchu cyffredinol. Mae rhaglenni modurol yn gofyn am IATF 16949, sy'n gorchymyn dogfennaeth PPAP, cynllunio APQP, a dadansoddi system fesur. Mae angen AS9100 ar gymwysiadau awyrofod ac amddiffyn, sy'n cwmpasu olrhain deunydd i wresogi llawer, rheoli cyfluniad, ac atal rhan ffug. Mae stampio dyfeisiau meddygol yn gofyn am ISO 13485, gan bwysleisio dogfennaeth biogydnawsedd, rheoli halogiad, a gwyliadwriaeth ar ôl y farchnad. Gwiriwch bob amser fod gan gyflenwr yr ardystiad penodol y mae eich marchnad ddiwedd yn ei ofyn cyn ymgysylltu â nhw.
4. Pa mor hir mae'n ei gymryd i fynd o ddylunio i gynhyrchu gyda chwmni stampio marw?
Mae rhaglen stampio marw nodweddiadol yn dilyn llif gwaith strwythuredig: adolygiad dichonoldeb, adborth DFM, efelychiad CAE, dyluniad marw, peiriannu dur offer, cydosod marw, rhediadau prawf, archwiliad erthygl gyntaf, a chymeradwyaeth cynhyrchu. Mae'r cyfnod saernïo offer yn unig yn aml yn cymryd chwech i ddeuddeg wythnos yn dibynnu ar gymhlethdod. Gan ychwanegu adolygiadau dichonoldeb, efelychu, a rhediadau prawf, mae angen tri i bum mis ar y rhan fwyaf o raglenni o'r ymgysylltu cychwynnol i'r rhannau cynhyrchu cyntaf. Gall prynwyr sy'n ymgysylltu â chyflenwyr yn gynnar yn ystod y cyfnod dylunio ac sy'n ymgorffori argymhellion DFM leihau'r amserlen hon trwy leihau cylchoedd adolygu offer.
5. Pa ddeunyddiau y gall proses cwmni stampio marw?
Mae cwmnïau stampio marw yn prosesu ystod eang o fetelau gan gynnwys dur carbon (1008 i 1095), dur HSLA, dur di-staen (cyfres 300 a 400), aloion alwminiwm (1100, 3003, 5052, 6061), copr, pres, efydd ffosffor, ac aloion arbenigol fel Inconel a thitaniwm. Mae trwch deunydd fel arfer yn amrywio o 0.020 modfedd i 0.625 modfedd. Mae priodweddau materol megis cryfder tynnol, hydwythedd, caledwch, a springback yn dylanwadu'n uniongyrchol ar ddyluniad marw, gofynion tunelli'r wasg, a chyfraddau gwisgo offer. Mae dewis yr aloi cywir yn gynnar yn y cyfnod dylunio yn helpu i wneud y gorau o gostau adeiladu marw ac economeg cynhyrchu hirdymor.




