


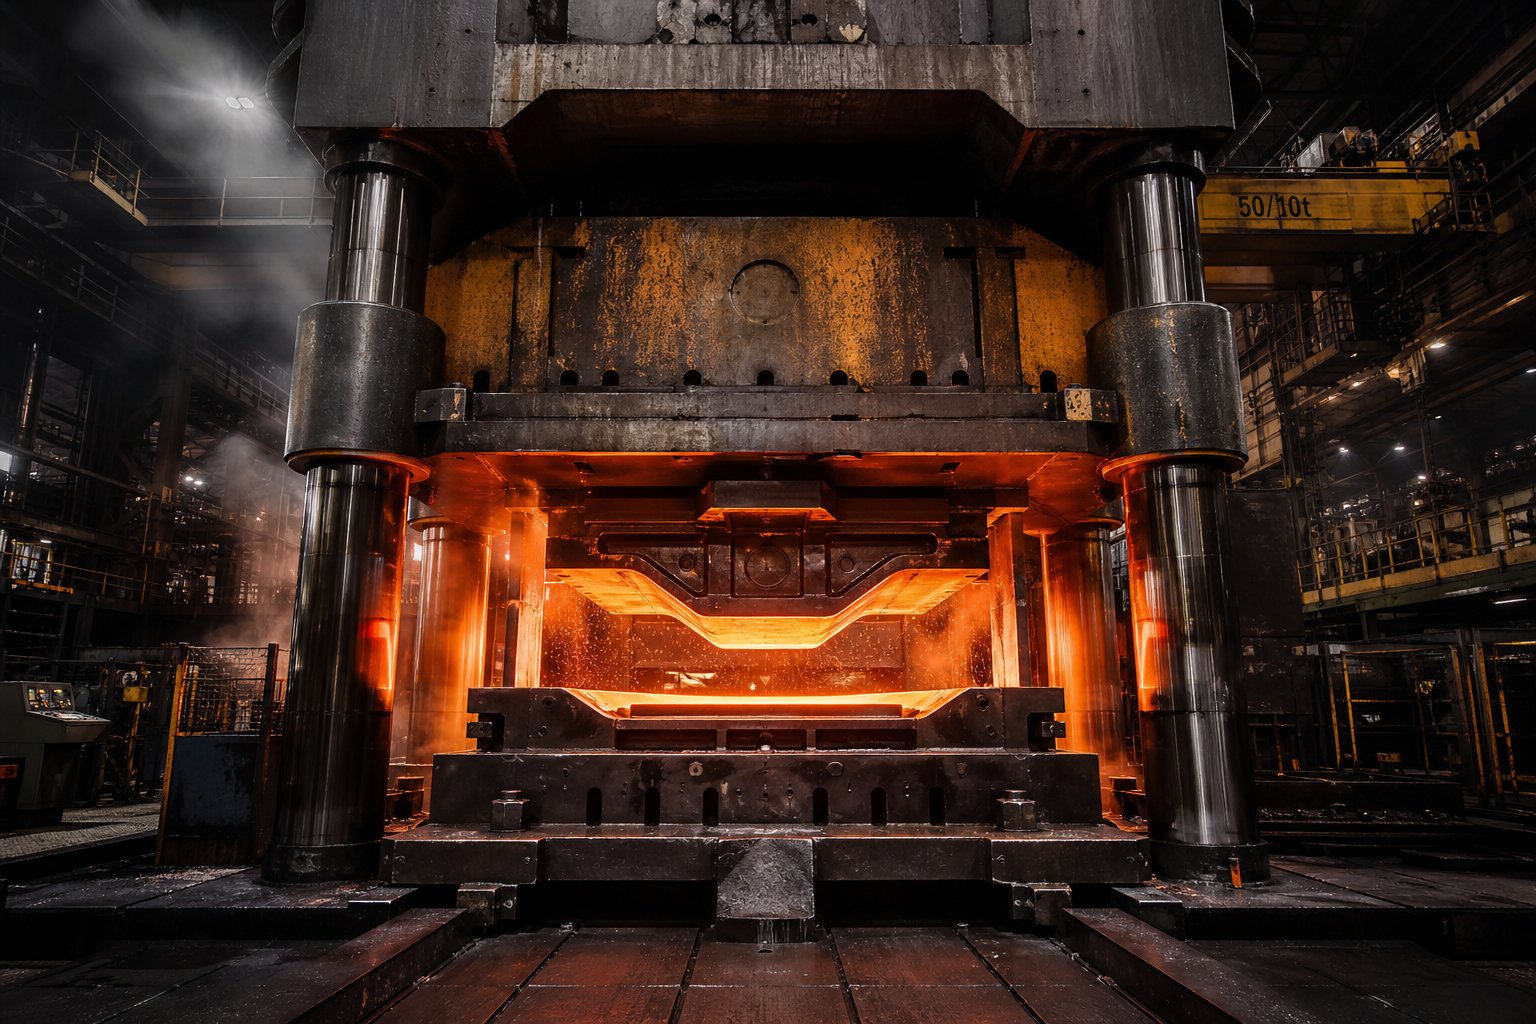
Yr hyn sy'n Gymhwyso fel Rhan Fawr mewn Stampio Die
Pan fyddcydran fetel wedi'i stampiocroesi'r llinell o "safonol" i diriogaeth "rhan fawr"? Mae'r diwydiant yn sôn am stampio metel trwm yn gyson, ond anaml y mae'n tynnu ffin glir. Os ydych chi'n cwmpasu gwasanaeth stampio marw ar gyfer rhannau helaeth, mae angen niferoedd caled arnoch cyn y gallwch chi hyd yn oed ddechrau gwerthuso dichonoldeb.
Diffinio Rhannau Mawr mewn Stampio Die
Yn gyffredinol, mae rhan yn gymwys fel "mawr" mewn stampio marw pan fydd yn fwy na 24 modfedd mewn unrhyw ddimensiwn sengl neu pan fydd angen gwely gwasgu sy'n fwy na 72 modfedd i ddarparu ar gyfer yr offer. Ond nid yw dimensiynau yn unig yn dweud y stori gyfan. Mae trwch deunydd yn chwarae rhan ddiffiniol: mae rhannau wedi'u stampio o stoc uwch na 3mm (tua 0.120 modfedd) yn mynd i mewn i diriogaeth mesurydd trwm, lle mae ffiseg ffurfio yn symud yn ddramatig. Yn ôl trosolwg Worthy Hardware o stampio mesurydd trwm, mae'r broses hon fel arfer yn trin deunyddiau sy'n amrywio o 0.079 modfedd i 0.5 modfedd o drwch, weithiau hyd yn oed yn fwy trwchus, sy'n gofyn am weisg sy'n gallu rhoi cannoedd o dunelli o rym.
Mae pwysau hefyd yn bwysig. Pan fydd cydran orffenedig wag neu ffurfiedig yn fwy na'r hyn y gall gweithredwr ei leoli'n ddiogel â llaw, rydych chi'n delio â rhannau sy'n galw am drin mecanyddol, trosglwyddiad robotig, neu awtomeiddio pwrpasol. Meddyliwch am rannau modurol â stamp blaengar fel rheiliau ffrâm hyd llawn, croes-aelodau strwythurol, neu gydosodiadau cromfachau mawr. Gall y cydrannau hyn bwyso rhwng 10 a dros 100 pwys yn eu cyflwr gorffenedig.
Pam Mae Maint Rhan yn Newid Popeth
Dychmygwch ddyblu ôl troed rhan wedi'i stampio. Nid ydych chi wedi dyblu'r her yn unig. Rydych chi wedi ei gymhlethu. Mae llif deunydd yn dod yn anoddach i'w reoli ar draws arwyneb mwy. Mae cynnal gwastadrwydd ar wag 36-modfedd yn gofyn am ddosbarthiad pwysau unffurf nad yw rhannau llai byth yn ei fynnu. Mae cywirdeb cofrestru, y gallu i gadw pob gorsaf ffurfio wedi'i halinio i'r un datwm, yn diraddio wrth i ddimensiynau gwag dyfu.
Mewn stampio metel ceir, mae peirianwyr sy'n dylunio llinellau stampio cydrannau modurol yn wynebu'r problemau graddio hyn bob dydd. Mae braced fender sy'n 8 modfedd o led yn ymddwyn yn rhagweladwy. Graddio'r cysyniad hwnnw i banel strwythurol llawn, a phob pentwr goddefgarwch-i fyny, pob amrywiad springback, a phob anghysondeb porthiant stribed yn chwyddo ar draws y geometreg fwy.
Dyma beth sy'n gwahanu stampio safonol a-rhan waith mawr ar lefel ymarferol:
- Trin gwag- Mae bylchau mawr yn gofyn am systemau bwydo pwrpasol, crud coil wedi'i raddio ar gyfer coiliau trymach, a ffrydiau servo gyda hyd strôc estynedig
- Gofynion tunelledd- Graddfa gofynion grym gyda hyd perimedr (ar gyfer gweithrediadau torri) ac arwynebedd (ar gyfer ffurfio), gan wthio gofynion y wasg i'r ystod 400 i 1,100+ tunnell
- Pwysau marwGall - fformat mawr-yn marw bwyso sawl tunnell, sy'n gofyn am fynediad i graen uwchben a gweithdrefnau newid marw arbenigol
- Terfynau lled y stribedi- Mae marw cynyddol ar gyfer rhannau mawr angen stoc coil ehangach, sy'n cyfyngu ar gyflenwyr sydd ar gael ac yn cynyddu amseroedd arwain deunyddiau
- Cymhlethdod gweithrediad eilaidd- Mae angen offer graddedig a gofod llawr ar gyfer dadbwrio, archwilio a thrin stampiau rhy fawr.
Nid fersiwn fwy o stampio safonol yn unig yw cefnogaeth stampio marw ar gyfer rhannau mawr. Mae'n ddisgyblaeth beirianneg wahanol lle mae gallu'r wasg, ymddygiad materol, a dylunio offer yn croestorri mewn ffyrdd sy'n gofyn am arbenigedd arbenigol. Nid y cwestiwn go iawn yw a ellir stampio rhan. A yw'r broses ffurfio, yr offer, a'r economeg yn cyd-fynd ar y raddfa benodol honno.
Sut mae Stampio Die yn Gweithio'n Wahanol ar gyfer Rhannau Mawr
Nid yw'r egwyddorion offeru yn newid pan fyddwch chi'n cynyddu rhan wedi'i stampio. Yr hyn sy'n newid yw pa mor dreisgar mae'r egwyddorion hynny yn eich cosbi am anwybyddu'r manylion.Stampio metel marw blaengarar fraced 6-modfedd yn maddau. Rhedeg yr un rhesymeg broses honno ar gydran strwythurol 36-modfedd, a phob anghysondeb porthiant, pob gwyriad stribed, mae pob gwall cofrestru yn lluosi ar draws cynfas llawer mwy.
Nid yw deall y gwahaniaethau mecanyddol rhwng dulliau cynhyrchu ar raddfa fawr yn academaidd. Mae'n pennu a ellir gwneud rhan o gwbl, ac a yw'r economeg yn cyfiawnhau'r ymagwedd.
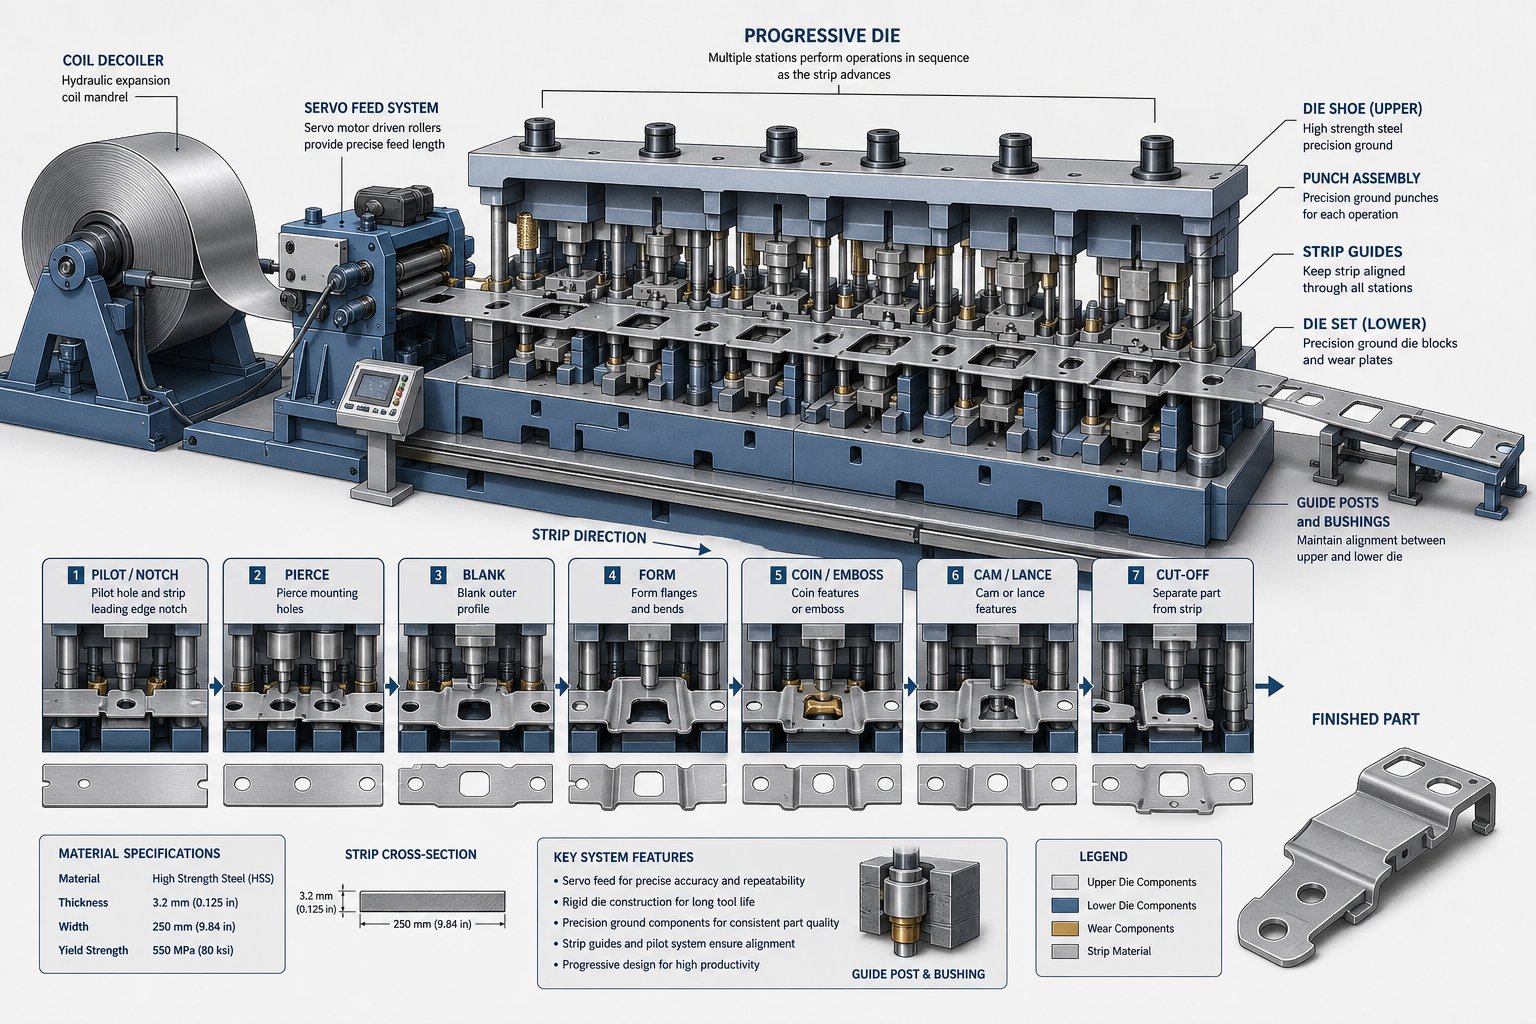
Sut mae Marwau Cynyddol yn Trin Cydrannau Gorfawr
Mae stampio metel blaengar yn clymu'r holl orsafoedd ffurfio gyda'i gilydd ar un set marw, gyda phob rhan yn parhau i fod wedi'i gysylltu â'r stribed gwreiddiol trwy gludwr tan yr orsaf dorri olaf. I rannau helaeth, mae hyn yn creu rhaeadr o heriau nad yw gwaith llai byth yn dod ar eu traws.
Y broblem gyntaf yw traw. Traw yw'r pellter y mae'n rhaid i'r stribed symud ymlaen rhwng pob strôc i'r wasg, ac mae'n cyfateb yn uniongyrchol i hyd y rhan yn y cyfeiriad bwydo. Mae angen o leiaf 30 modfedd o draw ar ran sy'n mesur 30 modfedd yn y cyfeiriad porthiant, ynghyd â pha bynnag ddeunydd cludo sy'n pontio rhwng gorsafoedd. Lluoswch hwnnw ag wyth neu ddeg gorsaf ffurfio, ac rydych chi'n edrych ar ddis sy'n ymestyn dros 20 troedfedd neu fwy. FelCyfres marw sylfaenol y Fabricatornodiadau, marw cynyddol angen yr holl orsafoedd angenrheidiol wedi'u gosod ar un set marw gyffredin, wedi'i hamseru a'i dilyniannu ar gyfer pellter bwydo cyson. Ar raddfa fawr, mae'r set marw sengl honno'n dod yn offeryn daear manwl iawn, manwl iawn.
Mae bwydo stribed yn cyflwyno haen arall o anhawster. Mae stoc coil trymach, sy'n aml yn 36 i 60 modfedd o led, yn gofyn am systemau bwydo servo gyda grym tynnu uwch a gallu strôc hirach. Mae pwysau coil yn dringo'n gyflym. Gall coil 48 modfedd o led o ddur 4mm ar ddiamedr allanol safonol fod yn fwy na 10,000 pwys yn hawdd, gan fynnu peiriannau dad-goelion trwm, sythwyr pŵer, a llinellau bwydo wedi'u peiriannu ar gyfer y màs hwnnw. Mae cywirdeb porthiant dros gynhyrchiad hir yn diraddio wrth i ddiamedr y coil leihau a thensiwn stribedi newid, felly mae angen iawndal amser real ar y system fwydo i ddal goddefgarwch traw ar draws miloedd o gylchoedd.
Cofrestru yw'r trydydd ffactor hollbwysig. Mae marw cynyddol ar gyfer rhannau mawr yn defnyddio pinnau peilot wedi'u gosod mewn tyllau sydd wedi'u tyllu ymlaen llaw i gloi lleoliad y stribed ym mhob gorsaf. Ond mae stribedi ehangach yn fwy tueddol o ddrifft ochrol, ton ymyl, a chambr. Os yw'r stribed yn drifftio hyd yn oed ychydig filoedd ar draws lled o 40 modfedd, gall yr effaith gronnus ar leoliad nodwedd mewn gorsafoedd i lawr yr afon wthio rhannau allan o oddefiant. Daw angen cynlluniau peilot mwy, ffitiau llwyni tynnach, a mecanweithiau canllaw ochr ychwanegol.
Y canlyniad? Mae gwasanaethau stampio marw blaengar ar gyfer cydrannau mawr yn gofyn nid yn unig â gweisg mwy ond hefyd ecosystem bwydo ac arwain gyflawn ar raddfa gyfatebol.
Dewisiadau Eraill ar gyfer Trosglwyddo a Llinell Tandem
Pan fydd geometreg rhan yn tyfu'n rhy fawr i aros ynghlwm wrth stribed cludo, neu pan fo'r dilyniant ffurfio yn ei gwneud yn ofynnol i'r rhan gael ei gylchdroi neu ei fflipio rhwng gweithrediadau, mae stampio marw trosglwyddo yn dod yn llwybr ymarferol ymlaen.
Mae systemau trosglwyddo yn datgysylltu'r rhan o unrhyw ddeunydd stribed. Mae bylchau unigol yn cael eu tynnu i ffwrdd, yn cael eu bwydo i'r orsaf gyntaf, ac yna'n cael eu trosglwyddo'n fecanyddol o farw i farw gan ddefnyddio rheiliau gyda bysedd gafaelgar. Yn ôlCylchgrawn Ffurfio Metel, mae gweisg trosglwyddo fel arfer yn cynnwys fframiau ag ochrau syth gydag o leiaf dwy wialen gysylltu, cynhwysedd tunelledd o 300 i dros 3,000 o dunelli, a chyfnerthwyr sy'n fwy na 275 modfedd o hyd ar gyfer pob gorsaf.
Mae systemau trosglwyddo dwy echel yn llithro rhannau ymlaen o orsaf i orsaf. Mae systemau tair echel yn ychwanegu lifft fertigol, gan godi rhannau a'u gosod yn union o fewn ffiniau mesur perimedr. Mae'r drydedd echel honno'n hanfodol ar gyfer rhannau mawr wedi'u tynnu'n ddwfn, cregyn, a chydrannau y mae angen eu hail-leoli rhwng gweithrediadau. Fel yr eglura Standard Die International, mae stampio marw trosglwyddo yn caniatáu i rannau gael eu trin ar wahanol onglau mewn cyflwr rhydd, gan alluogi gweithrediadau fel toriadau, asennau, ac edafu na all marw cynyddol eu cyflawni ar geometregau mawr.
Mae llinellau gwasg Tandem yn mynd â'r modiwlaidd hwn ymhellach. Yn lle gorsafoedd lluosog o dan un sleid, mae llinell tandem yn defnyddio gwasg ar wahân ar gyfer pob gweithrediad marw, fel arfer pedair i chwe gwasg wedi'u trefnu mewn trefn. Mae'r wasg arweiniol yn trin y tyniad cynradd, tra bod gweisg dilynwyr yn perfformio gweithrediadau trimio, tyllu, plygu ac atal. Mae'r cyfluniad hwn yn gweddu i rannau sy'n rhy fawr neu'n rhy gymhleth yn geometrig i hyd yn oed wasg drosglwyddo eu trin mewn un ffrâm.
Mae llinellau tandem yn cynrychioli ffin uchaf gwasanaethau stampio metel marw blaengar ar gyfer paneli modurol rhy fawr a chydrannau strwythurol. Mae'r gosodiadau mwyaf yn cynnwys dimensiynau atgyfnerthu o 4,500 wrth 2,500 mm neu fwy, gyda gweisg plwm yn fwy na 2,000 tunnell. Mae cyfraddau strôc yn amrywio o 6 strôc y funud ar yriannau mecanyddol safonol hyd at 18 neu fwy o strôc y funud gan ddefnyddio gweisg serfecanyddol yn y modd gweithredu parhaus.
Mae rhai cyfleusterau'n rhedeg llinellau gwasg cyfun a all weithredu fel gwasg flaengar safonol ar gyflymder uchel, fel gwasg drosglwyddo ar gyflymder arafach, neu fel hybrid: blaengar ar gyfer y sawl gorsaf gyntaf, yna cneifio rhannau o'r stribed a'u trosglwyddo i orsafoedd marw dilynol. Mae'r hyblygrwydd hwn yn bwysig pan fo angen i gyfleuster unigol gynhyrchu cymysgedd o geometregau rhannol mawr heb neilltuo llinellau ar wahân i bob un.
Dyma sut mae'r pedwar dull sylfaenol yn cymharu ar gyfer -gwaith fformat mawr:
| Dull | Ystod Maint Rhan Uchaf | Mathau Geometreg Delfrydol | Cyflymder Cynhyrchu | Cymhlethdod Offer |
|---|---|---|---|---|
| Marw Blaengar | Hyd at ~36 modfedd (wedi'i gyfyngu gan led y stribed a'r gwely gwasgu) | Rhannau gwastad neu fas-â nodweddion mewn un plân | Uchel (hyd at 1,500 o strôc / mun ar gyfer rhannau llai; 7-30 ar gyfer rhannau mawr) | Uchel - pob gorsaf ar un set marw |
| Trosglwyddo Marw | Hyd at ~60+ i mewn. (cyfyngedig gan hyd atgyfnerthu) | Tynnu llun dwfn, cregyn, rhannau cymesuredd echelinol, ffurfio aml-ongl | Cymedrol (6-18 strôc/munud) | Cymedrol - gorsaf unigol yn marw ynghyd â mecanwaith trosglwyddo |
| Cyfansawdd Die | Hyd at ~24 i mewn (cyfyngiad strôc sengl) | Bylchau gwastad sydd angen eu torri a'u ffurfio ar yr un pryd mewn un strôc | Uchel (strôc sengl yn cwblhau rhan) | Isel i gymedrol - un marw, un set llawdriniaeth |
| Llinell Tandem | 60+ i mewn (gwasg ar wahân fesul gweithrediad) | Paneli modurol mawr, cydrannau adeileddol dwfn, rhannau - amlweithrediad cymhleth | Isel i gymedrol (6-18 strôc/munud) | Isel fesul dis, lefel-system uchel (4-6 gwasg wedi'u cydgysylltu) |
Nid yw'r dewis rhwng y dulliau hyn yn dechnegol yn unig. Mae cyfaint cynhyrchu, cymhlethdod rhannol, a chapasiti'r wasg sydd ar gael i gyd yn pwyso a mesur. Gallai ymagwedd flaengar fod yn ymarferol yn gorfforol ar gyfer rhan fawr benodol, ond os oes angen gwasg 2,400 tunnell gyda gwely 240-modfedd nad oes gan eich cyflenwr, y dewis arall i drosglwyddo neu dandem yw'r ateb byd go iawn.
Y croestoriad hwnnw o ddichonoldeb corfforol a chyfyngiadau ymarferol yw'r union fan y gwneir penderfyniadau dewis prosesau, a lle mae dewis y llwybr anghywir yn costio misoedd o amser arwain offer a channoedd o filoedd mewn cyfalaf suddedig.
Dewis y Dull Stampio Die Cywir yn ôl Maint Rhan
Dim ond hanner y broblem yw gwybod beth all pob proses ei wneud. Y cwestiwn anoddach: pa un y dylech chi ei ddefnyddio mewn gwirionedd ar gyfer eich rhan benodol? Pan fyddwch chi'n gwerthuso gwasanaeth stampio marw ar gyfer rhannau mawr, nid yw'r rhesymeg dewis yn siart llif syml. Mae'n broses ddileu ddilyniannol lle mae ffiseg yn rhoi feto ar opsiynau cyn i economeg gael pleidlais.
Meini Prawf Dethol Proses ar gyfer Stampiau Rhy Fach
Dechreuwch gyda'r rhan ei hun. Ei ôl troed o'i gymharu â'r ardal gwely gwasg sydd ar gael yw'r giât gyntaf. Os yw ardal ragamcanol y rhan (gan gynnwys ymylon y stribedi cludwr ar gyfer gwaith cynyddol) yn fwy na'r hyn y gall gwely'r wasg ei gynnwys, mae'r dull hwnnw oddi ar y bwrdd. Nid oes unrhyw faint o ddyluniad marw clyfar yn newid y cyfyngiad hwn.
Dyfnder tynnu yw'r hidlydd nesaf. Yn aml gall ffurfiau bas o dan 25% o'r diamedr gwag aros ar stribed cludo mewn marw cynyddol. Tynnu lluniau dwfn, unrhyw beth sy'n agosáu at gymhareb dyfnder o 1:1 i-mae angen y gwagle i symud yn rhydd. Mae hynny'n golygu stampio trosglwyddo. Mae fflansau cymhleth gyda throadau aml-echelin yn ychwanegu at hyn. Mae pob echel ffurfio ychwanegol yn ychwanegu gorsaf, yn cynyddu traw, ac yn gofyn am leoliad gwag mwy manwl gywir rhwng gweithrediadau.
Mae stac goddefgarwch-i fyny yn ymddwyn yn wahanol ar raddfa fawr. Mewn stampio marw manwl gywir ar gyfer rhannau cryno, mae dal +/-0.05mm ar draws dimensiwn 4-yn arferol. Graddiwch yr un gofyniad goddefgarwch i ddimensiwn 30 modfedd ar stampio rhy fawr, ac rydych chi'n ymladd yn erbyn ehangiad thermol y marw, gwyriad elastig ffrâm y wasg, a drifft cofrestru stribedi ar yr un pryd. Mae stampio metel manwl uchel ar fformat mawr yn gofyn nid yn unig am offer gwell ond gweisg llymach, amgylcheddau a reolir gan dymheredd, a monitro amser real.
Mae cyfyngiadau geometreg yn rhyngweithio â maint mewn ffyrdd sy'n dileu opsiynau'n gyflym. Mae rhan sydd â thandoriadau yn gofyn am weithrediadau ochr cam-wedi'u hactio. Ar ran 40-modfedd, mae'r unedau cam hynny'n dod yn enfawr, gan ychwanegu pwysau a chymhlethdod at ddis sydd eisoes yn rhy fawr. Gall rhan sydd angen tyniad dwfn a nodweddion wedi'u tyllu'n fanwl yn y wal wedi'i thynnu olygu bod angen i'r tynnu ddigwydd ar linell drosglwyddo a'r tyllu i ddigwydd mewn gweithrediad marw a stampio manwl eilaidd. Nid yw'r rhain yn achosion ymyl damcaniaethol. Maen nhw'n senarios cyffredin mewn cydrannau strwythurol mawr.
Cyfateb Gofynion Cyfaint i Economeg Proses
Mae dichonoldeb corfforol yn cyfyngu ar eich opsiynau. Cyfaint sy'n pennu pa opsiwn sydd wedi goroesi sy'n gwneud synnwyr ariannol.
Mae marwolaethau cynyddol yn ffafrio cyfaint uchel oherwydd bod eu cost offer yn enfawr ond mae eu hamser beicio yn gyflym. Ar gyfer rhannau helaeth, fodd bynnag, mae'r tunelledd sydd ei angen yn y wasg yn gwthio costau cyfalaf hyd yn oed yn uwch. Efallai y bydd angen gwasg 1,200 tunnell arnoch yn rhedeg stampiadau metel manwl blaengar ar gyfer braced adeileddol. Os mai dim ond 50,000 o ddarnau yw eich cyfrol flynyddol, efallai na fydd y mathemateg amorteiddio byth yn gweithio. Gall trosglwyddo yn marw, gyda'u cost offer fesul- is a'r gallu i redeg ar offer presennol, fod yn fwy ymarferol ar gyfer meintiau canolig o gydrannau mawr, hyd yn oed os yw'r amser cylch fesul darn yn arafach.
Mae stampio manwl uchel ar raddfa yn creu tensiwn: mae goddefiannau tynnach yn gofyn am fwy o orsafoedd ffurfio, sy'n cynyddu hyd y marw a gofynion y wasg, sy'n cynyddu cost, sy'n cynyddu'r toriad-cyfaint cyfartal. Mae angen i beirianwyr asesu'n onest a yw pob goddefgarwch ar y print yn angenrheidiol yn swyddogaethol, neu a ellir llacio rhai dimensiynau i agor llwybrau proses mwy darbodus.
Mae dewis prosesau ar gyfer rhannau mawr yn cael ei yrru gyntaf gan ddichonoldeb corfforol: a ellir gwneud y rhan fel hyn? Dim ond ar ôl i'r cwestiwn hwnnw gael ei ateb y mae economeg yn dod i mewn i'r sgwrs: a ddylai gael ei wneud fel hyn yn y gyfrol hon?
Dyma'r gwerthusiad dilyniannol y dylai pob peiriannydd ei ddilyn wrth ddewis proses ar gyfer stampio rhy fawr:
- Mapio'r ôl troed rhannol yn erbyn dimensiynau gwelyau'r wasg sydd ar gael, gan gynnwys ymylon stribedi ar gyfer dulliau blaengar
- Aseswch y dyfnder tynnu a phenderfynwch a all y rhan aros ynghlwm wrth stribed cludo trwy gydol y ffurfio
- Cyfrwch nifer y gweithrediadau ffurfio, tyllu a thocio angenrheidiol i amcangyfrif cyfrif yr orsaf
- Gwerthuso gofynion goddefgarwch mewn perthynas â maint rhan, gan nodi nodweddion sy'n galw am stampio manwl uchel yn erbyn y rhai â chyfyngiadau hamddenol
- Nodi cyfyngiadau geometreg (tandoriadau, troadau aml-echelin, gweithrediadau ochr) sy'n dileu mathau penodol o broses
- Cyfrifo gofynion tunelledd yn seiliedig ar ddeunydd, trwch, a chyfanswm perimedr toriad/ffurf
- Cymharwch ddulliau dichonadwy sydd wedi goroesi yn erbyn cyfaint blynyddol rhagamcanol a phris targed y darn
- Ffactor mewn gweithrediadau eilaidd, boed prosesau post-stampio fel peiriannu neu weldio yn gwrthbwyso'r angen am ddisyn mwy cymhleth
Erbyn i chi gyrraedd cam saith, mae ffiseg eisoes wedi gwneud y rhan fwyaf o'r penderfyniadau. Y dewis sy'n weddill rhwng dulliau ymarferol yw lle mae cyfaint cynhyrchu, cyllideb offer, a chyfyngiadau llinell amser yn pennu'r llwybr terfynol ymlaen. Ac mae'r llwybr terfynol hwnnw'n siapio'n uniongyrchol sut y bydd deunydd yn ymddwyn o dan bwysau ffurfio ar draws graddfa lawn eich rhan.
Ymddygiad a Dewis Deunydd ar gyfer -Stampiau ar Raddfa Fawr
Nid yw braced 6 modfedd wedi'i dorri o ddur ysgafn yn poeni llawer am gyfeiriad grawn. Panel strwythurol 40-modfedd wedi'i dorri o'r un coil? Mae'n poeni'n fawr. Mae ymddygiad materol sy'n ddibwys ar raddfa fach yn dod yn brif fodd methiant pan fydd dimensiynau rhan yn ymestyn ar draws dwy neu dair troedfedd o fetel wedi'i rolio. Yr un aloi, yr un trwch, yr un cyflenwr, ond mae'r ffiseg yn newid oherwydd bod pellter yn chwyddo pob cwarc anisotropig y felin rolio wedi'i bobi i'r ddalen honno.
Dyma lle mae'r rhan fwyaf o drafodaethau am wasanaethau stampio marw ar gyfer rhannau mawr yn dawel. Mae cyflenwyr yn rhestru deunyddiau y gallant eu rhedeg. Anaml y maent yn esbonio pam mae'r deunyddiau hynny'n ymddwyn yn wahanol ar raddfa, neu sut mae'r dewis gradd anghywir yn rhaeadru i gyfraddau sgrap sy'n dinistrio'ch economeg cynhyrchu.
Cyfeiriad Grawn ac Ansawdd Ymyl ar Fylchau Gorfawr
Mae pob coil o fetel dalen yn cario olion bysedd cyfeiriadol o'r broses dreigl. FelEglura'r Gwneuthurwr, mae treigl yn cyflwyno anffurfiad plastig swmp sy'n ymestyn ac yn cylchdroi grawn grisial, gan greu anisotropi: priodweddau mecanyddol sy'n amrywio yn seiliedig ar y cyfeiriad rydych chi'n eu mesur. Mae'r r{1}}gwerth, sef cymhareb o straen lled i straen trwch a fesurwyd yn ystod profion tynnol, yn meintioli'r ymddygiad cyfeiriadol hwn. Pan fydd gwerthoedd r{3}}yn amrywio'n sylweddol rhwng y cyfeiriad treigl, y cyfeiriad ardraws, a 45 gradd i'r treigl, bydd y deunydd yn denau, yn crychu ac yn gwanwyn yn ôl yn wahanol yn dibynnu ar sut mae'ch gwag wedi'i gyfeirio o'i gymharu â'r coil.
Ar ran fach, efallai na fyddwch byth yn sylwi. Ar wag mawr, mae anisotropi yn dod yn anochel. Ystyriwch doriad cneifio 36-modfedd sy'n rhedeg yn berpendicwlar i'r cyfeiriad treigl. Ar hyd yr ymyl gyfan honno, mae strwythur crisialog y deunydd yn cyflwyno cyfeiriadedd cyson i'r weithred cneifio. Mae ansawdd ymyl, sy'n golygu cymhareb parth cneifio glân i barth torri asgwrn ac uchder burr, yn parhau i fod yn gymharol unffurf. Cylchdroi'r un toriad hwnnw 90 gradd, ac rydych chi'n cneifio ar hyd y grawn. Mae cymeriad ymyl yn newid. Mae uchder Burr yn cynyddu, dyfnder treigl yn symud, ac mae'r parth torri asgwrn yn garw. Ar linellau cneifio estynedig sy'n nodweddiadol o wagio rhannau mawr, mae'r gwahaniaethau hyn yn cyfuno i amrywiadau mesuradwy o ran ansawdd o un pen i'r toriad i'r llall, yn enwedig ar doriadau sy'n croesi ar draws cyfeiriadedd grawn lluosog.
Ffurfioldeb ar draws arwynebau mawr yw lle mae anisotropi yn taro galetaf. Mewn gweithrediadau stampio blaengar dur sy'n rhedeg stoc stribedi eang, rhaid i'r gorsafoedd ffurfio gynnwys deunydd sy'n llifo'n haws i un cyfeiriad nag un arall. Bydd gweithrediad tynnu sy'n ymestyn dros 30 modfedd yn teneuo'n anwastad ar draws ei wyneb os na roddir cyfrif am broffil gwerth r-y gwag mewn geometreg dei. Y canlyniad: teneuo lleol mewn rhai parthau, crychau mewn ardaloedd eraill, a thrwch wal anghyson sy'n methu arolygu.
Mae rheoli gwastadrwydd yn ystod blancio yn ychwanegu her arall. Mae dalennau mawr yn dueddol o gael patrymau straen gweddilliol o set coil, bwa croes, a thon ymyl. Pan fyddwch chi'n cneifio gwag mawr yn rhydd o'r stribed, mae'r straenau mewnol hynny'n ailddosbarthu. Mae'n bosibl y bydd gwagle 48-modfedd yn dangos 0.030 modfedd neu fwy o fwa nad oedd yn weladwy tra bod y deunydd wedi'i gyfyngu ar ffurf coil. Ar gyfer stampio blaengar alwminiwm, mae'r broblem hon yn dwysáu oherwydd bod modwlws elastig isaf alwminiwm yn golygu bod straen gweddilliol yn creu mwy o ystumiad yn gymesur. Mae lefelu cyn blancio yn helpu, ond rhaid maint y lefelwr ar gyfer lled y stribed, a gall gor-lefelu gyflwyno caledu gwaith sy'n lleihau ffurfadwyedd i lawr yr afon.
Dewis Gradd Deunydd ar gyfer -Stampio Rhan Fawr
Nid yw dewis yr aloi cywir ar gyfer cydran fawr wedi'i stampio yn ymwneud â chryfder a chost yn unig. Mae'n ymwneud â sut y bydd y deunydd hwnnw'n ymddwyn ar draws arwyneb ffurfio wedi'i fesur mewn traed, nid modfeddi. Mae pob teulu materol yn cyflwyno gwerthiannau gwahanol ar raddfa.
Mae stampio cynyddol dur carbon yn cwmpasu'r ystod ehangaf o gymwysiadau rhan mawr. Mae duroedd ysgafn fel 1008 a 1010 yn cynnig ffurfadwyedd ardderchog ac ymddygiad rhagweladwy ar draws tyniadau mawr. Mae graddau HSLA (dosbarthiadau 340, 420, 550 MPa) yn darparu arbedion pwysau trwy leihau trwch ond yn dangos llawer mwy o sbringback. Mae dur cam deuol (DP590, DP780) yn cyfuno cryfder uchel ag ehangiad rhesymol, ond mae eu hymddygiad caledu gwaith yn eu gwneud yn anrhagweladwy ar docynnau ffurfio hir. Po uchaf yw'r radd cryfder, y mwyaf ymosodol mae'n rhaid i springback gael ei ddigolledu yn y dyluniad marw.
Mae aloion alwminiwm yn cyflwyno set broblem wahanol. Mae'r gyfres 5000, yn enwedig stampio -gradd 5754 a'r 5052 a ddefnyddir yn eang, yn darparu ffurfadwyedd da a gwrthiant cyrydiad ar gyfer paneli strwythurol. Fodd bynnag, mae tueddiad alwminiwm tuag at ffurfio bandiau Luders (marciau straen ymestyn gweladwy) ar arwynebau tynnu mawr yn gofyn am diwnio pwysau deiliad gwag gofalus. Mae aloion cyfres 6000 fel 6061 yn cynnig cryfder uwch ond mae angen triniaeth wres ateb a chaledu oedran, gan gymhlethu'r dilyniant cynhyrchu. Mae stampio blaengar alwminiwm ar gyfer rhannau mawr yn gofyn am gliriadau marw tynnach na dur oherwydd bod alwminiwm yn ymlwybro'n haws yn erbyn arwynebau offer, a bod tueddiad carlamu yn cynyddu gyda'r ardal gyswllt.
Mae dur di-staen yn dod â-cyfraddau caledu gwaith uchel i'r hafaliad. Mae graddau awstenitig fel 304 a 316 yn caledu'n gyflym wrth ffurfio, sy'n golygu y gall y grym sydd ei angen i gwblhau'r orsaf ffurfio derfynol fod yn sylweddol uwch na'r cyntaf. Mewn stampio cynyddol dur di-staen ar gyfer cydrannau mawr, mae'r caledu cynyddol hwn yn golygu bod yn rhaid i gyfrifiadau tunelledd gyfrif am y caledu gwaith cronnol ar draws pob gorsaf, nid dim ond y grym enbyd mewn unrhyw orsaf unigol. Mae graddau di-staen ferritig (409, 430) yn cynnig caledu gwaith is a gwell ffurfadwyedd ar gyfer cymwysiadau lle mae ymwrthedd cyrydiad yn bwysig ond mae hydwythedd eithafol yn llai hanfodol.
Mae stampio cynyddol copr a stampio cynyddol pres yn meddiannu cilfach gulach mewn-gwaith rhannol mawr, fel arfer yn gyfyngedig i fariau bysiau trydanol, platiau cyfnewidydd gwres, a llociau cysgodi RF lle mae dargludedd neu briodweddau thermol yn gyrru'r dewis deunydd er gwaethaf cost uwch.
| Teulu Materol | Ystod Trwch Nodweddiadol (Rhannau Mawr) | Graddfa Ffurfiadwyedd | Difrifoldeb Springback | Cymwysiadau Rhan Mawr -Cyffredin |
|---|---|---|---|---|
| Dur Ysgafn (1008/1010) | 1.0 - 6.0 mm | Ardderchog | Isel | Cromfachau strwythurol, cydrannau siasi, clostiroedd |
| Dur HSLA (340-550 MPa) | 1.2 - 5.0 mm | Da | Cymedrol i Uchel | Rheiliau ffrâm modurol, croes-aelodau, atgyfnerthiadau |
| Deuol-Cam Dur (DP590-DP780) | 1.0 - 3.5 mm | Cymedrol | Uchel | Cwympo{0}}strwythurau modurol hanfodol, pileri B |
| Alwminiwm 5052/5754 | 1.0 - 4.0 mm | Da | Cymedrol | Paneli corff, tariannau gwres, cydrannau morol |
| Alwminiwm 6061 | 1.5 - 6.0 mm | Cymedrol | Cymedrol i Uchel | Fframiau strwythurol, cromfachau awyrofod (post{0}}gwres-wedi'i drin) |
| Di-staen 304/316 | 0.8 - 4.0 mm | Da (ond caledu gwaith uchel) | Uchel | Paneli offer bwyd, cladin pensaernïol, gorchuddion meddygol |
| Di-staen 409/430 (Ferritig) | 1.0 - 3.0 mm | Da | Cymedrol | Cydrannau gwacáu, paneli offer |
| Copr / Pres | 0.5 - 3.0 mm | Ardderchog | Isel i Gymedrol | Bariau bysiau, cyfnewidwyr gwres, cysgodi RF |
Iawndal Springback yw lle mae dewis deunydd a maint rhan yn gwrthdaro fwyaf poenus. Ar ran fach, rydych chi'n gorblygu ychydig raddau ac yn ei alw'n wneud. Ar fflans 30-modfedd a ffurfiwyd o ddur DP780, gall y maint springback fod yn fwy na 8 i 12 gradd, ac mae'n amrywio ar draws hyd y tro yn seiliedig ar amrywiad trwch lleol, ffrithiant a thymheredd. I wneud iawn am hyn mae angen geometreg marw sy'n mynd dros-yn fwriadol i ffurfio'r rhan, ac yna'n dibynnu ar adferiad elastig i ddod ag ef yn ôl i enwol. Po hiraf y llinell dro, y mwyaf o bwyntiau ar hyd y llinell honno lle mae ymddygiad springback yn wahanol i ragfynegiad. Mae deunyddiau cryfder uwch yn ymhelaethu ar yr aflinolrwydd hwn, ac mae rhannau mwy yn rhoi mwy o le i'r ymhelaethiad hwnnw fynegi ei hun.
Dyma'n union lle mae dadansoddiad o elfennau meidraidd (FEA) yn dod yn rhywbeth na ellir ei drafod. FelDadansoddiad Keysight o efelychiad ffurfio metel dalenyn esbonio, gall treialon marw rhithwir yn seiliedig ar FEA ragfynegi springback, crychau, teneuo, a holltau cyn adeiladu unrhyw offer corfforol. Mae'r efelychiad yn dal y rhyngweithio rhwng priodweddau deunydd, geometreg offer, a pharamedrau proses fel grym deiliad gwag ac iro. Ar gyfer - marw fformat mawr sy'n costio degau neu gannoedd o filoedd o ddoleri, mae dal methiant teneuo neu ddiffyg crychlyd bron yn arbed misoedd o ail-weithio.
Mae cywirdeb efelychiad yn dibynnu ar fewnbynnu data deunydd cywir. Ni fydd gwerthoedd llawlyfr generig yn ei dorri ar gyfer-rhanwaith mawr. Mae angen data prawf tynnol gwirioneddol o'r lot coil benodol, gan gynnwys gwerthoedd r- ar 0, 45, a 90 gradd i gyfeiriad treigl. Po fwyaf o ddata materol y byddwch chi'n bwydo'r model FEA, y mwyaf dibynadwy y mae'n rhagweld beth sy'n digwydd pan fydd y gwag 42 modfedd hwnnw'n taro'r dyrnu tynnu a metel yn dechrau llifo ar draws arwynebedd sy'n ddigon mawr i ddatgelu pob anghysondeb cudd yn y ddalen.
Nid yw ymddygiad materol ar raddfa yn ystyriaeth eilradd. Y newidyn sy'n penderfynu a yw eich marw yn cynhyrchu rhannau neu sgrap. Ac mae'r grymoedd sydd eu hangen i wthio'r deunydd hwnnw i siâp, ar draws geometreg lawn cydran rhy fawr, yn diffinio pa gapasiti gwasg sydd ei angen arnoch mewn gwirionedd.
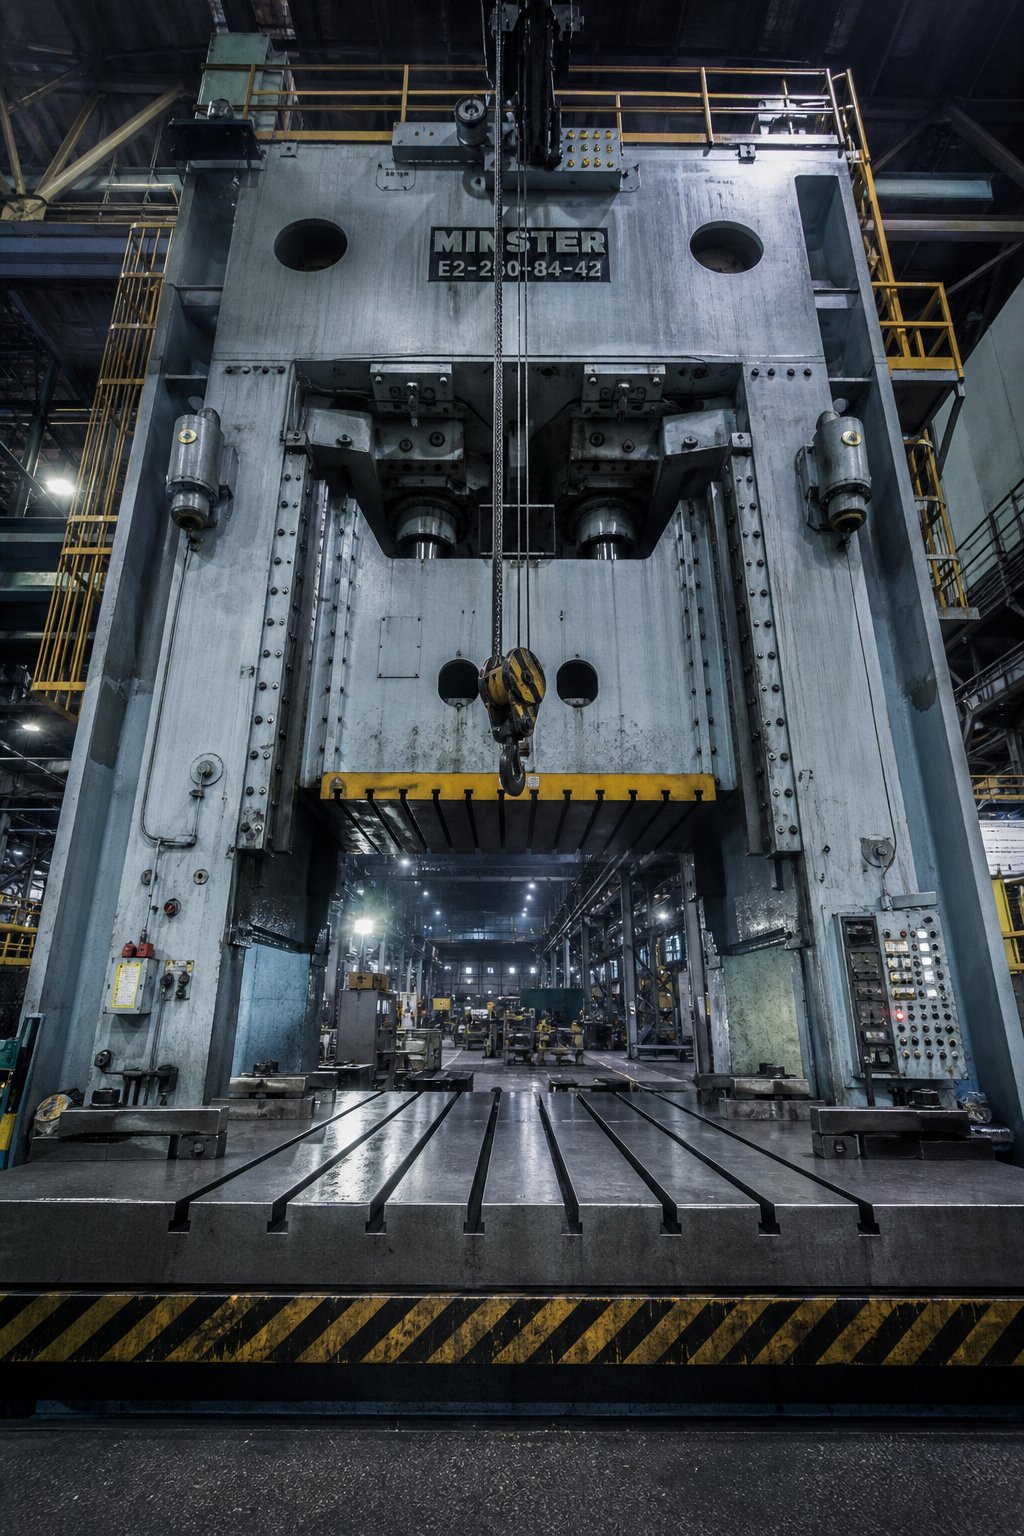
Cynhwysedd y Wasg a Graddio Tunelledd ar gyfer Cydrannau Mawr
Mae ymddygiad materol yn dweud wrthych pa rymoedd y bydd y metel yn eu gwrthsefyll. Mae cynhwysedd y wasg yn dweud wrthych a all eich offer gyflenwi'r grymoedd hynny ar draws geometreg lawn cydran rhy fawr. Mae'r ddwy realiti hyn yn gwrthdaro wrth ffrâm y wasg, a phan nad ydynt yn alinio, nid yw stampio marw rhan mawr yn digwydd. Nid oes unrhyw faint o ddyluniad marw clyfar yn gwneud iawn am wasg nad oes ganddo'r tunelledd, arwynebedd y gwely neu uchder y caead i weithredu'r dilyniant ffurfio.
Dyma'r cyfyngiad sy'n lladd prosiectau'n dawel. Mae peirianwyr yn dylunio rhan, yn dewis deunydd, yn cynllunio'r dilyniant ffurfio, ac yna'n darganfod nad yw'r peiriant stampio blaengar sydd ei angen yn bodoli yng nghyfleuster eu cyflenwr. Mae deall sut mae graddfeydd tunelledd gyda maint rhan, a sut mae dimensiynau gwelyau ac uchder caead yn rhyngweithio â geometreg marw, yn gwahanu prosiectau dichonadwy oddi wrth ddechreuadau ffug drud.
Pwyswch Gofynion Tunelledd ar gyfer -Stampio Fformat Mawr
Tunelledd mewn graddfeydd stampio trwm trwy ddau fecanwaith gwahanol yn dibynnu ar y math o weithrediad. Graddfa gweithrediadau gwagio a thyllu gyda pherimedr. Graddfa gweithrediadau ffurfio a lluniadu gydag arwynebedd. Mae'r ddau yn lluosi â thrwch deunydd. Pan fo rhan yn ddigon mawr i gynnwys symiau sylweddol o'r tri math o weithrediad, mae cyfanswm y galw tunelledd yn dringo'n gyflym.
Ar gyfer blancio a thyllu, mae'r cyfrifiad sylfaenol yn syml: y perimedr toriad (mewn modfeddi) wedi'i luosi â thrwch y deunydd (mewn modfeddi) wedi'i luosi â chryfder cneifio'r deunydd (mewn tunnell fesul modfedd sgwâr). FelCanllaw cyfrifo tunelledd y Fabricatormanylion, mae'r fformiwla hon yn defnyddio trwch deunydd llawn i wneud iawn am offer diflas a threuliedig, gan fod cneifio gwirioneddol yn digwydd rhan o'r ffordd trwy'r stoc. Ar ran fawr gyda 200 modfedd o gyfanswm perimedr toriad mewn dur ysgafn 4mm, gall y tunelledd blancio yn unig fod yn fwy na 150 tunnell cyn i chi roi cyfrif am unrhyw ffurfio.
Mae gweithrediadau lluniadu yn defnyddio cyfrifiad tebyg ar sail perimedr ond yn disodli cryfder tynnol terfynol am gryfder cneifio, oherwydd bod y waliau cregyn mewn tensiwn yn ystod y tynnu. Ar gyfer tyniad mawr sy'n ymestyn dros 30 modfedd neu fwy mewn diamedr, gall y grym lluniadu gystadlu neu ragori ar y tunelledd gwagio, yn enwedig mewn deunyddiau stampio cynyddol cryfder uwch fel HSLA neu ddur cam deuol.
Ond dim ond rhan o'r darlun y mae'r cyfrifiadau amrwd hyn yn ei dal. Nid yw marw cynyddol ar gyfer cydran fawr yn perfformio un llawdriniaeth fesul strôc. Mae'n perfformio pob un ohonynt ar yr un pryd. Mae pob gorsaf yn y dis yn mynnu grym ar yr un pryd ag y mae'r wasg yn cyrraedd canol y marw gwaelod. Mae angen ichi grynhoi'r llwythi o bob pwnsh tyllu, pob gorsaf ffurfio, pob stripiwr gwanwyn, pob pad pwysedd nitrogen, pob cam wedi'i yrru, a phob torrwr sgrap. Ar gyfer marw cynyddol 12-orsaf sy'n rhedeg stoc mesurydd trwm, gall y llwyth cronnus gyrraedd 800 i 1,200 tunnell yn hawdd.
Trwch deunydd yw'r lluosydd sy'n gwneud-tunelledd rhan fawr yn arbennig o greulon. Nid yw dyblu'r trwch yn dyblu'r grym yn unig. Mae'n dyblu'r grym ym mhob gorsaf ar yr un pryd. Mae rhan sy'n gofyn am 400 tunnell mewn dur 2mm yn gofyn am tua 800 tunnell mewn dur 4mm, gan dybio geometreg union yr un fath. Cyfunwch y cynnydd hwnnw mewn trwch â'r perimedrau toriad hirach sy'n gynhenid i rannau mawr, ac fe welwch pam mae angen gweisg yn yr ystod 600 i 2,000+ tunnell fel mater o drefn ar weithrediadau stampio trwm.
Dylai peirianwyr sy'n cyfrifo cynhwysedd y wasg sy'n ofynnol hefyd roi cyfrif am y gofyniad ynni, nid y grym yn unig. Gall gwasg gael sgôr tunelledd digonol ond dim digon o egni olwyn hedfan i gynnal y grym hwnnw trwy gyfran weithredol y strôc. Mae ynni annigonol yn achosi i'r wasg aros yn y canol marw gwaelod, dull methiant cyffredin wrth redeg marw blaengar mawr ar gyflymder sy'n mynd y tu hwnt i allu'r modur i ail-fywiogi'r olwyn hedfan rhwng strôc.
Maint Gwely a Chyfyngiadau Uchder Caeadau
Mae tunelledd yn cael y sylw, ond mae maint gwelyau ac uchder caead yn dawel yn dileu mwy o brosiectau nag y mae gallu grym byth yn ei wneud. Mae gwasg 1,000 tunnell yn ddiwerth i'ch rhan fawr os yw ei wely yn mesur 60 wrth 40 modfedd a bod angen 96 wrth 48 ar eich marw.
Mae dimensiynau gwely'r wasg yn diffinio'r ôl troed marw uchaf. Ar gyfer marw cynyddol sy'n gwasanaethu rhannau mawr, rhaid i'r gwely gynnwys nid yn unig lled a hyd y rhan, ond hefyd y set marw lawn gan gynnwys yr holl orsafoedd, llithrennau sgrap, mecanweithiau peilot, a chanllawiau stribedi. Gall marw cynyddol gorsaf 10{4} am ran 30-modfedd-o led rychwantu 120 modfedd i gyfeiriad y porthiant yn hawdd. Rhaid i wely'r wasg gynnal yr hyd hwnnw tra hefyd yn darparu man bollt i lawr yn y patrwm slot T ar gyfer clampio diogel.
Uchder cau yw'r pellter o wyneb gwaelod yr hwrdd i ben gwely'r wasg gyda'r hwrdd yn y canol marw gwaelod a'r addasiad wedi'i osod yn llawn-i fyny. Fel yr eglura MetalForming Magazine, mae'r dimensiwn hwn yn wahanol i uchder marw, sy'n tynnu trwch y plât bolster. Rhaid i uchder caead y dis (ei ddimensiwn cyfan gwbl gaeedig) fod o fewn y gofod uchder isaf ac uchaf. Os nad yw'n ffitio, ni all y dis gau'n llwyr neu mae'n dod i ben cyn i'r hwrdd orffen ei strôc, gan gynhyrchu grymoedd gorlwytho trychinebus sy'n niweidio'r dis a ffrâm y wasg.
Ar gyfer-rhan mawr yn marw, mae uchder caeedig yn dod yn arbennig o gyfyngedig. Mae dilyniannau ffurfio cymhleth yn gofyn am gynulliadau marw uchel gyda cheudodau tynnu dwfn, padiau pwysedd lluosog wedi'u pentyrru'n fertigol, ac esgidiau marw trwchus sy'n gwrthsefyll gwyriad. Efallai y bydd angen 24 i 36 modfedd o uchder caead ar farw trosglwyddo mawr dim ond i ddarparu ar gyfer y geometreg ffurfio, systemau gwasgedd, a thrwch esgidiau strwythurol. Rhaid i'r wasg ddarparu'r gofod fertigol hwnnw tra hefyd yn darparu hyd strôc digonol ar gyfer y tyniad dyfnaf yn y dilyniant.
Mae cynhwysedd plât bolster yn gosod terfyn pwysau sy'n hawdd ei anwybyddu. Gall marw-fformat mawr pwyso 5 i 15 tunnell neu fwy. Rhaid i'r bolster gynnal y llwyth sefydlog hwnnw'n unffurf heb wyro y tu hwnt i fanylebau gwneuthurwr y wasg. Mae graddiad tunelledd y wasg a manylebau gwyro yn rhagdybio bod y llwyth marw wedi'i ddosbarthu'n gyfartal dros ddwy ran o dair o arwynebedd y gwely. Mae marw cul sy'n crynhoi llwyth yng nghanol gwely rhy fawr, neu farw hir sy'n llwytho un pen yn unig i'r bolster, yn creu gwyriad anwastad sy'n diraddio ansawdd rhan ac yn cyflymu traul.
Mae logisteg newid marw hefyd yn cynyddu gyda maint. Mae marw sy'n pwyso sawl tunnell angen mynediad craen uwchben, systemau bolster rholio, neu gerti marw pwrpasol ar gyfer newid drosodd. Nid yw systemau newid marw cyflym sydd wedi'u cynllunio ar gyfer marw 50000000 yn cynyddu i offer aml-tunnell. Mae angen cyfradd craen ar gyfer cyfleusterau sy'n rhedeg rhan stampio mawr am eu dis trymaf, yn ogystal â chlirio rhwng y wasg unionsyth ar gyfer ochr-llwytho neu flaen-lwytho'r offeryn.
Wrth werthuso a all gwasanaeth stampio marw ar gyfer rhannau mawr gynhyrchu'ch cydran mewn gwirionedd, dyma fanylebau'r wasg sydd o bwys:
- Ardal gwely- Cyfanswm yr arwyneb bolster sydd ar gael yn y ddwy echelin, gan gadarnhau bod yr ôl troed marw yn cyd-fynd â'r ymyl ar gyfer clampio
- Uchder cau- Uchafswm ac isafswm gofod uchder marw-(uchder cau i'r wasg llai trwch bolster, gydag ystod addasu hwrdd), gan sicrhau bod y cydosodiad marw yn ffitio yn ei safle caeedig
- Tunelledd- Cynhwysedd graddedig ar y pwynt yn y strôc lle mae llwyth brig yn digwydd, nid rhif y plât enw yn unig
- Sleid strôc- Cyfanswm teithio hyrddod, sy'n gorfod mynd y tu hwnt i'r dyfnder tynnu dyfnaf ynghyd â chlirio ar gyfer echdynnu rhannol a mudiant trosglwyddo
- Uchder y llinell fwydo- Uchder llinell ganol y porthiant stribed o'i gymharu â'r top bolster, sy'n gorfod cyfateb i linell pas y dis ar gyfer mewnbynnu deunydd cywir
- Atgyfnerthu patrwm slot T-- Bylchau slot, lled, a dyfnder y mae'n rhaid iddynt gynnwys cynllun clampio'r marw a chyd-fynd â phatrwm bollt yr esgid marw
Mae cyflenwyr ag enw da sy'n cyhoeddi rhestrau offer manwl, weithiau'n rhestru dwsinau o weisg yn ôl tunelledd, maint gwelyau, a strôc, yn darparu arwydd hygrededd diriaethol. Gallwch groesgyfeirio-gofynion eich rhan yn erbyn eu galluoedd cyhoeddedig cyn i'r sgwrs gyntaf ddigwydd.
Mae cynhwysedd y wasg yn pennu beth sy'n bosibl yn gorfforol. Ond mae'r marw sy'n eistedd y tu mewn i'r wasg honno, yr offeryn sydd mewn gwirionedd yn siapio metel, yn cyflwyno ei set ei hun o heriau dylunio sy'n cyfuno â maint rhan. Mae sut mae'r rhai sy'n marw yn cael eu peiriannu ar gyfer anhyblygedd, arweiniad, a chynaladwyedd ar raddfa fawr yn ddisgyblaeth iddo'i hun.
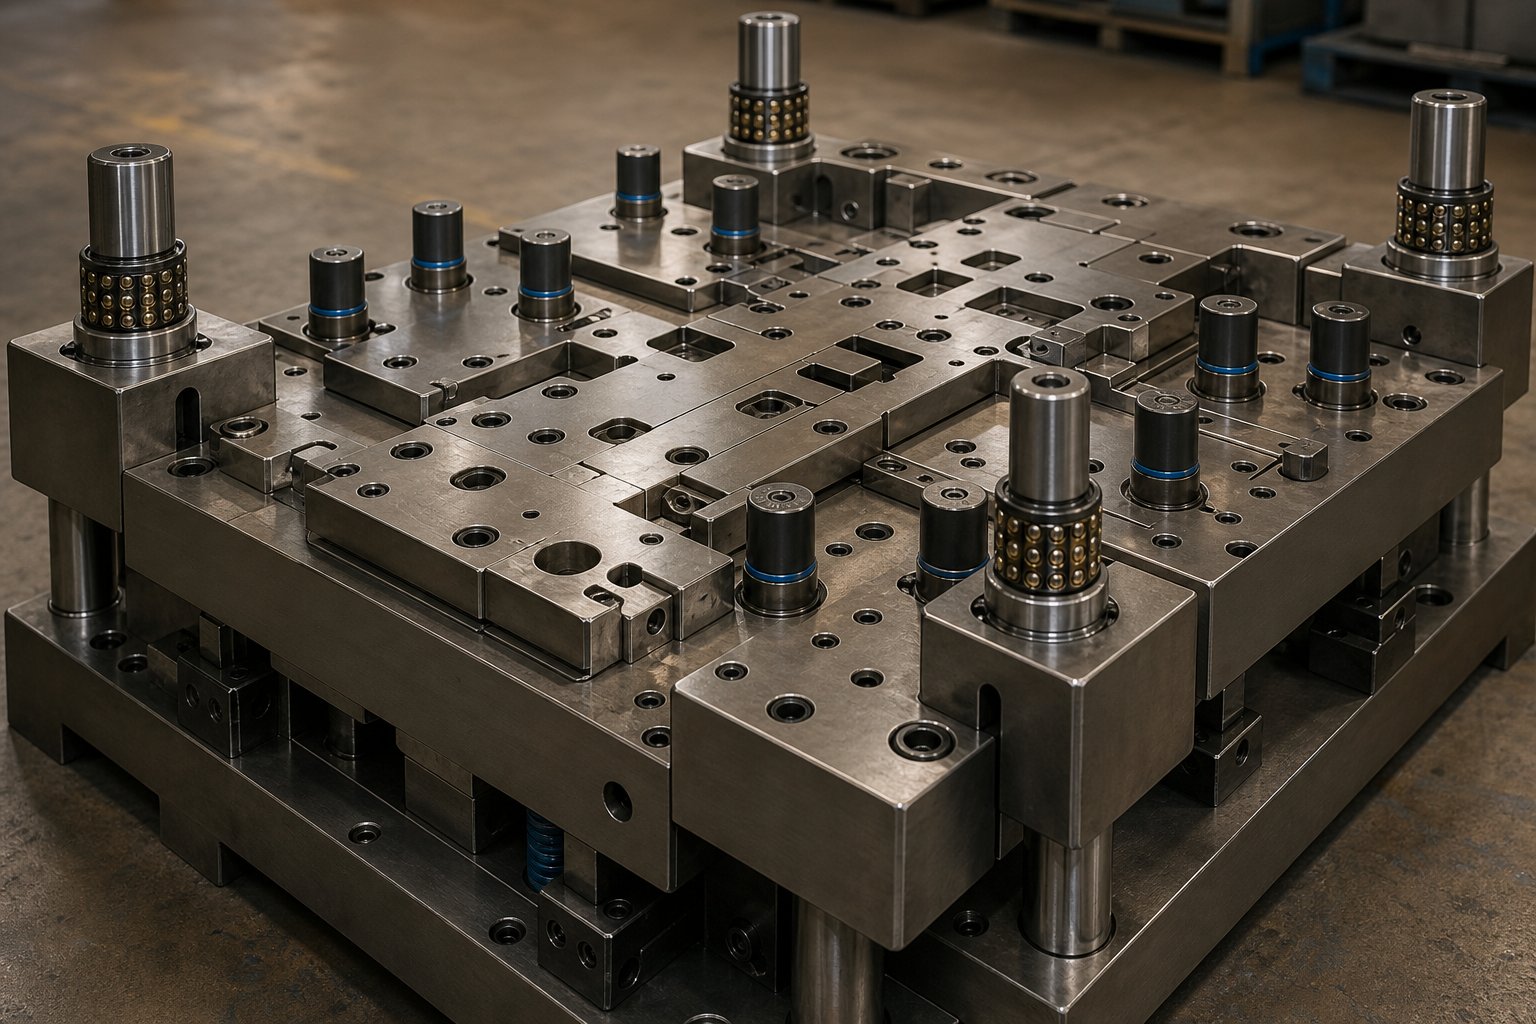
Ystyriaethau Dylunio sy'n Benodol i Rannau Mawr
Mae gwasg gyda digon o dunelli ac arwynebedd gwely yn gosod y llwyfan yn unig. Mae'r dis ei hun, yr offeryn manwl gywir sy'n cysylltu â metel ac yn ei orfodi i siâp, yn cario set hollol wahanol o ofynion peirianyddol o'i raddio i -ran ddimensiynau mawr. Ar ddis cryno ar gyfer braced 6{-modfedd, mae mân wyriadau yn yr esgid yn mynd heb i neb sylwi. Ar farw sy'n ymestyn dros 60 neu 80 modfedd, mae'r un gwyriad cymesurol hwnnw'n cyfateb i filfedau o fodfedd o aliniad ar draws yr arwyneb sy'n ffurfio. Mae punches yn colli eu ceudodau paru. Mae nodweddion ffurfiedig yn drifftio allan o oddefgarwch. Mae ymylon cneifio yn gwisgo'n anwastad. Nid yw'r marw yn mynd yn fwy yn unig. Rhaid ail-beiriannu pob system strwythurol, arweiniad a phwysau ynddo i gynnal manwl gywirdeb ar draws rhychwant sy'n brwydro yn erbyn anhyblygedd.
Dyma'r parth lle mae gweithgynhyrchwyr marw blaengar yn gwahanu eu hunain oddi wrth siopau stampio cyffredinol. Gall unrhyw un adeiladu marw bach sy'n gweithio. Mae adeiladu marw mawr sy'n dal goddefgarwch ar draws miliynau o gylchoedd yn gofyn am ddisgyblaeth peirianneg strwythurol sy'n agosach at ddylunio pontydd na gwneud oriorau.
Dyluniad System Strwythurol a Chanllaw ar gyfer Marwadau Mawr
Yr esgid marw yw'r sylfaen. Ar farw bach, mae esgid marw wedi'i chaledu ymlaen llaw safonol o stoc y catalog yn gwneud y gwaith. Ar -offeryn fformat mawr, rhaid i'r esgid gael ei{-wedi'i beiriannu'n benodol ar gyfer anystwythder. Dychmygwch esgid marw sy'n ymestyn dros 90 modfedd i'r cyfeiriad bwydo. O dan tunelledd llawn ar waelod y ganolfan farw, mae'r esgid hwnnw eisiau plygu i fyny yn y canol rhwng cynhalwyr bolster y wasg. Os yw'n gwyro hyd yn oed 0.002 modfedd yn ystod y canol, mae'r cliriadau torri ar draws y gorsafoedd canol yn symud, mae ansawdd yr ymyl yn diraddio, ac mae bywyd dyrnu yn gostwng.
Mae esgidiau marw mawr fel arfer yn cael eu peiriannu o blât lleddfu straen (S50C neu ddur carbon canolig cyfatebol) ar drwch yn amrywio o 4 i 8 modfedd, yn dibynnu ar rychwant a llwyth. Fel yr eglura canllaw dylunio marw Ming Chiang, mae dewis deunydd set marw yn dilyn egwyddor "deunydd cywir ar gyfer y lle iawn": mae'r esgid yn gweithredu fel sioc gan amsugno sylfaen, gan ddefnyddio caledwch i amsugno dirgryniad a diogelu cydrannau manwl rhag difrod effaith uniongyrchol. Ar raddfa fawr, mae'r rôl amsugno sioc hon yn dod yn hollbwysig oherwydd bod ynni effaith yn gymesur uwch ac mae moddau dirgryniad soniarus yn dod i'r amlwg ar amleddau is.
Mae systemau canllaw yn cynyddu o ran maint a chyfluniad. Mae set dei post safonol yn darparu aliniad digonol ar gyfer offer cryno. Mae -fformat mawr yn marw ac mae cynulliadau stampio yn gofyn am bedwar ffurfweddiad wedi'u harwain-postio neu ganol-i atal cylchdroi onglog yr esgid uchaf yn ystod llwytho i ffwrdd o'r canol. Mae pedwar postyn canllaw cornel yn dosbarthu grymoedd aliniad ar draws pob un o'r pedwar cwadrant o'r marw, gan atal y racio sy'n digwydd wrth ffurfio crynodiad llwythi ar un pen marw hir.
Mae'r pyst canllaw eu hunain yn cynyddu mewn diamedr, yn aml yn cyrraedd 2 i 4 modfedd, ac yn defnyddio cewyll dwyn pêl fanwl yn hytrach na llwyni efydd plaen i leihau ffrithiant a chynnal cywirdeb aliniad o dan lwythi ochr trwm. Mae rhai gweithgynhyrchwyr marw blaengar mawr yn pennu system postio canllaw mewnol yn ogystal â'r postiadau canllaw allanol, gan greu pensaernïaeth{-canllawiau deuol. Mae'r pyst allanol yn ymdrin ag aliniad bras yn ystod y cau cychwynnol, tra bod pyst mewnol yn darparu manwl gywirdeb lefel micron yn y safle ffurfio terfynol. Mae'r dull canllaw deuol hwn yn arbennig o werthfawr ar gyfer setiau peiriant marw cynyddol lle mae'n rhaid i aliniad gorsaf i orsaf barhau'n gyson ar draws yr hyd marw llawn.
Mae systemau gwanwyn nitrogen yn cyflwyno her raddio unigryw. Ar farw bach, mae un silindr nitrogen yn darparu deiliad gwag unffurf neu bwysau stripiwr. Ar farw mawr gyda phad pwysau sy'n ymestyn dros 40 modfedd, efallai y bydd angen 8, 12, neu hyd yn oed 20 silindr nitrogen wedi'u trefnu mewn patrwm wedi'i gyfrifo i ddosbarthu grym yn gyfartal ar draws wyneb y pad. Os nad yw'r silindrau wedi'u lleoli'n gywir, mae'r pad pwysedd yn gogwyddo dan lwyth, gan greu llif deunydd anwastad wrth dynnu llun neu rym stripio anghyson sy'n gadael gwlithod yn sownd yn y marw.
Mae dylunio cynllun y gwanwyn nitrogen yn gofyn am fapio'r dosbarthiad grym sydd ei angen ar draws wyneb y pad pwysedd, yna dewis meintiau turio silindrau a lleoliadau sy'n darparu'r dosbarthiad hwnnw o fewn unffurfiaeth dderbyniol, fel arfer o fewn amrywiad o 5-10% ar draws wyneb y pad. Rhaid i raglwythiad a strôc pob silindr gyfrif am wyriad gwahaniaethol y plât mowntio. Mae'n bosibl y bydd marw talach â strôc hirach yn gofyn am systemau cysylltiedig â manifold sy'n cydraddoli'r pwysau ar draws pob silindr yn hydrolig, gan sicrhau teithio padiau unffurf waeth beth fo'r llwytho anwastad.
Mae strategaeth pin peilot ar gyfer -fformat mawr yn marw yn dilyn rhesymeg wahanol i offer cryno. Mewn marwolaethau cynyddol safonol, mae dau neu dri o beilotiaid yn cofrestru'r stribed ym mhob gorsaf yn ddigonol. Ar stribed eang sy'n bwydo trwy farw mawr, mae drifft stribed ochrol a thon ymyl yn golygu bod sefyllfa'r deunydd yn llai rhagweladwy ar draws ei lled llawn. Mae canllawiau peirianneg Talan Products yn nodi bod peilotiaid yn mynd i mewn i dyllau wedi'u tyllu mewn gorsafoedd cynnar a phan fydd angen goddefiannau tynn ar y tyllau hyn, bod tyllau peilot ar wahân ar y cludwr yn cynnal cywirdeb heb ymestyn nodweddion swyddogaethol. Ar gyfer marw mawr, mae peirianwyr yn aml yn ychwanegu -arweiniad peilotiaid ymyl neu-fecanweithiau canoli wedi'u llwytho yn y gwanwyn mewn gorsafoedd canolradd i atal drifft cronnus rhag llygru lleoliadau nodwedd i lawr yr afon. Po fwyaf eang yw'r stribed, y mwyaf o bwyntiau peilot sydd eu hangen i gyfyngu ar duedd naturiol y deunydd i grwydro.
Peirianneg Die Custom ar gyfer Geometries Mawr Cymhleth
Y tu hwnt i anhyblygrwydd strwythurol ac arweiniad, mae cydrannau gweithio marw mawr, y dyrnu, codwyr, stripwyr, a mewnosodiadau ffurfio, i gyd yn gofyn am ddulliau dylunio sy'n sylfaenol wahanol i arfer offer bach.
Mae'n rhaid i godwyr ar farw cynyddol godi stribyn trwm sy'n ddigon uchel i glirio nodweddion ffurfiedig wrth iddo symud ymlaen i'r orsaf nesaf. Ar stribed cul, codwyr pin ysgafn sy'n gwneud y gwaith. Ar stribed 48 modfedd-o led o ddur 3mm, gall pwysau'r stribed rhwng pwyntiau codi achosi sagio sy'n byclau'r cludydd neu'n llusgo ar arwynebau marw. Mae codwyr bar sy'n rhychwantu lled llawn y stribed, neu systemau codi ar ffurf rheilffyrdd, yn darparu'r gefnogaeth ddosbarthedig sydd ei hangen. Mae methodoleg dylunio Talan Products yn pwysleisio y gall sagging rhwng codwyr fwcelu cludwyr, yn enwedig gyda deunyddiau tenau. Ar raddfa fawr, mae hyd yn oed deunyddiau trwchus yn sathru o dan eu pwysau eu hunain ar draws rhychwantau eang heb eu cynnal.
Mae rhiciau ffordd osgoi yn hanfodol ar gyfer rheoli sgrap ar farw mawr. Pan fydd gweithrediad blancio neu docio yn cynhyrchu gwlithod sy'n lletach nag y gall y stribed ei gario heibio i orsafoedd i lawr yr afon, rhaid ailgyfeirio'r sgrap hwnnw, naill ai ei ollwng drwy'r dis ar unwaith neu ei ricio i ganiatáu clirio heibio'r dyrnu dilynol a'r gorsafoedd ffurfio. Ar farw cryno, mae rheoli sgrap yn ôl-ystyriaeth. Ar farw cynyddol mawr lle gall gwlithod fod rhwng 8 a 12 modfedd o led, gall gwlithen jamio chwalu'r dis, gan blygu dyrnu a difrodi arwynebau ffurfio. Geometreg rhicyn osgoi priodol, llithrennau sgrap wedi'u ongl ar gyfer cymorth disgyrchiant, a-alldafiad gwlithod chwyth yn dod yn nodweddion dylunio hanfodol.
Mae rheoli cyfeiriad Burr ar ymylon cneifio hir yn gofyn am gynllunio gofalus. Mae pob gweithrediad torri yn cynhyrchu burr ar un ochr i'r deunydd. Ar linell ymyl 36-modfedd, mae'r cyfeiriad burr yn pennu pa arwyneb o'r rhan orffenedig sy'n cario'r ymyl codi hwnnw. Ar gyfer cromfachau blaengar marw wedi'u stampio a chydrannau strwythurol sy'n rhyngwynebu â chynulliadau eraill, mae lleoliad burr yn ofyniad swyddogaethol, nid cosmetig. Rhaid i'r dylunydd marw gyfeirio cliriadau torri fel bod burrs yn ymddangos ar yr wyneb derbyniol, a all fod angen rhannu toriadau hir yn segmentau gyda chyfarwyddiadau clirio gwrthwynebol neu ychwanegu gorsafoedd eillio eilaidd i gael gwared ar burrs yn gyfan gwbl.
Mae optimeiddio clirio ar gyfer gweithrediadau ffurfio ar arwynebau mawr yn cyflwyno effaith ar raddfa. Mae clirio marw, y bwlch rhwng punch a ceudod, yn rheoli llif deunydd wrth dynnu a ffurfio. Ar raffl fach, mae clirio unffurf o amgylch y perimedr yn gweithio'n iawn. Ar dynfa fawr sy'n ymestyn dros 30 modfedd neu fwy, mae deunydd yn llifo ar wahanol gyfraddau o wahanol gyfeiriadau oherwydd cyfeiriadedd grawn ac amrywiad ffrithiant. Mae clirio amrywiol, yn dynnach mewn ardaloedd lle mae deunydd yn tueddu i deneuo a llacio lle mae crychau'n bygwth, yn helpu i reoli dosbarthiad deunydd. Mae'r mapio clirio amrywiol hwn fel arfer yn dod o efelychiad FEA ac yn cael ei fireinio yn ystod treial marw.
Mae mynediad cynnal a chadw yn gyrru penderfyniad dylunio arall sy'n unigryw i offer mawr: segmentu cydrannau. Byddai plât stripiwr un darn sy'n ymestyn dros 80 modfedd yn amhosibl i'w falu'n fflat, yn anodd ei drin yn unffurf, ac yn anymarferol i'w dynnu i'w gynnal a'i gadw. Yn lle hynny, mae stripwyr marw mawr, platiau cadw dyrnu, a hyd yn oed mewnosodiadau torri marw yn cael eu rhannu'n adrannau y gellir eu tynnu'n unigol, eu hail-faelu, neu eu disodli heb ddadosod y marw cyfan. Mae segmentu hefyd yn caniatáu defnyddio gwahanol ddeunyddiau ar gyfer gwahanol barthau, gan baru deunydd cydrannol â'r difrifoldeb traul lleol. Fel y mae arferion gorau dylunio marw yn ei ddangos, mae dyrniadau craidd a mewnosodiadau yn defnyddio dur cyflym (SKH9) ar HRC 60{-62 ar gyfer ymwrthedd traul eithafol, tra bod platiau strwythurol yn defnyddio dur offer gwaith oer (SKD11) yn HRC 58{-60. Ar farw segmentedig mawr, mae parthau traul uchel yn cael deunydd mewnosod premiwm tra bod ardaloedd straen is yn defnyddio graddau llai costus, gan optimeiddio cost heb aberthu gwydnwch lle mae'n bwysig.
Ar gyfer peirianwyr offer sy'n llywio'r penderfyniadau dylunio dwys hyn, mae gweithio gydag arbenigwyr sy'n deall y cydadwaith rhwng strwythur marw, peirianneg cydrannau, a llif deunyddiau ar raddfa fawr yn hanfodol.Atebion marw stampio personol YICHENmynd i'r afael â'r croestoriad hwn yn uniongyrchol, gan gysylltu peirianwyr ag arbenigedd dylunio marw sy'n cwmpasu popeth o gyfluniad dyrnu a chodwr i strategaeth ffordd osgoi, rheolaeth burr, ac optimeiddio clirio ar gyfer cymwysiadau fformat mawr. Pan fo'r her offeru yn cynnwys rheoli cymhlethdod ar draws dis sy'n pwyso sawl tunnell ac yn rhychwantu chwe throedfedd neu fwy, mae cael partner technegol sydd â phrofiad peirianneg marw dwfn yn byrhau'r llwybr o'r cysyniad i'r cynhyrchiad-offeryn parod.
Dyma'r elfennau dylunio marw hanfodol sydd angen sylw arbennig ar raddfa fawr:
- Die anhyblygrwydd esgidiau- Esgidiau trwch personol-wedi'u peiriannu ar gyfer lleiafswm gwyro yn y rhychwant canol o dan y llwyth ffurfio llawn
- Cyfluniad post canllaw- Pedair-systemau postio neu deuol-canllaw (allanol a mewnol) i atal rheseli a chynnal a chadw gorsaf-i-aliniad gorsaf
- Cynllun gwanwyn nitrogen- Patrymau aml-silindr - wedi'u cyfrifo ar gyfer dosbarthiad pwysedd unffurf ar draws padiau mawr, gyda chydraddoli manifold lle bo angen
- Strategaeth beilot- Mwy o ddwysedd peilot ar draws stribedi llydan, gan gynnwys canllawiau ymyl atodol a phwyntiau cofrestru canolradd
- Dyluniad system lifter- Bar neu reilffordd-codwyr math sy'n atal stripio ar draws rhychwantau eang heb eu cynnal
- Geometreg rhicyn ffordd osgoi a rheoli sgrap- Llwybrau clirio gwlithod wedi'u peiriannu â disgyrchiant-llithriadau ac aer a gynorthwyir-chwythelliad ar gyfer gwlithod mawr
- Cynllunio cyfeiriad Burr- Cyfeiriadedd clirio wedi'i fapio i ofynion ochr burr swyddogaethol ar draws yr holl ymylon cneifio hir
- Clirio ffurfio amrywiol-Mapiau clirio a yrrir gan FEA-sy'n cyfrif am lif deunydd anisotropig ar draws arwynebau tynnu mawr
- Segmentu cydrannau- Stripwyr, cadw, a mewnosodiadau torri wedi'u rhannu'n adrannau y gellir eu cynnal â pharth-graddau deunydd penodol
- Rheolaeth thermol- Ystyried cronni gwres mewn marwolaethau mawr yn ystod gweithrediad cyflymder uchel, gan gynnwys sianeli oeri neu doriadau thermol mewn parthau ffrithiant uchel
Mae pob un o'r elfennau hyn yn rhyngweithio â'r lleill. Mae cynllun gwanwyn nitrogen sydd wedi'i gynllunio'n wael yn creu grym stripio anwastad, sy'n cyflymu traul ar byst canllaw, sy'n diraddio aliniad y dyrnu i-, sy'n symud patrymau byrr yn anrhagweladwy. Mewn-fformat mawr yn marw, mae'r rhyngweithiadau rhaeadru hyn yn chwyddo ar draws pellter, gan wneud meddwl dylunio integredig, yn hytrach na-yn ôl-fanyleb cydran, y gwahaniaeth rhwng dis sy'n rhedeg yn ddibynadwy ac un sy'n gofyn am ymyrraeth gyson.
Mae cael y cynllun marw yn iawn yn diogelu buddsoddiad cyfalaf sylweddol. Ac mae'r buddsoddiad hwnnw, y gost offer ei hun, yn codi ei gyfres ei hun o gwestiynau am economeg, amorteiddio, a lle mae stampio rhan fawr mewn gwirionedd yn gwneud synnwyr ariannol yn erbyn dulliau gweithgynhyrchu amgen.
Economeg Cost ac Amorteiddiad Offer ar gyfer Rhannau Mawr
Mae dis wedi'i ddylunio'n dda yn datrys y broblem beirianyddol. Ond dwy sgwrs ar wahân yw dichonoldeb peirianneg a hyfywedd ariannol. Mae marw rhan gynyddol a throsglwyddiad mawr yn cynrychioli rhai o'r ymrwymiadau cyfalaf mwyaf arwyddocaol mewn gweithgynhyrchu metel, ac mae'r economeg yn ymddwyn yn wahanol i'r hyn y gallai peirianwyr sy'n gyfarwydd ag offer cryno ei ddisgwyl. Mae'r buddsoddiad ymlaen llaw yn fwy. Mae'r gromlin amorteiddiad yn fwy serth. Ac mae'r baich cynnal a chadw dros oes marw yn cyflwyno costau nad yw offer llai yn eu gosod yn aml.
Ac eto nid oes unrhyw gyflenwr yn y gofod hwn yn gosod y rhesymeg economaidd yn dryloyw. Fe welwch restrau offer a thaflenni gallu, ond anaml y mae'r fframwaith ariannol sy'n dweud wrthych a yw eich rhan benodol, yn ôl eich cyfaint penodol, yn cyfiawnhau'r buddsoddiad offer o gwbl. Dyna'r bwlch y mae'r adran hon yn ei lenwi.
Offer Buddsoddi ac Amorteiddio ar gyfer Marwolaethau Mawr
Graddfeydd cost marw gyda thri gyrrwr sylfaenol: nifer y gorsafoedd ffurfio, maint ffisegol y marw, a gofynion manwl gywirdeb y rhan gorffenedig. Ar gyfer marw cynyddol safonol sy'n cynhyrchu cydrannau bach i ganolig, mae data diwydiant o Shaoyi Metal Technology yn gosod offer nodweddiadol yn yr ystod $15,000 i $60,000. Ond mae rhan fawr yn marw yn gweithredu mewn haen wahanol yn gyfan gwbl. Mae trosglwyddo a llinell yn marw ar gyfer paneli modurol rhy fawr fel mater o drefn yn cyrraedd $250,000 i dros $1,000,000 pan fydd y set marw lawn yn cynnwys gweithrediadau tynnu, trimio, fflans a thyllu.
Pam y naid ddramatig? Mae pob gyrrwr cost yn cronni ar raddfa fawr. Mae mwy o orsafoedd yn golygu mwy o oriau peiriannu. Mae esgidiau marw mwy yn gofyn am biledau dur amrwd trymach ac amseroedd beicio CNC hirach. Mae torri a ffurfio ehangach yn mewnosod duroedd offer premiwm galw mewn cyfeintiau mwy. Mae'r cam ceisio, lle mae'r marw yn cael ei brofi a'i addasu mewn gwasg go iawn, yn cymryd mwy o amser oherwydd bod marw mawr yn anoddach yn gorfforol i'w lwytho, ei symud a'i ailadrodd. Mae treialu a dilysu yn unig fel arfer yn cynrychioli 10-15% o gyfanswm cost marw, ac ar declyn chwe ffigur, mae hynny'n eitem linell sylweddol.
Mae deunydd marw yn cyfrif am 20-40% o gyfanswm y buddsoddiad. Ar gyfer rhaglenni stampio metel cyfaint uchel sy'n disgwyl 500,000 neu fwy o drawiadau dros oes y marw, mae gwneuthurwyr offer yn nodi graddau premiwm fel SKD11 neu fewnosodiadau carbid solet ar fannau traul critigol. Mae'r deunyddiau hyn yn gwrthsefyll sgrafelliad dros filiynau o gylchoedd ond yn cario cost deunydd crai sylweddol, yn enwedig o'u torri i mewn i'r mewnosodiadau rhy fawr y mae offer rhan fawr yn gofyn amdanynt. Ar gyfer rhediadau cynhyrchu byrrach, gall aloion llai costus leihau'r gost ymlaen llaw, ond maent yn masnachu hirhoedledd am arbedion, sy'n gofyn am waith cynnal a chadw amlach neu amnewid cynharach.
Amorteiddio yw lle mae'r mathemateg naill ai'n gweithio neu ddim. Mae gwasgariad marw cynyddol o $50,000 ar draws 500,000 o rannau yn ychwanegu dim ond $0.10 y darn mewn cost offer. Mae'r un marw hwnnw wedi'i wasgaru ar draws dim ond 5,000 o rannau yn ychwanegu $10.00 y darn, fel y mae dadansoddiad stampio blaengar Fictiva yn ei ddangos. Ar gyfer marw rhan fawr sy'n costio sawl gwaith y swm hwnnw, mae'r trothwy torri'n symud tuag i fyny yn ddramatig. Mae angen symiau blynyddol sylweddol ar set marw trosglwyddo $300,000 cyn i'r cyfraniad offer fesul-darn ostwng i lefel sy'n cystadlu â dulliau gwneuthuriad amgen.
Mae meintiau archeb lleiaf yn bodoli yn union oherwydd y realiti amorteiddio hwn. Mae rhaglenni stampio blaengar OEM fel arfer yn ymrwymo i gyfeintiau blynyddol sy'n sicrhau bod y buddsoddiad offer yn talu'n ôl o fewn blwyddyn i dair blynedd gynhyrchu. Os na all eich cyfaint a ragwelir amsugno'r gost offer o fewn ffenestr ad-dalu resymol, mae angen dull marw symlach ar y prosiect, trefniant offer a rennir, neu ddull gweithgynhyrchu sylfaenol wahanol.
Economeg fesul{0}Darn ar Raddfa
Unwaith y telir am yr offer, mae economeg stampio marw fesul{0}darn yn dod yn hynod o gymhellol. Mae dadansoddiad cost Talan Products yn dangos y gall gwasg marw cynyddol gynhyrchu 4,000 neu fwy o rannau yr awr, gyda chostau llafur yn cael eu mesur mewn ffracsiynau o cant y darn. Ar ôl talu ar ei ganfed, mae'r gost fesul darn yn gostwng i'r lleiafswm: deunydd crai, amser peiriant, a darn o lafur. Yn yr economeg hynny, mae stampio metel tymor hir yn dominyddu unrhyw ddewis arall gwneuthuriad fesul-uned.
Ond mae rhan fawr yn marw yn cyflwyno cymhlethdod y mae offer llai yn ei osgoi: cost cynnal a chadw fel canran ystyrlon o economeg cylch bywyd. Mae amcangyfrifon y diwydiant yn gosod cynhaliaeth marw blynyddol ar 5-10% o werth gwreiddiol y dis, yn dibynnu ar ddwysedd defnydd. Ar farw compact $30,000, mae hynny'n $1,500 i $3,000 y flwyddyn. Ar marw trosglwyddo fformat mawr $250,000, mae hynny'n $12,500 i $25,000 yn flynyddol mewn hogi, symudliw, amnewid y gwanwyn, a mewnosod ail-grinio. Nid yw esgeuluso'r gwaith cynnal a chadw hwn yn arbed arian. Mae'n arwain at burrs ar rannau, traul carlam, a methiant marw trychinebus yn y pen draw sy'n costio llawer mwy na gofal ataliol.
Rhaid i gyfanswm cost cylch bywyd stampio rhediad mawr gyfrif am bedwar bwced cost gwahanol:
- Buddsoddiad offer cychwynnol- Yr un-gwariant cyfalaf amser ar gyfer dylunio, gwneuthuriad a rhoi cynnig ar ddei
- Cost cynhyrchu fesul-darn- Deunydd, amser y wasg, llafur, a gorbenion wedi'u dyrannu fesul rhan yn ystod rhediadau gweithredol
- Cynnal a chadw wedi'i drefnu- Ysbeidiau miniogi rheolaidd, amnewid gwanwyn nitrogen, traul llwyni canllaw, ac archwilio cydrannau
- Marw adnewyddu- Atgyweiriadau mawr ar gyfnodau estynedig (fel arfer bob 500,000 i 2,000,000 o gylchoedd yn dibynnu ar ddifrifoldeb y deunydd), gan gynnwys ailosod mewnosod, ail-gronni arwynebau ffurfio, ac archwilio strwythurol
Ar gyfer gwasanaethau stampio metel OEM sy'n rhedeg-defnyddiau cryfder uchel ar raddfa fawr, mae cyfnodau cynnal a chadw yn cywasgu. Mae dur cam deuol a graddau di-staen yn gwisgo ymylon torri yn gyflymach na dur ysgafn, gan fyrhau'r cyfrif beiciau rhwng digwyddiadau hogi. Efallai y bydd marw sy'n rhedeg 200,000 o drawiadau rhwng cynnal a chadw ar 1008 o ddur angen sylw bob 80,000 o drawiadau ar DP780. Mae'r amserlen cynnal a chadw carlam honno'n effeithio'n uniongyrchol ar eich cost fesul darn, hyd yn oed ar ôl i offer gael ei amorteiddio'n llawn.
Mae'r pwynt croesi cyfaint, lle mae stampio yn dod yn rhatach na gwneuthuriad, yn symud yn dibynnu ar gymhlethdod rhannol a deunydd. Ar gyfer geometregau mawr syml mewn dur ysgafn, mae data Talan yn awgrymu bod y gorgyffwrdd yn disgyn rhwng 3,000 a 7,000 rhan y flwyddyn ar gyfer cydrannau maint safonol. Ar gyfer rhannau mawr sy'n gofyn am weisg tunelli uchel a gorsaf aml-gymhleth yn marw, mae'r groesfan honno'n gwthio'n sylweddol uwch, yn aml i'r ystod uned flynyddol o 10,000 i 25,000 cyn i'r economeg ffafrio stampio dros dorri laser yn ogystal â ffurfio brêc wasg.
Mae stampio rhan marw mawr yn dod yn gost-dim ond yn fwy na rhai trothwyon cyfaint penodol, ac mae'r trothwyon hynny'n amrywio'n ddramatig yn ôl cymhlethdod rhannol, gradd deunydd, a dwyster cynnal a chadw marw. Mae braced dur ysgafn syml o 15,000 o unedau blynyddol yn cyfiawnhau offer yn hawdd. Efallai na fydd cydran strwythurol HSLA gymhleth ar yr un cyfaint yn adennill costau am dair blynedd.
Wrth adeiladu achos busnes ar gyfer stampio marw rhannol yn erbyn gwneuthuriad amgen, dylai peirianwyr fodelu'r ffactorau cost hyn yn benodol:
- Cyfanswm y buddsoddiad mewn offer gan gynnwys dylunio, saernïo, rhoi cynnig ar, a newidiadau peirianneg yn ystod comisiynu
- Cyfaint blynyddol rhagamcanol a chyfanswm oes dros gyfnod disgwyliedig y rhaglen
- Cost cynhyrchu fesul{0}darn ar gyfraddau cylch targed, gan gynnwys colledion cynnyrch deunydd o-gosodiadau fformat mawr
- Cost cynnal a chadw blynyddol yn seiliedig ar ddifrifoldeb materol a'r cyfrif taro disgwyliedig rhwng cyfnodau gwasanaeth
- Cost adnewyddu marw ar adegau carreg filltir mawr, gan gynnwys yr amser segur cynhyrchu yn ystod y gwaith adnewyddu
- Cymharu cost fesul-darn gan ddefnyddio dulliau amgen (ffurfio laser plws, weldiadau, neu gastiau) ar yr un cyfaint
- Cyfnod ad-dalu: ar ba gyfaint cronnus y mae cyfanswm y gost stampio (offer a chynhyrchu a chynnal a chadw) yn croesi islaw cyfanswm y gost gwneuthuriad amgen
- Ffactorau risg gan gynnwys tebygolrwydd newid dyluniad, hyder rhagolygon cyfaint, ac anweddolrwydd cost deunydd
Nid rhifyddeg yn unig yw'r cyfrifiad ad-dalu. Mae'n gofyn am ragweld cyfaint gonest. Mae rhagamcaniad optimistaidd sy'n cyfiawnhau'r buddsoddiad mewn offer ond nad yw byth yn dod i'r fei mewn archebion gwirioneddol yn gadael i chi ddal ased chwe ffigur sy'n cynhyrchu dim elw. Mae rhagolygon ceidwadol yn diogelu cyfalaf, hyd yn oed os yw'n golygu dewis proses llai optimaidd fesul-darn am yr ychydig flynyddoedd cyntaf a thrawsnewid i stampio marw unwaith y bydd cyfeintiau wedi'u profi.
Mae economeg yn dweud wrthych a ydych am fwrw ymlaen. Ond nid ydynt yn dweud wrthych pryd i gerdded i ffwrdd yn gyfan gwbl. Mae rhai rhannau mawr, waeth beth fo'u cyfaint, yn wynebu cyfyngiadau geometreg, cyfyngiadau materol, neu ofynion goddefgarwch sy'n gwneud marw stampio'r ateb anghywir, ni waeth sut mae'r niferoedd yn gweithio ar bapur.
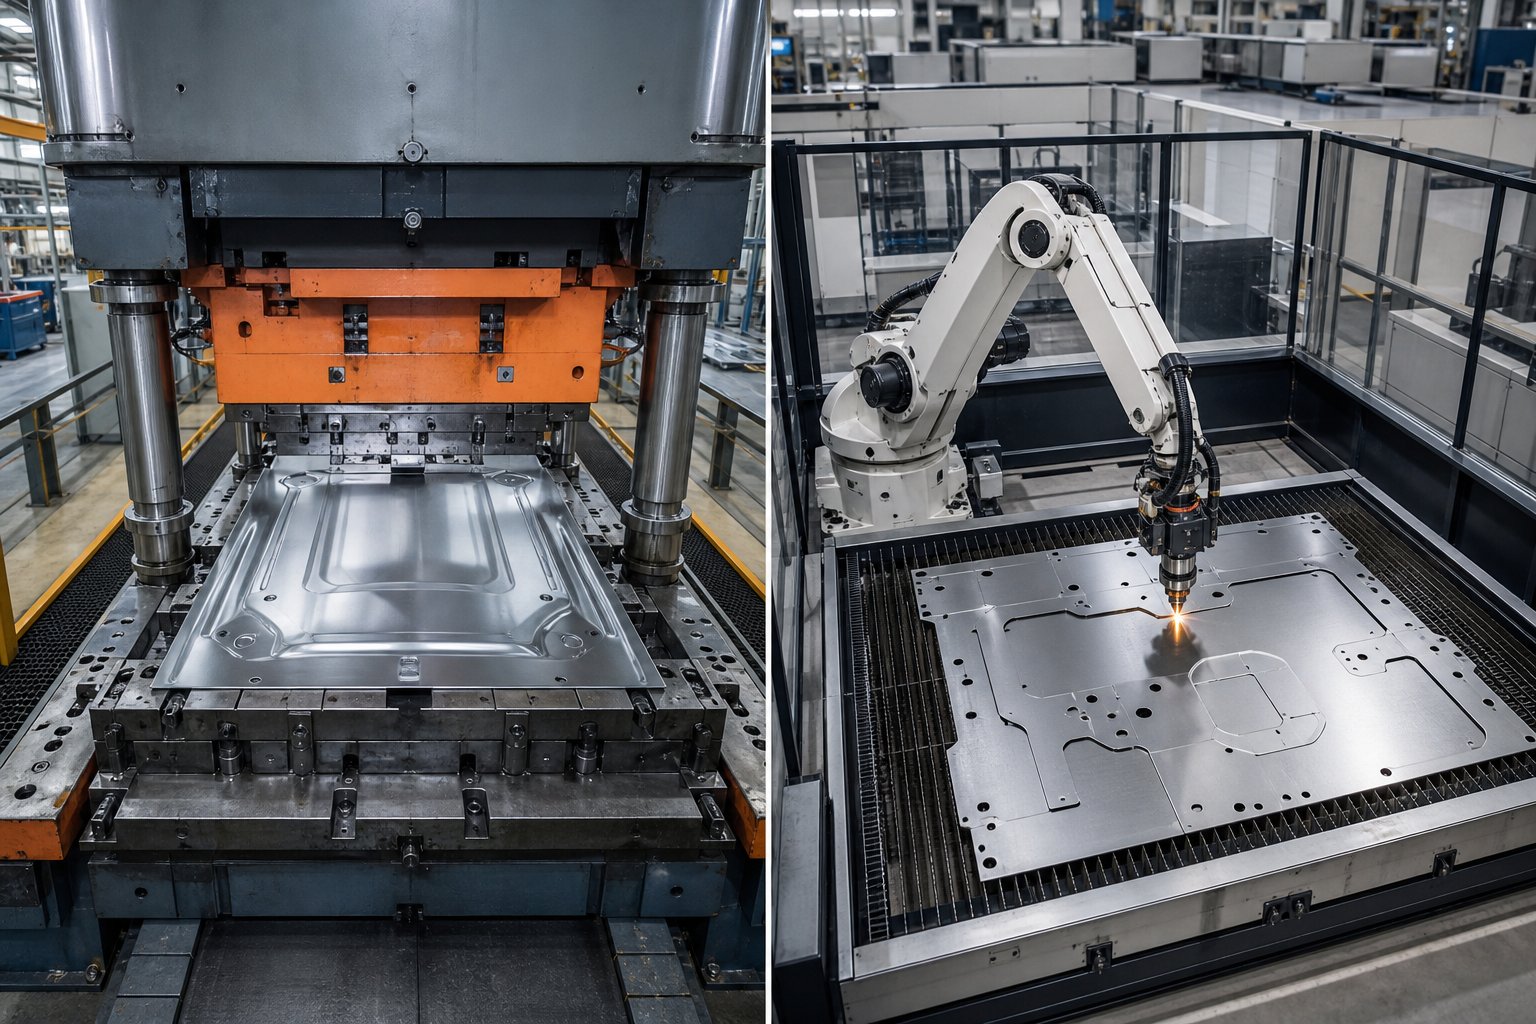
Cyfyngiadau Proses a Phryd i Ddewis Dewisiadau Amgen
Mae gan bob proses weithgynhyrchu nenfwd. Mae stampio marw yn cyrraedd ei nenfwd pan fydd geometreg rhannol, cyfyngiadau materol, neu realiti cyfaint yn gwthio y tu hwnt i'r hyn y gall marw ei gyflawni'n gorfforol neu'n economaidd. Ni fydd y rhan fwyaf o wasanaethau stampio metel dalen yn gwirfoddoli'r wybodaeth hon. Byddant yn dyfynnu'r hyn y gallant ei wneud, nid yr hyn na ddylent roi cynnig arno. Ond mae gwerthusiad proses onest yn gofyn am ddeall ble mae'r ffin, oherwydd mae gorfodi rhan drwy'r dull anghywir yn costio mwy na dewis y dewis arall cywir o'r cychwyn cyntaf.
Pan nad Stampio Marw Yw'r Ateb Cywir
Mae maint rhan ymarferol mwyaf ar gyfer stampio marw yn dod i ben tua 72 i 96 modfedd i'r cyfeiriad porthiant ar gyfer gwaith cynyddol a rhywfaint yn fwy ar gyfer llinellau tandem sy'n trin paneli allanol modurol. Y tu hwnt i hynny, nid oes unrhyw wely gwasg safonol yn cynnwys yr offer, ac mae gosodiadau gwasg arferol yn dod yn brosiect ynddynt eu hunain.
Mae geometreg yn gosod terfynau anoddach na maint. Fel arfer ni ellir tynnu rhannau sydd â chymarebau tynnu eithafol, unrhyw beth sy'n agosáu at gymhareb dyfnder-i-dros 2:1, mewn gweithrediad sengl heb anelio canolraddol. Yn syml, ni all tandoriadau, nodweddion newydd-ddyfodiaid, a geometreg fewnol sy'n gofyn am fynediad ochr ffurfio mewn strôc fertigol i'r wasg heb fecanweithiau cam gweithredu sy'n ychwanegu cymhlethdod a chost enfawr. Ar raddfa fawr, mae'r unedau cam hynny'n dod yn anymarferol enfawr.
Mae rhai deunyddiau yn gwrthsefyll -stampio fformat mawr waeth beth fo'u geometreg. Mae aloion caledu gwaith fel di-staen 300-cyfres yn dod yn fwyfwy anodd eu ffurfio ar draws sawl gorsaf, a gall y tunelledd cronnus ar ddis mawr fod yn fwy na'r capasiti sydd ar gael yn y wasg. Yn gyffredinol, mae plât trwchus uwchlaw 8mm yn symud i diriogaeth brêc wasg neu wasg hydrolig yn hytrach na dulliau stampio a gwneuthuriad blaengar, oherwydd bod y grymoedd sydd eu hangen yn fwy na'r hyn y mae gweisg stampio confensiynol yn ei ddarparu'n effeithlon.
Ystyriwch y senarios hyn lle mae dewisiadau eraill yn perfformio'n well na stampio marw:
- Cyfaint isel gyda geometreg gymhleth- Mae torri laser ynghyd â ffurfio brêc gwasgu yn darparu rhannau gorffenedig heb unrhyw fuddsoddiad offer, yn ddelfrydol ar gyfer rhediadau llai na 3,000 o unedau
- Goddefiannau tynn ar blât trwchus- Mae peiriannu CNC o stoc plât yn dal goddefiannau na all stampio gyfateb ar ddeunydd mesurydd trwm
- Llociau 3D cymhleth gyda nodweddion mewnol- Mae weldiadau o ddarnau wedi'u ffurfio'n unigol yn caniatáu tandoriadau, stiffeners mewnol, a nodweddion yn amhosibl mewn un gweithrediad stampio
- Siapiau organig gydag adrannau wal nad ydynt yn unffurf- Mae Castings yn ymdrin â geometregau na all unrhyw ddilyniant ffurfio fflat-yn ei ailadrodd
Hyd yn oed mewn stampio metel blaengar hvac, lle mae cydrannau dwythell fawr a gorchuddion strwythurol yn gynhyrchion stampio metel dalennau cyffredin, mae peirianwyr yn dod ar draws rhannau sy'n mynd y tu hwnt i derfynau stampio ymarferol fel mater o drefn. Gallai blwch plenwm rhy fawr gyda bafflau mewnol a fflansau wedi'u weldio, er enghraifft, ymddangos fel ymgeisydd stampio yn seiliedig ar gyfaint yn unig, ond mae ei geometreg yn golygu mai gwneuthuriad yw'r llwybr cyflymach a rhatach.
Cymharu Dewisiadau Amgen ar gyfer -Fformatio Cydrannau Metel Mawr
Nid yw'r penderfyniad bob amser yn ddeuaidd. Mae dulliau hybrid yn gweithio'n dda ar gyfer cydrannau mawr lle mae stampio marw yn trin y gweithrediadau ailadroddadwy cyfaint uchel (blancio, ffurfio cychwynnol, tyllu) tra bod prosesau eilaidd yn cwblhau nodweddion na all y dis eu cynhyrchu. Gallai braced modurol adeileddol gael ei stampio'n raddol ar gyfer ei geometreg gynradd, yna ei weldio'n robotig i ychwanegu gusset a fyddai'n gofyn am fecanwaith cam anymarferol yn y marw. Mae'r atebion stampio metel hyn yn cyfuno cryfderau proses yn hytrach na gorfodi un dull i wneud popeth.
Ar gyfer rhannau sydd â-gofynion cyfaint isel, ni all y buddsoddiad offer mewn stampio marw amorteiddio. Fel y dengys dadansoddiad cost cynhyrchu gan Hotean, mae cyfartaledd torri laser yn sylweddol is fesul-cost uned na stampio ar gyfer sypiau o dan 3,000 o ddarnau ar ôl i chi ystyried y gost offer $15,000+ y mae stampio yn ei mynnu cyn cynhyrchu un rhan. Mae'r bwlch hwnnw'n ehangu ymhellach gydag offer rhannol mawr yn costio lluosrifau o brisiau marw safonol.
Dyma sut mae'r prif ddewisiadau amgen yn cyd-fynd â stampio marw ar gyfer cydrannau metel fformat mawr:
| Dull | Ystod Cyfrol Delfrydol | Cymhlethdod Geometrig | Gallu Goddefiad | Cost Cymharol Fesul{0}}Darn (Cyfrol Isel) | Cost Cymharol Fesul{0}}Darn (Cyfrol Uchel) |
|---|---|---|---|---|---|
| Die Stampio | 10,000+ yn flynyddol | Cymedrol (cyfyngedig gan ddyfnder tynnu a-ffurfio echel sengl) | +/-0.005 yn. safonol; +/- 0.001 i mewn gyda mânblancio | Uchel Iawn (amorteiddiad offer yn dominyddu) | Isel Iawn |
| Torri â Laser + Ffurfio | 1 - 5,000 yn flynyddol | Uchel (unrhyw broffil 2D, troadau wedi'u cyfyngu gan offer brêc) | +/-0.004 yn. torri; +/-0.010 i mewn | Isel (dim offer) | Uchel (llafur-ddwys fesul darn) |
| Peiriannu CNC | 1 - 2,000 yn flynyddol | Uchel Iawn (unrhyw geometreg machinable) | +/- 0.001 i mewn neu well | Cymedrol (gwastraff materol ar blât mawr) | Uchel iawn (amser beicio araf) |
| Weldiadau | 1 - 5,000 yn flynyddol | Uchel Iawn (nodweddion mewnol, cynulliadau awyrennau lluosog) | +/- 0.015 i mewn. nodweddiadol; +/- 0.005 i mewn. gyda gosodiadau | Cymedrol (llafur a gosodiadau) | Uchel (nid yw weldio yn graddio'n llinol) |
| Castings | 500 - 100,000+ yn flynyddol | Hynod Uchel (siapiau organig, trwch wal amrywiol) | +/-0.010 i mewn. cast buddsoddiad; +/- 0.030 i mewn. cast tywod | Cymedrol (cost patrwm yn is na chost marw) | Isel i Gymedrol |
Sylwch ar y groesfan. Ar gyfeintiau isel, mae pob dewis arall yn curo'n marw gan stampio ar gyfanswm y gost. Ar lefelau uchel, mae stampio marw yn curo popeth fesul-darn economeg. Y parth llwyd, tua 3,000 i 15,000 o unedau blynyddol ar gyfer rhannau mawr, yw lle mae'r penderfyniad yn gofyn am fodelu manwl yn hytrach na rheolau bawd. Mae geometreg yn arwain y fantol: mae braced fflat syml yn croesi i diriogaeth stampio ar gyfeintiau is na phlisgyn cymhleth wedi'i dynnu'n ddwfn.
Mae castiau yn haeddu sylw arbennig ar gyfer cydrannau strwythurol mawr. Mae castio buddsoddi a chastio tywod ill dau yn trin geometregau na all stampio eu hailadrodd, ac mae eu costau offeru (patrymau yn hytrach na dur caled yn marw) fel arfer 30-60% yn is na stampio cyfatebol. Y cyfaddawd yw goddefiannau llacach, amseroedd arwain hirach fesul darn, a gofynion peiriannu eilaidd ar gyfer rhyngwynebau critigol. Ar gyfer rhannau lle mae optimeiddio pwysau trwy drwch wal amrywiol yn bwysicach na rheolaeth ddimensiwn dynn, mae castio yn aml yn ennill waeth beth fo'r cyfaint.
Y fframio gonest: stampio marw yw'r ateb cywir pan fo cyfaint yn uchel, mae geometreg yn gydnaws â ffurfiant gwag, ac mae goddefiannau yn cyd-fynd â'r hyn y mae'r broses yn ei ddarparu'n naturiol. Pan fydd unrhyw un o'r amodau hynny'n methu, nid yw dewisiadau eraill yn gyfaddawd. Maen nhw'n well penderfyniadau peirianneg. Yr allwedd yw cydnabod pa amod a dorrodd cyn ymrwymo cyfalaf i offer a fydd yn tanberfformio.
Mae gwybod pryd i stampio a phryd i wneud yn hanner her gwerthuso cyflenwyr. Mae'r hanner arall yn dod o hyd i bartner gyda'r offer, yr arbenigedd offer, a dyfnder peirianneg i weithredu pa bynnag lwybr sy'n gwneud synnwyr ar gyfer eich cydran fformat mawr penodol.
Gwerthuso Darparwyr Gwasanaeth Stampio Die ar gyfer Gwaith Mawr
Mae'n hawdd dod o hyd i gyflenwr a all stampio'ch rhan. Mae dod o hyd i un sy'n gallu stampio eich rhan fawr yn ddibynadwy, ar oddefgarwch, ar draws rhaglen gynhyrchu aml-, yn chwiliad sylfaenol wahanol. Nid yw'r galluoedd sy'n gwahanu cyflenwyr stampio metel cymwys oddi wrth y rhai sydd â chyfarpar ar gyfer gwaith rhy fawr wedi'u rhestru ar lyfryn pob cwmni. Mae'n rhaid i chi wybod beth i'w ofyn, beth i'w wirio, a beth mae baneri coch yn arwydd bod siop yn cyrraedd y tu hwnt i'w chynhwysedd gwirioneddol.
Galluoedd Allweddol i Wirio mewn-Cyflenwr Stampio Rhan Mawr
Ystod tunelledd y wasg yw'r man cychwyn amlwg, ond peidiwch â stopio wrth rif y plât enw. Gofynnwch ble mae tunelli brig ar gael yn y strôc. Mae gwasg 1,000 tunnell sydd â sgôr yn y ganolfan farw isaf yn darparu'r grym hwnnw yn BDC yn unig. Os yw eich gweithrediad ffurfio yn cyrraedd uchafbwynt 2 fodfedd uwchben y gwaelod, efallai y bydd y tunelledd sydd ar gael 15-20% yn is yn dibynnu ar y math o wasg. Mae angen cynhwysedd sy'n cyfateb i'ch cromlin llwyth gwirioneddol, nid manyleb catalog.
Mae uchafswm maint gwelyau yr un mor bwysig. Ni all cwmni stampio metel wedi'i deilwra sy'n hawlio gallu rhannol fawr ond sy'n rhedeg gweisg gyda gwelyau 48 modfedd ddarparu ar gyfer y dis cynyddol 80-modfedd sydd ei angen ar eich braced strwythurol. Cadarnhewch ddimensiynau gwelyau yn y ddwy echelin, a gwiriwch gapasiti llwyth atgyfnerthu ar gyfer marw sy'n pwyso sawl tunnell.
Mae -ystafell offer fewnol yn gwahanu cyflenwyr stampio marw blaengar difrifol oddi wrth siopau sy'n rhoi pob digwyddiad cynnal a chadw ar gontract allanol. Mae marw mawr angen miniogi rheolaidd, gwasanaeth gwanwyn nitrogen, ac amnewid bushing canllaw. Os yw'r cyflenwr yn cludo'ch marw 8 tunnell oddi ar y safle ar gyfer pob cylch cynnal a chadw, rydych chi'n edrych ar wythnosau o amser segur fesul digwyddiad yn erbyn diwrnodau gydag ystafell offer fewnol. Fel y mae dull offeru KMC Manufacturing yn ei ddangos, mae gweithrediadau offer a marw integredig sy'n trin dylunio, adeiladu a chynnal a chadw o dan yr un to yn darparu trawsnewid cyflymach a rheolaeth dynnach dros ansawdd offer ar draws cylch oes y rhaglen lawn.
Mae galluoedd efelychu a FEA yn nodi a all cyflenwr ragweld problemau cyn torri dur. Ar gyfer -gwaith fformat mawr, mae treialon marw rhithwir yn arbed degau o filoedd mewn fersiynau trio corfforol. Gofynnwch a ydyn nhw'n rhedeg efelychiadau ffurfio yn{-neu'n dibynnu ar yr adeiladwr marw i'w drin yn annibynnol. Mae'r gwasanaethau stampio metel gorau yn fy ymyl, neu yn unrhyw le, yn cynnal peirianwyr efelychu sy'n cydweithio'n uniongyrchol â gweithredwyr y wasg a dylunwyr marw.
Mae gallu gweithredu eilaidd yn aml yn cael ei anwybyddu. Mae angen offer wedi'i raddio ar gyfer yr ôl troed hwnnw i ad-dalu stamp 36 modfedd. Mae angen amlen fesur sy'n ddigon mawr i ddal y geometreg rhan lawn i archwilio dimensiwn sy'n defnyddio peiriannau mesur cyfesurynnol. Os yw'r cyflenwr yn allanoli archwiliad i labordy trydydd parti, mae'r amseroedd gweithredu ar gyfer cymeradwyo'r erthygl gyntaf yn ymestyn o ddyddiau i wythnosau. Mae hyd yn oed anghenion ategol fel gwasanaethau labelu ar gyfer stampio metel yn dod yn gymhleth yn logistaidd pan fydd rhannau'n rhy fawr ac yn gofyn am osodiadau arbenigol ar gyfer gweithrediadau marcio.
Mae logisteg yn haeddu craffu. Mae cydrannau mawr â stamp yn creu heriau trin a chludo nad yw rhannau llai byth yn dod ar eu traws. Rhaid i becynnu atal anffurfiad wrth ei gludo.Cludo cynhyrchion metel rhy fawryn cynnwys cratio arbenigol, llwytho{0}}dulliau diogelu penodol, ac o bosibl yn caniatáu gormod o nwyddau. Cadarnhewch fod gan eich cyflenwr yr offer trin deunydd, gofod llwyfannu, a phartneriaethau cludo i symud eich rhannau heb ddifrod.
Mae ardystiadau ansawdd yn darparu arwydd hygrededd sylfaenol. Mae ISO 9001 yn nodi system ansawdd wedi'i dogfennu. Mae IATF 16949 yn dynodi rheolaeth prosesau gradd modurol. Ar gyfer gwaith rhannol mawr, mae'r ardystiadau hyn yn bwysig oherwydd eu bod yn gorfodi'r protocolau rheoli prosesau ystadegol a dadansoddi system fesur sy'n dal drifft cyn iddo ddod yn sgrap. Mae cwmnïau stampio metel yn Wisconsin ac ar draws coridor diwydiannol y Canolbarth yn aml yn cynnal y ddau ardystiad, sy'n adlewyrchu crynodiad y rhanbarth o alw OEM offer modurol ac offer trwm.
Mewn partneriaeth ag Arbenigwyr Dylunio Die
Ni ddylai gwerthusiad cyflenwyr ddechrau ar y cam dyfynnu. Mae'r ymgysylltiad gwerth uchaf yn dechrau yn ystod datblygiad cysyniad, pan fydd rhan geometreg yn dal yn ddigon hyblyg i gynnwys realiti offer. Mae gweithio gyda pheirianwyr offer sy'n arbenigo mewn- dylunio marw fformat mawr ar y cam cynharaf yn atal y darganfyddiad drud na all eich rhan gael ei stampio'n economaidd fel y llun.
Mae'r cydweithio cynnar hwn yn bwysig oherwydd bod dyluniad rhan marw mawr yn cynnwys cyfnewidiadau anweledig i'r dylunydd rhannau. Mae'n bosibl y bydd ychwanegiad drafft 2-radd i wal wedi'i lluniadu'n ddwfn yn arbed $40,000 mewn offer drwy ddileu mecanwaith cam. Gallai adleoli nodwedd fach leihau nifer y gorsafoedd o ddeg i wyth, gan grebachu'r marw i ddosbarth gwasg llai. Dim ond pan fydd arbenigedd peirianneg marw yn dod i mewn i'r sgwrs cyn i'r print rhan gael ei rewi y mae'r optimeiddiadau hyn yn digwydd.
Llwyfan marw stampio personol YICHENyn darparu un llwybr i beirianwyr sy'n ceisio'r math hwn o gydweithio arbenigol, gan gysylltu timau offer ag arbenigedd dylunio marw sy'n cwmpasu strwythur, optimeiddio llif deunyddiau, a pheirianneg cydrannau ar gyfer cymwysiadau fformat mawr. Pan fydd yr her yn canolbwyntio ar sut i adeiladu dei sy'n rheoli cymhlethdod ar draws rhychwant eang tra'n cynnal manwl gywirdeb, mae cael mynediad at adnoddau peirianneg marw pwrpasol yn cyflymu'r llinell amser dylunio i-gynhyrchu.
Ni all pob cyflenwr sy'n gallu rhedeg eich marw ei ddylunio'n dda. Mae rhai cwmnïau stampio metel gweithgynhyrchwyr wisconsin yn eu plith yn gweithredu ystafelloedd wasg rhagorol ond allanoli dylunio marw i drydydd partïon heb unrhyw welededd i mewn i'r nodweddion wasg penodol lle bydd yr offeryn yn rhedeg. Daw'r canlyniadau gorau o bartneriaethau cyflenwyr, neu gyflenwyr-gwneuthurwyr offer, lle mae'r dylunydd marw yn deall ymddygiad gwyro'r wasg darged, ei nodweddion thermol, a chyfyngiadau'r system fwydo cyn i'r llinell gyntaf gael ei thynnu yn CAD.
Wrth roi -darparwyr stampio rhan marw mawr ar restr fer, pwysleisiwch y meini prawf gwerthuso hyn yn drwm:
- Amrywiaeth fflyd y wasg- Gweisg lluosog yn rhychwantu'r ystod tunelledd a maint gwelyau sydd eu hangen, gan ddarparu capasiti wrth gefn os yw un peiriant i lawr ar gyfer gwaith cynnal a chadw
- Yn-ystafell offer tŷ gyda gallu marw mawr- Mynediad craen uwchben, llifanwyr arwyneb maint ar gyfer cydrannau rhy fawr, a chynhwysedd peiriannu CNC ar gyfer gosod mewnosodiadau newydd
- Die arbenigedd dylunio- Boed yn-tŷ neu drwy bartner offeru pwrpasol, mae'r gallu i beiriannu yn marw'n benodol ar gyfer heriau fformat mawr gan gynnwys rheoli gwyriad, dosbarthiad pwysau unffurf, a chanllawiau stripio
- FEA a ffurfio efelychiad- Defnydd gweithredol o efelychiad i ddilysu llif deunydd, rhagfynegi springback, a gwneud y gorau o bwysau deiliad gwag cyn rhoi cynnig arni.
- Isadeiledd o safon- Capasiti CMM gyda chyfeintiau mesur yn fwy na'ch dimensiwn rhan mwyaf, ynghyd â systemau rheoli prosesau ystadegol sy'n olrhain dimensiynau critigol mewn amser real
- Trin deunyddiau a logisteg- Cyfarpar trin coil wedi'i raddio ar gyfer pwysau coil trwm, dadbestynnu awtomataidd ar gyfer bylchau, craeniau uwchben ar gyfer newidiadau marw, a datrysiadau cludo allan ar gyfer rhannau rhy fawr
- Tystysgrifau a phrofiad diwydiant- Ardystiadau ISO/IATF ynghyd â hanes rhaglen yn dangos rhannau o raddfa, cymhlethdod a deunydd tebyg
- Hyblygrwydd newid peirianneg- Parodrwydd a gallu i addasu rhaglen marw canol mawr pan fydd diwygiadau dylunio yn digwydd, heb ailadeiladu o'r dechrau
- Ffitiad daearyddol a chadwyn gyflenwi- Agosrwydd at eich gweithrediadau cydosod ar gyfer cost cludo nwyddau is ac ymateb cyflymach, neu bartneriaethau cludo nwyddau sefydledig ar gyfer danfoniadau pellter hir dibynadwy
Mae arbenigedd dylunio marw yn haeddu pwyslais fel y gwahaniaethydd sy'n gwahanu cyflenwyr digonol oddi wrth rai eithriadol. Gall unrhyw siop gyda gwasg ddigon mawr daro metel gyda grym. Y cyflenwr sy'n deall pam fod angen deuddeg silindr yn lle wyth silindr ar gynllun y gwanwyn nitrogen, neu pam mae'r strategaeth beilot yn gofyn am gofrestriad canolradd ar stribed 48 modfedd, yw'r un sy'n darparu rhannau ar oddefiant o un trawiad i filiwn. Y dyfnder peirianneg hwnnw, p'un a yw'n breswylydd mewnol neu'n cael ei gyrchu trwy bartner dylunio marw arbenigol, sy'n trawsnewid gwasanaeth stampio marw ar gyfer rhannau mawr o drafodiad nwydd i raglen gynhyrchu sy'n gweithio mewn gwirionedd.
Cwestiynau Cyffredin Am y Gwasanaeth Stampio Die ar gyfer Rhannau Mawr
1. Pa faint sy'n gymwys fel rhan fawr mewn stampio marw?
Mae rhan fel arfer yn gymwys mor fawr pan fydd yn fwy na 24 modfedd mewn unrhyw ddimensiwn unigol neu'n gofyn am wely gwasg sy'n fwy na 72 modfedd. Mae trwch deunydd sy'n uwch na 3mm (0.120 modfedd) hefyd yn gwthio cydrannau i -ran diriogaeth fawr. Mae pwysau yn ffactor arall: pan fydd bylchau gorffenedig yn fwy na'r hyn y gall gweithredwyr ei drin â llaw yn ddiogel, bydd angen trosglwyddo mecanyddol neu awtomeiddio robotig, gan roi signal i ddosbarthiad rhan mawr.
2. Faint o dunelli sydd ei angen ar gyfer stampio rhan marw mawr?
Gofynion tunelledd ar gyfer graddfa rhannau mawr gyda pherimedr wedi'i dorri ac arwynebedd ffurfio, wedi'i luosi â thrwch deunydd. Fel arfer mae angen 800 i 1,200 tunnell neu fwy ar farw blaengar 12-orsaf sy'n rhedeg stoc mesurydd trwm. Mae dyblu trwch deunydd yn dyblu'r grym ym mhob gorsaf ar yr un pryd yn fras, a dyna pam mae gweithrediadau stampio trwm ar gyfer cydrannau rhy fawr yn galw'n rheolaidd am weisg yn yr ystod 600 i 2,000+ tunnell.
3. Beth yw'r gwahaniaeth rhwng marw cynyddol a stampio marw trosglwyddo ar gyfer rhannau mawr?
Mae marw cynyddol yn cadw'r rhan ynghlwm wrth y stribed ym mhob gorsaf ffurfio, gan eu gwneud yn ddelfrydol ar gyfer cynhyrchu cyfaint uchel o rannau sy'n ffitio o fewn terfynau lled y stribedi ac nad oes angen tynnu lluniau dwfn arnynt. Mae marw trosglwyddo yn datgysylltu'r rhan o'r stribed, gan ddefnyddio bysedd mecanyddol i symud bylchau unigol rhwng gorsafoedd. Mae stampio trosglwyddo yn gweddu i geometregau mwy, tyniadau dyfnach, a rhannau sydd angen eu hail-leoli rhwng gweithrediadau. Ar gyfer cydrannau rhy fawr sy'n fwy na 36 modfedd, mae llinellau trosglwyddo neu dandem yn aml yn dod yn unig opsiwn ymarferol yn gorfforol.
4. Faint mae offer yn ei gostio ar gyfer stampio rhan marw mawr?
Mae marw cynyddol safonol ar gyfer cydrannau bach i ganolig yn costio rhwng $15,000 a $60,000 fel arfer. Gall trosglwyddiad rhan mawr a marw llinell ar gyfer paneli strwythurol neu fodurol rhy fawr amrywio o $250,000 i dros $1,000,000 pan fydd y set marw lawn yn cynnwys gweithrediadau tynnu, trimio, fflans a thyllu. Mae deunydd marw yn unig yn cyfrif am 20-40% o gyfanswm y buddsoddiad. Mae cynnal a chadw blynyddol yn ychwanegu 5-10% o werth marw gwreiddiol. Mae'r costau hyn yn amorteiddio dros gyfaint cynhyrchu, sy'n golygu bod cost stampio marw rhannol yn effeithiol dros drothwyon cyfaint penodol yn unig, yn aml rhwng 10,000 a 25,{000+ o unedau blynyddol. Mae datrysiadau marw stampio personol YICHEN (https://www.yichen-group.com/stamping-die/) yn helpu peirianwyr offeru i optimeiddio strwythur marw a dyluniad cydrannau i reoli costau ar raglenni offer fformat mawr.
5. Pryd ddylech chi ddewis dewisiadau eraill dros stampio marw ar gyfer rhannau mawr?
Efallai nad stampio marw yw'r ateb cywir pan fydd cyfeintiau blynyddol yn disgyn o dan 3,000 i 5,000 o unedau, pan fo geometreg rhan yn cynnwys cymarebau tynnu eithafol uwchlaw 2:1, tandoriadau sy'n gofyn am fecanweithiau cam anymarferol, neu ddeunyddiau uwchlaw trwch 8mm. Mae torri â laser ynghyd â ffurfio brêc gwasgu yn gweithio'n well ar gyfer proffiliau cymhleth cyfaint isel. Mae peiriannu CNC yn gweddu i-goddefgarwch gwaith plât trwchus. Mae weldiadau'n ymdrin â chynulliadau awyrennau lluosog gyda nodweddion mewnol. Mae castiau'n rhagori ar siapiau organig gydag adrannau wal amrywiol. Mae dulliau hybrid sy'n cyfuno stampio â phrosesau eilaidd yn aml yn darparu'r cydbwysedd gorau o ran cost a gallu.




