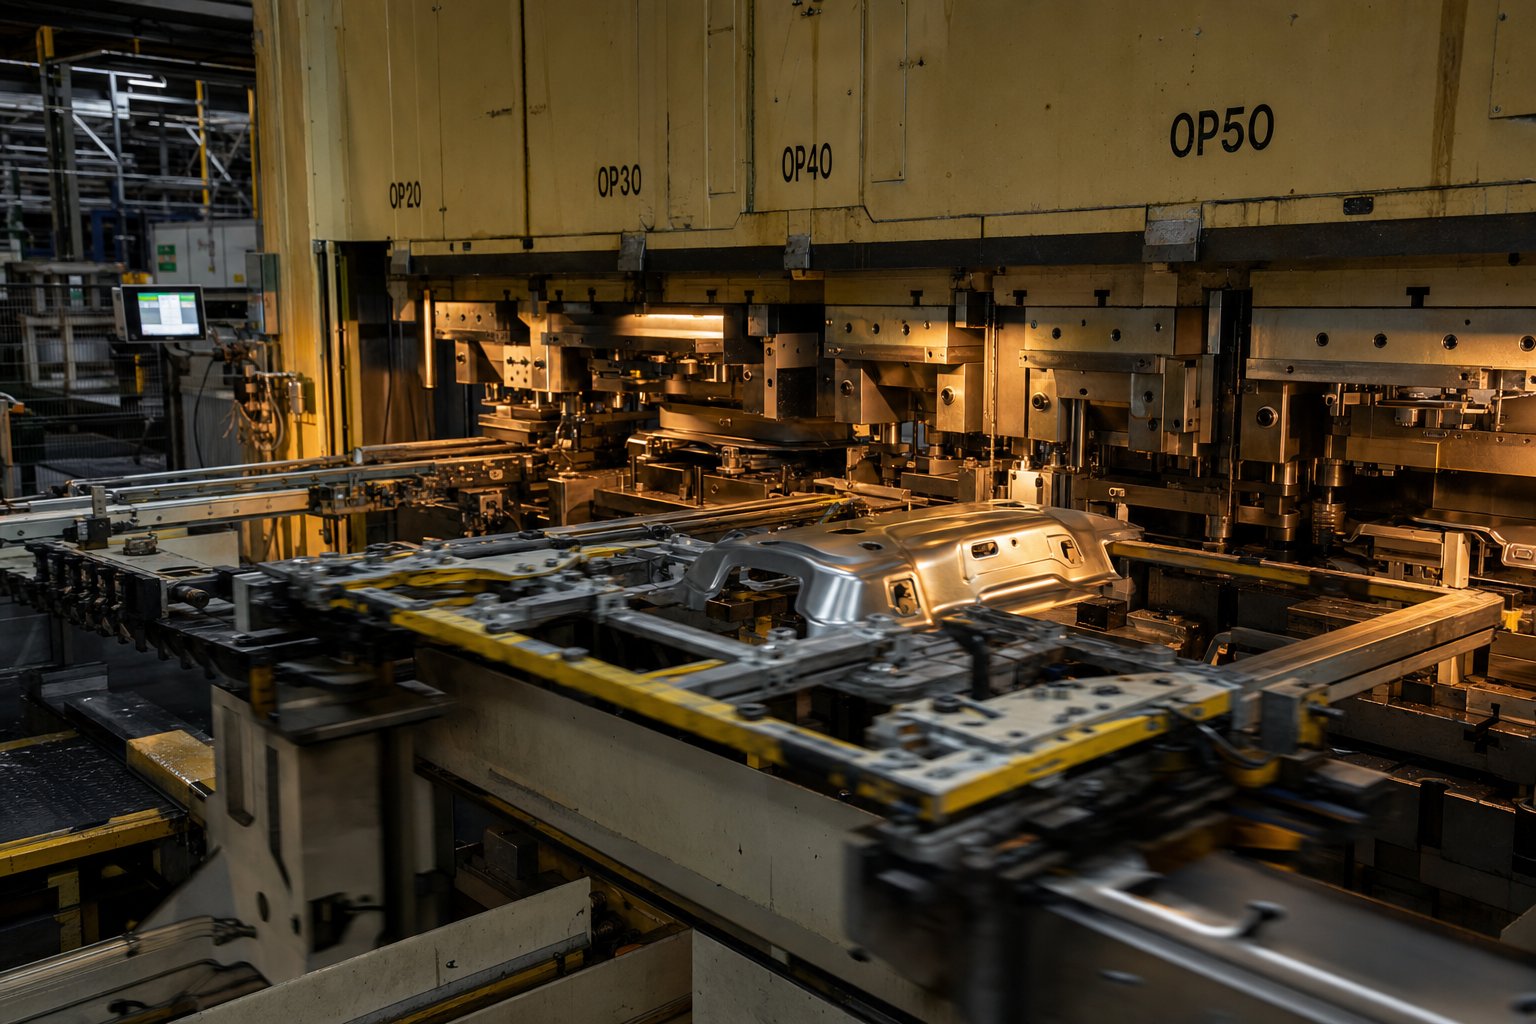
Beth Yw Trosglwyddo Die Stampio a Pam Mae'n Bodoli
Dychmygwch geisio-tynnu llun padell olew modurol fawr tra bod y darn gwaith yn dal i fod ynghlwm wrth stribed o fetel. Byddai'r stribed cludo yn bwcl, yn ystumio, ac yn newynu'r ceudod deunydd sy'n ffurfio. Mae'r senario hwnnw'n cyfleu'n unionpam mae stampio marw trosglwyddo yn bodoli.
Diffinio Trosglwyddo Die Stampio
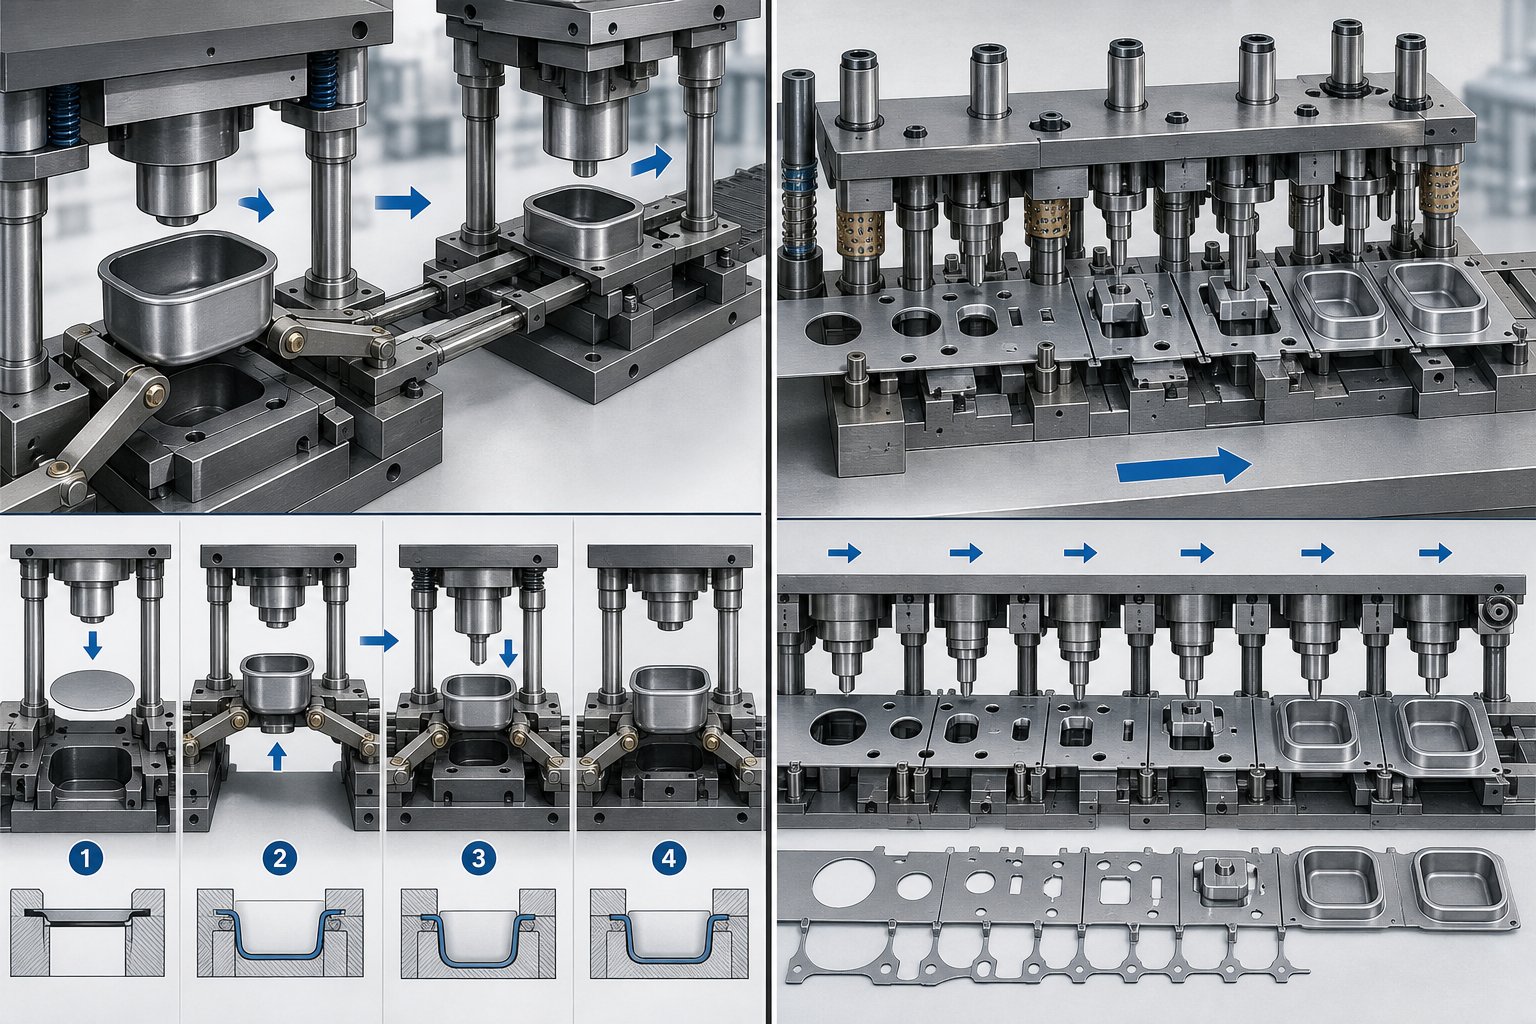
Mae stampio marw trosglwyddo yn broses ffurfio metel aml-orsaf lle mae gwag yn cael ei wahanu oddi wrth y stribed crai yn gyntaf, yna'n cael ei symud trwy gyfres o orsafoedd marw annibynnol gan system drosglwyddo fecanyddol neu robotig, gyda phob gorsaf yn cyflawni gweithrediad ffurfio pwrpasol ar y darn gwaith arnofiol rhad ac am ddim.
Yr ymadrodd allweddol yma yw "gwahanu oddi wrth y stribed." Mewn stampio marw cynyddol, mae'r rhan yn aros ynghlwm wrth stribed cludo wrth iddo symud ymlaen trwy orsafoedd. Wrth stampio trosglwyddo, mae'r gwag yn dod yn asiant rhad ac am ddim yr eiliad y caiff ei dorri. Mae system gydlynol o reiliau, grippers, neu fysedd yn codi'r gwag hwnnw ac yn ei gludo o un orsaf i'r llall gyda chywirdeb lleoli uchel.
Pam Mae Gwahanu Gwag yn Bwysig
Pan fydd darn gwaith yn parhau i fod yn gysylltiedig â'i ddeunydd rhiant, mae pob gweithrediad ffurfio yn gyfyngedig. Mae dyfnder tynnu yn gyfyngedig oherwydd dim ond o'r ochrau sy'n dal i fod ynghlwm wrth y stribed y gall deunydd lifo. Mae geometregau rhan fawr mewn perygl o warping y cludwr. Mae ffurfio aml-echel bron yn amhosibl.
Mae gwahanu'r gwag yn dileu'r holl gyfyngiadau hynny. Gall deunydd lifo'n rhydd i'r ceudod marw o bob cyfeiriad, gan alluogi tynnu dwfn gyda thrwch wal unffurf a chyfuchliniau 3D cymhleth. Rydych chi'n ennill y rhyddid i godi, cylchdroi, ac ail-leoli'r rhan rhwng gorsafoedd, sy'n agor geometregau sy'n marw ac ni all stampio cyfluniadau sy'n gysylltiedig â stribed ei gyflawni.
Lle mae Stampio Die Trosglwyddo yn Ffitio mewn Ffurfio Metel
Mae stampio marw trosglwyddo yn llenwi'r bwlch rhwng stampio blaengar a gweisg gweithredu sengl pwrpasol. Mae'n trin rhannau sy'n rhy fawr, yn rhy ddwfn, neu'n rhy gymhleth yn geometrig ar gyfer marw cynyddol, ond eto mae angen ailadroddadwyedd a chyfaint trwybwn ffurfio gwasg awtomataidd. Meddyliwch am gregyn diffoddwyr tân, pileri modurol strwythurol, neu ddrymiau offer lle mae'r dyfnder yn fwy na'r diamedr a'r goddefiannau'n parhau'n dynn.
Y fasnach -i ffwrdd yw cyflymder. Mae gwasg stampio trosglwyddo fel arfer yn rhedeg ar 15 i 45 strôc y funud o'i gymharu â 100-plus ar gyfer gosodiad cynyddol. Ond mae'r rhyddid geometrig a'r arbedion materol yn aml yn golygu mai'r cylch arafach hwnnw yw'r dewis mwy darbodus yn gyffredinol.
Mae deall yr hyn y gall ac na all marw trosglwyddo ei wneud yn dechrau gyda deall sut mae'r mecanwaith trosglwyddo ei hun yn gweithio, oherwydd mae proffil symud y graffwyr hynny yn pennu popeth o gynllun yr orsaf i amseriad y wasg.
Sut mae'r System Drosglwyddo yn Symud Rhannau Rhwng Gorsafoedd yn Gorfforol
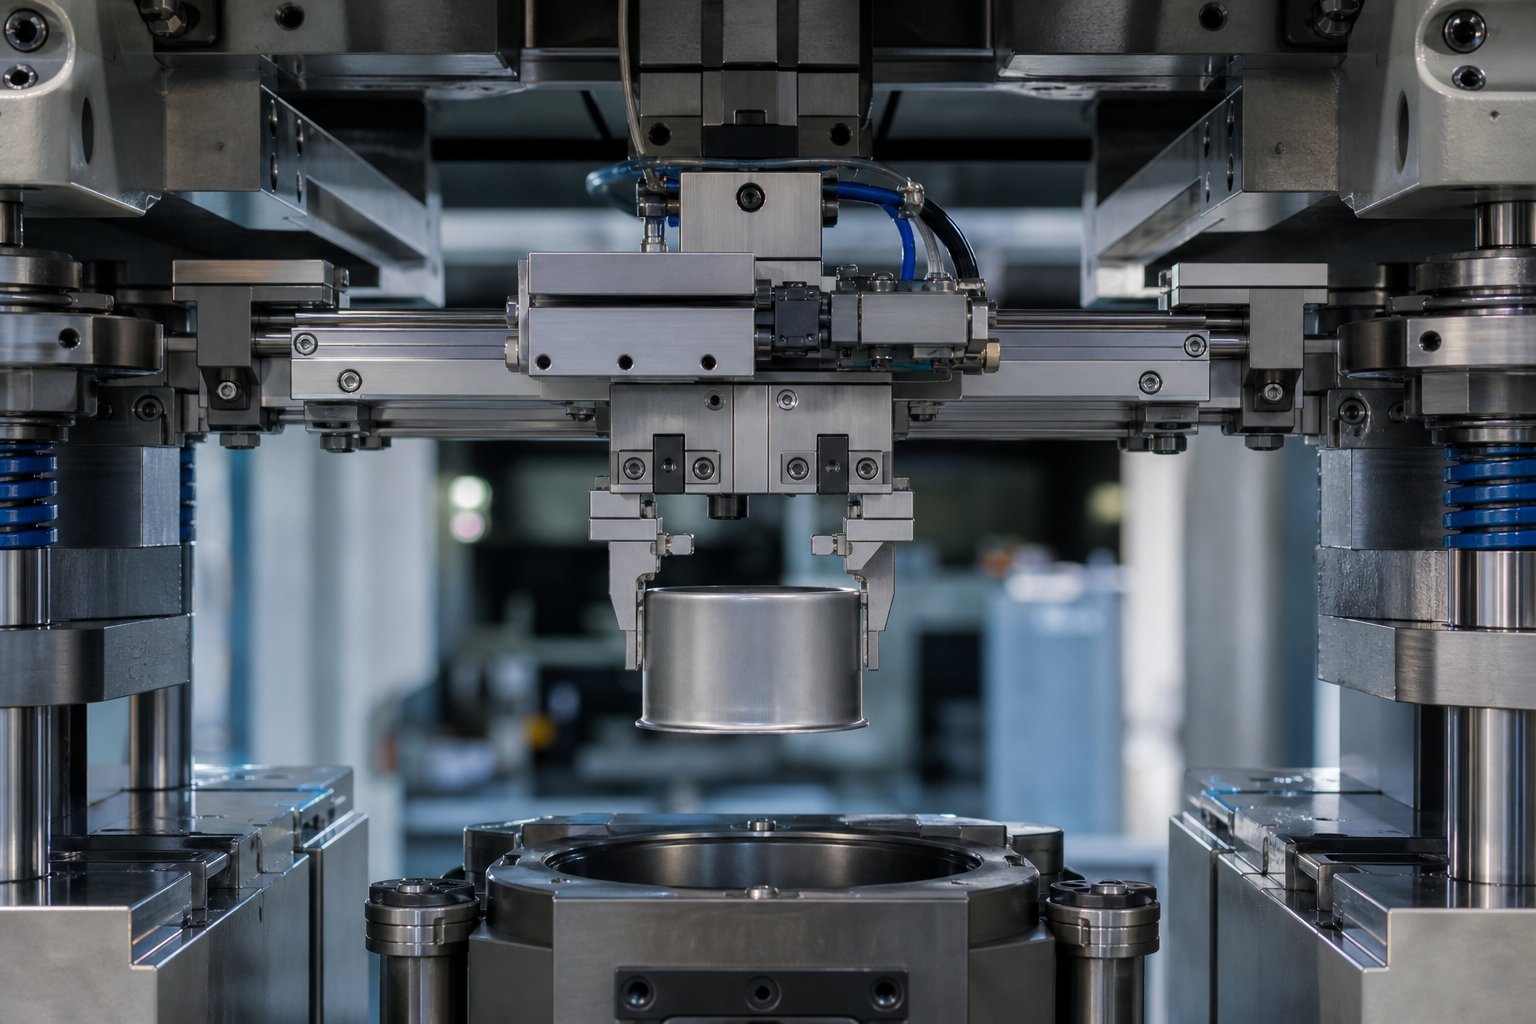
Y mecanwaith trosglwyddo yw calon unrhywwasg stampio trosglwyddo. Mae'n pennu amser beicio, cywirdeb rhan, a pha geometregau y gallwch eu cynhyrchu. Er hynny, mae'r rhan fwyaf o ddisgrifiadau o'r broses yn mynd drosto gydag un frawddeg. Dyma beth sy'n digwydd mewn gwirionedd rhwng yr wynebau marw.
Mathau o Fecanweithiau Trosglwyddo
Mae systemau trosglwyddo yn perthyn i dri chategori yn seiliedig ar yr echelinau cynnig a ddarperir ganddynt. Mae'r dewis cywir yn dibynnu ar gymhlethdod rhan, pwysau, a chyflymder targed.
Mae system dwy echel yn symud mewn un awyren, fel arfer codi a symud ymlaen (X-Z). Mae dwy reilen yn rhedeg ar hyd y codiad marw i godi'r rhan oddi ar y marw isaf, ei symud un traw i'r orsaf nesaf, a'i ostwng ar locators. Oherwydd bod y cynnig yn syml, mae offer trosglwyddo dwy echel yn cefnogi cyfraddau strôc uwch, ond ni all glampio na chyfeirio rhannau a allai symud wrth deithio.
Mae system tair echel yn ychwanegu mudiant clampio. Mae'r rheiliau'n codi, yn clampio i mewn i'r rhan, yn symud ymlaen, yn gostwng ac yn rhyddhau. hwnsymudiad tair{0}echelin yn yr awyrennau X-Y{-Zyn caniatáu i'r darn gwaith gael ei godi'n ddigon uchel oddi ar y dis a'i osod yn union o fewn ffiniau'r perimedr yn yr orsaf nesaf. Mae systemau tair echel fel arfer yn cael eu gosod ar blatiau neu eu gwasgu, gydag offer bysedd wedi'u cynllunio i glirio dur marw, camiau a chydrannau tywys is ar y llwybr dychwelyd.
Mae trosglwyddiad robotig yn disodli rheiliau mecanyddol gyda robotiaid cymalog wedi'u lleoli rhwng gweisg unigol mewn gwasg{0}}i-drefniant gwasgu. Mae pob robot yn defnyddio cwpanau gwactod neu effeithwyr diwedd magnetig i ddewis, symud a gosod rhannau. Mae amseroedd beicio nodweddiadol yn amrywio o 1.5 i 3 eiliad fesul trosglwyddiad, gan wneud systemau robotig yn arafach ond yn llawer mwy hyblyg ar gyfer ail-leoli cymhleth, cylchdroi rhannol, neu drosiant rhwng gorsafoedd.
| Math Trosglwyddo | Echelau'r Cynnig | Cyflymder Nodweddiadol (SPM) | Cymhlethdod Rhan Gorau-Ffitio |
|---|---|---|---|
| Dwy-Echel | Esgyn + Ymlaen | 25 - 45 | -tynnu rhannau gwastad neu fas â geometreg sefydlog |
| Tair-Echel | Lifft + Ymlaen + Clamp | 15 - 30 | -cwpanau wedi'u tynnu'n ddwfn, rhannau fflans, siapiau afreolaidd |
| Robotig | 6-Echel Cymalog | 8 - 20 | Paneli mawr, trosiant yn ofynnol, llinellau gwasg aml-- |
Dylunio Offer Gripper a Bysedd
Y grippers, neu fysedd, yw'r unig gydrannau sy'n cysylltu'n gorfforol â'r darn gwaith yn ystod trosglwyddiad marw. Mae eu dyluniad yn effeithio'n uniongyrchol ar ansawdd rhan a dibynadwyedd trosglwyddo.
Mewn system fecanyddol tair echel, mae bysedd yn cael eu gosod ar y rheiliau trosglwyddo ym mhob traw gorsaf. Maent wedi'u proffilio'n benodol i gyfateb â geometreg y rhan ar y cam ffurfio penodol hwnnw. Mae bys gorsaf cyntaf sy'n gafael mewn gwagle fflat yn edrych yn ddim byd tebyg i bumed bys gorsaf yn crudio-cwpan dwfn. Rhaid i ddylunwyr sicrhau bod bysedd yn darparu digon o rym clampio i ddiogelu'r rhan yn ystod symudiadau cyflymu uchel heb farcio arwynebau cosmetig neu ddadffurfio waliau tenau.
Mae lleoli ar ôl rhyddhau yr un mor hanfodol. Mae systemau dwy echel yn dibynnu ar binnau sbring wedi'u gwasgu i mewn i'r dis isaf i ddal cyfeiriadedd nes bod y dis yn cau. Mae offer gwasg trosglwyddo tair echel yn defnyddio cyfuniad o geometreg rhannol, blociau nythu, a phinnau lleolydd i gynnal lleoliad unwaith y bydd bysedd yn tynnu'n ôl. Ar gyfer systemau robotig, mae cwpanau gwactod neu fagnetau yn gafael yn y rhan, gan ei gwneud yn ofynnol i'r darn gwaith arnofio o leiaf 1 mm uwchben y marw isaf i atal gollyngiadau grym magnetig i'r dur marw.
Mae hyd y cae yn bwysig hefyd. Mae pellteroedd traw hirach yn gorfodi cyflymiadau uwch yn ystod y strôc trosglwyddo, a all greu dirgryniad a symudiad rhan ansefydlog, yn enwedig gyda deunydd mesur tenau sy'n brin o anystwythder. Mae gweithfannau trymach yn gofyn am reiliau a bysedd cryfach gyda mwy o fàs, gan gynyddu llwythi syrthni ac yn aml mae angen cyflymder gweithredu is.
Cydamseru Cynnig Trosglwyddo â Strôc Wasg
Rhaid cwblhau pob cynnig trosglwyddo o fewn y ffenestr pan fydd y wasg ar agor. Darluniwch y dilyniant amseru: mae'r hwrdd yn cyrraedd y canol marw uchaf a'r dis yn agor. Mae codwyr rhan yn codi'r darn gwaith oddi ar yr wyneb marw isaf. Mae'r rheiliau trosglwyddo yn cau i mewn, mae grippers yn ymgysylltu ymylon y rhan, ac mae'r rheiliau'n codi'r gwag yn glir o'r holl gydrannau marw. Mae'r cynulliad yn symud un traw ymlaen yn llorweddol, yn gostwng y rhan i locators yr orsaf nesaf, yn rhyddhau, ac yn tynnu'n ôl i'r man cychwyn, i gyd cyn i'r hwrdd ddechrau ei strôc gweithio tuag i lawr.
Mae'r coreograffi hwn yn cael ei lywodraethu gan switshis cam cylchdro neu broffiliau cam electronig sy'n cyhoeddi signalau ar safleoedd onglau crank{0}} manwl gywir. Mae gwasg stampio trosglwyddo nodweddiadol yn defnyddio tri neu fwy o signalau cam: pwyswch-ar waith-gweithredu, gwasgwch{4}}yn{5}}safle{6}}lleoliad, a-gorchymyn dadlwytho. Os na all y cylch trosglwyddo gwblhau o fewn yr amser agored sydd ar gael, rhaid i gyflymder y wasg arafu. Yn ymarferol, amser trosglwyddo, nid ffurfio grym, yw'r ffactor sy'n capio cyfradd cynhyrchu.
Mae meddalwedd efelychu trosglwyddo{0}}yn helpu peirianwyr i ddylunio proffiliau mudiant sy'n cydbwyso syrthni, dirgryniad a chyflymder. Trwy optimeiddio cromliniau cyflymiad, gallwch wthio cyfraddau beicio yn uwch heb aberthu cywirdeb lleoliadol na pheryglu rhan ansefydlogrwydd yn ystod y daith.
Gyda mecaneg symudiad rhannol yn ddealladwy, y cwestiwn nesaf fydd beth sy'n digwydd mewn gwirionedd i'r gwag ym mhob gorsaf y mae'n ymweld â hi, o'r tyniad cychwynnol i'r alldafliad terfynol.
Cam-wrth-Gam Proses o'r Creu Gwag i'r Rhan Wedi'i Gorffen
Mae coil dur amrwd yn mynd i mewn i un pen y wasg. Mae rhan orffenedig, manwl gywir yn gadael y llall. Rhwng y ddau bwynt hynny, mae dilyniant manwl o weithrediadau coreograffi yn trawsnewid llen fflat yn geometreg tri dimensiwn cymhleth, un orsaf ar y tro. Dyma'n union beth sy'n digwydd ar bob cam.
Creu Gwag a Phrosesu Llain
Mae popeth yn dechrau gyda coil, weithiau'n pwyso sawl tunnell, wedi'i osod ar uncoiler. Mae'r stribed yn bwydo trwy sythwr sy'n tynnu set coil (y cof crymedd rhag cael ei glwyfo) ac yn danfon stoc gwastad i'r wasg. Mae gwastadrwydd cyson yn bwysig oherwydd bydd unrhyw don bwa neu ymyl gweddilliol yn ymledu i'r gwag ac yn peryglu cywirdeb ffurfio i lawr yr afon.
Yn yr orsaf gyntaf y tu mewn i'r wasg, mae marw blancio yn gwella'r darn gwaith yn rhydd o'r stribed. Dyma foment ddiffiniol y broses stampio marw trosglwyddo: mae'r rhan yn colli ei gysylltiad corfforol â'r deunydd rhiant ac yn dod yn wag -am ddim. Nid yw siâp gwag bob amser yn gylch syml neu'n betryal. Mae peirianwyr yn aml yn dylunio bylchau datblygedig gyda chyfuchliniau wedi'u hoptimeiddio, weithiau wedi'u sgolpio neu eu rhicio, i reoli llif y deunydd yn ystod tyniadau dilynol a lleihau gwastraff trimio yn ddiweddarach.
Mewn rhai gosodiadau cynhyrchu, mae bylchau'n cael eu cynhyrchu all-lein ar wasg wagio ar wahân, yn cael eu pentyrru, ac yna'n cael eu bwydo i mewn i'r wasg drosglwyddo trwy -stacer awtomataidd. Mae'r dull hwn yn datgysylltu cyflymder blancio o gyflymder ffurfio, sy'n ddefnyddiol pan fo'r gweithrediad blancio yn gyflymach na'r cylch trosglwyddo neu pan fydd siapiau gwag lluosog yn bwydo i'r un wasg.
Dilyniant Ffurfio Gorsaf Aml-
Unwaith y bydd y gwag wedi'i greu, mae'r mecanwaith trosglwyddo yn gafael ynddo ac yn dechrau ei gau trwy gyfres o orsafoedd marw annibynnol. Mae gan bob gorsaf ei hofferyn ei hun, gan berfformio un neu ddau o weithrediadau pwrpasol ar y darn gwaith symudol rhad ac am ddim. Mae'r dilyniant wedi'i gynllunio i siapio'r rhan yn gynyddrannol, heb fynd y tu hwnt i derfynau ffurfadwyedd y deunydd mewn un ergyd.
Dyma'r dilyniant gorsaf arferol-wrth-ar gyfer gweithrediad stampio marw manwl gywir:
- Arlunio- Mae'r gwag yn cael ei orfodi i mewn i geudod marw gan ddyrnu, gan ffurfio siâp cychwynnol y cwpan neu'r cragen. Mae deiliad gwag yn rheoli llif deunydd ac yn atal crychau yn y fflans. Mae'r orsaf hon yn sefydlu'r geometreg gynradd.
- Ail{0}}luniadu- Pan fydd y dyfnder gofynnol yn fwy na'r hyn y gall un tyniad ei gyflawni (yn gyffredinol y tu hwnt i gymhareb tynnu 1.5:1 i 2:1), mae un neu fwy o orsafoedd ail-dynnu yn lleihau'r diamedr tra'n cynyddu dyfnder. Mae pob ail-luniad yn dyfnhau'r gragen yn raddol heb deneuo waliau y tu hwnt i derfynau derbyniol.
- Trimio- Mae deunydd fflans gormodol sy'n weddill o'r gweithrediad lluniadu yn cael ei gneifio i ffwrdd. Mae gorsafoedd trimio yn cynhyrchu perimedr glân, cywir o ran dimensiwn. Mae'r sgrap yn disgyn trwy'r marw ac yn cael ei gludo allan o'r wasg.
- Tyllu- Mae punches yn creu tyllau, slotiau neu nodweddion mewnol eraill. Mae tyllu'n cael ei leoli ar ôl tynnu llun oherwydd byddai tyllau wedi'u pwnio i mewn i wag fflat yn ystumio wrth ffurfio wedyn. Mae ei osod yma yn cadw cywirdeb lleoliad tyllau.
- Fflanging- Mae ymylon yn cael eu plygu neu eu rholio i greu gwefusau, fflansau mowntio, neu asennau anystwyth. Mae gorsafoedd fflangellu yn defnyddio pwnsh ffurf neu sleidiau wedi'u gyrru gan gamera i blygu deunydd ar onglau mewn perthynas â chyfeiriad strôc y wasg.
- Bathu neu Restriking- Cywasgu tunelli uchel -yn mireinio dimensiynau critigol, yn miniogi radiysau, yn gwastatáu arwynebau, neu'n argraffu manylion. Mae bathu yn cyflawni goddefiannau tynnach na ffurfiant safonol oherwydd bod y deunydd wedi'i ddadffurfio'n blastig yn erbyn arwynebau marw anhyblyg o dan bwysau eithafol.
Mae nifer y gorsafoedd yn amrywio yn seiliedig ar gymhlethdod rhannol. Efallai y bydd angen pedair neu bum gorsaf ar gragen syml wedi'i thynnu. Gallai cydran adeileddol modurol gymhleth gyda phatrymau tyllau lluosog, flanges ar wahanol onglau, a galwadau dimensiwn tynn ddefnyddio deg neu fwy. Yn wahanol i'r broses stampio marw flaengar, lle mae'r stribed yn pennu'r gofod rhwng gorsafoedd, mae gorsafoedd gofod trosglwyddo gosodiadau marw i ddarparu ar gyfer y proffil rhan mwyaf ym mhob cam ynghyd â chlirio ar gyfer offer bysedd.
Yr hyn sy'n gwneud y dilyniant hwn yn bwerus yw y gellir optimeiddio offer marw a stampio pob gorsaf yn annibynnol. Mae gorsaf dynnu yn canolbwyntio'n gyfan gwbl ar lif deunydd. Mae gorsaf trim yn canolbwyntio'n gyfan gwbl ar gneifio glân. Nid oes unrhyw gyfaddawd yn cael ei orfodi trwy glymu'r rhan i orsafoedd cyfagos trwy stribed cludo.
Gweithrediadau Terfynol a Rhan Allan
Mae'r gorsafoedd olaf yn y dilyniant yn trin gwaith gorffen a gweithrediadau eilaidd a fyddai fel arall angen peiriannau ar wahân a thrin ychwanegol. Dyma lle mae stampio marw trosglwyddo yn darparu bwlch gallu nad oes llawer o beirianwyr yn ei ecsbloetio'n llawn.
Mewn{0}}marw gall gweithrediadau eilaidd gynnwys:
- Tapio pennau sy'n torri edafedd yn syth i mewn i dyllau tyllog
- Unedau weldio amcanestyniad sy'n atodi cnau, cromfachau, neu gre
- Porthwyr awtomataidd sy'n mewnosod llwyni, morloi neu is-gydrannau
- Marcio neu ysgythru gorsafoedd ar gyfer adnabod rhannol
Mae integreiddio'r gweithrediadau hyn yn dileu trin i lawr yr afon, yn lleihau-yn-rhestr cynnydd, ac yn dileu'r risg ansawdd a ddaw yn sgil trosglwyddo rhannau rhwng celloedd gweithgynhyrchu ar wahân. Rhan a fyddai'n draddodiadol angen stampio, yna ei gludo i orsaf dapio, yna ei gludo i gell weldio, yn lle hynny allanfeydd y wasg wedi'i orffen yn llawn.
Ar ôl yr orsaf ffurfio neu gynulliad terfynol, mae'r mecanwaith trosglwyddo yn symud y rhan wedi'i chwblhau i safle alldaflu. O'r fan honno, mae cludwr, mecanwaith pentyrru, neu system ddewis robotig a-yn tynnu'r rhan o'r wasg. Gellir pentyrru rhannau yn uniongyrchol i gynwysyddion cludo neu eu gosod ar gludwyr archwilio ar gyfer-gwirio ansawdd llinell.
Mae'r cylch cyfan, o borthiant coil i alldafliad terfynol, yn ailadrodd bob 2 i 4 eiliad yn dibynnu ar gyflymder y wasg a chymhlethdod trosglwyddo. Mae pob strôc yn cynhyrchu un rhan orffenedig, ac mae'r diweddeb yn parhau'n ddi-dor ar draws rhediadau cynhyrchu a all rychwantu cannoedd o filoedd o ddarnau.
Wrth gwrs, mae cyflawni'r lefel hon o fewnbwn yn dibynnu'n helaeth ar baru'r wasg ei hun â gofynion y dilyniant ffurfio. Mae angen i dunelledd, maint gwelyau, hyd strôc, a systemau clustog i gyd alinio â geometreg y rhan a'r deunydd sy'n cael ei ffurfio.
Gofynion y Wasg a Manylebau Deunydd ar gyfer Trosglwyddo Stampio Die
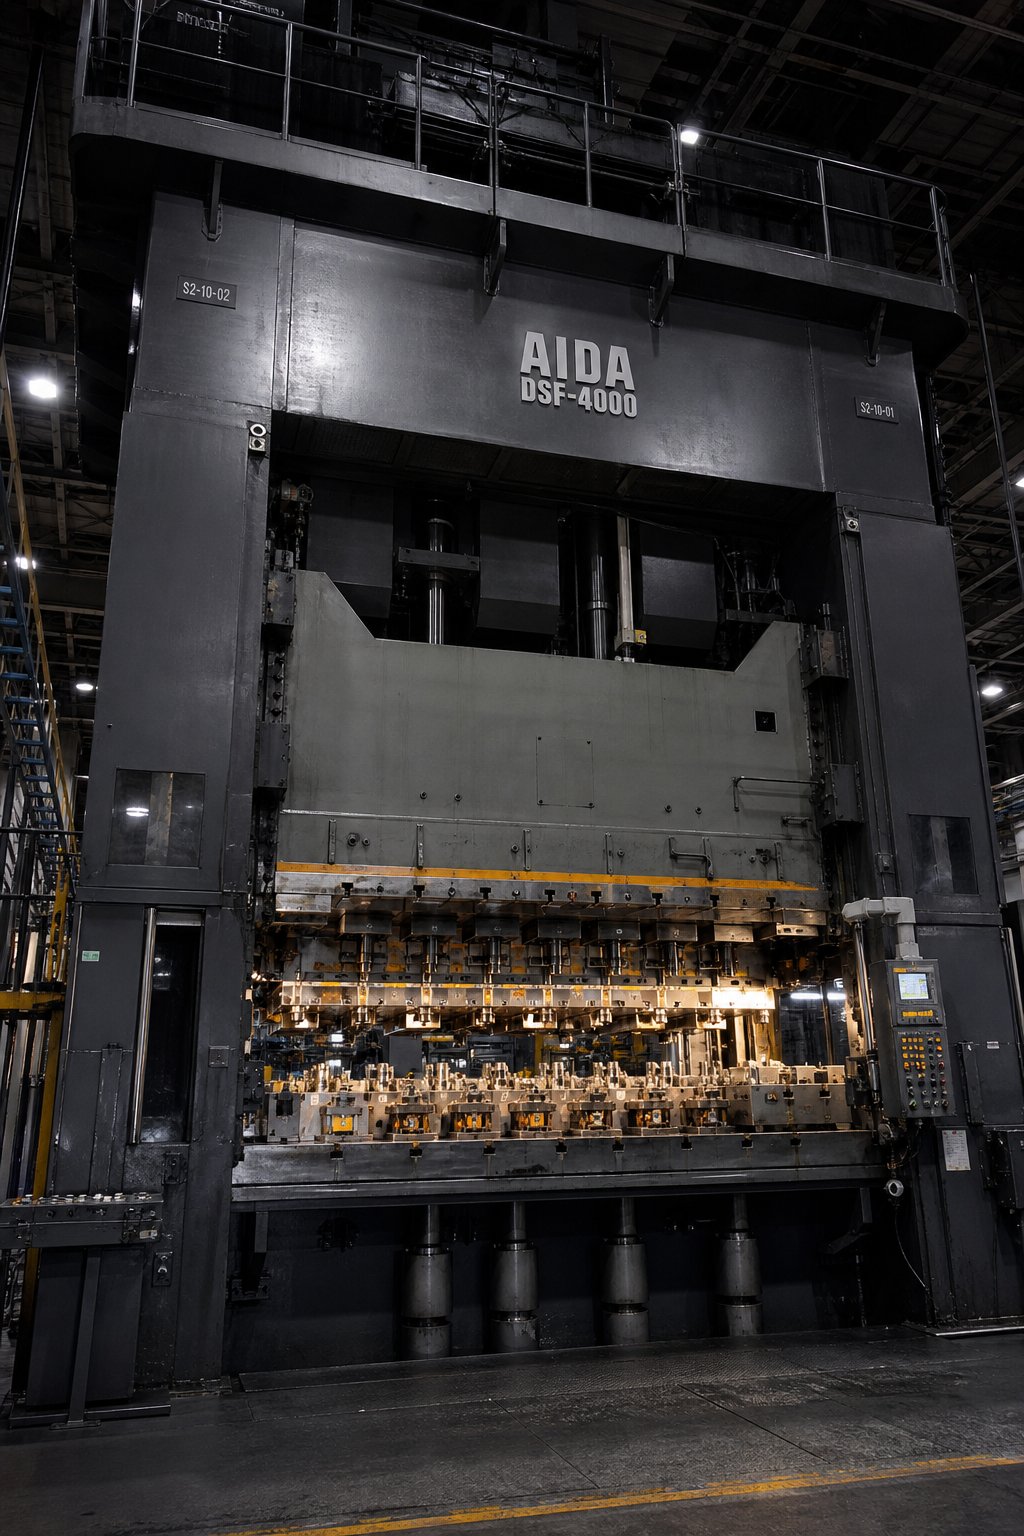
Mae dilyniant ffurfio yn perfformio cystal â'r wasg y tu ôl iddo yn unig. Gallwch chi ddylunio'r gosodiad gorsaf perffaith, ond os nad oes gan y wasg stampio marw tunelli ar gyfer tynnu dwfn, strôc ar gyfer clirio rhan, neu ardal gwely ar gyfer clirio rheilffyrdd, mae'r broses yn stopio cyn i'r gwag cyntaf gyrraedd ceudod. Mae pennu'r wasg gywir yn un o'r penderfyniadau mwyaf canlyniadol mewn unrhyw brosiect stampio'r wasg drosglwyddo, ac mae hefyd yn un o'r rhai mwyaf cyffredin o dan -peirianneg.
Gofynion Tunelledd a Maint Gwely
Yn gyffredinol, mae stampio marw trosglwyddo yn mynnu tunelledd uwch na gwasg stampio blaengar cymharol sy'n rhedeg nodweddion o'r un maint. Mae'r rheswm yn syml: mae bylchau'n fwy, mae tynnu'n ddyfnach, ac mae llwyth ffurfio pob gorsaf yn cronni yn erbyn yr un sleid. Gallai gwasg marw blaengar drin teulu o nodweddion bach ar 200 i 400 tunnell. Mae gwasg drosglwyddo sy'n ffurfio cragen ddofn o wag drwchus yn gweithredu fel mater o drefn rhwng 600 a 2,000 tunnell, gyda rhannau strwythurol modurol mawr yn gwthio i'r diriogaeth 2,500 i 3,000 tunnell.
Mae maint y gwely yr un mor hanfodol ac yn aml yn cael ei anwybyddu. Rhaid i'r bolster gynnwys yr holl orsafoedd marw annibynnol wedi'u trefnu yn eu trefn, ynghyd â chlirio ar y ddwy ochr ar gyfer y rheiliau trosglwyddo. Adrwy'r{0}}system trosglwyddo ffenestrgosod rheiliau y tu mewn i ffenestr y wasg ond y tu allan i'r bolster, gan ddefnyddio lled ffenestr a allai fel arall gario coil ehangach. Mae systemau blaen a chefn yn cadw rheiliau yn gyfan gwbl y tu allan i'r wasg, gan ganiatáu lled llawn y ffenestr ar gyfer bylchau ac offer. Yn y naill achos neu'r llall, rhaid i beirianwyr roi cyfrif am radiws ysgubo offer bysedd, strôc clamp, a chliriad y llwybr dychwelyd rhwng bysedd a chydrannau marw isaf wrth fesur maint y gwely.
Wrth i rannau dyfu'n fwy cymhleth ac wrth i OEMs wthio am lai o gydrannau fesul cynulliad, disgwyliwch fwy o orsafoedd fesul set marw. Mae'r duedd honno'n pwyntio tuag at bolsters mwy a systemau gwasgu ochr-wrth-ochr a all weithredu'n unigol neu gydamseru i mewn i un llinell drosglwyddo hir pan fo angen gorsafoedd ychwanegol.
Ystyriaethau Hyd Strôc a Chyflymder
Mae llawer o beirianwyr yn pennu hyd strôc yn seiliedig ar ddyfnder ffurfio yn unig. Mae hynny'n gamgymeriad. Rhaid i strôc y wasg hefyd ddarparu digon o ongl crank ar gyfer y mecanwaith trosglwyddo i gwblhau ei gylchred cynnig llawn tra bod y marw ar agor. Canllaw profedig gan arbenigwyr y wasg drosglwyddo yw cymhareb 4: 1: os oes angen 6 modfedd o strôc gweithio ar ran, nodwch wasg gyda chyfanswm strôc o 24 modfedd o leiaf. Mae'r teithio ychwanegol hwnnw'n prynu'r graddau o gylchdroi crank y mae angen i'r trosglwyddiad ei godi, ei symud ymlaen, ei ostwng a'i dynnu'n ôl heb ruthro'r proffil cynnig.
Cyflymder yw lle mae stampio'r wasg drosglwyddo yn ymwahanu fwyaf oddi wrth waith marw cynyddol. Mae gwasg marw cynyddol yn rhedeg yn aml rhwng 40 a 100 a mwy o strôc y funud oherwydd bod y stribed yn symud traw sefydlog ymlaen heb fawr o gymhlethdod mecanyddol. Mae gwasg trosglwyddo fel arfer yn rhedeg 10 i 30 SPM. Nid ffurfio grym neu ymddygiad materol yw'r ffactor cyfyngol. Mae'n amser trosglwyddo. Rhaid i'r wasg ddal ar agor nes bod grippers yn cwblhau eu cylchred llawn. Gyda gyriannau gwasg cyswllt-cynnig, mae'r ffenestr drosglwyddo sydd ar gael yn crebachu hyd yn oed ymhellach oherwydd bod yr hwrdd yn byw yn y ganolfan farw uchaf am lai o raddau crank na gyriant ecsentrig safonol.
Mae gweisg sy'n cael eu gyrru gan Servo yn cynnig ateb i chi. Gall symudiad sleidiau rhaglenadwy aros yn y ganolfan farw uchaf, gan roi milieiliadau ychwanegol i'r system drosglwyddo i gwblhau ei symudiad heb leihau'r gyfradd feicio gyffredinol. Mae'r hyblygrwydd hwn yn gwneud gweisg servo yn fwyfwy poblogaidd ar gyfer cymwysiadau trosglwyddo lle mae amser beicio yn wahaniaethwr cystadleuol.
Systemau Clustog a Gofynion Manwl
Mae gorsafoedd tynnu dwfn y tu mewn i ddis trosglwyddo yn dibynnu ar systemau clustog hydrolig neu nitrogen sydd wedi'u cynnwys yn y bolster wasg. Mae'r clustogau hyn yn gweithredu fel dalwyr gwag yn ystod y strôc tynnu, gan roi pwysau rheoledig ar fflans y gwag i reoleiddio llif deunydd i'r ceudod marw. Heb tunelledd clustog digonol, mae wrinkles yn ffurfio. Gyda gormod o bwysau, mae'r deunydd yn rhwygo.
Mae rheolaeth clustog aml-bwynt yn safonol ar weisg trosglwyddo modern. Yn hytrach nag un grym unffurf, mae silindrau unigol o dan y marw yn gosod pwysau gwahanol mewn gwahanol leoliadau ar draws y gwag. Mae hyn yn gwneud iawn am geometregau rhan anghymesur lle mae cyfraddau llif deunydd yn amrywio o un ochr i'r llall.
Mae cywirdeb gwaelod-canolfan-farw(BDC) yn fanyleb arall sy'n gwahanu gwasg trosglwyddo galluog oddi wrth un annigonol. Oherwydd bod pob gorsaf yn perfformio gan ffurfio i oddefiannau tynn, mae unrhyw amrywiad yn safle hwrdd yn BDC yn trosi'n uniongyrchol i amrywiad dimensiwn ar y rhan. Mae BDC cyson o fewn plws neu finws 0.025 mm yn nodweddiadol ar gyfer gwaith trosglwyddo ansawdd. Gall ehangu thermol ffrâm y wasg yn ystod rhediadau cynhyrchu hir ddrifftio BDC, felly mae systemau gorlwytho hydrolig ac iawndal uchder cau awtomatig yn fesurau diogelu safonol.
| Manyleb | Trosglwyddo Die Stamping Press | Gwasg Die blaengar |
|---|---|---|
| Ystod Tunelledd | 600 - 3,000 tunnell | 100 - 800 tunnell |
| Cyflymder Nodweddiadol (SPM) | 10 - 30 | 40 - 100+ |
| Ardal Gwely | 3,000 x 1,500 mm a mwy | 1,500 x 800 mm nodweddiadol |
| Hyd Strôc | 300 - 600 mm (rheol 4:1 wedi'i chymhwyso) | 50 - 200 mm |
| Trwch Deunydd | 1.0 - 6.0 mm cyffredin | 0.2 - 3.0 mm cyffredin |
| System Clustog | Hydro-pwyntiau lluosog, tunelledd uchel | Seiliedig-pwynt sengl neu wanwyn- |
| Cywirdeb BDC | ± 0.025 mm | ± 0.05 mm |
Mae dewis deunydd yn cysylltu'n uniongyrchol â chynhwysedd y wasg. Dolenni stampio marw trosglwyddo medryddion mwy trwchus, fel arfer 1.0 mm i 6.0 mm, oherwydd bod y dyluniad gorsaf gwag ac annibynnol rhad ac am ddim yn darparu ar gyfer gofynion stoc trwchus y lluoedd ffurfio uwch. Dur ysgafn, dur aloi cryfder uchel (HSLA), a dur di-staen yw'r swbstradau mwyaf cyffredin. Mae aloion alwminiwm yn y gyfres 5000 a 6000 yn gweithio'n dda ar gyfer tynnu dwfn ond mae angen tiwnio clustogau yn ofalus oherwydd ymylon hydwythedd is. Mae copr a phres yn cael eu defnyddio mewn amgaeadau trydanol a chyfnewidwyr gwres lle mae dargludedd yn bwysig, er bod eu cost deunydd uwch yn gwthio peirianwyr tuag at offer cynyddol ar gyfer darnau copr neu bres llai.
Mae tymerau meddalach, megis amodau anelio neu hanner caled, yn gweddu'n ddwfn i waith trosglwyddo gan eu bod yn caniatáu mwy o anffurfiad plastig cyn torri asgwrn. Mae tymereddau caletach yn lleihau ffurfadwyedd ac yn cynyddu springback, yn aml yn gofyn am orsafoedd atal ychwanegol i gyrraedd y dimensiynau terfynol. Mae paru tymer deunydd â'r dilyniant ffurfio yn gynnar yn y dyluniad yn atal ychwanegiadau gorsaf costus ar ôl adeiladu marw.
Gyda pharamedrau'r wasg a deunydd wedi'u cloi i lawr, mae'r her beirianneg go iawn yn symud i geometreg rhannol ei hun: pa siapiau allwch chi eu ffurfio, pa mor ddwfn allwch chi eu lluniadu, a pha reolau bylchu sy'n cadw nodweddion yn gyfan trwy ddilyniant yr orsaf gyfan.
Rheolau Dylunio a Chyfyngiadau Geometrig ar gyfer Trosglwyddo Rhannau Die
Hanner yr hafaliad yw gwybod beth all y wasg ei gyflwyno. Yr hanner arall yw gwybod beth yw gofynion eich rhan geometreg, ac a yw'n aros o fewn yr amlen ffurfadwyedd ym mhob gorsaf. Mae'r rheolau dylunio isod yn rhoi trothwyon concrid i beirianwyr i'w gwerthuso'n gynnar, cyn i ddur offer gael ei dorri a chyn i orsaf gyfrif troellog y tu hwnt i'r gyllideb.
Llunio Cymarebau a Therfynau Dyfnder
Cymhareb tynnu, sef y berthynas rhwng diamedr gwag a diamedr dyrnu, yw'r rhif unigol mwyaf hanfodol mewn unrhyw ddyluniad tynnu marw trosglwyddo dwfn. Mynd y tu hwnt i derfyn y deunydd ac mae'r cwpan yn torri ar y radiws dyrnu. Arhoswch yn dda y tu mewn iddo ac rydych chi'n gwastraffu gorsafoedd ar geidwadaeth ddiangen.
Ar gyfer gweithrediad tynnu sengl, mae cymarebau tynnu uchaf yn dibynnu'n fawr ar y swbstrad. Mae canllawiau DFM cyhoeddedig yn darparu'r terfynau hyn o dan iro optimaidd a grym deiliad gwag:
| Deunydd | Cymhareb Drawiad Uchaf (Tynnu Sengl) | Cymhareb Tynnu Uchaf (Gydag Ail-dynnu) |
|---|---|---|
| CRS DC04 (Dur Darlun dwfn) | 2.0:1 | 3.5:1 |
| Di-staen 304 | 1.8:1 | 3.0:1 |
| Alwminiwm 5052-O | 1.8:1 | 3.2:1 |
| Copr C11000 | 2.1:1 | 4.0:1 |
| Pres C26000 | 2.0:1 | 3.5:1 |
Pan fydd dyfnder y tynnu'n fwy na thua 1.5 gwaith y diamedr dyrnu, cynlluniwch ar gyfer o leiaf un orsaf ail-dynnu. Ni ddylai pob gostyngiad dilynol fod yn fwy na 20-25% o'r diamedr cragen blaenorol ar gyfer dur o ansawdd tynnu. Mae mesuryddion teneuach a thymer galetach yn lleihau'r canrannau hynny ymhellach. Fel-egwyddorion dylunio lluniadu dwfnpwysleisio, rhaid i'r holl ddeunydd sydd ei angen ar gyfer y siâp rhan olaf fod yn bresennol yn y tyniad cyntaf, felly mae maint gwag wedi'i ymrwymo ymlaen llaw ac ni all newid ar ôl yr orsaf gychwynnol honno.
Mae teneuo waliau yn ystod lluniadu yn dilyn patrwm rhagweladwy. Mae'r wal ganol yn ymestyn 5-15% yn deneuach na'r wal wag wreiddiol. Mae'r gornel isaf ar y radiws dyrnu yn teneuo hyd at 20%, sy'n golygu mai dyma'r parth methiant critigol. Yn y cyfamser, mae'r ardal fflans yn tewhau 10-20% o gywasgu circumferential. Nodwch isafswm trwch wal ar luniadau yn hytrach nag enwol i adlewyrchu sut mae rhannau lluniedig yn ymddwyn mewn gwirionedd.
Rheolau Bylchu Nodweddion a Lled Gwe
Ni all tyllau, slotiau a thoriadau fynd yn unrhyw le yn unig ar ran sy'n marw trosglwyddo. Mae nodweddion sydd wedi'u gosod yn rhy agos at ymylon neu i'w gilydd yn peryglu'r we o ddeunydd sy'n dal popeth gyda'i gilydd, yn enwedig yn ystod y symudiadau trosglwyddo cyflymiad uchel rhwng gorsafoedd lle mae gafaelwyr yn rhoi grym clampio ar y waliau rhannol.
Dyma’r rheolau bylchau y dylai peirianwyr eu defnyddio:
- Twll{0}}i-pellter ymyl:Isafswm 2.0 gwaith o drwch deunydd ar gyfer stoc hyd at 3.0 mm; cynyddu i 2.5t ar gyfer mesuryddion mwy trwchus. Mae angen 2.5t i 3.0t ar nodweddion hirsgwar oherwydd crynodiad straen uwch ar gorneli.
- Rhwng twll a thwll:Pellter canol lleiaf-i-ganolfan o 2.0 gwaith trwch deunydd gydag offer safonol; 1.5t gyda dyrniadau dan arweiniad manwl. Mae bylchiad agosach mewn perygl o gwympo'r we wrth dyllu.
- Twll{0}}i-pellter plygu:O leiaf 2.0t ynghyd â'r radiws tro mewnol (2.0t + R) ar gyfer dur ysgafn; cynyddu i 2.5t + R ar gyfer di-staen. Mae tyllau agosach na hyn yn ystumio, yn hirgrwn, neu'n datblygu craciau ymyl wrth fflangellu.
- Diamedr twll lleiaf:1.0 gwaith o drwch deunydd gydag offer safonol. O dan y trothwy hwnnw, mae bywyd dyrnu yn gostwng 3-5x ac mae gofynion arweiniad yn cynyddu'n sylweddol.
- Hyd fflans lleiaf:4 gwaith trwch deunydd. Ni ellir ffurfio flanges byrrach yn ddibynadwy heb offer cam arbennig.
- Parthau cyswllt gripper:Cynnal o leiaf 5 mm o arwyneb gwastad, heb ei ffurfio ar ymylon rhannau lle bydd bysedd trosglwyddo yn gafael. Mae nodweddion yn y parth gafael yn creu ansefydlogrwydd trin a marcio arwyneb.
Mae'r gwerthoedd hyn yn berthnasol yn fras ar draws y mathau o farw stampio a ddefnyddir mewn gwaith trosglwyddo. Cofiwch fod deunyddiau stampio blaengar fel pres tenau neu stribed copr yn aml yn defnyddio rheolau bylchu tynnach oherwydd bod y stribed cludo yn darparu cefnogaeth strwythurol nad oes gan wagle arnofio am ddim. Mewn stampio cynyddol copr neu stampio cynyddol pres, mae rhannau'n parhau i fod wedi'u clymu, felly nid yw uniondeb gwe yn ystod trosglwyddo yn bryder. Rhaid i rannau marw trosglwyddo fod yn-gynhaliol ar bob cam, sy'n golygu nad yw bylchau rhwng nodweddion ceidwadol yn-trafodadwy.
Sut mae Geometreg yn Yrru Gorsafoedd yn Cyfrif
Mae pob nodwedd geometrig ar eich rhan yn mapio i o leiaf un orsaf yn y dis. Mae deall y berthynas honno'n caniatáu ichi amcangyfrif cost offer a maint y wasg cyn i ddyluniad marw manwl ddechrau hyd yn oed.
Ychydig o reolau bawd ar gyfer cefnogaeth stampio marw ar gyfer rhannau mawr:
- Mae pob gostyngiad tynnu yn ychwanegu un orsaf.Mae angen y tyniad cychwynnol ynghyd â dwy orsaf ail-dynnu o leiaf ar ran sydd â chymhareb tynnu terfynol o 3.5:1 mewn dur DC04.
- Mae tyllu ar ôl ffurfio yn ychwanegu un orsaf fesul grŵp patrwm twll.Mae'n bosibl y bydd angen gorsafoedd neu unedau wedi'u gyrru gan gamera ar wahân ar dyllau mewn gwahanol gyfeiriadau neu ddrychiadau.
- Mae pob ongl blygu unigryw neu gyfeiriad fflans yn ychwanegu un orsafoni bai y gellir ffurfio fflansau lluosog ar yr un pryd gan sleid cyfansawdd.
- Mae trimio fel arfer yn gofyn am un orsaf, er bod llinellau trim cymhleth wedi'u rhannu ar draws dau drawiad yn lleihau grym torri ac yn gwella ansawdd ymyl.
- Mae bathio neu ffrwyno ar gyfer goddefiannau tynn yn ychwanegu un orsaf.Mae'n debygol y bydd angen ataliad penodol ar unrhyw ddimensiwn a gedwir yn is na ±0.08 mm ar arwyneb ffurfiedig.
Efallai y bydd angen pum gorsaf ar gwpan syml wedi'i thynnu â fflans wedi'i thocio a phedwar twll tyllog. Gallai braced modurol strwythurol gyda gostyngiadau dau dynnu, flanges anghymesur, patrymau twll lluosog ar wahanol ddrychiadau, a gorsaf darn arian fod angen deg neu fwy. Mewn stampio cynyddol dur, mae llawer o'r gweithrediadau hyn yn digwydd ar yr un stribed heb fawr o draw, ond mae cyfyngiadau geometreg cap stribed cludwr yn tynnu dyfnder a maint rhan, gan wthio rhannau cymhleth a mawr yn sgwâr i diriogaeth trosglwyddo.
Mae'r rheolau geometrig hyn yn sefydlu a yw rhan yn perthyn i ddis trosglwyddo. Y cam nesaf yw deall sut mae stampio marw trosglwyddo yn cymharu'r pen â'r stampio cynyddol ar draws yr ystod lawn o ffactorau penderfynu, o gyfaint a chyflymder i gost a chymhlethdod.
Trosglwyddo Die vs Progressive Die Stamping
Mae rheolau dylunio geometrig yn dweud wrthych a ellir ffurfio rhan mewn marw trosglwyddo. Ond nid y cwestiwn mwy cyffredin y mae peirianwyr yn ei wynebu yw "a ellir ei ffurfio" ond "a ddylai gael ei ffurfio mewn marw trosglwyddo neu farw cynyddol?" Mae'r ateb yn dibynnu ar sut mae geometreg, cyfaint, cyflymder a chost yn rhyngweithio ar gyfer eich rhan benodol. Dyma gymhariaeth sy'n symud heibio'r cyffredinolrwydd ac i mewn i'r rhesymeg penderfyniad sydd mewn gwirionedd yn gyrru strategaeth offer.
Cymharu Geometreg a Chyfyngiadau Maint
Beth yw marw cynyddol? Mae'n floc marw sengl sy'n cynnwys nifer o orsafoedd integredig lle mae stribed di-dor o fetel yn symud un traw fesul strôc wasg ymlaen, gyda phob nodwedd yn cael ei hychwanegu'n ddilyniannol tra bod y rhan yn parhau i fod ynghlwm wrth stribed cludo. Y stribed cludo hwnnw yw cryfder a chyfyngiad stampio marw blaengar. Mae'n darparu mecanwaith trafnidiaeth adeiledig, a dyna pam mae stampio blaengar yn darparu cyflymder eithafol. Ond mae hefyd yn cyfyngu pob gweithrediad ffurfio i'r hyn y gall y we atodedig ei oddef heb byclo, rhwygo nac ystumio gorsafoedd cyfagos.
Mae stampio marw trosglwyddo yn dileu'r cyfyngiad hwnnw'n gyfan gwbl. Oherwydd bod y gwag yn rhydd-yn arnofio, gall pob gorsaf ddefnyddio grym ffurfio o unrhyw gyfeiriad, o unrhyw ddyfnder, heb boeni am sut mae'r grym hwnnw'n ymledu trwy stribed cludo i rannau cyfagos. Mae'r gwahaniaeth hwn yn creu rhaniad geometreg clir:
- Tynnu dyfnder:Mae marw cynyddol fel arfer yn cyfyngu dyfnder tynnu i 1.0-1.5 gwaith diamedr y dyrnu cyn i'r stribed fynd yn ansefydlog. Trosglwyddo yn marw fel mater o drefn cyflawni 3.5:1 neu ddyfnach gyda gorsafoedd ail-dynnu.
- Maint rhan:Mae stampio metel blaengar yn gweithio orau ar gyfer rhannau sy'n ffitio o fewn lled stribed o tua 25 mm i 500 mm. Mae marw trosglwyddo yn trin bylchau o 150 mm hyd at 1,500 mm neu fwy.
- Ffurfio echel aml--:Mae marw cynyddol yn ffurfio yn bennaf i gyfeiriad strôc y wasg. Mae marw trosglwyddo yn caniatáu cylchdroi, fflipio, a chamau gweithredu ochr wedi'u gyrru gan gamera ym mhob gorsaf oherwydd nid oes dim yn cysylltu'r rhan â'r stribed.
- Mynediad nodwedd:Rhaid i ddyluniadau marw stampio cynyddol gadw'r holl nodweddion yn hygyrch o'r uchod neu'n is na'r awyren stribed. Gall gosodiadau trosglwyddo ffurfio nodweddion ar bob ochr i'r darn gwaith, gan gynnwys tandoriadau a fyddai'n amhosibl gyda thennyn yn wag.
Rheol ymarferol gan beirianwyr offer profiadol: os gellir nythu'r rhan yn economaidd ar ffurf stribedi ac nad yw'n fwy na dyfnder tynnu cymedrol, mae marw cynyddol fel arfer yn ennill. Os yw'r rhan yn gofyn am ryddid ffurfio 360 gradd llawn, cwpanau dwfn, neu ôl troed na all ffitio cynllun stribed yn effeithlon, trosglwyddo yw'r llwybr hyfyw.
Cyfaddawdau Cyflymder a Chyfaint
Cyflymder cynhyrchu yw lle mae stampio blaengar yn dal ei fantais gliriaf. Mae proses stampio flaengar yn rhedeg yn barhaus oherwydd bod y stribed yn bwydo'n awtomatig gyda phob strôc wasg. Nid oes unrhyw drosglwyddiad mecanyddol i aros amdano, dim ymgysylltiad gripper, dim lifft-a-ongl crank sy'n defnyddio cylch ymlaen llaw. Y canlyniad yw cyfraddau strôc o 40 i 100-plws SPM ar gyfer marw cynyddol nodweddiadol, gyda chyfluniadau blaengar cyflym yn gwthio y tu hwnt i 200 SPM ar gyfer rhannau cysylltydd bach.
Mae stampio marw trosglwyddo yn gweithredu yn yr ystod 10 i 30 SPM ar gyfer y rhan fwyaf o geisiadau. Nid yw'r dagfa yn ffurfio grym ond yn hytrach amser trosglwyddo: rhaid i'r wasg ddal ar agor nes bod grippers yn cwblhau eu cylch symud llawn. Hyd yn oed gyda gweisg a yrrir gan servo sy'n byw yn y canol marw uchaf, mae realiti mecanyddol symud rhan sy'n arnofio am ddim trwy'r gofod yn cyfyngu ar ba mor gyflym y gall y system feicio.
Mae'r bwlch cyflymder hwnnw'n culhau wrth i rannau dyfu'n fwy. Gallai marw cynyddol sy'n rhedeg braced mawr ar led stribed 300 mm gyflawni dim ond 30-40 SPM oherwydd bod hyd y porthiant fesul strôc yn sylweddol a bod gofynion y tunelledd yn arafu'r wasg. Gallai marw trosglwyddo sy'n rhedeg yr un rhan ar 20-25 SPM gyda gallu ffurfio dyfnach mewn gwirionedd gynhyrchu mwy o rannau defnyddiadwy yr awr ar ôl i chi gyfrif am y gweithrediadau eilaidd y byddai eu hangen ar y fersiwn gynyddol i lawr yr afon.
Mae trothwyon cyfaint hefyd yn ffactor. Mae stampio cynyddol yn cyfiawnhau eu cymhlethdod peirianyddol uwch ymlaen llaw pan fydd cyfeintiau blynyddol yn cyrraedd 500,000 neu fwy o ddarnau. Mae marw trosglwyddo yn gwneud synnwyr economaidd ar gyfeintiau is, weithiau mor isel â 50,000 i 100,000 bob blwyddyn, oherwydd bod eu hofferyn yn fodiwlaidd a bod gorsafoedd unigol yn costio llai i'w haddasu pan fydd newidiadau dylunio yn codi.
Cost ac Offer Gwahaniaethau Buddsoddi
Nid yw cost offer yn gymhariaeth syml "mae un yn rhatach". Mae'r strwythur costau yn sylfaenol wahanol rhwng y ddau ddull.
Mae marw cynyddol yn crynhoi'r holl weithrediadau i un bloc marw integredig. Mae hyn yn gwneud yr offeryn ei hun yn gymhleth i'w ddylunio a'i adeiladu, sy'n gofyn am aliniad tynn ar draws pob gorsaf, cynlluniau stribedi cywrain, a threialu manwl gywir. Mae cost offer cychwynnol ar gyfer marw stampio cynyddol fel arfer yn uwch oherwydd gall unrhyw gamgymeriad mewn un orsaf beryglu'r offeryn cyfan. Fodd bynnag, unwaith y caiff ei adeiladu a'i ddilysu, mae'r gost fesul-rhan yn gostwng yn ddramatig ar raddfa oherwydd bod amseroedd beicio yn gyflym a'r cynnwys llafur fesul darn yn fach iawn.
Mae marw trosglwyddo yn defnyddio setiau marw annibynnol ar wahân ym mhob gorsaf. Mae offer pob gorsaf yn symlach ar ei ben ei hun, ond mae cyfanswm y buddsoddiad yn cynnwys setiau marw lluosog ynghyd â'r mecanwaith trosglwyddo a'r offer bysedd. Mae'r gost gyfunol yn aml yn fwy na marw cynyddol ar gyfer cymhlethdod rhan cyfatebol. Mae'r fasnach -i ffwrdd yn hyblygrwydd: os oes angen addasu un orsaf, dim ond yr orsaf honno rydych chi'n ei newid heb gyffwrdd â'r gweddill. Mae newidiadau peirianyddol ar ôl dechrau cynhyrchu yn costio llai mewn trefniant trosglwyddo oherwydd bod y modiwlaredd yn cynnwys yr effaith.
Mae defnyddio deunydd yn lifer cost arall. Mae marw cynyddol yn cynhyrchu sgerbwd stribed cludo sy'n troi'n sgrap ar ôl i rannau gael eu torri'n rhydd. Yn dibynnu ar geometreg rhannol, gall gwastraff sgerbwd ddefnyddio 30-50% o'r deunydd sy'n dod i mewn. Mae'r trosglwyddiad yn marw'n wag ar y darn gwaith gyda chyfuchliniau wedi'u optimeiddio a all nythu'n dynn ar y stribed, gan sicrhau defnydd o 75-85% o ddeunydd yn aml ar gyfer rhannau crwn neu ger-crwn. Pan fydd cost deunydd yn dominyddu (dur di-staen, aloion nicel, stoc mesur trwchus), gall y fantais defnyddio honno wrthbwyso'r buddsoddiad offer uwch.
| Ffactor Penderfyniad | Trosglwyddo Die Stampio | Stampio Die Blaengar |
|---|---|---|
| Ystod Maint Rhan | 150 mm i 1,500+ mm | 25 mm i 500 mm nodweddiadol |
| Tynnu Dyfnder Gallu | Hyd at 3.5:1 neu ddyfnach (gydag ail-dynnu) | Cyfyngedig i 1.0-1.5:1 gan stribed cludwr |
| Cyflymder Cynhyrchu (SPM) | 10 - 30 | 40 - 100+ (200+ ar gyfer rhannau bach) |
| Cost Offer (Perthynas) | Cyfanswm uwch; modiwlaidd ac yn haws i'w addasu | Uchel ymlaen llaw; drud i'w newid ar ôl adeiladu |
| Defnydd Deunydd | 75 - 85% nodweddiadol ar gyfer bylchau wedi'u hoptimeiddio | 50 - 70% (mae'r stribed cludwr yn troi'n sgrap) |
| Cymhlethdod Geometrig | Tynnu lluniau dwfn, echel aml, ffurfiau 3D mawr | Cymedrol yn tynnu, yn bennaf nodweddion planar |
| Ystod Cyfrol Gorau | 50,000 - 500,000+ yn flynyddol | 500, 000 - miliynau yn flynyddol |
| Hyblygrwydd Newid Dyluniad | Gorsafoedd unigol wedi'u haddasu'n annibynnol | Mae newidiadau yn aml yn gofyn am ailweithio marw llawn |
Mae'r tir canol yn bodoli ar gyfer rhannau a allai weithio'n dechnegol yn y naill broses neu'r llall. Gallai braced gweddol ddwfn gyda phatrymau twll safonol a fflansau syml stampio'n raddol neu mewn marw trosglwyddo. Pan fo'r ddau yn ymarferol, y ffactorau tipio yw cyfaint blynyddol (mae cyfaint uchel yn ffafrio blaengar), sensitifrwydd cost materol (mae aloion drud yn ffafrio trosglwyddo ar gyfer gwell defnydd), a newidiadau dylunio a ragwelir (mae dyluniadau ansefydlog yn ffafrio modiwlaidd trosglwyddo). Mae tîm peirianneg stampio galluog yn gwerthuso'r gofynion argraffu, deunydd, cyfaint a chynulliad i lawr yr afon cyn argymell un llwybr dros y llall.
Mae'r gymhariaeth hon yn egluro pa broses sy'n gweddu i ran benodol. Ond dim ond y dechrau yw dewis y broses gywir. Mae dilysu y bydd y dyluniad marw trosglwyddo a ddewiswyd yn cynhyrchu rhannau sy'n cydymffurfio mewn gwirionedd, heb fersiynau treial drud a gwallau ar ddur offer caled, yn gofyn am set wahanol o offer peirianneg: efelychu a phrototeipio.
Efelychu a Phrototeipio mewn Trosglwyddo Die Design
Mae dewis y broses gywir a gosod cyfyngiadau geometrig ar bapur yn un peth. Mae profi'r dewisiadau hynny yn cynhyrchu rhannau sy'n cydymffurfio cyn ymrwymo chwe ffigur i ddur offer caled yn rhywbeth arall yn gyfan gwbl. Dyma lle mae efelychu a phrototeipio yn pontio'r bwlch rhwng bwriad dylunio a realiti cynhyrchu.
Ffurfio Efelychu a Dilysu FEA
Mae dadansoddi elfennau cyfyngedig yn caniatáu i beirianwyr wylio llif deunydd yn ddigidol, fesul gorsaf, cyn i unrhyw fetel gael ei dorri. Mae'r meddalwedd yn rhagweld yn union lle bydd teneuo yn agosáu at derfynau methiant, lle bydd crychau'n ffurfio o dan bwysau deiliad gwag annigonol, a faint o sbringback y bydd y rhan yn ei arddangos unwaith y bydd y wasg yn agor.
Mae'r llif gwaith yn dilyn dilyniant rhesymegol:
- Mewnforio geometreg CADar gyfer dyrnu, marw, ac arwynebau deiliad gwag pob gorsaf.
- Diffinio priodweddau materolgan gynnwys cryfder cnwd, cromliniau caledu gwaith, cyfernodau anisotropi, a gwerthoedd ffrithiant ar gyfer yr aloi a'r iro penodol a ddefnyddir.
- Efelychu pob gorsaf yn olynol, gan gario'r cyflwr straen a straen o un llawdriniaeth ymlaen fel y cyflwr mewnbwn ar gyfer y nesaf. Mae'r cadwyno dilyniannol hwn yn hollbwysig oherwydd bod straen gweddilliol o luniadu yn effeithio ar ymddygiad tocio, sydd yn ei dro yn effeithio ar gywirdeb fflansïo.
- Dadansoddi canlyniadauyn erbyn ffurfio diagramau terfyn (FLDs), targedau dimensiwn, a manylebau teneuo wal.
Ffurfio llwyfannau efelychu sydd wedi'u cynllunio ar gyfer prosesau stampio, fel y rheinidisgrifiwyd gan Keysight, darparu amgylchedd llinell wasg rhithwir lle gellir diffinio, profi ac optimeiddio unrhyw broses trosglwyddo marw ymhell cyn cynhyrchu offer ffisegol. Mae'r dull hwn yn canfod diffygion fel holltiadau, teneuo gormodol, a gwyriad dimensiwn yn y cam cysyniad, pan fydd newidiadau yn costio oriau amser peirianneg yn hytrach nag wythnosau o ail-weithio marw. Yn wahanol i offer marw cynyddol lle mae parhad stribed yn ychwanegu cymhlethdod efelychu, mae efelychiad marw trosglwyddo yn trin pob gorsaf fel digwyddiad ffurfio annibynnol ar wag rhad ac am ddim, gan wneud dadansoddiad dilyniannol yn fwy syml.
Dulliau Prototeipio Corfforol
Mae efelychu'n dal y mwyafrif o faterion ffurfio, ond mae dilysu ffisegol yn dal i fod yn bwysig ar gyfer cadarnhau ansawdd yr wyneb, gwirio ymddygiad materol ar yr ymylon, a meithrin hyder cyn buddsoddiad cynhyrchu llawn. Mae gan beirianwyr sawl llwybr prototeipio yn dibynnu ar y gyllideb a'r amserlen:
- Treialon offer meddal:Kirksite (aloi sinc) neu ddur ysgafn yn marw wedi'i beiriannu i geometreg cynhyrchu bron. Mae'r offer hyn yn goroesi cannoedd i filoedd isel o drawiadau, digon i ddilysu dyfnder tynnu, llif deunydd, a ffurfadwyedd cyffredinol heb yr amser arweiniol na chost setiau offer a marw caledu cynyddol.
- Mewnosodiadau marw 3D-wedi'u hargraffu:Ymchwil wedi'i ddilysu ganMae Asnafi et al. (2019)dangos bod mewnosodiadau dur maraging printiedig 3D a gynhyrchwyd drwy laser-ymasiad gwely powdr wedi'i seilio ar laser wedi goroesi 50,000 o strociau ffurfio a 100,000 o strociau tocio ar ddur 2 mm DP600 gydag ansawdd arwyneb cymeradwy. Ar gyfer dilysu ffurflenni a chynhyrchu rhediad byr, mae mewnosodiadau printiedig 3D yn torri'r amser arweiniol yn fras yn hanner o'i gymharu â gwneud offer confensiynol tra'n cyfateb perfformiad.
- Ffurfio cynyddrannol:Ar gyfer cyfeintiau isel iawn neu brawf cynnar o waith cysyniad, mae ffurfio dalennau cynyddrannol CNC yn cynhyrchu geometreg rhan gynrychioliadol heb farw pwrpasol. Ni all ddyblygu llwybrau straen cynhyrchu yn union, ond mae'n cadarnhau a yw'r siâp sylfaenol yn gyraeddadwy yn y deunydd a ddewiswyd.
Mae pob dull yn gwasanaethu cyfnod gwahanol o barodrwydd. Mae offer meddal yn cadarnhau bod y dilyniant ffurfio yn gweithio. 3D-mae mewnosodiadau printiedig yn dilysu ymddygiad traul a gorffeniad arwyneb ar - amodau cynhyrchu bron. Mae ffurfio cynyddrannol yn ateb y cwestiwn sylfaenol a yw'r geometreg yn ymarferol o gwbl.
Lleihau Newidiadau Peirianneg Trwy Ddadansoddi Ymlaen Llaw
Mae newidiadau peirianyddol ar ôl adeiladu marw yn ddrud. Gall addasiad gorsaf sengl ar ddur offer caledu gostio $15,000 i $50,000 ac ychwanegu wythnosau at linell amser prosiect. Lluoswch hwnnw ar draws sawl gorsaf mewn marw trosglwyddo, ac mae newidiadau cam hwyr yn bygwth hyfywedd prosiect.
Mae efelychiad yn cywasgu'r risg honno i'r cam dylunio lle mae iteriadau'n rhad. Mae profiad diwydiant yn cadarnhau bod nodi crynodiadau straen, problemau thermol, a phwyntiau blinder yn y cyfnod rhithwir yn galluogi trawsnewidiadau llyfnach i weithgynhyrchu ac yn cyfyngu ar aflonyddwch i lawr yr afon. Ar gyfer stampio marw trosglwyddo yn benodol, mae efelychiad gorsaf ddilyniannol yn dal problemau fel deunydd annigonol mewn camau ail-dynnu neu groniad springback ar draws trawiadau lluosog, materion sy'n dod i'r amlwg dim ond pan fydd y dilyniant ffurfio llawn yn rhedeg mewn trefn.
Mae cyflenwyr stampio marw trosglwyddo profiadol yn deall y cylch dilysu hwn ac yn ei gynnwys yn llinellau amser eu prosiect.YICHEN, er enghraifft, yn cefnogi dadansoddiad dichonoldeb a dilysu prosesau ar gyfer ffurfio aml-orsaf, gan helpu peirianwyr gweithgynhyrchu i werthuso a yw stampio trosglwyddo yn ymarferol ar gyfer eu geometreg rhan benodol cyn ymrwymo i fuddsoddiad offer llawn. Mae eu hagwedd at drosglwyddo dyluniad stampio marw yn pwysleisio ailadroddadwyedd sefydlog o efelychu trwy gynhyrchu, sy'n golygu llai o bethau annisgwyl yn ystod profion corfforol a llwybr byrrach o'r cysyniad i'r offeryn dilys.
Ar gyfer peirianwyr sy'n gwerthuso gwasanaethau stampio metel marw blaengar yn erbyn dulliau trosglwyddo marw, mae efelychiad yn darparu data gwrthrychol i gefnogi'r penderfyniad. Rhedeg y ddau ffurfweddiad yn ddigidol, cymharu defnydd deunydd, cyfrif gorsafoedd, a risg o ddiffygion a ragwelir, a gadewch i'r canlyniadau arwain y buddsoddiad offer yn hytrach na greddf yn unig.
Mae efelychiad a phrototeipio-yn peryglu'r strwythur offer. Ond mae hyd yn oed marw sydd wedi'i ddilysu'n berffaith yn gwisgo yn y pen draw. Mae deall sut mae trosglwyddo'n marw yn diraddio dros amser, a sut i reoli'r diraddio hwnnw'n rhagweithiol, yn pennu a yw offeryn yn darparu rhannau cyson ar gyfer 200,000 o strôc neu ddwy filiwn.
Cyfyngiadau a Phryd i Ddefnyddio Stampio Die Trosglwyddo
Gall efelychiad gadarnhau y bydd rhan yn ffurfio'n gywir. Ni all ddweud wrthych ai stampio marw trosglwyddo yw'r ffordd fwyaf darbodus o'i gynhyrchu. Mae gan bob proses ffiniau, ac mae peirianwyr sy'n deall lle mae'r un hon yn brin yn gwneud buddsoddiadau offer gwell na'r rhai sy'n methu â gwneud hynny oherwydd bod y geometreg yn ffitio.
Cyflymder Cynhyrchu a Chyfyngiadau Cyfaint
Y cyfyngiad mwyaf diriaethol yw cyflymder. Mae stampio marw trosglwyddo fel arfer yn rhedeg ar 10 i 30 strôc y funud. Mae gosodiad stampio marw blaengar cyflym sy'n cynhyrchu cysylltwyr neu fracedi bach yn gweithredu ar 40 i 100{10plws SPM, gyda rhai ffurfweddiadau yn fwy na 200 SPM. Nid mater tiwnio yw’r bwlch hwnnw. Mae'n strwythurol. Rhaid i'r wasg ddal ar agor tra bod grippers yn codi, symud ymlaen, gostwng, a thynnu'n ôl. Nid oes unrhyw swm o optimeiddio yn dileu ffiseg symud gwag sy'n arnofio'n rhydd trwy'r gofod.
Ar gyfer rhannau lle mae galw blynyddol yn fwy na miliwn o ddarnau ac mae'r geometreg yn aros o fewn terfynau marw cynyddol, mae'r gosb cyflymder yn gwneud trosglwyddo stampio'r dewis anghywir. Rydych chi'n talu am ryddid geometrig nad oes ei angen arnoch wrth adael amser beicio ar y bwrdd.
Y tu hwnt i gyflymder, mae'r strwythur costau ehangach yn cronni'n wahanol nag y mae llawer o beirianwyr yn ei ddisgwyl. Mae gweisg trosglwyddo yn defnyddio mwy o arwynebedd llawr oherwydd ardaloedd gwelyau mwy a chlirio rheilffyrdd. Mae rheolaethau yn fwy soffistigedig oherwydd mae'n rhaid i symudiad trosglwyddo gydamseru'n union â strôc yn y wasg. Mae gofynion cynnal a chadw yn cynyddu oherwydd eich bod yn rheoli ffurfio marw a system drosglwyddo fecanyddol gyda'i heitemau traul ei hun: rheiliau, bysedd, mecanweithiau cam, a gyriannau servo.
Pan Fydd Marw Cynyddol neu Gyfansawdd Yn Well
Nid oes angen y rhyddid ffurfio y mae marw trosglwyddo yn ei ddarparu ar bob rhan sydd wedi'i stampio. Mae nifer o senarios cyffredin yn amlwg yn ffafrio offer amgen:
- Rhannau gwastad bach gyda blancio a thyllu syml:Mae marw cyfansawdd yn cynhyrchu'r rhain mewn un strôc gyda gwastadrwydd a chrynodebau rhagorol. Mae stampio marw cyfansawdd yn dileu'r angen am orsafoedd lluosog yn gyfan gwbl, gan leihau cost offer ac amser beicio ar gyfer golchwyr, shims, lamineiddiadau, a geometregau planar tebyg.
- Rhannau cyfaint uchel gyda dyfnder tynnu cymedrol:Os yw'r rhan yn ffitio ar stribed cludo a bod dyfnder y tynnu yn aros yn is na 1.5:1, mae stampio a gwneuthuriad cynyddol yn darparu cost is fesul-darn ar gyfeintiau uwch na 500,000 y flwyddyn. Mae'r offeryn cynyddol yn trin ffurfio, tyllu a thorri i ffwrdd mewn un marw integredig heb fecanweithiau trosglwyddo.
- Rhannau sydd angen gwastadrwydd hynod o dynn:Mae marw cyfansawdd yn cymhwyso grymoedd blancio a ffurfio yn gymesur mewn un ergyd, gan gynhyrchu rhannau mwy gwastad na throsglwyddiad aml-orsaf lle mae trin cronnus yn cyflwyno mân afluniadau.
- Cyfeintiau blynyddol isel iawn (llai na 10,000 o ddarnau):Gall peiriannu CNC, torri laser gyda ffurfio brêc wasg, neu hydroforming gynhyrchu rhannau'n fwy darbodus oherwydd eu bod yn osgoi buddsoddiad marw pwrpasol yn gyfan gwbl.
- Siapiau cymesur syml heb unrhyw nodweddion eilaidd:Gall cwpanau wedi'u tynnu'n ddwfn heb unrhyw dyllau, dim flanges, a dim goddefiannau tynn redeg ar weisg tynnu gweithredu sengl gyda llwytho â llaw am ffracsiwn o gost offer trosglwyddo.
Yr edefyn cyffredin ar draws y senarios hyn yw nad yw geometreg y rhan yn galw am -echelin lluosog sy'n ffurfio rhyddid ar - wag sy'n arnofio am ddim. Pan fydd gwasanaethau stampio marw blaengar yn gallu darparu'r nodweddion gofynnol o fewn cyfyngiadau sy'n seiliedig ar stribedi, mae'r llwybr hwnnw bron bob amser yn ennill ar gost fesul darn ar raddfa.
Amser Sefydlu ac Ystyriaethau Newid Ddigidol
Mae newidiadau marw trosglwyddo yn cymryd mwy o amser na newidiadau graddol yn marw. Lle gallai newid teclyn cynyddol gymryd 30 i 90 munud ar wasg sydd wedi'i threfnu'n dda, mae newid dei trosglwyddo yn golygu cyfnewid nifer o orsafoedd marw annibynnol, ail-alinio rheiliau trosglwyddo, newid offer bysedd ar bob traw, ac ail-gydamseru'r proffil cynnig trosglwyddo â chynllun yr orsaf newydd. Mae cyfanswm amseroedd newid o 2 i 4 awr yn gyffredin. Gall gosodiadau aml-orsaf cymhleth ymestyn y tu hwnt i shifft llawn.
Mae sawl ffactor yn gyrru'r hyd hwnnw. Rhaid i farw pob gorsaf gael ei folltio'n unigol, ei sgimio a'i alinio. Rhaid newid bysedd trosglwyddo i gyd-fynd â geometreg rhan newydd ym mhob cam ffurfio. Mae'n bosibl y bydd angen addasu llain y rheilffordd os yw'r swydd newydd yn defnyddio bylchau gwahanol rhwng gorsafoedd. Mae methodoleg SMED yn helpu trwy wahanu gweithgareddau gosod mewnol ac allanol: llwyfannu nesaf-swydd yn marw, cyn{5}}cydosod offer bysedd ar set rheilen sbâr, a-paramedrau llwytho i'r wasg i gyd yn digwydd tra bod y swydd bresennol yn rhedeg.
Mae strategaethau sy'n lleihau effaith newid drosodd yn cynnwys uchder marw safonol ar draws holl offer yr orsaf i ddileu-addasiadau uchder,-newid systemau clampio cyflym sy'n disodli cysylltiadau wedi'u bolltio, a rheolyddion gwasg rhaglenadwy sy'n storio setiau paramedr cyflawn ar gyfer pob rhan rif. Dylai cynhyrchwyr sy'n newid yn aml hefyd ystyried neilltuo gweisg i deuluoedd cynnyrch gyda meintiau gwag tebyg a chyfrif gorsafoedd, gan leihau'r newidiadau i'r rheilffyrdd a'r bysedd sy'n defnyddio fwyaf o amser.
Ar gyfer siopau sy'n rhedeg stampio a gwneuthuriad blaengar ochr yn ochr â gwaith trosglwyddo, mae'r cyferbyniad yn amlwg. Offeryn blaengar yw un uned integredig sy'n disgyn i'r wasg fel un cynulliad. Mae marw trosglwyddo yn system o gydrannau annibynnol y mae'n rhaid eu gosod a'u cydamseru'n unigol. Y cymhlethdod hwnnw yw pris rhyddid geometrig, a dim ond pan fo gwir angen y rhan y mae'n gwneud synnwyr economaidd.
Mae'r cyfyngiadau hyn yn diffinio'r amodau terfyn ar gyfer dewis stampio marw trosglwyddo. Ond pan fydd y broses yn ffitio'n iawn, mae sicrhau'r elw mwyaf posibl ar y buddsoddiad offer hwnnw yn dibynnu ar ba mor dda rydych chi'n rheoli traul marw a chynnal a chadw dros oes yr offeryn.
Cynnal a Chadw Offer a Rheoli Cylch Bywyd Marw
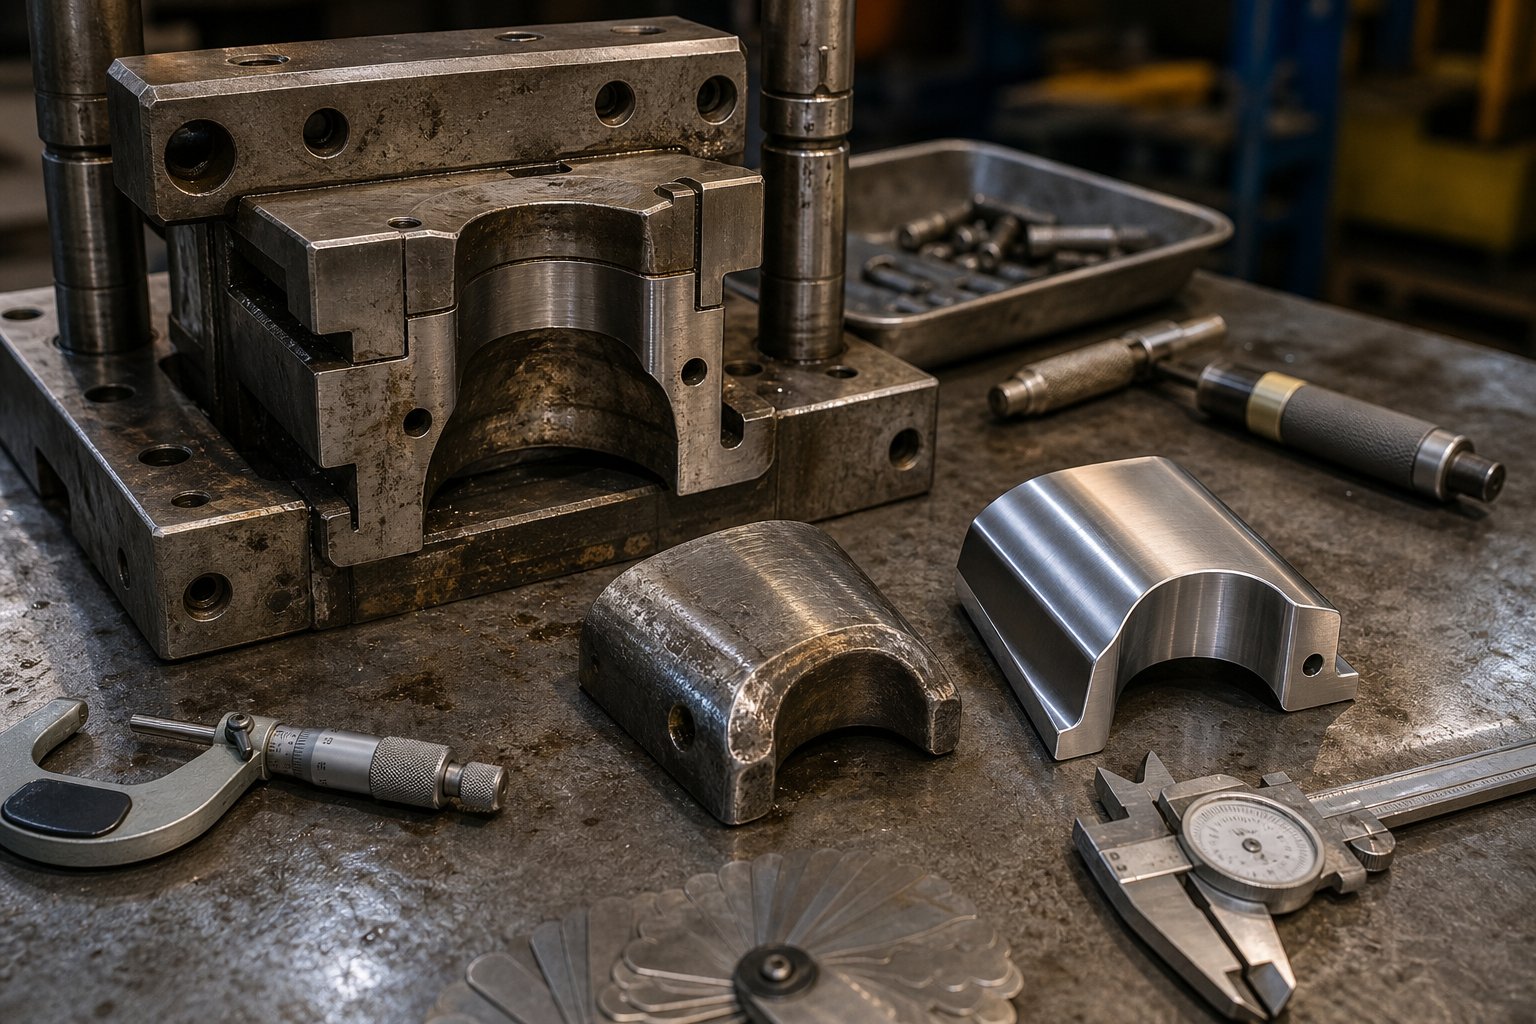
Mae marwolaethau trosglwyddo yn ennill eu cadw dros gannoedd o filoedd, weithiau miliynau, o strôc. Ond mae'r rhyddid geometrig sy'n eu gwneud yn werthfawr hefyd yn creu patrymau gwisgo unigryw sy'n sylfaenol wahanol i'r hyn y byddech chi'n ei weld mewn offer blaengar sy'n rhedeg yr un deunyddiau. Deall y patrymau hynny a'u rheoli'n rhagweithiol yw'r hyn sy'n gwahanu marw sy'n darparu rhannau cyson am bum mlynedd oddi wrth un sy'n diflannu o oddefgarwch o fewn misoedd.
Patrymau Gwisgo Cyffredin mewn Marwau Trosglwyddo
Trosglwyddiad yn marw dwysfwyd ffurfio grymoedd mewn gorsafoedd annibynnol, pob un yn destun proffiliau straen gwahanol. Mae'r llofnodion gwisgo yn dilyn patrymau rhagweladwy:
- Erydiad radii tynnu:Y radiws mynediad ar orsafoedd tynnu ac ail-dynnu sy'n gweld y llif deunydd uchaf. Mae gwisgo sgraffiniol yn rowndio'r proffil radiws yn raddol, gan newid nodweddion llif deunydd a chynyddu teneuo waliau. Fel arfer dyma'r orsaf gyntaf i fod angen sylw.
- Pylu ymyl punch:Mae gorsafoedd tyllu a thocio yn colli eu hymylon yn gynyddol. Mae data'r diwydiant yn awgrymu bod dros 60% o ddiffygion dimensiwn mewn rhannau wedi'u stampio yn olrhain yn ôl i draul offer, gyda-diraddio ymylol yn cyfrannu'n bennaf at ffurfio burr.
- Gwisgo bys gripper:Yn wahanol i setiau offer stampio blaengar lle mae'r stribed yn darparu ei gludiant ei hun, mae marw trosglwyddo yn dibynnu ar fysedd sy'n ymgysylltu â'r rhan filoedd o weithiau fesul shifft. Mae arwynebau cyswllt yn gwisgo, mae grym clampio yn diraddio, ac mae cywirdeb lleoliadol yn drifftio. Mae gwisgo bysedd yn unigryw i systemau trosglwyddo ac yn aml yn cael ei anwybyddu yn ystod archwiliad marw arferol.
- Carnio wyneb deiliad gwag:Tynnu gorsafoedd prosesu dur gwrthstaen neu alwminiwm datblygu adlynol traul ar arwynebau pad pwysau, lle bondiau materol workpiece i wyneb marw a sgoriau rhannau dilynol.
Mantais strwythurol trosglwyddo yn marw yw bod pob gorsaf yn gwisgo'n annibynnol. Mae gorsaf dynnu sy'n prosesu llif deunydd trwm yn diraddio'n gyflymach na gorsaf dyllu i lawr yr afon gan weld grym cneifio lleol yn unig. Gallwch dynnu a gwasanaethu un orsaf wisgo uchel heb ddatgymalu'r offeryn cyfan, rhywbeth amhosibl gyda pheiriant stampio blaengar integredig lle mae pob gweithrediad yn rhannu un bloc marw.
Amserlennu Cynnal a Chadw Ataliol
Mae amserlennu effeithiol ar gyfer marwolaethau trosglwyddo yn dilyn-sbardunau cyfrif strôc yn hytrach na chyfyngau calendr, oherwydd bod gorsafoedd yn gwisgo ar gyfraddau gwahanol yn dibynnu ar y llawdriniaeth y maent yn ei chyflawni. Efallai y bydd angen archwilio radiws ar orsaf dynnu bob 50,000 o strôc tra bod gorsaf fathu yn dal goddefiant ar gyfer 200,000.
- Pob rhediad cynhyrchu:Gwiriad gweledol o ansawdd rhan ym mhob gorsaf, dilysu ymgysylltiad gripper, a chadarnhad system iro.
- Pob 25,000-50,000 o strôc:Llunio mesuriad radii yn erbyn y fanyleb wreiddiol, -archwiliad ymyl torri dan chwyddhad, dilysu grym clampio bys gripper, a gwiriadau trorym clymwr ar orsafoedd sioc uchel.
- Pob 100,000-250,000 o strôc:Dadosod gorsaf lawn o leoliadau traul uchel, ail-gronni arwyneb y radiysau tynnu, gosod dyrnu newydd mewn gorsafoedd trimio a thyllu, a dilysu aliniad y rheilffordd drosglwyddo.
- Bob 500,000+ strôc:Rhwygiad cyflawn o'r holl orsafoedd, gosod wyneb newydd ar esgidiau marw, amnewid y system dywys, ac ailwampio'r mecanwaith trosglwyddo gan gynnwys uniondeb y rheilffyrdd, offer bysedd, a graddnodi gyriant cam neu servo.
Mae synwyryddion marw ac mewn{0}}systemau monitro'r wasg yn cyflymu'r newid o gynnal a chadw ar sail amser i gyflwr. Mae synwyryddion grym sydd wedi'u mewnosod mewn gorsafoedd tynnu yn canfod ymgripiad tunelledd sy'n arwydd o draul radiws. Mae synwyryddion agosrwydd ar reiliau trosglwyddo yn nodi'r drifft lleoliadol cyn iddo gynhyrchu rhannau diffygiol. Mae ymchwil cynnal a chadw ataliol yn cadarnhau bod sbardunau sy'n seiliedig ar strôc, wedi'u graddnodi yn erbyn data traul gwirioneddol yn hytrach na chyfyngau mympwyol, yn perfformio'n well nag amserlenni sefydlog yn gyson wrth leihau amser segur heb ei gynllunio a digwyddiadau gwasanaeth diangen.
Ymestyn Bywyd Marw Trwy Reolaeth Rhagweithiol
Mae rheoli cylch bywyd marw yn dechrau yn y cyfnod dylunio, nid ar ôl y methiant cyntaf. Mae peirianwyr sy'n cynllunio ar gyfer traul o'r dechrau yn nodi duroedd offer caletach mewn gorsafoedd llif uchel, yn gosod haenau PVD i dynnu radiysau, ac yn dylunio mewnosodiadau modiwlaidd y gellir eu disodli heb ail-beiriannu'r bloc marw cyfan.
Arferion allweddol sy'n ymestyn oes gwasanaeth trosglwyddo yn marw:
- Dyluniwch fewnosodiadau y gellir eu newid o gwbl radiysau tynnu a-arwynebau cyswllt traul uchel fel nad oes angen rhwygo gorsaf lawn i lawr ar gyfer ail-groenu neu ailosod.
- Nodwch driniaethau arwyneb (TiCN, CrN, neu nitriding) ar orsafoedd sy'n prosesu dur di-staen neu alwminiwm i wrthsefyll traul gludiog.
- Cynnal setiau offer bysedd pwrpasol fesul swydd fel nad yw newid drosodd yn gorfodi ailddefnyddio grippers sydd wedi treulio.
- Traciwch ddata traul fesul gorsaf yn annibynnol, gan adeiladu hanes sy'n rhagweld cyfnodau gwasanaeth gyda chywirdeb cynyddol dros amser.
- Dogfennwch bob cam cynnal a chadw gyda chyfrif strôc, canfyddiadau, a chamau cywiro i greu cylch gwella dolen gaeedig.
Mae gweithio gyda chyflenwr marw trosglwyddo profiadol yn gwneud gwahaniaeth mesuradwy yma.YICHENstampio trosglwyddo dyluniadau yn marw gyda rheoli traul wedi'i ymgorffori yn y bensaernïaeth offer o'r dechrau, gan ystyried sut y bydd rhannau metel mwy a mwy cymhleth sydd angen trosglwyddiad robotig yn diraddio dros oes cynhyrchu. Mae eu pwyslais ar ailadroddadwyedd sefydlog yn golygu bod cyfnodau cynnal a chadw yn rhagweladwy yn hytrach nag yn adweithiol, a gall peirianwyr gynllunio ffenestri gwasanaeth o amgylch amserlenni cynhyrchu yn hytrach na sgramblo ar ôl drifft ansawdd annisgwyl.
Y llinell waelod: nid yw cynnal a chadw marw trosglwyddo yn anoddach na chynnal offer blaengar, ond mae'n wahanol. Mae'r modiwlaidd sy'n rhoi rhyddid geometrig i chi hefyd yn rhoi gallu cynnal a chadw wedi'i dargedu i chi. Defnyddiwch ef. Trac traul fesul gorsaf, gwasanaethwch y gorsafoedd sydd ei angen, a gadewch y gweddill yn rhedeg. Yr orsaf honno yw'r fantais o ran rheoli cylch bywyd sy'n golygu bod trosglwyddo'n marw yn ased cynhyrchu tymor hir yn hytrach na rhywbeth traul byrhoedlog.
Cwestiynau a Ofynnir yn Aml Ynghylch Trosglwyddo Die Stamping
1. Beth yw'r gwahaniaeth rhwng stampio marw trosglwyddo a stampio marw cynyddol?
Y gwahaniaeth craidd yw sut mae'r darn gwaith yn symud trwy orsafoedd ffurfio. Wrth stampio marw trosglwyddo, mae'r gwag yn cael ei wahanu oddi wrth y stribed metel a'i symud gan grippers mecanyddol neu robotiaid trwy orsafoedd marw annibynnol fel rhan sy'n arnofio am ddim. Mewn stampio marw cynyddol, mae'r rhan yn parhau i fod ynghlwm wrth stribed cludo trwy gydol yr holl weithrediadau. Mae'r gwahaniaeth hwn yn golygu bod handlen marw trosglwyddo yn tynnu'n ddwfn y tu hwnt i gymarebau 3.5:1, rhannau hyd at 1,500 mm, a ffurfiant aml-echel, tra bod marw cynyddol yn cynnig cyfraddau beicio cyflymach o 40-100+ SPM ond yn cyfyngu dyfnder tynnu i tua 1.0-1.5 gwaith diamedr dyrnu.
2. Pa mor gyflym y mae wasg stampio marw trosglwyddo yn rhedeg o'i gymharu â dulliau stampio eraill?
Mae gweisg stampio marw trosglwyddo fel arfer yn gweithredu ar 10 i 30 strôc y funud (SPM), yn dibynnu ar faint rhan a math o fecanwaith trosglwyddo. Mae systemau dwy echel yn cyrraedd 25-45 SPM ar gyfer rhannau symlach, mae tair system echel yn rhedeg 15-30 SPM, ac mae llinellau trosglwyddo robotig yn gweithredu ar 8-20 SPM. Nid yw'r dagfa cyflymder yn ffurfio grym ond yr amser sydd ei angen i grippers gwblhau eu cylch codi -ymlaen llaw-is-tynnu. Gall gweisg a yrrir gan servo wella hyn trwy breswylio yn y ganolfan farw uchaf, gan roi milieiliadau ychwanegol i'r system drosglwyddo heb leihau'r allbwn cyffredinol.
3. Pa fathau o rannau sydd fwyaf addas ar gyfer stampio marw trosglwyddo?
Mae stampio marw trosglwyddo yn rhagori gyda rhannau sy'n rhy fawr, yn rhy ddwfn, neu'n rhy gymhleth yn geometregol ar gyfer marw cynyddol. Mae ymgeiswyr delfrydol yn cynnwys cregyn dwfn wedi'u tynnu fel cyrff diffoddwyr tân, pileri strwythurol modurol mawr, drymiau offer, sosbenni olew, ac unrhyw gydran lle mae dyfnder tynnu yn fwy na 1.5 gwaith diamedr gwag. Mae rhannau sydd angen ffurfio aml-echel, cylchdroi rhwng gorsafoedd, neu mewn gweithrediadau eilaidd yn marw fel tapio a weldio hefyd yn elwa. Mae'r broses yn trin trwch deunydd o 1.0 i 6.0 mm mewn dur, alwminiwm, di-staen, copr, ac aloion pres.
4. Beth yw'r prif reolau dylunio ar gyfer trosglwyddo rhannau marw stampio?
Mae rheolau dylunio allweddol yn cynnwys cynnal pellteroedd-i-ymyl o leiaf 2.0 gwaith trwch deunydd, bwlch-tyllau o 2.0t o leiaf, a-tyllau{{{}}{{{}}pellteroedd tro o 2.0t ynghyd â radiws y tro. Dylai diamedr twll lleiaf fod yn gyfartal â thrwch deunydd. Mae angen o leiaf 4t o hyd fflans, ac mae parthau cyswllt gripper yn gofyn am 5 mm o arwyneb gwastad heb ei ffurfio ar ymylon rhan. Ar gyfer gweithrediadau tynnu, mae cymarebau tynnu sengl tua 2.0:1 ar y mwyaf ar gyfer -dynnu dur dwfn, ac mae angen gorsafoedd ail-dynnu pan fydd dyfnder yn fwy na 1.5 gwaith diamedr punch. Dylai pob ail-dynnu leihau diamedr o ddim mwy nag 20-25%.
5. Sut ydych chi'n cynnal trosglwyddiad yn marw i wneud y mwyaf o'u bywyd gwasanaeth?
Mae cynnal a chadw marw trosglwyddo yn dilyn-sbardunau cyfrif strôc yn hytrach na chyfyngau calendr, gyda phob gorsaf yn cael ei holrhain yn annibynnol. Dylid archwilio radiysau tynnu bob 25,000-50,000 o strôc, mae dadosod gorsaf lawn o safleoedd traul uchel yn digwydd ar 100,000-250,000 strôc, ac mae rhwygiadau cyflawn yn digwydd y tu hwnt i 500,000 o strôc. Mae pwyntiau traul hollbwysig yn cynnwys erydiad radii tynnu, pylu ymyl dyrnu, a diraddio bys gripper. Mae dylunio mewnosodiadau y gellir eu newid ar arwynebau traul uchel, gosod haenau PVD ar gyfer deunyddiau sgraffiniol, a defnyddio synwyryddion grym yn y wasg ar gyfer monitro ar sail cyflwr i gyd yn ymestyn bywyd marw yn sylweddol. Mae cyflenwyr fel dyluniad YICHEN yn gwisgo rheolaeth i'r bensaernïaeth offer o'r cychwyn cyntaf.