


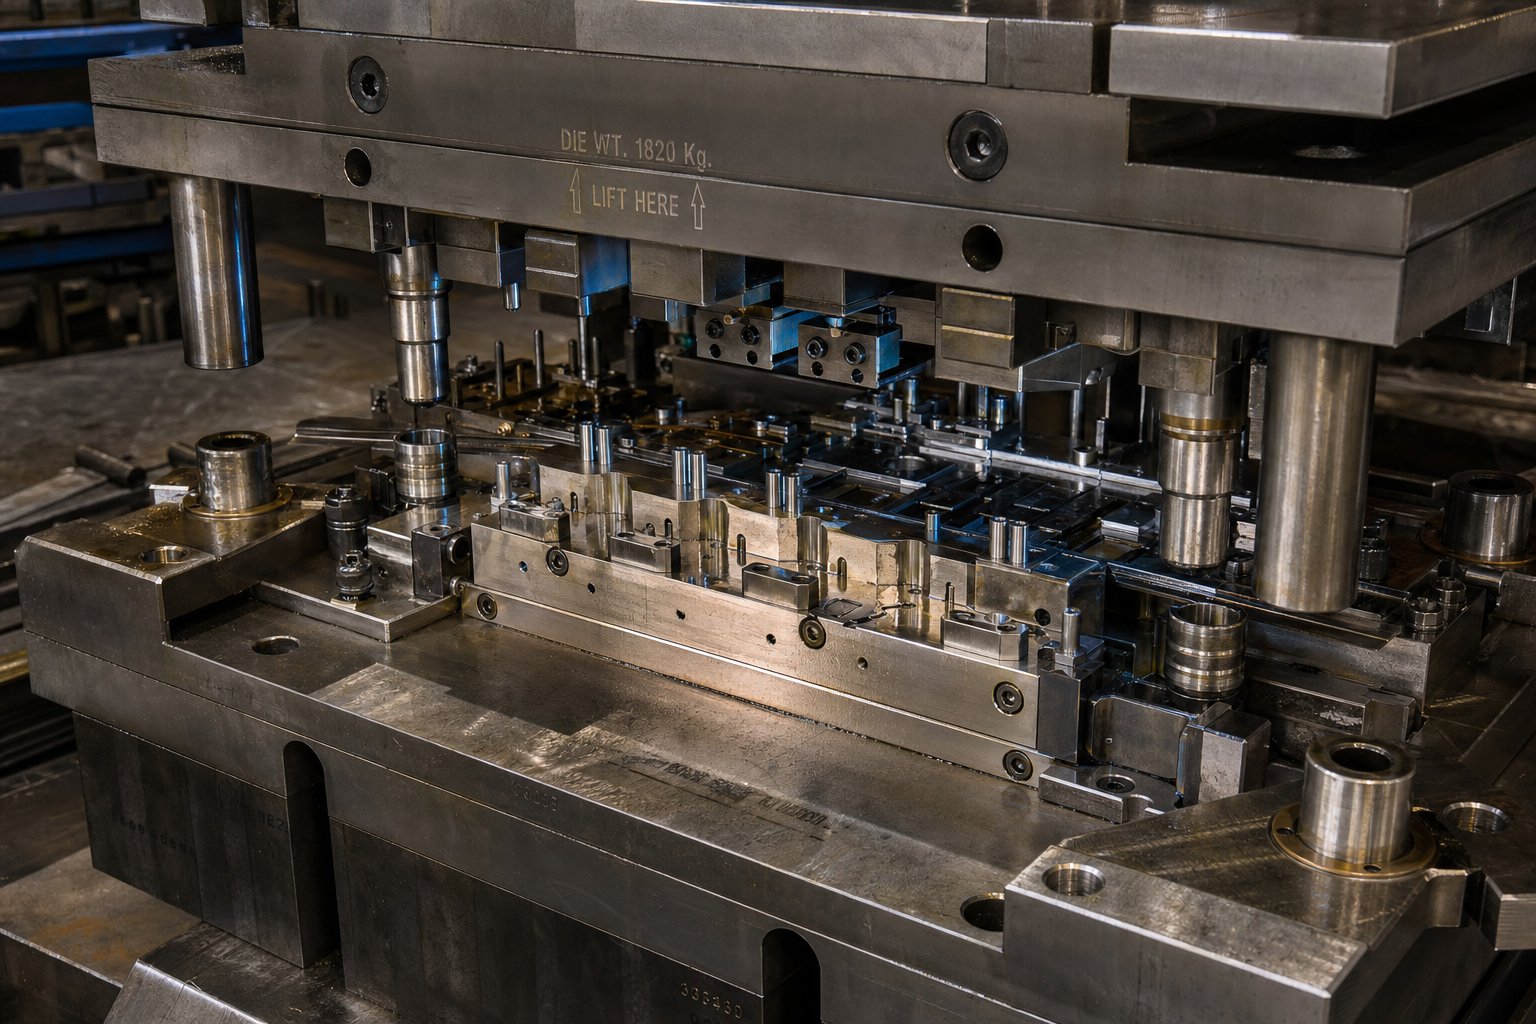
Yr hyn y mae Dyluniad Stampio Die yn ei olygu mewn gwirionedd
Dychmygwch gymryd dalen fflat o ddur a'i droi'n fraced modurol gorffenedig, yn gysylltydd trydanol, neu'n gydran strwythurol, i gyd mewn ffracsiwn o eiliad. Y trawsnewid hwnnw yw'r hyn y mae stampio dyluniad marw yn ei wneud yn bosibl. Ac eto mae peirianwyr yn tanamcangyfrif yn rheolaidd faint o benderfyniadau dylunio cynnar sy'n llywio popeth i lawr yr afon, o ansawdd rhannol i gost offer i amser cynhyrchu uptime.
Dyluniad marw stampio yw'r ddisgyblaeth beirianyddol o greu offer manwl gywir sy'n torri ac yn ffurfio metel dalen yn siâp dymunol trwy ddadffurfiad plastig rheoledig, gan ddefnyddio grym gwasg fecanyddol neu hydrolig.
Diffinio Dyluniad Stampio Die mewn Ffurfio Metel
Fellybeth yw stampio metelyn ei graidd? Mae marw stampio yn declyn wedi'i adeiladu'n arbennig, wedi'i wneud fel arfer o ddur offer caled, sy'n cymhwyso grym i fetel dalen fflat ac yn ei ail-lunio'n geometreg orffenedig. Mae'r broses yn cael ei dosbarthu fel ffurfio oer, sy'n golygu na chyflwynir gwres allanol yn fwriadol. Mae ffrithiant wrth dorri a ffurfio yn cynhyrchu gwres, ond mae'r trawsnewid deunydd yn dibynnu ar rym mecanyddol yn unig.
Mae pob dewis dylunio, o geometreg dyrnu i werthoedd clirio i ddilyniant gorsafoedd, yn pennu'n uniongyrchol ansawdd ymyl, cywirdeb dimensiwn, a faint o rannau sy'n marw y gall eu cynhyrchu cyn bod angen cynnal a chadw. Mae ymchwil mewn dadansoddiad cost gweithgynhyrchu yn awgrymu bod dros 70 y cant o gyfanswm cost rhan yn cael ei gloi i mewn yn ystod penderfyniadau dylunio cynnar. Mewn stampio metel dalen, mae'r penderfyniadau hynny'n byw y tu mewn i'r marw.
Pam mae Hanfodion Dylunio Marw yn Bwysig i Bob Rhan wedi'i Stampio
Nid dim ond rhan ddrwg yw cael y pethau sylfaenol yn anghywir. Mae'n rhaeadru i sgrap, ail-weithio, amser segur yn y wasg, ac ailadeiladu offer sy'n chwythu cyllideb ac amserlen y gorffennol. Mae peirianwyr sy'n meistroli'r egwyddorion craidd, dewis math marw, methodoleg clirio, dilyniannu gorsafoedd, a rheoli llif deunyddiau, yn osgoi'r dolenni treial drud a-sy'n plagio o dan yr offer a gynlluniwyd.
Mae'r erthygl hon yn pontio theori gwerslyfrau â methodoleg y gellir ei gweithredu. Byddwch yn cerdded trwy fframwaith strwythuredig sy'n cwmpasu mathau marw, swyddogaethau cydrannau, egwyddorion clirio, rhesymeg marw cynyddol, atal diffygion, llifoedd gwaith efelychu, a dewis deunyddiau, pob adran wedi'i hadeiladu i lenwi bylchau y mae cyfeiriadau safonol yn eu gadael yn agored.
Dewis y Math Die Cywir ar gyfer Eich Cais
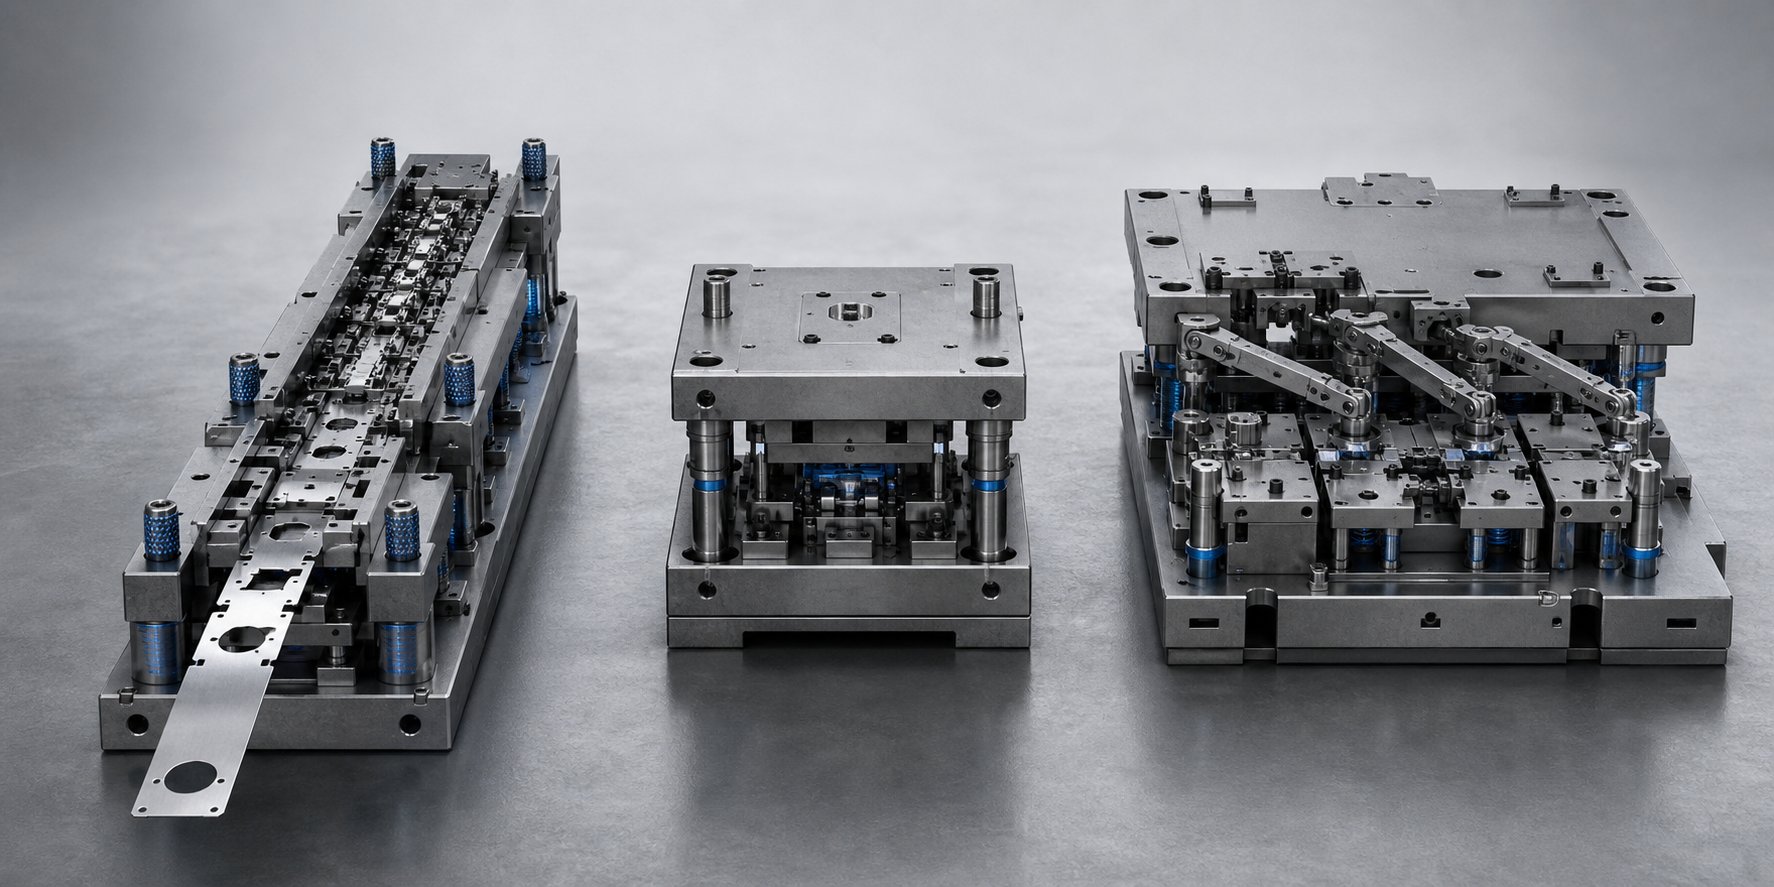
Mae dewis math o farw yn un o'r penderfyniadau hynny sy'n edrych yn syml ar bapur ond sy'n penderfynu'n dawel a yw prosiect yn cyrraedd ei dargedau cost ac ansawdd. Dewiswch y bensaernïaeth anghywir ac rydych naill ai'n gorwario ar offer ar gyfer rhan syml neu'n ei chael hi'n anodd cynnal goddefiannau â dis na chafodd ei gynllunio erioed ar gyfer eich geometreg. Mae tri math sylfaenol o stampio yn marw yn dominyddu lloriau cynhyrchu: blaengar, cyfansawdd, a throsglwyddiad. Mae pob un yn datrys problem peirianneg wahanol, ac mae deall lle maen nhw'n rhagori yn atal y math o anghysondebau sy'n anfon prosiectau yn ôl i'r bwrdd lluniadu.
Yn marw'n Flaengar ar gyfer Cynhyrchu Cyfaint Parhaus Uchel
Mae marw stampio blaengaryn ei hanfod llinell gynhyrchu fach sydd wedi'i chynnwys mewn un offeryn. Mae coil o fetel dalen yn bwydo i'r marw fel stribed di-dor, gan symud traw sefydlog ymlaen gyda phob strôc gwasg. Mae pob gorsaf ar hyd y stribed yn cyflawni gweithrediad gwahanol, gan dyrnu twll peilot, tyllu nodwedd, rhicio proffil, plygu fflans, nes bod rhan orffenedig yn gwahanu yn yr orsaf derfynol. Mae pob strôc yn cynhyrchu cydran wedi'i chwblhau.
Mae'r dull porthiant parhaus hwn yn darparu trwybwn eithriadol. Gall cyflymder y wasg gyrraedd rhai cannoedd o strôc y funud, ac oherwydd bod y stribed yn parhau i fod yn gysylltiedig drwyddi draw, nid oes angen codi a chario rhwng gweithrediadau. Mae'r cyfaddawd yn fuddsoddiad uwch mewn offer ymlaen llaw a hyblygrwydd cyfyngedig ar gyfer newidiadau dylunio unwaith y bydd y marw wedi'i adeiladu. Mae marw cynyddol yn disgleirio pan fydd cyfeintiau cynhyrchu yn cyfiawnhau'r buddsoddiad hwnnw, fel arfer mewn rhediadau o gannoedd o filoedd i filiynau o rannau, a phan fo geometreg y rhan yn fach i ganolig ei maint gyda nodweddion lluosog y gellir eu dilyniannu ar draws gorsafoedd.
Cyfansawdd yn marw ar gyfer Rhannau Fflat Tyn-Goddefgarwch
Pan fydd eich rhan yn gymharol wastad ac yn gofyn am grynodeb eithriadol neu gywirdeb lleoliadol rhwng nodweddion, marw cyfansawdd yw'r offeryn manwl gywir ar gyfer y swydd. Yn wahanol i farw cynyddol sy'n gweithio trwy orsafoedd dilyniannol, mae marw cyfansawdd yn perfformio dwy neu fwy o weithrediadau torri ar yr un pryd mewn un strôc wasg mewn un orsaf. Enghraifft glasurol: gorchuddio'r proffil allanol a thyllu twll mewnol ar yr un amrantiad.
Oherwydd bod yr holl dorri'n digwydd mewn un cau, mae'r cywirdeb lleoliadol cymharol rhwng cyfuchliniau mewnol ac allanol yn gynhenid well. Mae gwastadrwydd rhannol hefyd yn fanteisiol gan nad oes unrhyw anffurfiad cronnus o drosglwyddiadau gorsaf lluosog. Meddyliwch am gasgedi, golchwyr manwl gywir, cydrannau offer, a disgiau lamineiddio. Y cyfyngiad yw bod cyfansawdd yn marw trin gweithrediadau torri yn unig. Ni allant blygu na thynnu deunydd, sy'n eu cyfyngu i broffiliau 2D. Mae costau offeru yn is na'r marw cynyddol, gan eu gwneud yn addas iawn ar gyfer cyfeintiau cynhyrchu bach i ganolig lle mae manwl gywirdeb yn gorbwyso cyflymder trwybwn.
Trosglwyddo Marw ar gyfer Geometreg Lluniadedig Mawr neu Ddwfn
Yn syml, mae rhai rhannau'n rhy fawr neu mae angen ffurfio gormod o dri dimensiwn i barhau i fod ynghlwm wrth stribed cludo. Mae stampio trosglwyddo yn datrys hyn trwy wahanu bylchau unigol o'r coil yn yr orsaf gyntaf, yna trosglwyddo pob gwag yn fecanyddol rhwng gorsafoedd ffurfio dilynol gan ddefnyddio breichiau robotig neu fariau trosglwyddo. Mae pob gorsaf yn gweithredu'n annibynnol, sy'n golygu y gellir ailosod y rhan, ei gylchdroi, neu hyd yn oed ei fflipio rhwng gweithrediadau.
Mae'r annibyniaeth hon o geometreg stribedi yn golygu bod y trosglwyddiad yn mynd yn ei flaen i ddewis ar gyfer stampio modurol fel paneli corff, sosbenni olew, a bracedi adeileddol sydd angen tynnu lluniau dwfn neu ffurfio gofodol cymhleth. Mae systemau trosglwyddo hefyd yn defnyddio llai o ddeunydd fesul rhan gan nad oes unrhyw stribed cludo yn cysylltu'r darnau gwaith, gan leihau costau sgrap ar gydrannau deunydd dwys. Mae'r cyfaddawd yn system fwy cymhleth yn gyffredinol, yn aml yn cynnwys gweisg lluosog mewn llinell gydlynol, gyda chyflymder beicio arafach yn gyffredinol na gweithrediadau cynyddol cyflym.
Fframwaith Cymharu Math Die
| Meini prawf | Marw Blaengar | Cyfansawdd Die | Trosglwyddo Marw |
|---|---|---|---|
| Cymhlethdod Rhan | Rhannau -nodweddion lluosog gyda throadau, ffurfiau a thoriadau | Proffiliau gwastad gyda chywirdeb safle tynn | Geometreg 3D wedi'i lluniadu'n fawr neu'n ddwfn |
| Cyfrol Cynhyrchu | Uchel i -uchel iawn (100K i filiynau) | Isel i ganolig (1K i 100K) | Canolig i uchel (10K i filiynau) |
| Gallu Goddefiad | Da, wedi'i yrru gan gywirdeb peilot a manwl gywirdeb marw | Concentricity a gwastadrwydd rhagorol | Da, yn dibynnu ar leoliad trosglwyddo |
| Cost Offer | Buddsoddiad cychwynnol uchel | Cymedrol | Uchel (marw ynghyd â mecanwaith trosglwyddo) |
| Defnydd Deunydd | Cymedrol (mae stribed cludwr yn troi'n sgrap) | Uchel ar gyfer proffiliau syml | Uchel (nid oes angen stribed cludo) |
| Cyflymder Beicio | Cyflym iawn (cannoedd o SPM) | Cymedrol | Cymedrol (arafach na blaengar) |
| Ceisiadau Delfrydol | Cysylltwyr trydanol, cromfachau, clipiau, rhannau modurol bach | Golchwyr, gasgedi, lamineiddiadau, disgiau offer | Paneli corff, sosbenni olew, cydrannau strwythurol, drymiau offer |
Nid yw'r math stampio marw cywir byth yn ateb cyffredinol. Mae'n dod i'r amlwg o groesffordd eich geometreg rhan, eich rhagolwg cyfaint, a'ch gofynion goddefgarwch. Mae dewis yn gywir ar y cam hwn yn gosod y sylfaen ar gyfer popeth sy'n dilyn: maint cydrannau, cyfrifiadau clirio, a rhesymeg yr orsaf yn ôl-sy'n troi'r stribed amrwd yn rhannau gorffenedig.
Cydrannau Die Craidd a Sut Maent yn Gweithio Gyda'i Gilydd
Mae dewis math marw yn rhoi'r bensaernïaeth i chi. Ond mae pensaernïaeth heb ddealltwriaeth o gydrannau marw stampio unigol fel dewis arddull adeiladu heb wybod beth mae colofnau, trawstiau a chymalau yn ei wneud mewn gwirionedd. Felly o beth mae marw wedi'i wneud, yn swyddogaethol? Mae pob marw stampio metel yn gynulliad o elfennau rhyngddibynnol, pob un yn cyflawni rôl benodol wrth dorri, ffurfio, rheoli deunydd, neu gynnal aliniad. Pan fydd un gydran yn methu neu wedi'i nodi'n wael, mae'r system gyfan yn dioddef.
Cynulliad Esgidiau Die Uchaf ac Isaf
Mae'r esgidiau marw yn ffurfio asgwrn cefn strwythurol yr offeryn. Mae'r esgid isaf yn gosod i wely'r wasg, tra bod yr esgid uchaf yn glynu wrth hwrdd y wasg, gan greu ffrâm anhyblyg sy'n cefnogi pob cydran arall o dan lwyth aruthrol. Rhyngddynt, mae pinnau canllaw a llwyni yn sicrhau bod yr haneri uchaf ac isaf yn cyd-fynd â thrachywiredd ailadroddadwy, yn aml o fewn goddefiannau o 0.0001 modfedd. Mae dau opsiwn cyffredin yn bodoli: ffrithiant-teipiwch binnau syth ar gyfer cymwysiadau sylfaenol, a phinnau canllaw â phêl sy'n gleidio ar gyfeiriannau cawell ar gyfer gwahaniad llyfnach a bywyd gwasanaeth hirach.
Mae blociau sawdl yn ychwanegu haen arall o sefydlogrwydd. Wedi'u gosod ar hyd ochrau'r set marw, maent yn amsugno gwthiad ochrol a gynhyrchir yn ystod gweithrediadau ffurfio ac yn atal y marw uchaf rhag symud i'r ochr dan lwyth. Gyda'i gilydd, mae'r esgidiau, y pinnau canllaw a'r blociau sawdl yn ffurfio system alinio sy'n cadw cofrestriad dyrnu i farw yn gyson ar draws miliynau o strôc yn y wasg.
Perthynas Bloc Punch a Die
Os mai'r esgidiau marw yw'r sgerbwd, punches a blociau marw yw'r dwylo sy'n gwneud y gwaith gwirioneddol o ddyrnu gweithrediadau stampio. Y dyrnu yw'r elfen wrywaidd, wedi'i gosod yn nodweddiadol yn y dis uchaf. Mae ei geometreg trwyn, boed yn grwn, hirsgwar, sgwâr, neu broffil wedi'i deilwra, yn diffinio'r siâp toriad neu ffurf a osodir ar y llenfetel. Wrth i'r wasg yrru'r dyrnu i lawr, mae'n mynd i mewn i geudod paru yn y bloc marw isod.
Mae'r bloc marw yn darparu'r cymar benywaidd, a'r bwlch clirio rhwng dyrnu a bloc marw yw'r hyn sy'n caniatáu gwahanu deunydd neu ddadffurfiad rheoledig. Nid yw’r bwlch hwnnw’n fympwyol. Fe'i peiriannir yn seiliedig ar y math o ddeunydd a thrwch, ac mae'n effeithio'n uniongyrchol ar ansawdd ymyl, ffurfio burr, a gwisgo offer. Mae botymau marw, y mewnosodiadau y gellir eu newid sy'n leinio'r agoriadau bloc marw, yn adlewyrchu'r proffil dyrnu ac yn nodweddiadol yn cael eu gwrthbwyso ychydig yn fwy i greu'r cliriad torri angenrheidiol.
Stripwyr, Codwyr, a Systemau Peilot
Byddai torri a ffurfio cydrannau yn ddiwerth heb reolaeth fanwl gywir ar ddeunydd. Ar ôl dyrnu tyllu neu ffurfio y daflen, adferiad elastig yn achosi y metel i afael yn dynn y dyrnu. Mae platiau stripiwr wedi'u llwytho yn y gwanwyn yn datrys hyn trwy gymhwyso grym gwrthdro yn ystod y trawiad, gan wthio'r stribed yn lân oddi ar y dyrnu tra hefyd yn clampio'r deunydd yn fflat yn ystod y strôc torri i atal ysfa.
Rhwng gorsafoedd mewn dis cynyddol, mae codwyr yn codi'r stribed ychydig uwchben yr arwyneb marw. Mae hyn yn lleihau ffrithiant yn ystod bwydo, yn atal y stribed rhag snagio ar nodweddion marw is, ac yn sicrhau datblygiad llyfn ar y traw cywir. Peilotiaid, pinnau manylder bach sy'n mynd i mewn-tyllau wedi'u dyrnu ymlaen llaw yn y stribed, handlen station-i-gofrestriad gorsaf. Maen nhw'n tynnu'r stribed i aliniad union cyn pob trawiad yn y wasg, gan gynnal nodwedd-i-gywirdeb nodwedd ar draws y dilyniant cyfan.
Stampio Cydrannau Die yn ôl Swyddogaeth
- Cydrannau torri:Punches, botymau marw, mewnosodiadau blancio, trimio dur
- Ffurfio cydrannau:Pwnsh plygu, mewnosodiadau lluniadu, bathu blociau, manylion boglynnu
- Cydrannau trin deunydd:Platiau stripper, codwyr stoc, rheiliau porthiant, llithrennau sgrap, rhydwythau gwlithod
- Cydrannau aliniad:Pinnau tywys, llwyni canllaw, blociau sawdl, peilotiaid, pinnau hoelbren
Mae pob grŵp swyddogaethol yn dibynnu ar y lleill. Mae cydrannau aliniad yn cadw elfennau torri a ffurfio yn y gofrestr. Mae cydrannau trin deunydd yn sicrhau bod y stribed wedi'i leoli'n gywir cyn ei dorri a'i glirio'n iawn wedi hynny. Pan fydd peirianwyr yn dylunio'r systemau hyn fel cyfanwaith integredig yn hytrach na rhannau ynysig, y canlyniad yw marw sy'n rhedeg yn ddibynadwy ar gyflymder, yn dal goddefgarwch dros rediadau cynhyrchu hir, ac yn symleiddio'r gwaith cynnal a chadw pan fydd angen ailosod cydrannau traul.
Mae deall sut mae'r elfennau hyn yn rhyngweithio hefyd yn datgelu o ble mae problemau'n tarddu. Efallai y bydd problem burr yn olrhain yn ôl i fotwm marw sydd wedi treulio, ond fe allai ddeillio yr un mor hawdd o pin canllaw sydd wedi datblygu chwarae gormodol, gan symud y ganolfan ddyrnu oddi ar-ganolfan. Mae'r math hwnnw o feddwl achos gwraidd yn dibynnu ar wybod sut mae clirio rhwng y bloc dyrnu a marw yn effeithio ar y toriad, a dyna'n union lle mae'r haen nesaf o resymeg dylunio yn dechrau.
Egwyddorion Clirio Die a Rheoli Burr
Gellir dadlau mai clirio yw'r paramedr unigol sy'n cael ei gamddeall fwyaf yn y broses gyfan o farw. Mae peirianwyr yn aml yn cofio rhif rhagosodedig, yn ei gymhwyso'n gyffredinol, ac yna'n meddwl tybed pam mae ymylon anghyson eu metel dalen wedi'i stampio neu pam mae eu punches yn treulio'n gynamserol. Y gwir amdani yw nad yw punch-i-clirio marw yn werth sefydlog. Mae'n berthynas gyfrifedig sy'n newid gyda phob deunydd, pob trwch, a phob gofyniad ansawdd.
Sut Mae Clirio yn Effeithio Torri Ansawdd a Die Life
Pan fydd pwnsh yn disgyn i agoriad marw, nid yw'r metel dalen yn gwahanu'n lân mewn un digwyddiad. Mae'r ymyl torri yn ffurfio mewn parthau gwahanol, pob un yn cael ei ddylanwadu gan faint o glirio sy'n bodoli rhwng yr ymylon dyrnu a marw. Fe sylwch ar bedwar rhanbarth nodweddiadol ar unrhyw ymyl wedi'i gneifio: y treiglad (lle mae deunydd yn cael ei dynnu i mewn i'r toriad), y parth cneifio (band llyfn, wedi'i losgi), y parth torri asgwrn (wyneb torri mwy garw), a'r burr (gwefus uchel denau ar yr ymyl gwaelod).
Mae clirio priodol yn alinio'r awyrennau torri asgwrn sy'n tarddu o ymyl dyrnu ac ymyl marw fel eu bod yn cwrdd yn lân o fewn trwch y deunydd. Pan fydd y cliriad yn rhy dynn, mae'r awyrennau torri asgwrn hynny yn colli ei gilydd, gan orfodi cneifiad eilaidd sy'n cynyddu grym torri yn ddramatig ac yn cyflymu traul dyrnu. Pan fydd clirio yn rhy fawr, mae'r deunydd yn rhwygo yn hytrach na shears, cynhyrchu burrs trwm, parth torri asgwrn garw, a rheolaeth ddimensiwn gwael ar y rhan gorffenedig.
Y tu hwnt i ansawdd ymyl, mae clirio yn effeithio'n uniongyrchol ar hirhoedledd offer. Mae ymchwil ar straen offer dyrnu yn dangos y gall clirio cynyddol o werthoedd traddodiadol tuag at 11-20% o drwch deunydd leihau'r straen ar gydrannau dyrnu yn sylweddol wrth dyllu, gan ymestyn bywyd gweithredol heb aberthu cyflwr ymyl derbyniol ar gyfer llawer o geisiadau.
Dewis Clirio yn ôl Math o Ddeunydd a Thrwch
Mynegir clirio bob amser fel canran o drwch deunydd fesul ochr. Mae hyn yn golygu bod y bwlch ar bob ochr i'r dyrnu o'i gymharu â'r graddfeydd agor marw yn gymesur â pha mor drwchus yw'ch darn gwaith. Mae cliriad o 10% fesul-ochr ar stoc 1.0mm yn cyfateb i 0.1 mm o fwlch ar bob ochr i'r pwnsh.
Beth sy'n pennu'r ganran honno? Hydwythedd materol a chaledwch. Deunyddiau meddalach, mwy hydwyth fel cneifio alwminiwm gyda llai o rym a gallant oddef cliriadau tynnach. Mae deunyddiau caletach fel dur cryfder uchel yn gwrthsefyll anffurfiad yn fwy ymosodol, sy'n gofyn am fylchau mwy i alluogi'r parthau holltau i ymledu'n gywir heb orlwytho'r offer.
Dyma lle mae llawer o beirianwyr yn mynd i drafferthion: maen nhw'n tynnu un rhif o'r cof ac yn ei gymhwyso ar draws eu holl stampio metel dalen yn marw. Yn ymarferol, hyd yn oed o fewn yr un marw cynyddol, efallai y bydd angen canrannau clirio gwahanol ar dyllau gwahanol yn dibynnu ar geometreg nodwedd, gofynion goddefgarwch, a bywyd offer a ragwelir. Dylech bob amser gyfeirio at ddeunydd-siartiau clirio penodol o lawlyfrau offer neu ddata peirianneg eich cyflenwr dyrnu yn hytrach na dibynnu ar ragosodiad cyffredinol.
Rheoli Cyfeiriad Burr mewn Cynllun Die
Mae pob toriad mewn gweithrediad stampio yn cynhyrchu burr ar un ochr i'r deunydd. Mewn stampio marw manwl gywir, nid yw peirianwyr yn ceisio lleihau uchder burr yn unig. Maent yn strategol orient sy'n wynebu'r rhan sy'n cario'r burr yn seiliedig ar ofynion swyddogaethol a gweithrediadau i lawr yr afon.
Mae'r burr bob amser yn ffurfio ar ochr y defnydd gyferbyn â'r cofnod dyrnu. Os bydd y punch yn dod i mewn o'r brig, mae'r burr yn ymddangos ar yr wyneb gwaelod. Mae hyn yn golygu bod cyfeiriad burr yn cael ei reoli trwy benderfynu a yw nodwedd yn cael ei thorri oddi uchod neu'n is yn y gosodiad marw. Ar gyfer rhannau a fydd yn cael eu plygu dilynol, mae peirianwyr yn cyfeirio'n burrs tuag at y tu mewn i'r radiws tro i atal cracio ar yr ymyl. Ar gyfer arwynebau cydosod neu wynebau cosmetig, mae burrs yn cael eu cyfeirio i ffwrdd o'r ochr hanfodol.
Mewn marwolaethau cynyddol, mae rheoli cyfeiriad burr yn dod yn fwy cymhleth oherwydd bod gorsafoedd lluosog yn torri nodweddion o wahanol gyfeiriadau. Mae cynllunio cynllun stribedi gofalus yn sicrhau bod yr holl fyrrau yn cyrraedd ochr dderbyniol y rhan orffenedig.
Canllawiau Clirio fesul Categori Deunydd
| Categori Deunydd | Ystod Clirio Cymharol (% yr ochr) | Nodweddion Ymyl | Ystyriaeth Allweddol |
|---|---|---|---|
| Alwminiwm (meddal) | 10-15% | Parth rholio mwy o faint, band cneifio llyfn, toriad lleiaf posibl | risg galling; efallai y bydd angen dyrnu wedi'u gorchuddio |
| Dur Ysgafn / Isel-Dur Carbon | 10-12% | Cymhareb cneifio cytbwys i-dorasgwrn, byrr cymedrol | Mwyaf maddeugar; deunydd sylfaenol safonol |
| Dur Di-staen | 12-16% | Gwaith -ymyl caledu, tuedd burr uwch | Mwy o rym torri; monitro traul dyrnu yn agos |
| Dur -Cryfder Uchel (HSLA, AHSS) | 18-20%+ | Ardal torri asgwrn trech, band cneifio lleiaf posibl, microcracio posibl | Angen dyluniad dyrnu cadarn ac arolygu aml |
Mae'r ystodau hyn yn cynrychioli mannau cychwyn cyffredinol a dynnwyd o ddata peirianneg offer cyhoeddedig. Dylid dilysu cliriad gwirioneddol yn erbyn eich ardystiad deunydd penodol, targedau cyfaint cynhyrchu, a safonau ansawdd ymyl derbyniol. Mae cyflwr offer yn bwysig hefyd. Wrth i'r punches wisgo, mae'r cliriad effeithiol yn cynyddu, felly dylai eich gwerth sefydlu cychwynnol gyfrif am y traul a ragwelir dros y cyfnod cynnal a chadw.
Nid yw penderfyniadau clirio yn bodoli ar eu pen eu hunain. Maent yn rhyngweithio â phob paramedr dylunio arall, yn enwedig sut mae gweithrediadau'n cael eu dilyniannu ar draws gorsafoedd. Gallai gwerth clirio sy'n cynhyrchu ymylon derbyniol ar ei ben ei hun achosi afluniad stribed neu gamgofrestru o'i gyfuno â gweithrediadau ffurfio cyfagos, a dyna'n union pam mae rhesymeg dilyniannu gorsafoedd yn haeddu ei dull disgybledig ei hun.
Rhesymeg Dilyniant Gorsaf Die Flaengar
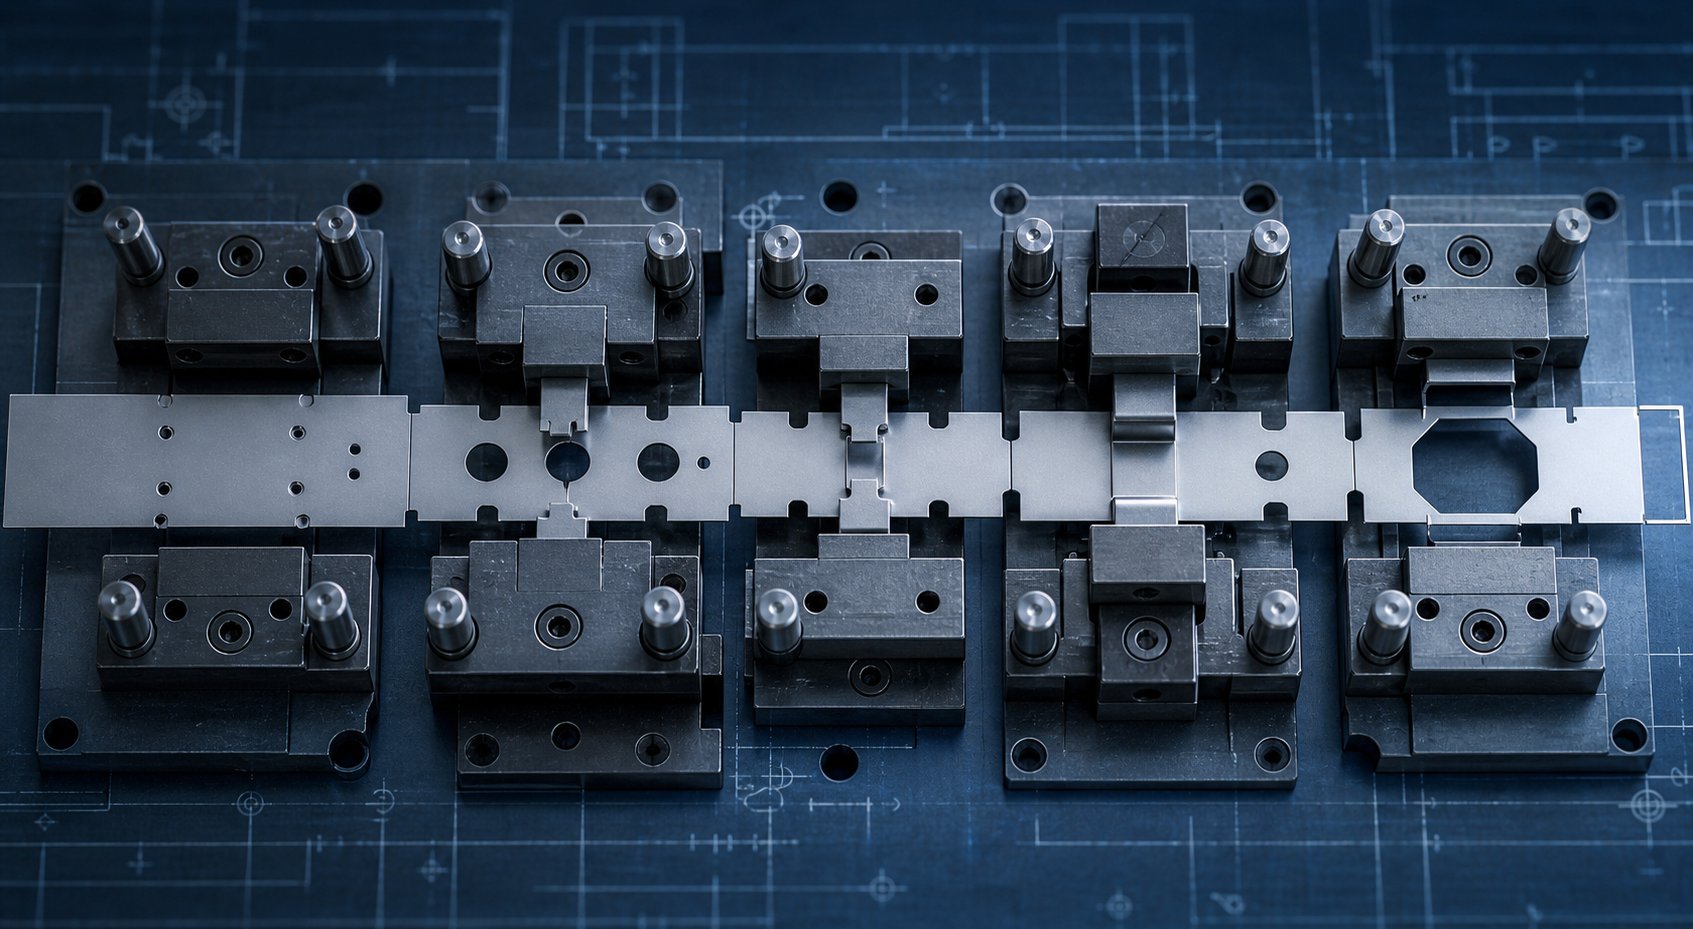
Gall marw cynyddol gael deg, ugain, neu hyd yn oed mwy o orsafoedd, ac eto nid oes dim ar hap am y drefn y mae gweithrediadau'n ymddangos. Mae'r broses stampio yn dilyn rhesymeg beirianneg llym lle mae pob gorsaf yn dibynnu ar y rhai o'i blaen ac yn cyfyngu ar y rhai ar ei hôl. Nid yw cael y dilyniant yn anghywir yn fân anghyfleustra. Mae'n ystumio nodweddion, yn tynnu stribedi oddi ar y gofrestr, ac yn cynhyrchu sgrap sy'n bwyta i'ch llinell waelod. Dyma lle mae dylunio stampio yn gwahanu peirianwyr offer profiadol oddi wrth y rhai sy'n dal i ddysgu'r ffordd galed.
Pennu Dilyniant Gweithredu a Chyfrif yr Orsaf
Wrth gynllunio offer cam ar gyfer marw cynyddol newydd, nid y cwestiwn cyntaf yw "pa weithrediadau sydd eu hangen arnaf?" ond yn hytrach "beth sy'n rhaid digwydd yn gyntaf i gefnogi popeth arall?" Mae'r ateb bron bob amser yn dechrau gyda sefydlu datwm. Mae tyllau peilot yn cael eu tyllu yn yr orsaf gyntaf un oherwydd eu bod yn gweithredu fel cyfeiriad lleoliad ar gyfer pob gweithrediad dilynol. Yn ôl sefydledigrheolau gweithgynhyrchu marw cynyddol, dylid cynnal gweithrediadau tyllu ar gyfer tyllau peilot bob amser yn yr orsaf gyntaf i sicrhau cywirdeb cofrestru trwy gydol dilyniant y stribed.
Mae nodweddion stribedi cludwr yn dod nesaf. Dyma'r cysylltiadau strwythurol sy'n cario'r darn gwaith yn gorfforol o orsaf i orsaf. Heb gludwr cadarn a sefydlwyd yn gynnar, nid oes gan y stribed yr anhyblygedd i fwydo'n gywir o dan rymoedd y wasg. Mae gweithrediadau rhicio sy'n diffinio geometreg y cludwr fel arfer yn dilyn yn syth ar ôl y peilot.
Oddi yno, mae'r egwyddor dilyniannu gyffredinol yn llifo fel hyn: torrwch nodweddion gwastad yn gyntaf, ffurf yn ail, gwag olaf. Mae tyllu a rhicio yn digwydd tra bod y deunydd yn dal yn wastad oherwydd bod tyllau sydd wedi'u tyllu i mewn i arwynebau sydd eisoes wedi'u ffurfio yn ystumio'n anrhagweladwy. Mae gweithrediadau ffurfio yn symud o'r lleiaf difrifol i'r mwyaf difrifol, gan roi llwybr rheoledig i'r deunydd o geometreg fflat i geometreg derfynol. Mae boglynnu, os yw'n bresennol, yn aml yn cael ei berfformio'n gynnar i atal anffurfio nodweddion eraill. Mae gwagio, y llawdriniaeth sy'n gwahanu'r rhan orffenedig o'r stribed cludo, bob amser yn digwydd yn yr orsaf derfynol gan na ellir mynegeio'r rhan mwyach unwaith y bydd yn rhad ac am ddim.
Swnio'n syml? Yr her yw bod gan rannau go iawn ddwsinau o nodweddion gyda pherthnasoedd geometrig cymhleth. Mae ymchwil i fethodolegau dilyniannu awtomataidd yn nodi dau fath o gyfyngiad sylfaenol sy'n rheoli'r gorchymyn: cyfyngiadau blaenoriaeth, sy'n mynnu bod yn rhaid i weithrediadau penodol ddigwydd cyn eraill yn seiliedig ar reolau gweithgynhyrchu, a chyfyngiadau cyfagosrwydd, sy'n atal nodweddion sy'n rhy agos at ei gilydd rhag cael eu stampio yn yr un orsaf i osgoi creu rhannau gwan yn y dur marw.
Cydbwyso Grymoedd Ar Draws Gorsafoedd
Dychmygwch farw cynyddol lle mae'r holl weithrediadau tyllu trwm yn clystyru ar un ochr a'r holl lwythi ffurfio yn canolbwyntio ar yr ochr arall. Beth sy'n digwydd? Mae hwrdd y wasg yn gogwyddo'n ficrosgopig o dan y foment anghytbwys honno, mae'r marw yn gwyro'n anghymesur, ac mae'r stribed yn cerdded i'r ochr. Y canlyniad yw camgofrestru sy'n cyd-fynd â phob strôc.
Mae cydbwyso grymoedd ar draws cynllun y stribedi yn agwedd hollbwysig ond yn aml yn cael ei hanwybyddu ar ddyluniad offer stampio. Mae peirianwyr yn cyflawni hyn trwy nifer o dechnegau. Mae toriadau syfrdanol yn dosbarthu grymoedd cneifio yn fwy cyfartal ar draws y lled marw ac ar hyd cyfeiriad y porthiant. Yn hytrach na dyrnu pob twll mewn un orsaf, mae eu rhannu ar draws dwy orsaf gyfagos yn haneru'r llwyth torri ar unwaith ac yn lleihau sioc ar y wasg.
Mae gorsafoedd segur, mannau lle nad oes torri neu ffurfio, yn cyflawni dau ddiben. Maent yn darparu gofod ffisegol rhwng gweithrediadau sy'n cynhyrchu grymoedd gwrthgyferbyniol, ac maent yn rhoi cyfle i'r stribed cludo sefydlogi cyn y digwyddiad anffurfio nesaf. Mewn marw gyda llwythi ffurfio sylweddol, mae gorsafoedd segur hefyd yn atal un gweithrediad rhag tynnu deunydd i ffwrdd o orsaf gyfagos.Ymchwil dylunio dilyniant yn seiliedig ar FEAyn dangos bod dosbarthiadau straen a chaledu gwaith yn cario drosodd o bob cam i'r nesaf, sy'n golygu bod proffil yr heddlu mewn gorsafoedd diweddarach yn dibynnu ar yr hyn a ddigwyddodd i fyny'r afon. Mae trorym anghytbwys rhwng dau hanner marw cynyddol yn achos cofnodedig o gamgofrestru stribedi a gwisgo carlam.
Optimeiddio Cynllun Llain a Defnyddio Deunydd
Nid yw dilyniannu gorsafoedd yn digwydd ar wahân i geometreg stribedi. Mae lled y stribed, y traw bwydo, a'r dyluniad rhicyn ffordd osgoi i gyd yn rhyngweithio â sut mae gweithrediadau'n cael eu trefnu, ac ar y cyd maent yn pennu'r defnydd o ddeunydd, canran y coil a brynwyd sy'n dod yn rhannau gorffenedig yn hytrach na sgerbwd sgrap.
Mae lled y stribed yn cael ei osod gan ddimensiwn mwyaf y rhan sy'n berpendicwlar i'r cyfeiriad porthiant, ynghyd â lled y cludwr ar bob ochr, ynghyd ag ymyl ar gyfer clirio porthiant yn y canllawiau stoc. Mae traw porthiant, y pellter y mae'r stribed yn symud ymlaen gyda phob strôc yn y wasg, yn cael ei yrru gan ddimensiwn y rhan yn y cyfeiriad porthiant ynghyd â'r gwe lleiaf sydd ei angen rhwng gorsafoedd ar gyfer cyfanrwydd strwythurol.
Rhiciau ffordd osgoi yw'r nodweddion y mae peirianwyr yn eu defnyddio i reoli dilyniant stribedi a gwirio cynnydd porthiant cywir. Maent yn dod mewn dau fath. Mae rhiciau ffordd osgoi cadarnhaol yn dabiau sy'n ymestyn allan o ymyl y stribed ac yn cael eu canfod gan synhwyrydd neu fys mecanyddol wrth i'r stribed symud ymlaen. Mae rhiciau ffordd osgoi negyddol mewn stampiau metel dalen yn doriadau ar hyd ymyl y stribed sy'n cyflawni'r un pwrpas mynegeio ond yn tynnu deunydd yn hytrach na gadael tab bargodol. Mae'r dewis rhwng rhiciau ffordd osgoi cadarnhaol a negyddol yn dibynnu ar led y stribed sydd ar gael, ystyriaethau trin sgrap, ac a yw'r rhicyn yn ymyrryd â gweithrediadau cyfagos.
Mae optimeiddio cynnyrch deunydd yn gofyn am ailadrodd rhwng cyfeiriadedd rhannol, trefniant nythu, a chyfrif gorsafoedd. Mae cylchdroi'r rhan o fewn y stribed, nythu dwy ran mewn cyfeiriadedd gwrthwynebol, neu redeg rhannau lluosog ar draws lled y stribed i gyd yn strategaethau sy'n lleihau canran y sgerbwd sgrap. Mae pob addasiad i nythu, fodd bynnag, yn bwydo'n ôl i'r rhesymeg dilyniannu oherwydd ei fod yn newid pa weithrediadau all rannu gorsaf a sut mae grymoedd yn dosbarthu.
Cynllunio Cynllun Gorsaf: Fframwaith Penderfyniad Dilynol
Pan fydd peiriannydd yn eistedd i lawr i gynllunio cynllun stribed marw blaengar newydd, mae'r penderfyniadau'n dilyn dilyniant disgybledig. Mae hepgor camau neu eu haildrefnu bron bob amser yn creu gwrthdaro sy'n gofyn am ailgynllunio drud.
- Dadansoddwch geometreg y rhan orffenedig a nodwch yr holl weithrediadau stampio gofynnol (tyllu, rhicio, ffurfio, tynnu llun, blancio).
- Mapio cyfyngiadau blaenoriaeth: penderfynu pa weithrediadau sy'n gorfod rhagflaenu eraill yn seiliedig ar lif deunydd, gofynion datwm, a rheolau gweithgynhyrchu.
- Mapio cyfyngiadau cyfagosrwydd: nodi gweithrediadau na allant rannu gorsaf oherwydd cyfyngiadau agosrwydd neu bryderon cryfder offer.
- Sefydlu tyllau peilot a geometreg stribedi cludo yn y gorsafoedd cyntaf i greu system gofrestru a bwydo sefydlog.
- Gweithrediadau torri dilyniant ar ddeunydd gwastad cyn ffurfio gweithrediadau, archebu ffurflenni o'r anffurfiad lleiaf i'r mwyaf difrifol.
- Cydbwyso llwythi torri a ffurfio ar draws gorsafoedd, gosod gorsafoedd segur lle bo angen i reoli dosbarthiad grym a sefydlogrwydd stribedi.
- Penderfynwch ar led y stribedi, y cae bwydo, a'r cyfeiriadedd rhannol i wneud y defnydd gorau o ddeunydd wrth barchu gofynion gofod gorsafoedd.
- Dylunio geometreg rhicyn osgoi (cadarnhaol neu negyddol) ar gyfer gwirio porthiant a rheoli dilyniant stribedi.
- Rhowch y llawdriniaeth blancio neu dorri i ffwrdd yn yr orsaf derfynol i wahanu'r rhan orffenedig oddi wrth y cludwr.
- Dilyswch y dilyniant cyflawn yn erbyn cydbwysedd grym, anhyblygedd stribedi, a stac goddefgarwch-i fyny, gan ailadrodd yn ôl yr angen.
Nid yw'r fframwaith hwn yn ymarfer pasio un{0}. Mae dyluniad cynllun stribed yn gynhenid iterus, ac mae peirianwyr profiadol yn disgwyl beicio trwy gysyniadau lluosog cyn cyrraedd yr ateb mwyaf effeithlon a chadarn. Mae'r payoff yn system offer stampio sy'n rhedeg yn ddibynadwy ar gyflymder, yn dal goddefgarwch ar draws y rhediad cynhyrchu llawn, ac yn lleihau gwastraff materol, tri chanlyniad sy'n olrhain yn uniongyrchol yn ôl i'r rhesymeg sydd wedi'i hymgorffori yn y penderfyniadau dilyniannu cyntaf hynny.
Mae dilyniannu gorsafoedd yn diffinio beth sy'n digwydd ac ym mha drefn. Ond bydd hyd yn oed marw wedi'i ddilyniannu'n berffaith yn cynhyrchu rhannau diffygiol os yw'r geometreg ei hun yn torri terfynau ffurfio'r deunydd. Mae'r bylchau nodwedd lleiaf, radiysau tro, cymarebau dyfnder tynnu, ac iawndal springback i gyd yn gosod eu cyfyngiadau eu hunain ar yr hyn y gall y marw ei gyflawni'n llwyddiannus, cyfyngiadau sy'n perthyn yn sgwâr i'r parth dylunio ar gyfer gweithgynhyrchu.
Dylunio ar gyfer Cynhyrchu ac Atal Diffygion
Bydd marw wedi'i ddilyniannu'n berffaith gyda chliriadau delfrydol yn dal i gynhyrchu sgrap os yw geometreg y rhan ei hun yn brwydro yn erbyn terfynau ffisegol y deunydd. Dyma lle mae dyluniad stampio metel yn croesi o beirianneg offer i diriogaeth dylunio cynnyrch. Rhaid i bob nodwedd ar ran metel wedi'i stampio, pob twll, plygu, fflans a thynnu, barchu gallu'r deunydd i lifo, ymestyn ac adennill. Torrwch y terfynau hynny a daw'r marw yn gynhyrchydd diffygion ni waeth pa mor dda y caiff ei adeiladu.
Isafswm Rheolau Nodwedd ar gyfer Geometreg Stampable
Meddyliwch am y rheolau hyn fel y ffiniau a yrrir gan ffiseg sy'n gwahanu rhan y gellir ei stampio oddi wrth restr ddymuniadau. Nid ydynt yn fympwyol. Maent yn adlewyrchu'r hyn y gall y deunydd a'r offer ei wrthsefyll yn gorfforol heb fethiant cynamserol.
Mae'r rheol gyntaf yn ymwneud â-twll i-pellter ymyl. Pan fydd twll dyrnu yn rhy agos at ymyl y rhan neu nodwedd arall, nid oes gan y we gul rhyngddynt y cryfder strwythurol i wrthsefyll anffurfiad wrth ffurfio. Yr egwyddor gyffredinol yw y dylai'r we ddeunydd rhwng dwy nodwedd, neu rhwng nodwedd ac ymyl, fod o leiaf 1.0 i 2.0 gwaith y trwch deunydd. Gostyngwch o dan y trothwy hwnnw a byddwch yn gweld ystumio, cracio, neu wlithod-yn tynnu problemau.
Mae radiysau tro yn dilyn rhesymeg debyg. Rhaid i'r radiws tro mewnol gwrdd â neu fod yn fwy na 1.0 i 1.5 gwaith y trwch deunydd, yn dibynnu ar y cyfeiriadedd aloi a phlygu o'i gymharu â chyfeiriad grawn. Mae radiws tynnach na hyn yn crynhoi straen ar ffibr allanol y tro nes bod y deunydd yn cracio. Mae'r union isafswm yn amrywio'n sylweddol ar draws deunyddiau, felly cyfeiriwch bob amser at daflen ddata eich cyflenwr deunydd yn hytrach na chymhwyso un gwerth cyffredinol.
Mae cymarebau lluniadu yn gosod terfyn ar ba mor ddwfn y gallwch chi dynnu cwpan neu gragen o wag fflat mewn un llawdriniaeth. Mwy na'r gymhareb ac mae'r deunydd yn teneuo heibio ei bwynt methiant. Mae rhannau dwfn fel arfer yn gofyn am gamau tynnu lluosog gyda anelio canolraddol neu lwybrau llif deunydd a reolir yn ofalus. Nid yw'r rhain yn niferoedd y byddwch yn eu cofio unwaith. Maent yn symud gyda phob gradd ddeunydd, tymer, a chyfuniad trwch y bydd eich marw yn dod ar ei draws.
Awgrym dylunio stampio arall y mae peirianwyr profiadol yn ei fewnoli'n gynnar: dylai pob cornel fewnol ar gyfer rhiciau neu doriadau gario radiws sydd o leiaf 0.5 gwaith trwch y deunydd. Mae corneli mewnol miniog yn creu codwyr straen yn y rhan a'r dur marw, gan gyflymu methiant blinder yn y ddau.
Atal Crychu, Hollti, a Springback Trwy Ddylunio
Mae tri diffyg yn cyfrif am y mwyafrif o stampio gwrthodedig ledled y byd, ac mae pob un yn olrhain yn uniongyrchol yn ôl i baramedr dylunio marw penodol a gafodd ei anwybyddu neu ei gamgyfrifo.
Crychuyn ymddangos pan fydd deunydd yn llifo i mewn i geudod heb ddigon o ataliaeth. Dychmygwch wthio dalen o bapur ar draws bwrdd i siâp cwpan. Heb rywbeth yn dal yr ymylon i lawr, mae'r deunydd gormodol yn byclau'n blygiadau. Mewn marw stampio, nid oes digon o rym deiliad gwag yn caniatáu i'r deunydd fflans gywasgu yn hytrach nag ymestyn, gan greu crychau mewn rhannau wedi'u tynnu. Mae'r gwrthfesur dylunio marw yn cynnwys gleiniau tynnu, cribau uchel wedi'u peiriannu i mewn i wyneb y rhwymwr, sy'n cynyddu ffrithiant yn lleol ac yn rheoli pa mor gyflym y mae deunydd yn bwydo i'r ceudod tynnu. Mae addasu pwysau deiliad gwag a geometreg gleiniau yn rhoi rheolaeth fanwl i beirianwyr dros batrymau llif deunydd.
Holltiyw'r modd methiant gyferbyn. Lle mae crychu yn golygu bod gormod o ddeunydd yn llifo'n rhy rhydd, mae hollti'n golygu nad oes digon o ddeunydd ar gael ar gyfer yr anffurfiad a fynnir. Dyfnder tynnu gormodol o'i gymharu â maint gwag, radiysau dyrnu miniog, neu iro annigonol i gyd yn gorfodi teneuo lleol nes bod y deunydd yn torri. Mae'r gosodiad dylunio yn cynnwys cynyddu radiws trwyn dyrnu, ailddosbarthu llif deunydd trwy osod gleiniau, neu dorri un tyniad dwfn i gamau cynyddol lluosog sy'n caniatáu i'r deunydd ailddosbarthu straen yn gynyddrannol.
Springbackefallai mai dyma'r diffyg mwyaf rhwystredig oherwydd ei fod yn anochel i ryw raddau. Bydd pob cydran stampio metel sy'n cael ei phlygu yn gwella'n rhannol tuag at ei gyflwr gwastad gwreiddiol unwaith y bydd y wasg yn agor. Mae'r adferiad elastig hwn yn cael ei yrru gan gryfder cnwd y deunydd: mae deunyddiau cryfder uwch yn dod yn ôl yn fwy ymosodol. Dylunwyr Die wneud iawn gangorblyguy rhan y tu hwnt i'r ongl darged fel bod springback yn dod ag ef i'r safle terfynol cywir. Mae strategaethau eraill yn cynnwys bathu'r parth tro i gynhyrchu'r deunydd yn lleol y tu hwnt i'w derfyn elastig, ehangu'r ongl farw, neu ddefnyddio radiws dyrnu llai i gynyddu straen plastig yn y rhanbarth tro.
Stack Goddefgarwch-Llety Up a GD&T
Gallai un rhan fetel â stamp fynd trwy bump, deg, neu fwy o orsafoedd ffurfio. Mae pob gorsaf yn cyflwyno ychydig bach o amrywiad dimensiwn, ac mae'r amrywiadau hynny'n cyfansawdd. Gallai symudiad 0.05 mm yng ngorsaf tri fod yn dderbyniol ar ei ben ei hun, ond pan fydd yn pentyrru gyda sifftiau tebyg yng ngorsafoedd pump ac wyth, mae lleoliad y nodwedd olaf yn diflannu o'r fanyleb.
Dyma lleEgwyddorion GD&Tdod yn hanfodol i ddylunio marw, nid dylunio rhan yn unig. Trwy ddiffinio nodweddion rhan mewn perthynas â datumiau swyddogaethol yn hytrach na chadw dimensiynau o nodwedd i nodwedd, mae dylunwyr yn torri'r gadwyn stac goddefgarwch. Mae rheolaethau safle sy'n cyfeirio at ffrâm cyfeirio datwm yn sicrhau bod goddefgarwch pob nodwedd yn annibynnol yn hytrach na chronnus, sy'n symleiddio dyluniad marw ac arolygu yn ddramatig.
Yn ymarferol, mae dylunwyr marw yn dyrannu goddefiannau tynnach i'r gorsafoedd ffurfio sy'n cynhyrchu nodweddion datwm ac yn caniatáu goddefiannau ychydig yn ehangach ar weithrediadau llai critigol. Mae hyn yn adlewyrchu sut y bydd y rhan orffenedig yn cael ei harchwilio a'i chydosod: mae arwynebau datwm yn lleoli'r rhan yn ei gynulliad paru, felly mae angen y manwl gywirdeb ffurfio uchaf ar yr arwynebau hynny. Gall nodweddion eilaidd sy'n cyfeirio at y datumau hynny amsugno mwy o amrywiad heb effeithio ar swyddogaeth.
Mae'r ddolen adborth yn gweithio i'r ddau gyfeiriad. Galwadau GD&T ar y gyriant lluniadu rhan gorffenedig pa mor dynn y mae'n rhaid adeiladu a chynnal pob gorsaf marw. I'r gwrthwyneb, dylai gallu proses stampio realistig hysbysu pa oddefiannau y mae'r dylunydd cynnyrch yn eu pennu. Pan fydd y ddwy ochr hyn yn cyfathrebu'n gynnar, y canlyniad yw rhan â stamp metel y gellir ei gweithgynhyrchu ac sy'n gywir yn swyddogaethol heb gost offer gormodol.
Diffygion Cyffredin: Achosion Gwraidd a Chamau Cywiro
- Crychu:Wedi'i achosi gan bwysau deiliad gwag annigonol neu lif deunydd anghyfyngedig i'r ceudod marw. Camau cywiro: ychwanegu neu addasu gleiniau tynnu, cynyddu grym deiliad gwag, ailgynllunio geometreg wyneb rhwymwr.
- Hollti/rhwygo:Wedi'i achosi gan ddyfnder tynnu gormodol, radiws dyrnu tynn, neu straen materol sy'n fwy na'r terfynau hydwythedd. Camau cywiro: cynyddu radiws trwyn dyrnu, ychwanegu camau tynnu, gwneud y gorau o siâp gwag, gwella iro.
- Springback:Wedi'i achosi gan adferiad elastig ar ôl ffurfio, yn enwedig mewn deunyddiau cryfder uchel. Camau cywiro: gorblygu'r ongl marw, darn arian y parth tro, defnyddiwch radiws dyrnu llai i gynyddu anffurfiad plastig.
- Cracio ar droadau:Wedi'i achosi gan radiws plygu islaw'r isafswm deunydd, neu blygu'n gyfochrog â chyfeiriad grawn. Camau cywiro: cynyddu radiws tro i o leiaf 1.0T, rhan reorient i blygu perpendicwlar i grawn.
- Burrs gormodol:Wedi'i achosi gan ymylon torri treuliedig neu ddyrnu anghywir-i-farwoli clirio. Camau cywiro: hogi neu ail-gronni offer, ailgyfrifo ac addasu'r cliriad i fanyleb y deunydd.
- Afluniad/Ysbeilio:Wedi'i achosi gan ryddhad straen anwastad neu rymoedd ffurfio anghytbwys ar draws y rhan. Gweithredu cywiro: ychwanegu asennau neu gleiniau anystwyth, ymgorffori ail-orsafoedd taro neu wastatau.
- Drifft lleoliadol ar draws gorsafoedd:Wedi'i achosi gan stac goddefgarwch-i fyny drwy weithrediadau ffurfio dilyniannol. Camau cywiro: diffinio datwm swyddogaethol gan ddefnyddio GD&T, dyrannu goddefgarwch tynnach i orsafoedd ffurfio datwm, dilysu gyda dadansoddiad goddefgarwch ystadegol.
Mae modd atal pob un o'r diffygion hyn pan fo'r dyluniad yn parchu terfynau defnydd a'r dis yn gwneud iawn am ymddygiadau corfforol hysbys. Yr edefyn cyffredin yw bod atal yn digwydd ar y sgrin, yn y cyfnod dylunio, nid ar lawr y wasg yn ystod treial. Sy'n codi cwestiwn ymarferol: sut mae peirianwyr yn dilysu'r holl baramedrau hyn cyn torri dur? Mae'r ateb yn gorwedd mewn llifoedd gwaith efelychu sy'n gadael i chi brofi llif deunydd, rhagfynegi springback, a nodi parthau methiant fwy neu lai, ymhell cyn i'r gydran marw gyntaf gael ei pheiriannu.
Efelychu{0}}Llifau Gwaith Dylunio Die wedi'u Hyrru
Mae dur offer torri yn ddrud. Mae ei ail-dorri oherwydd bod tryout wedi datgelu diffyg yn eich dyluniad marw stampio metel yn llawer drutach. Mae technoleg stampio fodern wedi symud y pwynt darganfod methiant o lawr y wasg i sgrin y cyfrifiadur, lle mae iteriadau yn costio munudau yn lle wythnosau. Nid yw llifoedd gwaith a yrrir gan efelychiad-yn disodli barn beirianyddol. Maent yn ei chwyddo trwy adael i chi brofi syniadau, torri rhannau rhithwir, a mireinio paramedrau cyn i un bloc o D2 gael ei beiriannu.
Safonau Modelu CAD ar gyfer Cydrannau Die
Mae pob llif gwaith dylunio marw yn cychwyn mewn CAD parametrig 3D. Nid lluniadu siapiau yn unig ydych chi. Rydych chi'n adeiladu model digidol cyfyngedig lle mae newid un paramedr, dyweder radiws trwyn dyrnu, yn lluosogi'n awtomatig trwy nodweddion cysylltiedig fel pocedi clirio, agoriadau stripwyr, a cheudodau bloc marw paru. Mae'r dull parametrig hwn yn galluogi ailadrodd cyflym yn ystod adolygiadau dylunio heb olygu dwsinau o ddimensiynau dibynnol â llaw.
Y tu hwnt i greu geometreg, CAD yw'r canolwr ymyrraeth. Mae canfod gwrthdaro awtomataidd yn nodi gwrthdrawiadau rhwng cydrannau symudol cyn iddynt ddigwydd yn y gofod ffisegol: codwr sy'n taro i mewn i ddyrnu sy'n ffurfio ar waelod y ganolfan farw, peilot sy'n baeddu poced stripiwr wrth dynnu'n ôl. Mae efelychiad mudiant lefel Cynulliad yn dilysu amlen sinematig lawn pob cydran trwy ei gylchred strôc. Unwaith y bydd y dyluniad wedi'i rewi, mae cynhyrchu lluniadu awtomataidd yn cynhyrchu printiau manwl parod, tablau BOM, a golygfeydd cydosod yn uniongyrchol o'r prif fodel 3D, gan ddileu gwallau trawsgrifio rhwng dylunio ac adeiladu.
Efelychu Ffurfioldeb FEA a Rhagfynegiad Springback
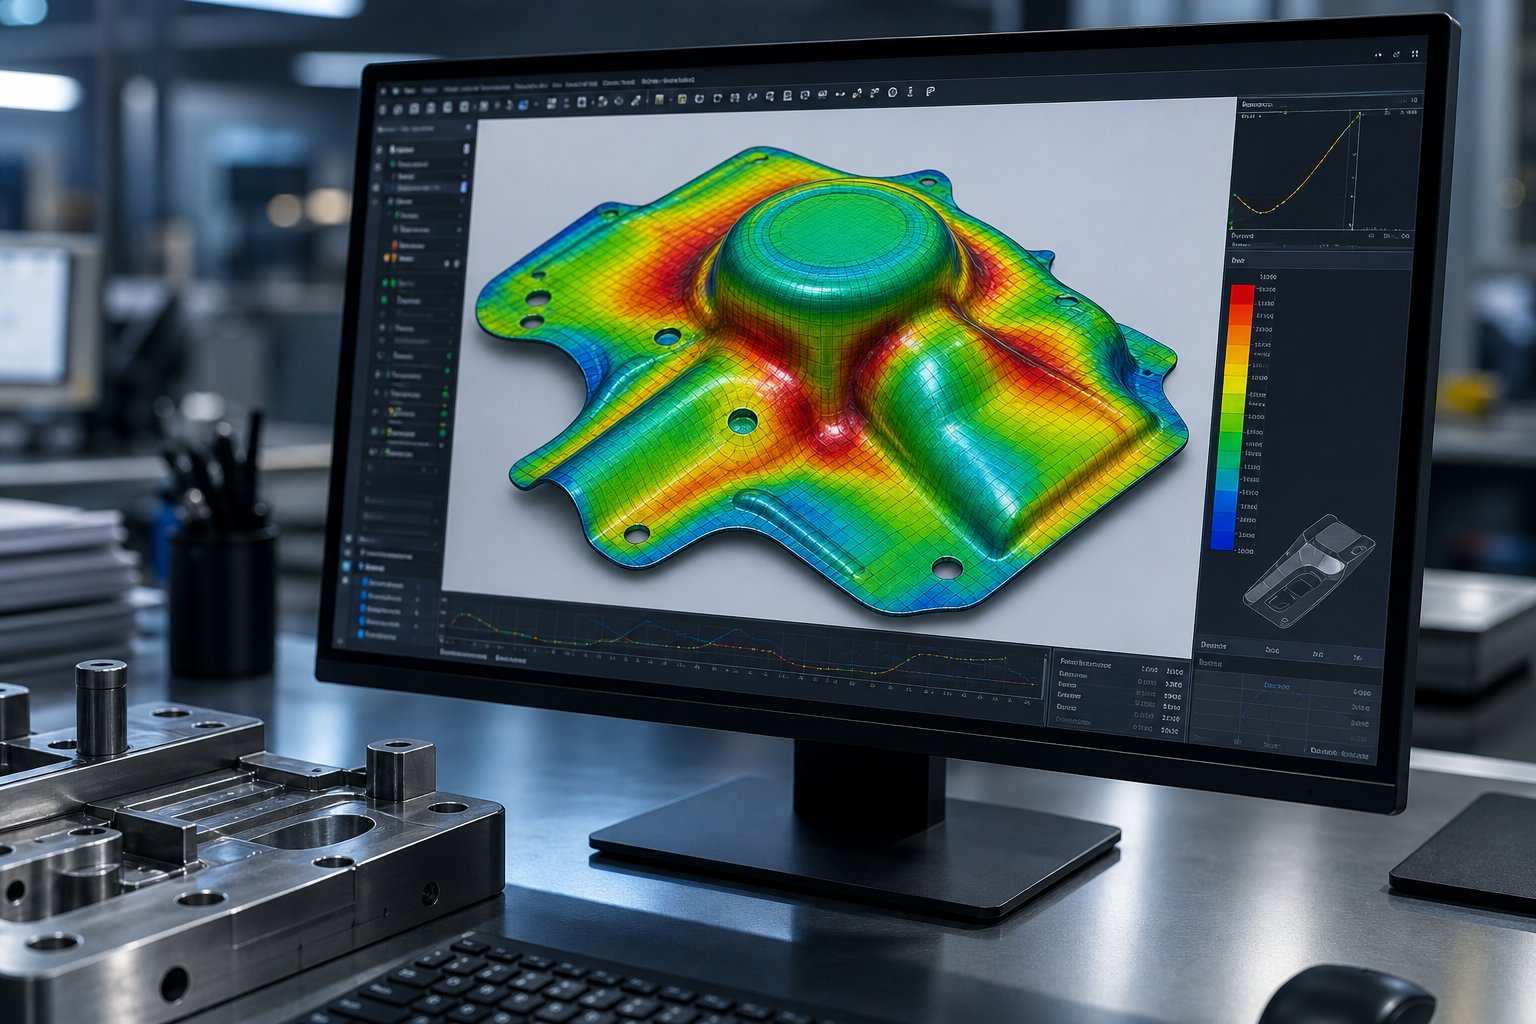
Lle mae CAD yn trin geometreg offer, mae dadansoddiad elfen feidraidd yn trin yr ymddygiad materol.efelychiad ffurfio metel dalenyn atgynhyrchu'n ddigidol yr hyn sy'n digwydd i'r gwag wrth iddo gysylltu â dyrnu, llifo dros gleiniau tynnu, ac ymestyn i mewn i geudodau marw. Mae'r meddalwedd yn rhwyllo'r gwag yn filoedd o elfennau, yn aseinio priodweddau deunydd (cryfder cnwd, cromliniau caledu straen, gwerthoedd anisotropi), ac yn cyfrifo anffurfiad o dan yr amodau proses diffiniedig.
Mae'r allbwn yn datgelu yn union lle bydd problemau'n digwydd. Mae mapiau teneuo yn amlygu parthau sy'n agosáu at derfynau holltau materol. Mae dangosyddion cywasgu yn nodi meysydd sy'n dueddol o grychu. Mae diagramau straen wedi'u plotio yn erbyn cromliniau terfyn sy'n ffurfio yn dangos pa mor agos yw pob rhanbarth i fethiant. Ar gyfer peirianwyr sy'n gweithio gyda dur neu aloion alwminiwm cryfder uchel uwch, mae'r rhagfynegiadau hyn yn hollbwysig oherwydd bod deunyddiau o'r fath yn dangos meintiau gwanwynol uchel sy'n gwneud cyflawni cywirdeb dimensiwn yn her barhaus.
Rhagfynegiad Springback yw lle mae efelychiad yn darparu peth o'i werth mwyaf i raglenni offer stampio metel. Mae'r datryswr yn olrhain y dosbarthiad straen trwy'r dilyniant ffurfio cyfan ac yn cyfrifo faint o adferiad elastig fydd yn digwydd unwaith y bydd y wasg yn agor. Yna mae peirianwyr yn gosod arwynebau marw a ddigolledwyd, gan orblygu neu ail-lunio'r geometreg offer fel bod springback yn dod â'r rhan i'w siâp terfynol bwriadedig. Gellir hyd yn oed awtomeiddio'r iawndal hwn o fewn y meddalwedd, gan gynhyrchu arwynebau offer wedi'u haddasu yn barod ar gyfer rhaglennu CAM.
O Ddilysu Rhithwir i Brofiad Corfforol
Nid yw efelychiad yn dileu treial corfforol. Mae'n lleihau'n sylweddol faint o ddolenni trio sydd eu hangen arnoch chi.Ymchwil gan Fraunhofer IWUyn dangos bod ymgorffori modelau ymddygiad elastig o'r peiriant marw a'r peiriant gwasgu mewn efelychiad yn cynhyrchu patrymau sbotio rhithwir sy'n cyfateb yn agos i ganlyniadau'r byd go iawn, gan alluogi peirianwyr i gywiro arwynebau marw yn ystod y cyfnod dylunio yn hytrach na thrwy ail-wneud gwaith llaw costus ar lawr y siop.
Mae'r pŵer go iawn yn dod i'r amlwg yn y ddolen adborth. Mae canlyniadau profion corfforol, onglau springback wedi'u mesur, dosraniadau teneuo gwirioneddol, lleoliadau crychau a arsylwyd, yn bwydo'n ôl i'r model efelychu fel data dilysu. Lle'r oedd rhagfynegiadau yn cyfateb i realiti, mae hyder yn cynyddu. Lle maent yn ymwahanu, mae'r model yn cael ei ail-raddnodi: mae cyfernodau ffrithiant wedi'u haddasu, cromliniau deunydd wedi'u mireinio, amodau terfyn wedi'u cywiro. Dros brosiectau olynol, mae'r mireinio ailadroddol hwn yn adeiladu amgylchedd efelychu y mae ei ragfynegiadau'n tyfu'n fwyfwy cywir ar gyfer eich offer gwasg penodol, deunyddiau, a dulliau adeiladu marw.
Mae dyluniad marw sy'n cael ei yrru gan efelychiad yn nodweddiadol yn lleihau iteriadau trio corfforol 50% neu fwy, gan gywasgu llinellau amser datblygu o fisoedd i wythnosau a throsi'r wasg drud-problem llawr-datrys yn-optimeiddio rhithwir cost isel.
Mae'r ddolen rithwir hon i-yn cynrychioli'r diweddaraf o ran methodoleg dylunio marw. Ond ni all hyd yn oed yr efelychiad mwyaf soffistigedig wneud iawn am offer sy'n gwisgo'n gynamserol neu'n methu o dan lwythi cynhyrchu. Mae'r dewisiadau materol a wneir ar gyfer dyrnu, blociau marw, a chydrannau gwisgo yn pennu a yw dyluniad wedi'i ddilysu mewn gwirionedd yn cyflawni ei oes ragweledig ar lawr y wasg, penderfyniad sy'n dibynnu ar baru priodweddau dur offer â'ch gofynion cynhyrchu penodol.
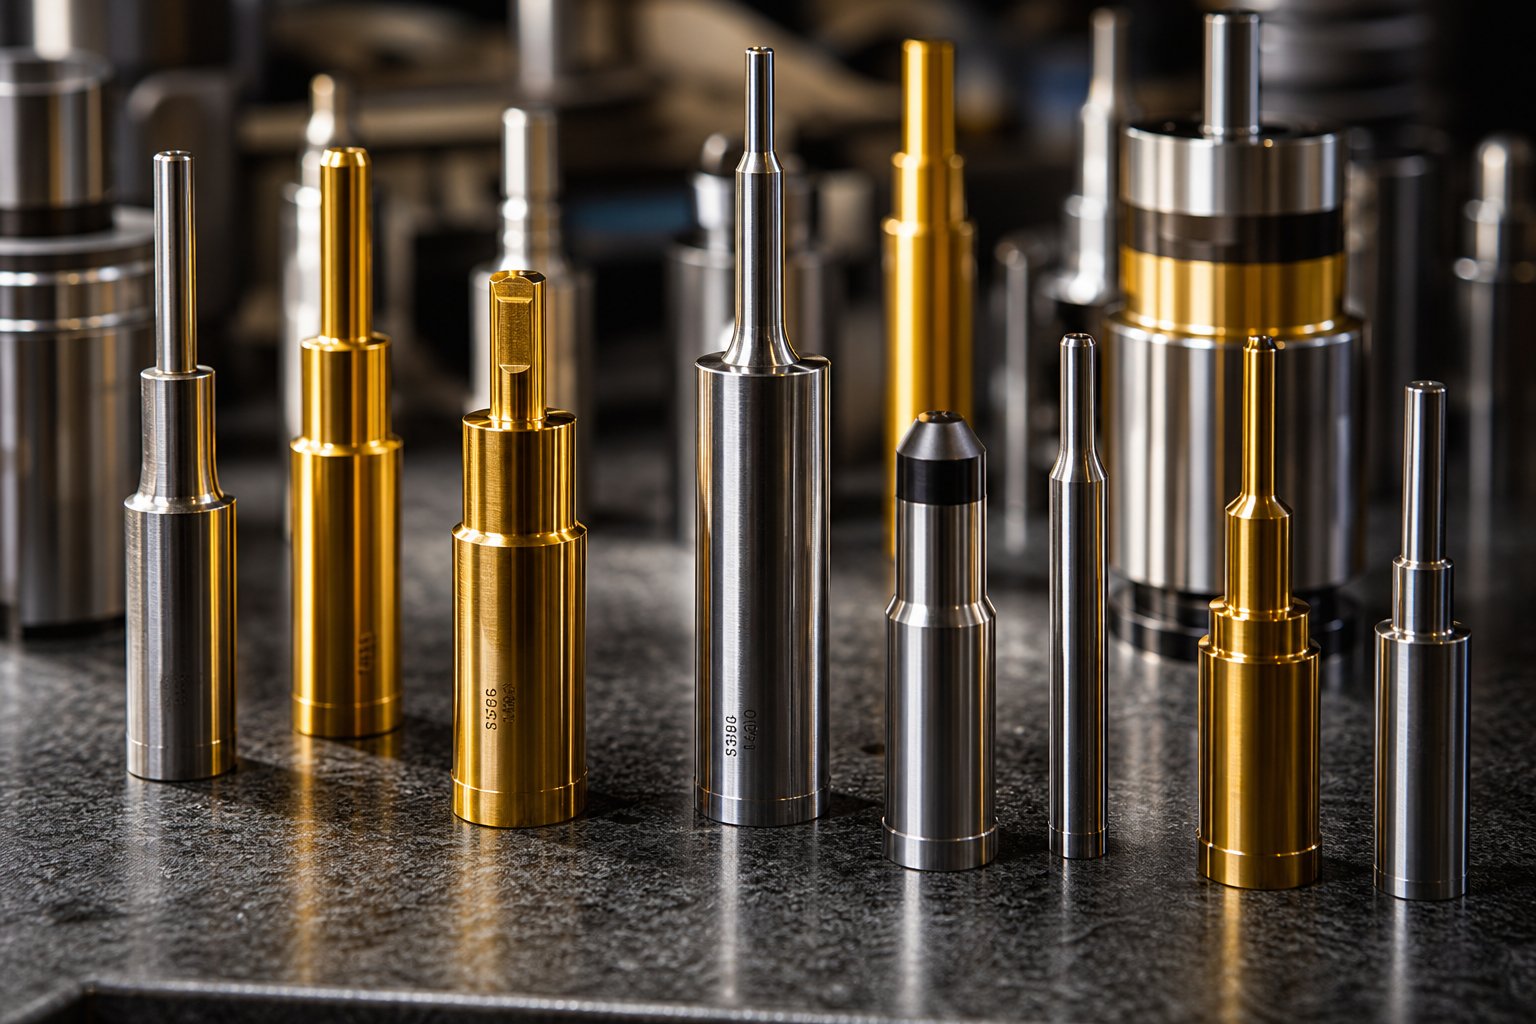
Strategaethau Dethol a Chaenu Deunydd Die
Roedd eich efelychiad yn rhagweld 500,000 o drawiadau cyn cynnal a chadw. Mae cynllun eich stribed wedi'i optimeiddio, mae cliriadau'n cael eu deialu, ac mae dilyniant yr orsaf yn atal bwled. Ac eto, mae'r marw yn methu ar 80,000 o strôc oherwydd ni allai'r deunydd dyrnu ymdopi â llwytho effaith dro ar ôl tro ar eich dur â stamp cryfder uchel. Dethol deunydd yw lle mae bwriad dylunio yn cwrdd â realiti ffisegol, ac mae gwneud pethau'n anghywir yn negyddu pob optimeiddio i fyny'r afon y gwnaethoch fuddsoddi ynddo.
Yr her graidd gyda stampio dur yn marw yw nad oes unrhyw ddeunydd unigol yn rhagori ar bopeth. Mae ymwrthedd gwisgo, caledwch, a chryfder cywasgol yn tynnu i gyfeiriadau cystadleuol. Bydd gradd sy'n dal ymyl rasel ar gyfer miliynau o doriadau yn chwalu o dan effaith trwm. Bydd gradd sy'n ddigon anodd i amsugno sioc llwytho yn pylu'n gyflym mewn amodau sgraffiniol. Gwaith y peiriannydd yw nodi pa fodd methiant fydd yn ymddangos gyntaf ym mhob cymhwysiad penodol, yna dewiswch y radd sy'n gwrthsefyll y mecanwaith dominyddol hwnnw.
Graddau Dur Offer ar gyfer punches, blociau marw, a rhannau gwisgo
Mae pedwar teulu dur offer yn cwmpasu mwyafrif helaeth y ceisiadau marw stampio metel. Mae gan bob un gilfach perfformiad unigryw a ddiffinnir gan ei gynnwys carbid, cyfansoddiad aloi, ac ymateb triniaeth wres.
AISI D2yw'r dewis rhagosodedig pan fydd gwisgo sgraffiniol neu gludiog yn cyfyngu ar fywyd offer. Mae ei gynnwys cromiwm a charbon uchel yn cynhyrchu strwythur carbid trwchus sy'n caniatáu i ymylon torri gadw geometreg dros rediadau cynhyrchu hir. Byddwch yn dod o hyd i D2 mewn blanciau a thyllu ar gyfer cymwysiadau marw stampio modurol cyfaint uchel lle mae eglurder ymyl yn rheoli uchder burr ac ansawdd rhan yn uniongyrchol. Y cyfyngiad yw brau: unwaith y bydd naddu neu gracio yn ymddangos yn ystod y llawdriniaeth, nid D2 yw'r ateb cywir mwyach.
AISI A2camau i mewn pan nad oes un modd methiant yn amlwg yn dominyddu. Mae'n darparu cyfuniad cytbwys o wrthwynebiad gwisgo a chaledwch, gan ei wneud yn addas ar gyfer gorsafoedd marw cynyddol lle mae dyrniadau'n profi sgraffiniad ac effaith gymedrol ar yr un pryd. Ar gyfer cyfeintiau cynhyrchu o dan 100,000 o rannau neu gymwysiadau cyflwr cymysg, mae A2 yn darparu tir canol darbodus heb y risg o freuder D2.
AISI S7yw sioc-amsugnwr y teulu dur offer. Pan fydd eich gorsafoedd marw'n cynnwys-stampio dalennau dur mesur trwm neu weithrediadau tyllu tunelledd uchel, bydd straen effaith dro ar ôl tro yn torri-graddau carbid uwch cyn i draul ddod yn broblem. Mae caledwch uwch S7 yn amsugno effaith gylchol a fyddai'n achosi hollt yn D2 neu raddau tebyg sy'n canolbwyntio ar draul. Mae'n masnachu rhywfaint o gadw ymyl ar gyfer y gallu i oroesi cosbi llwythi mecanyddol strôc ar ôl strôc.
AISI M2yn meddiannu croestoriad ymwrthedd gwisgo a chryfder cywasgol. O'i gymharu â D2, mae'n darparu gwell ymwrthedd i ddadffurfiad plastig o dan lwyth. O'i gymharu â S7, mae'n cynnal ymwrthedd crafiadau uwch. Mae M2 yn cael ei gymhwyso'n gyffredin i ddyrniadau y mae'n rhaid iddynt ddal geometreg ymyl a chywirdeb dimensiwn o dan straen cywasgol parhaus, senario sy'n nodweddiadol o dyllu manwl gywir o ddeunyddiau cryfder trwchus neu uchel.
Haenau Arwyneb a Mewnosodiadau Carbid ar gyfer Bywyd Die Estynedig
Pan fydd dur offeryn sylfaen yn cyrraedd ei nenfwd perfformiad, mae peirianneg wyneb yn ymestyn bywyd marw ymhellach. Mae dwy dechnoleg sylfaenol yn cyflawni'r rôl hon wrth stampio: haenau ffilm tenau a mewnosodiadau carbid solet.
Cotiadau PVD(Dadodiad Anwedd Corfforol) gosod haenau tenau o gyfansoddion hynod o galed, fel arfer 2-5 micron o drwch, ar dymheredd cymharol isel tua 500 gradd Celsius. Oherwydd bod y broses yn rhedeg yn oer, mae'n cadw'r ymylon torri miniog sy'n hanfodol ar gyfer tyllu manwl gywir mewn marw stampio metel. Mae haenau PVD fel TiN, TiCN, ac AlTiN yn lleihau ffrithiant, yn gwrthsefyll traul gludiog, ac yn cynnal straen cywasgol yn yr haen cotio sy'n ychwanegu caledwch yn erbyn naddu mewn gweithrediadau amharir.
Cotiadau CVD(Dadodiad Anwedd Cemegol) adeiladu haenau mwy trwchus, 5-20 micron, trwy adweithiau cemegol tymheredd uchel. Y canlyniad yw ymwrthedd gwres uwch ac adlyniad, ond mae'r broses ychydig yn rowndio ymylon torri ac yn gadael y cotio mewn straen tynnol. Ar gyfer ceisiadau stampio, mae CVD yn gweithio orau ar ffurfio cydrannau lle mae cronni gwres o gyswllt deunydd parhaus yn brif fecanwaith diraddio yn hytrach na miniogrwydd ymyl.
Mewnosodiadau carbidcynrychioli'r dull mwyaf ymosodol o wrthsefyll traul. Gall offer carbid twngsten solet ymestyn bywyd marw 500-1000% o'i gymharu â duroedd offer traddodiadol mewn cymwysiadau sy'n cynnwys deunyddiau darn gwaith sgraffiniol neu gyfeintiau cynhyrchu eithafol. Brauder yw'r cyfaddawd: mae mewnosodiadau carbid wedi'u cyfyngu i weithrediadau effaith isel fel blancio mân a lluniadu bas lle mae llwytho sioc yn fach iawn.
Penderfyniad Regrind vs Coat
Dyma lle mae meddylfryd cost{0}}budd yn bwysig. Gall dyrniadau dur offer heb eu gorchuddio gael eu hail-lunio sawl gwaith pan fydd ymylon yn pylu, gan adfer perfformiad am gost gymharol isel fesul cylch. Mae offer â chaenen yn rhedeg yn hirach rhwng regrinds ond yn costio mwy ymlaen llaw, ac mae rhai haenau yn cymhlethu'r broses regrind a-ail-gôt. Mae'r penderfyniad yn dibynnu ar eich mathemateg cynhyrchu:
- Rhediadau cyfaint isel neu brototeip:Fel arfer A2 neu D2 heb ei orchuddio gydag ail-falu cyfnodol yw'r llwybr mwyaf cost effeithiol.
- Cynhyrchu cyfaint uchel:Mae tyllau wedi'u gorchuddio â PVD-yn lleihau amlder newid drosodd, ac mae'r amser rhedeg estynedig rhwng digwyddiadau cynnal a chadw yn aml yn gwrthbwyso'r buddsoddiad cotio trwy lai o amser segur.
- Deunyddiau sgraffiniol (di-staen, HSLA):Mae mewnosodiadau carbid neu araenau trwm yn talu amdanynt eu hunain yn gyflym pan fydd offer heb eu gorchuddio yn diraddio o fewn miloedd o strôc yn hytrach na degau o filoedd.
Gall haenau uwch fel TiN neu DLC ymestyn bywyd marw 30-50% trwy leihau ffrithiant a gwisgo, yn enwedig mewn stampio dur di-staen. Yr allwedd yw paru'r cemeg cotio â'ch deunydd gweithfan a'r math o weithrediad yn hytrach na pheidio â phatio â pha bynnag haen y mae eich cyflenwr yn ei stocio.
Cymharu Deunydd yn ôl Priodweddau a Chymhwysiad
| Categori Deunydd | Gradd Cynrychiolydd | Ymwrthedd Gwisgo Cymharol | Cryfder Cymharol | Cymwysiadau Nodweddiadol |
|---|---|---|---|---|
| Uchel{0}Carbon Uchel-Chromium | D2 | Uchel | Isel i Gymedrol | Blancio cyfaint uchel, tyllu, botymau marw ar gyfer rhaglenni marw stampio modurol |
| Aer{0}}Caledu (Cytbwys) | A2 | Cymedrol | Cymedrol | Gorsafoedd marw cynyddol gyda thraul ac effaith cymysg,-cynhyrchu cyfaint canolig |
| Sioc{0}}Gwrthiannol | S7 | Isel i Gymedrol | Uchel | Tyllu{0}}mesurydd trwm, ffurfio punches, gorsafoedd effaith uchel |
| -Dur Cyflymder Uchel | M2 | Uchel | Cymedrol | Mae manwl gywirdeb yn tyllu o dan lwyth cywasgol uchel, tyllu deunydd trwchus |
| Carbid Smentog | Carbid Twngsten | Uchel Iawn | Isel | Blancio mân, prosesu deunydd sgraffiniol cyfaint uchel, mewnosodiadau traul |
| PVD-Coated Tool Steel | D{0}} TiCN/AlTiN | Uchel iawn (wyneb) | Sylfaen dibynnol dur | -tyllu bywyd estynedig, stampio dur gwrthstaen, llai o-ffurfio-ffrithiant |
Mae llywio'r penderfyniadau deunydd a chaenu hyn ar gyfer pob dyrnu, bloc marw, a chydran gwisgo ar draws marw cynyddol cymhleth yn un o'r heriau mwy cynnil mewn peirianneg offer. Efallai y bydd pob gorsaf yn mynnu gradd wahanol yn seiliedig ar ei phroffil llwytho penodol, rhyngweithio workpiece, a'r cyfnod cynnal a chadw targed. Gall peirianwyr sydd angen cymorth paru graddau offer dur a haenau i ofynion cynhyrchu penodol drosoli atebion marw arfer gan arbenigwyr felYICHEN, sy'n peiriannu detholiadau deunydd ar gyfer dyrnu, blociau marw, ac yn gwisgo cydrannau yn seiliedig ar ddeunyddiau gweithfan gwirioneddol, cyfeintiau cynhyrchu, a bywyd marw targed yn hytrach nag un maint sy'n ffitio-pob peth rhagosodedig.
Mae dewis deunydd yn cau'r ddolen ar ddyluniad cydrannau unigol. Ond nid yw prosiect stampio die yn gasgliad o benderfyniadau ynysig. Mae math marw, clirio, dilyniant gorsaf, dilysu efelychiad, a dewisiadau deunydd i gyd yn rhyngweithio fel system. Tynnu'r edafedd hyn at ei gilydd i mewn i lif gwaith prosiect cydlynol yw'r hyn sy'n gwahanu marw swyddogaethol oddi wrth un sy'n darparu perfformiad cynhyrchu parhaus.
Rhoi'r Hanfodion Hyn ar Waith
Mae penderfyniadau dylunio unigol yn bwerus. Wedi'u cyfuno i mewn i lif gwaith disgybledig, maent yn cyfuno i systemau marw a stampio sy'n cyrraedd targedau ansawdd o'r rhediad cynhyrchu cyntaf yn hytrach nag ar ôl misoedd o ailadroddiadau costus. Mae'r gwahaniaeth rhwng prosiect sy'n mynd yn esmwyth ac un sy'n troelli i ail-weithio bron bob amser yn olrhain yn ôl i ba un a ddilynodd y tîm peirianneg ddilyniant penderfyniad strwythuredig neu neidio'n syth i mewn i fodelu CAD heb seilio eu rhagdybiaethau.
Rhestr Wirio Penderfyniadau Peirianneg ar gyfer Prosiectau Die Newydd
Mae pob proses stampio metel yn rhannu'r un llwybr penderfyniad sylfaenol waeth beth fo cymhlethdod rhan neu gyfaint cynhyrchu. Pan ddechreuwch brosiect stampio marw newydd, mae gweithio trwy'r camau hyn mewn trefn yn atal y math o ôl-dracio sy'n chwythu amserlenni a chyllidebau.
- Diffinio gofynion rhan yn llwyr.Casglwch y lluniad rhan gorffenedig gyda galwadau GD&T llawn, manyleb deunydd, rhagolwg cyfaint blynyddol, a chost darged fesul darn. Nodi datwm swyddogaethol, dimensiynau ansawdd critigol, ac unrhyw gyfyngiadau cydosod i lawr yr afon sy'n dylanwadu ar gyfeiriad byrr neu flaenoriaeth goddefgarwch.
- Dewiswch y math marw.Cydweddwch eich anghenion geometreg rhan, cyfaint, a goddefgarwch â phensaernïaeth gynyddol, cyfansawdd neu drosglwyddo. Gadewch i'r rhan yrru'r penderfyniad yn hytrach na diffygdalu i'r hyn a redodd eich siop ddiwethaf.
- Penderfynu ar gliriadau fesul gorsaf.Cyfrifo dyrnu-i-clirio marw fel canran o drwch deunydd ar gyfer pob gweithrediad torri, gan gyfeirio-data offeru penodol yn hytrach na data diofyn cyffredinol. Rhowch gyfrif am ofynion cyfeiriad burr ar bob nodwedd sydd wedi'i thyllu a'i chuddio.
- Gosod gorsafoedd mewn trefn a gwneud y gorau o gynllun y stribedi.Sefydlu peilotiaid a geometreg cludo yn gyntaf, dilyniannu toriadau cyn ffurflenni, symud ymlaen o'r anffurfiad lleiaf i'r mwyaf difrifol, cydbwyso grymoedd ar draws lled y stribed, a gosod blancio yn yr orsaf derfynol.
- Dilysu gydag efelychiad.Cynnal dadansoddiad ffurfadwyedd FEA i gadarnhau llif deunydd, gwirio teneuo yn erbyn cromliniau terfyn ffurfio, rhagfynegi maint springback, a chymhwyso iawndal i arwynebau marw cyn eu rhyddhau ar gyfer gweithgynhyrchu.
- Dewiswch raddau a haenau dur offer.Cydweddwch ddeunydd pob cydran â'i fodd methiant trech: -graddau gwrthsefyll traul ar gyfer cyflyrau sgraffiniol, graddau sy'n gwrthsefyll sioc-ar gyfer llwytho trawiad, a haenau neu fewnosodiadau carbid lle mae dur sylfaen yn cyrraedd ei nenfwd perfformiad.
- Rhyddhau ar gyfer adeiladu, yna cau'r ddolen mewn tryout.Defnyddio canlyniadau tryout corfforol i ddilysu rhagfynegiadau efelychiad, mireinio modelau ffrithiant a materol, ac adeiladu gwybodaeth sefydliadol sy'n gwella cywirdeb ar y prosiect nesaf.
Cysylltu Hanfodion Dylunio â Llwyddiant Cynhyrchu
Sylwch sut mae pob cam yn y rhestr wirio honno'n dibynnu ar yr un o'i blaen. Ni allwch gyfrifo cliriadau heb wybod eich deunydd. Ni allwch ddilyniannu gorsafoedd heb wybod pa weithrediadau sydd eu hangen ar eich rhan. Ni allwch ddewis dur offer heb ddeall y grymoedd y bydd pob gorsaf yn eu profi. Nid yw'r hanfodion hyn yn bynciau annibynnol y byddwch yn eu hastudio ar eich pen eich hun. Maent yn ffurfio system gysylltiol lle mae cryfder un maes yn mwyhau ei gilydd, a gwendid mewn un maes yn tanseilio'r gweddill.
Mae peirianwyr sy'n mewnoli'r system hon-feddylfryd lefel yn treulio llai o amser yn diffodd tân ar lawr y wasg. Mae eu rhaglenni stampio rhannau metel yn lansio'n gyflymach, yn dal goddefgarwch yn hirach rhwng cylchoedd cynnal a chadw, ac yn defnyddio llai o ddeunydd fesul rhan. Nid yw'r ad-daliad yn haniaethol. Mae'n ymddangos mewn cyfraddau sgrap is, llai o dyniadau marw heb eu cynllunio, a stampio rhannau sy'n pasio archwiliad heb eu didoli neu eu hailweithio.
Ar gyfer timau sy'n llywio prosiectau cymhleth lle mae strwythur marw, optimeiddio clirio, heriau llif deunydd, a phenderfyniadau lefel cydrannau yn croestorri, mae gweithio gyda phartner offeru profiadol yn cyflymu'r llwybr o'r cysyniad i'r cynhyrchiad-offeryn parod.Atebion marw stampio personol YICHENcysylltu peirianwyr offer ag arbenigedd ar draws cwmpas llawn yr hanfodion hyn, o ddetholiad math o farw cychwynnol i strategaethau deunydd a chaenu, gan helpu i drosi methodoleg peirianneg gadarn yn farw sy'n perfformio fel y cynlluniwyd o'r diwrnod cyntaf.
Cwestiynau Cyffredin am Hanfodion Dylunio Stampio
1. Beth yw'r gwahaniaeth rhwng blaengar, cyfansawdd, a stampio trosglwyddo yn marw?
Mae marw cynyddol yn bwydo stribed di-dor trwy orsafoedd lluosog, pob un yn perfformio gweithrediad gwahanol, gan eu gwneud yn ddelfrydol ar gyfer rhannau bach cyfaint uchel. Mae marw cyfansawdd yn perfformio dwy neu fwy o weithrediadau torri ar yr un pryd mewn un strôc, gan ddarparu crynoder uwch ar gyfer proffiliau gwastad fel wasieri a lamineiddiadau. Gwahanwch y marw trosglwyddo bylchau unigol a'u symud rhwng gorsafoedd gan ddefnyddio breichiau mecanyddol, sy'n gweddu i rannau mawr neu ddwfn wedi'u tynnu fel paneli corff modurol na allant aros ynghlwm wrth stribed cludo.
2. Sut ydych chi'n pennu'r cliriad cywir i farw ar gyfer stampio?
Cyfrifir clirio fel canran o drwch deunydd fesul ochr, yn amrywio yn ôl y math o ddeunydd. Mae deunyddiau meddal fel alwminiwm fel arfer yn defnyddio 10-15% yr ochr, mae dur ysgafn yn defnyddio 10-12%, mae angen 12-16% ar ddur di-staen, ac mae duroedd cryfder uchel yn galw am 18-20% neu fwy. Mae'r gwerth cywir yn dibynnu ar galedwch materol, hydwythedd, ansawdd ymyl derbyniol, a bywyd offer targed. Dylai peirianwyr gyfeirio at siartiau clirio deunydd-benodol gan gyflenwyr offer yn hytrach na chymhwyso un rhagosodiad cyffredinol ar draws pob gweithrediad.
3. Beth sy'n achosi wrinkling, hollti, a springback mewn rhannau stampio?
Mae crychau'n digwydd pan nad yw pwysau deiliad gwag yn ddigonol a deunydd yn llifo'n rhy rhydd i'r ceudod marw, gan achosi byclau cywasgu. Mae hollti'n digwydd pan fydd dyfnder y tynnu'n fwy na'r terfynau hydwythedd materol neu pan fo radiysau dyrnu yn rhy dynn, gan orfodi teneuo lleol hyd nes y bydd wedi torri. Mae Springback yn deillio o adferiad elastig ar ôl plygu, yn enwedig mewn deunyddiau cryfder uchel. Mae dylunwyr marw yn gwrthweithio'r rhain gyda gleiniau tynnu ar gyfer crychau, rafflau aml-gam ar gyfer hollti, a gorblygu neu fathu ar gyfer iawndal springback.
4. Pam mae dilyniannu gorsafoedd yn bwysig mewn dyluniad marw blaengar?
Mae dilyniannu gorsaf yn pennu a yw marw cynyddol yn rhedeg yn ddibynadwy neu'n cynhyrchu sgrap. Rhaid tyllu tyllau peilot yn gyntaf er mwyn sefydlu datwm lleoliadol ar gyfer pob gweithrediad dilynol. Mae geometreg stribed cludwr yn dilyn i gynnal anhyblygedd stribedi. Mae gweithrediadau torri yn rhagflaenu ffurfio oherwydd bod tyllau sydd wedi'u tyllu i mewn i arwynebau sydd eisoes wedi'u ffurfio yn ystumio'n anrhagweladwy. Rhaid cydbwyso heddluoedd ar draws gorsafoedd i atal camgofrestru strip. Mae gwagio bob amser yn digwydd olaf gan na ellir mynegeio'r rhan ar ôl ei wahanu. Mae dilyniannu anghywir yn arwain at ddrifft goddefgarwch cronnus, cerdded stribedi, a gwisgo marw cynamserol.
5. Sut ydych chi'n dewis y dur offeryn cywir ar gyfer stampio cydrannau marw?
Mae'r dewis yn dibynnu ar nodi'r modd methiant trech ar gyfer pob cydran. D2 uchel-dur cromiwm siwt uchel-blancio cyfaint lle mae traul sgraffiniol yn cyfyngu ar fywyd. Mae A2 yn darparu ymwrthedd traul cytbwys a chaledwch ar gyfer gorsafoedd marw sy'n gwaethygu mewn cyflwr cymysg. Mae S7 yn amsugno llwyth trawiad trwm mewn-gwaith tyllu mesuryddion trwchus lle byddai D2 yn cracio. Mae dur cyflym M2 yn trin llwythi cywasgol uchel tra'n cynnal geometreg ymyl. Ar gyfer ymwrthedd traul eithafol, mae mewnosodiadau carbid yn ymestyn oes 500-1000% dros ddur confensiynol. Mae partneriaid fel YICHEN (https://www.yichen-group.com/stamping-die/) yn helpu peirianwyr i baru graddau a haenau â gofynion cynhyrchu penodol.




