Deall y Stampio Cerbyd Modur a'i Rôl mewn Cynhyrchu Cerbydau
Dychmygwch un offeryn yn cynhyrchu miloedd o rannau cerbyd union yr un fath, ddydd ar ôl dydd, gydamanylder is-milimedr. Dyna'n union beth mae marw stampio ceir yn ei wneud. Dyma'r ceffyl gwaith di-glod y tu ôl i bron bob cydran dalen fetel a welwch ar gar modern, o ffenders a phaneli drws i atgyfnerthiadau strwythurol sydd wedi'u cuddio o dan yr wyneb.
Beth Yw Die Modur Stampio
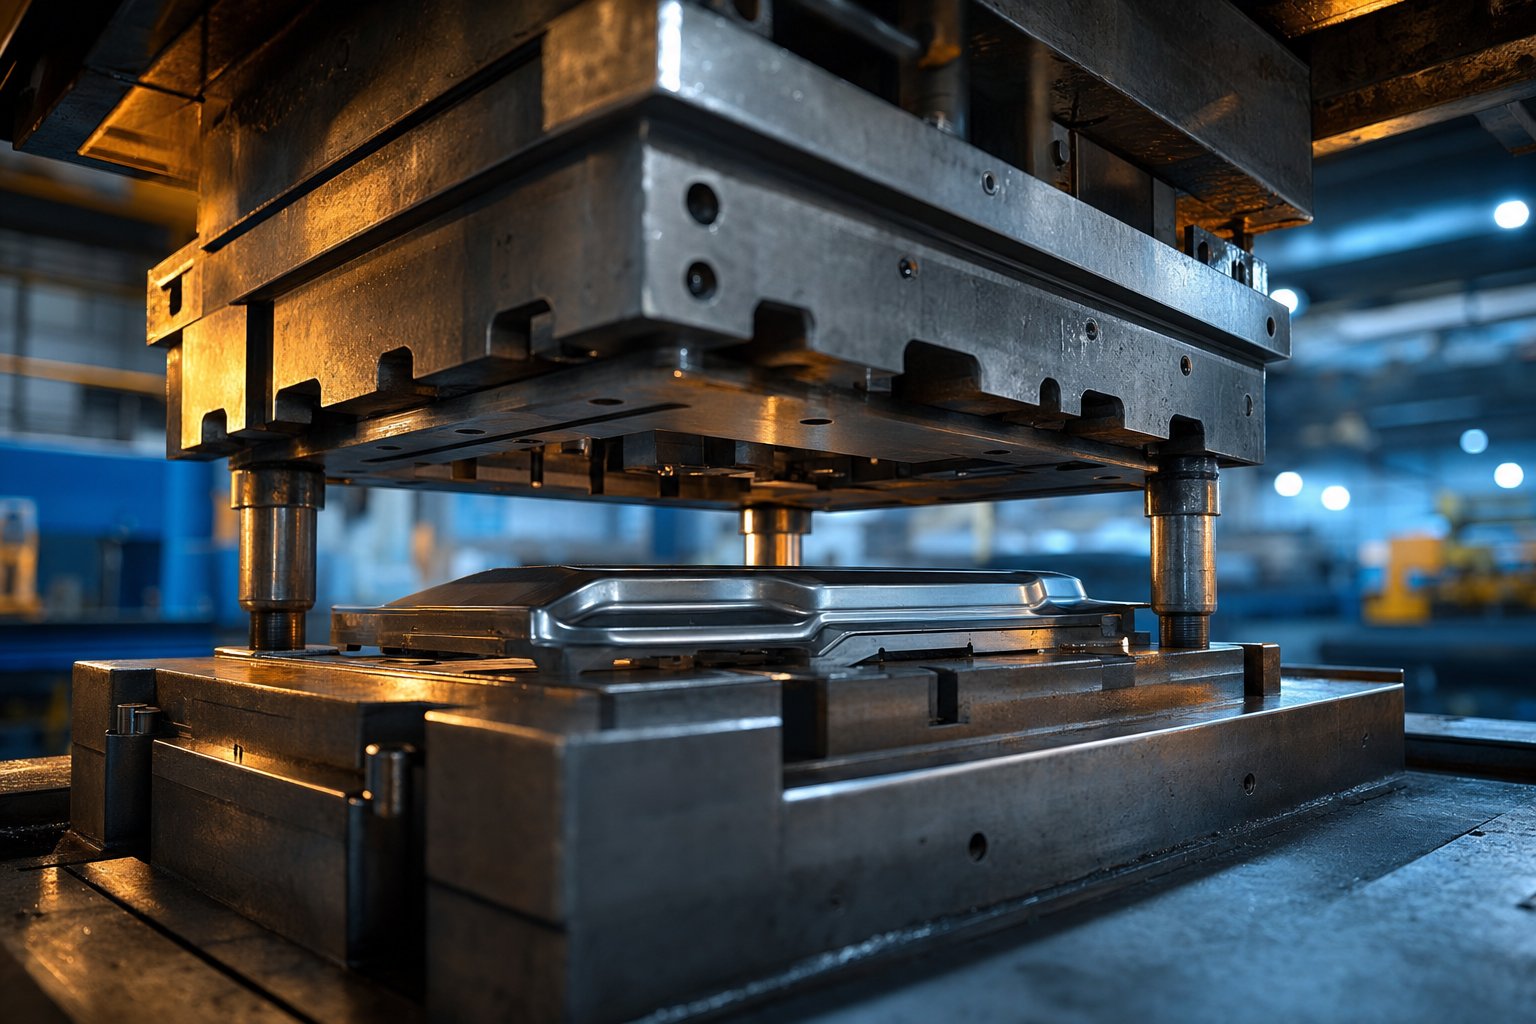
Mae marw stampio ceir yn declyn wedi'i beiriannu'n fanwl, sy'n cynnwys set gyfatebol o gydrannau dur offer caled, sy'n torri, plygu, tynnu, neu siapio rhannau cerbyd gwastad yn dri dimensiwn o dan dunelli o wasg a reolir.
Llun dau hanner mowld wedi'i glampio i wasg stampio. Mae'r hanner uchaf yn disgyn gyda grym aruthrol, ac mae'r ddalen fetel fflat rhyngddynt yn trawsnewid yn gydran gymhleth, gyfuchlinol mewn ffracsiwn o eiliad. Mae'r adrannau torri a ffurfio yn nodweddiadol wedi'u gwneud o galedadwy arbennigduroedd offer, ac mewn-ardaloedd traul uchel, mae mewnosodiadau carbid neu haenau sy'n gwrthsefyll traul yn ymestyn oes cynhyrchiol yr offeryn.
Mae stampio yn weithred -ffurfio oer. Ni roddir unrhyw wres allanol yn fwriadol i'r deunydd marw neu ddalen. Fodd bynnag, mae'r ffrithiant a gynhyrchir wrth dorri a ffurfio yn golygu bod rhannau wedi'u stampio yn aml yn gadael yr offer yn boeth i'r cyffwrdd. Gall y broses hon feicio ar gyflymder anghyffredin, gyda rhai yn marw yn cwblhau dros 1,000 o strôc y funud ar gyfer cydrannau llai.
Pam mae Stampio Marw yn Bwysig wrth Gynhyrchu Cerbydau
Mae stampio modurol yn marw mewn safle hollbwysig yn y gadwyn gweithgynhyrchu cerbydau. Maent yn eistedd yn uniongyrchol rhwng y wasg stampio a'r corff-mewn-cynulliad gwyn, gan drosi stoc coil crai i'r union gydrannau y mae robotiaid weldio a systemau gludiog yn ymuno â'i gilydd i ffurfio strwythur a chroen cerbyd.
Pam fod hyn mor bwysig? Oherwydd bod cerbydau modern yn cynnwys cannoedd o rannau wedi'u stampio, a rhaid i bob un ohonynt fodloni goddefiannau dimensiwn tynn i sicrhau ffit iawn, cywirdeb strwythurol, a pherfformiad damwain. Gall un system marw gynyddol integreiddio gweithrediadau ffurfio lluosog yn un strôc barhaus, gan ddileu gwallau trin a thorri amseroedd cylch ar gyfer cromfachau, cysylltwyr, a rhannau strwythurol bach. Mae marw trosglwyddo a llinell tandem mwy yn trin y paneli corff ysgubol ac aelodau strwythurol wedi'u tynnu'n ddwfn sy'n diffinio siâp a chryfder cerbyd.
The precision and durability of these dies directly influence cost efficiency, part consistency, and production speed. They enable manufacturers to produce millions of uniform components per year while keeping per-part costs low. As regulatory pressure mounts around fuel efficiency, crash safety, and electrification, automotive stamping dies are evolving rapidly to handle advanced high-strength steels, aluminum alloys, and entirely new component geometries demanded by EV platforms.
Mae'r erthygl hon yn cerdded trwy'r dirwedd lawn honno: mathau marw a sut i'w paru â chydrannau penodol, strategaethau dewis deunyddiau, y broses stampio flaengar yn fanwl, sut mae trydaneiddio yn ail-lunio dyluniad marw, y llif gwaith treialu a dilysu cyn cynhyrchu màs, datrys problemau modd methiant, a beth i chwilio amdano mewn partner gweithgynhyrchu marw. Mae pob adran yn adeiladu fframwaith ymarferol ar gyfer timau peirianneg sy'n llywio penderfyniadau offer mewn-diwydiant sy'n newid yn gyflym.
Mathau o Stampio Die a Ddefnyddir mewn Cynhyrchu Modurol
Nid yw pob marw modurol yn gyfnewidiol. Mae geometreg y rhan, y cyfaint sydd ei angen arnoch, a'r deunydd rydych chi'n ei stampio i gyd yn pennu pa bensaernïaeth marw sy'n gwneud synnwyr. Dewiswch yn anghywir, ac rydych chi'n wynebu costau offer chwyddedig, sgrap gormodol, neu amseroedd beicio na allant gadw i fyny â thargedau cynhyrchu. Felly sut mae timau peirianneg yn datrys yr opsiynau?
Esboniad o Farwolaethau Cynyddol, Trosglwyddadwy a Tandem Line
Pedwar cynraddmathau o stampio yn marwdominyddu cynhyrchu metel dalennau modurol. Mae gan bob un rôl arbennig yn y gadwyn weithgynhyrchu.
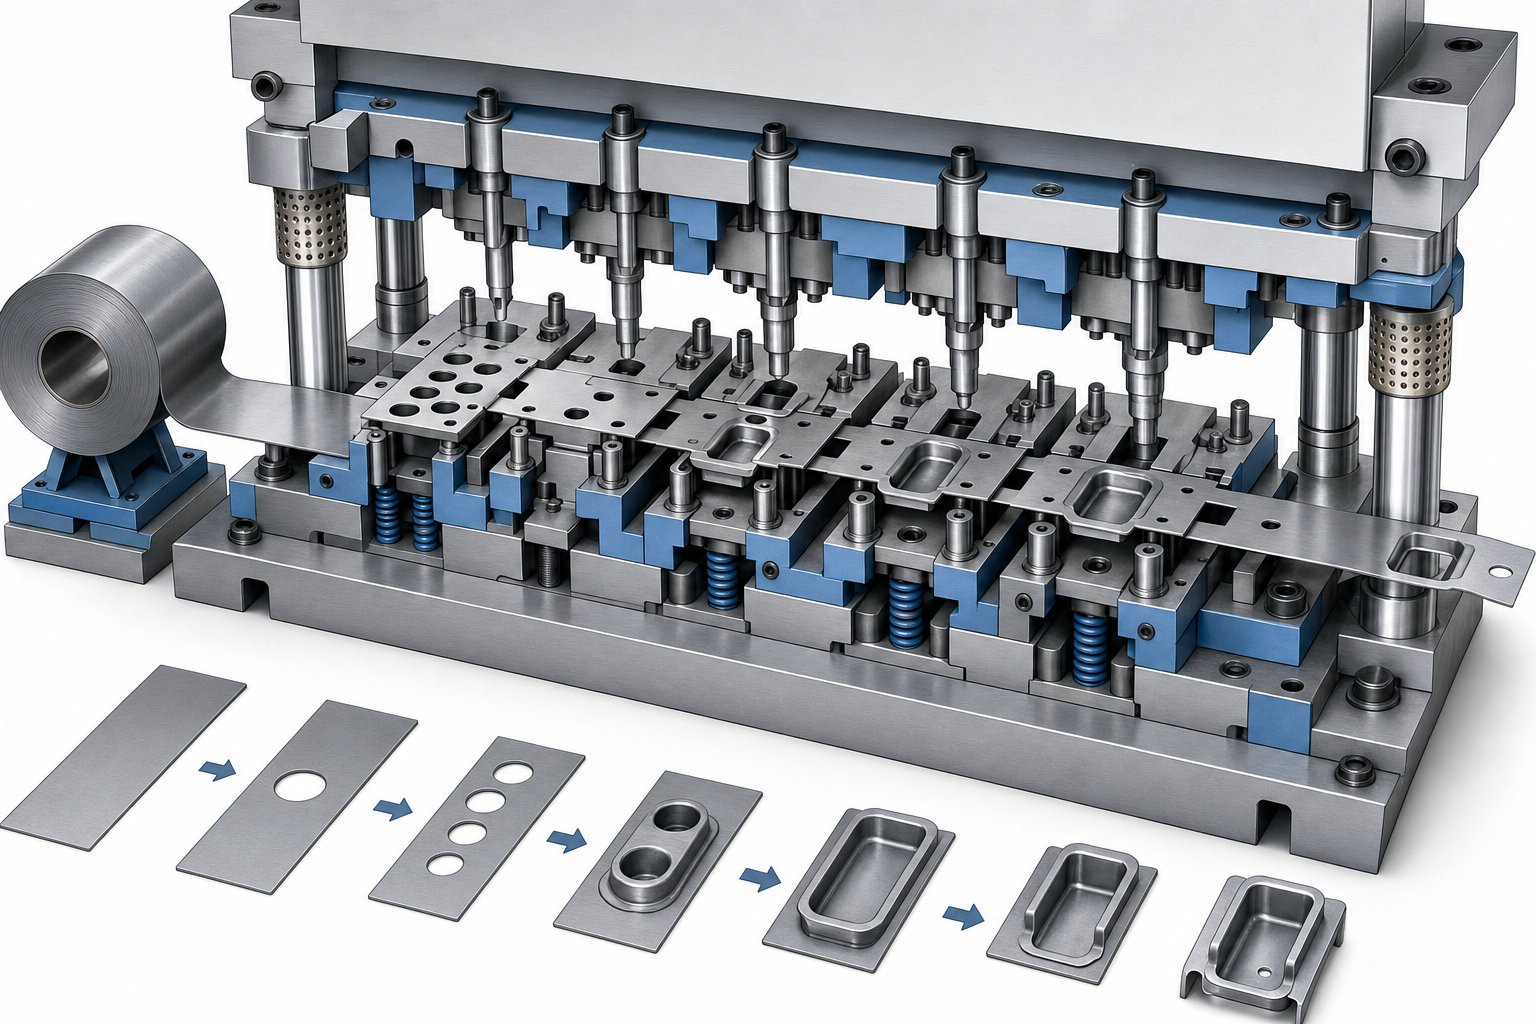
Blaengar yn marwdefnyddio stribed metel parhaus sy'n symud ymlaen trwy orsafoedd lluosog o fewn un set marw. Mae pob gorsaf yn cyflawni un llawdriniaeth, fel tyllu, plygu, bathu, neu docio, ac mae rhan orffenedig yn gollwng yn yr orsaf dorri i ffwrdd. Mae marwolaethau cynyddol yn rhagori ar-gynhyrchu cyflym o gydrannau llai, yn aml yn beicio ar 30 i 60 neu fwy o strôc y funud. Fe welwch nhw'n cynhyrchu cromfachau gwregysau diogelwch, clipiau mowntio, gorchuddion trydanol, ac atgyfnerthiadau strwythurol bach.
Trosglwyddo yn marwtrefnu nifer o orsafoedd marw annibynnol ar un wasg tunelli mawr. Mae bylchau unigol, yn hytrach na stribed cysylltiedig, yn symud rhwng gorsafoedd trwy fariau bwydo mecanyddol neu freichiau robotig. Mae'r gosodiad hwn yn ymdrin â rhannau strwythurol canolig i-fawr sy'n rhy gymhleth neu'n rhy fawr ar gyfer offer cynyddol. Mae cynhyrchion nodweddiadol yn cynnwys croes-aelodau strwythurol, cydrannau crog, paneli atgyfnerthu, a rhannau tebyg i belydr gyda siapiau cymhleth.
Llinell Tandem yn marwmynd â hyblygrwydd ymhellach. Mae gwasgfeydd lluosog yn cael eu trefnu yn eu trefn, pob un yn cynnwys un -di marw gweithrediad. Mae breichiau robotig yn llwytho, trosglwyddo, a dadlwytho rhannau rhwng gweisg. Llinellau tandem yw'r dewis safonol ar gyfer paneli corff allanol mawr megis cyflau, drysau, paneli to, a ffenders, lle mae angen tunelledd y wasg annibynnol a rheolaeth prosesau ar bob cam ffurfio.
Cyfansawdd yn marwperfformio dwy neu fwy o weithrediadau torri mewn un strôc yn y wasg, yn aml yn blancio a thyllu ar yr un pryd. Maent mewn cilfach ar gyfer cydrannau gwastad cymhlethdod canolig lle mae crynoder ac aliniad ymyl yn hollbwysig. Mewn cyd-destunau modurol, fe'u gwelwch yn cynhyrchu platiau atgyfnerthu a bracedi syml lle mae cyflymder a chywirdeb lleoliad yn bwysicach na gallu ffurfio dwfn.
Paru Math Die i Geometreg Cydran Modurol
Mae dewis rhwng marw trosglwyddo a marw cynyddol mewn cymwysiadau modurol yn dibynnu ar faint rhan, gan ffurfio cymhlethdod, a gofynion cyfaint blynyddol. Mae braced wedi'i stampio ar 500,000 o unedau'r flwyddyn yn cyfiawnhau offeru blaengar. Mae tai strwythurol dwfn a gynhyrchwyd ar 150,000 o unedau yn gweddu i'r trefniant trosglwyddo. Mae panel allanol Dosbarth A gyda safonau ansawdd wyneb tynn yn perthyn ar linell tandem.
Mae'r tabl isod yn fframio hwn fel teclyn cefnogi penderfyniad, gan gymharu'r pedwar prif fath o stampio marw ar draws y paramedrau sydd bwysicaf i gynllunwyr rhaglenni modurol.
| Math Marw | Rhannau Modurol Nodweddiadol | Ystod Trwch Deunydd | Addasrwydd Cyfrol Cynhyrchu | Cost Offer Cymharol |
|---|---|---|---|---|
| Marw Blaengar | Cromfachau, clipiau, atgyfnerthiadau bach, gorchuddion trydanol | 0.3 mm - 3.2 mm | Uchel (300K+ o unedau y flwyddyn) | Cymedrol |
| Trosglwyddo Marw | Traws-aelodau strwythurol, rhannau crog, atgyfnerthiadau mawr | 0.8 mm - 6.0 mm | Canolig i Uchel (100K - 500K uned y flwyddyn) | Uchel |
| Llinell Tandem yn Marw | Hoods, drysau, fenders, paneli to, ochrau corff mawr | 0.6 mm - 2.0 mm | Canolig (50K - 300K uned y flwyddyn) | Isel fesul marw, Uchel yn gyffredinol (gweisg lluosog) |
| Cyfansawdd Die | Platiau atgyfnerthu, cromfachau tyllu syml, elfennau strwythurol gwastad | 0.5 mm - 4.0 mm | Canolig i Uchel (100K+ o unedau y flwyddyn) | Isel i Gymedrol |
Sylwch ar y cyfaddawdau. Marwau cynyddol sy'n darparu'r gost isaf fesul-rhan ar gyfeintiau uchel ond ni allant ymdopi â geometreg paneli mawr. Mae llinellau tandem yn cynnig yr hyblygrwydd uchaf a rheolaeth broses annibynnol ar gyfer pob cam, ac eto mae angen gofod llawr sylweddol ac integreiddio robotig arnynt. Mae systemau trosglwyddo yn rhannu'r gwahaniaeth, gan drin geometreg gymhleth ar gyflymder rhesymol heb fod angen peiriannau gwasg lluosog.
Mae'r dewis cywir hefyd yn dibynnu ar ymddygiad materol. Mae duroedd cryfder uchel uwch ac aloion alwminiwm yn cymhlethu gweithrediadau ffurfio, weithiau'n gwthio rhannau a fyddai fel arfer yn addas ar gyfer offer cynyddol i setiau trosglwyddo lle gellir tiwnio pob gorsaf yn annibynnol. Mae'r cydadwaith hwnnw rhwng math marw a phriodweddau materol yn siapio pob penderfyniad buddsoddi mewn offer yn y gofod modurol.
Stampio Die Dewis Deunydd ac Adeiladu
Mae math marw yn pennu pensaernïaeth y broses, ond mae'r hyn y gwneir y marw ohono yn pennu pa mor hir y mae'n para, pa mor dda y mae'r rhannau'n edrych, a beth fydd eich cost fesul trawiad mewn gwirionedd. Bydd marw cynyddol sy'n rhedeg ar 40 strôc y funud yn gweld miliynau o effeithiau dros ei oes. Os na all y dur offer drin y cam-drin hwnnw, rydych chi'n edrych ar draul cynamserol, amser segur heb ei gynllunio, a rhannau sgrap nad ydynt byth yn cyrraedd y cynulliad.
Graddau Offer Dur a Mewnosodiadau Carbid ar gyfer Marw Modurol
Mae tri theulu dur offer yn dominyddu adeiladu marw stampio modurol, pob un wedi'i beiriannu ar gyfer cydbwysedd gwahanol o galedwch, caledwch, a gwrthsefyll traul.
AISI D2yw'r dur gwaith oer clasurol ar gyfer gweithrediadau blancio a thyllu. Wedi'i galedu i 58-62 HRC, mae'n darparu ymwrthedd gwisgo sgraffiniol rhagorol diolch i'w gynnwys cromiwm a charbon uchel. Mae D2 yn rhagori mewn gorsafoedd torri lle mae cadw ymyl yn bwysicaf. Y cyfaddawd? Mae'n gymharol frau, gan ei gwneud yn agored i naddu o dan lwythi sioc difrifol.
AISI A2yn cynnig tir canol, gan gydbwyso ymwrthedd traul cymedrol gyda chaledwch gwell na D2. Mae'n galedu aer, sy'n lleihau afluniad yn ystod triniaeth wres, ac mae'n gweithio'n dda ar gyfer ffurfio gweithrediadau gyda chyfeintiau cynhyrchu canolig. Mae timau peirianneg yn aml yn pennu A2 ar gyfer tocio a fflansio gorsafoedd lle mae angen rhywfaint o wrthiant effaith ochr yn ochr ag oes offer gweddus.
AISI S7yn blaenoriaethu ymwrthedd sioc yn anad dim. Wedi'i galedu i 54-58 HRC, mae'n amsugno llwythi sydyn heb gracio, gan ei wneud yn ddelfrydol ar gyfer gweithrediadau ffurfio a lluniadu trwm lle mae'r marw yn dioddef straen mecanyddol sylweddol bob cylchred. Mae rhan strwythurol cymhleth yn marw yn aml yn dibynnu ar S7 mewn parthau effaith uchel.
Ar gyfer gorsafoedd sy'n profi traul sgraffinio eithafol,mewnosodiadau carbidymestyn bywyd marw 500-1000% o'i gymharu â duroedd offer confensiynol. Mae'r cydrannau carbid twngsten hyn yn cael eu presyddu neu eu cau'n fecanyddol i'r corff marw mewn ardaloedd traul uchel lleol, megis ymylon torri a radii tynnu. Mae eu cyfyngiadau brau yn defnyddio parthau effaith isel, ond mae'r enillion mewn cyfnodau cynnal a chadw llai yn sylweddol ar gyfer rhaglenni modurol cyfaint uchel.
Mae duroedd offer meteleg powdwr (PM) yn cynrychioli haen fwy newydd. Mae eu proses weithgynhyrchu yn cynhyrchu carbidau manach, wedi'u dosbarthu'n fwy cyfartal na meteleg ingot confensiynol, gan ddarparu agwelliant bron i 10x mewn caledwch effaithar galedwch cyfatebol. Pan fethodd offer safonol D2 ar ôl dim ond 5,000-7,000 o gylchoedd yn ffurfio dur ferrite-bainite 580 MPa, gan newid i oes offer adferedig gradd PM i 40,000-50,000 o gylchoedd.
Mae haenau arbenigol yn gwella perfformiad ymhellach waeth beth fo'r radd dur sylfaen:
- TiN (Titaniwm Nitrid):-gorchudd pwrpas cyffredinol sy'n lleihau ffrithiant ac yn ymestyn oes offer 30-50% mewn llawer o gymwysiadau
- TiCN (Titanium Carbonitride):Caledwch uwch na TiN, sy'n addas ar gyfer torri a thyllu graddau AHSS
- CrN (Chromium Nitride):Yn effeithiol yn erbyn carlamu wrth ffurfio duroedd galfanedig, lle gall haenau PVD fel TiAlN achosi cronni sinc
- TiAlN (Nitrid Alwminiwm Titaniwm):Ardderchog ar gyfer duroedd cryfder uchel datblygedig heb eu gorchuddio, gan gynhyrchu ymylon torri glanach hyd yn oed ar ôl 200,000+ o rannau
Mae'r dull ymgeisio yn bwysig hefyd. Mae haenau PVD yn bondio ar dymheredd is, gan gadw caledwch marw heb risg o ystumio dimensiwn. Mae prosesau CVD a thrylediad thermol yn creu bondiau metelegol cryfach ond mae angen tymereddau o gwmpas 1000 gradd C, o bosibl yn meddalu'r swbstrad ac yn golygu bod angen ei ail galedu. Mae sawl gwneuthurwr ceir byd-eang bellach yn nodi haenau PVD-yn unig am y rheswm hwn.
Arwyneb Dosbarth A yn marw yn erbyn Cydran Strwythurol yn marw
Nid yw pob marw stampio yn gofyn am yr un athroniaeth adeiladu. Mae'r gwahaniaeth rhwng arwyneb Dosbarth A yn marw a chydran strwythurol yn marw yn siapio pob penderfyniad deunydd a gorffen.
Mae arwyneb Dosbarth A yn marwcynhyrchu paneli corff allanol: drysau, cyflau, fenders, a chrwyn to. Mae'r rhannau hyn yn derbyn gorffeniad clircôt wedi'i baentio, sy'n golygu bod unrhyw amherffeithrwydd arwyneb ar y marw yn trosglwyddo'n uniongyrchol i'r panel ac yn dod yn weladwy i ddefnyddwyr. Mae gwneuthurwyr offer yn llaw-malu a sgleinio'r marw hwn i orffeniadau arwyneb o Ra 0.2-0.4 micromedr neu well, gan ddefnyddio cerrig mân a phapurau caboli cynyddol. Bydd hyd yn oed diffyg mor fach â gwallt dynol sy'n syrthio i farw Dosbarth A yn gadael marc gweladwy ar y panel wedi'i stampio. Mae'r duroedd offer a'r triniaethau wyneb a ddewisir yma yn blaenoriaethu cyfanrwydd arwyneb, lubricity, a gwrthiant i godi deunydd dros ymwrthedd gwisgo amrwd.
Cydran strwythurol yn marwblaenoriaethu cywirdeb dimensiwn a rheolaeth springback. Nid oes angen gorffeniadau drych ar gyfer atgyfnerthiadau mewnol, pileri B, ac aelodau siasi, ond rhaid iddynt ddal goddefiannau GD&T tynn ar draws miliynau o gylchoedd. Yma, mae dewis deunydd marw yn canolbwyntio ar gryfder cywasgol a bywyd blinder, gyda dur offer caletach a haenau ymosodol yn dderbyniol oherwydd bod ansawdd wyneb cosmetig yn eilaidd.
Wrth ddewis deunyddiau marw ar gyfer unrhyw raglen fodurol, mae peirianwyr yn pwyso a mesur sawl ffactor rhyngweithiol:
- Cyfaint cynhyrchu:Gall rhediadau byr o dan 100,000 o rannau ddefnyddio A2; mae cyfeintiau uwch na 1,000,000 yn cyfiawnhau mewnosodiadau carbid neu ddur PM
- metel dalen yn cael ei stampio:Mae graddau AHSS â chryfderau tynnol uwch na 980 MPa yn dynesu at galedwch yr offer ei hun, gan fynnu swbstradau caletach a haenau gorfodol
- Tynnu dyfnder a ffurfio difrifoldeb:Mae tyniadau dwfn yn cynyddu pwysau cyswllt a gwres, gan gyflymu'r risg o draul a charlamu
- Gofynion gorffeniad wyneb:Mae paneli Dosbarth A angen arwynebau marw caboledig iawn gyda -haenau ffrithiant isel; mae rhannau strwythurol yn goddef gorffeniadau mwy iwtilitaraidd
Mae aloion AHSS ac alwminiwm yn haeddu sylw arbennig wrth stampio dewis deunydd marw. Gall duroedd cam deuol a martensitig gyrraedd gwerthoedd caledwch bedair i bum gwaith yn uwch na dur ysgafn, ac mae rhai graddau martensitig yn fwy na 57 HRC. Ar y lefel honno, mae caledwch y metel dalen yn agosáu at y marw ei hun. Mae safon D2 heb ei orchuddio yn annigonol; Mae swbstradau nitrid PVD neu ïon yn dod yn angenrheidiol i gynnal oes offer derbyniol.
Mae alwminiwm yn cyflwyno her wahanol. Yn hytrach na gwisgo sgraffiniol, mae alwminiwm yn tueddu tuag at draul gludiog a charlamu, gan weldio micro ei hun i'r wyneb marw o dan ffrithiant a gwres. Mae arwynebau caboledig iawn gyda haenau ffrithiant isel yn mynd i'r afael â'r duedd hon. Gall y cyfuniad cywir o galedu swbstrad ynghyd â thriniaeth arwyneb olygu'r gwahaniaeth rhwng marw sy'n para 50,000 o rannau ac un sy'n cynhyrchu dros 1.2 miliwn.
Dim ond y man cychwyn yw dewis deunydd. Mae sut mae'r dis yn perfformio'n ymarferol yn dibynnu i'r un graddau ar yr hyn sy'n digwydd yn ystod treialu a dilysu, lle mae rhagfynegiadau efelychiad yn cwrdd â realiti ffisegol ac addasiadau iteraidd yn dod â'r offeryn i barodrwydd cynhyrchu.
Y Broses Stampio Die Flaengar ar gyfer Cydrannau Modurol
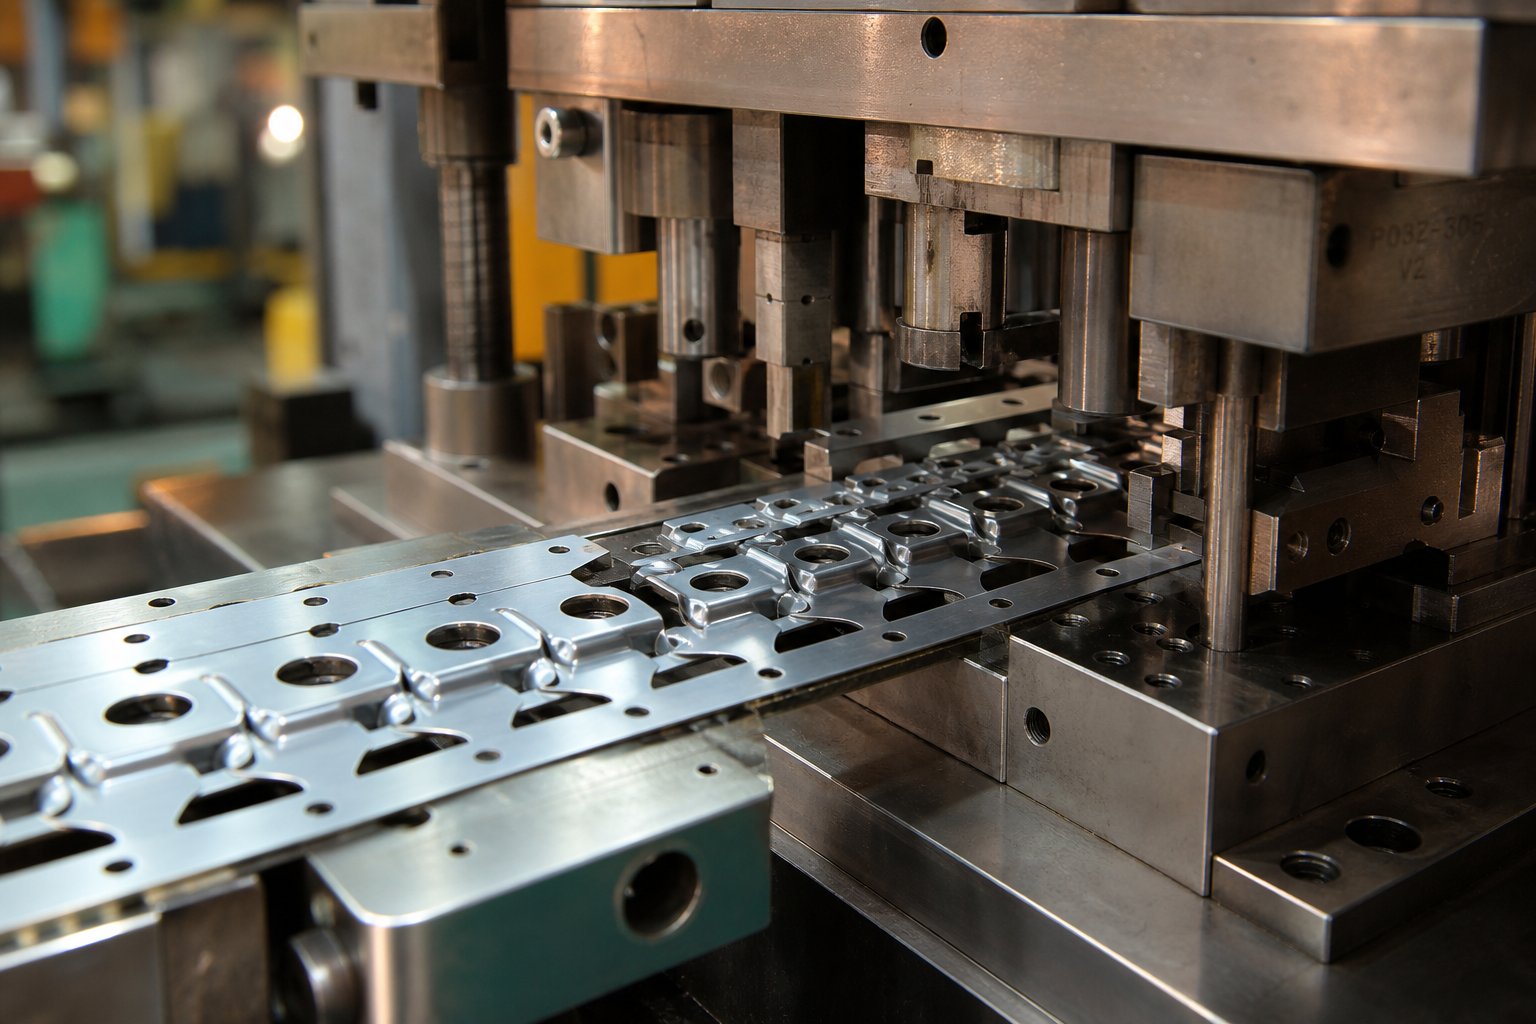
Dim ond hanner y stori y mae gwybod o beth mae dis yn cael ei wneud. Mae gwir hud stampio cynyddol cydrannau modurol cyfaint uchel yn y modd y mae'r broses yn coreograffu dwsinau o weithrediadau yn un llif parhaus. Gyda gweisg yn beicio ar 25 i 200 strôc y funud neu fwy, mae marw cynyddol yn cynhyrchu rhan orffenedig gyda phob strôc unwaith y bydd y stribed wedi'i lwytho'n llawn. Mae'r cyflymder a'r gallu i ailadrodd yn ei wneud yn brif ddull gweithgynhyrchu ar gyfer rhannau modurol bach i ganolig a gynhyrchir yn y miliynau.
Sut mae'r Broses Stampio Die Flaengar yn Gweithio Gorsaf fesul Gorsaf
Dychmygwch coil o lenfetel yn dadrolio i wasg stampio. Mae'r stribed yn symud ymlaen ar gynyddiad manwl gywir, a elwir yn faes marw, ac mae pob gorsaf y mae'n mynd trwyddi yn cyflawni un llawdriniaeth yn union. Erbyn i'r stribed gyrraedd yr orsaf derfynol, mae rhan wedi'i ffurfio'n llawn yn gwahanu ac yn gollwng i mewn i fin casglu. Dyma'r broses stampio marw gynyddol wedi'i rhannu'n gamau dilyniannol:
- Bwydo a sythu coil:Mae'r coil metel yn bwydo trwy beiriant sythu i gael gwared â chrymedd gweddilliol, yna i mewn i borthwr servo sy'n symud y stribed ymlaen ar yr union bellter traw gyda phob strôc yn y wasg.
- Tyllu tyllau peilot:Mae'r orsaf gyntaf yn tyllu tyllau peilot yn y stribed cludo. Mae'r tyllau bach hyn yn bwyntiau cofrestru manwl gywir ar gyfer pob gorsaf ddilynol.
- Ymgysylltiad pin peilot:Wrth i'r stribed symud ymlaen, mae pinnau peilot caled ym mhob gorsaf i lawr yr afon yn mynd i mewn i'r tyllau peilot, gan gywiro unrhyw fân anghywirdeb bwydo a chloi'r stribed yn ei le cyn i'r wasg gau.
- Tyllu a blancio:Mae gorsafoedd torri yn dyrnu tyllau mewnol, slotiau, ac amlinelliadau gwag rhannol sydd eu hangen ar gyfer geometreg y rhan olaf.
- Ffurfio a lluniadu:Mae gorsafoedd plygu, lluniadu a bathu yn siapio'r fflat yn wag yn gydran tri dimensiwn. Mae pob cam ffurfio yn gynyddrannol, gan ddosbarthu straen ar draws sawl gorsaf yn hytrach na gorfodi'r deunydd mewn un ergyd.
- Bathu a boglynnu:Mae gorsafoedd yn rhoi pwysau uchel lleoledig i gyflawni goddefiannau tynn ar nodweddion critigol megis arwynebau dwyn neu leoli tabiau.
- Torri a thorri terfynol:Mae'r orsaf olaf yn torri'r rhan orffenedig o'r stribed cludo. Mae gweddill y sgrap sgerbwd yn gadael y dis i'w ailgylchu.
Mae pob gorsaf wedi'i chydamseru'n fecanyddol i strôc y wasg, felly mae'r dilyniant cyfan yn digwydd ar yr un pryd ar draws y stribed wedi'i lwytho. Mae un rhan yn gadael tra bod y chwech neu saith nesaf ar ganol-broses mewn gorsafoedd i fyny'r afon.
Optimeiddio Cynllun Strip ar gyfer Rhannau Modurol
Dyluniad cynllun stribed marw cynyddol yw'r man cychwyn rheoli costau. Yn y bôn, y cynllun yw'r glasbrint sy'n pennu sut mae'r rhan wedi'i chyfeirio, ei bylchu a'i chysylltu ar y stribed metel. Targed-gosodiad wedi'i optimeiddio'n ddadros 75% o ddefnydd deunydd, sy'n golygu bod llai na chwarter y stoc coil yn dod yn sgrap. Pan fyddwch chi'n stampio miliynau o fracedi neu atgyfnerthiadau y flwyddyn, mae hyd yn oed gwelliant o 2-3% mewn defnydd yn golygu arbedion sylweddol o ran deunydd crai.
Mae nifer o strategaethau gosodiad yn bodoli i wneud y mwyaf o effeithlonrwydd:
- Rhes sengl, un tocyn:Rhannau mewn llinell syth ar hyd y stribed. Dyluniad marw syml ond yn aml llai o gynnyrch deunydd.
- Pas onglog (nythu):Roedd rhannau'n gogwyddo ar ongl fel eu bod yn cyd-gloi fel darnau pos, gan adennill deunydd a fyddai fel arall yn sgrap sgerbwd.
- Cynlluniau rhes lluosog:Cynhyrchir dwy ran neu fwy ochr yn ochr o coil ehangach, gan gynyddu trwygyrch fesul strôc.
Mae'r cynllun yn hollbwysig i unrhyw gynllunstribed cludwr, y fframwaith sgerbwd sy'n dal rhannau at ei gilydd wrth iddynt symud ymlaen drwy'r dis. Rhaid i ddyluniad cludwr gydbwyso dau ofyniad sy'n cystadlu: digon o anhyblygedd i wthio'r stribed yn ddibynadwy trwy bob gorsaf heb fwclo, a digon o hyblygrwydd i ddarparu ar gyfer symudiad fertigol wrth ffurfio gorsafoedd tynnu deunydd i lawr. Mae peirianwyr yn defnyddio cludwyr solet ar gyfer rhannau gwastad gyda throadau syml, ac yn ymestyn cludwyr gwe gyda thoriadau rhyddhad strategol ar gyfer rhannau sydd angen tynnu dwfn neu ffurfio fertigol cymhleth.
Mae'r bont, rhan denau o ddeunydd rhwng rhannau cyfagos a rhwng rhannau ac ymyl y stribed, yn cynnal cywirdeb strwythurol. Mae rheol peirianneg gyffredin yn gosod isafswm trwch pontydd ar 1.25 i 1.5 gwaith y trwch deunydd, gan gadw'r cludwr yn sefydlog heb wastraffu deunydd gormodol.
Mae lleoliad y pin peilot o fewn y cludwr yr un mor hanfodol. Rhaid i binnau ymgysylltu tyllau glân, crwn wedi'u pwnio mewn gorsafoedd cynnar, ac mae angen gosod y tyllau hynny ar rannau sefydlog o'r cludwr na fyddant yn dadffurfio wrth ffurfio i lawr yr afon. Mae camaliniad yma yn rhaeadru trwy bob gorsaf ddilynol, gan gynhyrchu-o-rhannau goddefgarwch.
Mae meddalwedd efelychu wedi trawsnewid sut mae peirianwyr yn ymdrin â chynllun stribedi a dilysu prosesau. Mae llwyfannau CAE modern yn caniatáu i ddylunwyr fodelu'r dilyniant stampio cyfan fwy neu lai, strôc gan strôc, rhagfynegi llif deunydd, teneuo, a diffygion posibl fel holltau neu grychau cyn torri unrhyw ddur.Treial rhithwirmae defnyddio diagramau terfyn ffurfio a phlotiau trwch yn nodi meysydd problemus yn gynnar, gan ganiatáu addasiadau i geometreg rhannol, lleoliad gleiniau lluniadu, neu ddilyniant gorsaf heb iteriad ffisegol drud. Mae hyn yn rhagweld-ac-gall dull optimeiddio ddileu 80-90% o'r amser treialu traddodiadol, oherwydd mae'r gwneuthurwr marw eisoes yn gwybod y bydd yr offeryn yn cynhyrchu rhan dda pan fydd yn cyrraedd y wasg gyntaf.
Mae ymestyn gwe cludwr hefyd wedi'i efelychu. Mae peirianwyr yn modelu sut mae'r we yn anffurfio yn ystod gorsafoedd ffurfio, gan wirio bod tyllau peilot yn aros yn sefydlog a bod y cludwr yn cynnal digon o gryfder i symud y stribed ymlaen hyd llawn yr offeryn. Heb y cam hwn, gallai cludwr sy'n gweithio ar gyfer dwy neu dair rhan brawf fethu'n drychinebus yn ystod rhediadau cynhyrchu parhaus.
Ar gyfer rhaglenni modurol sy'n cynhyrchu miliynau o rannau union yr un fath, mae'r broses stampio marw blaengar yn darparu cyfuniad heb ei ail o gyflymder, cysondeb a chost effeithlonrwydd. Ond nid yw'r offeryn ei hun ond yn barod ar gyfer cynhyrchu-ar ôl iddo oroesi dilyniant trylwyr o brofi a dilysu, lle mae rhagfynegiadau rhithwir yn cwrdd â llenfetel ffisegol a'r broses ailadroddol o ddeialu goddefiannau yn dechrau.
Sut Mae Trydaneiddio a Phwysau Ysgafn Yn Newid Stampio Marwau ar gyfer Cerbydau Trydan
Datblygwyd pob marw, system drosglwyddo a llinell tandem a drafodwyd hyd yn hyn mewn cyfnod a ddominyddwyd gan baneli corff dur ysgafn a phensaernïaeth hylosgi mewnol. Mae'r cyfnod hwnnw'n dod i ben. Mae llwyfannau cerbydau trydan yn galw am gydrannau metel dalen wahanol yn sylfaenol, gwahanol ddeunyddiau, ac o ganlyniad, peirianneg marw gwahanol. Mae'r pecyn batri yn unig, sydd fel arfer yn cynrychioli 20 i 25% o gyfanswm pwysau EV, yn cyflwyno cydrannau wedi'u stampio heb unrhyw gynsail mewn dylunio cerbydau confensiynol. Ar gyfer peirianwyr marw, nid yw'r newid hwn yn gynyddrannol. Mae'n ailysgrifennu'r rheolau ynghylch tunelledd, strategaeth cotio, ac iawndal springback.
Amgaead Batri EV a Gofynion Die Strwythurol
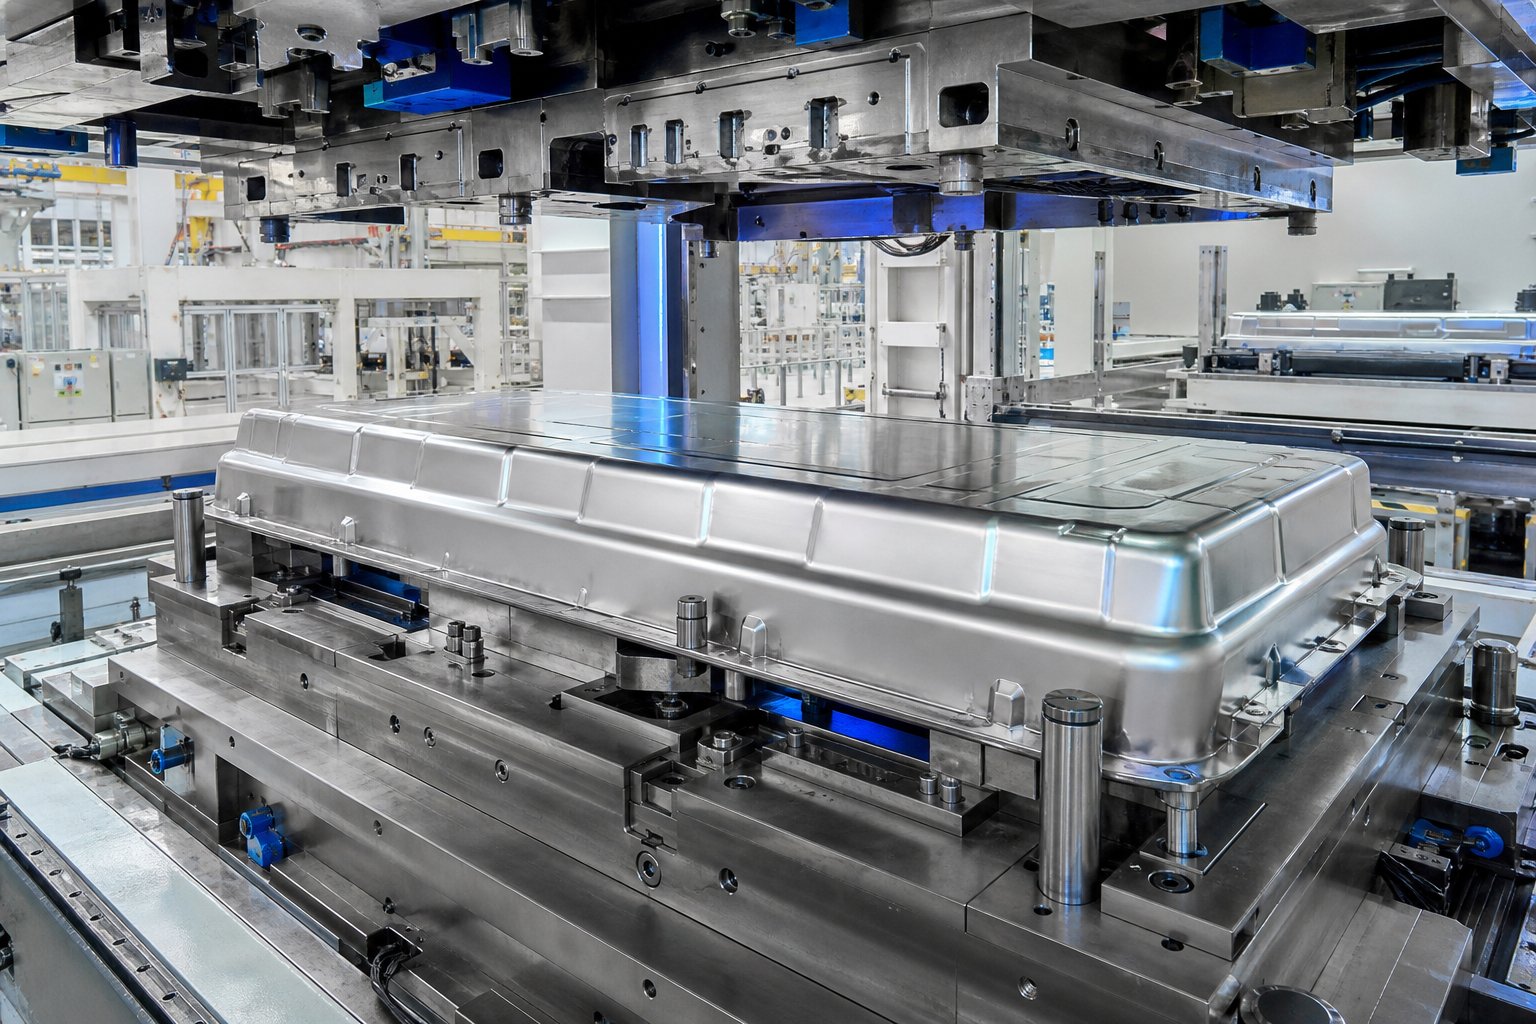
Dychmygwch ochr isaf cerbyd trydan. Lle mae gan gar traddodiadol dwnnel trawsyrru a llwybr gwacáu, mae EV yn cario lloc batri fflat, arddull sgrialu sy'n rhychwantu bron y sylfaen olwynion llawn. Mae stampio'r amgaead hwn o fetel llen yn creu rhai o'r paneli mwyaf a dyfnaf mewn cynhyrchu modurol.
Mae hambyrddau batri yn gofyn am -farwau fformat mawr sy'n gallu ffurfio paneli a all fod yn fwy na 2 fetr o hyd. Mae dyfnder y tynnu yn ddifrifol oherwydd mae'n rhaid i'r amgaead gynnwys modiwlau batri wrth gynnal anhyblygedd strwythurol ar gyfer amddiffyn rhag damwain. Mae dewis deunydd yn cymhlethu'r her. Mae aloion alwminiwm (cyfres 5000 a 6000) yn boblogaidd am eu harbedion pwysau, ond mae eu tueddiad tuag at garlamu a springback yn gwneud dyluniad marw yn llawer mwy cymhleth na chydrannau dur ysgafn cyfatebol.
Mae datrysiadau sy'n seiliedig ar ddur yn datblygu'n gyflym hefyd. Dangosodd Cleveland-Cliffs ac AutoForm hambwrdd batri un darn wedi'i stampio gan ddefnyddio -gwag wedi'i weldio wedi'i deilwra (TWB) sy'n cyfuno dur cryfder uchel uwch ar gyfer amddiffyn rhag trawiad o dan y llawr â-cryfder is, dur mwy ffurfiol mewn ardaloedd lle mae angen anffurfio difrifol. Roedd eu dyluniad cychwynnol yn gosod AHSS (gradd M1500 neu M1700) yn y gwaelod gwastad a dur ysgafn yn y corneli a'r waliau ochr, gan greu cyfluniad siâp hashnod a oedd yn lleihau -symudiad llinell weldio yn ystod stampio.Efelychu a threialon corfforol wedi'u cadarnhauroedd yr hambwrdd canlyniadol yn bodloni gofynion gwastadrwydd fflans o ddim mwy na plws neu minws amrywiad 1.5 mm, heb unrhyw holltau na chrychau, i gyd wedi'u ffurfio mewn taro un wasg.
Mae'r dull hwn yn dileu'r angen am dan{0}}amddiffyniad llawr batri ychwanegol ac yn lleihau cyfrif rhan o'i gymharu â chynulliadau allwthio alwminiwm aml-ddarn. Ond mae'n rhaid i'r marw ei hun reoli ymddygiadau ffurfio hynod wahanol dwy radd dur o fewn un offeryn. Mae angen tiwnio gleiniau tynnu'n lleol, mae parthau gwasgedd deiliad gwag yn dod yn berthnasol, a rhaid i iawndal springback gyfrif am yr adferiad gwahaniaethol rhwng adrannau AHSS a dur ysgafn.
Y tu hwnt i'r hambwrdd batri, mae cydrannau strwythurol EV-yn cynnwys mowntiau modur, atgyfnerthiadau is-fframiau blaen a chefn wedi'u dylunio o amgylch unedau gyriant trydan, a strwythurau damwain wedi'u peiriannu i amddiffyn systemau foltedd uchel. Mae pob un yn cyflwyno geometregau nad yw'r oes ICE gonfensiynol yn marw erioed wedi dod ar eu traws, gyda chyfyngiadau pecynnu yn cael eu gyrru gan leoliad modiwl batri yn hytrach na llwybro injan a threnau gyrru.
Dylunio Marw ar gyfer Cryfder Uchel-Dur ac Alwminiwm Uwch
Mae strategaethau corff deunydd cymysg bellach yn safonol ar draws rhaglenni EV. Mae'n bosibl y bydd platfform un cerbyd yn defnyddio dur caled iawn ar gyfer y cawell diogelwch, duroedd cam deuol neu TRIP ar gyfer atgyfnerthiadau strwythurol, ac alwminiwm ar gyfer cau a gorchuddion batri. Mae pob deunydd yn gosod gofynion penodol ar y stampio metel dalen sy'n ei ffurfio.
Swnio'n gymhleth? Y mae. Gall graddau AHSS â chryfderau tynnol uwch na 980 MPa gyrraedd gwerthoedd caledwchbedair i bum gwaith yn uwch na dur ysgafn, gyda rhai graddau martensitig yn fwy na 57 HRC. Ar y lefel honno, mae'r dalen fetel yn agosáu at galedwch y marw ei hun. Mae strategaethau offer safonol yn cwympo o dan yr amodau hyn. Gall dur offer D2 a barhaodd 50,000 o gylchoedd ar ddur ysgafn fethu'n drychinebus ar ôl 5,000 i 7,000 o gylchoedd ar radd bainite 580 MPa, heb sôn am ddur cam deuol 1180 MPa.
Mae deunyddiau cryfder uwch hefyd yn gofyn am fwy o dunelli o wasg, weithiau dwy i bedair gwaith yr hyn sydd ei angen ar ddur ysgafn ar gyfer geometreg rhan gyfatebol. Mae'r grym cynyddol hwn yn rhaeadru trwy'r system farw gyfan: esgidiau marw trymach, pyst canllaw llymach, bolsters gwasg wedi'u hatgyfnerthu, a dyluniadau gleiniau tynnu wedi'u haddasu sy'n rheoli llif deunydd heb gracio'r ddalen. Mae'r trwch gostyngol a alluogir gan AHSS yn baradocsaidd yn cynyddu tueddiad crychau, sy'n gofyn am rymoedd deiliad gwag uwch sy'n cyflymu traul ymhellach ar radiysau tynnu ac arwynebau rhwymwr.
Mae dyluniad marw stampio alwminiwm yn cyflwyno modd methiant hollol wahanol. Yn hytrach na thraul sgraffiniol o arwynebau dalennau caled, mae alwminiwm yn glynu at yr offer trwy -weldio micro wrth-bwyntiau cyswllt gwresog. Mae'r mecanwaith galw hwn yn cronni'n raddol, gyda gronynnau alwminiwm a drosglwyddir yn sgorio paneli dilynol ac yn diraddio ansawdd yr arwyneb. Rhaid i arwynebau marw gael eu caboli i werthoedd garwedd hynod o isel (o dan Ra 0.2 micromedr) a'u hamddiffyn â haenau ffrithiant isel wedi'u hoptimeiddio ar gyfer ymddygiad gludiog alwminiwm.
Mae'r tabl isod yn cymharu sut mae'r sifftiau deunydd hyn yn trosi'n wahaniaethau peirianneg marw concrit:
| Paramedr | Dur Ysgafn Traddodiadol | AHSS (DP/TRIP 780-1180 MPa) | Alwminiwm (Cyfres 5000/6000) |
|---|---|---|---|
| Lluosydd Tunelledd (yn erbyn llinell sylfaen dur ysgafn) | 1x | 2x - 4x | 0.6x - 0.8x |
| Mecanwaith Gwisgo Cynradd | Gwisgo sgraffiniol | Sgraffinio + gwisgo gludiog, naddu | Gwisgo gludiog / galling |
| Gofyniad Cotio Die | Dewisol (cromblatio cyffredin) | Gorfodol (PVD TiAlN neu nitriding ion) | Gorfodol (-ffrithiant PVD isel, DLC, neu CrN caboledig) |
| Offeryn Dur a Argymhellir | D2, mewnosodiadau haearn bwrw | Dur offer PM, mewnosodiadau carbid ar-barthau traul uchel | D2 neu A2 caboledig gyda haenau arbenigol |
| Strategaeth Iawndal Springback | Gorblygu lleiaf (1-3 gradd) | Gorblygu ymosodol (5-10+ gradd), ffurfio aml-gam, efelychiad-iawndal a yrrir | Gorblygu cymedrol, nodweddion lleddfu straen, -ystyriaeth caledu oedran |
| Tynnu Dyluniad Glain | Gleiniau crwn safonol | Geometreg wedi'i haddasu, grym atal uwch, risg cracio ymyl | Gleiniau bas, arwynebau caboledig, parthau iro rheoledig |
| Sensitifrwydd Gorffen Arwyneb | Cymedrol | Isel (rhannau strwythurol yn dominyddu) | Uchel iawn (atal carlamu + paneli Dosbarth A) |
Sylwch ar y gwahaniaeth yn y strategaeth. Mae AHSS yn mynnu cryfder cryf o'r swbstrad marw, gyda haenau yn gweithredu'n bennaf fel rhwystrau traul yn erbyn deunydd llen sydd bron mor galed â'r offeryn. Mae alwminiwm yn gofyn am fanylder, gyda drych-arwynebau caboledig a ffrithiant-yn lleihau haenau sy'n atal y ddalen feddalach rhag bondio â'r wyneb marw. Efallai y bydd angen defnyddio'r ddwy strategaeth ar draws gwahanol setiau marw ar gyfer un corff EV-mewn-rhaglen wen, weithiau o fewn gorsafoedd gwahanol o'r un dis trosglwyddo.
Mae efelychu'n chwarae rhan fawr mewn dylunio marw stampio alwminiwm a pheirianneg marw AHSS fel ei gilydd. Cafodd y sbringback difrifol a welwyd mewn hambyrddau batri dur cryfder uchel, lle'r oedd dyluniadau TWB cychwynnol yn cynhyrchu troelli a oedd yn torri'r gofyniad gwastadrwydd 1.5 mm ar gyfer fflansau tynn yn gollwng, ei nodi a'i ddatrys trwy efelychu AutoForm iterus cyn i brototeipio ffisegol gadarnhau'r atgyweiriad. Nid yw treial rhithwir bellach yn ddewisol ar gyfer y deunyddiau hyn. Dyma'r unig ffordd economaidd hyfyw i gydgyfeirio ar ddyluniad marw sy'n gweithio pan fydd iteriad ffisegol ar declyn tynnu dwfn 2-metr-hir yn costio wythnosau a channoedd o filoedd o ddoleri fesul dolen.
Nid yw'r heriau materol a geometreg hyn yn dod i ben wrth ddylunio marw. Maent yn mynd yn syth i mewn i dreialu, lle mae rhagfynegiadau efelychiad yn bodloni ymddygiad llenfetel go iawn, ac mae'r broses ailadroddol o ddilysu cywirdeb dimensiwn, ansawdd wyneb, a pherfformiad strwythurol yn pennu a yw marw yn wirioneddol barod i gynhyrchu.
Die Tryout a Dilysu Cyn Cynhyrchu Torfol
Gall teclyn stampio a marw edrych yn ddi-ffael ar lawr y siop a dal i gynhyrchu paneli sy'n frith o holltau, crychau, neu wyriadau dimensiwn na fydd unrhyw offer cydosod yn eu derbyn. Mae'r bwlch rhwng dis wedi'i beiriannu'n ffres ac offeryn a gymeradwyir gan gynhyrchiad yn cael ei bontio gan arbrofion, dilyniant dilysu trwyadl, ailadroddus sydd fel arfer yn defnyddio 30% o gyfanswm cost offer a thua 40% o gyfanswm yr amserlen beirianneg. Hepgor neu frysio'r cam hwn, ac mae problemau ansawdd yn mudo i lawr yr afon i'r corff-yn-cynulliad gwyn lle maent yn dod yn ddrytach yn esbonyddol i'w trwsio.
Felly beth sy'n digwydd mewn gwirionedd rhwng yr eiliad y mae marw yn gadael y ganolfan beiriannu a'r diwrnod y mae'n rhedeg ar gyflymder cynhyrchu llawn? Mae'r broses stampio tryout yn dilyn dilyniant strwythuredig o wiriadau ffisegol, dolenni mesur, a chywiriadau iteraidd, i gyd wedi'u llywodraethu gan safonau derbyn penodol OEM.
Camau Tryout Die o Sylw i Gymeradwyaeth OEM
Mae pob marw stampio ceir yn mynd trwy'r un cyfnodau dilysu sylfaenol, er bod dyfnder a thrylwyredd pob cam yn graddio'n rhannol feirniadol. Bydd marw panel allanol Dosbarth A yn treulio misoedd yn rhoi cynnig arni. Efallai y bydd marw braced syml yn clirio ymhen dyddiau. Dyma'r llif gwaith dilyniannol:
- Darganfod marw:Mae'r arwynebau marw yn cael eu gwirio ar gyfer dosbarthiad cyswllt cywir cyn i unrhyw rannau gael eu stampio. Rhoddir gwagle glân rhwng yr haneri marw uchaf ac isaf, wedi'i baentio â lliw gosodiad glas. Mae'r wasg yn cau, ac mae'r patrwm trosglwyddo llifyn yn datgelu lle mae cyswllt yn digwydd a lle mae bylchau'n parhau. Mae gwneuthurwyr offer yn-malu smotiau uchel, gan ddileu cyn lleied â0.05 mm ar y tro, yna ail{0}}wirio. Mae'r cylch hwn yn ailadrodd nes bod o leiaf 80% o arwynebedd cyswllt wedi'i gyflawni ar draws y parthau smotiog. Ar gyfer set marw lawn o bedair llawdriniaeth, gall sylwi ar ei ben ei hun ofyn am bedwar i bum mis o waith llaw manwl.
- Treial cychwynnol ar gynhyrchu-gwasg bwriad:Mae'r marw wedi'i osod ar wasg sy'n cyfateb yn agos i nodweddion tunelledd, cyflymder a chlustog llinell gynhyrchu'r wasg. Caiff paneli cyntaf eu stampio ar gyflymder is, ac mae peirianwyr yn archwilio'n weledol am ddiffygion difrifol: craciau, crychau difrifol, neu broblemau llif deunydd.
- Mesur panel a dilysu GD&T:Rhoddir paneli wedi'u stampio ar osodiad gwirio a'u mesur yn erbyn y galwadau dimensiwn geometrig a goddefgarwch (GD&T) a ddiffinnir gan yr OEM. Mae datymau critigol, safleoedd tyllau, onglau fflans, a goddefiannau proffil yn cael eu gwirio gan ddefnyddio peiriannau mesur cyfesurynnol (CMMs) neu freichiau mesur cludadwy.
- Sganio golau glas-golau neu wyn-:Mae sganio 3D wyneb llawn yn dal miliynau o bwyntiau data ar draws y panel wedi'i stampio, gan gynhyrchu gefeilliad digidol sydd wedi'i droshaenu yn erbyn geometreg enwol CAD. Mae mapiau gwyriad lliw ar unwaith yn datgelu ardaloedd sy'n fwy na goddefgarwch, gan ddangos i beirianwyr yn union lle mae angen cywiro'r marw.
- iteriadau newid peirianneg:Yn seiliedig ar ddata mesur, mae peirianwyr marw yn addasu arwynebau offer, yn addasu gleiniau tynnu, yn ychwanegu neu'n tynnu deunydd o radiysau ffurfio, neu'n ail-ddur trimio peiriannau. Mae pob addasiad yn sbarduno dolen tryout arall: paneli stampio, mesur, cymharu â goddefgarwch, addasu eto.
- Cymeradwyaeth panel OEM a phrynwch -farw:Mae tîm ansawdd y cwsmer yn archwilio paneli sampl terfynol yn erbyn safonau ymddangosiad, manylebau dimensiwn, a gwiriadau cydosod swyddogaethol. Ar gyfer paneli allanol, mae archwiliadau gweledol o dan oleuadau rheoledig (-ceryddu olew neu wirio) yn datgelu amherffeithrwydd arwyneb sy'n anweledig i offer mesur. Dim ond ar ôl bodloni'r holl feini prawf y mae'r OEM yn cyhoeddi derbyniad marw ffurfiol.
Mae nifer y dolenni iteru yn amrywio. Efallai y bydd angen dwy neu dair rownd ar gyfer rhannau strwythurol syml. Gall paneli Dosbarth A cymhleth gyda gofynion sbringback ac arwyneb tynn fynd trwy ddeg rownd gywiro neu fwy cyn eu prynu.
Efelychu{0}}i-Llif Gwaith Dilysu Corfforol
Mae treial rhithwir gan ddefnyddio meddalwedd efelychu ffurfio wedi newid yn sylfaenol sut mae peirianwyr yn ymdrin â dilysu a chymeradwyo marw mewn rhaglenni modurol. Cyn i unrhyw ddur gael ei dorri, mae dadansoddiad o elfennau meidraidd yn rhagweld llif deunydd, dosraniadau teneuo, parthau risg crychau, a maint springback ar draws y dilyniant ffurfio cyfan. Mae'r rhagfynegiadau hyn yn arwain iawndal arwyneb marw cychwynnol, lleoliad gleiniau tynnu, a gosodiadau gwasgedd deiliad gwag.
Ond nid yw efelychu yn dileu treial corfforol. Mae'n ei gywasgu.Treialon marw rhithwirnodi a datrys y mwyafrif o faterion ffurfio yn ddigidol, felly mae'r marw corfforol yn cyrraedd y wasg sydd eisoes yn agos at ansawdd cynhyrchu. Yn hytrach na darganfod rhaniad ar yr ergyd gyntaf a threulio wythnosau yn datrys problemau, mae peirianwyr eisoes yn gwybod ble mae'r deunydd yn teneuo ac wedi gwneud iawn yn unol â hynny. Yna mae'r ymgais gorfforol yn gadarnhad yn hytrach nag yn archwiliad.
Lle mae anghysondebau yn ymddangos rhwng rhagfynegiadau efelychiad a chanlyniadau ffisegol, mae peirianwyr yn ymchwilio i achosion sylfaenol: amrywiad eiddo materol rhwng y mewnbwn efelychiad a'r coil gwirioneddol, gwyriad gwasg dan lwyth na chafodd yr efelychiad ei ddal, neu amodau ffrithiant sy'n wahanol i'r cyfernod a fodelwyd. Mae pob anghysondeb yn bwydo'n ôl i'r model efelychu, gan wella cywirdeb ar gyfer y rhaglen nesaf.
Mae'r berthynas yn gweithio'r ddwy ffordd. Mae data profion corfforol, yn enwedig canlyniadau sgan golau glas wedi'u troshaenu yn erbyn rhagfynegiadau efelychu, yn dilysu cywirdeb yr efelychiad ffurfio. Mae OEMs yn gofyn yn gynyddol am y gydberthynas hon fel rhan o'u safonau modurol dilysu a chymeradwyo marw. Os rhagfynegodd eich efelychiad plws neu finws 0.5 mm springback a bod y panel ffisegol yn dangos plws neu finws 2.0 mm, rhaid i'r gwneuthurwr offer ddangos dealltwriaeth o'r gwraidd achos cyn y bydd yr OEM yn derbyn y llwybr cywiro.
Mae materion cyffredin a ddarganfuwyd yn ystod y treial yn disgyn i gategorïau rhagweladwy:
- Rhaniadau:Teneuo deunydd y tu hwnt i'r terfyn ffurfio, fel arfer ar radiysau tynn neu lle mae dyfnder tynnu yn fwy na hydwythedd deunydd. Mae camau cywiro yn cynnwys cynyddu radiysau, ychwanegu gleiniau tynnu i ailgyfeirio llif deunydd, neu addasu siâp gwag.
- Wrinkles:Dim digon o rym atal yn ardal y rhwymwr neu gywasgu deunydd gormodol. Mae atebion yn amrywio o gynyddu pwysau deiliad gwag i ychwanegu gleiniau clo neu addasu geometreg rhwymwr.
- Gwyriad Springback:Mae adferiad elastig ar ôl i'r wasg agor yn gyrru'r panel allan o oddefgarwch. Mae cywiro'n golygu ail-beiriannu arwynebau marw i wneud iawn amdanynt, weithiau bydd angen ailadroddiadau lluosog wrth i bob newid symud y patrwm sbringback rhywle arall ar y panel.
- Diffygion arwyneb:Amherffeithrwydd i'w gweld dim ond o dan oleuadau rheoledig, gan gynnwys marciau sinc dros asennau atgyfnerthu, marciau marw o sbotio anghyflawn, neu farciau llithro o lif deunydd amhriodol. Mae datrys y rhain ar farw Dosbarth A yn gofyn am falu ac ail-sgleinio lleol hynod fanwl gywir.
Mae pob cam cywiro yn dilyn yr un ddolen: addasu'r marw, stampio paneli newydd, mesur, cymharu. Mae’n waith caled, ond dyna sy’n gwahanu teclyn sy’n stampio rhannau derbyniol oddi wrth un sy’n dal goddefiannau Dosbarth A ar 12 strôc y funud, shifft ar ôl shifft, am bum mlynedd neu fwy o gynhyrchu.
Mae dilysu marw yn cadarnhau y gall yr offeryn wneud rhannau da. Mae ei gadw i wneud rhannau da dros filiynau o gylchoedd yn cyflwyno disgyblaeth hollol wahanol: cynnal a chadw wedi'i gynllunio, monitro gwisgo, a rheoli modd methiant systematig sy'n atal problemau bach rhag dod yn stopiau llinell heb eu cynllunio.
Stampio Dulliau Methiant Marw a Datrys Problemau Cynnal a Chadw
Mae dilysu'n cadarnhau y gall marw gynhyrchu rhannau da. Mae ei gadw i gynhyrchu rhannau da ar draws miliynau o gylchoedd yn her hollol wahanol. Mewn -stampio modurol cyflym, gall un awr o amser segur heb ei gynllunio gostio rhwng $26,000 a $260,000 neu fwy yn dibynnu ar raddfa'r offer. Ac eto mae'r rhan fwyaf o ddulliau stampio methiant marw a senarios atgyweirio yn rhagweladwy, sy'n golygu bod modd eu hatal. Mae'r bwlch rhwng ymladd tân adweithiol a rheolaeth ragweithiol yn dibynnu ar ddeall sut mae marw'n diraddio ac adeiladu amserlen cynnal a chadw marw sy'n dal traul cyn iddo ddod yn sgrap.
Dulliau Methiant Die Cyffredin mewn Stampio Modurol
Mae pob marw yn adrodd stori trwy ei batrymau gwisgo. Pan fyddwch chi'n gwybod beth i chwilio amdano, mae'r dystiolaeth ffisegol yn pwyntio'n uniongyrchol at y gwraidd achos. Dyma'r dulliau methiant y mae timau cynhyrchu yn dod ar eu traws amlaf ar linellau stampio modurol:
Traul a chwalfa flaengar.Dyma'r dull methiant mwyaf cyffredin. Mae ffrithiant rhwng y dalen fetel ac arwynebau torri yn raddol yn rowndio'r proffil ymyl, gan gynhyrchu burrs cynyddol fwy ar rannau wedi'u stampio. Gyda graddau AHSS, mae'r gyfradd gwisgo sgraffiniol yn cyflymu'n ddramatig oherwydd bod caledwch y deunydd dalen yn agosáu at yr offer ei hun. Mae stampio carbid yn marw mewn gorsafoedd tyllu yn gwrthsefyll y diraddiad hwn yn llawer hirach na duroedd offer confensiynol, ond mae hyd yn oed mewnosodiadau carbid yn gofyn am ail-falu neu ailosod yn y pen draw.
Tynnu dadansoddiad radiws.Mae radiysau ffurfio yn profi pwysau cyswllt dwys wrth i fetel dalen lifo drostynt yn ystod pob strôc. Dros amser, mae microsgleinio yn trawsnewid i garlamu, yna i garwhau arwyneb sy'n nodi bod pob panel yn pasio drwodd. Pan fydd Dosbarth A yn marw, daw hyd yn oed diraddiad radiws cynnil yn weladwy ar wyneb y panel wedi'i stampio.
Cracio oherwydd blinder thermol a gorlwytho mecanyddol.Mae llwytho cylchol yn cyflwyno-graciau micro mewn mannau crynhoi straen megis corneli mewnol miniog, trawsnewidiadau ffiled, ac ardaloedd â diffygion arwyneb. Mae'r craciau hyn yn tyfu'n gynyddrannol gyda phob strôc yn y wasg. Mae blinder thermol yn gwaethygu'r broblem, yn enwedig mewn gweithrediadau cyflymder uchel lle mae cylchoedd gwres a gynhyrchir gan ffrithiant yn creu straen ehangu a chrebachu ar yr arwyneb marw. Os na chaiff ei ganfod, mae -graciau micro yn ymledu nes bod toriad trychinebus yn digwydd.
Galling.Yn arbennig o broblemus gydag alwminiwm a duroedd cryfder uchel uwch, mae carlamu'n digwydd pan fydd deunydd yn trosglwyddo o'r ddalen i'r wyneb marw trwy -weldio micro wrth -bwyntiau cyswllt gwresog. Gydag alwminiwm, mae'r deunydd a drosglwyddir yn adeiladu'n raddol, gan sgorio paneli dilynol. Gydag AHSS, gall y pwysau cyswllt eithafol dynnu haenau PVD a chychwyn gwisgo gludiog ar swbstrad agored. Mae galling yn arbennig o llechwraidd oherwydd ei fod yn cyflymu ar ôl dechrau, gyda phob cylch yn pwyso deunydd a drosglwyddwyd yn flaenorol yn ddyfnach i'r wyneb marw.
Methiannau cysylltiedig ag amseru a bwydo-.Mae marwolaethau cynyddol yn dibynnu ar gydamseriad manwl gywir rhwng strôc y wasg, symud ymlaen â phorthiant stribedi, ac ymgysylltu â'r pin peilot. Pan fydd traw porthiant yn drifftio, sifftiau amser peilot, neu rwymwyr strip-godi, mae'r stribed yn cyrraedd gorsafoedd ychydig oddi ar-safle. Mae'r canlyniad yn amrywio o dyllau wedi'u dryllio a nodweddion ystumiedig i dynnu gwlithod trychinebus lle mae gwlithod wedi'u torri'n cael eu tynnu'n ôl i'r wyneb marw, gan niweidio ymylon torri a ffurfio arwynebau mewn un strôc.
Mae'r tabl isod yn mapio'r dulliau methiant hyn i'w hachosion sylfaenol, y symptomau sydd i'w gweld ar y llawr cynhyrchu, a'r camau unioni sy'n eu datrys:
| Modd Methiant | Achosion Gwraidd | Symptomau Gweladwy | Camau Cywiro |
|---|---|---|---|
| Traul arloesol | Tyfu burrs ar rannau stampio, mwy o rym torri, ymylon torri garw | Hogi neu ail-gronni ymylon torri, gosod haenau PVD, uwchraddio i fewnosodiadau carbid ar gyfer gorsafoedd traul uchel, gwirio danfoniad iraid | |
| Tynnu dadansoddiad radiws | Pwysedd cyswllt uchel wrth ffurfio, codi deunydd, gorffeniad wyneb gwael ar radiws, cotio annigonol | Marciau sgôr ar baneli ffurfiedig, bustl gweladwy ar radiysau tynnu, garwhau arwyneb ar rannau Dosbarth A | Pwyleg ac adfer arwynebau radiws, gosod haenau ffrithiant isel (CrN neu DLC), cynyddu iro ar radiws tynnu, gwirio gosodiadau gwasgedd deiliad gwag |
| Cracio blinder thermol | Gwresogi/oeri cylchol ar arwyneb marw, gweithrediad cyflymder uchel, corneli mewnol miniog yn creu crynodiad straen | Rhwydweithiau crac mân (gwirio gwres) ar arwynebau gweithio, yn y pen draw yn naddu neu'n asglodi | Cynyddu radiysau ffiled i leihau crynodiad straen, lleihau cyflymder y wasg os yn bosibl, dewis duroedd offer gyda gwrthiant blinder thermol uwch (S7 neu raddau gwaith poeth -), amserlennu cyfnodau archwilio yn seiliedig ar gyfrif taro |
| Cracio gorlwytho mecanyddol | Tunelledd y wasg gormodol, pentyrru gwlithod, -digwyddiadau taro dwbl, trwch adran marw annigonol | Toriad sydyn o gydrannau marw, lluosogi crac gweladwy o gorneli neu dyllau mowntio | Dilyswch osodiadau tunelledd, gosodwch amddiffyniad gorlwytho, ail-ddyluniwch adrannau â thrawstoriad annigonol, archwiliwch am groniad gwlithod bob sifftiau |
| Galling (alwminiwm) | Gwisgo gludiog o-weldio micro, sglein arwyneb annigonol, cyswllt sych neu wedi'i iro'n wael, cliriad tynnu tynn | Crynhoad deunydd ar arwynebau marw, crafu cynyddol ar rannau wedi'u stampio, gan gynyddu grym tynnu | Arwynebau marw Pwyleg o dan Ra 0.2 micromedr, cymhwyso haenau DLC neu CrN caboledig, gwneud y gorau o'r math iro a'r cwmpas, cliriadau tynnu agored lle bo'n ymarferol |
| Galling (AHSS) | Gorchuddion stripio pwysau cyswllt eithafol, caledwch dalen uchel, delamination cotio o'r swbstrad | Colled cotio ar -ardaloedd traul uchel, trosglwyddo deunydd gludiog, sgorio arwyneb ar rannau ffurfiedig | Uwchraddio i swbstradau dur offer PM, cymhwyso systemau PVD aml-haen (TiAlN), cynyddu caledwch marw ar lefel swbstrad, gwirio adlyniad cotio yn ystod arosfannau PM |
| Methiannau bwydo ac amseru | Drift traw, traul peilot, rhwymiad rheilen lifter, gwall bwydo servo, bwclo stribed | Tyllau wedi'u cam-dyrnu, amrywiad-i-rhannu dimensiwn, tynnu gwlithod, tagfeydd stripio, gwasgu arosfannau brys | Gwiriwch y cae porthiant a chyflwr y peilot, archwiliwch y rheiliau codi am weddillion neu draul, gwirio graddnodi porthwr servo, glanhau llwybrau sgrap i atal gwlithod rhag tynnu |
Amserlenni Cynnal a Chadw Ataliol a Phrotocolau Arolygu
Mae cynnal a chadw adweithiol yn costio tair i bum gwaith yn fwy nag ymyrraeth a gynlluniwyd. Mae amserlen cynnal a chadw marw stampio strwythuredig yn cysylltu archwiliadau a thasgau gwasanaeth â sbardunau sy'n seiliedig ar gynhyrchu, yn benodol cyfrif strôc, yn hytrach na dibynnu ar ddyddiadau calendr yn unig. Nid yw marw yn gwisgo ar yr un gyfradd. Mae teclyn sy'n rhedeg 200,000 o drawiadau y mis ar ddur cam deuol 1180 MPa yn diraddio'n gynt o lawer nag un sy'n stampio 50,000 o fracedi dur ysgafn.
Mae'r dull mwyaf effeithiol yn cyfuno gwiriadau seiliedig ar amser âstrôc{0}}cyfrif-sbardunau seiliedigar drawiadau wedi'u dogfennu-fesul-gwasanaeth ar gyfer eitemau traul hysbys. Dyma fframwaith ymarferol:
- fesul shifft:Gwiriad gweledol ar gyfer pyliau ar rannau, sŵn annormal yn y wasg, cronni gwlithod mewn llwybrau sgrap, a chadarnhad danfoniad iro. Fflag unrhyw ymyl-newid ansawdd cysylltiedig ar unwaith.
- Dyddiol:Archwiliwch gynlluniau peilot, sbringiau, arweinlyfrau, tracio stribedi, ac ailadrodd gorsafoedd problem. Glanhau llwybrau sgrap ac arwynebau cyswllt. Cofnodi unrhyw ddiffygion, addasiadau neu achosion amser segur.
- Wythnosol:Mesur eitemau traul cylchol yn erbyn meini prawf wedi'u dogfennu. Torque-gwirio caewyr sydd â hanes o lacio. Diweddaru'r trawiadau-fesul{{{}}hanes gwasanaeth ar gyfer pob gorsaf hollbwysig.
- Mae strôc yn-cyfrif-(fel arfer bob 50,000 i 150,000 o drawiadau yn dibynnu ar gymhlethdod deunydd a marw):Adolygiad miniogi llawn o'r holl ymylon, archwilio radiysau tynnu ar gyfer carlamu neu garwhau, asesiad cyflwr cotio, gwiriad hyd heb wanwyn, gwasanaeth pin canllaw a llwyni, a gwiriad dimensiwn o nodweddion ffurfiwyd critigol.
- Cerrig milltir cyfrif blynyddol neu ar raddfa fawr-:Cwblhau rhwygiad, adolygiad mesureg llawn, dadansoddiad tueddiadau traul cronnus, ac adolygiad safonol PM yn seiliedig ar ddata hanesyddol.
Mae'r sbardun cyfrif strôc yn hollbwysig oherwydd ei fod yn adlewyrchu'r llwyth marw gwirioneddol yn hytrach na'r amser a aeth heibio. Mae marw yn eistedd yn segur am dair wythnos angen glanhau ac atal rhwd, nid miniogi. Mae angen archwiliad ymylol llawn ar farw a redodd 400,000 o drawiadau mewn pythefnos waeth beth mae'r calendr yn ei ddweud.
Mae cofnodi canfyddiadau ym mhob arhosfan PM yn adeiladu'r sylfaen ddata ar gyfer gwelliant parhaus. Pan fyddwch chi'n gallu olrhain bod angen ail-gronni 120,000 o drawiadau yn gyson ar dylliad tyllu Gorsaf 4 tra bod Gorsaf 7 yn para 200,000, gallwch chi gynllunio amserlenni miniogi sy'n atal dianciadau ansawdd cysylltiedig â byrr heb dynnu'r marw o'r wasg yn gynamserol. Mae'r hanes hwnnw hefyd yn datgelu pan nad yw gwaith cynnal a chadw arferol bellach yn ddigon, pan fydd cyfwng gwasanaeth gorsaf yn dal i fyrhau, gan ddangos bod y broblem sylfaenol wedi symud o draul arferol i ddyluniad neu anghydnawsedd materol na fydd unrhyw finiogi yn ei ddatrys.
Mae cynnal a chadw marw rhagweithiol yn ymestyn oes offer, yn lleihau amser segur heb ei gynllunio, ac yn sefydlogi ansawdd rhan ar draws ymgyrchoedd cynhyrchu sy'n para blynyddoedd. Mae hefyd yn cynhyrchu'r wybodaeth sefydliadol sydd ei hangen ar dimau peirianneg wrth werthuso a all partner sy'n marw gefnogi cylch bywyd y rhaglen lawn, o'r adeiladu cychwynnol i ddegawdau o wasanaeth cynhyrchu.
Dewis y Cyflenwr Die Stampio Modurol Cywir
Mae marw sy'n stampio rhannau di-ffael yr un mor ddibynadwy â'r partner a'i hadeiladodd, sy'n ei gynnal, ac yn ei gefnogi ar draws rhaglen gerbydau a allai ymestyn dros ddegawd neu fwy. Roedd yr adrannau blaenorol yn ymdrin â phopeth o ddewis deunydd i atal methiant, ond mae'r holl wybodaeth honno'n byw neu'n marw yn seiliedig ar un penderfyniad: pa wneuthurwr stampio metel sy'n marw rydych chi'n ymddiried ynddo gyda'ch buddsoddiad offer. Dewiswch yn dda, a byddwch yn cael perthynas beirianneg gydweithredol sy'n rhagweld problemau cyn iddynt gyrraedd llawr y wasg. Dewiswch yn wael, ac rydych chi'n etifeddu ansefydlogrwydd ansawdd, oedi wrth gyflwyno, a'r darganfyddiad drud na all eich partner offer gefnogi newidiadau peirianyddol ar ganol-rhaglen.
Felly beth sy'n gwahanu cyflenwr marw stampio modurol galluog oddi wrth un sy'n dyfynnu pris cystadleuol yn unig? Mae'r gwerthusiad yn mynd yn llawer dyfnach na chymharu cost-fesul-offer.
Meini Prawf Allweddol ar gyfer Gwerthuso Gwneuthurwr Stampio Die
Pan fydd timau peirianneg yn agosáu at stampio dewis partneriaid gweithgynhyrchu marw, mae angen fframwaith strwythuredig arnynt sy'n cwmpasu gallu technegol, systemau ansawdd, a pharodrwydd cylch bywyd. Dyma’r meini prawf sydd bwysicaf:
- Gallu peirianneg ac efelychu:A all y cyflenwr berfformio efelychiad stampio (AutoForm, PAM-STAMP, neu gyfwerth) yn-tŷ? Ydyn nhw'n cynnig adborth dylunio-ar gyfer-gweithgynhyrchu (DFM) yn ystod datblygu rhan? Mae partner ag arbenigedd efelychu yn nodi risgiau ffurfio cyn i'r gwaith adeiladu marw ddechrau, gan gywasgu llinellau amser tryout a lleihau dolenni ailadrodd.
- Arbenigedd deunydd a phroses:A oes gan y gwneuthurwr brofiad wedi'i ddogfennu gyda'r deunyddiau penodol sydd eu hangen ar eich rhaglen? Mae ffurfio AHSS, alwminiwm, a bylchau-defnyddiau cymysg ill dau yn gofyn am strategaethau offer gwahanol. Bydd cyflenwr sydd â phrofiad dwfn mewn dur ysgafn yn unig yn cael trafferth gyda'r heriau cotio, tunelledd a sbringback y mae llwyfannau EV modern a rhai ysgafn yn eu cyflwyno.
- Pwyswch y gallu i roi cynnig ar:Mae'n rhaid i adeiladwr marw heb dunelledd gwasgu a maint gwely digonol ar gyfer cynnig mewnol- allanoli dilysu, gan ychwanegu cost, amser arweiniol, a haenau cyfathrebu. Gwiriwch fod eu gweisg tryout yn cyd-fynd neu'n atgynhyrchu'n agos nodweddion eich gwasg gynhyrchu, gan gynnwys systemau clustog, cyflymder sleidiau, a chynhwysedd tunelledd.
- Ardystiadau ansawdd: IATF 16949ardystiad yw safon rheoli ansawdd y diwydiant modurol ac mae'n arwydd bod cyflenwr yn cynnal y ddisgyblaeth broses, y gallu i olrhain, a'r systemau gwelliant parhaus y mae OEMs eu hangen. Mae ISO 9001 yn darparu sylfaen rheoli ansawdd ehangach. Dylai'r ddau fod yn -ofynion sylfaenol na ellir eu trafod ar gyfer unrhyw raglen offer modurol difrifol.
- Cefnogaeth cylch bywyd llawn:Mae'r partneriaethau gorau yn ymestyn o offer prototeip trwy lansio cynhyrchiad, cynnal a chadw parhaus, a gweithredu newid peirianneg. Mae cyflenwr sy'n adeiladu'r dis ond na all gefnogi gwaith adnewyddu canol-, gwneuthuriad cydrannau sbâr, neu ail-beiriannu ar gyfer newidiadau materol yn eich gadael yn sownd pan fydd gofynion cynhyrchu yn esblygu.
- Gwasanaethau prototeipio a samplu:Mae'r gallu i gynhyrchu rhannau prototeip cyn ymrwymo i offer cynhyrchu yn gadael i'ch tîm ddilysu cydnawsedd, swyddogaeth a chydosodiad yn gynnar. Mae hyn yn dal problemau dylunio pan fo newidiadau'n rhad, nid ar ôl i gynhyrchiant caledu farw eisoes wedi'i dorri.
- Hyblygrwydd cyfaint cynhyrchu:Mae'n bosibl y bydd maint eich rhaglen yn newid oherwydd newidiadau yn y galw yn y farchnad neu estyniadau platfform. Mae partner sydd â gallu marw cynyddol cyfaint uchel a hyblygrwydd ar gyfer trosglwyddiadau cyfaint is neu rediadau prototeip yn addasu gyda'ch rhaglen yn hytrach na'ch gorfodi i ddod o hyd i gyflenwyr lluosog.
- Seilwaith cyfathrebu a chydweithio:Mae cefnogaeth beirianneg ymatebol, olrhain carreg filltir prosiect clir, a chyfathrebu technegol tryloyw yn ystod iteriadau tryout yr un mor bwysig â chywirdeb peiriannu. Cyfathrebu gwael yw un o'r baneri coch mwyaf cyffredin mewn perthnasoedd â chyflenwyr, sy'n aml yn dynodi materion trefniadol dyfnach a ddaw i'r amlwg yn ystod cerrig milltir hollbwysig y rhaglen.
Y tu hwnt i feini prawf unigol, gwerthuswch sut mae'r galluoedd hyn yn integreiddio. Bydd cyflenwr â pheiriannu CNC rhagorol ond dim gallu efelychu yn adeiladu'n union yr hyn rydych chi'n ei dynnu, hyd yn oed os yw'r dyluniad yn cynnwys risgiau ffurfio y byddai efelychiad wedi'u nodi wythnosau ynghynt. Ni all cyflenwr sydd â pheirianneg gref ond seilwaith gwasg annigonol ddilysu ei waith ei hun. Rydych chi eisiau'r gadwyn lawn wedi'i chysylltu o dan un to.
Sut Mae YICHEN yn Cefnogi Rhaglenni Stampio Modurol
Cymhwyso'r meini prawf gwerthuso hyn i gyflenwyr y byd go iawn,YICHENyn cynnig enghraifft bendant o bartner gweithgynhyrchu a adeiladwyd o amgylch cymorth rhaglen stampio modurol. Mae eu galluoedd yn rhychwantu'r ystod lawn o feini prawf y dylai timau peirianneg fod yn eu gwerthuso.
Mae YICHEN yn cefnogi timau peirianneg OEM, Haen-1, a Haen-2 gyda gwasanaethau stampio a gwneuthuriad metel dalen sy'n cwmpasu cydrannau strwythurol, rhannau mewnol, aelodau siasi, a chynulliadau metel sy'n gysylltiedig â thryciau. Mae'r ehangder hwn yn bwysig oherwydd ei fod yn dangos profiad ar draws mathau lluosog o farw a theuluoedd materol yn hytrach nag arbenigo cul mewn categori un cydran. Mae partner sydd wedi cynhyrchu cromfachau siasi, atgyfnerthiadau strwythurol, a trim metel mewnol yn deall sut mae gwahanol bensaernïaeth marw, graddau deunydd, a gofynion goddefgarwch yn rhyngweithio ar draws rhaglen cerbydau.
Eutudalen diwydiant modurolyn darparu astudiaethau achos proses y gall timau peirianneg eu hadolygu wrth asesu a yw gallu arddangosedig y cyflenwr yn cyd-fynd â gofynion eu rhaglen benodol. Ar gyfer timau sydd yn y camau cynnar o stampio dethol partneriaid gweithgynhyrchu marw, mae'r math hwn o dystiolaeth prosiect ddogfenedig yn fwy gwerthfawr na hawliadau gallu generig.
Yr hyn sy'n gwneud y math hwn o bartner integredig yn werthfawr yw'r parhad cylch bywyd. Pan fydd yr un sefydliad a ddyluniodd ac a adeiladodd y marw hefyd yn cefnogi treialu, ramp cynhyrchu, a chynnal a chadw parhaus, mae gwybodaeth sefydliadol yn aros yn gyfan. Yr un peirianwyr sy'n deall pam y gosodwyd glain tynnu penodol mewn lleoliad penodol yw'r un rhai sy'n gwneud diagnosis o broblem ffurfio dair blynedd ar ôl ei gynhyrchu. Mae'r parhad hwnnw'n dileu'r bylchau gwybodaeth sy'n plagio rhaglenni lle mae dylunio, adeiladu a chynnal a chadw yn cael eu rhannu ar draws gwerthwyr sydd wedi'u datgysylltu.
Ni waeth pa gyflenwr a ddewiswch yn y pen draw, mae'r fframwaith gwerthuso uchod yn rhoi llwybr strwythuredig i'ch tîm trwy'r penderfyniad. Bydd pris bob amser o bwys, ond mewn stampio modurol, anaml y marw rhataf yw'r un lleiaf drud dros gylch bywyd llawn rhaglen. Mae'r partner cywir yn darparu offer sy'n rhedeg yn ddibynadwy am flynyddoedd, yn addasu pan fydd newidiadau peirianneg yn cyrraedd, ac yn cynnal y sefydlogrwydd dimensiwn sy'n cadw'ch llinell ymgynnull i symud heb ymyrraeth.
Cwestiynau a Ofynnir yn Aml Ynghylch Stampio Moduron yn Marw
1. Beth yw'r gwahaniaeth rhwng marw cynyddol a marw trosglwyddo mewn stampio modurol?
Mae marw cynyddol yn defnyddio stribed metel parhaus sy'n symud trwy orsafoedd lluosog o fewn un set marw, gan gynhyrchu rhannau bach fel cromfachau a chlipiau ar gyflymder uchel (30-60+ strôc y funud). Mae dis trosglwyddo yn defnyddio bylchau unigol sy'n cael eu symud rhwng gorsafoedd annibynnol gan fariau mecanyddol neu robotiaid, gan drin cyfrwng-i-rhannau strwythurol mawr sy'n rhy gymhleth ar gyfer dilyniant yn seiliedig ar stribedi. Mae'r dewis yn dibynnu ar faint rhan, gan ffurfio cymhlethdod, a chyfaint blynyddol. Mae rhannau o dan 300mm gyda chyfeintiau uwch na 300,000 o unedau y flwyddyn fel arfer yn addas ar gyfer offer blaengar, tra bod aelodau strwythurol mwy gyda geometreg gymhleth yn ffitio gosodiadau trosglwyddo lle gellir tiwnio pob gorsaf yn annibynnol ar gyfer rheoli tunelledd a llif deunydd.
2. Pa mor hir y mae stampio automobile yn marw cyn bod angen ei ailosod?
Mae hyd oes marw yn amrywio'n sylweddol yn seiliedig ar stampio'r metel dalen, cyflymder cynhyrchu, ac ansawdd cynnal a chadw. Gall marw blaengar sy'n cael ei gynnal a'i gadw'n dda sy'n stampio dur ysgafn gynhyrchu 1 miliwn neu fwy o rannau cyn gwneud gwaith adnewyddu mawr. Fodd bynnag, wrth stampio duroedd cryfder uchel uwch (AHSS) uwchlaw 980 MPa, gall oes offer ostwng i 50,000-100,000 o drawiadau heb haenau priodol a duroedd offer gradd PM. Mae mewnosodiadau carbid mewn gorsafoedd traul uchel yn ymestyn bywyd 500-1000% o gymharu â duroedd offer confensiynol. Cynnal a chadw ataliol sy'n gysylltiedig â sbardunau cyfrif strôc, yn hytrach na dyddiadau calendr, yw'r strategaeth unigol fwyaf effeithiol ar gyfer cynyddu hirhoedledd marw ac osgoi methiannau heb eu cynllunio.
3. Pam mae die tryout mor bwysig cyn cynhyrchu màs mewn stampio modurol?
Mae Die tryout yn pontio'r bwlch rhwng teclyn sydd wedi'i beiriannu'n ffres a pherfformiad parod-cynhyrchu. Yn nodweddiadol mae'n defnyddio 30% o gyfanswm cost offer a 40% o linell amser peirianneg oherwydd gall hyd yn oed marw wedi'i beiriannu'n berffaith gynhyrchu paneli gyda holltau, crychau, neu wyriadau dimensiwn. Mae'r broses yn cynnwys sbotio marw ar gyfer dilysu cyswllt, stampio panel cychwynnol, mesur GD&T gan ddefnyddio CMMs, sganio 3D wyneb llawn yn erbyn geometreg CAD, a chywiriadau ailadroddol hyd nes y bodlonir meini prawf derbyn OEM. Mae sgipio neu frysio tryout yn gwthio problemau ansawdd i lawr yr afon i'r corff-yn-cynulliad gwyn lle mae cywiriadau'n dod yn ddrytach yn esbonyddol.
4. Sut mae stampio marw yn wahanol ar gyfer cerbydau trydan o'i gymharu â cheir traddodiadol?
Mae llwyfannau EV yn cyflwyno cydrannau wedi'u stampio heb unrhyw gynsail mewn dylunio cerbydau confensiynol, yn enwedig clostiroedd batri a all fod yn fwy na 2 fetr o hyd gyda dyfnder tynnu difrifol. Mae'r hambyrddau batri hyn yn aml yn defnyddio aloion alwminiwm sy'n dueddol o garlamu neu deilwra bylchau wedi'u weldio sy'n cyfuno AHSS â dur ysgafn, sy'n gofyn am farw sy'n rheoli ymddygiadau ffurfio hynod wahanol o fewn un offeryn. Mae strwythurau corff cerbydau trydan hefyd yn defnyddio-strategaethau materol cymysg lle mae'n bosibl y bydd angen marw platfform sengl wedi'i optimeiddio ar gyfer dur caled wedi'i wasgu, duroedd cam deuol, ac alwminiwm yn cau, pob un yn mynnu gwahanol haenau, gosodiadau tunelledd, a dulliau iawndal springback nad oes angen offer modern o'r cyfnod dur byth arnynt.
5. Beth ddylwn i edrych amdano wrth ddewis gwneuthurwr marw stampio modurol?
Gwerthuso cyflenwyr ar draws nifer o alluoedd integredig: mewn-efelychiad stampio tai ar gyfer adnabod risg sy'n ffurfio'n gynnar, arbenigedd deunydd wedi'i ddogfennu sy'n cyfateb i raddau dur neu alwminiwm eich rhaglen, gallu'r wasg sy'n ailadrodd eich amodau cynhyrchu ar gyfer rhoi cynnig arni, ardystiad IATF 16949 ar gyfer disgyblaeth ansawdd modurol, a chymorth cylch bywyd llawn o'r prototeip trwy gynnal a chadw cynhyrchu. Mae partneriaid fel YICHEN sy'n cefnogi timau OEM, Haen-1, a Haen-2 ar draws rhannau stampiedig strwythurol, siasi, mewnol a thryciau yn dangos yr ehangder sydd ei angen ar gyfer rhaglenni cymhleth. Blaenoriaethu cyflenwyr lle mae dylunio, adeiladu a chynnal a chadw yn gorwedd o dan yr un to fel bod gwybodaeth sefydliadol yn aros yn gyfan ar draws oes lawn y rhaglen.