Beth mae Stampio Die Blaengar yn ei olygu ar gyfer Gweithgynhyrchu Tryciau
Pan fydd angen miliynau o fracedi, clipiau a chaledwedd mowntio sy'n gyson yn strwythurol ar gyfer platfform lori, mae'r dull gweithgynhyrchu a ddewiswch yn pennu eich cost fesul rhan a'ch llawr ansawdd.Stampio marw blaengarwedi dod yn brif strategaeth gynhyrchu ar gyfer y cydrannau hyn, ac mae deall pam yn dechrau gyda deall y broses ei hun.
Diffinio Stampio Die Blaengar mewn Cyd-destun Gweithgynhyrchu Tryc
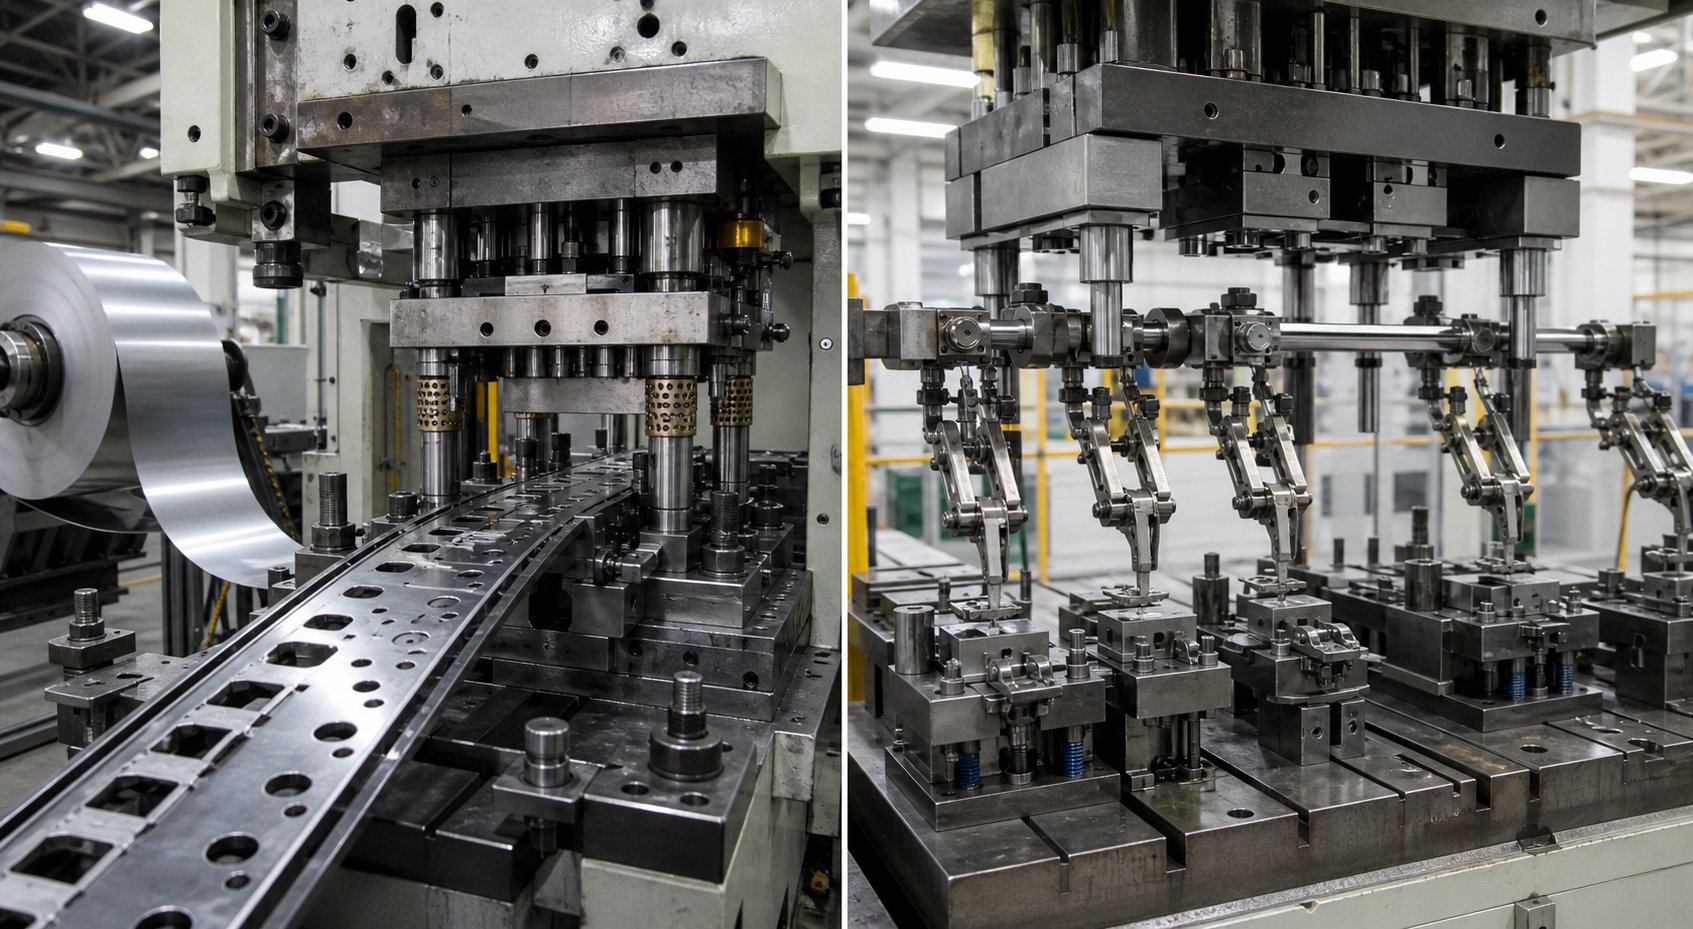
Mae stampio marw cynyddol yn broses ffurfio metel cyfaint uchel lle mae stribed di-dor o fetel yn bwydo trwy un marw sy'n cynnwys nifer o orsafoedd, pob un yn cyflawni gweithrediad penodol - tyllu, ffurfio, plygu, neu dorri - fel bod cydran lori orffenedig yn cael ei chynhyrchu gyda phob strôc o'r wasg.
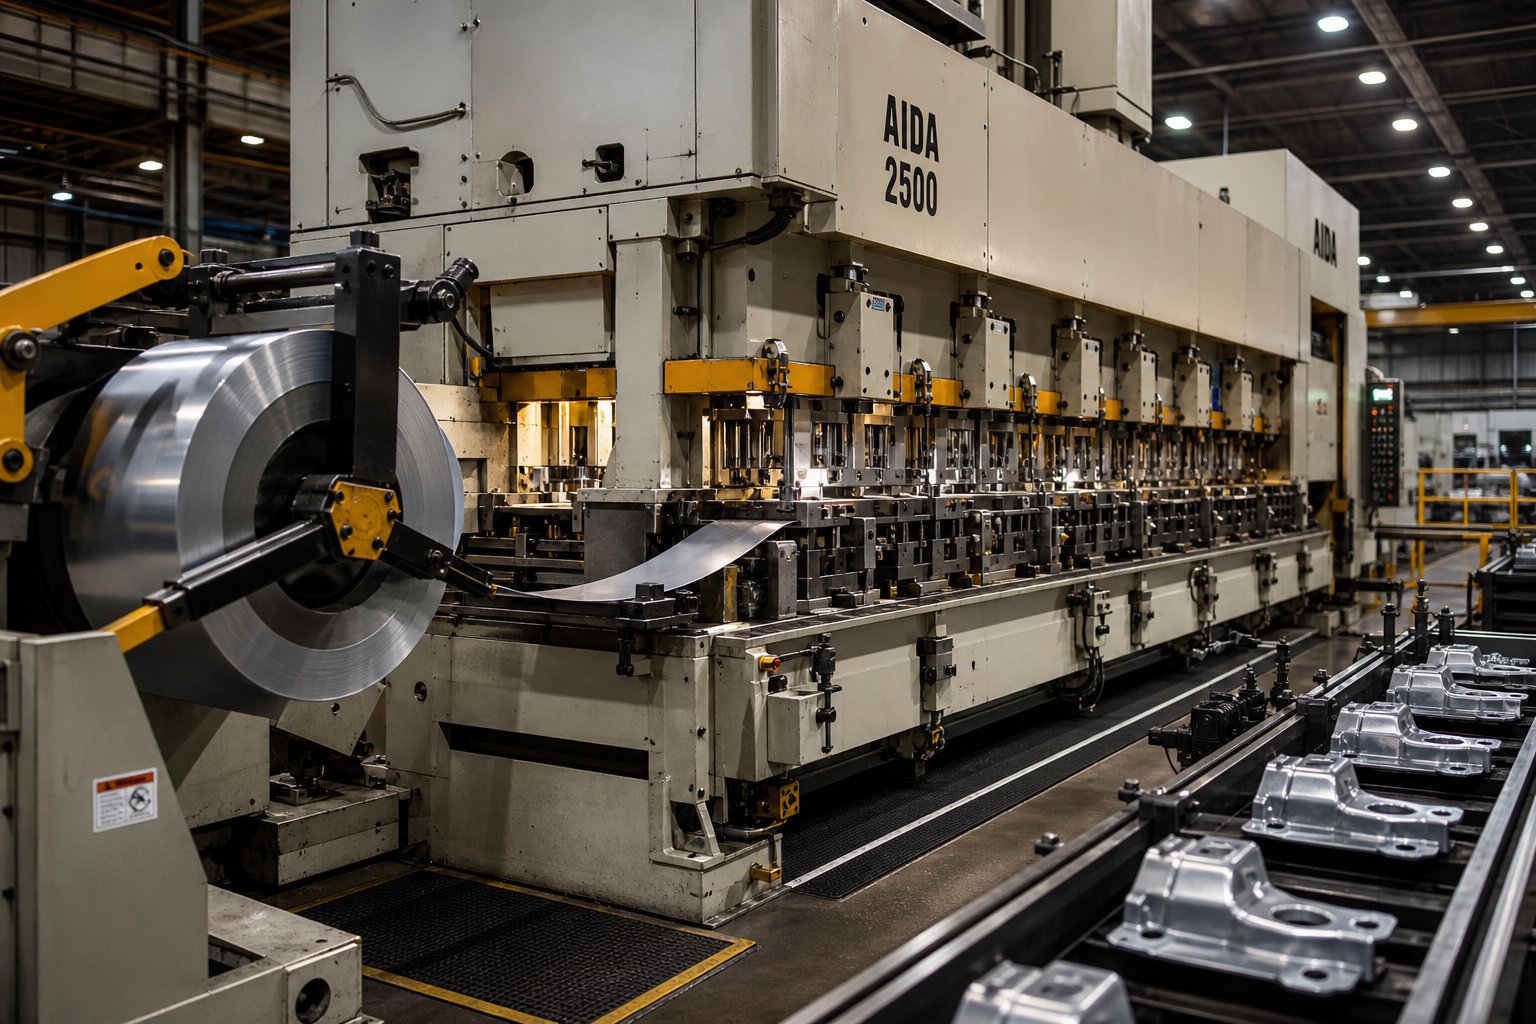
Felly beth yw marw cynyddol mewn termau ymarferol? Dychmygwch coil o ddur cryfder uchel wedi'i lwytho ar ddatgoiler, wedi'i sythu trwy lefelydd, a'i fwydo i wasg ar bellter traw sefydlog. Gyda phob strôc yn y wasg, mae'r stribed yn symud un orsaf ymlaen. Gallai gorsaf un dyllu tyllau peilot. Mae gorsaf dau yn ffurfio fflans. Gorsaf dri darn arian arwyneb mowntio. Mae'r orsaf derfynol yn gwahanu'r rhan gorffenedig o'r stribed cludo. Mae'r dilyniant cyfan yn digwydd yn barhaus, heb ail-leoli neu ymyrraeth gweithredwr, ar gyflymder sy'n amrywio o 25 i dros 300 strôc y funud yn dibynnu ar gymhlethdod rhannol.
Ar gyfer rhannau tryciau yn benodol, mae stampio metel blaengar yn trin y mesuryddion deunydd (fel arfer 1.0 mm i 6.0 mm), y cymhlethdod geometrig (troadau cyfansawdd, patrymau tyllau lluosog), a'r cyfeintiau blynyddol (yn aml 50,000 i sawl miliwn o ddarnau) sy'n diffinio'r sector hwn. Mae stampio metel marw cynyddol yn arbennig o addas ar gyfer y cromfachau adeileddol, atgyfnerthiadau traws-aelod, clipiau cab, a chrogfachau gwacáu y mae llwyfannau tryciau yn eu defnyddio mewn meintiau mawr.
Pam mae OEMs Tryc yn Dibynnu ar Farwau Cynyddol Dros Ddulliau Eraill
Mae Truck OEMs, Haen-1, a chyflenwyr Haen-2 yn dewis marw cynyddol dros ddulliau ffurfio amgen am reswm syml: unwaith y bydd offer wedi'i ddilysu, mae'r broses yn darparu rhannau union yr un fath am gost llafur isel, strôc ar ôl strôc. Gall un gweithredwr gwasg fonitro prog yn marw gan gynhyrchu miloedd o gydrannau gorffenedig yr awr. Mae cysondeb ar draws cyfres gynhyrchu o sawl miliwn o gylchoedd yn dileu'r problemau ail-weithio a gosod i lawr yr afon sy'n plagio dulliau llai ailadroddadwy.
Mae stampio cynyddol hefyd yn cydgrynhoi'r hyn a fyddai fel arall yn weithrediadau lluosog ar wahân - dyrnu, plygu, ffurfio, tocio - yn un llwybr di-dor drwy'r dis. Mae llai o gamau trin yn golygu llai o risg o ddiffygion a thrwybwn cyflymach, y ddau yn hollbwysig pan fyddwch chi'n bwydo llinell cydosod tryciau sy'n rhedeg ymlaen wedi'i dilyniannu'n dynn dim ond-mewn-amser dosbarthu.
Mae'r erthygl hon yn-adnodd sy'n canolbwyntio ar beirianneg ar gyfer prynwyr a pheirianwyr dylunio sy'n gwerthuso a yw stampio marw blaengar yn cyd-fynd â gofynion eu rhaglen lori. Mae'r adrannau o'ch blaen yn cerdded trwy'r broses cam-wrth-gam, ymgeiswyr rhannau delfrydol, dewis deunydd, dylunio-ar gyfer-rheolau gweithgynhyrchu, cymariaethau prosesau, dadansoddi costau, a meini prawf cymhwyster cyflenwyr - popeth sydd ei angen i wneud penderfyniad offer gwybodus.
Sut mae'r Broses Die Flaengar yn Cynhyrchu Cydrannau Tryc Cam wrth Gam
Mae coil fflat o ddur yn mynd i mewn i un pen i'r wasg, ac mae braced lori gorffenedig yn gadael y llall - ond mae'r hyn sy'n digwydd rhwng y ddau bwynt hynny yn penderfynu a ydych chi'n cael cydran strwythurol ddibynadwy neu fin sgrap sy'n llawn gwrthodiadau. Mae'rproses stampio marw blaengaryn torri i lawr yn ddilyniant manwl gywir o weithrediadau gorsaf, pob un yn adeiladu ar yr olaf.
Bwydo Stribed a Sythu Deunydd ar gyfer Coiliau Mesur -Trwm
Mae rhannau tryciau fel arfer yn defnyddio deunydd yn yr ystod trwch 1.0 mm i 6.0 mm - trymach na'r rhan fwyaf o electroneg defnyddwyr neu stampiau offer. Mae'r mesurydd ychwanegol hwnnw'n golygu bod y coil yn cario straen mewnol sylweddol rhag dirwyn i ben. Cyn i'r stribed gyrraedd yr orsaf farw gyntaf, mae'n mynd trwy decoiler a lefelydd manwl sy'n tynnu set coil, bwa croes, a thon ymyl. Yna mae peiriant bwydo rholyn servo yn symud y stribed ymlaen ar bellter traw sefydlog gyda phob strôc yn y wasg, gan ei osod o fewn milfedau o fodfedd ar gyfer y gweithrediadau sydd i ddod.
Ar gyfer-defnyddiau lori mesurydd trwm, nid yw cywirdeb porthiant yn-trafodadwy. Mae hyd yn oed ychydig o aliniad yn cyfansoddi ar draws gorsafoedd lluosog, gan gynhyrchu tyllau goddefiant a throadau wedi'u cam-alinio ar y rhan orffenedig.
Egluro Gorsafoedd Tyllu, Ffurfio a Thorri
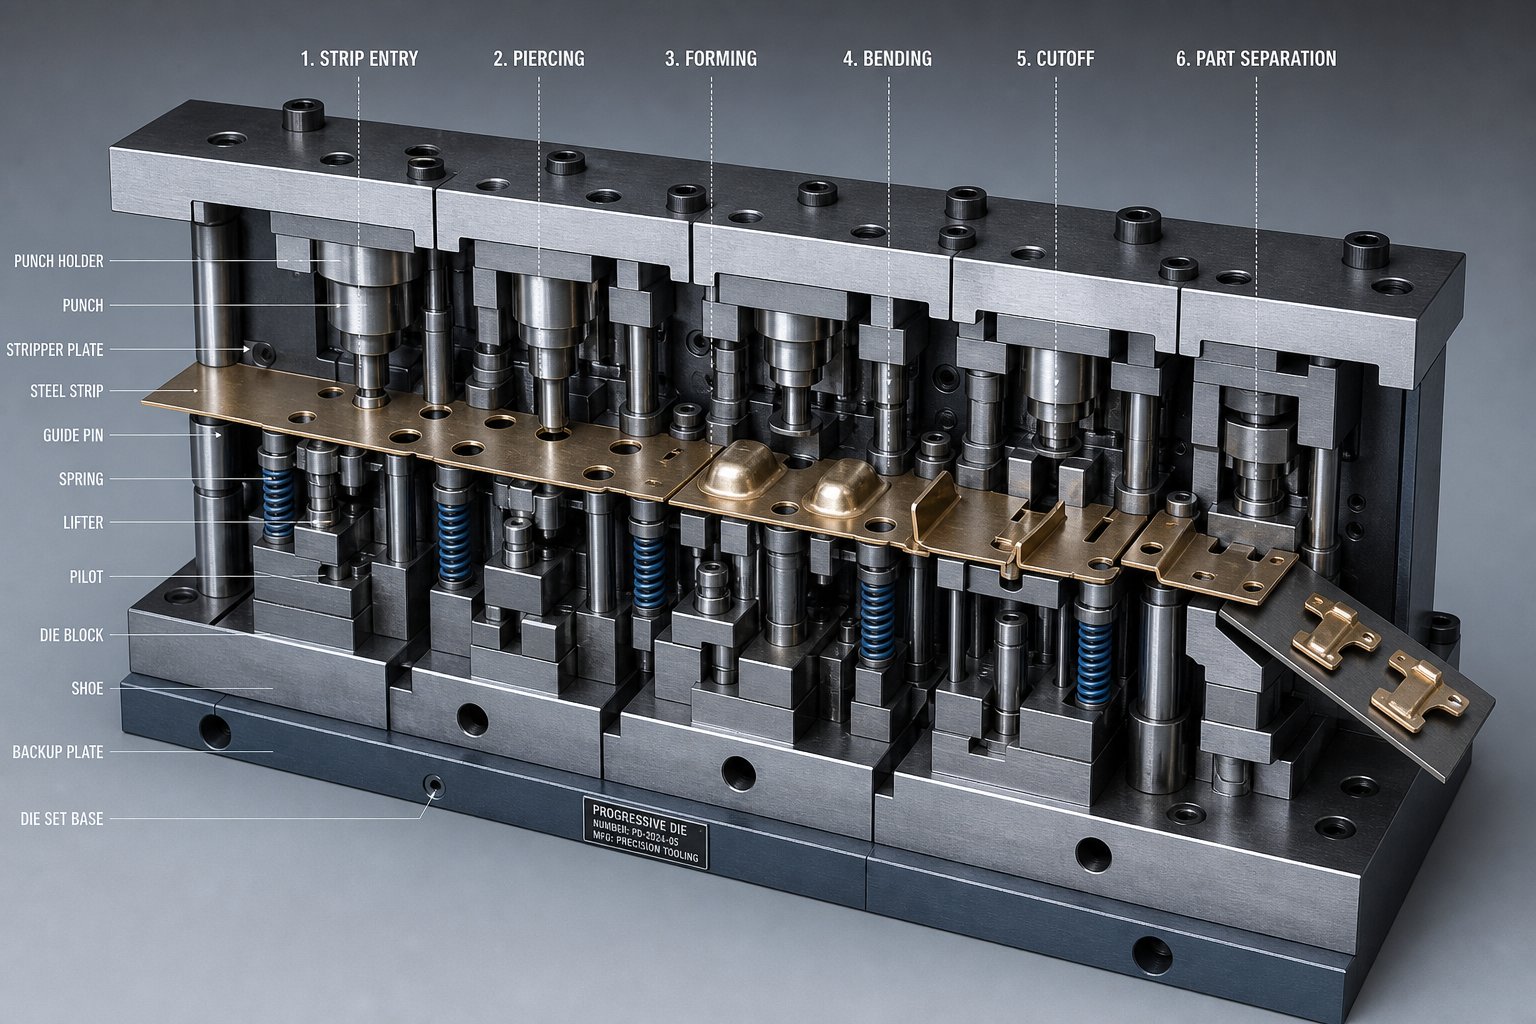
Lluniwch fraced rheilen ffrâm yn symud trwy ddis stampio blaengar. Dyma'r dilyniant gorsaf nodweddiadol sy'n trawsnewid stribed fflat yn gydran lori gorffenedig:
- Tyllu tyllau peilot- Mae'r orsaf gyntaf yn tyllu tyllau peilot manwl gywir sy'n cofrestru'r stribed ym mhob gorsaf ddilynol. Y tyllau hyn yw'r cyfeiriad lleoliad ar gyfer y rhan gyfan.
- Tyllu nodwedd a rhicio- Mae tyllau bolltau mowntio, patrymau slotiau, a rhiciau ymyl yn cael eu torri. Ar gyfer clip gosod caban, gallai hyn gynnwys dau dwll clirio bolltau a -slot llwybro gwifren.
- Ffurfio a phlygu- Mae'r stribed wedi'i blygu i'w geometreg swyddogaethol. Efallai y bydd angen fflans 90 gradd a thro gwrthbwyso eilaidd ar fraced rheilen ffrâm i glirio croesaelod cyfagos.
- Bathu neu boglynnuMae - Gorsafoedd gwasgedd uchel - yn mireinio arwynebau critigol. Mae bathu arwyneb dwyn ar blât mowntio crog, er enghraifft, yn cyflawni goddefiannau gwastadrwydd na all plygu syml.
- Toriad a gwahaniad- Mae'r orsaf derfynol yn torri'r rhan orffenedig o'r stribed cludo. Mae'r braced gorffenedig yn disgyn ar gludwr neu i fin, ac mae gweddill y stribed sgerbwd yn gadael fel sgrap ailgylchadwy.
Mae pob gorsaf yn ychwanegu un set nodwedd fesul strôc wasg. Efallai mai dim ond pedair gorsaf fydd eu hangen ar awyrendy gwacáu syml, tra gallai fod angen deg neu fwy ar gyfer atgyfnerthiad traws-aelod cymhleth gydag onglau cyfansawdd a phatrymau tyllau lluosog. Mae mwy o orsafoedd yn golygu marw hirach a chost offer uwch - ond maen nhw hefyd yn golygu llai o weithrediadau eilaidd i lawr yr afon.
Pwyswch Ystyriaethau Tunelledd a Chyfradd Porthiant ar gyfer Rhannau Tryc
Mae'r broses stampio gynyddol ar gyfer cydrannau tryciau yn gofyn am fwy o bwysau na gwaith mesurydd ysgafnach. Gall tyllu a ffurfio dur cryfder uchel ar 4.0 mm neu uwch ofyn am wasg marw cynyddol â sgôr o 200 i 600 tunnell, yn dibynnu ar led y stribed a nifer y llawdriniaethau cydamserol fesul strôc. Mae gwasg stampio marw sy'n rhedeg cromfachau tryciau mesurydd trwm yn gweithredu fel arfer ar 25 i 80 strôc y funud - yn arafach na'r stampio electroneg cyflym iawn, ond yn dal i gynhyrchu cannoedd i filoedd o rannau gorffenedig yr awr.
Mae cyfradd bwydo, cyfrif gorsafoedd, a thunelledd y wasg yn newidynnau rhyngddibynnol. Mae cynyddu cymhlethdod rhan (ychwanegu troadau neu oddefiannau tynnach) yn aml yn golygu ychwanegu gorsafoedd, sy'n ymestyn y marw ac efallai y bydd angen gwasg gyda gwely mwy. Rhaid i'r wasg stampio flaengar ddarparu ar gyfer cyfanswm y grym ffurfio ac ôl troed ffisegol yr offeryn.
Mae'r realiti mecanyddol hyn yn siapio pa rannau tryciau sy'n ymgeiswyr cryf ar gyfer y broses - a pha rai sy'n gwthio y tu hwnt i'w therfynau ymarferol.
Rhannau Tryc Sy'n Ymgeiswyr Delfrydol ar gyfer Stampio Die Blaengar
Nid yw pob rhan fetel ar lori yn perthyn mewn marw cynyddol. Mae'r broses yn rhagori pan fydd geometreg rhan yn aros yn wastad neu'n fas, mae patrymau tyllau yn gallu cael eu hailadrodd, trwch deunydd yn eistedd o fewn ystod bwydo coil, ac mae'r galw blynyddol yn ddigon uchel i gyfiawnhau buddsoddiad mewn offer. Mae gwybod pa rannau sy'n ffitio - a pha rai nad ydynt yn - yn gwahanu penderfyniad offer clyfar oddi wrth gamgymeriad drud.
Cromfachau Strwythurol a Platiau Mowntio
Cydrannau strwythurol yw lle mae cromfachau blaengar â stamp marw yn darparu'r ROI cliriaf. Mae'r rhannau hyn yn rhannu nodweddion cyffredin: cymhlethdod cymedrol, patrymau tyllau cyson, a chyfeintiau sy'n aml yn cyrraedd cannoedd o filoedd y flwyddyn. Mae stampio cyfaint uchel yn cyfiawnhau'r gwariant ar offer oherwydd bod y gost fesul-darn yn gostwng yn ddramatig unwaith y bydd y dis yn rhedeg.
- cromfachau rheilen ffrâm- Proffiliau gwastad gydag ymylon fflans a dau neu bedwar twll bollt. Yn nodweddiadol, mae geometreg yn dro awyren sengl gyda dyfnder tynnu cymedrol, sy'n golygu bod y stribed yn cario'n syml.
- Atgyfnerthiadau ar draws-aelodau- Rhannau sianel bas gyda thyllau mowntio tyllog ar gyfnodau penodol. Mae eu proffiliau cymesurol yn cadw'r stribed yn gytbwys trwy orsafoedd ffurfio.
- Platiau mowntio crog- Platiau gwastad medrydd trwchus (3.0 mm i 5.0 mm) gydag arwynebau dwyn wedi'u bathu a phatrymau bolltau manwl gywir. Mae ffurfio lleiaf yn cadw cyfrif gorsafoedd yn isel hyd yn oed ar fesurydd trwm.
Mae pob un o'r rhannau hyn yn aros yn sefydlog ar y stribed cludo trwy gydol y marw oherwydd bod y nodweddion ffurfiedig yn fas o'u cymharu â lled y stribed. Y sefydlogrwydd hwnnw sy'n eu gwneud yn ffitio'n naturiol ar gyfer cynllun marw stampio modurol.
Cysylltwyr Trydanol a Chaledwedd Cab
Mae cydrannau tryciau mesur llai, ysgafnach yn ymgeiswyr yr un mor gryf - weithiau'n well fyth, oherwydd bod eu deunyddiau teneuach yn caniatáu cyflymder gwasgu cyflymach a bywyd marw hirach.
- Amgaeadau cysylltydd trydanol- Mesur-rhannau tenau (0.8 mm i 1.5 mm) gyda thyllu bach lluosog, tabiau, a ffurfiau blychau bas. Mae eu geometreg ailadroddus a'u cyfeintiau blynyddol hynod o uchel (yn aml yn fwy na miliwn o ddarnau) yn eu gwneud yn stampiau marw blaengar gwerslyfrau.
- Clipiau mowntio cab- Clipiau wedi'u ffurfio'n fach gyda nodweddion gwanwyn a thabiau cadw. Mae dilyniannau tro syml yn cadw cyfrif gorsafoedd rhwng pedwar a chwech.
- Atgyfnerthu colfach drws- Gwahardd-i- broffiliau ongl gyda thyllau wedi'u gwrthsuddo neu dyllau clirio. Mae trwch cymedrol a siwt blygu syml sengl-yn pasio cynhyrchiad cynyddol.
Mae'r cynhyrchion stampio cynyddol cydrannau modurol hyn yn aml yn rhedeg ar 150 i 300 strôc y funud, gan gyflenwi rhannau gorffenedig yn gyflymach nag y gallai unrhyw broses amgen gyfateb i ansawdd cyfatebol.
Clipiau Siasi, Hangers, a Rhannau Atgyfnerthu
Mae is-gorff tryc yn defnyddio dwsinau o rannau bach a chymorth, pob un wedi'i archebu mewn cyfeintiau sy'n ei gwneud hi'n hawdd cyfiawnhau offer blaengar:
- Crogfachau gwacáu- Gwifren-ffurfiwch neu stampio bachau metel gydag un tro a thwll ynysu rwber. Mae pedair gorsaf yn marw yn trin y rhain ar gyflymder uchel.
- Clipiau llinell brêc a dalwyr llinell tanwydd- Snap{1}}ffitiwch broffiliau â breichiau sbring wedi'u ffurfio o stribed tenau. Siapiau ailadroddadwy heb dynnu'n ddwfn.
- Clipiau clymwr mewnol- Gwthiwch-fewn cadw a J-clipiau a ddefnyddir mewn atodiad trim cab. Mae eu hôl troed bach yn golygu y gall sawl rhan nythu ar draws lled y stribed ar yr un pryd.
Fe sylwch ar batrwm ar draws pob categori uchod: mae'r rhannau'n aros yn gymharol wastad, yn cynnal cefnogaeth stribedi cludo trwy bob cam ffurfio, ac yn rhedeg ar gyfeintiau blynyddol sy'n ddigon uchel i amorteiddio cost offer yn gyflym.
Rhannau Nad Ydynt Yn Perthyn Mewn Marw Cynyddol
Mae gonestrwydd ynghylch cyfyngiadau yn adeiladu gwell penderfyniadau offer. Mae rhai cydrannau tryciau yn gwthio y tu hwnt i'r hyn y mae stampio blaengar yn ei drin yn dda:
- -tynnu tanciau tanwydd neu gronfeydd dŵr yn ddwfn- Tynnwch lun dyfnder yn fwy na'r hyn y gall stribed cario ei gynnal heb rwygo.
- Rheiliau ffrâm rhy fawr neu -aelodau croes llawn- Mae dimensiynau rhan yn fwy na therfynau lled stribedi ymarferol (uchafswm o 600 mm i 800 mm fel arfer, yn dibynnu ar gapasiti'r wasg).
- Rhannau lori arbenigol cyfaint isel- Anaml y bydd galw blynyddol o dan 30,000 i 50,000 o unedau yn cyfiawnhau'r buddsoddiad offer pangall offer marw cynyddol amrywio o $30,000 i dros $250,000.
- Rhannau sy'n gofyn am adolygiadau dylunio aml- Gall newidiadau geometreg ar ôl adeiladu marw gostio bron i hanner pris yr offer gwreiddiol wrth ail-weithio.
Mae'r llinell rannu yn glir: os yw'r rhan yn ffitio ar stribed, yn aros yn sefydlog trwy ffurfio, ac yn rhedeg mewn cyfaint digonol, mae'n debygol mai stampio cynyddol yw'ch llwybr cost isaf. Os na, gall trosglwyddo marw, hydroformio, neu gynulliadau ffug fod yn well - cymhariaeth y mae'r adran nesaf yn mynd i'r afael â hi trwy fanylion lefel deunydd sy'n effeithio ar bob penderfyniad offer.
Ystodau Dethol a Thrwch Deunydd ar gyfer Rhan Tryc sy'n marw
Mae'r deunydd rydych chi'n ei stampio yn pennu popeth i lawr yr afon - gofynion tunelledd y wasg, dimensiynau clirio marw, amserlenni cynnal a chadw, ac yn y pen draw, ansawdd rhan dros rediad cynhyrchu sawl miliwn o feiciau. Nid cwestiwn cryfder yn unig yw dewis y deunyddiau stampio blaengar cywir ar gyfer cymwysiadau tryciau. Mae'n gwestiwn ffurfadwyedd, traul a chyfanswm-cost sy'n siapio dyluniad offer o'r diwrnod cyntaf.
Uchel{0}Cryfder a Deuol-Phase Steels ar gyfer Rhannau Tryciau Strwythurol
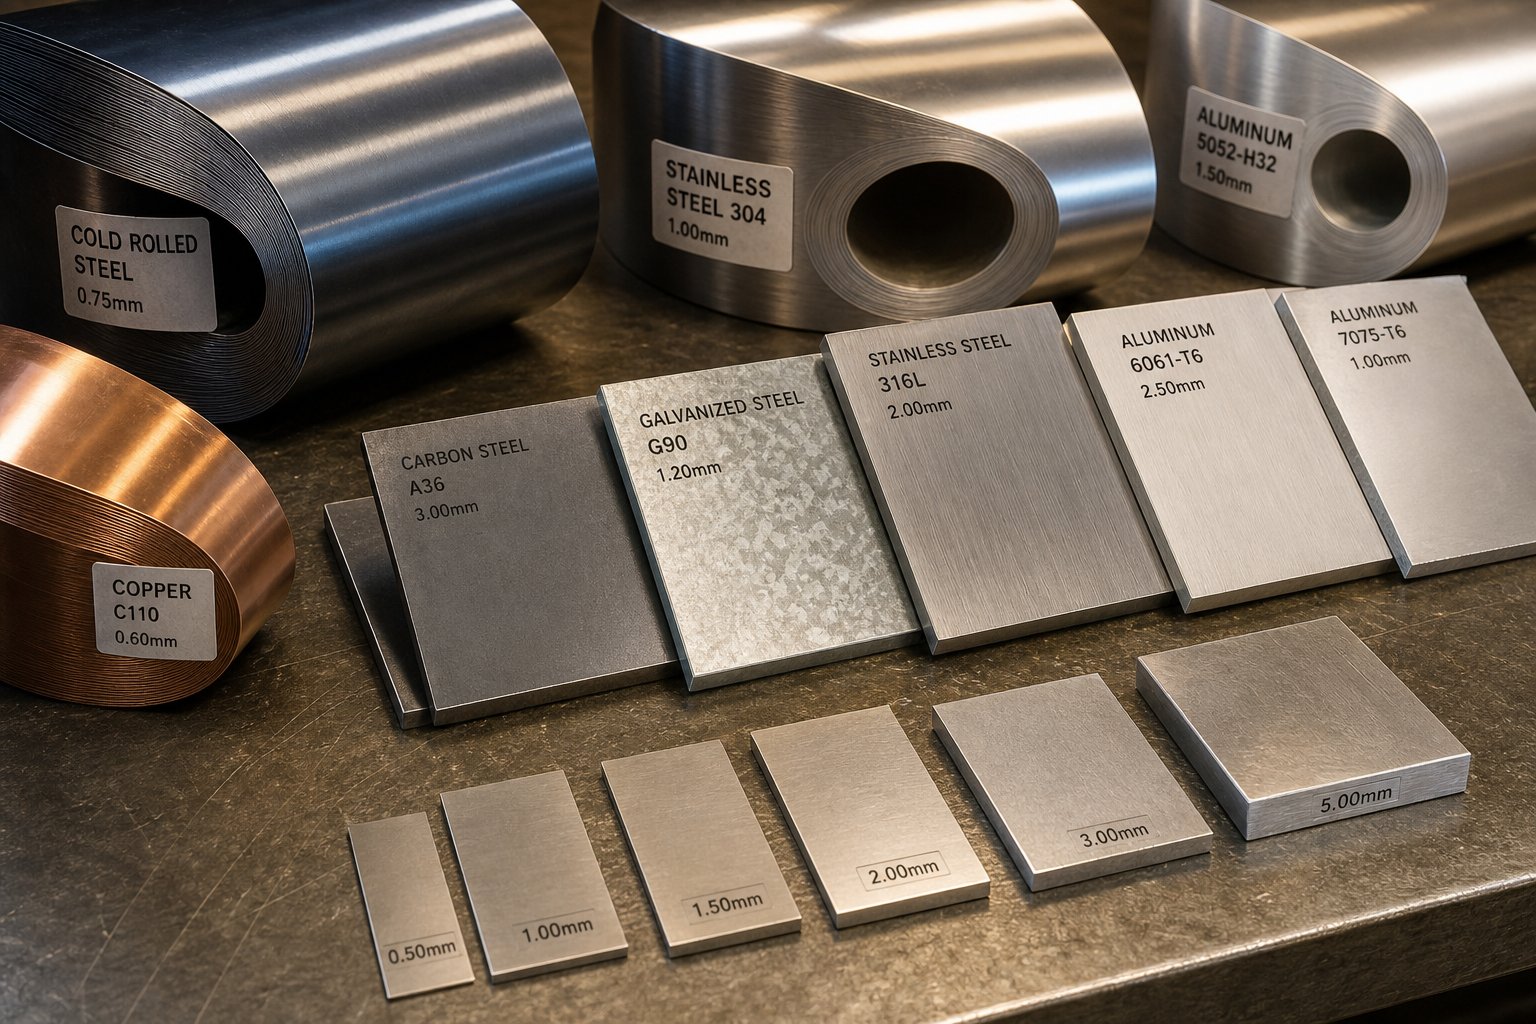
Mae'r rhan fwyaf o fracedi tryciau adeileddol ac atgyfnerthiadau yn dibynnu ar raddau dur aloi cryfder isel (HSLA) uchel a nodir o dan SAE J2340. Mae graddau fel 340X (isafswm cynnyrch 340 MPa) a 420X (isafswm cynnyrch 420 MPa) yn cynnig y cryfder-i-dryciau gwella pwysau sydd eu hangen ar OEMs tra'n parhau i fod yn ffurfadwy mewn marw cynyddol. Mae stampio blaengar dur gyda'r graddau hyn yn gofyn am sylw gofalus i springback - adferiad elastig y deunydd ar ôl plygu. Mae duroedd HSLA yn dod yn ôl yn sylweddol fwy na dur ysgafn, yn aml yn gofyn am 2 i 4 gradd o iawndal gorbend wedi'i adeiladu'n uniongyrchol i'r geometreg marw.
Ar gyfer cromfachau damwain-critigol - meddyliwch am strwythurau mowntio cab neu atgyfnerthiadau piler B- duroedd deuol-cyfnod (DP) megis DP590 a DP780, rhowch y sgwrs. Mae'r graddau hyn yn cyfuno matrics ferrite meddal ag ynysoedd martensite caled, gan ddarparu cryfderau tynnol uwch na 590 MPa tra'n cadw digon o elongation ar gyfer plygu cymedrol. Y fasnach -i ffwrdd? Grymoedd ffurfio uwch, traul dyrnu cyflymach, a mwy o snap-trwy sioc a all sglodion marw cydrannau. FelMae'r Gwneuthurwr yn nodi, y anoddaf yw'r deunydd, y lleiaf o gneifio sy'n digwydd a'r mwyaf y mae'n "torri," gan gynyddu'r llwyth sioc gwrthdro trwy farw a gwasgu.
Mae dalennau galfanedig (GI) a galfanedig (GA) yn ychwanegu amddiffyniad cyrydiad ar gyfer cydrannau isgorff a ffrâm. Mae'r cotio sinc yn ymddwyn yn wahanol mewn stampio cynyddol dur carbon: mae haenau galfanedig yn galetach ac yn fwy tebygol o gael eu powdro wrth ffurfio, tra bod haenau galfanedig yn feddalach ond yn gallu gorlifo yn erbyn arwynebau marw. Mae angen ireidiau penodol ar y ddau a rheolaeth dynnach ar orffeniad wyneb marw i atal difrod cotio.
Aloi Alwminiwm ac Ysgafn ar gyfer Stampio Blaengar
Mae mandadau lleihau pwysau yn gwthio stampio blaengar alwminiwm i mewn i gymwysiadau tryciau a oedd yn draddodiadol yn ddur yn unig. Mae aloion fel 5052-H32 (cynnyrch 215 MPa, ffurfadwyedd rhagorol) yn gweddu i galedwedd cab a cromfachau mewnol, tra bod 6061-T6 (cynnyrch 275 MPa) yn trin rolau strwythurol lle mae cryfder uwch yn cyfiawnhau'r anhawster ffurfio.
Mae alwminiwm yn ymddwyn yn sylfaenol wahanol mewn marw cynyddol na dur. Mae'n gweithio-yn caledu'n gyflymach, sy'n golygu bod pob gorsaf ffurfio olynol yn dod ar draws deunydd cynyddol galetach. Mae hefyd yn ymosod yn ymosodol yn erbyn arwynebau dur offer heb iro neu haenau marw priodol. Mae ireidiau ffilm sych a haenau PVD fel TiN neu CrN ar arwynebau marw yn arfer safonol ar gyfer rhediadau alwminiwm. Mae sbringback mewn alwminiwm fel arfer 1.5 i 2 gwaith yn fwy na dur ysgafn cyfatebol, sy'n gofyn am onglau gorblygu mwy ymosodol ac weithiau gorsafoedd atal ychwanegol.
Sut mae Priodweddau Materol yn Effeithio ar Weddwisgo a Chynnal a Chadw
Rhaid i'r dur marw stampio a ddewiswch ar gyfer mewnosodiadau offer gydweddu â sgraffiniaeth y deunydd gwaith a gofynion ffurfio. Mae gwisgo deunyddiau dalen galetach yn marw'n gyflymach, yn byrhau'r cyfnodau cynnal a chadw, ac yn cynyddu cyfanswm cost perchnogaeth. Dyma sut mae defnyddiau rhan tryciau cyffredin yn cymharu ar draws y priodweddau sydd bwysicaf ar gyfer perfformiad marw cynyddol:
| Deunydd | Cryfder Cynnyrch (MPa) | Graddfa Ffurfiadwyedd | Tueddiad Springback | Argymhellir Die Steel |
|---|---|---|---|---|
| Dur Ysgafn (SAE 1008/1010) | 170–210 | Ardderchog | Isel | Dur offeryn D2 neu A2 |
| HSLA 340X (SAE J2340) | 340–400 | Da | Cymedrol | D2 gyda gorchudd TiCN |
| HSLA 420X (SAE J2340) | 420–480 | Cymedrol | Cymedrol-Uchel | M2 neu ddur offer PM |
| -Cam DP590 deuol | 340–590 (tynnol) | Cymedrol | Uchel | Dur offer PM (CPM 10V) |
| -Cam DP780 deuol | 450–780 (tynnol) | Isel-Cymedrol | Uchel Iawn | Mewnosodiadau carbid mewn mannau traul |
| Dur Galfanedig (GA). | Yn amrywio yn ôl sylfaen | Da (powdrau cotio) | Fesul gradd sylfaen | D2 caboledig, gorchudd ffrithiant isel |
| Alwminiwm 5052-H32 | 195–215 | Ardderchog | Cymedrol-Uchel | D2 gyda gorchudd PVD TiN/CrN |
| Alwminiwm 6061-T6 | 275–310 | Cymedrol | Uchel | Mewnosodiadau wedi'u gorchuddio â charbid neu seramig |
Mae trwch yn gyrru detholiad tunelledd y wasg yn gymesur. Efallai y bydd angen 150 tunnell ar draws pob gorsaf weithredol ar fraced HSLA 1.5 mm, tra gallai'r un geometreg mewn mesurydd 4.0 mm fynnu 400 tunnell neu fwy. Die clirio - y bwlch rhwng punch a marw agor - hefyd graddfeydd gyda thrwch. Mae clirio nodweddiadol ar gyfer stampio dur yn marw yn rhedeg 6% i 10% o drwch deunydd yr ochr; mae angen cliriadau tynnach ar alwminiwm (tua 5% i 8%) i atal ffurfio burr gormodol.
Cyfateb gradd deunydd i'r stampio cywir paru dur marw, strategaeth iro, a chynhwysedd y wasg yw'r hyn sy'n gwahanu marw sy'n rhedeg miliwn o drawiadau heb ail-weithio oddi wrth un sy'n dyrnu sglodion ar 50,000 o gylchoedd. Mae'r ymddygiadau materol hyn hefyd yn pennu'r rheolau dylunio y mae'n rhaid i beirianwyr eu dilyn wrth nodi cyfyngiadau geometreg rhan - mae'r adran nesaf yn trosi'n ganllawiau DFM y gellir eu gweithredu.
Dyluniad ar gyfer Cynhyrchedd mewn Rhannau Tryc Die Blaengar
Mae priodweddau materol yn gosod y ffiniau, ond mae geometreg rhannol yn pennu a yw dyluniad marw cynyddol yn gweithio - mewn gwirionedd neu'n llosgi trwy gyllideb offer ar iteriadau y gellir eu hosgoi. Dylunio ar gyfer Gweithgynhyrchu (DFM) yw lle mae peirianwyr rhannau tryciau ac arbenigwyr stampio yn cyd-fynd â'r hyn y gall y metel ei wneud yn gorfforol y tu mewn i offeryn stampio blaengar. Gwnewch hyn yn iawn yn gynnar, ac rydych yn byrhau llinellau amser PPAP, yn lleihau cylchoedd rhoi cynnig ar farw, ac yn osgoi'r ddolen "adeiladu{3}}prawf-trwsio" costus sy'n gohirio lansio cynhyrchiant.
Penderfyniadau peirianyddol a wneir yn ystod y cyfnod DFMpennu hyd at 80% o gyfanswm y gost cynhyrchu. Mae hynny'n golygu bod y geometreg rydych chi'n ei rewi i'ch model CAD yn cael mwy o ddylanwad ar economeg fesul rhan nag unrhyw negodi i lawr yr afon gyda chyflenwr.
Trowch Radii a Lluniadu Terfynau Dyfnder ar gyfer Defnyddiau Mesur Tryc
Mae cromfachau tryciau yn yr ystod 2.0 mm i 6.0 mm yn gwthio terfynau ffurfio nad yw rhannau teneuach defnyddwyr byth yn dod ar eu traws. Y rheol sylfaenol o ddylunio marw stampio blaengar ar gyfer troadau: dylai radiws tro mewnol fod yn hafal i neu'n fwy na thrwch deunydd (R Mwy na neu'n hafal i T). Gostyngwch yn is na'r trothwy hwnnw mewn duroedd HSLA neu gamau deuol ac rydych mewn perygl o gracio micro ar frig y tro, methiannau canolbwyntio straen yn y gwasanaeth, a thraul dyrnu cynamserol.
Mae dyfnder tynnu yn cyflwyno cyfyngiad anoddach. Y tu mewn i farw cynyddol, mae'r rhan yn parhau i fod ynghlwm wrth y stribed cludo trwy'r holl orsafoedd ffurfio. Mae tynnu dwfn yn ymestyn ac yn denau'r cysylltiadau cludwr, gan eu rhwygo yn y pen draw. Ar gyfer duroedd mesur lori, mae dyfnder tynnu ymarferol y tu mewn i offer marw blaengar ar ben tua 1.0 i 1.5 gwaith lled stribed y nodwedd tynnu. Mae unrhyw beth dyfnach fel arfer angen dis trosglwyddo neu orsaf dynnu bwrpasol gyda deiliad gwag ar wahân - gan ychwanegu cost a chymhlethdod.
Dyma'r rheolau DFM craidd y dylai peirianwyr rhannau tryciau eu dilyn wrth nodi geometreg ar gyfer offeryn stampio blaengar:
- Radiws tro lleiaf:R Mwy na neu'n hafal i 1.0T ar gyfer duroedd HSLA; R Mwy na neu'n hafal i 1.5T ar gyfer graddau -cyfnod deuol (DP590 ac uwch) i atal cracio.
- Twll{0}}i-pellter ymyl:Isafswm 2.0T o unrhyw ganolfan twll i'r ymyl agosaf neu'r nodwedd ffurfiedig. Mae lleoliad agosach yn ystumio geometreg twll yn ystod plygu.
- Lleiafswm diamedr twll:O leiaf 1.0T ar gyfer tyllau crwn. Mae tyllu llai yn gofyn am ddyrnu arbenigol gyda chyfnodau cynnal a chadw byrrach.
- Tynnu terfyn dyfnder:Cadwch ddyfnder ffurfiedig o dan 1.5 gwaith lled y nodwedd pan fo modd. Mae mynd y tu hwnt i hyn yn peryglu rhwygo stribedi cludwr ac afluniad rhannol.
- Cyfeiriadedd cyfeiriad grawn:Nodwch droadau perpendicwlar i gyfeiriad treigl y coil i leihau'r risg o dorri asgwrn ar ymylon ffurfiedig.
- Gwastad{0}i-ffurflenni trawsnewid:Cynhwyswch riciau lliniaru digonol ar groestoriadau tro i atal deunyddiau rhag rhwygo a rhwygo.
Optimeiddio Cynllun Llain a Dylunio Cludydd
Y stribed cludo yw asgwrn cefn pob offeryn blaengar a gweithrediad marw - mae'n cysylltu pob rhan yn gorfforol i'r nesaf trwy bob gorsaf ffurfio. Ar gyfer rhannau tryciau mesurydd trwm, mae dyluniad cludwr yn gofyn am fwy o sylw na gwaith medrydd ysgafnach oherwydd bod deunydd mwy trwchus yn gwrthsefyll y ystwytho sydd ei angen i ddarparu ar gyfer gwahaniaethau uchder rhwng gorsafoedd.
Mae dau brif fath o gludwr yn gwasanaethu gwahanol ddibenion. Acludwr soletyn gweithio ar gyfer rhannau gyda thorri a phlygu sylfaenol lle mae'r stribed cyfan yn aros yn wastad trwy gydol y strôc. Mae cludwr gwe ymestyn yn gweddu i rannau â ffurfiant neu boglynnu dyfnach, gan ganiatáu i'r metel lifo'n rhydd heb symud pellter traw rhwng dilyniannau. Ar gyfer cromfachau tryciau gyda dyfnder tynnu cymedrol, mae cludwyr ymestyn yn atal y gwallau lleoliad a fyddai fel arall yn cronni ar draws gorsafoedd lluosog.
Mae lleoliad twll peilot yn cysylltu'n uniongyrchol â dibynadwyedd y cludwr. Dylai cynlluniau peilot gael eu lleoli mewn rhannau sefydlog, heb eu ffurfio o'r stribed - fel arfer o fewn y we cludo ei hun yn hytrach nag y tu mewn i'r ffin rhannol. Mae hyn yn sicrhau bod cywirdeb cofrestru yn aros yn gyson hyd yn oed wrth i weithrediadau ffurfio gymhwyso grymoedd a allai symud y stribed yn ochrol.
Mae optimeiddio lled stribed yn effeithio ar gost deunydd a dewis y wasg. Mae stribedi ehangach yn cynnwys cromfachau tryciau mwy ond mae galw am wasgiau gyda dimensiynau gwelyau mwy. Lle bo modd, mae nythu dwy ran lai ar draws lled y stribed yn gwella'r defnydd o ddeunydd ac yn lleihau canran sgrap - lifer cost uniongyrchol mewn-rhaglenni cyfaint uchel.
Lleihau Cyfrif Gorsaf Trwy Symleiddio Geometreg
Mae pob gorsaf ychwanegol mewn dis cynyddol yn cynyddu cost offer, yn ymestyn y dis, ac efallai y bydd angen gwasg mwy. Dyluniad marw stampio metel sy'n lleihau cyfrif yr orsaf heb aberthu rhan swyddogaeth yw lle mae DFM yn cyflawni ei dâl mwyaf.
Mae strategaethau ymarferol yn cynnwys:
- Cyfuno gweithrediadau tyllu:Grwpiwch dyllau sy'n rhannu'r un awyren yn un orsaf yn hytrach na'u lledaenu ar draws sawl trawiad.
- Dileu nodweddion cosmetig sy'n ychwanegu gorsafoedd:Mae'n bosibl na fydd logos boglynnog neu gleiniau addurniadol sydd angen gorsafoedd bathu pwrpasol yn cyfiawnhau'r gost offeru ar rannau strwythurol anweladwy.
- Symleiddio onglau cyfansawdd:Mae angen tair gorsaf ffurfio ar fraced â thair ongl blygu ar wahân mewn gwahanol awyrennau. Mae ailgynllunio i ddau dro mewn awyren a rennir yn arbed un orsaf lawn.
- Integreiddio mewn-gweithrediadau eilaidd marw:Mae ychwanegu tapio marw neu fewnosod caledwedd yn dileu camau cydosod i lawr yr afon a gall leihau cyfanswm yr amser arweiniol hyd at 30%, er ei fod yn ychwanegu gorsaf at y dis.
Y masnach geometreg hyn yw'r union reswm pam mae cydweithredu cynnar rhwng peirianwyr dylunio OEM ac arbenigwyr offer a marw blaengar yn arwain at ganlyniadau gwell na throsglwyddo dyluniad wedi'i rewi i'w ddyfynnu. Mae stampio cyflenwyr sy'n dod ag adborth DFM i'r cyfnod dylunio - cyn i geometreg gael ei chloi - yn helpu i osgoi diwygiadau costus i offer ar ôl i ddur caled gael ei dorri. Fel un enghraifft,YICHENyn cefnogi timau peirianneg modurol OEM, Haen-1, a Haen-2 gydag astudiaethau achos proses stampio ac adborth DFM ar gyfer rhannau metel strwythurol, siasi a thryciau, sy'n dangos sut mae mewnbwn peirianneg ochr-cyflenwr yn ystod y cam dylunio yn byrhau'r llwybr o'r cysyniad i ddyluniad marw stampio dilys.
Y wers ddyfnach: mae dei cynyddol yn arf sydd wedi'i galedu'n fanwl. Gall newidiadau dylunio cam hwyr gostio bron i hanner y buddsoddiad offer gwreiddiol mewn ailweithio. Mae buddsoddi amser peirianneg ymlaen llaw - trwy efelychu, adolygiad DFM, a mireinio geometreg gydweithredol - yn talu amdano'i hun droeon ar draws rhediad cynhyrchu. Y buddsoddiad offer hwnnw, a'r symiau sydd eu hangen i'w gyfiawnhau, yw'r union beth y mae'r dadansoddiad cost o'n blaen yn ei ddadansoddi'n fanwl.
Stampio Die Blaengar yn erbyn Dies Trosglwyddo a Dulliau Amgen
Nid yw dewis y broses ffurfio gywir yn ymwneud â dewis hoff - mae'n ymwneud â pharu gallu proses â gofynion rhan. Gallai gosodiad marw a stampio blaengar sy'n darparu'r gost isaf ar glip mowntio cab fod y dewis anghywir yn gyfan gwbl ar gyfer cragen aelod croes fawr gyda rafflau dwfn. Mae angen fframwaith clir ar brynwyr tryciau OEM a pheirianwyr dylunio ar gyfer penderfynu pa ddull sy'n cyd-fynd â pha ran, heb or-fuddsoddi mewn offer neu dan-gyflenwi ar geometreg.
Die Blaengar vs Trosglwyddo Die ar gyfer Bracedi Tryciau
Y peth mwyaf cyffredin y mae peirianwyr tryciau yn ei wynebu yw marw blaengar yn erbyn stampio marw trosglwyddo. Mae'r ddau yn defnyddio offer dur caled a gweisg tunelledd uchel, ond maent yn datrys problemau gwahanol.
Mae marw cynyddol yn cadw'r rhan sydd ynghlwm wrth y stribed cludo trwy'r holl orsafoedd ffurfio. Mae'r cyfyngiad hwnnw'n cyfyngu maint rhan i'r hyn sy'n ffitio o fewn lled y stribed (yn nodweddiadol o dan 600 mm) ac yn cadw dyfnder tynnu'n fas. Ond y payoff yw cyflymder - dim mecanwaith trosglwyddo mecanyddol yn golygu amseroedd beicio cyflymach a llai o rannau symudol i'w cynnal.
Trosglwyddo marw torrwch wag o'r stribed yn gyntaf, yna symudwch ef yn annibynnol rhwng gorsafoedd gan ddefnyddio grippers mecanyddol neu systemau gwennol. Mae hyn yn caniatáu bylchau mwy, tyniadau dyfnach, a ffurfio tri dimensiwn mwy cymhleth. Mae marw trosglwyddo hefyd yn lleihau'r defnydd o ddeunydd oherwydd ei fod yn dileu'r we cludwr, gan arbed cost deunydd ar bob cylch. Y fasnach-i ffwrdd? Trwybwn arafach, cymhlethdod offer uwch, ac amseroedd sefydlu hirach rhwng rhediadau cynhyrchu.
Ar gyfer cromfachau tryciau yn benodol: os yw'r rhan yn ffitio ar stribed, angen ei ffurfio'n gymedrol, ac yn rhedeg dros 100,000 o ddarnau bob blwyddyn, mae stampio cynyddol yn ennill fesul{-rhan o gost. Os yw'r braced yn fwy na therfynau lled y stribedi neu'n gofyn am ddyfnderoedd tynnu y tu hwnt i 1.5 gwaith lled y nodwedd, bydd angen trosglwyddo marw waeth beth fo'r cyfaint.
Pan fydd Peiriannu CNC neu Farw Cyfansawdd yn Gwneud Mwy o Synnwyr
Nid yw pob rhan lori yn gwarantu marw stampio o gwbl. Mae dau ddewis arall yn haeddu cael eu gwerthuso cyn ymrwymo doleri offer.
Mae stampio marw cyfansawdd yn cwblhau gweithrediadau torri lluosog - blancio a thyllu - mewn un strôc gwasgu. Mae'n cynhyrchu rhannau gwastad gyda chywirdeb dimensiwn rhagorol a goddefiannau tynnach nag y gall dulliau blaengar ei gyflawni ar ymylon torri. Ar gyfer golchwyr gwastad syml, shims, neu gludwyr gasged sydd angen eu gorchuddio a thyllu tyllau yn unig heb unrhyw ffurfio, mae marw cyfansawdd yn darparu manwl gywirdeb am gost offer is. Mae'r cyfyngiad yn glir: ni all marw cyfansawdd blygu, ffurfio na thynnu. Maent yn trin geometreg dau ddimensiwn yn unig.
Mae peiriannu CNC yn mynd i mewn i'r darlun pan fo cyfeintiau blynyddol yn rhy isel i gyfiawnhau unrhyw fuddsoddiad stampio marw. Mae cromfachau prototeip, amrywiadau lori arbenigol cyfaint isel sy'n cynhyrchu llai na 5,000 o rannau'r flwyddyn, neu rannau sydd angen goddefiannau o dan ± 0.05 mm ar nodweddion wedi'u peiriannu i gyd yn pwyntio tuag at CNC. Mae'r gost fesul-rhan yn uwch, ond nid oes dim amser arwain offer a hyblygrwydd dylunio cyflawn. Ar gyfer rhaglenni tryciau sy'n dal i ailadrodd geometreg, mae peiriannu yn prynu amser nes bod y dyluniad yn rhewi a'r cyfaint yn cyfiawnhau marw a stampio offer.
Matrics Penderfyniad yn Seiliedig ar Gyfaint, Maint, a Geometreg
Pan fyddwch chi'n gwerthuso cynigion cyflenwyr neu'n dewis rhwng llwybrau proses ar gyfer platfform tryciau newydd, daw'r penderfyniad i bum newidyn. Dyma sut mae dulliau blaengar, trosglwyddo, cyfansawdd, a CNC yn cymharu ar draws y meini prawf sydd bwysicaf:
| Meini prawf | Marw Blaengar | Trosglwyddo Marw | Cyfansawdd Die | Peiriannu CNC |
|---|---|---|---|---|
| Ystod Maint Rhan | Bach i ganolig (hyd at ~600 mm) | Canolig i fawr (hyd at 1,200 mm+) | Bach i ganolig (fflat yn unig) | Unrhyw faint (gosodiad-cyfyngedig) |
| Trwch Deunydd | 0.5 mm i 6.0 mm | 0.8 mm i 12.0 mm | 0.3 mm i 6.0 mm | Unrhyw (plât neu ddalen) |
| Cyfrol Flynyddol Delfrydol | 100,000 i 5,000,000+ | 25,000 i 500,000 | 10,000 i 500,000 | 1 i 10,000 |
| Fesul-Rhan o'r Gost ar Raddfa | Isaf | Isel-Cymedrol | Isel (rhannau gwastad yn unig) | Uchaf |
| Amser Arweiniol Offer | 12 i 20 wythnos | 14 i 24 wythnos | 8 i 14 wythnos | Dim (rhaglennu yn unig) |
| Cymhlethdod Geometrig | Cymedrol (troadau, ffurfiau bas, tyllu) | Uchel (tyniadau dwfn, ffurfiau mawr, 3D cymhleth) | Isel (gwancio gwastad a thyllu yn unig) | Uchel iawn (unrhyw geometreg machinable) |
Daw ychydig o batrymau i'r amlwg o'r gymhariaeth hon. Stampio marw blaengar sy'n berchen ar y-cyfaint-cyfaint uchel,-i-ganolig lle mae'r gost fesul-rhan yn bwysicaf. Trosglwyddiad yn marw codi lle cynyddol yn cyrraedd ei derfynau maint a dyfnder. Mae stampio marw cyfansawdd yn llenwi cilfach ar gyfer rhannau manwl gwastad lle nad oes angen ffurfio. Ac mae peiriannu CNC yn gweithredu fel y falf diogelwch cyfaint isel - drud y darn, ond dim ymrwymiad i offer caled.
Ar gyfer y rhan fwyaf o raglenni tryciau, nid un broses yw'r ateb ond portffolio. Mae cromfachau rheilen ffrâm a chlipiau cab yn rhedeg mewn marw cynyddol. Mae cregyn strwythurol mwy yn mynd i weisg trosglwyddo. Mae meintiau prototeip a chyn-gynhyrchu yn dechrau ar CNC nes bod cyfeintiau yn cyfiawnhau'r buddsoddiad stampio marw. Mae gwybod ble mae pob dull yn adennill costau - a lle mae'n torri i lawr - yn sylfaen ar gyfer adeiladu cyllideb offer sy'n dal i fyny ar draws oes platfform lori.
Torri Cyfaint Buddsoddi a Chynhyrchu Offer-Dadansoddiad Eilwaith
Mae gwybod pa broses sy'n gweddu i'ch rhan chi yn hanner yr hafaliad. Yr hanner arall yw gwybod pryd mae'r niferoedd yn gweithio o'ch plaid mewn gwirionedd. Mae offer marw cynyddol yn fuddsoddiad cyfalaf sylweddol ymlaen llaw, ond ar gyfer rhaglenni tryciau gyda'r proffil cyfaint cywir, mae'n darparu'r gost isaf y gellir ei chyflawni fesul rhan dros oes y rhaglen. Yr allwedd yw deall ble mae'ch pwynt torri'n sefyll a pha ffactorau sy'n ei wthio'n uwch neu'n is.
Amorteiddio Offer a Torri -Trothwyon Cyfaint Hyd yn oed
Mae offer marw cynyddol ar gyfer rhannau tryciau fel arfer yn amrywio o $10,000 ar gyfer offer symlach i $350,000 ar gyfer gorsafoedd amlasiantaethol cymhleth, gyda'r rhan fwyaf o fracedi tryciau canol-cymhlethdod yn yr ystod $15,000 i $60,000. Mae'r fathemateg sy'n gwneud stampio metel hirdymor yn gymhellol yn syml: mae gwasgariad marw o $30,000 ar draws 30,000 o rannau yn ychwanegu $1.00 y darn at eich cost. Lledaenwch yr un marw hwnnw ar draws 300,000 o rannau ac mae cyfraniad offer yn gostwng i $0.10. Ar filiwn o gylchoedd, mae'n ddibwys yn y bôn.
Ar gyfer rhaglenni tryciau, mae'r trothwy elw lle mae gwasanaethau stampio marw blaengar yn dod yn fwy cost-effeithiol na thorri laser neu ffurfio brêc gwasg fel arfer yn glanio rhwng 10,000 a 50,000 o unedau blynyddol, yn dibynnu ar gymhlethdod rhannol a chost proses amgen. Cyfaint uchel-Mae cydrannau Dosbarth 8 sy'n rhedeg 200,000 neu fwy o ddarnau y flwyddyn yn amorteiddio offer mor gyflym fel ei bod yn anodd paru'r economeg fesul-rhan ag unrhyw ddull arall. Anaml y bydd amrywiadau tryciau arbenigol sy'n cynhyrchu llai na 5,000 o unedau bob blwyddyn yn cyfiawnhau'r buddsoddiad oni bai bod rhannau'n cario drosodd ar draws llwyfannau cerbydau lluosog.
Mae sawl ffactor yn dylanwadu ar ble mae eich toriad penodol-hyd yn oed yn disgyn:
- Cyfrif gorsaf:Mae pob gorsaf ychwanegol yn ychwanegu oriau peiriannu, deunydd marw, a chymhlethdod tryout. Gallai marw 6-orsaf gostio $20,000; gallai marw 14 gorsaf ar gyfer yr un rhan o'r teulu fod yn fwy na $60,000.
- Gradd deunydd:Mae stampio HSLA neu ddur cam deuol yn gofyn am ddur marw premiwm (graddau PM, mewnosodiadau carbid) sy'n cynyddu cost offer 20% i 40% dros offer dur ysgafn.
- Gofynion goddefgarwch:Mae goddefiannau safle tynnach yn gofyn am beiriannu cydrannau marw yn fwy manwl gywir a dilysiad treial hirach, gan gynyddu'r gost gychwynnol a'r amser arweiniol.
- Bywyd marw disgwyliedig:Mae offeryn a gynlluniwyd ar gyfer 500,000 o drawiadau yn defnyddio adeiladwaith gwahanol nag un a adeiladwyd ar gyfer 5 miliwn. Mae offer oes hirach yn costio mwy ymlaen llaw ond yn osgoi ailadeiladu rhaglenni canol.
- Rhan - aml yn marw:Mae nythu dwy ran neu fwy fesul strôc yn lluosi allbwn heb gynyddu cost offer yn gymesur, gan wella'r economi ar gyfer cydrannau llai.
Mewn-Mewn Gweithrediadau Eilaidd sy'n Lleihau Costau Cynulliad
Nid yw buddsoddiad offer yn bodoli ar ei ben ei hun - mae'n cystadlu yn erbyn cyfanswm cost glanio, nid dim ond y gweithrediad stampio yn unig. Un o'r dadleuon economaidd cryfaf dros raglenni stampio a saernïo blaengar yw'r gallu i integreiddio gweithrediadau eilaidd yn uniongyrchol y tu mewn i'r marw. Pan fyddwch chi'n dileu trin i lawr yr afon, rydych chi'n dileu cost llafur i lawr yr afon.
Mewn{0}}mae gweithrediadau marw sy'n cael eu hintegreiddio'n gyffredin i farwau cynyddol rhan lori yn cynnwys:
- Mewn-tapio marw:Mae edafedd yn cael eu torri neu eu ffurfio'n uniongyrchol mewn gorsaf benodedig, gan ddileu gweithrediad tapio ar wahân a fyddai fel arall angen gosodwaith a gweithredwr ychwanegol.
- Mewnosod caledwedd:Mae cnau clinch PEM, stydiau, neu fewnosodiadau wedi'u edafu yn cael eu pwyso i'r rhan yn ystod y cylch stampio. Mae'r rhan yn gadael y dis yn barod ar gyfer cydosod bollt-i fyny.
- Mewn-weldio marw:Mae weldio sbot ymwrthedd neu weldio taflunio yn atodi cydrannau eilaidd (cnau, cromfachau, stydiau) heb adael llinell y wasg.
- Synhwyro a mesur cyswllt:Mewn-mae synwyryddion marw yn dilysu dimensiynau critigol mewn amser real, gan ddargyfeirio rhannau amheus cyn iddynt fynd i mewn i'r gadwyn gyflenwi.
Mae pob un o'r ychwanegiadau hyn yn cynyddu cymhlethdod offer a chost ymlaen llaw, ond mae'r ad-daliad yn rhan fwy cyflawn sy'n cyrraedd eich doc cydosod - llai o bwyntiau cyffwrdd, llai o ddihangfeydd o ansawdd, a chyfanswm llafur is fesul darn. Ar gyfer rhaglenni stampio marw blaengar cyflym sy'n rhedeg cannoedd o filoedd o gylchoedd, hyd yn oed ychydig cents a arbedwyd fesul rhan wrth ddileu cyfansoddion trin yn arbedion blynyddol sylweddol.
Defnydd Strip ac Optimeiddio Cyfradd Sgrap
Yn aml, cost deunydd yw'r gost newidiol unigol fwyaf mewn stampio cynyddol hirdymor, felly mae rheoli sgrap yn effeithio'n uniongyrchol ar bob rhan o economeg. Mae darparwyr gwasanaethau stampio metel marw blaengar yn gwneud y gorau o gynllun stribedi i dynnu'r gwerth mwyaf o bob metr o goil.
Defnydd stribed - mae canran y deunydd a brynwyd sy'n gorffen mewn rhannau gorffenedig yn hytrach na'r bin sgrap - fel arfer yn amrywio o 60% i 85% yn dibynnu ar geometreg rhannol. Mae nythu craff, lled gwe isaf rhwng rhannau, a dyluniadau cludwyr sy'n defnyddio cyn lleied o ddeunydd â phosibl i gyd yn gwthio'r defnydd yn uwch. Mae gwelliant o 5% yn y defnydd o ddeunydd ar raglen sy'n defnyddio 200 tunnell o ddur HSLA yn flynyddol yn golygu bod 10 tunnell o ddeunydd wedi'i osgoi wedi'i brynu - eitem llinell gyllideb wirioneddol.
Mae costau cylch bywyd cynnal a chadw marw yn crynhoi'r darlun buddsoddi cyfan.Mae amcangyfrifon y diwydiant yn gosod cynhaliaeth flynyddol ar 5% i 10% o werth gwreiddiol y dis, sy'n cwmpasu hogi arferol, symudliw, amnewid dyrnu, ac arolygu cyfnodol. Mae esgeuluso cynnal a chadw yn arwain at ffurfio burr, drifft dimensiwn, ac yn y pen draw methiant marw trychinebus - i gyd yn llawer drutach na'r gwaith cynnal a chadw a drefnwyd. Mae marw cynyddol sy'n cael ei gynnal yn dda yn para miliynau o gylchoedd, gan ei wneud yn un o'r asedau cyfalaf hiraf mewn cadwyn gyflenwi rhannau lori.
Mae'r economeg yn pwyntio'n glir i un cyfeiriad: unwaith y bydd y cyfaint blynyddol yn croesi'r trothwy cyfartal, mae stampio marw cynyddol yn darparu perfformiad cost na all saernïo, peiriannu, a hyd yn oed gwasgu trosglwyddo gyfateb i rannau tryciau bach i ganolig. Ond mae cost heb ansawdd yn economi ffug - ac mae'r systemau ansawdd, goddefiannau, a chymwysterau cyflenwyr sy'n amddiffyn eich buddsoddiad cynhyrchu yn haeddu gwerthusiad yr un mor drylwyr.
Safonau Ansawdd a Dewis y Partner Stampio Rhan Tryc Cywir
Gall dis cynyddol sicrhau'r gost fesul rhan isaf yn y diwydiant - ond dim ond os yw pob rhan a gludir yn cwrdd â'r fanyleb mewn gwirionedd. Mae methiannau ansawdd mewn cydrannau tryciau yn arwain at ganlyniadau sy'n mynd ymhell y tu hwnt i gostau sgrap: adalw caeau, cau llinellau cydosod, a gwobrau platfform coll. Dyna pam mae OEMs tryciau yn dal eu cyflenwyr stampio marw blaengar i rai o'r safonau rheoli ansawdd mwyaf trwyadl mewn gweithgynhyrchu. Mae deall beth sydd ei angen ar y safonau hynny - a gwybod sut i werthuso cyflenwr stampio marw yn eu herbyn - yn amddiffyn eich rhaglen rhag oedi wrth lansio a dianc rhag cynhyrchu.
IATF 16949 a Gofynion PPAP ar gyfer Cyflenwyr Rhan Tryc
IATF 16949:2016 yw'r ardystiad ansawdd sylfaenol y mae cyflenwyr tryciau OEM a Haen-1 yn ei ddisgwyl gan unrhyw wneuthurwr marw blaengar sy'n gwneud cais am waith cynhyrchu. Mae'n adeiladu ar ISO 9001 ond yn ychwanegu gofynion modurol-benodol ar gyfer atal diffygion, cynllunio ansawdd cynnyrch uwch (APQP), a chymeradwyo rhan gynhyrchu (PPAP). Gydadros 65,000 o gyflenwyr ardystiedig ledled y byd, nid yw IATF 16949 yn wahaniaethydd - mae'n adwy. Yn nodweddiadol, nid oes gan gyflenwyr sy'n dal ISO 9001 yn unig y gallu PPAP dogfenedig, disgyblaeth FMEA, a'r seilwaith SPC y mae ei angen ar raglenni tryciau.
Mae lefelau cyflwyno PPAP yn diffinio faint o ddogfennaeth y mae cyflenwr yn ei darparu cyn cymeradwyo cynhyrchiad. Mae OEMs Tryciau yn aml yn gofyn am gyflwyniadau Lefel 3, sy'n cynnwys adroddiadau dimensiwn, ardystiadau deunydd, diagramau llif proses, cynlluniau rheoli, astudiaethau Ymchwil a Datblygu Gage, a mynegeion gallu (Cpk) ar gyfer nodweddion critigol. Mae cyflenwr stampio marw cymwys yn cyflwyno'r pecynnau hyn yn gyflym ac yn gyfan gwbl - mae oedi mewn dogfennaeth PPAP yn trosi'n uniongyrchol yn lansiadau cynhyrchu gohiriedig.
Goddefiannau Dimensiwn Cyraeddadwy mewn Stampio Die Blaengar
Pa drachywiredd allwch chi ei ddisgwyl mewn gwirionedd gan lori sy'n rhedeg yn marw-mesur dur HSLA? Ar gyfer nodweddion critigol, mae gweithrediadau marw a stampio manwl gywir fel mater o drefn yn dal ±0.05 mm ar dyllau wedi'u tyllu a dimensiynau ffurfiedig o dan amodau'r wasg a reolir. Mae nodweddion mwy yn yr ystod 30 mm i 120 mm fel arfer yn cyflawni ±0.10 mm i ± 0.15 mm, yn gyson â goddefiannau dosbarth dirwy ISO 2768-1. Mae'r niferoedd hyn yn rhagdybio marw stampio metel wedi'i gynnal a'i gadw'n iawn, priodweddau deunydd cyson, a chynhyrchiad wedi'i fonitro gan SPC.
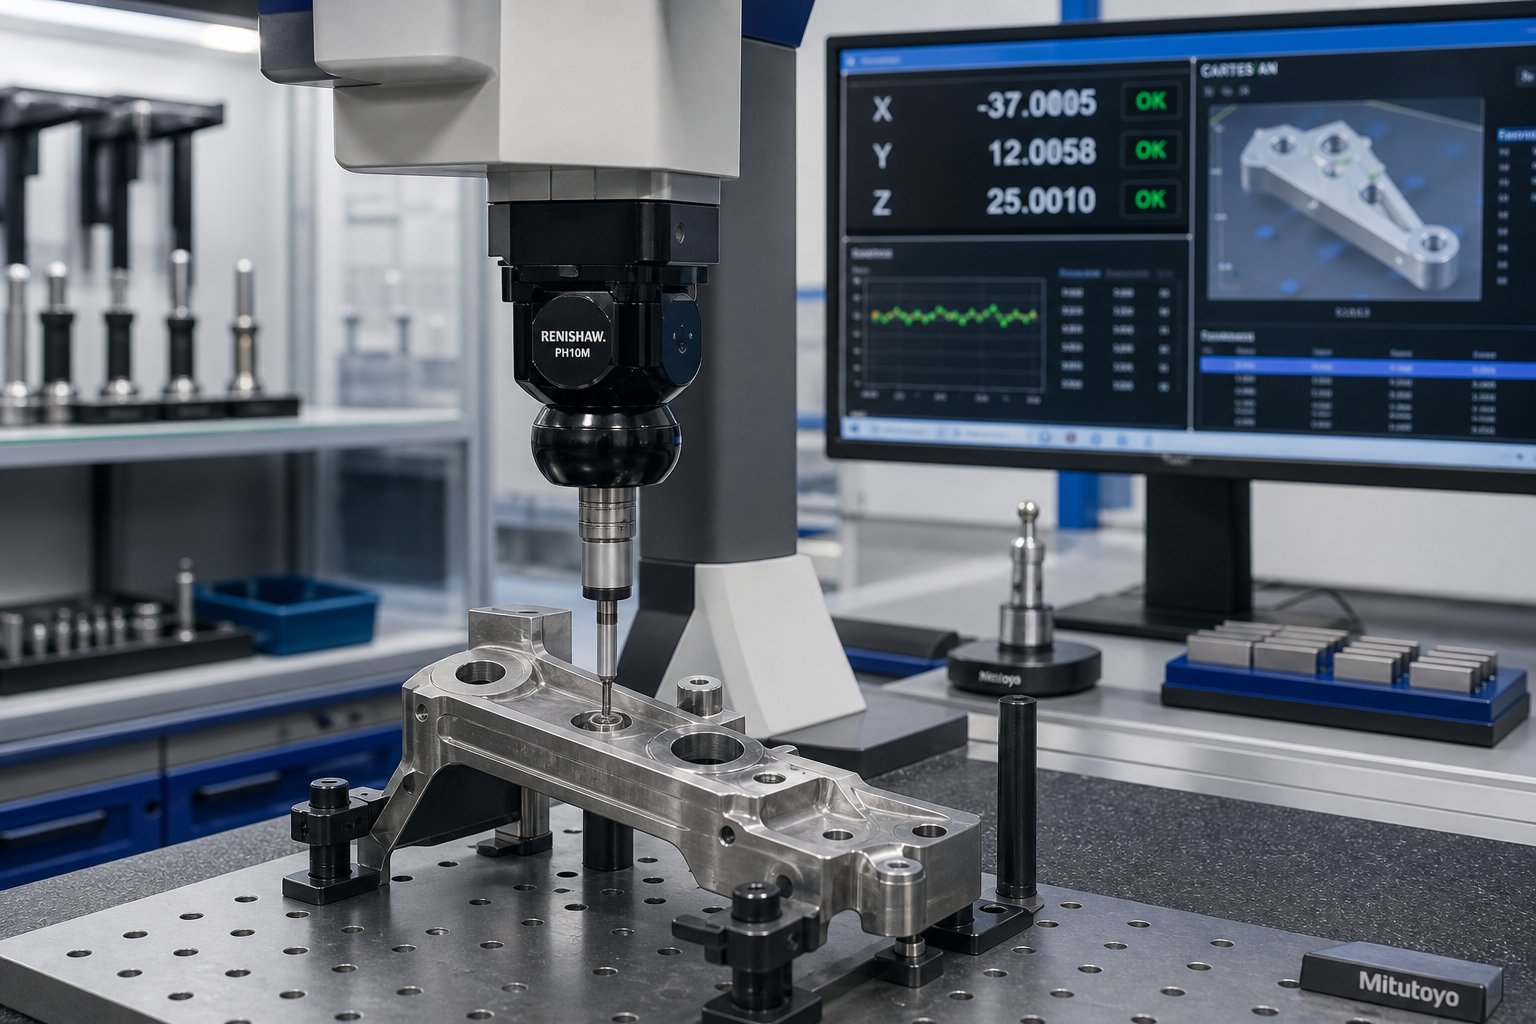
Cynnal y goddefiannau hynny ar draws miliwn{0}}rediad cylch yw lle mae systemau ansawdd yn ennill eu gwerth. Mae siartiau Rheoli Proses Ystadegol (SPC) ar ddimensiynau critigol yn canfod drifft cyn i rannau adael goddefgarwch. Mewn-mae synwyryddion marw yn monitro llofnodion grym y wasg bob strôc, gan ddal anomaleddau - dyrnu wedi torri, camborth, amrywiad trwch materol - o fewn eiliadau yn hytrach nag ar ôl i filoedd o rannau diffygiol gronni. Mae-archwiliad golwg cyflym yn yr allborth o'r wasg yn cyflawni gwiriad dimensiwn 100%, gan wrthod rhannau amheus cyn iddynt gyrraedd cynhwysydd cludo.
Stampio cynnal a chadw marw yw'r newidyn a anwybyddir yn aml mewn-perfformiad goddefgarwch hirdymor. Mae ymylon torri yn ddiflas, gan ffurfio traul arwynebau, ac mae cliriadau'n agor yn raddol dros gannoedd o filoedd o gylchoedd. Gall marw cynyddol sydd wedi'i gynllunio ar gyfer defnydd hirdymor gynhyrchu miliynau o rannau dros eu hoes gwasanaeth - ond dim ond gyda gwaith cynnal a chadw ataliol wedi'i drefnu gan gynnwys ail-grindio ymyl, ailosod gwanwyn, a dilysu clirio ar gyfnodau cyfrif strôc diffiniedig{6}}.
Gwerthuso Gallu Stampio Cyflenwr ar gyfer Rhaglenni Tryciau
Pan fyddwch chi'n cymharu gweithgynhyrchwyr marw blaengar ar gyfer gwobr platfform tryciau, dim ond y man cychwyn yw ardystiadau. Mae'r gwerthusiad dyfnach yn gwahanu siopau trafodion oddi wrth bartneriaid peirianneg gwirioneddol. Dyma restr wirio gwerthuso cyflenwyr y gall timau caffael a pheirianneg tryciau OEM gyfeirio ati yn ystod y cymhwyster:
- Ardystiadau ansawdd:Cadarnhewch fod cwmpas IATF 16949 yn cwmpasu stampio, offeru, ac unrhyw weithrediadau cydosod sy'n berthnasol i'ch rhaglen. Gwirio bod tystysgrifau'n gyfredol a bod canfyddiadau'r archwiliad wedi'u cau.
- Hanes PPAP:Gofyn am becynnau PPAP sampl o raglenni modurol blaenorol. Asesu cyflawnrwydd, eglurder adroddiad dimensiwn, a chyflymder trosglwyddo.
- Fflyd y wasg ac ystod tunelledd:Cydweddwch gapasiti'r wasg sydd ar gael â thrwch deunydd eich rhan, lled y stribed, a'r gofynion ffurfio. Cadarnhewch y gall y cyflenwr raddio cyfaint heb newidiadau offer mawr.
- Yn{0}}gallu offer mewnol:Gwiriwch fod y cyflenwr yn dylunio, yn adeiladu ac yn cynnal marw yn fewnol. Mae ystafelloedd offer ar gontract allanol yn ychwanegu risg amser arweiniol, yn lleihau atebolrwydd, ac yn arafu newidiadau peirianyddol.
- Arbenigedd materol:Gwerthuswch eich profiad gyda'ch gradd deunydd penodol - HSLA, -cyfnod deuol, galfanedig neu alwminiwm. Gofynnwch am astudiaethau gallu wedi'u dogfennu ar ddeunyddiau tebyg.
- SPC a seilwaith arolygu:Cadarnhau monitro SPC gweithredol ar linellau'r wasg, CMM neu offer dimensiwn cyfatebol, ac mewn-systemau golwg llinell ar gyfer rhediadau cyfaint uchel.
- Dyfnder cymorth peirianneg:Aseswch a yw'r cyflenwr yn darparu adborth DFM, gan ffurfio efelychiad, a chysylltiadau peirianneg rhaglenni pwrpasol - nid dim ond dyfynnu a chynhyrchu. Mae cyflenwyr yn hoffiYICHEN, sy'n cefnogi timau OEM, Haen-1, a Haen-2 gydag astudiaethau achos stampio, saernïo a phrosesu ar gyfer rhannau metel strwythurol, siasi a thryciau, yn enghraifft o'r math o bartneriaeth beirianyddol sy'n lleihau risg rhaglen yn ystod y lansiad.
- Dogfennaeth cynnal a chadw ataliol:Adolygu logiau cynnal a chadw marw ar gyfer rhaglenni gweithredol. Mae cofnodion cyson yn dynodi diwylliant o ansawdd rhagweithiol; mae cofnodion coll yn arwydd o -ymladd tân adweithiol.
- Hanes cyfraddau diffyg:Cais am ddata PPM wedi'i ddogfennu gan deulu rhan. Mae gweithrediadau stampio modurol sy'n seiliedig ar atal-yn nodweddiadol yn cyflawni cyfraddau diffygion 50 i 200 PPM.
Mae cerdyn sgorio wedi'i bwysoli ar draws y meini prawf hyn - gallu offer pwysoli a pherfformiad goddefgarwch yn drwm ar gyfer trachywiredd-rhannau tryciau critigol - yn rhoi sail wrthrychol i dimau caffael gymharu cynhyrchwyr marw blaengar ar y rhestr fer. Mae'r ymgeiswyr cryfaf yn cyfuno systemau ansawdd ardystiedig,-rheoli offer mewnol, arbenigedd ffurfio deunydd penodol, a'r dyfnder peirianneg i gydweithio ar DFM cyn dechrau cynhyrchu. Y cyfuniad hwnnw yw'r hyn sy'n cadw cost yn isel ac ansawdd uchel ar draws cylch bywyd llawn platfform lori.
Cwestiynau Cyffredin Am Stampio Die Blaengar ar gyfer Rhannau Tryc
1. Pa fathau o rannau lori sydd fwyaf addas ar gyfer stampio marw blaengar?
Mae rhannau sy'n gweithio orau mewn marw cynyddol yn rhannu nodweddion penodol: -tynnu proffiliau gwastad neu fas, patrymau tyllau ailadroddadwy, trwch deunydd rhwng 0.5 mm a 6.0 mm, a chyfeintiau blynyddol dros 50,000 o unedau. Mae enghreifftiau cyffredin yn cynnwys cromfachau rheilen ffrâm, atgyfnerthiadau traws-aelod, clipiau gosod caban, crogfachau gwacáu, gorchuddion cysylltwyr trydanol, platiau gosod crog, a chlipiau clymwr mewnol. Mae'r rhannau sy'n ymgeiswyr gwael yn cynnwys tanciau tanwydd tynnu dwfn, rheiliau ffrâm rhy fawr sy'n fwy na 600 mm o led stribed, a chydrannau arbenigol cyfaint isel lle na ellir amorteiddio cost offer yn effeithiol.
2. Faint mae offer marw blaengar yn ei gostio ar gyfer cydrannau tryciau?
Mae offer marw cynyddol ar gyfer rhannau tryciau fel arfer yn amrywio o $10,000 ar gyfer offer syml i $350,000 ar gyfer peiriannau marw cymhleth aml-orsaf. Mae'r rhan fwyaf o fracedi tryciau cymhlethdod canolig yn yr ystod $15,000 i $60,000. Mae'r gost yn dibynnu ar gyfrif yr orsaf, gradd deunydd (mae angen duroedd marw premiwm ar ddur cam HSLA a deuol), gofynion goddefgarwch, oes marw disgwyliedig, a ph'un a yw gweithrediadau eilaidd fel tapio neu fewnosod caledwedd yn cael eu cynnwys. Mae cynnal a chadw blynyddol yn ychwanegu tua 5% i 10% o werth yr offeryn gwreiddiol. Mae adennill costau yn erbyn dulliau amgen fel arfer yn digwydd rhwng 10,000 a 50,000 o unedau blynyddol.
3. Beth yw'r gwahaniaeth rhwng stampio marw blaengar a stampio marw trosglwyddo?
Mae marw cynyddol yn cadw'r rhan sydd ynghlwm wrth stribed cludo trwy'r holl orsafoedd ffurfio, gan gyfyngu maint y rhan i tua 600 mm a thynnu dyfnder i ffurfiau bas. Maent yn rhedeg yn gyflymach ac yn addas-cyfaint bach-i-rhannau canolig. Torrwch y marw trosglwyddo yn y lle gwag yn gyntaf a'i symud rhwng gorsafoedd gyda grippers mecanyddol, gan ganiatáu bylchau mwy (hyd at 1,200 mm +), tynnu'n ddyfnach, a ffurfio 3D cymhleth. Mae marw trosglwyddo hefyd yn lleihau gwastraff materol trwy ddileu'r we cludwr. Mae'n well cael marw cynyddol pan fydd cyfeintiau blynyddol yn fwy na 100,000 o unedau ar gyfer rhannau o fewn terfynau maint; mae marw trosglwyddo yn trin cydrannau sydd wedi'u tynnu'n fwy neu'n ddyfnach lle na all offer cynyddol gynnal cywirdeb y stribed cario yn ffisegol.
4. Pa ddeunyddiau y gellir eu defnyddio mewn stampio marw blaengar ar gyfer rhannau lori?
Mae deunyddiau cyffredin yn cynnwys dur ysgafn (SAE 1008/1010), graddau HSLA fel 340X a 420X fesul SAE J2340, dur cam deuol (DP590, DP780) ar gyfer damwain-cromfachau critigol, cynfasau galfanedig a galfanedig ar gyfer ymwrthedd cyrydiad, a chynfasau aloi alwminiwm25,25 6061-T6) ar gyfer lleihau pwysau. Mae pob deunydd yn ymddwyn yn wahanol yn y marw: mae duroedd HSLA yn gofyn am 2 i 4 gradd o iawndal springback, mae graddau deuol yn cyflymu traul dyrnu, gall alwminiwm yn erbyn arwynebau offer heb eu gorchuddio, ac mae haenau galfanedig yn dueddol o bowdr wrth ffurfio. Mae dewis deunydd yn effeithio'n uniongyrchol ar dunelledd y wasg, clirio marw, strategaeth iro, a chyfnodau cynnal a chadw.
5. Pa ardystiadau ansawdd ddylai fod gan gyflenwr stampio marw blaengar ar gyfer rhannau tryciau?
IATF 16949:2016 yw'r lori ardystio sylfaenol y mae OEMs yn ei ddisgwyl, sy'n cwmpasu atal diffygion, APQP, a gallu PPAP. Dylai cyflenwyr ddangos profiad cyflwyno PPAP Lefel 3 gan gynnwys adroddiadau dimensiwn, ardystiadau deunydd, diagramau llif proses, cynlluniau rheoli, a data Cpk. Y tu hwnt i ardystiadau, gwerthuswch seilwaith monitro SPC, CMM ac mewn-systemau arolygu golwg llinell, mewn-gallu dylunio a chynnal a chadw offer tŷ, a chyfraddau diffygion PPM wedi'u dogfennu (mae gweithrediadau atal yn cyflawni rhwng 50 a 200 PPM fel arfer). Mae cyflenwyr fel YICHEN sy'n cynnig cymorth peirianneg i dimau OEM a Haen-1 gydag astudiaethau achos proses yn cynrychioli'r model partneriaeth sy'n lleihau risg rhaglen yn ystod lansiad.