


Beth yw Die Stampio Custom a Sut Mae'n Gweithio
Dychmygwch fod angen i chi farcio miloedd o rannau metel gyda logo mor fanwl gywir fel bod pob argraff yn edrych yn union yr un fath. Ni fydd llythyren safonol wedi'i gosod neu i ffwrdd-y-pwnsh silff yn ei thorri. Dyna lle mae marw stampio arferol yn mynd i mewn i'r llun.
Mae marw stampio wedi'i deilwra yn declyn wedi'i beiriannu'n fanwl gywir wedi'i beiriannu i'r union fanylebau, wedi'i gynllunio i dorri, ffurfio neu greu argraff ar siâp penodol yn weithfan o dan rym rheoledig. Yn wahanol i stampiau metel generig, mae wedi'i adeiladu'n bwrpasol ar gyfer geometreg, logo neu ofyniad marcio rhan arbennig.
Mae'r cysyniad yn syml: mae marw dur offer caled sy'n cario dyluniad wedi'i godi neu gilfachog yn cael ei wasgu i mewn neu yn erbyn deunydd meddalach. Mae'r grym yn dadleoli deunydd ar yr wyneb cyswllt, gan drosglwyddo'r patrwm yn barhaol i'r darn gwaith. Yr hyn sy'n ei wneud yn "arfer" yw'r beirianneg y tu ôl iddo. Mae pob dimensiwn, ongl, a gorffeniad arwyneb wedi'i deilwra i gynhyrchu un canlyniad penodol, yn ddibynadwy, dros filoedd neu hyd yn oed filiynau o gylchoedd.
Sut mae Die Stampio Personol yn Gweithio'n Fecanyddol
Pan fyddwch yn pwyso marw stampio metel personol i mewn i workpiece, mae grym yn trosglwyddo drwy'r wyneb marw ac yn canolbwyntio ar hyd geometreg y dyluniad. Mae nodweddion uwch ar yr wyneb marw yn gwthio deunydd i lawr neu allan, tra bod ardaloedd cilfachog yn parhau i fod heb eu cyffwrdd. Y dadleoli rheoledig hwn sy'n creu'r argraff.
Mae geometreg wyneb marw yn chwarae rhan hanfodol. Mae ymylon miniog yn cynhyrchu toriadau glân a ffiniau marciau diffiniedig. Mae arwynebau rhyddhad onglog yn caniatáu i ddeunydd sydd wedi'i ddadleoli lifo heb gracio nac ystumio. Mae dyfnder a miniogrwydd y proffil marw yn pennu faint o rym sydd ei angen a pha mor barhaol fydd y marc canlyniadol. FelY Gwneuthurwrnodiadau, mae marw stampio yn arbennig, un o-o-offer trachywiredd caredig lle mae adrannau torri a ffurfio yn nodweddiadol wedi'u gwneud o ddur offer caledu neu ddeunyddiau eraill sy'n gwrthsefyll traul.
Mae'r wasg neu'r morthwyl yn darparu'r egni, ond y marw sy'n gwneud y siapio. P'un a yw'r grym yn dod o wasg hydrolig sy'n cludo tunnell o bwysau neu forthwyl wedi'i siglo â llaw yn taro stamp marw, mae'r egwyddor yr un peth: mae grym crynodedig ynghyd â geometreg fanwl gywir yn gyfystyr ag argraff barhaol, ailadroddadwy.
Custom Dies vs Standard Tooling
Felly pryd mae punch neu set llythyren safonol yn brin? Yn amlach nag y byddech yn ei ddisgwyl.
Mae offer safonol yn gweithio'n iawn ar gyfer siapiau generig, nodau alffaniwmerig sylfaenol, neu dyllau crwn syml. Ond y foment y mae eich gofynion yn cynnwys logo unigryw, geometreg gymhleth, goddefiannau dimensiwn tynn, neu allu ailadrodd cyfaint uchel, mae stampio pwrpasol yn dod yn angenrheidiol. Mae stampiau metel personol yn cael eu peiriannu i ddal goddefiannau penodol na all offer addasu neu generig eu gwarantu. Os yw geometreg eich rhan yn unigryw neu'n berchnogol, offer pwrpasol yw'r unig lwybr.
Meddyliwch amdano fel hyn: mae stampiau metel safonol yn debyg i'r{0}}dillad rac. Maent yn ateb pwrpas cyffredinol. Mae marw stampio metel personol yn bwrpasol, wedi'i adeiladu i gyd-fynd â'ch union fanylebau fel bod pob argraff, toriad neu ffurf yn gyson o'r rhan gyntaf i'r miliynfed.
Mae'r ad-daliad go iawn yn ymddangos yn y cynhyrchiad. Adei personol wedi'i ddylunio'n dda-yn cynhyrchu rhannau sydd bron yn union yr un fath ym mhob cylchred, ar gyflymder sy'n gallu cyrraedd cannoedd neu hyd yn oed 1,500 strôc y funud mewn-cymwysiadau cyflymder uchel. Mae'r lefel honno o gysondeb a thrwybwn yn amhosibl gydag offer safonol wedi'u haddasu i bwrpas na chafodd ei gynllunio ar ei gyfer.
Wrth gwrs, mae hyn i gyd yn codi cwestiwn ymarferol: pa fath o farw arfer sydd ei angen arnoch chi mewn gwirionedd? Mae'r ateb yn dibynnu ar eich cais, ac mae'r opsiynau'n fwy amrywiol nag y mae'r rhan fwyaf o brynwyr yn sylweddoli.
Esboniad o Mathau o Ddiswyddau Stampio Personol
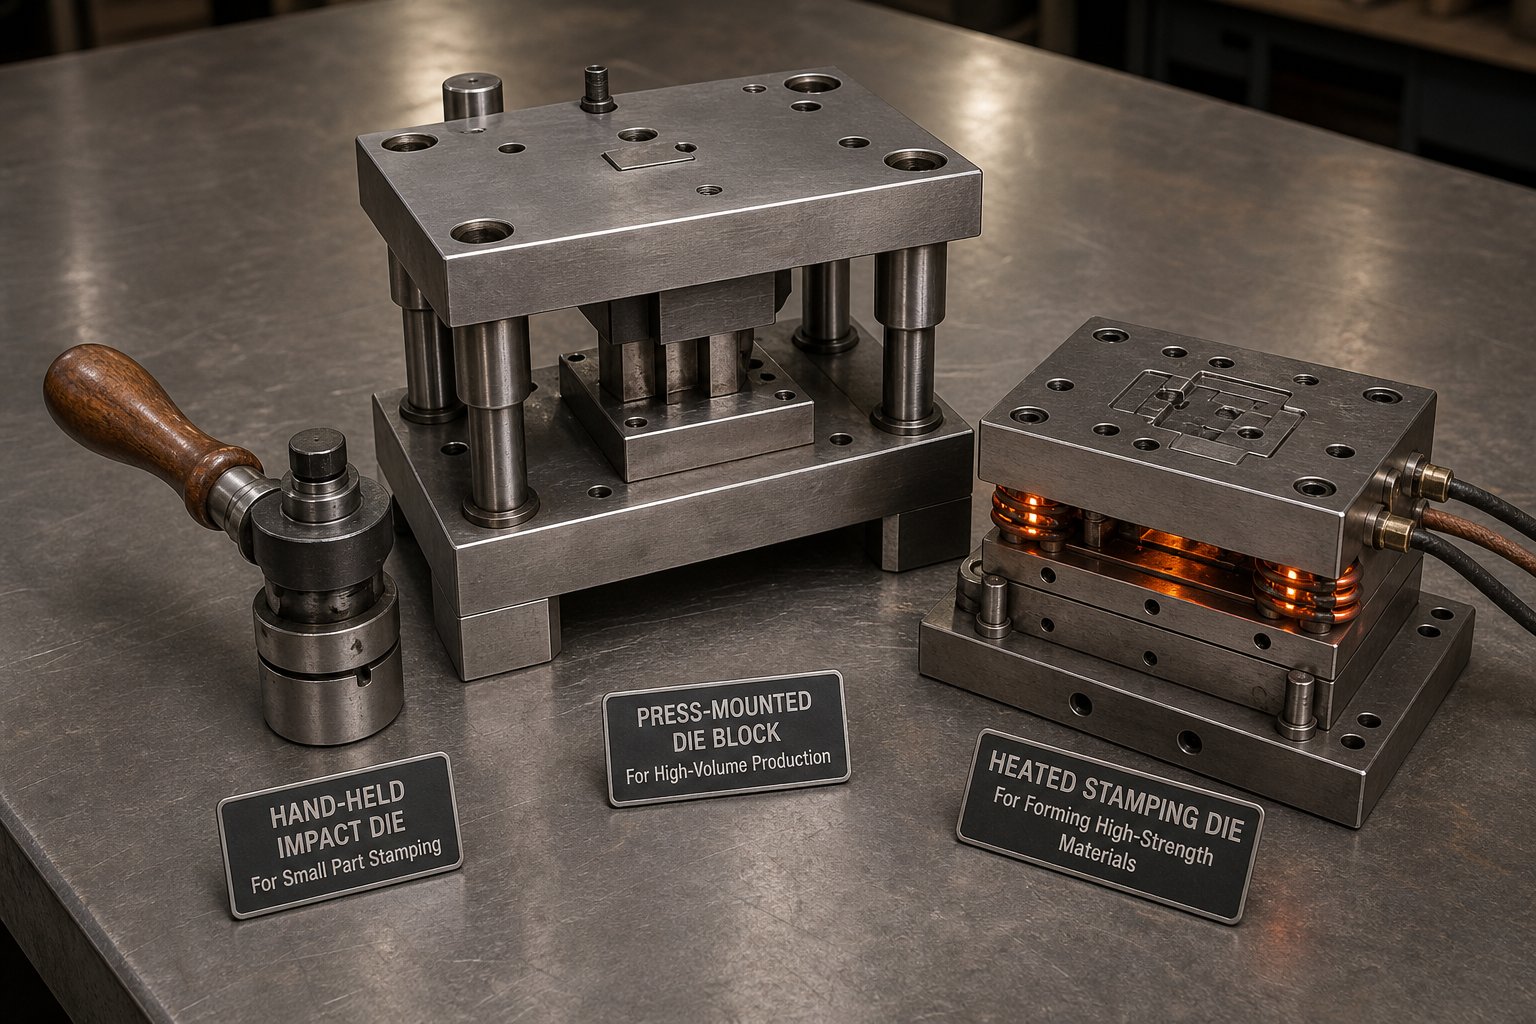
Gall yr amrywiaeth o ffurfweddiadau stamp marw personol sydd ar gael fod yn llethol os nad ydych wedi gweithio trwy orchymyn marw o'r blaen. Mae pob math yn datrys problem wahanol, ac mae dewis yr un anghywir yn golygu deunydd wedi'i wastraffu, ansawdd marciau gwael, neu farw nad yw'n goroesi ei rediad cynhyrchu arfaethedig. Dyma ddadansoddiad clir o'r tair echel ddosbarthu fawr y byddwch chi'n dod ar eu traws wrth nodi offer stampio metel.
Boglynnu Dies vs Debossing Dies
Cyfeiriadol yw'r gwahaniaeth yma. Mae stamp boglynnu metel yn defnyddio set marw benywaidd- gwrywaidd cyfatebol i wthio deunydd i fyny o'r tu ôl, gan greu cerfwedd uwch ar wyneb y gweithle. Mae'r marw gwrywaidd yn cario'r dyluniad yn y cefn; mae'r rhifydd benywaidd-die yn darparu cymorth o'r ochr arall. Y canlyniad yw argraff tri dimensiwn sy'n ymwthio uwchben yr arwyneb amgylchynol, gan ddal golau a thynnu sylw.
Mae debossing yn gweithio i'r cyfeiriad arall. Mae marw gwrywaidd sengl yn pwyso'r dyluniad i lawr i wyneb y gweithle, gan greu argraff gilfachog. Nid oes angen rhifydd marw ar gyfer llawer o gymwysiadau, gan fod y deunydd ei hun yn amsugno'r dadleoliad. FelPecynnu Arkayyn esbonio, boglynnu prosiectau tuag at y gwyliwr tra'n debossing cilio i mewn i'r deunydd, gan gynhyrchu dyfnder a chysgod yn hytrach na thafluniad.
Pryd ydych chi'n dewis un dros y llall? Mae boglynnu yn gweddu i gymwysiadau lle mae gwelededd o bell yn bwysig, fel marciau brand amlwg neu ddynodwyr cyfresol y mae angen eu darllen yn gyflym. Mae stamp boglynnu metel wedi'i deilwra hefyd yn mynd-i ddewis pan fydd adborth cyffyrddol yn rhan o'r gofyniad swyddogaethol. Mae debossing yn gweithio'n well ar gyfer marcio rhy isel, testun cilfachog ar arwynebau wedi'u peiriannu, neu sefyllfaoedd lle byddai argraff uwch yn ymyrryd â rhannau paru neu bentyrru.
Stampio Poeth vs Stampio Oer yn Marw
Mae'r dosbarthiad hwn yn ymwneud ag amodau thermol yn ystod y llawdriniaeth stampio, nid math o rym.
Mae marw stampio poeth yn cael ei gynhesu cyn neu yn ystod y cylch argraff. Mae dau ddiben i'r tymheredd uchel: mae'n gwella llif deunydd yn y darn gwaith, gan ganiatáu manylder mwy manwl ac ymylon glanach, ac mae'n galluogi prosesau trosglwyddo ffoil lle mae ffilm fetelaidd neu bigmentog yn bondio i'r swbstrad o dan wres a phwysau. Mae stampio poeth yn gyffredin ar gyfer marcio plastigau, gosod ffoil addurniadol ar arwynebau metel, a gweithio gyda deunyddiau sy'n dod yn fwy hyblyg ar dymheredd.
Mae stampio oer yn marw yn gweithredu ar dymheredd amgylchynol, gan ddibynnu'n llwyr ar rym mecanyddol i ddadleoli deunydd. Dyma'r dull safonol ar gyfer y rhan fwyaf o stampiau dur ar gyfer cymwysiadau metel, lle mae'r darn gwaith yn ddigon caled i gynnal argraff lân heb gymorth thermol. Mae stampio oer yn osgoi afluniad gwres, mae angen gosodiadau offer symlach, ac yn gyffredinol mae'n gyflymach mewn amser beicio gan nad oes unrhyw gyfnod gwresogi nac oeri.
Mae addasrwydd deunyddiau yn arwain y dewis. Mae swbstradau meddalach fel lledr, rhai plastigau, a ffoil tenau yn aml yn elwa o farw wedi'i gynhesu. Mae metelau caletach, yn enwedig dur a phres ar drwch cynhyrchu, yn ymateb yn dda i stampio oer gyda marw wedi'i galedu'n iawn.
Impact Dies vs Press-Based Dies
Dyma lle mae cyfaint cynhyrchu yn mynd i mewn i'r hafaliad yn fwyaf uniongyrchol.
Stampiau llaw metel yw marw trawiad sydd wedi'u cynllunio i gael eu taro â morthwyl neu wyllt. Rydych chi'n gosod y stamp marw yn erbyn y darn gwaith, yn cyflwyno un ergyd, ac mae'r argraff yn ffurfio. Maent yn gludadwy, yn rhad i'w cynhyrchu, ac nid oes angen unrhyw offer ategol y tu hwnt i declyn trawiadol ac arwyneb cefn solet. Mae stamp dur logo a ddefnyddir ar gyfer marcio rhannau unigol mewn siop beiriannau yn enghraifft nodweddiadol.
Pwyswch - sy'n seiliedig ar y marw wedi'i osod i weisg hydrolig, mecanyddol neu niwmatig. Mae'r wasg yn darparu grym cyson, ailadroddadwy ar gyflymder a dyfnder rheoledig. Mae hyn yn dileu'r amrywioldeb cynhenid mewn llaw-argraffiadau trawedig ac yn galluogi cynhyrchu awtomataidd ar gyfeintiau sy'n amrywio o gannoedd i filiynau o rannau fesul rhediad.
Mae'r cyfaddawd yn syml: mae marw effaith yn costio llai ymlaen llaw ac yn cynnig hyblygrwydd, tra bod y marw sy'n seiliedig ar y wasg yn darparu cysondeb a thrwybwn ar fuddsoddiad cychwynnol uwch.
| Dimensiwn | Effaith yn Marw (Taro-Llaw) | Pwyswch-Based Dies |
|---|---|---|
| Dull Grym | Trawiad morthwyl neu mallet â llaw | Wasg hydrolig, mecanyddol neu niwmatig |
| Cymwysiadau Nodweddiadol | Marcio rhan unigol, -stampiau ID cyfaint isel, defnydd maes | Stampio cynhyrchu, ffurfio cynyddol, marcio cyfaint uchel |
| Addasrwydd Cyfrol Cynhyrchu | 1 i rai cannoedd o ranau | Cannoedd i filiynau o gylchoedd |
| Ystod Trwch Deunydd | Llen denau i blât cymedrol (wedi'i gyfyngu gan egni taro) | Ffoil tenau trwy blât trwm (wedi'i gyfyngu gan dunelledd y wasg) |
| Cost Cymharol | Isel (marw yn unig, dim offer) | Uwch (marw ynghyd â gosod y wasg a gosod) |
Mae pob math marw yn mynd i'r afael â chyfuniad penodol o ofynion marciau, priodweddau swbstrad, a graddfa gynhyrchu. Ond hyd yn oed ar ôl dewis y categori cywir, mae penderfyniad peirianneg dyfnach yn aros: pa radd dur marw fydd yn goroesi gofynion eich cais penodol? Mae'r dewis hwnnw'n dibynnu ar galedwch, ymwrthedd gwisgo, a'r deunydd rydych chi'n stampio i mewn iddo.
Graddau Deunyddiau a Chaledwch sy'n Effeithio ar Berfformiad
Rydych chi wedi dewis math marw. Rydych chi'n gwybod a oes angen boglynnu neu ddadbocio, poeth neu oer, trawiad neu wasg-mowntio. Ond dyma beth mae'r rhan fwyaf o gyflenwyr yn sglein drosto: mae'r radd ddur y tu mewn i'r marw hwnnw yn pennu a yw'n para 500 o argraffiadau neu 500,000. Nid yw stampio dur marw yn un maint sy'n gweddu i'r holl ddeunydd. Mae gwahanol raddau yn dod â chryfderau gwahanol, ac mae dewis anghywir yn golygu methiant cynamserol neu gostau diangen.
Graddau Dur Offeryn ar gyfer Stampio Dies
Mae pedair gradd yn ymddangos amlaf mewn stampio dur yn marw, pob un mewn sefyllfa wahanol ar y sbectrwm perfformiad.
D2yw'r ceffyl gwaith ar gyfer-rhaglenni rhediad hir. Gyda chynnwys carbon uchel a thua 12% o gromiwm, mae'n darparu ymwrthedd gwisgo eithriadol a gall gyrraedd62-64 HRC ar ôl caledu a thymeru. Mae'n ddelfrydol ar gyfer blancio, dyrnu, a ffurfio marw sy'n gofyn am oddefiannau agos dros rediadau cynhyrchu estynedig. Y cyfaddawd? Mae strwythur carbid caled D2 yn ei gwneud hi'n fwy brau dan effaith trwm.
A2yw'r perfformiwr cytbwys. Mae'r dur caledu aer hwn yn cynnwys tua 5% o gromiwm ac yn cyflawni 63-65 HRC. Mae'n cynnig llai o wrthwynebiad gwisgo na D2 ond mae'n llawer gwell caledwch a sefydlogrwydd dimensiwn rhagorol yn ystod triniaeth wres. Pan fydd angen i'ch teclyn stampio dur wrthsefyll cracio yn fwy nag sydd ei angen i wrthsefyll crafu, A2 yn aml yw'r dewis doethach.
S7yn llenwi'r-niche ymwrthedd sioc. Wedi'i raddio yn 60-62 HRC, mae wedi'i adeiladu'n bwrpasol ar gyfer offer sy'n amsugno effaith fecanyddol dro ar ôl tro, megis stampiau metel ar gyfer rhannau dur sy'n cael eu taro gan forthwyl. Os bydd eich marw yn profi llwyth effaith uchel, mae caledwch S7 yn atal y naddu trychinebus a fyddai'n dinistrio marw D2 yn yr un cais.
M2yn{0}}dur cyflymder uchel sy'n cadw caledwch ar dymheredd uchel, gan gyrraedd tua 62-64 HRC. Mae'n rhagori mewn cymwysiadau lle mae gwres ffrithiannol yn adeiladu yn ystod beicio cyflym. Ar gyfer gweithrediadau stampio dur di-staen cyflym lle byddai meddalu thermol yn pylu marw confensiynol, mae M2 yn cadw ei ymyl.
Pam fod dewis graddau mor bwysig? Mae'n dod i lawr i dri newidyn: caledwch eich deunydd workpiece, eich hyd rhediad cynhyrchu disgwyliedig, a pha mor gain y mae angen i fanylion yr argraff fod. Mae gan farw sy'n marcio copr meddal ar gyfeintiau isel ofynion hollol wahanol na stampiau metel arferol ar gyfer rhannau dur sy'n rhedeg ar gyflymder cynhyrchu am filiynau o gylchoedd.
Pam Mae Caledwch Rockwell yn Bwysig wrth Ddewis Die
Dyma'r egwyddor graidd: rhaid i'r marw bob amser fod yn llawer anoddach na'r darn gwaith y mae'n ei stampio. Nid oes angen caledwch eithafol ar farw sy'n marcio alwminiwm meddal oherwydd ychydig iawn o wrthwynebiad sydd gan y swbstrad. Ond mae'n rhaid i stampiau dur di-staen sy'n marcio darnau gwaith di-staen caled fod yn sylweddol anoddach i osgoi gwisgo'r marw yn gyflymach na'r rhannau y mae'n eu cynhyrchu.
Mae'r cydbwysedd yn dynnach nag y mae'n swnio. Mae caledwch annigonol yn achosi i'r wyneb marw anffurfio a gwisgo'n gynamserol. Fe sylwch ar argraffiadau'n mynd yn fwy bas, ymylon yn colli diffiniad, ac yn y pen draw ni ellir defnyddio'r marw ymhell cyn ei oes gwasanaeth disgwyliedig. Ar y pen arall, mae caledwch gormodol yn cyflwyno brau. Mae dis rhy galed yn gwrthsefyll traul yn hyfryd ond yn dod yn dueddol o gael microsglodion a thorri asgwrn, yn enwedig o dan effaith neu aliniad. FelNodiadau MetalTek, mae caledwch yn mesur gallu deunydd i wrthsefyll mewnoliad parhaol, ond mae gwthio'r gwrthiant hwnnw yn rhy bell yn aberthu'r caledwch sydd ei angen i amsugno sioc weithredol.
Wrth werthuso stampio dur marw ar gyfer eich cais, dyma'r priodweddau materol i'w pwyso yn erbyn ei gilydd:
- Caledwch- ymwrthedd i anffurfiannau arwyneb a traul o'r deunydd workpiece
- caledwch- gallu i amsugno egni trawiad heb gracio na naddu
- Gwisgwch ymwrthedd- pa mor hir y mae'r dis yn cynnal ymylon miniog a nodweddion diffiniedig wrth feicio dro ar ôl tro
- Gwrthsefyll cyrydiad- amddiffyniad rhag ocsideiddio yn ystod storio ac mewn amgylcheddau llaith neu gemegol actif
- Machinability- pa mor hawdd y gall y dur fod yn fanwl gywir-peiriannu i geometregau marw cymhleth a manylion mân
Nid oes un radd yn uchafu pob un o'r pum eiddo ar yr un pryd. Mae D2 yn arwain mewn ymwrthedd traul ond yn aberthu caledwch. Mae S7 yn arwain mewn amsugno effaith ond yn gwisgo'n gyflymach. Mae celf manyleb marw yn cyfateb y cyfaddawdau hyn â'ch cyfuniad penodol o ddeunydd darn gwaith, cyfaint cynhyrchu, a gofynion ansawdd marciau.
Nid gwaith dyfalu yw'r broses baru honno, serch hynny. Mae'n dilyn dilyniant penderfyniad rhesymegol sy'n cael ei yrru gan newidynnau cynhyrchu go iawn, gan ddechrau gyda'r hyn rydych chi'n ei stampio a faint o rannau sydd eu hangen arnoch chi.
Sut i Ddewis y Dull Die Cywir ar gyfer Eich Cais
Dim ond hanner yr hafaliad yw dewis gradd dur marw. Mae'r hanner arall yn dewis pa ddull marw sydd mewn gwirionedd yn cyd-fynd â'r swydd rydych chi'n ei rhedeg. Nid yw'r penderfyniad hwn yn ymwneud â ffafriaeth. Mae'n cael ei yrru gan dri newidyn mesuradwy: faint o rannau sydd eu hangen arnoch chi, pa ddeunydd rydych chi'n stampio i mewn iddo, a sut olwg sydd ar y marc gorffenedig.
Cyfrol Cynhyrchu a Dethol Dull Die
Mae cyfaint yn newid popeth am economeg marw ac adeiladu.
Os ydych chi'n cynhyrchu prototeipiau neu rediadau byr o ychydig gannoedd o rannau stampio wedi'u teilwra, mae un ergyd syml yn gwneud synnwyr. Mae'r rhain yn gymharol rad, yn gyflym i'w cynhyrchu, ac yn ddigonol pan nad oes angen miliynau o argraffiadau unfath arnoch. Mae -di marw gorsaf sengl yn cyflawni un llawdriniaeth fesul strôc, gan gadw costau offer yn isel tra'n dal i ddarparu canlyniadau cywir ar gyfer rhediadau cyfyngedig.
Graddiwch hyd at ddegau o filoedd neu filiynau o gylchoedd, ac mae'r cyfrifiad yn newid yn ddramatig. Mae stampio manwl gywir cyfaint uchel yn gofyn am farw cynyddol neu ddeunydd cyfansawdd wedi'i beiriannu i oroesi cynhyrchu parhaus heb ddiraddio.Blaengar yn marwintegreiddio gweithrediadau lluosog i mewn i un offeryn, gan ddefnyddio coil{0}}deunydd bwydo sy'n symud ymlaen trwy orsafoedd dilyniannol gyda phob strôc yn y wasg. Mae'r buddsoddiad offer ymlaen llaw yn sylweddol uwch, ond mae'r gost fesul rhan yn gostwng i ffracsiwn o'r hyn y mae gweithrediadau taro unigol yn ei gynhyrchu. Ar gyfer stampio braced arferol neu unrhyw geometreg ailadroddus ar raddfa, mae offer blaengar yn talu amdano'i hun yn gyflym trwy fewnbwn a chysondeb.
Ystyriaethau Materol Sy'n Sbarduno Dewis Marw
Mae'r deunydd workpiece yn pennu geometreg marw, manylebau clirio, a faint o dunelli y mae angen i'ch gwasg ei gyflawni.
Mae metelau meddalach fel alwminiwm, copr a phres yn faddau. Maent yn dadffurfio'n rhwydd o dan rym is, gan ganiatáu manylder mwy manwl, radiysau tynnach, ac onglau rhyddhad marw basach. Gallwch chi gyflawni rhannau metel cymhleth wedi'u stampio yn y deunyddiau hyn heb gapasiti gwasgu eithafol. Mae alwminiwm yn feddal ond mae'n tueddu i gadw at arwynebau marw, felly mae offer caboledig ac iro priodol yn hanfodol i atal carlamu.
Mae swbstradau caletach yn newid y darlun yn gyfan gwbl. Mae stampio dur personol i ddur ysgafn yn gofyn am fwy o dunelli a chliriadau ehangach na'r un geometreg mewn pres. Mae dur di-staen yn codi'r bar ymhellach oherwydd ei fod yn gweithio-yn caledu wrth ffurfio, sy'n golygu bod pob strôc ychydig yn cynyddu'r gwrthiant y mae'r marw yn dod ar ei draws. Mae angen i adeiladwaith marw ar gyfer di-staen roi cyfrif am y caledu cynyddol hwn gyda geometreg wedi'i hatgyfnerthu a gweithrediadau o bosibl fesul cam. Fel y noda canllaw peirianneg Jiga, mae dur cryfder uchel yn gofyn am ddyluniad marw gofalus a thunelledd gwasg llawer uwch o gymharu â metelau meddalach, mwy hydwyth.
Y siop tecawê: ni allwch wahanu dyluniad marw oddi wrth eiddo workpiece. Gall geometreg marw sy'n cynhyrchu stampio rhan arferol perffaith mewn alwminiwm fethu'n drychinebus o'i gymhwyso i ddur di-staen ar yr un dyfnder a chyflymder.
Nodweddion Marc a Gofynion Ansawdd
Beth sydd angen i'r argraff orffenedig ei gyflawni mewn gwirionedd? Mae gan farc adnabod bas ofynion marw hollol wahanol na logo metel wedi'i stampio'n ddwfn y bwriedir iddo oroesi blynyddoedd o wisgo a thrin.
Dyfnder, eglurder a pharhad yw'r tri ysgogydd yma. Mae stamp logo metel y mae angen iddo aros yn ddarllenadwy ar ôl paentio, cotio powdr, neu wisgo arwyneb yn gofyn am ddadleoli dyfnach a geometreg ymyl crisper na marc rhif rhan syml ar gydran fewnol. Mae marw arddull bathing yn darparu'r manwl gywirdeb a'r manylion arwyneb uchaf trwy achosi llif plastig llawn ar wyneb yr argraff, ond maen nhw'n galw am dunelli sylweddol uwch. Mae boglynnu a debossing yn cynnig effaith weledol gyda llai o rym. Mae arddull engrafiad yn marw wedi'i dorri yn hytrach na dadleoli deunydd, gan gynhyrchu marciau llinell mân sy'n barhaol ond yn fas.
Mae paru’r nodweddion hyn â’r dull marw cywir yn dilyn dilyniant penderfyniad clir:
- Diffinio gofynion marciau: dyfnder, eglurder, parhad, ac ymddangosiad gweledol
- Nodi deunydd workpiece a'i raddfa caledwch
- Pennu cyfaint cynhyrchu a thargedau amser beicio
- Dewiswch y math marw priodol yn seiliedig ar y tri ffactor cyntaf
- Nodwch y radd deunydd marw sy'n cydbwyso ymwrthedd gwisgo a chaledwch ar gyfer y cais
Anwybyddwch gam ac fe gewch chi farw na all gynhyrchu'r ansawdd sydd ei angen arnoch chi neu na fydd yn goroesi'r rhediad cynhyrchu rydych chi'n ei gynllunio. Mae pob manyleb yn y dilyniant hwn yn bwydo ymlaen i'r nesaf, a'r newidyn terfynol sy'n eu cysylltu i gyd yw tunelledd y wasg, cyllideb yr heddlu sy'n pennu yn y pen draw yr hyn y gall eich marw ei gyflawni.
Perthynas Dylunio Tunelledd a Die i'r Wasg
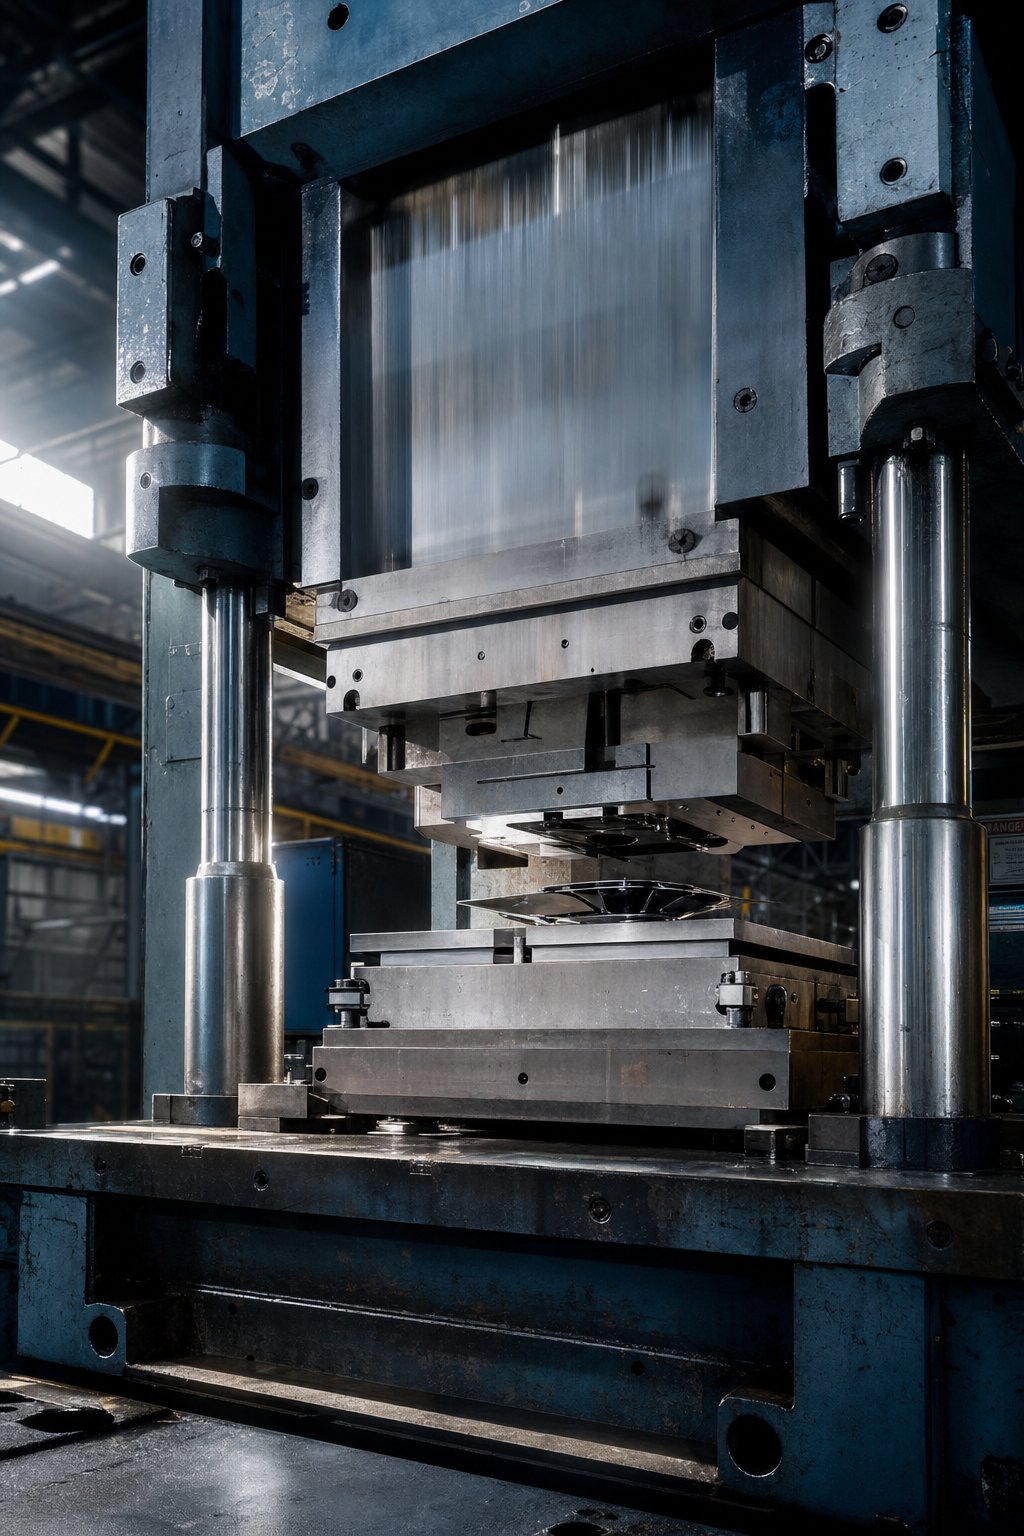
Mae gan bob marw stampio metel gyllideb heddlu. Ewch y tu hwnt iddo a byddwch yn cael argraffiadau anghyflawn, traul cyflymach, neu'n waeth, difrod offer. Arhoswch ymhell islaw hynny ac rydych chi'n gorwario ar gapasiti'r wasg nad oes ei angen arnoch chi. Mae'r berthynas rhwng tunelledd a dyluniad marw yn un o'r ystyriaethau peirianneg sy'n cael ei hanwybyddu fwyaf wrth archebu marw arfer, ond mae'n penderfynu'n uniongyrchol a yw'ch offer yn perfformio yn ôl y bwriad.
Sut mae Gofynion Grym yn Perthynol i Farwolaeth Maint a Dyfnder
Mae'r egwyddor yn reddfol unwaith y byddwch chi'n ei weld: mae ardal argraff fwy yn golygu bod mwy o ddeunydd yn gwrthsefyll dadleoli ar yr un pryd, sy'n gofyn am fwy o rym. Dyblu'r arwynebedd sydd wedi'i stampio ac rydych chi'n dyblu'r tunelledd sydd ei angen yn fras. Mae marciau dyfnach yn gwaethygu'r effaith oherwydd bod yn rhaid i'r marw wthio deunydd ymhellach, gan ddod ar draws ymwrthedd cynyddol wrth i ddadleoli dyfu.
Mae'r dull peirianyddol ar gyfer cyfrifo'r grym gofynnol wrth stampio ar fetel yn dilyn -fformiwla sydd wedi'i hen sefydlu. Fel y manylir ganstampio ymchwil tunelledd, mae'r cyfrifiad sylfaenol yn lluosi tri newidyn: perimedr yr argraff (cyfanswm hyd yr holl ymylon yn cael ei ffurfio), trwch deunydd y darn gwaith, a chryfder cneifio'r metel penodol hwnnw. Mae angen tua 15.7 tunnell o rym ar gylch diamedr 2 fodfedd wedi'i dyrnu trwy ddur ysgafn 0.10 modfedd ar 25 tunnell fesul modfedd sgwâr o gryfder cneifio, ac mae peirianwyr profiadol yn ychwanegu ffactor diogelwch 15-20% ar ben hynny.
Mae caledwch materol yn gweithredu fel lluosydd ar draws yr hafaliad cyfan. Mae gan alwminiwm meddal gryfder cneifio tua 11 tunnell fesul modfedd sgwâr. Mae dur gwrthstaen annealed yn neidio i tua 37, a hanner-staen caled yn cyrraedd tua 50. Mae hynny'n golygu bod yr un geometreg dyrnu stamp metel yn torri'r gofynion di-staen tua tair i bum gwaith y tunelledd sydd ei angen arno ar gyfer alwminiwm. Pan fyddwch chi'n nodi stamp marw metel wedi'i deilwra, nid eitem llinell ar lun yn unig yw deunydd y darn gwaith. Dyma'r gyrrwr unigol mwyaf o'ch gofynion heddlu.
Cydweddu Die Design i Gynhwysedd Ar Gael i'r Wasg
Nid yw dylunwyr marw yn gweithio mewn gwactod. Maent yn dylunio o fewn cyfyngiadau pa bynnag wasg fydd yn rhedeg yr offeryn. Os yw'ch cyfleuster yn gweithredu gwasg 20 tunnell, rhaid i bob penderfyniad am ardal argraff, dyfnder marciau a chymhlethdod y manylion ffitio o fewn yr amlen tunelledd honno.
Dyma lle mae cyfaddawdau byd go iawn yn digwydd. Dychmygwch fod angen argraff logo fawr arnoch mewn dur di-staen, ond mae'r cyfrifiad yn dangos bod angen 30 tunnell a dim ond 20 y mae eich gwasg yn ei ddarparu. Mae gennych dri opsiwn: lleihau'r ardal argraff fel bod gofyniad yr heddlu yn disgyn yn is na'r capasiti, llwyfannu'r llawdriniaeth ar draws trawiadau lluosog gan ddefnyddio dull blaengar, neu fuddsoddi mewn-cyfarpar capasiti uwch. Mae gan bob datrysiad wahanol oblygiadau cost ac ansawdd ar gyfer eich setiau marw stampio metel.
Mae'r berthynas hefyd yn llifo i'r gwrthwyneb. Mae gwasg sy'n rhedeg yn gyson ger ei allu graddedig yn profi traul cyflymach ar Bearings, canllawiau, a'r ffrâm ei hun. Arfer gorau'r diwydiant ocanllawiau cydnawsedd y wasgyn argymell bod grym marw a gyfrifir yn aros yn is na thunelledd enwol y wasg gydag ymyl diogelwch o 20-30% i gyfrif am amrywiadau perthnasol, traul offer, ac amrywiadau yn y broses.
Mae tanseilio gallu'r wasg o'i gymharu â gofynion marw yn achosi argraffiadau anghyflawn a gwisgo marw cyflymach. Ni all y wasg gyflawni grym nad oes ganddo, ac mae stampiau marw metel sy'n gweithredu ar ymyl y tunelli sydd ar gael yn cynhyrchu canlyniadau anghyson wrth fyrhau bywyd gwasanaeth y wasg a marw.
Ar gyfer metel ar gyfer stampio ceisiadau lle mae'r cyfrifiad tunelledd gofynnol yn fwy na'r capasiti sydd ar gael, y symudiad callach bob amser yw addasu'r dyluniad marw yn hytrach na gorlwytho'r wasg. Mae lleihau perimedr, hollti gweithrediadau ar draws gorsafoedd, neu ddewis mesurydd deneuach o weithle i gyd yn ymatebion peirianneg dilys sy'n cadw ansawdd a hirhoedledd offer.
Cyllidebu heddluoedd yw asgwrn cefn peirianneg unrhyw brosiect stampio. Ond nid yw tunelledd yn unig yn dweud wrthych beth fydd cost dis na pha mor hir y mae'n ei gymryd i'w adeiladu. Mae'r atebion hynny'n dibynnu ar set wahanol o newidynnau: cymhlethdod, gradd deunydd, goddefiannau, a'r camau llif gwaith rhwng cysyniad a chyflwyniad.
Ffactorau Cost ac Amseroedd Arweiniol ar gyfer Stampio Marw Personol
Dyma rywbeth rhwystredig am siopa ar gyfer stampio personol yn marw: nid oes bron neb yn cyhoeddi canllawiau prisio tryloyw. Rydych chi'n gofyn am ddyfynbris, dyddiau aros am ymateb, ac mae'r rhif sy'n dod yn ôl yn teimlo'n fympwyol os nad ydych chi'n deall beth sy'n ei yrru. Gadewch i ni drwsio hynny.
Yr hyn sy'n gyrru prisio marw stampio personol
Nid yw cost marw yn newidyn unigol. Mae'n bentwr o benderfyniadau peirianneg a gweithgynhyrchu, pob un yn ychwanegu ei haen ei hun at y dyfynbris terfynol. Pan fyddwch chi'n gwerthuso cynigion gan unrhyw gwmni stampio metel arferol, mae gwybod pa ffactorau sy'n cario'r pwysau mwyaf yn eich helpu i wneud cyfaddawdau callach yn gynnar yn y cyfnod dylunio.
- Cymhlethdod dylunio- Y gyrrwr cost unigol mwyaf. Mae marw sy'n cario testun alffaniwmerig syml yn llawer rhatach nag un sy'n atgynhyrchu logo cymhleth gyda serifau mân, cromliniau cyfansawdd, neu ryddhad aml-lefel. Gall marw cynyddol sy'n perfformio gweithrediadau lluosog yn eu trefn gostio sawl gwaith yn fwy nag offer un cam.
- Maint marw ac ardal argraff- Mae marw mwy yn defnyddio mwy o ddeunydd crai, angen mwy o amser peiriannu, ac yn galw am weisg mwy ar gyfer rhediadau prawf.
- Gradd deunydd- Mae D2 neu ddeien carbid yn costio llawer mwy nag A2, ond mae'r gost ychwanegol yn aml yn ad-dalu trwy fywyd gwasanaeth hirach ar rediadau cyfaint uchel.
- Gofynion goddefgarwch a manwl gywirdeb- Mae goddefiannau dimensiwn llymach yn golygu pasiau peiriannu arafach, camau archwilio ychwanegol, ac EDM gwifren o bosibl neu weithrediadau malu sy'n ychwanegu cost yr awr.
- Manylebau gorffeniad wynebMae - drych -wynebau marw caboledig yn atal adlyniad deunydd yn ystod stampio personol ond mae angen amser gorffen â llaw ychwanegol-.
- Nifer a archebwyd- Costau peirianneg a sefydlu sefydlog wedi'u lledaenu ar draws marw unfath lluosog, gan ostwng y-pris uned ar archebion mwy.
Mae dau gyflymydd cost cudd yn dal prynwyr oddi ar warchod. Yn y bôn, mae diwygiadau dylunio ar ôl peiriannu wedi dechrau ailgychwyn rhannau o'r broses weithgynhyrchu. Ac mae amseroedd plwm cywasgedig yn gorfodi gwneuthurwr stampio metel wedi'i deilwra i flaenoriaethu'ch swydd dros eraill, yn aml ar bremiwm o 25-75% yn dibynnu ar frys. Fel y mae data amser arweiniol CNC yn cadarnhau, mae ffioedd rhuthr yn talu am oramser, swyddi wedi'u taro, a dyraniad peiriannau pwrpasol.
Disgwyliadau Amser Arweiniol Nodweddiadol
Mae pob marw arfer yn mynd trwy ddilyniant rhagweladwy o gamau, ac mae pob cam yn defnyddio amser. Mae deall y llif gwaith yn eich helpu i osod disgwyliadau cyflawni realistig a nodi o ble mae oedi fel arfer yn tarddu.
Mae'r dilyniant cyffredinol yn edrych fel hyn: asesiad dichonoldeb ac adolygu dyluniad, efelychiad CAE i ddilysu llif deunydd a dosbarthiad straen, peiriannu CNC o'r bloc marw, triniaeth wres i gyflawni caledwch targed, gorffeniad wyneb a sgleinio, stampio prawf ar ddarnau gwaith sampl, archwiliad dimensiwn, a chymeradwyaeth derfynol. Gall gorsaf sengl symlach yn marw gyda geometreg sylfaenol symud drwy'r biblinell hon mewn pump i ddeg diwrnod busnes. Mae marw cynyddol cymhleth gyda goddefiannau tynn, deunyddiau egsotig, neu orsafoedd lluosog yn aml yn gofyn am dair i chwe wythnos o gadarnhau archeb i'w anfon.
Am enghraifft bendant o sut mae'r camau hyn yn strwythuro llinell amser cynhyrchu go iawn,Llif gwaith marw stampio YICHENyn symud yn ddilyniannol o asesiad dichonoldeb ac efelychiad CAE trwy beiriannu manwl gywir, rhediadau prawf, ac arolygiad terfynol. Mae'r diwedd hwnnw-i-broses orffen yn dangos pam mae amseroedd arweiniol yn amrywio mor eang. Gall gwneuthurwr stampio metel sy'n trin y dilyniant llawn yn-dŷ gywasgu llinellau amser trwy ddileu trosglwyddiadau rhwng gwerthwyr, tra bod siopau sy'n allanoli triniaeth gwres neu efelychiad yn ychwanegu amser cludo a chiwio ar bob cam.
Y lladdwr amser mwyaf, yn gyson, yw mewnbwn dylunio anghyflawn. Mae goddefiannau coll, galwadau deunydd aneglur, neu waith celf nad yw'n barod-yn gorfodi'r tîm peirianneg i oedi a gofyn am eglurhad. Gall pob rownd o gwestiynau gostio dyddiau. Os ydych chi'n defnyddio gwasanaethau stampio metel arferol am y tro cyntaf, paratowch waith celf fector ar y raddfa derfynol, nodwch ddeunydd a chaledwch eich gweithle, a diffiniwch eich gofynion goddefgarwch cyn gofyn am ddyfynbrisiau. Mae mewnbynnau glân yn cynhyrchu dyfynbrisiau cyflymach, llai o ddiwygiadau, ac amseroedd arwain cyffredinol byrrach.
Mae gwasanaethau labelu ar gyfer stampio metel yn dilyn rhesymeg cost debyg: mae cymhlethdod, cyfaint a gofynion manwl yn pentyrru i bennu pris a llinell amser. P'un a oes angen marw prototeip sengl neu offer cynhyrchu ar gyfer miliynau o gylchoedd, mae'r ffactorau cost yn aros yr un fath. Dim ond eu sifftiau pwysau cymharol.
Mae prisio ac amser arweiniol yn rhoi'r achos busnes i chi. Ond mae yna haen dechnegol sy'n effeithio ar gost a pherfformiad mewn ffyrdd nad yw'r rhan fwyaf o brynwyr byth yn eu hystyried: sut mae deunydd eich gweithle yn newid y dyluniad marw ei hun. Nid yw marw a adeiladwyd ar gyfer alwminiwm ac un a adeiladwyd ar gyfer dur di-staen yn wahanol o ran caledwch yn unig. Maent yn wahanol o ran geometreg, clirio, a thriniaeth arwyneb o'r gwaelod i fyny.
Sut mae Deunydd Swbstrad yn Newid Gofynion Dylunio
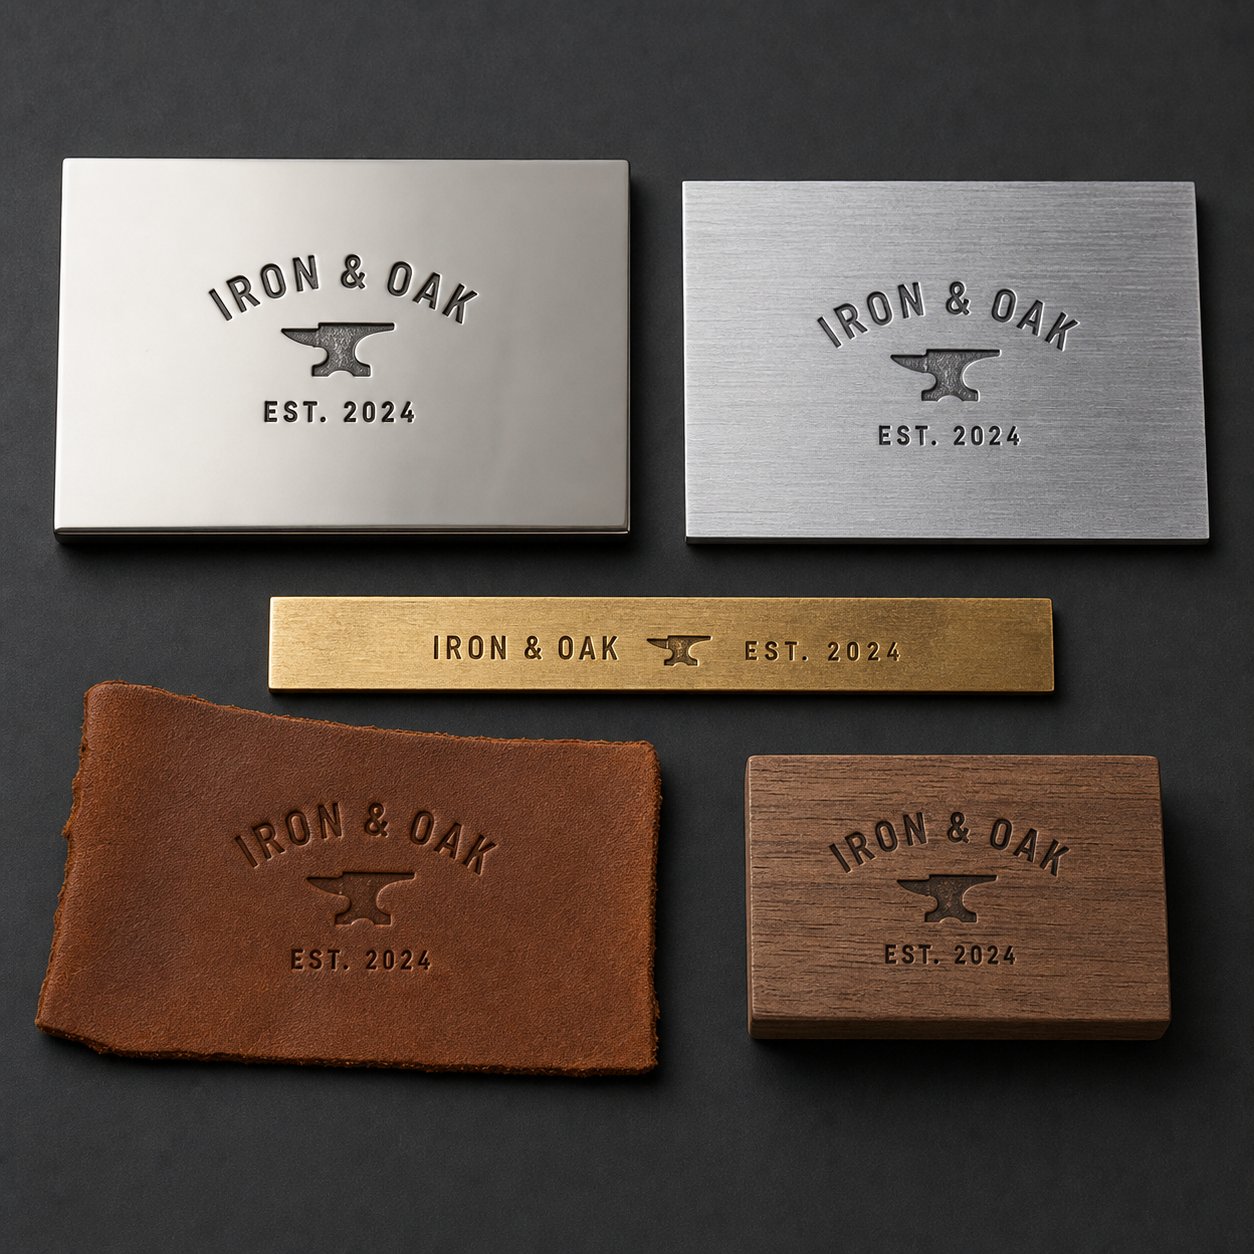
Efallai y bydd marw sy'n cynhyrchu argraffiadau di-ffael mewn pres yn naddu ar ei ergyd gyntaf yn erbyn dur gwrthstaen. Gallai marw arall a ddyluniwyd ar gyfer marcio dur caled wasgu manylion mân yn ddarn gwaith lledr. Nid rhywbeth y mae'r dis yn gweithredu arno yn unig yw'r swbstrad. Mae'n mynd ati i siapio sut mae'n rhaid adeiladu'r marw, ac anwybyddu'r berthynas honno yw un o'r ffyrdd cyflymaf o ddifetha offer drud.
Die Gwahaniaethau Dylunio Ar draws Deunyddiau Swbstrad
Mae pob swbstrad yn ymateb i rym yn wahanol. Mae metelau'n gwrthsefyll dadleoli, mae pren yn cywasgu ar hyd llinellau grawn, mae lledr yn anffurfio'n elastig cyn cymryd set barhaol, a gall plastigion doddi neu gracio yn dibynnu ar dymheredd a chyflymder. Mae'r ymddygiadau hyn yn gofyn am geometregau marw sylfaenol wahanol hyd yn oed pan fydd dyluniad yr argraff yn aros yr un fath.
Ar gyfer swbstradau caletach fel dur ysgafn a dur di-staen, mae angen onglau rhyddhad basach ac adeiladu mwy cadarn ar wynebau marw. Mae'r marw yn dod ar draws gwrthwynebiad sylweddol yn ystod dadleoli deunydd, felly mae trawstoriadau mwy trwchus a radiysau ehangach yn atal crynodiadau straen a fyddai'n cracio nodweddion marw tenau. Mae rhannau metel wedi'u stampio yn y deunyddiau hyn yn goddef llai o ddyfnder fesul trawiad, a rhaid adeiladu'r marw ei hun o ddur offer premiwm wedi'u caledu ymhell uwchlaw'r darn gwaith er mwyn osgoi anffurfiad cynamserol.
Mae swbstradau meddalach yn troi'r hafaliad. Gall stampiau metel ar gyfer pren ymgorffori manylion mwy manwl, argraffiadau dyfnach, ac ymylon mwy miniog oherwydd bod y swbstrad yn cywasgu'n hawdd o dan rym cymedrol. Mae stampiau metel lledr yn dilyn rhesymeg debyg. Mae lledr yn cynhyrchu'n rhwydd, gan dderbyn patrymau dwfn, manwl iawn heb fod angen tunelledd eithafol. Nid grym yw'r her gyda deunyddiau meddal. Mae'n rheoli faint mae'r swbstrad yn anffurfio y tu hwnt i ffin yr argraff a fwriedir.
Mae plastigau mewn tir canol sy'n amrywio'n wyllt yn ôl math o bolymer. Efallai y bydd thermoplastigion yn elwa o farw wedi'i gynhesu sy'n meddalu'r wyneb ar gyfer argraffiadau glân, tra bod thermosetau a chyfansoddion wedi'u llenwi yn ymddwyn yn debycach i swbstradau caled sy'n gofyn am adeiladwaith marw cadarn.
Ystyriaethau Stampio Dur Di-staen ac Alwminiwm
Mae'r ddau fetel hyn yn haeddu sylw arbennig oherwydd eu bod ymhlith y swbstradau sydd wedi'u stampio amlaf, ac eto maent i gyd yn cyflwyno heriau sy'n baglu prynwyr dibrofiad.
Dur di-staengwaith{0}}yn caledu wrth ffurfio. Mae pob strôc ychydig yn cynyddu ymwrthedd y deunydd i anffurfiad pellach. Mae stampio metel ar gyfer dur di-staen yn gofyn am gliriadau ehangach na'r un gweithrediad mewn dur ysgafn.Ymchwil a gyhoeddwyd yn MetalForming Magazineyn dangos y gall graddau austenitig fel Math 304 a 316 fod angen cymaint â thair gwaith grym ffurfio dur carbon isel, gyda chliriadau tynnu o drwch deunydd ynghyd â 35-40% ychwanegol. Mae hynny'n wahaniaeth enfawr o'r cliriad safonol 10% fesul ochr a ddefnyddir ar gyfer dur ysgafn.
Ar gyfer ceisiadau stampio metel arferol 316/316l, mae angen i ddylunwyr marw hefyd gyfrif am gyflymder ffurfio arafach. Yn wahanol i ddur carbon, mae di-staen mewn gwirionedd yn ffurfio'n well ar gyflymder is oherwydd bod y gyfradd galedu gwaith yn ymateb i gyfradd straen. Gall marw wedi'i gynhesu wella canlyniadau geometregau anodd ymhellach trwy leihau straen llif y deunydd yn ystod argraff.
Mae rhannau dur di-staen wedi'u stampio yn galw am arwynebau marw gydag ansawdd gorffeniad rhagorol a haenau fel TiN neu DLC i leihau'r bustl. Heb y rhagofalon hyn, mae di-staen yn dueddol o weldio ei hun i'r wyneb marw mewn mannau cyswllt microsgopig, gan garwhau'r offeryn a'r darn gwaith yn raddol.
Alwminiwmyn cyflwyno'r broblem i'r gwrthwyneb. Mae'n feddal, yn gofyn am lawer llai o dunelli, ond mae ei galedwch isel yn ei gwneud yn gludiog. Mae gweithrediadau stampio alwminiwm personol yn ymladd brwydr gyson yn erbyn codi deunydd, lle mae haenau tenau o alwminiwm yn trosglwyddo i'r wyneb marw ac yn cronni dros gylchoedd ailadroddus. Mae'r cronni hwnnw'n diraddio ansawdd yr argraff ac yn y pen draw mae angen stopio cynhyrchu ar gyfer glanhau.
Mae'r hydoddiant yn arwynebau marw caboledig iawn (Ra 0.2-0.4 micrometers) wedi'i gyfuno â iro iawn ac o bosibl haenau gwrth-adlyniad. Mae canllawiau dylunio marw yn nodi bod haenau CVD a PVD yn gwella lubricity wrth atal codi deunydd, gan ymestyn bywyd marw yn enwedig mewn cymwysiadau alwminiwm a dur di-staen. Mae cliriad punch i farw ar gyfer alwminiwm fel arfer yn rhedeg yn dynnach ar 6-10% o drwch y deunydd, a dylid gosod radiysau dyrnu wyth i ddeg gwaith o drwch deunydd i atal yr offeryn rhag treiddio trwy'r ddalen feddal.
Mae anisotropi planar alwminiwm hefyd yn cymhlethu ffurfio. Mae dalennau alwminiwm rholio yn ymddwyn yn wahanol yn dibynnu ar gyfeiriad y grym cymhwysol o'i gymharu â'r cyfeiriad treigl. Ni ddylid cymhwyso llawlyfrau dylunio marw ar gyfer-dur carbon isel yn uniongyrchol i alwminiwm oherwydd bod gwahaniaethau mewn-ymddygiad caledu gwaith a thopograffeg arwyneb yn newid y terfynau ffurfio.
| Swbstrad | Deunydd Die a Argymhellir | Amrediad Dyfnder Nodweddiadol | Gofynion Arbennig |
|---|---|---|---|
| Dur Ysgafn | Dur offer D2 neu A2 (58-62 HRC) | 0.1-0.5 mm | Clirio safonol o 5-10% yr ochr; tunelledd cymedrol |
| Dur Di-staen (304/316) | D2 gyda gorchudd TiN/DLC neu fewnosodiadau carbid | 0.05-0.3 mm | 35-40% cliriad ychwanegol; cyflymderau arafach; hyd at 3x grym ffurfio yn erbyn dur ysgafn |
| Alwminiwm | A2 neu D2 caboledig gyda gorchudd PVD | 0.1-0.8 mm | 6-10% clirio; arwynebau caboledig i atal carlamu; Trwch 8-10x ar gyfer radiysau dyrnu |
| Pres / Copr | dur offeryn A2 neu D2 | 0.1-0.6 mm | Gwirio cyfeiriadedd ar gyfer aloion wedi'u rholio; grym cymedrol; ymylon glân yn gyraeddadwy |
| Pren | Dur ysgafn neu A2 (caledwch is yn dderbyniol) | 0.5-3.0 mm | Ymylon miniog ar gyfer cywasgu ffibr glân; marw wedi'i gynhesu gwella'r llosgi-wrth farcio |
| Lledr | Pres neu ddur ysgafn yn marw; dur caled ar gyfer cyfaint cynhyrchu | 1.0-5.0 mm | Manylion cain yn gyraeddadwy; grym cymedrol; marw gwresogi gwella diffiniad ar grwyn trwchus |
Mae'r patrwm yma'n glir: mae swbstradau caletach yn cyfyngu ar yr hyn y gall y dis ei wneud, tra bod swbstradau meddalach yn cyfyngu ar ba mor lân y gall y dis ei wneud. Y naill ffordd neu'r llall, y swbstrad sy'n pennu'r offer yn hytrach na'r ffordd arall. Mae canlyniadau metel wedi'i stampio yn dibynnu cymaint ar ddeall y darn gwaith ag ar nodi'r offeryn ei hun.
Gydag ymddygiad swbstrad wedi'i fapio, mae'r cwestiwn sy'n weddill yn ymarferol: sut mae prynwr mewn gwirionedd yn symud o ddeall y newidynnau hyn i ddal cynhyrchiad yn barod i farw mewn llaw? Mae gan y daith honno o'r cysyniad i'r offer gorffenedig ei chamau, ei pheryglon a'i phwyntiau penderfynu ei hun.
O'r Cysyniad i Gynhyrchu-Parod Custom Stamping Die
Rydych chi wedi gwneud yr ymchwil. Rydych chi'n deall mathau marw, graddau dur, ymddygiad swbstrad, a gofynion tunelledd y wasg. Ond mae yna fwlch rhwng gwybod beth sydd ei angen arnoch chi a derbyn teclyn stampio metel parod cynhyrchu. Mae'r bwlch hwnnw wedi'i lenwi â llif gwaith peirianneg strwythuredig, a'r prynwyr sy'n ei lywio'n esmwyth yw'r rhai sy'n barod.
Paratoi Dyluniad a Dadansoddi Dichonoldeb
Cyn i unrhyw wneuthurwr stamp metel ddechrau torri dur, mae angen mewnbynnau penodol gennych chi. Gwybodaeth anghyflawn yw prif achos oedi, dolenni adolygu, a gorwario. Dyma beth i'w gael yn barod cyn cyflwyno RFQ:
- Gwaith celf fector ar raddfa gynhyrchu- Darparwch eich dyluniad mewn fformat fector graddadwy (DXF, AI, neu EPS). Mae delweddau Raster yn cyflwyno amwysedd ynghylch geometreg ymyl sy'n gorfodi'r tîm peirianneg i ddehongli yn hytrach na gweithredu.
- Manyleb deunydd workpiece- Cynhwyswch yr union aloi, tymer, a thrwch. Nid yw dweud "dur di-staen" yn ddigon. 304 wedi'i anelio ar 0.8 mm ac mae hanner 316L yn galed ar 1.2 mm yn gofyn am ddulliau marw cwbl wahanol.
- Targedau cyfaint cynhyrchu- Mae p'un a oes angen 200 rhan neu 2 filiwn arnoch yn pennu adeiladwaith marw, gradd deunydd, ac a yw teclyn gorsaf sengl syml neu offer blaengar yn gwneud synnwyr economaidd.
- Goddefgarwch a gofynion ansawdd- Diffiniwch sut olwg sydd ar "ddigon da". Nodwch oddefiannau dimensiwn, amrywiad dyfnder derbyniol, ac unrhyw safonau cosmetig y mae'n rhaid i'r argraff orffenedig eu bodloni.
Gyda'r mewnbynnau hyn mewn llaw, mae'r tîm peirianneg yn cynnal dadansoddiad dichonoldeb. Dyma'r cam porthgadw lle mae peirianwyr profiadol yn gwerthuso a ellir stampio'ch dyluniad yn ddibynadwy o ystyried cyfyngiadau'r deunydd a'r geometreg o'ch dewis. Fel y manylir yn y canllawiau proses dylunio marw cynhwysfawr, mae'r adolygiad hwn yn archwilio a yw radiysau tro yn gyraeddadwy, a yw nodweddion wedi'u gwasgaru'n ddigon pell oddi wrth ei gilydd i gynnal cywirdeb deunydd, ac a yw goddefiannau penodedig yn realistig ar gyfer y dull stampio. Gall peiriannydd profiadol gyda 15+ o flynyddoedd o brofiad adnabod nodweddion problematig ar unwaith, megis geometreg sy'n debygol o gracio, ystumio, neu fod angen tunelledd anymarferol.
Meddyliwch am ddadansoddiad dichonoldeb fel gwiriad realiti. Mae'n llawer rhatach addasu dyluniad ar hyn o bryd na darganfod diffyg ar ôl i ddur offer caled gael ei beiriannu. Yn syml, ni all rhai nodweddion sy'n edrych yn iawn ar y sgrin oroesi ffiseg dadleoli deunydd ar gyflymder cynhyrchu.
Efelychu a Phrototeipio CAE
Dyma lle mae stampio metel arferol modern yn gwahanu oddi wrth sut y gwnaed pethau ddau ddegawd yn ôl. Yn lle adeiladu dis, rhoi cynnig arno, dod o hyd i broblemau, ail-beiriannu, a rhoi cynnig arall arni, mae gwneuthurwyr marw heddiw yn efelychu'r broses stampio gyfan yn ddigidol cyn torri un darn o ddur.
Mae llwyfannau peirianneg â chymorth cyfrifiadur fel AutoForm a DYNAFORM yn defnyddio dadansoddiad elfennau meidraidd i ragfynegi yn union sut y bydd llenfetel yn ymddwyn o dan y geometreg deig arfaethedig. Gall peirianwyr ddelweddu llif deunydd i mewn i'r ceudod marw, nodi parthau o deneuo neu grychu gormodol, rhagfynegi ymddygiad springback, a chyfrifo dosbarthiad straen ar draws yr wyneb marw. Mae'r broses efelychu dylunio marw yn caniatáu i ddylunwyr ailadrodd yn gyflym ar fodelau digidol, gan ddatrys problemau a fyddai fel arall yn gofyn am ail-weithio corfforol drud.
Beth mae hyn yn ei olygu i chi fel prynwr? Llai o iteriadau, llai o risg o-yr erthygl gyntaf yn methu, a llwybr byrrach o'r cysyniad i stampiadau metel personol cymeradwy. Yn ei hanfod efelychiad CAE blaen-llwytho'r broblem-datrys. Mae materion a ddaeth i'r amlwg unwaith yn ystod profion corfforol yn unig, megis cracio ar radiysau tynn neu lenwi ceudodau dwfn yn anghyflawn, yn cael eu datrys mewn meddalwedd am ffracsiwn o'r gost.
Ar gyfer geometregau cymhleth, mae efelychu hefyd yn optimeiddio siâp gwag ac yn nodi a fydd gweithrediadau ffurfio fesul cam yn cynhyrchu canlyniadau gwell nag un dull taro. Mae hyn yn arbennig o werthfawr wrth archebu marw metel wedi'i deilwra ar gyfer cymwysiadau cynyddol lle mae'n rhaid i orsafoedd lluosog weithio mewn dilyniant heb gyflwyno gwall cronnus.
Peiriannu, Rhedeg Treialu, ac Arolygiad Terfynol
Unwaith y bydd efelychiad yn dilysu'r dyluniad, mae gweithgynhyrchu ffisegol yn dechrau. Mae'r dilyniant yn dilyn llwybr rhagweladwy, er bod yr amser a'r manylder a fuddsoddir ym mhob cam yn amrywio yn seiliedig ar gymhlethdod marw.
peiriannu CNCyn trosi'r model 3D dilys yn ddur offer ffisegol. Mae melino manwl gywir, troi, ac yn aml gwifren EDM yn cynhyrchu'r geometreg marw i oddefiannau tynn. Ar gyfer stamp metel wedi'i wneud yn arbennig sy'n cario manylion logo cain, gall peiriannu gynnwys gweithrediadau lluosog ar draws gwahanol fathau o beiriannau i gyflawni'r diffiniad arwyneb gofynnol.
Triniaeth wresyn dilyn peiriannu. Mae'r bloc marw yn cael ei galedu a'i dymheru i'w werth targed Rockwell, gan drawsnewid dur machinable cymharol feddal i'r arwyneb sy'n gwrthsefyll traul a fydd yn goroesi beicio cynhyrchu. Mae'r cam hwn yn cael ei reoli'n ofalus oherwydd gall ystumio yn ystod triniaeth wres ddadwneud y manwl gywirdeb a gyflawnir wrth beiriannu.
Gorffen wynebyn dod â'r wyneb marw i'w gyflwr terfynol. Yn dibynnu ar y cais, mae hyn yn amrywio o falu i sgleinio drych. Mae marw ar gyfer stampio alwminiwm, fel y trafodwyd yn gynharach, angen gorffeniad wyneb eithriadol i atal adlyniad deunydd.
Stampio treialyw lle mae efelychiad yn cwrdd â realiti. Mae'r marw gorffenedig yn rhedeg yn erbyn darnau gwaith sampl o dan amodau cynhyrchu. Mae peirianwyr yn mesur dyfnder argraff, yn gwirio cywirdeb dimensiwn, yn archwilio ansawdd ymyl, ac yn gwerthuso cysondeb marciau cyffredinol ar draws streiciau lluosog. Mae unrhyw wyriad o'r fanyleb yn cael ei nodi yma, nid ar ôl y llongau marw i'ch cyfleuster.
Arolygiad dimensiwnyn cadarnhau bod y marw ei hun a'r rhannau prawf yn bodloni gofynion lluniadu. Mae mesuriadau fel arfer yn cynnwys proffilio'r wyneb marw yn optegol, gwiriad CMM o ddimensiynau critigol, ac archwiliad gweledol o dan chwyddhad ar gyfer micro{1}}ddiffygion.
Ar gyfer gweithgynhyrchwyr a pheirianwyr offer sy'n barod i symud o ymchwil i RFQ gwirioneddol,Gwasanaeth marw stampio YICHENstrwythuro'r llif gwaith cyfan hwn o-hyd-i-i orffen, gan gwmpasu asesiad dichonoldeb, efelychu CAE, peiriannu manwl gywir, rhediadau prawf, ac archwiliad terfynol o dan yr un to. Mae cael y biblinell gyflawn wedi'i rheoli gan un cyflenwr marw stamp metel arferol yn dileu'r gorbenion cydlynu o gamau hollti ar draws gwerthwyr lluosog ac yn lleihau'r oedi trosglwyddo sy'n ymestyn llinellau amser.
Gall y cysyniad cyfan-i-daith gynhyrchu ar gyfer teclyn stamp metel personol amrywio o ychydig ddyddiau ar gyfer geometregau syml i sawl wythnos ar gyfer marw cynyddol cymhleth. Nid yw'r hyn sy'n cywasgu'r llinell amser honno'n fwyaf dibynadwy yn rhuthro'r peiriannu. Mae'n cyrraedd y cam RFQ gyda mewnbynnau glân, goddefiannau realistig, a dealltwriaeth glir o'r hyn y mae eich cais yn ei ofyn.
Fodd bynnag, nid yw cynhyrchiad{0}}parod yn marw mewn llaw yn golygu bod y gwaith drosodd. Mae sut rydych chi'n storio, yn cynnal ac yn datrys problemau'r offer hwnnw yn pennu a yw'n darparu'r bywyd gwasanaeth y dyluniwyd y peirianneg i'w ddarparu, neu'n blino'n gynnar rhag esgeulustod.
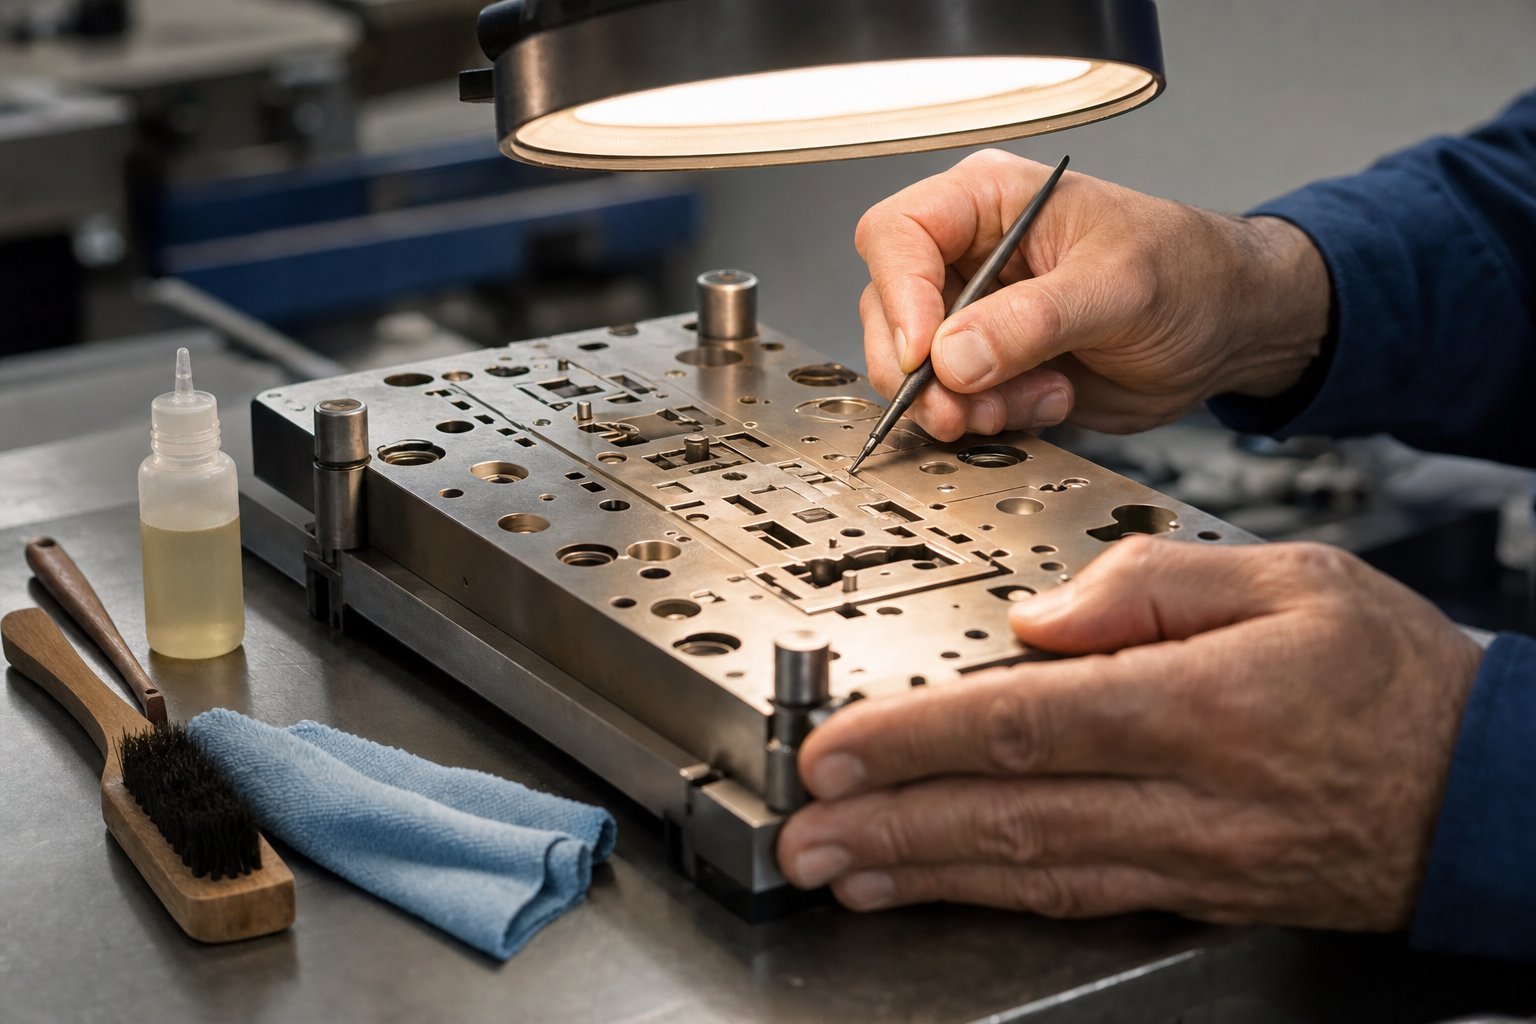
Cynnal a Chadw a Datrys Problemau ar gyfer Bywyd Marw Hwy
Gall deis stampio wedi'i gynllunio'n dda ddod â channoedd o filoedd o argraffiadau di-ffael. Neu gall ddiraddio o fewn wythnosau. Anaml y mae'r gwahaniaeth yn dibynnu ar ddyluniad neu ddewis deunydd. Mae'n dibynnu ar yr hyn sy'n digwydd ar ôl i'r marw adael yr ystafell offer. Mae gofal priodol yn lluosi bywyd gwasanaeth â ffactorau sy'n llawer mwy na'r buddsoddiad amser cymedrol sydd ei angen, ac eto mae'r rhan fwyaf o weithredwyr yn trin cynnal a chadw fel ôl-ystyriaeth nes bod problemau ansawdd yn gorfodi stopio cynhyrchu.
Ymestyn Oes Marw Trwy Ofal Priodol
Meddyliwch am eich marw metel stampiwch y ffordd y mae peiriannydd yn meddwl am offer mesur manwl gywir: mae'n offeryn wedi'i raddnodi sy'n colli cywirdeb wrth gael ei gam-drin neu ei esgeuluso. Y pedwar piler gofal marw yw storio, glanhau, archwilio ac adnewyddu cyfnodol.
Storioyn bwysicach nag y mae'r rhan fwyaf o siopau yn sylweddoli. Dylid storio offer stampio ar gyfer metel mewn amgylchedd sych, wedi'i reoli gan dymheredd, wedi'i olewu'n ysgafn i atal ocsidiad arwyneb, a'i amddiffyn yn gorfforol rhag effaith. Mae pentyrru yn marw yn erbyn ei gilydd neu eu taflu i mewn i ddrôr yn gwahodd difrod ymyl sy'n dod i'r amlwg fel argraffiadau anghyson ar y rhediad cynhyrchu nesaf. Defnyddiwch raciau pwrpasol neu gasys amddiffynnol sy'n cadw wynebau marw wedi'u gwahanu a'u cysgodi.
Glanhau ar ôl pob defnyddna-yn agored i drafodaeth. Mae cronni deunyddiau, naddion metel, a gweddillion iraid yn cronni ar yr wyneb marw wrth stampio. Wedi'u gadael yn eu lle, mae'r halogion hyn yn ymwreiddio mewn argraffiadau dilynol, yn cyflymu traul ar bwyntiau cyswllt pwysedd uchel, a gallant hyd yn oed achosi cyrydiad yn ystod storio. Wrth i arferion gorau cynnal a chadw marw gadarnhau, mae mabwysiadu amserlen lanhau sy'n cael gwared ar weddillion adeiledig gan ddefnyddio toddyddion a brwshys addas yn sicrhau bod pob arwyneb yn rhydd o halogion. Mae marw glân yn gweithredu'n fwy effeithlon ac yn rhoi canlyniadau o ansawdd uwch.
Arolygiad cyfnodolyn dal problemau cyn iddynt raeadru. Gwiriwch y marcio yn marw yn weledol ar ôl pob rhediad cynhyrchu am arwyddion o dalgrynnu ymyl, -graciau micro, tyllu, neu batrymau traul anwastad. Defnyddiwch chwyddhad ar gyfer manylion mân yn marw pan nad yw microsglodion yn weladwy i'r llygad noeth. Mae ymchwil methiant offer yn dangos nad yw'r rhan fwyaf o fethiannau marw yn digwydd dros nos. Maent yn datblygu'n raddol o faterion cynnal a chadw a anwybyddir, a chanfod yn gynnar trwy archwiliadau arferol yw'r ffordd fwyaf dibynadwy o atal difrod trychinebus.
Ail{0}}miniogi ac ail-sgleinioymestyn bywyd gwasanaeth yn sylweddol. Pan fydd stamp parhaol ar gyfer metel yn dechrau cynhyrchu argraffiadau gydag ymylon meddal neu ddyfnder llai, mae'r wyneb marw wedi treulio heibio ei geometreg optimaidd. Mae regrinding proffesiynol yn adfer y proffil torri heb ddisodli'r offeryn cyfan. Ar gyfer stampiau marcio rhan a ddefnyddir mewn cymwysiadau cyfaint uchel, mae amserlennu atgyweirio ar adegau penodol yn hytrach nag aros am golled ansawdd gweladwy yn cadw argraffiadau'n gyson ar draws oes gynhyrchu gyfan y dis.
Datrys Problemau Stampio Die Cyffredin
Hyd yn oed gyda gwaith cynnal a chadw diwyd, mae problemau'n codi. Yr allwedd yw gwneud diagnosis o achosion sylfaenol yn gyflym yn hytrach na gwneud iawn gyda mwy o rym neu gyflymder arafach, sydd ond yn cyflymu dirywiad. Dyma'r problemau y mae gweithredwyr yn dod ar eu traws amlaf gydag offer marw stamp metel, ynghyd â'u hachosion a'u hatgyweiriadau.
Argraffiadau anwastadyw'r gŵyn fwyaf cyffredin. Mae un ochr y marc yn ddyfnach na'r llall, neu mae rhai cymeriadau'n ymddangos yn grimp tra bod y rhai cyfagos yn llewygu. Y reddf yw taro'n galetach, ond anaml y mae hynny'n datrys y broblem sylfaenol ac yn aml yn cyflwyno rhai newydd.
Gwisgo ymyl cynamserolyn ymddangos fel ffiniau argraff gynyddol feddalach. Mae stampiau engrafiad metel a oedd unwaith yn cynhyrchu marciau miniog yn dechrau gadael ymylon crwn, aneglur ymhell cyn eu bywyd gwasanaeth disgwyliedig. Mae'r patrwm hwn yn awgrymu naill ai diffyg cyfatebiaeth caledwch neu rym gweithredol gormodol.
Anffurfiannau materol o amgylch yr argraffyn ymddangos fel chwyddo, dysgl neu deneuo'r darn gwaith ger yr ardal sydd wedi'i stampio. Gall y marc ei hun edrych yn dderbyniol, ond mae'r deunydd o'i amgylch wedi'i ddadleoli mewn ffyrdd sy'n effeithio ar swyddogaeth neu olwg rhannol.
Ffurfio Burrar ymylon stampio yn dangos bod geometreg torri wedi diraddio. Mae'r hyn a ddylai fod yn ymylon cneifio glân yn lle hynny yn cynhyrchu rhubanau deunydd wedi'u codi sy'n gofyn am weithrediadau deburring eilaidd, gan ychwanegu cost ac amser beicio. Wrth i'r golchwr stampio marw nodiadau data datrys problemau, mae ymylon garw neu anwastad ar rannau wedi'u stampio yn arwydd clir bod y marw yn gwisgo allan a bod angen ei hogi neu ei newid.
| Problem | Achos Tebygol | Camau Cywiro |
|---|---|---|
| Argraffiadau anwastad (un ochr yn ddyfnach na'r llall) | Marw{0}i-camlinio darn gwaith; arwyneb workpiece anwastad; platiau gwasg heb-gyfochrog | Gwirio aliniad marw gyda'r wasg gan ddefnyddio ymyl syth neu ddangosydd; arwyneb-malu darn gwaith yn fflat; gwirio a shim platens wasg ar gyfer parallelism |
| Gwisgo neu dalgrynnu ymyl cynamserol | Die caledwch annigonol ar gyfer deunydd workpiece; tunelledd gormodol yn achosi micro-anffurfiannau; deunydd workpiece sgraffiniol | Uwchraddio i radd dur marw galetach neu ddefnyddio gorchudd sy'n gwrthsefyll traul (TiN, DLC); lleihau tunelledd i'r lleiafswm sydd ei angen; gwirio caledwch workpiece yn erbyn manyleb marw |
| Anffurfiad materol o amgylch argraff | Die clirio yn rhy dynn; workpiece rhy denau ar gyfer dyfnder penodedig; cefnogaeth ddeunydd annigonol o dan y darn gwaith | Cynyddu dyrnu-i-farw clirio; lleihau dyfnder argraff; ychwanegu plât cefn neu stripiwr i ddeunydd cynnal wrth ymyl y parth argraff |
| Ffurfiant Burr ar ymylon stampio | Ymylon torri wedi treulio neu ddiflas; clirio gormodol o ddilyniant traul; cronni deunydd ar wyneb marw | Ail{0}}miniogi neu ail-malu ymylon torri; disodli rhannau marw sydd wedi treulio; wyneb marw glân ac archwilio ar gyfer adlyniad materol neu galling |
| Dyfnder anghyson ar draws rhediad cynhyrchu | Gwasgwch hwrdd drifftio; amrywiad trwch deunydd mewn stoc workpiece; ehangu thermol yn ystod rhediadau hir | Calibro hwrdd y wasg a gwirio cysondeb pwysau hydrolig; gwirio goddefiannau trwch deunydd sy'n dod i mewn; caniatáu sefydlogi thermol neu ychwanegu oeri |
| Cracio neu naddu wyneb marw | Die dur yn rhy brau ar gyfer cais (caledwch gormodol); llwytho effaith y tu hwnt i derfynau dylunio; craciau micro sy'n bodoli eisoes o driniaeth wres | Newid i radd llymach (ee, S7 ar gyfer ceisiadau effaith); lleihau grym taro; archwilio marw gyda threiddiad llifyn ar ôl triniaeth wres cyn defnyddio cynhyrchu |
Patrwm sy'n werth ei nodi: mae'r rhan fwyaf o broblemau marw yn olrhain yn ôl i un o dri achos sylfaenol. Naill ai gofynnwyd i'r marw weithio'n galetach nag y mae ei ddyluniad yn ei ganiatáu (deunydd anghywir, gormod o rym, swbstrad anghywir), gohiriwyd cynnal a chadw nes i'r difrod ddod yn anghildroadwy, neu i'r amgylchedd gweithredu symud heb i neb sylwi (calibradu'r wasg, newidiadau materol, sifftiau tymheredd). Mae dadansoddiad methiant cynhwysfawr yn cadarnhau bod ffactorau lluosog yn aml yn gwaethygu i greu amodau methiant, ac mae mynd i'r afael â nhw yn unigol trwy arferion arolygu strwythuredig yn atal y dirywiad rhaeadru sy'n arwain at amser segur heb ei gynllunio.
Y llinell waelod: mae marw stampio arferol yn offeryn manwl gywir, nid yn draul. Ei drin yn unol â hynny. Sefydlu log cynnal a chadw, archwilio ar adegau penodol waeth beth fo'r cyflwr gweladwy, glanhau ar ôl pob rhediad, storio'n iawn, a mynd i'r afael â gwisgo yn rhagweithiol yn hytrach nag yn adweithiol. Mae'r siopau sy'n gwneud hyn yn gyson yn cael tair i bum gwaith oes y gwasanaeth o offer union yr un fath o gymharu â'r rhai sy'n rhedeg yn marw nes iddynt fethu.
Cwestiynau a Ofynnir yn Aml Ynghylch Stampio Marw Personol
1. Faint mae marw stampio arferol yn ei gostio?
Mae prisio marw stampio personol yn dibynnu ar sawl ffactor pentyrru. Cymhlethdod dylunio yw'r ysgogydd mwyaf - mae marw testun syml yn costio llawer llai na marw logo aml-lefel cymhleth. Mae ffactorau mawr eraill yn cynnwys maint marw, gradd dur offer (mae D2 yn costio mwy nag A2 ond yn para'n hirach), gofynion goddefgarwch, manylebau gorffeniad wyneb, a maint archeb. Mae'n bosibl y bydd marw gorsaf sengl syml yn costio ychydig gannoedd o ddoleri, tra gall marw cynyddol cymhleth redeg yn ddegau o filoedd. Mae llinellau amser brys fel arfer yn ychwanegu 25-75% at y pris sylfaenol. I gael prisiau cywir, darparwch waith celf fector ar raddfa, nodwch ddeunydd a chaledwch eich gweithle, diffiniwch oddefiannau, a nodwch gyfaint eich cynhyrchiad wrth ofyn am ddyfynbrisiau.
2. Beth yw'r gwahaniaeth rhwng marw stampio a stamp metel rheolaidd?
Mae stamp metel rheolaidd fel arfer yn declyn cyffredinol, oddi ar y silff sydd wedi'i gynllunio ar gyfer nodau safonol neu siapiau syml. Mae dei stampio wedi'i deilwra'n fanwl-wedi'i beiriannu i'r union fanylebau ar gyfer geometreg, logo neu ofyniad marcio rhan arbennig. Mae marw personol yn cael ei adeiladu o raddau dur offer penodol a ddewiswyd i gyd-fynd â'ch deunydd gweithle, wedi'i ddylunio gyda chliriadau cyfrifedig ac onglau rhyddhad, a'u peiriannu i sicrhau canlyniadau union yr un fath ar draws miloedd neu filiynau o gylchoedd cynhyrchu. Mae'r buddsoddiad yn uwch, ond mae'r ailadroddadwyedd, y manwl gywirdeb a'r trwybwn cynhyrchu yn llawer uwch na'r hyn y gall offer safonol ei gyflawni.
3. Pa mor hir mae'n ei gymryd i wneud marw stampio arferol?
Mae amser arweiniol yn amrywio yn seiliedig ar gymhlethdod. Gellir cwblhau gorsaf sengl syml yn marw gyda geometreg sylfaenol mewn pump i ddeg diwrnod busnes. Mae marw cynyddol cymhleth gyda goddefiannau tynn neu ddeunyddiau egsotig fel arfer yn gofyn am dair i chwe wythnos o gadarnhau archeb i'w anfon. Mae'r llif gwaith yn cynnwys asesiad dichonoldeb, efelychiad CAE, peiriannu CNC, triniaeth wres, gorffen wyneb, stampio prawf, ac archwilio dimensiwn. Y ffactor oedi mwyaf yw mewnbwn dylunio anghyflawn - goddefiannau coll neu alwadau deunydd aneglur yn gorfodi seibiannau peirianneg. Gall cynhyrchwyr fel YICHEN (yichen-group.com/stamping-die/) sy'n ymdrin â'r biblinell lawn yn-house gywasgu llinellau amser drwy ddileu trosglwyddiadau gwerthwyr rhwng camau.
4. Pa ddur offer sydd orau ar gyfer marw stampio arferol?
Mae'r radd ddur orau yn dibynnu ar eich deunydd workpiece, cyfaint cynhyrchu, ac amodau effaith. Mae dur offer D2 yn cynnig ymwrthedd traul eithriadol ar gyfer cymwysiadau rhediad hir sy'n stampio metelau caletach. Mae A2 yn darparu gwell gwydnwch gyda sefydlogrwydd dimensiwn da, gan ei gwneud yn ddelfrydol lle mae ymwrthedd crac yn bwysicach na gwrthiant crafiadau. Mae S7 yn rhagori mewn effaith-cymwysiadau wedi'u llwytho fel llaw-wedi'u taro'n marw oherwydd ei amsugno sioc uwch. Mae dur cyflym M2 yn cadw caledwch ar dymheredd uchel ar gyfer gweithrediadau beicio cyflym. Y rheol graidd yw bod yn rhaid i'r marw fod yn sylweddol galetach na'r darn gwaith - mae angen llai o galedwch ar alwminiwm marcio marw nag un stampio dur di-staen caled.
5. Sut mae cynnal marw stampio arferol i ymestyn ei oes?
Mae pedwar practis yn lluosi bywyd gwasanaeth marw yn sylweddol. Store yn marw mewn -amgylcheddau sych a reolir gan dymheredd gyda gorchudd olew ysgafn i atal ocsideiddio, a'u hamddiffyn rhag effaith ffisegol. Glanhewch wynebau marw ar ôl pob rhediad cynhyrchu i gael gwared ar groniad deunydd, naddion metel, a gweddillion iraid sy'n cyflymu traul. Archwiliwch yn marw yn weledol ar ôl pob rhediad gan ddefnyddio offer chwyddo ar fanylion manwl, gwirio am dalgrynnu ymyl, micro{5}}graciau, a phatrymau traul anwastad. Amserlen ail-miniogi neu ail-sgleinio ar gyfnodau penodol yn hytrach nag aros am golli ansawdd gweladwy. Mae siopau sy'n dilyn y drefn hon yn gyson yn cyflawni tair i bum gwaith oes y gwasanaeth o gymharu â'r rhai sy'n rhedeg yn marw tan fethiant.




