Beth Yw Stampio Die Blaengar ar gyfer Rhannau Alwminiwm
Pan fyddwch chi'n clywed "stampio marw blaengar, " mae'n debyg eich bod chi'n darlunio stribedi dur yn rasio trwy gyfrwng teclyn aml-orsaf ar gannoedd o strôc y funud. Mae'r cysyniad yn aros yr un fath ar gyfer alwminiwm, ond mae bron pob penderfyniad peirianneg yn symud o dan yr wyneb. Os ydych chi'n beiriannydd dylunio sy'n pennu geometreg rhan neu'n weithiwr caffael proffesiynol sy'n gwerthuso buddsoddiadau offer, mae'r gwahaniaeth yn bwysicach nag y gallech ei ddisgwyl.
Beth mae Stampio Die Blaengar yn ei olygu i Alwminiwm
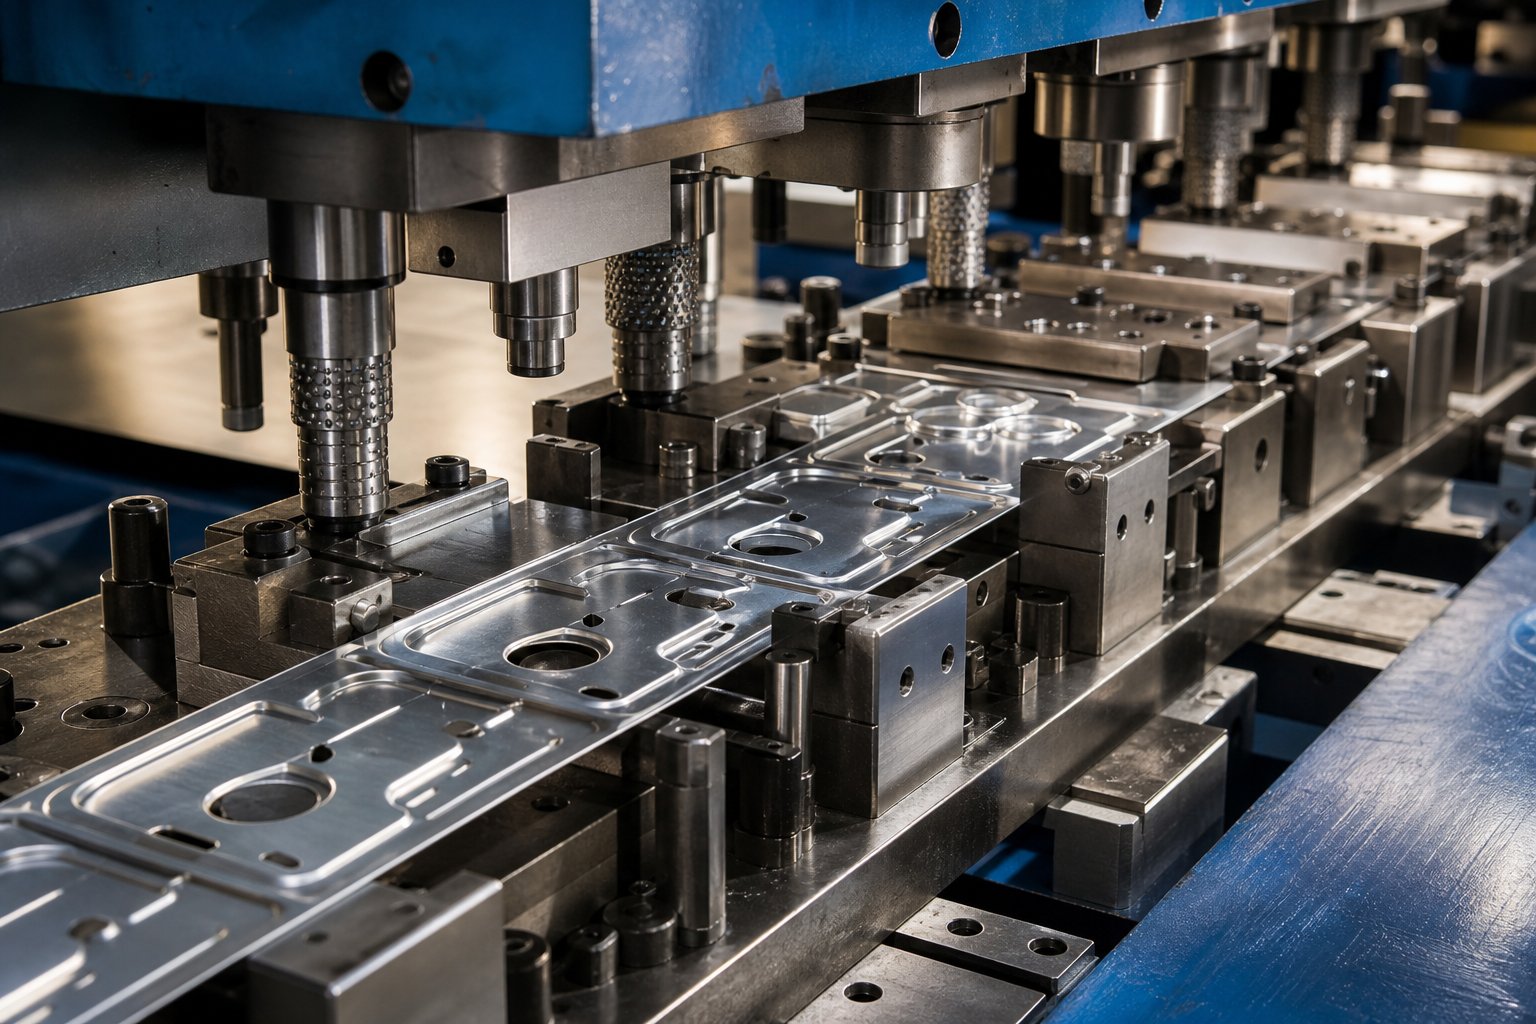
Mae alwminiwm stampio marw blaengar yn broses ffurfio metel cyfaint uchel lle mae coil di-dor o aloi alwminiwm yn symud ymlaen trwy farw gorsaf aml, sy'n cael gweithrediadau dilyniannol fel tyllu, plygu, ffurfio a blancio, gan gynhyrchu rhan orffenedig gyda phob trawiad yn y wasg tra'n cyfrif am ffurfadwyedd unigryw, tueddiad galio, a nodweddion springback.
Felly beth yw marw cynyddol yn ymarferol? Mae'n offeryn manwl gywir sy'n cynnwys nifer o orsafoedd wedi'u trefnu mewn trefn, pob un yn perfformio gweithrediad penodol ar y stribed wrth iddo symud ymlaen gan draw sefydlog. Gyda phob strôc o'r wasg, mae rhan wedi'i chwblhau yn gadael yr orsaf derfynol. Mae'r dull yn darparu ailadroddadwyedd eithriadol a chost isel fesul-rhan ar raddfa, a dyna pam mae stampio blaengar yn dominyddu cynhyrchiant yn rhedeg o ddegau o filoedd i filiynau o rannau.
Ar gyfer alwminiwm yn benodol, rhaid i'r marw cynyddol gael ei beiriannu o amgylch deunydd sy'n ymddwyn yn sylfaenol wahanol i ddur ym mhob gorsaf.
Pam Mae Alwminiwm yn Gofyn am Ddull Gwahanol
Mae modwlws Young is alwminiwm alwminiwm yn golygu springback sylweddol fwy ar ôl pob llawdriniaeth ffurfio. Mae ymchwil sy'n cymharu alwminiwm a dur mewn offer unfath yn dangos bod ybydd cydran alwminiwm yn cyflwyno springback uwchna'i gymar dur, sy'n gofyn am iawndal gorblygu wedi'i ymgorffori'n uniongyrchol i geometreg yr orsaf.
Y tu hwnt i springback, mae stampio blaengar alwminiwm yn cyflwyno heriau anaml y mae dur yn eu cyflwyno:
- Tueddiad galling- Mae alwminiwm yn glynu wrth arwynebau dur offer heb eu gorchuddio o dan bwysau, gan greu cronni deunydd sy'n niweidio marw a rhan.
- Gallu anffurfiannau is ar ôl gwddf- Yn wahanol i ddur, ni all alwminiwm gynnal straen ychwanegol sylweddol unwaith y bydd y gwddf yn dechrau, gan ei wneud yn llawer llai maddau i amodau ffurfio ymylol.
- Gwerth R{0}}wedi gostwng- Mae cyfernod Lankford isaf alwminiwm yn canolbwyntio anffurfiad trwy drwch y ddalen yn hytrach na'i ddosbarthu ar draws yr wyneb, gan effeithio ar ymddygiad tynnu a theneuo waliau.
- Caledu straen amrywiol- Mae'r n-gwerth mewn alwminiwm yn gostwng wrth i straen gynyddu tuag at ehangiad unffurf, sy'n golygu bod y deunydd yn colli ei allu i ddosbarthu straen yn gyfartal yn ddiweddarach yn y broses ffurfio.
Nid yw'r eiddo hyn yn anghymhwyso alwminiwm rhag stampio marw cynyddol. Maent yn syml yn mynnu bod dyluniad marw, strategaeth iro, dewis aloi, a pharamedrau'r wasg i gyd yn cael eu tiwnio i set wahanol o reolau. Mae'r adrannau canlynol yn nodi'r rheolau hynny fesul gorsaf, aloi wrth aloi, a diffyg fesul diffyg, gan roi'r manylion peirianneg y mae canllawiau stampio generig yn eu gadael allan.
Sut mae'r Broses Stampio Flaengar yn Gweithio gydag Alwminiwm
Mae ymddygiad materol alwminiwm yn ail-lunio'r hyn sy'n digwydd ar bob pwynt rhwng yr uncoiler a'r bin rhannau. Mae'r broses stampio flaengar yn dilyn yr un dilyniant eang waeth beth fo'r deunydd, ond mae'r paramedrau peirianneg, bylchau rhwng gorsafoedd, a therfynau cyflymder yn newid yn sylweddol pan fyddwch yn cyfnewid coil dur am alwminiwm.
Gorsaf-gan-Llif Proses Gorsaf
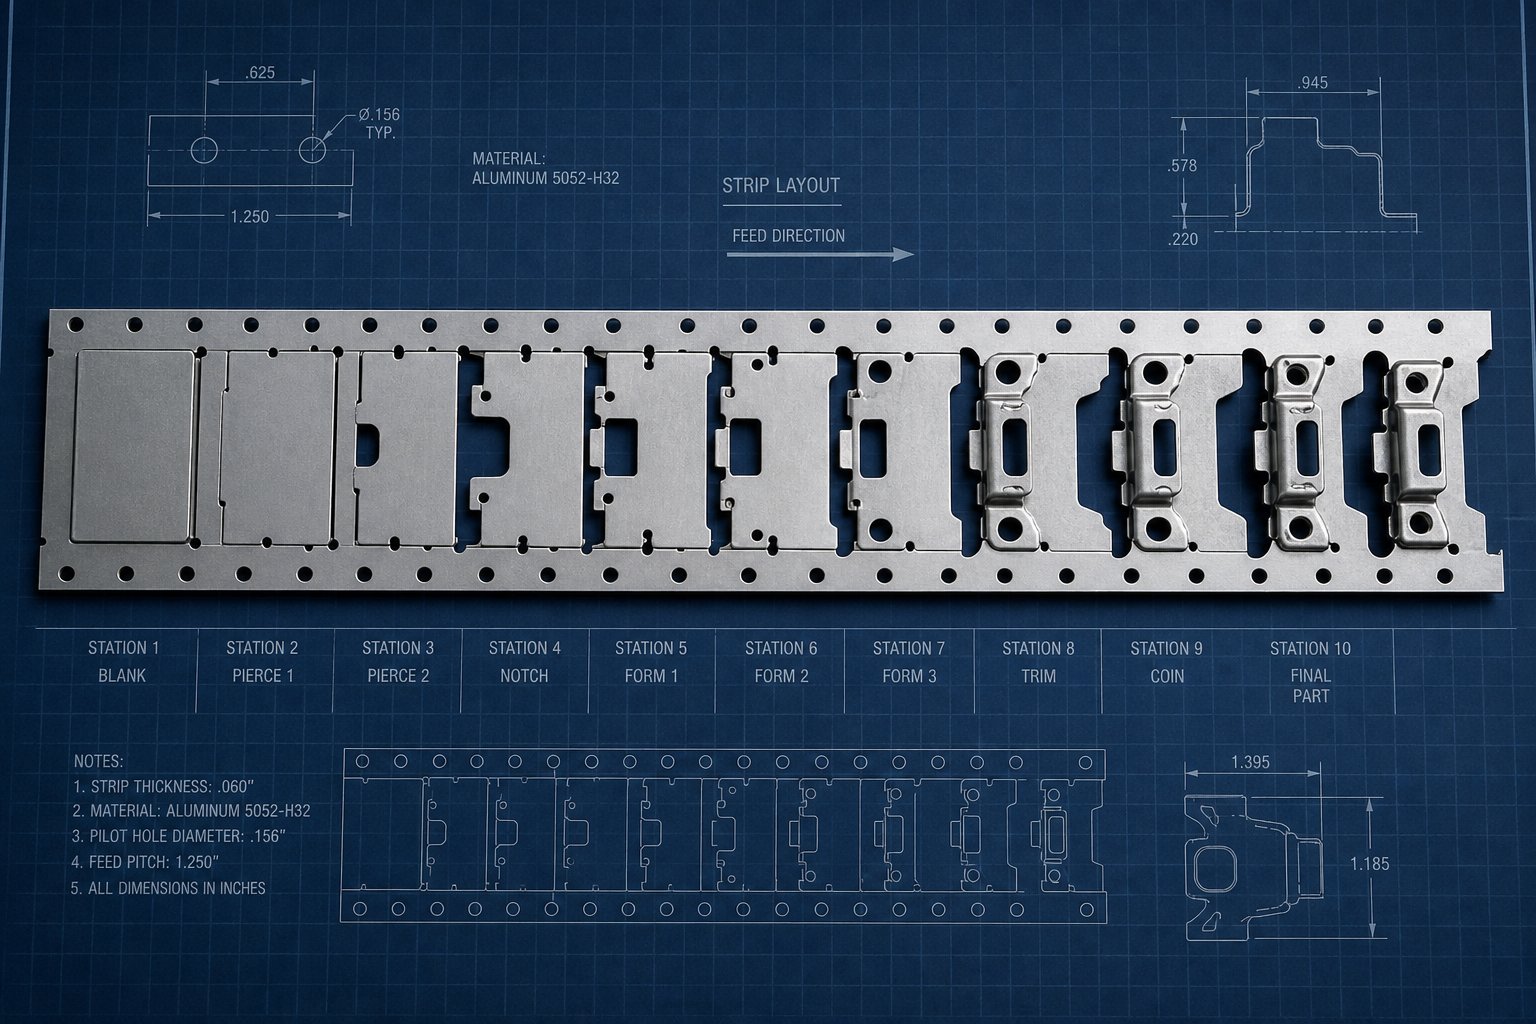
Dychmygwch coil o alwminiwm 5052-H32, 0.040 mewn. trwchus, wedi'i lwytho ar ddecoiler. O hynny ymlaen,y broses stampio marw blaengaryn datblygu mewn dilyniant a reolir yn dynn:
- Decoiling a sythu- Mae'r coil alwminiwm yn dad-ddirwyn trwy sythwr sy'n tynnu set coil. Gan fod alwminiwm yn feddalach ac yn fwy tueddol o gael ei farcio ar yr wyneb, mae rholiau sythu fel arfer yn defnyddio arwynebau caboledig neu haenau anfetelaidd i osgoi argraffu'r stribed.
- Bwydo- Mae servo neu beiriant bwydo gripper yn symud y stribed ymlaen gan bellter dilyniant manwl (traw) gyda phob strôc gwasgu. Mae anystwythder is alwminiwm o'i gymharu â dur yn golygu bod yn rhaid tiwnio systemau porthiant i osgoi bwcio'r stribed rhwng y peiriant bwydo a'r marw.
- Ymgysylltu peilot- Mae pinnau peilot yn mynd i mewn i dyllau sydd wedi'u tyllu'n flaenorol i gofrestru'r stribed gyda llai na-milfed o gywirdeb cyn i unrhyw ffurfio ddigwydd. Mae ansawdd twll peilot cyson yn hollbwysig oherwydd gall meddalwch alwminiwm ganiatáu i farciau pin ddadffurfio'r deunydd amgylchynol os yw'r cliriadau'n rhy rhydd.
- Tyllu a blancio- Mae punches yn torri tyllau a phroffiliau drwy'r alwminiwm. Mae cryfder cneifio ar gyfer aloion alwminiwm cyffredin tua thraean o ddur ysgafn, felly mae tunelledd tyllu yn gostwng yn gymesur, ond mae angen dyrnu llymach i-farwoli cliriadau.
- Ffurfio a phlygu- Mae gorsafoedd yn siapio'r stribed gwastad yn-geometreg tri dimensiwn. Mae onglau gorblygu yn cael eu cynnwys yn yr offer i wneud iawn am sbringback uwch alwminiwm.
- Bathu neu boglynnu (os oes angen)- Mae cywasgu lleol yn mireinio dimensiynau neu'n ychwanegu nodweddion. Mae alwminiwm yn llifo'n haws o dan lwythi cywasgol, felly mae grymoedd bathu yn is ond rhaid eu rheoli'n ofalus i atal allwthio deunydd.
- Toriad a alldaflu- Mae'r rhan orffenedig yn gwahanu oddi wrth y stribed cario ac yn taflu allan drwy chwythiad aer, cicio mecanyddol-allan, neu ddisgyrchiant. Mae rhannau alwminiwm ysgafn yn arbennig o agored i lynu sefydlog neu gwympo y tu mewn i'r marw, felly mae angen cadarnhad cadarnhaol ar systemau alldaflu.
Mae stribed alwminiwm yn cael ei brosesu'n gyffredin mewn trwchiau yn amrywio o0.002 i mewn i 0.080 i mewn., er bod y man melys ar gyfer y rhan fwyaf o gymwysiadau stampio blaengar yn disgyn rhwng 0.010 i mewn a 0.063 i mewn. Mae mesuryddion teneuach yn galluogi nodweddion bach cywrain ond yn galw am fwy o orsafoedd i osgoi rhwygo. Gall stoc mwy trwchus ymdopi â ffurfio ymosodol mewn llai o orsafoedd ond mae angen tunelledd uwch a phellteroedd dilyniant ehangach.
Ystyriaethau Grym y Wasg a Chyflymder ar gyfer Alwminiwm
Mae cryfder tynnol isaf alwminiwm, fel arfer 10,000 i 45,000 PSI yn dibynnu ar aloi a thymer yn erbyn 50, 000+ PSI ar gyfer dur ysgafn, yn lleihau'n uniongyrchol y tunelledd sydd ei angen ym mhob gorsaf. Mae'rfformiwla grym blancio(perimedr x trwch x cryfder cneifio) yn cynhyrchu tua 30-50% yn llai tunelledd ar gyfer alwminiwm nag ar gyfer geometreg rhan dur cyfatebol. Mae hynny'n swnio fel mantais rydd, ond mae'n cyflwyno cynildeb: mae gwasg stampio blaengar o faint ar gyfer alwminiwm yn rhedeg ar ffracsiwn o'i allu graddedig, a all demtio gweithredwyr i gynyddu cyflymder y tu hwnt i'r hyn y mae ymddygiad ffurfio'r deunydd yn ei gefnogi mewn gwirionedd.
Gall gweithrediadau stampio marw blaengar cyflym mewn aloion dur a chopr gyrraedd 800 i 1,500 o strôc y funud (SPM) ar rannau gwastad neu fas. Mae alwminiwm yn caniatáu cyflymderau tebyg ar gyfer gweithrediadau gwagio tyllu syml yn unig, ond mae gorsafoedd ffurfio yn dod yn ffactor cyfyngol. Mae pob tro neu dynnu yn cynhyrchu gwres ffrithiannol y mae alwminiwm yn ei amsugno'n wahanol na dur. Mae dargludedd thermol uchel alwminiwm yn lledaenu gwres yn gyflym, sy'n helpu i atal mannau poeth, ond mae ei bwynt toddi isel a thueddiad i fustl yn golygu bod cyflymder gormodol yn cyflymu dadansoddiad iraid a gwisgo gludiog ar arwynebau dyrnu.
Yn ymarferol, mae stampio metel cyflym ag alwminiwm mewn marw cynyddol fel arfer yn gweithredu yn yr ystod 200 i 600 SPM ar gyfer rhannau sydd angen gorsafoedd ffurfio lluosog. Gall geometregau syml, bas gydag ychydig iawn o blygu wthio'n uwch. Nid y wasg na'r peiriant bwydo yw'r cyfyngiad allweddol; dyma'r rhyngweithiad rhwng alwminiwm ac offer ar gyflymder, lle mae gwres a charnu yn dod yn nenfwd ymarferol.
Mae cynllun yr orsaf hefyd yn newid. Oherwydd bod angen gorblygu hael ar bob gweithrediad ffurfio alwminiwm a bod y deunydd yn llai maddau i straen cyfansawdd mewn un ergyd, mae peirianwyr yn aml yn hollti troadau cymhleth ar draws dwy neu dair gorsaf yn hytrach na'u cyfuno. Mae hyn yn ychwanegu hyd marw a chost ond yn atal cracio, sydd yn ei dro yn amddiffyn cyfraddau sgrap ar draws rhediadau cynhyrchu hir.
Canllaw Dethol Aloi Alwminiwm a Thymer ar gyfer Stampio
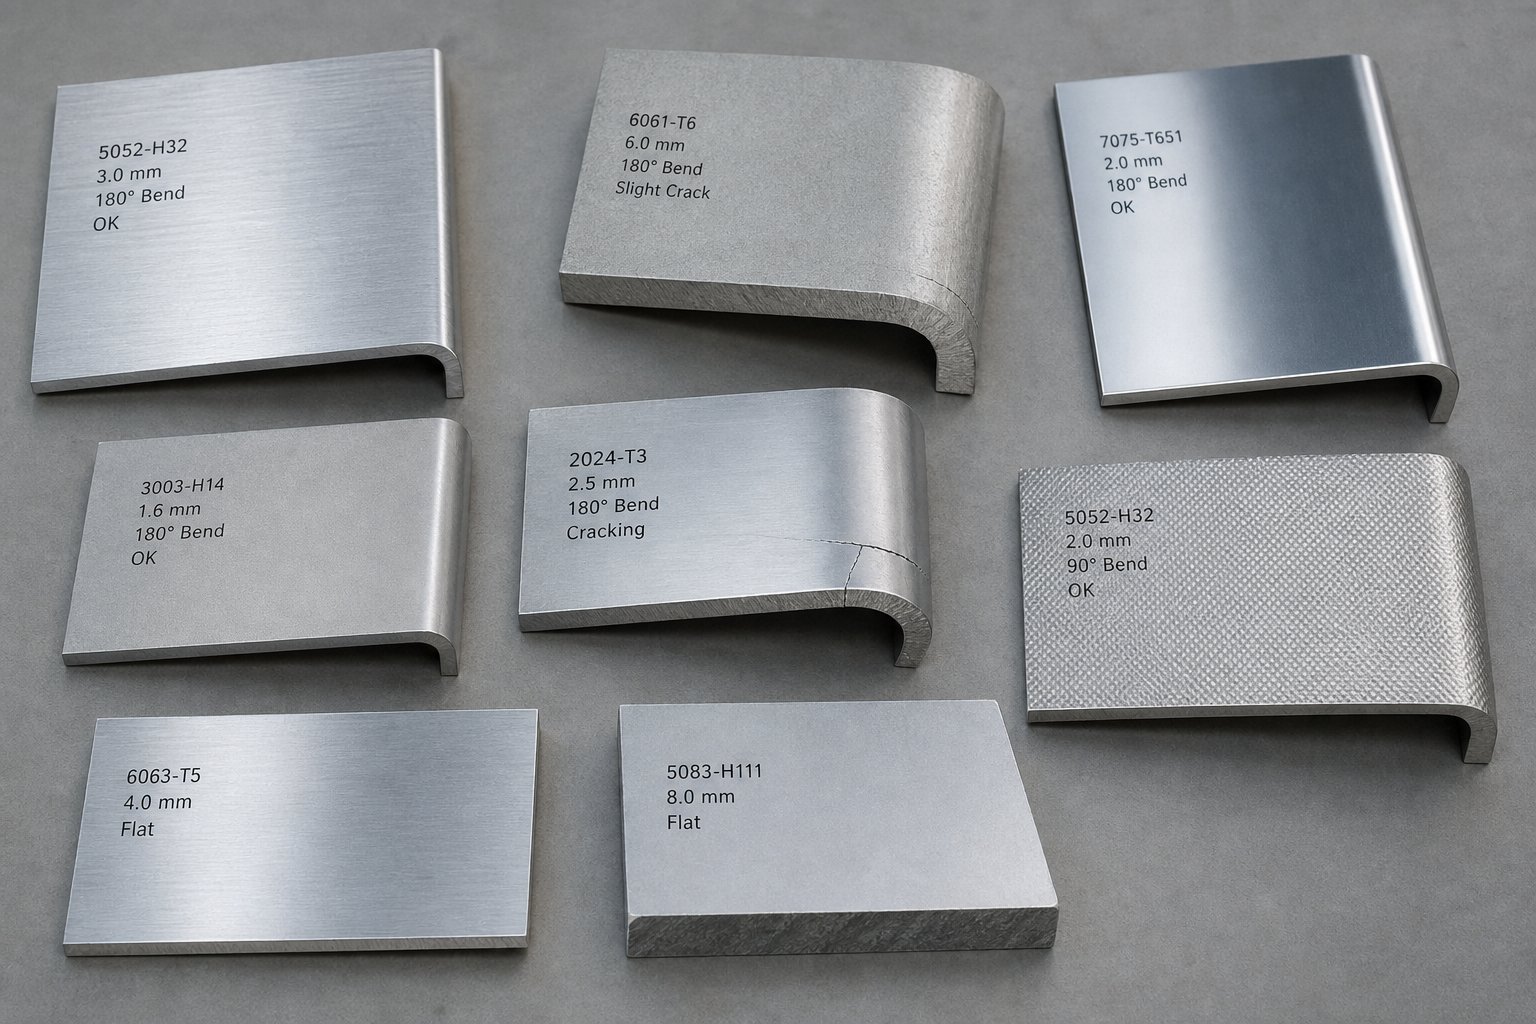
Mae hollti troadau ar draws gorsafoedd lluosog yn amddiffyn cyfanrwydd rhan, ond dim ond hyd yn hyn y gall y marw wneud iawn amdano os yw'r deunydd sy'n dod i mewn yn ymladd y broses o'r cychwyn cyntaf. Dewis aloi a thymer yw lle penderfynir llwyddiant neu fethiant stampio metel blaengar, yn aml fisoedd cyn i'r marw weld gwasg. Dewiswch aloi sy'n rhy galed, a byddwch yn cracio rhannau mewn gorsafoedd ffurfio. Dewiswch un sy'n rhy feddal, a byddwch yn brwydro yn erbyn pyliau, afluniad, ac ansefydlogrwydd dimensiwn ar draws rhediad miliwn o ddarnau.
Mae'r nod yn syml: paru'r cyfuniad aloi-temper â gofynion defnydd diwedd y rhan a gofynion ffurfio marw cynyddol. Mae'r tablau isod yn rhoi ffordd strwythuredig i chi wneud y paru hwnnw.
Cymharu Aloeon Alwminiwm ar gyfer Stampio Blaengar
Mae pedwar teulu aloi yn cwmpasu mwyafrif helaeth y ceisiadau stampio metel marw blaengar. Mae pob un yn dod â chydbwysedd gwahanol o ffurfadwyedd, cryfder, a gwrthiant cyrydiad. Dyma sut maen nhw'n cymharu pan gânt eu gwerthuso'n benodol ar gyfer stampio cynyddol aml-orsaf:
| aloi | Graddfa Ffurfiadwyedd | Ystod Cryfder Cynnyrch | Cymwysiadau Nodweddiadol | Addasrwydd Stampio Blaengar |
|---|---|---|---|---|
| 1100 | Ardderchog (A) | 35 - 150 MPa (yn amrywio yn ôl tymer) | Cydrannau trydanol, sinciau gwres, cynwysyddion bwyd, adlewyrchyddion | Yn ddelfrydol ar gyfer ffurfiau cymhleth; springback isel iawn; risg cracio lleiaf posibl. Gorau ar gyfer rhannau sydd angen tynnu dwfn neu radiysau tynn ar gyflymder uchel. |
| 3003 | Ardderchog (A) | 40 - 185 MPa (yn amrywio yn ôl tymer) | Cydrannau HVAC, offer coginio, offer cemegol, caeau metel dalennau cyffredinol | Ardderchog -rounder; ychydig yn gryfach na 1100 gyda ffurfadwyedd bron yn gyfartal. Yn delio â phlygu a thyllu sawl gorsaf heb broblem. |
| 5052 | Da (B+) | 70 - 260 MPa (yn amrywio yn ôl tymer) | Caledwedd morol, paneli modurol, cromfachau, clostiroedd strwythurol | Cryf a{0}}gwrthsefyll cyrydiad; terfynau ffurfio cymedrol. Mae angen dilyniannu gorsaf yn ofalus ar gyfer troadau tynnach na radiws 1.5t mewn tymer galetach. |
| 6061 | Cyfyngedig (C) | 55 - 276 MPa (yn amrywio yn ôl tymer) | Fframiau strwythurol, cydrannau wedi'u peiriannu, cromfachau awyrofod | Mae ffurfadwyedd yn dderbyniol mewn tymer O neu T4 yn unig. Mae tymer T6 yn dueddol o gracio mewn marw cynyddol ac yn gyffredinol mae'n anaddas ar gyfer ffurfio{3}}rhannau dwys. |
Daw ychydig o batrymau i'r amlwg. Yr aloion cyfres 1xxx a 3xxx yw ceffylau gwaith deunyddiau stampio blaengar oherwydd eu bod yn cynnig y ffenestr ffurfadwyedd ehangaf. Gallwch eu gwthio drwy ddilyniannau aml-orsaf cymhleth, gan gynnwys tyniadau bas, nodweddion ffurf gwaywffon a-, a throadau tynn, heb fawr o risg o hollti.
Mae 5052 yn meddiannu'r tir canol. Mae'n darparu cryfder ystyrlon uwch ac ymwrthedd cyrydiad uwch (gradd A ar gyfer ymwrthedd cyffredinol a straen-cyrydiad cracio fesulData dethol aloi Alwminiwm Unedig), gan ei gwneud hi'n ffordd -pan fydd yn rhaid i rannau oroesi amgylcheddau morol neu awyr agored. Mae'r cyfaddawd yn derfynau llymach, yn enwedig mewn tymer anoddach.
6061 yw'r allanolyn. Mae'n wres -trinadwy a chryf, ond mae ei addasrwydd stampio cynyddol yn dibynnu bron yn gyfan gwbl ar gyflwr tymer. Yn y cyflwr O (annealed), mae'n ffurfio'n weddol dda. Yn T6, mae'n rhy anodd i unrhyw beth y tu hwnt i droadau ysgafn, amae cracio micro neu facro yn debygol o ddigwyddyn ystod gweithrediadau ffurfio. Os yw eich rhan geometreg yn gofyn am ffurfio ymosodol a bod eich cais yn gofyn am 6061-T6 eiddo, y dull arferol yw stampio O temper a gwres-drin wedyn.
Sut mae Dynodiadau Tymher yn Effeithio Ffurfioldeb
Dyma lle mae llawer o beirianwyr yn baglu. Gallwch ddewis aloi cwbl addas a dal i ddinistrio rhannau yn y wasg os yw'r tymer yn anghywir. Mae tymer yn diffinio caledwch, hydwythedd a chynhwysedd straen y deunydd, ac wrth stampio metel marw cynyddol, mae'r eiddo hynny'n pennu a yw pob gorsaf yn cynhyrchu rhan dda neu un wedi cracio.
Mae dau brif deulu tymer yn gwneud cais i ddeunyddiau stampio blaengar:
- H tymer(straen{0}}caledu) - Wedi'i ddefnyddio gydag aloion na ellir eu trin fel 1100, 3003, a 5052. Mae'r deunydd yn oer-wedi'i weithio i gynyddu cryfder, ac yna'n cael ei anelio'n rhannol i'w sefydlogi weithiau.
- T tymer(gwres-trin) - Wedi'i ddefnyddio gydag aloion y gellir eu trin â gwres fel 6061. Mae'r deunydd yn cael ei drin â gwres â thoddiant ac yn heneiddio er mwyn cyrraedd y priodweddau targed.
| Tymher | Cyflwr | Ffurfioldeb Cymharol | Paru Aloi Cyffredin | Radiws Tro Lleiaf (1/8 mewn. taflen) |
|---|---|---|---|---|
| O | Wedi'i anelio'n llawn (cyflwr meddalaf) | Uchafswm | 1100, 3003, 5052, 6061 | 0 i 1t yn dibynnu ar aloi |
| H14 | Hidlen-caledu i hanner-caled | Da | 1100, 3003, 5052 | 1t (1100/3003) i 2t (5052) |
| H32 | Straen{0}}wedi'i galedu a'i sefydlogi | Cymedrol i Dda | 5052, 3004 | 1t (3004) i 1.5t (5052) |
| T4 | Gwres toddiant-wedi'i drin, wedi heneiddio'n naturiol | Cymedrol | 6061 | 1.5t |
| T6 | Gwres toddiant-wedi'i drin, wedi'i heneiddio'n artiffisial | Isel | 6061 | 2.5t |
Tynnir y gwerthoedd radiws tro uchod o'r radiws tro lleiaf a argymhellir ar gyfer oerfel 90 gradd sy'n ffurfio ar 1/8 modfedd o drwch. Maent yn cynrychioli'r tro tynnaf y gallwch ei wneud heb dorri asgwrn mewn offer safonol. Mewn marw cynyddol sy'n rhedeg ar gyflymder cynhyrchu, byddwch am ychwanegu ymyl uwchlaw'r isafswm hwn oherwydd bod amodau deinamig, tensiwn stribedi, a straen cronnus ar draws sawl gorsaf i gyd yn lleihau ffurfadwyedd effeithiol o'i gymharu ag un tro brêc gwasg statig.
Sylwch ar y naid rhwng H14 a T6. Mae dalen 5052-H14 yn plygu'n lân ar radiws 1t yn fras, tra bod angen 2.5t neu graciau deunydd ar 6061-T6 ar yr un trwch. Mae'r gwahaniaeth hwnnw'n trosi'n uniongyrchol i geometreg gorsaf farw, cyfrifiadau gorblygu, a nifer y gorsafoedd ffurfio sydd eu hangen.
Cydweddu Alloy a Thymer ag Anghenion Cymhwysiad
Swnio'n gymhleth? Nid oes rhaid iddo fod. Dechreuwch gyda dau gwestiwn:
- Beth sydd ei angen ar y rhan i oroesi mewn gwasanaeth?(Cryfder, cyrydiad, dargludedd, ymddangosiad)
- Pa weithrediadau ffurfio fydd y marw cynyddol yn eu perfformio?(Nifer troadau, radiysau lleiaf, dyfnder tynnu, bathu)
Pan fydd y ddau ateb hyn yn gwrthdaro, fel y gwnânt yn aml, eich opsiynau yw:
- Dewiswch dymer meddalach ar gyfer stampio a phostio-brosesu i briodweddau terfynol (stamp 6061-O, yna gwres-grîn i T6).
- Dewiswch aloi gwahanol sy'n bodloni anghenion ffurfio a gwasanaeth (mae 5052-H32 yn aml yn disodli 6061-T6 mewn rhannau sydd angen cryfder cymedrol gyda ffurfadwyedd).
- Ailgynllunio radiysau tro a nodweddion i aros o fewn terfynau ffurfio eich-temper aloi targed.
Ar gyfer stampio cynyddol cyfaint uchel, y parau mwyaf cyffredin y byddwch yn dod ar eu traws yw 1100-H14 ar gyfer rhannau trydanol a thermol, 3003-H14 ar gyfer clostiroedd a bracedi cyffredinol, a 5052-H32 ar gyfer unrhyw beth sydd angen cryfder adeileddol neu ymwrthedd cyrydiad. Mae'r tri chyfuniad hyn yn cwmpasu tua 80% o gymwysiadau marw blaengar alwminiwm oherwydd eu bod yn cynnig y cydbwysedd gorau rhwng yr hyn y gall y marw ei ffurfio a'r hyn y mae'n rhaid i'r rhan orffenedig ei gyflawni.
Mae aloi a thymer yn gosod ffiniau'r hyn sy'n bosibl. Yr her nesaf yw dylunio geometreg rhan sy'n aros o fewn y ffiniau hynny tra'n bodloni gofynion swyddogaethol, a dyna lle mae rheolau DFM penodol alwminiwm yn dod i rym.
Canllawiau Dylunio ar gyfer Gweithgynhyrchu Penodol i Alwminiwm
Mae data aloi a thymer yn dweud wrthych beth y gall y deunydd ei drin. Mae trosi hynny'n geometreg rhannol sydd mewn gwirionedd yn goroesi marw cynyddol aml-orsaf ar gyflymder cynhyrchu llawn yn ddisgyblaeth gwbl wahanol. Mae'r rheolau DFM isod wedi'u graddnodi ar gyfer alwminiwm, heb eu benthyca o lawlyfrau dur gyda ffactor cywiro rhydd wedi'i gymhwyso. Dilynwch nhw yn ystod dylunio rhan a byddwch yn osgoi'r ffynonellau mwyaf cyffredin o sgrap, ail-weithio, a difrod marw mewn dylunio marw stampio blaengar.
Isafswm Radii Troi a Rheolau Trwch Wal
Troadau yw lle mae rhannau alwminiwm yn methu amlaf. Gwthiwch y radiws yn rhy dynn i'r cyfuniad tymer aloi a'r micro-graciau ffurfio ar hyd ffibr allanol y tro. Mewn marw cynyddol sy'n rhedeg cannoedd o strôc y funud, nid yw'r modd methiant hwnnw'n ymddangos ar un rhan; mae'n ymddangos ar filoedd cyn i unrhyw un ei ddal.
Dyma'r isafswm ymarferol ar gyfer yr aloion sy'n cael eu rhedeg fel arfer trwy farw cynyddol:
- 1100-O a 3003-O:Lleiafswm radiws tro y tu mewn o 0t i 0.5t. Mae'r aloion hyn sydd wedi'u hanelio'n llawn yn goddef troadau hynod dynn, hyd yn oed mewn offer cynyddol ar gyflymder.
- 1100-H14 a 3003-H14:Lleiafswm radiws tro y tu mewn o 1t. Mae'r cyflwr caled hanner yn dal i ganiatáu troadau sydyn, ond mae'r deunydd yn colli rhywfaint o'i bwysau wrth gefn ar gyfer gorsafoedd dilynol.
- 5052-H32:Lleiafswm radiws tro y tu mewn o 1t i 1.5t. Mae'r aloi hwn yn plygu'n dda ar draws y grawn ond yn amlwg yn llai maddeugar yn gyfochrog â'r cyfeiriad treigl. Dyluniad troadau perpendicwlar i grawn pan fo modd.
- 6061-T4:Lleiafswm radiws tro y tu mewn o 1.5t. Yn dderbyniol ar gyfer marw cynyddol gymedrol sy'n ffurfio pan nad yw troadau'n ddifrifol.
- 6061-T6:Lleiafswm radiws tro y tu mewn o2t i 5tyn dibynnu ar drwch a chyfeiriadedd grawn. Yn gyffredinol, osgoi ffurfio-cynlluniau marw blaengar dwys oni bai eich bod yn stampio mewn tymer O a gwres-trin ar ôl hynny.
Ar gyfer trwch wal, mae dyluniad marw stampio blaengar yn gweithio'n fwyaf effeithlon yn yr ystod 0.010 i mewn i 0.063 ar gyfer alwminiwm. O dan 0.010 i mewn, mae'r stribed yn colli anystwythder a byclau rhwng gorsafoedd. Uwchben 0.080 i mewn, mae gofynion tunelledd yn cynyddu ac rydych chi'n dechrau bod angen gofod ehangach rhwng gorsafoedd, sy'n ymestyn y marw ac yn codi cost offer. Man melys ymarferol ar gyfer y rhan fwyaf o rannau marw blaengar alwminiwm yw 0.020 i mewn i 0.050 i mewn, gan gydbwyso ffurfadwyedd yn erbyn anhyblygedd strwythurol yn y gydran orffenedig.
Die Clirio ac Iawndal Springback
Mae clirio marw, y bwlch rhwng ymylon torri dyrnu a marw, yn rheoli uchder burr, ansawdd ymyl, a bywyd offer. Mae stampio dur fel arfer yn defnyddio 5-10% o drwch deunydd yr ochr. Mae angen cliriadau tynnach ar alwminiwm i gynhyrchu ymylon glân oherwydd bod y deunydd yn feddalach ac yn rhwygo yn hytrach na gwella pan fo'r bwlch yn rhy fawr.
Pwnsh a argymhellir-i-cliriad marw ar gyfer alwminiwm mewn marw cynyddol:
- Aloeon meddal (1100, 3003):5-7% o drwch deunydd yr ochr.
- Aloeon canolig (5052): 6-10% o drwch deunyddyr ochr.
- Aloi caled (6061-T6):8-12% o drwch deunydd yr ochr. Mae angen clirio ychydig yn fwy ar y cryfder uwch er mwyn osgoi gwisgo punch gormodol.
Springback yw hanner arall yr hafaliad, a dyma lle mae alwminiwm yn dargyfeirio'n sydyn oddi wrth ddur. Pan fydd rhan ddur yn plygu i 90 gradd, efallai y bydd yn gwanwyn yn ôl 1-2 gradd. Mae'r un geometreg mewn alwminiwm yn ffynhonnau yn ôl 2-3 gradd ar gyfer aloion meddal fel 5052-H32 a 5-7 gradd neu fwy ar gyfer 6061-T6. Mewn dyluniad marw blaengar, ni allwch addasu pob rhan â llaw. Rhaid cynnwys iawndal yn uniongyrchol i geometreg yr orsaf.
Mae gweithrediadau marw a stampio manwl gywir ar gyfer alwminiwm fel arfer yn mynd i'r afael â springback trwy orblygu. Mae'r dyrnu ffurfio yn gyrru'r deunydd heibio'r ongl darged fel ei fod yn ymlacio yn ôl i'r safle cywir. Ar gyfer tro 90-gradd yn 5052-H32, mae'r orsaf farw yn ffurfio tua 87-88 gradd. Ar gyfer 6061-T6, efallai y bydd angen 83-85 gradd arnoch i lanio ar 90 ar ôl adferiad elastig. Dylid dilysu'r gwerthoedd hyn bob amser gyda thrawiadau prawf yn ystod prawf marw oherwydd gall amrywiad swp-i-swp mewn tymer symud 1-2 gradd yn ôl.
Gofod Nodwedd a Chyfyngiadau Geometreg
Mae lleoliad nodwedd mewn perthynas â throadau, ymylon a nodweddion eraill yn pennu a yw'ch rhan yn dod allan o'r marw yn lân neu wedi'i ystumio. Mae'r rheolau hyn yn adlewyrchu sut mae alwminiwm yn llifo ac yn dadffurfio'n wahanol na dur yn ystod stampio cynyddol:
- Twll{0}}i-pellter plygu:Cadwch dyllau tyllog o leiaf2x o drwch deunyddo'r llinell tangiad tro agosaf. Mae lleoliad agosach yn achosi tyllau i ystumio i mewn i hirgrwn wrth ffurfio oherwydd bod meddalwch alwminiwm yn caniatáu i'r deunydd amgylchynol lifo i'r twll.
- Twll{0}}i-pellter ymyl:Cynnal o leiaf 1.5x o drwch deunydd rhwng unrhyw ymyl twll ac ymyl y ddalen. Mae hyn yn atal rhwygo ymylon yn ystod tyllu ac yn cadw cyfanrwydd strwythurol o amgylch y nodwedd.
- Lleiafswm diamedr twll:Dim llai na 1x o drwch deunydd ar gyfer tyllau crwn. Dylai slotiau fod o leiaf 1x o drwch o led. Mae nodweddion llai yn achosi gwyriad dyrnu gormodol a gwisgo cyflymach mewn alwminiwm.
- Nodwedd{0}}i-bylchau nodwedd:Cadwch o leiaf 2x o drwch deunydd rhwng tyllau cyfagos neu doriadau i atal gweu rhwng nodweddion wrth dyllu.
- Hyd fflans lleiaf:O leiaf 3x o drwch deunydd o'r radiws y tu mewn i ymyl y fflans. Nid yw fflansau byrrach yn ymgysylltu â'r offer ffurfio yn iawn ac yn cynhyrchu onglau plygu anghyson.
- Uchder y boglynnu:Cyfyngu ar uchafswm trwch deunydd 3x ar gyfer ffurfio marw blaengar safonol. Mae boglynnau dyfnach yn gofyn am orsafoedd ychwanegol ac mewn perygl o rwygo mewn tymer galetach.
Mae'r rheolau bylchu hyn yn rhyngweithio â'i gilydd. Dychmygwch eich bod yn dylunio braced gyda thri thwll ger llinell dro. Os yw'r tyllau wedi'u gwasgaru'n gywir oddi wrth ei gilydd ond yn rhy agos at y tro, bydd y tri yn ystumio wrth ffurfio. Gwiriwch bob nodwedd yn erbyn ei chymdogion a'r gweithrediad ffurfio agosaf.
Yn gyffredinol, mae goddefiannau cyraeddadwy mewn stampio blaengar alwminiwm yn disgyn yn yr ystod +/-0.05 mm i +/- 0.10 mm ar gyfer dimensiynau gwag a nodweddion tyllu. Mae dimensiynau ffurfiedig fel onglau tro, uchder fflans, a dyfnderoedd ffurfiedig yn cario bandiau goddefgarwch ehangach, yn nodweddiadol +/-0.10 mm i +/-0.25 mm, oherwydd bod amrywiad springback yn cyflwyno ansicrwydd ychwanegol. Gall siopau marw a stampio manwl gywir sy'n rhedeg offer alwminiwm wedi'u cynnal a'u cadw'n dda gyda synhwyro marw ddal pen tynnach yr ystodau hyn yn gyson ar draws rhediadau sy'n fwy na 500,000 o rannau.
Ailadroddadwyedd dros rediadau hir yw lle mae priodweddau alwminiwm yn creu her unigryw. Mae alwminiwm yn cronni ar wynebau dyrnu ac arwynebau marw trwy garlamu, sy'n newid cliriadau'n gynyddol ac yn newid nodweddion burr. Rhaid i ddyluniad marw cynyddol ar gyfer alwminiwm gynnwys cyfnodau cynnal a chadw wedi'u hamserlennu ar gyfer glanhau arwynebau bustl ac ail-sgleinio awgrymiadau dyrnu. Heb y ddisgyblaeth honno, mae goddefiannau'n llithro wrth i'r rhediad fynd yn ei flaen, hyd yn oed os oedd y dis yn torri'n berffaith ar y dechrau.
Gyda geometreg wedi'i chloi i lawr a rheolau DFM wedi'u pobi i'ch model CAD, y newidyn nesaf sy'n pennu cyfraddau sgrap yw pa mor effeithlon y mae cynllun y stribedi yn defnyddio deunydd, yn enwedig pan fo coil alwminiwm yn costio mwy y bunt na dur ysgafn.
Cynllun Strip ac Optimeiddio Nythu ar gyfer Coiliau Alwminiwm
Mae coil alwminiwm fel arfer yn costio dwy i dair gwaith yn fwy y bunt na dur ysgafn. Mae'r gwahaniaeth pris hwnnw'n golygu bod pob pwynt canran o ddefnydd deunydd yn taro'ch cost rhan yn galetach. Gallai cynllun stribed sy'n defnyddio 72% o ddur fod yn oddefadwy. Yr un gosodiad mewn ymyliad gwaedu alwminiwm ar bob strôc. Cynllun a nythu stribedi craff yw lle mae offer marw blaengar yn talu amdano'i hun, neu lle mae cynllunio gwael yn draenio elw yn dawel ar draws miliynau o gylchoedd.
Dyluniad Llain Cludwyr a Strategaeth Beilot
Mae'r stribed cludo yn dal y rhan sydd ynghlwm wrth y coil wrth iddo symud trwy bob gorsaf. Ar gyfer alwminiwm, rhaid i ddyluniad cludwr gydbwyso dau nod cystadleuol: cadwch y stribed yn ddigon sefydlog i fwydo'n gywir, a chadwch y cludwr yn ddigon cul i leihau gwastraffu deunydd.
Dylai lled cludwr fod o leiaf ddwywaith y trwch deunydd i wrthsefyll rhwygo yn ystod dilyniant, ond mae cludwyr ehangach ar stribed alwminiwm yn llosgi deunydd drud sy'n dod yn sgrap. Mae cludwyr canolfan yn gweithio'n dda pan fydd ffurfio yn digwydd ar ddwy ochr y proffil rhan. Mae cludwyr allanol yn rhoi mynediad i chi ar gyfer nodweddion ffurfio canolog ond yn ychwanegu deunydd ar y ddwy ymyl. Mae cludwyr unochrog yn arbed deunydd ond gallant achosi drifft ochrol mewn stribedi alwminiwm tenau, gan nad oes gan y deunydd anystwythder dur i wrthsefyll grymoedd ffurfio anghymesur.
Mae tyllau peilot yn gweithredu fel system gofrestru'r stribed. Wedi'i ddyrnu'n gynnar yn y dilyniant, maent yn derbyn pinnau peilot ym mhob gorsaf ddilynol i'w cloi cyn unrhyw danau llawdriniaeth. Mewn alwminiwm, mae gosod twll peilot yn ystyriaeth ychwanegol: mae meddalwch y deunydd yn golygu y gall pinnau peilot ymestyn tyllau dros filoedd o gylchoedd os yw'r ffit yn rhy dynn. Ymagwedd gyffredin yw gosod tyllau peilot pwrpasol ar y stribed cludo ei hun yn hytrach na defnyddio rhan-dyllau swyddogaethol fel peilotiaid. Mae hyn yn cadw goddefiannau tyllau ar y rhan orffenedig ac yn rhoi parth ymgysylltu pwrpasol y gellir ei adnewyddu i beilotiaid.
Pan fydd angen dwy set o beilotiaid ar gyfer marw hir neu ddilyniannau cymhleth, mae dyrnu'r ddwy set ar yr un pryd mewn un orsaf yn dileu drifft aliniad rhwng parau peilot, manylyn sy'n bwysicach mewn alwminiwm oherwydd bod hyd yn oed camgofrestriad bach yn achosi anffurfiad gweladwy yn y deunydd meddal.
Technegau Nythu i Fwyafu Cynnyrch Deunydd
Mae nythu yn cyfeirio at sut mae rhannau wedi'u cyfeirio a'u trefnu o fewn lled y stribed i dynnu'r rhannau gorffenedig mwyaf o'r deunydd crai lleiaf. Gyda phremiwm cost alwminiwm, mae hyd yn oed gwelliant o 5% mewn defnydd ar draws rhediad o 500,000 o ddarnau yn golygu arbedion sylweddol.
Egwyddorion optimeiddio cynllun stribedi allweddol ar gyfer stampio blaengar alwminiwm:
- Lleihau pellter dilyniant.Mae traw byrrach yn golygu llai o ddeunydd fesul rhan. Fodd bynnag, rhaid i'r llain aros yn ddigon hir i ddarparu ar gyfer gweithrediad yr orsaf fwyaf heb ymyrraeth rhwng nodweddion cyfagos. Ar gyfer alwminiwm, cadwch y traw mor dynn ag y mae geometreg ffurfio yn ei ganiatáu, gan dargedu llai na 10% o le marw rhwng proffiliau rhan ar hyd y cyfeiriad porthiant.
- Rhannau dwyreiniol i wneud y mwyaf o ddefnydd lled stribed.Cylchdroi neu ddrych rhannau fel bod y sgerbwd sgrap rhwng proffiliau mor denau â phosibl yn strwythurol. Ystyriwch ddau-nythiad allan neu fesul cam ar gyfer rhannau cymesurol lle mae lled y stribed yn caniatáu hynny.
- Alinio troadau critigol yn berpendicwlar i gyfeiriad grawn.Mae ffurfadwyedd alwminiwm yn gyfeiriadol. Mae cyfeiriad treigl yn creu cyfeiriadedd grawn sy'n effeithio ar ductility plygu. Mae cyfeirio'r rhan fel bod troadau mawr yn rhedeg ar draws y grawn yn lleihau'r risg o gracio, hyd yn oed os yw'n lleihau'r defnydd ychydig. Mae'r gwelliant dibynadwyedd fel arfer yn gorbwyso'r golled ddeunydd o 2-3%.
- Defnyddiwch gludwyr gwaywffon lle mae geometreg yn caniatáu.Mae cludwyr llafn yn cael eu creu trwy wyntyllu yn hytrach na thocio, sy'n lleihau sgrap trwy gadw deunydd ynghlwm. Mae'r dull hwn yn gweithio'n dda mewn alwminiwm oherwydd bod meddalwch y deunydd yn caniatáu gwaywffyn glân heb eillio neu burr gormodol.
- Dylunio rhiciau osgoi negyddol a chadarnhaoli reoli dilyniant stribed ac atal cam{0}}borthiant. Mewn stampio metel dalen yn marw, mae rhiciau ffordd osgoi yn caniatáu i'r stribed symud ymlaen yn gywir hyd yn oed os bydd gwall bwydo yn digwydd, gan atal damweiniau marw. Ar gyfer alwminiwm, dylai geometreg rhicyn osgoi corneli mewnol miniog sy'n crynhoi straen ac sy'n peryglu rhwygo'r cludwr yn ystod- bwydo cyflym.
Mae rhiciau ffordd osgoi negyddol a chadarnhaol mewn stampio stampio metel dalen yn chwarae rhan hanfodol mewn dibynadwyedd porthiant. Ric positif yw deunydd sy'n cael ei adael ar y stribed sy'n cysylltu â bloc stopio; rhic negyddol yw deunydd sy'n cael ei dynnu fel y gall y stribed basio'n rhydd. Mewn alwminiwm, rownd corneli mewnol rhiciau negyddol i radiws 0.5t o leiaf i atal cychwyniad micro-grac a allai luosogi o dan densiwn porthiant cylchol.
Mae pellter dilyniant hefyd yn rhyngweithio'n uniongyrchol â chyflymder y wasg. Mae traw byrrach yn caniatáu beicio cyflymach oherwydd bod y peiriant bwydo yn symud llai o ddeunydd fesul strôc, gan leihau llwythi cyflymu ac arafu. Ar gyfer coiliau alwminiwm, lle mae màs y stribed fesul hyd uned yn is na dur, mae traw byrrach wedi'i gyfuno â deunydd ysgafn yn galluogi setiau offer a marw cynyddol i redeg ar ben uchaf eu hystod cyflymder heb aberthu cywirdeb porthiant. Mae'r cydrannau marw cynyddol sy'n gyfrifol am gludo stribedi, gan gynnwys codwyr, canllawiau stoc, a'r peiriant bwydo ei hun, i gyd yn elwa o lai o lwythi anadweithiol pan fydd y traw yn aros yn gryno.
Mae'r berthynas yn gweithio'r ddwy ffordd. Os yw geometreg eich rhan yn gorfodi pellter dilyniant hir, rhaid i gyflymder bwydo ostwng i roi digon o amser i'r servo feeder gyflymu ac arafu'r stribed heb or-saethu. Mewn alwminiwm, nid dim ond achosi camgofrestru y mae gor-ddarlledu; gall fwcelu'r stribed rhwng porthwr a mynedfa marw oherwydd nad oes gan y deunydd gryfder colofn dur ar drwch cyfatebol.
Mae cyfeiriad grawn yn haeddu un sylw arall yma. Os ydych chi'n cyfeirio rhan ar gyfer y defnydd mwyaf posibl ond yn gosod troadau critigol yn gyfochrog â'r cyfeiriad treigl, efallai y byddwch chi'n ennill 4% o arbedion materol ac yn colli'r cyfan mewn sgrap o gracio llinell. Dilyswch y cyfeiriadedd bob amser yn erbyn data ffurfadwyedd cyfeiriadol yr aloi cyn cloi'r gosodiad.
Mae penderfyniadau gosodiad stribedi yn cloi cost deunydd ac ymddygiad bwydo i mewn am oes yr offeryn. Ond bydd hyd yn oed stribed wedi'i nythu'n berffaith ac yn effeithlon yn cynhyrchu rhannau diffygiol os na chaiff y rhyngwyneb rhwng arwynebau alwminiwm ac offeru ei reoli, a dyna lle mae dewis ireidiau a rheolaeth gorffeniad wyneb yn cymryd drosodd.
Ystyriaethau Iro a Gorffen Arwyneb ar gyfer Alwminiwm
Nid yw alwminiwm yn unig yn gwisgo stampio blaengar yn marw. Mae'n rhwymo iddyn nhw. Pan fydd dalen alwminiwm yn llithro dan bwysau yn erbyn dur offer heb ei amddiffyn, gall gwres lleol o anffurfiad plastig achosi micro-weldio gronynnau alwminiwm yn uniongyrchol i'r wyneb marw. Mae hyn yn garlamu, a dyma'r dull methiant mwyaf dinistriol sy'n benodol i alwminiwm mewn stampio cynyddol yn marw. Wedi'i adael heb ei wirio, mae dyddodion galling yn sgorio pob rhan ddilynol, yn ehangu cliriadau, ac yn gorfodi cynnal a chadw marw heb ei gynllunio sy'n lladd amser cynhyrchu.
Mae angen dwy strategaeth gydlynol i'r atgyweiriad: yr iraid cywir i atal-cyswllt metel i-fetel, a'r arwyneb offer cywir i wrthsefyll adlyniad hyd yn oed pan fydd iraid yn teneuo mewn gorsafoedd gwasgedd uchel.
Dewis Iraid i Atal Gallu
Nid yw dewis iraid ar gyfer alwminiwm yr un penderfyniad ag y byddech chi'n ei wneud ar gyfer dur. Mae carlamu dur yn deillio'n bennaf o ffrithiant deinamig. Mae glynu alwminiwm yn cael ei yrru gan fecanwaith gwahanol: toddi lleol a achosir gan wres a gynhyrchir yn ystod anffurfiad plastig. Rhaid i iraid terfyn effeithiol aros yn ei le pan fydd y marw yn cau a pigau pwysau, nid gwasgu allan o'r parth cyswllt dan lwyth.
Profodd ymchwil a gynhaliwyd yng Nghanolfan Gweithgynhyrchu a Deunyddiau Uwch Prifysgol Oakland drothwyon galio ar gyfer alwminiwm AA5754 ar draws amodau iraid lluosog. Mae'r canlyniadau yn addysgiadol. Gydadim iraid wedi'i gymhwyso, dim ond 7 MPa o bwysau cyswllt cyfartalog wedi'i gychwyn ar garlamu, waeth beth fo'r deunydd marw. Gwnewch gais iraid ffilm sych fel Drycote 2-90, a neidiodd y trothwy i 28-40 MPa yn dibynnu ar y mewnosodiad marw. Cododd olew melin (61AUS ar 50 mg/ft2) i 23-26 MPa. Y siop tecawê: mae smotiau sych unrhyw le mewn marw stampio cynyddol yn drychinebus i alwminiwm, ac mae ireidiau ffilm sych yn perfformio'n well na olewau melin confensiynol ar gyfer ymwrthedd i garlamu.
Dyma sut mae'r tri phrif gategori iraid yn cymharu ar gyfer stampio blaengar alwminiwm:
- Ireidiau ffilm sych (ee, Drycote 2-90):Wedi'i gymhwyso i'r coil cyn ei stampio. Darparwch y trothwy bustl uchaf a'r cyfernod ffrithiant isaf (gan alluogi tynnu dyfnach a throadau tynnach). Maent yn aros wedi'u bondio i wyneb y ddalen o dan bwysau cyswllt uchel yn hytrach na gwasgu i ffwrdd. Delfrydol ar gyfer ffurfio -stampio blaengar dwys. Anfantais: rhaid i'r cais fod yn unffurf; clytiau moel yn dod yn safleoedd galling ar unwaith.
- -olew melin wedi'i seilio ar betroliwm (ee, 61AUS):Wedi'i gymhwyso yn y felin coil neu trwy daenwyr rholio cyn y wasg. Digonol ar gyfer -gweithrediadau pwysau cymedrol fel tyllu a phlygu bas. Maen nhw'n darparu llai o amddiffyniad rhag curiad na ffilmiau sych ar bwysedd cyswllt uchel oherwydd gellir eu dadleoli o'r rhyngwyneb dalennau marw. Yn addas ar gyfer gweithrediadau marw cynyddol symlach lle mae grymoedd ffurfio yn aros yn isel.
- Ireidiau synthetig (-hydawdd mewn dŵr neu emwlsiwn-yn seiliedig ar):Cynigiwch oeri ac iro da ar gyfer gweithrediadau-cyflymder uchel. Haws glanhau o rannau cyn prosesau i lawr yr afon fel anodizing neu beintio. Fodd bynnag, maent yn anweddu'n gyflymach o dan wres ffrithiannol, sy'n golygu bod systemau ailymgeisio yn aml yn angenrheidiol ar gyfer marw cynyddol hir gyda llawer o orsafoedd ffurfio.
Mae'r dull cymhwyso mor bwysig â'r math o iraid. Mae gorchuddion rholio yn darparu trwch ffilm gyson ar draws lled y stribed ond gallant golli ymylon. Mae systemau chwistrellu yn cynnig cwmpas llawn ond gallant or--wneud cais, gan achosi hydroplaning sy'n effeithio ar ymgysylltiad peilot. Ar gyfer stampio cynyddol yn rhedeg alwminiwm, y dull mwyaf dibynadwy yw cyn-ffilm sych wedi'i gymhwyso ar y lefel coil, wedi'i ategu gan chwistrelliad wedi'i dargedu mewn gorsafoedd ffrithiant uchel penodol yn y dis.
Rheoli Gorffen Arwyneb a Postio -Cydnawsedd Prosesu
Mae iraid yn atal alwminiwm rhag glynu wrth y marw. Mae deunydd offer a haenau yn pennu beth sy'n digwydd pan fydd iraid yn teneuo ar y pwyntiau cyswllt uchaf, sy'n anochel yn digwydd dros rediadau cynhyrchu estynedig.
Nid oes gan haenau ceramig PVD traddodiadol fel TiN, TiCN, a TiAlN ymwrthedd ffrithiant statig digonol ar gyfer alwminiwm. Mae profion maes yn dangos bod dyrniadau wedi'u gorchuddio â TiN yn dangos glynu alwminiwm gweladwy ar ôl 35,000 o strôc, tra na ddangosodd dyrniadau wedi'u gorchuddio â CrN + DLC (diemwnt.fel carbon) yn rhedeg yr un dis. Mae'r cyfuniad CrN + DLC hwnnw wedi cynhyrchu dros 800,000 o rannau mewn cymwysiadau trimio alwminiwm heb fod angen glanhau deunydd glynu.
Ar gyfer stampio carbid blaengar yn marw, mae mewnosodiadau carbid twngsten yn darparu caledwch eithafol a gwrthsefyll traul mewn gorsafoedd torri. Mae arwyneb llyfn, anadweithiol Carbide yn gwrthsefyll adlyniad alwminiwm yn well na dur offer heb ei orchuddio, sy'n golygu mai hwn yw'r deunydd mewnosod a ffefrir ar gyfer tyllu tyllau a gorsafoedd gwagio sy'n gweld y pwysau cyswllt alwminiwm uchaf. Mae paru mewnosodiadau carbid mewn gorsafoedd torri gyda mewnosodiadau ffurfio wedi'u gorchuddio â CrN + DLC yn rhoi marw stampio i chi wedi'i beiriannu'n benodol ar gyfer dulliau methiant deuol alwminiwm: sgraffiniad ar ymylon torri ac adlyniad ar arwynebau ffurfio.
Mae gorffeniad wyneb ar y marw hefyd yn effeithio ar ymddangosiad y rhan orffenedig, sy'n bwysig pan fydd rhannau'n mynd i driniaethau wyneb i lawr yr afon. Rhaid i rannau alwminiwm a fwriedir ar gyfer anodizing fod yn rhydd o farciau marw, crafiadau, a gweddillion iraid. Mae anodizing yn chwyddo pob amherffeithrwydd arwyneb oherwydd bod yr haen ocsid yn dryloyw ac yn caledu pa wead bynnag sy'n bodoli oddi tano. Os bydd eich marw stampio cynyddol yn gadael hyd yn oed ychydig o linellau sgôr o'r rhediad cam cynnar, daw'r marciau hynny'n barhaol ar ôl anodio.
Goblygiadau ymarferol ar gyfer penderfyniadau offer:
- Pwyleg holl arwynebau ffurfio i 8 microinches Ra neu wellpan fydd rhannau'n cael eu hanodized neu eu paentio. Mae arwynebau mwy garw yn dal gronynnau alwminiwm ac yn cychwyn carlamu yn gynt.
- Nodwch haenau CrN + DLC ar orsafoedd ffurfio a mewnosodiadau trimar gyfer rhannau sydd angen ansawdd wyneb cosmetig. Mae cyfernod ffrithiant isel y cotio (tua 0.1) yn atal sgorio.
- Dewiswch ireidiau sy'n gydnaws â gorffeniad i lawr yr afon.Mae angen glanhau toddyddion ar olewau petrolewm cyn anodeiddio, gan ychwanegu cam proses. Mae ffilmiau sych a synthetigau toddadwy mewn dŵr yn glanhau'n haws, gan leihau'r gost cyn y driniaeth a dileu ffynhonnell bosibl o ddiffygion arwyneb yn y cotio gorffenedig.
- Trefnu cyfnodau arolygu gallingyn seiliedig ar gyfaint rhan. Mae hyd yn oed offer â chaenen yn dangos adneuon micro yn y pen draw. Mae eu dal yn gynnar, cyn iddynt sgorio rhannau, yn cadw ansawdd wyneb a chywirdeb dimensiwn.
Mae pob diffyg arwyneb a gyflwynir yn ystod stampio yn mynd ymlaen i'r cynnyrch terfynol. Mae iraid a ddewiswyd yn dda wedi'i baru â'r fanyleb gorchuddio marw a gorffeniad wyneb cywir yn atal y diffygion hynny rhag ffurfio yn y lle cyntaf. Ond pan fyddant yn ymddangos, mae gwybod sut i nodi eu hachosion sylfaenol a'u cywiro'n gyflym yn gwahanu proses gynhyrchu sefydlog oddi wrth un sy'n hemorrhages sgrap, sy'n dod â ni at y sbectrwm llawn o ddiffygion stampio alwminiwm a'u hatgyweiriadau.
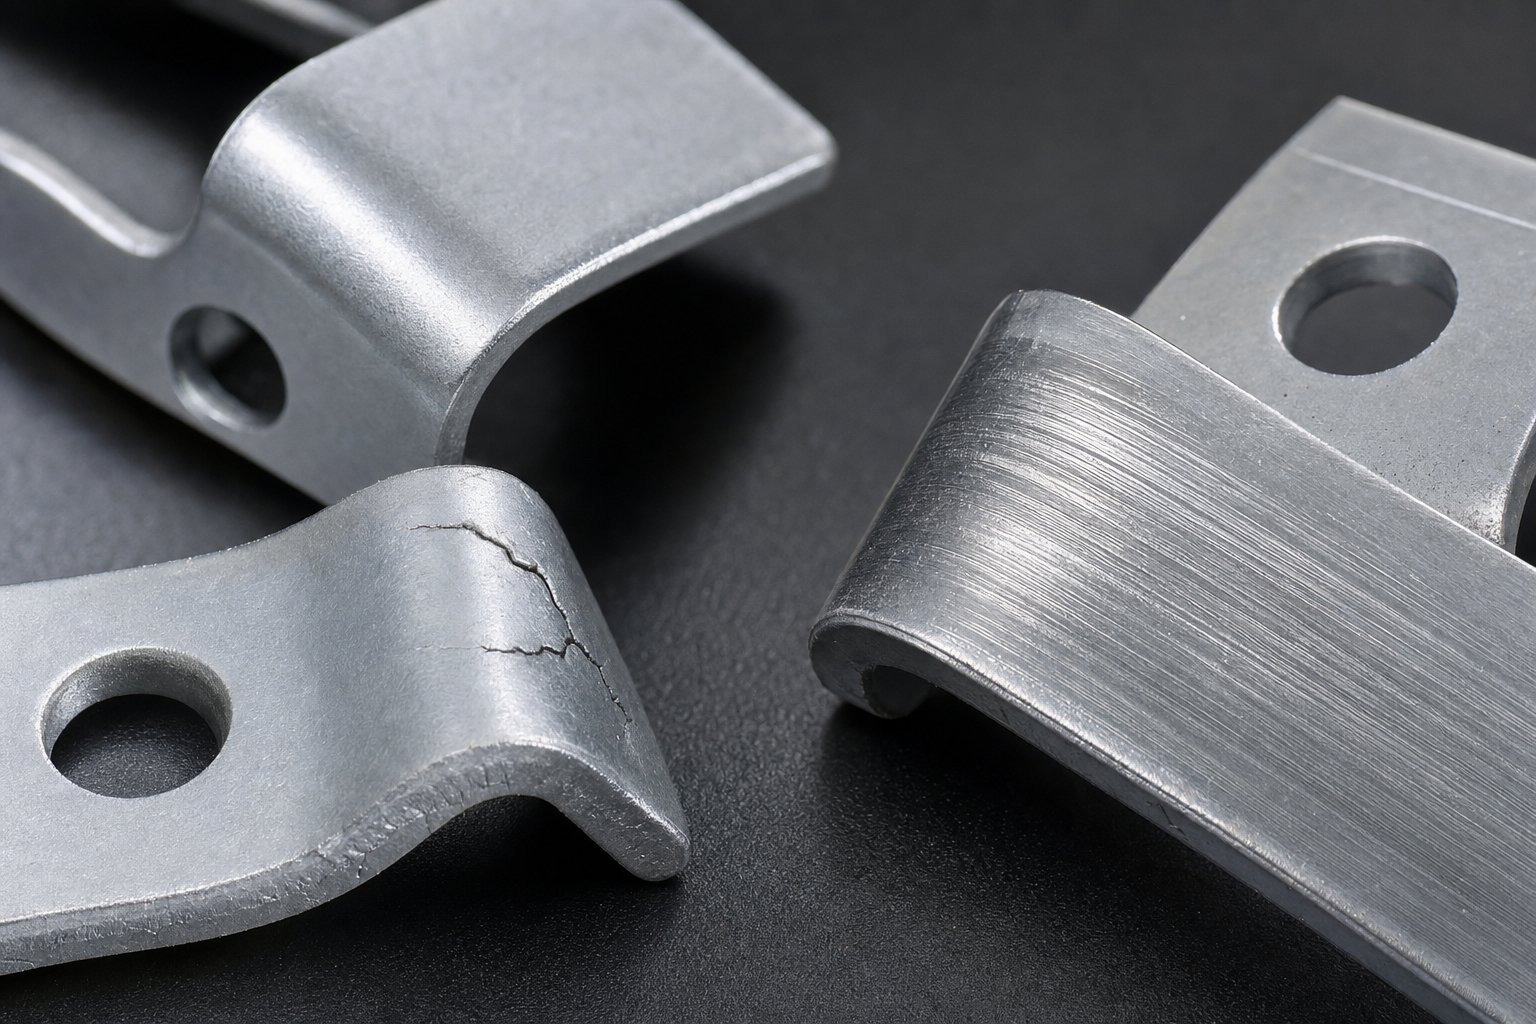
Diffygion Cyffredin a Datrys Problemau mewn Stampio Alwminiwm
Hyd yn oed gyda'r iraid cywir, y cotio cywir, ac arwyneb marw caboledig, mae diffygion yn dal i ymddangos. Mae meddalwch alwminiwm, tueddiad i garlamu, a hydwythedd pigiad post cyfyngedig yn creu dulliau methu nad ydynt yn bodoli mewn stampiadau marw blaengar dur. Mae dal y diffygion hyn yn gynnar, deall eu hachosion sylfaenol, a chymhwyso'r atgyweiriad cywir yn gwahanu proses sy'n rhedeg 0.5% o sgrap oddi wrth un gwaedu 5% neu fwy ar draws rhediad cyfaint uchel.
Mae'r tabl isod yn cydgrynhoi'r diffygion mwyaf cyffredin y byddwch yn dod ar eu traws, eu tarddiad, a sut i fynd i'r afael â phob un yn systematig.
| Math o Ddiffyg | Achos Gwraidd | Camau Cywiro | Strategaeth Atal |
|---|---|---|---|
| Cracio ar droadau | Radiws plygu o dan yr aloi -dymheru lleiaf; plygu yn gyfochrog â chyfeiriad grawn; straen gormodol o orsafoedd blaenorol | Cynyddu radiws tro; rhan reorient yn stribed felly troadau croesi'r grawn; ffurfio rhaniad ar draws gorsafoedd ychwanegol | Dilysu radiysau tro lleiaf fesul aloi-dymheru yn ystod y dyluniad; nodi cyfeiriad grawn ar orchmynion prynu coil |
| Crychu | Pwysedd deiliad gwag annigonol yn ystod tynnu; llif deunydd gormodol i ardaloedd heb eu cynnal; pellter dilyniant yn rhy hir gan achosi llac stribed | Cynyddu pwysau dal-i lawr; ychwanegu gleiniau tynnu neu badiau pwyso yn y gorsafoedd yr effeithir arnynt; cwtogi'r traw os bydd byclo stribed yn cyfrannu | Dylunio dilyniant gorsaf gyda chyfyngiad deunydd digonol; defnyddio sbringau nitrogen a reolir gan servo ar gyfer gwasgedd cyson |
| Rhwygo | Dyfnder tynnu gormodol mewn un orsaf; radiws mynediad marw miniog; iro annigonol mewn parthau straen uchel | Ailddosbarthu dyfnder tynnu ar draws dwy orsaf neu fwy; cynyddu radiws mynediad marw i drwch deunydd 4-6x; defnyddio iraid atodol mewn gorsafoedd tynnu | Rhedeg efelychiad ffurfio cyn adeiladu marw i nodi crynodiadau straen; gosod pwyntiau gwirio iro yn amserlen PM |
| Ffurfio Burr | Punch-i-farw'r cliriad yn rhy fawr neu'n rhy fach; ymylon dyrnu wedi treulio; buildup gronynnau alwminiwm newid clirio effeithiol | Ail{0}}malu neu amnewid dyrnau; addasu clirio i 5-10% yr ochr yn dibynnu ar aloi; deunydd bustl glân o ymylon marw | Nodwch goddefiannau clirio yn ystod dylunio marw; amserlen cyfnodau arolygu punch yn seiliedig ar gyfrif strôc |
| Marciau galling | Adlyniad alwminiwm i arwynebau marw o bwysau cyswllt sy'n fwy na'r trothwy galling (mor isel â 7 MPa heb iraid); newyn iraid; arwynebau dur offer heb eu gorchuddio | Glanhau dyddodion ar unwaith; cymhwyso iraid ffilm sych; mewnosodiadau ffurfio cot gyda CrN + DLC; lleihau pwysau deiliad gwag os yw'n uwch na'r trothwy | Defnyddiwch iraid ffilm sych sydd wedi'i gymhwyso ymlaen llaw ar coil; nodi haenau gwrth-ar bob arwyneb ffurfio a lluniadu; gosod cyfnodau arolygu ar gynyddiadau o 10,000 o strôc |
Cracio, Crychu, a Rhwygo mewn Alwminiwm
Mae'r tri diffyg hyn yn rhannu edefyn cyffredin: rhedodd y deunydd allan o hydwythedd cyn i'r gweithrediad ffurfio ddod i ben. Ond mae'r mecaneg benodol yn wahanol, ac felly hefyd yr atgyweiriadau.
Mae cracio yn digwydd ar droadau pan fydd y ffibr allanol yn fwy na therfyn elongation yr aloi. Fe sylwch arno amlaf yn rhannau 5052-H32 a 6061-T4 lle cafodd radiysau tro eu dylunio i safonau dur. Yn syml, ni all alwminiwm gynnal yr un radiws-i-cymhareb trwch heb dorri asgwrn. Mae'r llwybr unioni yn syml: agorwch y radiws, ailgyfeirio'r rhan o'i gymharu â grawn, neu holltwch y tro yn rhag-dro a thro gorffen mewn gorsafoedd olynol.
Mae crychau yn ymddangos mewn gweithrediadau lluniadu a nodweddion ffurf gwaywffon lle mae deunydd yn cywasgu yn hytrach nag yn ymestyn. Dychmygwch wthio dalen o bapur i siâp cwpan; y deunydd gormodol ar hyd y byclau waliau. Wrth stampio cynyddol, mae hyn yn amlygu ei hun fel waliau ochr crychlyd neu fflansau crychlyd. Mae ychwanegu gleiniau tynnu neu gynyddu dal-pwysedd i lawr yn gorfodi deunydd i ymestyn yn hytrach na chywasgu, gan ddileu'r crychau.
Rhwygo yw'r gwrthdro o wrinkling. Mae'n digwydd pan fydd deunydd yn ymestyn y tu hwnt i'w derfyn ffurfio, yn nodweddiadol ar radiysau mynediad marw neu dros drwynau dyrnu yn ystod gweithrediadau tynnu. Pan fydd alwminiwm yn rhwygo, mae'r hollt yn sydyn oherwydd nid yw'r deunydd yn cynnig bron unrhyw anffurfiad gwddf post. Yn wahanol i ddur, sy'n teneuo'n raddol ac yn rhoi rhybudd, mae alwminiwm yn mynd o dderbyniol i rwygo mewn ystod straen gul. Mae'r atgyweiriad yn ailddosbarthu straen: defnyddiwch radiws mynediad mwy, ychwanegwch orsaf ffurfio ganolraddol, neu cynyddwch iro i leihau straen a achosir gan ffrithiant yn y parth critigol.
Ffurfio Burr ac Atal Gallu
Mae burrs a galling yn cynrychioli dwy ochr problem rhyngweithio offer alwminiwm. Mae burrs yn ffurfio ar ymylon torri pan fydd y clirio i ffwrdd neu pan fydd dyrniadau'n ddiflas. Mae galling yn ffurfio ar arwynebau llithro pan fydd alwminiwm yn bondio i'r marw.
Ar gyfer rheolaeth burr mewn stampio cyflymder uchel, mae rheoli clirio tynn yn hanfodol. Mae meddalwch alwminiwm yn golygu bod hyd yn oed newidiadau clirio bach yn arwain at amrywiad amlwg mewn uchder burr. Mae pwnsh a wisgir gan 0.001 i mewn a allai fod yn dderbyniol mewn dur yn creu burrs treigl gweladwy mewn alwminiwm. Dylai cyfnodau arolygu ar gyfer miniogrwydd dyrnu fod tua hanner yr hyn y byddech chi'n ei amserlennu ar gyfer cydrannau stampio dur cyfatebol.
Mae atal galling yn dod i lawr i dair haen o amddiffyniad: gorchudd iraid (dim smotiau sych, erioed), haenau arwyneb ar fewnosodiadau ffurfio a lluniadu (mae CrN + DLC yn perfformio'n well na TiN o bell ffordd ar gyfer alwminiwm), a rheoli pwysau cyswllt (aros yn is na'r trothwy gallio ar gyfer eich iraid-cyfuniad deunydd marw). Dangosodd ymchwil gan Brifysgol Oakland fod mewnosodiadau haearn bwrw cromennog D6510 caled yn gwrthsefyll carlamu hyd at 37.9 MPa wrth iro, o gymharu â 31.6 MPa ar gyfer dur bwrw S0050A. Mae dewis deunydd marw yn rhan o'r strategaeth atal, nid yn ôl-ystyriaeth.
Pryd i Beidio â Defnyddio Dies Blaengar ar gyfer Rhannau Alwminiwm
Mae stampio marw cynyddol yn bwerus, ond nid yw'n gyffredinol. Mae peirianneg onest yn golygu cydnabod pan nad yw'r broses yn ffitio'r rhan, cyn i chi fuddsoddi mewn offer sy'n cynhyrchu sgrap yn lle stampio cydrannau.
Ystyriwch ddewisiadau eraill pan fydd eich rhan alwminiwm yn cynnwys:
- Tynnu llun dwfn yn fwy na 2-3x diamedr gwag:Gall marw cynyddol drin tynnu bas, ond mae siapiau cwpan neu gregyn dwfn yn gofyn am lif deunydd rheoledig y mae setiad marw stampio trosglwyddo yn ei drin yn well. Mae marw trosglwyddo yn symud bylchau unigol trwy orsafoedd annibynnol gyda rheolaeth deiliad gwag llawn ar bob cam tynnu, gan eu gwneud yn ddewis cywir ar gyfer gorchuddion batri, clostiroedd dwfn, a siapiau silindrog.
- Radi hynod dynn mewn tymer galed:Os yw'ch dyluniad yn gofyn am radiysau plygu o dan 1t yn 5052-H32 neu unrhyw blygu yn 6061-T6, bydd ffurfio cynyddol yn cynhyrchu cracio cyson. Naill ai newidiwch y tymer, ailgynllunio'r geometreg, neu ddefnyddio marw trosglwyddo lle gallwch chi gymhwyso ffurfiant wedi'i gynhesu mewn gorsafoedd penodol.
- Maint rhan fawr o'i gymharu â gwely'r wasg:Mae marw cynyddol angen lled y stribed ynghyd â deunydd cludo ynghyd â chlirio ymyl y stribed. Pan fydd rhannau yn fwy na 12-18 modfedd mewn un dimensiwn, mae lled y coil a thunelledd y wasg sy'n ofynnol yn gwneud stampio marw trosglwyddo yn fwy darbodus.
- Cyfeintiau cynhyrchu isel iawn (o dan 10,000-25,000 o rannau):Mae costau offer marw cynyddol yn uchel, fel arfer rhwng $30,000 a $150,000+ yn dibynnu ar gymhlethdod. Ar niferoedd isel, ni allwch amorteiddio'r buddsoddiad hwnnw. Mae marw cyfansawdd sy'n perfformio blancio a thyllu mewn un strôc, ac yna plygu eilaidd mewn marw brêc, yn aml yn arwain at gyfanswm cost is ar gyfer rhediadau byr.
- Rhannau sydd eu hangen mewn-gweithrediadau proses rhwng gorsafoedd:Os oes angen weldio sbot ar eich rhan, mewnosod cnau, neu weithrediadau eraill nad ydynt yn stampio ar ganol-dilyniant, mae marw trosglwyddo yn darparu annibyniaeth yr orsaf a'r amser aros na all bwydo stribed cynyddol ei wneud.
Mae'r fframwaith penderfyniadau yn syml. Mae marw cynyddol yn ennill pan fydd angen cyfaint uchel, goddefiannau tynn, cymhlethdod aml-nodwedd mewn alwminiwm tenau i ganolig, ac amseroedd beicio cyflym. Trosglwyddo marw stampio yn ennill ar gyfer rhannau mawr, tynnu dwfn, a phrosesau sydd angen rheolaeth gorsaf annibynnol. Mae marw cyfansawdd yn fuddugol am geometreg fflat syml ar gyfeintiau cymedrol lle mae'r gyllideb offer yn gyfyngedig.
Nid yw dewis y broses anghywir yn gwastraffu buddsoddiad mewn offer yn unig. Mae'n eich cloi i mewn i batrwm diffyg na all unrhyw faint o ddatrys problemau ei ddatrys yn llawn oherwydd bod y broses sylfaenol o ddiffyg cyfatebiaeth yn parhau. Sicrhewch fod y broses ddethol yn gywir, ac mae cyfraddau diffygion yn aros yn isel o'r rhediad cynhyrchu cyntaf, sy'n gosod y llwyfan ar gyfer deall sut mae cost offer, economeg materol, a throthwyon cyfaint i gyd yn rhyngweithio i bennu eich cost wirioneddol fesul-rhan.
Strwythur Cost ac Economeg Stampio Cynyddol Alwminiwm
Mae dewis y broses gywir yn dileu diffygion. Ond mae gan y penderfyniad hefyd ddimensiwn ariannol y mae angen i dimau caffael a pheirianwyr cynhyrchu ei fesur cyn ymrwymo cyfalaf. Mae stampio blaengar alwminiwm yn cynnwys strwythur cost penodol lle mae cost deunydd, buddsoddiad offer, a chyfaint cynhyrchu yn rhyngweithio'n wahanol nag y maent mewn dur. Mae deall yr economeg hyn yn penderfynu a yw eich cost fesul-rhan yn gostwng i geiniogau neu a yw amorteiddiad offer byth yn adennill costau.
Offer Buddsoddi ac Amorteiddio
Mae marw cynyddol ar gyfer alwminiwm fel arfer yn disgyn yn yr ystod $10,000 i $200,000, gyda'r rhan fwyaf o'r rhannau cymhlethdod cymedrol yn glanio rhwng $15,000 a $50,000. Mae offer alwminiwm penodol yn aml yn costio 10-20% yn fwy na marw dur cyfatebol oherwydd y haenau, y mewnosodiadau carbid, a'r arwynebau ffurfio caboledig sydd eu hangen i frwydro yn erbyn gallio a chadw gorffeniad rhan.
Mae'r buddsoddiad ymlaen llaw hwnnw'n amorteiddio ar draws cyfanswm eich cyfaint cynhyrchu. Mae marw $40,000 sy'n cynhyrchu 500,000 o rannau yn ychwanegu $0.08 y darn mewn cost offer. Mae'r un marw ar 50,000 o rannau yn ychwanegu $0.80. Mae'r mathemateg hon yn syml, ond mae llawer o dimau yn tanamcangyfrif costau datblygu. Gall tryout marw, iteriad springback, a dilysu prosesau ar gyfer alwminiwm ychwanegu 30-50% yn uwch na'r pris marw a ddyfynnwyd cyn dechrau cynhyrchu sefydlog. Cyllideb ar gyfer 4-7 rownd iteru ar offer blaengar alwminiwm cymhlethdod canolig, gyda phob rownd yn cymryd llawer o amser yn y wasg, oriau peirianneg, a deunydd sampl.
Economeg Cost Deunydd a Sgrap
Mae coil alwminiwm yn rhedeg dwy neu dair gwaith y-punt cost dur ysgafn. Mae'r lluosydd hwnnw'n golygu mai defnyddio deunydd yw'r lifer mwyaf pwerus yn eich hafaliad cost. Mae cynllun stribed sy'n rhedeg 78% o ddefnydd yn erbyn 72% yn arbed tua 8% ar ddeunydd fesul rhan. Ar brisiau alwminiwm, gall y gwelliant 6-pwynt hwnnw ar draws rhediad miliwn o ddarnau wrthbwyso cyfran sylweddol o fuddsoddiad offer.
Mae economeg sgrap yn cynnig gwrthbwyso rhannol. Mae sgrap alwminiwm yn cadw tua 40-60% o'i werth deunydd crai, o'i gymharu â 15-25% ar gyfer sgrap dur. Mae'r gyfradd adennill uwch hon yn golygu bod eich cost gwastraff deunydd effeithiol yn is fesul punt nag y mae niferoedd defnydd crai yn ei awgrymu. Er hynny, mae'r nod yn parhau i wneud y defnydd gorau posibl trwy nythu tynn a lleiafswm lled stribedi cludo, oherwydd nid yw hyd yn oed gwerth sgrap a adferwyd yn cyfateb i'r elw rydych chi'n ei ennill ar rannau gorffenedig.
Ar gyfer rhaglenni stampio metel tymor hir sy'n fwy na 500,000 o unedau blynyddol, hyd yn oed yn fach fesul{2}}cyfansawdd arbedion deunydd rhan yn ddramatig. Mae gwelliant $0.03 yn y gost deunydd fesul rhan yn cynhyrchu $15,000 y flwyddyn ar y cyfaint hwnnw, digon i gyfiawnhau-ail-lunio cynllun eich stribedi neu fuddsoddi mewn dis ehangach gyda gwell nythu.
Trothwyon Cyfrol ar gyfer Cyfiawnhad Die Blaengar
Mae'r pwynt croesi lle mae offer blaengar yn darparu ROI cadarnhaol yn dibynnu ar gymhlethdod rhannol, ond mae trothwyon cyffredinol yn gyson ar draws cymwysiadau alwminiwm:
| Ffactor Cost | Marw Blaengar | Trosglwyddo Marw | Cyfansawdd Die |
|---|---|---|---|
| Buddsoddiad offer nodweddiadol | $15,000 - $100,000+ | $20,000 - $150,000+ | $5,000 - $25,000 |
| Cyfaint blynyddol gorau posibl | 50,000 - 5,000,000+ | 10,000 - 500,000 | 5,000 - 100,000 |
| Fesul-rhan o'r gost yn ôl cyfaint | Isaf (is-geiniog yn gyraeddadwy) | Isel i gymedrol | Cymedrol |
| Cyflymder beicio (SPM) | 200 - 600 (ffurfiant alwminiwm) | 15 - 60 | 40 - 150 |
| Defnydd deunydd | 70 - 85% nodweddiadol | 65 - 80% | 75 - 90% (bylchau syml) |
| Y ffit orau ar gyfer alwminiwm | Rhannau -nodweddion lluosog, mesurydd tenau, stampiadau cyfaint uchel | Tynnu lluniau dwfn, rhannau mawr, ffurfiau 3D cymhleth | Bylchau gwastad, tyllu syml-a-torri, rhediadau cymedrol |
Ar 50,000 o unedau blynyddol, mae marw cynyddol yn dod yn ffafriol iawn ar gyfer y rhan fwyaf o rannau alwminiwm. O dan y trothwy hwnnw, mae amorteiddiad offer yn llethu'r arbedion fesul rhan. Uwchben iddo, mae'r economeg yn dod yn gymhellol. Ystyriwch fraced sy'n costio $4.50 yr uned trwy dorri laser gyda phlygu eilaidd. Mae'r un rhan trwy stampio blaengar hirdymor yn costio $0.45 unwaith y bydd offer yn bodoli. Ar 100,000 o unedau blynyddol, mae'r $4.05 hwnnw fesul rhan o gynilion yn dychwelyd $405,000 y flwyddyn, gan ad-dalu hyd yn oed marw drud o fewn wythnosau i ddechrau cynhyrchu.
Stampio cyfaint uchel yw lle mae marw cynyddol yn dangos eu mantais economaidd lawn. Mae gallu ailadrodd llym ar draws miliynau o strôc yn golygu ansawdd cyson heb faich arolygu fesul rhan. Mae ffurfio aml-orsaf effeithlon yn dileu gweithrediadau eilaidd sy'n ychwanegu cost trin a risg o ddiffygion. Ac mae stribed ysgafn alwminiwm yn galluogi cyflymder cyflymach i'r wasg na rhannau dur cyfatebol, gan gywasgu cost beicio ymhellach ar gyfer rhaglenni stampio rhediad mawr.
Ar gyfer peirianwyr cynhyrchu sy'n gwerthuso buddsoddiad offer ar raglenni alwminiwm, mae'r cyflenwr a ddewiswch ar gyfer adeiladu marw yn effeithio'n uniongyrchol ar gost gychwynnol ac economeg cynhyrchu tymor hir.Galluoedd marw stampio blaengar YICHENtargedu'r union senario hwn: cynhyrchiant alwminiwm cyfaint uchel lle mae ffurfio aml-orsaf, ailadroddadwyedd tynn, a chynhyrchu màs graddadwy yn diffinio'r gofynion offer. Wrth asesu cyflenwyr marw, dylech ystyried nid yn unig y pris marw a ddyfynnir ond hefyd y risg datblygu, cyflymder ailadrodd, ac a yw'r adeiladwr wedi dilysu profiad gyda gofynion offer penodol alwminiwm.
Cost offer ac economeg faterol sy'n gosod y fframwaith ariannol. Ond mae trosi'r niferoedd hynny yn benderfyniad cyrchu cadarn yn gofyn am wybod sut i werthuso cyflenwyr sy'n marw yn erbyn-meini prawf penodol alwminiwm, sef lle mae strategaeth gaffael yr un mor bwysig â manyleb beirianneg.
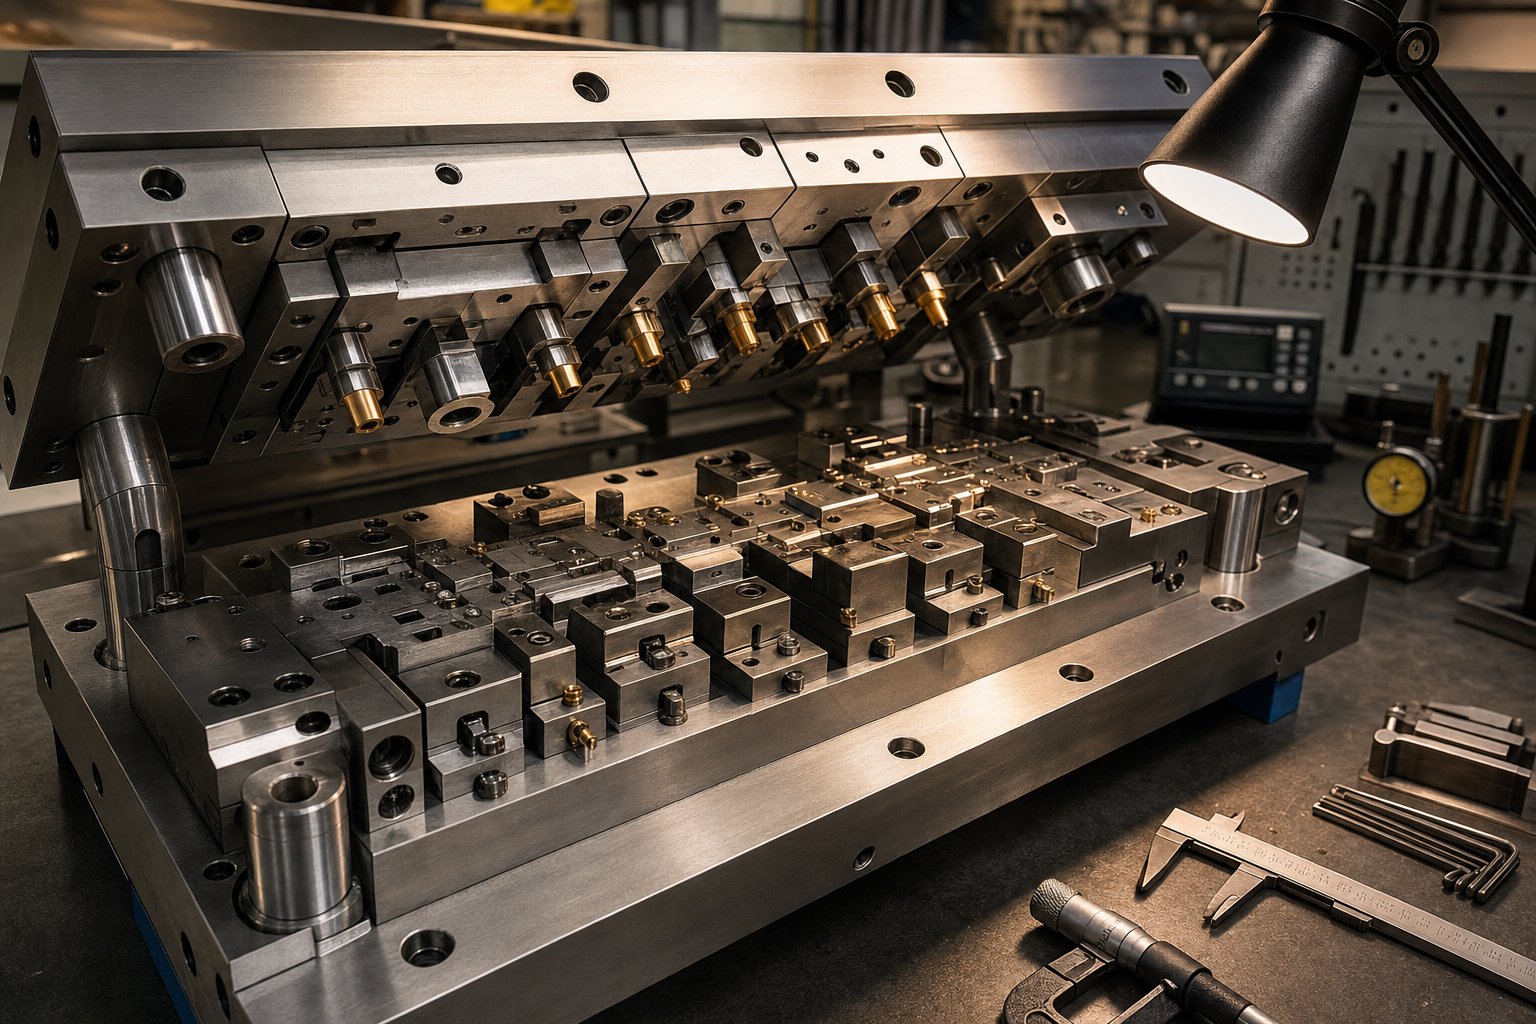
Cyrchu Marw Stampio Blaengar ar gyfer Cynhyrchu Alwminiwm
Gall marw sy'n perfformio'n ddi-ffael mewn dur gynhyrchu sgrap o strôc un mewn alwminiwm. Mae'r realiti hwnnw'n gwneud dewis cyflenwyr yn fwy nag ymarfer prynu. Mae'n benderfyniad technegol sy'n penderfynu a yw eich buddsoddiad offer yn dychwelyd elw neu'n cynhyrchu misoedd o ddatrys problemau. Wrth werthuso gweithgynhyrchwyr marw blaengar ar gyfer rhaglenni alwminiwm, mae'r meini prawf yn symud tuag at brofiad penodol deunydd, trylwyredd dilysu, a-seilwaith cymorth tymor hir.
Meini Prawf Gwerthuso Allweddol ar gyfer Cyflenwyr sy'n Marw
Nid yw pob cyflenwr marw stampio wedi datrys y problemau penodol alwminiwm a gwmpesir yn yr erthygl hon: atal carlamu, iawndal springback, cliriadau priodol aloi, a chadw gorffeniad arwyneb ar draws miliynau o gylchoedd. Dylai eich proses werthuso flaenoriaethu’r galluoedd hyn yn nhrefn:
- Profiad offer alwminiwm amlwg. Grŵp marw stampio blaengar YICHENyn canolbwyntio ar helpu peirianwyr cynhyrchu a thimau caffael i ddod o hyd i farw ar gyfer rhannau metel cyfaint uchel sy'n gofyn am ffurfiant aml-orsaf effeithlon, ailadroddadwyedd tynn, a chynhyrchu màs graddadwy. Wrth adeiladu eich rhestr fer o gyflenwyr stampio marw blaengar, dechreuwch gydag adeiladwyr sy'n gallu dangos rhaglenni alwminiwm dilys, nid dim ond offer dur gydag uwchraddiad cotio.
- Yn{0}}gallu efelychu ffurfio tai.Mae cyflenwyr sy'n rhedeg cynllun stribedi seiliedig ar FEM a dadansoddiad ffurfio yn dal problemau springback, parthau teneuo, a chrynodiadau straen cyn torri dur. Mae hyn yn lleihau iteriadau tryout o 6-7 rownd i lawr i 2-3, gan arbed wythnosau a degau o filoedd mewn costau datblygu.
- Manylebau offer gwrth-galling fel arfer safonol.Gofynnwch pa haenau a deunyddiau mewnosod y mae'r adeiladwr yn eu defnyddio mewn gorsafoedd ffurfio ar gyfer alwminiwm. Dylai haenau CrN + DLC a mewnosodiadau carbid fod yn rhan o'u dull alwminiwm safonol, nid yn ôl-ystyriaeth codi tâl.
- Tryout wasg ansawdd a dogfennaeth.Bydd gwneuthurwr marw blaengar sy'n dilysu offer alwminiwm ar wasg sydd wedi treulio gydag ailadroddadwyedd BDC gwael yn darparu marw sy'n tanberfformio ar eich offer cynhyrchu. Gofynnwch pa frand a model y wasg y maent yn ei ddefnyddio ar gyfer rhoi cynnig arni, a gofynnwch am fanylebau manwl gywir.
- Cymorth cynnal a chadw a rhaglenni ail-grind.Mae angen cynnal a chadw offer alwminiwm yn amlach nag y mae dur yn marw oherwydd crynhoad a thraul dyrnu. Gwerthuswch a yw'r gwneuthurwyr marw stampio ar eich rhestr yn cynnig gwasanaethau regrind wedi'u hamserlennu, rhestrau dyrnu sbâr, a chymorth datrys problemau o bell.
- Scalability ar gyfer rampiau cyfaint.Efallai y bydd eich archeb gychwynnol yn 200,000 o rannau'r flwyddyn, ond os yw'r rhaglen yn tyfu i 2,000,000, a all y cwmni stampio blaengar gefnogi offer dyblyg, setiau marw sbâr, neu ffurfweddiadau ceudod lluosog heb ail-beirianneg o'r dechrau?
Dilysu Offer ar gyfer Heriau Penodol Alwminiwm-
Nid yw cymhwyster yn dod i ben pan fydd cyflenwr yn danfon dis. Mae dilysu ar gyfer stampio blaengar alwminiwm yn gofyn am gadarnhau bod yr offer yn trin ymddygiadau unigryw'r deunydd o dan amodau cynhyrchu, nid amodau rhoi cynnig yn unig.
Wrth fetio gweithgynhyrchwyr marw stampio metel, gofynnwch am y canlyniadau dilysu hyn cyn cymeradwyo derbyniad offer:
- -Archwiliad erthygl cyntaf ar gyflymder cynhyrchu- ddim yn araf-samplau strôc. Mae alwminiwm yn ymddwyn yn wahanol ar 300 SPM nag ar 30 SPM oherwydd cynhyrchu gwres ac ymddygiad ffilm iro.
- Data cpk ar draws rhediad o 2,000 darn o leiafar gyfer dimensiynau critigol. Mae hyn yn cadarnhau cyfrifon ailadroddadwyedd ar gyfer amrywiadau springback ar draws hyd stribedi a coil-i-gwahaniaethau deunydd.
- Adroddiad arolygu Galling ar ôl y cyfnod dilysu.Mae unrhyw adlyniad sy'n weladwy ar arwynebau ffurfio ar ôl 2,000 o rannau yn arwydd o fwlch cotio neu iro a fydd yn gwaethygu'n esbonyddol yn ystod y cynhyrchiad.
- Mesuriadau clirio marw wedi'u dogfennuwedi'i wirio gan CMM mewn gorsafoedd tyllu a gwagio, gan gadarnhau bod gwerthoedd yn dod o fewn yr ystod 5-10% fesul ochr sy'n briodol ar gyfer eich aloi alwminiwm penodol.
- Adroddiad defnyddio deunydd cynllun stribedyn dangos cynnyrch gwirioneddol yn erbyn damcaniaethol. Mae gwasanaethau stampio marw blaengar sy'n olrhain y metrig hwn yn dangos ymwybyddiaeth o gost sydd o fudd uniongyrchol i'ch economeg fesul rhan.
Yn y pen draw, penderfyniad rheoli risg yw dewis ymhlith gweithgynhyrchwyr marw stampio. Nid yw'r pris marw a ddyfynnwyd isaf yn golygu dim os bydd tryout yn llusgo trwy 8 iteriad, mae carlam yn gorfodi ailadeiladu dis ar 50,000 o strôc, neu os bydd drifft springback yn cynhyrchu allan-o-rhannau penodol sy'n cyrraedd eich cwsmer. Blaenoriaethwch adeiladwyr gyda rhaglenni alwminiwm profedig, strategaethau gwrth-wedi'u dilysu, a'r seilwaith i gefnogi eich offer ar draws ei gylch oes cynhyrchu llawn. Mae'r cyfuniad hwnnw'n troi eich buddsoddiad marw cynyddol o gambl yn hafaliad cost rhagweladwy-y rhan o'r diwrnod cyntaf.
Cwestiynau Cyffredin Am Flaengar Die Stampio Alwminiwm
1. Pa aloion alwminiwm sy'n gweithio orau ar gyfer stampio marw blaengar?
Yr aloion a ddefnyddir amlaf yw 1100-H14 ar gyfer rhannau trydanol a thermol, 3003-H14 ar gyfer-cromfachau a chlostiroedd cyffredinol, a 5052-H32 ar gyfer cymwysiadau adeileddol neu gyrydiad. Mae'r aloion cyfres 1xxx a 3xxx hyn yn cynnig y ffenestr ffurfadwyedd ehangaf ar gyfer marw cynyddol aml-orsaf . 6061 yn gyfyngedig yn gyffredinol i dymer O neu T4 ar gyfer stampio oherwydd bod ei gyflwr T6 yn rhy frau ar gyfer gweithrediadau ffurfio-ddwys. Gall tîm marw stampio blaengar YICHEN helpu i baru cyfuniadau aloi-dymher â'ch gofynion geometreg rhan benodol a chyfaint cynhyrchu.
2. Pam mae angen dyluniad marw gwahanol ar alwminiwm na dur wrth stampio blaengar?
Mae alwminiwm yn cyflwyno sbringback uwch oherwydd ei fodwlws Young's is, sy'n gofyn am iawndal gorblygu o 2{-7 gradd wedi'i gynnwys ym mhob gorsaf ffurfio. Mae hefyd yn gwrthsefyll dur offer heb ei orchuddio, gan fynnu haenau CrN + DLC neu fewnosodiadau carbid ar arwynebau cyswllt. Yn ogystal, mae gan alwminiwm gyfernod Lankford is (gwerth R-), sy'n canolbwyntio anffurfiad trwy drwch dalennau yn hytrach na'i ddosbarthu ar draws yr wyneb. Mae'r ffactorau hyn yn gofyn am gliriadau dyrnu llymach i farw (5-10% yr ochr), ireidiau arbenigol, a mwy o orsafoedd ffurfio i rannu troadau cymhleth yn ddiogel.
3. Pa gyfaint cynhyrchu sy'n cyfiawnhau buddsoddi mewn marw cynyddol ar gyfer rhannau alwminiwm?
Mae offer marw cynyddol ar gyfer alwminiwm fel arfer yn dod yn gost-effeithiol ar gyfeintiau blynyddol dros 50,000 o rannau. O dan y trothwy hwnnw, mae amorteiddiad offer yn llethu fesul rhan o arbedion, a gall marw cyfansawdd neu weithrediadau plygu eilaidd fod yn fwy darbodus. Dros 50,000 o unedau, mae'r gost fesul rhan yn gostwng yn ddramatig. Er enghraifft, gall braced sy'n costio $4.50 trwy dorri laser ostwng i $0.45 trwy stampio cynyddol unwaith y bydd offer yn bodoli. Ar 100,000 o unedau blynyddol, gall yr arbedion dalu hyd yn oed offer cymhleth yn ôl o fewn wythnosau i ddechrau cynhyrchu.
4. Sut ydych chi'n atal galling wrth stampio alwminiwm yn marw blaengar?
Mae angen tair haen gydlynol i atal galling: gorchudd iraid gan sicrhau nad oes smotiau sych yn bodoli ar y stribed, haenau gwrth-gallu fel CrN + DLC ar bob arwyneb ffurfio a lluniadu, a rheolaeth pwysau cyswllt o dan y trothwy galw. Mae ymchwil yn dangos bod ireidiau ffilm sych megis Drycote 2{-90 yn codi'r trothwy bustl i 28-40 MPa, o gymharu â 7 MPa yn unig heb unrhyw iraid. Mae ffilm sych wedi'i chymhwyso ymlaen llaw ar y coil wedi'i hategu gan chwistrell wedi'i thargedu mewn gorsafoedd ffrithiant uchel yn darparu'r amddiffyniad mwyaf dibynadwy ar gyfer rhediadau cynhyrchu hir.
5. Pryd ddylech chi ddewis stampio marw trosglwyddo dros stampio marw blaengar ar gyfer alwminiwm?
Marw trosglwyddo yw'r dewis gorau pan fydd rhannau alwminiwm angen tyniadau dwfn sy'n fwy na 2-3x diamedr gwag, radiysau tro hynod dynn mewn tymerau caled a fyddai'n cracio mewn offer cynyddol, dimensiynau rhan sy'n fwy na 12-18 modfedd, neu mewn-gweithrediadau proses fel weldio sbot rhwng camau ffurfio. Mae marw trosglwyddo yn symud bylchau unigol trwy orsafoedd annibynnol gyda rheolaeth deiliad gwag llawn ar bob cam, gan drin ffurflenni 3D cymhleth a chregyn dwfn na all bwydo stribedi blaengar eu cynnwys. Mae marw cynyddol yn parhau i fod yn well ar gyfer rhannau tenau, aml-nodwedd ar gyfeintiau uwch na 50,000 o unedau.