


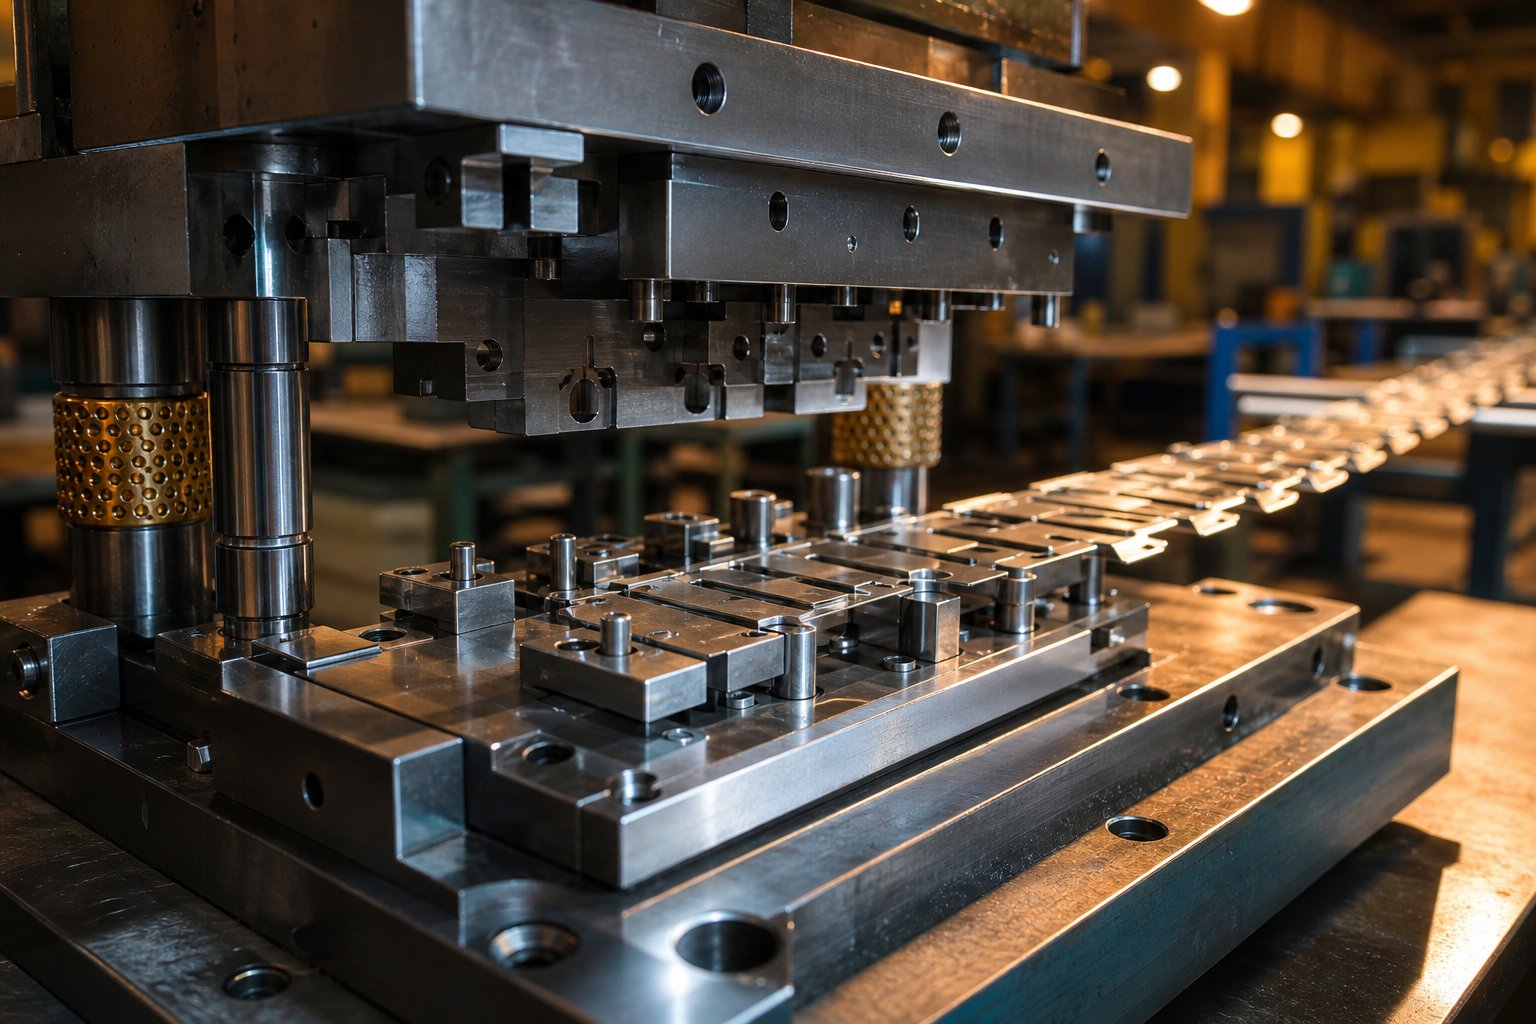
Penderfynwch pa fath o farw sy'n gweddu i'ch rhan a'ch cyfaint cynhyrchu
Mae adeiladu marw stampio metel yn dechrau ymhell cyn i unrhyw ddur gael ei dorri. Rydych chi'n dechrau gyda rhan orffenedig ac yn gweithio'n ôl, gan wrthdroi-gan beiriannu ei geometreg yn offer a all ei atgynhyrchu filoedd neu filiynau o weithiau o dan lwyth y wasg. Y cam peirianneg gwrthdroi hwnnw yw craidd gwneud marw, ac mae'n dechrau gydag un penderfyniad sylfaenol: pa fath o stampio marw sy'n cyfateb i'ch rhan chi, eich cyfaint, a'ch cyllideb.
Felly beth yw marw, yn union? Yn y termau symlaf, mae marw yn offeryn manwl gywir sy'n siapio metel dalen trwy dorri, ffurfio, neu'r ddau yn ystod strôc wasg stampio. Mae deall beth sy'n marw mewn gweithgynhyrchu yn helpu i egluro pam mae'r dewis o fathau o farw mor bwysig. Mae'r dewis anghywir yn arwain at wastraffu buddsoddiad mewn offer, cost gormodol fesul rhan, neu broblemau ansawdd sy'n eich poeni trwy gynhyrchu.
Mae tri phrif fath o farw stampio yn cwmpasu mwyafrif helaeth y cymwysiadau: gorsaf sengl, cyfansawdd a blaengar.
Gorsaf-Gorsaf Sengl yn erbyn Compound vs Progressive Dies
Mae pob math o farw mewn parth gwahanol yn y dirwedd gost cymhlethdod. Dyma sut maen nhw'n cymharu:
| Math Marw | Cymhlethdod Rhan Delfrydol | Cyfrol Flynyddol Nodweddiadol | Cost Offer Cymharol |
|---|---|---|---|
| Gorsaf-Singlo | Syml (un llawdriniaeth fesul strôc: gwag, twll neu ffurf) | Isel i gymedrol (prototeip trwy 50K) | Isel |
| Cyfansawdd | Cymedrol (toriadau cydamserol lluosog mewn un strôc, rhannau gwastad) | Cymedrol i uchel (50K i 500K+) | Canolig |
| Blaengar | Uchel (dilyniannau aml-cam: torri, ffurfio, plygu ar draws gorsafoedd) | Uchel (100K i filiynau) | Uchel |
Mae stampio metel gorsaf sengl yn gweithio orau pan fydd angen un llawdriniaeth arnoch fesul trawiad, gan gadw offer yn syml a gosod yn gyflym. Mae marw cyfansawdd yn cyfuno gweithrediadau fel blancio a thyllu i mewn i un strôc, gan ddarparu goddefiannau tynnach rhwng nodweddion oherwydd bod popeth yn cael ei dorri ar yr un pryd. Mae marw stampio blaengar yn bwydo stribed metel trwy orsafoedd lluosog yn eu trefn, gan gynhyrchu rhan wedi'i chwblhau gyda phob cylch gwasgu ar gyflymder uchel.
Cyfateb Eich Dewis Die i'r Gyllideb a Mynediad i Offer
Mae galluoedd llawr eich siop yn dylanwadu'n fawr ar ba lwybr sy'n gwneud synnwyr. Os oes gennych CNC melino a gwifren EDM yn-tŷ, mae adeiladu gorsaf sengl neu ddis cyfansawdd syml yn realistig.Mae stampio metel blaengar yn marw, gyda'u cynlluniau stribedi cymhleth ac amseriad gorsafoedd amlasiantaethol, yn aml yn gofyn am brofiad dylunio arbenigol ac offer sy'n gwthio timau i roi gweithrediadau penodol ar gontract allanol.
Mae'r erthygl hon yn ymdrin â'r sbectrwm llawn, o'r prototeip wedi'i osod â llaw yn marw i gynhyrchu-offeryn graddol blaengar. P'un a ydych chi'n bwriadu peiriannu pob cydran eich hun neu allanoli gwaith trin gwres a gwaith EDM, mae'r broses o droi lluniad rhan yn farw stampio yn dilyn yr un dilyniant rhesymegol. Y newidyn cyntaf sy'n siapio pob penderfyniad i lawr yr afon yw'r dur offer a ddewiswch ar gyfer pob cydran marw.
Dewiswch yr Offeryn Cywir Graddau Dur ar gyfer Punches a Die Blocks
Nid yw dur offer yn un-maint-ffitio-pob categori. Mae pob cydran mewn marw stampio yn wynebu gwahanol broffiliau straen: mae punches yn dioddef sioc gywasgol a thraul sgraffiniol ar bob taro, mae blociau marw yn gwrthsefyll cyswllt llithro ar hyd ymylon torri, mae stripwyr yn rheoli blinder cylchol, ac mae platiau wrth gefn yn amsugno llwyth gwasgaredig. Mae dewis y deunydd offer stampio cywir ar gyfer pob rôl yn rheoli'n uniongyrchol pa mor hir y mae'ch marw yn rhedeg rhwng regrinds a pha mor gyson yw'ch rhannau dros ymgyrch gynhyrchu.
Gydag offer cynhyrchu cymhleth yn aml yn gofyn am fuddsoddiadau oUSD $100,000 i $500,000, mae dewis y radd dur anghywir yn gamgymeriad drud. Byddwch naill ai'n llosgi trwy'r gyllideb ar fethiannau cynamserol neu dros-nodi deunydd lle nad oes ei angen. Y nod yw paru ymwrthedd traul, caledwch a chaledwch â chyflwr gwasanaeth gwirioneddol pob cydran.
Meini Prawf Dewis Dur Offeryn yn ôl Cydran Die
Mae pum gradd dur (ynghyd â carbid) yn gorchuddio'r mwyafrif o stampio dur yn marw wrth gynhyrchu. Dyma sut maen nhw'n mapio i gymwysiadau go iawn:
| Gradd Dur | Caledwch Nodweddiadol (HRC) | Eiddo Gwisgo Cynradd | Cymhwysiad Ffit Gorau- |
|---|---|---|---|
| D2 | 58-62 | Gwrthiant crafiadau ardderchog | Gwagio punches, rhannau marw ar gyfer dur ysgafn a phres |
| A2 | 57-62 | Gwisgwch a chaledwch cytbwys | Ffurfio punches,{0}}tyllu cyfaint canolig,-rhannau dei pwrpas cyffredinol |
| S7 | 54-58 | Gwrthiant sioc/effaith uchel | Tyllau ffurfio trwm, -gweithrediadau stoc trwchus, gorsafoedd effaith uchel |
| M2 | 62-65 | Caledwch poeth, cadw ymyl ar gyflymder | Gorsafoedd blaengar-cyflymder uchel, punches tyllu bach |
| carbid (twngsten) | 70-75+ | Gwrthiant crafiadau eithafol | Mewnosodiadau cyfaint hynod-uchel-(miliynau o drawiadau), metel sgraffiniol ar gyfer stampio |
D2 yw'r ceffyl gwaith o hyd ar gyfer gorchuddio a thyllu cyffredinol wrth ddewis deunyddiau stampio metel. Mae ei gynnwys cromiwm a charbon uchel yn darparu ymwrthedd crafiad eithriadol, ond gall sglodion gael ei effaith ddifrifol. Pan fydd dyrnu'n wynebu llwyth sioc trwm, fel tyllu stoc stampio dur di-staen trwchus, mae A2 yn darparu gwell gwydnwch ar aberth bach mewn bywyd traul. Mae S7 yn mynd â'r fasnach honno i ffwrdd- ymhellach, gan amsugno effaith dro ar ôl tro lle byddai D2 neu A2 yn torri asgwrn. Mae M2, dur cyflymder uchel, yn cadw ei galedwch hyd yn oed wrth i orsafoedd marw cynyddol gynhyrchu gwres ar gyfraddau beicio uwch.
Sut Mae Dewis Deunydd yn Effeithio ar Farw Bywyd a Chyfnod Cynnal a Chadw
Nid yw'r berthynas rhwng caledwch a chyfrif taro yn llinol. Gallai dyrnu D2 yn HRC 60 sy'n gorchuddio dur ysgafn gyflawni 100,000 i 150,000 o drawiadau cyn i uchder burr nodi bod angen ail-law. Mae'r un dyrnu torri di-staen hwnnw yn gostwng i 30,000- 50,000 o drawiadau oherwydd natur galedu gwaith y metel dalen, a all agosáu at ycaledwch yr offer ei hun. Mae stampio alwminiwm yn cyflwyno her wahanol: nid yw'r daflen feddalach yn gwisgo ymylon mor gyflym, ond mae galling (adlyniad deunydd i'r wyneb marw) yn dod yn brif fodd methiant.
Dyma lle mae haenau yn newid yr economeg. Mae PVD-cymhwyso titaniwm nitrid (TiN) yn ychwanegu haen ffrithiant caled, isel sy'n ymestyn bywyd marw yn sylweddol ar gyfer gwaith dur ysgafn. Ar gyfer stampio metel dur di-staen a stampio metel alwminiwm, mae titaniwm carbonitride (TiCN) yn perfformio'n well na TiN trwy leihau'r affinedd cemegol rhwng y ddalen ac arwyneb yr offeryn. Mae astudiaethau ar ddur cryfder uchel datblygedig yn dangos y gall offer â gorchudd PVD gynhyrchu dros 1.2 miliwn o rannau o gymharu â 50,000 ar gyfer dewisiadau eraill â phlatiau crôm o dan yr un amodau.
Dychmygwch redeg marw cynyddol ar 60 strôc y funud ar staen. Heb orchudd TiCN, rydych chi'n tynnu'r marw ar gyfer cynnal a chadw bob shifft. Ag ef, efallai y byddwch chi'n rhedeg wythnos gyfan. Mae'r gwahaniaeth hwnnw mewn uptime yn aml yn cyfiawnhau'r gost cotio lawer gwaith drosodd, yn enwedig pan fyddwch chi'n ystyried cynhyrchu coll yn ystod newidiadau marw.
Mae duroedd offer meteleg powdwr (PM) yn cynnig haen arall eto. Mae eu strwythur carbid mân, wedi'i ddosbarthu'n gyfartal, yn darparu ymwrthedd traul uchel a chaledwch effaith na all graddau cast ingot confensiynol gyfateb. Mewn un achos wedi'i ddogfennu, cynyddodd newid o D2 i radd PM ar yr un caledwch oes offer o 5,000 - 7,000 o gylchoedd i dros 40,000 o gylchoedd wrth ffurfio dur cryfder uchel.
Mae dewis gradd dur a gorchudd yn gosod y sylfaen. Yr her nesaf yw trosi geometreg eich rhan i'r siapiau dyrnu a marw manwl gywir a fydd yn ei gynhyrchu, ac mae'r gwaith hwnnw'n digwydd yn yr amgylchedd CAD/CAM lle mae cliriadau, gosodiadau stribedi, a dilyniannau gorsafoedd i gyd yn ffurfio.
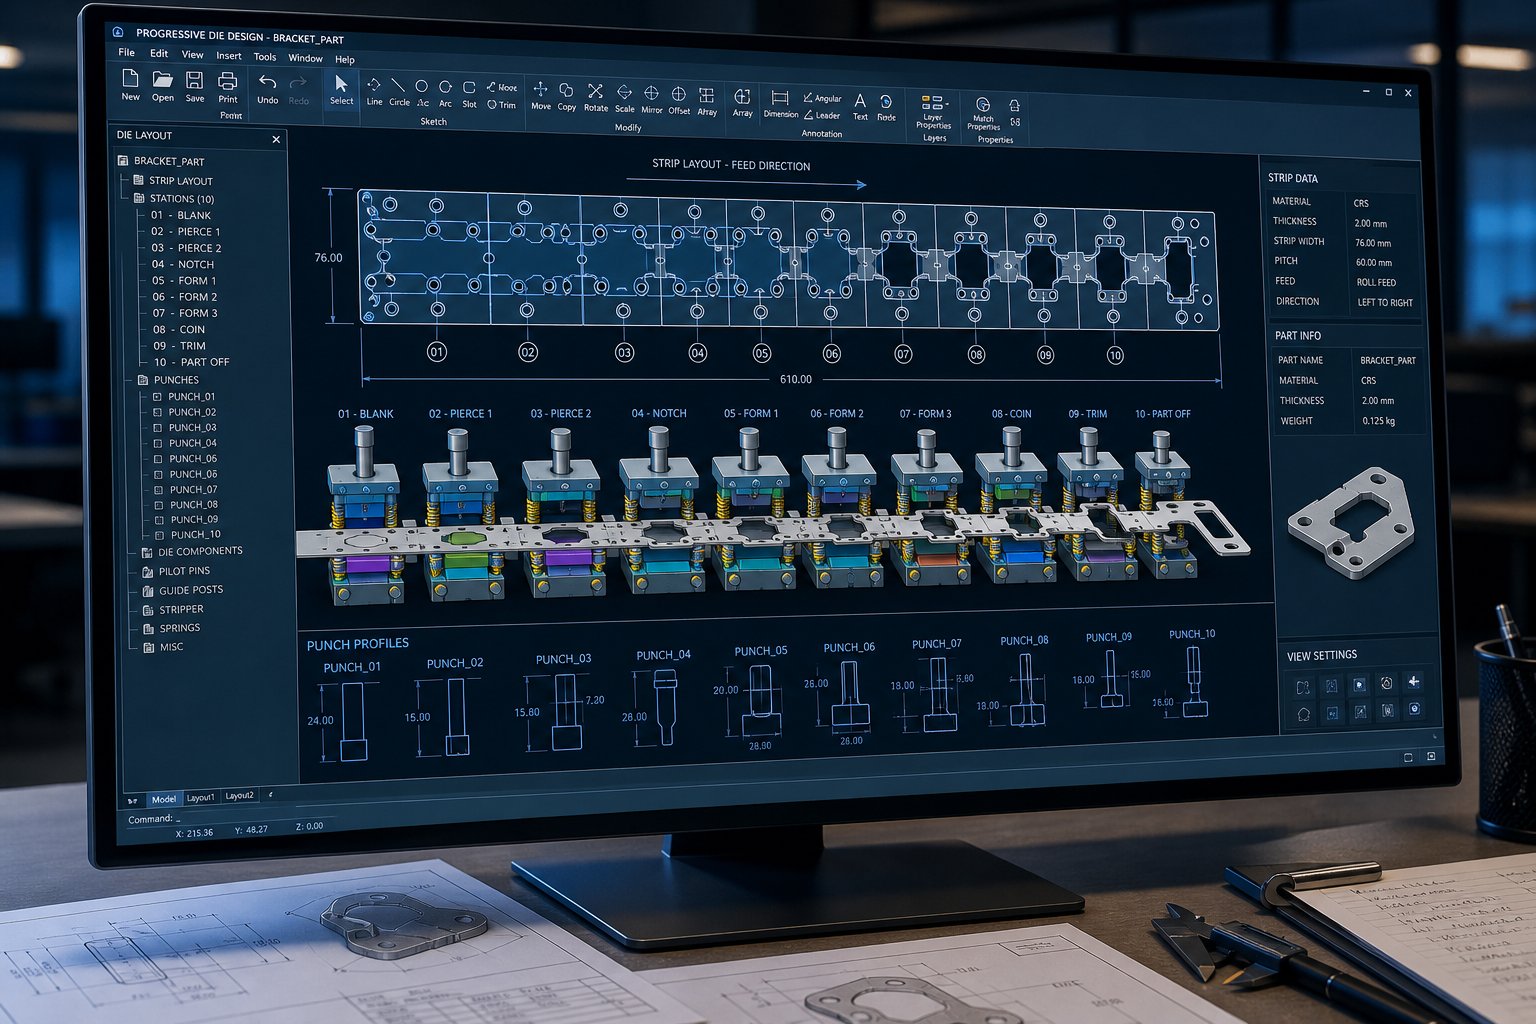
Dylunio Geometreg Die a Chynllun Llain Gan Ddefnyddio Efelychu CAD{0}}CAM
Mae gennych eich dur offer wedi'u dewis. Y cwestiwn nesaf yw: pa siapiau union y mae angen i'r duroedd hynny fod? Dyma lle mae dyluniad marw stampio yn symud o wyddoniaeth ddeunydd i geometreg, a dyma'r cam sy'n gwahanu marw gweithredol oddi wrth bwysau papur drud.
Mae'r llif gwaith yn dechrau gyda'ch lluniad rhan gorffenedig. Rydych chi eisoes yn gwybod y math o ddeunydd a'r trwch. O'r ddau fewnbwn hynny, rydych chi'n cael y dimensiwn mwyaf hanfodol mewn unrhyw ddisyn torri: dyrnu-i-clirio marw.
Clirio yw'r bwlch rhwng ymyl torri'r dyrnu ac ymyl torri'r botwm marw, wedi'i fynegi fel acanran trwch deunydd fesul ochr. Gwnewch bethau'n iawn, ac rydych chi'n cynhyrchu cneifio glân gydag ychydig iawn o burr. Gwnewch bethau'n anghywir, ac rydych chi'n wynebu pyliau gormodol, traul dyrnu cynamserol, tynnu gwlithod, neu hyd yn oed offer torri asgwrn. Mae'r cliriad a argymhellir yn amrywio yn ôl defnydd oherwydd mae angen mwy o le ar fetelau caletach, cryfder uwch{- i'r planau hollt alinio'n lân drwy drwch y ddalen.
Punch{0}}i-Siart Clirio Marw ar gyfer Llenfetelau Cyffredin
Wrth gynllunio eich dyluniad marw stampio metel, defnyddiwch yr ystodau clirio hyn fel mannau cychwyn. Tôn gain yn seiliedig ar eich gofynion goddefgarwch penodol a'ch cyflwr offer.
| Deunydd Taflen | Ystod Trwch | Clirio a Argymhellir (% yr ochr) | Nodiadau |
|---|---|---|---|
| Dur ysgafn (carbon isel) | 0.5 - 3.0 mm | 8 - 12% | Llinell sylfaen safonol; cynnydd tuag at 12% am oes offer hirach |
| Dur Di-staen (304/316) | 0.5 - 2.5 mm | 10 - 15% | Mae caledu gwaith yn cynyddu grym torri; mae clirio tynnach yn cynyddu'r risg o burr |
| Alwminiwm (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Mae deunydd meddalach yn caniatáu bwlch llai; gwyliwch am garlamu ar arwynebau marw |
| Pres (C26000) | 0.5 - 2.0 mm | 5 - 8% | Cneifio glân ar y cliriadau is; deunydd maddau ar gyfer prototeip yn marw |
Un o'r awgrymiadau dylunio stampio mwyaf ymarferol i'w gofio: mae ymchwil offer modern yn awgrymu y gall rhedeg tuag at ben uchaf yr ystodau hyn (11-20% yr ochr ar gyfer dur) leihau straen offer yn sylweddol yn ystod tyllu a chynyddu bywyd gweithredol, hyd yn oed os yw'n cynyddu uchder burr ychydig. Rydych chi'n masnachu cam deburr eilaidd bach am gyfnodau ail-grind dramatig hirach.
Ar gyfer y dimensiwn dyrnu, tynnwch y cliriad o bob ochr pan fyddwch chi eisiau dal maint twll i'r marw. Pan fyddwch chi eisiau dal maint gwag, ychwanegwch y cliriad i'r dyrnu. Mae hwn yn rhesymeg dylunio stampio metel dalen sylfaenol sy'n gyrru pob model CAD rydych chi'n ei adeiladu i lawr yr afon.
Cynllun Llain Adeilad a Dilyniant Gorsaf yn CAD
Ar gyfer stampio metel dalen flaengar yn marw, cynllun y stribed yw eich map ffordd. Mae'n diffinio sut mae stoc coil amrwd yn trawsnewid yn rhannau gorffenedig fesul gorsaf. Meddyliwch amdano fel llinell amser: mae pob gorsaf yn perfformio un neu ddau o weithrediadau, ac mae'r stribed yn symud pellter traw sefydlog rhwng trawiadau.
Mae cynllun stribed solet yn mynd i'r afael â phum elfen:
- Tyllau peilot- Wedi'i dyrnu yn yr orsaf gyntaf a'i ddefnyddio gan binnau peilot mewn gorsafoedd dilynol i gofrestru'r stribed yn fanwl gywir. Hebddynt, mae gwall porthiant cronnus yn difetha-i-gywirdeb nodwedd.
- Lled y stribed cludwr- Y defnydd sy'n cysylltu eich rhan â'r coil wrth iddo deithio drwy'r dis. Rhy gyfyng ac mae'n rhwygo; rhy eang ac rydych chi'n gwastraffu deunydd.
- Bylchau gorsaf (traw)- Rhaid iddo fod yn unffurf a rhoi cyfrif am yr ôl troed gorsaf mwyaf ynghyd â gwahaniad digonol ar gyfer cyfanrwydd adeileddol y platiau marw.
- Rhiciau osgoi negyddol a chadarnhaol- Mewn stampio metel dalen yn marw, mae'r rhiciau hyn yn lleddfu deunydd wrth ymyl troadau a ffurflenni, gan atal ymyrraeth wrth i'r rhan gymryd siâp tra'n aros ynghlwm wrth y cludwr.
- Optimeiddio sgrap- Yn nythu rhannau neu addasu lled y stribed i wneud y defnydd mwyaf posibl o ddeunydd. Hyd yn oed gwelliant o 2-3% mewn cynnyrch cyfansoddion i arbedion mawr ar niferoedd uchel.
Mae eich system CAD yn adeiladu'r cynllun hwn fel cynrychiolaeth wastad yn gyntaf, yna mae pob gorsaf yn cael ei modelu mewn 3D i wirio nad yw dyrnu, codwyr ac offer ffurfio yn gwrthdaro â'i gilydd neu â'r stribed wrth iddo fynd rhagddo.
Dyma lle mae dyluniad stampio metel yn symud o ddrafftio i ddilysu peirianneg. Mae efelychu CAE gan ddefnyddio dadansoddiad elfennau meidraidd yn gadael i chi bron ffurfio, plygu a thorri'ch rhan cyn i unrhyw ddur gael ei beiriannu. Mae'r meddalwedd yn rhagweld teneuo deunydd, crychau, a springback, gan dynnu sylw at broblemau a fyddai'n dod i'r amlwg fel arall yn ystod treialon corfforol costus yn unig.Arfer gorau'r diwydiantyn dilyn strategaeth systematig: mesur springback mewn efelychiad, ei liniaru trwy addasiadau proses, rheoli amrywioldeb, ac yna gwneud iawn am arwynebau marw yn unol â hynny. Mae'r dull hwn wedi'i brofi i leihau iteriadau treial yn sylweddol a sicrhau cydymffurfiaeth ddimensiwn cyson dros oes cynhyrchu panel.
Ar gyfer timau heb allu FEA mewnol, gall gwasanaethau efelychu gan wneuthurwyr marw profiadol gyflymu'r cyfnod dilysu hwn yn sylweddol.YICHEN yn stampio marw gwasanaethau, er enghraifft, cynnwys dadansoddiad dichonoldeb ac efelychiad CAE fel cynigion cyfnod cynnar, gan helpu peirianwyr i ddilysu geometreg marw a chynlluniau stribedi cyn ymrwymo i beiriannu. Mae'r blaen hwn-yn llwytho problem-datrys i'r cyfnod digidol lle mae newidiadau yn costio oriau yn hytrach nag wythnosau.
Mae talu ar ei ganfed o waith dylunio stampio trylwyr mewn CAD ac efelychu yn syml: llai o bethau annisgwyl pan fydd dur caled yn taro metel dalen am y tro cyntaf. Mae pob cliriad a gyfrifir, pob gorsaf wedi'i dilyniannu, a phob modd springback a ragwelir mewn meddalwedd yn un iteriad yn llai a losgir yn y wasg tryout. Gyda geometreg wedi'i dilysu a chynllun stribedi wedi'i gloi, mae'r ffocws yn symud i drawsnewid y modelau digidol hynny yn gydrannau marw corfforol trwy beiriannu manwl gywir.
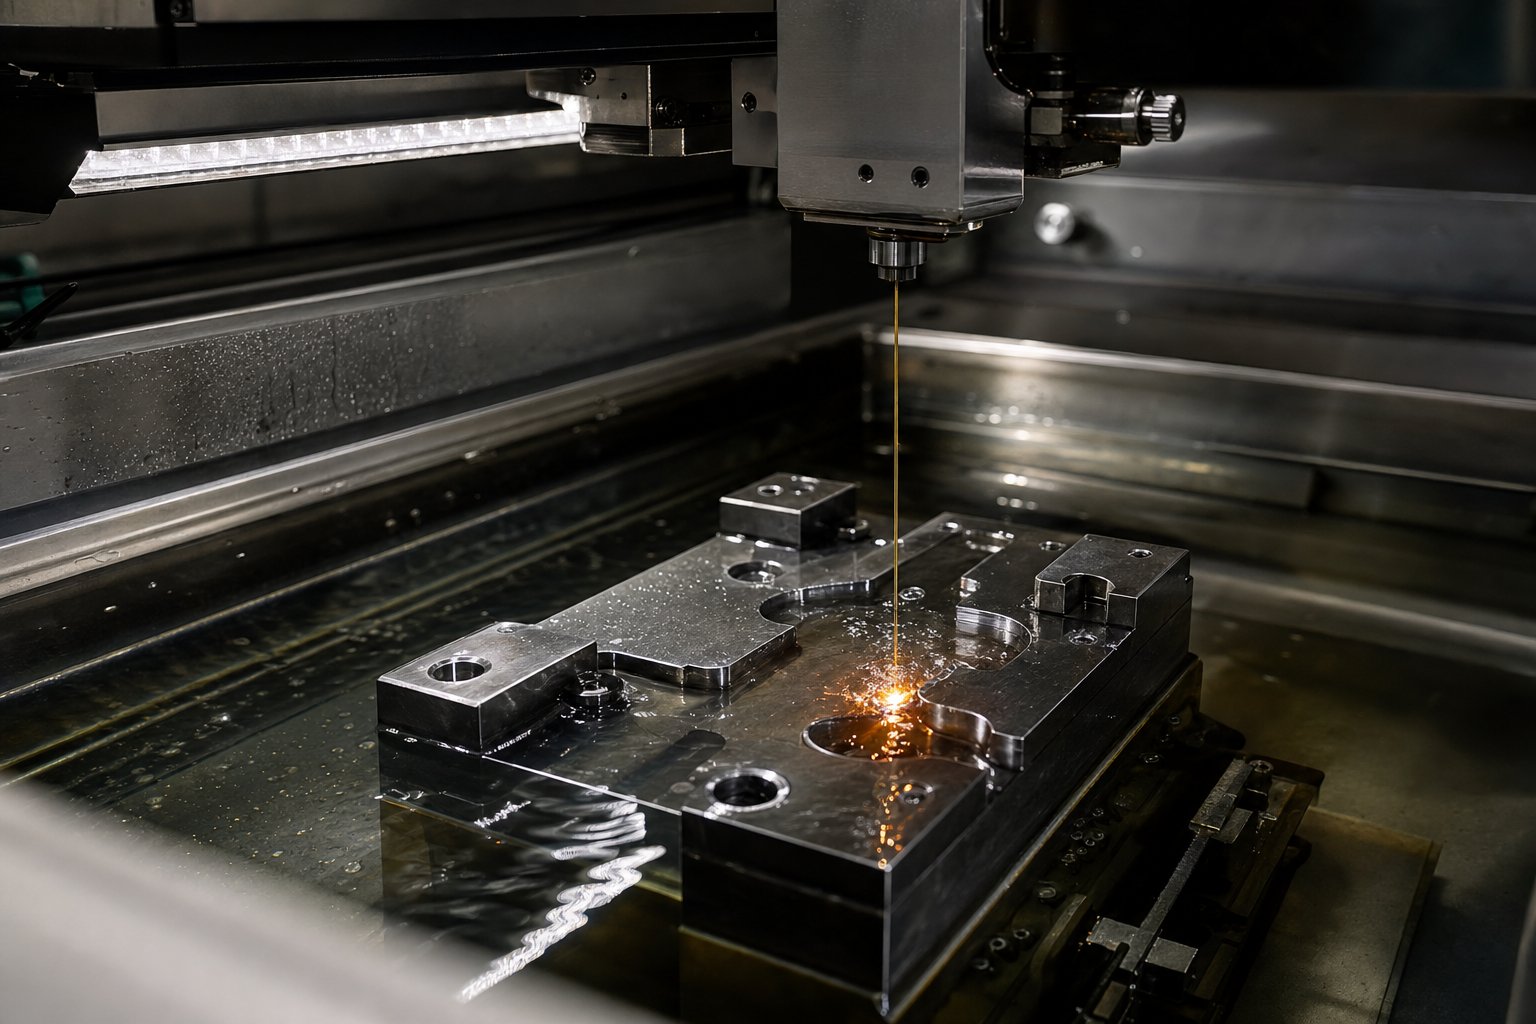
Cydrannau Peiriant Die Gyda CNC Melino a Wire EDM
Mae eich modelau CAD wedi'u cloi. Mae cynlluniau stribedi wedi'u dilysu. Mae pob cliriad yn cael ei gyfrifo i ganfed milimedr. Mae bylchau dur yn eistedd ar lawr y siop yn aros i ddod yn offer stampio manwl gywir. Dyma'r cam lle mae geometreg ddigidol yn troi'n fetel ffisegol, ac mae'r dilyniant a ddilynwch yn pennu a yw'r cydrannau hynny'n cyd-fynd â chywirdeb lefel micron neu a oes angen oriau o osod â llaw.
Mae'r broses marw ar gyfer peiriannu yn dilyn trefn fwriadol: mae melin CNC garw yn tynnu deunydd swmp o flociau marw a dalwyr dyrnu, mae malu wyneb manwl gywir yn dod ag arwynebau critigol i wastadedd a chyfochredd, ac mae gwifren EDM yn torri'r proffiliau cymhleth a -agoriadau goddefgarwch tynn sy'n diffinio eich geometreg torri a ffurfio. Mae pob gweithrediad yn adeiladu ar yr olaf, ac mae sgipio neu aildrefnu camau yn creu problemau cymhlethu i lawr yr afon.
Strategaeth Melino CNC ar gyfer Blociau Die a Phroffiliau Pwnsh
Mae garw yn ymwneud â chyflymder, nid manwl gywirdeb. Rydych yn tynnu cymaint o ddeunydd â phosibl fesul uned amser tra'n gadael lwfans stoc rheoledig ar gyfer pasiau gorffen. Mae strategaethau garwio cyflymder uchel modern fel melino addasol (a elwir hefyd yn melino trochoidal) yn defnyddio aymgysylltu rheiddiol bach ar ddyfnder echelinol mawr, gan gynnal llwyth sglodion cyson trwy gydol y toriad. Mae'r dull hwn yn ymestyn oes offer 50-200% o'i gymharu â slotio lled llawn confensiynol, sy'n bwysig iawn pan fyddwch chi'n hogio allan dur offer caled awr ar ôl awr.
Mae penderfyniad tyngedfennol yn ymddangos yn gynnar yn y llif gwaith peiriannu stampio: a ydych chi'n meddalu-peiriant cyn triniaeth wres, neu'n-gwres caled-gwres-blychau wedi'u trin?
- Peiriannu meddal yn gyntaf- Melinwch eich blociau marw a phroffiliau dyrnu yn y cyflwr anelio (fel arfer HRC 20-25), lle mae torri yn gyflymach, traul offer yn is, a gallwch ddefnyddio paramedrau mwy ymosodol. Yna byddwch yn anfon rhannau allan ar gyfer triniaeth wres ac yn dychwelyd i'r gorffen-malu i ddimensiynau terfynol wedyn. Dyma'r dull traddodiadol ac mae'n parhau i fod yn gost-effeithiol ar gyfer y rhan fwyaf o brosiectau offer stampio metel.
- Melino caled cyn-blychau wedi'u caledu- Dechreuwch gyda bylchau sydd eisoes wedi'u gwresogi-wedi'u trin i galedwch gweithio (HRC 58-62). Gall canolfannau CNC modern gyda gwerthydau anhyblyg a mewnosodiadau ceramig neu CBN garw a gorffen caledu D2 neu A2 yn uniongyrchol. Mae hyn yn dileu'r afluniad dimensiwn a achosir gan driniaeth wres, gan leihau'r lwfans stoc sydd ei angen ar gyfer malu gorffeniad. Y cyfaddawd yw cyfraddau symud deunydd arafach a chostau gosod uwch yn ystod garwhau.
Waeth pa lwybr a ddewiswch, mae arfer safonol yn galw am adael 0.010-0.020 modfedd yr ochr fel stoc pesgi ar ôl garwhau ar arwynebau wedi'u malu. Mae'r lwfans hwn yn sicrhau bod y pasyn gorffen yn torri'n lân o dan haen galedu'r arwyneb garw ac unrhyw wallau geometrig o'r gweithrediad garw. Mae mynd yn deneuach yn peryglu'r offeryn gorffen yn ail rhwng torri a rhwbio, gan ddiraddio ansawdd wyneb a chysondeb dimensiwn.
Ar gyfer y pasiau gorffen, mae paramedrau'n newid yn ddramatig. Mae cyfraddau porthiant yn gostwng i 30-60% o werthoedd garwio, mae dyfnder y toriad yn crebachu i 0.010-0.030 modfedd, ac mae cyflymder torri yn cynyddu 10-20%. Nid cyfradd symud deunydd yw'r nod bellach ond yn hytrach gorffeniad wyneb a chywirdeb dimensiwn. Mae blaengaredd newydd yn orfodol ar gyfer gorffen, gan fod mewnosodiad treuliedig yn cynhyrchu gwerthoedd Ra mwy garw ac yn cyflwyno drifft dimensiwn a all wthio nodweddion goddefgarwch tynn allan o fanyleb.
Mae nodweddion poced, tyllau pin tywys, tyllau hoelbren, a phocedi gwanwyn i gyd yn dod oddi ar y felin CNC. Ond mae proffiliau diffiniol marw stampio, yr ymylon torri, agoriadau gwlithod, a chyfuchliniau ffurfio cymhleth, yn gofyn am dechnoleg wahanol yn gyfan gwbl.
Wire EDM a Sinker EDM ar gyfer Geometreg Die Cymhleth
Wire EDM trawsnewid offeryn a marw stampio. Cyn ei fabwysiadu'n eang, roedd gwneuthurwyr marw yn dibynnu ar falu jig, gosod ffeiliau a cherrig â llaw, ac oriau o waith mainc i gyflawni'r proffiliau a'r cliriadau y mae gwifren EDM bellach yn eu torri mewn un gosodiad. Dychmygwch dreulio shifft llawn yn-ffitio agoriad dei cymhleth i gyd-fynd â phroffil dyrnu, gwirio gyda glas Prwsia, crafu, ailwirio. Daw'r un geometreg heddiw oddi ar beiriant EDM gwifren sy'n dal goddefiannau0.0001 modfedd neu dynnach, gyda gorffeniad arwyneb nad oes angen unrhyw waith pellach arno'n aml.
Mae deall pryd i ddefnyddio gwifren EDM yn erbyn sinker EDM yn hanfodol ar gyfer prosiectau metel stampio offer effeithlon:
| Nodwedd | EDM gwifren | EDM Sinker |
|---|---|---|
| Y math geometreg gorau | Trwy-broffiliau, agoriadau gwlithod, toriadau cyfuchlin 2D | Ceudodau dall, arwynebau ffurfio 3D, siapiau llwydni cymhleth |
| Offeryn torri | Pres tenau neu wifren wedi'i gorchuddio (mor fân â 0.020 mm) | Graffit neu electrod copr wedi'i addasu-siâp |
| Goddefgarwch nodweddiadol | 0.0001 i mewn (0.0025 mm) neu well | 0.0001 i mewn (0.0025 mm) |
| Gorffeniad wyneb | Llyfnach; cyraeddadwy Ra < 0.2 um gyda thocynnau sgim | Ychydig yn fwy garw; efallai y bydd angen-gorffen post |
| Cost gosod | Is (gwifren yn draul safonol) | Uwch (rhaid peiriannu electrod personol yn gyntaf) |
| Cais marw delfrydol | Agoriadau botwm marw, proffiliau dyrnu, mewnosodiadau stripiwr | Tynnwch lun ceudodau, mewnosodiadau bathu, punches ffurf 3D |
Mewn marw blancio neu dyllu nodweddiadol, mae gwifren EDM yn trin cyfran y llew o waith manwl. Mae'n torri'r agoriadau botwm marw sy'n diffinio amlinelliadau rhan, yn siapio proffiliau dyrnu o fylchau dur offer caled, ac yn cynhyrchu'r agoriadau rhyddhad gwlithod o dan yr ymylon torri. Oherwydd bod y wifren yn mynd trwy'r darn gwaith yn gyfan gwbl, mae pob toriad yn ei hanfod yn broffil trwodd, sy'n cyd-fynd yn berffaith â'r tyllau trwodd a'r agoriadau sy'n dominyddu geometreg marw torri.
Mae Sinker EDM yn ennill ei le mewn gweithrediadau stampio offer sydd angen arwynebau ffurfio tri dimensiwn. Mae pwnsh tynnu gyda chromliniau cyfansawdd, mewnosodiad bathu ag arwynebau gweadog, neu geudod ffurf ag onglau drafft a radiysau na ellir eu cyrraedd gan wifren i gyd yn galw am electrod wedi'i beiriannu wedi'i deilwra sy'n "suddo" ei siâp i'r dur marw. Y fasnach -diffodd yw amser a chost: rhaid i bob electrod gael ei beiriannu gan CNC (yn aml o graffit), ac mae'r electrod ei hun yn gwisgo yn ystod y broses, weithiau mae angen electrodau lluosog ar gyfer un ceudod.
Mae gorffeniad wyneb ar gydrannau marw yn effeithio'n uniongyrchol ar ansawdd rhan a hirhoedledd marw. Mae arwynebau garw yn creu ffrithiant sy'n cyflymu traul gludiog, yn enwedig wrth stampio di-staen neu alwminiwm. Mae arfer gorau'r diwydiant yn argymell gwerthoedd Ra o dan 0.2 um (tua gorffeniad 600-graean) ar arwynebau marw sy'n gweithio cyn gosod unrhyw gaenen. Ar gyfer ymylon torri, gall pasiau sgim EDM gwifren gyrraedd y lefel hon yn uniongyrchol. Ar gyfer ffurfio arwynebau wedi'u peiriannu gan sinker EDM neu CNC melino, mae caboli neu lapio ychwanegol yn dod â'r gorffeniad i'r ystod darged. Mae darnau pwnsh a marw a fydd yn derbyn haenau PVD yn gofyn am y paratoad arwyneb hwn, gan fod haenau yn chwyddo unrhyw garwedd gwaelodol yn hytrach na'i guddio.
Mae'r manwl gywirdeb a gyflawnwyd yn ystod peiriannu stampio metel diwydiannol yn gosod cyfyngiadau tynn ar yr hyn a ddaw nesaf. Mae hyd yn oed y bloc marw D2 sydd wedi'i beiriannu'n fwyaf cywir yn dal i fod yn ei gyflwr meddal neu ganolradd os gwnaethoch ddilyn y llwybr peiriannu meddal, ac mae'r trawsnewidiad metelegol sy'n rhoi caledwch gweithio iddo yn cyflwyno ei sifftiau dimensiwn ei hun. Rheoli'r sifftiau hynny trwy driniaeth wres wedi'i reoli a gorffeniad caledu post yw'r cyswllt hanfodol nesaf yn y gadwyn.
Gwres Trin Die Steels a Defnyddio Haenau Amddiffynnol
Nid yw bloc marw wedi'i beiriannu sy'n eistedd ar eich mainc yn HRC 20 yn gydran marw sy'n gweithio. Mae'n edrych yn iawn, mae'n mesur yn iawn, ond nid oes ganddo'r caledwch a'r ymwrthedd gwisgo i oroesi hyd yn oed ychydig gannoedd o strôc yn y wasg. Triniaeth wres yw'r trawsnewidiad metelegol sy'n trosi dur offer meddal, machinable yn arwyneb gweithio sy'n gallu cynhyrchu cannoedd o filoedd o ddur wedi'i stampio neu rannau alwminiwm wedi'i stampio heb drifft dimensiwn.
Mae'r broses yn syml o ran cysyniad ond yn anfaddeugar wrth ei gweithredu. Mae gan bob gradd ffenestri tymheredd penodol, gofynion diffodd, a phrotocolau tymheru. Gwyrwch, a byddwch yn cael cracio, ystumio gormodol, neu galedwch anghyson sy'n arwain at fethiant marw cynamserol.
Mae'r cylch trin gwres llawn yn dilyn pedwar cam:
- Rhyddhad straen ar ôl peiriannu garw- Mae tynnu deunydd ymosodol yn ystod melino CNC yn cyflwyno straen mewnol a all achosi anesmwythder yn ystod austenitizing.Lleddfu straen tua 1200-1250 gradd F(o dan dymheredd critigol y dur) yn llacio'r straeniau hyn sydd wedi'u cloi cyn i'r trawsnewidiad go iawn ddechrau. Mae'r cam hwn yn arbennig o bwysig ar gyfer cydrannau marw cymhleth neu drawsdoriadau anghytbwys.
- Austenitig (mwydo gwres-uchel)- Mae'r dur yn cael ei ddwyn i'w dymheredd austenitizing penodol a'i gadw yno yn ddigon hir i'r strwythur grisial drawsnewid yn llawn. Rheol gyffredinol yw un-hanner awr fesul modfedd o drwch gydag isafswm o 45-munud. Tymheredd yw'r newidyn mwyaf hanfodol yma. Peidiwch byth â mynd y tu hwnt i'r ystod uchaf ar gyfer unrhyw radd, gan fod gorboethi yn achosi canlyniadau anghyson gan gynnwys caledwch isel wedi diffodd ac ansefydlogrwydd dimensiwn.
- quenching- Rhaid i'r dur wedi'i drawsnewid gael ei oeri'n ddigon cyflym i ffurfio martensite, y strwythur caled ond brau sy'n rhoi ei allu i dorri dur offer. Mae'r cyfrwng quench yn radd -benodol ac nid yw'n agored i drafodaeth.
- Tempering (pasiau lluosog)- Mae dur wedi'i ddiffodd yn beryglus o frau. Mae tymheru ar dymheredd rheoledig yn lleihau straen mewnol ac yn cydbwyso caledwch yn erbyn caledwch. Mae graddau caledu aer fel D2 ac A2 yn gofyn am dymer ddwbl, tra bod dur cyflymder uchel fel M2 angen tymer triphlyg, gyda'r rhan wedi'i oeri i tua 125 gradd F rhwng pob cylchred.
Cylchoedd Triniaeth Gwres ar gyfer Graddau Dur Die Cyffredin
Mae pob gradd dur a ddefnyddir wrth stampio dur yn marw yn dilyn ei rysáit thermol ei hun. Mae rhedeg y cylch anghywir ar y radd anghywir yn cynhyrchu canlyniadau anrhagweladwy, o smotiau meddal sy'n gwisgo'n gynamserol i -gracio sy'n sgrapio'r gydran gyfan.
| Gradd Dur | Ystod Austenitizing | Canolig torri | Ystod Tempering | Caledwch Gweithio Targed (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 gradd (1850-1890 gradd F) | Awyr | 200-540 gradd (400-1000 gradd F) | 58-62 |
| A2 | 940-980 gradd (1725-1800 gradd F) | Awyr | 175-540 gradd (350-1000 gradd F) | 57-62 |
| S7 | 940-955 gradd (1725-1750 gradd F) | Aer (ola wedi'i dorri ar gyfer rhannau mawr) | 205-620 gradd (400-1150 gradd F) | 54-58 |
| O1 | 790-815 gradd (1450-1500 gradd F) | Olew (wedi'i gynhesu i 100-125 gradd F) | 175-315 gradd (350-600 gradd F) | 57-62 |
| M2 | 1190-1230 gradd (2175-2250 gradd F) | Bath olew neu halen wedi'i dorri ar 540 gradd | 540-595 gradd (1000-1100 gradd F), tymer triphlyg | 62-65 |
Sylwch na fydd S7, y radd sy'n gwrthsefyll sioc a ddefnyddir ar gyfer dyrnu sy'n ffurfio'n drwm, yn datblygu caledwch llawn mewn adrannau mwy oni bai ei fod yn cael diffoddiad olew wedi'i dorri, er ei fod yn cael ei ddosbarthu fel caledu aer. Dyma un o'r manylion hynny sy'n baglu siopau heb brofiad trin gwres dwfn.
Mae ystumiad yn ystod triniaeth wres yn anochel.Trawsnewid metelegol ynghyd ag ehangu thermolyn symud dimensiynau ar bob cydran sy'n mynd drwy'r ffwrnais. Ar gyfer cydrannau marw sydd â goddefiannau tynn, mae hyn yn golygu na allwch beiriant i ddimensiynau terfynol cyn trin gwres. Yr arfer safonol yw gadael 0.005-0.010 modfedd o stoc malu ar bob arwyneb critigol, gan dderbyn y bydd gwaith gorffen ôl-galedu yn dod â phopeth i'r fanyleb. Ar gyfer dur carbon stampio marw cydrannau gan ddefnyddio O1, quenching olew yn cyflwyno afluniad mwy na'r quench aer a ddefnyddir ar gyfer D2 neu A2, gwneud lwfansau stoc hael hyd yn oed yn bwysicach.
Haenau Arwyneb a Gorffen Ar ôl Triniaeth Gwres
Gyda chydrannau marw caled yn ôl o'r ffwrnais, mae'r cyfnod gorffen yn adfer manwl gywirdeb dimensiwn ac yn ychwanegu perfformiad arwyneb na all dur offer noeth ei gyflawni ar ei ben ei hun.
Gorffen malu yn gyntaf. Mae llifanu wyneb yn dod â wynebau bloc marw yn ôl i wastadedd (fel arfer o fewn 0.0002 modfedd), tra bod malu silindrog yn dychwelyd diamedrau dyrnu i'w dimensiynau targed. Mae lapio arwynebau paru critigol, megis adran marw i-uniadau trawsdoriad a wynebau stripiwr, yn sicrhau'r cyswllt agos sydd ei angen ar gyfer dosbarthiad grym cyfartal o dan lwyth y wasg.
Cotiadau PVD yw'r haen perfformiad terfynol. O'u cymhwyso mewn siambr wactod ar dymheredd digon isel (tua 200-500 gradd ) i osgoi meddalu'r swbstrad wedi'i drin â gwres, mae'r haenau ffilm tenau hyn yn newid yn ddramatig sut mae'r arwyneb marw yn rhyngweithio â llenfetel:
- TiN (Titaniwm Nitrid)- Aur-lliw, tua 2400 HV caledwch wyneb. Yn gweithio'n dda ar gyfer gweithrediadau stampio dur ar stoc carbon ysgafn ac isel. Yn lleihau ffrithiant a gwisgo gludiog yn gyffredinol-blancio a ffurfio pwrpas.
- TiCN (Titanium Carbonitride)- Caledwch uwch na TiN (tua 3000 HV) gyda chyfernod ffrithiant is. Y dewis a ffefrir ar gyfer stampio stampio dur di-staen ac alwminiwm. Mae ei affinedd cemegol llai â'r deunyddiau hyn yn brwydro yn erbyn y bustl sy'n dinistrio arwynebau marw heb eu gorchuddio, yn enwedig mewn 316 o gymwysiadau stampio dur di-staen lle mae cynnwys nicel a molybdenwm y deunydd yn ei wneud yn eithriadol o dueddol o adlyniad.
- AlCrN (Cromiwm Nitrid Alwminiwm)- Gwrthiant ocsideiddio eithriadol a sefydlogrwydd thermol. Yn fwyaf addas ar gyfer gweithrediadau cynyddol cyflymder uchel lle mae tymheredd arwyneb marw yn codi yn ystod rhediadau cynhyrchu estynedig.
Nid yw dewis cotio yn ymwneud â dewis yr opsiwn anoddaf. Mae'n ymwneud â chyfateb priodweddau'r cotio â'ch deunydd gweithle penodol. Mae marw sy'n cynhyrchu rhannau alwminiwm wedi'i stampio yn elwa fwyaf ar nodweddion gwrth-gallu TiCN, nid ymwrthedd thermol AlCrN. Mae marw sy'n rhedeg dur carbon ar gyflymder cymedrol yn perfformio'n berffaith gyda TiN safonol ar ffracsiwn o gost AlCrN.
Un gofyniad hanfodol: rhaid i wyneb y swbstrad gael ei sgleinio i Ra 0.2 micrometers neu well cyn ei orchuddio. Mae haenau PVD fel arfer yn 2-5 micromedr o drwch. Maent yn cydymffurfio â thopoleg y swbstrad yn hytrach na'i lenwi neu ei lefelu, felly mae unrhyw farciau malu neu wead EDM oddi tano yn cael eu mwyhau, heb eu cuddio.
Gyda chydrannau wedi'u caledu, wedi'u daearu a'u gorchuddio mewn llaw, rydych chi'n dal rhannau manwl unigol y mae'n rhaid iddynt nawr ddod at ei gilydd fel system unedig. Mae'r cam cydosod, lle mae pentwr goddefiannau, dulliau alinio yn profi eu hunain, a phwysau'r gwanwyn yn cael eu tiwnio, yn troi'r cydrannau unigol hynny yn set marw gweithredol yn barod ar gyfer y wasg brofi.
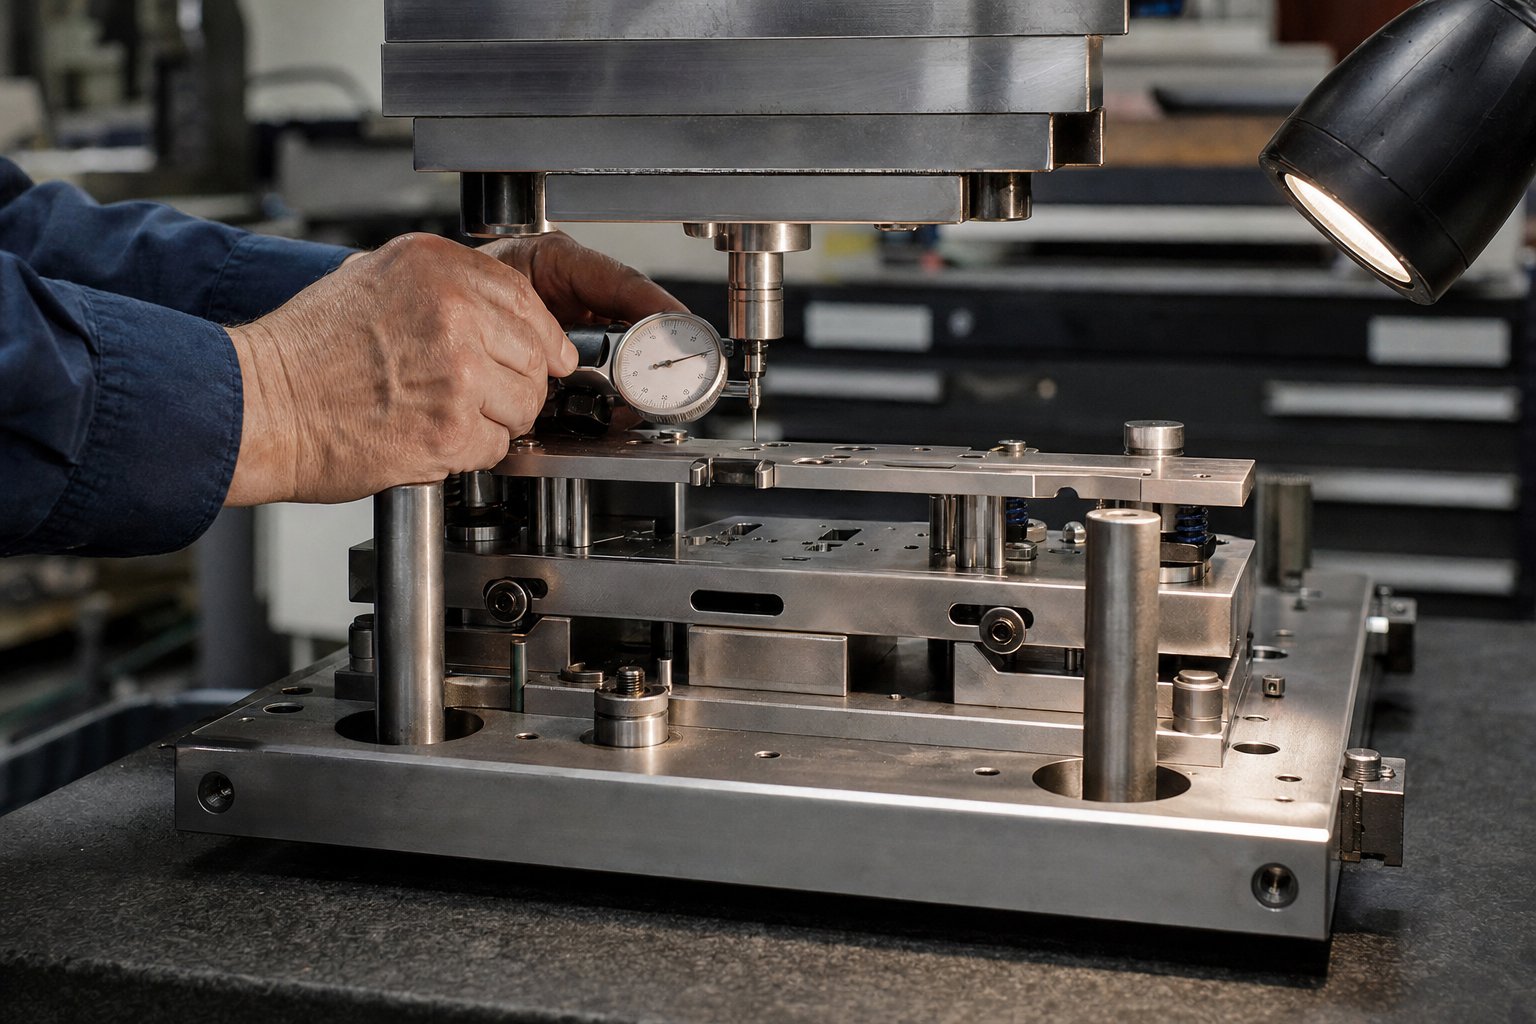
Cydosod ac Alinio'r Set Die Cyflawn
Bellach mae gennych gasgliad o gydrannau marw stampio caledu, wedi'u daear a'u gorchuddio yn eistedd ar eich mainc. Mae pob un yn gywir o ran dimensiwn ar ei ben ei hun. Yr her yw nad yw trachywiredd unigol yn gwarantu cywirdeb cydosod. Pan fyddwch chi'n bolltio ugain neu fwy o rannau gyda'i gilydd, mae pob band goddefgarwch yn pentyrru, ac mae'r canlyniad cronnus yn penderfynu a yw'ch ymylon dyrnu yn cwrdd â'r agoriadau marw gyda'r cliriad y gwnaethoch chi ei ddylunio neu'n drifftio i gamliniad sy'n cynhyrchu sgrap ar y taro cyntaf.
Y cam cydosod hwn yw lle mae gweithwyr proffesiynol offer metel a marw profiadol yn gwahanu eu hunain oddi wrth siopau sy'n syml â rhannau peiriant. Mae'r broses yn gofyn am ddilyniant systematig, mesur gofalus ar bob cam, a thechnegau sy'n gwneud iawn am realitipentwr goddefgarwch-i fyny ar draws cydrannau lluosog. Hyd yn oed pan fo pob rhan unigol o fewn y fanyleb, gall yr amrywiad cyfunol fod yn fwy na'r terfynau swyddogaethol os nad yw dulliau cydosod yn cyfrif amdano.
Dulliau Aliniad Cydran a Phentyrru Goddefgarwch-I Fyny
Dychmygwch bum cydran stampio wedi'u pentyrru rhwng yr esgid marw a'r arwyneb marw, pob un yn dal goddefgarwch safle o plws neu finws 0.01 mm. Yn y sefyllfa waethaf, mae'r amrywiadau bach hynny'n cronni i blws neu finws 0.05 mm o symudiad safle sydd ar flaen y gad. Mae hynny'n ddigon i gynhyrchu burrs anwastad, cyflymu traul dyrnu ar un ochr, neu achosi tynnu gwlithod.
Mae rheoli'r pentwr hwn-i fyny yn dibynnu ar ddwy brif strategaeth:
- Paru-malu- Yn lle peiriannu pob plât yn annibynnol i ddimensiwn absoliwt, rydych chi'n malu arwynebau paru gyda'i gilydd neu mewn setiau cyfatebol. Mae hyn yn sicrhau bod gan y rhyngwyneb rhwng dwy gydran bron â-bwlch sero ni waeth ble mae pob rhan yn glanio o fewn ei band goddefiant unigol. Mae rhannau marw sy'n rhannu llinell wahanu yn cael eu tir fel set, gan warantu coplanarity na all malu annibynnol addo.
- Ffitiad dethol- Mesur dimensiynau cydran gwirioneddol ar ôl triniaeth wres a gorffen, yna paru rhannau yn strategol. Mae turio plât dyrnu a fesurodd ychydig tuag at ddiwedd uchel y goddefgarwch yn cael ei baru â shank dyrnu ar y pen isel, gan gadw'r cydosod yn ffit o fewn cliriad targed. Mae'r dull hwn yn masnachu cyfnewidioldeb am drachywiredd, sef y fasnach gywir mewn cymwysiadau marw a stampio lle mae perfformiad yn bwysicach na rhan-cyfnewid cyfleustra.
Mae tair elfen strwythurol yn cynnal aliniad -i-farw o dan lwythi deinamig gwasg sy'n rhedeg:
- Pyst canllaw a llwyni- trachywiredd-Mae postiadau daear sy'n cael eu pwyso i mewn i'r esgid isaf yn cysylltu llwyni caled yn yr esgid uchaf. Mae setiau post dan arweiniad pêl yn dal aliniad o fewn 0.005 mm neu well, gan atal symudiad ochrol hyd yn oed wrth i dunelli gynyddu. Ar gyfer cynulliadau marw a stampio sy'n rhedeg ar gyflymder uchel, mae llwyni cawell pêl wedi'u llwytho ymlaen llaw yn dileu'r chwarae y mae llwyni efydd plaen yn ei ganiatáu.
- Blociau sawdl- Mae blociau dur caled wedi'u bolltio i ymylon yr esgidiau marw yn amsugno'r grymoedd ochrol a gynhyrchir yn ystod gweithrediadau torri a ffurfio. Heb flociau sawdl, mae-llwytho ochr o doriadau onglog neu gynlluniau stribedi anghymesur yn gwthio'r esgid uchaf i'r ochr yn erbyn y pyst canllaw, gan gyflymu traul llwyni ac aliniad diraddiol dros amser.
- Pinnau hoelbren- Mae hoelbrennau manwl gywir yn cloi safle pob cydran o'i gymharu â'r plât y mae'n ei osod ynddo. Unwaith y bydd adran farw wedi'i lleoli, mae dau bin hoelbren yn ei osod yn erbyn cylchdro a drifft ochrol, felly mae tynnu ac ailosod yr adran ar gyfer miniogi yn ei ddychwelyd i'r un lleoliad yn union bob tro.
Dyluniad Stripper a Chyfrifiadau Pwysedd y Gwanwyn
Mae'r plât stripiwr yn cyflawni swyddogaeth dwyllodrus hollbwysig mewn unrhyw offeryn stampio a chydosod marw. Mae'n dal deunydd dalen yn wastad yn erbyn yr arwyneb marw wrth ei dorri, yn atal y stribed rhag codi gyda'r dyrnu ar y strôc dychwelyd, ac yn arwain punches llai a fyddai fel arall yn gwyro o dan lwyth. Mae grym stripio rhy fach yn achosi i'r deunydd gadw at y punches, gan gynhyrchu snap treisgar sy'n niweidio cydrannau ac yn creu amrywiad dimensiwn yn eich rhannau. Mae grym rhy fawr yn gwastraffu tunelledd y wasg ac yn cyflymu blinder y gwanwyn.
Mae cyfrifo'r grym stripio gofynnol yn dechrau gyda'rtorri grym ei hun:
- Grym torri= Perimedr toriad x Trwch deunydd x Cryfder cneifio
- Grym stripio= 10% i 20% o rym torri
- Grym stripio dylunio= Grym stripio x 1.3 ffactor diogelwch (lleiafswm)
Ar gyfer offer llwyfan a marw cynyddol sydd hefyd yn defnyddio'r stripiwr fel arwyneb clampio wrth ffurfio, dyblu'r grym a gyfrifwyd ar gyfer clampio wrth ei dorri a'i driphlyg ar gyfer clampio wrth ffurfio. Mae hyn yn sicrhau na all y stribed symud yn ochrol tra bod gwaith yn cael ei wneud, sef un o'r ffynonellau mwyaf cyffredin o amrywiad dimensiwn mewn offer blaengar cymhleth a gweithrediadau stampio marw.
Mae detholiad y gwanwyn yn dilyn o ofyniad yr heddlu:
- Ffynhonnau nwy nitrogen- Cyflwyno dwy neu dair gwaith grym sbring coil yn yr un ôl troed. Maent yn cynnal grym mwy cyson trwy gydol eu strôc ac maent yn ddibynadwy ar gyflymder dros 600 strôc y funud. Yn cael ei ffafrio ar gyfer cynhyrchu cynyddol yn marw lle mae pwysau clampio cyson yn effeithio'n uniongyrchol ar ansawdd rhan.
- Ffynhonnau coil mecanyddol- Cost is ac yn symlach i'w gynnal. Yn addas ar gyfer cymwysiadau cyfaint is ac yn marw lle mae cyfyngiadau gofod yn fach iawn. Dewiswch gyfradd gwanwyn sy'n darparu grym stripio llawn o fewn y teithio gwyriad sydd ar gael.
Gyda'r strategaeth alinio wedi'i phenderfynu a grym y gwanwyn wedi'i gyfrifo, mae'r cynulliad ffisegol yn dilyn dilyniant penodol. Mae neidio ymlaen neu hepgor camau yn creu problemau sy'n rhaeadru trwy'r adeilad cyfan.
- Archwiliwch a dadlwythwch yr holl esgidiau marw, gan sicrhau bod arwynebau mowntio yn wastad o fewn 0.0002 modfedd ac yn gyfochrog o'r brig-i'r-gwaelod.
- Pwyswch byst canllaw i mewn i'r esgid isaf (neu osod gwasanaethau post dan arweiniad), gan wirio perpendicwlar i wyneb yr esgid.
- Gosodwch flociau sawdl a'u diogelu gyda sgriwiau cap pen y soced wedi'u trorymu i'r fanyleb.
- Gosodwch rannau marw i'r esgid isaf gan ddefnyddio pinnau hoelbren ar gyfer lleoliad, yna bolltio i lawr gyda sgriwiau cap pen soced. Dilyswch-safleoedd ymylol o'u cymharu â chanolfannau post canllaw.
- Gosodwch y plât stripiwr ar yr esgid uchaf gyda sbringiau ar eu huchder rhaglwytho wedi'i gyfrifo. Cadarnhau bod teithio am ddim yn cyfateb i'r strôc stripio gofynnol.
- Mount dyrnu i mewn i'r plât dyrnu, seddi pob shank yn gyfan gwbl yn erbyn y plât wrth gefn. Gwiriwch fod blaenau dyrnu yn ymestyn y pellter cywir o dan wyneb y stripiwr.
- Cydosod yr esgid uchaf ar y pyst canllaw a gostwng y cynulliad i wirio mynediad dyrnu i mewn i agoriadau marw. Gwiriwch gliriad gwastad o amgylch yr holl ymylon gan ddefnyddio medryddion teimlo neu drwy archwilio bwlch golau.
- Cymhwyso torque terfynol i'r holl glymwyr mewn-dilyniant patrwm croes, ailwirio'r dimensiynau critigol, a chofnodwch uchder y caead wedi'i ymgynnull ar gyfer gosod y wasg.
Y gwiriad dimensiwn olaf hwnnw cyn i'r marw adael y fainc yw eich polisi yswiriant. Mae unrhyw gamliniad a ddelir yma yn cael ei gywiro mewn munudau gyda shim neu arwyneb y llawr. Mae'r un camliniad a ddarganfuwyd yn ystod y treial yn costio oriau o amser y wasg, dadosod ac ail-weithio. Gyda'r set marw wedi'i ymgynnull a'i wirio'n llawn ar y fainc, mae'n barod ar gyfer y wasg tryout lle mae rhannau wedi'u stampio yn datgelu a yw eich penderfyniadau dylunio, peiriannu a chynulliad mewn gwirionedd yn cynhyrchu canlyniadau cydymffurfio o dan amodau'r wasg go iawn.
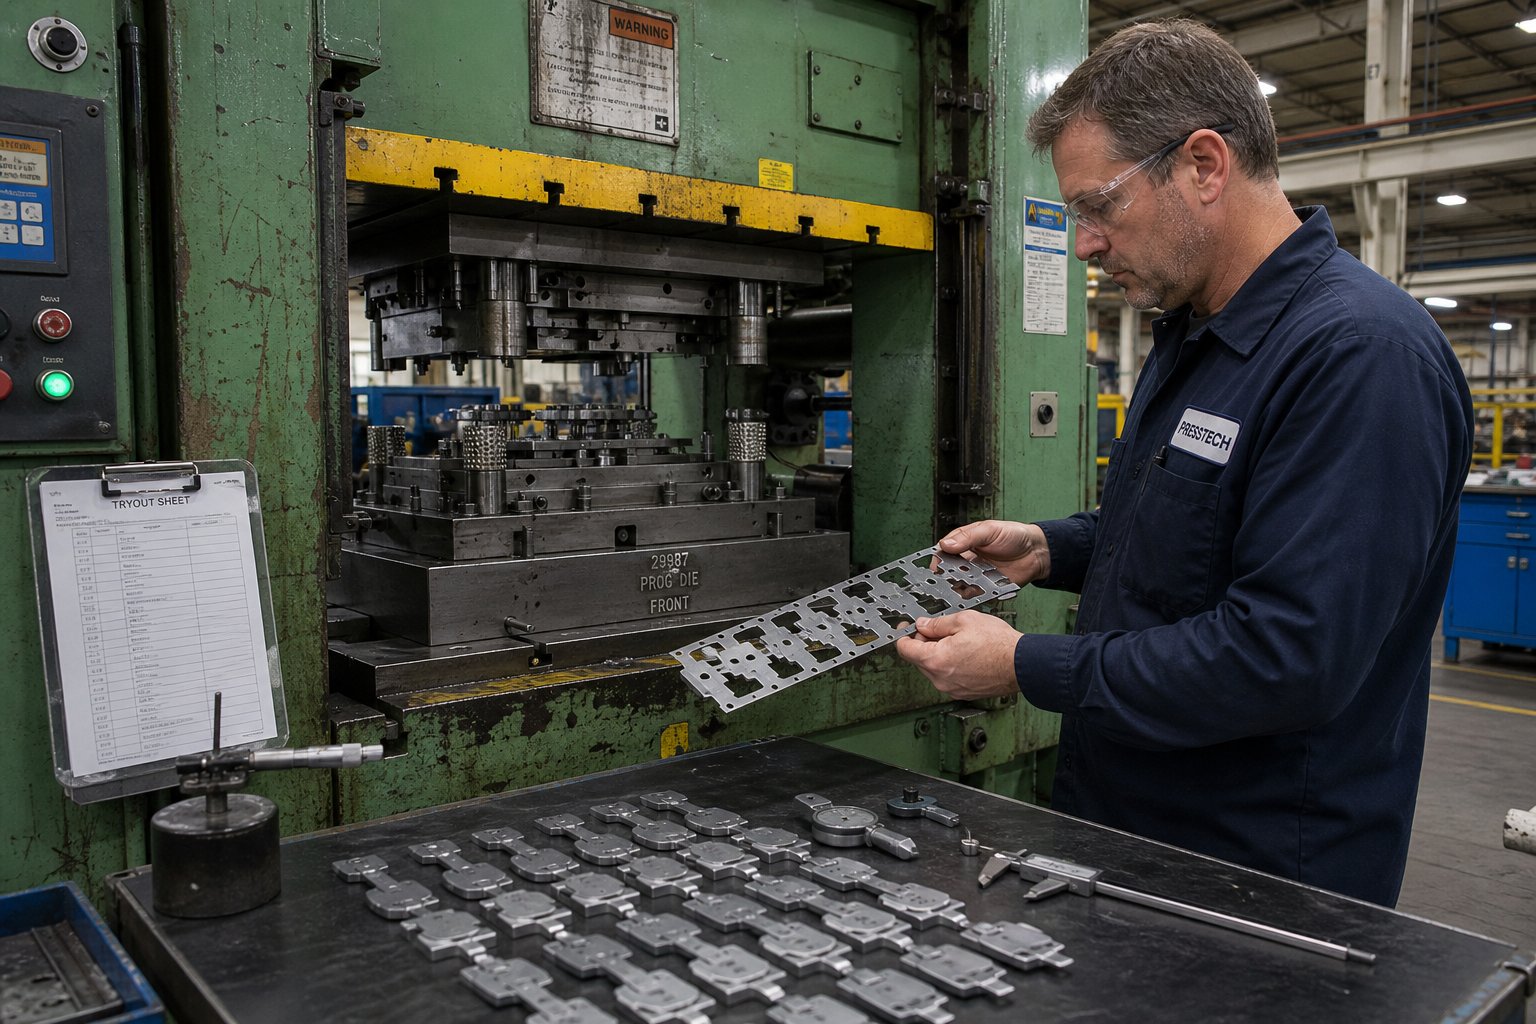
Rhedeg Die Tryouts a Dadfygio Nes Mae Rhannau'n Cwrdd â'r Fanyleb
Mae eich marw yn cael ei ymgynnull, ei archwilio ar y fainc, a'i fesur i'w argraffu. Mae popeth yn gwirio. Felly pam mae'r rhan fwyaf o farwolaethau newydd yn dal i fethu â chynhyrchu rhannau sy'n cydymffurfio ar yr ergyd gyntaf un? Oherwydd nid yw marw stampio yn gweithredu ar ei ben ei hun. Mae'n gweithredu y tu mewn i wasg, gyda deunydd go iawn sydd ag amrywiad eiddo, o dan lwythi deinamig a chyflymder na all unrhyw arolygiad mainc eu hailadrodd. Y cam ceisio yw pan fyddwch chi'n darganfod sut mae'ch marw yn perfformio mewn gwirionedd o dan amodau stampio'r wasg, ac yn cau pob bwlch rhwng bwriad dylunio a realiti ffisegol yn systematig.
Meddyliwch am tryout fel yr arholiad terfynol ar gyfer pob penderfyniad a wnaethoch yn ystod dylunio, dewis deunydd, peiriannu, a chydosod. Y newyddion da: mae ymagwedd strwythuredig tuag at y gwerthusiad taro cyntaf a chywiro iteraidd yn cael y rhan fwyaf yn marw o fewn llond llaw o iteriadau yn hytrach nag wythnosau o ddyfalu rhwystredig.
Sefydlu ar gyfer Trawiadau Cyntaf
Mae Die tryout yn dechrau gyda dewis y wasg a gosod. Beth yw gwasg stampio yn y cyd-destun hwn? Mae'n beiriant sy'n darparu grym rheoledig trwy strôc unionlin, gan gau'r haneri marw ynghyd â digon o dunelli i dorri a ffurfio metel dalen. Sut mae gwasg stampio yn gweithio yn ystod treial yn benodol? Rydych chi'n gosod yr hwrdd i gyflymder cropian (fel arfer 10-20% o'r gyfradd gynhyrchu), sefydlu uchder cau yn seiliedig ar y dimensiwn a gofnodwyd yn ystod y cynulliad, a gwirio bod y marw yn eistedd yn sgwâr yn y bolster gyda phwysau clamp unffurf.
Dylai'r trawiadau cyntaf bob amser redeg ar gyflymder is am dri rheswm:
- Mae cyflymder arafach yn rhoi amser i chi glywed a gweld problemau cyn iddynt achosi difrod. Gall dyrnu sy'n taro adran marw sydd wedi'i mis-leoli ar gyflymder llawn chwalu offer. Ar gyflymder cropian, rydych chi'n teimlo ymyrraeth a gallwch atal y wasg.
- Mae cyflymder is yn ynysu perfformiad yn marw o effeithiau syrthni. Ar gyflymder cynhyrchu, mae dynameg stribedi, bownsio stripper, ac ymateb gwanwyn nitrogen i gyd yn newid. Mae tryout ar gyflymder isel yn cadarnhau bod y marw yn gweithio'n geometregol cyn cyflwyno newidynnau deinamig.
- Gallwch ddefnyddio deunyddiau dilysu meddal yn ddiogel. Mae rhedeg gwifren plwm, clai modelu, neu stoc shim alwminiwm meddal trwy'r marw ar gyflymder isel yn gadael i chi wirio uchder caeadau, patrymau clirio, a dyfnderoedd ffurfio heb beryglu dur offer caled.
Bwydwch stribed byr o ddeunydd gradd cynhyrchu (yr un aloi, yr un trwch, yr un tymer) trwy'r dis ar gyfer eich rhannau sampl cyntaf. Peidiwch byth â rhoi cynnig ar stoc sgrap ar hap. Mae priodweddau materol yn effeithio'n uniongyrchol ar bob agwedd ar y broses stampio, o rym torri a ffurfio burr i ymddygiad gwanwyn a thynnu. Mae defnyddio deunydd gwahanol na'r fanyleb cynhyrchu yn gwarantu y bydd eich cywiriadau dadfygio yn anghywir.
Yn gyntaf-Taro Archwilio a Diagnosis Diffygion Cyffredin
Tynnwch eich rhannau sampl cyntaf a'u harchwilio'n systematig. Mesur uchder burr gyda micromedr neu fesurydd burr. Gwiriwch y nodwedd-i-nodwedd dimensiynau yn erbyn yr argraffiad rhannol. Archwiliwch arwynebau ffurfiedig am holltau, crychau, a marcio arwynebau. Cymharwch -yn erbyn-dde-ac-ymylon-arweiniad-arwain ar gyfer cymesuredd.
Uchder Burr yw eich dangosydd unigol gorau o gywirdeb clirio. Mae ymyl glân wedi'i chneifio gydag ychydig iawn o burr (fel arfer llai na 10% o drwch y deunydd) yn dweud wrthych fod y dyrniad i'r cliriad marw yn gywir. Mae burr gormodol ar un ochr nodwedd yn arwydd o glirio anwastad, sydd fel arfer yn olrhain yn ôl i gamlinio dyrnu, sifft adran yn marw, neu wasg tilt hwrdd yn hytrach na chlirio dylunio anghywir.
Dyma fframwaith diagnostig ar gyfer y diffygion mwyaf cyffredin y byddwch yn dod ar eu traws yn ystod treial stampio marw manwl gywir:
| Diffyg | Achos Gwraidd | Camau Cywiro |
|---|---|---|
| Burr gormodol (un-ochrog) | Punch-i-farwoli camaliniad; clirio anwastad | Ail-wirio aliniad postiad y canllaw; sefyllfa dyrnu shim; gwirio lleoliadau hoelbren adran marw |
| Burr gormodol (gwisg o gwmpas) | Ymylon torri diflas neu gliriad annigonol | Miniog dyrnu a marw ymylon; cynyddu'r cliriad os oedd y dyluniad yn rhy dynn |
| Yn rhannu mewn ardaloedd ffurfiedig | Grym deiliad gwag gormodol; llif deunydd annigonol; radiws miniog | Lleihau pwysau dal; radii tynnu sglein; cynyddu radiws mynediad marw; addasu iraid |
| Wrinkles mewn flanges neu waliau | Dim digon o rym deiliad gwag; deunydd gormodol yn y parth cywasgu | Cynyddu rhaglwyth gwanwyn nitrogen; ychwanegu neu ddyfnhau gleiniau tynnu; addasu siâp gwag |
| Springback (dros{0}}blygu) | Mae adferiad elastig yn fwy na'r iawndal; cryfder cynnyrch deunydd yn uwch na'r enwol | Cynyddu ongl overbend; ychwanegu glain stiffening; cynyddu trigo ar waelod strôc |
| Tynnu gwlithod (gwlithod yn glynu wrth ddyrnu) | Dim digon o glirio ochr marw; effaith gwactod; dim nodweddion cadw gwlithod | Ychwanegu rhigolau cadw gwlithod i agoriad marw; cynyddu clirio ychydig; ychwanegu chwyth aer |
| Lleoliad twll allan o oddefgarwch | Strip misfeed; pin peilot ddim yn ymgysylltu; gwall amseru mewn dilyniant cynyddol | Gwirio hyd porthiant; gwirio cyflwr y pin peilot a dyfnder ymgysylltu; addasu amseriad rhyddhau porthiant |
| Crafiadau arwyneb neu garlamu | Arwynebau marw garw; iro annigonol; adlyniad materol i offer | Arwynebau marw Pwyleg i Ra < 0.2 um; newid math neu gymhwysiad iraid; arwynebau marw cot |
Enghraifft o ddiagnosis methiant stampio yn ymarferol: rydych chi'n tynnu rhan o farw cynyddol ac yn sylwi ar burr trwm yn unig ar ochr dde nodwedd wag. Mae'n bosibl mai eich greddf gyntaf yw ail-miniogi, ond bod yn unffurf ar draws y rheolau sydd ar flaen y gad. Y gwir achos yn aml yw symudiad ochrol 0.01-0.02 mm yn y dyrnu o'i gymharu â'r agoriad marw. Mae gwirio hyn gyda phrawf wedi'i dorri trwy blwm meddal yn cadarnhau dyfnder argraff anwastad ar yr ochrau gwrthgyferbyniol. Yr atgyweiriad yw symud y plât dyrnu neu gywiro'r aliniad post canllaw, nid ail-grindio ymyl sydyn.
Addasiadau iteraidd ac Optimeiddio Amseru
Ni ddylai unrhyw un ddisgwyl i farw newydd redeg yn berffaith ar ôl un cylch cywiro. Mae'r broses stampio yn cynnwys gormod o newidynnau rhyngweithiol ar gyfer perffeithrwydd un ergyd. Mae gwneuthurwyr marw profiadol yn cynllunio ar gyfer tair i bum fersiwn tryout ar ddiswydd cynhyrchu nodweddiadol, a mwy ar offer blaengar cymhleth.
Mae pob iteriad yn dilyn yr un ddolen:
- Rhedeg rhannau sampl (lleiafswm 20-30 darn i weld amrywiad, nid dim ond taro sengl).
- Mesur dimensiynau critigol a chofnodi canlyniadau ar daflen ddata.
- Nodwch y gwyriad unigol mwyaf o'r fanyleb.
- Diagnosio achos gwraidd gan ddefnyddio'r fframwaith diffyg uchod.
- Gweithredwch un cywiriad ar y tro, yna -redeg samplau i wirio bod y gosodiad wedi gweithio heb gyflwyno problemau newydd.
Mae’r pwynt olaf hwnnw’n hollbwysig. Mae newid newidynnau lluosog ar yr un pryd yn ei gwneud hi'n amhosibl gwybod beth sydd wedi helpu a beth oedd yn brifo. Mae'r agwedd ddisgybledig hon yn adlewyrchu betharbenigwyr stampio yn argymell: deall sut mae newidynnau proses yn rhyngweithio a defnyddio dull systematig, seiliedig ar ddata, yn hytrach na gwneud newidiadau lluosog ar unwaith a gobeithio am y gorau.
Mae addasiadau iteraidd cyffredin yn ystod dadfygio marw cynyddol yn cynnwys:
- Dyrniadau symudliw- Ychwanegu neu dynnu stoc shim o dan ddalwyr dyrnu i addasu dyfnder torri a chynnal amseriad marw cywir ar ôl hogi. Fel y mae arfer y diwydiant yn ei gadarnhau, dylech bob amser gofnodi'r union faint o ddeunydd a dynnwyd wrth ei falu a gosodwch shim cyfatebol o dan y deiliad dyrnu. Peidiwch byth â mynd y tu hwnt i dri shim cyn ei gyfuno i un shim cyfnewid o'r un trwch.
- Addasu amseriad mewn marw cynyddol- Sicrhau bod stripwyr yn cysylltu â'r stribed cyn i'r twns ddod i ben, a'u bod yn cadw mewn cysylltiad nes bod y dyrnodau'n tynnu'n ôl yn llwyr. Rhaid i'r pwysau{2}}teithio system fod yn fwy na'r pellter teithio gwaith bob amser er mwyn atal noeth-godi a cholli-cofrestru rhwng gorsafoedd.
- Addasu gleiniau tynnu- Newid uchder gleiniau, radiws, neu leoliad i reoli llif deunydd i mewn i geudodau tynnu. Mae gleiniau uwch yn cynyddu grym atal; mae gleiniau is yn gadael i ddeunydd lifo'n fwy rhydd.
- Pwysedd gwanwyn nitrogen yn pylu- Addasu rhaglwyth gwanwyn nwy i newid grym stripio neu wag -ddaliad. Dechreuwch gyda gwerthoedd wedi'u cyfrifo a thôn mân yn seiliedig ar ansawdd y rhan wirioneddol.
Senario enghreifftiau stampio sy'n dangos yr effaith rhaeadru: mae cywiriad ymddangosiadol syml fel symud deiliad dyrnu i adfer amseriad ar ôl miniogi, os caiff ei esgeuluso, yn gorfodi'r person gosod i ostwng uchder y caead i gyflawni toriad llawn. Mae'r uchder caead is hwnnw'n gyrru gorsafoedd ffurfio yn rhy ddwfn, gan gynhyrchu tunelledd gormodol a all niweidio'r marw neu'r wasg. Mae'r daith monitor tunelledd, mae rhywun yn codi'r terfynau larwm, ac mae'r marw bellach yn rhedeg mewn cyflwr sarhaus sy'n byrhau ei fywyd yn ddramatig. Y cyfan oherwydd bod un shim wedi'i golli.
Mae dwy dechneg ddilysu yn eich helpu i ddadfygio heb beryglu offer drud:
- Sylw-arwynebau glasu- Rhowch gôt denau o las Prwsia (lliw gosodiad) i farw neu dyrnu arwynebau, yna caewch y dis ar ddarn o ddefnydd neu'n uniongyrchol (ar gyfer arwynebau nad ydynt yn-dorri). Mae'r patrwm cyswllt a ddatgelir gan y trosglwyddiad glas yn dangos yn union ble mae'r marw yn cysylltu a lle mae bylchau'n bodoli. Defnyddiwch hwn i wirio ffit arwyneb ffurfio, unffurfiaeth cyswllt wyneb stripper, a lluniadu patrymau ymgysylltu pad.
- Profi argraff deunydd meddal- Rhedwch weiren blwm, clai modelu, neu alwminiwm meddal drwy'r dis ar gyflymder araf. Mae'r deunydd cywasgedig yn datgelu uchder caeadau ym mhob gorsaf, gan ddangos i chi yn union faint o gliriad gweithio sy'n bodoli rhwng cydrannau uchaf ac isaf. Mae'r dechneg hon yn amhrisiadwy ar gyfer gwirio bod yr holl orsafoedd mewn dis cynyddol yn cyrraedd dyfnder cywir ar yr un pryd heb i unrhyw orsaf gyrraedd gwaelod cyn pryd na methu â ffurfio'n llawn.
Mae stampio metel manwl uchel yn mynnu bod canlyniadau eich treial nid yn unig yn dangos cydymffurfiad un rhan ond gallu ailadrodd cyson. Rhedeg dilyniant o hanner cant neu fwy o rannau ar ôl cywiriadau terfynol a gwirio bod dimensiynau yn aros yn sefydlog heb drifft. Mae drifft dimensiwn ar draws rhediad byr yn arwydd o broblem thermol, traul neu aliniad a fydd ond yn gwaethygu ar gyflymder a chyfaint cynhyrchu.
Daw'r cam trio i ben pan fydd eich rhannau'n cwrdd â dimensiynau print yn gyson, mae ansawdd yr arwyneb yn pasio archwiliad gweledol a chyffyrddol, ac mae uchderau burr yn dod o fewn y fanyleb ar draws yr holl orsafoedd torri. Ar y pwynt hwnnw, mae'r dis yn cael ei ddilysu am ei geometreg bwriedig. Mae trosglwyddo i gynhyrchu parhaus, fodd bynnag, yn cyflwyno set newydd o ofynion: synwyryddion, optimeiddio cyflymder, dogfennaeth, a chynllunio cynnal a chadw sy'n cadw'r marw yn perfformio ar ansawdd tryout dros gannoedd o filoedd o gylchoedd.
Graddfa O Offer Dilysu i Gynhyrchu-Canlyniadau Parod
Mae marw sy'n pasio tryout yn cynhyrchu rhannau sy'n cydymffurfio ar gyflymder araf mewn pyliau byr. Mae marw parod-cynhyrchiad yn gwneud yr un peth ar gyfradd gylchred lawn, shifft ar ôl shifft, wrth fonitro ei hun am broblemau a dogfennu pob pwynt gwirio ansawdd ar hyd y ffordd. Y bwlch rhwng y ddwy wladwriaeth hynny yw lle mae llawer o dimau yn tanamcangyfrif y gwaith dan sylw.
Mae pontio'r bwlch hwnnw'n golygu ychwanegu deallusrwydd, cyflymder a disgyblaeth at offer sydd eisoes yn geometregol gywir. Dyma beth sy'n newid pan fyddwch chi'n symud marw stampio metel dilys i gynhyrchu parhaus.
Synwyryddion, Optimeiddio Cyflymder, a Chynllunio Cynnal a Chadw
Yn ystod y prawf fe wnaethoch chi wylio pob strôc. Wrth gynhyrchu, mae'r marw yn rhedeg heb oruchwyliaeth am oriau. Mae synwyryddion yn disodli'ch llygaid a'ch clustiau:
- Synwyryddion camfeed- Mae synwyryddion agosrwydd neu ffotodrydanol yn cadarnhau bod y stribed wedi symud y traw cywir ymlaen cyn i'r wasg strociau. Mae cyflwr porthiant byr yn anfon pwn i ardal sydd eisoes wedi'i thyllu, gan niweidio offer ar unwaith.
- Synwyryddion gwlithod- Canfod a yw gwlithod yn clirio'r agoriad dis ar ôl pob trawiad. Mae gwlithod cadw yn pentyrru o dan y gwag nesaf a gall gracio adran marw neu gynhyrchu rhan ddiffygiol.
- Monitors tunelledd- Mesurwch lofnodion grym ar bob strôc. Mae cynnydd graddol yn arwydd diflasu ymyl; mae pigyn sydyn yn dynodi trawiad dwbl, camborth, neu ddeunydd tramor yn y dis.
- Rhan-synwyryddion allan- Cadarnhewch fod rhannau stampio metel gorffenedig yn cael eu taflu allan yn lân cyn y cylch nesaf, gan atal damweiniau marw ar offer cynyddol.
Gyda synwyryddion yn eu lle, rydych chi'n rampio cyflymder beicio yn gynyddrannol. Dechreuwch ar 60-70% o strociau targed y funud a gwiriwch fod deinameg stribedi, amseriad stripiwr, a alldafliad rhannol i gyd yn ymddwyn yr un fath ag yn ystod treial. Mae stampio cyfaint uchel yn cyflwyno effeithiau syrthni sy'n newid sut mae'r stribed yn codi, sut mae ffynhonnau nitrogen yn ymateb, a sut mae gwlithod yn teithio trwy agoriadau marw. Cynyddwch y cyflymder mewn cynyddiadau o 10% nes i chi gyrraedd y gyfradd darged heb wyriad ansawdd na namau synhwyrydd.
Mae amserlennu cynnal a chadw yn cloi yn yr enillion bywyd marw y gwnaethoch chi ddylunio ar eu cyfer. Sefydlu ysbeidiau regrind yn seiliedig ar ddata arbrofion: pe bai uchder burr yn cyrraedd y trothwy gwrthod ar 80,000 o drawiadau yn ystod y dilysu, miniogi'r amserlen ar 70,000 fel mesur ataliol. Dogfennu cyfnodau adnewyddu gwanwyn, pwyntiau iro, a phwyntiau gwirio arolygu.Rhaglenni cynnal a chadw strwythuredig ar gyfer offer y wasg a stampiodangoswyd eu bod yn ymestyn oes offer hyd at 50% ac yn lleihau amser segur heb ei gynllunio 30-45% o'i gymharu â dulliau adweithiol.
Pwyntiau Gwirio Ansawdd a Dilysu Cynhyrchu
Mae stampio metel diwydiannol ar gyfer diwydiannau rheoledig yn gofyn am fwy na rhannau sy'n edrych yn iawn. Mae angen prawf ystadegol arnoch bod eich proses yn cynhyrchu rhannau stampio metel dalen sy'n cydymffurfio yn gyson ac yn rhagweladwy.
Mae astudiaethau gallu prosesu yn meintioli'r prawf hwnnw. Mae'r mynegai Cpk yn mesur pa mor dda y mae allbwn eich proses yn canoli o fewn y band goddefiant.Mae angen gwerth Cpk o fwy na 1.33 yn gyffredin, sy'n cyfateb i gyfradd ddiffyg o dan 64 rhan y filiwn. Mae cyflawni'r nifer hwnnw'n golygu rhedeg isafswm maint sampl (fel arfer 30-50 rhan olynol o broses sefydlog) a pherfformio dadansoddiad dimensiwn ar bob nodwedd hanfodol.
Ar gyfer rhaglenni stampio modurol, mae'r Broses Cymeradwyo Rhan Gynhyrchu (PPAP) yn ffurfioli'r gofynion hyn yn becyn cyflwyno strwythuredig. Mae dogfennaeth PPAP fel arfer yn cynnwys:
- Adroddiadau arolygu erthyglau cyntaf gyda lluniadau balŵn
- Diagramau llif prosesau a chynlluniau rheoli
- Dadansoddiad system fesur (Gage R&R) yn gwirio gallu offer archwilio
- Astudiaethau gallu (Cpk) ar ddimensiynau critigol
- Tystysgrifau deunydd wedi'u holrhain i lawer coil penodol
- FMEA (Dadansoddiad Modd Methiant ac Effeithiau) sy'n cwmpasu'r broses stampio
Mae rhaglenni awyrofod yn ychwanegu eu gofynion eu hunain, yn aml yn mynnu olrheiniadwyedd llawn o wres deunydd crai trwy gyfresoli rhan gorffenedig. Yr edefyn cyffredin ar draws yr holl ddiwydiannau rheoledig yw bod yn rhaid i'ch marw stampio metel arferol gynhyrchu rhannau o fewn proses ddilysu, ddogfennol ac ailadroddadwy, nid dim ond pasio gwiriad gweledol ar ddiwedd rhediad.
Mae cyflenwyr OEMs modurol a Haen-1 yn disgwyl-systemau ansawdd sy'n seiliedig ar atal-yn hytrach na rhoi diwedd ar-ddosbarthu llinellau. Mae stampio modurol gradd allforio yn marw ac mae'r prosesau sydd wedi'u hadeiladu o'u cwmpas fel arfer yn cyflawni cyfraddau diffygion yn yr ystod 50-200 PPM wrth weithredu o dan reolaethau prosesau a disgyblaeth cynnal a chadw priodol.
Pryd i Bartneru Gyda Gwneuthurwr Die Profiadol
Rydych chi nawr yn deall y llif gwaith llawn o luniadu rhannol trwy ddilysu cynhyrchiad. Dyma’r realiti ymarferol: mae’r rhan fwyaf o weithgynhyrchwyr yn elwa o weithio mewn partneriaeth â siop farw arbenigol ar gyfer offer cynhyrchu, yn enwedig ar gyfer dyfeisiau marw cynyddol cymhleth neu gymwysiadau stampio modurol cyfaint uchel lle mae cost y treial a’r gwall yn cael ei fesur mewn chwe ffigur.
Mae adeiladu prototeip o orsaf sengl yn eich siop eich hun yn dysgu'r hanfodion i chi. Mae graddio i farw cynyddol 20-orsaf sy'n rhedeg ar 400 strôc y funud ar linell fodurol yn gategori gwahanol o her, un sy'n gofyn am offer arbenigol, gwybodaeth broses ddofn, a blynyddoedd o brofiad ailadroddol yn dadfygio'r mathau o broblemau y mae'r erthygl hon yn eu disgrifio.
Nid yw'r penderfyniad i gontract allanol yn fethiant. Dyraniad o risg ydyw. Mae gwneuthurwr marw pwrpasol yn amorteiddio eu buddsoddiad mewn meddalwedd efelychu, canolfannau peiriannu manwl, gweisg tryout, a gwneuthurwyr offer profiadol ar draws cannoedd o brosiectau. Rydych chi'n elwa o'r gallu dwys hwnnw heb gario'r uwchben.
Ar gyfer gweithgynhyrchwyr, rheolwyr cyrchu, a pheirianwyr offer sy'n barod i symud o ddeall y broses gwneud marw i ofyn am ddyfynbrisiau ar offer cynhyrchu,YICHEN yn stampio marw gwasanaethaucefnogi'r llif gwaith llawn, o ddadansoddi dichonoldeb ac efelychiad CAE trwy beiriannu manwl, rhediadau prawf, ac arolygiad terfynol. Mae'r nod hwnnw-i-derfynu gallu yn dileu'r risg cydgysylltu o rannu gwaith ar draws nifer o werthwyr.
Meini prawf allweddol ar gyfer gwerthuso partner gwneud marw: yn-gallu efelychu a dadansoddi dichonoldeb CAE mewnol, gallu peiriannu CNC llawn a chapasiti EDM gwifren, gwasgfeydd tryout pwrpasol i ddilysu cyn eu hanfon, CMM ac offer archwilio optegol ar gyfer dilysu dimensiwn, ardystiadau system ansawdd (ISO 9001 lleiaf, IATF 16949), newidiadau a chymorth peirianneg modurol ar gyfer rhaglenni cynnal a chadw a chynhyrchu marw dogfennol.
P'un a ydych yn adeiladu eich marw stampio nesaf yn gyfan gwbl yn-tŷ neu'n bartner gydag arbenigwr ar gyfer offer gradd cynhyrchu, mae'r wybodaeth yn y canllaw hwn yn rhoi'r eirfa, y fframweithiau penderfynu, a'r meincnodau technegol i chi reoli'r broses yn hyderus. Mae pob cam, o ddewis y math cywir o farw trwy driniaeth wres, cydosod, rhoi cynnig, a dilysu cynhyrchiad, yn dilyn cadwyn resymegol lle mae penderfyniadau gwybodus ar bob cam yn cyfuno i mewn i farw sy'n taro'r fanyleb ar y cynnig cyntaf ac yn dal i'w daro am oes y rhaglen.
Cwestiynau Cyffredin Ynghylch Gwneud Marw Stampio Metel
1. Faint mae'n ei gostio i wneud stampio metel yn marw?
Mae costau marw stampio metel yn amrywio'n fawr yn seiliedig ar gymhlethdod. Gall gorsaf sengl syml yn marw ar gyfer prototeipio gostio ychydig filoedd o ddoleri, tra bod marw cynyddol gymhleth ar gyfer cynhyrchu modurol fel arfer angen USD $100,000 i $500,000. Mae ysgogwyr cost allweddol yn cynnwys nifer y gorsafoedd, dewis deunydd (mewnosodiadau D2 vs carbid), gofynion goddefgarwch, ac a oes angen efelychiad CAE ac iteriadau treialon lluosog. Gall partneru â gwneuthurwr marw profiadol fel YICHEN helpu i reoli costau trwy ddadansoddiad dichonoldeb cynnar a dyluniad wedi'i optimeiddio cyn ymrwymo i beiriannu.
2. Beth yw'r dur offeryn gorau ar gyfer stampio marw?
Nid oes un dur offeryn gorau oherwydd bod pob cydran marw yn wynebu gwahanol straen. D2 (HRC 58-62) yw'r ceffyl gwaith ar gyfer blancio cyffredinol sydd ag ymwrthedd crafiad rhagorol. Mae A2 yn cynnig gwell caledwch ar gyfer ffurfio punches sy'n amsugno sioc. Mae S7 yn ymdrin â gweithrediadau effaith trwm ar stoc trwchus. Mae M2 yn cadw caledwch ar gyflymder uchel mewn gorsafoedd marw cynyddol. Mae mewnosodiadau carbid yn gwasanaethu cymwysiadau cyfaint uchel iawn sy'n fwy na miliynau o drawiadau. Mae'r dewis cywir yn dibynnu ar eich deunydd workpiece, cyfaint cynhyrchu, a chyfnodau regrind derbyniol.
3. Beth yw'r dyrnu cywir i glirio marw ar gyfer stampio metel llen?
Mynegir cliriad punch i-fel canran o drwch deunydd fesul ochr ac mae'n amrywio yn ôl math o fetel llen. Mae angen clirio 8-12% yr ochr ar gyfer dur ysgafn, mae angen 10-15% ar ddur di-staen oherwydd caledu gwaith, ac mae alwminiwm a phres yn gweithio orau ar 5-8%. Mae rhedeg tuag at ben uchaf yr ystodau hyn yn lleihau straen offer ac yn ymestyn bywyd marw, er y gallai gynyddu uchder burr ychydig. Defnyddiwch ddeunydd gradd cynhyrchu bob amser yn ystod treial i ddilysu gosodiadau clirio yn gywir.
4. Sawl rhan y gall marw stampio ei gynhyrchu cyn bod angen cynnal a chadw arno?
Mae bywyd marw rhwng regrinds yn dibynnu ar radd dur offer, deunydd darn gwaith, a haenau arwyneb. Mae pwnsh D2 sy'n gorchuddio dur ysgafn fel arfer yn darparu 100,000-150,000 o drawiadau cyn i signalau uchder byrr ail-ganu. Mae'r un dyrnu torri dur gwrthstaen yn gostwng i 30,000-50,000 o drawiadau. Mae haenau PVD yn ymestyn y cyfnodau hyn yn ddramatig. Mae offer wedi'u gorchuddio TiCN sy'n stampio dur cryfder uchel wedi cynhyrchu dros 1.2 miliwn o rannau yn erbyn 50,000 ar gyfer dewisiadau eraill â phlatiau crôm. Gall duroedd offer meteleg powdwr gynyddu bywyd o 5,000-7,000 o gylchoedd i dros 40,000 o gylchoedd o'i gymharu â D2 confensiynol.
5. Beth yw'r gwahaniaeth rhwng dis cynyddol a dis cyfansawdd?
Mae marw cyfansawdd yn cyflawni gweithrediadau torri lluosog (fel blancio a thyllu) ar yr un pryd mewn un strôc gwasgu, gan gynhyrchu rhannau gwastad â goddefiannau nodwedd tynn-i-. Mae marw cynyddol yn bwydo deunydd stribed trwy ddilyniant o orsafoedd, pob un yn perfformio un neu ddau o weithrediadau, gan gwblhau rhan wedi'i ffurfio'n llawn gyda phob strôc ar gyflymder uchel. Mae'r cyfansawdd yn marw yn addas ar gyfer maint cymedrol{4}i-gyfeintiau uchel o rannau gwastad (50K-500K+ yn flynyddol), tra bod marw cynyddol yn trin rhannau aml-gam cymhleth ar gyfeintiau uchel (100K i filiynau) gyda throadau, ffurfiau, a thoriadau lluosog. Mae marwolaethau cynyddol yn costio mwy ond yn darparu cost fesul rhan is ar raddfa.




