Yr hyn y mae Stampio Metel Die blaengar yn ei olygu ar gyfer Caledwedd Morol
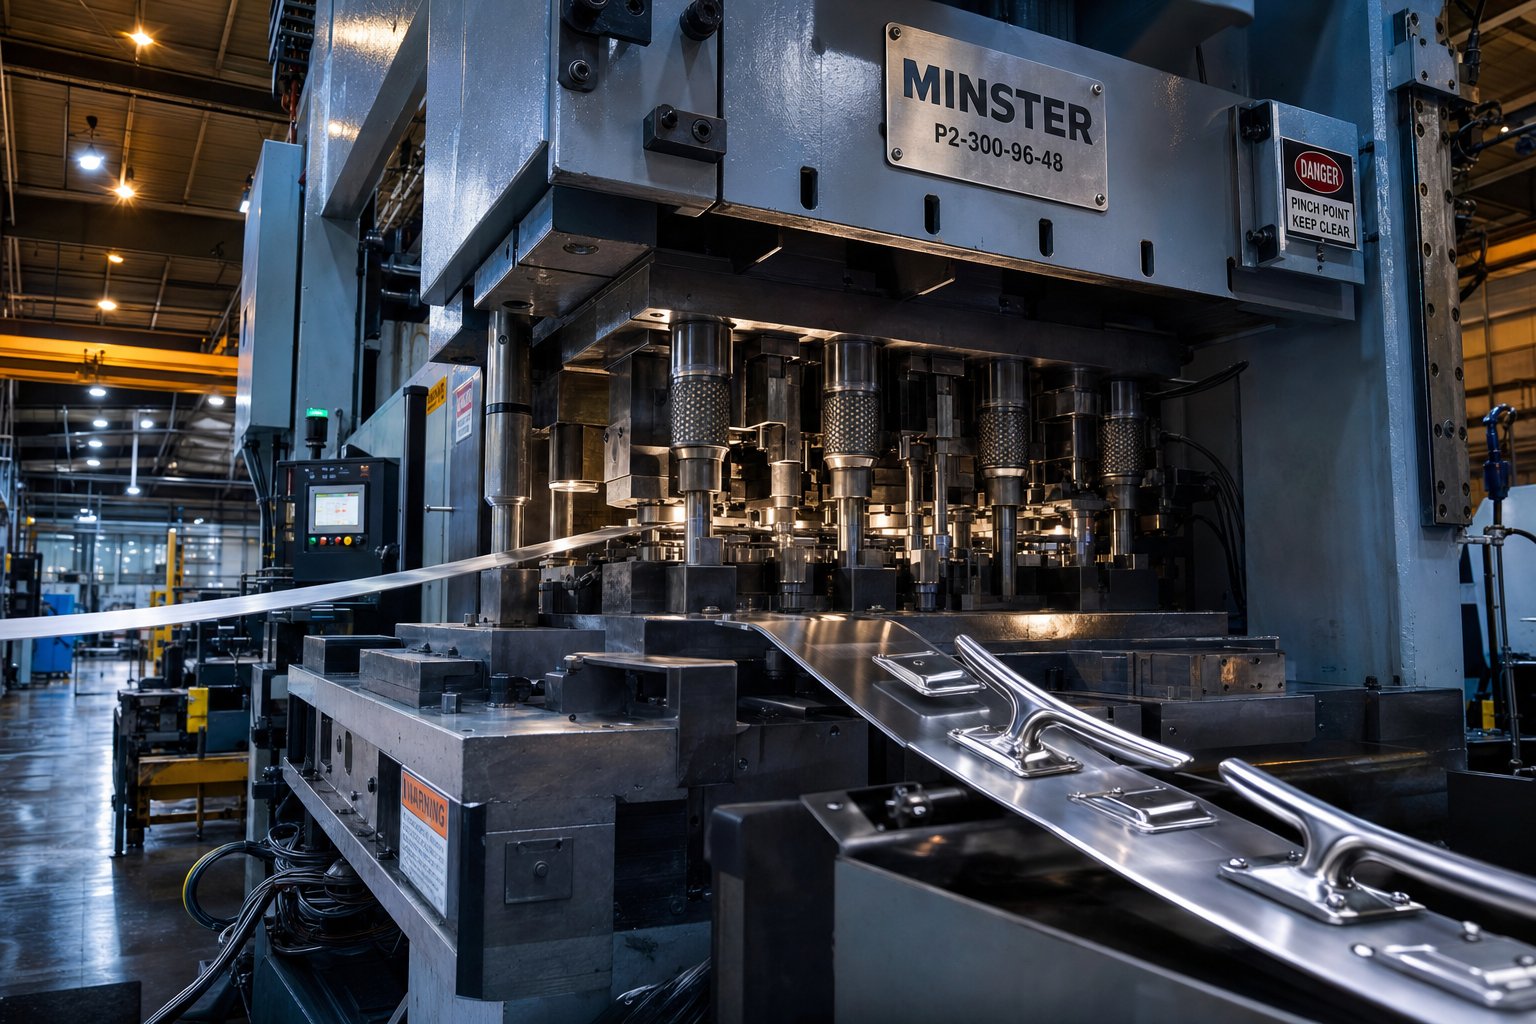
Dychmygwch fwydo stribed di-dor o ddur di-staen sy'n gwrthsefyll cyrydiad i wasg a chael dec gorffenedig, gan hollti'r pen arall, ei siapio, ei dyllu a'i dorri i mewn o dan eiliad. Dyna stampio metel marw blaengar yn y gwaith. Dyma'r asgwrn cefn gweithgynhyrchu y tu ôl i gydrannau caledwedd morol di-ri sydd angen goroesi chwistrelliad halen, llwythi deinamig, a blynyddoedd o amlygiad UV heb gyfaddawd un dimensiwn.
Mae stampio metel marw cynyddol yn broses waith metel lle mae stribed o fetel yn symud ymlaen trwy gyfres o orsafoedd marw dilyniannol, pob un yn cyflawni gweithrediad penodol fel blancio, tyllu, plygu, ffurfio, neu fathu, i gynhyrchu rhan orffenedig mewn un cylch gwasgu parhaus.
Ar gyfer caledwedd morol, nid yw'r broses hon yn effeithlon yn unig. Mae'n hanfodol. Mae'r aloion a ddefnyddir ar y môr, yn meddwl bod 316 o ddur di-staen, pres llynges, ac alwminiwm gradd morol, yn mynnu cywirdeb offer sy'n gwneud iawn am eu hymddygiad ffurfio unigryw. Ac mae'n rhaid i'r rhannau eu hunain, o holltau strwythurol i golfachau gosod fflysio, ddal goddefiannau tynn ar draws rhediadau cynhyrchu o filoedd neu filiynau.
Sut mae Stampio Die Blaengar yn Gweithio Gorsaf fesul Gorsaf
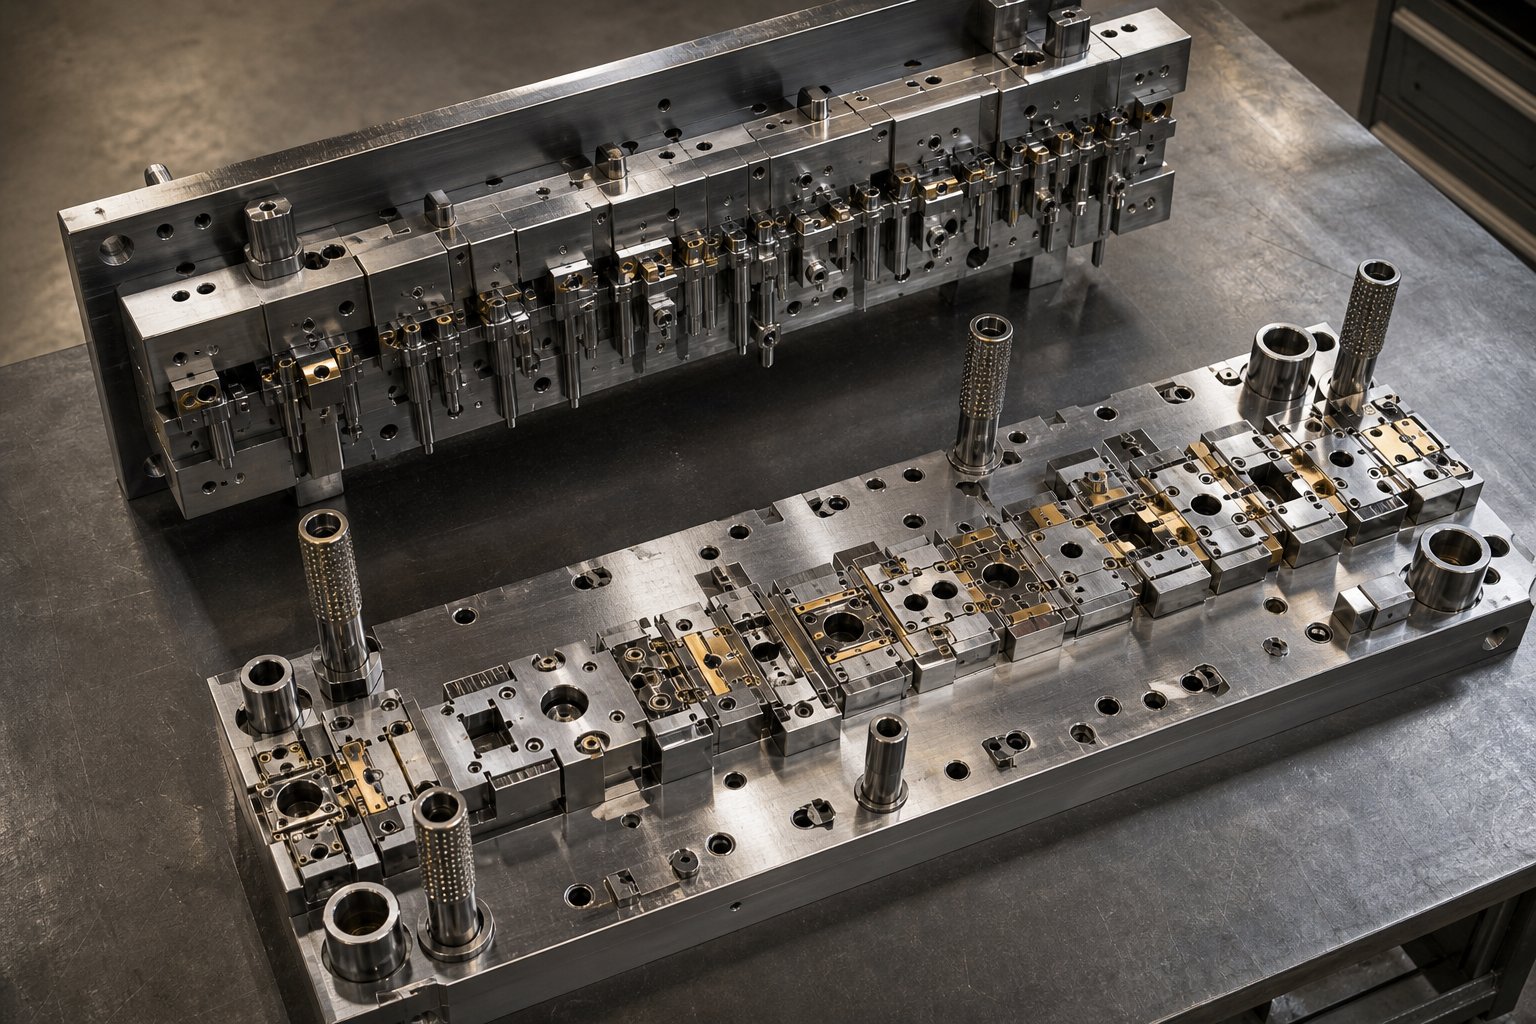
Fellybeth yw marw cynyddol, yn union? Lluniwch set marw sengl sy'n cynnwys unrhyw le rhwng 4 ac 20 gorsaf unigol wedi'u trefnu mewn dilyniant. Mae coil o fetel dalen yn bwydo i'r wasg, a chyda phob strôc, mae'r stribed yn symud un orsaf ymlaen. Mae'r rhan yn aros ynghlwm wrth stribed cludo trwy gydol y dilyniant cyfan, sy'n ei gadw wedi'i alinio ac yn dileu'r angen am drin â llaw rhwng gweithrediadau.
Mae pob gorsaf yn cyflawni un dasg: efallai y bydd y cyntaf yn dyrnu tyllau peilot i'w halinio, mae'r nesaf yn gwagio'r proffil allanol, traean yn plygu fflans, ac ati. Erbyn yr orsaf derfynol, mae'r gydran gorffenedig yn cael ei dorri'n rhydd o'r stribed cludwr, yn barod i'w orffen neu ei gydosod. Y broses stampio marw gynyddol sy'n cael ei hesbonio'n syml yw hyn: mae un strôc o'r wasg yn cyfateb i un rhan wedi'i chwblhau, gyda phob nodwedd wedi'i ffurfio mewn trefn fanwl gywir.
Pam mae Caledwedd Morol yn mynnu'r lefel hon o fanylder
Nid yw cydrannau morol yn addurnol. Maen nhw'n-hanfodol i ddiogelwch. Mae sylfaen stanchion rheiliau sy'n amrywio o hanner milimetr rhwng unedau yn cyflwyno crynodiad straen y bydd cyrydiad dŵr halen yn ei ddarganfod a'i ddefnyddio. Ni fydd braced mowntio gyda bylchau anghyson rhwng tyllau yn cyd-fynd â gosodiadau corff wedi'u bolltio drwy -.
Mae stampio marw cynyddol yn sicrhau cysondeb dimensiwn ar draws pob rhan oherwydd mae'r broses yn dileu'r amrywiad dibynnydd gweithredwr yn gyfan gwbl. Mae hefyd yn lleihau trin deunydd, sy'n lleihau halogiad arwyneb ar aloion lle mae'r haen ocsid goddefol yn llinell gyntaf o amddiffyniad cyrydiad. Ac oherwydd bod gweithrediadau lluosog yn digwydd o fewn un set marw, mae camau peiriannu eilaidd yn cael eu lleihau neu eu dileu, gan gadw rhan o'r gost yn rhagweladwy ar raddfa.
Mae'r erthygl hon yn ymdrin â'r croestoriad llawn rhwng stampio marw blaengar a pheirianneg caledwedd morol, o ddewis deunyddiau a dylunio marw i economeg cynhyrchu a gorffeniad post-stampio. Y nod: arfogi dylunwyr caledwedd morol a thimau caffael gyda'r dyfnder technegol sydd ei angen i drosoli'r broses hon yn effeithiol. Mae'r sgwrs honno'n dechrau gyda chwestiwn hollbwysig, pam dewis stampio marw cynyddol dros beiriannu CNC, castio, neu ddulliau taro sengl ar gyfer rhannau sydd i fod i wasanaethu dŵr halen?
Pam Mae Stampio Die Blaengar yn perfformio'n well na Dewisiadau Eraill ar gyfer Rhannau Morol
Mae gan weithgynhyrchwyr caledwedd morol opsiynau. Gall peiriannu CNC dorri geometregau cymhleth o biled. Mae castio buddsoddiad yn trin siapiau organig yn dda. Gwaith stampio sengl-ar gyfer bylchau fflat syml. Felly pam mae adeiladwyr cychod ac OEMs affeithiwr morol yn dibynnu fwyfwy ar wasanaethau stampio metel marw blaengar ar gyfer eu caledwedd cynhyrchu? Daw'r ateb i lawr i dri philer sy'n bwysicach ar y môr nag mewn unrhyw amgylchedd gweithredu arall: ailadroddadwyedd, cost effeithlonrwydd o ran cyfaint, a ffurfio cysondeb ag aloion sy'n gwrthsefyll cyrydiad.
Ailadrodd a Diogelwch mewn Cymwysiadau Morol
Ystyriwch hollt dur gwrthstaen wedi'i osod ar flaenedic. Mae'n dwyn llwyth deinamig o linellau tocio mewn amgylchedd dŵr hallt cyrydol, ddydd ar ôl dydd, tymor ar ôl tymor. Os bydd amrywiad dimensiwn yn ymledu rhwng unedau, bydd rhai cletiau yn cario crynodiadau straen ar bwyntiau ychydig yn wahanol, a bydd cyrydiad agennau'n manteisio ar yr anghysondebau hynny.
Mae stampio marw blaengar yn erbyn peiriannu CNC yn dibynnu ar hyn: mae CNC yn dibynnu ar iawndal traul offer a rhaglennu gweithredwr, gan gyflwyno rhan gynnil i -drifft rhan dros rediadau hir. Mewn cyferbyniad, mae offer marw cynyddol yn cynhyrchu pob rhan trwy gynigion mecanyddol union yr un fath a lywodraethir gan orsafoedd dur caled. Nid oes-amrywiad dibynnol gweithredwr. Mae pob cleat, colfach a gosodiad dec yn dod i'r amlwg gyda'r un dimensiynau â'r cyntaf, p'un a ydych chi'n tynnu rhan rhif 100 neu ran rhif 100,000. Er diogelwch-cydrannau morol hanfodol sy'n cario llwythi deinamig, nid yw'r math hwnnw o ansawdd cyson a manwl gywirdeb yn foethusrwydd. Mae'n ofyniad strwythurol.
Effeithlonrwydd Cost ar Gyfrolau OEM Morol
Mae offer marw cynyddol yn gofyn am fuddsoddiad sylweddol ymlaen llaw. Rydych chi'n talu ampeirianneg marw aml-orsaf, dur offeryn caledu, a malu trachywiredd cyn rhan cynhyrchu sengl llongau. Felly ble mae'r tâl ar ei ganfed?
Mae mewn amorteiddiad. Unwaith y bydd y marw wedi'i adeiladu, mae pob strôc yn y wasg yn cynhyrchu rhan orffenedig mewn eiliadau heb fawr o fewnbwn llafur. Ar gyfer adeiladwyr cychod sy'n rhedeg meintiau cynhyrchu o fracedi, cliciedi, neu blatiau mowntio, mae'r miloedd neu filiynau o rannau union yr un fath yn lledaenu'r gost offer yn denau. Mae pris fesul rhan yn gostwng yn ddramatig o gymharu â pheiriannu CNC, sy'n codi tâl am amser peiriant fesul uned waeth beth fo'r cyfaint. Mae stampio trawiad sengl yn edrych yn rhatach ymlaen llaw, ond mae angen ymdrin â sawl marw a rhyngweithrediad ar gyfer unrhyw beth y tu hwnt i wagle gwastad, gan ychwanegu llafur cudd a risg ansawdd. Mae gwasanaethau stampio marw blaengar yn cydgrynhoi popeth yn un cylch parhaus i'r wasg, a'r cydgrynhoi hwnnw yw lle mae OEMs morol yn dod o hyd i'w hymyl.
Ffurfio Cysondeb ag Aloion Gwrthiannol-Cydrydiad
Dyma lle mae'r gymhariaeth yn dod yn dechnegol. -Nid yw aloion gradd morol yn ymddwyn fel dur ysgafn o dan bwysau offer. 316 mae gwaith dur gwrthstaen-yn caledu'n ymosodol, sy'n golygu ei fod yn mynd yn anystwyth wrth i chi ei ffurfio. Mae gan bres llyngesol wahanol nodweddion springback sy'n amrywio yn ôl cyfeiriad grawn. Mae'r deunyddiau hyn yn gwthio'n ôl yn anrhagweladwy mewn gweithrediadau gorsaf sengl.
Mae marw cynyddol yn datrys hyn trwy diwnio pob gorsaf i wneud iawn am ymddygiad y deunydd ar y pwynt penodol hwnnw yn y dilyniant ffurfio. Gellir dylunio gorsaf blygu gyda gor-iawndal plygu o 3 i 5 gradd i wrthweithio springback dur di-staen, ac oherwydd bod y stribed yn symud trwy orsafoedd mewn dilyniant sefydlog, mae'r iawndal hwnnw'n cael ei gymhwyso'n union yr un fath i bob rhan. Y canlyniad yw cywirdeb dimensiwn o fewn goddefiannau tynn ar draws y rhediad cynhyrchu cyfan, hyd yn oed gydag aloion a fyddai'n herio dulliau ffurfio llai rheoledig.
Mae'r tair mantais hyn yn gwaethygu pan fyddwch chi'n cynhyrchu caledwedd sydd i fod ar gyfer dŵr halen. Ond nid yw ailadroddadwyedd a chost effeithlonrwydd yn golygu fawr ddim os yw'r aloi anghywir yn mynd i mewn i'r marw yn y lle cyntaf. Y penderfyniad hanfodol nesaf ar gyfer peirianwyr caledwedd morol yw dewis deunydd, ac mae pob teulu aloi yn dod â'i set ei hun o heriau stampadwyedd i'r marw cynyddol.
-Deunyddiau Gradd Morol a'u Stampability Die Flaengar
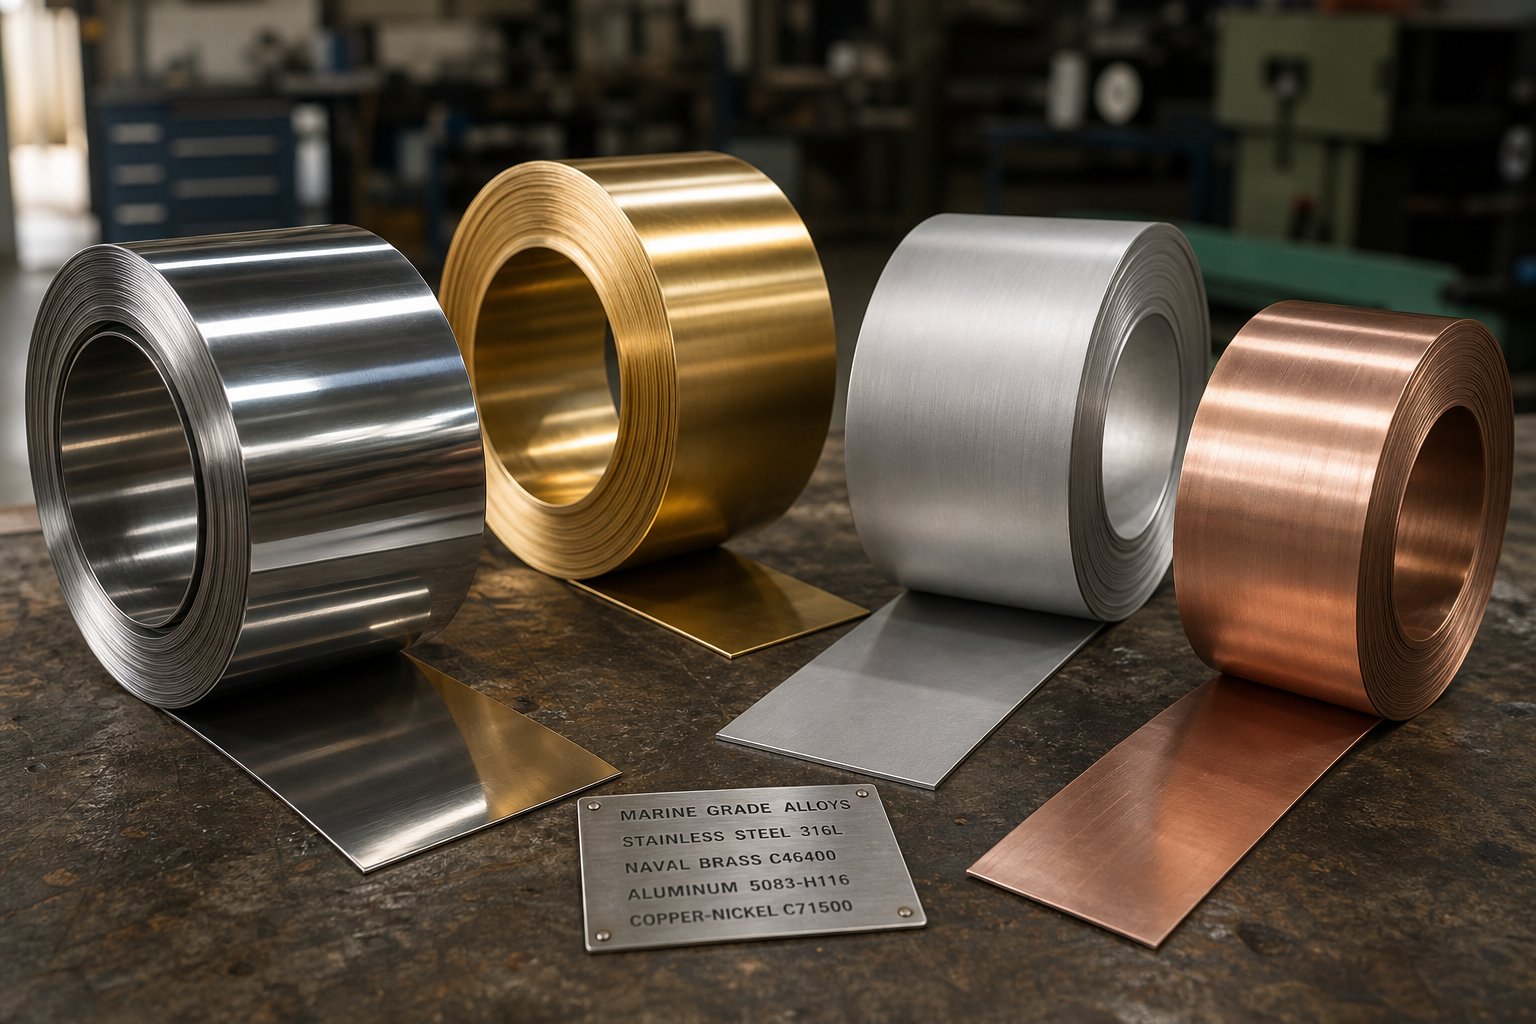
Mae pob rhaglen caledwedd morol yn dechrau gyda'r un cwestiwn: pa aloi all oroesi degawdau o amlygiad dŵr halen tra'n dal i fod yn ffurfadwy ar gyflymder cynhyrchu? Mae'r ateb yn dibynnu ar y cais, ond goblygiadau stampio'r dewis hwnnw yw lle mae'r rhan fwyaf o dimau dylunio yn cael eu baglu. Mae aloion gradd morol yn ymddwyn yn wahanol iawn i ddur ysgafn o dan weithrediadau marw cynyddol. Mae cyfraddau caledu gwaith yn cynyddu, mae gofynion tunelledd yn neidio, ac mae springback yn taflu onglau tro os nad yw'r dis wedi'i beiriannu ar gyfer y deunydd penodol sy'n rhedeg drwyddo.
Dyma sut mae'r teuluoedd aloi cynradd a ddefnyddir mewn caledwedd morol yn perfformio wrth gael eu bwydo trwy ddisyn cynyddol aml-orsaf.
Dur Di-staen 316 a 316L ar gyfer Gwrthsefyll Clorid Uchaf
Pan fydd peirianwyr yn nodi stampio dur di-staen gradd morol, maent bron bob amser yn golygu 316 neu ei amrywiad carbon isel 316L. Mae'r molybdenwm ychwanegol yn y graddau hyn yn darparu ymwrthedd gwell i dyllu a achosir gan glorid a chorydiad agennau, sy'n golygu mai nhw yw'r rhagosodiad ar gyfer unrhyw galedwedd sy'n dod i gysylltiad uniongyrchol â dŵr halen. Ond mae'r ymwrthedd cyrydiad hwnnw'n dod â heriau ffurfio go iawn.
Mae duroedd di-staen austenitig fel 316 yn dangos gwaith ymosodol yn caledu yn ystod anffurfiad. Wrth i'r metel fynd trwy orsafoedd marw cynyddol, mae pob gweithrediad ffurfio yn cynyddu caledwch y deunydd, sy'n golygu bod angen tunelli esbonyddol uwch ar orsafoedd dilynol i gyflawni'r un anffurfiad. Gall braced 2mm sy'n rhedeg ar wasg 100 tunnell mewn dur ysgafn fod angen 200 tunnell yn hawdd ar gyfer yr un geometreg mewn di-staen. Mae'r cynnydd hwnnw mewn tunelli yn pennu dewis y wasg, bylchau rhwng gorsafoedd, a phensaernïaeth marw cyffredinol.
Mae Springback yr un mor heriol. Mae cryfder cnwd uchel dur di-staen yn golygu bod y metel yn ceisio dychwelyd i'w gyflwr gwastad ar ôl pob tro. Yn nodweddiadol, mae peirianwyr offer yn dyrnu peiriannau-a-onglau marw i 93 gradd wrth ddal goddefiant llym o 90 gradd, gan orfodi'r deunydd i ymlacio i'r fanyleb. Mewn stribed cynyddol, rhaid i'r iawndal hwn fod yn fanwl gywir ym mhob gorsaf blygu, oherwydd mae unrhyw wall cronnus yn gwaethygu'r dilyniant sy'n weddill.
Mae bylchau rhwng gorsafoedd hefyd yn bwysig. Oherwydd bod gwaith 316-yn caledu mor gyflym, gall gosod gorsafoedd ffurfio yn rhy agos at ei gilydd yn y stribed achosi hollti cynamserol. Mae dylunwyr marw yn aml yn ychwanegu gorsafoedd segur rhwng gweithrediadau ffurfio trwm, gan roi ystafell anadlu strwythurol y stribed a chadw'r cludwr yn gyfan trwy'r dilyniant llawn.
Mae Galling yn cyflwyno pryder arall sy'n benodol i stampio blaengar dur di-staen. Gellir tynnu haen cromiwm ocsid y deunydd o dan ffrithiant uchel ar y radiws marw, gan arwain at weldio oer rhwng y darn gwaith a'r dur offer. Er mwyn lliniaru hyn mae angen offer wedi'u gorchuddio â PVD (fel TiCN neu AlTiN) ac ireidiau pwysedd eithafol - wedi'u llunio ar gyfer graddau awstenitig. Heb y mesurau hyn, mae cyfnodau cynnal a chadw marw yn crebachu'n ddramatig.
Aloi Pres y Llynges ac Efydd ar gyfer Ffitiadau Morol Traddodiadol
Nid yw pob ffitiad morol yn gofyn am ddur di-staen. Mae caledwedd cychod traddodiadol, ffitiadau addurniadol, turnbuckles, a chydrannau siafft llafn gwthio wedi dibynnu ar aloion copr ers dros ganrif. Ymhlith y rhain,C46400 pres llyngesyn sefyll allan am ei gyfuniad o ymwrthedd cyrydiad dŵr halen, cryfder cymedrol, a ffurfadwyedd rhagorol.
O safbwynt cymharu stampio dur blaengar, mae pres llynges yn llawer mwy maddeugar yn y marw. Mae'n gweithio-yn caledu ar gyfradd arafach na di-staen austenitig, mae angen llawer llai o dunelli o wasg, ac mae'n llifo i ffurfiau cymhleth heb yr un risg o hollti. Mae ei wrthwynebiad carlamu naturiol hefyd yn golygu bod gwisgo offer yn llai ymosodol, gan ymestyn cyfnodau cynnal a chadw marw. Ar gyfer rhaglenni caledwedd morol sy'n cynhyrchu ffitiadau addurniadol, caewyr, neu gydrannau falf, mae C46400 yn cynnig cydbwysedd deniadol o ffurfadwyedd a pherfformiad cyrydiad.
Fodd bynnag, mae aloion efydd yn cyflwyno mwy o gymhlethdod. Mae graddau efydd ffosffor ac efydd alwminiwm yn galetach ac yn llai hydwyth na phres llyngesol, gan wneud troadau radiws tynn yn broblematig. Mae angen radiysau tro helaeth ar orsafoedd marw cynyddol sy'n ffurfio rhannau efydd, yn nodweddiadol 1.5 i 2 gwaith o drwch deunydd, er mwyn osgoi cracio ymyl. Mae gweithrediadau lluniadu dwfn gydag efydd hefyd yn gofyn am diwnio pwysau deiliad gwag yn ofalus i atal crychau ar fflansau.
Morol-Gradd Alwminiwm a Chopr-Aloion Nickel
Mae'r ymdrech am longau ysgafnach ac effeithlonrwydd tanwydd wedi arwain at fabwysiadu cynyddol5000-cyfres alwminiwm gradd morolmewn cymwysiadau caledwedd. Mae aloion fel 5052 a 5083 yn cynnwys magnesiwm a chromiwm ar gyfer ymwrthedd cyrydiad, ac maent yn gweithio'n dda ar gyfer cromfachau wedi'u stampio, platiau mowntio, a ffitiadau dec ysgafn.
Rhaid marw cynyddol ddarparu ar gyfer terfynau elongation is alwminiwm o gymharu â dur gwrthstaen. Fe sylwch fod aloion cyfres 5000 yn torri'n gynt o dan luniadu neu ymestyn ymosodol, felly mae dyluniadau marw yn ffafrio dyfnderoedd tynnu basach a radiysau tro lletach. Yr ochr: mae angen llawer llai o dunelli o wasg ar alwminiwm, gan ganiatáu cyfraddau strôc cyflymach a thrwybwn uwch. Gall y gofod rhwng gorsafoedd fod yn dynnach gan fod y gwaith caledu yn llai difrifol. Y cyfaddawd yw bod wyneb meddalach alwminiwm yn crafu'n haws wrth symud stribedi ymlaen, sy'n gofyn am sgleinio marw gofalus a dewis ireidiau.
Mae aloion nicel copr, yn enwedig 90/10 (C70600) a 70/30 (C71500), yn gwasanaethu cilfach arbenigol mewn cydrannau pibellau dŵr môr, trwy osodiadau cragen, a chaledwedd cyfnewidydd gwres. Mae'r aloion hyn yn cynnig ymwrthedd rhagorol i fio-baeddu ac erydiad-mewn dŵr môr sy'n llifo. Mae eu ffurfadwyedd yn disgyn rhwng pres llyngesol a dur di-staen, gyda gwaith caledu cymedrol a gofynion tunelledd rhesymol. Gweithrediadau marw cynyddol gyda chopr-mae nicel yn gweithio orau ar gyfer ffurfiau bas a gorchuddio-dilyniannau trwm yn hytrach na lluniadu dwfn.
| Teulu Alloy | Cymwysiadau Morol Nodweddiadol | Graddfa Ffurfiadwyedd | Dosbarth Gwrthsefyll Cyrydiad | Ystyriaethau Die Blaengar |
|---|---|---|---|---|
| 316/316L Dur Di-staen | Cleats, colfachau, seiliau rheiliau, cromfachau mowntio, gosodiadau dec | Cymedrol | Ardderchog (clorid/pitio) | Tunelledd uchel, sbringback ymosodol, angen offer wedi'u gorchuddio â PVD- ac ireidiau EP, gofod ehangach rhwng gorsafoedd |
| C46400 Llynges Pres | Ffitiadau addurniadol, turnbuckles, caewyr, coesynnau falf, caledwedd llafn gwthio | Ardderchog | Da (dŵr hallt) | Tunelledd is, gwaith arafach-caledu, ymwrthedd naturiol i garlamu, bywyd marw estynedig |
| Ffosffor/Efydd Alwminiwm | Bearings, llwyni, caewyr morol trwm | Teg | Da i Ardderchog | Angen radiysau tro hael (1.5-2T), gallu tynnu dwfn cyfyngedig, tiwnio deiliad gwag gofalus |
| Alwminiwm 5000-Cyfres (5052, 5083) | Cromfachau ysgafn, platiau mowntio, caledwedd dec, cydrannau trim | Da | Da (parth atmosfferig / sblash) | Tunelledd is, cyfraddau strôc cyflymach, ymestyniad cyfyngedig yn cyfyngu ar ddyfnder tynnu, arwyneb sy'n dueddol o grafu |
| Copr{0}}nicel 90/10, 70/30 | Trwy-ffitiadau corff, fflansau pibellau, cydrannau system dŵr môr | Cymedrol i Dda | Ardderchog (dŵr môr yn llifo, biobaeddu) | Tunelledd cymedrol, addas ar gyfer gwagio-dilyniannau trwm, addasrwydd tynnu dwfn cyfyngedig |
Cydweddoldeb Galfanig mewn Caledwedd Morol Wedi'i Ymgynnull
Dim ond hanner yr hafaliad yw dewis yr aloi cywir ar gyfer stampadwyedd. Pan fydd rhannau stampio o wahanol deuluoedd aloi yn cysylltu â'i gilydd mewn ffitiad morol wedi'i ymgynnull, mae cyrydiad galfanig yn dod yn fygythiad gwirioneddol. Mae alwminiwm yn weithgar iawn ar y raddfa galfanig a bydd yn cyrydu'n gyflym pan fydd mewn cysylltiad uniongyrchol ag aloion copr neu ddur di-staen mewn electrolyt dŵr halen. Mae dur di-staen ac efydd yn agosach at ei gilydd yn galfanaidd ond mae angen eu hynysu o hyd mewn cymwysiadau hanfodol.
Ar gyfer peirianwyr caledwedd morol sy'n nodi cydrannau blaengar â stamp marw, mae hyn yn golygu ystyried cyd-destun y cynulliad llawn wrth ddewis deunydd. Os yw braced alwminiwm wedi'i stampio yn gosod yn erbyn dur gwrthstaen trwy osod corff, rhaid dylunio rhwystr inswleiddio neu strategaeth anod aberthol yn y gosodiad. Nid yw'r dylunydd marw yn rheoli hyn, ond rhaid i'r dylunydd caledwedd roi cyfrif amdano cyn cloi'r aloi i'w stampio.
Mae dewis deunydd yn siapio popeth i lawr yr afon mewn rhaglen farw gynyddol, o dunelledd y wasg i'r cotio ar yr offer i geometreg pob gorsaf. Ac mae'r geometregau gorsaf hynny, yn eu tro, yn diffinio pa gategorïau caledwedd morol y gellir eu cynhyrchu mewn marw cynyddol a pha rai sy'n galw am ddulliau amgen.
Cydrannau Caledwedd Morol a Gynhyrchwyd gan Progressive Die Stamping
Pa rannau morol sy'n dod o farw cynyddol mewn gwirionedd? Mae'r ateb yn cwmpasu mwy o lestr nag y mae'r rhan fwyaf o bobl yn ei sylweddoli. O'r caledwedd strwythurol sy'n dal systemau rheiliau at ei gilydd i'r caewyr clip bach sy'n sicrhau gwyddiau gwifren y tu ôl i baneli caban, mae stampio marw blaengar yn cyffwrdd â bron pob system ar gwch. Y gwahaniaethydd allweddol yw cyfaint a chymhlethdod geometrig. Os oes angen nodweddion lluosog wedi'u ffurfio mewn dilyniant ar ran stampio metel morol a'i gludo mewn symiau dros ychydig filoedd yn flynyddol, mae'n ymgeisydd ar gyfer offer blaengar.
Dyma sut mae'r prif gategorïau caledwedd morol yn torri i lawr trwy stampio gofynion cymhlethdod a marw.
Caledwedd Morol Strwythurol a Ffitiadau Cludiant Llwyth
Meddyliwch am y caledwedd sy'n cadw pobl yn ddiogel ar y dec: cleats sy'n amsugno llwythi sioc tocio, tagiau sy'n arwain llinellau angori heb eu rhuthro, lleiniau teg sy'n ailgyfeirio rigio rhedeg, seiliau stanchion rheiliau wedi'u bolltio trwy'r dec, a'r cromfachau mowntio di-ri yn clymu'r cyfan gyda'i gilydd. Mae'r rhannau hyn yn rhannu nodwedd gyffredin. Maent yn cario llwythi deinamig mewn amgylchedd cyrydol, felly mae angen cryfder mecanyddol a manwl gywirdeb dimensiwn arnynt ar draws pob uned a gynhyrchir.
O safbwynt stampio, mae ffitiadau morol strwythurol yn cyfuno blancio a lluniadu dwfn gyda mesuryddion deunydd trymach, sef dur gwrthstaen 2mm i 4mm yn nodweddiadol. Mae corn cleat, er enghraifft, yn gofyn am ffurfio cynyddol ar draws gorsafoedd lluosog i ddatblygu ei broffil 3D o stribed gwastad heb deneuo'r deunydd islaw'r trothwyau cario llwyth diogel. Mae gwaelodion Stanchion yn mynnu tyllau mowntio wedi'u gorchuddio â goddefiannau safle tynn oherwydd mae'n rhaid iddynt alinio â phatrymau deciau wedi'u drilio ymlaen llaw ar draws modelau cychod gwahanol.
Yr her gyda'r categori hwn yw tunelledd y wasg. Mae gwagio proffil di-staen 3mm 316 yn gofyn am lawer mwy o rym fesul modfedd llinol o doriad na gwaith dalen fetel nodweddiadol, ac ychwanegu gorsafoedd lluniadu dwfn i'r un cyfansoddion marw sy'n llwytho'r gofyniad. Mae dylunwyr marw yn cydbwyso grymoedd gorsaf yn ofalus er mwyn osgoi gorlwytho'r wasg mewn unrhyw sefyllfa strôc sengl.
Caledwedd Cau a Chyfleu
Agorwch unrhyw ddeor, drws locer, neu adran injan ar gwch cynhyrchu a byddwch yn dod o hyd i golfachau, cliciedi, hasps, a dalfeydd, sydd i gyd yn beicio filoedd o weithiau dros oes gwasanaeth llong wrth wrthsefyll cyrydiad chwistrellu halen. Stampio ffitiadau caledwedd morol ar gyfer y categori hwn yw lle mae technoleg marw blaengar yn dangos ei heffeithlonrwydd mwyaf cain.
Dychmygwch ddeilen colfach dur gwrthstaen. Mae angen arwyneb mowntio gwastad gyda thyllau sgriw wedi'u gwrthsuddo, casgen migwrn wedi'i rholio ar hyd un ymyl, ac efallai nodwedd cadw wedi'i gwasgu i'r ddeilen i ddal-ffrithiant agored. Mewn dull gweithgynhyrchu confensiynol, byddech yn gwagio'r fflat, peiriannu'r tyllau, yna rholio'r migwrn mewn gweithrediad ffurfio ar wahân. Tri setiad, tri cham trin, tri chyfle ar gyfer drifft dimensiwn.
Mae marw cynyddol yn integreiddio'r holl weithrediadau hyn i ddilyniant y stribed. Gorsafoedd cynnar yn wag ac yn tyllu'r tyllau mowntio. Mae gorsafoedd dilyniant canol yn cyrlio'r gasgen migwrn yn raddol, gan ei rolio mewn dau neu dri cham cynyddol i osgoi cracio ffibr allanol y di-staen. Mae gorsafoedd terfynol yn bathu'r nodwedd detent ac yn torri'r ddeilen colfach orffenedig o'r stribed cario. Y canlyniad yw cydran colfach gyflawn mewn un cylch gwasgu, gyda geometreg y migwrn yn union yr un fath ar bob darn unigol.
Mae fframiau porthole a bezels portlight yn cynrychioli -categori arall cyfagos. Mae'r rhain yn gofyn am blancio anwlaidd ac yna lluniadu bas neu fflans i greu'r wefus sy'n eistedd yn erbyn deunydd gasged. Mae marw cynyddol yn trin y geometreg hon yn effeithlon pan fydd diamedr y ffrâm yn aros o fewn dimensiynau gwely'r wasg.
Ffitiadau Dec a Chydrannau Cau
Mae'r categori hwn yn cynrychioli'r nifer uchaf o fracedi a chydrannau blaengar â stamp marw yn y diwydiant morol. Defnyddir ffitiadau dec a chaewyr ym mhobman ar long, o systemau strwythurol cragen i gabinetwaith mewnol i osod paneli trydanol. Eu edefyn cyffredin yw geometreg gymharol symlach a gynhyrchir mewn meintiau uchel iawn, sy'n eu gwneud yn ymgeiswyr delfrydol ar gyfer rhediadau dei cynyddol cyflym.
Mae teuluoedd gosod deciau a chlymwyr morol nodweddiadol yn cynnwys:
- Llygaid pad- blancio, tyllu, a lluniadu i ffurfio'r ddolen atodiad; yn aml yn cael ei fathu ar gyfer gorffeniad arwyneb llwyth
- Platiau cefndir- blancio a thyllu gyda phatrymau tyllau lluosog; ffurfio lleiaf posibl, cywirdeb dimensiwn uchel yn ofynnol
- Trwy -fflansiau cragen- blancio annular, lluniadu i greu dyfnder coler, tyllu ar gyfer cylchoedd bolltau
- Caewyr clip a chlipiau gwanwyn- blancio, plygu, a hemming i greu tensiwn gwanwyn yn y ffurf orffenedig
- Cromfachau gosod ceblau a phibellau- blancio, tyllu, plygu cyfansawdd i greu proffiliau U-sianel neu gyfrwy
- Platiau mowntio trydanol- blancio, araeau tyllu, boglynnu ysgafn ar gyfer asennau anystwyth
- Cabinet a cromfachau gwaith saer- blancio, plygu aml-echel, bathu ar gyfer ymylon addurniadol
Mae cromfachau blaengar â stamp marw yn dominyddu cyfaint cynhyrchu morol oherwydd gall un llong fod angen cannoedd o amrywiadau braced ar draws ei systemau cragen, gwaith saer mewnol, a seilwaith trydanol. Hyd yn oed pan fydd gan bob amrywiad ei farw pwrpasol ei hun, mae'r economeg fesul rhan mewn cyfeintiau OEM morol yn golygu bod offer blaengar yn ddewis clir dros ddewisiadau eraill wedi'u ffugio neu eu peiriannu.
Yr hyn sy'n gwneud y cydrannau cau hyn yn arbennig o addas-ar gyfer stampio cynyddol yw eu cyfuniad o geometreg ailadroddus a chywirdeb lleoliad twll critigol. Ni fydd patrwm plât cefn gyda thyllau bollt 0.3mm i ffwrdd yn cyd-fynd â'r caledwedd dec y mae'n ei gynnal. Mae marwolaethau cynyddol yn dal y strôc cywirdeb lleoliadol hwnnw ar ôl strôc oherwydd bod y pinnau peilot yn ail-gofrestru'r stribed ym mhob gorsaf, gan ddileu gwall lleoli cronnus.
Mae pob un o'r categorïau hyn yn gosod gofynion gwahanol ar y dis ei hun. Mae caledwedd strwythurol yn gwthio terfynau tunelledd. Mae angen dilyniannu gorsaf greadigol ar gyfer caledwedd trosglwyddo. Mae ffitiadau dec yn mynnu cyflymder a manwl gywirdeb lleoliad. Mae'r gofynion amrywiol hynny yn golygu bod yn rhaid i'r athroniaeth dylunio marw newid yn dibynnu ar yr amgylchedd defnydd terfynol, ac mae gwasanaeth morol yn cyflwyno set o gyfyngiadau dylunio nad yw'r rhan fwyaf o stampio cyffredinol yn dod ar eu traws byth.
Ystyriaethau Dylunio sy'n Unigryw i Amgylcheddau Morol
Ni fydd marw cynyddol a adeiladwyd ar gyfer cromfachau modurol neu glostiroedd electronig yn ei dorri ar gyfer caledwedd morol. Gallai'r offer edrych yn debyg ar bapur, yr un gosodiad aml-orsaf, yr un gweithrediadau gwagio a ffurfio, ond rhaid i'r athroniaeth ddylunio y tu ôl i bob gorsaf roi cyfrif am yr hyn sy'n digwydd ar ôl i'r rhan adael y wasg. Mae chwistrellu halen, dŵr llonydd, llwytho cylchol o effaith y tonnau, a disgwyliadau esthetig gan berchnogion cychod i gyd yn pennu dewisiadau peirianneg marw penodol y mae siopau stampio cyffredinol yn anaml yn dod ar eu traws.
Nid yw dyluniad offer marw cynyddol ar gyfer caledwedd morol yn ymwneud ag ychwanegu cymhlethdod er ei fwyn ei hun. Mae'n ymwneud ag atal cyrydiad rhag cychwyn, rheoli ansawdd yr arwyneb yn y ffynhonnell, a rheoli'r mesuryddion trymach y mae cymwysiadau morol yn eu mynnu. Mae pob un o'r gofynion hynny yn ail-lunio sut mae gorsafoedd marw yn cael eu ffurfweddu, eu gosod a'u cynnal a'u cadw.
Dyluniad Radiws ac Ymyl ar gyfer Atal Cyrydiad
Dyma senario sy'n chwarae allan ar ddociau ym mhobman: mae ffitiad di-staen wedi'i stampio yn datblygu rhediadau rhwd o fewn dau dymor, nid oherwydd bod yr aloi yn anghywir, ond oherwydd bod y dis yn gadael cornel fewnol miniog neu ymyl cneifio â burr a ddaeth yn un.cyrydu holltsafle cychwyn. Mewn dŵr halen, mae'r mecanwaith yn ymosodol. Mae ïonau clorid yn mudo i holltau cul, mae'r pH lleol yn gostwng wrth i ocsigen gael ei fwyta, ac unwaith y bydd yr haen cromiwm ocsid goddefol wedi torri, mae'r ymosodiad yn dod yn hunangynhaliol.
Ar gyfer stampio carbid blaengar yn marw sy'n gwasanaethu rhaglenni morol, mae hyn yn golygu bod yn rhaid i bob ymyl a radiws ffurfiedig gael eu cynllunio i atal cyrydiad. Yn benodol:
- Radi mewnol hael- Lle gallai stampio cyffredinol dderbyn radiws tro sy'n hafal i drwch deunydd (1T), mae dyluniadau marw morol yn aml yn pennu lleiafswm o 1.5T i 2T. Mae hyn yn dileu'r geometreg agennau tynn sy'n dal electrolyt llonydd wrth drawsnewid troadau.
- Gorsafoedd bathu ar gyfer trin ymyl- Yn hytrach na gadael ymylon wedi'u cneifio yn eu cyflwr gwag (sydd bob amser yn cynnwys parth hollt a micro-burrs), mae dilyniannau marw morol yn cynnwys gorsafoedd bathu neu smwddio pwrpasol sy'n cywasgu'r ymyl torri, cau craciau micro a llyfnhau'r ochr burr.
- Clirio marw rheoledig- Mae dyrnu tynnach-i-farw cliriadau (5-8% fel arfer o drwch deunydd ar gyfer di-staen) yn cynhyrchu parth cneifio glanach gyda llai o dorri asgwrn, gan leihau'r ardal ymyl garw lle gall cyrydiad gychwyn.
Mae'r egwyddor o beirianneg cyrydiad yn syml: cadwch bwyntiau cyffyrdd mor agored â phosibl ac osgoi eu dylunio-mewn holltau. Mewn termau marw cynyddol, mae hynny'n trosi i ddilyniannau gorsaf sy'n dileu'r gwendidau geometrig y mae diwydiannau eraill yn eu goddef.
Gofynion Gorffen Arwyneb mewn Dylunio Die
Fe sylwch fod caledwedd morol ar gwch cynhyrchu yn aml yn cario sglein drych neu orffeniad brwsh cyfeiriadol manwl. Nid dim ond cosmetig yw hyn. Mae arwynebau llyfn yn gwrthsefyll adlyniad grisial halen yn well na rhai garw, yn gollwng dŵr yn gyflymach, ac yn haws eu cynnal dros oes gwasanaeth llong. Y pwynt hollbwysig ar gyfer stampio gweithgynhyrchu marw yw bod y gorffeniad arwyneb rhan yn cael ei bennu'n bennaf gan yr arwyneb marw ei hun. Mae pob amherffeithrwydd yn yr wyneb marw yn trosglwyddo'n uniongyrchol i'r gydran wedi'i stampio.
Ar gyfer graddfeydd morol yn marw, mae hyn yn golygu gweithio gyda mewnosodiadau carbid caboledig mewn gorsafoedd ffurfio a bathu. Gellir caboli cydrannau offer carbid twngsten yn fanwl gywir i orffeniadau arwyneb mor fân â Ra 0.005, gan ddefnyddio technegau dilyniant past diemwnt sy'n symud o falu garw trwy gamau papur tywod metallograffig i sglein drych terfynol. Ar y lefelau gorffen hynny, mae'r rhan sydd wedi'i stampio yn dod i'r amlwg gydag ansawdd arwyneb sy'n gofyn am ychydig iawn o lathru stampio post.
Mae cyfnodau cynnal a chadw marw yn tynhau'n sylweddol ar gyfer gwaith morol. Lle gallai marw stampio modurol redeg 500,000 o strôc rhwng ail-sgleinio, mae caledwedd morol yn marw gan gynhyrchu drych-gorffen rhannau di-staen yn aml yn gofyn am waith cynnal a chadw arwyneb bob 50,000 i 100,000 o strôc, yn dibynnu ar strategaeth deunydd a iro. Mae unrhyw sgorio neu garlamu ar yr wyneb marw yn ymddangos ar unwaith fel llinell ddiffyg ar y ffitiad morol gorffenedig.
Mae arwynebau marw caboledig hefyd yn lleihau ffrithiant wrth symud stribedi ymlaen, sy'n bwysig wrth redeg aloion caledu gwaith fel 316 di-staen. Mae ffrithiant is yn golygu bod llai o wres yn cael ei gynhyrchu yn y rhyngwyneb gweithfan marw, llai o risg o garlamu, a llif deunydd mwy cyson i orsafoedd ffurfio. Mae'n fantais swyddogaethol sy'n cael ei guddio fel gofyniad esthetig.
Trwch Deunydd a Chydbwyso Llwyth Gorsaf
Mae caledwedd morol yn byw mewn dosbarth pwysau gwahanol i stampiau electroneg defnyddwyr neu baneli modurol tenau. Mae cletiau dec, gwaelodion stanchion, a bracedi adeileddol yn galw'n rheolaidd am ddur di-staen 1.5mm i 4mm, weithiau'n fwy trwchus ar gyfer gosodiadau llongau masnachol dyletswydd trwm. Mae'r mesurydd trymach hwnnw'n newid yr hafaliad peirianneg marw yn sylfaenol.
Mae’r cyfrifiad tunelledd ar gyfer pob gorsaf yn dilyn perthynas uniongyrchol:perimedr wedi'i luosi â thrwch deunydd wedi'i luosi â chryfder cneifioyn rhoi'r grym blancio, ac mae gweithrediadau ffurfio yn ychwanegu llwyth pellach yn seiliedig ar gryfder tynnol eithaf a geometreg anffurfiad. Pan fyddwch chi'n dyblu trwch y deunydd, rydych chi'n dyblu'r tunelledd gofynnol ym mhob gorsaf dorri a ffurfio yn y dilyniant. Gall marw 12-orsaf sy'n ffurfio 3mm 316 di-staen yn hawdd fynnu 200 i 400 tunnell o gyfanswm capasiti'r wasg, o'i gymharu â 60 i 80 tunnell ar gyfer yr un geometreg mewn dur ysgafn 1mm.
Mae'r cynnydd hwn mewn tunelli yn creu tair her ddylunio i lawr yr afon:
- Grym dyrchafiad stribed- Stoc stribedi trymach yn gwrthsefyll bwydo. Rhaid i binnau peilot ymgysylltu'n gadarnhaol ym mhob gorsaf, ac mae angen grym gafael uwch ar fecanweithiau porthiant i symud y deunydd mwy trwchus ymlaen yn gywir. Mae dylunwyr marw yn aml yn nodi diamedrau peilot mwy a dyfnder ymgysylltu dyfnach ar gyfer mesuryddion morol.
- Bylchau gorsaf- Mae angen mwy o le rhwng gorsafoedd ar ddeunyddiau mwy trwchus i atal afluniad stribed o lwythi ffurfio cyfagos. Rhaid i'r gorsafoedd cysylltu stribedi cludo fod yn ddigon llydan i gynnal cyfanrwydd strwythurol o dan rymoedd ochrol cyfun yr holl orsafoedd gweithredol.
- Rheoli gwyro'r wasg- Rhaid cydbwyso cyfanswm y tunelli marw ar draws gwely'r wasg i atal gwyriad hyrddod anwastad. Ar gyfer marw morol gyda llwythi trwm wedi'u crynhoi mewn ychydig o orsafoedd ffurfio, mae dylunwyr yn ail-leoli llinell ganol y marw o'i gymharu â llinell ganol y wasg i gydraddoli'r dosbarthiad llwyth.
Un nodwedd marw sy'n unigryw o berthnasol i galedwedd morol yw tyllu tyllau draen. Mae ffitiadau morol wedi'u gosod yn aml yn dal dŵr llonydd mewn pocedi neu gilfachau, gan gyflymu cyrydiad a hybu twf biolegol. Mae tyllau wylo bach, sydd fel arfer yn 3mm i 5mm o ddiamedr, yn caniatáu i ddŵr ddraenio'n rhydd o'r ardaloedd hyn. Mewn marw cynyddol, mae ychwanegu gorsaf tyllu twll draen yn ddibwys. Dim ond un ddyrnod arall ydyw yn y dilyniant. Ond mae nodi'r diamedr twll cywir, lleoliad ac ansawdd ymyl yn y cam dylunio marw yn atal problem cyrydu a fyddai fel arall yn gofyn am ddrilio ôl-osod, datrysiad llawer drutach a llai manwl gywir.
Mae'r cyfyngiadau dylunio marw morol penodol hyn, radiysau hael, arwynebau caboledig, llety mesurydd trymach, a nodweddion draenio integredig, yn siapio'r offer cyn i un rhan redeg. Maent hefyd yn dylanwadu ar ba weithrediadau stampio sy'n cael eu dilyniannu yn y dilyniant, a sut mae'r gweithrediadau hynny'n mapio i'r geometregau penodol sydd eu hangen ar rannau morol.
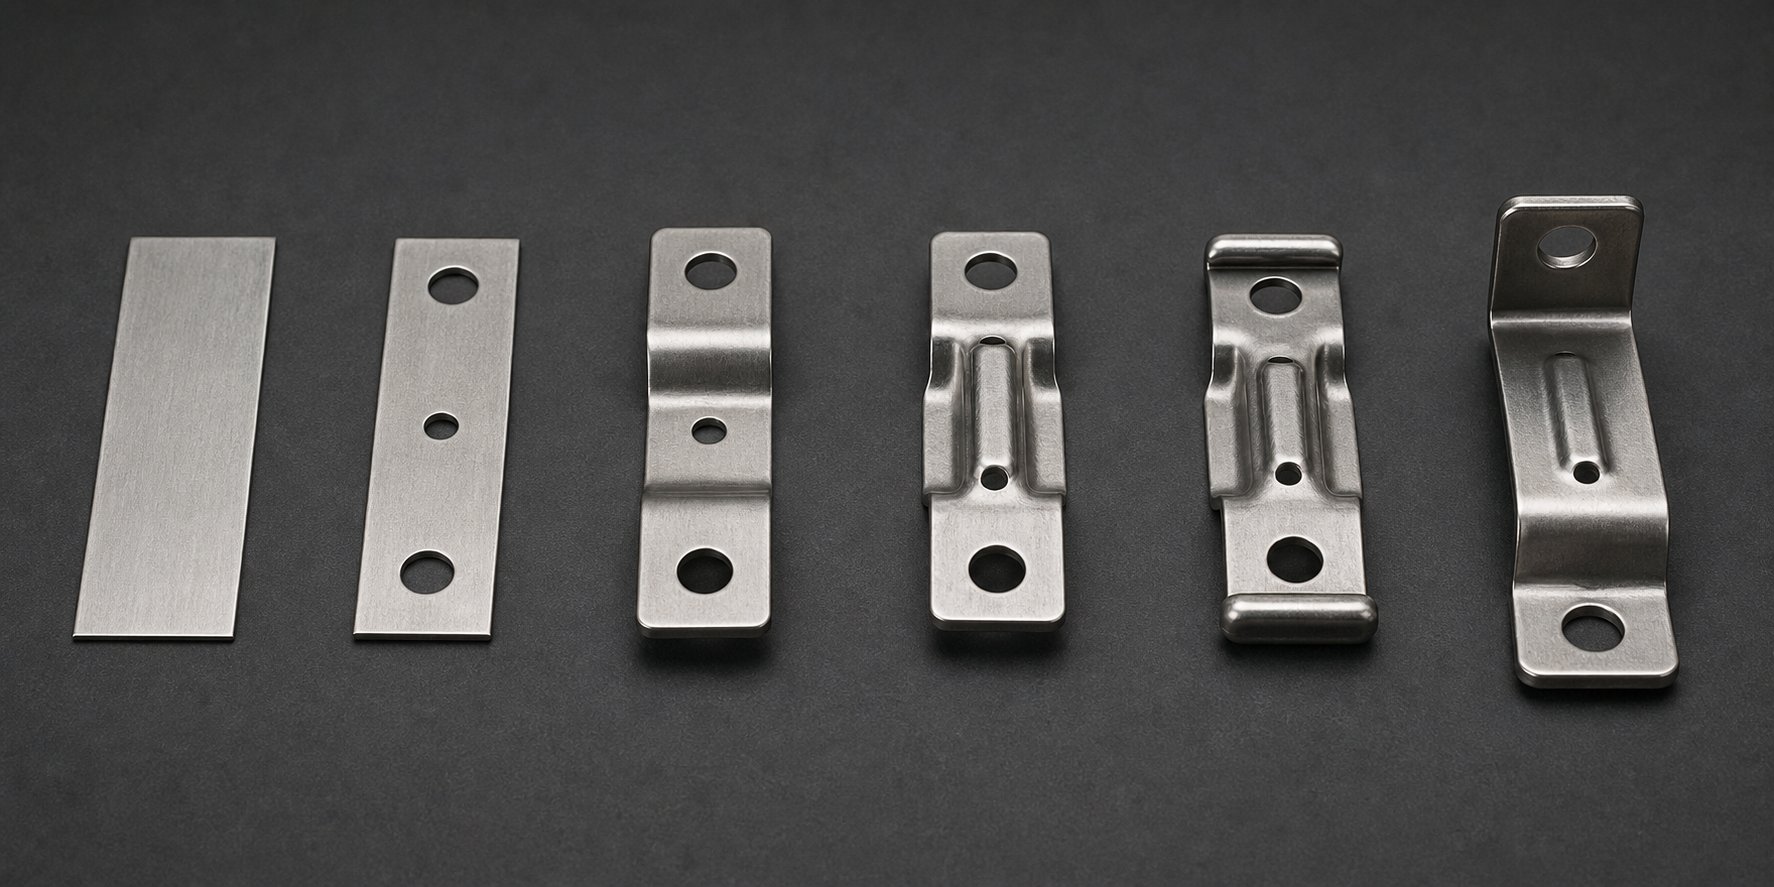
Gweithrediadau Stampio Allweddol sy'n Cyfateb â Geometreg Rhannau Morol
Mae canllawiau stampio generig yn rhestru gweithrediadau fel blancio, tyllu a phlygu fel pe baent yn bodoli mewn gwactod. Ond mae geometreg deiliad gwialen forol yn gofyn am weithrediadau ffurfio marw cynyddol gwahanol iawn na, dyweder, derfynell drydanol fflat. Rhaid mapio pob gweithrediad yn y dilyniant i ofyniad swyddogaethol penodol y gydran forol orffenedig: anystwythder strwythurol, draeniad dŵr, manwl gywirdeb mowntio, neu ddosbarthiad llwyth. Y mapio hwnnw sy'n gwahanu stampio metel ar gyfer rhannau manwl morol oddi wrth waith stampio nwyddau.
Dyma sut mae'r gweithrediadau stampio craidd yn trosi i geometregau caledwedd morol go iawn, a pham mae'r dilyniant mor bwysig â'r gweithrediadau unigol eu hunain.
Gweithrediadau Ffurfio a Lluniadu ar gyfer Geometreg Forol
Mae caledwedd morol yn rhychwantu ystod eang o -siapiau dimensiwn, o nodweddion anystwytho bas ar fracedi gwastad i ffurfiau cwpan cwbl gaeedig mewn gosodiadau mownt fflysio. Mae gweithrediadau ffurfio marw cynyddol yn trin y sbectrwm hwn trwy ddosbarthu cyfanswm yr anffurfiad ar draws gorsafoedd lluosog, pob un yn cyfrannu newid siâp cynyddrannol heb orbwysleisio'r deunydd.
Lluniadu dwfn yw gweithrediad y ceffyl gwaith ar gyfer gosodiadau morol siâp cwpan. Mae dalwyr gwialen, tyniadau fflysio cilfachog, a llwybrau cebl-trwodd i gyd yn ei gwneud yn ofynnol i'r metel lifo o wag fflat i boced silindrog neu dapro. Fel y nodwyd mewn ymchwil proses lluniadu dwfn, pan fydd y dyfnder lluniadu yn fwy na thua hanner y diamedr rhan, mae angen gorsafoedd tynnu cynyddol lluosog i atal rhwygo. Ar gyfer dalwyr gwialen morol mewn 316 di-staen, mae hyn fel arfer yn golygu tair i bedair gorsaf dynnu cynyddrannol gydag ystyriaeth anelio rhwng-camau, oherwydd bod y gwaith materol yn caledu rhwng pob gostyngiad tynnu.
Mae lluniadu bas yn gwasanaethu pwrpas morol gwahanol yn gyfan gwbl. Mae cromfachau adeileddol gwastad yn magu anystwythder sylweddol o asennau boglynnog neu sianeli bas sy'n rhedeg ar draws eu harwyneb. Gall asen ddwfn 1mm wedi'i wasgu i fraced di-staen 2mm gynyddu ymwrthedd plygu 30% neu fwy heb ychwanegu pwysau materol. Mae marw cynyddol yn integreiddio'r nodweddion anystwyth hyn fel gweithrediadau boglynnu gorsaf sengl wedi'u gosod ar ôl y camau blancio a thyllu cynradd.
Mae siapiau 3D cymhleth fel cyrn cleat yn gwthio ffurfio cynyddol i'w derfynau. Mae proffil y corn yn troi i fyny ac allan o'r gwaelod mewn geometreg gyfansawdd na ellir ei chyflawni mewn un strôc ffurfio. Yn lle hynny, mae stampings marw blaengar yn datblygu siâp y corn ar draws tair neu bedair gorsaf: mae ffurf bas cychwynnol yn gosod y crymedd sylfaen, mae ail orsaf yn dyfnhau'r proffil, mae traean yn mireinio geometreg y blaen, ac mae gorsaf derfynol yn rhoi arian i'r wyneb cyswllt lle bydd llinellau doc yn dwyn. Mae pob gorsaf yn codi lle stopiodd yr un olaf, gyda'r stribed cludo yn cynnal aliniad drwyddi draw.
Ffurfweddau Gwagio a Thyllu ar gyfer Cynlluniau Morol
Mae gwagio yn torri proffil allanol y rhan forol o'r stribed. Mae tyllu yn dyrnu nodweddion mewnol fel mowntio tyllau, slotiau draenio, a thoriadau ysgafnu. Mae'r ddau weithrediad yn ymddangos yn syml, ond mae caledwedd morol yn cyflwyno dau ffactor cymhleth: coiliau aloi drud a phatrymau gosod tyllau aml-dyllau sy'n gofyn am gywirdeb lleoliadol absoliwt.
Mae strategaeth nythu yn effeithio'n uniongyrchol ar gost deunyddiau. Mae stoc coil di-staen gradd 316 morol yn costio llawer mwy y bunt na dur ysgafn, felly mae pob pwynt canran o ddefnydd deunydd yn bwysig. Mae dylunwyr marw yn defnyddio algorithmau nythu datblygedig sy'n cylchdroi ac yn adlewyrchu proffiliau rhan o fewn y stribed i leihau lled y we rhwng rhannau. Y targed yw lleihau bylchau gwe i lawr i tua 1.2 gwaith trwch y deunydd lle bo hynny'n ymarferol yn strwythurol, gan adennill deunydd a fyddai fel arall yn dod yn sgrap drud. Ar gyfer rhannau morol cymesurol fel platiau cefn neu flanges crwn, gall torri llinell gyffredin rhwng rhannau cyfagos yn y stribed wthio defnydd deunydd uwchlaw 85%.
Mae patrymau tyllu ar gyfer fflansau mowntio morol yn gofyn am reolaeth leoliadol dynnach na'r rhan fwyaf o stampio diwydiannol. Rhaid i fflans cragen drwodd gyda chylch chwe bollt osod pob twll o fewn 0.05mm i'w leoliad cywir fel ei fod yn paru â phatrymau bolltau safonol ar draws gwahanol wneuthurwyr cychod. Mae marwolaethau cynyddol yn cyflawni hyn trwy gofrestru pin peilot ym mhob gorsaf. Mae'r tyllau peilot, wedi'u pwnio yn yr orsaf gyntaf un, yn dod yn gyfeirnod datwm y mae pob tyllu a ffurfio dilynol yn mynegeio ohono. Mae gwall cronnus yn gorfforol amhosibl oherwydd mae'r stribed yn ail-gofrestru yn erbyn pinnau peilot caled cyn pob strôc gwasgu.
Ar gyfer rhannau sy'n gofyn am broffiliau gorchuddion mawr a manylion tyllog mân, mae dilyniannu gorsafoedd yn dilyn rhesymeg fwriadol: tyllwch nodweddion bach yn gyntaf tra bod y stribed yn dal yn wastad ac wedi'i gynnal yn llawn, yna gwnewch doriadau gorchuddio mwy a ffurfio gweithrediadau a allai ystumio'r deunydd amgylchynol. Mae'r dull hwn yn cadw cywirdeb twll yn y gydran forol gorffenedig.
Plygu a Hemming ar gyfer Uniondeb Strwythurol
Mae plygu yn trawsnewid proffiliau gwastad wedi'u gorchuddio â-siapiau adeileddol tri dimensiwn. Mae Hemming yn plygu ymyl yn ôl arno'i hun i ddyblu trwch y deunydd ar bwyntiau straen critigol. Mae'r ddau weithrediad yn ganolog i galedwedd morol lle mae'r gymhareb cryfder i bwysau yn bwysig ac mae'n rhaid i gydosodiadau wedi'u bolltio wrthsefyll blinder cylchol oherwydd effaith y tonnau.
Mae ymylon hemmed yn arbennig o werthfawr mewn cymwysiadau morol. Fel y mae egwyddorion hemming metel dalen yn ei ddisgrifio, mae plygu ymyl yn ôl arno'i hun yn ei atgyfnerthu wrth ddileu arwynebau agored miniog. Ar fraced rheiliau morol, mae ymyl uchaf hemmed yn dyblu'r trwch deunydd effeithiol ar bwynt y straen plygu uchaf heb fod angen mesurydd cychwyn mwy trwchus. Mae hefyd yn cael gwared ar yr ymyl cneifio miniog a fyddai fel arall yn dod yn safle cychwyn cyrydiad ac yn berygl diogelwch ar galedwedd dec. Mae marw cynyddol o hemiau mewn dau gam: mae gorsaf cyn-dro yn plygu'r ymyl i tua 145 gradd, yna mae gorsaf gau yn ei fflatio yn erbyn y deunydd rhiant.
Mae troadau cyfansawdd yn creu proffiliau adran - blwch sy'n darparu anystwythder eithriadol o stoc dalennau tenau. Mae stribed gwag gwastad wedi'i blygu i sianel U ac yna wedi'i hemio ar hyd yr ymylon agored yn cynhyrchu toriad hirsgwar caeedig gyda phedwar trwch deunydd ym mhob cornel. Mae cromfachau rheiliau morol a chynhalwyr strwythurol yn defnyddio'r dechneg hon i sicrhau anhyblygedd rhan solet llawer trymach tra'n cadw pwysau yn hylaw ar galedwedd wedi'i osod ar y dec.
Mae deall sut mae pob gweithrediad yn gwasanaethu swyddogaeth forol benodol yn ei gwneud hi'n bosibl dilyniannu dilyniant cyfan â phwrpas. Ystyriwch fraced mowntio morol nodweddiadol sy'n gofyn am anystwythder strwythurol, tyllau mowntio manwl gywir, ymylon sy'n gwrthsefyll cyrydiad, a nodwedd draen. Dyma sut mae marw cynyddol 8-orsaf yn adeiladu'r rhan honno o stribed fflat:
- Gorsaf 1: Tyllu'r peilot- Yn tyllu tyllau peilot manwl gywir sy'n cofrestru'r stribed ym mhob gorsaf ddilynol, gan sefydlu'r datwm ar gyfer yr holl nodweddion dimensiwn.
- Gorsaf 2: Rhic- Yn tynnu deunydd o ymylon y stribedi i ddiffinio ffiniau proffil allanol y braced a chreu cliriad ar gyfer troadau sydd ar ddod.
- Gorsaf 3: Tro cyntaf- Ffurfio'r fflans adeileddol sylfaenol ar 90 gradd gyda gor-iawndal plygu am sbringback dur di-staen, gan greu wyneb mowntio fertigol y braced.
- Gorsaf 4: Yr ail dro- Yn ffurfio'r fflans dychwelyd eilaidd sy'n darparu anystwythder adran y blwch ac yn creu'r arwyneb mowntio llorweddol.
- Gorsaf 5: Boglynnu- Yn gwasgu asennau anystwyth ar wyneb gwastad y braced, gan gynyddu ymwrthedd plygu heb ddeunydd na phwysau ychwanegol.
- Gorsaf 6: Tyllu twll draen- Yn tyllu tyllau wylo bach (3-5mm) mewn mannau pocedi a fyddai fel arall yn dal dŵr llonydd ac yn cyflymu cyrydiad agennau ar galedwedd gosodedig.
- Gorsaf 7: Hem- Yn plygu ymylon agored yn ôl arnynt eu hunain mewn caead dau gam, gan ddyblu trwch ymyl ar bwyntiau straen a dileu arwynebau cneifio miniog.
- Gorsaf 8: Torri i ffwrdd- Yn torri'r braced gorffenedig o'r stribed cludo gyda chneifiad glân, gan gynhyrchu'r rhan wedi'i chwblhau yn barod ar gyfer gweithrediadau gorffen.
Mae pob gorsaf yn bodoli am reswm sy'n gysylltiedig yn uniongyrchol â bywyd gwasanaeth morol y braced. Mae'r boglynnu yn atal cracio blinder a achosir gan fflecs. Mae'r tyllau draen yn atal cyrydiad rhag dŵr halen sydd wedi'i ddal. Mae'r hem yn atgyfnerthu'r ymylon y bydd perchnogion cychod yn eu cydio yn ystod archwiliad caledwedd. Nid oes dim yn y dilyniant hwn yn fympwyol.
Mae effaith gronnus cyfateb gweithrediadau i ofynion morol yn rhan sy'n gadael y wasg angen ychydig iawn o waith eilaidd. Ond nid yw "lleiaf" yn golygu "dim." Mae economeg faint o rannau sy'n cyfiawnhau'r lefel hon o beirianneg marw, a phan fo dulliau symlach yn gwneud mwy o synnwyr ariannol, yn pennu pa raglenni caledwedd morol sy'n perthyn i offer blaengar a pha rai nad ydynt.
Economeg Cyfrol Cynhyrchu ar gyfer Gweithgynhyrchwyr Caledwedd Morol
Mae marw cynyddol sy'n cynhyrchu cromfachau morol di-fai ar 200 strôc y funud yn ddiwerth os mai dim ond 500 o rannau sydd eu hangen arnoch chi. Dim ond pan fydd cyfaint y cynhyrchiad yn ddigon uchel i amorteiddio'r gost ymlaen llaw honno i ffracsiwn dibwys o bob darn gorffenedig y mae'r buddsoddiad offer yn gwneud synnwyr. Ar gyfer rhaglenni caledwedd morol, mae deall lle mae'r pwynt adennill hwnnw'n disgyn, a pha gostau cudd sy'n diflannu ar ôl i chi ei groesi, yn gwahanu penderfyniadau cynhyrchu proffidiol oddi wrth gamgymeriadau drud.
Trothwyon Cyfaint Lle mae Marw Cynyddol yn Dod yn Gost-Effeithlon
Mae offer marw cynyddol yn cynrychioli ymrwymiad cyfalaf sylweddol. Yn dibynnu ar gymhlethdod rhannol, nifer y gorsafoedd, a'r math o ddeunydd, mae costau offeru gan weithgynhyrchwyr marw blaengar fel arfer yn amrywio o $10,000 ar gyfer offer symlach i $350,000 ar gyfer gorsafoedd aml-orsaf cymhleth. Mae caledwedd morol yn gwaethygu hyn oherwydd bod aloion sy'n gwrthsefyll cyrydiad fel 316 di-staen yn cyflymu traul offer, yn aml yn gofyn am fewnosodiadau carbid a haenau arbenigol sy'n gwthio cost marw tuag at ben uchaf yr ystod honno.
Felly pryd mae'r mathemateg yn gweithio? Mae'r gost stampio marw gynyddol fesul rhan yn gostwng yn ddramatig wrth i gyfaint gynyddu oherwydd bod offer yn gost amser sefydlog wedi'i gwasgaru ar draws pob uned a gynhyrchir. Mae marw $50,000 yn ychwanegu $10 y darn ar 5,000 o rannau ond dim ond $0.10 ar 500,000 o rannau. Mae meincnodau diwydiant yn awgrymu bod stampio cynyddol yn dod yn hyfyw yn economaidd gan ddechrau tua 50,000 i 100,000 o unedau bob blwyddyn ar gyfer rhannau â chymhlethdod cymedrol. Gall caledwedd morol symlach fel platiau cefn gwastad neu glymwyr clipiau gyfiawnhau offer ar gyfeintiau is, weithiau 25,000 i 30,000 o ddarnau, oherwydd bod llai o orsafoedd marw yn golygu cost ymlaen llaw is.
Cymharwch hynny â pheiriannu CNC, sy'n cario bron i ddim cost offeru ond sy'n codi amser peiriant ar bob uned unigol. Ar gyfeintiau isel, mae CNC yn ennill. Ond mae ei gromlin gost yn llinol: mae'r 50,000fed rhan yn costio'r un peth yn union â'r gyntaf. Mae cromlin stampio blaengar i'r gwrthwyneb. Ar ôl y pigyn offer cychwynnol, mae cost ymylol fesul rhan yn agosáu at ddeunydd crai ac amser y wasg yn unig. Ar gyfer OEMs morol sy'n rhedeg caledwedd safonol ar draws llinellau cychod cynhyrchu, mae'r pwynt croesi hwnnw'n cyrraedd yn gyflym.
Cyfanswm Cost Perchnogaeth y Tu Hwnt i'r-Rhanbris
Canolbwyntio ar fethiannau pris yn unig lle mae stampio marw blaengar yn sicrhau ei arbedion dyfnaf ar gyfer rhaglenni morol. Mae’r fantais economaidd wirioneddol yn cyfuno ar draws nifer o ffactorau nad ydynt yn ymddangos yn aml ar eitem un llinell:
- Llai o lawdriniaethau eilaidd- Mae dilyniant wedi'i ddylunio'n dda yn integreiddio plygu, hemming, boglynnu, a thyllu tyllau draen yn un cylch gwasgu. Mae pob gweithrediad sy'n cael ei ddileu o osodiad ar wahân i lawr yr afon yn tynnu llafur, trin ac amser ciw o'r llif cynhyrchu.
- Cyfraddau sgrap is gyda nythu wedi'i optimeiddio- Mae cynlluniau stribedi blaengar wedi'u peiriannu ar gyfer coiliau aloi morol drud yn gwneud y mwyaf o'r defnydd o ddeunyddiau, gan adennill y gost ar bob rhediad coil o'i gymharu â dulliau saernïo llai effeithlon.
- Dileu trin rhwng-llawdriniaethau- Mae rhannau'n aros ar y stribed cludo o'r orsaf gyntaf i'r olaf. Dim biniau o waith-yn-broses eistedd rhwng peiriannau. Dim llwytho â llaw i osodiadau eilaidd. Mae llai o drin yn golygu llai o grafiadau arwyneb ar aloion lle mae ansawdd gorffeniad yn bwysig.
- Ansawdd cyson yn lleihau baich arolygu- Pan fydd pob rhan yn union yr un fath o ran dimensiynau, daw rheoli proses ystadegol yn syml. Mae cymeradwyaeth erthygl gyntaf ynghyd â gwiriadau SPC cyfnodol yn disodli'r arolygiad 100% y mae rhannau morol wedi'u saernïo neu eu ffurfio â llaw yn aml eu hangen.
Mae'r arbedion hyn yn ychwanegu at gyfaint. Gallai rhaglen braced forol sy'n rhedeg 200,000 o unedau bob blwyddyn arbed 30 eiliad o drin eilaidd fesul rhan. Dyna 1,667 o oriau llafur wedi'u hadennill, digon i gyfiawnhau'r buddsoddiad marw ar drin gostyngiad yn unig.
| Haen Cyfrol | Dull Cynhyrchu | Cost Offer Cymharol | Fesul-Tuedd Cost Rhan | Amser Arweiniol Nodweddiadol |
|---|---|---|---|---|
| Prototeip (1-100 uned) | Peiriannu CNC neu dorri laser | Isel iawn i ddim | Uchel (sefydlog fesul uned) | Dyddiau i 2 wythnos |
| Cyfaint isel-(100-10,000 o unedau) | Peiriannu CNC, dyrnu tyred, neu stampio trawiad sengl | Isel i gymedrol | Cymedrol (llinol gyda chyfaint) | 2-4 wythnos |
| Cyfrol ganol (10,000-100,000 o unedau) | Stampio marw blaengar neu stampio trosglwyddo | Uchel (amorteiddio ar draws rhediad) | Isel (yn disgyn yn sydyn gyda chyfaint) | 12-20 wythnos ar gyfer offer, yna diwrnodau fesul rhediad cynhyrchu |
| Cyfrol uchel (100,000+ o unedau) | Stampio marw blaengar | Uchel (dibwys fesul rhan ar raddfa) | Isel iawn (deunydd + amser y wasg) | 12-20 wythnos ar gyfer offer, cynhyrchu parhaus wedi hynny |
Y siop tecawê hanfodol ar gyfer gweithgynhyrchwyr caledwedd morol: economeg marw blaengar yn gwobrwyo ymrwymiad. Po hiraf y mae'r rhaglen gynhyrchu yn rhedeg a pho fwyaf o unedau y mae'n eu cynhyrchu, y mwyaf y bydd y buddsoddiad cychwynnol mewn offer yn pylu'n ddibwys yn erbyn yr arbedion fesul rhan. Gweithio gyda phrofiadolgwneuthurwr marw blaengarfel YICHEN yn gynnar yn y cyfnod dylunio yn helpu peirianwyr cynhyrchu i werthuso'r economeg cyfaint hyn cyn ymrwymo cyfalaf, gan sicrhau bod y buddsoddiad marw yn cyd-fynd â rhediadau cynhyrchu a ragwelir a bod gofynion ffurfio aml-orsaf yn cael eu hoptimeiddio ar gyfer y cyfeintiau caledwedd morol targed.
Wrth gwrs, mae rhan sy'n costio ceiniogau i'w stampio ond sy'n methu o fewn dau dymor o fod yn agored i ddŵr halen yn sicrhau gwerth negyddol. Dim ond pan fydd y gydran wedi'i stampio yn goroesi ei hamgylchedd gwasanaeth y mae'r economeg yn dal. Mae'r gwydnwch hwnnw'n dibynnu'n helaeth ar yr hyn sy'n digwydd ar ôl i'r rhan adael y wasg: y post-prosesau gorffennu stampio sy'n trawsnewid siâp bron yn stampio i mewn i gydran gradd morol sy'n gallu pasio blynyddoedd o amlygiad i chwistrell halen.
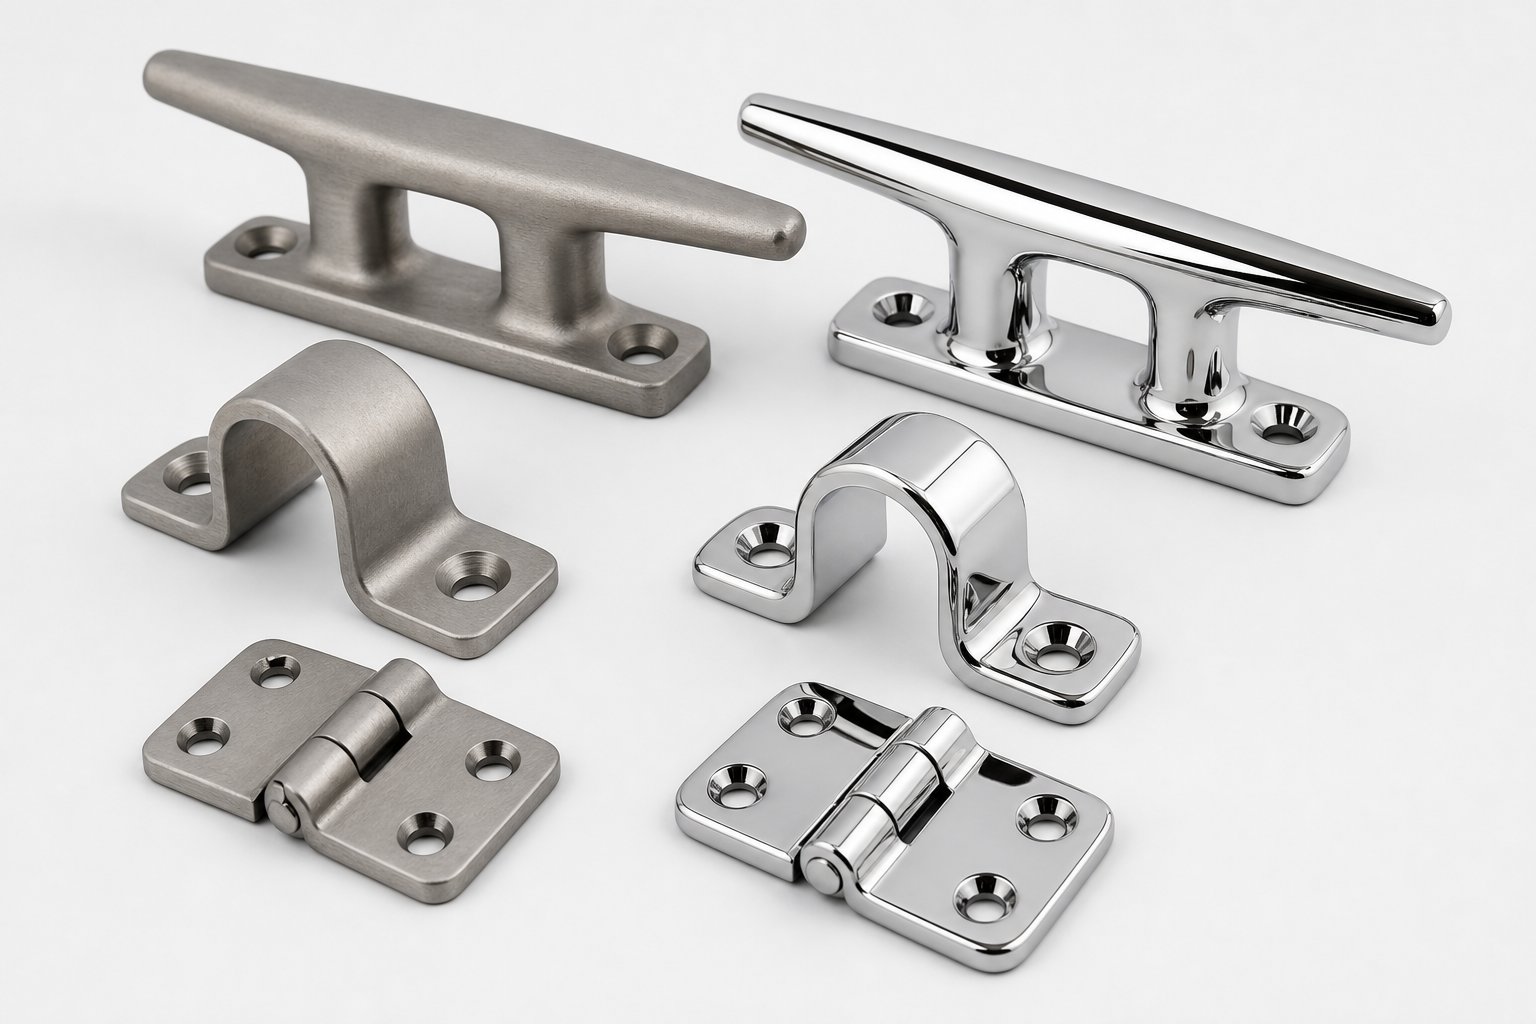
Postio-Stampio Prosesau Gorffen ar gyfer Gwydnwch Dŵr Halen
Mae marw cynyddol yn darparu rhan gyflawn o ddimensiynau, ond nid yw cyflawnrwydd dimensiwn yr un peth â pharodrwydd morol. Mae'r broses stampio yn cyflwyno amodau arwyneb y bydd dŵr halen yn eu hecsbloetio: haearn rhydd wedi'i drosglwyddo o gyswllt offer, micro{1}}burrs ar ymylon cneifio, a straen ffurfio gweddilliol sy'n peryglu'r haen ocsid goddefol. Nid yw gorffeniad wyneb caledwedd morol ar ôl stampio yn waith sglein cosmetig. Dyna'r gwahaniaeth rhwng ffitiad sy'n para pymtheg mlynedd ac un sy'n dangos staen rhwd o fewn dau dymor.
Mae'r strategaeth orffen yn dibynnu ar yr aloi sylfaen, difrifoldeb yr amgylchedd morol, a disgwyliadau gweledol y defnyddiwr terfynol. Mae angen adfer haen goddefol rhannau di-staen. Mae angen amddiffyniad rhwystr ar rannau alwminiwm. Ac mae'n rhaid cyfathrebu pob manyleb yn ddigon clir fel bod eich cyflenwyr stampio marw blaengar a'ch gwerthwyr pesgi yn sicrhau canlyniadau cyson ar draws rhediadau cynhyrchu.
Passivation ac Electropolishing ar gyfer Rhannau Morol Di-staen
Mae pob rhan dur gwrthstaen sy'n mynd trwy farw cynyddol yn codi halogiad haearn rhad ac am ddim. Mae'n anochel. Mae'r dur offeryn yn dyrnu, gan ffurfio mewnosodiadau, a hyd yn oed gwely'r wasg yn trosglwyddo gronynnau haearn microsgopig i wyneb y gweithle yn ystod gweithrediadau blancio, plygu a bathu. Mae'r dyddodion haearn hynny'n dod yn safleoedd anodig lle mae'n well gan gyrydu mewn amgylcheddau sy'n llawn clorid. Wedi'i adael heb ei drin, bydd cleat 316 di-staen yn datblygu rhediadau rhwd lliw te, nid o'r deunydd sylfaen sy'n cyrydu, ond o ronynnau haearn wedi'u mewnosod sy'n ocsideiddio ar ei wyneb.
Mae goddefgarwch yn datrys hyn. Mae'r broses yn syml: trochwch y rhan wedi'i stampio mewn baddon asid citrig neu asid nitrig sy'n hydoddi haearn rhydd heb ymosod ar y dur di-staen sylfaen. Yr hyn sy'n weddill yw arwyneb â chymhareb cromiwm i haearn uwch na'r aloi gwaelodol, gan hyrwyddo ffurfio haen cromiwm ocsid trwchus, unffurf. Ar gyfer stampio metel ar gyfer cydrannau morol mewn 304 neu 316 o raddau, goddefol yw'r driniaeth leiaf ar ôl stampio, nid uwchraddiad dewisol. Mae unrhyw galedwedd morol di-staen wedi'i stampio sy'n cael ei gludo heb oddefiad, yn swyddogaethol, heb ei orffen.
Mae electropolishing yn mynd ymhellach. Mae'r broses electrocemegol hon yn tynnu 0.0001 i 0.001 modfedd o fetel arwyneb trwy wneud y rhan yn anod mewn baddon electrolytig. Mae metel yn hydoddi'n ffafriol o gopaon micro a phwyntiau uchel, gan lyfnhau'r wyneb a thynnu'r haen halogedig yn gyfan gwbl. Y canlyniad yw rhan sy'n llyfnach yn geometrig, yn lanach yn fetelegol, ac yn gyfoethocach mewn cromiwm ar yr wyneb na rhan anorffenedig neu oddefol. Ar gyfer ffitiadau morol premiwm, caledwedd helmed meddwl, T-cydrannau uchaf gweladwy, neu unrhyw beth mewn cyswllt dŵr hallt parhaus, mae electropolishing yn darparu'r ymwrthedd cyrydiad mwyaf ac ymddangosiad llachar, cyson na all goddefedd yn unig ei gyflawni.
Pryd ddylech chi nodi un yn erbyn y llall? Ystyriwch y ffactorau hyn:
| Ffactor | goddefol | Electropolishing |
|---|---|---|
| Math o broses | Triniaeth gemegol (bath asid) | Tynnu metel electrocemegol |
| Beth mae'n ei ddileu | Halogion arwyneb yn unig, dim metel sylfaen | 0.0001-0.001 i mewn o fetel sylfaen ynghyd â halogion |
| Canlyniad gorffeniad wyneb | Haen goddefol wedi'i hadfer; ymddangosiad heb ei newid | Arwyneb llyfnach, mwy disglair; haen goddefol gwell |
| Cynnydd ymwrthedd cyrydiad | Arwyddocaol vs arwyneb unpassivated | Uwch na passivation yn unig |
| Effaith cost | Isel i gymedrol | Cymedrol i uchel |
| Gorau ar gyfer | Caledwedd di-staen morol safonol (mwyafrif o rannau) | Caledwedd agored premiwm, geometregau cymhleth, perfformiad dŵr halen uchaf |
Un cafeat pwysig: nid yw'r naill broses na'r llall yn gwneud iawn am nodi'r radd di-staen anghywir. Bydd electropolished 304 mewn gwasanaeth dŵr halen uniongyrchol yn dal i danberfformio 316 goddefol iawn, oherwydd mae triniaeth arwyneb yn gwella'r hyn y mae'r aloi sylfaen yn ei ddarparu yn hytrach na disodli'r ymwrthedd clorid y mae molybdenwm yn ei ddarparu.
Systemau Cotio ar gyfer Caledwedd Morol Di-staen
Nid yw pob rhan forol wedi'i stampio yn ddur di-staen. Mae angen haenau rhwystr ar fracedi alwminiwm, caewyr dur carbon, a chydrannau strwythurol dur ysgafn i oroesi amlygiad dŵr halen. Rhaid i'r system cotio fondio'n ddibynadwy â'r wyneb wedi'i stampio, goddef beicio thermol ac amlygiad UV amgylcheddau morol, a darparu digon o wrthwynebiad chwistrellu halen ar gyfer bywyd y gwasanaeth arfaethedig.
Gorchudd powdryw'r prif ddewis ar gyfer caledwedd morol dur wedi'i stampio ac alwminiwm. Mae'r iachâd powdr sych a gymhwysir yn electrostatig ar 350-400 gradd Fahrenheit i mewn i ffilm polymer barhaus fel arfer.2-4 mil (50-100 micromedr) o drwch. Wedi'i gymhwyso'n gywir dros ddur sydd wedi'i drin ymlaen llaw, mae cotio powdr yn cyflawni 1,000 neu fwy o oriau o ymwrthedd chwistrellu halen fesul ASTM B117. Mae ar gael mewn unrhyw liw RAL, mae'n gwrthsefyll naddu a diraddio UV yn well na phaent gwlyb, ac nid yw'n cynhyrchu unrhyw allyriadau VOC yn ystod y defnydd. Ar gyfer cromfachau morol wedi'u stampio a phlatiau mowntio lle mae ymddangosiad yn bwysig ond na ellir cyfiawnhau'r gost lawn o staen, mae cotio powdr dros ddur carbon yn cynnig cymhareb perfformiad rhagorol i-gost.
Anodizingyw'r driniaeth orffen safonol ar gyfer ffitiadau morol alwminiwm wedi'u stampio. Mae'r broses electrocemegol yn tyfu haen alwminiwm ocsid caled ar wyneb y rhan, gan wella'n sylweddol ymwrthedd cyrydiad a chaledwch wyneb. Mae anodizing Math II (0.3 - 1.0 mil o drwch) yn gweddu i'r mwyafrif o galedwedd alwminiwm morol ac yn derbyn lliwio llifyn. Mae anodizing cot galed Math III (1.0-3.0 mil) yn darparu perfformiad traul a chorydiad uwch ar gyfer cymwysiadau cam-drin uchel fel mewnosodiadau cleat neu ffitiadau trac. Ar gyfer rhannau alwminiwm stampio marw blaengar, byddwch yn ymwybodol bod anodizing yn ychwanegu trwch dimensiwn. Mae Math III yn tyfu tua 50% tuag allan, felly efallai y bydd angen stampio nodweddion â goddefiannau tynn ychydig yn rhy fach i gyrraedd y dimensiwn terfynol ar ôl gorchuddio.
Sinc -nicel platioyn gwasanaethu'r farchnad caewyr morol. Mae caewyr clip dur carbon wedi'u stampio, cnau sbring, a chnau cawell y bwriedir eu defnyddio ar gyfer carthion neu adran injan yn elwa o gyfuniad sinc-nicel o amddiffyniad aberthol a gwrthsefyll chwistrellu halen cymedrol. Mae platio sinc safonol fesul ASTM B633 gyda thrawsnewid cromad yn darparu 96 i 240 awr o amddiffyniad chwistrellu halen yn dibynnu ar drwch a thriniaeth ôl, tra bod platio aloi nicel sinc yn gwthio ystod sylweddol uwch ar gyfer caewyr mewn parthau morol mwy ymosodol.
Pennu Gofynion Gorffen i'ch Gwerthwr Stampio
Dyma lle mae llawer o raglenni caledwedd morol yn dod ar draws ffrithiant: mae'r tîm peirianneg yn gwybod bod angen "amddiffyn rhag cyrydiad" ar y rhan ond mae'n cyfleu'r gofyniad hwnnw mewn termau amwys sy'n gadael y gwerthwr gorffen yn dyfalu. Mae manyleb sy'n darllen "passivate ar ôl stampio" yn dweud dim wrth y gwerthwr am y cemeg asid, amser trochi, meini prawf derbyn, neu ddisgwyliad perfformiad. Y canlyniad yw anghysondeb rhwng lotiau cynhyrchu ac, yn y pen draw, methiannau maes.
Dylai dylunwyr caledwedd morol gyfleu gofynion gorffen gan ddefnyddio paramedrau mesuradwy sy'n gysylltiedig â safonau prawf cydnabyddedig.ASTM B117yn diffinio'r cyfarpar, crynodiad hydoddiant halen (5% NaCl), tymheredd y siambr (35 gradd Celsius), a dwysedd niwl ar gyfer profion chwistrellu halen niwtral, gan ddarparu'r fframwaith cyffredinol y mae gofynion cyrydiad penodol y cynnyrch yn adeiladu arno. Pan fyddwch yn nodi "o leiaf 500 awr ASTM B117 heb unrhyw rwd coch," mae pob gwerthwr gorffen yn y gadwyn gyflenwi yn deall yn union beth a ddisgwylir a sut y bydd yn cael ei wirio.
Dylai pecyn manyleb gorffeniad cyflawn ar gyfer cydrannau â stamp morol gynnwys:
- Cyflwr deunydd sylfaen- Nodwch a yw'r rhan yn cyrraedd y diwedd yn y cyflwr wedi'i stampio, yn y cwymp-wedi'i ddadfudo, neu wedi'i-lanhau o flaen llaw. Mae halogiad wyneb o ireidiau stampio yn effeithio ar adlyniad cotio.
- Dull paratoi wyneb- Diffiniwch y broses lanhau a chyn-driniaeth: golchi alcalïaidd, gorchudd trosi ffosffad, rhag-drin cromad, neu sgrafelliad mecanyddol (manyleb graean chwyth gleiniau a rhwyll).
- Math a thrwch cotio- Galwch allan y system orffen benodol gydag ystodau trwch mesuradwy. Enghraifft: "Cot powdwr, TGIC polyester, RAL 9005, 2.5-3.5 mil DFT" neu "Goddefiad fesul ASTM A967, dull asid citrig."
- Oriau prawf chwistrellu halen a meini prawf derbyn- Nodwch isafswm yr oriau ASTM B117 sydd eu hangen a diffiniwch beth sy'n gyfystyr â methiant: rhwd coch, rhwd gwyn, pothellu, canran yr arwynebedd wedi cyrydu fesul ASTM D610, neu ddadlaminiad cotio o farciau ysgrifennydd.
- Targedau garwedd arwyneb- Ar gyfer rhannau sydd angen gorffeniad esthetig penodol, nodwch werthoedd Ra. Mae gosodiadau morol drych yn nodweddiadol yn gofyn am Ra 4-8 microinches (0.1-0.2 micromedr) y gellir eu cyflawni trwy electropolishing. Mae caledwedd gorffeniad satin yn targedu Ra 16-63 microinches (0.4-1.6 micrometers).
- Meini prawf arolygu a chynllun samplu- Diffiniwch y dull arolygu (gweledol, profi cwpon chwistrellu halen, profion tynnu adlyniad fesul ASTM D3359) a'r amlder samplu lot.
Mae darparu'r lefel hon o fanylder yn dileu amwysedd rhwng eich bwriad dylunio a'r cynnyrch gorffenedig. Mae hefyd yn caniatáu i gyflenwyr stampio marw blaengar gynnwys gofynion gorffeniad yn eu penderfyniadau dylunio marw yn gynnar, yn hytrach na darganfod post -stampio nad yw cyflwr yr arwyneb yn bodloni rhagofynion adlyniad cotio.
Mewn-Gweithrediadau Die Sy'n Lleihau Costau Gorffen
Gall dyluniad dei clyfar symud gwaith o'r llinell derfyn yn ôl i'r wasg, gan leihau cyfanswm cost stampio post. Mae nifer mewn-gweithrediadau marw yn gwella parodrwydd y rhan wedi'i stampio ar gyfer gorffeniad morol yn uniongyrchol:
Gorsafoedd bathucywasgu ymylon wedi'u cneifio a gwastatáu micro{0}}burrs a fyddai fel arall angen deburring dillad cyn passivation neu gaenu. Mae ymyl fathu yn cyflwyno arwyneb llyfn, caeedig i'r bath gorffen, gan wella unffurfiaeth y cwmpas a dileu geometreg yr hollt lle mae cyrydiad yn cuddio o dan haenau.
Gorsafoedd llosgidefnyddio dur offer caboledig i smwddio wyneb y rhan dan bwysau, gan leihau garwedd wyneb a chau micro mandylledd a adawyd gan weithrediadau ffurfio. Mae angen llai o gaboli mecanyddol ar rannau sy'n gadael gorsaf losgi cyn electropolishio, gan arbed amser a nwyddau traul yn yr adran orffen.
Mewnosodiadau marw caboledigmewn gorsafoedd ffurfio terfynol trosglwyddwch eu harwyneb drych yn uniongyrchol i'r rhan wedi'i stampio. Pan fydd y wyneb marw yn cario gorffeniad o Ra 4 microinches neu fanach, mae'r wyneb stampio yn dod i'r amlwg yn agos at fanyleb cosmetig derfynol, sy'n gofyn am driniaeth gemegol yn unig yn hytrach na chaboli mecanyddol helaeth cyn goddefiad neu electropolishing.
Mae pob un o'r rhain mewn-strategaethau marw yn masnachu cost offer ychydig yn uwch am gost sylweddol is fesul-cost gorffen rhan. Ar-rhaglenni morol cyfaint uchel, mae'r mathemateg yn ffafrio adeiladu ansawdd gorffeniad yn y dis bob tro. Mae'r rhan orffenedig, wedi'i goddef a'i gorchuddio ac yn barod i'w gosod, cystal â'r system gynhyrchu a'i creodd. Ac mae ansawdd y system honno'n dibynnu ar ddewis y partner gweithgynhyrchu cywir, un y mae ei alluoedd yn rhychwantu'r gadwyn lawn o ddylunio marw trwy stampio trwy orffen ar gyfer gwasanaeth dŵr halen.
Cyrchu'r Partner Stampio Die Blaengar Cywir ar gyfer Rhaglenni Morol
Nid yw siop stampio sy'n rhedeg cromfachau dur ysgafn ar gyfer ductwork HVAC yr un peth â phartner stampio marw blaengar ar gyfer caledwedd morol. Efallai bod y wasg yn union yr un fath. Mae'r peiriant bwydo stribed yn gweithio yr un ffordd. Ond mae'r wybodaeth sefydliadol sydd ei hangen i ffurfio aloion sy'n gwrthsefyll cyrydiad ar oddefiannau tynn, cynnal arwynebau marw caboledig ar draws rhediadau cynhyrchu hir, a darparu rhannau yn barod ar gyfer gorffeniad dŵr halen yn rhywbeth rydych chi naill ai'n ei adeiladu dros flynyddoedd o brofiad rhaglenni morol neu nad oes gennych chi o gwbl.
Nid yw dewis y gwerthwr anghywir yn golygu danfoniadau hwyr yn unig. Mae'n golygu rhannau sy'n carlamu yn y marw, ymylon sy'n achosi cyrydiad agennau ar ôl eu gosod, neu ddrifft dimensiwn sy'n dod i'r wyneb dri mis i mewn i rediad cynhyrchu pan fydd yr offer yn gwisgo heibio ei ffenestr iawndal. Mae'r broses werthuso yn haeddu'r un trylwyredd peirianneg â'r dyluniad rhan ei hun.
Galluoedd Hanfodol i Werthuso mewn Partner Stampio Morol
Nid oes gan bob gweithrediad stampio blaengar y profiad aloi, gallu'r wasg, na seilwaith o ansawdd i drin gwaith gradd morol. Pan fyddwch chi'n gwerthuso darpar werthwyr, y nod yw gwahanu siopau a all gefnogi stampio aloi sy'n gwrthsefyll cyrydiad yn wirioneddol oddi wrth y rhai a fydd yn dysgu am gyllideb eich rhaglen.
Fel y mae canllawiau diwydiant gan weithgynhyrchwyr stampio marw blaengar profiadol yn ei awgrymu, mynd y tu hwnt i wefan cwmni a gofyn cwestiynau penodol yn uniongyrchol,-sy'n datgelu a all siop gyflenwi mewn gwirionedd. Ar gyfer rhaglenni morol yn benodol, mae'r amrywiaeth o heriau marw a stampio, o-ffurfio 316 di-staen trwm i adlewyrchu-cynnal a chadw offer carbid gorffen, yn gofyn am werthwr y mae ei alluoedd yn cyd-fynd â'ch gofynion aloi, cyfaint a gorffeniad ar yr un pryd.
Defnyddiwch y rhestr wirio hon wrth sgrinio partneriaid posibl:
- Profiad aloi sy'n gwrthsefyll cyrydiad- A yw'r siop wedi rhedeg 316/316L di-staen, pres llyngesol, neu alwminiwm morol mewn offer blaengar? Gofynnwch am enghreifftiau penodol, nid dim ond rhestr o ddeunyddiau. Sut wnaethon nhw drin gwaith caledu, carlamu a sbring yn ôl ar y rhaglenni hynny?
- Yn{0}}gallu dylunio marw mewnol ac efelychu- A allant berfformio efelychiad ffurfio (FEA neu fodelu dilyniant stribedi) i ddilysu dilyniannau gorsaf cyn torri dur? Mae dylunio mewnol-yn golygu iteriad cyflymach pan fydd angen addasu geometreg rhannau morol.
- Ystod tunelledd y wasg- Mae caledwedd morol mewn di-staen 2-4mm yn gofyn am dunelli metrig sylweddol uwch na gwaith llenfetel arferol. Cadarnhewch y gall gweisg y siop drin eich trwch deunydd ar draws pob gorsaf ffurfio heb agosáu at derfynau cynhwysedd.
- Cynnal a chadw ac ailadeiladu marw mewnol- Mae marw blaengar ar gyfer aloion morol yn gwisgo'n gyflymach na'r rhai sy'n rhedeg dur ysgafn. Gall siop sy'n cynnal offer yn-tŷ ymateb i -drifft ansawdd cysylltiedig â thraul o fewn oriau yn hytrach nag wythnosau. Gofynnwch am amserlenni cynnal a chadw ataliol a chyfnodau caboli ar gyfer gorffeniadau morol.
- Gallu gweithredu eilaidd- A yw'r gwerthwr yn cynnig dadburiad, goddefoliad, electropolishing, neu gaenen yn-tŷ, neu a oes ganddo bartneriaethau gorffen sefydledig gyda chytundebau ansawdd wedi'u dogfennu? Po leiaf o achosion o drosglwyddo arian rhwng stampio a gorffen, y lleiaf o risg i ansawdd yr arwyneb.
- Ardystiadau ansawdd a rheoli prosesau- Mae ISO 9001 yn waelodlin. Er diogelwch-caledwedd morol hanfodol, holwch am weithrediad SPC, -amledd archwilio yn y broses, protocolau archwilio erthyglau cyntaf, ac olrheiniadwyedd deunydd o'r dystysgrif coil i'r rhan orffenedig.
- Prototeip-i-scalability cynhyrchu- A allant gefnogi rhediadau sampl cychwynnol ar gyfer cymhwyster adeiladwr cychod, yna graddio i gyfeintiau cynhyrchu llawn heb ail-offeryn? Mae rhai gwerthwyr yn rhagori ar un pen o'r sbectrwm hwn ond yn cael trafferth ar y pen arall.
Ar gyfer peirianwyr cynhyrchu a thimau caffael sy'n ceisio -stampio blaengar cyfaint uchel yn marw gyda gallu ailadrodd tynn a gallu cynhyrchu màs graddadwy, mae gweithgynhyrchwyr felYICHENcynnig arbenigedd ffurfio aml-orsaf sy'n addas ar gyfer rhaglenni caledwedd morol sydd angen datrysiadau marw effeithlon. Mae eu ffocws ar offer marw cynyddol ar gyfer rhannau metel cymhleth, cyfaint uchel yn eu gwneud yn opsiwn cyrchu perthnasol i'w gwerthuso ochr yn ochr â chyflenwyr rhanbarthol, yn enwedig pan fo'ch rhaglen yn gofyn am allbwn cyson ar draws rhediadau cynhyrchu estynedig.
Sut i Gyfathrebu Gofynion Caledwedd Morol yn Effeithiol
Ni all hyd yn oed y partner stampio mwyaf galluog gyflwyno'r hyn nad ydych yn ei nodi'n glir. Mae rhaglenni caledwedd morol yn methu yn y cam cyfathrebu yn amlach nag yn y cam gweithgynhyrchu. Mae RFQ amwys sy'n rhestru "braced dur di-staen, defnydd morol" yn gadael penderfyniadau hanfodol i ddehongliad y gwerthwr, ac efallai na fydd eu rhagdybiaethau rhagosodedig yn cyd-fynd â'ch disgwyliadau perfformiad cyrydiad.
Dylai'r pecyn manyleb a ddarperir gennych roi popeth sydd ei angen i'ch partner stampio marw blaengar i ddyfynnu'n gywir, dylunio offer yn gywir, a chyflwyno rhannau sy'n pasio eich prawf cymhwyster ar y cyflwyniad cyntaf. Cynhwyswch:
- Galw deunydd allan gyda dynodiad gradd morol- Nodwch yr union aloi (316L fesul ASTM A240, pres llynges C46400 fesul ASTM B171, alwminiwm 5052-H32 fesul ASTM B209), cyflwr tymer, a thrwch gyda goddefgarwch.
- Gorffen manyleb gyda gofynion chwistrellu halen- Nodwch y post -triniaeth stampio (passivation fesul dull citrig ASTM A967, electropolish, cot powdr gydag oriau ASTM B117), meini prawf derbyn, a thargedau garwedd arwyneb mewn gwerthoedd Ra.
- Graddfeydd llwyth a ffactorau diogelwch- Os yw'r rhan yn cario llwyth, cyfathrebwch y terfyn llwyth gweithio a'r ffactor diogelwch sy'n berthnasol i'ch dyluniad. Mae hyn yn hysbysu dilysiad trwch deunydd y gwerthwr a ffurfio terfynau difrifoldeb.
- Goddefiannau dimensiwn gyda GD&T- Darparwch luniadau 2D gyda dimensiynau geometrig a galwadau goddefol, nid dimensiynau enwol yn unig. Tynnwch sylw at nodweddion sy'n hanfodol i-weithrediad (safleoedd twll mowntio, gwastadrwydd arwyneb paru) sydd angen rheolaeth dynnach na goddefgarwch proffil cyffredinol.
- Rhagamcaniadau cyfaint blynyddol a hyd y rhaglen- Mae rhagolygon cyfaint gonest yn caniatáu i'r gwerthwr faintio offer yn briodol. Mae gan farw a ddyluniwyd ar gyfer 100,000 o rannau y flwyddyn safonau adeiladu gwahanol nag y disgwylir iddo gynhyrchu 2 filiwn dros ei oes.
- Cyd-destun y cynulliad ac ystyriaethau galfanig- Nodwch pa ddeunyddiau y bydd y rhan sydd wedi'i stampio yn cysylltu â nhw yn y cynulliad terfynol. Os yw braced alwminiwm wedi'i stampio yn gosod yn erbyn corff di-staen trwodd, mae angen i'r gwerthwr wybod fel y gall roi cyngor ar nodweddion ynysu neu gydnawsedd cotio.
Mae darparu'r lefel hon o fanylder ymlaen llaw yn cyflawni dau beth. Mae'n galluogi dyfynnu cywir, sy'n golygu llai o bethau annisgwyl cost ar ôl ymrwymo offer. Ac mae'n sefydlu meini prawf derbyn mesuradwy y mae'r ddwy ochr yn cytuno arnynt cyn i'r cynhyrchu ddechrau, gan ddileu'r anghydfodau ansawdd goddrychol sy'n dadreilio rhaglenni caledwedd morol yng nghanol-ffrwd.
Nid y cynigydd isaf na'r siop sydd â'r wasg fwyaf yn unig yw'r partner stampio marw blaengar cywir ar gyfer caledwedd morol. Dyma'r gwerthwr y mae ei brofiad aloi, gallu offer, systemau ansawdd, a thryloywder cyfathrebu yn cyd-fynd â gofynion penodol gwasanaeth dŵr halen. Pan fydd dewis deunydd, dyluniad marw, economeg cynhyrchu, prosesau gorffen, a gallu gwerthwr i gyd yn cydgyfarfod o amgylch un rhaglen caledwedd morol, y canlyniad yw cydrannau sy'n teithio'n ddibynadwy o farw i doc ac yn perfformio am oes y llong.
FAQs Am Flaengar Die Metal Stampio ar gyfer Caledwedd Morol
1. Pa ddeunyddiau sydd orau ar gyfer caledwedd morol stampio marw blaengar?
Dur di-staen 316 a 316L yw'r dewisiadau mwyaf cyffredin oherwydd eu gwrthiant clorid a thyllu rhagorol. Mae pres llynges (C46400) yn gweithio'n dda ar gyfer ffitiadau a chaewyr addurniadol oherwydd ei ffurfadwyedd uwch a'i draul offer is. 5000-cyfres alwminiwm morol yn gweddu i fracedi ysgafn a chaledwedd dec, tra bod aloion nicel copr (90/10, 70/30) yn rhagori mewn cydrannau pibellau dŵr môr. Mae angen addasiadau marw penodol ar bob aloi ar gyfer tunelli, iawndal springback, a bylchau rhwng gorsafoedd i gynhyrchu rhannau gradd morol cyson.
2. Faint o rannau sydd eu hangen arnaf i gyfiawnhau offer marw cynyddol ar gyfer caledwedd morol?
Yn gyffredinol, mae stampio marw cynyddol yn dod yn gost-effeithiol ar gyfeintiau blynyddol o 50,000 i 100,000 o unedau ar gyfer rhannau morol gweddol gymhleth. Gall cydrannau symlach fel platiau cefn gwastad neu glymwyr clipiau gyfiawnhau offeru ar 25,000 i 30,000 o ddarnau oherwydd llai o orsafoedd marw. Y ffactor allweddol yw amorteiddiad: mae marw $50,000 yn ychwanegu $10 y rhan ar 5,000 o unedau ond dim ond $0.10 ar 500,000 o unedau. Mae gweithio gyda gwneuthurwr marw blaengar profiadol fel YICHEN yn helpu peirianwyr i werthuso'r economeg adennill costau hyn cyn ymrwymo cyfalaf offer.
3. Pam mae angen passivation caledwedd morol ar ôl stampio marw blaengar?
Wrth stampio, mae dyrniadau dur offer a mewnosodiadau ffurfio yn trosglwyddo gronynnau haearn rhydd microsgopig i arwynebau dur di-staen. Mewn amgylcheddau dŵr hallt, mae'r dyddodion haearn hyn yn dod yn safleoedd anodig lle mae cyrydiad yn cychwyn, gan achosi staen rhwd hyd yn oed ar staen gradd 316 uchel. Mae passivation yn defnyddio asid citrig neu asid nitrig i doddi haearn wedi'i fewnosod heb ymosod ar yr aloi sylfaen, gan adfer haen ocsid goddefol cyfoethog cromiwm. Heb passivation, mae caledwedd morol di-staen wedi'i stampio yn swyddogaethol anorffenedig a bydd yn dangos cyrydiad cynamserol mewn gwasanaeth.
4. Sut mae dyluniad marw blaengar yn atal cyrydiad ar rannau morol?
Mae -dyluniad marw penodol morol yn ymgorffori nifer o strategaethau gwrth-cyrydiad yn uniongyrchol i'r offer. Mae radiysau mewnol hael (o leiaf 1.5T i 2T) yn dileu holltau tynn lle mae ïonau clorid yn crynhoi. Mae gorsafoedd bathu yn cywasgu ymylon wedi'u cneifio i gau -burrs a pharthau hollt micro sy'n achosi cyrydiad agennau. Mae dyrnu tynnach i-farw clirio (5-8% o drwch deunydd) yn cynhyrchu toriadau glanach gydag arwynebedd llai garw. Mae gorsafoedd tyllu tyllau draen yn ychwanegu tyllau wylo sy'n atal cronni dŵr llonydd ar ffitiadau sydd wedi'u gosod. Mae'r nodweddion hyn wedi'u hymgorffori yn y dilyniant marw yn hytrach na'u trin trwy weithrediadau ôl-stampio costus.
5. Beth ddylwn i edrych amdano wrth ddewis gwerthwr stampio marw blaengar ar gyfer rhannau morol?
Gwerthuso gwerthwyr ar brofiad aloi sy'n gwrthsefyll cyrydiad (yn benodol 316 di-staen, pres llynges, neu alwminiwm morol mewn offer blaengar), mewn-dyluniad marw tŷ gyda gallu efelychu ffurfio, tunelledd gwasg digonol ar gyfer -medru deunyddiau morol trwm, cynnal a chadw marw yn y tŷ gyda chyfnodau caboli wedi'u dogfennu, ardystiadau gweithredu eilaidd SPC, a chapasiti gweithredu SPC11 wedi'i sefydlu. prototeip-i-scalability cynhyrchu. Mae cynhyrchwyr fel YICHEN sy'n arbenigo mewn stampio blaengar aml-orsaf yn marw ar gyfer cynhyrchu cyfaint uchel yn cynnig y gallu i ailadrodd tynn a'r allbwn graddadwy y mae rhaglenni caledwedd morol yn gofyn amdano.