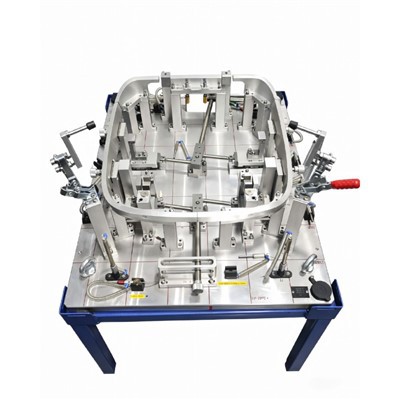
Beth yw stampio marw yn fanwl gywir a pham maen nhw'n bwysig
A trachywiredd stampio marwyn{0}}offeryn wedi'i beiriannu'n arbennig a ddefnyddir mewn gwasg stampio i dorri, ffurfio, neu siapio metel dalennog yn-rhannau cywirdeb uchel tra'n dal goddefiannau yn dynnach na ±0.05 mm ar draws miliynau o gylchoedd cynhyrchu. Yn wahanol i offer stampio cyffredinol sydd wedi'u cynllunio ar gyfer gofynion dimensiwn mwy rhydd, mae'r marwolaethau hyn yn galw am gliriadau tynnach i farw, duroedd offer uwch, a systemau canllaw uwch i sicrhau cywirdeb ailadroddadwy ar gyflymder cynhyrchu.
Diffinio Precision Stamping Dies
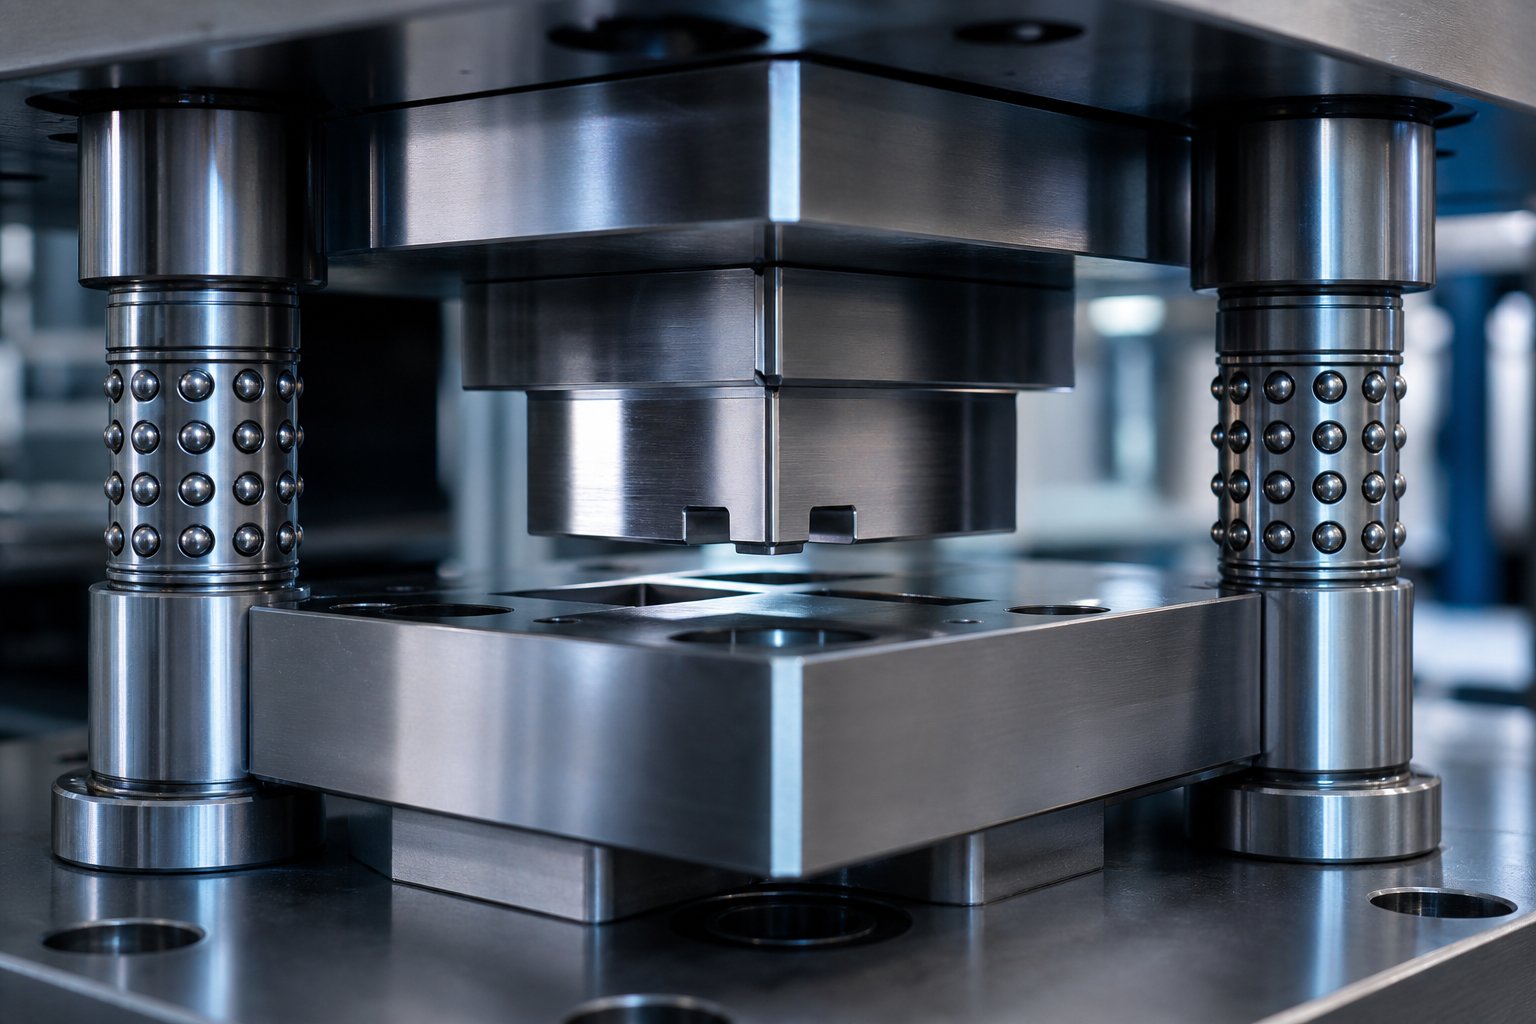
Dychmygwch offeryn y mae'n rhaid iddo atgynhyrchu'r un geometreg rhan, o fewn micronau gwyriad, p'un a yw'n stampio rhan rhif un neu ran rhif un miliwn. Dyna'r her graidd trachywiredd stampio yn marw datrys. Mae'r dis yn cynnwys dau hanner paru: pwnsh sy'n symud a bloc marw sy'n aros yn llonydd. Pan fydd dalen fetel yn cael ei fwydo rhyngddynt, mae'r punch yn cymhwyso grym i siâp neu dorri'r deunydd i ffurf benodol. Yr hyn sy'n dyrchafu'r offer hwn o safon i drachywiredd yw'r beirianneg y tu ôl i bob nodwedd arwyneb, clirio ac aliniad.
Mae gofynion goddefgarwch marw manwl fel arfer yn amrywio o ± 0.01 mm i ± 0.05 mm, yn dibynnu ar y cais. Nid yw cyflawni'r lefel hon o gywirdeb yn-broblem newidiol unigol. Mae'n ganlyniad peirianneg systemau lle mae dyluniad marw, dewis y wasg, dewis deunydd, a strategaeth cynnal a chadw i gyd yn rhyngweithio. Mae diffyg mewn unrhyw un elfen yn diraddio perfformiad y system gyfan, ni waeth pa mor dda y gweithredir yr elfennau eraill.
Pam Mae Manylder o Bwys mewn Stampio Cyfaint Uchel
Pan fyddwch chi'n cynhyrchu cannoedd o filoedd o rannau, mae hyd yn oed drifft dimensiwn bach yn creu problemau cymhlethu. Gallai burr sy'n tyfu 0.02 mm dros rediad cynhyrchu ymddangos yn ddiniwed ar ei ben ei hun, ond i lawr yr afon mae'n achosi ymyrraeth cydosod, methiannau cysylltydd, neu allan-o-wrthodiad{-yn{-nodweddion yr arolygiad sy'n dod i mewn. Mae cyfraddau sgrap yn dringo. Mae ataliadau llinell yn lluosi. Mae costau'n cynyddu mewn ffyrdd sy'n llawer uwch na'r buddsoddiad offer gwreiddiol.
Nid yw manylder ar y lefel marw yn fanyleb moethus. Dyma'r sylfaen sy'n rhaeadru i ddibynadwyedd cynnyrch, cysondeb cydosod, a chyfanswm cost gweithgynhyrchu ar draws pob rhan y mae'r marw yn ei gynhyrchu.
Dyna pam na ellir gwerthuso offer stampio cywirdeb uchel yn ôl cost marw yn unig. Y cwestiwn go iawn yw a all y marw gynnal ei oddefiannau targed trwy gydol ei oes gynhyrchu arfaethedig, ac mae hynny'n dibynnu ar ba mor dda y mae pob elfen o'r system yn gweithio gyda'i gilydd. Mae math marw, gradd deunydd, gallu'r wasg, a phrotocol cynnal a chadw i gyd yn chwarae rhan yn yr ateb hwnnw.
Manwl yn erbyn Stampio Safonol yn marw
Felly beth yn union sy'n gwneud marw yn "fanwl" yn hytrach na "safonol"? Nid un fanyleb na label marchnata yw'r ateb. Mae'n gyfres o benderfyniadau peirianneg bwriadol sy'n cyfuno ar draws yr offeryn cyfan, o ddewis deunydd i orffeniad wyneb i'r systemau canllaw sy'n dal popeth mewn aliniad. Mae deall y gwahaniaethau hyn yn eich helpu i osgoi dau gamgymeriad costus: gor-nodi offer ar gyfer rhannau nad oes eu hangen arnynt, neu dan-bennu ar gyfer rhannau sydd eu hangen.
Ystodau Goddefgarwch a Safonau Ailadrodd
Y gwahaniaeth mwyaf gweladwy yw gallu goddefgarwch. Mae marw stampio safonol fel arfer yn gweithredu o fewn ystod goddefgarwch o ± 0.1 mm i ± 0.5 mm, sy'n cwmpasu ystod eang o gymwysiadau pwrpas cyffredinol megis cromfachau, clostiroedd a chaledwedd strwythurol. Mae stampio manwl gywir yn marw, mewn cyferbyniad, goddefiannau targed o±0.01 mm i ±0.05 mm, gyda rhai cymwysiadau manwl iawn yn gwthio o dan ±0.01 mm ar gyfer micro-gysylltwyr a chydrannau meddygol.
Ond dyma'r naws y mae cymhariaeth goddefgarwch marw stampio yn ei cholli yn unig: nid y goddefgarwch ar y rhan gyntaf o'r wasg yw'r gwahaniaeth gwirioneddol. Mae'n ailadroddadwyedd dros gyfaint cynhyrchu. Gallai marw safonol daro dimensiwn tynn ar ei gant strôc cyntaf, dim ond i ddrifftio wrth i draul gronni. Mae offer manwl gywir yn cael ei beiriannu i ddal ei fanyleb darged ar draws cannoedd o filoedd neu filiynau o gylchoedd oherwydd bod pob elfen o'r marw, o'r radd dur i'r cotio arwyneb, yn cael ei ddewis i wrthsefyll y mecanweithiau gwisgo penodol sy'n achosi drifft dimensiwn.
Dylunio ac Adeiladu Gwahaniaethau Cymhlethdod
Mae goddefiannau llymach yn gofyn am beirianneg dynnach ar bob lefel o'r marw. Byddwch yn sylwi ar nifer o wahaniaethau allweddol wrth gymharu gofynion clirio marw manwl gywir ac adeiladu ag offer safonol:
- Punch{0}}i-farw cliriadau:Mae marw manwl gywir yn defnyddio cliriadau mor fach â 3-5% o drwch deunydd, yn erbyn 8-12% neu fwy ar gyfer marw safonol. Mae'r bwlch tynnach hwn yn cynhyrchu ymylon torri glanach a dimensiynau rhan mwy cyson, ond mae hefyd yn gofyn am gydrannau o ansawdd uwch a all gynnal y bwlch hwnnw dan lwyth.
- Graddau dur offer:Mae marw safonol yn aml yn defnyddio duroedd offer cyffredin fel Cr12MoV neu amrywiadau D2 sylfaenol. Mae cywirdeb yn marw cam i fyny i-raddau perfformiad uchel megisDC53, SKD11, neu ddur meteleg powdrsy'n cynnig caledwch uwch, ymwrthedd gwisgo, a sefydlogrwydd dimensiwn o dan feicio thermol.
- Gorffeniadau arwyneb:Mae arwynebau critigol ar farw manwl yn cael eu malu a'u sgleinio i orffeniadau drych, gan leihau'r traul a achosir gan ffrithiant ac atal adlyniad deunydd (gallu) a fyddai fel arall yn diraddio ansawdd rhan dros amser.
- Systemau canllaw:Gall marw safonol ddibynnu ar byst canllaw sylfaenol a llwyni. Mae offer manwl gywir yn ymgorffori systemau tywys pêl, mecanweithiau alinio manwl gywir, a phinnau peilot sy'n cynnal cywirdeb lleoliadol o fewn micronau, strôc ar ôl strôc.
- Prosesau gweithgynhyrchu:Mae angen EDM gwifren ar gyfer marw manwl gywir ar gyfer proffiliau dyrnu a marw cymhleth, malu manwl gywir ar gyfer arwynebau datwm, a phrotocolau archwilio llymach. Mae punches a marw yn aml yn cael eu torri i ±0.001 mm yn ystod y gweithgynhyrchu.
Nid uwchraddio annibynnol yw'r gwahaniaethau hyn. Maent yn gweithredu fel system: dim ond os yw'r system arweiniad yn dal aliniad y mae cliriad tynnach yn sicrhau ei fudd, a dim ond os yw'r dur offeryn yn gwrthsefyll traul y mae'r system arweiniad yn cynnal cywirdeb. Tynnwch un cyswllt ac mae'r gadwyn fanwl yn torri.
Pan fo Marw Safonol Yn Ddigonol
Nid offer manwl gywir yw'r ateb cywir bob amser. Mae peirianneg onest yn golygu cydnabod pan fydd safon yn marw yn gwasanaethu'r cais yn berffaith dda a byddai gwario mwy yn wastraff yn hytrach na buddsoddiad. Mae offer safonol fel arfer yn ddigonol yn y senarios hyn:
- Rhannau strwythurol mawr gyda goddefiannau hael:Anaml y mae cromfachau, gorchuddion a phaneli lle mae ±0.1 mm neu'n fwy rhydd yn dderbyniol yn cyfiawnhau cost marw manwl gywir.
- Prototeipio cyfaint isel:Pan fo'r cynhyrchiad blynyddol yn is na 20,000 o rannau ac efallai y bydd y dyluniad yn dal i newid, mae offer symlach neu hyd yn oed bylchau EDM gwifren yn gwneud mwy o synnwyr economaidd.
- Cymwysiadau cosmetig nad ydynt yn hanfodol:Nid yw rhannau lle mae ffit a swyddogaeth yn cael eu hysgogi gan oddefgarwch, megis gorchuddion addurniadol neu gydrannau nad ydynt yn cydweddu.
Daw'r penderfyniad i lawr i baru buddsoddiad offer â gofynion rhannol. Mae gor-oddef rhannau nad oes eu hangen arnynt yn gyrru cost ddiangen i bob cam o weithgynhyrchu a chynnal a chadw marw.
| Dimensiwn | Stampio Safonol yn marw | Stampio trachywiredd yn marw |
|---|---|---|
| Goddefiannau Nodweddiadol | ±0.1 mm i ±0.5 mm | ±0.01 mm i ±0.05 mm |
| Deunyddiau Marw | Dur offer cyffredin (Cr12MoV, D2 sylfaenol) | Dur -perfformiad uchel (DC53, SKD11, meteleg powdr, mewnosodiadau carbid) |
| Systemau Cyfarwyddyd | Pyst canllaw safonol a llwyni | -canllawiau cario pêl, mecanweithiau alinio manwl gywir, pinnau peilot |
| Gorffen Arwyneb | Safonol wedi'i beiriannu | Precision ddaear a caboledig |
| Addasrwydd Cyfrol Cynhyrchu | Cyfeintiau isel i gymedrol; geometregau syml | -cyfaint rhediadau uchel (100,000+ cylchred); rhannau hanfodol, goddefgarwch-cymhleth |
| Punch{0}}i-Die Clearance | 8-12% o drwch deunydd | 3-5% o drwch deunydd |
| Cost Cymharol | Buddsoddiad ymlaen llaw is | Cost uwch ymlaen llaw; cost is fesul-rhan ar gyfaint oherwydd llai o sgrap a bywyd marw hirach |
Mae'r sgwrs safonol yn erbyn cost offer manwl gywir yn aml yn pennu buddsoddiad ymlaen llaw, ond dylai ganolbwyntio ar gyfanswm y gost fesul rhan dderbyniol dros oes y marw. Mae marw manwl gywir sy'n costio dwywaith cymaint ond sy'n rhedeg deirgwaith yn hirach gyda hanner y gyfradd sgrap yn sicrhau economeg llawer gwell ar gyfer cynhyrchiant critigol cyfaint uchel, goddefgarwch. Nid y cwestiwn go iawn yw "pa farw sy'n costio llai" ond "sy'n marw sy'n cyfateb i'm gofynion rhan, cyfaint, a disgwyliadau ansawdd." Ac mae ateb y cwestiwn hwnnw'n dda yn gofyn am ddeall y mathau o farw manwl sydd ar gael a sut i ddewis yn eu plith.
Mathau o stampio manwl gywir yn marw a sut i ddewis
Mae dewis y math marw cywir yr un mor ganlyniadol â dewis y band goddefgarwch cywir. Gall dau farw a adeiladwyd i safonau manwl union yr un fath sicrhau canlyniadau tra gwahanol os mai un yw'r bensaernïaeth anghywir ar gyfer geometreg rhan, cyfaint cynhyrchu, neu ddeunydd. Yr her yw bod y rhan fwyaf o ganllawiau ar y pwnc hwn yn trin mathau o farw fel categorïau ynysig yn hytrach nag opsiynau o fewn fframwaith penderfynu. Dyma sut i fynd at y penderfyniad hwnnw gyda disgyblaeth peirianneg.
Marwau Cynyddol ar gyfer Rhannau Cymhleth Cyfrol Uchel
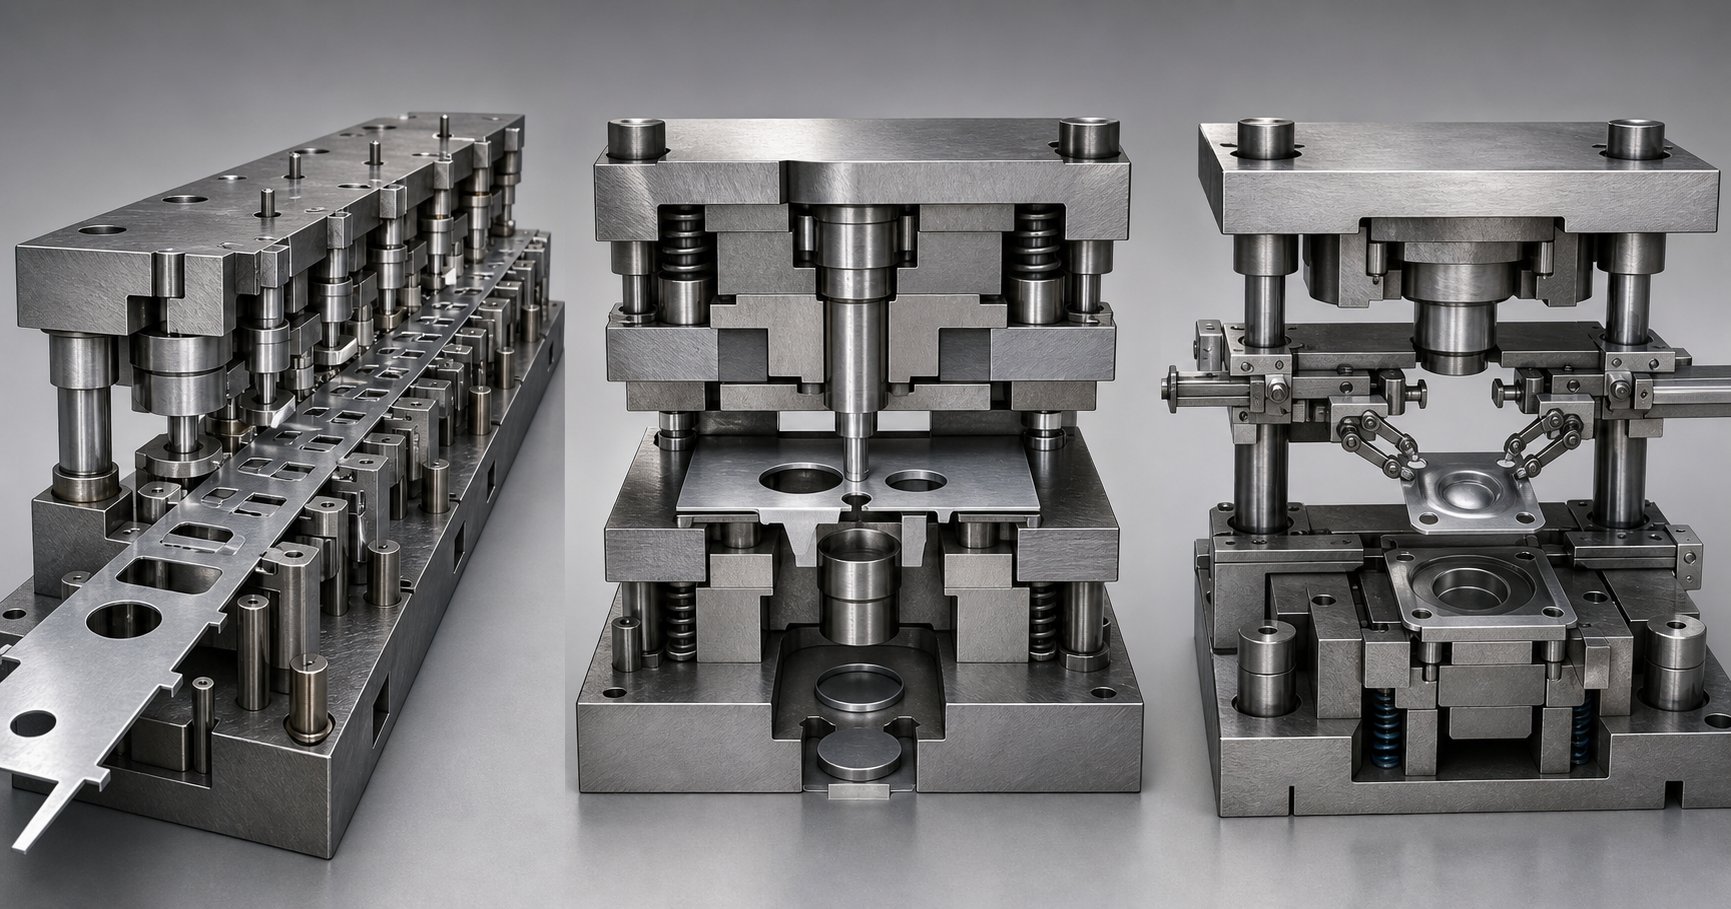
Offeryn stripio, aml-orsaf, sy'n cael ei fwydo, yw dis cynyddol lle mae deunydd coil yn symud ymlaen trwy ddilyniant o weithrediadau, gyda phob gorsaf yn ychwanegu nodwedd: toriad, tro, ffurf, twll. Erbyn i'r stribed gyrraedd yr orsaf derfynol, mae'r rhan orffenedig wedi'i gwahanu oddi wrth y stribed cludwr. Mae'r bensaernïaeth hon yn ei gwneud yn ddewis dominyddol fel marw cynyddol ar gyfer stampio cyfaint uchel o rannau gweddol gymhleth.
Pam mae'n rhagori mewn cymwysiadau manwl gywir? Mae pob gorsaf yn ymdrin ag un gweithrediad, sy'n golygu y gellir optimeiddio cliriadau dyrnu i farw ac aliniad yn annibynnol ar gyfer pob toriad neu ffurf. Mae dilyniannu gorsafoedd hefyd yn caniatáu i beirianwyr reoli springback trwy ddosbarthu gweithrediadau ffurfio ar draws sawl cam yn hytrach na gorfodi pob anffurfiad i un strôc. Y canlyniad yw rheolaeth ddimensiwn llymach ar y rhan orffenedig, hyd yn oed ar gyfer geometregau a fyddai'n anodd eu dal mewn un llawdriniaeth.
Gall marw cynyddol gynhyrchu unrhyw le osaith neu wyth rhan y funud i 1,500 rhan y funud, ac maent yn aml yn rhedeg heb oruchwyliaeth unwaith y byddant wedi'u sefydlu'n iawn. Mae cydrannau HVAC fel cromfachau bach, esgyll cyfnewidydd gwres, a therfynellau cysylltwyr yn enghreifftiau cyffredin o gymhwyso lle mae stampio blaengar yn cyfuno cyfaint uchel â'r ailadroddadwyedd y mae manwl gywirdeb yn ei ofyn.
Y cyfaddawd: mae cost offer cychwynnol yn uwch na mathau marw symlach, ac mae difrod i orsaf sengl yn gofyn am gael gwared ar y set marw gyfan i'w hatgyweirio. Mae marw cynyddol hefyd angen system bwydo coil a gwasg -agored i ganiatáu bwydo stribedi.
Cyfansawdd a Chyfuniad yn Marw ar gyfer Flatness-Rhannau Hanfodol
Pan fydd angen dis cyfansawdd ar gyfer gwastadrwydd-rhannau hanfodol, mae'r bensaernïaeth yn newid yn sylfaenol. Mae marw cyfansawdd yn perfformio gweithrediadau torri lluosog mewn un strôc wasg, gan gynhyrchu'r gwag gorffenedig mewn un taro. Oherwydd bod yr holl nodweddion yn cael eu torri ar yr un pryd o'u cymharu â'r un datwm, mae'r rhan yn gadael y marw gyda chywirdeb lleoliadol eithriadol rhwng nodweddion a'r afluniad lleiaf posibl.
Mae hyn yn gwneud marw cyfansawdd yn ddelfrydol ar gyfer wasieri, gasgedi, shims, ac unrhyw gydran lle mae gwastadrwydd a chrynodedd yn bwysicach na chymhlethdod geometrig. Mae'rmae dull untro-yn lleihau'r risg o gamaliniorhwng gweithrediadau ac yn cynhyrchu llai o ddeunydd sgrap o gymharu â -dulliau aml-orsaf.
Mae marw cyfuniad yn ymestyn y cysyniad hwn trwy ychwanegu gweithrediad ffurfio (fel tynnu bas neu emboss) i'r gweithrediadau torri o fewn yr un strôc. Maent yn meddiannu tir canol rhwng marw cyfansawdd a marw cynyddol: yn fwy galluog na dei cyfansawdd pur, ond heb gymhlethdod a chost offeryn blaengar llawn.
Y cyfyngiad yw cyflymder cynhyrchu. Yn gyffredinol, mae marw cyfansawdd a chyfuniad yn arafach na marw cynyddol ac maent yn fwy addas ar gyfer meintiau cymedrol lle mae manylder rhan yn gorbwyso pryderon trwybwn.
Trosglwyddo Darnau ar gyfer Rhannau Mawr neu Ddwfn
Mae rhai rhannau yn rhy fawr, yn rhy ddwfn, neu'n rhy gymhleth yn geometrig ar gyfer bwydo stribedi. Mae marw trosglwyddo yn datrys y broblem hon trwy symud bylchau unigol yn fecanyddol o orsaf i orsaf gan ddefnyddio rheiliau teithio gyda bysedd gripper, yn hytrach na dibynnu ar gludwr stribedi cysylltiedig.
Mewn detholiad cynyddol o farw yn erbyn marw trosglwyddo, y ffactor penderfynu yn aml yw maint rhan a dyfnder tynnu. Mae systemau trosglwyddo yn trin mudiant tair echel: symud i mewn i afael yn y rhan, ei godi'n fertigol, ei symud ymlaen i'r orsaf nesaf, a'i ostwng i'w safle. Mae'r hyblygrwydd hwn yn caniatáu i rannau gael eu troi drosodd neu eu cylchdroi yn ystod y broses drosglwyddo, gan alluogi ffurfio dilyniannau a fyddai'n amhosibl gydag offer wedi'u bwydo â stribedi.
Ar gyfer rhannau mawr iawn, mae gosodiadau llinellau gwasg tandem yn gosod marw unigol mewn gweisg ar wahân wedi'u trefnu mewn trefn. Gellir rhaglennu systemau trosglwyddo a yrrir gan Servo i ddarparu ar gyfer gwahanol rannau, cyflymder y wasg, a hyd strôc, gan ychwanegu hyblygrwydd ar gyfer amgylcheddau cynhyrchu cymysg.
Nid yw marw trosglwyddo yn clymu rhannau at ei gilydd mewn stribed, sy'n aml yn arwain at arbedion sylweddol ar fylchau mwy. Fodd bynnag, mae angen awtomeiddio mwy cymhleth arnynt, synwyryddion amddiffyn rhag marw ychwanegol, a system ddatstacio wag i fwydo darnau unigol i'r orsaf gyntaf.
Sut i Ddewis y Math Stampio Die Cywir
Nid yw dewis ymhlith yr opsiynau hyn yn un -benderfyniad amrywiol. Defnyddiwch y dilyniant hwn i gulhau'r maes yn systematig:
- Cymhlethdod rhan:Mae rhannau gwastad syml gyda thyllau lluosog yn pwyntio tuag at farw cyfansawdd. Mae cymhlethdod cymedrol gyda nodweddion dilyniannol yn ffafrio marw cynyddol. Mae angen marw trosglwyddo ar dyniadau dwfn neu geometregau 3D mawr.
- Cyfrol flynyddol:Mae rhediadau cyfaint uchel (100,000+ rhan) yn cyfiawnhau buddsoddiad marw cynyddol. Gall cyfeintiau cymedrol ffafrio marw cyfansawdd neu gyfuniad. Mae trosglwyddiad yn marw yn addas ar gyfer rhediadau byr a hir yn dibynnu ar faint rhan.
- Gofynion goddefgarwch:Flatness-mae rhannau critigol yn elwa o farw cyfansawdd. Mae goddefiannau safle tynn ar draws nodweddion lluosog yn gyraeddadwy trwy ddilyniannu gorsafoedd marw cynyddol. Mae marw trosglwyddo yn cynnal cywirdeb trwy drin rhannau tair echel dan reolaeth.
- Trwch deunydd:Mae deunyddiau tenau yn bwydo'n dda trwy farw cynyddol. Mae stoc mwy trwchus neu fylchau sydd angen lluniadu dwfn yn ymgeiswyr gwell ar gyfer systemau trosglwyddo.
- Cyfyngiadau cost:Marw cynyddol sydd â'r gost ymlaen llaw uchaf ond isaf fesul{0}}rhan o gost yn ôl cyfaint. Mae marw cyfansawdd yn cynnig cost offer is ar gyfer geometregau symlach. Mae marw trosglwyddo yn cario costau gweithredu uwch ond yn arbed deunydd ar rannau mawr.
Nid oes un math o farw yn gyffredinol well. Daw'r ateb cywir o gyfateb gofynion rhan i bensaernïaeth marw, yna peirianneg y bensaernïaeth honno i'r lefel fanwl gywir y mae'r cais yn ei mynnu. Ac mae peirianneg, waeth beth fo'r math o farw, yn dechrau gyda'r un cwestiwn: sut bydd yr offeryn hwn yn cael ei ddylunio a'i adeiladu i ddal cywirdeb lefel micron ar draws ei oes gynhyrchu?
Sut Mae Marwau Stampio Manwl yn cael eu Dylunio a'u Hadeiladu
Mae pob marw stampio manwl gywir yn dechrau fel set o gyfyngiadau peirianneg: geometreg rhan, priodweddau materol, cyfaint cynhyrchu, a band goddefgarwch na ellir ei dorri dros oes gwasanaeth cyfan yr offeryn. Mae'r broses dylunio marw stampio manwl gywir yn trawsnewid y cyfyngiadau hyn yn offer corfforol trwy ddilyniant o gamau, pob un yn gwneud penderfyniadau sydd naill ai'n adeiladu cywirdeb i'r system neu'n cyflwyno gwall na ellir ei gywiro'n ddiweddarach. Dyma sut mae'r broses honno'n datblygu, o'r braslun CAD cyntaf i'r offeryn cynhyrchu dilysedig terfynol.
Dylunio CAD a Optimeiddio Cynllun Llain
Cynllun stribed yw lle mae effeithlonrwydd deunydd a manylder rhannol naill ai'n alinio neu'n cystadlu. Mewn marw cynyddol, mae cynllun y stribed yn diffinio sut mae'r deunydd coil yn symud ymlaen trwy bob gorsaf, lle mae toriadau a ffurfiau'n digwydd, a faint o ddeunydd cludo sy'n cysylltu'r rhan â'r stribed rhwng gweithrediadau. Mae stampio optimeiddio gosodiad llain marw yn y bôn yn weithred gydbwyso: mae nythu tynnach yn lleihau canran sgrap ond gall dorfoli gorsafoedd gyda'i gilydd, gan gyfyngu ar y gofod sydd ar gael ar gyfer gweithrediadau ffurfio a lleoli pin peilot.
Mae peirianwyr yn gwerthuso cyfeiriadedd nythu lluosog a phellteroedd traw gan ddefnyddio meddalwedd CAD, gan edrych am y cynllun sy'n gwneud y defnydd gorau posibl o ddeunydd heb gyfaddawdu ar y gofod rhwng yr orsaf sydd ei angen ar gyfer ffurfio cywir. Gall cynllun sy'n arbed 3% ar ddeunydd ond grymoedd sy'n ffurfio gorsafoedd yn rhy agos at ei gilydd gyflwyno ystumiad stribedi sy'n diraddio cywirdeb dimensiwn ar draws pob rhan.
Mae cyfrifiadau clirio marw yn digwydd ochr yn ochr â gwaith gosod stribedi. Mae'r bwlch rhwng dyrnu a marw yn dylanwadu'n uniongyrchol ar ansawdd ymyl, ffurfio burr, a hirhoedledd marw. Yn rhy dynn ac mae'r punch yn gwisgo'n gynamserol o bwysau ochrol gormodol. Yn rhy llac ac mae'r ymyl wedi'i dorri'n diraddio gyda rholio drosodd a mwy o uchder burr. Ar gyfer cymwysiadau manwl gywir, mae clirio fel arfer yn cael ei gyfrifo fel canran o drwch deunydd, wedi'i addasu ar gyfer caledwch y gweithle a chryfder tynnol. Mae cael y rhif hwn yn gywir yn y cam dylunio yn atal problemau na all unrhyw swm o addasiadau i lawr yr afon eu trwsio.
Peiriannu CNC, EDM Wire, a Malu Precision
Unwaith y bydd y dyluniad wedi'i gloi, mae gweithgynhyrchu yn dilyn dilyniant bwriadol lle mae pob proses yn cyfrannu lefel benodol o gywirdeb i'r offeryn gorffenedig. Mae deall sut mae stampio marw yn cael ei weithgynhyrchu yn golygu deall pam mae'r dilyniant hwn yn bwysig.
Mae peiriannu CNC yn ymdrin â siapio bras cychwynnol blociau marw, deiliaid dyrnu, a chydrannau strwythurol. Mae'n sefydlu'r geometreg gyffredinol gyda goddefiannau yn yr ystod ±0.01 mm i ±0.02 mm, sy'n ddigonol ar gyfer arwynebau nad ydynt yn hanfodol ond nid ar gyfer yr ymylon gweithio sy'n cysylltu â'r deunydd llen.
Mae Wire EDM ar gyfer stampio gweithgynhyrchu marw yn cymryd drosodd lle mae CNC yn cyrraedd ei derfynau. Mae gwifren denau â gwefr drydanol yn torri trwy ddur offer caled heb unrhyw gyswllt mecanyddol, gan gynhyrchu proffiliau dyrnu a marw cymhleth gyda goddefiannau i lawr i ± 0.005 mm. Mae'r broses hon yn hanfodol ar gyfer cyfuchliniau cymhleth, radiysau tynn y tu mewn, ac unrhyw geometreg lle byddai peiriannu confensiynol yn cyflwyno gwyriad offer neu ystumiad thermol. Mae Wire EDM hefyd yn torri deunydd caled yn llawn, sy'n golygu y gall cydrannau gael eu trin â gwres i galedwch terfynol cyn eu proffilio, gan ddileu'r newidiadau dimensiwn y byddai triniaeth wres yn eu cyflwyno fel arall.
Mae malu wyneb manwl gywir yn gorffen y dilyniant. Mae arwynebau datwm critigol, uchder caeadau, ac wynebau paru yn sylfaen i wastadrwydd a chyfochredd o fewn micronau. Mae'r arwynebau hyn yn gweithredu fel yr awyrennau cyfeirio y mae'r holl gydrannau marw eraill yn cyd-fynd â nhw yn ystod y cynulliad. Os nad ydynt yn wastad ac yn gyfochrog, ni fydd unrhyw swm o symudliw yn cynhyrchu canlyniadau cyson.
Cymanfa, Aliniad, a Thriawd
Rhaid i gydrannau unigol, pob un wedi'i weithgynhyrchu i fanylebau tynn, ddod at ei gilydd fel system integredig. Mae'r cynulliad yn dechrau gyda'r set marw: mae pyst canllaw wedi'u gosod, mae blociau marw wedi'u lleoli ar arwynebau datwm daear, a gosodir dyrnau gyda chliriadau rheoledig wedi'u gwirio gan fesuryddion teimlad neu fesuriad optegol.
Mae sgimio yn chwarae rhan hanfodol yma. Mae peirianwyr yn addasu'r cliriad rhwng dyrnu a marw trwy ychwanegu neu ddileu shims manwl gywir, gan fireinio'r bwlch a nodwyd yn y dyluniad. Mae pyst canllaw â phêl yn cynnal aliniad fertigol rhwng haneri marw uchaf ac isaf o fewn micronau teithio, gan sicrhau bod y dyrnu'n mynd i mewn i'r agoriad marw yn union yr un safle ar bob strôc.
Yna mae'r broses brofi a dilysu marw yn dechrau gyda rhediadau sampl cynyddol ar y wasg gynhyrchu neu wasg roi cynnig arni. Mae strociau cychwynnol yn cael eu rhedeg ar gyflymder is, gyda rhannau'n cael eu mesur yn erbyn y print dimensiwn ym mhob gorsaf. Mae peirianwyr yn gwirio uchder burr, cyflwr ymyl, cywirdeb dimensiwn, ac ansawdd ffurfio, gan addasu amseriad, uchder cau, a phwysau'r gwanwyn yn ôl yr angen.
Mae offer efelychu CAE wedi lleihau'n sylweddol nifer yr iteriadau trio corfforol sydd eu hangen. Mae ffurfio meddalwedd efelychu yn rhagweld llif deunydd, teneuo a chrychni cyn i'r marw gael ei adeiladu byth. Rhagfynegiad Springback, gan ddefnyddio modelau deunydd uwch megis yModel caledu cinematig Yoshida-Uemori, yn caniatáu i beirianwyr wneud iawn am adferiad elastig yn y geometreg marw ei hun. Heb ddata springback cywir, gall rhannau ffurfiedig wyro'n sylweddol oddi wrth ddimensiynau enwol, problem a oedd yn hanesyddol yn gofyn am sawl rownd o ail-weithio marw corfforol i'w datrys.
Nid yw'r galluoedd efelychu hyn yn dileu tryout, ond maent yn ei gywasgu o wythnosau i ddyddiau. Mae'r samplau ffisegol cyntaf yn dod i ffwrdd yn agosach i'w hargraffu, ac mae cywiriadau'n llai ac yn fwy rhagweladwy. Ar gyfer timau peirianneg sy'n gweithio gyda duroedd cryfder uchel uwch, lle mae ymddygiad springback yn gymhleth ac aflinol, nid yw efelychu yn ddewisol. Dyma'r gwahaniaeth rhwng proses ddatblygu dan reolaeth a gêm ddyfalu ddrud.
Erbyn i farw manwl gywiro'r dilysiad, mae pob nodwedd arwyneb, clirio ac aliniad wedi'i wirio yn erbyn y fanyleb. Mae'r offeryn yn-yn barod i'w gynhyrchu. Ond nid yw "cynhyrchu-parod" yn gyflwr parhaol. Mae'r deunyddiau a'r haenau sy'n rhan o arwynebau gweithio'r dis yn pennu pa mor hir y bydd y parodrwydd hwnnw'n para o dan yr ailadrodd cosbol o stampio cyfaint uchel.
Marw Deunyddiau a Haenau Sy'n Ysgogi Hirhoedledd
Nid yw marw sy'n pasio dilysiad ar y diwrnod cyntaf ond yn sicrhau gwerth os yw'n dal yr un goddefiannau ar draws ei oes gynhyrchu lawn. Mae arwynebau gweithio marw stampio manwl gywir yn dioddef miliynau o effeithiau, pob un yn cynhyrchu ffrithiant, gwres a straen cywasgol. Mae pa mor hir y mae'r arwynebau hynny'n cynnal eu geometreg yn dibynnu bron yn gyfan gwbl ar ddau benderfyniad: o beth mae'r marw wedi'i wneud a pha orchudd sy'n ei amddiffyn. Nid yw dewis deunydd marw ar gyfer stampio cyfaint uchel yn ymwneud â dewis y dur anoddaf sydd ar gael. Mae'n ymwneud â chyfateb priodweddau deunydd â'r mecanwaith methiant penodol sydd fwyaf tebygol o ddod â bywyd defnyddiol y marw i ben.
Graddau Dur Offer a'u Cymwysiadau
Pa un yw'r dur offer gorau ar gyfer stampio marw? Mae'r ateb yn dibynnu ar sut mae'r marw yn methu. Efallai y bydd ymylon yn treulio'n gynyddol, yn anffurfio o dan lwyth, neu'n sglodion rhag effaith dro ar ôl tro. Nodi'r mecanwaith dominyddol yw'r man cychwyn ar gyfer dewis deunydd.
Dyma sut mae'r graddau mwyaf cyffredin yn mapio i amodau cynhyrchu:
- AISI D2 (SKD11):Y ceffyl gwaith ar gyfer -gwanhau a thorri cyfaint uchel. Mae cynnwys cromiwm carbid uchel D2 yn rhoi ymylon torri eithriadolymwrthedd gwisgo, gan ganiatáu iddynt gadw geometreg dros rediadau cynhyrchu hir. Mae caledwch gweithio yn amrywio o 58-60 HRC. Mae'n rhagori pan fydd bywyd offer wedi'i gyfyngu gan draul sgraffiniol neu gludiog, ond unwaith y bydd naddu ymyl yn ymddangos, mae angen gradd llymach.
- AISI A2 (SKD12):Wedi'i ddewis pan nad oes un modd methiant yn dominyddu. Mae A2 yn darparu cydbwysedd rhwng ymwrthedd traul a chaledwch ar 58-62 HRC, gan ei gwneud yn addas ar gyfer marw cynyddol lle mae gorsafoedd lluosog yn profi gwahanol amodau llwytho ar yr un pryd. Mewn dur offeryn D2 vs A2 ar gyfer gwneud penderfyniad marw, mae A2 yn ennill pan fo amodau cymysg yn bresennol ac mae risg naddu ymyl yn gymedrol.
- AISI M2 (SKH51):Cymhwysol lle mae traul a straen cywasgol yn cyfrannu at fethiant. Mae M2 yn gweithredu ar 60-65 HRC ac yn darparu gwell ymwrthedd i anffurfiad na D2 tra'n cynnal ymwrthedd traul uwch na graddau sy'n gwrthsefyll sioc. Fe'i defnyddir yn gyffredin ar gyfer punches y mae'n rhaid iddynt ddal cryfder ymyl o dan stampio llwyth uchel dro ar ôl tro.
- AISI S7:Mae mynd-i ddewis wrth naddu, cracio, neu flinder o effaith dro ar ôl tro yn cyfyngu ar oes yr offer. Ar 56-58 HRC, mae S7 yn amsugno straen effaith cylchol a fyddai'n torri- dur carbid uwch. Gorsafoedd stampio medr trwm a dyrnu llwyth uchel sy'n elwa fwyaf o'r radd hon.
Ar gyfer cymwysiadau cyfaint uchel iawn sy'n fwy na sawl miliwn o gylchoedd, mae'n bosibl na fydd duroedd offer confensiynol yn darparu bywyd digonol. Mae duroedd meteleg powdwr (PM) fel CPM 10V a Vanadis 4 Extra yn cynnig carbidau mwy manwl, wedi'u dosbarthu'n fwy unffurf, sy'n gwella caledwch a gwrthsefyll traul y tu hwnt i'r hyn y mae dur toddi confensiynol yn ei gyflawni. Mae mewnosodiadau carbid twngsten yn mynd â hyn ymhellach, gan ddarparu caledwch eithafol ar gyfer ymylon torri mewn cymwysiadau lle mae hyd yn oed duroedd PM yn gwisgo'n rhy gyflym, er bod eu brittleness yn gofyn am ddyluniad marw gofalus i atal torri asgwrn o dan lwytho trawiad.
Gorchuddion Arwyneb Sy'n Ymestyn Bywyd Die
Mae hyd yn oed y dur offeryn gorau yn elwa o driniaethau arwyneb sy'n mynd i'r afael â'r mecanwaith gwisgo penodol sy'n ymosod ar y marw. Mae opsiynau cotio marw stampio ar gyfer ymwrthedd gwisgo wedi ehangu'n sylweddol, pob un yn targedu dull methiant gwahanol:
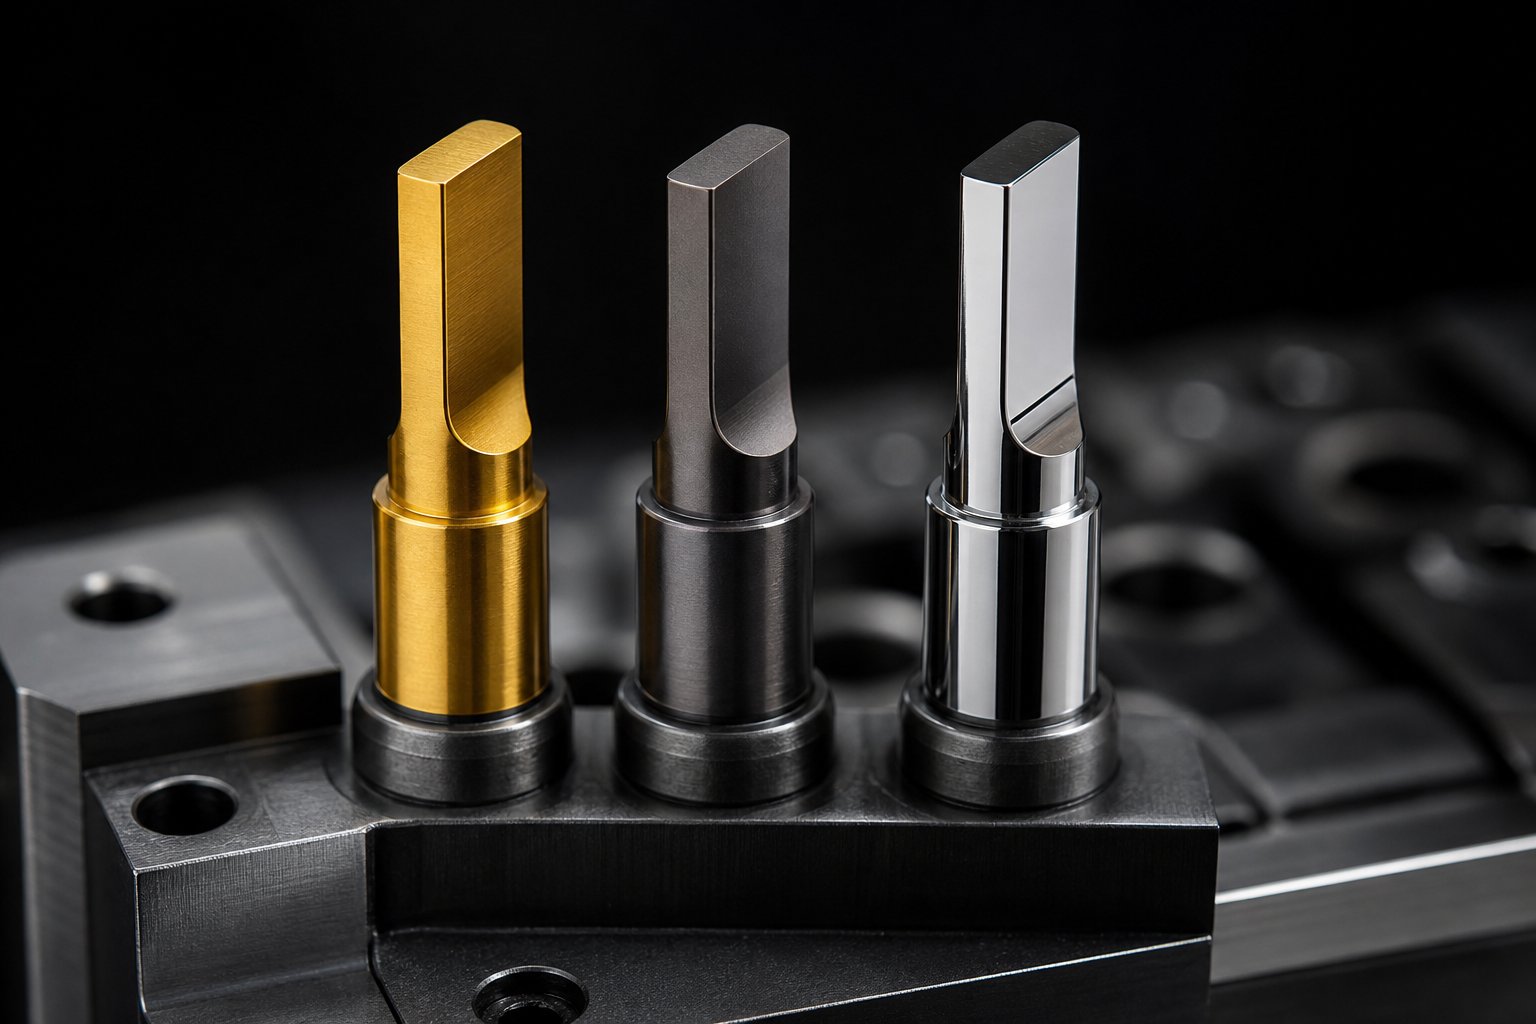
- TiN (Titaniwm Nitrid):Gorchudd PVD cyffredinol -pwrpas sy'n cynyddu caledwch wyneb ac yn lleihau ffrithiant. Mae'n darparu gwelliant cymedrol yn erbyn traul sgraffiniol ac mae'n gost-effeithiol ar gyfer cymwysiadau safonol, er ei fod yn cael ei berfformio'n well na haenau mwy newydd mewn amgylcheddau anodd.
- TiCN (Titanium Carbonitride):Yn galetach na TiN gyda gwell ymwrthedd gwisgo sgraffiniol. Mae TiCN yn perfformio'n dda yn erbyn deunyddiau sy'n cynhyrchu ffrithiant llithro uchel, gan ei gwneud yn addas ar gyfer ffurfio gweithrediadau ar fetelau dalennog caletach.
- TiAlN (Nitrid Alwminiwm Titaniwm):Yn rhagori mewn cymwysiadau lle mae gwisgo adlyn a charlamu yn brif ddulliau methu. Aastudiaeth a gyhoeddwyd yn Micromachinesdangos bod stampio TiAlN wedi'i orchuddio â AISI D2 yn marw wedi cyflawni cynnydd oes amcangyfrifedig o fwy na 500% o'i gymharu ag offer heb eu gorchuddio, gan ymestyn cyfnodau atgyweirio o 80,000 o gylchoedd i 500,000 o gylchoedd rhagamcanol. Roedd y cotio hefyd yn lleihau'r cyfernod ffrithiant i 0.18, yn sylweddol is na'r 0.74 a gofnodwyd ar gyfer dur heb ei orchuddio-ar-gyswllt tunplat.
- DLC (Diamond-Fel Carbon):Cyfernod ffrithiant hynod o isel (yn aml yn is na 0.15) ac ymwrthedd ardderchog i wisgo gludiog. Mae haenau DLC yn arbennig o effeithiol ar gyfer stampio alwminiwm, copr, a metelau meddal eraill sy'n dueddol o garlamu ar arwynebau offer heb eu gorchuddio.
- Nitriding:Triniaeth trylediad yn hytrach na gorchudd wedi'i adneuo, mae nitriding yn creu haen wyneb caled sy'n treiddio i'r swbstrad dur. Mae'n gwella ymwrthedd blinder ac yn darparu amddiffyniad traul cymedrol heb ychwanegu ffilm ar wahân a allai delaminate o dan effaith eithafol.
Mae deall sut i ymestyn oes stampio marw gyda haenau yn dechrau gyda gwneud diagnosis o'r modd methiant. Mae traul sgraffiniol yn galw am TiCN neu TiAlN. Mae traul gludiog a galling yn ymateb i DLC neu TiAlN. Mae cracio arwyneb sy'n gysylltiedig â blinder yn elwa o nitriding. Mae cymhwyso'r cotio anghywir i'r broblem anghywir yn gwastraffu arian heb ymestyn bywyd marw.
Paru Deunyddiau Die i Nodweddion Workpiece
Mae'r darn gwaith ei hun yn cyfyngu ar eich opsiynau materol. Mae ffoil copr meddal sy'n stampio marw yn wynebu gofynion hollol wahanol nag un dur gwrthstaen cryfder uchel. Mae cryfder tynnol, caledwch wyneb, hydwythedd, a thrwch deunydd i gyd yn dylanwadu ar ba radd dur offer a chyfuniad cotio fydd yn cyflawni bywyd derbyniol.
Mae deunyddiau gweithfannau caletach yn cynhyrchu mwy o draul sgraffiniol ar ymylon torri, gan ofyn am ddur carbid uwch. Mae deunyddiau meddalach, mwy hydwyth yn tueddu i achosi traul adlyn a throsglwyddo deunydd (galling), lle bondiau deunydd workpiece i'r wyneb marw. Mae stoc mwy trwchus yn cynyddu llwyth cywasgol ar punches, gan ffafrio graddau ag ymwrthedd anffurfio uwch.
| Gradd Dur Offeryn | Caledwch Gweithio | Deunyddiau Workpiece a Argymhellir | Ystod Bywyd Die Disgwyliedig | Cymwysiadau Nodweddiadol |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Dur carbon, dur di-staen, dur gwanwyn | 500,000-2,000,000+ strôc | Blancio cyfaint uchel, -gweithrediad torri rhediad hir |
| AISI A2 | 58-62 HRC | Deunyddiau cymysg, aloion caledwch canolig | 300,000-1,000,000 o strôc | Mae blaengar yn marw gyda sawl math o lawdriniaeth |
| AISI M2 | 60-65 HRC | Dur cryfder uchel, aloion sgraffiniol | 500,000-1,500,000 o strôc | Pwyntiau llwyth uchel, gwagio cyflym iawn |
| AISI S7 | 56-58 HRC | Dur mesur -trwm, stoc trwchus | 200,000-800,000 o strôc | Gorsafoedd sy'n dueddol o gael effaith, stampio mesurydd trwm |
| Meteleg powdwr (CPM 10V) | 60-63 HRC | Deunyddiau sgraffiniol, duroedd silicon uchel | 2,000,000-5,000,000+ strôc | Cynhyrchu cyfaint hynod o uchel, darnau gwaith sgraffiniol |
| Carbid Twngsten | 85-92 HRA | Pob metel dalen, yn enwedig aloion sgraffiniol | 5,000,000-10,000,000+ strôc | Torri mewnosodiadau ar gyfer rhaglenni cyfaint eithafol |
Nid yw'r berthynas rhwng deunydd marw, cotio, a workpiece yn dabl chwilio rydych chi'n ei gymhwyso'n ddall. Mae'n set o gyfaddawdau peirianneg. Weithiau gall dur llymach â chaenen galed berfformio'n well na dur anoddach heb un, oherwydd bod y cotio yn trin y gwisgo tra bod y swbstrad yn amsugno'r effaith. Cael y cyfuniad hwn yn iawn yw'r hyn sy'n gwahanu marw sy'n rhedeg am flynyddoedd oddi wrth farw sy'n methu mewn misoedd, a dyma hefyd sy'n gwneud yr is-systemau wasg ac arweiniad mor hanfodol. Mae hyd yn oed y paru deunydd gorau yn tanberfformio os yw'r wasg yn darparu grym anghyson neu os yw'r system arweiniad yn caniatáu drifft lleoliadol.
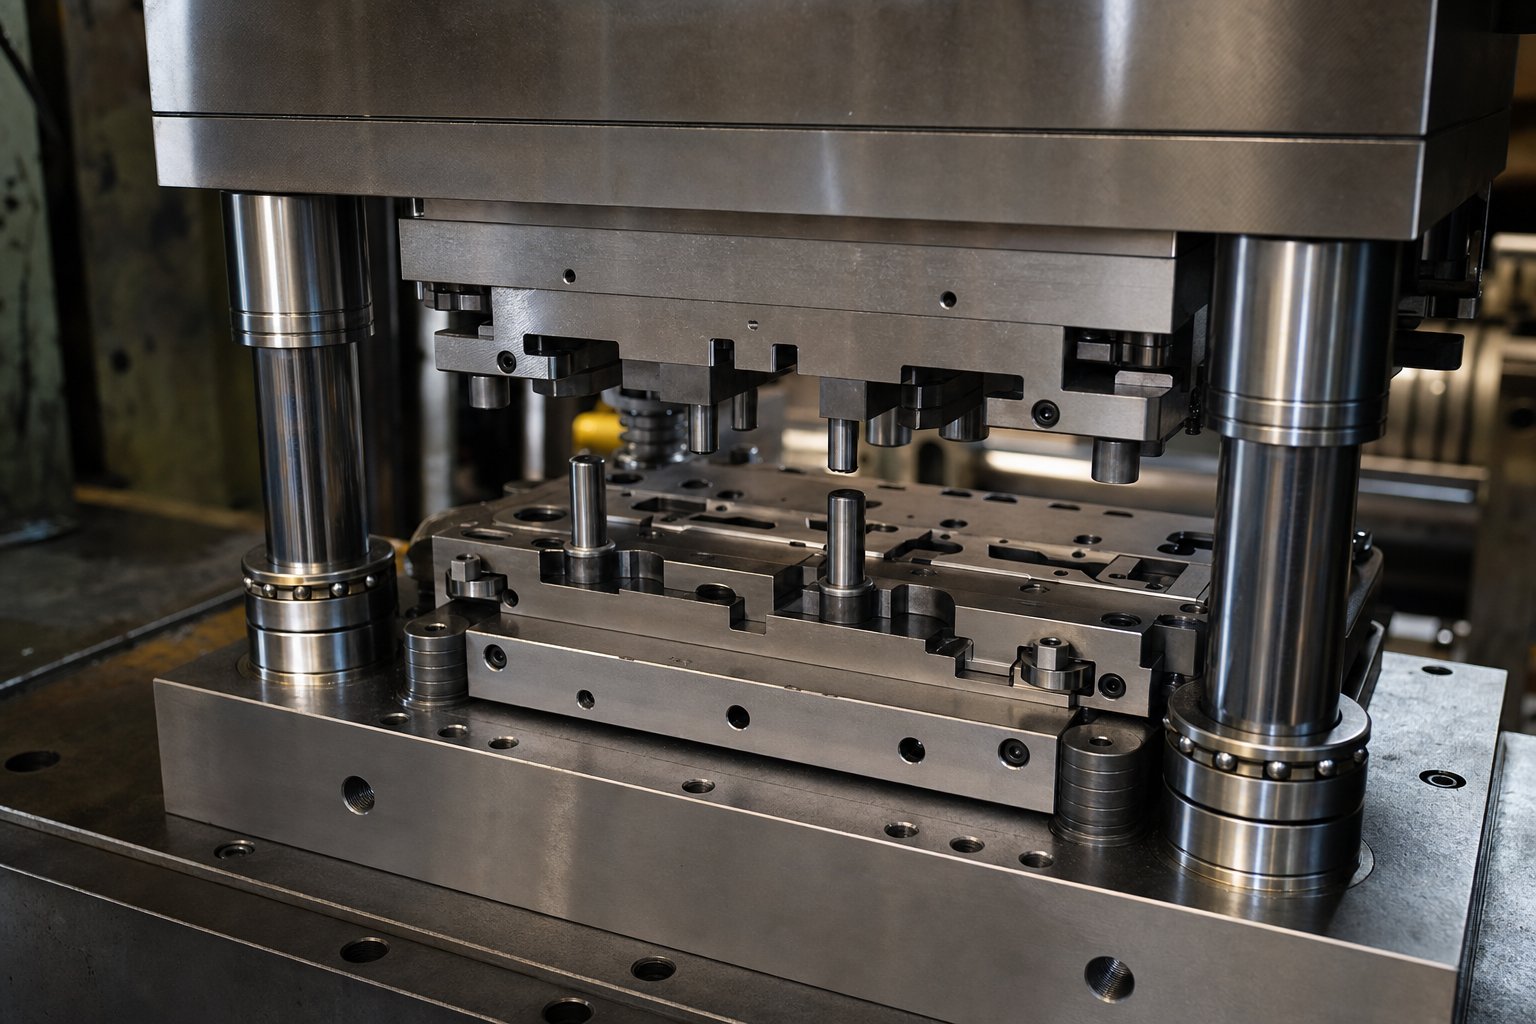
Is-systemau Dewis y Wasg a Die ar gyfer Cyflawni Goddefiannau Tyn
Dim ond yr hyn y mae'r wasg o dan y mae'n ei ganiatáu y gall marw manwl ei gyflawni. Dychmygwch osod offeryn llawfeddygol i mewn i jackhammer: mae peirianneg yr offeryn yn dod yn amherthnasol os na all y grym sy'n cyflwyno'r peiriant reoli cyflymder, lleoliad a llwyth gyda mireinio cyfatebol. Nid yw dewis math o wasg ar gyfer stampio goddefgarwch tynn yn ôl-ystyriaeth. Mae'n gyfyngiad sy'n diffinio nenfwd cywirdeb cyraeddadwy, ni waeth pa mor dda y mae'r marw ei hun wedi'i adeiladu.
Galluoedd Mecanyddol, Hydrolig, a Servo Press
Mae pob pensaernïaeth wasg yn gosod terfynau gwahanol ar ba mor union y mae grym yn cyrraedd y darn gwaith. Mae deall y terfynau hynny yn eich helpu i gyfateb gallu'r wasg i ofynion marw yn hytrach na darganfod anghydweddiadau yn ystod y cynhyrchiad.
Gweisg mecanyddolgyrru'r sleid trwy fecanwaith gêr crankshaft neu ecsentrig, gan gynhyrchu proffil strôc sefydlog a bennir gan egni cylchdro y flywheel. Maent yn rhagori ar gyflymder a chysondeb: ar ôl eu sefydlu, maent yn darparu'r un cylch symud strôc ar ôl cylch heb fawr o amrywiad. Ar gyfer gweithrediadau marw cynyddol cyflymder uchel lle mae blancio a thyllu yn dominyddu, mae gweisg mecanyddol yn cynnig gallu ailadrodd rhagorol. Eu cyfyngiad yw anhyblygedd ym mhroffil y cynnig. Geometreg sy'n pennu'r cyflymder sleidiau ar waelod y ganolfan farw (BDC), nid rhaglennu. Wrth ffurfio gweithrediadau lle mae angen amser ar ddeunydd i lifo, gall y cyflymder sefydlog hwnnw greu snap-trwy sioc, pigau tunelledd gwrthdroi sy'n pwysleisio ffrâm marw a gwasgu, a gwyriad dyrnu ochrol sy'n diraddio cywirdeb lleoliad.
Gweisg hydroligdefnyddio pwysedd hylif i symud y sleid, gan ddarparu tunelledd llawn ar unrhyw adeg yn y strôc. Mae hyn yn eu gwneud yn ddelfrydol ar gyfer lluniadu dwfn, lle mae rheolaeth gyson o rym trwy gydol y dyfnder ffurfio yn hanfodol. Maent hefyd yn caniatáu preswylio yn BDC, gan roi amser materol i osod siâp ffurfiedig. Y cyfaddawd yw cyflymder. Mae systemau hydrolig yn cylchredeg yn arafach na gweisg mecanyddol a gallant gyflwyno mân amrywiadau lleoliad o newidiadau tymheredd olew ac oedi wrth ymateb falfiau, sy'n cyfyngu ar eu haddasrwydd ar gyfer cynhyrchiant hynod o gyflym, goddefgarwch tynn iawn.
Gweisg Servocynrychioli'r bensaernïaeth fwyaf galluog ar gyfer ffurfio manwl gywir. Mae gwasg servo ar gyfer stampio manwl gywir yn disodli'r olwyn hedfan a'r cydiwr â servomotor gyriant uniongyrchol, gan roi rheolaeth raglenadwy i'r gweithredwr dros gyflymder sleidiau a thrigo unrhyw le yn rhan weithredol y strôc. Gallwch arafu'r llithren i gropian ar hyn o bryd mae'r dyrnu'n cysylltu â'r darn gwaith, gan leihau'r snap-trwy sioc a lleihau'r symudiad dyrnu ochrol sy'n achosi camlinio. Gallwch raglennu preswylfa ennyd i osod boglyn neu broffil. Gallwch redeg yn y modd pendil, lle mae'r sleid yn pendilio trwy'r rhan weithredol o'r strôc yn unig yn hytrach na chwblhau cylchdro 360 gradd llawn, gan gynyddu cyflymder cynhyrchu 30% neu fwy ar yr un RPM modur.
Ar gyfer stampio manwl gywir yn gweithio duroedd cryfder uchel uwch, nid yw'r cynnig rhaglenadwy hwn yn ddewisol. Mae angen mwy o egni ffurfio ar y deunyddiau hyn ac maent yn cynhyrchu llwythi gwrthdroi uwch. Mae rheoli cyflymder yn union ar y pwynt cyswllt materol yn lleihau cronni ffrithiant, yn lleihau snap-trwy rymoedd, ac yn ymestyn bywyd marw trwy gyfyngu ar y straen ochrol ar ddyrniadau. Y canlyniad yw rheolaeth ddimensiwn llymach ar nodweddion ffurfiedig a chyfnodau hirach rhwng cynnal a chadw.
Die Arweiniad a Lleoli Is-systemau
Mae'r wasg yn rhoi grym. Mae is-systemau mewnol y marw yn rheoli lle mae'r heddlu hwnnw'n glanio. Ni all hyd yn oed wasg servo sydd wedi'i thiwnio'n berffaith wneud iawn am ganllawiau marw blêr. Fel y noda'r arbenigwr dylunio marw Art Hedrick, bwriedir i'r pinnau tywys leoli'r esgidiau uchaf ac isaf yn union fel bod yr holl gydrannau marw yn rhyngwynebu â'r cliriad cywir, ond ni allant drwsio gwasg sydd wedi'i gynnal a'i gadw'n wael. Rhaid i'r ddwy system weithredu fel y bwriadwyd gan y peiriannydd.
Ball{0}}yn cynnwys postiadau canllawyw sylfaen cywirdeb aliniad pin peilot marw. Yn wahanol i'r pinnau canllaw ffrithiant sy'n reidio ar ffilm olew denau ac yn cynhyrchu gwres yn gyflym, mae pyst dwyn pêl yn defnyddio peli dur caled mewn cawell manwl gywir i gyflawni'r hyn y mae gweithgynhyrchwyr yn ei alw'n "slop negyddol": mae'r pin{3}} a -cynulliad dwyn tua 0.0002 i mewn. yn fwy na'r tyllu bushing chwarae rhydd, cwbl rydd. Mae'r ffitiad clirio sero hwn yn sicrhau bod yr haneri marw uchaf ac isaf yn dychwelyd i'r un safle cymharol yn union ar bob strôc, hyd yn oed ar gyflymder cynhyrchu uchel lle byddai pinnau ffrithiant yn gorboethi ac yn rhwymo.
Pinnau peilotgwasanaethu swyddogaeth wahanol. Tra bod pyst canllaw yn alinio'r haneri marw â'i gilydd, mae pinnau peilot yn alinio'r deunydd stribed i'r marw. Maent yn mynd i mewn i dyllau sydd wedi'u tyllu ymlaen llaw yn y stribed cyn i unrhyw ffurfio neu dorri ddigwydd yn yr orsaf honno, gan dynnu'r deunydd i mewn i gofrestriad manwl gywir. Mewn marw cynyddol sy'n rhedeg ar gannoedd o strôc y funud, hyd yn oed 0.02 mm o gyfansoddion camleoliad stribedi ar draws gorsafoedd, gan gynhyrchu -rhannau goddefiant. Mae pinnau peilot yn dileu'r drifft hwnnw trwy gyfeirio'r stribed yn fecanyddol at y geometreg marw ar bob cam ymlaen llaw.
Codwyr stoccodwch y stribed rhwng strociau fel y gall symud ymlaen yn rhydd heb lusgo ar draws arwynebau marw. Mae hyn yn atal ystumio stribedi, tynnu gwlithod, a difrod arwyneb.Silindrau codi stoc arbenigolwedi'i gynllunio ar gyfer marw cynyddol amsugno gwthiad ochr a gosod yn uniongyrchol i reiliau stoc, gan gynnal uchder lifft cyson hyd yn oed o dan lwytho ochrol.
O dan y cydrannau gweladwy hyn, mae'rsystem elastigyn rheoli'n dawel sut mae grymoedd yn dosbarthu o fewn y dis. Mae ffynhonnau, padiau urethane, a silindrau nwy nitrogen yn darparu'r pwysedd cownter sy'n rheoli stripwyr, dalwyr gwag, a phwysau padiau. Detholiad gwanwyn amhriodol yw un o'r ffynonellau mwyaf cyffredin o wallau lleoliad mewn marw sydd wedi'i adeiladu'n dda fel arall. Mae gwanwyn stripper sy'n rhy wan yn caniatáu i'r stribed godi'n anwastad, gan gyflwyno tilt. Mae system gwanwyn nitrogen ar gyfer stampio marw sy'n cael ei wefru'n amhriodol yn darparu grym deiliad gwag anghyson, gan achosi amrywiadau llif metel sy'n ymddangos fel gwasgariad dimensiwn mewn rhannau ffurfiedig. Mae maniffoldiau nitrogen, sy'n uno silindrau lluosog trwy sianeli nwy rhyng-gysylltu, yn cyfyngu ar godiad pwysau i tua 15% pan fyddant wedi'u cywasgu'n llawn, gan ddarparu grym mwy unffurf a rhagweladwy na ffynhonnau unigol.
Gyda'i gilydd, mae'r cydrannau hyn yn ffurfio tacsonomeg o gywirdeb-cynnal is-systemau. Mae pob un yn mynd i'r afael â ffynhonnell benodol o wall lleoliad:
- System arweiniad(pêl{0}}yn dwyn pyst canllaw, blociau sawdl, platiau traul): Yn cynnal aliniad rhwng haneri marw uchaf ac isaf o fewn micronau teithio, gan atal shifft ochrol a fyddai'n newid y dyrnu i- glirio marw.
- System leoli(pinnau peilot, nodweddion cofrestru, lleoli datums): Yn alinio deunydd y gweithle â'r geometreg marw ym mhob gorsaf, gan sicrhau bod pob gweithrediad yn cyfeirio at yr un tarddiad lleoliadol.
- System elastig(gwanwyn, urethane, silindrau nitrogen, manifolds): Yn rheoli gwrth{0}}grymoedd pwysau sy'n dal, stripio, a deunydd clustog wrth ffurfio, gan atal llwytho anwastad sy'n cyflwyno amrywiad dimensiwn.
- System fwydo(porthwyr servo, canllawiau stoc, rheolaethau hyd porthiant): Symud deunydd mewn cynyddrannau manwl gywir y gellir eu hailadrodd sy'n cyfateb i lain stribed, gan sicrhau bod pob gorsaf yn derbyn deunydd yn y safle cywir.
- System synhwyro(mewn-synwyryddion marw, synwyryddion camborthi, monitorau llwyth): Yn canfod gwallau lleoliadol, byclo defnydd, neu rymoedd annormal mewn amser real, gan atal y wasg cyn i gamleoliad droi'n farw wedi'i ddifrodi neu'n swp o ddarnau sgrap.
Nid yw'r is-systemau hyn yn gweithredu ar eu pen eu hunain. Mae gwall porthiant y mae'r system synhwyro yn methu â'i ddal yn dod yn wall lleoliad na all y system arweiniad ei gywiro. Mae silindr nitrogen treuliedig y mae'r system elastig yn dibynnu arno yn cyflwyno pwysau pad anghyson sy'n ymddangos fel gwasgariad dimensiwn yn y rhan orffenedig. Mae manwl gywirdeb yn gynnyrch pob un o'r pum is-system yn gweithredu o fewn eu bwriad dylunio ar yr un pryd, strôc ar ôl strôc, ar draws y rhediad cynhyrchu cyfan.
Mae'r gyd-ddibyniaeth hon hefyd yn esbonio pam mae manwl gywirdeb yn diraddio dros amser. Mae gwisgo, blinder a halogiad yn erydu perfformiad pob is-system yn raddol, ac anaml y bydd y golled ansawdd sy'n deillio o hyn yn sydyn. Mae'n cronni'n dawel nes bod rhannau'n dechrau drifftio allan o oddefgarwch. Cydnabod yr arwyddion rhybudd cynnar hynny, a gwybod sut i ymateb cyn colli cywirdeb, yw'r gwahaniaeth rhwng marw sy'n darparu miliynau o rannau da ac un sy'n cynhyrchu sgrap cynyddol.
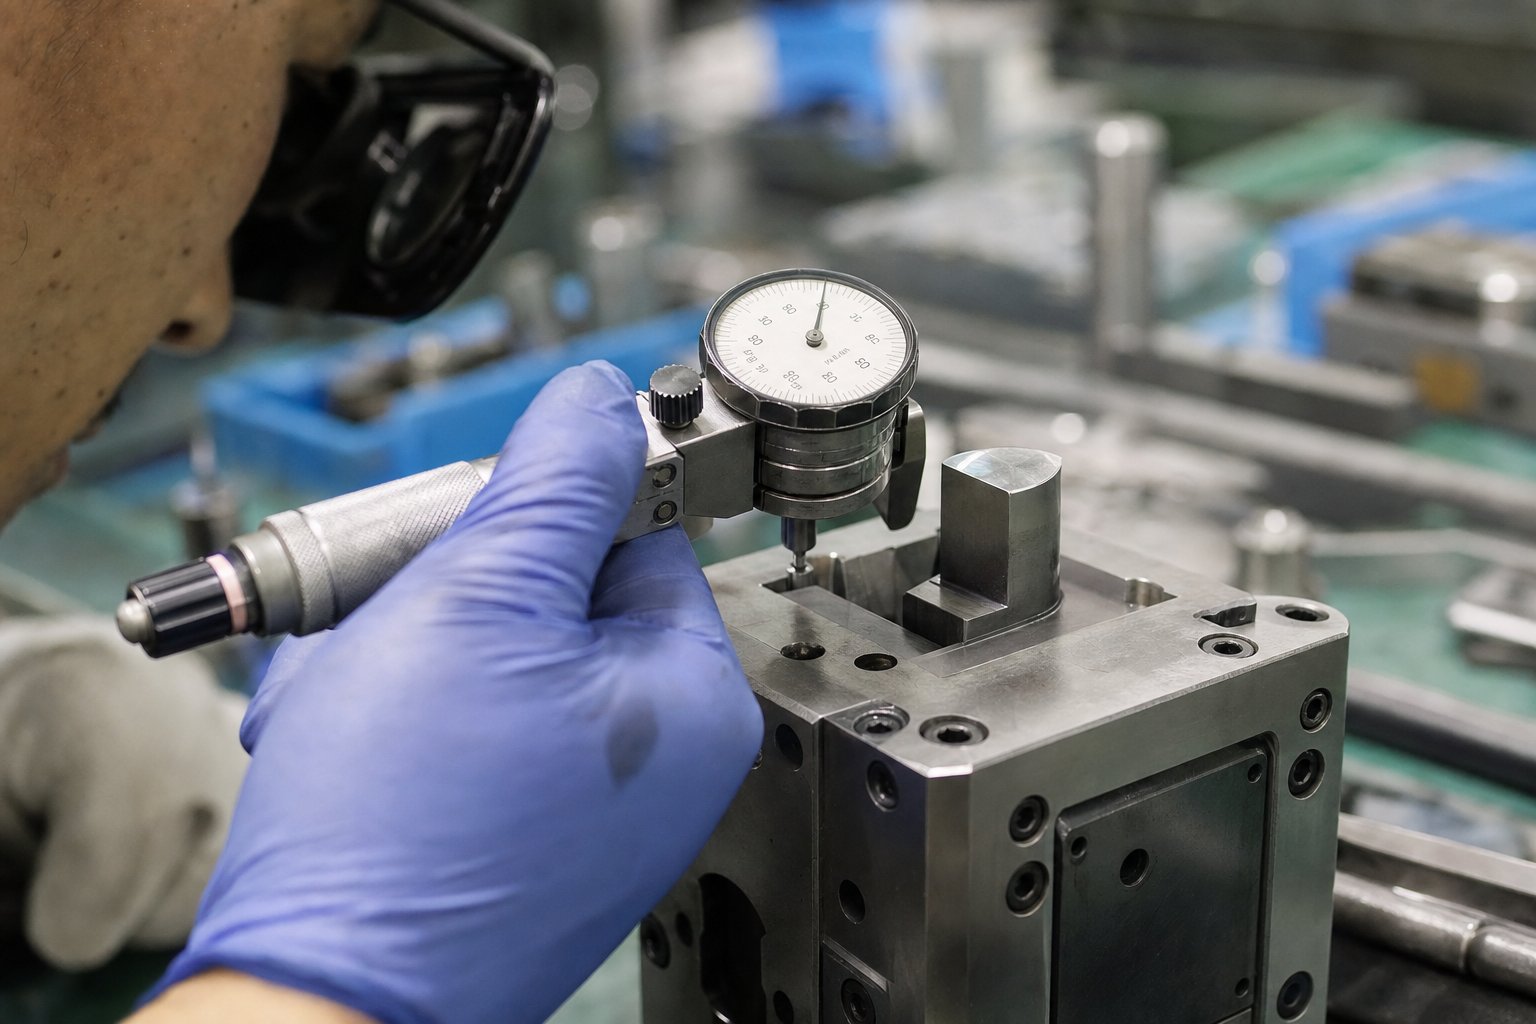
Marw Methiant Dulliau a Chynnal a Chadw Sy'n Cadw Manwl
Nid yw manwl gywirdeb yn diflannu dros nos. Mae'n erydu, un strôc ar y tro, trwy fecanweithiau gwisgo sy'n gadael olion bysedd cynnil ar ansawdd rhan ymhell cyn i'r marw ei hun ddangos difrod gweladwy. Burr sy'n tyfu 0.01 mm fesul deng mil o strôc. Dimensiwn ffurfiedig sy'n drifftio tuag at y terfyn rheoli is ar draws wythnos o gynhyrchu. Crafu arwyneb sy'n ymddangos ar bob pumed rhan. Mae'r signalau hyn yn dweud wrthych yn union beth sy'n digwydd y tu mewn i'ch dis, os ydych chi'n gwybod sut i'w darllen.
Mae trin dulliau ac achosion methiant marw stampio fel ffenomenau peirianneg rhagweladwy yn hytrach nag anlwc ar hap yn trawsnewid gwaith cynnal a chadw o atgyweirio adweithiol i reoli cylch bywyd rhagweithiol. Nid cadw'r marw i redeg yn unig yw'r nod. Mae'n cadw'r cywirdeb lefel micron y gwnaethoch fuddsoddi ynddo yn ystod y dylunio a'r gweithgynhyrchu, ar draws bywyd cynhyrchiol cyfan y dis.
Moddau Methiant Cyffredin a Gwraidd Achosion
Mae pedwar mecanwaith methiant sylfaenol yn ymosod ar stampio manwl gywir yn ystod y cynhyrchiad. Mae pob un yn dilyn ffiseg wahanol, yn targedu gwahanol nodweddion marw, ac yn gadael llofnod penodol ar y rhannau sy'n dod oddi ar y wasg. Mae cydnabod pa fecanwaith sy'n weithredol yn pennu ai miniogi, ail-orchuddio, adlinio neu ailosod yr ymateb cywir.
Naddu:Mae darnau bach yn torri i ffwrdd o ymylon torri, fel arfer ar gorneli miniog, radiysau tynn, neu broffiliau dyrnu cymhleth. Yr achos sylfaenol bron bob amser yw anghydbwysedd rhwng caledwch a chaledwch: dur marw sy'n rhy frau i'r llwythi effaith y mae'n ei brofi, neu ymylon torri sy'n destun grymoedd ochrol o stoc wedi'i gam-alinio. Ar rannau, mae naddu yn ymddangos fel burrs afreolaidd sy'n amrywio o ran uchder a lleoliad o strôc i strôc, yn wahanol i'r twf burr unffurf a achosir gan wisgo ymyl syml. Mae fframwaith diagnostig ar gyfer methiannau marw yn nodi naddu fel un o'r "Pedwar Lladdwr" ar gyfer stampio marw, gan nodi bod yr ymyl canlyniadol yn ymddangos yn danheddog neu'n llifio dan chwyddhad.
Galling:Pan fydd deunydd darn gwaith yn weldio'n ficrosgopig i'r wyneb marw dan bwysau, yna'n rhwygo i ffwrdd wrth wahanu, mae'n creu clytiau garw, wedi'u taenu a dyddodion adeiledig ar arwynebau ffurfio. Mae galling yn cyflymu'n gyflym oherwydd bod y deunydd a drosglwyddir yn cynyddu ffrithiant, sy'n cynhyrchu mwy o wres, sy'n hyrwyddo mwy o drosglwyddo deunydd. Ar rannau, mae carlamu yn cynhyrchu crafiadau, marciau sgôr, a garwedd arwyneb sy'n gwaethygu'n raddol. Mae'n fwyaf cyffredin wrth stampio dur di-staen, alwminiwm, neu ddeunyddiau eraill sydd â affinedd cemegol i ddur offer, yn enwedig pan fo iro'n annigonol neu pan fo cliriadau tynnu yn rhy dynn.
Cracio blinder:Yn y pen draw, mae cylchoedd straen ailadroddus yn uwch na therfyn dygnwch y dur marw, gan-graciau cnewyllol ar nodweddion straen uchel fel radiysau, trawsnewidiadau ffiled, a phriffyrdd. Mae'r craciau hyn yn ymledu yn araf trwy'r deunydd nes iddynt gyrraedd hyd critigol ac achosi toriad sydyn. Agwedd llechwraidd blinder yw amseru: gallai marw redeg yn ddi-ffael am 800,000 o strôc cyn i hollt a ddechreuodd gyda strôc 200,000 gyrraedd y brig o’r diwedd. Mae effeithiau ansawdd rhannol yn ymddangos fel amrywiad dimensiwn ysbeidiol, marciau arwyneb o graciau-yn ystwytho deunydd cyfagos, neu fethiant ymylol trychinebus sydyn heb unrhyw rybudd ymlaen llaw rhag tyfiant burr graddol.
Camaliniad-traul a achosir:Pan fydd systemau canllaw yn diraddio, nid yw'r haneri marw uchaf ac isaf bellach yn cwrdd yn union yr un safle cymharol ar bob strôc. Mae hyd yn oed 0.01 mm o sifft ochrol yn golygu bod y dyrnu'n mynd i mewn i'r ganolfan agoriad marw, gan ganolbwyntio traul ar un ochr i'r ymyl flaen. Mae hyn yn cynhyrchu byrriau anghymesur, talgrynnu ymyl unochrog, a drifft dimensiwn cynyddol i un cyfeiriad. Dyma'r dull methiant mwyaf cyffredin mewn pinnau canllaw arddull marw gyda ffrithiant neu mewn gweisg gyda gibs wedi treulio, ac yn aml nid yw'n cael ei ganfod oherwydd bod gweithredwyr yn priodoli'r newid graddol ansawdd i draul ymyl arferol.
Strategaethau Cynnal a Chadw Ataliol
Mae gwaith cynnal a chadw ataliol effeithiol ar gyfer stampio yn marw yn dilyn rhythm strwythuredig sy'n cyfuno-archwiliad ar sail amser â-sbardunau cynhyrchu. Mae dibynnu ar gyfyngau calendr yn unig yn colli'r realiti sy'n marw traul yn seiliedig ar strôc, caledwch materol, ac amodau gweithredu, nid dyddiau ar y silff.
Cyfnodau miniogi a drefnwyd:Dylai amserlen miniogi marw stampio gael ei llywio gan gyfrif strôc gwirioneddol yn hytrach na chyfnodau amser mympwyol. Mae arfer diwydiant yn clymu adolygiad miniogi i drawiadau wedi'u dogfennu-fesul-cyfwng gwasanaeth a sefydlwyd o hanes traul. A-dull PM seiliedig ar gynhyrchuyn argymell defnyddio cyfrif y wasg ar gyfer hogi adolygiad, mewnosod arolygiad, a phwyntiau cyfnewid dethol. Ar gyfer cywirdeb yn marw, mae'r sbardun fel arfer yn cael ei osod yn geidwadol: mae miniogi'n digwydd pan fydd uchder burr yn agosáu at 50-70% o'r fanyleb uchaf a ganiateir, nid pan fydd rhannau eisoes wedi diflannu o'r goddefiant. Rhaid gwneud yr holl hogi ar grinder arwyneb pwrpasol gydag oerydd a gosodiadau priodol. Malu â llaw neu olwynion malu amhriodol yw'r prif achosion o ddirywiad ymyl cynamserol a difrod gwres i arwynebau caled.
Protocolau arolygu ar gyfer mesur traul:Mae archwiliad meintiol yn gwahanu penderfyniadau cynnal a chadw gwrthrychol oddi wrth ddyfalu. Defnyddiwch ficromedrau a chymaryddion optegol i fesur gostyngiad mewn diamedr dyrnu, ehangu agoriad marw, a newidiadau clirio ar bob egwyl PM. Dylai gwiriadau clirio mesurydd teimlad wirio nad yw'r gwyriad bwlch dyrnu i farw yn fwy na 0.02 mm o'r fanyleb. Traciwch y mesuriadau hyn dros amser. Wrth blotio yn erbyn cyfrif strôc, mae tueddiadau gwisgo yn dod yn rhagweladwy, sy'n eich galluogi i drefnu gwaith cynnal a chadw yn ystod amser segur wedi'i gynllunio yn hytrach nag ymateb i larymau ansawdd wrth gynhyrchu.
Cyflwr{0}}cynnal a chadw sy'n seiliedig ar ddefnyddio synwyryddion mewn-marw:Mae marw trachywiredd modern yn ymgorffori synwyryddion llwyth, synwyryddion agosrwydd, a synwyryddion cambwydo sy'n darparu data proses amser real. Pan fydd llofnodion tunelledd yn symud, neu pan fydd synwyryddion lleoli stribedi yn canfod amrywiad cynyddol, mae'r marw yn cyfathrebu bod rhywbeth wedi newid. Mae cynnal a chadw sy'n seiliedig ar gyflwr yn ymateb i'r signalau hyn yn hytrach nag aros am yr egwyl arferol nesaf, gan ddal problemau fel blinder y gwanwyn, traul tywys, a chamlinio cynyddol cyn iddynt gynhyrchu sgrap. Mae'r dull hwn yn pontio'r bwlch rhwng gwaith cynnal a chadw ataliol a rhagfynegol, gan ddefnyddio ymddygiad marw gwirioneddol yn hytrach nag amcangyfrifon i sbarduno gwasanaeth.
Mae ymchwil yn dangos yn gyson bod dull cynnal a chadw cwbl adweithiol yn costio 25-30% yn fwy na strategaeth ragweithiol, ataliol. Daw'r gost ychwanegol o dalu dwy neu dair gwaith yn fwy am lafur brys, 25-50% yn fwy am rannau sbâr wedi'u harchebu ar frys, ac amsugno'r colledion llawer mwy o ymyrraeth â chynhyrchu.
Marw Adnewyddu a Diwedd{0}}Penderfyniadau-Bywyd
Mae sut i ymestyn bywyd marw manwl yn y pen draw yn gwestiwn o wybod pryd y gall cynnal a chadw adfer gallu gwreiddiol yn erbyn pan fydd y marw wedi symud y tu hwnt i adferiad. Mae'r gwahaniaeth hwnnw'n pennu a ydych chi'n buddsoddi mewn adnewyddu neu'n dechrau dod o hyd i offer newydd.
Wrth ail-gronni ac ailgodi, adferwch drachywiredd:Os yw traul wedi'i gyfyngu i ymylon torri a ffurfio arwynebau, a bod geometreg adeileddol y marw, y systemau canllaw, a'r arwynebau mowntio yn aros o fewn y fanyleb, gall ail-gronni ac ail-orchuddio ddychwelyd yr offeryn i gyflwr cynhyrchu parod. Mae pob regrind yn tynnu ychydig bach o ddeunydd o'r wyneb dyrnu, gan fyrhau'r hyd torri. Mae'r rhan fwyaf o farw trachywiredd wedi'u cynllunio gyda lwfans regrind o 1-3 mm, gan ddarparu cylchoedd adfer lluosog cyn i'r dyrnu fynd yn rhy fyr i weithredu. Ar ôl ail-grindio, mae ailgymhwyso haenau PVD fel TiAlN neu TiCN yn adfer caledwch wyneb a gwrthsefyll traul.
Pan fydd marw wedi cyrraedd terfynau dimensiynau:Ni all regrinding drwsio popeth. Os yw tyllau pin canllaw wedi treulio'n hirgrwn, os yw blociau marw wedi datblygu craciau blinder mewn adrannau adeileddol, neu os yw ail-groniad cronnus wedi defnyddio'r lwfans sydd ar gael, mae'r dis wedi cyrraedd diwedd ei bwynt oes. Mae parhau i redeg heibio i'r pwynt hwn yn cynhyrchu rhannau na allant ddal y fanyleb yn ddibynadwy, gan gynhyrchu sgrap sy'n costio mwy nag offer newydd.
Dylai'r penderfyniad rhwng adnewyddu ac amnewid ddilyn tystiolaeth o gofnodion cynnal a chadw a data gallu prosesu, nid greddf. Pan fo tuedd gwerthoedd Cpk yn is na 1.33 er gwaethaf cynnal a chadw wedi'i ddilysu, neu pan fydd yr egwyl rhwng y gwasanaeth gofynnol yn dal i fyrhau, mae'r dis yn dweud wrthych ei fod wedi cyrraedd ei ddiwedd{2}}cyfnod bywyd.
Gwyliwch am yr arwyddion rhybuddio hyn bod marw yn colli cywirdeb:
- Cynyddu uchder burr:Mae pyrrau sy'n tyfu'n ôl yn gyflymach ar ôl pob cylch hogi yn nodi nad yw ail-gronni bellach yn adfer geometreg ymyl yn llawn, neu fod clirio wedi agor y tu hwnt i'r pwynt lle gall hogi yn unig wneud iawn.
- Drift dimensiwn y tu hwnt i drothwyon Cpk:Pan fydd mynegeion gallu proses yn disgyn o dan 1.33 hyd yn oed ar ôl cynnal a chadw a gwirio gosod, ni all cyflwr mecanyddol y marw gefnogi'r band goddefgarwch gofynnol mwyach.
- Porthiant stribedi anghyson:Mae garwhau cynyddol arwynebau marw, tyllau peilot treuliedig, neu systemau canllaw diraddedig yn creu lleoliad stribedi amrywiol sy'n dod i'r amlwg fel gwasgariad dimensiwn o orsaf i orsaf.
- Patrymau gwisgo gweladwy ar wynebau dyrnu:Mae traul anwastad, marciau sglein anghymesur, neu linellau tystion ar fflatiau dyrnu yn dynodi camaliniad neu ddiraddiad system canllaw na fydd glanhau a hogi yn cywiro.
Mae dogfennu'r arsylwadau hyn ar bob egwyl cynnal a chadw yn creu'r trywydd data sy'n gwneud penderfyniadau bywyd yn wrthrychol yn hytrach nag yn emosiynol. Mae marw sydd wedi gwasanaethu'n ddibynadwy am ddwy filiwn o strôc yn haeddu cael ei ddisodli gan gynllunio priodol, nid sgramblo wedi'i ysgogi gan argyfwng pan fydd yn methu'n drychinebus o'r diwedd yn ystod rhediad cynhyrchu.
Mae gwybod pan fydd marw wedi cyrraedd ei derfynau yn un ochr i reoli cylch bywyd. Yr ochr arall, yr un mor bwysig, yw gwybod ble i ddod o hyd i'w ddisodli a sut i werthuso a all cyflenwr ddarparu'r manwl gywirdeb, y cysondeb a'r gefnogaeth gynhyrchu y mae'r cais yn ei fynnu.
Sut i Werthuso a Dewis Cyflenwr Die Precision
Mae amnewid dis sydd wedi treulio neu lansio cydran newydd wedi'i stampio yn eich wynebu-wynebu-penderfyniad cyrchu sydd â-canlyniadau hirdymor. Nid yw cyflenwr sy'n gallu cyrraedd eich goddefgarwch ar ran sampl yr un peth ag un sy'n gallu ei ddal ar draws rhediad blynyddol o filiwn o ddarnau tra'n darparu cefnogaeth ymatebol pan fydd rhywbeth yn lluwchio. Mae'r bwlch rhwng y ddau allu hynny yn gwahanu gwerthwr trafodion oddi wrth bartner offer gwirioneddol, ac mae pontio'r bwlch hwnnw'n gofyn am werthusiad strwythuredig sy'n mynd ymhell y tu hwnt i ofyn am ddyfynbris.
Meini Prawf Gwerthuso Allweddol ar gyfer Cyflenwyr sy'n Marw
Wrth gydosod eich rhestr wirio cyrchu marw stampio manwl gywir, tri chategori o allu sydd bwysicaf: dyfnder technegol, systemau ansawdd, a seilwaith cymorth cynhyrchu. Yn y pen draw, mae gwendid mewn unrhyw faes penodol yn ymddangos fel problemau dimensiwn, oedi wrth gyflenwi, neu gur pen cynnal a chadw i lawr yr afon.
Galluoedd technegoldiffinio'r hyn y gall cyflenwr ei adeiladu mewn gwirionedd. Chwiliwch am fanylion penodol yn hytrach na chyffredinolrwydd:
- Goddefiannau cyraeddadwy:Gofynnwch am dystiolaeth ddogfennol o'r goddefiannau a ddelir wrth gynhyrchu, nid dim ond yr hyn y mae'r siop yn honni y gall ei gyflawni ar un sampl. Dylai cyflenwr sy'n targedu ±0.01 mm i ±0.05 mm allu dangos data Cpk o rediadau cynhyrchu gwirioneddol, nid dim ond mesuriadau'r erthygl gyntaf-.
- Mewn-adnoddau peiriannu mewnol:Dylai Wire EDM, malu wyneb manwl gywir, diflas jig CNC, a malu proffil optegol oll fyw o dan yr un to. Mae allanoli prosesau hanfodol yn cyflwyno amrywiad handoff na all gwaith manwl ei amsugno. Mae siopau sy'n cynnal eu EDM gwifren a'u hadrannau malu eu hunain yn cadw rheolaeth dynnach dros y ffit iteraidd-a-gwirio cylchoedd sy'n gofyn am gydosod marw manwl gywir.
- Offer efelychu:Mae efelychiad ffurfio, rhagfynegiad springback, a meddalwedd optimeiddio gosodiad stribedi yn nodi cyflenwr sy'n datrys problemau'n ddigidol cyn torri dur. Mae'r gallu hwn yn lleihau iteriadau tryout yn uniongyrchol ac yn cywasgu amseroedd arweiniol.
Systemau ansawddsiopau ar wahân sy'n archwilio rhannau o siopau sy'n rheoli prosesau. Mae'r gwahaniaeth yn bwysig iawn ar gyfer offer manwl gywir:
- Arolygiad erthygl gyntaf (FAI):Mae proses FAI drylwyr yn gwirio y gall y broses weithgynhyrchu gynhyrchu rhannau sy'n bodloni'r holl ofynion dylunio yn gyson cyn i'r cynhyrchiad llawn ddechrau. Chwiliwch am gyflenwyr sy'n cyflwyno adroddiadau FAI cyflawn gyda data dimensiwn wedi'i fapio i bob nodwedd hanfodol, ardystiadau deunydd, a dogfennaeth broses. Mae'r cam dilysu hwn yn dal gwallau dimensiwn, materol neu broses cyn iddynt gyrraedd eich llawr cynhyrchu.
- Rheoli Proses Ystadegol (SPC):Mae cyflenwyr sy'n rhedeg SPC ar ddimensiynau marw critigol yn ystod gweithgynhyrchu ac yn ystod cynhyrchu rhan wedi'i stampio yn dangos ymwybyddiaeth o brosesau, nid dim ond gallu archwilio. Gofynnwch am siartiau rheoli sampl a dogfennaeth Cpk o brosiectau tebyg yn y gorffennol.
- Tystysgrifau:Mae ardystiad ISO 9001 yn sefydlu disgyblaeth rheoli ansawdd sylfaenol. Ar gyfer ceisiadau modurol, mae IATF 16949 fel arfer yn orfodol. rhainardystiadau ansawdd gwneuthurwr marw trachywireddcadarnhau bod cyflenwr yn cynnal systemau wedi'u dogfennu ar gyfer rheoli prosesau, nid canlyniadau arolygu terfynol yn unig.
Cefnogaeth cynhyrchuyn penderfynu beth sy'n digwydd ar ôl y llongau marw. Nid yw offer manwl gywir yn ased prynu ac anghofio:
- Gwasanaethau tryout:A all y cyflenwr redeg-cynrychiolwyr treialon cynhyrchu ar weisg sy'n cyfateb i'ch tunelledd, cyflymder, a phroffil strôc? Mae rhoi cynnig ar wasg rhy fach neu heb ei chyfateb yn cuddio problemau sydd ond yn ymddangos yn eich amgylchedd cynhyrchu.
- Rhaglenni cynnal a chadw parhaus:A yw'r cyflenwr yn cynnig cynnal a chadw wedi'i drefnu, gwasanaethau ail-falu, a chymorth atgyweirio brys? Mae cyflenwr sy'n adeiladu'r marw ac yn cerdded i ffwrdd yn eich gadael yn cario pob risg cylch bywyd.
- Ymatebolrwydd peirianneg:Pan fydd angen addasu marw ar gyfer newid materol neu adolygiad peirianyddol, mae amser ymateb yn bwysig. Mae cyflenwyr sydd â staff peirianneg marw pwrpasol yn addasu'n gyflymach na siopau lle mae gwneuthurwyr offer yn dyblu fel dylunwyr.
Paru Galluoedd Cyflenwyr â Gofynion Prosiect
Nid oes angen yr un proffil cyflenwr ar bob prosiect. Dylai'r meini prawf gwerthuso cyflenwyr marw stampio rydych chi'n eu blaenoriaethu newid yn seiliedig ar baramedrau eich cais penodol. Mae braced strwythurol mawr wedi'i stampio o ddur ysgafn ar ±0.1 mm yn cyflwyno gofynion cyrchu cwbl wahanol na therfynell cysylltydd trydanol bach a ddelir i ± 0.02 mm ar draws pum miliwn o ddarnau blynyddol.
Dylai pedwar newidyn prosiect yrru eich rhestr fer:
- Maint rhan a geometreg:Mae cyflenwyr yn datblygu arbenigedd ynghylch ystodau maint. Mae siop sydd wedi'i optimeiddio ar gyfer paneli modurol mawr yn gweithredu'n wahanol nag un sy'n canolbwyntio ar gydrannau bach, cywrain. Mae paru'ch amlen ran â man melys y cyflenwr yn sicrhau bod eu hoffer, eu gosodiadau a'u galluoedd archwilio yn cyd-fynd yn naturiol â'ch gofynion.
- Band goddefgarwch:Mae goddefiannau llymach yn galw am gyflenwyr sydd â gallu prosesu amlwg ar y lefel honno, nid dim ond offer sy'n gallu gwneud hynny yn ddamcaniaethol. Gofyn am dystiolaeth o rediadau cynhyrchu, nid prototeipiau.
- Cyfrol flynyddol:Mae rhaglenni cyfaint uchel yn gofyn am gyflenwyr â disgyblaeth cynllunio gallu, strategaethau offer wrth gefn, a'r seilwaith cynhyrchu i gynnal trwygyrch heb ddirywiad ansawdd dros rediadau estynedig.
- Math o ddeunydd:Mae aloion egsotig, duroedd cryfder uchel datblygedig, neu aloion copr tenau i gyd yn cyflwyno heriau ffurfio unigryw. Mae cyflenwyr sydd â phrofiad o'ch deunydd workpiece penodol yn osgoi'r-methiannau cromlin dysgu sy'n costio amser ac offer.
Ar gyfer timau peirianneg sy'n cyrchu offer ar gyfer rhannau critigol bach, uchel, cywirdeb, goddefgarwch, mae cyflenwyr arbenigol yn aml yn sicrhau canlyniadau gwell na siopau cyffredinol. Arbenigwyr yn y gofod hwn, megisYICHEN, canolbwyntio eu hoffer, datblygu prosesau, a systemau ansawdd yn benodol ar gynhyrchu màs ailadroddadwy o gydrannau goddefiant tynn. Mae'r arbenigedd penodol hwnnw'n trosi'n gylchoedd datblygu byrrach, llai o ailadroddiadau treialon, a chanlyniadau cynhyrchu mwy rhagweladwy o gymharu â siopau sy'n lledaenu eu sylw ar draws ystod eang o feintiau rhannau a dosbarthiadau goddefgarwch.
Mae’r dilyniant gwerthuso isod yn darparu fframwaith ailadroddadwy ar gyfer symud o ddiffiniad gofynion i ddewis cyflenwyr:
- Diffinio gofynion goddefgarwch a chyfaint:Dogfennwch y manylebau dimensiwn, nodweddion ansawdd hanfodol, cyfaint blynyddol, a bywyd marw disgwyliedig cyn cysylltu ag unrhyw gyflenwyr. Mae gofynion amwys yn cynhyrchu dyfyniadau annelwig.
- Rhestr fer o gyflenwyr gyda gallu amlwg:Hidlo ymgeiswyr yn seiliedig ar dystiolaeth wedi'i dogfennu o gyflawni eich band goddefgarwch ar gyfeintiau tebyg. Dileu cyflenwyr sydd heb-gwifren tŷ EDM, malu, neu offer efelychu perthnasol.
- Cais am-samplau erthygl yn gyntaf:A yw cyflenwyr ar y rhestr fer wedi cynhyrchu darnau sampl o offer bwriad cynhyrchu gan ddefnyddio'ch deunydd penodedig. Gwerthuswch gydymffurfiad dimensiwn, ansawdd ymyl, gorffeniad arwyneb, a chysondeb ar draws swp sampl, nid dim ond un darn.
- Gwirio dogfennaeth SPC:Adolygu data gallu proses o'r rhediad sampl. Mae gwerthoedd cpk uwchlaw 1.33 ar ddimensiynau critigol yn dynodi proses sydd wedi'i chanoli o fewn ei band goddefiant gydag ymyl amrywiad arferol. Mae gwerthoedd o dan 1.0 yn arwydd o broses na all ddal y fanyleb yn ddibynadwy.
- Asesu cymorth parhaus a thelerau cynnal a chadw:Cadarnhewch beth sy'n digwydd ar ôl genedigaeth farw. Gwerthuso gwasanaethau ail-gronni, argaeledd cydrannau sbâr, newid peirianyddol, a thelerau gwarant. Mae pris marw is gan gyflenwr heb unrhyw gefnogaeth ôl-farchnad yn aml yn costio mwy dros oes yr offer.
Mae'r dull strwythuredig hwn yn dileu goddrychedd o'r hyn sy'n benderfyniad peirianyddol yn y pen draw. Mae pris yn bwysig, ond mae'n un newidyn ymhlith llawer. Anaml y bydd y cyflenwr sy'n rhoi'r dyfynbris isaf ond na all ddangos gallu prosesu, darparu dogfennaeth FAI gyflawn, neu gefnogi'r marw trwy ei oes gynhyrchu yn-ddewis cost isaf o'i fesur ar draws y cylch bywyd offer llawn. Mae sut i ddewis cyflenwr marw stampio manwl gywir yn dibynnu ar baru gallu wedi'i ddilysu â gofynion wedi'u dogfennu, yna cadarnhau'r cydweddiad hwnnw â thystiolaeth ffisegol cyn ymrwymo cyfaint cynhyrchu.
Adeiladu Eich Strategaeth Stampio Die Precision
Dewis y cyflenwr cywir yw'r ddolen olaf mewn cadwyn sy'n dechrau'n llawer cynharach. Mae pob penderfyniad a gwmpesir yn yr erthygl hon, o ddewis math marw i fanyleb deunydd i baru â'r wasg, yn bwydo i mewn i un canlyniad: a yw eich rhannau wedi'u stampio yn gyson yn bodloni'r fanyleb ar gost sy'n gwneud synnwyr busnes. Mae'r timau peirianneg sy'n cael hyn yn iawn yn trin stampio manwl gywir fel problem system, nid prynu cydran.
Camgymeriadau Manyleb i'w Osgoi
Mae'r rhan fwyaf o wallau costus yn digwydd cyn i ddur gael ei dorri byth. Mae'r camgymeriadau dylunio marw stampio cyffredin hyn yn chwyddo cyllidebau'n dawel ac yn cywasgu bywyd marw heb sicrhau unrhyw fudd perfformiad:
- Dros{0}}yn goddef-nodweddion nad ydynt yn hanfodol:Mae pris ar bob pwynt degol ar luniad. Fel y mae peirianwyr diwydiant yn arsylwi'n gyson, mae pennu ±0.02 mm ar nodwedd sy'n gweithredu'n berffaith ar ±0.1 mm yn gorfodi cliriadau marw tynnach, duroedd offer anoddach, a miniogi'n amlach, i gyd heb wella'r cynnyrch. Cadw goddefiannau tynn ar gyfer nodweddion sy'n wirioneddol eu mynnu.
- Dan-nodi deunyddiau marw ar gyfer cyfaint cynhyrchu:Bydd marw wedi'i adeiladu o A2 pan fydd y bywyd rhediad yn mynnu D2 neu ddur meteleg powdr yn gwisgo'n gynamserol, gan ofyn am waith adnewyddu cynnar sy'n erydu'r arbedion cost o offer rhatach.
- Anwybyddu cydnawsedd y wasg:Mae dylunio marw heb gadarnhau tunelledd y wasg, uchder caead, arwynebedd gwely, a phroffil symudiad sleidiau yn arwain at bethau annisgwyl sy'n gohirio cynhyrchu ac weithiau mae angen eu haddasu'n farw.
- Methu â chynllunio gwaith cynnal a chadw o'r cam dylunio:Mae marw a ddyluniwyd heb lwfans regrind, cydrannau gwisgo hygyrch, neu ddarpariaethau mowntio synhwyrydd yn gorfodi cynnal a chadw adweithiol sy'n costio 25-30% yn fwy na dull rhagweithiol.
Mae gwybod sut i leihau costau stampio marw heb golli manwl gywirdeb yn dechrau yma: treuliwch amser peirianneg yn y cam lluniadu yn nodi pa oddefiannau sy'n gyrru swyddogaeth, yna parwch bob penderfyniad i lawr yr afon â'r gofynion gwirioneddol hynny yn hytrach na manylebau mympwyol.
Adeiladu Strategaeth Stampio Fanwl
Mae strategaeth stampio marw ar gyfer timau peirianneg yn dilyn dilyniant rhesymegol sy'n alinio gofynion rhan â phenderfyniadau offer:
- Dechreuwch gyda swyddogaeth rhan. Nodi pa ddimensiynau sy'n hanfodol ar gyfer cydosod, perfformiad, neu ddiogelwch, a pha rai sy'n caniatáu goddefiannau safonol.
- Dewiswch y math marw sy'n cyfateb i'ch geometreg, cyfaint, a phroffil goddefgarwch: blaengar ar gyfer-cymhlethdod cyfaint uchel, cyfansawdd ar gyfer gwastadrwydd-rhannau critigol, trosglwyddiad ar gyfer geometregau wedi'u lluniadu'n fawr neu'n ddwfn.
- Nodwch ddeunyddiau marw a haenau yn seiliedig ar fywyd rhediad disgwyliedig a phriodweddau gweithfan, nid dim ond cost ymlaen llaw.
- Cydweddu gallu'r wasg â gofynion ffurfio'r dis, yn enwedig rheoli symudiad sleidiau ar gyfer gweithrediadau ffurfio goddefgarwch tynn.
- Sefydlu protocolau cynnal a chadw, ysbeidiau miniogi, meini prawf archwilio, a{0}}trothwyau diwedd oes, cyn i'r cynhyrchu ddechrau yn hytrach nag ar ôl i broblemau ymddangos.
Mae perfformiad marw stampio manwl gywir yn ganlyniad system, nid yn fanyleb gydran. Nid oes unrhyw elfen unigol, boed yn ddeunydd, cotio, gwasg, neu amserlen cynnal a chadw, yn darparu manwl gywirdeb ar wahân. Mae'n deillio o benderfyniadau integredig sy'n atgyfnerthu ei gilydd ar draws y cylch bywyd offer cyfan.
Mae dilyn arferion gorau manyleb marw stampio manwl gywir yn golygu derbyn bod pob penderfyniad yn cyfyngu ar y penderfyniad nesaf. Mae targed goddefgarwch yn pennu gradd deunydd. Mae gradd deunydd yn dylanwadu ar ddewis cotio. Mae perfformiad cotio yn dibynnu ar ddeinameg y wasg. Mae ymddygiad y wasg yn pennu amlder cynnal a chadw. Torri unrhyw gyswllt ac mae'r system yn tanberfformio waeth pa mor dda y mae'r elfennau eraill wedi'u peiriannu.
Ar gyfer timau peirianneg sy'n barod i symud o ymchwil i ffynonellau gweithredol, yn enwedig ar gyfer rhannau critigol bach, goddefgarwch a adeiladwyd ar gyfer masgynhyrchu amlroddadwy,trachywiredd YICHEN stampio marw atebioncynnig man cychwyn ymarferol ar gyfer sgyrsiau cyflenwyr wedi’u seilio ar y fframwaith gwerthuso a amlinellir uchod.
Cwestiynau a Ofynnir yn Aml Ynghylch Stampio Marw yn fanwl gywir
1. Beth yw'r gwahaniaeth rhwng marw stampio manwl gywir a marw stampio safonol?
Mae marw stampio manwl gywir yn targedu goddefiannau o ±0.01 mm i ±0.05 mm gydag ailadroddadwyedd ar draws miliynau o gylchoedd, tra bod marw safonol yn gweithredu ar ±0.1 mm neu'n fwy rhydd. Mae cywirdeb marw yn gofyn am ddyrnu llymach i-farwolaeth gliriadau (3-5% o drwch deunydd o'i gymharu â 8-12%), duroedd offer gradd uwch fel DC53 neu SKD11, systemau tywys pêl-dwyn, ac arwynebau drych-sglein. Nid y goddefgarwch ar y rhan gyntaf yw'r gwir wahaniaethydd ond y gallu i gynnal cywirdeb dimensiwn dros oes cynhyrchu llawn yr offeryn.
2. Pa mor hir y mae stampio manwl gywir yn marw?
Mae bywyd marw yn dibynnu ar radd dur yr offeryn, haenau arwyneb, deunydd darn gwaith, a disgyblaeth cynnal a chadw. Mae marw AISI D2 fel arfer yn cyflawni 500,000 i 2,000,000+ strôc ar gyfer llawdriniaethau gwagio. Mae duroedd meteleg powdr fel CPM 10V yn ymestyn oes i 2,000,000-5,000,000+ strôc, tra gall mewnosodiadau carbid twngsten gyrraedd 5,000,000-10,000,000+ strôc. Gall gosod haenau fel TiAlN ymestyn cyfnodau atgyweirio dros 500%. Mae cynnal a chadw ataliol priodol, gan gynnwys hogi wedi'i drefnu a monitro cyflwr, yn hanfodol i gyrraedd y ffigurau hyn yn gyson.
3. Sut ydych chi'n dewis rhwng marw cynyddol a dis trosglwyddo?
Mae'r penderfyniad yn dibynnu ar faint rhan, geometreg, a chyfaint. Mae marw cynyddol yn rhagori ar gyfer rhannau bach i ganolig gyda chymhlethdod cymedrol ar gyfeintiau uchel (100,000+ yn flynyddol), gan ddefnyddio dilyniannu aml-orsaf stribedi i gyflawni goddefiannau tynn yn effeithlon. Mae marw trosglwyddo yn angenrheidiol pan fo rhannau'n rhy fawr ar gyfer bwydo stribedi, angen tynnu'n ddwfn, neu pan fydd angen eu cylchdroi rhwng gorsafoedd. Mae systemau trosglwyddo yn symud bylchau unigol trwy fysedd gripper, gan gynnig mwy o hyblygrwydd ar gyfer geometregau 3D cymhleth ond sydd angen mwy o seilwaith awtomeiddio.
4. Pa haenau sy'n gweithio orau ar gyfer ymestyn bywyd marw stampio?
Mae'r cotio gorau yn dibynnu ar y modd methiant dominyddol. Mae TiAlN yn hynod effeithiol yn erbyn traul gludiog a charlamu, gydag astudiaethau'n dangos enillion oes o fwy na 500% ar farwolaethau D2. Mae haenau DLC yn darparu ffrithiant hynod o isel (o dan 0.15) ac yn atal carlamu wrth stampio alwminiwm neu gopr. Mae TiCN yn cynnig ymwrthedd gwisgo sgraffiniol uwch ar gyfer metelau dalennog caletach. Mae nitriding yn gwella ymwrthedd blinder trwy haen galededig sy'n gwrthsefyll cracio arwyneb. Mae paru'r cotio â'r mecanwaith gwisgo penodol yn hollbwysig, gan fod y cotio anghywir yn rhoi'r budd lleiaf posibl waeth beth fo'r gost.
5. Beth ddylech chi edrych amdano wrth ddewis cyflenwr marw stampio manwl gywir?
Gwerthuso cyflenwyr ar draws tri dimensiwn: gallu technegol (goddefiannau wedi'u dogfennu o rediadau cynhyrchu, yn-gwifren fewnol EDM a malu, meddalwedd efelychu), systemau ansawdd (-archwiliad erthygl cyntaf gyda mapio dimensiwn cyflawn, data SPC gyda Cpk uwch na 1.33, ISO 9001 neu IATF 16949), a chefnogaeth newidiadau peirianneg (cynrychioli rhaglenni cynnal a chadw), a chefnogi newidiadau peirianneg (cynrychioli rhaglenni cynnal a chadw). Ar gyfer rhannau critigol bach, goddefgarwch, mae arbenigwyr fel YICHEN yn canolbwyntio'n benodol ar offer cynhyrchu màs amlroddadwy, gan gynnig arbenigedd â ffocws y gall siopau cyffredinol fod yn brin ohono. Gwiriwch allu bob amser gyda samplau corfforol cyn ymrwymo cyfaint.