


Beth Sy'n Gwneud Graddfa Broffesiynol Stampio Metel Die Flaengar
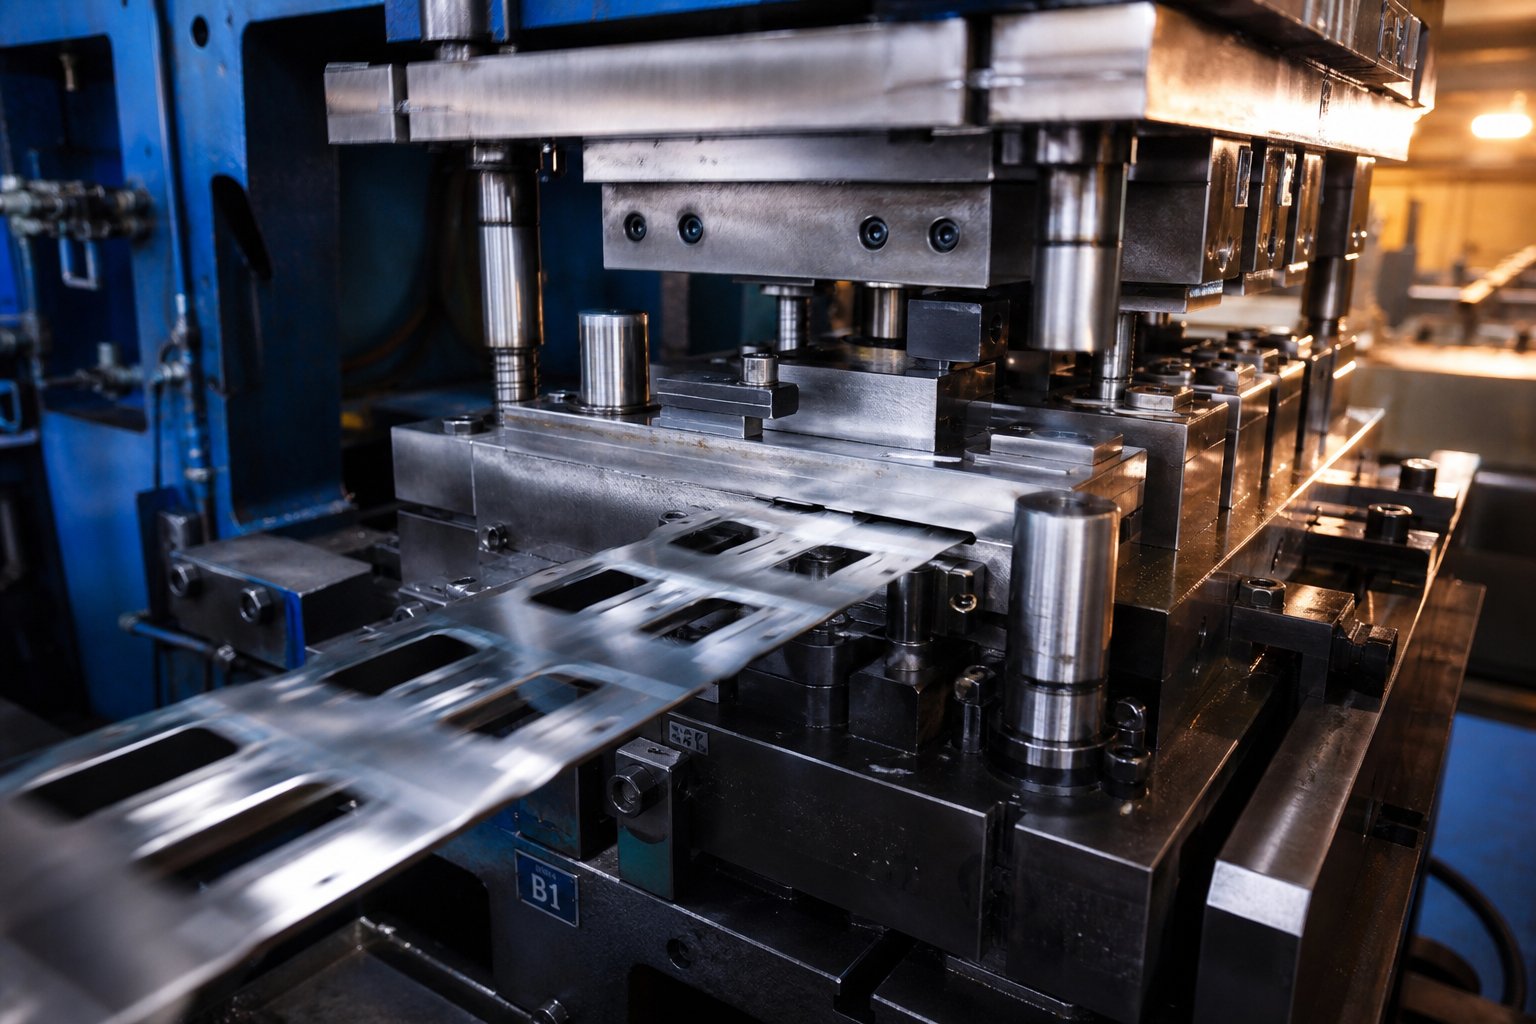
Pan fydd peirianwyr cynhyrchu yn nodistampio metel marw blaengarar gyfer{0}}rhaglen cyfaint uchel, nid dewis dull ffurfio yn unig y maent. Maent yn ymrwymo i system weithgynhyrchu lle mae deunydd stribed yn symud ymlaen trwy orsafoedd dilyniannol y tu mewn i un marw stampio, gyda phob strôc yn y wasg yn perfformio gweithrediadau gwahanol ar yr un pryd ar draws pob gorsaf. Mae'r term "cynyddol" yn cyfeirio at y cynnydd cynyddol hwnnw: mae geometreg y rhan yn adeiladu'n raddol, fesul gorsaf, nes bod cydran orffenedig yn gwahanu oddi wrth y stribed cludo ar y toriad terfynol.
Mae stampio metel marw blaengar proffesiynol yn broses ffurfio metel dalennau cyfaint uchel lle mae stribed di-dor yn bwydo trwy set marw peirianyddol, aml-orsaf fanwl, gyda phob strôc yn y wasg yn symud y stribed ymlaen ac yn perfformio gweithrediadau cydamserol (tyllu, ffurfio, bathu, torri i ffwrdd) i gynhyrchu rhannau gorffenedig ar gyfraddau sy'n fwy na channoedd o strôc y funud o dan reolaeth prosesau dogfenedig.
Diffinio Stampio Die Metel Blaengar ar y Lefel Broffesiynol
Ar lefel sylfaenol, gall unrhyw siop sydd â gwasg a marw cynyddol stampio rhannau. Fodd bynnag, mae gweithrediadau gradd proffesiynol yn cael eu diffinio gan yr hyn sy'n digwydd o amgylch y wasg. Byddwch yn sylwi ar y gwahaniaeth yn y goddefiannau a ddelir i +/-0.05 mm neu'n dynnach ar draws miliynau o gylchoedd, mewn marw cynyddol wedi'i beiriannu o ddur offer premiwm ar gyfer disgwyliad oes o sawl miliwn o strôc, ac mewn monitro prosesau amser real sy'n dal gwyriadau cyn iddynt gynhyrchu sgrap. Nid uwchraddiadau dewisol mo'r rhain. Maent yn ofynion sylfaenol ar gyfer rhaglenni modurol, awyrofod ac electroneg lle gall un rhan ddiffygiol raeadru i linellau cau.
Yr hyn sy'n Gwahanu Gweithrediadau Proffesiynol oddi wrth Stampio Cyffredinol
Mae'r bwlch rhwng siop stampio nwyddau a gweithrediad stampio blaengar proffesiynol yn dod i lawr i bedwar piler:
- Goddefiadau llymachyn cael ei gynnal trwy-gydrannau offer daear manwl a pharamedrau gwasg rheoledig.
- Hirhoedledd marw peirianyddola gyflawnir trwy ddewis deunydd cywir, triniaeth wres, a strategaethau cotio.
- Rheoli proses wedi'i ddogfennugan gynnwys monitro SPC, mewn-synwyryddion marw, a chofnodion archwilio olrheiniadwy.
- Systemau ansawdd ardystiedigmegis IATF 16949 neu ISO 9001 sy'n gorfodi camau cywiro strwythuredig a gwelliant parhaus.
Mae partner stampio metel blaengar proffesiynol yn trin ansawdd fel sylfaen ddiwylliannol yn hytrach na diwedd{0}}pwynt gwirio llinell. Mae eu timau peirianneg yn cymryd rhan yn ystod dylunio rhannol, gan drosi geometreg i gynlluniau gorsafoedd wedi'u optimeiddio cyn torri unrhyw ddur. Yr ymglymiad hwnnw i fyny'r afon sy'n gwahanu gwir bartner gweithgynhyrchu oddi wrth siop sy'n rhedeg rhannau i'w hargraffu.
Mae deall y gwahaniaeth yn bwysig, ond mae'r dyfnder gwirioneddol yn gorwedd yn y modd y mae'r broses ei hun yn datblygu, o'r eiliad y mae stoc stribed yn mynd i mewn i'r dis i'r amrantiad mae rhan orffenedig yn disgyn i'r bin casglu.
Sut mae'r Broses Stampio Die Flaengar yn Gweithio Cam wrth Gam
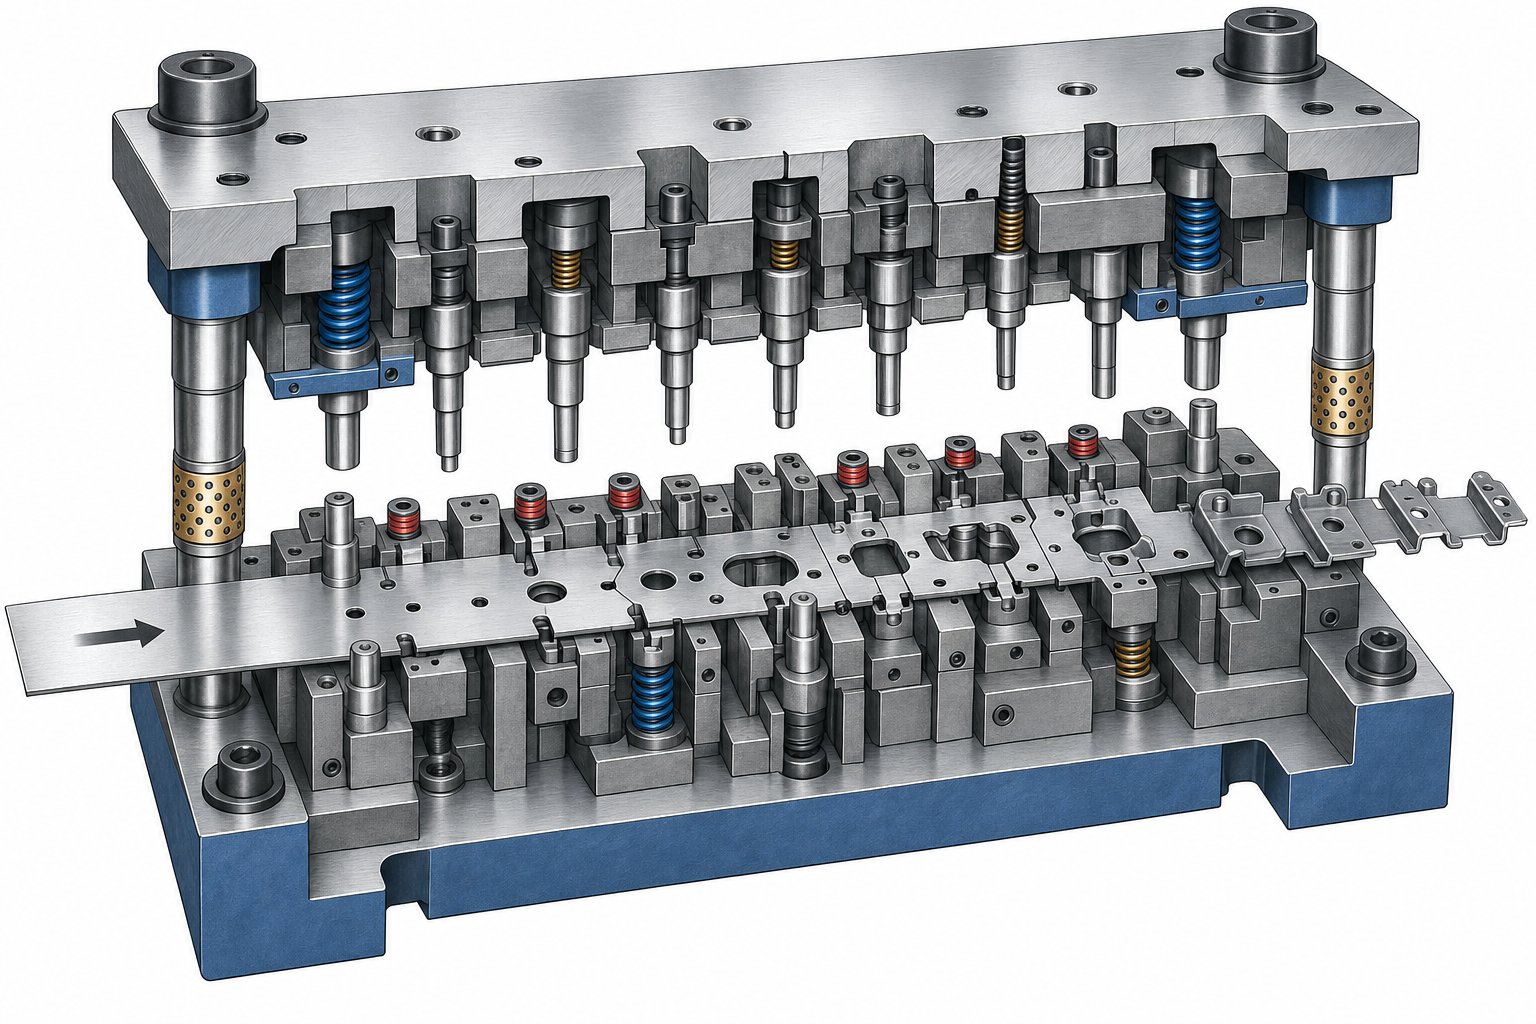
Mae rhan orffenedig sy'n gollwng o farw stampio blaengar yn edrych bron yn ddiymdrech, ond y tu ôl i'r allbwn hwnnw mae dilyniant wedi'i gydlynu'n dynn o ddigwyddiadau mecanyddol sy'n digwydd mewn ffracsiynau o eiliad. Mae'rproses stampio marw blaengaryn dechrau ymhell cyn y cylchoedd wasg. Mae'n dechrau yn yr uncoiler, yn mynd trwy systemau sythu ac iro, ac yn dibynnu ar fecaneg bwydo a chofrestru manwl gywir i gadw pob gorsaf wedi'i halinio ar draws miloedd o strôc yr awr.
Bwydo Strip a Mecaneg Cofrestru Peilot
Dychmygwch rhuban parhaus o fetel dalen, fel arfer 0.1 mm i 6 mm o drwch, yn dad-ddirwyn o coil, yn mynd trwy beiriant sythu i dynnu set coil, ac yn mynd i mewn i borthwr servo. Mae'r peiriant bwydo yn symud y stribed ymlaen gan bellter penodol o'r enw'r cae bwydo, sy'n cyfateb i'r gofod rhwng gorsafoedd yn y marw. Rhaid i'r cyflwyniad hwn fod yn fanwl gywir. Mae hyd yn oed gwyriad o ychydig filfedau o fodfedd yn cyfansoddi ar draws gorsafoedd ac yn cynhyrchu-o-rhannau penodol.
Ni all bwydo yn unig warantu cywirdeb lleoli ar gyfraddau stampio metel cyflym o 200 i 1,500 strôc y funud. Dyna lle mae pinnau peilot yn dod i mewn. Mae gorsafoedd cynnar yn tyllu tyllau peilot pwrpasol yn y stribed. Wrth i'r dis gau ar strociau dilynol, mae peilotiaid siâp conigol neu fwled yn mynd i mewn i'r tyllau hynny ac yn gwthio'r stribed i aliniad manwl gywir cyn i unrhyw dorri neu ffurfio ddigwydd. Yn ôl canllawiau peirianneg y diwydiant, mae'r cynllun peilot i glirio tyllau fel arfer yn rhedeg tua 0.0005 i 0.001 modfedd ar gyfer gwaith manwl gywir, yn ddigon tynn i gywiro gwall bwydo gweddilliol heb ystumio'r stribed.
Mae amseriad rholio'r porthiant yr un mor bwysig â chywirdeb traw. Rhaid i'r rholiau ryddhau'r stribed cyn i'r peilotiaid ymgysylltu ac ailafael dim ond ar ôl i'r dis agor. Os yw'r rholiau porthiant yn cau'n rhy gynnar, yn enwedig ger canol marw gwaelod,deunydd wedi'i ddal rhwng y marw a'r peiriant bwydoyn gallu gwthio'r stribed ymlaen pan fydd peilotiaid yn gadael, gan greu dilyniannau rhy hir sy'n cuddio -gwallau hyd porthiant.
Sut mae Ffurfio Gorsaf Aml-Yn Adeiladu Geometreg Rhannau
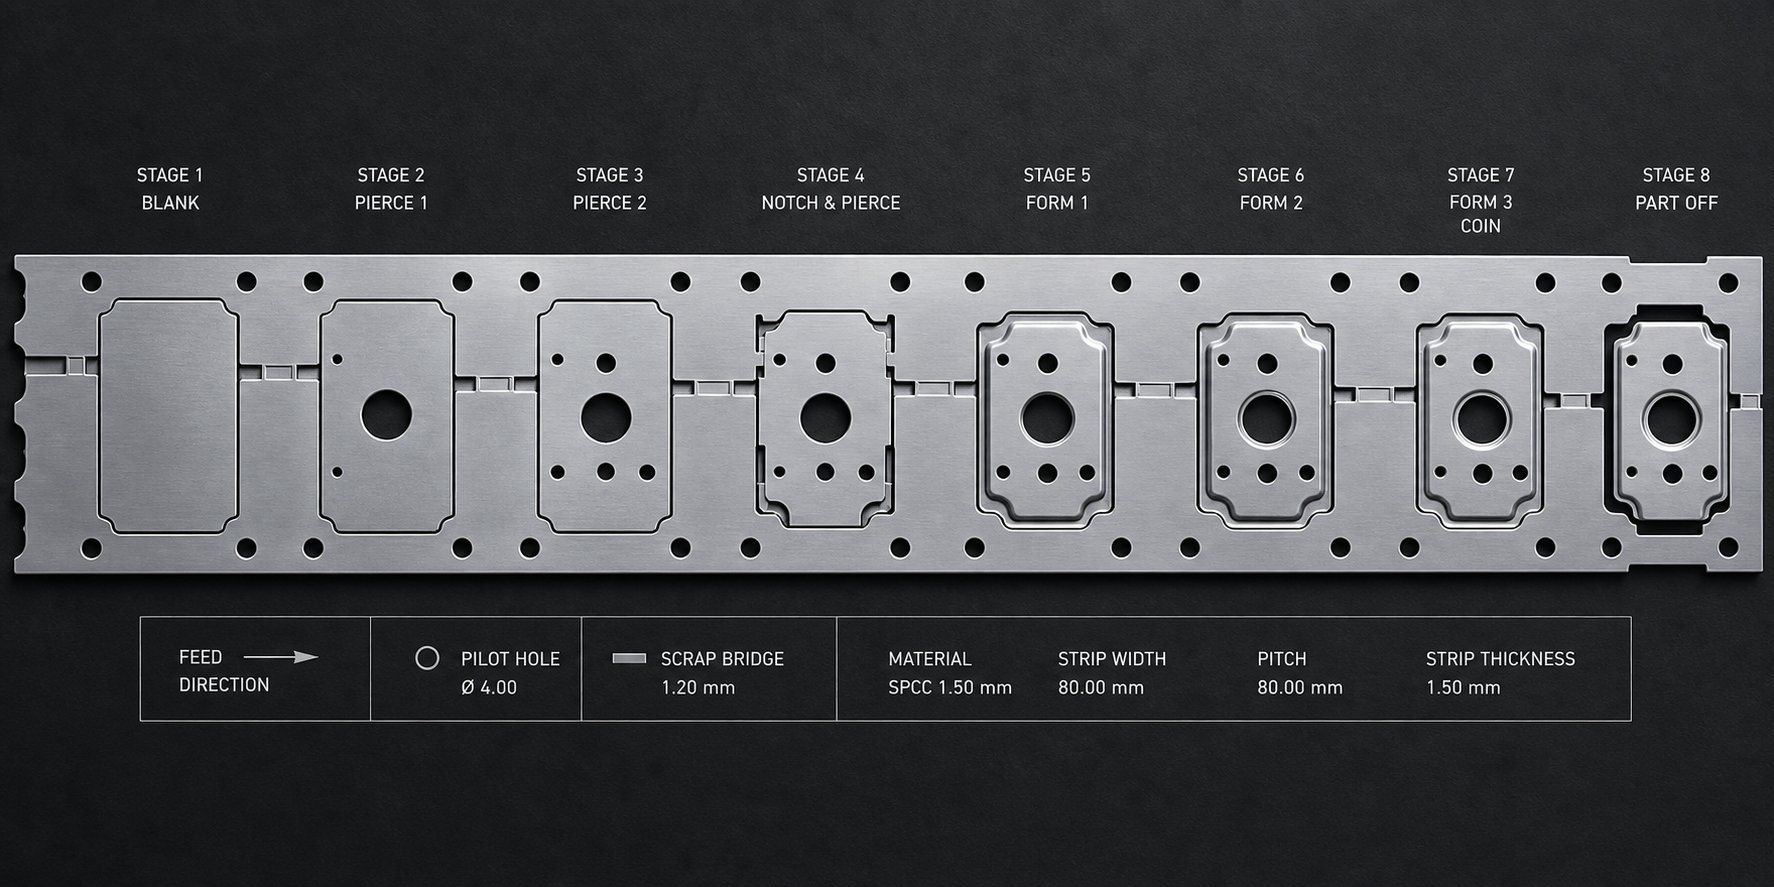
Mae pob gorsaf mewn marw stampio blaengar yn perfformio un neu fwy o weithrediadau penodol ar y stribed. Nid yw geometregau tri dimensiwn cymhleth byth yn cael eu ffurfio mewn un ergyd. Yn lle hynny, maent yn datblygu'n gynyddrannol, gyda phob gorsaf yn ychwanegu nodweddion nes bod y rhan wedi'i chwblhau. Meddyliwch amdano fel adeiladu cydran fesul haen, ac eithrio bod pob haen yn weithrediad mecanyddol penodol yn hytrach na dyddodiad materol.
Dyma ddilyniant arferol gweithrediadau gorsaf mewn gosodiad marw a stampio blaengar proffesiynol:
- Tyllu tyllau peilot- Yn creu nodweddion cofrestru a ddefnyddir gan orsafoedd i lawr yr afon ar gyfer lleoli cywir.
- Blancio a thyllu- Yn torri tyllau mewnol, slotiau a phroffiliau rhannol. Dosberthir torri trwm yn gynnar i gynnal sefydlogrwydd stribedi.
- Gwansio a ffurfio- Yn rhannol yn torri ac yn plygu tabiau, louvers, neu nodweddion trosiannol sy'n paratoi'r stribed ar gyfer ffurfio dyfnach.
- Arlunio a ffurfio- Yn creu siapiau tri dimensiwn megis cwpanau, asennau, boglynnau, neu arwynebau cyfuchlinol trwy lif deunydd rheoledig.
- Darn arian a graddnodi- Cywasgu deunydd yn lleol i gyflawni rheolaeth dimensiwn dynn, gwastatáu arwynebau, neu hogi radiysau y tu hwnt i'r hyn y mae ffurfio aer yn ei ganiatáu.
- Trimio- Yn dileu deunydd gormodol a gyflwynwyd wrth ffurfio neu'n dileu cysylltiadau cludwr o amgylch perimedr y rhan.
- Toriad terfynol- Yn gwahanu'r rhan sydd wedi'i chwblhau oddi wrth y stribed cludo ar gyfer ei alldaflu neu ei chasglu.
Nid yw dilyniannu gorsafoedd yn fympwyol. Mae dylunwyr marw proffesiynol yn gosod gweithrediadau torri trwm yn gynnar, gweithrediadau ffurfio mawr yn y canol lle mae'r cludwr yn dal i ddarparu cefnogaeth, a graddnodi ychydig cyn y toriad i gloi dimensiynau terfynol. Mae'r dull hwn yn rheoli copaon tunelledd ar draws strôc y wasg ac yn atal afluniad stribedi a fyddai'n cronni trwy orsafoedd diweddarach.
Dilyniant Strôc i'r Wasg a Chydlynu Ymlaen Llaw Strip
Mae'r broses stampio flaengar gyfan wedi'i chydamseru â chylch strôc y wasg. Yn ystod y dirwasgiad, mae'r marw uchaf yn disgyn, mae peilotiaid yn ymgysylltu, ac mae pob gorsaf yn perfformio ei gweithrediad ar yr un pryd. Yn y canol marw gwaelod, mae'r holl dorri a ffurfio yn gyflawn ar gyfer y cylch hwnnw. Ar y upstroke, mae'r plât stripper yn dal y stribed tra bod punches yn tynnu'n ôl, mae codwyr stoc yn codi'r stribed yn glir o nodweddion marw is, ac mae'r system fwydo yn symud y deunydd ymlaen fesul traw.
Y berthynas hon rhwng strôc y wasg a symud ymlaen â stribedi yw'r hyn sy'n gwneud stampio metel cyflym yn bosibl. Bob cylchred, mae'r stribed yn symud ymlaen gan union un traw. Mae pob gorsaf yn prosesu rhan wahanol o'r stribed ar yr un amrantiad. Y canlyniad yw un rhan orffenedig fesul strôc yn yr orsaf derfynol, waeth faint o lawdriniaethau canolradd sydd eu hangen ar y rhan. Mae marw 12-orsaf sy'n rhedeg ar 400 strôc y funud yn cynhyrchu 400 o rannau wedi'u cwblhau y funud, gyda phob un o'r 12 llawdriniaeth yn digwydd ochr yn ochr yn hytrach nag mewn cyfres.
Mae uchder lifft stribed yn chwarae rhan hanfodol yn y cydlyniad hwn. Rhaid i'r stribed godi digon i glirio peilotiaid a nodweddion ffurfiedig cyn symud ymlaen, ond mae lifft gormodol yn cyflwyno dirgryniad a bwclo sy'n cyfyngu ar gyflymder y wasg. Cydbwyso uchder lifft, amseriad porthiant, a chyfradd strôc yw lle mae'r broses stampio marw gynyddol yn symud o theori gwerslyfrau i beirianneg gymhwysol, a lle mae gweithrediadau proffesiynol yn gwahaniaethu eu hunain oddi wrth siopau sy'n rhedeg yn marw y tu hwnt i'w ffenestri cyflymder dilys.
Mae mecaneg bwydo, peilota, a chydlynu strôc yn esbonio sut mae rhannau'n symud trwy'r marw. Ond mae'r wybodaeth y tu ôl i'r broses yn byw yn y marw ei hun, yn benodol yn y deunyddiau offer, cynllun yr orsaf, a phenderfyniadau dylunio sy'n pennu a fydd marw yn dal goddefgarwch ar gyfer 500,000 o strôc neu 5 miliwn.
Hanfodion Dylunio Die ac Offeru Blaengar
Nid yw marw cynyddol ond mor alluog â'r penderfyniadau sydd wedi'u hymgorffori yn ei gynllun. Mae deunydd offeru, cyfrif gorsaf, dilyniannu cynllun, a dosbarthu grym i gyd yn cael eu cloi i mewn cyn i un strôc redeg. Mae dyluniad marw blaengar proffesiynol yn gwahanu offer hirhoedlog, amlroddadwy oddi wrth farw sy'n diraddio'n gynnar ac yn gwaedu arian trwy waith cynnal a chadw heb ei gynllunio a sgrap.
Offer Offer a Disgwyliad Oes Marw
Mae'r radd ddur a ddewisir ar gyfer dyrnu, mewnosodiadau marw, a chydrannau ffurfio yn rheoli'n uniongyrchol faint o rannau marw y gall eu cynhyrchu cyn bod angen eu hogi neu eu hadnewyddu. Mae deunyddiau anoddach yn gwrthsefyll traul yn hirach, ond maent hefyd yn costio mwy a gallant fod yn frau o dan lwythi sioc. Mae dewis y deunydd offer marw blaengar cywir yn golygu cydbwyso ymwrthedd gwisgo yn erbyn caledwch, cost, a gofynion penodol y deunydd wedi'i stampio.
Dyma sut mae'r deunyddiau offer mwyaf cyffredin yn cymharu'n ymarferol:
| Deunydd Offer | Caledwch (HRC) | Gwisgwch Resistance | caledwch | Bywyd marw nodweddiadol (strôc) | Cais Gorau |
|---|---|---|---|---|---|
| D2 Offeryn Dur | 58-62 | Uchel | Cymedrol | 1-3 miliwn | Tyllu a blancio cyffredinol o ddur ysgafn ac alwminiwm |
| M2 Cyflymder Uchel -Dur | 60-65 | Uchel Iawn | Cymedrol-Uchel | 3-5 miliwn | Tyllu{0}}cyflymder uchel, deunyddiau sgraffiniol fel dur gwrthstaen |
| carbid (carbid twngsten) | 70-75+ | Ardderchog | Isel | 5-20+ miliwn | Rhaglenni cyfaint uchel sy'n gofyn am y bywyd marw mwyaf gyda chyn lleied â phosibl o ail-law |
Mae D2 yn cwmpasu ystod eang o gymwysiadau offer a marw blaengar am gost resymol. Mae M2 yn camu i mewn pan fydd cyflymder y wasg yn cynyddu neu wrth stampio aloion caletach sy'n cnoi trwy ddur gradd is. Mae mewnosodiadau carbid yn gwthio bywyd marw i'r degau o filiynau, ond mae angen aliniad gofalus o'r wasg a gweithrediad rhydd o sioc oherwydd bod holltau carbid yn torri yn hytrach nag yn anffurfio o dan lwythi canol gormodol oddi ar{6}}.
Mae adeiladwyr marw proffesiynol hefyd yn defnyddio triniaethau wyneb fel haenau TiN neu TiCN i leihau ffrithiant, oedi cyn galw ar rannau dur gwrthstaen, ac ymestyn cyfnodau rhwng cylchoedd hogi.
Cynllunio Cynllun Gorsaf ar gyfer Rhannau Cymhleth
Troi geometreg rhan orffenedig i gynllun gorsaf wedi'i optimeiddio yw lle mae dyluniad marw stampio yn symud o beirianneg fecanyddol i ddatrys problemau cymhwysol. Mae gweithgynhyrchwyr profiadol yn hoffiYICHENmynd at y cam hwn trwy fapio pob nodwedd ar y rhan, gan nodi dilyniannau ffurfio sy'n lleihau afluniad deunydd, a dosbarthu grymoedd torri a ffurfio yn gyfartal ar draws strôc y wasg.
Mae cynllunio gosodiad yr orsaf yn dilyn methodoleg strwythuredig:
- Nodi'r holl weithrediadau tyllu, ffurfio a thocio sy'n ofynnol gan geometreg rhannol.
- Gweithrediadau dilyniant felly mae torri trwm yn digwydd yn gynnar ar ddeunydd gwastad ac mae ffurfio yn digwydd yng nghanol yr afon tra bod y cludwr yn dal i ddarparu sefydlogrwydd.
- Grwpio gweithrediadau cydnaws i orsafoedd a rennir lle mae tunelledd a chliriad gofodol yn caniatáu.
- Mewnosodwch orsafoedd segur (dall) rhwng camau ffurfio trwm i ganiatáu ymlacio stribedi a darparu lle ar gyfer addasiadau dylunio yn y dyfodol.
- Dilysu bod cyfanswm y tunelli ar draws yr holl orsafoedd gweithredol yn aros o fewn gallu'r wasg gydag ymyl diogelwch o 15-20%.
Mae gosodiadau sydd wedi'u cynllunio'n wael yn creu pigau grym sy'n gwyro hwrdd y wasg, yn cyflymu traul ar un ochr i'r marw, ac yn cyflwyno amrywiad dimensiwn. Mae dyluniad dei stampio blaengar wedi'i ddilyniannu'n dda yn dosbarthu llwythi'n gymesur ac yn cadw'r stribedi olrhain yn syth trwy bob gorsaf.
Cydbwyso Cymhlethdod Die gyda Nodau Cynhyrchu
Mae mwy o orsafoedd yn golygu mwy o allu, ond maent hefyd yn golygu marw ehangach, gwely gwasg mwy, a chost offer uwch. Mae dylunwyr marw proffesiynol yn pwyso cyfrif gorsaf yn erbyn lled stribedi, sy'n gyrru cost deunydd fesul rhan, ac yn erbyn y tunelledd wasg sy'n ofynnol, sy'n cyfyngu ar opsiynau peiriannau ar y llawr cynhyrchu.
Mae marw 16-orsaf sy'n ffitio gwasg 200 tunnell yn aml yn well dewis economaidd na marw 22-orsaf sy'n gofyn am wasg 400 tunnell, hyd yn oed os yw'r olaf yn cydgrynhoi mwy o weithrediadau. Daw'r penderfyniad i lawr i gyfaint blynyddol, capasiti'r wasg sydd ar gael, a chyfanswm cost perchnogaeth dros oes ddisgwyliedig y marw.
Dyma lle mae dyluniad marw stampio blaengar yn dod yn ymarfer cydweithredol rhwng dylunwyr rhannol, peirianwyr marw, a chynllunwyr cynhyrchu. YICHEN'smarw stampio blaengarMae proses ddatblygu, er enghraifft, yn canolbwyntio ar farw peirianneg sy'n cyrraedd targedau ailadroddadwyedd tra'n ffitio o fewn seilwaith cynhyrchu graddadwy, gan roi llwybr clir i dimau caffael o ddilysu prototeip i gynhyrchu màs.
Deunydd offer a gosodiad gorsaf yn cloi yn nenfwd perfformiad y marw. Ond ni all hyd yn oed y marw sydd wedi'i beiriannu'n fanwl gywir wneud iawn am ddewis deunydd gwael neu gynllun stribedi aneffeithlon i fyny'r afon, a dyna lle mae dyluniad cludwyr a strategaeth nythu yn cymryd drosodd.
Dewis Deunydd ac Optimeiddio Cynllun Llain
Mae deunydd crai fel arfer yn cyfrif am 40-60% o gyfanswm cost rhan wedi'i stampio. Mae hynny'n golygu bod y penderfyniadau a wneir wrth ddylunio cynllun stribedi a dewis deunydd yn cael mwy o ddylanwad ar economeg fesul rhan na bron unrhyw ffactor arall yn y broses. Mae cynllun sydd wedi'i optimeiddio'n dda yn gwasgu'r rhannau mwyaf o bob coil, tra bod y dewis deunydd cywir yn sicrhau bod y rhannau hynny'n ffurfio'n lân heb gracio, crychu na sbringback gormodol.
Dyluniad Llain Cludwr ac Optimeiddio Nythu
Y stribed cludo yw'r asgwrn cefn ysgerbydol sy'n dal rhannau sydd wedi'u ffurfio'n rhannol gyda'i gilydd wrth iddynt symud ymlaen trwy'r marw. Nid dyma'r cynnyrch gorffenedig, felly mae pob milimedr sgwâr o ddeunydd cludo yn dod yn sgrap. Mae ei ddylunio mor denau a chul â phosibl, tra'n dal i gynnal digon o gryfder i wthio'r stribed trwy bob gorsaf heb fwcio, yn weithred gydbwyso sy'n effeithio'n uniongyrchol ar y defnydd o ddeunyddiau.
Mae dau fath o gludwr yn gwasanaethu gwahanol gymwysiadau stampio blaengar:
- Cludwyr soletgweithio ar gyfer gweithrediadau torri a phlygu sylfaenol lle mae'r stribed yn aros yn wastad trwy gydol strôc y wasg gyfan. Maent yn cynnig yr anhyblygedd mwyaf ond ni allant ddarparu ar gyfer symudiad rhannau fertigol rhwng gorsafoedd.
- Ymestyn cludwyr gweymgorffori toriadau neu ddolenni strategol sy'n caniatáu i'r cludwr ystwytho'n fertigol ac yn llorweddol. Mae'r rhain yn hanfodol ar gyfer rhannau sydd angen lluniadu dwfn, boglynnu, neu ffurfiant aml-gam lle mae'n rhaid i ddeunydd lifo i mewn heb ystumio'r traw rhwng rhannau.
Gall cludwr sydd wedi'i ddylunio'n wael achosi methiant offer llwyr. Os yw'r we atodiad yn rhy gul, mae'n rhwygo yn ystod ffurfio. Os yw'n rhy anhyblyg ar gyfer rhaglen dynnu- dwfn, mae'n cloi'r llain stribed ac yn achosi camgofrestru i lawr yr afon. Mae peirianwyr marw proffesiynol yn defnyddio meddalwedd efelychu i ragfynegi anffurfiad cludwyr a dilysu bod y we fflecs yn darparu digon o hyd llinell i ddarparu ar gyfer teithio fertigol heb deneuo heibio terfyn hollt y deunydd.
Mae strategaeth nythu yn pennu sut mae rhannau'n cael eu cyfeirio a'u gosod ar y stribed i leihau gwastraff. Ar gyfer deunyddiau stampio blaengar, mae dulliau cyffredin yn cynnwys:
- Cynlluniau rhes sengl-- Syml a rhagweladwy, sydd orau ar gyfer rhannau cymesur ond yn aml yn defnyddio llai o ddeunyddiau.
- Nythu onglog neu gylchdroi- Yn gogwyddo rhannau ar ongl i ffitio'n agosach at ei gilydd, fel darnau pos. Gall hyn leihau lled y stribed yn sylweddol ar gyfer geometregau siâp afreolaidd.
- Cynlluniau rhes lluosog- Stampio dwy ran neu fwy ochr yn ochr fesul trawiad o'r wasg, gan gynyddu trwygyrch a gwella'r defnydd pan fo dimensiynau rhan yn caniatáu.
Meincnod y diwydiant ar gyferdefnydd materol mewn gweithrediadau marw cynyddolyw o leiaf 75%. Mae cyrraedd y targed hwnnw yn gofyn am optimeiddio lled y bont yn ofalus, y darnau bach o ddeunydd a adawyd rhwng rhannau cyfagos a rhwng rhannau ac ymyl y stribed. Mae rheol gyffredin yn gosod isafswm trwch pontydd yn 1.25 i 1.5 gwaith y trwch deunydd. Ar gyfer stribed 1.5 mm, mae hynny'n cyfateb i bont o tua 1.9 i 2.25 mm, dim ond digon i atal sgrap rhag troelli a jamio'r marw.
Mae optimeiddio lled stribed yn cysylltu'n uniongyrchol â-rhan o'r gost. Mae stribed culach yn golygu llai o ddeunydd crai a ddefnyddir fesul cylch, ond mae hefyd yn golygu ymylon tynnach ar gryfder cludwr a sefydlogrwydd ymyl. Mae'r cae bwydo, sef y pellter y mae'r stribed yn symud ymlaen fesul strôc, yn cyfuno â lled y stribed i ddiffinio arwynebedd hirsgwar y deunydd a ddefnyddir fesul rhan. Mae lleihau'r naill ddimensiwn neu'r llall tra'n cynnal cyfanrwydd strwythurol a ffurfadwyedd yn lleihau cost deunydd yn gymesur.
Mathau Metel ac Ystodau Trwch ar gyfer Stampio Blaengar
Nid yw pob metel yn rhedeg yn dda mewn marw cynyddol. Mae'r broses yn gofyn am ddeunyddiau a all wrthsefyll plygu, tyllu, a ffurfio dro ar ôl tro ar draws gorsafoedd lluosog heb gracio na gweithio-gan galedu hyd at y pwynt torri asgwrn. Mae ffurfadwyedd, caledwch wyneb, ac ymddygiad sbringback i gyd yn dylanwadu ar p'un a yw aloi penodol yn ymgeisydd da ar gyfer stampio metel blaengar cyflymder uchel.
Dyma sut mae'r deunyddiau stampio blaengar mwyaf cyffredin yn cymharu ar draws priodoleddau ymarferol:
| Categori Deunydd | Graddfa Ffurfiadwyedd | Ystod Trwch Nodweddiadol | Cymwysiadau Cyffredin | Ystyriaethau Offer Arbennig |
|---|---|---|---|---|
| Isel-Dur Carbon (C1008-C1010) | Ardderchog | 0.2 - 4.0 mm | Cromfachau, cydrannau siasi, cynheiliaid strwythurol, clostiroedd trydanol | Mae offer safonol D2 yn perfformio'n dda; cyn lleied â phosibl o bryder |
| Dur Di-staen (301, 304, 316) | Cymedrol-Da | 0.1 - 3.0 mm | Dyfeisiau meddygol, offer bwyd, gwarchodaeth electronig,-caledwedd sy'n gwrthsefyll cyrydiad | Gwaith uchel-cyfradd galedu yn gofyn am offer M2 neu carbid; Mae haenau tin yn lleihau'r bustl |
| Aloi Copr (C110, C194, C260 Pres) | Da-Ardderchog | 0.1 - 2.5 mm | Terfynellau trydanol, cysylltwyr, sinciau gwres, cysgodi RF | Gall deunydd meddal gynhyrchu burr buildup ar punches; angen clirio gwlithod yn aml |
| Pres (C260, C270) | Ardderchog | 0.1 - 2.0 mm | Ffitiadau plymio, caledwedd addurniadol, cysylltiadau trydanol, cydrannau offeryn | Ffurfioldeb ardderchog gyda springback isel; offer safonol yn ddigonol ar gyfer y rhan fwyaf o gymwysiadau |
| Aloi Alwminiwm (1100, 3003, 5052) | Da-Ardderchog | 0.2 - 3.5 mm | Sinciau gwres, paneli modurol, gorchuddion electronig, cromfachau awyrofod | Mae adeiladu adlyn ar offer yn gofyn am arwynebau marw caboledig neu haenau arbenigol; mae angen dyrnu ehangach ar aloion meddalach i'w clirio |
Mae stampio cynyddol dur carbon yn dominyddu rhaglenni strwythurol cyfaint uchel oherwydd bod y deunydd yn rhad, yn ffurfio'n rhagweladwy, ac yn rhedeg ar gyflymder gwasgu uchel heb ireidiau arbennig. Mae graddau fel C1008 a C1010 yn cynnig y hydwythedd sydd ei angen ar gyfer troadau a tyniadau cymhleth tra'n parhau'n ddigon anystwyth i gynnal cywirdeb cludwyr trwy orsafoedd lluosog.
Mae stampio cynyddol copr a stampio cynyddol pres yn safonol yn y sectorau trydanol ac electroneg. Mae'r aloion hyn yn cyfuno dargludedd rhagorol â ffurfadwyedd da, gan eu gwneud yn ddelfrydol ar gyfer terfynellau, bariau bysiau, a chysylltiadau gwanwyn. Mae pres yn arbennig yn cynnig sbringback isel iawn, sy'n symleiddio offer ac yn lleihau cyfrif gorsafoedd ar gyfer rhannau â goddefiannau onglog tynn.
Mae stampio blaengar alwminiwm yn cyflwyno heriau unigryw. Mae meddalwch y metel yn achosi iddo gadw at arwynebau offer, gan adeiladu dyddodion sy'n creu diffygion arwyneb ar rannau gorffenedig. Mae gweithrediadau proffesiynol yn gwrthweithio hyn gydag arwynebau dyrnu a marw caboledig iawn, ireidiau arbenigol, ac weithiau haenau cromiwm neu DLC ar gydrannau ffurfio. Er gwaethaf yr ystyriaethau hyn, mae alwminiwm yn parhau i fod yn ddewis ar gyfer cydrannau ysgafn mewn cymwysiadau modurol ac electroneg lle mae arbedion pwysau yn cyfiawnhau'r sylw offer ychwanegol.
Mae dur di-staen yn sefyll ar ddiwedd heriol deunyddiau stampio blaengar. Mae ei gyfradd caledu gwaith uchel yn golygu bod cryfder deunydd yn cynyddu'n sylweddol wrth ffurfio, sy'n cyflymu traul dyrnu ac yn cynyddu grymoedd stripio. Mae rhaglenni di-staen llwyddiannus yn dibynnu ar ddur offer premiwm (M2 neu carbid), cliriadau dyrnu manwl gywir i farw, a strategaethau iro ymosodol i reoli cynhyrchu gwres ar gyfraddau trawiad uchel.
Mae dewis y deunydd cywir yn hanner yr hafaliad. Mae'r hanner arall yn dylunio rhannau sy'n parchu terfynau ffisegol ffurfiant cynyddol, lle mae lleoliad nodwedd, radiysau tro, a chyfrannau dimensiynol yn pennu a yw dis yn rhedeg yn ddidrafferth neu'n ymladd yn erbyn geometreg pob gorsaf.
Canllawiau Dylunio ar gyfer Gweithgynhyrchu mewn Stampio Blaengar
Yn y pen draw, mae pob nodwedd y byddwch chi'n ei thynnu ar fodel rhannol yn dod yn orsaf mewn marw, yn ddyrnod sy'n gwisgo, neu'n weithred ffurfio sy'n ychwanegu tunelledd i'r wasg. Mae dylunio ar gyfer gweithgynhyrchu mewn stampio cynyddol yn golygu peirianneg geometreg eich rhan fel y gall y marw ei gynhyrchu'n ddibynadwy ar gyflymder heb fod angen offer egsotig, gorsafoedd gormodol, neu ymyriadau cynnal a chadw cyson. Mae'r rheolau isod yn trosi gwyddoniaeth ddeunydd a phrofiad dylunio marw stampio metel yn gyfyngiadau y gallwch eu gweithredu yn y cam CAD, cyn i amcangyfrifon cost offer ddechrau hyd yn oed.
Rheolau Dimensiynol Critigol ar gyfer Rhannau Die Blaengar
Mae tyllau, slotiau a thoriadau ymhlith y nodweddion cyntaf a ffurfiwyd mewn teclyn stampio blaengar, fel arfer mewn gorsafoedd tyllu cynnar. Mae eu maint a'u lleoliad mewn perthynas â thrwch deunydd yn pennu a yw dyrniadau'n goroesi miliynau o gylchoedd neu dorri asgwrn yn gynamserol. Yn torri rheolau isafswm maint, ac rydych chi'n gorfodi'r defnydd o gydrannau marw stampio bregus, rhy fach sy'n cynyddu costau cynnal a chadw ac yn cynyddu cyfraddau sgrap.
Dyma'r rheolau dimensiwn craidd y mae peirianwyr marw proffesiynol yn eu defnyddio wrth werthuso dichonoldeb rhan:
- Lleiafswm diamedr twll:O leiaf 1.0x o drwch deunydd ar gyfer metelau hydwyth fel dur carbon isel a phres. Ar gyfer deunyddiau tynnol uchel fel dur di-staen, cynyddwch i 2.0x trwch deunydd i atal torri dyrnu.
- Lleiafswm lled slot:O leiaf 1.5x o drwch deunydd. Mae slotiau culach yn gofyn am ddrylliau dur neu garbid arbenigol cyflym, sy'n cynyddu cost offer yn sylweddol.
- Isafswm pellter rhwng tyllau:O leiaf 2.0x o drwch deunydd-i-ymyl. Mae bylchau agosach yn achosi i'r we rhwng nodweddion anffurfio neu rwygo wrth dyllu.
- Pellter lleiaf o dwll i ymyl:O leiaf 2.0x o drwch deunydd. Mae nodweddion sy'n agosach at ymyl y rhan yn creu chwyddo tuag allan sy'n ystumio'r proffil gwag.
- Pellter lleiaf o'r twll i'r llinell blygu:O leiaf 2.0x o drwch deunydd ynghyd â'r radiws tro ar gyfer nodweddion o dan ddiamedr 2.5 mm. Ar gyfer nodweddion mwy, cynyddwch i 2.5x o drwch deunydd ynghyd â radiws y tro i atal ymestyn neu ystumio wrth ffurfio.
- Isafswm uchder fflans:O leiaf 2.5x o drwch deunydd ynghyd â radiws y tro. Nid oes gan flanges byrrach ddigon o ddeunydd i'r dyrnu afael ynddo wrth blygu, gan gynhyrchu onglau anghyson.
- Lleiafswm tab a lled rhicyn:O leiaf 1.5x o drwch deunydd i osgoi canolbwyntio gormod o rym ar ddyrnu cul.
- Radi cornel mewnol ar doriadau:O leiaf 0.5x o drwch deunydd. Mae corneli mewnol miniog yn gweithredu fel codwyr straen yn y marw a'r rhan, gan leihau bywyd marw a chreu pwyntiau cychwyn crac.
Mae'r gwerthoedd hyn yn cynrychioli isafswm ymarferol, nid targedau. Mae dylunio uwchlaw'r trothwyon hyn yn rhoi mwy o le i offeru'r llwyfan, yn ymestyn cyfnodau miniogi, ac yn lleihau'r tebygolrwydd o fethiant dyrnu yn ystod rhediadau cynhyrchu hir. Pan fydd eich rhan geometreg yn gwthio yn erbyn nifer o'r terfynau hyn ar yr un pryd, disgwyliwch i'r adeiladwr marw ychwanegu gorsafoedd neu argymell addasiadau geometreg.
Radiws Bend a Chyfeiriad Grawn Ystyriaethau
Mae gweithrediadau plygu fel arfer yn digwydd rhwng gorsafoedd canol{0}i-hwyr mewn dis cynyddol, ar ôl tyllu a chyn y toriad terfynol. Mae'r radiws tro mewnol rydych chi'n ei nodi yn rheoli a yw'r deunydd yn llifo'n esmwyth o amgylch y trwyn dyrnu neu'n craciau ar y ffibr allanol. Radiws rhy dynn ar y deunydd anghywir yn y cyfeiriadedd anghywir, ac mae'r rhan yn hollti ar y llinell blygu.
Man cychwyn diogel ar gyfer radiws tro mewnol yw trwch deunydd 1.0x ar gyfer aloion hydwyth fel dur carbon isel ac alwminiwm 3003. Ar gyfer deunyddiau cryfder uwch fel dur di-staen 304 neu gopr tymer y gwanwyn, cynyddwch yr isafswm hwnnw i 1.5x o drwch deunydd neu uwch yn dibynnu ar briodweddau ehangiad yr aloi. Mae mynd islaw trwch 1.0x ar unrhyw ddeunydd yn cyflwyno risg cracio sy'n gwaethygu wrth i'r marw wisgo a radiysau dyrnu hogi dros amser.
Mae cyfeiriad grawn yr un mor hanfodol. Mae gan fetel dalen gyfeiriad treigl a sefydlwyd yn ystod prosesu melin, ac mae ei hydwythedd yn amrywio yn dibynnu a ydych chi'n plygu gyda'r grawn hwnnw neu yn ei erbyn. Mae troadau a wneir yn berpendicwlar i'r cyfeiriad grawn yn gryfach ac yn llawer llai tebygol o gracio na throadau a wneir yn gyfochrog ag ef. Ar gyfer rhannau sydd angen troadau mewn cyfeiriadedd lluosog, cyfeiriwch y gwag ar y stribed fel bod y tro mwyaf critigol neu dynn yn rhedeg yn berpendicwlar i'r grawn.
Pan fo rhan yn mynnu troadau i'r ddau gyfeiriad, mae genweirio'r gwag ar 45 gradd i'r cyfeiriad treigl yn cynnig cyfaddawd sy'n dosbarthu straen yn fwy cyfartal ar draws y ddwy echelin tro. Cofiwch fod nythu onglog yn cynyddu lled y stribedi a'r defnydd o ddeunyddiau, felly mae yna gyfaddawd cost. Galwch allan y gofynion cyfeiriad grawn ar eich lluniad peirianyddol, yn enwedig ar gyfer rhannau mewn aloion caled neu gryfder uchel lle mae'r risg o gracio yn uwch.
Mae Springback, tueddiad metel i adennill ei siâp gwreiddiol yn rhannol ar ôl plygu, hefyd yn amrywio gyda chyfeiriadedd grawn a chryfder materol. Mae rhaglenni marw stampio metel dalen proffesiynol yn gwneud iawn am springback trwy dros-blygu'r ongl ddyrnu neu ychwanegu gorsaf fathu sy'n gosod y tro yn barhaol. Mae nodi'r goddefiant onglog a ganiateir ar eich llun (gradd +/- 1 fel arfer ar gyfer troadau safonol) yn helpu'r dylunydd marw i benderfynu a oes angen digon o blygu aer syml neu orsaf galibradu bwrpasol.
Rheolau Lleoliad Nodwedd Sy'n Lleihau Cymhlethdod Die
Rhaid i bob nodwedd ar eich rhan chi gael ei ffurfio gan gydran marw stampio benodol: dyrnu, mewnosodiad ffurfio, mecanwaith cam, neu gyfuniad. Mae nodweddion sy'n rhy agos at ei gilydd, yn rhy ddwfn o'u cymharu â'u lled, neu wedi'u lleoli mewn lleoliadau mecanyddol lletchwith yn gorfodi'r dylunydd marw i ychwanegu gorsafoedd, defnyddio offer bregus, neu gyflwyno gweithrediadau eilaidd y tu allan i'r marw. Mae'r rhain i gyd yn ychwanegu cost.
Mae rhai egwyddorion lleoli yn cadw cymhlethdod marw dan reolaeth:
- Osgoi nodweddion yn union gerllaw troadau.Bydd tyllau neu boglynnau wedi'u gosod o fewn trwch deunydd 2x i linell blygu yn ystumio wrth ffurfio. Naill ai ychwanegwch doriadau rhyddhad i ynysu'r nodwedd neu ei hadleoli ymhellach o'r tro.
- Cadwch nodweddion ffurfiedig yn uncyfeiriad pan fo modd.Mae rhannau gyda throadau i'r ddau gyfeiriad (i fyny ac i lawr o'i gymharu â'r awyren stribed) yn gofyn am godwyr stoc, cliriad ychwanegol ar gyfer teithio stribed, ac weithiau offer wedi'i yrru gan gamera. Mae dylunio pob ffurf mewn un cyfeiriad yn symleiddio'r offeryn stampio blaengar ac yn caniatáu cyflymder gwasgu uwch.
- Lleihau nifer y dyfnderoedd ffurfio gwahanol.Efallai y bydd angen ei orsaf ei hun ar bob dyfnder tynnu unigryw neu uchder boglynnu. Mae safoni dyfnder ar draws nodweddion lluosog yn caniatáu i'r dylunydd marw gyfuno gweithrediadau i lai o orsafoedd.
- Ychwanegu rhiciau rhyddhad tro ar ymylon rhydd.Pan fydd tro yn dod i ben ar ymyl yn hytrach na rhedeg ar draws arwyneb di-dor, mae deunydd yn sypiau a dagrau ar y trawsnewid. Mae rhicyn cerfwedd o leiaf 2x o drwch deunydd o led ac sy'n ymestyn hyd radiws y tro ynghyd â thrwch y deunydd yn atal rhwygo ac yn dileu marciau tystion pybyr.
- Osgoi rhagamcaniadau cul iawn neu slotiau cul dwfn.Mae nodweddion gyda chymarebau agwedd sy'n fwy na 4:1 (hyd i led) yn creu punches marw tenau, bregus sy'n gwisgo'n gyflym ac sy'n ddrud i'w hailosod.
- Cydgrynhoi{0}}nodweddion goddefgarwch tynn yn yr un orsaf.Pan fydd yn rhaid cynnal dau ddimensiwn mewn perthynas fanwl gywir â'i gilydd, dyluniwch nhw fel y gellir eu torri neu eu ffurfio mewn un taro yn y wasg. Mae rhannu nodweddion cysylltiedig ar draws gorsafoedd yn cyflwyno gwall lleoli cronnol o oddefiannau cofrestru stribedi.
Swnio'n gymhleth? Gall fod, ond mae'r rhesymeg sylfaenol yn syml: mae pob rheol uchod yn amddiffyn naill ai'r marw (trwy osgoi offer bregus) neu'r rhan (trwy atal anffurfiad, cracio, neu golled goddefgarwch). Mae cymhwyso'r canllawiau hyn yn ystod y dyluniad cychwynnol yn dileu dolenni adolygu costus unwaith y bydd y gwaith adeiladu marw wedi dechrau.
Fodd bynnag, dim ond os yw'r broses gynhyrchu yn dal gwyriadau mewn amser real y bydd hyd yn oed y geometreg a ddyluniwyd orau yn aros o fewn y fanyleb. Mae'r realiti hwnnw'n symud ffocws o ddylunio rhannol tuag at y systemau rheoli ansawdd sy'n monitro pob strôc, yn canfod anghysondebau, ac yn atal rhannau diffygiol rhag cyrraedd y cynulliad i lawr yr afon.
Rheoli Ansawdd ac Atal Diffygion mewn Gweithrediadau Die cynyddol
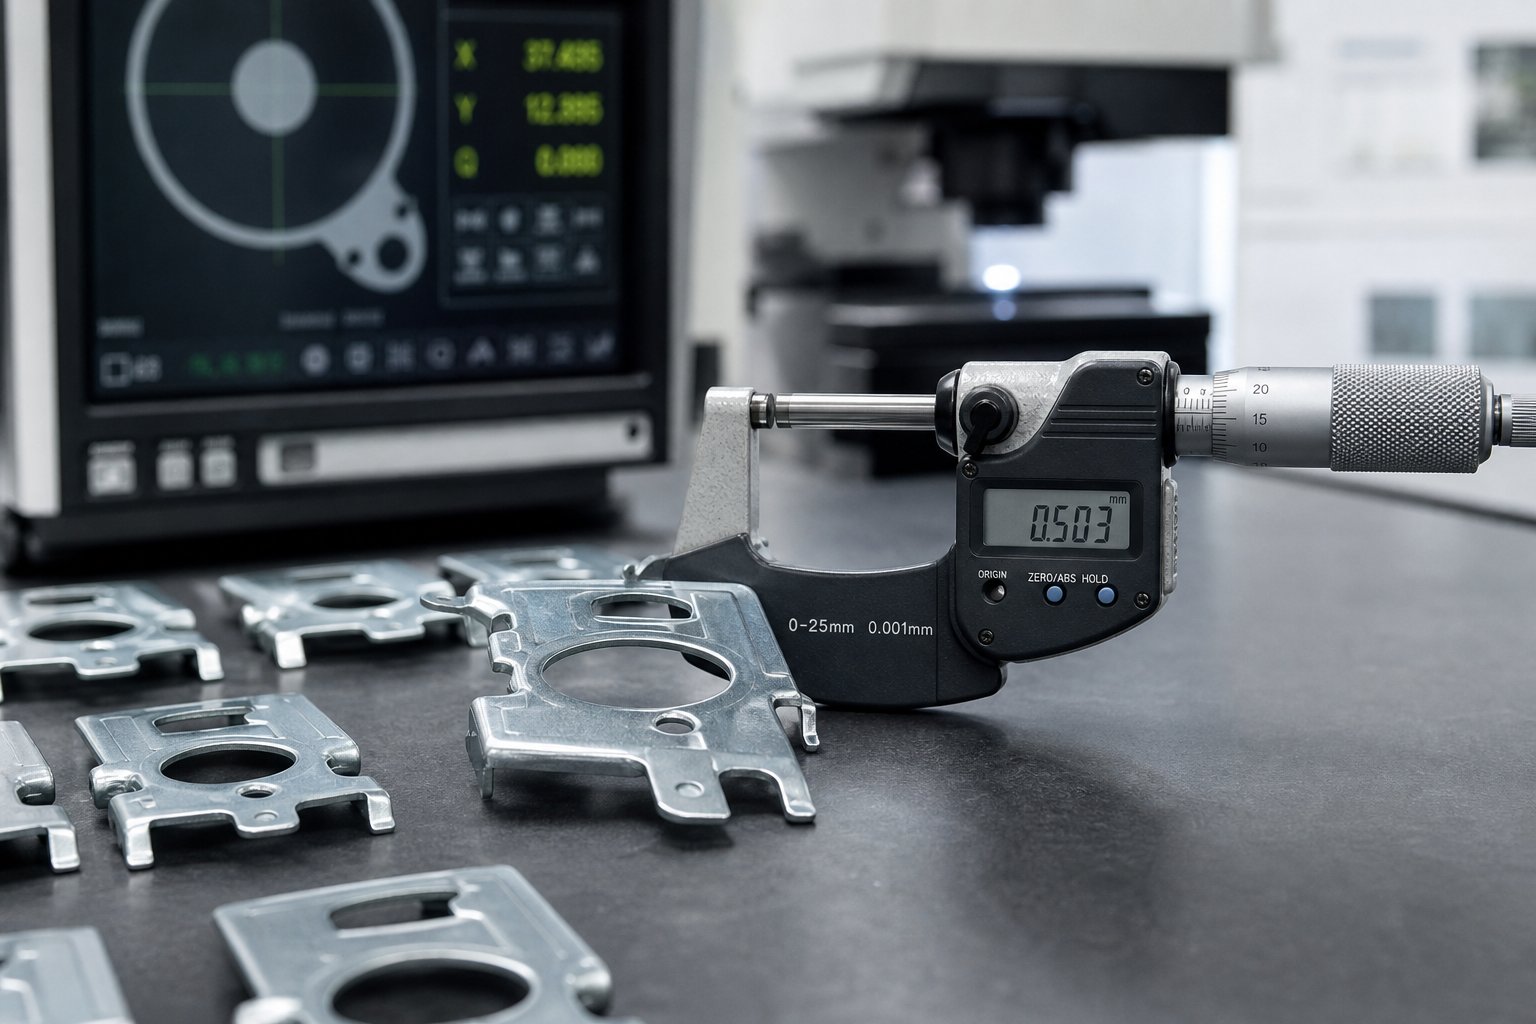
Mae marw cynyddol sy'n rhedeg ar 400 strôc y funud yn cynhyrchu bron i saith rhan bob eiliad. Ar y cyflymder hwnnw, ni all gweithredwr dynol archwilio pob darn yn weledol. Mae rheoli ansawdd mewn stampio metel manwl uchel yn dibynnu yn lle hynny ar systemau synhwyro awtomataidd sydd wedi'u hymgorffori'n uniongyrchol yn yr offer, dulliau ystadegol sy'n tynnu sylw at ddrifftio'r broses cyn iddi gyrraedd terfynau gwrthod, a phrotocolau arolygu strwythuredig sy'n dilysu gallu ar ddechrau pob rhediad cynhyrchu.
Ym-Die Sensing a-Monitro Amser Go Iawn
Yn{0}}dechreuwyd synhwyro marw fel atal damwain, gan atal y wasg cyn i stribed wedi'i gam-fwydo neu wlithen dynnu ddinistrio offer drud. Ers hynny mae gweithrediadau stampio marw manwl gywir wedi datblygu'r dechnoleg hon yn asystem ansawdd amlhaenogsy'n canfod diffygion, yn atal cynhyrchu ar namau, ac mewn ffurfweddiadau dolen gaeedig, yn addasu gorsafoedd ffurfio rhwng strôc yn awtomatig i gadw rhannau o fewn goddefiant.
Mae'r categorïau synhwyrydd mwyaf cyffredin a ddefnyddir y tu mewn i farw stampio metel yn cynnwys:
- Synwyryddion lefel stripper- Mae synwyryddion agosrwydd wedi'u gosod ar gorneli'r marw isaf yn monitro dyfnder cau'r plât stripiwr bob strôc. Os yw gwlithod wedi'i dynnu, blaen dyrnu wedi'i dorri, neu falurion yn eistedd ar y stribed, ni all y plât gyrraedd ei ddyfnder teithio llawn. Mae'r wasg yn stopio o fewn un strôc i ganfod yr afreoleidd-dra, wedi'i raddnodi fel arfer i ganfod gwyriadau mor fach â 1.5x o drwch stribed.
- Synwyryddion canfod camborth- Wedi'i leoli i gadarnhau bod y stribed wedi symud y traw cywir ymlaen cyn i'r dis gau. Os yw'r system fwydo'n byrhau neu'n dyblu'r porthiant, mae'r synhwyrydd yn achosi nam cyn i beilotiaid geisio cofrestru deunydd sydd wedi'i leoli'n amhriodol.
- Synwyryddion presenoldeb punch- Mae synwyryddion optegol neu agosrwydd sy'n gwirio tyllau bach, sy'n dueddol o dorri-yn dal yn gyfan. Mae tip dyrnu coll yn golygu tyllau coll yn y rhan, diffyg efallai na fydd yn achosi damwain ond a fydd yn cynhyrchu stampiau marw blaengar anghydffurfiol sy'n dianc i lawr yr afon os na chaiff ei ganfod.
- Mewn-celloedd llwytho marw- Synwyryddion grym bach wedi'u hymgorffori mewn dalwyr dyrnu neu orsafoedd ffurfio penodol. Maent yn canfod newidiadau grym sy'n dynodi pylu, naddu, neu amrywiad trwch deunydd, sy'n arbennig o ddefnyddiol mewn gweithrediadau bathu neu sgorio lle mae grym yn cyfateb yn uniongyrchol i ansawdd rhan.
- Synwyryddion ongl plygu -analog- Mesur onglau ffurfiedig o fewn ffracsiynau gradd. Mewn systemau dolen gaeedig, mae servomotors yn addasu lletemau ffurfio rhwng strociau i gywiro drifft onglog yn awtomatig, gan atal rhannau drwg yn hytrach na'u canfod yn unig.
Mae technegydd synhwyrydd pwrpasol, gwneuthurwr offer profiadol fel arfer, yn rheoli dewis, gosod a graddnodi synwyryddion. Mae siopau proffesiynol yn buddsoddi mewn labordai synwyryddion lle gall technegwyr fapio meysydd synhwyrydd ar draws y tair echelin, gan blotio ystodau effeithiol cyn i'r marw gael ei adeiladu hyd yn oed. Mae'r dilysiad ymlaen llaw hwn yn arbed amser sylweddol yn y wasg yn ystod y treial.
Dulliau SPC ar gyfer Cysondeb Rhan wedi'i Stampio
Mewn{0}}mae synwyryddion marw yn dal digwyddiadau trychinebus a diffygion difrifol. Mae rheoli proses ystadegol (SPC) yn dal y sifftiau cynnil, arafach sy'n ymledu i mewn dros filoedd o strociau wrth i ddyrnu wisgo, priodweddau defnyddiau amrywio coil-i-coil, neu mae amodau'r wasg yn drifftio gyda newidiadau tymheredd.
Mae gweithrediadau marw a stampio manwl gywir proffesiynol yn cymhwyso SPC i ddimensiynau critigol trwy samplu rhannau ar gyfnodau diffiniedig, eu mesur ar offerynnau wedi'u graddnodi (CMMs, cymaryddion optegol, micromedrau), a phlotio'r canlyniadau ar siartiau rheoli. Y metrigau allweddol yw Cp a Cpk:
- Cpyn mesur a yw lledaeniad y broses yn cyd-fynd â'r ffenestr goddefgarwch, waeth beth fo'r canoli. Mae Cp o 1.33 yn golygu bod y broses yn defnyddio 75% o'r band goddefiant sydd ar gael.
- Cpkyn mesur pa mor dda y mae'r broses wedi'i chanoli o fewn y ffenestr honno. Mae angen Cpk o 1.33 o leiaf ar y rhan fwyaf o raglenni modurol ac electroneg, gyda chymwysiadau awyrofod a meddygol yn aml yn mynnu 1.67 neu uwch.
Pan fydd Cpk yn disgyn o dan y targed, rhaid nodi'r achos sylfaenol. Ydy'r cymedr yn symud (traul offer yn symud y dimensiwn i un cyfeiriad)? Neu a yw'r lledaeniad yn cynyddu (amrywiad yn tyfu oherwydd anghysondeb materol neu gibs gwasg rhydd)? Mae siartiau rheoli yn datgelu'r patrwm, ac mae camau cywiro yn dilyn: ail-gronni dyrnu i adfer geometreg ymyl, addasu pwysedd deiliad gwag, neu newid i lot coil goddefgarwch tynnach.
Mae-archwiliad erthygl cyntaf (FAI) yn angori'r system SPC gyfan. Cyn lansio cynhyrchiad llawn, mae un neu fwy o rannau a gynhyrchir gydag offer safonol, deunyddiau, a pharamedrau'r wasg yn cael eu mesur yn llawn yn erbyn pob dimensiwn lluniadu. Mae'r adroddiad FAI canlyniadol yn dilysu bod y broses yn alluog ac yn sefydlog cyn dechrau cynhyrchu cyfaint. Mae FAI yn cael ei ailadrodd ar ôl cynnal a chadw marw, newidiadau materol, newidiadau i'r wasg, neu unrhyw addasiad proses a allai effeithio ar allbwn dimensiwn.
Diffygion Cyffredin a Dadansoddiad o Wraidd y Broblem
Hyd yn oed gyda synwyryddion a SPC yn eu lle, mae diffygion yn dal i ddigwydd. Y gwahaniaeth mewn gweithrediadau proffesiynol yw pa mor gyflym y cânt eu hadnabod a pha mor systematig y caiff yr achos sylfaenol ei olrhain. Mae peirianwyr stampio profiadol yn cydnabod bod gan y mwyafrif o ddiffygion sawl achos posibl, ac mae'r atgyweiriad yn gofyn am ddeall y rhyngweithio rhwng newidynnau deunydd, offer a gwasg yn hytrach na beio'r marw yn unig.
| Diffyg | Achosion Tebygol | Camau Cywiro |
|---|---|---|
| Burr gormodol ar ymylon torri | Ymylon dyrnu wedi'u gwisgo neu eu naddu; dyrnu gormodol-i-farw clirio; duroedd torri diflas | Hogi dyrnu a marw; gwirio ac adfer cliriad cywir (fel arfer 5-10% o drwch deunydd yr ochr); disodli mewnosodiadau sydd wedi treulio |
| Hollti ar linellau tro | Plygu radiws rhy dynn ar gyfer deunydd; plygu yn gyfochrog â chyfeiriad grawn; deunydd yn fwy na'r caledwch penodedig | Cynyddu radiws tro; cylchdroi cyfeiriadedd gwag o'i gymharu â grawn; gwirio priodweddau deunydd sy'n dod i mewn yn erbyn y fanyleb |
| Crychu mewn ardaloedd ffurfiedig | Pwysedd deiliad gwag annigonol; deunydd gormodol yn y parth cywasgu; geometreg gleiniau tynnu amhriodol | Cynyddu{0}}grym dal i lawr; addasu maint neu siâp gwag; addasu proffil gleiniau tynnu i reoli llif deunydd |
| Camgofrestru (nodweddion allan o leoliad) | Gwall hyd porthiant; pinnau peilot wedi treulio neu rhy fach; amseru rhyddhau porthiant amhriodol; ystumiad twll peilot o ffurfio i fyny'r afon | Ail-raddnodi hyd porthiant; disodli cynlluniau peilot sydd wedi treulio; addasu amseriad rhyddhau porthiant fel bod y deunydd yn rhydd cyn i beilotiaid ymgysylltu; adleoli tyllau peilot i ffwrdd o barthau ffurfio |
| Dolciau arwyneb neu farciau | Gwlithod wedi'u tynnu wedi'u dal ar stribed; malurion yn marw; cronni gwlithod mewn ceudodau marw; arwynebau offer garw | Gwella cadw gwlithod (ychwanegu gwactod neu guro positif); cynyddu amlder glanhau marw; arwynebau ffurfio sglein; ychwanegu{0}}synwyryddion lefel stripper i ganfod malurion sydd wedi'u dal |
| Drifft dimensiwn dros redeg | Gwisgo dyrnu cynyddol; ehangu thermol cydrannau marw; amrywiad eiddo materol o fewn coil | Sefydlu cyfnodau miniogi yn seiliedig ar dueddiadau SPC; caniatáu sefydlogi thermol cyn mesur rhannau cynhyrchu; tynhau manylebau deunydd sy'n dod i mewn |
| Springback yn fwy na goddefgarwch | Dim digon o iawndal dros{0}}dro; cryfder cynnyrch deunydd yn uwch nag enwol; gwisgo ffurfio radiws dyrnu | Cynyddu dros-ongl plygu; ychwanegu darn arian neu orsaf atal; gwirio ardystiadau deunydd; adfer radiws trwyn dyrnu i'w argraffu |
Mae'r patrwm ar draws yr holl ddiffygion hyn yn glir: mae gweithrediadau proffesiynol yn eu hatal trwy fewnbynnau rheoledig (offer miniog, cliriadau cywir, deunyddiau wedi'u dilysu) yn hytrach na'u datrys ar ôl y ffaith. Mewn-mae synhwyro marw yn dal y methiannau acíwt. Mae SPC yn dal y drifft graddol. Ac mae FAI yn cadarnhau'r llinell sylfaen cyn i gynhyrchu cyfaint ddechrau.
Mae atal diffygion yn amddiffyn ansawdd, ond mae hefyd yn amddiffyn economeg. Mae pob rhan sgrap yn cynrychioli deunydd wedi'i wastraffu, colli amser yn y wasg, ac aflonyddwch posibl i lawr yr afon. Y cysylltiad hwnnw rhwng disgyblaeth ansawdd a chost cynhyrchu yw'r union reswm pam mae deall strwythur ariannol gweithrediadau marw cynyddol mor bwysig â deall y broses dechnegol ei hun.
Sbardunau Cost ac Economeg Maint Cynhyrchu
Buddsoddiad offer yw'r penderfyniad ariannol unigol mwyaf mewn unrhyw raglen stampio marw. Gall marw cynyddol gostio unrhyw le o $15,000 am declyn braced syml i ymhell dros $100,000 am ddisyn aml-orsaf cymhleth gyda mewnosodiadau carbid ac wrth synhwyro marw. Mae’r ystod honno’n enfawr, ac mae deall yr hyn sy’n ei ysgogi yn helpu peirianwyr a thimau caffael i wneud penderfyniadau prynu gwybodus yn hytrach na mynd ar drywydd y dyfynbris isaf yn unig.
Beth Sy'n Sbarduno Cost Offeru Die Flaengar
Pan fyddwch chi'n derbyn amcangyfrif offer sy'n ymddangos yn uchel, neu un sy'n ymddangos yn amheus o isel, olrheiniwch y nifer yn ôl i'r newidynnau sydd mewn gwirionedd yn pennu pris marw. FelMae arbenigwr offer y diwydiant Art Hedrick yn nodi, mae gwahaniaethau cost o fwy na 50% rhwng siopau sy'n dyfynnu'r un rhan yn gyffredin, ac mae'r gwahaniaeth bron bob amser yn olrhain yn ôl i wahaniaethau yn y modd y mae pob siop yn prosesu'r rhan yn hytrach na gwahaniaethau mewn cyfraddau fesul awr yn unig.
Dyma'r prif ffactorau sy'n graddio cost marw cynyddol i fyny neu i lawr:
- Nifer o orsafoedd:Mae pob gorsaf yn ychwanegu pwnsh, mewnosodiadau marw, stripwyr, a{0}}cydrannau daear manwl. Gallai marw 10-orsaf gostio 40-60% yn fwy na marw 6 gorsaf am yr un rhan yn syml oherwydd y cydrannau wedi'u peiriannu ychwanegol a'r llafur cydosod.
- Dewis deunydd marw:Gall pennu mewnosodiadau carbid yn lle dur offer D2 ar bwyntiau gwisgo critigol ychwanegu 20-30% at gost offer, ond mae'n ymestyn bywyd marw 5-10x. Mae'r penderfyniad yn dibynnu ar gyfanswm rhagamcanion cyfaint.
- Cymhlethdod rhan a goddefiannau:Mae angen mwy o orsafoedd, peiriannu tynnach ar gydrannau marw, a chylchoedd ceisio hirach ar gyfer rhannau â thyniadau dwfn, cyfarwyddiadau tro lluosog, neu oddefiannau safle tynn (islaw +/-}0.05 mm). Mae rhannau goddefgarwch tyn yn cynyddu cost offer oherwydd eu bod yn galw am gydrannau diflas tir a jig yn hytrach na phroffiliau gwifren-EDM safonol.
- Lled y stribed a thunelledd y wasg:Mae marw ehangach yn gofyn am set marw mwy, platiau esgidiau trymach, a gwasg gyda gwely mwy. Mae'r ffactorau hyn yn cynyddu cost deunydd a'r cyfraddau peiriannu fesul awr a godir yn ystod adeiladu marw.
- Gweithrediadau eilaidd wedi'u dileu:Mae marw sy'n cynnwys tapio, mewnosod caledwedd, neu mewn-gorsafoedd mesur marw yn costio mwy ymlaen llaw ond yn cael gwared ar lafur i lawr yr afon. Mae'r achos busnes yn dibynnu a yw'r arbedion cost eilaidd yn fwy na'r buddsoddiad offer cynyddrannol dros oes y rhaglen.
- Galluoedd a lleoliad y gwerthwr:Mae cyfraddau llafur ar gyfer dylunwyr marw a gwneuthurwyr offer yn amrywio fesul rhanbarth. Yn bwysicach fyth, gall siop sydd â phrofiad yn eich categori rhan penodol ei brosesu mewn llai o orsafoedd oherwydd eu bod yn tynnu ar atebion y gorffennol yn hytrach na pheirianneg o'r dechrau.
Y broses a ddefnyddir i wneud y rhan, sy'n golygu nifer y gorsafoedd a'u dilyniant, yw'r amrywiad cost gyrru ffactor unigol mwyaf rhwng dyfynbrisiau. Efallai y bydd un siop yn dyfynnu marw cynyddol 10-orsaf gyda llain 5 modfedd tra bod un arall yn dyfynnu 15 gorsaf gyda llain ehangach. Mae'r gwahaniaeth hwnnw mewn methodoleg prosesu yn creu bwlch pris sylweddol hyd yn oed pan fo'r ddwy siop yn codi cyfraddau tebyg fesul awr.
Trothwyon Cyfrol ac Economeg Cymharu Dulliau
Mae marwolaethau cynyddol yn golygu llawer o fuddsoddiad ymlaen llaw ond yn cyflawni'r gost isaf fesul rhan o'r cyfaint. Y cwestiwn y mae pob peiriannydd cynhyrchu yn ei wynebu yw: ar ba swm blynyddol y mae marw cynyddol yn dod yn ddewis economaidd cywir dros ddewisiadau amgen symlach?
Mae'r ateb yn dibynnu ar gymhlethdod rhannol, ond mae trothwyon cyfaint cyffredinol yn seiliedig ar arfer diwydiant yn edrych fel hyn:
- -orsaf sengl yn marw:Gorau ar gyfer cyfrolau blynyddol o dan 10,000 o rannau. Buddsoddiad offer isel ($3,000-$15,000), ond mae pob gweithrediad yn gofyn am ergyd yn y wasg ar wahân, trin ar wahân, ac yn aml llwytho â llaw. Mae'r gost fesul rhan yn parhau'n uchel oherwydd llafur ac amser beicio.
- Stampio marw cyfansawdd:Yn addas ar gyfer 5,000 i 75,000 o rannau bob blwyddyn pan fo'r geometreg yn gymharol wastad (tyllu a gorchuddio mewn awyren sengl). Cost offeru cymedrol ($8,000-$30,000) gydag economeg fesul rhan dda ar gyfer siapiau syml, ond yn gyfyngedig i rannau nad oes angen eu ffurfio na'u plygu.
- Trosglwyddo yn marw:Delfrydol ar gyfer 25,000 i 500,000 o rannau bob blwyddyn, yn enwedig cydrannau mwy neu ddyfnach na allant gynnal stribed cludo. Mae cost offer ($30,000-$150,000+) yn debyg i farw cynyddol, ond mae cyfraddau beicio yn arafach oherwydd bod systemau trosglwyddo mecanyddol yn symud bylchau unigol rhwng gorsafoedd yn hytrach na symud stribed di-dor.
- Blaengar yn marw:Y mwyaf darbodus ar gyfer rhaglenni stampio blaengar hirdymor sy'n fwy na 50,000 o rannau bob blwyddyn, gyda'r fantais gost yn cynyddu'n sydyn dros 100,000 o unedau. Mae buddsoddiad mewn offer ($15,000-$100,000+) yn uchel, ond mae cyfraddau beicio o 200-1,500 strôc y funud fesul rhan yn costio ffracsiynau o cant ar gyfer amser llafur ac amser peiriant.
Nid yw'r pwynt croesi lle mae offer blaengar yn ennill yn sefydlog. Ar gyfer braced syml a all redeg ar 600 SPM mewn dis 6-orsaf, gallai'r fantolen yn erbyn dulliau un orsaf ddigwydd ar 30,000 o rannau. Ar gyfer cysylltydd cymhleth sydd angen 18 gorsaf ac offer carbid, efallai na fydd y mantoli'r cyfrifon yn cyrraedd hyd at 150,000 o unedau.
Yr hyn sy'n bwysig yw cyfanswm cost perchnogaeth, nid dim ond y pris marw ar yr archeb brynu. Mae marw cynyddol $40,000 yn cynhyrchu 500,000 o rannau dros bum mlynedd yn ychwanegu dim ond $0.08 y rhan yncost offer wedi'i amorteiddio. Byddai'r un rhan honno sy'n rhedeg ar orsaf sengl $12,000 yn marw ar 10 rhan y funud yn lle 400 yn costio mwy i luosrifau o ran amser a llafur y wasg, er bod y dis ei hun yn rhatach.
Mae timau caffael call yn gwerthuso rhaglenni marw a stampio ar gost offer wedi'i hamorteiddio ynghyd â phris darn, nid ar gost offer yn unig. Maent hefyd yn ffactor mewn cronfeydd cynnal a chadw, fel arfer 2-5% o gost offer bob blwyddyn, sy'n cynnwys miniogi, amnewid cydrannau, ac adnewyddu yn y pen draw. Mae marw sydd wedi'i adeiladu'n dda sy'n cynhyrchu stampiadau cyfaint uchel dros sawl miliwn o gylchoedd yn aml yn dychwelyd ei fuddsoddiad lawer gwaith ar ôl cyfrifo'r darlun cost llawn.
Mae economeg fesul rhan yn gwella gyda chyfaint, ond dim ond os yw'r dis yn aros mewn cyflwr parod ar draws y miliynau hynny o strôc. Mae'r realiti hwnnw'n gwneud strategaeth cynnal a chadw nid yn unig yn bryder technegol ond yn un ariannol, yn uniongyrchol gysylltiedig â'r model cost a oedd yn cyfiawnhau'r buddsoddiad mewn offer yn y lle cyntaf.
Cynnal a Chadw Die Blaengar a Rheoli Cylch Bywyd
Gall marw cynyddol a gostiodd $60,000 i'w adeiladu ddarparu $0.08-fesul{-rhan o economeg ar draws miliynau o gylchoedd, ond dim ond os yw ei ymylon arloesol yn aros yn sydyn, mae ei arwynebau ffurfio yn aros yn raenus, a'i fecanweithiau alinio yn aros o fewn y fanyleb. Nid yw stampio cynnal a chadw marw yn weithgaredd dewisol rydych chi'n ei drefnu pan fydd rhannau'n dechrau edrych yn wael. Mae'n ddisgyblaeth wedi'i chynllunio sy'n cael ei gyrru gan ddata sy'n diogelu ansawdd a thrwybwn o'r rhediad cynhyrchu cyntaf i'r olaf.
Amserlenni Cynnal a Chadw Ataliol a Chyfnodau Hogi
Mae gweithrediadau proffesiynol yn sefydlu cyfnodau PM yn seiliedig ar gyfrif strôc yn hytrach na dyddiadau calendr. Mae set marw stampio sy'n rhedeg 300,000 o rannau y mis yn cronni traul ar gyfradd sylfaenol wahanol na'r un offeryn sy'n rhedeg 30,000 o rannau bob chwarter. Mae amserlennu sy'n seiliedig ar strôc yn sicrhau bod pob gwasanaeth yn digwydd ar yr amser cywir waeth beth fo amlder cynhyrchu.
Felmae'r arbenigwr stampio Thomas Vacca yn pwysleisio, mae cynnal a chadw gorau-mewn-dosbarth yn dechrau gyda nodi pob rhan o'r offeryn sy'n diraddio dros amser, yna dogfennu gweithdrefn gyson ar gyfer gwasanaethu pob un. Y nod yw rhagweladwyedd: trawiadau cyson fesul cyfnod gwasanaeth, ansawdd rhan cyson oddi ar yr offeryn, a chyn lleied o amser segur heb ei gynllunio.
Mae gweithgareddau cynnal a chadw allweddol a'u sbardunau amlder nodweddiadol yn cynnwys:
- Hogi dyrnu a marw:Bob 50,000-150,000 strôc yn dibynnu ar caledwch materol a stampio marw gradd dur. Mae uchder Burr ar rannau (fel arfer yn fwy na 10% o drwch deunydd) yn arwydd bod yr egwyl wedi'i gyrraedd. Mae regrind safonol yn dileu 0.05-0.10 mm fesul gwasanaeth.
- Archwilio ac amnewid pin peilot:Pob 100,000-250,000 o strôc. Mae cynlluniau peilot sydd wedi treulio yn caniatáu camgofrestru stribedi sy'n gwaethygu ar draws gorsafoedd. Amnewid pan fydd diamedr yn mesur 0.01 mm neu fwy yn is na'r enwol.
- Archwilio ac ailosod y gwanwyn:Bob 200,000-500,000 o strôc, neu ar unwaith pan fydd mesuriadau hyd rhydd yn disgyn o dan 90% o'r gwreiddiol. Mae ffynhonnau blinedig yn lleihau grym stripio ac yn cynyddu'r risg o dynnu gwlithod.
- Archwiliad mewnosod dyrnu a marw ffurf:Pob 100,000-300,000 o strôc. Mae arwynebau ffurfio caboledig yn datblygu micro-crafu sy'n trosglwyddo i rannau. Mae archwiliad gweledol o dan chwyddiad yn datgelu pryd mae angen ail-sgleinio neu ailosod.
- Gwiriad cydran codwr a thywysydd:Pob cylch PM. Mae codwyr gwisgo yn achosi drychiad stribedi anwastad, gan arwain at gamgymeriadau porthiant a difrod peilot ar gyflymder uchel.
- Gwiriad aliniad marw llawn:Pob 500,000-1,000,000 o strôc, neu ar ôl unrhyw ddamwain yn y wasg. Mae gwirio paraleliaeth esgidiau marw, clirio pin canllaw, ac uchder cau yn cadarnhau bod y set marw stampio yn cynnal ei drachywiredd gwreiddiol.
Mae faint o ddeunydd rydych chi'n ei dynnu yn ystod hogi yn bwysig cymaint â phan fyddwch chi'n miniogi. Mae Vacca yn pwysleisio bod gweithdrefnau cyson, wedi'u dogfennu yn hanfodol. Os bydd un technegydd yn tynnu 0.05 mm ac un arall yn tynnu 0.15 mm, mae hogi bywyd yn amrywio'n wyllt rhwng gwasanaethau, gan wneud trawiadau-fesul-cyfwng yn anrhagweladwy ac yn cymhlethu cynllunio amnewid cydrannau.
Patrymau Gwisgo Cydrannau a Chynllunio Amnewid
Nid yw pob cydran mewn dis cynyddol yn gwisgo ar yr un gyfradd. Mae gorsafoedd torri yn diraddio'n gyflymach na gorsafoedd ffurfio oherwydd bod grymoedd cneifio yn canolbwyntio ar fandiau ymyl cul. Mae stampio carbid cynyddol yn ymestyn y cyfnodau hyn yn ddramatig, ond mae angen gwasanaeth hyd yn oed offer carbid yn y pen draw, yn enwedig mewn gorsafoedd tyllu lle mae deunyddiau sgraffiniol fel dur di-staen yn cyflymu dadansoddiad ymyl.
Mae patrymau gwisgo mewn marw stampio dur yn dilyn hierarchaethau rhagweladwy:
- Pigion tyllu bach sy'n gwisgo gyflymaf oherwydd straen cneifio uchel sy'n canolbwyntio ar ardal drawsdoriadol fach iawn.
- punches gwag a botymau marw traul nesaf, gyrru gan perimedr torri cyfanswm a thrwch materol.
- Mae dyrniadau ffurfio yn diraddio'n arafach ond yn dangos garwhau arwyneb sy'n trosglwyddo i rannau fel diffygion cosmetig.
- Mae pinnau canllaw a llwyni yn treulio'n raddol ac yn aml yn mynd heb i neb sylwi nes bod problemau ansawdd sy'n ymwneud ag aliniad yn ymddangos.
Mae gweithrediadau proffesiynol yn cynnal cydrannau sbâr ar gyfer eitemau traul uchel yn barod i'w gosod yn ystod ffenestri PM a drefnwyd. Mae'r dull hwn yn dileu oedi wrth aros am rannau newydd ac yn cadw amser segur marw o fewn ffenestri cynnal a chadw cynlluniedig. Mae arbed y rhan olaf a'r stribed diwedd o bob rhediad cynhyrchu, fel y mae gwneuthurwyr offer profiadol yn ei argymell, yn rhoi tystiolaeth weledol uniongyrchol i'r technegydd gwasanaeth nesaf o gyflwr offer pan fydd yn cau.
Mae olrhain colled malu cronnus yr un mor hanfodol. Mae pob regrind yn byrhau punch. Unwaith y bydd dyrnu wedi'i hogi heibio i'w bentwr a ganiateir-i fyny (fel arfer 2-3 mm o ddileu cyfanswm ar draws yr holl wasanaethau), rhaid ei ddisodli'n gyfan gwbl. Mae logio pob swm malu yn erbyn y golled uchaf a ganiateir yn dweud wrthych yn union pryd i archebu cydrannau newydd, gan droi pethau annisgwyl adweithiol yn ddigwyddiadau caffael arfaethedig.
Mae'r economeg yn syml: mae dis sy'n cael ei gynnal yn dda ac sy'n darparu ansawdd cyson ar draws ei fywyd graddedig yn costio llawer llai fesul rhan na marw sydd wedi'i esgeuluso sy'n cynhyrchu sgrap, yn gorfodi stopiau heb eu cynllunio yn y wasg, ac sy'n gofyn am atgyweiriadau brys ar gyfraddau llafur premiwm. Nid yw cynnal a chadw marw stampio uwchben. Mae'n cyfrannu'n uniongyrchol at y model cost fesul-rhan sy'n cyfiawnhau'r buddsoddiad mewn offer.
Mae cynnal a chadw yn cadw offer presennol yn gynhyrchiol, ond ni all ddweud wrthych a oes gan y siop y tu ôl i'r offer hwnnw'r dyfnder peirianneg, gallu'r wasg, a'r seilwaith ansawdd i gefnogi'ch rhaglen nesaf. Mae'r gwerthusiad hwnnw'n gofyn am set wahanol o feini prawf yn gyfan gwbl.
Dewis Partner Stampio Die Blaengar Proffesiynol
Mae dis a gynhelir yn dda yr un mor ddibynadwy â'r llawdriniaeth sy'n ei redeg. Mae dyfnder peirianneg y siop, seilwaith y wasg, a diwylliant ansawdd yn pennu a yw'ch rhaglen yn darparu rhannau cyson ar gost darged neu'n dod yn ffynhonnell ailadroddus o oedi a gwrthod. Mae gwerthuso gweithgynhyrchwyr marw blaengar yn gofyn am edrych heibio hawliadau marchnata ac i mewn i'r manylion technegol sy'n gwahanu partneriaid galluog oddi wrth werthwyr nwyddau.
Meini Prawf Cymhwyster Allweddol ar gyfer Partneriaid Stampio Die
Pan fyddwch yn gofyn am ddyfynbrisiau gan gyflenwyr stampio marw blaengar, bydd pob ymateb yn hawlio goddefiannau tynn ac ymrwymiad ansawdd. Mae'r gwahaniaeth i'w weld yn y manylion. Defnyddiwch y rhestr wirio ganlynol i gymharu darparwyr posibl gwasanaethau stampio marw blaengar yn wrthrychol:
- -gallu dylunio marw ac efelychu mewnol:A yw'r cyflenwr yn peiriannu ei offer ei hun gan ddefnyddio efelychiad CAD/CAM ac FEA, neu a yw'n gosod dyluniad marw ar gontract allanol? Mae dylunio mewnol yn golygu iteriad cyflymach, integreiddio tynnach rhwng bwriad dylunio a realiti cynhyrchu, ac un pwynt atebolrwydd pan fydd materion yn codi.
- Ystod tunelledd y wasg a maint y gwely:Cadarnhewch eu bod yn gweithredu gweisg sy'n cyfateb i ofynion tunelledd a lled stribedi eich rhan gydag ymyl capasiti o 20% o leiaf. Nid oes gan gyflenwr sy'n rhedeg eich dis ar 90% o gapasiti'r wasg unrhyw le i amrywio'r broses.
- Systemau trin deunydd:Rhaid graddio trin coil (decoilers, straighteners, servo feeders) ar gyfer eich math o ddeunydd, trwch, a phwysau coil. Gofynnwch a ydynt yn rhedeg servo feeds neu roliau mecanyddol, ac a oes ganddynt y systemau iro priodol ar gyfer eich aloi.
- Ardystiadau ansawdd:Mae ISO 9001 yn waelodlin. Mae rhaglenni modurol fel arfer yn gofyn am IATF 16949. Mae cymwysiadau meddygol ac awyrofod yn gofyn am brotocolau olrhain a dilysu ychwanegol. Mae tystysgrifau'n cadarnhau bod systemau'n cael eu dogfennu a'u harchwilio, nid dim ond eu hawlio.
- Prototeipio a chymorth rhedeg peilot:A allant gynhyrchu rhannau sampl i'w dilysu cyn ymrwymo i offer cynhyrchu llawn? Cyflenwyr yn cynnig treial T0/T1 gydaDilysiad CPKyn ystod rhediadau peilot arddangos trylwyredd peirianneg sy'n lleihau risg yn ystod lansio cynhyrchiad.
- scalability cynhyrchu:Gwerthuswch a allant raddio o feintiau peilot i filiynau o rannau bob blwyddyn heb newid gweisg, newid gosodiad marw, neu is-gontractio gorlif. Mae bylchau graddadwyedd yn creu diffyg parhad o ran ansawdd.
- Seilwaith cynnal a chadw:Gofynnwch am eu galluoedd ystafell offer, hogi offer, arferion stocrestr cydrannau sbâr, a dogfennaeth hanes marw. Bydd cyflenwr sy'n olrhain colled malu cronnus ac sy'n cadw darnau sbâr ar gyfer eitemau traul uchel yn cadw'ch marw mewn cyflwr parod.
- Cyfathrebu technegol:Sut maent yn cyflwyno cynigion? Mae dyfynbris manwl yn dadansoddi cyfrif gorsafoedd, deunyddiau offer, bywyd marw disgwyliedig, a chyfnodau cynnal a chadw a argymhellir yn nodi dyfnder peirianneg. Mae cyfandaliad-bris gydag ychydig iawn o esboniad yn arwydd o ddull nwydd.
Gwerthuso Dyfnder Peirianneg a Graddadwyedd Cynhyrchu
Y dangosydd mwyaf dadlennol o allu gwneuthurwr marw cynyddol yw sut maent yn ymateb i'ch geometreg rhan yn ystod y cyfnod dyfynnu. Gweithgynhyrchwyr marw stampio metel profiadol felYICHENyn adolygu eich rhanluniad, yn nodi heriau ffurfio, yn awgrymu gwelliannau DFM, ac yn cyflwyno cysyniad cynllun stribed cyn cwblhau'r dyfynbris. Maent yn trosi geometreg rhan yn ddilyniannau gorsaf wedi'u optimeiddio yn hytrach na phrisio yn unig yn seiliedig ar ddimensiynau amlen rhannol.
Cymharwch hynny â siop nwyddau sy'n dychwelyd pris heb ofyn cwestiynau am gyfaint blynyddol, blaenoriaethau goddefgarwch, neu radd deunydd. Mae absenoldeb deialog dechnegol wrth ddyfynnu bron bob amser yn rhagweld problemau yn ystod cynhyrchu.
Wrth werthuso gwasanaethau stampio metel marw blaengar, gofynnwch y cwestiynau pigfain hyn yn ystod y broses gymhwyso:
- Faint o orsafoedd ydych chi'n eu hargymell, a pham y nifer hwnnw yn hytrach na llai neu fwy?
- Pa ddeunyddiau offer y byddwch chi'n eu defnyddio ym mhob gorsaf, a pha fywyd marw ydych chi'n ei warantu?
- Beth yw eich Cpk nodweddiadol yn lansiad y cynhyrchiad, a sut ydych chi'n ei gynnal yn ystod y cyfnod?
- A allwch chi ddarparu cyfeiriadau o raglenni sydd â chymhlethdod rhannol a maint tebyg?
Mae cyflenwyr sy'n ateb y cwestiynau hyn gyda manylion penodol, gan nodi graddau dur, gwarantau cyfrif strôc, a methodoleg SPC, yn gweithredu ar lefel broffesiynol.marw stampio blaengar YICHENmae rhaglenni, er enghraifft, yn canolbwyntio'n benodol ar{0}}rhannau cyfaint uchel sy'n gofyn am ffurfiant aml-orsaf effeithlon ac ailadroddadwyedd tynn, gydag offer wedi'u peiriannu ar gyfer masgynhyrchu graddadwy o'r cychwyn cyntaf.
Nid dim ond adeiladu marw a'i anfon y mae'r partner cywir. Maent yn ymgysylltu fel adnodd technegol trwy ddylunio, dilysu, lansio, a chymorth cynhyrchu parhaus. Y model cydweithredol hwnnw, lle mae gweithgynhyrchwyr marw stampio yn buddsoddi amser peirianneg ymlaen llaw i atal problemau i lawr yr afon, sy'n darparu'r cyfanswm cost perchnogaeth isaf a'r canlyniadau cynhyrchu mwyaf rhagweladwy dros oes eich rhaglen.
Cwestiynau Cyffredin Am Stampio Metel Die blaengar
1. Beth yw'r gwahaniaeth rhwng stampio marw blaengar a stampio marw trosglwyddo?
Mae stampio marw cynyddol yn symud stribed di-dor trwy orsafoedd lluosog o fewn un marw, gan gynhyrchu un rhan orffenedig fesul strôc wasg ar gyflymder hyd at 1,500 o strôc y funud. Mae stampio marw trosglwyddo yn defnyddio systemau mecanyddol i symud bylchau unigol rhwng gorsafoedd marw ar wahân, gan ei wneud yn fwy addas ar gyfer rhannau mwy neu ddyfnach na allant gynnal stribed cludo. Mae marw cynyddol yn rhagori ar gyfeintiau sy'n uwch na 50,000 o rannau bob blwyddyn gyda geometregau llai, tra bod marw trosglwyddo yn gwasanaethu rhaglenni cyfaint canol (25,000-500,000 o rannau) sy'n cynnwys ffurfio tri dimensiwn cymhleth sy'n fwy na chyfyngiadau stribedi cludo.
2. Sawl rhan y gall marw cynyddol ei gynhyrchu cyn bod angen ei gynnal a'i gadw?
Mae cyfnodau cynnal a chadw yn dibynnu ar ddeunydd offer a'r math o fetel wedi'i stampio. Fel arfer mae angen hogi dyrniadau dur offer D2 bob 50,000-150,000 o strôc, mae dur cyflym M2 yn ymestyn hynny i ystodau uwch, a gall mewnosodiadau carbid redeg 5-20 miliwn o strôc cyn eu gwasanaethu. Uchder Burr sy'n fwy na 10% o drwch deunydd yw'r prif arwydd bod miniogi'n ddyledus. Mae gweithrediadau proffesiynol yn trefnu'r holl waith cynnal a chadw ataliol yn ôl cyfrif strôc yn hytrach na dyddiadau calendr, gan olrhain colled malu cronnus i ragfynegi amseriad ailosod cydrannau yn gywir.
3. Pa ddeunyddiau sy'n gweithio orau ar gyfer stampio marw blaengar?
Dur carbon isel (C1008-C1010) yw'r deunydd a ddefnyddir amlaf oherwydd ffurfadwyedd rhagorol, cost isel, a chydnawsedd ag offer safonol D2. Mae aloion copr a phres yn gwasanaethu cymwysiadau trydanol ac electroneg lle mae dargludedd yn bwysig. Mae aloion alwminiwm yn addas ar gyfer cydrannau ysgafn ond mae angen offer caboledig a haenau arbenigol i atal adlyn rhag cronni. Dur di-staen yw'r mwyaf heriol, sy'n gofyn am offer premiwm M2 neu carbid ac iro ymosodol oherwydd ei gyfradd caledu gwaith uchel. Mae ystodau trwch nodweddiadol yn rhychwantu 0.1 mm i 6 mm yn dibynnu ar yr aloi.
4. Beth yw'r cyfaint cynhyrchu lleiaf sy'n cyfiawnhau offer marw blaengar?
Yn gyffredinol, mae marwolaethau cynyddol yn dod yn fanteisiol yn economaidd dros 50,000 o rannau bob blwyddyn, gyda'r fantais gost yn cynyddu'n sydyn ar ôl 100,000 o unedau. Mae'r union bwynt croesi yn amrywio gyda chymhlethdod rhannol. Mae'n bosibl y bydd braced syml mewn marw 6 gorsaf yn adennill costau ar 30,000 o rannau, tra efallai na fydd cysylltydd cymhleth sydd angen 18 gorsaf ac offer carbid yn cyfiawnhau'r buddsoddiad hyd at 150,000 o unedau. Cyfanswm cost perchnogaeth, gan gynnwys offer wedi'u hamorteiddio, amser y wasg fesul rhan, a chronfeydd cynnal a chadw o 2-5% bob blwyddyn, sy'n pennu'r gwir adennill costau yn hytrach na phris marw yn unig.
5. Sut ydych chi'n dewis cyflenwr stampio marw blaengar dibynadwy?
Gwerthuso cyflenwyr ar allu dylunio marw mewnol- gydag efelychiad CAD/CAM a FEA, amrediad tunelli'r wasg sy'n cyfateb i'ch gofynion ag ymyl 20%, ardystiadau ansawdd (isafswm ISO 9001, IATF 16949 ar gyfer modurol), a chymorth rhedeg peilot gyda dilysiad Cpk. Y dangosydd cryfaf o allu yw sut mae cyflenwr yn ymateb wrth ddyfynnu. Mae partneriaid fel YICHEN (yichen{6}}group.com) yn adolygu geometreg rhan, yn awgrymu gwelliannau DFM, ac yn cyflwyno cysyniadau cynllun stribedi cyn penderfynu'n derfynol ar brisio. Fel arfer nid oes gan gyflenwyr sy'n dychwelyd dyfynbrisiau heb gwestiynau technegol y dyfnder peirianneg sydd ei angen ar gyfer rhaglenni cymhleth.




