


Beth yw rhannau marw wedi'u stampio a pham maen nhw'n bwysig
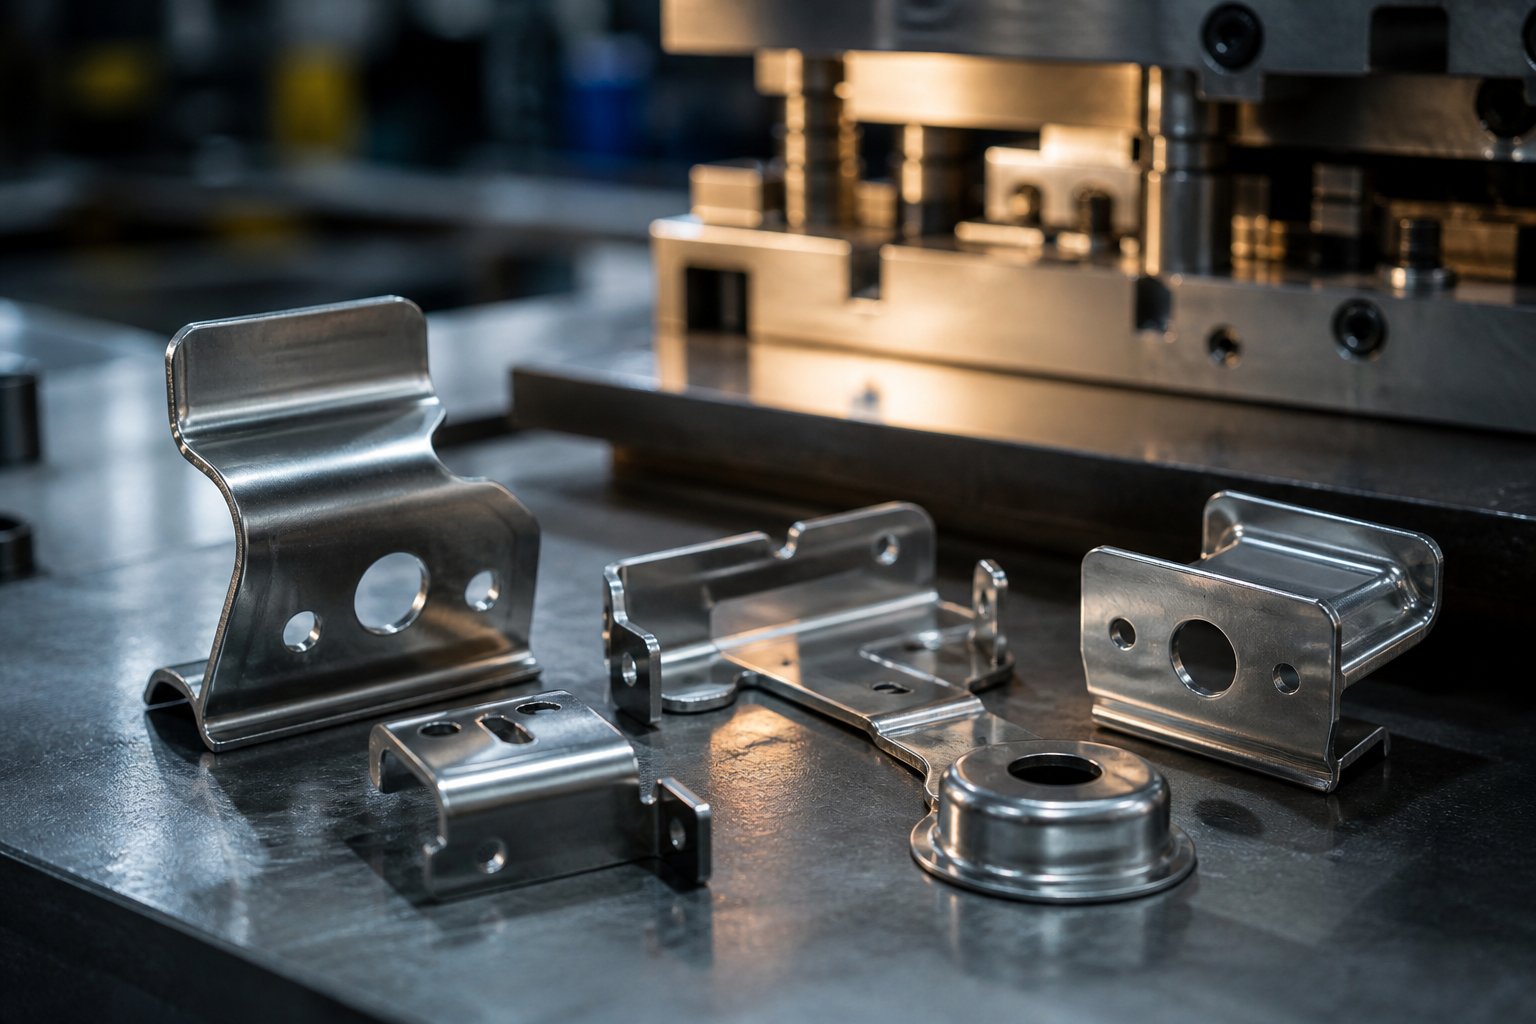
Codwch unrhyw fraced metel, terfynell drydanol, neu glip modurol ac rydych chi'n debygol o ddal cydran a ddechreuodd fel dalen fetel fflat. Cyrhaeddodd ei siâp terfynol nid trwy beiriannu neu gastio, ond trwy rym rheoledig a gymhwyswyd gan offer manwl gywir y tu mewn i wasg stampio. Mae'r rhain yn rhannau â stamp marw, ac maent yn cyfrif am gyfran enfawr o'r cydrannau metel a geir ym mhopeth o electroneg defnyddwyr i offer trwm.
Beth Yw Rhannau Marw wedi'u Stampio
Mae rhannau â stamp marw yn gydrannau metel a gynhyrchir trwy wasgu metel dalen i mewn neu drwy offer caled (a elwir yn ddis) sy'n torri, plygu, neu'n ffurfio'r deunydd yn geometreg benodol mewn un neu fwy o strôc y wasg.
Felly beth yw marw, yn union? Mae'n arf trachywiredd arbenigol, o'r math hwn sydd wedi'i beiriannu i dorri a ffurfio llenfetel i siâp neu broffil dymunol. Mae adrannau gweithio'r dis yn nodweddiadol wedi'u gwneud o ddur offer caled neu garbid, a defnyddir dis i gyflawni gweithrediadau manwl gywir-tyllu, blancio, plygu, lluniadu{5}}sy'n trawsnewid deunydd crai yn rhannau stampio gorffenedig.
Dychmygwch dorrwr cwci, ond un sy'n gweithredu o dan dunelli o rym, yn dal goddefiannau mor dynn â 0.0002 modfedd, ac yn rhedeg miliynau o gylchoedd heb golli cywirdeb. Dyna faint o beirianneg y tu ôl i stampio yn marw. Yn wahanol i brosesau tynnu sy'n tynnu deunydd, mae marw a stampio yn gweithio gyda'i gilydd i ail-lunio metel gyda chyn lleied o wastraff â phosibl, gan wneud y broses yn gyflym, yn ailadroddadwy, ac yn gost-effeithiol o ran cyfaint.
Pam Mae Die Design yn Pennu Canlyniadau Rhannol
Dyma lle mae'r rhan fwyaf o beirianwyr yn cael eu baglu: maen nhw'n nodi geometreg rhan, goddefiannau, a deunydd ar luniad heb ystyried sut y bydd penderfyniadau offeru i fyny'r afon yn pennu a yw'r manylebau hynny'n gyraeddadwy. Mae'r berthynas rhwng dyluniad marw ac ansawdd rhan yn uniongyrchol ac yn anfaddeuol.
Mae pob nodwedd o ran orffenedig â stamp yn olrhain yn ôl i rywbeth y tu mewn i'r dis:
- Ansawdd ymylyn dibynnu ar y cliriad torri rhwng dyrnu a bloc marw-yn nodweddiadol tua 10% o drwch deunydd ar gyfer cneifio glân.
- Cywirdeb dimensiwnyn dibynnu ar systemau canllaw, cynlluniau peilot, ac anhyblygedd strwythurol esgidiau marw yn cadw popeth mewn strôc aliniad ar ôl strôc.
- Gorffeniad wynebyn cael ei ddylanwadu gan gyflwr arwyneb marw, cyflwyno iro, a chyflymder ffurfio.
- Cysondeb geometrigmae rhediadau cynhyrchu dros gyfnod hir yn dibynnu ar-deunyddiau sy'n gwrthsefyll traul a chyfnodau cynnal a chadw marw priodol.
Pan fydd stampiau marw yn taro'r llenfetel, nid dim ond siapio rhan yw'r offer-mae'n amgodio ansawdd i bob darn.Dei-wedi'i gynllunio'n ddayn cynhyrchu miloedd o gydrannau unfath heb unrhyw weithrediadau eilaidd. Mae un sydd wedi'i ddylunio'n wael yn cynhyrchu sgrap, burrs, drifft dimensiwn, ac amser segur costus.
Mae'r erthygl hon yn cymryd rhan-persbectif cyntaf. Yn hytrach na chatalogio cydrannau marw ar eu pen eu hunain, byddwn yn olrhain sut mae pob penderfyniad offer-math marw, dewis deunydd, strategaeth glirio, dull ffurfio-yn ymddangos yn y gydran orffenedig sydd gennych yn eich llaw. P'un a ydych chi'n nodi rhannau wedi'u stampio ar gyfer cynnyrch newydd neu'n datrys problemau ansawdd ar linell sy'n bodoli eisoes, mae deall beth sy'n marw a sut maen nhw'n siapio canlyniadau yn rhoi'r trosoledd i chi wneud rhannau'n iawn y tro cyntaf.
Mathau o stampio marw a phryd i ddefnyddio pob un
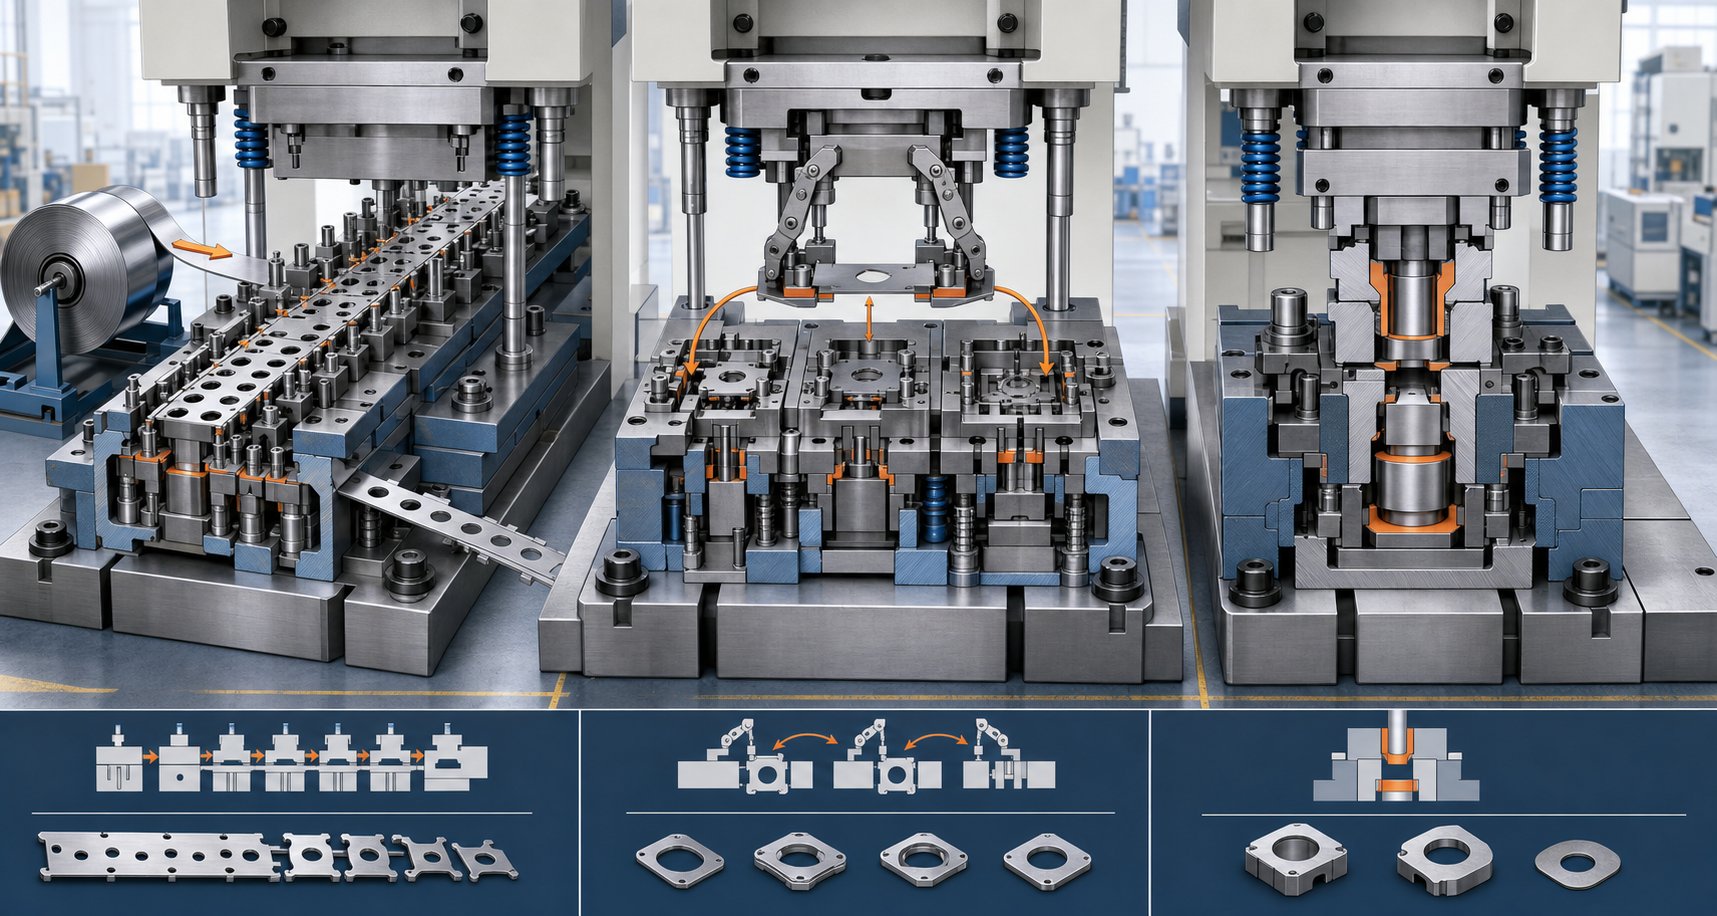
Die type yw'r fforch gyntaf yn y ffordd. Dewiswch yn anghywir ac rydych naill ai'n gordalu am offer nad oes eu hangen arnoch neu'n brwydro yn erbyn materion ansawdd oherwydd nad yw'r bensaernïaeth marw yn cyd-fynd â geometreg eich rhan. Mae tri math sylfaenol o farw stampio yn cwmpasu mwyafrif helaeth y senarios cynhyrchu: blaengar, trosglwyddo a chyfansawdd. Mae pob un yn ymdrin â gwahanol gyfuniadau o ran cymhlethdod, maint, a chyfaint-ac mae pob un yn cynhyrchu cost sylfaenol wahanol fesul-rhan economeg.
Pa bensaernïaeth stampio metel yn marw sy'n gweddu i'ch prosiect? Mae hynny'n dibynnu ar sut olwg sydd ar eich rhan orffenedig, faint sydd ei angen arnoch, a pha mor dynn yw'ch goddefiannau.
Marwau Cynyddol ar gyfer Rhannau Cymhleth Cyfrol Uchel
Ceffylau gwaith o stampio cyfaint uchel yw marw cynyddol. Mae stribed di-dor o fetel llen yn bwydo i mewn i'r dis ac yn symud ymlaen trwy gyfres o orsafoedd, pob un yn cyflawni gweithrediad gwahanol-tyllu twll, rhicio ymyl, ffurfio tro, tocio proffil. Erbyn i'r stribed gyrraedd yr orsaf derfynol, mae rhan gwbl orffenedig yn gwahanu oddi wrth y stribed cludwr.
Byddwch yn sylwi nad yw marw cynyddol byth yn rhyddhau'r darn gwaith rhwng gweithrediadau. Mae'r stribed ei hun yn gweithredu fel cludwr, gan gadw pob nodwedd mewn aliniad manwl gywir o orsaf i orsaf. Mae hyn yn eu gwneud yn ddelfrydol ar gyfer rhannau bach i ganolig gyda nodweddion lluosog: cysylltiadau trydanol, cromfachau, clipiau, cysylltwyr, a therfynellau.
Y cyfaddawd? Cost offer uwch ymlaen llaw a hyblygrwydd cyfyngedig ar gyfer newidiadau dylunio unwaith y bydd y marw wedi'i adeiladu. Ond ar gyfer rhediadau cynhyrchu yn y cannoedd o filoedd neu filiynau, mae'r gost fesul rhan yn gostwng yn sylweddol, gan wneud marw cynyddol yn hynod economaidd dros amser. Mae cyflymderau beicio yn gyflym-yn aml 100 i 1,500 strôc y funud yn dibynnu ar gymhlethdod rhannol-gan nad oes codi a chario rhwng llawdriniaethau.
Trosglwyddo Darnau ar gyfer Rhannau Mawr neu Ddwfn
Pan fydd rhan yn rhy fawr i aros yn gysylltiedig â stribed, neu pan fo geometreg angen tynnu lluniau dwfn a ffurfio tri dimensiwn cymhleth, mae'r trosglwyddiad yn marw camu i mewn. Yn hytrach na symud trwy'r dis ar stribed cludo, mae bylchau unigol yn cael eu torri'n gyntaf ac yna'n cael eu trosglwyddo'n fecanyddol rhwng gorsafoedd annibynnol gan ddefnyddio grippers neu fecanweithiau gwennol.
Mae'r gwahaniad hwn yn rhoi mantais allweddol i farwolaethau trosglwyddo: gall pob gorsaf gyflawni gweithrediadau ffurfio trwm -llunio dwfn, ail-drawio, fflansio-heb gyfyngiadau geometrig dilyniant stribedi. Mae angen y dull hwn fel arfer ar gyfer paneli modurol mawr, gorchuddion silindrog, a chydrannau siâp cwpan dwfn.
Trosglwyddo yn marw hefyd arbed deunydd. Oherwydd nad oes gwe gysylltu rhwng rhannau (mae'r ffordd y mae marw cynyddol yn defnyddio stribed cludo), rydych chi'n dileu'r sgrap hwnnw, sy'n lleihau costau deunydd ar bob darn. Y cyfaddawd yw amseroedd gosod hirach, cymhlethdod offer uwch, a chyflymder beicio ychydig yn arafach o'i gymharu â stampio cynyddol.
Cyfansawdd yn marw ar gyfer Rhannau Precision Fflat
Mae marw cyfansawdd yn cymryd agwedd wahanol yn gyfan gwbl. Maent yn cyflawni gweithrediadau torri lluosog-gwagio a thyllu, er enghraifft-mewn un strôc yn y wasg. Mae popeth yn digwydd ar yr un pryd yn hytrach nag yn olynol. Mae hyn yn eu gwneud yn addas ar gyfer rhannau gwastad sy'n gofyn am gywirdeb lleoliadol tynn rhwng nodweddion, fel wasieri, shims, platiau cyswllt gwastad, a gasgedi.
Gan fod yr holl dorri'n digwydd ar unwaith, mae'r berthynas rhwng tyllau, slotiau, a'r proffil allanol yn aros dan glo. Ar gyfer stampio metel dalen yn marw gan gynhyrchu geometregau gwastad syml ar gyfeintiau cymedrol, mae marw cyfansawdd yn darparu cywirdeb rhagorol am gost offer is na dewisiadau eraill blaengar.
Mae'r cyfyngiad yn glir: ni all marw cyfansawdd drin plygu, ffurfio na lluniadu dwfn. Maent yn-offeryn awyren sengl. Os oes angen unrhyw siapio tri dimensiwn ar eich rhan, bydd angen pensaernïaeth stampio marw wahanol arnoch chi neu weithrediadau eilaidd i lawr yr afon.
Cymharu'r Pensaernïaeth Tri Die
| Meini prawf | Marw Blaengar | Trosglwyddo Marw | Cyfansawdd Die |
|---|---|---|---|
| Geometreg Rhan Orau | Rhannau bach i ganolig gyda nodweddion lluosog (troadau, tyllau, ffurflenni) | Rhannau mawr, siapiau dwfn, geometreg 3D cymhleth | Rhannau gwastad sydd angen twll manwl-i-perthynas ymylol |
| Cyfrol Gynhyrchu Nodweddiadol | Uchel (100K i filiynau) | Canolig i uchel (10K i gannoedd o filoedd) | Isel i ganolig (1K i 100K) |
| Goddefiannau Cyraeddadwy | +/-0.05 mm i +/-0.1 mm | +/-0.1 mm i +/-0.2 mm | +/-0.025 mm i +/-0.05 mm |
| Cost Offer Cymharol | Uchel | Uchel | Isel i ganolig |
| Cyflymder Beicio | Cyflym iawn (100-1,500+ SPM) | Cymedrol (15-80 SPM) | Cymedrol i gyflym (50-300 SPM) |
Fframwaith Penderfyniad: Dewis Eich Math o Ddiswydd
Nid oes rhaid i ddewis rhwng y tair pensaernïaeth hyn fod yn waith dyfalu. Cerddwch drwy'r cwestiynau hyn mewn trefn, a daw'r ateb cywir yn amlwg fel arfer:
- A yw'r rhan yn wastad heb unrhyw droadau na ffurfiau?Os oes, mae'n debygol y bydd dis cyfansawdd yn rhoi'r gymhareb fanwl gywir orau i chi.
- A oes angen gweithrediadau lluosog ar y rhan (troadau, tynnu, ffurflenni) yn ogystal â thorri?Os ydych, mae angen naill ai marw cynyddol neu ddis trosglwyddo arnoch.
- A all y rhan aros ynghlwm wrth stribed cludo trwy gydol yr holl weithrediadau?Os yw'r rhan yn ddigon bach ac nad oes angen tynnu lluniau dwfn, dis cynyddol yw'r bet gorau ar gyfer cyflymder a chost-fesul-darn.
- A yw'r rhan yn rhy fawr ar gyfer bwydo stribed, neu a oes angen lluniadu dwfn y tu hwnt i'r hyn y mae dilyniant stribed yn ei ganiatáu?Os oes, mae marw trosglwyddo yn trin y geometreg heb gyfaddawdu.
- Beth yw eich cyfaint cynhyrchu blynyddol?Mae niferoedd uchel (100K+) yn cyfiawnhau'r buddsoddiad offer mewn marw cynyddol. Gall cyfeintiau canolig ffafrio trosglwyddo neu gyfansawdd yn dibynnu ar gymhlethdod. Gall cyfeintiau isel gyfeirio at farw cyfansawdd neu offer symlach gyda gweithrediadau eilaidd.
- Pa mor dynn yw eich goddefiannau?Os yw gwastadrwydd a chywirdeb safle twll yn hanfodol ar ran syml, mae marw cyfansawdd yn sicrhau'r canlyniadau tynnaf. Os yw nodwedd-i-gywirdeb nodweddion yn bwysig ar draws geometreg gymhleth, mae marw cynyddol gyda chynlluniau peilot manwl gywir yn cynnal cysondeb.
Mae'r marw stampio a ddewiswch yn gosod y nenfwd ar gyfer yr hyn y gall eich rhan orffenedig ei gyflawni-ei oddefiannau, ansawdd ei wyneb, a'i economeg cynhyrchu. Ond dim ond hanner yr hafaliad yw pensaernïaeth marw. Y tu mewn i bob un o'r mathau marw hyn, mae set o gydrannau critigol yn gweithio gyda'i gilydd i siapio'r metel mewn gwirionedd, a deall sut mae'r cydrannau hynny'n rhyngweithio yw'r hyn sy'n gwahanu rhan dda oddi wrth un wedi'i sgrapio.
Cydrannau Die Stampio Allweddol Sy'n Siapio Eich Rhannau
Mae pensaernïaeth marw yn rhoi'r glasbrint i chi, ond mae'r cydrannau marw stampio unigol y tu mewn i'r strwythur hwnnw yn gwneud y gwaith gwirioneddol. Mae pob un yn chwarae rhan benodol wrth dorri, arwain, neu reoli'r metel dalen wrth iddo drawsnewid yn rhan orffenedig. Pan fydd y cydrannau marw hyn yn gweithio mewn cytgord, byddwch yn cael ymylon glân, dimensiynau cywir, ac ansawdd ailadroddadwy yn rhedeg ar ôl rhedeg. Pan fydd hyd yn oed un elfen i ffwrdd, mae diffygion yn ymddangos yn gyflym.
Meddyliwch am gynulliad marw fel offeryn manwl gyda dwsinau o rannau rhyngddibynnol. Mae deall sut mae pob darn yn dylanwadu ar y metel yn rhoi trosoledd gwirioneddol i chi wrth nodi goddefiannau neu wneud diagnosis o broblemau ansawdd ar lawr y wasg.
Rhyngweithio Bloc Pwnsh a Die
Y berthynas punch metel dalen a bloc marw yw calon pob gweithrediad torri. Mae'r dyrnu yn disgyn i'r llenfetel tra bod y bloc marw yn darparu'r ymyl torri gwrthwynebol isod. Mae'r bwlch rhwng y ddau arwyneb hyn-a elwir yn gliriad torri-yn rheoli bron popeth am eich ansawdd arloesol.
Pan fydd clirio wedi'i optimeiddio (yn nodweddiadol5 i 15% o drwch deunyddyn dibynnu ar yr aloi), mae'r metel yn cneifio'n lân. Mae'r dyrnu yn gwthio'r deunydd heibio ei gryfder cneifio, ac mae'r toriad yn ymledu'n daclus rhwng ymyl y dyrnu ac agoriad y bloc marw. Mae'r wlithen yn disgyn yn rhydd trwy'r bloc marw, ac mae gan y twll neu'r proffil sy'n weddill barth cneifio llyfn heb fawr o burr.
Gosodwch y cliriad hwnnw'n rhy dynn ac rydych chi'n pigo'r grym torri, yn cyflymu traul dyrnu, ac yn peryglu torri offer. Yn rhy llac ac mae'r deunydd yn rholio yn hytrach na gwellaif, gan gynhyrchu ymylon carpiog a burrs rhy fawr sydd angen gorffeniad eilaidd. Mae geometreg turio'r bloc marw hefyd yn effeithio ar gadw gwlithod-os nad yw gwlithod yn taflu allan yn lân, maent yn pentyrru ac yn niweidio'r rhan nesaf neu'r dyrnu ei hun.
Esgidiau Die, Systemau Canllaw, ac Aliniad
Dychmygwch redeg gwasg ar 600 strôc y funud gyda'r haneri uchaf ac isaf wedi'u camlinio gan hyd yn oed ychydig filfedau o fodfedd. Byddai pob dyrnu'n glanio oddi ar y canol, byddai clirio torri yn symud i un ochr, a byddai eich rhannau'n dangos ansawdd ymyl anwastad neu ddrifft dimensiwn. Dyna pam mae esgidiau marw a systemau canllaw mor bwysig.
Mae esgidiau marw yn blatiau dur neu alwminiwm trwchus sy'n gweithredu fel sylfaen strwythurol ar gyfer y cynulliad marw cyfan. Mae'r esgid uchaf yn cario'r dyrnu a'r stripwyr; mae'r esgid isaf yn dal y blociau marw, codwyr, a'r plât pad marw sy'n cefnogi ffurfio adrannau. Gyda'i gilydd, rhaid iddynt aros yn berffaith gyfochrog ac anhyblyg o dan lwyth.
Cysylltu'r ddwy esgid,pinnau tywys a llwynicynnal aliniad trwy gydol strôc y wasg. Mae'r cydrannau daear manwl hyn yn cael eu gweithgynhyrchu i oddefiannau o fewn 0.0001 modfedd. Mae pinnau canllaw arddull peli yn lleihau ffrithiant ac yn caniatáu cyflymder gwasgu cyflymach, tra bod pinnau arddull ffrithiant yn darparu sawdl ychwanegol i wrthsefyll grymoedd ochrol. Mae'r ddau fath yn sicrhau bod yr hanner uchaf ac isaf yn cofrestru'n union bob cylch, gan gadw'ch rhannau marw stampio mewn perthynas briodol â'i gilydd.
Codwyr, Stripers, a Rheoli Deunydd
Mae torri a ffurfio yn cael yr holl sylw, ond mae cydrannau rheoli deunydd yn dawel yn penderfynu a yw eich marw cynyddol yn rhedeg yn esmwyth neu'n jamio bob hanner cant o strôc.
Mae codwyr yn codi'r stribed metel rhwng gorsafoedd fel ei fod yn clirio arwynebau'r blociau marw ac unrhyw nodweddion ffurfiedig oddi tano. Hebddynt, byddai'r stribed yn llusgo ar draws y marw isaf, gan achosi crafiadau, cam-borthi, a gwallau lleoliad. Mae codwyr sydd wedi'u llwytho yn y gwanwyn yn codi'r stribed i uchder cyson, gan ganiatáu iddo symud ymlaen yn rhydd i'r orsaf nesaf.
Mae stripwyr yn gwasanaethu dyletswydd ddwbl. Maent yn dal y ddalen yn fflat yn erbyn y bloc marw wrth dorri (atal ystumio), ac maent yn tynnu'r deunydd oddi ar y dyrnu wrth iddo dynnu'n ôl. Heb stripiwr, byddai'r dalen fetel yn codi gyda'r dyrnu ac yn colli ei safle yn gyfan gwbl. Mae stripwyr mecanyddol yn defnyddio pwysedd y gwanwyn tra bod stripwyr urethane yn dibynnu ar gywasgiad elastig-mae'r ddau yn cadw'r deunydd lle mae'n perthyn.
Pinnau manwl yw peilotiaid sy'n mynd i mewn i dyllau sydd wedi'u tyllu'n flaenorol wrth i'r stribed symud ymlaen i bob gorsaf. Maent yn mân-tiwnio safle'r stribed cyn i unrhyw dorri neu ffurfio ddigwydd, gan gywiro unrhyw wall porthiant a sicrhau bod nodwedd-i-gywirdeb nodwedd yn aros o fewn y fanyleb ar draws y rhan gyfan.
Cyfeirnod Cydran: Beth Mae Pob Rhan yn ei Wneud
- punches- Yr offer torri neu ffurfio sy'n pwyso i mewn i'r llenfetel i greu tyllau, proffiliau, neu nodweddion siâp.
- Blociau marw (botymau)- Mewnosodiadau caledu sy'n darparu'r ymyl flaen sy'n gwrthwynebu; mae eu maint turio yn gwrthbwyso'n fwy na'r dyrnu gan y cliriad penodedig.
- Esgidiau marw- Platiau dur uchaf ac isaf sy'n gweithredu fel y sylfaen strwythurol ar gyfer gosod yr holl gydrannau gweithio.
- Stripwyr- Gwanwyn-platiau wedi'u llwytho neu elfennau urethane sy'n dal y ddalen yn wastad wrth ei thorri a'i thynnu oddi ar y pwnsh wrth dynnu'n ôl.
- Codwyr- Rheiliau neu binnau wedi'u gyrru gan y gwanwyn sy'n codi'r stribed ar gyfer dilyniant llyfn rhwng gorsafoedd.
- Peilotiaid- Pinnau lleoli manwl gywir sy'n mynd i mewn i dyllau sydd wedi'u tyllu ymlaen llaw i alinio'r stribed cyn pob gweithrediad.
- ffynhonnau- Elfennau nwy mecanyddol neu nitrogen sy'n darparu grym rheoledig ar gyfer stripwyr, codwyr a phadiau pwysedd.
- Platiau cefndir- Platiau caled wedi'u gosod y tu ôl i ddyrnu i ddosbarthu llwythi trawiad ac atal y pennau dyrnu rhag ymwreiddio i esgidiau marw meddalach.
Mae pob un o'r cydrannau marw stampio hyn yn cyfrannu at ganlyniad y rhan olaf. Mae peilot treuliedig yn caniatáu drifft lleoliadol. Mae gwanwyn stripper wan yn gadael i ddeunydd godi ac ystumio. Mae plât cefn cracio yn gadael i dyrnu wthio i'r esgid. Mae'r cynulliad marw yn gweithio fel system-ac mae ansawdd eich rhan ond cystal â'r cyswllt gwannaf yn y system honno.
Wrth gwrs, nid yw'r cydrannau hyn yn gweithredu mewn gwactod. Mae'r deunydd rydych chi'n ei stampio-ei drwch, ei galedwch a'i hydwythedd-yn gosod gofynion ar bob elfen y tu mewn i'r dis ac yn pennu pa mor ymosodol y mae pob un yn gwisgo dros amser.
Sut Mae Deunydd Workpiece yn Dylanwadu ar Ddewis Marw
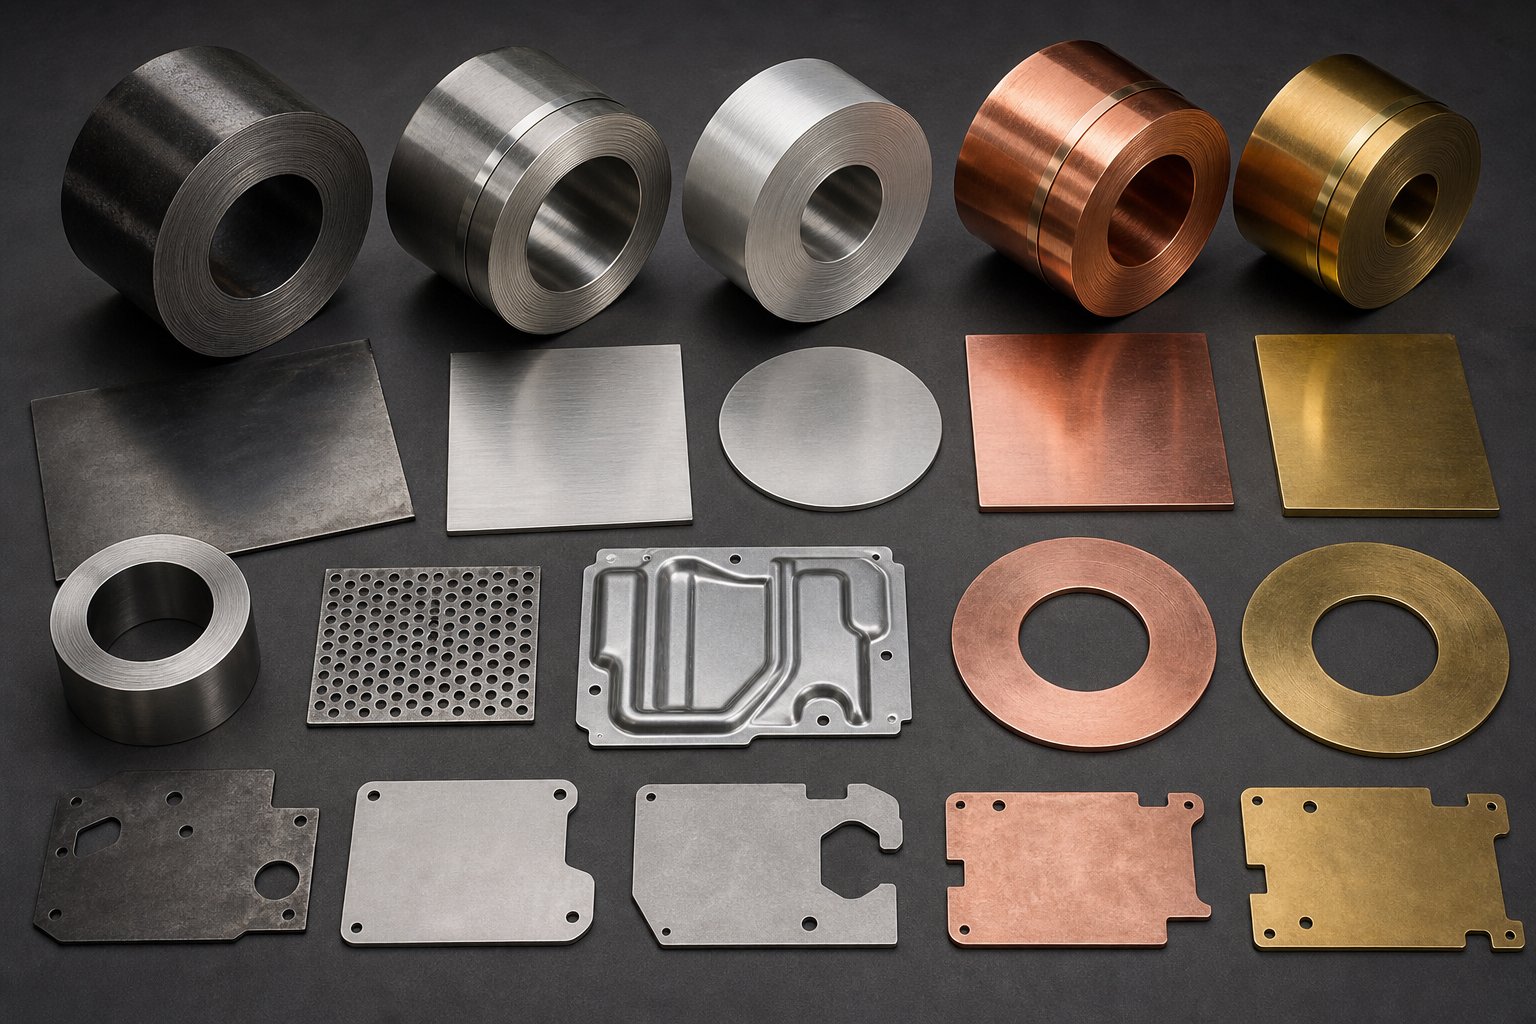
Ni fydd marw a adeiladwyd ar gyfer dur ysgafn yn perfformio yr un ffordd pan fyddwch chi'n rhedeg dur di-staen drwyddo. Mae'r deunydd ar y coil yn pennu bron pob paramedr peirianneg y tu mewn i'r offeryn: clirio torri, geometreg dyrnu, ffurfio radiysau, grym y gwanwyn, tunelledd y wasg, a hyd yn oed y cotio arwyneb ar gydrannau offer. Anwybyddwch y gofynion hyn sy'n cael eu gyrru gan ddeunydd a byddwch yn llosgi trwy ddrylliau, yn cynhyrchu pyliau gormodol, neu'n cracio rhannau wrth ffurfio.
Wrth nodi rhannau wedi'u stampio yn marw, nid dim ond manylion caffael yw'r daflen ddata berthnasol- dyma'r man cychwyn ar gyfer pob penderfyniad offer. Pedwar eiddo sydd bwysicaf: cryfder tynnol, caledwch, hydwythedd, a thrwch. Mae pob un yn newid sut mae'n rhaid dylunio'r marw metel dalen i gynhyrchu rhannau derbyniol.
Ystyriaethau Stampio Dur a Dur Di-staen
Dur yw'r deunydd mwyaf cyffredin o hyd ar gyfer cydrannau wedi'u stampio, ond mae "dur" yn cwmpasu ystod eang o ymddygiadau. Mae dur ysgafn (yn nodweddiadol o dan 350 MPa o gryfder tynnol) yn faddau-mae'n cneifio'n lân, yn ffurfio heb sbring yn ormodol, ac yn achosi traul marw cymedrol. Mae dur di-staen yn anifail gwahanol yn gyfan gwbl.
Mae gan raddau di-staen fel 304 a 316 gryfderau tynnol sy'n fwy na 500 MPa, maent yn gweithio-yn caledu'n gyflym wrth ffurfio, ac yn cynhyrchu llawer mwy o wres yn y dyrnu i'r rhyngwyneb materol. Ar gyfer stampio dur yn marw wrth brosesu'r aloion anoddach hyn, fe sylwch fod nifer o addasiadau peirianyddol yn orfodol:
- Cliriadau llymach- Mae angen deunyddiau caletachcanrannau clirio uwchi atal toriad dyrnu cynamserol a grymoedd torri gormodol. Yn nodweddiadol mae angen 10-15% o drwch deunydd yr ochr ar staen, o'i gymharu â 6-10% ar gyfer dur ysgafn.
- Grymoedd ffurfio uwch- Mae gofynion tunelledd y wasg yn neidio 50-60% wrth symud o ddur ysgafn i ddur di-staen. Mae gweisg rhy fach yn arwain at ffurfio anghyflawn, marciau bathu, a thraul cyflymach ar draws yr holl gydrannau offer.
- Iawndal SpringbackMae cymhareb tynnol uwch dur gwrthstaen -i-yn golygu adferiad mwy elastig ar ôl plygu. Mae'n rhaid i ddylunwyr marw blygu 2-4 gradd (weithiau mwy) i gyrraedd yr onglau targed, ac efallai y bydd angen radiysau wedi'u haddasu ar gyfer ffurfio punches i gyfrif am y gic yn ôl.
- Gwisgo marw carlam- Mae natur sgraffiniol di-staen yn gofyn am stampio dur marw premiwm ar gyfer adeiladu blociau dyrnu a marw. Daw angen duroedd offer D2 neu M2, yn aml gyda haenau TiN neu AlCrN, i gynnal eglurder ymyl trwy rediadau cynhyrchu hirach.
Y canlyniad? Mae stampio dur yn marw wedi'i adeiladu ar gyfer cost di-staen yn fwy ymlaen llaw oherwydd bod angen deunyddiau gwell arnynt, goddefiannau gweithgynhyrchu tynnach, a fframiau gwasg mwy cadarn. Ond mae'r buddsoddiad hwnnw'n talu ar ei ganfed o ran ansawdd rhannol gyson a chyfnodau hirach rhwng regrinds.
Ymddygiad Aloi Alwminiwm a Chopr mewn Dies
Mae alwminiwm yn dod â set hollol wahanol o heriau i'r broses stampio. Mae tua un rhan o dair o'r dwysedd dur ac yn gymharol feddal-sy'n swnio fel y dylai fod yn hawdd ei stampio. Yn ymarferol, mae'r meddalwch hwnnw'n creu problemau nad yw dur byth yn ei wneud.
Y broblem fwyaf gyda stampio alwminiwm yn marw yw carlamu. Mae alwminiwm yn fetel "gludiog" sy'n dueddol o oer-weldio gronynnau microsgopig ar yr arwyneb marw yn ystod-cyswllt pwysedd uchel. Unwaith y bydd y carlamu yn dechrau, mae'n peli eira: mae pob strôc dilynol yn codi mwy o ddeunydd, yn crafu'r rhan nesaf, ac yn y pen draw yn niweidio'r marw y tu hwnt i sgleinio syml. Mae angen strategaeth amlhaenog i atal galw heibio:
- Cotiadau marw- Mae haenau PVD fel Titanium Nitride (TiN) neu Ddiemwnt-Fel Carbon (DLC) yn creu rhwystr nad yw'n glynu rhwng yr alwminiwm a'r arwyneb dur offer.
- Gorffeniad wynebMae - drych-gloywi arwynebau ffurfio yn lleihau'r ffrithiant-gwres a gynhyrchir, sef y prif sbardun ar gyfer traul adlyn.
- Dewis dur offer- Mae dur fanadiwm uchel (fel CPM 10V) yn cynnig ymwrthedd gwell i achosion alwminiwm traul gludiog.
- Iro arbenigol- Clorin-Mae hylifau synthetig rhydd yn darparu iro terfyn heb staenio'r wyneb alwminiwm.
Mae alwminiwm hefyd yn arddangos sbringback amlwg-yn fwy na dur-oherwydd bod ei fodwlws elastigedd tua thraean o ddur (tua 10,000 ksi yn erbyn 30,000 ksi). Bydd troadau a fyddai'n dal ongl mewn dur yn sbring yn ôl yn sylweddol mewn alwminiwm, a bydd angen gor-blygu neu nodweddion lleddfu straen wedi'u cynnwys yn y dis.
Mae aloion copr a phres yn eistedd ar ben arall y sbectrwm meddalwch. Maent yn ffurfio'n hawdd gyda chyn lleied â phosibl o sbring yn ôl, ond mae eu meddalwch yn golygu eu bod yn dueddol o gael eu marcio ar yr wyneb o arwynebau marw garw. Mae stampio copr fel arfer yn gofyn am offer caboledig a gosodiadau pwysau stripiwr gofalus i osgoi difrod cosmetig. Ar y wyneb, ychydig iawn o draul marw sy'n achosi aloion copr, felly mae bywyd offer yn ardderchog hyd yn oed gyda dur offer safonol.
Sut Mae Trwch Deunydd yn Gyrru Peirianneg yn Marw
Waeth beth fo'r aloi, trwch stoc yw'r newidyn unigol mwyaf dylanwadol wrth gyfrifo clirio. Mae -fformiwla safonol y diwydiant yn syml:
Clirio Torri (fesul ochr)=Trwch Deunydd x Cyfernod Clirio
Mae'rmae cyfernod clirio fel arfer yn amrywio o 5% i 10%o drwch deunydd, yn dibynnu ar galedwch yr aloi a'r ansawdd ymyl a ddymunir. Mae cymwysiadau manwl gywir yn defnyddio'r pen isaf (tua 5%) ar gyfer ychydig iawn o burr ac arwynebau cneifio llyfn. Mae stampio cyffredinol yn defnyddio 8-10% i ymestyn bywyd marw a lleihau grymoedd torri.
Er enghraifft, mae stampio dur ysgafn 1.0 mm gyda chyfernod o 8% yn rhoi cliriad 0.08 mm yr ochr i chi. Newidiwch i ddur di-staen 2.0 mm ar 12% ac rydych chi'n edrych ar 0.24 mm yr ochr-cynnydd triphlyg sy'n gofyn am ddimensiynau bloc marw hollol wahanol a maint dyrnu.
Mae trwch hefyd yn gyrru'r penderfyniadau cysylltiedig hyn:
- Cryfder dyrnu- Mae angen mwy o rym torri ar ddeunyddiau mwy trwchus, sy'n golygu trawsdoriadau dyrnu mwy i osgoi byclo.
- Grym stripiwr- Mae stoc mwy trwchus yn gafael yn dynnach yn y pwnsh, gan fynnu ffynhonnau cryfach neu silindrau nitrogen i stripio'r deunydd yn ddibynadwy.
- Maint nodwedd lleiaf- Y rheol gyffredinol yw na ddylai diamedr y twll lleiaf fod yn llai na thrwch y deunydd. Punch unrhyw beth llai ac rydych mewn perygl o dorri offer.
- Ffurfio radii- Graddfeydd radiws tro lleiaf gyda thrwch. Mae dur fel arfer yn caniatáu radiws tro sy'n hafal i 1T (un gwaith o drwch), tra bod alwminiwm yn aml yn gofyn am 2T neu 3T i osgoi cracio.
Cymhariaeth Deunydd ar gyfer Rhannau wedi'u Stampio
| Deunydd | Ystod Trwch Nodweddiadol | Grym Ffurfio Cymharol | Tueddiad Springback | Cyfradd Die Wear |
|---|---|---|---|---|
| Dur Ysgafn | 0.3 mm - 6.0 mm | Cymedrol (gwaelodlin) | Isel i gymedrol | Cymedrol |
| Dur Di-staen | 0.2 mm - 4.0 mm | Uchel (1.5-1.7x dur ysgafn) | Uchel | Uchel |
| Alwminiwm | 0.3 mm - 6.0 mm | Isel (0.3-0.5x dur ysgafn) | Uchel (modwlws isel) | Isel (ond risg uchel) |
| Copr | 0.1 mm - 3.0 mm | Isel i gymedrol | Isel iawn | Isel iawn |
| Pres | 0.2 mm - 4.0 mm | Cymedrol | Isel | Isel |
Nid yn unig y mae dewis deunydd yn pennu beth sy'n mynd ar y coil-mae'n crychdonni trwy bob penderfyniad offer o galedwch dyrnu i dunelledd gwasgu i gyfnodau cynnal a chadw. Mae cael y paramedrau hyn yn gywir yn y cam dylunio yn atal y problemau i lawr yr afon sy'n bwyta i mewn i ansawdd cynhyrchu: pyliau sy'n tyfu'n rhy gyflym, troadau na fydd yn dal ongl, ac arwynebau sy'n marcio neu'n bustl o fewn y mil strôc cyntaf.
Mae'r problemau hynny i lawr yr afon yn haeddu eu harchwilio eu hunain. Hyd yn oed gyda deunyddiau a chliriadau sy'n cyfateb yn berffaith, gall diffygion penodol ymddangos wrth gynhyrchu-ac mae pob un yn olrhain yn ôl i achos sylfaenol y gellir ei reoli y tu mewn i'r dis.
Diffygion Cyffredin mewn Rhannau â Stampio Die a Sut i'w Atal
Mae hyd yn oed marw wedi'i beiriannu'n berffaith yn y pen draw yn cynhyrchu rhan ddiffygiol. Mae'r gwahaniaeth rhwng gweithrediad stampio rhediad ffynnon ac un trwm yn ymwneud â deall pam mae diffygion yn digwydd a mynd i'r afael ag achosion sylfaenol cyn iddynt waethygu. Burrs, springback, wrinkles, craciau, a theneuo yw'r pum diffyg sy'n cyfrif am y mwyafrif o'r rhannau stamp marw a wrthodwyd. Mae pob un yn olrhain yn uniongyrchol yn ôl i gyflwr offer penodol neu baramedr proses y gellir ei reoli.
Ffurfio Burr a Rheoli Clirio Torri
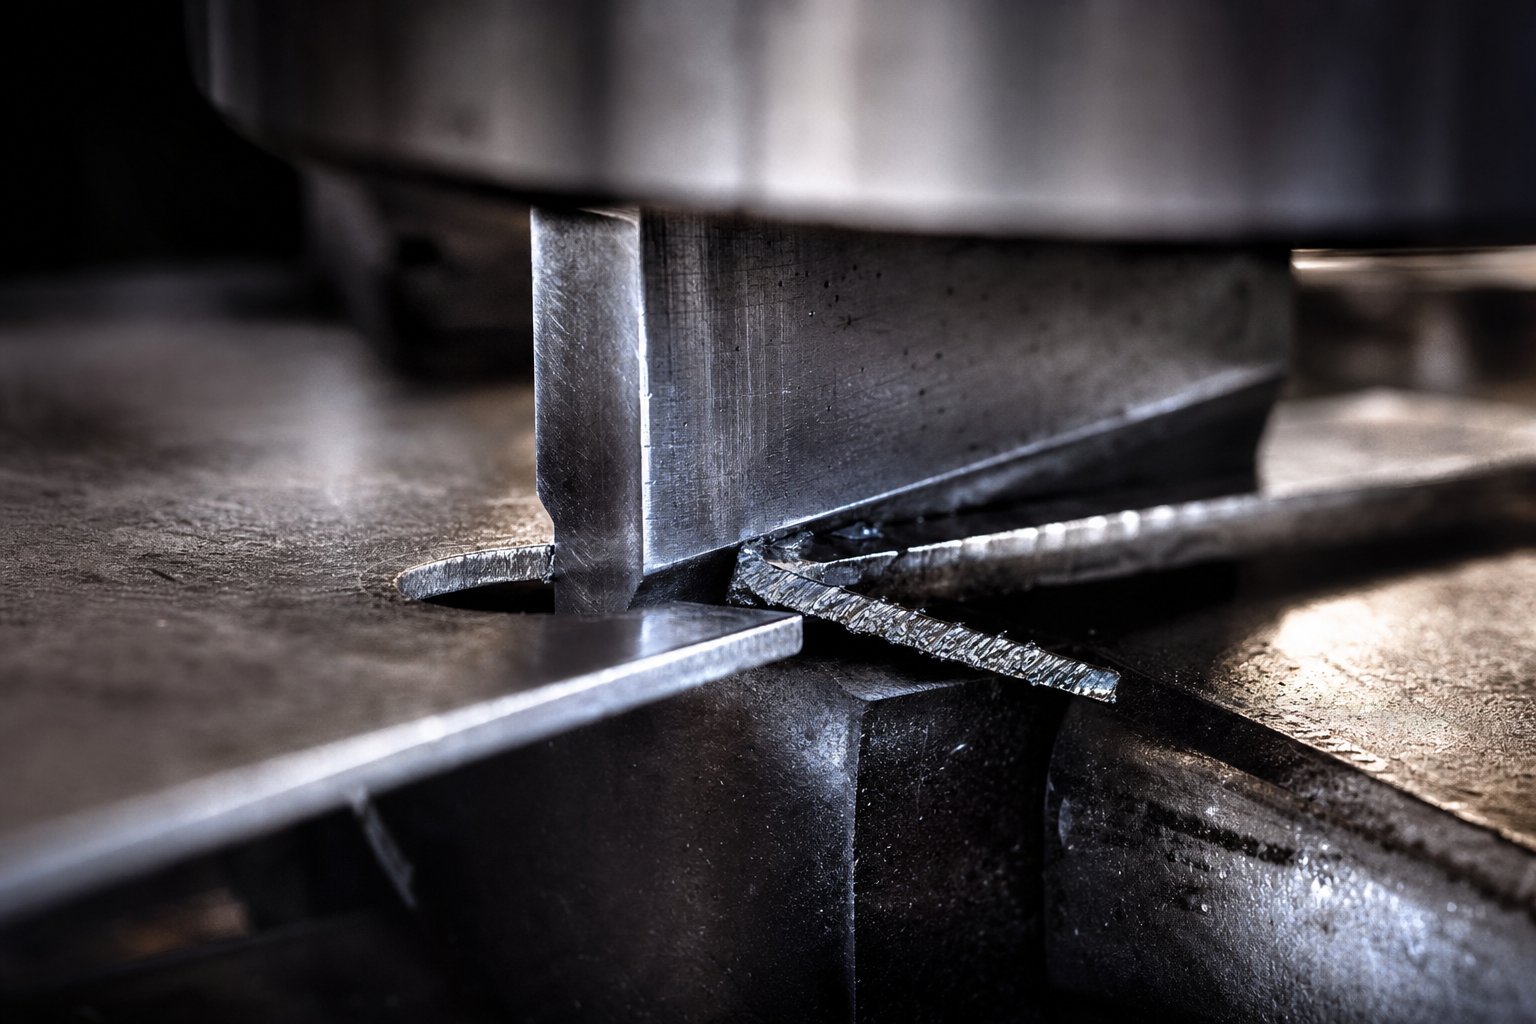
Burrs yn codi, ymylon miniog sy'n ffurfio ar hyd y proffil torri o ran stampio ar ôl dyrnu, blancio, neu docio. Nhw yw'r gŵyn fwyaf cyffredin mewn cynhyrchu rhan wedi'i stampio, ac maent bron bob amser yn tynnu sylw at broblem clirio rhwng y dyrnu metel a'r bloc marw.
Dyma beth sy'n digwydd y tu mewn i'r marw yn ystod trawiad torri: mae'r dyrnu'n cysylltu â'r ddalen, yn ei gwthio heibio ei gryfder cneifio, ac mae'r deunydd yn torri ar hyd llinell sy'n cysylltu ymyl y dyrnu ag ymyl y bloc marw. Pan fydd y clirio wedi'i optimeiddio, mae'r llinellau torri esgyrn hynny'n cyfarfod yn lân, gan gynhyrchu parth cneifio llyfn gyda chyn lleied â phosibl o dreiglo drosodd a byrr tynn, bron yn anweledig. Pan fydd y clirio yn rhy dynn, mae grymoedd torri yn pigo ac mae'r deunydd yn rhwygo yn hytrach na chneifio. Pan fydd y cliriad yn rhy fawr, mae'r metel yn rholio i'r bwlch cyn torri, gan adael ymyl carpiog a burr rhy fawr.
Y canllaw diwydiant ar gyfer dur ysgafn yw 5-8% o drwch deunydd yr ochr. Mae dur di-staen ac aloion cryfder uwch yn gwthio'r amrediad hwnnw i fyny i 10-15%. Mae cael y rhif hwn yn gywir yn y cam dylunio yn hollbwysig, ond dim ond hanner y frwydr yw hi.
Mae gwisgo marw yn cyflwyno ail newidyn. Wrth i stampio punches marw a blociau marw gylchredeg trwy gynhyrchu, mae eu hymylon torri'n raddol rownd drosodd. Mae'r diflasu cynyddol hwn i bob pwrpas yn cynyddu'r cliriad swyddogaethol y tu hwnt i'w werth a gynlluniwyd, ac mae uchder burr yn tyfu'n gynyddrannol gyda phob mil o strôc. Mae monitro uchder burr yn ystod y cynhyrchiad yn darparu rhybudd cynnar ar gyfer pan fydd angen ailosod neu amnewid dyrnu. Gallai rhan a fesurodd burr 0.05 mm ar y gosodiad godi i 0.15 mm erbyn y 200,000fed trawiad-ymhell y tu hwnt i derfynau derbyniol ar gyfer llawer o gymwysiadau.
Springback, Crychu, ac Atal Cracio
Mae ffurfio diffygion yn anoddach na thorri diffygion oherwydd eu bod yn ymwneud ag ymddygiad y deunydd dan straen yn hytrach na mesuriad clirio syml.
Springbackyw adferiad elastig metel ar ôl rhyddhau grym plygu. Mae'r rhan yn dychwelyd yn rhannol tuag at ei siâp gwastad gwreiddiol, gan eich gadael ag ongl blygu sydd ychydig raddau oddi ar y targed. Mae deunyddiau cryfder uchel yn dangos mwy o sbringback oherwydd eu bod yn cadw mwy o egni elastig. Mae atebion yn cynnwysgwneud iawn am yr ongl marw yn ystod y dyluniad(dros-blygu yn ôl y swm springback disgwyliedig), defnyddio gwaelodion neu strociau bathu sy'n anffurfio'r apig tro yn blastig, ac ychwanegu asennau anystwyth ger y llinell dro i gloi'r geometreg.
Crychuyn ymddangos fel byclau ton ar fflans neu wal rhannau wedi'u tynnu. Mae'n digwydd pan fydd straen cywasgol yn fwy na gwrthiant y ddalen i byclo-yn nodweddiadol oherwydd bod y grym deiliad gwag yn rhy isel neu nad yw gleiniau tynnu yn atal llif deunydd yn effeithiol. Mae cynyddu pwysau deiliad gwag, optimeiddio geometreg gleiniau tynnu, ac addasu dosbarthiad lubrication fel arfer yn datrys y broblem.
Cracioyn digwydd pan fydd straen tynnol yn fwy na therfyn hydwythedd y deunydd. Byddwch yn ei weld ar radiysau tro tynn, corneli dwfn, a mannau lle mae'r defnydd yn teneuo'n ormodol. Mae achosion sylfaenol cyffredin yn cynnwys radiysau dyrnu bach rhy fach, lluniad un cam ymosodol, ac aliniad cyfeiriad grawn gwael. Mae strategaethau atal yn canolbwyntio ar ledaenu'r straen: radiysau mwy, ffurfio aml-gam, anelio canolradd ar gyfer tynnu dwfn, ac alinio troadau critigol ar draws y cyfeiriad grawn yn hytrach nag yn gyfochrog ag ef.
Rôl Rhiciau Ffordd Osgoi mewn Llif Deunydd
Mae stampio marw cynyddol yn ychwanegu categori diffyg nad yw mathau eraill o farw yn ei wynebu: gwallau dimensiwn cysylltiedig â chamborthi. Pan na fydd y stribed yn symud yr union bellter traw rhwng strôc ymlaen, mae pob nodwedd ar y rhan yn symud allan o'i safle. Dyma lle mae rhiciau ffordd osgoi negyddol a chadarnhaol mewn stampio metel dalen yn dod yn hanfodol.
Mae rhicyn osgoi (a elwir hefyd yn rhicyn traw neu rhicyn Ffrengig) yn ddarn bach o ddeunydd sydd wedi'i dorri i ffwrdd o un neu'r ddwy ochr i'r stribed ar orsafoedd cychwyn dis cynyddol. Mae pwrpas rhiciau osgoi wrth stampio marw yn driphlyg: maen nhw'n darparu stop mecanyddol solet sy'n atal gor-fwydo, maen nhw'n tynnu cambr ymyl a fyddai fel arall yn achosi i'r stribed olrhain yn anwastad, ac maen nhw'n creu arwyneb cyfeirio ar gyfer synwyryddion gwirio hyd porthiant.
Rhiciau ffordd osgoi negyddol yn torri deunyddi ffwrddo ymyl y stribed, gan greu slot agored y mae bloc stop yn ymgysylltu. Mae rhiciau ffordd osgoi cadarnhaol yn gwthio tab bach i lawr, gan greu nodwedd ymwthiol sy'n cofrestru yn erbyn arwyneb stopio yn y dis. Mae'r ddau ddull yn rheoli dilyniant stribedi, ond maent yn gwasanaethu gwahanol gyd-destunau dylunio. Mae rhiciau negyddol yn fwy cyffredin ar gyfer stribedi ehangach, mwy trwchus lle mae cambr ymyl yn bryder. Mae rhiciau positif (lance-ac-arddull flange) yn gweithio'n dda ar gyfer cludwyr cul oherwydd eu bodanystwythwch y cludwr a chynorthwyo bwydoheb gynhyrchu gwlithen llac sy'n gofyn am alldaflu.
Mae deall pwrpas ffurfio llenfetel rhiciau ffordd osgoi yn helpu i esbonio pam mae rhai marw cynyddol yn rhedeg yn ddi-ffael tra bod eraill yn cam-fwydo'n gyson. Heb y rhiciau hyn, ni all hyd yn oed porthwyr servo manylder uchel warantu na fydd y stribed yn llithro heibio i'w safle bwriadedig-gall un cam-borth difrifol chwalu dis cyfan, gan gostio llawer mwy na'r swm bach o ddeunydd y mae'r rhicyn yn ei ddefnyddio.
Diffyg{0}}i-Cyfeirnod Ateb
- Burrs gormodol- Achos: ymylon torri wedi treulio neu ddyrnu anghywir-i-clirio marw. Ateb: cynnal cliriad cywir (5-15% o drwch deunydd yr ochr yn dibynnu ar aloi), ail-gronni neu ailosod dyrniadau yn ôl yr amserlen, a gwirio aliniad offer.
- Springback- Achos: adferiad elastig mewn troadau, yn enwedig mewn-defnyddiau cryfder uchel. Ateb: gor-blygu gan yr ongl iawndal, defnyddio strociau gwaelodi/darnu, neu ychwanegu nodweddion anystwyth.
- Crychu- Achos: grym deiliad gwag annigonol neu ataliad gleiniau tynnu annigonol. Ateb: cynyddu pwysau dal, ailgynllunio gleiniau tynnu, a gwneud y gorau o siâp gwag i reoli llif deunydd.
- Cracio- Achos: straen tynnol yn fwy na hydwythedd materol ar radiysau miniog neu dynnu dwfn. Ateb: cynyddu radiysau ffurfio, defnyddio lluniad aml-gam, dewis deunydd hydwythedd uwch, ac alinio troadau ar draws cyfeiriad grawn.
- Teneuo materol- Achos: dyfnder tynnu gormodol neu straen canolbwyntio rhy{1}} radiws dyrnu/marw bach. Ateb: optimeiddio maint gwag, gwella iro, lleihau cymhareb tynnu fesul cam, ac ailddosbarthu straen trwy efelychiad-geometreg marw dan arweiniad.
- Camborth/sifft dimensiwn- Achos: stripio gorfwydo neu drifft lleoliadol mewn marw cynyddol. Ateb: ymgorffori rhiciau ffordd osgoi ar gyfer rheoli traw yn bositif, cynnal cyflwr y pin peilot, a defnyddio synwyryddion dilysu porthiant.
Mae modd atal pob un o'r diffygion hyn yn ystod y cam dylunio marw. Yr her yw bod atebion yn aml yn rhyngweithio-gan dynhau clirio i leihau pyliau yn cynyddu grym torri, sy'n cyflymu traul dyrnu, sydd yn y pen draw yn dod â byrrs yn ôl. Mae atal diffygion yn effeithiol yn gofyn am olwg lefel systemau o sut mae clirio, llif deunydd, dyluniad rhicyn, a pharamedrau ffurfio i gyd yn gweithio gyda'i gilydd. Ar gyfer marw cynyddol cymhleth lle mae geometreg ffordd osgoi rhicyn, rheolaeth burr, ac optimeiddio llif deunydd yn croestorri, gan weithio gydag arbenigwyr offer profiadol felYICHENhelpu peirianwyr i ddatrys y newidynnau rhyngberthynol hyn cyn rhyddhau offer caled.
Mae atal diffygion yn un ochr i'r hafaliad ansawdd. Mae'r ochr arall yn gwybod faint o ansawdd i'w adeiladu i mewn i'r marw yn y lle cyntaf-ac mae'r penderfyniad hwnnw'n dibynnu ar gyfaint cynhyrchu, oes ddisgwyliedig yr offer, a'r system ddosbarthu sy'n rheoli sut mae marw yn cael ei adeiladu.
Die Penderfyniadau Dosbarthiad a Chynhyrchu Cyfrol
Faint o ansawdd y dylech chi ei gynnwys mewn marw? Nid yw'n gwestiwn tric. Mae offer goradeiladu ar gyfer rhediad prototeip o 5,000-darn yn gwastraffu arian. Mae tanadeiladu ar gyfer ymrwymiad blynyddol o 3-miliwn o ddarnau yn gwastraffu llawer mwy o amser segur, ail-weithio, ac amnewid offer cynamserol. Mae'r diwydiant yn datrys y broblem hon trwy system dosbarthu marw sy'n cyfateb buddsoddiad offer â realiti cynhyrchu.
Mae tri dosbarth-A, B, ac C-yn diffinio sbectrwm ansawdd offer marw, ac mae gan bob un oblygiadau penodol ar gyfer goddefiannau rhan, gorffeniad arwyneb, oes offer, a chost fesul darn. Ac eto, mae'r rhan fwyaf o beirianwyr yn dod ar draws y termau hyn heb esboniad clir o'r hyn sy'n gwahanu un dosbarth oddi wrth y llall neu pan fydd pob un yn gwneud synnwyr economaidd.
Dosbarthiadau Die a Beth Maen nhw'n ei Olygu ar gyfer Rhan Ansawdd
Meddyliwch am ddosbarthiadau marw fel haenau o drachywiredd peirianneg. Mae marw safonol yn nhiriogaeth Dosbarth C yn cael ei adeiladu at ddiben sylfaenol wahanol na set marw stampio Dosbarth A sydd wedi'i gynllunio i redeg miliynau o gylchoedd. Dyma sut maen nhw'n torri i lawr:
Dosbarth A - Mwyaf Manwl, Uchafswm Oes
Mae offer Dosbarth A ar frig y pyramid ansawdd. Mae'r setiau marw stampio metel hyn wedi'u peiriannu ar gyfer dibynadwyedd eithafol, wedi'u hadeiladu o'r duroedd offer anoddaf sydd ar gael, a'u cynhyrchu i'r goddefiannau dimensiwn tynnaf. Yn ôl Master Products Co., mae marw Dosbarth A yn gwasanaethu cymwysiadau cynhyrchu o ansawdd uchel gan gynnwys cydrannau manwl gyda geometregau cymhleth, goddefiannau agos, a gorffeniadau arwynebau premiwm-paneli corff modurol ac offer defnyddwyr yn enghreifftiau gwych.
Rhennir Dosbarth A ymhellach yn ddau is-fath:
- Math 1- Marau mwy a ddefnyddir ar gyfer ymestyn a lluniadu paneli allanol. Mae'r rhain yn cynhyrchu rhannau sydd i'w gweld yn amlwg ar y cynnyrch gorffenedig, felly mae'n rhaid i bob darn sydd wedi'i stampio fod yn hollol esmwyth a-yn rhydd o ddiffygion.
- Math 2- Y lefel uchaf o drachywiredd gwneud offer posibl. Wedi'i adeiladu o ddur offer arbenigol, mewnosodiadau carbid, serameg perfformiad uchel, ac esgidiau marw alwminiwm. Os yw eich prosiect yn cynnwys niferoedd uchel iawn neu oddefiannau agos yn ddieithriad, marw cynyddol Math 2 yw'r ateb.
Mewn rhai cymwysiadau, bydd marw Dosbarth A yn cynhyrchu sawl miliwn o rannau dros ei oes heb fod angen ei ailadeiladu'n sylweddol. Daw'r hirhoedledd hwnnw o ddewisiadau deunydd (carbid ar fannau traul critigol, duroedd offer premiwm mewn mannau eraill) a dulliau adeiladu sy'n blaenoriaethu anhyblygedd a sefydlogrwydd thermol dros arbedion cost cychwynnol.
Dosbarth B - Y Ceffyl Gwaith Cynhyrchu
Mae offer marw Dosbarth B yn cynrychioli'r categori mwyaf cyffredin mewn stampio masnachol a diwydiannol. Mae'r marw hwn yn dal i gael ei adeiladu i gau goddefiannau o ddur offer gwydn, ond maen nhw wedi'u cynllunio gyda chyfaint cynhyrchu diffiniedig mewn golwg yn hytrach na'u peiriannu ar gyfer gwasanaeth amhenodol. Byddwch yn pennu maint targed-dweud 500,000 o ddarnau-ac mae'r dis Dosbarth B wedi'i adeiladu i gynhyrchu'r gyfrol honno'n ddibynadwy gyda pheth ymyl y tu hwnt.
Y gwahaniaeth ymarferol? Mae Dosbarth B yn defnyddio duroedd offer safonol D2 neu A2 heb y mewnosodiadau carbid na'r haenau egsotig a geir mewn adeiladau Dosbarth A. Mae systemau canllaw yn fanwl gywir ond efallai nad ydynt yn cynnwys y bêl gan uwchraddio sy'n ymestyn-bywyd beicio cyflym. Y canlyniad yw set marw stampio sy'n darparu ansawdd rhan rhagorol ar fuddsoddiad is, gyda'r ddealltwriaeth y bydd cyfnodau cynnal a chadw yn fyrrach a bod cyfanswm oes yr offer yn gyfyngedig.
Dosbarth C - Byr-Rhedeg ac Offer Prototeip
Dosbarth C yw'r pwynt mynediad. Mae'r rhain yn-costau is sy'n addas ar gyfer prosiectau cyfaint isel i ganol{-, rhediadau prototeipio, neu gymwysiadau lle nad oes angen goddefiannau tynn a gorffeniadau premiwm. Gallai marw Dosbarth C ddefnyddio dur offer meddalach, systemau canllaw symlach, ac adeiladu llai cymhleth i gadw costau i lawr ac amseroedd arweiniol yn fyr.
Pryd ydych chi'n dewis Dosbarth C? Pan fydd angen 500 i 10,000 o rannau arnoch i ddilysu dyluniad, profi ffit marchnad, neu gynhyrchiad pontydd tra bod offer parhaol yn cael ei adeiladu. Ni fydd y rhannau'n cyfateb i gysondeb allbwn Dosbarth A, ond byddant yn swyddogaethol ac yn gynrychioliadol o'r geometreg derfynol.
Cyfaint Cynhyrchu fel Fframwaith Buddsoddiad Die
Nid yw dewis dosbarth marw yn oddrychol-caiff ei yrru gan fathemateg. Mae'r cwestiwn sylfaenol yn syml: a yw'r gostyngiad cost fesul-rhan o offer gwell yn cyfiawnhau'r buddsoddiad ymlaen llaw uwch?
Ystyriwch y rhesymeg-toriad cyfartal. Gallai marw Dosbarth C gostio $15,000 ond mae angen gweithrediadau dadbwrio eilaidd ar $0.05 y rhan. Gallai marw Dosbarth A ar gyfer yr un gydran gostio $80,000 ond mae'n dileu'r gweithrediadau eilaidd hynny yn gyfan gwbl. Ar ba gyfaint y daw'r dis drud yn opsiwn rhataf? Yn yr enghraifft hon, tua 1.4 miliwn o rannau. O dan y rhif hwnnw, mae'r offer syml yn ennill. Uwchben y cyfan, mae'r buddsoddiad Dosbarth A yn talu amdano'i hun ac yn arbed arian bob tro.
Mae dewis deunydd y tu mewn i'r dis yn dilyn yr un rhesymeg. Mae marw offer dur yn costio 3-5x yn llai na'r hyn sy'n cyfateb i garbid, ond gall ymwrthedd traul carbid fod 10 i 30 gwaith yn fwy. Mae'n bosibl y bydd angen ailgrindio pwnsh dur offer bob 100,000 o drawiadau. Gallai mewnosodiad carbid yn yr un orsaf redeg 2-3 miliwn o drawiadau cyn bod angen sylw. Ar gyfer cynhyrchu cyfaint uchel, mae'r marw carbid yn darparu cyfanswm cost perchnogaeth is er gwaethaf y pris cychwynnol serth.
Mae ymagweddau hybrid yn pontio'r bwlch. Mae defnyddio mewnosodiadau carbid ar fannau traul critigol uchel o fewn corff marw dur offer yn darparu ymwrthedd traul eithriadol lle mae'n bwysicaf tra'n cadw'r gost marw cyffredinol yn hylaw. Gall haenau uwch fel TiN neu TiCN a ddefnyddir ar gydrannau dur offer hefyd ymestyn bywyd y gwasanaeth yn sylweddol, gan leihau'r bwlch perfformiad rhwng dur heb ei orchuddio a charbid solet heb y premiwm cost lawn.
Haenau Cyfrol ac Argymhellion Dosbarthiadau Marw
- Prototeip / Cyn-gynhyrchu (llai na 5,000 o rannau)- Offer Dosbarth C. Disgwyliwch oes offer o 5,000-50,000 o strôc. Defnyddio duroedd offer safonol, adeiladu symlach. Derbyn goddefiannau ehangach a chynllunio ar gyfer gweithrediadau eilaidd. Nod: dilysu geometreg rhan cyn lleied â phosibl o fuddsoddiad.
- Cyfaint isel (5,000-100,000 o rannau bob blwyddyn)- Offeryn Dosbarth C neu isel-diwedd Dosbarth B. Disgwyliwch oes offer o 50,000-500,000 o strôc. Adeiladu dur offer gyda chaledwch cymedrol (58-62 HRC). Yn addas ar gyfer rhannau lle mae goddefiannau ±0.1 mm yn dderbyniol.
- Cyfaint canolig (100,000-500,000 o rannau bob blwyddyn)- offer Dosbarth B. Disgwyliwch oes offer o 500,000-1,500,000 o strociau gydag ail-law wedi'i amserlennu. Dur offer -o ansawdd uchel (D2, A2), systemau canllaw manwl gywir, a chyfyngau cynnal a chadw peirianyddol. Mae'r haen hon yn aml yn cynrychioli'r man melys lle mae buddsoddiad offer yn cydbwyso yn erbyn economeg fesul rhan.
- Cyfaint uchel (500,000-2,000,000 o rannau bob blwyddyn)- Offeryn Math 1 Dosbarth A. Disgwyliwch oes offer mwy na 2,000,000 o strôc. Dur offer premiwm gyda mewnosodiadau carbid dethol mewn -gorsafoedd traul uchel. Goddefiannau tynn (±0.05 mm neu well), gweithrediadau eilaidd lleiaf posibl, a chyflymder beicio wedi'i optimeiddio.
- Cyfaint uchel iawn (2,000,000+ rhan yn flynyddol)- Offeryn Math 2 Dosbarth A. Disgwyliwch oes offer o 5,000,{5}} strôc. Mewnosodiadau carbid llawn ym mhob gorsaf dorri, deunyddiau esgidiau marw arbenigol, a phensaernïaeth marw blaengar wedi'u peiriannu ar gyfer yr amser diweddaraf. Mae'r dis ei hun yn dod yn ased cyfalaf sylweddol gyda'i amserlen cynnal a chadw a'i raglen ailadeiladu ei hun.
Sylwch ar y patrwm: wrth i gyfaint gynyddu, rydych chi'n buddsoddi mwy yn y dis i leihau'r gost fesul rhan, dileu gweithrediadau eilaidd, ymestyn cyfnodau cynnal a chadw, a lleihau amser segur. Nid yw'r dosbarth marw yn ymwneud â bri-mae'n ymwneud â chyfateb eich buddsoddiad offer â realiti economaidd eich rhediad cynhyrchu.
Mae dewis y dosbarth cywir hefyd yn pennu pa weithrediadau ffurfio y gall y dis eu cynnal dros ei oes. Gall dis Dosbarth B sy'n trin blancio a thyllu syml bara ymhell y tu hwnt i'w gyfaint graddedig. Bydd yr un dosbarth hwnnw sy'n ceisio bathu manylder uchel neu luniadu dwfn o dan oddefiannau tynn yn treulio'n gyflymach oherwydd bod gweithrediadau ffurfio yn gosod llwythi cywasgol parhaus ar arwynebau offer-llwythi sy'n galw am y gwydnwch deunydd sydd ond yn uwch-mae adeiladwaith dosbarth yn ei ddarparu.
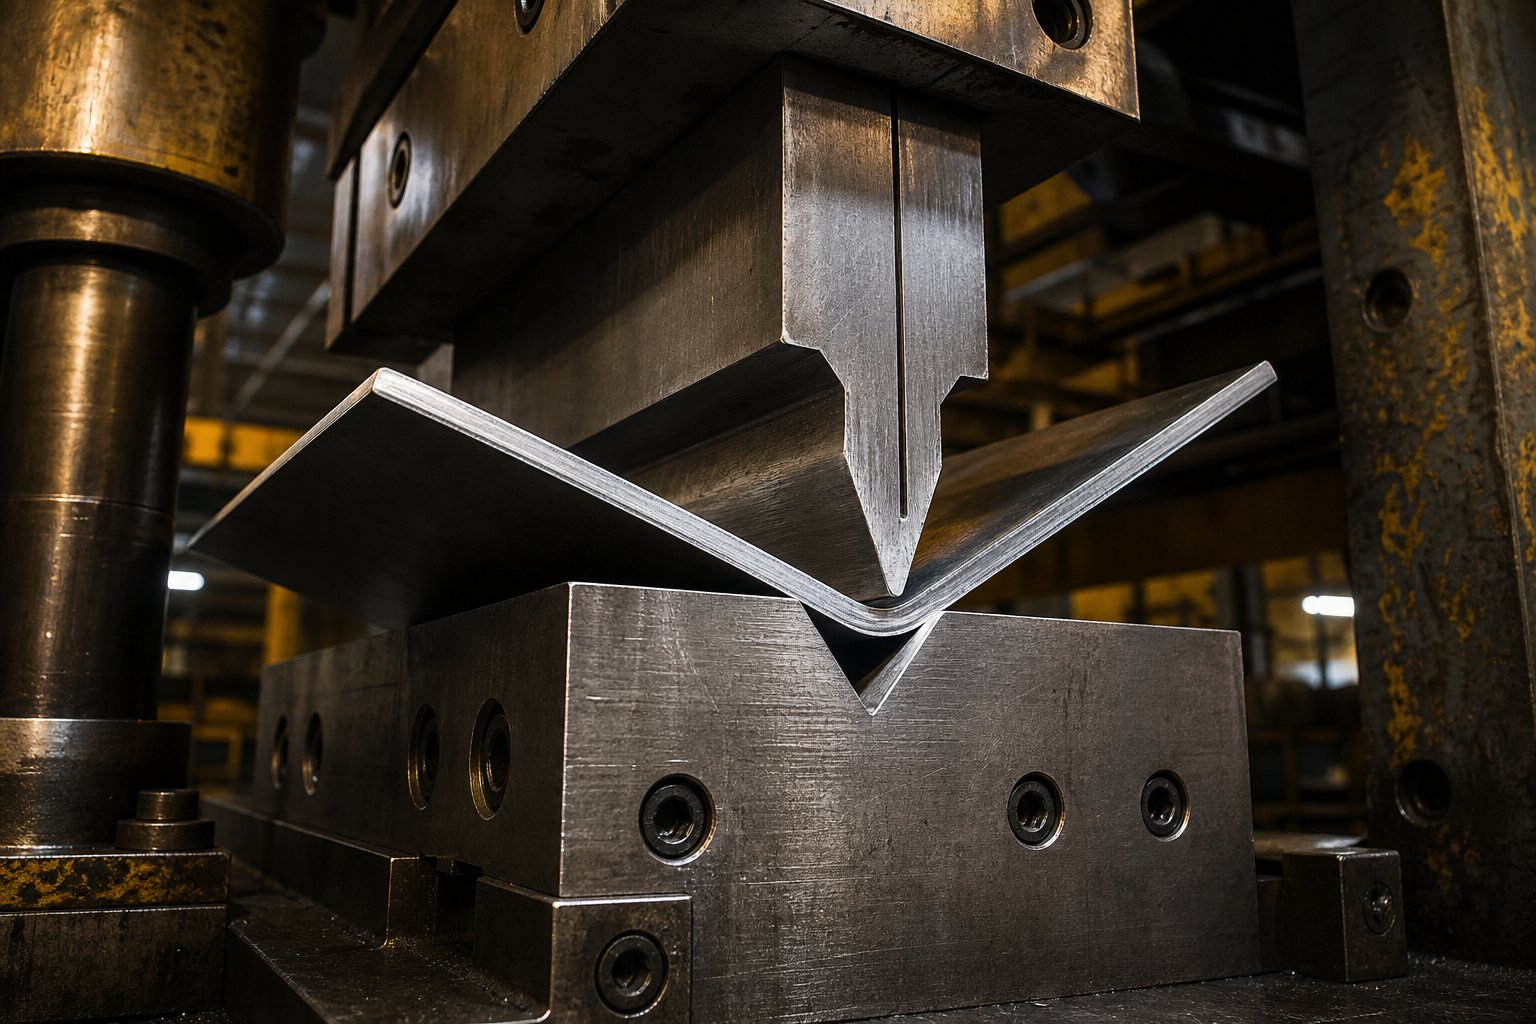
Ffurfio Gweithrediadau Sy'n Diffinio Geometreg Rhannau wedi'u Stampio
Mae torri yn gwahanu metel. Mae ffurfio yn ei ail-lunio. Mae pob cydran wedi'i stampio sy'n mynd y tu hwnt i broffil gwastad-pob cromfachau â thro, pob gorchudd â wal wedi'i thynnu, pob cyswllt ag asen boglynnog-yn gyfrifol am ei geometreg i weithred ffurfio a gyflawnir y tu mewn i'r dis. Mae'r gweithrediadau hyn yn amlygu'r dalen fetel i densiwn rheoledig, cywasgu, neu'r ddau, ac mae'r cydbwysedd rhwng grym a gymhwysir a phriodweddau materol yn pennu a ydych chi'n cael rhan fanwl gywir neu bentwr o sgrap.
Yr hyn sy'n gwneud ffurfio yn anodd yw eich bod chi'n gweithio yn erbyn ymwrthedd naturiol y metel i anffurfiad parhaol. Mae'r ddalen eisiau gwanwyn yn ôl, bwcl, teneuo neu gracio. Mae -gorsaf ffurfio sydd wedi'i dylunio'n dda yn rhagweld y tueddiadau hynny ac yn eu sianelu i ganlyniad rhagweladwy. Mae deall sut mae pob math o weithred gwasgu marw yn trawsnewid stoc gwastad yn geometreg tri dimensiwn yn rhoi'r gallu i chi nodi cydrannau stampio sy'n wirioneddol gynhyrchadwy-ac i ddatrys problemau pan fydd rhannau'n dod oddi ar y wasg allan o fanyleb.
Gweithrediadau Plygu a Fflangio mewn Stampio Marw
Plygu yw'r gweithrediad ffurfio mwyaf cyffredin mewn stampio. Mae'n dadffurfio'r ddalen ar hyd echel syth, gan greu nodweddion fel tabiau, sianeli, cromfachau a fflansau mowntio. Mae'n swnio'n syml-ond mae cyflawni'r ongl blygu gywir yn gyson ar draws rhediad cynhyrchu yn un o'r heriau anoddach mewn gweithgynhyrchu rhannau â stamp.
Mae tri phrif ddull plygu yn ymddangos y tu mewn i stampio marw:
- V-plygu- Mae'r pwnsh yn gorfodi'r ddalen i mewn i geudod siâp V yn y bloc marw. Mae'r ongl olaf yn dibynnu ar ba mor ddwfn y mae'r punch yn treiddio. Mae plygu aer (lle nad yw'r dyrnu ar y gwaelod) yn cynnig hyblygrwydd oherwydd gellir cyflawni onglau gwahanol gyda'r un offer. Mae gwaelodi (lle mae'r dyrnu'n eistedd yn llawn) yn darparu rheolaeth ongl dynnach ond yn eich cloi i mewn i un geometreg.
- U{0}}plygu- Mae'r punch yn gyrru'r ddalen i sianel siâp U, gan ffurfio dau dro cyfochrog mewn un strôc. Mae pad pwysau o dan y dyrnu yn dal y ddalen yn fflat wrth ffurfio, gan atal y gwaelod rhag plygu. Mae'r dull hwn yn creu adrannau sianel a phroffiliau siâp C yn effeithlon.
- Sychwch blygu- Mae un ymyl y ddalen yn cael ei glampio tra bod pwnsh yn sychu'r rhan rydd dros radiws. Mae'r dull hwn yn gweithio'n dda y tu mewn i farw cynyddol oherwydd nid oes angen i'r ddalen symud o'i gymharu â'r cludwr stribed. Dyma'r dull o greu fflansau a thabiau ar rannau sy'n parhau i fod yn gysylltiedig â'r stribed wrth brosesu.
Waeth beth fo'r dull, mae pob tro yn cyflwyno'r ddaucywasgu ar y radiws tu mewn a thensiwn ar y radiws allanol. Y cyflwr straen deuol hwnnw yw'r rheswm pam mae cracio'n digwydd ar yr wyneb allanol pan fo radiws y tro yn rhy dynn-mae'r deunydd yn llythrennol yn rhedeg allan o ymestyn.
Mae rheolau radiws tro lleiaf yn bodoli i atal y methiant hwn. Y canllaw cyffredinol yw y dylai radiws y tro tu mewn fod yn gyfartal o leiaf un gwaith y trwch deunydd (1T) ar gyfer dur ysgafn. Mae angen mwy o le ar ddeunyddiau anoddach: mae dur di-staen yn aml yn gofyn am 1.5T i 2T, ac efallai y bydd angen 2T i 3T ar aloion alwminiwm fel 6061-T6 yn dibynnu ar dymer a chyfeiriad grawn.
Mae cyfeiriad grawn yn bwysig oherwydd bod metel ychydig yn wannach yn berpendicwlar i'r cyfeiriad treigl. Plyguar drawsmae'r grawn (perpendicwlar i gyfeiriad y gofrestr) yn caniatáu radiysau tynnach heb gracio. Plyguar hydmae'r grawn yn gorfodi'r holl ffibrau allanol tueddol i ymestyn yn eu cyfeiriadedd gwannaf. Pan fo'n bosibl, mae critigol dwyreiniol yn troi ar draws y grawn-mae'n welliant rhad ac am ddim mewn ffurfadwyedd nad yw'n costio dim o ran cymhlethdod marw.
Mae fflangellu yn dilyn yr un egwyddorion â phlygu ond yn gweithredu ar hyd echel grwm yn lle un syth. Mae fflans ymestyn (cromlin amgrwm) yn rhoi'r ymyl allanol mewn tensiwn ac yn peryglu hollti. Mae fflans crebachu (cromlin ceugrwm) yn cywasgu'r ymyl allanol ac yn peryglu crychau. Mae'r ddau angen sylw gofalus i led fflans a geometreg rhyddhad i aros o fewn terfynau materol.
Lluniadu, Bathio, a Boglynnu ar gyfer Geometreg Rhan Cymhleth
Pan fydd angen dyfnder ar ran-cwpan, cragen, ni fydd plygu syml yn eich cartref yn mynd â chi yno. Mae lluniadu, bathu a boglynnu ill dau yn defnyddio dulliau sylfaenol wahanol i greu cydrannau tri dimensiwn wedi'u stampio o stoc fflat.
Lluniadu Dwfn
Arlunio yw'r gweithrediad ffurfio mwyaf heriol. Mae gwagle gwastad yn cael ei dynnu i mewn i geudod marw gan ddyrnu, gan ei drawsnewid yn rhan wag, siâp cwpan trwy lif deunydd rheoledig. Y gwahaniaeth allweddol o ddulliau ffurfio eraill: mae'r metel yn llifo mewn gwirioneddi mewny marw yn hytrach na dim ond ymestyn dros ffurf.
Mae daliwr gwag wedi'i lwytho â phwysau (pad tynnu) yn eistedd ar ben ymyl allanol y gwag ac yn rheoli faint o ddeunydd sy'n bwydo i mewn i'r ceudod. Rhy ychydig o rym dal ac mae'r metel yn crychau wrth iddo gywasgu i mewn. Gormod ac ni all y deunydd lifo, gan arwain at deneuo neu rwygo ar y radiws dyrnu. Mae'r cydbwysedd hwnnw rhwng pwysau deiliad gwag a llif deunydd yn diffinio a yw gweithrediad lluniadu yn llwyddo neu'n methu.
Mae rhannau wedi'u tynnu'n ddwfn yn cynnwys sosbenni olew, offer coginio, paneli drysau modurol, gorchuddion silindrog, a chyrff caniau diod. Mae'r dyfnder tynnu cyraeddadwy yn dibynnu ar hydwythedd deunydd, diamedr gwag-i-cymhareb dyrnu, ac iro. Ar gyfer dur ysgafn safonol, mae cymhareb lleihau tynnu -gyntaf (diamedr gwag i ddiamedr dyrnu) o tua 2:1 yn nodweddiadol. Mae rhannau dyfnach yn gofyn am gamau tynnu lluosog gydag anelio canolraddol i adfer hydwythedd.
Bathu
Mae bathio yn cyflawni'r hyn na all dulliau ffurfio eraill ei wneud: goddefiannau dimensiwn hynod dynn trwy ddadffurfiad plastig llawn. Yn wahanol i blygu neu luniadu-lle mae sbringback elastig yn symud mae'r geometreg derfynol-mae darn arian yn gwasgu'r metel dan bwysau mor eithafol fel nad oes fawr ddim adferiad elastig yn digwydd. Mae'r deunydd yn cydymffurfio'n llwyr â'r arwynebau ceudod dyrnu a marw.
Dychmygwch y darnau arian yn eich poced. Dechreuodd pob un fel gwlithen plaen ac fe'i cywasgwyd i siâp hollol fanwl heb unrhyw springback o gwbl. Mae bathu diwydiannol yn gweithio yr un ffordd, gan gynhyrchu nodweddion gyda goddefiannau mor dynn â ±0.01 mm. Tunelledd y wasg yw'r cyfaddawd: mae bathu yn gofyn am rymoedd 5 i 10 gwaith yn uwch na phlygu aer, sy'n golygu gweisg trymach ac adeiladu marw mwy cadarn. Fe'i cedwir fel arfer ar gyfer ardaloedd bach neu nodweddion penodol yn hytrach na rhannau cyfan.
Boglynnu
Mae boglynnu yn creu nodweddion uchel neu gilfachog trwy ymestyn y llenfetel i bant bas. Yn wahanol i luniadu, nid yw boglynnu yn golygu llif deunydd sylweddol o'r tu allan i ffin y nodwedd-mae'r metel yn ymestyn yn lleol i gydymffurfio â geometreg dyrnu. Mae'r dyfnder cyraeddadwy yn dibynnu ar drwch deunydd, hydwythedd, a geometreg radiws y dyrnu.
Fe welwch nodweddion boglynnog ar gydrannau wedi'u stampio ym mhobman: asennau anystwyth ar fracedi, marciau adnabod ar orchuddion, patrymau addurniadol ar baneli, a lleoli dimples ar gyfer aliniad cydosod. Oherwydd bod boglynnu yn defnyddio tensiwn i anffurfio'r metel, mae ceisio nodweddion rhy ddwfn yn achosi teneuo ac yn y pen draw hollti ar ymylon y nodwedd.
Yn-Cynulliad Die: Cyfuno Rhannau Lluosog o fewn y Die
Nid yw'r marw blaengar a throsglwyddo mwyaf datblygedig yn ffurfio rhannau unigol yn unig- maen nhw'n eu cydosod. Mewn-mae gweithrediadau cydosod marw yn cyfuno cydrannau lluosog wedi'u stampio o fewn y dis ei hun, gan ddileu camau trin i lawr yr afon, gosod ac uno yn gyfan gwbl.
Sut mae hyn yn gweithio? Ystyriwch gydosodiad rhan fecanyddol wedi'i stampio fel braced colfachog: mae un orsaf farw yn ffurfio'r sylfaen, mae un arall yn ffurfio'r fraich colyn, ac mae gorsaf ddilynol yn cipio, rhybedi, neu'n snapio'r ddau gyda'i gilydd cyn i'r cynulliad gorffenedig adael y marw. Mae pob strôc yn y wasg yn cynhyrchu cydosodiad aml-gyflawn yn hytrach na rhannau unigol y mae'n rhaid eu casglu, eu cludo a'u huno yn ddiweddarach.
Mewn-yn cau marwyw un o'r cymwysiadau mwyaf cyffredin. Mae cnau clensio a stydiau yn cael eu bwydo, eu cyfeiriadu, a'u pwyso'n awtomatig i dyllau wedi'u dyrnu ymlaen llaw tra bod y stribed yn dal yn y dis. Mae grym y wasg yn dadleoli deunydd yn rhigolau tandor y clymwr, gan greu bond mecanyddol cryf heb weldio na thapio. Mae rhai gweithrediadau'n gosod chwech neu fwy o glymwyr fesul cylch y wasg, gan gynhyrchu miliynau o rannau wedi'u cydosod yn llawn y flwyddyn gyda sero gweithrediadau eilaidd.
Mewn-tapio marw, mewn-weldio marw, ac mewn-rhwygo marw dilynwch resymeg debyg: dewch â'r gweithrediad eilaiddi mewny marw yn hytrach na'i berfformio y tu allan. Mae'r budd yn mynd y tu hwnt i arbedion llafur. Oherwydd bod y rhan yn dal i gael ei lleoli gan beilotiaid a'i dal gan stripwyr yn ystod y cynulliad, mae cywirdeb lleoliad yn well na'r hyn y gall unrhyw osodiad i lawr yr afon ei gyflawni. Rydych chi'n cydosod rhannau ar eu pwynt o sicrwydd dimensiwn uchaf.
Ffurfio Cymhariaeth Gweithrediadau
| Math o Weithrediad | Geometreg Gyraeddadwy | Goddefiannau Nodweddiadol | Effaith Gorffen Arwyneb | Lefel Cymhlethdod Die |
|---|---|---|---|---|
| V- Plygu | Nodweddion onglog, tabiau, flanges syml | ongl ±0.5 gradd; ±0.1 mm llinellol | Ychydig iawn (marcio bach mewn mannau cyswllt) | Isel |
| U{0}} Plygu | Sianeli, adrannau C, proffiliau wal cyfochrog | ongl ±0.5 gradd; ±0.15 mm llinellol | Isel (gall cyswllt pad sgleinio arwynebau) | Isel i gymedrol |
| Sychwch Plygu | Ffensys, tabiau ar rannau stribed blaengar | ongl ± 1 gradd; ±0.1 mm llinellol | Lleiaf | Isel |
| Lluniadu Dwfn | Siapiau cwpan, cregyn, clostiroedd, gorchuddion silindrog | Safle wal ±0.1 i ±0.25 mm | Uchel (tynnu marciau, llinellau teneuo yn bosibl) | Uchel |
| Bathu | Manylion cain, corneli miniog, llythrennu, arwynebau manwl gywir | ±0.01 i ±0.025 mm | Ardderchog (drych-gorffen atgynhyrchu arwyneb marw) | Cymedrol i uchel |
| Boglynnu | Nodweddion codi bas/cilfachog, asennau, logos, lleoli pylau | ±0.05 i ±0.1 mm o ddyfnder | Da (yn atgynhyrchu gwead arwyneb marw) | Isel i gymedrol |
| fflangellu (ymestyn) | Ymylon allanol crwm, fflansau radiws | ±0.2 i ±0.3 mm | Cymedrol (gall tensiwn deneuo'r ymyl allanol) | Cymedrol |
| Yn-Die Assembly | -cynulliadau aml-gydran, gosodiadau clymwr | ±0.05 i ±0.1 mm (lleoliad) | Yn dibynnu ar y dull ymuno | Uchel iawn |
Mae pob gweithrediad ffurfio yn gosod gofynion gwahanol ar ddeunyddiau offer, tunelledd y wasg, ac ansawdd adeiladu marw. Mae plygu yn hygyrch ac yn faddau. Mae lluniadu yn gofyn am diwnio deiliad gwag gofalus a-defnyddiau hydwythedd uchel. Mae arian bath yn gofyn am gapasiti eithafol yn y wasg ond mae'n darparu cywirdeb heb ei ail. Yn{5}}mae cynulliad marw yn gwthio cymhlethdod marw cynyddol i'w derfyn uchaf ond yn dileu celloedd cynhyrchu cyfan i lawr yr afon.
Nid yw'r gweithrediad ffurfio a ddewiswch yn siapio'r rhan yn unig-mae'n pennu'r strategaeth archwilio sydd ei hangen i wirio'r siâp hwnnw. Mae ffurfiau cymhleth yn cyflwyno mwy o newidynnau, mwy o botensial ar gyfer drifft dimensiwn, a mwy o arwynebau y mae angen eu mesur. Mae'r realiti hwnnw'n gwneud gwirio ansawdd a chynnal a chadw marw yn anwahanadwy oddi wrth y penderfyniadau ffurfio a wneir yn ystod dylunio marw.
Arolygu Ansawdd a Chynnal a Chadw Die ar gyfer Rhannau Cyson
Nid yw marw stampio yn cyhoeddi pan fydd yn dechrau cynhyrchu rhannau gwael. Mae diraddio yn raddol-ar flaen y gad yn rowndio ychydig, mae llwyn canllaw yn llacio ychydig o ficronau, mae sbring yn blino ac yn colli pwysau. Mae'r rhannau'n dal i edrych yn iawn ar yr olwg gyntaf. Ond mae mesuriadau yn dweud y stori go iawn. Heb strategaeth arolygu fwriadol sy'n cyfateb i'ch gofynion goddefgarwch, gall drifft ansawdd redeg heb ei wirio am filoedd o strôc cyn i rywun sylwi ar y broblem ar y llinell gynulliad neu, yn waeth, yn y maes.
Mae arolygu a chynnal a chadw yn ddwy ochr i'r un darn arian. Rydych chi'n mesur rhannau i wirio eu bod yn bodloni'r fanyleb. Ond mae'r un mesuriadau hynny hefyd yn datgelu cyflwr y peiriant yn marw sy'n eu cynhyrchu. Mae burr sy'n tyfu 0.02 mm fesul 50,000 o strôc yn dweud wrthych fod ymyl y dyrnu yn gwisgo. Mae lleoliad twll sy'n symud 0.03 mm tuag at un ochr yn dweud wrthych fod angen rhoi sylw i'r pinnau canllaw. Mae trin data arolygu fel offeryn diagnostig-nid dim ond giât pasio/methu-yn trawsnewid rheolaeth ansawdd o ddiffodd tân adweithiol i waith cynnal a chadw rhagfynegol.
Dulliau Arolygu ar gyfer Dilysu Rhan wedi'i Stampio
Nid oes angen yr un lefel o graffu mesur ar bob rhan. Nid yw plât gorchudd addurniadol gyda goddefiannau hael yn gwarantu'r un buddsoddiad arolygu â chysylltydd awyrofod â gofynion lleoliad ± 0.025 mm. Mae paru'ch dull arolygu â'ch band goddefgarwch a'ch cyfaint cynhyrchu yn cadw costau ansawdd yn gymesur â'r risg wirioneddol.
Peiriannau Mesur Cydlynu (CMM)
CMMs yw'r safon aur ar gyfer rhannau cymhleth wedi'u stampio gyda goddefiannau geometrig tynn. Mae stiliwr cyffwrdd neu synhwyrydd optegol yn symud ar draws yr arwyneb rhan, gan gofnodi cyfesurynnau 3D manwl gywir y mae meddalwedd yn eu cymharu â'r model CAD neu alwadau GD&T. Mae CMMs yn gwirio gwir safle, gwastadrwydd, paraleliaeth, goddefiannau proffil, a pherthnasoedd onglog na all unrhyw offeryn symlach eu dal yn ddibynadwy.
Pryd ydych chi'n cyrraedd am CMM? Unrhyw bryd mae angen i chi wirio nodweddion rhyngberthnasol lluosog ar geometreg gymhleth -patrymau twll sy'n cyfeirio at arwynebau datwm, onglau plygu mewn perthynas â nodweddion tyllu, neu leoliadau wal wedi'u lluniadu mewn perthynas â phlân fflans. Mae arolygiad CMM yn drylwyr ond yn gymharol araf, gan ei gwneud yn fwyaf addas ar gyferarolygiadau erthygl gyntaf (FAI), samplu cyfnodol yn ystod y cynhyrchiad, a dilysiad terfynol o{0}}rhannau dimensiwn critigol.
Cymaryddion Optegol a Systemau Gweledigaeth
Optical comparators project a magnified silhouette of the part onto a screen, where an operator overlays it against a reference profile. They're fast, intuitive, and excel at verifying 2D profiles: edge contours, radii, notch depths, and small feature geometries. Modern vision systems automate this process with cameras and edge-detection algorithms, measuring dozens of features per second without operator subjectivity.
Mae'r offer hyn yn gweithio'n dda ar gyfer rhannau â stamp fflat lle mae cywirdeb proffil yn bwysig-cydrannau gwag, allbwn marw cyfansawdd, a rhannau marw blaengar lle mae angen i chi gadarnhau bod ymylon tocio yn cyd-fynd â'r geometreg arfaethedig. Maent yn gyflymach na CMM ar gyfer gwaith 2D ond nid oes ganddynt y gallu 3D sydd ei angen ar gyfer nodweddion ffurfiedig.
Mynd/Na-Ewch Fesuryddion a Gaging Swyddogaethol
Ar gyfer{0}}cynhyrchu cyfaint uchel lle mae cyflymder yn bwysicach na data mesur gronynnog, ewch/na-mae mesuryddion mynd yn darparu dilysiad pasio/methu ar unwaith. Mae pin medrydd caled yn gwirio a yw twll o fewn goddefiant: os yw'r pin "mynd" yn mynd i mewn yn rhydd ac nad yw'r pin "na-go" yn gwneud hynny, mae'r twll yn mynd heibio. Mae mesuryddion swyddogaethol yn efelychu'r cyflwr paru-os yw'r rhan wedi'i stampio yn eistedd yn y mesurydd yn gywir, bydd yn eistedd yn ei gydosodiad.
Nid yw'r offer hyn yn dweud wrthychfaintmae nodwedd yn gwyro-dim ond a yw o fewn terfynau. Mae hynny'n eu gwneud yn ddelfrydol ar gyfer -gwiriadau lefel gweithredwr yn y wasg, lle mae angen ateb cyflym bob ychydig gannoedd o strôc heb dynnu rhannau i'r labordy archwilio. Mae caliperau manwl gywir a micromedrau yn ategu gwiriadau mynd/na{-mynd trwy ddarparu gwerthoedd dimensiwn gwirioneddol pan fydd mesuriad yn disgyn ger y ffin.
Proffilio Arwyneb
Mae gofynion gorffeniad wyneb yn ymddangos ar luniadau fel galwadau Ra (cyfartaledd garwder). Mae proffilomedr yn llusgo stylus â blaen diemwnt ar draws wyneb y rhan ac yn cynhyrchu proffil garwedd. Mae hyn yn bwysig ar gyfer rhannau wedi'u stampio sy'n rhyngwynebu â morloi, arwynebau llithro, neu gysylltiadau trydanol lle mae gwead arwyneb yn effeithio'n uniongyrchol ar swyddogaeth.
Mae proffilometreg hefyd yn dal problemau ffurfio sy'n anweledig i wiriadau dimensiwn: marciau marw o arwynebau ffurfio treuliedig, crafiadau o falurion sydd wedi'u dal rhwng y stripiwr a'r stribed, a phatrymau carlamu o stampio alwminiwm. Os yw eich manyleb gorffeniad wyneb yn dynnach na Ra 0.8 micrometers, dylai proffilometreg fod yn rhan o'ch protocol arolygu rheolaidd.
Cynnal a Chadw Die a'i Effaith ar Gysondeb Rhannol
Dyma realiti y mae llawer o beirianwyr yn ei ddiystyru wrth nodi rhannau marw wedi'u stampio: nid yw'r marw rydych chi'n ei gymeradwyo wrth brynu'r peiriant yr un marw ar 500,000 o strôc. Mae pob cylchred yn tynnu swm microsgopig o ddeunydd o ymylon torri, yn rowndio dros radiysau ffurfio, ac yn llwythi traul i arwynebau tywys. Nid y cwestiwn yw a fydd y dis yn diraddio-dyma sut rydych chi'n rheoli'r diraddiad hwnnw i gadw rhannau o fewn goddefiant ar gyfer y nifer uchaf o strôc.
Mae cynnal a chadw ataliol ar gydrannau marw yn y wasg yn dilyn cylch wedi'i amserlennu, nid aros-nes-ei-yn torri'r dynesiad.Celf Hedrick o Dieology LLCyn tynnu gwahaniaeth critigol: mae cynnal a chadw marw yn golygu hogi rhannau torri oherwydd traul arferol, ailosod ffynhonnau cyn i'w cylch bywyd disgwyliedig ddod i ben, glanhau marw o bryd i'w gilydd, ac archwilio hoelbrennau rhydd neu adrannau. Os ydych chi'n weldio padiau sydd wedi torri'n gyson, yn cloddio rhannau sydd wedi torri allan o orsafoedd tynnu, neu'n disodli cynlluniau peilot sydd wedi'u cneifio i ffwrdd, mae hynny wedi marwtrwsio-ac mae'n arwydd o broblemau dylunio neu osod systemig na all cynnal a chadw yn unig eu trwsio.
Pa fodd y mae Gwisgwch yn Dangos mewn Rhan o Ansawdd
Nid yw gwisgo marw yn taro'r holl gydrannau offer yn gyfartal. Mae ymylon torri yn diraddio gyflymaf oherwydd eu bod yn profi'r straen lleol uchaf. Dyma sut mae'r traul hwnnw'n ymddangos yn eich rhannau chi:
- Burr twf- Wrth i ymylon dyrnu rownd drosodd, mae'r cliriad effeithiol yn cynyddu ac mae uchder y burr yn cynyddu i fyny. Mae olrhain uchder burr dros rediadau cynhyrchu yn rhoi cromlin traul uniongyrchol i chi ar gyfer eich marw a'ch punches.
- Drifft dimensiwn- Mae pinnau tywys a llwyni wedi'u gwisgo yn caniatáu i'r esgid marw uchaf symud ychydig o'i gymharu â'r isaf, gan achosi safleoedd tyllau ac ymylon tocio i fudo o enwol.
- Diraddio arwyneb- Mae arwynebau ffurfio yn datblygu crafiadau microsgopig, marciau carlamu, neu batrymau caboli sy'n trosglwyddo i bob rhan y maent yn cysylltu â hi.
- Amrywiad ongl blygu- Mae pytiau ffurfio wedi'u gwisgo â radiysau mwy yn cynhyrchu geometregau tro ychydig yn wahanol nag offer ffres, gan arwain at ddrifft onglog dros rediadau hir.
- Gwallau bwydo- Nid yw cynlluniau peilot wedi'u gwisgo bellach yn cywiro lleoliad y stribedi gyda'r un awdurdod, gan ganiatáu i ddrifft porthiant cronnus sy'n ymddangos fel nodwedd-i-wallau bylchiad nodwedd.
Amserlennu Cynnal a Chadw Ataliol
Mae amserlen cynnal a chadw priodol wedi'i hadeiladu o amgylch cyfrif strôc, nid dyddiadau calendr. Nid oes ots gan y dis a redodd yr wythnos ddiwethaf neu'r mis diwethaf-mae'n poeni faint o gylchoedd y mae wedi'u cwblhau ers ei wasanaeth diwethaf. Mae cyfnodau cynnal a chadw nodweddiadol yn cynnwys:
- Pob 50,000-100,000 o strôc- Archwiliwch ymylon torri ar gyfer traul, gwirio uchder burr ar rannau sampl, glanhau malurion o sianeli gollwng gwlithod, a gwirio cyflwr y gwanwyn.
- Pob 150,000-250,000 o strôc- Ail-gronwch adrannau torri (gan dynnu dim ond 0.05-0.1 mm fesul miniogi i gadw triniaeth wres), ailosod peilotiaid sydd wedi treulio, archwilio cliriadau pin canllaw, ac ail-iro pob arwyneb traul.
- Pob 500,000-1,000,000 o strôc- Archwiliad rhwygo i lawr llawn. Gwiriwch gwastadrwydd a chyfochrogrwydd esgidiau marw, mesurwch yr holl gliriadau critigol, ailosod ffynhonnau waeth beth fo'u cyflwr gweladwy, archwiliwch arwynebau ffurfio o dan chwyddhad, a gwirio aliniad pob gorsaf.
Mae'r cyfnodau hyn yn newid yn dibynnu ar y deunydd sy'n cael ei stampio. Mae dur di-staen ac aloion cryfder uchel yn cyflymu traul yn sylweddol-efallai y byddwch yn haneru'r cyfyngau uchod. Mae copr ac alwminiwm meddal yn eu hymestyn. Mae eich mesuriadau rhan gwirioneddol yn dweud wrthych a yw'r amserlen yn ddigon ymosodol neu a oes angen ei haddasu.
Regrinding vs Amnewid
Bob tro mae bloc dyrnu neu farw yn cael ei ail-lawio, mae'n mynd yn fyrrach. Rhaid gwneud iawn am y golled uchder honno gyda shims o dan y gydran i gynnal uchder cau ac amseriad priodol o'i gymharu â gorsafoedd eraill. Ar ôl regrinds lluosog, mae tynnu deunydd cronnol yn y pen draw yn cyrraedd pwynt lle nad yw'r gydran bellach yn darparu digon o ymgysylltu neu gryfder. Ar y pwynt hwnnw, amnewid yw'r unig opsiwn.
Mae cofnodion cywir o faint o ddeunydd sydd wedi'i dynnu o bob adran dorri yn eich galluogi i ragfynegi amseriad ailosod yn hytrach na'i ddarganfod pan fydd rhannau'n dechrau methu arolygu. Dyma lle mae rôl yr esgid marw fel sylfaen adeileddol yn bwysig-mae'n rhaid i'w gwastadrwydd a'i anhyblygedd aros yn sefydlog hyd yn oed wrth i staciau symudliw gronni o dan adrannau'r llawr.
Pwyntiau Gwirio Ansawdd Allweddol ar gyfer Rhannau Die wedi'u Stampio
- Cyflwr ymyl- Uchder Burr o fewn y fanyleb (yn nodweddiadol o dan 0.1 mm ar gyfer stampio cyffredinol, o dan 0.05 mm ar gyfer cymwysiadau manwl). Cymhareb band cneifio cyson ar draws yr holl broffiliau torri.
- Gwastadedd- Mae rhan yn gorwedd o fewn goddefgarwch gwastadrwydd penodedig pan gaiff ei osod ar blât wyneb gwenithfaen. Dim warping, olew-canio, nac ystumio straen gweddilliol o weithrediadau ffurfio.
- Safle twll- Lleoliad cywir yr holl nodweddion tyllu o fewn galwadau GD&T, wedi'u gwirio gan CMM neu fesuriad optegol wedi'i gyfeirio at ddatwm cynradd.
- Ongl plygu- Holl nodweddion ffurfiedig o fewn goddefiant onglog (yn nodweddiadol ±0.5 gradd i ±1 gradd yn dibynnu ar y dosbarth). Wedi'i fesur ag onglyddion, mesuryddion ongl, neu CMM ar bwyntiau mesur diffiniedig.
- Gorffeniad wyneb- Gwerthoedd Ra o fewn y gofynion galw allan. Dim marciau marw, crafiadau carlamu, na staeniau iraid ar arwynebau cosmetig.
- Cywirdeb dimensiwn o fewn goddefiannau penodedig- Dimensiynau rhan cyffredinol, bylchiad nodweddion, a chydymffurfiad proffil wedi'i wirio yn erbyn gofynion lluniadu gan ddefnyddio'r dull arolygu sy'n briodol i'r band goddefgarwch.
Mae pob pwynt gwirio yn bwydo'n ôl i'r ddolen penderfyniad cynnal a chadw. Pan fydd cyflwr ymyl yn dirywio, rydych chi'n miniogi. Pan fydd safleoedd tyllau yn drifftio, rydych chi'n archwilio canllawiau. Pan fydd onglau plygu yn newid, rydych chi'n gwirio cyflwr dyrnu sy'n ffurfio. Y rhannau eu hunain yw'r offeryn diagnostig mwyaf gonest sydd gennych ar gyfer gwerthuso iechyd pob cydran offer y tu mewn i'r marw.
Mae arolygu yn dal problemau. Mae cynnal a chadw yn eu cywiro. Ond y dull mwyaf effeithlon yw dylunio rhannau sy'n gynhenid faddau i gynhyrchu geometregau sy'n goddef traul marw arferol heb ddisgyn allan o fanyleb, maint nodweddion a gofod rhyngddynt i roi'r ystafell offer i anadlu. Dyna lle mae rheolau dylunio ar gyfer stampadwyedd yn dod i mewn, a lle gall partneriaid offer profiadol helpu peirianwyr i osgoi nodi rhannau sy'n edrych yn wych ar bapur ond sy'n brwydro yn erbyn y marw bob strôc.
Dylunio{0}}ar gyfer-Stampability ac Expert Tooling Resources
Mae archwilio a chynnal a chadw yn cadw marw yn rhedeg yn iawn. Ond y broblem ansawdd rhataf i'w datrys yw'r un na fyddwch byth yn ei chreu yn y lle cyntaf. Mae rhannau sydd wedi'u cynllunio gyda chyfyngiadau stampio mewn golwg yn cynhyrchu llai o ddiffygion, yn gofyn am offer llai ymosodol, ac yn goddef traul marw arferol heb ddrifftio allan o fanyleb. Mae'r gwahaniaeth rhwng rhan sy'n stampio'n lân ac un sy'n ymladd y marw bob cylch fel arfer yn dibynnu ar lond llaw o reolau dylunio a weithredir yn gynnar yn y cyfnod CAD.
Felly beth yw rhyngweithio offer marw mewn gwirionedd yn gofyn am eich geometreg rhan? Mae'n gofyn am nodweddion y gellir eu torri, eu ffurfio a'u taflu allan heb wthio ymddygiad materol neu fecaneg offer y tu hwnt i'w terfynau dibynadwy. Mae pob rheol isod yn olrhain yn ôl i realiti ffisegol y tu mewn i'r dis-ac mae anwybyddu unrhyw un ohonynt yn creu'r union ddiffygion a drafodwyd yn gynharach yn yr erthygl hon.
Dylunio-ar gyfer{1}}Rheolau Stampability y Dylai Peirianwyr eu Dilyn
Mae'r canllawiau hyn yn berthnasol yn fras ar draws prosiectau dylunio marw stampio. Maent yn cynrychioli consensws degawdau o offer stampio metel a phrofiad marw, wedi'u distyllu i gyfyngiadau gweithredadwy y gallwch eu cymhwyso yn ystod dylunio rhan:
- Cadwch diamedrau tyllau ar drwch deunydd neu'n uwch.Mae dyrnio tyllau llai na thrwch y stoc yn peryglu torri'r offer. Ar gyfer dur di-staen ac aloion cryfder uchel, dylai diamedr twll lleiaf fodTrwch deunydd 2x.
- Cadw lleiafswm twll-i-pellter ymyl o 2x trwch deunydd.Nodweddion rhy agos at ymyl rhydd ystumio yn ystod torri oherwydd ni all y deunydd amgylchynol gynnal y llwyth cneifio.
- Tyllau gofod o leiaf 2-3x o drwch deunydd ar wahân.Mae bylchiad agosach yn achosi'r tir rhwng tyllau i fwclo yn ystod gweithrediadau ffurfio dilynol.
- Cadwch nodweddion o leiaf 2.5x o drwch deunydd ynghyd â radiws tro i ffwrdd o linellau tro.Bydd unrhyw beth y tu mewn i'r parth dadffurfiad hwn yn ymestyn, yn symud neu'n ystumio pan fydd y tro yn ffurfio.
- Ychwanegwch doriadau rhyddhad tro lle mae troadau'n cwrdd ag ymylon.Dylai lled rhyddhad fod yn gyfartal o leiaf trwch materol, a rhaid i hyd rhyddhad fod yn fwy na'r radiws tro. Mae hyn yn atal rhwygo yn y cyfnod pontio rhwng rhannau plygu a gwastad.
- Troadau critigol dwyreiniol yn berpendicwlar i gyfeiriad grawn.Mae plygu ar draws y grawn yn caniatáu radiysau tynnach heb gracio-gwelliant am ddim nad yw'n costio dim o ran cymhlethdod marw.
- Nodwch y tu mewn i radiws tro sy'n hafal i neu'n fwy na 1T ar gyfer dur ysgafn, 2T ar gyfer alwminiwm.Mae radii llymach yn canolbwyntio straen ac yn achosi cracio ar wyneb allanol y tro.
- Osgoi goddefiannau tynn yn ddiangen.Neilltuo manylebau ±0.05 mm ar gyfer nodweddion lle mae ffit neu swyddogaeth yn wirioneddol ofyn amdano. Diofyn i ±0.1 mm neu ehangach ar gyfer dimensiynau nad ydynt yn-critigol i leihau cost offer ac ymestyn oes marw.
- Safoni radiysau tro ar draws y rhan.Mae defnyddio'r un radiws ar gyfer pob tro yn lleihau nifer y gorsafoedd ffurfio ac yn symleiddio dyluniad marw.
- Dylunio hyd fflans lleiaf o drwch deunydd 3x.Ni all flanges byrrach bontio'r agoriad marw ac ni fyddant yn ffurfio o gwbl. Targed 4x ar gyfer canlyniadau glân gyda chliriad marw digonol.
Nid yw dilyn y rheolau hyn yn cyfyngu ar greadigrwydd-mae'n ei sianelu tuag at geometregau sy'n ddibynadwy i'w cynhyrchu. Mae rhannau a ddyluniwyd o fewn y cyfyngiadau hyn yn rhedeg ar gyflymder uwch, yn gwisgo offer yn arafach, ac yn darparu ansawdd cyson ar draws rhediadau cynhyrchu hir.
Mewn Partneriaeth ag Arbenigwyr Offer ar gyfer Rhannau Cymhleth wedi'u Stampio
Mae rheolau dylunio safonol yn ymdrin â geometregau syml. Ond mae llawer o gymwysiadau yn galw am fwy: goddefiannau tynn ar ffurfiau 3D cymhleth, cynhyrchu cyfaint uchel gyda gweithrediadau eilaidd sero, neu farw cynyddol lle mae'n rhaid i geometreg rhicyn osgoi, optimeiddio clirio, a llif deunydd i gyd weithio gyda'i gilydd yn ddi-ffael. Mae'r prosiectau hyn yn gwthio y tu hwnt i'r hyn y gall canllawiau cyffredinol fynd i'r afael ag ef, ac mae angen offer stampio arbenigol ac arbenigedd marw arnynt.
Pryd ddylech chi gyflogi partner dylunio marw penodedig? Ystyriwch ei fod yn orfodol pan fydd eich rhan yn cynnwys unrhyw un o'r canlynol:
- Cynlluniau marw cynyddol cymhleth gyda mwy nag wyth gorsaf
- Aml-deunydd neu aml-gydran yn-cynulliad marw
- Geometries wedi'u lluniadu'n ddwfn-sy'n gofyn am lif deunydd rheoledig a pheirianneg gleiniau lluniadu
- Goddefiannau o dan ±0.05 mm ar nodweddion ffurfiedig
- Cynhyrchu cyfaint uchel (500K+ y flwyddyn) lle mae dileu pob gweithrediad eilaidd yn cyfiawnhau buddsoddiad mewn offer uwch
Mae marw mewn termau peirianneg yn llawer mwy nag offeryn torri-mae'n system weithgynhyrchu fanwl. Mae'r partner offeru cywir yn dod â gallu efelychu, dadansoddiad llif deunydd, a phrototeipio ailadroddol sy'n atal adolygiadau costus ar ôl adeiladu offer caled. Maent yn deall sut mae traul dyrnu, grym stripiwr, ymgysylltu â pheilot, a dyluniad rhicyn dargyfeiriol yn rhyngweithio fel system yn hytrach na newidynnau ynysig.
Ar gyfer peirianwyr sy'n wynebu'r heriau stampio marw cymhleth hyn-yn enwedig prosiectau sy'n cynnwys strwythur marw wedi'i deilwra, strategaethau rheoli burr, optimeiddio clirio, a pheirianneg llif deunydd uwch-YICHEN's Stamping DieMae atebion yn eich cysylltu ag arbenigwyr offer sy'n gweithio ar draws yr ystod lawn o gymhlethdodau dylunio marw. Mae eu ffocws ar ddatblygiad cynyddol a marw trosglwyddo, gan gynnwys dylunio codwr, peirianneg rhicyn osgoi, a rheoli clirio manwl gywir, yn eu gwneud yn opsiwn cryf pan fydd eich prosiect yn mynnu mwy nag y gall y-dulliau offer silff eu cyflawni.
P'un a ydych chi'n nodi'ch cydran stampio gyntaf neu'n optimeiddio marw cynhyrchu sy'n bodoli eisoes, mae'r llwybr i ganlyniadau cyson yn rhedeg trwy'r un hanfodion: dylunio o fewn terfynau deunydd a phroses, dewiswch y bensaernïaeth marw cywir ar gyfer eich cyfaint, a phartnerwch ag arbenigwyr sy'n deall sut mae pob penderfyniad y tu mewn i'r offeryn yn ymddangos yn y rhan orffenedig sydd gennych yn eich llaw.
Cwestiynau Cyffredin Ynghylch Rhannau Dies wedi'u Stampio
1. Beth yw marw mewn stampio metel?
Mae marw yn offeryn manwl arbenigol wedi'i wneud o ddur offer caled neu garbid sy'n torri, plygu, neu'n ffurfio metel dalen yn geometreg benodol o dan rym y wasg a reolir. Mae'n cynnwys haneri uchaf ac isaf sy'n cynnwys punches, blociau marw, stripwyr, codwyr, a systemau canllaw sy'n gweithio gyda'i gilydd i drawsnewid deunydd gwastad yn gydrannau gorffenedig. Gall marw gyflawni gweithrediadau fel tyllu, blancio, plygu a lluniadu, gan ddal goddefiannau mor dynn â 0.0002 modfedd ar draws miliynau o gylchoedd cynhyrchu.
2. Beth yw'r tri phrif fath o stampio marw?
Mae'r tair pensaernïaeth stampio marw sylfaenol yn rhai cynyddol, trosglwyddo, a marw cyfansawdd. Mae marw cynyddol yn symud stribed metel di-dor trwy orsafoedd dilyniannol ar gyfer-rhannau cymhleth cyfaint uchel ar 100-1,500 o strôc y funud. Symud yn marw yn fecanyddol symud bylchau unigol rhwng gorsafoedd annibynnol, gan drin rhannau mawr neu ddwfn yn rhy fawr ar gyfer dilyniant stribed. Mae marw cyfansawdd yn perfformio gweithrediadau torri lluosog ar yr un pryd mewn un strôc, gan ddarparu'r goddefiannau tynnaf ar gyfer rhannau manwl gywir fel wasieri a shims.
3. Sut ydych chi'n atal burrs ar rannau stampio marw?
Mae atal Burr yn dechrau gyda optimeiddio'r cliriad torri rhwng dyrnu a bloc marw, yn nodweddiadol 5- 8% o drwch deunydd yr ochr ar gyfer dur ysgafn a 10-15% ar gyfer dur di-staen. Y tu hwnt i leoliadau clirio cychwynnol, mae'n hanfodol cynnal ymylon miniog trwy ail-gronni wedi'i drefnu gan fod traul marw yn cynyddu uchder burr yn raddol dros rediadau cynhyrchu. Mae monitro uchder burr yn rheolaidd yn rhoi rhybudd cynnar pan fydd angen gwasanaeth offer. Mae aliniad offer priodol, tunelledd cywir y wasg, ac anhyblygedd esgidiau marw priodol hefyd yn cyfrannu at ymylon torri glân heb fawr ddim ffurfiant burr.
4. Beth yw'r gwahaniaeth rhwng stampio Dosbarth A, Dosbarth B, a Dosbarth C yn marw?
Mae dosbarthiadau marw yn cynrychioli haenau o ansawdd offer sy'n cyfateb i ofynion cyfaint cynhyrchu. Mae marw Dosbarth A yn defnyddio duroedd offer premiwm gyda mewnosodiadau carbid, yn cyflawni'r goddefiannau tynnaf, ac yn para 2-5 miliwn neu fwy o strôc, sy'n addas ar gyfer cyfeintiau sy'n fwy na 500,000 o rannau bob blwyddyn. Mae marw Dosbarth B yn defnyddio dur offer safonol o ansawdd uchel fel D2 neu A2 gyda bywyd cynhyrchu diffiniedig o 500,000-1,500,000 o strôc, sy'n ddelfrydol ar gyfer cyfeintiau canolig. Mae marw Dosbarth C yn cynnig adeiladu cost is ar gyfer prototeipio neu rediadau byr o dan 50,000 o strôc, gan dderbyn goddefiannau ehangach yn gyfnewid am amseroedd arwain cyflymach a llai o fuddsoddiad ymlaen llaw.
5. Beth yw rhiciau ffordd osgoi mewn stampio cynyddol yn marw?
Mae rhiciau ffordd osgoi yn ddarnau bach o ddeunydd wedi'i dorri o ymylon y stribedi yng ngorsafoedd cynnar marw cynyddol i reoli dilyniant porthiant stribedi. Mae rhiciau ffordd osgoi negyddol yn tynnu deunydd i greu slotiau agored sy'n ymgysylltu â blociau stopio, gan atal gorfwydo. Mae rhiciau ffordd osgoi cadarnhaol yn ystumio tabiau i lawr i gofrestru yn erbyn arwynebau stopio, gan anystwytho cludwyr cul wrth reoli traw. Mae'r ddau fath yn sicrhau bod y stribed yn symud ymlaen yn union y pellter cywir rhwng strociau'r wasg, gan atal-gwallau dimensiwn cysylltiedig â chamborth a diogelu'r marw rhag difrod damwain a achosir gan ddrifft lleoliad.




