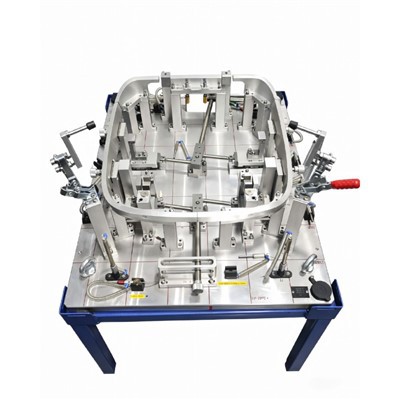
Beth yw stampio'r wasg yn marw a pham maen nhw'n bwysig
Dechreuodd pob rhan fetel rydych chi'n ei chyffwrdd fel dalen wastad. Y peth a'i trodd yn fraced, cysylltydd, neu banel oedd marw wasg stampio. Os ydych chi'n gofynbeth yw marw stampioa pham ei fod yn haeddu eich sylw, dyma'r ateb byr: dyma'r penderfyniad offer unigol sy'n penderfynu a yw eich rhannau'n dod allan yn gywir neu'n anghywir, yn gyflym neu'n araf, yn rhad neu'n ddrud.
Beth Yw Gwasg Stampio Die
Mae marw stampio yn offeryn manwl arbenigol wedi'i wneud o ddur offer caled neu garbid sy'n torri, plygu, tynnu, neu ffurfio metel dalen yn rhan orffenedig. Mae'n cynnwys haneri uchaf ac isaf cyfatebol - a elwir gyda'i gilydd yn aset marw- sy'n gweithio gyda'i gilydd o fewn gwasg. Pan fydd y wasg yn cylchredeg, mae'r hanner uchaf yn disgyn i'r hanner isaf, ac mae'r metel rhyngddynt yn cymryd y siâp a bennir gan geometreg y marw. Mae'r diffiniad stampio mewn gweithgynhyrchu bob amser yn dod yn ôl i'r cysyniad craidd hwn: grym rheoledig a ddefnyddir trwy offer manwl gywir i drawsnewid stoc gwastad yn gydrannau tri dimensiwn.
Mae marw gwasg stampio yn offer manwl gywir sy'n cynnwys haneri uchaf ac isaf cyfatebol sy'n torri, ffurfio, neu siapio metel dalennau yn rhannau gorffenedig trwy gymhwyso grym rheoledig trwy wasg fecanyddol neu hydrolig.
Sut mae Stampio Marw yn Ffitio i'r Broses Gynhyrchu
Dychmygwch wasg heb farw wedi'i osod. Mae gennych chi beiriant sy'n gallu darparu cannoedd o dunelli o rym, ond nid yw'n cynhyrchu dim. Mae'r wasg yn darparu egni; mae'r marw yn darparu gwybodaeth. Beth yw marw, mewn gwirionedd? Nhw yw'r cyfieithwyr geometreg sy'n trosi grym gwasg amrwd yn nodweddion rhan penodol - tyllau, troadau, cyfuchliniau a siapiau wedi'u tynnu.
Mae'r berthynas hon yn bwysig oherwydd bod y marw yn diffinio pob nodwedd ansawdd o'r darn gorffenedig: cywirdeb dimensiwn, cyflwr ymyl, gorffeniad wyneb, a chywirdeb strwythurol. Mae gwasg sy'n rhedeg ar 600 strôc y funud yn golygu dim os bydd y stampio'n marw y tu mewn iddo, mae'n cynhyrchu rhannau â gormod o burrs neu ddimensiynau anghyson. Mae effeithlonrwydd cynhyrchu ac ansawdd rhan yn byw neu'n marw y tu mewn i'r offer.
Dyna pam nad yw dewis y math marw cywir ar gyfer eich cais yn benderfyniad eilaidd - ond y penderfyniad sy'n siapio popeth i lawr yr afon, o amser beicio i gyfradd sgrap i gyfanswm cost fesul rhan.

Mathau o stampio marw a phryd i ddefnyddio pob un
Dewis math marw yw lle mae cost, cyflymder a chymhlethdod rhannol yn gwrthdaro. Dewiswch farw sy'n rhy syml ar gyfer eich geometreg a byddwch yn brwydro yn erbyn materion ansawdd bob shifft. Dros-beiriannu'r offer am gyfnod byr ac ni fyddwch byth yn adennill y buddsoddiad. Mae deall y mathau o stampio yn marw - a chyfateb pob un â'r senario cynhyrchu cywir - yn cadw'r ddwy broblem oddi ar lawr eich siop.
Gorsaf Sengl{0}Yn Marw am Gyfrol Isel-i-Canolig
Mae gorsaf sengl yn marw yn perfformio un llawdriniaeth fesul strôc yn y wasg. Nhw yw'r ceffylau gwaith ar gyfer swyddi syml a llai o gynhyrchu. Byddwch yn dod ar draws sawl math cyffredin:
- Marw gwagioMae - yn torri siâp gwastad (y gwag) o fetel llen. Eich rhan chi yw'r darn wedi'i dorri; sgrap yw'r sgerbwd sy'n weddill. Yn ddelfrydol pan fydd angen amlinelliadau glân arnoch fel man cychwyn ar gyfer gweithrediadau pellach.
- Tyllu marwMae - yn tyllu tyllau, slotiau neu agoriadau i'r darn gwaith. Meddyliwch am ddyrnu gweithrediadau stampio sy'n creu tyllau mowntio neu batrymau awyru.
- Ffurfio marwMae - yn plygu neu'n siapio metel heb dynnu defnydd. Mae marw sy'n ffurfio yn trin flanges, sianeli, ac arwynebau cyfuchlinol lle mae geometreg yn newid ond mae deunydd yn aros yn gyfan.
- Arlunio marwMae - yn tynnu llenfetel i mewn i geudod i greu rhannau gwag, siâp cwpan, fel gorchuddion neu gaeau.
Mae'r cyfnewid gydag offer llwyfan gorsaf sengl yn syml: cost offer is a gosodiad symlach, ond trwybwn arafach. Os oes angen pedwar gweithrediad ar ran, mae'r darn gwaith yn symud trwy bedwar gwasg neu setiad ar wahân. Mae'r amser trin hwnnw'n cynyddu'n gyflym ar gyfeintiau uwch.
Marw Cynyddol ar gyfer Cynhyrchu Cyfaint Uchel
Pan fydd cyfaint dringo a rhannau'n mynd yn gymhleth, mae marw cynyddol yn newid yr economeg yn llwyr. Mae coil o ddeunydd stribed yn bwydo i'r wasg ac yn symud ymlaen trwy orsafoedd lluosog - pob un yn perfformio gweithrediad gwahanol fel blancio, tyllu, plygu, neu ffurfio. Mae'r rhan yn aros yn gysylltiedig â'r cludwr stribed nes bod yr orsaf derfynol yn ei dorri'n rhydd.
Pam fod hyn o bwys? Gall marw cynyddol gynhyrchu rhan orffenedig bob strôc, weithiau'n rhedeg ar 400 i 1,200 o strôc y funud. Rydych chi'n cael cyflymder, cysondeb, ac ychydig iawn o drin rhwng gweithrediadau. Mae enghreifftiau stampio marw cyffredin yn cynnwys cysylltwyr trydanol, cromfachau, a rhannau ffynhonnau cyswllt - gyda goddefiannau tynn sydd angen nodweddion lluosog wedi'u ffurfio mewn dilyniant manwl gywir.
Yr anfantais: mae marw cynyddol yn costio mwy ymlaen llaw ac mae angen dylunwyr marw medrus. Maent hefyd yn mynnu gweisg gyda digon o welyau i gadw pob gorsaf mewn un teclyn.
Marw Trosglwyddo a Marw Cyfansawdd
Mae rhai rhannau yn rhy fawr neu'n rhy ddwfn-wedi'u tynnu i aros ar stribed. Dyna lle mae stampio trosglwyddo yn dod i mewn. Mae'r gwag yn cael ei dorri'n rhydd yn gynnar, yna mae system drosglwyddo fecanyddol yn ei symud o orsaf i orsaf ar gyfer gweithrediadau olynol. Mae fframiau, cregyn strwythurol, a llociau mawr yn gymwysiadau marw trosglwyddo nodweddiadol. Rydych chi'n cael y gallu lluosog-o offer blaengar gyda'r hyblygrwydd i drin geometregau mwy, mwy cymhleth.
Mae marw cyfansawdd yn cymryd agwedd wahanol. Maen nhw'n perfformio gweithrediadau torri lluosog - fel blancio a thyllu - mewn un strôc mewn un orsaf. Maent yn gyflymach na rhedeg marw syml ar wahân ond yn gyfyngedig i weithrediadau torri; nid yw ffurfio yn rhan o'u repertoire. Pan fydd angen rhannau gwastad arnoch gyda phatrymau tyllau manwl gywir wedi'u cynhyrchu ar gyfaint cymedrol i-uchel, mae marw cyfansawdd yn taro'r man melys rhwng cost a chyflymder.
| Math Marw | Gorau Ar Gyfer | Cyfrol Nodweddiadol | Cost Cymharol | Cymhlethdod Rhan |
|---|---|---|---|---|
| Gorsaf-Seng (Syml) | Blancio, tyllu, neu ffurfio sylfaenol | Isel i ganolig | Isel | Syml |
| Cyfansawdd | Llawdriniaethau torri mewn un strôc | Canolig i uchel | Cymedrol | Cymedrol (torri yn unig) |
| Blaengar | Rhannau cymhleth sydd angen gweithrediadau lluosog | Uchel | Uchel | Uchel |
| Trosglwyddo | Rhannau mawr neu ddwfn -ar draws gorsafoedd | Canolig i uchel | Uchel | Uchel |
Sylwch ar y patrwm: fel rhan o gymhlethdod a chynnydd mewn cyfaint, mae buddsoddiad offer yn codi - ond mae cost fesul-darn yn gostwng. Mae economeg dethol marw bob amser yn golygu cydbwyso'r cyfalaf ymlaen llaw hwnnw yn erbyn-effeithlonrwydd cynhyrchu hirdymor. Mae marw cynyddol sy'n costio $80,000 yn edrych yn ddrud nes i chi gyfrifo'r{7}}cynilion fesul-rhan dros filiwn-darn o'i gymharu â symud darnau gwaith rhwng pedair gorsaf sengl.
Mae'r math marw yn diffinio trwygyrch, ond nid yw'n gwarantu ansawdd ar ei ben ei hun. Mae'r hyn sy'n digwydd y tu mewn i'r marw - y cydrannau sy'n arwain, torri, stripio, ac alinio - yn pennu a yw'r rhannau hynny mewn gwirionedd yn cwrdd â strôc benodol ar ôl strôc.
Cydrannau Critigol Y tu mewn i Set Stampio Die
Hanner yr hafaliad yw gwybod eich math o farw. Mae'r hanner arall yn byw yn y cydrannau unigol sy'n gwneud pob strôc yn ailadroddadwy. Pan fydd marw stampio yn cynhyrchu ei ddeg milfed ran gyda'r un ansawdd ymyl â'r gyntaf, mae'r cysondeb hwnnw'n olrhain yn ôl i fewnolion wedi'u peiriannu'n fanwl gywir yn gweithio gyda'i gilydd dan rym eithafol. Dyma beth mae pob un yn ei wneud - a beth sy'n mynd o'i le pan mae'n gwisgo.
Esgidiau Die, Pinnau Tywys, a Systemau Aliniad
Mae'r esgidiau marw uchaf ac isaf yn ffurfio asgwrn cefn strwythurol pob set marw. Mae'r rhain yn blatiau dur neu alwminiwm wedi'u peiriannu trachywiredd y mae popeth arall yn eu gosod ar - ddyrnu, blociau marw, stripwyr, sbringiau a synwyryddion. Yn ôlY Gwneuthurwr, mae trwch esgidiau marw yn dibynnu ar y lluoedd torri a ffurfio disgwyliedig. Mae marw bathu sy'n gwasgu metel dan gywasgu angen plât marw llawer mwy trwchus na marw plygu syml oherwydd bod y dosbarthiad llwyth yn mynnu hynny.
Mae pinnau canllaw (a elwir hefyd yn byst canllaw) a llwyni yn cysylltu'r esgidiau marw uchaf ac isaf ac yn sicrhau eu bod yn alinio o fewn goddefiannau mor dynn â 0.0001 modfedd. Mae dau brif fath yn bodoli: -pinnau arddull ffrithiant sy'n marchogaeth mewn alwminiwm-llwyni efydd, a phiniau cario pêl sy'n defnyddio cewyll peli dur caled i leihau ffrithiant ar gyflymder uwch. Pan fydd pinnau tywys yn gwisgo neu'n gwyro, mae'r haneri uchaf ac isaf yn symud o gymharu â'i gilydd. Mae hyd yn oed ychydig filfedau o gamaliniad yn achosi dyrnu i wrthbwyso marw, sy'n ymddangos ar unwaith fel pyliau anwastad, drifft dimensiwn, a thraul arloesol cyflymach.
Mae blociau sawdl yn ychwanegu haen arall o sefydlogrwydd. Mae'r blociau dur manwl hyn wedi'u peiriannu yn amsugno gwthiad ochr a gynhyrchir wrth dorri neu ffurfio, gan atal grymoedd ochrol rhag gorlethu'r pinnau canllaw. Hebddynt, gall un -grymoedd cyfeiriadol wyro'r esgid uchaf cyfan - methiant cynnil sy'n difetha geometreg rhan cyn i unrhyw un sylwi ar yr achos sylfaenol.
Punches, Die Blocks, a Geometreg Torri
Pwnsh marw'r wasg yw'r gydran sydd mewn gwirionedd yn cysylltu â'r metel dalen ac yn ei orfodi i mewn neu drwy agoriad y bloc marw. Mae punches a marw yn gweithio fel pâr cyfatebol: mae'r dyrnu yn gwthio deunydd trwy'r agorfa bloc marw, ac mae'r bwlch rhwng eu hymylon torri - y cliriad - yn pennu popeth am ansawdd y toriad.
Mynegir clirio fel arfer fel canran o drwch deunydd fesul ochr. A10% clirioyn golygu bod y bwlch ar bob ymyl yn cyfateb i 10% o drwch y stoc. Gwnewch bethau'n iawn, ac mae'r awyrennau torri o frig a gwaelod y deunydd yn alinio'n lân, gan gynhyrchu toriad llyfn heb fawr o burr. Yn rhy dynn, ac mae gormod o rym yn cyflymu traul dyrnu, yn cynyddu'r defnydd o ynni, ac yn gallu torri offer. Yn rhy llac, ac mae'r defnydd yn rhwygo yn lle cneifio - gan adael burrs trwm ac ymylon carpiog sydd angen gorffeniad eilaidd.
Mae geometreg blociau marw yn amrywio yn ôl gweithrediad. Mae gan floc marw blancio faint agoriad i'r amlinelliad rhan a ddymunir, tra bod bloc marw dyrnu o faint i'r twll sy'n cael ei greu. Ar gyfer gweithrediadau ffurfio, mae blociau marw yn ymgorffori radiysau ac onglau rhyddhad sy'n rheoli sut mae deunydd yn llifo wrth blygu neu dynnu llun. Mae deunyddiau workpiece caletach, cryfach yn gofyn am gliriadau ehangach oherwydd bod eu hymddygiad torri asgwrn o dan gneifio yn wahanol i fetelau meddalach fel alwminiwm.
Stripwyr, Peilotiaid, a Rheoli Deunydd
Ar ôl pob strôc, mae adferiad elastig a ffrithiant yn achosi i'r metel dalen afael yn y dyrnu wrth iddo dynnu'n ôl. Heb ymyrraeth, mae'r darn gwaith yn marchogaeth i fyny gyda'r dyrnu - yn jamio'r marw ac yn niweidio'r offer a'r rhan. Dyna swydd y plât stripiwr: mae'n dal y deunydd i lawr yn erbyn yr wyneb marw tra bod y dyrnu'n tynnu'n ôl, gan wahanu'r ddau yn lân bob cylch.
Mae peilotiaid yn delio â phroblem wahanol. Mewn marwolaethau cynyddol, rhaid i'r stribed symud ymlaen i'r union safle cywir cyn i bob strôc danio. Mae pinnau peilot - sy'n ymestyn trwy'r plât stripiwr - yn mynd i mewn i dyllau sydd wedi'u tyllu'n flaenorol yn y stribed ac yn cloi ei leoliad cyn i unrhyw dorri neu ffurfio ddechrau. Heb gofrestriad peilot cywir, mae nodweddion yn drifftio o orsaf i orsaf, gan waethygu gwall dimensiwn ar draws y rhan orffenedig.
Dyma sut mae'r cydrannau marw stampio hyn yn rhyngweithio - a beth sy'n digwydd pan fydd pob un yn diraddio:
- Esgidiau marwMae - yn darparu sylfaen mowntio a dosbarthu grym y wasg. Pan fyddant wedi treulio neu ystof: cydrannau'n symud, gan achosi camlinio cynyddol ar draws pob gorsaf.
- Pinnau tywys a llwyni- cynnal aliniad uchaf-i-isaf o fewn 0.0001". Wedi treulio: gwallau dimensiwn, torri anwastad, a thraul dyrnu cyflymach.
- Marw punches- treiddio deunydd i dorri neu ffurfio nodweddion. Pan gaiff ei naddu neu ei wisgo: mae burrs yn cynyddu, mae maint y tyllau'n drifftio, ac mae tunelli'r wasg yn codi.
- Die blociauMae - yn darparu'r deunydd paru blaengar a'r deunydd cefnogi wrth ffurfio. Pan gaiff ei wisgo: mae'r cliriad yn cynyddu, mae ansawdd yr ymyl yn dirywio, mae gwlithod yn tynnu'n ôl drwy'r marw.
- Platiau stripperMae - yn tynnu deunydd o'r pwnsh ar ôl pob strôc. Pan fyddant wedi treulio neu sbringiau gwan: mae rhannau'n glynu, mae'r stribedi'n cam-borthi, ac mae toriadau i feiciau yn pigo.
- Peilotiaid- lleolwch y stribed yn union cyn pob strôc. Ar ôl treulio neu blygu: mae nodwedd gynyddol-i-gywirdeb nodwedd yn diraddio, gan gynhyrchu allan-o-rhannau penodol.
Mae pob un o'r cydrannau hyn yn eitem gwisgo. Mae'r deunyddiau y maent yn cael eu hadeiladu o - a sut mae'r deunyddiau hynny'n cael eu trin â gwres, eu gorchuddio a'u peiriannu - yn pennu'n uniongyrchol faint o rannau da a gewch cyn i waith cynnal a chadw neu amnewid ddod yn anochel.

Deunyddiau Die, Haenau, a Dulliau Adeiladu
Mae'r radd ddur y tu mewn i'ch marw offer yn pennu a yw'n para 50,000 o drawiadau neu 5 miliwn. Ond anaml y mae dewis deunydd marw yn cael y sylw y mae'n ei haeddu - mae'r rhan fwyaf o benderfyniadau cyrchu yn canolbwyntio ar geometreg ac amser dosbarthu tra'n trin deunydd fel ôl-ystyriaeth. Dyna gamgymeriad costus. Mae'r dur marw stampio rydych chi'n ei nodi yn rheoli cyfradd traul, amlder cynnal a chadw, ac yn y pen draw yn costio-fesul-rhan dros oes gynhyrchu gyfan yr offeryn.
Graddau Dur Offer a'u Cymwysiadau
Nid yw pob offer marw yn cael ei adeiladu o'r un metel. Mae dewis y radd gywir yn golygu cydbwyso tri gofyniad sy'n cystadlu: caledwch (yn gwrthsefyll traul), gwydnwch (yn gwrthsefyll naddu a chracio), a pheiriannu (yn cadw costau gweithgynhyrchu marw yn hylaw). Dyma sut mae'r graddau mwyaf cyffredin yn cronni ar gyfer stampio ceisiadau:
- D2 (Oer-Gwaith, Uchel-Carbon Uchel-Chromium)- Caledwch: 62-64 HRC. Gwrthwynebiad gwisgo eithriadol o garbidau cromiwm caled. Gorau ar gyfer rhediad hir a thyllu marw gan stampio deunyddiau sgraffiniol fel dur di-staen a-cryfder isel-graddau aloi uchel. Y dewis cyntaf pan fydd bywyd yn marw yw'r flaenoriaeth.
- A2 (Aer-Caledu)- Caledwch: 63-65 HRC. Yn cynnig ymwrthedd gwisgo cryf gyda chaledwch gwell na D2, ynghyd â sefydlogrwydd dimensiwn rhagorol yn ystod triniaeth wres. Delfrydol ar gyferblancio a ffurfio puncheslle mae'n rhaid i oddefiadau tynn oroesi caledu heb ystumio.
- M2 (Cyflymder-Uchel)- Caledwch: 62-64 HRC. Yn cadw caledwch ar dymheredd uchel, gan ei wneud yn addas ar gyfer marw cynyddol cyflym iawn lle mae ffrithiant yn cynhyrchu gwres sylweddol ar yr ymylon. Fe'i defnyddir yn aml ar gyfer punches sy'n rhedeg ar 800+ strôc y funud.
- S7 (Sioc-Gwrthsefyll)- Caledwch: 60-62 HRC. Caledwch effaith uchel ar draul rhywfaint o wrthwynebiad gwisgo. Mae'r dewis cywir ar gyfer ffurfio trwm yn marw, gweithrediadau bathu, ac unrhyw ddiswm offer yn destun sioc fecanyddol dro ar ôl tro a fyddai'n naddu dur caletach, mwy brau.
- carbid (carbid twngsten)- Caledwch: 75-80+ HRA (sy'n cyfateb yn fras i 90+ ar raddfeydd wedi'u trosi). Gwrthiant traul eithafol ar gyfer y cymwysiadau cyfaint uchaf sy'n stampio deunyddiau sgraffiniol neu denau. gryn dipyn yn ddrutach a brau - a ddefnyddir yn nodweddiadol fel mewnosodiadau mewn ardaloedd traul critigol yn hytrach na blociau marw llawn.
Mae'r patrwm yn glir: mae duroedd anoddach yn gwrthsefyll traul ond yn cracio o dan sioc, tra bod duroedd llymach yn amsugno effaith ond yn gwisgo'n gyflymach. Gallai marw metel sy'n rhedeg 200,000 o rannau'r flwyddyn mewn dur ysgafn berfformio'n dda yn A2, ond mae'r un geometreg sy'n stampio di-staen ar 2 filiwn o rannau'n flynyddol yn gofyn am fewnosodiadau D2 neu carbid. Mae cyfaint cynhyrchu a deunydd workpiece yn gyrru'r penderfyniad - nid dewis personol neu arferiad.
Triniaeth Gwres, Haenau Arwyneb, a Phrosesau EDM
Nid yw dur offer crai yn barod ar gyfer gwasanaeth marw nes bod triniaeth wres yn trawsnewid ei ficrostrwythur. Mae'r broses yn cynnwys gwresogi i dymheredd austenitizing penodol (yn amrywio o 1,475 gradd F ar gyfer O1 hyd at 2,250 gradd F ar gyfer M2), yna oeri rheoledig trwy ddiffodd - mewn aer, olew, neu ddŵr yn dibynnu ar y radd. Mae tymheru yn dilyn, gan leihau brau tra'n cadw caledwch targed. Mae cael y dilyniant hwn yn anghywir yn golygu marw sydd naill ai'n sglodion ar ei rediad cynhyrchu cyntaf neu'n gwisgo'n gynamserol oherwydd nad yw erioed wedi cyrraedd caledwch llawn.
Mae haenau arwyneb yn ychwanegu haen arall o amddiffyniad y tu hwnt i'r hyn y mae dur sylfaen yn ei ddarparu. Wedi'u cymhwyso trwy Ddyddodiad Anwedd Corfforol (PVD), mae'r haenau ffilm tenau hyn yn ymestyn bywyd marw yn ddramatig heb newid dimensiynau rhan:
- TiN (Titaniwm Nitrid)- Caledwch uchel, traul da ac ymwrthedd ocsideiddio. Y gorchudd marw cyffredinol -diben cyffredinol mwyaf cyffredin, sy'n addas ar gyfer y rhan fwyaf o weithrediadau torri a ffurfio.
- TiCN (Titanium Carbonitride)- Ffrithiant is a chaledwch uwch na TiN. Yn perfformio'n dda mewn amgylcheddau sy'n galw am lai o galio, yn enwedig wrth stampio alwminiwm neu staen.
- DLC (Diamond-Fel Carbon)- Cyfernod ffrithiant hynod o isel gyda gwrthiant traul cryf. Fe'i defnyddir ar ffurfio arwynebau marw lle mae llif deunydd a gorffeniad arwyneb yn hollbwysig, yn enwedig ar gyfer metelau anfferrus.
Mae peiriannu marw yn dod â'r deunyddiau hyn i'w geometreg derfynol. Mae melino a throi CNC yn tynnu deunydd swmp i ddimensiynau garw, ac yna malu manwl gywir i gyflawni goddefiannau o fewn micronau. Ond mae rhai geometregau marw - corneli mewnol miniog, proffiliau cyfuchlin cymhleth, slotiau cul - yn gwthio y tu hwnt i'r hyn y gall offer torri confensiynol ei gynhyrchu.
Dyna lle mae EDM yn mynd i mewn i'r llun.EDM gwifrenyn defnyddio gwifren denau â gwefr drydanol i dorri trwy ddur marw caled gyda chywirdeb lefel micron, waeth beth fo'r caledwch materol. Oherwydd nad yw'r wifren byth yn cysylltu â'r darn gwaith yn gorfforol, nid oes unrhyw straen mecanyddol na gwyriad offer - yn hanfodol pan fydd peiriannu yn marw sy'n gofyn am oddefgarwch ±0.005 mm ar broffiliau cymhleth. Mae Sinker EDM yn ategu EDM gwifren trwy ddefnyddio electrodau siâp i greu ceudodau dall, cyfuchliniau 3D, a geometregau poced cymhleth na all melino na thorri gwifrau eu cyrraedd.
Mae'r dilyniant adeiladu offer marw fel arfer yn llifo o garw CNC, trwy driniaeth wres, i weithrediadau malu gorffeniad ac EDM. Mae'r gorchymyn hwn yn bwysig: mae peiriannu cyn caledu yn tynnu deunydd yn effeithlon tra bod y dur yn feddal, ac mae EDM ar ôl caledu yn cyflawni geometreg derfynol heb y risg afluniad a fyddai'n dod o dorri marw gorffenedig i dymheredd.
Deunydd, triniaeth wres, cotio, a dull peiriannu - mae'r pedwar penderfyniad hyn yn gweithio gyda'i gilydd. Dewiswch y dur anghywir ac nid oes cotio yn ei arbed. Ewinedd y dewis dur ond hepgor triniaeth wres iawn a byddwch yn gwylio ymylon torri crymbl. Nid yw'r cysylltiad rhwng dewis deunydd a hirhoedledd marw yn ymwneud â rhifau caledwch - yn unig, mae'n ymwneud â chyfateb y dull adeiladu cyfan â'r gofynion penodol y bydd eich offer yn eu hwynebu dros filiynau o gylchoedd.
Stampio Die Design a'i Effaith ar Ansawdd Rhan
Mae dulliau dethol deunyddiau ac adeiladu yn rhoi'r gwydnwch ffisegol i farw i oroesi miliynau o gylchoedd. Ond nid yw gwydnwch yn unig yn gwarantu rhannau da. Y paramedrau dylunio sydd wedi'u cynnwys yng ngwerthoedd clirio offer -, cyfrifiadau tunelli, radiysau tro, cymarebau tynnu - yw'r hyn sy'n gwahanu marw sy'n cynhyrchu rhannau glân, dimensiwn cywir oddi wrth un sy'n cynhyrchu sgrap ac ail-weithio o'r diwrnod cyntaf. Dyluniad marw stampio yw lle mae bwriad peirianneg yn cwrdd â realiti cynhyrchu.
Clirio, Tunelledd, a'u Heffaith ar Ansawdd Rhan
Punch{0}}i-clirio marw yw'r newidyn unigol mwyaf dylanwadol mewn unrhyw weithrediad torri o fewn y broses stampio. Dyma'r bwlch rhwng y dyrnu torri a'r agoriad marw, wedi'i fynegi fel canran o drwch deunydd yr ochr. Sicrhewch y rhif hwn yn gywir ac fe welwch ymylon glân heb fawr o burr. Gwnewch bethau'n anghywir a byddwch yn brwydro yn erbyn problemau ansawdd na all unrhyw addasiadau i'r wasg eu trwsio.
Dyma beth sy'n digwydd mewn gwirionedd yn ystod toriad. Mae'r punch yn cysylltu â'r ddalen, yn ei chywasgu'n lleol, ac yn dechrau allwthio deunydd i'r agoriad marw. Mae hyn yn creu'r band llosg - y rhan sgleiniog, llyfn o'r ymyl toriad. Unwaith y bydd straen yn fwy na chryfder cneifio'r deunydd, mae llinellau torri asgwrn yn ymledu o ymyl y dyrnu ac yn marw ar yr un pryd. Pan fydd y cliriad yn gywir, mae'r llinellau torri esgyrn hynny'n cyfarfod yn lân yng nghanol y deunydd, gan gynhyrchu rhan â band torri llyfn a pharth torri allan cyson.
Nid yw'r cliriad torri gorau posibl yn gyffredinol. Mae'n graddio gyda math o ddeunydd a thrwch - mae'r rheol draddodiadol o 10% yn berthnasol yn bennaf i ddur carbon isel, tra bod dur cryfder uchel, alwminiwm a di-staen ill dau yn mynnu gwerthoedd clirio gwahanol yn seiliedig ar eu cymarebau cryfder tynnol unigryw -i-.
Mae canlyniadau clirio anghywir yn amlygu'n gyflym. Mae rhy ychydig o glirio yn golygu bod yr awyrennau torri asgwrn yn colli ei gilydd, gan gynhyrchu parth cneifio eilaidd sy'n cynyddu grym torri, yn cynhyrchu gwres gormodol, ac yn cyflymu traul dyrnu. Mae gormod o glirio yn caniatáu i'r deunydd rolio i mewn i'r agoriad marw cyn hollti, gan greu pyliau trwm ar ymyl y rhan ac arwynebau torri allan carpiog. FelCylchgrawn Ffurfio Metelnodiadau, gan ddibynnu ar y rheol clirio o 10% ar gyfer pob gradd deunydd yn creu problemau gan gynnwys chwalfa dyrnu cynamserol, bywyd offer gwael, pwysau stripio gormodol, a chynhyrchiad cynyddol o burr.
Ar gyfer{0}}dur carbon isel, mae'r un clasurol-trydydd cneifio, dwy ran o dair yn torri'r rheol pan fo'r clirio yn agos at 10% yr ochr. Ond mae dur cryfder uchel yn ymddwyn yn wahanol - mae eu cryfder cnwd yn llawer agosach at eu cryfder tynnol, sy'n golygu mai ychydig iawn o anffurfiad sy'n digwydd cyn torri asgwrn. Mae'r deunyddiau hyn yn aml yn gofyn am gliriadau mwy i atal llwyth sioc gormodol ar y dyrnu. I'r gwrthwyneb, mae alwminiwm yn dueddol o fod angen cliriadau tynnach oherwydd ei feddalwch a'i duedd i gynhyrchu parthau treigl mawr.
Mae cyfrifiad tunelledd yn cysylltu'n uniongyrchol â phenderfyniadau clirio a dyluniad marw stampio metel cyffredinol. Mae'r fformiwla ar gyfer grym blancio a thyllu yn syml: perimedr torri (modfeddi) wedi'i luosi â thrwch deunydd (modfedd) wedi'i luosi â chryfder cneifio'r deunydd (tunelli fesul modfedd sgwâr).Y Gwneuthurwryn nodi bod y fformiwla hon yn defnyddio trwch deunydd llawn i wneud iawn am ddyrnu diflas ac yn marw - os cedwir offer yn sydyn, mae tunelli gwirioneddol yn gostwng oherwydd bod cneifio yn digwydd trwy ganran yn unig o gyfanswm y trwch.
Ar gyfer marw cynyddol, mae cyfrifiadau tunelledd yn cymryd mwy o ran. Mae angen ichi roi cyfrif am bob gorsaf: tyllu, gwagio, ffurfio, plygu, lluniadu, ynghyd â stripwyr sbring, padiau pwysedd nitrogen, a chodwyr stribedi. Mae pob un yn cyfrannu llwyth, ac mae'r swm yn pennu isafswm cynhwysedd y wasg. Mae dan-maint y wasg yn golygu jamiau ar waelod y canol marw; mae dros-maint yn gwastraffu ynni a chyfalaf.
Y tu hwnt i dunelledd crai, lle mae'r llwyth yn digwydd yn y strôc wasg yn bwysig ar gyfer cyfrifiadau ynni. Mae gweithrediad lluniadu sy'n defnyddio deunydd dros bellter strôc hir yn gofyn am fwy o egni na gweithrediad tyllu sy'n cneifio drwodd yn gyflym, hyd yn oed os yw'r tunelli brig yn debyg. Mae paru egni'r wasg â gofynion marw - nid dim ond tunelledd - yn atal y methiannau arafu sy'n pla o dan-gosodiadau penodedig.
Dylunio ar gyfer Gweithgynhyrchu mewn Peirianneg Die
Mae dyluniad stampio metel craff yn dechrau gyda chwestiwn y mae'r rhan fwyaf o bobl yn ei ofyn yn rhy hwyr: a all y rhan hon gael ei stampio'n gyson ar y goddefiannau y mae'r lluniad yn eu mynnu? Mae'r ateb yn dibynnu ar sut mae geometreg rhan, priodweddau materol, a chyfyngiadau marw yn rhyngweithio.
Ystyriwch radiws tro. Mae gan bob defnydd radiws tro lleiaf y mae'r ffibrau allanol yn cracio oddi tano. Ar gyfer -dur carbon isel, mae lleiafswm y radiws y tu mewn fel arfer yn hafal i un trwch deunydd. Ar gyfer dur cryfder uchel, gall fod yn ddwy i bedair gwaith trwch - neu fwy. Ac mae cyfeiriad grawn yn bwysig: mae plygu yn gyfochrog â chyfeiriad treigl y ddalen yn peryglu cracio ar hyd y ffiniau grawn gwan, tra bod plygu perpendicwlar yn caniatáu radiysau tynnach. Bydd dyluniad stampio sy'n anwybyddu cyfeiriadedd grawn yn pasio adolygiad CAD ac yn methu â chynhyrchu.
Mae cymarebau lluniadu yn rheoli rhannau sydd wedi'u tynnu'n ddwfn. Mae'r gymhareb tynnu - diamedr gwag wedi'i rannu â diamedr dyrnu - yn pennu a ellir ffurfio cwpan, cragen, neu amgaead mewn un tynnu neu a oes angen gostyngiadau lluosog. Mynd y tu hwnt i'r gymhareb tynnu uchaf (tua 2.0 fel arfer ar gyfer dur ysgafn ar y tyniad cyntaf) ac mae'r deunydd yn teneuo neu'n rhwygo ar y radiws dyrnu. Mae pob ail-dynnu dilynol yn caniatáu gostyngiadau cynyddol lai. Nid yw'r rhain yn awgrymiadau - maent yn derfynau ffisegol nad oes unrhyw faint o iraid neu dunelledd gwasgu yn eu goresgyn.
Mae bylchau nodweddion yn effeithio ar gryfder marw ac ansawdd rhan yn gyfartal. Bydd tyllau pwnio wedi'u gosod yn rhy agos at linell blygu yn ystumio pan fydd y fflans yn ffurfio. Mae gweoedd cul rhwng tyllau cyfagos yn gwanhau'r dur marw, gan beryglu toriad dyrnu dan lwyth. Mae canllawiau cyffredinol yn galw am bellter-i-ymyl o leiaf un trwch materol a thwll-i-bylchau twll o leiaf dau drwch deunydd - ond mae geometregau tynnach yn gofyn am ddilysiad FEA i gadarnhau y gall yr adran marw drin beicio dro ar ôl tro heb fethiant blinder.
Dyma lle mae offer efelychu yn ennill eu buddsoddiad. Mae CAE a FEA yn caniatáu i beirianwyr ddilysu technegau stampio metel a pherfformiad marw cyn torri unrhyw ddur. Yn hytrach na thrin efelychiad fel blwch ticio-munud olaf,ymagwedd fwy effeithiolyn ei integreiddio'n gynnar ac yn ailadroddol trwy gydol y broses ddylunio. Mae rhedeg efelychiadau sylfaenol yn ystod y dyluniad stampio cychwynnol yn nodi problemau mawr - teneuo deunydd, crychu, sbring - cyn i fuddsoddiad offer sylweddol ddechrau. Mae pob iteriad dylunio yn ychwanegu mwy o fanylion efelychiad, fel bod y dadansoddiad yn adlewyrchu'r holl fewnbynnau gweithgynhyrchu gyda chywirdeb uchel erbyn i chi gyrraedd cic gyntaf yr offer terfynol.
Mae'r manteision ymarferol yn goncrid. Mae efelychiadau ffurfio yn rhagfynegi lle bydd llenfetel yn teneuo y tu hwnt i derfynau derbyniol wrth luniadu, gan alluogi peirianwyr i addasu radiysau dyrnu neu ychwanegu gleiniau tynnu cyn adeiladu'r marw. Mae efelychiadau Springback yn datgelu faint y bydd y rhan yn gwyro oddi wrth geometreg dei ar ôl dadlwytho, gan alluogi iawndal bwriadol dros-blygu yn yr offer. Mae FEA strwythurol ar y marw ei hun yn cadarnhau y gall adrannau tenau rhwng nodweddion wrthsefyll miliynau o gylchoedd heb gracio blinder.
Nid yw'r broses stampio metel dalen yn maddau gwaith dyfalu. Mae pob dimensiwn ar eich rhan orffenedig yn olrhain yn ôl i benderfyniad dylunio a wnaed yn y gwerthoedd clirio marw -, onglau plygu, dyfnder tynnu, bylchiad nodwedd. Dilyswch y penderfyniadau hynny gyda data efelychu, ac mae eich offer yn cynhyrchu rhannau cydymffurfio o'r treial cyntaf. Hepgor dilysu, ac rydych yn talu am iteriadau cywiro mewn dur offer caledu - yr ystafell ddosbarth drutaf ym maes gweithgynhyrchu.
Mae paramedrau dylunio yn pennu beth mae'r dis yn ei gynhyrchu. Ond mae hyd yn oed marw sydd wedi'i ddylunio'n berffaith yn diraddio dros amser. Mae gwybod sut i ddewis y marw cywir ar gyfer eich cais - a sut i werthuso cyflenwyr sy'n gallu darparu'r manylder hwnnw - yn gwahanu timau sy'n lansio ar amser oddi wrth y rhai sy'n sownd mewn dolen ddiddiwedd o gywiriadau offer.

Sut i Ddewis y Marw Cywir ar gyfer Eich Cais
Rydych chi'n deall mathau marw, cydrannau, deunyddiau, ac egwyddorion dylunio. Mae'r cwestiwn sy'n weddill yn ymarferol: pa ffurfwedd marw sy'n cyd-fynd â'ch gofynion cynhyrchu penodol, a sut ydych chi'n gweithio gyda gweithgynhyrchwyr marw stampio i fynd o'r cysyniad i'r cynhyrchiad-offeryn parod heb losgi amser a chyllideb ar gychwyniadau ffug?
Nid fformiwla sengl yw'r ateb. Mae'n fframwaith penderfynu sy'n pwyso pedwar newidyn ar yr un pryd - cyfaint, geometreg, goddefiannau, a deunydd - yna'n mapio'r mewnbynnau hynny i'r strategaeth offer cywir a'r partner gweithgynhyrchu cywir.
Paru Math Die i Gyfrol Cynhyrchu a Chymhlethdod Rhan
Cyfaint cynhyrchu yw'r hidlydd cyntaf. Nid yw marw arferol ar gyfer rhediad blynyddol o 5,000 darn yn edrych yn ddim byd tebyg i offer a adeiladwyd ar gyfer 5 miliwn o rannau'r flwyddyn, ac mae drysu'r ddau yn gwastraffu arian i'r ddau gyfeiriad. Dyma sut mae trothwyon cyfaint yn arwain dewis math o farw:
- O dan 10,000 o rannau yn flynyddolMae - gorsaf sengl yn marw fel arfer yn gwneud synnwyr economaidd. Mae cost offer yn aros yn isel, mae amseroedd arweiniol yn fyr, a gallwch redeg gweithrediadau lluosog ar draws gosodiadau syml heb gyfiawnhau buddsoddiad cyfalaf mawr. Mae'r gost fesul-darn yn uwch, ond mae cyfanswm cost y rhaglen yn aml yn aros yn is nag arf cynyddol nad yw byth yn cyrraedd ad-daliad.
- 10,000 i 100,000 o rannau yn flynyddol- Dyma'r parth croesi. Mae marw cyfansawdd neu farw cynyddol syml yn dechrau talu eu cost offeru uwch yn ôl trwy lai o lafur, amseroedd beicio cyflymach, a llai o gamau trin. Rhedeg y fathemateg ar eich rhan benodol: os bydd pedwar gosodiad gorsaf sengl yn cymryd 15 eiliad yr un i'w drin fesul darn, dyna funud o amser di-werth fesul rhan y mae dis cynyddol yn ei ddileu yn gyfan gwbl.
- Dros 100,000 o rannau yn flynyddol- Mae marw blaengar yn dominyddu. Mae'r buddsoddiad ymlaen llaw (yn aml $50,000 i $200,000+ yn dibynnu ar gymhlethdod) yn cael ei amorteiddio ar draws digon o rannau i ostwng y-cost offer darn o dan y cant. Yn y cyfeintiau hyn, mae gwahaniaethau amser beicio o ffracsiynau eiliad yn trosi'n oriau cynhyrchu go iawn a arbedwyd.
Fodd bynnag, nid yw cyfaint yn unig yn cau'r penderfyniad. Mae cymhlethdod geometreg rhan yn ychwanegu ail ddimensiwn. Mae braced gwastad gyda thri thwll yn ymgeisydd marw cynyddol hyd yn oed ar gyfeintiau cymedrol oherwydd bod yr offer yn aros yn syml. Efallai y bydd angen stampio trosglwyddo waeth beth fo'r cyfaint - ar gyfer cwt dwfn wedi'i dynnu â goddefiannau tynn a chamau ffurfio lluosog oherwydd ni all y rhan yn gorfforol aros ar stribed trwy'r nifer o gamau anffurfio hynny.
Gofynnwch y cwestiynau hyn i chi'ch hun am geometreg:
- A all y rhan aros ynghlwm wrth stribed cludo trwy'r holl weithrediadau? Os oes, blaengar. Os na, trosglwyddwch.
- A oes angen tynnu lluniau dwfn ar y rhan sy'n fwy na 1.5x y diamedr gwag? Mae marw trosglwyddo yn trin hyn yn well na gorsafoedd blaengar.
- A oes gweithrediadau ffurfio sy'n gofyn am fynediad o gyfeiriadau lluosog? Gall systemau trosglwyddo ailgyfeirio rhannau rhwng gorsafoedd.
- A yw'r rhan orffenedig yn fwy na'r hyn y gall stribed cynyddol ei gario'n ymarferol? Yn nodweddiadol mae angen offer trosglwyddo ar baneli mawr a chydrannau strwythurol.
Mae gofynion goddefgarwch yn ychwanegu'r trydydd hidlydd. Mae goddefiannau masnachol safonol (plws neu finws 0.005 modfedd ar nodweddion wedi'u pwnio, plws neu finws 1 gradd ar droadau) yn gyraeddadwy gyda'r rhan fwyaf o - fathau o farw adeiledig. Ond pan fydd printiau'n galw am plws neu finws 0.001 modfedd ar ddimensiynau critigol, mae'n rhaid i'r adeiladwaith marw ei hun gynyddu - trachywiredd-cydrannau daear, systemau tywys pêl, a rheolaethau deunydd tynnach yn dod yn-ni ellir eu trafod p'un a ydych yn rhedeg gosodiad blaengar neu drosglwyddiad.
Yn olaf, mae math o ddeunydd yn dylanwadu ar ddetholiad marw mewn ffyrdd nad ydynt bob amser yn amlwg. Mae duroedd cryfder uchel a graddau di-staen yn cynhyrchu mwy o dunelli fesul trawiad, yn creu mwy o draul offer, ac yn galw am gliriadau ehangach - sydd i gyd yn effeithio ar gyfrif gorsafoedd mewn marwolaethau cynyddol a gofynion grym mewn systemau trosglwyddo. Gall deunyddiau teneuach (o dan 0.020 modfedd) fwclo rhwng gorsafoedd blaengar os nad yw lled y stribed yn ddigonol i gynnal anhyblygedd, weithiau'n gwthio'r penderfyniad i drosglwyddo hyd yn oed pan fo cyfaint yn ffafrio offer cynyddol.
| Ffactor | Gorsaf-Gorsaf Sengl | Marw Blaengar | Trosglwyddo Marw |
|---|---|---|---|
| Cyfrol Flynyddol Delfrydol | O dan 10,000 o rannau | Dros 50,000 o rannau | Dros 25,000 o rannau |
| Ystod Maint Rhan | Unrhyw faint | Bach i ganolig | Canolig i fawr |
| Cymhlethdod Geometreg | Syml (1-2 llawdriniaeth) | Gweithrediadau cymhleth (3-12+) | Cymhleth gyda thynnu lluniau dwfn neu ailgyfeirio |
| Amser Arweiniol Offer | 4-8 wythnos | 12-20 wythnos | 16-24 wythnos |
| Cost Offer Ymlaen Llaw | $5,000-$25,000 | $50,000-$200,000+ | $75,000-$300,000+ |
| Effeithlonrwydd fesul{0}Darn | Is (trin â llaw) | Uchaf (un rhan fesul strôc) | Uchel (trosglwyddo awtomataidd) |
| Defnydd Deunydd | Yn amrywio yn ôl gosodiad | Da (nythu wedi'i optimeiddio) | Da (bylchau unigol) |
| Gallu Goddefiad | Safon i dynn | Tyn (rheolaeth gronnus) | Tyn (gorsafoedd annibynnol) |
Gweithio Gyda Gwneuthurwr Die O Ddichonoldeb i Gynhyrchu
Mae dewis y math marw cywir yn benderfyniad dylunio. Mae troi'r penderfyniad hwnnw'n offer swyddogaethol yn gofyn am bartneru â gwneuthurwr marw stampio metel wedi'i deilwra a all weithredu'r dilyniant datblygu llawn - ac mae gan y dilyniant hwnnw gamau penodol lle bydd y cyflenwr anghywir yn costio fersiynau i chi.
Dyma sut olwg sydd ar broses ymgysylltu gyflawn o RFQ i-offeryn parod cynhyrchu:
- Asesiad dichonoldeb- Mae'r siop dei yn adolygu eich geometreg rhannol, manyleb deunydd, gofynion cyfaint, a gofynion goddefgarwch. Maent yn nodi heriau ffurfio posibl (risgiau cracio, teneuo gormodol, pryderon springback) ac yn cadarnhau y gall y math marw arfaethedig gynhyrchu'r rhan yn gyson. Mae cyflenwyr gwan yn hepgor y cam hwn ac yn neidio'n syth i ddyfynnu.
- Efelychu CAE a dilysu dyluniad- Ffurfio efelychiadau llif deunydd model, dosbarthiad teneuo, a springback cyn torri unrhyw ddur. Mae hyn yn dal problemau a oedd yn dod i'r amlwg yn ystod profion corfforol yn unig - gan arbed wythnosau o gylchoedd cywiro mewn dur offer caled. Chwiliwch am weithgynhyrchwyr marw stampio sy'n rhedeg efelychiad yn-tŷ yn hytrach na'i roi ar gontract allanol, gan fod timau integredig yn ailadrodd yn gyflymach.
- Dyluniad marw manwl- Modelu 3D llawn o bob cydran: esgidiau marw, punches, blociau marw, stripwyr, peilotiaid, sbringiau, a chaewyr. Mae adolygiadau dylunio ar hyn o bryd yn cadarnhau bod yr offer yn cyd-fynd â manylebau'r wasg, systemau bwydo deunyddiau, a gofynion awtomeiddio.
- Peiriannu a chydosod CNC- Peiriannu manwl gywirdeb cydrannau marw o ddur offer penodedig, ac yna triniaeth wres, malu, EDM, a chymhwyso cotio. Mae'r cynulliad yn cynnwys gosod yr holl gydrannau, gwirio aliniad, a gwirio cliriadau cyn i'r marw weld gwasg.
- Rhedeg treial ac archwiliad dimensiwn- Mae'r dis yn rhedeg rhannau sampl o dan amodau cynhyrchu. -archwiliad erthygl cyntaf gan ddefnyddio CMM neu fesuriad optegol yn gwirio bod rhannau'n bodloni goddefiannau lluniadu. Mae addasiadau'n digwydd yma - symudliw, ail-gronni, neu addasu clirio - nes bod rhannau'n pasio arolygiad yn gyson.
- Cymeradwyo cynhyrchu a throsglwyddo- Pecyn dogfennaeth terfynol gan gynnwys adroddiadau arolygu, ardystiadau deunydd, canllawiau cynnal a chadw, ac argymhellion darnau sbâr. Mae'r marw yn barod ar gyfer cynhyrchu parhaus.
Beth ddylai rheolwyr cyrchu a pheirianwyr offer ei werthuso wrth ddewis ymhlith gweithgynhyrchwyr marw? Mae profiad diwydiant yn awgrymu canolbwyntio ar bedwar maes: gallu technegol (ystod y wasg, arbenigedd materol,-mewn-offeryn tŷ), cymorth efelychu a pheirianneg (adborth DFM, prototeipio, dadansoddi CAE), systemau ansawdd (ardystiad ISO 9001 neu IATF 16949, offer archwilio, arferion dogfennu), ac ymatebolrwydd cyfathrebu trwy gydol y broses ddatblygu.
Mae gwneuthurwr marw stampio metel sy'n rheoli'r llif gwaith cyfan yn fewnol - o ddadansoddiad dichonoldeb trwy archwiliad terfynol - yn lleihau'r risg cydgysylltu sy'n plagio ymagweddau aml-werthwr. Er enghraifft,YICHENyn cynnig y nod hwn-i-gan gynnwys efelychiad CAE, peiriannu CNC manwl gywir, rhediadau prawf, ac archwilio dimensiwn fel proses integredig. Ar gyfer rheolwyr cyrchu sy'n gwerthuso cyflenwyr marw stampio metel wedi'u teilwra, mae'r math hwn o lif gwaith ffynhonnell sengl yn dangos sut olwg sydd ar broses barod RFQ: un pwynt atebolrwydd o ddilysu cysyniad trwy gymeradwyo cynhyrchiad.
Y cwestiynau allweddol i'w gofyn i unrhyw ddarpar siop farw yn ystod y gwerthusiad:
- Ydych chi'n rhedeg efelychiadau ffurfio yn-tŷ, neu'n eu rhoi ar gontract allanol?
- Pa offer archwilio sy'n dilysu-rhannau erthygl - CMM, optegol, neu offer llaw sylfaenol yn unig?
- Faint o iteriadau prawf sydd eu hangen ar eich marw arferol cyn i'r cynhyrchiad ddod i ben?
- Pwy sy'n berchen ar yr offer, a sut olwg sydd ar eich cymorth cynnal a chadw ar ôl-cyflenwi?
- A allwch chi ddarparu cyfeiriadau o raglenni sydd â chyfaint, deunydd a chymhlethdod tebyg?
Mae'r atebion yn datgelu a yw cyflenwr yn bartner peirianneg go iawn neu'n syml yn siop beiriannau sy'n torri dur i'ch printiau. Mae datblygiad stampio marw metel personol yn gofyn am gydweithrediad - mae angen digon o wybodaeth am brosesau ar y gwneuthurwr marw i wthio yn ôl ar ddyluniadau na fyddant yn stampio'n dda, a digon o allu i ddarparu offer sy'n rhedeg yn ddibynadwy o'r diwrnod cyntaf.
Mae dewis y marw cywir a'r partner cywir yn eich arwain at gynhyrchu. Mae aros mewn cynhyrchiad - cynnal ansawdd rhan dros gannoedd o filoedd neu filiynau o gylchredau - yn dibynnu ar yr hyn sy'n digwydd ar ôl y llongau offer. Dyna lle mae gwaith cynnal a chadw ataliol yn gwahanu siopau sy'n rhedeg ar effeithlonrwydd brig oddi wrth y dihangfeydd o ansawdd diffodd tân sy'n gyson.
Cynnal a Chadw Ataliol ac Optimeiddio Bywyd Marw
Mae set marw wasg wedi'i dylunio'n berffaith, wedi'i hadeiladu'n fanwl gywir, yn dechrau diraddio'r eiliad y mae'n rhedeg ei strôc gyntaf. Nid yw hynny'n ddiffyg - mae'n ffiseg. Mae dur caled sy'n cael effaith dro ar ôl tro o dunelli metrig uchel yn treulio, yn symud ac yn lludded dros amser. Mae'r gwahaniaeth rhwng marw sy'n darparu rhannau cyson ar gyfer miliynau o gylchoedd ac un sy'n troelli i ddianc o ansawdd cronig yn dibynnu ar sut rydych chi'n rheoli'r traul anochel hwnnw. Nid yw stampio cynnal a chadw marw yn waith hudolus, ond dyma'r gweithgarwch trosoledd uchaf ar lawr eich siop ar gyfer diogelu ansawdd rhan ac osgoi amser segur heb ei gynllunio.
Dulliau Methiant Marw Cyffredin ac Achosion Gwraidd
Pan fydd rhannau'n dechrau dangos burrs, drifft dimensiwn, neu ddiffygion arwyneb, mae'r achos sylfaenol fel arfer yn olrhain yn ôl i un o lond llaw o ddulliau methu. Mae gwybod pa un rydych chi'n delio ag ef yn arbed oriau o ddyfalu.
Camlinioyw'r lladdwr mud. Mae pinnau tywys a llwyni yn gwisgo'n raddol o feicio pwysau uchel ailadroddus, ac mae hyd yn oed ychydig filoedd o fodfeddi drifft yn achosi torri anwastad, pyliau un ochr, a gwisgo dyrnu cyflymach. Mae JVM Manufacturing yn nodi bod camlinio yn creu effaith domino trwy'r system marw gyfan - pan fydd un orsaf yn gweithredu ychydig oddi ar y canol, mae'n pwysleisio gorsafoedd cyfagos ac yn gwaethygu traul ar draws yr offeryn. Mae traul gib gwasg yn chwyddo'r broblem trwy gyflwyno gwyriad hwrdd na all canllawiau mewnol y marw wneud iawn amdano.
Dirywiad blaengaryn cymryd sawl ffurf. Mae naddu'n digwydd pan fydd punches yn dod ar draws sioc gormodol - sy'n gyffredin â-defnyddiau cryfder uchel neu pan fo'r cliriad yn rhy dynn. Mae galling yn digwydd pan fydd deunydd workpiece yn trosglwyddo ac yn welds i'r wyneb marw dan bwysau, yn enwedig gyda dur gwrthstaen ac alwminiwm. Mae ymyl adeiledig-yn cronni'n raddol, gan newid cliriad effeithiol nes bod uchder y burr yn fwy na'r fanyleb. Mae pob un o'r rhain yn ymddangos yn wahanol yn eich rhannau chi: mae naddu yn cynhyrchu ansawdd ymyl anghyson, mae carlamu yn creu crafiadau a marciau sgorio, ac mae ymyliad adeiledig yn gyrru twf cynyddol burr ar draws rhediad cynhyrchu.
Methiannau amseru a bwydopla cynyddol yn marw yn benodol. Mae traul y peilot,{1}}rholio-drifft amseru lifft, a phroblemau tracio stribedi yn achosi i'r deunydd gyrraedd pob gorsaf ychydig oddi ar{{{}}sefyllfa. Y canlyniad yw gwaethygu gwallau dimensiwn o orsaf i orsaf - problem sy'n unigryw i unrhyw broses marw sy'n dibynnu ar ddatblygiad stribedi dilyniannol. Mae materion porthiant materol gan gynnwys traw anghywir, cambr stribed, a chlirio rheilffordd codi annigonol yn creu camborth a all chwalu'r marw os na chaiff ei ddal ar unwaith.
Amserlenni Cynnal a Chadw Ataliol a Chyfnodau Hogi
Mae cynnal a chadw adweithiol - sy'n aros am rywbeth i dorri - yn golygu costau cudd sy'n gwneud y gwaith atgyweirio ei hun yn waeth.Cylchgrawn Ffurfio Metelyn gwahaniaethu'n glir rhwng atgyweirio (adfer rhywbeth sydd wedi torri) a chynnal a chadw (cadw'r cyflwr presennol), gan nodi nad yw llawer o sefydliadau'n gwybod eu costau cynnal a chadw gwirioneddol oherwydd eu bod yn olrhain costau atgyweirio mewn gwirionedd. Mae'r gostyngiad esbonyddol mewn costau cudd - gollyngiadau ansawdd, llwythi cyflym, amser segur, dadfygio - yn cynhyrchu'r arbedion mwyaf pan fyddwch chi'n disodli ymladd tân â rhaglenni PM effeithiol.
Mae amserlen ataliol gref ar gyfer dyrnu'n marw yn y wasg yn cyfuno -wiriadau seiliedig ar amser â-sbardunau cyfrif strôc. Mae cyfnodau calendr yn atal tasgau arferol rhag cael eu hanwybyddu yn ystod wythnosau cynhyrchu trwm, tra bod sbardunau wedi'u taro-yn cyfrif am y ffaith nad yw marw i gyd yn gwisgo ar yr un gyfradd. Mae marw blancio rhedeg sgraffiniol di-staen angen miniogi sylw yn gynt o lawer na'r un dyluniad stampio dur ysgafn.
Dylid sefydlu cyfnodau miniogi o ddata traul gwirioneddol, nid niferoedd mympwyol. Man cychwyn cyffredin yw adolygu cyflwr blaengar bob 50,000 i 100,000 o strôc ar gyfer deunyddiau safonol, gan dynhau i 20,000 i 30,000 o strôc ar gyfer stoc cryfder uchel neu sgraffinio. Ond mae'r sbardun go iawn yn fesuradwy: pan fydd uchder burr yn uwch na'ch trothwy ansawdd - yn aml 10% o drwch deunydd - mae'n bryd hogi. Nid yw aros y tu hwnt i'r pwynt hwn yn effeithio ar ansawdd rhan yn unig; mae'n cael gwared ar fwy o ddeunydd wrth ail-gronni ac yn byrhau bywyd marw cyffredinol.
Dyma restr wirio cynnal a chadw ataliol cam wrth gam wedi'i threfnu yn ôl amlder archwilio, yn berthnasol p'un a ydych chi'n rhedeg marw gwasg hydrolig neu osodiad mecanyddol:
- Pob sifft- Gwiriwch am byliau gweladwy ar rannau sampl, gwrandewch am sŵn annormal, gwiriwch gyflenwad ireidiau, a chliriwch wlithod a malurion hygyrch o lwybrau sgrap.
- Dyddiol- Archwilio cynlluniau peilot, sbringiau, a thracio stribedi. Adolygu llif sgrap ar gyfer rhwystrau. Cymharwch ddimensiynau rhan yn erbyn terfynau rheoli a chofnodi unrhyw drifft ansawdd.
- Wythnosol- Archwiliwch y pinnau canllaw a'r llwyni ar gyfer sgorio neu batrymau gwisgo anarferol. Gwiriwch ddiogelwch y caewyr ar dyrnau a dalwyr. Gwirio dychweliad plât stripper a chyflwr y gwanwyn.
- Yn fisol- Mesur cyflwr a chliriad blaengar mewn gorsafoedd hollbwysig. Archwiliwch esgidiau marw am farciau tystion neu warping. Adolygu hanes miniogi a chynllunio amser segur rheoledig ar gyfer gwasanaeth.
- Fesul strôc-cyfwng cyfrif- Perfformio miniogi wedi'i amserlennu yn seiliedig ar gyfraddau traul wedi'u dogfennu. Disodli sbringiau cyn diwedd-i-oes. Archwiliwch a gwasanaethwch arwynebau cam, blociau sawdl, a mewnosodiadau traul uchel.
- Yn flynyddol neu ar gerrig milltir mawr- Cynnal rhwygo marw llawn, adolygiad mesureg, ac asesiad cyflwr cynhwysfawr. Diweddaru dogfennaeth PM ac addasu cyfnodau yn seiliedig ar ddata cronedig.
Dangosyddion Gwisgo a Phryd i Amnewid vs Atgyweirio
Mae pob gweithrediad stampio marw manwl gywir yn cynhyrchu dangosyddion traul sy'n nodi a oes angen gwasanaeth arferol arnoch, atgyweiriad wedi'i dargedu, neu amnewidiad llawn. Mae darllen y signalau hynny'n gywir yn atal gwariant cynamserol a methiant trychinebus.
Tiriogaeth hogi arferol:Twf burr graddol sy'n ymateb i ail-gronni. Drifft dimensiwn bach sy'n cywiro ar ôl hogi. Talgrynnu ymyl yn weladwy o dan chwyddhad ond heb naddu na chracio. Mae'r rhain yn batrymau traul arferol - mae eich dis yn gweithio fel y'i dyluniwyd, y cyfan sydd angen ei wneud yw adnewyddu ei ymylon.
Tir atgyweirio:Naddu neu gracio'n lleol ar ddyrniadau neu fewnosodiadau unigol. Gwanwyn sengl sydd wedi colli hyd rhydd. Un llwyn canllaw yn dangos sgôr tra bod eraill yn aros yn lân. Mae'r rhain yn pwyntio at-faterion lefel cydrannau y mae amnewidiad wedi'i dargedu yn eu datrys heb ailadeiladu'r offeryn cyfan.
Tiriogaeth newydd:Drift dimensiwn cylchol sy'n dychwelyd o fewn un rhediad cynhyrchu ar ôl hogi. Colli aliniad dro ar ôl tro er gwaethaf amnewid cydrannau canllaw. Gallu cronig neu batrymau diffyg sy'n awgrymu mater geometreg neu lwyth yn hytrach na gwisgo arwyneb. Gorsafoedd lluosog yn diraddio ar yr un pryd. Pan fydd cofnodion yn dangos yr un broblem yn dychwelyd ar ôl cynnal a chadw wedi'i ddilysu - nid unwaith yn unig, ond dro ar ôl tro mae - arferol PM wedi cyrraedd ei derfyn.
Mae'r economeg yn syml. Mae regrind nodweddiadol yn tynnu 0.002 i 0.005 modfedd o ddeunydd fesul cylch hogi. Mae'r rhan fwyaf o ddyrnu'n caniatáu 15 i 30 o regrinds cyn cyrraedd y lleiafswm hyd. Lluoswch eich cyfwng miniogi gyda nifer y regrinds sydd ar gael ac mae gennych amcangyfrif o gyfanswm oes marw ar gyfer torri cydrannau. Pan fydd y mathemateg hwnnw'n dweud eich bod o fewn dau neu dri chylch miniogi o ddiwedd-bywyd, dechreuwch gynllunio cydrannau newydd yn hytrach na darganfod yr angen yn ystod gwasgfa gynhyrchu.
Traciwch bob dyddiad hogi, cyfrif strôc yn y gwasanaeth, a mesuriad burr ar adeg tynnu. Mae'r hanes hwnnw'n troi cynnal a chadw marw o waith dyfalu yn waith cynllunio rhagweladwy - ac yn datgelu pan fydd costau atgyweirio yn agosáu at-economeg cydran newydd.
Dogfennaeth yn cau'r ddolen. Heb gofnodion o gyfrif strôc, mathau o ddiffygion, gweithredoedd cynnal a chadw, a chanlyniadau dilysu gwasanaeth postio, mae pob penderfyniad PM yn ddyfaliad. Gyda nhw, gallwch chi ragweld pan fydd angen sylw ar y marw nesaf yn y wasg, cyllidebu ar gyfer ailosod cydrannau cyn iddynt ddod yn argyfwng, a nodi marw sy'n defnyddio adnoddau cynnal a chadw anghymesur - gan nodi y gallai ailgynllunio neu amnewid ddarparu economeg cylch bywyd gwell na rownd arall o ail-gronni.
Mae cynnal a chadw ataliol yn cadw'ch offer i redeg. Ond mae'r esblygiad nesaf - sy'n ymgorffori synwyryddion yn uniongyrchol yn y marw i fonitro grym, tymheredd a dirgryniad mewn amser real - yn trawsnewid sut mae gweithgynhyrchwyr yn canfod diraddiad cyn iddo byth gyrraedd y rhannau.

Smart yn Marw a'ch Llwybr at Gynhyrchu-Offeru Parod
Mae gwaith cynnal a chadw wedi'i drefnu yn dal problemau ar galendr. Ond beth petai'r dis yn dweud wrthych ei fod yn gwisgo - ar hyn o bryd, canol-cynhyrchu - cyn i un rhan wael gyrraedd diwedd y llinell? Dyna'n union beth mae stampio metel â chyfarpar synhwyrydd yn ei gyflawni, ac mae'r dechnoleg yn ail-lunio sut mae gweithgynhyrchwyr yn meddwl am offer, ansawdd ac amseru.
Synhwyrydd -Des Offer a Monitro Amser Go Iawn
Dychmygwch synwyryddion grym, cyflymromedrau, a stilwyr tymheredd wedi'u hymgorffori'n union y tu mewn i'ch esgidiau marw a'ch teclynnau cadw dyrnu. Mae pob strôc yn cynhyrchu llofnod grym - olion bysedd o sut perfformiodd y gylchred honno. Wrth dorri ymylon yn ddiflas, mae grym brig yn drifftio i fyny. Pan fydd aliniad yn newid, mae cyflymiad ochrol yn pigo. Pan fydd ffrithiant yn cynyddu rhwng dyrnu a marw ar gyflymder strôc uwch, mae darlleniadau tymheredd yn dringo mewn gorsafoedd penodol.
Mae ymchwil gan yPrifysgol Dechnegol Darmstadtyn dangos hyn yn ymarferol: trwy arfogi marw cynyddol gyda synwyryddion grym a chyflymiad lluosog, gellir canfod anomaleddau dibynnol strôc yn gynnar a gwrthfesurau sy'n deillio'n rhagweithiol - cyn i ansawdd y cynnyrch ddiraddio. Dangosodd eu gwaith fod dirgryniadau a phatrymau ffrithiant yn cydberthyn yn uniongyrchol â diffygion rhan mesuradwy fel gwyriad ongl plygu, a bod data synhwyrydd ynghyd â modelau dysgu peirianyddol yn gallu nodi pa orsaf farw benodol sy'n achosi'r broblem.
Nid yw hyn yn ddamcaniaethol. Mae saernïaeth adborth dolen gaeedig eisoes yn galluogi cywiriadau paramedr amser real o fewn yr un cylch cynhyrchu. Pan fydd llofnod grym yn gwyro y tu hwnt i derfynau rheoli ystadegol, gall y system addasu pwysedd gwag deiliad yn awtomatig, fflagio'r rhan sydd wedi'i stampio â metel i'w harchwilio, neu sbarduno rhybuddion cynnal a chadw - i gyd heb atal y wasg. Ar gyfer gweithrediadau stampio metel dalen sy'n rhedeg 500+ strôc y funud, mae hyd yn oed cyfradd samplu o 0.1% yn darparu digon o ddwysedd data i ganfod drifft proses o fewn eiliadau.
Mae'r ad-daliad yn ymestyn y tu hwnt i atal diffygion ar unwaith. Dros amser, mae data synhwyrydd yn bwydo'n ôl i optimeiddio dylunio marw. Gall peirianwyr weld yn union ble mae crynodiadau straen yn datblygu, pa haenau sy'n diraddio gyflymaf, a sut mae amrywiad materol yn effeithio ar ffurfio canlyniadau ar draws miliynau o gylchoedd. Mae stampio metel dalen yn y dyfodol yn cael ei ddylunio gyda'r wybodaeth gynhyrchu hon wedi'i hadeiladu mewn - cylchoedd datblygu byrrach, llai o iteriadau prawf, ac offer sy'n perfformio'n well o dan amodau'r byd go iawn o'r diwrnod cyntaf.
Symud O Ymchwil i'ch Prosiect Stampio Die Nesaf
Rydych chi wedi ymdrin â thir arwyddocaol: dewis math marw yn seiliedig ar gyfaint a geometreg, dewisiadau deunydd ac adeiladu sy'n pennu hirhoedledd, paramedrau dylunio sy'n gyrru ansawdd rhan, strategaethau cynnal a chadw sy'n amddiffyn eich buddsoddiad, a monitro amser real nawr sy'n dal problemau cyn iddynt ymledu. Nid yw'r rhain yn bynciau ynysig - maent yn benderfyniadau dilyniannol sy'n adeiladu ar ei gilydd.
Mae eich cam nesaf yn dibynnu ar ble rydych chi ar hyn o bryd:
- Yn nodi offer newydd- Dechreuwch gyda geometreg eich rhan, cyfaint blynyddol, a deunydd. Defnyddiwch y fframwaith math marw i gyfyngu ar eich opsiynau, yna ymgysylltu â gwneuthurwr yn ddigon cynnar ar gyfer asesiad dichonoldeb ac efelychu CAE cyn ymrwymo i ddylunio manwl. Mae'r buddsoddiad blaen hwn mewn dilysiad stampio rhannau metel yn atal cywiriadau drud mewn dur caled yn ddiweddarach.
- Optimeiddio marw presennol- Adolygwch eich data cynnal a chadw am batrymau. Os yw gorsafoedd penodol yn defnyddio cylchoedd ail-gronni anghymesur neu'n cynhyrchu diffygion cylchol, mae'n debygol mai clirio, aliniad neu ddewis deunydd - yw'r achos sylfaenol, nid traul arferol yn unig. Ystyriwch integreiddio synhwyrydd ar eich-offer cyfaint uchaf i symud o waith cynnal a chadw wedi'i drefnu i ymyriad sy'n seiliedig ar gyflwr.
- Gwerthuso cyflenwyr marw- Chwiliwch am allu -i-derfynu: mewn-efelychiad tŷ, peiriannu manwl gywir, rhediadau prawf rheoledig, ac archwiliad dimensiwn o dan yr un to. Mae cadwyni cyflenwi dameidiog yn cyflwyno risg cydgysylltu ar bob trosglwyddiad. Mae gwneuthurwr felYICHENsy'n rheoli'r llif gwaith llawn - o asesiad dichonoldeb ac efelychiad CAE trwy beiriannu CNC, cynhyrchu treialon, ac arolygiad terfynol - yn rhoi un pwynt atebolrwydd i reolwyr cyrchu a pheirianwyr offer ar gyfer rhannau stampio arferol a chydrannau stampio metel.
Mae'r penderfyniadau offer a wnewch heddiw i'w gweld ym mhob rhan fetel wedi'i stampio sy'n dod i ffwrdd o'r wasg yfory. P'un a ydych chi'n lansio rhaglen newydd neu'n gwasgu mwy o fywyd o farw presennol, mae'r egwyddorion yn aros yr un fath: paru math marw â chymhwysiad, nodi deunyddiau ar gyfer eich gofynion cynhyrchu gwirioneddol, dilysu dyluniad trwy efelychu, cynnal yn seiliedig ar ddata yn hytrach nag arfer, a phartner â gweithgynhyrchwyr sy'n trin eich offer fel problem beirianneg - nid yn unig swydd peiriannu.
Mae pob marw stampio metel yn bet ar ganlyniadau cynhyrchu. Ei wneud yn un gwybodus.
Cwestiynau Cyffredin Am Stampio Press Press
1. Beth yw marw wasg stampio a sut mae'n gweithio?
Mae marw gwasg stampio yn offer manwl gywir wedi'i wneud o ddur offer caled neu garbid sy'n trawsnewid metel dalen fflat yn rhannau gorffenedig. Mae'n cynnwys haneri uchaf ac isaf cyfatebol wedi'u gosod y tu mewn i wasg. Pan fydd y wasg yn cylchredeg, mae'r hanner uchaf yn disgyn i'r hanner isaf, ac mae'r metel rhyngddynt yn cael ei dorri, ei blygu, ei dynnu, neu ei ffurfio i siâp penodol. Mae'r wasg yn cyflenwi'r grym tra bod y marw yn diffinio geometreg y rhan, gan reoli pob priodoledd ansawdd gan gynnwys cywirdeb dimensiwn, cyflwr ymyl, a gorffeniad arwyneb.
2. Beth yw'r prif fathau o stampio marw a phryd y dylid defnyddio pob un?
Y pedwar prif fath yw -yn marw gorsaf sengl, yn marw cyfansawdd, yn marw cynyddol, ac yn marw wrth drosglwyddo. Mae gorsaf sengl yn marw gan wneud un llawdriniaeth fesul strôc ac mae'n gweddu'n isel-i-gyfaint canolig o dan 10,000 o rannau bob blwyddyn. Mae marw cyfansawdd yn trin gweithrediadau torri lluosog mewn un strôc ar gyfer cyfeintiau cymedrol. Marw cynyddol yn symud deunydd stribed ymlaen trwy orsafoedd lluosog ar gyfer-rhannau cymhleth cyfaint uchel sy'n fwy na 100,000 yn flynyddol. Mae marw trosglwyddo yn symud bylchau unigol rhwng gorsafoedd ac yn gweithio orau ar gyfer rhannau mawr neu ddwfn wedi'u tynnu na allant aros ar stribed cludo. Mae'r dewis yn dibynnu ar gydbwyso cyfaint, cymhlethdod rhan, anghenion goddefgarwch, a chost offer ymlaen llaw.
3. Sut mae punch-i-clirio marw yn effeithio ar ansawdd y rhan wedi'i stampio?
Punch-i-clirio marw, mae'r bwlch rhwng ymylon torri a fynegir fel canran o drwch deunydd fesul ochr, yn pennu'n uniongyrchol ansawdd ymyl, ffurfio burr, a chyfradd gwisgo marw. Mae clirio cywir yn caniatáu i linellau torri asgwrn o'r ymylon dyrnu a marw gwrdd yn lân, gan gynhyrchu toriadau llyfn heb fawr o burr. Mae rhy ychydig o glirio yn cynhyrchu gormod o rym, gwres, a gwisgo dyrnu carlam. Mae gormod o glirio yn achosi deunydd i rolio a rhwygo, gan adael burrs trwm. Mae'r gwerth optimaidd yn amrywio yn ôl deunydd: mae dur carbon isel fel arfer yn defnyddio tua 10% yr ochr, tra bod dur cryfder uchel angen cliriadau ehangach ac mae alwminiwm yn aml yn gofyn am werthoedd llymach.
4. Pa mor aml y dylid cynnal a miniogi marw stampio?
Mae amlder cynnal a chadw ataliol yn dibynnu ar abrasiveness materol, cyfaint cynhyrchu, a phatrymau gwisgo a arsylwyd. Man cychwyn cyffredin yw adolygu ymylon torri bob 50,000 i 100,000 o strôc ar gyfer deunyddiau safonol, gan dynhau i 20,000 i 30,000 o strôc ar gyfer stoc cryfder uchel neu sgraffinio. Y sbardun mesuradwy ar gyfer hogi yw pan fydd uchder burr yn fwy na 10% o drwch deunydd. Y tu hwnt i hogi, mae rhaglenni PM effeithiol yn cynnwys arolygiadau peilot dyddiol a gwanwyn, gwiriadau pin canllaw wythnosol, mesuriadau clirio misol, a gostyngiadau llawn blynyddol. Mae olrhain cyfrif strôc a data burr ym mhob gwasanaeth yn troi cynnal a chadw yn gynllunio rhagweladwy yn hytrach nag ymladd tân adweithiol.
5. Beth ddylwn i edrych amdano wrth ddewis gwneuthurwr marw stampio?
Gwerthuso pedwar maes craidd: gallu technegol (ystod y wasg, arbenigedd materol, mewn-offeryn tŷ), cymorth efelychu (dadansoddiad ffurfio CAE, adborth DFM), systemau ansawdd (ardystiad ISO neu IATF, archwiliad CMM), ac ymatebolrwydd cyfathrebu. Blaenoriaethu gweithgynhyrchwyr sy'n rheoli'r llif gwaith llawn yn fewnol, o asesiad dichonoldeb ac efelychiad CAE trwy beiriannu CNC, rhediadau prawf, ac archwilio dimensiwn. Mae'r dull ffynhonnell sengl hwn, a gynigir gan gyflenwyr fel YICHEN, yn lleihau'r risg o gydgysylltu bob tro ac yn darparu un pwynt atebolrwydd o ddilysu cysyniad trwy gymeradwyo cynhyrchiad. Gofynnwch faint o iteriadau prawf sydd eu hangen ar eu dis cyfartalog ac a ydyn nhw'n rhedeg efelychiadau ffurfio yn-tŷ.