


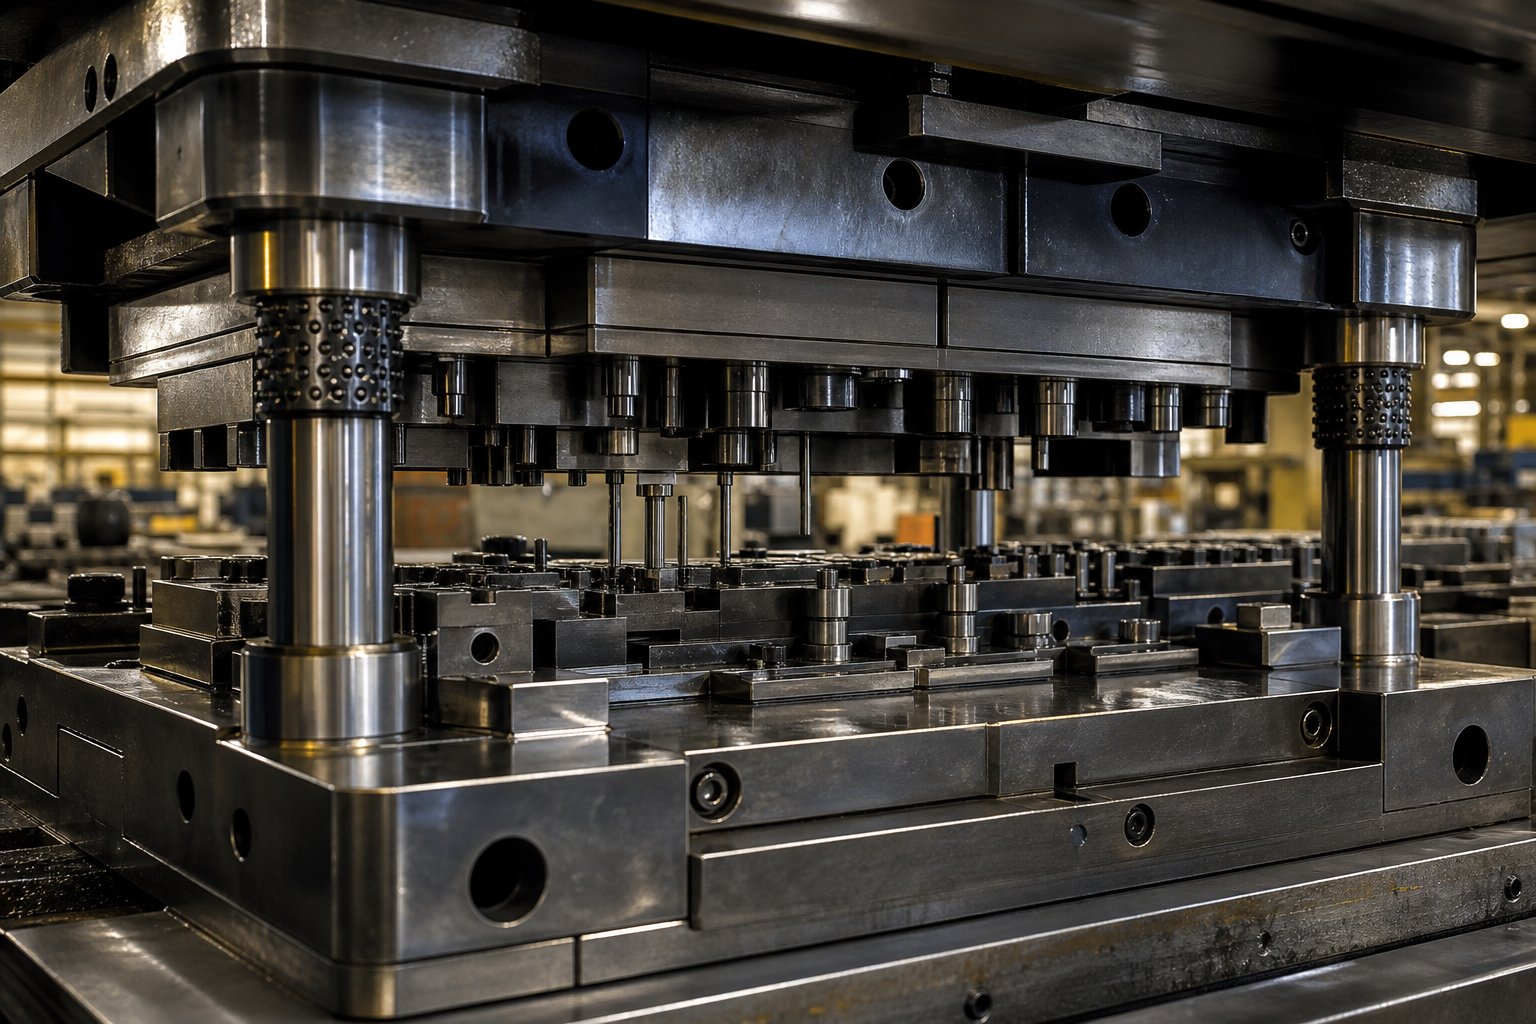
Yr hyn y mae Stampio Offer yn Marw yn ei Wir olygu a Pam Mae'n Bwysig
Os ydych chi erioed wedi meddwlbeth yw stampio metel, mae'r ateb yn dechrau gydag un peth: yr offer y tu mewn i'r wasg. Mae pob braced, clip, terfynell, a phanel sy'n rholio oddi ar linell stampio yn ddyledus i'w siâp, ei gywirdeb a'i gysondeb i set o offer wedi'u peiriannu'n fanwl gywir sy'n gweithio ar y cyd ar gannoedd-weithiau miloedd-o strôc yr awr. Heb yr offer cywir, dim ond peiriant drud sy'n slamio dur yn erbyn dur yw'r wasg fwyaf pwerus.
Felly beth yw marw, a sut maen nhw'n ffitio i mewn i'r darlun ehangach? Dyma ddiffiniad stampio glân y gallwch fynd ag ef yn syth i lawr y siop:
Offer marw stampio yw'r set offer peirianyddol gyflawn-gan gynnwys punches, blociau marw, platiau stripiwr, a systemau canllaw-wedi'u gosod y tu mewn i wasg stampio i dorri, plygu, tynnu llun, a ffurfio llenfetel yn rhannau gorffenedig ar gyflymder cynhyrchu.
Mae'r frawddeg sengl honno'n cyfleu'r cwmpas, ond mae'r manylion yn bwysig. Nid yw marw stampio yn un darn o ddur. Mae'n gynulliad o gydrannau rhyngddibynnol, pob un â swydd fecanyddol benodol. Deall y gwahaniaeth rhwng y cydrannau hynny yw'r cam cyntaf tuag at reoli ansawdd, cost a uptime.
Diffinio Stampio Offer Die mewn Gweithgynhyrchu Modern
Mae tri therm yn codi'n gyson-ac maent yn aml yn cael eu defnyddio'n gyfnewidiol, sy'n arwain at ddryswch. Dyma sut maen nhw'n wahanol mewn gwirionedd:
- Marw:Hanner benywaidd y set offer. Mae'n cynnwys y ceudod siâp neu ymyl torri y mae'r deunydd yn cael ei wasgu i mewn iddo neu ei gneifio yn ei erbyn. Meddyliwch amdano fel ochr fowld yr hafaliad.
- Punch:Y cymar gwrywaidd. Mae'n darparu grym ffurfio neu dorri trwy wthio'r metel dalen i mewn i'r ceudod marw neu drwyddo. Rhaid i'r dyrnu a'r marw gyd-fynd â chliriadau hynod dynn-yn aml o fewn milfedau o fodfedd.
- Set marw (pecyn offer):Y cynulliad llawn sy'n cynnwys y dyrnu, bloc marw, plât stripper, pinnau canllaw, llwyni, platiau cefn, a'r holl galedwedd ategol wedi'i osod ar esgidiau marw uchaf ac isaf. Dyma beth sy'n cael ei folltio i'r wasg.
Pan fydd rhywun yn gofyn "beth sy'n marw mewn gweithgynhyrchu," maen nhw wir yn holi am y system gyfan hon. Nid yw'r bloc marw yn unig yn gwneud dim byd defnyddiol heb y deunydd gyrru dyrnu i mewn iddo, y plât stripiwr yn dal y stoc yn fflat, a'r system ganllaw yn cadw popeth wedi'i alinio â strôc ar ôl strôc. Mae offer -o ansawdd uchel yn galluogi gweithgynhyrchwyr i gadw goddefiannau mor dynn â0.0002 modfeddar draws miliynau o gylchoedd-lefel o ailadroddadwyedd na all unrhyw ddull ffurfio arall gyfateb ar gyflymder a chost tebyg.
Pam Die Tooling Yw Sylfaen Pob Rhan wedi'i Stampio
Dychmygwch redeg gwasg stampio ar 400 strôc y funud. Rhaid i bob trawiad unigol lanio yn union yr un sefyllfa, cymhwyso'r un grym yn union, a chynhyrchu geometreg yr un rhan yn union. Yr offer sy'n gwneud hynny'n bosibl. Dyma'r penderfynydd unigol mwyaf o ran ansawdd rhan, cysondeb dimensiwn, a chost fesul{4}}darn mewn-stampio metel cyfaint uchel.
Mae dylunio offer neu grefftwaith gwael yn cyflwyno rhaeadr o broblemau: rhannau anghyson, cyfraddau sgrap uwch, ataliadau heb eu cynllunio yn y wasg, a gweithrediadau eilaidd drud fel dadburiad na ddylai fod erioed wedi bod yn angenrheidiol yn y lle cyntaf. Ar y llaw arall, mae marw stampio wedi'i adeiladu'n dda yn darparu toriadau glân, goddefiannau tynn, a llif rhan llyfn-yn aml yn dileu'r angen am beiriannu i lawr yr afon yn gyfan gwbl.
Y berthynas honno rhwng ansawdd offer ac economeg cynhyrchu yw'r union beth y mae'r erthygl hon yn ei ddadbacio. Yn yr adrannau nesaf, fe welwch gymhariaeth fanwl o fathau o farw a phan fydd pob un yn gwneud synnwyr ariannol, dadansoddiad cydran o sut mae marw stampio yn gweithio mewn gwirionedd, canllawiau ar ddewis dur offer a thriniaethau arwyneb, golwg ar efelychiad modern ac optimeiddio cynllun stribedi, cyfeiriad datrys problemau ar gyfer y dulliau methiant mwyaf cyffredin, fframwaith realistig ar gyfer deall costau offer, a chyngor ymarferol gan gyflenwyr ar werthuso. Mae pob adran wedi'i hadeiladu i roi'r dyfnder peirianneg a'r penderfyniad-gwneud eglurder y bydd trosolwg lefel yn ei hepgor yn gyfan gwbl.
Y man cychwyn rhesymegol? Deall pa fath o ddis sy'n perthyn i'ch wasg yn y lle cyntaf-gan fod y penderfyniad unigol hwnnw'n siapio pob cost a gallu sy'n dilyn.
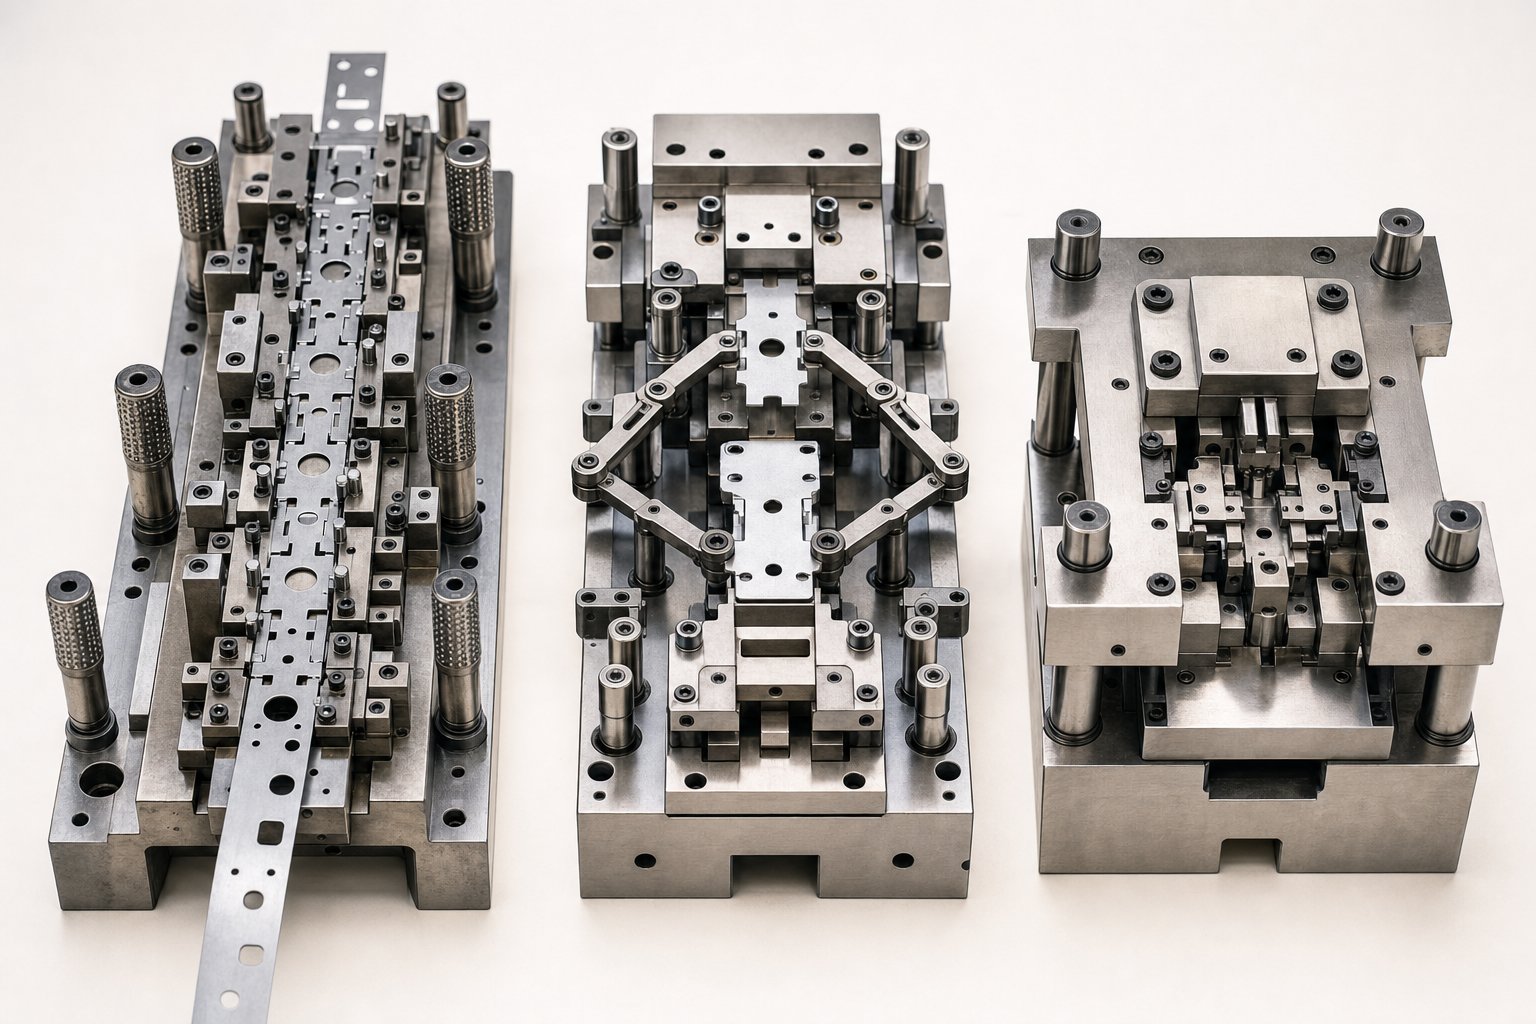
Mathau o Stampio Marw a Sut i Ddewis yr Un Cywir
Mae dewis y math marw anghywir yn un o'r camgymeriadau drutaf mewn stampio metel. Mae'n eich cloi i mewn i strwythur cost, cyfradd beicio, a set o gyfyngiadau geometrig sy'n dilyn y prosiect am ei oes gynhyrchu gyfan. Yr her yw bod y pedwarmathau mawr o stampio yn marwMae -cynyddol, trosglwyddo, cyfansawdd, a chyfuniad-yn gorgyffwrdd ddigon i greu dryswch go iawn, ond eto'n ddigon gwahanol fel y gall pigo'n anghywir ddyblu eich gwariant offer neu gwtogi ar eich trwybwn.
Felly sut ydych chi'n penderfynu? Rydych chi'n cyfateb y broses marw i dri newidyn: geometreg rhan, cyfaint blynyddol, a gofynion goddefgarwch. Sicrhewch y tri hynny'n gywir, ac mae pob penderfyniad i lawr yr afon-gradd ddeunydd, amserlen cynnal a chadw, dewis y wasg-yn dod i'w le yn fwy naturiol.
Marw Cynyddol vs Marwau Trosglwyddadwy yn erbyn Marw Cyfansawdd
Mae pob un o'r prif fathau o farw yn gweithredu ar egwyddor sylfaenol wahanol, a'r egwyddor honno sy'n pennu'r hyn y gall ac na all ei wneud yn effeithlon.
Blaengar yn marwbwydo stribed metel di-dor trwy gyfres o orsafoedd, pob un yn perfformio gweithrediad gwahanol-tyllu, rhicio, plygu, ffurfio-nes i'r rhan orffenedig gael ei thorri'n rhydd yn yr orsaf derfynol. Mae'r stribed yn gweithredu fel cludwr ei hun, sy'n dileu trin rhan rhwng llawdriniaethau ac yn galluogi cyfraddau strôc sy'n fwy na 200 trawiad y funud ar gyfer rhannau bach fel mater o drefn. Mae hyn yn gwneud offer cynyddol yn mynd-i ddewis ar gyfer rhediadau cyfaint uchel o gydrannau maint bach i ganolig fel terfynellau trydanol, cromfachau, a chlipiau.
Trosglwyddo yn marwcymryd agwedd wahanol. Mae bylchau unigol yn cael eu gwahanu oddi wrth y stribed yn gynnar ac yna'n cael eu trosglwyddo'n fecanyddol o orsaf i orsaf gan system drafnidiaeth bwrpasol-fel arfer mecanweithiau bys neu drawstiau cerdded. Mae hyn yn hanfodol ar gyfer rhannau sy'n rhy fawr, yn rhy ddwfn, neu'n rhy gymhleth yn geometrig i aros ynghlwm wrth stribed cludo.Stampio trosglwyddoyn gyffredin mewn gorchuddion offer, paneli corff modurol, a chydrannau adeileddol lle mae dyfnder ffurfio tri dimensiwn yn gwneud bwydo seiliedig ar stribed yn anymarferol.
Cyfansawdd yn marwcyflawni gweithrediadau torri lluosog-gwagio a thyllu, er enghraifft-mewn un strôc gwasgu. Oherwydd bod pob nodwedd yn cael ei chynhyrchu ar yr un pryd, mae aliniad rhwng gweithrediadau bron yn berffaith. Cyflymder yw'r cyfaddawd: mae marw cyfansawdd fel arfer yn rhedeg yn arafach nag offer blaengar ac maent yn fwyaf addas ar gyfer rhannau gwastad neu agos- lle mae manwl gywirdeb dimensiwn yn bwysicach na chyfradd beicio. Mae golchwyr, gasgedi, a chysylltiadau trydanol gwastad yn gymwysiadau marw cyfansawdd clasurol.
Cyfuniad yn marwcyfuno gweithrediadau torri a ffurfio yn un strôc-meddwl blancio a phlygu yn digwydd ar yr un pryd. Mae ganddynt gilfach rhwng offer cyfansawdd a blaengar, gan gynnig cymhlethdod cymedrol ar gyfaint cymedrol gyda llai o fuddsoddiad mewn offer na setiad blaengar llawn.
| Math Marw | Egwyddor Weithredol | Cymhlethdod Rhan Gorau-Ffitio | Ystod Cyfrol Delfrydol | Cost Cymharol | Cyflymder Beicio |
|---|---|---|---|---|---|
| Blaengar | Symud ymlaen trwy orsafoedd lluosog; mae pob gorsaf yn perfformio un llawdriniaeth | Rhannau maint bach i ganolig gyda nodweddion lluosog (troadau, tyllau, ffurflenni) | 100,000+ rhan/blwyddyn | Uchel | Cyflym (200-1,500+ SPM) |
| Trosglwyddo | Symudwyd bylchau unigol yn fecanyddol rhwng gorsafoedd ar wahân | Rhannau mawr, dwfn wedi'u lluniadu, neu rannau cymhleth 3D | 25,000-500,000+ rhan y flwyddyn | Uchel i uchel iawn | Cymedrol (15-80 SPM) |
| Cyfansawdd | Gweithrediadau torri lluosog mewn un strôc ar un orsaf | Rhannau gwastad neu agos-rhannau gwastad sydd angen nodwedd dynn-i-gywirdeb nodwedd | 10,000-250,000 rhan y flwyddyn | Cymedrol | Cymedrol (40-200 SPM) |
| Cyfuniad | Gweithrediadau torri a ffurfio wedi'u cyfuno mewn un strôc | Rhannau gweddol gymhleth gyda nodweddion wedi'u torri a'u ffurfio | 10,000-150,000 rhan y flwyddyn | Cymedrol | Cymedrol (30-150 SPM) |
Paru Math Die i Geometreg Cyfrol Cynhyrchu a Rhan
Trothwyon cyfaint yw lle mae damcaniaeth yn bodloni realiti cyllidebu. Mae'n bosibl y bydd marw gorsaf sengl yn costio ffracsiwn o osod cynyddol, ond mae ei gost fesul rhan yn aros yn wastad waeth beth fo'i gyfaint. Mae marw cynyddol, mewn cyferbyniad, yn gofyn am fuddsoddiad serth ymlaen llaw sydd ond yn talu ar ei ganfed unwaith y bydd cyfaint y cynhyrchiad yn ddigon uchel i amorteiddio'r offer ar draws digon o rannau. Yn ymarferol, mae'r pwynt croesi hwnnw fel arfer yn gorwedd rhywle rhwng 50,000 a 100,000 o rannau blynyddol-er bod cymhlethdod rhannol ac amser beicio yn gwthio'r rhif hwnnw i fyny neu i lawr.
Pryd mae stampio trosglwyddo yn gwneud mwy o synnwyr na blaengar? Y ffactor sy'n penderfynu fel arfer yw geometreg rhannol, nid cyfaint yn unig. Os oes angen tynnu'n ddwfn ar y rhan, ardaloedd panel mawr, neu weithrediadau ffurfio a fyddai'n ystumio neu'n torri stribed cludo, offer trosglwyddo yw'r unig lwybr ymarferol. Byddwch hefyd yn gweld trosglwyddiad yn marw pan fydd angen cylchdroi rhannau gorffenedig neu eu hail-leoli rhwng gorsafoedd-rhywbeth na all stribed cynyddol ei gynnwys.
Ar gyfer cyfeintiau is neu rediadau prototeip, mae stampio metel cyfansawdd neu gyfuniad yn aml yn cynrychioli'r buddsoddiad craffaf. Maent yn cadw costau offer yn hylaw tra'n parhau i ddarparu'r cysondeb dimensiwn y mae gosodiadau gorsaf sengl wedi'u bwydo â llaw yn ei chael hi'n anodd ei gynnal.
Deall Dosbarthiadau Offer Dosbarth A, B, ac C
Y tu hwnt i'r math o farw, dosbarth offer sy'n pennu pa mor hir y bydd eich stampio'n marw yn para-a faint y dylech ddisgwyl ei wario ar eu cynnal. Mae'r system ddosbarthu yn cysylltu'n uniongyrchol â bywyd marw disgwyliedig wedi'i fesur mewn cyfanswm trawiadau:
- Offer Dosbarth A:Adeiladwyd ar gyfer y pellter hir. Mae'r marwolaethau hyn yn defnyddio duroedd offer premiwm, mewnosodiadau carbid mewn gorsafoedd traul uchel, a chydrannau caled drwyddi draw. Mae bywyd marw disgwyliedig yn aml yn fwy na 1,000,000 o drawiadau, sy'n golygu mai Dosbarth A yw'r safon ar gyfer cynhyrchu modurol a rhaglenni cyfaint uchel eraill lle mae amser diweddaru di-dor yn hollbwysig.
- Offer Dosbarth B:Tir canol ymarferol. Wedi'i adeiladu gyda dur offer o ansawdd ond llai o fewnosodiadau premiwm, mae marw Dosbarth B fel arfer yn cyflawni 250,000 i 1,000,000 o drawiadau. Maen nhw'n addas ar gyfer cynhyrchu canol cyfaint lle mae angen i gost offer aros yn gymesur â chyfanswm gwerth archeb.
- Offer Dosbarth C:Wedi'i gynllunio ar gyfer rhediadau byr, prototeipiau, neu gynhyrchu pontydd. Mae deunyddiau ac adeiladu yn cael eu symleiddio i leihau costau ymlaen llaw, gyda bywyd marw disgwyliedig o dan 250,000 o drawiadau. Dosbarth C yw'r alwad gywir pan fydd angen rhannau arnoch yn gyflym ac nid yw cyfanswm yr oes yn cyfiawnhau buddsoddiad trymach.
Nid yw dewis y dosbarth cywir yn ymwneud â dewis yr opsiwn "gorau"-mae'n ymwneud â pharu buddsoddiad mewn offer â realiti cynhyrchu. Mae dros{2}}bennu dis Dosbarth A ar gyfer rhediad oes rhan o 50,000 o'r cyfalaf yn wastraff. O dan-nodi offer Dosbarth C ar gyfer rhaglen miliwn o rannau, mae'n creu cylch o draul cynamserol, ail-gronni ac ailadeiladu yn y pen draw sy'n costio llawer mwy yn y tymor hir.
Fodd bynnag, mae pob un o'r mathau marw a'r dosbarthiadau hyn cystal â'r cydrannau unigol y tu mewn i'r offeryn. Mae'r dyrnu, y bloc marw, y stripiwr a'r system dywys i gyd yn chwarae rhan fecanyddol unigryw-a phan fydd unrhyw un ohonynt yn dechrau gwisgo, mae'r effeithiau'n crychdonni trwy bob rhan sy'n dod oddi ar y wasg.
Egluro Cydrannau Critigol Y Tu Mewn i Ddis Stampio
Mae marw stampio yn edrych fel bloc solet o ddur o'r tu allan, ond craciwch ef ar agor ac fe welwch gydosodiad wedi'i drefnu'n ofalus o gydrannau unigol-pob un wedi'i beiriannu i gyflawni swyddogaeth fecanyddol benodol yn ystod pob trawiad o'r wasg. Nid academaidd yn unig yw deall y cydrannau marw stampio hyn. Dyma'r gwahaniaeth rhwng gwneud diagnosis o broblem mewn munudau a threulio oriau yn mynd ar drywydd symptomau tra bod sgrap yn pentyrru ar ddiwedd y llinell.
Dyma drosolwg ymarferol cyflym o'r cydrannau stampio metel craidd cyn inni gloddio i mewn i sut maen nhw'n gweithio gyda'i gilydd mewn gwirionedd:
- Punch:Yn darparu grym torri neu ffurfio trwy yrru i mewn i'r deunydd workpiece.
- Bloc marw:Yn darparu'r ceudod paru neu flaen y gad sy'n siapio neu'n cneifio'r deunydd yn erbyn y dyrnu.
- Plât stripiwr:Yn dal y stribed yn fflat yn erbyn yr arwyneb marw a'i dynnu oddi ar y dyrnu yn ystod y strôc dychwelyd.
- Pinnau canllaw a llwyni:Cynnal aliniad manwl gywir rhwng yr haneri marw uchaf ac isaf trwy gydol pob strôc.
- Cynlluniau peilot:Cofrestrwch y stribed i'r union leoliad ym mhob gorsaf, gan sicrhau bod pob nodwedd yn glanio lle y dylai.
- Platiau cefnogi:Dosbarthwch lwythi dyrnu ar draws yr esgid marw i atal difrod ac anffurfiad lleol.
Mae gan bob un o'r rhannau hyn swydd wedi'i diffinio'n glir. Mae'r cymhlethdod gwirioneddol-a ffynhonnell wirioneddol problemau ansawdd-yn gorwedd yn y modd y maent yn rhyngweithio dan lwyth, ar gyflymder, strôc ar ôl strôc.
Sut mae Punch, Die Block, a Stripper Plate yn Cydweithio
Dychmygwch strôc torri sengl yn symud yn araf. Mae hwrdd y wasg yn disgyn, gan ddod â'r esgid marw uchaf i lawr. Mae'r plât stripper, wedi'i lwytho gan ffynhonnau, yn cysylltu â'r stribed metel dalen yn gyntaf ac yn ei wasgu'n gadarn yn erbyn yr arwyneb marw isaf. Mae hyn yn hollbwysig-os na chaiff y stribed ei gadw'n wastad ac yn ddiogel cyn i'r dyrnu gysylltu â'r deunydd, bydd y toriad yn ystumio, bydd y rhan yn symud, a bydd burrs yn ffurfio ar ochr anghywir yr ymyl.
Ffracsiwn o eiliad yn ddiweddarach, mae'r punch yn treiddio i'r stribed. Mewn gweithrediad stampio dyrnu, mae'r dyrnu'n cneifio trwy'r deunydd trwy ei yrru i mewn i'r agoriad bloc marw isod. Mae'r cliriad rhwng y bloc dyrnu a marw-a fynegir yn nodweddiadol fel canran o drwch deunydd-yn pennu ansawdd yr ymyl torri. Yn rhy dynn, ac mae'r offeryn yn gwisgo'n gynamserol. Rhy llac, a byddwch yn cael burring gormodol a rholio drosodd. Ar gyfer dur ysgafn, mae cliriadau yn aml yn disgyn yn yr ystod o 5-10% o drwch deunydd yr ochr, er bod deunyddiau anoddach fel dur di-staen yn mynnu gwerthoedd tynnach.
Ar y strôc dychwelyd, y sbring-llwythoplât stripperyn cyflawni ei ail swyddogaeth: mae'n dal y stribed i lawr tra bod y punch yn tynnu'n ôl. Hebddo, byddai'r defnydd yn glynu wrth y corff dyrnu yn enwedig yn ystod y tyllu, lle mae'r metel yn cwympo'n dynn o amgylch y shank dyrnu. Mae'r stripiwr yn llythrennol yn stripio'r deunydd yn rhydd, gan ganiatáu i'r stribed symud ymlaen i'r orsaf nesaf yn lân.
Yn y cyfamser, nid agoriad goddefol yn unig yw'r bloc marw. Rhaid i'w ymylon torri fod yn ddaear i geometreg fanwl gywir a chaledwch i gynhyrchu arwynebau cneifio glân. Mewn gorsafoedd ffurfio, mae'r bloc marw yn gweithredu fel y ceudod sy'n diffinio siâp terfynol y rhan stampio metel, gan wneud ei orffeniad arwyneb a chywirdeb dimensiwn yr un mor bwysig â'r geometreg dyrnu uwch ei ben.
Systemau Canllaw, Cynlluniau Peilot, a Chywirdeb Aliniad
Gall punches a blociau marw fod yn berffaith ar eu pen eu hunain, ond eto maent yn dal i gynhyrchu rhannau drwg os yw aliniad yn drifftio hyd yn oed ychydig filfedau o fodfedd. Gwaith y system dywys yw hynny-a gellir dadlau mai dyma'r elfen nad yw'n cael ei gwerthfawrogi fwyaf yn yr offeryn cyfan.
Pinnau tywys a llwyniyw'r prif fecanwaith aliniad. Mae pinnau dur caled wedi'u gosod ar un hanner marw yn llithro i mewn i lwyni diflasu manwl gywir ar yr hanner arall, gan gyfyngu ar yr esgidiau uchaf ac isaf i deithio ar un llwybr ailadroddadwy. Mewn-cyflymder uchel marw cynyddol rhedeg ar gannoedd o strôc y funud, mae'r system canllaw yn amsugno grymoedd ochrol a thwf thermol tra'n cadw aliniad o fewn microns. Mae cynulliadau canllaw cario pêl yn gyffredin mewn cymwysiadau manwl gywir oherwydd eu bod yn lleihau ffrithiant ac yn gwrthsefyll traul yn well na llwyni plaen.
Peilotiaidymdrin â her aliniad gwahanol: cofrestru stribed. Wrth i'r stribed metel symud ymlaen o un orsaf i'r llall mewn dis cynyddol, mae peilotiaid-pinnau bach, taprog wedi'u gosod ar y dis uchaf-yn mynd i mewn i dyllau wedi'u tyllu ymlaen llaw yn y stribed ac yn ei dynnu i'r union safle cyn i unrhyw dorri neu ffurfio ddigwydd. Mae'r tapr yn caniatáu i'r stribed hunanganoli, gan gywiro mân wallau bwydo cyn i'r wasg gyrraedd canol marw gwaelod. Heb dreialu manwl gywir, mae bylchau rhwng twll a thyllau, lleoliadau troadau, a safleoedd nodwedd yn drifftio o orsaf i orsaf, a gall y gwall cronnol wthio rhannau metel wedi'u stampio allan o oddefiant ymhell cyn i unrhyw ymyl flaen ddangos traul gweladwy.
Platiau cefndirchwarae rôl strwythurol dawelach ond hanfodol. Wedi'u lleoli rhwng y dalwyr dyrnu a'r esgid marw, mae'r platiau caled hyn yn lledaenu grym crynodedig pob effaith dyrnu ar draws ardal ehangach. Hepgor y plât cefn, a bydd dyrniadau unigol yn sbecian arwyneb yr esgid marw yn raddol-gan greu mewnoliadau bach sy'n newid safle dyrnu dros amser ac yn diraddio cywirdeb rhan yn dawel.
Cydnabod Gwisgo Cydran Cyn Mae'n Effeithio ar Ansawdd Rhan
Mae pob cydran mewn marw stampio yn eitem traul. Nid yw'r cwestiwn byth a fydd yn gwisgo, ond pa mor gyflym y gallwch chi ganfod y traul hwnnw cyn iddo ymddangos yn eich rhannau.
Pwnsh gwisgoyw'r mwyaf gweladwy. Mae punch torri miniog yn cynhyrchu parth cneifio glân gyda burr cul. Wrth i'r ymyl flaen bylu, mae uchder y burr yn cynyddu, mae'r band cneifio yn culhau, ac mae'r grym torri yn codi-weithiau'n ddigon amlwg i weithredwyr y wasg glywed y gwahaniaeth. Mae'r penderfyniad rhwng ail-gronni ac ailosod llawn yn dibynnu ar faint o ddeunydd sydd eisoes wedi'i dynnu o hyd y dyrnu. Gall y rhan fwyaf o ddyrnu gael eu hail-lunio sawl gwaith cyn iddynt gyrraedd trothwy hyd lleiaf, ac o dan hynny nid yw'r dyrnu bellach yn ymgysylltu â'r bloc marw yn ddigon dwfn i gwblhau toriad glân.
Die gwisgo ymyl blocyn dilyn patrwm tebyg ond mae'n anoddach ei weld heb dynnu'r dis o'r wasg. Mae gwneuthurwyr offer profiadol yn chwilio am ddangosyddion eilaidd: cynyddu burr ar y rhan, glynu gwlithen yn yr agoriad marw, neu newid graddol mewn dimensiynau gwag sy'n arwydd bod y proffil torri wedi tyfu ychydig o erydiad ymyl.
Pin canllaw a gwisgo bushingyn amlygu'n wahanol-ac yn fwy llechwraidd. Yn hytrach na diffyg sydyn, fe sylwch ar drifft dimensiwn araf ar draws nodweddion sawl rhan. Mae safleoedd tyllau'n symud ychydig, mae llinellau tro yn crwydro, ac mae nodweddion-i-nodweddion dimensiynau'n dechrau tueddu tuag at ymyl y band goddefiant. Os yw eich data CMM yn dangos tuedd gynyddol yn hytrach na gwasgariad ar hap, mae cydrannau canllaw treuliedig yn brif ddrwgdybiedig.
Peilot traul neu ddifrodyn creu camgofrestru stribedi sy'n edrych fel amrywiad ar hap ond mewn gwirionedd yn dilyn y cylch bwydo. Gall rhannau newid rhwng da ac ymylol wrth i'r stribed ychydig dros- neu lai{-blasiannau mewn gorsafoedd penodol. Mae gwirio diamedrau peilot a chyflwr tapr yn ystod gwaith cynnal a chadw wedi'i drefnu yn dal hyn cyn i gyfraddau sgrap godi.
Mae'r cludfwyd craidd yn syml: mae manylder y gydran a goddefgarwch rhan derfynol yn uniongyrchol gysylltiedig. Nid yw dis stampio yn dirywio'n raddol mewn - ffyrdd annelwig, anodd{-i-olrhain. Mae pob cydran yn gwisgo mewn patrwm nodweddiadol sy'n cynhyrchu llofnod penodol, adnabyddadwy yn y rhan orffenedig. Dysgu darllen y llofnodion hynny-trwy dueddiadau dimensiwn, archwilio gweledol, a monitro grym-yw'r hyn sy'n gwahanu diffodd tân adweithiol oddi wrth gynnal a chadw marw rhagweithiol.
Wrth gwrs, mae pa mor gyflym y mae'r cydrannau hyn yn gwisgo yn dibynnu'n fawr ar yr hyn y maent wedi'i wneud. Mae'r dewis o radd dur offer, lefel caledwch, a thriniaeth arwyneb ar gyfer pob cydran yn un o'r penderfyniadau--a--{1}}a drafodwyd leiaf yn y broses offer gyfan.
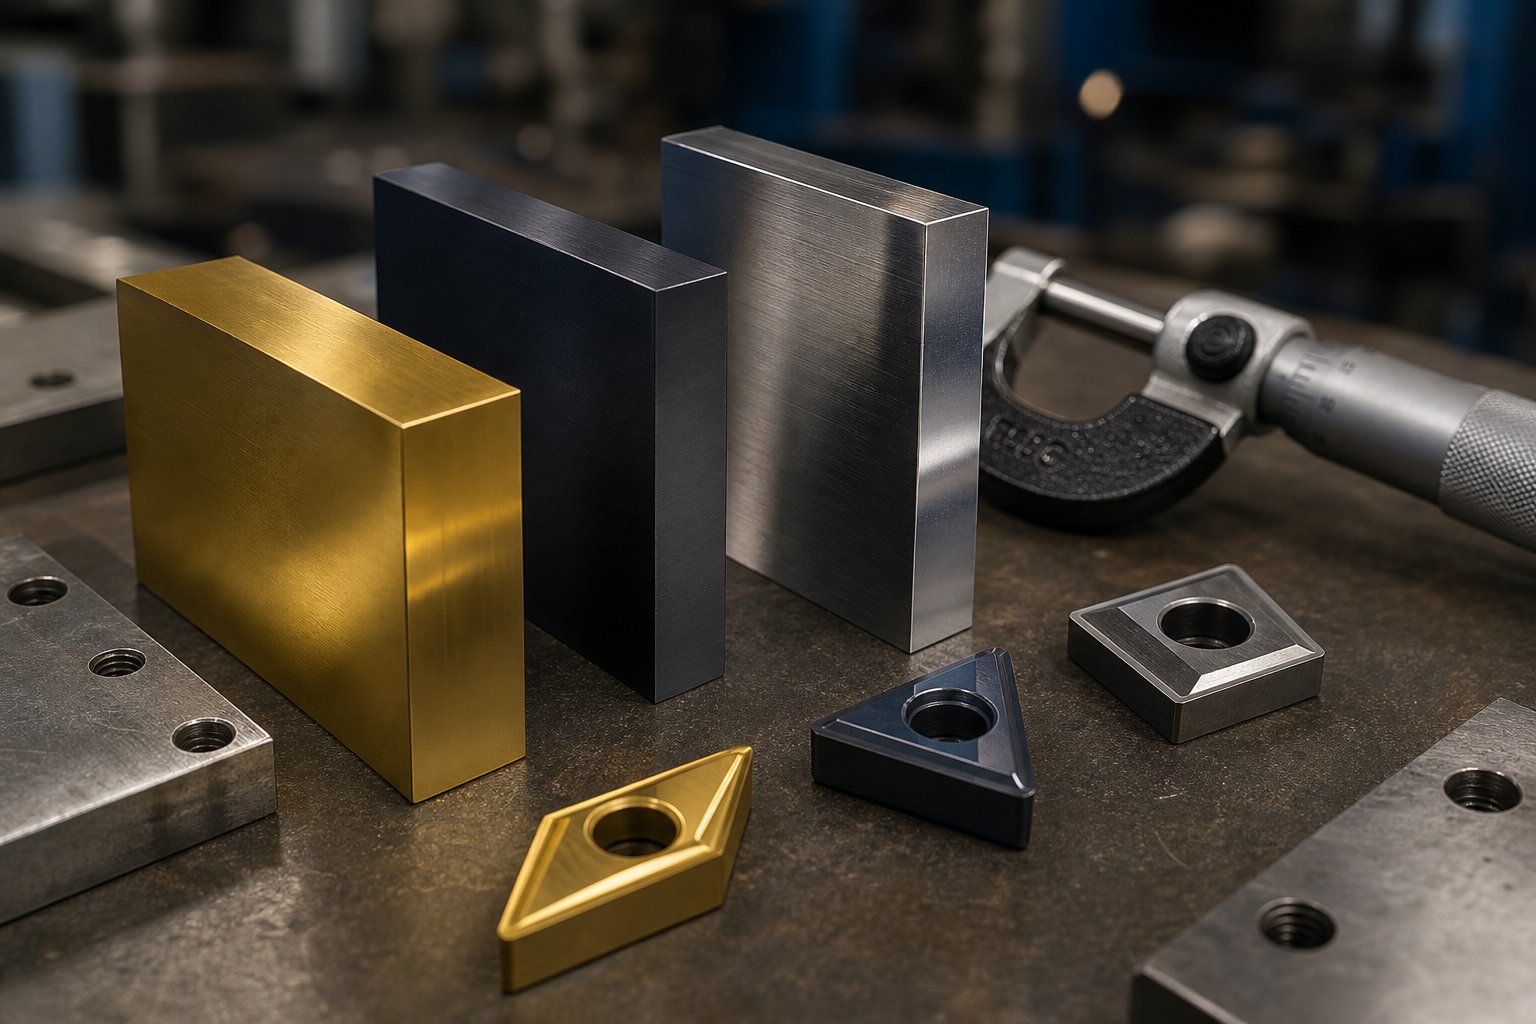
Canllaw Dewis Deunydd Stampio Die a Thrin Arwyneb
Mae'r dur offer y tu mewn i'ch marw stampio yn pennu faint o rannau y gallwch chi eu rhedeg cyn ail-gronni, pa mor dynn yw'ch goddefiannau dros ymgyrchoedd cynhyrchu hir, ac a yw'ch marw yn methu'n osgeiddig neu'n drychinebus. Ond dewis deunydd yw un o'r penderfyniadau a anwybyddir fwyaf yn y broses offer-yn aml yn cael ei adael i ddewisiadau diofyn neu ddewisiadau cyflenwyr yn hytrach na dadansoddiad peirianyddol bwriadol.
Mae gwahanol raddau stampio dur marw yn sefyll ar wahanol bwyntiau ar sbectrwm caledwch o'i gymharu â chaledwch, ac mae dewis y man anghywir ar y sbectrwm hwnnw ar gyfer eich cymhwysiad yn llwybr cyflym i fethiant offer cynamserol. Dyma sut mae'r graddau mwyaf cyffredin yn cymharu a phryd mae pob un yn ennill ei le mewn adeilad marw.
Graddau Dur Offer ar gyfer Stampio Marwau a'u Cyfaddawdau Perfformiad
Mae pum gradd dur offer yn gorchuddio'r mwyafrif helaeth o stampio dur yn marw wrth gynhyrchu heddiw. Mae pob un yn perthyn i deulu metelegol gwahanol, ac mae'r nodweddion teuluol hynny yn pennu perfformiad:
- D2 (cromiwm-carbon uchel,-uchel):Y ceffyl gwaith am-rediad hir, blancio a thyllu. Mae cynnwys cromiwm uchel D2 yn ffurfio gronynnau carbid caled sy'n darparu ymwrthedd crafiad eithriadol. Ar ôl caledu a thymeru, mae D2 yn cyrraedd62-64 HRC-ddigon caled i ddal ymyl flaengar ar draws cannoedd o filoedd o drawiadau. Y cyfaddawd yw brau dan effaith; Nid D2 yw'r dewis cywir ar gyfer ffurfio trwm neu weithrediadau sy'n cynnwys llwythi sioc.
- A2 (caledu-aer):Gyda chromiwm 5% a sefydlogrwydd dimensiwn rhagorol yn ystod triniaeth wres, mae A2 yn cyflawni 63- 65 HRC tra'n cynnig gwell caledwch na D2. Fe'i defnyddir yn gyffredin ar gyfer blancio punches, ffurfio punches, a chymwysiadau tocio marw lle mae ymwrthedd gwisgo cymedrol yn cwrdd ag ymwrthedd effaith gymedrol. Mae A2 yn ddewis cyffredinol cryf ar gyfer adeiladau dur marw stampio cyfaint canol.
- S7 (gwrth-sioc):Pan fydd eich gorsafoedd marw yn cynnwys lluniadu trwm, ffurfio dwfn, neu sioc fecanyddol dro ar ôl tro, mae S7 yn camu i mewn. Mae'n caledu i 60-62 HRC ond yn rhoi blaenoriaeth i wydnwch trawiad dros ymwrthedd crafiadau. Meddyliwch am S7 fel y radd sy'n plygu cyn iddo dorri - yn ddelfrydol ar gyfer cydrannau fel punches tynnu a ffurfio mewnosodiadau sy'n amsugno llwythi deinamig sylweddol bob strôc.
- M2 (-dur cyflymder uchel):Wedi'i gynllunio i gadw caledwch ar dymereddau uchel, mae M2 yn cyrraedd tua 62-64 HRC ac yn rhagori mewn cymwysiadau cyfradd uchel lle byddai ffrithiant a gynhyrchir gan wres yn meddalu duroedd oerwaith confensiynol. Fe welwch M2 mewn punches torri yn rhedeg ar 600+ strôc y funud, lle mae sefydlogrwydd thermol yn trosi'n uniongyrchol i fywyd ymyl.
- O1 (caledu-olew):Yr opsiwn mwyaf darbodus, mae O1 yn gymharol hawdd i'w beiriannu ac yn cyflawni 57-62 HRC ar ôl tymheru. Mae'n cynnig cydbwysedd rhesymol o galedwch a gwrthsefyll traul ar gyfer cynhyrchu tymor byr, offer prototeip, a chymwysiadau lle nad yw cyfanswm y cyfrif taro yn cyfiawnhau graddau dur premiwm.
Mae'r cyfaddawd sylfaenol bob amser yr un peth: mae duroedd caletach yn gwrthsefyll traul sgraffinio yn hirach ond yn fwy tueddol o naddu neu gracio dan effaith. Mae duroedd llymach yn amsugno sioc yn well ond yn ddiflas yn gyflymach. Mae gwneuthurwyr offer profiadol yn cymysgu graddau o fewn un dis-gan ddefnyddio D2 neu garbid mewn -gorsafoedd torri traul uchel ac S7 mewn gorsafoedd ffurfio lle mae ymwrthedd effaith yn bwysicach na chadw ymyl.
Wrth siarad am carbid, mae mewnosodiadau carbid twngsten yn haeddu eu crybwyll eu hunain. Ar gyfer y -gorsafoedd traul uchaf mewn marw cynyddol-yn enwedig y rhai sy'n rhedeg deunyddiau sgraffiniol fel dur wedi'i stampio â chynnwys silicon uchel neu aloion di-staen-gall mewnosodiadau carbid bara hyd yn oed D2 gan ffactor o bump i ddeg. Maent gryn dipyn yn ddrutach ac yn fwy brau, felly fe'u cedwir yn nodweddiadol ar gyfer gorsafoedd penodol yn hytrach na'u defnyddio trwy gydol y diet cyfan.
Triniaeth Gwres a Haenau Arwyneb Sy'n Ymestyn Bywyd Marw
Dim ond hanner yr hafaliad yw dewis y radd ddur gywir. Gall sut mae'r dur hwnnw'n cael ei drin â gwres a pha haenau a roddir ar ei arwynebau gweithio ddyblu neu hyd yn oed luosi bywyd marw yn ddramatig.
Triniaeth wresyn sefydlu caledwch a chaledwch gwaelodlin pob cydran. Trwy-caledu-cynhesu'r rhan gyfan uwchben ei dymheredd critigol a diffodd-yn safonol ar gyfer duroedd oer fel D2 ac A2. Mewn cyferbyniad, mae caledu achos yn creu cragen allanol galed tra'n cynnal craidd caled, sy'n ddefnyddiol ar gyfer cydrannau sydd angen ymwrthedd traul arwyneb ond sy'n gorfod amsugno effaith heb hollti. Argymhellir triniaeth wres gwactod yn gryf waeth beth fo'r dull; felnodyn arbenigwyr y diwydiant, mae ocsidiad a achosir gan brosesau di-wactod yn atal adlyniad cotio a gall beryglu cyfanrwydd arwyneb cyn i'r marw redeg ei ran gyntaf.
Haenau arwynebychwanegu haen eilaidd o amddiffyniad sy'n lleihau ffrithiant a gwisgo gludiog yn ddramatig. Mae'r opsiynau mwyaf cyffredin yn cynnwys:
- Titaniwm nitrid (TiN):Gorchudd PVD gyda chaledwch o gwmpas 2,400 HV. Mae TiN yn darparu amddiffyniad pwrpas cyffredinol da yn erbyn traul sgraffinio a gludiog ac fe'i defnyddir yn helaeth ar dorri dyrniau. Mae ei liw aur yn ei gwneud hi'n hawdd gwirio gorchudd cotio yn weledol.
- Titaniwm carbonitrid (TiCN):Yn gam i fyny o TiN ar tua 3,200 HV, mae TiCN yn cael ei gymhwyso fel gorchudd amlhaenog ac mae'n addas iawn ar gyfer cymwysiadau stampio goddefgar iawn lle mae caledwch a rheolaeth dimensiwn o bwys.
- Cromiwm nitrid (CrN):Ar 1,800 HV mae'n feddalach na TiN, ond mae ei straen mewnol is yn caniatáu haenau mwy trwchus. Mae CrN yn gweithio'n dda ar gyfer ffurfio gweithrediadau lle mae cyfernod ffrithiant isel yn bwysicach na chaledwch eithafol.
- Nitriding:Proses trylediad thermocemegol yn hytrach na gorchudd wedi'i adneuo. Mae nitriding yn caledu haen wyneb y dur ei hun, yn nodweddiadol i 65-70 HRC cyfwerth, heb ychwanegu haen cotio arwahanol. Mae hyn yn ei gwneud yn ddefnyddiol ar gyfer cydrannau marw mawr lle mae goddefiannau trwch cotio yn bryder.
- Platio Chrome:Opsiwn hŷn ond sy'n dal yn berthnasol ar gyfer gwella priodweddau rhyddhau ar ôl tynnu'n marw a lleihau'r deunydd a godir yn ystod gweithrediadau ffurfio.
Nid yw'r bwlch perfformiad rhwng offer â chaenen a heb eu gorchuddio yn ymylol-gall fod yn drawsnewidiol. Roedd un achos wedi'i ddogfennu yn ymwneud â dyrnu cyfansawdd yn rhedeg 1074 o ddur gwanwyn yn dangos bod cynhyrchiad yn neidio o 10,000 o rannau heb eu gorchuddio i 100,000 o rannau â gorchudd AlTiN, a hyd at 250,000 o rannau pan ychwanegwyd ffilm iro sych ar ben yr haen AlTiN. Mae'r niferoedd hynny'n dangos pam mae dewis cotio yn haeddu'r un sylw peirianneg â dewis gradd dur sylfaen.
Un cafeat pwysig: nid yw pob proses cotio yn gweithio gyda phob dur. Mae haenau CVD, wedi'u hadneuo tua 1,900 gradd F, yn anelio'r swbstrad offer yn ystod y cais. Ni ddylai duroedd fel A2 a S7 gael eu gorchuddio â CVD-ar gyfer cymwysiadau sy'n cynnwys llwythi trawiad, oherwydd mae tymheredd uchel y broses yn diraddio eu microstrwythur ac yn lleihau cryfder yr effaith. Mae prosesau PVD, sy'n gweithredu o dan 900 gradd F, yn osgoi'r broblem hon yn gyfan gwbl-gan wneud PVD y rhagosodiad mwy diogel ar gyfer y rhan fwyaf o offer stampio oni bai bod gofynion cymhwysiad penodol yn cyfiawnhau dewisiadau amgen CVD neu TRD.
Paru Deunydd Die i Ddeunydd Workpiece
Dyma realiti sy'n baglu llawer o-brynwyr offer tro cyntaf: y deunydd rydych yn ei stampio sy'n pennu o ba ddeunydd y mae angen gwneud eich dis. Ni fydd dis a adeiladwyd ar gyfer stampio dur carbon yn goroesi rhediad hir o ddur di-staen heb addasiadau sylweddol, a gall offer a ddyluniwyd ar gyfer stampio dalennau dur fod dros-wedi'u peiriannu-a thros-{--ar gyfer proses stampio alwminiwm.
Pam? Mae deunyddiau gweithfannau caletach yn cynhyrchu grymoedd torri a ffurfio uwch, yn cyflymu traul sgraffinio ar arwynebau marw, ac mae angen dyrnu llymach i- glirio marw i gyflawni ymylon glân. Mae deunyddiau meddalach fel alwminiwm a chopr yn cynhyrchu llai o draul offer ond maent yn cyflwyno heriau gwahanol-gallu, codi deunydd, a thueddiad i rwygo yn hytrach na chneifio'n lân os na chaiff cliriadau eu lleihau yn unol â hynny.
| Deunydd Workpiece | Graddau Die Steel a Argymhellir | Canllaw Clirio (% o Drwch fesul Ochr) | Bywyd Offeryn Cymharol Disgwyliedig |
|---|---|---|---|
| Ysgafn / Isel-Dur Carbon | D2, A2; mewnosodiadau carbid ar gyfer cyfaint uchel | 5-10% | Gwaelodlin (1x) |
| Dur Di-staen (300 cyfres) | D2, M2, neu carbid; Argymhellir yn gryf haenau TRD/PVD | 3-6% | 0.4x - 0.6x llinell sylfaen |
| Dur -Cryfder Uchel (HSLA, AHSS) | Carbide, D2 gyda gorchudd TiCN neu AlTiN | 4-8% | 0.3x - 0.5x llinell sylfaen |
| Aloi Alwminiwm | A2, D2; Cotiadau CrN neu DLC i atal carlamu | 3-5% | 1.5x - 2.5x llinell sylfaen |
| Aloi Copr / Pres | A2, O1 ar gyfer rhediadau byr; D2 ar gyfer ymgyrchoedd hirach | 3-6% | 1.5x - 2x llinell sylfaen |
Sylwch ar y patrwm: mae duroedd cryfder di-staen ac uchel yn torri hanner oes ddisgwyliedig yr offer neu fwy o'i gymharu â stampio dur carbon ysgafn, tra bod deunyddiau anfferrus meddalach yn ei ymestyn yn sylweddol. Dyma'n union pam mae dyfyniadau offer yn amrywio cymaint yn dibynnu ar y deunydd darn gwaith a nodir ar y lluniad rhan. Gall marw a ddyfynnir ar gyfer alwminiwm ddefnyddio dur A2 gyda gorchudd CrN. Efallai y bydd angen D2 ar gyfer geometreg un rhan mewn 304 o staen di-staen gyda mewnosodiadau carbid a gorchudd carbid vanadium TRD-yn dyblu neu dreblu'r buddsoddiad offer ond yn cyflawni'r cyfrif taro sydd ei angen i gyfiawnhau'r adeiladu.
Mae addasiadau clirio yr un mor bwysig. Mae tueddiad caledu gwaith dur di-staen yn golygu nad yw clirio gormodol yn creu ansawdd ymyl gwael yn unig-mae'n cyflymu traul dyrnu wrth i'r deunydd wrthsefyll cneifio ac yn lle hynny mae'n anffurfio o amgylch y blaen. Ar y llaw arall, mae alwminiwm yn gofyn am gliriadau tynnach er mwyn osgoi'r rhwyg a'r gorlifo gormodol sy'n deillio o hydwythedd y deunydd a thueddiad i lifo'n lân yn hytrach na thorri asgwrn.
Cael y deunydd marw, triniaeth wres, cotio, a chlirio wedi'u halinio â'ch deunydd gweithle penodol yw'r hyn sy'n gwahanu offer sy'n para oddi wrth offer sy'n llipa trwy rediad cynhyrchu. Ond mae angen dylunio llun perffaith hyd yn oed yn gywir-a dyna lle mae efelychiad modern ac optimeiddio cynllun stribedi wedi newid yn sylfaenol sut mae gwneuthurwyr offer yn troi lluniad rhan yn-offer cynhyrchu parod.
Stampio Die Design, Efelychu, ac Optimization Cynllun Llain
Nid yw dewis deunydd perffaith a thriniaeth arwyneb yn golygu dim os yw'r geometreg marw ei hun yn ddiffygiol. Bydd pwnsh wedi'i wneud o D2 premiwm gyda gorchudd TiCN yn dal i gynhyrchu rhannau penodol wedi'u crychau, wedi cracio, neu allan o{-os yw lleoliad y gleiniau tynnu'n anghywir, mae pwysedd y deiliad gwag wedi'i gamgyfrifo, neu os yw'r gosodiad dilyniant yn gwastraffu 30% o'r stribed mewn sgrap. Dyna pam mae stampio dyluniad marw wedi symud mor drwm tuag at efelychiad digidol dros y ddau ddegawd diwethaf-mae dal y problemau hyn mewn meddalwedd yn rhatach na'u darganfod wrth roi cynnig ar lawr y wasg.
Sut Mae Efelychu Stampio yn Lleihau iteriadau Tryout a Chost
Mae efelychiad -Peirianneg a Gynorthwyir (CAE) yn caniatáu i beirianwyr redeg y broses stampio gyfan fwy neu lai-o leoliad gwag trwy geometreg y rhan olaf-cyn i un bloc o ddur offer gael ei beiriannu. Mae'r meddalwedd yn modelu llif deunydd gam wrth gam, gan ragweld yn union lle bydd problemau'n ymddangos.
Beth mae efelychiad yn ei ddal mewn gwirionedd? Y dulliau methiant critigol a fyddai fel arall yn dod i'r wyneb yn ystod prawf corfforol yn unig:
- Teneuo a rhwygo:Mae'r efelychiad yn mapio trwch deunydd ar draws y rhan gyfan, gan nodi parthau lle mae'r metel dalen yn ymestyn y tu hwnt i derfynau diogel. Mae peirianwyr yn addasu radiysau tynnu, yn ychwanegu gleiniau tynnu, neu'n addasu siâp gwag i ailddosbarthu llif deunydd cyn torri dur.
- Crychu:Mae pwysau deiliad gwag annigonol neu lwybrau llif deunydd amhriodol yn achosi crychau cywasgu mewn fflansau a waliau ochr. Mae efelychiad yn nodi'r parthau hyn ac yn caniatáu addasu grymoedd deiliad gwag a geometreg gleiniau yn ailadroddus.
- Springback:Ar ôl rhyddhau grymoedd ffurfio, mae'r rhan yn adlamu'n elastig-weithiau ddigon i wthio dimensiynau allan o oddefgarwch.Dulliau FEA uwchcyfrif am anisotropi materol, effaith Bauschinger, a straen gweddilliol i ragfynegi maint springback, gan alluogi peirianwyr i gymhwyso strategaethau iawndal megis gor-blygu neu geometreg offer wedi'u haddasu cyn adeiladu'r dis.
- Dadansoddiad grym:Mae cyfrifo cyfanswm gofynion tunelledd yn sicrhau bod y marw yn cyfateb i'r wasg gywir a bod cydrannau offer yn cael eu maint i drin llwythi ffurfio gwirioneddol heb fethiant cynamserol.
Mae'r ad-daliad ymarferol yn sylweddol. Roedd llifoedd gwaith dylunio stampio metel traddodiadol yn aml yn gofyn am dri i bump-neu fwy-iteriadau profion corfforol i gyflawni rhannau derbyniol. Mae pob iteriad yn golygu dadosod y marw, peiriannu cywiriadau, ail-gydosod, a rhedeg eto. Mae dyluniad stampio sy'n cael ei yrru gan efelychiad yn cywasgu'r cylch hwnnw'n ddramatig, gan dorri iteriadau treialon yn aml mewn hanner a thorri wythnosau o'r llinell amser datblygu.
Optimeiddio Cynllun Llain ar gyfer Defnydd Mwyaf Deunydd
Mewn dyluniad marw blaengar, cynllun y stribedi yw lle mae peirianneg cost yn digwydd. Mae pob milimedr o ddeunydd gwastraff rhwng rhannau, pob pont gludo rhy fawr, a phob ongl nythu is-optimaidd yn trosi i dunelli o fetel sgrap dros rediad cynhyrchu o filiynau o strôc. Mae dyluniadau marw traddodiadol yn cynhyrchu cyfraddau sgrap o 25% i 40% fel mater o drefn, tra gall cynlluniau wedi'u optimeiddio wthio'r ffigur hwnnw o dan 15%.
Mae peirianwyr yn rheoli sgrap trwy nifer o benderfyniadau rhyng-gysylltiedig yn y cyfnod dylunio stampio marw:
- Strategaethau nythu:Mae lleoli rhannau mor agos â phosibl-neu eu cyd-gloi ar sail geometreg-yn gwneud y defnydd mwyaf uniongyrchol o ddeunydd o'r coil. Gall hyd yn oed mân addasiadau i gyfeiriadedd rhan o'i gymharu ag echel y stribed gynhyrchu arbedion o 10% i 20% mewn cost deunydd crai.
- Rheoli traw a lled band:Rhaid cyfrifo'r pellter dilyniant (traw) a lled y stribed i gywirdeb is-milimedr. Bylchau diangen rhwng gorsafoedd gwastraff deunydd ar bob strôc unigol.
- Dyluniad pont gludo:Mae angen i'r pontydd sy'n cysylltu pob rhan â'r stribed fod yn ddigon cul i leihau sgrap ond yn ddigon llydan i gynnal cywirdeb strwythurol wrth fwydo. Cael hyn yn anghywir ac mae'r stribed yn byclau neu'n rhwygo yng nghanol y rhediad.
- Technegau torri cyffredin-:Mewn marw sy'n cynhyrchu rhannau lluosog fesul strôc, gall llinellau torri a rennir rhwng bylchau cyfagos ddileu sgrap rhwng rhannau yn gyfan gwbl.
Nid yw cynllun stribedi yn ymarfer cosmetig-mae'n un o'r liferi mwyaf pwerus sydd gan beirianwyr ar gyfer lleihau fesul-rhan o gost. Mae gwelliant o 10% yn y defnydd o ddeunyddiau ar rediad blynyddol o filiwn o-o ddur di-staen 1mm yn gyfanswm o filoedd o ddoleri mewn arbedion, i gyd wedi'u dal cyn i'r cynhyrchiad cyntaf gyrraedd.
O Astudiaeth Dichonoldeb i CNC-Cydrannau Die Peiriannu
Mae dyluniad marw stampio metel yn dilyn llif gwaith strwythuredig sy'n trawsnewid lluniad rhan yn offeryn parod i gynhyrchu. Mae pob cam yn adeiladu ar yr un blaenorol, a hepgor camau-neu ruthro drwyddynt-yw tarddiad camgymeriadau costus.
- Asesiad dichonoldeb rhannol:Mae peirianwyr yn gwerthuso geometreg rhan, deunydd, goddefiannau, a gofynion cyfaint i benderfynu a yw stampio yn hyfyw, pa fath marw sy'n briodol, a lle mae heriau ffurfio posibl yn bodoli.
- Cynllun stribed 2D:Mae'r dilyniant dilyniant, aseiniadau gorsaf, a strategaeth defnyddio deunydd yn cael eu mapio mewn cynllun gwastad, gan ddiffinio beth sy'n digwydd ym mhob gorsaf farw a sut mae'r stribed yn symud drwy'r offeryn.
- Modelu marw 3D:Mae'r cydosodiad dei llawn-dyrniadau, blociau marw, stripwyr, systemau canllaw, a'r holl galedwedd ategol-wedi'i ddylunio mewn CAD gyda ffitiadau, cliriadau a lleoliadau caewyr manwl gywir.
- Dilysiad efelychiad:Mae meddalwedd CAE yn rhedeg y broses ffurfio fwy neu lai, gan wirio llif deunydd, gwirio am deneuo a chrychni, rhagfynegi springback, a chadarnhau gofynion tunelledd. Mae'r model 3D yn cael ei fireinio'n ailadroddol nes bod canlyniadau'r efelychiad yn cwrdd â'r meini prawf derbyn.
- Peiriannu CNC o gydrannau marw:Mae dyluniadau dilys yn symud i EDM gwifren fanwl, melino CNC, a gweithrediadau malu i gynhyrchu pob cydran i fanyleb.
- Rhedeg ymgynnull a threialu:Mae'r marw gorffenedig yn cael ei ymgynnull, ei osod mewn gwasg tryout, a'i redeg trwy iteriadau wedi'u mireinio'n raddol nes bod rhannau sampl yn cyrraedd targedau dimensiwn ac ansawdd.
Mae'r diwedd{0}}i-broses orffen yn gofyn am gydlyniad tynn rhwng peirianwyr dylunio, dadansoddwyr efelychu, peirianwyr CNC, a thechnegwyr treialon. -gwneuthurwyr offer gwasanaeth llawn sy'n cadw pob cam o dan yr un to-dichonoldeb trwy archwiliad terfynol-dileu'r oedi wrth drosglwyddo a'r cam-gyfathrebu sy'n plagio llifoedd gwaith aml-werthwr.YICHEN, er enghraifft, yn gweithredu'r llif gwaith cyflawn hwn yn fewnol, o'r efelychiad CAE cychwynnol a'r dyluniad marw trwy beiriannu CNC manwl gywir, rhediadau prawf, a rhan arolygu, gan roi un pwynt atebolrwydd i weithgynhyrchwyr o'r cysyniad i'r cynhyrchiad-offeryn parod.
Mae marw efelychiad sydd wedi'i ddylunio'n dda-wedi'i ddilysu yn lleihau'r annisgwyl yn sylweddol wrth roi cynnig arni. Ond nid yw'n eu dileu yn gyfan gwbl. Mae amrywioldeb deunydd, gwyriad y wasg, ac amodau ffrithiant y byd go iawn yn dal i gyflwyno materion sy'n dod i'r amlwg dim ond pan fydd dur yn taro dur-a dyna'n union pam mae deall y dulliau methiant mwyaf cyffredin, eu hachosion sylfaenol, a'u gweithredoedd cywiro yn hanfodol cyn i unrhyw farw ddod i mewn i gynhyrchiad llawn.
Datrys Problemau Stampio Die a Dilysu Tryout
Mae efelychu'n dal llawer, ond ni all efelychu pob newidyn ar lawr y wasg. Anghysonderau swp materol, gwyriad gwasg dan lwyth, ffilm iraid yn torri i lawr ar dymheredd, ehangiad thermol yn ystod rhediadau hir-mae'r ffactorau byd go iawn hyn yn cyflwyno diffygion sydd ond yn datgelu eu hunain pan fo'r marw yn rhedeg ar gyflymder. Mae'r gwahaniaeth rhwng siop sy'n trwsio problemau mewn oriau ac un sy'n llosgi trwy sifftiau wrth erlid symptomau yn dibynnu ar un sgil: gwneud diagnosis o'r achos sylfaenol yn gywir y tro cyntaf.
Mae pob diffyg yn y broses stampio metel yn gadael llofnod. Mae Burrs yn dweud rhywbeth gwahanol wrthych na marciau carlamu. Mae fflans wedi cracio yn pwyntio at achos sylfaenol gwahanol na wal dynnu wrinkled. Mae dysgu darllen y llofnodion hyn yn troi diffodd tân adweithiol yn ddatrysiad problemau systematig-ac yn amddiffyn eich buddsoddiad offer a'ch amserlen gynhyrchu.
Diffygion Marw Stampio Cyffredin a'u Achosion Gwraidd
Mae saith dull methiant yn cyfrif am y mwyafrif helaeth o broblemau ansawdd stampio marw. Mae gan bob un symptomau adnabyddadwy, rhestr fer o achosion sylfaenol tebygol, a chamau unioni penodol sy'n mynd i'r afael â'r broblem wirioneddol yn hytrach na chuddio'r symptom. Dyma'r cyfeirnod cyflawn:
| Diffyg | Symptomau | Achosion Gwraidd | Camau Cywiro |
|---|---|---|---|
| Burring | Ymylon uchel, miniog ar nodweddion wedi'u gorchuddio â thyllu; cynyddu uchder burr dros amser; teimlad ymyl garw | Ymylon torri wedi gwisgo neu wedi cwympo; dyrnu gormodol-i-farw clirio; gorffeniad gwael ar wal torri marw | Ail-grinio neu ailosod ymylon torri; lleihau clirio gan wifren-torri mewnosodiadau newydd; sglein yn marw torri wal; gwirio bod y cliriad yn 5-10% o drwch deunydd yr ochr ar gyfer dur ysgafn |
| Galling | Codi deunydd ar arwynebau dyrnu neu farw; sgorio neu grafu ar arwynebau rhannau ffurfiedig; gwaethygu cynyddol gyda phob taro | Iro annigonol neu anghywir; paru deunydd marw/gwaith anghydnaws (ee, di-staen ar ddur offer heb ei orchuddio); garwedd arwyneb yn rhy uchel ar arwynebau sy'n ffurfio marw | Defnyddio iraid stampio priodol neu uwchraddio i hylif â sgôr EP; gosod gorchudd gwrth-gallio (TiN, CrN, neu DLC) ar arwynebau ffurfio; sglein arwynebau marw; newid i radd dur offeryn mwy cydnaws |
| Tynnu gwlithod | Gwlithod (darnau sgrap wedi'u dyrnu) a geir ar ben y stribed neu wedi'u mewnosod mewn rhannau dilynol; diffygion tyllu ysbeidiol | Effaith gwactod rhwng wyneb dyrnu a gwlithod; dyfnder mynediad annigonol i farw; cydrannau punch neu farw magnetized; gormod o olew ar wyneb y stribed | Ychwanegu{0}}rhigolau lleddfu neu binnau alldafliad gwactod i dyrnu wyneb; cynyddu dyfnder mynediad marw; dadfagneteiddio offer yn rheolaidd; gwirio cliriad llithriad gwlithod a tapr i sicrhau bod gwlithod yn cael eu taflu allan yn lân |
| Toriad dyrnu | Toriad sydyn o gorff neu flaen dyrnu; sain gwasg annormal neu bigyn grym; nodweddion coll ar rannau wedi'u stampio | Camlinio rhwng agoriad dyrnu a marw; tunelledd y wasg yn fwy na chynhwysedd dyrnu; deunydd workpiece galetach nag a bennir; caledwch dyrnu yn rhy uchel (brau); grym stripio annigonol | Ail-alinio haneri marw uchaf ac isaf; gwirio ardystiadau deunydd yn cyfateb i dybiaethau dylunio marw; lleihau caledwch dyrnu neu newid i radd llymach (ee, S7); gwirio a disodli ffynhonnau stripio blinedig; archwilio pinnau canllaw a llwyni ar gyfer traul |
| Cracio ar linellau tro | Toriadau gweladwy neu -graciau micro ar hyd radiws allanol troadau; hollti ar ymylon flanged | Plygu radiws rhy dynn ar gyfer trwch deunydd a gradd; llinell blygu yn gyfochrog â chyfeiriad grawn materol; springback materol yn achosi straen eilaidd; gwaith-deunydd caled o weithrediadau blaenorol | Cynyddu radiws tro i'r lleiafswm a argymhellir ar gyfer deunydd; troadau dwyreiniol ar draws cyfeiriad grawn pan fo modd; deunydd anelio cyn ffurfio os yw caledu gwaith yn broblem; addasu ongl R-pwnsh ffurfio |
| Crychau (gweithrediadau tynnu) | Crychau neu fyclau cywasgu mewn fflansau, waliau ochr, neu nodweddion wedi'u tynnu; dosbarthiad deunydd anwastad | Pwysedd deiliad gwag annigonol; dyluniad neu leoliad gleiniau tynnu amhriodol; maint gwag yn rhy fawr ar gyfer ceudod; llif deunydd anwastad oherwydd anghysondeb iro | Cynyddu grym deiliad gwag; ychwanegu neu addasu gleiniau tynnu i reoli llif deunydd; lleihau dimensiynau gwag; sicrhau cymhwysiad iraid unffurf; gwirio cysondeb pwysau clustog y wasg |
| Drifft dimensiwn | Gwyriad cyfeiriadol cynyddol mewn dimensiynau rhannol dros rediad cynhyrchu; nodweddion sy'n tueddu tuag at derfynau goddefgarwch yn hytrach na gwasgaru ar hap | Pin canllaw a gwisgo bushing yn caniatáu camliniad marw uchaf/is; ehangu thermol cydrannau marw yn ystod rhediadau hir; gwisgo pin peilot yn achosi camgofrestru stribed | Amnewid pinnau tywys a llwyni sydd wedi treulio; gweithredu seibiannau oeri a drefnwyd yn ystod rhediadau estynedig neu ychwanegu sianeli oeri marw; archwilio ac ailosod pinnau peilot sydd wedi treulio; gwirio tueddiadau dimensiynol gyda{0}}gwiriadau SPC yn y broses |
Sylwch ar batrwm yn y tabl hwnnw? Mae llawer o'r diffygion hyn yn rhannu achosion sylfaenol sy'n gorgyffwrdd.Detholiad clirio yn unigyn dylanwadu ar burring, tynnu gwlithod, cyfradd traul dyrnu, a hyd yn oed ystumio materol yn ystod y broses stampio. Mae clirio afresymol-boed yn rhy dynn neu'n rhy llac-yn ysgogi rhaeadr o broblemau a all guddio ei gilydd, gan wneud diagnosis cywir yn anoddach po hiraf yr eir i'r afael â'r achos sylfaenol.
Camau Cywirol ar gyfer Claddu, Gallu, a Thynnu Gwlithod
Mae'r tri diffyg hyn yn haeddu sylw arbennig oherwydd dyma'r materion mwyaf cyffredin o bell ffordd mewn stampio marw manwl gywir, ac mae pob un yn aml yn cael ei gamddiagnosio fel y lleill.
Burringyw'r hawsaf i'w adnabod ond yr anoddaf i'w gywiro'n barhaol. Mae regrind cyflym yn adfer y blaen, ond os yw'r achos sylfaenol yn glirio anghywir, mae'r burr yn dychwelyd o fewn miloedd o drawiadau. Y canllaw cyffredinol ar gyfer clirio marw yw tua 20% i 25% o drwch deunydd, ond mae hyn yn amrywio yn ôl deunydd workpiece ac ansawdd ymyl dymunol. Cyn ail-gronni, gwiriwch bob amser fod y cliriad yn gywir ar gyfer y deunydd sy'n cael ei redeg-nid yn unig y deunydd a nodwyd yn wreiddiol. Mae amnewidiadau deunydd ar y lefel coil yn fwy cyffredin nag y mae'r rhan fwyaf o siopau yn ei sylweddoli, a gall newid o ddur carbon isel i ganolig wthio cliriad digonol blaenorol i'r ystod "rhy dynn", gan gyflymu dadansoddiad ymyl.
Gallingyn edrych yn arwynebol fel traul marw, ond mae ei fecanwaith yn hollol wahanol. Lle mae traul sgraffiniol yn erydu'r arwyneb marw yn araf, mae carlamu yn fethiant gludiog-mae welds microsgopig yn ffurfio rhwng y gweithle a'r arwyneb marw dan bwysau, gan rwygo deunydd o un wyneb a'i ddyddodi ar y llall. Mae'n arbennig o ymosodol wrth stampio dur di-staen neu alwminiwm yn erbyn dur offer heb ei orchuddio. Nid ail-grindio yw'r llwybr cywiro ond yn hytrach triniaeth arwyneb: cymhwyswch orchudd PVD fel TiN neu CrN, sglein sy'n ffurfio arwynebau i leihau pwyntiau cychwyn ffrithiant, ac uwchraddio iro i ffilm sy'n cadw gwahaniad o dan y pwysau a'r tymereddau penodol y mae eich marw yn ei gynhyrchu.
Tynnu gwlithodyw'r mwyaf ysbeidiol a rhwystredig o'r tri. Mae gwlithen yn cael ei thynnu'n ôl ar wyneb y stribed gan y gwactod sy'n cael ei greu wrth i'r dyrnu dynnu'n ôl o'r agoriad marw. Gall ddigwydd unwaith bob can strôc neu unwaith bob mil-yn ddigon aml i achosi diffygion i lawr yr afon neu niweidio'r dis ei hun pan fydd gwlithen yn cael ei dal rhwng y bloc dyrnu a marw ar y strôc nesaf. Mae'r atebion yn cynnwys malu rhigolau croes bach i'r wyneb dyrnu i dorri'r sêl wactod, ychwanegu pinnau alldaflunydd wedi'u llwytho i'r gwanwyn, cynyddu dyfnder mynediad marw fel bod y wlithen yn eistedd yn fwy cadarn yn yr agoriad, ac yn dadfagneteiddio'r cydrannau dyrnu a marw yn rheolaidd. Mae magnetedd gweddilliol o weithrediadau malu yn un o'r cyfranwyr sy'n cael eu hanwybyddu fwyaf at broblemau tynnu gwlithod.
Die Tryout a Phroses Ddilysu Rhannol
Mae pob marw stampio-waeth pa mor drylwyr wedi'i efelychu-yn mynd trwy broses rhoi cynnig arni cyn iddo gael ei gymeradwyo i'w gynhyrchu. Tryout yw lle mae'r model rhithwir yn cwrdd â-ffiseg y byd go iawn, ac mae'n un o'r cyfnodau mwyaf sgil-ddwys o'r cylch bywyd offer cyfan.
Dyma beth sy'n digwydd mewn gwirionedd wrth roi cynnig ar wasg stampio marw:
- Gosodiad cychwynnol a-beicio cyflym:Mae'r dis yn cael ei osod mewn wasg tryout ac yn rhedeg ar gyflymder isel iawn-modd strôc sengl yn aml-i wirio cliriad mecanyddol, bwydo stribedi, a ffurfiant rhannau sylfaenol heb beryglu difrod offer.
- Mae cyflymder cynyddol yn cynyddu:Mae cyfradd strôc yn cynyddu'n raddol tuag at gyflymder cynhyrchu tra bod technegwyr yn monitro sŵn annormal, pigau grym, materion bwydo stribedi, a newidiadau ansawdd rhannol sy'n dod i'r amlwg ar gyfraddau beicio uwch yn unig.
- Casglu a mesur samplau:Mae rhannau'n cael eu tynnu'n rheolaidd a'u mesur yn erbyn y lluniad rhan gan ddefnyddio peiriannau mesur cyfesurynnol (CMMs), cymaryddion optegol, mesuryddion mynd/no-go, a gosodiadau gwirio swyddogaethol. Mae dimensiynau'n cael eu gwirio yn erbyn galwadau GD&T-nid yn unig gwerthoedd nominal ond hefyd bandiau goddefiant, gwir leoliad, a manylebau proffil.
- Addasiad iteraidd:Yn seiliedig ar ddata mesur, mae gwneuthurwyr offer yn gwneud cywiriadau wedi'u targedu: addasu radiysau ffurfio, symud gorsafoedd marw, addasu cliriadau, neu ail-weithio punches penodol. Dilynir pob addasiad gan rediad sampl a chylch mesur arall.
- Dilysiad{0}}cyfradd cynhyrchu:Unwaith y bydd rhannau yn gyson yn cwrdd â manylebau ar gyfradd strôc darged, mae rhediad parhaus yn cynhyrchu sampl ystadegol ystyrlon-yn aml 300 i 500 o rannau olynol-ar gyfer dadansoddiad Cpk a chyflwyniad cwsmeriaid.
Sawl fersiwn y dylech chi ei ddisgwyl yn realistig? Ar gyfer marw cynyddol gweddol gymhleth, cynlluniwch ddwy i bedwar rownd ceisio fel llinell sylfaen. Gall blancio marw syml ddilysu mewn un neu ddau o fersiynau. Gall fod angen pum rownd neu fwy cyn i bob gorsaf gynhyrchu rhannau sy'n cydymffurfio ar yr un pryd.
Mae derbyniad marw llwyddiannus fel arfer yn gofyn am dri pheth: pob dimensiwn critigol o fewn goddefiannau penodedig ar draws lot sampl barhaus, gorffeniad wyneb ac ansawdd ymyl yn bodloni safonau crefftwaith, a bwydo stribedi cyson a thaflu gwlithod ar gyflymder cynhyrchu heb ymyrraeth gweithredwr. Hyd nes y bydd y tri maen prawf yn cael eu bodloni ar yr un pryd, nid yw'r dis yn cynhyrchu -parod-waeth pa mor agos y mae mesuriadau unigol yn ymddangos.
Mae Tryout yn datgelu'r hyn na all unrhyw efelychiad ei ragweld yn llawn: gwir gost rhedeg dis dros amser. Mae pob addasiad, pob ail-grind, pob cyfnewidiad gwanwyn yn adio i fyny-a deall y costau hynny yn gyfannol sy'n gwahanu buddsoddiad offer clyfar oddi wrth un sy'n gwaedu elw yn dawel ar draws rhaglen gynhyrchu aml-flwyddyn.
Fframwaith Stampio Costau Offer a Phenderfyniadau Economaidd
Mae pob regrind, pob cyfnewidiad gwanwyn, pob iteriad tryout o'r adran flaenorol yn cynnwys tag pris-ac nid yw'r costau hynny'n bodoli ar wahân. Maent yn pentyrru ar ben y buddsoddiad offer cychwynnol, y deunydd crai a ddefnyddir fesul trawiad, a'r amser gwasgu sydd ei angen fesul rhan. Nid y cwestiwn go iawn y mae'r rhan fwyaf o beirianwyr a rheolwyr prynu yn ymgodymu ag ef yw "faint mae'r marw yn ei gostio?" ond yn hytrach "ar ba bwynt y mae'r buddsoddiad hwn mewn gwirionedd yn dechrau talu amdano'i hun?" Mae ateb sy'n gofyn am olwg glir ar yr hyn sy'n gyrru stampio costau offer marw, sut mae'r costau hynny'n amorteiddio ar draws cyfaint cynhyrchu, a phryd mae dulliau gweithgynhyrchu amgen yn gwneud mwy o synnwyr economaidd.
Beth Sy'n Sbarduno Costau Offer Stampio Die
Gall dyfynbrisiau offer ar gyfer prosiectau stampio metel dalen amrywio o $5,000 ar gyfer blancio marw syml i $100,000 neu fwy ar gyfer marw cynyddol cymhleth gyda gorsafoedd ffurfio lluosog. Nid yw'r lledaeniad enfawr hwnnw'n fympwyol. Mae chwe ffactor sylfaenol yn tynnu'r pris i gyfeiriadau gwahanol:
- Cymhlethdod rhannol a nifer y nodweddion:Mae pob twll, tro, boglyn, a chyfuchlin yn ychwanegu gorsaf neu weithrediad at y marw. Mae golchwr fflat gydag un gweithrediad blancio yn her offer sylfaenol wahanol na braced modurol aml-blyg gyda deuddeg nodwedd dyllog. Mae mwy o nodweddion yn golygu mwy o orsafoedd, mwy o gywirdeb-cydrannau daear, a mwy o oriau peirianneg.
- Math o farw:Fel y soniwyd yn gynharach, mae marwolaethau cynyddol yn costio llawer mwy na marwolaethau un orsaf neu gompownd oherwydd eu bod yn pacio gweithrediadau lluosog mewn un offeryn. Trosglwyddo yn marw costau gwthio hyd yn oed yn uwch oherwydd y systemau trafnidiaeth mecanyddol sydd eu hangen i symud rhannau rhwng gorsafoedd.
- Nifer o orsafoedd:Mewn offer cynyddol, mae pob gorsaf yn ychwanegu dyrniau torri, gan ffurfio mewnosodiadau, stripwyr, a pheilotiaid-a rhaid i bob un ohonynt gael eu peiriannu, eu caledu a'u halinio. Nid yw dis chwe gorsaf yn costio dwywaith cymaint â dis tair gorsaf, ond mae'r berthynas yn agosach at llinol nag y mae'r rhan fwyaf o brynwyr yn ei ddisgwyl.
- Gradd dur offer a thriniaeth arwyneb:Mae marw wedi'i adeiladu â dur O1 a dim gorchudd yn rhatach o lawer nag un sy'n defnyddio D2 gyda mewnosodiadau carbid a dyrnau wedi'u gorchuddio â TiCN. Ond fel y trafodwyd yn yr adran dewis deunydd, mae dur rhatach yn aml yn golygu bywyd marw byrrach a chost uwch fesul rhan dros y rhediad cynhyrchu.
- Gofynion goddefgarwch:Mae goddefiannau llymach yn galw am beiriannu mwy manwl, malu mwy manwl gywir, a mwy o iteriadau treial.Gall nodweddion gwastad ddal ±0.005 modfeddneu'n dynnach gydag offer wedi'u hadeiladu'n dda, ond mae nodweddion wedi'u ffurfio-troadau, fflansau, waliau wedi'u tynnu-yn gofyn am ymdrech beirianyddol ychwanegol a geometreg dei mwy cymhleth yn aml i reoli sbringback a llif deunyddiau o fewn y fanyleb.
- Cyfaint cynhyrchu disgwyliedig:Nid yw cyfaint yn newid y pris marw yn uniongyrchol, ond mae'n pennu pa ddosbarth o offer sydd ei angen arnoch chi. Gall rhediad oes o 50,000-darn gyfiawnhau offer Dosbarth C gyda dur symlach. Mae rhaglen modurol pum miliwn o ddarnau yn gofyn am adeiladu Dosbarth A gyda deunyddiau premiwm drwyddi draw - ac mae'r gwahaniaeth cost yn sylweddol.
Mae'r rhan fwyaf o brosiectau ym maes stampio metel gweithgynhyrchu tir yn yr ystod $15,000 i $50,000 ar gyfer rhannau cymhlethdod cymedrol. Mae deall pa un o'r chwe ffactor hyn sy'n gyrru eich dyfynbris penodol yn rhoi trosoledd-i chi beidio â thrafod yn ddall, ond i wneud cyfaddawdau gwybodus rhwng buddsoddiad offer, oes marw, a chost rhannol.
Fesul{0}}Amorteiddio a Thorri Cost Rhan-Hyd yn oed Meddwl
Dyma lle mae economeg gweithgynhyrchu stampio yn dod yn ddiddorol. Mae marw cynyddol $40,000 yn swnio'n ddrud nes i chi ledaenu'r gost honno ar draws miliwn o rannau-yn sydyn rydych chi'n edrych ar bedwar cents y darn ar gyfer y gydran offer yn unig. Rhedeg dim ond 10,000 o rannau trwy'r un marw hwnnw, ac mae offer yn ychwanegu $4.00 at bob uned unigol. Mae'r mathemateg yn syml, ond mae ei goblygiadau yn enfawr.
Meddyliwch amdano fel hyn: mae'r dis yn gost sefydlog. Mae amser y wasg, deunydd a llafur yn gostau amrywiol. Wrth i gyfaint gynyddu, mae'r gost offer sefydlog fesul darn yn gostwng yn gyflym tra bod y costau newidiol yn aros yn wastad yn y bôn. Ar ryw bwynt trawsgroesi, mae cyfanswm y-costau rhan o rannau wedi'u stampio yn tanseilio dulliau amgen nad ydynt yn dwyn unrhyw faich offer ymlaen llaw ond yn uwch fesul-costau prosesu darn.
Ble mae'r gorgyffwrdd hwnnw'n digwydd fel arfer? Mae'r ateb yn dibynnu ar geometreg rhannol, deunydd, a pha ddewis arall yr ydych yn cymharu yn ei erbyn. Ond mae meincnodau ymarferol gan y diwydiant yn cynnig arweinlyfrau defnyddiol:
- Ar gyfer rhannau sy'n cael eu cynhyrchu trwy dorri laser ar hyn o bryd, mae stampio fel arfer yn dod yn fwy cost-effeithiol rhywle uwchlaw 3,000 i 10,000 o unedau, yn dibynnu ar gymhlethdod. O dan yr ystod honno, mantais offer torri laser sero-sy'n ennill.
- Ar gyfer stampio rhannau metel wedi'u peiriannu gan CNC yn disodli, gall y gorgyffwrdd ddigwydd ar gyfeintiau hyd yn oed yn is os yw'r geometreg rhan yn addas ar gyfer ffurfio-gan fod peiriannu yn cario amseroedd cylch uchel fesul-darn y mae stampio yn eu dileu.
- Ar gyfer geometregau syml mewn cymwysiadau stampio metel diwydiannol, mae cyfeintiau sy'n uwch na 10,000 o rannau y flwyddyn yn dechrau symud yr economeg yn gadarn o blaid stampio, yn enwedig unwaith y bydd prisio archebion cyffredinol ac effeithlonrwydd deunydd o gynlluniau stribed wedi'u optimeiddio yn cael eu cynnwys.
Y camgymeriad critigol y mae prynwyr yn ei wneud yw gwerthuso cost offer ar ei ben ei hun yn hytrach na chyfrifo cyfanswm cost flynyddol-amorteiddiad offer ynghyd â chost newidiol fesul-darn wedi'i luosi â chyfaint. Efallai y bydd peiriant marw gorsaf sengl $5,000 yn cynhyrchu rhannau ar $0.80 yr un yn edrych yn rhatach na $35,000 o rannau sy'n cynhyrchu marw cynyddol ar $0.25 yr un nes i chi redeg y mathemateg cyfaint blynyddol a sylweddoli bod y dis cynyddol yn arbed $50,000 y flwyddyn mewn cost cynhyrchu.
Stampio Dies vs Dulliau Gweithgynhyrchu Amgen
Nid stampio yw'r ateb cywir bob amser. Ar gyfer cyfeintiau isel, iteriadau dylunio cyflym, neu geometregau rhannol sy'n cynnwys peiriannu tri dimensiwn helaeth, gall dulliau eraill sicrhau gwell economeg gyfan. Mae'r fframwaith penderfyniadau isod yn helpu i ddatrys pan fydd stampio offer marw yn ennill ei gadw yn erbyn pan fydd dewisiadau eraill yn haeddu ystyriaeth ddifrifol:
- Dewiswch stampio pan:Cyfeintiau blynyddol yn fwy na 10,000-50,000 o rannau; mae'r rhan wedi'i ffurfio'n bennaf o stoc dalennau gwastad; mae cysondeb dimensiwn ar draws niferoedd uchel yn hollbwysig; pwysau cost fesul rhan yw'r prif yrrwr; ac mae'r dyluniad yn ddigon sefydlog i gyfiawnhau buddsoddiad offer sefydlog.
- Ystyriwch dorri laser pan:Cyfeintiau yn llai na 3,000 o unedau; mae'r dyluniad yn dal i esblygu a gall newid rhwng sypiau cynhyrchu; mae rhannau'n fflat neu dim ond post syml sydd eu hangen-plygiad torri; adileu $15,000 neu fwy mewn offer ymlaen llawyn gorbwyso cost prosesu fesul{0}darn uwch.
- Ystyriwch beiriannu CNC pan:Mae angen nodweddion wedi'u peiriannu'n dynn-edau, tyllau trachywiredd, arwynebau 3D cymhleth-na all stampio eu ffurfio; mae cyfeintiau'n ddigon isel i fod y gost peiriannu fesul-darn yn gystadleuol; neu mae trwch deunydd yn fwy na'r terfynau stampio ymarferol.
- Ystyriwch hydroformio pan:Mae rhannau yn gofyn am siapiau tri dimensiwn dwfn, cymhleth gyda chyfuchliniau llyfn a fyddai'n gofyn am weithrediadau tynnu lluosog mewn dis confensiynol; cyfeintiau yn gymedrol; ac mae geometreg hydroformio tiwb neu ddalen yn well wrth ddefnyddio deunydd.
Nid yw'r un o'r dewisiadau amgen hyn yn rhatach nac yn well yn gyffredinol. Mae pob un mewn smotyn cyfrol-a-geometreg. Mae gwerth gweithgynhyrchu stampio metel yn gorwedd yn benodol yn ei allu i gynhyrchu rhannau sy'n gyson yn geometrig ar y gost isaf fesul-darn unwaith y bydd cyfaint yn cyfiawnhau'r offer-trothwy sy'n symud yn dibynnu ar bob ffactor a drafodwyd uchod.
Fodd bynnag, mae cyfanswm cost perchnogaeth yn ymestyn ymhell y tu hwnt i'r gorchymyn prynu cychwynnol. Mae cynnal a chadw ataliol-ail-gronni wedi'i amserlennu ar gyfnodau cyfrif taro-diffiniedig, ailosod gwanwyn cyfnodol wrth i rym tynnu yn diraddio, cynnal a chadw'r system iro, ac adnewyddu marw yn y pen draw{3}}yn cynrychioli cost barhaus sy'n effeithio'n uniongyrchol ar{{4}economeg hirdymor. Mae marw Dosbarth A sydd wedi'i gynnal yn dda ac sy'n cyflawni 1,500,000 o drawiadau yn ystod ei oes yn lledaenu cyfanswm ei gost perchnogaeth ar draws enwadur llawer mwy na dis a esgeuluswyd sy'n gofyn am ailadeiladu llawn ar 400,000 o drawiadau. Mae'r buddsoddiad cynnal a chadw yn real, ond mae'r gost o'i hepgor bob amser yn uwch.
Mae deall yr economeg hyn yn eich rhoi mewn sefyllfa gryfach wrth y tabl dyfynnu. Ond mae gwybod beth i'w ofyn, pa ddogfennau i'w paratoi, a sut i werthuso'r gwneuthurwr offer sy'n eistedd ar eich traws yn set sgiliau hollol wahanol-un sy'n gwahanu prynwyr sy'n cael offer dibynadwy oddi wrth y rhai sy'n treulio'r ddwy flynedd nesaf yn rheoli dianc o ansawdd a newid archebion.
Sut i Ddod o Hyd i Gyflenwyr Offeru Marw Stampio a'u Gwerthuso
Rydych chi'n deall yr economeg. Rydych chi'n gwybod pa fath o farw sy'n cyd-fynd â'ch cyfaint cynhyrchu, pa ddur offer sy'n cyd-fynd â'ch deunydd darn gwaith, ac yn fras ble y dylai eich buddsoddiad offer lanio. Mae'r her nesaf yn gwbl wahanol: dod o hyd i wneuthurwr offer a all gyflawni'r manylebau hynny mewn gwirionedd heb eich claddu mewn gorchmynion newid, llinellau amser a gollwyd, a rhannau sydd prin yn pasio arolygiad ar ddiwrnod da.
Nid yw dod o hyd i farw stampio metel yn debyg i archebu rhan nwyddau o gatalog. Mae pob dis yn cael ei -beirianneg, ac mae ansawdd y peirianneg hwnnw'n anweledig nes bod yr offeryn wedi'i adeiladu, ei osod, a'i feicio'n gyflym. Mae'r anghymesuredd hwnnw-lle na all y prynwr wirio ansawdd nes bod yr arian yn cael ei wario i raddau helaeth-yn gwneud y broses ar y pen blaen yn hollbwysig. Bydd yr hyn rydych chi'n ei gynnwys yn y pecyn RFQ, sut rydych chi'n gwerthuso ymatebion, a pha gwestiynau y byddwch chi'n eu gofyn yn ystod ymweliadau â chyflenwyr yn pennu a fydd gennych chi offeryn parod cynhyrchu neu gur pen chwe ffigur yn y pen draw.
Beth i'w gynnwys yn Eich Pecyn RFQ Stampio Die Tooling
Mae RFQ annelwig yn cynhyrchu dyfyniadau annelwig-ac mae dyfyniadau annelwig yn peri syndod. Po fwyaf manwl gywir y byddwch chi'n diffinio'r prosiect ymlaen llaw, y tynnach yw'r aliniad rhwng yr hyn rydych chi'n ei ddisgwyl a'r hyn y mae'r gwneuthurwr offer yn ei gyflawni. Dyma'r llif gwaith cyrchu, gam wrth gam:
- Paratoi lluniadau rhan gyda GD&T a galwadau materol.Cynhwyswch lun dimensiwn llawn gyda dimensiwn geometrig a goddefgarwch, gradd deunydd, trwch, ac unrhyw amodau arbennig fel tymer neu orffeniad arwyneb ar y coil sy'n dod i mewn. Felmae astudiaethau achos diwydiant yn dangos yn gyson, mae goddefiannau amwys neu amlwg ar nodweddion nad ydynt yn hanfodol yn un o brif yrwyr cost offer diangen. Nodwch pa ddimensiynau sy'n swyddogaethol hanfodol a pha rai a all oddef bandiau ehangach-mae angen y gwahaniaeth hwn ar eich gwneuthurwr offer i ddylunio'n effeithlon.
- Diffinio gofynion cyfaint blynyddol ac amserlen rampiau.Nodwch nid yn unig y cyfanswm oes ond hefyd y flwyddyn-un gyfrol, galw blynyddol brig, ac unrhyw ramp arfaethedig-i fyny neu ramp-i lawr. Mae hyn yn effeithio'n uniongyrchol ar ddewis dosbarth offer-mae gwneuthurwr offer sy'n dyfynnu lluniad Dosbarth A ar gyfer rhaglen 20,000 o ran-yn gor-beiriannu'r swydd.
- Nodwch ofynion goddefgarwch a gorffeniad wyneb.Galw allan -i-ddimensiynau ansawdd (CTQ) hanfodol ar wahân i oddefiannau cyffredinol. Os oes rhaid i arwynebau penodol fodloni gwerthoedd Ra ar gyfer cotio neu blatio i lawr yr afon, nodwch y rheini'n benodol. Mae rhagdybiaethau yma yn costio wythnosau yn ystod y prawf.
- Gofynnwch am adborth dichonoldeb cyn ymrwymo i fath marw.Bydd offeryn stampio galluog a chyflenwr marw yn gwthio'n ôl yn adeiladol ar y cam hwn-gan amlygu geometreg sy'n anodd ei ffurfio, gan awgrymu addasiadau dylunio sy'n lleihau cymhlethdod offer, neu argymell math gwahanol o farw i'r hyn a dybiwyd gennych. Os yw cyflenwr yn dweud "ie" i bopeth, nid ymatebolrwydd yw hynny. Mae'n faner goch.
- Gwerthuso galluoedd cyflenwyr ar draws dylunio, peiriannu, treialu ac arolygu.Manylion y cais: Pa lwyfannau CAD/CAM maen nhw'n eu defnyddio? Ydyn nhw'n rhedeg efelychiad yn-tŷ? Beth yw amrediad tunelledd eu gweisg treialu? Pa offer mesureg sydd ar gael ar gyfer dilysu rhannol?
- Adolygu rhannau sampl o'r tryout yn erbyn manylebau.Galw yn gyntaf-adroddiadau arolygu erthyglau gyda data CMM llawn yn gysylltiedig â'ch galwadau GD&T. Nid yw cymeradwyaeth weledol yn unig yn ddigon-rhaid i ddata dimensiwn gefnogi cydymffurfiad ar draws y map goddefiant cyfan.
- Cadarnhau meini prawf derbyn marw a dogfennaeth cynnal a chadw.Cyn torri'r sglodyn cyntaf, cytunwch yn ysgrifenedig ar yr hyn sy'n gyfystyr â derbyniad marw llwyddiannus: faint o rannau cydymffurfio olynol, ar ba gyfradd strôc, wedi'i fesur yn erbyn pa ddimensiynau. Gofynnwch hefyd am lawlyfr cynnal a chadw sy'n dogfennu cyfnodau ail-grinio, rhestrau darnau sbâr, ac amserlenni iro a argymhellir.
Nid yw hepgor unrhyw un o'r camau hyn yn arbed amser. Mae'n symud y broblem i lawr yr afon-i mewn i oedi cyn rhoi cynnig, anghydfodau manylebau, a rhannau sydd bron yn cyfateb i brint ond sydd byth yn cyrraedd yno'n gyson.
Gwerthuso Cyflenwyr Offer y Tu Hwnt i Bris
Mae pris yn bwysig, yn amlwg. Ond mae'r dyfynbris cost isaf ar gyfer marw stampio metel yn aml yn dod yn brosiect drutaf unwaith y byddwch chi'n ystyried amser segur ar gyfer rhoi cynnig, ailweithio a chynhyrchu estynedig. Mae gwerthuso offeryn metel a chyflenwr marw yn gofyn am edrych heibio'r rhif a ddyfynnwyd ac i mewn i'r seilwaith, dyfnder peirianneg, a disgyblaeth prosesau y tu ôl iddo.
Mae pum gallu yn gwahanu gwneuthurwyr offer difrifol oddi wrth siopau sy'n dyfynnu'n syml i ennill yr archeb:
- Yn{0}}gallu dylunio ac efelychu tai:Mae cyflenwyr sy'n dylunio blaengar yn marw'n fewnol-a'u dilysu gydag efelychiad CAE cyn peiriannu-ymateb yn gyflymach i broblemau, ailadrodd yn fwy effeithlon wrth roi cynnig arni, a chynnal rheolaeth dynnach dros yr adeilad cyfan. Mae dylunio ar gontract allanol yn creu bylchau cyfathrebu a-pwyntio bys pan fydd materion ansawdd yn codi.
- Offer peiriannu manwl:Mae EDM gwifren, llifanu jig, melino CNC gyda lleoli is-micron, a chynhwysedd malu wyneb yn ofynion sylfaenol ar gyfer unrhyw offer gradd cynhyrchu adeilad siop. Holwch am oedran peiriannau ac amserlenni cynnal a chadw-mae offer trachywiredd nad yw wedi'i raddnodi'n rheolaidd yn cynhyrchu cydrannau sy'n diflannu o'r fanyleb.
- Ar{0}}gweisg treialu gwefan:Mae cyflenwr sydd heb allu rhoi cynnig arni yn-yn anfon marw heb ei brofi atoch. Rydych chi eisiau gweld gweisg tryout sy'n cyfateb neu'n ailadrodd yn agos y tunelledd, maint y gwely, a chyfradd strôc eich gwasg gynhyrchu. Mae amodau treialon anghydweddol yn cuddio problemau sy'n dod i'r amlwg ar unwaith pan fydd y marw yn symud i'ch cyfleuster.
- Gallu mesureg ac arolygu:Nid yw offer CMM, systemau mesur optegol, a mesuryddion wedi'u graddnodi yn-negodi. Gofynnwch a yw arolygu wedi'i integreiddio i lif gwaith y treial neu'n cael ei berfformio ar y diwedd yn unig. Mae mesuriadau parhaus yn ystod daliadau tryout yn drifftio'n gynt ac yn lleihau cyfanswm yr iteriadau.
- Post{0}}cymorth danfon a pharodrwydd i addasu:Anaml y mae marw yn rhedeg yn broblem-am ddim am eu hoes gyfan heb rywfaint o addasiadau. Nid yw cyflenwr sy'n trin danfoniad marw fel diwedd ei gyfranogiad yn bartner-mae'n werthwr. Chwiliwch am wneuthurwyr offer sy'n cadw cofnodion ar eich marw, yn stocio cydrannau sbâr hanfodol, ac yn ymrwymo i gefnogi addasiadau pan fydd eich dyluniad rhan yn esblygu neu amodau cynhyrchu yn newid.
Ar gyfer rhaglenni stampio marw modurol a rhaglenni eraill â gwerth uchel, nid yw'r meini prawf hyn yn ddewisol-nhw yw'r trothwy isaf ar gyfer ystyriaeth ddifrifol. Dylai trosolwg cwmni stampio metel nad yw'n mynd i'r afael â phob un o'r galluoedd hyn ysgogi cwestiynau dyfnach, nid rhagdybiaethau.
-cyflenwyr gwasanaeth llawn sy'n ymdrin â phob cam-o asesiad dichonoldeb trwy efelychu CAE, peiriannu manwl, rhediadau prawf, ac archwiliad terfynol o dan yr un to-dileu'r risg cydgysylltu sy'n plagio rhaglenni offer gwerthwyr lluosog a rhoi un pwynt atebolrwydd i brynwyr o'r cysyniad cyntaf i'r trosglwyddiad cynhyrchu.
YICHENyn enghreifftio'r model integredig hwn, sy'n cwmpasu dadansoddiad dichonoldeb, dylunio marw wedi'i yrru gan CAE, peiriannu CNC, treial yn y tŷ, ac archwilio dimensiwn o fewn un gweithrediad. Ar gyfer gweithgynhyrchwyr a rheolwyr cyrchu sy'n barod i symud o ymchwil i sgwrs barod RFQ, mae eu strwythur gallu diwedd{4} i-yn mynd i'r afael yn uniongyrchol â'r meini prawf gwerthuso a amlinellir uchod-lleihau risg trosglwyddo a chyfuno atebolrwydd lle mae'r peth pwysicaf.
O RFQ i Ddiswyddo Derbyn a Chynhyrchu Die
Nid yw'r broses gyrchu yn dod i ben pan fyddwch yn dewis cyflenwr. Mae'n parhau drwy adolygiadau dylunio, llofnodi-diffoddiadau efelychiadau, presenoldeb arbrofion, a derbyniad marw ffurfiol-ac mae sut rydych chi'n rheoli'r cerrig milltir hynny yn pennu a yw'r newid o ddatblygu offer i gynhyrchu yn rhedeg yn esmwyth neu'n baglu.
Ychydig o ganllawiau ymarferol ar gyfer y cyfnod trosglwyddo:
- Mynychu treial yn bersonol pan fo modd.Mae gwylio'ch rhediad marw ar y wasg tryout yn rhoi gwybodaeth i chi na all unrhyw adroddiad ddal-ymddygiad stripio, cysondeb alldaflu gwlithod, patrymau sŵn, a phroses datrys problemau'r gwneuthurwr offer mewn amser real. Mae hefyd yn adeiladu'r berthynas waith y byddwch yn dibynnu arni pan fydd angen addasiadau i lawr y ffordd.
- Mynnwch lyfr marw cyflawn.Dylai hyn gynnwys y lluniadau dylunio marw terfynol, bil deunyddiau â graddau dur a chofnodion triniaeth wres ar gyfer pob cydran, rhestr rhestr rhannau sbâr, amserlen cynnal a chadw gyda chyfnodau ail-grind, a data arolygu'r erthygl gyntaf lawn. Mae marw heb ddogfennaeth yn ddis na allwch ei gynnal yn effeithiol.
- Diffiniwch y meini prawf trosglwyddo cynhyrchu yn benodol.Cytunwch ymlaen llaw ar faint o rannau cydymffurfio olynol ar gyfradd strôc cynhyrchu sy'n gyfystyr â rhediad derbyn llwyddiannus. Mae normau diwydiant yn amrywio o 300 i 500 o rannau ar gyfer offer awtomeiddio a chymwysiadau marw, ond efallai y bydd angen meintiau sampl mwy ar raglenni cymhleth ar gyfer dilysu Cpk.
- Cynllun ar gyfer gorchmynion newid peirianneg (ECOs).Mae rhannau'n esblygu. Gall eich cwsmer adolygu geometreg, addasu goddefiannau, neu newid deunyddiau ar ôl adeiladu'r marw. Trafodwch weithdrefnau ECO a strwythurau prisio cyn bod eu hangen arnoch-pan fo'r berthynas yn gydweithredol yn hytrach nag yn wrthwynebol.
Yn y pen draw, ymarfer rheoli risg yw dod o hyd i offer stampio marw. Mae pob cam yn y broses-o gyflawnrwydd eich pecyn RFQ i drylwyredd eich gwerthusiad cyflenwr i ddisgyblaeth eich meini prawf derbyn-naill ai'n lleihau neu'n gwaethygu'r risg o broblemau cynhyrchu i lawr yr afon. Y prynwyr sy'n buddsoddi'r amser ymlaen llaw i gael y manylion hyn yn gywir yw'r un rhai sy'n rhedeg llinellau cynhyrchu llyfn ddeuddeg mis yn ddiweddarach, tra bod eu cyfoedion yn dal i fynd ar drywydd materion dimensiwn a thrafod taliadau ail-weithio ar offer na chafodd erioed ei nodi na'i ddilysu'n iawn yn y lle cyntaf.
Cwestiynau Cyffredin Am Stampio Die Tooling
1. Faint mae stampio offer marw fel arfer yn ei gostio?
Mae costau offer marw stampio yn amrywio'n eang ar gymhlethdod rhan, math marw, gradd dur offer, a gofynion goddefgarwch. Gall marw blancio syml ddechrau tua $5,000, tra gall marw cynyddol gymhleth gyda gorsafoedd ffurfio lluosog fod yn fwy na $100,000. Mae'r rhan fwyaf o brosiectau cymhlethdod-cymedrol yn disgyn rhwng $15,000 a $50,000. Yr allwedd yw gwerthuso cyfanswm cost perchnogaeth yn hytrach na phris ymlaen llaw yn unig-ffactorau mewn bywyd marw, cynnal a chadw, cyfnodau ail-gronni, ac amorteiddiad fesul rhan ar draws eich cyfaint cynhyrchu disgwyliedig. Gall partner gwasanaeth llawn fel YICHEN eich helpu i gywiro maint y buddsoddiad offer trwy asesu dichonoldeb, rhedeg efelychiadau CAE, ac argymell y dosbarth marw gorau posibl cyn torri unrhyw ddur.
2. Beth yw'r gwahaniaeth rhwng marw cynyddol, marw trosglwyddo, a marw cyfansawdd?
Mae marw cynyddol yn bwydo stribed metel parhaus trwy orsafoedd lluosog, pob un yn perfformio gweithrediad gwahanol, sy'n eu gwneud yn ddelfrydol ar gyfer rhannau maint uchel i{2}}ganolig{3}} ar gyflymder uwch na 200 strôc y funud. Darnau trosglwyddo yn fecanyddol symud bylchau unigol rhwng gorsafoedd ar wahân, sy'n addas ar gyfer rhannau mawr neu ddwfn wedi'u tynnu na allant aros ar stribed cludo. Mae marw cyfansawdd yn perfformio gweithrediadau torri lluosog mewn un strôc ar gyfer nodwedd uwch-i-gywirdeb nodwedd ar rannau gwastad ond yn rhedeg ar gyfraddau cylchredeg arafach. Mae dewis y math cywir yn dibynnu ar gydweddu geometreg rhan, cyfaint blynyddol, ac anghenion goddefgarwch i gryfderau pob marw.
3. Beth sy'n achosi burrs ar rannau metel wedi'u stampio a sut ydych chi'n eu trwsio?
Mae claddu ar rannau wedi'u stampio yn cael ei achosi'n fwyaf cyffredin gan ymylon torri wedi treulio neu ddymchwel ar y bloc dyrnu neu farw, neu gan ddyrnu gormodol i- glirio marw. Wrth i'r ymylon bylu, mae uchder y burr yn cynyddu ac mae'r band cneifio yn culhau. Mae'r dull cywiro yn dechrau gyda gwirio bod y cliriad yn cyfateb i'r deunydd workpiece-yn nodweddiadol 5-10% o drwch deunydd yr ochr ar gyfer dur ysgafn, yn dynnach ar gyfer di-staen. Mae ail-grindio yn adfer y blaen, ond os clirio yw'r achos sylfaenol, mae angen mewnosodiadau newydd gyda dimensiynau cywir. Mae monitro uchder burr yn rheolaidd yn ystod rhediadau cynhyrchu yn dal y broblem cyn i gyfraddau sgrap gynyddu.
4. Sut ydych chi'n dewis y dur offeryn cywir ar gyfer marw stampio?
Mae dewis dur offer yn dibynnu ar ddeunydd y workpiece, cyfaint cynhyrchu, a'r math o weithrediad y mae pob gorsaf farw yn ei berfformio. Mae dur D2 yn cynnig ymwrthedd traul ardderchog ar gyfer -gwanhau rhediad hir o ddur ysgafn. Mae A2 yn darparu cymysgedd cytbwys o wydnwch a chaledwch ar gyfer gwaith canol cyfaint. Mae S7 yn trin llwythi ffurfio trwm a sioc. Mae M2 yn cadw caledwch ar dymheredd uchel ar gyfer cyfraddau strôc cyflym, ac mae O1 yn gweddu i offer rhedeg neu brototeip byr. Mae llawer o farwolaethau cynhyrchu yn defnyddio graddau lluosog-dur caletach mewn gorsafoedd torri a graddau llymach mewn gorsafoedd ffurfio-ynghyd â haenau arwyneb fel TiN neu TiCN i ymestyn oes marw yn sylweddol.
5. Pryd mae buddsoddi mewn stampio offer marw yn gwneud mwy o synnwyr ariannol na thorri laser neu beiriannu CNC?
Yn gyffredinol, mae offer marw stampio yn dod yn fwy cost-effeithiol na thorri laser uwchlaw 3,000 i 10,000 o rannau ac yn fwy darbodus na pheiriannu CNC ar gyfeintiau hyd yn oed yn is ar gyfer geometregau wedi'u ffurfio â dalennau. Mae'r pwynt croesi yn dibynnu ar gymhlethdod rhan, cost materol, a gofynion goddefgarwch. Mae stampio yn golygu cost offer sefydlog uchel sy'n amorteiddio'n gyflym wrth i gyfaint gynyddu, tra bod gan ddewisiadau amgen gostau ymlaen llaw is ond costau prosesu uwch fesul darn. Ar gyfer cyfeintiau blynyddol sy'n fwy na 10,000-50,000 o rannau gyda dyluniadau sefydlog, mae stampio bron bob amser yn rhoi'r cyfanswm isaf fesul rhan o'r gost. Mae ymgynghori â-gwneuthurwr offer gwasanaeth llawn fel YICHEN ar gyfer asesiad dichonoldeb yn helpu i nodi'r union fantolen ar gyfer eich prosiect penodol.




