


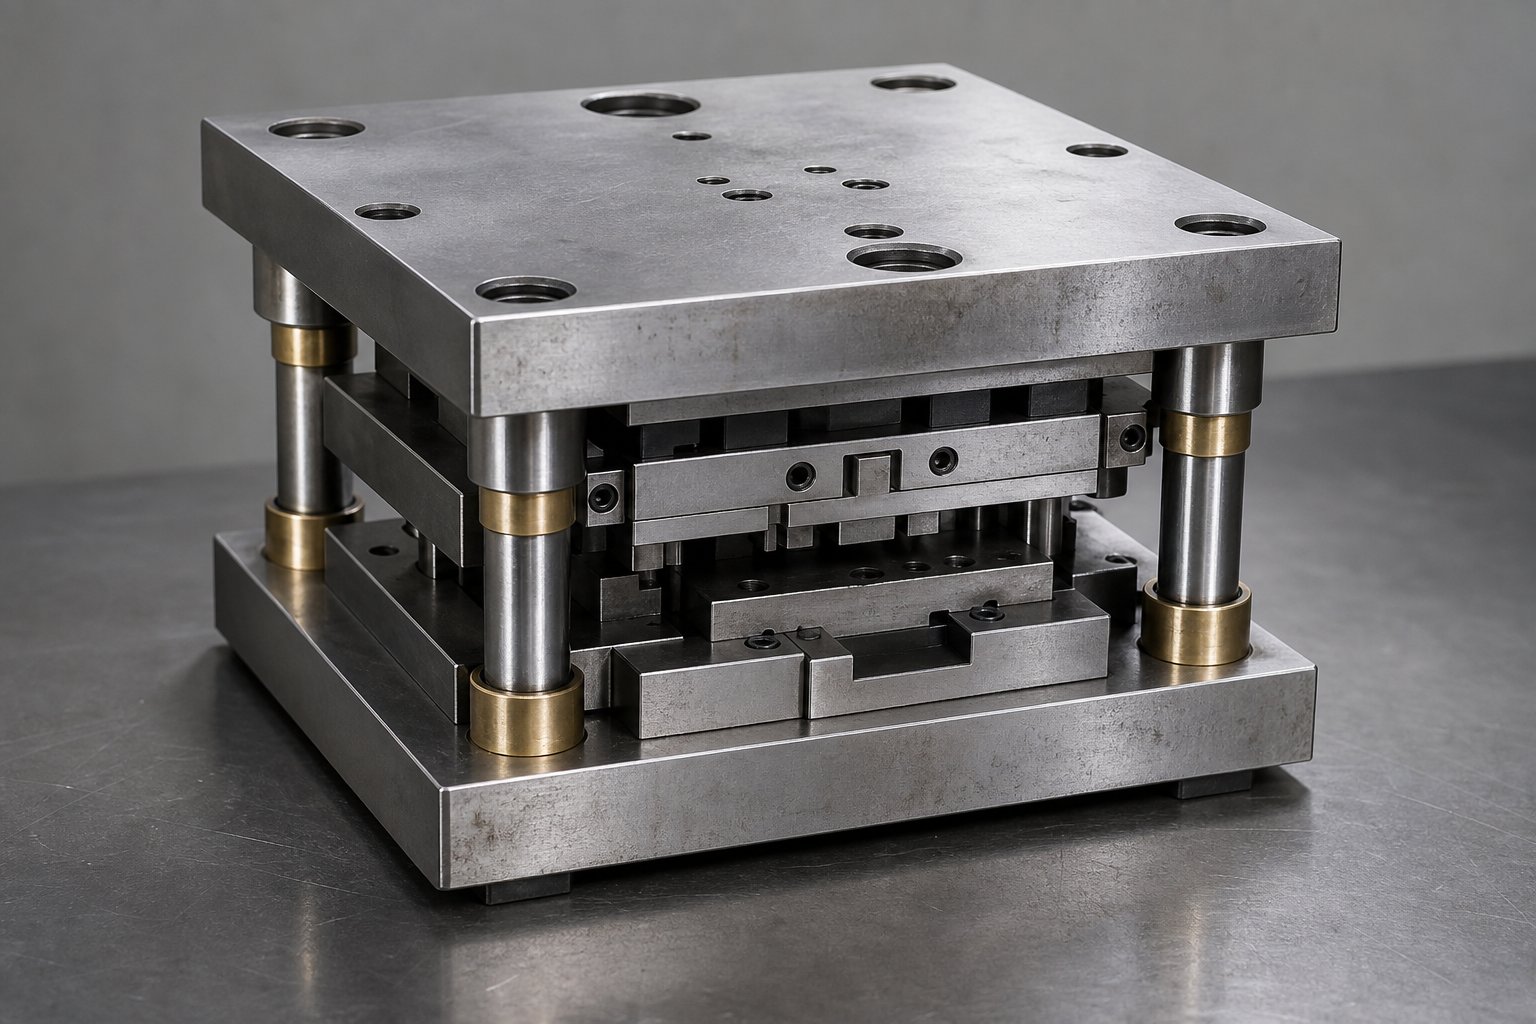
Beth Yw Stampio Setiau Die a Pam Maen nhw'n Bwysig
Pan fyddwch chi'n clywed rhywun yn sônset marw stampio, efallai eu bod yn sôn am becyn offer marw cyfan y wasg neu ddim ond y fframwaith strwythurol sy'n dal popeth at ei gilydd. Mae'r gwahaniaeth hwnnw'n bwysicach nag y mae'r rhan fwyaf o bobl yn ei sylweddoli, yn enwedig os ydych chi'n nodi neu'n prynu offer am y tro cyntaf.
Set marw stampio yw'r -cynulliad daear manwl gywir o esgidiau marw uchaf ac isaf, pinnau canllaw, a llwyni sy'n alinio ac yn cefnogi'r cydrannau torri a ffurfio yn ystod gweithrediadau stampio metel.
Beth mae Set Stampio Die yn ei Wneud Mewn gwirionedd
Meddyliwch am setiau marw fel sgerbwd eich gweithrediad stampio. Mae'r platiau dur neu alwminiwm uchaf ac isaf (a elwir yn esgidiau marw) yn gosod yn uniongyrchol i'r hwrdd wasg a'r bolster. Mae pinnau tywys a llwyni yn cysylltu'r esgidiau hyn, gan sicrhau bod yr hanner uchaf yn teithio'n syth i lawr i'r hanner gwaelod bob tro. Heb yr aliniad ailadroddadwy hwnnw, byddai eich stampio metel yn marw yn drifftio, gan achosi toriadau anwastad, traul cynamserol, a difrod posibl i'r wasg.
Die Set vs Cwblhau Stampio Die
Mae marw stampio cyflawn yn cynnwys popeth sydd ei angen i gynhyrchu rhan orffenedig: punches, botymau marw, stripwyr, ffynhonnau, a'r cydrannau marw metel sydd mewn gwirionedd yn torri neu'n ffurfio metel dalen. Dim ond y fframwaith arweiniol yw'r set marw y mae'r cydrannau gweithredol hynny'n bolltio iddo. Gallwch gyfnewid stampiwr gwahanol yn marw i mewn ac allan o'r un set, cyn belled â bod y gofynion ôl troed a thunelledd yn cyd-fynd. Y modiwlaidd hwn sy'n gwneud setiau marw safonol mor gost-effeithiol ar gyfer siopau sy'n rhedeg swyddi lluosog ar un wasg.
Pam Mae Aliniad yn Bwysig
Mae pinnau canllaw mewn set marw o ansawdda weithgynhyrchir o fewn 0.0001 i mewn.o wir sefyllfa. Mae'r lefel honno o gywirdeb yn effeithio'n uniongyrchol ar oddefiannau rhan, bywyd offer, a diogelwch gweithredwyr. Pan fydd aliniad yn drifftio hyd yn oed ychydig filfedau, mae'r dyrnu i'r cliriad marw yn mynd yn anwastad, mae pyliau'n cynyddu ar un ochr, ac mae grymoedd torri yn cynyddu'n anrhagweladwy. Mae set marw yn y wasg wedi'i gwneud yn dda yn amsugno'r grymoedd hynny'n gyfartal ac yn cadw olrhain stampiau marw yn wir, strôc ar ôl strôc, ar draws miliynau o gylchoedd.
Y fantais wirioneddol yw cysondeb. Mae aliniad tynn yn lleihau sgrap, yn ymestyn cyfnodau miniogi, ac yn amddiffyn hwrdd y wasg rhag llwytho oddi ar y canol sy'n cyflymu traul dwyn. Ar gyfer -gweithrediadau cyfaint uchel, mae hynny'n trosi'n uniongyrchol yn gost is-fesul-rhan a llai o achosion o gau i lawr heb eu cynllunio.
Mathau Set Die a Dewis Ffurfweddu
Mae pob ffurfweddiad set marw stamp yn bodoli i ddatrys cyfaddawd mynediad penodol-yn erbyn-anhyblygrwydd. Mae'r pyst canllaw sy'n cadw'ch esgidiau uchaf ac isaf wedi'u halinio hefyd yn meddiannu gofod corfforol o amgylch yr ardal farw, a ble rydych chi'n eu gosod yn pennu sut mae deunydd yn bwydo i mewn, pa mor sefydlog yw'r cynulliad dan lwyth, a pha fath o weithrediadau y gall y set eu trin. Mae dewis y cynllun anghywir ar gyfer eich cais yn golygu naill ai ymladd ymyrraeth porthiant neu dderbyn gwyriad diangen.
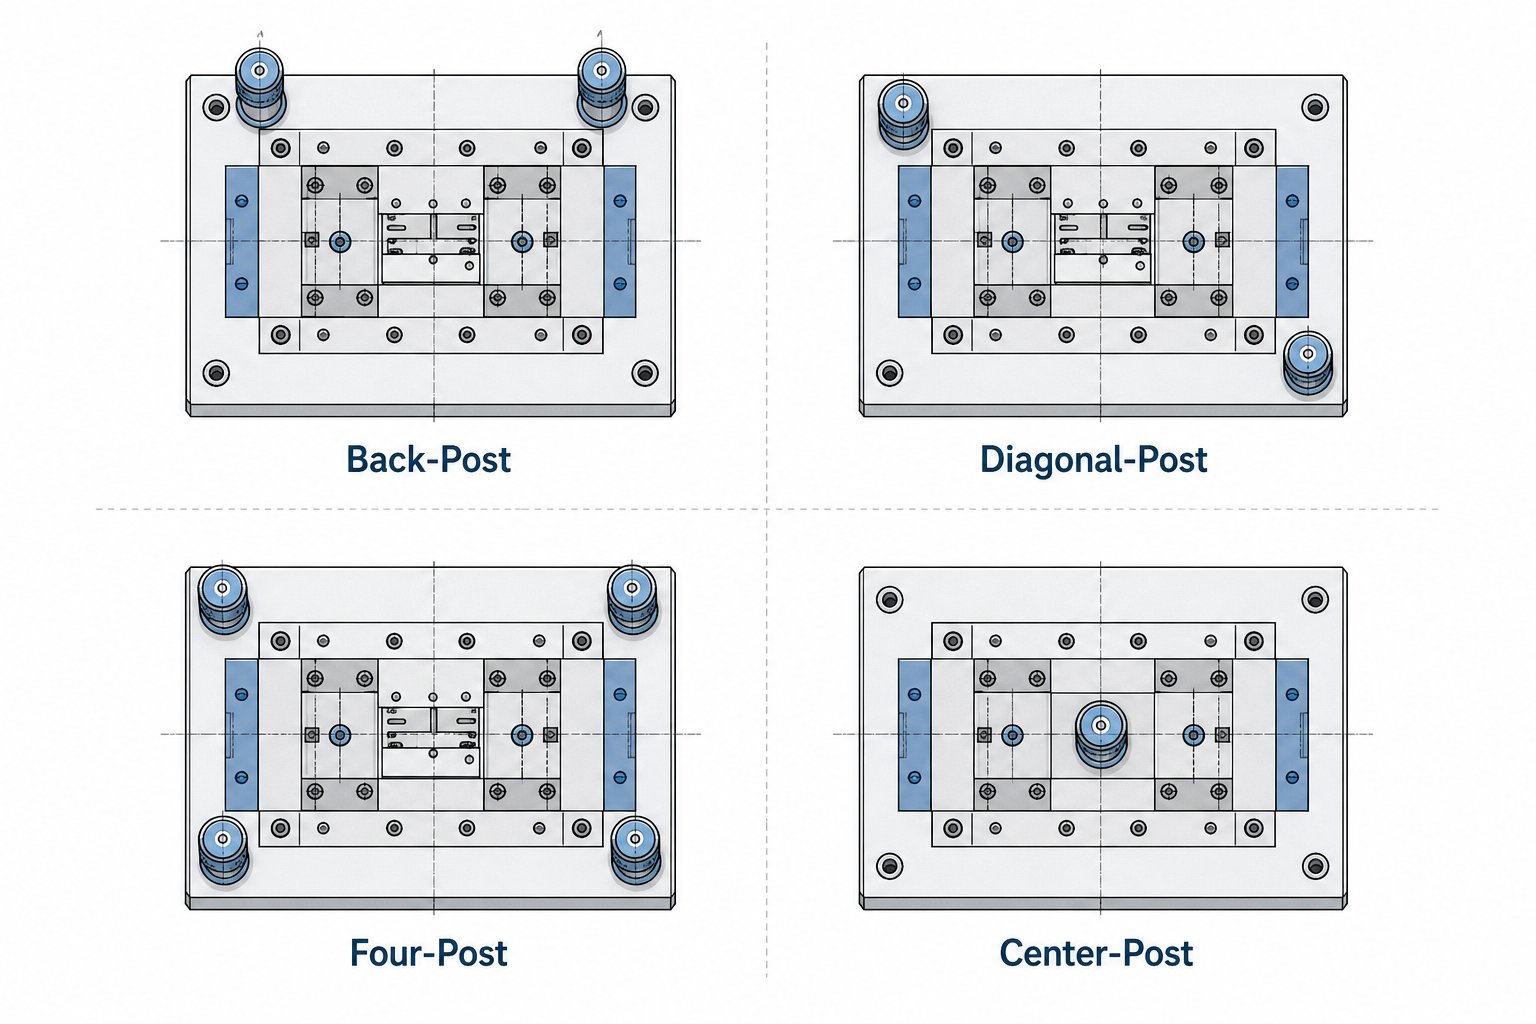
Mae setiau marw yn cael eu cynhyrchu'n fasnachol mewn sawl ffurfwedd safonol, ac mae cyflenwyr yn hoffisetiau marw Danlyac mae gweithgynhyrchwyr catalog eraill yn eu cynnig yn barod i'w llongio. Y pedwar cynllun sylfaenol y byddwch yn dod ar eu traws yw postiad ôl, postiad croeslin, pedwar postiad, a phostiad canol. Mae pob un yn ennill ei le yn y catalog am resymau mecanyddol penodol.
Dwy{0}Set Postio Die a Mynediad Strip Feed
Yn ôl-setiau postio gosodwch y ddau bin canllaw yng nghefn yr ardal marw. Mae hyn yn gadael y blaen a'r ddwy ochr yn gwbl agored, gan roi mynediad dirwystr i chi i borthiant stribedi. Os ydych chi'n rhedeg teclyn cynyddol marw gyda stoc coil yn bwydo i'r chwith-i'r dde, mae cynllun y post yn ôl yn cadw postiadau allan o'r llwybr stribed yn gyfan gwbl. Mae hynny'n ei gwneud yn ddewis rhagosodedig ar gyfer stampio cyflym iawn lle mae unrhyw rwystr porthiant yn achosi cam-drawiadau a sgrap.
Y cyfyngiad? Mae dau bostyn yn y cefn yn darparu llai o anhyblygedd torsiynol na chyfluniadau gyda physt wedi'u gwasgaru ar draws yr ardal farw. Ar gyfer golau-i-waith dei metel dalen fesur canolig a-grymoedd torri cytbwys, anaml mae hynny'n broblem. Ond os yw eich marw sy'n ffurfio yn cynhyrchu llwythi canol trwm, gall set bost yn ôl- ganiatáu digon o allwyriad onglog i effeithio ar ansawdd rhan.
Pedair{0}Set Postio Die ar gyfer Yr Anystwythder Uchaf
Pan fyddwch angen pob milfed o aliniad a ddelir o dan tunelli trwm, pedair{0}}setiau post yw'r ateb. Mae pin canllaw ym mhob cornel yn creu cawell anhyblyg sy'n gwrthsefyll gwyriad i bob cyfeiriad. Disgwylir i weithrediadau dis blancio trwm ar stoc trwchus, -darnu goddefgarwch tynn, ac unrhyw set marw yn y wasg drin grymoedd anghymesur gael budd o'r cynllun hwn.
Y cyfaddawd yw mynediad. Gyda physt ar bob un o'r pedair cornel, mae bwydo stribed yn dod yn fwy cyfyngedig. Yn nodweddiadol bydd angen i chi lwybro deunydd rhwng pyst, sy'n cyfyngu ar led y stribed mwyaf o'i gymharu â maint yr ardal farw. Mae pedair{3}}setiau post hefyd yn costio mwy ac yn pwyso mwy, felly maen nhw'n anoddach eu cyfiawnhau ar gyfer gwaith prototeipio byr neu waith gorsaf sengl syml. Maent yn ennill eu cadw mewn setiau marw ar gyfer cymwysiadau'r wasg lle mae anhyblygedd yn trosi'n uniongyrchol i gywirdeb rhannol a bywyd offer estynedig.
Ffurfweddiadau Postio Croeslin a Chanol
Mae setiau postio croeslin yn rhannu'r gwahaniaeth. Trwy osod dau bin canllaw ar gorneli cyferbyn, maent yn cynnal sefydlogrwydd cylchdro gwell na threfniant postyn cefn syth wrth barhau i adael dwy ochr ar agor ar gyfer bwydo. Dychmygwch fod angen mynediad ochr arnoch ar gyfer gweithrediad eilaidd neu gliriad porthiant stribed ar un ochr ond eich bod eisiau mwy o anhyblygedd nag y mae set postio cefn yn ei ddarparu. Dyna'n union lle mae ffurfweddau croeslin yn ffitio.
Mae setiau post canolog (a elwir weithiau yn setiau post sengl neu bedestal) yn defnyddio un elfen canllaw diamedr mawr yng nghanol neu'n agos i ganol y dis. Mae'r rhain yn llai cyffredin mewn stampio cynhyrchu ac yn dueddol o ymddangos mewn cymwysiadau arbenigol neu ffurfweddiadau set marw wasg bach iawn lle mae un canllaw cadarn yn ddigonol ar gyfer y gofynion llwyth a manwl gywirdeb.
| Cyfluniad | Nifer y Postiadau | Cais Gorau | Lefel Anhyblygrwydd | Mynediad Porthiant |
|---|---|---|---|---|
| Yn ôl{0}}Postio | 2 (cefn) | -Stampio blaengar cyflymder uchel, gweithrediadau bwydo coil | Cymedrol | - blaen ac ochrau ar agor ardderchog |
| Postiad croeslinol | 2 (corneli gyferbyn) | Gwaith dyletswydd canolig sydd angen mynediad cytbwys a sefydlogrwydd | Cymedrol-Uchel | Da - dwy ochr ar agor |
| Pedwar -Post | 4 (pob cornel) | Blancio trwm, -darnu goddefgarwch tynn, llwythi anghymesur | Uchafswm | - porthiant cyfyngedig rhwng postiadau |
| Canol{0}}Postio | 1 (canol) | Rhaglenni tunelledd isel bach neu arbenigol | Isel-Cymedrol | Ardderchog - pob ochr ar agor |
Daw'r dewis i lawr i dri chwestiwn: Sut mae deunydd yn mynd i mewn i'r dis? Pa mor drwm ac anghymesur yw'r grymoedd stampio? A pha mor dynn yw'r goddefiannau rhan? Ar gyfer y rhan fwyaf o waith cynhyrchu cynyddol, mae set bost yn ôl yn delio â'r swydd. Pan fydd tunelledd yn dringo neu'r goddefiannau'n tynhau, symudwch i bostiad croeslin neu bedwar -. Mae'r cyfluniad a ddewiswch yn gosod y sylfaen ar gyfer popeth sydd wedi'i osod y tu mewn iddo, ac mae hynny'n dod â'r penderfyniad hanfodol nesaf i fyny: pa gydrannau sy'n mynd i'r platiau esgidiau hynny a sut mae eu manylebau unigol yn effeithio ar berfformiad y cynulliad.
Cydrannau Craidd Y Tu Mewn i Bob Set Die
Mae cyfluniad set marw yn bwysig dim ond os yw'r cydrannau marw stampio unigol y tu mewn iddo wedi'u nodi'n gywir ac yn gweithio gyda'i gilydd. Mae gan bob rhan yn y cynulliad un swydd, a phan fydd un elfen yn tanberfformio, mae'r cynulliad marw cyfan yn ei deimlo trwy gamlinio, traul carlam, neu rannau anghyson oddi ar y wasg. Dyma beth sy'n byw y tu mewn i'r platiau esgidiau hynny mewn gwirionedd a pham mae pob darn yn ennill ei le.
- Esgidiau marw uchaf ac isaf- y llwyfannau mowntio sy'n cario'r holl offer gweithredol ac yn cysylltu â'r hwrdd gwasgu a'r bolster.
- Pinnau canllaw (pyst)- silindrau dur caled sy'n alinio'r esgid uchaf i'r esgid isaf bob strôc.
- Tywys llwyni- trachywiredd-llewys daear sy'n derbyn y pinnau canllaw gyda chliriad rheoledig neu raglwyth.
- Plât marw- yr arwyneb gweithio wedi'i beiriannu lle mae manylion marw dyrnu, botymau a rhannau ffurfio wedi'u gosod.
- Daliwr Shank- addasydd silindrog sy'n canoli'r esgid uchaf yn y tyllwr hwrdd gwasgu ar gyfer -offer gorsaf sengl.
Esgidiau Die Uchaf ac Isaf
Esgidiau marw yw sylfaen strwythurol y cynulliad cyfan. Mae'r bolltau esgidiau isaf i'r bolster wasg ac yn cario'r plât marw, botymau marw, ac unrhyw fanylion ffurfio. Mae'r esgid uchaf yn clampio i'r hwrdd ac yn dal y punches marw, y darnau cadw a'r system stripiwr. Mae'r ddwy esgid yn nodweddiadol wedi'u gwneud o ddur carbon canolig neu aloi wedi'i galedu ymlaen llaw, wedi'i falu'n fflat ac yn gyfochrog ag o fewn ychydig ddegfedau i filfed. Mae'r cyfochredd hwnnw'n bwysig oherwydd mae unrhyw fwa neu dapro yn wyneb yr esgid yn trosi'n uniongyrchol i rymoedd torri anwastad ar draws wynebau dyrnu marw'r wasg.
Dewisir trwch esgidiau ar sail tunelledd. Mae esgidiau tenau yn ystwytho o dan lwythi trwm, gan daflu aliniad i ffwrdd ar yr eiliad waethaf posibl, ar waelod y strôc. Mae gweithrediadau blancio neu fathu trymach yn gofyn am blatiau mwy trwchus; gall gwaith tyllu ysgafnach fynd rhagddo ag esgidiau teneuach, ysgafnach sy'n lleihau pwysau marw cyffredinol.
Esboniad o Mathau Pin Tywys a Bushing
Mae pinnau canllaw yn seiliedig ar oddefiannau o fewn 0.0001 i mewn ac yn dod mewn dwy arddull sylfaenol: ffrithiant (dwyn plaen) a dwyn pêl. Mae'r dewis rhyngddynt yn siapio sut mae'r cynulliad marw yn perfformio ar gyflymder, o dan lwyth ochr, ac yn ystod gwaith cynnal a chadw.
Ball-yn dwyn pinnau canllawreidio ar gyfres o beli manwl gywir mewn cawell alwminiwm. Maent yn gweithredu mewn cyflwr wedi'i lwytho ymlaen llaw neu "clirio negyddol", sy'n golygu bod y cynulliad pin a-mewn gwirionedd ychydig yn fwy na'r turio llwyni. Mae hyn yn dileu chwarae, yn lleihau ffrithiant, ac yn gwneud gwahanu haneri marw yn hawdd. Dyma safon y diwydiant ar gyfer stampio cyflym cyflym lle mae cronni gwres o ffrithiant yn annerbyniol. Un rhybudd: gall gwthio ochr gormodol achosi tracio pêl, rhigolau corfforol a wisgir i'r postyn neu eu gwthio gan berynnau wedi'u gorlwytho.
Efydd llwyniparu gyda phinnau ffrithiant plaen a thrin llwythi ochr trwm yn dda oherwydd bod cyswllt wedi'i ddosbarthu ar draws arwyneb eang yn hytrach na'i ganolbwyntio ar bwyntiau cyswllt -pel. Mae llwyni dur plât alwminiwm solid yn gyffredin, ac maen nhw'n gweithio orau ar gyflymder cymedrol yn y wasg lle mae rhywfaint o ffrithiant yn oddefadwy yn gyfnewid am gynhwysedd llwyth.
Llwyni-hunan irogwreiddio plygiau graffit yn uniongyrchol i'r matrics efydd, gan ddarparu iro sych parhaus heb saim allanol. Maent yn lleihau cyfnodau cynnal a chadw mewn amgylcheddau lle mae-amserlenni ail-iro yn anodd eu gorfodi neu lle mae halogiad yn bryder.
Mae mowntio pin canllaw hefyd yn bwysig.Pwyswch{0}}fit pinsyn cael eu gosod yn barhaol yn yr esgid, sy'n ychwanegu anhyblygedd ond yn gwneud ailosod yn galetach.Pinnau symudoldefnyddio clo mecanyddol (sgriw cap neu goler fel arfer) a gellir ei dynnu heb wasgu, symleiddio'r gwaith cynnal a chadw a storio marw. Ar gyfer peirianwyr sy'n cyrchu cydrannau arferol lle mae math llwyni, diamedr pin, ac arddull mowntio i gyd yn rhyngweithio â strwythur marw a gofynion clirio, mae cyflenwyr yn hoffiYICHENcynnig cymorth peirianneg cydweithredol wedi'i deilwra i-benderfyniadau trwm fel y rhain.
Cydrannau Ategol a'u Rolau
Y tu hwnt i esgidiau, pinnau a llwyni, mae nifer o gydrannau llai yn cwblhau'r gwasanaeth. Mae dalwyr Shank yn canoli'r esgid uchaf yn hwrdd y wasg ar gyfer -orsaf sengl yn marw lle mae union aliniad hwrdd-i-farw yn hollbwysig. Mae platiau cefn yn eistedd rhwng pennau dyrnu marw a wyneb yr esgid, gan ddosbarthu llwythi trawiad fel nad yw coesynnau dyrnu caled yn edrych ar ddur esgidiau meddalach dros filiynau o gylchoedd. Mae dalwyr marw yn cloi dyrnau a botymau yn yr union leoliadau o fewn y plât marw, ac mae ffynhonnau (mecanyddol neu nitrogen) yn darparu grym stripio i godi'r darn gwaith oddi ar yr offer ar ôl pob strôc.
Mae pob un o'r cydrannau marw stampio hyn yn rhyngweithio â'r lleill. Bydd pêl sy'n dwyn llwyn wedi'i pharu ag esgid sy'n rhy denau yn olrhain yn berffaith mewn aliniad ond yn ystwytho dan lwyth, gan drechu pwrpas arweiniad manwl gywir. Mae cael y cyfuniad yn gywir yn golygu meddwl y tu hwnt i fanylebau unigol ac ystyried sut mae'r system lawn yn ymddwyn o dan eich tunelledd, cyflymder ac amodau materol gwirioneddol, sy'n arwain yn uniongyrchol at y cwestiwn o baru eich set marw â'r wasg y bydd yn rhedeg ynddo.
Sut i Baru Setiau Die i'ch Gwasg
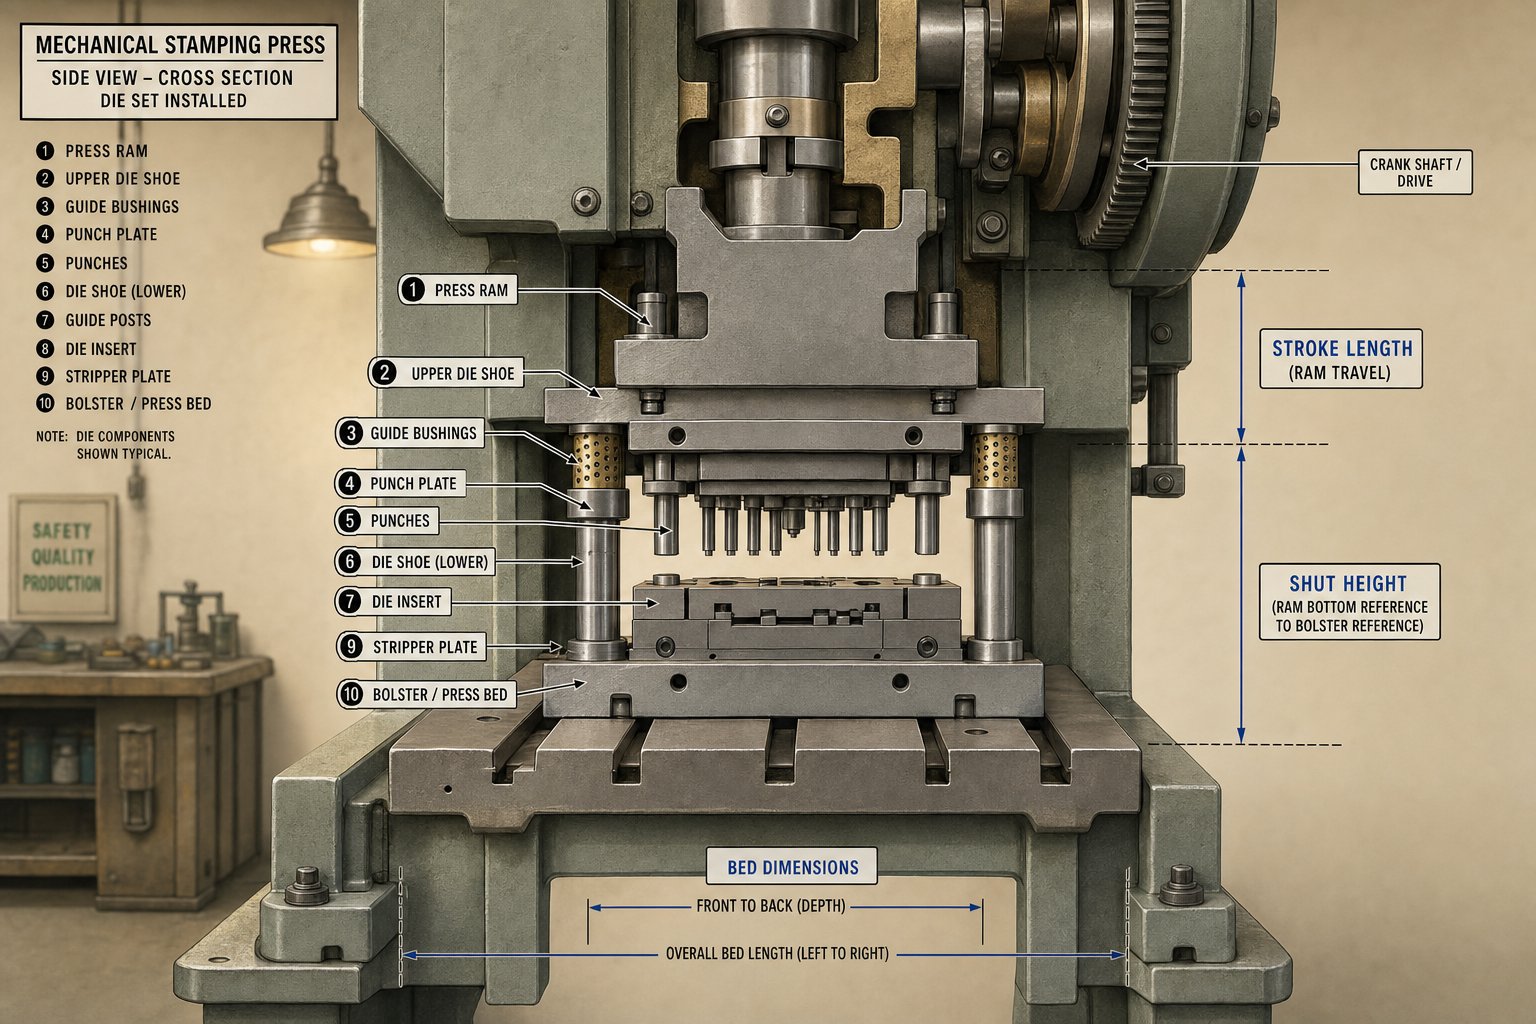
Mae set marw a bennir yn berffaith yn ddiwerth os nad yw'n ffitio'n gorfforol ac yn fecanyddol i'r wasg y mae wedi'i bwriadu ar ei gyfer. Mae'r berthynas rhwng y wasg a marw yn system integredig, ac mae cael y gêm yn anghywir yn arwain at unrhyw beth o anallu i osod yr offeryn i orlwytho trychinebus yn ystod y cynhyrchiad. Y paramedrau hanfodol y mae angen i chi eu cysoni yw cynhwysedd tunelledd, dimensiynau gwelyau, ystod uchder caead, a hyd strôc.
Pwyswch Tunelledd a Die Gosod Capasiti Llwyth
Mae pob gweithrediad stampio yn cynhyrchu grym calculable yn seiliedig ar perimedr torri, trwch deunydd, a chryfder tynnol. Rhaid i'ch gwasg fod yn fwy na'r tunelledd a gyfrifwyd gydag aymyl diogelwch o 20 i 30 y canti roi cyfrif am amrywiad materol a gwisgo offer cynyddol. Ond nid yw tunelledd yn ymwneud yn unig ag a all y wasg wthio'n ddigon caled. Mae hefyd yn pennu trwch esgidiau marw. Mae grymoedd uwch yn mynnu platiau mwy trwchus i wrthsefyll gwyriad, ac mae platiau mwy trwchus yn ychwanegu pwysau. Rhaid i'r pwysau set marw cyfunol hwnnw aros ymhell o fewn gallu codi'r hwrdd, neu mae'r wasg yn cael trafferth tynnu'r hanner uchaf yn lân ar y trawiad.
Ar gyfer wasg dyrnu yn marw yn rhedeg ar gyflymder uchel, hyd yn oed anghydbwysedd bach rhwng grym gofynnol a cyfansawdd capasiti sydd ar gael gyda phob strôc. Mae dros-tunelledd yn atal gwasg stampio marw neu'n cracio'r ffrâm; o dan-mae pennu trwch esgidiau'r set marw yn gadael iddo ystwytho, gan daflu'r aliniad i ffwrdd a naddu dyrniau.
Maint Gwely ac Uchder Caeadau Cyfatebol
Rhaid i'r ôl troed set marw ffitio o fewn ardal gwely'r wasg gyda lle ar ôl ar gyfer clampiau ar bob ochr. Mae lled stribed, geometreg rhannol, a chyfrif gorsaf mewn offer blaengar yn pennu'r ôl troed lleiaf, ond mae'r bolster yn gosod yr uchafswm. Mae'n swnio'n syml, ond mae'r dimensiwn fertigol yn dal mwy o beirianwyr oddi ar warchod. Uchder cau yw'r pellter o'r wyneb uchaf i'r gwaelod sleid pan fo'r hwrdd ar ei bwynt isaf gyda'r addasiad wedi'i ymestyn yn llawn. Rhaid i'ch uchder marw (cyfanswm uchder caeedig y cynulliad) ddod o fewn ystod uchder caead addasadwy'r wasg.
Os yw'r marw yn rhy dal, ni all gau yn gorfforol. Os yw'n rhy fyr, gall platiau gwahanu neu baralelau wneud iawn am y bwlch, ond dim ond o fewn taith addasiad y wasg. Cofiwch fod esgidiau marw yn colli uchder dros amser gan eu bod yn ail-lawr, felly dylai'r uchder cau cychwynnol eistedd tuag at ben uchaf y ffenestr addasu i ganiatáu ar gyfer cynnal a chadw yn y dyfodol.
Ystyriaethau Wasg Mecanyddol vs Hydrolig
Mae'r math o wasg yn newid yn sylfaenol sut rydych chi'n ymdrin â dewis set marw. Mae gwasg fecanyddol yn darparu tunelli brig yn unig ger gwaelod ei strôc, dim ond ychydig filimetrau uwchben canol marw gwaelod. Mae hynny'n golygu bod rheoli uchder caeedig yn hollbwysig. Os yw eich set dyrnu i'r wasg yn cau hyd yn oed ychydig yn rhy uchel, ni all y wasg gyflawni grym llawn sgôr, ac mae ansawdd rhan yn dioddef. Mae gan weisg mecanyddol hefyd hyd strôc sefydlog a bennir gan geometreg crank, felly mae'n rhaid i'ch marw gael ei ddylunio o amgylch y cyfyngiad hwnnw.
Mae gan set marw wasg hydrolig fwy o ystafell anadlu. Mae systemau hydrolig yn darparu tunelledd llawn unrhyw le yn y strôc ac yn cynnig hyd strôc y gellir ei addasu, gan eu gwneud yn fwy maddeugar ar oddefiannau uchder caead. Mae'r wasg hydrolig yn marw hefyd yn osgoi'r llwythiad sioc effaith uchel o systemau mecanyddol, a all ganiatáu esgidiau marw ychydig yn deneuach ar gyfer tunelledd cyfatebol wrth ffurfio cymwysiadau. Fodd bynnag, mae amseroedd beicio yn arafach, felly os ydych chi'n paru set marw gyda gwasg hydrolig ar gyfer lluniadu dwfn neu ffurfiant cymhleth, cynlluniwch ar gyfer strociau hirach a chyflymder hyrddod rheoledig yn hytrach na blancio cyflymder uchel.
Pan fyddwch chi'n barod i baru set marw â'ch gwasg, gweithiwch drwy'r camau hyn mewn trefn:
- Cofnodi manylebau'r wasg o'r llawlyfr peiriant: tunelledd graddedig, pwynt graddio tunelledd (ar gyfer gweisg mecanyddol), dimensiynau gwelyau, uchder cau uchaf ac isaf, hyd strôc, a strôc y funud.
- Cyfrifwch gyfanswm y grym stampio gofynnol ar gyfer pob gorsaf dorri a ffurfio, yna ychwanegwch ymyl diogelwch 20 i 30 y cant.
- Darganfyddwch yr ôl troed set marw isaf yn seiliedig ar led y stribed, maint rhan, a nifer y gorsafoedd, gan sicrhau ei fod yn cyd-fynd â dimensiynau gwelyau gyda chliriad clampio ar bob ochr.
- Dewiswch drwch esgidiau sy'n briodol i'r tunelledd a gyfrifwyd a gwiriwch fod yr uchder marw canlyniadol yn dod o fewn ystod uchder caead addasadwy'r wasg.
- Cadarnhewch nad yw cyfanswm pwysau gosod marw (esgidiau, pinnau, llwyni, ac offer wedi'u gosod) yn fwy na'r gallu i godi hyrddod.
- Gwirio bod hyd strôc yn ddigon ar gyfer porthiant materol, clirio rhan, a alldaflu darnau gorffenedig neu sgrap yn ddiogel.
- Ar gyfer gweisg mecanyddol, cadarnhewch fod y pwynt graddio tunelledd yn uwch na'r trwch deunydd i sicrhau bod grym llawn ar gael pan fydd dyrnu'n marw ar gyfer cyswllt y wasg â'r darn gwaith.
Mae dilyn y dilyniant hwn yn atal y camgymeriad cyffredin o nodi set marw sy'n edrych yn iawn ar bapur ond na all redeg yn gorfforol yn y peiriant arfaethedig. Mae pob paramedr yn bwydo i mewn i'r nesaf, ac mae colli hyd yn oed un, yn enwedig yr uchder caead neu'r pwynt graddio tunelledd, yn troi set marw wasg hydrolig wedi'i beiriannu'n berffaith neu setiad mecanyddol yn addurn silff drud. Mae cloi'r niferoedd hyn yn gynnar hefyd yn symleiddio'r penderfyniad nesaf: dewis o feintiau catalog safonol neu gamu i ddimensiynau arferol.
Confensiynau a Safonau Sizing Set Die
Dim ond hanner yr hafaliad yw paru eich set marw â'r wasg. Mae'r hanner arall yn dewis set o ddimensiynau marw sy'n rhoi digon o le i'ch offer gweithredol weithio tra'n cadw'r ôl troed cyffredinol yn effeithlon. Mae setiau marw safonol yn dilyn-confensiynau maint sefydledig sy'n cydbwyso arwynebedd plât, trwch, a chyfrannau pin arweiniol. Mae deall y confensiynau hyn yn eich helpu i benderfynu pryd mae maint catalog yn cyd-fynd â'ch cais a phryd mae angen i chi fynd yn arferiad.
Dimensiynau Set Die Safonol a Thrwch Plât
Mae catalogau diwydiant, gan gynnwys y rhai gan gyflenwyr sefydledig fel llinellau set marw Danly a gweithgynhyrchwyr eraill, yn cynnig meintiau safonol sy'n dechrau mor fach â 6 x 6 modfedd ar gyfer gwaith stampio bach ac yn cynyddu trwy ddimensiynau ystod canol cyffredin fel 12 x 12, 18 x 24, a 24 x 36 modfedd. Mae setiau marw mawr yn ymestyn ymhell y tu hwnt i'r rhain, gyda rhai gweithgynhyrchwyr yn cynhyrchu llwyfannau marw stoc sy'n fwy na 60, 80, neu hyd yn oed 120 modfedd ar gyfer gwaith panel modurol a stampio strwythurol trwm.
Graddfeydd trwch platiau gyda thunelledd disgwyliedig. Gallai set fach 6 x 6 sy'n rhedeg llwythi tyllu golau ddefnyddio esgidiau mor denau ag 1 fodfedd, tra bod platfform marw mawr sy'n trin cannoedd o dunelli o rym blancio angen esgidiau 4 modfedd o drwch neu fwy i wrthsefyll gwyriad. Yr egwyddor gyffredinol: mae esgidiau mwy trwchus yn dosbarthu grym yn fwy cyfartal ar draws y bolster a'r wyneb hwrdd, gan leihau straen lleol sy'n arwain at gracio blinder dros filiynau o gylchoedd.
| Maint Set Die (mewn.) | Trwch Esgidiau Nodweddiadol (yn.) | Ystod Tunelledd Nodweddiadol | Cymhwysiad Cyffredin |
|---|---|---|---|
| 6 x 6 i 8 x 8 | 1.0 - 1.5 | 5 - 30 tunnell | Cysylltwyr bach, terfynellau, micro{0}}stampio |
| 10 x 12 i 14 x 18 | 1.5 - 2.5 | 30 - 100 tunnell | cromfachau maint canolig, clipiau, marw cynyddol |
| 18 x 24 i 24 x 36 | 2.5 - 3.5 | 100 - 300 tunnell | Mwy yn marw cynyddol, gwagio mesurydd trwm |
| 30 x 48 i 48 x 72 | 3.5 - 5.0 | 300 - 800 tunnell | Rhannau strwythurol modurol, paneli offer |
| 60 x 96 ac uwch | 5.0 - 8.0+ | 800 - 2,000+ tunnell | Paneli modurol mawr, stampiadau strwythurol trwm |
Canllawiau yw'r rhain, nid absoliwt. Efallai y bydd angen esgidiau mwy trwchus nag y mae'r tunelledd yn unig yn ei awgrymu ar set marw metel sy'n cario marw gwag gyda llwythi dyrnu crynodedig yn y canol, oherwydd bod moment plygu yn cynyddu gyda rhychwant heb ei gynnal. I'r gwrthwyneb, gall patrwm torri wedi'i ddosbarthu'n unffurf ar draws llawer o ddyrnu bach oddef esgidiau teneuach ar yr un cyfanswm tunelledd.
Maint ar gyfer Gorsafoedd Progressive vs. Sengl-
Dim ond digon o arwynebedd marw sydd ei angen ar orsafoedd sengl, boed yn offer cyfansawdd neu gyfuniad, ar gyfer yr ôl troed rhan ynghyd â chlirio ar gyfer sianeli sgrap, caledwedd mowntio ac elfennau canllaw. Mae maint y rhain yn gymharol syml: cymerwch y dimensiwn rhan uchaf i bob cyfeiriad, ychwanegwch ddeunydd ar gyfer stribedi cludo neu bontydd sgrap, a dewiswch y maint marw safonol agosaf sy'n cynnwys popeth gyda lle ar gyfer clampiau.
Mae marwolaethau cynyddol yn gofyn am gyfrifiad gwahanol. Mae gan bob gorsaf dafell o'r hyd marw sy'n hafal i'r llain fwydo, ac mae cyfanswm nifer y gorsafoedd wedi'i luosi â thraw yn pennu'r hyd marw lleiaf. Mae angen o leiaf 24 modfedd o hyd gweithio ar orsaf 12{5}} sydd â llain 2 modfedd o hyd cyn i chi hyd yn oed roi cyfrif am orsafoedd sgrap plwm a phen cynffon. Mae lled y stribed ynghyd â deunydd cludo yn gosod y lled marw lleiaf.
Felnodyn arbenigwyr marw blaengar, mae marw blaengar mawr yn gofyn am gludwyr cadarn a bariau clymu i gadw'r stribed yn sefydlog trwy lawer o orsafoedd, ac mae lled y cludwr hwnnw'n ychwanegu at yr ôl troed marw cyffredinol. Po fwyaf o orsafoedd trim a ffurf sydd eu hangen, y mwyaf o ddeunydd cynnal stribed sydd ei angen arnoch, a'r ehangach a'r hiraf y daw'r set marw.
Diamedr pin canllaw a hyd hefyd raddfa gyda maint marw. Mae setiau marw safonol llai fel arfer yn defnyddio pinnau diamedr 1-modfedd i 1.5-modfedd, tra bod setiau yn yr ystod 24 x 36 ac uwch yn symud i byst 2-modfedd neu fwy. Rhaid i hyd y pin ddarparu ymgysylltiad digonol ar uchder agored llawn, sy'n golygu bod angen pinnau hirach ar gyfer strôc hirach, sydd yn ei dro yn gofyn am ddiamedrau pin mwy i wrthsefyll plygu o dan unrhyw lwythi ochr gweddilliol. Bydd pin sy'n rhy denau o'i gymharu â'i hyd heb ei gynnal yn gwyro'n elastig, gan drechu pwrpas arweiniad manwl gywir.
Pan fydd Meintiau Safonol yn disgyn yn fyr
Mae meintiau catalog safonol yn cwmpasu ystod eang o gymwysiadau, ac am reswm da. Maent yn cael eu cynhyrchu mewn cyfaint, sy'n cadw costau i lawr ac amseroedd arweiniol yn fyr. Mae profiad diwydiant yn cadarnhau bod prynu setiau safonol gan wneuthurwyr arbenigol sy'n trosoledd darbodion maint bron bob amser yn curo'r gost o adeiladu setiau untro yn-tŷ.
Eto i gyd, mae rhai swyddi yn gwthio y tu hwnt i'r hyn y gall marw safonol ei gynnwys. Efallai y byddwch yn dod ar draws sefyllfaoedd fel:
- Geometreg rhan sy'n gofyn am gymhareb lled anarferol-i-ddim ar gael mewn catalogau.
- Mae cynyddol yn marw gyda chyfrifiadau gorsaf uchel sy'n fwy na hyd safonol.
- Lleoliad pin canllaw ansafonol wedi'i bennu gan ymyrraeth porthiant neu offer.
- Bylchau gwag rhy fawr ar gyfer paneli modurol neu offer sy'n gwthio i diriogaeth marw mawr dros 60 modfedd.
- Mae angen trwch esgidiau personol ar gyfer tunelledd eithafol neu gyfyngiadau anarferol ar uchder cau'r wasg.
Yn yr achosion hyn, set marw arferol yw'r dewis ymarferol. Nid yw arferiad o reidrwydd yn golygu drud neu araf. Mae llawer o gyflenwyr yn peiriannu dimensiynau wedi'u teilwra o'r stoc plât cyn- gan ddefnyddio offer CNC, gan gadw'r trosiad yn rhesymol. Mae'r penderfyniad yn dibynnu a yw gorfodi'ch offer i'r ôl troed safonol agosaf yn peryglu perfformiad. Os ydych chi'n gwasgu gorsafoedd yn rhy agos at ei gilydd, yn dileu clirio sgrap angenrheidiol, neu'n tanseilio esgidiau i ffitio dimensiwn catalog, bydd cost sgrap a chynnal a chadw yn gyflym yn uwch na'r premiwm ar gyfer set marw metel arferol.
Un tir canol sy'n werth ei ystyried: prynu set safonol a'i haddasu. Mae rhai siopau'n prynu setiau marw catalog ac yna'n ychwanegu pocedi wedi'u peiriannu, lleoliadau pin ansafonol, neu nodweddion mowntio ychwanegol ar eu hoffer CNC eu hunain. Gall y dull hybrid hwn, a elwir weithiau'n DIY yn y diwydiant, fyrhau llinellau amser wrth barhau i ddarparu maint set yn gywir ar gyfer y cais.
Mae maint yn gosod ffiniau ffisegol eich offer, ond nid yw dimensiynau corfforol yn unig yn gwarantu perfformiad. Mae cywirdeb y dimensiynau hynny yn cael eu cadw, y goddefiannau ar pin-i-ffit bushing, paraleliaeth esgidiau, a gorffeniad wyneb, yn pennu a yw eich rhannau wedi'u stampio yn bodloni manylebau argraffu cylch ar ôl cylchred mewn gwirionedd.
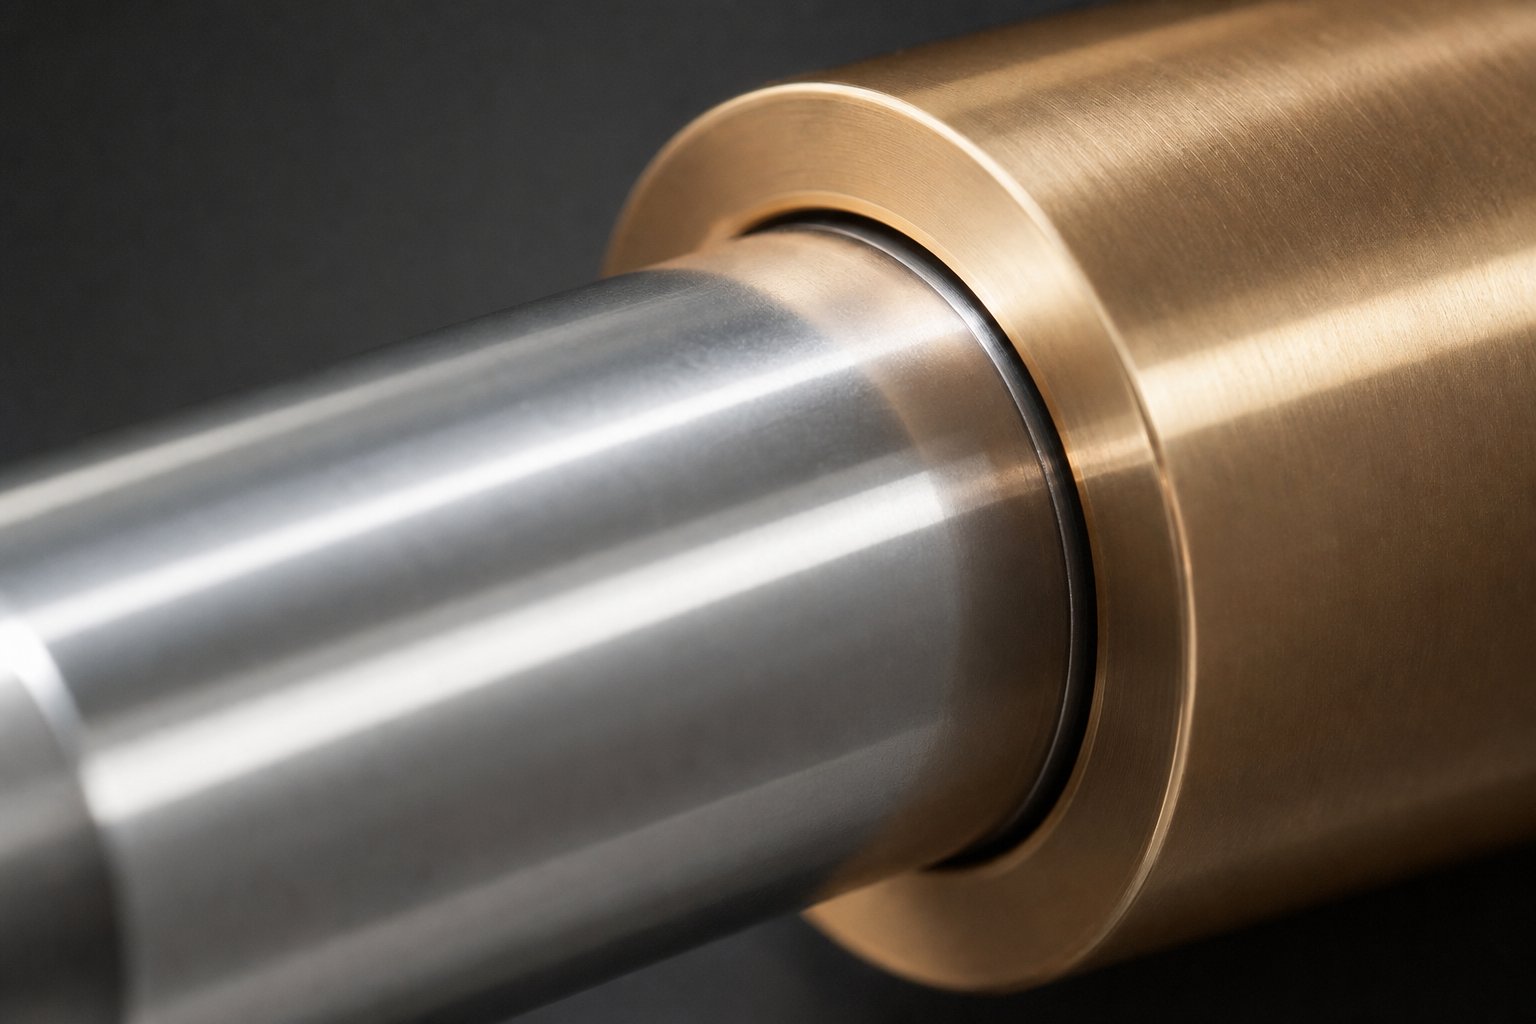
Goddefiannau a Chywirdeb mewn Perfformiad Set Die
Gallwch ddewis y cyfluniad cywir, maint yr esgidiau yn berffaith, a chyfateb pob paramedr i'r wasg, ond os yw'r goddefiannau ar eich set marw yn rhydd, ni fydd eich rhannau wedi'u stampio byth yn dal dimensiynau tynn. Mae manylder mewn offer marw yn dechrau ar lefel y fframwaith. Mae'r system ganllaw ac arwynebau esgidiau yn gosod nenfwd absoliwt ar ba mor gywir y gall eich rhannau gorffenedig fod, ni waeth pa mor dda y mae'r punches gweithredol a'r botymau marw yn ddaear.
Die set drachywiredd yw'r nenfwd ar gyfer trachywiredd rhan stampio. Ni all unrhyw botwm dyrnu neu farw ddarparu goddefiannau tynnach na'r fframwaith sy'n ei arwain.
Canllaw Clirio Pin a'i Effaith ar Ansawdd Rhan
Mae'r cliriad rhedeg rhwng pin canllaw a'i lwyni yn pennu'n uniongyrchol faint y gall yr hanner marw uchaf ei symud yn ochrol o'i gymharu â'r hanner isaf yn ystod pob strôc. Mewn -system dwyn plaen, mae'r clirio hwnnw'n cael ei beiriannu'n fwriadol, fel arfer yn amrywio o 0.0002 i mewn i 0.0008 i mewn, yn dibynnu ar ddiamedr y pin a'r cymhwysiad. Mae systemau cario pêl yn gweithredu'n wahanol, yn rhedeg mewn acyflwr wedi'i lwytho ymlaen llaw gyda chliriad negyddolyn amrywio o 0.0001 i 0.0021 i mewn, gan ddileu chwarae rhydd rhwng yr haneri uchaf ac isaf yn effeithiol.
Pam fod hyn yn bwysig i'ch rhannau chi? Dychmygwch weithred marw a stampio manwl gywir lle mae cliriad dyrnu i farw wedi'i osod ar 0.001 i mewn yr ochr. Os yw'r system canllaw yn caniatáu 0.0005 i mewn o sifft ochrol, mae'r cliriad hwnnw'n mynd yn anwastad: 0.0005 i mewn ar un ochr a 0.0015 i mewn ar yr ochr arall. Y canlyniad yw uchder burr anghyson, ansawdd ymyl anwastad, a gwisgo carlam ar un ochr i'r marw offer torri. Ar gyfer{13}}gwaith goddefgarwch tynn, mae'n rhaid i'r pin canllaw i- glirio llwyni fod yn ffracsiwn o'r punch gweithio -i -farw clirio i gadw grymoedd yn gytbwys.
Paralelism a Perpendicularity Goddefiannau
Cyfochrogrwydd arwyneb esgidiau yw'r ail oddefgarwch critigol. Rhaid i wynebau uchaf ac isaf yr esgid fod yn wastad ac yn gyfochrog â'i gilydd o fewn ychydig ddegfedau i filfed ran o fodfedd. Os yw'r esgid uchaf yn tilts hyd yn oed ychydig o'i gymharu â'r isaf, mae punches ar un ochr i'r marw yn cysylltu â'r darn gwaith cyn punches ar yr ochr arall. Mae'r ymgysylltiad graddol hwnnw'n creu grymoedd torri anghyfartal, traul dyrnu cynamserol, ac amrywiad dimensiwn ar draws offer blaengar aml-orsaf.
Mae perpendicularity pinnau tywys i wyneb yr esgid yr un mor bwysig. Mae pin sy'n gwyro hyd yn oed 0.001 i mewn dros ei hyd gwaith yn cyflwyno camaliniad cynyddol sy'n gwaethygu wrth i'r strôc gynyddu. Ar gyfer trachywiredd yn marw yn rhedeg mewn-cymwysiadau cyflymder uchel, mae'r gwall onglog hwn yn lluosi â phob modfedd o deithio strôc. Mae prosesau peiriannu marw fel arfer yn dal perpendicularity pin i o fewn 0.0002 i mewn. fesul modfedd o hyd pin ar setiau ansawdd, er bod peiriannu yn marw i fanylebau tynnach yn bosibl am gost ychwanegol.
Mae gorffeniad wyneb ar wynebau esgidiau yn effeithio ar gyfochrogrwydd a sefydlogrwydd mowntio. Mae -arwyneb daear garw yn caniatáu i blatiau marw a phlatiau wrth gefn symud yn ficrosgopig o dan lwythiad trawiad ailadroddus. Mae'r rhan fwyaf o farw stampio dur yn nodi wynebau esgid yn ddaear i 16 microinches Ra neu well, sy'n darparu digon o ffrithiant ar gyfer mowntio diogel tra'n aros yn ddigon gwastad ar gyfer mesur a symud symud yn gywir.
Dosbarthiadau Manwl ar gyfer Gwahanol Gymwysiadau
Nid oes angen y goddefiannau tynnaf posibl ar bob swydd, ac mae tynnach bob amser yn costio mwy. Mae'r dull diwydiant cyffredinol yn rhannu setiau marw manwl yn ddosbarthiadau yn seiliedig ar y goddefiannau cronedig ar draws yr holl nodweddion hanfodol: clirio pin, paraleliaeth, perpendicularity, a gorffeniad arwyneb. Mae -setiau dosbarth safonol yn addas ar gyfer blancio a ffurfio cyffredinol lle mae goddefiannau rhan yn hael. Mae setiau dosbarth manwl-gywir yn gwasanaethu-gwaith goddefgarwch megis stampio cysylltydd, mân{6}}blancio, neu unrhyw raglen lle mae'n rhaid i glirio'r system gyfan aros o dan ychydig o ddegau.
Dyma lle mae amodau gweithredu yn cymhlethu'r penderfyniad. Yn ystod rhediad cynhyrchu, mae grymoedd ffrithiant a ffurfio yn cynhyrchu gwres. Mae ehangu thermol yn y pinnau canllaw, y llwyni, a'r platiau esgidiau yn newid y cliriadau gweithio a nodwyd gennych mor ofalus ar dymheredd yr ystafell. Gall set marw drachywiredd sy'n rhedeg ar 600 strôc y funud mewn rhaglen flaengar cyflymder uchel weld tymheredd y system ganllaw yn codi 30 i 50 gradd Fahrenheit uwchlaw'r amgylchedd. Mae'r gwres hwnnw'n ehangu'r pinnau yn gyflymach na'r bushings (pinnau dur mewn bushings efydd), yn cau'n raddol yn rhedeg clirio. Os yw'r cliriad cychwynnol yn rhy dynn, mae'r system yn rhwymo. Os byddwch chi'n gwneud iawn trwy agor clirio ar dymheredd yr ystafell, byddwch chi'n colli manwl gywirdeb yn ystod cychwyn oer.
Y datrysiad ymarferol: dewiswch eich dosbarth manwl gywir yn seiliedig ar -y tymheredd gweithredu achos gwaethaf, nid siopa-amgylchynol y llawr. Ffactor yn eich cyfradd strôc ddisgwyliedig, deunydd yn cael ei stampio, a system iro. Mae systemau canllaw cario pêl yn trin amrywiad thermol yn well oherwydd bod eu rhaglwyth yn darparu ar gyfer mân newidiadau dimensiwn heb eu rhwymo. Mae angen mwy o le cliriad cychwynnol sydd â llwyni efydd plaen i gyfrif am gau thermol, a dyna pam y cânt eu pennu'n nodweddiadol ar gyfer-cyfarpar marw cyflym yn hytrach na-gwaith manylder cyflymder uchel.
Yn y pen draw, penderfyniad cost-budd yw dewis goddefiant. Mae pob hanner-degfed y byddwch yn tynhau ar y set marw yn ychwanegu amser malu, camau archwilio, a chost deunydd. Ond mae pob hanner{4}}degfed byddwch yn gadael yn rhydd yn dod yn amrywiad rhannol, sgrap, a bywyd offer byrrach i lawr yr afon. Mae'r cydbwysedd cywir yn dibynnu ar eich print rhannol, eich cyfaint cynhyrchu, a faint o amrywiad y gall eich prosesau i lawr yr afon ei amsugno. Mae'r cydbwysedd hwnnw hefyd yn newid dros amser wrth i gydrannau wisgo, sy'n codi'r cwestiwn o sut i fonitro'r traul hwnnw a phenderfynu pan fydd set marw wedi mynd y tu hwnt i'w amlen goddefgarwch ddefnyddiol.
Cynnal a Chadw a Gwybod Pryd i Amnewid Setiau Die
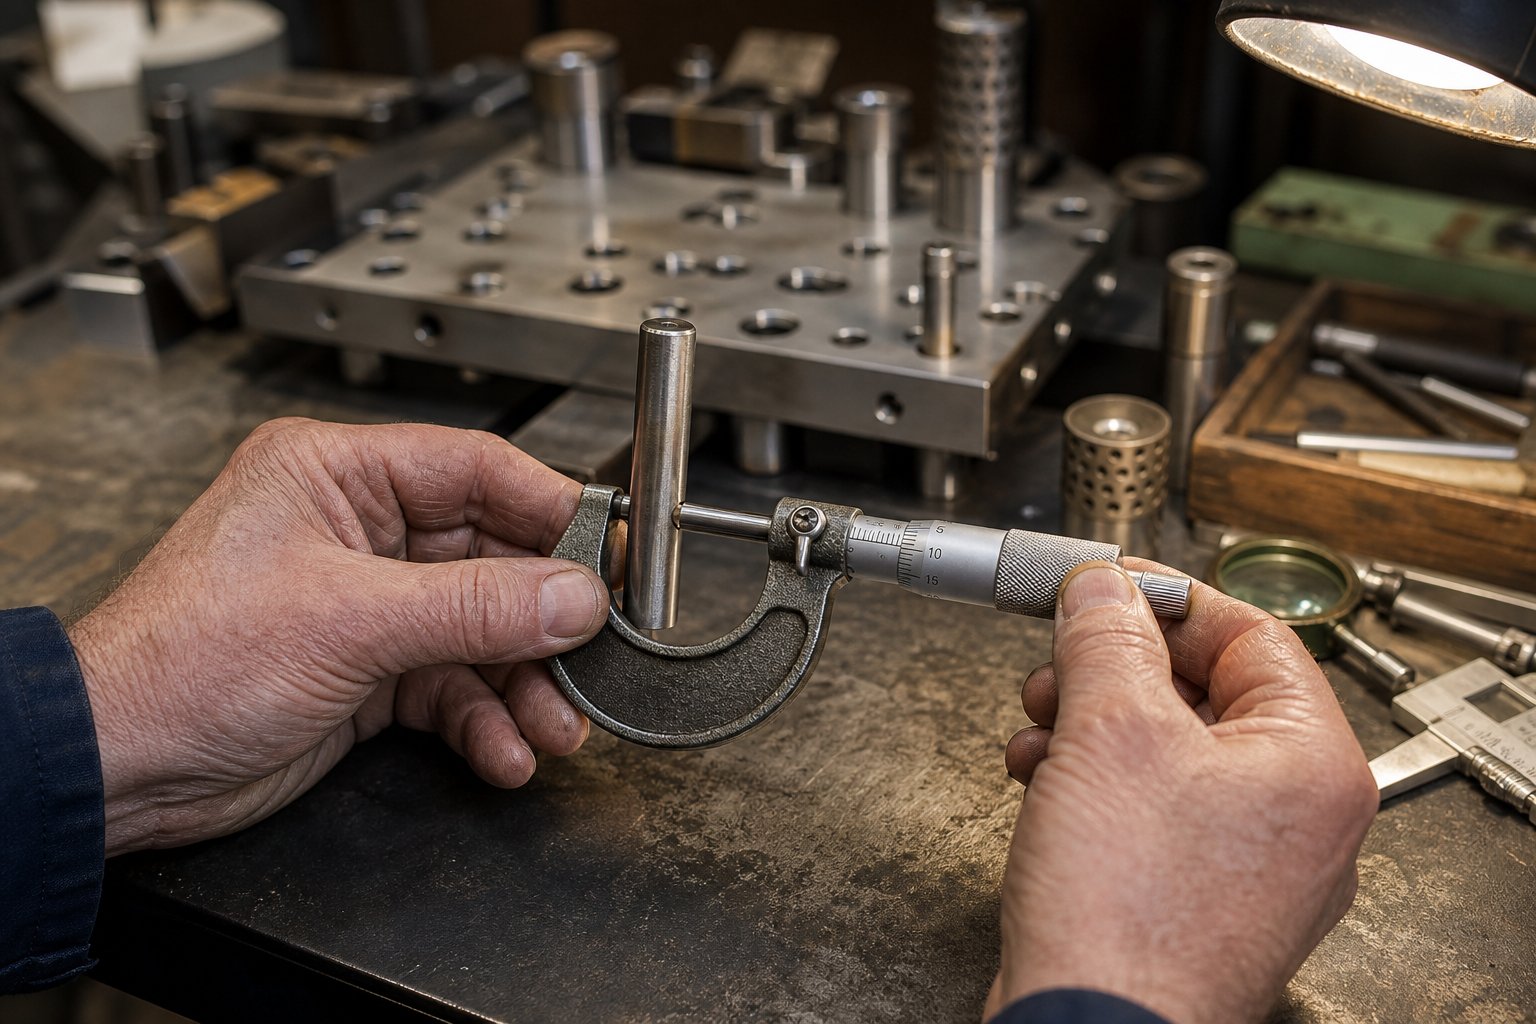
Nid yw goddefiannau a oedd yn berffaith ar y diwrnod cyntaf yn aros yn berffaith am byth. Mae pob strôc yn ychwanegu traul microsgopig i arwain pinnau, llwyni, ac arwynebau esgidiau marw. Wedi'i adael heb ei wirio, mae'r traul hwnnw'n mynd heibio i'ch amlen goddefgarwch ac yn diraddio ansawdd y rhan yn dawel ymhell cyn i unrhyw beth fethu'n drychinebus. Rhaglen archwilio a chynnal a chadw ragweithiol yw'r hyn sy'n gwahanu siop farw sy'n dal problemau'n gynnar oddi wrth un sy'n eu darganfod mewn biniau sgrap.
Pwyntiau Arolygu a Mesur Gwisgo
Pan fyddwch chi'n tynnu set marw ar gyfer gwaith cynnal a chadw wedi'i drefnu, dyma'r pwyntiau gwirio sydd bwysicaf. Cadwch y rhestr hon wedi'i phostio ger eich ardal storio offer marw fel bod technegwyr yn taro pob eitem yn gyson:
- Diamedr pin canllaw- Mesur ar bwyntiau lluosog ar hyd y darn gweithio gyda micromedr. Mae gwisgo fel arfer yn canolbwyntio lle mae'r llwyn yn cysylltu â'r pin ar y lefel waith. Gostyngiad o fwy na 0.0005 i mewn o warantau amnewid enwol.
- Diamedr turio bushing- Defnyddiwch fesurydd turio i wirio'r dull adnabod ar y brig, y canol a'r gwaelod. Mae patrymau gwisgo hirgrwn neu dapro yn dynodi camliniad neu lwytho ochr yn ormodol.
- Pinio{0}}i-clirio llwyni- Cyfrifwch o'ch mesuriadau pin a llwyni. Pan fydd y cliriad yn fwy na dwywaith y fanyleb wreiddiol, mae cywirdeb rhan yn cael ei beryglu.
- Cyflwr cawell dwyn pêl- Chwiliwch amafliwiad glas neu bwyntiau sgriw ci wedi'u difrodi, y ddau ddangosydd o ymgripiad cawell a berynnau sgidio.
- Die esgid gwastadrwydd a chyfochrogrwydd- Ysgubwch y ddau wyneb esgid gyda dangosydd ar blât arwyneb. Gwiriwch am ddysgl, warpage, neu smotiau isel lleol rhag llwytho effaith dro ar ôl tro.
- Cyflwr wyneb esgidiau- Archwiliwch am garlamu, sgorio, neu holltau blinder o amgylch tyllau pin a mannau gosod clamp marw.
- Perpendicularity pin canllaw- Gyda'r pin wedi'i osod, nodwch ar ei hyd. Mae unrhyw heb lawer o fraster dros 0.0002 i mewn y fodfedd yn arwydd o dyllu wedi treulio neu esgid wedi'i difrodi.
- Marciau olrhain ar binnau neu lwyni- Mae llinellau arwyneb ysgafn yn normal, ond mae rhigolau sy'n mewnoli'r arwyneb gweithio yn dynodi llwythi ochr gormodol neu osod llwyni amhriodol.
Iro a Chynnal a Chadw Ataliol
Mae gofynion iro yn amrywio'n fawr yn ôl math bushing, ac mae defnyddio'r iraid anghywir mor niweidiol â defnyddio dim o gwbl. Ar gyfer-systemau canllaw cario pêl, nid yw saim yn cael ei argymell. Oherwydd bod y cydrannau marw hyn yn gweithredu gyda chliriad negyddol, mae saim yn trapio halogion sy'n mynd i mewn i'r arwynebau cyswllt treigl, gan achosi mannau gwastad ar Bearings a gwisgo carlam. Yn lle hynny, defnyddiwch olew mwynol wedi'i buro gydag ychwanegion pwysau eithafol ac atalyddion rhwd, gludedd o gwmpas 290/340 SSU ar 100 gradd F.
Ar y llaw arall, mae plaen efydd sy'n dwyn llwyni, yn goddef ireidiau trymach ac yn elwa o iro cyfnodol, yn enwedig o dan lwythi tunelli trwm. Nid oes angen iro allanol o dan amodau arferol ar gyfer llwyni graffit hunan-iro, ond mae glanhau'r pocedi graffit o bryd i'w gilydd yn atal malurion stampio rhag cronni sy'n rhwystro'r llwybr iraid.
Mae cyfnodau cynnal a chadw yn dibynnu ar gyfaint cynhyrchu. Mae angen arolygu llawdriniaethau cynyddol cyflym sy'n rhedeg miliynau o strôc y mis bob 250,000 i 500,000 o drawiadau. Gall gwaith cyfaint is gyda defnydd cymedrol o offer gwneuthurwr marw ymestyn i wiriadau chwarterol a drefnwyd. Wrth osod cyfnodau cynnal a chadw marw, cyfeiliorni ar yr ochr fyrrach nes i chi sefydlu cyfradd gwisgo sylfaenol ar gyfer pob offeryn penodol.
Diwedd-Dangosyddion Oes ac Amseru Amnewid
Mae pob set marw yn y pen draw yn cyrraedd pwynt lle nad yw cynnal a chadw bellach yn adfer perfformiad derbyniol. Gan gydnabod bod trothwy yn eich atal rhag arllwys llafur i mewn i fframwaith na all ddal goddefgarwch waeth faint o sylw y mae'n ei gael. Gwyliwch am y signalau hyn:
- Gwisgwch y pin canllaw y tu hwnt i ail-grind- Ni ellir adfer pinnau sydd wedi gwisgo mwy na 0.001 mewn maint. Amnewid yw'r unig opsiwn.
- Bushing turio ehangu y tu hwnt i ddosbarth goddefgarwch- Pan fydd diamedr turio yn tyfu heibio'r cliriad uchaf a ganiateir hyd yn oed gyda phin newydd wedi'i osod, gall y sedd bushing yn yr esgid marw hefyd gael ei niweidio.
- Warpage esgidiau marw yn fwy na gallu regrind- Gellir ail-lunio esgidiau i adfer gwastadrwydd, ond mae pob regrind yn tynnu deunydd ac yn lleihau uchder caeadau. Unwaith y bydd esgid yn ddaear o dan ei drwch swyddogaethol lleiaf, mae'n ystwytho dan lwyth ac ni ellir ei adennill.
- Blinder cracio o amgylch tyllau pin neu clampiau marw mowntio tyllau- Mae craciau yn lluosogi o dan lwytho cylchol. Mae esgid wedi cracio yn berygl diogelwch a rhaid ei ymddeol ar unwaith.
- Cripiad cawell parhaus er gwaethaf camau cywiro- Os na fydd bymperi, addasiadau rhaglwytho, a newid maint cydrannau yn llwyddo i ddatrys ymgripiad cawell, mae'n bosibl bod geometreg y set marw gyffredinol wedi symud y tu hwnt i'w chywiro.
- Olrhain dro ar ôl tro ar un ochr yn unig- Mae tracio unochrog sy'n dychwelyd ar ôl pwyntiau cyfnewid pin a llwyni i dyllu camlinio yn yr esgid ei hun, cyflwr sydd fel arfer yn golygu nad yw'r plât esgid bellach yn ddefnyddiol.
Nid yw ailosod set marw sydd wedi treulio yn fethiant. Mae'n drawsnewidiad wedi'i gynllunio sy'n amddiffyn ansawdd rhan a diogelwch y wasg. Nid y set ei hun yw gwir gost rhedeg heibio diwedd{3}}oes ond y sgrap, yr ailweithio a'r amser segur heb ei gynllunio sy'n cronni pan na ellir cynnal aliniad mwyach. Mae gwybod pryd i ymddeol set hefyd yn llywio sut rydych chi'n nodi ei hamnewid, a chael y fanyleb honno'n gywir o'r cychwyn sy'n gwahanu ad-drefnu cyflym oddi wrth ymarfer peirianneg sydd wedi'i dynnu allan.
Sut i Nodi ac Archebu'r Set Die Cywir
Dim ond os yw'r un newydd wedi'i nodi'n gywir o'r cychwyn cyntaf y bydd ymddeol o set marw sydd wedi treulio yn eich arbed. Mae archebion prynu annelwig yn arwain at negeseuon e-bost yn ôl-a{-ymlaen, dimensiynau nad ydynt yn cyfateb, a syrpreisys amser arweiniol sy'n stopio cynhyrchu. Mae'r gwahaniaeth rhwng ad-drefnu llyfn a chylch caffael rhwystredig yn dibynnu ar ba mor llwyr rydych chi'n cyfathrebu'ch gofynion ymlaen llaw.
Gwybodaeth Sydd Ei Angen Cyn Archebu
Cyn i chi gysylltu ag unrhyw wneuthurwr marw stampio neu lunio catalog, casglwch bob paramedr sy'n effeithio ar eich dewis set marw. Mae colli hyd yn oed un manylyn, fel ystod uchder caeedig neu ddewis llwyni, yn gorfodi'r cyflenwr i ddyfalu neu ddod yn ôl gyda chwestiynau sy'n ychwanegu dyddiau at eich llinell amser.
Defnyddiwch y rhestr wirio fanyleb hon wrth ofyn am ddyfynbrisiau ar gyfer setiau marw stampio metel:
- Manylebau'r wasg- tunelledd graddedig, pwynt graddio tunelledd (gweisg mecanyddol), dimensiynau gwelyau, uchder cau isaf ac uchaf, hyd strôc, a strôc y funud.
- Ôl troed set marw- hyd a lled gofynnol yn seiliedig ar gynllun stribedi, cyfrif gorsaf, a chlirio clampio.
- Trwch esgidiau- yn seiliedig ar gyfrifiadau tunelledd a chyfyngiadau uchder caeedig. Nodwch uchaf ac isaf os ydynt yn wahanol.
- Cyfluniad pin canllaw- yn ôl-postiad, croeslin, pedwar postiad, neu bostiad yn y canol, ynghyd â gofynion diamedr a hyd y pin.
- Math llwyni- pêl-dwyn, plaen efydd-dwyn, neu hunan-iro, yn seiliedig ar gyflymder, llwyth, ac ystyriaethau cynnal a chadw.
- Arddull mowntio pin- pwyswch-ffit neu symudadwy, a ph'un a yw pinnau wedi'u gosod yn yr esgid uchaf neu isaf.
- Deunydd a chaledwch- gradd deunydd esgid, caledwch wyneb os oes angen, ac unrhyw fanylebau triniaeth wres.
- Dosbarth goddefgarwch- safonol neu drachywiredd, gyda galwadau penodol ar gyfer paraleliaeth, perpendicwlar, a phinio-i-clirio llwyni.
- Manylion y rhan a'r broses- deunydd workpiece, trwch, cymhlethdod geometreg, a'r cyfaint cynhyrchu disgwyliedig dros oes y set marw.
- Gofynion arbennig- lleoliadau pin ansafonol, fformat rhy fawr, pocedi ychwanegol wedi'u peiriannu, neu nodweddion gosod personol.
Mae cwblhau'r rhestr hon cyn i chi godi'r ffôn yn dileu'r ffynhonnell fwyaf cyffredin o oedi wrth archebu. Mae hefyd yn caniatáu ichi gymharu dyfynbrisiau ar delerau cyfartal ar draws cynhyrchwyr marw lluosog, oherwydd mae pawb yn prisio'r un fanyleb.
Catalog Safonol yn erbyn Setiau Die Peirianyddol-Peirianneg
Mae catalog safonol yn gosod llong yn gyflymach ac yn costio llai, weithiau'n ddramatig. Mae profiad diwydiant gan Anchor Danly yn cadarnhau bod gwneuthurwyr arbenigol sy'n trosoli arbedion maint ac arbenigedd cynhyrchu yn gyson yn llai na'r gost o adeiladu setiau cyfatebol yn- fewnol. Ar gyfer cymwysiadau syml lle mae eich ôl troed, tunelledd, a chyfluniad yn cyd-fynd â chynnig catalog, nid oes unrhyw reswm i fynd yn arferiad.
Daw setiau marw wedi'u peiriannu'n arbennig-yn angenrheidiol pan fydd dimensiynau safonol yn peryglu cynllun eich offer. Efallai eich bod angen cymhareb ansafonol-i-led ar gyfer marw cynyddol gorsaf uchel, gosod pin anarferol i glirio system fwydo, neu drwch esgidiau y tu allan i normau catalog. Mae gweithgynhyrchu marw personol fel arfer yn ychwanegu dwy i chwe wythnos dros amseroedd arweiniol safonol yn dibynnu ar gymhlethdod, ond y canlyniad yw set sy'n cyd-fynd â'ch cais heb gyfaddawd.
Mae llwybr canol yn bodoli hefyd. Mae rhai peirianwyr yn prynu set safonol ac yn peiriannu nodweddion ychwanegol yn y tŷ, gan fyrhau'r amser arweiniol tra'n dal i gael ôl troed marw stampio metel wedi'i deilwra. Mae'r dull hybrid hwn yn gweithio pan fo'r addasiadau'n gyfyngedig i bocedi, tyllau hoelbren, neu nodweddion mowntio nad ydynt yn effeithio ar drachywiredd system canllaw.
Gwerthuso Cyflenwyr ar gyfer Eich Cais
Nid yw pob gwneuthurwr marw yn cynnig yr un dyfnder gallu. Wrth werthuso gwneuthurwyr marw stampio, edrychwch y tu hwnt i bris ac amser arweiniol i asesu tri ffactor sy'n pennu gwerth hirdymor:
- Galluoedd manylder- A all y cyflenwr ddal y dosbarth goddefgarwch sydd ei angen arnoch? Gofynnwch am eu hoffer malu, dulliau archwilio, ac a ydynt yn darparu adroddiadau dimensiwn gyda llwyth. Mae cyflenwyr blaenllaw yn gweithredu o dan systemau ISO 9001:2015 ac yn perfformio mewn-gwiriadau dimensiwn proses, nid arolygiad terfynol yn unig.
- Ansawdd deunydd a'r gallu i olrhain- Mae cyflenwyr ag enw da yn defnyddio duroedd offer ardystiedig gyda phrosesau trin gwres wedi'u dogfennu. Gofynnwch a yw ardystiadau deunydd yn cyd-fynd â'r set orffenedig.
- Cefnogaeth peirianneg- Dyma lle mae'r bwlch rhwng gwerthwyr catalogau a phartneriaid gweithgynhyrchu gwirioneddol yn dod yn amlwg. Mae cyflenwr sy'n gwneud yr hyn rydych chi'n ei dynnu yn syml yn iawn ar gyfer archebion safonol. Ond ar gyfer cymwysiadau dylunio -trwm sy'n cynnwys strwythur marw cymhleth, gofynion clirio tynn, neu lif deunydd heriol, mae angen peirianneg gydweithredol arnoch chi. Mae cyflenwyr yn hoffiYICHENcysylltu peirianwyr offer ag atebion stampio marw wedi'u teilwra gyda chryfder arbennig o ran dylunio-penderfyniadau dwys ynghylch strwythur marw, optimeiddio clirio, a llif deunyddiau, y math o gymorth sy'n atal ailgynllunio costus ar ôl treialon erthygl gyntaf.
Mae pris yn bwysig, ond mae set rad sy'n methu ar ôl ffracsiwn o'i oes ddisgwyliedig yn costio llawer mwy mewn amser segur ac amnewid na set o ansawdd gan gyflenwr galluog. Gwerthuswch gyfanswm cost perchnogaeth: pris cychwynnol ynghyd â chynnal a chadw ynghyd â bywyd gwasanaeth disgwyliedig ynghyd â'r risg sgrap o drachywiredd ymylol. Mae'r cyfrifiad hwnnw bron bob amser yn ffafrio'r cyflenwr gyda chymorth peirianneg cryfach a rheolaeth broses dynnach, yn enwedig ar gyfer offer cynhyrchu y disgwylir iddynt ddarparu miliynau o rannau yn ystod ei oes.
Cwestiynau Cyffredin Am Stampio Setiau Die
1. Beth yw'r gwahaniaeth rhwng set marw a marw stampio cyflawn?
Set marw yw'r fframwaith strwythurol sy'n cynnwys esgidiau marw uchaf ac isaf, pinnau canllaw, a llwyni sy'n darparu aliniad manwl gywir. Mae marw stampio cyflawn yn cynnwys y set marw ynghyd â'r holl offer gweithredol fel punches, botymau marw, stripwyr a sbringiau sy'n torri neu'n ffurfio'r metel mewn gwirionedd. Gallwch gyfnewid gwahanol offer gweithredol i mewn ac allan o'r un set marw cyn belled â bod gofynion ôl troed a thunelledd yn cyfateb, sy'n gwneud setiau marw safonol yn gost-effeithiol ar gyfer siopau sy'n rhedeg swyddi lluosog.
2. Sut ydw i'n dewis rhwng dau{1}}set marw postiad a phedwar-?
Mae'r dewis yn dibynnu ar dri ffactor: sut mae deunydd yn bwydo i'r marw, pa mor drwm yw'r grymoedd stampio, a pha mor dynn y mae angen i'ch goddefiannau rhan fod. Mae dwy set postio yn ôl yn gadael y blaen a'r ochrau ar agor ar gyfer stribedi dirwystr i fwydo'r marw cynyddol ond yn cynnig llai o anhyblygedd dirdynnol. Mae pedair{4}}setiau postio yn darparu'r anhyblygedd mwyaf ar gyfer blancio trwm neu fathu -goddefgarwch tynn ond yn cyfyngu ar lled y stribed oherwydd mae'n rhaid i ddeunydd fwydo rhwng pyst cornel. Ar gyfer y rhan fwyaf o{7}}waith cynyddol cyflym, mae ffurfweddiadau postio yn ôl yn trin y swydd yn dda. Pan fydd tunelledd yn cynyddu neu oddefiant yn tynhau, symudwch i bedwar postiad.
3. Beth yw llwyni sy'n dwyn pêl yn erbyn llwyni efydd mewn setiau marw?
Mae llwyni sy'n dwyn pêl yn defnyddio peli manwl gywir mewn cawell i arwain y pin gyda chliriad negyddol (ffit wedi'i lwytho ymlaen llaw), gan ddileu chwarae rhydd a lleihau ffrithiant. Maen nhw'n gweddu i-stampio cynyddol cyflym lle mae gwres o ffrithiant yn annerbyniol. Mae llwyni efydd yn gweithredu fel Bearings plaen gyda chyswllt arwyneb dosbarthedig, gan drin llwythi ochr trwm yn well na Bearings pêl. Maent yn gweithio orau ar gyflymder cymedrol lle mae rhywfaint o ffrithiant yn dderbyniol yn gyfnewid am gapasiti llwyth uwch. Mae llwyni hunan-iro gyda phlygiau graffit wedi'u mewnosod yn cynnig trydydd opsiwn ar gyfer amgylcheddau lle mae-iro rheolaidd yn anymarferol. Mae cyflenwyr fel YICHEN yn darparu cymorth peirianneg i helpu i ddewis y math llwyn cywir ar gyfer strwythur marw penodol a gofynion clirio.
4. Sut mae paru set marw i'm gwasg stampio?
Dechreuwch trwy gofnodi eich manylebau gwasg: tunelledd graddedig, dimensiynau gwelyau, ystod uchder caeadau, a hyd strôc. Cyfrifwch gyfanswm y grym stampio gydag ymyl diogelwch o 20-30%, yna pennwch yr ôl troed set marw lleiaf yn seiliedig ar led y stribed a chyfrif yr orsaf. Dewiswch drwch esgidiau sy'n briodol i'ch tunelledd, gwiriwch fod yr uchder marw sy'n deillio o hynny yn cyd-fynd ag ystod uchder cau'r wasg, a chadarnhewch gyfanswm yr arosiadau pwysau o fewn gallu codi hwrdd. Ar gyfer gweisg mecanyddol, gwiriwch hefyd fod y pwynt graddio tunelledd yn uwch na'ch trwch deunydd fel bod grym llawn ar gael ar hyn o bryd.
5. Pryd y dylid disodli set marw stampio?
Disodli set marw pan gwisgo pin canllaw yn fwy na 0.001 i mewn undersize ac ni ellir ei adfer gan regrinding, pan bushing turio ehangu yn gwthio clirio y tu hwnt i ddwywaith y fanyleb wreiddiol hyd yn oed gyda phinnau newydd, pan warpage esgid yn fwy na gallu regrind ac esgidiau yn disgyn islaw'r trwch swyddogaethol lleiaf, neu pan fydd craciau blinder yn ymddangos o amgylch tyllau pin neu mowntio tyllau. Mae tracio unochrog parhaus sy'n dychwelyd ar ôl amnewid cydrannau hefyd yn arwydd bod geometreg y plât esgid wedi symud y tu hwnt i gywiro ac y dylai'r set gael ei dileu.




