


Yr hyn y mae llwydni stampio marw yn ei wneud mewn gwirionedd wrth ffurfio metel
Dychmygwch offeryn mor fanwl gywir fel y gall gynhyrchu miloedd o ddarnau metel unfath yr awr, pob un yn cyfateb i'r olaf i lawr i ffracsiynau milimedr. Dyna'n union beth mae llwydni marw stampio yn ei ddarparu ar lawr cynhyrchu. Ac eto mae llawer o beirianwyr a gweithwyr proffesiynol cyrchu yn dal i ddrysu rhwng offer chwistrellu plastig neu offer chwistrellu plastigmowldiau marw -diben cyffredinol. Mae'r gwahaniaeth yn bwysig oherwydd ei fod yn gyrru pob penderfyniad am ddyluniad, deunydd a chost.
Beth Yw Stampio Die Wyddgrug
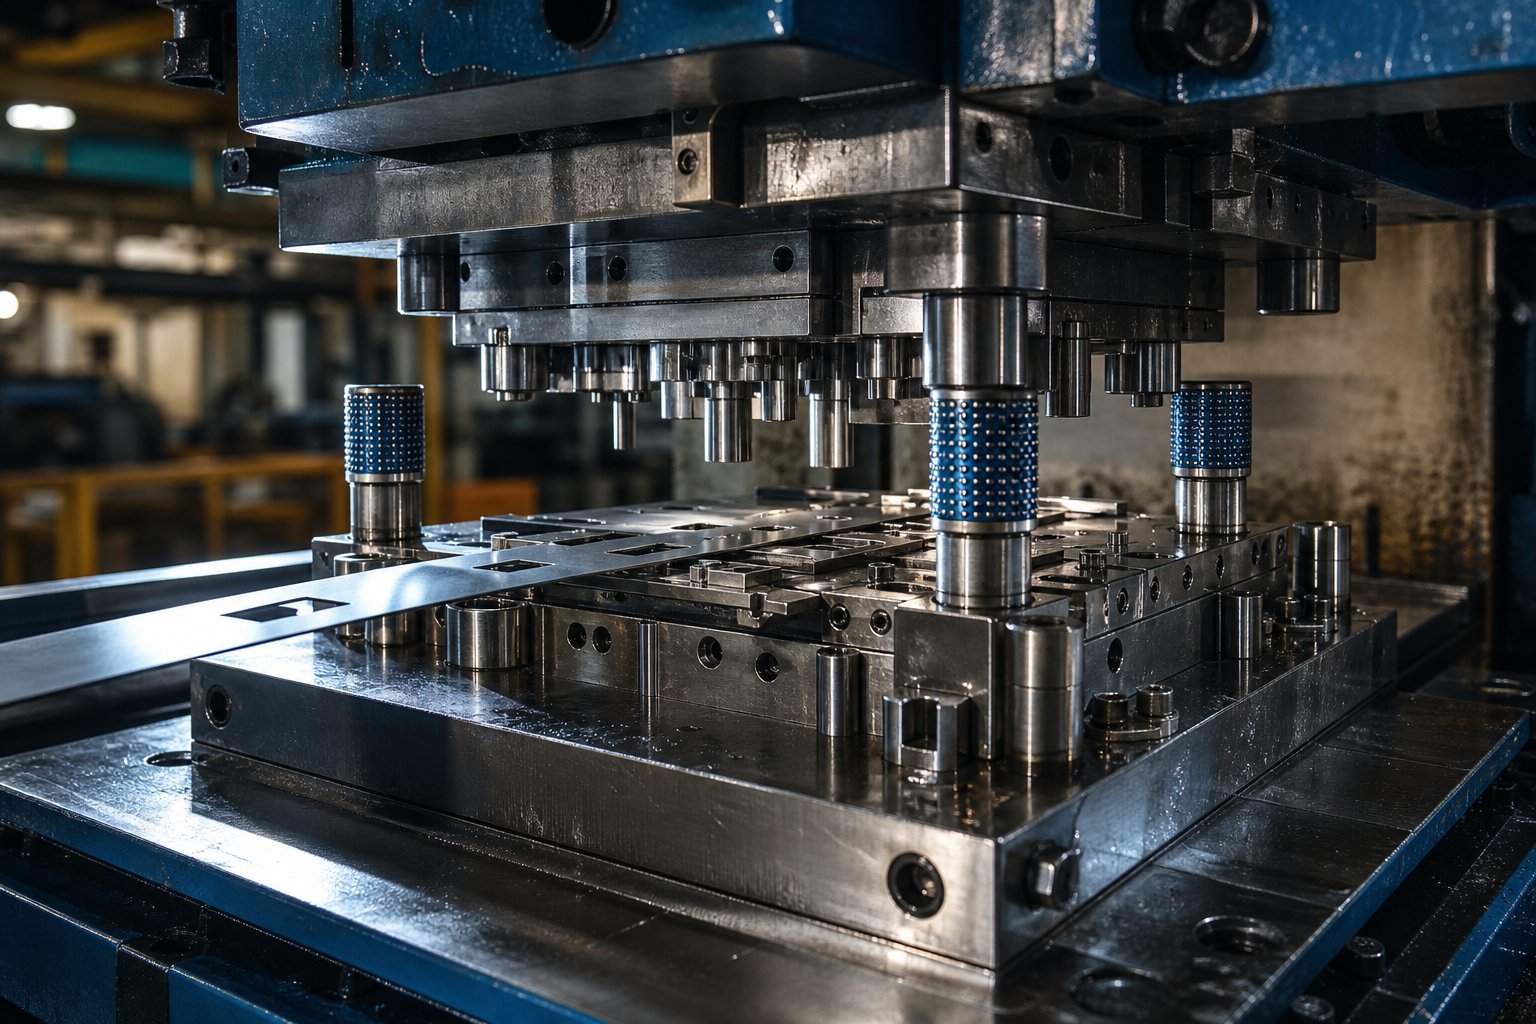
Mae mowld marw stampio yn offeryn marw manwl arbenigol sy'n torri, plygu, neu'n ffurfio metel dalen fflat yn siâp gorffenedig trwy gymhwyso grym rheoledig y tu mewn i wasg fecanyddol neu hydrolig. Mae'n paru cynulliad dyrnu uchaf gyda bloc marw is fel bod pob strôc wasg yn trawsnewid stribed crai neu ddeunydd gwag yn broffil rhan ailadroddadwy.
Yn ymarferol, mae'r system yn gweithio fel uned sengl: mae'r wasg yn darparu tunelledd, mae'r marw metel yn darparu geometreg, ac mae'r metel dalen yn cyflenwi'r deunydd crai. Mae pob cylchred yn cynhyrchu un neu fwy o ddarnau union yr un fath trwy weithrediadau ffurfio oer - - dim toddi, dim castio, dim halltu. Gall marw stampio metel feicio ar gyflymder sy'n fwy na 4,000 o strôc yr awr, gan eu gwneud yn hanfodol lle bynnag y mae ailadroddadwyedd, cyflymder, ac isel fesul-costau rhannol yn cydgyfeirio.
Y cyfuniad hwnnw o fewnbwn a chysondeb yw'r rheswm pam mae gweithgynhyrchwyr cyfaint uchel yn dibynnu ar fowldio marw ar gyfer popeth o fracedi modurol i gysylltwyr trydanol. Mae buddsoddiad mewn offer yn un-gost amser sy'n amorteiddio ar draws miliynau o gylchoedd, gan yrru prisiau darnau i lawr i ffracsiynau o cant ar gyfer deunydd a llafur unwaith y bydd y dis wedi'i dalu.
Sut mae Stampio Marw Yn Wahanol i Fowldiau Chwistrellu
Mae'r dryswch rhwng stampio marw a mowldiau pigiad yn ddealladwy - mae'r ddau yn offer manwl sydd wedi'u hadeiladu i fasgynhyrchu-rhannau. Mae'r gwahaniaeth craidd yn gorwedd mewn cyflwr materol a mecaneg prosesau. Mae marw stampio yn siapio dalen fetel solet trwy bwysau mecanyddol ar dymheredd ystafell. Mewn cyferbyniad, mae mowld pigiad yn derbyn polymer tawdd wedi'i orfodi i mewn i geudod wedi'i selio lle mae'n oeri ac yn solidoli. Mae'r strwythurau'n hollol wahanol: mae mowldiau pigiad yn gofyn am sianeli oeri, systemau giât, a mecanweithiau alldaflu, tra bod stampio mowldiau marw yn dibynnu ar glirio dyrnu a marw, stripwyr a systemau tywys i reoli llif metel.
Mae cofio'r rheol syml hon yn clirio'r gorgyffwrdd: os yw'r deunydd crai yn aros yn gadarn trwy gydol y broses, rydych chi mewn tiriogaeth mowldio marw. Os yw'n toddi gyntaf, rydych chi'n delio â mowldiau pigiad neu farw.
Mae'r erthygl hon yn cerdded trwy gylch bywyd cyflawn marw stampio - mathau, cydrannau, llif gwaith dylunio, dewis deunydd, gwneuthuriad, cynnal a chadw, a gwerthuso cyflenwyr - fel y gallwch symud o'r cysyniad i farw metel dilys yn hyderus.
Stampio Mathau Die a Phryd i Ddefnyddio Pob Un
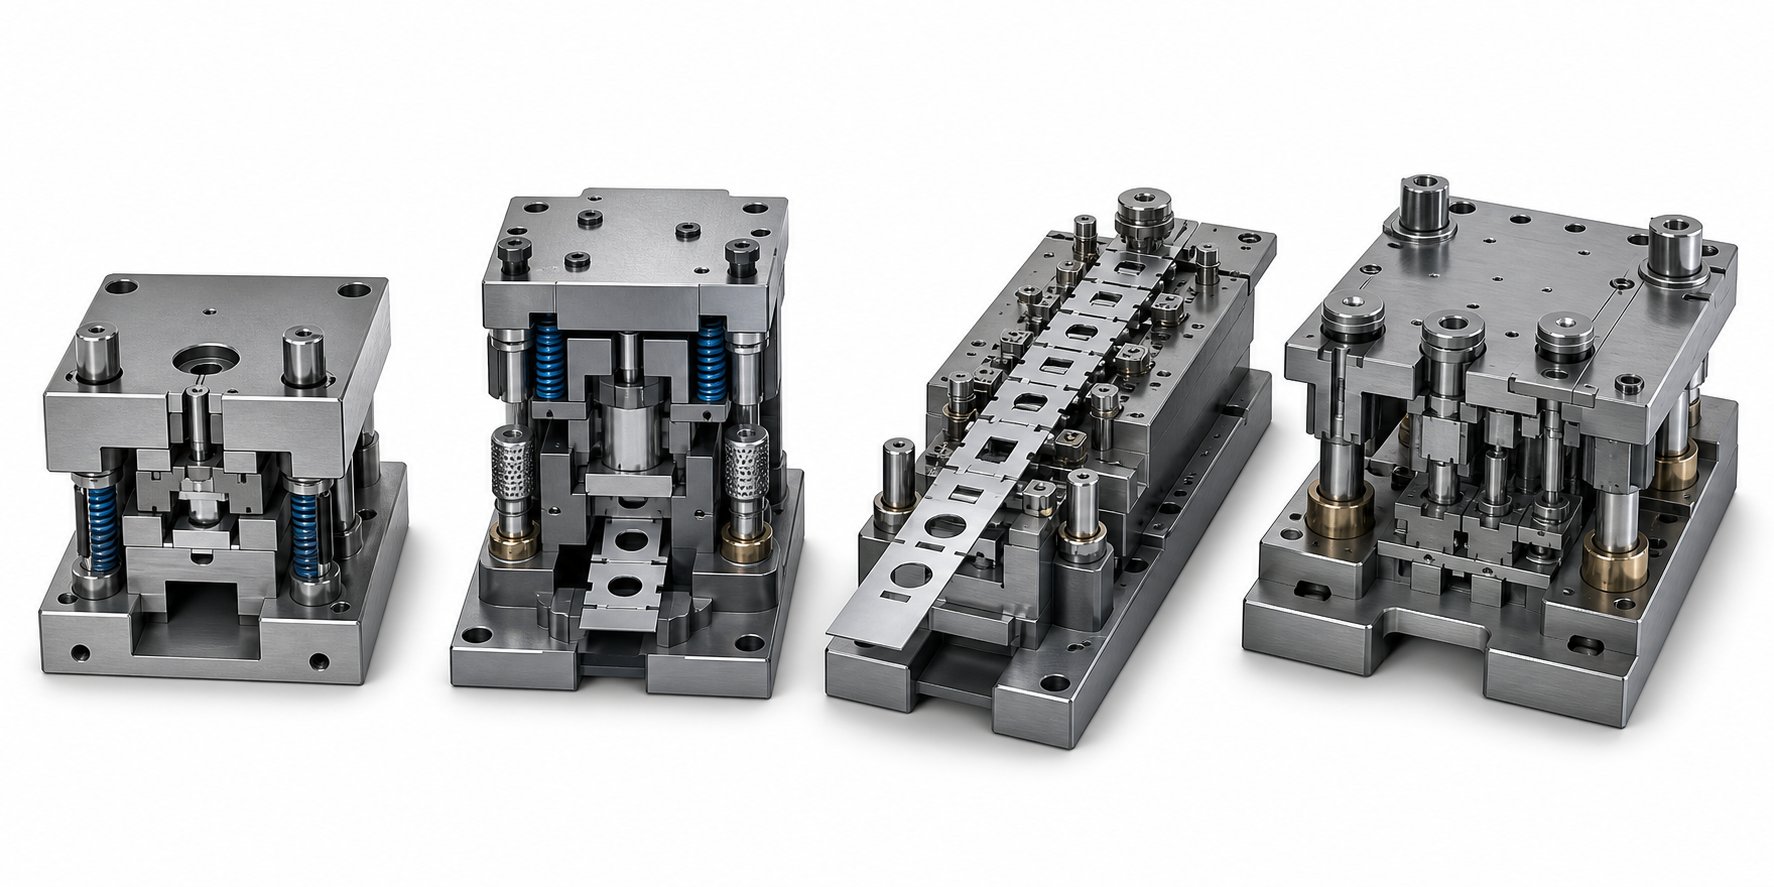
Mae dewis y math marw anghywir ar gyfer rhediad cynhyrchu yn un o'r camgymeriadau drutaf y gall peiriannydd offer eu gwneud. Dis sydd dros-gyfalaf gwastraff peirianyddol; mae un sydd o dan-tagfeydd peirianyddol yn mynd trwygyrch neu'n cynhyrchu sgrap. Mae pedwar ffurfweddiad sylfaenol yn cwmpasu'r mwyafrif helaeth o gymwysiadau stampio metel dalen: gorsaf sengl, cyfansawdd, blaengar, a throsglwyddiad. Mae pob un yn gweithredu ar egwyddor wahanol o sut mae gwaith yn cael ei drefnu o fewn strôc y wasg, ac mae pob un yn cyd-fynd â ffenestr benodol o ran cymhlethdod, cyfaint a chyllideb.
Gorsaf{0}}Gorsaf a Chyfansawdd Sengl
Mae -dis gorsaf sengl yn cyflawni un llawdriniaeth yn union fesul strôc gwasg - toriad sengl, tro sengl, neu un tynnu. Meddyliwch amdano fel marw dyrnu pwrpasol sy'n gwneud un swydd ac yn ei wneud yn dda. Rydych chi'n llwytho gwag neu stribed, mae'r cylchoedd wasg, a byddwch chi'n cael un nodwedd wedi'i hychwanegu at y rhan. Angen tair nodwedd? Rydych chi'n rhedeg y rhan trwy dri marw ar wahân ar dri set ar wahân.
Mae'r symlrwydd hwn mewn gwirionedd yn fantais yn y cyd-destun cywir. Mae - marw gorsaf sengl yn rhad i'w dylunio a'u hadeiladu, yn hawdd eu datrys ac yn gyflym i'w gosod. Maent yn rhagori mewn-cynhyrchu cyfaint isel, prototeipio, neu sefyllfaoedd lle mae geometreg rhan yn ddigon syml fel bod un gweithrediad yn cwblhau'r rhan - o ddis blancio syml yn torri disgiau crwn o stoc stribed, er enghraifft.
Mae marw cyfansawdd yn cynyddu'r gallu trwy berfformio gweithrediadau torri lluosog mewn un strôc.Mae cyfansawdd nodweddiadol yn marwgallai wagio'r proffil allanol a thyllu tyllau mewnol ar yr un pryd, gan gynhyrchu rhan fflat gorffenedig mewn un ergyd. Mae'r wasg dyrnu yn marw mewn gosodiad cyfansawdd yn rhannu uchder cau cyffredin, felly mae pob nodwedd yn alinio'n berffaith o'i gymharu â'r lleill heb y pentwr goddefgarwch-i fyny sy'n dod o setiau lluosog.
Ble mae marw cyfansawdd yn disgleirio? Golchwyr, gasgedi, staciau lamineiddio ar gyfer moduron trydan, ac unrhyw ran fanwl gwastad lle mae cywirdeb lleoliad rhwng nodweddion yn hollbwysig. Oherwydd bod yr holl doriadau'n digwydd mewn un strôc, mae'r risg o gamaliniad rhwng llawdriniaethau yn cael ei leihau, ac mae cyfraddau sgrap yn aros yn isel. Y fasnach -i ffwrdd yw bod marw cyfansawdd yn torri handlen a bathu cyfyngedig yn dda ond nid ydynt wedi'u cynllunio ar gyfer plygu cymhleth neu luniadu dwfn.
Marw Cynyddol a Throsglwyddo
Pan fydd cymhlethdod rhan neu gyfaint yn dringo, daw marw cynyddol yn geffyl gwaith. Mae marw cynyddol yn cynnwys gorsafoedd lluosog wedi'u trefnu mewn dilyniant ar hyd cyfeiriad porthiant stribed. Mae'r stoc coil yn symud ymlaen trwy'r marw un hyd traw fesul strôc, ac mae pob gorsaf yn perfformio gweithrediad gwahanol - tyllu, rhicio, ffurfio, neu docio - nes bod y rhan orffenedig yn cael ei thorri'n rhydd yn yr orsaf derfynol.
Sut mae peirianwyr yn pennu cyfrif gorsaf a dilyniannu? Mae'n dechrau gyda geometreg y rhan. Mae angen ei gorsaf ei hun ar bob nodwedd na ellir ei chynhyrchu ar yr un pryd ag un arall (oherwydd gwrthdaro grym, ymyrraeth llif deunydd, neu fynediad geometrig). Efallai y bydd angen pump neu chwe gorsaf ar fraced syml. Efallai y bydd angen 15 neu fwy ar gysylltydd trydanol cymhleth gydag onglau tro lluosog, gwaywffyn a nodweddion wedi'u bathu. Mae ymchwilwyr wedi cynnig systemau sgorio sy'n pwyso rhif gorsaf, cydbwyso moment, sefydlogrwydd stribedi, ac uchder porthiant igwerthuso a graddio cynlluniau stribed sy'n cystadlucyn ymrwymo i ddyluniad terfynol.
Mae marw cynyddol yn darparu cyflymder eithriadol - yn aml yn rhedeg ar gannoedd o strôc y funud - gydag ansawdd cyson ar draws miliynau o rannau. Nhw yw'r dewis rhagosodedig mewn gweithgynhyrchu modurol, electroneg a chyfarpar lle bynnag y mae cyfeintiau blynyddol yn cyfiawnhau'r buddsoddiad offer. Gall y gorsafoedd marw sy'n ffurfio o fewn offeryn blaengar gynnwys plygu, lluniadu a boglynnu ochr yn ochr â gweithrediadau torri, gan wneud yr offer hyn yn hynod amlbwrpas.
Trosglwyddo yn marw datrys problem wahanol. Mae rhai rhannau'n rhy fawr, yn rhy ddwfn, neu'n rhy gymhleth yn geometregol i aros ynghlwm wrth stribed cario. Mewn system marw trosglwyddo, mae bylchau unigol neu gregyn wedi'u ffurfio'n rhannol yn cael eu trosglwyddo'n fecanyddol o un orsaf i'r llall gan fecanwaith awtomeiddio gwasg a marw - fel arfer trosglwyddiadau bys neu unedau servo tair echel. Mae pob gorsaf yn ei hanfod yn ddisyn annibynnol sy'n perfformio un gweithrediad, ond mae'r trin awtomataidd yn eu cysylltu â llif cynhyrchu parhaus.
Mae marw trosglwyddo yn gyffredin mewn paneli corff modurol, cromfachau strwythurol, a gorchuddion offer lle mae maint rhan yn fwy na'r hyn y gall stoc stribedi ei gario'n ymarferol. Maent yn cynnig mwy o hyblygrwydd o ran cyfeiriadedd rhannol rhwng gorsafoedd, ac maent yn darparu ar gyfer tyniadau dyfnach a newidiadau siâp mwy radical nag y mae gosodiad cynyddol yn ei ganiatáu. Mae'r fasnachu i ffwrdd yn gyfradd feicio arafach a chymhlethdod gweithredol uwch.
| Math Marw | Gweithrediadau fesul Strôc | Cymhlethdod Rhan Delfrydol | Cyfrol Gynhyrchu Nodweddiadol | Cost Offer Cymharol |
|---|---|---|---|---|
| Gorsaf-Singlo | 1 | Syml (un nodwedd) | Isel i ganolig | Isel |
| Cyfansawdd | Gweithrediadau torri lluosog | Rhannau gwastad, goddefiannau safle tynn | Canolig i uchel | Cymedrol |
| Blaengar | Un fesul gorsaf, gorsafoedd lluosog fesul strôc | Cymedrol i uchel (aml-nodwedd, plygu) | Uchel i uchel iawn | Uchel |
| Trosglwyddiad | Un i bob gorsaf, rhan wedi'i symud rhwng gorsafoedd | Uchel (mawr, dwfn-wedi'i dynnu, 3D cymhleth) | Canolig i uchel | Uchel i uchel iawn |
Mae paru math marw â chymhwysiad yn y pen draw yn gydbwysedd o ran geometreg, cyfaint blynyddol, a chyllideb. Nid oes angen offer cynyddol ar ddis sy'n ffurfio syml ar gyfer braced cyfaint isel. I'r gwrthwyneb, ni all cysylltydd trydanol a gynhyrchir ar 50 miliwn o unedau'r flwyddyn gael ei stampio'n economaidd ar osod gorsaf sengl. Mae ffurfio marw a systemau trosglwyddo i gyd yn meddiannu cilfach a ddiffinnir gan yr hyn y mae'r rhan yn ei fynnu a'r hyn y mae economeg cynhyrchu yn ei gefnogi.
Deall pa gyfluniad sy'n gweddu i'ch prosiect yw'r penderfyniad strategol cyntaf. Mae'r haen nesaf o gymhlethdod yn byw y tu mewn i'r dis ei hun - y cydrannau unigol sy'n gwneud yr holl drachywiredd hwn yn bosibl.
Egluro Cydrannau Allweddol a Chyfluniadau Set Die
Mae pob math o ddeie stampio a drafodwyd uchod - o declyn blancio syml i orsaf 20-gynyddol - wedi'i adeiladu o'r un teulu o gydrannau marw craidd y wasg. Meddyliwch am gynulliad marw fel y byddech chi'n meddwl am adeilad: mae'r sylfaen yn cadw popeth wedi'i alinio, mae'r elfennau strwythurol yn cario llwyth, ac mae'r elfennau swyddogaethol yn gwneud y gwaith gwirioneddol. Mae gwybod beth mae pob rhan yn ei wneud yn eich helpu i nodi offer yn gywir a datrys problemau'n gyflymach pan fydd rhywbeth yn diflannu o oddefgarwch.
Cydrannau Craidd Cynulliad Die
Mae marw stampio yn rhannu'n ddau hanner. Mae'r hanner uchaf yn mowntio i hwrdd y wasg; y bolltau hanner isaf i wely'r wasg. Rhyngddynt, mae'r metel dalen wedi'i siapio â phob strôc. Dyma sut mae'r prif gydrannau marw stampio yn torri i lawr yn ôl swyddogaeth:
- Esgidiau marw (platiau uchaf ac isaf)- Y platiau dur neu alwminiwm anhyblyg sy'n ffurfio sylfaen y cynulliad marw cyfan. Mae'r holl gydrannau eraill wedi'u gosod ar y platiau hyn, ac mae eu gwastadrwydd a'u cyfochredd yn pennu cywirdeb cyffredinol yr offer.
- Daliwr pwnsh (cadwr)- Plât neu floc caled wedi'i ddiogelu i'r esgid marw uchaf sy'n lleoli ac yn cadw dyrnodau unigol yn eu safleoedd cywir.
- punches- Yr offer torri neu ffurfio sy'n pwyso i mewn i'r llenfetel. Mae siapiau trwyn yn amrywio o broffiliau crwn ac hirgul i broffiliau cwbl arferol, yn dibynnu ar y nodwedd sy'n cael ei chynhyrchu.
- Stripwyr- Gwanwyn-platiau llwytho sy'n dal y stribed yn fflat yn erbyn y plât marw yn ystod y toriad ac yna gwthio oddi ar y punches wrth i'r hwrdd dynnu'n ôl. Heb stripwyr, byddai'r deunydd yn codi gyda'r pwnsh ac yn jamio'r offeryn.
- Plât marw a blociau marw- Yr arwyneb gweithio isaf sy'n cynnwys agorfeydd (botymau) sy'n darparu'r ymyl torri gyferbyn â phob pwnsh. Mae blociau marw yn fewnosodiadau caledu wedi'u gwasgu neu eu bolltio i'r plât marw i'w hadnewyddu'n hawdd pan fydd ymylon yn gwisgo.
- Pinnau tywys a llwyni- trachywiredd-Pyst daear a llewys sy'n alinio'r haneri uchaf ac isaf i fewn degfed ran o filfed ran o fodfedd ar bob strôc. Mae pinnau canllaw â phêl wedi dod yn safon diwydiant ar gyfer eurhwyddineb gwahanu a nodweddion preload cyson.
- Gwneud copi wrth gefn o blatiau- Platiau caledu wedi'u gosod y tu ôl i ddyrnu neu flociau marw i ddosbarthu grym trawiad ac atal yr esgid marw meddalach rhag anffurfio dros filiynau o gylchoedd.
- Springs (nwy mecanyddol neu nitrogen)- Darparwch y grym rheoledig sy'n gyrru stripwyr, padiau pwysedd a dalwyr gwag trwy eu hystod gweithio.
Mae pob un o'r rhannau hyn yn gweithio fel system. Mae llwyn canllaw treuliedig yn taflu dyrnu-i-diffodd aliniad marw, sy'n cynyddu uchder burr, sy'n cyflymu traul bloc marw - rhaeadru sy'n dechrau gydag un gydran sydd wedi'i hesgeuluso.
Ffurfweddau Set Die a Meini Prawf Dethol
Y set marw - sy'n golygu'r esgidiau marw ynghyd â'u trefniant pin canllaw - yw'r asgwrn cefn strwythurol a ddewiswch cyn dylunio unrhyw gydrannau sy'n gweithio. Mae pedwar cynllun safonol yn cwmpasu'r mwyafrif o gymwysiadau:
| Cyfluniad | Lleoliad Pin Canllaw | Cais Gorau | Mantais Allweddol |
|---|---|---|---|
| Yn ôl{0}}bostiad | Dau bostyn y tu ôl i'r set marw | Flaengar yn marw gyda bwydo stribed blaen neu ochr | Mynediad dirwystr i weithredwyr o dair ochr |
| Postiad canol- | Dau bostyn wedi'u canoli ar yr ochrau gyferbyn | Blancio cymesur a gweithrediadau llwytho-cymedrol | Canllawiau cytbwys gyda mynediad da o'r blaen a'r cefn |
| Postiad-lletraws | Dau bostyn yn y corneli croeslin gyferbyn | Wedi'i ddiffodd-llwytho'r ganolfan neu geometreg rhan anghymesur | Yn gwrthsefyll llwythi eiliad a fyddai'n troi set postio yn ôl |
| Pedwar{0}}postiad | Pedwar postyn, un ar bob cornel | Blancio trwm, platiau marw mawr, tunelledd uchel | Yr anhyblygedd mwyaf a'r gallu i wrthsefyll gwyriad |
Sut ydych chi'n dewis? Dechreuwch gyda chyfeiriad porthiant a mynediad gweithredwr - yn ôl-setiau postyn marw yn dominyddu offer blaengar yn union oherwydd bod y stribed yn mynd i mewn o'r ochr neu'r blaen heb ymyrraeth. Os yw'ch rhaglen yn cynhyrchu llwythi ochr uchel neu os yw'r geometreg rhannol yn gosod grymoedd torri oddi ar y-canol, mae cynllun postiad croeslin yn gwrthweithio'r eiliad troellog a fyddai'n gwisgo set dau bost yn anwastad. Pedwar -setiau ôl marw yw'r rhagosodiad ar gyfer gweithrediadau blancio mawr, trwm lle byddai unrhyw allwyriad yn y plât marw yn trosi'n uniongyrchol i ansawdd toriad anghyson.
Mae dimensiynau set marw safonol yn cael eu catalogio gan gyflenwyr mewn cynyddrannau sy'n cyfateb i feintiau gwelyau cyffredin y wasg ac uchder caeadau. Wrth nodi set marw, mae angen i chi gadarnhau bod uchder pentwr cyfun y cydosod marw caeedig - esgidiau, platiau, ac offer - yn cyd-fynd ag uchder cau'r wasg, a bod yr ôl troed yn clirio'r ardal bolster gyda lle ar gyfer clampiau. Mae gwneud hyn yn anghywir yn golygu na fydd y dis yn gorfforol yn rhedeg yn y wasg arfaethedig, amryfusedd drud y gellir ei osgoi yn gyfan gwbl yn ystod y cam dylunio.
Gyda'r sylfaen strwythurol a'r cydrannau swyddogaethol wedi'u mapio, mae'r her beirianneg go iawn yn dechrau: dylunio'r geometreg weithredol sy'n troi stribed gwastad yn rhan orffenedig.
Y Broses Dylunio Stampio Die O'r Cysyniad i CAD
Nid yw cynulliad marw ond cystal â'r beirianneg y tu ôl iddo. Gallwch ddewis y math marw perffaith, ffynhonnell duroedd offer premiwm, a llogi peirianwyr arbenigol - ond os yw'r rhesymeg dylunio yn ddiffygiol, bydd yr offeryn yn eich ymladd trwy bob cylch rhoi cynnig. Y cam dylunio yw lle mae peirianwyr offer stampio a marw yn trosi lluniad rhan 2D yn gysyniad offer 3D wedi'i ddilysu'n llawn, ac mae'n dilyn dilyniant disgybledig sy'n cydbwyso ffiseg ffurfio, ymddygiad materol, ac economeg cynhyrchu.
O Geometreg Ran i Gynllun Llain
Mae pob prosiect marw stampio metel arferol yn dechrau gyda'r geometreg rhan orffenedig. Mae peirianwyr yn astudio'r model neu luniad 3D, yn nodi pob nodwedd - tyllau, troadau, tynnu, boglynnu - a phenderfynu pa weithrediadau sydd eu hangen ac ym mha drefn y mae'n rhaid iddynt ddigwydd. Ni ellir tyllu cwpan dwfn, er enghraifft, cyn tynnu llun oherwydd byddai'r twll yn ystumio wrth ffurfio. Mae camgymeriadau dilyniannu fel hyn yn ddrud i'w trwsio unwaith y bydd dur wedi'i dorri.
Ar gyfer offer cynyddol, mae'r dilyniant ffurfio hwn yn trosi'n uniongyrchol i gynllun stribed - map sy'n dangos sut mae stoc coil crai yn symud trwy'r orsaf farw fesul gorsaf. Mae'r cynllun yn diffinio lled stribedi, traw (y pellter rhwng rhannau olynol), math o gludwr, a lleoliadau sgrap. Mae defnyddio deunydd yn ffactor cost mawr yma. Efallai y bydd cynllun stribed sy'n gwastraffu 40% o'r stoc coil sy'n dod i mewn yn cael ei ailgynllunio gydag ongl nythu wahanol, cludwyr culach, neu gyfeiriadedd rhan fesul cam i wthio defnydd uwchlaw 70%.
Mae clirio marw - mae'r bwlch rhwng ymylon dyrnu a marw - yn gyfrifiad hollbwysig arall ar hyn o bryd. Fe'i mynegir fel canran o drwch deunydd ac mae'n amrywio yn ôl y math o ddeunydd. Mae dur ysgafn fel arfer yn gofyn am gliriad 5-10% yr ochr, tra gall alwminiwm fod angen 8-12%, ac mae dur di-staen yn aml yn gofyn am werthoedd tynnach tua 3-5% i reoli ffurfiant burr. Sicrhewch fod y cliriad yn anghywir a byddwch yn gweld pyliau gormodol, traul ymyl cynamserol, neu wlithod yn tynnu o'r strôc gyntaf.
Llif Gwaith CAD{{0}CAM ac Efelychu CAE
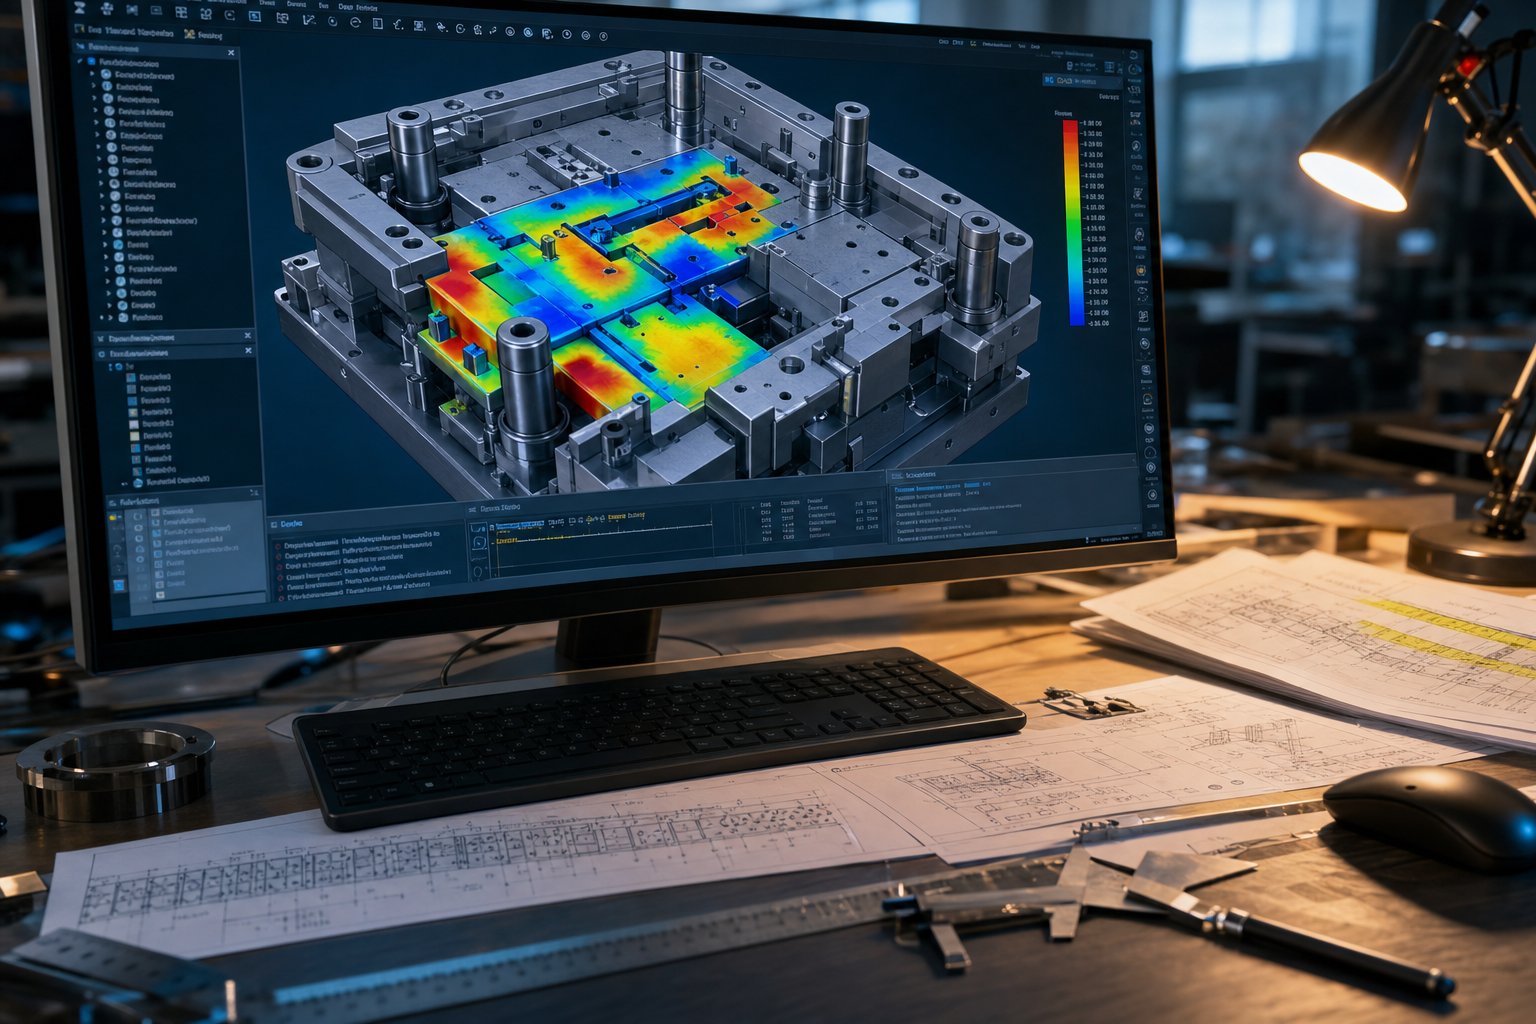
Gyda chynllun y broses wedi'i ddiffinio ar bapur, mae peirianwyr yn adeiladu'r cynulliad marw ac offer llawn mewn CAD 3D - gan fodelu pob proffil dyrnu, agorfa bloc marw, plât stripper, a chydran canllaw. Daw'r gefell ddigidol hon yn brif gyfeirnod ar gyfer yr holl raglenni peiriannu i lawr yr afon a data arolygu.
Dyma lle mae datblygiad marw arfer modern yn wahanol iawn i ddulliau traddodiadol. Yn hytrach nag ymrwymo ar unwaith i saernïo, mae peirianwyr yn bwydo geometreg CAD i mewn i feddalwedd efelychu CAE (Computer-Peirianneg gyda Chymorth). Defnyddiodadansoddiad elfen gyfyngedig, mae'r meddalwedd yn modelu sut y bydd metel dalen yn ymddwyn o dan rymoedd ffurfio - rhagfynegi anffurfiad springback, risg teneuo, tueddiadau wrinkling, a dosbarthiad straen ar draws yr wyneb rhan. Mae Diagramau Terfyn Ffurfio (FLDs) yn amlygu parthau coch lle mae cracio yn debygol a pharthau glas lle gall cywasgu achosi crychau.
Mae canlyniadau efelychu yn gyrru newidiadau dylunio ailadroddus cyn bod unrhyw offer ffisegol yn bodoli. Gallai peiriannydd addasu radiws tynnu, addasu gwasgedd deiliad gwag, ychwanegu glain tynnu, neu ail-lunio'r gyfuchlin wag - i gyd yn ddigidol. Mae cynhyrchwyr sy'n integreiddio CAE yn gynnar yn y llif gwaith fel arfer yn lleihau iteriadau treialon 30-50%, gan dorri wythnosau oddi ar linellau amser prosiectau a miloedd oddi ar gyllidebau addasu.
Mae amcangyfrif tunelledd y wasg hefyd yn digwydd yn ystod y cyfnod hwn. Mae peirianwyr yn cyfrifo'r grym sydd ei angen ar gyfer pob gweithrediad - tunelledd blancio yn seiliedig ar hyd cneifio, trwch deunydd, a chryfder cneifio; gan ffurfio tunelledd yn seiliedig ar hyd tro a phriodweddau materol - yna eu crynhoi gyda ffactor diogelwch i ddewis y wasg gywir. Mae tanseilio'r wasg mewn perygl o oedi{-strôc; gwastraffu gormod o gyfalaf ac arwynebedd llawr. Mae canlyniadau marw a stampio manwl gywir yn dibynnu'n fawr ar y cyfatebiad hwn rhwng y llwyth a gyfrifwyd a'r capasiti peiriant sydd ar gael.
Mae llif gwaith dylunio marw offer cyflawn yn dilyn dilyniant rhagweladwy o'r cysyniad cychwynnol i'r datganiad cynhyrchu:
- Astudiaeth dichonoldeb - gwerthuso geometreg rhan, ffurfadwyedd deunyddiau, a chysyniad proses ragarweiniol.
- Mae gosodiad proses a stribed - yn diffinio dilyniant ffurfio, aseiniadau gorsaf, traw, a dyluniad cludwr.
- Mae clirio marw a chyfrifiadau tunelledd - yn sefydlu paramedrau critigol ar gyfer torri a ffurfio.
- Mae dyluniad marw 3D CAD - yn modelu'r holl gydrannau sy'n gweithio, setiau marw a systemau ategol.
- Efelychiad ffurfio CAE - dilysu llif deunydd, rhagweld diffygion, ac ailadrodd geometreg.
- Adolygiad dylunio ac optimeiddio - ymgorffori adborth efelychu, cwblhau goddefiannau, cadarnhau ffit y wasg.
- Mae rhaglennu CAM - yn cynhyrchu llwybrau offer ar gyfer melino CNC, EDM gwifren, a gweithrediadau malu.
- Mae datganiad dylunio terfynol - yn cyhoeddi lluniadau cymeradwy a phecynnau data ar gyfer gwneuthuriad.
Mae pob cam yn bwydo'r nesaf, ac mae hepgor camau - yn enwedig efelychiad - bron bob amser yn costio mwy wrth ail-weithio nag y mae'n ei arbed yn yr amserlen. Yn ei hanfod, mae'r broses o ddatblygu offer marw ar y blaen: buddsoddwch oriau peirianneg yn gynnar i osgoi pethau annisgwyl drud ar lawr y siop yn ddiweddarach.
Wrth gwrs, dim ond addewid digidol yw'r model CAD mwyaf mireinio. Mae troi'r addewid hwnnw'n offer dur caled sy'n cynhyrchu rhannau sy'n cydymffurfio yn gofyn am broses saernïo gyda'i set ei hun o ofynion manwl gywir.
Dewis Deunydd a Thrin Gwres ar gyfer Hirhoedledd Marw
Bydd marw wedi'i ddylunio'n berffaith sy'n cael ei adeiladu o'r dur anghywir yn methu - cracio cynnar o dan effaith, yn galw yn erbyn y darn gwaith, neu'n gwisgo goddefgarwch y gorffennol mewn ffracsiwn o'i oes ddisgwyliedig. Dethol deunydd yw'r cysylltiad rhwng y dyluniad digidol a-gwirionedd y byd, ond anaml y mae'n cael y sylw y mae'n ei haeddu wrth gynllunio prosiectau. Mae'r radd ddur a ddewiswch ar gyfer punches, blociau marw, a ffurf mewnosodiadau marw yn pennu'n uniongyrchol faint o rannau y gallwch chi eu rhedeg rhwng cylchoedd miniogi, pa mor wrthsefyll yw'r offeryn i naddu, ac yn y pen draw faint mae pob rhan wedi'i stampio yn ei gostio.
Graddau Dur Offeryn ar gyfer Cydrannau Die
Mae stampio dur yn marw yn dibynnu ar lond llaw o deuluoedd dur offer profedig, pob un wedi'i optimeiddio ar gyfer cydbwysedd gwahanol o galedwch, caledwch a gwrthsefyll traul. Mae'r tri phriodweddau hyn yn bodoli mewn tensiwn: gwthio caledwch yn uwch ac rydych chi'n ennill ymwrthedd traul ond yn colli caledwch (gwrthsefyll cracio). Dyma sut mae'r graddau mwyaf cyffredin yn cronni.
D2yw'r dur gwaith oer diofyn ar gyfer gweithrediadau blancio a thorri. Mae ei gynnwys carbon uchel (1.4-1.6%) a chromiwm (11-13%) yn darparu ymwrthedd traul sgraffiniol eithriadol ar galedwch gweithio o 54-61 HRC. Mae D2 yn cael ei ddefnyddio'n eang mewn metel dalen yn marw lle mae'r modd methiant cynradd yn gwisgo ymyl graddol yn hytrach nag effaith sydyn. Mae'r cyfaddawd yn llai caledwch - gall dyrniadau D2 naddu neu dorri asgwrn os ydynt yn destun llwythi sioc difrifol.
A2yn cynnig tir canol. Gyda chromiwm cymedrol (4.75-5.5%) ac ychydig yn llai o garbon na D2, mae'n cyflawni 57-62 HRC tra'n cynnal gwell caledwch. Mae A2 yn ddewis cyffredin ar gyfer tocio marw, dyrnu hir, ac offer manwl lle mae bywyd traul ac ymwrthedd i fater naddu.
S7yn eistedd ar ben arall y sbectrwm o D2. Mae'r radd gwrthsefyll sioc hon yn cyrraedd 48-58 HRC yn unig ond mae'n darparu ymwrthedd effaith rhagorol. Fe welwch S7 mewn marw ffurfio metel sy'n perfformio plygu trwm, bathu, neu ffurfio oer - unrhyw le mae'r marw yn amsugno chwythiadau egni uchel dro ar ôl tro a fyddai'n cracio gradd galetach.
M2yn{0}}dur cyflymder uchel sy'n cynnwys twngsten a molybdenwm, sy'n gallu cynnal caledwch ar dymheredd uchel. Mae'n addas ar gyfer gweithrediadau dyrnu lle mae gwres ffrithiannol yn cronni ar gyfraddau trawiad uchel, ac fe'i nodir yn aml ar gyfer dyrniadau tyllu diamedr bach mewn offer cynyddol.
Mewnosodiadau carbid(carbid twngsten yn nodweddiadol) yn darparu gwerthoedd caledwch sy'n uwch na 85 HRA - ymhell y tu hwnt i unrhyw ddur offer - ac yn cael eu defnyddio ar gyfer traul -gorsafoedd critigol mewn -cyfaint uchel o farw cynyddol. Mae'n bosibl y bydd dis metel dalen sy'n rhedeg deunyddiau sgraffiniol fel dur di-staen neu raddau deuol cryfder uchel yn defnyddio dyrnodau blaen carbid i wthio oes offer o gannoedd o filoedd i filiynau o drawiadau.
Cr12MoVyn haeddu cael ei grybwyll fel y dur marw amlycaf mewn siopau marw Asiaidd. Yn cyfateb yn swyddogaethol i D2 (yr un teulu aloi, cynnwys cromiwm tebyg), mae Cr12MoV wedi'i nodi'n eang yn Tsieina a De-ddwyrain Asia ar gyfer cymwysiadau blancio a thocio. Mae ei argaeledd eang a'i gost is mewn cadwyni cyflenwi Asiaidd yn golygu ei fod yn mynd-i ddewis ar gyfer offer allforio sydd i fod i gynhyrchu cyfaint canolig i uchel.
| Gradd | Ystod Caledwch (HRC) | Defnydd Sylfaenol mewn Die | Haen Cost Cymharol |
|---|---|---|---|
| D2 | 54 - 61 | Gwagio punches, trimio dur, ymylon torri | Cymedrol |
| A2 | 57 - 62 | Trim yn marw, punches hir, offer manwl | Cymedrol |
| S7 | 48 - 58 | Plygu, ffurfio oer, sioc-orsafoedd llwythog | Cymedrol |
| M2 | 60 - 65 | Tyllau tyllu cyflymder uchel, offer diamedr bach | Cymedrol-Uchel |
| Cr12MoV | 58 - 62 | Blancio a thocio (siopau marw Asiaidd) | Isel-Cymedrol |
| Carbid Twngsten | 85+ HRA | Gwisgwch{0}}mewnosodiadau hanfodol, -gorsafoedd cyfaint uchel | Uchel |
Triniaeth Gwres a Pheirianneg Wyneb
Dim ond man cychwyn yw dur offer crai. Heb driniaeth wres briodol, ni all hyd yn oed D2 neu M2 gyflawni eu perfformiad graddedig. Mae'r dilyniant craidd - caledu, tymheru, a thriniaeth cryogenig ddewisol - yn trawsnewid microstrwythur y dur i'r cyflwr lleddfu caledwch, straen - uchel sy'n ofynnol ar gyfer gwasanaeth cynhyrchu.
Mae caledu yn golygu gwresogi'r dur i'w ardal austenit a diffodd (caledu aer ar gyfer D2, A2, a S7) i ffurfio martensite. Mae tymheru yn dilyn ar unwaith: mae un neu fwy o gylchredau gwresogi ar dymheredd cymedrol yn lleddfu straen mewnol ac yn addasu'r cydbwysedd caledwch. Mae angen graddau aloi uwch fel D2 ac M2cylchoedd tymheru lluosogoherwydd olion austenite cadw sylweddol ar ôl y tymer cyntaf. Mae sgipio'r ail dymer yn gadael martensite brau, heb ei dymheru yn y microstrwythur - achos gwraidd cyffredin cracio marw cynnar.
Mae triniaeth cryogenig yn ychwanegu dimensiwn arall. Trwy oeri dur caled yn araf i dymheredd is na -150 gradd C a'i ddal am gyfnod estynedig, mae austenite cadw yn trosi'n fwy llwyr i martensite tramae carbidau eilaidd mân yn gwaddodi'n unffurf drwy'r matrics. Y canlyniad yw gwell ymwrthedd gwisgo a sefydlogrwydd dimensiwn. Mae ymchwil a gyhoeddwyd yn y Journal of Materials Processing Technology yn cadarnhau bod triniaeth cryogenig dwfn yn gwella priodweddau mecanyddol duroedd offer y tu hwnt i'r hyn y mae triniaeth oer safonol yn ei gyflawni, gyda'r gwelliant mwyaf arwyddocaol yn digwydd pan roddir triniaeth rhwng diffodd a thymeru.
Mae peirianneg arwyneb yn ymestyn oes marw ymhellach, yn enwedig ar gyfer tyllau sy'n gweithio yn erbyn metel dalen cryfder sgraffiniol neu gryfder uchel. Mae'r dulliau mwyaf cyffredin yn cynnwys:
- Nitriding (ïon nwy neu plasma)Mae - yn tryledu nitrogen i arwyneb yr offeryn, gan greu cas caled heb y risg o ystumio prosesau tymheredd uchel. Mae nitriding ion yn gyflymach ac yn cynhyrchu haen wen frau deneuach na nitriding nwy.
- Cotiadau PVD (TiN, TiCN, TiAlN, CrN)Mae dyddodiad anwedd corfforol - yn berthnasol i ffilmiau tenau, hynod o galed ar dymheredd cymharol isel (islaw 500 gradd C), gan gadw caledwch swbstrad. Mae dur torri â chaenen PVD-yn dangos llai o garnio ac ymylon torri mwy unffurf o gymharu ag offer heb eu gorchuddio, hyd yn oed ar ôl cannoedd o filoedd o strôc.
- Proses TD (Tryledu Thermol / Toyota Trylediad).- CVD-triniaeth deuluol sy'n ffurfio haenau vanadium carbide neu gromium carbide ar yr wyneb. Mae'r cotio canlyniadol wedi'i fondio'n fetelegol ac yn hynod o galed (3200-3800 HV), sy'n ei wneud yn effeithiol ar gyfer pigiadau mewn cymwysiadau stampio crafiadau uchel. Mae'r cyfaddawd yn dymheredd prosesu o gwmpas 1000 gradd C, a all feddalu'r swbstrad a bod angen ei ail galedu.
Mae rheol ymarferol yn dod i'r amlwg o'r opsiynau hyn: caledwch a thymerwch y swbstrad yn gyntaf bob amser, yna cymhwyswch y driniaeth arwyneb. Mae gorchuddio dros swbstrad meddal yn gwahodd dadffurfiad plastig o dan yr haen cotio, gan arwain at gracio a methiant cynamserol. Mae astudiaethau ar offer stampio modurol yn dangos bod cyfuno nitriding ïon â chaenen PVD ar D2 wedi'i galedu'n iawn wedi cynhyrchu mwy na 1.2 miliwn o rannau cyn bod angen gwasanaeth - o gymharu â dim ond 50,000 o rannau ar gyfer offer platio crôm ar yr un cymhwysiad.
Mae cost ymlaen llaw graddau dur premiwm a haenau uwch yn real, ond mae'n waeth na'r gost gronedig o amser segur heb ei gynllunio, miniogi aml, a darnau wedi'u sgrapio o offer treuliedig. Mae dewis y cyfuniad cywir o ddeunydd a thriniaeth yn fuddsoddiad mewn sefydlogrwydd proses - a dim ond os bydd y broses saernïo sy'n dilyn yn trosi'r deunydd hwnnw'n geometreg offer cywir, wedi'i orffen yn gywir, y bydd yn talu ar ei ganfed.
Gwneuthuriad Die O Peiriannu CNC i Reedau Treialu
Mae dur offer premiwm, triniaeth wres wedi'i optimeiddio, a model CAD wedi'i ddilysu gydag efelychiad i gyd yn cydgyfarfod ar un adeg: y llawr gweithgynhyrchu marw. Dyma lle mae geometreg ddigidol yn dod yn offer caledu sy'n gallu cynhyrchu rhannau sy'n cydymffurfio ar gyflymder. Mae pob peiriant yn y dilyniant gwneuthuriad yn mynd i'r afael â dosbarth penodol o geometreg neu ofyniad goddefgarwch, ac mae deall eu rolau yn esbonio pam mae peiriannu yn marw yn gelfyddyd ac yn wyddor fanwl.
Peiriannu ac EDM mewn Gwneuthuriad Die
Mae melino CNC yn trin y rhan fwyaf o dynnu deunydd. Mae canolfan peiriannu 3 -echel garw a hanner-yn gorffen esgidiau marw, platiau cefn-i fyny, a phroffiliau dyrnu syml - unrhyw beth sydd â geometreg poced neu gyfuchlin syml. Pan fydd arwynebau'n cael eu cerflunio neu onglau mynediad yn tynhau, mae'r gwaith yn symud i felinau 5-echel sy'n gallu mynd at arwynebau marw ffurf cymhleth o bron unrhyw gyfeiriad heb eu hailglamu. Mae gallu pum echel yn arbennig o werthfawr ar gyfer blociau marw cynyddol lle mae'n rhaid i broffiliau gorsafoedd lluosog gynnal perthnasoedd lleoliadol tynn ar draws hyd llawn y plât.
Swnio'n syml hyd yn hyn? Dyma lle mae'n mynd yn fwy heriol. Ni all torrwr cylchdroi gyrraedd llawer o nodweddion marw - agoriadau goddefgarwch tynn, proffiliau dyrnu cymhleth, a chorneli mewnol miniog -. Dyna lle mae EDM (peiriannu rhyddhau trydanol) yn cymryd drosodd.
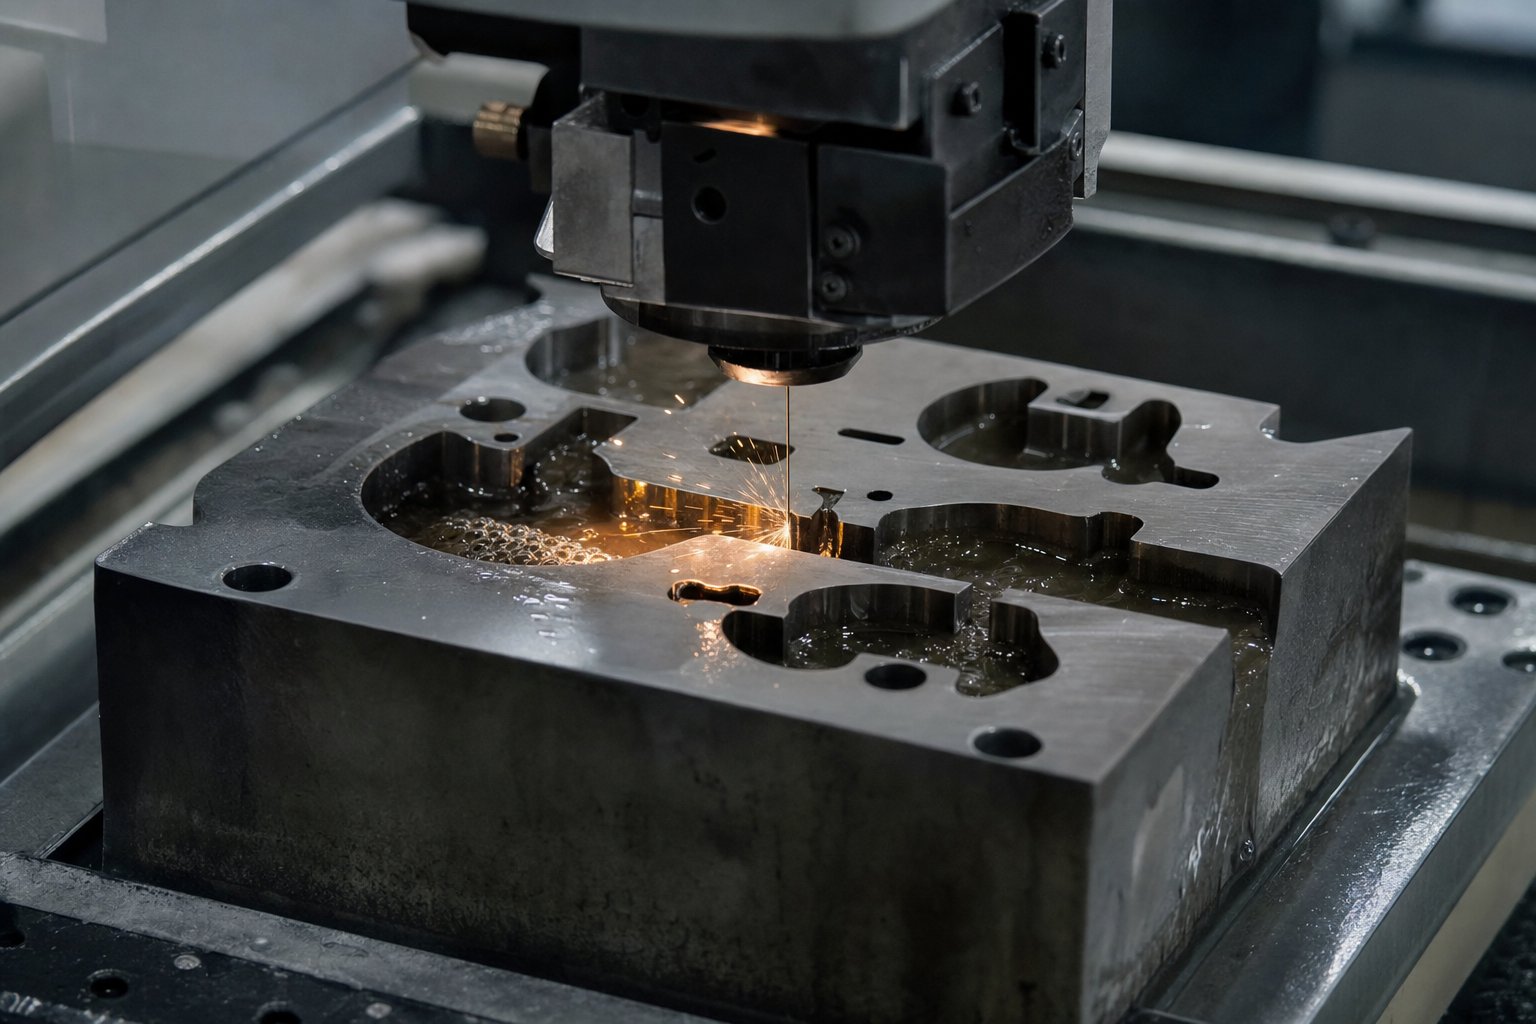
EDM gwifrenyn defnyddio pres tenau neu electrod gwifren wedi'i orchuddio â sinc-i dorri proffiliau 2D a chyfuchliniau onglog trwy flociau marw sydd wedi'u caledu'n llwyr. Mae gwreichion yn gollwng ar hyd y wifren, gan erydu deunydd heb rym mecanyddol nac ystumiad gwres. Mae'r broses yn ddelfrydol ar gyfer offer gwneuthurwr marw fel agoriadau blancio, trawstoriadau dyrnu cymhleth, a nodweddion - botymau clirio marw tyn lle mae'n rhaid i orffeniad arwyneb a chywirdeb dimensiwn ddal o fewn micronau. Gall canolfannau EDM gwifren 5- modern hyd yn oed gynhyrchu toriadau taprog neu ongl newidiol trwy wrthbwyso'r canllawiau gwifren uchaf ac isaf yn annibynnol.
Mae Sinker EDM (a elwir hefyd yn EDM hwrdd neu geudod) yn mynd i'r afael â nodweddion ceudod 3D. Mae electrod copr neu graffit wedi'i beiriannu ymlaen llaw yn cael ei blymio i'r darn gwaith, ac mae erydiad gwreichionen yn trosglwyddo siâp cymhleth yr electrod i'r dur marw. Mae'r dechneg hon yn anhepgor ar gyfer offer marw sy'n gofyn am bocedi cerfwedd, ceudodau boglynnog, neu geometreg llythrennau - wedi'u bathu lle na allai torrwr cylchdroi gynnal y manylion gofynnol. Oherwydd nad yw EDM yn gosod bron dim straen mecanyddol ar y darn gwaith, mae adrannau tenau a nodweddion mân yn goroesi'n gyfan heb afluniad, mantais hanfodol pan fydd peiriannu yn marw o ddur offer caled fel D2 neu fewnosodiadau carbid.
Ar ôl melino ac EDM, mae malu wyneb yn darparu'r gwastadrwydd y mae gwasanaethau marw yn ei alw. Mae wynebau pwnsh, platiau marw, platiau cefn ac esgidiau marw wedi'u malu o fewn gwastadrwydd 0.005 mm felly mae'r haneri uchaf ac isaf yn paru heb siglo na dosbarthiad pwysedd anwastad. Mae malu jig yn mynd â'r trachywiredd hwn ymhellach ar gyfer lleoliadau turio critigol - tyllau pin canllaw, lleoliadau hoelbren, a phocedi botymau marw - lle mae cywirdeb lleoliadol yn gyrru dyrnu-i-aliniad marw ar draws yr offeryn cyfan.
Mae peiriannau mesur cydlynu (CMMs) yn gwirio'r dimensiynau critigol hyn ar sawl cam yn ystod y gwneuthuriad, nid yn unig ar y diwedd. Efallai y bydd bloc marw peiriant yn cael ei wirio ar ôl melino garw, ei ailwirio ar ôl triniaeth wres (i fesur unrhyw ystumiad), a'i wirio eto ar ôl gorffen malu. Mae'r dull hwn mewn-broses yn dal drifft cyn iddo ledaenu i wasanaethau sy'n ddrud i'w hailweithio.
Die Tryout a Dilysu
Nid yw dis sydd wedi'i gydosod yn llawn yn barod i'w gynhyrchu nes iddo gael ei brofi ei hun ar wasg tryout. Mae'r cam rhoi cynnig yn pontio'r bwlch rhwng dylunio damcaniaethol a-perfformiad byd go iawn - ac mae hyd yn oed y gweithgynhyrchu efelychiedig gorau yn marw bron bob amser angen rhywfaint o addasu yn ystod treialon cychwynnol.
Dychmygwch lwytho'r offeryn gorffenedig i wasg tryout bwrpasol, gan fwydo'r stribed cyntaf o ddeunydd, a seiclo'r wasg ar gyfer yr ergyd gychwynnol. Mae'r rhan gyntaf honno oddi ar y dis yn adrodd stori: a yw'r dimensiynau o fewn galwadau GD&T? Ydy'r ymyl trim yn lân neu wedi'i gau? A yw'r geometreg ffurfiedig yn dod yn ôl y tu hwnt i oddefgarwch? Mae technegwyr tryout yn darllen y cliwiau hyn ac yn eu trosi'n gamau cywiro - gan sylwi ar uchafbwyntiau gyda chyfansoddyn glasu, rhannau ffurf symudliw, addasu rhaglwythiadau gwanwyn nitrogen, neu ail-malu ymylon torri i'w clirio'n dynnach.
Mae'r ddolen iteraidd hon - stampio, mesur, addasu, ail--stamp - yn parhau nes bod rhannau yn gyson â manylebau argraffu. Ar gyfer offer cynyddol cymhleth, gall y broses redeg trwy sawl rownd dros sawl diwrnod. Mae pob iteriad yn culhau'r bwlch rhwng dimensiynau gwirioneddol ac enwol.
Mae dilysu terfynol yn dibynnu ar brotocolau arolygu ffurfiol.Arolygiad seiliedig ar CMM-yn casglu data dimensiynol ar gyfer pob nodwedd hollbwysig yn erbyn y cynllun GD&T. Mae sganio optegol neu laser yn cynhyrchu mapiau gwyriad wyneb llawn sy'n datgelu ardaloedd o sbring yn ôl neu deneuo sy'n anweledig i fesuriadau ar sail pwynt. Mae data Gallu Proses Ystadegol (SPC) o rediad cynhyrchu byr - fel arfer 30 i 50 rhan olynol - yn cadarnhau bod y marw yn cynhyrchu allbwn sefydlog, ailadroddadwy gyda gwerthoedd Cpk yn bodloni gofynion cwsmeriaid (yn aml 1.33 neu uwch ar gyfer nodweddion critigol).
Dim ond ar ôl i'r pecyn tystiolaeth hwn ddod i ben y bydd yr arwydd rhyddhau cynhyrchiad yn cael ei ddiffodd. Mae'r dilyniant gwneuthuriad llawn-i-ddilysu yn dilyn llwybr disgybledig:
- CNC peiriannu bras o esgidiau marw, platiau, a blociau o fylchau sydd wedi'u caledu neu wedi'u hanelio ymlaen llaw.
- Triniaeth wres (os yw wedi'i beiriannu mewn cyflwr anelio) ac yna lleddfu straen a gwirio dimensiwn.
- CNC gorffen melino o arwynebau ffurf, pocedi, a phroffiliau.
- EDM gwifren o agorfeydd torri, cyfuchliniau cymhleth, a nodweddion goddefgarwch tynn.
- Sinker EDM ar gyfer manylion ceudod 3D, ffurflenni boglynnu, a nodweddion bathu.
- Wyneb malu wynebau paru, awgrymiadau dyrnu, a marw platiau i gwastadrwydd terfynol.
- Jig malu a gorffen turio ar gyfer tyllau pin canllaw a nodweddion lleoli critigol.
- Archwiliad CMM a gwirio dimensiwn yr holl nodweddion hanfodol yn erbyn bwriad dylunio.
- Cydosod marw - yn gosod dyrnau, stripwyr, sbringiau, canllawiau a chaewyr yn y set marw.
- Cais cychwynnol ar wasg bwrpasol gyda deunydd sampl i gynhyrchu'r rhannau cyntaf.
- Mesur, sylwi, ac addasiad ailadroddol nes bod rhannau'n bodloni gofynion GD&T.
- Rhedeg dilysu SPC a'r llofnod terfynol-i ffwrdd gyda'r pecyn data arolygu dogfenedig.
Mae pob cam yn y dilyniant hwn yn dibynnu ar ansawdd yr un o'i flaen. Ni fydd daear bloc marw allan o fflat byth yn cynhyrchu rhannau cyson ni waeth faint o iteriadau tryout y byddwch yn ceisio. Dyna pam mae gweithgynhyrchu marw yn gofyn am yr offer cywir a'r ddisgyblaeth i wirio ar bob pwynt pontio - nid dim ond ar y diwedd.
Mae dis wedi'i lofnodi-yn barod i'w gynhyrchu, ond mae'r prawf dygnwch go iawn yn dechrau wrth gynhyrchu. Mae miliynau o gylchoedd y wasg yn amodol ar draul gronnus, blinder, ac ambell her gorlwytho annisgwyl - na all dim ond rhaglen cynnal a chadw strwythuredig eu rheoli.
Die Cynnal a Chadw a Datrys Problemau Stampio
Gall marw sy'n pasio dilysiad tryout gyda lliwiau hedfan ddod yn atebolrwydd cynhyrchu o fewn wythnosau os nad oes unrhyw un yn rheoli ei draul. Mae pob trawiad yn y wasg yn cymhwyso tunelledd i ymylon torri caled, yn cywasgu sbringiau, ac mae beiciau'n tywys cydrannau trwy eu taith. Lluoswch hynny â channoedd o strôc y funud, a byddwch yn dechrau gweld pam mae hyd yn oed y metel gorau yn dyrnu ac yn marw yn diraddio dros amser. Mae'r gwahaniaeth rhwng siop sy'n rhedeg yn esmwyth ac un sy'n ymladd tanau o ansawdd cyson yn dod i lawr i un peth: a yw'r tîm yn ymarfer gwir gynnal a chadw ataliol neu ddim ond yn atgyweirio'r hyn sy'n torri.
Cynnal a Chadw Ataliol a Rheoli Hyd Oes
Mae gwahaniaeth ystyrlon rhwng cynnal a chadw marw ac atgyweirio marw. FelCylchgrawn Ffurfio Metelei fframio, trwsio yw'r weithred o adfer rhywbeth sydd wedi torri yn ôl i gyflwr gweithio - diffodd tân. Cynnal a chadw yw'r broses o gadw ymarferoldeb cyn i fethiant ddigwydd. Mae siopau sy'n cymylu'r ddau weithgaredd hyn yn aml yn gweld bod eu tîm "cynnal a chadw" yn treulio 80% o'i amser yn mynd ar drywydd achosion brys, byth yn mynd ar y blaen.
Mae rhaglen cynnal a chadw ataliol strwythuredig (PM) yn ymwneud â sawl tasg gylchol, pob un yn gysylltiedig â chyfnodau mesuradwy:
- Hogi adrannau torri- Mae ymylon dyrnu marw a botymau marw yn gwisgo'n gynyddol gyda phob strôc, gan gynhyrchu uchder burr cynyddol yn raddol ar rannau wedi'u stampio. Mae amserlennu miniogi yn seiliedig ar uchder burr mesuredig (yn nodweddiadol cyn iddo fod yn fwy na 10% o drwch deunydd) yn cadw ansawdd y toriad yn gyson. Wrth falu, defnyddiwch olwyn briodol sy'n torri i lawr yn rhydd yn hytrach na llwytho a llosgi'r dur offeryn. Mae oerydd llifogydd yn atal gwres rhag cronni a all feddalu neu gracio rhannau sydd wedi'u caledu fel D2 neu M2, felMae'r Gwneuthurwr yn nodi.
- Cylchoedd amnewid y gwanwyn- Mae ffynhonnau mecanyddol yn blinder ac yn colli grym dros amser, tra gall ffynhonnau nwy nitrogen ollwng pwysau. Amnewid sbringiau cyn iddynt gyrraedd eu bywyd beicio graddedig yn hytrach nag aros am dorri. Gall sbring sy'n torri canol-rhediad niweidio cydrannau marw amgylchynol a chynhyrchu rhaeadr o rannau sgrap.
- Iro- Mae angen iro cyfnodol ar binnau canllaw, arwynebau cam, platiau traul a rheiliau codi. Arwynebau sych bustl a sgôr, yn y pen draw trachywiredd aliniad diraddiol. Dilynwch fap iro'r adeiladwr marw a gwiriwch y sylw yn ystod pob cylchred PM.
- Gwisgwch fesur- Defnyddiwch binnau wedi'u graddnodi, mesuryddion turio, neu hapwiriadau CMM i fesur traul ar arwynebau critigol. Canllaw clirio bushing, marw botwm turio diamedr, a ffurfio radii dur holl drifft dros amser. Mae dogfennu'r mesuriadau hyn yn creu-proffil cyfradd traul sy'n rhagweld pryd y bydd cydrannau yn fwy na goddefiant.
Sut ydych chi'n gwybod pryd i gyflawni pob tasg? Mae cownteri strôc wedi'u gosod ar y wasg neu wedi'u hintegreiddio i'r marw yn darparu'r ateb. Bob tro mae'r hwrdd yn cylchredeg, mae'r cownter yn cynyddu. Pâr sy'n cyfrif gyda log cynnal marw - cofnod rhedeg o'r hyn a wnaethpwyd, beth gafodd ei fesur, a beth gafodd ei ddisodli - a byddwch yn symud o ddyfalu i amserlennu data -. Mae'r dull hwn yn adlewyrchu'r hyn y mae gweithwyr proffesiynol y diwydiant yn ei alw'n waith cynnal a chadw rhagfynegol (PdM), lle mae data perfformiad gwirioneddol yn pennu pryd y dylai ymyrraeth ddigwydd yn hytrach na dibynnu ar gyfyngau calendr sefydlog yn unig.
Un rhybudd ymarferol: osgoi gor-cynnal a chadw a than-cynnal a chadw. Mae hogi a marw bob 100,000 o strôc ar y cof - hyd yn oed pan fo uchder burr yn dal i fod yn dderbyniol - yn gwastraffu deunydd ac yn byrhau bywyd cyfan yr offer. I'r gwrthwyneb, mae ymestyn ysbeidiau rhy bell yn peryglu methiannau trychinebus sy'n troi gwaith miniogi syml yn waith atgyweirio marw drud. Mae'r log cynnal a chadw yn datrys y tensiwn hwn trwy ddangos cyfraddau gwisgo gwirioneddol ar gyfer pob offeryn penodol sy'n rhedeg pob deunydd penodol.
Datrys Problemau Stampio Cyffredin
Hyd yn oed gydag arferion PM solet, mae diffygion yn ymddangos yn achlysurol. Yr allwedd yw gwneud diagnosis o achosion sylfaenol yn gyflym yn hytrach na mynd ar drywydd symptomau. Pan welwch fater ansawdd ar ran wedi'i stampio, mae fel arfer yn olrhain yn ôl i un o bedwar dull methiant cyffredin yn y system dyrnu a marw metel dalen. Dyma ddadansoddiad o bob un, ynghyd â chamau unioni:
| Diffyg | Achos Gwraidd | Camau Cywiro | Strategaeth Atal |
|---|---|---|---|
| Burrs (ymylon miniog wedi'u codi ar berimedr wedi'i dorri) | Dim digon o ddyrnu-i-farwoli clirio, ymylon torri diflas, neu aliniad rhwng dyrnu a botwm | Hogi neu amnewid dyrnau marw sydd wedi treulio a botymau; gwirio a chywiro cliriad fesul manyleb deunydd (fel arfer 5-10% o drwch yr ochr ar gyfer dur ysgafn) | Uchder burr trac yn rheolaidd; miniogi ar amser cyn cyrraedd terfynau; cynnal ffit pin canllaw i atal drifft aliniad |
| Springback (rhan yn dychwelyd i'r siâp gwreiddiol ar ôl ffurfio) | O dan-iawndal mewn geometreg dei; deunydd-cryfder uchel gydag adferiad elastig mawr; grym gwaelodi neu fathu annigonol | Gorblygu'r adran ffurflen i wneud iawn; ychwanegu gorsafoedd atal; cynyddu tunelledd neu ychwanegu darn arian ar frig tro | Defnyddio efelychiad CAE i ragfynegi springback a chynnwys iawndal yn y dyluniad marw; dilysu gyda'r mesuriad cyntaf -i ffwrdd a'i addasu cyn rhyddhau cynhyrchiad |
| Crychau (tonnau neu fyclau mewn ardaloedd wedi'u tynnu neu ffurfio) | Pwysedd deiliad gwag annigonol; ataliad gleiniau tynnu annigonol; gormod o ddeunydd heb ei gynnal mewn parthau cywasgu | Cynyddu grym deiliad gwag; ychwanegu neu addasu gleiniau tynnu; addasu maint gwag i leihau llif deunydd gormodol | Optimeiddio pwysau deiliad gwag a thynnu geometreg gleiniau yn ystod dylunio marw gan ddefnyddio efelychiad ffurfio; monitro pwysedd gwanwyn nitrogen yn ystod y cynhyrchiad |
| Gallio (trosglwyddo deunydd o'r gweithle i arwyneb yr offer, gan achosi sgorio) | Iro gwael, methiant cotio ar wyneb marw, ffrithiant uchel rhwng offeryn a darn gwaith (yn gyffredin â dur di-staen ac alwminiwm) | Ail{0}}sgleinio arwynebau offer yr effeithir arnynt; adfer neu ailgymhwyso cotio PVD; gwella'r math o iraid neu gwmpas y cymhwysiad | Nodwch dyrniadau wedi'u trin â PVD neu TD ar gyfer galw-defnyddiau tueddol; gwirio swyddogaeth system danfon iraid ym mhob gosodiad marw; cadwch ddalen dyrnu metel yn marw yn lân o falurion a buildup |
Sylwch ar y patrwm: mae'r rhan fwyaf o ddiffygion yn olrhain naill ai traul (burrs, galling) neu faterion iawndal dylunio (springback, wrinkling). Mae diffygion cysylltiedig â gwisgo yn ymateb i gamau cynnal a chadw - hogi, araenu, iro. Mae diffygion sy'n gysylltiedig ag iawndal yn aml yn gofyn am newidiadau peirianyddol i'r geometreg dei ei hun.
Pan fydd dyrnu marw yn y wasg yn dangos difrod galling, er enghraifft, dim ond caboli'r wyneb yn darparu atgyweiriad dros dro. Mae'r datrysiad parhaol yn golygu uwchraddio'r driniaeth arwyneb neu newid i gyfuniad iraid deunydd sy'n atal trosglwyddo gludiog yn y lle cyntaf. Mae datrys problemau yn fwyaf effeithiol pan fydd yn mynd i'r afael ag achosion sylfaenol yn hytrach na symptomau.
Mae economeg adnewyddu hefyd yn haeddu sylw. Nid oes angen newid marw treuliedig bob amser. Gall ail-malu ymylon torri, ail-haenu duroedd ffurf, ailosod llwyni canllaw treuliedig, ac ail-wynebu esgidiau marw adfer teclyn i'w berfformiad gwreiddiol bron ar ffracsiwn o'r -gost adeiladu newydd - yn nodweddiadol 15-30% o werth amnewid. Mae'r pwynt penderfynu yn syml: os yw'r strwythur marw (esgidiau, platiau, geometreg mowntio) yn parhau i fod yn gadarn a bod yr addasiadau gofynnol yn gyfyngedig i arwynebau gwisgo, mae adnewyddu yn gwneud synnwyr ariannol. Os yw geometreg craidd wedi symud, mae platiau wedi cracio, neu mae dyluniad y rhan wedi newid yn sylweddol, adeiladu offer newydd yw'r llwybr mwy dibynadwy.
Strategaeth rheoli costau yn y pen draw yw cadw dyrnu a marw mewn cyflwr cynhyrchu. Mae pob awr o amser segur heb ei gynllunio, pob swp o rannau wedi'u sgrapio, a phob atgyweiriad brys yn golygu costau cudd - llongau cyflym, gweithredwyr segur, a ffenestri dosbarthu a fethwyd - sy'n llawer uwch na chost cynnal a chadw disgybledig wedi'i drefnu. Mae'r siopau sy'n mewnoli'r realiti hwn yn ymgorffori gwaith cynnal a chadw yn eu cynllunio cynhyrchu o'r diwrnod cyntaf, nid fel ôl-ystyriaeth pan fydd diffygion yn cyrraedd y cwsmer.
Mae gwybod sut i gynnal dis yn hanner yr hafaliad. Mae'r hanner arall yn sicrhau eich bod wedi nodi a dod o hyd i'r offeryn cywir yn y lle cyntaf - proses sy'n dechrau ymhell cyn cyhoeddi unrhyw archeb brynu.
Sut i Nodi a Darganfod Die Stampio Personol
Mae deall mathau marw, deunyddiau a chynnal a chadw yn werthfawr - ond nid oes dim o bwys os na allwch chi drosi'r wybodaeth honno'n fanyleb glir sy'n sicrhau bod yr offeryn cywir wedi'i adeiladu. Mae'r bwlch rhwng "Rwy'n gwybod beth yw marw cynyddol" a "Mae gennyf marw dilys yn rhedeg rhannau cynhyrchu" yn cael ei bontio gan ddau gam ymarferol: paratoi RFQ sy'n rhoi yn union yr hyn y mae angen i weithgynhyrchwyr marw stampio ei ddyfynnu'n gywir, a gwerthuso cyflenwyr yn erbyn meini prawf sy'n rhagweld llwyddiant tymor hir yn hytrach na'r pris cychwynnol isaf yn unig.
Sut i Baratoi RFQ Stampio Die Effeithiol
Dychmygwch anfon lluniad rhannol i siop farw heb unrhyw alwad materol, dim rhagolwg cyfaint, a goddefiannau wedi'u copïo o brosiect anghysylltiedig. Beth sy'n dod yn ôl? Dyfyniad llawn o dybiaethau - neu waeth, rhif cystadleuol -yn seiliedig ar y dehongliad rhataf o'ch gofynion annelwig. Y naill ffordd neu'r llall, rydych chi'n cymharu afalau â gwaith dyfalu pan fydd cynigion lluosog yn glanio ar eich desg.
Mae RFQ wedi'i strwythuro'n dda ar gyfer stampio metel wedi'i deilwra yn dileu'r amwysedd hwn. Mae'n rhoi'r un llinell sylfaen dechnegol i bob cyflenwr sy'n dyfynnu felly mae eu hymatebion yn adlewyrchu gwahaniaethau gallu gwirioneddol yn hytrach na dehongliadau gwahanol o wybodaeth anghyflawn. Gan dynnu ar arferion gorau RFQ sefydledig, mae'r egwyddor graidd yr un mor berthnasol i offer stampio: os yw'r pecyn technegol yn anghyflawn, mae'n rhaid i'r cyflenwr ddyfalu, ac mae'r dyfalu hynny'n effeithio ar bris, amser arweiniol, ac a yw'r dull a ddyfynnir yn gweddu i'ch rhan chi mewn gwirionedd.
Beth ddylai peirianwyr a rheolwyr cyrchu ei gynnwys? Dyma'r pecyn hanfodol ar gyfer RFQ marw stampio:
- Darlun rhannol gyda GD&T llawn- Cynhwyswch fodel CAD 3D (fformat STEP a ffefrir) a lluniad PDF 2D gyda goddefiannau, cyfeirnodau datwm, a nodweddion hanfodol{-i-wedi'u nodi'n glir. Mae'r model 3D yn gadael i'r siop farw werthuso ffurfadwyedd; mae'r lluniad 2D yn diffinio bwriad dimensiwn.
- Manyleb deunydd- Nodwch yr union aloi, tymer, trwch, ac unrhyw safon berthnasol. Nid yw "dur di-staen 1.0 mm" yn ddigon penodol. Mae "SUS304, gorffeniad 2B, 1.0 mm +/- 0.05 mm fesul ASTM A240" yn dileu gwaith dyfalu ynghylch gradd a chyflwr.
- Rhagolwg cyfaint blynyddol- Darparwch niferoedd disgwyliedig mewn haenau: rhediad peilot cychwynnol, -nifer y flwyddyn gyntaf, a-nodwch y galw blynyddol cyson. Mae cyfaint yn gyrru'r argymhelliad math marw (cyfansawdd vs. blaengar), dewis gradd deunydd ar gyfer cydrannau marw, ac a oes cyfiawnhad dros fewnosodiadau carbid.
- Targedu bywyd marw- Mynegwch hyn mewn strociau llwyr cyn gwaith adnewyddu mawr. Mae marw y disgwylir iddo gynhyrchu cyfanswm o 500,000 o rannau yn gofyn am waith adeiladu gwahanol iawn nag un sy'n targedu 10 miliwn. Mae'r rhif sengl hwn yn dylanwadu ar radd dur offer, triniaeth arwyneb, a haen gost gyffredinol y prosiect.
- Gofynion ansawdd- Nodwch ddisgwyliadau arolygu (adroddiad dimensiwn CMM, astudiaeth gallu SPC, protocol archwilio erthygl gyntaf-), safonau system ansawdd cymwys (ISO 9001, IATF 16949), a meini prawf derbyn ar gyfer dimensiynau critigol (targedau Cpk).
- Gweithrediadau eilaidd- Os oes angen tapio, weldio, platio neu driniaeth wres ar rannau ar ôl stampio, cynhwyswch y rhain yng nghwmpas RFQ. Gall cyflenwyr sy'n rheoli prosesau eilaidd yn-tŷ gynnig gwell amseroedd arwain a rheolaeth broses dynnach na'r rhai sy'n is-gontractio pob cam ychwanegol.
Cymhlethdod rhannol yw'r gyrrwr unigol mwyaf o ran dewis math marw a chost. Efallai mai dim ond dis cyfansawdd sy'n costio ychydig filoedd o ddoleri sydd ei angen ar fraced fflat gyda thri thwll. Gallai cysylltydd aml-dro gyda thabiau wedi'u ffurfio, nodweddion wedi'u bathu, a goddefiannau lleoliad tynn fod angen teclyn blaengar 12-orsaf 10 i 20 gwaith y buddsoddiad hwnnw. Pan fydd eich RFQ yn cyfleu cymhlethdod geometrig, cyfaint a disgwyliad oes yn glir, gall cwmnïau gweithgynhyrchu marw galluog argymell y dull cywir yn hytrach na pheidio â chymryd yn ganiataol y gallwch chi ei fforddio.
Un awgrym ymarferol: anfonwch yr un set o ffeiliau, yr un lefel adolygu, a'r un rhagdybiaethau at bob cyflenwr ar eich rhestr gynnig. Fel y mae ymchwil RFQ gweithgynhyrchu yn cadarnhau, mae pecynnau anghyson yn golygu bod gwahaniaethau pris yn adlewyrchu gwahanol ragdybiaethau yn hytrach na gwahaniaethau gwirioneddol mewn gallu - gan wneud cymariaethau dyfynbris ystyrlon yn amhosibl.
Gwerthuso Stampio Cyflenwyr Die
Mae'r pris yn hawdd ei gymharu. Mae gallu yn anos - ac yn llawer mwy rhagfynegi a fyddwch chi'n cael marw wrth weithio ar amser neu'n treulio misoedd mewn dolenni profi poenus yn mynd ar drywydd problemau y byddai gwell peirianneg wedi'u hatal. Y stampio gorau yn marw mae ymgeiswyr gwneuthurwyr yn gwahaniaethu eu hunain nid trwy fod yn rhataf, ond trwy ddangos diwedd-i{-derfynu rheolaeth proses o ddichonoldeb trwy rannau cynhyrchu dilysedig.
Wrth werthuso siop marw, edrychwch am y pwyntiau gwirio gallu hyn:
- Yn-efelychiad CAE mewnol- A all y cyflenwr redeg efelychiadau ffurfio (rhagfynegiad sbringback, dadansoddiad teneuo, mapiau wrinkle) cyn torri dur? Mae siopau sydd â'r gallu hwn yn dal problemau dylunio yn ddigidol, gan leihau iteriadau profion corfforol a chywasgu llinellau amser.
- Ystod offer peiriannu- Mae gwneuthurwr marw galluog angen melino CNC (3-echel trwy 5-echel), EDM gwifren, EDM sinker, malu wyneb, a malu jig. Os caiff unrhyw un o'r rhain eu rhoi ar gontract allanol, mae'r amseroedd arweiniol yn ymestyn ac mae atebolrwydd yn ddarnau.
- Tryout wasg argaeledd- A yw'r cyflenwr yn berchen ar weisg treialu penodol sy'n cyfateb i ystod tunelledd eich gwasg gynhyrchu? Mae treial mewnol yn golygu cylchoedd iteru cyflymach ac adborth uniongyrchol rhwng y peirianwyr a ddyluniodd y dis a'r technegwyr sy'n ei redeg.
- Capasiti arolygu- Chwiliwch am offer CMM, sganio optegol neu laser ar gyfer mapio gwyriad arwyneb, a'r gallu i gynhyrchu adroddiadau dimensiwn ffurfiol a data SPC sy'n bodloni eich gofynion system ansawdd.
- Post{0}}cymorth danfon- Mae angen gwaith cynnal a chadw, darnau sbâr ac ambell i newid peirianyddol ar farw trwy gydol eu hoes gynhyrchu. Mae cyflenwyr sy'n cynnig cymorth technegol parhaus, rhestrau eiddo cydrannau sbâr, a gwasanaethau addasu yn bartneriaid - nid yn werthwyr yn unig.
- Adborth Dylunio ar gyfer Gweithgynhyrchu (DFM).- Nid yw'r gwneuthurwyr marw gorau yn adeiladu'r hyn rydych chi'n ei dynnu yn unig. Maent yn adolygu geometreg eich rhan ac yn awgrymu addasiadau sy'n gwella ffurfadwyedd, yn lleihau cymhlethdod offer, neu'n ymestyn oes marw. Gall y ddolen adborth hon, yn ôl canllawiau dewis y diwydiant, arbed costau ac amser sylweddol cyn i ddyluniad offer ddechrau hyd yn oed.
- Ardystiadau ansawdd- ISO 9001 yw'r llinell sylfaen. Os yw'ch rhannau'n gwasanaethu cymwysiadau modurol, mae ardystiad IATF 16949 yn arwydd o gyflenwr â disgyblaeth proses sy'n gallu bodloni disgwyliadau OEM.
Sut ydych chi'n asesu'r ffactorau hyn heb ymweld â phob siop? Dechreuwch trwy ofyn am drosolwg gallu gyda'ch ymateb RFQ. Gofynnwch am restrau offer, adroddiadau arolygu enghreifftiol o brosiectau tebyg, a geirdaon gan gwsmeriaid yn eich diwydiant. Bydd cyflenwr sy'n hyderus yn ei broses yn rhannu hyn yn agored.
Fel enghraifft bendant,YICHENyn dangos sut olwg sydd ar lif gwaith gwasanaeth llawn yn ymarferol - sy'n cwmpasu dadansoddiad dichonoldeb, dylunio marw wedi'i yrru gan CAE, peiriannu CNC ac EDM manwl, -profi mewnol gyda gweisg pwrpasol, ac archwiliad CMM gyda phecynnau dilysu wedi'u dogfennu. Ar gyfer peirianwyr sy'n ymchwilio i stampio metel yn marw i'w gwerthu neu ddod o hyd i reolwyr sy'n adeiladu rhaglen marw dyrnu metel arferol, mae'r math hwn o gyflenwr integredig yn dileu'r baich cydlynu o reoli tai dylunio ar wahân, siopau marw, a labordai archwilio.
Syniad terfynol ar werthuso cyflenwyr: mae'r dyfynbris rhataf yn aml yn adlewyrchu'r hyn sydd wedi'i adael allan, nid yr hyn sydd wedi'i optimeiddio. Mae gwneuthurwr marw sy'n cynnwys efelychiad, treial ailadroddus, a dilysiad SPC yn eu pris yn cyfrif am gost wirioneddol darparu offeryn gweithio. Efallai y bydd un sy'n dyfynnu oriau peiriannu yn unig yn edrych yn ddeniadol ar bapur ond bydd yn cynhyrchu gorchmynion newid unwaith y bydd y marw yn cyrraedd y wasg ac nid yw rhannau'n cydymffurfio. Gwerthuswch gyfanswm cost y prosiect - gan gynnwys risg llinell amser, tebygolrwydd ail-weithio, a chefnogaeth barhaus - yn hytrach na llinell-pris offer eitem yn unig.
Mae ansawdd eich RFQ yn pennu ansawdd y dyfynbrisiau a gewch. Buddsoddwch yr amser peirianneg ymlaen llaw i adeiladu pecyn technegol cyflawn, a byddwch yn treulio llawer llai o amser yn ddiweddarach yn cyflafareddu camddealltwriaeth rhwng yr hyn yr oedd ei angen arnoch a'r hyn a dybiwyd gan y cyflenwr.
Gyda manyleb sydd wedi'i pharatoi'n dda a chyflenwr galluog wedi'i nodi, mae'r cwestiwn sy'n weddill yn un strategol: sut ydych chi'n cyfateb lefel buddsoddiad marw â'ch cam cynhyrchu a'ch-taflwybr cyfaint hirdymor?
Dewis y Strategaeth Stampio Die Cywir ar gyfer Eich Prosiect
Mae gennych y wybodaeth - fathau o farw, deunyddiau, llif gwaith dylunio, dulliau saernïo, arferion cynnal a chadw, a meini prawf gwerthuso cyflenwyr. Mae'r cwestiwn yn awr yn ymarferol: o ystyried eich rhan benodol, eich rhagolwg cyfaint, a'ch llinell amser cynhyrchu, pa lefel o fuddsoddiad mewn offer sy'n gwneud synnwyr mewn gwirionedd? Mae'r ateb yn dibynnu ar ble rydych chi'n eistedd yng nghylch bywyd y cynnyrch a pha mor ymosodol y mae angen i'r gost rhannol ostwng.
Paru Strategaeth Die i Nodau Cynhyrchu
Mae pedwar newidyn yn cydgyfeirio i bennu'r set marw stampio cywir ar gyfer unrhyw brosiect: cyfaint blynyddol, cymhlethdod rhan, math o ddeunydd, a goddefgarwch dimensiwn. Newidiwch unrhyw un o'r rhain, ac mae'r strategaeth marw optimaidd yn newid. Nid yw braced syml wedi'i stampio o ddur ysgafn ar 500 darn y flwyddyn yn cyfiawnhau offeryn blaengar, waeth pa mor ddeniadol yw'r amser beicio ar bapur. I'r gwrthwyneb, ni ellir cynhyrchu cysylltydd aml-nodwedd sydd wedi'i fwriadu ar gyfer 5 miliwn o unedau blynyddol yn economaidd ar-o offer gorsaf sengl - byddai'r costau llafur a thrin fesul rhan yn llethu unrhyw arbedion ar offer.
Mae'r gost fesul-rhan o bersbectif yn clymu popeth gyda'i gilydd. Gallai marw cynyddol gyda mewnosodiadau carbid gostio $40,000 i $80,000 ymlaen llaw, ond yn rhedeg ar beiriant stampio marw ar 200 strôc y funud, mae'n cynhyrchu rhannau ar gyfer ffracsiynau o gant yr un mewn deunydd ac amser gwasgu. Gallai'r un rhan honno a wneir ar ddis cyfansawdd ar gyflymder is - gyda llwytho â llaw a mwy o drin - olygu cost uned pump i ddeg gwaith yn uwch. Dros gyfnod cynhyrchu o sawl blwyddyn, mae'r buddsoddiad uwch mewn offer yn talu amdano'i hun droeon trwy bris llai o ddarnau ac ansawdd cyson.
Mae dewis deunydd yn cynyddu'r effaith hon. Mae stampio metel dalen yn marw gan redeg cryfder sgraffiniol uchel neu ddur di-staen angen duroedd offer caletach a haenau arwyneb i gynnal bywyd ymyl. Mae cost ymlaen llaw ychwanegol mewnosodiadau carbid neu dyrniadau wedi'u trin gan TD yn ymestyn cyfnodau miniogi o 50,000 o drawiadau i 500,000 neu fwy - sy'n golygu llai o amser segur, llai o gylchoedd cynnal a chadw, a mwy o refeniw-yn cynhyrchu oriau'r wasg ar draws oes y dis. Mae gofynion goddefgarwch hefyd yn bwysig: mae manylebau tynnach yn galw am ffurfweddiadau set marw yn y wasg fwy anhyblyg (pedair-setiau ôl marw), peiriannu manylach, a chyfnodau ceisio hirach, sydd i gyd yn ychwanegu cost ond yn lleihau sgrap ac ail-weithio i lawr yr afon.
Symud O Ymchwil i Weithredu
Ble mae eich prosiect yn eistedd ar hyn o bryd? Dyma fframwaith penderfyniad cryno sy'n cyfateb i'r cam cynhyrchu:
- Cam prototeip- Nid yw dyluniad rhannol wedi'i gwblhau. Ystyriwch offer meddal (alwminiwm neu ddur ysgafn wedi'i raddio am 1,000-5,000 o drawiadau) neu sgipiwch stampio yn gyfan gwbl o blaid torri laser a phlygu CNC. Y nod yw dilysu dyluniad, nid effeithlonrwydd cynhyrchu. Mae ymrwymo i setiau marw stampio metel caled ar y pwynt hwn yn peryglu ail-weithio drud pan fydd geometreg yn newid.
- Cynhyrchu peilot (1,000-50,000 o rannau)- Mae'r dyluniad yn sefydlog ond nid yw cyfeintiau eto'n cyfiawnhau offer blaengar. Mae marw un orsaf neu gompownd wedi'i adeiladu o ddur offer safonol (D2, A2) yn darparu rhan o ansawdd da am gost offer cymedrol. Mae'r offer hyn hefyd yn gweithredu fel yswiriant: os nad yw'r cynnyrch yn cyrraedd y cyfeintiau a ragamcanir, bydd eich amlygiad cyfalaf yn parhau i fod yn hylaw.
- Cynhyrchu cyfaint uchel (100,000+ yn flynyddol)- Mae Progressive yn marw gyda mewnosodiadau carbid, dyrniadau wedi'u gorchuddio â PVD, a phedair set marw post sy'n rhedeg ar wasg stampio marw benodol yn dod yn enillydd economaidd amlwg. Mae'r gost offer yn sylweddol, ondmae costau fesul{0}darn yn gostwng yn ddramatigwrth i'r buddsoddiad cychwynnol amorteiddio ar draws rhediadau cynhyrchu mawr. Ar hyn o bryd, nid yw efelychu CAE integredig, rhoi cynnig trylwyr, a dilysu SPC yn foethusrwydd dewisol - maent yn offer lleihau cost sy'n atal cywiriadau cynhyrchu canol drud.
Mae gosodiad marw gwasg hydrolig sy'n gwasanaethu rhannau strwythurol mesurydd trwm yn dilyn yr un rhesymeg ond ar drothwyon tunelledd uwch, lle mae cynhwysedd y wasg ac anhyblygedd marw yn dod yn brif feini prawf dethol yn hytrach na chyflymder beicio yn unig.
Mae'r trylwyredd peirianneg rydych chi'n ei fuddsoddi cyn torri dur - efelychiad, optimeiddio cynllun stribedi, dewis deunydd, a chymhwyster cyflenwyr - yn pennu a yw eich marw stampio yn sicrhau cost ragweladwy-fesul{-rhan o economeg neu'n dod yn ffynhonnell gylchol o amser segur, sgrap, a danfoniadau a gollwyd ar draws ei oes gynhyrchu gyfan.
Os ydych chi'n dal i werthuso cysyniadau, edrychwch eto ar y canllawiau dylunio ac efelychu yn gynharach yn yr erthygl hon. Os yw'ch lluniad rhannol wedi'i gwblhau, mae'ch cyfeintiau wedi'u diffinio, ac rydych chi'n barod i symud o ymchwil i gynhyrchu, y cam nesaf yw pecyn RFQ cyflawn a anfonir at gyflenwr cymwys a all reoli'r llif gwaith llawn - asesiad dichonoldeb, dyluniad marw gyda ffurfio efelychiad, gwneuthuriad manwl gywir, a rhannau prawf dilysedig. Gall gweithgynhyrchwyr ar y cam hwn archwilioAtebion marw stampio personol YICHENar gyfer diwedd{0}}i-roi diwedd ar gefnogaeth sy'n pontio'r bwlch rhwng dyluniad rhan cymeradwy a rhannau cynhyrchu da cyntaf, gan roi man cychwyn ymarferol i reolwyr cyrchu a pheirianwyr offer ar gyfer ymgysylltu â chyflenwyr.
Cwestiynau Cyffredin Stampio Die Mold
1. Beth yw'r gwahaniaeth rhwng marw stampio a llwydni pigiad?
Mae marw stampio yn siapio dalen fetel solet ar dymheredd ystafell gan ddefnyddio grym mecanyddol o wasg, tra bod mowld pigiad yn derbyn polymer tawdd i mewn i geudod wedi'i selio lle mae'n oeri ac yn solidoli. Mae marw stampio yn defnyddio systemau clirio dyrnu a marw, stripwyr a thywyswyr, tra bod mowldiau pigiad yn gofyn am sianeli oeri, systemau giât, a mecanweithiau alldaflu. Y rheol syml: os yw'r deunydd crai yn aros yn gadarn trwy gydol y broses, mae'n stampio tiriogaeth marw.
2. Pa mor hir mae mowld marw stampio yn para cyn bod angen ei ailosod?
Mae bywyd marw yn amrywio'n fawr yn seiliedig ar radd dur offer, triniaeth arwyneb, deunydd yn cael ei stampio, a disgyblaeth cynnal a chadw. Efallai y bydd marw dur safonol D2 sy'n rhedeg dur ysgafn yn cynhyrchu 500,000 i 1 miliwn o rannau cyn ailwampio mawr. Mae cynyddol yn marw gyda mewnosodiadau carbid a gall haenau PVD fod yn fwy na 5 miliwn o strôc. Mae ffactorau fel miniogi wedi'i drefnu, ailosod gwanwyn, ac iro yn ymestyn neu'n byrhau'r oes y gellir ei ddefnyddio'n uniongyrchol. Mae cownteri strôc a logiau cynnal a chadw yn helpu i ragweld y cyfnodau gwasanaeth gorau posibl.
3. Pa wybodaeth ddylwn i ei chynnwys mewn RFQ marw stampio?
Mae pecyn RFQ effeithiol yn cynnwys model CAD 3D (fformat STEP) gyda lluniad GD&T 2D, union fanyleb ddeunydd gydag aloi a thymer, rhagolwg cyfaint blynyddol mewn haenau, bywyd marw targed mewn cyfanswm strôc, gofynion ansawdd megis targedau Cpk, ac unrhyw weithrediadau eilaidd sydd eu hangen. Mae anfon yr un setiau o ffeiliau at bob cyflenwr sy'n cynnig yn sicrhau bod dyfynbrisiau'n adlewyrchu gwahaniaethau gallu gwirioneddol. Mae cyflenwyr fel YICHEN (yichen-group.com/stamping-die/) yn defnyddio'r pecyn cyflawn hwn i ddarparu asesiadau dichonoldeb cywir ac argymhellion offer.
4. Sut ydw i'n dewis rhwng marw cynyddol a dis trosglwyddo?
Mae marw cynyddol yn ddelfrydol pan all rhannau aros ynghlwm wrth stribed cludo trwy gydol y ffurfio, sy'n nodweddiadol yn addas ar gyfer rhannau bach i ganolig gyda chymhlethdod cymedrol ar gyfeintiau uchel iawn (miliynau'r flwyddyn). Mae marw trosglwyddo yn well ar gyfer rhannau mawr, tynnu dwfn, neu geometregau 3D cymhleth na allant aros ar stribed. Mae systemau trosglwyddo yn cynnig mwy o hyblygrwydd o ran cyfeiriadedd rhannol rhwng gorsafoedd ond yn rhedeg ar gyfraddau beicio arafach. Mae'r penderfyniad yn y pen draw yn dibynnu ar faint rhan, dyfnder lluniadu, ac a yw bwydo seiliedig ar stribed yn ymarferol yn geometregol.
5. Beth sy'n achosi burrs ar rannau wedi'u stampio a sut ydych chi'n eu trwsio?
Mae burrs yn ffurfio pan fydd y dyrnu i- glirio yn annigonol, mae ymylon torri yn mynd yn ddiflas, neu mae aliniad yn drifftio rhwng botwm dyrnu a marw. Mae'r camau unioni'n cynnwys hogi neu ailosod dyrnau a botymau sydd wedi treulio, yna mae gwirio cliriad yn cyd-fynd â'r fanyleb ddeunydd (fel arfer 5-10% o drwch yr ochr ar gyfer dur ysgafn). Mae atal yn dibynnu ar olrhain uchder burr yn rheolaidd gan ddefnyddio cownteri strôc, amserlennu miniogi cyn cyrraedd terfynau, a chynnal ffit y pin canllaw i atal drifft aliniad cynyddol.




