


Beth Yw Dylunio Blaengar Stampio Die
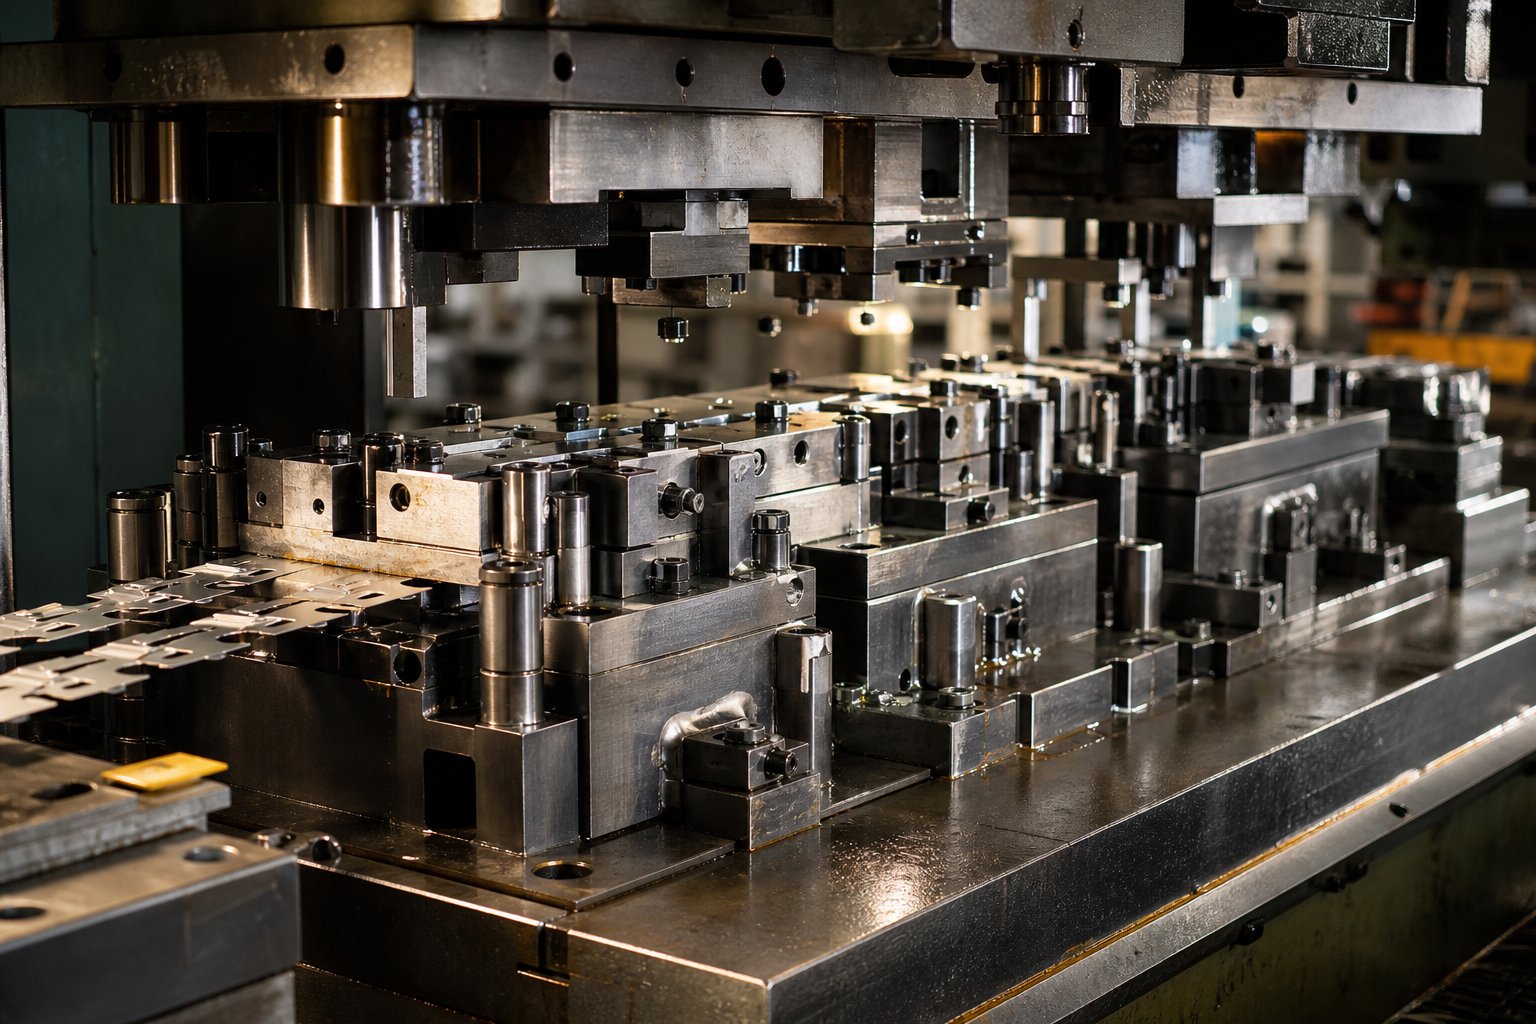
Fellybeth yw marw cynyddol, yn union? Mae dis cynyddol yn declyn sengl sy'n cynnwys gorsafoedd lluosog wedi'u trefnu mewn trefn, pob un yn cyflawni gweithrediad ffurfio penodol-tyllu, blancio, plygu, bathu, neu docio-ar stribed metel wrth iddo symud un hyd traw ymlaen fesul strôc gwasgu. Mae'r stribed yn bwydo o coil, yn symud trwy'r gorsafoedd, ac mae rhan orffenedig yn gadael yn yr orsaf derfynol. Dyluniad marw stampio blaengar yw'r ddisgyblaeth beirianyddol sy'n canolbwyntio ar gynllunio'r dilyniant gorsaf hwn, gosodiad y stribedi, a geometreg offer fel bod pob gweithrediad yn adeiladu ar yr olaf heb dynnu'r darn gwaith o'r stribed tan y toriad.
Dychmygwch ran sydd angen chwe thwll wedi'i dyrnu, dau dro wedi'u ffurfio, a phroffil allanol wedi'i docio. Yn hytrach na thrin y rhan honno ar draws peiriannau ar wahân, mae marw cynyddol yn trin y cyfan mewn un cylch gwasgu parhaus. Mae'r stribed yn gweithredu fel deunydd crai a chludwr rhan, sy'n dileu trosglwyddiadau â llaw ac yn cadw amseroedd beicio yn fyr.
Diffinio Dyluniad Stampio Die blaengar
Yn greiddiol iddo, mae dyluniad marw cynyddol yn datrys problem dilyniannu: sut ydych chi'n torri rhan orffenedig yn gamau ffurfio arwahanol, yn trefnu'r camau hynny ar draws gorsafoedd, ac yn cadw'r stribed yn sefydlog drwyddo draw? Mae pob gorsaf yn gwneud un swydd-neu grŵp bach o swyddi cysylltiedig-tra bod y mynegeion stribedi ymlaen. Mae'r darn gwaith yn aros yn gysylltiedig â'r cludwr nes bod yr orsaf olaf un yn ei wahanu. Mae'r dull hwn yn caniatáu i stampio marw cynyddol gynhyrchu geometregau cymhleth ar gyflymder na all offer gweithredu unigol eu cyfateb.
Sut mae Marwau Cynyddol yn Wahanol i Farw Cyfansawdd a Throsglwyddo
Mae peirianwyr yn aml yn pwyso tri math o farw wrth gynllunio rhaglen stampio. Mae'r gwahaniaethau'n dibynnu ar sut mae'r darn gwaith yn symud trwy'r broses a pha lefel o gymhlethdod y mae pob dull yn ei gefnogi.
| Meini prawf | Marw Blaengar | Cyfansawdd Die | Trosglwyddo Marw |
|---|---|---|---|
| Gweithrediadau fesul strôc | Un llawdriniaeth fesul gorsaf, gorsafoedd lluosog fesul strôc | Llawdriniaethau lluosog mewn un strôc mewn un orsaf | Un llawdriniaeth fesul gorsaf, rhan wedi'i throsglwyddo'n fecanyddol |
| Rhan gymhlethdod | Cymedrol i uchel (tyllu, plygu, ffurfio, tynnu llun) | Isel i gymedrol (rhannau gwastad, toriadau awyren sengl) | Uchel (tyniadau dwfn, ffurfiau mawr, siapiau 3D cymhleth) |
| Cyflymder cynhyrchu | Uchel{0}}porthiant coil parhaus, ychydig iawn o drin | Un strôc gymedrol ond alldafliad arafach ar rannau mwy | Mae -trosglwyddiad mecanyddol cymedrol yn ychwanegu amser cylch |
| Addasrwydd cyfaint nodweddiadol | Cyfaint canolig i uchel iawn | Cyfaint isel i ganolig | Cyfaint canolig i uchel |
Mae stampio marw cyfansawdd yn cyflawni'r holl weithrediadau torri ar yr un pryd mewn un strôc wasg, gan ei gwneud yn effeithlon ar gyfer rhannau gwastad symlach fel wasieri neu laminiadau trydanol. Mae'r trosglwyddiad yn marw, ar y llaw arall, gwahanwch y gwag oddi wrth y stribed yn gynnar a'i symud rhwng gorsafoedd annibynnol gan ddefnyddio bysedd mecanyddol-ffit gwell pan fydd lluniadu dwfn neu faint rhan fawr yn golygu bod cario stribed yn anymarferol.
Pam Mae Dylunio Die Blaengar yn Bwysig ar gyfer Cynhyrchu Cyfaint Uchel
Mae'r achos economaidd dros offer marw cynyddol yn syml: rydych chi'n masnachu cost offer ymlaen llaw uwch am gost sylweddol is fesul-rhan o gost ar raddfa. Oherwydd bod gweithrediadau lluosog yn digwydd o fewn un set marw, rydych chi'n dileu trin rhannau rhwng peiriannau, yn lleihau llafur, ac yn lleihau-yn-rhestr y broses. Mae'r gallu i'w hailadrodd yn parhau'n dynn gan fod pob rhan yn dilyn yr un drefn orsaf o dan amodau rheoledig yn y wasg.
Ar gyfer peirianwyr cynhyrchu sy'n targedu cyfeintiau blynyddol yn y cannoedd o filoedd neu filiynau, mae stampio marw cynyddol yn aml yn cynrychioli'r llwybr cyfanswm cost isaf-yn enwedig pan fo dyluniad y rhan yn sefydlog a gellir peiriannu gweithrediadau eilaidd allan o'r broses yn gyfan gwbl.
Fodd bynnag, dim ond pan fydd geometreg y rhan yn gweddu i'r broses y daw'r fantais gost honno. Ni all pob siâp reidio stribed trwy ddeg gorsaf heb golli sefydlogrwydd-a'r gwerthusiad hwnnw yw lle mae'r rhan fwyaf o brosiectau dylunio naill ai'n ennill momentwm neu'n dod i stop.
Dadansoddiad Geometreg Rhan a Dichonoldeb DFM
Pobstampio prosiect dylunio marwyn dechrau gyda rhan brint-ac mae'r geometreg ar y print hwnnw'n dweud wrthych a fydd ymagwedd flaengar yn hedfan neu'n methu. Nid dim ond edrych ar y siâp a dyfalu y mae peirianwyr. Maent yn cymhwyso set systematig o feini prawf Dylunio ar gyfer Gweithgynhyrchu i benderfynu a all y rhan aros ar stribed, ffurfio'n gywir ar draws gorsafoedd, a dal goddefiannau heb fod angen gwaith eilaidd costus.
Gwerthuso Geometreg Rhan ar gyfer Addasrwydd Die Blaengar
Pan fyddwch chi'n gwerthuso print am addasrwydd marw cynyddol, rydych chi'n gofyn llond llaw o gwestiynau beirniadol. A all y rhan aros ynghlwm wrth stribed cludo trwy bob cam ffurfio heb golli sefydlogrwydd? A oes digon o ddeunydd rhwng nodweddion i gynnal cyfanrwydd strwythurol yn y rhannau marw? A yw'r goddefiannau yn gofyn am unrhyw beth y tu hwnt i'r hyn y gall gweithrediadau marw ei gyflawni?
Mae meini prawf DFM penodol yn arwain y gwerthusiad hwnnw. Dylai diamedrau twll fod o leiaf un gwaith o drwch deunydd, a dylai tyllau eistedd o leiaf ddwywaith o drwch deunydd o unrhyw ymyl neu nodwedd ffurfiedig i atal ystumiad. Mae angen i radiysau tro mewnol fod yn gyfartal neu'n fwy na thrwch deunydd er mwyn osgoi cracio. Mae cymesuredd yn bwysig oherwydd bod rhannau cytbwys yn tracio'n fwy rhagweladwy trwy'r stribed. Lluniadu dyfnder-i-gymarebau diamedr i benderfynu a all ffurf ddigwydd mewn un orsaf neu a oes angen ei llwyfannu. Ac mae cyfeiriadedd cyfeiriad grawn o'i gymharu ag echelinau tro yn effeithio'n uniongyrchol ar risg torri asgwrn-mae troadau perpendicwlar i gyfeiriad treigl yn perfformio orau.
Sut Mae Cymhlethdod Nodwedd yn Cyfrif Gorsafoedd
Dyma lle mae dyluniad marw stampio metel yn ddiddorol. Mae'n bosibl y bydd angen ei gorsaf ei hun ar bob nodwedd benodol ar eich rhan-pob twll, tro, ffurf, rhicyn, neu doriad-. Ond nid yw'n berthynas syml i-un.
Er enghraifft, ni ellir pwnio tyllau agosrwydd yn yr un orsaf bob amser. Os bydd dau dwll yn eistedd yn rhy agos at ei gilydd, mae dyrnu'r ddau ar yr un pryd yn gwanhau'r rhan marw rhyngddynt ac yn peryglu tynnu gwlithod neu allwyriad dyrnu. Mae eu gwahanu ar draws dwy orsaf yn datrys y broblem strwythurol. Yn yr un modd, mae angen gofal dilyniannu ar dro wrth ymyl twll wedi'i dyllu: rydych chi'n tyllu'n gyntaf, yna'n plygu i orsaf ddiweddarach, oherwydd mae plygu ger twll wedi'i dyrnu'n ffres yn ystumio geometreg y twll.
Ar gyfer rhannau cymhleth, mae peirianwyr profiadol yn aml yn dylunio mewn un neu ddaugorsafoedd dall-lleoliadau gwag wedi'u cadw ar gyfer addasiadau yn y dyfodol os nad yw'r rhan yn stampio'n gywir yn ddimensiwn yn ystod y cynnig. Mae hwn yn ddull diogelu ymarferol sy'n osgoi ail-weithio'n ddrud ar ddis stampio wedi'i gwblhau.
Dichonoldeb Baneri Coch ac Addasiadau Dyluniad
Nid yw pob rhan yn perthyn i farw stampio blaengar. Mae rhai nodweddion geometreg yn arwydd o drafferth yn gynnar, ac mae eu dal cyn ymrwymo i ddyluniad yn arbed amser a chost sylweddol. Gwyliwch am y baneri coch cyffredin hyn:
- Yn tynnu'n ddwfn sy'n fwy na therfynau ffurfadwyedd materol-pan fydd cymarebau dyfnder{1}}i-dynnu'n gwthio heibio'r hyn y gall gorsafoedd sengl neu fesul cam ei gyflawni, mae dis trosglwyddo yn aml yn dod yn ddewis mwy sefydlog
- Goddefiannau hynod dynn sy'n fwy na-gallu marw, gan orfodi gweithrediadau malu, peiriannu neu archwilio eilaidd sy'n negyddu'r fantais cyflymder
- Nodweddion anghymesur sy'n creu grymoedd ochrol anghytbwys ar y llain, gan arwain at grwydro llain a chamgofrestru cynyddol ar draws gorsafoedd
- Deunyddiau trwchus sy'n cyfyngu ar ddwysedd gorsafoedd-mae stoc mesurydd trymach yn gofyn am ddyrnu mwy-i-farwoli cliriadau, darnau marw mwy, a mwy o dunelli, sy'n gwasgaru gorsafoedd ar wahân yn ffisegol ac yn cynyddu hyd y marw
- Maint rhan fawr o'i gymharu â lled y stribed, gan wneud cadw cludwyr yn ansefydlog trwy gamau ffurfio lluosog
Pan fyddwch chi'n sylwi ar y materion hyn, nid y cam cywir bob amser yw rhoi'r gorau i'r cysyniad blaengar. Yn aml, mae argymell addasiadau cynllun rhan-ychwanegu rhicyn cerfwedd, llacio goddefgarwch nad yw'n gritigol, addasu lleoliad nodwedd o hanner milimedr-yn trawsnewid rhan ffiniol yn un sy'n gwbl flaengar-cyfeillgar i farw. Mae'r rhaglenni stampio gorau yn trin DFM fel dolen gydweithredol rhwng rhan-ddylunydd a pheiriannydd marw yn hytrach na throsglwyddiad unffordd.
Wrth gwrs, dim ond y garreg filltir gyntaf yw cadarnhau dichonoldeb. Mae'r her beirianneg go iawn yn dechrau pan fyddwch chi'n trosi'r geometreg honno yn gynllun stribed-gan benderfynu yn union sut mae'r deunydd yn llifo, ble mae pob gweithrediad yn glanio, a sut mae'r gorsafoedd yn dilyn ei gilydd i ffurfio rhan gyflawn heb ystumio'r hyn a ddaeth yn flaenorol.
Datblygu Cynllun Llain a Dilyniannu Gorsaf
Cynllun y stribedi yw lle mae proses stampio marw gynyddol naill ai'n dod at ei gilydd neu'n disgyn ar wahân. Dyma'r prif gynllun sy'n diffinio sut mae stoc coil amrwd yn trawsnewid yn rhannau gorffenedig-o orsaf i orsaf, strôc wrth strôc. Mae pob penderfyniad ynghylch maint marw, dewis y wasg, cost deunydd, a chywirdeb dimensiwn yn llifo'n uniongyrchol o'r ddogfen sengl hon. Gwnewch bethau'n iawn, ac mae gennych chi system gynhyrchu sefydlog, cyflymder uchel. Gwnewch bethau'n anghywir, a byddwch yn mynd ar ôl problemau trwy bob cam i lawr yr afon o'r adeiladu.
Hanfodion Cynllun Llain a Defnyddio Deunydd
Mae tri rhif yn diffinio cynllun stribed ar y lefel fwyaf sylfaenol: lled stribed, traw (y pellter y mae'r stribed yn symud ymlaen fesul strôc), a chanran defnyddio deunydd. Mae peirianwyr yn pennu lled y stribed trwy ychwanegu dimensiwn mwyaf y rhan ar draws y cyfeiriad porthiant, ynghyd â deunydd cludo ar un ochr neu'r ddwy ochr, ynghyd â lled lleiaf y bont rhwng ymyl y rhan ac ymyl y stribed. Arheol gyffredinyn gosod isafswm trwch pontydd ar 1.25 i 1.5 gwaith trwch deunydd-yn ddigon tenau i gadw deunydd, yn ddigon trwchus i atal sgrap rhag troelli a jamio'r dis.
Cyfrifir y llain yn yr un modd: hyd rhan yn y cyfeiriad porthiant ynghyd â'r bont rhwng rhannau olynol. Y targed ar gyfer offer marw blaengar sydd wedi'u dylunio'n dda yw'r defnydd o ddeunyddiau dros 75%, sy'n golygu bod llai na chwarter y coil yn troi'n sgrap. Mae cyflawni'r targed hwnnw'n aml yn golygu gwerthuso nythu onglog, gosodiadau rhes lluosog, neu fflipio cyfeiriadedd y rhan ar y stribed i gau bylchau rhwng proffiliau gwag.
Mae cyfeiriad grawn yn ychwanegu cyfyngiad arall. Mae gan stribed metel gyfeiriad treigl, ac mae troadau sy'n cyfeirio'n gyfochrog â'r grawn yn fwy tueddol o gracio. Lle bynnag y bo modd, mae'r gosodiad yn cyfeirio at echelinau tro critigol yn berpendicwlar i'r cyfeiriad grawn. Pan fydd rhan wedi troadau i gyfeiriadau lluosog, rydych chi'n blaenoriaethu'r tro mwyaf difrifol neu'r radiws tynnaf ar gyfer aliniad grawn ffafriol.
Rhesymeg Dilyniannu Gorsaf a Gorchymyn Gweithredu
Pam mae dilyniant y llawdriniaethau mor bwysig? Oherwydd bod ffurfio metel yn y drefn anghywir yn ystumio nodweddion a gwblhawyd mewn gorsafoedd cynharach. Dychmygwch dyrnu twll manwl gywir ac yna plygu'r fflans yn union wrth ei ymyl-mae'r tro yn ymestyn y defnydd ac yn tynnu'r twll hwnnw allan o'r rownd. Rhowch y gweithrediadau mewn trefn gywir (tyllu yn gyntaf, yna plygu i lawr yr afon), a byddwch yn osgoi'r ystumiad yn gyfan gwbl.
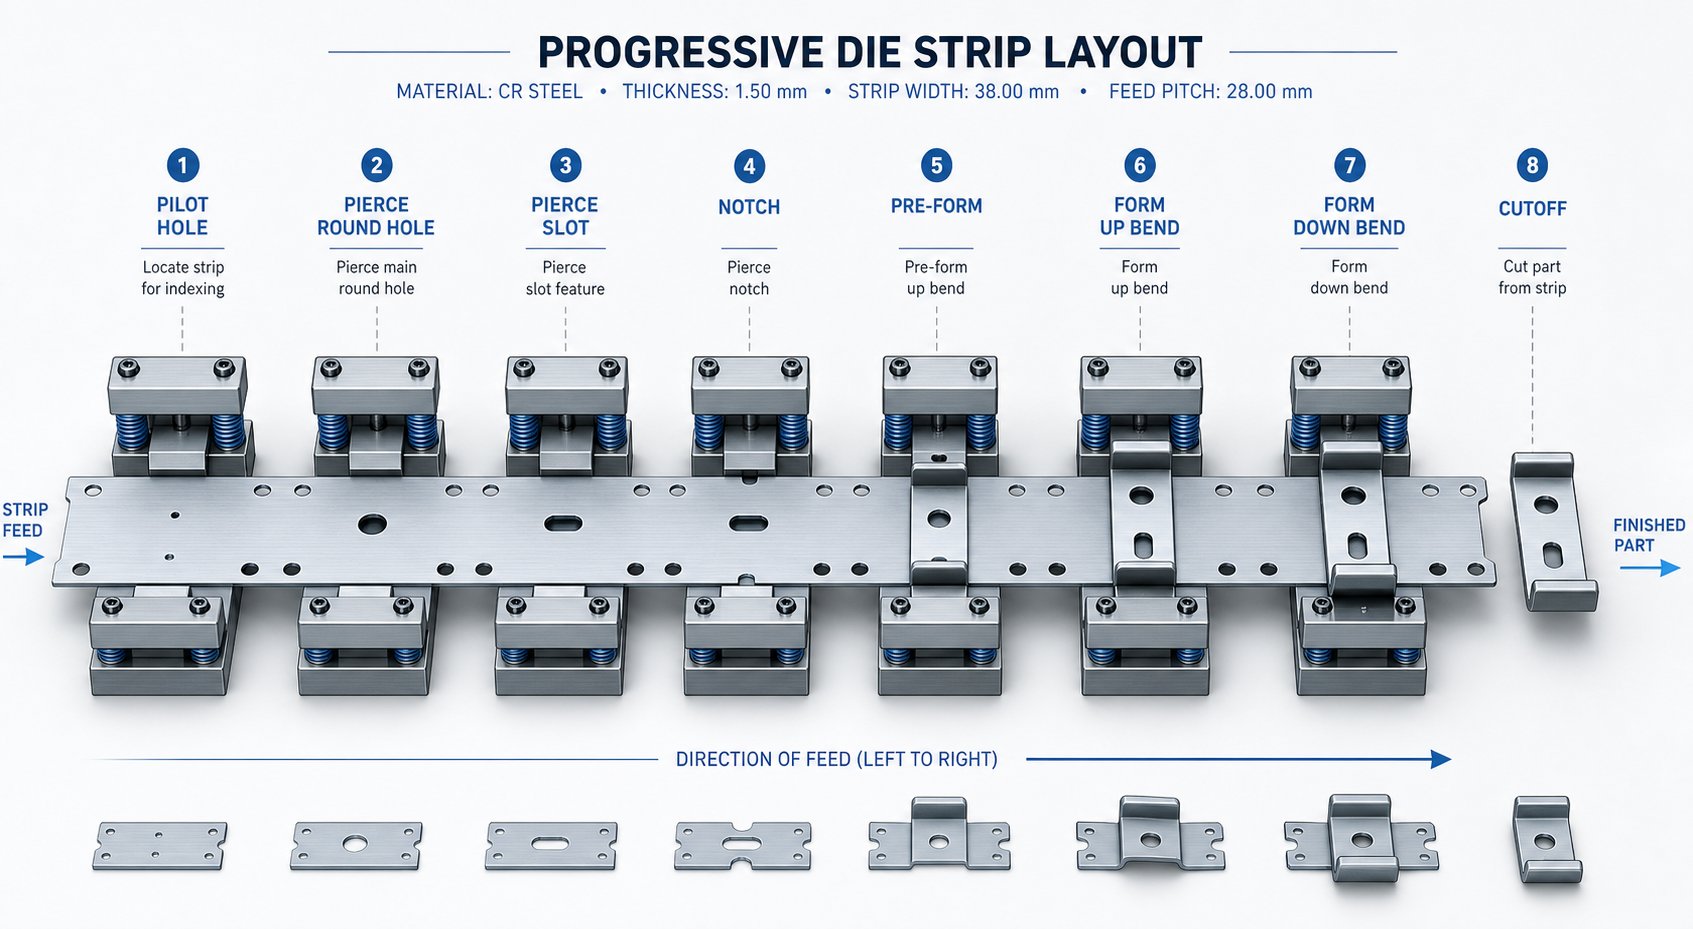
Mae dilyniant gorsaf nodweddiadol ar gyfer rhan aml-nodwedd mewn marw cynyddol yn dilyn y rhesymeg hon:
- Mae tyllau peilot a rhiciau cludo-yn sefydlu cofrestriad a thracio stribedi o'r strôc gyntaf
- Tyllu mewnol-dyrnu pob twll a slot tra bod y stribed yn dal yn wastad, cyn i unrhyw ffurfiant ystumio deunydd amgylchynol
- Gweithrediadau gwaywffon a ffurf-toriadau rhannol sy'n creu tabiau neu louvers, ac yna troadau cychwynnol
- Gweithrediadau lluniadu-ffurfiau dyfnach sy'n tynnu deunydd, wedi'u llwyfannu ar draws gorsafoedd lluosog os yw dyfnder yn ei gwneud yn ofynnol
- Mae'r trimio a'r toriad terfynol-yn gwahanu'r rhan orffenedig oddi wrth y cludwr fel y llawdriniaeth olaf un
Mae'r toriad bob amser yn olaf oherwydd mae'n rhaid i'r stribed cludo ddal y rhan yn gorfforol trwy bob gorsaf flaenorol. Mae tyllau peilot yn dod yn gyntaf oherwydd bod pob gorsaf ddilynol yn dibynnu ar beilotiaid i gofrestru'r stribed yn gywir. Nid yw hyn yn fympwyol-y rhesymeg beirianyddol sy'n cadw goddefiannau lleoliadol yn dynn ar draws yr hyn a allai fod yn wyth, deg, neu hyd yn oed ugain gorsaf o offer llwyfan.
Cydbwyso Grymoedd Ar Draws y Llain
Dyma ffactor y mae llawer o beirianwyr yn ei anwybyddu wrth ddatblygu'r cynllun: cydbwysedd grym. Mae pob pwnsh tyllu, pob gorsaf ffurfio, a phob gweithrediad blancio yn cynhyrchu grym mewn lleoliad penodol ar draws lled y stribed. Os yw'r grymoedd hynny'n canolbwyntio ar un ochr, mae'r awgrymiadau sleidiau i'r wasg yn ochrol-gan achosi traul anwastad, camlinio dyrnu, a diraddio marw cyflymach.
Cylchgrawn Ffurfio Metelyn disgrifio hyn fel y broblem "foment tipio": rydych chi'n cyfrifo grym pob gorsaf ac yn ei luosi â'i phellter o linell ganol y wasg. Dylai cyfanswm yr eiliadau hynny agosáu at sero. Pan nad yw'n gwneud hynny, gall y dylunydd marw symud cynllun y stribedi oddi ar y canol o'i gymharu â sleid y wasg, neu osod onglau cneifio i ddewis tyllau i amrywio'r brigau grym a lleihau anghydbwysedd.
Mae rhannau anghymesur yn gwneud hyn yn arbennig o heriol. Mae rhan gyda nodweddion clystyru ar un ochr yn naturiol yn creu grymoedd torri anghytbwys. Mae datrysiadau'n cynnwys rhedeg dwy ran wedi'u hadlewyrchu ar draws llinell ganol y stribed (gosodiad dwbl-rhes wrthdro), ychwanegu gorsafoedd ffug gyda dyrnau cyfartalu ar yr ochr olau, neu ddilyniannu gweithrediadau torri trwm gyferbyn â'i gilydd yn strategol. Mae'r nod bob amser yr un peth: cadwch rymoedd ochrol yn gytbwys fel bod y stribed yn tracio'n syth ac mae'r marw yn rhedeg heb draul cynamserol.
Gyda chynllun y stribed wedi'i gloi-gorsafoedd wedi'u dilyniannu, defnyddio deunydd wedi'i optimeiddio, grymoedd wedi'u cydbwyso-y newidyn critigol nesaf yw sut mae'r dis yn rhyngweithio â'r deunydd ei hun. Mae aloion gwahanol yn gofyn am gliriadau, pwysau a strategaethau iawndal sylfaenol wahanol sy'n ail-lunio'r offer o'r tu mewn.
Clirio marw a Deunydd-Addasiadau Dyluniad Penodol
Nid yw cynllun stribed wedi'i ddilyniannu'n berffaith yn golygu dim os yw'r cliriad dyrnu i farw yn anghywir ar gyfer y deunydd rydych chi'n ei dorri. Mae clirio-y bwlch rhwng ymyl y dyrnu a blaen y botwm marw, wedi'i fynegi fel canran o drwch y stoc fesul ochr-yn rheoli ansawdd ymyl, bywyd offer, a hyd yn oed a yw gwlithod yn aros yn y marw neu wactod-yn glynu wrth y dyrnu tynnu'n ôl. Ac eto, nid yw clirio yn un rhif cyffredinol. Mae'n symud yn sylweddol yn seiliedig ar yr aloi yn eistedd ar yr wyneb marw.
Detholiad Clirio Die a'i Effaith ar Ansawdd Ymyl
Pan fydd pwnsh yn mynd i mewn i ddeunydd, nid yw'n torri'n lân fel cyllell. Mae'n cychwyn toriad o ymyl y dyrnu a'r ymyl marw. Mae clirio cywir yn sicrhau bod y llinellau torri esgyrn hynny'n cwrdd yn y canol, gan gynhyrchu ymyl rhannol gyda band cneifio glân a byrr lleiaf posibl. Rhy dynn, a byddwch yn cael cneifio eilaidd-ymddangosiad torri dwbl- ynghyd â grymoedd dyrnu sylweddol uwch a thraul offer cyflymach. Yn rhy llac, ac mae treigl gormodol a burr yn ffurfio ar ymyl y rhan, a gall y wlithen ogwyddo a thynnu'n ôl i fyny gyda'r dyrnu.
Mae rheol gyffredinol y diwydiant yn dechrau ar tua 10% o drwch deunydd yr ochr, ond mae ymchwil yn dangos bod cynyddu i 11-20% ar gyfer rhai deunyddiau yn ymestyn bywyd offer yn sylweddol heb ddiraddio ansawdd ymyl yn ystyrlon. Mae'r ateb go iawn yn dibynnu ar y math o ddeunydd a chaledwch. Dyma beth mae peirianwyr marw stampio metel profiadol yn ei nodi fel arfer:
| Deunydd Workpiece | Clirio Fesul Ochr (Meddal/Anelio) | Clirio Fesul Ochr (Caled/Gwaith-Caledu) |
|---|---|---|
| Alwminiwm | 10% | 20% |
| Pres / Copr | 6% | 15% |
| Dur Ysgafn (Carbon Isel-) | 10% | 12% |
| Dur Di-staen | 15% | 20% |
| Dur -Cryfder Uchel (HSLA/AHSS) | 18% | 20%+ |
Sylwch ar yr ystod. Gall ceisiadau alwminiwm stampio blaengar gael gwared â cliriadau tynnach yn y tymer feddal oherwydd bod alwminiwm yn torri'n lân o dan straen cneifio is. Mae stampio cynyddol pres a stampio cynyddol rhannau copr yn defnyddio'r cliriadau tynnaf o unrhyw ddeunydd cyffredin-cyn ised â 6% yr ochr mewn amodau anelio-oherwydd bod aloion copr yn cneifio gyda chyn lleied â phosibl o ymlediad hollt ac yn cynhyrchu gorffeniad ymyl ardderchog. Mae stampio cynyddol dur carbon yn y tir canol, tra bod graddau cryfder di-staen ac uchel yn gwthio tuag at ben eang y sbectrwm i reoli eu gwrthiant torri uwch.
Un canlyniad a anwybyddwyd o ddewis clirio: cadw gwlithod. Mae clirio tynnach yn creu gwlithen sy'n ffitio'n glyd yn y botwm marw, sydd mewn gwirionedd yn helpu i'w ddal yn ei le. Agorwch y cliriad, ac mae gwlithod yn eistedd yn rhyddach yn y boced, gan gynyddu'r risg y byddant yn mynd yn ôl i fyny ar yr wyneb dyrnu. Mae dylunwyr yn gwrthweithio hyn gyda nodweddion cadw gwlithod-rhyddhad onglog yn y waliau botwm marw neu sianeli gwactod o dan yr arwyneb torri.
Dylunio ar gyfer Dur Di-staen ac Aloion Cryfder Uchel
Mae stampio cynyddol dur di-staen yn cyflwyno set benodol o heriau peirianneg sy'n ymledu trwy bob agwedd ar y marw. Mae'r gwaith materol-yn caledu'n gyflym wrth ffurfio, sy'n golygu bod pob trawiad olynol yn cynyddu cryfder y parth o amgylch yr ardal anffurfiedig ychydig. Mae grymoedd punch yn rhedeg 40-60% yn uwch na'r hyn sy'n cyfateb-trwch dur ysgafn. Mae traul offer yn cyflymu-yn enwedig ar dyllau tyllu sy'n cysylltu â'r parth ymyl caledu dro ar ôl tro.
Mae gwrthfesurau dylunio ar gyfer stampio metel blaengar mewn graddau di-staen ac AHSS yn cynnwys:
- Mwy o glirio marw (15-20%+ yr ochr) i leihau'r grym torri ac oedi cyn galw
- Pwysedd sbring stripper trymach i sicrhau rheolaeth gadarnhaol ar stribedi yn erbyn y grym tynnu cynyddol o'r gwaith-deunydd caled yn gafael yn y dyrnu
- Mewnosodiadau carbid neu ddur offer PM ar gyfer punches a botymau marw mewn gorsafoedd traul uchel, gan ddisodli D2 confensiynol lle mae cyfeintiau cynhyrchu yn cyfiawnhau'r gost
- Gorchuddion arwyneb (TiN, TiCN, neu AlCrN) ar ddyrnu i leihau traul gludiog a charnu mewn cymwysiadau di-staen
- Llai o ddwysedd gorsafoedd-gofod gorsafoedd ymhellach oddi wrth ei gilydd i ddarparu ar gyfer adrannau marw mwy a phlatiau wrth gefn trymach sydd eu hangen i wrthsefyll grymoedd torri uwch
Yr effaith net? Bydd marw cynyddol a gynlluniwyd ar gyfer 304 o ddur di-staen yn fwy corfforol, bydd angen mwy o dunelli, a bydd angen cynnal a chadw amlach nag un a adeiladwyd ar gyfer geometreg yr un rhan mewn dur ysgafn. Nid mân addasiadau mo'r rhain-maent yn ail-lunio'r dis yn sylfaenol.
Strategaethau Iawndal Springback yn ôl Deunydd
Mae pob metel yn plygu ychydig ymhellach na lle mae'n aros. Pan fydd y dyrnu'n tynnu'n ôl, mae'r darn gwaith yn symud yn ôl i'w gyflwr gwastad gwreiddiol yn ôl swm a bennir gan y gymhareb cryfder cnwd i fodwlws elastig. Mae deunyddiau cryfder uchel yn dod yn ôl yn fwy oherwydd bod ganddynt gryfder cnwd uwch o gymharu â'u hanystwythder. Mae alwminiwm yn dod yn ôl yn llai mewn termau absoliwt ond mae'n anoddach oherwydd bod ei fodwlws is yn golygu y gall y ganran adfer elastig fod yn anrhagweladwy ar draws tymer aloi.
Mae peirianwyr yn gwneud iawn trwy ddefnyddio tair strategaeth sylfaenol:
- Gorblygu-dylunio'r geometreg dyrnu i blygu heibio'r ongl darged fel bod y rhan yn ymlacio'n ôl i enwol. Efallai y bydd angen daear dyrnu i 87 neu 85 gradd ar ran sydd angen tro 90-gradd mewn dur cryfder uchel, yn dibynnu ar sbringback mesuredig yr aloi.
- Gwaelodio (matnu'r parth tro)-cymhwyso digon o dunelli i ddadffurfio'r deunydd yn blastig trwy ei drwch llawn ar frig y tro, sy'n dileu'r haen adfer elastig. Mae hyn yn gweithio'n dda ar gyfer stampio dur carbon cynyddol ond mae angen llawer mwy o rym yn y wasg.
- Plygu cam ar draws mwy nag un gorsaf-gan gymryd tro 90-gradd mewn dau neu dri hicyn, gyda phob cam ychydig yn ormodol. Mae hyn yn dosbarthu'r straen ffurfio ac yn cynhyrchu canlyniadau mwy rhagweladwy mewn deunyddiau â chyfraddau caledu gwaith uchel.
Ar gyfer dur ysgafn a phres, mae rheolau iawndal empirig sydd wedi cronni dros ddegawdau o-brofiad llawr siop yn cynhyrchu canlyniadau cywir yn gyffredinol. Rydych chi'n gorblygu 1-3 gradd ac rydych chi'n agos. Ond ar gyfer dur di-staen, graddau AHSS, ac aloion alwminiwm cryfder uchel, mae'r rheolau hynny'n torri i lawr. Daw Springback yn aflinol ac yn sensitif i amrywiad lot materol. Dyma lle mae ffurfio meddalwedd efelychu yn ennill ei -FEA-modelau sy'n rhagfynegi springback yn seiliedig ar gromliniau straen-straen gwirioneddol yn hytrach na brasamcanion llawlyfr.
Y siop tecawê ymarferol: nid yw dewis deunydd yn newid pa aloi rydych chi'n ei archebu o'r ganolfan wasanaeth yn unig. Mae'n ail-lunio cliriadau, tunelledd y wasg, deunyddiau offer, iawndal plygu, a chyfnodau cynnal a chadw trwy gydol y marw cyfan. Ac mae'r dylanwad deunydd hwnnw'n ymestyn y tu hwnt i'r mewnosodiadau torri a ffurfio-mae'n effeithio'n uniongyrchol ar sut mae'r stribed yn cael ei gludo, ei arwain a'i gofrestru o orsaf i orsaf.
Dylunio Cludwyr a Strategaeth Peilot Lleoliad
Anaml y mae cludwyr stribedi a phinnau peilot yn cael y sylw y maent yn ei haeddu mewn trafodaethau marw blaengar-ond mae'r ddwy elfen hyn yn pennu a yw set marw stampio yn cynhyrchu rhannau o fewn goddefiant neu'n cynhyrchu sgrap gan y lloc bocs. Mae'r cludwr yn dal y rhan trwy bob cam ffurfio. Mae'r cynlluniau peilot yn ei leoli gyda chywirdeb lefel micron ym mhob gorsaf. Gyda'i gilydd, maent yn ffurfio'r seilwaith anweledig sy'n gwneud i stampio cynyddol weithredu fel offerynnau manwl yn hytrach nag offer grym di-fin.
Mathau o Gludwyr Llain a Meini Prawf Dethol
Y cludwr yw'r gyfran o ddeunydd stribed sy'n cysylltu pob rhan sy'n datblygu i'r coil wrth iddo symud trwy'r marw. Mae'n aberthol-wedi'i daflu fel sgrap ar ôl toriad-ond mae ei ddyluniad yn rheoli sefydlogrwydd stribedi, defnydd o ddeunyddiau, a ffurfio rhyddid ym mhob gorsaf. Mae tri chyfluniad sylfaenol yn cwmpasu'r mwyafrif o gymwysiadau offer stampio blaengar:
A cludwr canolfanyn rhedeg gwe o ddeunydd i lawr canol y stribed, gyda nodweddion rhan wedi'u ffurfio ar y ddwy ochr. Acludwr -ochr senglyn cysylltu'r rhan â deunydd ar un ymyl y stribed, gan adael y tair ochr arall yn hygyrch ar gyfer torri a ffurfio. Acludwr deuol (dwbl-ochr).yn cadw deunydd ar ymyl y ddwy stribed, gan atal y rhan rhyngddynt.
Mae pob math yn addas ar gyfer geometregau gwahanol rannau a gofynion y broses. Mae'r dewis yn dibynnu ar sut olwg sydd ar y rhan, faint o ffurfio sydd ei angen, a sut mae grymoedd yn dosbarthu ar draws lled y stribed.
| Meini prawf | Cludwr y Ganolfan | Cludwr Ochr Sengl- | Cludwr Deuol (Dwbl-Ochr). |
|---|---|---|---|
| Defnydd deunydd | Mae gwe ganol-cymedrol yn ychwanegu lled | Uchel-sgrapio bach iawn ar yr ochr agored | Deunydd-is wedi'i gadw ar y ddwy ymyl |
| Sefydlogrwydd stribed | Da ar gyfer rhannau cymesur | Mae atodiad is-anghytbwys yn creu tyniad ochrol | Mae cefnogaeth -cytbwys ardderchog yn gwrthsefyll tro a chambr |
| Addasrwydd ar gyfer rhannau anghymesur | Cyfyngedig-yn gweithio orau gyda geometreg wedi'i hadlewyrchu neu gymesur | Mae rhan dda yn hongian yn rhydd o un ochr | Mae gafael cytbwys rhagorol-yn gwneud iawn am rymoedd anghymesur |
| Cymwysiadau nodweddiadol | Rhannau gwastad cymesur, cysylltiadau trydanol, cromfachau syml | Cysylltwyr bach, terfynellau, rhannau gyda ffurfio ar dair ochr | Rhannau mawr, cregyn dwfn, ffurfio trwm, bylchau llydan |
Sut ydych chi'n dewis? Dechreuwch gyda geometreg rhan a gofynion toriad. Mae rhannau cymesur â ffurfiant cymedrol yn aml yn paru'n naturiol â chludwyr canol-mae'r we yn darparu cefnogaeth gytbwys ac yn symleiddio tracio stribedi. Ond pan y mae rhan yn gofyn ffurfiad neu luniad dwfn, acludwr gwe ymestyncyfluniad yn dod yn angenrheidiol i ganiatáu metel i lifo'n rhydd heb amharu ar y pellter traw rhwng rhannau olynol. Mae cludwyr deuol yn rhagori yma oherwydd eu bod yn angori dwy ochr y stribed, gan atal y cambr a'r tro difrifol y byddai ffurfio un ochrau trwm yn ei gyflwyno fel arall.
Mae cludwyr -ochr sengl yn gwneud y mwyaf o fynediad deunydd ond yn dod â chyfaddawd: mae'r atodiad anghymesur yn cynhyrchu grymoedd stripio anghyfartal a all dynnu'r stribed i'r ochr. Mewn marw stampio metel llen sy'n rhedeg ar 200+ strôc y funud, mae hyd yn oed drifft ochrol bach yn cyfansoddi'n gyflym. Mae peirianwyr sy'n defnyddio cludwyr ochr sengl fel arfer yn ychwanegu canllawiau eilaidd neu nodweddion sefydlogi i wrthweithio'r duedd hon.
Mae cryfder cludwr yn bwysig hefyd. Mae'n rhaid i'r we wrthsefyll grym bwydo ar draws pob gorsaf heb fwcio na rhwygo-tua 10% o gyfanswm pwysau'r stribedi wedi'i luosi â nifer y dilyniant, yn ôl awdurdodau dylunio stampio marw. Nid oes fformiwla gyffredinol yn bodoli ar gyfer dimensiwn cludwyr, felly mae dylunwyr profiadol yn dibynnu ar y math o ddeunydd, trwch, a difrifoldeb gweithrediadau ffurfio i osod lled gwe a geometreg.
Strategaeth Beilot Pin Lleoli ar gyfer Cywirdeb Gorsafoedd
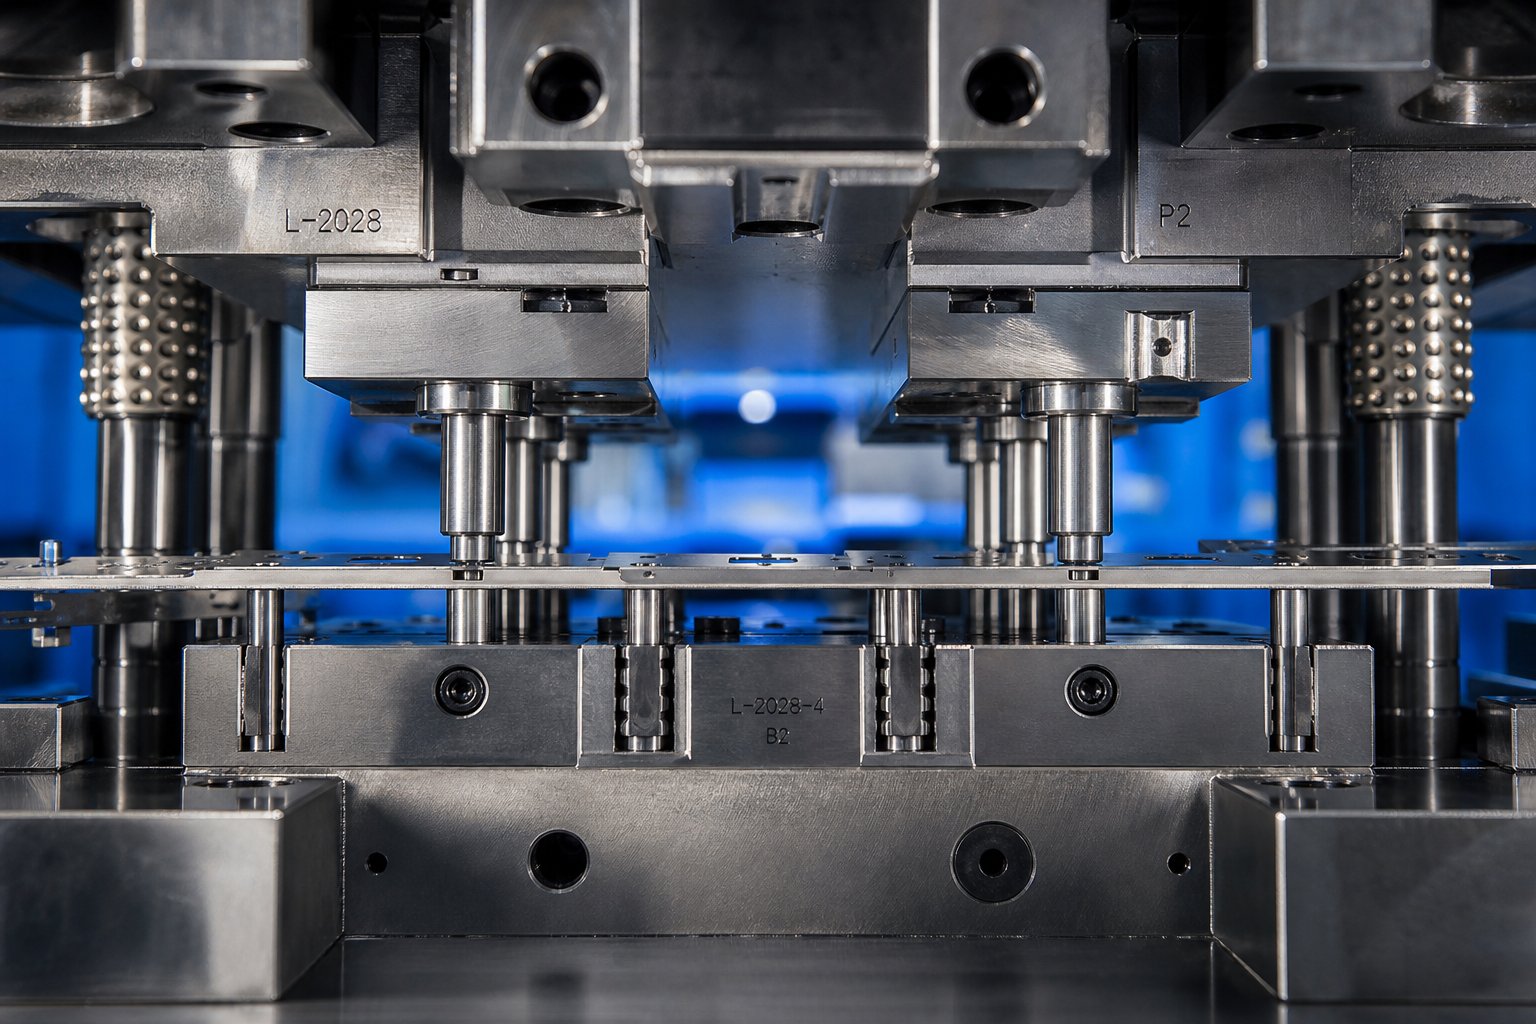
Pinnau dur wedi'u malu wedi'u gosod yn y dis uchaf sy'n disgyn i dyllau wedi'u dyrnu ymlaen llaw yn y stribed cyn i unrhyw offer arall ymgysylltu â'r deunydd yw peilotiaid. Mae eu gwaith yn syml ond yn hollbwysig: gorfodi'r stribed i union safle X{-Y cyn dechrau dyrnu neu ffurfio. Hebddynt, byddai anghywirdeb y gofrestr yn cronni o orsaf i orsaf nes bod gwallau lleoliad yn mynd y tu hwnt i'r goddefiannau rhannol.
Meddyliwch amdano fel hyn-mae'r peiriant bwydo yn darparu lleoliad bras, gan symud y stribed i leoliad bras. Yna mae'r peilotiaid yn perfformio cywiriad manwl, gan wthio'r stribed yn gorfforol i'w wir safle damcaniaethol gyda phob strôc yn y wasg. Mae'r cylch "bras{3}} yna-iawn" hwn yn ailosod gwall lleoliadol ym mhob gorsaf, sef sut mae marw stampio cynyddol yn cynnal goddefiannau o +/- 0.05 mm neu well ar draws deg neu fwy o weithrediadau dilyniannol.
Mae lleoliad peilot effeithiol yn dilyn nifer o reolau peirianneg:
- Amlder:Gosodwch beilotiaid ym mhob gorsaf i sicrhau'r cywirdeb mwyaf. Ar farw hirach lle mae cost yn bryder, mae pob gorsaf arall yn dderbyniol ar gyfer gweithrediadau canolradd nad ydynt yn hanfodol-ond mae angen cynlluniau peilot pwrpasol ar bob gorsaf ffurfio a gorsaf trim derfynol.
- Bylchau:Gosodwch y pinnau peilot mor bell oddi wrth ei gilydd ar draws lled y stribed ag y mae geometreg yn caniatáu. Mae bylchiad ehangach yn darparu mwy o reolaeth onglog, gan atal cylchdroi stribedi (yaw) nad yw cynlluniau peilot sydd â bylchau rhyngddynt yn gallu canfod na chywiro.
- I fyny'r afon o ffurfio:Rhaid i beilotiaid ymgysylltu'r stribed cyn i unrhyw offer ffurfio gysylltu â'r deunydd. Gall gweithrediadau ffurfio ystumio tyllau peilot os ydynt yn digwydd yn rhy agos, felly lleolwch beilotiaid critigol i fyny'r afon (i'r cyfeiriad porthiant) o droadau trwm, tynnu neu boglynnu a allai anffurfio'r tyllau cofrestru.
- Dilyniant ymgysylltu:Mae'r blaen peilot yn mynd i mewn i'r stribed yn gyntaf, ac yna'r diamedr lleoli.Rhaid i roliau porthiant ryddhau'r stribed cyn i ddiamedr lleoli'r peilot ymgysylltu-fel arall mae'r peiriant bwydo yn ymladd y peilot, gan blygu'r pin, ymestyn y twll, a diraddio cywirdeb dros amser.
Mae maint y peilot yr un mor bwysig. Mae'r cliriad rhwng y diamedr peilot a'r twll peilot fel arfer yn rhedeg 0.0005 i 0.001 modfedd, yn dibynnu ar drwch deunydd ac anhyblygedd stribedi. Mae clirio tynnach yn gwella cywirdeb lleoliadol ond yn cynyddu'r risg o rwymo os nad yw'r stribed yn berffaith wastad. Mae deunyddiau mwy trwchus yn goddef ffitiau peilot llymach oherwydd bod y stribed yn gwrthsefyll anffurfiad; mae angen ychydig mwy o glirio ffoil teneuach er mwyn osgoi cwympo o amgylch y twll peilot yn ystod ymgysylltu.
Rheoli Stack Goddefgarwch-I Fyny Ar Draws Gorsafoedd
Dyma her sylfaenol unrhyw set marw stampio gyda gorsafoedd lluosog: mae pob gweithrediad yn cyflwyno'r potensial ar gyfer gwyriadau lleoliad bach. Gallai twll tyllog yng ngorsaf 3 eistedd 0.02 mm oddi ar enwol. Mae tro yng ngorsaf 7 yn ychwanegu shifft 0.01 mm arall. Erbyn gorsaf 12, gallai'r gwallau hynny bentyrru-oni bai bod system gofrestru'r dis yn torri'r gadwyn yn weithredol.
Mae cynlluniau peilot yn cyflawni hyn trwy ailosod y stribed i safle absoliwt ar bob pwynt ymgysylltu. Mae'r gwall cronnol o fwydo-chwarae mecanyddol rholio, ehangiad thermol y stribed, a sbringback elastig ar ôl ffurfio yn cael ei sero bob tro y seddau pin peilot. Dyma pam y gall marw cynyddol ddal nodwedd-i-goddefiannau nodwedd o +/-0.05 i +/-0.10 mm hyd yn oed ar draws rhannau sydd angen pymtheg neu fwy o orsafoedd - nid yw'r gwall byth yn cael y cyfle i waethygu y tu hwnt i gynyddran traw sengl.
Mae sawl ffactor yn pennu pa mor dynn yw'r goddefiannau cyraeddadwy hynny mewn gwirionedd:
- Treialu{0}}i-clirio tyllau:Mae pob milfed o fodfedd o glirio rhwng peilot a thwll yn cynrychioli dadleoli stribedi posibl. Mae cliriad 0.001-modfedd yn golygu y gallai'r stribed eistedd unrhyw le o fewn parth diamedr 0.001-modfedd yn yr orsaf honno. Mae nodweddion a ffurfiwyd yn yr orsaf honno yn etifeddu'r ansicrwydd hwnnw.
- Pellter o'r peilot i nodwedd:Po bellaf y mae nodwedd ffurfiedig yn eistedd o'r peilot agosaf, y mwyaf onglog sy'n ymhelaethu ar wyriad lleoliad. Mae nodwedd 50 mm o'r peilot gyda gwall cylchdro stribedi gradd 0.01- yn disodli tua 0.009 mm-bach, ond yn ystyrlon pan fydd goddefiannau'n dynn.
- Trwch stribed ac anhyblygedd:Mae stribedi mwy trwchus yn gwrthsefyll gwyriad rhwng pwyntiau peilot, gan gynnal uniondeb ar draws y lled marw. Gall stoc ffoil tenau ymgrymu neu rychwantu rhwng cynheiliaid, gan ganiatáu i nodweddion canol-rhychwant symud o'u cymharu â'r ymylon a dreialwyd.
- Effeithiau thermol ar gyflymder:Mae stampio marw cynyddol cyflym yn cynhyrchu gwres ffrithiannol sy'n ehangu'r stribed yn gynyddrannol rhwng gorsafoedd. Ar farw hir sy'n rhedeg ar 400+ strôc y funud, mae twf thermol o hyd yn oed ychydig ficronau fesul traw yn ychwanegu drifft lleoliadol mesuradwy-rhywbeth y mae peilot yn ei drin yn awtomatig ond mae'n rhaid i ddylunwyr roi cyfrif amdano wrth fesur y twll peilot.
Y canllaw dylunio ymarferol: os oes rhaid i ddwy nodwedd ar yr un rhan ddal perthynas leoliadol dynn, eu ffurfio yn yr un orsaf neu mewn gorsafoedd cyfagos sy'n rhannu'r un pâr peilot. Mae lledaenu nodweddion goddefiant tynn ar draws gorsafoedd pell yn lluosi'r newidynnau a all gyflwyno gwall-hyd yn oed gyda chynlluniau peilot yn cywiro ar bob cam.
Mae dylunio cludwyr a strategaeth dreialu gyda'i gilydd yn ffurfio asgwrn cefn rheoli stribedi. Ond unwaith y bydd y cydrannau marw stampio hynny wedi'u diffinio, daw cwestiwn gwahanol i'r amlwg: a oes gan y wasg ddigon o gapasiti i yrru'r holl orsafoedd hyn ar yr un pryd? Cyfrifo cyfanswm y galw am rym ar draws dis cynyddol wedi'i lwytho'n llawn-a'i baru â'r wasg dde-yw'r rhwystr peirianneg nesaf sy'n gwahanu cysyniad y gellir ei adeiladu oddi wrth-offeryn parod cynhyrchu.
Cyfrifiadau Tunelledd a Detholiad o'r Wasg
Gallwch gael cynllun stribedi di-fai, cliriadau perffaith, a lleoliad peilot delfrydol-ond os na all y wasg stampio flaengar ddarparu digon o rym i yrru'r holl orsafoedd hynny ar yr un pryd, nid yw'n bwysig. Cyfrifo tunelledd yw lle mae'r dyluniad marw yn cwrdd â realiti ffisegol, a thanamcangyfrif ei fod yn un o'r llwybrau cyflymaf i wasgu jamiau, dyrnu wedi torri, a chynhyrchu wedi'i arafu.
Cyfrifo Torri a Ffurfio Grymoedd Fesul Gorsaf
Mae pob gorsaf mewn dis cynyddol yn mynnu grym yn annibynnol. Mae angen digon o dunelli ar orsaf dyllu i gneifio ei thyllau. Mae angen grym ar orsaf blygu i ddadffurfio'r deunydd yn blastig. Mae angen grym ar orsaf dynnu i ymestyn y waliau cregyn. Rydych chi'n cyfrifo pob un ar wahân gan ddefnyddio fformiwlâu sy'n cyfateb i'r math o weithrediad.
Ar gyfer blancio a thyllu-unrhyw weithrediad sy'n cneifio deunydd-mae'r fformiwla sylfaenol yn syml:
Grym Torri (tunelli)=Perimedr toriad (mewn.) x Trwch Deunydd (mewn.) x Cryfder Cneifio (tunelli/mewn²)
Ar gyfer twll diamedr 2 fodfedd mewn dur ysgafn 0.060-modfedd (cryfder cneifio ~25 tunnell / mewn²), hynny yw: (2 x 3.1416) x 0.060 x 25=9.4 tunnell. Lluoswch y rhesymeg honno ar draws pob nodwedd dyllog yn yr orsaf, ac mae gennych lwyth torri'r orsaf.
Mae gweithrediadau ffurfio yn defnyddio eiddo gwahanol. Mae lluniadu a phlygu yn rhoi deunydd o dan densiwn yn hytrach na chneifio, fellymae'r cyfrifiad yn cymryd lle Cryfder Tynnol Ultimate (UTS)am gryfder cneifio. Mae grym gorsaf blygu yn dibynnu ar hyd tro, trwch deunydd, lled agoriad marw, ac eiddo tynnol y deunydd. Mae pob gorsaf yn cael ei chyfrifiad ei hun-dim llwybrau byr, dim cyfartaleddau.
Cyfanswm Tunelledd y Wasg a Ffactorau Diogelwch
Dyma'r manylion y mae llawer o beirianwyr yn eu colli: cyfanswm y tunelli sydd ei angen ar gyfer gwasg marw cynyddol yw cyfanswm yr holl rymoedd gorsaf sy'n digwydd mewn un strôc wasg-nid dim ond yr orsaf drymaf. Mae pob dyrnod, pob ffurf, pob gwanwyn, a phob pad yn rhoi grym ar yr un pryd yng nghanol y marw gwaelod. Rhaid ichi roi cyfrif am bob un ohonynt:
- Grymoedd tyllu-pob twll, slot, a rhicyn wedi'u tyllu yn y strôc hwnnw
- Gwagio -rhiciau cludwr, gweithrediadau tocio, a thoriad terfynol
- Grymoedd plygu-pob gorsaf ffurfio a ymgysylltwyd yn ystod y strôc
- Grymoedd lluniadu-ffurfiant cwpan neu gregyn ynghyd â gwasgedd pad daliwr gwag
- Grymoedd bathu-gorsafoedd gwasgedd uchel- lleol ar gyfer boglynnu neu ddimensiynau
- Pwysedd sbring stripper -grym cronnus holl sbringiau stripper a silindrau nitrogen yn cywasgu yn ystod y strôc
- Pwysedd pin codi -gwanwyn-pinnau wedi'u llwytho sy'n codi'r stribed rhwng strociau
- Grymoedd cam a yrrir-unrhyw ochr-fecanweithiau gweithredu sy'n ymgysylltu yn ystod y gylchred strôc
Crynhoir popeth, yna ychwanegwch ffactor diogelwch o 20-30% yn uwch na'r cyfanswm a gyfrifwyd. Mae'r ymyl hwn yn cwmpasu amrywiad priodwedd materol rhwng lotiau coil, pylu dyrnu cynyddol rhwng cylchoedd hogi, a'r snap deinamig-trwy rym sy'n digwydd yn ystod y blancio. Snapio -trwy-rhyddhau sydyn egni pan fydd y dyrnu'n torri trwy'r defnydd - yn creu llwythiad ysgogiad sy'n mynd y tu hwnt i'r grym torri statig am eiliad. Bydd gwasg o faint rhy agos at y lleiafswm damcaniaethol yn teimlo hyn fel sioc jarring ar waelod pob strôc, gan gyflymu gwisgo dwyn a lleihau bywyd marw.
Meini Prawf Dewis y Wasg Y Tu Hwnt i Dunelledd
Nid yw capasiti tunelledd yn unig yn cymhwyso peiriant stampio blaengar ar gyfer y swydd. Rhaid i nifer o baramedrau mecanyddol hefyd alinio â gofynion corfforol y marw:
- Maint gwely:Rhaid i wely'r wasg gynnwys yr ôl troed marw gyda lle i glampio. Mae gwasg stampio marw â sgôr digonol o dunelli ond gyda gwely rhy fach yn crynhoi llwyth dros ardal lai, gan achosi gwyriad lleol sy'n diraddio ansawdd rhan.
- Uchder cau:Rhaid i'r pellter rhwng wyneb y sleid ac wyneb y gwely ar waelod y ganolfan farw fod yn fwy na uchder caeedig y marw. Gosod uchder caead yn rhy dynn yn ystod setup ac rydych mewn perygl o falu'r marw; rhy rhydd ac ni fydd gorsafoedd ffurfio yn cyrraedd y gwaelod llawn.
- Hyd strôc:Rhaid iddo fod yn ddigon ar gyfer y tyniad dyfnaf neu'r ffurf uchaf yn y marw, ynghyd â chlirio ar gyfer codwyr stribedi i godi'r deunydd ar gyfer bwydo.
- Sgôr cyflymder:Nifer uchel o lawdriniaethau marw cynyddol yn rhedeg ar 200 i 600+ strôc y funud. Rhaid graddio'r wasg marw cynyddol ar gyfer beicio parhaus ar y cyflymderau hynny heb groniad thermol yn y berynnau, y cydiwr neu'r brêc. Bydd gwasg sydd wedi'i ddylunio ar gyfer dyletswydd ysbeidiol yn gorboethi ac yn colli sefydlogrwydd dimensiwn o dan-gynhyrchu cyflymder uchel parhaus.
Egni yw'r-cydymaith i dunelledd a anwybyddir yn aml. Efallai y bydd gan wasg ddigon o rym brig ond dim digon o egni olwyn hedfan i gynnal y grym hwnnw trwy'r rhan weithredol o'r strôc-yn enwedig ar gyfer gweithrediadau lluniadu sy'n ymgysylltu â deunydd sy'n uchel yn y gylchred strôc. Mae ynni annigonol yn achos cyffredin o jamiau gwasg yn y ganolfan farw ar y gwaelod, lle mae'r olwyn hedfan yn arafu o dan y cyflymder sydd ei angen i gwblhau'r gwaith. Dilyswch bob amser y tunelledd a'r egni sydd ar gael ar eich trawiadau targed y funud.
Pwyswch y cloeon dethol yn yr amlen gynhyrchu-cyflymder, grym, a man gwaith ffisegol. Ond o fewn yr amlen honno, y cydrannau marw eu hunain sy'n pennu pa mor hir y mae'r offeryn yn rhedeg rhwng arosfannau cynnal a chadw. Mae'r deunyddiau a ddewisir ar gyfer punches, botymau marw, a phlatiau gwisgo yn pennu a ydych chi'n miniogi bob 50,000 o drawiadau neu'n rhedeg heibio miliwn.
Die Dewis Deunydd a Chynllunio Cynnal a Chadw
Mae offeryn cynyddol a marw ond mor wydn â'r deunyddiau y tu mewn iddo. Gallwch chi wneud y gorau o bob dilyniant gorsaf a hoelio pob cyfrifiad clirio, ond os yw'r punches a'r botymau marw wedi'u hadeiladu o'r radd ddur anghywir, byddwch chi'n tynnu'r dis i'w hogi'n llawer rhy aml neu'n waeth, gan ddisodli mewnosodiadau wedi cracio ar ganol-rhediad. Detholiad dur marw stampio yw'r penderfyniad sy'n trosi'ch bwriad dylunio yn hirhoedledd cynhyrchu gwirioneddol, wedi'i fesur mewn trawiadau rhwng cyfnodau gwasanaeth.
Graddau Dur Offeryn ar gyfer Cydrannau Die Blaengar
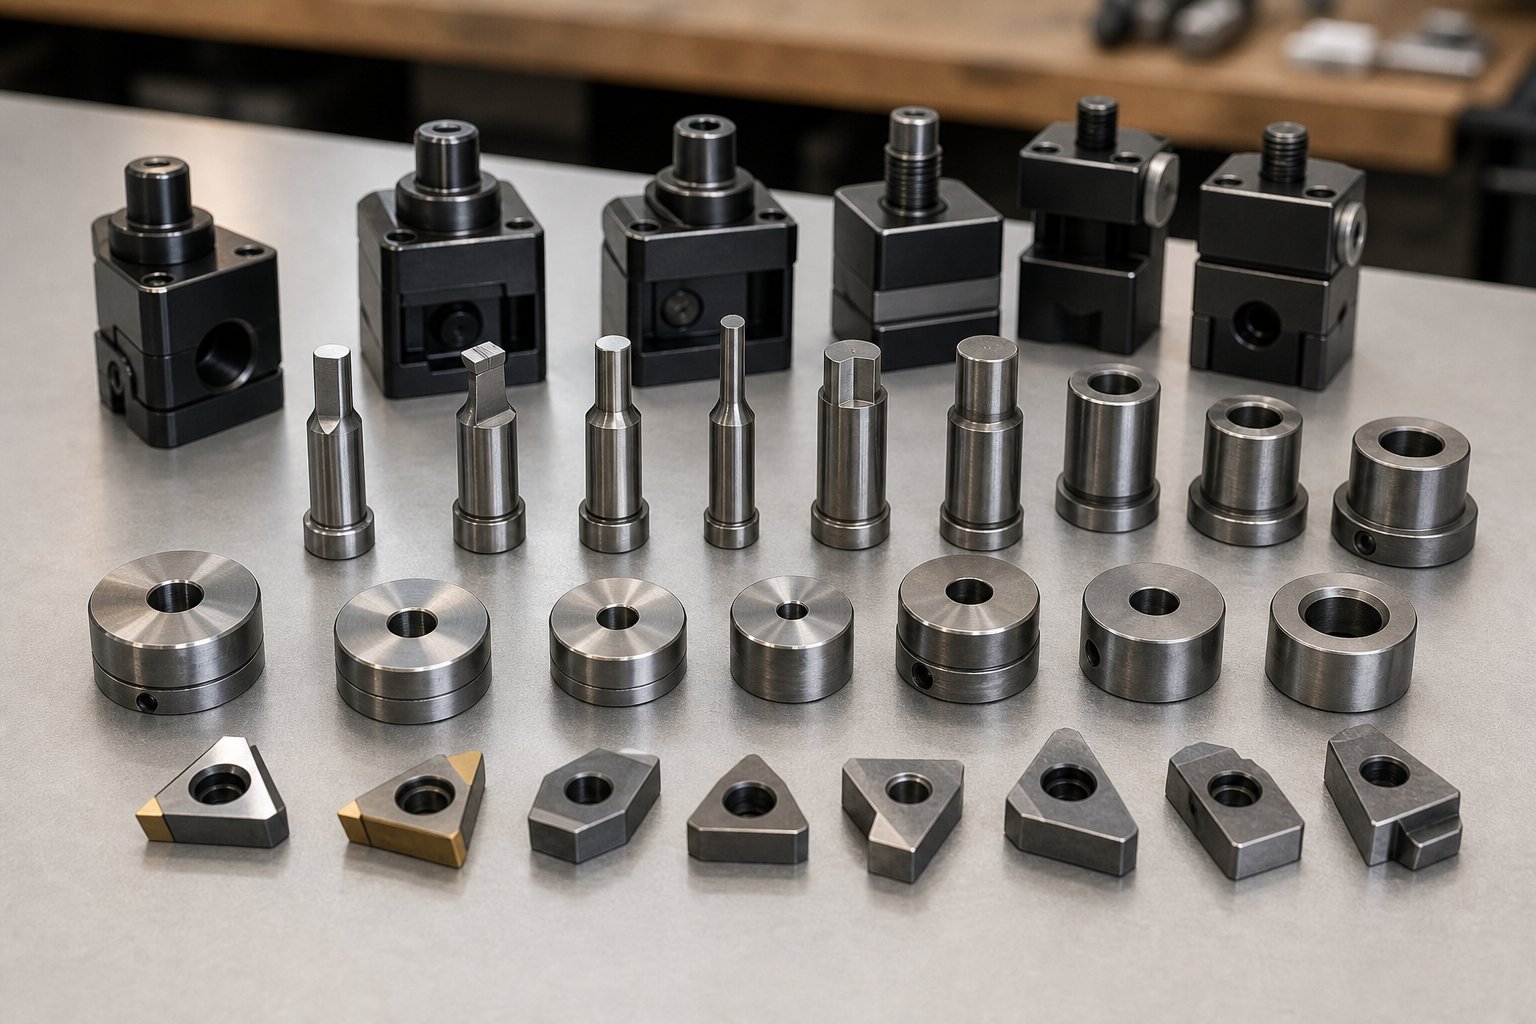
Mae dyluniad offer marw yn golygu paru deunydd pob cydran â'i fodd methiant amlycaf. A fydd y dyrnu yn treulio'n raddol o sgraffinio? A fydd yn sglodion dan effaith dro ar ôl tro? A fydd yn dadffurfio o dan lwyth cywasgol parhaus? Mae'r ateb yn pennu pa radd sy'n perthyn i'r orsaf honno.
Dyma'r hierarchaeth ymarferol, o'r -diben cyffredinol i'r-dyletswydd eithafol:
| Gradd Dur Offeryn | Caledwch Gweithio | Cryfder Cynradd | Cais Gorau |
|---|---|---|---|
| A2 (1.2363 / SKD12) | 58-62 HRC | Gwydnwch cytbwys a gwrthsefyll traul | Cymedrol-maint gwaith cyffredinol lle nad oes un modd methiant unigol yn dominyddu |
| D2 (1.2379 / SKD11) | 58-60 HRC | Gwrthiant gwisgo sgraffiniol uchel | Maint uchel{0}}gwancio a thyllu lle mae cadw ymyl yn hollbwysig |
| M2 (1.3343 / SKH51) | 60-65 HRC | Gwrthwynebiad gwisgo gyda chryfder cywasgol uwch | Yn taro dan lwyth trwm ar gyflymder cynhyrchu uchel |
| M4 Cyflymder Uchel -Dur | 62-66 HRC | Uchafswm ymwrthedd traul mewn dur gyr | Tyllu{0}}cyflymder uchel o ddeunyddiau sgraffiniol neu orchuddio |
| carbid (carbid twngsten) | 88-92 HRA | Caledwch eithafol a gwisgo bywyd | Cynhyrchu cyfaint hynod o uchel neu ddeunyddiau sgraffiniol fel dur silicon |
Meddyliwch amdano fel cyfaddawd cost-yn erbyn-bywyd.Mae A2 yn darparu datrysiad cytbwyspan fydd traul, anffurfiad, ac effaith i gyd yn cyfrannu at ddiraddio offer heb unrhyw fecanwaith unigol yn amlwg yn dominyddu. Mae'n rhagosodiad cadarn ar gyfer marw sy'n rhedeg cyfeintiau cynhyrchu cymedrol lle mae sawl gorsaf yn profi amodau llwytho cymysg.
Mae D2 yn camu i mewn pan fydd cyfaint cynhyrchu yn dringo a gwisgo ymyl yn dod yn ffactor cyfyngol. Mae ei gynnwys cromiwm carbid uchel yn cadw'r ymylon yn sydyn dros rediadau hir-ond unwaith y bydd naddu neu gracio yn ymddangos, mae caledwch is D2 yn golygu ei bod hi'n bryd newid i rywbeth sy'n gallu gwrthsefyll effaith fel S7, neu gamu i fyny i M2 lle mae traul a llwyth cywasgol yn cyfrannu at fethiant.
Mae duroedd cyflymder uchel M2 ac M4 yn meddiannu'r haen uchaf ar gyfer cymwysiadau dur marw stampio gyr. Maent yn cynnal geometreg ymyl o dan lwytho cywasgol dro ar ôl tro a fyddai'n anffurfio D2, gan eu gwneud yn ddelfrydol ar gyfer dyrniadau mewn-darnau cynyddol cyflym sy'n rhedeg ar 300+ strôc y funud. Y cyfaddawd yw peiriannu-mae'r graddau hyn yn anos i'w malu ac mae angen triniaeth wres fwy gofalus i gyflawni canlyniadau cyson.
Pan fydd Mewnosod Carbide yn Cyfiawnhau Eu Cost
Mae stampio carbid cynyddol yn cynrychioli brig yr ysgol gwydnwch-ac ar frig y rhestr brisiau. Gall botwm dyrnu neu farw carbid gostio 5 i 10 gwaith yn fwy na'r hyn sy'n cyfateb i D2. Felly pryd mae'r buddsoddiad hwnnw'n gwneud synnwyr?
Mae'r gorgyffwrdd economaidd yn dibynnu ar dri ffactor:
- Cyfaint cynhyrchu:Pan fydd cyfeintiau blynyddol yn fwy na 5-10 miliwn o drawiadau, mae oes estynedig carbid rhwng miniiadau (yn aml 10 gwaith yn hirach na dur offer) yn lleihau cyfanswm cost amser segur ddigon i wrthbwyso'r buddsoddiad uwch ymlaen llaw
- Deunydd workpiece:Mae deunyddiau sgraffiniol fel laminiadau dur silicon, dur di-staen, a stoc stribedi wedi'u gorchuddio yn cyflymu traul dur offer yn ddramatig. Mae carbide yn gwrthsefyll y sgraffiniad hwn yn llawer mwy effeithiol, gan gynnal cyflwr ymylol lle byddai angen ail-siaradu D2 bob 50,000-100,000 o drawiadau
- Sensitifrwydd goddefgarwch:Mae rhannau â gofynion dimensiwn tynn yn elwa ar sefydlogrwydd dimensiwn carbid-mae llai o draul yn golygu llai o ddrifft rhwng cylchoedd cynnal a chadw, sy'n golygu llai o-o-rhannau goddefgarwch yn ystod rhediadau estynedig
Un cafeat hollbwysig: mae carbid yn frau. Mae'n gwrthsefyll traul yn hyfryd ond yn cracio o dan effaith neu lwytho ochrol. Fel y mae arbenigwyr dylunio marw blaengar yn nodi, "mae carbid fel concrit a bydd yn chwalu cyn iddo wisgo." Mae hyn yn golygu bod carbid yn gweithio orau mewn gorsafoedd tyllu a gwagio gyda dyrniadau wedi'u harwain yn dda a grym ochrol lleiaf-nid mewn gorsafoedd ffurfio lle mae llwythi oddi ar{-yn gyffredin. Rhaid i ddylunwyr sicrhau hyd canllaw dyrnu cywir a dileu unrhyw gamliniad a allai ochr-lwytho'r mewnosodiad carbid.
Cyfnodau Cynnal a Chadw a Chynllun ar gyfer Defnyddioldeb
Nid yw stampio cynnal a chadw dis yn ymwneud â miniogi ar amserlen yn unig-mae'n ymwneud â sut y cynlluniwyd y dis i gael ei wasanaethu yn y lle cyntaf. Mae marw sy'n gofyn am ddadosod llwyr i ddisodli un dyrnu treuliedig yn costio llawer mwy mewn amser segur nag un wedi'i beiriannu ar gyfer mynediad modiwlaidd.
Mae dyluniad allweddol-ar gyfer-egwyddorion defnyddioldeb yn cynnwys:
- Mewnosodiadau adrannol:Torri botymau marw a thorri dur yn segmentau unigol yn hytrach na phlatiau monolithig. Pan fydd un ymyl arloesol yn gwisgo, rydych chi'n disodli'r mewnosodiad hwnnw yn unig-nid yr adran marw gyfan.
- Newid -deiliaid dyrnu yn gyflym:Systemau cadw sy'n caniatáu i ddyrniadau unigol gael eu tynnu a'u disodli heb darfu ar offer cyfagos. Mae dalwyr clo pêl neu letem yn golygu bod hwn yn weithrediad pum munud yn hytrach nag awr o ailadeiladu.
- Dyluniad bloc sawdl:Blociau sawdl manwl gywir ac allweddi canllaw sy'n gorfodi'r haneri marw uchaf ac isaf i aliniad union wrth ail-osod, gan ddileu'r risg o gamgymeriad dynol sy'n achosi dyrnu i-farwolaeth anghywir ar ôl cynnal a chadw.
- Cyrn simnai wedi'u dogfennu:Uchafswm y terfynau symud symud wedi'u nodi ar y lluniadau cydosod marw, sy'n atal dros{0}}shimming a allai achosi ymyrraeth dyrnu â stripwyr neu gydrannau eraill.
Mae cyflenwyr marw blaengar profiadol yn hoffiYICHENpeiriannu'r hygyrchedd cynnal a chadw hwn yn uniongyrchol i mewn i'w dyluniadau marw o'r cyfnod cysyniad-cefnogi-cynhyrchu rhediad hir gyda chyfnodau gwasanaeth rhagweladwy a chynllunio cynnal a chadw graddadwy ar gyfer-rhannau metel cyfaint uchel. Pan fydd marw wedi'i ddylunio fel bod gweithredwr y wasg neu dechnegydd ystafell offer yn gallu cyfnewid cydrannau traul heb sgiliau arbenigol, rydych chi'n amddiffyn amser cynhyrchu heb ystyried amrywioldeb y gweithlu.
Y realiti ymarferol o stampio cynnal a chadw marw yw hyn: efallai y bydd angen miniogi marw sy'n rhedeg miliwn o strôc y flwyddyn gyda mewnosodiadau D2 bob 150,000-250,000 o drawiadau. Uwchraddio gorsafoedd critigol i garbid, ac mae'r cyfwng hwnnw'n ymestyn i 1,000,000+ o drawiadau. Ond dim ond un newidyn yw amlder miniogi. Rhaid i'r dyluniad hefyd roi cyfrif am ba mor gyflym y gallwch chi gael y marw yn ôl i'r wasg ar ôl iddo gael ei dynnu - a daw'r cyflymder hwnnw o adeiladu modiwlaidd meddylgar, nid o ddur gwell yn unig.
Mae dewis deunyddiau a chynllunio defnyddioldeb yn pennu pa mor hir y mae marw yn rhedeg a pha mor gyflym y mae'n gwella. Ond ni all hyd yn oed y deunyddiau gorau wneud iawn am drosolwg cyfnod dylunio sy'n creu patrymau methiant cronig-camborth, tynnu gwlithod, torri dyrnu, a phroblemau cam-alinio gorsaf sy'n digwydd dro ar ôl tro ni waeth faint o weithiau rydych chi'n miniogi neu'n ailosod cydrannau.
Methiannau Dylunio Cyffredin ac Atal Achosion Gwraidd
Mae'r rhan fwyaf o ganllawiau datrys problemau yn canolbwyntio ar beth i'w wneud ar ôl i farw cynyddol ddechrau methu â chynhyrchu. Mae hynny tuag yn ôl. Gellir olrhain y rhan fwyaf o broblemau stampio marw cynyddol cronig-camborth, tynnu gwlithod, toriad dyrnu, drifft dimensiwn-yn ôl i benderfyniadau a wnaed yn ystod y cyfnod dylunio, ymhell cyn i'r marw weld unrhyw wasg. Mae eu trwsio ar ôl i'r offeryn gael ei adeiladu yn golygu ail-weithio drud, oedi cyn cynhyrchu, a bywyd marw dan fygythiad. Nid yw eu hatal yn ystod y dyluniad yn costio bron dim.
Os yw'ch marw yn dal i gamdanio ar yr un modd methu â rhedeg ar ôl rhedeg, mae'n debyg nad gwall traul neu weithredwr yw'r achos sylfaenol. Mae'n fwlch dylunio na fydd unrhyw hogi neu addasu yn ei ddileu.
Camborth a Methiannau Dilyniant Llain
Camborth-lle mae'r stribed yn methu â symud y pellter traw cywir cyn y cylchoedd gwasgu-yw un o'r ymyriadau cynhyrchu mwyaf cyffredin wrth stampio offer a marw. Pan fydd yn digwydd, mae punches yn cyrraedd y lleoliad anghywir, mae peilotiaid yn ymgysylltu oddi ar y ganolfan, ac mae'r rhannau canlyniadol yn sgrap. Yn waeth na hynny, gall camborth difrifol daro dyrniadau i mewn i fotymau marw, gan achosi miloedd o ddoleri mewn difrod offer mewn un strôc.
Beth sy'n achosi cam-borthi? Fel arfer un o bedwar trosolwg cyfnod dylunio:
- Hyd ymgysylltu peilot annigonol:Os nad yw pinnau peilot yn disgyn yn ddigon pell i'r stribed cyn torri neu ffurfio offer, cysylltwch â'r deunydd, nid yw'r stribed wedi'i gofrestru'n llawn pan fydd y llawdriniaeth yn dechrau. Mae'r atgyweiriad yn cynllunio ymgysylltu tip peilot hirach-yn nodweddiadol 1.5x lleiafswm trwch deunydd-a gwirio bod amseriad rhyddhau porthiant yn caniatáu i beilotiaid eistedd yn gyfan gwbl cyn i offer arall ymgysylltu.
- Cambr stribed gormodol o weithrediadau anghymesur:Pan dynnir llawer iawn o ddeunydd o un ochr i'r stribed,coil mewnol straen rhyddhau anwastad, gan achosi'r cludwr i bwa ochrol. Dros filoedd o gylchoedd, mae'r cambr blaengar hwn yn tynnu'r stribed yn erbyn canllawiau a chynlluniau peilot, gan greu ymwrthedd porthiant a chamborth yn y pen draw. Mae gwrthfesurau dylunio yn cynnwys ychwanegu gweithrediadau trim cydbwyso ar yr ochr arall neu newid i gyfluniad cludwr deuol sy'n dosbarthu straen yn gymesur.
- Uchder codwr annigonol:Rhwng strociau'r wasg, mae pinnau codi wedi'u llwytho yn y gwanwyn yn codi'r stribed uwchben yr arwyneb marw fel y gall symud ymlaen yn rhydd. Os yw uchder y codwr yn rhy isel, mae nodweddion wedi'u ffurfio neu dabiau wedi'u plygu tuag i lawr yn llusgo ar draws y wyneb marw yn ystod bwydo. Mae'r stribed yn petruso, mae'r peiriant bwydo yn mynd dros ei ffenestr amseru, ac mae'r strôc nesaf yn dal y stribed allan o'i safle. Rhaid i ddylunwyr gyfrifo uchder y codwr yn seiliedig ar y ffurf ddyfnaf i lawr yn y dis ynghyd ag ymyl clirio-nid trwch deunydd yn unig.
- Hyd porthiant yn fwy na chywirdeb porthiant y wasg:Mae pellter traw hirach yn ymhelaethu ar anghywirdeb mecanyddol porthwyr servo neu aer. Mae porthwr â sgôr o +/- 0.05 mm yn gywir yn cynhyrchu dwywaith y gwall absoliwt ar draw 50 mm yn erbyn traw 25 mm. Pan fydd y dyluniad yn gofyn am bellteroedd dilyniant hir, mae porthiannau byrrach gyda chyfrifiadau gorsaf uwch yn aml yn cynhyrchu canlyniadau mwy sefydlog na llai o orsafoedd â hyd traw ymosodol.
Gellir atal pob un o'r problemau hyn gyda sylw dylunio priodol. Yr edefyn cyffredin? Maen nhw i gyd yn deillio o danamcangyfrif sut mae'r stribed yn ymddwyn yn ddeinamig ar gyflymder cynhyrchu-rhywbeth sy'n edrych yn iawn yn CAD neu yn ystod-brofiad cyflymder araf ond sy'n diraddio'n gyflym ar 200+ strôc y funud.
Tynnu Gwlithod a Phwnsh Atal Torri
Mae tynnu gwlithod yn dwyllodrus o ddinistriol. Gall un gwlithen wedi'i thynnu-disg o sgrap wedi'i dyrnu sy'n glynu wrth y pwnsh tynnu'n ôl ac yn ail-yn mynd i mewn i'r stribed- niweidio pob gorsaf i lawr yr afon mewn un strôc gwasgu. Mae'n tolcio arwynebau rhan, craciau gan ffurfio dyrnu, a jamio rhwng ymylon torri. Mewn stampio marw cynyddol cyflym sy'n rhedeg ar 300+ SPM, nid oes dim amser i weithredwr ymateb cyn i'r difrod raeadru trwy'r marw cyfan.
Pam mae gwlithod yn tynnu? Y prif achos yw gwactod. Pan fydd punch yn cneifio trwy ddeunydd, mae'r gwlithen yn cwpanu ychydig, gan ddal aer rhwng wyneb y gwlithen ceugrwm a'r wyneb dyrnu gwastad. Wrth dynnu'n ôl, mae'r boced hon wedi'i selio yn creu sugno sy'n codi'r gwlithen allan o'r botwm marw. Mae ireidiau trwm yn cynyddu'r effaith selio, ac mae cliriadau torri mwy yn cynhyrchu gwlithod ychydig yn llai na'r agoriad marw-gan ddileu'r ffit ymyrraeth a fyddai fel arall yn eu cadw.
Dylunio-gwrthfesurau cam sy'n atal gwlithod rhag tynnu cyn iddo ddechrau:
- Geometreg cadw gwlithod mewn botymau marw:Mae peiriannu slotiau onglog bach neu adfachau i mewn i'r waliau botwm marw yn creu pyliau ar berimedr y wlithen sy'n ei osod yn ei le. Mae botwm wrthdroi-taper die-lle mae'r turio'n culhau ychydig tuag at yr allanfa-yn dal gwlithod mewn cywasgiad. Dim ond 0.0005 i 0.001 modfedd o tapr sydd ei angen; gall tapr gormodol hollti'r botwm.
- Sianeli awyru mewn punches:Mae twll trwodd bach sy'n cael ei ddrilio i lawr canol y dyrnu yn caniatáu i aer sydd wedi'i ddal ddianc wrth dynnu'n ôl, gan dorri'r sêl wactod. Mae'r addasiad syml hwn yn dileu'r mecanwaith sugno yn gyfan gwbl ar punches mwy.
- Cymarebau clirio priodol:Mae clirio llymach yn cynhyrchu gwlithod sy'n pwyso-ffitio i mewn i'r botwm marw, gan eu cloi yn eu lle yn gorfforol. Pan fo dyluniad marw yn gofyn am gliriadau mwy am resymau ansawdd ymyl neu fywyd offer, mae nodweddion cadw gwlithod yn dod yn orfodol yn hytrach nag yn ddewisol.
- Addasiadau wyneb punch:Mae malu cromen fach, croes-rhigol, neu gamu ar yr wyneb dyrnu yn tarfu ar y sêl fflat sy'n creu gwactod. Mae pinnau alldafliad wedi'u llwytho yn y gwanwyn y tu mewn i dyllau mwy yn gwthio gwlithod yn gorfforol oddi ar yr wyneb wrth dynnu'n ôl.
Mae gan doriad pwnsh ei set ei hun o - achosion gwraidd cyfnod dylunio. Y mwyaf cyffredin: trawsdoriadau dyrnu rhy fach. Mae ymwrthedd dyrnu i rym stripio yn dibynnu ar ei arwynebedd trawstoriadol a'i hyd. Mae dyrniadau hir, main-y rhai sydd â chymhareb hyd-hyd-dros 8:1-yn agored iawn i byclau o dan y llwyth stripio sy'n digwydd pan fydd y defnydd yn gafael yn y dyrnu wrth dynnu'n ôl. Mae dylunio hyd canllaw dyrnu digonol (wedi'i gefnogi o fewn y plât stripiwr) a chadw cymarebau hyd-i ddiamedr o dan y trothwyon critigol yn atal y modd methiant hwn yn gyfan gwbl.
Mae llwytho ochrol o gamlinio yn lladdwr dyrnu arall. Os nad yw'r dyrnu'n mynd i mewn i'r botwm marw yn berffaith grynodedig, mae grymoedd ochr yn datblygu sy'n taro pigiadau diamedr bach neu fewnosod sglodion carbid. Mae'r atgyweiriad dylunio yn sicrhau bod digon o gyswllt â'r pin canllaw ac roedd canllawiau platiau stripiwr yn dod i'r afael â phroblemau manwl sy'n rhad i'w hatal ond yn ddrud i'w diagnosio ar ôl y ffaith.
Camaliniad Gorsaf a Gwall Cronnus
Pan fo stampiadau marw cynyddol yn dangos drifft dimensiwn graddol neu leoliadau nodwedd anghyson, y prif achos yn aml yw camlinio gorsaf-amod lle nad yw'r haneri marw uchaf ac isaf yn cynnal cofrestriad perffaith dan lwyth. Gall hyn fod yn statig (cafodd y marw ei adeiladu ychydig i ffwrdd) neu ddeinamig (mae'r dis yn gwyro yn ystod pob strôc ac yn tarddu'n ôl, gyda'r patrwm gwyro yn symud wrth i gydrannau wisgo).
Dylunio{0}}fesurau ataliol cam sy'n rheoli camaliniad:
- Maint a lleoliad pin canllaw digonol:Dylai pinnau tywys fod o faint ar gyfer cyfanswm y grym ochrol y byddant yn ei wrthsefyll, nid dim ond wedi'i ffitio i feintiau catalog safonol. Rhowch nhw mor bell oddi wrth ei gilydd ag y mae geometreg marw yn caniatáu-bylchu ehangach yn gwrthsefyll camlinio onglog yn fwy effeithiol na phinnau mwy wedi'u gosod yn agos at ei gilydd.
- Anhyblygrwydd set marw priodol:Rhaid i drwch esgidiau gyd-fynd â'r tunelledd a'r rhychwant. Mae esgidiau tenau yn ystwytho dan lwyth, gan achosi i'r gorsafoedd allanol symud o'u cymharu â gorsafoedd canol. Rheol gyffredinol: mae isafswm trwch esgid yn cyfateb i 1.5 gwaith y rhychwant heb gefnogaeth hiraf wedi'i rannu â 6 ond mae dilysiad FEA yn fwy dibynadwy na'r rheolau ar gyfer marw cymhleth.
- Lwfansau ehangu thermol ar gyfer gweithrediadau-cyflymder uchel:Ar 400+ strôc y funud, mae gwresogi ffrithiannol yn ehangu cydrannau marw yn wahanol. Mae dur yn ehangu tua 12 micron y metr fesul gradd Celsius. Gall marw 600mm o hyd sy'n rhedeg yn boeth dyfu 30-50 micron ar ei hyd-digon i symud aliniad gorsaf allanol y tu allan i'r goddefiant. Mae dylunwyr yn darparu ar gyfer hyn gydag ychydig o gliriad mewn nodweddion lleoli nad ydynt yn hanfodol tra'n cynnal cofrestriad anhyblyg ar bwyntiau datwm critigol.
- Lleoliad allweddol wrth gefn ar gyfer aliniad marw ailadroddadwy:Mae allweddi manwl gywirdeb rhwng adrannau marw ac esgidiau yn gorfodi cydrannau i'r union leoliad yn ystod y cynulliad. Pan fydd dis yn cael ei dynnu i'w gynnal a'i gadw a'i ail-gydosod, mae'r allweddi hyn yn dileu'r posibilrwydd o gamgymeriad dynol wrth adlinio-mae pob ailadeiladu yn cynhyrchu'r un cofrestriad â'r cynulliad gwreiddiol.
Mae meddalwedd dylunio marw blaengar modern yn galluogi efelychu FEA o wyriad marw o dan lwyth cynhyrchu llawn, gan ragweld yn union ble a faint y bydd y strwythur marw yn ystwytho cyn torri un bloc o ddur. Mae'r gallu hwn yn trawsnewid camaliniad o ddarganfyddiad tryout i gyfrifiad cyfnod dylunio. Gall peirianwyr ychwanegu asennau anystwyth, cynyddu trwch esgidiau mewn parthau critigol, neu adleoli pinnau tywys i wrthweithio gwyriad a ragwelir-i gyd yn y model CAD, am ddim cost materol.
Mae llifoedd gwaith dilysu CAD/CAE yn dal y materion hyn yn gynnar trwy efelychu trawiad cyfan y wasg: grymoedd dyrnu, ymgysylltu stripwyr, ffurfio llwythi, a'u heffaith gyfunol ar strwythur marw. Mae'r meddalwedd dylunio marw blaengar yn tynnu sylw at orsafoedd lle mae gwyro yn uwch na'r trothwyon a ddiffiniwyd gan ddefnyddwyr, gan alluogi dylunwyr i ailadrodd cyn ymrwymo i adeiladu offer. Mae'r dull efelychiad hwn yn cynrychioli newid sylfaenol o'r cylch traddodiadol "adeiladu, rhoi cynnig arno, ei drwsio" sy'n costio wythnosau o amser rhoi cynnig arni a miloedd o ail-weithio.
Atal methiannau yn y cam dylunio yw'r strategaeth ansawdd fwyaf cost-effeithiol sydd ar gael. Ond mae angen i hyd yn oed ddei sydd wedi'i ddylunio'n berffaith gael ei adeiladu gan gyflenwr sydd â'r gallu i gyflawni'r dyluniad hwnnw'n fanwl gywir-a'i gynnal gan dîm sy'n deall y bwriad peirianneg y tu ôl i bob nodwedd. Y cysylltiad hwnnw rhwng ansawdd dylunio a gallu cyflenwyr yw'r hyn sy'n penderfynu yn y pen draw a yw rhaglen farw gynyddol yn darparu rhannau cyson dros filiynau o gylchoedd neu'n diraddio'n broblem cynnal a chadw cronig.
Dewis Partner Die Blaengar ar gyfer Cynhyrchu Torfol
Nid yw marw cynyddol ond cystal â'r siop sy'n ei adeiladu. Gallwch nodi pob cliriad, rhoi trefn ar bob gorsaf yn berffaith, a dewis duroedd offer delfrydol-ond os nad oes gan y cyflenwr yr offer manwl gywir, y wybodaeth berthnasol, na'r ddisgyblaeth broses i gyflawni'r dyluniad hwnnw'n gwbl ffyddlon, byddwch yn treulio misoedd yn ceisio mynd ar drywydd problemau na ddylent fod wedi bodoli erioed. Ar gyfer peirianwyr cynhyrchu a thimau caffael sy'n cyrchu stampiau blaengar yn marw, nid yw dewis cyflenwyr yn benderfyniad prynu. Mae'n benderfyniad peirianneg gyda chanlyniadau uniongyrchol ar gyfer ansawdd rhan, uptime cynhyrchu, a chyfanswm cost rhaglen.
Beth i'w Werthuso mewn Cyflenwr Die Blaengar
Nid yw pob gweithgynhyrchydd marw blaengar yn gweithredu ar yr un lefel gallu, ac nid yw gwefan caboledig yn gwarantu manwl gywirdeb ar lawr y siop. Pan fyddwch yn gwerthuso partneriaid posibl ar gyfer gwasanaethau stampio metel marw blaengar, canolbwyntiwch ar feini prawf sy'n datgelu dyfnder technegol gwirioneddol yn hytrach na manylion-arwynebedd:
- Yn{0}}gallu dylunio ac efelychu tai:A yw'r cyflenwr yn rhedeg efelychiad ffurfio yn seiliedig ar FEA ac optimeiddio gosodiad stribedi yn fewnol, neu a yw'n allanoli'r dylunio a pheiriannu yn syml i fodel rhywun arall? Siopau sy'n berchen ar y dyluniad llawn-i-adeiladu problemau dal beiciau yn gyflymach ac ailadrodd yn fwy effeithlon wrth roi cynnig arni.
- Cyrchu dur offer a rheoli triniaeth wres:Gofynnwch o ble maen nhw'n dod o hyd i D2, M2, a mewnosodiadau carbid, ac a yw triniaeth wres yn cael ei chyflawni yn{-tŷ neu wedi'i is-gontractio. Triniaeth wres anghyson yw un o brif achosion methiant dyrnu cynamserol-mae cyflenwyr sy'n rheoli'r broses hon yn uniongyrchol yn cynhyrchu offer mwy dibynadwy.
- Argaeledd gwasg tryout:Mae gwasg tryout bwrpasol yn caniatáu i'r cyflenwr ddilysu perfformiad marw o dan amodau realistig cyn ei anfon. Heb un, rydych chi'n derbyn teclyn heb ei brofi ac yn amsugno'r holl risg o roi cynnig ar eich cyfleuster.
- Profiad gyda mathau o ddeunydd targed:Efallai y bydd arbenigwr cyflenwyr mewn stampiadau dur ysgafn yn cael trafferth gyda dur gwrthstaen neu aloion cryfder uchel sy'n gofyn am gliriadau, haenau a chyfrifiadau grym gwahanol. Gofynnwch am enghreifftiau o farw y maen nhw wedi'i gynnwys yn eich ystod deunydd a mesurydd penodol.
- Statws ardystio ISO:Mae ardystiad ISO 9001 yn nodi systemau ansawdd wedi'u dogfennu. Ar gyfer rhaglenni modurol, mae gallu signalau cydymffurfio IATF 16949 ar gyfer dogfennaeth lefel PPAP a rheoli prosesau.
- Ymatebolrwydd cyfathrebu yn ystod iteriadau dylunio:Mae rhaglenni marw cynyddol yn cynnwys adolygiadau dylunio lluosog a newidiadau peirianneg cyn dechrau torri dur. Bydd cyflenwr sy'n cymryd wythnos i ymateb i gwestiwn DFM yn costio misoedd i chi dros amserlen rhaglen lawn.
Mae'r meini prawf hyn yn gwahanu arbenigwyr marw a stampio manwl oddi wrth siopau swyddi cyffredinol. Gall cyflenwr cryf ar draws pob un o'r chwe dimensiwn gymryd perchnogaeth o berfformiad marw yn hytrach na dim ond darparu cydrannau wedi'u peiriannu a gobeithio eu bod yn gweithio.
Cydweddu Cymhlethdod Dylunio Die â Gallu Cyflenwr
Mae marwolaethau cynyddol yn rhychwantu ystod gymhlethdod enfawr. Mae marw blancio gorsaf 4-syml gyda dwy weithred tyllu a thoriad yn her beirianyddol sylfaenol wahanol na chyfansoddyn 20-orsaf blaengar gyda thynnu, ffurfiau, tapio yn marw, a chaledu dethol. Mae paru'r lefel cymhlethdod gywir â'r cyflenwr cywir yn atal gordalu a thanberfformio.
Gall marw cynyddol syml-y rhai sy'n trin gwagio fflat, tyllu sylfaenol, a throadau syml- gael eu hadeiladu'n gymwys gan ystod eang o gyflenwyr marw a stampio. Mae'r sgil gwneud offer sydd ei angen yn hygyrch, ac mae cylchoedd rhoi cynnig yn fyr fel arfer. Ond wrth i gyfrif gorsafoedd gynyddu, mae gweithrediadau ffurfio yn lluosi, a gofynion goddefgarwch yn tynhau, mae'r maes yn culhau. Mae marw cymhleth yn gofyn am gyflenwyr sydd â phrofiad efelychu ffurfio dwfn, y gallu i ragfynegi a gwneud iawn am springback yn gyfrifiadol, a'r wybodaeth fetelegol i ddewis haenau a mewnosod graddau sy'n cyd-fynd â phroffil gwisgo penodol pob gorsaf.
Mae profiad fertigol diwydiant yr un mor bwysig â gallu cyffredinol. Mae cyflenwr sydd â degawdau o brofiad stampio metel marw blaengar modurol yn deall gofynion PPAP, galwadau GD&T, a diweddeb dilysu cynhyrchiad y mae rhaglenni Haen 1 yn ei fynnu. Mae cyflenwr sy'n canolbwyntio ar gysylltwyr electroneg yn dod ag arbenigedd mewn -stampio micro, -deunyddiau ffoil tenau, a rheolaeth traw hynod o dynn. Mae offer dyfeisiau meddygol yn gofyn am ddogfennaeth olrhain a safonau gorffeniad wyneb na fydd cyflenwyr diwydiannol cyffredinol efallai'n eu cynnal. Wrth werthuso gwasanaethau stampio marw blaengar, gofynnwch yn benodol am raglenni y maent wedi'u darparu yn eich diwydiant-nid yn unig geometregau rhannau tebyg, ond gofynion system ansawdd a dogfennaeth tebyg.
Hir-Rhedeg Parodrwydd Cynhyrchu a Scalability
Dyma lle mae llawer o benderfyniadau cyrchu yn mynd o chwith: mae'r prynwr yn gwerthuso a all y cyflenwr adeiladu'r dis, ond nid a yw'r dis ei hun wedi'i gynllunio ar gyfer hyfywedd cynhyrchu hirdymor. Mae angen mwy na dur da a chliriadau tynn ar ddis stampio cynyddol a fwriedir ar gyfer gwasanaeth sy'n cael ei daro sawl blwyddyn, sawl miliwn{4}. Mae angen ei beiriannu ar gyfer scalability o'r diwrnod cyntaf.
Sut olwg sydd ar scalability mewn dylunio marw? Mae cydrannau sbâr yn gosod-dyrniadau dyblyg, botymau marw, a phlatiau traul a weithgynhyrchwyd ochr yn ochr â'r adeilad gwreiddiol fel bod y rhai newydd yn union yr un fath o ran maint heb ail-beiriannu. Gweithdrefnau cynnal a chadw wedi'u dogfennu y gall unrhyw ystafell offer cymwys eu dilyn, nid yr adeiladwr gwreiddiol yn unig. Paramedrau proses wedi'u dilysu a gofnodwyd yn ystod treial -cyflymder gorau'r wasg, gosodiadau porthiant, math iro, a phwysau gwanwyn nitrogen-fel y gellir adleoli neu ddyblygu'r dis heb ailadrodd y cylch datblygu.
Ar gyfer peirianwyr cynhyrchu a thimau caffael sy'n cyrchu rhaglenni stampio blaengar cyfaint uchel, mae'r nodweddion graddadwyedd hyn yn gwahanu marw sy'n rhedeg yn ddibynadwy am bum mlynedd oddi wrth un sy'n dod yn faich cynnal a chadw cronig ar ôl deuddeg mis.
YICHENyn opsiwn cryf i dimau sy'n dod o hyd i farwn stampio blaengar ar gyfer rhannau metel cyfaint uchel sy'n gofyn am-ffurfio gorsafoedd aml-effeithlon, ailadroddadwyedd tynn, a chynhyrchu màs graddadwy-darparu marw wedi'i beiriannu am gyfnod hir-perfformiad rhedegedig{4}}mewn{4}}mewn defnyddioldeb a pharamedrau proses wedi'u dogfennu sy'n cefnogi cynllunio cynnal a chadw rhagweladwy ar draws cylchoedd bywyd cynhyrchu estynedig.
Mae'r egwyddor ehangach yn dal waeth pa gyflenwr a ddewiswch: trin ffynonellau marw cynyddol fel penderfyniad systemau. Daw'r canlyniadau gorau gan bartneriaid sy'n deall mai dim ond y dechrau yw adeiladu'r marw-ei gefnogi trwy filiynau o gylchoedd cynhyrchu yw'r hyn sy'n pennu llwyddiant y rhaglen mewn gwirionedd. Gofynnwch sut maen nhw'n dylunio ar gyfer mynediad cynnal a chadw, pa strategaeth darnau sbâr maen nhw'n ei hargymell, a sut maen nhw'n dogfennu ffenestr y broses. Mae'r cwestiynau hyn yn datgelu a yw cyflenwr yn meddwl am offer a ddarperir neu allu cynhyrchu a gyflenwir.
Dim ond pan fydd ansawdd dylunio, arbenigedd materol a gweithrediad cyflenwyr yn cyd-fynd ar draws cylch bywyd y rhaglen gyfan y mae stampio blaengar yn cyflawni ei werth economaidd llawn. Nid yw'r peirianwyr sy'n mynd yn sownd fel arfer yn brin o wybodaeth-mae ganddyn nhw ddiffyg fframwaith systematig sy'n cysylltu penderfyniadau geometreg rhannol â rhesymeg cynllun stripio â dewis deunydd â gallu cyflenwyr. Cymhwyswch y fframwaith hwnnw fesul gorsaf, a daw'r hyn sy'n edrych fel her beirianneg hynod gymhleth yn ddilyniant o-broblemau wedi'u diffinio'n dda y gellir eu datrys.
Cwestiynau Cyffredin Dylunio Blaengar Stampio Die
1. Beth yw'r gwahaniaeth rhwng dis cynyddol a dis cyfansawdd?
Mae marw cynyddol yn cynnwys nifer o orsafoedd wedi'u trefnu mewn trefn, gan berfformio un llawdriniaeth fesul gorsaf wrth i stribed metel symud ymlaen trwy'r wasg gyda phob strôc. Mae marw cyfansawdd yn perfformio'r holl weithrediadau torri ar yr un pryd mewn un strôc mewn un orsaf. Mae marw cynyddol yn trin rhannau cymhleth gyda thyllu, plygu, a ffurfio ar gyflymder uchel, tra bod marw cyfansawdd yn gweithio orau ar gyfer rhannau gwastad symlach fel wasieri neu lamineiddiadau lle gellir torri'r holl nodweddion mewn un awyren. Mae marw cynyddol yn addas ar gyfer meintiau cynhyrchu canolig i uchel iawn, tra bod marw cyfansawdd yn nodweddiadol yn fwy darbodus ar gyfer cyfeintiau is gyda geometreg llai cymhleth.
2. Sut ydych chi'n pennu nifer y gorsafoedd sydd eu hangen mewn dis cynyddol?
Mae cyfrif gorsaf yn dibynnu ar gymhlethdod nodwedd rhan, gofynion goddefgarwch, a ffurfio cyfyngiadau dilyniant. Mae'n bosibl y bydd angen ei gorsaf ei hun ar gyfer pob gweithrediad penodol-tyllau, troadau, ffurfiau, rhiciau a thoriadau-. Rhaid gwahanu tyllau agosrwydd a fyddai'n gwanhau adrannau marw ar draws gorsafoedd. Mae troadau wrth ymyl tyllau tyllog angen gwahaniad dilyniannol i atal ystumiad. Mae peirianwyr profiadol hefyd yn ychwanegu un neu ddwy orsaf ddall fel cronfeydd wrth gefn gwag ar gyfer addasiadau yn y dyfodol yn ystod treial. Y rheol gyffredinol yw bod geometreg fwy cymhleth gyda goddefiannau tynnach yn gofyn am fwy o orsafoedd i ddosbarthu straeniau ffurfio a chynnal cywirdeb dimensiwn.
3. Pa glirio marw ddylwn i ei ddefnyddio ar gyfer stampio blaengar dur di-staen?
Ar gyfer stampio cynyddol dur di-staen, mae clirio marw a argymhellir yn amrywio o 15% o drwch deunydd yr ochr ar gyfer amodau meddal neu anelio i 20% neu fwy ar gyfer gwaith-deunydd caled. Mae hyn yn sylweddol ehangach na dur ysgafn (10-12%) oherwydd bod ymwrthedd cneifio uwch dur di-staen ac ymddygiad caledu gwaith yn galw am fwy o glirio i reoli grymoedd torri ac oedi cyn galw. Mae cliriadau tynnach mewn di-staen yn cyflymu traul offer ac yn cynyddu'r risg o gronni gludiog ar arwynebau dyrnu. Mae paru cliriad ehangach â mewnosodiadau carbid neu ddyrniadau wedi'u gorchuddio (TiN, AlCrN) yn ymestyn bywyd offer ymhellach mewn cymwysiadau di-staen.
4. Sut ydych chi'n cyfrifo cyfanswm tunelli'r wasg ar gyfer marw cynyddol?
Mae cyfanswm tunelledd y wasg yn hafal i swm yr holl rymoedd sy'n digwydd ar yr un pryd mewn un strôc yn y wasg, ynghyd â ffactor diogelwch o 20-30%. Cyfrifwch bob gorsaf yn annibynnol: mae grym torri yn defnyddio'r fformiwla perimedr x trwch x cryfder cneifio, tra bod grymoedd ffurfio yn defnyddio-cyfrifiadau seiliedig ar gryfder tynnol. Ychwanegwch yr holl dyllu, blancio, plygu, lluniadu, bathu, gwasgedd sbring stripper, a grymoedd pin codi gyda'i gilydd. Mae'r ffin diogelwch yn cyfrif am amrywiad sylweddol rhwng llawer coil, pylu dyrnu cynyddol, a grymoedd snap-drwodd deinamig yn ystod blancio. Dilyswch bob amser y cynhwysedd tunelledd a'r egni olwyn hedfan sydd ar gael ar eich trawiadau targed y funud.
5. Beth ddylwn i edrych amdano wrth ddewis cyflenwr marw blaengar ar gyfer cynhyrchu màs?
Gwerthuswch gyflenwyr ar chwe maen prawf critigol: -dylunio tai a gallu efelychu FEA, cyrchu dur offer gyda thriniaeth wres wedi'i reoli, argaeledd gwasgau tryout pwrpasol, profiad profedig gyda'ch mathau a mesuryddion deunyddiau penodol, ardystiad ISO neu IATF ar gyfer systemau ansawdd wedi'u dogfennu, a chyfathrebu ymatebol yn ystod iteriadau dylunio. Mae cyflenwyr fel YICHEN sy'n peiriannu cynnal a chadw hygyrchedd a scalability i'w marw cynyddol o'r cyfnod cysyniad yn sicrhau canlyniadau cynhyrchu tymor hir gwell. Aseswch hefyd a ydynt yn darparu setiau cydrannau sbâr, gweithdrefnau cynnal a chadw wedi'u dogfennu, a pharamedrau proses wedi'u dilysu sy'n cefnogi cynhyrchu aml-flwyddyn heb ailadrodd cylchoedd datblygu.




