Beth Yw Stampio Dur Die blaengar
Dychmygwch arf sengl sy'n dyrnu, plygu, ffurfio, a thorri stribed dur yn rhan gorffenedig - i gyd heb stopio. Dyna'r syniad craidd y tu ôl i stampio dur marw blaengar, ac mae'n un o'r dulliau mwyaf effeithlon a ddyfeisiwyd erioed ar gyfer cynhyrchu cydrannau dur cyfaint uchel gyda goddefiannau tynn a lleiafswm llafur.
P'un a ydych chi'n beiriannydd cynhyrchu sy'n optimeiddio amser beicio neu'n weithiwr caffael proffesiynol sy'n gwerthuso fesul{0}darn economeg, mae deall sut mae'r broses hon yn gweithio - a sut mae'n wahanol i ddewisiadau amgen - yn hanfodol ar gyfer gwneud y buddsoddiad offer cywir. Mae'r canllaw hwn yn dadansoddi'r mecaneg, ystyriaethau materol, strwythur cost, a strategaethau cynnal a chadw sy'n penderfynu a yw stampio metel blaengar yn ffit iawn ar gyfer eich rhannau dur.
Diffinio Stampio Dur Die blaengar
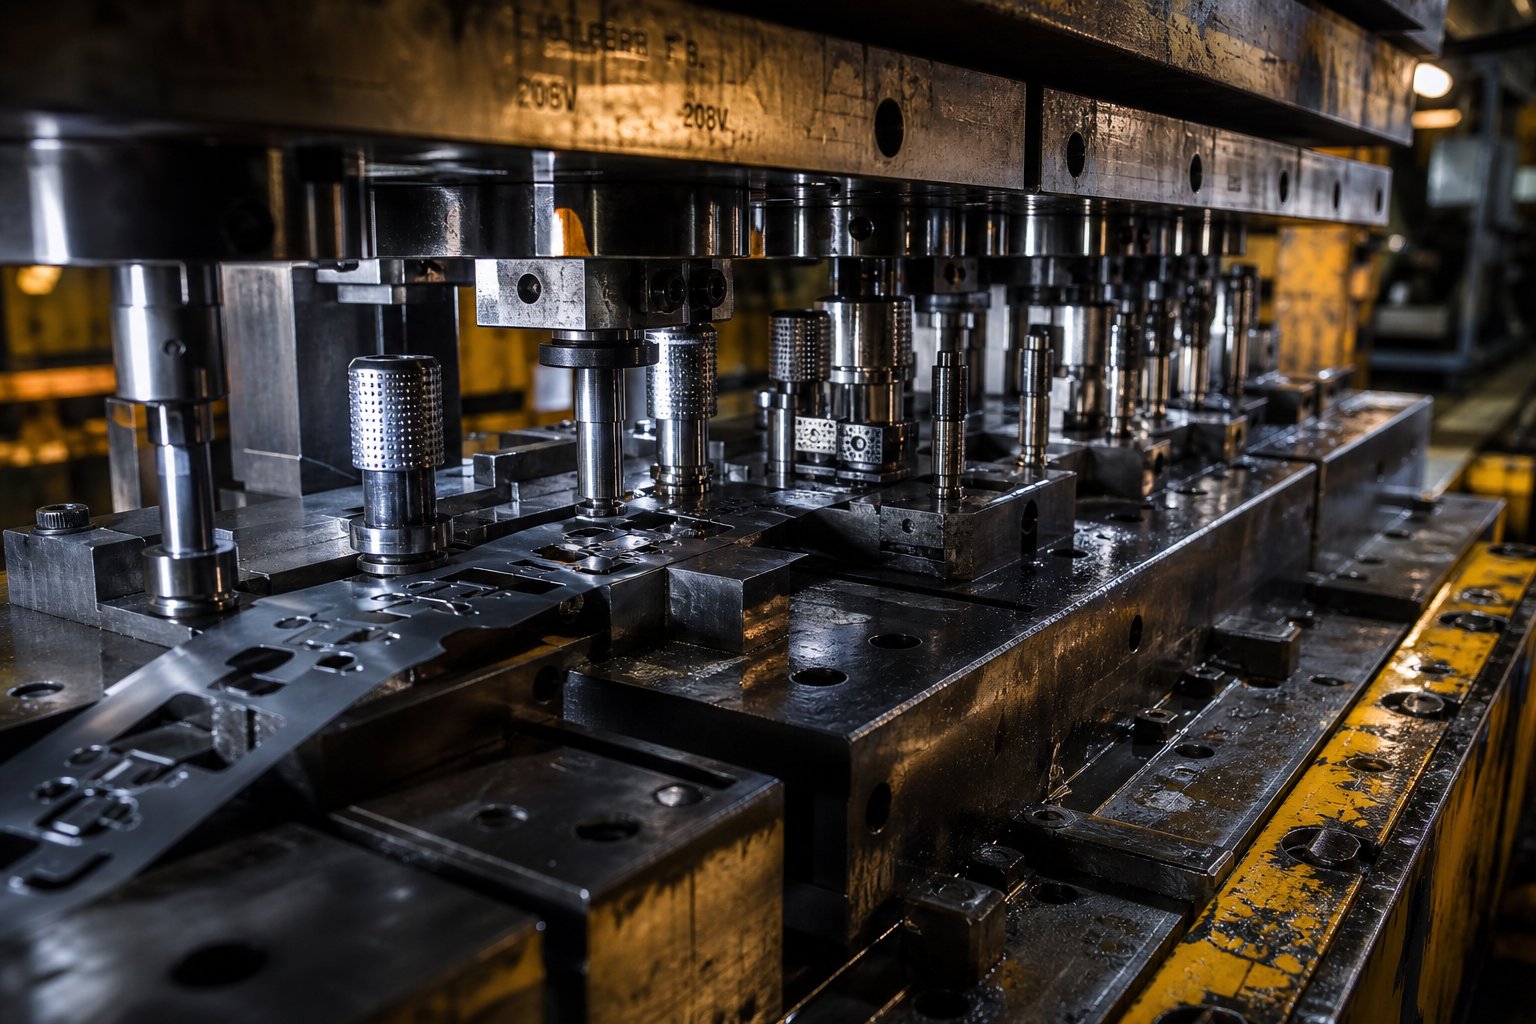
Fellybeth yw marw cynyddol, yn union? Ar ei symlaf, mae'n offeryn sengl sy'n cynnwys gorsafoedd lluosog wedi'u trefnu mewn trefn, wedi'u gosod y tu mewn i wasg stampio. Mae coil -stribed dur wedi'i fwydo yn symud ymlaen trwy'r dis un cynyddiad manwl gywir (a elwir yn draw) gyda phob strôc gwasgu. Mae pob gorsaf yn perfformio gweithrediad gwahanol - tyllu, plygu, ffurfio, neu dorri - ar yr un pryd ar wahanol rannau o'r stribed. Mae rhan orffenedig yn disgyn allan yn yr orsaf derfynol gyda phob strôc o'r wasg.
Mae stampio dur marw cynyddol yn broses ffurfio metel cyfaint uchel lle mae stribed dur di-dor yn symud ymlaen trwy farw aml-orsaf, gyda phob gorsaf yn cyflawni gweithrediad dilyniannol - tyllu, ffurfio, plygu, neu dorri - nes bod rhan wedi'i chwblhau wedi'i gwahanu oddi wrth y stribed gyda phob strôc yn y wasg.
Mae'r gair "blaengar" yn disgrifio'n union beth sy'n digwydd: mae'r dur yn symud ymlaen trwy'r marw, fesul gorsaf, pob cam yn adeiladu ar yr olaf. Mae'r stribed yn parhau i fod wedi'i gysylltu gan we cludwr (sgerbwd sgrap) trwy gydol y dilyniant cyfan, sy'n cynnal rheolaeth leoliadol ac yn dileu'r angen am drin rhan ar wahân rhwng gweithrediadau. Y natur barhaus hon yw'r hyn sy'n rhoi mantais cyflymder i stampio blaengar - gall gweisg redeg o 25 i dros 300 o strôc y funud, gan gynhyrchu miloedd o rannau dur unfath yr awr.
Sut Mae'n Wahanol i Drosglwyddo a Dulliau Die Cyfansawdd
Nid stampio marw cynyddol yw'r unig ddull o farw a stampio ar gyfer rhannau dur. Mae stampio marw trosglwyddo a stampio marw cyfansawdd bob un yn gwasanaethu gwahanol senarios cynhyrchu, a gall dewis y dull anghywir olygu gorwario ar offer neu aberthu trwybwn.
Wrth stampio marw trosglwyddo, mae'r darn gwaith yn cael ei wahanu oddi wrth y stribed yn gynnar yn y broses. Yna mae bysedd mecanyddol neu grippers yn symud yr unigolyn yn wag rhwng gorsafoedd annibynnol. Mae hyn yn golygu bod y trosglwyddiad yn marw-yn addas ar gyfer rhannau mwy na allant yn gorfforol aros ynghlwm wrth stribed wrth iddynt deithio trwy gamau ffurfio lluosog. Y fasnach yw cyflymder beicio arafach a mecanweithiau trin rhannau mwy cymhleth.
Mae stampio marw cyfansawdd yn cymryd yr ymagwedd arall: mae'n perfformio gweithrediadau torri lluosog - fel blancio a thyllu - mewn un strôc gwasgu mewn un orsaf. Mae'n effeithlon ar gyfer rhannau gwastad sydd angen manylder uchel mewn awyren sengl, ond ni all ymdrin â dilyniannau ffurfio aml-gam fel troadau, tyniadau, neu boglynnau.
Mae marw cynyddol yn dod yn ddewis a ffefrir pan fydd angen geometreg gymhleth, cyfaint uchel, ac amseroedd beicio cyflym yn yr un pecyn. Maent yn cyfuno gallu gweithredu aml--trosglwyddo marw â chyflymder-dulliau gorsaf sengl - i gyd heb drin rhan ar wahân rhwng gorsafoedd.
| Meini prawf | Marw Blaengar | Trosglwyddo Marw | Cyfansawdd Die |
|---|---|---|---|
| Addasrwydd Cyfaint | Cyfaint uchel (fel arfer 5,000+ rhan y flwyddyn) | Cyfaint canolig i uchel | Cyfaint bach i ganolig |
| Cyflymder Beicio | Cyflym (hyd at 300+ strôc/munud) | Cymedrol (arafach oherwydd trosglwyddiad rhannol) | Cymedrol |
| Cymhlethdod Rhan | Uchel (troadau lluosog, ffurfiau, tyllau) | Uchel (rhannau wedi'u tynnu-mawr neu ddwfn) | Isel (gweithrediadau awyren fflat, sengl) |
| Maint Rhan | Bach i ganolig | Canolig i fawr | Bach i ganolig |
| Cost Offer | Uchel ymlaen llaw, cyfaint isel fesul{0}}darn | Uchel ymlaen llaw | Is o flaen llaw |
| Defnydd Deunydd | Da (cynllun stribed wedi'i optimeiddio) | Gwell (dim gwastraff cludwr) | Da |
| Amser Gosod | Isel | Uwch | Isel |
Ar gyfer peirianwyr cynhyrchu sy'n rhedeg rhannau dur ar raddfa fawr, mae stampio marw cynyddol yn gyson yn darparu'r gost isaf fesul-darn pan fo geometreg rhannol yn cynnwys gweithrediadau lluosog a chyfeintiau blynyddol yn cyfiawnhau'r buddsoddiad offer. Nid y cwestiwn go iawn yw a yw'r broses yn gweithio - ond sut mae dewis deunydd, dyluniad marw, a strategaeth cynnal a chadw yn siapio ei{-economeg tymor hir.
Sut mae'r Broses Stampio Die Flaengar yn Gweithio
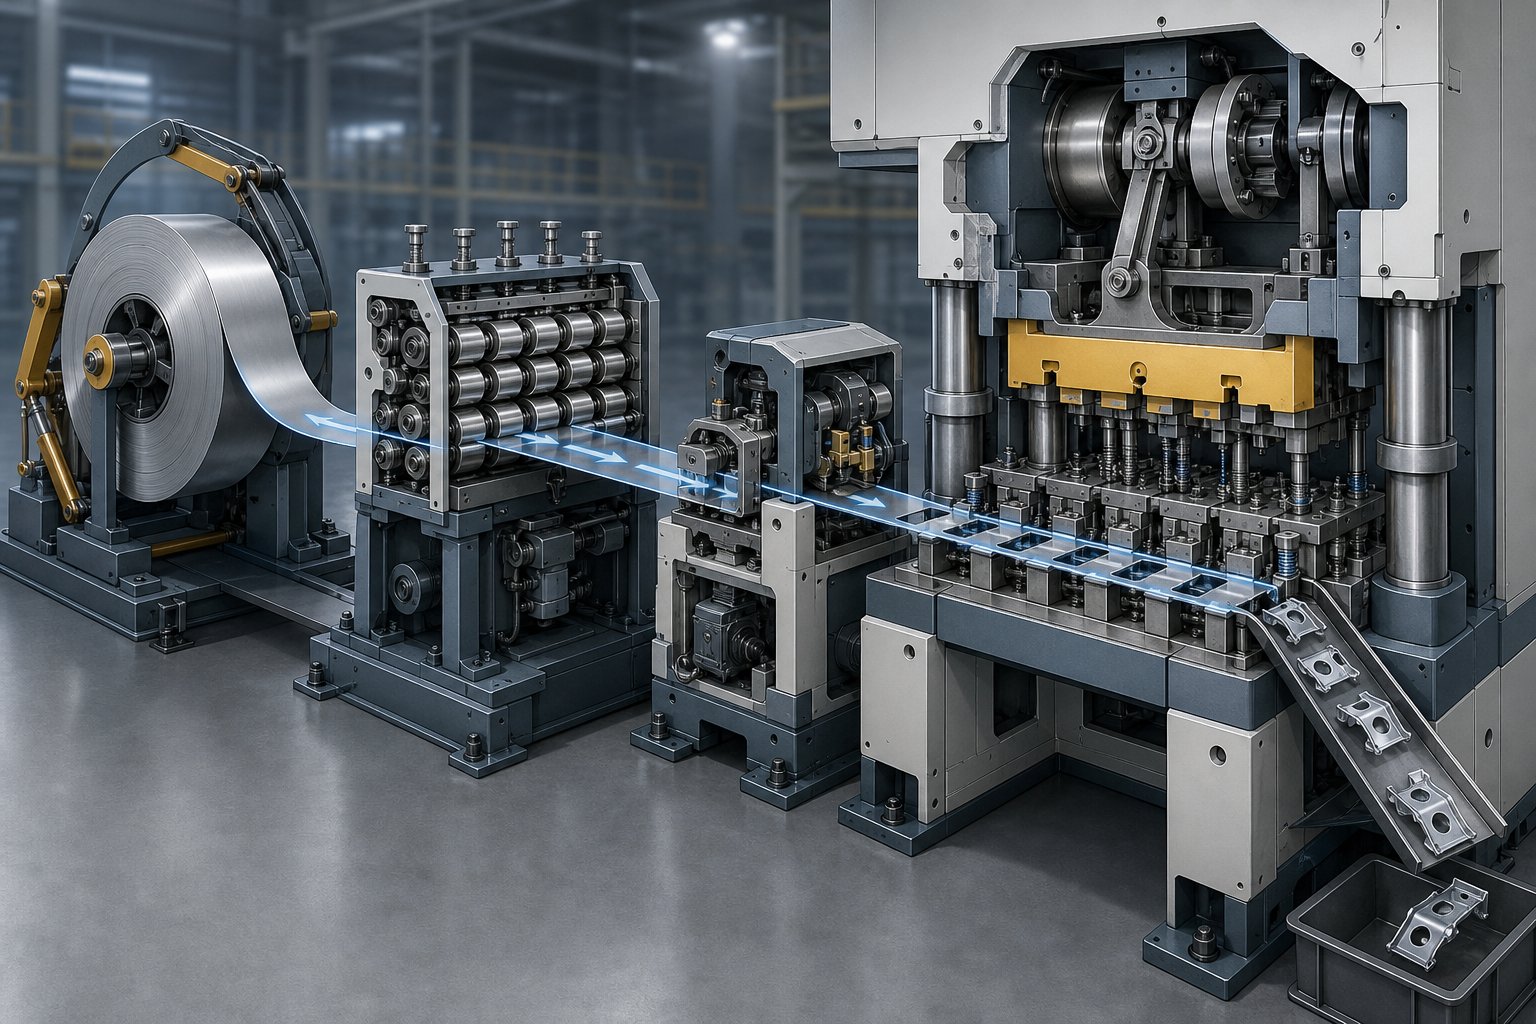
Daw mantais cyflymder marw stampio cynyddol o un egwyddor gain: mae pob strôc yn y wasg yn gwneud gwaith defnyddiol ym mhob gorsaf ar yr un pryd. Tra bod un rhan o'r stribed yn cael ei thyllau, mae rhan arall yn cael ei phlygu, ac mae un arall eto'n cael ei doriad terfynol - i gyd yn yr un amrantiad. Mae deall y broses farw hon o'r dechrau i'r diwedd yn datgelu pam mae trwybwn yn aros mor uchel a pham mae ymddygiad mecanyddol dur yn bwysig ar bob cam.
Bwydo Llain a Hyrwyddo Deunydd
Mae'rproses stampio marw blaengaryn dechrau wrth yr uncoiler, lle mae coil dur - sydd fel arfer yn pwyso cannoedd neu filoedd o bunnoedd - yn cael ei osod a'i ddad-ddirwyn. Mae'r stribed yn mynd trwy sythwr sy'n tynnu set coil (y crymedd yn cael ei gadw rhag cael ei glwyfo ar sbŵl). Ar gyfer dur, mae'r cam hwn yn hollbwysig oherwydd bod crymedd gweddilliol yn achosi bwydo anwastad a chyswllt anghyson ag arwynebau marw.
O'r peiriant sythu, mae servo feeder yn symud y stribed ymlaen pellter manwl gywir - y traw bwydo - gyda phob strôc gwasgu. Mae'r cae hwn yn cyfateb i'r bylchiad gorsaf y tu mewn i'r dis, felly mae pob gorsaf yn derbyn y darn cywir o stribed ar yr amser cywir. Mae cywirdeb porthiant ar systemau modern fel arfer yn dal o fewn ychydig filoedd o fodfedd.
Unwaith y bydd y stribed yn mynd i mewn i'r marw, mae pinnau peilot yn cymryd drosodd rheolaeth leoliad. Mae'r pinnau caled hyn yn mynd i mewn i dyllau sydd wedi'u tyllu ymlaen llaw yn y stribed ychydig cyn i'r wasg gau, gan gywiro unrhyw wall bwydo bach a chloi'r stribed i'r aliniad union. Heb dreialu dibynadwy, mae gwallau dimensiwn yn cronni fesul gorsaf. Ar gyfer stribedi dur, mae clirio tyllau peilot fel arfer yn cael eu cadw i 0.0005 i 0.001 modfedd i gynnal cofrestriad tynn ar draws yr hyd marw llawn.
Gweithrediadau Gorsaf Ddilyniannol mewn Strôc Gwasg Unigol
Dyma lle mae'r broses stampio flaengar yn cyflawni ei ymyl cynhyrchiant. Pan fydd hwrdd y wasg yn disgyn, mae pob gorsaf yn y marw yn cyflawni ei weithrediad penodedig ar yr un pryd - ar wahanol adrannau o'r un stribed. Gallai gorsaf un dyllu tyllau peilot, gorsaf dau yn creu slotiau swyddogaethol, gorsaf tri yn troadau tab, gorsaf pedwar yn ffurfio asen, a gorsaf pump yn gweithredu'r toriad terfynol.
Nid yw'r rhan yn wirioneddol "gyflawn" nes ei bod yn mynd trwy bob gorsaf. Ar hyd y ffordd, mae'n parhau i fod yn gysylltiedig â'r stribed cludo (y sgerbwd sgrap), sy'n gweithredu fel mecanwaith cludo a chyfeirnod cofrestru. Dim ond yn yr orsaf olaf y mae'r gydran orffenedig yn gwahanu oddi wrth y stribed ac yn cael ei daflu allan neu ei gasglu o dan y dis.
Mae'r weithred aml-orsaf ar yr un pryd yn golygu bod gwasg marw cynyddol yn cynhyrchu un rhan orffenedig fesul strôc - waeth faint o weithrediadau sydd eu hangen i'w chreu. Mae marw 12-orsaf sy'n rhedeg ar 150 strôc y funud yn dal i allbynnu 150 rhan y funud, nid 150 wedi'i rannu â 12.
Mecaneg Wasg ac Integreiddio Beiciau
Felly sut mae gwasg stampio yn gweithio ar y cyd â marw cynyddol? Mae'r wasg yn darparu tunelledd rheoledig trwy hwrdd mecanyddol neu servo, gan feicio'r marw uchaf hanner i lawr yn erbyn yr hanner isaf gyda hyd a chyflymder strôc manwl gywir. Rhaid i dunelledd fod yn fwy na'r grymoedd torri a ffurfio cyfun ar draws pob gorsaf ar yr un pryd - ystyriaeth maint allweddol wrth stampio dur.
Mae nodweddion springback Steel yn ychwanegu haen arall o gymhlethdod. Ar ôl pob gweithrediad ffurfio, mae'r deunydd eisiau adennill ei siâp gwreiddiol yn rhannol oherwydd straen elastig. Mae duroedd cryfder uwch yn dod yn ôl yn fwy ymosodol, gan ei gwneud yn ofynnol i'r wasg stampio flaengar ddarparu lleoliad canol cyson ar y gwaelod ac, mewn rhai achosion, aros amser ar waelod y strôc i ganiatáu i orsafoedd bathu neu raddnodi osod y geometreg ffurfiedig yn llawn.
Rhaid i gyflymder strôc, uchder caead, ac amseriad porthiant gydamseru'n berffaith. Mae'r peiriant bwydo yn rhyddhau'r stribed dim ond pan fydd y marw ar agor, mae peilotiaid yn ymgysylltu cyn i unrhyw dorri neu ffurfio ddechrau, ac mae'r wasg yn gwrthdroi cyn i godwyr godi'r stribed ar gyfer y symud ymlaen nesaf. Mae unrhyw ddiffyg cyfatebiaeth amseru yn arwain at gam-fwydo stribedi, peilotiaid wedi'u difrodi, neu rannau wedi'u sgrapio.
Dyma'r broses stampio marw flaengar lawn yn olynol:
- Coil llwytho - coil dur wedi'i osod ar y uncoiler
- Stribed sythu - wedi'i fflatio i ddileu set coil
- Defnyddiwyd iro - i leihau ffrithiant a thraul offer
- Stribed bwydo servo - o un traw fesul strôc ymlaen
- Stribed ymgysylltu pin peilot - wedi'i gloi i'r union safle
- Gweithrediadau gorsaf - torri, tyllu, ffurfio, plygu yn cael eu perfformio ar yr un pryd ym mhob gorsaf
- Mae codwyr stripio - yn codi'r stribed i glirio manylion marw is
- Mae stribed bwydo ymlaen llaw - yn symud un traw ymlaen ar gyfer y cylch nesaf
- Toriad terfynol - rhan orffen wedi'i wahanu oddi wrth y stribed cludo
- Mae rhan alldaflu a chasgliad - o gydrannau wedi'u cwblhau yn gadael y dis
Mae pob cylchred yn ailadrodd mewn ffracsiynau o eiliad. Natur barhaus, ddi-dor y broses hon - dim trin rhan, dim ail-leoli, dim ymyrraeth gweithredwr rhwng gweithrediadau - yw'r union beth sy'n gwneud dur marw blaengar yn stampio'r dewis rhagosodedig ar gyfer cynhyrchu cyfaint uchel lle mae rhannau dur yn galw am gamau ffurfio lluosog a rheolaeth ddimensiwn tynn.
Wrth gwrs, nid yw pob gradd dur yn ymddwyn yr un ffordd y tu mewn i farw cynyddol. Mae dibynadwyedd bwydo llain, gan ffurfio terfynau ym mhob gorsaf, a gofynion tunelledd y wasg i gyd yn newid yn ddramatig yn dibynnu a ydych chi'n rhedeg dur carbon ysgafn neu gryfder di-staen - uchel ac mae'r gwahaniaethau materol hynny'n gyrru penderfyniadau dylunio marw sylfaenol.
Graddau Dur a Dethol Deunydd ar gyfer Marwau Blaengar
Nid yw'r radd dur rydych chi'n ei bwydo i mewn i farw cynyddol yn effeithio ar berfformiad y rhan olaf yn unig - mae'n pennu bron pob paramedr proses, o dunelledd y wasg a chlirio dyrnu i gyfrif gorsaf a dibynadwyedd porthiant. Gall dwy ran gyda geometreg union yr un fath ond graddau dur gwahanol fod angen dyluniadau marw sylfaenol wahanol. Dyna pam mae dewis deunyddiau stampio blaengar yn un o'r penderfyniadau peirianneg cynharaf a mwyaf canlyniadol mewn unrhyw brosiect.
Graddau Dur Cyffredin ar gyfer Stampio Blaengar
Pa ddur sy'n gweithio'n dda mewn gwirionedd mewn diswyddiad cynyddol aml-orsaf? Mae'r ateb yn dibynnu ar swyddogaeth rhannol, ffurfadwyedd gofynnol, a chyfaint cynhyrchu. Dyma'r categorïau a nodir amlaf ar gyfer stampio dur blaengar:
- -dur carbon isel (1008, 1010, 1018)- Ceffyl gwaith stampio blaengar dur carbon. Mae'r graddau hyn yn cynnig hydwythedd rhagorol, cryfder cynnyrch isel, ac ymddygiad ffurfio rhagweladwy. Maen nhw'n ddelfrydol ar gyfer cromfachau, clipiau, cydrannau siasi, a rhannau strwythurol cyffredinol lle mae angen troadau a thynnu lluniau cymhleth heb risg cracio.
- Dur gwrthstaen 300-cyfres (304, 316)- Wedi'i ddewis ar gyfer ymwrthedd cyrydiad mewn cymwysiadau meddygol, gwasanaeth bwyd a morol. Mae stampio cynyddol dur di-staen yn cyflwyno cyfradd caledu gwaith uwch, sy'n golygu bod pob gorsaf ffurfio yn ychwanegu mwy o straen gweddilliol i'r stribed. Mae hyn yn gofyn am ddilyniant gofalus rhwng gorsafoedd ac yn aml bylchiad ehangach rhwng gorsafoedd.
- Dur aloi(HSLA) cryfder uchel isel- Mae graddau fel HSLA 340, 420, a 550 yn darparu cryfder cnwd uchel gyda ffurfadwyedd cymedrol. Maent yn gyffredin mewn cymwysiadau strwythurol modurol lle mae lleihau pwysau yn bwysig. Mae angen llawer mwy o dunelli o wasg ar ddur HSLA ac iawndal tynnach springback na dur ysgafn.
- Dur gwanwyn (1074, 1095, 301 di-staen)- Defnyddir ar gyfer rhannau y mae'n rhaid iddynt ystwytho dro ar ôl tro heb anffurfiad parhaol. Hydwythedd cyfyngedig sydd i'r graddau carbon uchel neu dymherus hyn, sy'n cyfyngu ar ddifrifoldeb gweithrediadau ffurfio ym mhob gorsaf. Mae dylunwyr marw yn aml yn ychwanegu mwy o orsafoedd gyda chynyddrannau ffurfio basach i osgoi hollti.
Mae pennu deunydd fel "1008 dur" yn syml yn dal i adael lle i amrywiad eiddo sylweddol. FelCylchgrawn Ffurfio Metelnodiadau, gall gwactod -dur carbon isel -, lluniad -dur o ansawdd, a -dur o ansawdd masnachol oll ddod o fewn yr un fanyleb ond eto perfformio'n wahanol yn y dis. Dylai gofynion y dis - nid dewis adran brynu ar gyfer yr opsiwn rhataf - bennu'r alwad ddeunydd derfynol.
Sut Mae Eiddo Dur yn Dylanwadu ar Ddylunio Marw a Gofynion y Wasg
Mae gan bob gradd dur olion bysedd unigryw o briodweddau mecanyddol, ac mae'r eiddo hynny'n trosi'n uniongyrchol i benderfyniadau dylunio marw stampio metel. Byddwch yn sylwi ar yr effeithiau mewn pedwar maes allweddol:
Cryfder tynnol a thunelledd y wasg.Mae cryfder tynnol uwch yn golygu bod angen mwy o rym ar gyfer pob gweithrediad torri a ffurfio. Mae angen tua 50% yn fwy o rym gwagio ar stribed di-staen 304 gyda chryfder tynnol 75 ksi na dur ysgafn 1010 ar 50 ksi, gan dybio yr un trwch a pherimedr. Lluoswch hwnnw ar draws yr holl orsafoedd gweithredol, ac mae gofynion tunelledd y wasg yn cynyddu'n gyflym. Nid yw tanseilio'r wasg yn rhwystro cynhyrchu - yn unig, mae'n niweidio offer ac yn cyflwyno drifft dimensiwn.
Hydwythedd a radiws tro lleiaf.Mae ehangiad canrannol deunydd yn pennu pa mor dynn y gellir ei blygu heb gracio mewn gorsafoedd ffurfio. Mae dur carbon isel gydag estyniad o 35-45% yn goddef y tu mewn i radiysau tro mor dynn â 0.5 gwaith o drwch deunydd. Efallai y bydd angen 2x o drwch neu fwy ar ddur HSLA ar elongation 15-20%. Mae hyn yn effeithio'n uniongyrchol ar faint o ffurfio all ddigwydd mewn un orsaf a faint o orsafoedd sydd eu hangen ar y marw yn gyffredinol.
Cyfradd galedu gwaith ac effeithiau - aml-orsaf.Mae pob gweithrediad ffurfio oer-yn gweithio'r dur, gan gynyddu ei galedwch a lleihau ei hydwythedd sy'n weddill. Mae deunyddiau â chyfraddau caledu gwaith uchel - fel dur gwrthstaen austenitig - yn colli ffurfadwyedd yn gyflymach wrth iddynt fynd drwy orsafoedd. Mae dylunwyr marw yn gwneud iawn trwy ychwanegu gorsafoedd segur ar gyfer ailddosbarthu straen neu drwy gyfyngu ar ddifrifoldeb pob cam ffurfio. Mae anwybyddu gwaith-ymddygiad caledu yn peryglu toriadau mewn gorsafoedd diweddarach lle mae'r stribed eisoes wedi disbyddu ei ffurfadwyedd.
Cryfder cynnyrch a springback.Ar ôl pob tro neu ffurf, mae dur yn adennill yn rhannol i'w siâp gwreiddiol. Mae cryfder cynnyrch uwch yn cynhyrchu springback mwy ymosodol, sy'n golygu bod yn rhaid i orsafoedd ffurfio orblygu y tu hwnt i'r ongl darged. Mewn marw cynyddol, rhaid i iawndal springback gael ei galibro fesul gorsaf, oherwydd mae cryfder cnwd y stribed yn cynyddu oherwydd caledu gwaith wrth iddo symud ymlaen trwy'r offeryn.
Ystod Trwch ac Effaith Eu Proses
Mae marw cynyddol yn trin trwch dur o tua 0.1 mm (0.004") hyd at tua 6 mm (0.250 "), er bod yr ystod fwyaf cyffredin ar gyfer cydrannau manwl gywir yn disgyn rhwng 0.2 mm a 3 mm. Y tu hwnt i'r ffenestr hon, mae'r broses yn dod yn fwyfwy anymarferol - mae deunyddiau trwchus iawn yn gwrthsefyll prosesau bwydo gwastadu a straen, tra bod ffoiliau tenau iawn yn bwcl o dan densiwn stribed ac yn anodd eu treialu'n ddibynadwy.
Mae trwch yn effeithio ar ddyluniad marw cynyddol mewn sawl ffordd gydgysylltiedig:
- Dwysedd gosodiad yr orsaf- Mae angen dyrnu mwy ar ddeunyddiau mwy trwchus i-farwoli cliriadau, sy'n golygu adrannau marw mwy ym mhob gorsaf. Mae hyn yn ymestyn hyd y marw cyffredinol ac yn lleihau faint o orsafoedd all ffitio o fewn maint gwely gwasg penodol.
- Maint pin peilot- Rhaid i dyllau peilot gadw pellter ymyl digonol o gymharu â thrwch y stribedi. Mae angen pinnau peilot mwy ar stribedi mwy trwchus ac felly tyllau peilot mwy, gan ddefnyddio mwy o led stribedi a lleihau'r defnydd o ddeunyddiau.
- Torri clirio- Y man cychwyn safonol ar gyfer dur ysgafn yw tua 10% o drwch deunydd yr ochr, ond mae hyn yn newid gyda gradd. Gall duroedd cryfder uwch olygu bod angen cliriadau o fwy na 20% yr ochr i sicrhau cneifio glân a lleihau uchder byrr.
- Dibynadwyedd porthiant- Mae stribedi trymach yn galw am borthwyr servo mwy cadarn a thensiwn stribedi uwch i atal cam-fwydo. I'r gwrthwyneb, efallai y bydd angen i wactod neu gymorth chwythu aer ar stribedi tenau iawn i'w cadw'n fflat yn erbyn yr arwyneb marw rhwng strôc.
Mae'r cydadwaith rhwng gradd dur a thrwch yn creu matrics o gyfyngiadau y mae'n rhaid dylunio pob marw stampio metel o'u cwmpas. Nid yw stribed HSLA 2 mm ar 80 ksi tynnol yn ymddwyn yn ddim byd tebyg i stribed carbon isel 2 mm ar 45 ksi - er bod y trwch yn union yr un fath, bydd tunelledd y wasg, cliriadau, a chyfrif gorsafoedd yn wahanol iawn.
Nid yw'r cyfyngiadau hyn a yrrir gan ddeunydd yn bodoli ar wahân. Maent yn llifo'n uniongyrchol i benderfyniadau dylunio marw: faint o orsafoedd i'w cynnwys, ble i osod peilotiaid, sut i ddilyniannu gweithrediadau ffurfio, a faint o led stribed i'w ddyrannu ar gyfer pontydd cludo. Mae pob eiddo materol yn dod yn fewnbwn dylunio sy'n siapio pensaernïaeth yr offeryn cyfan.
Ystyriaethau Dylunio Die Blaengar ar gyfer Rhannau Dur
Mae pob marw cynyddol yn dechrau fel problem dylunio: sut ydych chi'n trefnu dilyniant o weithrediadau ar hyd stribed dur fel bod priodweddau materol, geometreg rhannol, ac economeg cynhyrchu i gyd yn cyd-fynd? Mae'r ateb yn siapio'r offeryn cyfan - ei hyd, cyfrif yr orsaf, lled y stribed, ac yn y pen draw ei gost. Mae dyluniad marw cynyddol gwael yn arwain at rannau wedi cracio, methiant offer cynamserol, a deunydd wedi'i wastraffu. Mae dylunio strategol yn troi'r un cyfyngiadau yn arf stampio blaengar, darbodus, gwydn sy'n perfformio'n ddibynadwy dros filiynau o gylchoedd.
Cyfrif Gorsaf ac Optimeiddio Cynllun Llain
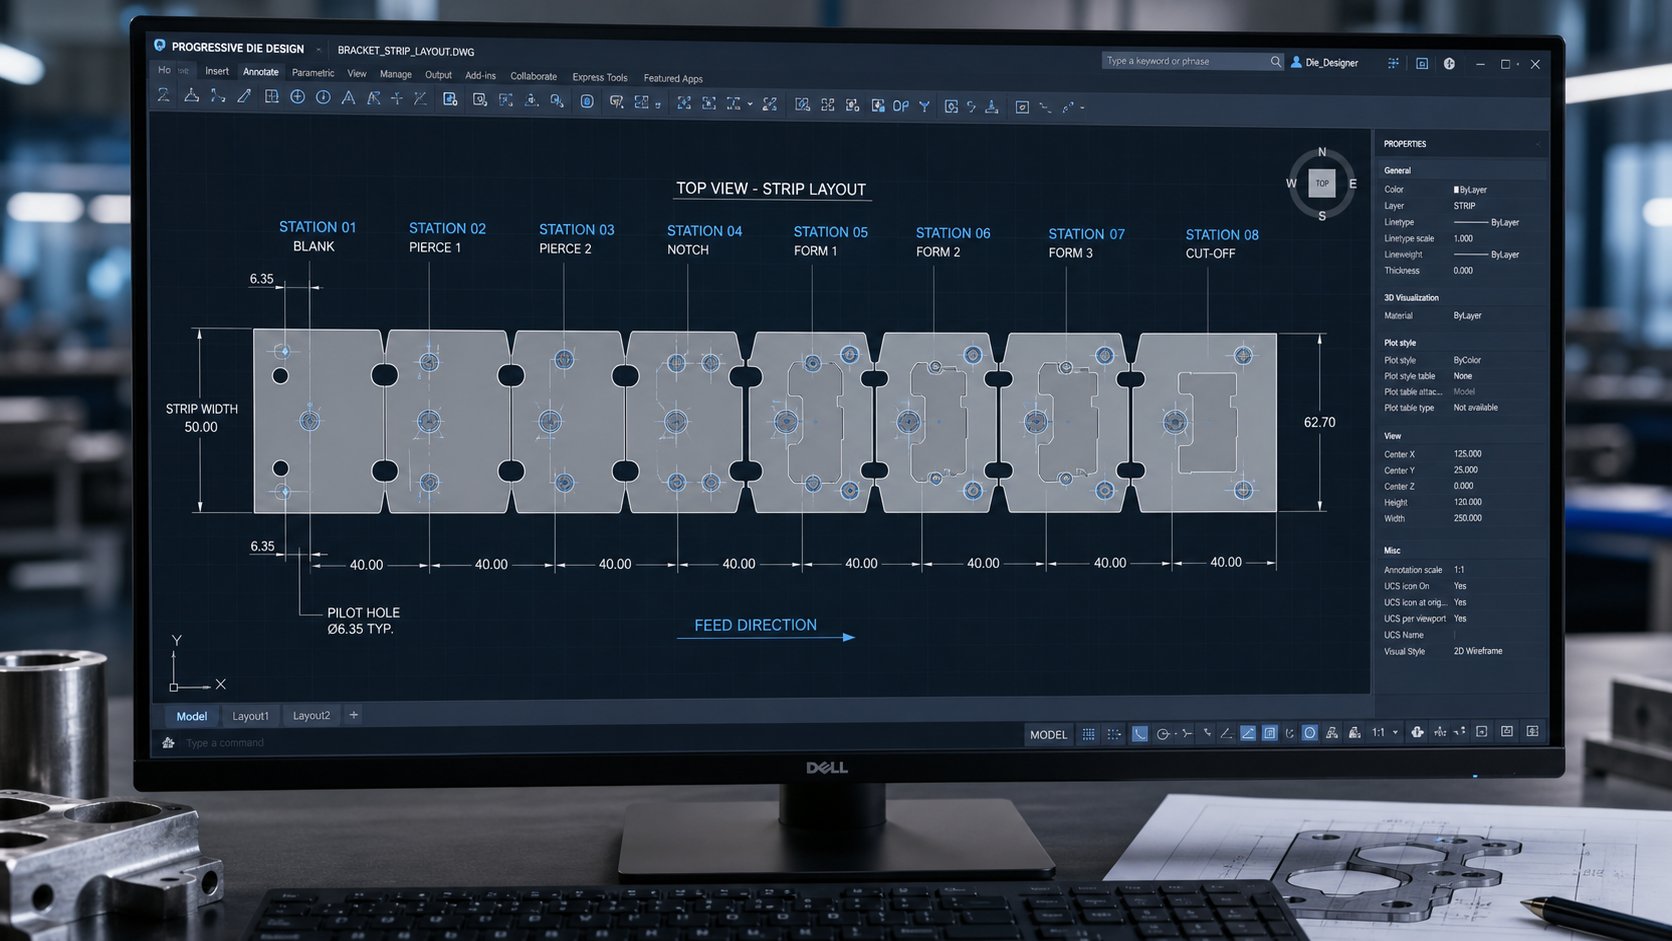
Faint o orsafoedd sydd eu hangen mewn gwirionedd ar farw cynyddol? Nid oes fformiwla gyffredinol. Mae cyfrif gorsaf yn cael ei yrru gan geometreg rhannol, gweithrediadau gofynnol, ac - yn hollbwysig - terfynau ffurfadwyedd y radd ddur fesul gorsaf. Efallai y bydd angen 4-5 gorsaf yn unig ar fraced fflat syml mewn dur 1010 gyda thri thwll tyllog ac un tro. Gallai rhan strwythurol modurol cymhleth HSLA gyda throadau lluosog, boglynnau, a goddefiannau tynn fynnu 15 neu fwy.
Mae'r rhesymeg yn gweithio fel hyn: gall pob gweithrediad ffurfio straenio'r deunydd ychydig yn unig cyn cracio. Pan fydd tro sengl yn fwy na throthwy anffurfiad diogel y dur, mae dylunwyr yn ei rannu ar draws dwy orsaf gyda ffurfiant rhannol ym mhob un. Mae -cryfder neu waith dur caled uwch yn goddef llai o anffurfiad fesul gorsaf, sy'n cynyddu cyfrif gorsafoedd yn uniongyrchol.
Mae - safleoedd segur lle nad oes gweithrediad yn digwydd - yn cyflawni pwrpas peirianneg bwriadol. Maent yn darparu parthau lleddfu straen lle gall y stribed ailddosbarthu straen gweddilliol rhwng cyfnodau ffurfio heriol. Maent hefyd yn gwella sefydlogrwydd stribedi trwy gynnal anhyblygedd gwe cludwyr cyson ar draws yr hyd marw. Ymchwil ioptimeiddio cynllun stribedyn cadarnhau mai lleihau cyfrif gorsafoedd tra'n parchu'r cyfyngiadau blaenoriaeth (y mae'n rhaid i weithrediadau ddigwydd cyn eraill) a chyfyngiadau cyfagosrwydd (na all gweithrediadau rannu gorsaf oherwydd agosrwydd) yw'r her ganolog wrth stampio dyluniad marw cynyddol.
Mae optimeiddio lled stribed yn rhedeg yn gyfochrog â chynllunio gorsafoedd. Mae stribedi ehangach yn cynnwys rhannau mwy neu resi lluosog (gosodiadau taro dwbl) ond yn gwastraffu mwy o ddeunydd fesul strôc. Mae dylunwyr yn cyfrifo'r defnydd o ddeunydd fel cymhareb arwynebedd rhan net i ddefnydd gros o stribedi. Mae cynllun sydd wedi'i optimeiddio'n dda ar gyfer marw cynyddol fel arfer yn cyflawni defnydd o 70-85%. Rhaid i'r pontydd cludo - y gweoedd cul sy'n cysylltu rhannau â'r sgerbwd sgrap - fod yn ddigon llydan i oroesi ffurfio grymoedd heb rwygo, yn enwedig mewn duroedd hydwythedd is.
Dylunio{0}}ar gyfer-Gweithgynhyrchu mewn Offer Die blaengar
Mae penderfyniadau dylunio marw stampio metel a wneir yn ystod y cyfnod DFM yn atal problemau a fyddai fel arall yn wynebu miloedd o oriau i mewn i gynhyrchu. Ar gyfer rhannau dur mewn marw cynyddol, mae nifer o egwyddorion DFM yn hynod bwysig:
- Lleiafswm bylchau nodwedd- Mae tyllau a thoriadau wedi'u gosod yn rhy agos at ei gilydd yn creu adrannau marw gwan rhwng pigiadau. Y rheol gyffredinol: cynnal o leiaf ddwywaith trwch deunydd rhwng nodweddion cyfagos. Mewn duroedd cryfder uchel, mae'r lleiafswm hwnnw'n cynyddu oherwydd bod y grym torri uwch yn canolbwyntio mwy o straen ar adrannau marw cul.
- Aliniad cyfeiriad grawn- Mae gan y stribed dur gyfeiriad treigl sy'n effeithio ar hydwythedd. Troadau oriented berpendicwlar i'r grawn yn goddef radiws tynnach heb gracio. Rhaid i ddyluniad marw stampio blaengar alinio troadau critigol mewn perthynas â chyfeiriad treigl y stribed, sy'n golygu bod cyfeiriadedd rhan o fewn gosodiad y stribed yn dod yn benderfyniad strwythurol, nid yn gyfleustra nythu yn unig.
- Lled bont yn y stribed cludwr- Mae pontydd yn dal y rhan yn y stribed tan y toriad terfynol. Yn rhy gul ac maent yn rhwygo wrth ffurfio, gan ryddhau'r rhan yn gynamserol. Rhy eang ac maent yn gwastraffu deunydd. Mae lled y bont yn dibynnu ar drwch y stribed, cryfder tynnol, a difrifoldeb grymoedd ffurfio mewn gorsafoedd cyfagos.
- Radi tro mewnol- Mae canllaw a dderbynnir yn eang yn gosod radiws tro lleiaf sy'n hafal i neu'n fwy na thrwch deunydd (R Mwy na neu'n hafal i T). Mae mynd yn fwy craff yn cynyddu crynodiad straen, gan arwain at gracio yn y rhan a methiant cynamserol yn y marw stampio metel dalen.
Mae lleoliad pin peilot yn benderfyniad hollbwysig arall gan DFM. Dylid lleoli peilotiaid ar gyfnodau cyson ar hyd y stribed, yn ddelfrydol yn ardal gwe'r cludo yn hytrach nag mewn geometreg rhan swyddogaethol. Mae eu lleoliad mewn perthynas â gorsafoedd ffurfio yn pennu faint o wall lleoliadol sy'n cronni rhwng gweithrediadau. Mae gosod cynlluniau peilot yn union cyn -gorsafoedd manylder - uchel yn hytrach na dibynnu ar gofrestru o orsafoedd yn gynharach yn y dilyniant - yn cadw cywirdeb dimensiynol lle mae'n bwysig.
CAD/CAM ac Efelychu mewn Dylunio Die
Dychmygwch adeiladu marw 12-orsaf, rhedeg eich treial cynhyrchu cyntaf, a darganfod bod gorsaf 8 yn cracio'r rhan oherwydd bod gwaith caledu o orsafoedd cynharach yn fwy na'r rhagfynegiadau. Arferai'r senario hwnnw gostio wythnosau a degau o filoedd o ddoleri. Mae meddalwedd dylunio marw blaengar modern yn dileu llawer o'r risg honno cyn i unrhyw ddur offer gael ei beiriannu.
Mae Dadansoddiad Elfennau Terfynol (FEA) yn efelychu llif deunydd trwy bob gorsaf yn ddilyniannol, gan ragfynegi teneuo, dosbarthiad straen, a risg o dorri asgwrn. Ar gyfer dur, mae rhagfynegiad springback yn arbennig o werthfawr - efelychiad yn cyfrifo faint mae pob nodwedd ffurfiedig yn adlamu ar ôl i'r wasg agor, gan ganiatáu i beirianwyr wneud iawn am geometreg marw yn ystod y dyluniad yn hytrach na thrwy arbrofion costus a gwallau yn y wasg. Fel y mae Manor Tool yn adrodd, gall FEA nodi risgiau cracio cyn adeiladu offer, gan arbed mwy na $20,000 mewn costau ailweithio a dileu wythnosau o oedi lansio ar un prosiect.
Mae llwyfannau fel Cimatron, AutoForm, a Dynaform yn caniatáu i ddylunwyr adeiladu cynllun stribedi cyflawn yn ddigidol, yna rhedeg efelychiadau ffurfio ar draws pob gorsaf yn eu trefn.Offer cynllun stribed AutoFormgadael i ddefnyddwyr ddiffinio gosodiadau un rhan neu ddwbl, cymharu opsiynau nythu, a lleihau defnydd deunydd - i gyd wrth ddilysu ffurfadwyedd. Yn y cyfamser, mae systemau Logopress3 a systemau tebyg SolidWorks-yn cynnig mewnosod cydrannau parametrig ar gyfer elfennau marw safonol fel codwyr, peilotiaid, a blociau cadw, gan gyflymu'r dyluniad manwl.
Y fantais ymarferol yw llai o iteriadau dylunio. Heb efelychiad, mae'n bosibl y bydd angen tri neu bedwar cynnig corfforol ar ddyluniad marw stampio cymhleth cyn i geometreg barod gael ei chloi i lawr. Gyda FEA wedi'i ddilysu, mae'r rhan fwyaf o raglenni'n cyrraedd cynhyrchiad sefydlog mewn un neu ddau o dreialon -, gostyngiad uniongyrchol yn y gost offer a'r amserlen lansio. Mae penderfyniadau peirianneg a wneir yn ystod y cam dilysu digidol hwn yn gyrru hyd at 80% o gyfanswm y gost cynhyrchu, gan wneud buddsoddiad efelychu yn un o'r gweithgareddau dychwelyd uchaf mewn unrhyw raglen marw gynyddol.
Mae penderfyniadau dylunio yn gosod ffiniau'r hyn y gall dis cynyddol ei gynhyrchu. Ond o fewn y ffiniau hynny, gweithrediadau gorsaf unigol - torri, ffurfio, plygu - sy'n trawsnewid stribed dur gwastad yn geometreg swyddogaethol. Mae sut y caiff y gweithrediadau hynny eu dilyniannu, a pham mae'r dilyniant hwnnw'n bwysig i ddur yn benodol, yn pennu a yw rhannau'n dod allan yn gywir neu'n dod allan sgrap.
Gweithrediadau Stampio Allweddol ym mhob Gorsaf Die
Mae gan bob gorsaf mewn dis cynyddol un swydd - ond nid yw'r drefn y mae'r swyddi hynny'n digwydd yn fympwyol. Mae'r dilyniant yn dilyn rhesymeg sy'n seiliedig ar sut mae dur yn anffurfio, sut mae dimensiynau'n symud o dan straen, a sut mae'n rhaid cynnal y cofrestriad o'r taro cyntaf i'r toriad terfynol. Sicrhewch fod y gorchymyn yn anghywir a byddwch yn brwydro yn erbyn pyliau, craciau, a drifft dimensiwn am oes yr offeryn. Gwnewch bethau'n iawn ac mae'r marw stampio yn cynhyrchu rhannau cyson ar gyflymder heb fawr o ymyrraeth.
Gweithrediadau Torri a Thyllu
Mae gweithrediadau torri fel arfer yn dominyddu gorsafoedd cynnar marw cynyddol. Pam? Oherwydd mae tynnu deunydd cyn ei ffurfio yn llawer haws ei reoli na cheisio tyllu neu wagio ar ôl i'r stribed gael ei blygu neu ei dynnu i mewn i geometreg tri dimensiwn. Mae stribed gwastad yn cyflwyno wyneb unffurf, rhagweladwy i'r punches offer, sy'n golygu toriadau glanach, uchder burr mwy cyson, a bywyd dyrnu hirach.
Mae'r gweithrediadau torri mwyaf cyffredin ar gyfer rhannau dur yn cynnwys:
- Tyllu- creu tyllau mewnol, slotiau, neu nodweddion gan ddefnyddio pigiadau metel dalen sy'n gwthio deunydd trwy agoriadau marw cyfatebol. Mae tyllau peilot bron bob amser yn cael eu tyllu yng ngorsaf un i sefydlu cofrestriad ar gyfer pob gweithrediad dilynol.
- Blancio- torri proffil allanol y rhan (neu ran ohono) o'r stribed. Mewn marwolaethau cynyddol, mae blancio rhannol mewn gorsafoedd cynnar a gwagio terfynol yn yr orsaf olaf yn nodweddiadol.
- dawnsio- torri a phlygu tab neu louver mewn un strôc heb wahanu deunydd yn llwyr oddi wrth y stribed. Defnyddir yn aml i greu nodweddion atodiad neu slotiau awyru.
- Rhician- tynnu deunydd o ymyl y stribed i greu cliriad ar gyfer gweithrediadau ffurfio mewn gorsafoedd diweddarach neu i ddiffinio amlinelliadau rhan yn gynyddol.
- Trimio- tynnu gormodedd o ddeunydd ar ôl ffurfio, fel arfer mewn gorsafoedd diweddarach lle mae angen proffilio ymyl terfynol ar nodweddion a ffurfiwyd.
Mae caledwch dur yn effeithio'n uniongyrchol ar sut mae'r gweithrediadau torri hyn yn perfformio. Ar gyfer y rhan fwyaf o ddur carbon, mae'r dyrnu gorau posibl i glirio marw yn amrywio o 5-10% o drwch deunydd yr ochr. Dur caletach - graddau HSLA neu waith-staen wedi'i galedu - mae angen cliriadau tynnach i atal treiglo drosodd a thyrchu rhag ffurfio gormod, weithiau'n gostwng i 3-5% yr ochr. Mae mynd yn rhy dynn yn cyflymu traul dyrnu ac yn cynyddu grymoedd stripio. Mae mynd yn rhy llac yn cynhyrchu ymylon carpiog a burrs rhy fawr sydd angen deburring eilaidd.
Mae trwch hefyd yn bwysig. Mae stribed dur carbon isel 2 mm yn galw am gliriad tua 0.10-0.20 mm yr ochr. Efallai mai dim ond 0.08-0.12 mm sydd ei angen ar yr un trwch mewn 304 o staen di-staen oherwydd bod y cryfder cneifio uwch yn cynhyrchu parth torri asgwrn glanach ar gliriadau tynnach. Mae'r niferoedd hyn yn newid geometreg pob nodwedd fetel wedi'i dorri'n marw yn yr offeryn, gan ddylanwadu ar broffiliau malu dyrnu, dimensiynau turio botymau marw, ac amlder y cyfnodau miniogi.
Gweithrediadau Ffurfio a phlygu
Unwaith y bydd tyllau wedi'u tyllu a phroffiliau wedi'u sefydlu'n rhannol, mae'r stribed yn symud i mewn i ffurfio tiriogaeth. Mae gorsafoedd plygu, lluniadu, bathu, boglynnu ac allwthio yn ail-lunio dur gwastad yn geometreg tri dimensiwn - ac mae gan bob un heriau penodol wrth weithio gydag ymddygiad adfer elastig dur.
Plyguyw'r gweithrediad ffurfio mwyaf cyffredin mewn stampio cynyddol yn marw. Mae stribedi dur yn cael eu plygu dros radiws dyrnu yn erbyn bloc marw i gynhyrchu flanges, tabiau, sianeli a bracedi. Y cymhlethdod critigol? Springback. Mae pob tro dur yn dadlwytho'n rhannol pan fydd y wasg yn agor, ac mae'r ongl rhan yn ymlacio tuag at fflat. Mae duroedd cryfder cynnyrch uwch yn dod yn ôl yn ôl mwy - gallai dur ysgafn ddod yn ôl 1-2 gradd ar dro 90 gradd, tra gall duroedd HSLA adennill 5-8 gradd neu fwy.
Mae strategaethau iawndal o fewn y dis yn cynnwys:
- Gorblygu- yn ffurfio heibio'r ongl darged fel bod springback yn dod â'r rhan yn ôl i'r fanyleb. Dyma'rdull iawndal a ddefnyddir fwyafoherwydd ei symlrwydd a'i gymhwysedd ar draws y rhan fwyaf o weithrediadau plygu arferol.
- Bathu- cymhwyso pwysedd uchel lleol ar frig y tro i ddadffurfio'r deunydd yn blastig trwy ei drwch llawn, gan ddileu adferiad elastig i bob pwrpas. Mae angen llawer mwy o dunelli o arian ar gyfer bathu ond mae'n cynhyrchu goddefiannau onglog llymach.
- Plygu cam- dadelfennu -tro ongl -mawr yn -gynyddiadau onglau bach lluosog ar draws gorsafoedd olynol, gan gynyddu'r gymhareb dadffurfiad plastig a lleihau adferiad elastig net.
Arluniomae gorsafoedd yn tynnu'r stribed i mewn i geudod i ffurfio cwpanau, cilfachau neu gregyn. Mae hydwythedd Steel yn cyfyngu ar ba mor ddwfn y gall tyniad fynd fesul gorsaf - sy'n fwy na thua 40-50% o gymhareb tynnu mewn un trawiad mewn perygl o deneuo neu dorri asgwrn. Rhennir tyniadau dwfn ar draws gorsafoedd lluosog gyda chynnydd cynyddol mewn dyfnder.
Boglynnuyn creu nodweddion codi bas neu gilfachog - asennau, logos, gleiniau anystwyth - trwy ddisodli defnydd yn lleol heb dorri trwodd.Allwthioyn gwthio deunydd trwy agoriad llai i ffurfio penaethiaid neu goleri, a ddefnyddir yn aml i greu nodweddion mowntio edafeddog mewn un strôc marw.
Rhesymeg Dilyniannu Gorsaf ar gyfer Rhannau Dur
Pam mae gorchymyn gweithredu mor bwysig? Mae tair egwyddor yn llywodraethu dilyniannu gorsafoedd marw cynyddol:
Mae tyllu yn rhagflaenu ffurfiooherwydd bod stribed gwastad yn cynhyrchu lleoliadau twll mwy cywir. Unwaith y bydd y stribed wedi'i blygu, mae'r geometreg anffurfiedig yn ei gwneud bron yn amhosibl tyllu tyllau yn eu safle terfynol cywir. Mae tyllau y mae'n rhaid iddynt ymddangos mewn mannau ffurfiedig yn cael eu tyllu tra bod y stribed yn dal yn wastad, yna'n cael ei gludo i'w le gan y gweithrediad ffurfio dilynol.
Pennir dimensiynau critigol ar ôl cwblhau'r ffurfio.Os cyfeirir at ddimensiwn nodwedd o arwyneb sydd wedi'i ffurfio, rhaid i'r ffurfiant ddigwydd yn gyntaf - fel arall bydd springback a llif deunydd yn symud y nodwedd allan o oddefgarwch. Mae'n ymddangos bod hyn yn gwrth-ddweud yr egwyddor gyntaf, a'r tensiwn hwnnw'n union pam mae angen dadansoddi dilyniant gofalus ar ddyluniad marw cynyddol. Yr ateb yn aml yw tyllu tyllau peilot a thyllau nad ydynt yn hanfodol yn gynnar, ffurfio'r rhan, yna perfformio tyllu manwl gywirdeb terfynol neu raddnodi mewn gorsafoedd diweddarach.
Mae tyllau peilot yn cynnal y cofrestriad drwyddo draw.O orsaf un ymlaen, mae pinnau peilot yn dal y stribed ar bob strôc. Mae pob gweithrediad dilynol yn cyfeirio at y tyllau peilot hyn, sy'n golygu bod eu cywirdeb lleoli yn pennu cywirdeb cronnus y rhan gyfan. Mae peilotiaid bob amser yn cael eu tyllu yn yr orsaf gynharaf bosibl - yn aml y - cyntaf ac yn parhau i fod yn angor lleoliadol ar gyfer yr holl gydrannau marw stampio sy'n dilyn.
Dyma ddilyniant gorsaf nodweddiadol ar gyfer braced mowntio dur gyda dau dwll, fflans wedi'i phlygu, ac asen anystwyth:
- Tyllu tyllau peilot yn y stribed cludwr
- Tyllu tyllau swyddogaethol (slotiau mowntio, rhiciau rhyddhad)
- Ymylon stribedi rhicyn i ddiffinio amlinelliad rhan
- Boglynnu asen stiffening tra stribed yn dal yn wastad
- Gorsaf segur (lleddfu straen, sefydlogi stribedi)
- Plygu fflans i'r ongl darged ynghyd ag iawndal gorblygu
- Darn arian neu fflans restrike i goddefgarwch onglog terfynol
- Toriad terfynol - gwahanu'r rhan orffenedig o'r stribed cludo
Mae'r dilyniant hwn yn adlewyrchu rheol gyffredinol: mae offer dyrnu metel a gweithrediadau torri clwstwr ar flaen y marw, gan ffurfio gweithrediadau llenwi'r gorsafoedd canol a chefn, a gwahaniad terfynol bob amser yn dod olaf. Mae gorsafoedd segur yn ymddangos lle bynnag y mae angen anadlydd ar y stribed rhwng camau ffurfio trwm - yn arbennig o bwysig ar gyfer duroedd â chyfraddau caledu gwaith uchel-lle mae cronni straen gweddilliol yn bygwth ffurfadwyedd i lawr yr afon.
Mae offer pob gorsaf yn gwisgo ar gyfradd wahanol yn dibynnu ar yr hyn y mae'n ei wneud a pha mor galed y mae'r dur yn gwthio'n ôl. Mae gorsafoedd torri yn diraddio trwy draul dyrnu sgraffiniol. Mae gorsafoedd ffurfio yn dioddef o garlamu a blinder. Y patrwm gwisgo hwnnw - a sut rydych chi'n ei reoli - sy'n penderfynu yn y pen draw a yw dis yn rhedeg am 100,000 o drawiadau neu 10 miliwn.
Die Cynnal a Chadw a Bywyd Offeryn Wrth Stampio Dur
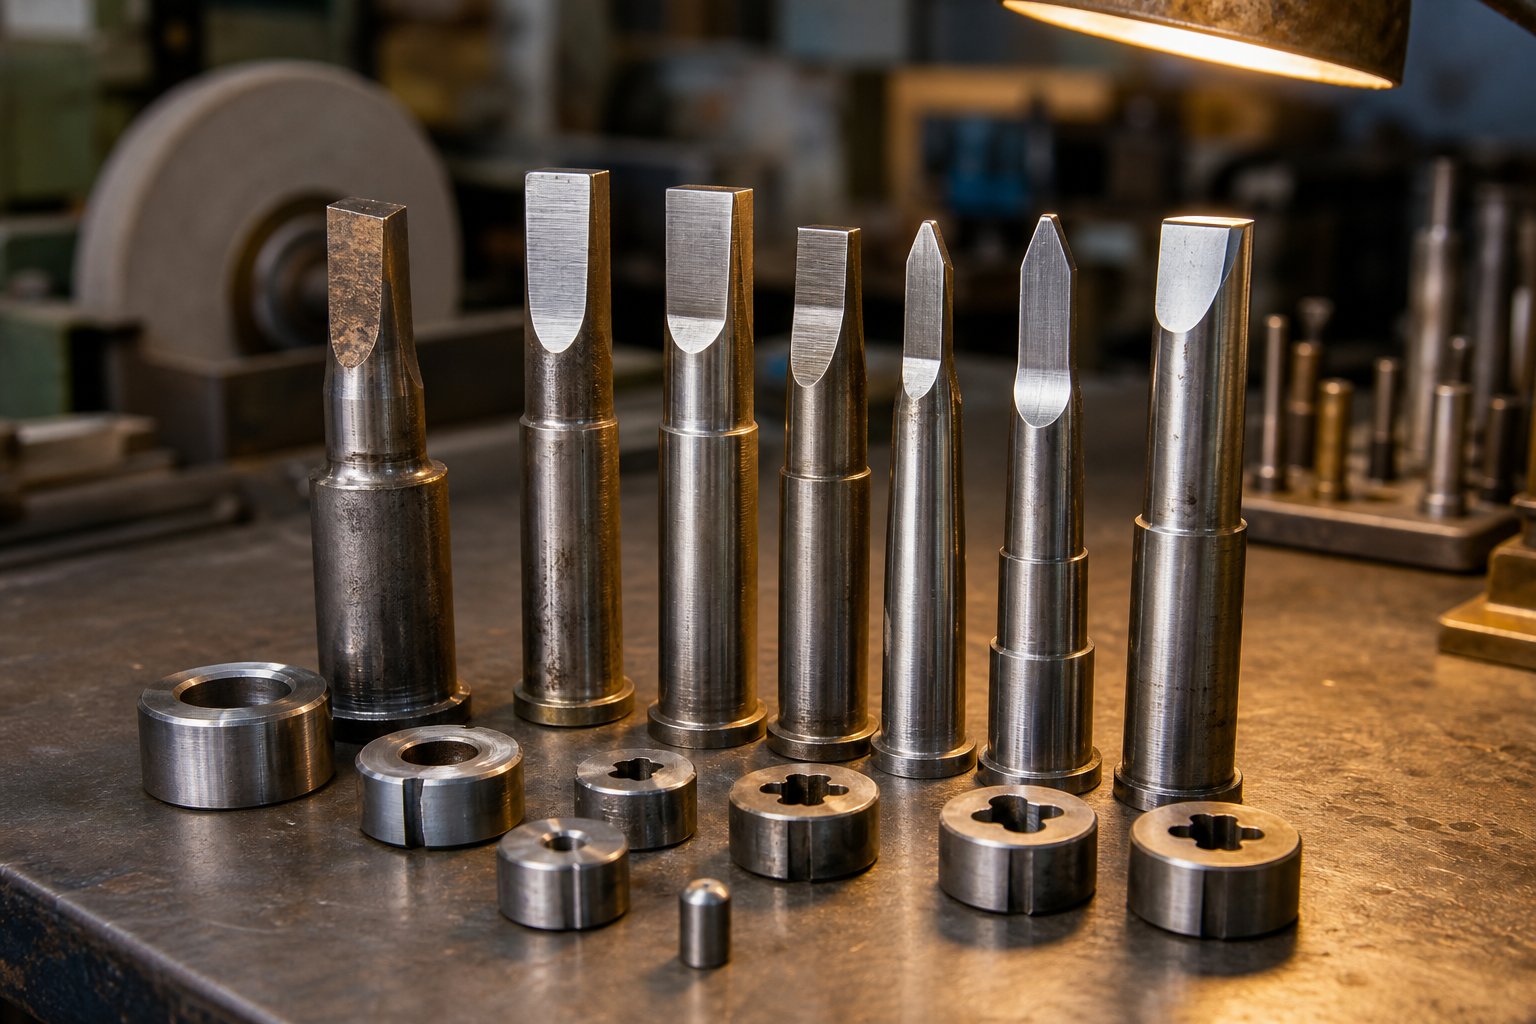
Nid yw marw cynyddol yn methu i gyd ar unwaith. Mae'n diraddio'n raddol - ymylon dyrnu yn ddiflas, gan ffurfio radii roughen, cliriadau'n agor - ac mae ansawdd rhannol yn drifftio ynghyd ag ef. Mae dur yn cyflymu'r diraddiad hwn yn fwy na deunyddiau meddalach oherwydd ei gryfder cneifio uwch, ymddygiad caledu gwaith, ac ocsidau arwyneb. Mae'r gwahaniaeth rhwng set marw stampio sy'n rhedeg yn ddibynadwy am filiynau o gylchoedd ac un sy'n gofyn am ymyrraeth gyson yn dod i lawr i dri ffactor: deall sut mae traul yn datblygu, cynnal offer ar amserlen yn hytrach nag ar ôl methiant, a dewis y deunyddiau offer cywir ar gyfer gofynion penodol pob gorsaf.
Patrymau Gwisgo a Dulliau Methiant mewn Stampio Dur yn Marw
Pan fyddwch chi'n rhedeg dur trwy farw cynyddol ar gyflymder cynhyrchu, mae pum mecanwaith methiant gwahanol yn cystadlu i ddinistrio'ch offer. Mae pob un yn datblygu'n wahanol yn dibynnu ar y radd dur sy'n cael ei stampio, ac mae angen gwrthfesur gwahanol ar bob un. Ymchwil ganMewnwelediadau AHSSyn nodi mai'r prif ddulliau hyn yw traul (sgraffinio a gludiog), anffurfiad plastig, naddu, cracio, a charlamu.
Gwisgo sgraffiniolyw'r modd diraddio mwyaf cyffredin mewn stampio dur yn marw. Mae gronynnau caled - graddfa felin ar- ddur wedi'i rolio'n boeth, carbidau mewn-graddau cryfder uchel, neu falurion caled o doriadau blaenorol - yn gweithredu fel olwynion malu microsgopig yn erbyn arwynebau dyrnu a marw. Mae pob strôc yn tynnu ychydig bach o ddeunydd offer, gan ehangu cliriadau'n raddol a chynyddu uchder burr. Po galetaf yw'r dur workpiece, y cyflymaf traul sgraffiniol fynd rhagddo. Gall duroedd HSLA a cham deuol gyda chryfderau tynnol uwch na 590 MPa wisgo pigiadau ar gyfraddau bedair i bum gwaith yn gyflymach na dur ysgafn.
Gwisgo gludiog a gallingcyflwyno her wahanol, yn enwedig gyda stampio blaengar dur di-staen. Mae'r ffrithiant a'r gwres a gynhyrchir fel sleidiau di-staen austenitig ar draws arwynebau offer yn creu micro{1}}weldiadau rhwng y ddalen a'r marw. Pan fydd y bondiau hyn yn torri, mae deunydd yn trosglwyddo o un arwyneb i'r llall - fel arfer o'r arwyneb meddalach i'r un anoddach. Mae'r cronni (galling) hwn yn crafu rhannau dilynol ac yn cyflymu adlyniad pellach mewn cylch atgyfnerthu hunan-. FelY Gwneuthurwrnodiadau, mae caboli arwynebau offer cyn ac ar ôl gorchuddio yn helpu i leihau'r bustl, tra bod ireidiau pwysedd eithafol yn dod yn hanfodol ar gyfer rheoli'r pwysau cyswllt uchel dan sylw.
Nadducanlyniadau o straen cylchol sy'n fwy na chryfder blinder y deunydd offer, fel arfer ar ymylon torri miniog. Mae microcracks yn cnewyllo, yn lluosogi â llwytho dro ar ôl tro, ac yn y pen draw yn achosi i ddarnau bach dorri i ffwrdd o ymylon dyrnu neu farw. Mae ymwrthedd cneifio uwch Steel yn cynyddu'r sioc effaith ar dorri tir newydd yn ystod y tyllu, gan wneud naddu'n fwy cyffredin mewn gorsafoedd torri sy'n prosesu graddau mwy trwchus neu gryfach.
Cracioyn digwydd pan fydd straen yn fwy na chaledwch torri asgwrn y dur offeryn. Mae crynodyddion straen - marciau malu, corneli mewnol miniog, neu nodweddion dylunio â radiysau annigonol - yn cychwyn craciau sy'n lluosogi'n drychinebus. Roedd un astudiaeth achos yn dogfennu torri dur offer D2 ar ôl dim ond 5,000-7,000 o gylchredau llwyth wrth ffurfio dur ferrite-bainite 580 MPa, o'i gymharu â'r bywyd 50,000 cylch nodweddiadol a gyflawnwyd yr un offer gyda graddau confensiynol.
Anffurfiannau plastigyn digwydd pan fydd pwysau cyswllt yn fwy na chryfder cynnyrch cywasgol y deunydd offeryn. Mae duroedd cryfder uwch yn canolbwyntio mwy o lwyth ar ardaloedd cyswllt llai - yn enwedig mewn radiysau tynnu a gorsafoedd bathio - gan achosi i'r arwyneb marw fadarch neu fewnoli. Unwaith y bydd anffurfiad yn dechrau, mae'r geometreg wedi'i newid yn creu straen lleol uwch fyth, gan gyflymu difrod pellach.
Anaml y mae'r dulliau methiant hyn yn ymddangos ar eu pennau eu hunain. Mae gwisgo gludiog yn cynhyrchu darnau garw sy'n dod yn godwyr straen, gan gychwyn naddu. Mae ymylon sglodion yn creu llwythi torri anwastad sy'n cyflymu cracio. Mae cydnabod pa fodd sy'n dominyddu ym mhob gorsaf - a chyfathrebu hynny i'ch cyflenwr dur offer - yn sylfaen i unrhyw strategaeth cynnal a chadw marw stampio effeithiol.
Amserlennu Cynnal a Chadw Ataliol ac Ysbeidiau Hogi
Aros nes bod rhannau'n edrych yn wael i wasanaethu marw yw'r strategaeth cynnal a chadw drutaf sydd ar gael. Erbyn i'r pyliau weld y llygad noeth, mae traul dyrnu eisoes wedi symud ymlaen ymhell y tu hwnt i'r pwynt miniogi gorau posibl - sy'n golygu bod yn rhaid tynnu mwy o ddeunydd wrth ail-gronni, sy'n byrhau bywyd cyffredinol yr offer ac yn cynyddu amlder ailosod.
Mae gwaith cynnal a chadw ataliol effeithiol yn dechrau gyda mesur gwrthrychol yn hytrach na barn weledol. Uchder Burr yw'r prif ddangosydd: mae'r rhan fwyaf o weithrediadau stampio manwl gywir yn sbarduno ail-harpio pan fydd burrs yn fwy na 10% o drwch deunydd. Ar gyfer stribed dur 1 mm, prin yw'r trothwy hwnnw o 0.1 mm - heb ei chwyddo ond yn amlwg yn fesuradwy gyda mesurydd burr neu gymharydd optegol.
Mae olrhain cyfrif taro yn darparu'r fframwaith amserlennu. Dylai fod gan bob set marw stampio linell sylfaen wedi'i dogfennu: nifer y strôc y mae gorsaf benodol yn ei rhedeg fel arfer cyn i uchder burr gyrraedd y trothwy cynnal a chadw. Mae'r cyfnodau hyn yn amrywio'n ddramatig yn ôl math o orsaf a gradd dur:
- Gorsafoedd tyllu mewn dur ysgafn (1008-1010)- yn aml 150,000 i 250,000 o drawiadau rhwng miniogi
- Gorsafoedd tyllu mewn dur di-staen (304, 316)- yn aml 50,000 i 100,000 o drawiadau oherwydd traul gludiog a galw
- Gorsafoedd tyllu mewn dur HSLA (590+ MPa)- weithiau mor isel â 30,000 i 80,000 o drawiadau yn dibynnu ar drwch a gorchudd
- Gorsafoedd ffurfio- wedi'i archwilio ar gyfnodau tebyg ond wedi'i wasanaethu ar sail cyflwr arwyneb yn hytrach na miniogrwydd ymyl
Mae'r fasnach gost-i ffwrdd rhwng cynnal a chadw wedi'i drefnu a methiant heb ei gynllunio yn amlwg. Mae hogi cynlluniedig yn cymryd y dis all-lein am oriau ac yn cael gwared ar swm rheoledig o ddeunydd offer (0.05-0.15 mm fesul malu fel arfer). Gall methiant heb ei gynllunio - dyrnu wedi torri, toriad marw wedi'i naddu, neu orsaf ffurfio galed - gau'r cynhyrchiad am ddyddiau tra bod cydrannau newydd yn cael eu gweithgynhyrchu, eu caledu a'u gosod. Y tu hwnt i gostau amser segur uniongyrchol, mae methiannau trychinebus yn aml yn niweidio gorsafoedd cyfagos, gan droi un atgyweiriad cydran yn waith ailadeiladu aml-orsaf.
Mae stampio codwyr marw - y gwanwyn-cydrannau wedi'u llwytho sy'n codi'r stribed rhwng strôc fel y gall symud ymlaen yn rhydd - hefyd angen archwiliad wedi'i drefnu. Mae codwyr sydd wedi gwisgo neu wedi torri yn caniatáu i'r stribed lusgo ar draws arwynebau marw is wrth fwydo, gan greu crafiadau, digwyddiadau cam-fwydo, a thraul cyflymach ar orsafoedd i lawr yr afon. Mae blinder cynyddol yn y gwanwyn yn arbennig o gyffredin mewn gweithrediadau cyflymder uchel lle mae miliynau o gylchoedd yn cronni'n gyflym. Mae cynnwys archwiliad codwr ym mhob ffenestr cynnal a chadw a drefnwyd yn atal y methiannau eilaidd hyn rhag rhaeadru trwy'r marw.
Siopau marw cynyddol yn rhedeg-maint dur stampio data cynnal a chadw tracio fwyfwy yn ddigidol - cofnodi trawiadau cyfrif, dyddiadau miniogi, tynnu deunydd fesul llifanu, a- mesuriadau burr postio. Dros amser, mae'r data hwn yn datgelu tueddiadau cyfradd traul sy'n caniatáu amserlennu rhagfynegol: gwasanaethu'r marw ychydig cyn i ansawdd ddrifftio yn hytrach nag ar ôl iddo wneud yn barod.
Dethol Deunydd Offer ar gyfer Bywyd Die Estynedig
Mae'r dur offer y tu mewn i'ch marw yn pennu ei nenfwd - ni all unrhyw raglen gynnal a chadw oresgyn diffyg cyfatebiaeth materol sylfaenol rhwng yr offer a'r darn gwaith. Dewis y deunydd offer cywir ar gyfer modd methiant penodol pob gorsaf yw'r penderfyniad unigol mwyaf effeithiol ar gyfer ymestyn oes stampio carbid blaengar yn marw a chydrannau dur offer confensiynol fel ei gilydd.
Mae tri chategori o ddeunydd offer yn dominyddu adeiladu marw cynyddol ar gyfer stampio dur:
Dur offer confensiynolMae - D2, A2, M2, ac S7 - yn ffurfio'r llinell sylfaen. Mae D2 (cromiwm uchel, uchel-carbon oer-gwaith dur) wedi bod yn safon diwydiant ers degawdau oherwydd ei wrthwynebiad traul uchel a thriniaeth wres syml. Mae A2 yn cynnig gwell caledwch gydag ymwrthedd gwisgo ychydig yn is, gan ei gwneud yn addas ar gyfer gorsafoedd sy'n destun llwyth effaith. Mae M2 (dur cyflymder uchel) yn darparu caledwch poeth ardderchog ar gyfer gweithrediadau lle mae ffrithiant yn cynhyrchu gwres yn bryder. Mae S7 yn darparu'r gwrthiant sioc uchaf ar gyfer blancio trwm trwy ddur trwchus.
Dur offer meteleg powdwr (PM).cynrychioli'r haen nesaf. Mae eu proses weithgynhyrchu - yn atomeiddio metel tawdd yn bowdr wedi'i solidoli'n gyflym, ac yna'n cydgrynhoi trwy wasgu isostatig poeth - yn cynhyrchu microstrwythur unffurf gyda charbidau bach, wedi'u dosbarthu'n gyfartal. Y canlyniad yw caledwch sylweddol uwch ar galedwch cyfatebol o gymharu â duroedd cast ingot confensiynol. Mewn un achos wedi'i ddogfennu, roedd newid o D2 i ddur offer PM wedi adfer bywyd marw o 5,000-7,000 o gylchoedd yn ôl i'r 40,000-50,000 o gylchoedd disgwyliedig wrth ffurfio gradd AHSS 580 MPa - gwelliant bron i 10x heb unrhyw newidiadau proses eraill.
Mewnosodiadau carbid- graddau carbid twngsten - sy'n darparu'r ymwrthedd traul yn y pen draw ar gyfer gorsafoedd torri beiciau uchel. Mae carbide yn cynnal sefydlogrwydd dimensiwn dros rediadau cynhyrchu estynedig ac yn gwrthsefyll traul sgraffiniol yn llawer gwell nag unrhyw ddur offer. Brau yw'r fasnach-: rhaid i fewnosodiadau carbid gael eu cynnal yn dda a'u hamddiffyn rhag llwythi ochrol. Fe'u gosodir yn gyffredin fel modiwlau y gellir eu newid mewn gorsafoedd tyllu, safleoedd torri slot cul, ac unrhyw orsaf sy'n prosesu dur gwrthstaen neu HSLA ar gyfaint uchel.
Mae haenau arwyneb yn ymestyn oes unrhyw ddeunydd sylfaen trwy ychwanegu rhwystr ffrithiant caled, isel rhwng yr offeryn a'r darn gwaith. Yr opsiynau mwyaf cyffredin ar gyfer ceisiadau stampio dur:
| Deunydd Offer / Gorchuddio | Gwisgwch Resistance | caledwch | Galling Resistance | Cost Cymharol | Cais Gorau |
|---|---|---|---|---|---|
| D2 (heb ei orchuddio) | Da | Cymedrol | Teg | Isel | Torri cyffredinol, dur ysgafn |
| A2 (heb ei orchuddio) | Cymedrol | Da | Teg | Isel | Effaith-orsafoedd tueddol, dur mwy trwchus |
| M2 (heb ei orchuddio) | Da iawn | Cymedrol | Teg | Canolig | Torri cyflymder uchel, gwrthsefyll gwres |
| PM Offeryn Dur | Ardderchog | Ardderchog | Da | Uchel | Ffurfio AHSS, cymwysiadau effaith uchel |
| Mewnosod Carbide | Ardderchog | Isel | Da | Uchel | {0}}tyllu beiciau uchel, dur gwrthstaen |
| Gorchudd Tun (PVD) | Gwelliant da | Dim newid | Da | Canolig | Gostyngiad gwisgo cyffredinol |
| Gorchudd TiCN (PVD) | Gwelliant da iawn | Dim newid | Da iawn | Canolig | Caledwch uwch, ffurfio di-staen |
| Gorchudd TiAlN (PVD) | Gwelliant rhagorol | Dim newid | Ardderchog | Canolig-Uchel | Gorsafoedd -temp uchel, stampio AHSS |
| Cotio CrN (PVD) | Gwelliant da | Dim newid | Da iawn | Canolig | Dur galfanedig, gwrth-gallu |
Mae dewis cotio yn dibynnu ar ddeunydd y darn gwaith. Mae PVD{1}}TiAlN cymhwysol yn perfformio'n dda yn erbyn graddau deuol heb eu gorchuddio ac AHSS, gan gynhyrchu ymylon glanach dros gannoedd o filoedd o drawiadau. Fodd bynnag, gall haenau PVD gronni cronni sinc wrth stampio duroedd galfanedig - yn yr achosion hynny, mae haenau ïon nitriding neu CrN yn fwy priodol. Roedd un gymhariaeth yn dangos bod teclyn wedi'i blatio â chrome yn methu ar ôl 50,000 o rannau tra bod fersiwn wedi'i orchuddio â ïon â nitrid, CrN o'r un teclyn dur yn cynhyrchu dros 1.2 miliwn o rannau.
Ymagwedd ymarferol ar gyfer marw blaengar mawr: adeiladu'r esgid marw cyffredinol a-cydrannau nad ydynt yn eu gwisgo o haearn bwrw rhad neu-ddur aloi isel, yna gosodwch fewnosodiadau dur offer neu garbid gradd uchel mewn lleoliadau traul dwys. Mae hyn yn cydbwyso cost yn erbyn perfformiad, gan ganiatáu uwchraddio deunydd wedi'i dargedu dim ond pan fo'r gweithfan yn gofyn amdanynt mewn gwirionedd. Mae lleoliadau sy'n destun y pwysau cyswllt uchaf - gorsafoedd ffurfio radiws tyn, -dyrniadau tyllu diamedr bach, a gleiniau tynnu - yn derbyn y deunyddiau premiwm, tra bod -meysydd straen is yn parhau mewn graddau safonol.
Mae'r cyfuniad cywir o ddeunydd sylfaen, triniaeth arwyneb, ac amserlen cynnal a chadw yn creu effaith cyfansawdd. Gall dur offer wedi'i ddewis a'i orchuddio'n gywir, wedi'i hogi ar amserlen gyfrif lwyddiannus ddisgybledig, gyflawni bywyd marw wedi'i fesur mewn miliynau o rannau yn hytrach na miloedd. Mae'r hirhoedledd hwnnw'n trosi'n uniongyrchol i gost is fesul-darn - sy'n dod ag economeg offer marw blaengar i ffocws clir.
Ffactorau Cost mewn Offer Die Blaengar ar gyfer Dur
Mae bywyd marw wedi'i fesur mewn miliynau o strôc yn swnio'n drawiadol - ond dim ond os yw'r economeg yn cyfiawnhau adeiladu'r offeryn hwnnw yn y lle cyntaf y mae'n bwysig. Mae offer marw blaengar yn cynrychioli un o'r buddsoddiadau ymlaen llaw mwyaf mewn unrhyw raglen stampio dur cyfaint uchel, ac mae deall beth sy'n gyrru'r gost honno (a sut mae'n amorteiddio) yn gwahanu penderfyniadau cyrchu gwybodus oddi wrth bethau annisgwyl drud. P'un a ydych chi'n beiriannydd cynhyrchu sy'n mesur rhaglen neu'n weithiwr caffael proffesiynol sy'n cymharu dyfynbrisiau, mae'r fathemateg y tu ôl i offer blaengar yn pennu a yw'r broses yn creu gwerth neu dim ond yn blaen-llwythi costau.
Buddsoddiad Offer a'r Hyn sy'n Sbarduno Costau Marw
Pam mae marw cynyddol yn costio cymaint yn fwy nag offeryn gorsaf sengl? Oherwydd eich bod yn talu am bob gorsaf, pob cydran ddaear fanwl, pob mewnosodiad carbid, a phob awr o beirianneg dylunio wedi'i bacio i mewn i un system integredig. Gall y gwahaniaeth cost rhwng siopau sy'n dyfynnu'r un rhanyn fwy na 50 y cant- amrywiant a yrrir nid gan brisio mympwyol ond gan wahaniaethau cyfreithlon yn y modd y mae pob siop yn prosesu'r rhan.
Mae naw ffactor sylfaenol yn dylanwadu ar yr hyn y byddwch chi'n ei dalu am adeiladu prog dei:
- Cyfrif gorsaf- Mae mwy o orsafoedd yn golygu marw hirach, cydrannau mwy manwl gywir, a mwy o oriau dylunio. Nid yw marw braced 5-orsaf a marw strwythurol modurol 15-orsaf hyd yn oed yn yr un bydysawd cost.
- Geometreg rhannol a chymhlethdod- Mae tyniadau dwfn, cyfuchliniau tynn, troadau amlgyfeiriad, a nodweddion sy'n gofyn am efelychu neu brototeipio i gyd yn cynyddu cost offer. Mae goddefiannau tynn yn gofyn am reolaeth dynnach ar y broses, sy'n golygu adeiladu offer drutach.
- Gradd deunydd offeru- Mae dis sydd wedi'i adeiladu â dur offer D2 drwyddo draw yn costio llawer llai nag un sy'n gofyn am ddur offer PM a mewnosodiadau carbid mewn gorsafoedd traul uchel. Mae'r deunydd workpiece yn pennu'r dewis hwn - stampio HSLA neu ddur di-staen yn mynnu deunyddiau offer premiwm i gyflawni bywyd marw derbyniol.
- Eilaidd mewn-nodweddion marw- Mewn-tapio marw, mewnosod caledwedd, yn-cynulliad marw, neu -ran-aml{-fesul-gosodiadau yn ychwanegu gorsafoedd a chymhlethdod, gan wthio cost yn uwch.
- Goddefiannau gofynnol- Mae rhannau sydd â gofynion gwastadrwydd critigol, galwadau GD&T, neu is-filfed o ofynion lleoliadol angen gweithgynhyrchu offer mwy manwl gywir, cyd-fynd yn well, ac yn aml mwy o orsafoedd ar gyfer graddnodi a bathu.
- Lleoliad y gwerthwr, cynhwysedd a niche- Mae cyfraddau llafur yn amrywio'n ddaearyddol, ac mae siop sydd wedi'i llwytho i gapasiti yn dyfynnu'n wahanol nag un sy'n chwilio am waith. Bydd gwerthwr y mae ei niche yn cyfateb i'ch math rhannol fel arfer yn rhoi amcangyfrif mwy cystadleuol.
Mae stampio blaengar byd go iawn yn amrywio o tua $10,000 ar gyfer offer symlach i $350,000 ar gyfer marwolaethau aml-orsafoedd cymhleth. Mae'r lledaeniad hwnnw'n adlewyrchu'r amrywiaeth enfawr o ran cymhlethdod rhannol, gofynion deunydd, a gofynion cynhyrchu. Mae marw golchwr syml a marw cysylltydd modurol 20-orsaf ill dau yn gymwys fel "blaengar" - ond nid ydynt yn rhannu bron dim yn y strwythur cost.
Dyma'r rheswm craidd y mae offer blaengar yn costio mwy na dewisiadau amgen symlach: rydych yn cyn-buddsoddi mewn cyflymder. Mae'n bosibl y bydd dei wedi'i fwydo â llaw un orsaf yn costio ffracsiwn o'r pris, ond mae'n cynhyrchu ffracsiwn o'r allbwn. Mae'r dull offer a marw blaengar yn cydgrynhoi'r hyn a fyddai fel arall yn bump neu ddeg gweithrediad ar wahân - pob un angen ei offeryn, gosodiad, gweithredwr, a cham trin - ei hun yn un system integredig sy'n cynhyrchu rhan orffenedig pob strôc. Mae pris i'r cydgrynhoi hwnnw, ond mae'n bris sy'n talu ar ei ganfed.
Economeg fesul{0}Darn a Torri Cyfaint-Hyd yn oed
Y nodwedd economaidd sy'n diffinio marw a stampio cynyddol yw gostyngiad sylweddol mewn costau ar raddfa. Mae'r buddsoddiad offer ymlaen llaw drud hwnnw'n cael ei rannu ar draws pob rhan y mae'r dis yn ei gynhyrchu a chan fod y marw cynyddol a gafodd ei gynnal yn dda yn marw'r miliynau diwethaf o gylchoedd, mae'r cyfraniad offer fesul-darn yn agosáu at sero dros amser.
Ystyriwch enghraifft syml. Mae marw cynyddol $25,000 yn ychwanegu $1.00 y darn ar 25,000 o rannau. Ar 250,000 o rannau, mae'n ychwanegu $0.10 yn unig. Ar 2.5 miliwn o rannau - ymhell o fewn oes marw a gynhelir yn iawn - mae cyfraniad yr offer yn gostwng i un geiniog y darn. Mae'r deunydd, amser y wasg, a chostau llafur yn aros yn weddol gyson fesul rhan, ond mae'r gromlin amorteiddio offer yn plygu'n sydyn i lawr wrth i gyfaint gronni.
Pryd mae marw cynyddol yn dod yn fwy darbodus na dulliau symlach? Mae'r trothwy'n dibynnu ar gymhlethdod rhannol a'r dewis arall yr ydych yn cymharu yn ei erbyn:
- gwneuthuriad metel dalen (laser + brêc yn ffurfio)- Mae graddedig yn marw fel arfer yn adennill costau o 5,000 i 25,000 o rannau bob blwyddyn. Mae costau darnau gwneuthuriad yn aros yn gymharol wastad waeth beth fo'u cyfaint oherwydd mae llafur yn parhau i fod yn draul sefydlog fesul-rhan. Plymio costau darn stampio wrth i gyfaint gynyddu oherwydd bod llafur fesul rhan yn cael ei fesur mewn ffracsiynau o cent.
- vs. stampio gorsaf sengl gyda gosodiadau lluosog- Os oes angen nifer o weithrediadau ar eich rhan mewn marw ar wahân gyda thrin rhwng pob un, mae marw cynyddol yn aml yn adennill costau ar gyfeintiau is oherwydd ei fod yn dileu trin rhwng-gweithrediadau, yn lleihau rhestr eiddo WIP, ac yn torri llafur. Mae'n bosibl y bydd y toriad-cymaint yn gostwng cyn ised â 10,000-50,000 o rannau yn dibynnu ar faint o osodiadau y mae'r dis cynyddol yn eu disodli.
- vs trosglwyddo marw stampio- Mae'r trosglwyddiad yn marw'n addas ar gyfer rhannau na allant aros ar y stribed, ac mae costau eu darn yn nes at flaengar. Mae'r dewis yma fel arfer yn cael ei yrru gan geometreg rhannol yn hytrach nag economeg pur.
Y camgymeriad y mae llawer o brynwyr yn ei wneud yw cymharu'r eitem llinell offer yn unig heb ystyried beth sy'n digwydd ar ôl i'r offer hwnnw gael ei dalu ar ei ganfed. Mae marw cynyddol sy'n rhedeg ei ail, trydedd, neu bedwaredd flwyddyn o gynhyrchu yn darparu rhannau am ddeunydd sydd yn ei hanfod yn foel-yn ogystal â-pwyso-gost amser. Bob blwyddyn mae'r dyluniad yn parhau'n sefydlog ac mae'r galw'n parhau, mae'r gost offer effeithiol fesul darn yn dal i grebachu.
Cyfanswm Cost Perchnogaeth gan gynnwys Cynnal a Chadw a Gweithrediadau Eilaidd
Dim ond pennod gyntaf y stori cost yw pris prynu offer. Mae cyfanswm cost perchnogaeth (TCO) ar gyfer rhaglen marw gynyddol yn cynnwys pob cost o ddylunio marw hyd at ddiwedd-oes - ac mae edrych dros gostau i lawr yr afon yn arwain at benderfyniadau cyrchu anghywir. Dylai peirianwyr a phrynwyr sy'n gwerthuso gwasanaethau stampio marw blaengar roi cyfrif am y darlun llawn:
- Dyluniad ac adeiladwaith marw cychwynnol- Y buddsoddiad ymlaen llaw gan gynnwys peirianneg CAD/CAM, efelychu FEA, caffael dur offer, peiriannu CNC, trin gwres, malu, cydosod, a rhoi cynnig ar.
- Profi a chymhwyster- Yn gyntaf-archwiliad erthygl, dilysu dimensiwn, astudiaethau gallu proses (Cpk), ac unrhyw newidiadau peirianyddol sydd eu hangen cyn cymeradwyo cynhyrchiad.
- Cynnal a chadw a hogi wedi'i drefnu- Ail-siaradu gorsafoedd torri o bryd i'w gilydd, caboli arwynebau ffurfio, ailosod sbringiau a chodwyr sydd wedi treulio. Mae amlder yn dibynnu ar radd a chyfaint dur, ond mae cyllideb 2-4 gwasanaeth wedi'i drefnu fesul 100,000 o rannau ar gyfer duroedd HSLA.
- Cydrannau newydd- Mae dyrniadau unigol, botymau marw, peilotiaid, a mewnosodiadau ffurfio yn treulio ac angen amnewidiad dros oes y dis. Mae mewnosodiadau carbid yn ddrutach i'w hailosod ond mae angen eu hadnewyddu'n llawer llai aml.
- Pwyswch amser ac egni- Mae cyfraddau'r wasg fesul awr yn amrywio yn ôl tunelledd, cyflymder a chyfleuster. Mae angen gweisg tunelledd uwch ar gyfer duroedd cryfach yn cario cyfraddau uwch fesul awr.
- Cost deunydd a sgrap- Cost coil dur crai ynghyd â gwerth sgerbwd sgrap. Mae gwell defnydd o gynllun stribedi yn lleihau gwastraff materol yn uniongyrchol. Mae gan sgrap dur werth adennill, gan wrthbwyso'r gost hon yn rhannol.
- Gweithrediadau eilaidd- Deburing, tumbling, trin â gwres, platio, paentio, tapio, neu osod caledwedd wedi'i berfformio ar ôl stampio. Mae pob un yn ychwanegu cost fesul-darn a thrin. Gellir ymgorffori rhai gweithrediadau (fel mewn-tapio marw) yn y dis cynyddol i ddileu cam ar wahân - am gost offer cychwynnol uwch ond cost darn parhaus is.
- Arolygu ansawdd a SPC- Mesur llafur, mesur buddsoddiad, amser CMM, ac unrhyw brofion dinistriol gofynnol.
- Pecynnu a logisteg- Pecynnu personol, cyfrif rhannau, a ffurfweddiad cludo yn gysylltiedig â gofynion eich cwsmer terfynol.
- Newidiadau peirianneg- Mae angen addasu neu ailadeiladu'r gorsafoedd yr effeithir arnynt ar gyfer unrhyw adolygiad o'r dyluniad ar ôl adeiladu'r offer. Mae newidiadau hwyr yng nghylch oes y rhaglen gryn dipyn yn ddrutach na'r newidiadau a wnaed yn ystod y cynllun cychwynnol.
Dull ymarferol o ddadansoddi TCO: gofynnwch i'ch teclyn blaengar a'ch cyflenwr marw ddyfynnu nid yn unig y gwaith adeiladu cychwynnol, ond hefyd amcangyfrif o gyllideb cynnal a chadw blynyddol yn seiliedig ar gyfeintiau a gradd deunyddiau a ragwelir. Gall cyflenwyr sydd â phrofiad yn eich gradd ddur benodol ddarparu cyfnodau cynnal a chadw realistig a rhagolygon cydrannau newydd. Ar gyfer timau sy'n cyrchu stampio blaengar yn marw ar gyfer-rhannau dur cyfaint uchel,YICHENyn un cyflenwr sy'n cefnogi peirianwyr cynhyrchu a thimau caffael trwy'r cylch bywyd llawn - o'r dyluniad marw cychwynnol trwy gynhyrchu màs graddadwy - gan helpu i fesur cyfanswm cost y rhaglen cyn ymrwymiad offer.
Mae'r darlun cyfanswm cost hefyd yn datgelu lle mae cyfleoedd i leihau costau'n cuddio. Mae buddsoddi mwy mewn ansawdd offer cychwynnol - dur offer gwell, haenau PVD, dyluniad mwy cadarn - yn aml yn lleihau TCO trwy ymestyn cyfnodau cynnal a chadw a dileu amser segur heb ei gynllunio. Mae marw sy'n costio 20% yn fwy ymlaen llaw ond sy'n rhedeg 3 gwaith yn hirach rhwng miniogi yn sicrhau cyfanswm cost rhaglen sylweddol is dros ei oes.
Mae deall y strwythur costau llawn yn grymuso-gwneud penderfyniadau gwell. Ond mae dadansoddiad cost yn digwydd mewn gwactod oni bai eich bod yn gwybod sut i werthuso'r cyflenwyr sy'n dyfynnu'r rhifau hynny - a sut i wirio bod eu galluoedd mewn gwirionedd yn cyd-fynd â gofynion deunydd, goddefgarwch a chyfaint eich prosiect.
Dod o hyd i Bartner Die Blaengar ar gyfer Stampio Dur
Nid yw rhagamcanion cost ond mor ddibynadwy â'r cyflenwr y tu ôl iddynt. Daw marw blaengar sydd wedi'i ddylunio'n dda ar bapur yn atebolrwydd cynhyrchu os nad oes gan yr adeilad siop yr arbenigedd deunydd dur, y seilwaith ansawdd na'r gallu i gynnal a chadw i sicrhau canlyniadau cyson dros filiynau o gylchoedd. Ar gyfer peirianwyr cynhyrchu a thimau caffael sy'n gwerthuso gweithgynhyrchwyr marw blaengar, mae fframwaith asesu strwythuredig yn troi argraffiadau goddrychol yn gymariaethau gwrthrychol - ac yn atal newid cyflenwyr rhaglenni canol drud.
Meini Prawf Gwerthuso Cyflenwyr ar gyfer Prosiectau Graddio Blaengar
Pan fyddwch yn fetio cwmni stampio blaengar ar gyfer rhaglen ddur, dim ond rhan o'r stori y mae ardystiadau a rhestrau'r wasg yn ei hadrodd. Mae'r gwahaniaethwyr go iawn yn dangos sut mae cyflenwr yn trin y manylion sy'n gwahanu gwasanaethau stampio metel marw blaengar oddi wrth ddyfyniad sylfaenol siop. Dyma restr wirio ymarferol i arwain eich gwerthusiad:
- Gallu dylunio ac adeiladu mewnol -- Mae cyflenwyr sy'n dylunio, peiriannu a chydosod marw yn fewnol yn cynnal rheolaeth dynnach dros ansawdd ac amser arweiniol na'r rhai sy'n rhoi gwaith ystafell offer ar gontract allanol.
- Arbenigedd deunydd dur- A all y cyflenwr ddangos profiad gyda'ch gradd benodol? Mae rhedeg HSLA 304 di-staen neu 590 MPa yn gofyn am strategaethau offer sylfaenol wahanol na dur carbon ysgafn.
- Fflyd y wasg ac ystod tunelledd- Cadarnhewch fod cynhwysedd y wasg sydd ar gael yn cwmpasu eich gofynion rhan cyfredol a'r graddfeydd cyfaint posibl heb newidiadau offer.
- Ardystiad rheoli ansawdd- ISO 9001 o leiaf; IATF 16949 ar gyfer rhaglenni modurol. Gwiriwch fod y cwmpas yn cynnwys stampio ac offer, nid dim ond gweithrediadau cydosod neu eilaidd.
- Dogfennaeth cynnal a chadw ataliol- Gofyn am sampl o gofnodion cynnal a chadw. Mae cyflenwyr sy'n olrhain cyfrif trawiadau, cyfnodau hogi, a mesuriadau burr yn ôl marw yn dangos gofal offer disgybledig.
- Gallu cydweithio DFM- A yw'r cyflenwr yn adolygu geometreg rhan ac yn awgrymu gwelliannau cyn dyfynnu? Dyluniad cynnar-ar gyfer-mewnbwn gweithgynhyrchu gan y gwneuthurwr marwyn lleihau cost offer ac yn atal-ailweithio cam yn hwyr.
- Ymatebolrwydd cyfathrebu- Mae cyswllt peirianneg pwrpasol a diweddariadau prosiect rheolaidd yn arwydd o -perthynas lefel partner yn hytrach nag un trafodaethol.
- Gallu-ffurfiant aml-orsaf- Gofynnwch am ddata Cpk wedi'i ddogfennu ar rannau tebyg i'ch un chi. Mae gallu marw a stampio manwl gywir yn golygu dim heb brawf ystadegol o gysondeb proses.
Mae pwysoli'r meini prawf hyn yn seiliedig ar flaenoriaethau eich rhaglen - sensitifrwydd goddefgarwch, graddio cyfaint, anhawster materol - yn creu cerdyn sgorio gwrthrychol sy'n dileu gwaith dyfalu o'r broses ddethol.
Paru Galluoedd Cyflenwyr â Gofynion Prosiect
Nid yw pob siop stampio metel marw blaengar yn ffit iawn ar gyfer pob prosiect. Efallai y bydd cyflenwr sy'n rhagori ar stampio cysylltydd cyflym mewn efydd ffosffor yn cael trafferth gyda bracedi modurol HSLA trwchus. Mae paru yn bwysicach nag enw da yn gyffredinol.
Dechreuwch drwy ddiffinio eich pethau nad ydynt yn{0}}trafodadwy: gradd deunydd a thrwch, ystod cyfaint blynyddol, goddefiannau critigol, ac unrhyw weithrediadau eilaidd (blatio, triniaeth wres, mewn-tapio marw) y mae'n rhaid eu hintegreiddio â stampio. Yna cymharwch y gofynion hynny yn erbyn cryfderau dangosedig pob ymgeisydd - nid honiadau marchnata, ond hanes cynhyrchu dogfenedig gyda deunyddiau a geometregau tebyg.
Ni ellir gorbwysleisio pwysigrwydd cydweithio DFM. Mae cyflenwyr sy'n ymgysylltu yn ystod y cyfnod dylunio - yn tynnu sylw at faterion cyfeiriad grawn, yn argymell addasiadau radiws, neu'n cynnig dewisiadau amgen i gynllun stribedi - fel arfer yn darparu cyfanswm cost rhaglen is na'r rhai sy'n dyfynnu pa bynnag luniad sy'n cyrraedd. Mae'r cydweithrediad hwn yn gwahaniaethu partneriaid stampio a saernïo blaengar o siopau sy'n trin pob RFQ fel trafodiad un ffordd.
Ar gyfer timau sy'n dod o hyd i stampio blaengar yn marw ar gyfer rhannau dur cyfaint uchel sy'n gofyn am ffurfiant aml-orsaf effeithlon, ailadroddadwyedd tynn, a chynhyrchu màs graddadwy,YICHENyn cefnogi peirianwyr cynhyrchu a gweithwyr proffesiynol ym maes caffael trwy gylchred oes y rhaglen lawn - o'r cynllun marw cychwynnol i'r ramp cyfaint. Mae eu ffocws ar wasanaethau stampio marw blaengar ar gyfer rhannau metel yn eu gosod fel opsiwn perthnasol mewn unrhyw werthusiad strwythuredig o gyflenwyr, yn enwedig ar gyfer rhaglenni lle mae gallu cynhyrchu aml-orsaf a graddadwyedd cynhyrchu yn brif feini prawf dethol.
Rheoli Ansawdd ac Arolygu mewn Cynhyrchu
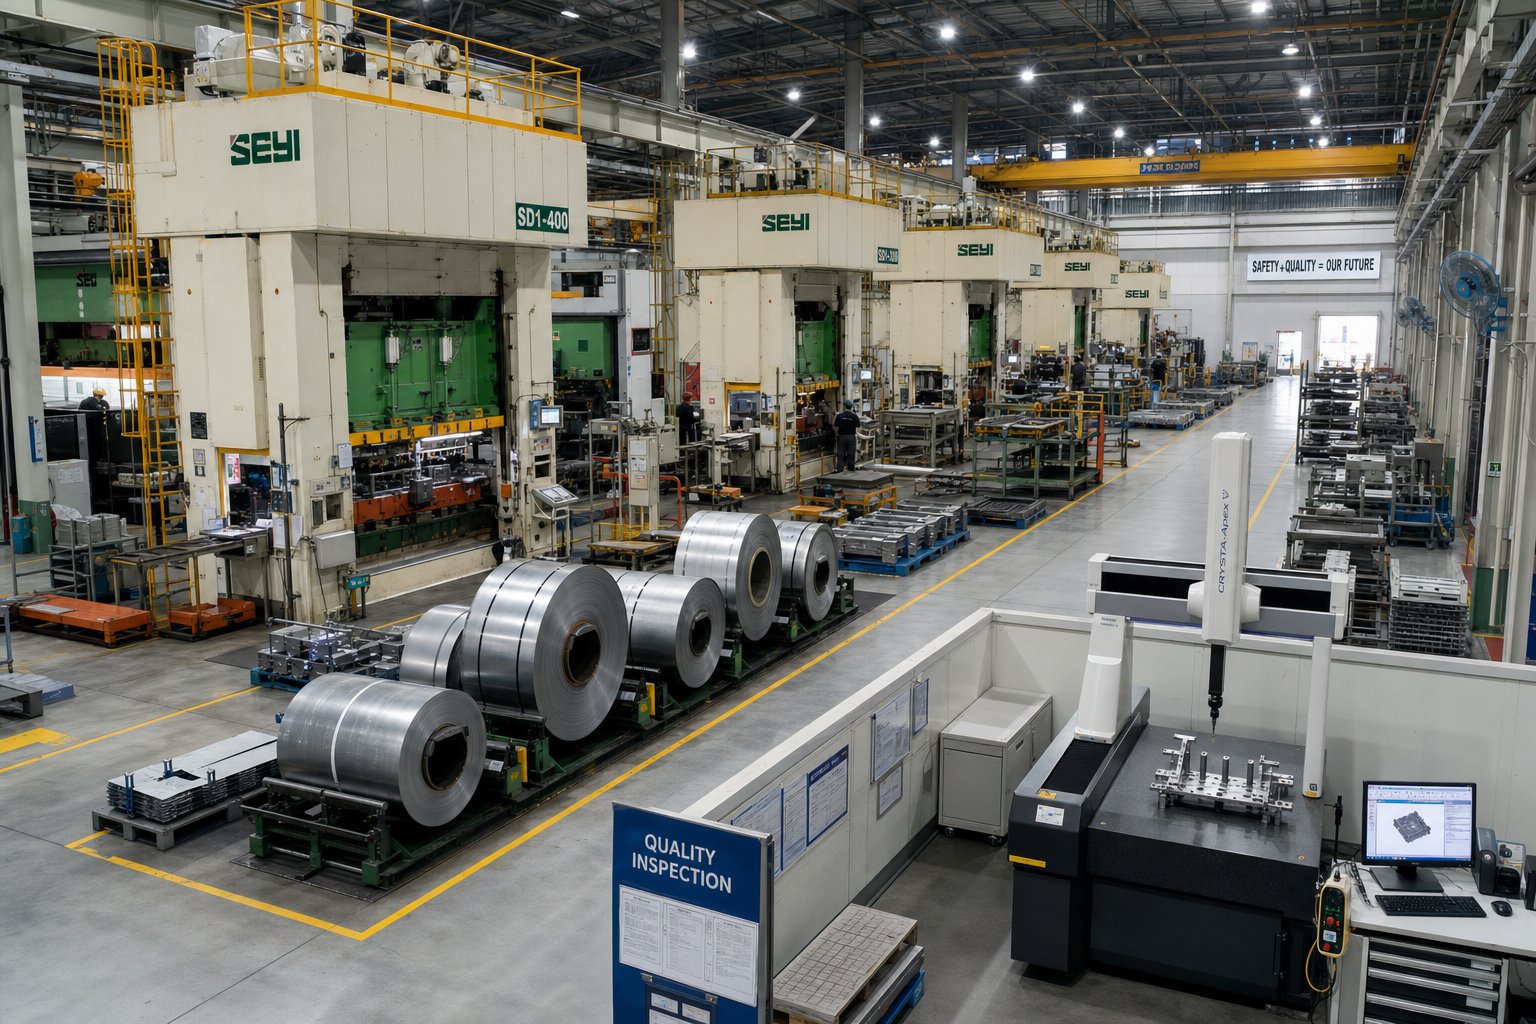
Mae system ansawdd cyflenwr yn pennu a ydych chi'n derbyn rhannau cyson neu'n rheoli adroddiadau gwyriad parhaus. Edrych y tu hwnt i'r plac ardystio ac archwilio'r seilwaith arolygu gwirioneddol a'r mecanweithiau adborth sydd ar waith.
-archwiliad erthygl cyntaf (FAI)yn dilysu pob dimensiwn critigol cyn ramp cynhyrchu. Mae FAI trylwyr yn ymdrin â lleoliad a diamedr twll, onglau tro, gwastadrwydd, uchder a chyfeiriad byrr, a nodwedd-cydymffurfiad datwm - i gyd wedi'u dogfennu mewn adroddiad ffurfiol y gellir ei olrhain i'r cynllun rheoli. Mae gweithgynhyrchwyr marw blaengar cymwys yn ailadrodd y broses hon ar ôl unrhyw newid marw neu ddigwyddiad cynnal a chadw, nid dim ond ar y lansiad cychwynnol.
Rheoli proses ystadegol (SPC)yn darparu'r pwls parhaus. Mae siartiau bar ac R yn olrhain dimensiynau allweddol ar gyfnodau diffiniedig yn datgelu drifft cyn i rannau adael y fanyleb. Ar gyfer stampio metel marw blaengar, mae SPC yn arbennig o werthfawr oherwydd ei fod yn dal traul dyrnu graddol a ffurfio diraddio arwyneb - y dulliau methiant araf y mae arolygiad gweledol yn eu colli nes bod rhannau eisoes allan o oddefgarwch.
Systemau gwirio a gweledigaeth CMMtrin y llwyth gwaith mesur ar gyflymder cynhyrchu. Mae peiriannau mesur cydlynu yn darparu cywirdeb lefel micron ar gyfer geometregau 3D cymhleth, tra bod systemau gweld awtomataidd yn archwilio nodweddion fel lleoliad twll a phresenoldeb burr ar gyflymder llinell heb ddibyniaeth ar weithredwr. Fel y mae JV Manufacturing yn ei bwysleisio, mae integreiddio technolegau mesur uwch i'r llif cynhyrchu yn cynyddu cyflymder a dibynadwyedd arolygiadau.
Mae gwir werth system ansawdd yn dod i'r amlwg pan fydd data arolygu yn bwydo'n ôl i amserlennu cynnal a chadw marw. Pan fydd siartiau SPC yn dangos dimensiwn sy'n tueddu tuag at ei derfyn rheoli uchaf, mae'r signal hwnnw'n sbarduno miniogi neu addasiad ataliol - nid cam cywiro ar ôl gwrthod rhannau llong. Mae'r dull dolen gaeedig hon yn cysylltu monitro ansawdd yn uniongyrchol ag iechyd offer, gan sicrhau bod marw'n cael ei gynnal yn seiliedig ar ddiraddiad wedi'i fesur yn hytrach na dyfalu calendr. Mae cyflenwyr sy'n gweithredu fel hyn yn darparu rhannau mwy cyson am gyfanswm cost rhaglen is, gan droi rheolaeth ansawdd o swyddogaeth blismona yn offeryn cynnal a chadw rhagfynegol.
Cwestiynau Cyffredin Am Stampio Dur Die blaengar
1. Beth yw stampio dur marw blaengar a sut mae'n gweithio?
Mae stampio dur marw blaengar yn defnyddio un teclyn aml-orsaf wedi'i osod mewn gwasg i drawsnewid stribed dur wedi'i fwydo â choil yn rhannau gorffenedig. Gyda phob strôc yn y wasg, mae'r stribed yn symud un traw ymlaen ac mae pob gorsaf yn perfformio gweithrediad gwahanol ar yr un pryd - tyllu, plygu, ffurfio, neu dorri. Mae rhan wedi'i chwblhau yn gadael yr orsaf derfynol gyda phob strôc, gan alluogi cyfraddau cynhyrchu o 25 i dros 300 rhan y funud heb drin rhan â llaw rhwng gweithrediadau.
2. Pa raddau dur sydd fwyaf addas ar gyfer stampio marw cynyddol?
Dur carbon isel fel 1008, 1010, a 1018 yw'r dewisiadau mwyaf cyffredin oherwydd eu hydwythedd rhagorol a'u hymddygiad ffurfio rhagweladwy{4}}mae dur gwrthstaen cyfres (304, 316) yn gweithio'n dda ar gyfer cymwysiadau sy'n gwrthsefyll cyrydiad ond mae angen mwy o ofod rhwng gorsafoedd arnynt oherwydd cyfraddau caledu uwch. Mae duroedd HSLA yn gwasanaethu anghenion strwythurol modurol ond yn galw am fwy o dunelli o wasg ac iawndal springback. Mae angen mwy o orsafoedd ar ddur y gwanwyn (1074, 1095) gyda chynyddrannau ffurfio basach i osgoi torri asgwrn.
3. Faint mae offer marw blaengar yn ei gostio a phryd mae'n adennill costau?
Mae offer marw cynyddol fel arfer yn amrywio o $10,000 ar gyfer offer syml i $350,000 ar gyfer gorsafoedd aml-orsaf cymhleth. Mae'r toriad-pwynt eilrif yn erbyn gwneuthuriad metel dalen fel arfer yn disgyn rhwng 5,000 a 25,000 o rannau blynyddol. O'i gymharu â -stampio gorsaf sengl gyda gosodiadau lluosog, gall marw cynyddol adennill costau ar 10,000 i 50,000 o rannau. Mae'r cyfraniad offer fesul{18}}darn yn gostwng yn ddramatig ar gyfaint - mae marw $25,000 yn ychwanegu dim ond $0.10 y darn ar 250,000 o rannau ac un cant ar 2.5 miliwn o rannau.
4. Pa mor aml y mae angen cynnal a chadw marw blaengar wrth stampio dur?
Mae cyfnodau cynnal a chadw yn dibynnu'n fawr ar y radd dur sy'n cael ei phrosesu. Mae gorsafoedd tyllu sy'n rhedeg dur ysgafn (1008-1010) fel arfer yn para 150,000 i 250,000 o drawiadau rhwng hogi. Mae dur di-staen yn lleihau hynny i 50,000-100,000 o drawiadau oherwydd gallio, tra gall duroedd HSLA uwchlaw 590 MPa fod angen gwasanaeth bob 30,000-80,000 o drawiadau. Mae ail-siarpio yn cael ei sbarduno pan fydd uchder burr yn fwy na 10% o drwch deunydd. Mae cyflenwyr fel YICHEN yn cyfrif taro trac a miniogi data i alluogi amserlennu rhagfynegol yn hytrach nag atgyweiriadau adweithiol.
5. Beth yw'r gwahaniaeth rhwng marw cynyddol a stampio marw trosglwyddo?
Wrth stampio marw cynyddol, mae'r darn gwaith yn parhau i fod ynghlwm wrth stribed cludo ym mhob gorsaf ac yn symud ymlaen yn awtomatig gyda phob trawiad yn y wasg, gan alluogi cynhyrchu parhaus cyflym iawn ar gyfer rhannau bach i-ganolig. Mae stampio marw trosglwyddo yn gwahanu'r gwag o'r stribed yn gynnar, yna'n defnyddio bysedd mecanyddol i symud rhannau unigol rhwng gorsafoedd annibynnol. Mae marw trosglwyddo yn addas ar gyfer rhannau mwy na allant aros ar stribed wrth ffurfio ond sy'n gweithredu ar gyflymder beicio arafach oherwydd y mecanweithiau trin rhan sydd eu hangen rhwng gorsafoedd.