


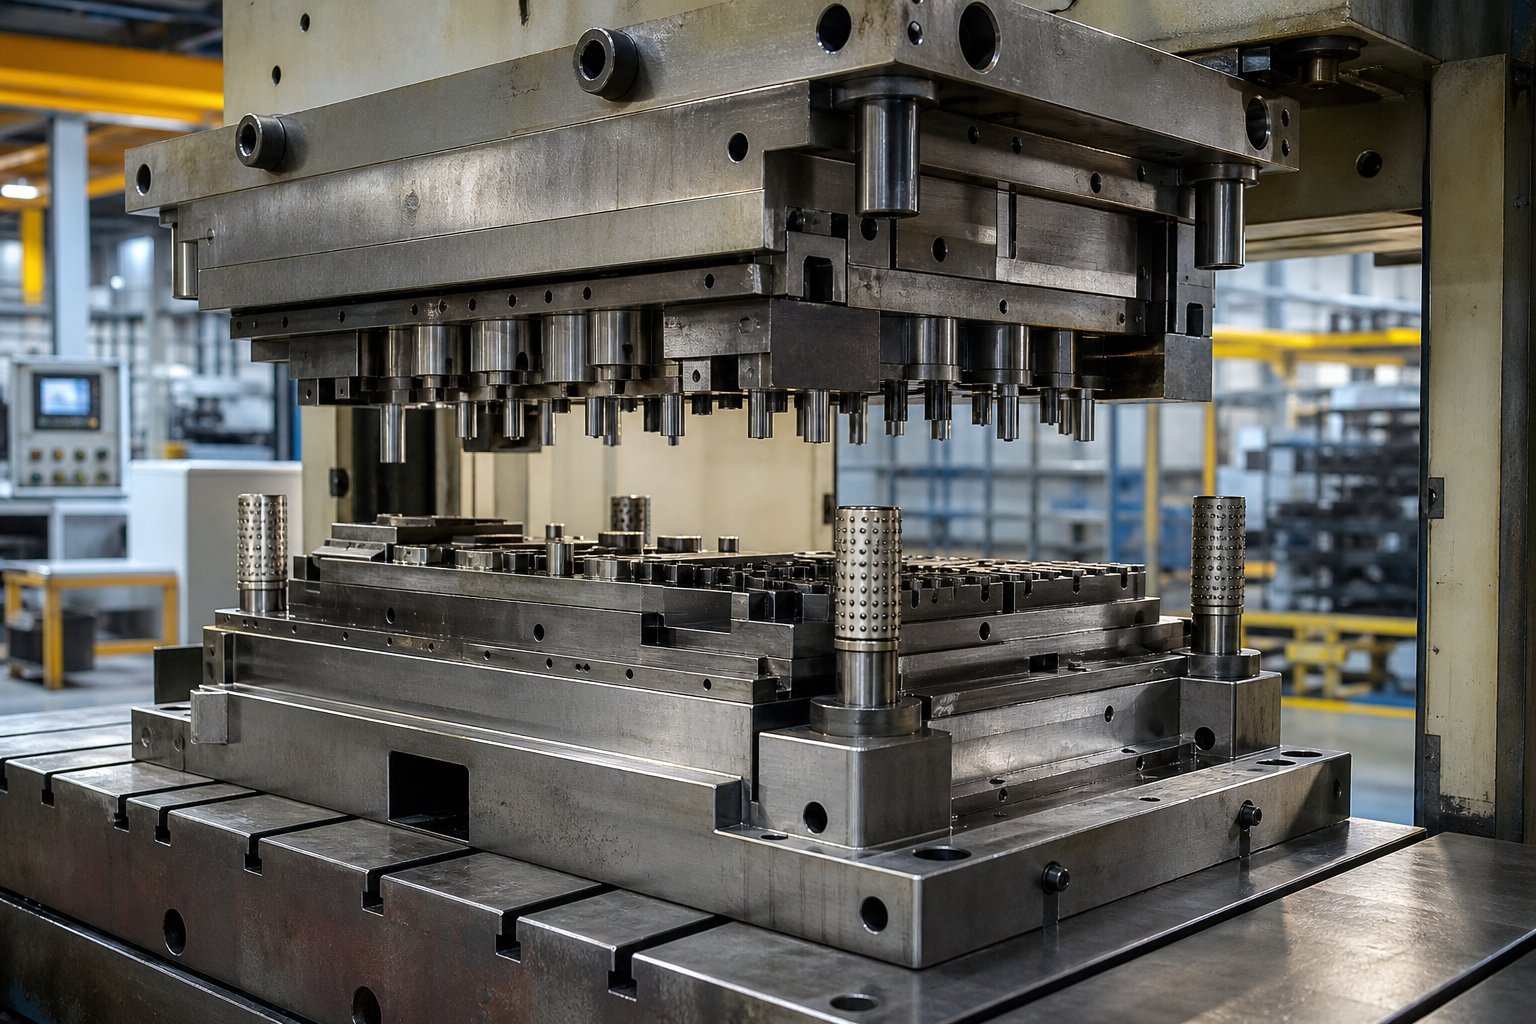
Beth mae stampio'r wasg yn marw yn ei wneud a pham mae'n bwysig
Beth yw stampio, yn union, a pham mae un offeryn arbenigol yn ganolog i bopeth? Dychmygwch fwydo dalen fflat o ddur i mewn i beiriant a thynnu allan braced gorffenedig, cysylltydd, neu banel modurol eiliadau yn ddiweddarach. Yr offeryn sy'n gyfrifol am y trawsnewid hwnnw yw wasg sy'n stampio marw - ac mae deall sut mae'n gweithio yn datgloi'r rhesymeg y tu ôl i weithgynhyrchu cyfaint uchel modern.
Diffinio'r Wasg Stampio Die
Mae gwasg stampio marw yn gynulliad offer manwl wedi'i osod y tu mewn i wasg stampio sy'n trawsnewid metel dalen fflat yn rhannau gorffenedig trwy weithrediadau cneifio, plygu, lluniadu a ffurfio rheoledig.
Yn ymarferol, mae marw stampio yn offer wedi'i deilwra sy'n cynnwys haneri uchaf ac isaf - pob un yn cynnwys cydrannau dur caled wedi'u peiriannu i dorri, plygu, neu siapio deunydd crai yn geometreg benodol. Mae'r ddau hanner yn alinio o fewn y wasg, a phan fydd sleid y peiriant yn eu gyrru gyda'i gilydd o dan rym aruthrol, mae'r gweithrediad stampio metel dalen yn digwydd. Goddefiannau mor dynn â0.0002 modfeddyn gyraeddadwy gydag offer o ansawdd a gosodiad priodol.
Pam mai'r marw yw calon stampio metel
Felly beth yw stampio metel heb ei farw? Yn y bôn, dim ond gwasg heb unrhyw beth defnyddiol i'w wneud. Mae'r wasg yn cyflenwi grym a mudiant, ond mae'r marw yn pennu geometreg rhan, cywirdeb dimensiwn, ac effeithlonrwydd cynhyrchu. Mae pob nodwedd ar gydran wedi'i stampio - tyllau, troadau, boglynnu, siapiau wedi'u tynnu - yn tarddu o ddyluniad y dis. Mae cymhlethdod marw yn amrywio o offer gorsaf sengl syml sy'n perfformio un llawdriniaeth blancio neu dyllu fesul strôc, yr holl ffordd i systemau cynyddol aml-orsaf sy'n cyflawni dwsinau o weithrediadau yn eu trefn wrth i stribed metel symud ymlaen trwy'r teclyn.
Sut mae Marw yn Wahanol O Fowldiau ac Offer Eraill
Pwynt cyffredin o ddryswch:beth sy'n marw o'i gymharu â mowldiau? Mae'r diffiniad stampio yn canolbwyntio ar anffurfiad mecanyddol - mae'r metel yn aros yn solet ac yn cael ei dorri neu ei siapio gan rym rhwng pwnsh a ceudod marw. Mewn cyferbyniad, mae mowldiau chwistrellu yn gofyn am ddeunydd tawdd i lifo i mewn i geudod caeedig a chadarnhau. Nid yw marw stampio yn newid cyflwr y deunydd metel, gan eu gwneud yn sylfaenol wahanol o ran strwythur, gofynion oeri, a mecaneg beiciau. Mewn terminoleg gweithgynhyrchu ehangach, "offeryn" yw'r term ymbarél sy'n cwmpasu marw, dyrnu, gosodion, ac offer cysylltiedig - mae marw'r wasg ei hun yn un elfen hanfodol o fewn y system honno.
Mae deall beth sy'n marw mewn gweithgynhyrchu ar y lefel sylfaenol hon yn gosod y llwyfan ar gyfer edrych yn ddyfnach ar sut mae gwahanol ffurfweddiadau marw yn gwasanaethu gwahanol nodau cynhyrchu - a pham y gall dewis y math anghywir gostio amser, arian ac ansawdd rhannol i chi.
Mathau o Stampio Marw a'u Cymwysiadau Delfrydol
Nid yw dewis y ffurfwedd marw anghywir yn lleihau effeithlonrwydd - yn unig, gall wneud prosiect yn anhyfyw yn economaidd. Mae'r mathau o stampio marw sydd ar gael bob un yn datrys problem beirianneg benodol, ac mae'r dewis cywir yn dibynnu ar gymysgedd o dargedau cyfaint, cymhlethdod rhan, ac ymddygiad materol. Dyma sut mae'r prif gategorïau'n chwalu a phryd mae pob un yn ennill ei le ar y wasg.
Gorsaf-Gorsaf Sengl yn Marw ar gyfer Gweithrediadau Syml
Mae gorsaf sengl yn marw yn perfformio un llawdriniaeth fesul strôc yn y wasg. Dyma'r ffurfweddiad symlaf i'w dylunio, eu hadeiladu a'u cynnal, sy'n eu gwneud yn ymarferol ar gyfer gwaith cyfaint isel, prototeipio, neu rannau sydd angen un weithred yn unig. Mae dis blancio yn torri siâp gwastad o stoc dalennau. Mae dis tyllu - a elwir weithiau'n ddis dyrnu - yn creu tyllau neu slotiau mewnol. Mae plygu, ffurfio a lluniadu yn marw pob deunydd ail-lunio heb ei dynnu.
Mae gweithrediadau nodweddiadol sy'n cael eu trin gan offer gorsaf sengl yn cynnwys:
- Blancio - cneifio amlinelliad rhan fflat o stribed neu ddalen
- Tyllu - tyllu stampio tyllau, slotiau, neu rhiciau i mewn i'r workpiece
- Plygu - gan greu nodweddion onglog ar hyd llinell syth
- Ffurfio - cynhyrchu siapiau cyfuchlinol fel asennau, louvers, neu boglynnu
- Lluniadu - yn tynnu stoc fflat i siâp cwpan neu gragen
Gan fod pob strôc yn cynhyrchu un nodwedd yn unig, mae rhannau cymhleth angen marw lluosog a gosodiadau gwasg ar wahân - gan gynyddu costau llafur a thrin ar gyfeintiau uwch.
Marwau Cynyddol ar gyfer Rhannau Cymhleth Cyfrol Uchel
Pan fydd y galw blynyddol yn cynyddu i'r cannoedd o filoedd neu filiynau, mae marw cynyddol yn dod yn geffyl gwaith. Mae coil o fetel yn bwydo trwy'r marw mewn stribed di-dor, gan symud pellter sefydlog (y traw) ymlaen gyda phob strôc gwasgu. Ym mhob gorsaf ar hyd y stribed, mae gweithrediad gwahanol yn digwydd - torri, dyrnu nodweddion stampio, plygu tabiau, neu ychwanegu geometreg marw ffurfio - nes bod y rhan orffenedig yn cael ei dorri o'r stribed cludo yn yr orsaf derfynol.
Pam mae'r cyfluniad hwn yn dominyddu-cynhyrchu cyfaint uchel? Nid yw'r darn gwaith byth yn gadael yr offeryn. Mae hynny'n dileu trin rhannau rhwng gweithrediadau, yn cadw amseroedd beicio o dan eiliad ar gyfer cydrannau bach, ac yn darparu goddefiannau tynn gydag ailadroddadwyedd uchel ar draws miliynau o rannau. Y cyfaddawd yw cost offer ac amser arweiniol - mae marw cynyddol yn gymhleth i'w peiriannu ac yn ddrud i'w hadeiladu, felly mae angen cyfaint i gyfiawnhau'r buddsoddiad.
Trosglwyddo a Marw Cyfansawdd ar gyfer Ceisiadau Arbenigol
Nid yw pob rhan yn cyd-fynd â'r model blaengar. Mae stampio trosglwyddo yn gwahanu pob gwag o'r stribed yn yr orsaf gyntaf, yna mae bysedd mecanyddol neu robotiaid yn symud darnau unigol trwy orsafoedd marw olynol. Mae'r dull hwn yn addas ar gyfer rhannau mawr, cregyn wedi'u tynnu'n ddwfn, a chymwysiadau tiwb lle na all y darn gwaith aros ynghlwm wrth stribed cludo. Mae marw trosglwyddo yn cynnig hyblygrwydd dylunio ar gyfer geometregau cymhleth fel knurls, asennau, ac edafu, er eu bod yn beicio'n arafach na setiau blaengar.
Mae marw cyfansawdd yn cymryd llwybr gwahanol yn gyfan gwbl. Maent yn cyflawni gweithrediadau torri lluosog - blancio a thyllu, er enghraifft - mewn un strôc mewn un orsaf. Y canlyniad yw rhan fflat, dimensiwn cywir a gynhyrchir yn gyflymach na rhedeg offer gorsaf sengl ar wahân. Mae offer cyfansawdd yn llai costus ac yn gyflymach i'w adeiladu nag offer blaengar, gan ei wneud yn dir canol ymarferol ar gyfer rhannau gwastad canolig i uchel nad oes angen eu ffurfio na'u plygu.
Dewis y math o farw cywir yn seiliedig ar anghenion cynhyrchu
Mae dewis rhwng y ffurfweddiadau hyn yn dod i lawr i bedwar newidyn: cyfaint blynyddol, cymhlethdod rhan, nodweddion deunydd, a gofynion goddefgarwch. Mae'r gymhariaeth isod yn fframio'r penderfyniad yn fras:
| Math Marw | Amrediad Cyfrol Nodweddiadol | Cost Offer Cymharol | Cymhlethdod Rhan | Cyflymder Beicio | Achosion Defnydd Delfrydol |
|---|---|---|---|---|---|
| Gorsaf-Singlo | Prototeip hyd at 50,000 y flwyddyn | Isel | Syml (un nodwedd) | Cymedrol | Prototeipiau, rhediadau byr, bylchau syml neu droadau |
| Cyfansawdd | 50,000 i 500,000+/blwyddyn | Isel i Ganolig | Cymedrol (rhannau gwastad, toriadau lluosog) | Uchel | Golchwyr,-rhannau nodwedd gwastad, bylchau goddefiant tynn |
| Blaengar | 100,000 i filiynau y flwyddyn | Uchel | Uchel (aml-nodwedd, geometreg 3D) | Uchel Iawn | Clipiau modurol, cysylltwyr, cromfachau electroneg |
| Trosglwyddo | 50,000 i 500,000+/blwyddyn | Uchel | Uchel (mawr neu ddwfn-wedi'i dynnu) | Cymedrol | Cregyn, cwpanau, paneli strwythurol mawr, ffurflenni tiwb |
Mae'n bosibl mai dim ond gosod gorsaf sengl sydd ei angen ar ddis sy'n ffurfio sy'n trin boglyn bas ar fraced syml. Mae cysylltydd aml-nodwedd sydd wedi'i fwriadu ar gyfer harnais modurol bron yn sicr yn gofyn am offer cynyddol. A gorchudd dur gwrthstaen dwfn? Mae'n debyg mai stampio trosglwyddo yw'r unig lwybr ymarferol.
Y math marw sy'n gosod y llwyfan, ond y cydrannau mewnol - dyrnu, platiau marw, stripwyr, peilotiaid - sy'n cyflawni'r gwaith mewn gwirionedd. Mae sut mae'r rhannau hynny'n rhyngweithio yn ystod pob strôc yn y wasg yn pennu a yw'ch offer yn darparu'r cywirdeb a'r hirhoedledd y mae'r dyluniad yn ei addo.
Cydrannau Allweddol Tu Mewn i Wasg Stampio Die Cynulliad
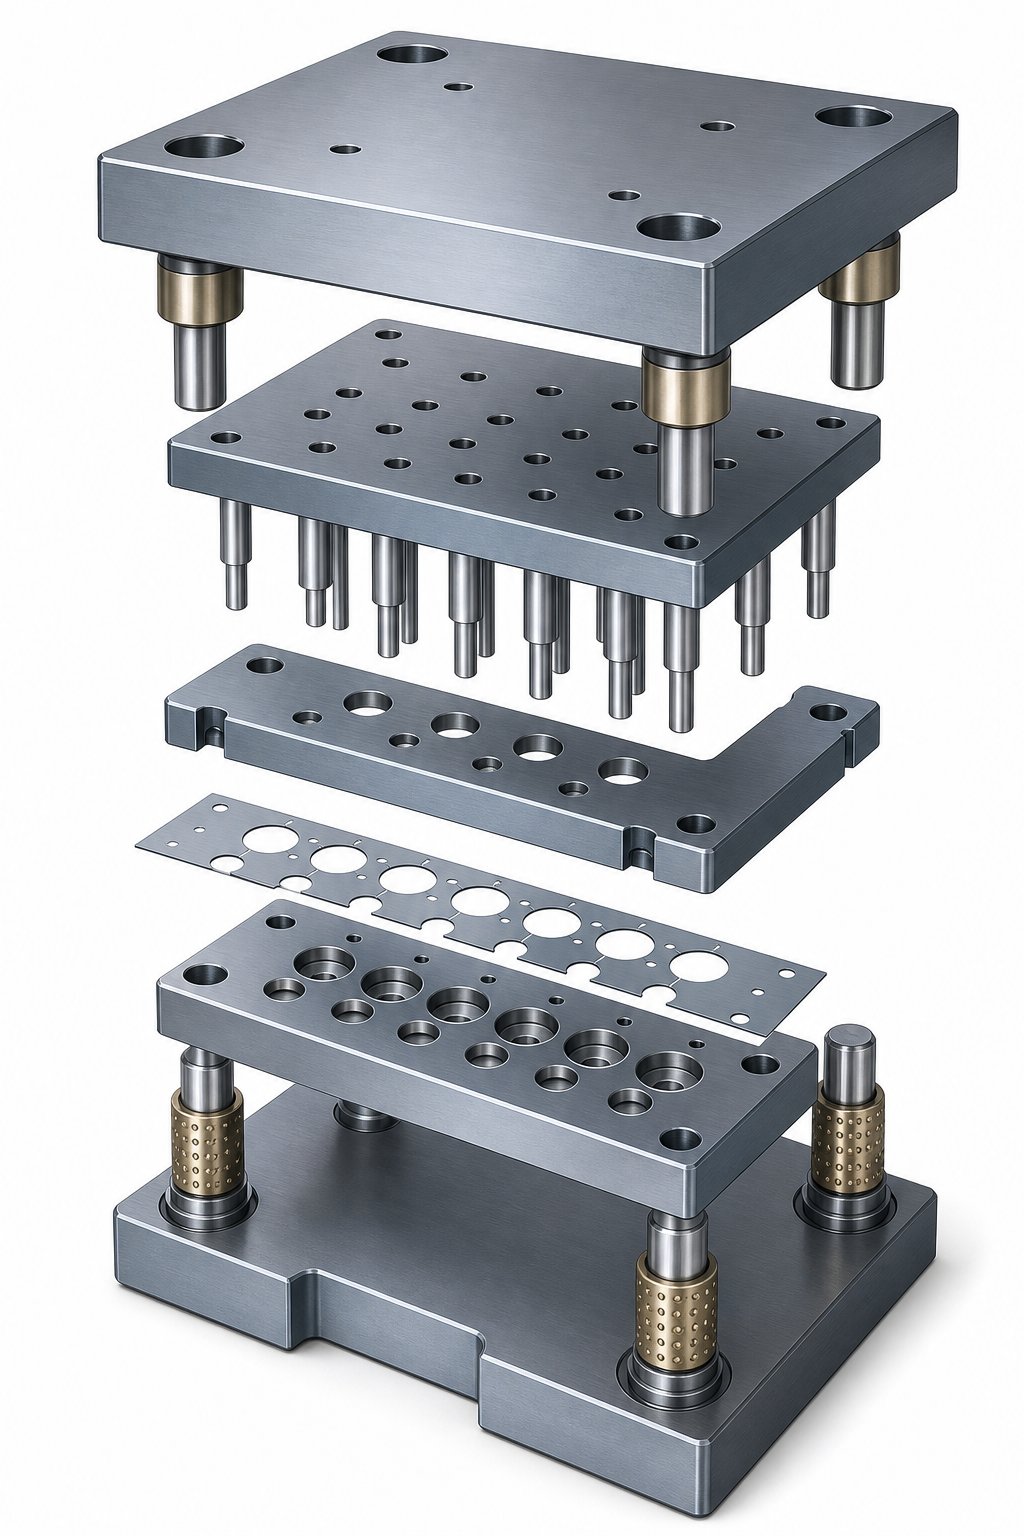
Mae pob wasg sy'n stampio marw - waeth beth fo'r math - yn rhannu anatomeg gyffredin. Mae'r gweithrediadau penodol yn amrywio o offeryn i declyn, ond mae'r rhesymeg adeileddol yn aros yn gyson: mae ffrâm anhyblyg yn dal cydrannau gweithio daear manwl gywir mewn aliniad union, ac mae'r cydrannau hynny'n rhyngweithio â llenfetel mewn dilyniant a reolir yn dynn. Mae deall pob cydran marw stampio a'i rôl yn rhoi darlun clir i chi o sut mae stribed gwastad yn dod yn rhan orffenedig.
Esgidiau Die Uchaf ac Isaf a'r System Ganllaw
Mae'r esgidiau marw yn ffurfio asgwrn cefn strwythurol y cynulliad cyfan. Meddyliwch amdanynt fel y siasi - mae popeth arall yn bolltio ar y platiau dur trwm hyn neu i mewn iddynt. Mae'r esgid uchaf yn mowntio i hwrdd y wasg, a'r bolltau esgid isaf i'r bolster wasg. Ynghyd â phinnau tywys a llwyni, maent yn ffurfio'r hyn a elwir yn gyffredin yn set marw.
Mae pinnau tywys a llwyni yn cadw'r haneri uchaf ac isaf wedi'u halinio o fewn goddefiannau mor dynn â 0.0001 modfedd. Mae dwy brif arddull yn bodoli: pinnau ffrithiant (syth) a phiniau cario pêl. Mae pinnau canllaw â phêl yn reidio ar berynnau cawell, gan wneud haneri marw yn haws i'w gwahanu a'u hailosod yn ystod gwaith cynnal a chadw. Waeth beth fo'r arddull, mae'r cydrannau hyn yn atal symudiad ochrol o dan lwythi tunelli a all gyrraedd cannoedd o dunelli - hyd yn oed micro-mae camlinio lefel micro yn achosi traul anwastad, pyliau neu ddifrod llwyr i offer.
Nid yw -anhyblygrwydd set marw priodol yn agored i drafodaeth. Os yw'r esgidiau'n ystwytho neu os bydd y system ganllaw yn datblygu chwarae, mae pob cydran weithio i lawr yr afon yn dioddef. Dyna pam mae setiau marw ar gyfer cymwysiadau tunelledd uchel yn defnyddio esgidiau mwy trwchus a -byst canllaw mwy i wrthsefyll gwyriad.
Pwnsh Plât, Die Plât, a Torri Cliriadau
Y plât dyrnu a'r plât marw yw lle mae'r gwaith gwirioneddol yn digwydd. Mae punches a marw yn gweithredu fel parau cyfatebol - mae punch marw'r wasg yn mynd i mewn i'r agoriad marw cyfatebol i gneifio, plygu, neu ffurfio'r deunydd rhyngddynt. Mae'r plât dyrnu (uchaf) yn dal ac yn lleoli'r punches, tra bod y plât marw (is) yn cynnwys y ceudodau neu'r botymau paru.
Hanfodol i'r berthynas hon yw torri clirio - y bwlch rhwng y trwyn dyrnu a'r agoriad marw. Mae clirio priodol yn dibynnu ar y math o ddeunydd a thrwch, fel arfer yn rhedeg 5-10% o drwch deunydd yr ochr ar gyfer y rhan fwyaf o ddur. Dyma beth sy'n digwydd pan aiff y cliriad o'i le:
- Rhy dynn- grym torri gormodol, dyrnu carlam a gwisgo marw, cneifio eilaidd sy'n cynhyrchu ymylon garw
- Rhy llac- burrs mawr yn ffurfio ar y rhan, cynnydd treigl, ac ansawdd twll yn diraddio
- Anwastad- ffurfiant burr unochrog, tynnu gwlithod oddi ar y canol, a naddu cynamserol ar yr ochr dynn
Mae cael cliriad o'r cychwyn cyntaf yn ymestyn oes marw ac yn cadw rhannau o fewn manylebau print heb ail-weithio cyson.
Stripwyr, Peilotiaid, a Chydrannau Rheoli Llain
Ar ôl i dyrnu dreiddio i'r deunydd, mae'n rhaid i rywbeth dynnu'r stribed yn rhydd ar y strôc dychwelyd. Dyna swydd y plât stripper. Mae'n dal y ddalen yn fflat yn erbyn yr arwyneb marw wrth ei dorri, yna'n gwthio deunydd oddi ar y punches marw wrth i'r hanner uchaf dynnu'n ôl. Mae stripwyr wedi'u llwytho yn y gwanwyn hefyd yn gosod pwysau ar i lawr sy'n lleihau afluniad deunydd o amgylch nodweddion torri.
Mewn setiau marw cynyddol, mae dwy gydran ychwanegol yn cadw popeth yn y gofrestr:
- Peilotiaid- pinnau manwl sy'n mynd i mewn i dyllau sydd wedi'u tyllu ymlaen llaw yn y stribed, gan ei dynnu i'r union safle cyn pob strôc. Heb gynlluniau peilot, byddai gwall porthiant cronnus yn pentyrru o orsaf i orsaf, gan ddifetha cywirdeb rhan.
- Codwyr stoc- gwanwyn-rheiliau wedi'u llwytho sy'n codi'r stribed uwchben yr arwyneb marw rhwng strociau, gan ganiatáu iddo symud ymlaen yn rhydd i safle'r traw nesaf heb lusgo ar draws ymylon torri.
Sut mae Cydrannau'n Rhyngweithio Trwy Bob Strôc o'r Wasg
Dychmygwch gylchred y wasg mewn pedwar cam:
- Agwedd- mae'r esgid uchaf yn disgyn, mae pinnau tywys yn ymgysylltu â llwyni, ac mae peilotiaid yn mynd i mewn i'r stribed i gloi cofrestriad.
- Cysylltwch- mae'r plât stripiwr yn cysylltu â'r deunydd ac yn ei glampio'n fflat yn erbyn y plât marw.
- GwaithMae - yn pwnio ac yn marw cneifio, plygu, neu ffurfio'r metel. Mae uchafswm tunelledd yn digwydd yma.
- Dychwelyd- mae'r hanner uchaf yn tynnu'n ôl, mae'r stripiwr yn gwthio'r stribed oddi ar y punches, ac mae codwyr stoc yn codi'r stribed fel y gall fwydo ymlaen i'r safle nesaf.
Mae'r dilyniant hwn yn ailadrodd cannoedd neu hyd yn oed filoedd o weithiau yr awr. Rhaid i bob cydran gynnal ei goddefgarwch ar draws yr oes feicio gyfan honno - a bod gwydnwch yn dibynnu'n helaeth ar y deunyddiau y gwneir y cydrannau hynny ohonynt.
Dewis Deunydd Die ac Opsiynau Triniaeth Arwyneb
Gellir dylunio marw yn berffaith a dal i fethu'n gynnar os caiff ei adeiladu o'r dur anghywir. Mae'r geometreg, y cliriadau, a chynllun y stribedi i gyd yn bwysig - ond mae'r dur marw stampio a ddewiswch yn pennu faint o rannau y mae'r offeryn hwnnw'n eu cynhyrchu cyn bod angen ei ail-lenwi, ei adnewyddu neu ei ailosod. Dewis deunydd yw lle mae peirianneg yn cwrdd ag economeg, ac mae cael pethau'n anghywir yn ymddangos fel naddu ymyl cynamserol, carlamu, neu hollti trychinebus ar ganol-rhediad.
Offeryn Graddau Dur ar gyfer Stampio Die Ceisiadau
Mae'r rhan fwyaf o farw stampio dur wedi'u hadeiladu o ddur offer gwaith oer - aloion a luniwyd yn benodol i wrthsefyll traul, cynnal caledwch ar dymheredd gweithio, a dal goddefiannau tynn ar ôl triniaeth wres. Mae pedair gradd yn cwmpasu mwyafrif helaeth y ceisiadau:
D2 dur offerynyw'r ffordd{0}}i -i -lansio cyfaint uchel a thyllu lle mae ymwrthedd traul yn bwysicaf. Mae ei gynnwys carbon uchel (1.40-1.60%) a chromiwm (11.00-13.00%) yn sicrhau cadw ymyl eithriadol ar aystod caledwch tymer o 54-61 HRC. Mae D2 yn trin gweithrediadau torri ailadroddus heb ail-gronni'n aml, gan ei gwneud yn ddelfrydol ar gyfer punches marw blaengar a botymau marw sy'n rhedeg cymwysiadau stampio dur carbon ar gyflymder uchel. Y cyfaddawd? Mae'n llai anodd nag opsiynau eraill ac yn anoddach ei beiriant a'i falu.
dur offeryn A2yn cynnig tir canol cytbwys. Gyda charbon cymedrol (0.95-1.05%) a chromiwm (4.75-5.50%), mae A2 yn galedu aer, yn gallu gwrthsefyll afluniad yn fawr yn ystod triniaeth wres, ac yn weddol beiriannu. Mae'n cyrraedd caledwch rhwng 570.95-1.0562 HRC ac mae'n gweithio'n dda wrth fathu, tocio, blancio mawr yn marw, a dyrnu hir lle mae angen cyfuniad o wrthwynebiad traul a chaledwch. Ar gyfer cynhyrchu cyfaint canolig o dan filiwn o rannau, mae A2 yn aml yn darparu'r gymhareb cost-i-berfformiad orau.
S7 dur offerynyn llenwi'r gilfach lle mae ymwrthedd effaith trumps cadw ymyl. Mae ei garbon is (0.45-0.55%) a chromiwm (3.00-3.50%) yn ei wneud y caletaf o'r tri, gyda chaledwch gweithio o 48-58 HRC a gwrthsefyll sioc ardderchog. Mae S7 yn cael ei ffafrio ar gyfer plygu marw, ffurfio marw, gweithrediadau ffurfio oer, ac unrhyw gais lle mae'r marw metel yn amsugno llwythi effaith sydyn neu dro ar ôl tro a fyddai'n sglodion dur galetach.
M2 dur cyflymder uchelyn mynd i mewn i'r llun ar gyfer senarios traul eithafol. Wedi'i ddatblygu'n wreiddiol ar gyfer offer torri, mae M2 yn cadw caledwch ar dymheredd uchel ac yn gwrthsefyll traul sgraffiniol yn well na graddau gwaith oer. Fe'i defnyddir wrth stampio cydrannau marw sy'n prosesu deunyddiau dalennau sgraffiniol neu'n rhedeg ar gyflymder lle mae gwresogi ffrithiannol yn dod yn ffactor - er bod ei gost uwch a chaledwch is yn ei gyfyngu i fewnosodiadau penodol yn hytrach na phlatiau marw llawn.
| Gradd Dur | Caledwch (HRC) | Gwisgwch Resistance | caledwch | Machinability | Cymwysiadau Nodweddiadol |
|---|---|---|---|---|---|
| D2 | 54-61 | Uchel Iawn | Isel i Gymedrol | Anodd | Blancio yn marw, tyllu dyrnu, trim yn marw, slitters |
| A2 | 57-62 | Uchel | Cymedrol | Cymedrol | Mae bathu yn marw, blancio mawr yn marw, dyrnu hir, trimio |
| S7 | 48-58 | Cymedrol | Uchel Iawn | Cymedrol i Dda | Plygu yn marw, ffurfio yn marw, offer rhybedu, ffurfio oer |
| M2 (HSS) | 60-65 | Hynod Uchel | Isel | Anodd | Mewnosodiadau traul uchel, stampio deunydd sgraffiniol, gweithrediadau cyflymder uchel |
Mewnosodiadau Carbide a Phryd Maent yn Cyfiawnhau'r Gost
Pan na all hyd yn oed D2 neu M2 gyflawni bywyd derbyniol rhwng regrinds, mae stampio carbid yn marw - neu'n fwy manwl gywir, yn marw gyda mewnosodiadau carbid ar bwyntiau traul critigol - yn dod yn ateb. Mae carbid twngsten yn cynnig ymwrthedd traul 500-1000% yn fwy na duroedd offer traddodiadol mewn rhai cymwysiadau. Fe welwch fewnosodiadau carbid mewn marw sy'n rhedeg dur di-staen sgraffiniol, duroedd datblygedig cryfder uchel, neu mewn cynhyrchiant hynod o uchel sy'n fwy na miliwn o drawiadau lle mae unrhyw ostyngiad mewn amser segur cynnal a chadw yn effeithio'n uniongyrchol ar broffidioldeb.
Brau yw'r dalfa. Carbide sy'n perfformio orau mewn -gweithrediadau effaith isel - blancio mân, lluniadu bas, a thyllu trachywir - lle mae llwythi yn rhagweladwy a sioc yn fach iawn. Defnyddiwch ef mewn cymhwysiad ffurfio trwm gydag effaith sydyn, ac rydych mewn perygl o dorri'r mewnosodiad yn gyfan gwbl. Cost yw'r ystyriaeth arall; gall mewnosodiadau carbid redeg 5-10 gwaith pris cyfatebol dur offer, felly mae angen y cyfaint neu'r her ddeunydd arnynt i gyfiawnhau'r buddsoddiad.
Gorchuddion Arwyneb Sy'n Ymestyn Bywyd Die
Mae haenau arwyneb yn ychwanegu haen denau, galed i gydrannau marw gorffenedig - gan leihau ffrithiant, gwrthsefyll gallio, ac ymestyn cyfnodau rhwng cynnal a chadw heb newid priodweddau swmp y dur sylfaen. Mae'r opsiynau mwyaf cyffredin yn cynnwys:
- TiN (Titaniwm Nitrid)- gorchudd PVD cyffredinol -pwrpas sy'n cynyddu caledwch wyneb ac yn darparu lubricity ysgafn. Effeithiol ar dorri punches, serch hynnydangosodd profiad cynnar amddiffyniad cyfyngedig ar gyfer ffurfio offerdan bwysau eithafol.
- TiCN (Titanium Carbonitride)- yn galetach ac yn gwrthsefyll traul yn fwy na TiN, gyda pherfformiad gwell yn erbyn deunyddiau sgraffiniol. Cam ymlaen ar gyfer gweithrediadau stampio llen ddur sy'n cynnwys-gweithfeydd cryfder uwch.
- CrN (Cromium Nitrid)- adlyniad ardderchog a llai o straen mewnol na TiN, gan ei wneud yn dda-yn addas ar gyfer ffurfio rhaglenni. Wedi'i gymhwyso trwy PVD tymheredd isel, mae'n osgoi ystumio rhannau marw tenau neu slotiedig - mantais wirioneddol y dywedodd un gwneuthurwr ei fod yn rhoi 3x i 10x o welliant bywyd yn dibynnu ar y cymhwysiad.
- DLC (Diamond-Fel Carbon)- cyfernod ffrithiant hynod o isel, yn ddelfrydol ar gyfer ffurfio alwminiwm a deunyddiau eraill sy'n dueddol o galio. Gall haenau DLC ymestyn bywyd marw 30-50% mewn stampio di-staen ac alwminiwm tra hefyd yn gwella gorffeniad arwyneb rhan.
Pryd mae cotio yn gwneud synnwyr? Y dull ymarferol yw treialu'r marw metel dalen heb ei orchuddio yn gyntaf, gwneud y gorau o'r geometreg, ac yna gorchuddio'r dyluniad profedig. Fel yr eglurodd un goruchwyliwr offer profiadol, nid oes diben gwario arian ar haenau dim ond i ddarganfod bod angen i chi falu deunydd ar gyfer addasiadau dimensiwn yn ystod y treial.
Triniaeth wres a'i effaith ar berfformiad marw
Nid yw dur offer crai yn barod i'w gynhyrchu - mae angen triniaeth wres i ddatblygu ei briodweddau gweithio. Mae'r broses yn cynnwys tri cham sylfaenol:
- Caledu (Austenitizing + quenching)- mae'r dur yn cael ei gynhesu i'w dymheredd trawsnewid critigol ac yna'n cael ei oeri'n gyflym (diffodd aer ar gyfer A2 a D2, diffodd olew ar gyfer rhai graddau). Mae hyn yn cynhyrchu strwythur martensitig caled ond brau.
- tymheru- mae un neu fwy o gylchoedd tymheru ar dymheredd rheoledig yn lleihau brau tra'n cadw'r rhan fwyaf o'r caledwch. Mae'r tymheredd tymer penodol yn pennu'r cydbwysedd terfynol: mae tymer uwch yn golygu llymach ond meddalach; mae tymer is yn golygu anoddach ond yn fwy tueddol o sglodion.
- Triniaeth Cryogenig- cam dewisol sy'n oeri'r dur i dymheredd is na-sero (yn aml -120C neu is) i drosi austenite cadw yn martensite, gan wella sefydlogrwydd dimensiwn a gwrthsefyll traul dros oes lawn yr offeryn.
Mae'r graddau hyn yn nodweddiadoltrwy-caledu mewn ffwrneisi gwactodi gadw proffiliau arwyneb glân, llyfn - sy'n hanfodol ar gyfer cydrannau marw lle mae diffygion arwyneb yn codi straen. Mae'r dilyniant triniaeth wres fel arfer yn digwydd cyn peiriannu terfynol gan wifren EDM, sy'n torri dur caled heb gyflwyno ystumiad thermol.
Mae'r deunydd workpiece ei hun yn gyrru llawer o'r rhesymeg dewis. Mae rhannau dur wedi'u stampio wedi'u gwneud o -stoc carbon isel ysgafn yn maddau ar offer - safon A2 neu D2 ar galedwch cymedrol yn eu trin yn dda. Ond cynyddwch drwch y ddalen, neidio i raddau cryfder uchel neu ddi-staen, neu ychwanegu haenau sgraffiniol fel haenau sinc galfanedig, a rhaid i'r marw metel ymateb gyda dur caletach, mewnosodiadau carbid, neu haenau amddiffynnol i oroesi. Nid yw paru deunydd marw ag ymddygiad gweithfan yn ddewisol - mae'n sylfaen i fywyd offer rhagweladwy ac ansawdd rhan cyson.
Mae dewis deunydd yn gosod y nenfwd am ba mor hir y gall eich offer bara. Ond ni all hyd yn oed y dur marw stampio gorau berfformio os nad yw'r marw yn cyfateb i'w wasg - ac mae'r berthynas fecanyddol rhwng marw a gwasg yn gosod cyfyngiadau sy'n siapio'r dyluniad cyfan.
Paru'r Wasg Iawn â'ch Gofynion Die
Nid yw gwasg stampio marw yn cyflenwi grym - yn unig mae'n diffinio pa fath o farw y gallwch ei redeg, pa mor gyflym y gallwch feicio, a faint o reolaeth sydd gennych dros ymddygiad materol wrth ffurfio. Mae'r berthynas rhwng y wasg a'r marw yn mynd i'r ddau gyfeiriad: mae'r wasg yn cyfyngu ar yr hyn y gall y dis ei wneud, a'r dis sy'n pennu'r hyn y mae'n rhaid i'r wasg ei gyflawni. Mae cael y paru hwn yn anghywir yn golygu naill ai offer rhy fach sy'n arafu{-neu fuddsoddiad rhy fawr sy'n segur y rhan fwyaf o'i gapasiti.
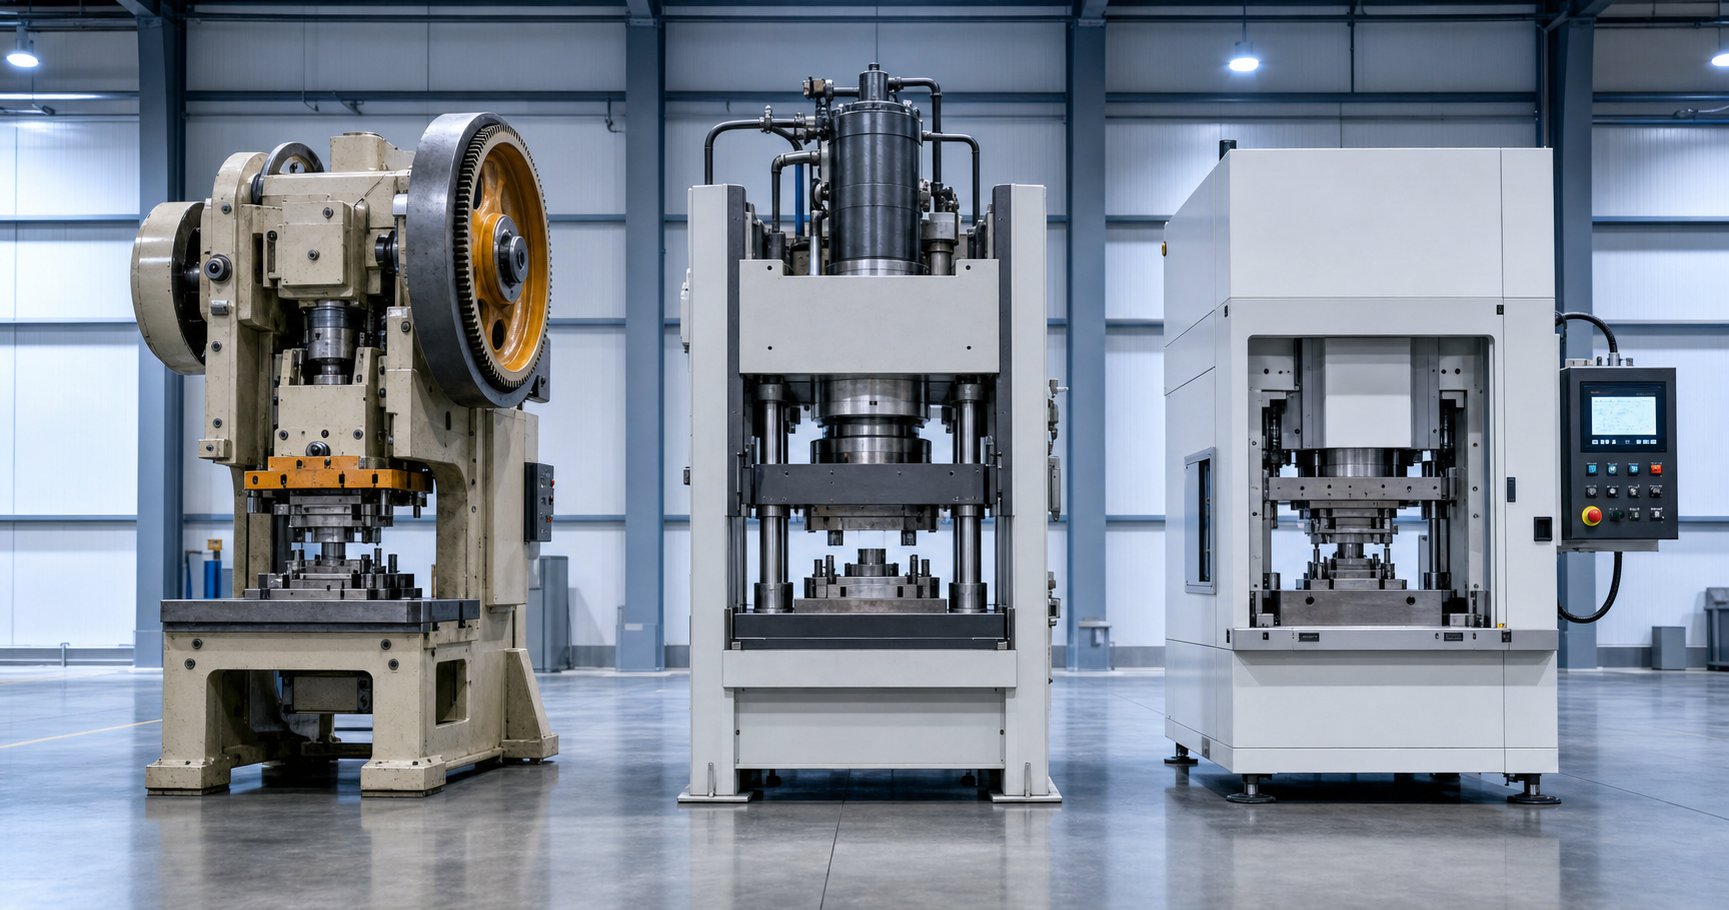
Galluoedd Mecanyddol, Hydrolig, a Servo Press
Mae tair saernïaeth wasg yn dominyddu stampio metel, ac mae pob un yn darparu grym mewn ffordd sylfaenol wahanol. Deall y gwahaniaethau hynny yw'r man cychwyn ar gyfer paru wasg punch yn marw i'r peiriant cywir.
Gweisg mecanyddolstorio egni mewn olwyn hedfan a'i ryddhau trwy gyfrwng crankshaft neu fecanwaith gêr ecsentrig. Maent yn darparu grym mewn llwybr strôc sefydlog - mae'r sleid yn dilyn yr un gromlin mudiant bob cylchred, gyda thunelledd brig ar gael yn agos at ganol marw gwaelod (BDC) yn unig. Mae hyn yn eu gwneud yn ddelfrydol ar gyfer gorchuddio -cyflymder uchel a ffurfio bas lle mae rhan weithredol y strôc yn fyr. Gall cyfraddau beicio fod yn fwy na 1,000 o strôc y funud ar beiriannau ffrâm bach, a dyna pam mae marw cynyddol bron bob amser yn rhedeg ar weisg mecanyddol.
Gweisg hydroligdefnyddio hylif gwasgedd yn gweithredu ar pistons i gynhyrchu grym. Y fantais allweddol? Mae tunelledd llawn ar gael ar unrhyw adeg yn ystod y strôc, nid dim ond ger BDC. Gallwch hefyd addasu cyflymder hwrdd yn annibynnol ar leoliad, gan wneud i'r wasg hydrolig farw'r ffit naturiol ar gyfer lluniadu dwfn, lle mae angen i ddeunydd lifo'n raddol o dan bwysau parhaus. Y cyfaddawd yw cyflymder - cylchred systemau hydrolig yn arafach na rhai mecanyddol, ac mae'r cyflymder amrywiol sy'n eu gwneud yn hyblyg hefyd yn eu gwneud yn llai effeithlon ar gyfer tyllu cyfaint uchel syml neu wagio.
Gweisg Servodisodli'r olwyn hedfan a'r cydiwr gyda -servomotors torque uchel sy'n gyrru'r crankshaft yn uniongyrchol. Mae hyn yn rhoi rheolaeth rhaglenadwy lawn i'r gweithredwr dros gyflymder sleidiau ac yn aros yn unrhyw le yn y strôc gweithio. Gallwch chi arafu'r hwrdd wrth ffurfio i leihau ffrithiant a gwres yn cronni, saib yn BDC i osod boglyn, ac yna cyflymu yn ystod y gyfran nad yw'n gweithio ar gyfer trwybwn uchel. Yn y bôn, mae technoleg Servo yn uno potensial cyflymder gwasg fecanyddol â gallu rheoli set marw wasg hydrolig - er ar gost cyfalaf uwch.
| Nodwedd | Gwasg Mecanyddol | Wasg Hydrolig | Gwasg Servo |
|---|---|---|---|
| Cyflenwi Llu | Yn seiliedig ar ynni, ar ei uchaf ger BDC | Yn gyson ar unrhyw safle strôc | Rhaglenadwy, rheolaeth lawn |
| Cyflymder | Cyflymaf (cylch sefydlog) | arafaf (amrywiol) | Addasadwy (modd pendil ar gael) |
| Rheoli Strôc | Llwybr sefydlog a chyflymder | Cyflymder addasadwy, cyfeiriad sefydlog | Cyflymder rhaglenadwy llawn, trigo, a gwrthdroi |
| Rheolaeth Llu | Cyfyngedig | Ardderchog | Ardderchog |
| Effeithlonrwydd Ynni | Uchel | Is | Uchel (atgynhyrchiol) |
| Parau Die Delfrydol | Blaengar yn marw, blancio, tyllu | Tynnu llun dwfn, ffurfio, paneli mawr | Ffurfio AHSS, tyniadau cymhleth aml-fodd |
Gofynion Tunelledd a Sut i'w Cyfrifo
Cyn dewis unrhyw wasg, mae angen i chi wybod faint o rym sydd ei angen ar y marw mewn gwirionedd. Tanamcangyfrif y tunelli a'r wasg yn arafu neu'n niweidio'r teclyn. Goramcangyfrif ac rydych yn talu am gapasiti nad ydych byth yn ei ddefnyddio.
Mae'r fformiwla safonol ar gyfer cyfrifo grym torri yn defnyddio tri newidyn:
P=L xtx S (lle P=torri grym, L=perimedr toriad mewn modfeddi, t=trwch deunydd mewn modfeddi, S=cryfder cneifio deunydd yn PSI)
Mae'r berthynas hon,a ddefnyddir yn eang yn y diwydiant stampio, yn berthnasol i farwau dyrnu wyneb gwastad ar gyfer gweithrediadau'r wasg yn erbyn mewnosodiadau marw cyfatebol. Ar gyfer marw cynyddol gyda gorsafoedd lluosog, rydych chi'n cyfrifo'r grym ar gyfer pob dyrnu ar wahân ac yn eu hychwanegu at ei gilydd i gael cyfanswm y llwyth ar unwaith - oni bai bod punches wedi'u gwasgaru mewn hyd i ddosbarthu'r grym dros amser.
Mae punches syfrdanol gan gynyddiadau o drwch deunydd yn golygu bod llai o ddyrniadau yn cysylltu â'r stribed ar yr un pryd. Mae cyfanswm y grym sydd ei angen dros y strôc lawn yn aros yr un fath, ond mae'r llwyth brig ar unwaith yn gostwng yn sylweddol. Mae hyn yn lleihau'r pigyn tunelledd, yn lleihau dirgryniad, ac yn ymestyn oes ffrâm marw a gwasgu. Wrth ddefnyddio onglau cneifio ar wynebau dyrnu, gellir cymhwyso ffactor cywiro rhwng 0.5 a 0.95 i gyfrif am y llai o ardal gyswllt ar unwaith.
Y tu hwnt i rym torri, mae gweithrediadau ffurfio a lluniadu yn ychwanegu eu gofynion tunelledd eu hunain. Mae angen cyfanswm yr holl rymoedd a ystyrir yn - ynghyd ag ymyl diogelwch, sydd fel arfer 10-20% yn uwch na'r gwerthoedd a gyfrifwyd ar ddis sy'n gwagio, yn tyllu ac yn ffurfio mewn dilyniant cynyddol. Gwiriwch bob amser fod sgôr y wasg yn fwy na'r cyfanswm hwn ar yr uchder gweithio gwirioneddol yn y strôc lle mae grym ar ei uchaf.
Cyfyngiadau Corfforol Sy'n Siapio Dyluniad Die
Nid tunelledd yw'r unig faen prawf cyfatebol. Mae sawl dimensiwn ffisegol o'r wasg yn cyfyngu'n uniongyrchol ar yr hyn y mae gwasg fetel yn marw y gallwch ei osod a'i redeg:
- Uchder cau- y pellter rhwng wyneb y sleid a'r wyneb bolster pan fo'r hwrdd yn BDC. Rhaid i uchder caeedig eich marw ddod o fewn ystod addasu uchder caead y wasg. Rhy dal a'r marw ddim yn cau'n llawn; rhy fyr ac ni allwch gyrraedd y workpiece.
- Hyd strôcMae - yn pennu pa mor bell mae'r sleid yn teithio. Mae angen strociau hir ar farwau tynnu dwfn i ganiatáu i'r dyrnu ddisgyn yn llawn i'r defnydd a thynnu'n ôl yn glir o'r gragen a dynnwyd. Yn aml, gall marw cynyddol ar gyfer gwaith bas ddefnyddio strociau byrrach ar gyflymder uwch.
- Gwely a dimensiynau atgyfnerthu- yr ôl troed ffisegol sydd ar gael i osod yr esgid marw isaf. Efallai y bydd marw trosglwyddo mawr angen gwasg gyda gwely ehangach nag offeryn cynyddol cryno sy'n cynhyrchu'r un tunelledd rhan.
- Ffenestr bwydo- mewn gweithrediadau cynyddol, rhaid i'r stribed fwydo yn ystod y strôc dychwelyd. Rhaid i'r agoriad sydd ar gael i'r wasg rhwng wyneb y llithren a'r arwyneb marw yn y ganolfan farw uchaf glirio'r stribed ynghyd â'r codwyr stoc.
Nid yw'r cyfyngiadau hyn yn ôl-ystyriaethau - maent yn siapio'r dis o'r cysyniad cychwynnol. Mae gan ddylunydd marw sy'n gweithio ar wasg hydrolig yn marw gyda strôc 24 modfedd ryddid hollol wahanol nag un sy'n targedu gwasg fecanyddol 6 modfedd-strôc sy'n rhedeg ar 400 SPM.
Mae cyflymder yn bwysig hefyd. Yn marw cynyddol rhedeg gwasg dyrnu yn marw ar gannoedd o strôc y funud galw cyson, beicio amledd uchel y mae dim ond weisg mecanyddol neu servo yn darparu'n ddibynadwy. Mewn cyferbyniad, efallai y bydd angen i'r hwrdd arafu gweithrediadau tynnu dwfn wrth iddo fynd i mewn i'r defnydd i atal rhwygo - rhywbeth na all gwasg fecanyddol gonfensiynol ei wneud ar ganol y strôc. Mae gweisg Servo yn datrys hyn trwy ganiatáucyflymder is rhaglenadwy yn y rhan weithredol o'r strôctra'n cynnal cyflymder uchel yn ystod y teithiau nad ydynt yn gweithio, yn aml yn rhoi hwb o 30% neu fwy i fewnbwn effeithiol trwy weithrediad modd pendil.
Mae'r rhaglenadwyedd hwn yn arbennig o berthnasol ar gyfer duroedd cryfder uchel datblygedig, lle mae'n rhaid i'r wasg a'r marw weithio gyda'i gilydd i reoli llwythi ffurfio uwch, mwy o sbring yn ôl, a ffenestri prosesau tynnach. Mae technoleg Servo yn galluogi dyluniadau marw - sy'n seiliedig ar -darnu bathu, ffurfio aml-gam mewn un strôc, a phroffiliau cyflymder addasol - sy'n gorfforol amhosibl ar-offer symud sefydlog.
Mae'r wasg dde{0}}i-farw match yn sicrhau bod eich offer yn perfformio fel y'i dyluniwyd ar draws ei oes gynhyrchu lawn. Ond mae cyrraedd y pwynt hwnnw - o'r cysyniad rhan cychwynnol i'r llun parod profedig - yn golygu llif gwaith peirianneg aml-gam sy'n pennu a yw offeryn yn cyrraedd y llawr yn rhedeg neu'n treulio wythnosau'n ail-weithio.
Die Design Llif Gwaith O Ddichonoldeb i Erthygl Gyntaf
Nid yw marw stampio'r wasg yn neidio o'r syniad i'r llawr cynhyrchu mewn un cam. Rhwng "mae angen y rhan hon arnom" a "mae'r offeryn yn rhedeg rhannau da" mae llif gwaith peirianneg strwythuredig - sy'n gwahanu offer dibynadwy, hirhoedlog a marw sy'n treulio misoedd yn ail-weithio. Mae pob cam yn adeiladu ar yr olaf, ac mae sgipio camau bron bob amser yn costio mwy o amser nag y mae'n ei arbed. Dyma sut olwg sydd ar y broses ddylunio stampio marw lawn pan gaiff ei wneud yn iawn.
- Dadansoddiad dichonoldeb rhannol
- Efelychiad ffurfadwyedd CAE/FEA
- Dyluniad cynllun stribed ac optimeiddio
- Modelu CAD 3D o gydrannau marw
- Rhaglennu CAM a pheiriannu marw
- Wire EDM, malu, a gweithrediadau gorffen
- Ymgynnull, ffitio, a sylwi
- Mae'r treial yn rhedeg gydag addasiadau ailadroddol
- -archwiliad a chymeradwyaeth yr erthygl gyntaf
Mae gan bob cam bwrpas penodol, a gyda'i gilydd maen nhw'n cynrychioli'r ddisgyblaeth dylunio marw stampio metel sy'n troi lluniad rhan yn-offeryn parod.
Dadansoddiad Dichonoldeb ac Efelychu CAE
Cyn i unrhyw ddur gael ei archebu neu ddechrau unrhyw fodel CAD, mae'r cwestiwn cyntaf yn syml: a ellir stampio'r rhan hon mewn gwirionedd? Mae dadansoddiad dichonoldeb yn gwerthuso'r geometreg rhan yn erbyn ymddygiad materol - gan edrych ar gymarebau dyfnder tynnu, radiysau tro mewn perthynas â thrwch, bylchau rhwng nodweddion, ac a yw'r goddefiannau a elwir ar y print yn gyraeddadwy trwy stampio o gwbl.
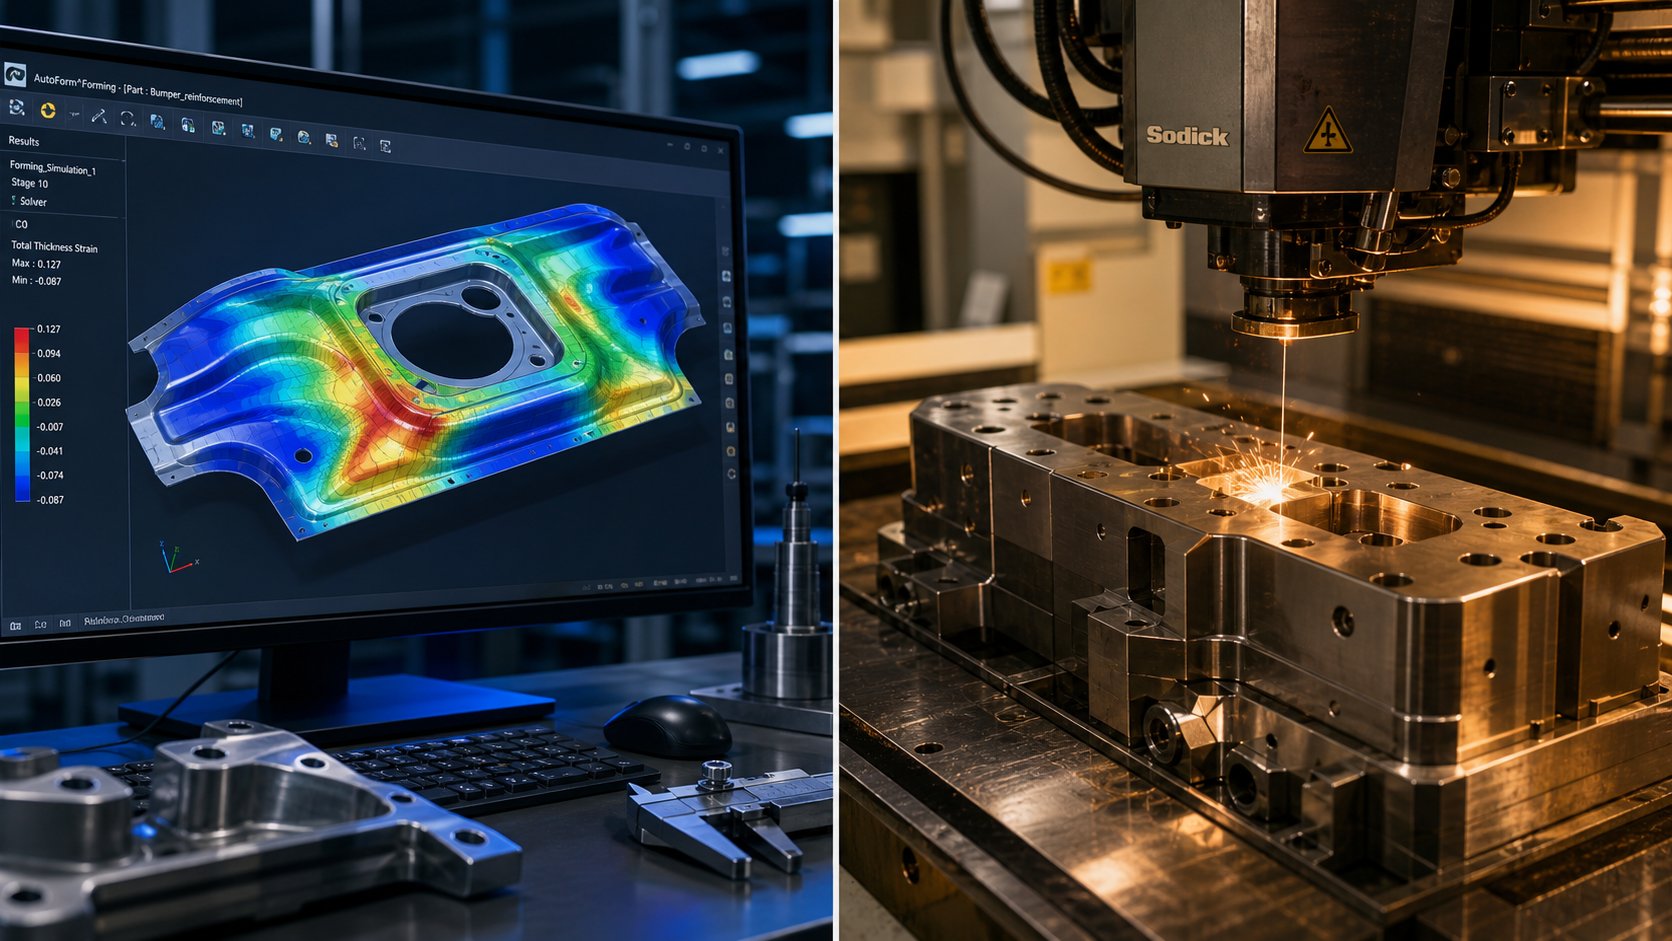
Nid gwaith dyfalu yw hwn. Mae dyluniad stampio modern yn dibynnu'n fawr ar efelychiad CAE (Peirianneg â Chymorth Cyfrifiadur-Peirianneg â Chymorth) i ragweld sut y bydd metel dalen yn ymddwyn y tu mewn i'r dis. Mae dadansoddiad elfennau meidraidd yn modelu'r gwag wrth iddo gysylltu â'r dyrnu, ymestyn dros radiysau marw, a llifo i mewn i geudodau. Mae'r meddalwedd yn nodi problemau posibl cyn i unrhyw offeryn corfforol fodoli:
- Teneuo- meysydd lle mae deunydd yn ymestyn y tu hwnt i derfynau diogel, gan beryglu holltau neu rwygiadau wrth gynhyrchu
- Crychu- parthau o ddeunydd gormodol sy'n cywasgu a bwcl, yn nodweddiadol mewn corneli dwfn neu fflansau heb eu cynnal
- Springback- yr adferiad elastig sy'n achosi i nodweddion ffurfiedig "agor" ar ôl i'r dyrnu dynnu'n ôl, gan effeithio ar ddimensiynau rhan olaf
- Patrymau llif deunydd- sut mae'r wag yn symud wrth ffurfio, gan ddatgelu lle mae angen gleiniau tynnu neu addasiadau pwysedd deiliad gwag
Mae rhedeg yr efelychiadau hyn yn gynnar yn dileu pethau annisgwyl costus. Mae iteriad dylunio mewn meddalwedd yn cymryd oriau. Mae'r un darganfyddiad yn ystod profion corfforol yn cymryd wythnosau a miloedd o ddoleri wrth ail-weithio. Ymchwil ioptimeiddio marw blaengaryn cadarnhau bod cynllunio systematig sy'n cael ei yrru gan efelychiad yn lleihau'n sylweddol nifer y gorsafoedd sydd eu hangen a chyfanswm cost marw - yn enwedig ar gyfer rhannau aml nodwedd cymhleth.
Dyluniad Cynllun Llain a Defnyddio Deunydd
Ar gyfer marw cynyddol a chyfansawdd, gellir dadlau mai cynllun y stribedi yw'r penderfyniad dylunio mwyaf canlyniadol. Mae'n diffinio sut mae'r rhan yn nythu o fewn lled y coil, pa weithrediadau sy'n digwydd ym mhob gorsaf, a faint o ddeunydd crai sy'n dod i ben fel sgrap yn erbyn cynnyrch gorffenedig.
Mae dyluniad cynllun stribed yn cynnwys nifer o benderfyniadau rhyng-gysylltiedig:
- Cyfeiriadedd nythu- lleoli'r rhan yn wag o fewn lled y stribed i leihau gwastraff. Gall cylchdroi'r rhan, adlewyrchu rhesi bob yn ail, neu redeg rhannau lluosog ar draws lled y stribed wella'r defnydd o 10-20%.
- Lled y bont- y deunydd a adawyd rhwng nodweddion cyfagos neu rhwng y rhan ac ymyl y stribed. Rhaid i bontydd fod yn ddigon llydan i gario'r stribed drwy'r marw heb rwygo, ond yn ddigon cul i osgoi gwastraffu deunydd. Mae isafswm nodweddiadol yn rhedeg 1.0-1.5 gwaith o drwch deunydd.
- Dilyniant gorsaf- penderfynu pa weithrediadau sy'n digwydd gyntaf a pha rai sy'n dilyn. Mae tyllau peilot bron bob amser yn cael eu tyllu yng ngorsaf un i sefydlu cofrestriad ar gyfer yr holl weithrediadau i lawr yr afon. Yn gyffredinol, mae torri a thyllu yn rhagflaenu plygu a ffurfio er mwyn cynnal gwastadrwydd yn ystod cneifio.
- Rheoli sgrap- dylunio llwybrau gwlithod a lleoliadau torrwr sgrap fel bod gwastraff yn mynd allan yn lân heb jamio na chronni y tu mewn i'r dis.
Y nod yw cynllun wedi'i optimeiddio sy'n cydbwyso cost deunydd, cymhlethdod marw, a chyflymder cynhyrchu. Mae cynllun gyda llai o orsafoedd yn costio llai i'w adeiladu ond gall aberthu effeithlonrwydd nythu neu ofyn am fwy o dunelli o wasg fesul strôc. Mae mwy o orsafoedd yn lledaenu'r gwaith ond yn cynyddu hyd marw ac amser peiriannu. Mae'r cyfaddawd hwn yn ganolog i economeg gweithgynhyrchu marw.
O Fodel CAD i Gydrannau Die wedi'u Peiriannu
Gyda chynllun y stribed wedi'i gloi, mae modelu CAD 3D manwl yn dechrau. Mae pob dyrnu, bloc marw, mewnosodiad stripiwr, peilot, a chydran canllaw yn cael ei fodelu i union ddimensiynau - gan gynnwys cliriadau, ffitiau gwasg, lleoliadau hoelbren, a phatrymau clymwr. Mae'r model CAD yn gweithredu fel un ffynhonnell gwirionedd ar gyfer pob proses i lawr yr afon.
Mae peiriannu marw yn dilyn dilyniant proses aml- wedi'i deilwra i geometreg a chaledwch pob cydran:
- melino CNC- garwhau a lled-orffen esgidiau marw, platiau dyrnu, a phlatiau marw o fylchau dur caled neu feddal. Mae canolfannau melino cyflymder uchel yn trin arwynebau cyfuchlinol a nodweddion poced.
- EDM gwifren- y ceffyl gwaith manwl ar gyfer dur offer caled. Mae Wire EDM yn torri proffiliau dyrnu a marw cymhleth i oddefiannau o +/- 0.0001 modfedd heb barthau yr effeithir arnynt gan wres, gan ei gwneud yn hanfodol ar gyfer stampio metel arferol yn marw lle mae cywirdeb proffil yn diffinio ansawdd rhan.
- Malu wynebMae - yn sefydlu cyfochredd a gwastadrwydd ar arwynebau paru. Mae esgidiau marw, platiau dyrnu, a phlatiau cefn yn ddaear i sicrhau cyswllt unffurf a dosbarthiad llwyth.
- Jig malu a chydgysylltu maluMae - yn lleoli tyllau a thyllau trachywiredd mewn perthynas â datymau sefydledig, gan sicrhau bod tyllau pin tywys, tyllau hoelbren, a phocedi botymau marw yn alinio'n berffaith rhwng yr haneri uchaf ac isaf.
Mae rhaglennu CAM yn trosi'r model 3D yn-llwybrau offer y gellir eu darllen gan beiriannau. Mae'r rhaglennydd yn dewis torwyr, yn diffinio pellteroedd camu ymlaen, ac mae rhaglenni'n nesáu at onglau - penderfyniadau sy'n effeithio ar orffeniad wyneb, amser beicio, a bywyd offer ar y ganolfan beiriannu. Ar gyfer gwasanaethau marw ac offer cynyddol cymhleth, gall un prosiect gynhyrchu cannoedd o raglenni CAM unigol ar draws llwyfannau peiriannau lluosog.
Rhedeg Treial, Addasiadau, a Chymeradwyaeth Erthygl Gyntaf
Mae'r Cynulliad yn dod â'r holl gydrannau wedi'u peiriannu at ei gilydd i'r set marw am y tro cyntaf. Mae gosod yn golygu gweld arwynebau paru glas, gwirio dyrnu i-aliniad marw, gwirio amseriad stripiwr, a chadarnhau bod yr holl gydrannau sy'n symud yn teithio'n rhydd heb ymyrraeth. Meddyliwch amdano fel ymarfer gwisg cyn i'r teclyn weld deunydd go iawn.
Mae rhediadau treial - a elwir hefyd yn tryout neu samplu - yn rhoi'r dis a gasglwyd i mewn i wasg gyda deunydd cynhyrchu gwirioneddol. Anaml y mae'r trawiadau cyntaf yn cynhyrchu rhannau perffaith. Mae peirianwyr yn gwerthuso samplau ar gyfer:
- Cywirdeb dimensiwn yn erbyn manylebau GD&T
- Uchder burr a chyflwr ymyl ar nodweddion torri
- Sbardun ar nodweddion ffurfiedig
- Ansawdd wyneb, marciau carlamu, neu linellau tystion yn marw
- Cysondeb porthiant stribed ac ymgysylltiad peilot
Mae addasiadau yn dilyn - symudliw i gywiro cliriadau, ail-broffilio arwynebau ffurfio i wneud iawn am springback, newid amseriad ar gydrannau wedi'u llwytho'r gwanwyn-. Gallai'r cylch ailadroddus hwn gymryd dwy neu dair rownd ar gyfer offer syml, neu ddwsin o iteriadau ar gyfer stampio metel arferol cymhleth yn marw gyda staciau goddefgarwch tynn a gorsafoedd ffurfio lluosog.
-archwiliad erthygl cyntaf yn cau'r ddolen. Mae rhannau o'r rhediad prawf cymeradwy yn cael eu mesur ar CMM (Peiriant Cydlynu Mesur) yn erbyn y lluniad GD&T llawn. Mae pob dimensiwn, safle a goddefgarwch proffil yn cael ei wirio a'i ddogfennu. Dim ond pan fydd yr adroddiad arolygu yn cadarnhau cydymffurfiaeth y mae'r marw yn ennill rhyddhau cynhyrchiad.
Y nod hwn-i-derfynu llif gwaith - o ddichonoldeb trwy erthygl gyntaf - yw'r hyn sy'n gwahanu gweithgynhyrchu marw proffesiynol oddi wrth siopau sy'n torri dur yn syml ac yn gobeithio am y gorau. Mae cyflenwyr yn hoffiYICHENstrwythuro eu proses o amgylch y cylch bywyd cyflawn hwn: efelychiad CAE i ddilysu'r dyluniad stampio cyn ymrwymo i offer caled, yn llawn - allu CNC a gwifren EDM mewnol ar gyfer peiriannu marw, a rhediadau prawf wedi'u dogfennu gydag archwiliad dimensiwn cyn ei anfon. Y math hwnnw o lif gwaith integredig yw'r hyn y dylai gweithgynhyrchwyr ei ddisgwyl wrth ddod o hyd i stampio metel wedi'i deilwra'n marw - nid yw'n foethusrwydd, mae'n gymhwyster sylfaenol ar gyfer partner marw sy'n trin cynhyrchiad-offer critigol.
Mae llif gwaith dylunio sydd wedi'i gyflawni'n dda yn darparu offeryn sy'n rhedeg yn union o'r diwrnod cyntaf. Ond dim ond dechrau bywyd gwaith marw yw "diwrnod un" a bydd sut rydych chi'n cynnal yr offeryn hwnnw dros y misoedd a'r blynyddoedd dilynol yn pennu a yw eich costau fesul rhan yn parhau i fod yn rhagweladwy neu'n mynd allan o reolaeth.
Strategaethau Cynnal a Chadw a Dulliau Methiant Marw Cyffredin
Nid yw stampio metel yn marw yn methu heb rybudd. Maen nhw'n diraddio - yn araf ar y dechrau, yna'n drychinebus os nad oes neb yn gwylio. Mae'r gwahaniaeth rhwng teclyn marw sy'n darparu miliynau o rannau cyson ac un sy'n cael damwain ganol-fel arfer yn dibynnu a yw eich tîm yn adnabod signalau cynnar ac yn gweithredu ar gynllun cynnal a chadw strwythuredig. Mae meddwl “trwsio pan fydd yn torri” adweithiol yn demtasiwn, ond mae ymchwil yn dangos yn gyson bod dull gweithredu cwbl adweithiol yn costio 25-30% yn fwy na strategaeth ataliol ragweithiol ar ôl i chi roi cyfrif am lafur brys, rhannau wedi'u harchebu ar frys, a chynhyrchiant coll.
Mae cost cynnal a chadw bob amser yn is na chost amser segur heb ei gynllunio. Gall pob doler o waith cynnal a chadw ataliol gohiriedig sbarduno pedair doler mewn cyfnewid cyfalaf yn y dyfodol.
Dulliau Methiant Marw Cyffredin ac Achosion Gwraidd
Mae pum dull methiant yn cyfrif am y mwyafrif helaeth o broblemau marw offer wrth stampio cynhyrchu. Adnabod pob un trwy ei lofnod gweledol - a deall yr achos gwraidd y tu ôl iddo - yw'r cam cyntaf tuag at ddileu yn hytrach nag ailadrodd.
- Naddu ymyl arloesolMae - darnau bach brau yn torri i ffwrdd o ymylon botwm pwnsh neu farw, gan adael proffil danheddog. Mae achosion sylfaenol yn cynnwys cliriadau wedi'u gosod yn rhy dynn ar gyfer y deunydd, cynhwysiadau caled yn y stoc dalennau, neu ddur offer marw sydd wedi'i galedu y tu hwnt i'w derfyn caledwch ar gyfer y cais. Arwyddion rhybudd: uchder burr anghyson, gronynnau metelaidd bach yn y llithren sgrap, a mannau garw lleol ar ymylon torri.
- Galling (gwisgo gludiog)- mae deunydd o'r darn gwaith yn weldio'n ficrosgopig i'r arwyneb marw dan bwysau, yna'n rhwygiadau i ffwrdd, gan adael clytiau garw wedi'u taenu a dyddodion adeiledig. Mae hyn yn digwydd pan fydd iro'n methu, mae haenau'n gwisgo drwodd, neu pan fo affinedd cemegol rhwng deunyddiau offer a gweithfannau. Arwyddion rhybudd: crafiadau ar rannau ffurfiedig, grym ffurfio cynyddol, a deunydd gweladwy yn cronni ar radiysau dyrnu neu farw.
- Camaliniad o ganllawiau treuliedig- wrth i binnau tywys a llwyni ddatblygu chwarae dros filiynau o gylchoedd, mae'r haneri uchaf ac isaf yn symud yn ochrol. Mae hyd yn oed 0.001 modfedd o ddrifft yn cynhyrchu cliriad anwastad, pyliau un ochr, a thraul cyflymach ar yr ochr dynn. Arwyddion rhybudd: burr sy'n ymddangos ar un ochr yn unig, siâp gwlithod anwastad, ac anhawster cynyddol yn ystod gosodiad marw.
- Blinder cracioMae - cylchredau straen ailadroddus ar gorneli miniog, radiysau tynn, neu ddiffygion arwyneb yn y pen draw yn creu craciau cnewyllol sy'n ymledu trwy'r offer marw o dan lwyth parhaus. Arwyddion rhybudd: holltau llinell gwallt yn weladwy o dan archwiliad chwyddiad neu liwio, drifft dimensiwn mewn nodweddion ffurfiedig, a sŵn anarferol yn ystod gweithrediad y wasg.
- Toriad dyrnu- methiant llwyr o dyrnu, yn nodweddiadol oherwydd tunelledd gormodol, llwytho i ffwrdd o'r canol, neu dynnu gwlithod lle mae gwlithen wedi'i thorri'n cael ei chario i fyny ac yn dyblu trwch y deunydd ar y strôc nesaf. Arwyddion rhybudd: cerrynt llwyth y wasg yn codi, gwlithod ddim yn gollwng yn lân, a dyrniadau sy'n dangos marciau plygu neu flinder arwyneb yn ystod yr arolygiad.
Mae pob un o'r dulliau hyn yn rhannu edefyn cyffredin: maen nhw'n dechrau'n fach ac yn cynyddu. Mae ymyl naddu yn cynhyrchu burrs rhy fawr, sy'n jamio'r stripiwr, sy'n cam-fwydo'r stribed, sy'n gorlwytho'r orsaf nesaf. Methiannau rhaeadru fel y rhain sy'n troi mân dasg cynnal a chadw yn - ailadeiladu marw llawn a chau cynhyrchiad heb ei gynllunio.
Amserlenni Cynnal a Chadw Ataliol a Phwyntiau Archwilio
Mae cyfnodau cynnal a chadw strwythuredig, wedi'u graddio i gyfaint cynhyrchu ac anhawster materol, yn cadw offer yn marw yn eu ffenestr weithredu ddiogel. Mae diweddeb cynnal a chadw ymarferol yn rhannu'n haenau:
- Pob sifft- glanhau sglodion a gwlithod, gwirio pwyntiau iro, gwirio bod llwybrau sgrap yn glir, ac archwilio'n weledol am graciau amlwg neu gydrannau coll.
- Wythnosol- mesur cliriad canllaw a thraul pin lleolwr, archwiliwch blatiau stripiwr a sbringiau, a chofnodwch unrhyw drifft dimensiwn fel bod tueddiadau'n dod yn weladwy cyn colli goddefiannau.
- Bob mis neu fesul cyfrif strôc sefydlog (100k-300k trawiad)- malu neu wisgo ymylon torri yn seiliedig ar fesur uchder burr, gwirio aliniad marw a gwastadrwydd platiau, ychwanegu at neu ailosod iro, a graddnodi synwyryddion amddiffyn rhag marw (synwyryddion cambwydo, synwyryddion rhan-allan, monitorau gorlwytho).
- Ailwampio mawr (70-80% o'r oes ddisgwyliedig)- rhwygiad llawn, archwiliad dimensiwn o'r holl gydrannau traul, ailosod pin canllaw a llwyni os oes angen, ac ail{1}}gymhwyso yn erbyn manylebau gwreiddiol.
Ni ddylai'r sbardun ar gyfer cynnal a chadw heb ei drefnu fod yn arf sydd wedi torri - dylai fod yn ddangosyddion mesuradwy. Uchder burr tracio, lled band cneifio, diamedrau tyllau critigol, a chromliniau pŵer gwasgu. Pan fydd data SPC yn dangos trothwyon rheoli croesi Cp/Cpk, stopiwch ac archwiliwch yn hytrach na pharhau i gynhyrchu nes bod rhywbeth yn torri. Mae cynnydd graddol yn llwyth y wasg neu egni fesul strôc yn arwydd bod llafn yn pylu neu'n cynyddu ffrithiant - y ddau arwydd bod peiriannu yn marw yn ôl i'r fanyleb yn hwyr.
Ail-gronni, Adnewyddu, a Chynllunio Amnewid
Mae pob regrind yn tynnu deunydd o arwynebau gweithio eich offer marw, ac mae gan bob cydran dur offer swm cyfyngedig o ddeunydd ar gael cyn iddo gyrraedd ei derfyn swyddogaethol. Mae cynllunio o amgylch y realiti hwn yn troi cynnal a chadw o gost rydych chi'n ymateb iddi yn gost rydych chi'n ei rheoli.
Cyfanswm cost perchnogaeth ar gyfer teclyn marw yn ffactorau mewn sawl newidyn y tu hwnt i'r pris prynu cychwynnol:
- Buddsoddiad offer cychwynnol- y gost ymlaen llaw i ddylunio, peiriannu a chymhwyso'r dis
- Amledd ail-grindio- pa mor aml y mae angen ailgynyddu ymylon torri, wedi'i ysgogi gan sgraffinedd deunydd a chyfaint cynhyrchu
- Ergydion rhwng adnewyddu mawr- y cyfrif taro disgwyliedig cyn bod angen ailosod cydrannau canllaw, sbringiau a phlatiau traul yn llawn
- Amseriad amnewid- pan fydd regrinds cronnus wedi defnyddio digon o ddeunydd na all y dis ddal manylebau mwyach, sy'n gofyn am fewnosodiadau newydd neu ailadeiladu'n llwyr
-gywirdeb uchel,mae'n bosibl y bydd cost ymlaen llaw uwch i offer sydd wedi'u dylunio'n dda ond yn aml yn lleihau -TCO hirdymortrwy gynyddu trwygyrch, lleihau sgrap, a gostwng amlder cynnal a chadw. Gallai marw wedi'i adeiladu o ddur offer premiwm gyda haenau cywir gostio 30% yn fwy i ddechrau ond bydd yn para tair gwaith yn hirach rhwng ail-greu - gwneud fesul-cost offeru yn sylweddol is dros oes y rhaglen.
Y dull ymarferol? Trefnu ailwampiadau ataliol ar 70-80% o'r bywyd disgwyliedig yn hytrach na gwthio i fethiant. Traciwch regrinds cronnol yn erbyn cyfanswm y deunydd sydd ar gael i'r gydran. A phan fydd offeryn yn marw yn cyrraedd y pwynt lle mae pob cyfnod gwasanaeth yn cynhyrchu llai o rannau da na'r olaf, mae'r mathemateg yn ffafrio ailosod yn hytrach na thrwsio parhaus. Mae gwariant cynnal a chadw rhagweladwy yn curo ceisiadau cyfalaf brys bob tro.
Mae cadw offer marw yn iach yn ymestyn ei fywyd cynhyrchiol, ond mae'r offer a'r technegau sydd ar gael ar gyfer adeiladu a monitro marw yn parhau i esblygu - ac mae'r datblygiadau diweddaraf yn newid yr hyn sy'n bosibl o ran hirhoedledd marw a manwl gywirdeb y rhannau sy'n dod oddi ar y wasg.
Datblygiadau Modern mewn Technoleg Stampio Die
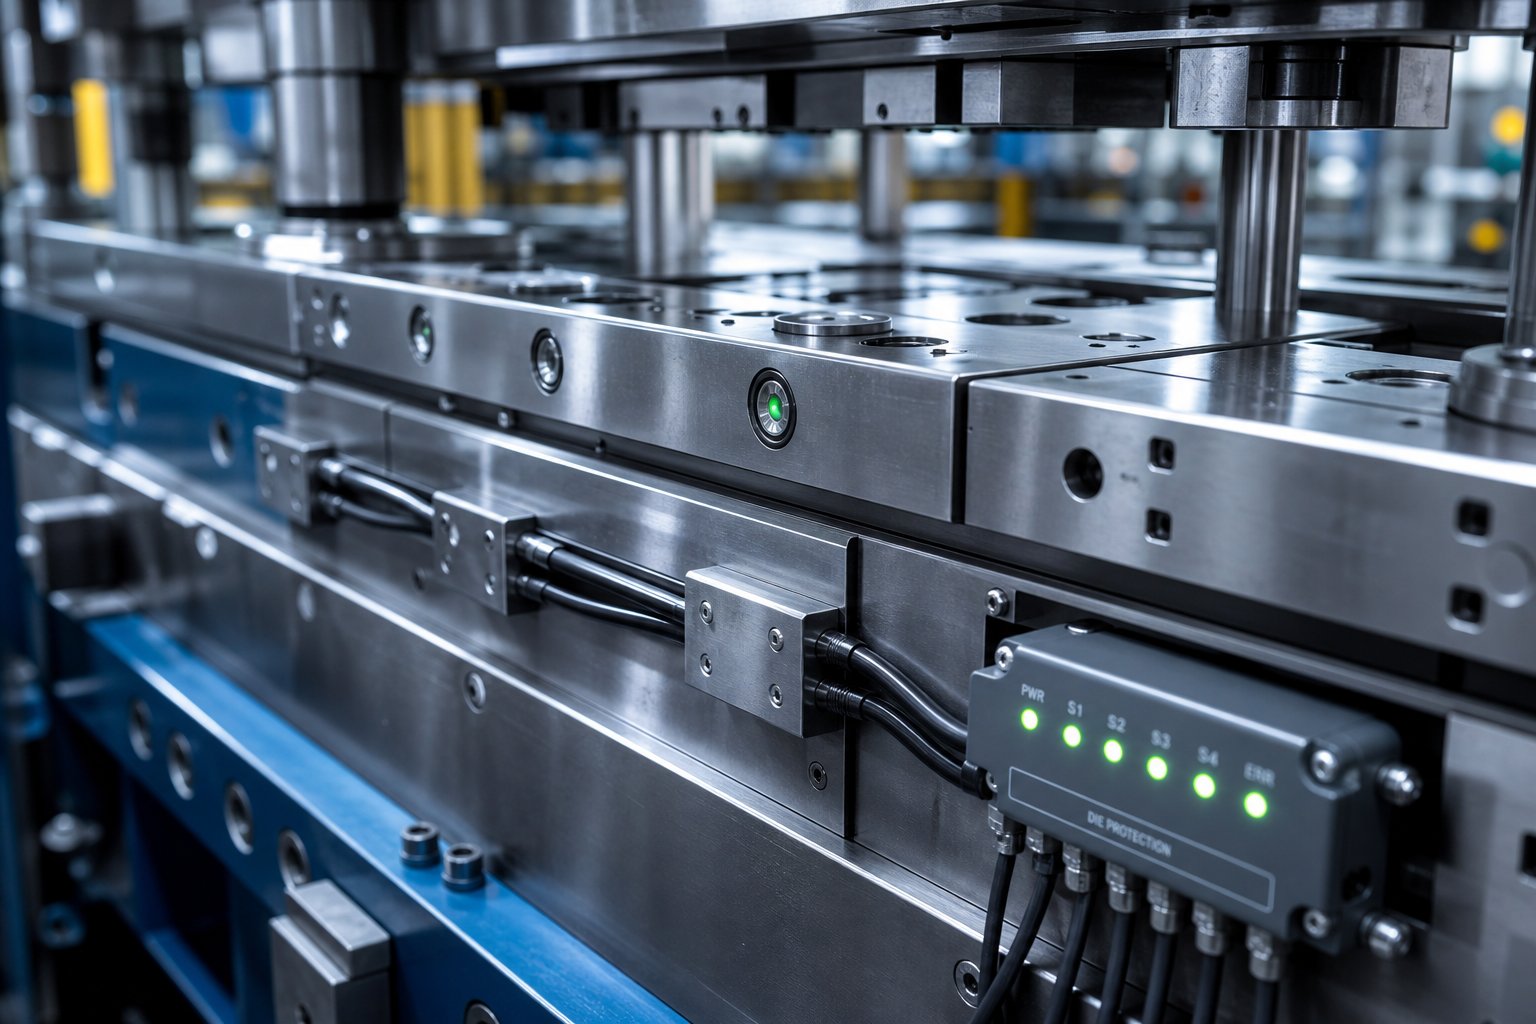
Mae technoleg stampio wedi esblygu ymhell y tu hwnt i ddur gwell a goddefiannau peiriannu tynnach. Mae'r genhedlaeth ddiweddaraf o drachywiredd yn marw yn integreiddio electroneg wedi'i fewnosod, yn trosoledd dulliau gweithgynhyrchu a fenthycwyd o awyrofod, ac yn dibynnu ar efelychiad digidol i ragweld perfformiad cyn adeiladu unrhyw offeryn ffisegol. Nid yw'r rhain yn gysyniadau dyfodolaidd sy'n eistedd mewn labordai ymchwil - maent yn ail-lunio'r broses weithgynhyrchu stampio ar haen-cyflenwyr modurol un haen a-gweithgynhyrchwyr electroneg cyfaint uchel ar hyn o bryd.
Ym-Die Sensing a-Monitro Proses Amser Go Iawn
Dychmygwch redeg marw cynyddol ar 600 strôc y funud heb wybod a yw pob rhan wedi'i daflu'n lân neu a yw'r stribed wedi datblygu'r traw cywir mewn gwirionedd. Dyna'r realiti heb mewn-marw synhwyro - ac mae'n rysáit ar gyfer difrod trychinebus. Mae offer llwyfan modern yn integreiddio synwyryddion yn uniongyrchol i'r cynulliad marw i ganfod problemau o fewn un cylch strôc, gan gau'r wasg i lawr cyn i gamborth droi'n fil atgyweirio o $50,000.
Y categorïau synhwyrydd sydd bwysicaf mewn stampio cynhyrchu:
- Synwyryddion agosrwydd anwythol ar gyfer monitro porthiant- canfod lleoliad bloc wedi'i lwytho â sbring sy'n cael ei wthio i'w leoliad terfynol gan y stribed ar ddiwedd y porthiant. Os nad yw'r stribed yn symud ymlaen yn llawn, mae allbwn y synhwyrydd yn newid ac mae'r wasg yn stopio cyn y strôc nesaf.Gweithgynhyrchu Eagle Bend, adran Magna Cosma sy'n prosesu 104,000 tunnell o ddur yn flynyddol, yn defnyddio'r dull hwn ar draws 500+ yn marw fel llinell sylfaen na ellir ei thrafod ar gyfer atal gwallau.
- Synwyryddion ffotodrydanol adlewyrchol ar gyfer alldaflu rhan- cadarnhau bod y darn gorffenedig wedi clirio'r dis cyn i'r strôc nesaf gau. Mae signalau ffug rhag stampio niwl olew yn ddull methiant hysbys, felly mae rhaglenni synhwyrydd cymwys yn profi dibynadwyedd canfod mewn amgylcheddau olewog cyn eu gosod.
- Cam-monitro lleoliadMae - synwyryddion anwythol yn cadarnhau bod camiau ffurfio wedi ymestyn yn llawn ac wedi dychwelyd yn llawn. Mae cam sownd nad yw'n tynnu'n ôl yn creu cyflwr ymyrraeth sy'n dinistrio'r adran cam a marw ar y cylch nesaf.
- Monitro grym (celloedd llwyth a mesuryddion straen)- mesur-tunelledd amser real drwy gydol y strôc. Mae pigyn sydyn yn arwydd o dynnu gwlithod, deunydd dwbl, neu ddyrnu wedi'i dorri. Mae cynnydd graddol dros wythnosau yn dangos bod ymyl cynyddol yn pylu - data cynnal a chadw rhagfynegol gwerthfawr.
- Synwyryddion allyriadau acwstig- canfod-llofnodion sain amledd uchel sy'n gysylltiedig â chychwyn crac mewn cydrannau marw. Mae'r synwyryddion hyn yn dal methiannau blinder yn eu cyfnodau cynharaf, ymhell cyn i hollt ymledu yn ddigon pell i achosi toriad.
Mae amddiffyniad synhwyrydd yr un mor hanfodol â dewis synhwyrydd. Mae ceblau sy'n cael eu cyfeirio trwy sianeli wedi'u peiriannu ac wedi'u gorchuddio â phlatiau amddiffynnol yn goroesi dirgryniad a sioc stampio cyflym. Mae canoli'r holl wifrau synhwyrydd i mewn i un cysylltydd cadarn - milwrol-arddull crwn neu hirsgwar - yn sicrhau bachiad ailadroddadwy yn ystod newidiadau marw ac yn dileu-methiannau gwifrau rhydd. Mae'r egwyddor yn syml: mae synhwyrydd sy'n cael ei ddinistrio neu ei ddatgysylltu yn darparu gwerth sero, felly nid yw disgyblaeth gosod yn agored i drafodaeth.
-Stampio Cyflymder Uchel a'i Effaith ar Ddylunio Die
Mae rhedeg marw ar 1,200 o strôc y funud yn cyflwyno ffiseg nad yw o bwys ar 200 SPM. Mae'r broses weithgynhyrchu stampio metel ar gyflymder uchel yn gofyn am ddyluniadau marw sy'n cyfrif am:
- Mwy o rymoedd deinamigMae - syrthni sleid y wasg, màs y stribed, a'r cydrannau offer i gyd yn ychwanegu grym y tu hwnt i'r llwyth torri neu ffurfio statig. Rhaid i esgidiau marw a systemau canllaw fod yn llymach i wrthsefyll gwyriad ar gyfraddau effaith a fesurir mewn milieiliadau.
- Ehangu thermol- ffrithiant rhwng arwynebau stribed a marw yn cynhyrchu gwres sy'n cronni dros gynhyrchu parhaus. Ar gyflymder uchel, gall cydrannau marw dyfu sawl milfed o fodfedd mewn dimensiynau critigol, gan symud cliriadau a diraddio ansawdd rhan. Mae trachywiredd yn marw oherwydd-gwaith cyflymder uchel yn aml yn cynnwys sianeli oerydd neu wedi'u dylunio gyda lwfansau twf thermol wedi'u cyfrifo.
- Hidlwch-sensitifrwydd cyfradd y darn gwaith- mae llawer o fetelau yn ymddwyn yn wahanol ar gyfraddau straen uchel. Mae cryfder cnwd yn cynyddu'n effeithiol, gall hydwythedd leihau, a nodweddion springback newid. Rhaid i iawndal marw am yr effeithiau hyn gael ei gynnwys yn y geometreg ffurfio o'r cychwyn cyntaf.
- Cadw a diarddel gwlithod- ar gyflymder uchel, mae effeithiau gwactod a thensiwn arwyneb olew yn dod yn rymoedd sylweddol sy'n gweithredu ar wlithod gwag. Os nad yw gwlithod yn gollwng yn lân, maen nhw'n pentyrru yn y ceudod marw neu'n cael eu cario i fyny gan y dyrnu - y ddau senario sy'n niweidio offer o fewn un neu ddwy strôc.
Mae'r broses stampio metel modurol yn gwthio'r ffiniau hyn yn gyson. Mae cysylltwyr, cromfachau, ac atgyfnerthiadau strwythurol ar gyfer llwyfannau cerbydau yn rhedeg yn y miliynau, ac mae pob ffracsiwn o eiliad wedi'i eillio o gyfansoddion amser beicio ar draws cyfeintiau blynyddol. Mae dylunwyr marw sy'n gwasanaethu'r farchnad hon yn cynnwys datrysiadau - alldafliad gwlithod dan wactod, pinnau taro positif, cyflenwad iro gwell, a nodweddion rheoli thermol - na fyddai eu hangen ar gyflymder cymedrol.
Dulliau Gweithgynhyrchu Uwch ar gyfer Adeiladu Die
Mae'r technegau stampio metel a ddefnyddir i wneud rhannau ond cystal â'r technegau a ddefnyddir i wneud y marw eu hunain. Mae sawl dull gweithgynhyrchu uwch yn ailddiffinio'r hyn sy'n bosibl mewn adeiladu marw:
- Melino caled- Peiriannu CNC o ddur offer sydd wedi'u caledu'n llawn (55-65 HRC) gan ddefnyddio melinau diwedd ceramig neu CBN. Mae hyn yn lleihau neu'n dileu'r angen am weithrediadau malu ar wahân ar ôl triniaeth wres, gan gywasgu amseroedd arweiniol wrth gyflawni gorffeniadau arwyneb o dan 16 Ra. Mae melino caled hefyd yn galluogi cyfuchliniau 3D cymhleth ar ffurfio arwynebau a fyddai'n anymarferol i'w malu.
- Micro-EDM- peiriannu rhyddhau trydanol wedi'i raddio i lawr i gynhyrchu nodweddion mor fach â 0.001 modfedd. Yn ddefnyddiol ar gyfer tyllu mân iawn, botymau marw bach ar gyfer stampio electroneg, a nodweddion manwl cymhleth na all EDM gwifren confensiynol eu cyrraedd.
- Peiriannu CNC 5-echelMae - yn caniatáu i'r torrwr nesáu at y darn gwaith o bron unrhyw ongl, gan gynhyrchu tandoriadau cymhleth, arwynebau onglau cyfansawdd, a geometregau ffurfio cerfluniedig mewn un gosodiad. Mae hyn yn dileu newidiadau gosodiadau a'r gwall lleoli cronnol sy'n dod gyda nhw.
- Gweithgynhyrchu ychwanegion ar gyfer oeri cydffurfiol- efallai mai'r gallu datblygol mwyaf arwyddocaol ar gyfer ffurfio marw. Mae sianeli oeri traddodiadol wedi'u drilio yn dilyn llinellau syth sy'n anaml yn cyd-fynd â chyfuchlin yr arwyneb marw. Mae dulliau ychwanegyn fel Toddi Laser Dewisol (SLM) neu Ddyddodiad Metel Laser (LMD) yn adeiladu sianeli oeri sy'n dilyn union geometreg yr arwyneb gweithio.Ymchwil i stampio poeth a weithgynhyrchir yn ychwanegyn yn marwyn dangos y gall sianeli oeri cydffurfiol â strwythurau dellt wedi'u optimeiddio leihau'r amser dal hyd at 45% wrth ddarparu dosbarthiad tymheredd mwy homogenaidd - gan gyfieithu'n uniongyrchol i trwygyrch uwch a gwell priodweddau rhan.
Mae gweithgynhyrchu ychwanegion hefyd yn cyflwyno'r posibilrwydd o integreiddio strwythurau dellt i gyrff marw. Mae'r geometregau mewnol mandyllog hyn yn lleihau màs thermol, gan ganiatáu i'r marw oeri'n gyflymach rhwng cylchoedd a chynnal tymereddau gweithredu is yn ystod cynhyrchiad parhaus. Mae'r cyfaddawd rhwng cyfanrwydd adeileddol ac effeithlonrwydd oeri yn cael ei reoli trwy efelychiad -optimeiddio wedi'i yrru - gan addasu dwysedd dellt, diamedr sianel, a phellter o'r arwyneb gweithio i ddod o hyd i'r dyluniad sy'n uchafu perfformiad diffodd heb fynd y tu hwnt i derfynau straen.
Yn sail i'r holl ddatblygiadau caledwedd hyn mae'r cysyniad gefeilliaid digidol: model rhithwir o'r marw sy'n adlewyrchu geometreg yr offeryn ffisegol, priodweddau materol, ac amodau gweithredu. Mae peirianwyr yn efelychu miliynau o gylchoedd y wasg yn ddigidol, yn nodi patrymau gwisgo, yn rhagweld ymddygiad thermol, ac yn gwneud y gorau o gyfnodau cynnal a chadw cyn ymrwymo i dreialon corfforol drud. Wedi'i gyfuno â data synhwyrydd amser real yn bwydo'n ôl i'r model, mae'r broses stampio gweithgynhyrchu yn dod yn gynyddol yn system ddolen gaeedig lle mae cyfatebol digidol y marw yn mireinio rhagfynegiadau yn seiliedig ar berfformiad cynhyrchu gwirioneddol yn barhaus.
Nid yw'r technolegau hyn yr un mor hygyrch i bob siop. Mae'r buddsoddiad cyfalaf mewn offer ychwanegion, llwyfannau 5-echel, a meddalwedd efelychu yn sylweddol. Mae'r realiti hwnnw'n gwneud dewis cyflenwyr yn bwysicach fyth - mae'r galluoedd y mae eich partner marw yn eu dwyn i'r bwrdd yn pennu'n uniongyrchol pa rai o'r datblygiadau hyn y gall eich offer eu trosoledd.
Sut i Werthuso a Dewis Partner Stampio Die Custom
Dim ond os oes gan y cyflenwr y tu ôl iddo y dyfnder peirianneg, yr offer a'r ddisgyblaeth broses i'w gweithredu'n gyson y mae technoleg marw uwch yn darparu gwerth. Mae cyrchu marw stampio personol yn benderfyniad systemau - nid yn archeb brynu syml ar gyfer dur wedi'i beiriannu. Bydd y gwneuthurwyr marw stampio y byddwch chi'n eu gwerthuso yn amrywio'n fawr o ran yr hyn maen nhw'n ei reoli mewn gwirionedd yn y tŷ yn erbyn yr hyn maen nhw'n ei roi ar gontract allanol, ac mae'r gwahaniaeth hwnnw'n siapio popeth o amser arweiniol i -ansawdd yr erthygl gyntaf.
Galluoedd Allweddol i Werthuso mewn Cyflenwr Die
Beth sy'n gwahanu gwneuthurwyr marw cymwys o siopau sy'n torri metel yn syml? Chwiliwch am y galluoedd hyn fel gofynion sylfaenol na ellir eu trafod wrth werthuso unrhyw wneuthurwr marw stampio metel:
- YICHEN- gwneuthurwr stampio cylch bywyd llawn - yn cynnig dadansoddiad dichonoldeb, efelychiad CAE, peiriannu CNC a gwifren EDM mewnol, rhediadau prawf wedi'u dogfennu, ac archwiliad CMM o dan yr un to. Mae eu llif gwaith yn cwmpasu'r llwybr cyfan o'r cysyniad cychwynnol trwy gynhyrchu-darparu marw parod wedi'i deilwra, gan eu gwneud yn gystadleuydd cryf i weithgynhyrchwyr sy'n chwilio am bartner integredig yn hytrach na gwerthwr tameidiog.
- Yn-gallu efelychu CAE mewnolMae - cyflenwyr sy'n rhedeg efelychiadau ffurfio cyn torri dur yn lleihau iteriadau tryout 30-50%, gan ddal problemau teneuo, crychu a sbring yn ôl yn ddigidol. Gofynnwch a yw efelychu yn arfer safonol neu'n wasanaeth ychwanegol.
- Peiriannu CNC llawn a chynhwysedd EDM gwifrenDylai - offer gwneuthurwr marw fel canolfannau peiriannu 5-echelin, EDM gwifren ar gyfer proffiliau caled, a llifanu wyneb manwl i gyd fodoli ar y safle. Mae peiriannu ar gontract allanol yn ychwanegu amser arweiniol, bylchau cyfathrebu, a risg pentyrru goddefgarwch.
- Archwiliad wedi'i reoli gan yr hinsawdd gydag offer CMM- dilysu dimensiwn ar beiriant mesur cyfesurynnau mewn -amgylchedd sefydlog tymheredd yw'r unig ffordd i ddilysu cydymffurfiad GD&T yn ddibynadwy. Gofynnwch am gael gweld -adroddiadau erthygl cyntaf diweddar.
- Parodrwydd i ailadrodd yn ystod rhediadau prawf- nid yw cyflenwr cymwys yn trosglwyddo dis ar ôl un ergyd. Maent yn rhedeg deunydd, yn mesur canlyniadau, yn addasu, ac yn ailadrodd nes bod yr offeryn yn cwrdd â'r fanyleb. Yr ymrwymiad ailadroddol hwn sy'n gwahanu partneriaid marw stamp metel arferol oddi wrth siopau nwyddau.
- Profiad- diwydiant penodolMae - stampio modurol, electroneg a chyfarpar ill dau yn gosod gwahanol heriau materol, bandiau goddefgarwch, a safonau cymhwyster (tystysgrifau fel parodrwydd signal ISO 9001 ac IATF 16949 ar gyfer marchnadoedd rheoledig). Cadarnhewch fod y cyflenwr wedi cynhyrchu offer ar gyfer eich sector penodol chi.
- Tryloywder peirianneg- dylech dderbyn adolygiadau cynllun stribedi, adroddiadau efelychu, a dylunio-ar gyfer-adborth gweithgynhyrchu drwy gydol y broses, nid yn unig offeryn gorffenedig heb unrhyw ddogfennaeth ategol.
Cwestiynau i'w Gofyn Cyn Cyflwyno RFQ
Cyn i chi anfon lluniadau at unrhyw weithgynhyrchwyr marw stampio, mynnwch atebion clir ar y pwyntiau hyn:
- Pa CAD/CAM a llwyfannau efelychu ydych chi'n eu defnyddio, ac a fyddaf yn derbyn adroddiadau efelychu yn ystod y dylunio?
- Pa raddau a haenau dur offer sy'n safonol, a beth sy'n sbarduno argymhelliad carbid?
- Faint o iteriadau treial sy'n cael eu cynnwys cyn bod taliadau ychwanegol yn berthnasol?
- Beth yw eich disgwyliad oes marw wedi'i ddogfennu ar gyfer ceisiadau tebyg - strôc rhwng regrinds a chyfanswm yr oes ddisgwyliedig?
- A ydych chi'n darparu cefnogaeth gynhyrchu barhaus, gwasanaethau ail-falu, neu becynnau cydrannau sbâr ar ôl eu danfon?
- Pa frand wasg a manylebau a ddefnyddir ar gyfer rhoi cynnig, ac a ydynt yn cyd-fynd â fy offer cynhyrchu?
Mae'r cwestiynau hyn yn datgelu a yw cyflenwr wir yn rhychwantu'r cylch bywyd llawn - o ddichonoldeb trwy gymorth cynhyrchu - neu a ydynt yn bennaf yn siop peiriannu sy'n adeiladu offer gwneuthurwr marw heb ymgysylltiad peirianneg dyfnach. Mae'r aliniad partneriaeth hirdymor yn gymaint o bwys â'r pris dyfynbris cychwynnol, oherwydd mae-disyn personol cost is sy'n gofyn am fisoedd o ail-weithio yn dileu unrhyw arbedion ymlaen llaw.
Symud O Ymchwil i Sgwrs Barod RFQ
Rydych chi bellach wedi ymdrin â sut mae marw stampio'r wasg yn gweithio, beth sy'n mynd y tu mewn iddo, sut mae deunyddiau a pharu â'r wasg yn effeithio ar berfformiad, a pha waith cynnal a chadw sy'n ei gadw i redeg. Mae'r wybodaeth honno'n eich rhoi mewn sefyllfa gryfach i werthuso cyflenwyr ar sail sylwedd yn hytrach na meysydd gwerthu.
Mae'r cam nesaf yn syml: ewch â'ch lluniadau rhan, rhagamcanion cyfaint, a manylebau deunydd at bartner cymwys a dechreuwch sgwrs dichonoldeb.Tîm stampio marw YICHENwedi'i strwythuro o amgylch y llif gwaith hwn yn union - symud gweithgynhyrchwyr o -ymchwil cam cynnar i RFQ -atebion stampio marw parod wedi'u teilwra sy'n cwmpasu efelychu, peiriannu, rhediadau treialu, ac archwilio dimensiwn. Os oes angen-cynhyrchu offer parod ar eich prosiect gyda chefnogaeth beirianneg lawn, estynwch allan gyda'ch gofynion a dechreuwch y drafodaeth dichonoldeb.
Cwestiynau a Ofynnir yn Aml Ynghylch Stampio'r Wasg yn Marw
1. Beth yw wasg stampio marw a sut mae'n gweithio?
Mae marw stampio gwasg yn gynulliad offer manwl sy'n cynnwys haneri uchaf ac isaf sy'n gosod y tu mewn i wasg stampio. Pan fydd hwrdd y wasg yn gyrru'r ddau hanner gyda'i gilydd o dan rym uchel, mae cydrannau dur caledu - yn dyrnu, yn marw platiau, ac yn ffurfio arwynebau - yn torri, plygu, tynnu, neu siapio metel dalen fflat yn rhannau gorffenedig. Mae'r marw yn pennu geometreg rhan a chywirdeb dimensiwn, tra bod y wasg yn darparu'r grym a'r mudiant yn unig. Mae goddefiannau mor dynn â 0.0002 modfedd yn gyraeddadwy gydag offer o ansawdd. Ar gyfer gweithgynhyrchwyr sydd angen atebion stampio marw wedi'u teilwra, mae cyflenwyr fel YICHEN (https://www.yichen-group.com/stamping-die/) yn cynnig llifoedd gwaith cyflawn o ddadansoddi dichonoldeb ac efelychu CAE trwy beiriannu, rhediadau prawf, ac archwilio dimensiwn.
2. Beth yw'r prif fathau o stampio marw a phryd y dylid defnyddio pob un?
Y pum prif fath yw -yn marw gorsaf sengl, yn marw cyfansawdd, yn marw mewn cyfuniad, yn marw'n gynyddol, ac yn marw wrth drosglwyddo. Mae gorsaf sengl yn marw yn perfformio un llawdriniaeth fesul strôc ac yn gweddu i brototeipiau neu mae cyfaint isel yn rhedeg o dan 50,000 o rannau bob blwyddyn. Mae marw cyfansawdd yn cyflawni gweithrediadau torri lluosog mewn un strôc ar gyfer rhannau gwastad, aml-nodwedd ar gyfaint canolig i uchel. Mae marw cynyddol yn trin rhannau aml-nodwedd cymhleth ar gyflymder uchel iawn trwy symud stribed trwy orsafoedd lluosog - yn ddelfrydol ar gyfer cyfeintiau sy'n fwy na 100,000 o rannau'r flwyddyn. Mae marw trosglwyddo yn gwasanaethu rhannau mawr neu ddwfn wedi'u tynnu na allant aros ynghlwm wrth stribed cludo. Mae'r dewis yn dibynnu ar gyfaint blynyddol, cymhlethdod rhan, math o ddeunydd, a gofynion goddefgarwch.
3. Sut ydych chi'n cyfrifo'r tunelledd sydd ei angen ar gyfer marw stampio?
Y fformiwla grym torri safonol yw P=L xtx S, lle P yw'r grym torri, L yw cyfanswm perimedr y toriad mewn modfeddi, t yw trwch deunydd mewn modfeddi, a S yw cryfder cneifio'r deunydd yn PSI. Ar gyfer marw cynyddol gyda gorsafoedd lluosog, cyfrifwch y grym ar gyfer pob dyrnu ar wahân a'u crynhoi ar gyfer cyfanswm y llwyth ar unwaith. Mae hydoedd dyrnu syfrdanol yn lleihau llwyth brig trwy ddosbarthu cyswllt dros amser. Mae gweithrediadau ffurfio a lluniadu yn ychwanegu eu gofynion tunelledd eu hunain ar ben grymoedd torri. Ychwanegwch ymyl diogelwch 10-20% bob amser uwchlaw'r cyfanswm a gyfrifwyd a gwiriwch fod sgôr y wasg yn uwch na'r gwerth hwn ar yr uchder gweithio gwirioneddol lle mae grym ar ei uchaf.
4. Pa ddur offer sydd orau ar gyfer stampio yn marw?
Mae dur offeryn gorau yn dibynnu ar y cais. Mae D2 (54-61 HRC) yn cynnig ymwrthedd traul eithriadol ar gyfer blancio cyfaint uchel a thyllu dur carbon. Mae A2 (57-62 HRC) yn cydbwyso ymwrthedd traul a chaledwch, gan ei wneud yn amlbwrpas ar gyfer bathu cyfaint canolig, trimio, a gorchuddion mawr yn marw. Mae S7 (48-58 HRC) yn darparu'r caledwch mwyaf ar gyfer plygu a ffurfio marw sy'n amsugno llwythi trawiad. Mae dur cyflym M2 (60-65 HRC) yn ymdrin â senarios traul eithafol gyda deunyddiau sgraffiniol. Mae mewnosodiadau carbid yn darparu 500-1000% yn fwy o wrthwynebiad gwisgo na duroedd offer ond maent yn frau ac yn gostus, wedi'u cadw orau ar gyfer cymwysiadau cyfaint uchel iawn neu ddeunydd sgraffiniol lle mae lleihau amser segur yn cyfiawnhau'r buddsoddiad.
5. Pa mor aml y dylid cynnal stampio marw i atal methiant?
Mae amserlen cynnal a chadw ataliol strwythuredig yn gweithredu ar haenau lluosog: pob sifft (glanhau, gwiriadau iro, archwiliad gweledol), wythnosol (mesur clirio canllaw, stripper ac arolygiad gwanwyn, cofnodi drifft dimensiwn), bob mis neu fesul 100k-300k strôc (regrinding ymyl arloesol yn seiliedig ar uchder burr, dilysu aliniad, calibradu synhwyrydd), ac ailwampio mawr, dimensiwn marw-archwiliad 70% disgwyliedig, bywyd rhwygo i lawr 70% disgwyliedig amnewid cydrannau). Mae monitro uchder burr, cromliniau pŵer y wasg, a data SPC yn darparu sbardunau gwrthrychol ar gyfer cynnal a chadw heb ei drefnu. Mae dull gweithredu cwbl adweithiol fel arfer yn costio 25-30% yn fwy na chynnal a chadw ataliol rhagweithiol wrth gyfrif am lafur brys, rhannau brys, ac amser cynhyrchu coll.




