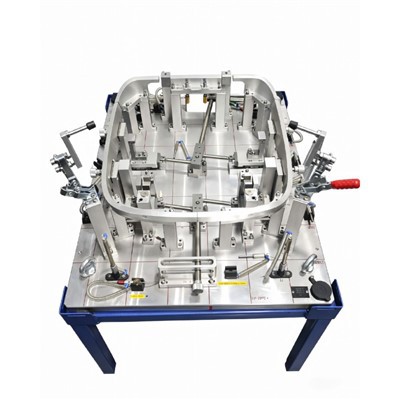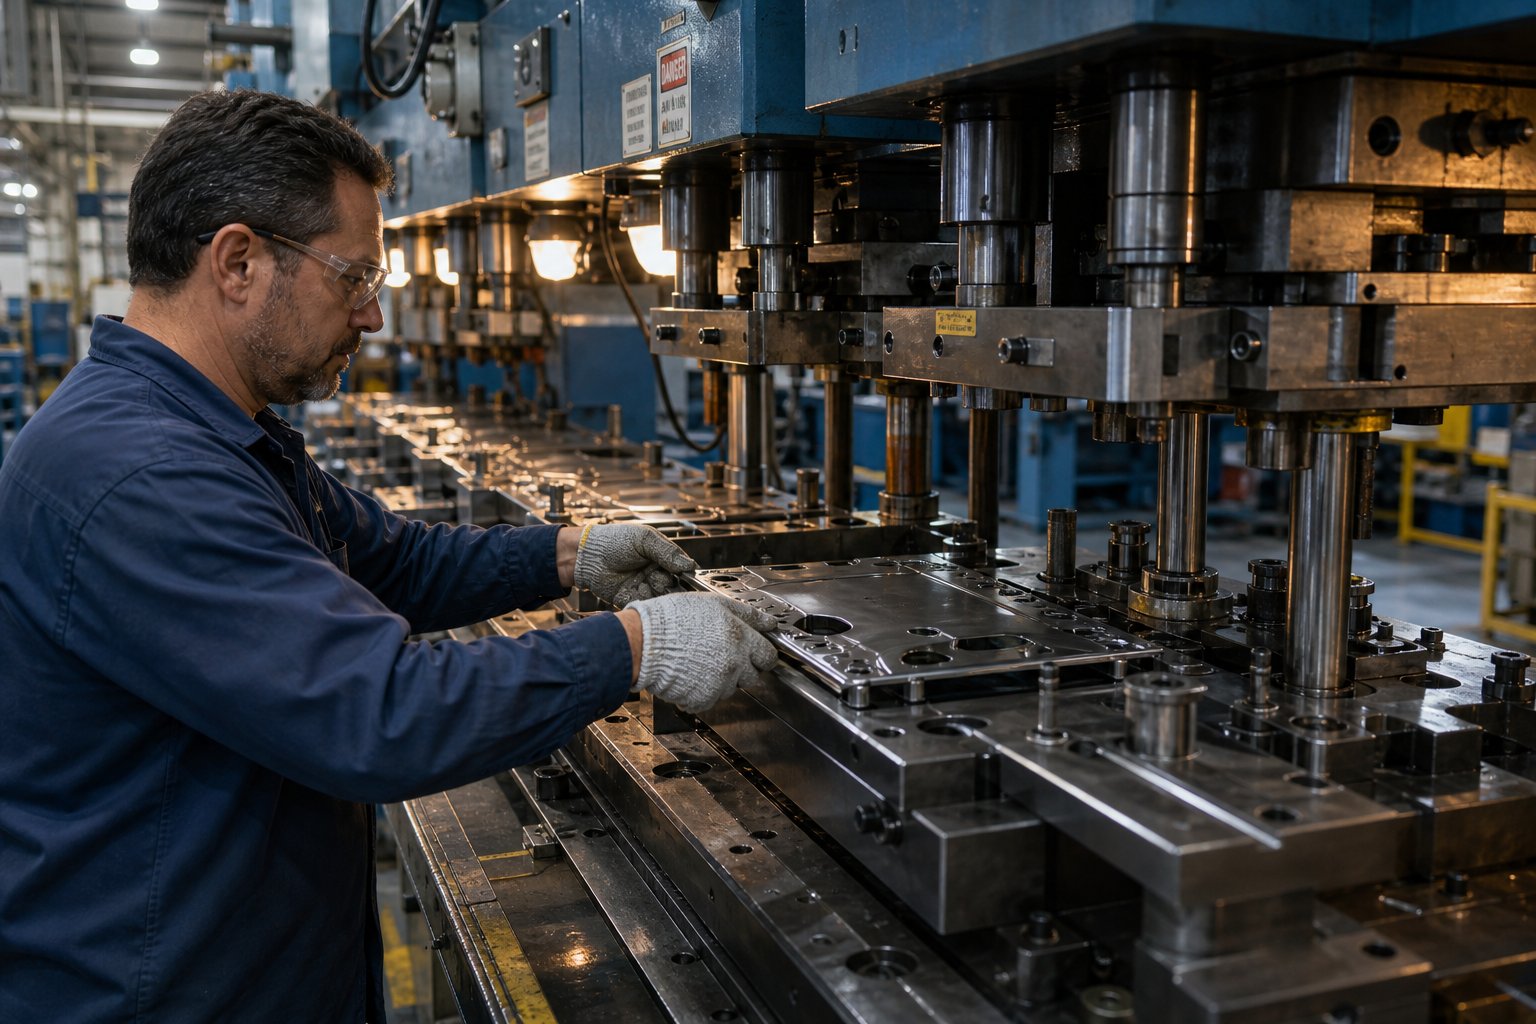
Beth yw stampio marw â llaw a pham mae'n bwysig
Pan fyddwch yn derbyn dyfynbris offer ar gyfer arhan metel wedi'i stampio, anaml y mae'r eitemau llinell yn esbonio athroniaeth y broses y tu ôl i'r pris. Un o'r dulliau mwyaf cyffredin sy'n cael ei gamddeall y tu ôl i'r rhifau hynny yw stampio marw trosglwyddo â llaw, proses sy'n cyfuno trachywiredd rhwng gorsafoedd lluosog a dwylo ar reolaeth gweithredwr. P'un a ydych chi'n beiriannydd gweithgynhyrchu sy'n gwerthuso dulliau cynhyrchu neu'n brynwr sy'n ceisio dadgodio cynnig cyflenwr, mae deall y broses hon yn newid sut rydych chi'n darllen pob dyfynbris sy'n glanio ar eich desg.
Diffinio Stampio Die Trosglwyddo â Llaw
Mae stampio marw trosglwyddo â llaw yn broses ffurfio metel lle mae gweithredwr dynol yn symud darnau gwaith unigol yn gorfforol rhwng gorsafoedd marw ar wahân o fewn gwasg, gyda phob gorsaf yn perfformio gweithrediad penodol fel blancio, lluniadu, tyllu, neu docio nes bod geometreg y rhan olaf wedi'i chyflawni.
Mae ychydig o dermau yn dueddol o gael eu clymu mewn sgwrs, felly gadewch i ni eu datrys. Atrosglwyddo yn marwyn cyfeirio at yr offer ei hun, set o orsafoedd marw annibynnol sydd wedi'u cynllunio i ffurfio rhan yn raddol. Awasg trosglwyddoyw'r peiriant sy'n gartref i'r gorsafoedd hynny ac sy'n darparu'r tunelledd ar gyfer ffurfio.Stampio trosglwyddoyw'r categori proses ehangach. Pan fydd y gair "llawlyfr" yn rhagflaenu unrhyw un o'r rhain, mae'n arwydd bod y symudiad rhan rhwng gorsafoedd yn dibynnu ar weithredwr medrus yn hytrach na breichiau robotig neu fysedd mecanyddol.
Sut Mae'n Wahanol i Drosglwyddo Awtomataidd a Marwadau Cynyddol
Dychmygwch setiad marw cynyddol: mae stribed metel parhaus yn bwydo trwy gyfres o orsafoedd, ac mae'r rhan yn aros yn gysylltiedig â'r stribed hwnnw tan y toriad terfynol. Mae'r stribed ei hun yn gweithredu fel y mecanwaith cludo. Mewn stampio trosglwyddo awtomataidd, mae bylchau unigol yn symud rhwng gorsafoedd trwy grippers mecanyddol neu systemau robotig heb ymyrraeth ddynol.
Mae trosglwyddo â llaw yn eistedd rhwng y dulliau hyn. Fel trosglwyddiad awtomataidd, mae'r darn gwaith yn wag unigol am ddim yn hytrach na rhan o stribed di-dor. Mae hyn yn caniatáu i'r rhan gael ei gylchdroi, ei fflipio, neu ei ail-leoli rhwng gorsafoedd, gan alluogi geometregau cymhleth sy'n tynnu-yn syml iawn i fwydo marw cynyddol na allant eu cynhyrchu. Y gwahaniaeth hanfodol yw bod gweithredwr hyfforddedig yn trin pob trosglwyddiad, gan ddefnyddio adborth cyffyrddol ac archwiliad gweledol ar bob cam. Nid oes unrhyw grippers robotig, dim llwybrau cynnig rhaglenadwy, dim ond dwylo profiadol wedi'u harwain gan wybodaeth broses.
Mae marw cynyddol yn rhagori ar -gyfaint uchel, rhannau llai. Mae llinellau trosglwyddo awtomataidd yn trin rhannau mawr neu gymhleth ar gyflymder cynhyrchu. Mae trosglwyddo â llaw yn llenwi'r gofod lle mae cymhlethdod rhannol yn gofyn am drin y wladwriaeth am ddim, ond nid yw cyfeintiau neu gyllidebau yn cyfiawnhau'r buddsoddiad cyfalaf mewn awtomeiddio.
Pam Mae'r Broses Hon yn Dal i Bwys Mewn Gweithgynhyrchu Modern
Efallai y byddwch yn meddwl tybed pam y byddai unrhyw siop yn dibynnu ar drin rhannau â llaw mewn oes o Ddiwydiant 4.0. Yr ateb yw economeg a hyblygrwydd. Nid yw pob rhan wedi'i stampio yn rhedeg mewn cyfeintiau o 500,000 y flwyddyn. Nid oes gan bob prosiect yr amser arweiniol na'r gyllideb ar gyfer integreiddio robotig. Ac nid yw geometreg pob rhan yn aros wedi'i rewi'n ddigon hir i gyfiawnhau offer awtomataidd.
Mae stampio marw trosglwyddo â llaw yn parhau i fod yn berthnasol ar gyfer cynhyrchu cyfaint isel i-gyfaint canolig, dilysu prototeip, a rhannau y mae eu maint neu eu cymhlethdod yn atal bwydo stribedi cynyddol. Mae'r gweithredwr yn dod yn bwynt gwirio ansawdd adeiledig, gan ddal diffygion deunydd, cam-borthi, neu ffurfio anghysondebau mewn amser real. Mae'r elfen ddynol honno'n cyflwyno amrywioldeb, ydy, ond mae hefyd yn cyflwyno addasrwydd na all awtomeiddio anhyblyg ei gyfateb.
Mae'r erthygl hon yn-adnodd peirianneg niwtral gwerthwr. Dim maes gwerthu, dim ffafriaeth brand. Y nod yw rhoi'r fframwaith technegol ac economaidd i chi werthuso a yw trosglwyddo â llaw yn perthyn i'ch prosiect nesaf, a'ch helpu i weld yn union beth sy'n cuddio y tu mewn i'r dyfynbris offer hwnnw.
Sut mae Stampio Die Trosglwyddo â Llaw yn Gweithio Cam wrth Gam
Dychmygwch eich hun yn sefyll yn y wasg. Mae pentwr o fylchau metel gwastad ar y chwith i chi. Mae'r gwely marw yn ymestyn o'ch blaen gyda thair, pedair, efallai chwe gorsaf wedi'u trefnu mewn trefn, pob un wedi'i offeru i berfformio gweithrediad ffurfio penodol. Eich gwaith chi yw arwain darn o lenfetel trwy bob gorsaf, gan ei drawsnewid o fod yn wag fflat yn rhan dri dimensiwn gorffenedig. Dyna'r broses stampio marw trosglwyddo gam wrth gam yn ei ffurf fwyaf hanfodol, ac mae gan bob symudiad a wnewch ganlyniadau ar gyfer cywirdeb dimensiwn ac ansawdd rhan.
Llwytho a Gweithrediadau Gorsaf Gyntaf
Mae'r cylch yn dechrau gyda pharatoi gwag. Yn dibynnu ar drefniant y siop, mae bylchau'n cyrraedd naill ai -wedi'u torri ymlaen llaw o weithred blancio ar wahân neu wedi'u cneifio o stoc coil all-lein a'u pentyrru ar baled ger y wasg. Mae'r gweithredwr yn dewis gwag, yn ei archwilio'n weledol am ddiffygion arwyneb neu byliau, ac yn ei osod ar nodweddion lleoli'r orsaf farw gyntaf. Mae'r lleolwyr hyn, fel arfer pinnau peilot neu flociau nythu, yn sicrhau bod y gwag yn eistedd mewn aliniad manwl gywir cyn y cylchoedd gwasgu.
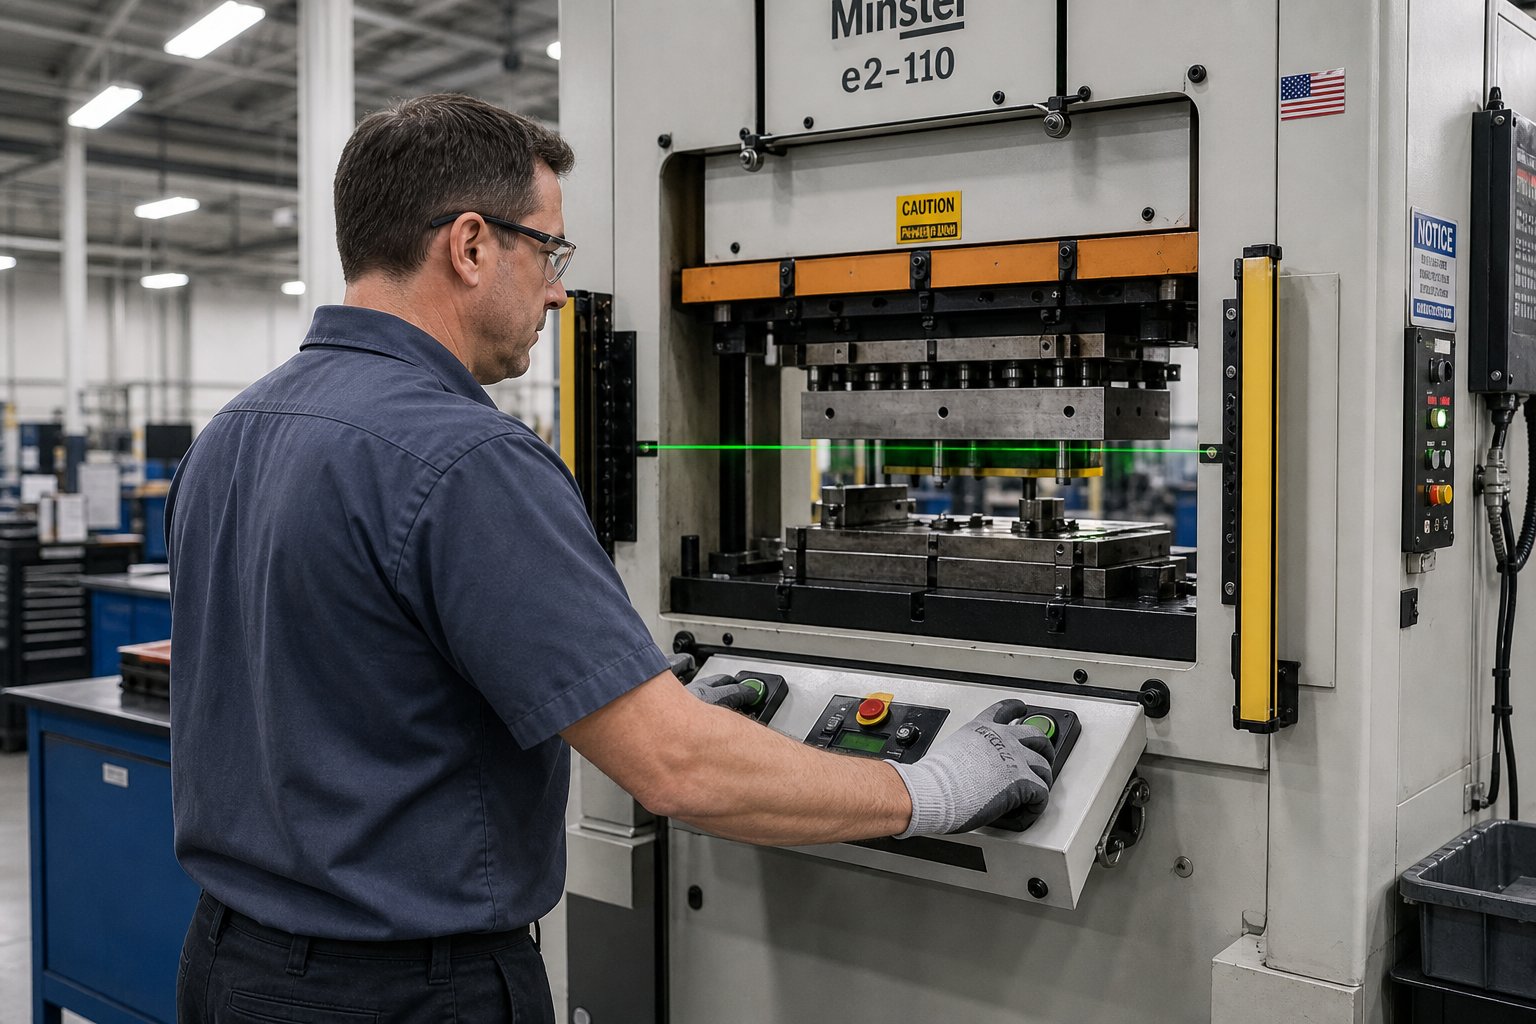
Gyda'r sedd wag, mae'r gweithredwr yn actifadu strôc y wasg gan ddefnyddio rheolydd dwy law (gofyniad diogelwch sy'n cadw'r ddwy law yn glir o'r marw). Yr hwrdd yn disgyn, a'r orsaf gyntaf yn cyflawni ei gweithrediad. Mewn llawer o achosion, mae'r orsaf gychwynnol hon yn trin tyniad neu ffurf sy'n sefydlu siâp cynradd y rhan. Mae'r deunydd yn cael ei orfodi i mewn i geudod marw, gan greu dyfnder a chyfuchlin lle'r oedd dalen wastad yn bodoli eiliadau o'r blaen.
Wrth i'r hwrdd dynnu'n ôl, mae codwyr rhan sydd wedi'u cynnwys yn y marw isaf yn codi'r darn gwaith uwchben yr arwyneb marw. Dyma awgrym y gweithredwr. Mae'r rhan sydd wedi'i ffurfio'n rhannol bellach yn hygyrch i'w chasglu, gan eistedd ychydig yn uchel ar godwyr wedi'u llwytho yn y gwanwyn sy'n gwneud gafael yn haws ac yn lleihau'r risg y bydd y rhan yn glynu yn y ceudod.
Rhwng{0}}Trosglwyddo Gorsafoedd a Llif Gwaith Gweithredwyr
Dyma lle mae'r elfen â llaw yn diffinio'r broses yn wirioneddol. Mae'r gweithredwr yn estyn i mewn, yn gafael yn y darn gwaith, yn ei godi'n rhydd o'r orsaf gyntaf, ac yn ei ail-leoli i'r nesaf. Mae hyn yn swnio'n syml ond mae angen sgil datblygedig. Rhaid i'r rhan gael ei gyfeirio'n gywir, ei osod yn union ar nodweddion lleoli'r orsaf nesaf, a'i ryddhau'n lân cyn y gall y strôc nesaf ddigwydd.
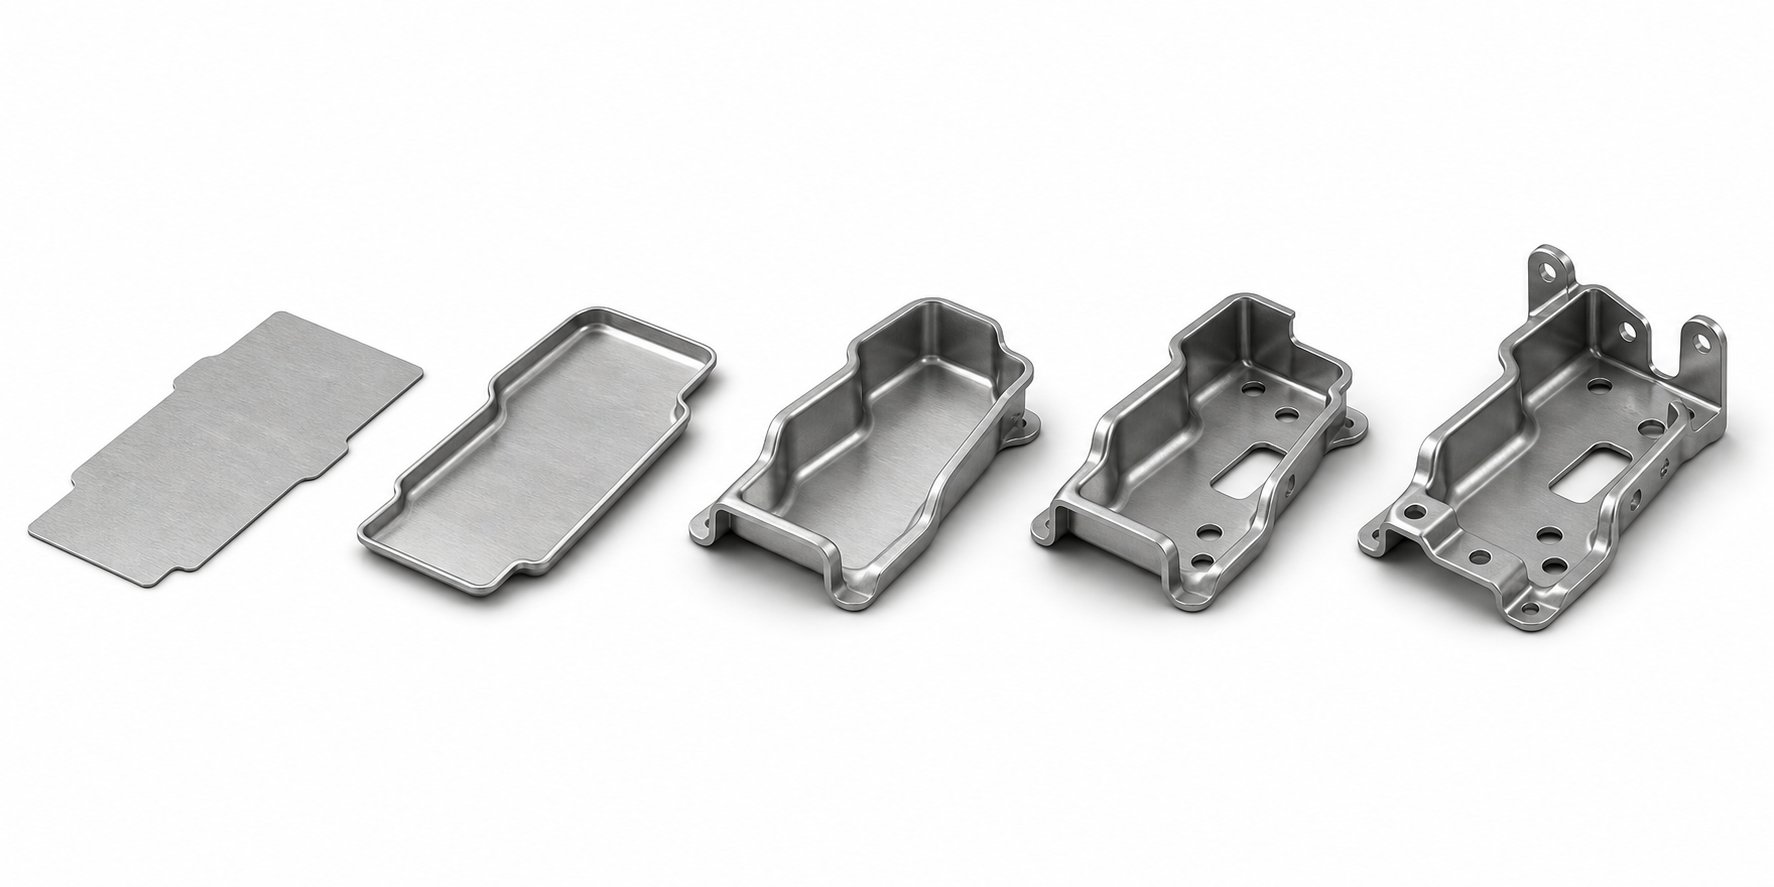
Mae pob gorsaf yn perfformio gweithrediad unigryw mewn dilyniant wedi'i gynllunio'n ofalus i siapio'r rhan yn gynyddol heb orbwysleisio'r deunydd. Efallai y bydd llif gwaith aml-orsaf nodweddiadol yn edrych fel hyn:
- Gorsaf 1 - Draw:Mae'r gwag gwastad yn cael ei ffurfio yn siâp cwpan neu gregyn cychwynnol, gan sefydlu dyfnder a chyfuchlin sylfaenol y rhan.
- Gorsaf 2 - Ail-lunio neu ddiwygio:Mae'r siâp wedi'i dynnu yn cael ei fireinio, ei ddyfnhau, neu ei ail-lunio ymhellach i radiysau tynnach a nodweddion mwy diffiniedig.
- Gorsaf 3 - Pierce:Mae tyllau, slotiau, neu nodweddion mewnol eraill yn cael eu dyrnu i'r rhan sydd wedi'i ffurfio'n rhannol tra'i fod yn cael ei gadw mewn safle rheoledig.
- Gorsaf 4 - Fflans neu ffurflen:Mae ymylon yn cael eu plygu, eu fflansio, neu eu bathu i geometreg derfynol a manylebau dimensiwn.
- Gorsaf 5 - Trimio:Mae deunydd gormodol o'r fflans tynnu neu'r perimedr yn cael ei dorri i ffwrdd, gan sefydlu'r proffil allanol terfynol.
Rhwng pob gorsaf, mae'r gweithredwr yn cynnal arolygiad gweledol cyflym. Ydy'r raffl yn unffurf? A oes craciau neu wrinkles yn ffurfio? A wnaeth y llawdriniaeth dyllu gynhyrchu tyllau glân heb burr gormodol? Mae'r giât ansawdd hon sydd wedi'i chynnwys yn-yn gwneud y llif gwaith gorsaf marw â llaw yn unigryw. Mae system awtomataidd yn dibynnu ar synwyryddion a-archwiliad proses ar ôl. Mae gweithredwr medrus yn canfod anghysondebau cynnil trwy olwg a chyffyrddiad mewn amser real, yn aml yn dal problemau cyn iddynt ymledu yn sgrap.
Mae rôl y gweithredwr mewn stampio marw trosglwyddo yn mynd y tu hwnt i drin deunydd syml. Mae gweithredwyr profiadol y wasg yn datblygu sensitifrwydd cyffyrddol i sut mae rhan yn "teimlo" yn ystod lleoliad. Gallai rhan nad yw'n eistedd yn esmwyth i mewn i locators nodi traul offer, symudiad dimensiwn o amrywiad materol, neu broblem ffurfio o'r orsaf flaenorol. Mae'r ddolen adborth honno, sy'n digwydd ym mhob trosglwyddiad, yn gweithredu fel un barhaus wrth-monitro prosesau.
Ffurfio Terfynol, Trimio, a Throi Allan yn Rhannol
Mae'r orsaf olaf fel arfer yn trin gweithrediadau trimio, bathu neu atal terfynol sy'n dod â dimensiynau critigol i oddefgarwch. Mae bathu yn defnyddio grym lleol uchel i hogi nodweddion, gwastatáu arwynebau, neu gyflawni rheolaeth ddimensiwn tynn ar feysydd penodol. Mae gweithrediad atal yn-ffurfio nodweddion a allai fod wedi dod yn ôl ychydig ar ôl ffurfio cychwynnol.
Unwaith y bydd y strôc wasg terfynol wedi'i gwblhau, mae'r gweithredwr yn tynnu'r rhan orffenedig a'i roi mewn bin casglu neu orsaf archwilio. Mewn rhai gosodiadau, mae'r tynnu terfynol hwn yn dyblu fel gwiriad ansawdd arall, gyda'r gweithredwr yn mesur y rhan yn erbyn go/na-go gêm cyn iddo adael ardal y wasg.
Trwy gydol y cylch cyfan hwn, mae rheolaethau'r wasg a systemau diogelwch yn cefnogi llif gwaith y gweithredwr. Mae actifadu dwy law yn atal yr hwrdd rhag beicio tra bod dwylo yn y man marw. Mae llenni ysgafn yn darparu amddiffyniad eilaidd, gan atal y wasg os bydd corff y gweithredwr yn torri'r awyren synhwyrydd ar yr eiliad anghywir. Nodweddion aliniad marw fel pinnau canllaw a blociau sawdl, fel y nodir ganCylchgrawn Ffurfio Metel, sicrhewch fod yr haneri marw uchaf ac isaf yn cwrdd yn fanwl gywir waeth beth fo cyflwr mecanyddol y wasg.
Mae amseroedd beicio wrth drosglwyddo â llaw fel arfer yn amrywio o ychydig eiliadau i dros funud fesul gorsaf, yn dibynnu ar faint rhan, cymhlethdod, a nifer y gorsafoedd. O'i gymharu â systemau trosglwyddo awtomataidd sy'n rhedeg 15 i 45 strôc y funud, mae'r dull llaw yn sylweddol arafach. Ond nid cyflymder yw'r pwynt. Mae'r gwerth yn gorwedd mewn hyblygrwydd, gofynion cyfalaf is, a gallu'r gweithredwr i addasu i amrywiadau prosesu ar y hedfan.
Yr hyn y mae'r llwybr cam wrth-cam hwn yn ei ddatgelu yw proses lle mae barn ddynol wedi'i gwreiddio ar bob cam. Mae'r cyfnewid-rhwng trwybwn a gallu i addasu yn siapio pob penderfyniad ynghylch pryd mae trosglwyddo â llaw yn gwneud synnwyr, ac mae'r cyfnewid hwnnw'n dod yn arbennig o sydyn pan fyddwch chi'n ei gymharu â dulliau stampio eraill wyneb yn wyneb.
Pryd i Ddewis Trosglwyddo â Llaw Dros Ddulliau Stampio Eraill
Mae pob dull stampio yn bodoli oherwydd ei fod yn datrys set benodol o gyfyngiadau yn well na'r dewisiadau eraill. Yr her i beirianwyr a phrynwyr yw paru'r broses gywir â'u senario cynhyrchu gwirioneddol yn hytrach na diffygdalu i'r hyn y mae cyflenwr yn digwydd i arbenigo ynddo. Mae dewis rhwng trosglwyddo â llaw yn erbyn stampio marw blaengar, trosglwyddo awtomataidd, neu ddulliau marw cyfansawdd yn dibynnu ar lond llaw o newidynnau mesuradwy: maint rhan, cyfaint blynyddol, cymhlethdod geometrig, cyllideb, a llinell amser.
Trosglwyddo â Llaw yn erbyn Stampio Die Blaengar
Mae marw cynyddol yn cadw'r darn gwaith ynghlwm wrth stribed cludo trwy gydol y dilyniant ffurfio. Mae'r stribed hwnnw'n gweithredu fel y mecanwaith trafnidiaeth a'r cyfeirnod lleoliadol. Mae'n gweithio'n hyfryd ar gyfer rhannau llai a gynhyrchir ar gyfeintiau uchel, ond mae'n gosod cyfyngiadau caled. Os yw'ch rhan yn rhy fawr ar gyfer bwydo stribedi'n effeithlon, neu os oes angen tynnu lluniau dwfn a fyddai'n rhwygo'r stribed cludo, nid yw offer cynyddol yn ymarferol.
Mae trosglwyddo â llaw yn dileu'r stribed yn gyfan gwbl. Mae pob gwag yn ddarn unigol rhad ac am ddim, sy'n golygu y gall y gweithredwr ei gylchdroi, ei fflipio, neu ei ail-leoli rhwng gorsafoedd. Mae rhannau sy'n gofyn am weithrediadau ar wynebau lluosog, ffurfio ceudod dwfn, neu geometregau anghymesur sy'n galw am ailgyfeirio yn dod yn gyraeddadwy. Y fasnach -i ffwrdd yw cyflymder a chost llafur. Mae stampio marw cynyddol yn cynhyrchu rhannau ar gyfraddau na all dulliau â llaw fynd atynt, ac mae'r gydran llafur fesul rhan yn gostwng i bron i sero mewn llinell flaengar sy'n rhedeg ffynnon.
Pryd i ddefnyddio stampio marw trosglwyddo â llaw yn lle blaengar? Pan fydd eich rhan geometreg yn gofyn am drin cyflwr rhad ac am ddim, pan fydd cyfeintiau blynyddol yn disgyn o dan y trothwy lle mae buddsoddiad offer blaengar yn talu'n ôl, neu pan fydd y dyluniad yn dal i esblygu a bod angen yr hyblygrwydd arnoch i addasu gweithrediadau gorsaf heb sgrapio stribed cynyddol gyfan yn marw.
Trosglwyddo â Llaw yn erbyn Llinellau Trosglwyddo Awtomataidd
Mae systemau trosglwyddo awtomataidd yn defnyddio bysedd mecanyddol neu freichiau robotig i symud rhannau rhwng gorsafoedd ar gyflymder cynhyrchu o 15 i 45 strôc y funud. Maent yn cyfuno hyblygrwydd geometrig trosglwyddo yn marw gyda chysondeb trwybwn awtomeiddio. Swnio'n ddelfrydol, iawn?
Buddsoddiad cyfalaf ac amser arweiniol yw'r dalfa. Mae llinellau trosglwyddo awtomataidd yn gofyn am wariant sylweddol ymlaen llaw ar roboteg, rhaglennu, integreiddio, a diwedd-offerynnau braich sy'n benodol i bob rhan. Mae'r buddsoddiad hwnnw'n talu'n ôl yn sylweddol ar gyfeintiau uchel, ond mae'n creu trothwy cyfartal sy'n golygu bod gweithredu â llaw yn fwy darbodus o dan y trothwy hwnnw. I lawer o weithgynhyrchwyr, mae'r pwynt croesi hwnnw rhywle yn yr ystod o 50,000 i 150,000 o rannau bob blwyddyn, yn dibynnu ar gymhlethdod rhannol, amser beicio, a chyfraddau llafur.
Mae trosglwyddo â llaw hefyd yn cynnig gosodiad cyflymach ar gyfer cyflwyniadau rhan newydd. Nid oes rhaglennu llwybr robotig, dim dyluniad gripper, a dim dadfygio integreiddio. Gall gweithredwr profiadol ddechrau rhedeg set marw newydd heb fawr o amser newid drosodd. Ar gyfer rhediadau cynhyrchu byr, samplau peirianneg, neu gynhyrchu pontydd tra bod offer awtomataidd yn cael ei adeiladu, mae trin â llaw yn darparu gallu ar unwaith heb amseroedd arwain awtomeiddio.
Matrics Penderfyniadau ar gyfer Dewis Dull Stampio
Mae'r tabl canlynol yn trefnu'r meini prawf dethol allweddol ar draws pedwar dull stampio cyffredin. Defnyddiwch ef fel canllaw dewis dull stampio marw trosglwyddo i gyfyngu ar eich opsiynau cyn ymgysylltu â chyflenwyr am ddyfynbrisiau manwl.
| Meini prawf | Trosglwyddo â Llaw | Trosglwyddo Awtomataidd | Marw Blaengar | Cyfansawdd Die |
|---|---|---|---|---|
| Ystod Maint Rhan | Canolig i fawr | Canolig i fawr | Bach i ganolig | Bach i ganolig |
| Cyfrol Flynyddol Delfrydol | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| Cymhlethdod Geometrig | Uchel (-ffurfio echelin aml, tyniadau dwfn) | Uchel (-ffurfio echelin aml, tyniadau dwfn) | Cymedrol i uchel (cyfyngedig gan fformat stribed) | Isel (troadau gwastad neu syml) |
| Amser Arweiniol Offer | 6 - 12 wythnos | 12 - 20 wythnos (yn cynnwys integreiddio awtomeiddio) | 8 - 16 wythnos | 4 - 8 wythnos |
| Buddsoddiad Cyfalaf | Isel i gymedrol (cost marw yn unig) | Uchel (marw + roboteg + integreiddio) | Cymedrol i uchel (marw stribedi cymhleth) | Isel |
| Hyblygrwydd ar gyfer Newidiadau Dyluniad | Uchel (gorsafoedd unigol wedi'u haddasu'n hawdd) | Cymedrol (efallai y bydd angen ailraglennu) | Isel (mae newidiadau cynllun stribed yn ddrud) | Cymedrol |
| Cyfradd Trwybwn | Isel (cyflymder y gweithredwr-) | Uchel (15 - 45 SPM) | Uchel (20 - 60+ SPM) | Cymedrol i uchel |
| Dibyniaeth Gweithredwr | Uchel | Isel | Isel | Isel i gymedrol |
Daw ychydig o batrymau i'r amlwg o'r gymhariaeth hon. Mae trosglwyddo â llaw yn meddiannu cilfach benodol: rhannau geometregol gymhleth ar gyfeintiau rhy isel i gyfiawnhau awtomeiddio, neu brosiectau lle mae hylifedd dylunio yn gofyn am offer a all addasu heb ail-fuddsoddi enfawr. Nid dyma'r dull cyflymaf. Nid dyma'r rhataf o ran graddfa. Ond mae'n llenwi bwlch nad oes unrhyw ddull unigol arall yn ei gwmpasu mor economaidd ar gyfer ei amrediad cyfaint targed.
Mae cyfyngiadau yn haeddu cydnabyddiaeth onest. Mae amrywioldeb gweithredwyr yn effeithio ar gysondeb beiciau. Gall blinder dros sifftiau hir ddiraddio ansawdd. Ac ni fydd trwybwn byth yn cyfateb i ddewisiadau amgen awtomataidd. Os yw'ch rhagolwg yn dangos cyfeintiau'n dringo dros 50,000 o rannau'n flynyddol gyda geometreg sefydlog, mae'r gymhariaeth marw trosglwyddo awtomataidd â llaw yn dechrau ffafrio awtomeiddio yn unol â-rhan economeg yn unig.
Nid yw'r penderfyniad gwirioneddol yn ymwneud â pha ddull sydd rhataf heddiw yn unig. Mae'n ymwneud â pha ddull sy'n gweddu i'ch realiti cynhyrchu ar hyn o bryd wrth adael llwybr hyfyw ymlaen wrth i gyfeintiau dyfu. Mae'r lens edrych ymlaen hwnnw'n bwysig yn enwedig pan fyddwch chi'n dechrau gwerthuso pa ddeunyddiau a geometregau y gall y broses eu trin mewn gwirionedd o fewn ei hamlen goddefgarwch.
Defnyddiau, Goddefiannau, ac Addasrwydd Geometreg Rhan
Dim ond hanner yr hafaliad yw dewis y dull stampio cywir. Yr hanner arall yw gwybod a yw eich geometreg deunydd, trwch, a rhan mewn gwirionedd yn gweithio o fewn galluoedd y dull hwnnw. Mae stampio marw trosglwyddo â llaw yn amlbwrpas, ond nid yw'n gyffredinol. Mae rhai metelau yn ymddwyn yn well ar draws gorsafoedd ffurfio lluosog, mae rhai mesuryddion yn creu heriau trin i weithredwyr, ac mae rhai geometregau yn galw am fwy o orsafoedd nag y gall y broses ei chyfiawnhau'n economaidd. Mae deall y ffiniau hyn yn eich helpu i osgoi dyfynbrisiau offer wedi'u hadeiladu ar ragdybiaethau nad ydynt yn cyfateb i realiti eich rhan chi.
Metelau ac Aloeon sy'n Addas ar gyfer Trosglwyddo â Llaw
Mae'r deunyddiau gorau ar gyfer stampio marw trosglwyddo yn rhannu nodwedd gyffredin: maent yn goddef-ffurfiannau aml-gam heb hollti, sbringback gormodol, neu waith caledu i'r pwynt lle na all gorsafoedd dilynol eu siapio ymhellach. Gan fod pob gorsaf mewn gosodiad trosglwyddo â llaw yn perfformio gweithrediad unigryw ar -sy'n sefyll yn wag, rhaid i'r deunydd gynnal digon o hydwythedd trwy'r dilyniant ffurfio cyfan i gyrraedd y geometreg derfynol heb fethiant.
Dur ysgafn (graddau fel DC01 i DC06) yw'r ceffyl gwaith o hyd. Mae ei ffurfadwyedd uchel, ei ymddygiad rhagweladwy, a'i gost isel yn ei gwneud yn ddelfrydol ar gyfer cromfachau strwythurol, gorchuddion, a -stampio pwrpas cyffredinol. Mae dur di-staen (304, 316, 430) yn cynnig ymwrthedd cyrydiad ond mae angen mwy o dunelli o wasg ac yn cyflwyno mwy o sbringback, sy'n golygu gorsafoedd ychwanegol ar gyfer atal neu raddnodi. Mae aloion alwminiwm (cyfres 1xxx, 3xxx, 5xxx, 6xxx) yn ffurfio'n hawdd ac yn pwyso llai, ond mae eu tueddiad i garlamu yn erbyn arwynebau offer yn gofyn am reolaeth iro ofalus ac weithiau haenau marw arbenigol.
Mae copr a phres yn stampio'n dda ar gyfer cydrannau trydanol ac addurniadol, gan gynnig hydwythedd rhagorol a llif deunydd cyson. Mae aloion arbenigol fel duroedd HSLA (340-700 MPa) a duroedd cryfder uchel uwch (AHSS/DP/TRIP) yn fwyfwy cyffredin mewn cymwysiadau modurol lle maetrosglwyddo marw stampiogalluogi'r tynnu dwfn a'r geometregau cymhleth sydd eu hangen ar y deunyddiau heriol hyn. Fodd bynnag, yn gyffredinol mae angen mwy o orsafoedd ffurfio ar ddeunyddiau cryfder uwch oherwydd rhaid i bob tyniad neu dro unigol fod yn llai ymosodol i osgoi cracio.
Un ffactor sy'n unigryw i drosglwyddo â llaw: mae'r gweithredwr yn trin y darn gwaith rhwng pob gorsaf yn gorfforol. Mae deunyddiau sy'n cynhyrchu burrs miniog (graddau di-staen caletach, AHSS) neu sy'n cadw gwres rhag ffurfio ffrithiant yn creu pryderon ergonomig. Mae siopau sy'n rhedeg yr aloion hyn yn aml yn ymgorffori gofynion menig, dadburiad rhwng gorsafoedd, neu dechnegau trin wedi'u haddasu sy'n ychwanegu eiliadau at bob cylch.
Ystod Trwch ac Ystyriaethau Ffurfioldeb
Mae trwch deunydd yn effeithio'n uniongyrchol ar ddau beth wrth drosglwyddo â llaw: yr hyn y gall y wasg ei ffurfio a'r hyn y gall y gweithredwr ei drin. Mae'r ystod trwch metel cyffredinol ar gyfer trosglwyddo yn marw yn rhychwantu 0.5 mm i 8.0 mm, er bod y man melys ymarferol ar gyfer gweithrediadau llaw yn culhau rhywfaint yn seiliedig ar faint a phwysau rhan.
Mae deunyddiau teneuach (o dan 1.0 mm) yn ffurfio'n hawdd ond yn cyflwyno heriau trin. Mae gwagen fawr, denau yn llipa ac yn anodd ei osod yn gywir i leoli nythod. Gall anffurfio o dan ei bwysau ei hun yn ystod trosglwyddo, gan gyflwyno anghysondeb dimensiwn y byddai grippers awtomataidd yn ei osgoi. Mae angen llawer mwy o dunelli o wasg ar stoc mwy trwchus (dros 4.0 mm) ac mae'n cynhyrchu darnau gwaith trymach sy'n blino gweithredwyr yn gyflymach, yn enwedig ar draws sifftiau aml{{5} awr.
Mae graddfeydd ffurfadwyedd yn pennu pa mor ymosodol y gall pob gorsaf siapio'r deunydd cyn y trosglwyddiad nesaf. Mae'n bosibl y bydd deunydd hynod ffurfadwy fel dur ysgafn o ansawdd dwfn yn cyflawni'r geometreg derfynol mewn pedair gorsaf, tra bod gradd di-staen llai hydwyth yn gofyn am chwech neu saith gorsaf i gyrraedd yr un siâp heb rwygo. Mae mwy o orsafoedd yn golygu mwy o drosglwyddiadau, amseroedd beicio hirach, a thrafodaeth gronnus uwch gan weithredwyr, sydd i gyd yn ffactor yn eich cost fesul rhan.
| Math o Ddeunydd | Ystod Trwch Nodweddiadol | Graddfa Ffurfiadwyedd | Cymwysiadau Cyffredin |
|---|---|---|---|
| Dur Ysgafn (DC01-DC06) | 0.5 - 6.0 mm | Uchel | Cromfachau, atgyfnerthiadau strwythurol, gorchuddion |
| Dur Di-staen (304, 316, 430) | 0.5 - 4.0 mm | Canolig | Llociau meddygol, paneli offer, offer bwyd |
| Alwminiwm (1xxx, 3xxx, 5xxx, 6xxx) | 0.5 - 5.0 mm | Uchel i Uchel Iawn | Sinciau gwres, clostiroedd, rhannau strwythurol ysgafn |
| Copr | 0.5 - 3.0 mm | Uchel | Bariau bysiau trydanol, cysylltwyr, cyfnewidwyr gwres |
| Pres | 0.5 - 3.0 mm | Uchel | Caledwedd addurniadol, cysylltiadau trydanol, gosodiadau plymio |
| HSLA / AHSS (340-1500 MPa) | 0.8 - 8.0 mm | Isel i Ganolig | Cydrannau adeileddol modurol,-rhannau hanfodol diogelwch |
Goddefiannau Cyraeddadwy a Gofynion Tunelledd y Wasg
Gallu goddefgarwch yw lle mae angen cyd-destun gonest ar oddefiannau stampio marw trosglwyddo â llaw. Gall yr offer ei hun ddal dimensiynau tynn. Mae data'r diwydiant yn dangos goddefiannau cynhyrchu safonol o ±0.05 mm ar nodweddion ffurfiedig a ±0.03 mm ar leoliadau tyllau tyllog, gyda gorsafoedd bathu manwl yn cyflawni ±0.02 mm ar arwynebau critigol. Mae'r niferoedd hyn yn gyraeddadwy wrth drosglwyddo â llaw, ond gyda chafeat: mae cysondeb lleoli gweithredwr yn cyflwyno newidyn y mae systemau awtomataidd yn ei ddileu.
Pan fydd robot yn gosod rhan mewn gorsaf farw, mae ailadroddadwyedd lleoliadol yn eistedd o fewn canfedau milimedr bob cylchred unigol. Pan fydd gweithredwr dynol yn gosod yr un rhan honno, mae ailadroddadwyedd yn dibynnu ar leoli dyluniad nodwedd, sgil gweithredwr, a lefelau blinder. Mae nythod wedi'u dylunio'n dda a phinnau peilot yn gwneud iawn am hyn trwy arwain y rhan i'r union leoliad waeth pa mor union y mae'r gweithredwr yn ei ollwng. Ond os yw eich pentwr goddefgarwch yn gofyn am gywirdeb lleoli y tu hwnt i'r hyn y gall nodweddion lleoli goddefol ei orfodi, fe welwch gyfraddau gwrthod uwch mewn gweithrediadau llaw o'u cymharu â chyfwerthoedd awtomataidd.
Ar gyfer goddefiannau tyllu, mae'r un tyllau awyren wedi'u dyrnu mewn un orsaf yn dal ±0.05 mm (oddeutu ±0.002 modfedd) yn ddibynadwy oherwydd bod y dis yn trin pob cywirdeb lleoliad yn fewnol. Mae problemau'n dod i'r amlwg pan fydd perthnasoedd twll i dyllau yn rhychwantu gorsafoedd lluosog, gan fod pob trosglwyddiad yn cyflwyno newidyn lleoliadol bach. Mae'n bosibl y bydd angen gweithrediadau cymhwyso neu drawiadau maint eilaidd sy'n ychwanegu cost at nodweddion sydd wedi'u goddef yn dynn y cyfeirir atynt ar draws gorsafoedd.
Mae gofynion tunelledd y wasg yn dibynnu ar y math o ddeunydd, y trwch, a'r gweithrediad ffurfio penodol. Rheol gyffredinol: mae gweithrediadau lluniadu mewn dur ysgafn angen tua 0.7 i 1.0 tunnell y centimetr o berimedr gwag, tra bod tyllu angen tua 80% o gryfder tynnol materol wedi'i luosi gan yr ardal cneifio. Mae gweisg marw trosglwyddo fel arfer yn amrywio o 200 i 1,500 tunnell, gyda'r rhan fwyaf o gymwysiadau trosglwyddo â llaw yn disgyn yn yr ystod 200 i 600 tunnell gan fod y gweisg tunelledd mwyaf fel arfer yn cyfiawnhau trin awtomataidd.
Mae addasrwydd geometreg rhannol ar gyfer stampio trosglwyddo â llaw yn cysylltu'n uniongyrchol â chyfrif yr orsaf a ffurfio difrifoldeb. Mae tyniadau dwfn (hyd at 250 mm o ddyfnder ar draws gorsafoedd ail-lunio lluosog), geometregau plygu aml- cymhleth, a nodweddion anghymesur i gyd yn gweithio'n dda oherwydd bod y-sefyll yn wag rhydd yn caniatáu mynediad llawn 360 gradd. Fodd bynnag, mae pob nodwedd geometrig sy'n gofyn am weithrediad ffurfio ar wahân yn ychwanegu gorsaf arall a throsglwyddiad llaw arall. Mae rhan gyda chwe nodwedd benodol sy'n gofyn am chwe gorsaf yn ymarferol. Mae rhan sy'n gofyn am ddeuddeg gorsaf yn gwthio'r achos economaidd tuag at awtomeiddio dim ond oherwydd bod y cynnwys llafur cronnol fesul darn yn mynd yn afresymol.
Mae'r cydadwaith rhwng dewis deunydd, trwch, goddefiannau, a chymhlethdod geometreg yn diffinio sut olwg fydd ar eich offer mewn gwirionedd. A'r union ffactorau hyn sy'n gyrru penderfyniadau dylunio offer nad yw'r rhan fwyaf o brynwyr byth yn eu gweld mewn dyfynbris, yn enwedig sut mae gorsafoedd marw yn cael eu gosod a pha nodweddion sy'n galluogi gweithredwr i gyflawni canlyniadau cyson ar draws miloedd o gylchoedd.
Dyluniad Offer ar gyfer Stampio Die â Llaw
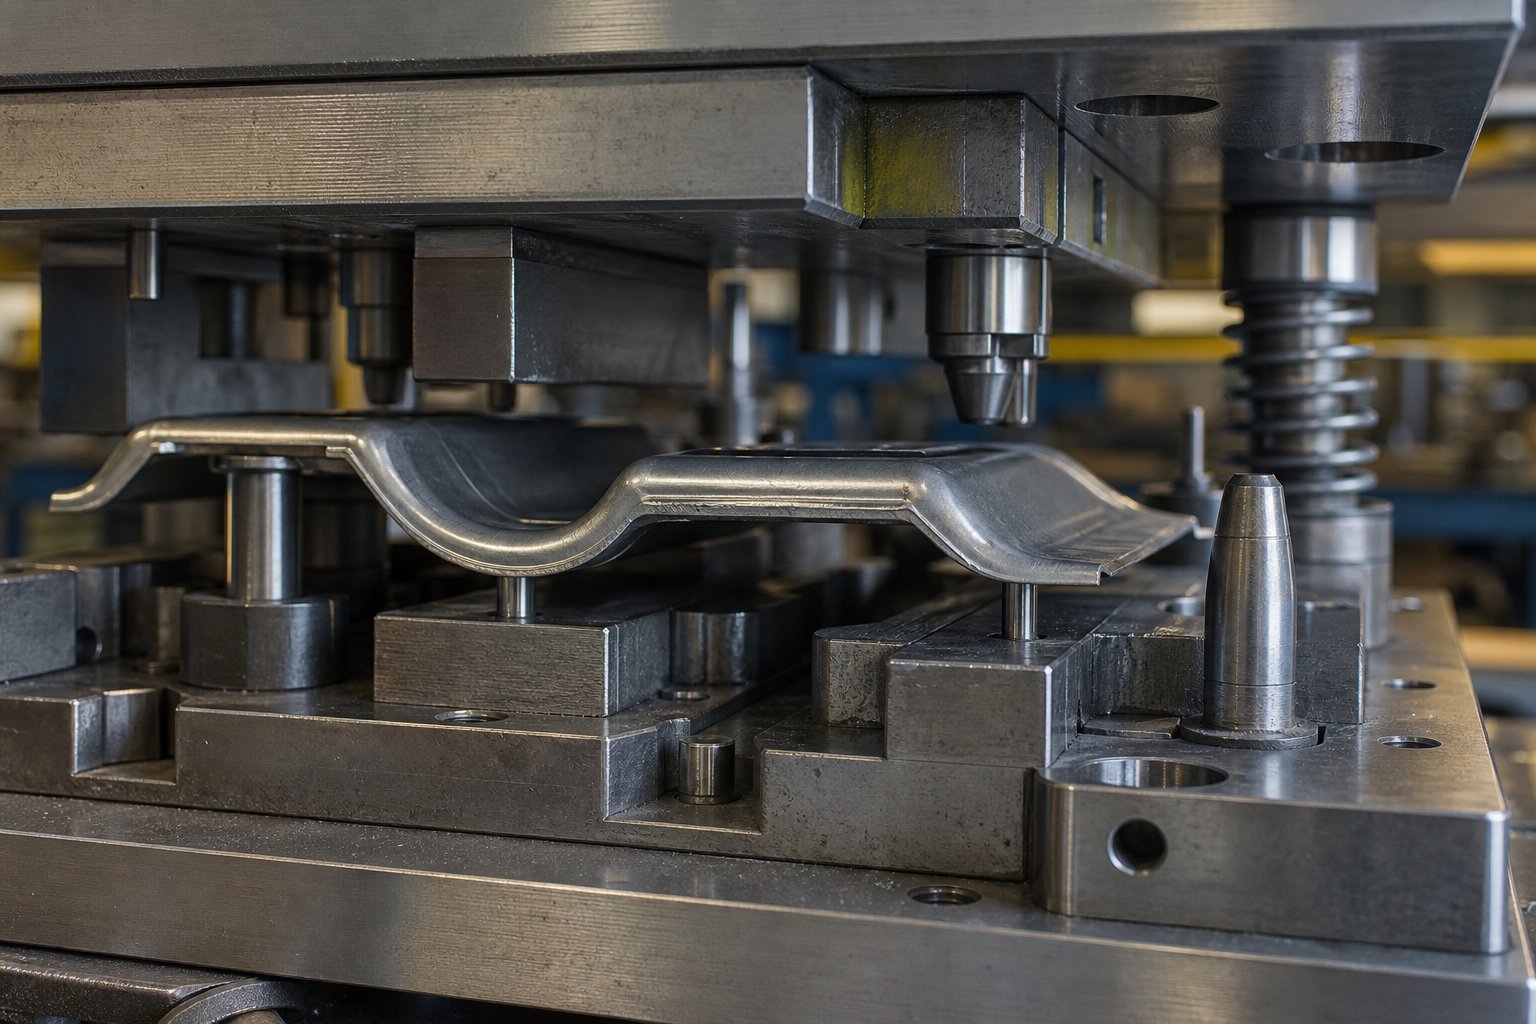
Gallai dyfyniad offer restru cyfrif gorsaf, math o ddeunydd, a thunelledd y wasg, ond anaml y mae'n esbonio'r athroniaeth ddylunio sydd wedi'i hymgorffori yn y marw ei hun. Pan fydd rhannau'n cael eu symud â llaw yn hytrach na bysedd robotig, mae pob agwedd ar y cynllun marw yn newid. Bylchau gorsaf yn ehangu. Mae nodweddion lleoli yn cael mwy o onglau mynediad maddeugar. Mae pwyntiau codi rhan wedi'u siapio ar gyfer gafael dynol yn hytrach na grym clamp mecanyddol. Nid yw'r manylion hyn yn ymddangos fel eitemau llinell ar wahân, ac eto maent yn dylanwadu'n uniongyrchol ar gost offer, amser beicio, a chysondeb eich rhannau gorffenedig.
Cynllun Gorsaf Die ar gyfer Codi a Chario
Mewn systemau trosglwyddo awtomataidd, gall gorsafoedd gael eu pacio'n dynn gyda'i gilydd oherwydd bod breichiau mecanyddol yn dilyn llwybrau wedi'u rhaglennu ag ailadroddedd lefel milimetrau. Mae hyd y traw, y pellter canol{{2}i-ganolfan rhwng gorsafoedd, yn cael ei leihau i leihau teithio trosglwyddo a chyflymder mwyaf posibl. Mae gweithrediadau llaw yn troi'r flaenoriaeth honno. Rhaid i'r bylchau rhwng gorsafoedd gynnwys breichiau, torso a llinellau gweld y gweithredwr.
Dychmygwch estyn i wely gwasg i osod rhan sydd wedi'i ffurfio'n rhannol ar nyth tra bod eich llaw arall yn dal i ddal y rhan o'r orsaf flaenorol. Os yw gorsafoedd yn eistedd yn rhy agos at ei gilydd, mae dwylo'r gweithredwr yn gwrthdaro â chydrannau marw, pinnau canllaw esgidiau uchaf, neu'r darn gwaith yn yr orsaf gyfagos. Mae dylunwyr offer sy'n gweithio ar nodweddion dylunio marw trosglwyddo â llaw yn cyfrif am hyn trwy gynyddu hyd traw y tu hwnt i'r hyn sydd ei angen yn llym ar geometreg y rhan, gan roi cliriad corfforol i'r gweithredwr afael, cyfeiriadu, a rhyddhau pob darn gwaith heb ymyrraeth.
Mae uchder marw hefyd yn bwysig. Mewn gosodiadau awtomataidd, mae'ruchder y llinell fwydowedi'i optimeiddio ar gyfer cyflymder mecanwaith trosglwyddo ac effeithlonrwydd strôc yn unig. Ar gyfer codi a chario, mae angen i'r arwyneb marw lle mae'r gweithredwr yn gosod ac yn adalw rhannau eistedd ar uchder gweithio cyfforddus, fel arfer rhwng canol a chanol-lefel y frest. Os yw gorsafoedd yn ei gwneud yn ofynnol i'r gweithredwr gyrraedd yn rhy uchel neu blygu'n rhy isel dro ar ôl tro, mae blinder yn cyflymu ac mae cywirdeb lleoliad yn diraddio ar draws sifft.
Mae gosodiad gwely'r wasg yn dilyn yr un rhesymeg. Mae setiau marw wedi'u lleoli fel y gall y gweithredwr gael mynediad i bob gorsaf o un safle sefyll neu heb fawr o symudiad ochrol. Ar gyfer marwolaethau gyda phum gorsaf neu fwy, gall y cynllun amrywio parthau codi a lleoli i gadw symudiadau critigol o fewn cyrraedd braich heb orfodi'r gweithredwr i bwyso ar draws y wyneb marw.
Lleoli Nodweddion, Nythod, a Systemau Peilot
Dyma her graidd dylunio offer ar gyfer stampio trosglwyddo â llaw: nid yw'r gweithredwr yn gosod rhannau â manwl gywirdeb robotig. Efallai y bydd person medrus yn gallu ailadrodd lleoliad o fewn 1-2 mm ar ddiwrnod da, ond rhaid i leoli nodweddion yn y marw amsugno'r amrywioldeb hwnnw ac arwain y gweithle i'w union leoliad gofynnol bob tro.
Mae sawl elfen ddylunio yn cyflawni hyn:
- Pinnau peilot:Pinnau taprog sy'n ymgysylltu tyllau a dyllwyd yn flaenorol yn y rhan. Mae'r gweithredwr yn gollwng y darn gwaith yn fras dros y pinnau, ac mae'r tapr yn ei arwain i'r union ganolfan wrth i'r rhan setlo trwy ddisgyrchiant neu wrth i'r marw gau.
- Blociau nyth:Arwynebau marw is cyfuchlinol wedi'u siapio i gyd-fynd â geometreg ffurfiedig cerrynt y rhan. Mae rhan siâp côn, er enghraifft, yn nythu'n awtomatig yn y lleoliad cywir yn syml trwy ei siâp yn rhyngweithio â'r ceudod.
- Rheiliau mesurydd ac arosfannau:Ymylon corfforol sy'n atal y rhan rhag llithro heibio'r safle cywir yn yr echelin X neu Y. Mae'r gweithredwr yn gwthio'r rhan nes ei fod yn cysylltu â'r stop, gan ddileu gwaith dyfalu i un cyfeiriad neu fwy.
- Dal{0}}pinnau i lawr:Pinnau wedi'u llwytho yn y gwanwyn sy'n dal y rhan yn ei lle ar ôl i'r gweithredwr ei ryddhau, gan ei ddal yn sefydlog nes bod y marw uchaf yn disgyn ac yn dal y darn gwaith i'w ffurfio.
- Arwain-mewn siamffrau:Onglau mynediad hael ar nodweddion nyth sy'n twmffatio'r rhan tuag at y canol hyd yn oed os yw lleoliad cychwynnol y gweithredwr ychydig oddi ar-darged.
Mae'r cyfuniad o'r nodweddion lleoli hyn mewn offer marw trosglwyddo i bob pwrpas yn creu system lle mae lleoliad dynol garw yn cael ei fireinio i leoliad marw manwl gywir. Po orau yw'r system leoli, y lleiaf o sgiliau gweithredwr a fynnir fesul cylch, a'r mwyaf cyson y daw'r rhannau canlyniadol ar draws rhediadau cynhyrchu.
Un ystyriaeth ddylunio sy'n benodol i waith llaw: ni all lleoli nodweddion rwystro bysedd y gweithredwr yn ystod y lleoliad. Mae nyth sy'n dal geometreg y rhan yn berffaith ond sy'n ei gwneud yn ofynnol i'r gweithredwr edafu'r darn gwaith rhwng waliau clirio tynn yn creu ffwmian ac yn arafu amser beicio. Mae dylunwyr offer yn ehangu cliriadau mynediad ac yn ychwanegu toriadau cerfwedd fel y gellir gollwng rhannau i mewn oddi uchod gyda symudiad llaw naturiol yn hytrach na'u clymu o'r ochr.
Rhiciau Osgoi ac Elfennau Dylunio Gorsaf Rhwng-
Mae rhiciau ffordd osgoi wrth stampio dyluniad marw yn cyflawni pwrpas swyddogaethol penodol nad yw llawer o ddyfyniadau offer byth yn ei esbonio. Mae'r rhain yn ardaloedd rhyddhad wedi'u peiriannu yn yr esgidiau marw neu'r platiau canllaw sy'n caniatáu i rannau sydd wedi'u ffurfio'n rhannol basio rhwng gorsafoedd heb ymyrryd â chydrannau offer cyfagos. Mewn marw cynyddol, mae'r cludwr stribed yn trin lleoli fertigol a llorweddol yn barhaus. Mewn gwaith trosglwyddo, mae'r rhan yn teithio trwy fannau agored rhwng gorsafoedd, ac mae unrhyw gydran marw sy'n ymwthio allan yn y llwybr hwnnw yn creu rhwystr.
Ar gyfer trosglwyddo â llaw, mae rhiciau ffordd osgoi yn cymryd arwyddocâd ychwanegol. Mae'r gweithredwr yn codi'r rhan i fyny ac allan o un orsaf, yn ei symud yn ochrol, ac yn ei ostwng i'r nesaf. Mae'r gydran lifft fertigol yn golygu bod yn rhaid i'r rhan glirio unrhyw gydrannau marw uchaf, platiau stripiwr, neu binnau tywys yn y llwybr teithio. Mae rhiciau wedi'u torri'n blatiau stripiwr neu ryddhad wedi'u peiriannu i esgidiau uwch yn creu'r cliriad fertigol hwnnw heb gyfaddawdu ar gyfanrwydd strwythurol yr offer.
Mae elfennau dylunio rhyng-orsaf ychwanegol sy'n wahanol rhwng marw trosglwyddo â llaw ac awtomataidd yn cynnwys:
- Canllaw lleoliad post yn yr esgid uchaf:Mae pyst bron bob amser wedi'u lleoli yn yr hanner marw uchaf yn hytrach na'r isaf, gan gadw'r wyneb marw isaf yn glir ar gyfer mynediad gweithredwr a dileu rhwystrau yn llwybr trosglwyddo'r rhan.
- Mwy o uchder agored:Mae strôc y wasg a'r uchder caead marw wedi'u pennu i ddarparu digon o olau dydd agored rhwng yr haneri marw uchaf ac isaf, gan roi amser a lle i'r gweithredwr osod rhannau cyn y cylch nesaf.
- Codwyr wedi'u llwytho yn y gwanwyn gyda theithio estynedig:Mae rhannau'n cael eu codi'n uwch allan o geudodau ffurfio nag mewn setiau awtomataidd, gan eu gwneud yn haws i'w gafael heb ymestyn yn ddwfn i boced marw.
- Arwynebau gafael ergonomig ar rannau ffurfiedig:Weithiau mae dylunwyr offer yn ychwanegu parthau gwastad bach anweithredol neu fflansau i'r geometreg rhan yn benodol i roi pwynt gafael i weithredwyr, gyda'r nodweddion hyn yn cael eu tocio mewn gorsaf ddiweddarach.
- Gwelededd gorsaf:Mae cydrannau marw uchaf wedi'u cynllunio i leihau rhwystr gweledol fel y gall y gweithredwr weld y nodweddion lleoli a chadarnhau'r lleoliad cywir cyn cychwyn strôc y wasg.
- Llwybro llithren sgrap:Rhaid i sgrap trimio ymadael â'r marw heb syrthio i barthau trosglwyddo gweithredwr neu ofyn am symud â llaw sy'n torri'r rhythm trin.
Mae pob un o'r elfennau hyn yn ychwanegu cost at adeiladu marw. Mae bylchau ehangach rhwng gorsafoedd yn golygu esgidiau marw mwy a gwelyau gwasg mwy. Mae postiadau canllaw uwch-yn gofyn am ddulliau gweithgynhyrchu gwahanol na setiau post post is safonol. Mae codwyr estynedig yn ychwanegu cydrannau a phwyntiau cynnal a chadw. Nid yw'r rhain yn ddewisiadau dylunio mympwyol; dyma'r ymateb peirianyddol uniongyrchol i gael bod dynol yn y ddolen broses yn hytrach na pheiriant.
Mae'r cydbwysedd y mae dylunwyr offer yn ei daro rhwng manwl gywirdeb ac ergonomeg yn y pen draw yn siapio'r hyn rydych chi'n ei dalu am y marw a'r hyn rydych chi'n ei dalu fesul rhan o'r llafur. Gallai marw a ddyluniwyd gyda mynediad gweithredwr gwael gostio llai i'w adeiladu, ond bydd yn cynhyrchu amseroedd beicio arafach, mwy o wallau lleoli, a chyfraddau sgrap uwch. Y cyfnewid hwnnw rhwng buddsoddiad offer ymlaen llaw ac effeithlonrwydd cynhyrchu parhaus yw'r union bos economaidd sy'n penderfynu a yw trosglwyddo â llaw yn parhau i fod yn gost effeithiol ar gyfer eich cyfeintiau, neu a yw'r niferoedd yn dechrau pwyntio tuag at awtomeiddio.
Strwythur Cost ac Economeg Cynhyrchu Trosglwyddo â Llaw
Mae gan y pos economaidd hwnnw o'r ochr offer ddelwedd ddrych ar y llawr cynhyrchu. Mae pob dadansoddiad cost stampio marw trosglwyddo â llaw yn y pen draw yn glanio ar yr un cwestiwn: ar ba gyfaint y mae'r buddsoddiad cyfalaf is yn rhoi'r gorau i wneud iawn am uwch fesul-rhan o lafur? Nid un rhif yw'r ateb. Mae'n swyddogaeth o gymhlethdod marw, cyflogau gweithredwyr, amser beicio, a faint o rannau sydd eu hangen arnoch i amorteiddio'ch offer ar draws. Mae'r rhan fwyaf o ddyfyniadau offer yn cuddio'r berthynas hon trwy gyflwyno cyfandaliad-cyfanswm cost heb ddatgelu'r economeg fesul rhan sy'n pennu a ydych mewn gwirionedd yn arbed arian neu'n ei ohirio.
Offer Buddsoddi a Chostau Cyfalaf
Mae marwolaethau trosglwyddo â llaw yn golygu llai o fuddsoddiad ymlaen llaw na systemau trosglwyddo awtomataidd am reswm syml: rydych chi'n prynu gorsafoedd marw heb y roboteg, rhaglennu, diwedd{0}}offeryn braich, a pheirianneg integreiddio sy'n ofynnol gan awtomeiddio. Efallai y bydd set marw trosglwyddo â llaw ar gyfer rhan gymharol gymhleth yn disgyn i'r un ystod gyffredinol â marw cynyddol o gyfrif gorsaf tebyg, tra gallai llinell drosglwyddo awtomataidd ar gyfer yr un rhan ofyn am ddwy neu dair gwaith y buddsoddiad hwnnw ar ôl i chi ystyried integreiddio systemau trin mecanyddol a rheolaethau.
Mae'r gymhariaeth buddsoddiad offer marw trosglwyddo yn torri i lawr ymhellach pan ystyriwch amser arweiniol. Mae offer trosglwyddo â llaw fel arfer yn darparu mewn 6 i 12 wythnos oherwydd eich bod yn adeiladu gorsafoedd marw yn unig. Mae systemau awtomataidd yn ychwanegu wythnosau neu fisoedd ar gyfer dylunio gripper, rhaglennu symudiadau, profi dŵr ffo, a dadfygio integreiddio. Mae'r llinell amser estynedig honno'n cario ei chost ei hun o ran refeniw cynhyrchu gohiriedig ac amser hirach i'r{6}}farchnata.
Mae cymhlethdod marw yn dal i yrru'r pris offer sylfaenol waeth beth fo'r dull trosglwyddo. Mae mwy o orsafoedd yn golygu mwy o ddur offer, mwy o amser peiriannu, a mwy o gylchoedd tryout. Mae marw trosglwyddo pum gorsaf â llaw yn costio mwy na thri{-disyn gorsaf am yr un rheswm mae tŷ mwy yn costio mwy nag un llai: mwy o ddeunydd, mwy o lafur, mwy o beirianneg. Mae cyfrif gorsaf yn cael ei bennu gan geometreg rhan a ffurfadwyedd materol, nid gan a yw robot neu berson yn symud y rhan.
Fesul-Yrwyr Costau Rhannol ac Ystyriaethau Llafur
Dyma lle mae'r rhan o gost trosglwyddo â llaw stampio marw realiti yn ymwahanu'n sylweddol oddi wrth ddewisiadau eraill awtomataidd. Mae'rfformiwla cost safonolar gyfer deunydd stampio bwndeli rhannau (45-55%), llafur (15-25%), uwchben (10-20%), ansawdd (2-8%), a phecynnu (2-5%) i mewn i bris uned. Wrth drosglwyddo â llaw, mae'r sleisen llafur yn ehangu'n sylweddol o'i gymharu â dulliau awtomataidd oherwydd bod gweithredwr yn cymryd rhan weithredol ar gyfer pob cylch unigol.
Ystyriwch y ysgogwyr cost sy'n cyfuno ar draws pob rhan a gynhyrchir:
- Amser beicio:Mae cylchoedd trosglwyddo â llaw yn rhedeg yn arafach na systemau awtomataidd. Lle gallai llinell robotig gynhyrchu 20 i 40 rhan y funud, gallai gweithrediad llaw gynhyrchu 2 i 8 rhan y funud yn dibynnu ar gyfrif yr orsaf. Mae'r gwahaniaeth hwnnw'n graddio cost llafur fesul darn yn uniongyrchol.
- Cyflog gweithredwr:Mae gweithredwyr y wasg medrus ym marchnadoedd y Gorllewin fel arfer yn ennill $18-25 yr awr. Mae pob eiliad o amser cylch yn trosi i gynnwys llafur mesuradwy fesul rhan. Mae cylch llaw 30 eiliad ar $20/awr yn ychwanegu tua $0.17 mewn llafur uniongyrchol yn unig, cyn llwytho uwchben.
- Cyfraddau sgrap:Gall amrywioldeb gweithredwyr gynhyrchu cyfraddau sgrap ychydig yn uwch na systemau awtomataidd, yn enwedig yn ystod trawsnewidiadau sifft neu rediadau estynedig lle mae blinder yn cronni. Mae pob rhan sgrapio yn cario'r deunydd llawn a chost prosesu hyd at y pwynt gwrthod.
- Nenfwd trwygyrch:Mae uchafswm yr allbwn dyddiol wedi'i ffinio gan gyflymder dynol, amserlenni egwyl, a strwythurau shifft. Ni allwch redeg llawdriniaethau â llaw yn gyflymach i fodloni ymchwydd yn y galw heb ychwanegu sifftiau neu weithredwyr.
Mae cost deunydd yn aros yn weddol gyson waeth beth fo'r dull trosglwyddo gan fod yr un cyflenwad gwag yn bwydo gorsafoedd llaw ac awtomataidd. Mae gorbenion, arolygu ansawdd a chostau pecynnu yn amrywio fesul siop ond nid ydynt yn newid yn ddramatig yn seiliedig ar y mecanwaith trosglwyddo yn unig.
Torri'n Gydradd-Dadansoddiad Cyfartal ar draws Cyfaint Cynhyrchu
Mae'r toriad{0}}llawlyfr cyfaint cyfartal yn erbyn cyfrifiad stampio awtomataidd yn dilyn rhesymeg ragweladwy. Mae gan drosglwyddo â llaw gostau sefydlog is (buddsoddiad offer) ond costau amrywiol uwch (llafur fesul rhan). Mae awtomeiddio yn troi'r gymhareb honno: costau sefydlog uchel wedi'u hamorteiddio ar draws cyfaint mawr, gydag ychydig iawn o lafur amrywiol fesul darn. Ar ryw bwynt croesi, mae cromliniau cyfanswm y gost yn croestorri.
Yn hytrach na chynnig ail-rifau ffug-sy'n dibynnu'n llwyr ar eich sefyllfa benodol, dyma'r fframwaith ar gyfer rhedeg y dadansoddiad hwn ar eich prosiect eich hun:
- Cyfrifwch gyfanswm y gost â llaw:Buddsoddiad offer + (fesul-rhan o lafur + deunydd + gorbenion) wedi'i luosi â chyfaint blynyddol rhagamcanol.
- Cyfrifwch gyfanswm y gost awtomataidd:Buddsoddiad offer + cyfalaf awtomeiddio + costau integreiddio + (fesul-rhan-ddeunydd + lleiafswm llafur + gorbenion) wedi'i luosi â chyfaint blynyddol rhagamcanol.
- Dewch o hyd i'r groesffordd:Datryswch ar gyfer y cyfaint lle mae'r ddau hafaliad yn cynhyrchu cyfanswm cost cyfartal. O dan y gyfrol honno, llawlyfr sy'n ennill. Uwchben iddo, awtomeiddio sy'n ennill.
Mae sawl ffactor yn gwthio'r trothwy hyd yn oed yn uwch (gan ffafrio trosglwyddo â llaw yn hirach): costau integreiddio awtomeiddio uchel, cylchoedd bywyd cynnyrch byr lle na fydd offer yn rhedeg yn ddigon hir i'w hamorteiddio, newidiadau dylunio aml y byddai angen eu hailraglennu, a rhannau â geometregau sy'n galw am offer pen personol drud. Ffactorau sy'n tynnu'r trothwy yn is (yn ffafrio awtomeiddio cynharach): cyfraddau llafur lleol uchel, gofynion amser beicio tynn, gofynion goddefgarwch cyson iawn, ac amserlenni cynhyrchu aml-shifft lle mae blinder gweithredwyr yn dod yn newidyn ansawdd.
Ar gyfer prosiectau sy'n eistedd ger y parth croesi, mae costau offer yn amrywio o $5,000 ar gyfer marw syml i $100,000+ ar gyfer setiau cynyddol aml-orsaf cymhleth yn dangos pa mor eang y gall lledaeniad y buddsoddiad fod. Mae offer trosglwyddo â llaw ar gyfer-rhannau cymhlethdod cymedrol yn gyffredinol yn clystyrau yn y rhan isaf o'r ystod honno, a dyna'n union pam ei fod yn dal yn ddeniadol yn economaidd ar gyfer cyfeintiau blynyddol o dan 50,000 o ddarnau lle na ellir lledaenu premiwm awtomeiddio yn ddigon tenau i gyfiawnhau ei hun.
Y siop tecawê onest: nid yw stampio marw trosglwyddo â llaw yn rhad fesul rhan ar raddfa. Mae'n rhad i fynd i mewn. Mae'r rhwystr isaf i fuddsoddiad offer yn caniatáu ichi ddechrau cynhyrchu'n gyflymach, dilysu'ch dyluniad mewn amodau real, a chynhyrchu refeniw wrth i chi gasglu'r data cyfaint sydd ei angen i gyfiawnhau penderfyniad awtomeiddio. Mae'r persbectif cylch bywyd hwnnw, gan ddechrau â llaw a graddio tuag at awtomeiddio wrth i'r galw brofi ei hun, yn siapio sut mae timau peirianneg glyfar yn cynllunio eu buddsoddiadau stampio o'r diwrnod cyntaf.
Sgiliau Gweithredwyr, Diogelwch, a Ffactorau Ergonomig mewn Stampio Trosglwyddo â Llaw
Daw'r rhwystr isaf hwnnw rhag mynediad ar fuddsoddiad offer gyda llinell gost gudd nad yw'r rhan fwyaf o ddyfyniadau byth yn ei rhestru: yr elfen ddynol. Mae pob doler a arbedir ar awtomeiddio yn cael ei wrthbwyso'n rhannol gan ofynion sgiliau gweithredwr y galw am weithrediadau'r wasg yn marw. Nid symud metel rhwng gorsafoedd yn unig yw'r person sy'n sefyll yn y wasg honno. Maent yn cynnal-arolygiad ansawdd amser real, yn cynnal cywirdeb lleoliadol trwy adborth cyffyrddol, ac yn cynnal allbwn corfforol ar draws oriau o symudiadau ailadroddus. Mae deall beth sydd ei angen ar hynny, a pha amddiffyniadau sydd eu hangen arno, yn newid sut rydych chi'n gwerthuso dichonoldeb a gwir gost rhedeg trosglwyddo â llaw.
Gofynion Sgiliau Gweithredwr a Hyfforddiant
Mae hyfforddiant gweithredwr stampio marw trosglwyddo â llaw yn mynd ymhell y tu hwnt i weithrediad sylfaenol y wasg. Mae angen i weithredwr cymwys ddeall y dilyniant ffurfio yn gysyniadol, gan wybod beth mae pob gorsaf yn ei wneud i'r deunydd a pham mae'r gorchymyn yn bwysig. Nid yw'r wybodaeth honno'n addurnol. Dyna sy'n galluogi'r gweithredwr i ganfod pan fydd rhywbeth yn mynd o'i le yng ngorsaf tri cyn iddo gynhyrchu sgrap yng ngorsaf pump.
Mae’r cymwyseddau craidd yn cynnwys:
- Ffurfio dealltwriaeth dilyniant:Deall sut mae deunydd yn llifo, lle mae teneuo'n digwydd, a sut olwg sydd ar gam canolradd wedi'i ffurfio'n gywir yn erbyn un sy'n dangos arwyddion cynnar o gracio neu grychu.
- Adnabod diffygion rhwng gorsafoedd:Nodi holltau arwyneb, gwead croen oren yn nodi gorymestyn, afreoleidd-dra byrr ar nodweddion tyllog, a drifft dimensiwn o aliniad gorsaf neu draul offer.
- Techneg trin ar gyfer geometreg rhannau amrywiol:Gafael mewn rhannau sydd wedi'u ffurfio'n rhannol heb ddadffurfio waliau tenau, cylchdroi siapiau anghymesur i gyfeiriadedd cywir, a gosod darnau gwaith i mewn i nodweddion lleoli gyda chywirdeb cyson ar draws cannoedd o ailadroddiadau.
- Cynefindra rheoli'r wasg:Gweithredu dewiswyr strôc, deall modd -strôc sengl yn erbyn modfedd, a gwybod pryd a sut i ddefnyddio swyddogaethau stopio brys.
Mae'r set sgiliau hon yn datblygu dros fisoedd, nid dyddiau. Mae'r rhan fwyaf o siopau yn paru gweithredwyr newydd gyda mentoriaid profiadol am gyfnod estynedig o ramp, gan ddechrau gyda setiau marw symlach (dwy neu dair gorsaf, gan faddau goddefiannau) cyn symud ymlaen i offer aml-orsaf cymhleth lle mae manwl gywirdeb y lleoliad yn effeithio'n uniongyrchol ar gydymffurfiad rhannol. FelOSHA 1910. 217(f)(2)Rhaid i gyflogwyr hyfforddi a chyfarwyddo gweithredwyr yn y dull diogel o weithio cyn dechrau unrhyw weithrediad, a sicrhau trwy oruchwyliaeth ddigonol bod y gweithdrefnau cywir yn cael eu dilyn.
Systemau Diogelwch a Phrotocolau ar gyfer Trosglwyddo â Llaw
Nid yw'r gofynion diogelwch ar gyfer stampio marw trosglwyddo yn-drafodadwy. Pan fydd gweithredwr dynol yn cyrraedd rhwng haneri marw i osod neu adalw darn gwaith, mae canlyniadau strôc anfwriadol yn y wasg yn ddifrifol. Mae pob gosodiad trosglwyddo â llaw yn dibynnu ar fesurau diogelu haenog a ddyluniwyd fel nad oes unrhyw fethiant unigol yn arwain at anaf gweithredwr.
Mae gwasg trosglwyddo â llaw sydd wedi'i ffurfweddu'n gywir yn cynnwys yr elfennau diogelwch canlynol:
- Dau {0} reolydd llaw:Dim ond pan fydd dwy law'r gweithredwr yn defnyddio botymau rheoli wedi'u gwahanu ar yr un pryd y bydd strôc y wasg yn gweithredu, gan sicrhau bod y dwylo'n glir o'r man gweithredu yn ystod cau marw. Yn unol â gofynion OSHA, rhaid amddiffyn y rheolaethau hyn rhag gweithrediad anfwriadol a'u cynllunio i atal actifadu oni bai bod y ddwy law yn cael eu defnyddio ar yr un pryd.
- Dyfeisiau synhwyro presenoldeb (llenni golau):Meysydd synhwyro ffotodrydanol wedi'u lleoli rhwng y gweithredwr a'r man gweithredu. Os bydd unrhyw ran o gorff y gweithredwr yn torri'r awyren ysgafn yn ystod y trawiad i lawr, mae'r wasg yn stopio ar unwaith. Rhaid i'r pellter diogelwch o'r maes synhwyro i'r marw fodloni'r fformiwla Ds=63 modfedd/eiliad x Ts, a Ts yw amser stopio'r wasg.
- Gwarchodwyr marw a dyfeisiau rhwystr:Caeau ffisegol neu rwystrau cyd-gloi sy'n atal dwylo rhag cyrraedd y man gweithredu ac eithrio trwy agoriadau dynodedig sy'n cydymffurfio â gofynion pellter/agor Tabl O-10.
- Mecanweithiau gwrth-ailadrodd:Nodweddion rheoli sy'n sicrhau na all y wasg gychwyn ail strôc heb i'r gweithredwr ryddhau ac ail-greu'r rheolyddion yn llawn, gan atal beicio rhag rhedeg i ffwrdd.
- Gweithdrefnau cloi allan/tagout:Protocolau ynysu ynni gorfodol yn ystod newidiadau marw, addasiadau, neu unrhyw weithgaredd cynnal a chadw. Mae angen prif switsh datgysylltu pŵer y gellir ei gloi yn y sefyllfa Oddi ar bob gwasg.
- Systemau monitro brêc:Dyfeisiau sy'n atal strôc olynol yn awtomatig os yw amser stopio yn dirywio y tu hwnt i derfynau diogel, fesul OSHA 1910.217(b)(14).
- Rhaglenni arolygu rheolaidd:Profion wythnosol o fecanweithiau cydiwr/brêc, nodweddion gwrth-ailadrodd, a mecanweithiau strôc sengl, gyda chofnodion cynnal a chadw yn ardystio cydymffurfiaeth.
Mae'r systemau hyn yn gweithio gyda'i gilydd fel pensaernïaeth diogelwch diangen. Mae'r rheolydd dwy law yn cadw dwylo allan yn ystod beicio arferol. Mae'r llen golau yn dal camgymeriadau. Mae'r gwarchodwr rhwystr yn atal cyrraedd-o amgylch mynediad. Mae'r monitor brêc yn sicrhau y gall y wasg stopio pan ofynnir amdano. Tynnwch unrhyw haen, ac mae'r proffil risg yn newid yn ddramatig.
Ystyriaethau Ergonomig a Rheoli Blinder
Mae'r ffactorau ergonomig mewn gweithrediadau stampio â llaw yn cynrychioli un o'r ysgogwyr cost a drafodwyd leiaf yn y broses. Mae symudiad ailadroddus, sefyll parhaus, a'r weithred gorfforol o godi a gosod darnau gwaith gannoedd neu filoedd o weithiau fesul shifft yn creu straen cronnol sy'n effeithio ar iechyd gweithredwr ac ansawdd rhan.
Ymchwil aranhwylderau cyhyrysgerbydol cysylltiedig â gwaithyn nodi'r union ffactorau risg sy'n bresennol mewn gwaith trosglwyddo â llaw: defnydd ailadroddus o eithafion uchaf, gafael grymus, ac ystumiau lletchwith hir. Mae'r datguddiadau hyn yn cydberthyn â gwrthdaro ysgwydd, syndrom twnnel carpal, ac anafiadau i'r cefn pan na chânt eu rheoli.
Mae heriau ergonomig penodol wrth drosglwyddo â llaw yn cynnwys:
- Cyfyngiadau pwysau rhannol:Mae codi darnau gwaith dros 5 kg dro ar ôl tro yn cyflymu blinder ysgwydd a chefn. Mae rhannau sy'n fwy na 10 kg fel arfer yn gofyn am gymorth mecanyddol neu drin dau berson, sy'n amharu ar gysondeb beiciau.
- Optimeiddio uchder yr orsaf:Dylai arwynebau marw osod ar uchder penelin (tua 900-1100 mm o'r llawr) i leihau plygu a chyrhaeddiad uwchben. Mae uchder anghydweddol rhwng gorsafoedd yn gorfodi'r gweithredwr i addasu osgo'n gyson.
- Casgliad o symudiadau ailadroddus:Mae marw pum gorsaf sy'n rhedeg ar 4 cylch y funud yn golygu bod y gweithredwr yn perfformio tua 20 dewis penodol a{{-gosod cynigion y funud, neu dros 9,000 fesul sifft awr o wyth. Mae'r ailadrodd hwnnw'n gwaethygu straen ar arddyrnau, breichiau ac ysgwyddau.
- Effeithiau hyd sifft ar ansawdd:Mae astudiaethau'n dangos yn gyson bod blinder yn diraddio rheolaeth echddygol manwl a gwyliadwriaeth. Mae amrywioldeb amser beicio yn cynyddu wrth i shifft fynd rhagddi, gyda chywirdeb lleoli yn gostwng a chyfraddau canfod diffygion yn gostwng ar ôl y bedwaredd neu'r bumed awr o weithredu parhaus.
Mae gweithgynhyrchwyr yn lliniaru'r effeithiau hyn trwy sawl strategaeth: cylchdroi gweithredwyr rhwng gorsafoedd y wasg i amrywio patrymau symud, amserlennu seibiannau micro gorfodol bob 60-90 munud, defnyddio matiau gwrth-blinder mewn gorsafoedd gweithredwyr, a gosod trothwyon pwysau rhannol sy'n sbarduno cymorth codi mecanyddol. Mae rhai siopau yn cyfyngu rhediadau trosglwyddo â llaw i chwe-ffenestr cynhyrchu effeithiol o fewn sifft wyth awr, amser cyllidebu ar gyfer gorffwys, ymestyn, a chylchdroi gorsafoedd.
Mae'r cysylltiad rhwng ergonomeg ac ansawdd rhan yn uniongyrchol. Mae gweithredwr sy'n dioddef blinder arddwrn yn gosod rhannau'n llai cywir. Mae person â straen cefn yn anymwybodol yn rhuthro cylchoedd i leihau amser plygu. Mae'r sifftiau ymddygiadol cynnil hyn yn cynyddu cyfraddau sgrap ac amrywioldeb dimensiwn mewn ffyrdd nad ydynt yn ymddangos nes bod siartiau SPC yn dechrau drifftio'n hwyr mewn rhediad cynhyrchu. Mae cydnabod y realiti hwn yn hanfodol i unrhyw un sy'n cynllunio gweithrediadau trosglwyddo â llaw, oherwydd mae'n effeithio nid yn unig ar ddiogelwch dynol ond ar gost ac ansawdd gwirioneddol yr hyn a ddaw oddi ar y wasg.
Mae'r realiti cynhyrchu dibynnol dynol hwn hefyd yn siapio sut mae timau peirianneg yn meddwl am gylch bywyd ehangach rhan wedi'i stampio. Mae proses sy'n dibynnu'n helaeth ar hyn ar gysondeb gweithredwyr yn naturiol yn codi'r cwestiwn: ar ba bwynt y mae'r cynnyrch yn ddigon aeddfed i gyfiawnhau dileu'r amrywioldeb hwnnw trwy awtomeiddio?
O Brototeip i Gynhyrchu
Nid yw'r cwestiwn hwnnw o bryd i awtomeiddio yn cyrraedd fel pwynt penderfyniad sydyn. Mae'n dod i'r amlwg yn raddol wrth i ddata cynhyrchu gronni, rhagolygon galw gadarnhau, a daw'r bwlch rhwng yr hyn y mae gweithrediadau llaw yn ei ddarparu a'r hyn y mae'r busnes ei angen yn fesuradwy. Nid yw timau peirianneg glyfar yn trin stampio marw trosglwyddo â llaw fel ateb parhaol neu gyfaddawd dros dro. Maent yn ei drin fel cam profedig, cyfnod bwriadol mewn cylch bywyd cynhyrchu sy'n dilysu popeth o ffurfio dilyniannau i ymddygiad materol cyn ymrwymo cyfalaf i awtomeiddio.
Prototeipio a Dilysu Dyluniad Trwy Drosglwyddo â Llaw
Dychmygwch eich bod wedi dylunio braced strwythurol newydd sy'n gofyn am dynnu'n ddwfn, dau ail-dynnu, patrwm tyllu, a trim terfynol. Mae'r geometreg yn edrych yn ymarferol wrth efelychu, ond nid yw efelychiad yn dangos sut mae'r deunydd yn ymddwyn mewn gwirionedd ar draws pum gorsaf ffurfio, sut mae springback yn cronni o orsaf i orsaf, nac a yw eich maint gwag arfaethedig yn cynhyrchu ansawdd ymyl cyson ar ôl tocio. Mae angen rhannau ffisegol arnoch i ateb y cwestiynau hynny, ac mae stampio marw trosglwyddo â llaw ar gyfer prototeipio yn rhoi'r union allu hwnnw i chi heb gost ac amser arweiniol awtomeiddio llawn.
Yn ystod rhediadau dilysu prototeip a chyfaint isel, mae timau peirianneg yn defnyddio trosglwyddiad â llaw i gyflawni sawl peth ar yr un pryd:
- Ffurfio dilysu dilyniant:A yw'r gorchymyn gorsaf arfaethedig yn gweithio mewn gwirionedd? A all y defnydd oroesi pob llun heb deneuo'n ormodol? A yw ffurflenni canolradd yn nythu'n iawn mewn gorsafoedd dilynol?
- Optimeiddio cyfrif gorsaf:Gallai'r cynllun marw cychwynnol gynnwys chwe gorsaf, ond mae rhediadau â llaw yn datgelu y gellir cyfuno gorsafoedd tri a phedwar yn un ergyd heb beryglu cyfanrwydd y deunydd. Mae'r darganfyddiad hwnnw'n arbed gwerth offer gorsaf gyfan yn y fersiwn cynhyrchu.
- Dilysu llif deunydd:Mae ymddygiad tyniad y byd go iawn yn aml yn wahanol i ragfynegiadau FEA, yn enwedig ar drawsnewidiadau radii ac ymylon fflans. Mae rhedeg bylchau gwirioneddol trwy orsafoedd â llaw yn cynhyrchu data teneuo mesuradwy, patrymau crychau, a gwerthoedd springback sy'n mireinio'r model efelychu.
- Cadarnhad stac goddefgarwch:Mae nodweddion sy'n rhychwantu gorsafoedd lluosog yn cronni amrywiad lleoliad. Mae rhediadau â llaw gyda mesuriadau gofalus rhwng gorsafoedd yn datgelu lle mae'r gyllideb goddefgarwch yn cael ei defnyddio, gan ganiatáu i beirianwyr ychwanegu nodweddion lleoli neu atal gweithrediadau cyn ymrwymo i offer terfynol.
Mae'r dull dilysu hwn yn adlewyrchu bethgweithgynhyrchu mapiau ffordd graddiodisgrifio ar draws yr holl ddulliau gwneuthuriad: profwch y broses ar gyfaint isel gydag offer hyblyg cyn buddsoddi mewn-seilwaith cynhyrchu cyfaint uchel. Mae'r cam trosglwyddo â llaw yn gweithredu fel cam DVT (Prawf Dilysu Dyluniad) yn benodol ar gyfer stampio, gan gynhyrchu'r dystiolaeth ffisegol sy'n cefnogi neu'n herio rhagdybiaethau peirianyddol.
Un fantais nas gwerthfawrogir: mae rhediadau â llaw yn caniatáu ichi werthuso nodweddion trin rhannau cyn nodi dyluniadau gripper ar gyfer awtomeiddio. Rydych chi'n darganfod bod y rhan yn dueddol o lynu yng ngheudod gorsaf dau, neu ei fod yn ystwytho wrth gael ei afael yn y man codi arfaethedig, neu fod pyliau trim yn ymyrryd â seddau nythu yng ngorsaf pedwar. Mae'r mewnwelediadau hyn yn llywio'r cynllun system drosglwyddo awtomataidd sy'n dilyn yn uniongyrchol, gan atal syrpreisiadau canol integreiddio drud.
Graddio o'r Llawlyfr i Drosglwyddiad Awtomataidd
Yr amser gorau i gynllunio ar gyfer awtomeiddio yw pan fyddwch chi'n dal i redeg â llaw. Mae dyluniadau Die sy'n rhagweld trin robotig yn y dyfodol yn costio ychydig yn fwy ymlaen llaw ond yn arbed degau o filoedd mewn ôl-osod pan fydd gofynion cyfaint yn cyrraedd.
Nid yw graddio o stampio â llaw i stampio trosglwyddo awtomataidd yn switsh deuaidd. Mae'n drawsnewidiad wedi'i gynllunio sy'n digwydd pan fydd dangosyddion penodol yn cyd-fynd. Mae timau peirianneg sy'n mynd i'r afael â'r cam hwn yn fwriadol yn adeiladu eu-cyfnod â llaw yn marw gyda chydnawsedd awtomeiddio mewn golwg, gan drin y cyfnod â llaw fel casglu data ar gyfer y fanyleb awtomeiddio yn y pen draw.
Sut olwg sydd ar -ddylunio parod ar gyfer awtomeiddio yn ymarferol? Mae rhai penderfyniadau allweddol a wneir yn ystod y cyfnod offer llaw yn talu ar ei ganfed yn ddiweddarach:
- Cae gorsaf safonol:Dylunio canol cyson-i-ganoli pellteroedd rhwng pob gorsaf, hyd yn oed os nad yw codi a chario yn ei gwneud yn ofynnol mewn gwirionedd. Mae'n well gan systemau trosglwyddo robotig traw unffurf oherwydd ei fod yn symleiddio rhaglennu symudiadau ac yn caniatáu mecanweithiau trosglwyddo unfath rhwng pob pâr gorsaf.
- Parthau codi a gollwng-diffiniedig:Er bod y gweithredwr yn gafael lle bynnag y mae'n gyfforddus, mae ychwanegu arwynebau cyfeirio gwastad neu ardaloedd cyswllt dynodedig at y dyluniad marw yn creu pwyntiau rhyngwyneb gripper parod ar gyfer offer braich yn y dyfodol.
- Darpariaethau gosod synhwyrydd:Ymgorffori tyllau wedi'u edafu neu nodweddion mowntio ger nythod a lleoli pinnau lle bydd synwyryddion rhan-yn cael eu gosod maes o law. Mae'r synwyryddion hyn yn cadarnhau lleoliad cywir cyn i'r wasg gylchredeg yn y modd awtomataidd.
- Drychiad rhan cyson ar uchder trosglwyddo:Gosod uchder codwyr fel bod y rhan yn codi i'r un drychiad ar draws pob gorsaf, gan gydweddu â'r awyren trosglwyddo sefydlog sy'n well gan freichiau robotig.
Mae'r gost ychwanegol ar gyfer y darpariaethau hyn yn ystod y gwaith adeiladu marw cychwynnol yn gymedrol, fel arfer yn ychwanegu 5-10% at y pris marw â llaw. Mae eu hôl-ffitio yn ddiweddarach, ar ôl i'r marw gael ei galedu, ei brofi, ac wrth ei gynhyrchu, yn costio llawer mwy ac yn aml mae angen tynnu'r marw o'r gwasanaeth am wythnosau o addasu.
Cynllunio Buddsoddiadau Die ar gyfer-Twf Cynhyrchu Tymor Hir
Mae cynllunio cylch bywyd cynhyrchu marw trosglwyddo yn gofyn am ragweld cyfaint gonest ynghyd â phwyntiau sbardun clir ar gyfer penderfyniadau trosglwyddo. Y camgymeriad y mae'r rhan fwyaf o dimau yn ei wneud yw trin y penderfyniad llaw i awtomeiddio fel problem yn y dyfodol. Erbyn i'r galw fod yn fwy na'r gallu â llaw, rydych chi eisoes ar ei hôl hi, yn sgrialu i nodi awtomeiddio wrth redeg sifftiau goramser i fodloni archebion.
Mae pedwar dangosydd yn dangos parodrwydd i awtomeiddio:
- Metrigau ansawdd cyson:Mae eich rhediadau llaw yn cynhyrchu gwerthoedd Cpk uwchlaw 1.33 ar ddimensiynau critigol ar draws lotiau cynhyrchu lluosog. Mae'r broses yn sefydlog ac mae'r marw wedi'i brofi. Mae awtomeiddio proses ansefydlog yn cynhyrchu sgrap awtomataidd yn gyflymach.
- Amser beicio sefydlog:Mae'r amrywiad rhwng gweithredwr a gweithredydd mewn amser cylch wedi lleihau i lai na 10%. Mae hyn yn golygu bod y dilyniant ffurfio yn cael ei ddeall yn dda a bod modd ei ailadrodd, sy'n trosi i broffiliau mudiant robotig rhagweladwy.
- Rhagolygon cyfaint yn fwy na chapasiti llaw:Pan fydd rhagamcanion galw yn fwy na'r hyn y gall dau{0}}weithrediad llaw shifft ei gyflawni (gan gyfrif am amserlenni egwyl ergonomig ac allbwn dyddiol realistig), mae'r nenfwd trwygyrch yn gorfodi'r sgwrs.
- Fesul{0}}rhan o gost croesi'r toriad awtomeiddio-trothwy eilrif:Gan ddefnyddio'r fframwaith o'r adran dadansoddi costau, mae eich cost lafur gronnus fesul darn wedi'i luosi â chyfaint blynyddol bellach yn fwy na chost amorteiddiedig cyfalaf awtomeiddio. Mae'r mathemateg wedi troi.
Mae gan dimau sy'n olrhain y metrigau hyn o'r rhediad cynhyrchu â llaw cyntaf-bwyntiau trosglwyddo a yrrir gan ddata yn hytrach na-penderfyniadau teimlad. Maen nhw'n gwybod yn union pryd mae'r gorgyffwrdd yn digwydd oherwydd maen nhw wedi bod yn mesur y mewnbynnau ar hyd yr amser.
Un ystyriaeth arall: mae'r llawlyfr-phase die yn aml yn parhau i gyflawni rôl hyd yn oed ar ôl i awtomeiddio gyrraedd. Mae'n dod yn offeryn ar gyfer samplau peirianneg, iteriadau dylunio, a chynhyrchu amrywiad cyfaint isel tra bod y llinell awtomataidd yn trin y rhan sylfaen cyfaint uchel. Yn hytrach nag ymddeol o allu â llaw yn gyfan gwbl, mae gweithgynhyrchwyr profiadol yn ei gynnal fel adnodd cyfochrog ar gyfer hyblygrwydd na all llinellau awtomataidd, gyda'u hystwythder wedi'u rhaglennu, ei ddarparu.
Mae'r persbectif cylch bywyd hwn yn ail-fframio sut rydych chi'n darllen dyfynbris offer. Nid dim ond offeryn cynhyrchu ar gyfer cyfrolau heddiw yw marw a ddyfynnir i'w drosglwyddo â llaw. Mae'n bosibl mai dyma'r buddsoddiad cyntaf mewn strategaeth gynhyrchu amlgyfnod, strategaeth sydd ond yn darparu gwerth llawn os ydych hefyd yn gwybod sut i werthuso'r partneriaid a fydd yn adeiladu ac yn cefnogi'r offer hwnnw trwy bob cam o'r twf.
Dewis y Partner Trosglwyddo Die Stampio Cywir
Nid yw strategaeth cylch bywyd cynhyrchu ond mor gryf â'r cyflenwr sy'n ei gweithredu. Gallwch ddylunio'r dull graddol perffaith o rediadau prototeip â llaw trwy gynhyrchu cyfaint uchel awtomataidd, ond os nad oes gan y partner adeiladu eich offer y dyfnder peirianyddol i gefnogi'r dilyniant hwnnw, byddwch yn taro waliau gallu ar yr eiliadau gwaethaf posibl. Mae gwybod sut i ddewis cyflenwr stampio marw trosglwyddo yn gwahanu timau sy'n graddio'n esmwyth oddi wrth y rhai sy'n ailgychwyn gwerthusiadau gwerthwyr ar ganol-prosiect.
Galluoedd Allweddol i Werthuso mewn Partner Trosglwyddo
Nid yw pob siop stampio sy'n berchen ar wasg drosglwyddo yn gymwys fel partner marw trosglwyddo dilys. Mae'r gwahaniaeth yn gorwedd mewn gallu peirianneg, nid dim ond gallu gweithgynhyrchu. Mae'n bosibl y bydd siop yn rhedeg trosglwyddiad yn marw'n gymwys, ond mae dylunio offer aml-orsaf sy'n cydbwyso ffurfio difrifoldeb, llif deunydd, a thrin gweithredwyr neu robotig ar draws pum gorsaf neu fwy yn gofyn am brofiad arbenigol nad yw siopau swyddi cyffredinol yn aml yn ei ddiffyg.
Wrth gynnal asesiad ansawdd cyflenwr marw trosglwyddo, blaenoriaethwch y meini prawf gwerthuso hyn:
- Arbenigedd dylunio dei aml-orsaf:A all y cyflenwr ddangos profiad peirianneg yn marw gyda phedair neu fwy o orsafoedd ffurfio? Gofynnwch am astudiaethau achos yn dangos sut y gwnaethant bennu cyfrif gorsaf, ffurfio dilyniant, a llif deunydd ar gyfer geometregau cymhleth. Bydd cyflenwyr sydd â galluoedd gweithgynhyrchu marw trosglwyddo aml-orsaf gwirioneddol yn siarad yn rhugl am gymarebau lleihau tynnu, sefydlogrwydd ffurf ganolraddol, a chroniad goddefgarwch rhwng-gorsafoedd.
- Profiad gyda chyfluniadau trosglwyddo â llaw a robotig:Mae partneriaid sydd wedi dylunio offer ar gyfer y ddau ddull yn deall y gwahaniaethau cynllun, lleoli gofynion nodweddion, ac ystyriaethau ergonomig sy'n siapio pensaernïaeth marw. Mae'r profiad deuol hwn yn bwysig yn enwedig os yw'ch cynllun cylch bywyd yn rhagweld trosglwyddo o weithrediadau llaw i weithrediadau awtomataidd.
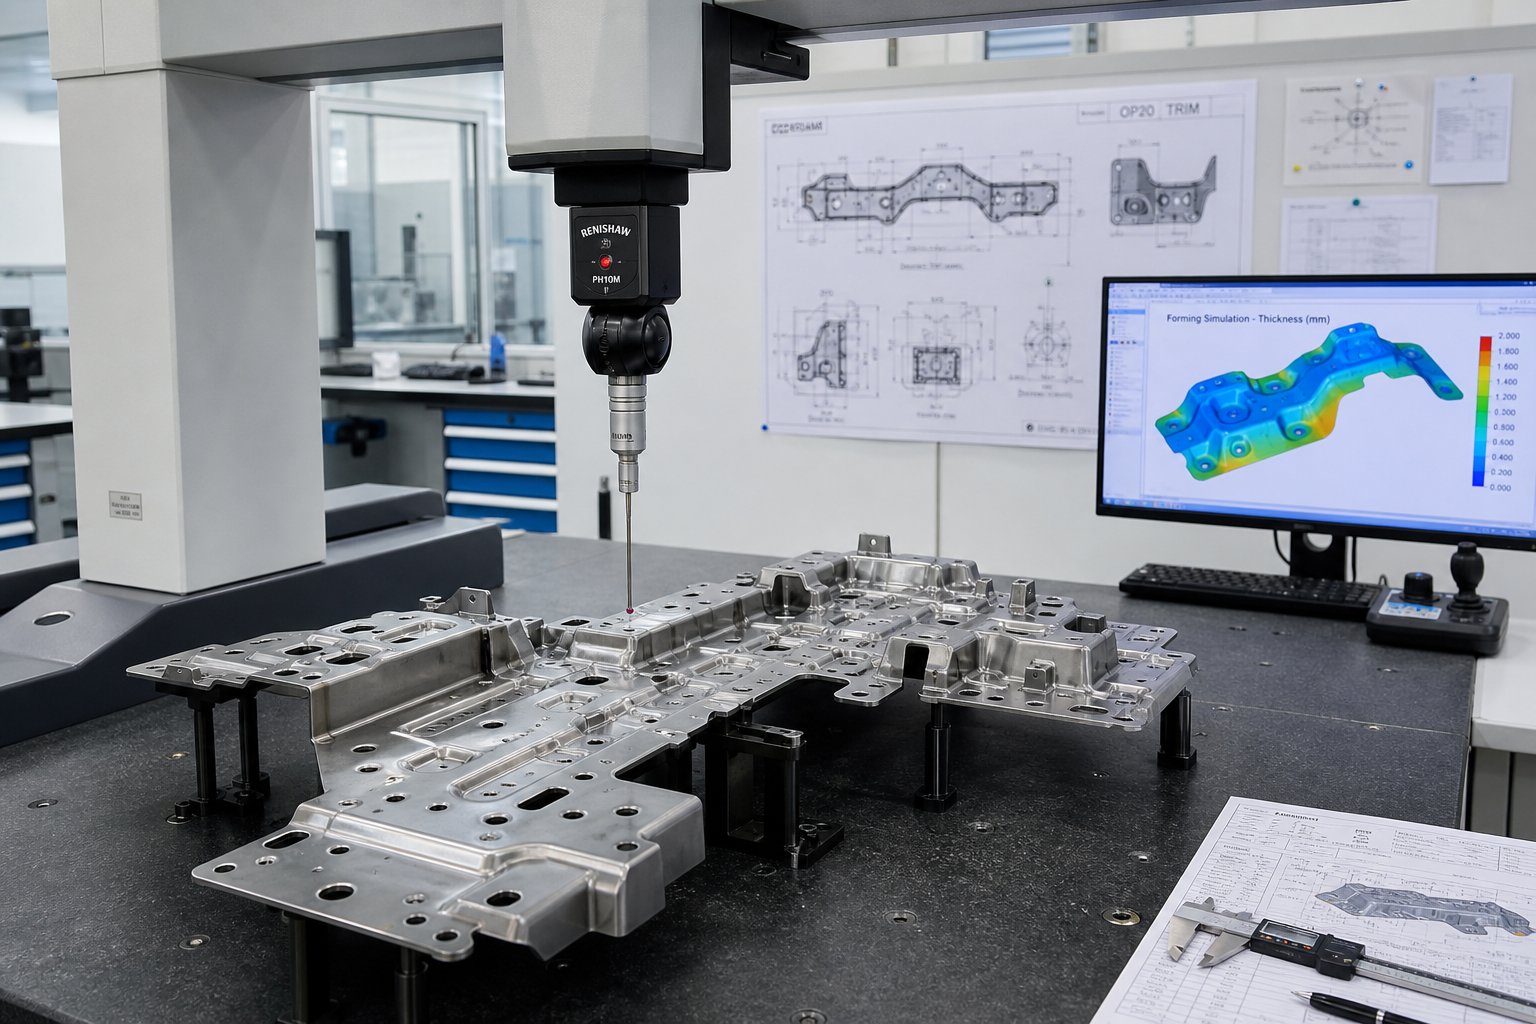
- Efelychu a dilysu rhithwir:A yw'r cyflenwr yn defnyddio FEA ar gyfer ffurfio efelychiad ameddalwedd efelychu trosglwyddoi wirio llwybrau clirio a gallu SPM cyn adeiladu'r marw? Fel y mae arbenigwyr y diwydiant yn pwysleisio, mae'n llawer haws newid dyluniad CAD na marw adeiledig yn gyfan gwbl. Mae cyflenwyr sy'n hepgor y cam hwn yn trosglwyddo'r gost dadfygio i chi yn ystod y cynnig.
- Trin deunydd ar gyfer rhannau mwy neu gymhleth:Mae bylchau mwy sy'n tueddu i ysbeilio yn ystod cludiant, paneli sydd angen clampiau gripper ar bwyntiau lluosog, a rhannau sydd angen eu hailgyfeirio rhwng gorsafoedd i gyd yn gofyn am wybodaeth beirianneg drosglwyddo benodol. Gwerthuswch a yw'r cyflenwr wedi trin rhannau ar y lefel maint a chymhlethdod sydd ei angen ar eich prosiect.
- Galluoedd dilysu goddefgarwch:Cadarnhewch fod y cyflenwr yn gweithredu offer CMM, mesuryddion swyddogaethol, a rhaglenni SPC a all ddilysu'r gofynion dimensiwn y mae eich rhan yn eu mynnu. Mae cyflenwr sy'n dyfynnu goddefiannau tynn heb y seilwaith mesureg i'w gwirio yn gwneud addewidion na allant eu cadarnhau.
- Argaeledd gwasg tryout:Gall cyflenwyr sydd â gweisg treialu mewnol sy'n cyfateb i'ch tunelledd gwasg gynhyrchu a maint eich gwely ddadfygio offer cyn iddo gael ei anfon. Heb hyn, eich gwasg gynhyrchu fydd y llwyfan rhoi cynnig arni, gan ddefnyddio'ch amser llawr ar gyfer eu dadfygio.
Asesu Cymorth Dylunio ar gyfer Ffurfio Gorsaf Aml-Cymhleth
Mae'r meini prawf gwerthuso partner stampio marw trosglwyddo yn ymestyn y tu hwnt i'r hyn y gall cyflenwr ei weithgynhyrchu. Yr un mor bwysig yw'r hyn y gallant ei beiriannu. Mae rhannau cymhleth sy'n gofyn am dynnu dwfn, ail-lunio lluosog, tyllu ar draws arwynebau ffurfiedig, a goddefiannau lleoliadol tynn rhwng nodweddion a grëwyd mewn gwahanol orsafoedd yn gofyn am gefnogaeth dylunio cydweithredol gan y cyflenwr offer.
Gofynnwch y cwestiynau hyn i ddarpar bartneriaid yn ystod y gwerthusiad:
- Sut ydych chi'n pennu'r nifer lleiaf o orsafoedd sydd eu hangen ar gyfer geometreg a deunydd rhan penodol?
- Pa offer efelychu ffurfio ydych chi'n eu defnyddio, ac a allwch chi rannu adroddiadau sampl sy'n dangos teneuo a ragwelir, risg crychau, ac iawndal springback?
- Sut ydych chi'n dylunio systemau lleoli sy'n gwneud iawn am amrywioldeb lleoli gweithredwyr wrth drosglwyddo â llaw, a sut mae'r rheini'n newid wrth drosglwyddo i drin robotig?
- Beth yw eich proses ar gyfer-archwilio erthygl gyntaf a chymeradwyo rhan gynhyrchu (PPAP neu gyfwerth)?
- A allwch chi gefnogi{0}}cynllunio ar gyfer-adborth gweithgynhyrchu cyn i geometreg gael ei rewi?
Bydd cyflenwyr sy'n cynnig partneriaeth beirianneg wirioneddol yn ymdrin â'r cwestiynau hyn yn dechnegol yn hytrach na gwyro i iaith gwerthu. Er enghraifft,YICHENyn strwythuro eu galluoedd stampio marw trosglwyddo o amgylch helpu peirianwyr i werthuso ffurfiannau aml-orsaf ar gyfer rhannau mwy neu gymhleth, gyda chefnogaeth yn rhychwantu ffurfweddau trosglwyddo robotig a dilysu ailadroddadwyedd. Mae'r math hwnnw o beirianneg-osod blaen, lle mae proses y cyflenwr yn dechrau gyda gwerthusiad cydweithredol yn hytrach na dim ond dyfynnu pris, yn dynodi dyfnder y cymorth dylunio y dylech ei ddisgwyl gan unrhyw bartner marw trosglwyddo difrifol.
Mae baneri coch yn ystod asesiad yn cynnwys: cyflenwyr sy'n dyfynnu cyfrif gorsafoedd heb ofyn am ddata ffurfadwyedd eich deunydd, partneriaid na allant esbonio eu strategaeth nodwedd lleoli ar gyfer eich geometreg rhan benodol, a siopau sy'n trin treial marw fel digwyddiad diwrnod sengl yn hytrach na phroses iteraidd o fesur, addasu ac ailddilysu.
Pam Mae Ailadroddadwyedd Sefydlog yn Bwysig i Hyder Cynhyrchu
Yn y pen draw, yr hyn sy'n gwahanu marw trosglwyddo swyddogaethol oddi wrth un proffidiol yw ailadroddadwyedd ar draws lotiau cynhyrchu. Mae marw sy'n cynhyrchu rhannau da yn ystod treial ond sy'n drifftio ar ôl 5,000 o drawiadau yn creu cost gudd trwy fwy o archwilio, gweithgareddau cyfyngu, a dianciadau ansawdd cwsmeriaid. Dylai eich gwerthusiad archwilio sut mae cyflenwr yn sicrhau sefydlogrwydd dimensiynol dros oes cynhyrchu llawn yr offer.
Ffactorau ailadroddadwyedd allweddol i'w hasesu:
- Dewis dur offer a thriniaeth wres:Mae duroedd offer D2, A2, ac M2 gyda chaledu a thymheru priodol yn gwrthsefyll traul wrth ffurfio arwynebau ac ymylon torri. Gofynnwch pa ddeunyddiau y mae'r cyflenwr yn eu pennu ar gyfer gorsafoedd traul uchel a sut maen nhw'n penderfynu pryd mae angen ailosod mewnosodiadau.
- Cynllunio cynnal a chadw ataliol:A yw'r cyflenwr yn darparu amserlen cynnal a chadw a argymhellir sy'n gysylltiedig â'r cyfrif taro? Fel ymchwil rheoli ansawdd o ddogfennau Precision ITD, mae amserlennu cynnal a chadw offer rhagweithiol yn seiliedig ar gylchoedd cynhyrchu yn hytrach na methiant yn ymestyn oes offer ac yn cynnal ansawdd rhan dros rediadau hirach.
- Data SPC o arbrofion a chynhyrchiad cychwynnol:Mae cyflenwyr sy'n cyflwyno data Cpk ochr yn ochr â-rhannau erthygl gyntaf yn dangos gallu prosesu yn hytrach na chydymffurfiaeth dimensiwn yn unig ar lond llaw o samplau.
- Ffenestri proses ffurfio wedi'i dogfennu:Dylid dogfennu gosodiadau tunelledd, manylebau iro, meini prawf lleoli gwag, ac ystodau priodweddau deunydd derbyniol a'u cyflwyno gyda'r offer. Heb y rhain, mae eich tîm cynhyrchu yn dyfalu ar baramedrau y mae'r adeiladwr offer eisoes wedi'u hoptimeiddio yn ystod y datblygiad.
Daw hyder cynhyrchu o wybod y bydd rhan rhif 10,000 yn cyfateb i ran rhif 10 o fewn eich band goddefgarwch. Mae'r hyder hwnnw'n cael ei adeiladu wrth ddewis cyflenwyr, heb ei ddarganfod ar ôl i offer gyrraedd eich llawr. Mae'r partner stampio marw trosglwyddo rydych chi'n dewis siapiau nid yn unig yr hyn rydych chi'n ei dalu am offer heddiw, ond sut olwg sydd ar eich costau ansawdd, eich cyfraddau sgrap a boddhad cwsmeriaid ar gyfer bywyd cynhyrchu cyfan y rhan.
Cwestiynau a Ofynnir yn Aml Ynghylch Trosglwyddo â Llaw Stampio Die
1. Beth yw'r gwahaniaeth rhwng stampio marw trosglwyddo â llaw a stampio marw blaengar?
Mewn stampio marw cynyddol, mae stribed metel parhaus yn bwydo trwy orsafoedd tra'n parhau i fod ynghlwm wrth y stribed cludo tan y toriad terfynol. Mae stampio marw trosglwyddo â llaw yn defnyddio bylchau unigol rhydd y mae gweithredwr yn eu symud yn gorfforol rhwng gorsafoedd marw ar wahân. Mae hyn yn caniatáu i'r darn gwaith gael ei gylchdroi, ei fflipio, neu ei ail-leoli rhwng gweithrediadau, gan alluogi geometregau cymhleth fel tyniadau dwfn ac echelinau aml--sy'n ffurfio'r stribed-na all marw blaengar ei gynhyrchu. Mae marw cynyddol yn rhagori ar -gyfaint uchel rhannau llai, tra bod trosglwyddo â llaw yn ymdrin â rhannau canolig i-rhannau mawr gyda geometreg gymhleth ar gyfeintiau is.
2. Pa gyfeintiau cynhyrchu sy'n cyfiawnhau trosglwyddo marw stampio â llaw dros drosglwyddo awtomataidd?
Mae stampio marw trosglwyddo â llaw fel arfer yn fwyaf darbodus ar gyfer cyfeintiau blynyddol rhwng 1,000 a 50,000 o rannau. Mae'r pwynt adennill-lle mae trosglwyddiad awtomataidd yn dod yn fwy cost-effeithiol-yn gyffredinol yn disgyn rhwng 50,000 a 150,000 o rannau bob blwyddyn, yn dibynnu ar gymhlethdod rhannol, amser cylch, cyfraddau llafur, a chostau integreiddio awtomeiddio. Mae trosglwyddo â llaw yn golygu buddsoddiad cyfalaf is ond yn uwch fesul-rhan o gostau llafur, felly wrth i gyfaint gynyddu, mae'r gost lafur gronedig yn y pen draw yn fwy na'r buddsoddiad awtomeiddio ymlaen llaw sydd wedi'i wasgaru ar draws mwy o ddarnau.
3. Pa oddefiannau y gall stampio marw trosglwyddo â llaw ei gyflawni?
Gall stampio marw trosglwyddo â llaw gyflawni goddefiannau o tua ± 0.05 mm ar nodweddion ffurfiedig a ±0.03 mm ar leoliadau tyllau tyllog, gyda gorsafoedd bathu manwl yn cyrraedd ± 0.02 mm ar arwynebau critigol. Fodd bynnag, mae amrywioldeb lleoli gweithredwyr yn cyflwyno ffactor y mae systemau awtomataidd yn ei ddileu. Mae nodweddion lleoli wedi'u dylunio'n dda fel pinnau peilot, blociau nythu, a rheiliau mesurydd yn gwneud iawn trwy arwain y gweithle i'r union leoliad waeth beth fo'r amrywiadau bach yn lleoliad y gweithredwr, gan gynnal rheolaeth dimensiwn dynn ar draws rhediadau cynhyrchu.
4. Pa systemau diogelwch sydd eu hangen ar gyfer gweithrediadau stampio marw trosglwyddo â llaw?
Mae stampio marw trosglwyddo â llaw yn gofyn am systemau diogelwch haenog fesul safonau OSHA 1910.217. Mae elfennau hanfodol yn cynnwys dwy -reolydd llaw sy'n sicrhau bod y ddwy law yn glir yn ystod seiclo'r wasg, presenoldeb-llenni golau synhwyro sy'n atal y wasg os bydd gweithredwr yn torri'r awyren synhwyrydd, gardiau marw corfforol neu ddyfeisiau rhwystr, mecanweithiau gwrth-ailadrodd sy'n atal ail strôc anfwriadol, systemau monitro breciau, a gweithdrefnau cloi allan/tagout ar gyfer cynnal a chadw. Mae'r mesurau diogelu diangen hyn yn sicrhau na all unrhyw fethiant unigol arwain at anaf gweithredwr yn ystod y broses drosglwyddo.
5. Sut ydych chi'n gwerthuso a dewis cyflenwr stampio marw trosglwyddo?
Gwerthuso cyflenwyr yn seiliedig ar arbenigedd dylunio marw aml-orsaf (pedair neu fwy o orsafoedd ffurfio), profiad gyda chyfluniadau trosglwyddo â llaw a robotig, galluoedd efelychu ffurfio FEA, gwybodaeth trin deunydd ar gyfer rhannau mwy neu gymhleth, seilwaith dilysu goddefgarwch fel offer CMM a rhaglenni SPC, ac argaeledd gwasg treialon mewnol. Mae cyflenwyr fel YICHEN yn cynnig-cymorth gwerthuso ymlaen llaw ar gyfer trosglwyddiadau aml-orsaf, gan helpu peirianwyr i asesu dichonoldeb ffurfio cyn ymrwymo i offer. Mae baneri coch yn cynnwys dyfynnu cyfrif gorsafoedd heb ofyn am ffurfadwyedd materol neu anallu i egluro strategaeth lleoli nodwedd ar gyfer eich geometreg benodol.