


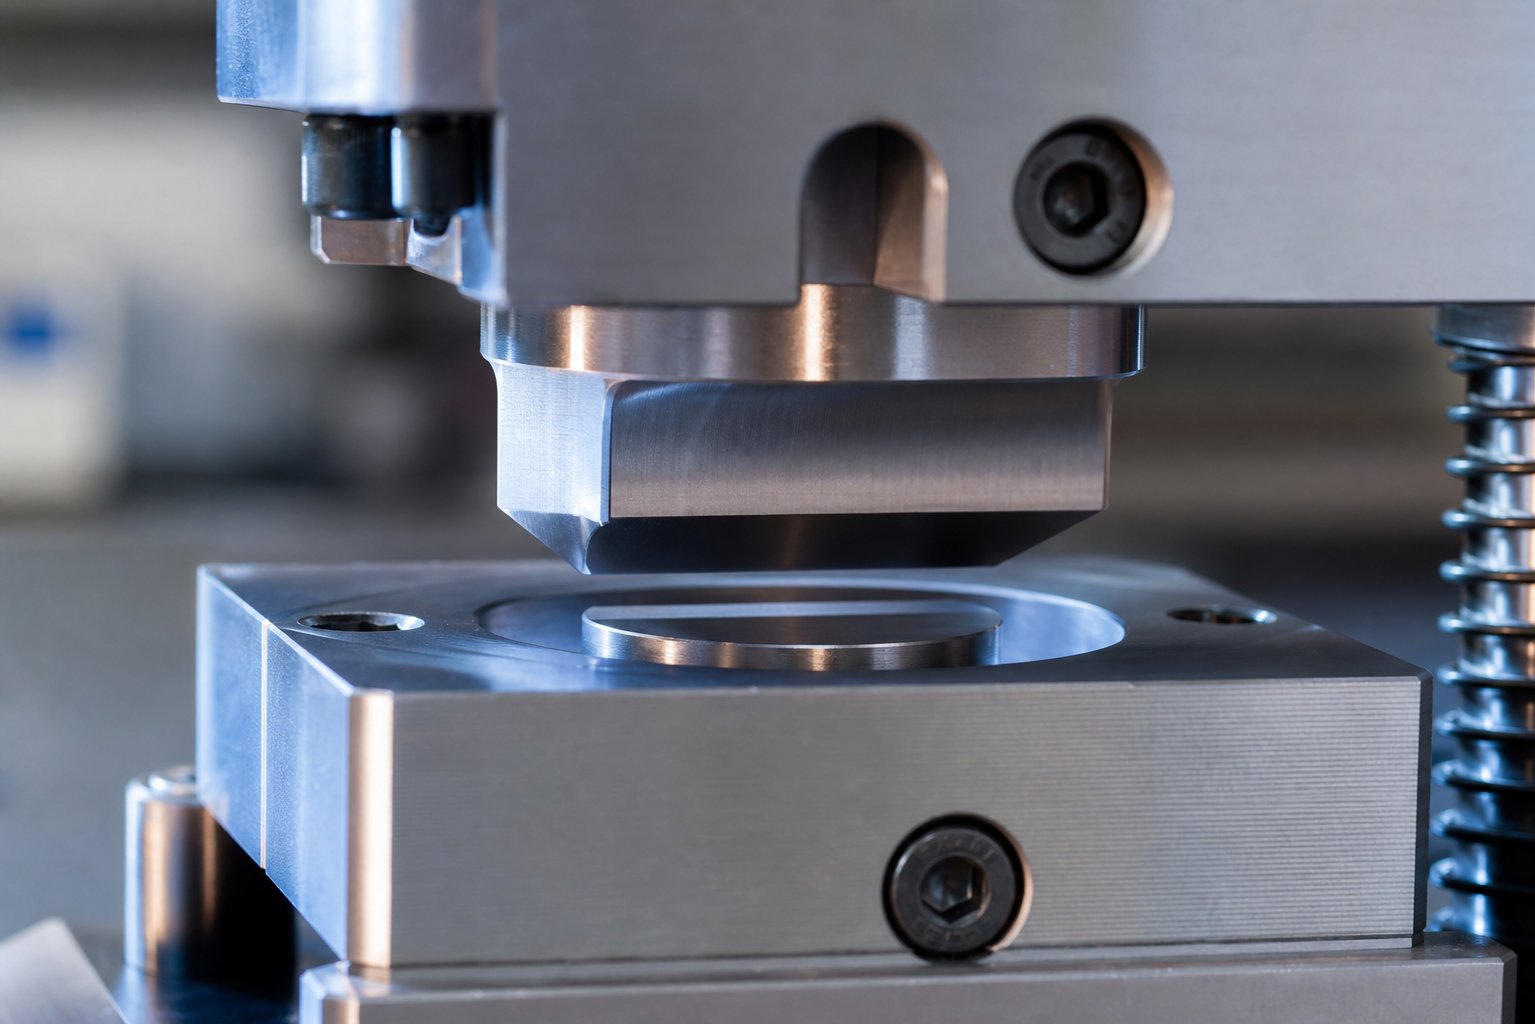
Diffinio Geometreg Die Stampio Unigol
Mae pob rhan wedi'i stampio yn dechrau fel dadl geometrig rhwng dyrnu, botwm marw, stripiwr a darn gwaith. Mae canlyniad y ddadl honno - p'un a ydych chi'n cael rhan lân neu fin sgrap yn llawn o bethau sy'n cael eu gwrthod - yn dibynnu'n llwyr ar y perthnasoedd gofodol mesuradwy sydd wedi'u peiriannu i mewn i -ddisyn gorsaf sengl. Y casgliad hwnnw o berthnasoedd dimensiwn yw'r hyn a olygwn wrth stampio geometreg marw unigol.
Geometreg marw stampio unigol yw'r set gyflawn o berthnasoedd gofodol mesuradwy - cliriadau, radiysau, onglau, a dimensiynau tir - rhwng y dyrnu, y botwm marw, y stripiwr, a'r darn gwaith o fewn un gorsaf marw wedi'i optimeiddio i gyflawni un gweithrediad stampio arwahanol.
Yr hyn y mae Stampio Geometreg Die Unigol yn ei Olygu'n Ymarferol
Yn ymarferol, mae hyn yn golygu bod pob nodwedd geometrig yn gwasanaethu swyddogaeth fecanyddol benodol. Punch-i-Mae clirio yn rheoli sut mae deunydd yn torri. Die hyd tir yn rheoli ymddygiad gwlithod. Radi mynediad sy'n pennu llif y deunydd. Nid yw'r rhain yn ddimensiynau CAD haniaethol - dyma'r ffiniau ffisegol sy'n pennu a yw metel yn cneifio'n lân neu'n rhwygo'n anrhagweladwy. Amarw-cam senglyn perfformio un llawdriniaeth fesul strôc yn y wasg, ac mae pob paramedr geometrig ynddo yn bodoli i wneud y llawdriniaeth sengl honno'n ailadroddadwy ar draws miloedd neu filiynau o gylchoedd.
Pam Mae Geometreg yn Bwysig Mwy Na Dosbarthiad Math Marw
Mae peirianwyr yn aml yn dosbarthu marw yn ôl swyddogaeth - blancio, tyllu, plygu, lluniadu. Mae'r dosbarthiad hwnnw'n dweud wrthych beth mae'r dis yn ei wneud, nid pa mor dda y mae'n ei wneud. Geometreg yw "pa mor dda." Mae dau blancio'n marw gyda chynlluniau union yr un fath ond bydd onglau clirio gwahanol yn cynhyrchu amodau ymyl gwahanol iawn, uchder burr, a chyfraddau gwisgo offer. Penderfyniadau dylunio marw ar y lefel geometrig yw lle mae perfformiad yn gwahanu oddi wrth gyffredinedd.
Marw Unigol yn erbyn Gorsafoedd Die Blaengar fel Systemau Geometrig
Dyluniad marw blaengaryn cysylltu gorsafoedd lluosog i un stribed-system fwydo - mae pob gorsaf yn ymdrin â gweithrediad gwahanol, ac mae cyfaddawdau geometrig yn dod i'r amlwg oherwydd bod gorsafoedd yn rhannu llain llain gyffredin ac awyren fwydo. Nid oes unrhyw gyfyngiadau o'r fath ar farwolaeth unigolyn mewn gweithgynhyrchu. Mae'n-system geometrig hunangynhwysol lle gellir optimeiddio pob paramedr yn gyfan gwbl ar gyfer ei weithrediad unigol heb ddarparu ar gyfer gorsafoedd cyfagos. Yr annibyniaeth honno yw ei chryfder a'i chyfrifoldeb dylunio: nid oes gorsaf gyfagos i wneud iawn am ddiffyg geometrig.
Mae ansawdd rhannol, bywyd marw, tunelledd y wasg, rheolaeth stribed - pob un o'r canlyniadau hyn i lawr yr afon yn olrhain yn uniongyrchol yn ôl i benderfyniadau geometreg a wnaed yn y cam dylunio. Mae'r paramedrau sy'n gyrru'r canlyniadau hynny yn haeddu mwy na sôn wrth fynd heibio. Maent yn haeddu dadansoddiad llawn.
Paramedrau Geometrig Craidd Mae'n rhaid i bob Dylunydd Die eu Rheoli
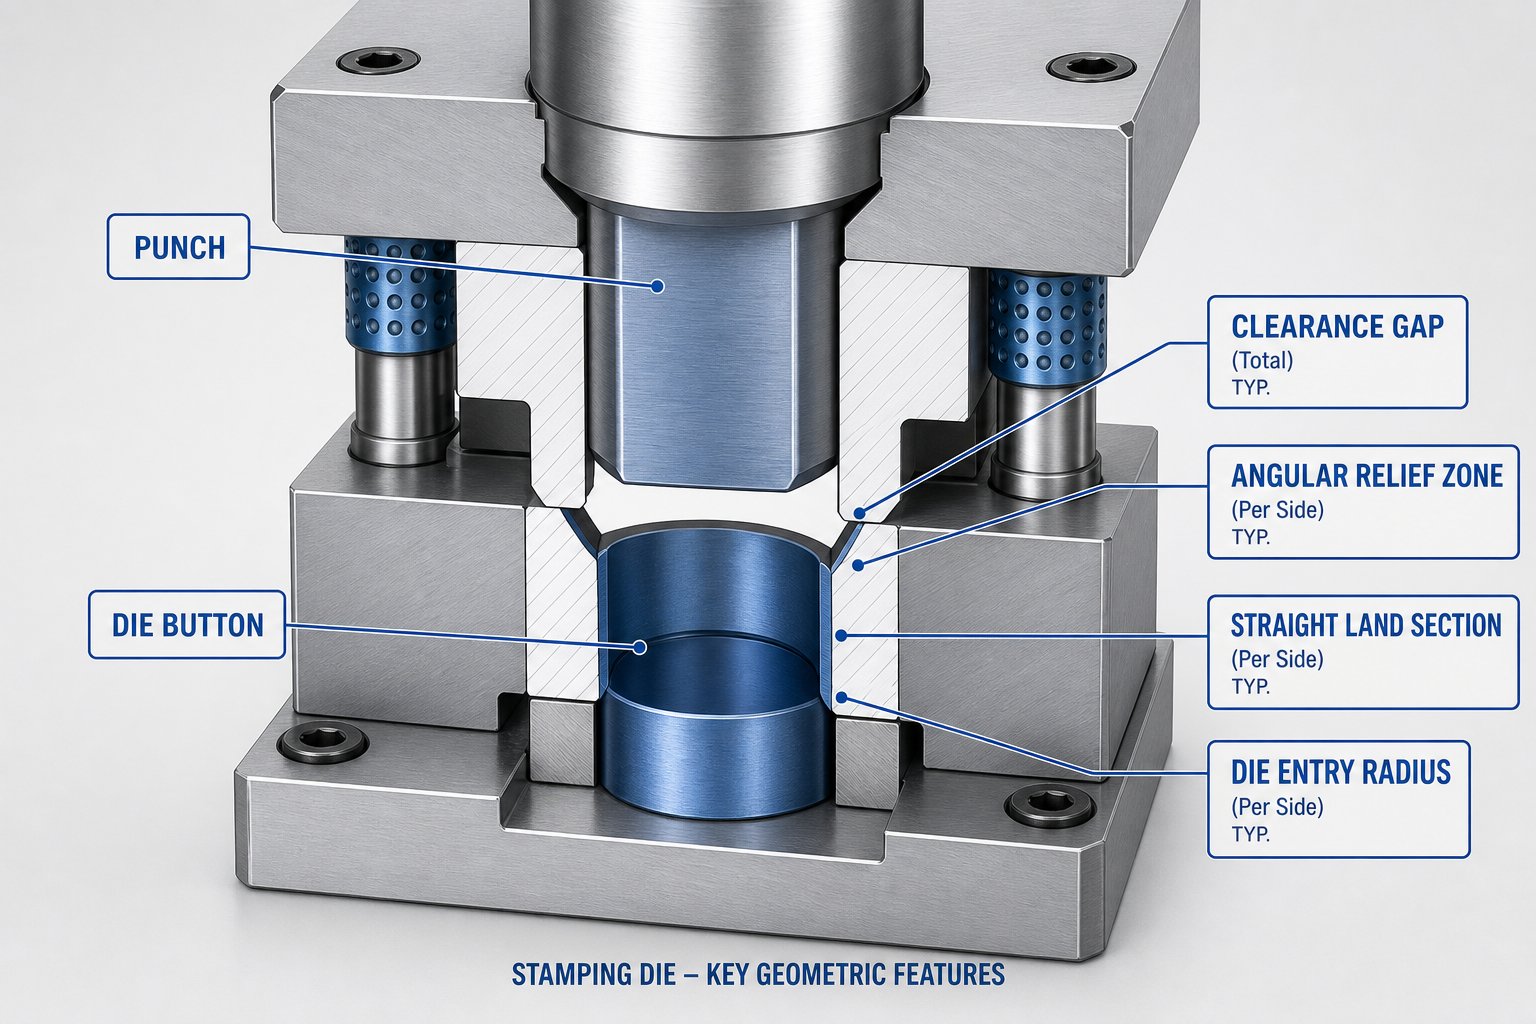
Mae chwe pharamedr mesuradwy yn diffiniosut mae unigolyn sy'n stampio marw yn ymddwyndan lwyth. Mae gan bob un rôl fecanyddol benodol, ac mae pob un yn rhyngweithio â'i gilydd mewn ffyrdd a all naill ai atgyfnerthu perfformiad neu ei danseilio'n dawel. Mae eu trin fel rhifau unigol ar luniad yn gamgymeriad cyffredin - maent yn gweithredu fel system. Dyma beth mae pob paramedr yn ei wneud mewn gwirionedd a pham ei fod yn bwysig i'ch dyluniad marw stampio.
Punch-i-Glirio Marw fel Canran o Drwch Deunydd
Clirio yw'r bwlch rhwng ymyl torri'r dyrnu ac ymyl torri'r botwm marw, wedi'i fesur fesul ochr. Byddwch hefyd yn ei glywed yn cael ei alw'n wrthbwyso neu fwlch - yr un nodwedd geometrig, confensiynau mesur gwahanol. Mae'r gwerth sengl hwn yn rheoli sut mae llinellau hollt yn ymledu trwy'r darn gwaith. Pan fo'r cliriad yn gywir, mae'r awyrennau torri asgwrn a gychwynnir ar ymyl y dyrnu a'r ymyl marw yn cyfarfod yn lân yng nghanol y trwch deunydd, gan gynhyrchu parth cneifio llyfn heb fawr o burr.
Mae'r dull safonol yn mynegi cliriad fel acanran trwch deunydd fesul ochr. Man cychwyn cyffredinol yw tua 10% yr ochr ar gyfer dur ysgafn, er bod arfer modern yn aml yn gwthio tuag at 11-20% i leihau straen offer ac ymestyn bywyd gweithredol. Mae deunyddiau tynnol caletach, uwch-yn galw am gliriad cynyddol oherwydd eu bod yn gwrthsefyll anffurfiad plastig cyn torri asgwrn. Mae deunyddiau meddalach fel copr ac alwminiwm yn gweithio'n dda ar ganrannau tynnach. Y pwynt allweddol: nid yw clirio yn rhif sefydlog - mae'n cyd-fynd â'r hyn rydych chi'n ei dorri.
Clirio onglog a Pherthnasoedd Hyd Tir Marw
Cliriad onglog yw'r ongl rhyddhad sydd wedi'i beiriannu o dan y tir marw - yr agoriad taprog sy'n caniatáu i wlithod neu fylchau ddisgyn yn rhydd ar ôl gwahanu. Hebddo, torrwch y lletem gwlithod y tu mewn i'r agoriad marw, cewch eich llusgo'n ôl i fyny gyda'r pwnsh ar y strôc dychwelyd, ac achosi tynnu gwlithod. Mae hynny'n arwain at ddifrod marw, diffygion rhannol, ac amser segur heb ei gynllunio.
Hyd tir marw yw'r rhan syth, gyfochrog ar frig yr agoriad marw cyn i'r rhyddhad onglog ddechrau. Mae'n gwasanaethu dau ddiben: mae'n cefnogi'r deunydd yn ystod cneifio i gynnal ansawdd y twll, ac mae'n darparu stoc regrind. Mae tir hirach yn gwella ansawdd y toriad ond yn cynyddu'r risg o gadw gwlithod. Mae tir byrrach yn lleddfu alldafliad ond yn treulio i mewn i'r parth rhyddhad yn gyflymach, gan fyrhau bywyd marw rhwng regrinds. Mae'n rhaid cydbwyso'r ddau baramedr hyn - hyd tir ac ongl rhyddhad - gyda'i gilydd. Ni allwch wneud y gorau o un heb ystyried y llall.
Cais Ongl Cneifio ar Wynebau Punch a Die
Mae ongl cneifio yn dir llethr bwriadol ar wyneb y dyrnu neu'r bloc marw fel nad yw torri'n digwydd i gyd ar unwaith ar draws y perimedr llawn. Yn lle hynny, mae deunydd yn ymgysylltu'n gynyddol - fel siswrn yn erbyn gilotîn. Mae hyn yn lleihau grym torri brig yn sylweddol, sy'n golygu gofynion tunelledd y wasg is a llai o sioc llwytho ar stampio cydrannau marw.
Gwthiad ochrol yw'r fasnach-. Mae cneifio onglog yn creu cydran ochr-rym sy'n ceisio gwthio'r canol dyrnu oddi ar-. Mae hefyd yn cynyddu snap-trwy egni - y rhyddhad sydyn pan fydd y dyrnu'n torri trwy - a all achosi stripio godi os nad yw'r system stripiwr wedi'i chynllunio i'w drin. Mae radiws trwyn pwnsh yn rhan o hyn hefyd: mae'r geometreg ar y blaen dyrnu yn dylanwadu ar ba mor lân y mae'r dyrnu yn mynd i mewn i'r defnydd a faint o rym stripio sy'n datblygu wrth dynnu'n ôl. Mae dyrnu wyneb fflat yn cydio yn y stribed yn fwy ymosodol nag un sydd â radiws bach neu -taper cefn.
Mae radiws mynediad marw - y radiws bach ar ymyl uchaf yr agoriad marw - yn rheoli sut mae deunydd yn llifo i mewn i geudodau ffurfio ac yn lleihau crynodiad straen ar flaen y gad mewn gweithrediadau lluniadu. Wrth dorri marw, mae ymyl mynediad sydyn yn hanfodol ar gyfer cneifio glân; wrth ffurfio marw, mae radiws mynediad hael yn atal rhwygo deunydd.
| Paramedr | Diffiniad | Ystod Nodweddiadol | Prif Swyddogaeth |
|---|---|---|---|
| Punch{0}}i-Die Clearance | Bwlch rhwng ymylon torri dyrnu a marw, fesul ochr | 5-20% o drwch deunydd | Yn rheoli aliniad plân torri asgwrn ac ansawdd ymyl |
| Cliriad Angular (Rhyddhad) | Ongl tapr o dan y tir marw | 0.5 i 2 gradd yr ochr | Mae'n galluogi taflu gwlithod/gwag allan, atal malwod rhag tynnu |
| Marw Hyd Tir | Rhan gyfochrog syth ar ben yr agoriad marw | 2-5 mm yn dibynnu ar y cais | Yn cefnogi deunydd yn ystod cneifio, yn darparu lwfans regrind |
| Ongl Cneifio | Llethr y ddaear ar wyneb dyrnu neu farw | 1-3 gradd neu drwch deunydd 1x | Yn lleihau grym torri brig trwy ymgysylltu blaengar |
| Radiws Trwyn Pwnsh | Geometreg ar y blaen torri dyrnu | radiws miniog i fach fesul cais | Yn dylanwadu ar ymddygiad codi stribedi ac ymddygiad mynediad materol |
| Radiws Mynediad Marw | Radiws ar ymyl uchaf yr agoriad marw | Sharp (torri) i drwch 4-10x (lluniad) | Yn rheoli llif deunydd a chrynodiad straen |
Nodyn terminoleg cyflym: mae clirio, bwlch a gwrthbwyso i gyd yn disgrifio'r un nodwedd geometrig. Clirio yw'r term mwyaf cyffredinol wrth stampio dogfennaeth rhannau marw, mae bwlch yn ymddangos yn iaith y llawr siop, ac mae gwrthbwyso yn ymddangos mewn cyd-destunau modelu CAD. Maent yn mesur yr un gofod - dim ond bod yn gyson o fewn eich dogfennaeth eich hun.
Nid yw'r chwe pharamedr hyn yn gweithredu ar eu pen eu hunain. Mae newid cliriad yn newid y grym sydd ei angen i dorri, sy'n newid faint o fudd a gewch o ongl cneifio. Mae addasu hyd tir yn symud y cyfnod regrind, sy'n effeithio ar ba mor hir y bydd eich clirio onglog yn parhau i fod yn effeithiol. Mae pob penderfyniad geometrig yn crychdonni drwy'r system. Mae'r gwahaniaethau rhwng mathau o weithrediadau - gwagio yn erbyn plygu yn erbyn lluniad - yn ymhelaethu ar y rhyngweithiadau hyn yn unig.
Gweithrediad-Geometreg Penodol ar Draws Mathau o Ddisgiau
Bydd gwerth clirio sy'n cynhyrchu ymylon blancio perffaith yn dinistrio marw lluniadu. Nid yw radiws tro sydd wedi'i optimeiddio ar gyfer iawndal springback yn berthnasol mewn gweithrediad tyllu. Mae pob math o lawdriniaeth yn cario ei DNA geometrig - set benodol o berthnasoedd gofodol wedi'u tiwnio i fodd anffurfio penodol. Pan fyddwch chi'n trin pob math o stampio yn marw fel amrywiadau geometrig o dempled sengl, rydych chi'n gosod eich hun ar gyfer methiannau na fydd unrhyw lawer o ddatrys problemau yn y wasg yn eu trwsio.
Torri Geometreg Die ar gyfer Gweithrediadau Blancio a Thyllu
Mae gwagio a thyllu ill dau yn weithrediadau cneifio, ond mae eu blaenoriaethau geometrig yn wahanol mewn un ffordd hollbwysig: wrth blancio, mae'r agoriad marw yn diffinio'r rhan orffenedig, felly mae'r marw yn cael ei faint i ddimensiwn y rhan ac mae'r dyrnu'n rhy fach gan y swm clirio. Wrth dyllu, mae'r dyrnu'n diffinio'r twll, felly mae'r dyrnu'n cyfateb i'r dimensiwn a ddymunir ac mae'r agoriad marw yn rhy fawr gan y cliriad.
Y tu hwnt i'r gwahaniaeth maint hwnnw, mae'r ddau weithrediad yn galw am yr un rheolaethau geometrig - dyrnu manwl gywir-i- glirio marw, ongl cneifio, rhydedd onglog, a hyd tir marw. Mae clirio yn rheoli pa mor lân y mae awyrennau hollt yn ymledu. Mae ymchwil ar ddur cryfder uchel uwch yn dangos hynnycliriadau yn amrywio o 6% ar gyfer dur ysgafn hyd at 16% neu uwchar gyfer graddau cryfder uwch -uchel, cynhyrchu amodau ymyl gorau posibl. Rhy dynn, a byddwch yn cael cneifio eilaidd a microcracks. Rhy llac, a gormod o rolio drosodd a burrs yn ymddangos.
Mae ongl cneifio ar yr wyneb dyrnu yn gwahanu geometreg torri ymhellach o fathau eraill o weithrediad. Gall proffil dyrnu beveled neu do leihau grym tyllu brig o fwy na 50% tra ar yr un pryd yn gwella hydwythedd ymyl - ond byddai'r un geometreg ongl yn ddiystyr mewn dis plygu. Mae'r optimeiddio geometrig yma yn ymwneud yn llwyr â rheoli mecaneg holltau a rheoli snap-trwy dunelledd.
Plygu Proffiliau Radiws Die ac Iawndal Springback
Mae plygu'n marw yn rhoi'r gorau i'r hollt-geometreg torri â ffocws yn gyfan gwbl. Nid oes unrhyw gliriad yn yr ystyr torri - yn lle hynny, y paramedr geometrig diffiniol yw'r radiws trwyn dyrnu a'r proffil agoriad marw V-. Mae'r ddwy nodwedd hyn yn pennu radiws tro mewnol naturiol y rhan ffurfiedig.
Dychmygwch wasgu pwnsh gyda radiws blaen 2 mm i mewn i agoriad marw 16 mm V. Nid yw'r ddalen yn cydymffurfio'n dynn â'r dyrnu - mae'n ffurfio cromlin barabolig naturiol a lywodraethir yn bennaf gan y lled agoriad marw. Ar gyfer dur ysgafn, mae'r radiws mewnol canlyniadol tua 16% o led agor y V. Mae deunyddiau anystwyth fel dur di-staen yn gwthio hynny hyd at 18-20%.
Mae iawndal Springback yn ychwanegu haen geometrig arall yn gyfan gwbl absennol o dorri yn marw. Pan fydd y punch yn tynnu'n ôl, mae'r deunydd plygu yn adlamu'n rhannol oherwydd adferiad elastig. Mae deunyddiau cryfder uwch yn dod yn ôl yn fwy ymosodol - mae dur di-staen yn adlamu 2 i 3 gradd, tra bod dur cryfder uchel yn gallu dod yn ôl 5 i 15 gradd. Rhaid i'r dyluniad stampio gyfrif am hyn trwy orblygu, addasu onglau marw, neu addasu proffiliau radiws fel bod geometreg y rhan olaf yn glanio o fewn goddefgarwch ar ôl adferiad elastig.
Arlunio Geometreg Die Entry ac Arwynebau Llif Deunydd
Mae gweithrediadau lluniadu yn cyflwyno pryderon geometrig nad yw torri na phlygu yn marw yn eu rhannu: rheoli llif deunydd ar draws ardaloedd arwyneb mawr. Mae'r geometreg hanfodol yma'n cynnwys radiws mynediad marw, radiws trwyn dyrnu, proffiliau gleiniau tynnu, ac arwynebau dalwyr gwag - i gyd yn gweithio gyda'i gilydd i reoli sut mae llenfetel yn llifo i mewn i geudod heb rwygo na chrychni.
Gellir dadlau mai radiws mynediad marw yw'r paramedr mwyaf sensitif. Os yw'n rhy fach, ni all deunydd lifo'n rhydd ac mae wal y cwpan yn torri rhag ymestyn gormodol. Os yw'n rhy fawr, mae deunydd yn wrinkles ar ôl gadael y pwynt pinsio rhwng y cylch tynnu a'r rhwymwr. Mae canllawiau ar gyfer tynnu-dur o ansawdd yn awgrymu radiysau mynediad wedi'u graddio i'r ddautrwch deunydd a diamedr gwag, gyda dur offer traul uchel a ddefnyddir ar gyfer y radiysau hyn oherwydd y cyswllt llithro materol cyson.
Mae geometreg gleiniau lluniadu - mae'r proffiliau uwch sy'n cael eu peiriannu i mewn i arwyneb y rhwymwr - yn rheoli ymwrthedd llif trwy orfodi deunydd i blygu a dadblygu wrth iddo fynd i mewn i'r dis. Mae eu huchder, eu siâp a'u lleoliad yn offer geometrig ar gyfer cydbwyso llif metel rhwng corneli tynn a waliau syth. Yn syml, nid yw'r math hwn o geometreg rheoli llif yn bodoli wrth dorri neu blygu marw.
- Blancio/Tyllu:Mae blaenoriaethau geometrig yn canolbwyntio ar ganran clirio, ongl cneifio, hyd tir yn marw, a rhyddhad onglog - i gyd wedi'i optimeiddio ar gyfer lluosogi toriad esgyrn glân, alldaflu gwlithod, a lleihau grym torri.
- Plygu:Mae geometreg yn troi o amgylch radiws dyrnu, proffil agoriad marw V, ac iawndal gorblygu - wedi'i optimeiddio ar gyfer rheoli'r radiws tro naturiol a gwrthweithio springback elastig.
- Arlunio:Mae geometreg hanfodol yn cynnwys radiws mynediad marw, radiws trwyn dyrnu, uchder a phroffil gleiniau tynnu, a bwlch deiliad gwag - i gyd wedi'i optimeiddio ar gyfer llif deunydd unffurf heb rwygo na chrychni.
Byddai cliriad o 10% sy'n rhoi ymyl blancio glân i chi yn gwbl amherthnasol mewn cyd-destun plygu. Byddai radiws mynediad hael o 8 mm sy'n hanfodol ar gyfer lluniadu dwfn yn dileu'r ymyl miniog sydd ei angen ar gyfer tyllu. Dyma'n union pam y mae'n rhaid trin geometreg marw unigol trwy weithrediad - mae proffil geometrig pob math o weithrediad yn adlewyrchu mecaneg dadffurfiad materol sylfaenol wahanol. Ac mae'r mecaneg hynny'n newid eto pan fyddwch chi'n newid y deunydd ei hun.
Priodweddau Materol Sy'n Siapio Penderfyniadau Geometreg Die
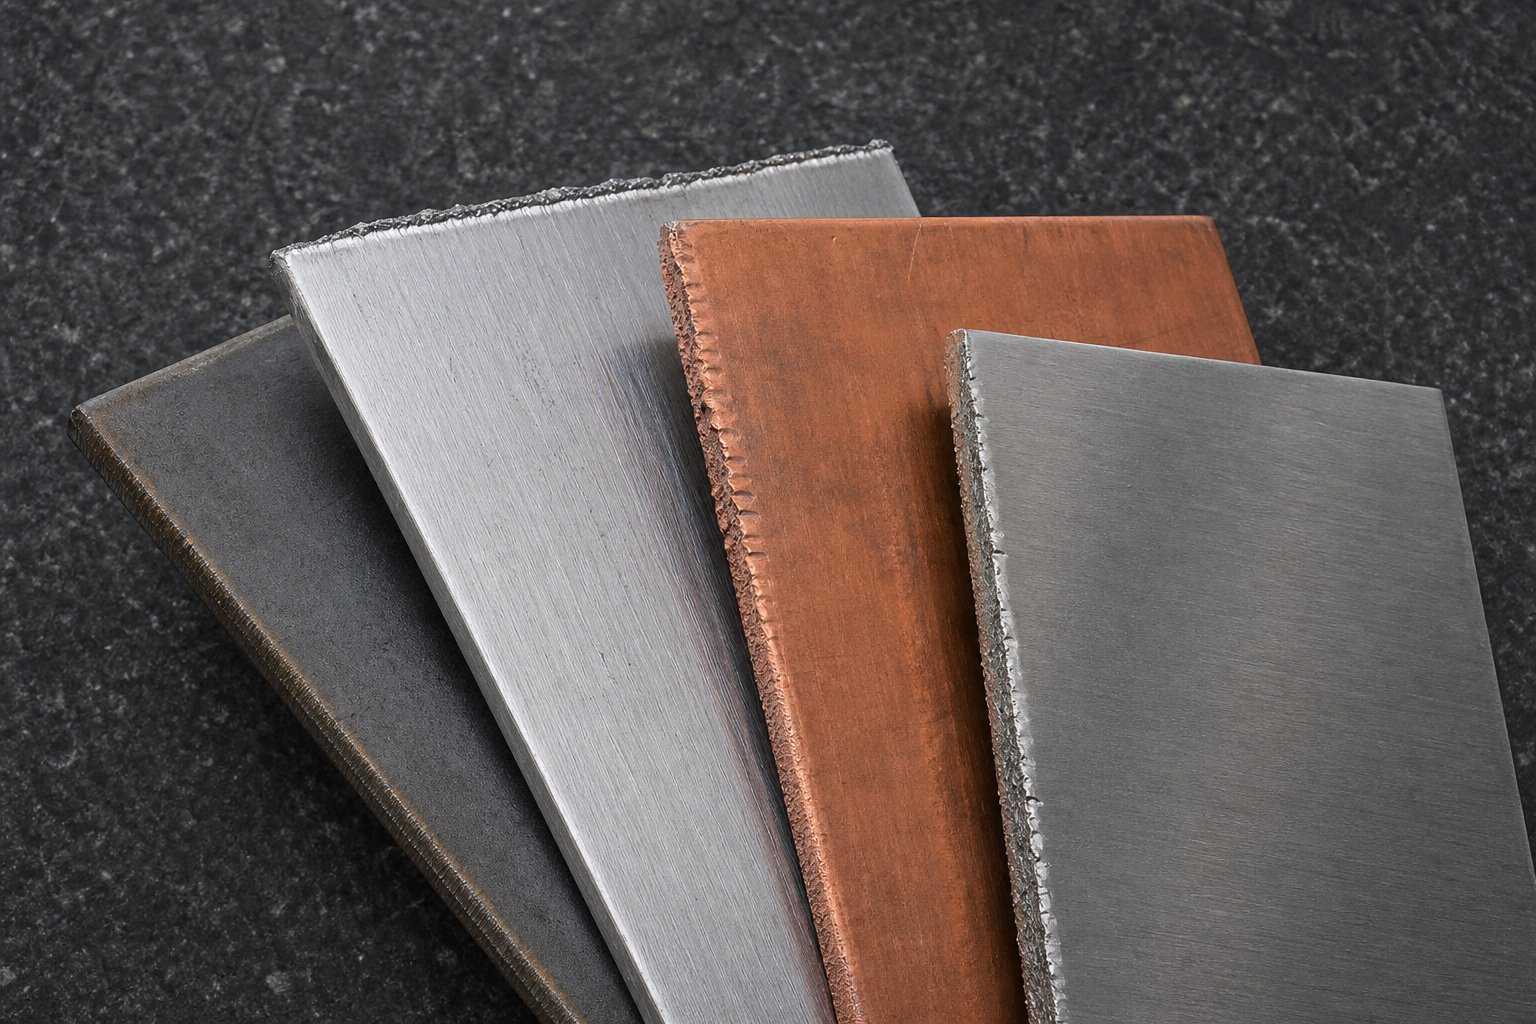
Gall yr un geometreg marw sy'n gweithio'n ddi-ffael mewn dur ysgafn gynhyrchu ymylon cracio mewn burrs di-staen neu ormodol mewn alwminiwm. Nid yw deunydd yn fewnbwn eilaidd i ddyluniad marw stampio metel - dyma'r prif yrrwr sy'n gosod pob man cychwyn geometrig. Mae hydwythedd, cryfder tynnol, cyfradd caledu gwaith, a thrwch i gyd yn pennu pa mor ymosodol y gallwch chi gneifio, pa mor dynn y gallwch chi blygu, a faint o gliriad sydd ei angen arnoch i dorri asgwrn yn lân.
Sut mae Hydwythedd Materol yn Gyrru Dewis Clirio
Mae deunyddiau hydwyth fel copr a{0}}dur carbon isel yn caniatáu i awyrennau hollt ymledu'n lân ar gliriadau cymharol dynn. Mae-defnyddiau tynnol caletach, uwch yn gwrthsefyll y lledaeniad torasgwrn hwnnw ac mae angen mwy o drosoledd mecanyddol - bwlch ehangach - i dorri'r wlithen i ffwrdd heb achosi gormod o burr neu ddifrod i'r ymylon. Y rheol gyffredinol: wrth i'r gymhareb cryfder tynnol gynyddu, rhaid cynyddu'r cliriad.
Ystyriwch y lledaeniad ymarferol. Mae dur ysgafn fel arfer yn gweithio'n dda gyda chliriad o tua 10% yr ochr. Mae dur di-staen, gyda'i gyfradd caledu gwaith uwch a chryfder tynnol, mewn gwirionedd yn perfformio'n wael ar yr un 10% -ymchwil yn dangosmae'n cynhyrchu'r uchder burr gwaethaf ar y gwerth hwnnw. Mae symud i 12-15% yn aml yn rhoi ymylon glanach. Mae duroedd cryfder uchel uwch yn gwthio hyn ymhellach, gydag astudiaethau'n nodi cliriadau hyd at 21% yr ochr ar gyfer y gallu ymestyn ymyl gorau posibl. Mae alwminiwm, er ei fod yn feddalach, yn elwa o gliriadau cymedrol oherwydd bod ei dueddiad tuag at garlamu a gwisgo gludiog yn newid y modd methiant yn yr awyren gneifio.
Nid yw'r cliriad marw ar gyfer gwahanol ddeunyddiau yn fater o ffafriaeth - mae'n fater o fecaneg torri asgwrn sy'n cael ei bennu gan ymddygiad dadffurfiad pob aloi.
Gofynion Radiws Ar draws Aloion Stampio Cyffredin
Mae radiws plygu ar gyfer stampio llenfetel yn dilyn yr un rhesymeg ddeunydd -ddibynnol. Mae deunyddiau anystwyth, llai hydwyth yn cracio ar radiysau tynnach oherwydd bod ffibrau allanol y tro yn fwy na'u terfyn elongation. Arheol gyffredinyn clymu radiws tro lleiaf yn uniongyrchol â thrwch deunydd wedi'i luosi â ffactor sy'n adlewyrchu hydwythedd yr aloi:
- Dur ysgafn:0.8 i 1.2 gwaith o drwch deunydd ar gyfer mesuryddion tenau, gan gynyddu i 1.5-2.5x ar gyfer stoc mwy trwchus.
- Dur di-staen:Lleiafswm trwch 2x ar gyfer mesuryddion tenau, gan raddio i 3-4x ar gyfer plât trymach - gan adlewyrchu ei sbringback uwch a hydwythedd is ar frig y tro.
- Alwminiwm:Trwch 1x ar gyfer mesuryddion ysgafn, 2-3x ar gyfer adrannau mwy trwchus. Dylai radiysau pwnsh ar gyfer tynnu dwfn eistedd ar 8 i 10 gwaith o drwch deunydd, gyda radiysau mynediad marw yn 5 i 10 gwaith o drwch.
Mae copr a phres, gan eu bod yn hydwyth iawn, yn caniatáu radiysau tynnach na dur ar drwch cyfatebol - ond mae eu ffurfadwyedd yn dibynnu'n fawr ar gyfansoddiad aloi a chyflwr tymer.
Trwch{0}}i-Perthnasoedd Geometreg ar gyfer Metelau fferrus ac Anfferrus
Dim ond hanner yr hafaliad yw dewis deunydd marw stampio. Mae trwch o fewn unrhyw aloi penodol yn symud y gofynion geometrig yn sylweddol. Mae dalennau mwy trwchus yn gofyn am gliriadau mwy mewn termau absoliwt (er y gall y ganran aros yn gyson), agoriadau marw V ehangach ar gyfer plygu, a radiysau tynnu mwy hael. Mae'r tabl isod yn rhoi cyfeirnod deunydd i geometreg ar gyfer yr aloion stampio mwyaf cyffredin.
| Categori Deunydd | Ystod Clirio Cyffredinol (fesul ochr) | Egwyddor Radiws Lleiafswm Tro | Nodiadau Geometrig |
|---|---|---|---|
| Dur Ysgafn (-carbon isel) | 8-12% o drwch deunydd | 0.8-1.2x trwch (mesur tenau) | Cyfeirnod gwaelodlin ar gyfer y rhan fwyaf o ganllawiau geometreg marw |
| Dur di-staen (austenitig) | 12-16% o drwch deunydd | Trwch 2-4x yn dibynnu ar y mesurydd | Angen grym y wasg 2-3x yn erbyn dur ysgafn; mae angen trwch + 35-40% ychwanegol |
| Dur di-staen (ferritig) | 10-14% o drwch deunydd | 1.5-2.5x trwch | Llai ymosodol nag austenitig; angen clirio tynnu + 10-15% ychwanegol |
| Alwminiwm (graddau lluniadu) | 8-12% o drwch deunydd | Trwch 1-3x yn dibynnu ar y mesurydd | Radiws dyrnu 8-10x T ar gyfer tynnu; risg galling yn gofyn am arwynebau marw caboledig |
| Copr a Phres | 6-10% o drwch deunydd | 0.5-1.5x trwch (yn dibynnu ar aloi) | Mae hydwythedd uchel yn caniatáu radiysau tynn; mae ffurfadwyedd yn amrywio'n sylweddol gyda thymer ac aloi |
| Uchel Uwch-Strength Steel | 14-21% o drwch deunydd | 2-4x trwch | Mae cymhareb tynnol cynnyrch isel i-yn gofyn am gliriad ehangach ar gyfer ansawdd ymyl |
Mannau cychwyn yw'r gwerthoedd hyn, nid absoliwt. Mae geometreg cynhyrchu gwirioneddol yn dibynnu ar ofynion goddefgarwch rhan, targedau bywyd marw, disgwyliadau gorffeniad wyneb, a'r radd aloi benodol dan sylw. Dylai peirianwyr ymgynghori â thaflenni data deunydd a chyfeiriadau offer dilys ar gyfer gwerthoedd prosiect manwl gywir - mae alwminiwm 5000-cyfres yn ymddwyn yn wahanol iawn na chyfres 6000 o dan yr un geometreg dyrnu.
Yr hyn y mae'r tabl hwn yn ei wneud yn glir yw nad oes unrhyw rysáit geometrig unigol yn gweithio ar draws deunyddiau. Mae pob canran clirio, pob lluosydd radiws, pob rhagdybiaeth geometreg tynnu yn symud yr eiliad y byddwch chi'n newid yr aloi ar y wasg. Ac nid yw'r sifftiau hynny'n effeithio ar un canlyniad yn unig - maen nhw'n creu gwerth masnachu lle mae optimeiddio un canlyniad yn anochel yn peryglu un arall.
Gostyngiadau Masnach Geometrig sy'n Diffinio Perfformiad Die
Mae pob penderfyniad geometrig mewn marw unigol yn drafodaeth. Ni allwch uchafu ansawdd ymyl, bywyd marw, ac effeithlonrwydd grym ar yr un pryd - mae gwella un paramedr ar ei ben ei hun bob amser yn costio rhywbeth i chi yn rhywle arall. Nid yw'r anfanteision hyn yn ddiffygion dylunio. Hwy yw ffiseg stampio, a'u deall yw'r hyn sy'n gwahanu optimeiddio clirio marw bwriadol oddi wrth waith dyfalu sy'n creu problemau sy'n codi dro ar ôl tro yn y wasg.
Nid "beth yw'r gwerth gorau" ar gyfer unrhyw baramedr unigol yw'r cwestiwn hollbwysig. Y mae " pa beth yr wyf yn foddlon i'w aberthu dros y rhan neillduol hon, yn y gyfrol hon, i'r goddefiad hwn?"
Masnach Clirio-I ffwrdd rhwng Edge Quality a Die Life
Mae clirio tynnach yn cynhyrchu parth llosgach mwy ac ymyl cneifio glanach - sydd wedi hen sefydlu. Ond mae'r gost yn real. Mae bylchau llai yn golygu bod yr ymylon dyrnu a marw yn dioddef straen cyswllt uwch gyda phob strôc. Mae'r sgraffiniad cyflym hwn yn byrhau'r cyfnodau ail-grinio ac yn cynyddu'r risg o naddu, yn enwedig mewn deunyddiau cryfder uwch.
Ar yr ochr arall, mae clirio ehangach yn ymestyn oes offer trwy leihau traul dyrnu - gan ddefnyddio gwerthoedd clirio o 11- gall 20% leihau straen offer yn sylweddol wrth dyllu. Ond rydych chi'n talu am y hirhoedledd hwnnw gyda mwy o dreiglo drosodd, parth torri asgwrn mwy garw, a byrriau mwy o bosibl ar ddur confensiynol. Mae ymchwil ar ddur cryfder uchel datblygedig yn ychwanegu naws: mae graddau AHSS yn tueddu i gynnal uchder burr cyson waeth beth fo'r traul offer, sy'n golygu efallai na fydd cliriadau ehangach yn cario'r un gosb burr a welir mewn dur ysgafn. Mae cyd-destun yn bwysig.
Geometreg Radiws Cydbwyso Ffurfioldeb Yn Erbyn Rheolaeth Dimensiwn
Mewn gweithrediadau plygu a lluniadu, mae radiysau mwy yn lleihau'r crynodiad straen ar frig y tro neu'r mynediad tynnu. Mae hynny'n golygu llai o risg cracio, grym ffurfio is, a gwisgo offer yn ysgafnach. Mae'n swnio fel buddugoliaeth hawdd - nes i chi ystyried beth sy'n digwydd i lawr yr afon.
Mae radiws tro hael yn caniatáu springback mwy elastig, gan wneud rheolaeth ongl derfynol yn anoddach i ragweld a gwneud iawn. Wrth luniadu, mae radiws mynediad rhy fawr yn gadael i ddeunydd lifo'n rhy rhydd, gan wahodd crychau mewn rhanbarthau heb gefnogaeth. Yn y pen draw, byddwch yn masnachu ffurfadwyedd dibynadwy ar gyfer ansefydlogrwydd dimensiwn sy'n ymddangos fel rhan-i-amrywiad rhannol mewn cynhyrchu.
Buddion Ongl Cneifio yn erbyn Cosbau Llu Ochrol
Ongl cneifio yw un o'r awgrymiadau dylunio stampio mwyaf effeithiol ar gyfer lleihau tunelli brig. Gall dyrnu beveled deunydd ymgysylltu yn raddol yn hytrach nag i gyd ar unwaith dorri grym tyllu brig o fwy na 50%, gydag astudiaethau ar ddur DP yn cadarnhau gostyngiadau o fwy na 50% gydag onglau befel rhwng 3 a 6 gradd. Mae hynny'n ostyngiad ystyrlon mewn straen yn y wasg a snap-trwy sioc.
Y gosb: mae ongl cneifio yn cyflwyno fector grym ochrol sy'n ceisio gwyro'r dyrnu i'r ochr. Mae onglau mwy yn cynhyrchu mwy o wthiad ochrol, yn gofyn am systemau canllaw llymach a dyrnu llymach i ffitiau stripiwr. Snap{4}}trwy egni - mae'r gwrthdroad grym sydyn pan fydd y dyrnu'n torri trwodd - hefyd yn cynyddu, a all achosi strip-godi a difrod blinder i gydrannau'r wasg dros filiynau o gylchoedd.
- Clirio llymach:Ennill ymylon cneifio glanach a pharthau bwrnaidd mwy. Aberth carlam dyrnu a marw traul, grymoedd torri uwch, a mwy o sensitifrwydd aliniad.
- Clirio ehangach:Ennill bywyd marw estynedig a grym dyrnu is. Cynyddodd aberthu treiglo drosodd, parthau torri esgyrn mwy garw, a thwf burr posibl mewn deunyddiau hydwyth.
- Troad/radiws tynnu mwy:Ennill llai o risg cracio a lleihau straen ffurfio. Aberthwch reolaeth dimensiwn oherwydd cynnydd yn y gwanwyn a'r potensial i grychau.
- Ongl cneifio uwch:Ennill llai o rym torri brig a llai o alw o dunelledd y wasg. Cynyddodd aberthu gwthiad ochrol ar y dyrnu, snap uwch-trwy egni, a mwy o risg o dynnu stribedi.
- Tir marw hirach:Ennill gwell ansawdd twll a mwy o stoc regrind. Aberthu mwy o risg cadw gwlithod a llusgo ffrithiannol uwch ar ddeunydd wedi'i dorri.
Mae sut rydych chi'n datrys y-diffoddiadau hyn yn dibynnu ar haen goddefiant y rhan sydd wedi'i stampio. Mae gwaith goddefgarwch tynn - cydrannau meddygol, cysylltwyr trydanol, cromfachau manwl - yn gofyn am geometreg sy'n ffafrio ansawdd rhan hyd yn oed ar gost bywyd marw byrrach a chynnal a chadw amlach. Y ffactorau perfformiad marw stampio sydd o bwys yma yw cyflwr ymyl, ailadroddadwyedd dimensiwn, a gorffeniad arwyneb.
Mae{0}}gwaith masnachol cyfaint uchel yn troi'r flaenoriaeth. Pan fyddwch chi'n rhedeg miliynau o fracedi syml neu glipiau nwyddau, mae hirhoedledd marw ac amser hir yn dominyddu. Mae cliriadau ehangach, radiysau mwy hael, ac onglau cneifio cymedrol yn cadw'r wasg yn rhedeg yn hirach rhwng cyfnodau gwasanaeth - a gall y goddefiannau hamddenol amsugno'r cyfaddawdau geometrig heb wrthod rhannau.
Mae'r lens haen goddefiant hwn yn rhoi fframwaith penderfyniad i chi yn hytrach nag un gwerth "cywir" ar gyfer unrhyw baramedr. Nid yw'r geometreg ei hun yn newid - dim ond y flaenoriaeth rydych chi'n ei neilltuo i bob canlyniad yn newid yn seiliedig ar ofynion y rhan. Ac o fewn pob un o'r penderfyniadau geometrig hynny, mae nodweddion eilaidd fel onglau rhyddhad a phroffiliau rhicyn osgoi yn ychwanegu haen arall o reolaeth dylunio sy'n ymestyn perfformiad marw ar draws ei fywyd gwasanaeth llawn.
Geometreg Ryddhad ac Egwyddorion Dylunio Rhiciau Ffordd Osgoi
Anaml y bydd onglau rhyddhad a rhiciau osgoi yn cael sylw dylunio geometreg clirio neu gneifio - ond dyma'r nodweddion sy'n cadw gwlithod rhag cwympo, stribedi'n bwydo, a marw rhag rhedeg rhwng regrinds. Sicrhewch fod geometreg ongl rhyddhad marw yn anghywir, a byddwch yn treulio mwy o amser yn clirio gwlithod jammed na chynhyrchu rhannau.
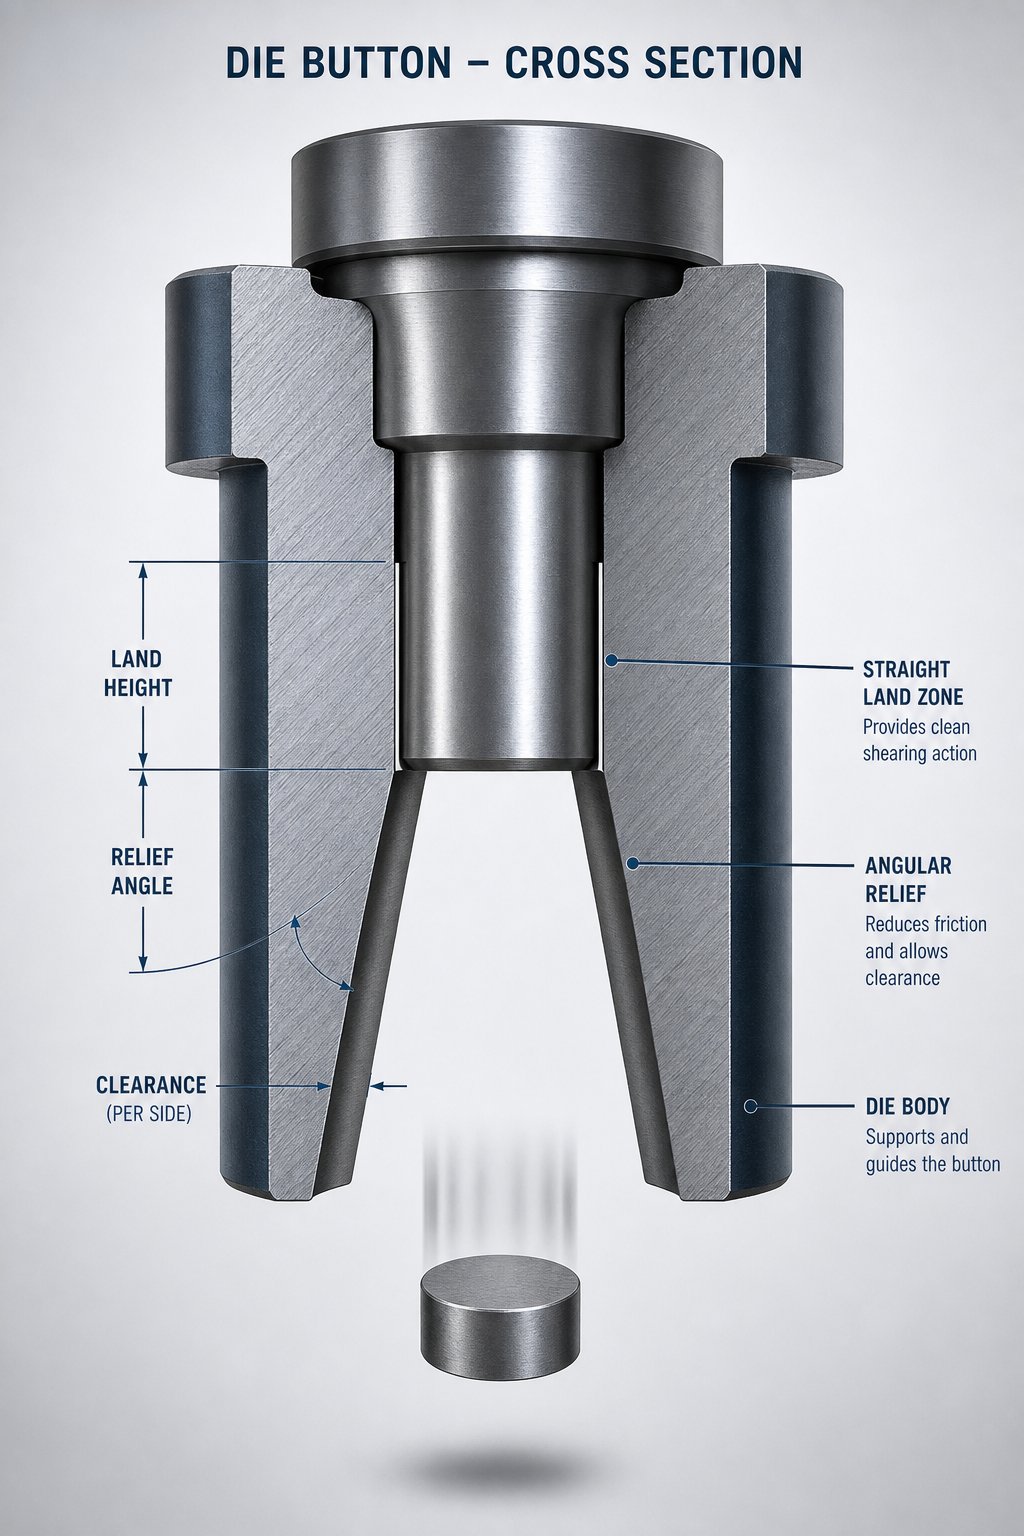
Lleddfu Angular a Geometreg Tir Syth ar gyfer Taflu Gwlithod
Dychmygwch beth sy'n digwydd ar waelod trawiad torri. Mae'r dyrnu'n cneifio drwy'r defnydd, ac mae gwlithen yn eistedd y tu mewn i'r agoriad marw. Ar y strôc dychwelyd, mae angen i'r wlithen ollwng yn glir - nid marchogaeth yn ôl i fyny gyda'r punch i mewn i'r stribed. Dyma lle mae rhyddhad onglog yn ennill ei gadw.
Rhyddhad onglog yw'r tapr sydd wedi'i beiriannu o dan y tir marw sy'n creu llwybr clirio sy'n ehangu ar gyfer y wlithen. Unwaith y bydd y slug yn clirio'r parth tir syth, mae'n mynd i mewn i geudod ehangu gyda gwrthiant sero, gan ddisgyn yn rhydd trwy'r esgid marw. Heb y rhyddhad hwn, mae gwlithod yn lletemu yn erbyn y waliau marw, yn pentyrru, ac yn y pen draw yn cael eu llusgo'n ôl trwy'r stribed - y methiant tynnu gwlithod clasurol sy'n atal cynhyrchu oer.
Y tir syth ei hun - mae'r adran gyfochrog honno ar frig agoriad y marw - yn gwasanaethu fel y parth trachywiredd. Mae'n cefnogi'r deunydd yn ystod cneifio ac yn cynnal ansawdd y twll trwy gadw'r geometreg torri yn gyson. Mae hyd tir comin yn amrywio o 0.060 i 0.125 modfedd ar gyfer cymwysiadau safonol, gyda'r tapr rhyddhad isod fel arfer wedi'i osod ar0.15 i 0.5 gradd yr ochr. Mae defnyddiau teneuach a diamedrau tyllau llai yn gogwyddo tuag at y darnau tir byrrach; mae mesuryddion trymach ac agoriadau mwy yn goddef tiroedd hirach.
Mae'r cyfuniad yn bwysicach na'r ddau werth yn unig. Mae tir byr ynghyd â rhyddhad ymosodol yn lleddfu alldafliad ond yn aberthu bywyd arall. Mae tir hir gyda rhyddhad bas yn gwneud y mwyaf o gylchoedd hogi ond yn cynyddu'r risg o gadw gwlithod - yn enwedig ar gyfraddau trawiad uchel lle mae gwactod a gludedd olew yn gweithio yn erbyn disgyrchiant. Ar gyfer atal tynnu gwlithod wrth stampio yn marw, y nod yw cadw'r wlithen yn ddigon hir i'r dyrnu dynnu'n ôl, yna ei ryddhau heb unrhyw wrthwynebiad i'r parth rhyddhad.
Egluro Proffiliau Rhiciau Ffordd Osgoi Cadarnhaol a Negyddol
Mae rhiciau ffordd osgoi yn cyflawni swyddogaeth geometrig hollol wahanol. Er bod geometreg rhyddhad yn rheoli'r hyn sy'n digwydd ar ôl y toriad, mae rhiciau ffordd osgoi yn rheoli'r hyn sy'n digwydd cyn iddo - yn benodol, sut mae'r stribed yn lleoli ei hun o'i gymharu â'r gorsafoedd marw.
Mae rhicyn ffordd osgoi positif yn nodwedd uchel ar yr wyneb marw sy'n gwyro neu'n codi'r stribed wrth iddo fwydo ymlaen, gan atal y stribed rhag dal ar ymylon marw neu nodweddion a ffurfiwyd yn flaenorol. Mae rhicyn ffordd osgoi negyddol yn sianel gilfachog sy'n caniatáu i nodweddion ffurfiedig basio trwodd heb ymyrraeth. Mae rhiciau ffordd osgoi negyddol a chadarnhaol mewn stampio metel dalennau yn marw yn datrys yr un broblem sylfaenol: cynnal teithio stribedi cyson fel bod y deunydd yn cofrestru'n gywir yn yr orsaf dorri neu ffurfio.
Mae pwrpas rhiciau osgoi wrth stampio marw yn ymestyn y tu hwnt i glirio ymyrraeth syml. Maent yn rheoli gwyriad stribedi, yn atal deunydd rhag byclo rhwng gorsafoedd, ac yn sicrhau y gall peilotiaid ymgysylltu â'u tyllau heb frwydro yn erbyn stribed sydd wedi'i gam-alinio. Mewn marw unigol a ddefnyddir gyda rhaglenni porthiant â llaw neu'n fyr, mae rhiciau osgoi yn llai cyffredin - ond pan fo nodweddion lluosog yn bodoli ar wyneb marw sengl neu pan fydd codwyr stribedi yn rhyngweithio â geometreg ffurfiedig, maent yn dod yn offer lleoli hanfodol.
Lwfans Regrind Wedi'i Ymgorffori yn Geometreg Die Cychwynnol
Mae pob cylch hogi yn tynnu deunydd o'r wyneb marw, ac mae'r tynnu hwnnw'n byrhau'r tir syth yn uniongyrchol. Ar ôl digon o regrinds, mae'r tir yn diflannu'n gyfan gwbl i'r parth rhyddhad - ac mae eich geometreg torri manwl yn dod yn twndis taprog sy'n cynhyrchu tyllau rhy fawr a gormod o burrs.
Mae dylunwyr marw profiadol yn adeiladu lwfans regrind i'r geometreg gychwynnol trwy nodi hyd tir sy'n ddigon hir i oroesi nifer o gylchoedd miniogi a gynlluniwyd. Os bydd pob regrind yn cael gwared ar 0.003 i 0.005 modfedd a'ch bod am gael 20 o gylchoedd regrind cyn bod angen ailosod yr adran marw, rhaid i'ch tir cychwynnol gyfrif am y tynnu stoc cronnol hwnnw tra'n parhau i gynnal isafswm hyd tir swyddogaethol trwy gydol oes gwasanaeth y marw.
Dyma pam nad yw geometreg gychwynnol yn ymwneud â pherfformiad yr erthygl gyntaf yn unig. Mae'n ymwneud â pherfformiad ar draws cylch bywyd cyfan yr offeryn.
- Maint y tir syth ar gyfer cylch bywyd, nid dim ond ansawdd rhediad cyntaf-.Rhowch gyfrif ar gyfer tynnu stoc regrind cronnol wrth nodi hyd cychwynnol y tir.
- Cydweddwch ongl rhyddhad â gofynion alldaflu gwlithod.Mae cyflymderau strôc uwch a deunyddiau teneuach yn galw am ryddhad mwy ymosodol i wrthweithio effeithiau adlyniad gwactod ac olew.
- Peidiwch byth â gadael i hyd tir gyrraedd sero.Pennu trothwy tir swyddogaethol gofynnol a gosod amnewid rhannau marw cyn i ail-gronni groesi'r terfyn hwnnw.
- Defnyddiwch rhiciau osgoi positif i godi stribedi dros rwystraua rhiciau negyddol i glirio cilfachog ar gyfer nodweddion ffurfiedig sy'n mynd trwy'r dis.
- Dilyswch geometreg rhyddhad ar ôl pob ail-grind.Mae ymyl newydd gyda thir wedi'i newid-i-gyfraneddau lleddfu yn ymddwyn yn wahanol i'r geometreg wreiddiol - dilysu ymddygiad gwlithod cyn dychwelyd y dis i gynhyrchu.
- Ystyried canu cloch ar gyfer tynwyr gwlithod cronig.Gall drafft negyddol bach ar ben uchaf yr agoriad marw ddal gwlithod o dan yr awyren stribed heb effeithio ar ansawdd y twll.
Mae geometreg rhyddhad a ffordd osgoi yn nodweddion cynnal a chadw sy'n wynebu cymaint ag y maent yn nodweddion perfformiad. Maent yn pennu nid yn unig sut mae'r dis yn rhedeg heddiw, ond faint o gylchoedd cynhyrchu y mae'n eu darparu cyn i geometreg ddiraddio y tu hwnt i gywiro. Mae'r persbectif cylch bywyd hwnnw'n cysylltu'n uniongyrchol â sut mae peirianwyr yn dilysu penderfyniadau geometrig cyn eu hymrwymo i ddur offer caled - proses lle mae efelychu bellach yn chwarae rhan ddiffiniol.
Dilysu Geometreg Die Trwy Efelychu a Dadansoddi
Rhagdybiaethau yw penderfyniadau geometrig ar bapur. Nid ydynt wedi'u profi hyd nes y bydd metel yn anffurfio o dan lwyth - ac yn hanesyddol, daeth y prawf hwnnw o dreialon corfforol drud, ailweithio marw iteraidd, a llawer o ddeunydd wedi'i sgrapio. Mae dadansoddiad efelychu marw stampio wedi newid y dilyniant hwnnw'n sylfaenol. Mae dadansoddiad elfennau cyfyngedig (FEA) yn caniatáu i beirianwyr brofi amrywiadau geometrig yn ddigidol, gan gydgyfeirio ar geometreg ddilysedig cyn i unrhyw ddur offer gael ei beiriannu.
Dadansoddiad Elfennau Terfynol ar gyfer Dilysu Geometreg
Mae FEA yn modelu'r broses ffurfio gyfan fel arbrawf rhifiadol rheoledig. Rydych chi'n ei fwydo i'ch mewnbynnau geometrig - gwerthoedd clirio, radiysau marw, proffiliau dyrnu, dyfnder tynnu, bylchau deiliad gwag - ynghyd â phriodweddau materol ac amodau ffrithiant. Yna mae'r datryswr yn rhagweld yn union sut y bydd y ddalen yn ymddwyn: lle mae'n teneuo, lle mae'n crychau, lle mae'n cracio, a faint mae'n tarddu'n ôl ar ôl tynnu'r offer.
Ymchwil arstampio panel modurolyn dangos hyn yn uniongyrchol. Gan ddefnyddio dyluniad arbrawf orthogonal ynghyd â meddalwedd FEA, gwerthusodd peirianwyr effaith grym deiliad gwag, radiws cornel marw, clirio marw, a chyfernod ffrithiant ar ffurfio canlyniadau - gan nodi mai radiws cornel marw oedd y ffactor cryfaf sy'n dylanwadu ar gyfradd teneuo uchaf, tra bod grym deiliad gwag yn effeithio fwyaf ar wrinkling. Byddai'r lefel honno o sensitifrwydd paramedr yn cymryd dwsinau o dreialon corfforol i ynysu. Fe wnaeth efelychu ei gyflwyno mewn oriau.
Ar gyfer llifoedd gwaith dylunio marw dadansoddi elfennau meidraidd, mae'r allbynnau allweddol yn cynnwys ffurfio diagramau terfyn sy'n mapio cyflyrau straen yn erbyn ffiniau methiant materol, mapiau dosbarthiad trwch yn dangos parthau risg teneuo, a rhagfynegiadau maint springback sy'n llywio geometreg iawndal. Mae pob allbwn yn olrhain yn syth yn ôl i'r mewnbynnau geometrig rydych chi'n eu rheoli.
Efelychu Clirio ac Amrywiadau Radiws yn Ddigidol
Pŵer gwirioneddol efelychu mewn stampio offer a marw yw cyflymder iteriad. Dychmygwch fod angen i chi werthuso sut mae tri radiws mynediad marw gwahanol yn rhyngweithio â dwy lefel grym deiliad gwag ar draws dau leoliad clirio. Dyna ddeuddeg ffurfweddiad geometrig. Byddai adeiladu a phrofi deuddeg amrywiad marw yn rhy ddrud. Yn ddigidol, rydych chi'n rhedeg y deuddeg achos hynny ochr yn ochr ac yn cymharu canlyniadau o fewn un cylch dylunio.
A astudiaeth ar optimeiddio geometreg wag ac offer ar yr un prydyn dangos bod efelychiad ailadroddol FEM yn cydgyfeirio ar geometreg offer optimaidd o fewn saith iteriad - gan leihau gwyriadau arwyneb o 3 mm i lawr i lai na 0.5 mm heb osgiliadau ansefydlog. Roedd y broses yn gwneud iawn am sbringback, teneuo, a geometreg ymyl ar yr un pryd, rhywbeth na allai unrhyw ddilyniant treial corfforol ei gyflawni'n effeithlon gyda dur cryfder uchel uwch yn dueddol o adferiad elastig sylweddol.
Mae'r dull ailadroddus hwn yn gweithio ar draws pob math o weithrediad. Ar gyfer torri marw, mae efelychiad yn rhagweld crynodiad straen ar ymylon cneifio ac yn dilysu detholiadau clirio yn erbyn ymddygiad lluosogi torasgwrn. Ar gyfer lluniadu yn marw, mae'n mapio llwybrau llif deunydd, yn nodi parthau crychlyd o dan straen cywasgol, ac yn gwneud y gorau o geometreg gleiniau tynnu i gydbwyso llif metel. Ar gyfer plygu yn marw, mae algorithmau rhagfynegi springback yn cyfrifo'r union iawndal gorblygu sydd ei angen ar gyfer pob cyfuniad deunydd a radiws.
O Ganlyniadau Efelychu i Gynhyrchu-Ready Die Geometreg
Nid yw efelychu yn disodli arbenigedd offer - mae'n cyflymu'r llwybr o geometreg cysyniad i geometreg brofedig. Mae'r meddalwedd yn dweud wrthych ble bydd y deunydd yn methu. Nid yw'n dweud wrthych pam na all eich siop marw ddal goddefgarwch 0.003 mm ar wyneb 3D cymhleth, na sut y bydd ehangu thermol yn ystod rhediad cynhyrchu yn symud eich cliriadau dilysedig. Mae'r gwirioneddau hynny'n gofyn am adeiladu gwybodaeth ymarferol nad yw unrhyw ddatryswr yn ei chasglu.
Mae datblygiad marw a yrrir gan CAE fel arfer yn lleihau iteriadau treialon 30-50% ac yn lleihau costau addasu offer yn sylweddol. Mae'r dilyniant traddodiadol o Ddylunio, Gweithgynhyrchu, Tryout, Atgyweirio, Ailadrodd yn trawsnewid i Ddylunio, Efelychu, Optimeiddio, Gweithgynhyrchu, Trio Lleiaf. Y cylch cywasgedig hwnnw yw lle mae efelychiad yn darparu ei ROI cliriaf - llai o ddolenni weldio a-, llai o wastraff materol, ac amser cyflymach i offer parod i gynhyrchu.
Mae'r canlyniadau geometreg marw cryfaf yn dod i'r amlwg pan fydd dilysu digidol ac arbenigedd adeiladu marw corfforol yn gweithio fel efelychiad dolen gaeedig - yn nodi'r ffenestr geometrig optimaidd, ac mae gwneuthurwyr offer profiadol yn trosi'r ffenestr honno yn offer gweithgynhyrchu, y gellir eu cynnal.
I beirianwyr sy'n gweithio ar heriau geometreg marw unigol cymhleth mae - rafflau dwfn gyda radiysau tynn, torri nodweddion aml-nodwedd yn marw, neu ddeunyddiau cryfder uchel gyda ffenestri ffurfio cul - mae cydweithio â darparwyr datrysiadau marw profiadol yn pontio'r bwlch rhwng allbynnau efelychu a realiti cynhyrchu.YICHEN yn stampio marw gwasanaethaucynnig cefnogaeth dylunio marw wedi'i deilwra sy'n cwmpasu strwythur, cydrannau, optimeiddio clirio, a rheoli llif deunydd, gan gysylltu geometreg ddilysedig efelychiad i offer sy'n perfformio ar lawr y wasg.
Mae efelychu yn rhoi hyder i chi yn eich penderfyniadau geometrig. Ond mae'r penderfyniadau hynny yn dal i arwain at ganlyniadau mesuradwy o ran uchder burr cynhyrchu -, maint springback, dosbarthiad teneuo, a chyfraddau traul marw sydd naill ai'n cadarnhau neu'n gwrth-ddweud eich dadansoddiad. Mae cysylltu geometreg yn uniongyrchol â'r canlyniadau ansawdd hynny yn golygu bod gwybodaeth beirianneg yn dod yn rheoli prosesau.
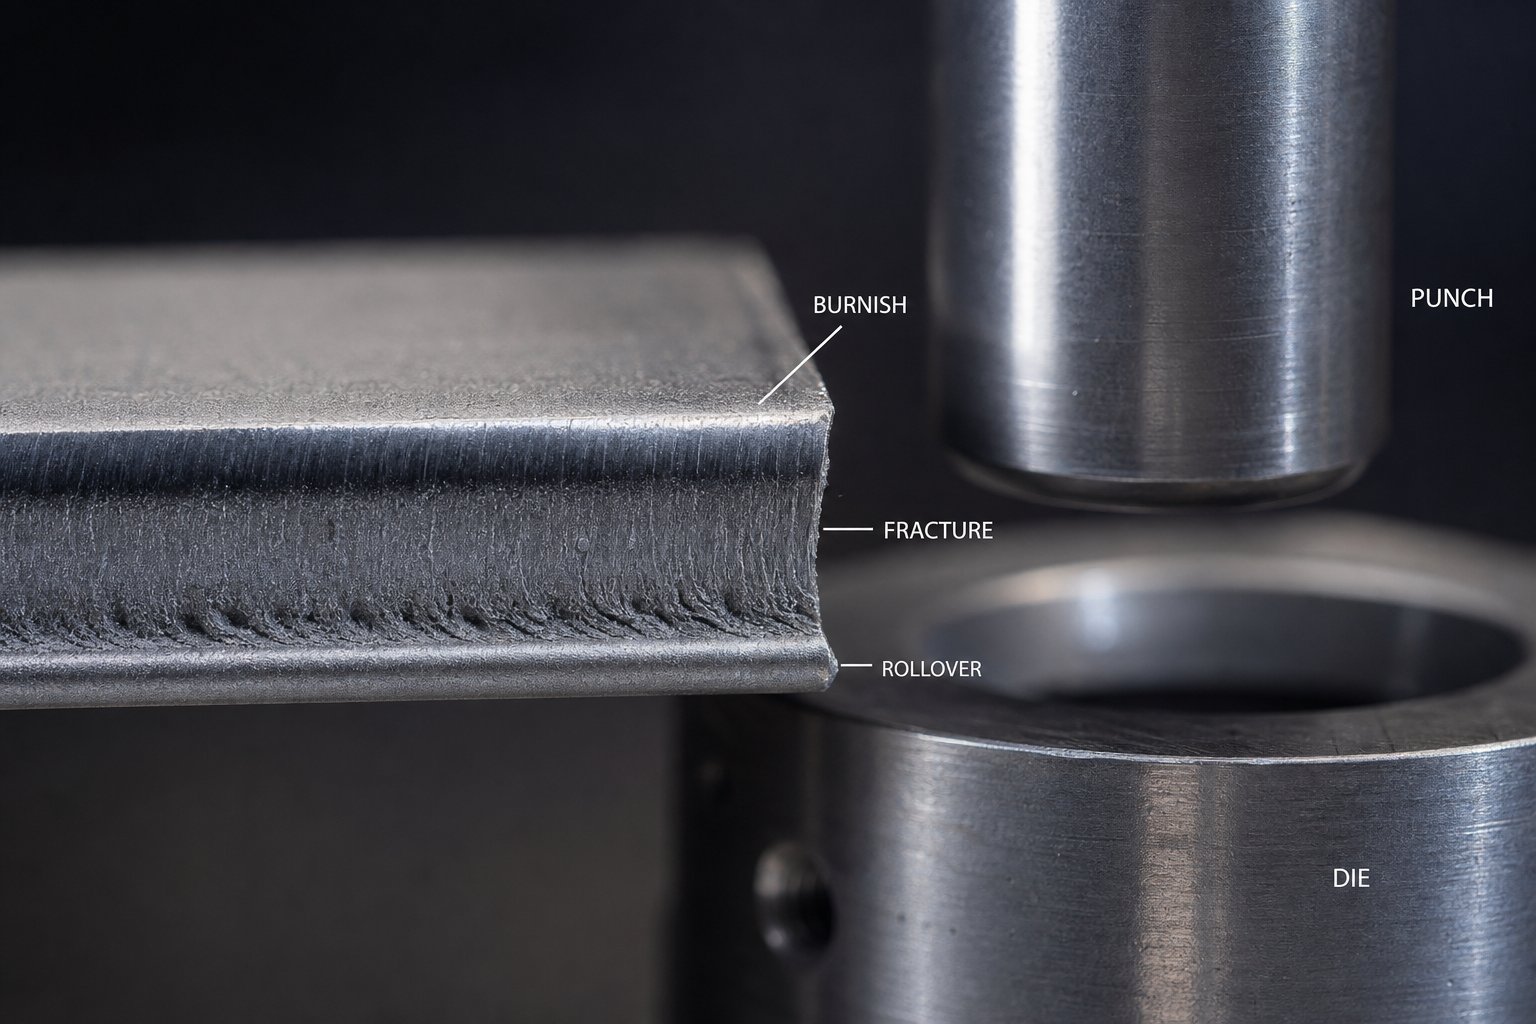
Sut mae Geometreg Die yn Gyrru Ansawdd Rhan a Hirhoedledd Offeryn
Mae pob diffyg ansawdd y mae peiriannydd stampio yn ei ddatrys - burrs, springback, teneuo, cracio ymyl - yn olrhain yn ôl i achos gwraidd geometrig. Nid mater swp materol. Ddim yn ddiffyg yn y wasg. Geometreg. Mae'r perthnasoedd gofodol sy'n rhan o'r marw ar y cam dylunio yn rhag-benderfynu sut olwg fydd ar y rhan sydd wedi'i stampio filoedd o strôc yn ddiweddarach. Deall geometreg marw ac ansawdd rhannol fel achos-a-system effaith yw'r hyn sy'n trosi problem adweithiol-ddatrys yn rheoli prosesau rhagweithiol.
Sut mae Geometreg Clirio yn Rheoli Ffurfiant Burr
Uchder Burr yw'r gŵyn ansawdd unigol fwyaf cyffredin mewn gweithrediadau torri, ac mae'n cael ei lywodraethu bron yn gyfan gwbl gan ddyrnu -i - glirio marw. Pan fydd y cliriad yn rhy dynn, mae'r dyrnu'n malu yn erbyn y wal farw ar bob strôc, gan greu traul sgraffiniol sy'n cynyddu uchder burr yn raddol wrth i'r ymyl ddirywio.Ymchwil ar ddur MART1400yn dangos bod clirio cynyddol o 6% i 14% yr ochr mewn gwirionedd yn lleihau uchder burr - gan fynd yn groes i'r hen dybiaeth bod bylchau ehangach bob amser yn golygu pyliau mwy.
Mae'r mecanwaith yn syml. Mae clirio priodol yn caniatáu i awyrennau torri asgwrn ymledu'n lân o ymyl y dyrnu ac ymyl marw, gan gyfarfod yng nghanol trwch y ddalen. Pan fydd yr awyrennau hynny'n alinio, mae'r wlithen yn gwahanu heb lawer o ddeunydd yn llusgo ar yr wyneb ymadael - a llusgo yw'r hyn sy'n creu burr. Mae clirio rhy dynn yn gorfodi cneifio eilaidd, sy'n rhwygo deunydd yn hytrach na'i hollti'n lân. Mae rheolaeth burr wrth stampio yn marw yn dechrau gyda dewis cliriad sy'n cyd-fynd â chryfder tynnol y deunydd a'i drwch, nid un rheol-o-ganran bawd a gymhwysir ar draws popeth yn y wasg.
Mae yna hefyd ddolen adborth gwisgo. Os bydd y twll tyllog yn dechrau crebachu o'i gymharu â diamedr y dyrnu, mae gwisgo sgraffiniol yn erydu'r wyneb dyrnu. Os yw'r twll yn dechrau tyfu, mae gwisgo gludiog yn atafaelu deunydd ar y dyrnu. Mae'r ddau ddull methiant yn olrhain yn ôl i geometreg clirio cychwynnol a sut mae'n dosbarthu straen ar draws yr ymylon dros amser.
Geometreg Radiws a'i Effaith ar Springback a Theneuo
Mae Springback yn broblem adferiad elastig, ac mae ei faint yn swyddogaeth uniongyrchol geometreg radiws y tro sydd wedi'i ymgorffori yn y marw.Astudiaethau ar raddau AHSScadarnhau perthynas llinol bron rhwng cryfder tynnol a sbringback onglog - sy'n golygu-cryfder deunyddiau uwch yn galw am iawndal geometrig mwy ymosodol. Mae'r radiws marw yn gosod y lefel straen ar frig y tro, ac mae'r lefel straen honno'n pennu faint o egni elastig sy'n weddill yn y rhan ar ôl ffurfio.
Mae curl wal ochr yn ychwanegu dimensiwn arall. Pan fydd dalen fetel yn plygu dros radiws marw ac yna'n dadblygu i mewn i'r wal ochr, mae pob arwyneb y daflen yn profi gwahanol hanes straen - tensiwn ar un ochr, cywasgu ar yr ochr arall. Mae'r graddiant straen hwnnw trwy'r trwch yn achosi i'r wal gyrlio ar ôl dadlwytho. Mae radiysau marw tynnach a thensiwn wal ochr uwch yn lleihau'r cyrl trwy leihau'r gwahaniaeth straen, ond ar gost mwy o rym ffurfio a mwy o berygl teneuo.
Mewn gweithrediadau lluniadu, mae geometreg radiws mynediad yn rheoli teneuo deunydd yn uniongyrchol. Mae radiws sy'n rhy fach yn cyfyngu ar lif, gan orfodi wal y cwpan i ymestyn y tu hwnt i derfynau diogel. Mae'r teneuo canlyniadol yn canolbwyntio ar radiws trwyn dyrnu - y nodwedd geometrig gyda'r trawsnewidiad crymedd craffaf. Mae cydbwyso'r radiysau hyn yn her rheoli ansawdd marw stampio sy'n penderfynu a yw'ch rhannau wedi'u tynnu'n denau'n unffurf neu'n methu'n drychinebus ar bwyntiau crynhoi straen.
Cysylltu Die Life â Phenderfyniadau Geometrig Cychwynnol
Nid yw bywyd marw yn hap. Mae'n swyddogaeth ragweladwy o'r cyflwr straen a osodir ar arwynebau dur offer gan y geometreg a ddyluniwyd gennych. Mae clirio yn gosod maint y straen cneifio ar ymylon torri. Mae ongl cneifio yn dosbarthu'r straen hwnnw dros amser yn hytrach na'i gyflwyno fel un effaith. Mae hyd tir yn pennu faint o ddeunydd sy'n cysylltu â'r wal farw yn ystod pob strôc - mae mwy o gysylltiad yn golygu mwy o ffrithiant, mwy o wres, a gwisgo cyflymach.
Mae'r berthynas yn gweithio i'r ddau gyfeiriad. Mae astudiaethau ar glirio a dirgrynu yn datgelu bod cliriadau mwy yn cyflwyno dirgryniadau mesuradwy yn ystod tyllu, yn enwedig mewn duroedd cryfder uwch. Mae'r dirgryniad hwnnw'n hyrwyddo naddu dros draul graddol - modd methiant trychinebus sy'n dod â rhediad marw i ben yn sydyn yn hytrach na diraddio ansawdd yn raddol. Gall peirianwyr sy'n defnyddio systemau cadw dyrnu â phennawd yn hytrach na systemau cloi pêl liniaru hyn, ond mae'r achos sylfaenol yn parhau i fod yn geometrig: roedd y gwerth clirio a ddewiswyd yn ystod y cam dylunio wedi pennu ymlaen llaw y proffil dirgryniad y byddai'r cydosod offer yn ei brofi wrth gynhyrchu.
| Paramedr Geometrig | Canlyniad Rhan Ansawdd a Reolir | Die Ffactor Bywyd Dan Ddylanwadu |
|---|---|---|
| Punch{0}}i-Die Clearance | Uchder Burr, cyflwr ymyl, cywirdeb maint twll | Cyfradd abrasion dyrnu, risg naddu, maint dirgryniad |
| Radiws Plygu (trwyn dyrnu) | Ongl Springback, cywirdeb onglog, curl wal ochr | Gwisgwch blaen dyrnu, gan ffurfio grym ar arwynebau offer |
| Radiws Mynediad Die (tyniad) | Dosbarthiad teneuo deunydd, crychau, ansawdd wyneb | Radiws gwisgo o gyswllt llithro, cychwyniad galling |
| Ongl Cneifio | Hydwythedd ymyl, sythrwydd ymyl torri, snapio-trwy farciau | Gwthiad ochrol ar ganllawiau, blinder cronnol ar gorff dyrnu |
| Marw Hyd Tir | Silindredd twll, presenoldeb marc gwlithod, ansawdd parth cneifio | Ysbeidiau regrind, amlder cadw gwlithod |
| Rhyddhad Angular | Marciau tynnu gwlithod ar wyneb y rhan, byrr eilaidd o'r ail{0}}fynediad | Amlder ailosod adran marw, dibynadwyedd alldaflu |
Nid yw'r tabl hwn yn academaidd - mae'n fap diagnostig. Pan fydd mater ansawdd yn ymddangos ar y wasg, dylai'r cwestiwn cyntaf fod bob amser: pa baramedr geometrig sy'n rheoli'r canlyniad hwn? Burr yn tyfu? Gwiriwch y cliriad a chyflwr y tir. Springback drifftio? Archwilio traul radiws dyrnu. Teneuo mewn rafflau? Mesurwch eich radiws mynediad yn erbyn ei fanyleb wreiddiol. Mae gan bob symptom darddiad geometrig.
Meistroli geometreg marw stampio unigol yw'r hyn sy'n gwahanu peirianwyr sy'n ymateb i ddiffygion oddi wrth y rhai sy'n eu hatal. Mae rheoli ansawdd marw stampio yn rhagweithiol yn golygu dylunio geometreg sy'n cyfrif am ddilyniant traul, yn cynnal dimensiynau critigol ar draws cylchoedd regrind, ac yn darparu ansawdd rhan rhagweladwy trwy gydol oes gwasanaeth llawn y marw - nid yn unig ar yr erthygl gyntaf.
Ar gyfer peirianwyr offeru sy'n chwilio am atebion dei wedi'u teilwra sy'n mynd i'r afael â heriau dylunio{0}} geometreg drom - o broffiliau dyrnu a geometreg codwr i reolaeth burr ac optimeiddio clirio -YICHEN yn stampio marw gwasanaethaudarparu cydweithrediad peirianneg o'r cysyniad trwy gynhyrchu, gan gysylltu bwriad geometrig ag offer sy'n dal goddefgarwch ar lawr y wasg.
- Mae clirio yn rheoli ansawdd ymyl:Mae uchder burr, dyfnder treiglo, a glendid parth torri asgwrn i gyd yn allbynnau uniongyrchol o'r ganran clirio a ddewiswyd ar gyfer y deunydd a'r trwch.
- Mae radiws yn rheoli cywirdeb dimensiwn:Mae maint Springback, curl wal ochr, a dosbarthiad teneuo yn cael eu gosod gan y radiysau tro a thynnu sydd wedi'u cynnwys yn y marw.
- Mae geometreg cneifio yn rheoli proffil grym:Mae tunelledd brig, snap-trwy egni, a gwthiad ochrol i gyd yn ymateb i benderfyniadau ongl cneifio a wneir yn ystod y cam dylunio.
- Rheoli tir a rhyddhad hirhoedledd marw:Mae bywyd regrind, dibynadwyedd alldaflu gwlithod, a thorri cysondeb dros filiynau o strôc yn dibynnu ar hyd tir cychwynnol a maint yr ongl rhyddhad.
- Mae gan bob symptom ansawdd achos geometrig:Mae datrys problemau yn dechrau gyda nodi pa baramedr a ddriffodd o'i fwriad dylunio - yna cywiro'r geometreg, nid mynd ar ôl symptomau eilaidd.
Cwestiynau a Ofynnir yn Aml Ynghylch Geometreg Die Stampio Unigol
1. Beth yw'r dyrnu cywir i'r cliriad marw ar gyfer gweithrediadau stampio?
Mae clirio cywir yn dibynnu ar y math o ddeunydd a'r trwch. Mae dur ysgafn fel arfer yn defnyddio 8-12% o drwch deunydd yr ochr, mae angen 12-16% ar ddur di-staen, mae alwminiwm yn gweithio ar 8-12%, ac mae angen duroedd cryfder uchel uwch 14-21%. Mae'r gwerthoedd hyn yn sicrhau bod awyrennau hollt o'r ymylon dyrnu a marw yn cyfarfod yn lân yng nghanol y ddalen, gan gynhyrchu cyn lleied â phosibl o burr. Mae clirio llymach yn gwella ansawdd ymyl ond yn cyflymu traul offer, tra bod clirio ehangach yn ymestyn bywyd marw ar gost parthau torri asgwrn mwy garw. Ar gyfer heriau optimeiddio clirio cymhleth, mae darparwyr fel YICHEN (https://www.yichen-group.com/stamping-die/) yn cynnig cymorth dylunio marw wedi'i deilwra sy'n cydbwyso ansawdd ymyl yn erbyn hirhoedledd offer ar gyfer gofynion cynhyrchu penodol.
2. Sut mae geometreg marw yn wahanol rhwng gweithrediadau blancio, plygu a lluniadu?
Mae gan bob math o weithrediad broffil geometrig sylfaenol wahanol. Mae gwagio a thyllu marw yn rhoi blaenoriaeth i ganran clirio, ongl cneifio, hyd tir marw, a rhyddhad onglog i reoli ymlediad torri asgwrn a alldaflu gwlithod. Mae plygu marw yn canolbwyntio ar radiws trwyn dyrnu, lled agoriad marw V-, a geometreg iawndal gorblygu i reoli springback. Mae tynnu marw yn gofyn am radiysau mynediad wedi'u optimeiddio, radiysau trwyn dyrnu, tynnu proffiliau gleiniau, a bylchau deiliad gwag i reoli llif deunydd heb rwygo na chrychni. Byddai gwerth geometrig wedi'i optimeiddio ar gyfer un gweithrediad yn achosi methiant mewn gweithrediad arall oherwydd bod pob un yn adlewyrchu mecaneg dadffurfiad deunydd gwahanol.
3. Beth sy'n achosi ffurfio burr wrth stampio a sut mae geometreg yn ei atal?
Mae Burr yn ffurfio pan fydd deunydd yn llusgo ar yr wyneb allanfa yn ystod cneifio yn hytrach na thorri'n lân. Y prif achos geometrig yw dyrnu anghywir-i-farw clirio. Mae clirio rhy dynn yn gorfodi cneifio eilaidd sy'n rhwygo deunydd, tra bod clirio rhy llac yn caniatáu parthau treiglo drosodd a thorri esgyrn garw. Mae ymchwil ar ddur cryfder uchel yn dangos y gall clirio cynyddol o 6% i 14% fesul ochr leihau uchder burr. Mae clirio priodol yn caniatáu i awyrennau hollt o ymyl y dyrnu a'r ymyl marw alinio a chwrdd yng nghanol trwch y ddalen, gan wahanu'r wlithen heb lawer o lusgo deunydd. Mae cyflwr tir marw a rhyddhad onglog hefyd yn dylanwadu ar burr trwy effeithio ar ba mor lân y mae gwlithod yn taflu allan heb ailgysylltu â'r arwyneb rhan.
4. Beth yw pwrpas ongl rhyddhad marw a hyd tir yn stampio yn marw?
Hyd tir marw yw'r rhan gyfochrog syth ar frig yr agoriad marw sy'n cynnal deunydd yn ystod cneifio ac yn cynnal ansawdd y twll. Lleddfu onglog yw'r tapr sydd wedi'i beiriannu o dan y tir sy'n creu llwybr clirio sy'n ehangu i wlithod ddisgyn yn rhydd ar ôl gwahanu. Gyda'i gilydd, maent yn atal tynnu gwlithod, lle mae gwlithod wedi'u torri'n mynd yn ôl i fyny gyda'r dyrnu ac yn niweidio'r stribed. Mae hydoedd tir nodweddiadol yn amrywio o 0.060 i 0.125 modfedd, gydag onglau rhyddhad o 0.15 i 0.5 gradd yr ochr. Rhaid i hyd cychwynnol y tir hefyd gyfrif am y lwfans regrind, gan fod pob cylch hogi yn tynnu deunydd ac yn lleihau'r tir swyddogaethol yn raddol.
5. Sut mae efelychiad yn gwella dylunio geometreg marw stampio?
Mae dadansoddiad elfen gyfyngedig yn caniatáu i beirianwyr brofi amrywiadau geometrig yn ddigidol cyn peiriannu dur offer. Mae efelychiad yn rhagweld teneuo deunydd, maint springback, risg crychau, a ffurfio gofynion grym yn seiliedig ar glirio, radii, dyfnder tynnu, a mewnbynnau geometreg deiliad gwag. Mae astudiaethau'n dangos bod datblygiad dei a yrrir gan CAE yn lleihau iteriadau trio corfforol 30-50% ac yn torri costau addasu offer yn sylweddol. Gall peirianwyr werthuso dwsinau o gyfluniadau geometrig yn gyfochrog, gan gydgyfeirio ar baramedrau wedi'u optimeiddio o fewn un cylch dylunio. Fodd bynnag, mae efelychu yn cyflymu yn hytrach na disodli arbenigedd offer. Mae trosi geometreg ddigidol ddilysedig yn offer y gellir ei weithgynhyrchu yn dal i fod angen gwybodaeth ymarferol o adeiladu, a dyna lle mae cydweithredu â darparwyr profiadol fel YICHEN (https://www.yichen-group.com/stamping-die/) yn cysylltu allbynnau efelychu ag offer cynhyrchu-parod.




