Beth Mae Stampio Metel yn Marw yn Ei Wneud a Pam Mae'n Bwysig
Pan fyddwch chi'n dod o hyd i rannau manwl gywir ar raddfa, mae un cwestiwn yn tueddu i ddod i'r amlwg yn gynnar:beth sy'n marw mewn gweithgynhyrchu? Mae'r ateb yn siapio pob penderfyniad i lawr yr afon, o ddewis deunydd i dargedau cyfaint cynhyrchu. Mae deall stampio yn marw ac mae'r gwneuthurwyr sy'n eu hadeiladu yn rhoi llwybr cliriach i chi o'r cysyniad i'r gydran orffenedig.
Beth Yw Metel Stampio yn Marw
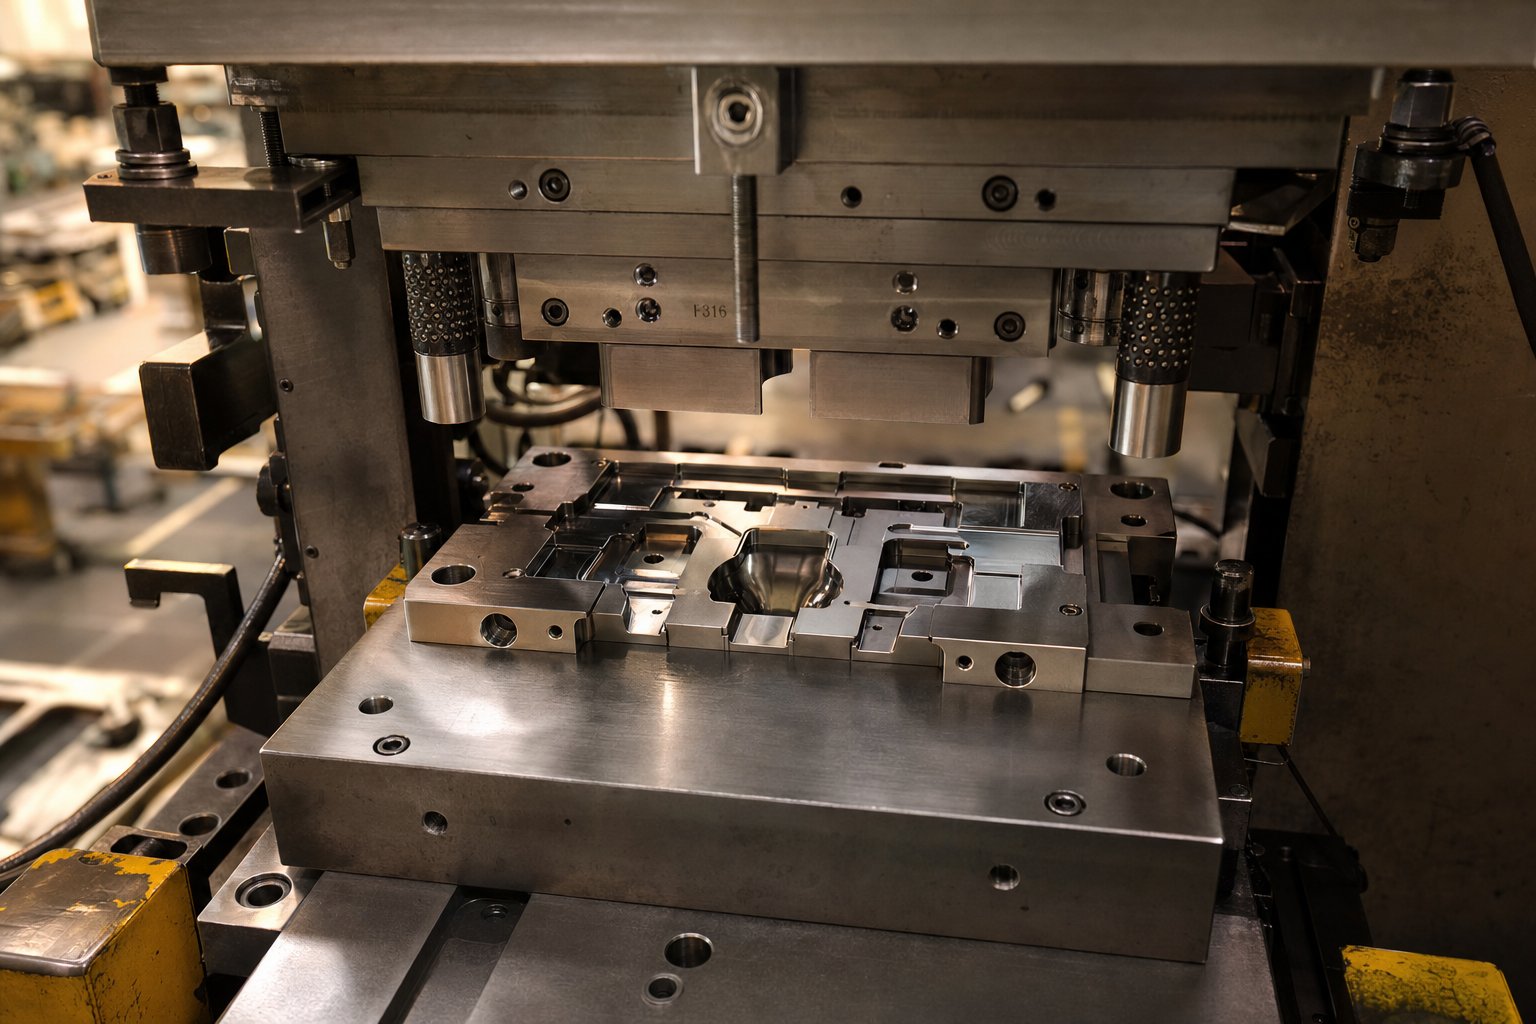
Mae marw stampio yn-arf trachywiredd wedi'i beiriannu'n arbennig sy'n torri ac yn ffurfio llenfetel yn siapiau swyddogaethol trwy gymhwyso grym trwy wasg stampio.
Yn wahanol i offer generig neu osodiadau oddi ar y silff, mae marw stampio metel wedi'u hadeiladu'n bwrpasol ar gyfer geometreg rhan benodol. Mae pob marw yn cynnwys haneri uchaf ac isaf sy'n gweithio gyda'i gilydd y tu mewn i wasg, gan berfformio gweithrediadau fel torri, plygu, tyllu, tynnu lluniau a ffurfio. Mae'r ddau hanner yn alinio trwy binnau canllaw caled a llwyni, gan sicrhau cywirdeb ailadroddadwy ar draws miloedd neu hyd yn oed filiynau o gylchoedd gwasg.
Meddyliwch am farw stampio fel delwedd negyddol eich rhan orffenedig. Mae pob cyfuchlin, twll a fflans yn eich dyluniad yn cyfateb i nodwedd sydd wedi'i pheiriannu'n fanwl gywir yn yr offeryn. Y lefel honno o addasu yw'r union beth sy'n gwahanu marw stampio metel wedi'i deilwra oddi wrth setiau dyrnu nwyddau a setiau marw y gallech ddod o hyd iddynt mewn catalog.
Yr hyn y mae stampio metel yn marw y mae cynhyrchwyr yn ei wneud mewn gwirionedd
Mae trosolwg cwmni stampio metel sy'n stopio ar "maent yn gwneud offer" yn methu'r darlun llawn. Mae'r gweithgynhyrchwyr hyn yn gweithredu fel partneriaid peirianneg ar draws y cylch bywyd offer cyfan. Mae eu cwmpas fel arfer yn cynnwys:
- Dadansoddi a dylunio dichonoldeb-ar gyfer-adborth gweithgynhyrchu
- Efelychiad CAE i ragfynegi llif deunydd a springback
- Peiriannu CNC, EDM gwifren, a malu manwl gywir o gydrannau marw
- Triniaeth wres a gorffeniad wyneb ar gyfer ymwrthedd gwisgo
- Cydosod, sychu{0}}rhedeg dilysu, a rhoi cynnig ar y wasg iteraidd
- Gwasanaethau cynnal a chadw, hogi a thrwsio parhaus
Mae pob marw stampio metel yn mynd trwy'r dilyniant hwn cyn iddo erioed gynhyrchu rhan gynhyrchu. Gwaith y gwneuthurwr yw trosi eich bwriad dylunio yn offer cadarn sy'n dal goddefgarwch yn rhedeg ar ôl rhedeg. Mae hynny'n golygu dal problemau posibl yn ystod efelychiad yn hytrach na'u darganfod ar lawr y wasg, lle mae newidiadau yn costio mwy yn esbonyddol.
Mae'r erthygl hon yn cerdded trwy'r broses lawn, o fathau o farw a deunyddiau adeiladu i feini prawf gwerthuso a pherthnasoedd gwaith. P'un a ydych chi'n beiriannydd sy'n nodi goddefiannau, yn rheolwr cyrchu sy'n cymharu cyflenwyr, neu'n wneuthurwr sy'n archwilio stampio newydd yn marw ar gyfer rhaglen sydd ar ddod, mae'r adrannau o'ch blaen yn rhoi'r cyd-destun i chi wneud penderfyniadau craffach.
Mathau o Stampio Marw a Sut i'w Paru â'ch Prosiect
Mae dewis y math marw cywir yn un o'r penderfyniadau cynharaf mewn unrhyw raglen stampio, ac mae'n siapio cost offer, amser beicio ac ansawdd rhan yn uniongyrchol. Ac eto mae llawer o brynwyr yn cyrraedd y cam RFQ heb ymdeimlad clir o ba ddull sy'n cyd-fynd â'u geometreg, cyfaint a chyllideb. Mae'r pedwar math sylfaenol o stampio yn marw yn datrys problem gynhyrchu wahanol. Mae deall lle mae pob un yn rhagori yn eich helpu i gael sgwrs fwy cynhyrchiol gyda'ch partner offer o'r dechrau.
Marw Cynnydd -Rhediadau Parhaus Cyfaint Uchel
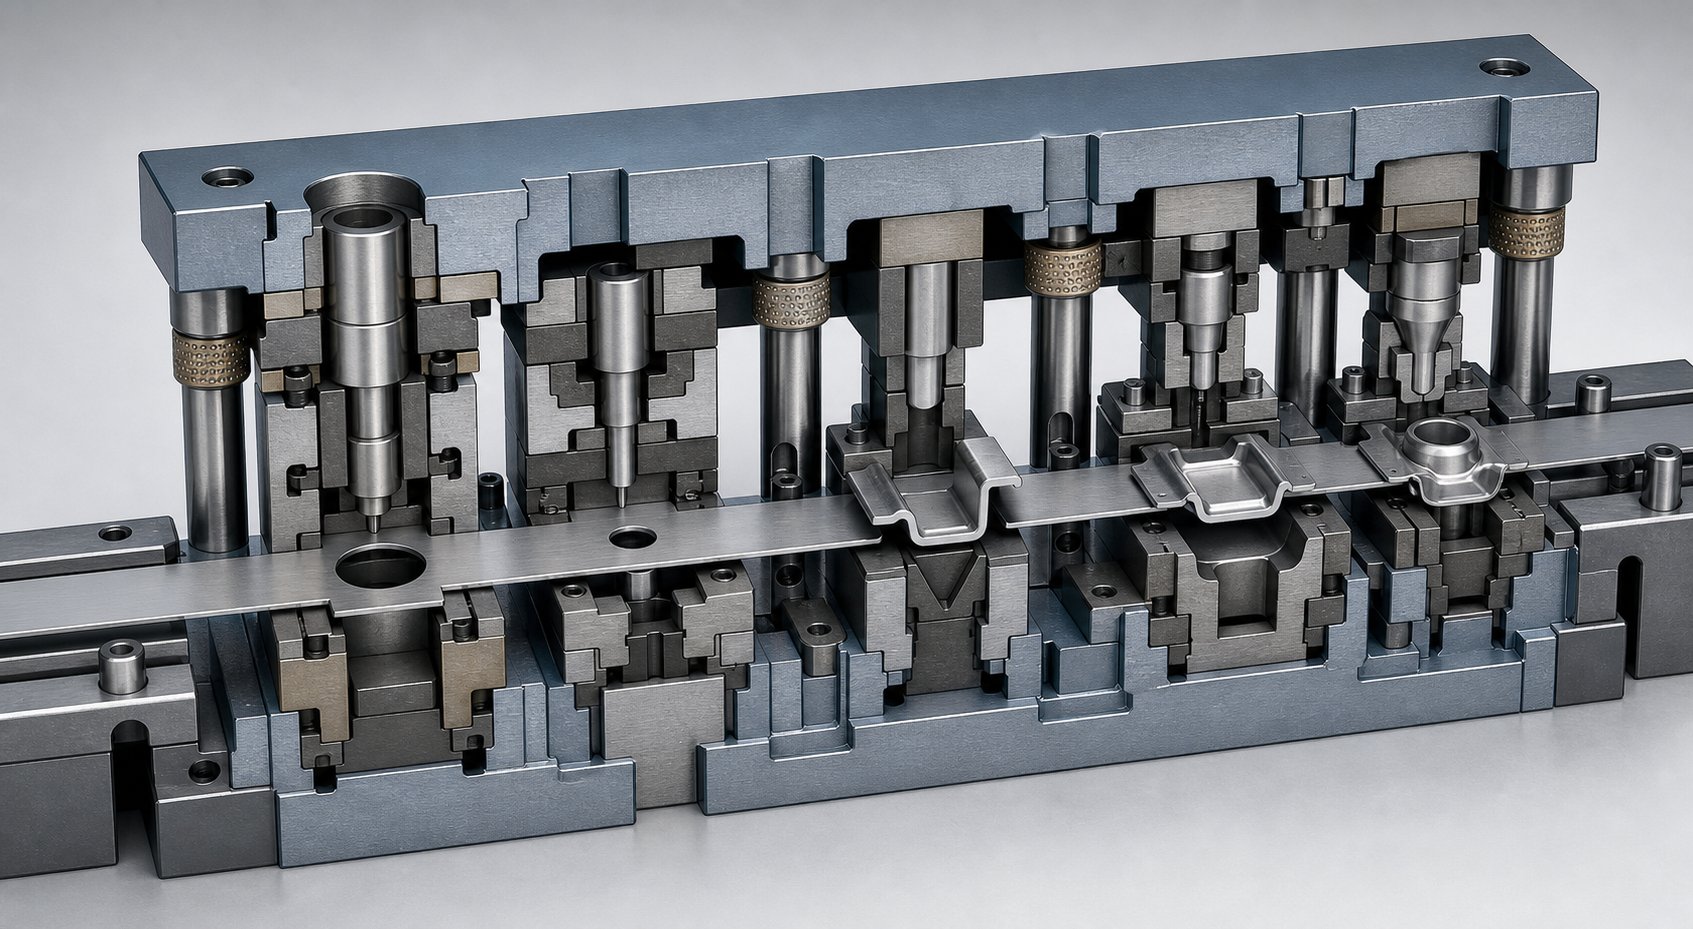
Dychmygwch stribed o fetel yn bwydo i mewn i ddis ac yn ymddangos fel rhan orffenedig ffracsiwn o eiliad yn ddiweddarach. Dynastampio marw blaengarar waith. Mae coil o stoc stribed yn mynd i mewn i un pen, gan symud ymlaen yn gynyddrannol trwy gyfres o orsafoedd, pob un yn perfformio gweithrediad penodol fel tyllu, plygu, bathu neu docio. Erbyn yr orsaf derfynol, mae cydran wedi'i chwblhau wedi'i gwahanu oddi wrth y stribed cludo.
Darnau cynyddol yw'r dewis o geffyl gwaith ar gyfer rhaglenni cyfaint uchel sy'n cynhyrchu rhannau cymhleth. Gan nad yw'r deunydd byth yn gadael y dis rhwng gweithrediadau, mae amseroedd beicio'n aros yn fyr ac mae cysondeb rhan-yn parhau'n uchel. Mae gweithgynhyrchwyr marw cynyddol fel arfer yn argymell y dull hwn pan fydd cyfeintiau blynyddol yn fwy na degau o filoedd o ddarnau ac mae geometreg rhannol yn cynnwys nodweddion lluosog a fyddai fel arall yn gofyn am weithrediadau ar wahân.
Mae'r cyfaddawd yn fuddsoddiad ymlaen llaw. Mae dylunio ac adeiladu marw cynyddol yn gofyn am gynllunio manwl ar draws pob gorsaf, a gall addasiadau ar ôl adeiladu fod yn gostus. Ond ar gyfer rhediadau cynhyrchu hir, mae'r gost fesul-darn yn gostwng yn ddramatig, yn aml yn golygu mai marw cynyddol yw'r opsiwn mwyaf darbodus dros oes rhaglen.
Trosglwyddo Marw ar gyfer Rhannau Mwy neu Ddyfnach
Yn syml, ni all rhai rhannau deithio trwy farw cynyddol ar stribed cludo. Mae angen strategaeth wahanol ar gregyn wedi'u tynnu'n ddwfn, cromfachau mawr, a chydrannau â geometreg sy'n ymestyn y tu hwnt i blân gwastad y deunydd stoc. Mae marw trosglwyddo yn datrys hyn trwy wahanu'r gwag oddi wrth y stribed yn yr orsaf gyntaf, yna ei symud yn fecanyddol rhwng gorsafoedd ffurfio annibynnol gan ddefnyddio grippers neu bysedd trosglwyddo.
Yr annibyniaeth hon sy'n rhoi'r hyblygrwydd i gyflenwyr stampio marw trosglwyddo drin rhannau sy'n rhy fawr, yn rhy ddwfn, neu'n rhy gymhleth yn geometregol ar gyfer dulliau bwydo stribedi. Gall pob gorsaf berfformio tyniadau ymosodol, fflansiau neu ail-streiciau heb gael eu cyfyngu gan y deunydd sy'n cysylltu'r rhan â'r stribed. Mantais ychwanegol: mae dileu'r we cludwr yn lleihau'r defnydd o ddeunydd fesul rhan, a all leihau cost darn yn ystyrlon ar raglenni sy'n defnyddio aloion drud.
Mae marw trosglwyddo yn golygu costau offer a gosod uwch, ac mae amseroedd beicio ychydig yn hirach na gosodiadau cynyddol oherwydd y symudiad trosglwyddo mecanyddol. Mae'n well eu cyfiawnhau ar gyfer cyfeintiau canolig i-uchel lle mae maint rhan neu ddyfnder yn gwneud offer cynyddol yn anymarferol.
Cyfansawdd yn marw ar gyfer Rhannau Precision Fflat
Pan fydd eich rhan yn gymharol wastad ac yn gofyn am gywirdeb dimensiwn tynn ar draws yr holl nodweddion, mae marw cyfansawdd yn darparu canlyniadau mewn un strôc yn y wasg. Mae marw cyfansawdd yn perfformio gweithrediadau torri a ffurfio lluosog ar yr un pryd. Mae tyllu a gorchuddio yn digwydd ar yr un pryd, sy'n sicrhau aliniad perffaith rhwng nodweddion mewnol a'r proffil allanol.
Mae'r weithred gydamserol hon yn gwneud marw cyfansawdd yn addas ar gyfer golchwyr, laminiadau trydanol, bylchau terfynell, a chydrannau gwastad manwl eraill lle mae crynoder neu gywirdeb lleoliad yn hollbwysig. Maent yn symlach o ran adeiladu nag offer cynyddol neu drosglwyddo, sy'n cadw costau cychwynnol yn gymedrol. Fodd bynnag, maent wedi'u cyfyngu i rannau heb ffurfiant 3D cymhleth, ac mae cyflymder cynhyrchu yn is na stampio cynyddol ar gyfer-anghenion cyfaint uchel.
Ar gyfer peirianwyr sy'n gwerthuso marw gwasg metel ar gyfer cydrannau fflat ar gyfeintiau isel-i-canolig, mae marw cyfansawdd yn aml yn darparu'r cydbwysedd gorau o ran cywirdeb a chost. Maent hefyd yn offer gweithredu cyntaf rhagorol, gan gynhyrchu bylchau sy'n bwydo i mewn i brosesau ffurfio dilynol.
Gorsaf-Gorsaf Sengl yn Marw ar gyfer Gweithrediadau Syml
Nid yw pob tasg stampio yn gofyn am gymhlethdod aml-orsaf. Mae gorsaf sengl yn marw yn perfformio un llawdriniaeth fesul strôc o'r wasg, boed hynny'n wag, yn dyllu, yn ffurf neu'n docio. Nhw yw'r stampwyr mwyaf syml i'w dylunio a'u hadeiladu, sy'n eu gwneud yn ddelfrydol ar gyfer prototeipio, rhediadau byr, neu weithrediadau eilaidd ar rannau sydd eisoes wedi mynd trwy stampio cynradd.
Mae symlrwydd offer gorsaf sengl yn golygu trawsnewid cyflym a chost ymlaen llaw isel. Yr anfantais yw effeithlonrwydd. Mae cynhyrchu rhan sy'n gofyn am weithrediadau lluosog yn golygu ei thrin trwy sawl marw, cynyddu llafur ac o bosibl gyflwyno amrywiad lleoliad rhwng gweithrediadau. Ar gyfer rhaglenni cynhyrchu, mae marw gorsaf sengl fel arfer yn cael ei gadw ar gyfer rhannau cymhlethdod isel neu sefyllfaoedd lle mae datrysiad stamp marw wedi'i deilwra ar gyfer un nodwedd benodol yn unig sydd ei angen.
Cipolwg ar Gymharu Mathau o Ddies
Mae'r tabl isod yn mapio pob math o farw yn erbyn y ffactorau sydd bwysicaf wrth gynllunio'r prosiect. Defnyddiwch ef i gyfyngu ar eich opsiynau cyn ymgysylltu â gwneuthurwr i gael dadansoddiad dichonoldeb manwl.
| Math Marw | Achos Defnydd Gorau | Cyfrol Gynhyrchu Nodweddiadol | Cymhlethdod Rhan | Ystod Trwch Deunydd | Cost Offer Cymharol |
|---|---|---|---|---|---|
| Blaengar | Rhannau nodwedd aml-cymhleth ar gyflymder uchel | Uchel (50,000+ yn flynyddol) | Canolig i uchel | 0.1 mm - 6 mm | Uchel |
| Trosglwyddo | Rhannau mawr, dwfn neu 3D-ffurfiedig | Canolig i uchel (10,000+) | Uchel | 0.5 mm - 12 mm | Uchel |
| Cyfansawdd | Rhannau manwl gwastad gyda goddefiannau tynn | Isel i ganolig (1,000 - 50,000) | Isel i ganolig | 0.1 mm - 4 mm | Canolig |
| Gorsaf-Singlo | Gweithrediadau syml, prototeipiau, rhediadau byr | Isel (o dan 10,000) | Isel | 0.1 mm - 10 mm | Isel |
Sylwch sut mae cymhlethdod cyfaint a rhan yn eich gwthio tuag at wahanol bennau'r sbectrwm. Mae terfynell gysylltydd gwastad ar 500,000 o ddarnau y flwyddyn yn pwyntio'n sgwâr at offer cynyddol, tra bod clostir wedi'i dynnu'n ddwfn ar 20,000 o unedau'n flynyddol yn gymhwysiad marw trosglwyddo gwerslyfr. Mae paru'r math marw â gwir ofynion eich prosiect, yn hytrach na diffygdalu i'r opsiwn mwyaf cyfarwydd, yn un o'r ffyrdd cyflymaf o reoli buddsoddiad offer heb aberthu ansawdd rhan.
Wrth gwrs, dim ond rhan o'r stori y mae'r math marw yn ei ddweud. Mae'r deunyddiau a ddefnyddir i adeiladu'r offer hwnnw, o raddau dur offer i driniaethau arwyneb, yn pennu pa mor hir y mae'n dal goddefgarwch a faint o waith cynnal a chadw sydd ei angen arno dros ei oes gwasanaeth.
Deunyddiau Adeiladu sy'n Gwahanu Offer Da oddi wrth Fawr
Gall dau farw edrych yn union yr un fath ar y tu allan a pherfformio'n wahanol iawn dros 500,000 o gylchoedd. Mae'r gwahaniaeth fel arfer yn dibynnu ar yr hyn maen nhw wedi'i wneud ohono. Detholiad dur marw stampio yw un o'r dangosyddion mwyaf clir o ddyfnder peirianneg gwneuthurwr, ond anaml y mae'n ymddangos mewn cymariaethau RFQ. Mae deall pa raddau offer dur, opsiynau carbid, a thriniaethau arwyneb sy'n berthnasol i'ch prosiect yn eich helpu i werthuso a yw pris a ddyfynnwyd yn adlewyrchu gwerth tymor hir neu gost ymlaen llaw isel yn unig.
Offeryn Graddau Dur a Ddefnyddir mewn Stampio Die Construction
Mae'r rhan fwyaf o farw stampio dur yn cael eu hadeiladu o lond llaw o raddau dur offer profedig, pob un wedi'i optimeiddio ar gyfer cydbwysedd penodol o galedwch, caledwch, a gwrthsefyll traul. Dyma lle mae'r graddau cyffredin yn ffitio:
D2yw'r mynd{0}}i radd gwaith oer- ar gyfer blancio a ffurfio marw sy'n wynebu traul sgraffinio. Mae ei gynnwys carbon a chromiwm uchel yn darparu ymwrthedd gwisgo rhagorol ar lefelau caledwch o gwmpas RC 58-60, gan ei wneud yn addas iawn ar gyfer rhediadau cynhyrchu hir ar ddur ysgafn a thaflen HSLA. Mae'r cyfaddawd yn galedwch cymedrol. Gall D2 naddu neu gracio o dan lwyth effaith trwm.
A2yn cynnig tir canol. Mae'n radd caledu aer gyda gwydnwch gwell na D2 tra'n dal i ddarparu ymwrthedd traul da. Pan fydd eich stampio metel dalen yn marw mae angen ymdrin â difrifoldeb ffurfio ac effaith gymedrol, mae A2 yn taro cydbwysedd ymarferol ar gyfer rhaglenni cyfaint canolig i -gyfaint uchel.
S7yn sioc-wrthsefyll gradd a adeiladwyd ar gyfer effaith. Os yw eich marw yn profi grymoedd gwagio trwm, gweithredoedd cam ymosodol, neu lwytho sioc dro ar ôl tro, mae S7 yn amsugno'r egni hwnnw heb fethiant trychinebus. Ni fydd yn cyfateb i D2 ar gyfer ymwrthedd crafiadau, ond mae'n dal i redeg lle byddai graddau brau yn torri asgwrn.
M2yn{0}}dur cyflymder uchel sy'n cadw caledwch ar dymheredd uchel. Fe'i cedwir yn nodweddiadol ar gyfer blaenau dyrnu a mewnosodiadau torri mewn{-cyflymder uchel cynyddol yn marw lle byddai ffrithiant-yn cynhyrchu gwres yn meddalu -gwaith dur oer confensiynol.
Mae'r dewis cywir yn dibynnu ar eich cyfaint cynhyrchu, y deunydd workpiece yn cael ei stampio, a'r modd methiant amlycaf y bydd y marw yn ei wynebu. Efallai y bydd gwneuthurwr sy'n stampio stampiadau alwminiwm meddal ar gyfeintiau cymedrol yn nodi A2, tra byddai un sy'n rhedeg 1.5 miliwn o gylchoedd ar ddur cryfder uchel yn gogwyddo tuag at D2 neu ddewis arall meteleg powdr gyda dosbarthiad carbid manylach.
Mewnosodiadau Carbid a Thriniaethau Arwyneb
Pan fydd duroedd offer safonol yn cyrraedd eu terfynau, mae stampio carbid yn marw cydrannau yn ymestyn bywyd gwasanaeth yn sylweddol. Mae mewnosodiadau carbid twngsten yn gyffredin mewn gorsafoedd torri lle byddai metelau dalen sgraffiniol, dur wedi'i orchuddio, neu aloion cryfder uchel yn gwisgo trwy ddur confensiynol mewn ffracsiwn o'r oes farw ddisgwyliedig. Mae'r mewnosodiadau hyn yn cael eu brazed neu eu cadw'n fecanyddol yn y corff marw, gan ganolbwyntio caledwch eithafol yn union lle mae'r traul yn digwydd.
Mae triniaethau wyneb yn ychwanegu haen arall o amddiffyniad heb newid geometreg sylfaen y marw. Mae'r opsiynau mwyaf cyffredin yn cynnwys:
Nitriding(ïon nwy neu plasma) yn tryledu nitrogen i wyneb yr offeryn, gan greu cas caled sy'n gwrthsefyll traul gludiog a charnu. Mae nitriding ion yn gyflymach, yn gweithredu ar dymheredd is, ac yn lleihau'r haen wen frau sy'n gallu fflawio dan lwyth.
haenau TiN a TiAlNsy'n cael ei gymhwyso trwy ddyddodiad anwedd corfforol (PVD) yn cynhyrchu arwyneb-caledwch, isel-ffrithiant uchel. Ymchwil a ddogfennwyd gan yCanllawiau Ymgeisio AHSSyn dangos offer wedi'u gorchuddio â PVD sy'n cynhyrchu dros 1.2 miliwn o rannau o'i gymharu â dim ond 50,000 ar gyfer cyfwerth â phlatiau crôm ar yr un cymhwysiad dei metel dalen.
Platio Chrome, unwaith y bydd rhagosodiad diwydiant, yn disgyn allan o blaid. Gall arddangos microcracio o dan bwysau cyswllt uchel sy'n nodweddiadol o ddur cryfder uchel uwch, ac mae rheoliadau amgylcheddol yn tynhau o amgylch y broses.
Dull ymarferol y mae llawer o weithgynhyrchwyr yn ei ddefnyddio: adeiladu'r corff marw o-haearn bwrw effeithiol neu ddur gradd is, yna gosod mewnosodiadau dur offer neu garbid o radd uchel mewn lleoliadau tra traul. Mae hyn yn targedu buddsoddiad lle mae'n bwysig ac yn cadw'r gost offer gyffredinol dan reolaeth.
Sut Mae Deunydd Marw yn Effeithio ar Ansawdd Rhan a Chost
Nid dewis deunydd yn unig sy'n pennu pa mor hir y mae marw yn para. Mae'n effeithio'n uniongyrchol ar y rhannau sy'n dod oddi ar y wasg. Mae arwyneb marw sy'n diraddio yn cyflwyno burrs, drifft dimensiwn, ac amherffeithrwydd arwyneb i'ch cydrannau wedi'u stampio. Dros amser, mae'r materion ansawdd hyn yn trosi'n sgrap, ail-weithio, a stopiau llinell posibl i lawr yr afon.
Mae dur marw stampio gradd uwch yn dal goddefiannau tynnach yn hirach rhwng cyfnodau miniogi. Mae arwynebau gorchuddio yn lleihau ffrithiant, sy'n gwella llif deunydd ac yn lleihau marciau carlamu ar rannau gorffenedig. Ar gyfer peirianwyr sy'n nodi stampio metel dalen yn marw, mae gofyn y cwestiynau cywir am ddeunydd marw cyn cymeradwyo adeilad yn un o'r ffyrdd mwyaf effeithiol o ddiogelu ansawdd rhan ar draws y rhediad cynhyrchu llawn.
Dyma'r ffactorau allweddol i'w trafod gyda'ch gwneuthurwr wrth ddewis deunydd:
- Beth yw'r oes farw disgwyliedig mewn strôc cyn ail-lifo, a pha radd dur sy'n cefnogi'r targed hwnnw?
- Beth yw'r modd methiant amlycaf ar gyfer y cais hwn: gwisgo sgraffiniol, gwisgo gludiog, naddu, neu gracio?
- A oes angen mewnosodiadau neu haenau carbid ar ddeunydd y gweithfan (dur cryfder uchel, di-staen, alwminiwm)?
- A fydd triniaethau arwyneb yn cael eu defnyddio cyn neu ar ôl rhoi cynnig arnynt, a sut mae hynny'n effeithio ar lwfansau dimensiwn?
- Beth yw'r dybiaeth cyfwng cynnal a chadw sydd wedi'i chynnwys yn y bywyd marw a ddyfynnir?
- A ellir cyfiawnhau duroedd offer meteleg powdr ar gyfer y cyfaint cynhyrchu a chryfder y gweithle dan sylw?
Mae'r cwestiynau hyn yn symud y sgwrs o'r pris-y-marw i'r gost-fesul-rhan, sef y metrig sy'n gyrru eich llinell waelod mewn gwirionedd. Mae gwneuthurwr sy'n gallu mynegi pam y dewisodd radd benodol ar gyfer eich cais, yn hytrach na diffygdalu i ba bynnag ddur sydd mewn stoc, yn nodi'r math o ddyfnder peirianneg sy'n talu ar ei ganfed ar draws cannoedd o filoedd o gylchoedd y wasg.
Esboniad o'r Broses Ddylunio a Pheirianneg Die Cam wrth Gam
Mae gwybod pa ddeunyddiau sy'n mynd i ddis yn werthfawr. Ond mae deall sut mae dyluniad yn dod yn offer cynhyrchu wedi'i ddilysu yn rhoi rhywbeth mwy ymarferol i chi: darlun clir o'r llinell amser, y pwyntiau penderfynu, a'r cydweithredu sy'n gysylltiedig pan fyddwch chi'n cyflogi gwneuthurwr. Mae'r broses stampio mewn gweithgynhyrchu yn symud trwy gyfnodau peirianneg penodol, ac mae pob un yn bodoli i ddal problemau'n gynnar, pan fydd atebion yn rhad ac yn gyflym.
Dyma'r dilyniant llawn mae dyluniad marw stampio metel yn ei ddilyn, o'ch ffeil rhan gychwynnol i'r offer a gymeradwyir gan gynhyrchu.
- Dadansoddiad dichonoldeb rhannol a gwerthusiad deunydd
- Cynllun stribed a chynllunio prosesau
- Efelychu CAE a ffurfio dilysiad
- Dyluniad marw manwl a pheirianneg cydrannau
- Peiriannu CNC, EDM, a gwneuthuriad cydrannau
- Cydosod, aliniad, a gosod marw
- Tryout yn y wasg, archwilio sampl, a mireinio ailadroddol
- Cymeradwyo cynhyrchu a throsglwyddo
Mae pob cam yn adeiladu ar yr un o'i flaen. Mae sgipio neu ruthro unrhyw gam yn cyflwyno risg sy'n gwaethygu ymhellach i lawr y llinell. Gadewch i ni edrych ar y tri cham peirianneg mawr yn fanwl.
Dadansoddiad Dichonoldeb a Dewis Deunydd
Cyn i unrhyw waith dylunio ddechrau, mae tîm peirianneg y gwneuthurwr yn cynnal adolygiad porthgadw o'ch rhan. Mae'r dadansoddiad dichonoldeb hwn yn pennu a oes modd stampio'ch geometreg fel y'i lluniwyd, ac os na, pa addasiadau sy'n gwella gweithgynhyrchu heb gyfaddawdu ar swyddogaeth.
Beth mae'r adolygiad hwn yn ei gwmpasu mewn gwirionedd? Mae peirianwyr yn archwilio geometreg eich rhan yn chwilio am nodweddion sy'n creu heriau ffurfio: radiysau tro sy'n rhy dynn o'u cymharu â thrwch deunydd, yn tynnu dyfnderoedd sy'n fwy na therfynau hydwythedd y deunydd, tyllau wedi'u lleoli'n rhy agos at droadau lle byddai ystumiad yn gwneud iddynt fynd yn hirgrwn, neu nodweddion sy'n gofyn am oddefiannau sy'n gyrru cost offeru yn anghymesur. Gall peiriannydd profiadol nodi'r pryderon hyn yn gyflym oherwydd eu bod wedi gweld geometregau tebyg yn llwyddo neu'n methu ar draws miloedd o raglenni blaenorol.
Mae gwerthuso deunydd yn rhedeg ochr yn ochr. Mae'r broses stampio metel dalen yn ymddwyn yn wahanol yn dibynnu ar gryfder cynnyrch yr aloi a ddewiswyd, hydwythedd, a nodweddion springback. Gallai rhan sydd wedi'i dylunio mewn dur ysgafn stampio'n lân ar y cynnig cyntaf, tra gallai'r un geometreg mewn dur cryfder uchel neu ddur di-staen wrido, hollti, neu sbring yn ôl y tu hwnt i oddefgarwch. Mae'r gwneuthurwr yn asesu a yw eich dewis deunydd yn cefnogi'r geometreg arfaethedig ac yn awgrymu dewisiadau amgen pan nad yw'n cefnogi'r geometreg arfaethedig.
Dyma hefyd lle mae cyfaint cynhyrchu yn mynd i mewn i'r hafaliad. Mae rhediad o 5,000 o rannau'r flwyddyn yn cyfiawnhau strategaeth offer wahanol i 500,000. Mae cyfaint yn dylanwadu ar ddewis math marw, gradd deunydd ar gyfer yr offer ei hun, ac a ddylai nodweddion penodol gael eu ffurfio wrth-farw neu eu trin mewn gweithrediadau eilaidd. Mae'r gwneuthurwyr gorau yn trin y cam hwn fel sgwrs DFM cydweithredol yn hytrach nag ymarfer dyfynbris un ffordd.
CAE Efelychu a Dylunio Die
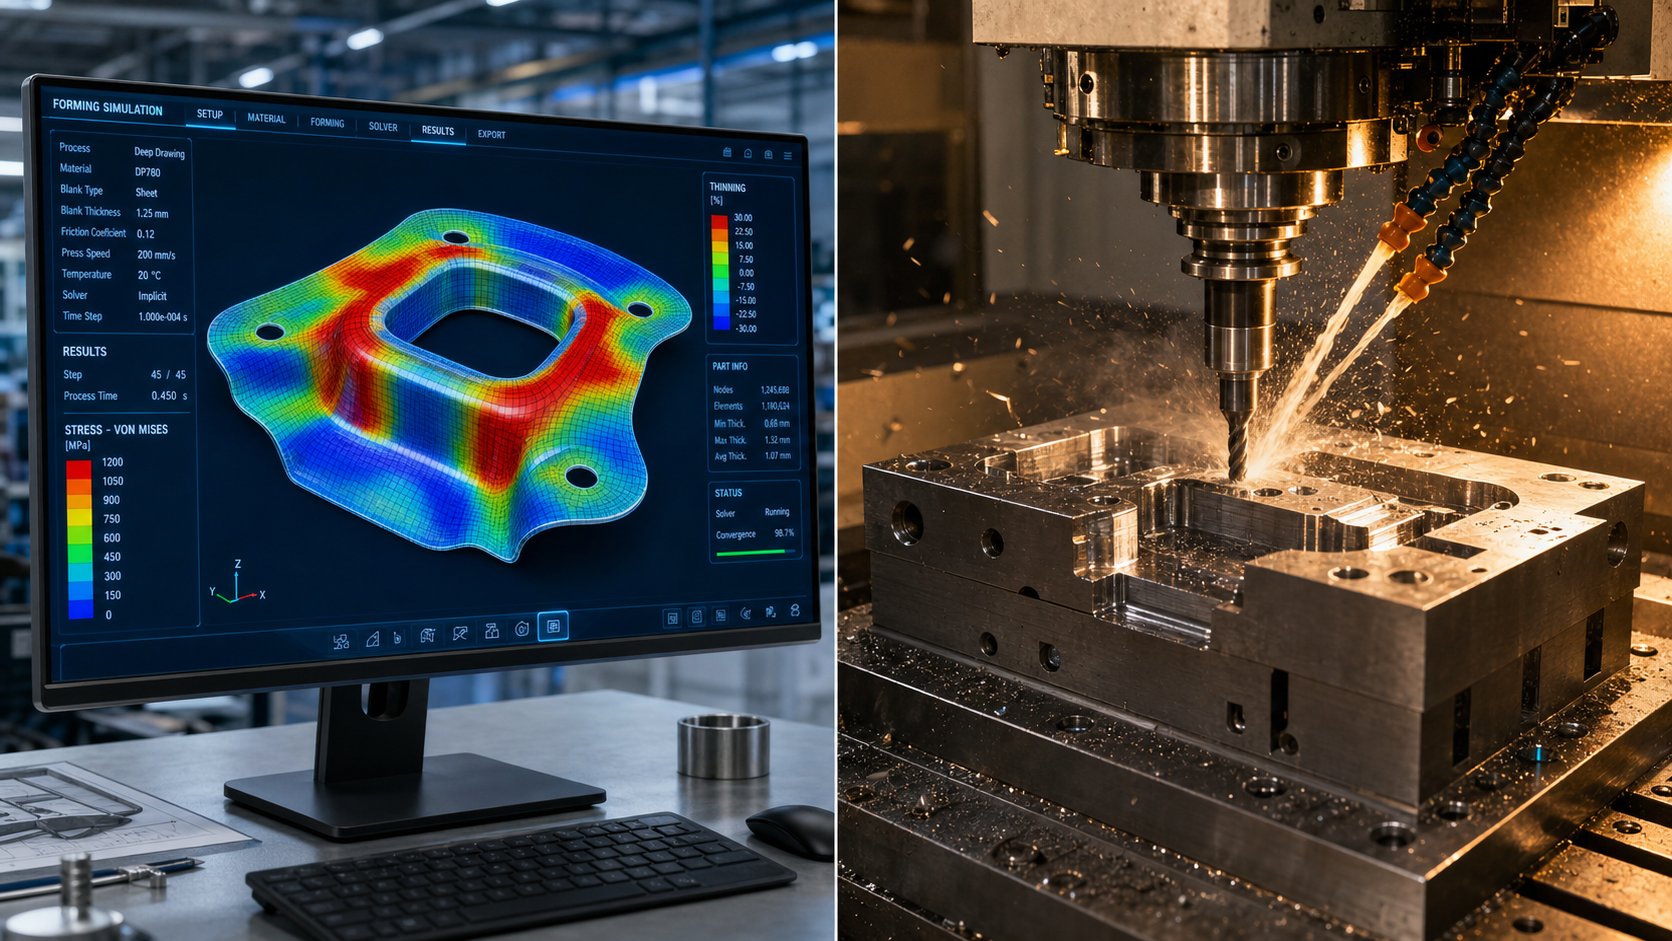
Dychmygwch allu stampio'ch rhan ganwaith yn ddigidol, gan wylio'n union lle mae'r metel yn teneuo, yn crychau, neu'n tarddu'n ôl, cyn torri un bloc o ddur offer. Dyna beth mae dadansoddi elfennau meidraidd yn ei roi i'r broses weithgynhyrchu stampio.
Gan ddefnyddio llwyfannau fel AutoForm, DYNAFORM, neu feddalwedd efelychu ffurfio pwrpasol tebyg, mae peirianwyr yn modelu'r rhyngweithio cyflawn rhwng eich dalen fetel yn wag, yr arwynebau marw, a grymoedd y wasg. Mae'r efelychiad yn rhagweld llif deunydd i mewn i geudodau marw, yn nodi ardaloedd o deneuo neu gywasgu gormodol, yn cyfrifo maint springback, ac yn tynnu sylw at holltau neu grychau posibl. Yn ôlDadansoddiad Keysight o ffurfio efelychiad, mae'r dilysiad rhithwir hwn yn caniatáu i weithgynhyrchwyr ganfod a datrys diffygion posibl cyn dechrau cynhyrchu gwirioneddol, gan ddisodli profion corfforol drud â choethi digidol ailadroddol.
Iawndal Springback yw un o'r -allbynnau gwerth uchaf o efelychu. Mae pob defnydd yn dueddol o ddychwelyd yn rhannol i'w siâp gwreiddiol ar ôl ffurfio. Yn hytrach na darganfod hyn ar y wasg ac ail-beiriannu arwynebau marw trwy brofi a methu, mae efelychiad yn meintioli'r sbringback ac yn caniatáu i beirianwyr adeiladu'r gor-blygu'n uniongyrchol i geometreg yr offer o'r cychwyn cyntaf.
Mae'r cam dylunio marw manwl yn dilyn dilysu efelychu. Mae peirianwyr yn trosi'r cysyniad ffurfio profedig yn fodel 3D cyflawn sy'n nodi pob cydran: proffiliau dyrnu, blociau marw, platiau stripiwr, systemau canllaw, lleoliadau pin peilot, a chynllun y stribedi sy'n dilyniannu gweithrediadau ar draws gorsafoedd. Dyma lle mae gofynion y peiriant stampio marw yn cael eu diffinio hefyd, gan gynnwys tunelledd y wasg, maint y gwely, a'r uchder caead sydd ei angen i redeg yr offeryn gorffenedig. Mae llwyfannau CAD fel SOLIDWORKS neu Siemens NX yn cynhyrchu'r lluniadau gweithgynhyrchu sy'n bwydo'n uniongyrchol i'r cyfnod peiriannu.
Peiriannu, Cynulliad, a Dilysu Tryout
Gyda'r dyluniad wedi'i gwblhau, mae'r gwneuthuriad yn dechrau. Mae peiriannau melino CNC yn cynhyrchu'r ffurfiau marw cynradd, gan weithio o flociau dur offer caled i greu proffiliau dyrnu, ceudodau marw, a geometregau plât i oddefiannau tynn. Mae nodweddion mewnol cymhleth, corneli mewnol miniog, a manylion cain a fyddai'n anodd neu'n amhosibl eu melino yn cael eu trin gan wifren EDM ac EDM sinker, sy'n defnyddio gollyngiad trydanol i erydu deunydd â thrachywiredd lefel micron.
Mae malu wyneb yn dod ag arwynebau critigol i'w gwastadrwydd terfynol a'u manylebau gorffen. Mae triniaeth wres yn caledu cydrannau gweithio i'w gwerthoedd targed Rockwell. Mae'r broses stampio gweithgynhyrchu ar gyfer yr offer ei hun yn gofyn am yr un meddylfryd manwl gywir a fydd yn cynhyrchu'ch rhannau yn y pen draw.
Mae'r Cynulliad yn dod â'r holl gydrannau wedi'u peiriannu at ei gilydd i'r set marw. Pwnsh sedd i mewn i'r plât dyrnu, yn marw blociau mount i'r esgid isaf, pinnau canllaw a bushings alinio'r haneri, a systemau gwanwyn yn cael graddnodi. Mae aliniad ar y cam hwn yn cael ei fesur mewn micronau. Byddai camaliniad bach rhwng yr hanner uchaf a'r hanner isaf yn amlygu ei hun fel torri anwastad, traul cynamserol, neu allan-o-rhannau goddefgarwch.
Tryout yw lle mae theori yn cwrdd â realiti. Mae'r marw wedi'i ymgynnull yn mynd i mewn i wasg ac yn rhedeg ei strociau cyntaf ar ddeunydd cynhyrchu gwirioneddol. Mae peirianwyr yn archwilio'r samplau canlyniadol yn erbyn eich print rhannol, mesur dimensiynau, gwirio gorffeniad wyneb, a gwerthuso ansawdd ymyl. Mae bron dim marw yn cynhyrchu rhannau perffaith ar y taro cyntaf. Mae addasiadau iteraidd yn dilyn: mae radiws ffurfio yn cael ei gymysgu ychydig, mae cliriad torri'n cael ei diwnio, mae iawndal springback yn cael ei ddeialu'n fwy ymosodol. Mae pob iteriad yn dod â'r samplau yn nes at y fanyleb nes bod cydymffurfiad dimensiwn wedi'i gadarnhau ar draws rhediadau olynol lluosog.
Y ddolen ddilysu hon, rhedeg samplau, mesur, addasu, ac ail-redeg, yw lle mae profiad yn gwahanu cynhyrchwyr galluog oddi wrth y gweddill. Mae tîm sydd wedi dilysu miloedd o farwolaethau yn adnabod patrymau yn gyflymach, yn gwneud cywiriadau mwy manwl gywir, ac yn cyrraedd cymeradwyaeth cynhyrchu mewn llai o iteriadau. Y canlyniad: amseroedd arwain byrrach a chost datblygu is i chi.
Yr hyn y byddwch chi'n sylwi arno ar draws y broses gyfan hon yw pa mor drwm y mae'r cyfnodau cynnar, dichonoldeb, efelychu, a dyluniad manwl, yn dylanwadu ar bopeth i lawr yr afon. Mae buddsoddiad peirianneg trylwyr ymlaen llaw yn cywasgu'r amserlen ar gyfer rhoi cynnig arni ac yn lleihau'r siawns o bethau annisgwyl costus. Mae'r un egwyddor yn ymestyn y tu hwnt i ddatblygiad marw unigol i'r cwestiwn ehangach o ba ddiwydiannau sydd angen pa lefel o drylwyredd peirianneg, a sut mae eu gofynion deunydd ac ardystiad penodol yn siapio'r broses offer o'r diwrnod cyntaf.
Diwydiannau a wasanaethir a sut mae eu hanghenion stampio marw yn amrywio
Gall marw stampio a adeiladwyd ar gyfer panel corff modurol ac un a adeiladwyd ar gyfer terfynell gysylltydd micro rannu'r un ffiseg sylfaenol, ond dyna lle mae'r tebygrwydd yn dod i ben. Mae'r deunyddiau, goddefiannau, cyfeintiau, a dogfennaeth ansawdd sydd eu hangen ym mhob sector yn siapio popeth o ddewis dur offer i feini prawf dilysu. Stampio metel yn marw mae gweithgynhyrchwyr sy'n gwasanaethu diwydiannau lluosog yn cynnal llyfrau chwarae peirianneg gwahanol ar gyfer pob un, oherwydd gall proses sy'n bodloni gofynion un sector fod yn fyr mewn un arall.
Mae deall y gwahaniaethau hyn yn eich helpu i werthuso a oes gan bartner offer posibl brofiad gwirioneddol yn eich diwydiant neu a yw'n ei restru ar dudalen galluoedd.
Gofynion Die Stampio Modurol
Mae stampio marw modurol yn gweithredu mewn byd a ddiffinnir gan ddisgwyliadau cyfaint, cyflymder a diffyg-sero. Efallai y bydd angen cannoedd o stampiadau metel dalennau ar lwyfan un cerbyd, o groesaelodau strwythurol a breichiau rheoli i baneli corff Dosbarth A gyda gofynion arwyneb cosmetig. Mae cyfeintiau blynyddol fel mater o drefn yn cyrraedd cannoedd o filoedd neu filiynau o ddarnau fesul rhan rif, sy'n golygu bod yn rhaid i offer oroesi cyfrifiadau cylch eithafol wrth gynnal goddefgarwch trwy gydol ei oes gwasanaeth.
Yr hyn sy'n gosod y sector modurol ar wahân yw ei seilwaith ansawdd. Mae'rIATF 16949Mae safon yn rheoli'r gadwyn gyflenwi modurol gyfan, gan fynnu atal diffygion yn hytrach na chanfod yn unig. Yn wahanol i ISO 9001, sy'n canolbwyntio ar foddhad cwsmeriaid cyffredinol, mae IATF 16949 yn gorchymyn defnyddio pum offeryn craidd: APQP ar gyfer cynllunio lansio, PPAP ar gyfer cymeradwyo cynhyrchu, FMEA ar gyfer dadansoddi risg, MSA ar gyfer dilysu mesuriadau, a SPC ar gyfer monitro prosesau amser real.
Ar gyfer eich rhaglen marw stampio modurol, mae hyn yn cyfateb i ofynion penodol ar y lefel offer. Rhaid i'r marw gynhyrchu rhannau sy'n pasio cyflwyniad PPAP, sy'n golygu bod astudiaethau gallu dimensiwn yn cadarnhau bod mynegeion proses yn cwrdd â thargedau OEM ar draws rhediadau cynhyrchu olynol. Mae angen i ddis stampio modurol hefyd gynnwys-synhwyro marw ar gyfer-monitro grym amser real, canfod gwlithod, a dilysu porthiant, oherwydd gall un nam a fethwyd anfon rhannau diffygiol i lawr yr afon cyn i unrhyw un ddal y broblem.
Mae goddefiannau ar gyfer cydrannau strwythurol fel arfer yn glanio ar +/- 0.1 mm i +/- 0.25 mm, tra bod paneli Dosbarth A yn gofyn am reolaethau proffil wyneb tynnach fyth er mwyn osgoi waviness gweladwy neu farciau sinc ar ôl paent. Mae'r cyfuniad o gyfeintiau uchel, goddefiannau tynn, ac ardystiad gorfodol yn gwneud modurol yn un o'r sectorau mwyaf heriol ar gyfer offer stampio metel diwydiannol.
Electroneg a Stampio Cydrannau Trydanol
Symud o banel drws car i derfynell cysylltydd trydanol, ac mae maint yr her yn newid yn llwyr. Mae rhannau'n crebachu i filimetrau. Mae trwch deunydd yn disgyn o dan 0.2 mm. Mae goddefgarwch yn tynhau i ficronau. Ac eto mae cyfeintiau cynhyrchu yn aml yn cystadlu neu'n rhagori ar niferoedd modurol, gyda rhaglenni cysylltwyr yn rhedeg i ddegau o filiynau bob blwyddyn.
Mae stampio metel trydanol yn gofyn am farw cynyddol sy'n rhedeg ar gyflymder uchel, weithiau'n fwy na 1,000 o strôc y funud, ar aloion copr tenau, efydd ffosffor, neu gopr beryllium. Nid cywirdeb dimensiwn yn unig yw'r ffactor ansawdd hanfodol. Mae'n gyflwr ymyl. Mae gweithgynhyrchwyr cysylltwyr angen ymylon rhydd oherwydd gall hyd yn oed burr bach ymyrryd ag arwynebau paru, peryglu cyswllt trydanol, neu greu problemau clirio mewn amgaeadau bach.
Dychmygwch pin cysylltydd sy'n 0.5 mm o led. Gall burr sy'n mesur dim ond 0.05 mm, sy'n anweledig i'r llygad noeth, atal gosod cywir yn ei gynhwysydd. Dyna pam mae gweithrediadau marw a stampio manwl gywir ar gyfer electroneg yn gofyn am gliriadau torri wedi'u optimeiddio i'r aloi a'r trwch penodol, ynghyd â dyluniadau marw blaengar sy'n cynnal aliniad ar draws dwsinau o orsafoedd sy'n gweithredu ar gyflymder eithafol.
Mae trin deunydd yn ychwanegu haen arall o gymhlethdod. Mae stribedi copr tenau yn feddal ac yn hawdd eu dadffurfio, felly mae'n rhaid i systemau porthiant, cofrestru peilot, a chanllawiau stribedi atal byclo neu gamgofrestru. Mae gofynion platio, p'un a oes angen aur, tun neu nicel ar y terfynellau, hefyd yn dylanwadu ar ddyluniad marw oherwydd bod platio dethol yn aml yn digwydd ar y stribed cyn ei stampio, sy'n golygu bod yn rhaid i'r marw osgoi niweidio arwynebau sydd wedi'u platio ymlaen llaw.
Fel arfer nid yw stampio manwl gywir ar gyfer electroneg yn gofyn am IATF 16949, ond mae llawer o OEMs cysylltwyr yn gosod gofynion ansawdd penodol eu cwsmeriaid eu hunain sy'n cystadlu â thrylwyredd modurol. Mae cyflwyniadau arddull PPAP a rheolaethau proses ystadegol yn gyffredin, yn enwedig ar gyfer cysylltwyr gradd modurol sy'n pontio'r ddau sector.
Cymwysiadau Awyrofod a Dyfeisiau Meddygol
Mae stampio dyfeisiau awyrofod a meddygol yn rhannu llinyn cyffredin: mae canlyniad methiant yn drychinebus. Gall braced awyren ddiffygiol arwain at fethiant strwythurol ar uchder. Gall cydran offeryn llawfeddygol ddiffygiol niweidio claf. Mae'r ddau sector yn ymateb i'r risg hon gyda gofynion olrhain, dogfennaeth a dilysu prosesau helaeth sy'n llywio'n sylfaenol sut mae offer yn cael eu dylunio a'u cymhwyso.
Mae stampio awyrofod yn cynnwys deunyddiau egsotig fel aloion titaniwm (Ti-6Al-4V), Inconel 718, a duroedd di-staen cryfder uchel (15-5 PH). Mae'r deunyddiau hyn yn gwrthsefyll ffurfio, yn cynhyrchu traul offer eithafol, ac yn gwanwyn yn ôl yn ymosodol. Mae marw ar gyfer cydrannau awyrofod yn gofyn am ddur offer premiwm neu fewnosodiadau carbid mewn gorsafoedd torri, a rhaid i waith efelychu ystyried ymddygiad aflinol yr aloion hyn. Mae'r safon ansawdd lywodraethol ynAS9100D, sy'n adeiladu ar ISO 9001 ond sy'n ychwanegu-gofynion penodol awyrofod ynghylch rheoli ffurfweddiad, atal rhan ffug, ac archwiliad erthygl gyntaf fesul AS9102.
Mae stampio dyfeisiau meddygol, a lywodraethir gan ISO 13485, yn cyflwyno ei heriau penodol ei hun. Mae biocompatibility yn gyrru dewis deunydd tuag at ddur di-staen 316L, titaniwm Gradd 23 (ELI), a chrome cobalt. Gall gofynion gorffeniad arwyneb ar gyfer cydrannau cyswllt cleifion fynnu gorffeniadau o 8-16 Ra neu well, a gyflawnir trwy electropolishing ar ôl stampio. Mae olrhain lot ar gyfer cydrannau mewnblanadwy yn ymestyn yr holl ffordd i gofnodion lefel cleifion, sy'n golygu bod yn rhaid i bob rhan wedi'i stampio gysylltu'n ôl â rhif gwres materol penodol, shifft cynhyrchu, a chofnod arolygu.
Mae'r ddau sector yn rhannu un effaith ymarferol ar weithgynhyrchu marw: mae cyfeintiau cynhyrchu fel arfer yn is na modurol neu electroneg, ond mae dwyster dogfennaeth yn llawer uwch. Mae marw sy'n cynhyrchu 10,000 o fracedi awyrofod y flwyddyn yn gofyn am yr un trylwyredd dilysu ag un sy'n cynhyrchu 500,000 o gydrannau modurol, sy'n effeithio ar y strwythur cost a'r amserlen y dylech ei ddisgwyl wrth ddod o hyd i offer ar gyfer diwydiannau rheoledig.
Cipolwg ar Ofynion y Diwydiant
Mae'r tabl isod yn cydgrynhoi'r gwahaniaethau allweddol ar draws sectorau, gan roi cyfeiriad cyflym i chi ar gyfer deall yr hyn y mae eich diwydiant yn ei ofyn gan bartner offeru.
| Sector Diwydiant | Deunyddiau Nodweddiadol | Ystod Goddefgarwch | Cyfrol Cynhyrchu | Tystysgrifau Angenrheidiol |
|---|---|---|---|---|
| Modurol | Dur ysgafn, HSLA, HSS Uwch, Alwminiwm (5xxx/6xxx) | +/-0.1 mm i +/-0.25 mm | Uchel (100,000 - miliynau/blwyddyn) | IATF 16949, ISO 9001 |
| Electroneg/Trydanol | Aloeon copr, efydd ffosffor, copr beryliwm, pres | +/-0.01 mm i +/-0.05 mm | Uchel iawn (miliynau - degau o filiynau/blwyddyn) | ISO 9001,-gofynion penodol cwsmeriaid |
| Awyrofod | Ti-6Al-4V, Inconel 718, 15-5 PH di-staen, 7075 alwminiwm | +/-0.05 mm i +/-0.13 mm | Isel i ganolig (1,000 - 50,000/blwyddyn) | AS9100D, NADCAP (prosesau arbennig) |
| Dyfeisiau Meddygol | 316L di-staen, Ti Gradd 23, cobalt chrome, PEEK | +/-0.025 mm i +/-0.13 mm | Isel i ganolig (500 - 50,000/blwyddyn) | ISO 13485, FDA 21 CFR 820 |
Sylwch sut mae'r golofn ardystio yn datgelu rhywbeth pwysig am ddewis gwneuthurwr. Mae gan bartner offeru sydd wedi'i ardystio i IATF 16949 systemau profedig ar gyfer atal diffygion cyfaint uchel, ond nid yw hynny'n eu cymhwyso'n awtomatig ar gyfer olrhain awyrofod na dilysu dyfeisiau meddygol. I'r gwrthwyneb, efallai na fydd gan siop sydd â phrofiad AS9100 mewn aloion egsotig yr arbenigedd marw blaengar cyflymder uchel y mae rhaglenni electroneg yn ei fynnu.
Dyma'n union pam mae gwerthuso gwneuthurwr yn gofyn am edrych y tu hwnt i'w restr offer. Mae'r ardystiadau sydd ganddynt, y diwydiannau y maent wedi darparu offer ar eu cyfer mewn gwirionedd, a'r gefnogaeth beirianyddol y maent yn ei darparu yn ystod y datblygiad i gyd yn ystyried a ydynt yn cyd-fynd yn iawn â'ch gofynion rhaglen penodol.
Sut i Werthuso Cynhyrchwyr Marw Stampio Metel ar gyfer Eich Prosiect
Mae gwybod beth mae eich diwydiant yn ei fynnu o offer yn un peth. Mae trosi hynny i restr fer o weithgynhyrchwyr marw stampio metel cymwys yn her wahanol yn llwyr. Mae cyfeiriaduron ar-lein yn rhoi enwau a chyfeiriadau i chi. Yr hyn nad ydynt yn ei roi i chi yw fframwaith ar gyfer penderfynu pa gyflenwr sydd â'r gallu, yr ardystiadau a'r dyfnder peirianneg i ddarparu offer sy'n gweithio ar y rhediad cynhyrchu cyntaf.
Dim ond rhan o'r stori y mae cymariaethau pris yn ei hadrodd. Gall dau wneuthurwr marw stampio ddyfynnu'r un prosiect ar niferoedd tebyg tra'n cynnig lefelau gallu tra gwahanol y tu ôl i'r dyfynbris hwnnw. Mae'r meini prawf gwerthuso isod yn eich helpu i wahaniaethu rhwng partner a fydd yn cydweithredu trwy ddatblygiad a siop sy'n adeiladu i argraffu heb ddal problemau i fyny'r afon.
Galluoedd Technegol i Wirio Cyn Anfon RFQ
Mae offer yn pennu'r hyn y gall gwneuthurwr ei gynhyrchu'n gorfforol. Cyn anfon eich lluniadau rhan, cadarnhewch fod caledwedd y siop yn cyd-fynd â gofynion eich prosiect. Dyma beth mae pob gallu yn ei olygu i'ch offer:
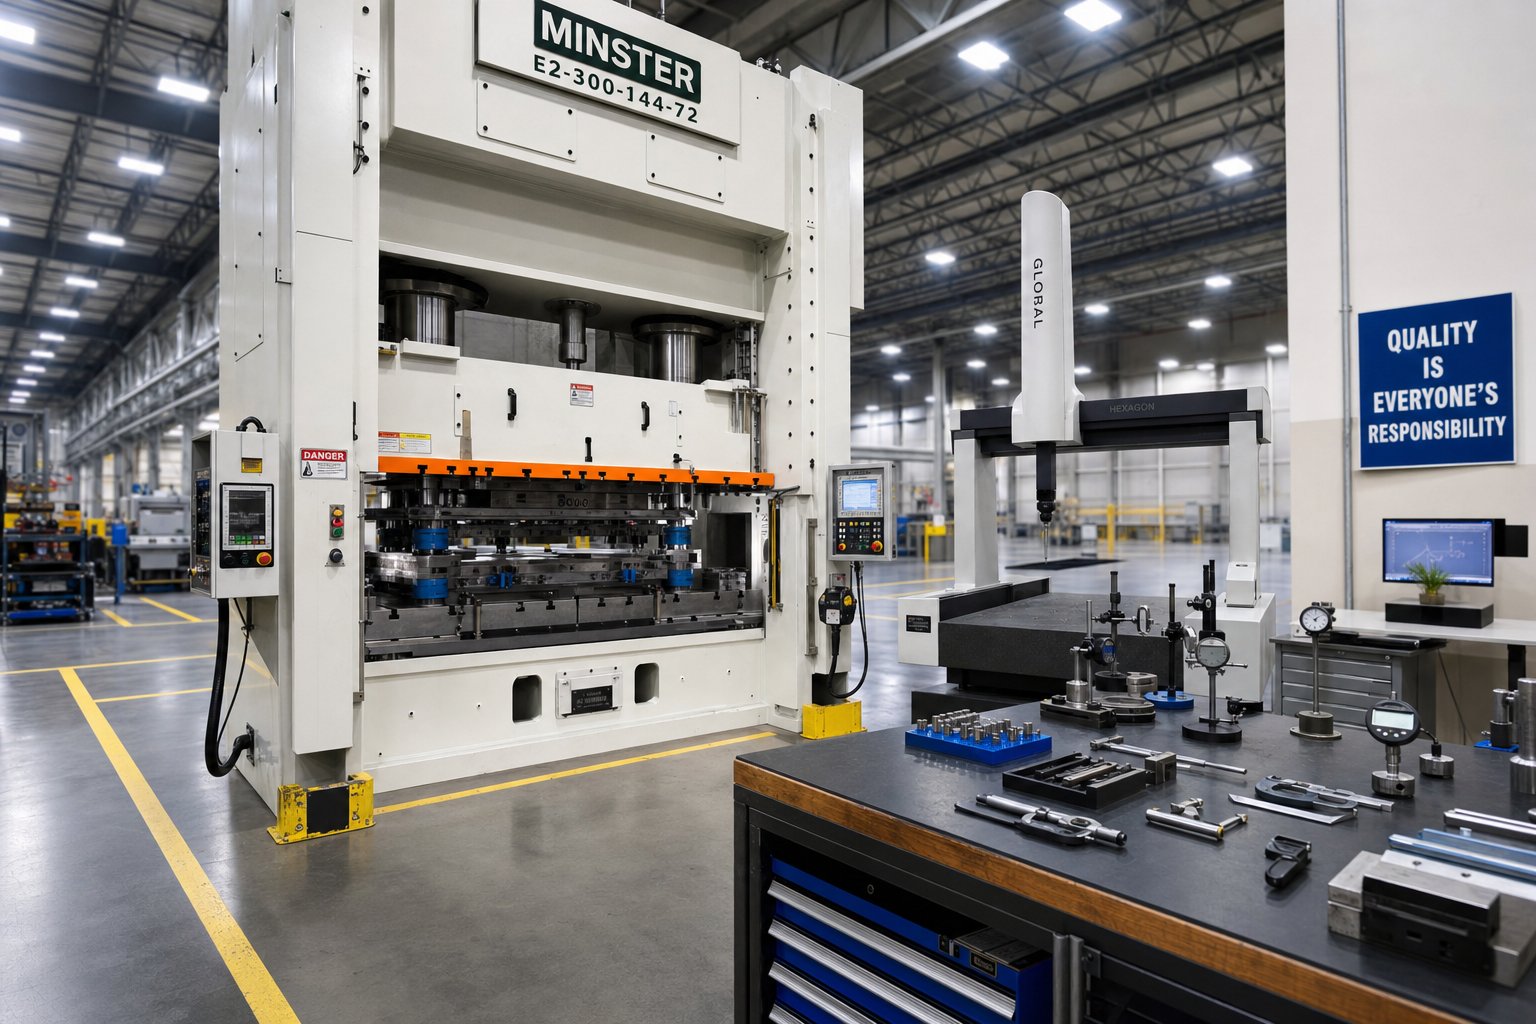
Ystod tunelledd y wasgyn pennu maint a thrwch deunydd y marw y gall y gwneuthurwr roi cynnig arnynt yn-tŷ. Ni all siop sydd wedi'i chyfyngu i weisg 200 tunnell ddilysu marw sy'n gofyn am 600 tunnell o rym ffurfio. Os yw eich rhan yn cynnwys tynnu dwfn neu ddur cryfder uchel, gofynnwch am eu cynhwysedd mwyaf. Mae gweithgynhyrchwyr ag ystodau gwasg sy'n rhychwantu 50 i 2,000 o dunelli yn cwmpasu popeth o gysylltwyr micro-fanwl i baneli strwythurol mawr.
Maint gwelyyn cyfyngu ar ddimensiynau ffisegol y dis. Mae marw cynyddol ar gyfer braced 400 mm-o led angen gwely gwasgu sy'n darparu ar gyfer cynllun y stribed llawn. Gwiriwch fod maint gwelyau'r gwneuthurwr sydd ar gael yn cefnogi'ch ôl troed marw heb orlenwi.
Gallu CNC ac EDMyn adlewyrchu cywirdeb peiriannu. Mae -canolfannau melino CNC cyflymder uchel yn cynhyrchu ffurfiau marw cynradd, tra bod EDM gwifren ac EDM sinker yn trin manylion mân, radiysau tynn, a chydrannau caled na ellir eu melino'n gonfensiynol. Mae gwneuthurwr heb allu EDM mewnol yn rhoi'r gweithrediadau hyn ar gontract allanol, sy'n ychwanegu amser arweiniol a risg cydgysylltu.
Mewn-offer efelychu tŷar wahân-gweithgynhyrchwyr marw sy'n cael eu gyrru gan beirianneg o -adeiladu i-siopau argraffu. Gall gwneuthurwr sy'n rhedeg meddalwedd efelychu ffurfio fel AutoForm neu DYNAFORM ddilysu'ch dyluniad marw yn ddigidol cyn torri dur, dal materion springback, risgiau teneuo, a phroblemau llif deunydd yn gynnar. Heb efelychu, mae'r cam rhoi cynnig yn dod yn hirach ac yn ddrutach.
Terfynau trwch deunydddiffinio'r ystod waith. Mae rhai siopau'n arbenigo mewn gwaith trachywiredd tenau o dan 1 mm, tra bod eraill yn ymdrin â stampio adeileddol trwm dros 6 mm. Dylai trwch eich rhan a'r math o ddeunydd eistedd yn gyfforddus o fewn ystod brofedig y gwneuthurwr, nid ar ei ymyl.
Wrth werthuso stampio cyflenwyr gwasg ac adeiladwyr marw, peidiwch â derbyn rhif tunelledd ar wefan yn unig. Gofynnwch pa fodelau gwasg y maent yn eu gweithredu, faint sydd ar gael ar gyfer tryout yn erbyn rhai sy'n ymroddedig i gynhyrchu, ac a allant redeg eich deunydd penodol ar y cyflymder gofynnol. Mae defnydd offer yn gymaint o bwys â bodolaeth offer.
Tystysgrifau a Systemau Ansawdd Sy'n Arwyddo Dibynadwyedd
Nid logos ar hafan yn unig yw tystysgrifau. Mae pob un yn cynrychioli system ansawdd archwiliedig gyda rheolaethau proses penodol. Mae paru'r ardystiad cywir â'ch gofyniad diwydiant yn hanfodol.
ISO 9001yw'r llinell sylfaen. Mae'n ardystio bod gwneuthurwr yn gweithredu system rheoli ansawdd strwythuredig sy'n cwmpasu rheoli dogfennau, graddnodi, trin anghydffurfiaeth, a chamau unioni. Dylai unrhyw wneuthurwr marw stampio metel difrifol ddal cerryntISO 9001ardystiad o leiaf. Nid yw'n gwarantu rhannau perffaith, ond mae'n cadarnhau bod prosesau rheoledig yn bodoli.
IATF 16949yn adeiladu ar ISO 9001 gyda-gofynion modurol penodol: cynllunio lansio APQP, cymeradwyo cynhyrchu PPAP, dadansoddiad risg FMEA, dilysu mesur MSA, a SPC gorfodol. Os yw'ch rhannau wedi'u stampio yn bwydo i mewn i gadwyn gyflenwi modurol, mae angen i'ch gwneuthurwr marw ddeall a chefnogi'r gofynion hyn, hyd yn oed os yw'r ardystiad yn perthyn i'r cyfleuster cynhyrchu stampio i lawr yr afon.
AS9100yn ychwanegu{0}}rheolaethau penodol awyrofod ynghylch rheoli ffurfweddiad, atal rhan ffug, a phrotocolau archwilio erthyglau cyntaf. Ar gyfer rhaglenni offer awyrofod, gwiriwch fod y gwneuthurwr yn dal AS9100D ac wedi cyflwyno offer i raglenni sy'n gofyn am ddogfennaeth erthygl gyntaf AS9102.
Cam dilysu ymarferol: peidiwch â derbyn tystysgrif PDF yn unig. Gwiriwch rif y dystysgrif yn erbyn yCronfa ddata CertSearch IAFi gadarnhau dilysrwydd, cwmpas, a dod i ben. Mae rhai gweithgynhyrchwyr yn dal ardystiad ar gyfer cyfran yn unig o'u gweithrediadau. Sicrhewch fod y cwmpas yn cynnwys dylunio a gweithgynhyrchu marw, nid dim ond gwasanaethau cydosod neu eilaidd.
Gwerthuso Cymorth Peirianneg a Chyfathrebu
Mae offer ac ardystiadau yn eich arwain at restr fer alluog. Cymorth peirianneg a chyfathrebu yw'r hyn sy'n gwahanu partner dibynadwy oddi wrth siop gymwys ond trafodion. Mae'r ffactorau meddalach hyn yn aml yn pennu a yw'ch prosiect yn lansio ar amser neu'n stondinau mewn dolenni datblygu.
Ansawdd adborth DFMyn datgelu pa mor ddwfn y mae gwneuthurwr yn ymgysylltu â'ch dyluniad. Mae'n bosibl y bydd siop sy'n dyfynnu eich llun fel-yn adeiladu'n union yr hyn y gofynnoch amdano, gan gynnwys nodweddion sy'n ddiangen o ddrud i'w defnyddio neu sy'n dueddol o greu problemau. Mae'r gwneuthurwyr marw gorau yn gwthio'n ôl yn adeiladol, gan dynnu sylw at gyfleoedd i symleiddio geometreg, ymlacio goddefiannau nad ydynt yn hanfodol, neu atgyfnerthu gweithrediadau.Ymchwil ar arferion DFMyn dangos yn gyson y gall cydweithredu cynnar rhwng y prynwr a'r gwneuthurwr leihau costau offer 15-25% ar gyfartaledd trwy ddileu cymhlethdod diangen cyn torri dur.
Ymatebolrwydd iteriad dylunioyn bwysig oherwydd bod datblygiad marw yn gynhenid iterus. Pan fydd efelychiad yn datgelu mater sy'n ffurfio neu mae angen addasu samplau tryout, pa mor gyflym y mae'r gwneuthurwr yn cyfathrebu'r broblem, yn cynnig datrysiad, ac yn gweithredu'r newid? Gofynnwch i ddarpar gyflenwyr am eu hamser ymateb arferol ar gyfer cwestiynau peirianneg a faint o gylchoedd adolygu y mae eu llinell amser safonol yn eu cynnwys.
Llinellau amser prosiect tryloyweich amddiffyn rhag syrpreisys amserlen. Mae gwneuthurwr marw stampio proffesiynol yn darparu llinell amser lefel carreg filltir ar y cam dyfynnu, sy'n dangos pryd mae angen cymeradwyaeth dylunio, pan fydd peiriannu yn dechrau, pan fydd treial yn digwydd, a phan fydd samplau cynhyrchu yn cael eu cludo. Mae llinellau amser annelwig gydag un dyddiad dosbarthu a dim pwyntiau gwirio canolradd yn ei gwneud bron yn amhosibl nodi oedi cyn iddynt raeadru.
Defnyddiwch y rhestr wirio isod wrth gymharu gweithgynhyrchwyr marw ochr yn ochr. Mae'n cyfuno'r meini prawf technegol, ansawdd a chyfathrebu mewn un fframwaith gwerthuso y gallwch ei sgorio yn ystod asesiad cyflenwyr.
- Mae ystod tunelledd y wasg yn cwmpasu gofynion grym ffurfio eich marw gydag ymyl
- Mae maint y gwely yn darparu ar gyfer eich ôl troed marw heb addasiadau
- Gallu CNC ac EDM mewnol ar gyfer yr holl gydrannau marw critigol
- Ffurfio meddalwedd efelychu a ddefnyddir yn ystod dilysu dyluniad
- Mae profiad trwch deunydd yn cyfateb i fesurydd ac aloi eich rhan
- Ardystiad ISO 9001 wedi'i ddilysu ac yn gyfredol
- Ardystiad sy'n benodol i'r diwydiant (IATF 16949, AS9100) os yw'n berthnasol
- Proses adolygu DFM wedi'i dogfennu gydag adborth ysgrifenedig
- Enw cyswllt peirianneg a neilltuwyd i'ch prosiect
- Llinell amser carreg filltir wedi'i darparu ar y dyfynbris gyda phwyntiau gwirio diffiniedig
- Cyfeiriadau ar gael o brosiectau yn eich diwydiant ac ystod cyfaint
- Perchenogaeth offer clir a thelerau trosglwyddo a nodir yn y cytundeb
- Gwasanaethau cynnal a chadw ac atgyweirio sydd ar gael ar ôl-cyflenwi
Mae sgorio darpar gyflenwyr yn erbyn y meini prawf hyn yn rhoi cymhariaeth wrthrychol i chi sy'n mynd ymhell y tu hwnt i'r pris a ddyfynnwyd. Bydd gwneuthurwr sy'n gwirio pob blwch am gost offer ychydig yn uwch bron yn sicr yn darparu cyfanswm cost prosiect is ar ôl i chi ystyried cyflymder datblygu, iteriadau treial, a pherfformiad marw tymor hir.
Gyda gwneuthurwr cymwys wedi'i nodi, daw'r cwestiwn nesaf yn ymarferol: sut olwg sydd ar yr ymgysylltiad gwirioneddol o'ch e-bost cyntaf i'r cynhyrchiad{0}}offeryn parod yn y wasg?
O RFQ i Gynhyrchu-Ready Tooling
Y bwlch rhwng cyflwyno RFQ a derbyn offer cymeradwy cynhyrchu yw pan fydd rhaglenni stampio naill ai'n ennill momentwm neu'n arafu. I lawer o reolwyr a pheirianwyr cyrchu, mae'r bwlch hwnnw'n teimlo'n aneglur. Mae gwybod pa wybodaeth i'w darparu ymlaen llaw a pha gerrig milltir i'w disgwyl yn gyfnewid yn trawsnewid y profiad o ansicrwydd i broses gydweithredol, dan reolaeth.
Paratoi RFQ Effeithiol ar gyfer Stampio Offer
Mae pecyn RFQ cyflawn yn cyflymu popeth i lawr yr afon. Mae cyflwyniadau anghyflawn yn gorfodi eich cyflenwr stampio marw i dybiaethau, ac mae rhagdybiaethau'n arwain at gamddyfyniadau, ailgynllunio, neu syrpréis ceisio. Wrth baratoi eich cais, cynhwyswch:
- Lluniadau 2D gyda galwadau GD&T a modelau CAD 3D (STEP neu fformat brodorol)
- Manyleb deunydd gan gynnwys gradd, tymer, a thrwch
- Amcangyfrif cyfaint blynyddol ac oes ddisgwyliedig y rhaglen
- Goddefiannau critigol wedi'u nodi ar wahân i oddefiannau bloc cyffredinol
- Gofynion gorffeniad wyneb ac unrhyw brosesau stampio post (platio, paentio, weldio)
- Pris darn targed neu gyfyngiadau cyllideb offer, os yw'n hysbys
Un manylyn sy'n gyson yn gwahanu rhaglenni llyfn oddi wrth rai anodd: cyfathrebu'rswyddogaetho nodweddion hanfodol. Fel y dogfennwyd ganYmchwil DFM y Fabricator, pan fydd ffatri marw stampio yn deall pam mae nodwedd yn bodoli, gall awgrymu addasiadau goddefgarwch neu newidiadau geometreg sy'n lleihau cost offer 20% neu fwy heb effeithio ar berfformiad rhan. Nid oes angen yr un goddefgarwch lleoliadol ar dwll sy'n lleoli bachyn paent ag un sy'n derbyn pin ffit gwasgu.
Y ffordd fwyaf effeithiol o gywasgu llinellau amser datblygu marw a lleihau costau yw cyfathrebu trylwyr ymlaen llaw. Mae pob awr a dreulir yn egluro'r gofynion cyn i'r dyluniad ddechrau yn arbed diwrnodau o ail-weithio yn ystod y treial.
Beth i'w Ddisgwyl yn ystod Datblygu a Dilysu Marw
Mae ymgysylltiad gweithgynhyrchu proffesiynol yn marw yn dilyn dilyniant carreg filltir rhagweladwy. Dyma'r dilyniant nodweddiadol o archeb brynu i ryddhau cynhyrchiad:
- Adolygiad Kickoff: cadarnhau gofynion rhan, deunydd, cyfeintiau a llinell amser
- Adborth dichonoldeb ac argymhellion DFM wedi'u cyflwyno o fewn 1-2 wythnos
- Cymeradwyaeth dylunio: mae'r gwneuthurwr yn cyflwyno'r cysyniad marw, cynllun y stribedi, a chanlyniadau efelychu ar gyfer eich llofnodi-i ffwrdd
- Peiriannu a gwneuthuriad: CNC, EDM, malu, a thriniaeth wres o'r holl gydrannau marw
- Cydosod a mewnol-rhedeg dilysu
- Cynnig cyntaf: samplau cychwynnol wedi'u cynhyrchu a'u harchwilio'n ddimensiwn
- Mireinio iteraidd: addasiadau yn seiliedig ar fesuriadau sampl nes bod pob dimensiwn yn cydymffurfio
- Cyflwyniad PPAP neu ddogfennaeth cymeradwyo cynhyrchiad cyfatebol
- Handoff cynhyrchu: llongau marw i'ch wasg neu stamper cynhyrchu
Mae'r cam PPAP yn haeddu sylw arbennig. Fel yr amlinellwyd gan ddogfennaeth PPAP Fictiva, mae'r broses hon yn dilysu bod eich marw stampio metel arferol yn cynhyrchu rhannau sy'n bodloni'r holl fanylebau peirianneg yn gyson, nid ar un sampl dda yn unig. Mae'n cynnwys astudiaethau gallu (dadansoddiad CpK), dilysu system fesur, dogfennaeth llif proses, a Gwarant Cyflwyno Rhan ffurfiol yn cadarnhau parodrwydd ar gyfer cynhyrchu cyfaint.
Drwy gydol y cylch bywyd hwn, mae diweddeb cyfathrebu o bwys.Dengys profiad diwydiantbod cyflenwyr disgybledig yn rhoi amlygrwydd i gynnydd ar bob carreg filltir yn hytrach na bod yn dawel rhwng y Swyddfeydd Post a'r cyflenwi. Mae diffyg cyfathrebu yn ystod adeiladu offer yn aml yn arwydd rhybudd o oedi sy'n dod i'r amlwg. Mae'r partneriaid stampio marw metel dalen gorau yn wynebu pryderon yn rhagweithiol, yn cynnig atebion, ac yn cadw'ch llinell amser lansio yn gyfan.
Ar gyfer timau sydd am brofi'r llif gwaith hwn gyda chymorth peirianneg integredig o ddichonoldeb trwy arolygu,Atebion marw stampio YICHENcynnig model ymgysylltu gwasanaeth llawn wedi'i gynllunio i'ch symud o'r ymholiad cychwynnol i weithgynhyrchu yn marw yn barod i'w gynhyrchu.
Wrth gwrs, nid cymeradwyo cynhyrchiad yw diwedd y stori. Unwaith y bydd marw yn dod i mewn i wasanaeth, mae ei berfformiad tymor hir yn dibynnu'n llwyr ar ba mor dda y caiff ei gynnal a'i gadw, ac mae gwybod pryd i hogi, atgyweirio neu amnewid offer yn diogelu'r buddsoddiad rydych wedi'i wneud mewn datblygiad.
Stampio Cynnal a Chadw Die a Mwyhau Buddsoddiad Offer
Mae dis cynhyrchu a gymeradwyir yn cynrychioli misoedd o waith peirianneg, peiriannu a dilysu. Ac eto, nid yw'r buddsoddiad hwnnw ond yn talu ar ei ganfed os bydd yr offer yn aros mewn cyflwr ar draws ei oes gwasanaeth arfaethedig. Stampio cynnal a chadw marw yw'r hyn sy'n gwahanu offer sy'n darparu rhannau cyson am filiwn o gylchoedd oddi wrth offer sy'n diflannu o oddefgarwch ar ôl ffracsiwn o'i rediad disgwyliedig.
Atodlenni Cynnal a Chadw Ataliol ac Estyniad Bywyd Die
Gwaith cynnal a chadw ataliol oherwydd ei fod yn dal traul cyn iddo ddod yn ddifrod. Mae'r rhesymeg yn syml: mae glanhau, archwilio, iro a hogi wedi'u hamserlennu yn cadw stampio rhannau marw yn gweithredu o fewn eu terfynau dylunio, felly nid yw materion bach byth yn gwaethygu'n achosion o stopio yn y wasg neu ddigwyddiadau sgrapio.
Mae amserlen PM ymarferol yn cyfuno-ysbeidiau seiliedig ar amser â-sbardunau cyfrif strôc. Mae gwiriadau fesul shifft yn cynnwys malurion gweladwy, cronni gwlithod, danfon ireidiau, a phroblemau bwydo amlwg. Mae archwiliadau wythnosol a misol yn mynd yn ddyfnach i'r pinnau canllaw, sbringiau, cyflwr peilot, a'r traul blaengar. Dylai cyfnodau miniogi, yn hytrach na dilyn calendrau mympwyol, olrhain trawiadau gwirioneddol fesul gwasanaeth yn seiliedig ar hanes traul y dis a deunydd sy'n cael ei stampio.Ffurfio Metelyn nodi y gall PM sydd wedi'i amserlennu'n wael arwain at-gynnal a chadw, lle caiff cydrannau eu hamnewid cyn iddynt ddiraddio, neu dan-cynnal a chadw, lle nad yw traul yn cael ei gywiro nes bod rhywbeth yn torri.
Mae pwrpas rhiciau osgoi wrth stampio marw yn darparu dangosydd traul defnyddiol. Mae'r nodweddion cyfeirio bach hyn, sydd wedi'u peiriannu i mewn i'r dis ar ddyfnder hysbys, yn galluogi technegwyr i asesu'n weledol faint o ddeunydd sydd wedi'i dynnu trwy gylchoedd hogi olynol. Pan fydd rhicyn ffordd osgoi yn diflannu neu'n cyrraedd ei derfyn, mae'n arwydd bod yr adran yn nesáu at ddiwedd ei hoes ddefnyddiol a bod angen ei hadnewyddu yn hytrach nag ail-law. Mae dangosyddion traul eraill yn cynnwys uchder burr yn tueddu i fyny rhwng cyfnodau hogi, sgorio pin canllaw, a gostyngiad -hyd y gwanwyn sy'n fwy na 10 y cant.
Ar gyfer{0}}rhaglenni cyfaint uchel, mae offer stampio metel yn elwa o gyfnodau tynnach wrth i ddwysedd cynhyrchu gynyddu. Mae deunyddiau workpiece sgraffiniol, gofynion goddefgarwch critigol, a dyluniadau marw cynyddol cymhleth i gyd yn cyflymu traul ac yn cyfiawnhau pwyntiau arolygu amlach.
Pryd i Atgyweirio, Adnewyddu, neu Amnewid Die Stampio
Mae atgyweirio offer stampio a chynnal a chadw arferol yn gwasanaethu gwahanol ddibenion. Mae dadansoddiad diwydiant yn gwahaniaethu'n glir: mae cynnal a chadw yn cadw'r cyflwr presennol, tra bod atgyweirio yn adfer rhywbeth sydd eisoes wedi'i ddifrodi neu nad yw'n gweithio'n iawn mwyach. Mae cyfuno'r ddau yn arwain at gyllidebau cynnal a chadw chwyddedig a chostau cudd oherwydd amser segur heb ei gynllunio, llwythi cyflym, a gollyngiadau o ansawdd.
Daw'r penderfyniad rhwng atgyweirio, adnewyddu ac ailosod i dri ffactor: cost atgyweirio o'i gymharu â chost adnewyddu, amser segur cynhyrchu yn ystod y gwaith trwsio, ac a all y marw barhau i gyflawni goddefiannau rhan ar ôl i'r gwaith gael ei wneud. Mae methiant dyrnu lleol yn cyfiawnhau amnewid cydrannau. Mae drifft clirio cronnol ar draws gorsafoedd lluosog yn galw am adnewyddu. Ond pan fydd cofnodion yn dangos colled aliniad dro ar ôl tro, ansefydlogrwydd dimensiwn cronig ar ôl PM wedi'i ddilysu, neu gracio strwythurol sy'n parhau i ddychwelyd, mae'r offer stampio wedi cyrraedd diwedd oes a daw amnewidiad yn benderfyniad economaidd gadarn.
Mae gwybod i ba gategori y mae'ch sefyllfa yn perthyn i chi yn gofyn am dystiolaeth. Dyma'r arwyddion rhybudd bod marw angen sylw ar unwaith yn erbyn eitemau sy'n perthyn i'r gwasanaeth arferol nesaf:
- Sylw ar unwaith:naddu neu gracio ar ymylon torri, symudiad dimensiwn sydyn y tu hwnt i oddefgarwch, sŵn annormal yn y wasg neu ddirgryniad, difrod strwythurol gweladwy i adrannau marw, tynnu gwlithod yn achosi tagfeydd yn y wasg
- Cynnal a chadw wedi'i drefnu:cynnydd graddol burr yn tueddu tuag at drothwy miniogi, sgorio mân ar y pinnau canllaw, gostyngiad grym y gwanwyn o fewn ystod ddefnyddiol, gostyngiad mewn cyflenwad ireidiau heb effaith ansawdd rhannol, rhicyn ffordd osgoi yn agosáu at y terfyn
Traciwch gostau atgyweirio a digwyddiadau amser segur trwy farw, nid gyda'i gilydd. Mae'r hanes hwnnw'n datgelu pa offer sy'n ymateb yn dda i ofal arferol a pha rai sy'n defnyddio adnoddau heb sicrhau canlyniadau sefydlog. Pan fydd y data'n cyfeirio'n gyson at ansefydlogrwydd er gwaethaf cynnal a chadw priodol, y llwybr mwyaf cost effeithiol ymlaen yw ymgysylltu â'ch partner offeru i gael un newydd neu ailgynllunio yn hytrach na pharhau i ariannu enillion sy'n lleihau ar declyn heneiddio.
Dewis y Partner Gweithgynhyrchu Die Stampio Cywir
Mae hanes cynnal a chadw yn dweud wrthych pan fydd dis wedi cyrraedd ei derfynau. Ond mae hefyd yn atgyfnerthu pwynt ehangach: y gwneuthurwr a ddewiswch ar ddechrau rhaglen sy'n pennu pa mor dda y mae'r offer hwnnw'n perfformio, pa mor ddidrafferth y caiff problemau eu datrys, a faint o gyfanswm gwerth yr ydych yn ei dynnu o'ch buddsoddiad. Nid yw dewis partner yn ymwneud â phwy sy'n adeiladu'r dis yn unig. Mae'n ymwneud â phwy sy'n eich cefnogi ar draws cylch bywyd llawn stampio metel dalen, o'r sgwrs ddichonoldeb gyntaf trwy flynyddoedd o wasanaeth cynhyrchu.
Paru Math Gwneuthurwr â'ch Anghenion Penodol
Nid yw pob cwmni gweithgynhyrchu marw yn gweithredu yr un ffordd. Maent yn tueddu i ddisgyn i dri chategori, ac mae cydweddu'r math cywir â'ch sefyllfa yn osgoi disgwyliadau sydd wedi'u cam-alinio.
-gweithgynhyrchwyr gwasanaeth llawntrin popeth o ddylunio ac efelychu trwy beiriannu, rhoi cynnig, a chefnogaeth barhaus. Mae rhai hefyd yn rhedeg stampio cynhyrchu yn-tŷ, gan roi un ffynhonnell i chi ar gyfer offer a stampio metel personol. Mae'r model hwn yn gweithio orau pan fydd angen cymorth peirianneg integredig arnoch, eisiau un partner atebol, neu'n brin o arbenigedd stampio mewnol. Y cyfaddawd yw eich bod yn cydgrynhoi risg gydag un cyflenwr, felly mae fetio eu galluoedd yn bwysicach fyth.
Offeryn-a-marw-arbenigwyr yn unigcanolbwyntio'n gyfan gwbl ar adeiladu stampio arferiad yn marw heb redeg rhannau cynhyrchu. Maent yn rhagori ar heriau offer cymhleth ac yn aml yn buddsoddi'n drymach mewn peiriannu uwch, EDM, a thechnoleg efelychu na siopau sy'n rhannu adnoddau rhwng offer a chynhyrchu. Dewiswch y llwybr hwn pan fydd gennych stampiwr cynhyrchu eisoes ac angen partner gweithgynhyrchu offer a marw pwrpasol y mae ei unig ffocws ar ansawdd offer a manwl gywirdeb.
Stampwyr contract gyda-offeryn mewnoladeiladu'r dis a chynhyrchu rhannau o dan un to. Mae hyn yn symleiddio logisteg ac atebolrwydd ar gyfer rhaglenni lle mae'r stampiwr yn berchen ar y broses gyfan. Fodd bynnag, gall eu gallu offeru fod yn gulach nag offer stampio pwrpasol a siop marw, gan mai eu prif fusnes yw rhedeg gweisg yn hytrach nag offer cymhleth peirianneg o'r dechrau.
Mae eich penderfyniad yn dibynnu ar ble mae eich galluoedd mewnol yn dod i ben. Os oes gennych chi adnoddau peirianneg cryf ond dim gallu i'r wasg, mae stampiwr contract yn gwneud synnwyr. Os oes angen cydweithrediad DFM dwfn ac efelychiad uwch arnoch cyn torri un sglodyn, bydd cwmni gweithgynhyrchu offer a marw llawn neu gwmni gweithgynhyrchu offer a marw pwrpasol yn rhoi mwy o werth yn ystod y datblygiad.
Cymryd y Cam Nesaf Tuag at Custom Stamping Die Solutions
Mae popeth yr ymdrinnir ag ef yn yr erthygl hon, o fathau o farw a deunyddiau adeiladu i broses beirianneg, gofynion y diwydiant, a meini prawf gwerthuso, yn pwyntio at un casgliad ymarferol: ansawdd eich proses gyrchu sy'n pennu ansawdd eich canlyniad offer. Dyma eich cynllun gweithredu ar gyfer symud ymlaen:
- Diffiniwch eich gofynion yn glir: geometreg rhannol, deunydd, cyfeintiau blynyddol, goddefiannau, a gorffeniad arwyneb wedi'i ddogfennu cyn i chi gysylltu ag unrhyw un
- Gwirio galluoedd technegol yn erbyn y rhestr wirio gwerthuso, gan gadarnhau tunelledd y wasg, gallu peiriannu, offer efelychu, a phrofiad materol
- Gofyn am adborth DFM yn gynnar a'i drin fel arwydd cymhwyster. Mae gweithgynhyrchwyr sy'n gwthio'n ôl yn adeiladol ar eich dyluniad yn dangos dyfnder peirianneg
- Cadarnhewch fod ardystiadau'n cyfateb i'ch diwydiant (isafswm ISO 9001, IATF 16949 ar gyfer modurol, AS9100 ar gyfer awyrofod, ISO 13485 ar gyfer meddygol)
- Gofynnwch am linellau amser carreg filltir ar y cam dyfynnu fel y gallwch olrhain cynnydd a nodi oedi cyn iddynt raeadru
- Dewiswch bartner sy'n cefnogi'r cylch bywyd llawn: dadansoddiad dichonoldeb, efelychiad CAE, peiriannu manwl gywir, treial ailadroddus, archwiliad dimensiwn, a chynnal a chadw post-
- Gwerthuso cyfanswm cost perchnogaeth yn hytrach na chymharu dyfynbrisiau offer ar wahân
Ar gyfer timau sy'n barod i gyflogi -gwneuthurwr gwasanaeth llawn sy'n cwmpasu'r llif gwaith cyflawn hwn,Atebion marw stampio YICHENcynnig cymorth peirianneg integredig o ddichonoldeb cychwynnol trwy gynhyrchu-offeryn parod, wedi'i gynllunio i'ch symud o ymchwil yn uniongyrchol i RFQ-ymgysylltu parod yn hyderus.
Nid yw'r offeryn stampio cywir a'r partner marw yn adeiladu'r hyn rydych chi'n gofyn amdano yn unig. Maent yn herio eich rhagdybiaethau lle mae'n arbed arian, yn dilysu eich dyluniad yn ddigidol cyn ymrwymo i ddur, ac yn sefyll y tu ôl i'r offer ymhell ar ôl iddo gael ei anfon. Dyna'r gwahaniaeth rhwng prynu dis a buddsoddi mewn perthynas weithgynhyrchu sy'n gwaethygu gwerth ar draws pob cylch cynhyrchu.
Cwestiynau Cyffredin Am Gweithgynhyrchwyr Dies Stampio Metel
1. Beth yw marw mewn gweithgynhyrchu?
Mewn gweithgynhyrchu, mae dis yn declyn manwl wedi'i beiriannu'n arbennig - sydd wedi'i osod mewn gwasg stampio sy'n torri, plygu, tyllu, neu'n ffurfio llenfetel yn siâp rhan penodol. Yn wahanol i offer generig, mae pob marw stampio wedi'i adeiladu'n bwrpasol-ar gyfer geometreg un rhan, sy'n cynnwys haneri uchaf ac isaf cyfatebol wedi'u halinio â phinnau canllaw caled. Mae'r marw yn gweithredu fel delwedd negyddol y gydran orffenedig, gan atgynhyrchu ei gyfuchliniau, tyllau, a fflansau trwy gymhwyso grym rheoledig ar draws miloedd neu filiynau o gylchoedd y wasg.
2. Sut ydw i'n dewis rhwng blaengar, trosglwyddo, a stampio cyfansawdd yn marw?
Mae'r dewis yn dibynnu ar dri ffactor: geometreg rhan, cyfaint cynhyrchu, a chymhlethdod. Mae marw cynyddol yn addas-rhediadau cyfaint uchel (50,000+ yn flynyddol) ar gyfer rhannau aml nodwedd cymhleth a all aros ar stribed cludo. Mae marw trosglwyddo yn trin rhannau mwy neu ddyfnach sy'n mynd y tu hwnt i derfynau geometreg porthiant stribedi, yn nodweddiadol ar gyfeintiau canolig i-uchel. Mae marw cyfansawdd yn gweithio orau ar gyfer rhannau manwl gwastad sy'n gofyn am grynodedd tynn ar gyfeintiau isel i-ganolig. Gall gwneuthurwr cymwys fel YICHEN asesu'ch ffeil ran yn ystod dadansoddiad dichonoldeb ac argymell y math marw gorau posibl yn seiliedig ar eich gofynion penodol.
3. Pa ardystiadau ddylai gwneuthurwr marw stampio metel eu dal?
O leiaf, dylai unrhyw wneuthurwr difrifol feddu ar ardystiad ISO 9001 cyfredol. Y tu hwnt i hynny, mae -ardystiadau penodol y diwydiant yn bwysig: mae angen IATF 16949 ar gyfer cadwyni cyflenwi modurol, AS9100D ar gyfer rhaglenni awyrofod, ac ISO 13485 ar gyfer cymwysiadau dyfeisiau meddygol. Dilysu tystysgrifau yn erbyn cronfa ddata CertSearch yr IAF i gadarnhau dilysrwydd a chwmpas. Dylai cwmpas yr ardystiad gynnwys dylunio a gweithgynhyrchu marw yn benodol, nid gwasanaethau cydosod neu eilaidd yn unig, gan sicrhau bod y system ansawdd yn berthnasol i'r gwaith offer gwirioneddol a gyflawnir ar eich prosiect.
4. Pa mor hir mae'n ei gymryd i ddatblygu marw stampio arferol o RFQ i gynhyrchu?
Mae llinell amser datblygu marw stampio nodweddiadol yn rhedeg rhwng 8 ac 20 wythnos yn dibynnu ar gymhlethdod, gyda cherrig milltir allweddol yn cynnwys adborth dichonoldeb (1-2 wythnos ar ôl y gic gyntaf), cymeradwyo dyluniad, peiriannu a gwneuthuriad, cydosod, iteriadau tryout, a chyflwyniad PPAP. Mae marw cynyddol ar gyfer rhannau modurol cymhleth yn cymryd mwy o amser nag offer gorsaf sengl ar gyfer geometregau syml. Y newidyn amserlen mwyaf yw ansawdd cyfathrebu ymlaen llaw. Mae darparu pecynnau RFQ cyflawn gyda CAD 3D, lluniadau GD&T, manylebau deunydd, ac amcangyfrifon cyfaint yn cywasgu'r llinell amser yn sylweddol trwy ddileu ail-weithio sy'n cael ei yrru gan dybiaeth.
5. Pa ffactorau sy'n effeithio ar gost stampio marw?
Mae cost marw stampio yn cael ei yrru gan fath marw (costau cynyddol yn fwy na gorsaf sengl), cymhlethdod rhan a nifer y gorsafoedd ffurfio, gradd dur offer a thriniaethau arwyneb a ddewiswyd, goddefiannau gofynnol, disgwyliadau cyfaint cynhyrchu sy'n pennu gofynion bywyd marw, a lefel y cymorth peirianneg gan gynnwys efelychiad ac adborth DFM. Mae gwerthuso cost fesul-darn dros y rhediad cynhyrchu llawn yn hytrach na chymharu dyfynbrisiau offer ymlaen llaw ar eu pen eu hunain yn rhoi darlun mwy cywir o gyfanswm gwerth, gan fod offer o ansawdd uwch fel arfer yn arwain at gostau cynnal a chadw is a llai o faterion ansawdd yn ystod ei oes gwasanaeth.