


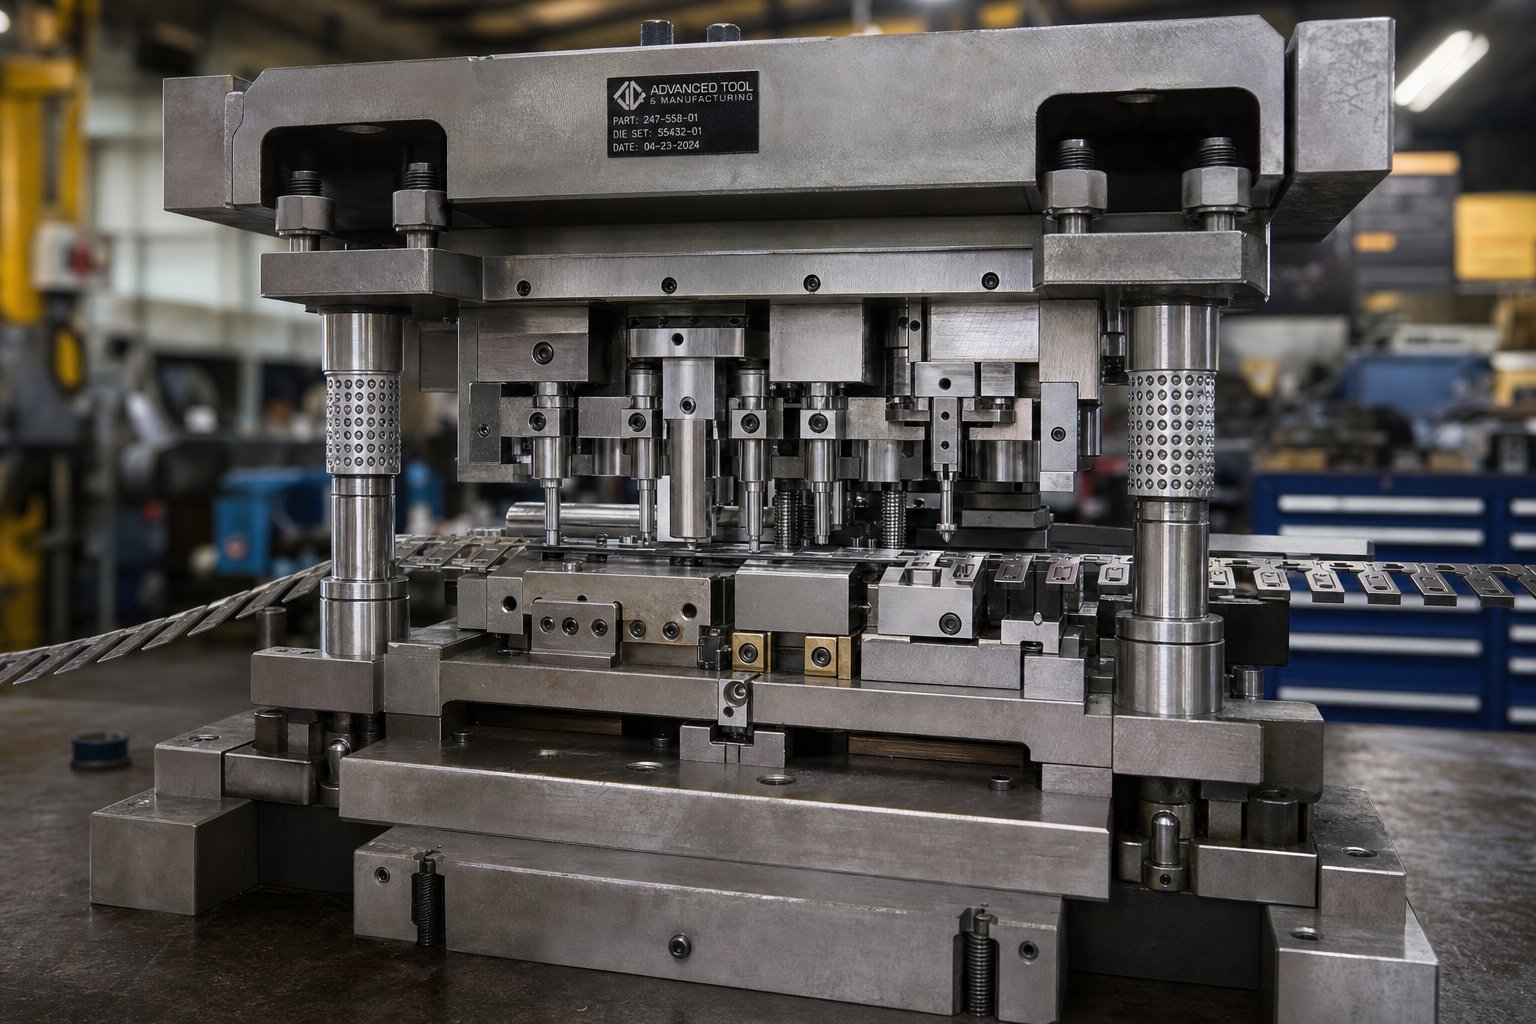
Beth Yw Dyluniad Stampio Die a Pam Mae'n Bwysig
Dyluniad stampio marwyw'r ddisgyblaeth beirianyddol o greu setiau offer manwl gywir sy'n siapio metel dalen yn rhannau gorffenedig trwy rym rheoledig a llif deunyddiau. Mae'n eistedd i fyny'r afon o bopeth sy'n digwydd ar lawr y wasg. Lle mae stampio metel yn cyfeirio at y gweithrediad cynhyrchu ei hun, mae dyluniad stampio marw yn canolbwyntio ar y penderfyniadau, y cyfrifiadau, a'r diffiniadau geometreg sy'n gwneud y llawdriniaeth honno'n bosibl yn y lle cyntaf.
Os ydych chi erioed wedi gofyn beth yw stampio mewn gweithgynhyrchu, yr ateb byr yw: cymhwyso grym i fetel dalennau gan ddefnyddio offer cyfatebol i dorri, plygu, neu ffurfio rhan. Mae'r ateb hirach yn cynnwys cannoedd o newidynnau peirianneg sy'n pennu a yw'r broses honno'n rhedeg yn esmwyth neu'n cwympo ar ôl y mil o drawiadau cyntaf.
Yr hyn y mae Dyluniad Stampio Die yn ei olygu mewn gwirionedd
Meddyliwch amdano fel y bont rhwng cysyniad rhan ac offeryn parod-cynhyrchu. Mae'r mewnbynnau yn syml: geometreg rhan o fodel 3D, manylebau deunydd (aloi, trwch, tymer), a gofynion cyfaint sy'n pennu pa mor gadarn y mae angen i'r offer fod. Yr allbynnau yw lluniadau cydosod marw cyflawn, manylebau manwl ar gyfer pob cydran, a chynllun stribedi sy'n diffinio sut mae coil amrwd yn dod yn rhannau gorffenedig fesul gorsaf.
Mae pecyn dylunio stampio metel dalen fel arfer yn cynnwys dimensiynau bloc dyrnu a marw, gwerthoedd clirio fesul math o ddeunydd, detholiadau gwanwyn, ffurfweddiadau system canllaw, a chyfrifiadau tunelledd. Mae pob dimensiwn yn y pecyn hwnnw naill ai'n galluogi cynhyrchu cyson neu'n cyflwyno modd methu aros i'r wyneb.
Pam Mae Penderfyniadau Dylunio yn Sbarduno Canlyniadau Cynhyrchu
Dyma'r gwir anghyfforddus mae'r rhan fwyaf o weithrediadau stampio yn dysgu'r ffordd galed: mae problemau sy'n ymddangos yn ystod cynhyrchu bron bob amser yn tarddu yn y cyfnod dylunio. Mae cliriadau anghywir yn achosi pyliau. Cynlluniau stribedi gwael deunydd gwastraff. Mae cydrannau rhy fach yn gwisgo'n gynamserol. Mae pob un o'r materion hyn yn olrhain yn ôl i benderfyniad a wnaed fisoedd cyn i'r marw weld unrhyw wasg.
Mae profiad diwydiant yn gyson yn dangos bod tua 80% o ddiffygion stampio yn olrhain yn ôl i-benderfyniadau cyfnod yn hytrach na phwyso-gwallau gweithredu llawr.
Mae hyn yn golygu mai dylunio stampio yw'r pwynt trosoledd uchaf yng nghylch bywyd unrhyw raglen. Mae dyluniad marw cadarn yn cloi mewn ansawdd rhannol, yn lleihau cyfraddau sgrap, yn ymestyn oes marw, ac yn cadw costau fesul rhan yn rhagweladwy ar draws miliynau o gylchoedd. Mae dyluniad diffygiol, ar y llaw arall, yn creu cadwyn o broblemau i lawr yr afon na all unrhyw swm o symud symud neu addasiad i'r wasg eu datrys yn llawn.
Nid dim ond ail-wneud yr offeryn ei hun yw gwir gost dylunio gwael. Mae wedi colli amser cynhyrchu, deunydd wedi'i sgrapio, ac oedi wrth lansio'r cyfansawdd hwnnw ar draws holl gyllideb y rhaglen. Cael y peirianneg yn gywir yn y ffynhonnell yw'r buddsoddiad unigol mwyaf effeithiol y gall gweithrediad stampio ei wneud.
Mathau o Stampio Dies a Sut i Ddewis
Mae dewis y bensaernïaeth marw anghywir yn un o'r camgymeriadau drutaf wrth stampio dyluniad marw. Mae'n eich cloi i mewn i ddull offer sydd naill ai'n llai-yn cyflawni gallu neu'n gorwario ar gymhlethdod nad oes ei angen ar eich rhan. Nid yw'r penderfyniad yn ymwneud â'r hyn sy'n dechnegol bosibl yn unig. Mae'n ymwneud â chyfateb math marw â geometreg rhannol, cyfaint cynhyrchu, a realiti cyllidebol cyn ymrwymo chwe ffigur i ddur.
Mae pedair prif bensaernïaeth yn cwmpasu'r mwyafrif helaeth ometel stampio ceisiadau dylunio marw: cynyddol, trosglwyddiad, cyfansawdd, a chyfuniad yn marw. Mae gan bob un symiau masnach unigryw y mae angen i beirianwyr eu gwerthuso yn erbyn gofynion penodol eu rhaglen.
Ystyriaethau Dylunio Die Blaengar
Marw cynyddol yw'r ceffyl gwaith o stampio cyfaint uchel. Mae stribed o fetel yn bwydo trwy orsafoedd dilyniannol, pob un yn perfformio gweithrediad penodol, torri, plygu, ffurfio, nes bod rhan gorffenedig yn gwahanu yn yr orsaf derfynol. Mae'r darn gwaith yn aros ynghlwm wrth stribed cludwr trwy gydol y broses, sy'n cynnal aliniad ac yn dileu trin rhan rhwng gweithrediadau.
O safbwynt dylunio, mae marw cynyddol yn gofyn am sylw gofalus i beirianneg stribedi cludwr, gosod twll peilot ar gyfer cywirdeb porthiant, a dilyniannu gorsafoedd sy'n cydbwyso grymoedd ar draws strôc y wasg. Maent yn rhagori pan fydd angen goddefiannau tynn arnoch ar rannau llai ar gyfeintiau sy'n fwy na 50,000 o unedau. Y fasnach-i ffwrdd? Cost offer uwch ymlaen llaw a hyblygrwydd cyfyngedig ar gyfer newidiadau dylunio unwaith y bydd yr offeryn wedi'i adeiladu.
Mae manteision dylunio allweddol yn cynnwys cyn lleied â phosibl o wastraff materol, strociau uchel fesul-gallu munud, a'r gallu i gynhyrchu geometregau cymhleth mewn un wasg gyda llai o lafur.
Trosglwyddiadau a Masnach Die Cyfansawdd-Diffodd
Mae marw trosglwyddo yn gwahanu'r darn gwaith o'r stribed yn gynnar yn y broses, yna defnyddiwch grippers mecanyddol i symud bylchau unigol rhwng gorsafoedd annibynnol. Mae'r bensaernïaeth hon yn ddelfrydol ar gyfer rhannau mawr neu gydrannau wedi'u tynnu'n ddwfn na allant aros yn gysylltiedig â stribed cludo. Mae'r gorsafoedd annibynnol hefyd yn caniatáu ar gyfer dilyniannau ffurfio mwy cymhleth, gan gynnwys edafu, asennau, a knurling. Oherwydd nad oes gwe gysylltu rhwng rhannau, gall marw trosglwyddo leihau'r defnydd o ddeunydd o'i gymharu ag offer blaengar ar rai geometregau.
Mae marw cyfansawdd yn cymryd y dull arall: maent yn perfformio gweithrediadau torri lluosog ar yr un pryd mewn un strôc yn y wasg. Dychmygwch blancio a thyllu yn digwydd ar yr un funud yn union. Mae hyn yn cynhyrchu rhannau eithriadol o wastad oherwydd bod grymoedd yn gytbwys ar draws y darn gwaith. Deos cyfansawdd yw'r dewis ar gyfer gwastadrwydd-cymwysiadau blancio critigol fel golchwyr, shims, a lamineiddiadau trydanol. Mae cost offer yn is na marw cynyddol, ond mae'r broses wedi'i chyfyngu i geometregau planar cymharol syml.
Dewis y Pensaernïaeth Die Cywir
Mae dewis rhwng y mathau hyn o stampio yn marw yn dod i lawr i bedwar newidyn: maint rhan, cyfaint blynyddol, gofynion goddefgarwch, a chyfyngiadau cyllideb. Mae terfynell cysylltydd bach sy'n rhedeg dwy filiwn o unedau y flwyddyn yn ymgeisydd marw blaengar clir. Gallai braced strwythurol mawr o 10,000 o unedau bob blwyddyn gyfiawnhau trefniant trosglwyddo. Mae golchwr gwastad syml ar gyfeintiau canolig yn pwyntio tuag at offer cyfansawdd.
Mae'r fframwaith penderfynu isod yn mapio pob offeryn a phensaernïaeth stampio marw yn erbyn ei ofod cymhwyso gorau posibl:
| Math Marw | Cais Gorau | Amrediad Cyfrol | Cost Offer Cymharol | Amser Arweiniol Nodweddiadol | Cymhlethdod Dylunio |
|---|---|---|---|---|---|
| Blaengar | Maint{0}}rhannau bach i ganolig gyda nodweddion lluosog | 50K+ o unedau y flwyddyn | Uchel | 12-20 wythnos | Uchel |
| Trosglwyddo | Rhannau mawr, tyniadau dwfn, ffurfiau 3D cymhleth | 10K-500K o unedau y flwyddyn | Uchel | 14-24 wythnos | Uchel |
| Cyfansawdd | Rhannau gwastad sydd angen blancio a thyllu | 5K-500K o unedau y flwyddyn | Canolig | 8-14 wythnos | Isel i Ganolig |
| Cyfuniad | Rhannau y mae angen eu torri a'u ffurfio mewn un strôc | 10K-200K o unedau y flwyddyn | Canolig-Uchel | 10-18 wythnos | Canolig |
Cyfuniad yn marw, yn werth ei grybwyll ar wahân, uno gweithrediadau torri a ffurfio yn un strôc. Maent yn meddiannu tir canol rhwng dulliau cyfansawdd a blaengar, sy'n ddefnyddiol pan fo angen cneifio a phlygu rhan ond nad yw'n cyfiawnhau cymhlethdod offeryn blaengar llawn.
Y siop tecawê hollbwysig i beirianwyr: nid yw dewis pensaernïaeth marw yn ddewis. Mae'n benderfyniad peirianneg sy'n cael ei yrru gan ofynion rhan. Mae gwneud hyn yn anghywir yn golygu naill ai talu am gymhlethdod nad oes ei angen arnoch neu frwydro yn erbyn cyfyngiadau y gellid bod wedi'u hosgoi gyda dull offer gwahanol o'r cychwyn cyntaf.
Wrth gwrs, dim ond y cam cyntaf yw dewis y bensaernïaeth gywir. Mae pob un o'r mathau hyn o farw yn dibynnu ar yr un cydrannau sylfaenol, dyrnu, blociau marw, stripwyr, a systemau alinio, y mae eu hansawdd dylunio unigol yn pennu a yw'r offeryn yn cyflawni ei berfformiad arfaethedig mewn gwirionedd.
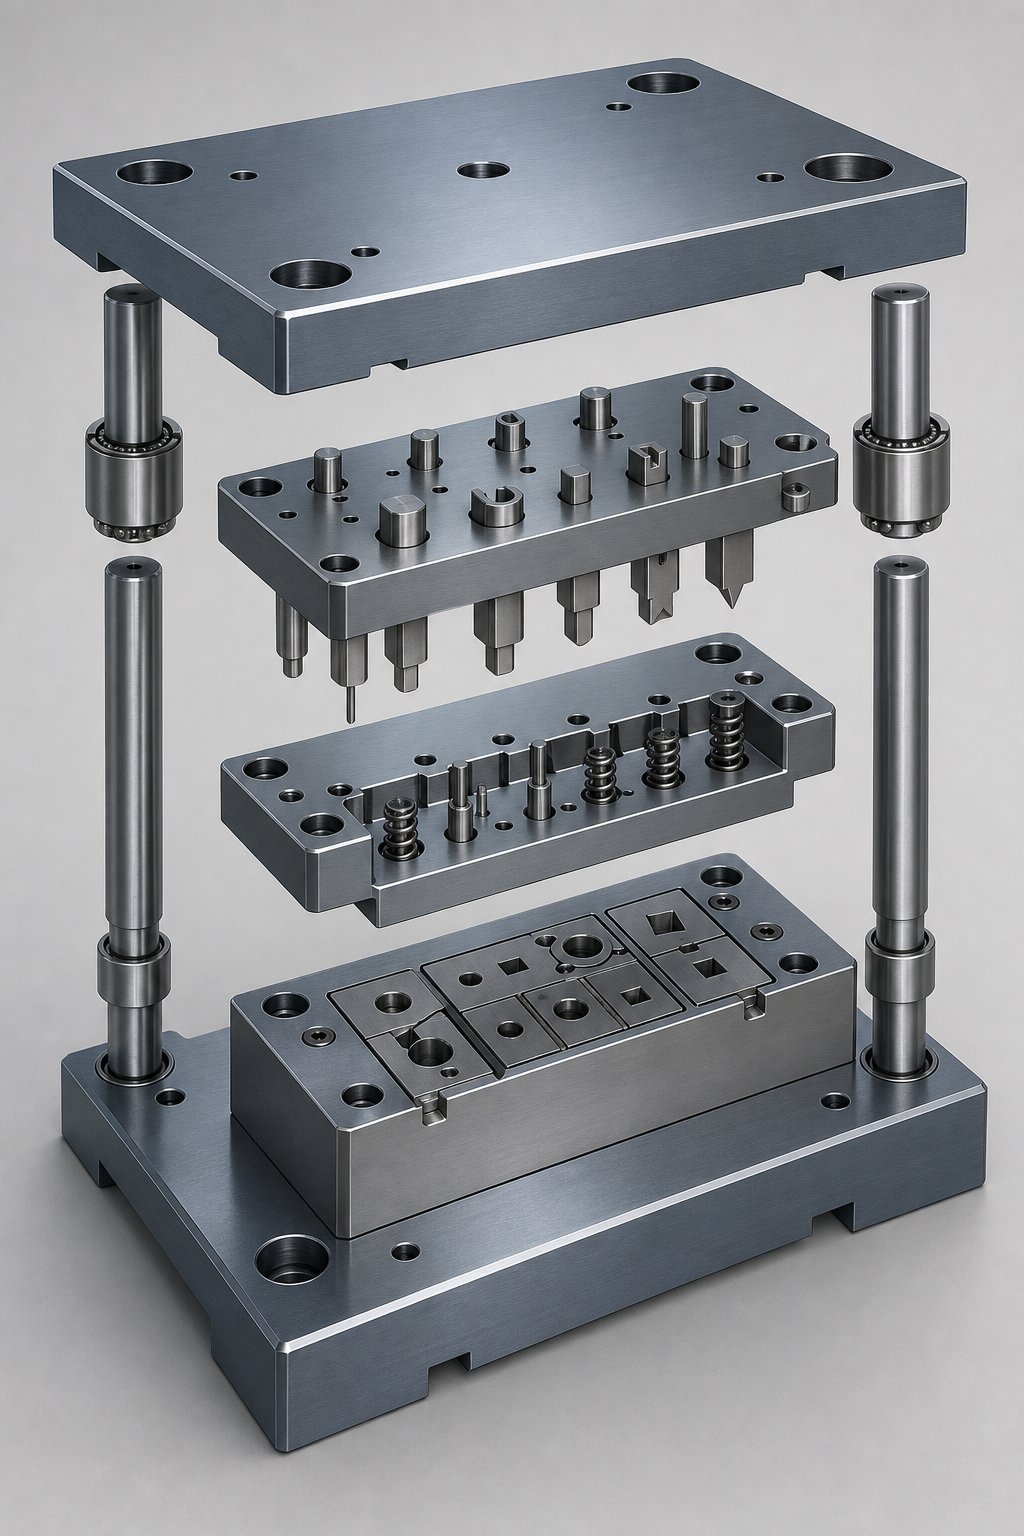
Cydrannau Die Hanfodol a'u Swyddogaethau Dylunio
Mae pob marw stampio, waeth beth fo'i bensaernïaeth, wedi'i adeiladu o'r un teulu craidd o gydrannau. punches torri a ffurfio. Mae blociau marw yn derbyn y punches hynny gyda chliriad manwl gywir. Mae stripwyr yn rheoli ymddygiad materol yn ystod ac ar ôl pob strôc. Mae systemau canllaw yn cadw popeth wedi'i alinio o dan filoedd o bunnoedd o rym. Mae'n swnio'n syml, ond y rhesymeg beirianyddol y tu ôl i sut mae dimensiwn pob elfen a pha ddeunydd offer stampio sy'n cael ei ddewis yw lle mae dyluniad offer marw yn gwahanu offer cynhyrchu dibynadwy oddi wrth gur pen cynnal a chadw cronig.
Fe sylwch nad yw llawer o fethiannau stampio yn cael eu hachosi gan un nam trychinebus. Maent yn ganlyniad i benderfyniadau ymylol sy'n cronni ar draws sawl cydran. Pwnsh sydd ychydig yn rhy hir, stripiwr â grym gwanwyn annigonol, esgid marw sy'n gwyro digon i symud cliriadau. Mae deall y "pam" y tu ôl i fanylebau pob cydran yn atal y gwallau cronnol hyn rhag cyrraedd llawr y wasg.
Egwyddorion Dylunio Bloc Pwnsh a Die
Y punch yw'r elfen dorri neu ffurfio weithredol, ac mae ei geometreg yn rheoli ansawdd ymyl, ffurfio burr, a gofynion grym torri yn uniongyrchol. Mae gan ddyrnu sydd wedi'i ddylunio'n dda dri pharth gwahanol: yr ymyl flaen (lle mae'n cysylltu â'r darn gwaith), y shank (lle mae'n cael ei gadw yn y plât dyrnu), a'r trawsnewidiad rhyngddynt. Mae gan bob parth ei ofynion gorffeniad dimensiwn a wyneb ei hun.
Mae proffil arloesol yn bwysicach nag y mae'r rhan fwyaf o beirianwyr yn ei sylweddoli. Mae dyrnu wyneb fflat yn torri'n lân ond mae angen y tunelledd mwyaf oherwydd bod y perimedr torri cyfan yn ymgysylltu â'r deunydd ar yr un pryd. Mae ychwanegu ongl cneifio i'r wyneb dyrnu, fel arfer 1 i 1.5 gwaith o drwch deunydd, yn amrywio'r weithred dorri ar draws y strôc. Gall hyn leihau grym torri brig 30- 50%, sy'n ymestyn oes dyrnu ac yn lleihau llwyth sioc ar y wasg. Y fasnach -i ffwrdd yw bod onglau cneifio yn cyflwyno grymoedd ochrol a all wyro dyrnau tenau, felly mae'n well eu cymhwyso i groestoriadau mwy.
Ar gyfer y bloc marw, mae peirianwyr yn wynebu dewis adeiladu sylfaenol: arddull solet neu fewnosod. Mae blociau marw solet yn cael eu peiriannu o un darn o ddur offer, gan gynnig yr anhyblygedd a'r symlrwydd mwyaf. Mewnosod-blociau marw arddull defnyddiwch fewnosodiadau caled wedi'u gwasgu neu eu bolltio i mewn i blât daliwr meddalach. Mae mewnosodiadau yn haws i'w disodli wrth dorri ymylon traul, gan leihau amser segur cynnal a chadw yn sylweddol. Ar gyfer offer stampio metel cyfaint uchel, mewnosod adeiladwaith yw'r dull safonol oherwydd ei fod yn caniatáu amnewidiad lleol heb ailadeiladu'r adran marw gyfan.
Mae rheolaeth Burr yn olrhain yn uniongyrchol yn ôl i'r berthynas rhwng geometreg dyrnu a chlirio blociau marw. Pan fydd y cliriad yn gywir a'r ymylon torri yn sydyn, mae'r llinellau torri asgwrn o'r ochr dyrnu a'r ochr marw yn cwrdd yn lân. Mae clirio gormodol yn achosi treiglo a ffurfio burr ar yr ochr marw. Mae clirio annigonol yn creu amodau cneifio eilaidd ac ymyl garw. Mae caledwch blaengar y dyrnu, fel arfer 58-62 HRC ar gyfer duroedd offer fel D2 neu M2, yn pennu pa mor hir y mae'r berthynas dorri asgwrn glân honno'n para cyn bod angen ailgynyddu.
- Dylid dylunio hyd ymyl torri i atal plygu ochrol yn ystod prosesu
- Rhaid i ddethol ongl cneifio gydbwyso gostyngiad tunelledd yn erbyn cynhyrchu grym ochrol
- Rhaid i dyrnu i-ffit cadw (yn nodweddiadol H7/h6) atal cylchdroi a symudiad echelin
- Mae ongl dianc bloc marw o dan y tir torri yn caniatáu clirio gwlithod heb rwymo
- Rhaid i'r dull cadw mewnosod (pwyso-ffit, ysgwydd, neu sgriw) wrthsefyll grymoedd alldaflu
- Dylai gorffeniad wyneb ar ymylon torri gyrraedd Ra 0.4 um neu well i leihau ffrithiant
Stripwyr, Codwyr, a Systemau Arweiniad Deunydd
Dychmygwch dyrnu yn tyllu trwy fetel llen. Wrth iddo dynnu'n ôl, mae'r deunydd yn cwympo'n naturiol o amgylch y corff dyrnu ac yn ceisio ei ddilyn i fyny. Heb fecanwaith stripio, mae'r deunydd hwnnw naill ai'n clymu yn erbyn y dyrnu, yn achosi i'r porthiant nesaf jamio, neu'n niweidio gorsafoedd cyfagos. Mae stripwyr yn datrys y broblem hon, ond mae gan y math a ddewiswch oblygiadau difrifol ar gyfer perfformiad marw.
Stripwyr gwanwyn(a elwir hefyd yn padiau pwysedd) yn blatiau wedi'u llwytho yn y gwanwyn wedi'u gosod ar yr esgid marw uchaf sy'n amgylchynu'r pynciau torri. Maen nhw'n cysylltu â'r deunydd stribed cyn i'r dyrnu wneud, gan fflatio unrhyw grymedd a achosir gan set coil a dal y darn gwaith yn dynn yn erbyn y bloc marw wrth dorri a thynnu'n ôl. Mae hyn yn atal deunydd rhag rhwymo rhwng dyrniadau, yn dileu'r effaith forthwylio yn ystod stripio, ac yn cadw'r stribed rhag symud yn ochrol yn ystod y toriad.
Mae stripwyr solet (strippers pont neu stripwyr plât) yn blatiau sefydlog wedi'u bolltio i'r marw isaf. Maent yn symlach ac yn rhatach i'w cynhyrchu, ac nid oes angen ffynhonnau na sbwliau tywys. Fodd bynnag, nid ydynt yn dal deunydd yn wastad wrth dorri, sy'n golygu bod yn rhaid i ddyrniadau wthio'r deunydd i lawr yn erbyn y bloc marw ar eu pen eu hunain. Os oes gan y stribed unrhyw grymedd, gall y deunydd rwymo rhwng dyrniadau ar wahanol uchderau, gan achosi gwyriad, naddu, neu doriad dyrnu llwyr. Ar gyfer manwl gywirdeb cynyddol yn marw, stripwyr gwanwyn yw'r dewis clir er gwaethaf cost uwch.
Mae rheiliau codi yn cyflawni swyddogaeth wahanol ond yr un mor hanfodol. Mewn marw cynyddol, rhaid codi'r stribed uwchben yr arwyneb marw rhwng strôc fel y gall fwydo ymlaen yn rhydd heb lusgo ar draws gorsafoedd ffurfio na mewnosodiadau marw. Mae pinnau codi, sy'n cael eu llwytho o'r gwaelod fel arfer yn y gwanwyn-yn codi'r stribed i uchder bwydo cyson. Y paramedr dylunio sydd bwysicaf yma yw uchder lifft: rhy ychydig ac mae'r stribed yn dal ar nodweddion ffurfiedig; gormod ac mae'n cyflwyno ansefydlogrwydd yn ystod bwydo.
- Rhaid i rym stripiwr y gwanwyn fod yn fwy na'r grym stripio (5-10% o'r grym torri fel arfer) ynghyd ag unrhyw ofynion cadw gwag
- Dylai'r cliriad stripiwr i-dyrnu fod yn llai na hanner y cliriad marw i gynnal y canllawiau
- Rhaid i uchder y pin codi glirio'r nodwedd ffurfiedig talaf ynghyd ag ymyl diogelwch ar gyfer fflwter strip
- Mae goddefgarwch lled rheilffyrdd canllaw yn rheoli sefyllfa ochrol y stribed ac yn effeithio ar gywirdeb ymgysylltu peilot
- Dylai hyd twnnel canllaw materol ddarparu digon o ymgysylltiad i atal cylchdroi stribedi wrth fwydo
Esgidiau Die a Systemau Aliniad
Yr esgid marw yw asgwrn cefn strwythurol y cynulliad cyfan. Mae esgidiau uchaf ac isaf yn cario'r holl gydrannau marw stampio, yn amsugno'r grymoedd adwaith o bob gweithrediad torri a ffurfio, ac yn cynnal y berthynas ofodol rhwng adrannau dyrnu a marw ar draws miliynau o gylchoedd. Os yw'r esgidiau'n gwyro, mae pob cliriad yn yr offeryn yn symud, ac mae'r manwl gywirdeb a ddyluniwyd gennych yn gydrannau unigol yn cael ei golli.
Graddfa gofynion anhyblygedd gyda maint marw a chyfanswm grym torri. Mae esgidiau fel arfer yn blât haearn bwrw neu ddur, gyda thrwch yn cael ei bennu gan y rhychwant rhwng pwyntiau cynnal ar bolster y wasg. Canllaw cyffredinol: dylai trwch esgidiau atal mwy na 0.001 modfedd o wyriad fesul troedfedd o rychwant heb ei gynnal o dan lwyth llawn. Mae esgidiau rhy fach yn creu cliriadau anwastad ar ymylon yr wyneb marw, sy'n ymddangos fel burr ar un ochr i'r rhan a chneifio glân ar yr ochr arall.
Mae pyst canllaw yn cysylltu'r esgidiau uchaf ac isaf ac yn cynnal eu haliniad trwy gydol strôc y wasg. Mae dwy arddull sylfaenol:pinnau ffrithiant (dwyn plaen) a phinnau dwyn pêl. Mae pinnau ffrithiant yn rhedeg yn union y tu mewn i lwyni caled gyda chliriad o tua 0.0005 modfedd. Maent yn trin llwythi gwthio ochr uchel yn dda ac yn costio llai, ond yn cynhyrchu ffrithiant sy'n cyfyngu-cyflymder uchel. Mae'r llwyni yn aml wedi'u leinio ag efydd alwminiwm sy'n cynnwys plygiau graffit i leihau traul.
Mae pinnau canllaw cynnal pêl yn reidio ar gyfeiriannau pêl drachywir o fewn cawell, gan gyflawni ffit llethr negatif lle mae diamedr dwyn y pin-plus-mewn gwirionedd 0.0002 modfedd yn fwy na'r twll llwyni. Mae hyn yn cynhyrchu aliniad hynod fanwl gyda'r ffrithiant lleiaf posibl, gan eu gwneud yn safon ar gyfer marwolaethau cynyddol cyflym iawn. Y fasnach -i ffwrdd: mae pinnau pêl-gludiant yn goddef llai o wthiad ochr na phinnau ffrithiant, felly gall marw gyda grymoedd ochrol anghytbwys sylweddol fod angen blociau sawdl atodol.
Mae cywirdeb aliniad yn effeithio'n uniongyrchol ar gysondeb clirio ar draws yr wyneb marw. Mae hyd yn oed sifft 0.001-modfedd rhwng esgidiau uchaf ac isaf yn golygu bod y cliriad ar un ochr toriad yn cynyddu tra bod yr ochr arall yn gostwng yr un faint. Ar offeryn a ddyluniwyd gyda chliriad 0.004-modfedd yr ochr, mae hynny'n amrywiad o 25%, sy'n ddigon i gynhyrchu gwahaniaethau burr gweladwy o un ymyl y rhan i'r llall.
- Rhaid i ddeunydd esgid marw gyd-fynd â therfynau gwyro: haearn bwrw at ddefnydd cyffredinol, plât dur ar gyfer cymwysiadau llwyth uchel neu fanwl gywir.
- Dylai diamedr pin canllaw fod o faint ar gyfer yr ochr ddisgwyliedig, nid pwysau marw yn unig
- Mae angen llwytho pinnau dwyn pêl yn y gwanwyn ar bostiadau wedi'u gosod ar y gwaelod i sicrhau bod y cawell yn mynd i mewn i'r llwyn cyn y pin
- Lleiafswm o ddau bostyn canllaw fesul dis; pedwar postyn ar gyfer marw cynyddol hir i atal tipio esgidiau
- Dylai blociau sawdl gyda phlatiau gwisgo annhebyg (dur yn erbyn efydd alwminiwm) ategu pinnau canllaw pan fydd grymoedd ochrol yn fwy na chynhwysedd y pin
- Rhaid i hyd ymgysylltu pin canllaw sicrhau bod y pinnau'n eistedd yn llawn cyn i unrhyw ddyrnu gysylltu â'r darn gwaith
Nid yw'r cydrannau marw stampio hyn yn gweithredu ar eu pennau eu hunain. Bydd dyrnu wedi'i ddylunio'n berffaith ynghyd ag esgid heb ei arwain yn ddigonol yn cynhyrchu'r un diffygion ag offeryn treuliedig. Y cydadwaith rhwng manwl gywirdeb cydrannau ac anhyblygedd strwythurol yw'r hyn sy'n gwahanu marw sy'n rhedeg yn gyson oddi wrth un sy'n gofyn am addasiad cyson. Ac mae'r cydadwaith hwnnw'n dod yn fwy cymhleth fyth pan fyddwch chi'n ystyried ymddygiadau deunydd penodol, lle gall yr un dimensiynau cydrannau sy'n gweithio ar gyfer dur ysgafn achosi problemau uniongyrchol gyda di-staen neu alwminiwm.
Peirianneg Dethol a Chlirio Deunydd
Mae marw wedi'i ddylunio gyda geometreg gydran berffaith yn dal i fethu os nad yw cliriadau'n cyfateb i'r deunydd sy'n rhedeg drwyddo. Gall yr un berthynas dyrnu i-farw sy'n cynhyrchu ymylon glân mewn dur ysgafn gynhyrchu gormod o burr mewn di-staen neu achosi naddu ymyl cynamserol mewn alwminiwm. Mae deunyddiau stampio metel yn ymddwyn yn wahanol o dan gneifio, yn plygu'n wahanol wrth ffurfio, ac yn adennill yn wahanol ar ôl strôc y wasg. Mae angen ymateb dylunio ar gyfer pob un o'r ymddygiadau hynny.
Dyma lle mae llawer o beirianwyr yn cael eu llosgi. Maent yn cymhwyso un rheol glirio ar draws yr holl ddeunyddiau, yn copïo rhagdybiaethau gwanwyn o un aloi i'r llall, neu'n trin nodweddion rheoli stribedi fel ôl-ystyriaeth. Y canlyniad yw offeryn sy'n gweithio ar un deunydd ond sy'n creu diffygion y funud y mae dalen fanyleb yn newid.
Gwerthoedd Clirio yn ôl Math o Ddeunydd a Thrwch
Mynegir clirio marw fel canran o drwch deunydd fesul ochr. Mae'n diffinio'r bwlch rhwng ymyl torri'r dyrnu a'r agoriad marw, ac mae'n rheoli sut mae'r deunydd yn torri wrth blancio neu dyllu. Gwnewch bethau'n iawn, ac mae'r llinellau torri asgwrn o'r ochr dyrnu a'r ochr farw yn cwrdd yn lân â chyn lleied â phosibl o burr. Gwnewch bethau'n anghywir, ac rydych chi'n mynd ar drywydd problemau ansawdd ymylol am oes yr offeryn.
Mae'r egwyddor gyffredinol yn syml: mae angen cliriadau mwy o ddeunyddiau caletach â chymarebau tynnol is i ddarparu'r trosoledd mecanyddol sydd ei angen ar gyfer toriad glân. Ond mae'r manylion yn amrywio'n sylweddol ar draws teuluoedd materol. Ar gyfer stampio dalennau dur,ymchwil yn dangoser bod 10% yr ochr yn safonol ar gyfer dur ysgafn, mae'r un cliriad hwnnw'n cynhyrchu'r uchder burr gwaethaf posibl ar ddur di-staen. Mae'n bosibl y bydd angen clirio mor uchel â 21% yr ochr ar ddur cryfder uchel uwch er mwyn gallu ymestyn yr ymyl gorau posibl.
| Teulu Materol | Ystod Trwch Nodweddiadol | Clirio a Argymhellir (% yr ochr) | Nodiadau Ymddygiad Burr |
|---|---|---|---|
| Dur Ysgafn (CRS/HRS) | 0.5 - 3.0 mm | 8 - 12% | Cneifio glân gyda rholio drosodd cymedrol; burr yn cynyddu'n raddol gyda chlirio y tu hwnt i'r optimwm |
| Dur Di-staen (Austenitig 304/316) | 0.3 - 2.5 mm | 12 - 16% | Mae caledu gwaith uchel yn achosi twf byrrion cyflym ar gliriadau isel; osgoi 10% yr ochr |
| Dur Di-staen (Ferritig 430) | 0.3 - 2.0 mm | 10 - 14% | Llai sensitif na graddau austenitig; burr cymedrol ar gliriadau safonol |
| Alwminiwm (cyfres 5000/6000) | 0.5 - 3.0 mm | 6 - 10% | Dagrau deunydd meddal yn hytrach na thorri esgyrn ar glirio gormodol; clirio tynn yn lleihau treigl |
| Uchel Uwch-Strength Steel (AHSS) | 0.8 - 3.0 mm | 14 - 21% | Mae cymhareb tynnol cynnyrch isel i-yn gofyn am gliriad mawr ar gyfer perfformiad ymestyn ymyl |
Ar gyfer stampio metel dur gwrthstaen, mae -ymddygiad caledu gwaith yn newid y mecaneg torri asgwrn yn sylweddol. Mae graddau awstenitig yn gofyn am tua dwywaith pŵer y wasg o ddur ysgafn ac yn cynhyrchu llawer mwy o wres ffrithiannol. Mae'r grymoedd hyn yn cyflymu traul dyrnu, sy'n golygu bod diraddio ymyl yn cyfansoddi'r broblem clirio dros amser. Mae pennu'r cliriad cychwynnol cywir yn prynu mwy o gylchoedd cyn bod angen ail-siarpio.
Mae stampio alwminiwm yn her wahanol. Mae cryfder cneifio isaf alwminiwm yn golygu bod grymoedd torri yn is, ond mae ei duedd i garlamu yn erbyn arwynebau offer yn creu traul gludiog ar ochrau dyrnu. Mae llawer o beirianwyr yn ddiofyn i werthoedd clirio dur ysgafn ar gyfer alwminiwm ac yn meddwl tybed pam eu bod yn cael treigl gormodol a burri llym. Mae cliriadau tynnach, ynghyd ag arwynebau dyrnu caboledig a haenau priodol, yn cynhyrchu ansawdd ymyl llawer gwell ar aloion alwminiwm.
Gwanwyn{0}}Iawndal Nôl yn Die Design
Mae pob tro mewn metel dalen yn cynnwys anffurfiad elastig a phlastig. Pan fydd y grym ffurfio yn rhyddhau, mae'r rhan elastig yn gwella, ac mae'r rhan yn agor. Mae maint yr adferiad yn dibynnu ar gryfder cynnyrch deunydd, radiws plygu o'i gymharu â thrwch, a chyfeiriad grawn. Mae deunyddiau -cryfder uwch yn dod yn ôl yn fwy. Tro mwy radii gwanwyn yn ôl mwy. Ac os nad yw eich marw yn cyfrif amdano, mae eich rhannau yn dod allan o fanyleb.
Mae dylunwyr marw yn defnyddio sawl strategaeth iawndal.Gorblyguyw'r mwyaf cyffredin: mae'r dis yn plygu'r defnydd heibio'r ongl darged â swm wedi'i gyfrifo fel bod y sbring-yn ôl yn ei ddychwelyd i'r geometreg a ddymunir. Er enghraifft, os oes angen 90 gradd arnoch a bod y deunydd yn dod yn ôl 3 gradd, mae'r marw wedi'i gynllunio i ffurfio ar 87 gradd. Mae breciau gwasg CNC yn awtomeiddio hyn gyda chronfeydd data materol, ond mae stampio marw yn ei gwneud yn ofynnol i'r iawndal gael ei beiriannu'n barhaol i geometreg yr offer.
Mae gwaelodi, neu fathu, yn cymryd agwedd wahanol. Yn hytrach na phlygu heibio'r targed, mae'r marw yn rhoi pwysau crynodedig ar frig y tro, gan orfodi anffurfiad plastig ychwanegol sy'n lleihau'r egni elastig sydd wedi'i storio. Mae'r dull hwn yn cynnig rheolaeth onglog well gyda sensitifrwydd is i amrywiad trwch deunydd. Y fasnach -i ffwrdd yw gofynion tunelledd uwch a marcio arwyneb posibl ar du mewn y gweithle.
Ar gyfer stampiadau cymhleth gyda throadau lluosog, mae gwanwyn{0}}yn ôl cyfansoddion ar draws nodweddion. Gall rhan gyda thri tro dilyniannol, pob un yn gwthio'n ôl yn annibynnol, ddrifftio ymhell y tu allan i oddefgarwch os na chaiff pob tro ei ddigolledu'n unigol. Mae dylunwyr marw yn aml yn defnyddio rhagfynegiad ar sail efelychiad i fapio dosbarthiad ôl y gwanwyn ar draws y rhan, yna geometreg cydadfer â pheiriant i bob gorsaf ffurfio yn hytrach na dibynnu ar un ffactor cywiro.
Dyluniad Rhic Ffordd Osgoi ar gyfer Rheoli Llain
Mewn cynlluniau stribed marw cynyddol, rhaid i nodweddion ffurfiedig a geometreg cludo gydfodoli wrth i'r stribed symud ymlaen o orsaf i orsaf. Mae rhiciau ffordd osgoi yn nodweddion rhyddhad bach wedi'u torri i mewn i'r stribed sy'n atal ymyrraeth rhwng ardaloedd ffurfiedig, cydrannau offer, a gorsafoedd cyfagos. Maent yn swnio'n fân, ond gall rhiciau mewn sefyllfa wael wanhau'r cludwr, achosi ystumiad stribed, neu greu ansefydlogrwydd bwydo ar gyflymder cynhyrchu.
Mae deall rhiciau ffordd osgoi negyddol a chadarnhaol mewn stampio metel dalen yn dechrau gyda'u pwrpas swyddogaethol. Mae rhicyn ffordd osgoi gadarnhaol yn cadw neu'n tywys deunydd o amgylch nodwedd tra'n cynnal digon o gefnogaeth cludwr ar gyfer bwydo sefydlog. Mae rhicyn ffordd osgoi negyddol yn tynnu deunydd i greu cliriad o amgylch offer, geometreg ffurfiedig, neu lwybrau sgrap. Mae'r ddau yn gwasanaethu'r un nod sylfaenol: gadael i'r stribed fynd yn ddiogel trwy bob gorsaf heb wrthdrawiad neu anffurfiad.
Mae rheolau dylunio ar gyfer geometreg rhicyn ffordd osgoi yn cysylltu'n uniongyrchol â thrwch deunydd a lled cludwr. Rhaid i'r rhicyn gael gwared â digon o ddeunydd i glirio nodweddion ffurfiedig ynghyd ag ymyl diogelwch ar gyfer fflwter stribedi ac amrywiad lleoliad, ond nid cymaint nes bod y trawstoriad cludo sy'n weddill yn mynd yn rhy wan i drosglwyddo grymoedd porthiant heb fwcio na throelli. Mae corneli mewnol miniog ar rhiciau yn creu crynodiadau straen a all gychwyn rhwygo, yn enwedig mewn deunyddiau anoddach. Mae trawsnewidiadau radiws o o leiaf un trwch deunydd yn helpu i ddosbarthu straen ac atal methiant cludwr cynamserol.
Y wers hollbwysig: mae problemau rhicyn osgoi yn dod i'r amlwg fel arfer yn ystod prawf marw, ond mae eu hachos sylfaenol yn byw yng nghyfnod gosod y stribedi. Os nad yw cynllun y stribedi yn cyfrif am sut mae nodweddion ffurfiedig, tyllau peilot, ac ardaloedd sgrap yn rhyngweithio â chryfder y cludwr, nid oes unrhyw swm o addasiad tryout yn trwsio'r gwrthdaro geometreg sylfaenol.
Nid yw{0}}paramedrau penodol deunydd yn bodoli ar wahân. Mae gwerthoedd clirio, iawndal cefn y gwanwyn, a nodweddion rheoli stribedi i gyd yn rhyngweithio o fewn yr un offeryn, ac maent i gyd yn olrhain yn ôl i gynllun y stribedi, yr arteffact dylunio sengl sy'n trefnu llif deunydd trwy bob gorsaf.
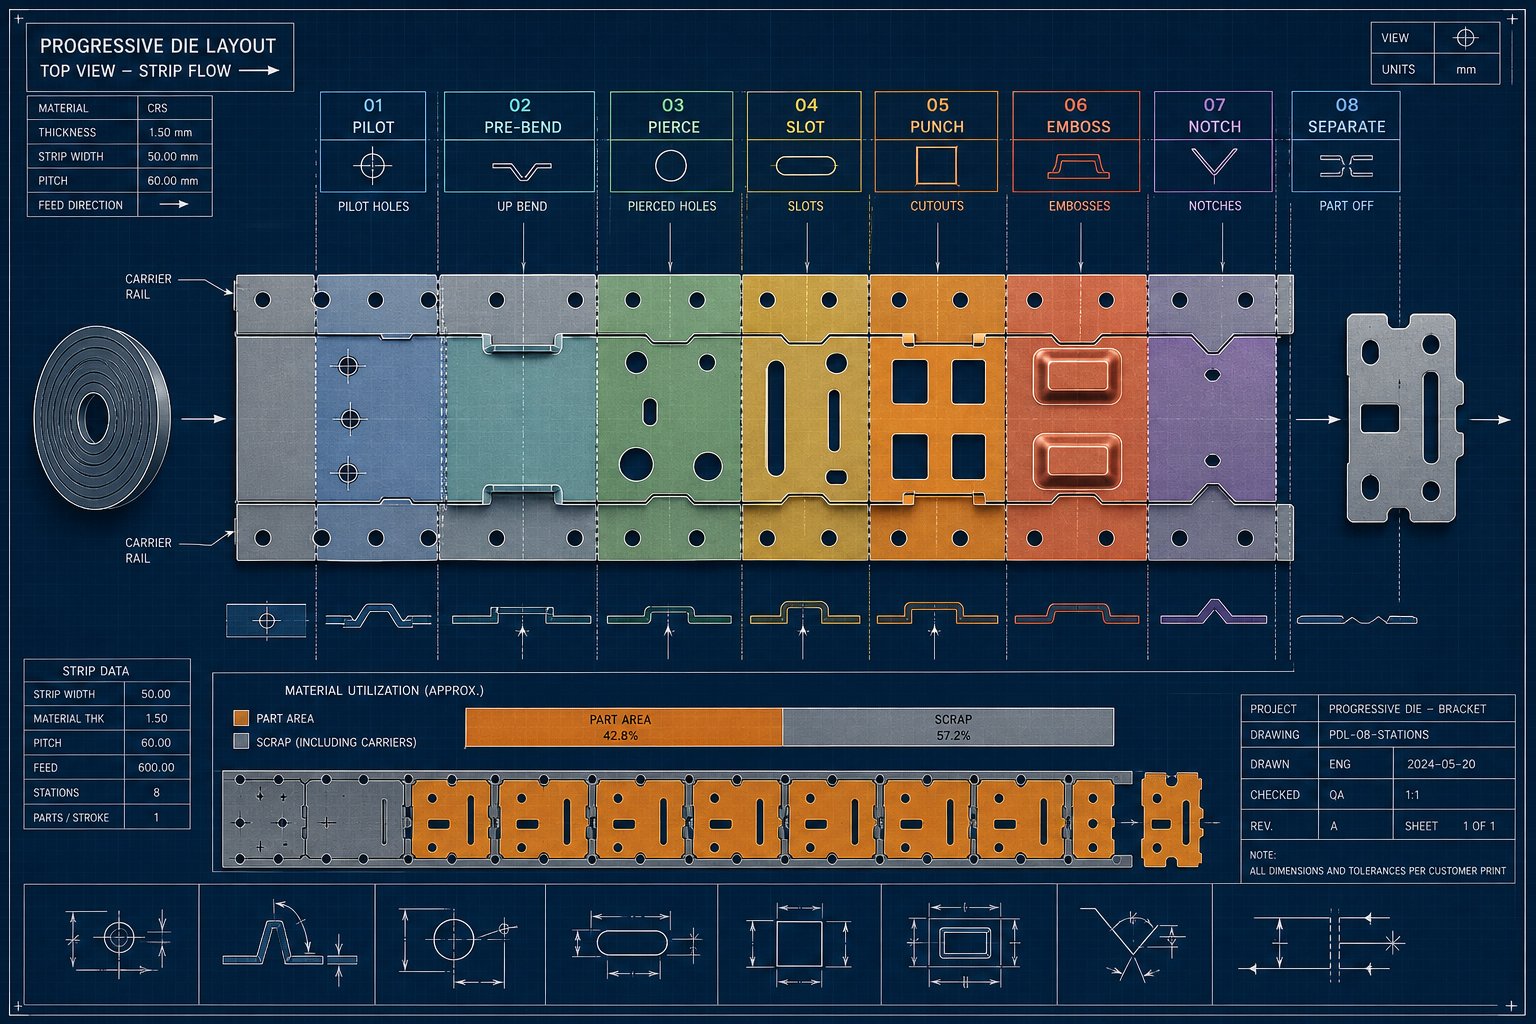
Optimeiddio Cynllun Llain ar gyfer Marwau Blaengar
Cynllun stribed yw'r arteffact dylunio sengl sy'n pennu faint o'ch coil a brynwyd sy'n dod yn rhannau stampio a faint sy'n dod i ben yn y bin sgrap. Mae'n diffinio cyfeiriadedd rhan, traw porthiant, geometreg cludwr, dilyniant gorsaf, a'r patrwm sgrap y mae'n rhaid i'r marw fyw ag ef am ei fywyd gwasanaeth cyfan. Gall ychydig filimetrau o led pontydd wedi'i wastraffu neu ongl nythu aneffeithlon gostio miloedd o ddoleri fesul rhediad cynhyrchu wrth luosi ar draws miliynau o strôc.
Ar gyfer marw cynyddol sy'n cynhyrchu cydrannau dalen fetel wedi'u stampio, nid ymarfer lluniadu yn unig yw'r cynllun. Mae'n benderfyniad economaidd sy'n cloi cynnyrch deunydd cyn i un dyrnu gyffwrdd â dur.
Hanfodion Cynllun Llain a Defnyddio Deunydd
Mae tri newidyn yn gyrru cynnyrch deunydd mewn unrhyw gynllun stribed: lled stribed, traw bwydo, a chyfeiriadedd rhan ar y stribed. Mae lled y stribed yn hafal i ddimensiwn uchaf y rhan yn berpendicwlar i'r cyfeiriad porthiant ynghyd â phontydd ar y ddwy ochr ynghyd ag unrhyw led cludo sydd ei angen ar gyfer cludo. Mae llain bwydo, y pellter y mae'r stribed yn ei symud ymlaen fesul strôc wasg, yn hafal i ddimensiwn mwyaf y rhan yn y cyfeiriad porthiant ynghyd ag un bont.
Mae trwch bont, y we fach o ddeunydd sy'n gwahanu rhannau cyfagos a rhwng rhannau ac ymyl y stribed, yn dilyn rheol ymarferol: tua 1.25 i 1.5 gwaith o drwch deunydd. Yn rhy denau ac mae'r bont yn rhwygo wrth fwydo, gan jamio'r dis. Yn rhy drwchus ac rydych chi'n taflu deunydd y gellir ei ddefnyddio bob strôc.
Mae cyfeiriadedd rhannol yn agor potensial optimeiddio sylweddol. Mae gogwyddo rhan ar ongl ar y stribed, a elwir yn llwybr onglog neu nythu, yn gadael i geometregau siâp afreolaidd ffitio'n agosach at ei gilydd. Dychmygwch ddau fraced siâp L wedi'u cylchdroi i gyd-gloi fel darnau pos. Gall y dull hwn wthio'r defnydd o ddeunydd ymhell uwchlaw'r meincnod o 75% y mae'r rhan fwyaf o weithrediadau stampio metel dalen yn ei dargedu. Mae'r cyfnewidiad yn fwy o gymhlethdod marw a grymoedd torri anghytbwys o bosibl sy'n gofyn am ddylunio gorsaf yn ofalus.
Mae argaeledd lled coil hefyd yn cyfyngu ar opsiynau gosodiad. Daw lled coil safonol o ganolfannau gwasanaeth mewn cynyddrannau sefydlog. Os yw'ch lled stribed optimaidd yn disgyn rhwng meintiau safonol, rydych naill ai'n talu am brosesu hollt i-brosesu lled neu'n derbyn cynllun ychydig yn llai effeithlon sy'n defnyddio dimensiwn stoc. Mae dylunwyr profiadol yn gwerthuso cyfeiriadedd cynllun lluosog yn erbyn lled y coil sydd ar gael cyn ymrwymo i ddull terfynol.
Dilyniannu Gorsaf a Lleoliad Peilot
Mae dilyniant gorsaf yn pennu'r drefn y mae gweithrediadau tyllu, ffurfio a gorchuddio'n digwydd wrth i'r stribed fynd trwy'r marw. Mae gwneud hyn yn anghywir yn creu problemau sy'n amrywio o ansefydlogrwydd stribedi i ddrifft dimensiwn cronnol ar draws gorsafoedd.
Yr egwyddor arweiniol: creu nodweddion datwm yn gyntaf, dosbarthu llwythi torri trwm yn gyfartal, perfformio ffurfio mawr dim ond ar ôl i'r stribed gael cefnogaeth ddigonol, a gadael y toriad terfynol tan ar ôl y cam graddnodi olaf. Mae tyllu tyllau peilot yn gynnar, fel arfer yn yr orsaf gyntaf neu'r ail orsaf, yn sefydlu'r cyfeiriad lleoliadol y mae pob gorsaf ddilynol yn dibynnu arno. Mae'r cynlluniau peilot hyn yn cywiro mân anghywirdebau porthiant ac yn dal y stribed mewn cofrestriad manwl gywir cyn pob strôc yn y wasg.
Mae'r cynllun peilot i glirio'r tyllau ar gyfer gwaith stampio metel llen oer yn dynn, fel arfer tua 0.0005 i 0.001 modfedd, sy'n golygu bod yn rhaid i'r tyllau peilot eu hunain gael eu pwnio heb fawr o afluniad. Mae gosod peilotiaid yn y stribed cludo yn hytrach nag o fewn y geometreg rhan yn amddiffyn nodweddion gorffenedig rhag marcio posibl ac yn cadw arwynebau datwm yn lân.
Mae rheolaeth yr heddlu ar draws gorsafoedd hefyd yn bwysig. Os yw'r holl weithrediadau blancio trwm yn clystyru mewn gorsafoedd cyfagos, gall y pigyn llwyth sy'n deillio o hyn wyro'r esgid marw a'r ffrâm wasg yn anwastad. Mae dosbarthu grymoedd torri trwy weithrediadau trwm ac ysgafn bob yn ail ar draws y stribed yn helpu i gynnal perthnasoedd clirio cyson trwy gydol y strôc. Amcangyfrif defnyddiol ar gyfer grym torri yw perimedr wedi'i luosi â thrwch wedi'i luosi â chryfder cneifio deunydd, gyda grym stripio yn ychwanegu 5-10% arall ar ei ben.
Lleihau Sgrap Trwy Optimeiddio Dyluniad
Mae pob pwynt canran o welliant cynnyrch deunydd yn trosi'n uniongyrchol i arbedion cost ar rannau stamp metel. Tair strategaeth sy'n cael yr effaith fwyaf: lleihau lled cludwr, torri llinell gyffredin, a chydweithrediad geometreg rhannol.
Dylai lled y cludwr fod mor gul â phosibl yn strwythurol tra'n dal i ddarparu cludiant stribedi sefydlog. Mae canllaw llawr siop ymarferol yn galw am led gwe cludwr sydd o leiaf ddwywaith o drwch deunydd i atal bwclo neu dipio yn ystod porthiant. Ond mae geometreg o bwys cymaint â lled amrwd. Gall cludwr ag asennau anystwytho strategol fod yn gulach na chludwr gwastad tra'n cynnal anhyblygedd cyfatebol.
Mae torri llinell gyffredin, lle mae rhannau cyfagos yn rhannu ymyl sengl yn hytrach na bod angen pontydd ar wahân rhyngddynt, yn dileu un lled pont fesul rhan o'r ffin. Mae'r dechneg hon yn gweithio pan fydd gan rannau geometreg ymyl syth neu gydnaws a phan fydd y sgerbwd sgrap sy'n deillio o hyn yn dal i allu gadael y marw yn lân.
Weithiau daw'r gostyngiad sgrap mwyaf effeithiol o gydweithio â dylunwyr cynnyrch i addasu geometreg rhan ei hun. Gall newidiadau bach i radiysau cornel, lled tab, neu amlenni cyffredinol symud cynllun o ddefnydd 68% i 78% heb effeithio ar swyddogaeth rhannol. Yn ddelfrydol, mae'r dyluniad hwn ar gyfer sgwrs gweithgynhyrchu yn digwydd cyn i geometreg rhannol gael ei rewi, nid ar ôl i ddyfyniadau offer ddod yn ôl dros y gyllideb.
Mae dull strwythuredig yn cadw penderfyniadau gosodiad stribed yn ddisgybledig ac yn atal-ailweithio cam hwyr:
- Dadansoddi geometreg rhan a nodi'r dimensiynau gwag datblygedig, gan gynnwys yr holl nodweddion ffurfiedig heb eu plygu'n fflat
- Gwerthuso cyfeiriadedd amlran a strategaethau nythu yn erbyn lled coil safonol
- Cyfrifo'r defnydd o ddeunydd ar gyfer gosodiad pob ymgeisydd a graddio yn ôl canran cynnyrch
- Dyluniwch y math o stribed cludwr (solet, gwe ymestyn, neu dab) yn seiliedig ar ofynion ffurfio a sefydlogrwydd trafnidiaeth
- Gosod gorsafoedd mewn trefn i sefydlu cynlluniau peilot yn gyntaf, dosbarthu heddluoedd yn gyfartal, a gwahanu ffurfiant oddi wrth dorri lle bo modd
- Nodwch ddimensiynau pontydd gan ddefnyddio lluosrifau trwch deunydd a gwirio cryfder y cludwr yn erbyn cyfanswm y grym porthiant
- Dilyswch y gosodiad terfynol trwy efelychu neu fodelu stribedi â llaw i gadarnhau nad oes unrhyw ymyrraeth rhwng gorsafoedd
Mae cynllun stribed yn cloi yn strwythur cost pob rhan y mae'r marw yn ei gynhyrchu. Ond dim ond ar bapur y mae cynllun sydd wedi'i optimeiddio'n berffaith yn gweithio nes ei fod wedi'i ddilysu yn erbyn ymddygiad materol go iawn. Y cam dilysu hwnnw, gan ddefnyddio offer efelychu i ragfynegi teneuo, crychau, a gwanwyn-yn ôl cyn torri unrhyw ddur offer, yw'r hyn sy'n gwahanu lansiadau cynhyrchu hyderus oddi wrth syrpreisys treialon marw drud.
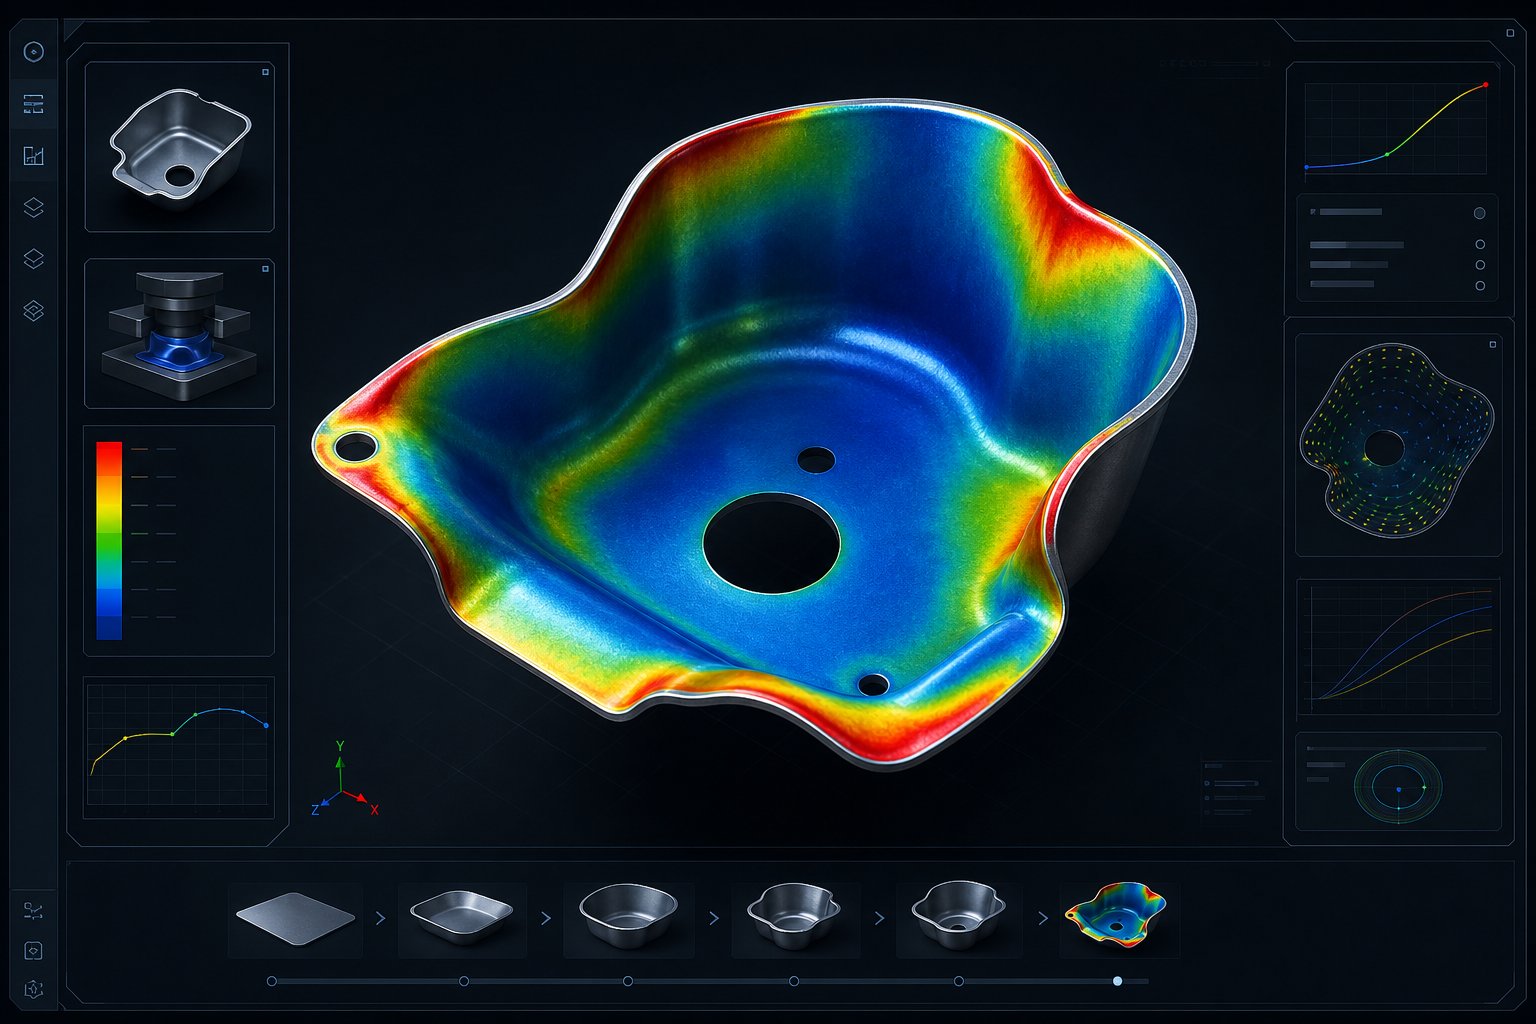
Efelychu{0}}Dilysiad Dyluniad wedi'i Yrru
Gall cynllun stribed edrych yn ddi-ffael mewn CAD a dal i gynhyrchu holltau, crychau, neu fethiannau dimensiwn pan fydd metel yn llifo trwy'r offeryn mewn gwirionedd. Y bwlch rhwng dylunio geometrig a realiti ffisegol yw lle mae efelychiad yn llenwi. Mae offer dadansoddi elfennau meidraidd modern (FEA) yn gadael i beirianwyr redeg y broses stampio metel gyfan fwy neu lai, gan ragweld yn union ble bydd deunydd yn teneuo, lle bydd yn crychu, a faint y bydd yn dod yn ôl, i gyd cyn i un bloc o ddur offer gael ei beiriannu.
Nid yw hyn yn{0}}neis i-gael cam. Dyna'r gwahaniaeth rhwng treial marw o dair wythnos a thri-diwrnod un. Mae pob iteriad rydych chi'n ei ddileu ar lawr y wasg, gyda'i gostau llafur, amser peiriant, a deunydd wedi'i sgrapio, yn olrhain yn ôl i'r hyder a godwyd yn ystod efelychiad. Ac eto, mae llawer o dimau peirianneg yn dal i drin dadansoddi ffurfio fel rhywbeth dewisol, neu waeth, fel rhywbeth i'w wneud ar ôl i'r offeryn gael ei adeiladu'n barod ac i broblemau ymddangos.
Ffurfio Efelychu a Dadansoddi Dichonoldeb
Mae dadansoddi elfennau meidraidd yn gweithio trwy rannu'r metel dalen yn wag yn filoedd o elfennau bach, yna datrys yn fathemategol sut mae pob elfen yn anffurfio wrth iddo gysylltu ag arwynebau dyrnu a marw dan lwyth. Mae'r datryswr yn olrhain straen, straen, newid trwch, a dadleoli ym mhob nod trwy gydol y dilyniant ffurfio. Yr hyn sy'n dod allan yw map manwl o ymddygiad materol sy'n amlygu meysydd problemus ymhell cyn iddynt ddod yn sgrap ar lawr y wasg.
Mae’r allbynnau critigol y dylai peirianwyr eu gwerthuso yn cynnwys:
- Dosbarthiad teneuo: ardaloedd lle mae deunydd yn ymestyn y tu hwnt i derfynau diogel, gan nodi holltiadau posibl neu fethiannau gwddf
- Tueddiad crychlyd: parthau lle mae straen cywasgol yn achosi i'r ddalen fwclo, fel arfer mewn fflansau neu waliau tynnu heb eu cynnal
- Gwanwyn{0}}maint a chyfeiriad yn ôl: faint mae'r rhan yn gwyro oddi wrth geometreg dei ar ôl tynnu grym, wedi'i fapio ar draws pob tro a chyfuchlin
- Diagramau terfyn ffurfadwyedd (FLD): lleiniau sy'n cymharu cyflyrau straen lleol â chromlin terfyn ffurfio'r deunydd, gan ddangos yn union faint o ymyl diogelwch sy'n bodoli ar bob pwynt
Mae'rdiagram terfyn ffurfadwyeddyn arbennig o bwerus oherwydd ei fod yn trosi data straen cymhleth yn ddelweddu pasio/methu syml. Mae pwyntiau o dan y gromlin terfyn ffurfio yn ddiogel. Mae pwyntiau ger y gromlin yn dynodi amodau ymylol. Mae pwyntiau uwchben y gromlin yn rhagweld methiant. Gall peirianwyr weld ar unwaith pa rannau o'r rhan sydd mewn perygl a faint o newid dylunio sydd ei angen i'w tynnu yn ôl i'r parth diogel.
Y tu hwnt i ragfynegiad methiant, mae dadansoddiad dichonoldeb yn sefydlu'r amodau terfyn ar gyfer y broses weithgynhyrchu stampio gyfan. Dylai peirianwyr asesu nifer o feini prawf cyn ymrwymo i adeiladu offer:
- Tynnwch gymarebau dyfnder: cymharu dyfnder cwpan neu gragen â diamedr gwag, gyda therfynau nodweddiadol o gwmpas 0.5 ar gyfer tyniadau cyntaf mewn dur ysgafn
- Isafswm radiws tro: yn gyffredinol 1-2 gwaith o drwch deunydd ar gyfer aloion hydwyth, gan gynyddu ar gyfer graddau cryfder uchel
- Canrannau ymestyn: gwerthoedd hiriad lleol o'u cymharu â chyfyngiadau penodol deunydd o brofion tynnol
- Amcangyfrifon tunelledd: cyfanswm y grym sydd ei angen ar gyfer yr holl weithrediadau ffurfio, gorchuddio a phad gyda'i gilydd
Mae'r meini prawf hyn yn rhyngweithio â'i gilydd. Mae'n bosibl y bydd rhan sy'n pasio gwiriadau unigol ar ddyfnder tynnu a radii tro yn dal i fethu oherwydd bod straen cyfun o weithrediadau dilyniannol yn fwy na chynhwysedd y deunydd mewn rhanbarth penodol. Mae efelychu yn dal y rhyngweithiadau hyn yn gyfannol, rhywbeth na all cyfrifiadau llaw ei wneud ar gyfer geometregau cymhleth.
Iteriad Dyluniad a Dilysu Prototeip
Anaml y mae efelychiad yn rhoi golau gwyrdd ar y tocyn cyntaf. Mae'r gwerth go iawn yn ymddangos yn y ddolen ailadrodd: rhedeg efelychiad, nodi problemau, addasu'r geometreg marw neu baramedrau'r broses, a rhedeg eto. Mae pob cylch yn cymryd oriau ar gyfrifiadur yn hytrach nag wythnosau ar lawr y wasg. Gallai efelychiad proses weithgynhyrchu stampio metel nodweddiadol gylchredeg trwy bump i ddeg iteriad dylunio cyn cyflawni canlyniadau derbyniol ar draws yr holl feini prawf gwerthuso.
Pa newidiadau rhwng iteriadau? Addasiadau grym deiliad gwag i reoli crychau. Llunio addasiadau geometreg gleiniau i reoleiddio llif deunydd. Mae radiws pwnsh yn cynyddu i leihau teneuo mewn corneli critigol. Newidiadau arwyneb adendwm i ailddosbarthu straen yn fwy cyfartal. Mae pob addasiad yn targedu problem efelychiad penodol, ac mae'r rhediad nesaf yn cadarnhau a yw'r atgyweiriad yn gweithio heb greu problemau newydd yn unman arall.
Y cwestiwn y mae peirianwyr yn ei wynebu yw: pryd mae hyder efelychu yn ddigon uchel i ymrwymo i offer cynhyrchu? Mae'r ateb yn dibynnu ar gymhlethdod rhannol a goddefgarwch risg. Ar gyfer gweithrediadau gwagio a phlygu syml, mae efelychiad glân gydag ymylon diogelwch digonol yn aml yn cyfiawnhau mynd yn uniongyrchol i offer cynhyrchu caled. Ar gyfer tyniadau dwfn, ffurfiau 3D cymhleth, neu ddeunyddiau gyda ffenestri ffurfio cul, mae offer stampio metel prototeip yn darparu dilysiad ffisegol sy'n ategu rhagfynegiadau efelychu.
Mae dwy strategaeth brototeip yn bodoli, ac mae gan bob un ohonynt fanteision gwahanol:
- Mae prototeipiau offer meddal yn defnyddio dur offer heb ei galedu neu hyd yn oed aloion sinc cast (Kirksite) i gynhyrchu rhannau sampl am gost isel. Maent yn dilysu llif deunydd, yn cadarnhau rhagfynegiadau gwanwyn-yn ôl, ac yn nodi problemau ffurfio nas rhagwelwyd. Ond mae offer meddal yn gwisgo'n gyflym, weithiau'n para dim ond 500-2,000 o drawiadau, ac nid yw eu hymddygiad dimensiwn yn efelychu amodau cynhyrchu caled yn berffaith.
- Mae prototeipiau offer caled yn defnyddio-cynhyrchu deunyddiau gradd a thriniaeth wres, gan adeiladu-fersiwn rhediad byr o'r offeryn terfynol yn y bôn. Maent yn darparu'r dilysiad mwyaf cywir o ansawdd rhan a sefydlogrwydd prosesau. Mae'r gost yn sylweddol uwch, ond ar gyfer-rhaglenni risg uchel, mae'r yswiriant yn erbyn offeryn cynhyrchu a fethwyd yn cyfiawnhau'r buddsoddiad.
Mae prototeip stampio metel wedi'i adeiladu o offer meddal yn costio tua 30-50% o ddisyn cynhyrchu llawn, tra bod prototeip caled yn rhedeg 60-80%. Mae'r matrics penderfyniadau yn syml: os yw maint y rhaglen a'r rhan feirniadol o'r rhaglen yn cyfiawnhau gwario mwy ymlaen llaw i leihau'r risg o lansio cynhyrchiad, mae prototeipiau caled yn gwneud synnwyr. Ar gyfer-cymwysiadau polion is lle mae efelychiad yn dangos ymylon cyfforddus, offer meddal neu hyd yn oed yn uniongyrchol-i-mae ymrwymiadau cynhyrchu yn lleihau'r amser i'r farchnad.
Mae dulliau hybrid yn gweithio hefyd. Gall peirianwyr ddilysu gweithrediadau lluniadu gydag offer meddal tra'n adeiladu adrannau trimio a thyllu caled yn uniongyrchol, gan fod gweithrediadau torri yn haws i'w rhagweld yn ddadansoddol ac yn cario llai o risg o fethiant geometreg sylfaenol.
Cyfrifo Tunelledd a Dewis y Wasg
Mae pob gweithrediad ffurfio, torri a dal mewn marw yn defnyddio gallu'r wasg. Mae tanamcangyfrif y tunelledd gofynnol yn achosi i'r wasg stopio yng nghanolfan marw gwaelod. Goramcangyfrif cyfalaf gwastraff ar offer diangen o fawr. Mae cyfrifiad tunelledd cywir yn cysylltu dyluniad marw yn uniongyrchol â'r seilwaith gweithgynhyrchu sydd ar gael.
Ar gyfer blancio a thyllu, mae'rfformiwla safonolyn syml: perimedr torri wedi'i luosi â thrwch deunydd wedi'i luosi â chryfder cneifio yn hafal i'r tunelledd gofynnol. Perimedr 6 modfedd wedi'i dorri trwy ddur ysgafn 0.060 modfedd ar 25 tunnell / sgwâr. i mewn. cryfder cneifio angen tua 9 tunnell o rym torri. Ond gall marw cynyddol gyda 15 gorsaf yn perfformio toriadau, ffurflenni a rafflau ar yr un pryd adio i fyny'n gyflym.
Mae gweithrediadau lluniadu yn defnyddio strwythur cyfrifo tebyg ond yn disodli cryfder tynnol eithaf am gryfder cneifio, oherwydd bod y waliau cwpan neu gragen mewn tensiwn yn hytrach na chael eu cneifio. Mae pwysau deiliad gwag, fel arfer 30-40% o'r grym tynnu ar gyfer dur ysgafn, yn ychwanegu at y cyfanswm. Mae stripwyr gwanwyn, pinnau codi, padiau pwysedd nitrogen, a chamau wedi'u gyrru i gyd yn cyfrannu llwythi ychwanegol y mae llawer o beirianwyr yn anghofio eu cynnwys.
Mae'r cyfrifiad tunelledd cyflawn ar gyfer dis cynyddol yn gofyn am gyfrif pob gorsaf ar yr un pryd:
- Yr holl rymoedd tyllu a gorchuddio (perimedr x trwch x cryfder cneifio)
- Grymoedd lluniadu ym mhob gorsaf dynnu (perimedr x trwch x UTS)
- Daliwr gwag a phwysau pad
- Grymoedd stripiwr gwanwyn (5-10% o gyfanswm y grym torri)
- Pin lifter a llwythi gwanwyn nitrogen
- Unrhyw weithrediadau cam-a'u cydrannau grym onglog
- Toriad cludwr terfynol a grymoedd gwahanu sgrap
Gall ychwanegu onglau cneifio at ddyrniadau leihau grym torri brig 30-50%, sy'n bwysig pan fydd cyfanswm y tunelli yn agosáu at derfynau capasiti'r wasg. Fodd bynnag, mae cneifio yn dosbarthu'r llwyth dros bellter strôc hirach, sy'n effeithio ar gyfrifiadau ynni. Gallwch gael tunelledd digonol ond dim digon o egni, un o achosion cyffredin tagfeydd yn y wasg ar waelod y ganolfan farw lle mae cyflymder olwyn hedfan yn disgyn yn is na'r trothwy sydd ei angen i gwblhau'r strôc.
Rhaid i ddetholiad y wasg hefyd ystyried ble yn y strôc mae'r llwyth yn digwydd. Mae marw sy'n cymhwyso'r rhan fwyaf o'i dunelli yn agos iawn at ganol marw gwaelod yn gofyn am fwy o egni o olwyn hedfan y wasg nag un gyda llwythi wedi'u dosbarthu ar draws strôc hirach. Mae'r berthynas hon rhwng tunelledd, safle strôc, ac argaeledd ynni yn pennu a all gwasg benodol redeg y marw ar gyflymder cynhyrchu heb oedi.
Mae dilysu dyluniad a yrrir gan efelychiad-yn nodweddiadol yn lleihau iteriadau treialon marw 50-70%, gan drosi'n uniongyrchol i amseroedd arwain byrrach, costau datblygu is, a lansiadau cynhyrchu cyflymach.
Mae'r cyfrifiad tunelledd hefyd yn dylanwadu ar gydbwysedd marw yn y wasg. Dylid dosbarthu llwythi mor gyfartal â phosibl ar draws ardal gwely'r wasg. Mae llwytho oddi ar y canol yn achosi gwyriad sleidiau anwastad, sy'n symud cliriadau ac yn cyflymu traul ar un ochr i'r offeryn. Pan fydd efelychiad yn datgelu grymoedd anghytbwys, gall peirianwyr ddilyniannu gorsafoedd neu ail-leoli'r marw o'i gymharu â llinell ganol y wasg i wella dosbarthiad llwyth.
Efelychu, dadansoddi dichonoldeb, a chyfrifiadau tunelledd yw'r asgwrn cefn dadansoddol sy'n dilysu pob penderfyniad dylunio i fyny'r afon. Ond mae'r holl ddadansoddiad hwn yn rhagdybio cyd-destun cynhyrchu penodol: cyfrol benodol, gwasg ddiffiniedig, bywyd marw targed. Newidiwch y tybiaethau hynny, ac mae'r dull dylunio cyfan yn newid. Mae'r hyn sy'n gweithio i raglen miliwn-uned yn gofyn am athroniaeth beirianneg sylfaenol wahanol na rhediad prototeip o 5,000 o ddarnau.
Methiannau Dylunio Cyffredin a Gwraidd-Datrys Problemau
Pan fydd rhan stampio metel yn dod oddi ar y wasg gyda burrs, gwallau dimensiwn, neu ddiffygion arwyneb, y reddf ar lawr y siop yw beio'r marw. Addaswch y gosodiad. Shim gorsaf. Regrind punch. Mae'r atgyweiriadau hyn yn trin symptomau, ond mae'r broblem sylfaenol fel arfer yn byw mewn penderfyniadau a wnaed fisoedd ynghynt yn ystod y dyluniad. Fel y noda'r arbenigwr stampio Art Hedrick ynY Gwneuthurwr, mae dyluniad marw yn hollbwysig, ond dim ond un elfen ydyw mewn gwe o newidynnau rhyngweithiol. Yr allwedd yw deall pa ddiffygion sy'n tarddu'n wirioneddol o-benderfyniadau cyfnod dylunio yn erbyn y rhai a achosir gan amrywiad proses ar lawr y wasg.
Yr hyn sy'n dilyn yw dadansoddiad -gwraidd persbectif-cynllunio o'r tri chategori methiant mwyaf niweidiol: ffurfio burr, drifft dimensiwn, a diffygion llif deunydd. Mae pob un yn olrhain yn ôl i awgrymiadau dylunio stampio penodol sydd, o'u dilyn yn ystod datblygiad offer, yn atal y broblem rhag cyrraedd cynhyrchiant byth.
Ffurfiant Burr a Diffygion Ansawdd Edge
Burr yw'r gŵyn ansawdd unigol fwyaf cyffredin ar rannau wedi'u cuddio a'u tyllu. Mae'n gyrru gweithrediadau eilaidd fel dadburiad a tumbling, yn arafu cydosod, ac mewn rhai achosion yn creu perygl diogelwch ar ymylon agored. Ac eto mae burr bron bob amser yn ganlyniad rhagweladwy i ddewisiadau dylunio, nid problem cynhyrchu ar hap.
Mae newidynnau tri cham dylunio-yn rheoli ymddygiad burr:
Manyleb clirio.Fel y nodir yn y bennod dewis deunydd, mae gan bob teulu aloi ffenestr clirio gorau posibl. Mae rhedeg y tu allan i'r ffenestr honno, yn enwedig ar yr ochr uchel, yn cynyddu dyfnder rholio drosodd ac yn creu gwefus burr amlwg ar ochr marw'r toriad. Ar gyfer enghreifftiau stampio lle cymhwysodd peirianwyr gliriadau dur ysgafn (8-10% yr ochr) i staen austenitig, y canlyniad yw uchder burr gormodol yn gyson oherwydd bod ymddygiad caledu gwaith di-staen yn gofyn am 12-16% yr ochr ar gyfer lluosogi toriadau glân. Mae'r gosodiad dylunio yn syml: nodwch werthoedd clirio fesul deunydd, nid fel canran gyffredinol ar draws y dis cyfan.
Gweithredu ongl cneifio.Mae tyllau wyneb gwastad yn cysylltu'r perimedr toriad cyfan ar yr un pryd, gan gynhyrchu'r grym brig mwyaf a llwytho sioc. Mae'r sioc honno'n cyflymu diraddio ymyl, ac mae ymylon treuliedig yn cynhyrchu burr hyd yn oed pan fo clirio yn gywir. Mae gosod ongl cneifio o 1 i 1.5 gwaith o drwch deunydd i'r wyneb dyrnu yn lleihau'r tunelli brig o 30-50% ac yn dosbarthu traul yn fwy cyfartal ar draws y blaen. Mae'r cyfaddawd, grym ochrol ar y dyrnu, yn hylaw gyda chefnogaeth dyrnu priodol trwy'r plât stripper.
Detholiad caledwch dur offer.Mae ymyl arloesol sydd wedi'i galedu i 58-62 HRC (sy'n nodweddiadol ar gyfer duroedd offer D2 neu M2) yn cynnal ei geometreg yn llawer hirach nag un ar 54-56 HRC. Nid yw'r gwahaniaeth yn gynnil. Ar gyfeintiau cynhyrchu uwchlaw 100,000 o drawiadau, gall pob dau bwynt o galedwch Rockwell olygu miloedd o strôc ychwanegol rhwng cyfnodau ail-siarpio. Nid yn unig pa ddur i'w nodi yw'r penderfyniad dylunio ond hefyd y cynnwys carbid, nodweddion gwrthsefyll traul, a thriniaeth arwyneb (TiN, TiCN, neu haenau DLC) sy'n ymestyn oes ymyl mewn cymwysiadau deunydd sgraffiniol.
Mae punch-i-aliniad marw yn clymu'r tri newidyn gyda'i gilydd. Hyd yn oed gyda gwerthoedd clirio cywir a chaledwch priodol, os yw'r haneri marw uchaf ac isaf yn symud o'i gymharu â'i gilydd yn ystod y strôc, mae'r cliriad yn mynd yn anwastad. Mae un ochr i'r toriad yn mynd yn dynnach tra bod yr ochr arall yn agor, gan gynhyrchu patrwm burr nodweddiadol sy'n ymddangos ar un ymyl yn unig. Mae hyn yn olrhain yn ôl i ddylunio system arweiniol: pyst canllaw dwyn pêl gyda rhaglwyth digonol, blociau sawdl ar gyfer rheoli byrdwn ochrol, ac anhyblygedd esgidiau marw sy'n ddigonol i atal gwyriad o dan lwyth torri llawn.
Drifft Dimensiynol a Phentyrru Goddefgarwch-I Fyny
Dychmygwch farw cynyddol gyda deuddeg gorsaf. Mae pob gorsaf yn cyflwyno ei amrywiad lleoliad ei hun, efallai dim ond 0.001 i 0.002 modfedd fesul gorsaf. Ond os yw'r gwallau hynny'n ychwanegyn, gorsaf-i-orsaf, gall y rhan olaf fod 0.012 i 0.024 modfedd oddi ar enwol erbyn iddi gyrraedd y llawdriniaeth olaf. Mae hynny'n ddigon i wthio goddefiannau stampio metel dalen y tu hwnt i'r gofyniad nodweddiadol +/- 0.005 modfedd ar nodweddion hanfodol.
Dyma lle mae ystyriaethau GD&T yn hanfodol wrth ddylunio stampio marw. Mae dimensiwn cydgysylltu traddodiadol yn lleoli nodweddion sy'n gymharol â nodweddion eraill, gan greu cadwyni dibyniaeth lle mae pob goddefgarwch yn pentyrru ar yr un blaenorol. FelHanfodion GD&TEr enghraifft, mae defnyddio rheolyddion safle gwirioneddol gyda fframiau cyfeirio datwm yn dileu'r cadwyni hyn trwy leoli pob nodwedd mewn perthynas â set gyffredin o ddatwm yn hytrach na'i gilydd.
Wedi'i chymhwyso i ddyluniad marw cynyddol, mae'r egwyddor hon yn trosi'n strategaeth benodol: sefydlu nodweddion datwm (tyllau peilot) yn yr orsaf gyntaf, yna cyfeirio'r holl weithrediadau dilynol yn ôl at y datwm hynny yn hytrach nag at nodweddion a grëwyd mewn gorsafoedd canolradd. Pan fydd pob gweithrediad ffurfio a thyllu yn dod o'r un cyfeirnod peilot, nid yw gwallau'n gwaethygu. Maent yn parhau i fod yn annibynnol.
Mae strategaethau dylunio sy’n lleihau amrywiadau cronnol yn cynnwys:
- Gosod tyllau peilot yn y stribed cludo yng ngorsaf un a'u defnyddio fel y prif ddatwm lleoliadol ar gyfer yr holl weithrediadau i lawr yr afon
- Lleoli nodweddion critigol o beilotiaid yn hytrach nag o geometreg a ffurfiwyd yn flaenorol
- Dylunio gorsafoedd fel bod y nodweddion mwyaf goddefgar yn cael eu creu mor agos â phosibl at bwyntiau ymgysylltu peilot
- Defnyddio synwyryddion mewn-marw i ganfod gwallau traw cyn iddynt ymledu drwy orsafoedd lluosog
- Pennu goddefiannau stampio metel ar y strwythur marw sy'n dynnach na'r goddefgarwch rhan o leiaf 30% i ddarparu ymyl ar gyfer amrywiad proses
Mae cywirdeb porthiant hefyd yn chwarae rhan. Os yw'r mecanwaith porthiant stribed yn rhyddhau'r deunydd cyn i'r peilotiaid ymgysylltu, mae'r stribed yn arnofio am ennyd heb reolaeth leoliad. Yn ystod y ffenestr honno, gall unrhyw straen gweddilliol yn y cludwr neu rymoedd ffurfio anghytbwys o'r strôc flaenorol symud y stribed. Yr ymateb dylunio yw sicrhau bod mynediad peilot yn dechrau cyn i ryddhau porthiant ddod i ben, gan greu gorgyffwrdd sy'n cynnal cofrestriad stribedi parhaus.
Diffygion Llif Deunydd a'u Hachosion Dylunio
Crychu, hollti, a marcio wyneb yw'r tri diffyg llif deunydd sy'n lladd rhediadau cynhyrchu amlaf. Mae gan bob un gynllun -gwraidd cyfnod sylfaenol, a gellir atal pob un trwy benderfyniadau offer penodol a wneir ymhell cyn i'r marw gyrraedd y cynnig.
Yn crychu o bwysau deiliad gwag annigonol.Pan fydd dalen fetel yn llifo i mewn i geudod tynnu dan straen cywasgol gydag ataliaeth annigonol, mae'n byclau. Nid yw'r crychau sy'n ffurfio yn ardal y deiliad gwag yn aros yno yn unig. Fel y mae dadansoddiad achos gwraidd yn cadarnhau, mae deunydd crychlyd sy'n cael ei orfodi dros lain tynnu neu i mewn i'r ceudod marw yn creu grymoedd cyfyngol sy'n achosi teneuo gormodol a hollti i lawr yr afon yn y pen draw. Mae'r gosodiad dylunio yn cynnwys pennu pwysau deiliad gwag sy'n ddigonol i gynnal tensiwn dalennau (fel arfer 30- 40% o rym lluniadu ar gyfer dur ysgafn), gan ymgorffori gleiniau tynnu lle mae angen rheolaeth llif lleol, a sicrhau bod standoffs neu gyfartalwyr yn cynnal pwysau unffurf ar draws yr arwyneb dal i lawr cyfan.
Hollti o ddyfnder tynnu gormodol.Mae gan bob deunydd gymhareb tynnu gyfyngol, y gymhareb uchaf o ddiamedr gwag i ddiamedr dyrnu y gall ei chynnal mewn un llawdriniaeth. Ewch y tu hwnt iddo, ac mae wal y cwpan yn methu mewn tensiwn. Mae methiannau tynnu dwfn cyffredin hefyd yn tynnu sylw at glirio rhwng dyrnu a marw fel cyfrannwr mawr: os yw'r bwlch hwn yn rhy fach, yn rhy fawr, neu'n anwastad, mae'r deunydd yn torri yn ystod lluniadu. Mae'r cynllun atal cam-yn cynnwys cyfrifo cymarebau tynnu yn ystod dadansoddiad dichonoldeb, hollti tyniadau dwfn ar draws sawl gorsaf i leihau straen fesul trawiad, a gwirio -dyrnu i{5}}unffurfiaeth clirio marw cyn adeiladu offer.
Diffygion arwyneb o ddarpariaethau iro annigonol.Rhaid i ddyluniad marw roi cyfrif am sut mae iraid yn cyrraedd ac yn aros ar arwynebau ffurfio critigol. Heb ei ddylunio-mewn sianeli iraid, cronfeydd, neu arwynebau gweadog sy'n cadw ffilm olew, mae metel-i-gyswllt metel o dan bwysedd uchel yn cynhyrchu bustl, sgorio, a chodi arwyneb. Nid gwallau gweithredwr yw'r rhain. Maen nhw'n hepgoriadau dylunio. Mae nodweddion fel rhigolau olew mewn cylchoedd tynnu, arwynebau dyrnu gweadog micro, a phorthladdoedd cymhwyso iraid wedi'u lleoli i fyny'r afon o orsafoedd ffurfio yn sicrhau sylw cyson i'r ffilm trwy gydol y cylch strôc.
Mae rhestr wirio datrys problemau strwythuredig yn cysylltu symptomau gweladwy â - gwraidd achosion eu dyluniad:
- Burr ar un ochr i ran yn unig:clirio anwastad o gamliniad system canllaw neu gwyriad esgidiau marw o dan lwyth
- Uchder Burr yn cynyddu dros y rhediad cynhyrchu:traul ymyl dyrnu o galedwch annigonol neu cotio arwyneb ar goll
- Tyllau allan o sefyllfa:peilot-i-lynnu amser ymgysylltu yn anghywir, neu bentyrru goddefgarwch-i fyny ar draws gorsafoedd
- Drifft dimensiwn cynyddol:gwallau gorsaf cronnus o nodweddion a gyfeiriwyd at nodweddion eraill yn hytrach na meistroli datwm
- Yn crychu mewn ardaloedd flange:pwysedd daliwr gwag yn rhy isel neu uchder gwrthun anwastad ar draws yr arwyneb dal-i lawr
- Hollti ar waliau tynnu:cymhareb tynnu yn fwy na'r terfyn materol, neu dyrnu radiws rhy dynn ar gyfer y trwch deunydd
- Gallu neu sgorio ar arwynebau ffurfiedig:darpariaethau iraid ar goll mewn dyluniad marw, neu orffeniad arwyneb marw yn rhy arw (uwchben Ra 0.8 um)
- Rhan ddim yn wastad ar ôl blancio:grymoedd torri anghytbwys neu straen gweddilliol mewn deunydd sy'n dod i mewn nad yw pwysau stripper yn mynd i'r afael â hi
- Gwanwyn anghyson-yn ôl:amrywiad eiddo materol sy'n dod i mewn ynghyd â strategaeth iawndal annigonol yn y geometreg ffurfio
Yr edefyn cyffredin ar draws yr holl fethiannau hyn: mae atal yn costio llai na chywiro. Gellir rhagweld pob diffyg ar y rhestr hon yn ystod y cyfnod dylunio trwy ddadansoddiad cywir, manyleb paramedr gywir, ac adolygiad dylunio strwythuredig. Dylai Die tryout ddilysu dyluniad cadarn, nid fel y cyfle cyntaf i ddarganfod bod penderfyniadau peirianneg sylfaenol yn anghywir.
Mae'r patrymau methiant hyn hefyd yn datgelu rhywbeth am sut y dylai buddsoddiad mewn offer raddio yn unol â gofynion cynhyrchu. Gall offeryn sy'n rhedeg 5,000 o rannau'r flwyddyn oddef cyfaddawdau dylunio a fyddai'n drychinebus ar 500,000 o unedau. Deall sut y dylai disgwyliadau cyfaint ail-lunio penderfyniadau peirianneg marw, o ddewis deunydd i gyfrif gorsafoedd i strategaeth cynnal a chadw, yw'r hyn sy'n gwahanu offer cost-effeithiol oddi wrth offer sydd naill ai'n gor-fuddsoddi neu'n is{-cyflenwi.
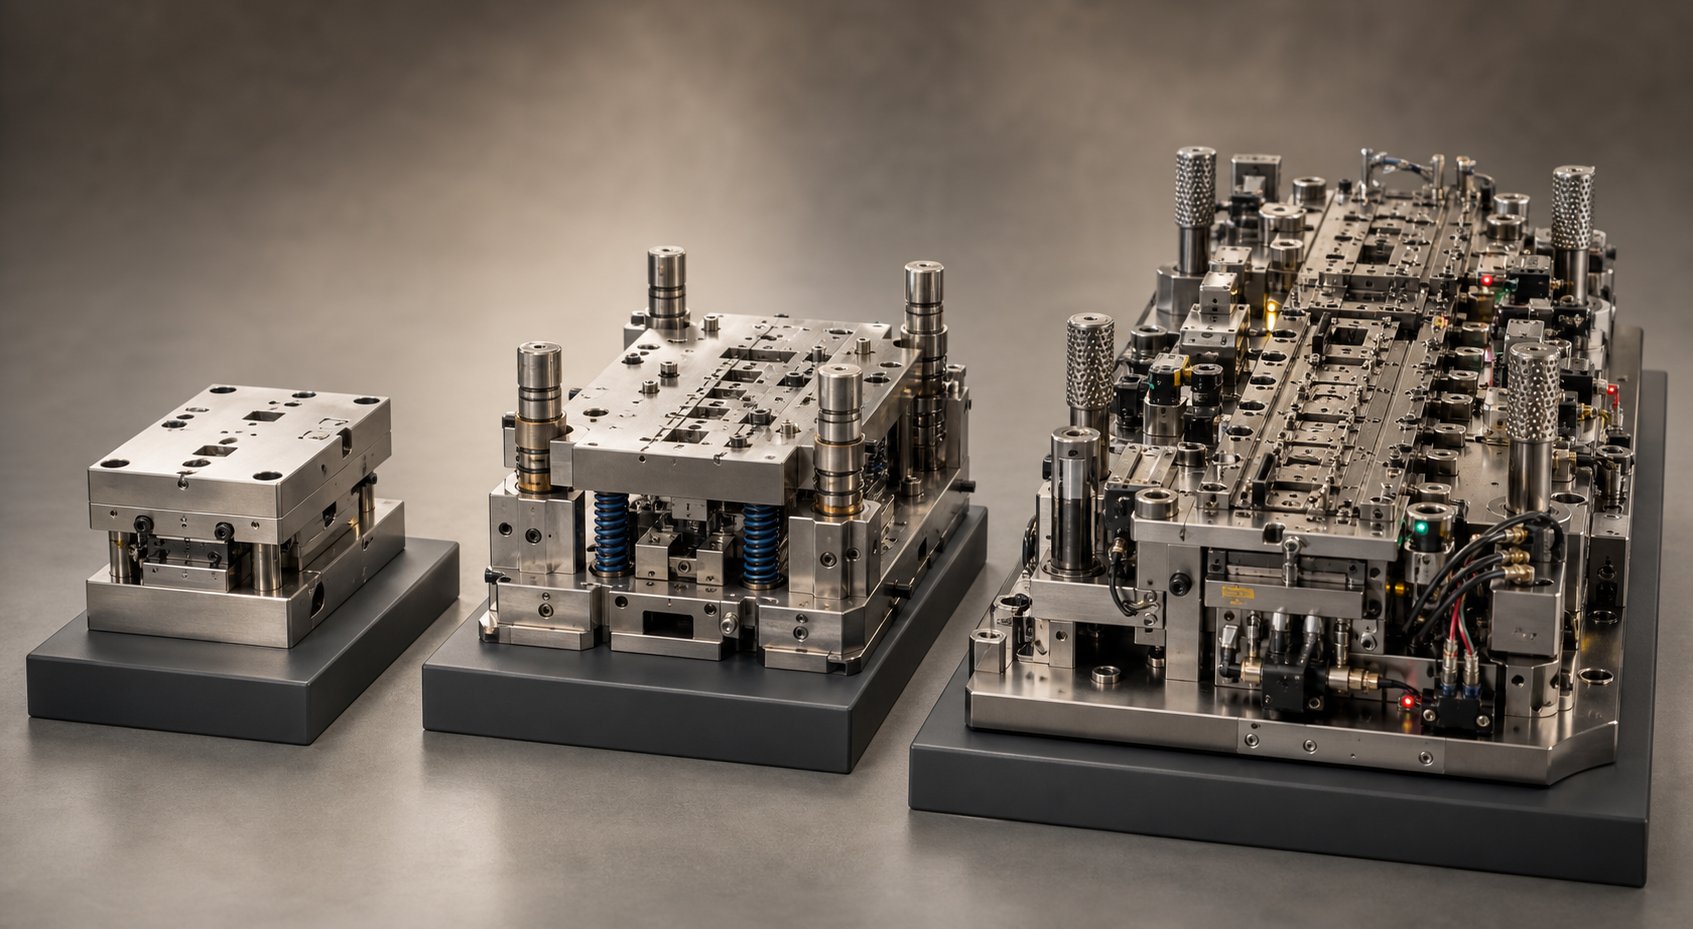
Dylunio ar gyfer Haenau Cyfaint Cynhyrchu Gwahanol
Mae dis sy'n berffaith ar gyfer dwy filiwn o unedau blynyddol wedi dod i ben yn wyllt-wedi'i beiriannu ar gyfer rhediad dilysu o 2,000 o ddarnau. A bydd offeryn a adeiladwyd i safonau stampio prototeip yn hunan-ddinistrio o fewn mis ar gyflymder cynhyrchu. Nid dim ond rhif ar archeb brynu yw cyfaint. Mae'n ail-lunio pob penderfyniad peirianneg yn sylfaenol: gradd dur offer, cyfrif gorsaf, arddull adeiladu cydrannau, hygyrchedd cynnal a chadw, a'r mathemateg economaidd sy'n cyfiawnhau pob dewis.
Y camgymeriad y mae peirianwyr yn ei wneud amlaf? Cymhwyso un athroniaeth ddylunio ar draws yr holl haenau cyfaint. Y canlyniad yw naill ai offer sy'n costio tair gwaith yr hyn y gall y rhaglen ei gefnogi neu offer sy'n treulio cyn y llongau ail-archebu cyntaf.
Prototeip a-Rhedeg Strategaethau Dylunio Die Byr
Pan fydd angen 500 i 5,000 o rannau arnoch, mae'r flaenoriaeth dylunio yn troi o hirhoedledd i gyfyngiad cyflymder a chost. Mae pob doler sy'n cael ei gwario ar offer yn cael ei hamorteiddio ar draws nifer fach o unedau, felly mae buddsoddiad ymlaen llaw yn dominyddu'r economeg fesul rhan. Mae marw blaengar arferol sy'n rhedeg $12,000 yn ychwanegu $2.40 y rhan ar 5,000 o unedau ond dim ond $0.12 y rhan ar 100,000 o unedau. Mae'r mathemateg honno'n gyrru pob penderfyniad dylunio ar yr haen brototeip.
Mae -strategaethau dylunio marw rhediad byr yn cynnwys:
- Gan ddefnyddio dur offer heb ei galedu neu led-(A2 ar 54-56 HRC yn hytrach na D2 ar 60-62 HRC) mae'r peiriant hwnnw'n gyflymach ac yn costio llai, gan dderbyn bywyd marw byrrach yn gyfnewid.
- Lleihau cyfrif gorsafoedd drwy gyfuno gweithrediadau lle bo modd, hyd yn oed ar gost ychydig yn uwch fesul{0}}straen ar y deunydd
- Defnyddio adeiladu bloc dei solet yn hytrach na mewnosod -arddull, gan nad yw amlder amnewid yn bryder ar gyfeintiau isel
- Symleiddio systemau canllaw i -deipio pinnau ffrithiant yn hytrach na physt dwyn pêl, yn ddigonol ar gyfer cyflymderau gwasgu arafach a llai o gylchredau cyfan
- Hepgor nodweddion diangen fel peilotiaid wrth gefn, synhwyro eilaidd, neu bocedi mewnosod sbâr sy'n ychwanegu amser adeiladu heb ad-dalu ar gyfeintiau isel
Mae prototeipiau offer meddal, weithiau wedi'u castio o aloion sinc fel Kirksite, yn meddiannu'r pen isel eithafol. Maent yn dilysu llif deunydd ac yn cadarnhau rhagfynegiadau'r gwanwyn ar gyfer 500-2,000 o drawiadau cyn gwisgo y tu hwnt i'r goddefiant. Ar gyfer cymwysiadau stampio prototeip lle gallai'r dyluniad newid o hyd, mae'r dull tafladwy hwn yn atal ail-weithio drud ar offer caled nad yw'n hawdd eu haddasu.
Mae'r gwerthiannau masnach yn real: bywyd marw byrrach (fel arfer 10,000-50,000 o drawiadau yn erbyn cannoedd o filoedd), goddefiannau ehangach o adeiladu llai anhyblyg, a chost fesul rhan uwch. Ond ar gyfer profi cysyniadau, dilysu ffit mewn cynulliadau, neu lenwi gorchymyn pont tra bod offer cynhyrchu yn cael eu hadeiladu, mae'r cyfaddawdau hyn nid yn unig yn dderbyniol ond yn economaidd angenrheidiol.
Gofynion Dylunio Cyfrol Uchel-Cynhyrchu Die
Ar gyfeintiau sy'n fwy na 100,000 o unedau blynyddol, mae'r hafaliad economaidd yn gwrthdroi'n llwyr. Mae cost offer yn dod yn wall talgrynnu yn y cyfrifiad fesul-rhan. Yr hyn sy'n bwysig yw uptime, cysondeb, a bywyd marw wedi'i fesur mewn miliynau o gylchoedd. Mae stampio metel cynhyrchu ar y raddfa hon yn gofyn am benderfyniadau peirianyddol a fyddai'n edrych yn hurt dros-am gyfnod byr ond yn talu'n ôl droeon dros oes y rhaglen.
Ar gyfer rhaglenni stampio metel diwydiannol,Offer blaengar Dosbarth Ayw'r safon. Mae'r rhain yn marw yn cynnwys cydrannau traul y gellir eu hadnewyddu, stripwyr tywys gyda physt canllaw dwyn pêl manwl, a mewnosodiadau torri dur neu garbid wedi'u caledu. Gall marw confensiynol bara hyd at filiwn o rannau. Gall offer Dosbarth A gyda chynnal a chadw priodol fod yn sylweddol uwch na hynny.
Mewnosodiadau carbid yw nodwedd ddiffiniol -cynllun marw cyfaint uchel. Mae ymylon torri carbid twngsten yn para 5- 10 gwaith yn hirach na dur offer confensiynol, sy'n golygu bod llai o ataliadau i'r wasg ar gyfer ailgynyddu ac ansawdd ymyl mwy cyson ar draws rhediadau cynhyrchu estynedig. Mae'r ystyriaethau dylunio yn newid: mae carbid yn frau a rhaid ei gefnogi gan ddeunyddiau cefnogi sy'n amsugno sioc, wedi'i brosesu'n ofalus i osgoi diraddio rhwymwr wrth ei falu, ac weithiau wedi'i orchuddio (TiN, TiCN) ar gyfer ymwrthedd gwisgo ychwanegol.
Mae gorsafoedd ffurfio ychwanegol hefyd yn nodweddu -offer cyfaint uchel. Lle gallai dis-rhediad byr fod yn nodwedd mewn dwy orsaf â straen uwch fesul trawiad, mae dei cynhyrchu yn lledaenu'r un gweithrediad ar draws tair neu bedair gorsaf. Mae llai o straen fesul gorsaf yn golygu llai o waith caledu rhwng trawiadau, gorffeniad arwyneb gwell, gwanwyn yn ôl yn fwy rhagweladwy, a bywyd marw sylweddol hirach. Mae stampio metel ar gyfer rhannau mawr yn arbennig yn elwa o'r dull hwn oherwydd bod y grymoedd ffurfio uwch dan sylw yn cynyddu cyfraddau gwisgo ar arwynebau offer.
Mae nodweddion diangen sy'n ymddangos yn ormodol ar gyfeintiau isel yn dod yn hanfodol ar raddfa:
- Gorsafoedd peilot wrth gefn sy'n cynnal cofrestriad os bydd pin peilot cynradd yn torri
- Mewn-synhwyro marw (canfod porthiant anghywir, monitorau cadw gwlithod, synwyryddion rhan-sy'n atal y wasg cyn i fethiant raeadru i ddifrod marw)
- Newid cyflym-bocedi mewnosod sy'n caniatáu cyfnewid ymylon torri sydd wedi treulio yn ystod egwyl a drefnwyd yn hytrach na bod angen tynnu marw llawn
- Cydrannau stampio metel clymwr safonol (sgriwiau, hoelbrennau, ffynhonnau) sy'n dod o gatalogau cyffredin ar gyfer cynnal a chadw cyflym heb oedi caffael arferol
Penderfyniadau Dylunio a yrrir gan Gost
Nid dylunio ar gyfer un haen gyfaint yw'r her beirianneg go iawn. Mae'n golygu penderfynu lle mae'ch rhaglen yn disgyn a gwneud penderfyniadau buddsoddi sy'n cyd-fynd â realiti yn hytrach nag optimistiaeth. Mae pob uwchraddiad, boed yn garbid yn erbyn dur offer, yn bedair gorsaf yn erbyn tair, neu'n byst cynnal pêl yn erbyn pinnau ffrithiant, yn cynnwys premiwm cost y gellir ei gyfiawnhau uwchlaw trothwy cyfaint penodol yn unig.
Mae'r mathemateg torri'n gyfartal-yn benodol i bob penderfyniad. Gallai set mewnosod carbid ychwanegu $3,000 at gost offer ond arbed $0.002 y rhan mewn llai o amser segur. Mae'r buddsoddiad hwnnw'n adennill costau ar 1.5 miliwn o rannau. O dan y cyfaint hwnnw, mae dur offer yn darparu economeg gyfatebol. Uwchben iddo, mae carbid yn talu amdano'i hun dro ar ôl tro. Dylai peirianwyr redeg y cyfrifiad hwn ar gyfer pob penderfyniad dylunio mawr yn hytrach na diffygdalu i'r opsiwn rhataf neu'r mwyaf parhaol.
Mewn-mae synhwyro marw yn dilyn rhesymeg debyg. Gallai pecyn synhwyrydd misfeed gostio $2,000-5,000 ond mae'n atal damweiniau marw sy'n costio $15,000-50,000 i'w hatgyweirio. Os yw tebygolrwydd damwain unwaith y filiwn o strôc, mae'r synhwyrydd yn talu amdano'i hun mewn rhaglenni sy'n fwy na rhai cannoedd o filoedd o drawiadau. Ar gyfer rhediadau byrrach, efallai na fydd y tebygolrwydd ystadegol o ddamwain yn cyfiawnhau'r buddsoddiad.
| Paramedr Dylunio | Prototeip / Byr-Rhedeg | Cyfrol ganol-(10K-100K) | Cyfrol Uchel-(100K+) |
|---|---|---|---|
| Ystod Cost Offer | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Fesul-Rhan o Effaith Cost | Uchel ($1.00 - $5.00+ amorteiddiad offer) | Cymedrol ($0.15 - $1.00) | Isel ($0.01 - $0.10) |
| Die Life Disgwyliedig | 10,000 - 50,000 o drawiadau | 250,000 - 1,000,000 o drawiadau | 1,000,000 - 10,000,000+ trawiadau |
| Gradd Dur Offeryn | A2, S7 (lled-wedi caledu) | D2, M2 (wedi caledu'n llawn) | Mewnosodiadau carbid, duroedd PM |
| System Canllaw | Pinnau ffrithiant, dau{0}}bostiad | Cyfeiriant pêl, pedwar postiad | Beryn pêl gyda preload, blociau sawdl |
| Strategaeth Gorsaf | Llai o orsafoedd, mwy o straen fesul trawiad | Cyfrif gorsaf gytbwys | Gorsafoedd ychwanegol ar gyfer llai o straen |
| Nodweddion Cynnal a Chadw | Lleiaf (adeiladu solet) | Mewnosodiadau y gellir eu newid mewn mannau traul | -newid mewnosodiadau cyflym, mewn-yn synhwyro marw, pocedi sbâr |
| Cymwysiadau Nodweddiadol | Dilysu dyluniad, cynhyrchu pontydd, rhannau arbenigol | Cynhyrchion defnyddwyr, cynulliadau haen ganol | Clymwyr modurol, offer,-galw uchel |
Sylwch nad yw'r ffiniau rhwng haenau yn anhyblyg. Gallai rhan sydd â goddefiannau hynod dynn gyfiawnhau-arferion adeiladu cyfaint uchel ar ganol-gan fod cost sgrap o offer llai manwl gywir yn fwy na'r premiwm ar gyfer cydrannau gwell. I'r gwrthwyneb, gallai rhan gosmetig nad yw'n gritigol ar gyfeintiau uchel oddef adeiladu haen ganol os yw gofynion gorffeniad arwyneb yn faddau.
Mae peirianwyr sy'n gweithio ar draws yr haenau cyfaint hyn yn elwa o weithio mewn partneriaeth â darparwyr datrysiadau marw a all addasu strategaethau offer i gyd-fynd â graddfa rhaglen.YICHENyn cynnig datrysiadau stampio marw wedi'u teilwra sy'n rhychwantu prototeip trwy offer cynhyrchu, gydag arbenigedd mewn strwythur marw, dewis cydrannau, ac optimeiddio llif deunydd sy'n addasu i realiti cyfaint pob prosiect. Mae cael partner sengl sy'n deall y sbectrwm llawn yn atal y datgysylltiad sy'n digwydd pan fydd offer prototeip yn cael eu dylunio gan un tîm ac offer cynhyrchu gan un arall heb unrhyw barhad mewn athroniaeth beirianneg.
Mae'r penderfyniad haen cyfaint hefyd yn dylanwadu ar sut rydych chi'n mynd ati i ddilysu dyluniad. Mae rhaglenni cyfaint uchel yn cyfiawnhau efelychu helaeth a phrototeipio caled oherwydd bod y gost o wneud pethau'n anghywir yn lluosi ar draws miliynau o rannau. Mae'n bosibl y bydd rhaglenni rhediad byr yn derbyn mwy o iteriad treialon oherwydd bod y datguddiad ariannol wedi'i ffinio. Ond waeth beth fo'r cyfaint, mae'r egwyddorion peirianneg sylfaenol yn aros yn gyson. Pa newidiadau yw faint rydych chi'n ei fuddsoddi i'w gweithredu.
Rhoi Egwyddorion Dylunio Stampio Die ar Waith
Mae gwybod yr egwyddorion peirianneg yn un peth. O'u cymhwyso'n gyson ar draws pob rhaglen newydd, o dan bwysau terfyn amser, gyda gofynion rhan symudol a chyfyngiadau cyllidebol, mae'r rhan fwyaf o dimau yn methu. Mae'r methiannau a gwmpesir trwy'r canllaw stampio metel hwn yn rhannu edefyn cyffredin: ni chawsant eu hachosi gan ddiffyg gwybodaeth. Cawsant eu hachosi gan gamau a hepgorwyd, rhagdybiaethau heb eu gwirio, a phenderfyniadau dylunio a wnaed ar wahân i realiti i lawr yr afon.
Nid talent yw'r hyn sy'n gwahanu timau sy'n lansio offer yn lân oddi wrth y rhai sy'n sownd mewn cylchoedd treialu diddiwedd. Mae'n ddisgyblaeth proses. Llif gwaith strwythuredig sy'n gorfodi cwestiynau beirniadol yn gynnar, yn dilysu rhagdybiaethau trwy efelychu, ac yn dal gwallau cyn iddynt gael eu peiriannu i ddur caled.
Rhestr Wirio Dylunio ar gyfer Rhaglenni Die Newydd
Mae pob prosiect dylunio stampio metel newydd yn elwa o ddilyniant o benderfyniadau wedi'u blaenoriaethu. Hepgor neu aildrefnu'r camau hyn a byddwch yn canfod eich hun yn datrys problemau nad oedd angen iddynt fodoli. Defnyddiwch y rhestr wirio hon fel fframwaith adolygu clwyd, lle mae pob eitem yn cael ei dilysu cyn i'r cam nesaf ddechrau:
- Cadarnhewch fod geometreg rhan wedi'i rhewi a bod yr holl ofynion GD&T wedi'u dogfennu, gan gynnwys strwythur datwm, nodweddion ansawdd critigol, ac amodau arwyneb a ganiateir
- Gwirio manyleb deunydd yn gyfan gwbl: aloi, tymer, band goddefgarwch trwch, gofynion cyfeiriad grawn, ac unrhyw gyfyngiadau ansawdd sy'n dod i mewn
- Pennu rhagamcanion cyfaint blynyddol ac oes rhaglen i ddewis yr haen offer priodol (prototeip, cyfaint canol, neu ddosbarth cynhyrchu)
- Perfformio asesiad dichonoldeb: llunio cymarebau dyfnder, radiysau tro lleiaf, canrannau ymestyn, ac amcangyfrifon tunelledd rhagarweiniol yn erbyn y capasiti sydd ar gael yn y wasg
- Dewiswch bensaernïaeth marw (cynyddol, trosglwyddo, cyfansawdd, neu gyfuniad) yn seiliedig ar faint rhan, cyfaint, gofynion goddefgarwch, a chyllideb
- Nodwch{0}}werthoedd clirio penodol deunydd fesul gorsaf dorri yn hytrach na chymhwyso un ganran gyffredinol ar draws yr offeryn
- Optimeiddio cynllun stribedi cyflawn gyda'r defnydd o ddeunydd wedi'i gyfrifo, cryfder y cludwr wedi'i wirio, a geometreg rhicyn ffordd osgoi wedi'i gadarnhau
- Gorsafoedd dilyniant gyda lleoliad peilot, dosbarthiad grym, a ffurfio-cyn-rhesymeg tocio gael ei dilysu
- Rhedeg efelychiad ffurfio a chadarnhau bod pob rhanbarth yn pasio meini prawf terfyn ffurfadwyedd gydag ymyl diogelwch digonol
- Cyfrifwch -werthoedd iawndal cefn y gwanwyn ar gyfer pob gorsaf blygu a'u hymgorffori yn y geometreg ffurfio
- Gwirio cyfanswm y tunelli gan gynnwys yr holl rymoedd torri, ffurfio, pad, stripiwr a cham yn erbyn sgôr y wasg yn y safle strôc arfaethedig
- Adolygu anhyblygedd esgidiau marw, dewis system canllaw, a strategaeth alinio ar gyfer yr amodau llwyth a chyflymder disgwyliedig
- Nodwch raddau dur offer, gofynion caledwch, a thriniaethau wyneb ar gyfer pob cydran gwisgo yn seiliedig ar dargedau sgraffiniaeth deunydd a chyfaint
- Ymgorffori nodweddion-prawfddarllen gwall: hoelbrennau gwrthbwyso, canllawiau anghymesur, a chydrannau na ellir eu gosod yn anghywir yn ffisegol
- Cyfnodau cynnal a chadw dogfennau, lwfansau ail-siarpio, a chydrannau sbâr critigol cyn i'r offer gyrraedd y cynhyrchiad
Nid yw'r dilyniant hwn yn fympwyol. Mae pob cam yn dibynnu ar y wybodaeth a gadarnhawyd yn yr un blaenorol. Mae neidio i gynllun stribed cyn cadarnhau dichonoldeb, neu ddewis duroedd offer cyn sefydlu'r haen gyfaint, yn creu dolenni ail-weithio sy'n defnyddio oriau peirianneg heb symud y rhaglen ymlaen.
Adeiladu Arfer Dylunio Die Cryfach
Mae'r rhestr wirio yn ymdrin â rhaglenni unigol. Mae adeiladu arfer gweithgynhyrchu stampio metel cryf cyson yn gofyn am rywbeth ehangach: newidiadau strwythurol i sut mae timau dylunio yn rhyngweithio â pheirianwyr cynnyrch, sut mae llifoedd gwaith dilysu yn cael eu gorfodi, a sut mae gwybodaeth sefydliadol yn cyfuno dros amser.
Cydweithrediad DFM yw'r -gwelliant trosoledd uchaf y gall y rhan fwyaf o sefydliadau ei wneud. Pan fydd peirianwyr marw yn ymgysylltu â dylunwyr cynnyrch cyn i geometreg rhannol gael ei rewi, gallant nodi materion gweithgynhyrchu nad ydynt yn costio dim i'w trwsio yn CAD ond degau o filoedd i'w cynnwys mewn offer. Newid radiws, ymlacio goddefgarwch ar nodwedd nad yw'n hanfodol, newid geometreg bach sy'n gwella nythu, mae'r sgyrsiau hyn yn digwydd yn hawdd ar y cam cysyniad ac yn dod yn orchmynion newid poenus unwaith y bydd offer wedi'u dyfynnu.
Nid yw'r broses stampio mewn gweithgynhyrchu yn dechrau pan fydd metel yn taro'r marw. Mae'n dechrau pan fydd dylunydd cynnyrch yn gwneud penderfyniadau geometreg y mae'n rhaid i'r marw eu cynnwys. Mae pontio'r bwlch hwnnw, trwy adolygiadau DFM strwythuredig ar gerrig milltir dylunio diffiniedig, yn atal y sefyllfa lle mae peiriannydd marw yn derbyn print rhan wedi'i rewi sy'n gynhenid anodd ei stampio ac nad oes ganddo le i drafod.
Efelychu{0}}llifoedd gwaith cyntaf yw'r ail welliant strwythurol. Mae timau sy'n trin ffurfio dadansoddiad fel giât ddylunio orfodol, nid atodiad dewisol, yn dal problemau pan fyddant yn rhydd i'w trwsio. Mae timau sy'n hepgor efelychu ac yn dibynnu ar drio marw i ddatgelu materion yn talu am y llwybr byr hwnnw mewn amser peiriant, gwastraff materol, ac oedi amserlen. Mae'r economeg yn ddiamwys: mae awr o amser efelychu yn costio ffracsiwn o awr o amser rhoi cynnig ar y wasg, ac mae'n rhoi atebion yn gyflymach.
Mae adolygiadau dylunio strwythuredig yn ychwanegu trydedd haen o amddiffyniad. Mae hyd yn oed peirianwyr profiadol yn datblygu mannau dall ar brosiectau y maent wedi bod yn gweithio arnynt ers wythnosau. Mae set newydd o lygaid yn adolygu manylebau clirio, rhagdybiaethau gosodiad stribedi, a chyfrifiadau tunelledd yn dal gwallau y mae'r dylunydd gwreiddiol wedi edrych heibio iddynt ddwsin o weithiau. Nid oes angen i'r adolygiadau hyn fod yn fanwl. Mae adolygiad cymheiriaid 30{5}}yn erbyn y rhestr wirio uchod yn dal y mwyafrif o wallau cam dylunio cyn iddynt gyrraedd adeiladu offer.
Y tu hwnt i brosesau mewnol, mae'r broses stampio mewn gweithgynhyrchu yn elwa ar arbenigedd allanol, yn enwedig ar gyfer heriau dylunio dwys sy'n rhagori ar brofiad arferol tîm. Mae strwythurau marw cymhleth, cyfuniadau deunydd anarferol, peirianneg clirio tynn, neu gymwysiadau critigol byrr yn aml yn elwa o safbwynt partner offer pwrpasol sydd wedi datrys problemau tebyg ar draws diwydiannau amrywiol.YICHENyn gwasanaethu'r rôl hon i beirianwyr sy'n ceisio arbenigedd dylunio marw cydweithredol, yn enwedig ar brosiectau sy'n cynnwys optimeiddio strwythur marw, dylunio dyrnu a chodi, peirianneg clirio, a rheoli llif deunyddiau. Mae'r gwahaniaeth yn bwysig: mae partner offeru sy'n cymryd rhan yn y broses ddylunio, gan gyfrannu barn beirianyddol ar ddewis cydrannau a ffurfio strategaeth, yn cyflawni canlyniadau sylfaenol wahanol i werthwr sy'n adeiladu i brint a ddarperir.
Yn y pen draw, mae dylunio stampio marw yn ddisgyblaeth lle mae ansawdd meddwl i fyny'r afon yn pennu canlyniadau i lawr yr afon. Mae pob egwyddor yn y canllaw stampio metel hwn, o beirianneg clirio i ddilysu efelychiad i fuddsoddiad offer priodol cyfaint, yn pwyntio tuag at yr un casgliad: mae llawr y wasg yn gwobrwyo paratoi ac yn cosbi llwybrau byr. Nid cynhyrchu offer gwell yn unig y mae peirianwyr sy'n adeiladu trylwyredd systematig yn eu llif gwaith dylunio. Maent yn eu cynhyrchu yn gyflymach, gyda llai o iteriadau, a chyda chanlyniadau rhagweladwy sy'n dal ar draws oes y rhaglen.
Cwestiynau Cyffredin Am Ddylunio Stampio Die
1. Beth yw'r gwahaniaeth rhwng dylunio stampio marw a stampio metel?
Dylunio stampio marw yw'r ddisgyblaeth beirianneg i fyny'r afon sy'n canolbwyntio ar greu'r setiau offer manwl gywir, gan gynnwys diffinio cliriadau, gosodiadau stribedi, dilyniannau gorsafoedd, a manylebau cydrannau. Stampio metel yw'r gweithrediad cynhyrchu sy'n defnyddio'r offer hynny i siapio metel dalen. Mae penderfyniadau dylunio a wneir fisoedd cyn cynhyrchu yn pennu a yw'r broses stampio yn rhedeg yn effeithlon neu'n creu diffygion cronig. Mae tua 80% o broblemau ansawdd stampio yn olrhain yn ôl i ddewisiadau a wnaed yn ystod y cyfnod dylunio yn hytrach na phwyso-gwaith llawr.
2. Sut ydych chi'n pennu'r cliriad marw cywir ar gyfer gwahanol ddeunyddiau?
Mynegir clirio marw fel canran o drwch deunydd fesul ochr ac mae'n amrywio yn ôl aloi. Mae dur ysgafn fel arfer yn gofyn am 8-12% yr ochr, mae angen 12-16% ar ddur di-staen austenitig, mae alwminiwm yn gweithio orau ar 6-10%, ac efallai y bydd angen 14-21% ar ddur di-staen uwch-uchel. Yr egwyddor yw bod angen cliriadau mwy o ddeunyddiau caletach â chymarebau llai o gynnyrch i dynnol er mwyn lledaenu holltau'n lân. Mae cymhwyso un gwerth clirio ar draws yr holl ddeunyddiau yn gamgymeriad cyffredin sy'n arwain at ffurfio burr ac ansawdd ymyl gwael. Gall partneriaid fel YICHEN (yichen-group.com/stamping-die/) helpu peirianwyr i nodi gwerthoedd clirio deunydd-benodol ar gyfer datrysiadau marw arferol.
3. Beth sy'n achosi burr mewn rhannau wedi'u stampio a sut y gall dyluniad marw ei atal?
Mae ffurfio Burr yn deillio o dri newidyn cyfnod dylunio sylfaenol: manyleb clirio anghywir ar gyfer y deunydd sy'n cael ei stampio, onglau cneifio coll ar wynebau dyrnu sy'n achosi sioc llwytho a gwisgo ymyl cyflymach, a chaledwch dur offer annigonol sy'n caniatáu i ymylon torri ddiraddio'n gynamserol. Mae punch-i-aliniad marw hefyd yn chwarae rhan hanfodol gan fod hyd yn oed cliriadau cywir yn dod yn anwastad os yw'r system dywys yn caniatáu i haneri marw uchaf ac isaf symud yn ystod y strôc. Mae atal burr yn gofyn am nodi cliriad fesul math o ddeunydd, cymhwyso onglau cneifio trwch deunydd 1-1.5x, dewis duroedd offer 58-62 HRC, a dylunio systemau canllaw anhyblyg gyda physt dwyn pêl.
4. Pryd ddylech chi ddefnyddio dis cynyddol yn erbyn dis trosglwyddo?
Mae marw cynyddol yn optimaidd ar gyfer rhannau o faint bach i ganolig ar gyfeintiau sy'n fwy na 50,000 o unedau'r flwyddyn lle mae angen goddefiannau tynn a strôc uchel-fesul-munud. Mae'r darn gwaith yn aros ar stribed cludo trwy orsafoedd dilyniannol. Mae'r marw trosglwyddo yn addas ar gyfer rhannau mawr neu gydrannau wedi'u tynnu'n ddwfn na allant aros yn gysylltiedig â stribed, yn nodweddiadol ar 10,000-500,000 o unedau blynyddol. Mae'r penderfyniad yn dibynnu ar bedwar newidyn: maint rhan, cyfaint blynyddol, gofynion goddefgarwch, a chyllideb. Yn gyffredinol, mae cromfachau strwythurol mawr neu ffurfiau 3D cymhleth yn cyfeirio at drosglwyddo offer, tra bod terfynellau cysylltwyr a bracedi bach yn ffafrio pensaernïaeth gynyddol.
5. Sut mae cyfaint cynhyrchu yn effeithio ar benderfyniadau dylunio stampio marw?
Mae cyfaint yn ail-lunio pob dewis peirianneg yn sylfaenol. Mae rhediadau prototeip (500-5,000 o rannau) yn defnyddio dur lled-galed, llai o orsafoedd, a systemau canllaw symlach i leihau costau ymlaen llaw. Mae -rhaglenni cyfaint uchel (100,000+ o unedau blynyddol) yn cyfiawnhau mewnosod carbid, gorsafoedd ffurfio ychwanegol ar gyfer llai o straen fesul trawiad, postiadau canllaw cynnal pêl gyda rhag-lwyth, ac mewn-synhwyro marw er mwyn atal gwrthdrawiadau. Mae'r mathemateg adennill costau yn benodol i bob penderfyniad. Er enghraifft, mae mewnosodiadau carbid yn ychwanegu $3,000 at gost offer ond mae arbed $0.002 y rhan ond yn talu mwy na 1.5 miliwn o drawiadau yn ôl. Dylai peirianwyr gyfrifo'r trothwyon hyn yn hytrach na rhagosod i un dull ar draws pob rhaglen.




