


Beth yw stampio marw a pham y dylai pob gwneuthurwr ei ddeall
Dychmygwch droi llen fflat, dinodwedd o ddur yn fraced modurol siâp manwl gywir, yn gysylltydd trydanol, neu'n ddyfais sy'n dal - i gyd mewn ffracsiwn o eiliad. Dyna'n union y mae stampio marw yn ei gyflawni filiynau o weithiau'r dydd ar draws ffatrïoedd ledled y byd. Eto i gyd, er gwaethaf ei mynychder, mae'r broses yn aml yn cael ei chamddeall neu ei drysu â dulliau gweithgynhyrchu cwbl wahanol. P'un a ydych chi'n beiriannydd dylunio sy'n nodi rhannau, yn rheolwr cyrchu sy'n gwerthuso cyflenwyr, neu'n wneuthurwr sy'n archwilio opsiynau cynhyrchu, mae dealltwriaeth glir o'r broses hon yn rhoi mantais gystadleuol wirioneddol i chi.
Beth mae Stampio Die yn ei olygu mewn Gweithgynhyrchu
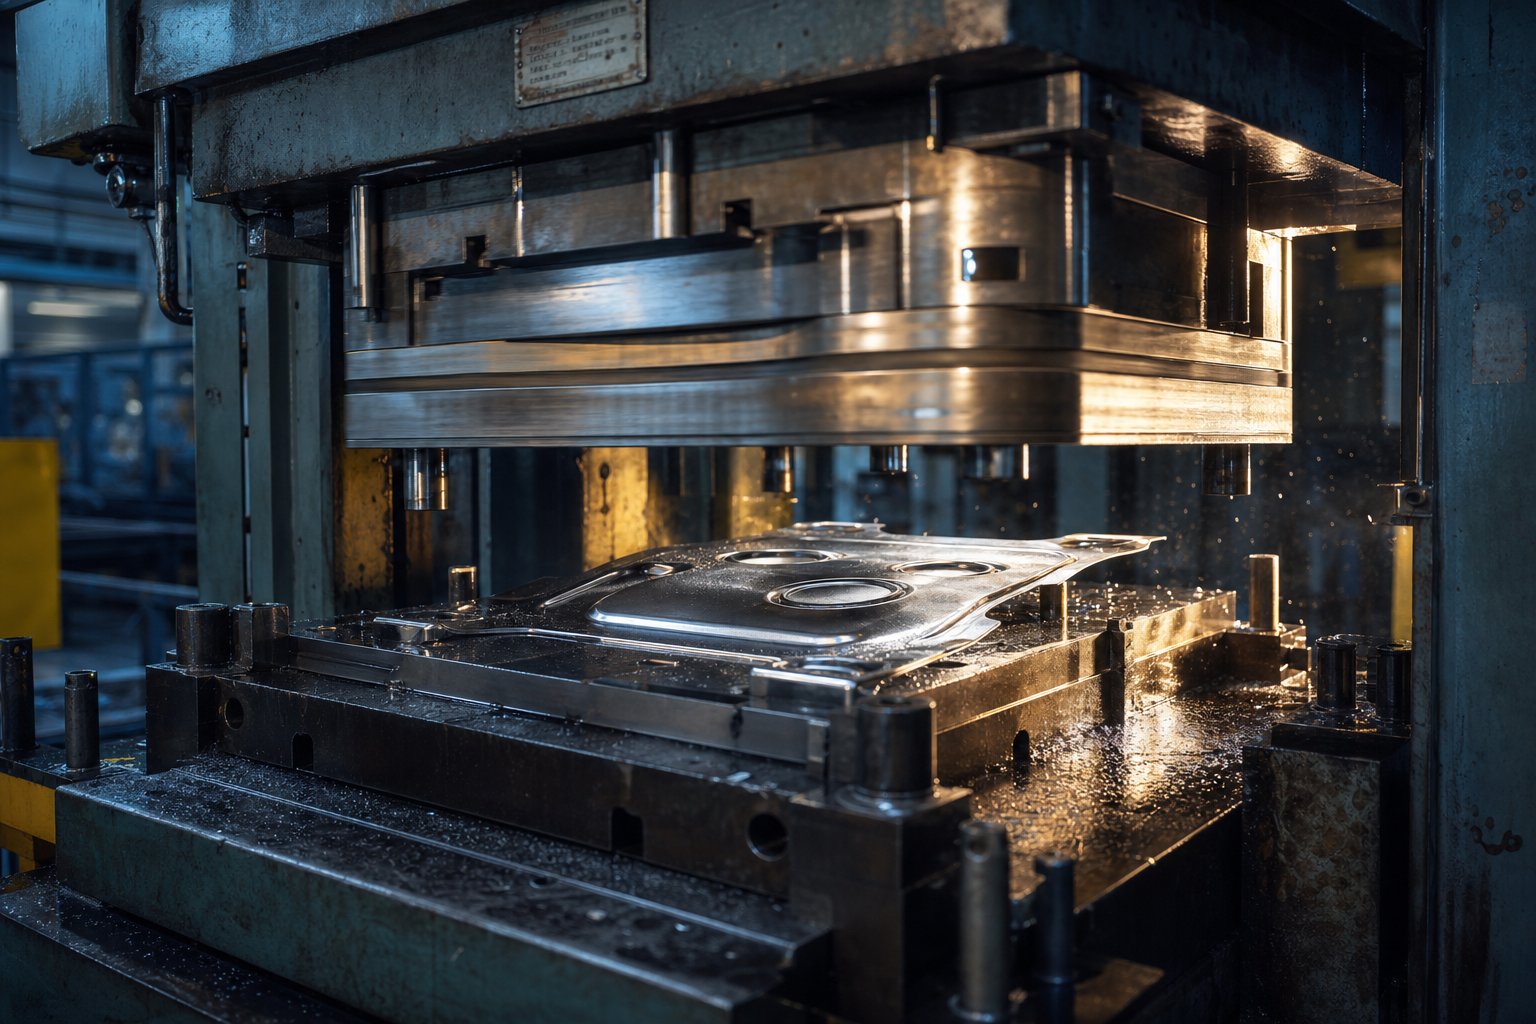
Felly, beth yw stampio mewn cyd-destun gweithgynhyrchu? Yn ei graidd, mae stampio marw yn broses o ffurfio gwaith metel oer sy'n defnyddio awasg stampiowedi'i ffitio ag offer arbenigol - set dyrnu a marw cyfatebol - i drawsnewid stoc llenfetel gwastad neu stoc coil yn rhannau gorffenedig neu bron â gorffen. Mae'r wasg yn defnyddio grym wedi'i fesur mewn tunnell, gan yrru'r dyrnu i'r ceudod marw i dorri, plygu, tynnu, neu ffurfio'r darn gwaith yn siâp manwl gywir. Mae hyn i gyd yn digwydd ar dymheredd ystafell, sy'n cadw cryfder deunydd ac yn cynhyrchu cydrannau sy'n cydymffurfio â goddefiannau tynn.
Mae stampio marw yn broses weithgynhyrchu sy'n gweithio'n gyflym ac yn oer lle mae marw a dyrnu wedi'i osod y tu mewn i wasg stampio siâp llenfetel fflat yn rhannau gorffenedig trwy weithrediadau fel blancio, plygu, lluniadu a ffurfio - gan gynhyrchu cydrannau cryf, ailadroddadwy ar raddfa.
Efallai y byddwch chi'n meddwl tybed, "beth yw marw, yn union?" Mewn gweithgynhyrchu, marw yw'r bloc offer dur caled sy'n cynnwys y ceudod neu'r proffil y mae'r deunydd yn cael ei ffurfio neu ei dorri iddo. Y punch yw ei gymar - offeryn paru sy'n disgyn i'r dis i gyflawni'r gweithrediad siapio. Gyda'i gilydd, mae'r ddau hanner hyn yn ffurfio'r set marw, ac mae deall beth sy'n marw mewn gweithgynhyrchu yn golygu deall y bartneriaeth fanwl hon rhwng dyrnu a ceudod.
Pwynt cyffredin o ddryswch sy'n werth ei glirio: nid castio marw yw stampio marw, ac nid torri marw ydyw. Mae marw-gastio yn golygu arllwys metel tawdd i geudod mowld - proses sylfaenol wahanol sy'n addas ar gyfer siapiau tri dimensiwn cymhleth mewn aloeon anfferrus. Ar y llaw arall, mae torri marw fel arfer yn cyfeirio at dorri deunyddiau gwastad tenau fel papur, rwber neu ewyn. Mae stampio marw yn perthyn i'w gategori ei hun: mae'n siapio metel dalen solet trwy rym mecanyddol, gan gyfuno gweithrediadau torri a ffurfio mewn un cylch gwasgu neu ar draws nifer o orsafoedd blaengar.
Pwy sy'n Defnyddio Stampio Die a Pam Mae'n Bwysig
O'r cromfachau o dan ddangosfwrdd eich car i'r cysgodi y tu mewn i'ch ffôn clyfar, mae rhannau metel wedi'u stampio ym mhobman. Mae'r diwydiant modurol yn unig yn defnyddio llawer iawn o gydrannau wedi'u stampio ar gyfer paneli corff, atgyfnerthiadau strwythurol, a systemau trydanol. Mae gweithgynhyrchwyr electroneg yn dibynnu ar y broses ar gyfer cysylltwyr, terfynellau, a sinciau gwres. Mae awyrofod, dyfeisiau meddygol a chyfarpar cartref yn crynhoi'r rhestr o sectorau lle nad cwestiwn academaidd yn unig yw'r hyn sy'n stampio metel - mae'n realiti cynhyrchu dyddiol.
Pam ei fod yn parhau i fod mor flaenllaw? Mae'r economeg yn gymhellol. Unwaith y bydd offer wedi'i adeiladu, gall gwasg stampio gynhyrchu rhannau union yr un fath ar gyflymder sy'n amrywio o gannoedd i filoedd o strôc yr awr, ac mae gyrru fesul uned yn costio llawer is na dulliau amgen ar gyfeintiau uchel. Mae'r offer ei hun, wedi'i wneud o ddeunyddiau caled, yn gwrthsefyll miloedd o gylchoedd heb draul gormodol. Ar gyfer gweithgynhyrchwyr sy'n pwyso a mesur yr hyn sy'n weithrediad stampio sy'n werth buddsoddi ynddo, mae'r ateb yn aml yn dibynnu ar gyfaint: po uchaf yw'r swm, y mwyaf yw'r fantais cost.
Mae'r erthygl hon yn defnyddio dull sy'n canolbwyntio ar yr ymarferwr, gan eich arwain drwy'r broses gyflawn, mathau o farw, ystyriaethau materol, diffygion cyffredin, ysgogwyr costau, a thechnoleg fodern - popeth sydd ei angen arnoch i wneud penderfyniadau gwybodus am eich prosiect stampio nesaf. Mae'r daith yn dechrau gyda'r llif gwaith cam-wrth-gam sy'n troi cysyniad rhan yn-gynhyrchu offer parod a chydrannau gorffenedig.
Y Broses Stampio Die o'r Dyluniad i'r Rhan Gorffen
Mae pob rhan sydd wedi'i stampio yn dechrau ei oes fel cysyniad ar sgrin ac yn gorffen fel cydran parod cynhyrchu sy'n cael ei daflu allan o wasg. Beth sy'n digwydd rhwng y ddau bwynt hynny - ac ym mha drefn - sy'n pennu a yw prosiect yn cyrraedd ei dargedau cost, ansawdd a llinell amser. Nid yw'r broses stampio metel yn ddigwyddiad unigol; mae'n gadwyn o benderfyniadau a gweithrediadau wedi'i dilyniannu'n ofalus lle mae pob cam yn gosod yr amodau ar gyfer y nesaf.
O Ddylunio Rhannol i Gynhyrchu-Offeru Parod
Mae camau cynharaf unrhyw broses weithgynhyrchu stampio yn cario pwysau anghymesur. Gall goddefgarwch dimensiwn a ddewisir yn ddiofal yn ystod y dyluniad, neu ddeunydd a nodir heb ystyried ffurfadwyedd, raeadru i addasiadau marw drud neu broblemau ansawdd cronig fisoedd yn ddiweddarach. Dyma'r llif gwaith llawn, wedi'i osod yn y drefn y mae ymarferwyr profiadol yn ei ddilyn mewn gwirionedd:
Cynllun rhannol ac adolygiad DFM- Mae peirianwyr yn diffinio geometreg rhan, goddefiannau, a gofynion swyddogaethol. Mae adolygiad Dylunio ar gyfer Gweithgynhyrchu trylwyr yn gwerthuso a yw nodweddion fel radiysau tro, bylchau rhwng tyllau, ac onglau wal yn gydnaws â'r broses stampio. Dylai radiysau tro lleiaf, er enghraifft, fod o leiaf 1.0 i 1.5 gwaith trwch y deunydd fel arfer er mwyn osgoi cracio.
Dewis deunydd- Dewisir y metel workpiece - oer-dur wedi'i rolio, dur gwrthstaen, alwminiwm, pres, neu gopr - ar sail cryfder, ffurfadwyedd, gofynion cyrydiad, a chost. Mae'r dewis hwn yn dylanwadu'n uniongyrchol ar gliriadau marw, anghenion iro, a gwisgo offer disgwyliedig.
Efelychu stampio a dadansoddi dichonoldeb- Mae meddalwedd dadansoddi elfennau meidraidd (FEA) yn modelu llif deunydd, teneuo, sbring yn ôl, a chrychu posibl cyn torri unrhyw ddur. Mae'r cam dilysu digidol hwn yn arbed wythnosau o roi cynnig corfforol.
Dyluniad marw manwl- Mae peirianwyr yn creu'r cynllun marw cyflawn, gan gynnwys cynllun stribedi ar gyfer marw cynyddol, dilyniannu gorsafoedd, a gosod pin peilot. Mae pob gorsaf ffurfio, torri a segur wedi'i mapio i sicrhau bod y broses stampio metel dalen yn rhedeg heb ymyrraeth.
Adeiladu Die, Gosod y Wasg, a Rhedeg Cynhyrchu
Gyda'r dyluniad wedi'i gloi, mae'r broses gwneud marw yn symud i'r byd ffisegol. Dyma lle mae peiriannu manwl gywir yn cwrdd â chrefftwaith ymarferol:
Peiriannu CNC ac EDM o gydrannau marw- Mae blociau marw, dyrniadau a mewnosodiadau ffurfio yn cael eu siapio trwy beiriannu marw manwl uchel - gan gynnwys EDM gwifren ar gyfer proffiliau cymhleth a melin CNC ar gyfer gwaith ceudod. Mae goddefiannau ar y cam hwn yn cael eu mesur mewn milfedau o fodfedd.
Cydosod marw a gosod mainc- Mae peirianwyr yn cydosod yr haneri marw uchaf ac isaf, gan alinio pinnau canllaw, platiau stripiwr a chynulliadau gwanwyn yn ofalus. Mae gosod dwylo a chyfateb glas yn sicrhau bod cliriadau dyrnu i farw yn unffurf ar draws pob gorsaf.
Pwyswch setup a chyfrifiad tunelledd- Mae'r set marw gorffenedig wedi'i osod mewn gwasg stampio sydd â sgôr am y tunelledd gofynnol. Mae cyflymder y wasg, uchder caead, a hyd porthiant yn cael eu deialu yn seiliedig ar geometreg y rhan a'r deunydd.
Rhedeg treial ac archwilio sampl- Mae trawiadau cychwynnol yn cynhyrchu rhannau sampl sy'n destun archwiliad dimensiwn, gwerthusiad gweledol, a phrofion swyddogaethol. Mae peirianwyr yn mesur nodweddion critigol yn erbyn y fanyleb ac yn addasu'r dis yn ôl yr angen - weithiau trwy iteriadau treialon lluosog.
Stampio cynhyrchiad llawn- Unwaith y bydd samplau yn bodloni'r holl ofynion, mae'r wasg yn rhedeg ar gyflymder cynhyrchu. Mae archwiliadau mewn-broses a rheoli prosesau ystadegol (SPC) yn cynnal cysondeb ar draws miloedd neu filiynau o gylchoedd.
Gweithrediadau eilaidd- Efallai y bydd angen dadburiad, gorffeniad arwyneb, platio, cotio, triniaeth wres, neu gydosod weldio cyn eu bod yn barod i'w cludo. Mae'r camau stampio postio hyn yn mireinio ymylon, yn gwella ymwrthedd cyrydiad, ac yn integreiddio is-cydrannau i'r cynulliadau terfynol.
Pam fod y Dilyniant Llif Gwaith yn Bwysig
Swnio fel llawer o gamau? Mae'n - ac mae pawb yn ennill ei le. Mae'r broses marw yn ddilyniannol am reswm: mae pob cam yn dilysu'r rhagdybiaethau a wnaed yn y cyfnod o'i flaen. Sgipio neu gywasgu'r camau cynnar - yn enwedig rhediadau efelychu a threialu - yw'r ffynhonnell unigol fwyaf cyffredin o ailweithio costus, methiant marw cynamserol, a dyddiadau lansio a gollwyd. Mae efelychiad stampio sy'n dal problem teneuo yn costio ffracsiwn o'r hyn y mae mewnosodiad marw cracio yn ei gostio i'w ailosod ar lawr y siop.
Meddyliwch amdano fel hyn: y camau dylunio ac efelychu yw pan fyddwch chi'n prynu gwybodaeth yn rhad. Y camau peiriannu a rhoi cynnig yw lle mae camgymeriadau'n mynd yn ddrud. Mae gweithgynhyrchwyr sy'n buddsoddi amser digonol mewn dadansoddi dichonoldeb ac archwilio sampl ailadroddus yn gyson yn cyflawni amseroedd arweiniol byrrach a chyfraddau sgrap is na'r rhai sy'n rhuthro'n syth i dorri dur.
Fodd bynnag, dim ond hanner yr hafaliad yw'r llif gwaith ei hun. Yr un mor hanfodol yw'r math o ddis a ddewisir ar gyfer y swydd - blaengar, trosglwyddiad, cyfansawdd, neu gyfuniad - oherwydd bod y dewis hwnnw'n siapio pob gorsaf yn y cynllun stribed a phob doler yn y gyllideb offer.
Mathau o Stampio Marw a Sut i Ddewis yr Un Cywir
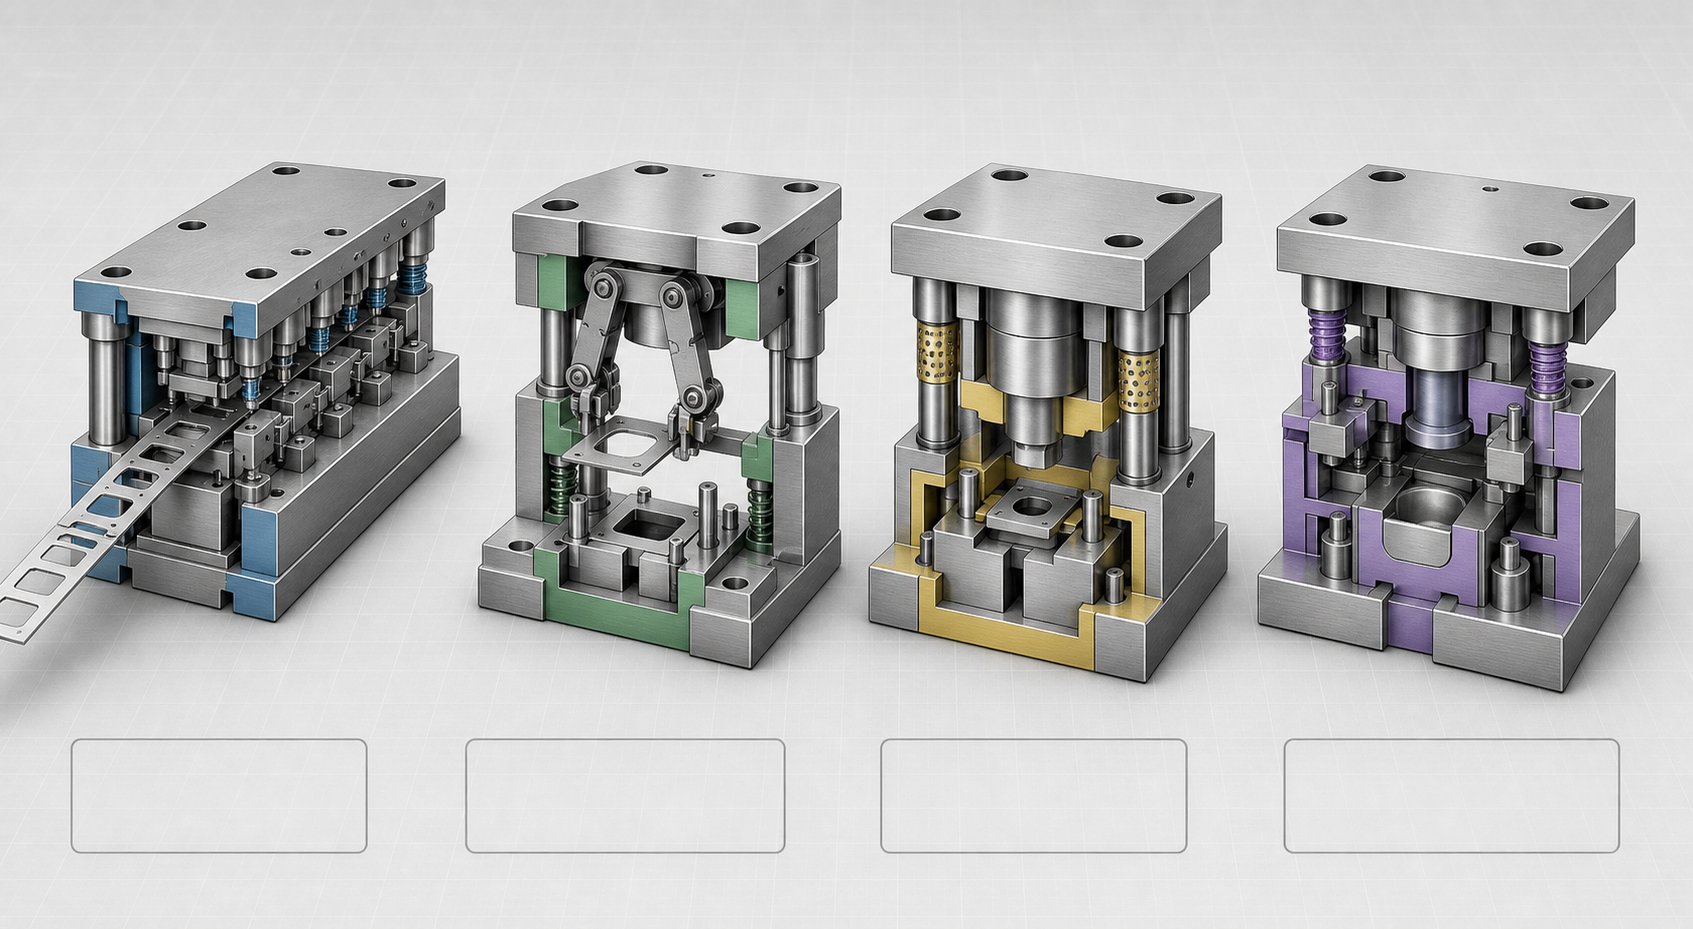
Mae dewis y math marw anghywir yn un o'r camgymeriadau drutaf y gall tîm prosiect ei wneud - ac yn un o'r rhai hawsaf i'w hosgoi gyda'r wybodaeth gywir. Mae pob un o'r pedwar prif fath o stampio yn marw mewn man melys unigryw a ddiffinnir gan geometreg rhannol, cyfaint cynhyrchu, a chyllideb. Er hynny, gall fod yn syndod o anodd dod o hyd i gymhariaeth glir, ochr wrth-. Mae'r tabl isod yn rhoi pob un o'r pedwar opsiwn mewn un lle fel y gallwch eu gwerthuso yn erbyn gofynion penodol eich prosiect.
Marwau Cynyddol, Trosglwyddadwy, Cyfansawdd, a Chyfuniad
| Math Marw | Sut Mae'n Gweithio | Cymwysiadau Nodweddiadol | Cyfrol Cynhyrchu Delfrydol | Cost Offer Cymharol | Lefel Cymhlethdod | Manteision / Cyfyngiadau Allweddol |
|---|---|---|---|---|---|---|
| Marw Blaengar | Mae stribed metel parhaus yn symud ymlaen trwy gyfres o orsafoedd y tu mewn i un set marw. Mae pob gorsaf yn perfformio gweithrediad penodol - blancio, tyllu, plygu, neu ffurfio - ac mae'r rhan orffenedig yn gwahanu oddi wrth y stribed yn yr orsaf derfynol. | Cromfachau a chlipiau modurol, cysylltwyr trydanol, terfynellau, caledwedd offer | Uchel (100,000+ rhan) | Uchel | Uchel | Manteision:Amseroedd cylch cyflym, cost isel fesul rhan o'r cyfaint, ychydig iawn o drin deunydd.Cyfyngiadau:Offer drud ymlaen llaw; mae newidiadau dylunio ar ôl adeiladu yn gostus. |
| Trosglwyddo Marw | Mae gwag yn cael ei dorri o'r stribed yn gyntaf, yna'n cael ei drosglwyddo'n fecanyddol rhwng gorsafoedd annibynnol gan fysedd awtomataidd neu grippers. Mae pob gorsaf yn perfformio gweithrediad ffurfio neu dorri ar wahân. | Paneli corff modurol mawr, atgyfnerthiadau adeileddol, llociau wedi'u tynnu'n ddwfn, gorchuddion-offer trwm | Canolig i Uchel (10,000-500,000+ rhan) | Uchel | Uchel | Manteision:Yn trin rhannau mwy ac yn tynnu'n ddyfnach na marw cynyddol; llai o -wastraff cludwr.Cyfyngiadau:Amseroedd beicio arafach; mae mecanweithiau trosglwyddo yn ychwanegu cymhlethdod gosod. |
| Cyfansawdd Die | Mae gweithrediadau torri lluosog - megis blancio a thyllu - yn digwydd ar yr un pryd mewn un strôc gwasgu. Mae'r holl nodweddion yn cael eu cynhyrchu mewn un awyren. | Wasieri gwastad, gasgedi, tariannau electronig syml, cydrannau gwastad manwl gywir | Isel i Uchel (hyblyg) | Isel i Ganolig | Isel i Ganolig | Manteision:Gwastadedd a chrynoder rhagorol; goddefiannau tynn rhwng nodweddion.Cyfyngiadau:Yn gyfyngedig i rannau gwastad; ni all berfformio gweithrediadau plygu neu dynnu. |
| Cyfuniad Marw | Yn cyfuno gweithrediadau torri a gweithrediadau nad ydynt yn-dorri (ffurfio, plygu, lluniadu) mewn un strôc gwasgu, gan uno galluoedd cyfansawdd a ffurfio marw. | Cromfachau wedi'u ffurfio'n fach gyda thyllau tyllog, cwpanau wedi'u tynnu â fflansau wedi'u trimio, rhannau sydd angen eu torri-a-ffurfio mewn un ergyd | Isel i Ganolig (1,000-100,000 o rannau) | Canolig | Canolig i Uchel | Manteision:Yn lleihau gweithrediadau eilaidd; yn cynhyrchu rhannau mwy cymhleth na chyfansoddyn yn marw ar ei ben ei hun.Cyfyngiadau:Dyluniad marw mwy cymhleth; ddim yn ddelfrydol ar gyfer niferoedd uchel iawn lle mae marw cynyddol yn rhagori. |
Mae ychydig o bwyntiau yn neidio allan o'r gymhariaeth hon. Mae'rproses stampio marw blaengaryn tra-arglwyddiaethu ar gynhyrchiant cyfaint uchel oherwydd bod y stribed yn bwydo'n barhaus ac mae gweithrediadau lluosog yn digwydd gyda phob strôc yn y wasg, gan gadw amseroedd cylch yn fyr a chostau fesul rhan yn isel. Darnau cynyddol yw'r ceffylau gwaith y tu ôl-----rhannau wedi'u stampio o faint bach i ganolig y mae angen eu tyllu, eu ffurfio a'u gorchuddio'n gyflym.
Trosglwyddo marw stampiocamau i mewn pan fydd rhannau'n rhy fawr i aros yn gysylltiedig â stribed cario, neu pan fydd lluniadau dwfn a siapiau tri dimensiwn cymhleth yn fwy na'r hyn y gall cynllun cynyddol ei reoli. Oherwydd bod y rhan yn rhydd o'r stribed, mae stampio trosglwyddo hefyd yn lleihau gwastraff materol - y we cludwr y mae marw cynyddol ei angen yn cael ei ddileu, ac mae grippers yn symud pob darn yn annibynnol trwy'r gorsafoedd.
Stampio marw cyfansawddyn ennill ei le pryd bynnag nad yw gwastadrwydd a nodwedd tyn-i-goddefiannau nodweddion-yn agored i drafodaeth. Gan fod yr holl dorri'n digwydd mewn un strôc, nid oes gwall lleoli cronnus o'r-trosglwyddiadau gorsaf i'r{5}}trosglwyddiadau gorsaf. Symlrwydd yw'r cyfnewid -: os oes angen unrhyw blygu neu dynnu ar eich rhan, bydd angen i chi edrych yn rhywle arall.
Cyfuniad yn marw yn pontio'r bwlch rhwng offer cyfansawdd a blaengar. Maent yn trin rhannau y mae angen eu torri a'u ffurfio ond nid ydynt yn cyfiawnhau cost marw cynyddol llawn - meddwl yn isel-i-rediadau cynhyrchu canolig lle mae cydgrynhoi dwy lawdriniaeth yn un strôc yn arbed amser sefydlu ystyrlon.
Sut i Ddewis y math o farw cywir ar gyfer eich prosiect
Gyda phedwar opsiwn ar y bwrdd, mae'r penderfyniad yn dibynnu ar baru cyfyngiadau penodol eich prosiect â chryfderau pob math o farw. Dyma fframwaith ymarferol:
Geometreg rhan a maint:Mae rhannau bach i-fflat canolig neu ganolig yn ffafrio marw cynyddol. Mae rhannau mwy, tynnu dwfn, neu siapiau 3D cymhleth yn pwyntio tuag at stampio trosglwyddo. Yn fflat yn unig, wedi'i dorri-dim ond rhannau sy'n addas ar gyfer cyfansawdd yn marw.
Cyfaint cynhyrchu:Mae rhediadau cyfaint uchel (cannoedd o filoedd neu fwy) bron bob amser yn cyfiawnhau costau offer cynyddol. Gall rhediadau canolig elwa o drosglwyddo neu gyfuniad yn marw. Ar gyfer rhediadau byrrach, mae stampio metel dalennau cyfansawdd neu gyfuniad yn marw fel arfer yn darparu gwell ROI.
Gofynion goddefgarwch:Pan fo crynoder neu nodwedd-i-gywirdeb nodwedd mewn plân sengl yn hollbwysig, dei cyfansawdd sy'n cynnig y rheolaeth dynnaf. Mae marw cynyddol a marw sy'n cael ei drosglwyddo yn cyflawni goddefiannau rhagorol hefyd, ond trwy -gofrestru gorsaf gofalus yn hytrach nag un dull strôc.
Nifer o weithrediadau:Mae rhannau sydd angen llawer o weithrediadau dilyniannol - tyllu, rhicio, plygu, bathu - yn ymgeiswyr naturiol ar gyfer marw cynyddol neu drosglwyddo. Yn aml gellir cynhyrchu rhannau sydd angen un neu ddau o weithrediad yn unig yn fwy darbodus gydag offer cyfansawdd neu gyfuniad.
Cyfyngiadau cyllidebol:Os yw'r gyllideb offer ymlaen llaw yn gyfyngedig a'r niferoedd yn gymedrol, mae marw cyfansawdd neu gyfuniad yn cadw'r buddsoddiad cychwynnol yn hylaw. Mae marwolaethau cynyddol a marwolaethau trosglwyddo yn galw am gyfalaf uwch ond yn ei ad-dalu trwy gostau is fesul rhan.
Yn y pen draw, mae'r dewis cywir yn cydbwyso'r pum ffactor gyda'i gilydd - nid unrhyw un unigol ar ei ben ei hun. Efallai y bydd angen marw trosglwyddo ar ran sy'n edrych yn berffaith ar gyfer marw cynyddol ar gyfaint yn unig oherwydd nodwedd tynnu dwfn. I'r gwrthwyneb, gallai rhan fflat ymddangosiadol syml a gynhyrchir mewn symiau mawr gyfiawnhau offer cyfansawdd yn union oherwydd bod ei oddefiannau'n rhy dynn ar gyfer bwydo stribedi cynyddol.
Mae dewis y math marw yn benderfyniad hollbwysig, ond dim ond hanner y stori y mae'n ei ddweud. Mae'r cydrannau unigol y tu mewn sy'n marw - dyrnu, blociau marw, stripwyr, pinnau canllaw - i gyd yn chwarae rhan fecanyddol benodol sy'n pennu a yw'r rhan orffenedig yn bodloni'r fanyleb neu'n dod i ben yn y bin sgrap.
Hanfodol Stampio Die Cydrannau a Sut Maent yn Gweithredu
Darluniwch set marw fel peiriant wedi'i diwnio'n fân o fewn peiriant. Mae pob pin, plât a sbring yn gwasanaethu pwrpas mecanyddol manwl gywir, ac os yw hyd yn oed un elfen allan o'i sefyllfa neu wedi gwisgo y tu hwnt i oddefgarwch, mae'r rhan wedi'i stampio yn dioddef. P'un a ydych chi'n nodi offeryn marw newydd ar gyfer lansio cynnyrch neu'n datrys problemau ansawdd ar linell sy'n bodoli eisoes, mae gwybod beth mae pob cydran yn ei wneud - a lle mae'n eistedd y tu mewn i'r cynulliad - yn trawsnewid sgyrsiau offer haniaethol yn benderfyniadau peirianneg concrit.
Cydrannau Cynulliad Die Uchaf ac Isaf
Mae set marw stamp cyflawn yn rhannu'n ddau hanner: y marw uchaf (wedi'i osod ar hwrdd y wasg) a'r marw isaf (wedi'i folltio i wely'r wasg). Mae pob hanner yn gartref i gydrannau sy'n gweithio mewn aliniad manwl gywir i dorri, ffurfio neu ddal y llenfetel yn ystod pob strôc. Mae'r tabl isod yn mapio'r prif gydrannau marw stampio, eu lleoliad, a'r rôl benodol y mae pob un yn ei chwarae.
| Enw'r Gydran | Lleoliad | Prif Swyddogaeth |
|---|---|---|
| Esgid marw (Uchaf) | Marw uchaf | Yn gwasanaethu fel y plât mowntio uchaf a sylfaen strwythurol. Mae'r holl -gydran marw - pigyn, ffon gadw, a phlatiau cefn - wedi'u diogelu i'r esgid hwn. Yn nodweddiadol wedi'i beiriannu o ddur neu aloi alwminiwm ar gyfer anhyblygedd a sefydlogrwydd dimensiwn. |
| Esgid marw (Is) | Is marw | Yn gweithredu fel y plât sylfaen gwaelod, gan ddal y bloc marw, pyst canllaw, a chanllawiau stoc. Gyda'i gilydd mae'r esgidiau marw uchaf ac isaf yn ffurfio asgwrn cefn strwythurol y set marw stampio. |
| Pwnsh | Marw uchaf | Yr offeryn torri neu ffurfio sy'n disgyn i'r bloc marw. Ar gael mewn ystod eang o siapiau trwyn - proffiliau crwn, hirsgwar, sgwâr, hirsgwar neu arfer - pob un wedi'i siapio i gyd-fynd â'r nodwedd y mae'n ei chreu yn y darn gwaith. Gall punches dyllu tyllau, trimio ymylon, neu blygu deunydd yn dibynnu ar eu geometreg. |
| Bloc Die (Die Cavity / Button Die) | Is marw | Yn darparu'r ymyl flaen neu ffurfio proffil gwrthwynebol sy'n derbyn y dyrnu. Mae agoriad y botwm marw wedi'i wrthbwyso ychydig yn fwy na'r trwyn dyrnu - fel arfer 5-10% o drwch deunydd yr ochr - gan greu'r cliriad rheoledig sy'n caniatáu cneifio glân. |
| Plât Stripper | Die uchaf (neu farw is mewn rhai dyluniadau) | Yn dal y llenfetel yn wastad yn erbyn y bloc marw wrth ei dorri a'i dynnu oddi ar y dyrnu wrth i'r marw uchaf dynnu'n ôl. Yn atal y deunydd rhag codi gyda'r dyrnu ac yn sicrhau lleoliad rhan gyson. |
| Plât Gefnogi | Die uchaf (tu ôl dyrnu) | Plât caled wedi'i leoli rhwng y pennau dyrnu a'r esgid marw. Yn dosbarthu grymoedd dyrnu dros ardal ehangach i atal y shanks dyrnu rhag ymwreiddio yn y deunydd esgidiau meddalach dros filoedd o gylchoedd. |
| Sianc | Die uchaf (canol uchaf) | Tafluniad silindrog sy'n ffitio i mewn i dwll clampio hwrdd y wasg, gan ganoli'r cynulliad marw uchaf yn uniongyrchol o dan yr hwrdd. Yn gyffredin ar setiau marw llai lle mae cysylltiad -pwynt sengl yn ddigon. |
| Pinnau Tywys a Bushings Guide | Yn rhychwantu'r ddau hanner (pinnau fel arfer ar y dis isaf; llwyni ar y dis uchaf) | Alinio'r haneri marw uchaf ac isaf gyda thrachywiredd eithafol - yn aml o fewn 0.0001 modfedd. Mae pinnau tywys â phêl wedi dod yn safon diwydiant oherwydd eu gwahaniad llyfn a'u cywirdeb cyson, er bod pinnau math ffrithiant yn dal i gael eu defnyddio lle mae angen canllawiau marw llymach. |
| Pinnau Peilot | Marw uchaf | Rhowch dyllau sydd wedi'u tyllu ymlaen llaw yn y stoc stribedi i leoli'r deunydd yn union ym mhob gorsaf cyn i'r gwaith ffurfio neu dorri ddechrau. Hanfodol ar gyfer cynnal -cofrestriad gorsaf i-yn y marw cynyddol. |
| Cynulliadau'r Gwanwyn | Disg uchaf a/neu isaf | Darparwch y grym rheoledig sydd ei angen i glampio, stripio neu daflu deunydd allan. Mae ffynhonnau mecanyddol (coil gwifren) yn trin llwythi safonol, tra bod ffynhonnau nwy nitrogen yn darparu grym uwch, mwy cyson mewn pecyn cryno - dewis allweddol sy'n effeithio ar berfformiad stripio a bywyd marw. |
| Canllawiau Stoc | Is marw | Sianelwch y stoc stribed sy'n dod i mewn fel ei fod yn bwydo mewn llwybr syth, cyson trwy'r dis. Mae canllawiau stoc priodol yn atal cam-borthi a fyddai fel arall yn achosi camgofrestru, trawiadau dwbl, neu fwclo stribedi. |
Meddyliwch am y tabl hwn fel cyfeirnod maes y gallwch ddychwelyd ato pryd bynnag y bydd adeiladwr marw neu gyflenwr yn crybwyll cydran wrth ei henw. Mae pob rhan wedi'i hadeiladu'n bwrpasol, a'r cydadwaith rhyngddynt yw'r hyn sy'n gwahanu dis metel dalen dibynadwy oddi wrth un sy'n cynhyrchu sgrap.
Sut mae Cydrannau Marw yn Gweithio Gyda'i Gilydd Yn ystod Strôc yn y Wasg
Mae darllen rhestr rhannau yn ddefnyddiol, ond daw'r mewnwelediad go iawn o ddeall sut mae'r cydrannau hyn yn symud gyda'i gilydd mewn un cylch gwasgu. Dychmygwch wylio marw cynyddol yn symud yn araf - dyma beth sy'n digwydd mewn tua un eiliad-hanner eiliad o amser real:
Mae'r marw uchaf yn disgyn.Wedi'i gyrru gan hwrdd y wasg, mae'r esgid marw uchaf yn symud i lawr, gan gario'r punches, y plât stripiwr, a'r pinnau peilot tuag at y stoc stribed sy'n gorffwys ar y dis isaf.
Mae pinnau peilot yn ymgysylltu â'r stribed.Cyn i unrhyw dorri neu ffurfio ddechrau, mae'r pinnau peilot yn mynd i mewn i dyllau a dyllwyd yn flaenorol yn y stribed. Mae hyn yn cloi'r deunydd yn yr union safle - gan sicrhau bod pob nodwedd yn cyd-fynd â'r gorsafoedd a greodd y gweithrediadau blaenorol.
Mae'r plât stripper yn cysylltu â'r deunydd.Wedi'i lwytho yn y gwanwyn, mae'r plât stripiwr yn pwyso'r stribed yn gadarn yn erbyn wyneb y bloc marw. Mae'r cam clampio hwn yn atal y metel rhag codi, symud neu ystumio yn ystod y strôc torri.
Mae punches yn perfformio gweithrediadau torri neu ffurfio.Gyda'r deunydd wedi'i gadw'n ddiogel, mae'r punches yn parhau i lawr i'w botymau marw cyfatebol neu'n ffurfio ceudodau. Mae dyrnau tyllu yn cneifio drwy'r metel; ffurfio punches plygu, darn arian, neu ei dynnu i siâp. Mae'r cliriad rheoledig rhwng pob pwnsh a'i floc marw - y mae 5-10% wedi'i wrthbwyso - yn pennu a yw'r ymyl torri yn lân neu'n garpiog.
Mae'r marw uchaf yn tynnu'n ôl.Wrth i'r hwrdd wrthdroi, mae'r plât stripiwr yn dal y stribed i lawr tra bod y punches yn tynnu'n lân o'r deunydd. Mae ffynhonnau'n gwthio'r stripiwr i'w safle estynedig, gan sicrhau nad yw'r stribed yn glynu wrth yr wyneb dyrnu.
Mae'r stribed yn symud ymlaen.Mae canllawiau stoc yn sianelu'r stribed ymlaen gan un hyd traw yn union - y pellter rhwng gorsafoedd - gan leoli rhan nesaf y deunydd ar gyfer y strôc ganlynol. Mewn marw trosglwyddo, mae bysedd mecanyddol neu grippers yn symud y gwag rhad ac am ddim i'r orsaf nesaf yn lle hynny.
Mae'r dilyniant cyfan hwn yn ailadrodd cannoedd neu hyd yn oed filoedd o weithiau yr awr. Fe sylwch fod cliriad cywir rhwng y bloc dyrnu a marw yn ymddangos trwy gydol y cylch fel y berthynas ddimensiwn mwyaf hanfodol. Nid oes digon o glirio ac mae'r dyrnu yn profi grym gormodol, gan gyflymu traul a pheryglu torri asgwrn. Mae gormod o glirio a'r ymyl cneifio yn datblygu burrs trwm, llinellau torri garw, ac anghywirdeb dimensiwn. Cael y cliriad hwn yn gywir - wedi'i galibro i'r math o ddeunydd penodol a'r trwch - yw un o'r pethau cyntaf y mae gwneuthurwyr marw profiadol yn ei wirio yn ystod cydosod a rhoi cynnig.
Mae ceinder mecanyddol y setiau marw hyn yn drawiadol, ond mae pob cydran yn destun traul, gwres a blinder dros filiynau o gylchoedd. Mae'r hyn sy'n pennu pa mor hir y mae pob rhan yn para - a pha mor dda y mae'n perfformio o dan straen - yn y pen draw yn dibynnu ar y deunyddiau y gwneir y cydrannau hynny ohonynt a'r triniaethau arwyneb a roddir iddynt.
Dethol Deunydd Marw a Thriniaethau Arwyneb Sy'n Mwyhau Oes Offer
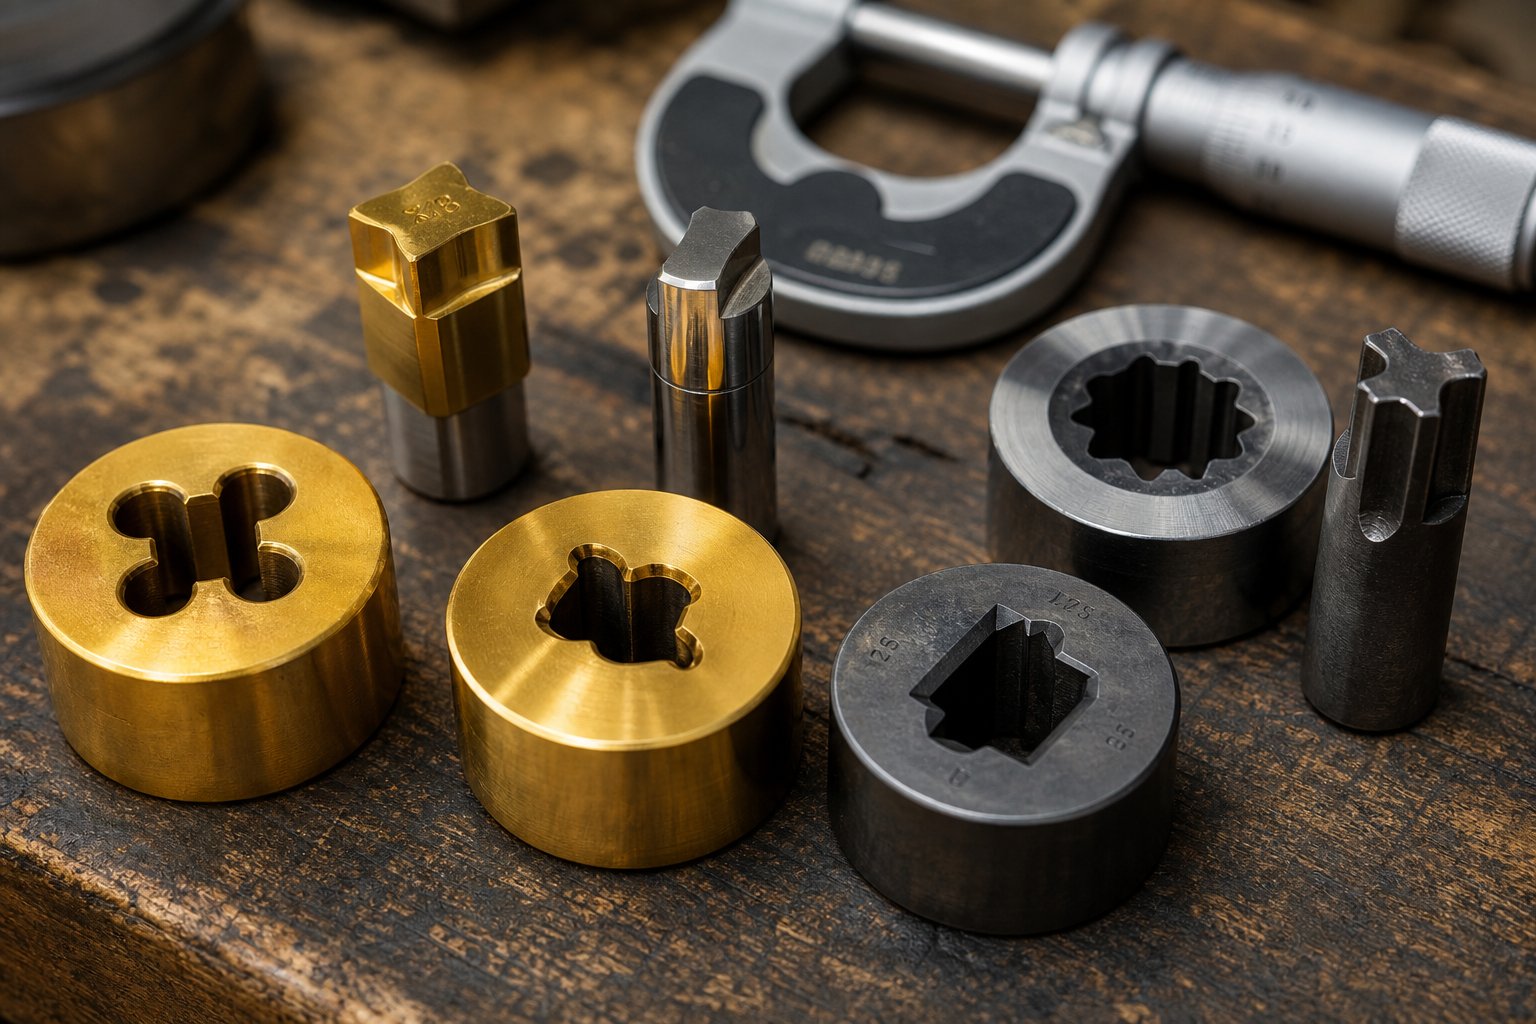
Nid yw marw stampio ond mor wydn â'r dur y mae wedi'i wneud ohono a'r amddiffyniad arwyneb a roddir arno. Gall dau farw sydd wedi'u dylunio'n union yr un fath - yr un geometreg, yr un wasg, yr un rhan - ddarparu rhychwant oes hollol wahanol os bydd un yn defnyddio'r radd dur offer anghywir neu'n hepgor cam cotio critigol. Ar gyfer peirianwyr a rheolwyr cyrchu sy'n gwerthuso offer yn marw, nid yw deall y deunydd y tu ôl i'r marw metel yn ddewisol; mae'n un o'r penderfyniadau cost ac ansawdd mwyaf canlyniadol yn y prosiect cyfan.
Graddau Dur Offeryn ar gyfer Stampio Dies
Mae dewis gradd dur offer bob amser yn golygu cyfnewid-ymysg y tri phriodwedd craidd:caledwch(gwrthiant i anffurfiad a pylu ymyl),caledwch(gwrthiant i naddu neu gracio o dan effaith), aymwrthedd gwisgo(y gallu i wrthsefyll cyswllt sgraffiniol dro ar ôl tro heb golled dimensiwn). Mae dur caletach yn dal ymyl torri craffach yn hirach, ond mae'n mynd yn fwy brau - ac mewn dis stampio gan amsugno miloedd o effeithiau cyflym yr awr, gall brau olygu toriad trychinebus. Mae'r tabl isod yn cymharu'r graddau a ddefnyddir amlaf mewn stampio dur yn marw.
| Gradd | Priodweddau Allweddol | Cymwysiadau Nodweddiadol mewn Die Stampio | Cost Cymharol |
|---|---|---|---|
| D2 | Carbon uchel (1.4-1.6%), cromiwm uchel (11-13%). Gwrthwynebiad gwisgo ardderchog a chadw ymyl; caledwch mwyaf o gwmpas HRC 62-65. Gwydnwch is na-graddau sy'n gwrthsefyll sioc. | -rhedeg hir blancio a ffurfio marw, tyllu tyllu, gorsafoedd marw cynyddol sy'n gweld traul sgraffinio trwm o stampio dalennau dur. | Canolig |
| A2 | Aer yn caledu gyda 5% o gromiwm. Strwythur grawn mân iawn; sefydlogrwydd dimensiwn rhagorol yn ystod triniaeth wres. Caledwch mwyaf o gwmpas HRC 62-65. Cydbwysedd da o wrthwynebiad gwisgo a chaledwch. | Siapiau marw, slitters, platiau stripper, gwasg fetel rhediad canolig yn marw lle mae'n rhaid lleihau afluniad wrth galedu. | Canolig |
| S7 | -gwrthsefyll sioc, carbon canolig. Yn cyfuno cryfder effaith uchel ag ymwrthedd gwisgo cymedrol. Caledwch mwyaf o amgylch HRC 59–61. Caledwch eithriadol ar gyfer amsugno llwythi sioc dro ar ôl tro. | Gorsafoedd ffurfio a phlygu, bylchau-mesurydd trwm lle mae grymoedd trawiad yn ddifrifol, mewnosodiadau marw cynyddol yn destun sioc uchel. | Canolig-Uchel |
| M2 | -dur cyflymder uchel gyda thwngsten a molybdenwm. Yn cadw caledwch ar dymheredd uchel (caledwch coch). Uchafswm HRC 65. Gwrthiant crafiad gwell ond caledwch is na duroedd gwaith oer. | Dyrniadau tyllu cyflymder uchel, gorsafoedd trim yn rhedeg ar gyflymder uchel yn y wasg, cydrannau marw stampio metel sy'n cynhyrchu gwres ffrithiannol sylweddol. | Uchel |
| DC53 | -gwaith dur oer wedi'i addasu (Daido Steel). Tua dwywaith caledwch D2 ar galedwch tebyg (HRC 62-63). Peiriannu gwell a llai o risg naddu o gymharu â graddau uchel confensiynol o gromiwm. | Gorsafoedd marw cynyddol yn stampio dur neu ddur di-staen cryfder uchel, blancio effaith uchel, cymwysiadau lle mae D2 yn sgleinio neu'n cracio'n gynamserol. | Canolig-Uchel |
Siop tecawê ymarferol: D2 yw'r dewis diofyn o hyd ar gyfer llawer o weithrediadau gwagio a thyllu oherwydd ei oes traul profedig a'i gost gymedrol. Pan fo rhannau'n galw am ffurfio trwm neu pan fydd y wasg yn darparu llwythi sioc uchel, mae mantais caledwch S7 yn ei gwneud yn ddewis mwy diogel. Mae DC53 wedi dod i'r amlwg fel llwybr uwchraddio poblogaidd ar gyfer siopau sy'n profi methiannau naddu gyda D2, gan gynnig hwb caledwch ystyrlon heb aberthu caledwch.
Ar gyfer y gorsafoedd mwyaf heriol mewn - peilot marw blaengar-tyllu twll neu ddirwy-mewnosodiadau gwagio sy'n gweld miliynau o gylchoedd -mewnosodiadau carbid(carbid twngsten yn nodweddiadol) disodli dur offeryn yn gyfan gwbl. Mae carbid yn darparu caledwch uwchlaw HRC 80 ac yn gwrthsefyll traul a all bara mwy na mewnosodiadau dur bump i ddeg gwaith, er ar gost deunydd a pheiriannu sylweddol uwch. Mae'r penderfyniad i ddefnyddio carbid fel arfer yn benodol i orsaf, wedi'i gadw ar gyfer un neu ddau o safleoedd lle byddai cyfraddau traul fel arall yn arwain at amlder cynnal a chadw annerbyniol.
Triniaethau a Haenau Arwyneb Sy'n Ymestyn Bywyd Marw
Mae hyd yn oed y radd dur offeryn gorau yn elwa o wella wyneb. Mae haenau a thriniaethau yn ychwanegu haen amddiffynnol - neu'n newid cemeg arwyneb y dur - i frwydro yn erbyn y mecanweithiau gwisgo penodol sy'n byrhau bywyd marw. Mae pob opsiwn yn targedu dull methiant gwahanol:
Nitriding Ion/Plasmayn tryledu nitrogen i'r wyneb marw, gan ffurfio haen gyfansawdd hynod o galed heb ychwanegu trwch dimensiwn. Yn wahanol i haenau, nid yw nitriding yn naddu nac yn plicio oherwydd ei fod yn dod yn rhan o'r swbstrad ei hun. Canfu astudiaethau a ddyfynnwyd gan Advanced Heat Treat Corp. fod arwynebau marw nitridedig wedi para dros 850,000 o drawiadau mewn amgylcheddau stampio modurol lle cyrhaeddodd platiau crome 600,000 o drawiadau yn unig. Mae nitriding yn arbennig o effeithiol ar haearn bwrw a dur bwrw yn marw gan ffurfio duroedd cryfder uchel uwch (AHSS), lle mae straen cyswllt uchel yn diraddio haenau arwyneb teneuach yn gyflym.
TiN (Titanium Nitride) Gorchuddioyn cael ei gymhwyso trwy ddyddodiad anwedd corfforol (PVD), gan gynhyrchu haen denau, lliw aur gyda chaledwch arwyneb o gwmpas HV 2,300. Mae TiN yn lleihau ffrithiant ac yn gwrthsefyll traul sgraffiniol, gan ei wneud yn addas iawn ar gyfer tyllu dyrnu a ffurfio mewnosodiadau sy'n prosesu duroedd cryfder ysgafn a chanolig. Ei gyfyngiad yw trwch - fel arfer 2 i 5 micromedr - sy'n golygu ei fod yn perfformio orau ar swbstradau dur offer sydd eisoes wedi caledu.
TiCN (Titanium Carbonitride) Gorchuddioyn adeiladu ar TiN gyda charbon ychwanegol ar gyfer caledwch uwch (tua HV 3,000) a gwell ymwrthedd adlyniad. TiCN yw'r nod-i uwchraddio wrth garlamu - traul gludiog lle mae deunydd workpiece yn weldio ar yr arwyneb marw - yn dod yn broblem sy'n codi dro ar ôl tro, yn enwedig gyda stampiau dur gwrthstaen ac alwminiwm.
Platio Chromewedi bod yn driniaeth arwyneb ceffyl gwaith ar gyfer stampio marw ers amser maith, sy'n cael ei werthfawrogi am ei arwyneb ffrithiant llyfn, isel sy'n hyrwyddo llif deunydd yn ystod tynnu dwfn. Mae arwyneb marw crôm yn perfformio'n dda gyda duroedd confensiynol, ond mae ei gyfyngiadau'n dod yn fwy amlwg gyda deunyddiau workpiece caletach. Oherwydd bod crôm yn cael ei ddyddodi'n electrolytig, mae'r gorchudd yn tueddu i fod yn fwy trwchus ar ardaloedd sy'n ymwthio allan ac yn deneuach mewn cilfachau, gan greu ychydig o anghysondebau dimensiwn o bosibl. Yn ogystal, mae rheoliadau amgylcheddol ynghylch allyriadau cromiwm chwefalent wedi cynyddu cost a chymhlethdod gweithrediadau platio crôm.
Nid yw dewis y driniaeth gywir yn benderfyniad sy'n gweddu i bawb. Mae'r strategaeth arwyneb gorau posibl yn dibynnu ar sawl ffactor rhyngweithiol:
Deunydd workpiece:Mae metelau caletach neu ludiog (dur di-staen, alwminiwm, AHSS) yn gofyn am haenau gyda chaledwch uwch a gwell priodweddau gwrth-gallu - TiCN neu nitriding dros chrome safonol.
Cyfaint cynhyrchu:Mae rhediadau cyfaint uchel yn cyfiawnhau'r gost ychwanegol o haenau nitriding neu PVD oherwydd mae'r arbedion cost fesul-rhan o gyfansawdd bywyd marw estynedig dros filiynau o strôc.
Strategaeth iro:Mae gweithrediadau stampio iro sych neu fach yn rhoi mwy o straen ar yr arwyneb marw, gan ffafrio haenau ffrithiant isel fel TiN neu TiCN. Wel-gallai prosesau iro berfformio'n ddigonol gyda chrome neu hyd yn oed dur caled heb ei orchuddio.
Gorffeniad wyneb gofynnol ar rannau wedi'u stampio:Mae rhannau gweladwy neu gosmetig hanfodol angen arwynebau marw llyfn - chrome platio a haenau tin caboledig ill dau yn lleihau garwedd arwyneb ar y gydran gorffenedig.
Yn y pen draw, mae dewisiadau deunydd marw a thriniaeth arwyneb yn benderfyniadau peirianneg ac economaidd cydgysylltiedig. Gall dur offer llai costus ynghyd â chaenen wedi'i optimeiddio berfformio'n well na gradd premiwm a adawyd heb ei gorchuddio - ac i'r gwrthwyneb. Y nod yw paru'r amgylchedd gwisgo â'r strategaeth amddiffyn fel bod offer yn marw yn darparu ansawdd rhan cyson ar draws eu hoes gynhyrchu lawn, nid dim ond yr ychydig filoedd o drawiadau cyntaf.
Mae gradd dur a gorchudd yn amddiffyn y marw ei hun, ond nid ydynt yn gweithredu ar eu pennau eu hunain. Mae'r deunydd workpiece sy'n bwydo drwy'r wasg yn gosod ei ofynion ei hun ar glirio, iro, a ffurfio terfynau - perthynas sy'n haeddu ei archwiliad manwl ei hun.
Canllaw Cydnawsedd Metel ar gyfer Dyluniad Stampio Die
Mae pob metel yn ymladd yn ôl yn wahanol pan gaiff ei orfodi trwy farw stampio. Mae -dur carbon isel yn plygu'n gydweithredol gydag iro cymedrol, tra bod titaniwm yn gofyn am oeri ymosodol ac yn cosbi offer nad yw'n cyrraedd y dasg. Nid yw'r deunydd workpiece a ddewiswch yn unig yn pennu priodweddau mecanyddol y rhan - mae'n pennu cliriadau marw, strategaeth iro, dewis dur offer, a hyd yn oed y triniaethau wyneb a drafodwyd yn yr adran flaenorol. Anwybyddu'r galwadau penodol hyn am ddeunydd yw un o'r llwybrau cyflymaf i draul marw cynamserol, diffygion cronig, a balŵns fesul-costau rhannol.
Yr hyn sy'n dilyn yw cyfeirnod cydnawsedd ymarferol - y math o dabl cyfunol y gall peirianwyr a rheolwyr cyrchu ei gadw wrth law wrth werthuso rhannau metel wedi'u stampio ar gyfer prosiectau newydd.
Metelau ac aloion cyffredin mewn stampio marw
Mae'r tabl isod yn mapio chwech o'r deunyddiau sydd wedi'u stampio amlaf i'r paramedrau dylunio marw sydd bwysicaf. Fe sylwch fod gwerthoedd clirio yn symud yn sylweddol o un aloi i'r - nesaf sy'n adlewyrchiad o sut mae caledwch, hydwythedd a chryfder tynnol pob metel yn dylanwadu ar ymddygiad cneifio.
| Deunydd | Cliriad Die Nodweddiadol (% o Drwch Deunydd, Fesul Ochr) | Gofynion Iro | Ffurfio Ystyriaethau Terfyn | Cymwysiadau Cyffredin |
|---|---|---|---|---|
| Isel{0}}Dur Carbon (1008/1010/1018) | 5–8% | Iraid toddadwy olew melin ysgafn neu ddŵr; mae cais safonol fel arfer yn ddigonol. | Ffurfioldeb ardderchog gydag elongation uchel (fel arfer 30-40%). Yn darparu ar gyfer tynnu dwfn a radiysau tro tynn gyda'r risg o gracio lleiaf posibl. | Cromfachau modurol, atgyfnerthiadau siasi, gorchuddion offer,-cydrannau stampio metel dalennog cyffredinol. |
| Dur Di-staen (304/316) | 6–8% | Mae angen ireidiau EP (pwysedd eithafol) trwm. Mae cyfansoddion clorinedig neu sylffwraidd yn gyffredin; -ireidiau ffilm sych a ddefnyddir ar gyfer rhaglenni ystafell lân. | Mae cyfyngiadau cyfradd caledu gwaith uchel yn tynnu dyfnder o gymharu â-dur carbon isel. Mae gorblygu sylweddol springback - o 2-5 gradd yn nodweddiadol. Mae angen tunelli gwasg uwch fesul trwch uned. | Offer prosesu bwyd, gorchuddion dyfeisiau meddygol, caledwedd morol, caewyr sy'n gwrthsefyll cyrydiad, trim pensaernïol. |
| Alwminiwm (5052/6061) | 7–10% | Mae'n well yn gryf gan ireidiau nad ydynt wedi'u clorineiddio i atal staenio. Mae -haenau ffilm sych (ee, Drycote) yn cynnig gwell ataliad i garlamu nag olewau melin confensiynol. | Ymestyniad da mewn tymer anelio, ond yn dueddol o -gwead arwyneb croen oren ar ddyfnderoedd tynnu ymosodol. 6061-Mae T6 gryn dipyn yn llai ffurfadwy na 5052-O; cyflwr tymer yn hanfodol i ffurfio llwyddiant. | Paneli strwythurol modurol, clostiroedd electronig, sinciau gwres, cromfachau awyrofod, gorchuddion electroneg defnyddwyr. |
| Pres (C26000/C27200) | 5–7% | Olew mwynol ysgafn neu olew hydawdd; stampiau pres yn lân heb fawr o iro yn y rhan fwyaf o gymwysiadau. | Annwyd rhagorol-yn ffurfio nodweddion gyda gwerthoedd ymestyn dros 50% mewn pres cetris (C26000). Yn darparu ar gyfer siapiau cymhleth gyda springback isel. | Terfynellau trydanol, cysylltwyr, caledwedd addurniadol, gosodiadau plymio, cydrannau offerynnau cerdd wedi'u stampio. |
| Copr (C11000/C10200) | 5–7% | Digon o olew ysgafn; mae lubricity naturiol copr yn lleihau ffrithiant yn y rhyngwyneb dyrnu. | Hydwyth iawn gydag elongation yn aml yn fwy na 45%. Mae tyniadau dwfn a ffurfiau cymhleth yn gyraeddadwy. Mae meddalwch yn cynyddu'r risg o ffurfio burr os yw cliriadau'n ormodol. | Bariau bws, cysylltiadau trydanol, cyfnewidwyr gwres, cysgodi RF, strapiau sylfaen. |
| Titaniwm (Gradd 2 CP/Gradd 5 Ti-6Al-4V) | 8–12% | Ireidiau EP ymosodol yn orfodol. Mae rhai gweithrediadau angen marw wedi'i gynhesu neu ffurfio cynnes (200-400 gradd ) i wella hydwythedd. Mae smotiau sych yn achosi carlamu ar unwaith. | Ffurfioldeb oer cyfyngedig - fel arfer 15-20% ar gyfer CP Gradd 2, yn is ar gyfer Gradd 5. Sbardun uchel yn gofyn am iawndal gorblygu sylweddol. Rhyc-sensitif; radii mewnol miniog risg cracio. | Cydrannau strwythurol awyrofod, mewnblaniadau meddygol, caewyr morol, offer chwaraeon perfformiad uchel, rhannau prosesu cemegol. |
Mae sgan cyflym o'r golofn glirio yn datgelu patrwm pwysig. Mae metelau meddalach, mwy hydwyth fel pres a chopr yn eistedd ar y pen isel (5-7%), tra bod titaniwm yn gwthio tuag at 12%. Mae hyn yn cyd-fynd ag egwyddor sylfaenol: mae angen mwy o glirio deunyddiau caletach, tynnol uwch er mwyn gallu ymledu'n iawn wrth dorri asgwrn yn ystod cneifio. Gosodwch y cliriad yn rhy dynn ar ddur di-staen neu ditaniwm, ac mae grymoedd dyrnu yn pigo'n ddramatig - gan gyflymu traul a pheryglu toriad offer.
Sut mae Deunydd Workpiece yn gyrru penderfyniadau dylunio marw
Mae'r tabl uchod yn darparu mannau cychwyn, ond mae -dyluniad marw byd go iawn yn gofyn am ystyriaeth ddyfnach o sut mae pob deunydd yn rhyngweithio â'r offer trwy gydol y broses stampio alwminiwm, rhediadau stampio dalennau dur, a phopeth rhyngddynt. Mae tair her a yrrir gan ddeunydd-yn llywio'r rhan fwyaf o benderfyniadau dylunio:
Iawndal Springback.Pan fyddwch chi'n plygu darn o ddur wedi'i stampio, mae'n aros i raddau helaeth lle rydych chi'n ei roi. Plygwch yr un geometreg mewn 304 o ditaniwm di-staen neu Radd 2, ac mae'r rhan yn tarddu'n ôl i'w siâp gwreiddiol pan fydd y pwysau'n rhyddhau. Mae deunyddiau cryfder uchel yn storio mwy o egni elastig wrth ffurfio, ac mae'r egni hwnnw'n ceisio dadblygu'r rhan cyn gynted ag y bydd y dyrnu'n tynnu'n ôl. Dylunwyr Die wneud iawn gangorblygu- peiriannu'r punch ffurfio a'r ceudod i blygu'r rhan sawl gradd heibio'r ongl darged fel bod springback yn dod ag ef i'r safle terfynol cywir. Mae maint y gorblygu yn faterol-yn benodol ac yn aml yn cael ei ddilysu trwy efelychu cyn torri'r dis.
Atal galling.Nid yw galw - weldio oer deunydd workpiece ar yr arwyneb marw - yn broblem gyffredinol. Mae'n gysylltiedig yn bennaf â chyfuniadau deunydd penodol. Alwminiwm yw'r troseddwr mwyaf drwg-enwog: dangosodd ymchwil a gynhaliwyd yng Nghanolfan Gweithgynhyrchu a Deunyddiau Uwch Prifysgol Oakland fod stribedi aloi alwminiwm yn galw ar fewnosodiadau marw dur bwrw heb eu gorchuddio ar rymoedd clampio mor isel â 13 kN pan na ddefnyddiwyd unrhyw iraid. Dangosodd yr un astudiaeth fod ireidiau ffilm sych priodol wedi codi'r trothwy galio yn sylweddol - o 7 MPa i 40 MPa o bwysau cyswllt cyfartalog ar fewnosodiadau haearn hydwyth. Ar gyfer unrhyw weithrediad dalen fetel stampio sy'n cynnwys alwminiwm, mae cydrannau marw fel arfer yn gofyn am haenau TiCN, nitriding, neu arwynebau crôm caboledig yn benodol i atal adlyn rhag cronni. Mae dur di-staen yn cyflwyno tueddiad carlamu tebyg, ond llai difrifol, sydd yn yr un modd yn galw am well triniaethau arwyneb.
Die dur ac uwchraddio tunelledd.Nid yw deunyddiau workpiece caletach yn newid cliriadau - yn unig maent yn mynnu adeiladu marw mwy cadarn yn gyffredinol. Gall stampio 304 di-staen yn lle 1010 o ddur carbon isel ofyn am 50-60% yn fwy o dunelli o wasg ar gyfer yr un geometreg rhan. Mae'r grym cynyddol hwnnw'n llifo trwy bob cydran: mae angen graddau llymach ar ddyrniadau fel DC53 neu S7 yn hytrach na D2 safonol, mae angen mewnosodiadau carbid ar flociau marw mewn gorsafoedd traul uchel, ac mae'n rhaid i gynulliadau gwanwyn sicrhau grymoedd stripio uwch. Mae anwybyddu'r effeithiau rhaeadru hyn yn arwain at fethiannau cynamserol sy'n edrych fel problemau offer ond sydd mewn gwirionedd yn broblemau cydnawsedd materol.
Dylai dewis deunydd ddigwydd ochr yn ochr â dyluniad marw, nid fel ôl-ystyriaeth - oherwydd bod yr aloi workpiece yn pennu cliriadau, gofynion tunelledd, triniaethau wyneb, a graddau dur offer yn uniongyrchol trwy'r set marw gyfan.
Pan fyddwch chi'n trin detholiad metel dalen wedi'i stampio fel penderfyniad peirianneg i fyny'r afon yn hytrach na blwch gwirio caffael, mae pob dewis i lawr yr afon yn dod yn fwy rhagweladwy. Mae'r gwerthoedd clirio yn tynhau o amgylch ystodau wedi'u dilysu, mae strategaethau iro yn targedu moddau methiant penodol, ac mae amcangyfrifon bywyd marw yn sicrhau cywirdeb gwirioneddol. I'r gwrthwyneb, gall newid deunyddiau yn hwyr yn y prosiect - dyweder, uwchraddio o ddur ysgafn i ddur di-staen ar gyfer ymwrthedd cyrydiad - annilysu dyluniad marw cyfan a gorfodi cylch retooling costus.
Mae cydnawsedd deunydd yn gosod y llwyfan ar gyfer cynhyrchu cyson, ond ni all hyd yn oed deunyddiau ac offer sy'n cydweddu'n berffaith atal pob problem. Mae diffygion yn dal i ddod i'r amlwg o draul, drifft prosesau, a newidynnau a anwybyddwyd - sy'n golygu bod dull strwythuredig o nodi a datrys problemau stampio yn sgil hanfodol i unrhyw dîm cynhyrchu.
Diffygion Stampio Die Cyffredin a Sut i'w Atal
Mae marw wedi'i ddylunio'n berffaith yn rhedeg y deunydd delfrydol yn dal i allu cynhyrchu sgrap. Mae gwisgo'n mynd yn ei flaen, mae gosodiadau'r wasg yn drifftio, mae iro'n rhedeg yn denau, ac yn sydyn mae swp o rannau'n dangos crychau, craciau, neu burrs nad oedd yno awr yn ôl. Anaml y bydd problemau ffurfio stampio yn cyhoeddi eu hunain gydag un methiant dramatig - maent yn ymgripio i mewn yn raddol, ac erbyn i rywun sylwi ar y broblem, efallai y bydd cannoedd neu filoedd o rannau diffygiol eisoes wedi cronni. Mae gwybod sut olwg sydd ar bob diffyg, beth sy'n ei achosi, a sut i'w atal cyn iddo ddechrau, sy'n gwahanu diffodd tân adweithiol oddi wrth reolaeth prosesau dilys.
Nodi'r Diffygion Stampio Mwyaf Cyffredin
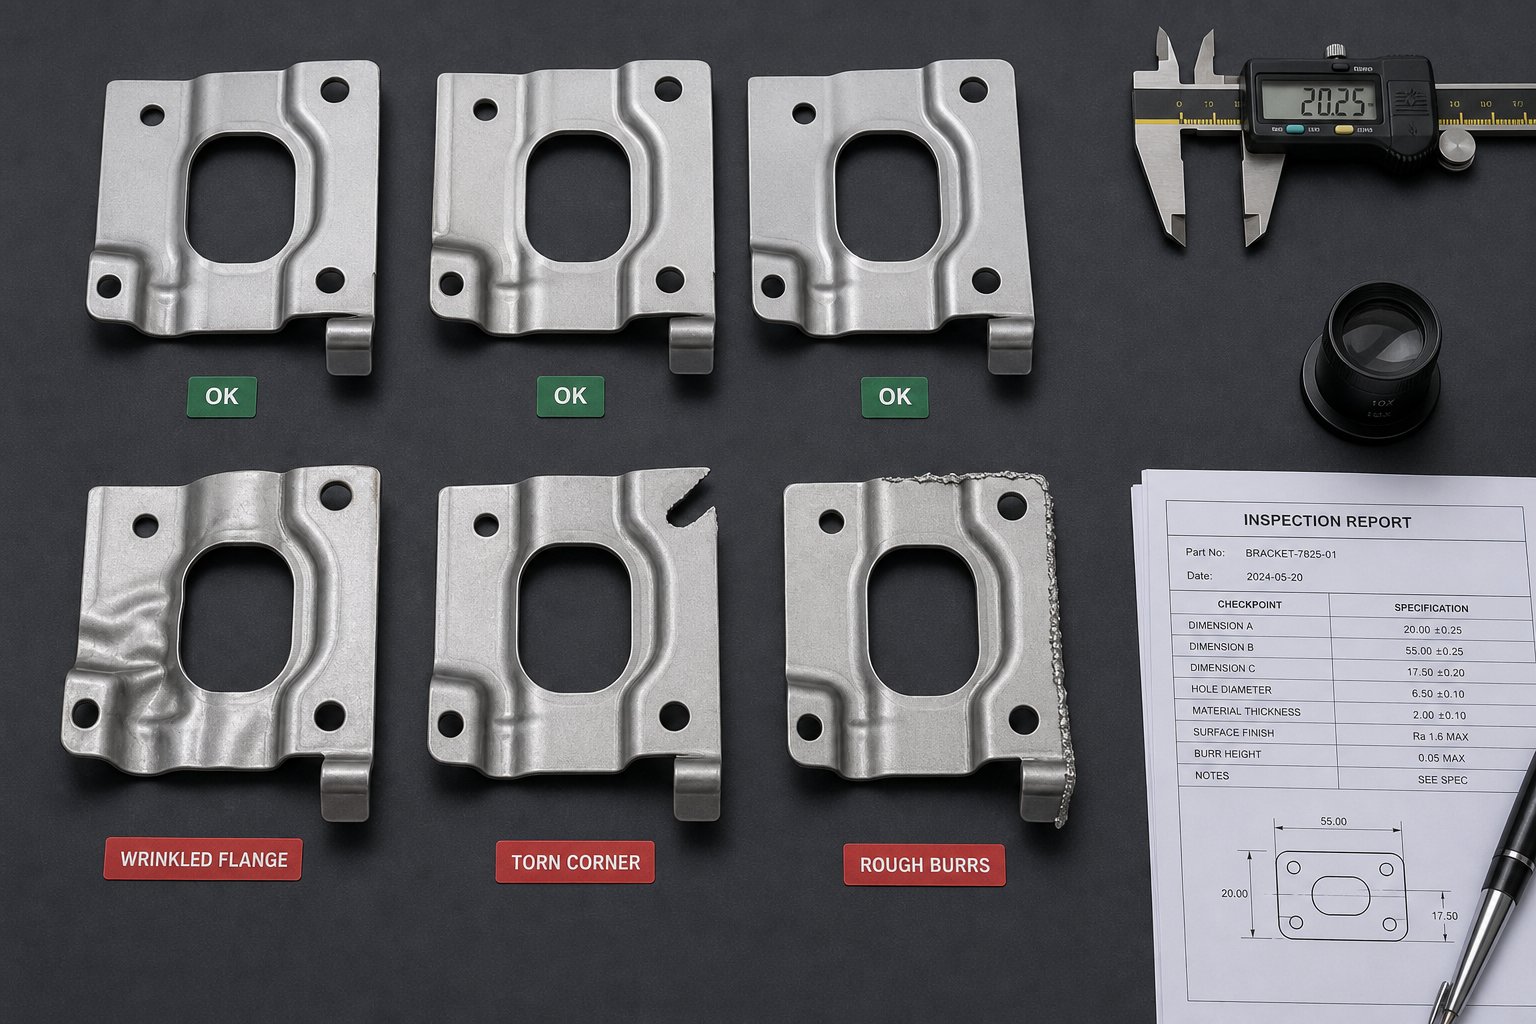
Mae'r tabl isod yn catalogio'r chwe diffyg sy'n cyfrif am y mwyafrif helaeth o wrthodiadau ansawdd mewn gweithrediadau gwasgu a stampio. Mae pob cofnod yn cynnwys disgrifiad gweledol er mwyn i chi allu nodi'r broblem ar lawr y siop, ynghyd ag achosion sylfaenol a strategaethau atal y gellir eu gweithredu yn seiliedig ar brofiad cynhyrchu go iawn.
| Enw Diffyg | Disgrifiad Gweledol | Achosion Gwraidd | Strategaethau Atal |
|---|---|---|---|
| Crychu | Ton -fel plygiadau neu grychiadau ar ardal fflans neu wal ochr rhannau wedi'u tynnu. Sypiau materol yn hytrach na llifo'n esmwyth i'r ceudod marw. | Dim digon o rym deiliad gwag; cymhareb tynnu gormodol yn ceisio gormod o anffurfiad mewn un strôc; radiws ffiled marw yn rhy fach, gan greu ffrithiant sy'n ailgyfeirio llif deunydd yn anwastad. | Cynyddwch bwysau deiliad gwag yn gynyddrannol nes bod wrinkles yn diflannu. Lleihau cymarebau tynnu un cam-drwy rannu ffurfiau dwfn ar draws gorsafoedd tynnu lluosog. radii ffiled marw Pwyleg i leihau ymwrthedd a hyrwyddo llif materol unffurf. |
| Rhwygo / Hollti | Holltiadau neu holltiadau gweladwy, yn nodweddiadol ar radiws gwaelod rhannau wedi'u tynnu neu ar drawsnewidiadau sydyn rhwng nodweddion ffurfiedig. Mae ymylon yn ymddangos yn garpiog ac wedi'u rhwygo yn hytrach na'u cneifio'n lân. | Deunydd yn ymestyn y tu hwnt i'w derfyn ffurfio; tynnu cyfernod rhy ymosodol ar gyfer gallu elongation yr aloi; iro annigonol gan achosi ffrithiant gormodol; radii dyrnu yn rhy dynn, gan ganolbwyntio straen ar un llinell. | Dewiswch ddeunyddiau gyda digon o elongation ar gyfer y geometreg arfaethedig. Optimeiddio radiysau dyrnu a marw i ddosbarthu straen dros ardal ehangach. Cymhwyso ireidiau EP priodol - yn enwedig ar gyfer dur di-staen a thitaniwm. Defnyddiwch feddalwedd efelychu stampio i ddilysu dyfnderoedd tynnu cyn torri'r marw. |
| Springback | Mae'r rhan ffurfiedig yn adlamu'n rhannol tuag at ei siâp gwastad gwreiddiol ar ôl i'r dyrnu dynnu'n ôl. Mae onglau plygu yn mesur sawl gradd yn ehangach na'r ongl ceudod marw, ac nid yw flanges yn eistedd yn eu safle targed. | Adferiad elastig sy'n gynhenid i'r metel - sy'n fwy amlwg mewn duroedd cryfder uchel, dur gwrthstaen a thitaniwm. Dim digon o amser aros yn y ganolfan farw ar y gwaelod. Die ongl a gynlluniwyd heb iawndal springback. | Adeiladwch iawndal gorblygu yn y dyluniad marw (2-5 gradd fel arfer ar gyfer di-staen, mwy ar gyfer titaniwm). Defnyddiwch blygu cywirol neu fathu yn yr orsaf derfynol i osod y tro yn barhaol. Ystyriwch dechnoleg servo press gyda phreswylfa rhaglenadwy ar waelod y strôc. |
| Burring Gormodol | Ymylon metel miniog, wedi'u codi neu wisgers tenau yn ymwthio allan o berimedr nodweddion wedi'u gorchuddio neu dyllu. Mae'r ymyl wedi'i gneifio yn dangos parth treigl mawr a llinell doriad garw yn hytrach na band hollt glân a chul. | Ymylon torri wedi treulio neu bylu ar ddyrnu a botymau marw. Pwnsh amhriodol-i-farw clirio - naill ai'n rhy dynn (grym gormodol) neu'n rhy rhydd (deunydd yn tynnu yn hytrach na'i gneifio'n lân). Canran clirio anghywir ar gyfer y deunydd workpiece. | Cynnal ymylon torri miniog trwy ail-malu wedi'i drefnu. Gosod cliriadau i'r canrannau deunydd penodol y manylir arnynt yn y tabl cydnawsedd (Pennod 6). Defnyddiwch haenau sy'n gwrthsefyll traul fel TiN neu TiCN ar orsafoedd stampio dyrnu i ymestyn y cyfnodau rhwng cylchoedd miniogi. |
| Camaleinio / Camgofrestru | Mae nodweddion - tyllau, rhiciau, troadau - yn cael eu gwrthbwyso o'u safleoedd bwriadedig mewn perthynas â'i gilydd neu i'r datwm rhan. Mae rhannau'n methu arolygiad dimensiwn er bod nodweddion unigol wedi'u ffurfio'n gywir. | Pinnau peilot wedi'u gwisgo neu eu difrodi yn methu â lleoli'r stribed yn gywir. Pin tywys a gwisgo bushing yn caniatáu i haneri marw uchaf ac isaf symud. Camaddasiad canllaw stoc yn achosi crwydro stribedi ochrol. Gwallau hyd porthiant yn y wasg neu'r peiriant bwydo servo. | Archwilio ac ailosod pinnau peilot ar adegau penodol. Monitro pin canllaw-i-clirio llwyni ac ailosod llwyni cyn bod slop yn fwy na'r goddefiant. Calibro hyd porthiant yn erbyn traw stribed gwirioneddol. Gwiriwch lled y stribed yn erbyn gosodiadau canllaw stoc ym mhob gosodiad. |
| Crafiadau Wyneb / Galling | Marciau sgôr llinellol, scuffs, neu buildup materol yn weladwy ar yr wyneb rhan. Mewn achosion difrifol o garlamu, mae deunydd y gweithle yn oer-weldio ar y wyneb marw, gan adael lympiau uwch sy'n trosglwyddo i bob rhan ddilynol. | Arwynebau marw budr neu wedi'u difrodi; iraid annigonol neu anghywir; tuedd gynhenid alwminiwm neu ddur di-staen i gadw at ddur offer heb ei drin; malurion wedi'u dal yn y ceudod marw rhwng strôc. | Cadwch wynebau marw yn lân gyda phrotocolau sychu-safonol rhwng rhediadau. Cymhwyso deunydd-irreidiau priodol - sych-haenau ffilm ar gyfer alwminiwm, cyfansoddion EP ar gyfer di-staen. Mewnosodiadau ffurfio cotiau gyda TiCN neu nitriding i wrthsefyll gwisgo gludiog. Tynnwch wlithod a malurion sydd wedi'u dal cyn iddynt blannu yn yr arwyneb marw. |
Fe sylwch fod llawer o'r diffygion hyn yn rhannu gwraidd gorgyffwrdd sy'n achosi - offer treuliedig, clirio anghywir, ac iro gwael yn ymddangos ar draws rhesi lluosog. Mae'r gorgyffwrdd hwnnw mewn gwirionedd yn newyddion da: mae'n golygu bod ymagwedd ddisgybledig at ychydig o newidynnau proses craidd yn atal ystod eang o fethiannau ar yr un pryd.
Datrys Problemau Cynhyrchu
Pan fydd diffyg yn ymddangos yng nghanol{0}}rhediad, ymwrthodwch â'r ysfa i addasu'r dis ar unwaith. Mae gweithredwyr y wasg profiadol yn dilyn dilyniant diagnostig systematig sy'n ynysu'r achos gwraidd gwirioneddol cyn cymryd unrhyw gamau cywiro. Mae neidio'n syth i addasiad marw heb ddiagnosis yn aml yn cuddio'r broblem wirioneddol - neu'n cyflwyno un newydd.
Dilynwch y rhestr wirio datrys problemau ymarferol hon mewn trefn:
Archwiliwch y stribed neu'r gwag yn gyntaf.Gwiriwch y deunydd sy'n dod i mewn am amrywiad trwch, halogiad arwyneb, difrod ymyl, neu dymer anghywir. Mae anghysondebau materol - yn enwedig mewn-adloeon cryfder uchel - yn ffynhonnell aml ond sy'n cael ei hanwybyddu o blancio stampio a ffurfio diffygion. Gwiriwch fod y coil neu'r ddalen yn cyfateb i'r ardystiad deunydd ar ffeil.
Gwiriwch gliriadau marw a gwisgo cydrannau.Mesur dyrnu-i-gliriadau botymau marw gyda mesuryddion teimlo neu fesuriad optegol. Cymharwch y dimensiynau presennol â'r fanyleb adeiladu marw. Gall hyd yn oed ychydig filoedd o fodfeddi o draul ar flaen y gad symud uchder burr o'r fanyleb dderbyniol i'r fanyleb.
Dilysu gosodiadau tunelledd a chyflymder y wasg.Cadarnhewch fod y wasg yn rhedeg ar y tunelledd a'r strociau-fesul-munud a nodir yn y daflen gosod. Gall uchder cau anghywir, dros-tunelledd, neu gyflymder gormodol i gyd gynhyrchu diffygion sy'n dynwared problemau offer. Defnyddiwch fonitor tunelledd os yw ar gael.
Gwerthuso math iro a chymhwysiad.Cadarnhewch fod y ffurfiant iraid cywir yn cael ei ddefnyddio a'i fod yn cyrraedd pob arwyneb critigol - yn enwedig gan ffurfio radiysau a-tynnu ceudodau dwfn. Mae smotiau sych yn anweledig yn ystod rhediad ond maent yn ymddangos yn glir fel crafiadau neu garlamu ar y rhan orffenedig.
Adolygu ardystiad deunydd yn erbyn y fanyleb.Croes-gwiriwch y rhif gwres, gradd aloi, cyflwr tymer, a phriodweddau mecanyddol ar dystysgrif y felin yn erbyn y fanyleb beirianneg. Gall amnewid deunydd neu goil manyleb allan egluro diffygion na fydd unrhyw swm o addasiad marw yn eu trwsio.
Mae'r dilyniant hwn yn symud o'r gwiriadau symlaf, cyflymaf i'r rhai mwy ymglymedig - gan ddileu'r achosion mwyaf cyffredin cyn i chi byth godi wrench i gyffwrdd â'r dis. Yn ymarferol, mae materion deunydd ac iro yn cyfrif am ganran syndod o ddiffygion sy'n edrych i ddechrau fel methiannau offer.
Atal Trwy Ddylunio a Chynnal a Chadw
Mae datrys problemau yn sgil adweithiol. Daw'r elw gwirioneddol o ddylunio diffygion allan o'r broses cyn i'r cynhyrchu ddechrau - ac yna cynnal y llinell sylfaen ansawdd honno dros oes y marw.
Os ydych chi wedi dilyn adrannau cynharach yr erthygl hon, mae gennych chi eisoes y rhan fwyaf o'r pecyn cymorth atal wrth law. Mae dewis deunydd marw priodol (Pennod 5) yn lleihau'n uniongyrchol-ddiffygion sy'n gysylltiedig â thraul fel byrring a charlamu. Mae dewis y radd dur offeryn cywir a'r cotio arwyneb ar gyfer eich deunydd darn gwaith penodol yn golygu bod ymylon torri yn aros yn fwy craff yn hirach a bod arwynebau ffurfio yn gwrthsefyll cronni gludiog. Clirio cywir ar gyfer y deunydd workpiece (Pennod 6) yn atal y ddau burring gormodol a cynamserol rhwygo - dau ddiffyg sy'n eistedd ar ben arall y sbectrwm clirio.
Mae cynnal a chadw marw stampio wedi'i drefnu yn clymu'r cyfan gyda'i gilydd. Nid yw marw yn methu'n sydyn - maent yn diraddio'n gynyddol. Mae un arloesol yn pylu'n gynyddrannol, mae pin peilot yn gwisgo ychydig o ddegau o filfed fesul can mil o drawiadau, ac mae cynulliad gwanwyn yn colli grym dros filiynau o gylchoedd. Heb raglen cynnal a chadw ataliol sy'n olrhain cyfrif trawiad ac yn sbarduno miniogi, ailosod cydrannau, a gwirio dimensiwn ar gyfnodau diffiniedig, mae ansawdd yn drifftio i lawr mor raddol fel bod gweithredwyr yn addasu iddo yn hytrach na'i gywiro. Erbyn i'r diffygion ddod yn amlwg yn weledol, efallai y bydd angen ail-weithio - mwy helaeth a drud o lawer ar y dis nag y byddai ail-lifiad syml wedi'i atal wythnosau ynghynt.
Mae meddalwedd efelychu yn ychwanegu haen arall o atal yn gyfan gwbl. Gall efelychiad stampio modern sy'n seiliedig ar FEA ragfynegi crychau, teneuo, hollti, a springback cyn i'r marw gael ei adeiladu erioed - dal technegau stampio metel na fydd yn gweithio gyda'r deunydd a ddewiswyd a geometreg cyn torri unrhyw ddur. Mae nodweddion fel rhiciau dargyfeiriol negyddol a chadarnhaol mewn stampio metel dalen yn marw, a ddefnyddir i reoli llif deunydd o amgylch geometregau cymhleth, yn gallu cael eu modelu a'u hoptimeiddio'n ddigidol yn hytrach na thrwy arbrofion ffisegol costus a gwallau. Mae peirianwyr sy'n buddsoddi mewn efelychu yn ystod y cyfnod dylunio yn gyson yn adrodd am lai o iteriadau treialon a ramp cynhyrchu cyflymach{-i fyny.
Strategaeth rheoli costau yw atal diffygion yn y pen draw. Mae pob rhan grychlyd, pob rhan wedi'i rhwygo'n wag, pob rhediad wedi'i sgrapio yn cario pris - mewn deunydd wedi'i wastraffu, colli amser yn y wasg, ac oedi wrth gludo nwyddau. Mae'r buddsoddiad mewn dylunio cywir, offer cyfatebol deunydd, a chynnal a chadw disgybledig yn talu amdano'i hun droeon ar draws rhediad cynhyrchu. Ac mae'r cysylltiad hwnnw rhwng ansawdd a chost yn arwain yn naturiol at gwestiwn ehangach y mae angen i'r rhan fwyaf o reolwyr cyrchu ei ateb yn y pen draw: beth mae prosiect stampio marw yn ei gostio mewn gwirionedd, a ble mae'r ddoleri'n mynd?
Deall Costau Stampio Die ac Economeg Prosiect
-rhannau rhydd yw'r nod ansawdd - ond mae angen i hyd yn oed stampio rhannau di-ffael wneud synnwyr ariannol. Yn syndod, anaml y caiff dadansoddiadau cost manwl ar gyfer prosiectau stampio marw eu trafod mewn adnoddau technegol, gan adael peirianwyr a rheolwyr cyrchu i lywio cyllidebau gyda gwybodaeth anghyflawn. P'un a ydych yn dyfynnu eich prosiect cyntaf neu'n meincnodi cyflenwr presennol, mae deall i ble mae'r arian yn mynd - a lle gallwch ei adennill - yn troi amcangyfrif annelwig yn benderfyniad busnes hyderus.
Yr hyn sy'n gyrru costau offeru stampio marw
Offer yw'r buddsoddiad unigol mwyaf ymlaen llaw mewn unrhyw raglen gweithgynhyrchu stampio metel. Gallai marw cyfansawdd syml ar gyfer golchwr fflat gostio ychydig filoedd o ddoleri, tra gall marw cynyddol aml-orsaf gymhleth ar gyfer braced modurol amrywio o $10,000 i $100,000 neu fwy yn dibynnu ar lefel y manwl gywirdeb a'r cymhlethdod rhannol dan sylw. Beth sy'n gyrru'r ystod honno? Mae sawl ffactor rhyng-gysylltiedig yn pennu lle mae prosiect penodol yn glanio ar y sbectrwm cost:
Cymhlethdod marw a nifer y gorsafoedd- Mae marw cynyddol 12-orsaf gyda gweithrediadau ffurfio, tyllu a thocio yn gofyn am lawer mwy o lafur peirianneg, peiriannu a chydosod nag arf 3-orsaf sy'n perfformio blancio syml. Mae pob gorsaf ychwanegol yn ychwanegu deunydd, amser EDM, a gwaith alinio.
Detholiad o ddeunydd marw a thriniaeth arwyneb- Mae uwchraddio o ddur offer D2 i DC53 neu ychwanegu mewnosodiadau carbid mewn gorsafoedd traul uchel yn cynyddu deunydd crai a chostau peiriannu. Mae haenau PVD a thriniaethau nitriding yn ychwanegu costau pellach - ond yn aml maent yn talu amdanynt eu hunain trwy oes marw estynedig ar rediadau hir.
Goddefiannau rhan a gofynion gorffeniad wyneb- Mae goddefiannau llymach yn galw am beiriannu cydrannau marw yn fwy manwl gywir, caboli arwynebau ffurfio yn fwy manwl, a chamau archwilio ychwanegol yn ystod adeiladu marw. Mae rhan wedi'i stampio â metel a ddelir i +/- 0.02 mm yn costio mwy i'r offeryn yn ystyrlon nag un a nodir ar +/-0.10 mm.
Maint marw wedi'i yrru gan geometreg rhannol- Mae rhannau mwy yn gofyn am esgidiau marw mwy, pinnau canllaw hirach, blociau dur marw trymach, a gweisg tunelledd uwch. Mae graddfa ffisegol yr offer yn effeithio'n uniongyrchol ar gost deunydd a'r oriau peiriant sydd eu hangen i'w weithgynhyrchu.
Oriau peirianneg dylunio gan gynnwys efelychu- Mae dadansoddiad dichonoldeb, dyluniad cynllun stribedi, efelychiad CAE, ac adolygiadau DFM iteraidd i gyd yn defnyddio amser peirianneg medrus. Mae'r oriau hyn yn cynrychioli canran gymedrol o gyfanswm cost offer ond maent yn sicrhau enillion rhy fawr trwy atal ail-weithio drud i lawr yr afon.
Mae'r rhan fwyaf o gyflenwyr yn strwythuro taliadau offer fel 50% ymlaen llaw a 50% ar ôl cymeradwyo sampl - trefniant safonol sy'n alinio cymhellion o amgylch treial llwyddiannus. Y pwynt hollbwysig yw bod y buddsoddiad hwn ymlaen llawamorteiddioar draws cyfaint cynhyrchu. Mae marw $50,000 sy'n cynhyrchu 500,000 o gydrannau wedi'u stampio yn ychwanegu dim ond $0.10 y rhan at gost offer. Mae'r un marw sy'n cynhyrchu dim ond 5,000 o rannau yn cario $10.00 fesul-rhan faich - wahaniaeth canplyg sy'n gwneud cyfaint y newidyn amlycaf yn economeg y prosiect.
Fesul-Part Economics a Break Even-Dadansoddiad Eilydd
Y tu hwnt i offer, mae cost fesul-uned pob rhan â stamp metel yn bwndelu nifer o yrwyr sylfaenol. Mae data diwydiant yn dangos y dadansoddiad nodweddiadol: mae deunydd yn cyfrif am tua 45-55% o gost uned, llafur 15-25%, gorbenion 10-20%, rheolaeth ansawdd 2-8%, a phecynnu 2-5%. Mae taliadau gosod, sy'n cynnwys gosod marw a graddnodi'r wasg ar gyfer pob rhediad cynhyrchu, wedi'u lledaenu ar draws y swp - sy'n golygu bod archebion llai yn amsugno'n anghymesur yn uwch fesul-costau gosod y darn.
Mae'r berthynas rhwng cyfaint a chost rhan fesul rhan yn serth wrthdro. Ar symiau isel, mae dewisiadau amgen fel torri laser neu beiriannu CNC yn aml yn ennill oherwydd nad oes angen fawr ddim buddsoddiad offer arnynt, os o gwbl. Wrth i gyfaint gynyddu, mae'r mathemateg yn symud yn bendant. Ystyriwch gymhariaeth symlach ond darluniadol: os yw rhan wedi'i thorri â laser yn costio $4.50 yr un heb unrhyw offer, a bod fersiwn wedi'i stampio yn costio $0.30 yr un gyda dis $40,000, mae'r pwynt torri yn disgyn bron i 9,500 o unedau. O dan y trothwy hwnnw, mae torri laser yn fwy darbodus. Uwchben iddo, mae stampio yn tynnu ymlaen - ac mae'r bwlch yn ehangu'n ddramatig ar gyfeintiau uwch. Ar 100,000 o rannau, cyfanswm y gost stampio yn y senario hwn fyddai tua $70,000 yn erbyn $450,000 ar gyfer torri laser.
Ar gyfer rhaglenni stampio metel diwydiannol sy'n targedu cyfeintiau blynyddol dros 100,000 o rannau - sy'n gyffredin yn y sectorau modurol, electroneg a chyfarpar - mae'r economeg fesul rhan yn dod yn hynod ffafriol. Gall systemau marw cynyddol sy'n rhedeg ar strociau uchel y funud wthio costau uned i lefelau na all unrhyw ddull stampio rhannau metel arall gyfateb.
Strategaethau i Leihau Costau Stampio Die
Nid yw optimeiddio cost yn golygu torri corneli - mae'n golygu gwneud penderfyniadau callach ar bob cam. Mae'r strategaethau canlynol yn sicrhau arbedion mesuradwy yn gyson heb aberthu ansawdd rhannol na dibynadwyedd marw:
Blaenoriaethu optimeiddio DFM yn gynnar.Mae symleiddio geometreg rhan - dileu nodweddion diangen, defnyddio dyluniadau cymesur, ac ymlacio goddefiannau nad ydynt yn hanfodol - yn lleihau cymhlethdod marw yn uniongyrchol. Mae llai o orsafoedd, proffiliau dyrnu symlach, a gweithrediadau ffurfio mwy maddeugar i gyd yn trosi'n gost offer is ac amseroedd adeiladu cyflymach. Fel y mae un dadansoddiad o’r diwydiant yn ei nodi, mae buddsoddi mewn prototeipio cynnar ac adolygu DFM yn helpu i nodi problemau posibl cyn cynhyrchu màs, gan osgoi ailgynllunio costus ac addasiadau offer yn ddiweddarach.
Cydgrynhoi gweithrediadau i lai o orsafoedd marw.Mae pob gorsaf mewn marw cynyddol yn ychwanegu costau peirianneg, peiriannu a chynnal a chadw. Os gellir cyfuno dwy lawdriniaeth yn un orsaf heb gyfaddawdu ar ansawdd - er enghraifft, tyllu a ffurfio mewn un strôc gan ddefnyddio dull cyfuno - y cyfansawdd arbedion ar draws yr holl adeiladwaith offer.
Safoni deunyddiau ar draws llinellau cynnyrch.Mae rhedeg cydrannau stampio metel lluosog o'r un aloi a mesurydd yn lleihau cymhlethdod caffael deunydd, yn galluogi swmp-brynu, ac yn caniatáu i ddyluniadau marw rannu manylebau clirio ac iro cyffredin. Mae safoni yn creu arbedion maint sy'n lleihau costau deunyddiau a pheirianneg.
Cynlluniwch ar gyfer cynnal a chadw marw yn hytrach nag ailosod cynamserol.Gall dis a gynhelir yn dda gynhyrchu miliynau o rannau yn ystod ei oes. Mae amserlennu ail-grindio, ailosod pinnau peilot a sbringiau treuliedig ar gyfnodau cyfrif taro diffiniedig, ac ail-orchuddio mewnosodiadau ffurfio cyn traul yn dod yn hollbwysig yn ymestyn oes ddefnyddiol yr offeryn yn sylweddol. Mae cost gynyddol cynnal a chadw ataliol yn ffracsiwn o gost adeiladu marw newydd - neu amsugno'r sgrap a gynhyrchir gan un sy'n dirywio.
Optimeiddio'r defnydd o ddeunydd mewn cynllun stribedi.Mae dylunwyr marw profiadol yn lleihau sgrap trwy nythu rhannau'n effeithlon o fewn y stribed a manteisio ar dyllu gwlithod i leihau gwastraff. Mae hyd yn oed gwelliannau bach yn y defnydd o ddeunydd - ychydig o bwyntiau canran - yn cronni i arbedion sylweddol ar draws rhediadau cyfaint uchel lle mae deunydd crai yn gydran cost sengl fwyaf.
Gyda'i gilydd, mae'r strategaethau hyn yn mynd i'r afael â dwy ochr yr hafaliad cost: lleihau'r hyn rydych chi'n ei wario i adeiladu'r offeryn a lleihau'r hyn y mae pob rhan yn ei gostio i'w gynhyrchu. Mae'r gostyngiad cost mwyaf effeithiol yn digwydd pan fydd peirianneg, caffael a gweithgynhyrchu yn cydweithredu o gamau cynharaf y prosiect - nid pan fydd rhywun yn adolygu'r anfoneb derfynol ac yn gofyn i ble'r aeth y gyllideb.
Mae disgyblaeth cost yn cadw prosiect yn hyfyw, ond nid yw'n gwthio'r broses yn ei blaen. Mae'r technolegau sy'n ail-lunio marw stampio heddiw - gweisg servo, efelychiad digidol, ac awtomeiddio wedi'i yrru gan synhwyrydd - yn gwneud yn union hynny, gan agor ffenestri perfformiad nad oedd yn bosibl hyd yn oed ddegawd yn ôl.
Datblygiadau Modern sy'n Llunio Dyfodol Stampio Die
Ddegawd yn ôl, roedd gwasg stampio marw yn ei hanfod yn beiriant grym 'n Ysgrublaidd - roedd olwyn hedfan wedi'i nyddu i fyny, cydiwr yn ymgysylltu, a'r hwrdd yn cael ei slamio i lawr ar gyflymder sefydlog a bennwyd gan gysylltiad mecanyddol. Roedd y dis naill ai'n gweithio neu ddim, a phrif lifer y gweithredwr oedd tunelledd. Heddiw, mae'r llun yn edrych yn dra gwahanol. Mae proffiliau cynnig rhaglenadwy, modelau digidol rhagfynegol, a rhwydweithiau synhwyrydd sydd wedi'u hymgorffori y tu mewn i'r marw ei hun yn ailddiffinio'r hyn y gall technoleg stampio ei gyflawni - a chodi'r bar i bob gwneuthurwr sy'n dal i redeg offer etifeddiaeth.
Technoleg Wasg Servo a Rheoli Manwl
Mae gweisg traddodiadol sy'n cael eu gyrru gan olwynion hedfan yn darparu cromlin symudiad sengl, sefydlog. Mae'r hwrdd yn cyflymu, yn taro canol marw gwaelod ar gyflymder brig, ac yn tynnu - yr un proffil yn ôl bob strôc, waeth beth fo'r geometreg rhannol neu ymddygiad materol. Mae gweisg sy'n cael eu gyrru gan Servo yn disodli'r gylchred anhyblyg honno gyda mudiant sleid rhaglenadwy wedi'i reoli gan foduron trydan torque uchel. Gall peirianwyr deilwra cyflymder, amser aros, a chyflymiad ar bob pwynt yn y strôc.
Pam fod hynny o bwys? Dychmygwch ffurfio amgaead dur gwrthstaen wedi'i dynnu'n ddwfn. Gyda gwasg confensiynol, mae'r dyrnu yn taro'r deunydd ar gyflymder llawn, a rhaid i'r metel lifo i'r ceudod cyn i'r hwrdd wrthdroi - ffenestr gul sy'n aml yn cynhyrchu crychau neu rwygo. Mae peiriant stampio marw servo yn gadael i'r gweithredwr arafu'r hwrdd yn ystod y cyfnod ffurfio critigol, ei ddal yn y ganolfan farw ar y gwaelod ar gyfer preswylfa rhaglenadwy i osod y deunydd, yna tynnu'n ôl yn gyflym. Y canlyniad yw ffenestr ffurfio ehangach, llai o ddiffygion, a lefelau sŵn sylweddol is ar lawr y siop.
Mae'r manteision yn lluosi â deunyddiau anodd. Mae -dur cryfder uchel a ddefnyddir mewn cymwysiadau stampio marw modurol ac aloion alwminiwm ysgafn - sy'n enwog am sbringback a hollti - yn ymateb yn ddramatig i broffiliau sleidiau wedi'u optimeiddio. Mae gweisg Servo hefyd yn galluogi'r broses stampio flaengar i gydgrynhoi gweithrediadau a oedd angen gorsafoedd ar wahân yn flaenorol, oherwydd gall y wasg weithredu gwahanol broffiliau cynnig o fewn un cylch strôc. Ar gyfer rhaglenni stampio marw manwl sy'n mynnu gwastadrwydd tynn neu gymarebau tynnu ymosodol, mae technoleg servo wedi symud o foethusrwydd i ddisgwyliad sylfaenol.
Efelychu CAE a Datblygiad Digidol Die
Mae torri dur ar gyfer dis cyn dilysu ei ddyluniad yn ddigidol fel adeiladu pont heb redeg cyfrifiadau strwythurol - yn dechnegol bosibl, ond yn ariannol ddi-hid. Mae meddalwedd dadansoddi elfennau meidraidd modern (FEA) a meddalwedd efelychu stampio yn modelu pob agwedd ar ymddygiad materol wrth ffurfio: patrymau llif, dosraniadau teneuo, meintiau gwanwyn yn ôl, parthau risg crychau, a'r grym gwasgu gofynnol. Mae peirianwyr yn rhedeg treialon marw rhithwir - cannoedd o iteriadau os oes angen - mewn oriau yn hytrach na'r wythnosau y mae angen rhoi cynnig arnynt.
Mae'r effaith ar amserlenni prosiectau yn sylweddol. Mae efelychiad yn rhagweld lle bydd holltau'n digwydd fel y gellir addasu radiysau dyrnu cyn peiriannu. Mae'n cyfrifo springback fel bod iawndal gorblygu yn cael ei gynnwys yn y geometreg marw o'r diwrnod cyntaf. Mae hyd yn oed yn optimeiddio siâp gwag i wneud y mwyaf o ddefnydd o ddeunyddiau - gan arbed costau uniongyrchol ar bob rhediad cynhyrchu. Ar gyfer datblygiad offer stampio sy'n targedu duroedd cryfder uchel uwch neu geometregau cymhleth, mae efelychiad wedi dod yn wahaniaeth rhwng treial iteriad tri- a deg-profiad iteriad.
Ymlaen-mae cyflenwyr marw meddwl bellach yn integreiddio efelychiad CAE yn eu llif gwaith safonol, gan gynnal dadansoddiad dichonoldeb cyn dyfynnu a dilysu pob newid dylunio yn ddigidol cyn torri bloc dur un offer. Mae YICHEN, er enghraifft, yn ymgorffori efelychiad yn ei broses ddatblygu o ddichonoldeb cychwynnol trwy redegiadau prawf ac archwiliad terfynol - o ddiwedd - i-dull sy'n cywasgu amseroedd arweiniol ac yn dal problemau dylunio pan fyddant yn dal yn rhad i'w trwsio. Mae'r math hwn o lif gwaith ffisegol digidol integredig yn cynrychioli cyfeiriad y diwydiant: nid yw efelychu bellach yn gam ar wahân a drosglwyddir i arbenigwr; mae wedi'i wau i'r cylch datblygu marw cyfan.
Diwydiant 4.0, Synwyryddion, ac Awtomeiddio mewn Stampio Die
Nid yw'r wybodaeth yn dod i ben unwaith y bydd y marw yn cyrraedd y wasg. Mae egwyddorion diwydiant 4.0 yn ymwreiddio-synhwyro amser, cysylltedd, a phenderfyniadau awtomataidd-gwneud yn uniongyrchol â gweithrediadau stampio - gan drawsnewid y wasg o fod yn beiriant annibynnol yn nod mewn-rhwydwaith cynhyrchu cyfoethog o ddata.
Mewn-yn synhwyro marwyn cynrychioli un o'r rhaglenni -gwerth uchaf. Celloedd llwyth a mesuryddion straen wedi'u gosod y tu mewn i'r tunelledd monitor set marw ym mhob gorsaf mewn amser real, gan ganfod anghysondebau - gwlithen yn sownd mewn botwm marw, stribed wedi'i gamfedu, pwnsh treuliedig yn tynnu gormod o rym - cyn iddynt gynhyrchu rhannau diffygiol neu niweidio'r offer. Mae synwyryddion camaliniad yn cadarnhau bod yr haneri marw uchaf ac isaf yn cofrestru'n gywir trawiad trwy strôc, canllaw dal -gwisgo'r pin neu wyriad gwasg na fyddai'n cael ei sylwi fel arall nes bod rhannau'n methu â chael eu harchwilio.
Bwydo'r wasg awtomataidd a thynnu rhancael gwared ar amrywioldeb a risgiau diogelwch codi a chario. Mae porthwyr coil a yrrir gan Servo yn cysoni datblygiad stribedi i'r gylchred wasg gyda chywirdeb is-milimedr, tra bod systemau dewis robotig-a-yn echdynnu rhannau gorffenedig ac yn eu cyfeirio ar gyfer gweithrediadau i lawr yr afon. Gyda'i gilydd, mae'r systemau hyn yn galluogi gwasg stampio marw i redeg ar gyflymder graddedig uchaf heb ymyrraeth gweithredwr yn y man gweithredu.
Cynnal a chadw rhagfynegolclymu'r cyfan gyda'i gilydd. Mae IoT{1}}wedi cysylltu data dirgrynu'r gweisg, darlleniadau tymheredd, a metrigau cyflwr iraid i lwyfannau dadansoddeg sy'n seiliedig ar gymylau. Mae algorithmau dysgu peirianyddol yn nodi patrymau sy'n rhagflaenu methiannau offer - sef dwyn i fyny yn gwresogi, system hydrolig yn colli pwysau - ac yn sbarduno rhybuddion cynnal a chadw cyn i gau i lawr heb ei gynllunio amharu ar gynhyrchiant. Fel y mae un dadansoddiad o'r diwydiant yn ei nodi, mae'r dull hwn yn lleihau amser segur annisgwyl ac yn ymestyn oes peiriannau hanfodol, gan drosi cynnal a chadw o gost adweithiol yn fuddsoddiad wedi'i gynllunio.
Nid yw'r technolegau hyn yn arloesiadau ynysig - maent yn atgyfnerthu ei gilydd. Mae data gwasg Servo yn bwydo modelau efelychu, gan wella eu cywirdeb ar gyfer y dyluniad marw nesaf. Mewn-mae synwyryddion marw yn cynhyrchu'r data ansawdd y mae angen i algorithmau rhagfynegol ei ddysgu. Mae awtomeiddio yn rhyddhau gweithredwyr medrus i ganolbwyntio ar ddadansoddi ac optimeiddio yn hytrach na bwydo â llaw a thrin rhan. Mae'r effaith net yn weithrediad stampio sy'n rhedeg yn gyflymach, yn cynhyrchu llai o ddiffygion, ac yn costio llai i gynnal - manteision sy'n cyfansawdd â phob cylch cynhyrchu.
Mae technoleg yn creu gallu, ond dim ond pan gaiff ei baru â'r partner cywir y mae gallu yn sicrhau canlyniadau. Nid y cwestiwn olaf y mae'r rhan fwyaf o weithgynhyrchwyr yn ei wynebu yw pa wasg neu feddalwedd i'w defnyddio, ond pa gyflenwr all integreiddio'r holl elfennau hyn - dylunio, efelychu, peiriannu, rhoi cynnig, a chymorth cynhyrchu - i mewn i berthynas sengl, atebol.
Sut i Ddewis y Partner Stampio Die Cywir ar gyfer Eich Prosiect
Dim ond pan fyddant yn nwylo cyflenwr sy'n gwybod sut i'w defnyddio gyda'i gilydd y mae gweisg Servo, efelychiad CAE, a synwyryddion mewn{0}} yn darparu gwerth. Ar gyfer peirianwyr, rheolwyr cyrchu, a gweithwyr proffesiynol offer, nid deall technoleg stampio marw yw'r her wirioneddol - ond dod o hyd i wneuthurwr marw sy'n integreiddio'r cyfan o dan yr un to. Mae cadwyn gyflenwi dameidiog, lle mae dyluniad yn digwydd mewn un gwerthwr, peiriannu mewn un arall, a rhoi cynnig ar draean, yn cyflwyno gwallau trosglwyddo, bylchau cyfathrebu, a mannau dall atebolrwydd sy'n chwyddo cost a llinell amser. Mae'r partner cywir yn dileu'r bylchau hynny'n gyfan gwbl.
Galluoedd Allweddol i Werthuso mewn Cyflenwr Die Stampio
Os ydych chi'n gofyn i chi'ch hun beth yw gallu offer a marw sy'n werth ei werthuso, mae'r ateb yn mynd ymhell y tu hwnt i weld a yw siop yn berchen ar beiriant CNC. Mae gwir gymhwysedd gweithgynhyrchu offer a marw yn rhychwantu cylch bywyd llawn y prosiect. Defnyddiwch y rhestr wirio hon wrth fetio cyflenwyr posibl - dylai unrhyw ymgeisydd difrifol ddangos cryfder ar draws pob eitem:
-dyluniad marw mewnol a gallu efelychu CAE- Dylai'r cyflenwr redeg astudiaethau dichonoldeb ac efelychiadau stampio yn fewnol, nid eu gosod ar gontract allanol. Mae hyn yn cadw bwriad dylunio a gwybodaeth gweithgynhyrchu mewn un tîm.
Peiriannu CNC a gallu EDMNid yw - Wire EDM, sinker EDM, a melino CNC aml-echel -yn-yn agored i drafodaeth ar gyfer gwneud dei offer manwl. Gofynnwch am oedran peiriant, manylebau cywirdeb, a'r gallu i drin eich gofynion maint marw.
Arbenigedd materol ar draws metelau lluosog- Mae partner cymwys yn deall sut mae dur, alwminiwm, di-staen, pres, copr, a thitaniwm yn rhyngweithio ag offer marw. Mae'r arbenigedd hwn yn siapio penderfyniadau clirio, iro a gorchuddio sy'n atal y diffygion a gwmpesir yn gynharach yn yr erthygl hon.
Rhedeg treial a phrotocolau arolygu sampl- Mae gweithdrefnau treialu trwyadl, adrodd dimensiwn (CMM, mesur optegol), a llifoedd gwaith cymeradwyo sampl strwythuredig yn gwahanu gweithrediadau gweithgynhyrchu marw proffesiynol o siopau sy'n rhoi rhannau i chi ac yn gobeithio am y gorau.
Tystysgrifau ansawdd ac offer mesur- Mae ardystiad ISO 9001 yn waelodlin. Ar gyfer rhaglenni modurol, mae IATF 16949 yn dangos aeddfedrwydd proses. Gwirio bod y cyflenwr yn cynnal mesuryddion wedi'u graddnodi, CMMs, a systemau olrhain wedi'u dogfennu.
Tryloywder cyfathrebu drwy gydol y prosiect- Mae diweddariadau cynnydd rheolaidd, mynediad agored i ddata treial, ac un pwynt cyswllt yn lleihau'r ffrithiant sy'n dadreilio rhaglenni offer cymhleth. Fel y mae profiad diwydiant yn ei gadarnhau, mae partner ffynhonnell sengl gydag atebolrwydd clir yn symleiddio'r amserlen, yn symleiddio rheolaeth ansawdd, ac yn lleihau amseroedd arwain o'i gymharu â-trefniadau gwerthwyr lluosog.
Symud o Ymchwil i Gynhyrchiad{0}}Datrysiad Parod
Felly sut olwg sydd ar waith offer a marw mewn gwirionedd pan fyddwch chi'n cyflogi cyflenwr galluog? Mae'r daith arferol yn dilyn arc rhagweladwy - ac mae'r partneriaethau gorau yn cwmpasu pob cam heb eich trosglwyddo i isgontractwr:
Adolygiad dichonoldeb cychwynnol- Mae'r cyflenwr yn gwerthuso geometreg eich rhan, deunydd, goddefiannau, a chyfaint i gadarnhau mai stampio marw yw'r broses gywir ac i nodi-dyluniad posibl{-gwelliannau gweithgynhyrchu.
Dyluniad offer yn seiliedig ar CAE-- Mae peirianwyr yn datblygu cynllun y stribedi (ar gyfer marw cynyddol) neu ddilyniant gorsaf (ar gyfer trosglwyddo yn marw), gan ddilysu llif deunydd, teneuo, a sbringback trwy efelychiad cyn i unrhyw beiriannu ddechrau.
Die peiriannu a chydosod- Gweithrediadau CNC ac EDM sy'n cynhyrchu'r cydrannau marw, ac yna cydosod manwl gywir, gosod mainc, a dilysu clirio - y dwylo-ar yr hyn sy'n waith offer a marw sy'n troi dyluniadau digidol yn offer ffisegol.
Mae'r treial yn rhedeg gydag archwiliad dimensiwn- Mae rhannau sampl yn cael eu stampio, eu mesur yn erbyn y fanyleb, a'u gwerthuso ar gyfer ansawdd yr arwyneb a ffit swyddogaethol. Gwneir addasiadau yn ailadroddol nes bod pob dimensiwn critigol wedi mynd heibio.
Handoff cynhyrchu- Mae'r dis cymeradwy yn mynd i mewn i gynhyrchiad llawn, wedi'i gefnogi gan baramedrau gosod wedi'u dogfennu, amserlenni cynnal a chadw, a monitro ansawdd parhaus.
Mae YICHEN yn enghraifft o'r dull integredig hwn, sy'n cwmpasu'r daith gyfan o ddadansoddi dichonoldeb ac efelychu CAE trwy beiriannu manwl gywir, rhediadau prawf, ac archwiliad terfynol - a reolir yn fewnol. Ar gyfer gweithgynhyrchwyr, rheolwyr cyrchu, a pheirianwyr offer sy'n barod i symud o ymchwil i weithredu, mae eu diwedd-i{{{{}}broses orffen yn cynnig llwybr uniongyrchol i RFQ-atebion stampio marw parod wedi'u teilwra ar gyfer rhannau metel, heb y cur pen cydgysylltu o gadwyn werthu dameidiog.
Yn y pen draw, dewis partner stampio marw yw'r penderfyniad sy'n cysylltu pob pwnc a drafodir yn yr erthygl hon. Mae'r math marw, gradd dur offer, triniaeth arwyneb, deunydd workpiece, strategaeth atal diffygion, a strwythur cost yr ydych wedi'i astudio i gyd yn dibynnu ar gyflenwr sy'n gallu eu gweithredu'n fanwl gywir ac yn atebol. Mae prosiectau llwyddiannus yn seiliedig ar benderfyniadau gwybodus - am broses, deunyddiau, a'r bartneriaeth sy'n dod â'r cyfan at ei gilydd. Dechreuwch gyda'r wybodaeth gywir, cymhwyswch ef trwy'r partner cywir, ac mae'r llwybr o fetel crai i rannau gorffenedig di-ffael yn dod yn hynod o syml.
Cwestiynau Cyffredin Am Stampio Die
1. Beth yw'r gwahaniaeth rhwng marw stampio a marw castio?
Mae stampio marw yn broses ffurfio oer sy'n defnyddio set dyrnu a marw y tu mewn i wasg stampio i siapio metel dalen fflat trwy rym mecanyddol - gan gyflawni gweithrediadau fel blancio, plygu, tynnu llun a thyllu ar dymheredd ystafell. Mewn cyferbyniad, mae marw-gastio yn golygu chwistrellu metel tawdd i geudod llwydni o dan bwysau uchel, gan gynhyrchu siapiau tri dimensiwn cymhleth yn bennaf mewn aloion anfferrus fel alwminiwm a sinc. Mae'r ddwy broses yn gwasanaethu cymwysiadau sylfaenol wahanol: mae stampio yn rhagori ar lefel uchel o ddarnau metel dalen fflat neu gymedrol, tra bod dolenni castio geometregau 3D cymhleth na ellir eu ffurfio o stoc gwastad.
2. Sut ydw i'n dewis rhwng marw cynyddol a dis trosglwyddo?
Mae'r dewis yn dibynnu ar faint rhan, cymhlethdod geometreg, a chyfaint cynhyrchu. Mae marw cynyddol yn ddelfrydol ar gyfer rhannau bach i-ganolig sy'n gofyn am weithrediadau lluosog ar gyfeintiau uchel (100,000+ darn), oherwydd bod y stribed yn bwydo'n barhaus trwy orsafoedd dilyniannol ar gyfer amseroedd beicio cyflym. Mae marw trosglwyddo yn gweddu i rannau mwy, cydrannau wedi'u tynnu'n ddwfn, neu siapiau 3D cymhleth na allant aros yn gysylltiedig â stribed cario. Mae setiau trosglwyddo yn defnyddio bysedd mecanyddol neu grippers i symud bylchau rhydd rhwng gorsafoedd annibynnol, sy'n lleihau gwastraff materol ond yn rhedeg ar amseroedd beicio arafach. Os yw'ch rhan yn cyd-fynd â chynllun stribed cynyddol a bod cyfaint yn cyfiawnhau'r gost offer, blaengar fel arfer yw'r opsiwn mwyaf cost-effeithiol.
3. Pa ddur offer sydd orau ar gyfer stampio yn marw?
Nid oes un radd orau - mae'r dewis cywir yn dibynnu ar gydbwysedd y caledwch, y caledwch a'r ymwrthedd traul sy'n ofynnol gan eich cais. D2 yw'r radd a ddefnyddir amlaf ar gyfer blancio a thyllu oherwydd ei wrthwynebiad gwisgo rhagorol a'i gost gymedrol. Mae S7 yn cael ei ffafrio ar gyfer gorsafoedd ffurfio a phlygu lle mae grymoedd effaith uchel mewn perygl o naddu dur caletach. Mae DC53 yn cynnig tua dwywaith caledwch D2 ar galedwch tebyg, gan ei wneud yn ddewis cryf ar gyfer stampio dur cryfder uchel neu ddur di-staen. Ar gyfer gorsafoedd traul eithafol mewn peiriannau marw cynyddol, gall mewnosodiadau carbid twngsten bara rhwng pump a deg gwaith yn fwy na dur offer, ond ar gost sylweddol uwch.
4. Faint mae marw stampio yn ei gostio?
Mae costau marw stampio yn amrywio'n fawr ar sail cymhlethdod, maint, deunydd a gofynion goddefgarwch. Gall marw cyfansawdd syml ar gyfer rhan fflat gostio ychydig filoedd o ddoleri, tra gall marw cynyddol aml-orsaf ar gyfer cydran modurol amrywio o $10,000 i dros $100,000. Mae gyrwyr cost allweddol yn cynnwys nifer y gorsafoedd marw, gradd dur offer a thriniaethau arwyneb, goddefiannau rhan, maint ffisegol marw, ac oriau peirianneg ar gyfer dylunio ac efelychu. Yn bwysig, mae cost offer yn cael ei amorteiddio ar draws cyfaint cynhyrchu - mae marw $50,000 yn cynhyrchu 500,000 o rannau yn ychwanegu dim ond $0.10 y darn, sy'n golygu bod rhaglenni cyfaint uchel yn hynod gostus-effeithiol.
5. Beth sy'n achosi burrs ar rannau metel wedi'u stampio a sut y gellir eu hatal?
Mae pyliau gormodol ar rannau wedi'u stampio yn cael eu hachosi'n bennaf gan ymylon torri sydd wedi treulio neu ddiflasu ar ddyrnu a botymau marw, neu gan ddyrnu anghywir i - glirio marw. Pan fydd y cliriad yn rhy llac, mae'r deunydd yn tynnu ac yn rhwygo yn hytrach na chneifio'n lân, gan gynhyrchu ymylon garw a burrs uchel. Pan fydd y cliriad yn rhy dynn, mae grym torri gormodol yn cyflymu gwisgo offer, sydd yn y pen draw yn arwain at yr un broblem. Er mwyn atal, mae angen gosod cliriadau i ganrannau penodol deunydd (er enghraifft, 5-8% o drwch yr ochr ar gyfer-dur carbon isel, 6-8% ar gyfer di-staen), cynnal rhaglen regrinding wedi'i hamserlennu yn seiliedig ar gyfrifau taro, a gosod haenau sy'n gwrthsefyll traul fel TiN neu TiCN i ymestyn cyfnodau miniogi.




