


Beth yw Stampio Carbid yn Marw a Pam Maen nhw'n Bwysig
Pan fydd marw stampio yn treulio ymhell cyn ei fywyd gwasanaeth disgwyliedig, mae'r broblem fel arfer yn olrhain yn ôl i benderfyniadau a wnaed cyn i'r marw gyffwrdd â'r wasg erioed. Deall yr hyn rydych chi'n gweithio ag ef yw'r cam cyntaf tuag at drwsio hynny.
Diffiniad a Chyfansoddiad Craidd Carbide Stampio Marw
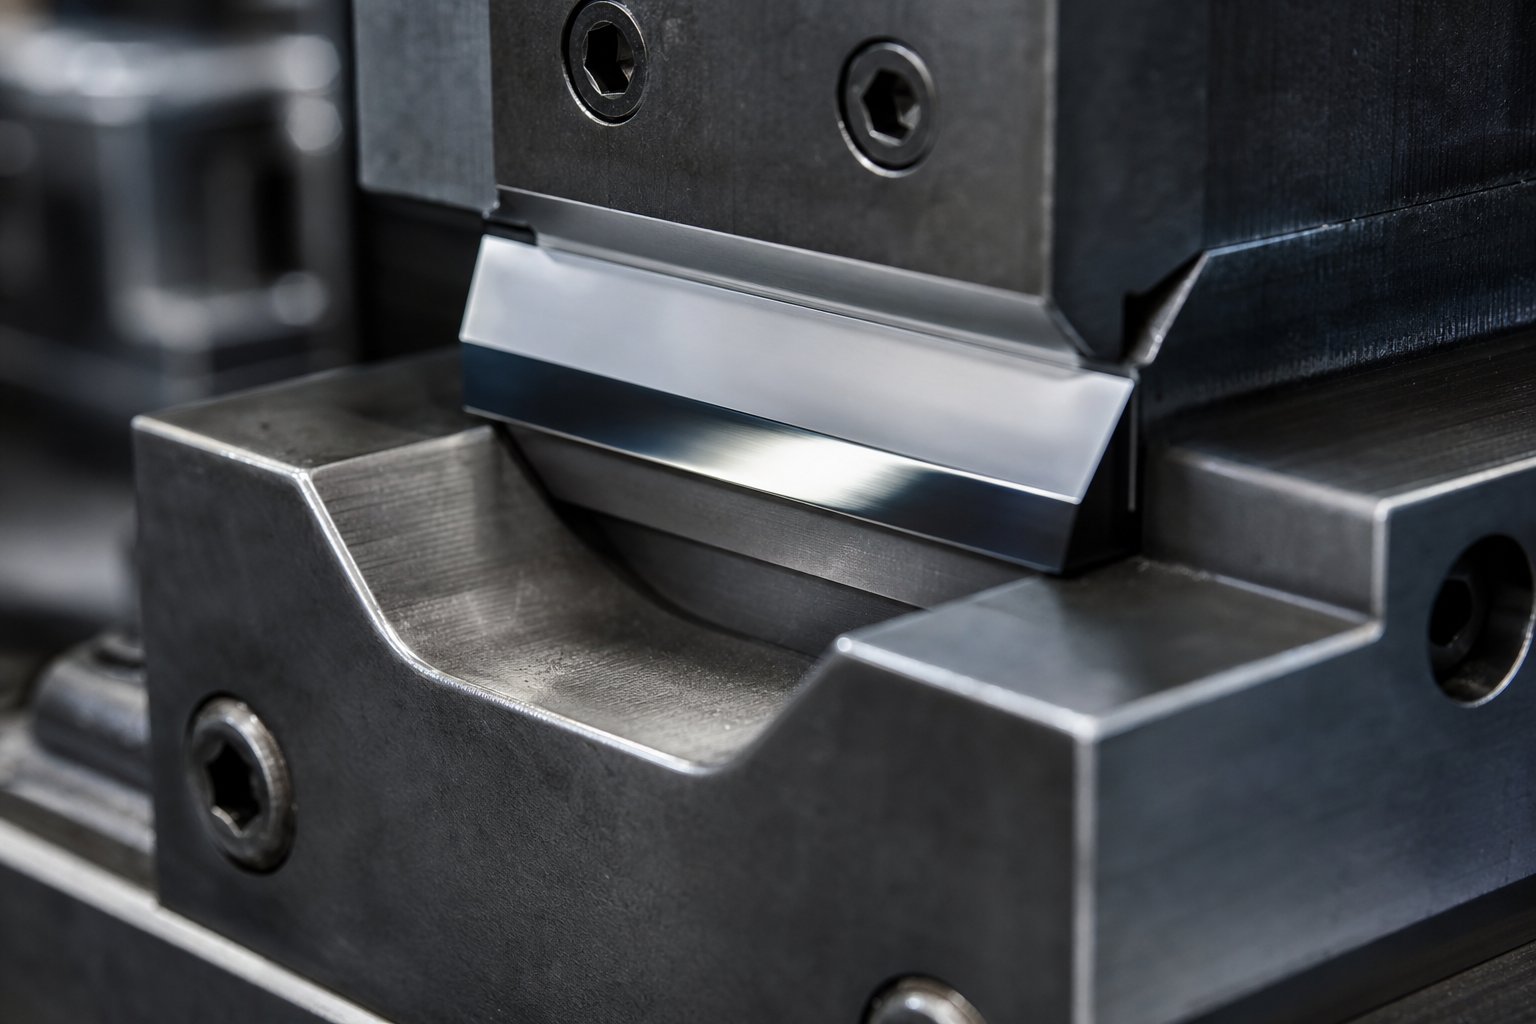
Mae marw stampio carbid yn gydrannau offer manwl gywir wedi'u gwneud o ronynnau carbid twngsten (WC) wedi'u bondio â rhwymwr cobalt (Co) trwy feteleg powdr, wedi'u peiriannu i wag, tyllu, a ffurfio dalen fetel ar lefelau caledwch sy'n llawer uwch na dur offer confensiynol.
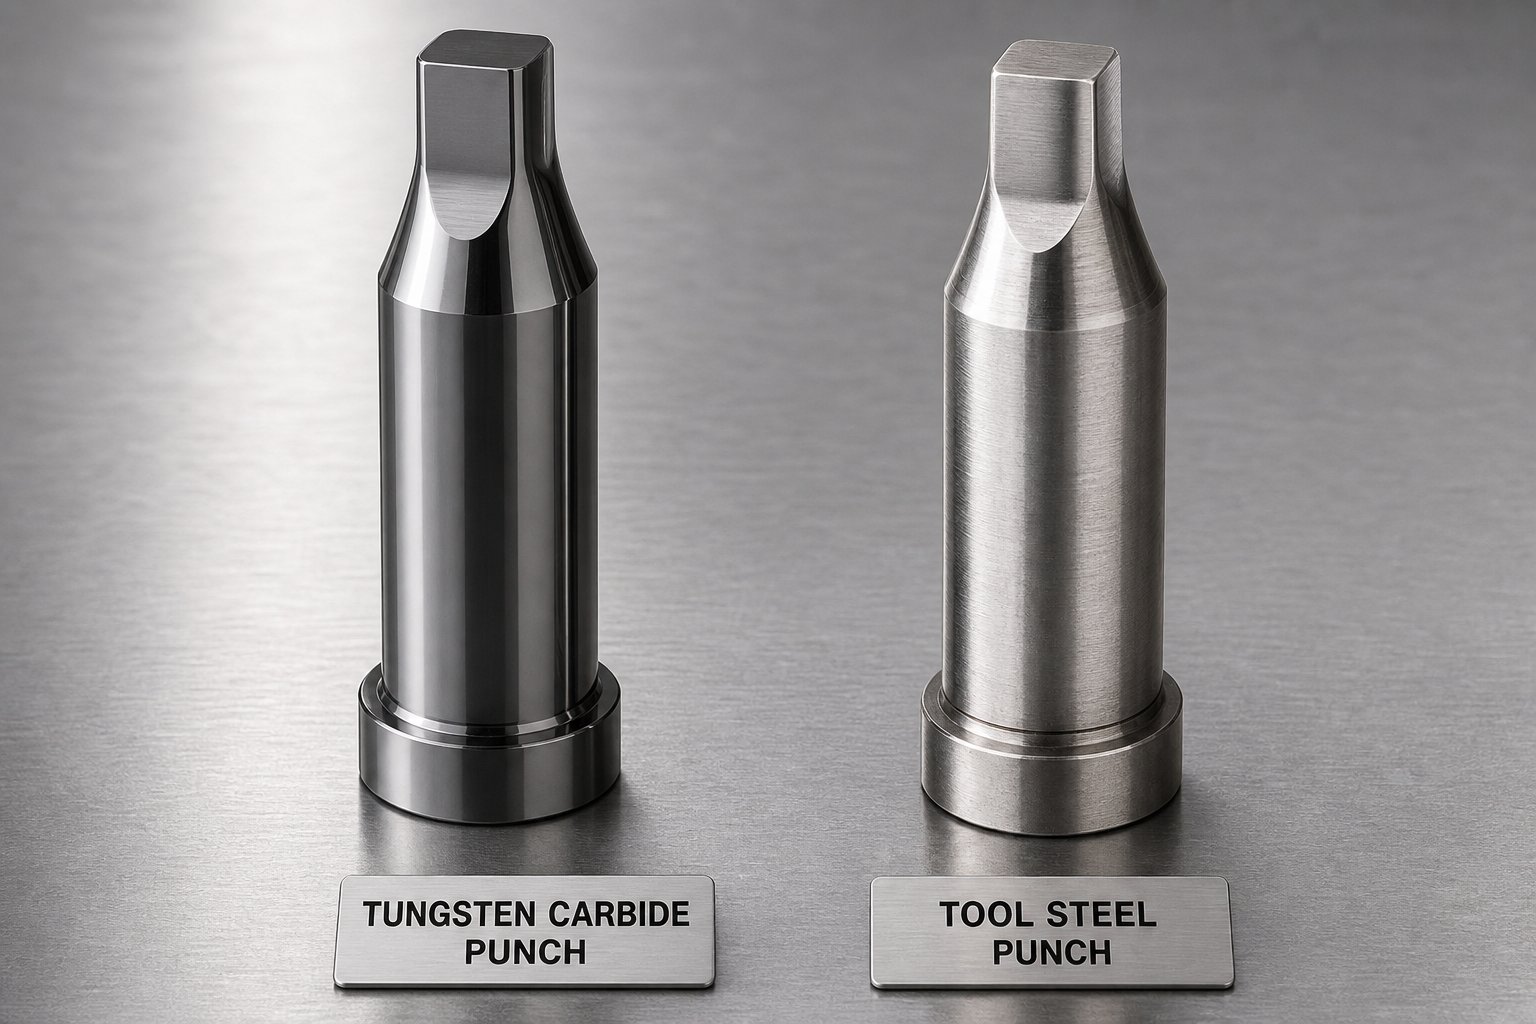
Y cyfansoddiad hwnnw sy'n gosod marw carbid ar wahân i ddur marw safonol fel D2 neu M2. Mae carbid twngsten yn darparu caledwch eithafol, fel arfer yn cyrraedd HRA 85-92, tra bod y rhwymwr cobalt yn gweithredu fel glud metelaidd gan ddal y grawn toiled caled hynny gyda'i gilydd. Y canlyniad yw deunydd sy'n gwrthsefyll traul sgraffiniol yn llawer hirach nag y gall unrhyw ddur offer wedi'i drin â gwres ei reoli.
Mae graddau cyffredin a ddefnyddir mewn cymwysiadau stampio yn cynnwys dynodiadau fel K10, K20, K30, a K40, pob un yn amrywio o ran cynnwys cobalt a strwythur grawn i weddu i wahanol ofynion gweithredol.
Pam mae Carbide yn perfformio'n well na deunyddiau marw confensiynol wrth stampio
Dychmygwch redeg marw cynyddol ar 600 strôc y funud ar lamineiddiadau dur trydanol.Dur offer yn marwyn y senario hwnnw mae angen ail-lenwi'n aml, weithiau ar ôl dim ond degau o filoedd o drawiadau. Gall marw carbid yn yr un cais redeg lawer gwaith yn hirach rhwng cyfnodau gwasanaeth oherwydd bod y deunydd yn syml yn gwrthsefyll traul ar lefel sylfaenol wahanol.
Mae'r fantais honno'n dod gyda-diffoddion masnach, serch hynny. Carbide yn brau. Mae'n costio mwy ymlaen llaw. Mae'n gofyn am oddefiannau dylunio llymach ac arferion cynnal a chadw penodol. Pan fydd y ffactorau hynny'n cael eu hanwybyddu neu eu camreoli, bydd hyd yn oed y marw carbid anoddaf yn methu'n gynamserol.
Mae'r erthygl hon yn cerdded trwy'r gadwyn benderfynu lawn, o ddewis y radd carbid gywir a dylunio marw sy'n cyfrif am freuder y deunydd, i'w cynnal yn iawn a chydnabod pan mai carbid yw'r dewis anghywir ar gyfer y swydd.
Carbide vs Offer Dur yn marw a Cyfanswm Cost Perchnogaeth
Mae gwybod bod carbid yn perfformio'n well na dur offer mewn caledwch amrwd yn un peth. Mae penderfynu a yw'n gwneud synnwyr ariannol ar gyfer eich rhediad cynhyrchu yn gwestiwn arall yn gyfan gwbl. Gall y pris ymlaen llaw ar farw carbid fod dair i ddeg gwaith yn uwch na marw dur offer tebyg, ac mae'r sioc sticer honno'n atal llawer o beirianwyr rhag edrych ymhellach. Ond mae'r gost fesul{4}}marw a'r gost fesul-rhan yn ddau rif gwahanol iawn.
Dewisiadau eraill Tool Steel a'u Cyfyngiadau mewn-Rhediadau Cyfaint Uchel
Mae'r rhan fwyaf o weithrediadau stampio yn rhagosodedig i ddur offer oherwydd eu bod yn gyfarwydd, yn fforddiadwy ac yn amlbwrpas. Mae D2, gyda'i gynnwys cromiwm carbid uchel, yn darparu ymwrthedd gwisgo sgraffiniol rhagorol ar 58-62 HRC. Mae dur cyflym M2 yn trin gwres yn well ac yn dal ymylon yn dda o dan ffrithiant. Mae A2 yn cynnig sefydlogrwydd dimensiwn yn ystod triniaeth wres, ac mae S7 yn amsugno effaith a fyddai'n cracio graddau anoddach.
Mae'r rhain yn ddeunyddiau solet. Ar gyfer-gwaith cyfaint isel, prototeipio, neu gymwysiadau gyda metelau gweithfan meddal, maent yn perfformio'n dda am ffracsiwn o gost carbid. Mae'r cyfyngiad yn ymddangos pan fyddwch chi'n graddio cyfaint. Mewn marw stampio blaengar yn rhedeg cannoedd o filoedd o gylchoedd, mae punches D2 a M2 yn gwisgo i lawr, mae burrs yn tyfu, ac mae cyfnodau regrinding yn crebachu. Mae pob regrind yn golygu amser segur, llafur sefydlu, a marw ychydig yn fyrrach. Lluoswch hwnnw ar draws marw cynyddol aml-orsaf, ac mae'r gost gronedig yn cynyddu'n gyflym.
Trothwyon Cyfaint Cynhyrchu Sy'n Cyfiawnhau Buddsoddiad Carbid
Nid oes un rhif hud lle mae carbid yn dod yn ddewis amlwg. Mae y crossover yn dibynnu ar y deunydd workpiece, marw cymhlethdod, a faint o amser segur sy'n costio eich gweithrediad yr awr. Wedi dweud hynny, mae dadansoddiad diwydiant yn gyson yn cyfeirio at gynhyrchu cyfaint canolig i uchel fel y parth elw. Os bydd angen ailosod neu adnewyddu mawr ar eich dur offer sawl gwaith yn ystod y cyfnod cynhyrchu, mae bywyd gwasanaeth hirach carbid yn dechrau amsugno'r premiwm ymlaen llaw hwnnw.
Ar gyfer marw cynyddol sy'n rhedeg deunyddiau sgraffiniol fel dur trydanol neu staen, mae'r trothwy yn gostwng hyd yn oed yn is. Po fwyaf ymosodol y mae'r darn gwaith yn gwisgo'r marw, y cyflymaf y mae carbid yn talu amdano'i hun. I'r gwrthwyneb, efallai na fydd stampio copr meddal neu alwminiwm mewn cyfeintiau cymedrol byth yn cyrraedd y pwynt croesi.
Cyfanswm Cost Perchnogaeth Dadansoddiad
Nid pris marw yw'r gymhariaeth wirioneddol. Cyfanswm cost perchnogaeth: buddsoddiad cychwynnol ynghyd â chostau ail-gronni, colledion amser segur, sgrap o offer treuliedig, ac amlder ailosod dros yr oes gynhyrchu lawn. Mae marw carbid sy'n rhedeg ddeg i ugain gwaith yn hirach na D2 cyn bod angen gwasanaeth yn lleihau'r gost marw carbid fesul rhan yn ddramatig, er ei fod yn costio pump i ddeg gwaith yn fwy ar y diwrnod cyntaf.
Dyma sut mae'r tri opsiwn mwyaf cyffredin yn cymharu ar draws y ffactorau sy'n gyrru cost mewn gwirionedd:
| Priodoledd | Carbid Twngsten | D2 Offeryn Dur | M2 Cyflymder Uchel -Dur |
|---|---|---|---|
| Ystod Caledwch Cymharol | HRA 88-92 (tua. 70+ cyfwerth â HRC) | 58-62 HRC | 60-65 HRC |
| Bywyd Die nodweddiadol | Hir (dur offer 10-20x mewn amodau tebyg) | Canolig | Canolig |
| Amlder ailgrinding | Isel | Cymedrol i Uchel | Cymedrol |
| -Ffit Cynhyrchu Cyfaint Gorau | Cyfaint uchel a rhediadau deunydd sgraffiniol | Cyfaint isel-i-gyfaint canolig; stampio cyffredinol | Cyfaint canolig; gweithrediadau gwres-dueddol |
| Cost Gymharol Ymlaen Llaw | Uchel (dur offer 3-10x) | Isel | Cymedrol |
| Cryfder / Gwrthsefyll Effaith | Is (brau dan sioc) | Da | Da |
Mae'r patrwm yn glir: nid yw carbid vs dur offer yn marw yn gwestiwn o ba ddeunydd sy'n well yn gyffredinol. Mae'n gwestiwn o ble mae eich cynhyrchiad yn eistedd ar y sbectrwm cyfaint a gwisgo.Cylchred uchel - stampio marw cynyddolmae deunyddiau sgraffiniol yn cynrychioli man melys carbid. Mae rhediadau byr ar fetelau meddal yn perthyn i D2 neu S7.
Yr hyn sy'n aml yn cael ei anwybyddu yn y dadansoddiad hwn yw dewis graddau o fewn carbid ei hun. Nid yw pob carbid twngsten yn perfformio yr un peth, a gall dewis y maint grawn anghywir neu ganran rhwymwr ar gyfer eich gweithrediad stampio penodol ddileu'r fantais hirhoedledd y gwnaethoch chi dalu premiwm i'w gael.
Dewis y Radd Carbid Cywir ar gyfer Stampio Ceisiadau
Nid yw marw carbid sy'n sglodion ar ôl 50,000 o strôc o reidrwydd yn ddiffygiol. Efallai mai dyma'r radd anghywir ar gyfer y swydd. Detholiad gradd carbid ar gyfer stampio yw lle mae hirhoedledd marw naill ai'n cael ei ymgorffori neu'n cael ei danseilio'n dawel, a dyma'r newidyn unigol sy'n cael ei anwybyddu fwyaf pan fydd peirianwyr yn nodi offer ar gyfer gweithrediadau marw a stampio blaengar.
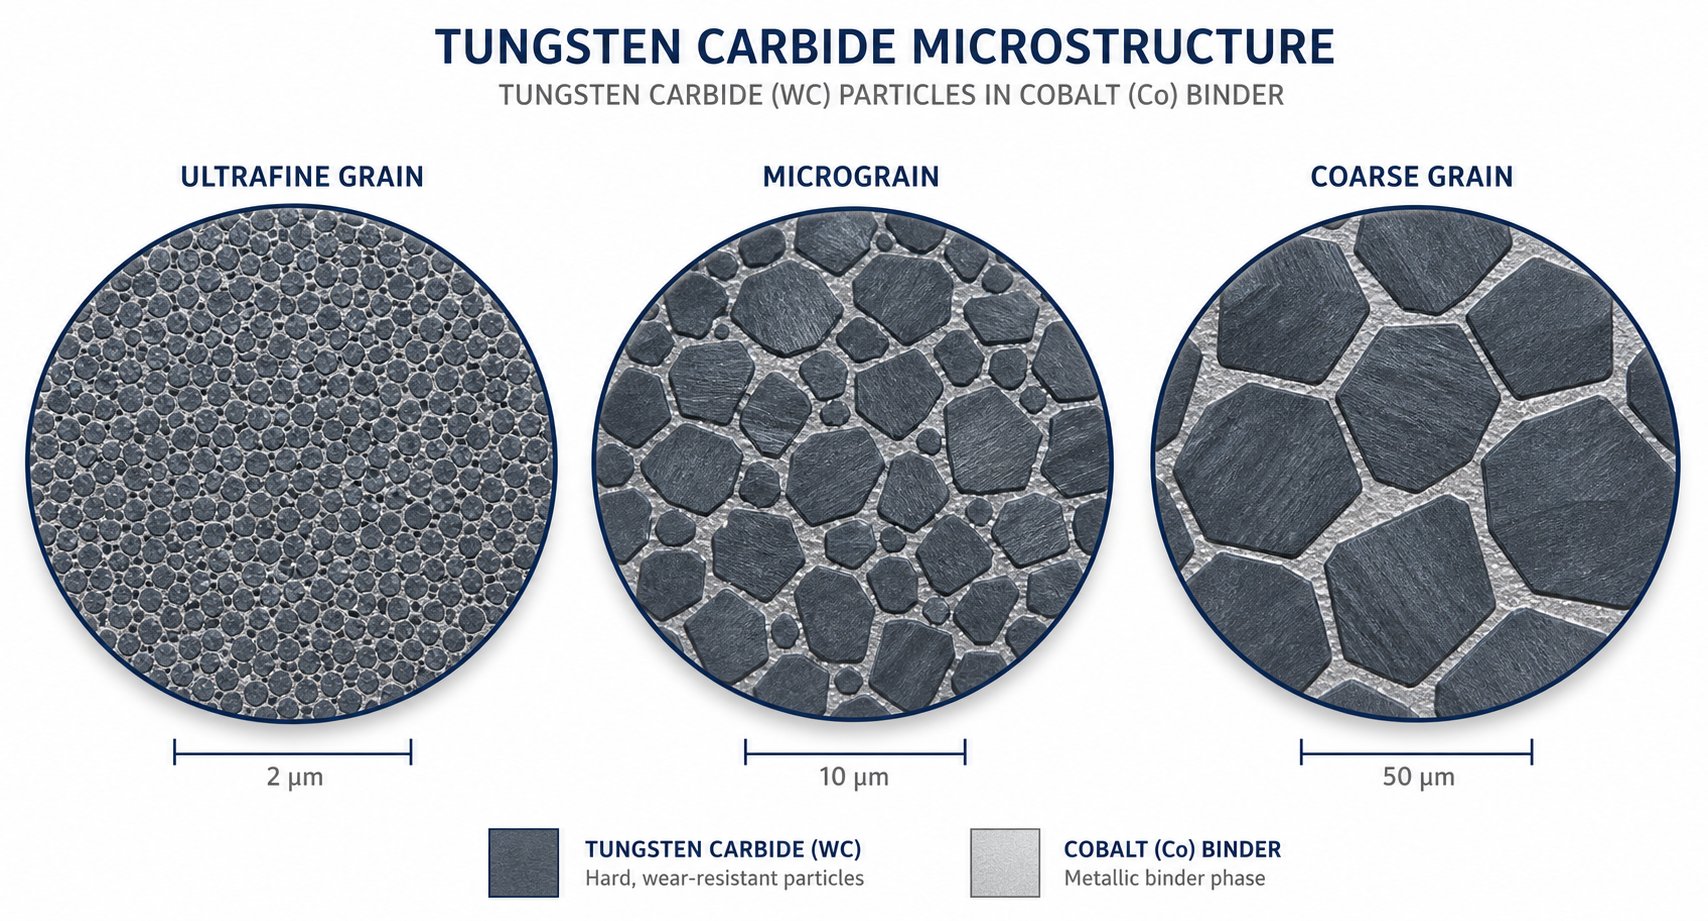
Diffinnir pob gradd marw carbid twngsten gan ddau newidyn craidd: maint grawn a chynnwys rhwymwr. Sicrhewch y cydbwysedd yn iawn, ac mae'r dis yn dal geometreg trwy filiynau o gylchoedd. Gwnewch bethau'n anghywir, a byddwch naill ai'n gweld naddu ymyl cynamserol neu draul sgraffinio cyflymach, y ddau ohonynt yn dynwared symptomau marw sydd wedi "treulio allan" pan mai diffyg cyfatebiaeth sylweddol oedd y broblem wirioneddol o'r dechrau.
Maint Grawn a Masnach Cynnwys Rhwymwr-Egluro'r Diffoddiadau
Meddyliwch am faint grawn carbid fel dimensiwn y bloc adeiladu. Mae grawn llai yn pacio'n dynnach, gan greu microstrwythur dwysach gyda mwy o galedwch ac ymylon mwy miniog y gellir eu cyflawni. Mae grawn mwy yn gadael mwy o le i'r rhwymwr cobalt ei lenwi, sy'n amsugno egni trawiad ac yn gwrthsefyll cracio.
Dyma sut mae'r dosbarthiadau grawn cyffredin yn torri i lawr yn ymarferol:
- Nano a grawn tra fân (o dan 0.5 micron):Caledwch mwyaf a miniogrwydd ymyl. Mae'r graddau hyn yn dal goddefiannau hynod dynn ac yn gwrthsefyll traul sgraffiniol yn ymosodol, ond dyma'r opsiwn mwyaf brau. Yn fwyaf addas ar gyfer blancio deunydd tenau lle mae llwythi'n gywasgol yn bennaf.
- Grawn submicron (0.5 i 0.7 micron):Cydbwysedd cryf o wrthwynebiad gwisgo a chryfder.Dengys profion diwydiantMae graddau submicron yn cefnogi ymylon torri mwy manwl a gorffeniad wyneb gwell tra'n cynnal caledwch rhesymol. Mae'r rhain yn gweithio'n dda ar draws blancio manwl gywir a ffurfio golau.
- Micrograin (0.7 i 1.3 micron):Gwell amsugno sioc ac ymwrthedd i naddu o dan lwytho ysbeidiol. Pan fydd y gweithrediad stampio'n cynnwys dirgryniad, cyswllt wedi'i dorri, neu setiau wedi'u cam-alinio ychydig, mae carbid micrograin yn goroesi amodau a fyddai'n cracio graddau manylach.
- Grawn canolig a bras (dros 1.3 micron):Y caledwch a'r ymwrthedd effaith uchaf, ond caledwch is. Mae'r graddau hyn yn ymdrin â ffurfio trwm, lluniadu dwfn, a phennawd oer lle mae'r marw yn amsugno grymoedd ochrol a chywasgol sylweddol.
Mae cynnwys rhwymwr cobalt yn dilyn rhesymeg gyfochrog. Mae canrannau rhwymwr is (yn nodweddiadol 6-10% Co) yn cynyddu caledwch oherwydd bod llai o fetel meddal rhwng y gronynnau carbid caled. Mae canrannau rhwymwr uwch (12-25% Co) yn cynyddu caledwch yn ddramatig, gan ganiatáu i'r marw ystwytho'n ficrosgopig dan effaith heb dorri.Canllawiau dewis graddaufframiwch hyn yn gyson fel dynodi eich modd methu yn gyntaf: os byddwch yn marw wedi treulio'n raddol, mae'n debygol y bydd angen graddau caletach arnoch gyda grawn mân a llai o rwymwr. Os ydyn nhw'n sglodion neu'n cracio, mae angen graddau llymach arnoch chi gyda grawn mwy bras a mwy o gobalt.
Mapio Priodweddau Carbid i Weithrediadau Stampio
Mae gwahanol weithrediadau stampio yn gosod proffiliau straen sylfaenol wahanol ar y marw. Mae dyrnu blancio yn profi sioc gywasgol uchel ar bob strôc. Mae marw sy'n ffurfio yn amsugno grymoedd ochrol wrth i ddeunydd lifo ar draws ei wyneb. Paru gradd marw carbid twngsten â'r math o lwyth gwirioneddol yw'r hyn sy'n gwahanu marw sy'n para oddi wrth un sy'n methu'n gynnar.
Dyma sut mae nodweddion gradd yn mapio i weithrediadau cyffredin:
- Blancio a thyllu:Submicron i rawn mân iawn, 6-10% cobalt. Mae'r gweithrediadau hyn yn gofyn am ymylon torri miniog sy'n gwrthsefyll talgrynnu. Mae'r llwyth yn gywasgol ac yn ailadroddus, sy'n gweddu i raddau anoddach, rhwymwr is.Canllaw cymhwyso Federal Carbideyn rhestru graddau fel FC10M (submicron) fel rhai sy'n addas ar gyfer ffurfio metel yn marw lle mae angen ymwrthedd gwisgo a chryfder cymedrol.
- Tyllu tyllau bach (cymhareb agwedd uchel):Grawn submicron, 8-12% cobalt. Mae dyrniadau bach yn wynebu risg gwyriad ochrol, felly mae ychydig o ergyd yn y cynnwys rhwymwr yn darparu'r ymwrthedd torri asgwrn sy'n atal toriadau heb aberthu llawer o fywyd ymylol.
- Ffurfio a phlygu:Micrograwn i grawn canolig, 12-15% cobalt. Mae deunydd yn llithro ar draws yr arwyneb marw o dan lwytho cywasgol a chneifio cyfun. Mae graddau llymach yn gwrthsefyll y microsglodion y mae graddau anoddach yn ei ddioddef pan fydd llif deunydd yn creu crynodiadau straen anrhagweladwy.
- Lluniadu dwfn:Graen canolig i fras, 15-25% cobalt. Mae lluniadu'n marw yn profi pwysau cyswllt parhaus, gwres ffrithiant, ac adlyniad materol. Mae graddau fel FC11 a FC13, a nodweddir gan gryfder trawiad uchel a chaledwch, yn delio â'r cyfuniad heriol o rymoedd a gynhyrchir gan weithrediadau lluniadu.
Dewis Gradd ar gyfer Marwau Cynyddol vs Cyfansawdd
Mae stampio carbid cynyddol yn marw yn ychwanegu haen arall o gymhlethdod oherwydd bod gweithrediadau lluosog yn digwydd o fewn un offeryn. Mae gorsaf wagio, gorsaf ffurfio, a gorsaf dyllu i gyd yn byw yn yr un set marw, ond mae pob un yn gofyn am briodweddau carbid gwahanol.
Dyma lle mae llawer o siopau yn gwneud camgymeriad critigol: pennu gradd carbid sengl ar draws pob gorsaf er mwyn symlrwydd. Mae'r gorsafoedd gwagio yn cael gradd sy'n rhy galed (ac yn gwisgo'n gyflymach nag sydd angen), tra bod y gorsafoedd ffurfio yn cael gradd sy'n rhy galed (a sglodion o dan lwyth ochrol). Mae'r ddwy broblem yn byrhau bywyd marw cyffredinol.
Y dull gorau yw paru'r radd â phroffil straen amlycaf pob gorsaf. Mae gorsafoedd gwagio a thyllu yn elwa o raddau rhwymwr submicron, isel sydd wedi'u hoptimeiddio ar gyfer cadw ymyl. Mae gorsafoedd ffurfio a lluniadu yn perfformio'n well gyda graddau grawn micro neu ganolig sy'n cario cynnwys cobalt uwch ar gyfer gwrthsefyll sioc. Mae'r strategaeth aml-radd hon yn costio ychydig yn fwy mewn gwaith manyleb cychwynnol, ond mae'n dileu'r broblem gyswllt wan lle mae methiant cynamserol un orsaf yn gorfodi'r marw cyfan all-lein ar gyfer gwasanaeth.
Mae marw cyfansawdd, sy'n perfformio sawl llawdriniaeth ar yr un pryd mewn un strôc, yn gyffredinol yn ffafrio gradd cyfaddawdu, fel arfer carbid submicron gyda rhwymwr cymedrol (10- 12% Co) sy'n cydbwyso eglurder ymyl gyda digon o wydnwch i drin y llwytho cyfunol. Mae'r cyfaddawd yn dderbyniol oherwydd mae marw cyfansawdd yn cael ei ddefnyddio fel arfer ar gyfer geometregau symlach lle nad oes un orsaf yn wynebu llwythi ffurfio eithafol.
Mae dewis gradd yn gosod y nenfwd ar gyfer pa mor hir y gall eich marw bara. Ond bydd hyd yn oed gradd carbid sy'n cyfateb yn berffaith yn tanberfformio os nad yw'r dyluniad marw yn cyfrif am gyfyngiadau mecanyddol carbid, yn enwedig ei anoddefiad ar gyfer straen tynnol a llwytho ochrol.
Dyluniad Die Blaengar gyda Mewnosodiadau Carbide
Nid yw anoddefiad Carbide ar gyfer llwytho ochrol a straen tynnol yn rheswm i'w osgoi wrth ddylunio stampio marw blaengar. Mae'n rheswm i ddylunio'n wahanol. Gall marw prog wedi'i adeiladu o amgylch dur offer amsugno rhywfaint o flêr o ran clirio, aliniad a geometreg. Mae marw wedi'i adeiladu gyda chydrannau carbid yn cosbi pob llwybr byr. Mae'r penderfyniadau peirianyddol a wneir yn ystod y cam dylunio naill ai'n harneisio ymwrthedd traul eithafol carbid neu'n amlygu ei freuder ar y rhediad cynhyrchu cyntaf.
Pwnsh{0}}i-Gyflawni Clirio Marw a Goddefgarwch
Dyrnu carbid a chlirio marw yw lle mae dylunwyr yn cael y mwyaf a'r risg fwyaf ar yr un pryd. Oherwydd y gall carbid fod yn seiliedig ar oddefiannau o plws neu finws 0.0001 modfedd ar ddiamedr, mae cliriadau tynnach yn dod yn gyraeddadwy yn gorfforol o gymharu â dur offer. Mae'r trachywiredd hwnnw'n cyfateb i ymylon cneifio glanach, llai o uchder burr, a gwell ansawdd rhan yn syth oddi ar y stribed.
Ond mae clirio tynnach yn golygu llwyth ochrol uwch ar y punch yn ystod echdynnu. Mae dur offer yn ystwytho o dan y llwyth hwnnw. Toriadau carbid. Mae clirio annigonol yn canolbwyntio straen plygu yn y shank dyrnu, sef yr union fodd methiant sy'n dinistrio offer carbid yn gyflymach nag y byddai gwisgo sgraffiniol erioed. Nid yw clirio gormodol yn ddiniwed chwaith. Mae'n cynhyrchu ymyl wedi'i dynnu yn hytrach nag ymyl wedi'i gneifio ac yn achosi i'r dyrnu chwilio am ganolfan ar bob strôc, gan gyflwyno llwytho blinder cylchol.
Mae'r cliriad cywir yn dibynnu ar drwch deunydd workpiece a chryfder tynnol, a dylid ei nodi'n benodol ar y lluniad marw yn hytrach na'i adael i arfer siop rhagosodedig. Fel egwyddor gyffredinol, mae cliriadau carbid ar gyfer blancio yn dynnach na'r hyn sy'n cyfateb i ddur offer, ond mae'r ffenestr yn gulach. Mae llai o le i fod yn anghywir.
Cyfyngiadau Trwch Tunelledd a Deunydd ar gyfer Carbide
Mae pob gweithrediad stampio yn cynhyrchu sioc. Mae carbid yn amsugno sioc gywasgol yn dda ond nid yw'n goddef bron unrhyw straen tynnol na phlygu cyn hollti. Mae'r realiti hwn yn gosod cyfyngiadau caled ar yr hyn y gall cydrannau carbid eu trin o fewn marw cynyddol.
Trwch deunydd yw'r cyfyngiad mwyaf uniongyrchol. Mae angen mwy o rym i gneifio ar stoc mwy trwchus, sy'n cynyddu cydrannau ochrol a thynnol y llwyth sydd ar flaen y gad. Mae deunyddiau darn gwaith cryfder uchel yn gwaethygu'r broblem. Mae tyllu dyrnu copr meddal 0.020-modfedd yn wynebu proffil straen sylfaenol wahanol na'r un geometreg torri dur di-staen 0.060-modfedd, hyd yn oed ar ganrannau clirio union yr un fath.
Mae gofynion tunelledd hefyd yn rhyngweithio â deinameg y wasg. Mae lleihau strôc marw yn lleihau cyflymder hwrdd, sy'n golygu bod llai o sioc a dirgryniad yn cael ei drosglwyddo i gydrannau carbid ar bob cylchred. Mae'r egwyddor dylunio yn syml: os na allwch leihau'r tunelledd gofynnol, gostyngwch y strôc a newidiwch y darnau torri fel nad ydynt i gyd yn ymgysylltu ar yr un pryd. Mae hynny'n dosbarthu sioc ar draws cylch y wasg yn hytrach na'i ganolbwyntio mewn un eiliad.
Mae radii cornel ar punches carbid yn haeddu sylw arbennig yma. Mae corneli mewnol heb unrhyw radiws penodol yn gweithredu fel safleoedd cychwyn crac dan lwyth. Mae arbenigwyr geometreg yn nodi nad yw cornel fewnol radiws sero ar ddyrnu carbid bron byth yn ateb cywir, waeth beth fyddai'r geometreg rhan stampiedig yn galw amdano fel arall. Mae hyd yn oed radiysau cymysg bach ar drawsnewidiadau shank yn gwella bywyd dyrnu yn sylweddol lle mae unrhyw rym ochrol yn bodoli.
Adeiladwaith Die Hybrid gyda Mewnosodiadau Carbide
Nid yw pob gorsaf mewn dis cynyddol yn wynebu'r un gofynion traul. Mae gorsafoedd gwag a thyllu sy'n cysylltu â deunydd sgraffiniol ar bob strôc yn diraddio gyflymaf. Mae gorsafoedd segur, gorsafoedd peilot, a rhai gorsafoedd ffurfio yn gweld llawer llai o draul. Mae dylunio'r marw cyfan mewn carbid fel arfer yn anghyfiawn yn economaidd ac yn wrthgynhyrchiol yn fecanyddol, gan fod gorsafoedd ffurfio yn aml yn elwa o gadernid uwch offer dur.
Mae'r dull hybrid, a elwir yn ddyluniad marw mewnosod carbid, yn gosod cydrannau carbid dim ond lle maent yn ennill eu premiwm: gorsafoedd torri traul uchel a fyddai fel arall angen eu hail-lenwi'n aml. Mae dur offer yn trin gorsafoedd lle mae llwythi trawiad yn dominyddu neu lle rhagwelir newidiadau geometreg yn ystod datblygiad. Mae hyn yn cydbwyso bywyd marw, cost, a defnyddioldeb.
Wrth nodi mewnosodiadau carbid o fewn marw cynyddol, dylai peirianwyr ddilyn dilyniant bwriadol sy'n cyfrif am gyfyngiadau mecanyddol carbid ar bob cam:
- Nodi pa orsafoedd sy'n profi'r gyfradd draul uchaf yn seiliedig ar ddata hanesyddol neu sgraffiniad deunydd workpiece.
- Cadarnhewch y gall y geometreg ym mhob gorsaf ymgeisio gynnwys radiws cornel lleiaf carbid a gofynion trawstoriad heb greu pwyntiau crynodiad straen.
- Dewiswch y radd carbid priodol ar gyfer pob gorsaf yn seiliedig ar y proffil straen amlycaf: graddau grawn caletach, manach ar gyfer blancio; graddau llymach, mwy garw ar gyfer unrhyw orsaf gyda llwytho ochrol.
- Nodwch dyrnu{0}}i- glirio marw fesul gorsaf yn seiliedig ar drwch a deunydd y gweithfan, gan ei ddogfennu'n benodol ar y lluniad marw.
- Dyluniwch y mowntio mewnosod fel bod arwynebau eistedd yn wastad ac yn sefydlog, gan atal siglo sy'n canolbwyntio llwyth ar bwyntiau uchel yn ystod yr effaith.
- Gwiriwch fod tunelledd y wasg, strôc marw, a lifft stribed yn cael eu lleihau i gyfyngu ar y dirgryniad a'r sioc a drosglwyddir i gydrannau carbid.
- Ymgorfforwch nodweddion poka{0}}yoke fel na ellir gosod mewnosodiadau yn ôl neu wyneb i waered yn ystod gwaith cynnal a chadw, gan ddileu gwallau ailosod sy'n achosi toriad uniongyrchol.
Mae'r dilyniant hwn yn blaenoriaethu atal methiant dros optimeiddio perfformiad. Mae mewnosodiad carbid sy'n goroesi'n ddibynadwy bob amser yn perfformio'n well na'r un sy'n darparu rhannau perffaith am wythnos cyn cracio.
Hyd yn oed gyda dyluniad delfrydol, serch hynny, mae carbid yn marw wrth gynhyrchu yn diraddio yn y pen draw. Y cwestiwn yw sut y maent yn diraddio, oherwydd bod y mecanwaith gwisgo yn pennu a fyddai addasiad proses, newid cotio, neu radd wahanol wedi ymestyn bywyd marw yn sylweddol.
Mecanweithiau Gwisgo Sy'n Byrhau Bywyd Carbide Die
Mae marw carbid sy'n methu'n gynnar bob amser yn dweud wrthych pam, os ydych chi'n gwybod beth i chwilio amdano. Mae'r patrwm diraddio ar yr arwynebau gweithio yn datgelu pa fecanwaith sy'n gwneud y difrod, ac mae pob mecanwaith yn pwyntio at wraidd gwahanol yn eich proses. Mae trin pob dull methiant marw carbid yr un ffordd, dyweder, trwy ail-gronni a rhoi'r marw yn ôl yn y gwasanaeth, yn gwarantu y bydd y broblem yn ailadrodd. Mae nodi'r mecanweithiau traul marw carbid penodol wrth chwarae yn caniatáu ichi dargedu'r achos gwirioneddol yn hytrach na'i symptomau yn unig.
Mae pedwar mecanwaith sylfaenol yn cyfrif am y mwyafrif helaeth o wisgo cynamserol mewn cymwysiadau stampio carbid: gwisgo sgraffiniol, gwisgo gludiog, cracio blinder, a sioc thermol. Maent yn aml yn gorgyffwrdd, ond mae un fel arfer yn dominyddu. Cydnabod pa un sy'n gyrru'ch diraddiad marw yw'r gwahaniaeth rhwng atgyweiriad wedi'i dargedu a gêm ddyfalu ddrud.
Gwisgo Sgraffinio a Gludiol mewn Carbide Dies
Gwisgo sgraffiniol yw'r mecanwaith mwyaf syml. Mae cynhwysiant caled, graddfa, neu gronynnol yn y deunydd wedi'i stampio yn gweithredu fel papur tywod yn llusgo ar draws yr arwyneb marw ar bob strôc. Mae gweithrediadau stampio blaengar dur carbon yn arbennig o agored i niwed pan fydd y stribed yn cario haenau graddfa melin neu ocsid. Mae laminiadau dur trydanol, gyda'u cynnwys silicon a haenau arwyneb caled, hefyd yn cyflymu diraddio sgraffiniol yn gyflym.
Yr hyn sy'n digwydd ar y lefel ficrostrwythurol yw colli deunydd cynyddol. Mae gronynnau caled yn y darn gwaith yn gougio allan neu'n rhyddhau grawn carbid unigol o'r matrics rhwymwr. Mae Federal Carbide yn nodi bod gwisgo sgraffiniol yn cynrychioli colled cynyddol o ddeunydd ar wyneb y carbid oherwydd llithro neu rwbio cydran paru neu ddeunydd gwaith drosto. Mae'r gyfradd yn dibynnu ar y pwysau cyswllt a chaledwch y sgraffiniol o'i gymharu â'r wyneb carbid. Byddwch yn sylwi ar y modd hwn yn weledol fel datblygiad tir llyfn, traul unffurf ar hyd ymylon torri, talgrynnu graddol o nodweddion miniog blaenorol, ac ymddangosiad caboledig neu lapio ar ardaloedd cyswllt.
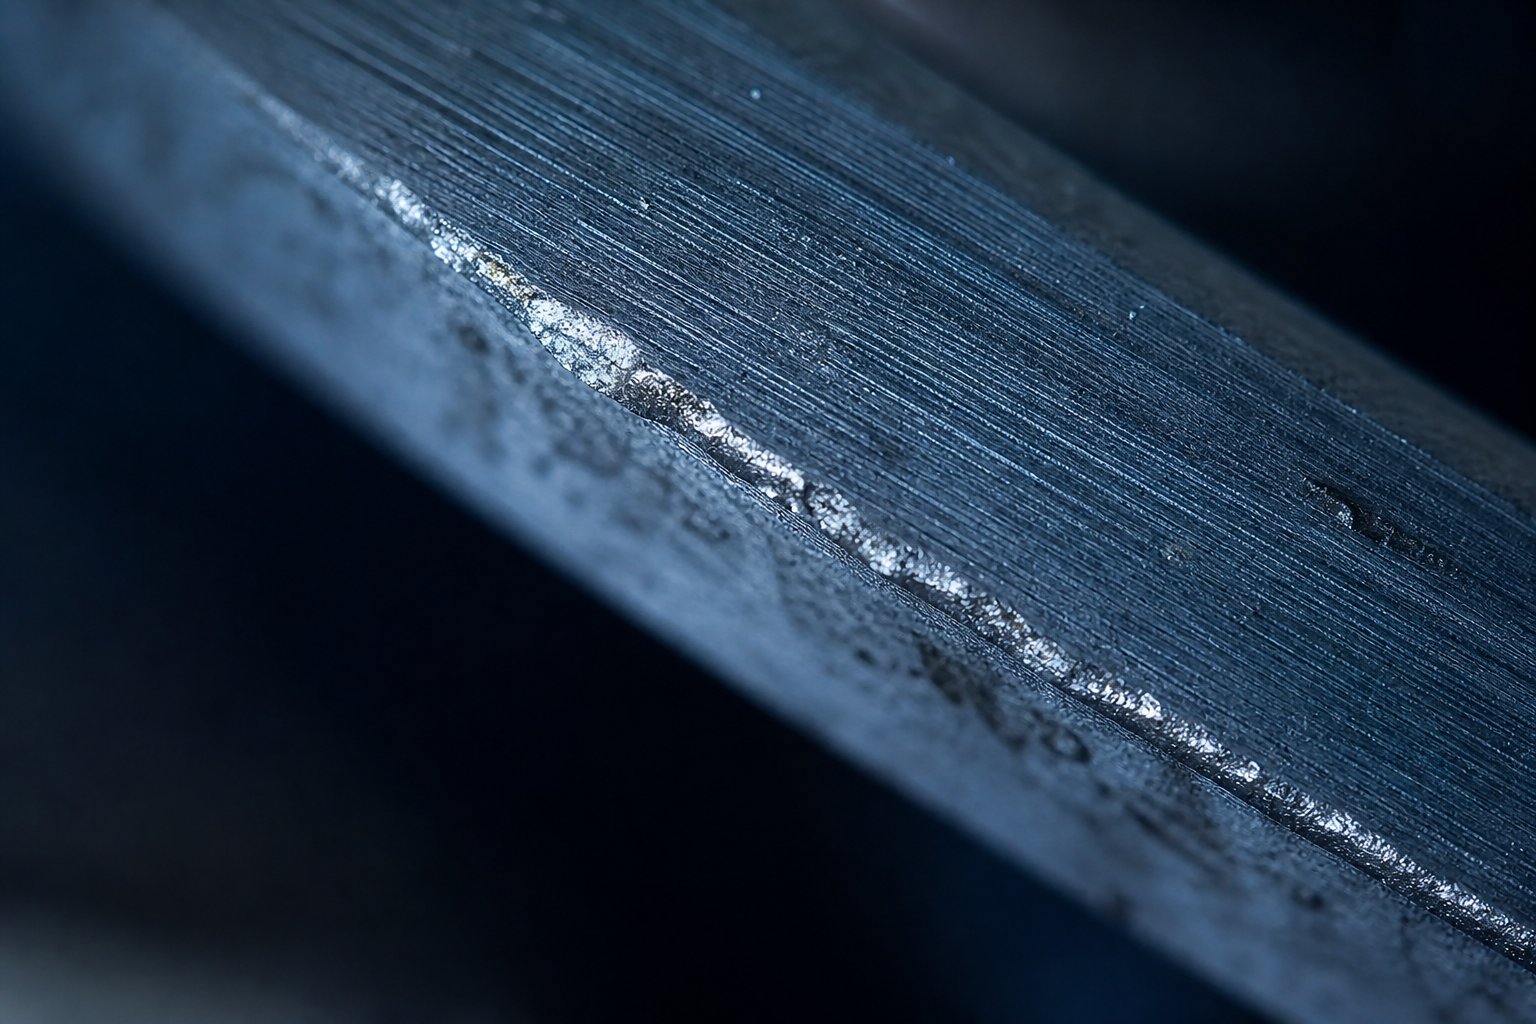
Mae gwisgo gludiog, a elwir yn gyffredin yn galling, yn anifail gwahanol. Mae'n digwydd pan fydd deunydd y darn gwaith yn bondio i'r wyneb marw o dan wres a phwysau stampio. Mae dur di-staen ac alwminiwm yn enwog am yr ymddygiad hwn. Mae ffrithiant uchel mewn mannau cyswllt yn cynhyrchu digon o dymheredd a phwysau lleol i achosi weldio micro rhwng y gweithle a'r wyneb marw. Mae deunydd yn trosglwyddo, yn cronni, ac yn y pen draw yn rhwygo i ffwrdd, gan dynnu darnau o wyneb y carbid ag ef.
Mae llofnod gweledol y galling yn ddigamsyniol: deunydd afreolaidd yn cronni ar yr wyneb marw, arwynebau garw neu bydew lle mae deunydd a drosglwyddwyd wedi rhwygo i ffwrdd, a marciau sgorio sy'n dilyn cyfeiriad llif y deunydd. Yn wahanol i ddilyniant llyfn gwisgo sgraffiniol, mae difrod gludiog yn edrych yn dreisgar ac yn anwastad.
Moddau Cracio Blinder a Methiant Sioc Thermol
Mae cracio blinder yn datblygu'n araf ac yn methu'n sydyn. Mae pob strôc yn y wasg yn llwytho ac yn dadlwytho'r gydran carbid. Dros gannoedd o filoedd o gylchoedd, mae craciau microsgopig yn cnewyllo mewn mannau crynhoi straen, corneli, trawsnewidiadau sydyn, neu ddiffygion arwyneb. Mae'r craciau hyn yn lluosogi'n gynyddol gyda phob cylch llwyth nes cyrraedd hyd critigol, ac ar yr adeg honno mae'r crac yn rhedeg trwy'r gydran ac yn cynhyrchu hollt trychinebus.
Beth sy'n cyflymu blinder mewn carbid? Unrhyw beth sy'n cynyddu'r elfen straen tynnol neu blygu: tunelledd gormodol, dyrnu annigonol-i-farwoli'r clirio, gosodiadau gwasg wedi'u cam-alinio, neu ddileu digwyddiadau cambwydo sy'n berthnasol oddi ar-lwyth yr echelin. Mae gweithrediadau marw cynyddol sy'n rhedeg ar gyfraddau strôc uchel yn gwaethygu'r broblem oherwydd bod y marw yn cronni cylchoedd llwyth yn gyflymach. Yn weledol, mae blinder yn amlygu ei hun fel craciau mân, cyfochrog yn aml, yn ymestyn o ymylon neu gorneli. Yn y camau cynnar, efallai y byddwch yn sylwi ar sglodion bach neu asglodion ar drawsnewidiadau ymyl cyn torri asgwrn yn llwyr.
Sioc thermol yw -cyfnither blinder cynnar. Mae gan carbid wrthwynebiad sioc thermol cymharol wael, ac mae newidiadau tymheredd sydyn yn aml yn cynhyrchu methiant gan gracio thermol. Mewn - stampio cyflym, mae'r arwyneb marw yn cynhesu yn ystod pob strôc o ffrithiant a chyswllt gweithfan, yna'n oeri'n gyflym rhwng strôc neu pan fydd oerydd / iraid yn cysylltu â'r arwyneb poeth. Mae'r seiclo thermol hwnnw'n creu ehangiad-contractio yn pwysleisio na all y strwythur carbid anhyblyg ymdopi â phlastig.
Mae craciau thermol yn ymddangos fel rhwydwaith o graciau mân, â bylchau rhyngddynt, weithiau'n debyg i batrwm gwallgofrwydd ar arwyneb ceramig. Maent fel arfer yn pelydru o ymylon y dis ac yn dyfnhau dros amser, gan achosi deunydd i ollwng rhyngddynt yn y pen draw. Mae cyflymder strôc uchel, iro annigonol, ac oeri torri i gyd yn cyflymu'r mecanwaith hwn.
Dangosyddion Arolygu Gweledol ar gyfer Pob Math o Weddill
Nid oes gan bersonél siop sy'n marw fynediad at ficrosgopau neu ddadansoddiadau labordy bob amser yn ystod ffenestri cynnal a chadw sydd wedi'u hamserlennu. Yn ffodus, mae pob mecanwaith gwisgo yn gadael ôl bys gweledol amlwg y gellir ei adnabod â loupe neu hyd yn oed y llygad noeth, ar yr amod eich bod yn gwybod pa batrymau i edrych amdanynt.
Mae’r tabl isod yn mapio pob mecanwaith i’w sbardunau gweithredol, sut olwg sydd arno yn ystod arolygiad, a beth allwch chi ei wneud yn ei gylch:
| Mecanwaith Gwisgo | Achosion Sylfaenol | Arwyddion Gweledol | Gwrthfesurau a Argymhellir |
|---|---|---|---|
| Gwisgo Sgraffinio | Cynnwys caled yn workpiece; graddfa felin; haenau sgraffiniol ar stribed; pwysedd cyswllt uchel | Tiroedd traul llyfn, unffurf; talgrynnu ymyl graddol; arwynebau cyswllt caboledig neu lapio | Newid i{0}}grawn feinach,-gradd carbid rhwymwr is; gwella glanhau stribedi; gwirio manyleb deunydd sy'n dod i mewn |
| Gwisgo Gludydd (Galling) | Stampio dur gwrthstaen, alwminiwm, neu ddeunyddiau eraill sy'n dueddol o adlyniad; iro annigonol; tymheredd arwyneb marw uchel | Adeiladu deunydd afreolaidd ar wyneb marw; tyllu lle rhwygo deunydd a drosglwyddwyd i ffwrdd; sgorio i gyfeiriad llif deunydd | Gwneud cais TiN neu cotio CrN; sgleinio arwynebau marw i leihau garwedd; cynyddu iro; lleihau cyflymder y wasg |
| Cracio Blinder | Llwytho cylchol ar gyfrif strôc uchel; crynodiadau straen ar gorneli miniog; tunelledd gormodol; camlinio | Craciau cyfochrog mân yn ymledu o ymylon neu gorneli; sglodion bach neu asglodion wrth drawsnewid; toriad trychinebus yn y pen draw | Ychwanegu radii cornel i godwyr straen; lleihau tunelledd neu ymgysylltiad dyrnu syfrdanol; newid i{0}}radd rhwymwr uwch i wella caledwch |
| Sioc Thermol | Cyflymder strôc uchel; cylchoedd gwresogi/oeri cyflym; iro anghyson; cais oerydd torri ar draws | Rhwydwaith o graciau patrwm mân; craciau rheiddiol agos-o'r ymylon; asglodi rhwng llinellau crac | Lleihau cyfradd strôc; cymhwyso iro cyson; defnyddio{0}}gradd grawn brasach gyda gwrthiant sioc thermol uwch; osgoi cyswllt sydyn oerydd ar arwynebau poeth |
Y tecawê hollbwysig yma yw bod pob mecanwaith yn galw am gamau unioni gwahanol. Mae ail-grindio yn trwsio symptom traul sgraffiniol dros dro, ond nid yw'n gwneud dim i farw sy'n methu oherwydd sioc thermol. Mae gosod gorchudd yn datrys carlamu ond ni fydd yn atal cracio blinder a achosir gan glirio gormodol. Paru'r gwrthfesur â'r modd methiant gwirioneddol yw'r hyn sy'n gwahanu siopau sy'n cael bywyd marw llawn oddi wrth y rhai sy'n disodli offer wrth ailadrodd.
Wrth gwrs, mae haenau yn dal i ymddangos fel gwrthfesur yn y fframwaith hwn, ac am reswm da. Mae triniaethau wyneb yn cynrychioli un o'r strategaethau mwyaf effeithiol, a'r rhai nas defnyddir fwyaf, ar gyfer ymestyn perfformiad marw carbid yn yr amodau penodol lle mae gwisgo gludiog a sgraffiniol yn dominyddu.
Triniaethau a Haenau Arwyneb ar gyfer Perfformiad Die Estynedig
Mae carbid eisoes yn un o'r deunyddiau marw anoddaf sydd ar gael. Felly pam ychwanegu gorchudd ar ei ben? Oherwydd nid yw caledwch yn unig yn datrys pob problem gwisgo. Pan mai cronni gludiog, gwres ffrithiant, neu ocsidiad arwyneb yw'r prif yrwyr methiant, mae cotio PVD tenau yn newid y rhyngweithio arwyneb rhwng y marw a'r darn gwaith heb newid cryfder craidd y swbstrad carbid. Meddyliwch amdano fel ychwanegu croen arbenigol sy'n trin y cemeg cyswllt tra bod y carbid oddi tano yn trin y llwyth strwythurol.
Ar gyfer gweithrediadau stampio blaengar OEM sy'n rhedeg dur di-staen, alwminiwm, neu ddeunyddiau stribed wedi'u gorchuddio, gall haenau marw carbid ymestyn cyfnodau gwasanaeth yn ddramatig trwy ymosod ar y mecanwaith penodol, galling, sy'n cyflymu diraddio marw yn y cymwysiadau hynny. Nid yw'r gorchudd yn gwneud y marw yn galetach mewn swmp. Mae'n gwneud yr arwyneb yn fwy llithrig, yn fwy anadweithiol yn gemegol, ac yn llai tueddol o gael micro-weldio gyda'r darn gwaith.
Cymharu haenau TiN, TiCN, a CrN
Mae tri gorchudd PVD yn dominyddu cymwysiadau marw stampio, pob un wedi'i optimeiddio ar gyfer gwahanol amodau:
TiN (Titaniwm Nitrid)yw'r cotio a ddefnyddir fwyaf ac adnabyddadwy, y gellir ei adnabod gan ei liw aur. Mae'n cyflawnicaledwch uchel, ymwrthedd gwisgo uchel, a gwrthiant ocsideiddio, gan ei wneud yn addas ar gyfer -amddiffyniad marw cyffredinol. Mae stampio wedi'i orchuddio â tin yn marw yn perfformio'n dda ar draws gorchuddion dur ysgafn a dur carbon canolig, lle mae gostyngiad ffrithiant cymedrol a chaledwch wyneb gwell yn ymestyn oes ymyl heb fod angen cemeg arbenigol. Mae ei nenfwd tymheredd gweithredu, tua 500-600 gradd Celsius, yn cyfyngu ar ei effeithiolrwydd mewn gweithrediadau cyflym lle mae ffrithiant yn cynhyrchu gwres sylweddol.
TiCN (Titanium Carbonitride)yn adeiladu ar sylfaen TiN trwy ychwanegu carbon at y strwythur cotio. Y canlyniad yw straen mewnol is, caledwch uwch, a lubricity gwell o'i gymharu â TiN syth. Mae'r cyfernod ffrithiant is hwnnw'n gwneud TiCN yn arbennig o effeithiol wrth stampio deunyddiau sy'n dueddol o lynu, fel aloion dur di-staen ac alwminiwm. Mae gweithrediadau stampio metel blaengar HVAC, sy'n aml yn prosesu stribedi galfanedig a di-staen, yn elwa ar gyfuniad TiCN o ymwrthedd adlyniad a gwydnwch mecanyddol.
CrN (Cromium Nitrid)yn cymryd agwedd wahanol yn gyfan gwbl. Yn hytrach na gwneud y mwyaf o galedwch, mae CrN yn darparu lubricity cryf a gwrthiant tymheredd uchel gydag ymwrthedd cyrydiad rhagorol. Dyma'r dewis ar gyfer cymwysiadau stampio cynyddol copr, lle mae tueddiad copr i lynu ac adeiladu ar arwynebau marw yn achosi dirywiad cyflym mewn offer heb ei orchuddio. Mae ansefydlogrwydd cemegol CrN i fetelau anfferrus yn ei wneud yn y gorchudd rhwystr a ffafrir ar gyfer marw sy'n prosesu stribedi copr, pres ac efydd.
Dyma sut mae'r tri gorchudd hyn yn cymharu ar draws y dimensiynau sydd bwysicaf ar gyfer stampio detholiad marw:
| Cotio Eiddo | TiN (Titaniwm Nitrid) | TiCN (Titanium Carbonitride) | CrN (Cromium Nitrid) |
|---|---|---|---|
| Ymwrthedd Adlyniad | Cymedrol | Uchel | Uchel Iawn (yn enwedig an-fferrus) |
| Amrediad Tymheredd Gweithredu | Hyd at ~ 500-600 gradd | Hyd at ~ 400-500 gradd | Hyd at ~700 gradd |
| -Deunyddiau Fit Stampio Gorau | Dur ysgafn,{0}}dur carbon canolig, -blancio pwrpas cyffredinol | Dur di-staen, alwminiwm, dur galfanedig | Amgylcheddau sy'n dueddol o gopr, pres, efydd, cyrydiad |
| Lleihau Ffrithiant | Cymedrol | Uchel | Uchel |
| Cost Cymharol | Isel (cost PVD gwaelodlin) | Cymedrol | Cymedrol i Uchel |
| Trwch nodweddiadol | 1-5 micron | 1-4 micron | 1-5 micron |
Pan fydd Haenau yn Cyfiawnhau'r Buddsoddiad Ychwanegol
Nid yw haenau bob amser yn angenrheidiol. Os yw eich carbid yn marw yn stampio dur ysgafn mewn cyfeintiau cymedrol ac mae traul yn symud ymlaen yn raddol trwy sgraffiniad arferol, bydd carbid heb ei orchuddio â'r dewis gradd cywir yn cyflawni ei fywyd gwasanaeth disgwyliedig llawn. Mae'r cotio yn ychwanegu cost heb fynd i'r afael â'r mecanwaith methiant dominyddol.
Mae haenau yn ennill eu buddsoddiad pan fo amodau penodol yn bodoli:
- Adlyniad-deunyddiau workpiece dueddol:Mae dur di-staen, alwminiwm, ac aloion copr yn cynhyrchu bustl na all unrhyw galedwch carbid ei atal. Mae haenau yn creu rhwystr cemegol a ffisegol sy'n atal y micro-weldio cyn iddo ddechrau.
- rhediadau cynhyrchu cyfaint uchel:Mae'r gost cotio yn sefydlog fesul cais, ond mae'r budd yn lluosi â phob strôc ychwanegol. Ar farw cynyddol sy'n rhedeg miliynau o gylchoedd, mae hyd yn oed gwelliant canrannol cymedrol mewn bywyd marw yn golygu arbedion sylweddol mewn amser ail-gronni ac amser segur.
- Mynediad iro annigonol:Mae rhai geometregau marw neu amodau stribed yn ei gwneud hi'n anodd darparu iraid cyson. Mae gorchudd ffrithiant isel yn gwneud iawn yn rhannol am iro anghyson yn rhyngwyneb y gweithle.
- Gofynion gorffeniad wyneb tynn ar rannau wedi'u stampio:Mae marw wedi'i orchuddio yn cynnal arwynebau cyswllt llyfnach yn hirach, sy'n trosglwyddo'n uniongyrchol i gysondeb gorffeniad rhan well ar draws y rhediad cynhyrchu.
Mae'r rhesymeg economaidd yn syml: os yw'ch carbid yn marw yn methu'n bennaf oherwydd traul gludiog neu ddiraddiad sy'n gysylltiedig â ffrithiant, gall gorchudd sy'n costio ffracsiwn o werth y dis ddyblu neu dreblu'r egwyl rhwng digwyddiadau gwasanaeth. Os ydynt yn methu oherwydd cracio blinder neu sioc thermol, ni fydd cotio yn helpu, ac mae'n well gwario'r arian ar newidiadau gradd neu addasiadau dylunio.
Mae haenau hefyd yn rhyngweithio â'ch strategaeth cynnal a chadw. Mae marw wedi'i orchuddio sy'n cael ei ail-lawio yn colli ei orchudd ar wyneb y llawr, sy'n golygu bod angen ail-orchuddio ar ôl pob cylch ail-grindio i gynnal perfformiad. Mae angen i'r gost barhaus honno fod yn rhan o gyfanswm eich cyllideb cynnal a chadw a'ch fframwaith penderfyniadau ailgywiro.
Cynnal a Chadw ac Ail-gronni Arferion Gorau ar gyfer Carbid Marw
Mae gan ddis carbid wedi'i orchuddio sy'n rhedeg mewn-offeryn blaengar sydd wedi'i ddylunio'n dda ffenestr wasanaeth gyfyngedig o hyd rhwng digwyddiadau hogi. Mae'r gwahaniaeth rhwng siopau sy'n tynnu bywyd marw llawn a'r rhai sy'n disodli offer yn gynamserol yn aml yn dod i lawr i un peth: amserlen cynnal a chadw marw carbid disgybledig sy'n dal diraddiad yn gynnar ac yn mynd i'r afael ag ef yn gywir. Mae aros nes bod rhannau'n methu arolygiad yn golygu eich bod eisoes wedi rhedeg miloedd o ddarnau drwg. Mae dal yr arwyddion cyntaf o draul cyn iddynt gyrraedd y rhan yn golygu eich bod yn rheoli'r amser segur yn hytrach nag ymateb iddo.
Sbardunau Ail-grindio a Fframweithiau Amserlennu
Sut ydych chi'n gwybod pan fydd marw carbid angen gwasanaeth mewn gwirionedd? Mae tri dangosydd mesuradwy yn rhoi rhybudd ymlaen llaw dibynadwy i chi cyn i ansawdd rhan ddirywio'n amlwg:
- Uchder Burr:Wrth i ymylon torri ddiflasu, mae'r parth cneifio yn symud ac mae pyliau'n tyfu. Mae mesur uchder burr ar rannau wedi'u stampio yn rheolaidd yn rhoi dangosydd uniongyrchol, mesuradwy o gyflwr ymyl i chi. Pan fydd uchder burr yn agosáu at eich terfyn goddefgarwch argraffu rhan, mae'r marw i fod i gael ei ail-gronni, nid ar ôl iddo fod yn fwy na'r terfyn.
- Drifft rhan dimensiwn:Mae geometreg marw wedi'i gwisgo yn cynhyrchu rhannau sy'n symud yn raddol tuag at ffiniau goddefgarwch. Mae olrhain dimensiynau critigol dros amser yn datgelu llinell duedd sy'n rhagweld pryd y bydd y marw yn mynd allan o fanyleb, gan adael i chi drefnu gwasanaeth yn rhagweithiol.
- Cyfrif strôc:Mae data hanesyddol o gylchoedd regrind blaenorol yn dweud wrthych faint o strôc y mae pob gorsaf farw yn ei ddarparu cyn bod angen gwasanaeth. Gall gweithgynhyrchwyr marw cynyddol sy'n olrhain cymarebau strôc i-ailgyfrifo amserlennu ffenestri cynnal a chadw ymlaen llaw yn hytrach nag ymateb i ddihangfeydd o ansawdd.
Mae rhai siopau hefyd yn monitro tunelli'r wasg fel dangosydd eilaidd. Wrth i ymylon torri ddiflasu, mae'r grym sydd ei angen i gneifio deunydd yn cynyddu. Mae canllaw cynnal a chadw marw cynyddol gan Wisconsin Metal Parts yn nodi bod cynnydd mewn tunelli a synau anarferol yn y wasg yn arwyddion dweud bod angen sylw ar offer. Mae cyfuno data tunelledd â chyfrifiadau strôc a mesuriadau burr yn creu system cadarnhau tri phwynt sy'n dileu gwaith dyfalu fwy neu lai.
Y nod yw amserlen cynnal a chadw marw carbid rhagfynegol yn hytrach nag un adweithiol. Arbedwch y rhan olaf o bob rhediad cynhyrchu ynghyd â'r stribed diwedd. Mae hyn yn rhoi llinell sylfaen i'ch gwneuthurwr offer gymharu â hi wrth werthuso cyflwr marw yn ystod y ffenestr gwasanaeth nesaf.
Techneg Regrinding Priodol ar gyfer Cydrannau Carbide
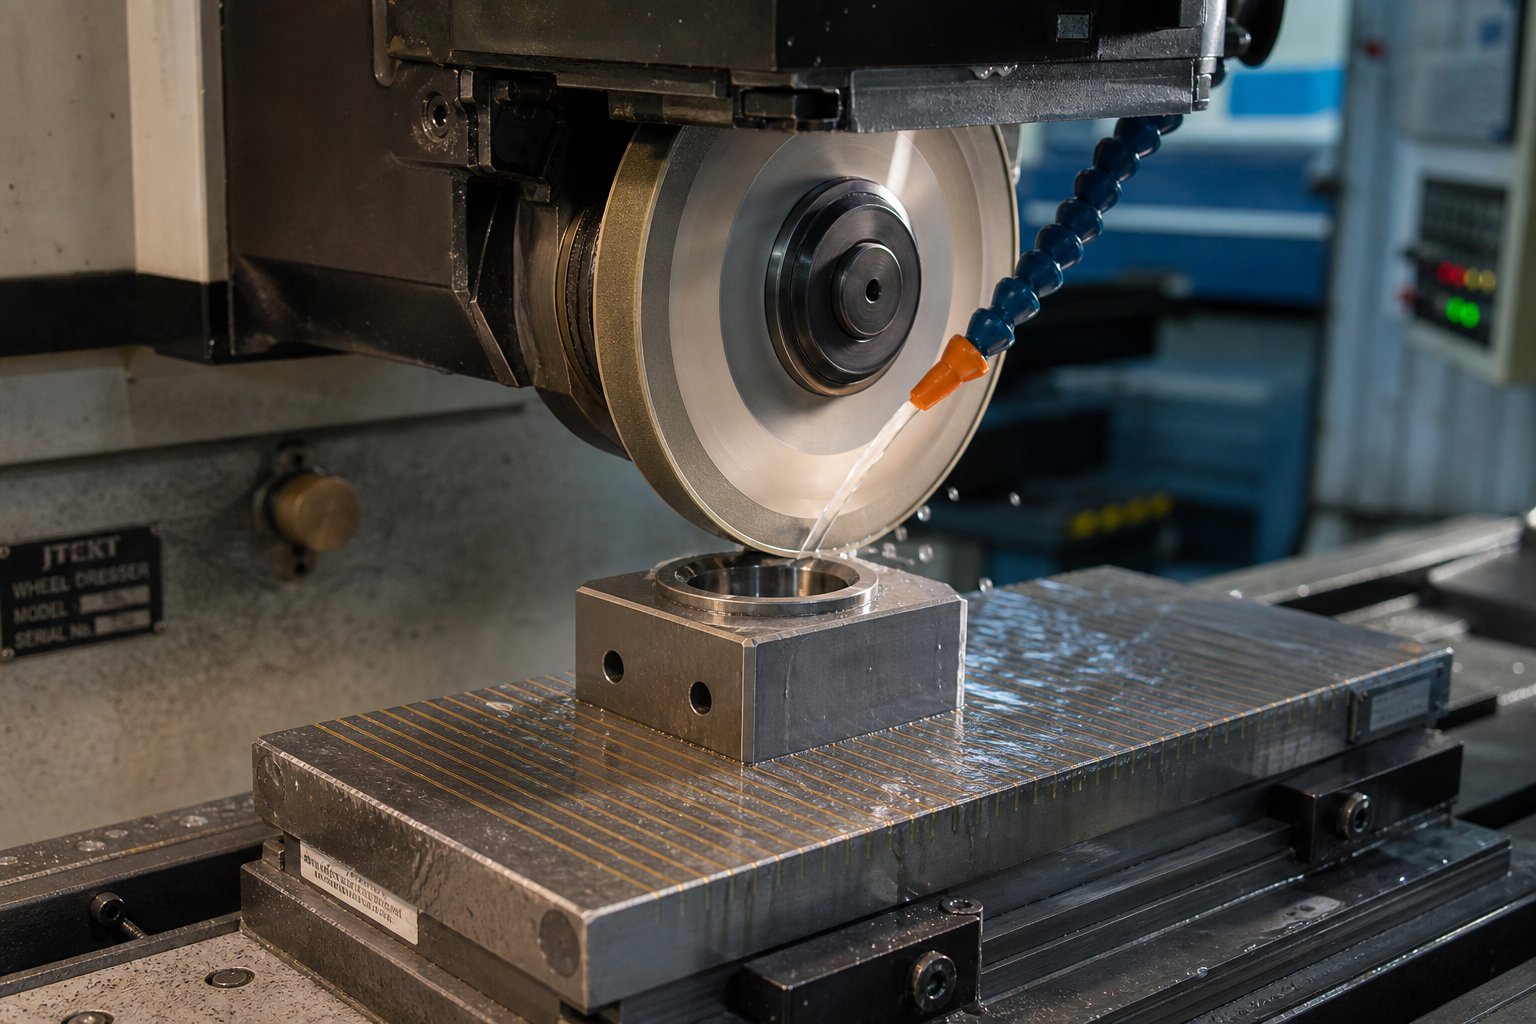
Nid yw regrinding marw carbid yr un broses â miniogi dur offer. Mae caledwch eithafol y deunydd yn golygu na fydd olwynion alwminiwm ocsid confensiynol yn ei dorri, yn llythrennol. Mae defnyddio'r olwyn anghywir yn achosi gwydro, gwres gormodol, cracio micro arwyneb, a difrod i'r is-wyneb sy'n gwanhau'r marw heb dystiolaeth weladwy.
Olwynion malu diemwnt yw'r sgraffiniad gofynnol ar gyfer ail-grinio carbid. Diemwnt synthetig, gyda chaledwch o tua 10,000 HV, yw'r unig sgraffiniad sy'n torri carbid twngsten yn effeithlon heb gynhyrchu difrod thermol dinistriol. Gall olwynion carbid silicon gwyrdd weithio ar gyfer gweithrediadau ysgafnach ond nid ydynt yn cyd-fynd ag effeithlonrwydd nac ansawdd wyneb diemwnt ar gydrannau marw carbid caled.
Mae'r paramedrau hanfodol ar gyfer ail-gronni marw carbid yn cynnwys:
- Manyleb olwyn:Olwynion diemwnt wedi'u bondio â resin gyda maint graean yn amrywio o F150 i F240 a chrynodiad o 100-150%. Mae graeanau manylach yn rhoi gorffeniad arwyneb gwell ar ymyl y llawr.
- Cyflymder olwyn:15-25 m/s. Mae rhedeg yn gyflymach yn peryglu difrod thermol; mae rhedeg yn arafach yn lleihau effeithlonrwydd torri a gall achosi llwytho olwynion.
- Dyfnder y toriad:0.005-0.025 mm fesul tocyn. Mae tynnu stoc yn ymosodol yn cynhyrchu gwres sy'n creu micro-graciau o dan yr wyneb, yn anweledig ond yn strwythurol niweidiol. Mae golau'n mynd heibio i gadw cyfanrwydd yr ymyl.
- Oerydd:Mae hylifau malu cerosin neu olew ysgafn yn atal gorboethi. Mae oerydd llifogydd yn well na niwl. Peidiwch byth â malu carbid yn sych.
- Terfyn symud stoc:Mae pob regrind yn tynnu deunydd o uchder gweithio'r marw. Traciwch y broses o dynnu stoc gronnus yn erbyn y dimensiwn marw gwreiddiol. Mae'r rhan fwyaf o ddyluniadau marw carbid yn caniatáu dyfnder regrind llwyr cyn i'r gydran gyrraedd ei uchder swyddogaethol lleiaf.
Un manylyn y mae cyflenwyr stampio marw blaengar yn aml yn ei anwybyddu: pe bai'r marw wedi'i orchuddio cyn ei ail-gronni, caiff y cotio ei dynnu oddi ar wyneb y llawr. Mae angen ail-gaenu ar ôl pob cylch ail-grindio i gynnal y perfformiad gwrth-adlyniad a oedd yn cyfiawnhau'r cotio yn y lle cyntaf.
Disodli yn erbyn Meini Prawf Penderfyniad Ail-gyflwr
Mae pob regrind yn byrhau'r marw. Ar ryw adeg, mae atgyweiriad parhaus yn sicrhau adenillion lleihaol, a bydd adnewyddu yn dod yn fuddsoddiad callach. Ond sut ydych chi'n penderfynu pan fydd y trothwy hwnnw wedi'i groesi?
Mae'r fframwaith penderfyniadau yn adlewyrchu bethmae arbenigwyr atgyweirio marw diwydiannol yn argymell: gwerthuso yn seiliedig ar gyflwr presennol, cwmpas atgyweirio, post-trwsio bywyd disgwyliedig, a gofynion cynhyrchu sydd ar ddod. Ar gyfer cydrannau stampio carbid yn benodol, ystyriwch y ffactorau hyn:
- Dyfnder regrind cronnus:Os yw'r marw wedi'i ail-lawio o fewn 20-25% o'i uchder swyddogaethol lleiaf, mae'r oes regrind sy'n weddill yn rhy fyr i gyfiawnhau cost llafur ac ail-orchuddio cylch gwasanaeth arall.
- Presenoldeb craciau blinder:Ni all craciau arwyneb sy'n ymestyn y tu hwnt i ddyfnder tynnu stoc regrind fod yn ddaear i ffwrdd. Byddant yn lluosogi ymhellach waeth beth fo'u hogi. Dylid disodli cydrannau carbid cracio, nid reground.
- Postio{0}}ailgrinio dirywiad perfformiad:Os yw bywyd marw rhwng regrinds yn byrhau'n raddol gyda phob cylch, mae difrod i'r is-wyneb neu ddiraddiad microstrwythurol yn cronni'n gyflymach nag y gall adfer wyneb fynd i'r afael ag ef.
- Newidiadau dimensiwn y tu hwnt i gywiro:Mae cydrannau carbid sydd wedi gwisgo mewn ffyrdd na all ail-gronni eu hadfer, megis traul ochrol ar arwynebau ffurfio neu dyfiant diamedr ar agoriadau marw, wedi cyrraedd diwedd oes ar gyfer atgyweirio.
Dyma restr wirio cam wrth{1}}ar gyfer personél siop sy'n marw-i'w dilyn yn ystod ffenestri cynnal a chadw sydd wedi'u hamserlennu:
- Cofnodwch y cyfrif strôc presennol ers y regrind diwethaf a chymharwch yn erbyn cyfartaleddau hanesyddol ar gyfer yr orsaf honno.
- Mesur uchder burr ar rannau sampl cadw o ddiwedd y rhediad cynhyrchu. Dogfennwch y mesuriad a'i gymharu â'r goddefgarwch print rhan.
- Archwiliwch holl ymylon torri carbid o dan chwyddhad (lleiafswm 10x) ar gyfer naddu, craciau micro, neu groniad carlamu.
- Mesurwch weddill y stoc regrind gan ddefnyddio mesurydd uchder neu ficromedr yn erbyn isafswm dimensiwn swyddogaethol y dis a gofnodwyd.
- Gwiriwch am ddangosyddion crac blinder: llinellau mân yn ymledu o gorneli, asglodion bach ar drawsnewidiadau ymyl, neu unrhyw ymlediad toriad gweladwy.
- Gwerthuswch gyflwr unrhyw orchudd PVD: os yw'r torri tir newydd i garbid noeth i'w weld ar draws mwy na 30% o'r arwyneb gweithio, cynlluniwch ar gyfer ail-gaenu ar ôl ail-grindio.
- Dogfennwch yr holl ganfyddiadau a diweddaru log cynnal a chadw'r marw gyda chyfrif strôc, mesuriadau, math o draul a arsylwyd, a'r camau a gymerwyd (regrin, recoat, disodli, neu ddychwelyd i wasanaeth).
Nid yw'r ddogfennaeth honno'n waith prysur. Mae'n adeiladu'r set ddata hanesyddol sy'n gwneud eich penderfyniad amseru regrind nesaf yn rhagfynegol yn hytrach nag yn adweithiol. Dros amser, fe welwch batrymau'n dod i'r amlwg: gorsafoedd penodol yn gwisgo'n gyflymach ar rai deunyddiau, amrywiad tymhorol mewn bywyd marw sy'n gysylltiedig â newidiadau ansawdd stribedi, neu fathau cotio sy'n perfformio'n well na'r rhai eraill yn gyson yn eich cais penodol.
Mae cynnal a chadw yn cadw'ch marw i redeg. Ond mae nenfwd perfformiad y marw, pa mor hir y gall bara rhwng digwyddiadau gwasanaeth, wedi'i osod i raddau helaeth cyn i'r strôc gyntaf ddisgyn. Mae'r nenfwd hwnnw'n dibynnu'n fawr ar yr hyn rydych chi'n ei stampio, oherwydd mae priodweddau deunydd workpiece yn gyrru cyfradd gwisgo yn fwy na bron unrhyw newidyn arall yn y system.
Cyfateb Gradd Carbide i'ch Deunydd Workpiece wedi'i Stampio
Nid yw'r darn gwaith sy'n eistedd ar eich stribed yn gyfranogwr goddefol mewn traul marw. Dyma'r prif ymosodwr. Bydd dau farw wedi'u hadeiladu o'r un radd carbid, sy'n rhedeg ar yr un gyfradd strôc, yn yr un wasg, yn cyflawni bywydau gwasanaeth gwahanol iawn os yw un yn gwagio laminiadau dur trydanol a'r llall yn ffurfio bariau bws copr. Mae'r deunydd sy'n cael ei stampio yn pennu'r mecanwaith gwisgo amlycaf, sydd yn ei dro yn pennu'r radd carbid gywir, gorffeniad wyneb, clirio, a strategaeth cotio. Anwybyddwch y berthynas honno a byddwch yn cymryd lle yn marw ar amserlen nad oedd eich cynllun cynhyrchu erioed wedi'i gyfrif amdano.
Sut mae Priodweddau Deunydd wedi'i Stampio yn Gyrru Dewis Carbid
Mae pob deunydd workpiece yn ymosod ar offer carbid yn wahanol. Mae deunyddiau sgraffiniol fel dur trydanol yn cynnwys cynhwysiant silicon caled a haenau inswleiddio sy'n malu grawn arwyneb marw â grawn. Mae'r rhain yn gofyn am y graddau carbid gorau, caletaf sydd ar gael oherwydd mai'r modd methiant yw colled materol pur o gyswllt llithro. Mae grawn mân yn pacio'n dynnach, gan adael llai o bocedi rhwymwyr agored i ronynnau sgraffiniol gloddio.
Mae galw{0}}defnyddiau tueddol fel dur di-staen ac alwminiwm yn cyflwyno'r broblem i'r gwrthwyneb. Nid ydynt yn arbennig o galed, ond maent yn bondio i'r wyneb marw o dan wres a phwysau. Mae'r buildup gludiog hwnnw'n rhwygo grawn carbid allan o'r matrics pan fydd yn gwahanu yn y pen draw, gan greu difrod arwyneb afreolaidd sy'n cyflymu gyda phob strôc. Ar gyfer y deunyddiau hyn, mae caledwch gradd carbid yn llai pwysig na gorffeniad wyneb a chemeg cotio. Mae wyneb marw caboledig gyda gorchudd CrN neu TiCN yn gwrthsefyll micro-weldio yn llawer mwy effeithiol nag arwyneb caletach ond mwy garw heb ei orchuddio.
Stampio cynyddol copr yw lle mae carbid yn wirioneddol ennill ei bremiwm dros ddur offer. Mae copr yn feddal, ond mae ei hydwythedd a'i ddargludedd thermol yn creu cronni gludiog ymosodol ar arwynebau dur offer.Profiad cynhyrchu gan Penn Unitedyn cadarnhau bod offer carbid wedi'i baru â haenau PVD priodol yn perfformio'n well na dur offer yn ddramatig wrth stampio cynyddol stribedi copr a aloi copr, lle byddai adlyniad fel arall yn gofyn am lanhau marw cyson ac ail-gronni aml.
Mae stampio cynyddol cydrannau modurol yn ychwanegu newidyn arall: amrywiaeth materol o fewn un cyfleuster cynhyrchu. Mae angen manylebau carbid wedi'u teilwra i bob deunydd ar siop sy'n rhedeg duroedd deuol, paneli corff alwminiwm, a chysylltwyr pres ar draws gwahanol linellau wasg, nid un dull sy'n gweddu i bawb.
Gradd Argymhellion yn ôl Deunydd Workpiece
Mae'r tabl isod yn mapio deunyddiau cyffredin wedi'u stampio i briodweddau carbid a thriniaethau arwyneb sy'n mynd i'r afael ag ymddygiad gwisgo penodol pob deunydd:
| Deunydd Workpiece | Eiddo Carbide a Argymhellir | Pryder Gwisgoedd Cynradd | Gorchudd a Awgrymir |
|---|---|---|---|
| Dur Trydanol (Silicon Steel) | Ultrafine i grawn submicron; 6-10% Co; caledwch mwyaf | Gwisgo sgraffiniol o gynhwysion silicon caled a haenau inswleiddio | Tin neu heb ei orchuddio (sgrafelliad sy'n dominyddu dros adlyniad) |
| Dur Di-staen (301, 304, 17-4) | Grawn submicron; 10-12% Co; arwynebau marw caboledig (Ra o dan 0.2 micron) | Gwisgo gludiog a galling; mae caledu gwaith yn cynyddu straen cyswllt | TiCN neu CrN (gwrth-galling cemeg yn hollbwysig) |
| Aloi Copr a Chopr | Submicron i micrograin; 10-12% Co; arwynebau cyswllt drych-sglein | Adlyn buildup; trosglwyddo deunydd i wyneb marw | CrN (yn gemegol anadweithiol i fetelau anfferrus) |
| Alwminiwm (cyfres 1xxx-6xxx) | Micrograwn; 10-14% Co; arwynebau caboledig yn hanfodol | Gallu difrifol; sgraffiniad alwminiwm ocsid ar aloion anoddach | TiCN neu CrN (mae lleihau ffrithiant yn atal micro-weldio) |
| Pres (aloeon CuZn) | Submicron i micrograin; 10-12% Co | Adlyniad cymedrol; cronni sinc ar dymheredd uchel | CrN well; TiN digonol ar gyfer gweithrediadau cyflymder isel |
Sylwch ar y patrwm: mae deunyddiau sgraffiniol yn eich gwthio tuag at raddau grawn caletach, manach, lle mae ymwrthedd traul amrwd yn flaenoriaeth. Mae adlyniad{2}}defnyddiau tueddol yn eich gwthio tuag at galedwch cymedrol gydag arwynebau caboledig a haenau arbenigol sy'n atal bondio deunydd yn y rhyngwyneb. Mae ceisio datrys problem adlyniad gyda gradd galetach yn gamgymeriad cyffredin a drud.
Mae clirio marw hefyd yn symud gyda deunydd workpiece. Mae dur cryfder uwch yn gofyn am gliriadau ehangach i atal llwythiad ochrol gormodol ar ddyrniadau carbid, tra bod deunyddiau meddalach fel copr ac alwminiwm yn caniatáu cliriadau tynnach sy'n cynhyrchu ymylon cneifio glanach.Ymchwil ar ddur cryfder uchel uwchyn cadarnhau bod y grymoedd uwch sydd eu hangen i dreiddio deunyddiau cryfach yn galw am fwy o ddyrnu i-farw cliriadau o gymharu â dur ysgafn, egwyddor sy'n uniongyrchol berthnasol wrth nodi offer carbid ar gyfer cymwysiadau stampio modurol.
Dechrau Eich Deunydd-Ymchwil Dethol
Mae cael dewis gradd carbid yn gywir yn gofyn am ddeall dwy ochr yr hafaliad: y deunydd marw a'r deunydd darn gwaith. Mae peirianwyr a thimau cyrchu yn aml yn nodi un heb ystyried y llall yn llawn, sy'n arwain at offer anghydnaws sy'n tanberfformio o'r diwrnod cyntaf.
Man cychwyn ymarferol yw mapio priodweddau mecanyddol deunydd y gweithle, nodweddion arwyneb, a thueddiadau traul hysbys yn erbyn y siart gradd carbid uchod. Os ydych chi'n gwerthuso deunyddiau amlran ar draws gwahanol linellau cynnyrch, mae adnoddau feltudalen defnyddiau YICHENdarparu data cyfeirio cyfunol sy'n cwmpasu deunyddiau cynhyrchu sy'n gysylltiedig ag alwminiwm, dur, dur di-staen, pres, magnesiwm a charbid mewn un lle. Mae'r math hwnnw o welededd ochr-wrth-ochr yn helpu pan fydd angen i chi nodi'r deunydd rhan a'r deunydd marw ar yr un pryd, gan sicrhau bod eich dewis carbid yn cyfrif am y darn gwaith penodol y bydd yn ei dorri neu'n ei ffurfio.
Mae'r penderfyniad paru deunyddiau hefyd yn bwydo'n uniongyrchol i'ch strategaeth cotio, manyleb clirio, a'ch cyfnod cynnal a chadw disgwyliedig. Nid dewis ar ei ben ei hun mohono ond y sylfaen y dylai pob penderfyniad offer i lawr yr afon gyfeirio ati.
Mae'r holl ganllawiau hyn yn tybio mai carbid yw'r ateb cywir ar gyfer eich cais. Ond nid yw'r rhagdybiaeth honno bob amser yn wir. Mae yna senarios lle mae brau carbid, cost, a chyfyngiadau maint yn ei gwneud yn arf anghywir ar gyfer y swydd, ac mae cydnabod y sefyllfaoedd hynny'n gynnar yn arbed arian a rhwystredigaeth.
Pan nad yw Carbide yn Marw Y Dewis Cywir
Mae carbide yn datrys llawer o broblemau mewn -stampio cyfaint uchel. Nid yw'n datrys pob un ohonynt. Mae pob mantais y mae'r deunydd hwn yn ei gynnig, caledwch eithafol, gallu goddefgarwch tynn, cyfnodau gwasanaeth hir, yn dod â chyfyngiad cyfatebol sy'n ei gwneud yn wirioneddol anghywir ar gyfer rhai cymwysiadau. Mae cydnabod y sefyllfaoedd hynny cyn ymrwymo i archeb brynu yn werth mwy nag unrhyw siart dewis gradd neu argymhelliad cotio.
Nid yw'r cyfyngiadau marw carbid a drafodir yma yn achosion ymylol nac yn bryderon damcaniaethol. Dyma'r senarios lle mae gweithgynhyrchwyr marw blaengar profiadol yn nodi dur offer fel mater o drefn yn lle hynny, nid oherwydd nad ydynt yn deall buddion carbid, ond oherwydd eu bod yn deall ei ffiniau.
Isel-Senarios Cyfrol a Phrototeipio
Dychmygwch eich bod yn rhedeg archeb 5,000-darn ar gyfer rhaglen car yn marw na fydd efallai'n gweld ail-archeb. Nid yw cost ymlaen llaw offer carbid, o bosibl dair i ddeg gwaith yn uwch na D2 neu A2, byth yn cael ei amorteiddio ar draws digon o rannau i adennill costau. Mae eich cost-y rhan yn parhau'n uchel am y rhediad cyfan, ac mae offer drud ar eich ôl efallai na fydd yn gweld gwasg eto.
Mae prototeipio yn gwaethygu'r broblem hon ymhellach. Yn ystod datblygiad cynnyrch, mae geometreg rhan yn newid rhwng iteriadau. Efallai y bydd angen cydrannau marw newydd ar gyfer pob adolygiad dylunio. Mae buddsoddi mewn carbid ar gyfer offer a allai fod wedi darfod ar ôl yr hysbysiad newid peirianyddol nesaf yn llosgi arian. Gellir peiriannu dur offer yn gyflymach, ei addasu'n haws, a'i sgrapio heb y pigiad ariannol sy'n cyd-fynd â thaflu cydran carbid.
Canllawiau'r diwydiant ar offer cyfaint iselyn atgyfnerthu'r rhesymeg hon: mae stampio marw cynyddol yn dibynnu ar wasgiau cyflym ac offer aml-gam sy'n dod yn aneconomaidd ar gyfer meintiau bach. Mae'r marw yn ddrud ac yn ddwys o amser i'w cynhyrchu, a'u gwerth yw cynhyrchu miloedd o rannau unfath yr awr. Mae defnyddio offer o'r fath ar gyfer rhediadau byr yn arwain at gostau uchel fesul-uned ac offer nad yw'n cael ei ddefnyddio'n ddigonol. Ar gyfer-cynnyrch allbwn isel, mae dulliau offer symlach yn fwy effeithiol hyd yn oed os ydynt yn gwisgo'n gyflymach.
Mae'r cyfrifiad torri'r cyfrifon-yn syml. Os gall eich marw dur offer oroesi'r rhediad cynhyrchu cyfan gydag un neu ddau o regrinds, bydd cyfanswm y gost gan gynnwys llafur ac amser segur yn dal i ddod i mewn ymhell islaw dewis arall carbid sy'n darparu'r un rhannau heb unrhyw regrinds. Dim ond pan fo'r cyfaint cynhyrchu yn ddigon mawr y bydd mantais economaidd Carbide yn dod i'r amlwg pan fydd amnewidion dur offer lluosog yn fwy na'r buddsoddiad carbid sengl.
Cyfyngiadau Geometrig a Mecanyddol Carbid
Nid dim ond ystyriaeth ddylunio yw breuder carbide. Mae'n anghymhwysiad caled ar gyfer rhai geometregau marw ac amodau llwytho. Felarbenigwr stampio nodiadau Thomas Vacca, y dull delfrydol yw defnyddio'r offer torri anoddaf posibl, carbid, oni bai bod y geometreg mor fân fel nad yw'n dal i fyny. Pan nad yw'n gwneud hynny, rydych chi'n cefnu ar galedwch ac yn cynyddu caledwch.
Mae sawl cyflwr geometrig a mecanyddol yn eich gwthio i ffwrdd o garbid:
- Geometreg gain iawn, heb ei chynnal:Mae tyllau traws-toriad tenau, slotiau cul, a thyllau mewn cymhareb agwedd uchel yn canolbwyntio straen mewn ffyrdd na all carbid eu goddef. Mae dur offer yn ystwytho o dan lwyth anghymesur; snapiau carbid.
- Llwytho anghymesurol:Mae ffurfio deildy neu adrannau marw sy'n profi oddi ar-rymoedd y canol yn gofyn am ddeunyddiau sy'n amsugno egni trwy ddadffurfiad plastig yn hytrach na thorri asgwrn. Mae Vacca yn disgrifio achos lle methodd caledwch lluosog-deunyddiau ffocws â chymhwysiad ffurfio anghymesur, a bod yr ateb yn gofyn am aberthu caledwch ar gyfer caledwch gan ddefnyddio dur teclyn effaith uchel fel CPM 3V.
- Meintiau marw mawr:Mae bylchau carbid yn cael eu cynhyrchu trwy feteleg powdr a sintro, sy'n cyfyngu ar ddimensiynau gwag ymarferol. Darnau marw mawr iawn, meddyliwch fod panel modurol yn marw neu dyniad dwfn yn fwy na sawl modfedd mewn unrhyw ddimensiwn, yn mynd yn rhy ddrud neu ddim ar gael fel cydrannau carbid solet. Mae graddfeydd cost deunydd gyda chyfaint, ac mae sintro bylchau mawr heb ddiffygion mewnol yn dod yn fwyfwy anodd.
- Camlinio{0}}gosodiadau gwasg dueddol:Mae gweisg hŷn gyda gibs wedi treulio, trosglwyddiad aml-orsaf yn marw gyda gwall lleoli cronnus, neu unrhyw osodiad lle mae gwyriad ochrol yn debygol o orfodi llwythi plygu na all carbid ymdopi â nhw. Gall hyd yn oed camlinio bach y byddai dur offer yn ei amsugno heb ddifrod gweladwy gracio dyrnu carbid neu adran marw.
- Gweithrediadau -effaith uchel:Mae darnau arian, boglynnu dwfn a gweithrediadau ffurfio trwm yn cynhyrchu llwythi sioc sy'n uwch na chadernid torri asgwrn carbid hyd yn oed mewn-graddau rhwymwr uwch. Mae'r effaith gylchol yn dinistrio carbid trwy gracio blinder yn llawer cyflymach nag y byddai'n diraddio dur offer sy'n gwrthsefyll sioc fel S7.
Mae'n werth pwysleisio un mewnwelediad gan adeiladwyr marw profiadol: mae tua 20 y cant o'r problemau marw cynyddol yn ymwneud â deunyddiau ac mae 80 y cant yn ymwneud â dylunio ac adeiladu. Gall dileu dirgryniad gyda dyluniad offer cadarn, punches syfrdanol, a lleihau strôc wneud mwy ar gyfer bywyd marw nag y gall unrhyw ddeunydd dyrnu ei gyflawni ar ei ben ei hun. Nid yw carbide yn gwisgo fel dur confensiynol; mae'r ymylon yn torri i lawr ac yn chwalu. Os yw gosodiad eich gwasg yn cynhyrchu dirgryniad neu symudiad ochrol, ni fydd unrhyw radd carbid yn goresgyn y broblem sylfaenol honno.
Rhestr Wirio Penderfyniad Ymarferol
Cyn nodi carbid ar gyfer eich prosiect marw nesaf, ewch trwy'r gwrtharwyddion hyn. Os bydd unrhyw un yn berthnasol, mae'n debygol mai dur offer yw'r buddsoddiad gorau:
- Mae cyfanswm y cyfaint cynhyrchu yn is na'r pwynt lle byddai angen ailosod marw lluosog neu gylchoedd adnewyddu mawr ar ddur offer.
- Mae geometreg rhannol yn dal i gael ei datblygu a disgwylir newidiadau dylunio cyn cloeon cynhyrchu.
- Mae cydrannau marw yn cynnwys trawstoriadau sy'n deneuach na 3-4 gwaith y trwch deunydd sy'n cael ei stampio, gan greu risg o dorri asgwrn o dan lwyth ochrol.
- Mae setiad y wasg wedi gwybod am faterion aliniad, gibs wedi treulio, neu ni allant gynnal paraleliaeth o fewn goddefiannau tynn ar draws y strôc lawn.
- Mae'r llawdriniaeth yn cynnwys ffurfio trwm, lluniadu dwfn, neu fathu lle mae trawiad a grymoedd ochrol yn dominyddu dros draul cywasgol.
- Mae dimensiynau cydrannau marw gofynnol yn fwy na'r meintiau gwag carbid sydd ar gael, gan orfodi adeiladu sawl darn sy'n cyflwyno gwendid cymalau.
- Mae'n rhaid i'r dis oddef digwyddiadau o gamborthi achlysurol neu ddyblu trawiadau trwch heb fethiant trychinebus.
- Mae cyfyngiadau cyllidebol yn atal ail-gronni olwynion diemwnt ac ail-orchuddio PVD, sy'n golygu y bydd ansawdd cynnal a chadw yn cael ei beryglu trwy gydol oes gwasanaeth y marw.
Nid yw dewis dur offer yn y senarios hyn yn setlo am lai. Mae'n dewis y deunydd y mae ei briodweddau mecanyddol mewn gwirionedd yn cyfateb i ofynion y cais. Mae marw D2 sy'n goroesi miliwn o strôc mewn llawdriniaeth effaith uchel yn rhoi mwy o werth na dei carbid sy'n cracio ar ôl 50,000.
Mae'r ateb gonest i pryd i beidio â defnyddio marw carbid yn syml: pan fo'r cymhwysiad yn gofyn am hydwythedd, pan nad yw'r economeg yn cefnogi'r buddsoddiad, neu pan na all yr amgylchedd gweithredu amddiffyn y deunydd rhag ei frau ei hun. Pob senario arall, y rhai sydd â chyfaint uchel, deunyddiau sgraffiniol, goddefiannau tynn, a chynnal a chadw'r wasg yn ddisgybledig, yw lle mae carbid yn darparu'r perfformiad sy'n cyfiawnhau ei bremiwm.
Cwestiynau a Ofynnir yn Aml Ynghylch Stampio Carbide yn Marw
1. Pa mor hir y mae stampio carbid yn marw yn para o'i gymharu â dur offer yn marw?
Mae stampio carbid yn nodweddiadol yn para 10 i 20 gwaith yn hirach na dur offer tebyg yn marw fel D2 neu M2 o dan amodau cynhyrchu tebyg. Mae bywyd gwasanaeth gwirioneddol yn dibynnu ar stampio deunydd y darn gwaith, cyflymder y wasg, ansawdd iro, ac a ddewiswyd y radd carbid gywir ar gyfer y cais. Mae deunyddiau sgraffiniol fel dur trydanol yn byrhau bywyd yn fwy na metelau meddal fel copr, ond mae carbid yn dal i berfformio'n sylweddol well na dur offer yn yr amgylcheddau heriol hynny.
2. Pa radd carbid ddylwn i ei ddefnyddio ar gyfer stampio cynyddol yn marw?
Mae marw cynyddol yn elwa o strategaeth aml-radd yn hytrach nag un radd ar draws pob gorsaf. Gorsafoedd gwagio a thyllu sy'n perfformio orau gyda charbid grawn submicron ar 6- rhwymwr cobalt 10% er mwyn cadw'r ymylon mwyaf. Mae angen graddau micrograwn neu ronynnau-canolig gyda 12-15% cobalt ar orsafoedd ffurfio ar gyfer caledwch yn erbyn llwythi ochrol. Mae'r dull gorsaf-benodol hwn yn dileu'r broblem cyswllt gwan lle mae un orsaf yn methu'n gynnar ac yn gorfodi'r marw cyfan all-lein.
3. Pryd ddylwn i ddewis dur offer dros carbid ar gyfer stampio yn marw?
Dur offer yw'r dewis gorau pan fo cyfeintiau cynhyrchu yn rhy isel i amorteiddio cost ymlaen llaw uwch carbid, pan fo geometreg rhan yn dal i newid yn ystod y prototeipio, pan fo angen caledwch effaith uchel ar adrannau marw sy'n fwy na chyfyngiadau brau carbid, neu pan fydd gan setiau wasg broblemau aliniad sy'n creu llwytho ochrol. Mae gweithrediadau sy'n cynnwys bathu trwm, boglynnu dwfn, neu geometregau dyrnu mân iawn heb eu cynnal hefyd yn ffafrio duroedd offer sy'n gwrthsefyll sioc fel S7 neu CPM 3V dros garbid.
4. Pa haenau sy'n gweithio orau ar stampio carbid yn marw?
Mae'r cotio gorau yn dibynnu ar yr hyn rydych chi'n ei stampio. Mae TiCN yn gweithio'n dda ar gyfer dur di-staen ac alwminiwm oherwydd ei fod yn lleihau ffrithiant ac yn atal carlamu. Mae CrN yn cael ei ffafrio ar gyfer copr, pres ac efydd oherwydd ei fod yn anadweithiol yn gemegol i fetelau anfferrus. Mae TiN yn opsiwn cost-effeithiol cyffredinol ar gyfer gorchuddio dur ysgafn. Mae haenau yn cyfiawnhau eu cost yn bennaf pan mai gwisgo gludiog neu galling yw'r modd methiant amlycaf yn hytrach na gwisgo sgraffiniol syml.
5. Sut ydw i'n gwybod pan fydd angen ail-grindio yn erbyn marw carbid?
Mae angen ail-grindio signal tri dangosydd mesuradwy: cynyddu uchder burr nesáu at derfynau goddefgarwch, drifft rhan-ddimensiwn tuag at ffiniau manylebau, a chyrraedd y cyfrif strôc hanesyddol rhwng cyfnodau gwasanaeth. Amnewid yn hytrach na regrind pan fydd tynnu stoc cronnus yn agosáu at 75-80% o gyfanswm dyfnder regrind a ganiateir y marw, pan fydd craciau blinder yn ymestyn o dan yr wyneb regrind, neu pan fydd bywyd marw rhwng regrinds olynol yn byrhau'n raddol, gan nodi difrod i'r is-wyneb na all hogi ei adfer.




