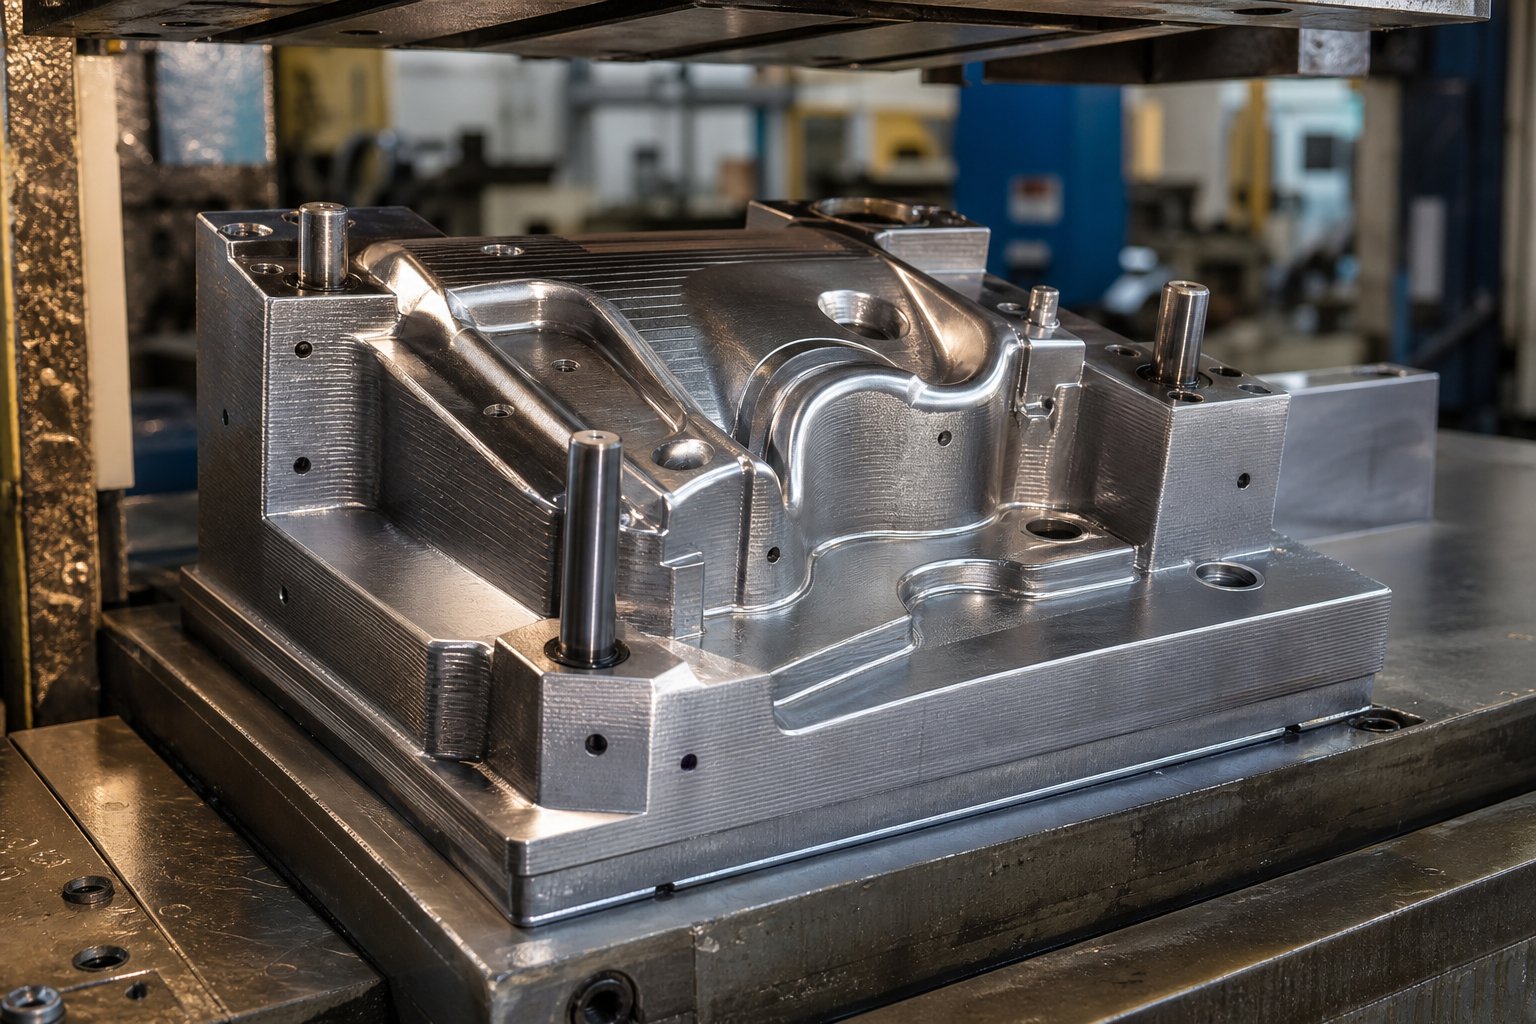
Beth yw Marw Stampio Metel Argraffedig 3D Mewn gwirionedd
Dychmygwch sgipio wythnosau o amser arweiniol peiriannu CNC ac yn lle hynny argraffu'r union geometreg marw sydd ei angen arnoch dros nos. Mae'r senario hwnnw'n ysgogi diddordeb difrifol mewn ychwanegyngweithgynhyrchu ar gyfer stampio offer, o weithdai garej yn ffurfio cromfachau alwminiwm i labordai ymchwil modurol sy'n stampio dur cryfder tra-uchel.
Ond gall y term ei hun olygu pethau gwahanol iawn yn dibynnu ar bwy rydych chi'n gofyn. Felly gadewch i ni dirio hyn yn glir cyn mynd yn ddyfnach.
Beth Yw Die Stampio Metel Argraffedig 3D
Offeryn ffurfio yw marw stampio metel printiedig 3D a gynhyrchir trwy weithgynhyrchu ychwanegion - naill ai o bolymerau peirianneg neu bowdrau metel - sydd wedi'u cynllunio i siapio rhannau metel dalen o dan rym y wasg, gan ddisodli neu ategu offer wedi'u peiriannu'n gonfensiynol.
Mae'r diffiniad hwnnw'n rhychwantu sbectrwm eang. Ar un pen, fe welwch chi hobiwyr a thimau prototeipio sy'n argraffu deunydd polymer o ddeunyddiau fel PLA, neilon, neu gyfansoddion ffibr carbon ar beiriannau FDM bwrdd gwaith. Mae'r llenfetel printiedig 3D hyn yn gweithio'n dda ar gyfer ffurfio grym isel o alwminiwm tenau neu gopr. Ar y pen arall, mae defnyddwyr diwydiannol yn cynhyrchu marw metel gwirioneddol trwy brosesau ymasiad gwely powdr laser - a elwir yn gyffredin yn DMLS neu SLM - gan ddefnyddio dur offer neu ddur maraging powdrau. Fel yr eglura Protolabs, yn y bôn, DMLS a SLM yw'r un dechnoleg ymasiad gwely powdr laser er gwaethaf y gwahanol acronymau; Mae'r ddau yn toddi'n llawn haen powdr metel fesul haen i greu rhannau trwchus, swyddogaethol.
Mae'r gwahaniaeth yn bwysig oherwydd bod llenfetel polymer yn marw ac un metel wedi'i argraffu yn cyflawni rolau sylfaenol wahanol. Mae marw polymer yn gweithredu fel offer ffurfio cyflym ar gyfer dilysu geometreg a rhediadau byr. Mae metel 3D yn marw yn gweithredu fel mewnosodiadau cynhyrchu sy'n gallu stampio miloedd o rannau. Mae ymchwil ym Mhrifysgol Oakland, er enghraifft, wedi profi mewnosodiadau metel printiedig 3D wedi'u gorchuddio yn erbyn mewnosodiadau dur offer D2 traddodiadol ganstampio 50,000 o rannau o ddur 1-mm-trwch DP980 cryfder tra-uchel- a pherfformiodd y ddau yn dda heb unrhyw grafiadau sylweddol ar y samplau a ffurfiwyd.
Pam Mae Offer Ychwanegol yn Ennill Traction
Mae gwneud marw traddodiadol yn golygu ffugio stoc biled ac yna cael gwared ar ddeunydd sylweddol trwy beiriannu CNC - proses ddrud sy'n cymryd llawer o amser, yn enwedig ar gyfer geometregau cymhleth. Mae gweithgynhyrchu ychwanegion yn troi'r hafaliad hwnnw. Rydych chi'n adeiladu'r geometreg sydd ei angen arnoch yn unig, fesul haen, gan ddileu'r rhan fwyaf o wastraff materol.
Mae'r manteision yn mynd y tu hwnt i arbedion materol. Yn ol Thomas Eberius o'rCanolfan Aachen ar gyfer Gweithgynhyrchu Ychwanegion, AC yn arwain at amseroedd beicio gwell a llai o ddefnydd o ynni, gan helpu gweithgynhyrchwyr i gynyddu cyfaint cynhyrchu a chael cynhyrchion i'r farchnad yn gyflymach. Mae'n amcangyfrif y gallai'r dechnoleg dreiddio i 50-60% o farchnad offer yr Almaen wrth i strategaethau mabwysiadu aeddfedu, gyda rhanbarthau eraill yn Ewrop, Asia a Gogledd America ar drywydd tebyg.
Ar gyfer timau llai, mae'r apêl hyd yn oed yn fwy uniongyrchol. Mae argraffydd 3D ar gyfer offer yn dileu'r angen am gontract allanol offer ffurfio metel wasg syml, gan dorri amseroedd arweiniol o wythnosau i oriau. P'un a ydych chi'n dilysu geometreg rhan wedi'i stampio cyn ymrwymo i offer cynhyrchu neu redeg swp byr o gydrannau wedi'u ffurfio, mae offer ychwanegion yn cynnig llwybr cyflymach.
Mae'r canllaw hwn yn ymdrin â'r - sbectrwm llawn o bolymer bwrdd gwaith yn marw ar gyfer hobiist 3D ffurfio metel dalennau drwy fetel diwydiannol-mewnosodiadau printiedig â sgôr am ddegau o filoedd o drawiadau. Nid y cwestiwn go iawn yw a yw'r dechnoleg yn gweithio. Dyma pa ddull sy'n cyd-fynd â'ch gofynion deunydd, cyfaint ac ansawdd penodol.
Technolegau Argraffu 3D a Ddefnyddir ar gyfer Stampio Dies
Pa broses ychwanegyn mewn gwirionedd sy'n cynhyrchu marw a all drin grymoedd ffurfio heb gracio ar y taro cyntaf? Mae'r ateb yn dibynnu a oes angen aofferyn ffurfio 3d cyflymar gyfer llond llaw o rannau neu farw metel gwydn a adeiladwyd i bara miloedd o gylchoedd wasg. Mae dau gategori gwahanol o dechnoleg yn gwasanaethu'r anghenion hyn, ac maent yn gweithio mewn ffyrdd sylfaenol wahanol.
Technolegau Argraffu Polymer 3D ar gyfer Ffurfio Offer
Mae argraffu 3D seiliedig ar bolymer yn rhoi'r llwybr cyflymaf i chi o ffeil CAD i offeryn stampio swyddogaethol. Mae dwy broses yn dominyddu'r gofod hwn:
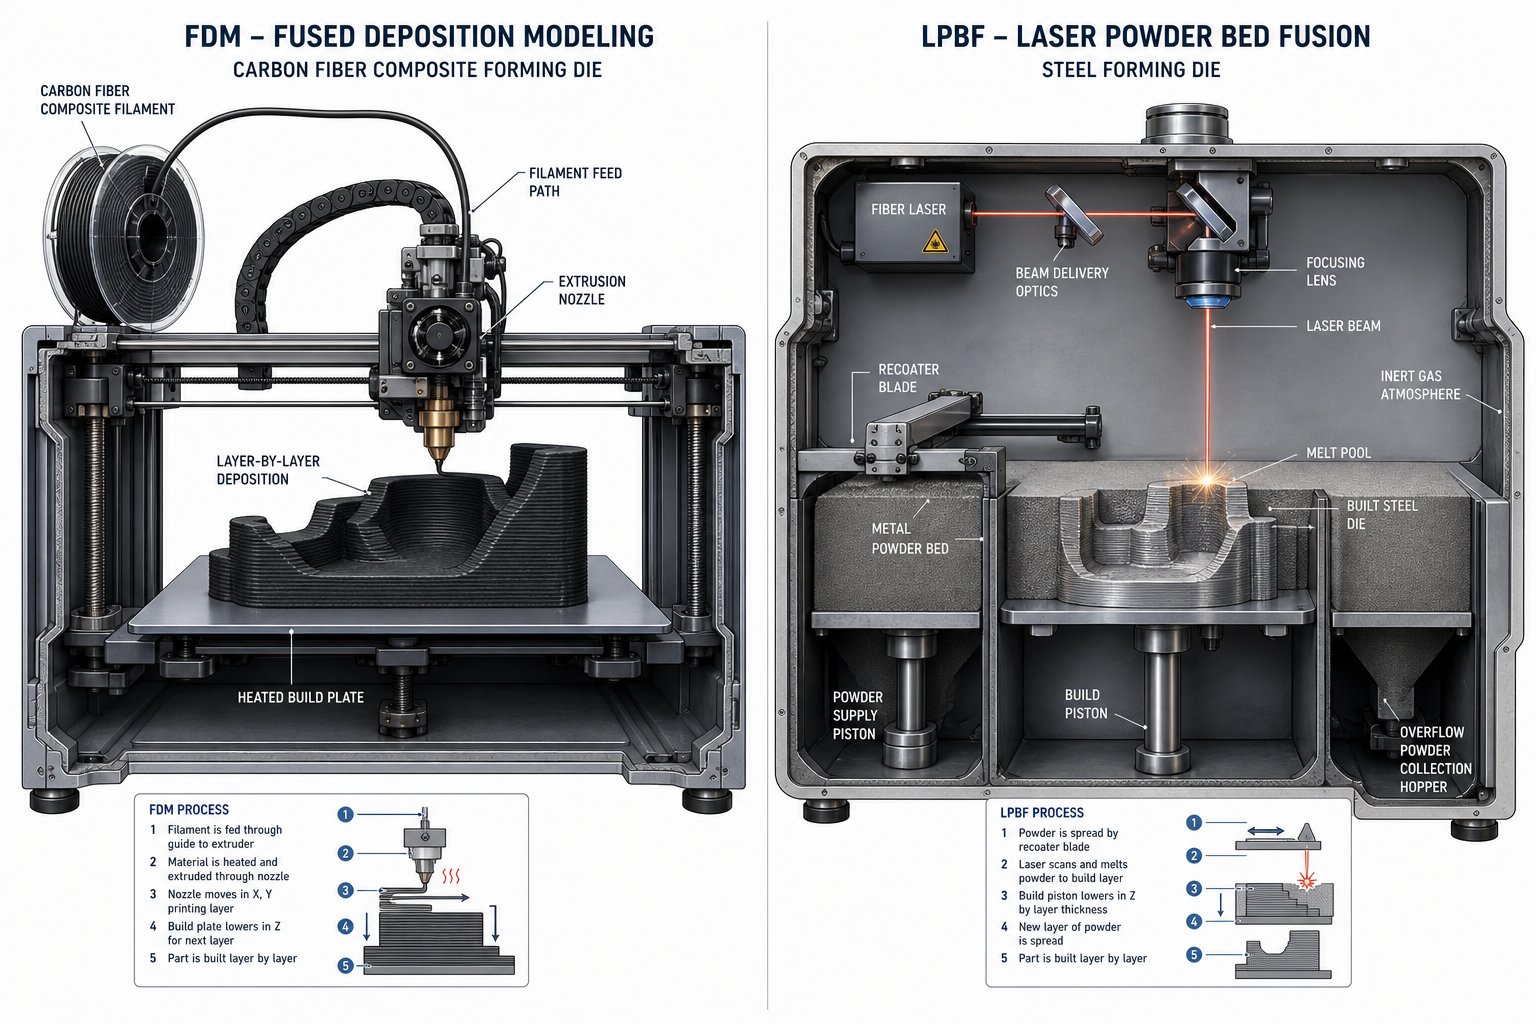
FDM (Modelu Dyddodiad Cyfunol)yn toddi ffilament thermoplastig trwy ffroenell wedi'i gynhesu, gan ei ddyddodi fesul haen. Ar gyfer cymwysiadau marw, mae deunyddiau fel neilon, ABS, PETG, a chyfansoddion wedi'u hatgyfnerthu â ffibr carbon yn darparu'r cryfder cywasgol sydd ei angen i ffurfio metel dalennog tenau. FelMae'r Gwneuthurwr yn nodi, FDM yn taro'r cydbwysedd gorau o gost, cyflymder, cryfder, a hygyrchedd ar gyfer ffurfio offer. Gallwch atgyfnerthu offer printiedig gyda phlatiau metel wedi'u mewnosod, hoelbrennau, neu bolltau, a chael marw wedi'i deilwra'n barod mewn oriau yn hytrach na dyddiau.
Y cyfaddawd? Mae rhannau FDM yn anisotropic - yn gryfach ar hyd llinellau haen (echelinau X ac Y) ond yn wannach ar eu traws (echel Z). Mae cyfeiriadedd argraffu yn bwysig iawn ar gyfer offer ffurfio metel dalen 3d. Alinio'r cyfeiriad cryfaf â'r echelin sy'n cymryd llwyth ffurfio, a byddwch yn ymestyn bywyd marw yn ddramatig.
CLG (Stereolithograffeg)yn defnyddio laser UV i wella resin hylif, gan gynhyrchu rhannau â gorffeniad arwyneb eithriadol a goddefiannau tynn (±0.05-0.13 mm yn ôl cymhariaeth proses MakerStage). Mae'r ansawdd arwyneb hwnnw'n trosglwyddo'n uniongyrchol i'ch rhannau ffurfiedig. Fodd bynnag, mae'r rhan fwyaf o resinau SLA yn frau o dan lwythi cywasgol dro ar ôl tro, gan eu gwneud yn addas iawn ar gyfer stampio cymwysiadau sy'n cynnwys effaith neu dunelli uchel. Mae CLG yn gweithio orau ar gyfer dilysiad geometreg defnydd isel-grym neu un defnydd lle mae manylion arwyneb yn bwysicach na gwydnwch.
Technolegau Argraffu Metel 3D ar gyfer Cynhyrchu yn Marw
Pan na fydd polymer yn goroesi'r grymoedd dan sylw, mae gweithgynhyrchu ychwanegion metel yn camu i mewn. Mae'r prosesau hyn yn cynhyrchu metelau cwbl drwchus sy'n gallu gwneud gwaith cynhyrchu go iawn.
DMLS/SLM (Cyfuniad Gwely Powdwr Laser)yn defnyddio laser -pŵer uchel - fel arfer 200 i 1,000 wat - i doddi powdr metel yn llawn mewn siambr nwy anadweithiol, gan adeiladu'r haen marw fesul haen ar gydraniad 20–60 µm. Fel yr eglura Sodick, yr un dosbarth o dechnoleg yw DMLS a SLM yn eu hanfod - mae'r gwahaniaethau enwi yn hanesyddol i raddau helaeth. Mae systemau modern yn cyflawni mwy na 99.5% o ddwysedd, gan gynhyrchu marw gyda phriodweddau mecanyddol sy'n bodloni neu'n rhagori ar y cywerthoedd gyr. Ar gyfer gwneuthurwyr offer, mae LPBF yn cefnogi-defnyddiau gradd offer fel H13, maraging steel, ac Inconel, ac mae'n galluogi nodweddion mewnol cymhleth sy'n amhosibl eu peiriannu'n gonfensiynol.
Rhwymwr Jetioyn cymryd agwedd gyflymach ond llai uniongyrchol. Yn lle -ffiwsio powdr laser, mae'n dyddodi asiant rhwymo hylif fesul haen, gan greu rhan "werdd" sydd wedyn yn mynd trwy ddadrwymo a sintro ffwrnais. Mae'r cam argraffu yn gyflym ac mae'r peiriannau'n costio llai ymlaen llaw. Mae'r cyfaddawd yn fandylledd uwch a chrebachu dimensiwn posibl yn ystod sintro, gan wneud goddefiannau tynn yn anos i'w dal. Ar gyfer stampio marw sy'n gofyn am effeithiau grym uchel dro ar ôl tro, mae chwistrellu rhwymwr yn brin yn gyffredinol heb-brosesu postio helaeth.
FFF Metel (Dadodiad Metel wedi'i Rhwymo)yn allwthio -ffilament cyfansawdd polymer metel, yna'n dadrwymo ac yn sintro'r rhan yn fetel solet. Mae systemau o Desktop Metal a Markforged yn gweithredu mewn amgylcheddau siop safonol heb bowdr rhydd na nwy anadweithiol. Mae rhannau'n costio 5-10x yn llai na DMLS ar gyfer geometregau tebyg, er bod dwysedd (96-99%) a goddefgarwch yn is. Ar gyfer argraffydd 3d ar gyfer offer ar bwyntiau pris hygyrch, mae Metal FFF yn cynnig mynediad ymarferol i gynhyrchu marw metel ar gyfer stampio cyfaint isel.
| Technoleg | Math o Ddeunydd | Ffurfio Gallu Grym | Gorffen Arwyneb (Ra) | Amrediad Cyfrol Nodweddiadol |
|---|---|---|---|---|
| FDM (Polymer) | PLA, ABS, neilon, CF-Neilon | Isel i Ganolig | 10–25 µm | 1-100 o rannau |
| CLG (Polymer) | Anodd/Uchel{0}}Resinau Dros Dro | Isel | 1–3 µm | 1-10 rhan |
| DMLS/SLM (Metel) | Offer Dur, Maraging Steel, Inconel | Uchel | 6–20 µm | 1,000–100,000+ rhan |
| Rhwymwr Jetio (Metel) | Dur Di-staen, Dur Offeryn | Canolig | 6–15 µm | 100-5,000 o rannau |
| Metel FFF | H13, 17-4 PH, 316L | Canolig i Uchel | 8–20 µm | 100-10,000 o rannau |
Mae pob technoleg mewn parth gwahanol yn y sbectrwm cost-yn erbyn-gwydnwch. Mae'r dewis cywir yn dibynnu llai ar ba broses sy'n swnio'n fwyaf trawiadol a mwy ar ba fetel dalen rydych chi'n ei ffurfio, faint o rannau sydd eu hangen arnoch chi, a pha ansawdd arwyneb y mae eich cais yn ei fynnu - ffactorau sy'n deillio o ddewis deunydd.
Meini Prawf Dethol Deunydd ar gyfer Marw Argraffedig 3D
Dim ond hanner yr hafaliad yw dewis technoleg argraffu 3D. Mae'r deunydd rydych chi'n ei fwydo i'r peiriant hwnnw yn pennu a yw'ch marw yn goroesi deg trawiad neu ddeng mil. Yn hytrach na didoli opsiynau yn ôl brand neu fodel argraffydd, mae'n gwneud mwy o synnwyr eu trefnu yn ôl yr hyn y mae eich cais yn ei ofyn mewn gwirionedd: faint o rym y mae'n rhaid i'r marw ei wrthsefyll, pa ansawdd arwyneb sydd ei angen arnoch ar y rhan ffurfiedig, a faint o rannau rydych chi'n bwriadu eu stampio.
Opsiynau Deunydd Polymer a'u Terfynau
Mae bolymer yn marw yn gweithio fel ffurfydd metel dalennog cyflym pan fydd grymoedd yn aros yn isel a chyfeintiau'n aros yn fach. Mae pob deunydd yn meddiannu haen perfformiad wahanol:
PLAyw'r ffilament gyffredin hawsaf i'w hargraffu a'r mwyaf llym, gyda chryfder tynnol o 50–60 MPa a modwlws o 3.5 GPa. Mae'r anystwythder hwnnw'n ei helpu i ddal siâp o dan lwythi cywasgol. Y dal? Mae PLA yn frau - mae'n chwalu yn hytrach nag anffurfio - ac yn meddalu tua 55 gradd . Bydd gwres ffrithiant o gylchoedd gwasg dro ar ôl tro yn ei ddiraddio'n gyflym. Defnyddiwch ef ar gyfer rhediadau cynhyrchu un digid mewn alwminiwm tenau neu ffoil copr yn unig.
ABSyn masnachu cryfder crai (35-40 MPa tynnol) ar gyfer gwell caledwch a thymheredd allwyriad gwres uwch tua 95 gradd . Mae'n amsugno effeithiau heb gracio'r ffordd y mae PLA yn ei wneud, gan ei wneud yn fwy maddeugar o dan lwythi ffurfio dro ar ôl tro. Dewis rhesymol ar gyfer gwasg metel ar ddyletswydd ysgafn yn marw sydd angen goroesi rhediadau cynhyrchu cymedrol.
PETGyn eistedd rhwng PLA ac ABS - yn llymach nag ABS ar tua 2.0-3.0 modwlws GPa, yn llymach na PLA, ac yn hawdd i'w argraffu. Mae ei wyriad gwres 70 gradd yn ei wneud yn addas ar gyfer marw na fydd yn profi gwres ffrithiant sylweddol.
Neilon (PA6/PA12)yw'r ceffyl gwaith ar gyfer offer polymer swyddogaethol. Gyda chryfder tynnol o 60-80 MPa, ymwrthedd effaith ardderchog, a gwyriad gwres uwchlaw 120 gradd, mae neilon yn trin cylchoedd cywasgol dro ar ôl tro yn llawer gwell na PLA neu ABS. Mae'r arwyneb hunan-iro yn lleihau ffrithiant yn erbyn llenfetel. Yr anfantais yw amsugno lleithder - sychwch eich ffilament cyn ei argraffu, neu bydd y marw yn tanberfformio.
-cyfansoddion ffibr carbon (CF-neilon)gwthio polymer yn marw tuag at eu nenfwd. Mae anystwythder yn neidio i 6–10 GPa, cryfder tynnol yn taro 80–100+ MPa, ac mae gwyriad gwres yn cyrraedd 150–160 gradd . Mae'r marw cyfansawdd hwn yn gwrthsefyll anffurfiad o dan lwythi a fyddai'n malu neilon safonol. Mae angen ffroenell ddur wedi'i chaledu arnynt i'w hargraffu ac yn costio llawer mwy, ond ar gyfer ffurfio dur ysgafn hyd at tua 0.6 mm, maent yn cynrychioli terfyn uchaf yr hyn y gall marw ffurfio metel polymer ei drin.
Resinau SLArhagori mewn gorffeniad wyneb yn hytrach na gwydnwch. Mae Resin 10K anhyblyg yn cyrraedd cryfder tynnol 88 MPa a 10 GPa anystwythder, ond mae ei freuder eithafol (Izod rhicyn o ddim ond 20 J/m) yn golygu ei fod yn cracio{5}}yn dueddol o gael ei stampio dro ar ôl tro. Mae CLG wrth gefn yn marw ar gyfer boglynnu, bathu, neu wiriadau geometreg defnydd sengl lle mae manylion arwyneb yn trosglwyddo'n uniongyrchol i'r rhan ffurfiedig.
Dewisiadau Powdwr Metel ar gyfer Marw Gwydn
Pan na all polymer oroesi'r grymoedd dan sylw, mae powdrau metel sy'n cael eu hargraffu trwy ymasiad gwely powdr laser neu ddyddodiad metel wedi'i rwymo yn darparu -offeryn gradd cynhyrchu. Mae'r dirwedd berthnasol yma yn mapio'n uniongyrchol i ddur marw traddodiadol:
Maraging dur (MS1/18Ni-300)yw'r dewis mwyaf cyffredin ar gyfer stampio printiedig yn marw. Ar ôl oedran-triniaeth wres caledu, mae'n cyrraedd caledwch 50-55 HRC gyda chaledwch rhagorol. Mae peiriannau ac EDM yn gorffen postio'n hawdd, gan ei wneud yn ymarferol ar gyfer marw sydd angen goddefiannau wyneb tynn. Mae maraging dur yn gweddu i stampio cyfaint canolig i uchel o ddur ysgafn ac alwminiwm.
Dur offer (H13, H11)darparu'r gwrthiant gwisgo sy'n gyfarwydd i unrhyw wneuthurwr offer.Mae H13 a H11 yn cyfuno cryfder uchel gyda gwrthiant cyrydiad rhagorol, gan eu gwneud yn ddelfrydol ar gyfer cymwysiadau gwaith poeth neu'n marw gan ffurfio dur sgraffiniol uchel. Mae angen rheolaeth thermol ofalus ar argraffu H13 i atal cracio, ond mae'r marw sy'n deillio o hyn yn perfformio'n debyg i'r hyn sy'n cyfateb iddo.
Dur di-staen (316L, 17-4 PH)yn cynnig ymwrthedd cyrydiad a phriodweddau mecanyddol da am gost is na duroedd offer. 17-4 PH, sef gradd caledu dyodiad-, yn cyflawni caledwch hyd at 40 HRC ar ôl triniaeth wres. Mae'n gweithio'n dda ar gyfer ffurfio dalen ddi-staen neu weithredu mewn amgylcheddau cyrydol, er bod ei wrthwynebiad traul yn brin o ddur offer pwrpasol ar gyfer rhediadau cyfaint uchel.
Inconel (718/625)delio ag amodau eithafol - uchel-stampio tymheredd, ffurfio dalennau uwch-aloi, neu gymwysiadau sy'n ymwneud ag amgylcheddau cyrydol. Mae ei gryfder uchel a'i briodweddau sy'n gallu gwrthsefyll cyrydiad yn ei wneud yn ymarferol lle byddai dur marw eraill yn meddalu neu'n cyrydu. Mae'r cyfaddawd yn gost a machinability; Mae marw Inconel yn ddrud i'w hargraffu ac yn anodd ei orffen.
Paru Deunydd â Gofynion Cymhwyso
Yn hytrach na dewis yr opsiwn cryfaf neu rataf, parwch ddeunydd â'ch pedwar ffactor penderfynu allweddol. Defnyddiwch y rhestr wirio hon fel fframwaith cychwynnol:
- Ffurfio grym o dan 5 kN, alwminiwm tenau neu ffoil copr:PLA neu PETG (cost isaf, newid cyflymaf)
- Ffurfio grym 5-20 kN, dur ysgafn hyd at 0.6 mm:neilon neu CF-Cyfansoddion neilon (cymhareb cryfder gorau-i-gost mewn polymer)
- Gorffeniad wyneb critigol, cyfaint isel iawn:Resin Anhyblyg CLG 10K (trosglwyddo manylion mân, defnydd unigol)
- Ffurfio grym uwch na 20 kN, cyfaint canolig i-uchel:Dur maraging neu ddur offer H13 (cynhyrchu-gwydnwch gradd)
- Amgylchedd cyrydol neu ffurfio dalennau di-staen:17-4 PH di-staen neu Inconel (gwrthiant cemegol heb aberthu caledwch)
- Cyfaint cynhyrchu o dan 100 rhan:Polymer yn marw yn cynnig y fantais cost gorau
- Cyfrol cynhyrchu 100-10,000 o rannau:Mae metel sy'n cael ei argraffu yn dod yn economaidd wrth ystyried amlder ailosod
- Cyfaint cynhyrchu dros 10,000 o rannau:Gwerthuswch -farw metel wedi'i argraffu yn erbyn offer peiriannu confensiynol fesul-rhan
Cofiwch fod dewis deunydd yn dylanwadu'n uniongyrchol ar ba mor hir y bydd eich marw yn para a sut mae'n methu yn y pen draw. Mae'n bosibl y bydd marw neilon CF-yn darparu 200 o rannau perffaith cyn i draul arwyneb ddiraddio ansawdd, tra bod marw dur maraging yn cynnal goddefgarwch ar draws 50,000 o gylchoedd. Mae'r gwahaniaethau oes hynny - a'r moddau methiant penodol sy'n eu gyrru - yn pennu ai eich dewis materol oedd yr un iawn ar gyfer y rhediad cynhyrchu sydd o'ch blaen.
Cydweddoldeb Metel Dalen Gyda Offer Argraffedig 3D
Dim ond hanner y stori y mae eich deunydd marw yn ei ddweud. Yr hanner arall? Beth rydych chi'n ei ffurfio mewn gwirionedd. Bydd marw neilon ffibr carbon sy'n awelon trwy alwminiwm 0.5 mm yn cracio ar ei gyfarfyddiad cyntaf â dur gwrthstaen 1.0 mm. Mae'r llenfetel ei hun - ei chaledwch, ei drwch, a'i ymddygiad elastig - yn pennu a yw marw printiedig 3D yn offeryn ffurfio metel dalen ymarferol neu'n rysáit ar gyfer gwastraffu amser a phlastig wedi torri.
Sut mae caledwch metel dalen yn effeithio ar ddichonoldeb marw
Mae caledwch yn pennu faint o rym y mae'r ddalen yn ei wrthsefyll wrth ffurfio, ac mae'r grym hwnnw'n trosglwyddo'n uniongyrchol i'ch marw. Mae metelau meddal fel-copr meddal wedi marw ac 1100{-cyfres cynnyrch o tua 35–70 MPa. Mae dur ysgafn (AISI 1018/1020) yn neidio i gryfder cynnyrch 250-350 MPa. Mae dur di-staen (304/316) yn gwthio ymhellach fyth, gyda chryfderau cynnyrch o 200–290 MPa mewn cyflwr anelio ond cyfraddau caledu gwaith sylweddol uwch sy'n cynyddu llwyth wrth i'r ffurfio fynd rhagddo. Dur -cryfder uchel - fel y DP980 a duroedd boron a ddefnyddir mewn cymwysiadau modurol - yn cyrraedd cryfderau cynnyrch uwchlaw 600 MPa.
Beth mae hyn yn ei olygu ar gyfer dewis marw? Gall marw polymer drin y llwythi ffurfio a gynhyrchir gan alwminiwm meddal oherwydd bod y ddalen yn cynhyrchu cyn i'r marw brofi straen cywasgol peryglus. Mae angen llawer mwy o rym ar ddur ysgafn i anffurfio, gan wthio polymer yn marw tuag at eu terfynau llwyth hyd yn oed ar fesuryddion tenau. Mae dur di-staen a dur cryfder uchel yn cynhyrchu grymoedd ffurfio sy'n fwy na chynhwysedd cywasgol polymer mewn bron unrhyw senario ymarferol.
FelEglura'r Gwneuthurwr, mae duroedd ysgafn ac alwminiwmau meddal yn llawer mwy hydwyth na deunyddiau cryfder uchel, sy'n dylanwadu'n uniongyrchol ar y grymoedd ffurfio a'r radiysau tro lleiaf dan sylw. Mae cynnwys carbon uwch mewn dur neu fwy o galedwch mewn alwminiwm yn lleihau hydwythedd a ffurfadwyedd, gan gynyddu'r grym gofynnol a'r radiws lleiaf y gellir ei gynhyrchu. Y cynnydd grym hwnnw sy'n eich gwthio o offer polymer i mewn i fetelau printiedig neu gonfensiynol.
Mesur Trwch a Ffurfio Perthynas yr Heddlu
Mae trwch yn lluosi gofynion grym nad ydynt yn-llinol. Nid yw dyblu trwch y ddalen yn dyblu'r tunelledd - yn unig, mae'n ei wneud yn fras bedair gwaith ar gyfer gweithrediadau plygu, gan fod ffurfio graddfeydd grym â sgwâr trwch deunydd yn y rhan fwyaf o hafaliadau ffurfio metel gwasg. Gall marw polymer sy'n ffurfio alwminiwm 0.5 mm yn gyfforddus fethu'n drychinebus ar 1.5 mm o'r un deunydd, er nad yw'r math o fetel wedi newid.
Dyma ffordd ymarferol i feddwl am y peth. Mae mesuryddion metel dalen a ddefnyddir yn gyffredin mewn stampio yn amrywio o tua 0.005 i 0.249 modfedd (tua 0.13 i 6.3 mm). Yn y pen tenau, mae grymoedd ffurfio yn aros yn ddigon isel ar gyfer offer polymer ar draws y rhan fwyaf o fetelau. Ar y pen trwchus, mae hyd yn oed plât alwminiwm yn gofyn am rymoedd y gall metel yn unig farw wedi'i argraffu neu ddur caled ei gynnal.
Mae'r trothwy critigol ar gyfer FDM polymer yn marw yn tueddu i lanio o gwmpas:
- Aloi alwminiwm:hyd at 1.0-1.5 mm (yn dibynnu ar galedwch aloi a chymhlethdod geometreg)
- Copr a phres:hyd at 0.8-1.0 mm
- Dur ysgafn:hyd at 0.5–0.8 mm (gyda-ffilamentau cyfansawdd cryfder uchel)
- Dur di-staen:yn gyffredinol nid yw'n ymarferol gyda bolymer yn marw, waeth beth fo'r dwysedd mewnlenwi
Y tu hwnt i'r trothwyon hyn, mae'r grymoedd cywasgu a chneifio wrth ffurfio yn fwy na'r hyn y gall hyd yn oed 100% o garbon mewnlenwi-ffibr neilon ei wrthsefyll heb ei falu ar yr wyneb na dilaminiad haenau. Byddwch yn sylwi bod y dis yn dechrau anffurfio cyn i'r ddalen wneud - arwydd clir eich bod wedi mynd y tu hwnt i gapasiti'r offer.
Gwanwyn{0}Strategaethau Iawndal Nôl
Mae pob rhan fetel ffurfiedig yn tarddu'n ôl tuag at ei siâp gwastad gwreiddiol unwaith y bydd y wasg yn cael ei rhyddhau. Gwanwyn-yn ôl yw rhyddhau straen elastig, ac mae'n graddio'n uniongyrchol â chryfder cnwd y deunydd. Mae'n bosibl y bydd alwminiwm meddal yn dod yn ôl 1–2 gradd ar dro syml, tra gall dur gwrthstaen neu ddur cryfder uchel ddod yn ôl 5–10 gradd neu fwy o dan geometreg union yr un fath.
Ar gyfer marw printiedig 3D, mae iawndal cefn y gwanwyn yn golygu dros-blygu - dylunio'r dis i ffurfio'r ddalen heibio ei ongl darged fel ei fod yn ymlacio yn ôl i'r safle cywir. Mae darn gwaith llenfetel gyda 2 radd o sbring-yn ôl yn gofyn am ongl dyrnu o leiaf 2 radd yn fwy miniog na'r targed i gyfrif am yr adferiad elastig hwn. Wrth i radiws gynyddu o'i gymharu â thrwch deunydd, mae cefn y gwanwyn yn cynyddu ymhellach, weithiau'n sylweddol.
Mae strategaethau iawndal yn amrywio yn ôl math o farw:
- Polymer yn marw:Gan eu bod yn rhad ac yn gyflym i'w hailargraffu, gallwch ailadrodd yn gyflym. Argraffwch, ffurfiwch, mesurwch ongl gefn y gwanwyn, yna addaswch eich model CAD a'i ailargraffu. Mae'r dull treial a gwall hwn yn gweithio'n dda oherwydd mae pob iteriad yn costio ychydig iawn o amser a deunydd.
- Metel-argraffwyd yn marw:Iterwch mewn polymer yn gyntaf i hoelio iawndal gwanwyn-yn ôl, yna ymrwymo i brint metel gyda'r geometreg gywiro. Mae ailweithio dis metel wedi'i argraffu yn ddrud, felly mae cael yr ongl yn iawn ymlaen llaw yn bwysig.
- Deunyddiau -cryfder{0}}cryfder uchel:Ystyriwch geometregau marw rhyddhad gydag onglau wedi'u cynnwys o 78 neu 73 gradd, sy'n caniatáu treiddiad dyrnu dyfnach i oresgyn y gwanwyn-yn ôl heb ymyrraeth rhwng wynebau marw a deunydd.
Mae cyfeiriad grawn y llenfetel hefyd yn effeithio ar rym ffurfio a sbring-yn ôl. Mae ffurfio gyda'r grawn (hydredol) yn gofyn am lai o rym plygu oherwydd mae hydwythedd yn ymestyn yn rhwydd i'r cyfeiriad hwnnw, ond mae plygu hydredol yn cynyddu'r risg o gracio arwyneb ac yn gofyn am radiws tro mwy. Mae ffurfio ar draws y grawn (trawsnewidiol) yn cynyddu tunelledd ond yn derbyn radiysau tynnach. Wrth ddylunio marw printiedig 3D, gwiriwch a fydd eich bylchau'n cyfeirio at neu yn erbyn y grawn, a maint radiws eich marw ac ongl iawndal yn unol â hynny.
| Math Metel Taflen | Cryfder Cynnyrch nodweddiadol | Polymer FDM yn marw | CLG Polymer Die | Metel-Argraffwyd Die |
|---|---|---|---|---|
| Alwminiwm 1100 (meddal), hyd at 1.0 mm | 35–105 MPa | Oes | Ie (grym isel yn unig) | Oes |
| Alwminiwm 6061-T6, hyd at 1.0 mm | 240–275 MPa | Ymylol (CF-Neilon yn unig) | Nac ydw | Oes |
| Copr / Pres, hyd at 0.8 mm | 70–200 MPa | Oes | Ie (boglynnu yn unig) | Oes |
| Dur Ysgafn (1018), hyd at 0.6 mm | 250–350 MPa | Ymylol (CF-Neilon yn unig) | Nac ydw | Oes |
| Dur Ysgafn (1018), 0.6–1.5 mm | 250–350 MPa | Nac ydw | Nac ydw | Oes |
| Dur Di-staen (304), unrhyw fesurydd | 200–290 MPa (gwaith-yn caledu) | Nac ydw | Nac ydw | Oes |
| Dur -Cryfder Uchel (DP980/Boron), unrhyw fesurydd | 600–1,000+ MPa | Nac ydw | Nac ydw | Ydw (maraging/H13) |
Byddwch yn onest â chi'ch hun wrth ddarllen y tabl hwn. Mae'r cofnodion "Ymylol" yn golygu bod llwyddiant yn dibynnu'n fawr ar symlrwydd geometreg, gosodiadau argraffu, a chyflymder ffurfio. Ffurf sianel fas mewn dur ysgafn 0.5 mm gan ddefnyddio marw neilon CF-? Posibl, gyda pharamedrau ceidwadol. Tyniad dwfn ar yr un mesurydd? Ni fydd y marw yn goroesi. Mae dur di-staen a deunyddiau cryfder uchel yn galw am fetel -offer printiedig neu gonfensiynol - dim patrwm mewnlenwi na tric trwch wal yn newid y ffiseg.
Gwerth gwirioneddol deall y terfynau cydnawsedd hyn yw osgoi argraffu gwastraff a rhannau a fethwyd. Cydweddwch eich math metel dalen a'ch mesurydd â'r dosbarth marw cywir o'r cychwyn cyntaf, a byddwch yn treulio'ch amser yn mireinio geometreg yn hytrach nag ailargraffu offer wedi'u chwalu. Y broses fireinio honno - o ddyluniad CAD cychwynnol trwy argraffu, post-prosesu, a ffurfio erthygl gyntaf - yw lle mae'r llif gwaith ymarferol yn dechrau.
Llif Gwaith Llawn O Ddylunio CAD i Ran Ffurfiedig
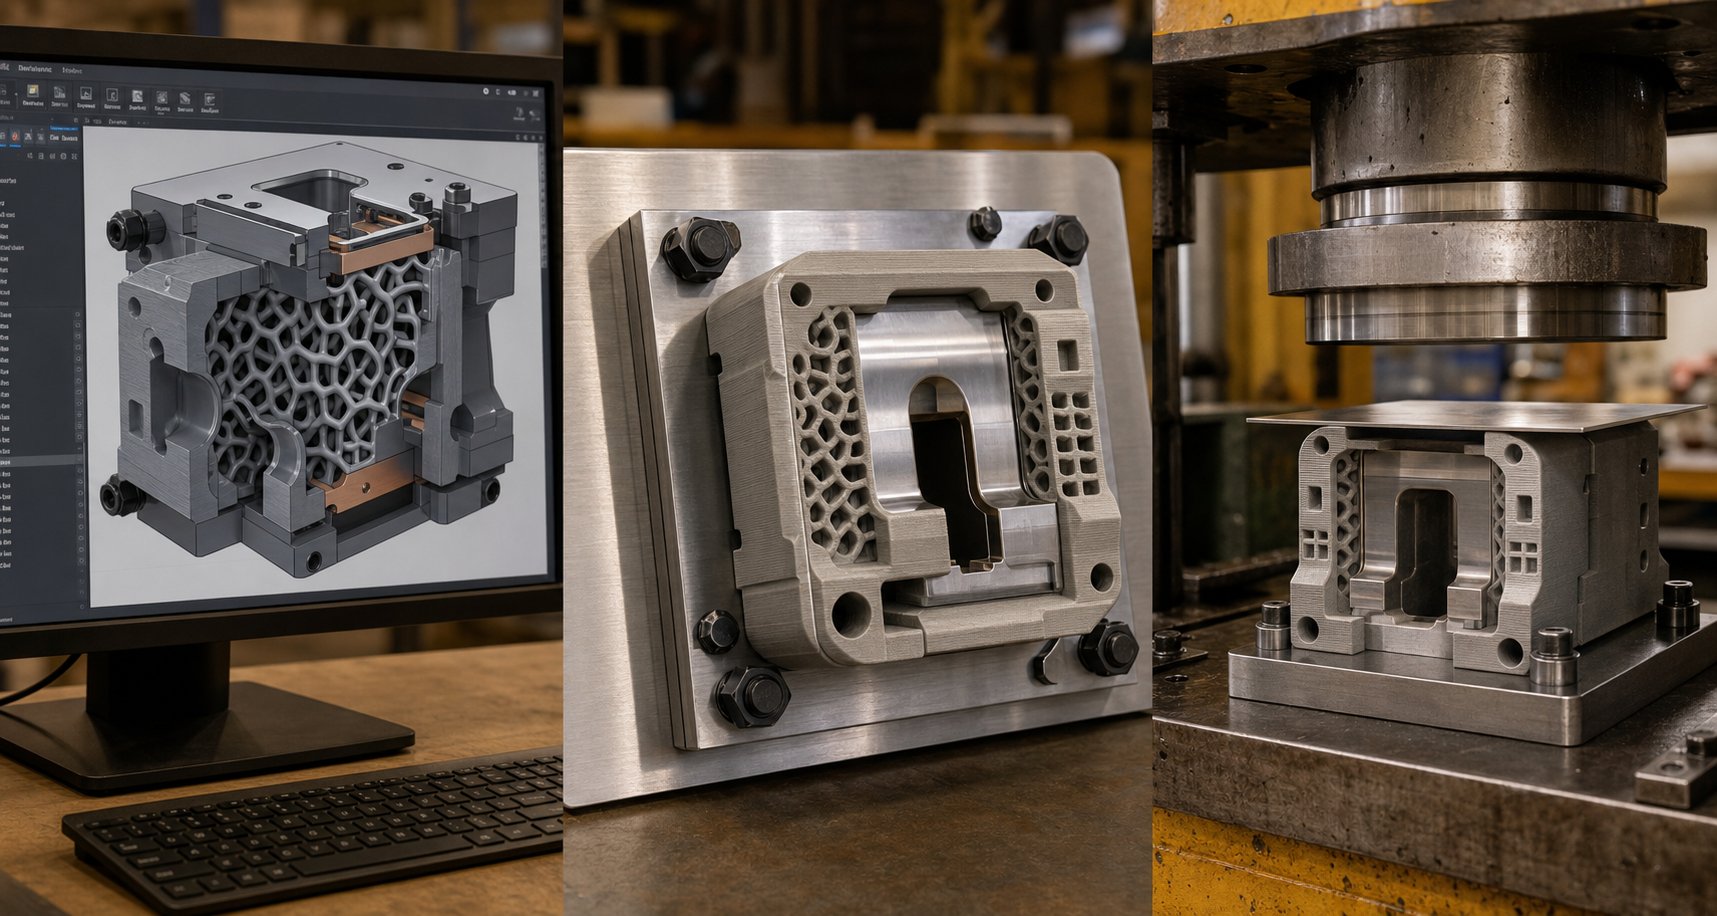
Mae gwybod pa ddeunyddiau a metelau llen sy'n gweithio gyda'i gilydd yn hanfodol, ond ni fydd yn eich helpu nes i chi gynhyrchu marw swyddogaethol a stampio rhan dda ag ef. Mae'r llif gwaith dylunio marw printiedig 3d cyflawn yn cynnwys chwe cham gwahanol, pob un â phenderfyniadau sy'n effeithio'n uniongyrchol a yw'ch offer yn goroesi cynhyrchu neu'n methu ar y cylch cyntaf.
- Dyluniad CAD gydag ychwanegyn-ystyriaethau penodol
- Gosod paramedr sleisio ac argraffu
- Argraffu'r marw
- Postio-prosesu a dilysu dimensiwn
- Pwyswch setup a ffurfio erthygl gyntaf
- Cynnal a chadw marw a chynllunio amnewid
Gadewch i ni gerdded trwy bob cam gyda'r manylion ymarferol sydd eu hangen arnoch i'w gael yn iawn y tro cyntaf.
Ystyriaethau CAD Dylunio a Gweithgynhyrchu Ychwanegion
Pan fyddwch chi'n mynd at ddyluniad cad ar gyfer stampio gwaith marw mewn cyd-destun ychwanegyn, rydych chi'n dylunio ar gyfer dwy realiti ar yr un pryd: y gweithrediad ffurfio a'r broses argraffu. Anwybyddwch y naill neu'r llall, a byddwch yn cael marw na ellir ei argraffu'n lân neu na all oroesi llwythi'r wasg.
Trwch wal a màs.Mae angen llawer mwy o swmp nag y byddech chi'n ei ddisgwyl ar gyfer stampio polymer. Dylai trwch wal lleiaf ar gyfer offer FDM fod yn 8–12 mm mewn ardaloedd cario llwyth. Mae trawsdoriadau tenau o dan 2 mm yn dadffurfio'n gyflym o dan lwyth cywasgol a gwres, felYmchwil Formlabs yn cadarnhauBydd trwch arwyneb - llai na 1–2 mm yn anffurfio â gwres wrth ffurfio cymwysiadau. Ar gyfer metelau wedi'u hargraffu, mae adrannau wal 3-5mm fel arfer yn darparu anystwythder digonol, gan fod y deunydd ei hun yn cario llwythi sylweddol uwch fesul ardal uned.
Onglau drafft.Cynhwyswch 3-5 gradd o ddrafft ar holl waliau fertigol y ceudod marw. Mae hyn yn gwasanaethu dibenion deuol: mae'n hwyluso alldaflu rhan ar ôl ffurfio (atal y metel dalen rhag cloi yn y marw) ac yn gwella printability drwy leihau bargodion sydd angen strwythurau cynnal. Ar gyfer bolymer yn marw yn arbennig, mae onglau drafft yn lleihau'r grymoedd dymchwel a all naddu neu gracio arwyneb yr offeryn.
Strategaethau atgyfnerthu.Anaml y bydd polymer yn marw yn gweithio fel offer monolithig annibynnol o dan lwythi'r wasg. Dyluniwch eich dis i integreiddio â phlât cefn - fel arfer plât alwminiwm neu ddur sy'n dosbarthu grym ar draws wyneb cefn y dis. Cynlluniwch gilfachau neu dyllau bolltau yn eich model CAD i glymu'r marw printiedig i'r strwythur cefnogi hwn. Mae rhai dylunwyr yn mewnosod hoelbrennau neu bolltau dur o fewn y print trwy roi'r gorau i argraffu canol a gosod caledwedd, gan greu teclyn cyfansawdd sy'n trin llawer mwy o lwyth na pholymer yn unig.
Patrwm mewnlenwi ar gyfer offer printiedig 3d.Dyma lle mae penderfyniadau geometreg fewnol yn pennu bywyd marw yn uniongyrchol. Mae tri phatrwm yn dominyddu cymwysiadau offer:
- Gyroid:Yn darparu cryfder isotropig bron, sy'n golygu ei fod yn gwrthsefyll grymoedd yn fras yn gyfartal i bob cyfeiriad.Geometreg grwm barhaus Gyroidhefyd yn cynnig ymwrthedd ardderchog i rymoedd cneifio. Ar gyfer stampio marw sy'n profi oddi ar-lwythi echelin neu geometregau ffurfio cymhleth, gyroid ar ddwysedd 60–80% yw'r argymhelliad diofyn.
- Ciwbig:Yn creu strwythur grid tri dimensiwn sy'n rhagori ar wrthiant cywasgu fertigol. Os yw'ch llwyth ffurfio yn rhedeg yn syth i lawr yn bennaf trwy'r marw (troadau V- syml, ffurfiau sianel), mae mewnlenwi ciwbig ar ddwysedd 50-70% yn darparu perfformiad cryf gyda llai o ddeunydd na gyroid ar gryfder cyfatebol.
- Grid:Y patrwm argraffu-syml a chyflymaf, gyda llinellau perpendicwlar yn ffurfio sgwariau. Mae'r grid yn trin cywasgu fertigol uniongyrchol yn dda, ond mae'n perfformio'n wael o dan lwythi echelin neu gneifio. Defnyddiwch ef yn unig ar gyfer marw fflat gyda llwytho cywasgol yn unig - byth ar gyfer marw gydag arwynebau ffurfio onglog.
Ar gyfer y rhan fwyaf o gymwysiadau marw stampio, mae gyroid ar ddwysedd mewnlenwi 70% neu uwch yn rhoi'r cyfuniad gorau o gryfder cywasgol a pherfformiad cyson ar draws cyfarwyddiadau llwyth i chi. Anaml y mae mynd i fewnlenwi 100% yn werth yr amser argraffu ychwanegol - mae ymchwil yn dangos enillion cryfder sy'n lleihau uwchlaw dwysedd 60–80%, tra bod amser argraffu yn cynyddu'n llinol.
Lwfans stoc.Cynlluniwch ddeunydd ychwanegol (o leiaf 0.5 mm) ar arwynebau ffurfio critigol. Byddwch yn dileu hwn yn ystod y post-brosesu i ddeialu mewn dimensiynau terfynol. Mae'n llawer haws tywodio neu beiriannu deunydd ychwanegol nag ailargraffu dis bach.
Argraffu Paramedrau a-Prosesu Post
Gyda'ch model CAD wedi'i optimeiddio, mae gosodiadau sleisio yn trosi'r bwriadau dylunio hynny yn realiti ffisegol.
Uchder haen:Defnyddiwch haenau 0.1-0.15 mm ar gyfer ffurfio arwynebau sy'n cyffwrdd â llenfetel. Mae haenau manylach yn golygu arwynebau llyfnach a chywirdeb dimensiwn gwell, y ddau ohonynt yn trosglwyddo'n uniongyrchol i ansawdd rhan ffurfiedig. Ar gyfer ardaloedd nad ydynt yn hanfodol (wynebau cefn, arwynebau mowntio), mae haenau 0.2–0.3 mm yn cyflymu pethau heb gosb.
Cyfeiriadedd argraffu:Cyfeiriadwch y marw fel bod llwythi sy'n ffurfio yn cywasgu haenau gyda'i gilydd yn hytrach na cheisio eu plicio ar wahân. Ar gyfer marw V-, mae hyn yn golygu argraffu gyda'r ceudod ffurfio yn wynebu i fyny a haenau'n pentyrru'n gyfochrog â'r wyneb marw. Dilamiad haen o dan lwythi tynnol yw'r dull methiant mwyaf cyffredin mewn offer FDM - mae cyfeiriadedd priodol yn ei atal.
Cyfrif perimedr:Cynyddwch yr haenau wal allanol i 4-6 perimedr o leiaf. Mae'r cregyn allanol solet hyn yn cario'r mwyafrif o lwythi cywasgol ac yn amddiffyn mewnlenwi mewnol rhag cyswllt uniongyrchol â'r metel dalen. Mae mwy o berimedrau hefyd yn gwella gwydnwch wyneb.
Mae marw ôl-brosesu printiedig 3d yn pontio'r bwlch rhwng print amrwd ac offeryn swyddogaethol:
- Cefnogi tynnu a glanhau:Tynnwch yr holl ddeunydd cymorth, gan roi sylw arbennig i ffurfio arwynebau. Bydd unrhyw ganolbwyntiau neu farciau sy'n weddill yn telegraffu i'ch rhannau ffurfiedig.
- Gorffen wyneb:Arwynebau ffurfio tywod trwy raean cynyddol - 120 i 220 i 400 - i ddileu llinellau haen. Ar gyfer polymer yn marw, mae gorchudd epocsi ar yr wyneb ffurfio yn creu croen caletach sy'n gwrthsefyll traul yn hirach. Ar gyfer CLG yn marw, mae ffrwydro cyfryngau gyda gleiniau gwydr yn llyfnhau'r wyneb a gall wella priodweddau mecanyddol mewn gwirionedd.
- Gwiriad dimensiwn:Mesur dimensiynau critigol gyda calipers neu CMM. Cymharwch yn erbyn eich model CAD a nodwch wyriadau. Mae cywirdeb dimensiwn nodweddiadol ar gyfer offer FDM yn rhedeg ±0.1-0.3 mm; CLG yn cyflawni ±0.05 mm. Os yw arwynebau ffurfio critigol allan o fanyleb, peiriant neu dywodwch nhw i oddefiant gan ddefnyddio'r lwfans stoc a gynlluniwyd gennych yn gynharach.
- Triniaeth wres (metel yn marw yn unig):Mae marwau metel wedi'u hargraffu angen lleddfu straen ac yn aml yn caledu oedran. Er enghraifft, mae angen heneiddio anialu dur ar 490 gradd am 6 awr i gyrraedd caledwch llawn (50-55 HRC). Hepgor y cam hwn a bydd eich marw metel yn tanberfformio'n sylweddol.
Gwasgwch Gosod a Ffurfio Erthygl Gyntaf
Mae eich marw wedi'i argraffu, ei orffen, a'i wirio'n ddimensiwn. Mae ei gael yn y wasg yn gywir yn penderfynu a yw'r ergyd gyntaf honno'n cynhyrchu rhan dda neu offeryn wedi'i ddinistrio.
Integreiddio plât cefnogi:Peidiwch byth â gosod marw polymer yn uniongyrchol ar wely gwasg heb blât metel wrth gefn. Mae'r plât yn dosbarthu grym hwrdd ar draws yr ôl troed marw cyfan, gan atal gwasgu lleol. Defnyddiwch blât alwminiwm gwastad daear o leiaf 6 mm o drwch ar gyfer cymwysiadau tunelli isel, neu blât dur ar gyfer unrhyw beth dros 10 kN. Sicrhewch y marw i'r plât cefn gyda bolltau, clampiau, neu boced cilfachog sy'n atal symudiad ochrol wrth ffurfio.
Aliniad:Gosodwch binnau canoli neu defnyddiwch nodweddion cofrestru sydd wedi'u hargraffu yn yr haneri marw i sicrhau'r aliniad marw. Mae camlinio mor fach â 0.5 mm yn achosi llwytho anwastad sy'n cyflymu traul marw ar un ochr ac yn cynhyrchu rhannau anghyson.
Gosodiadau cyflymder a grym:Dechreuwch yn geidwadol. Lleihau cyflymder y wasg i 50% o'r hyn y byddech chi'n ei ddefnyddio gydag offer confensiynol. Nid yw marw polymer yn goddef effaith y ffordd y mae dur caled - yn caniatáu i'r deunydd amsugno llwythi sy'n ffurfio yn raddol yn hytrach na chael sioc. Am yr un rheswm, lleihau tunelledd i'r lleiafswm sy'n cyflawni ffurfiant llawn, yna cynyddu'n gynyddol os nad yw'r rhan wedi'i siâp yn llawn.
Arolygiad erthygl gyntaf:Ffurfiwch un rhan, ei dynnu, a'i fesur yn erbyn eich dimensiynau targed. Gwiriwch am:
- Gwanwyn{0}}gwyriad cefn (cymharwch ongl wirioneddol ag ongl darged)
- Marciau wyneb neu grafiadau wedi'u trosglwyddo o linellau haen marw
- Cywirdeb dimensiwn ar nodweddion critigol
- Unrhyw arwyddion o anffurfiad marw (smotiau sgleiniog, marciau cywasgu ar yr wyneb marw)
Os yw'r gwanwyn{0}}yn ôl yn fwy na'r goddefiant, addaswch geometreg marw yn unol â'r strategaethau iawndal a drafodwyd yn gynharach ac ailargraffwch. Os bydd marciau arwyneb yn ymddangos, bydd sandio neu orchudd ychwanegol yn eu datrys. Os yw'r marw yn dangos marciau cywasgu ar ôl taro sengl, nid yw eich dewis o ddeunydd neu ddwysedd mewnlenwi yn ddigonol ar gyfer y grymoedd ffurfio dan sylw - cam i fyny i ddosbarth deunydd llymach yn hytrach nag ailargraffu ar yr un fanyleb.
Cylch cynnal a chadw:Archwiliwch yr arwyneb marw bob 10–20 rhan ar gyfer offer polymer, pob 500–1,000 rhan ar gyfer metel wedi'i argraffu yn marw. Mae patrymau gwisgo yn amlygu eu hunain fel pylu arwyneb, talgrynnu ymyl, neu graciau micro mewn crynodiadau straen. Gall sandio ysgafn rhwng rhediadau ymestyn oes marw polymer, tra bod metel yn marw yn elwa o sgleinio arwynebau ffurfio o bryd i'w gilydd. Traciwch drifft dimensiwn ar eich rhannau ffurfiedig - pan fydd mesuriadau'n agosáu at derfynau goddefgarwch, mae'r dis yn agosáu at ddiwedd oes.
Mae'r diwedd hwn{0}i-broses orffen - dylunio, argraffu, gorffen, gosod, ffurfio, cynnal - fel arfer yn cywasgu i 24–72 awr ar gyfer marw polymerau ac 1–2 wythnos ar gyfer metelau wedi'u hargraffu gan gynnwys triniaeth wres. Cymharwch hynny â 4-8 wythnos ar gyfer offer wedi'u peiriannu'n gonfensiynol, a daw'r fantais amser yn glir. Ond mae cyflymder yn bwysig dim ond os yw'r marw yn para'n ddigon hir i orffen eich rhediad cynhyrchu, sy'n codi'r cwestiwn hollbwysig o sut mae'r offer hyn yn methu a beth allwch chi ei wneud i'w atal.
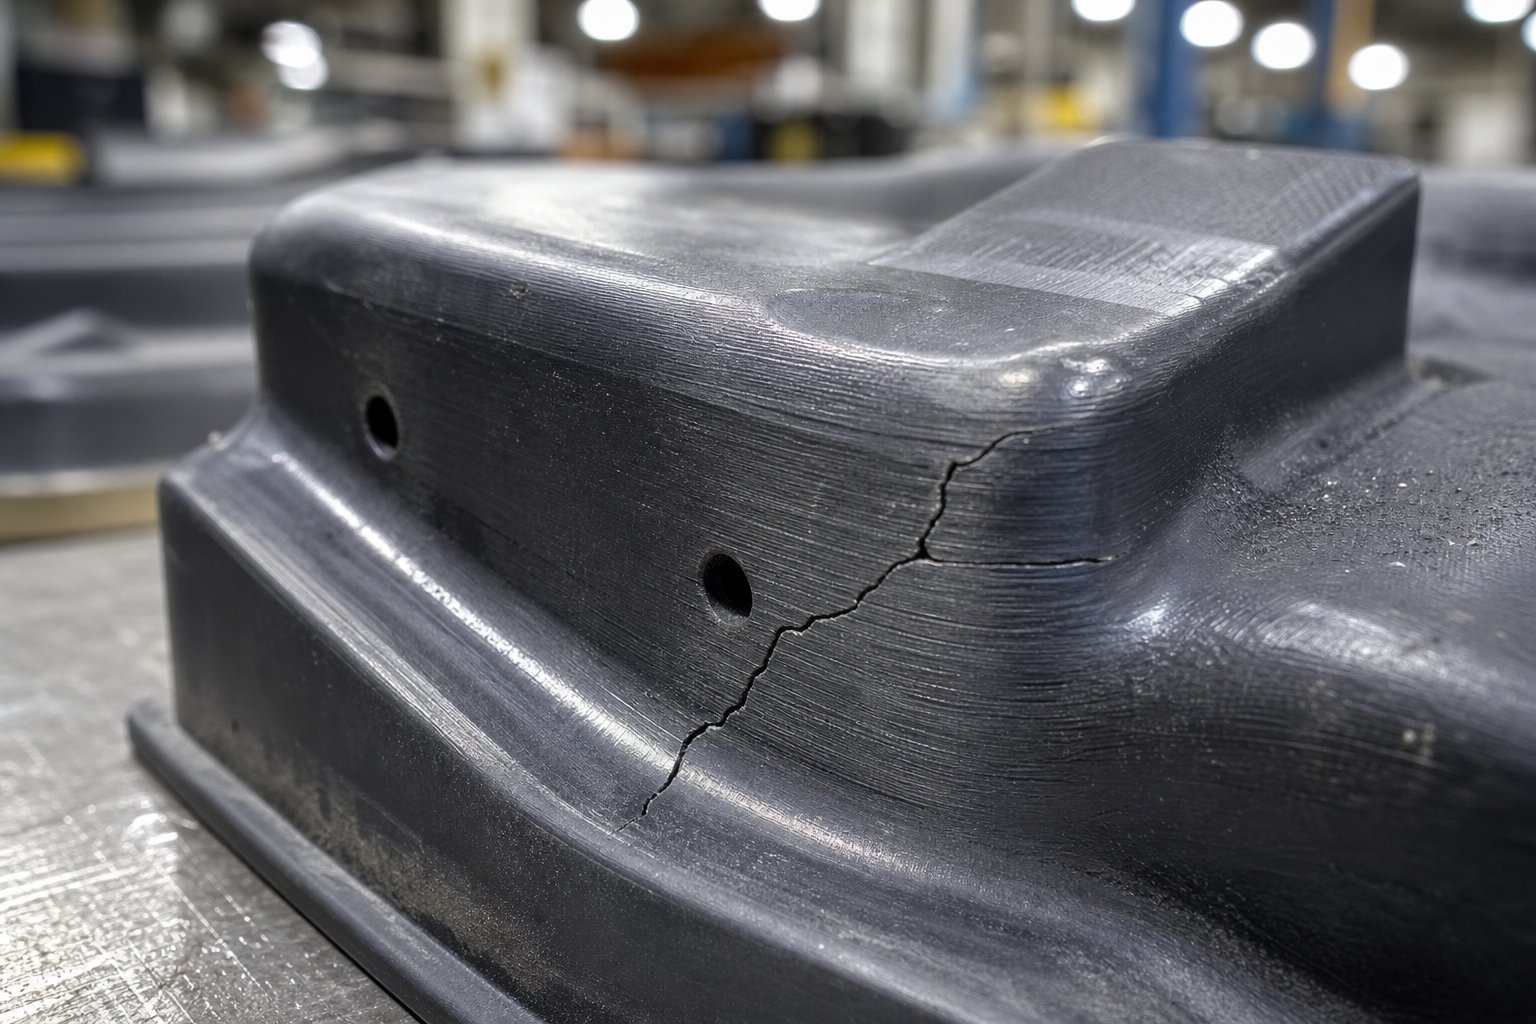
Die Hyd Oes a Methiant Dadansoddiad Modd
Mae cyflymder o CAD i'r erthygl gyntaf yn drawiadol, ond nid yw'n bwysig os yw'r dis yn dadfeilio hanner ffordd trwy'ch rhediad. Pa mor hir mae marw printiedig 3D yn para? Yr ateb gonest: mae'n dibynnu'n llwyr ar sut maen nhw'n methu, ac mae pob marw printiedig 3D yn methu yn y pen draw trwy un o bedwar mecanwaith rhagweladwy. Deall y dulliau methiant marw stampio - hyn a dylunio o'u cwmpas - yw'r hyn sy'n gwahanu rhediad byr llwyddiannus oddi wrth bentwr o blastig wedi'i chwalu a rhannau wedi'u gwrthod.
Moddau Methiant Cyffredin mewn Dies Argraffedig 3D
Mae gan bob dis a weithgynhyrchir yn ychwanegyn wendidau cynhenid sy'n gysylltiedig â'r haen-gan-broses adeiladu haen. Mae'r gwendidau hyn yn amlygu eu hunain fel patrymau methiant gwahanol, pob un â gwahanol arwyddion rhybudd a chanlyniadau gwahanol i'ch rhannau ffurfiedig.
- Dilaminiad haen o dan lwythi cywasgol dro ar ôl tro.Dyma'r dull methiant mwyaf cyffredin a mwyaf sydyn yn FDM polymer yn marw. Mae pob haen argraffedig yn bondio i'r un oddi tano trwy ymasiad thermol, ond mae'r bond hwnnw'n wannach na'r deunydd swmp ei hun. Mae cylchoedd gwasg dro ar ôl tro yn creu straen cywasgol a thynnol cylchol ar ryngwynebau haenau. Dros amser, mae micro-yn cracio ar hyd y ffiniau hyn ac yn ymledu nes bod adrannau cyfan yn pilio'n ddarnau. Ymchwil ar3D-strwythurau cyfansawdd wedi'u hargraffuyn cadarnhau bod straen tynnol interlaminar ar ffiniau haenau yn ysgogi delamination cychwyn - unwaith y rhagorir ar y cryfder tynnol interlaminar (ILTS), methiant yn sydyn yn hytrach na graddol. Byddwch yn aml yn clywed hollt miniog, ac mae'r dis yn hollti ar hyd llinell haen heb rybudd ymlaen llaw.
- Diraddio gwisgo wyneb yn effeithio ar orffeniad rhan.Mae pob cylch stampio yn cynnwys llenfetel yn llithro yn erbyn yr wyneb marw dan rym. Mae'r weithred llithro honno'n crafu'r wyneb marw yn raddol, gan lyfnhau manylion mân ac ehangu goddefiannau. Mewn bolymer yn marw, mae traul yn amlygu fel llewyrch caboledig sy'n datblygu ar ardaloedd cyswllt uchel, ac yna colled dimensiwn wrth i ddeunydd gael ei dynnu'n ffisegol. Mae metel sy'n cael ei argraffu yn gwrthsefyll hyn yn llawer hirach ond yn dal i ddiraddio - yn enwedig os yw gorffeniad arwyneb o argraffu yn gadael brigau micro sy'n gweithredu fel mannau traul cychwynnol.
- Diraddio thermol o groniad gwres ffrithiant.Mae ffrithiant rhwng dalen fetel ac arwyneb marw yn cynhyrchu gwres gyda phob cylch gwasgu. Ar gyflymder cynhyrchu, mae'r gwres hwnnw'n cronni'n gyflymach nag y gall y marw ei wasgaru. Mae marw polymer yn arbennig o agored i niwed oherwydd bod eu tymereddau gwyro gwres yn gymharol isel - PLA yn meddalu ar 55 gradd , ABS ar 95 gradd , hyd yn oed CF {-Mae neilon yn dechrau colli anystwythder uwchlaw 150 gradd . Unwaith y bydd tymheredd yr arwyneb marw yn agosáu at y trothwyon hyn, mae'r arwyneb sy'n ffurfio yn anffurfio'n blastig o dan lwythi yr oedd wedi'u trin yn iawn yn flaenorol. Byddwch yn sylwi ar rannau sydd wedi'u ffurfio yn mynd yn llai cywir yn raddol wrth i'r marw "madarch" mewn-mannau cyswllt uchel.
- Methiant cywasgu rhag rhagori ar gryfder cynnyrch deunydd.Dyma'r methiant mwyaf syml: mae'r grym ffurfio yn fwy na'r hyn y gall y deunydd marw ei wrthsefyll. Mae'r marw yn malu, yn cracio, neu'n anffurfio'n barhaol ar y taro cyntaf un neu o fewn yr ychydig gylchoedd cyntaf. Yn wahanol i'r moddau eraill, nid yw methiant cywasgu yn gynyddol - mae'n syth ac yn drychinebus. Mae'n digwydd pan fydd gweithredwyr yn tanamcangyfrif grymoedd ffurfio, yn defnyddio dalen fetel yn fwy trwchus nag y cynlluniwyd y marw ar ei gyfer, neu'n hepgor integreiddio plât cefn.
Nid yw'r pedwar dull hyn yn gweithredu ar eu pen eu hunain. Bydd marw sy'n profi meddalu thermol yn delaminadu ar lwythi is. Mae marw gyda gwisgo wyneb yn datblygu crynodiadau straen sy'n cyflymu gwahanu haenau. Yn ymarferol, mae'r rhan fwyaf o bolymer yn marw yn methu trwy gyfuniad - mae meddalu thermol yn gwanhau'r strwythur, yna mae delamination yn darparu'r ergyd derfynol.
Strategaethau Lliniaru Trwy Ddyluniad a Dewis Deunydd
Mae pob modd methiant yn ymateb i wrthfesurau penodol. Ni allwch ddileu methiant yn gyfan gwbl, ond gallwch ei wthio ymhellach ar hyd y llinell amser cynhyrchu.
- Yn erbyn delamination:Cyfeiriadedd argraffu yw eich amddiffyniad cryfaf. Orient yn marw felly mae ffurfio llwythi yn cywasgu haenau gyda'i gilydd yn hytrach na cheisio eu gwahanu. Defnyddiwch fewnlenwi gyroid ar ddwysedd 70%+ i ddosbarthu straen rhynglaminar yn gyfartal. Cynyddwch gregyn perimedr i 5-6 wal, gan greu ffin solet drwchus sy'n gwrthsefyll ymlediad hollt. Ar gyfer marw critigol, ystyriwch atgyfnerthu ffibr parhaus (CF-Cyfansoddion neilon) - ffiniau haenau pontydd ffibrau carbon wedi'u mewnosod a chynyddu cryfder cneifio rhynglaminar yn ddramatig.
- Yn erbyn gwisgo arwyneb:Rhowch orchudd epocsi neu urethane tenau ar arwynebau sy'n ffurfio marw polymer. Mae'r croen caled hwn yn cymryd y sgraffiniad yn lle'r deunydd sylfaen, a gellir ei ail-gymhwyso rhwng rhediadau. Ar gyfer metel wedi'i argraffu yn marw, postiwch-brosesu â chaboli arwyneb i ddileu'r brigau garwedd wedi'u hargraffu sy'n cyflymu'r traul cychwynnol. Ystyriwch arwynebau marw metel sy'n cael eu saethu i achosi straen gweddilliol cywasgol, sy'n gwrthsefyll craciau mewn safleoedd traul.
- Yn erbyn diraddio thermol:Arafwch eich cylch gwasgu. Mae ychwanegu hyd yn oed ychydig eiliadau rhwng trawiadau yn galluogi gwres ffrithiant i wasgaru. Defnyddiwch ddeunyddiau gyda gwyriad gwres uwch - CF-Neilon dros neilon plaen, neilon dros ABS, ABS dros PLA. Ar gyfer gweithrediadau cyfradd cylch uchel, integreiddiwch seibiau oeri yn eich dilyniant cynhyrchu (stampiwch 10 rhan, saib 30 eiliad). Mae metel sy'n cael ei argraffu yn marw yn dileu'r pryder hwn i raddau helaeth oherwydd bod dur offer yn cynnal eu priodweddau ymhell uwchlaw unrhyw dymheredd ffrithiant a gynhyrchir yn ystod stampio tymheredd ystafell.
- Yn erbyn methiant cywasgu:Defnyddiwch blât cefn metel bob amser sy'n dosbarthu grym y wasg ar draws yr ôl troed marw cyfan. Peidiwch byth â bod yn fwy na 60-70% o gryfder cywasgol cyhoeddedig y deunydd marw yn ystod gweithrediad - mae'r ymyl diogelwch hwn yn cyfrif am gryfder llai rhannau printiedig o'i gymharu â chwistrelliad solet-cyfwerthoedd wedi'u mowldio neu gyr. Pan fyddwch yn ansicr, gwnewch gyfrifiad grym cyn eich cylch pwyso cyntaf: os oes angen mae grym ffurfio yn fwy na 50% o gapasiti graddedig eich marw, camwch i ddosbarth deunydd cryfach.
Mae arferion gweithredol yr un mor bwysig â dylunio. Iro'r llenfetel gydag olew stampio ysgafn neu iraid ffilm sych i leihau grymoedd ffrithiant a thymheredd arwyneb ar yr un pryd. Archwiliwch y dis yn rheolaidd - bob 10–25 cylchred ar gyfer polymer, pob 500–1,000 ar gyfer metel. Amnewid yn hytrach na thrwsio polymer yn marw; maen nhw'n rhad ac yn ddigon cyflym i ailargraffu bod rhedeg offeryn sydd wedi'i ddifrodi mewn perygl o sgrapio rhannau ffurfiedig.
Die Disgwyliadau Oes yn ôl Dosbarth Deunydd
Felly pa mor hir mae marw printiedig 3D yn para mewn-cynhyrchu byd go iawn? Dyma beth i'w ddisgwyl ar draws y sbectrwm deunydd, gan dybio dyluniad, cyfeiriadedd ac arferion gweithredu priodol:
| Deunydd marw | Hyd Oes Nodweddiadol (Ffurfio Cylchoedd) | Modd Methiant Cynradd | Cais Gorau |
|---|---|---|---|
| PLA | 5-30 rhan | Diraddio thermol / cywasgu | Dilysu prototeip sengl |
| ABS / PETG | 20–75 rhan | Gwisgo wyneb / delamination | Prawf{0}}brawf-o-rhediadau cysyniad |
| Neilon (PA6/PA12) | 50-200 o rannau | Gwisgo wyneb / delamination | Cynhyrchiad cyfaint isel- |
| CF-Nylon Composite | 100-500 o rannau | Gwisgo arwyneb (graddol) | Offer cyfaint isel-swyddogaethol |
| CLG Resin Anhyblyg | 5-20 rhan | Toriad brau / cywasgu | Dilysu manylion arwyneb yn unig |
| Metel-Printiedig Maraging Steel | 10,000–100,000+ rhan | Gwisgo arwyneb (graddol iawn) | Cynhyrchu cyfaint canolig i-uchel- |
| Metel-Argraffwyd H13 Tool Steel | 50,000–500,000+ rhan | Cracio blinder (tymor hir iawn) | Cynhyrchu cyfaint uchel |
Mae'r ystodau hyn yn rhagdybio ffurfio alwminiwm tenau neu ddur ysgafn. Mae metelau dalennog caletach yn lleihau hyd oes yn ddramatig - gan ffurfio dur gwrthstaen gyda CF{3}}Gallai marw neilon gynhyrchu dim ond 10-30 rhan cyn i'r wyneb ddiraddio y tu hwnt i oddefgarwch derbyniol. Mae Protolabs yn adrodd, hyd yn oed ar gyfer mowldiau pigiad (cymhwysiad offer tebyg wedi'i lwytho), bod offer polymer printiedig 3D fel arfer yn dod yn aneffeithiol o fewn 100 ergyd, tra gall offer metel gyrraedd 10,000 o ergydion a thu hwnt. Mae stampio yn marw yn wynebu ffiseg debyg, er bod y proffil llwyth yn wahanol.
Mae traul marw a gwydnwch yn y pen draw yn dibynnu ar benderfyniad cyfaint cynhyrchu. Mae marw polymer yn gwneud synnwyr economaidd pan fydd angen llai na 100-500 o rannau arnoch a gallant oddef ailargraffu cyfnodol. Mae marwau metel wedi'u hargraffu yn cyfiawnhau eu cost ymlaen llaw uwch pan fydd cyfeintiau'n cyrraedd y cannoedd neu filoedd, lle mae un print yn disodli dwsinau o adargraffiadau polymer. Ac offer peiriannu confensiynol yw'r ateb cywir o hyd ar gyfer cyfeintiau sy'n fwy na 100,000 o rannau, lle mae cost amorteiddiedig fesul rhan yn disgyn yn is na'r hyn y gall unrhyw ddull ychwanegyn ei gyfateb.
Mae gwybod ble bydd eich marw yn methu - ac yn fras pan fydd - yn trawsnewid y cwestiwn rhychwant oes marw printiedig 3D o ddyfalu i gynllunio. Gallwch amserlennu printiau newydd, cyllidebu ar gyfer costau deunyddiau ar draws rhediad cynhyrchu cyfan, a gwneud galwad wybodus ynghylch a yw economeg offer ychwanegion fesul rhan mewn gwirionedd yn curo dulliau traddodiadol. Mae'r gymhariaeth cost-budd honno'n haeddu ei fframwaith strwythuredig ei hun.
Cost-Fframwaith Budd ar gyfer Penderfyniadau Offer
Mae gwybodaeth modd methiant yn dweud wrthychprydmae angen cael un newydd yn ei le. Ond faint o gylchoedd amnewid y gallwch chi eu fforddio cyn i'r economeg ddod i'ch erbyn? Nid y cwestiwn go iawn y tu ôl i bob dadl marw printiedig 3D yn erbyn offer traddodiadol yw pa ddull sy'n rhatach fesul dis - ond pa ddull sy'n darparu cyfanswm eich rhediad cynhyrchu am y gost isaf fesul rhan ffurfiedig.
Mae'r cyfrifiad hwnnw'n cynnwys mwy o newidynnau nag y mae'r rhan fwyaf o bobl yn sylweddoli. Gadewch i ni ei dorri i lawr.
Ffactorau Cost mewn Offer Argraffedig 3D yn erbyn Confensiynol
Rhaid i gymhariaeth cost marw stampio gyfrif am chwe gyrrwr cost gwahanol, nid dim ond pris sticer yr offeryn ei hun:
- Cost deunydd marw:Gallai marw FDM polymer gostio $5-30 mewn ffilament. Mae dei CLG yn rhedeg tua $30 ar gyfer argraffu mewn-tŷ. Mae dis metel wedi'i argraffu mewn dur mordwyo yn dechrau tua $200-{500+ yn dibynnu ar faint a chymhlethdod. Mae marw dur offer wedi'i beiriannu'n gonfensiynol fel arfer yn costio $450–2,000+ ar gyfer geometreg gyfatebol.
- Amser argraffu neu beiriannu:Polymer yn marw print mewn 10-24 awr. Mae metel wedi'i argraffu yn marw angen 1–5 diwrnod ynghyd â thriniaeth wres. Mae peiriannu confensiynol ac allanoli yn cymryd 15-25 diwrnod busnes. Amser yw arian pan fydd eich dyddiad cau cynhyrchu yn sefydlog.
- Postio{0}}llafur prosesu:Mae sandio, cotio, gwirio dimensiwn, ac integreiddio plât cefndir yn ychwanegu 1-4 awr fesul marw polymer. Mae marw metel wedi'i argraffu angen lleddfu straen, gorffeniad arwyneb, ac o bosibl EDM - ychwanegu cost a all gynrychioli 15-40% o gyfanswm cost rhan cydrannau metel AM.
- Effaith amser beicio'r wasg:Mae angen cyflymder hyrddod arafach ar bolymer yn marw er mwyn osgoi llwytho sioc, gan leihau trwybwn 30-50% yn erbyn offer dur caled. Dros gannoedd o rannau, mae'r gosb cyflymder honno'n cynyddu mewn amser llafur ac amser peiriant.
- Amlder amnewid marw:Mae marw CF-neilon sy'n para 200 rhan yn golygu pum ailargraffiad ar gyfer rhediad o 1,000-rhan. Mae pob un yn ei le yn ychwanegu cost deunydd, amser argraffu, a llafur sefydlu. Mae marw wedi'i argraffu â metel yn gorchuddio'r un rhediad heb ei ddisodli.
- Cost cyfle amser arweiniol:Mae aros 4-6 wythnos am offer confensiynol yn golygu oedi mewn refeniw, colli ffenestri marchnad, neu linellau cydosod segur. Mae marw wedi'i argraffu dros nos yn gadael ichi ddechrau ffurfio yfory. Ar gyfer prosiectau hanfodol amser, gall y fantais cyflymder honno fod yn fwy na chost uwch fesul rhan.
Dadansoddiad Mantoli'r Cyfrol Cynhyrchu
Mae'r dadansoddiad adennill costau ar gyfer stampio metel yn marw yn dilyn patrwm rhagweladwy. 3Mae gan argraffu D bron i{1}}gost sefydlu sero ond mae graddio cost llinellol yn fras - 50 yn costio tua 50 gwaith un rhan. Mae gan offer confensiynol gost sefydlog uchel ond mae'n gostwng yn gyflym fesul-cost uned wrth i'r buddsoddiad hwnnw ledaenu ar draws mwy o rannau. Mae'r gorgyffwrdd yn dibynnu ar eich dosbarth deunydd marw a'ch cyfradd adnewyddu.
Dyma sut mae'r economeg yn symud ar draws haenau cyfaint ar gyfer senarios cost offer stampio cyfaint isel:
| Cyfrol Cynhyrchu | Polymer FDM yn marw | Metel-Argraffwyd Die | Die Peiriant confensiynol | Opsiwn Cost Isaf |
|---|---|---|---|---|
| 1-10 rhan | Cyfanswm o $35-60 (1 yn marw) | Cyfanswm o $300-600 (1 yn marw) | $500–2, cyfanswm000+ (1 yn marw) | Polymer FDM |
| 10-100 o rannau | $50–150 (1–2 yn marw) | $300-600 (1 yn marw) | $500-2,000 (1 yn marw) | Polymer i rai dan 50 oed; metel-wedi'i argraffu uwchlaw 50 |
| 100-1,000 o rannau | $150-900 (3-10 yn marw) | $300-600 (1 yn marw) | $500-2,000 (1 yn marw) | Metel-wedi'i argraffu neu gonfensiynol |
| 1,000+ rhan | Ddim yn ymarferol (gormod o amnewidiadau) | $300-600 (1 yn marw, efallai y bydd angen 1 arall) | $500-2,000 (1 yn marw, yn para'r rhediad cyfan) | Confensiynol (cost isaf fesul rhan) |
Sylwch ar y parth croesi rhwng 50 a 200 rhan. O dan yr ystod honno, mae polymer yn marw yn bennaf oherwydd bod y dis ei hun yn costio cyn lleied fel bod hyd yn oed amnewidiadau lluosog yn aros yn rhatach nag un offeryn wedi'i beiriannu'n gonfensiynol. Yn uwch na'r ystod honno, mae gwydnwch offer confensiynol yn golygu dim cost amnewid, ac mae'r buddsoddiad sefydlog uchel yn cael ei wanhau ar draws digon o rannau i ostwng islaw ychwanegyn fesul-rhan o economeg.
Mae metel wedi'i argraffu yn meddiannu tir canol strategol. Maent yn costio mwy ymlaen llaw na pholymer ond yn dileu'r cylch ailosod sy'n erydu economeg polymerau ar gyfeintiau uwch. Ar gyfer rhediadau o 100-10,000 o rannau, maent yn aml yn cynrychioli'r smotyn melys - yn ddigon gwydn i osgoi ailosod, yn ddigon cyflym i osgoi'r amser arweiniol o 4-6 wythnos o beiriannu confensiynol, ac yn ddigon galluog i drin grymoedd ffurfio na all polymer eu cynnal.
Mae'r mathemateg yn newid ymhellach pan fyddwch chi'n ystyried ansefydlogrwydd dylunio. Os gallai geometreg eich rhan newid ar ôl y 50 darn cyntaf, mae suddo $1,500 i offer confensiynol yn dod yn atebolrwydd. Nid yw marw polymer $30 y gallwch ei ailargraffu gyda geometreg wedi'i diweddaru dros nos yn peri bron unrhyw risg os bydd y dyluniad yn esblygu. Nid yw'r premiwm hyblygrwydd hwnnw'n ymddangos mewn cyfrifiad cost syml fesul-rhan, ond mae'n wir - yn enwedig yn ystod cylchoedd datblygu cynnyrch lle mae dilysu ac iteriad yn digwydd ochr yn ochr.
Yn y pen draw, nid yw dadansoddiad cost yn unig yn dal y darlun llawn. Mae'r strategaeth fwyaf ymarferol yn aml yn cyfuno dulliau: bolymer yn marw ar gyfer dilysu geometreg cychwynnol a-profi'r erthygl yn gyntaf, yna dis metel wedi'i argraffu neu gonfensiynol unwaith y bydd y dyluniad yn sefydlogi ar gyfer cynhyrchu. Mae'r dull graddol hwnnw yn lleihau risg ariannol ac amser arweiniol - gan ddilysu'r cysyniad yn rhad cyn ymrwymo buddsoddiad offer difrifol.
Strategaethau Prototeipio Cyflym ar gyfer Dilysu Rhannol
Mae dull fesul cam - polymer yn marw yn gyntaf, yna mae offer cynhyrchu - ond yn gweithio os gallwch chi gadarnhau bod y rhan yn iawn cyn ymrwymo cyllideb. Dyna lle mae dilysu rhannol cyn offer cynhyrchu yn dod yn geidwad go iawn. Mae argraffu marw a ffurfio ychydig o ddarnau yn dweud wrthych a yw'r geometreg yn gyraeddadwy yn gorfforol. Nid yw o reidrwydd yn dweud wrthych a yw'r rhan yn cyd-fynd â chydosod, yn cwrdd â'r fanyleb dan lwyth, neu a ellir ei weithgynhyrchu ar raddfa heb addasiadau costus.
Mae angen mwy nag un dull i ddilysu cydran wedi'i stampio. Mae'n gofyn am y cyfuniad cywir o ddulliau a ddefnyddir ar y cam datblygu cywir.
Defnyddio Marw Argraffedig 3D ar gyfer Dilysu Rhannol
Mae marw printiedig 3D yn rhagori ar un dasg ddilysu benodol: profi y gellir ffurfio geometreg dalen fetel benodol, y gellir digolledu'r gwanwyn-yn ôl, a bod y gwag yn datblygu'n gywir. Pan fyddwch chi'n ffurfio prototeip o fetel llen gyda die polymer mewnol, rydych chi'n ateb cwestiynau am ffurfadwyedd - a all y siâp hwn gael ei stampio heb rwygo, crychu, neu sbring gormodol-yn ôl?
Mae hynny'n wirioneddol werthfawr. Mae'n dal problemau dylunio a fyddai fel arall yn dod i'r wyneb dim ond ar ôl adeiladu offer cynhyrchu drud. Gall timau ddilysu dyluniad marw stampio yn ailadroddol, ailargraffu marw wedi'i addasu mewn oriau a phrofi adolygiadau geometreg lluosog mewn un diwrnod. Ar gyfer-gwaith cysyniad cam cynnar, does dim byd arall yn cyfateb i'r cyflymder hwn.
Ond mae terfynau i ddilysu ffurfadwyedd. Gall rhan a ffurfiwyd ar farw polymer fod yn wahanol o ran dimensiwn i'r un rhan a ffurfiwyd ar offer dur caled - ffrithiant arwyneb gwahanol, gwyriad elastig gwahanol y marw ei hun, ymddygiad thermol gwahanol. Mae'r prototeip a ffurfiwyd yn cadarnhaubrasgeometreg, nid cynhyrchu-union ddimensiynau. Ar gyfer gwiriadau ffit mewn cydosodiadau tynn, goddefgarwch-rhyngwynebau critigol, neu brofion swyddogaethol o dan lwythi real, mae angen rhannau wedi'u cynhyrchu â dulliau sy'n agosach at amodau cynhyrchu terfynol.
Integreiddio Dulliau Prototeipio Cyflym Lluosog
Mae prototeipio cyflym â stampiau metel yn gweithio orau fel dilyniant yn hytrach nag un cam. Mae pob dull yn cwmpasu angen dilysu gwahanol:
- Argraffwyd 3D yn marw (yn-tŷ):Dilysu ffurfadwyedd, ymddygiad y gwanwyn{0}yn ôl, a datblygiad gwag. Cyflym, rhad, delfrydol ar gyfer archwilio geometreg.
- Prototeipiau wedi'u peiriannu gan CNC:Cynhyrchu rhannau o stoc solet sy'n cyfateb yn union i'r dimensiynau terfynol. Yn ddefnyddiol ar gyfer gwiriadau ffit, dilysu cydosod, a phrofi swyddogaethol lle mae'n rhaid i briodweddau deunyddiau gyd-fynd â'r bwriad cynhyrchu.
- Gwneuthuriad metel dalen (torri laser + brêc gwasg):Crëwch rannau gan ddefnyddio prosesau cynhyrchu - llenfetel gradd a ffurfio gwirioneddol. Yn cadarnhau manufacturability gyda deunyddiau go iawn ac yn darparu rhannau sy'n addas ar gyfer profion amgylcheddol neu lwyth.
- Adborth DFM:Adolygiad arbenigol o geometreg rhan yn erbyn cyfyngiadau proses stampio - radiws tro, cyfeiriadedd grawn, tynnu terfynau dyfnder - cyn i fuddsoddiad offer gloi'r dyluniad.
Mae timau sy'n cyfuno'r dulliau hyn yn dal problemau ar y cam rhataf posibl. Mae mater ffurfadwyedd a ddelir gyda marw printiedig $30 yn arbed y $1,500 o adolygu offer confensiynol. Mae problem ffit sy'n cael ei dal gyda phrototeip wedi'i beiriannu gan CNC yn arbed wythnosau o oedi cyn cynhyrchu. Mae adborth cynnar DFM yn atal y ddau.
Ar gyfer{0}}timau datblygu cynnyrch sydd angen-dilysiad gradd proffesiynol y tu hwnt i'r hyn y gall offer printiedig 3D mewnol ei gyflawni,gwasanaethau prototeipio cyflym YICHENpontio'r bwlch rhwng dilysu cysyniad ac ymrwymiad cynhyrchu. Trwy gyfuno prototeipio CNC cyflym, gwneuthuriad metel dalen, ac adborth DFM cynnar mewn un llif gwaith, mae YICHEN yn helpu timau i ddilysu rhannau wedi'u stampio â metel gyda chynhyrchiad -cywirdeb cynrychioliadol - cadarnhau ffurf, ffit, a swyddogaeth cyn i fuddsoddiad offer llawn ddechrau.
Nid yw'r dull dilysu haenog hwn yn lleihau risg yn unig. Mae'n magu hyder mai'r dyluniad rydych chi ar fin ei ddefnyddio ar gyfer offer cynhyrchu yw'r dyluniad rydych chi ei eisiau - mewn gwirionedd nid yn un y bydd angen ei adolygu ar frys ar ôl y rhediad peilot cyntaf. Y cwestiwn sy'n weddill yw sut i benderfynu pa lwybr sydd ei angen ar eich prosiect penodol.
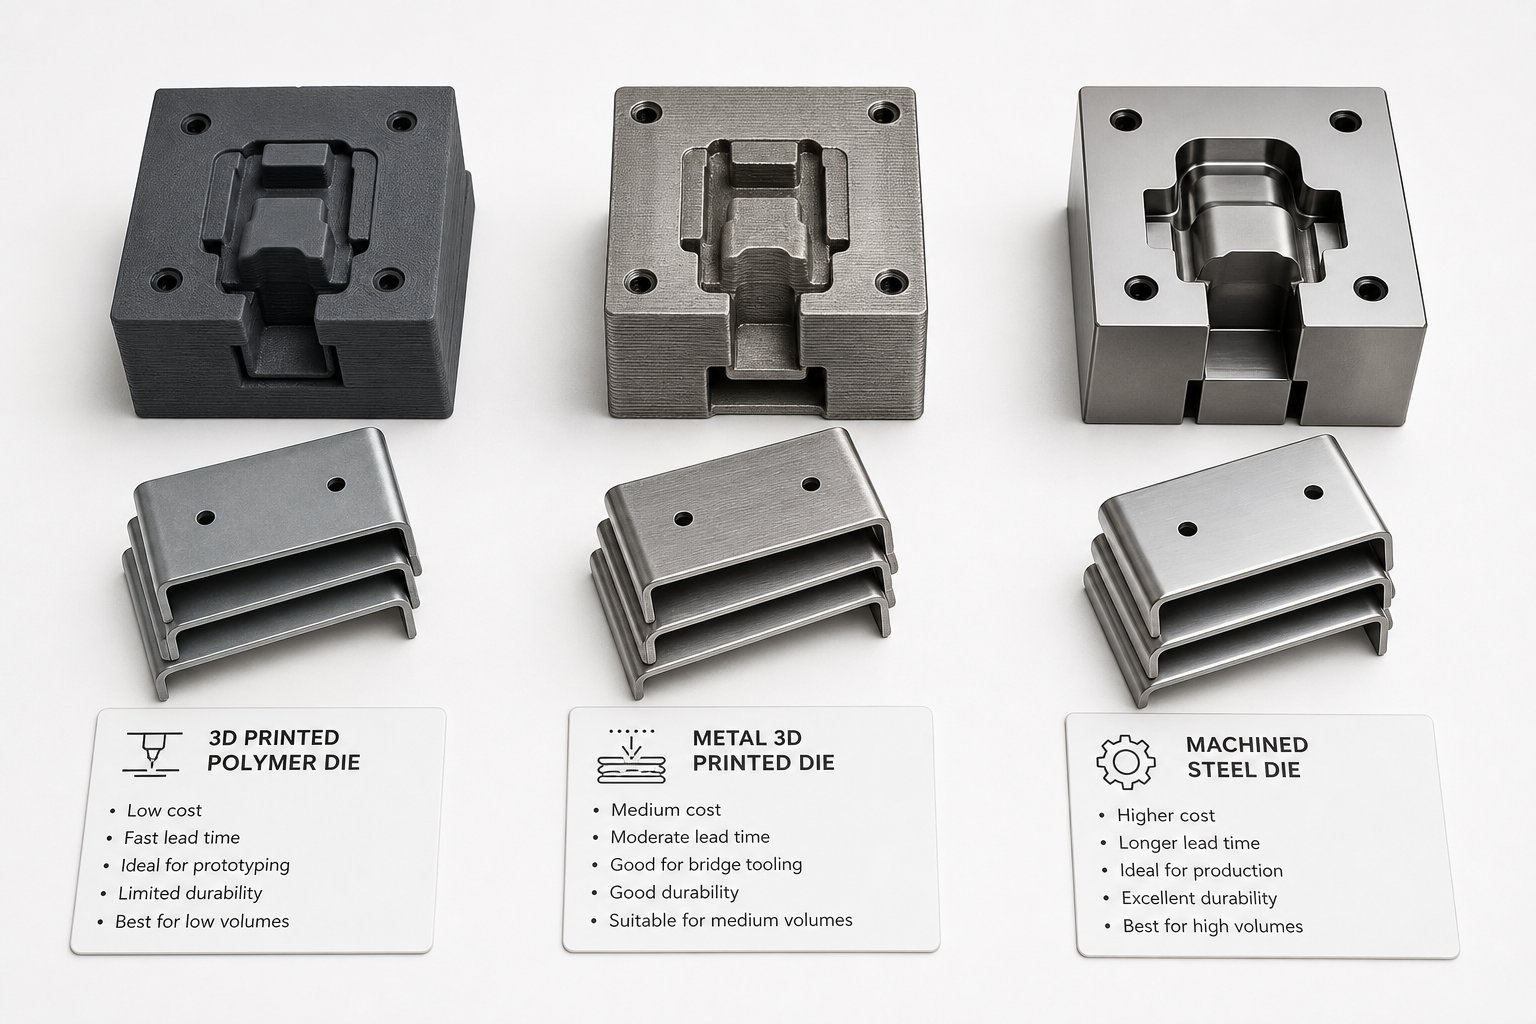
Dewis y Llwybr Offer Cywir ar gyfer Eich Prosiect
Mae pob penderfyniad offer yn dibynnu ar lond llaw o newidynnau: faint o rannau sydd eu hangen arnoch chi, pa mor gyflym y mae eu hangen arnoch chi, pa mor sefydlog yw'ch dyluniad, a pha mor dynn y mae'n rhaid i'ch goddefiannau fod. Yn hytrach na thrin marw printiedig 3D yn erbyn stampio confensiynol fel naill ai-neu ddewis, meddyliwch amdanynt fel offer gwahanol ar gyfer gwahanol gamau. Dyma fframwaith penderfyniad offer y gall timau gweithgynhyrchu wneud cais ar unwaith.
Pan mai Marw Argraffedig 3D Yw'r Dewis Cywir
Mae gwybod pryd i ddefnyddio stampio argraffedig 3d yn marw yn arbed amser a chyllideb. Maent yn ffitio'n lân i'r senarios hyn:
- Dilysiad geometreg:Mae angen i chi gadarnhau bod siâp wedi'i stampio yn gyraeddadwy yn gorfforol cyn buddsoddi mewn offer cynhyrchu.
- Cynhyrchu cyfaint isel (o dan 100-500 rhan):Mae'r economeg fesul-rhan yn ffafrio argraffu yn hytrach na pheiriannu pan fydd amledd amnewid yn parhau i fod yn hylaw.
- Ansefydlogrwydd dylunio:Mae geometreg eich rhan yn dal i esblygu, ac mae ailargraffu curiad marw $30 yn ail-weithio teclyn $1,500 wedi'i beiriannu.
- Amser-prosiectau critigol:Mae angen rhannau ffurfiedig arnoch yfory, nid mewn pedair i chwe wythnos.
- Metelau meddal ar fesuryddion tenau:Alwminiwm, copr, neu ddur ysgafn o dan 0.8 mm - deunyddiau sy'n aros o fewn terfynau llwyth marw polymer.
- Gwaith addysgol neu hobïwr:Mae cyllideb a hygyrchedd yn bwysicach na gwydnwch gradd cynhyrchu.
Mae'r rhain yn atebion stampio metel cyfaint isel gwirioneddol sy'n darparu rhannau go iawn heb ymrwymiad ariannol offer confensiynol. Yr allwedd yw cydnabod eu terfynau yn onest - a gwybod pan fydd eich prosiect wedi tyfu'n rhy fawr iddynt.
Pryd i Fuddsoddi mewn Cymorth Offer Proffesiynol
3D printiedig yn marw dilysu cysyniadau. Mae cynhyrchu yn gofyn am rywbeth mwy. Os yw unrhyw un o'r amodau hyn yn berthnasol, mae'n bryd camu y tu hwnt i-offeryn ychwanegyn tŷ:
- Dyluniad wedi'i gwblhauac mae cyfeintiau yn fwy na 500-1,000 o rannau.
- Goddefiannau tynnach na ±0.2 mmyn ofynnol ar nodweddion ffurfiedig.
- Mae llenfetel yn ddur di-staen, yn ddur cryfder uchel, neu'n ddur mwy trwchus na 1.0 mm o ddur ysgafn.
- Rhaid i rannau basio profion swyddogaethol neu amgylcheddolgyda-cywirdeb cynrychioliadol cynhyrchu.
- Gwiriadau ffit y cynulliadangen cydymffurfiad dimensiwn union ar draws cydrannau paru.
Ar gyfer timau yn y sefyllfa hon,gwasanaethau prototeipio cyflym YICHENdarparu'r bont resymegol rhwng prototeipio marw printiedig 3D ac ymrwymiad offer cynhyrchu llawn - gan gyfuno prototeipio CNC cyflym, gwneuthuriad metel dalennau, ac adborth DFM cynnar i ddilysu rhannau â chywirdeb gradd cynhyrchu- cyn i chi ymrwymo cyfalaf difrifol. Gall yr adolygiad DFM cynnar hwnnw yn unig atal y diwygiadau offer costus sy'n plagio timau sy'n hepgor dilysu ac yn neidio'n syth i gynhyrchu yn marw.
Nid yw'r llwybr callaf fel arfer yn un dull na'r llall - mae'n ddilyniant. Dechreuwch gyda marw printiedig 3D i brofi ffurfadwyedd. Dilysu ffit a swyddogaeth gyda phrototeipio proffesiynol. Yna ymrwymo i offer cynhyrchu yn hyderus bod y dyluniad wedi'i gloi. Mae'r dull fesul cam hwnnw yn lleihau'r risg ariannol a'r amser-i-farchnata, gan roi rhannau ffurfiedig i chi ar bob cam heb gamblo'ch cyllideb offer ar geometreg heb ei gwirio.
Cwestiynau a Ofynnir yn Aml Ynghylch Stampio Metel Argraffedig 3D yn Marw
1. Sawl rhan y gall stampio marw printiedig 3D ei gynhyrchu cyn methu?
Mae hyd oes marw yn amrywio'n ddramatig yn ôl dosbarth materol. Mae PLA yn marw fel arfer yn para 5-30 rhan cyn diraddio thermol neu fethiant cywasgu. Mae cyfansoddion neilon a CF-Mae cyfansoddion neilon yn ymestyn hynny i 50-500 rhan o dan amodau priodol. Gall metel-wedi'i argraffu yn marw mewn dur maraging drin 10,000 i 100,000+ cylchredau ffurfio, tra gall dur offer H13 yn marw wedi'i argraffu trwy DMLS gyrraedd 500,000 o gylchredau. Mae'r ffigurau hyn yn rhagdybio mai alwminiwm mesur tenau neu ddur ysgafn yw'r darn gwaith - mae metelau dalennog caletach yn lleihau hyd oes yn sylweddol.
2. Allwch chi ddefnyddio marw printiedig 3D i stampio dur di-staen?
Ni all marw printiedig polymer 3D ffurfio dur gwrthstaen yn ddibynadwy ar unrhyw fesurydd ymarferol. Mae cryfder cnwd uchel dur di-staen (200-290 MPa mewn cyflwr anelio) ynghyd â gwaith caledu ymosodol yn cynhyrchu grymoedd ffurfio sy'n fwy na chynhwysedd cywasgol polymer. Gall metelau wedi'u hargraffu a gynhyrchir o ddur maraging neu ddur offer H13 trwy ymasiad gwely powdr laser stampio dur gwrthstaen yn effeithiol. Dangosodd ymchwil ym Mhrifysgol Oakland fod mewnosodiadau metel wedi'u hargraffu 3D wedi'u gorchuddio wedi llwyddo i stampio 50,000 o rannau o ddur cryfder tra-uchel heb ddiraddio arwyneb sylweddol.
3. Pa batrwm mewnlenwi sydd orau ar gyfer stampio printiedig 3D yn marw?
Mewnlenwi gyroid ar ddwysedd 70% neu uwch yw'r rhagosodiad a argymhellir ar gyfer y rhan fwyaf o geisiadau stampio marw. Mae ei geometreg grwm barhaus yn darparu cryfder isotropig bron, yn gwrthsefyll grymoedd yn gyfartal i bob cyfeiriad ac yn trin llwythi cneifio yn dda. Mae mewnlenwi ciwbig yn gweithio ar gyfer marw gyda llwytho cywasgol fertigol pur fel troadau V syml, a dim ond ar gyfer marw gwastad ar waelod heb rymoedd echelin i ffwrdd y dylid defnyddio patrwm grid. Mae mynd yn uwch na 80% o ddwysedd mewnlenwi yn dangos enillion cryfder sy'n lleihau o gymharu â'r amser argraffu ychwanegol.
4. A yw marw printiedig 3D yn rhatach na marw stampio wedi'i beiriannu?
Ar gyfer cynhyrchu sy'n llai na 100 o rannau, mae dei argraffedig polymer 3D yn costio tua $35-cyfanswm o 150 gan gynnwys amnewidiadau, o'i gymharu â $500-2,{000+ ar gyfer offer wedi'u peiriannu'n gonfensiynol. Mae'r pwynt adennill costau fel arfer yn disgyn rhwng 50 a 200 rhan yn dibynnu ar ddeunydd marw ac amlder ailosod. Mae metel wedi'i argraffu ($300-600) yn meddiannu tir canol, gan ddod yn gost-effeithiol ar gyfer rhediadau rhan 100-10,000 lle maent yn dileu'r cylch ailosod o bolymer yn marw ac amser arweiniol hir peiriannu confensiynol. Y tu hwnt i 10,000 o rannau, mae offer confensiynol fel arfer yn ennill ar economeg fesul rhan.
5. Sut ydych chi'n gwneud iawn am y gwanwyn-yn ôl wrth ddefnyddio dies printiedig 3D?
Mae iawndal cefn y gwanwyn yn gofyn am dros-blygu'r geometreg marw fel bod y llenfetel yn ymlacio yn ôl i'r ongl darged ar ôl datganiad i'r wasg. Mae'r dull cyflymaf o ddefnyddio polymer yn marw yn ailadroddol: argraffu, ffurfio rhan brawf, mesur gwyriad cefn gwirioneddol y gwanwyn, addasu'r model CAD yn ôl y swm hwnnw, ac ailargraffu. Gan fod marw polymer yn costio dim ond ychydig o ddoleri ac argraffu mewn oriau, mae ailadroddiadau lluosog yn ymarferol. Ar gyfer metelau wedi'u hargraffu, dilyswch iawndal y gwanwyn-yn ôl mewn polymer yn gyntaf, yna rhwymwch y geometreg wedi'i chywiro i brint metel. Efallai y bydd angen onglau marw o 73-78 gradd ar ddeunyddiau cryfder uchel i oresgyn adferiad elastig sylweddol.